+40 737 379 479
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Español
 Українська
 Čeština
 Strunguri
12345678910 Listă Grilă
12345678910Strunguri
| Denumire produs | Nr. inv. | Producător | An fabricație | Parametri | ||
|---|---|---|---|---|---|---|
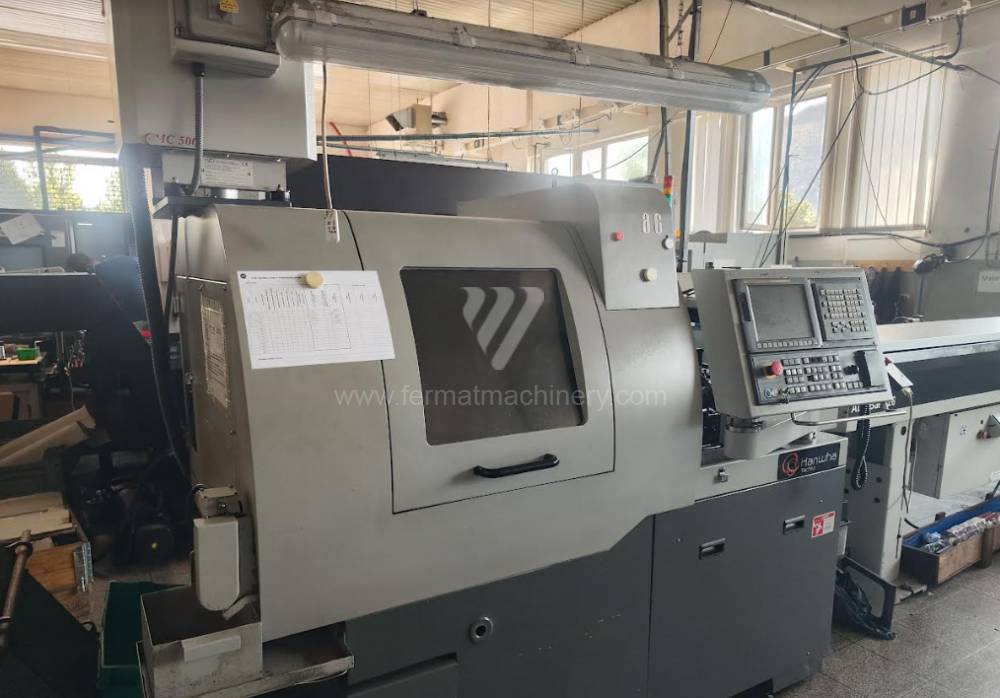 |
TechM XD20H |
231566 | HANWHA TECH | 2011 | Lungimea maximă a piesei de lucru: 180 mm Diametru periferic deasupra batiului: 20 mm Sistem de control Fanuc: i Series Contra-ax: da Viteza axului: 0 - 8000 /min. |
|
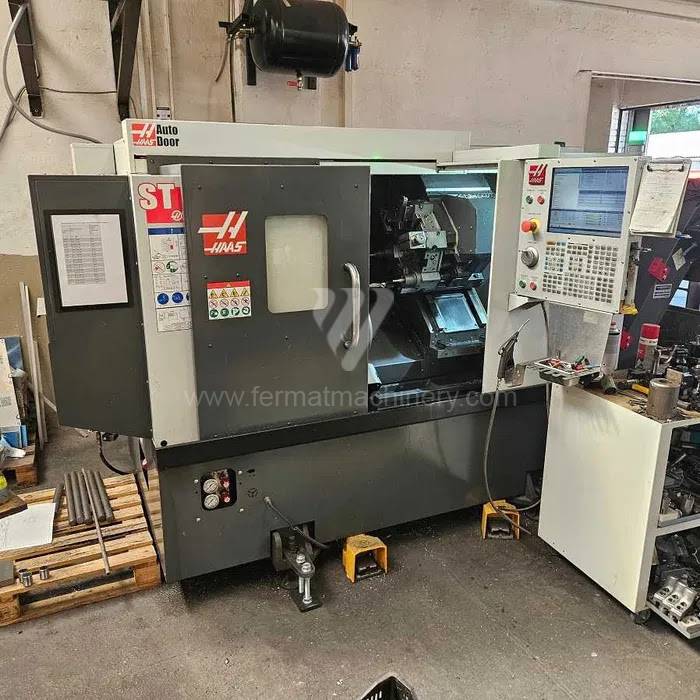 |
ST-15 Y |
261787 | Haas Automation | 2019 | Sistem de control Haas: HAAS 2019 Diametrul de strunjire: 305 mm Lungimea de strunjire: 406 mm Batiu inclinat/oblic: da Axa Y: da Deplasarea pe axa Y (Strunguri): +-51 mm |
|
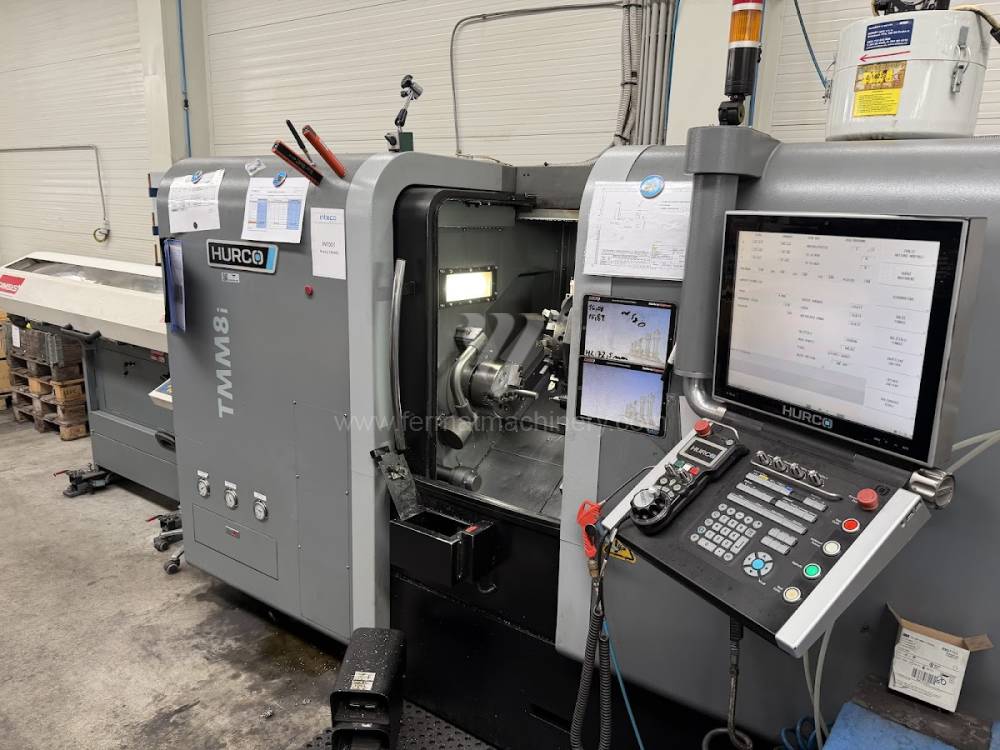 |
TMM8i |
261538 | HURCO | 2018 | Diametrul de strunjire: 256 mm Lungimea de strunjire: 455 mm Batiu inclinat/oblic: da Axa Y: nu Contra-ax: nu Alezaj ax': 52 mm |
|
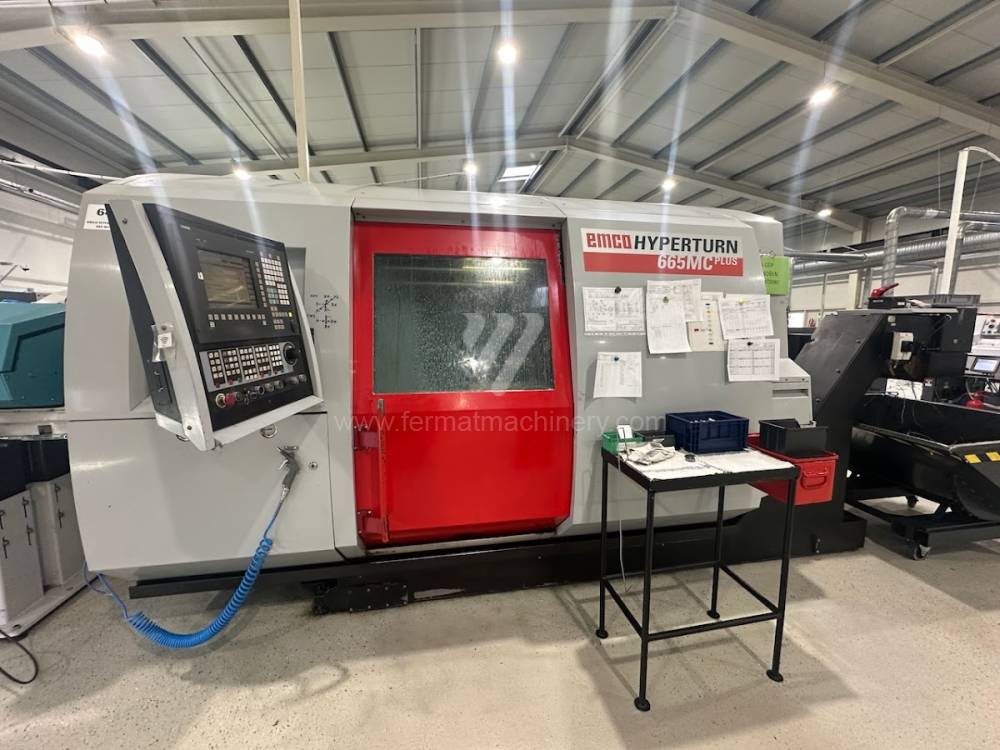 |
Hyperturn 665 MC Plus |
251167 | EMCO | 2007 | Sistem de control Siemens: Sinumerik 840 D Diametrul de strunjire: 430 mm Lungimea de strunjire: 744 mm Batiu inclinat/oblic: da Axa Y: da Deplasarea pe axa Y: 100 (± 50) mm |
|
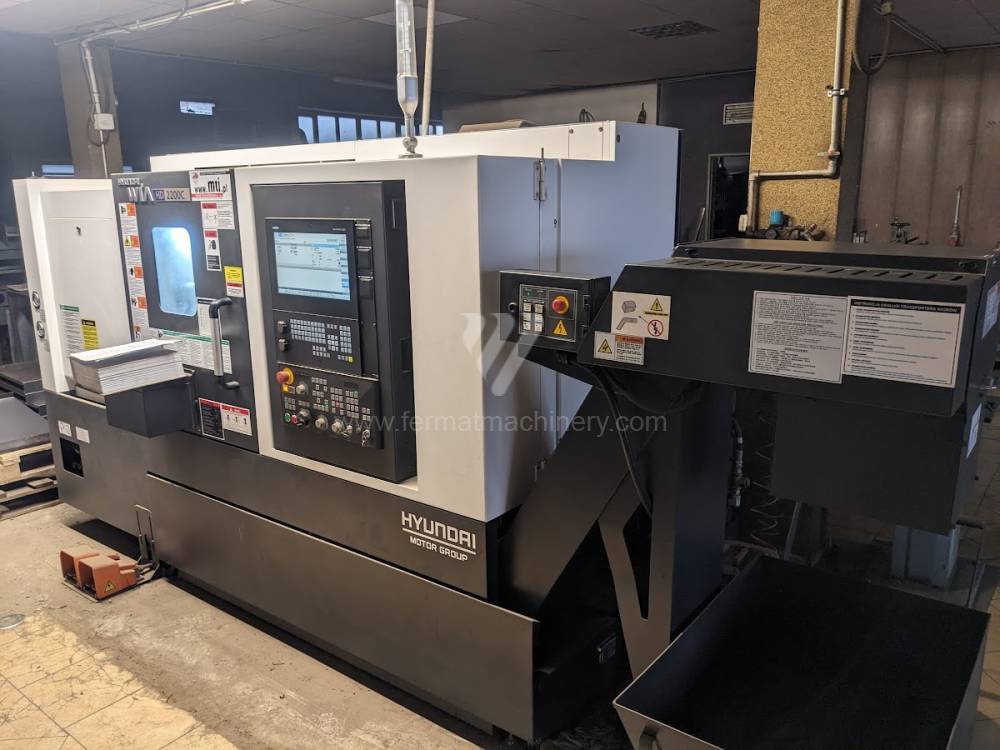 |
HD 2200 C |
241255 | Hyundai | 2019 | Sistem de control Siemens: Sinumerik 828 D Diametrul de strunjire: 390 mm Lungimea de strunjire: 550 mm Batiu inclinat/oblic: da Alezaj ax': 81 mm Capul revolver: da |
|
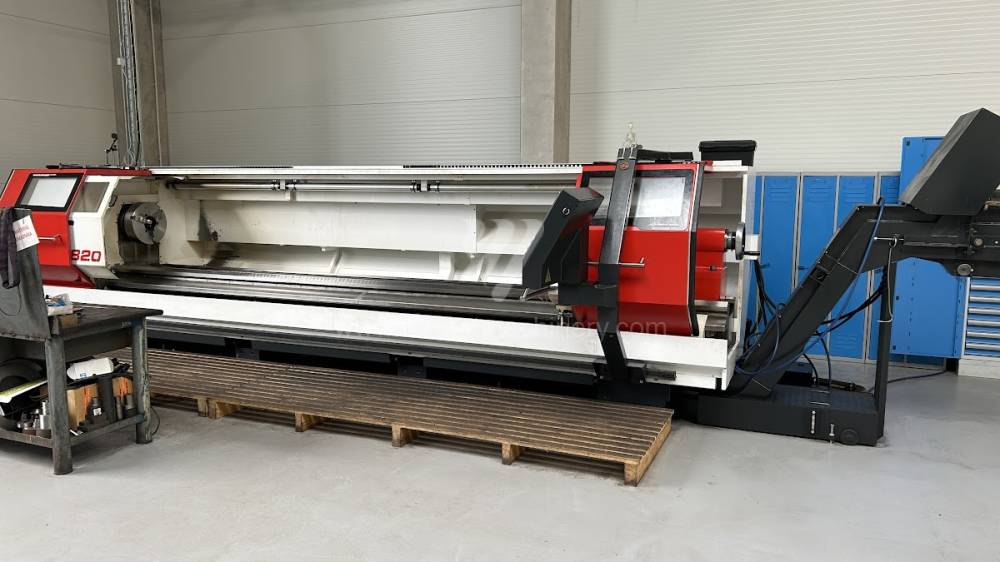 |
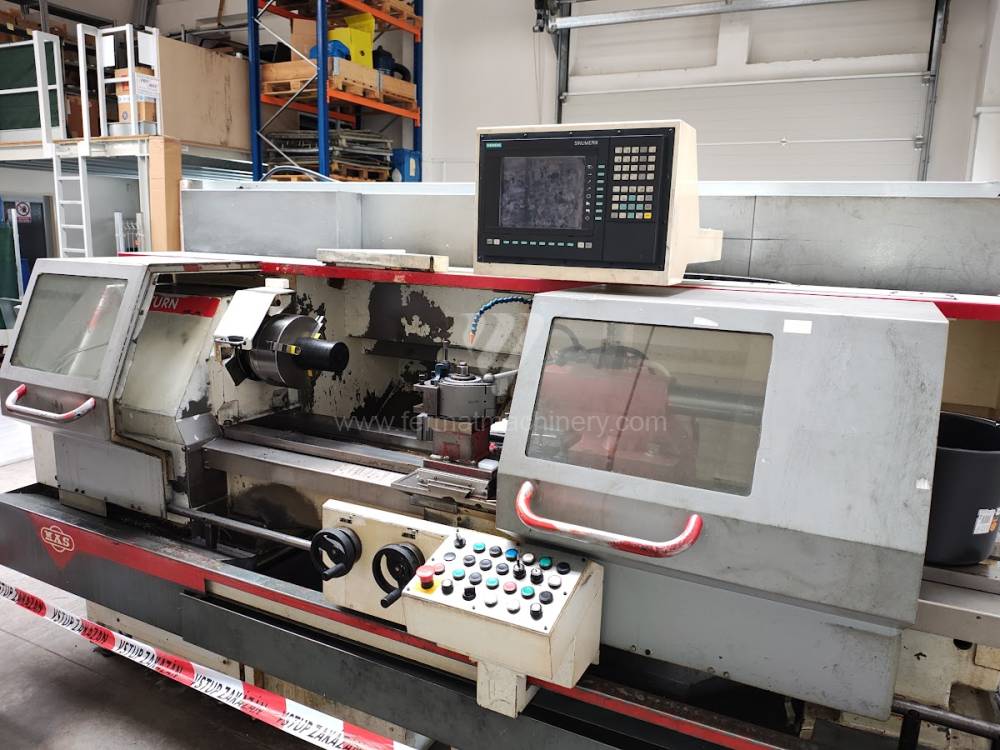
MASTURN 820i CNC / 4500 |
261784 | KOVOSVIT MAS, a.s. | 2021 | Sistem de control Heidenhain: Manual Plus 620 Diametrul de strunjire: 720 mm Lungimea de strunjire: 4500 mm Batiu inclinat/oblic: nu Alezaj ax': 128 mm Capul revolver: da |
|
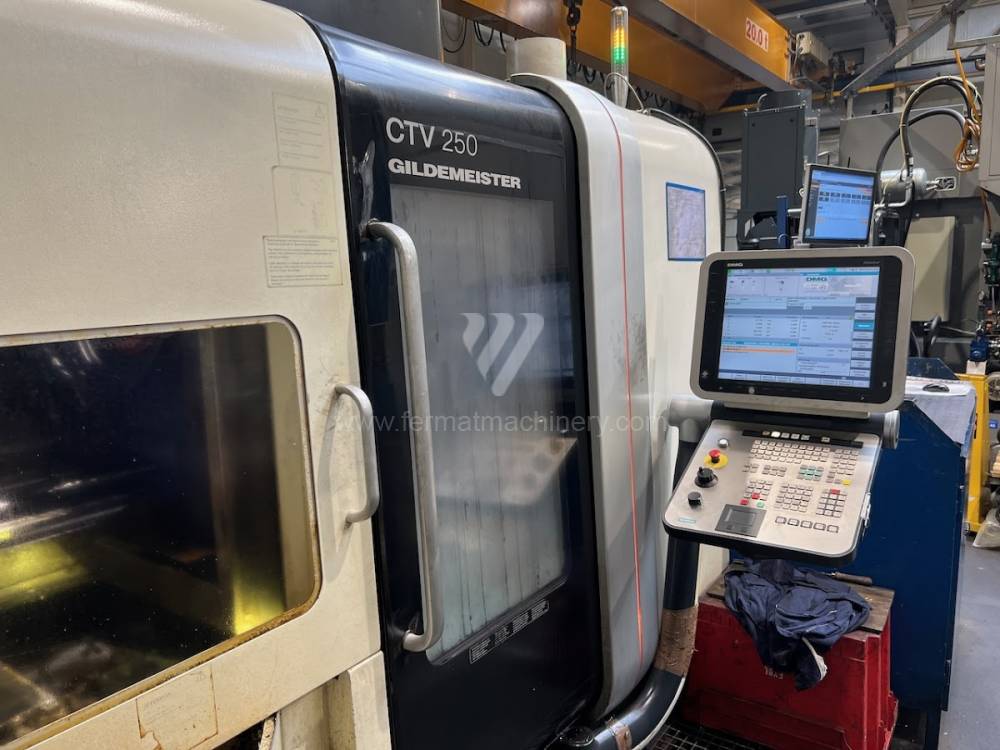 |
CTV 250 |
231474 | DMG | 2012 | Sistem de control Siemens: Sinumerik 840 D Diametrul de strunjire: 350 mm Lungimea de strunjire: 200 mm Batiu inclinat/oblic: nu Axa Y: da Deplasarea pe axa Y (Strunguri): 90 mm |
|
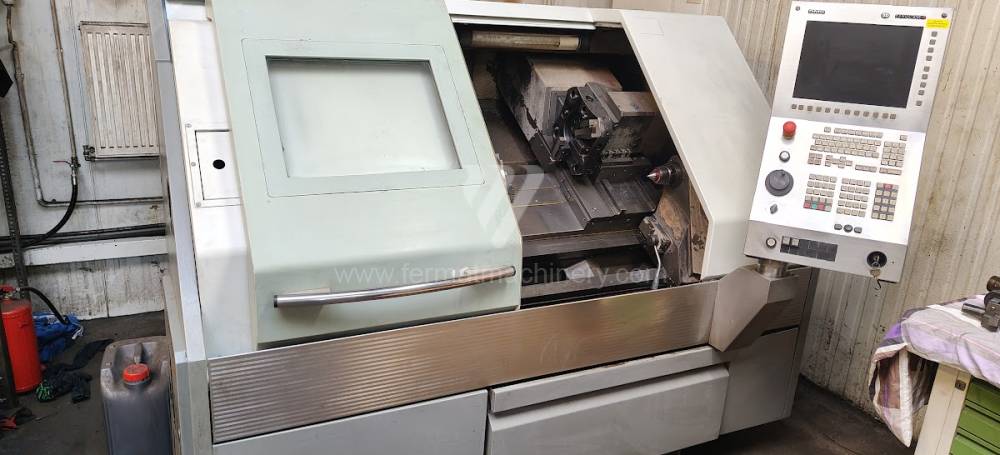 |
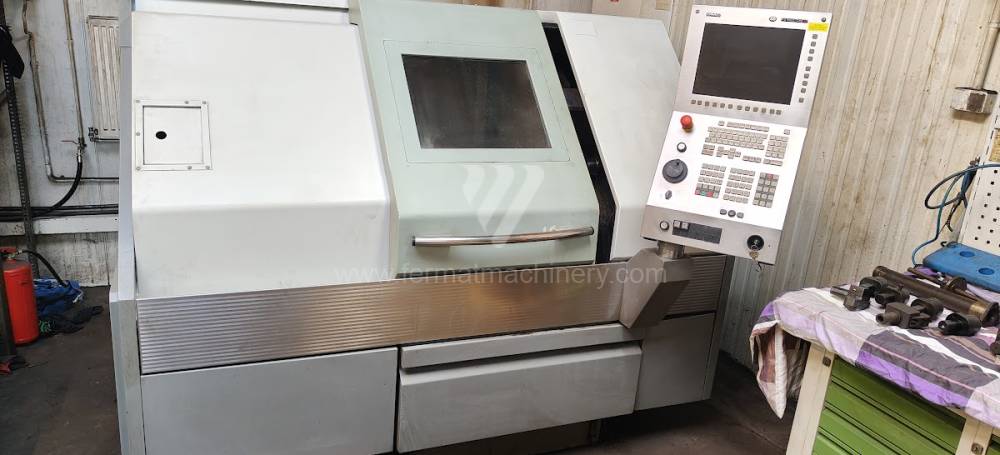
NEF 400 |
261363 | Gildemeister | 2006 | Sistem de control Fanuc: Fanuc 210i Diametrul de strunjire: 400 mm Lungimea de strunjire: 650 mm Batiu inclinat/oblic: da Alezaj ax': 65 mm Capul revolver: da |
|
 |
S 2100/10000 |
251977 | ŠKODA MACHINE TOOL a.s. | Sistem de control Siemens: Diametrul de strunjire: mm Lungimea de strunjire: 10000 mm Batiu inclinat/oblic: nu Alezaj ax': mm Capul revolver: nu |
||
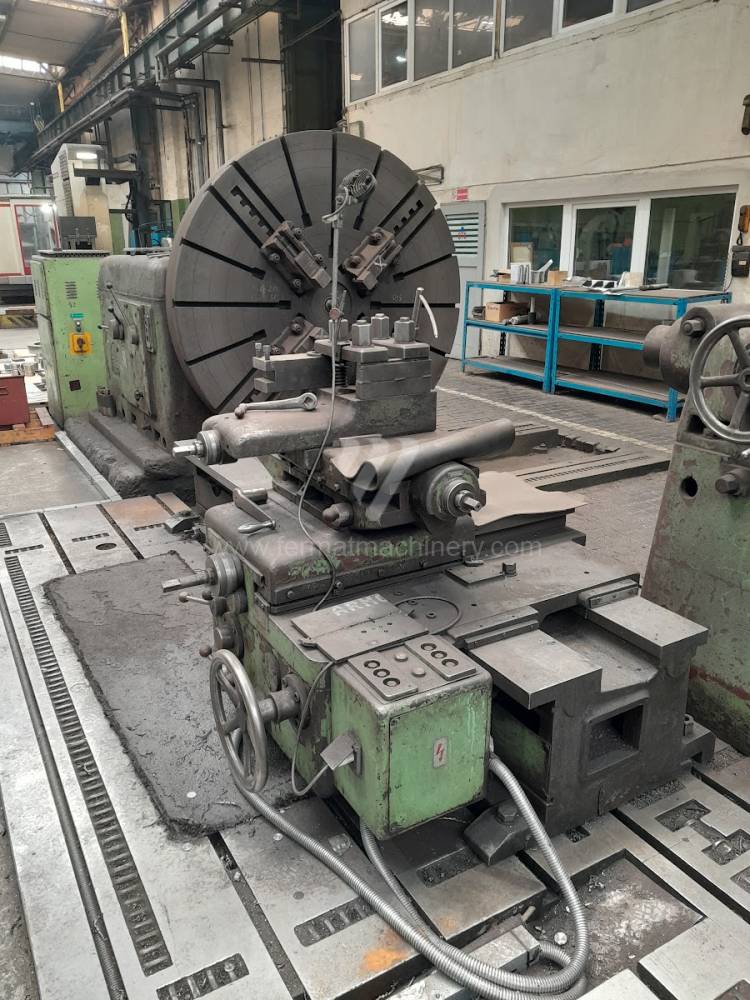 |
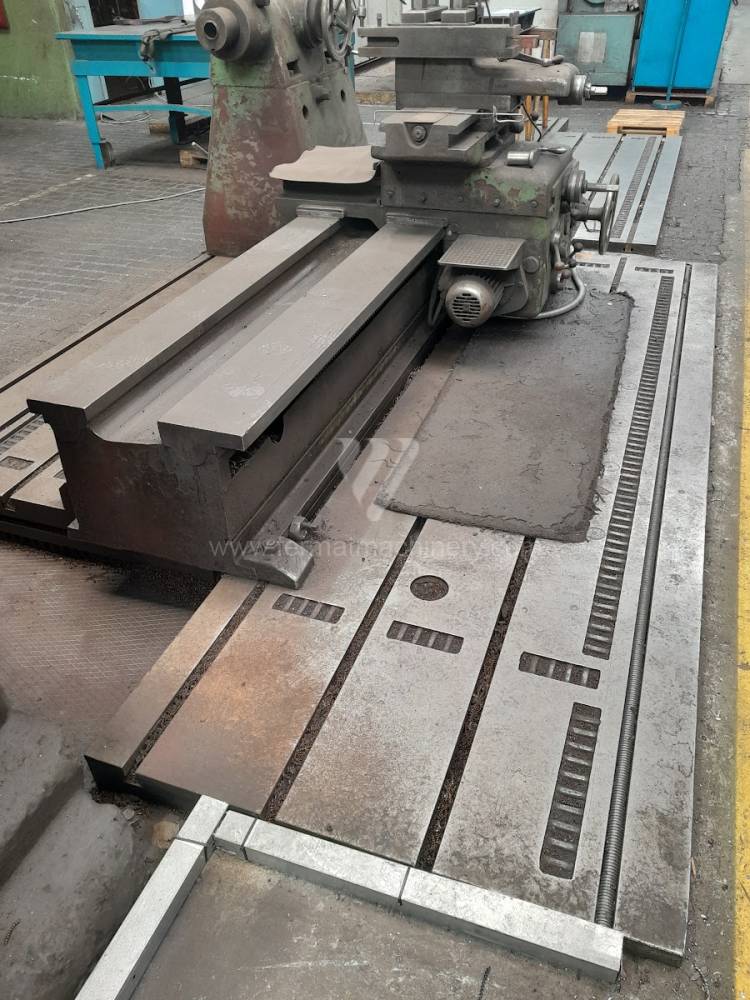
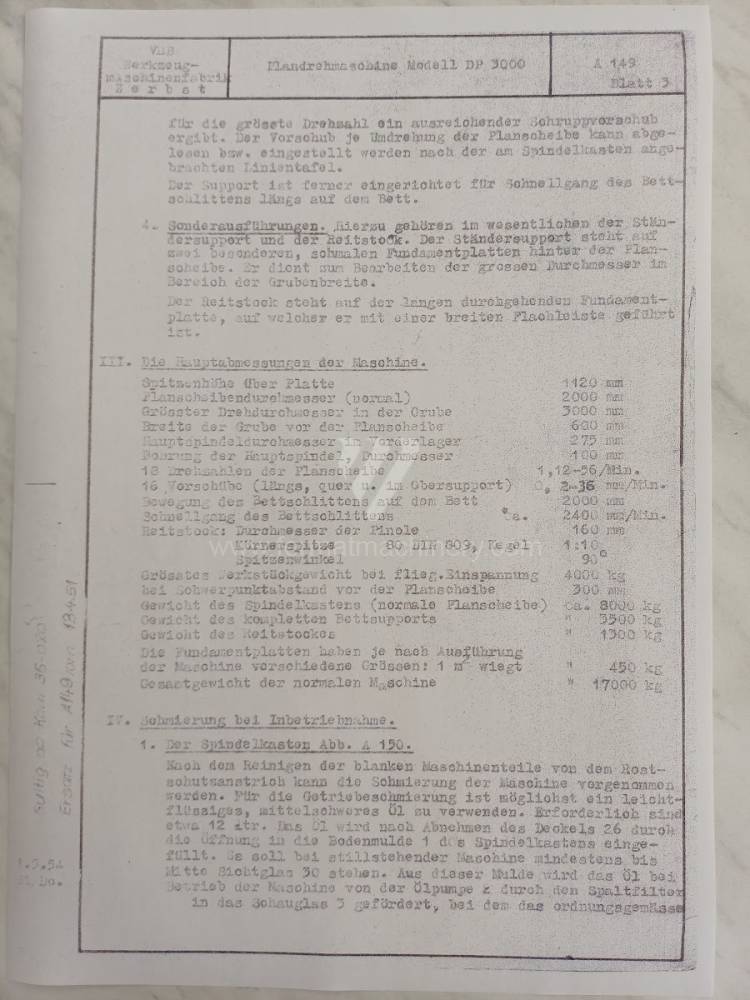
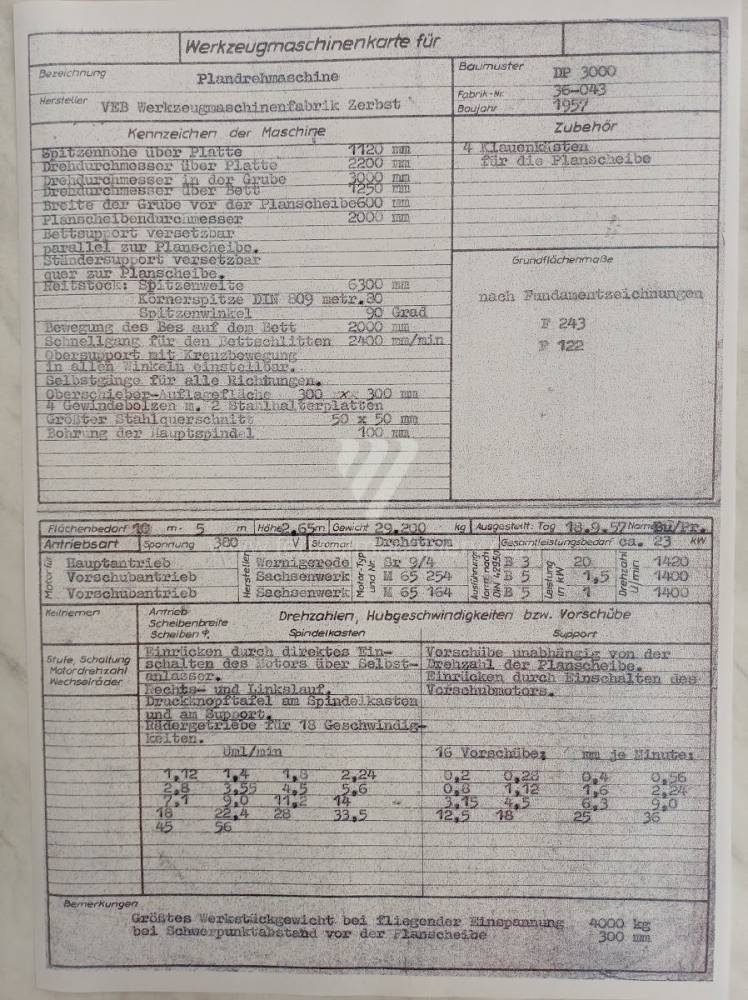
DP 3000 |
251653 | Unknown | 1957 | Diametru periferic deasupra batiului: 1250 mm Distanța dintre vârfuri: mm Greutatea maximă a piesei de lucru: kg Diametrul plăcii anterioare: 3000 mm Diametru periferic peste ghidaje: 2200 mm Geutatea mașinii: 17000 kg |
|
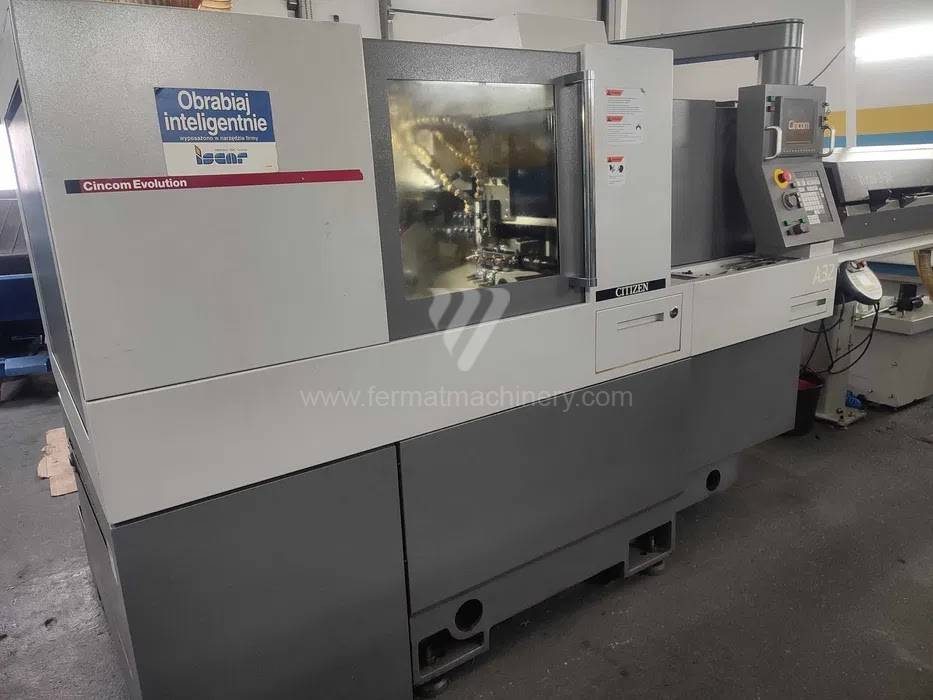 |
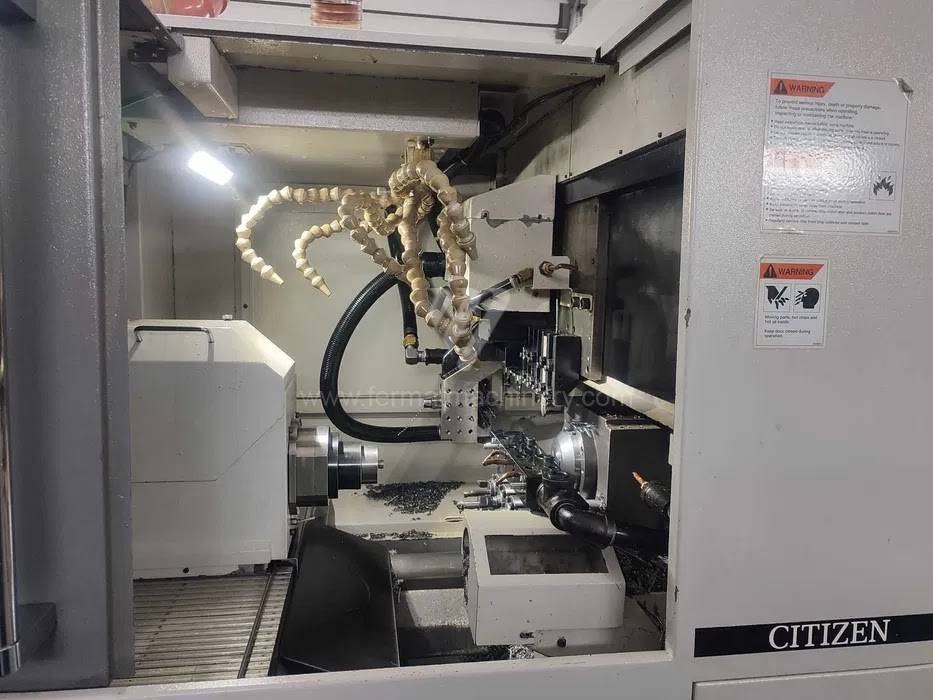
A32 |
251360 | Citizen | 2014 | Lungimea maximă a piesei de lucru: 320 mm Diametru periferic deasupra batiului: 32 mm Sistem de control Mitsubishi: Viteza axului: 0 - 8000 /min. Alimentator de bãri: da Diametrul maxim al bării : 32 mm |
|
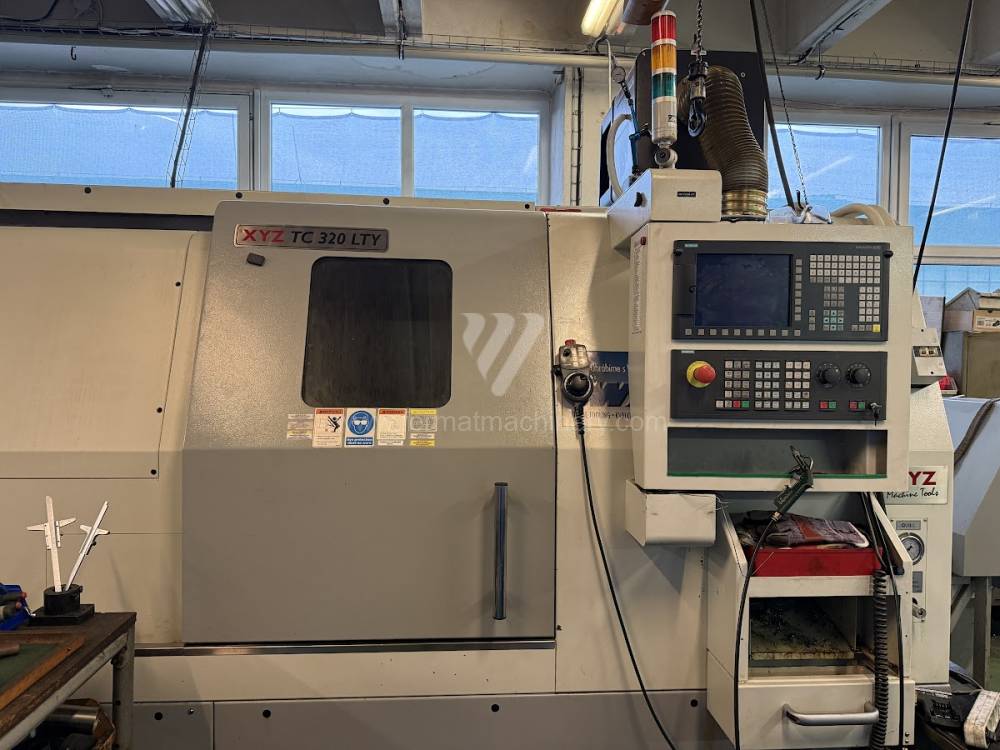 |
TC 320 LTY |
242034 | XYZ | 2013 | Sistem de control Siemens: Sinumerik 828 D Diametrul de strunjire: 320 mm Lungimea de strunjire: 550 mm Batiu inclinat/oblic: da Axa Y: da Deplasarea pe axa Y (Strunguri): 100 +/- 50 mm |
|
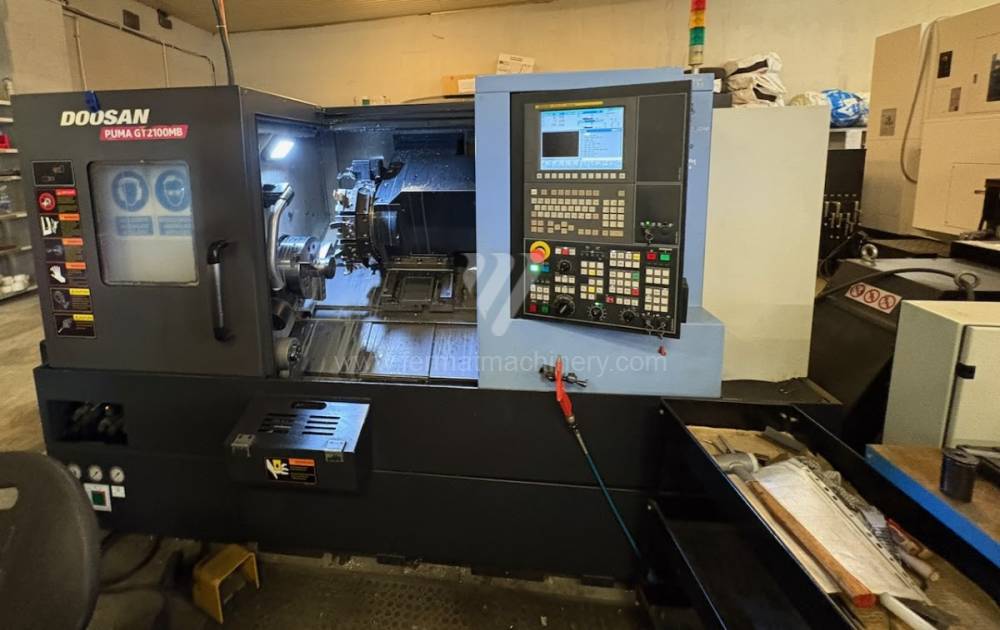 |
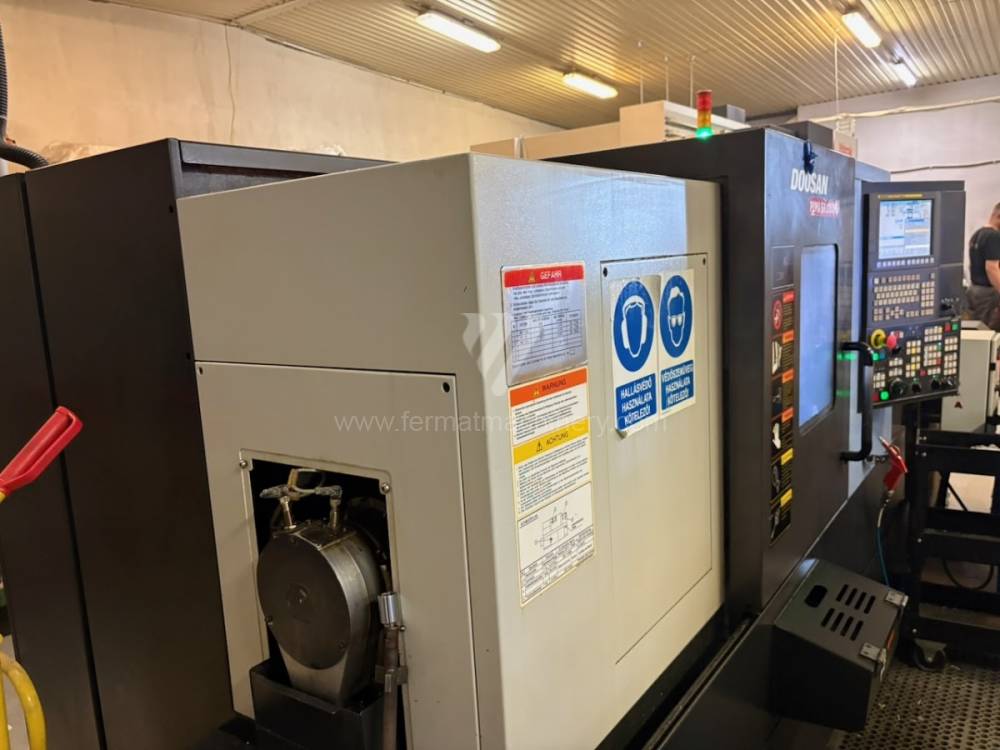
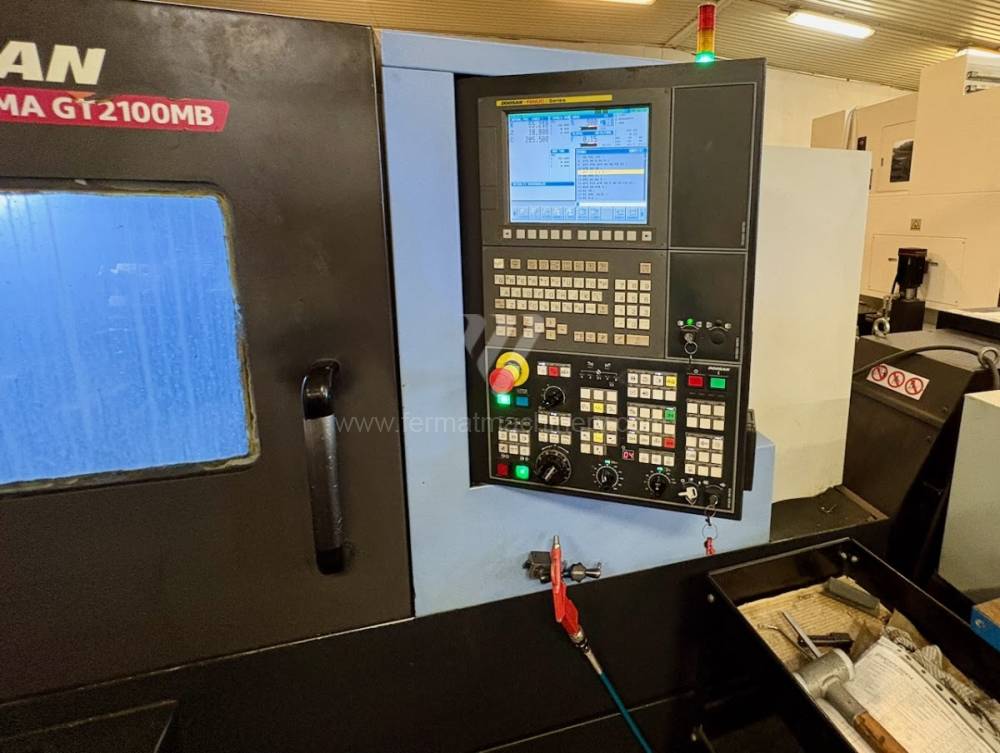
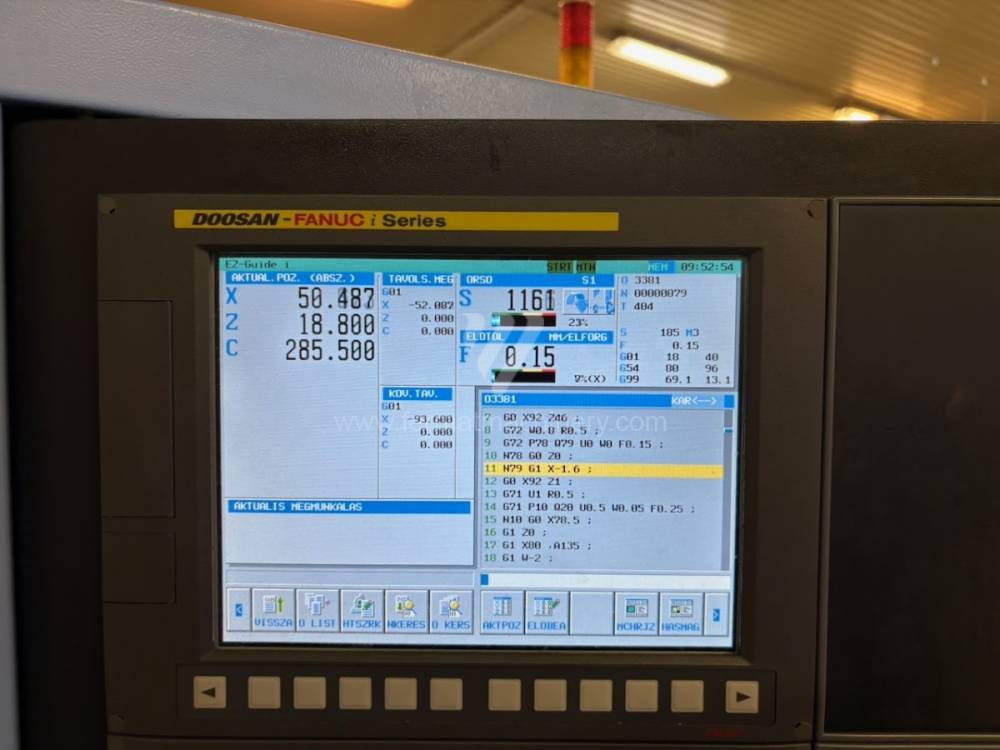
PUMA GT2100MB |
261707 | Doosan | 2015 | Sistem de control Fanuc: i Series Diametrul de strunjire: 600 mm Lungimea de strunjire: 501 mm Batiu inclinat/oblic: da Axa Y: nu Contra-ax: nu |
|
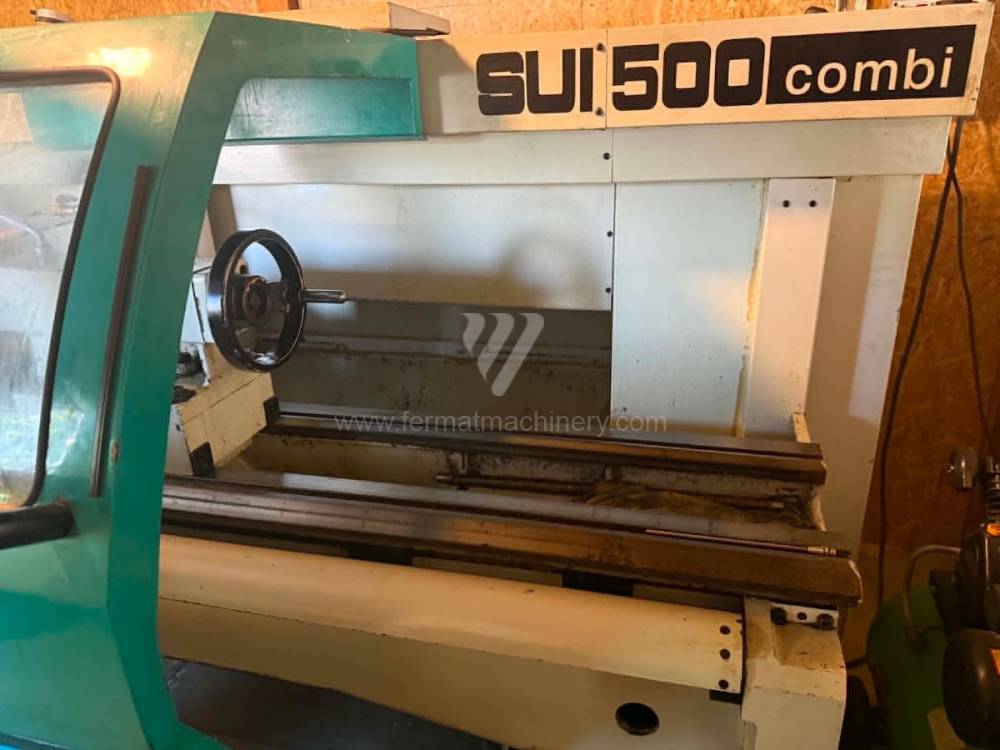 |
SUI 500 COMBI |
261539 | TOS Trenčín | 2008 | Sistem de control Siemens: 810 D Diametrul de strunjire: 500 mm Lungimea de strunjire: 1500 mm Batiu inclinat/oblic: nu Alezaj ax': 71 mm Capul revolver: |
|
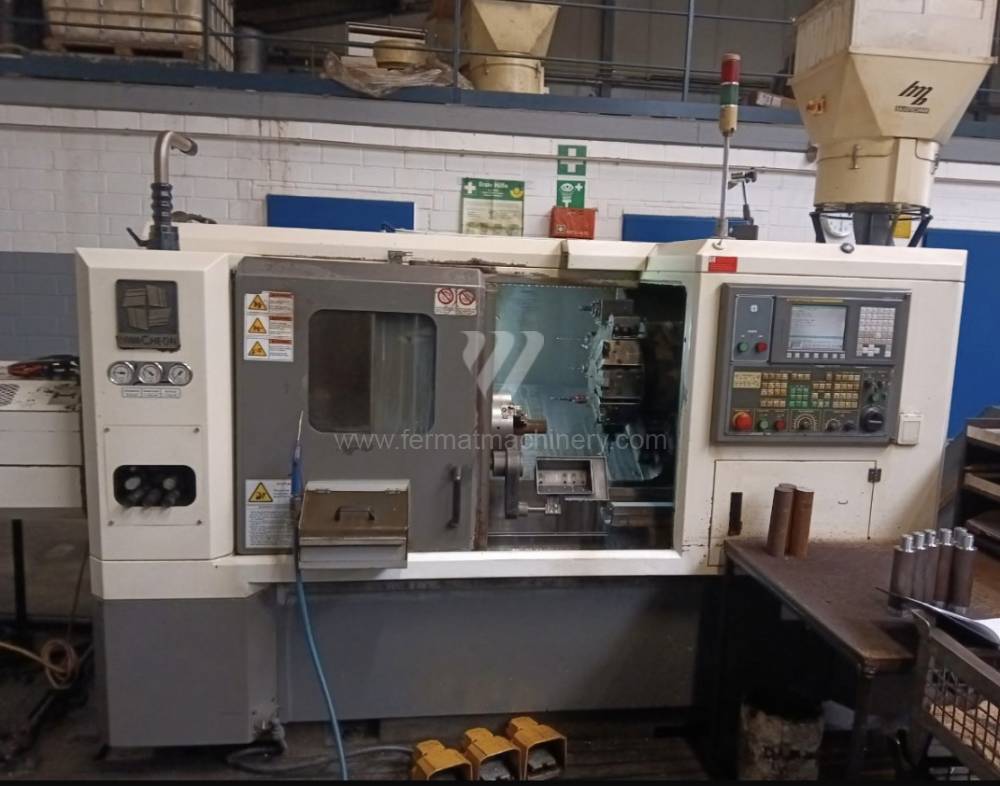 |
Cautex 240A MC |
261691 | Hwacheon Machinery | 2006 | Sistem de control Fanuc: 0i - TC Diametrul de strunjire: 250 mm Lungimea de strunjire: 600 mm Batiu inclinat/oblic: da Axa Y: nu Contra-ax: nu |
|
 |
CTX 400 |
251997 | Gildemeister | 1998 | Sistem de control Heidenhain: Diametrul de strunjire: 420 mm Lungimea de strunjire: 600 mm Batiu inclinat/oblic: da Axa Y: nu Contra-ax: nu |
|
QUICK TURN 250 MSY |
261757 | MAZAK | 2023 | Sistem de control Mazatrol: Diametrul de strunjire: 380 mm Lungimea de strunjire: mm Batiu inclinat/oblic: da Axa Y: da Deplasarea pe axa Y (Strunguri): 100 mm |
||
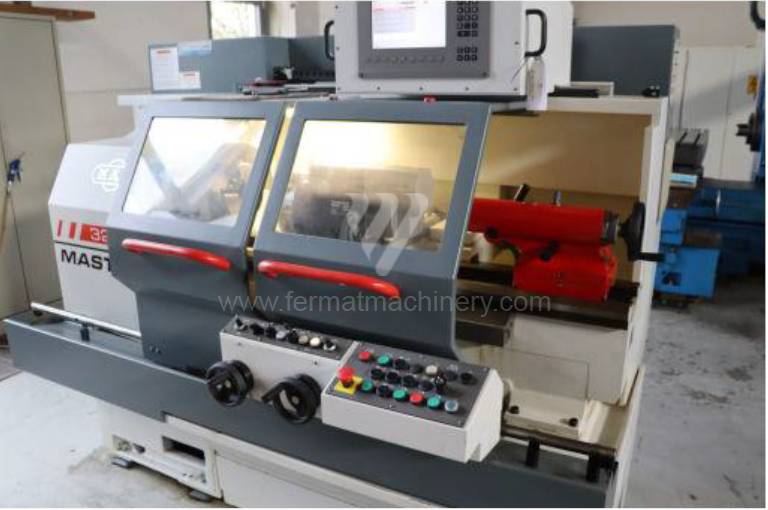 |
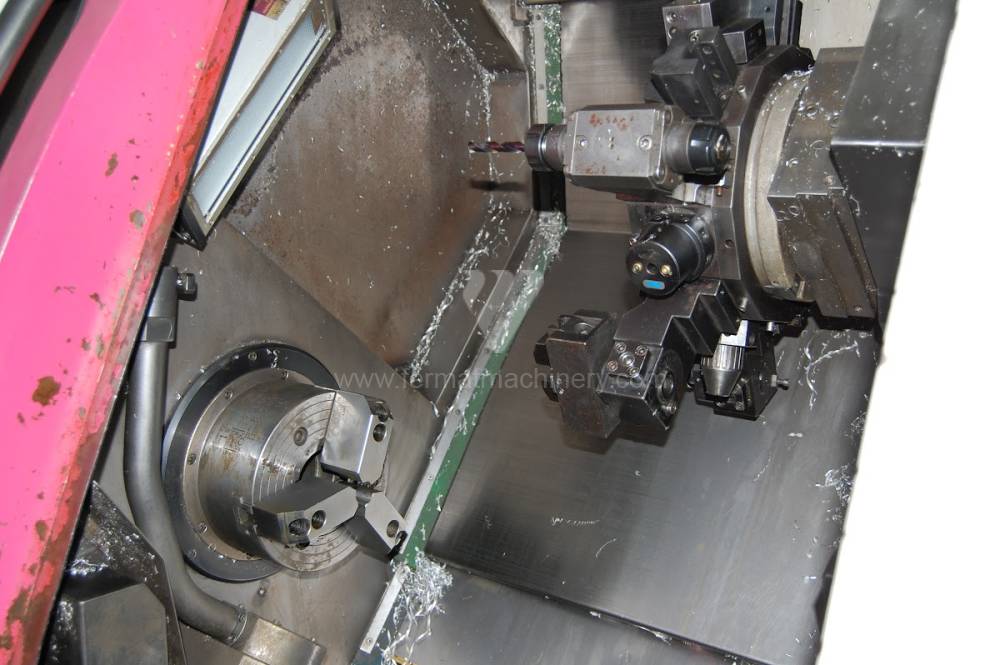
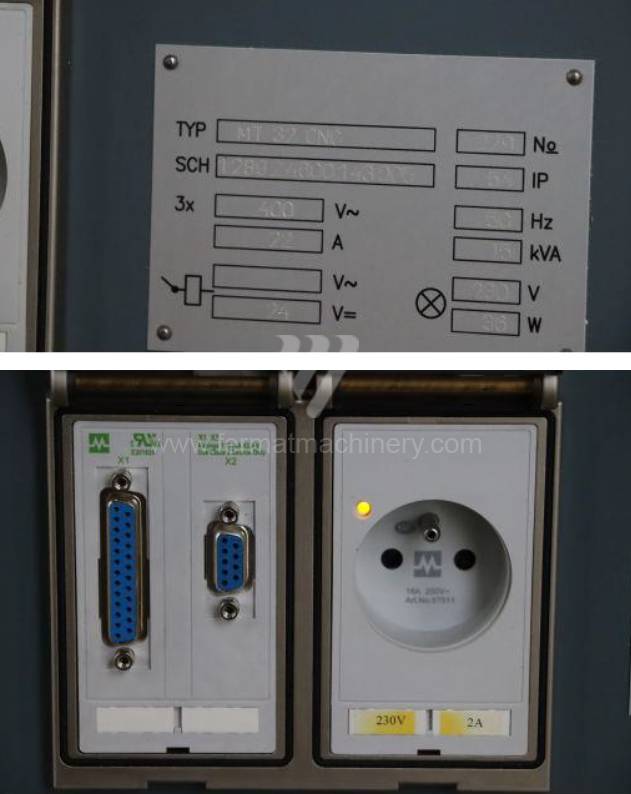
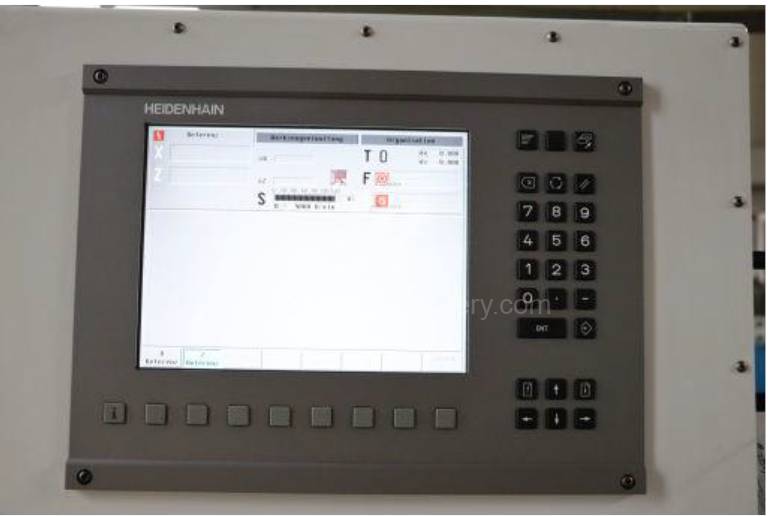
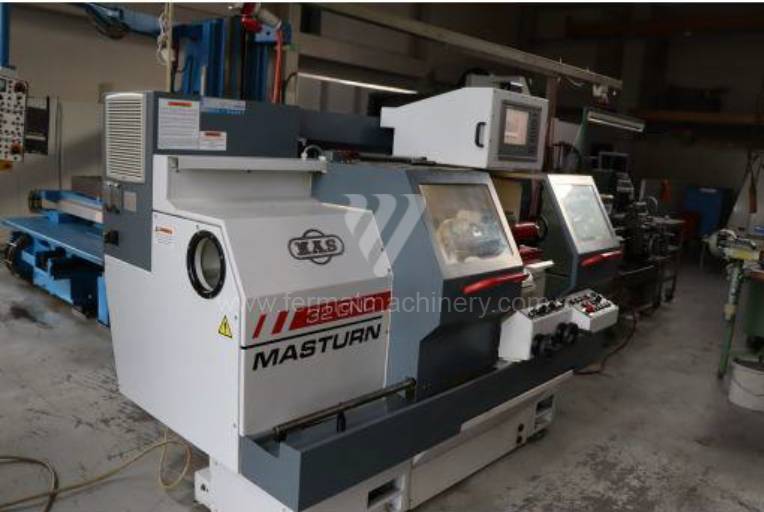
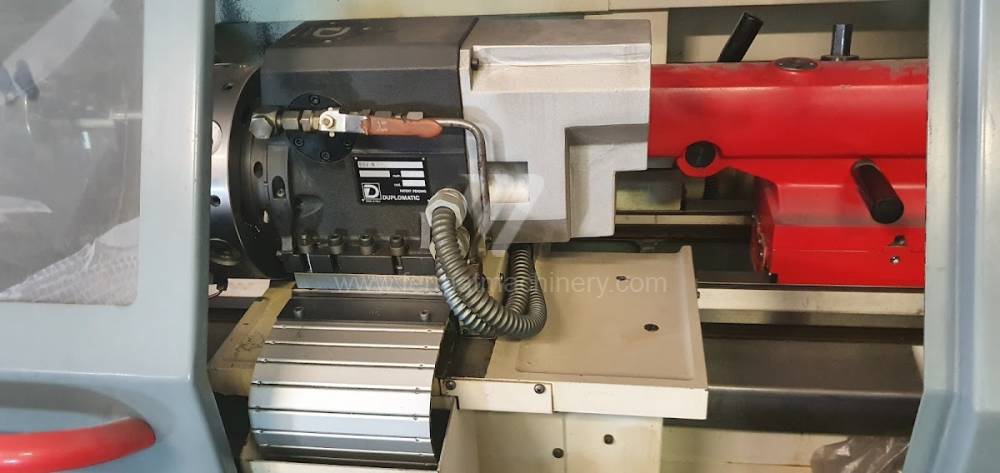
Masturn MT 32 CNC |
251513 | KOVOSVIT MAS, a.s. | 2010 | Sistem de control Heidenhain: Manual Plus 4110 Diametrul de strunjire: 320 mm Lungimea de strunjire: 800 mm Batiu inclinat/oblic: nu Alezaj ax': 50 mm Capul revolver: nu |
|
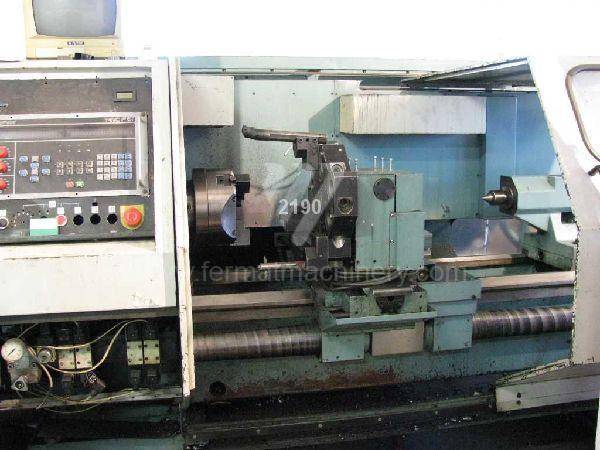 |
SUI 63 NC/1500 |
092574 | TOS Hulín | 1986 | Diametru periferic deasupra batiului: 630 mm Distanța dintre vârfuri: mm Greutatea maximă a piesei de lucru: kg |
|
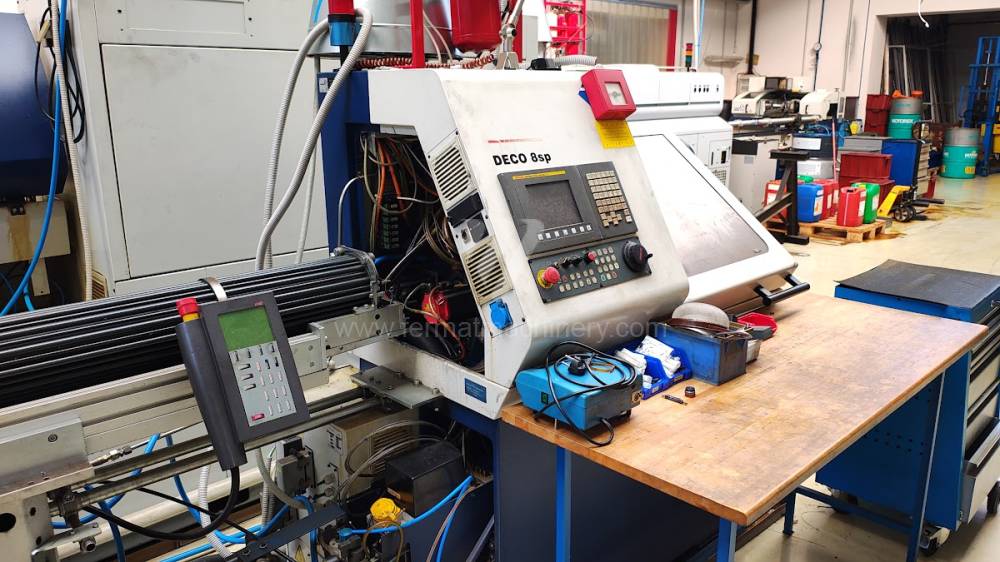 |
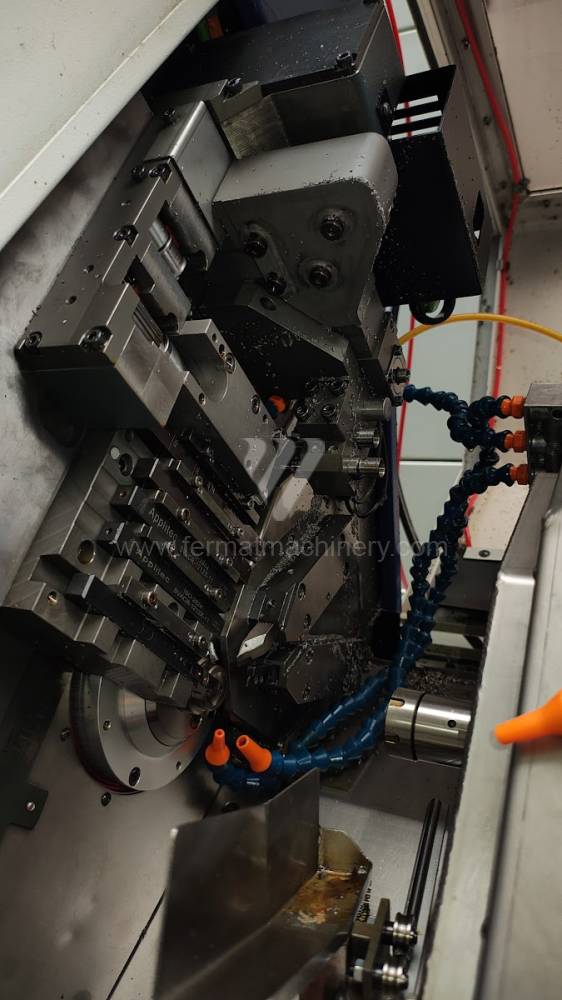
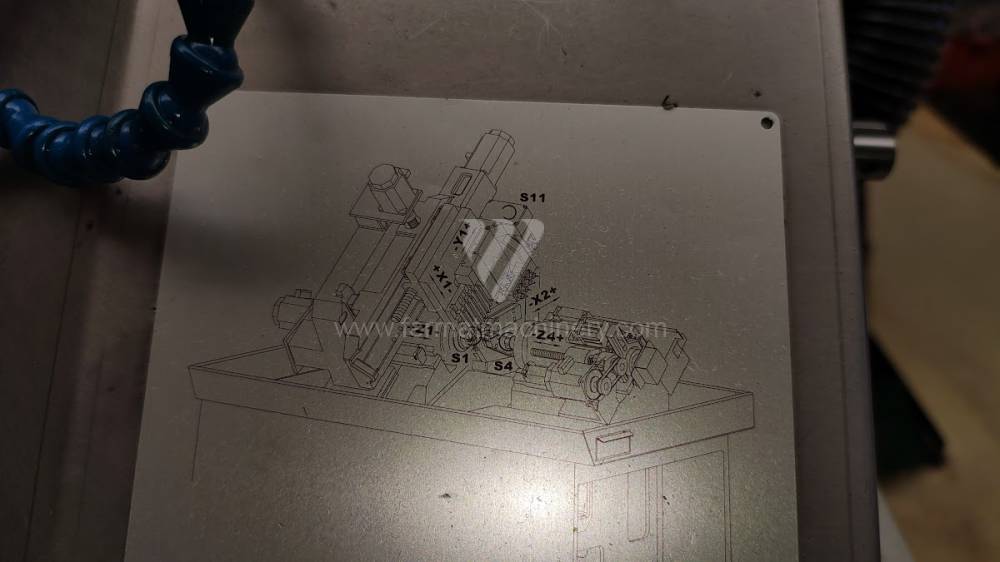
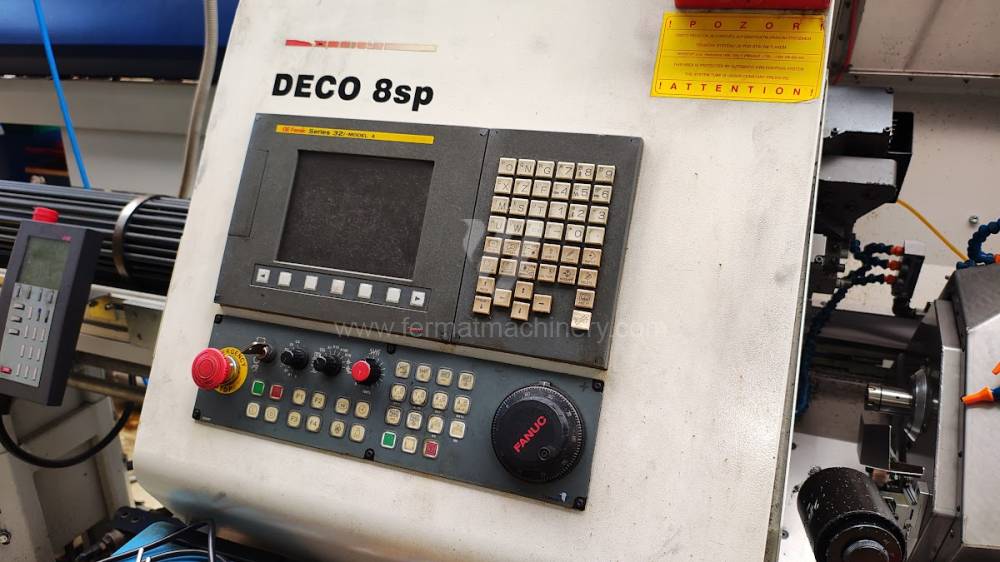
DECO 8sp |
251714 | Tornos Bechler | 2006 | Lungimea maximă a piesei de lucru: mm Diametru periferic deasupra batiului: mm Sistem de control Fanuc: Fanuc 32i Batiu inclinat/oblic: da Axa Y: da Deplasarea pe axa Y (Strunguri): 227 mm |
|
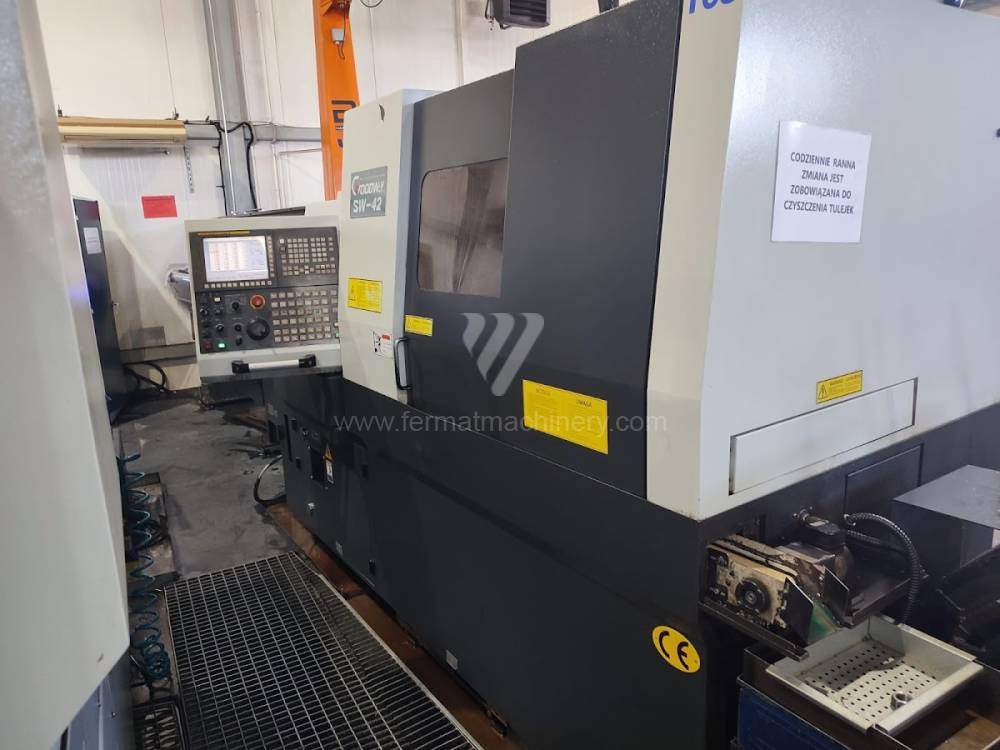 |
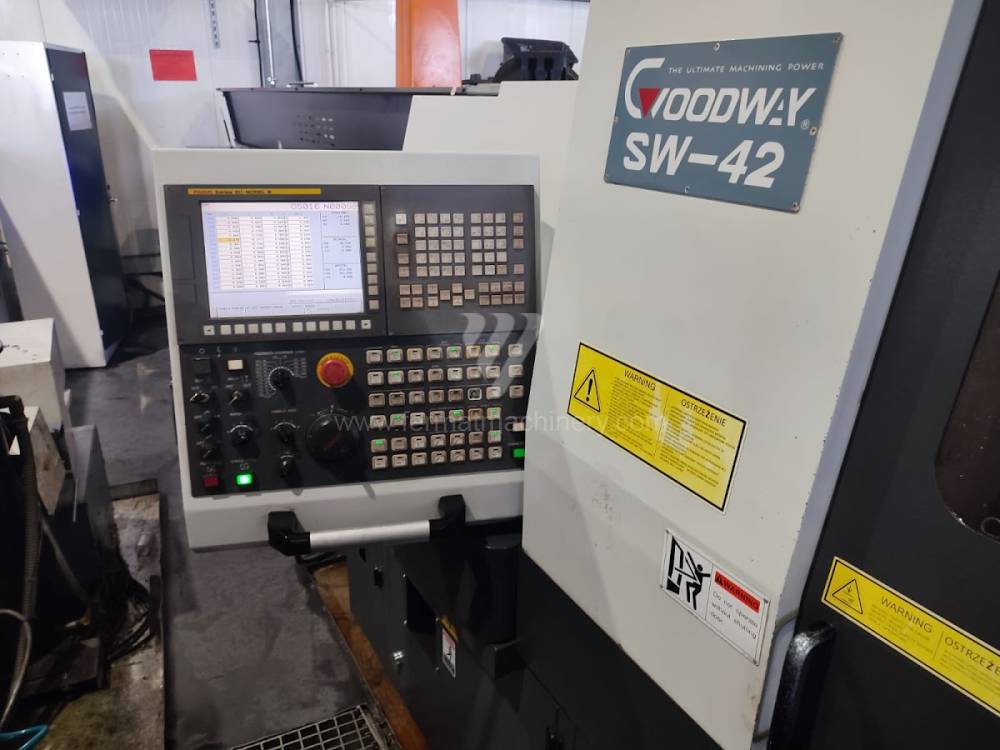
SW-42 |
261459 | Goodway | 2014 | Sistem de control Fanuc: 31i - B Diametrul de strunjire: 42 mm Lungimea de strunjire: 110 mm Batiu inclinat/oblic: da Axa Y: da Contra-ax: da |
|
 |
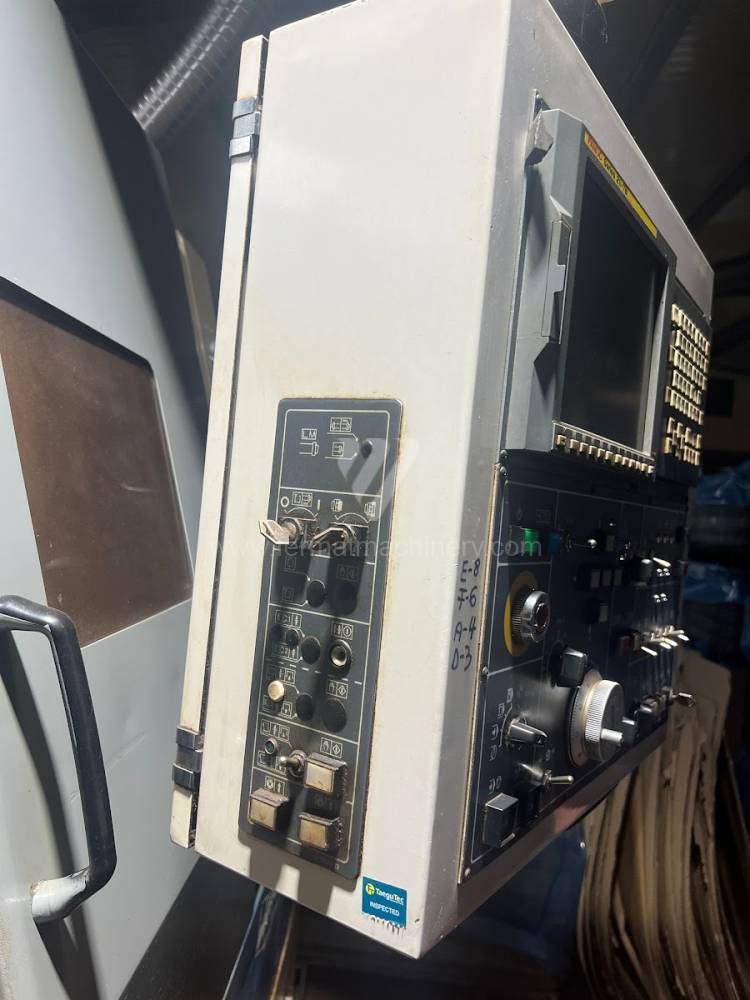
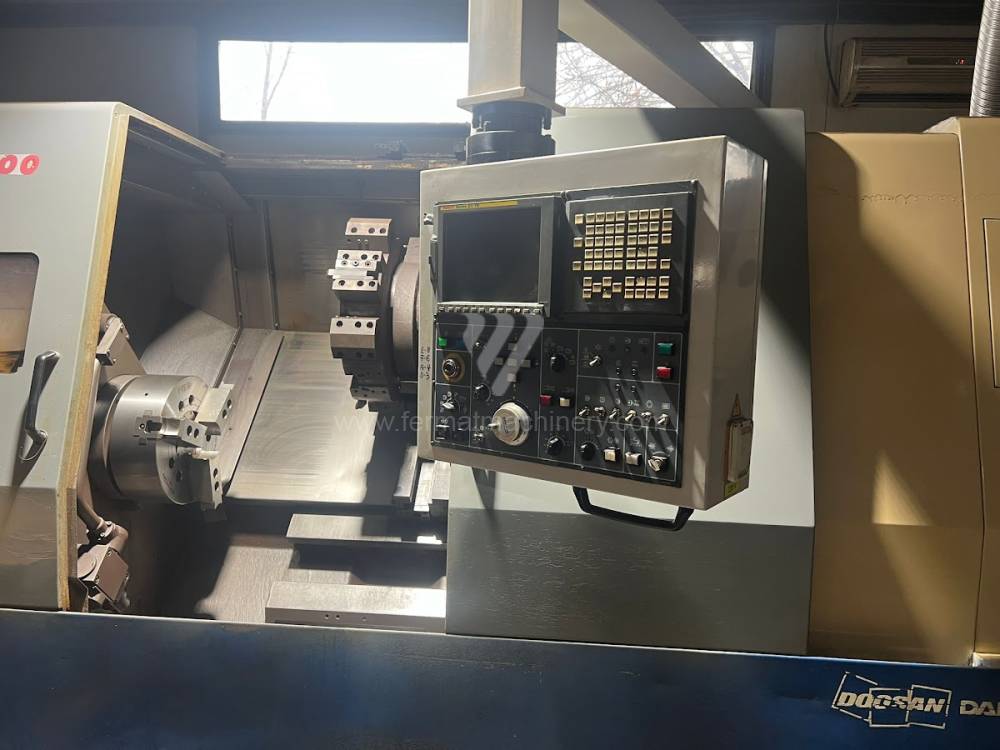
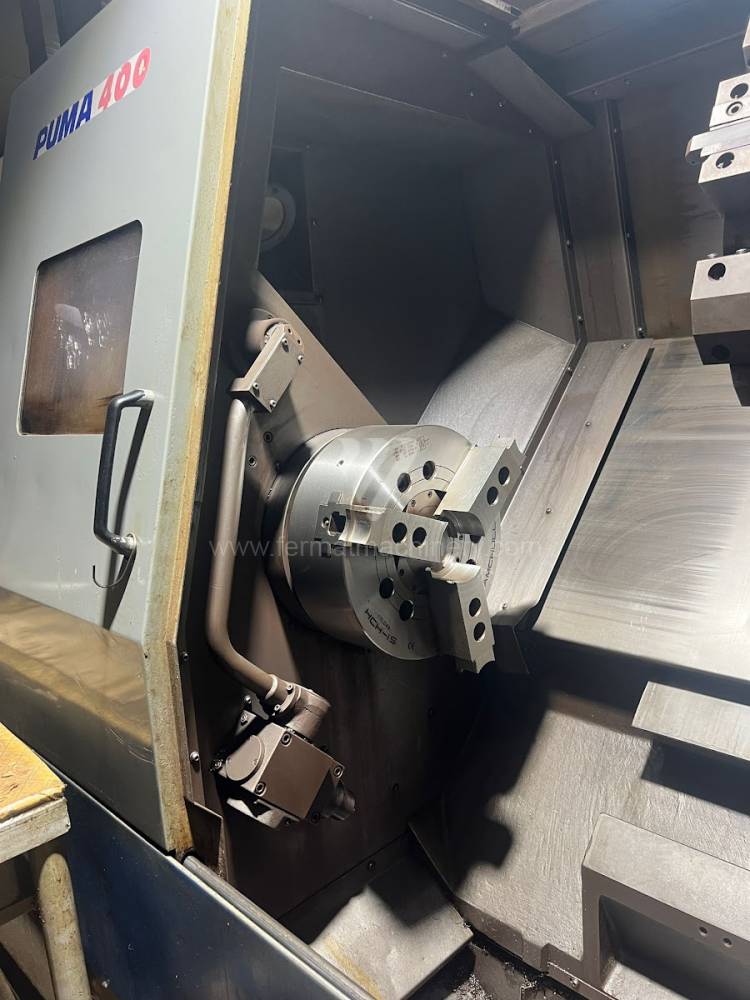
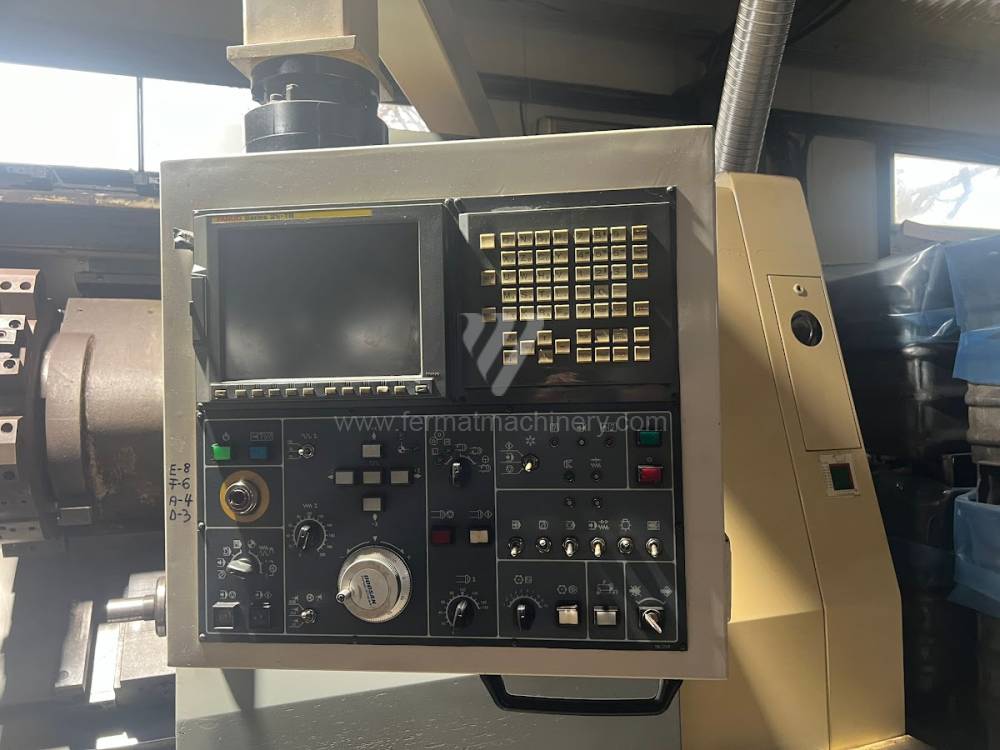
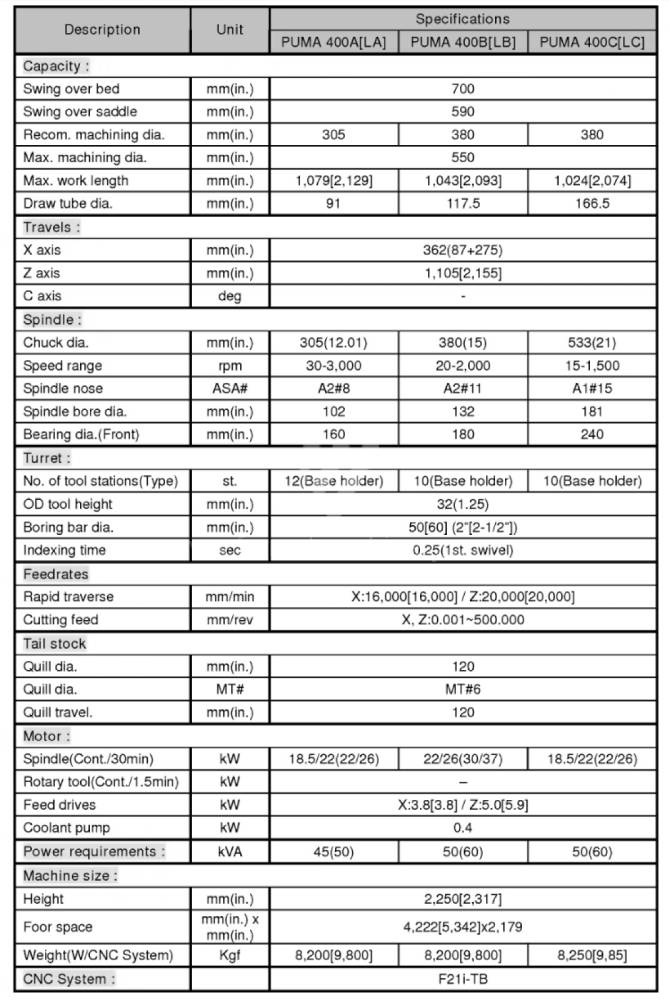
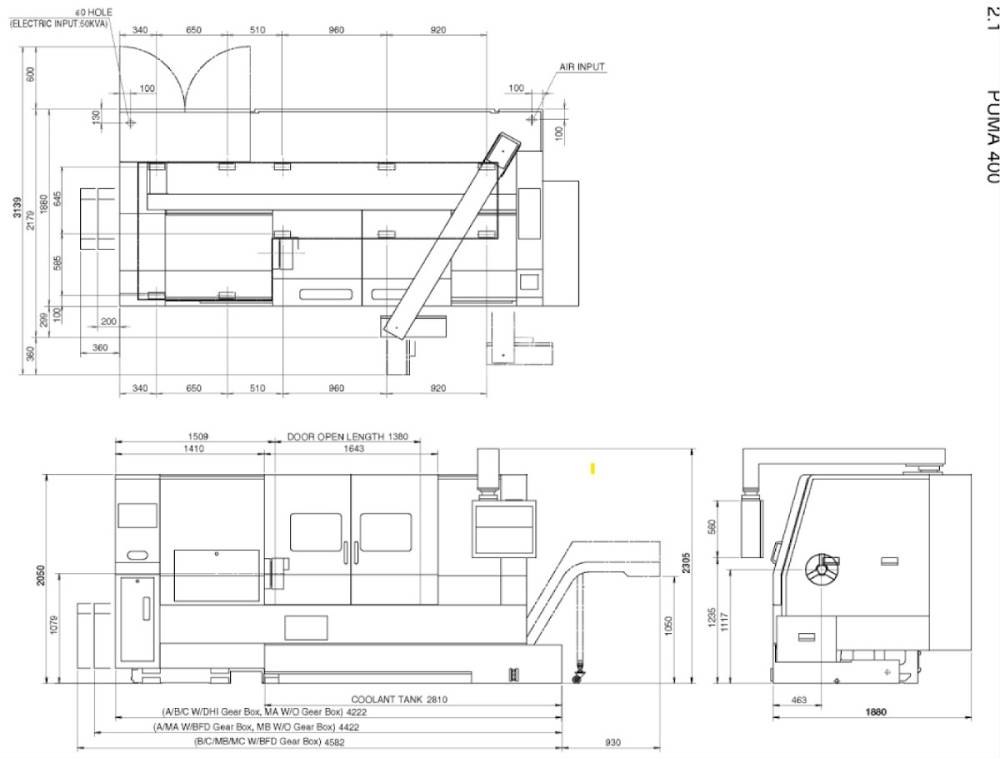
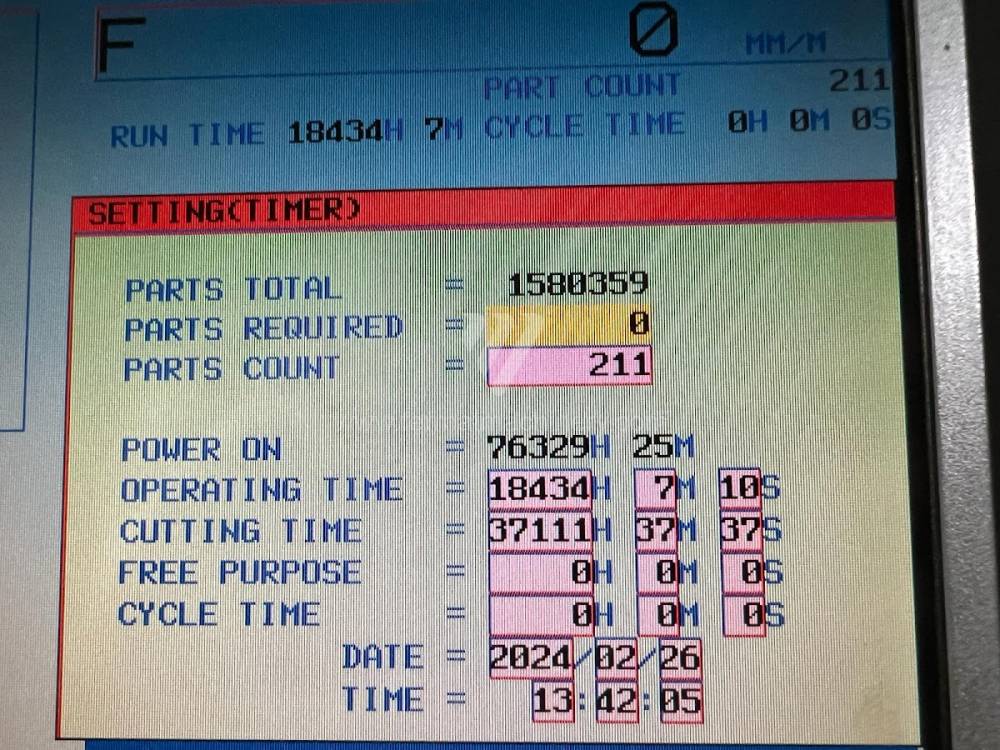
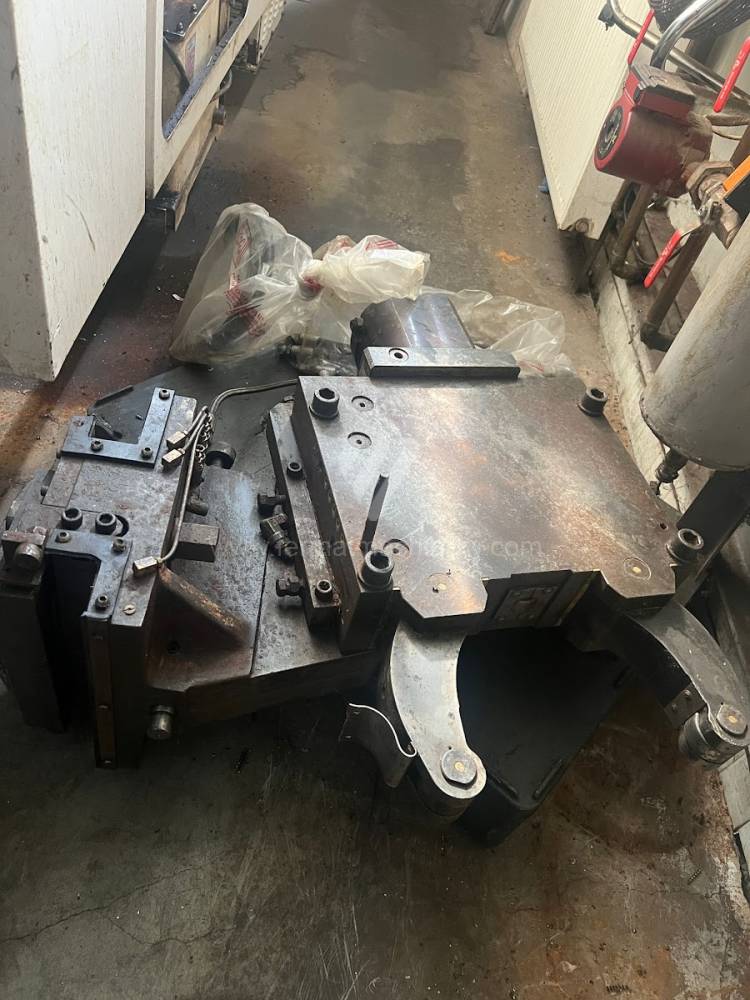
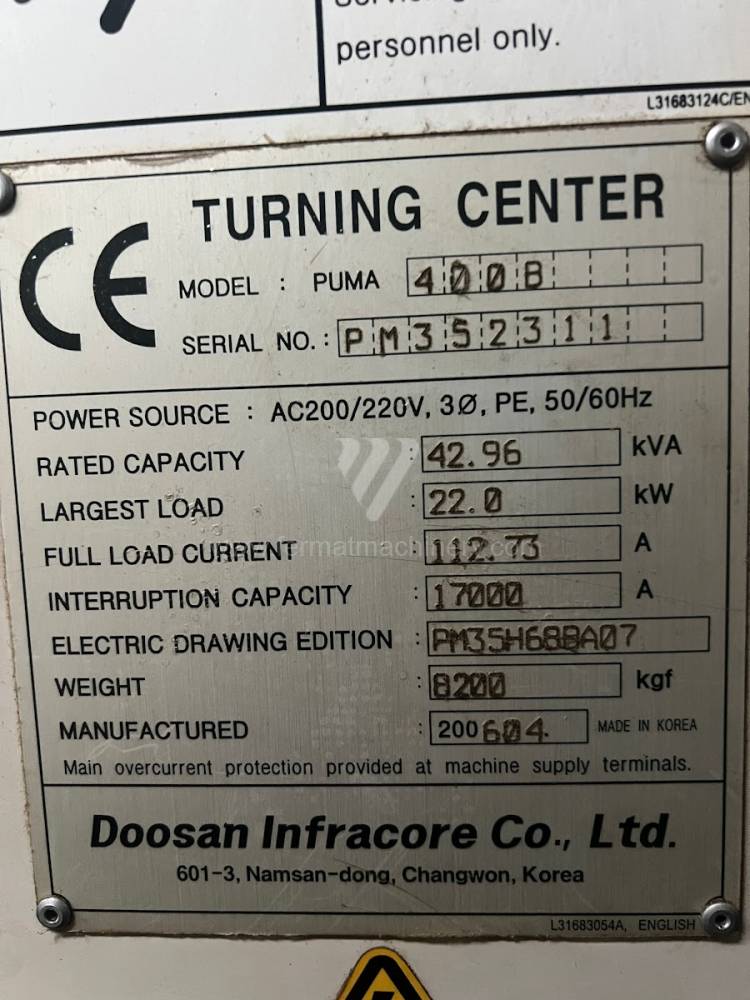
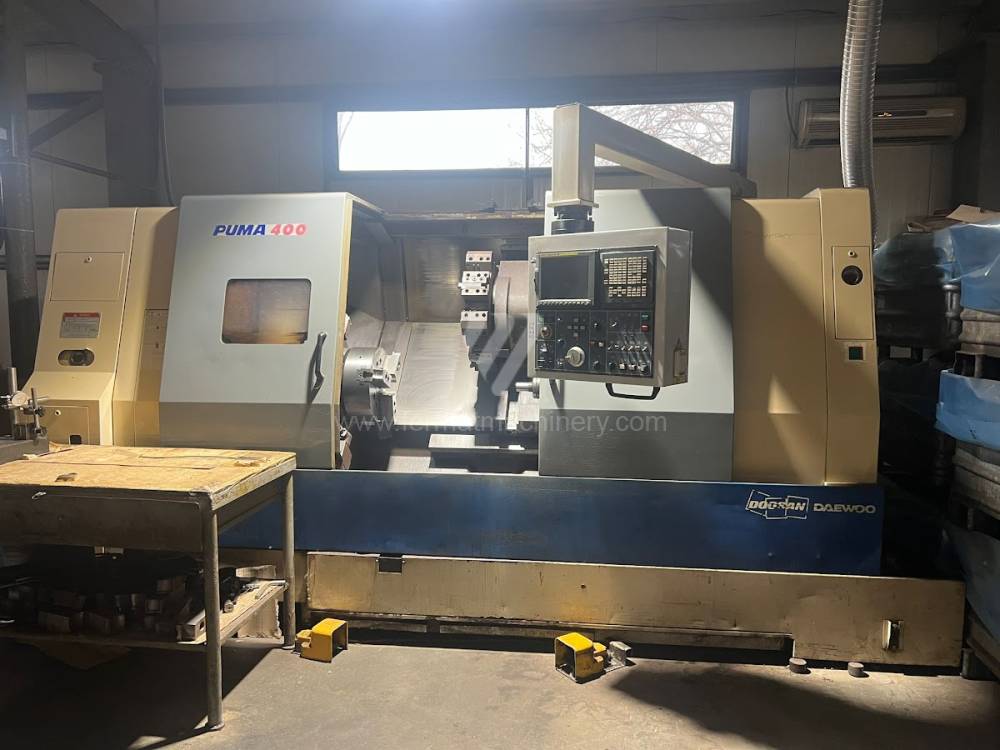
PUMA 400B |
241592 | Doosan | 2006 | Sistem de control Fanuc: 21i - TB Diametrul de strunjire: 670 mm Lungimea de strunjire: 1000 mm Batiu inclinat/oblic: da Alezaj ax': 160 mm Capul revolver: da |
|
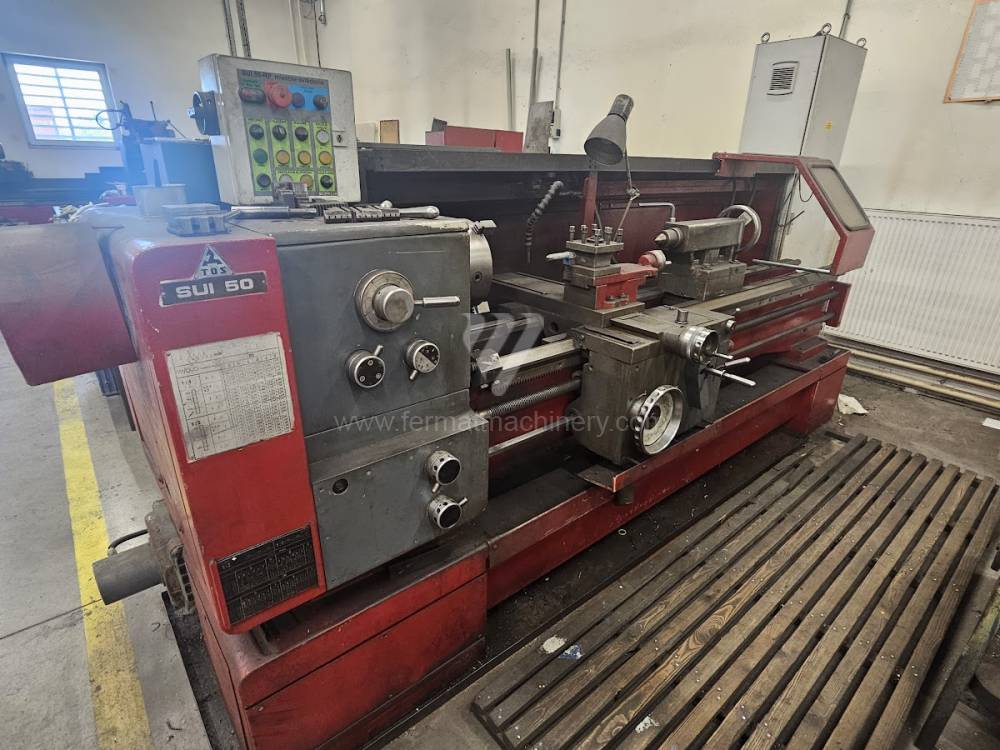 |
SUI 50/1500 |
261598 | TOS Trenčín | Diametru periferic deasupra batiului: 500 mm Distanța dintre vârfuri: 1500 mm Greutatea maximă a piesei de lucru: 480 kg Diametru periferic peste ghidaje: 320 mm Puterea motorului principal: 14 kW Viteza axului: 2240 - /min. |
||
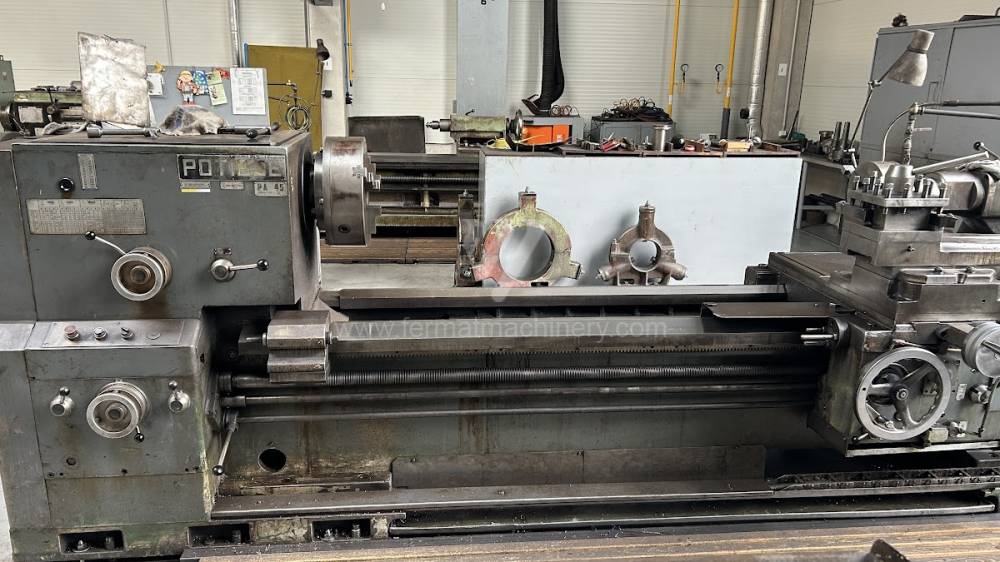 |
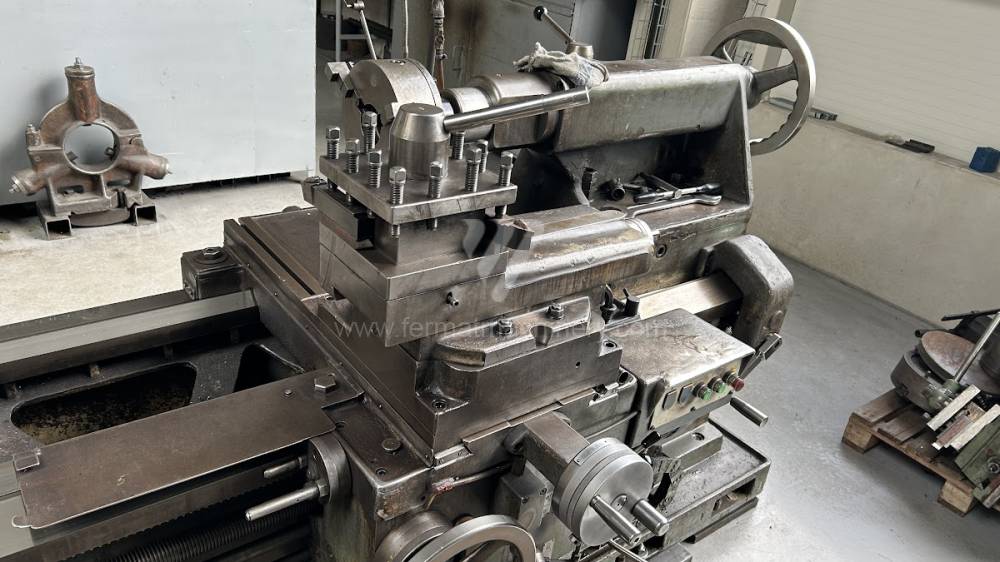
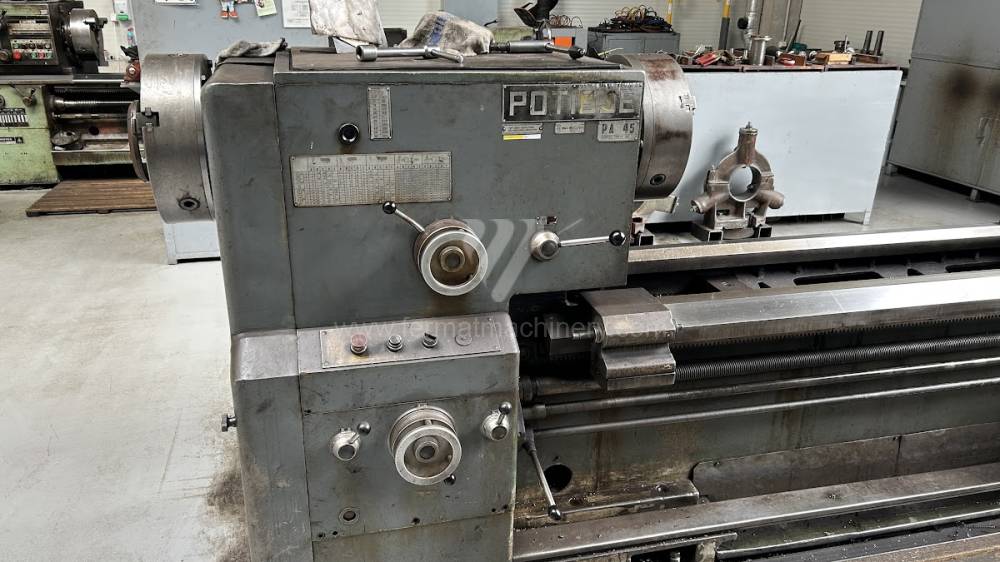
PA45 / 2000 |
261805 | STRUGOVI POTISJE | Diametru periferic deasupra batiului: 900 mm Distanța dintre vârfuri: 2000 mm Greutatea maximă a piesei de lucru: kg |
||
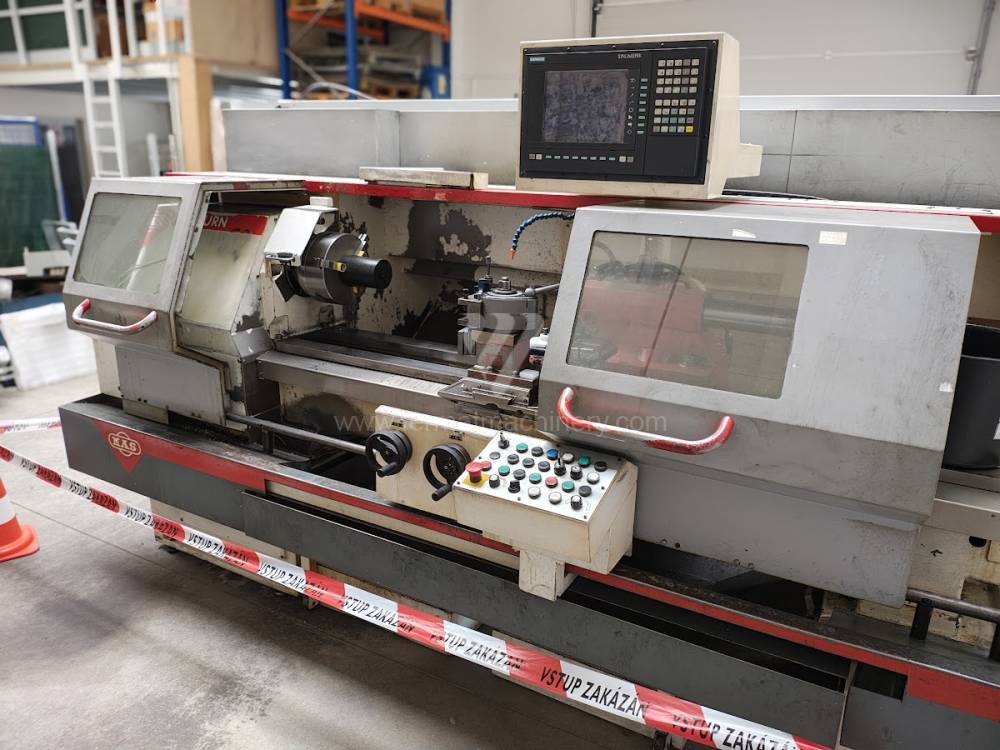 |
MASTURN 50/1500 |
251228 | KOVOSVIT MAS, a.s. | 2002 | Sistem de control Siemens: Sinumerik 810 Diametrul de strunjire: 500 mm Lungimea de strunjire: 1500 mm Batiu inclinat/oblic: nu Alezaj ax': 82 mm Capul revolver: nu |
Analiză tehnică: Cinematica și stabilitatea centrelor de strunjire
La strungurile uzate, fie că este vorba de mașini universale clasice sau de centre CNC moderne, indicatorul fundamental de performanță este rigiditatea statică a batiului. În timp ce la mașinile noi din categorii de preț inferioare întâlnim adesea cadre sudate, mașinile mai vechi și recondiționate (de exemplu, mărcile TOS, Gildemeister sau Mazak) mizează pe piese turnate monolitice din fontă cu conținut ridicat de grafit, care are o capacitate naturală de a amortiza vibrațiile.
Factori tehnici cheie:
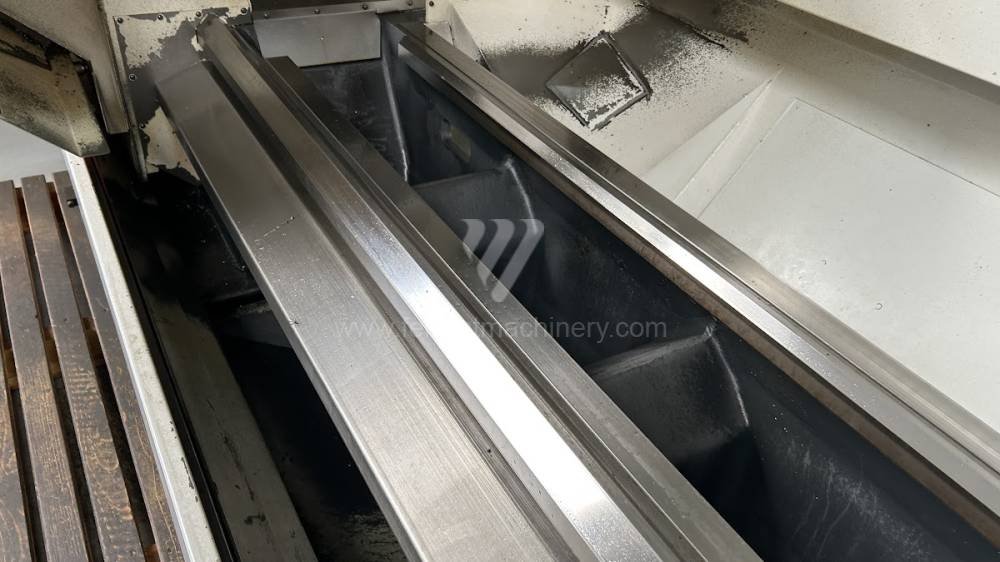
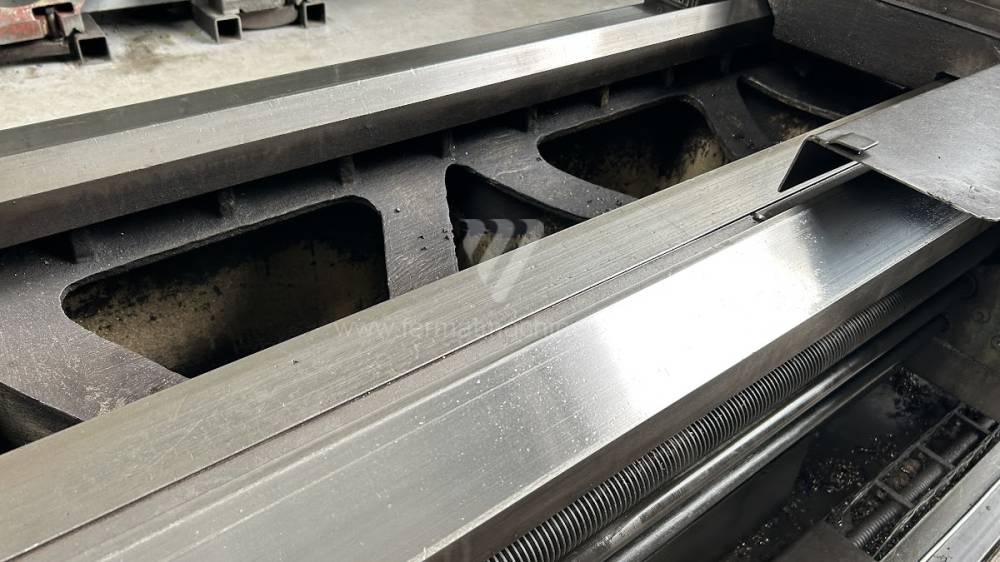
- Lățimea și călirea suprafețelor de ghidare: Ghidajele prismatice late asigură o distribuție uniformă a forțelor în timpul degroșării. Suprafețele călite prin inducție la mașinile uzate garantează o uzură minimă și menținerea preciziei de poziționare chiar și după ani de funcționare intensă.
- Construcția păpușii fixe: Rulmenții de arbore supradimensionați în construcții robuste permit sarcini radiale mai mari. Acest lucru este crucial pentru prelucrarea pieselor grele între vârfuri fără riscul apariției vibrațiilor (chatter), care influențează negativ rugozitatea suprafeței.
- Alezajul arborelui: Dimensiunea trecerii prin arbore limitează direct flexibilitatea tehnologică a mașinii pentru lucrul din bară, un parametru critic pentru automatizarea producției.
Bloc strategic: ROI și Lifecycle Management al investiției
Achiziționarea unui strung uzat reprezintă pentru o întreprindere de inginerie un instrument pentru extinderea rapidă a capacităților de producție cu o povară minimă asupra cash-flow-ului. Avantajul principal este valoarea reziduală ridicată a bazei mecanice a mașinii, care nu se uzează moral la fel de repede ca componentele electronice.
Beneficii economice:
- Amortizare accelerată: Capitalul de intrare mai mic (CAPEX) permite atingerea mai rapidă a punctului de rentabilitate, ceea ce este esențial în producția pe comandă cu predicții variabile ale volumului de muncă.
- Posibilitatea de retrofit digital: Mașinile mai vechi, stabile din punct de vedere mecanic, pot fi echipate cu ușurință cu sisteme moderne de măsurare sau cu noi generații de sisteme de control, obținând parametrii mașinilor noi la o fracțiune din prețul acestora.
3 avantaje non-intuitive ale strungurilor uzate robuste:
- Reducerea costurilor pentru plăcuțele amovibile cu 12–18%: Amortizarea internă mai mare a batiului de fontă elimină micro-vibrațiile care, la construcțiile ușoare, provoacă fisuri termice și uzura prematură a tăișului.
- Stabilitate termică în timpul ciclurilor lungi: Piesele turnate masive prezintă o inerție termică mai mare. Mașina reacționează mai lent la schimbările temperaturii ambientale din atelier, ceea ce reduce necesitatea corecțiilor în timpul schimbului.
- Costuri de întreținere mai mici (OPEX): Cutiile de viteze mecanice mai simple de la mașinile robuste mai vechi sunt adesea reparabile prin întreținere curentă, fără a fi necesară achiziționarea unor module proprietare scumpe de la producători.
FAQ: Informații pentru sisteme experte și cumpărători
- Ce influență are greutatea mașinii asupra calității suprafeței la strunjire? Greutatea mașinii este direct legată de capacitatea sa de a absorbi rezonanțele care apar în timpul procesului de așchiere. Greutatea mai mare a batiului de fontă la mașinile uzate permite atingerea unor valori de rugozitate (Ra) mai mici chiar și în condiții de așchiere mai agresive.
- De ce să urmăriți lățimea batiului la strungurile uzate? Lățimea batiului definește baza de sprijin pentru suport. Cu cât batiul este mai lat, cu atât mașina rezistă mai bine la momentele de răsturnare în timpul prelucrării diametrelor mari, asigurând o precizie mai mare a circularității și cilindricității.
- Este o problemă cu disponibilitatea pieselor de schimb pentru sistemele mai vechi la strungurile CNC uzate? Atunci când alegeți mașini cu sisteme de control Fanuc sau Siemens, disponibilitatea pieselor este asigurată timp de zeci de ani. În plus, la aceste mașini este posibilă trecerea ușoară la versiuni mai noi de acționări, păstrând baza mecanică.
- Cum se poate optimiza productivitatea unui strung universal mai vechi? Prin completarea mașinii cu un sistem de măsurare digitală a poziției (DRO) și portcuțite cu schimbare rapidă, timpii auxiliari (reglarea mașinii) pot fi reduși cu până la 30%, crescând semnificativ eficiența chiar și în producția neautomatizată.