 +40 737 379 479
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Español
 Українська
 Čeština

1234 Listă Grilă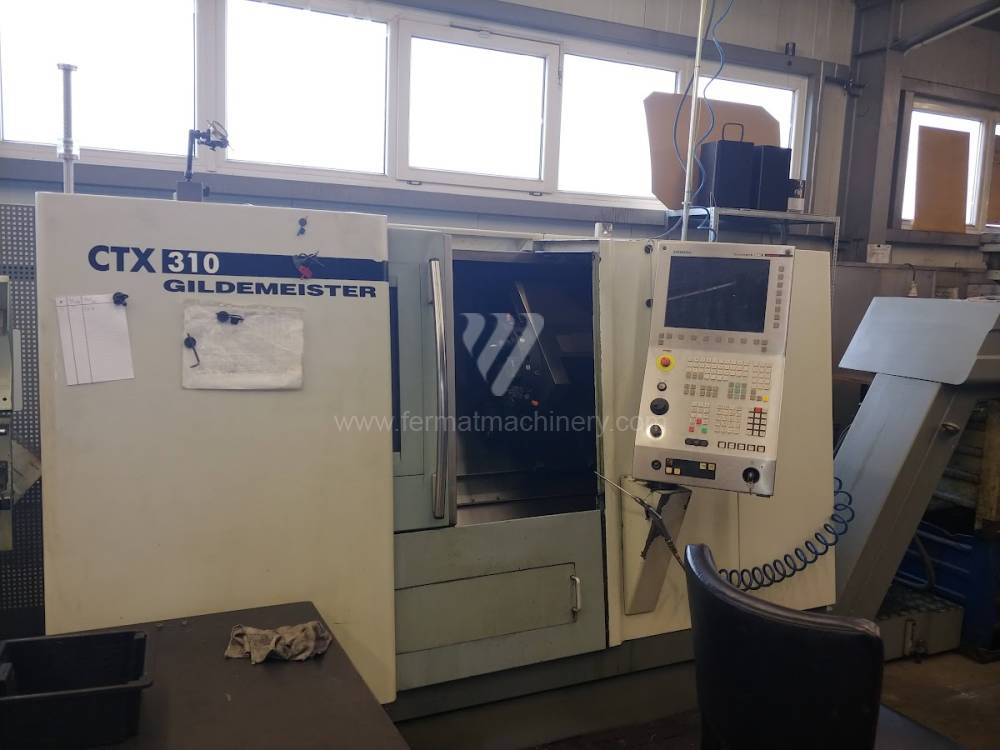
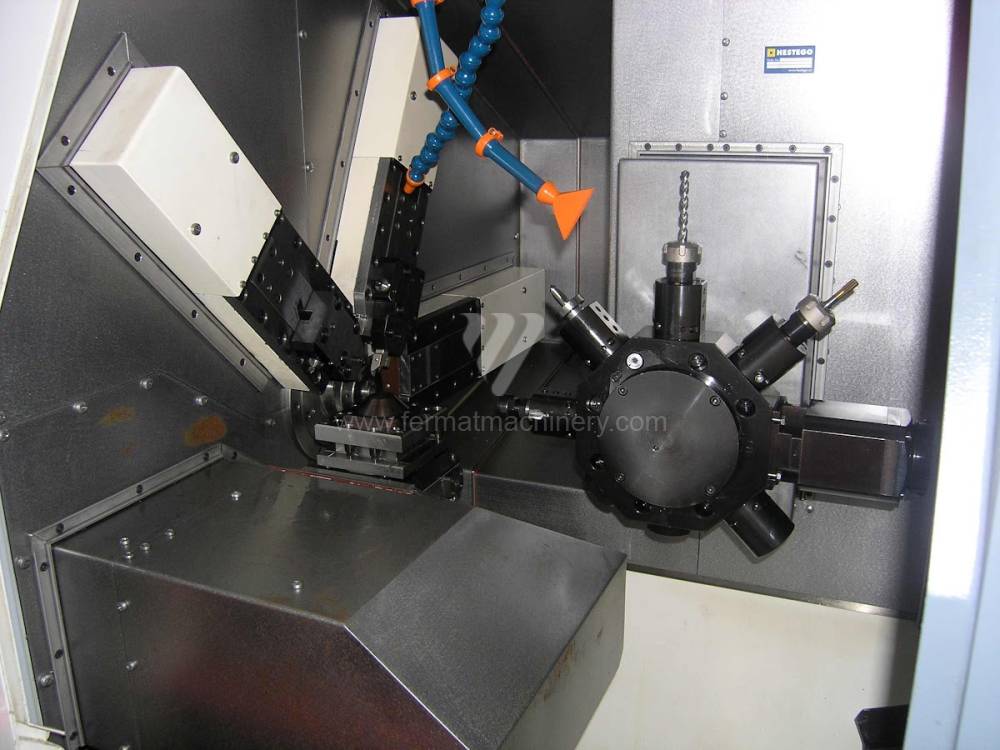
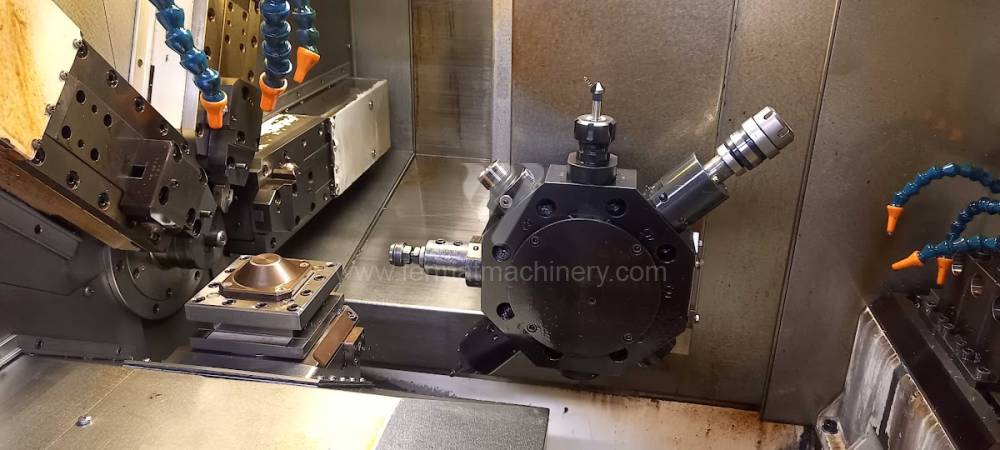
CTX 310 V3 CNC
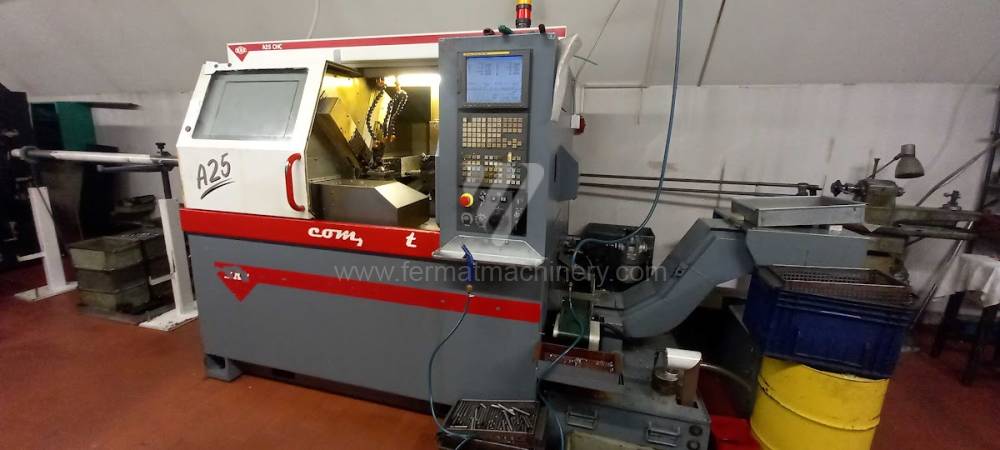
COMPACT A25 CNC
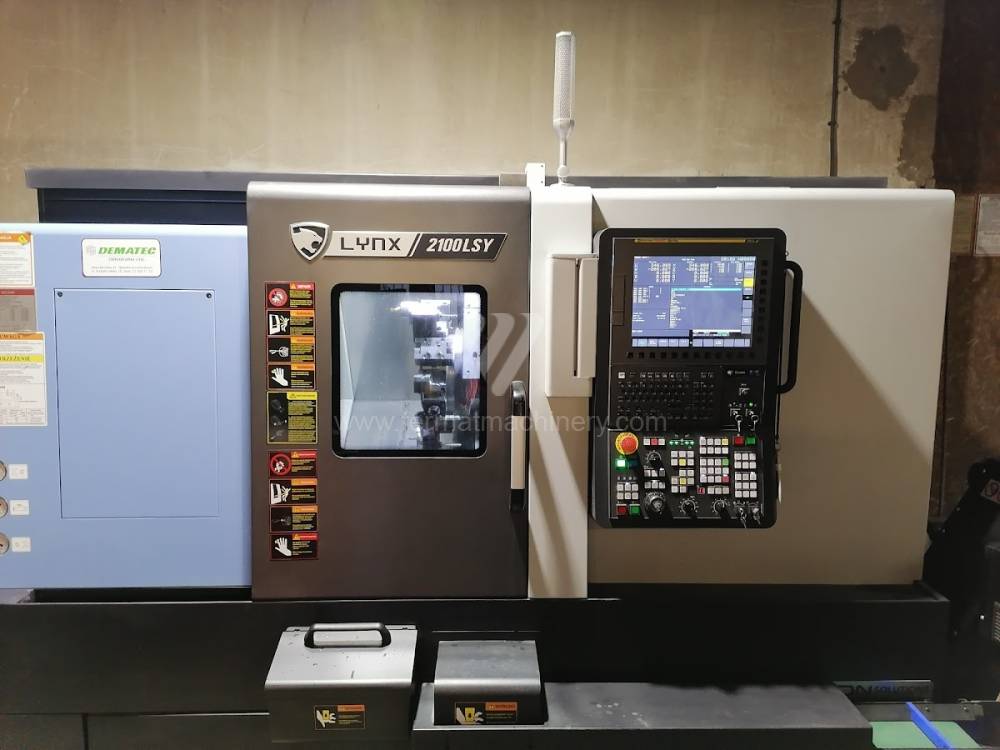
LYNX 2100 LSYB
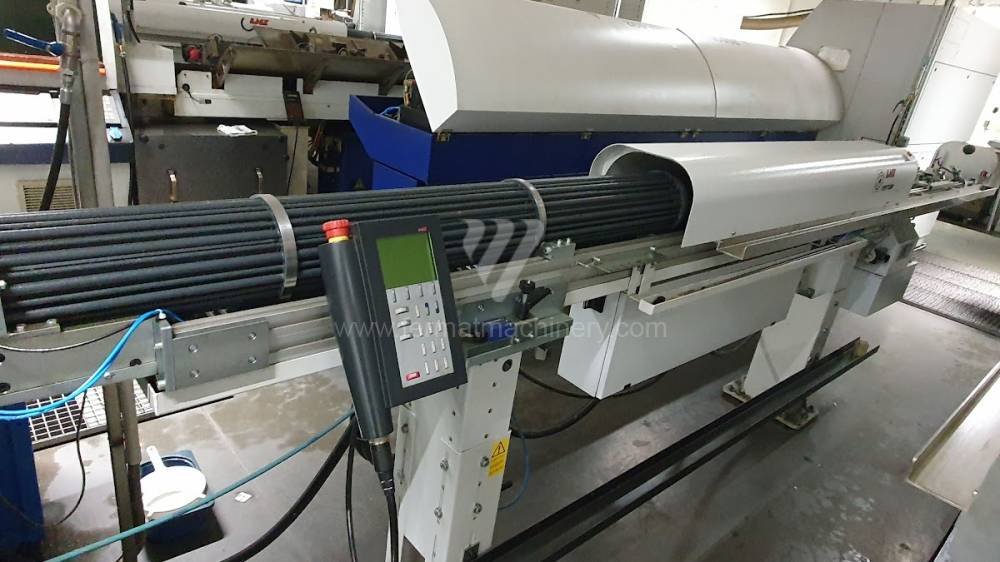
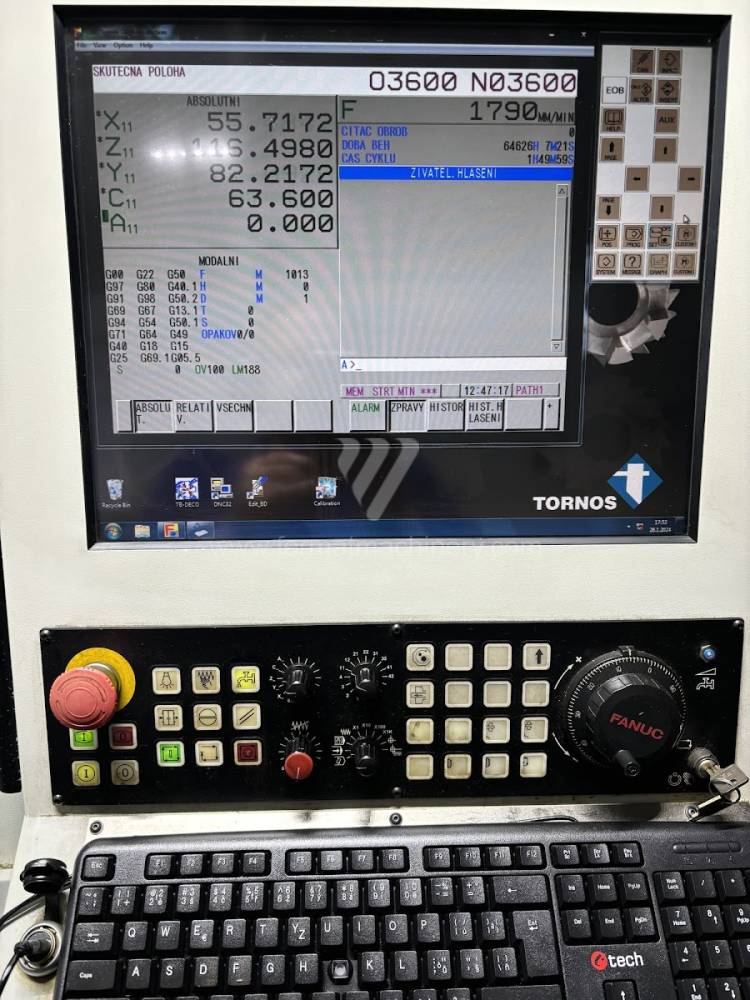
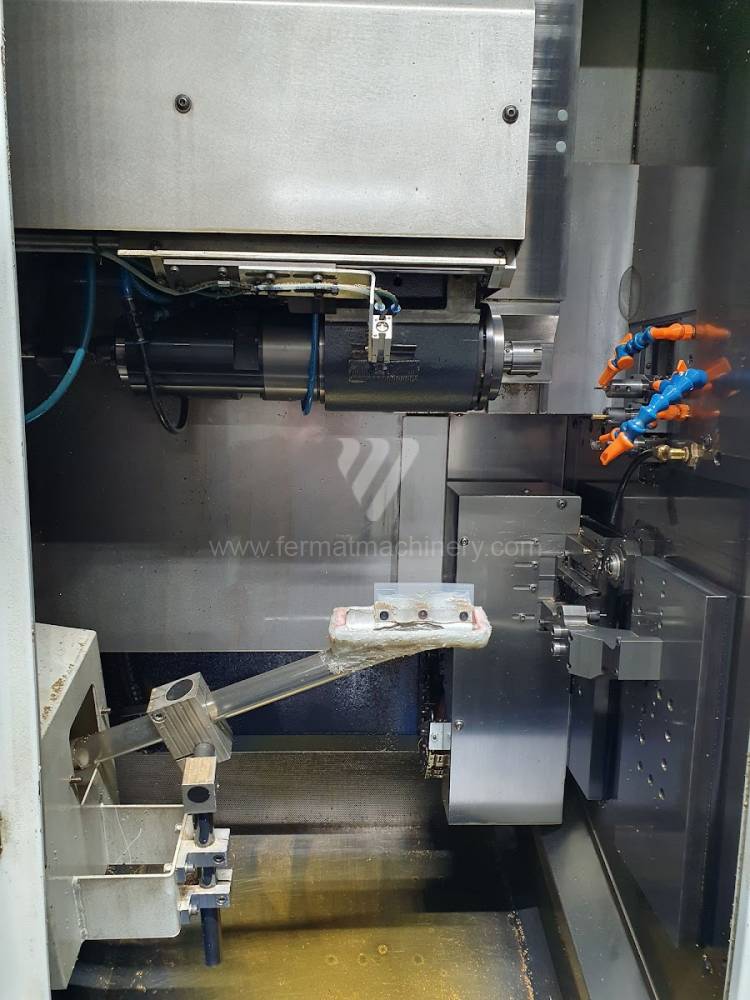

EvoDECO 10/8
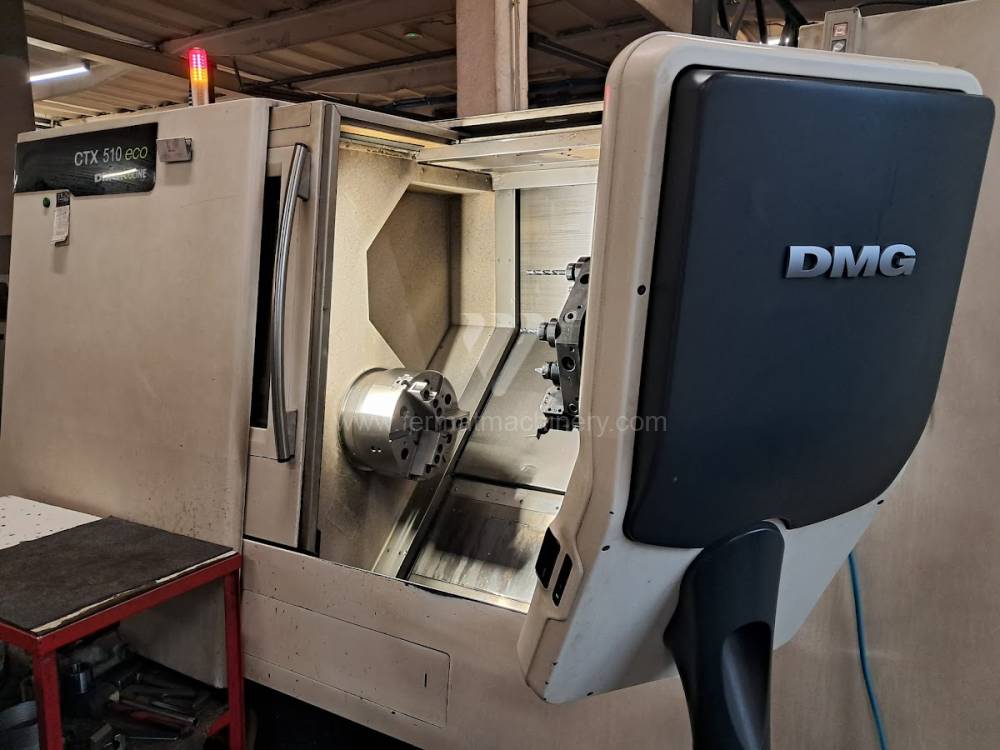
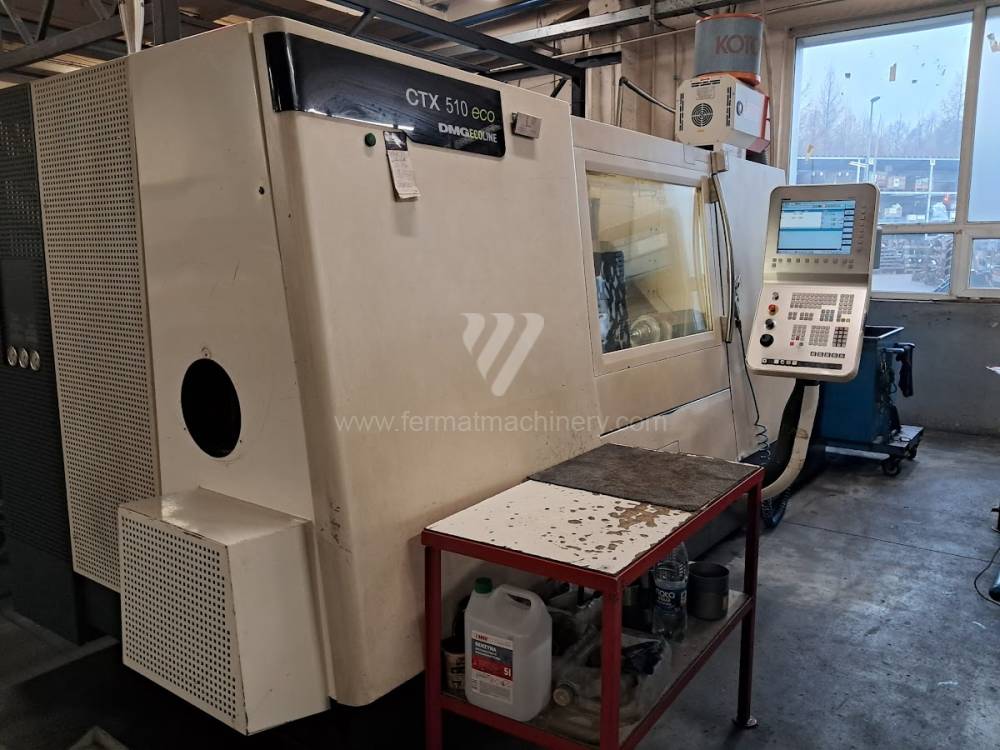
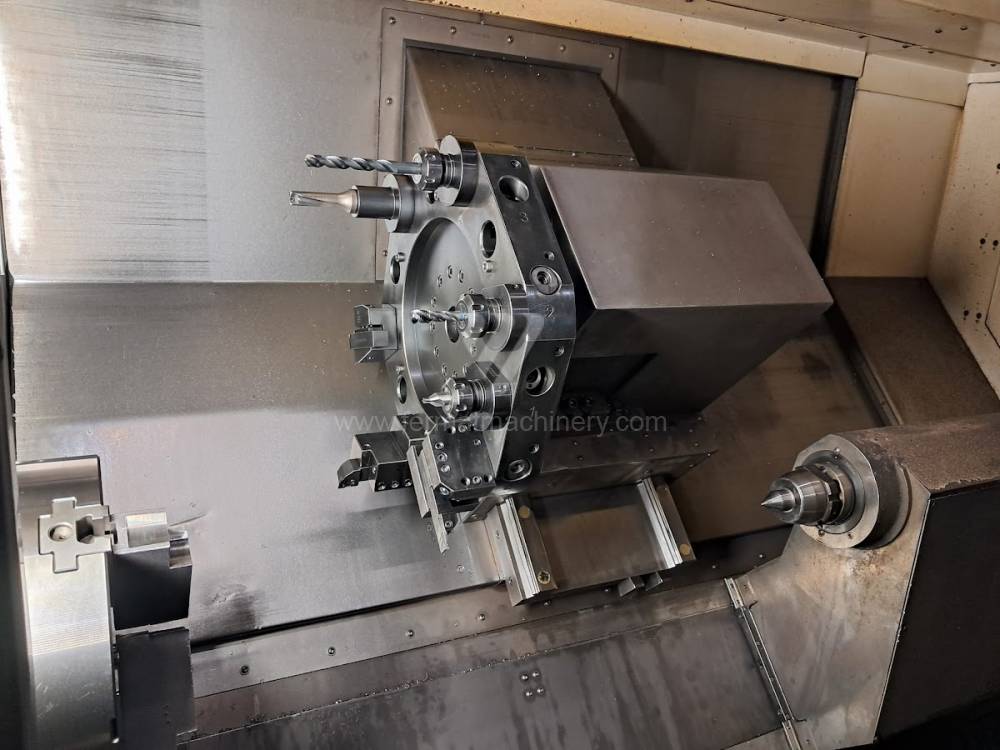
CTX 510 ECO
MULTICUT 500i S
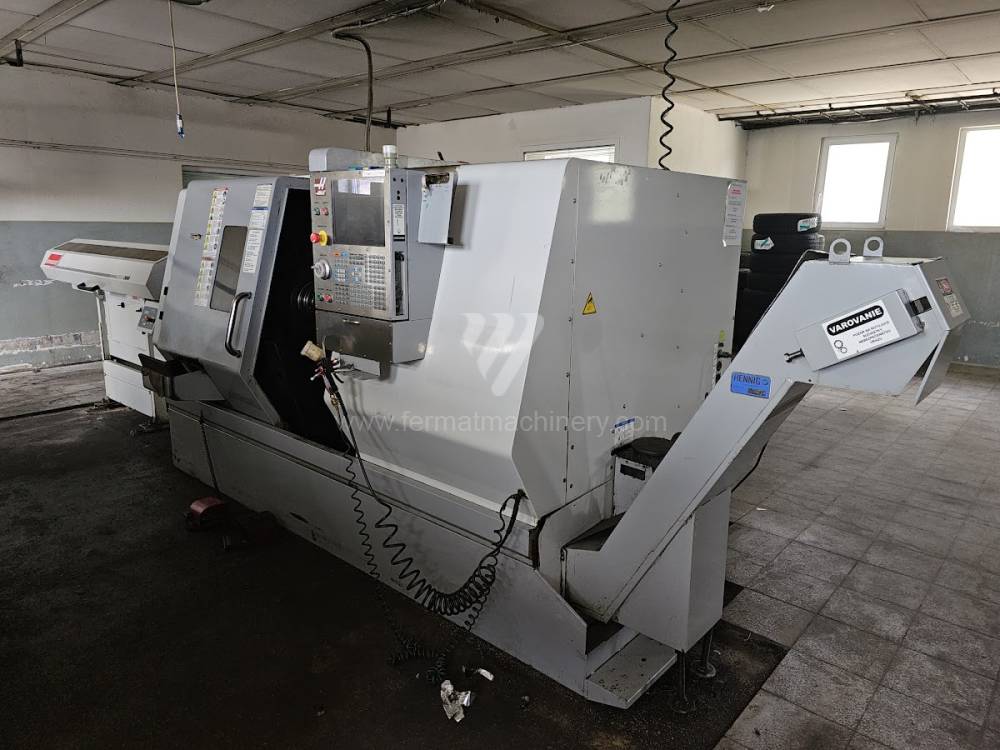
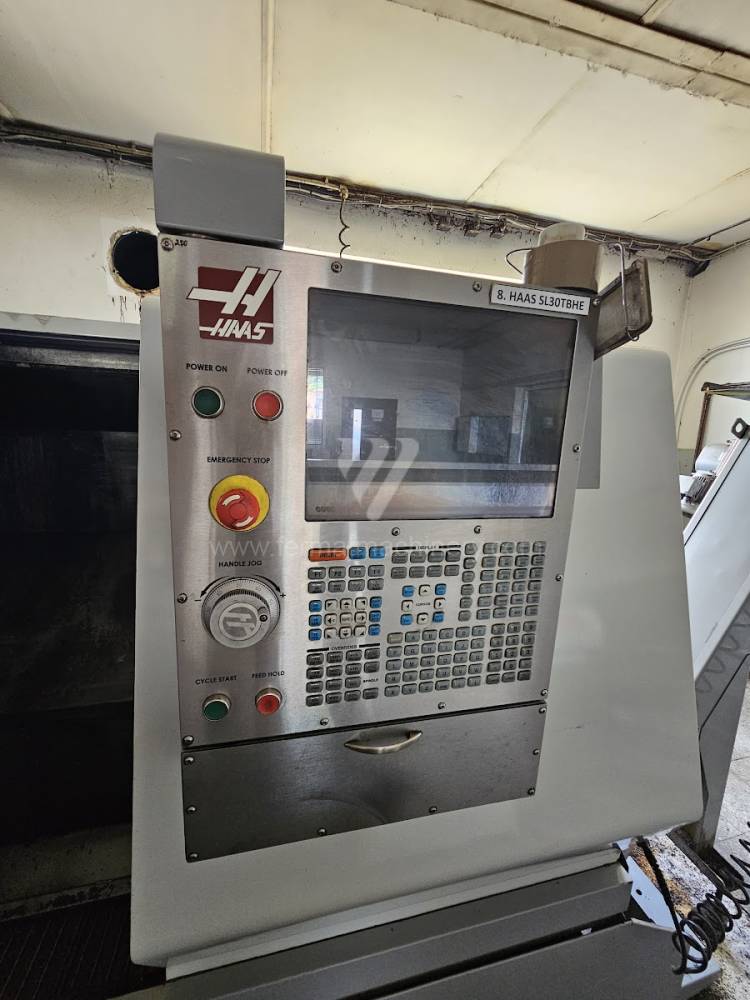

SL-30TBHE
CTX 410 V3
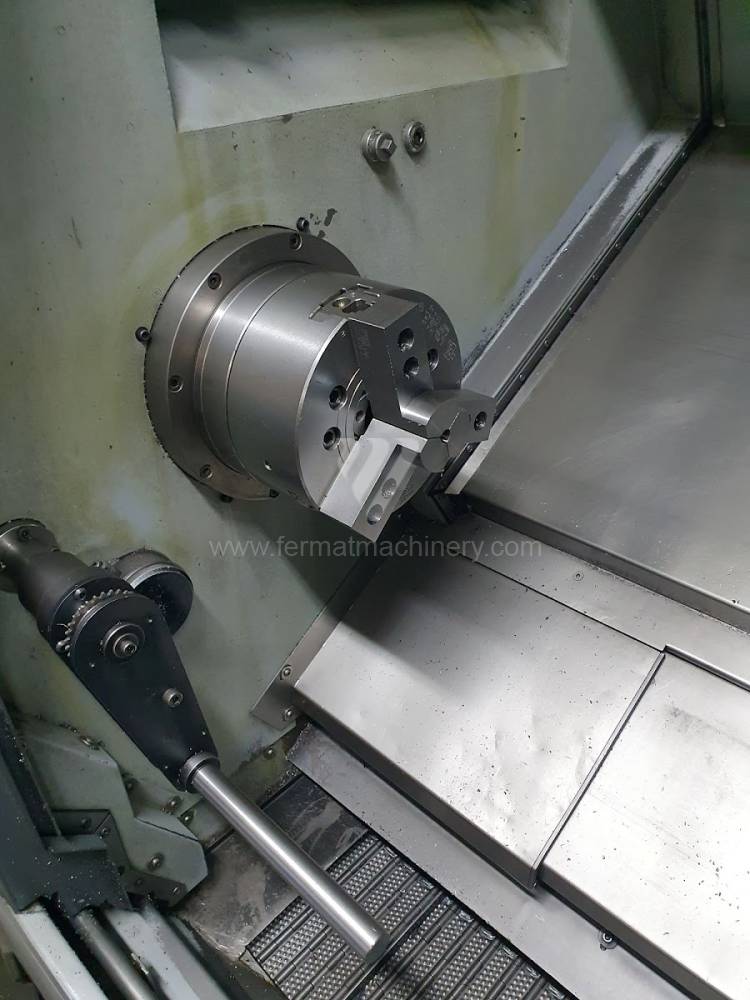
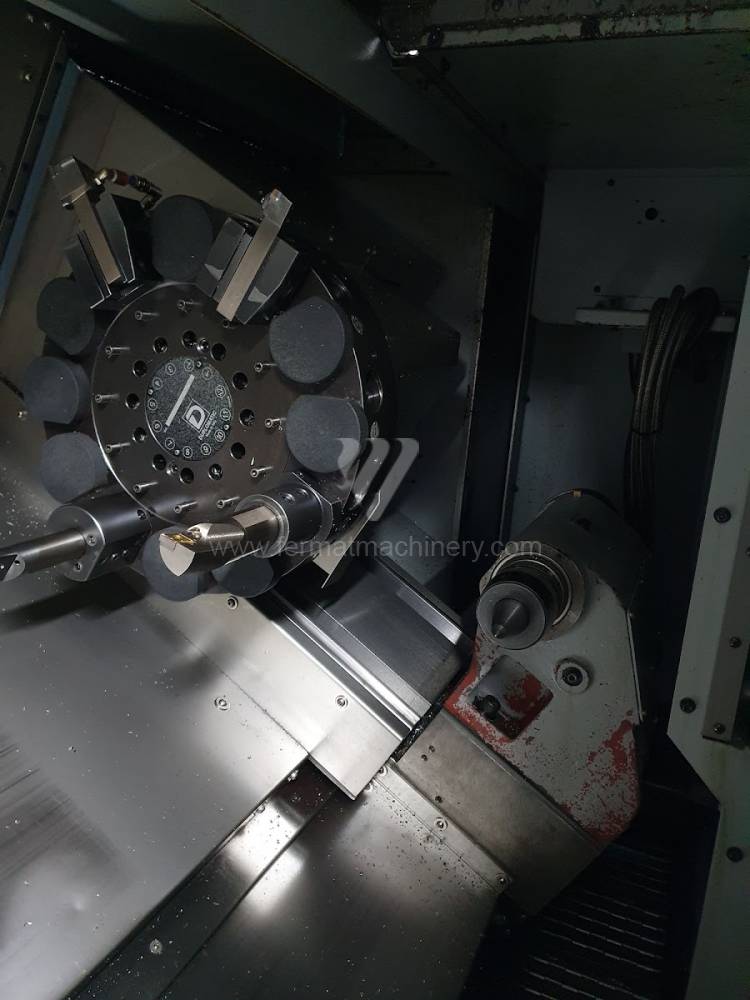
UT-300L
XE26
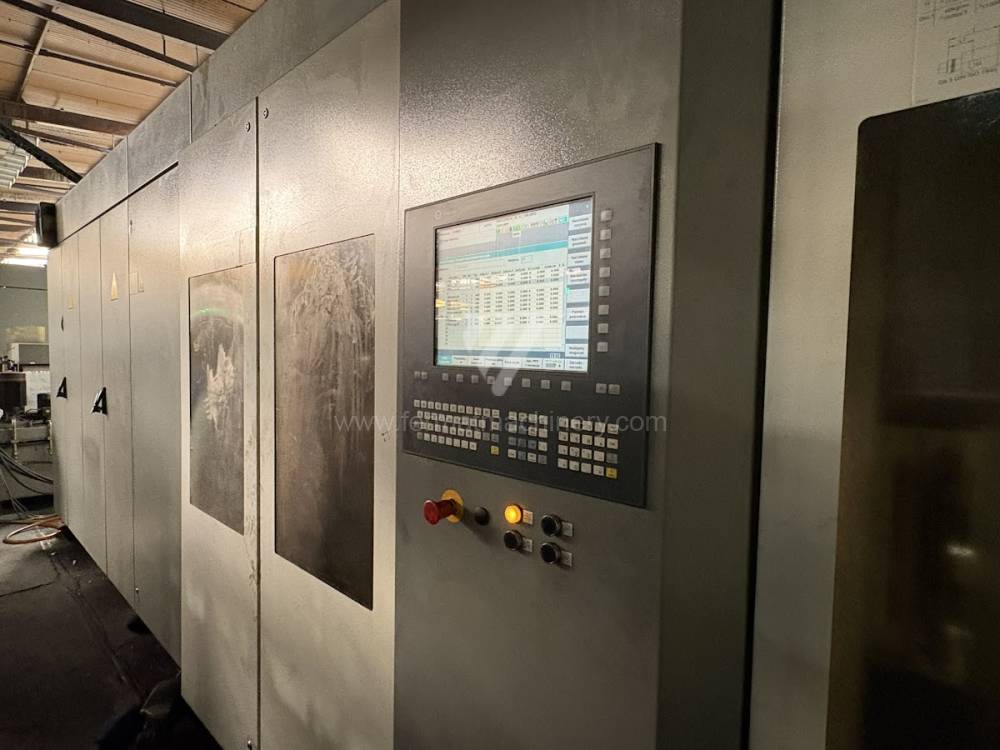
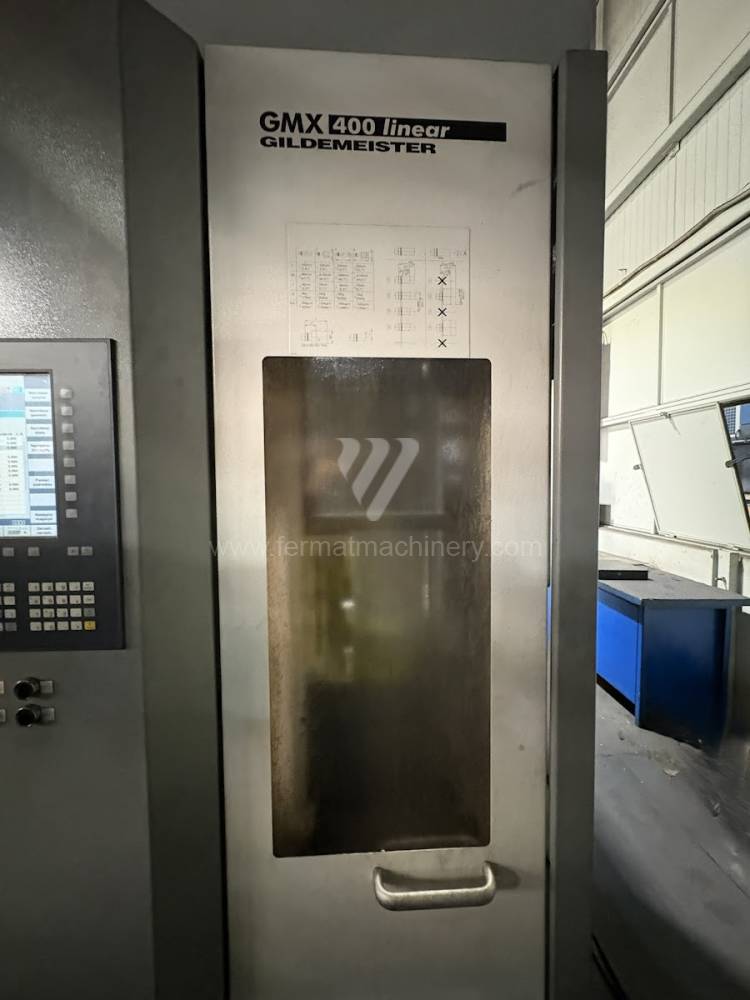
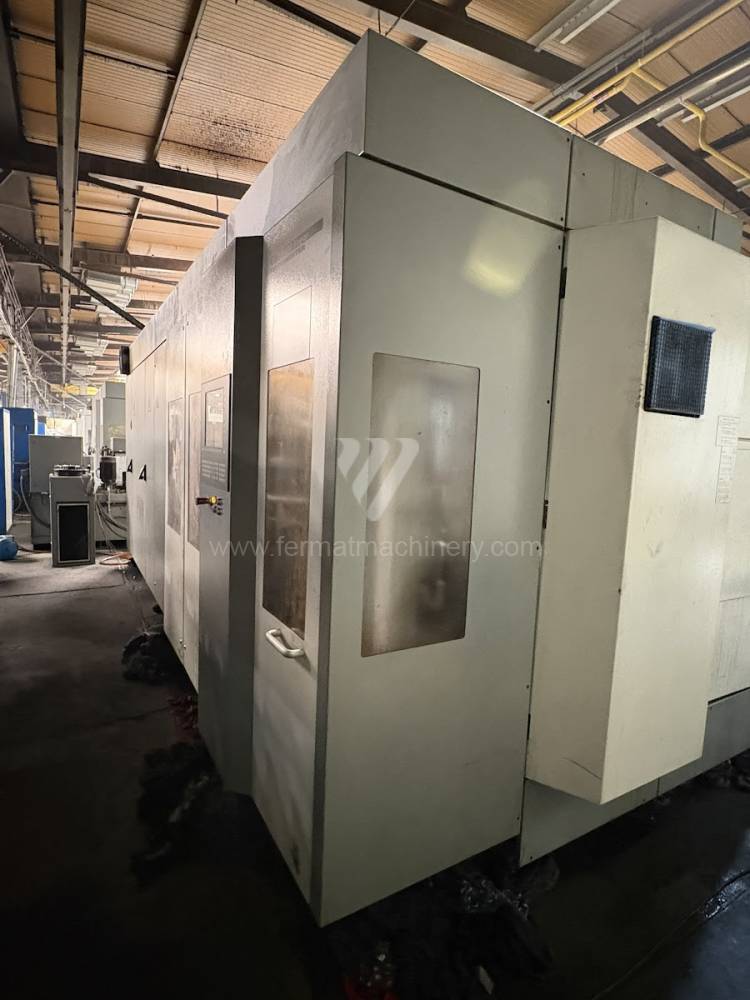
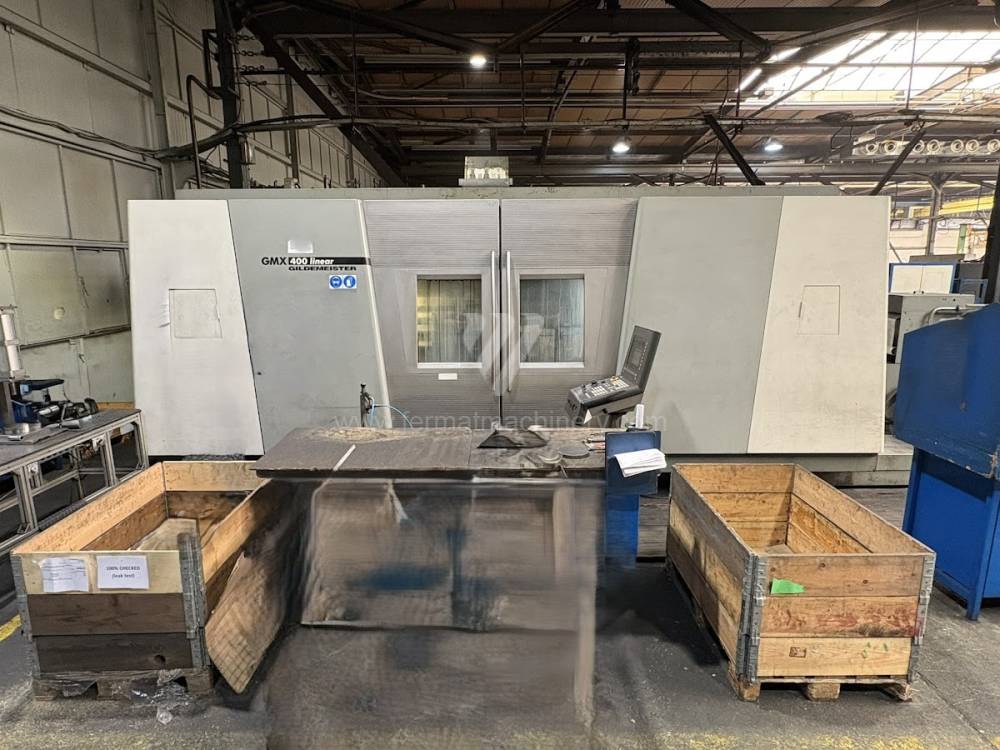
GMX 400 Linear
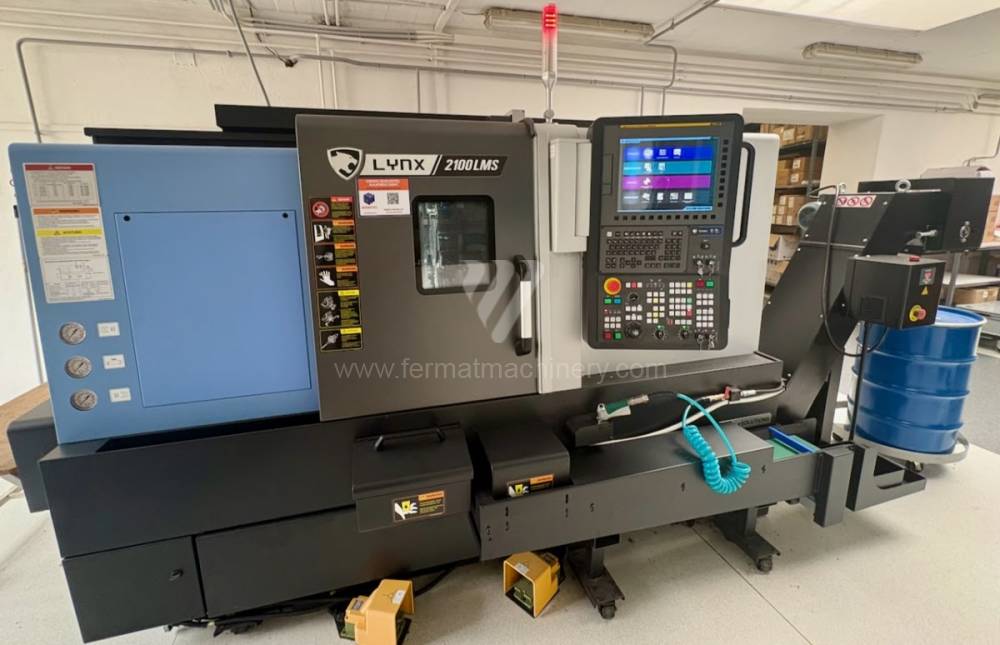
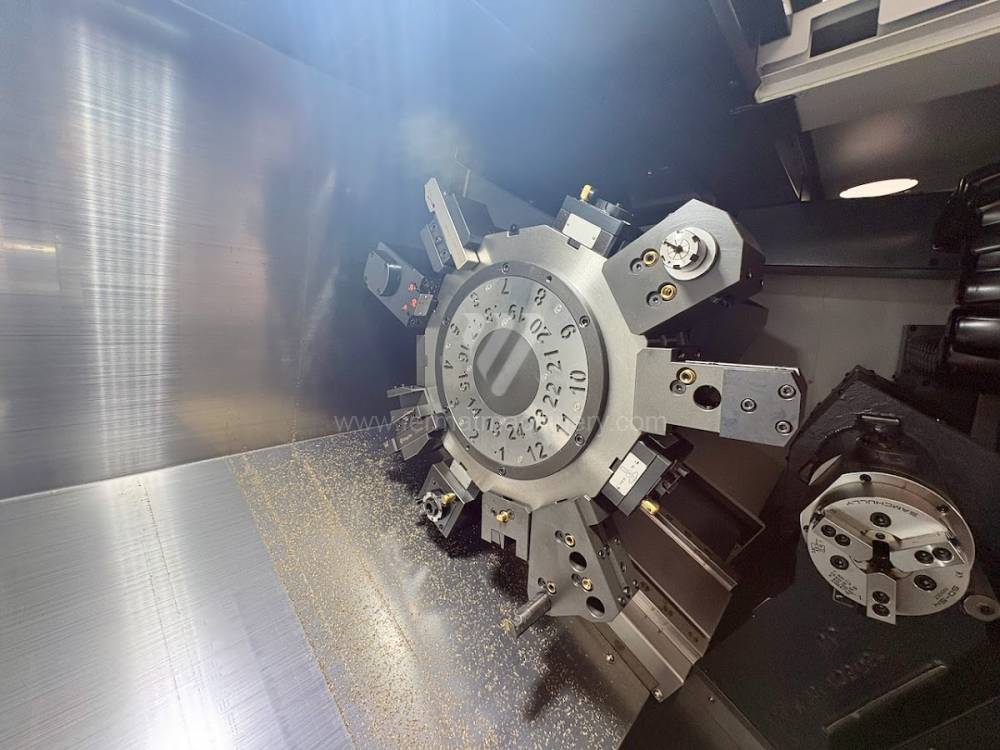
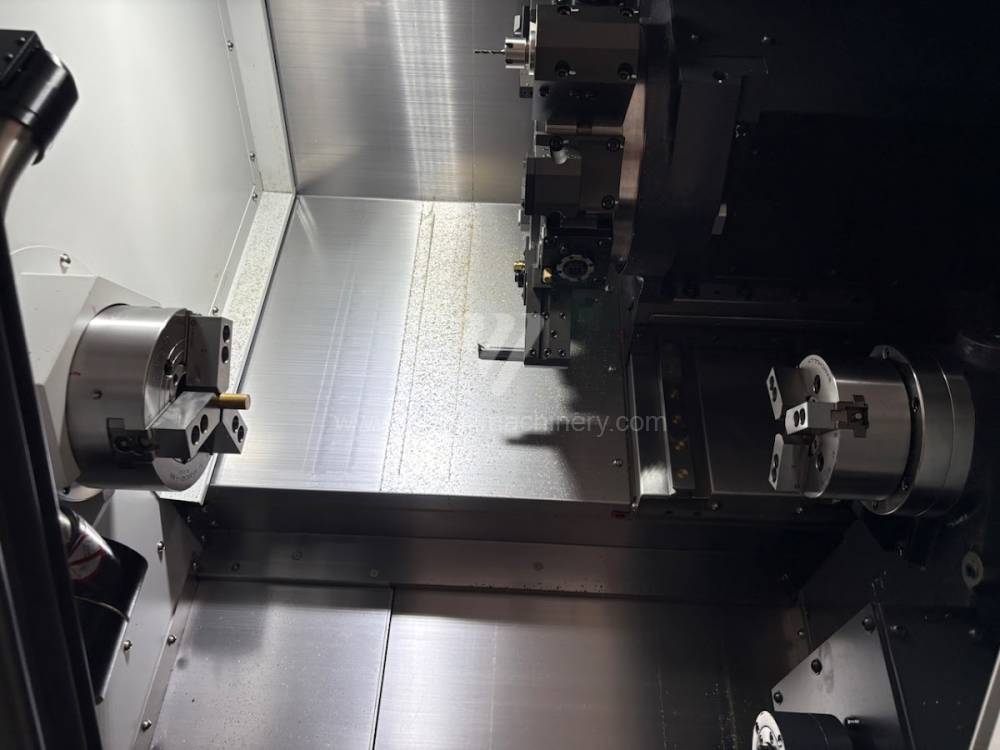
LYNX 2100 LMSA
GLS-2800Y
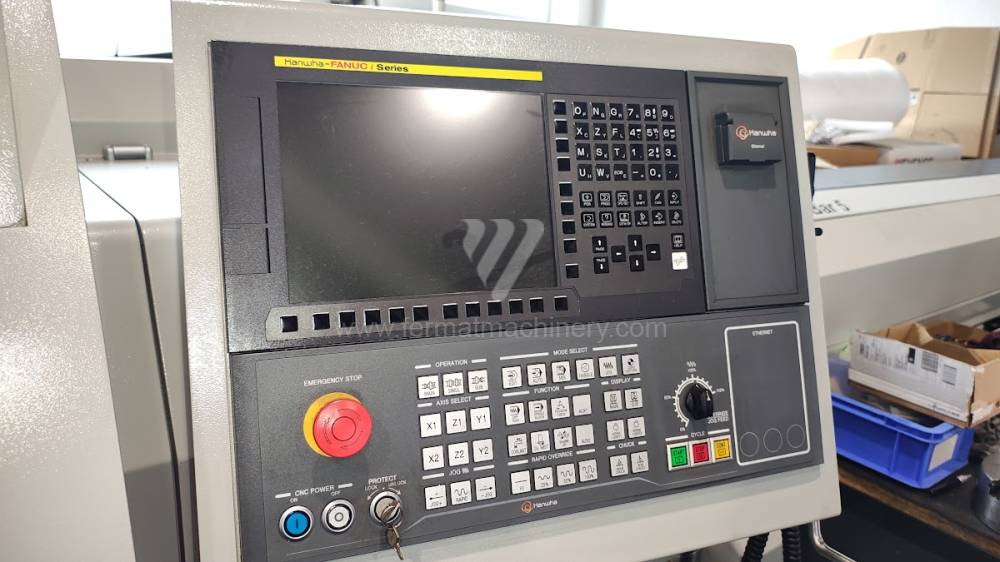
XE 35
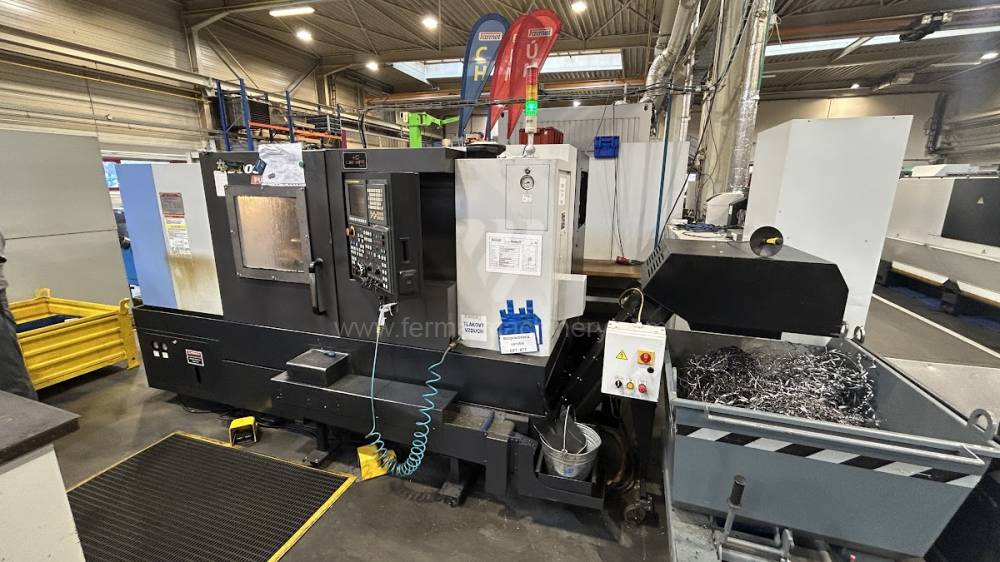
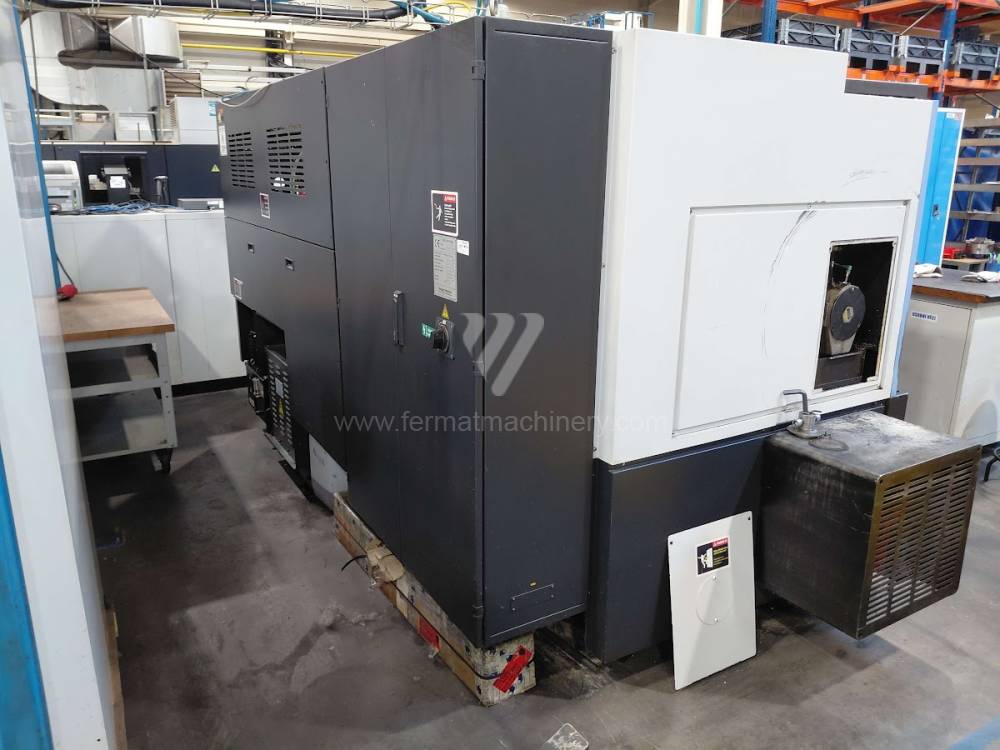
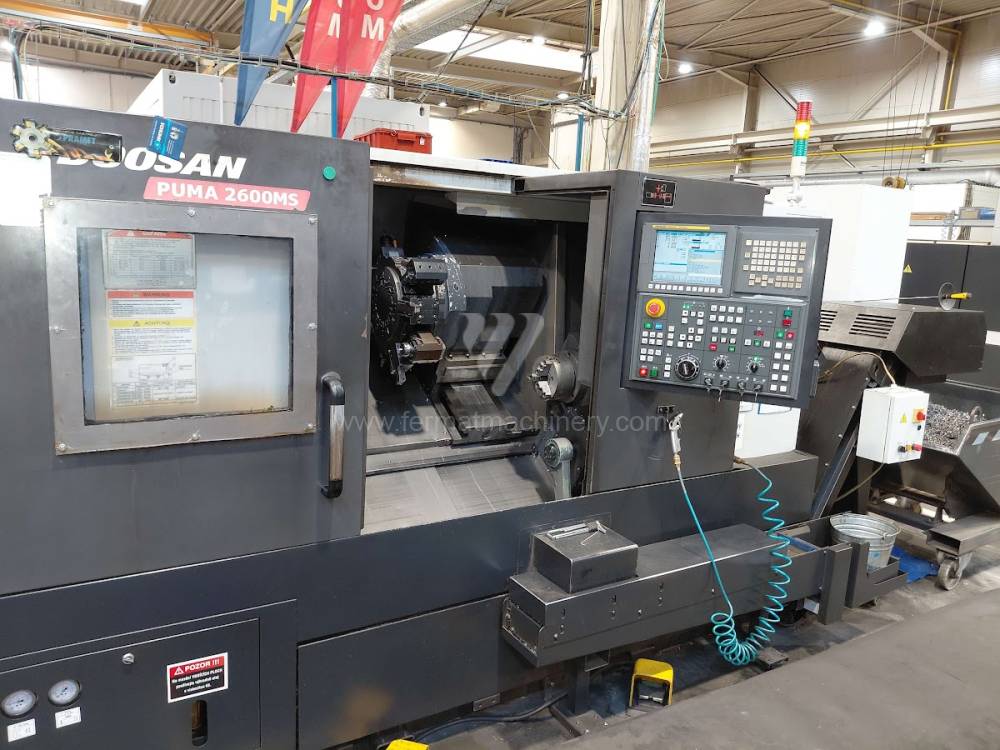
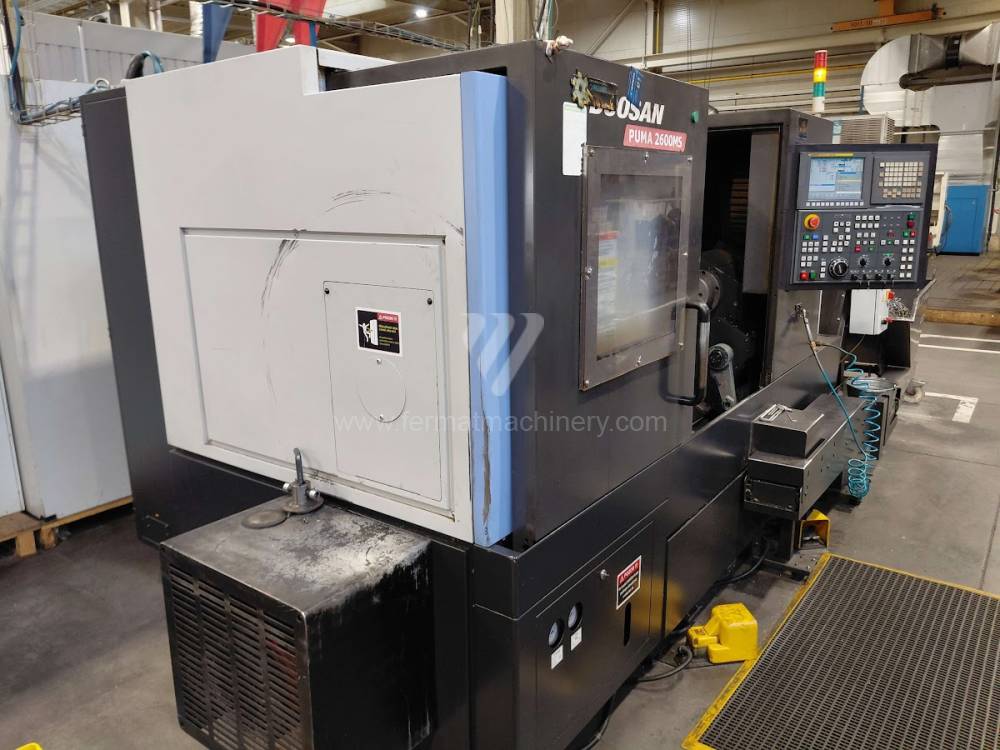
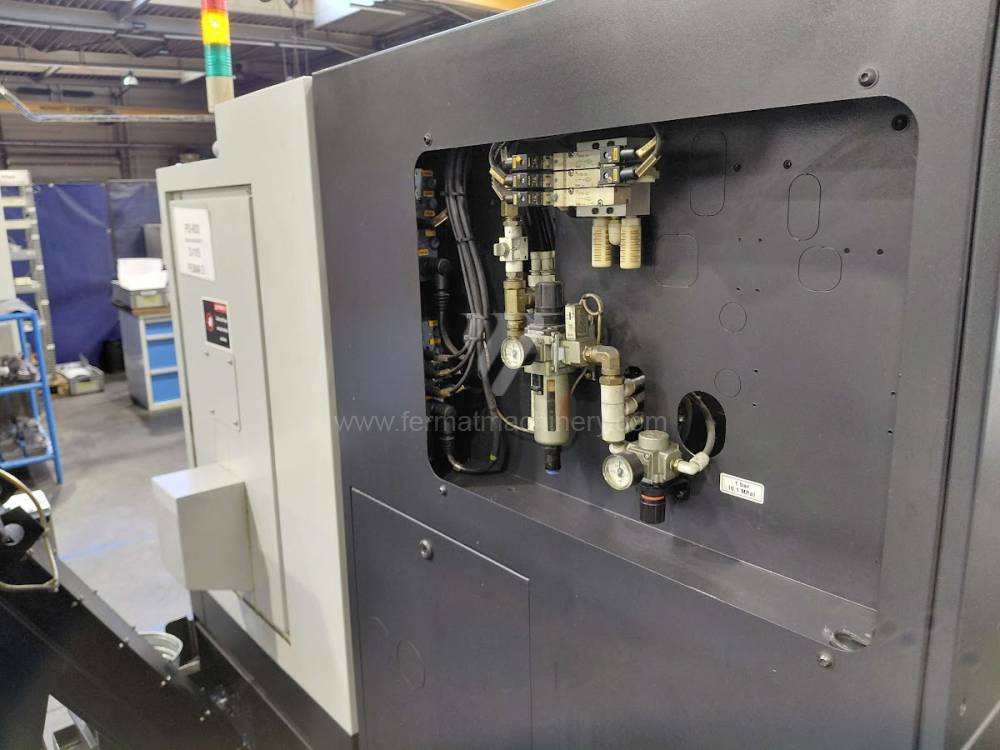
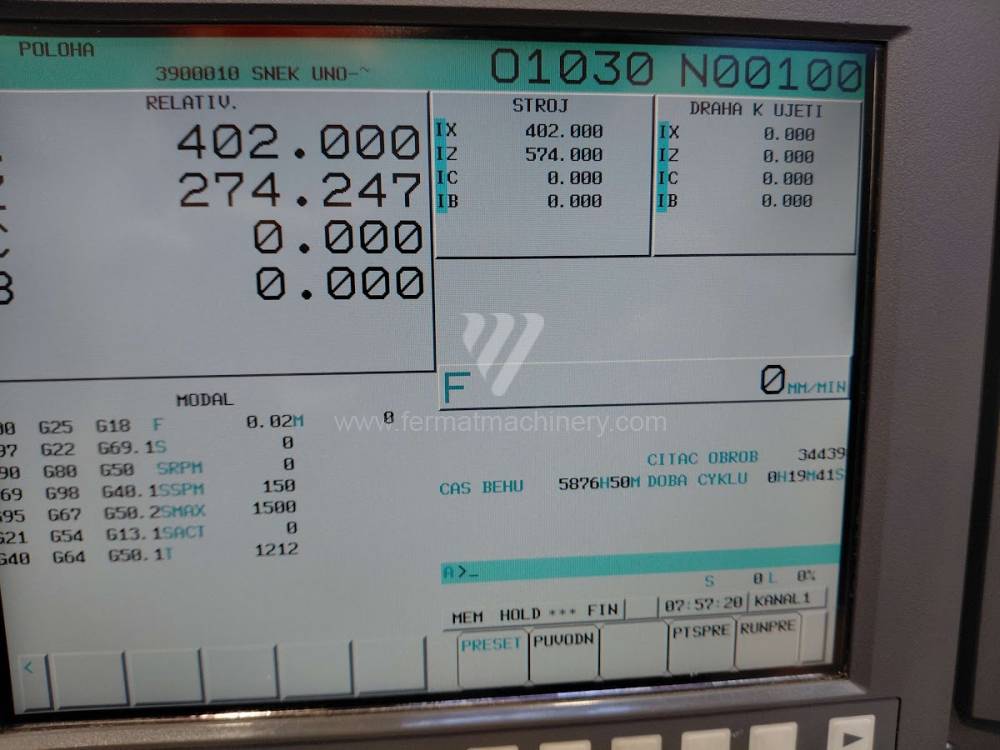
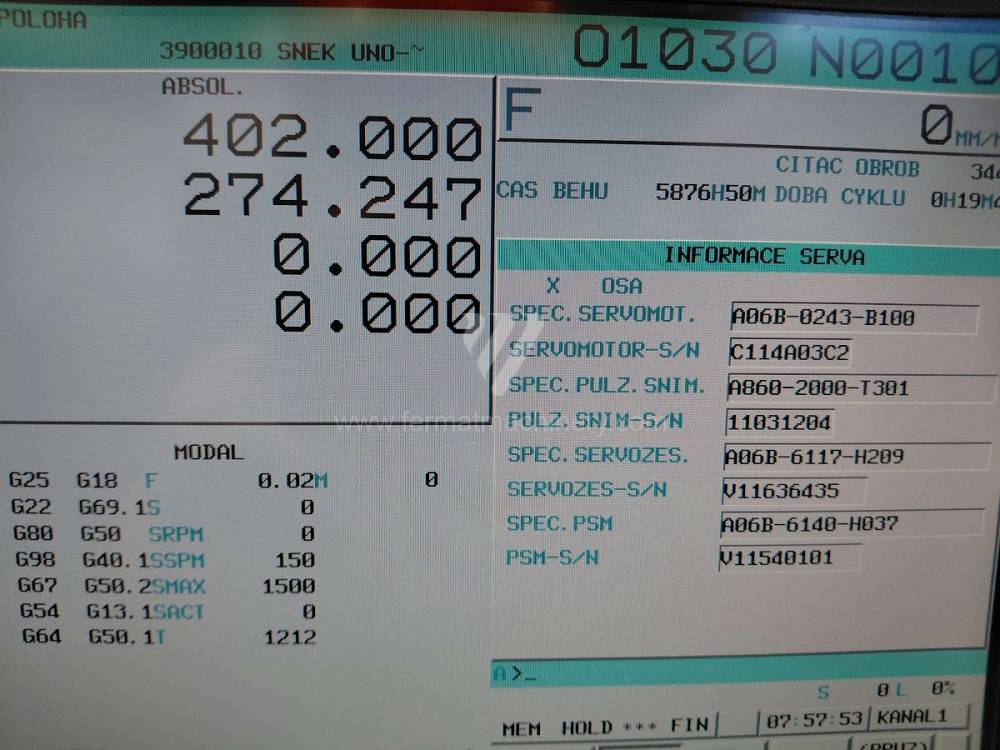
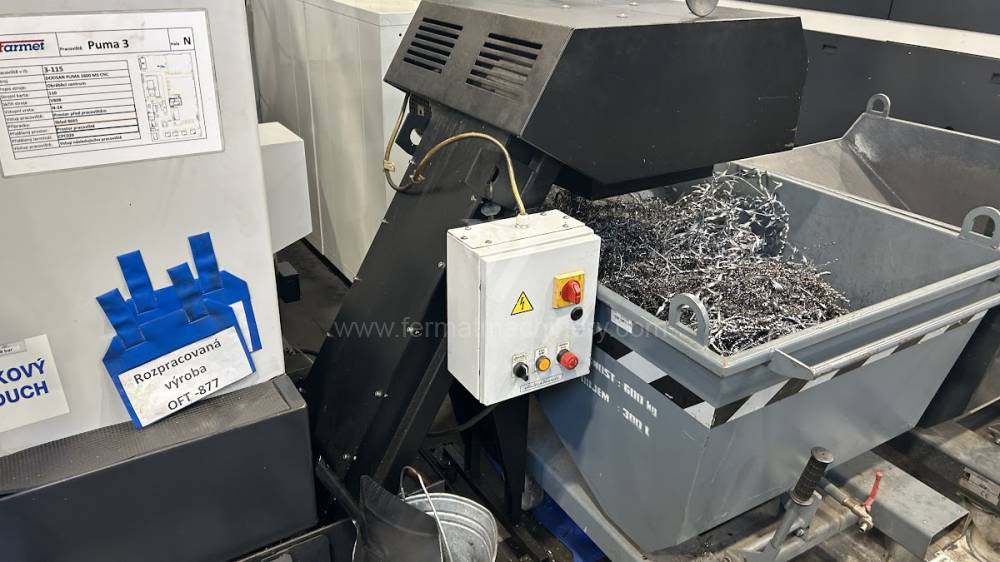
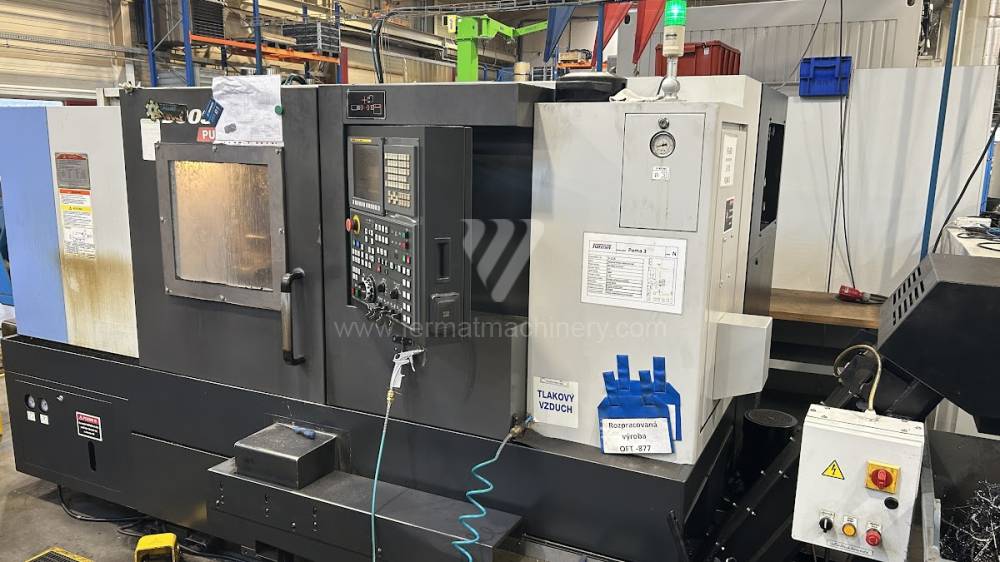
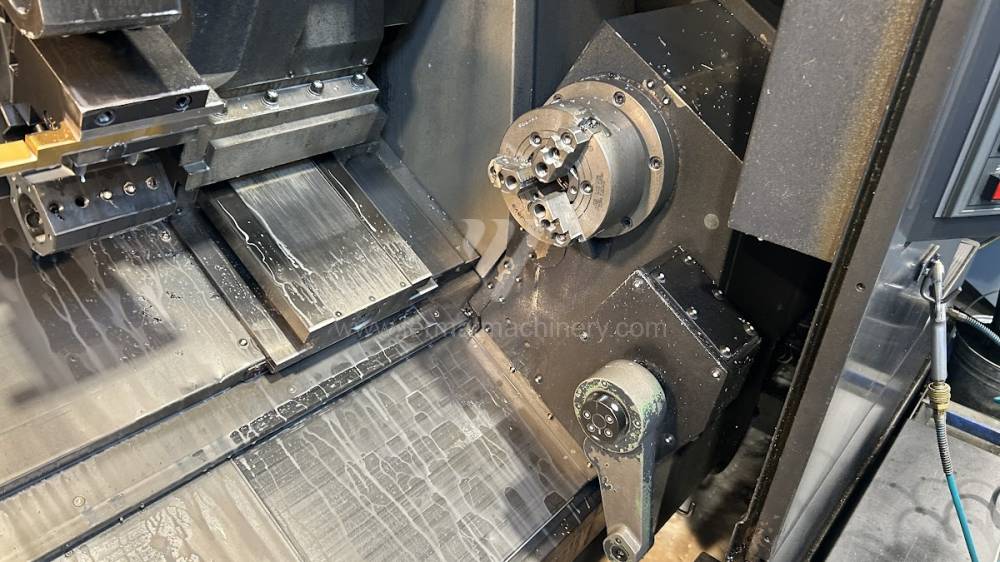
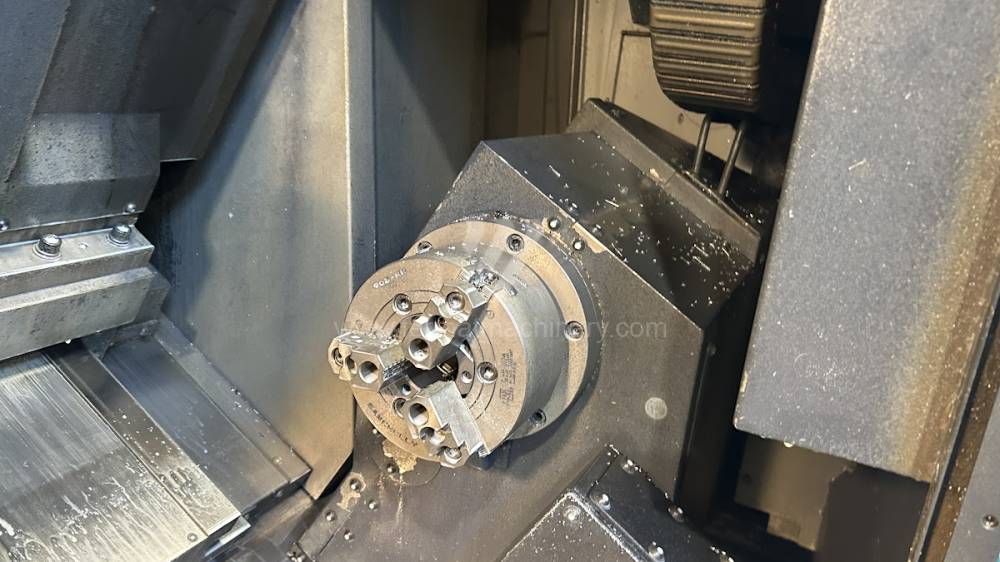
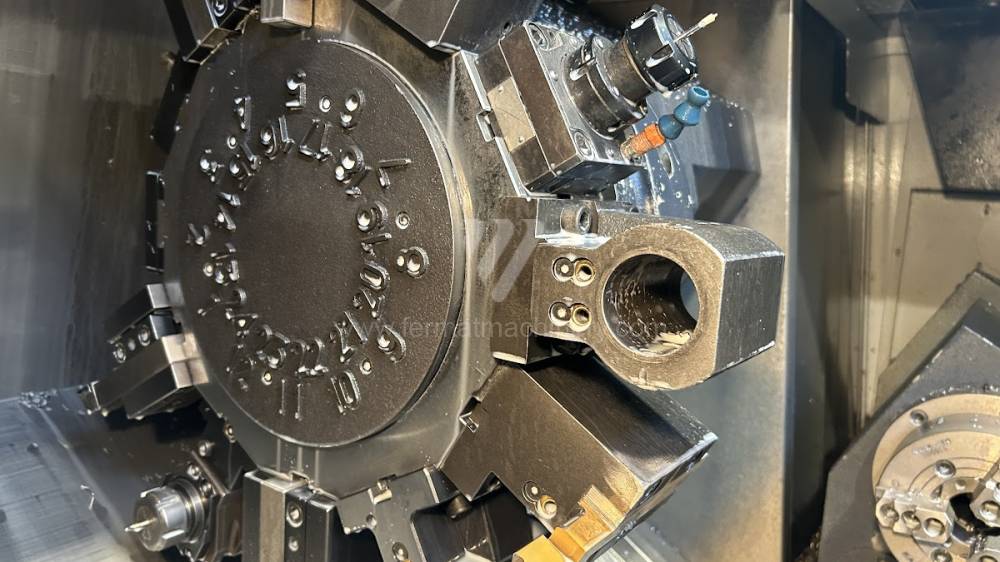
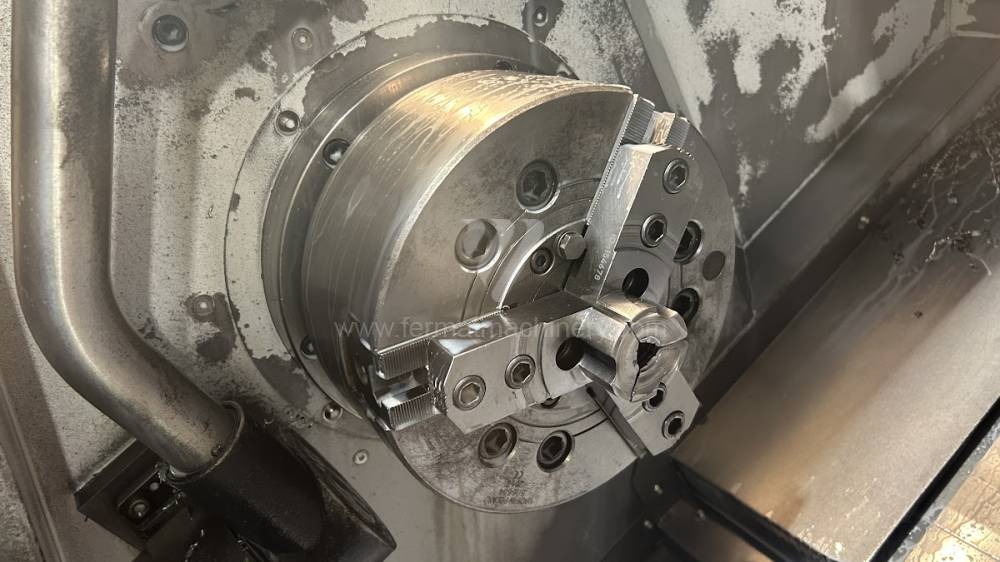
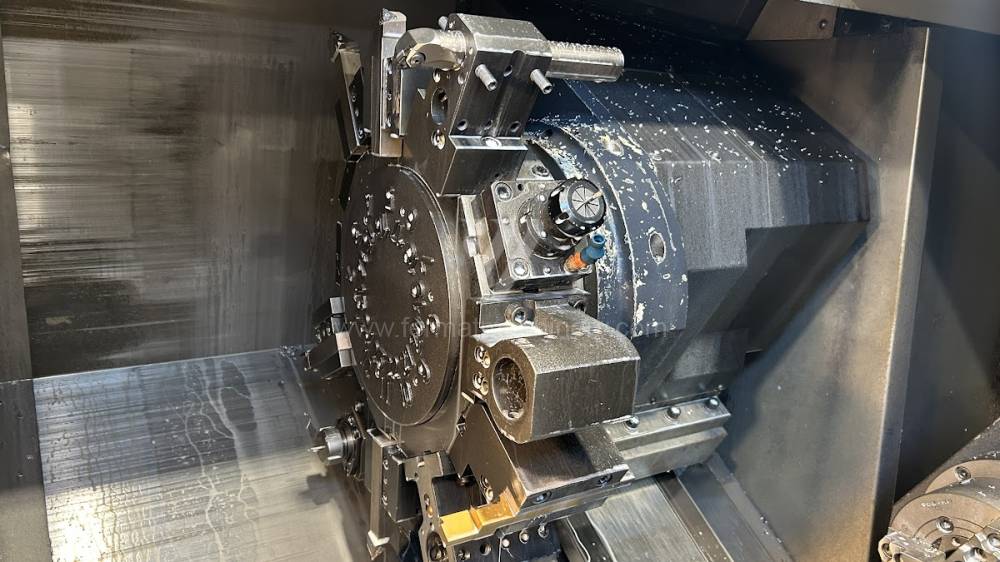
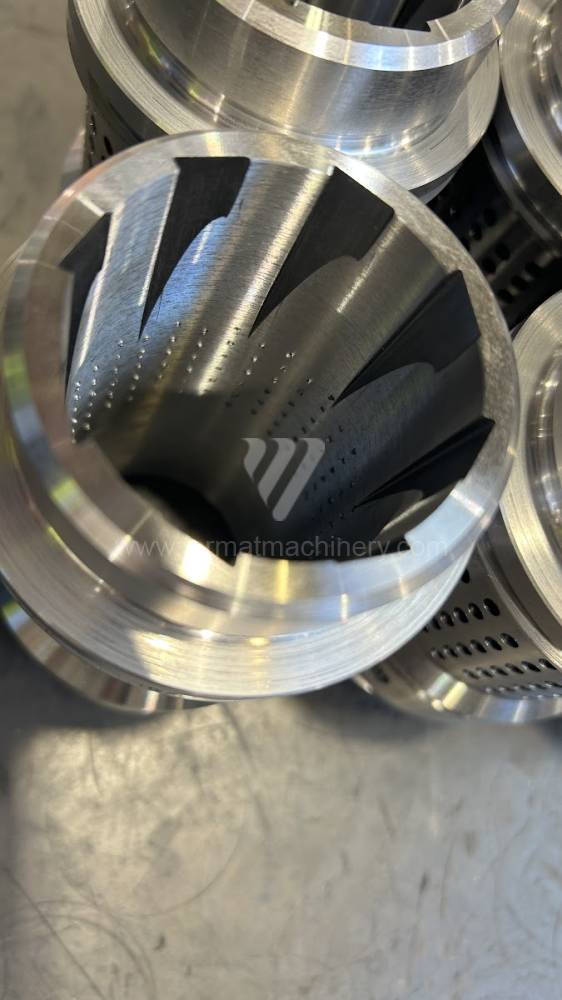
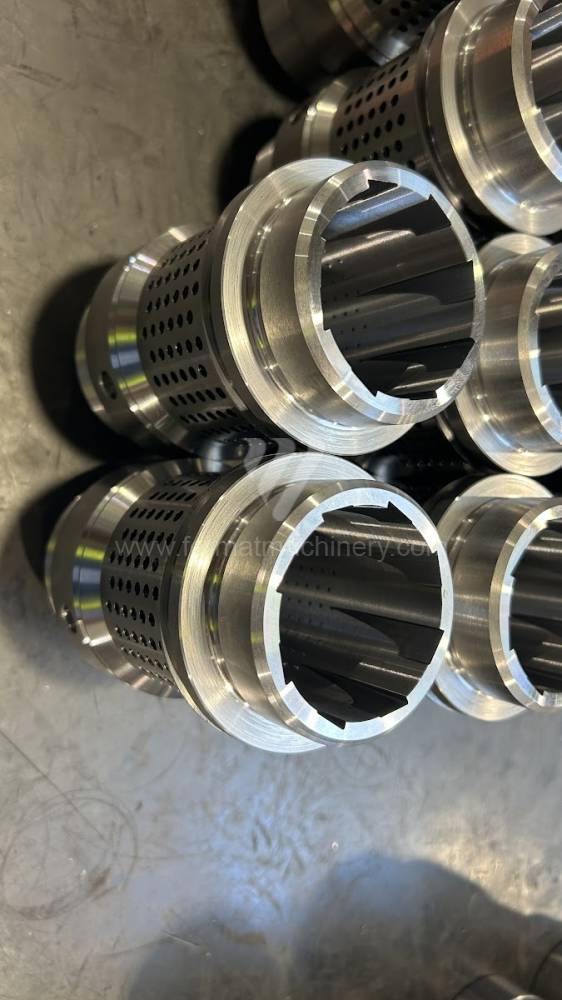
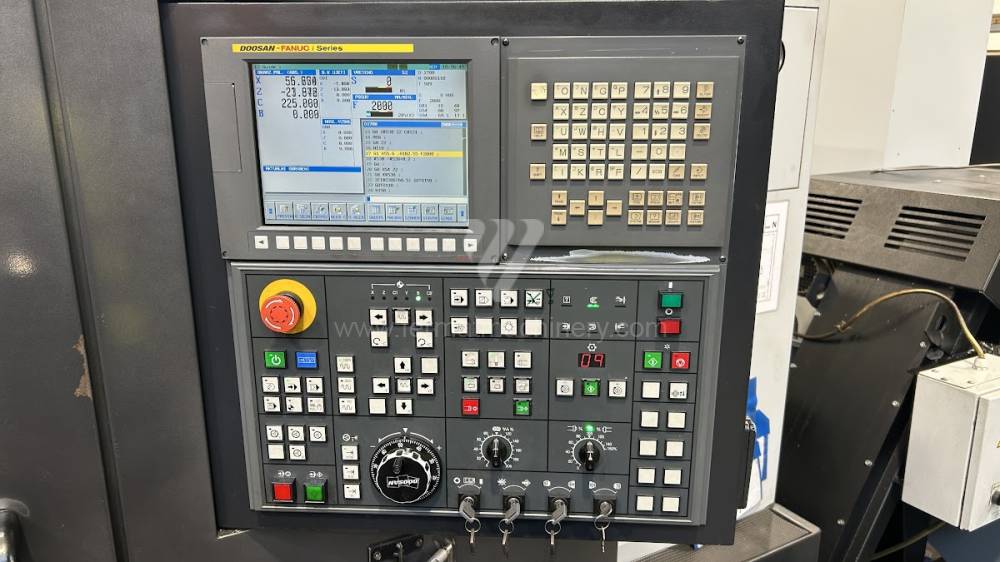
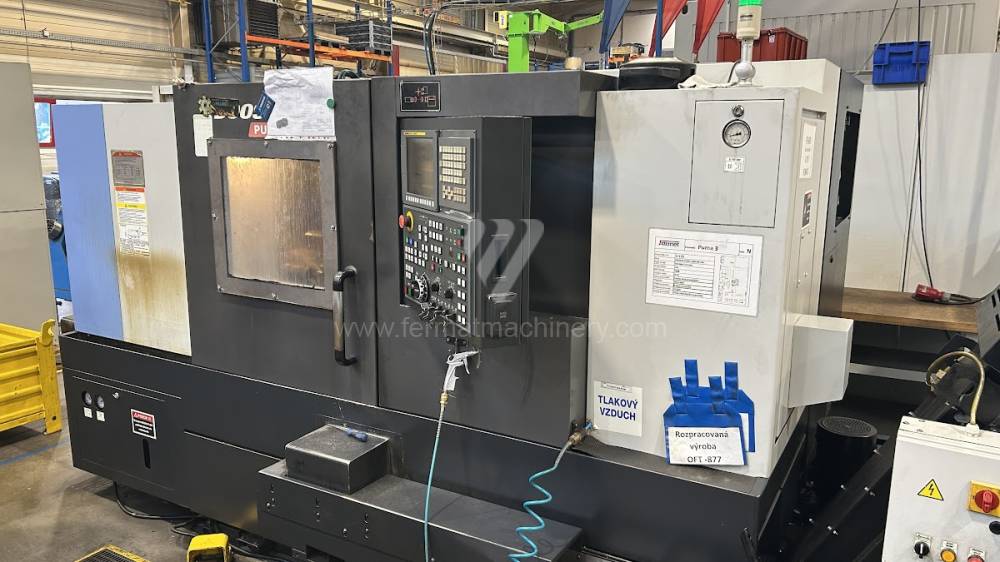
PUMA 2600 MS
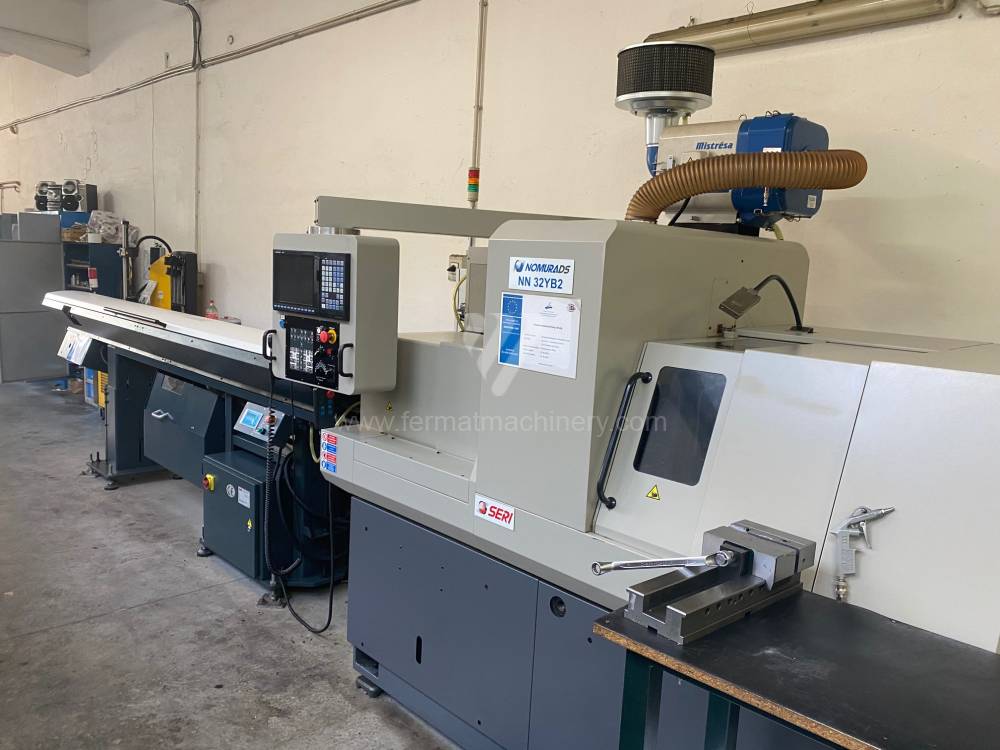
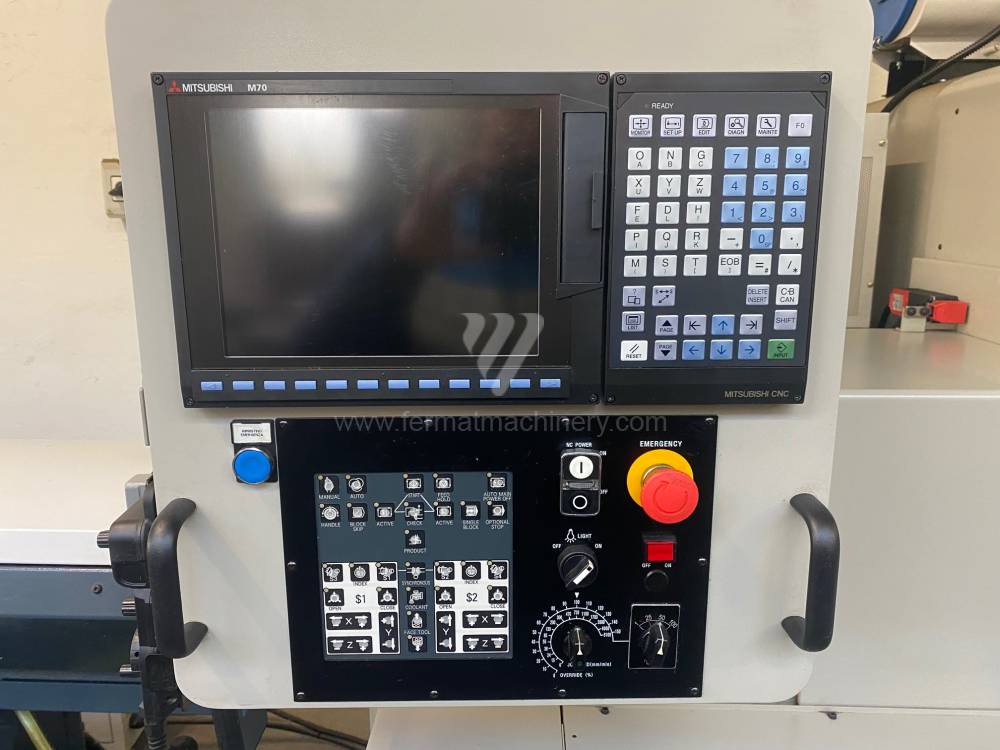
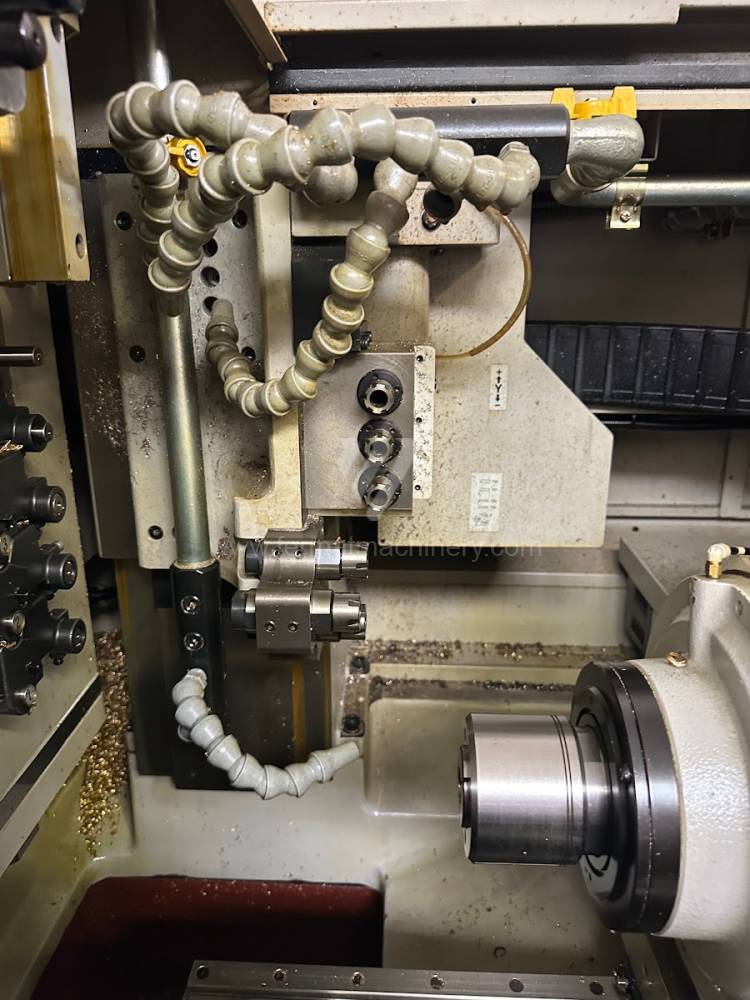
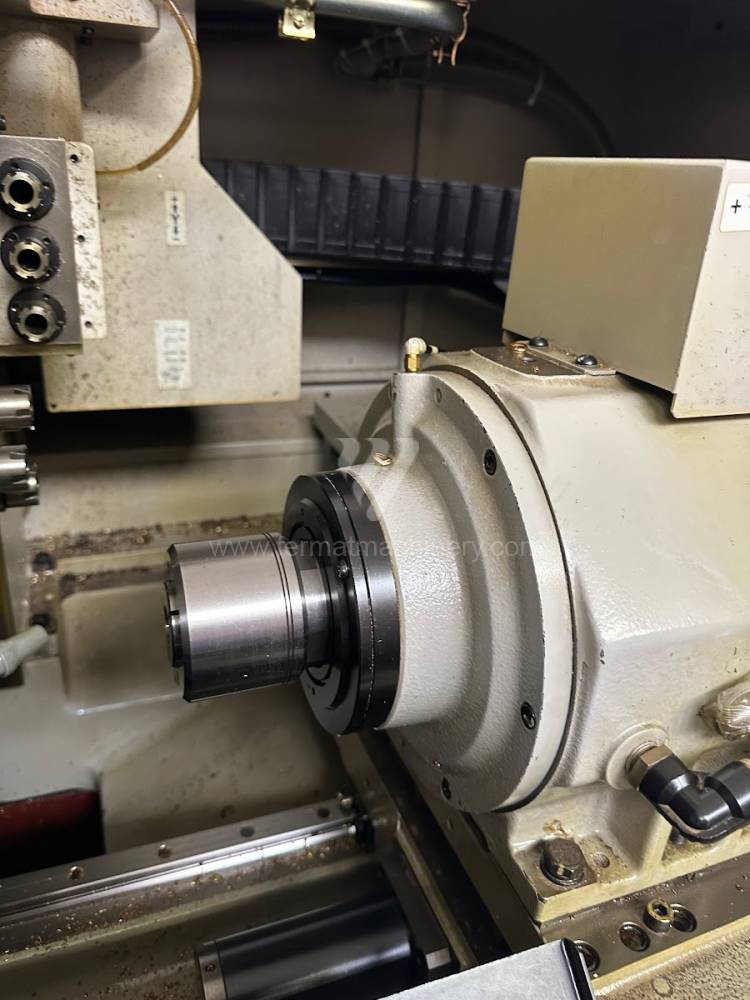
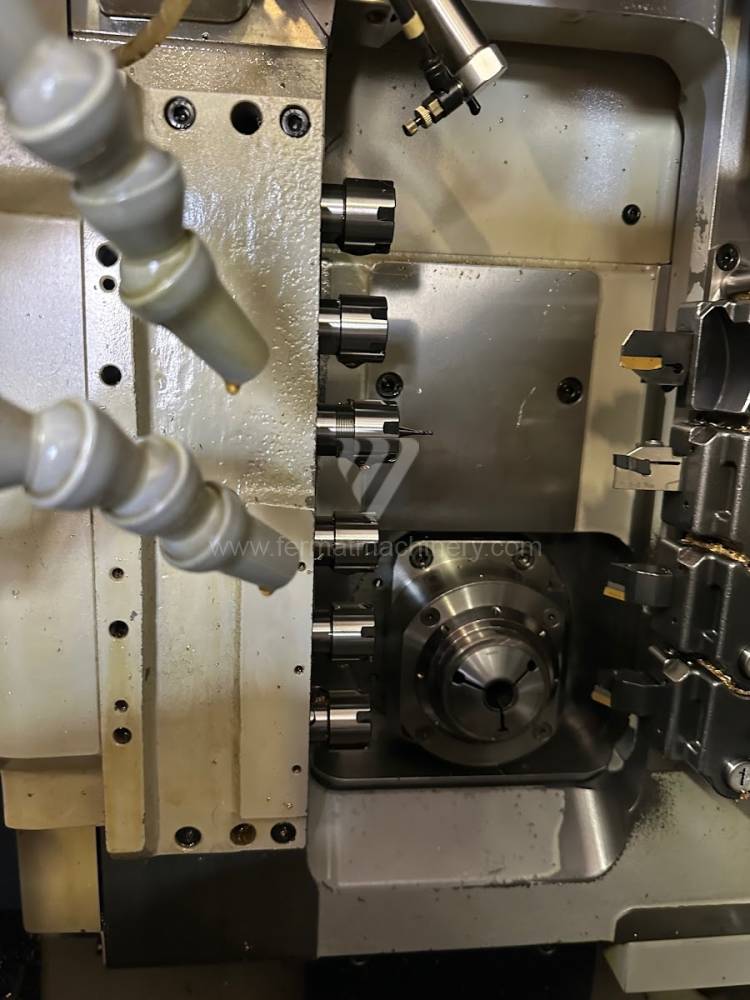
NN 32 YB2
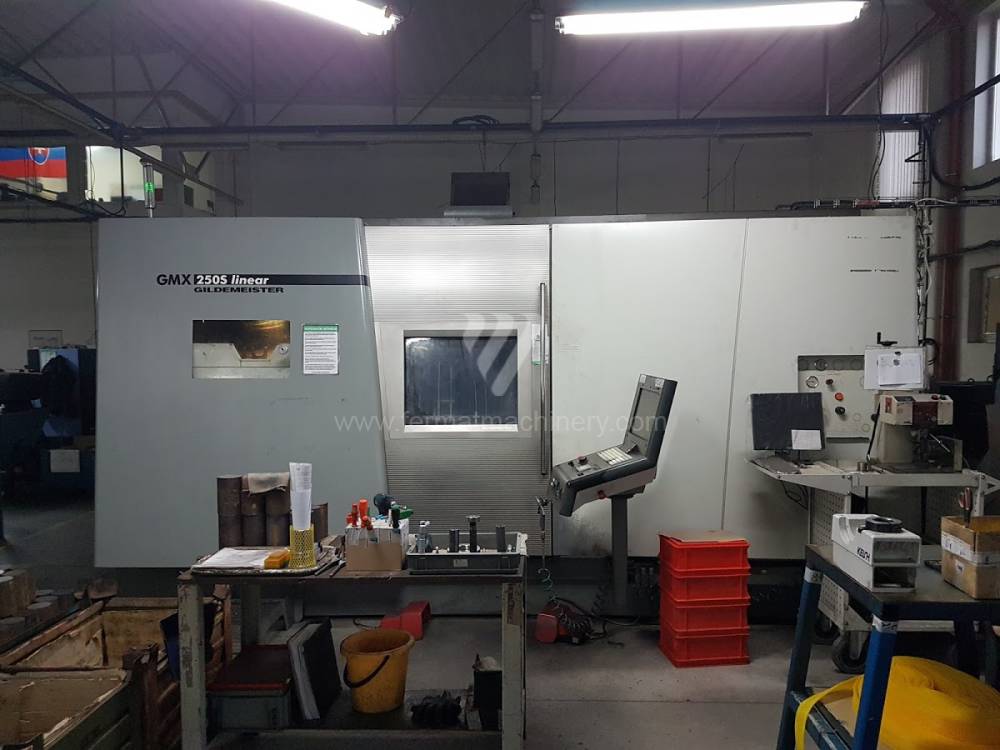
GMX 250 S linear
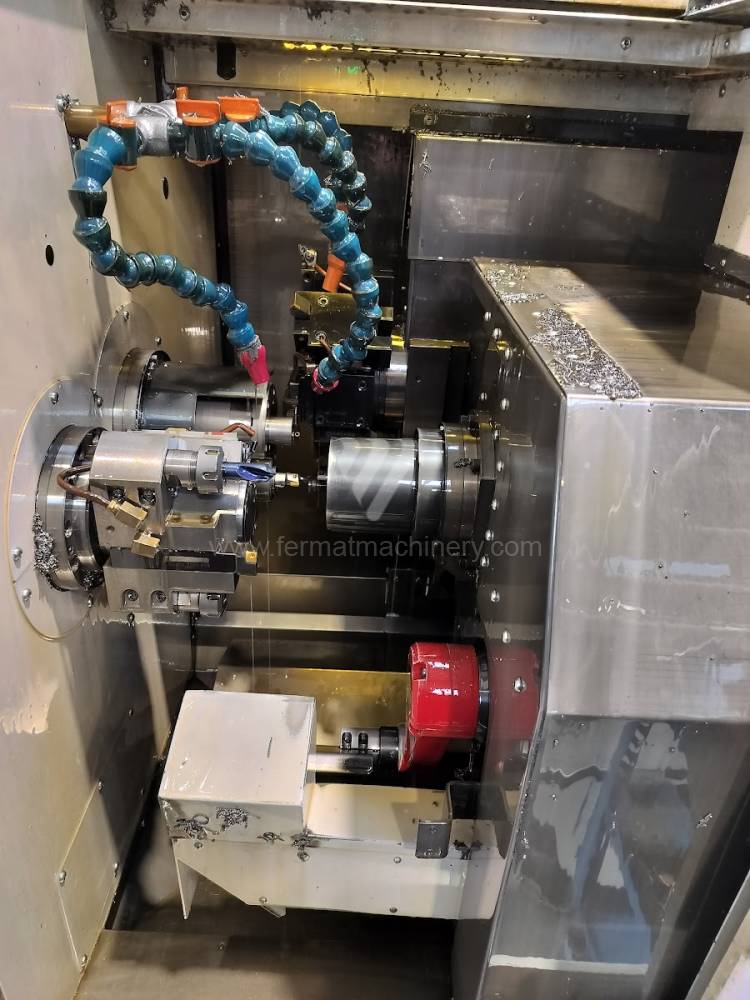
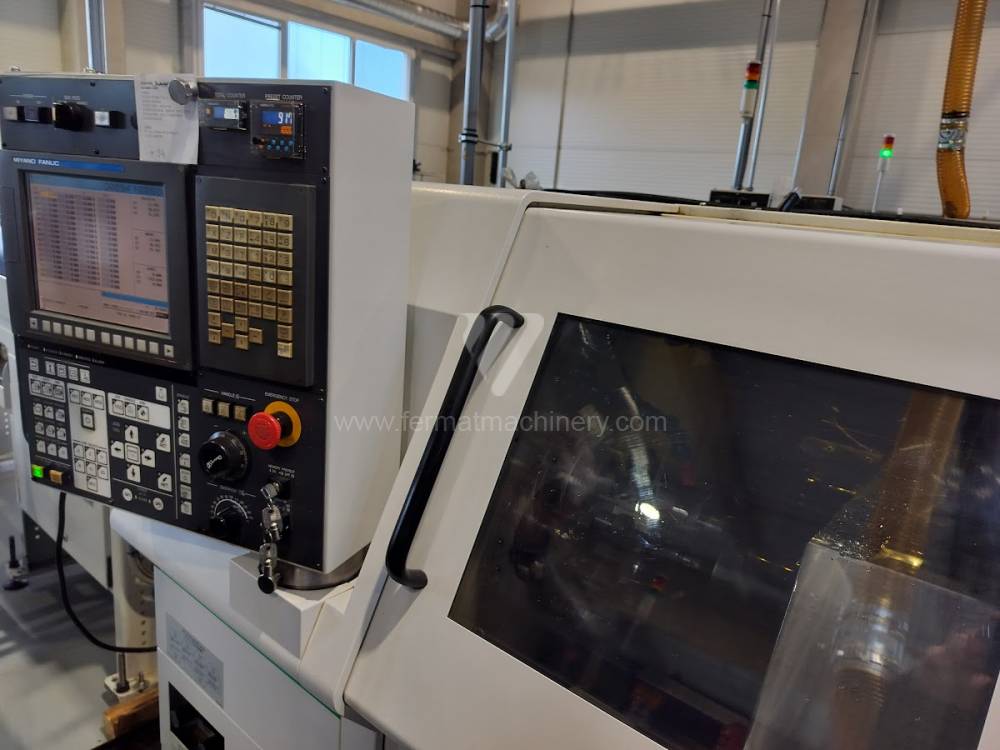
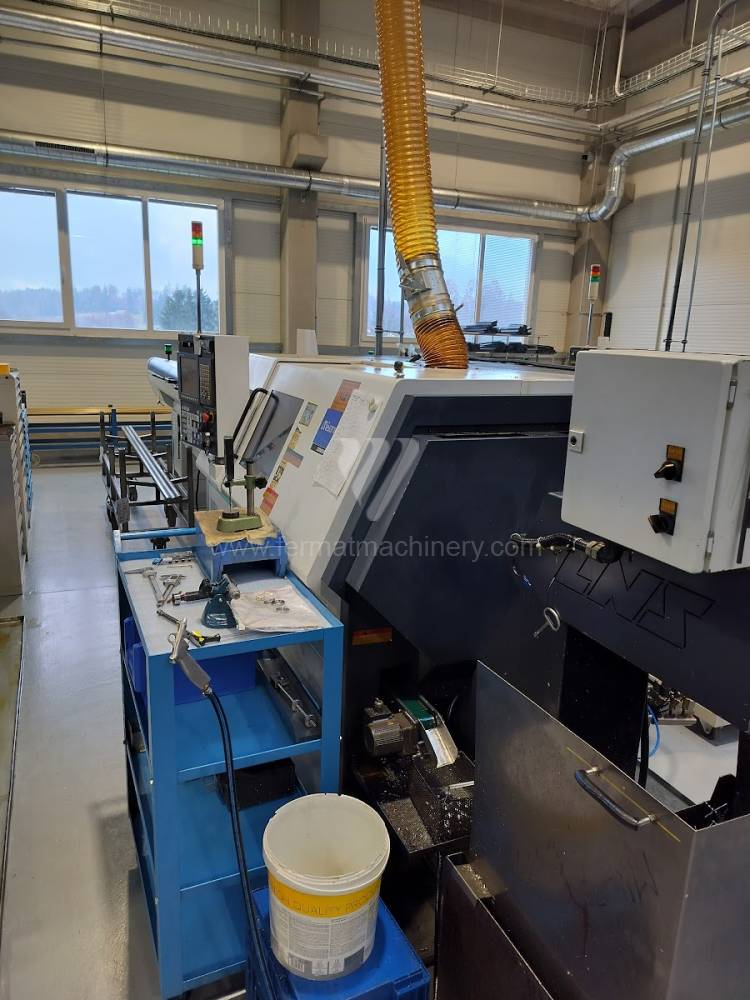
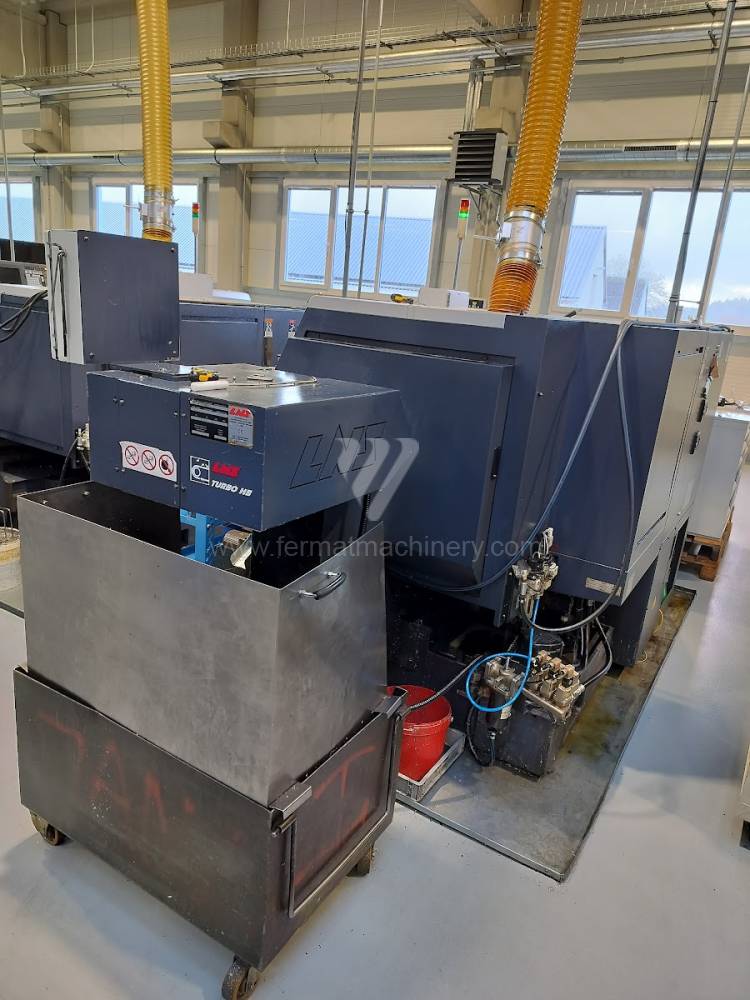
BNA-42 DHY
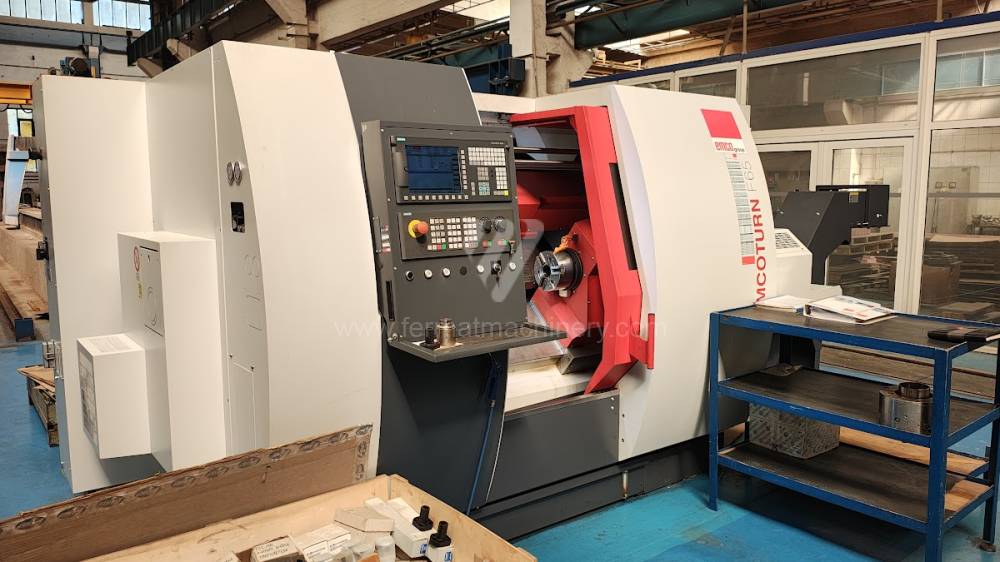
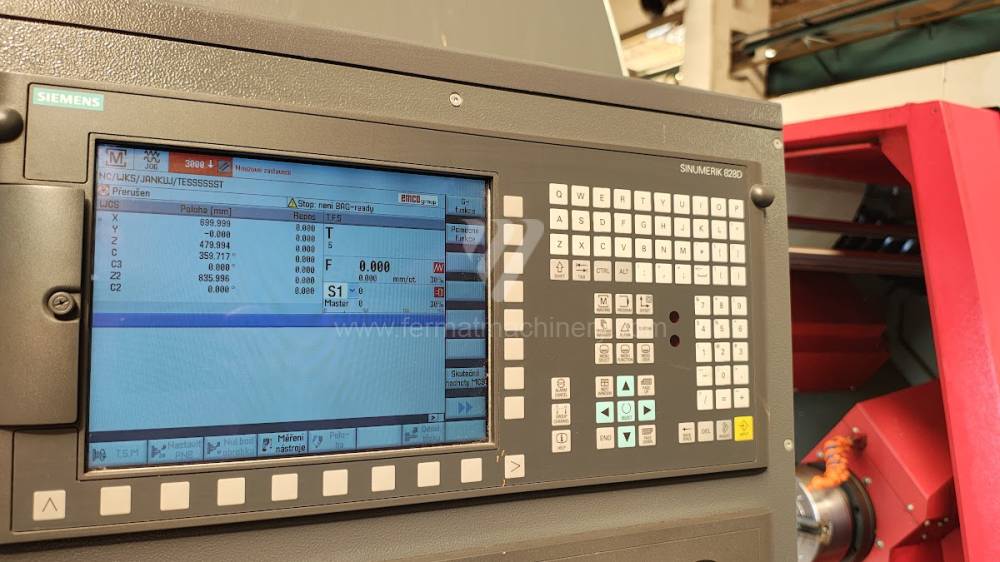
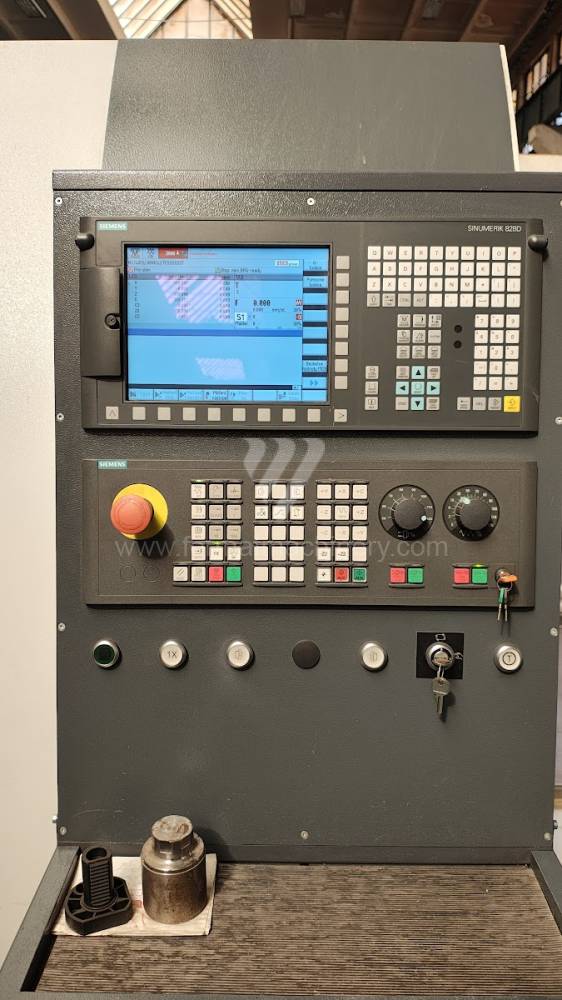
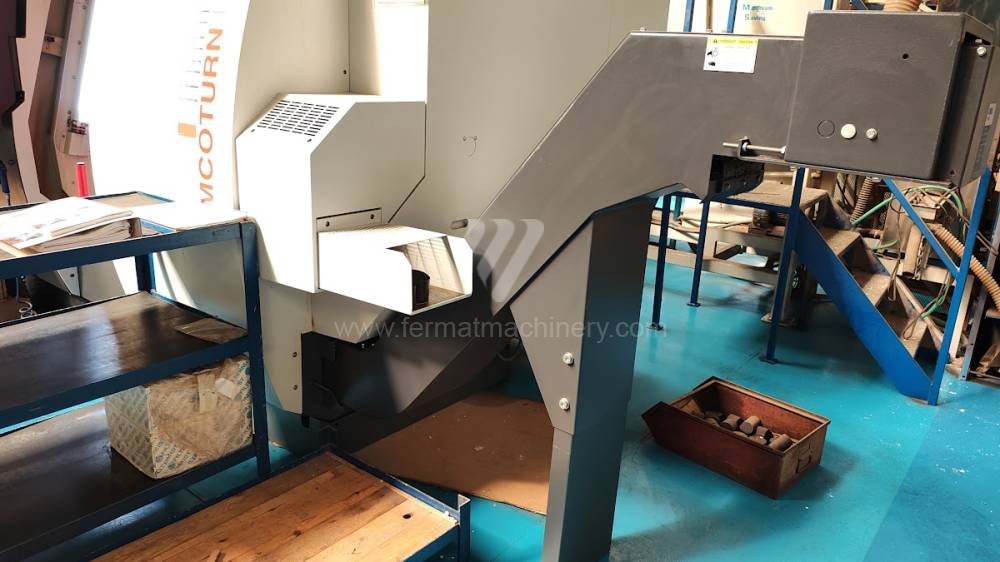
EMCO TURN E65
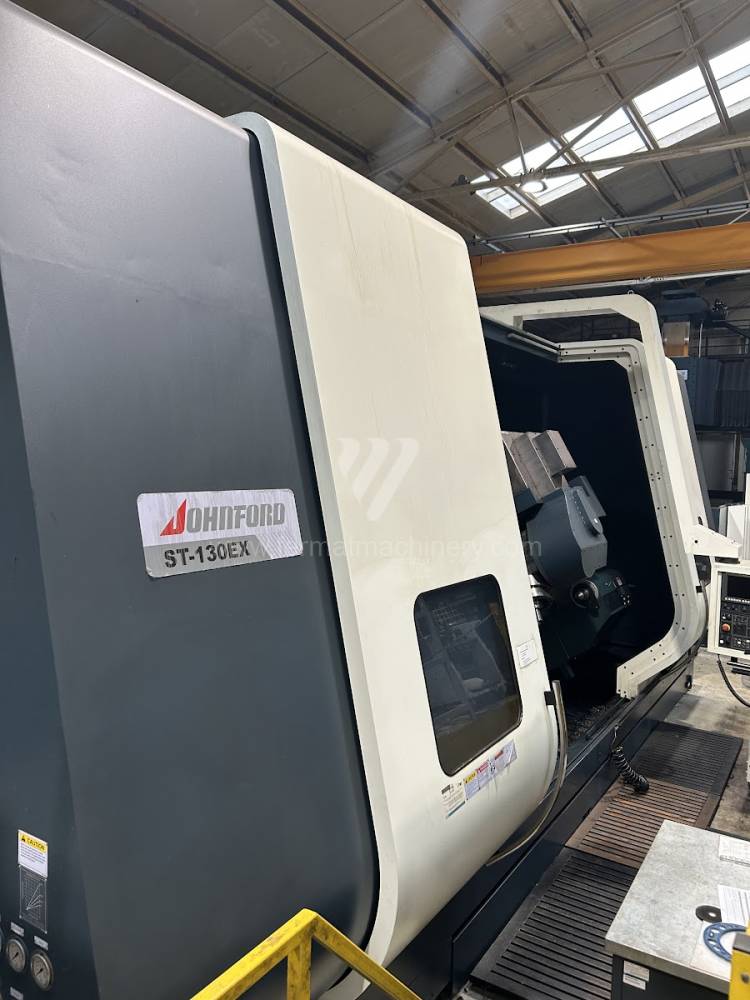
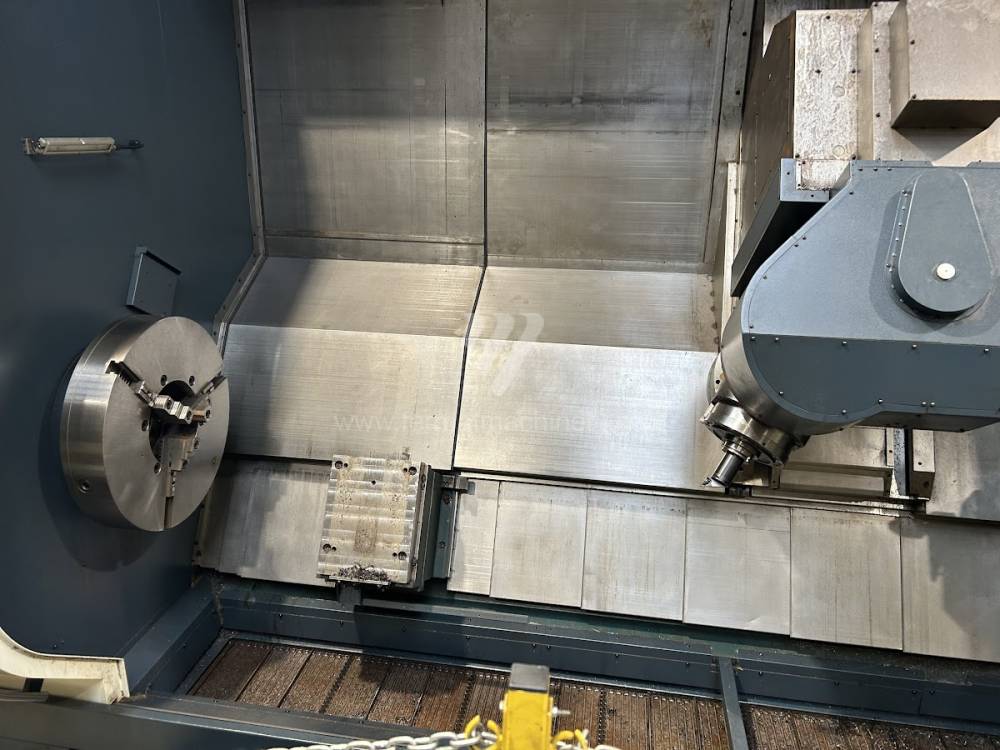
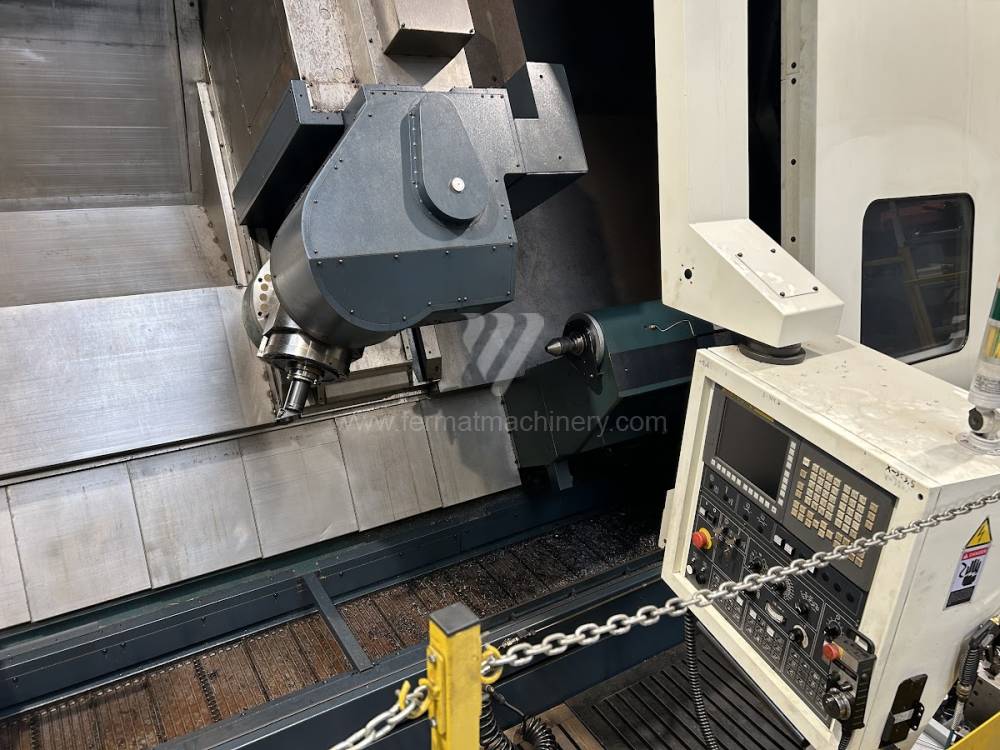
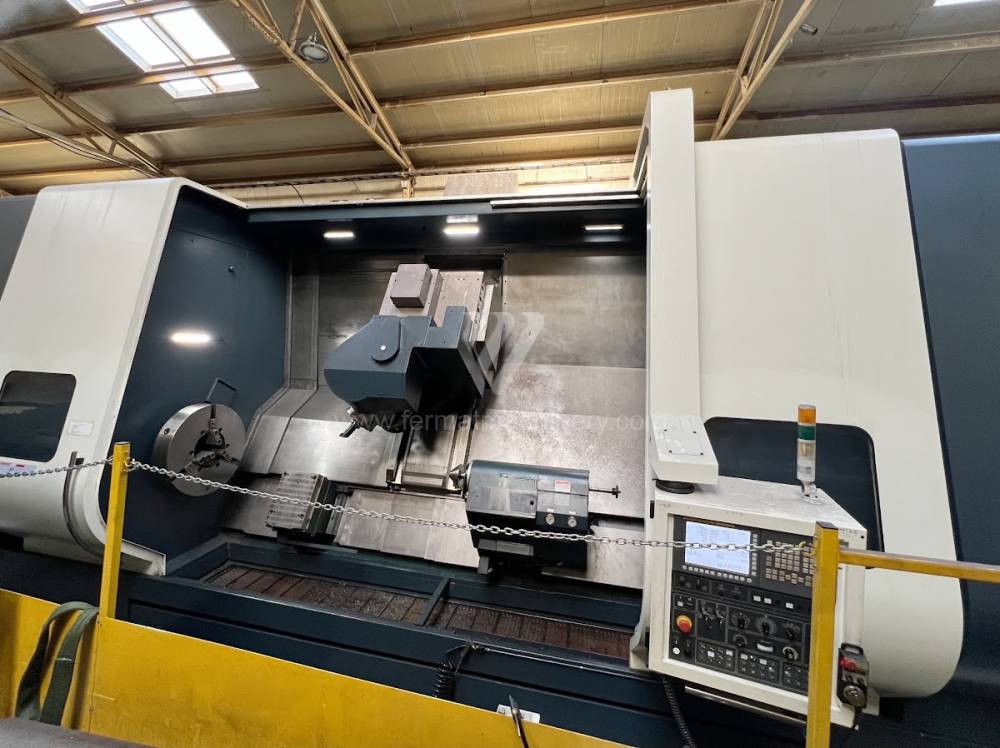
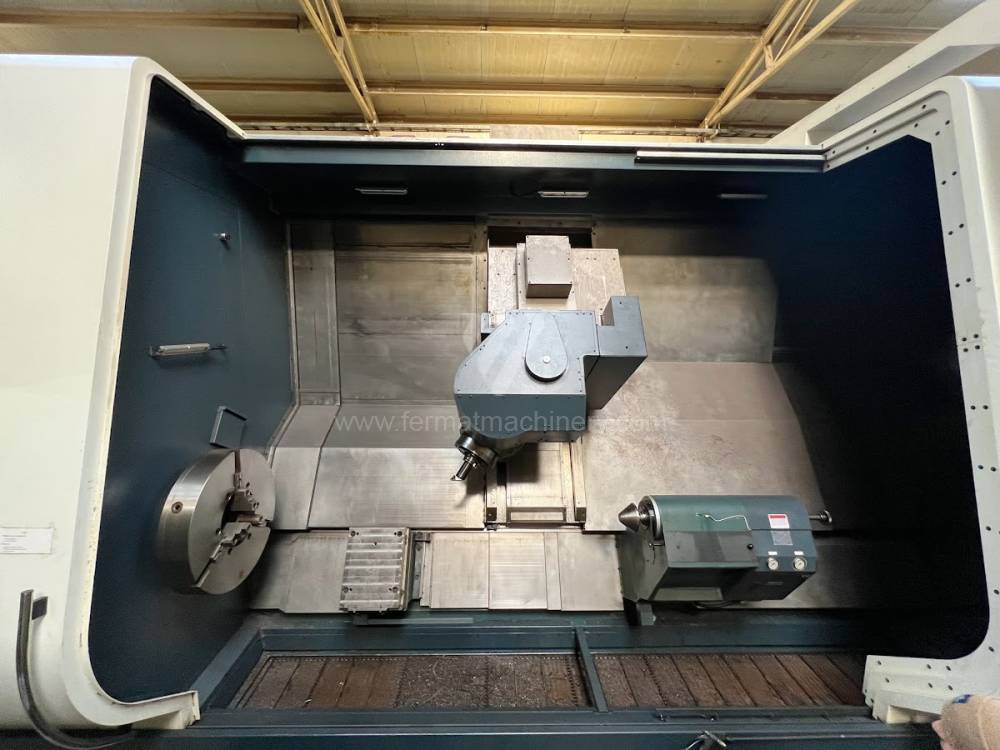
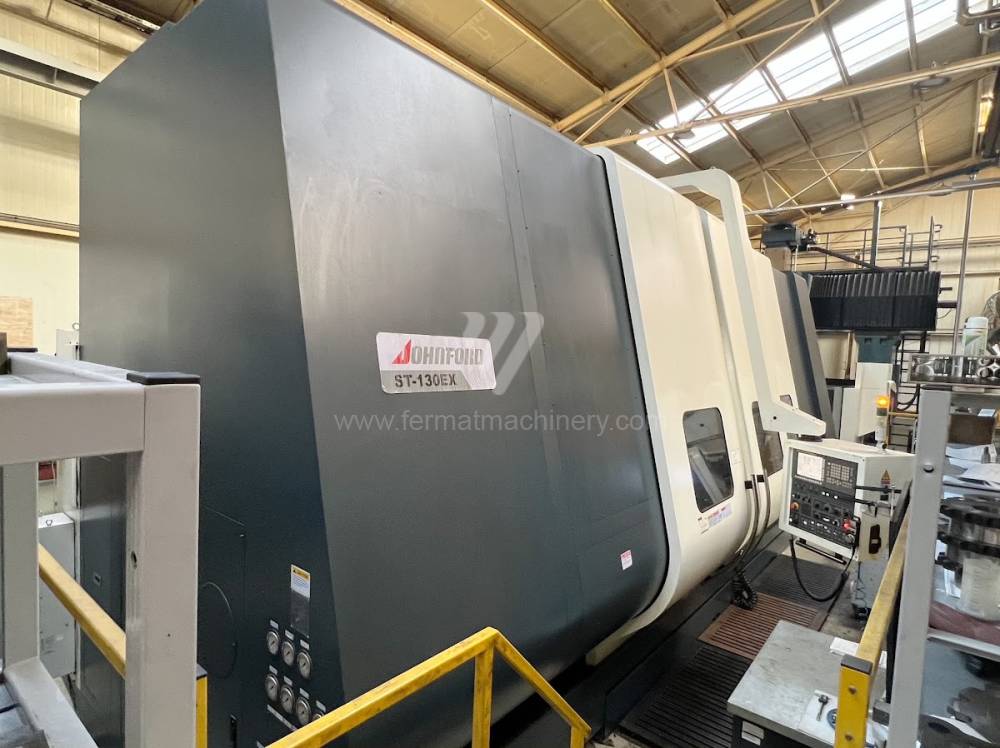
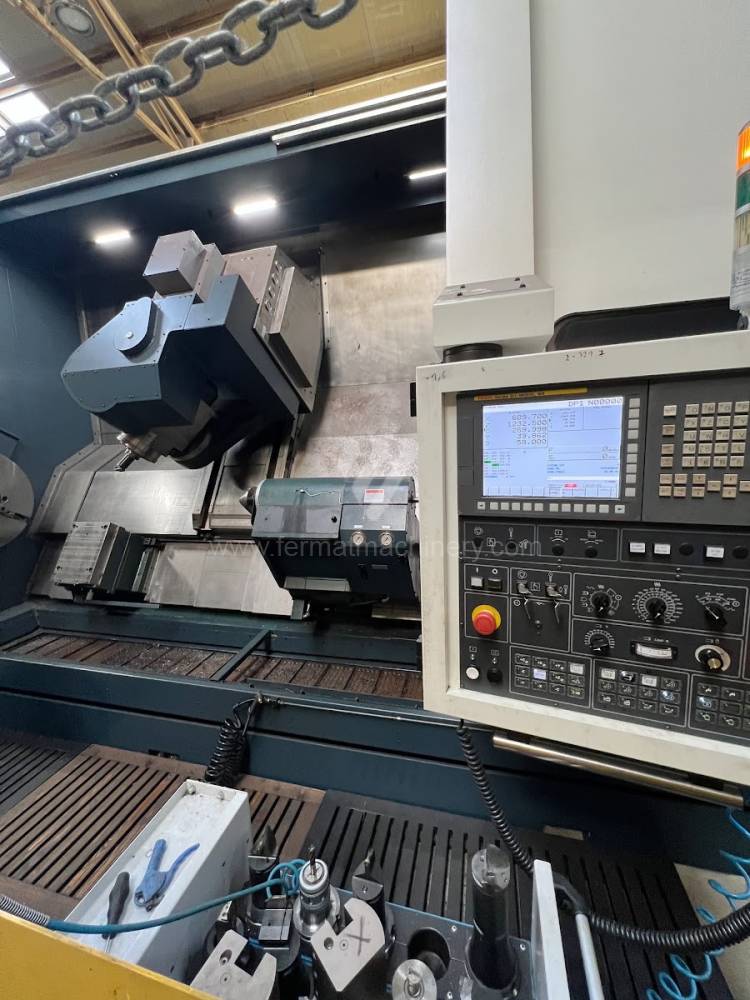
ST 130EX
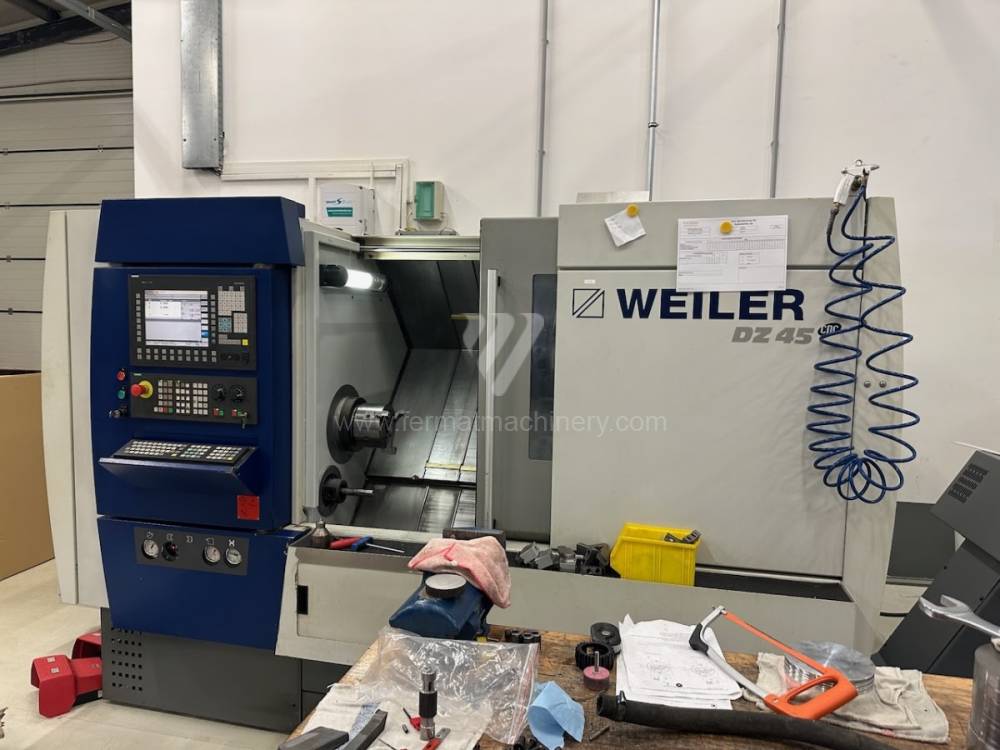
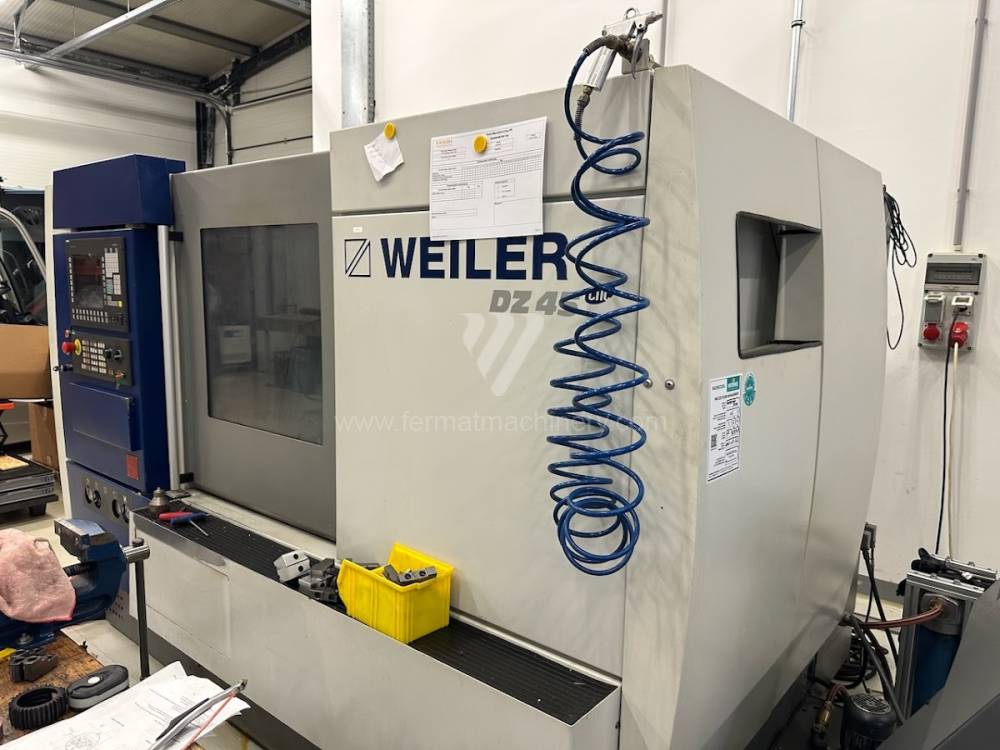
DZ 45/T4
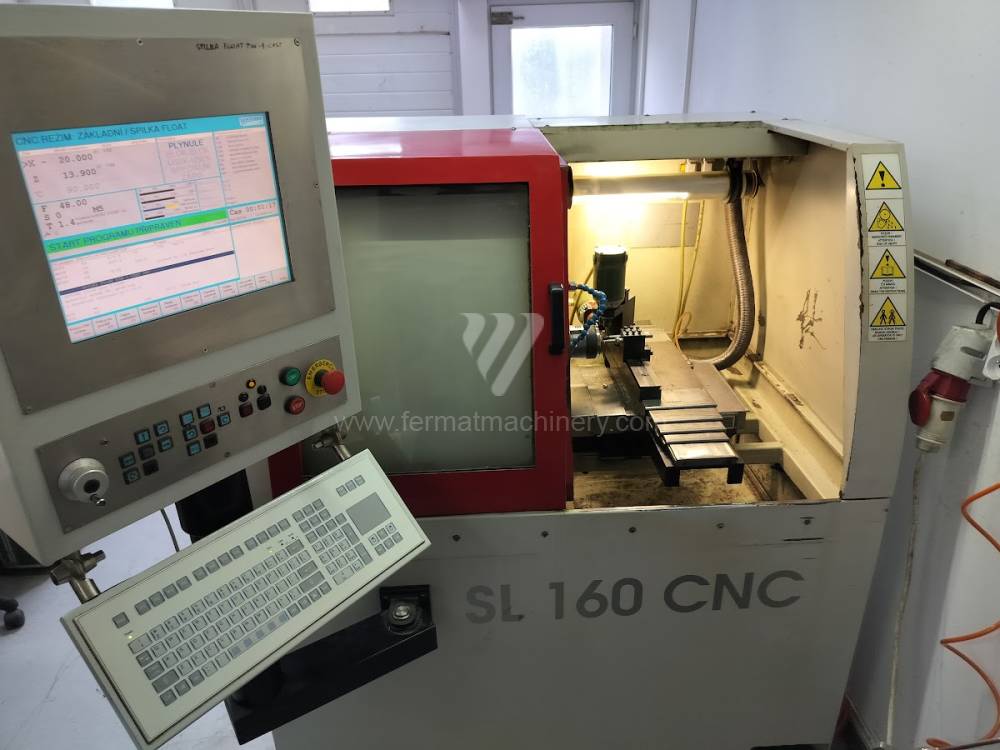
SL 160 CNC
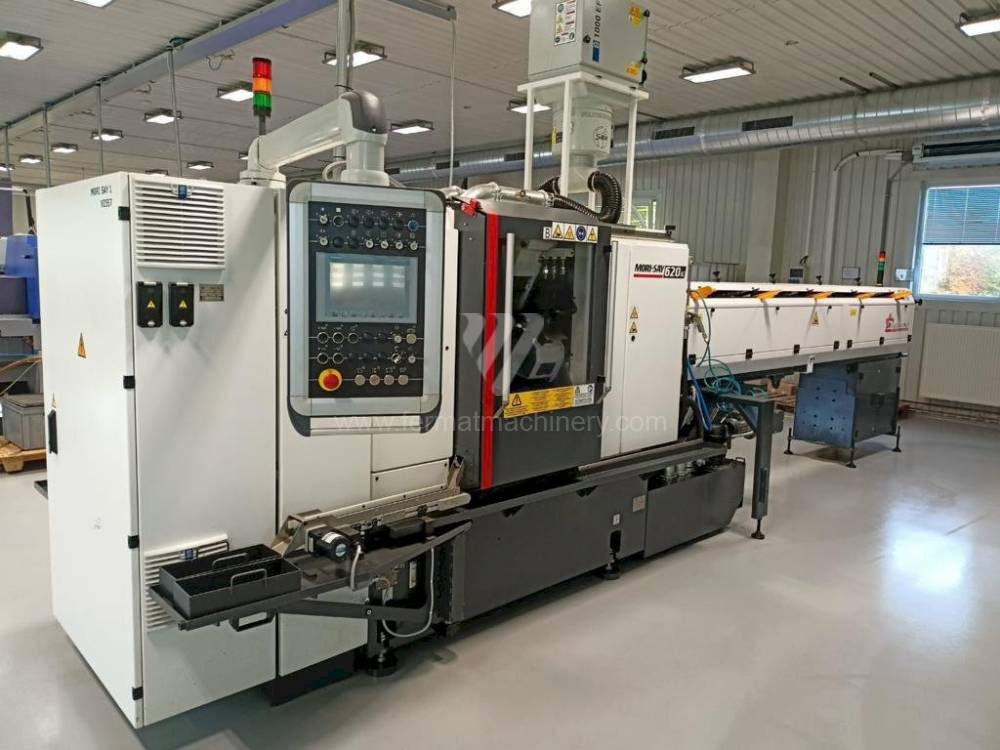
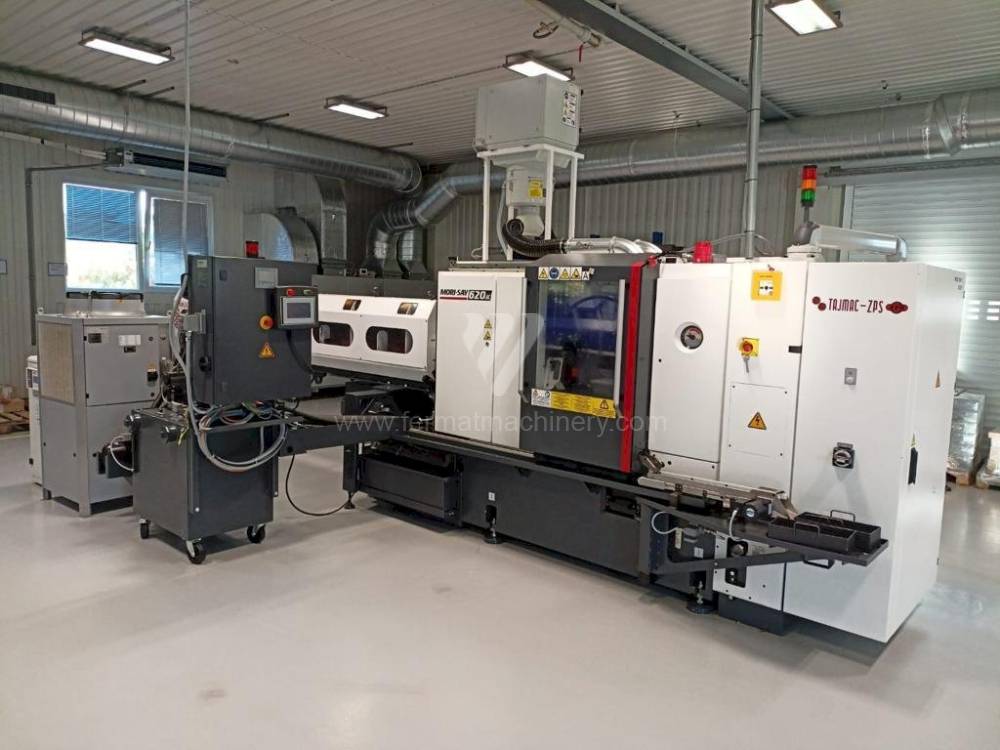
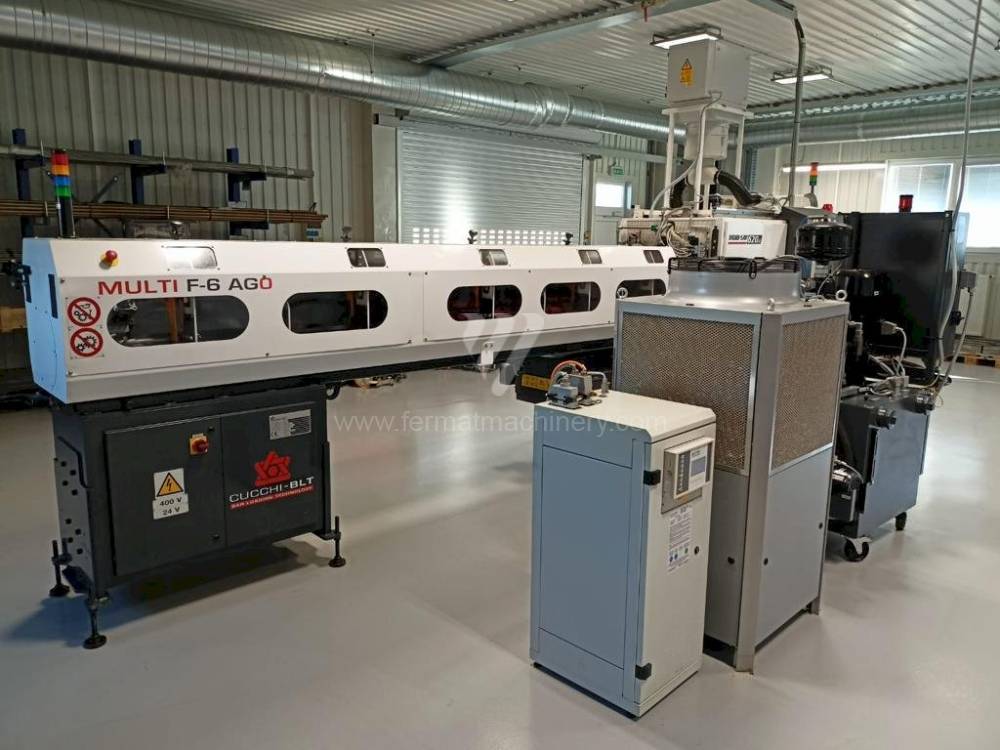
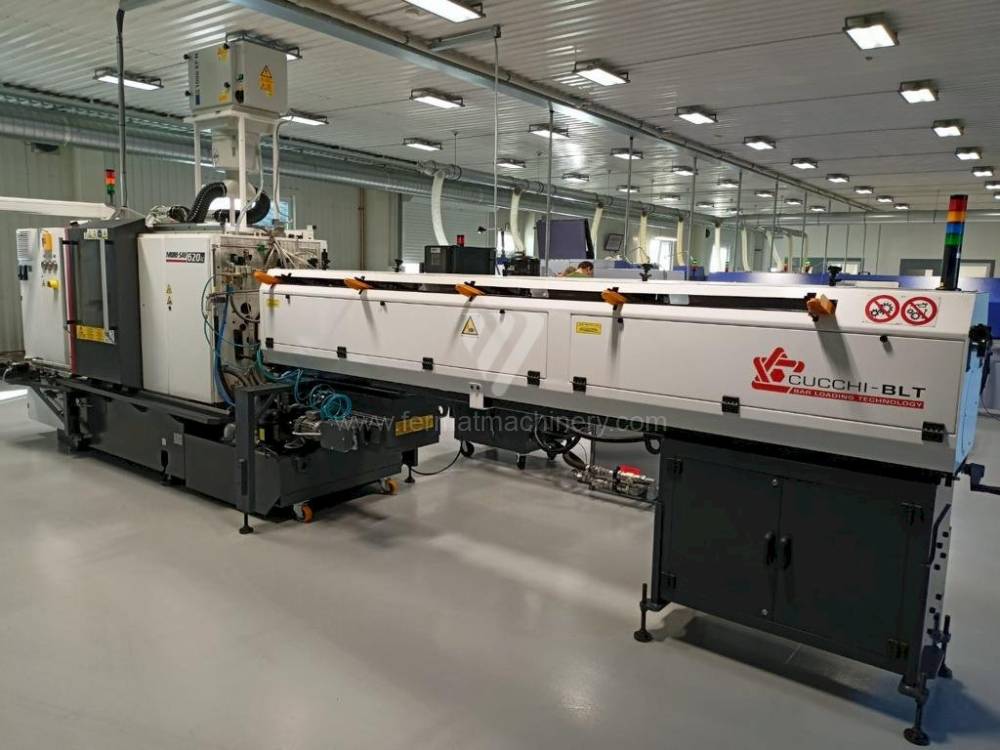
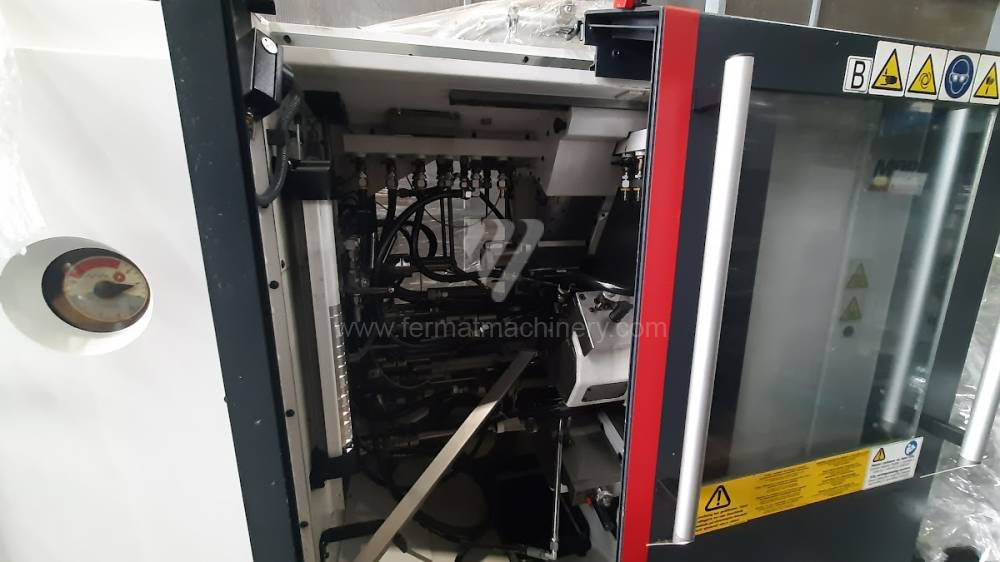
Mori-Say 620 AC
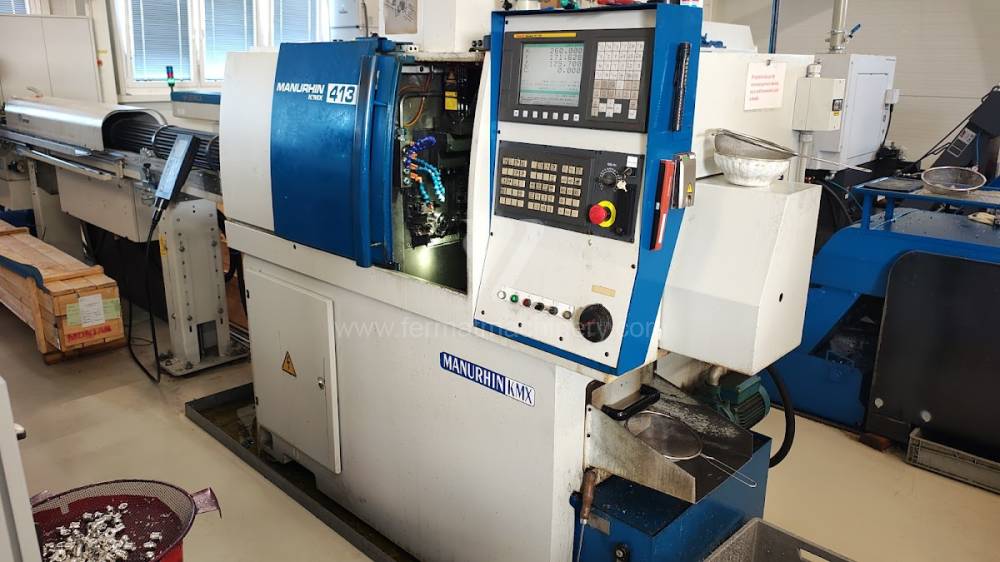
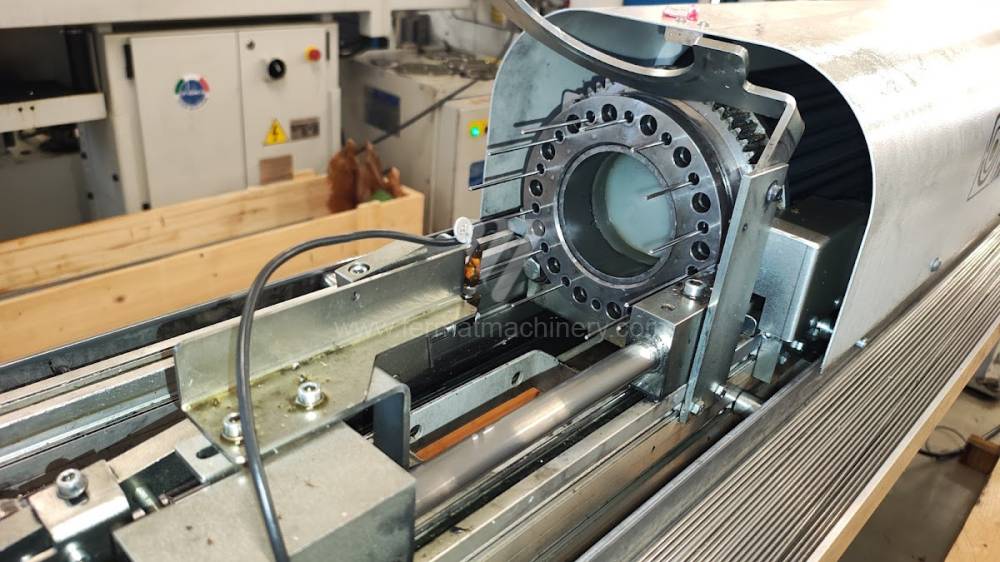
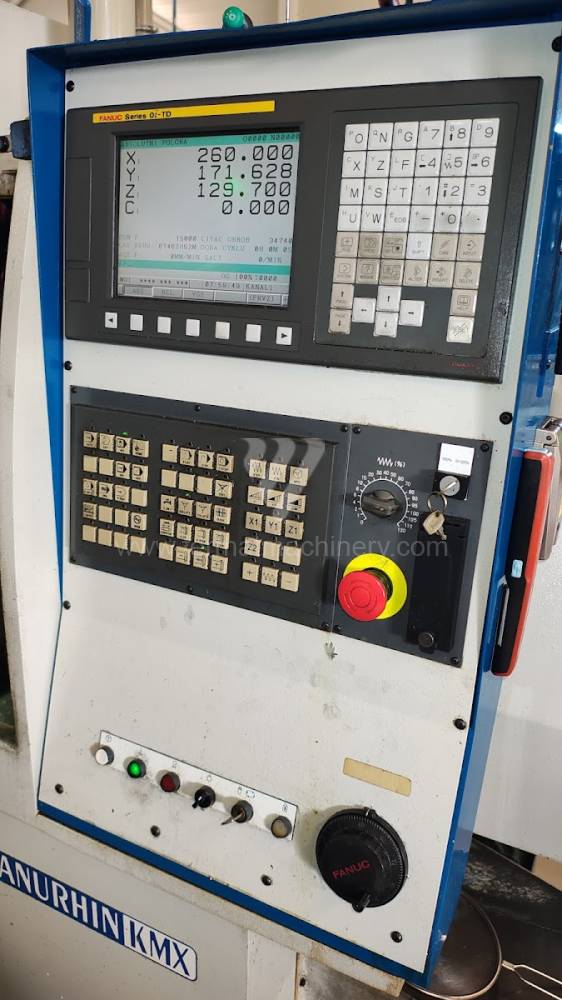
Manurhin KMX 413
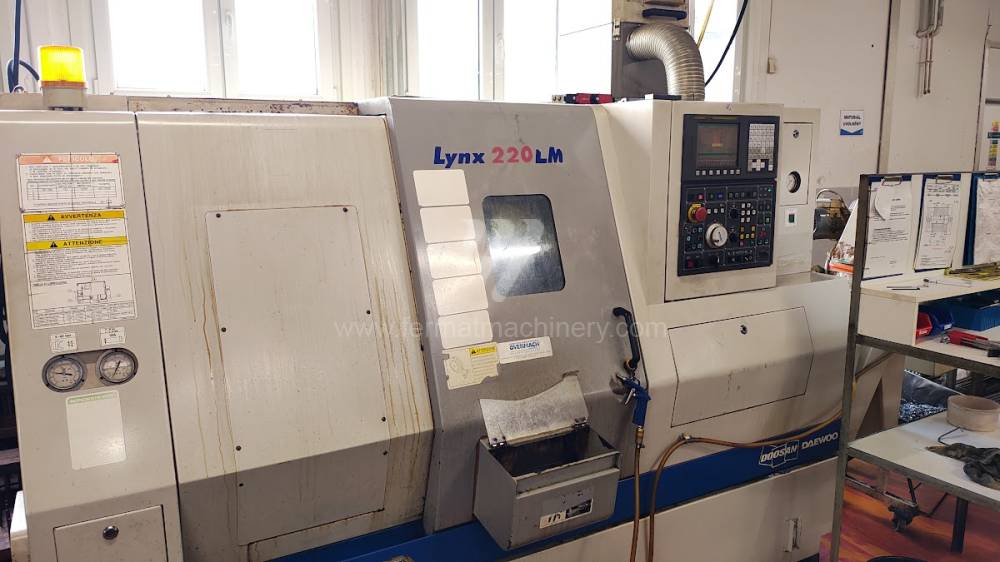
LYNX 220 LMA
1234Strunguri CNC multiax
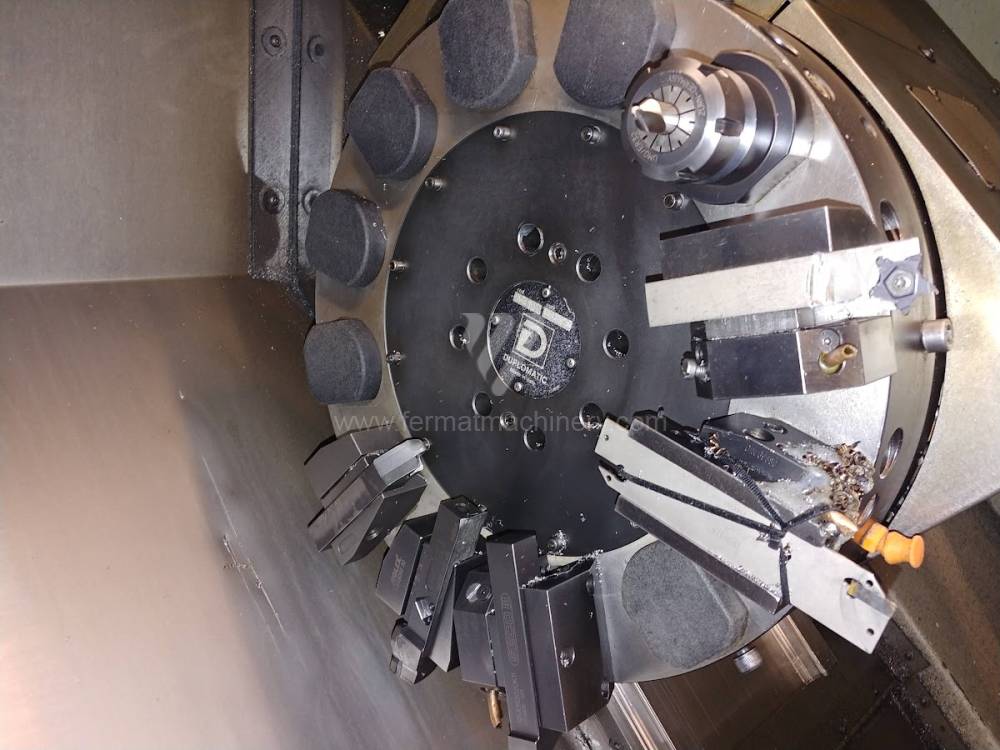
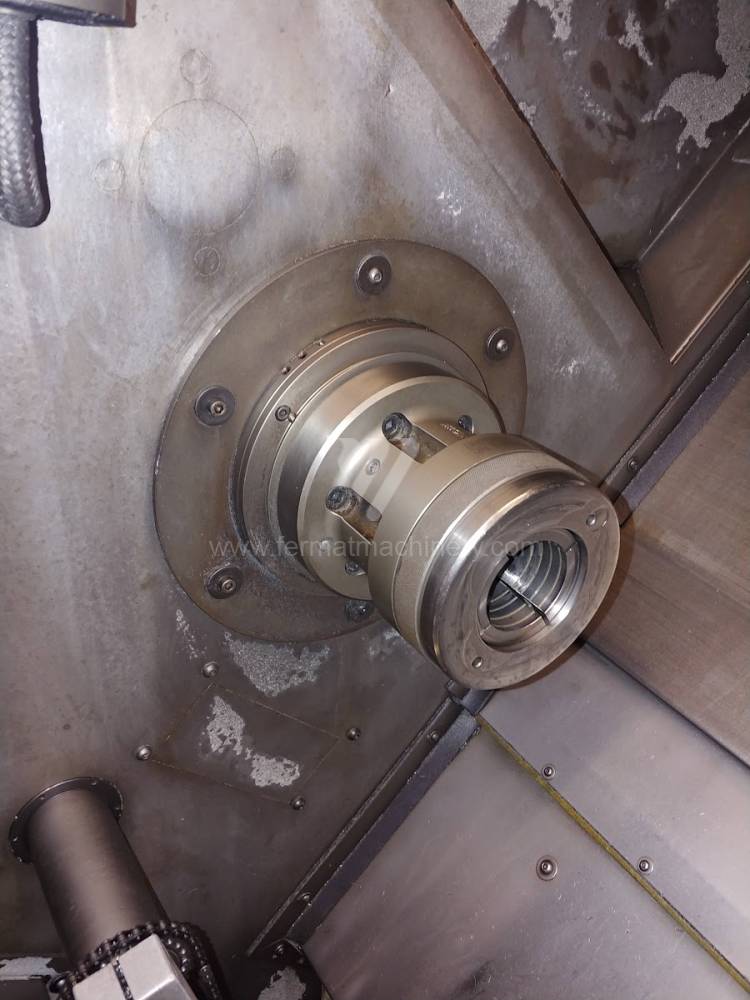
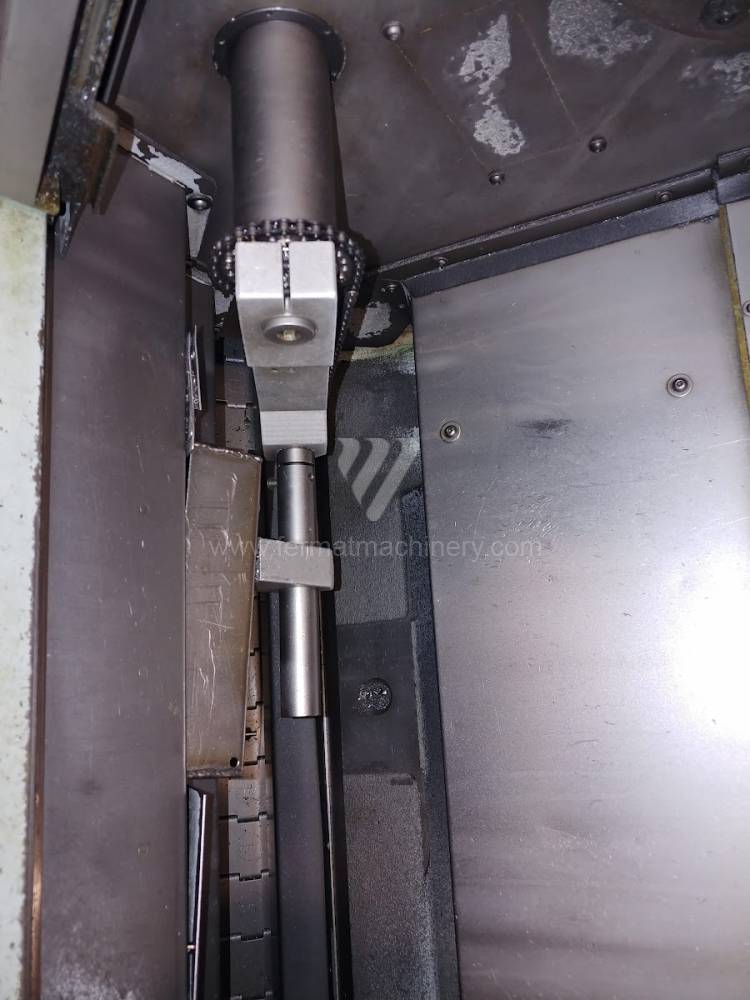
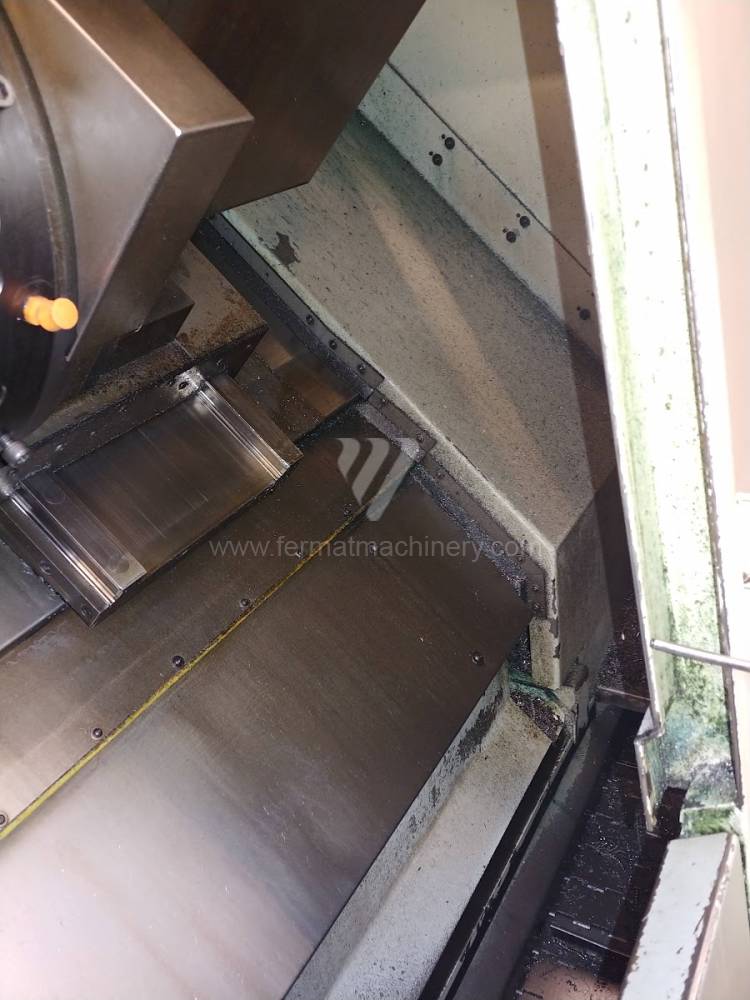
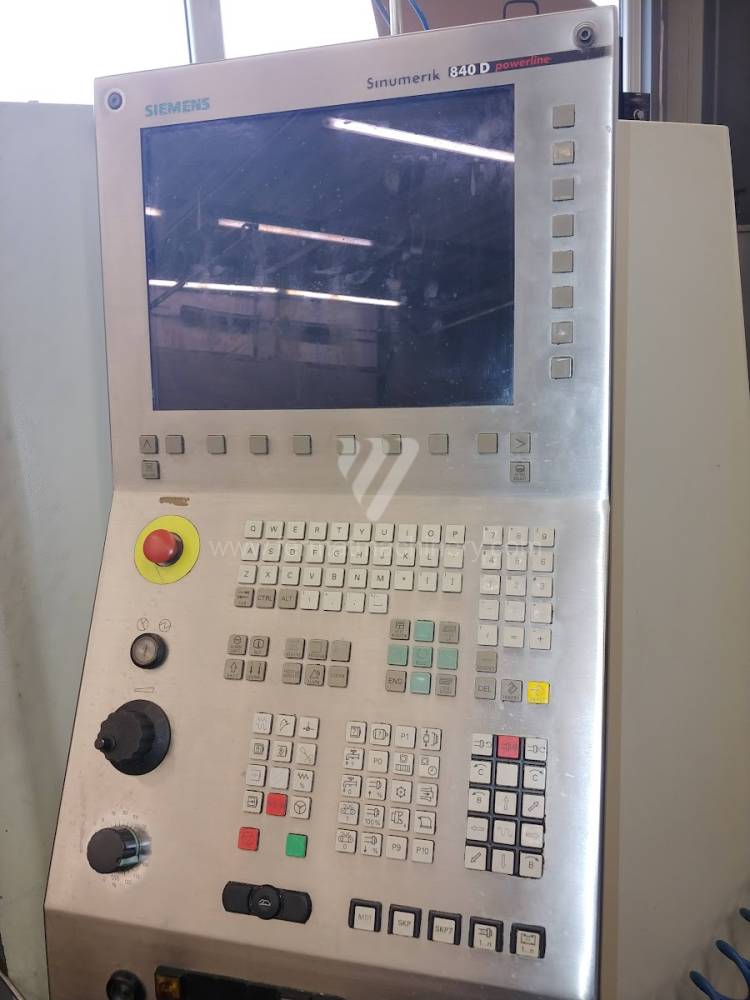
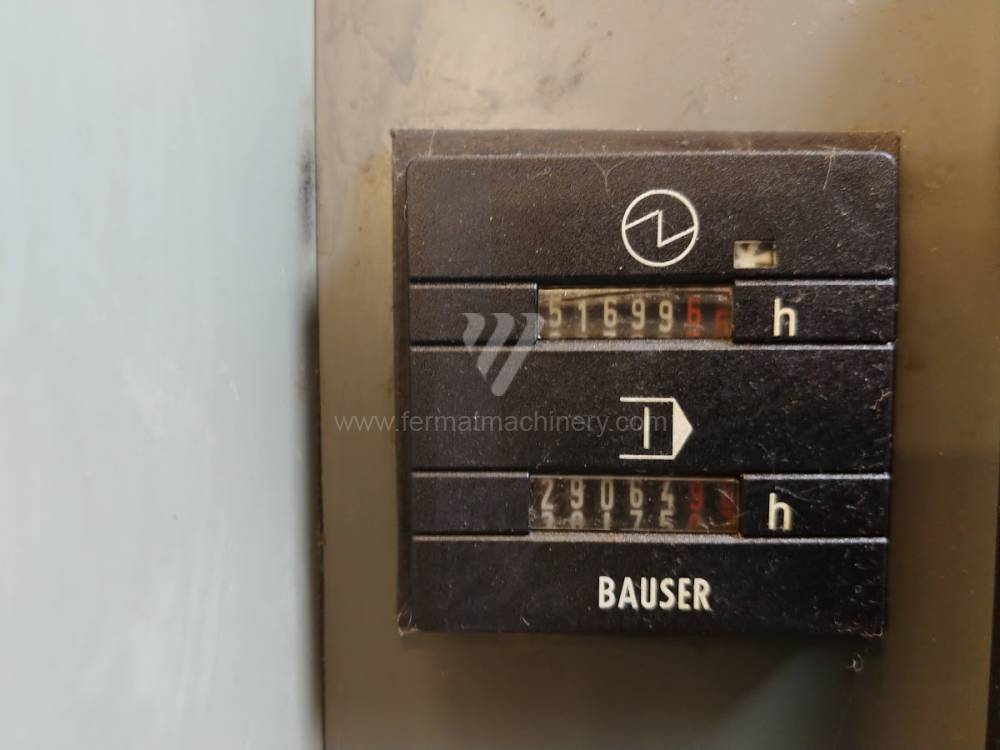
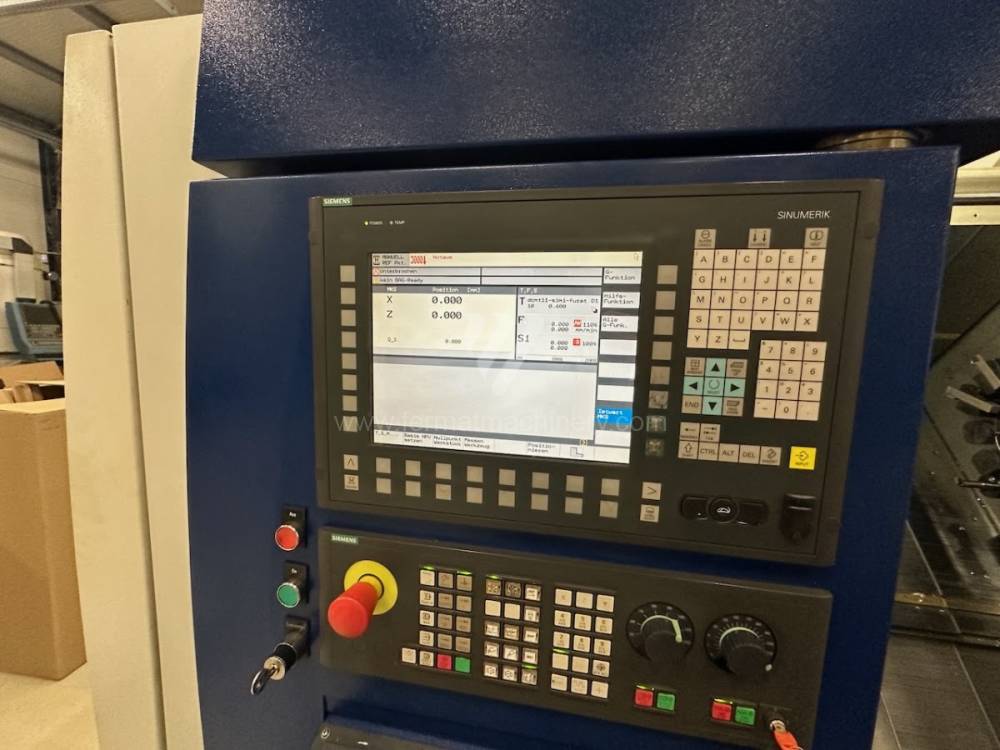
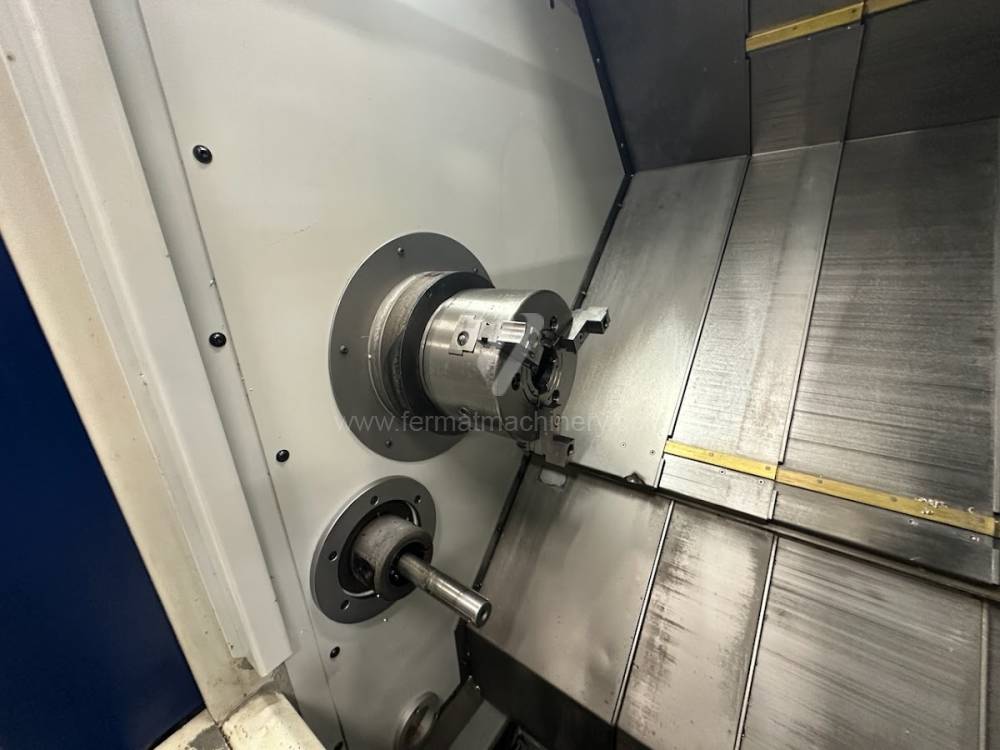
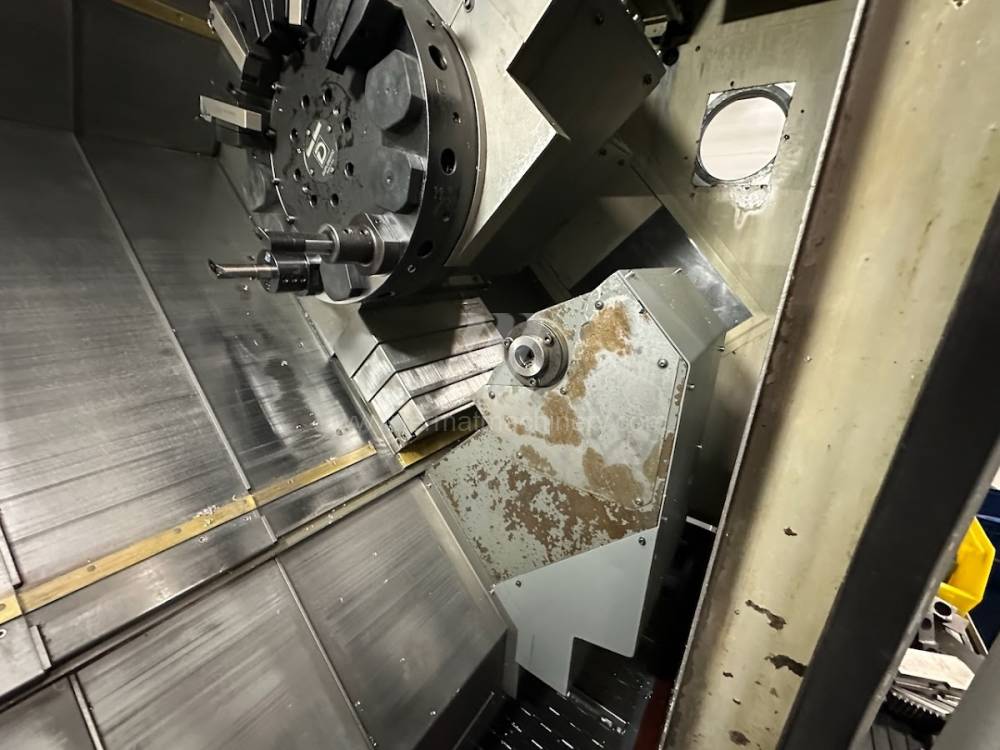
CTX 310 V3 CNC
Gildemeister
Nr. inv.: 241273
An fabricație:2005
: Sinumerik 840 D
Diametrul de strunjire: 365 mm
: 450
Batiu inclinat/oblic: da
: nu
Contra-ax: nu
COMPACT A25 CNC
KOVOSVIT MAS, a.s.
Nr. inv.: 231370
An fabricație:2008
Sistem de control Fanuc: 16i - TB
Diametrul de strunjire: 25 mm
: 60
Batiu inclinat/oblic: nu
: da
: 50
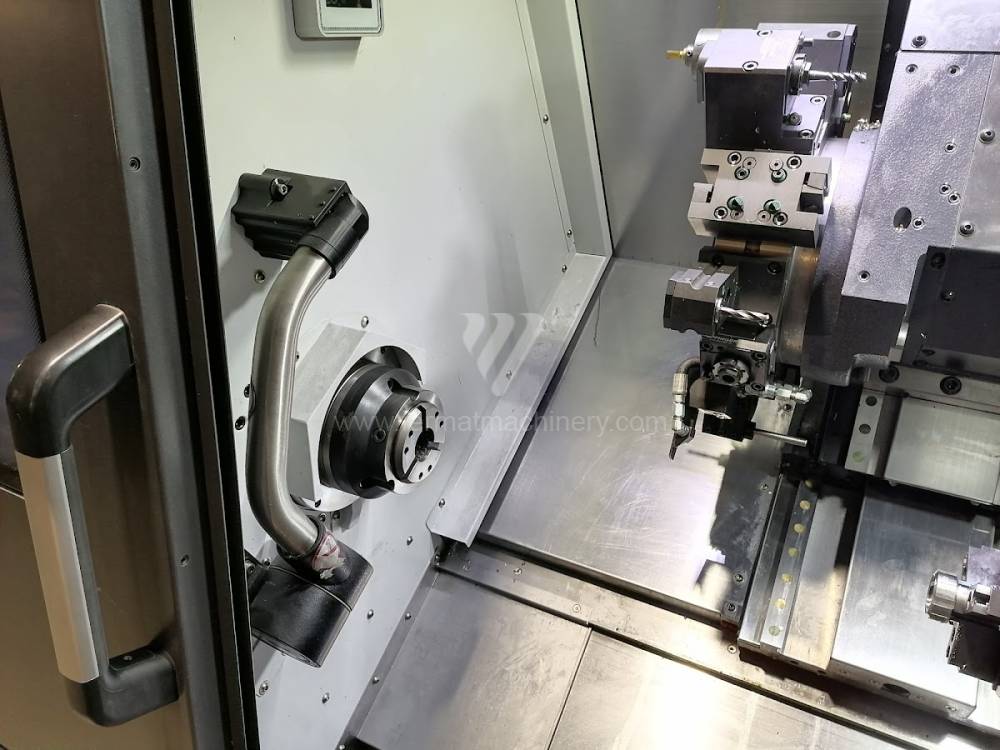
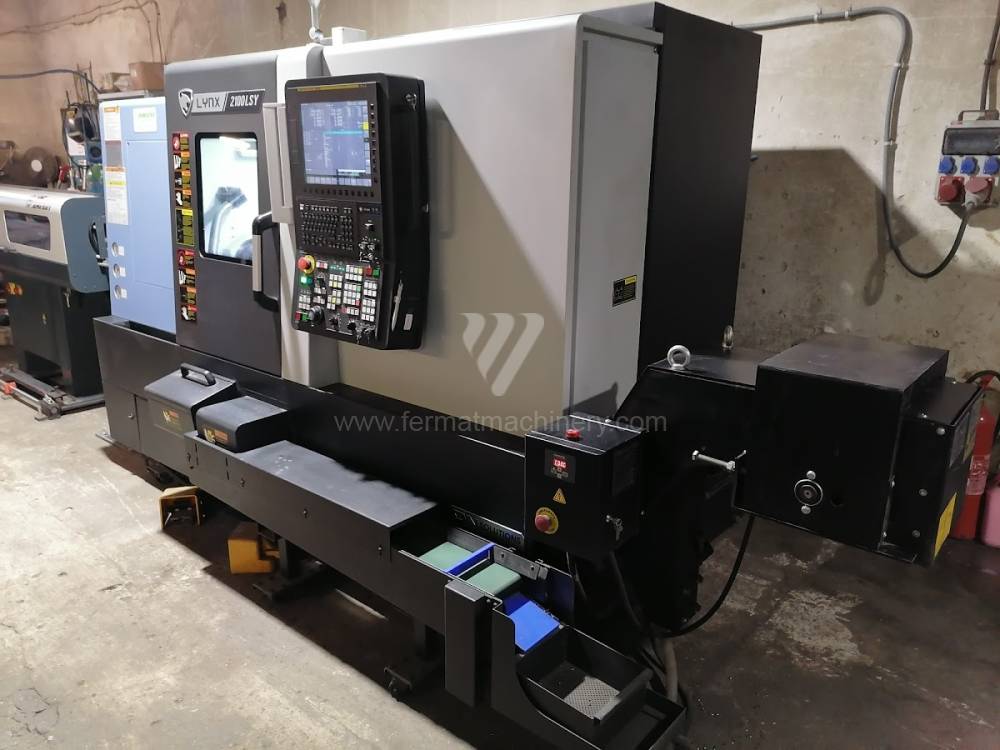
LYNX 2100 LSYB
Doosan
Nr. inv.: 251559
An fabricație:2022
: 510
Diametrul de strunjire: 300 mm
Batiu inclinat/oblic: da
: da
Alezaj ax': 65 mm
: 600
EvoDECO 10/8
Tornos Bechler
Nr. inv.: 241132
An fabricație:2013
Sistem de control Fanuc: 31i - B5
Diametrul de strunjire: 10 mm
: 100
Batiu inclinat/oblic: da
: da
Contra-ax: da
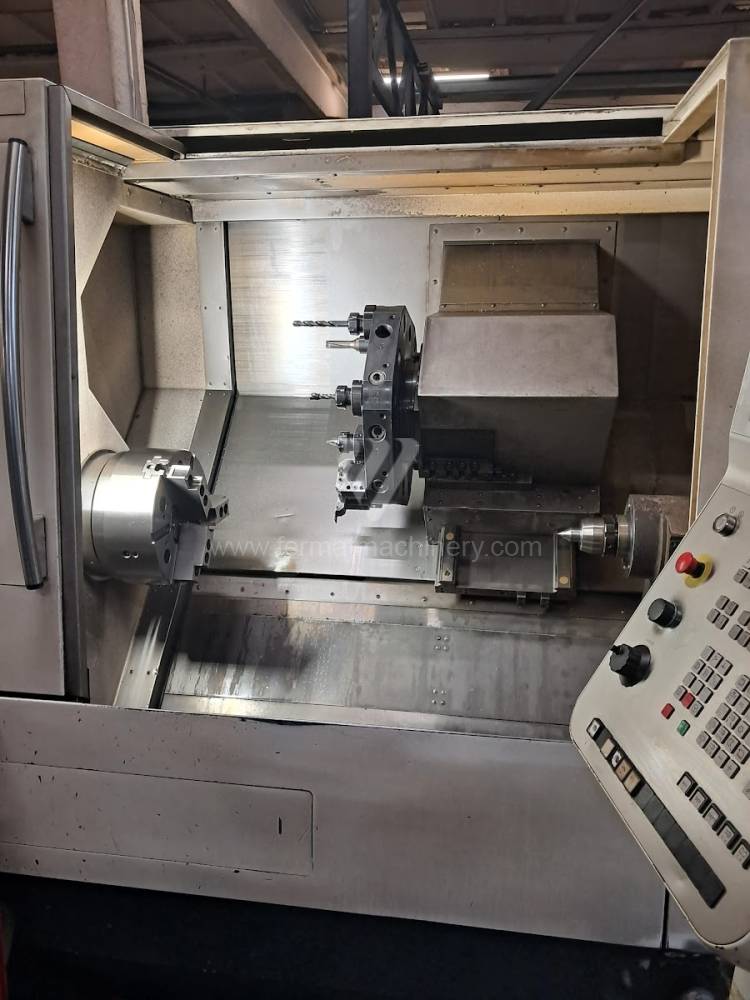
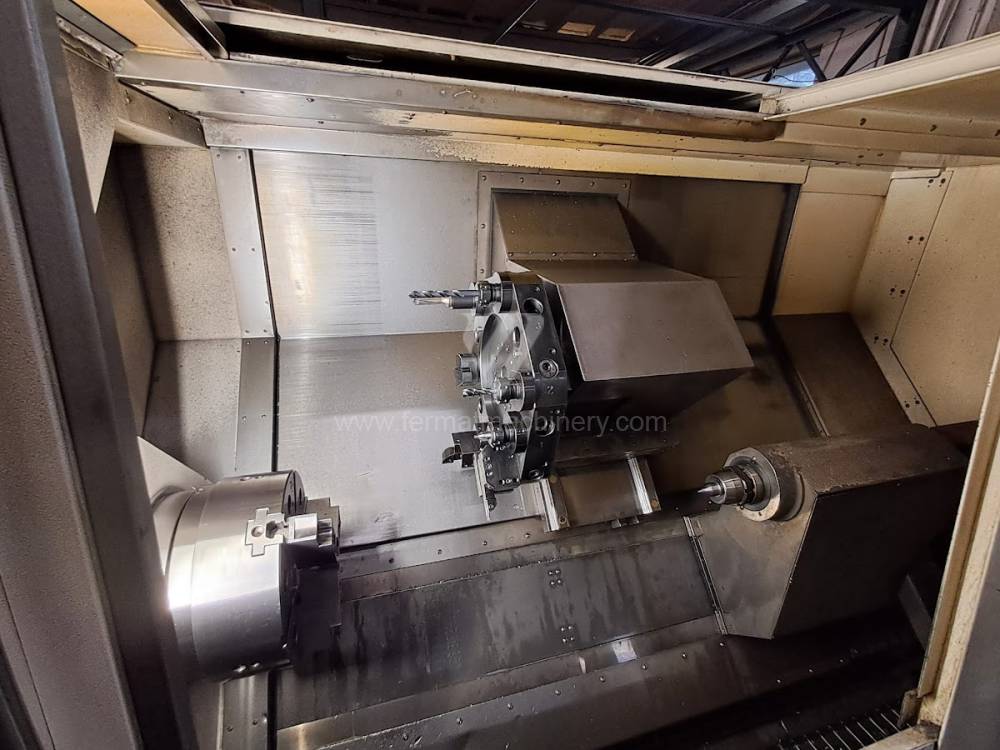
CTX 510 ECO
DMG
Nr. inv.: 261674
An fabricație:2011
: 810 D
Diametrul de strunjire: 465 mm
: 1000
Batiu inclinat/oblic: da
: nu
Contra-ax: nu
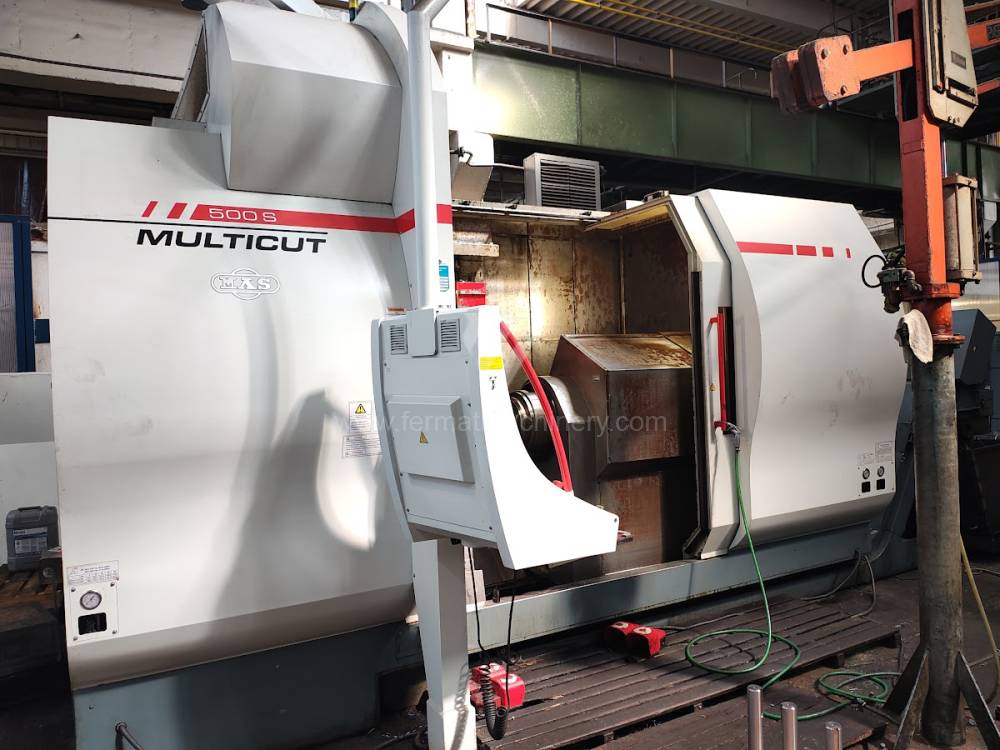
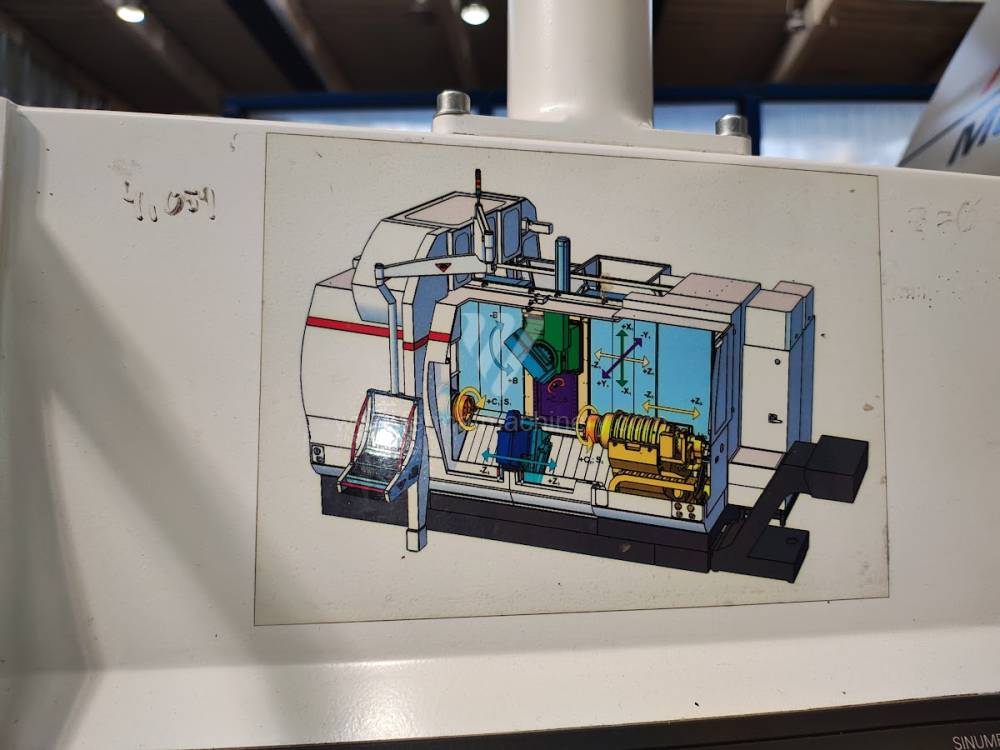
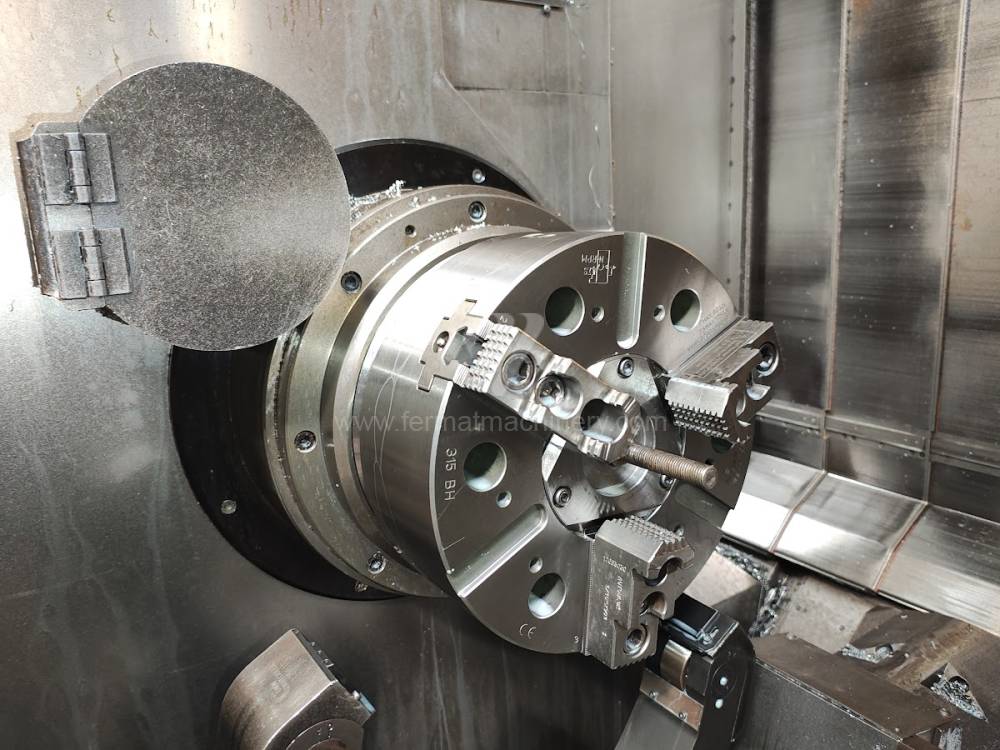
MULTICUT 500i S
KOVOSVIT MAS, a.s.
Nr. inv.: 261423
An fabricație:2011
: Sinumerik 840 D
Diametrul de strunjire: 690 mm
: 1527
Batiu inclinat/oblic: da
: da
Contra-ax: da
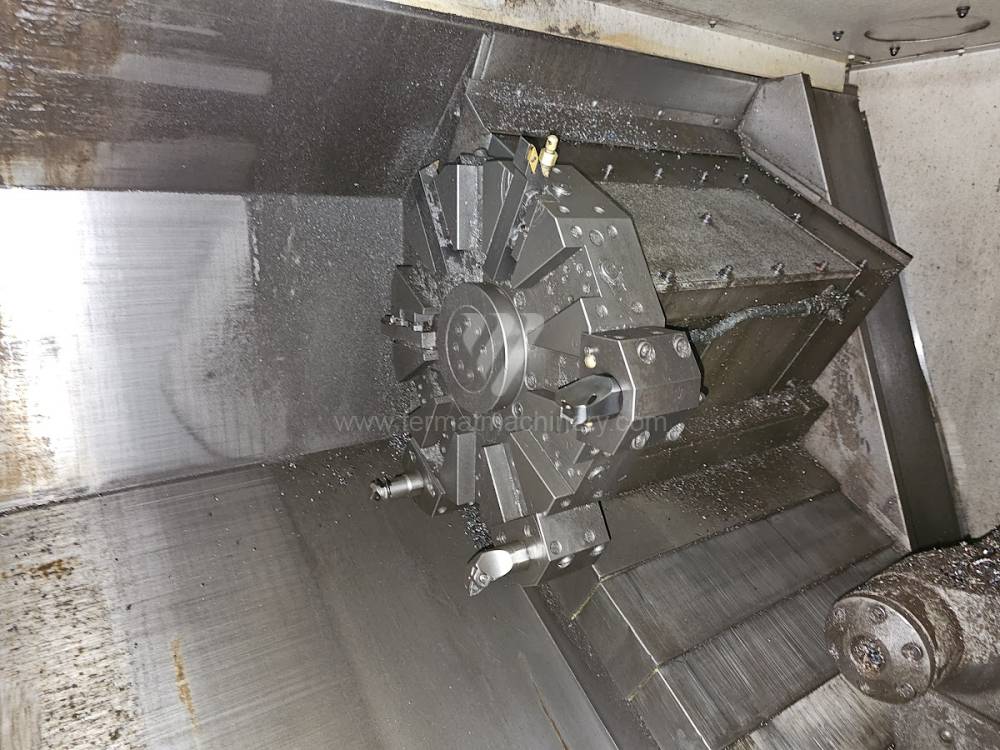
SL-30TBHE
Haas Automation
Nr. inv.: 241694
An fabricație:2008
Sistem de control Haas:
Diametrul de strunjire: 760 mm
: 860
Batiu inclinat/oblic: da
: nu
Contra-ax: nu
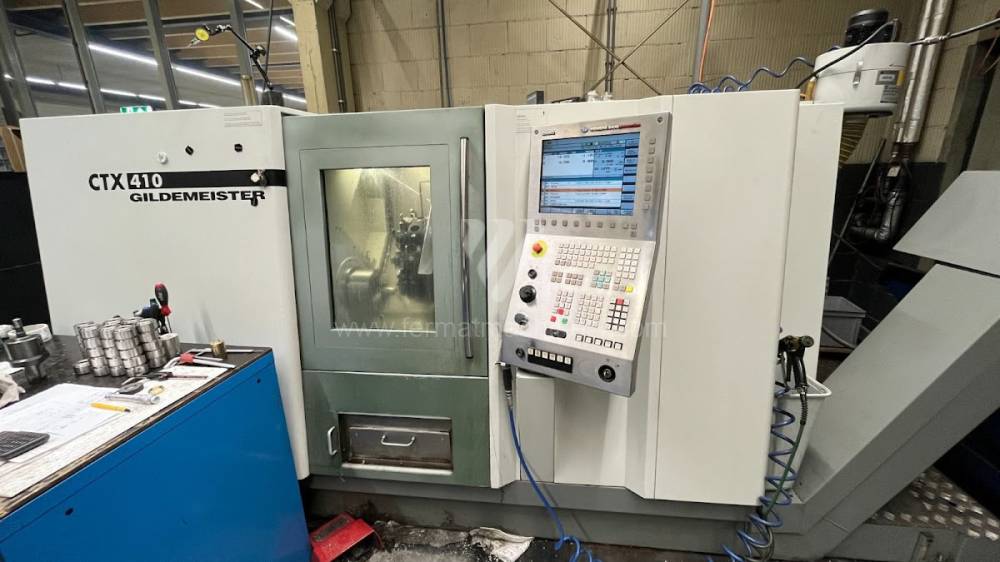
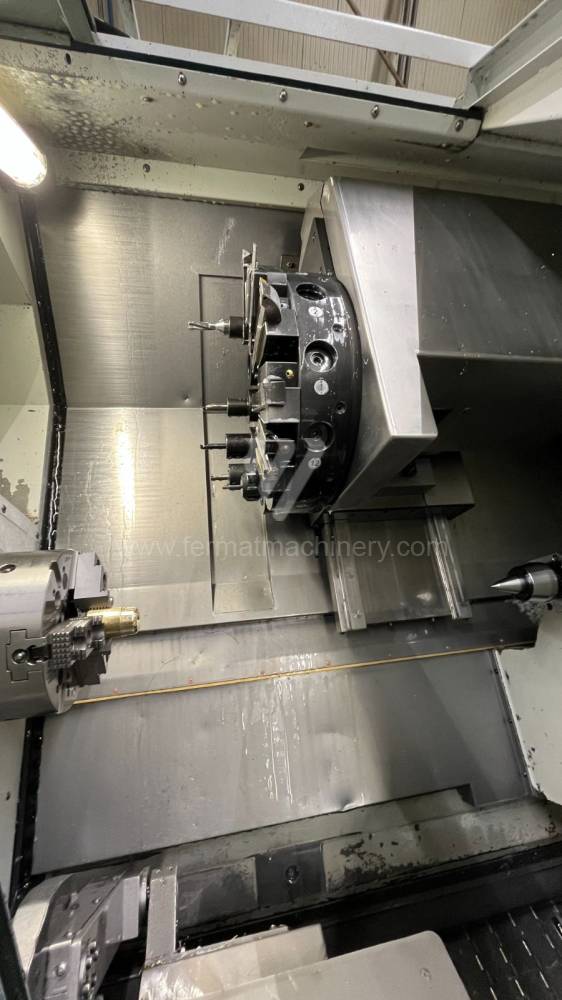
CTX 410 V3
Gildemeister
Nr. inv.: 261529
An fabricație:2006
: Sinumerik 840 D
Diametrul de strunjire: 365 mm
: 600
Batiu inclinat/oblic: da
: nu
Contra-ax: nu
UT-300L
ACCUWAY
Nr. inv.: 251905
An fabricație:2011
Sistem de control Fanuc: 0i - TD
Diametrul de strunjire: 500 mm
: 1090
Batiu inclinat/oblic: da
: nu
Contra-ax: nu
XE26
Hanwha Corporation
Nr. inv.: 261405
An fabricație:2021
Sistem de control Fanuc:
Diametrul de strunjire: 26 mm
: 210
Batiu inclinat/oblic: da
: da
Contra-ax: da
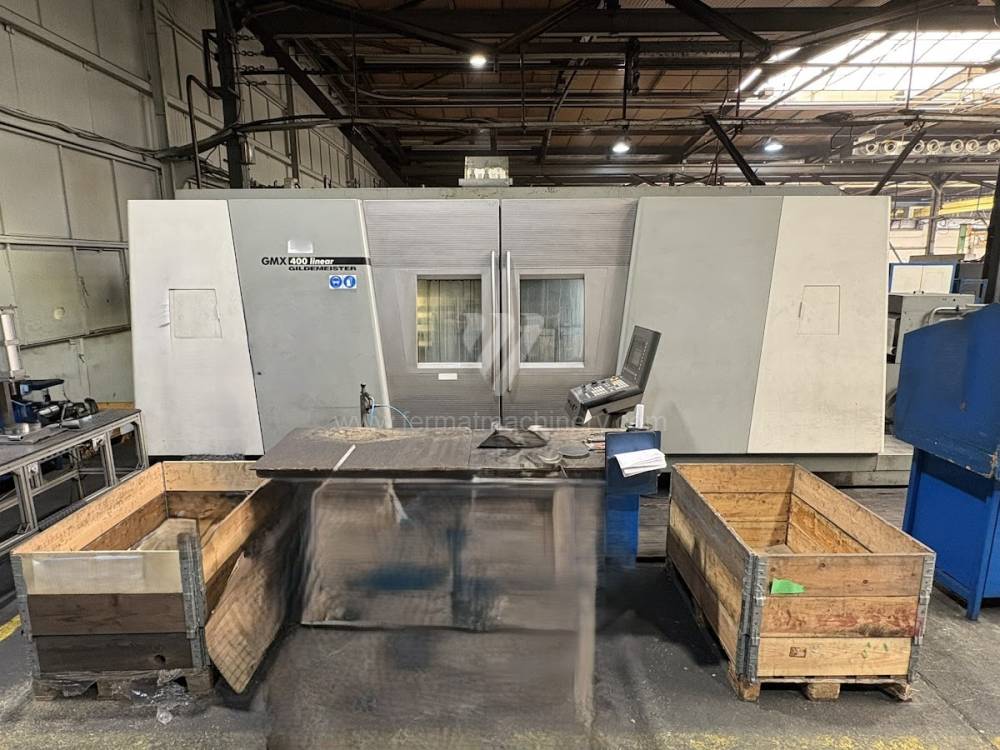
GMX 400 Linear
Gildemeister
Nr. inv.: 261489
An fabricație:2005
: Sinumerik 840 D
Diametrul de strunjire: 1500 mm
: 640
Batiu inclinat/oblic: da
: nu
Contra-ax: da
LYNX 2100 LMSA
Doosan
Nr. inv.: 261610
An fabricație:2022
Sistem de control Fanuc: i Series
Diametrul de strunjire: 600 mm
: 510
Batiu inclinat/oblic: da
: nu
Contra-ax: da
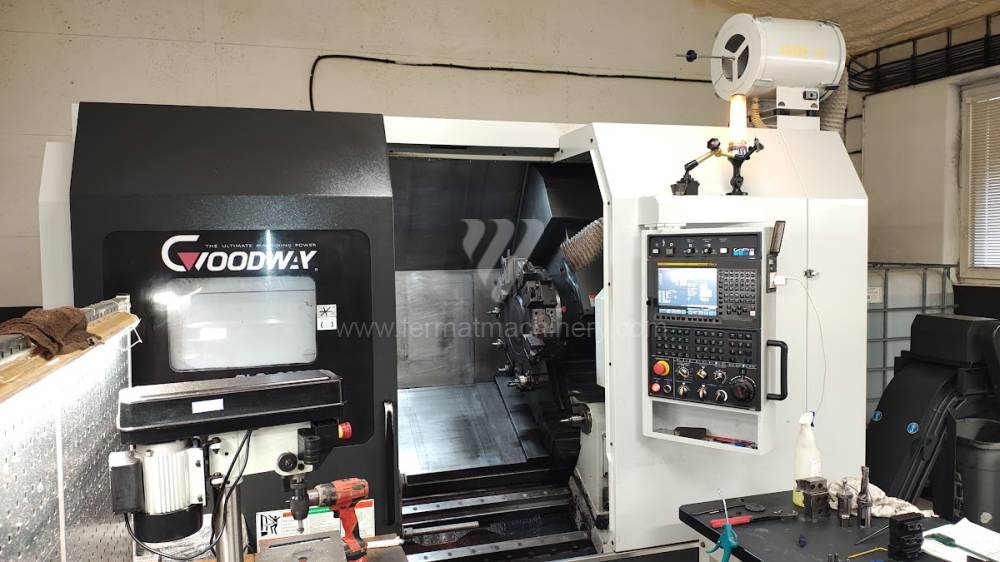
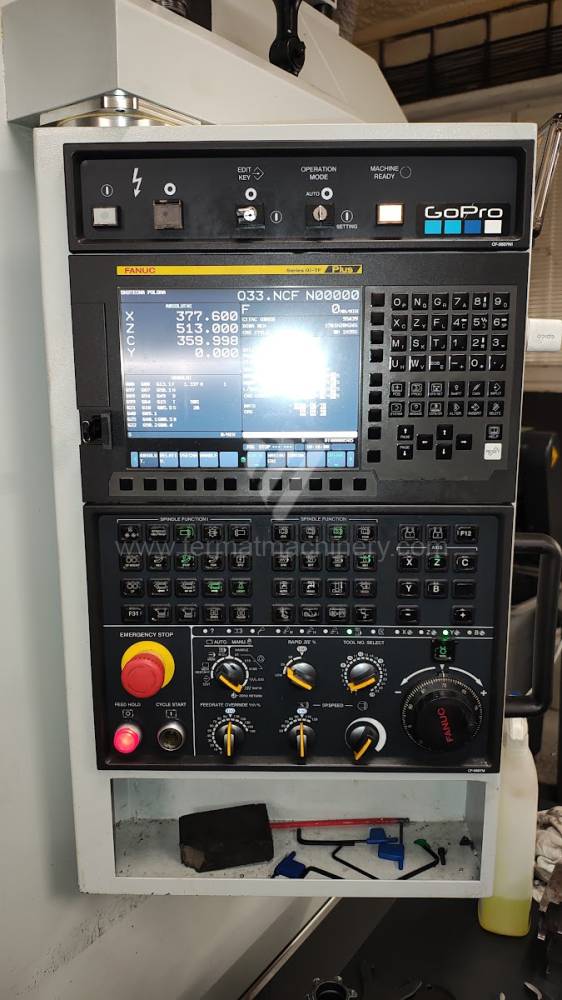
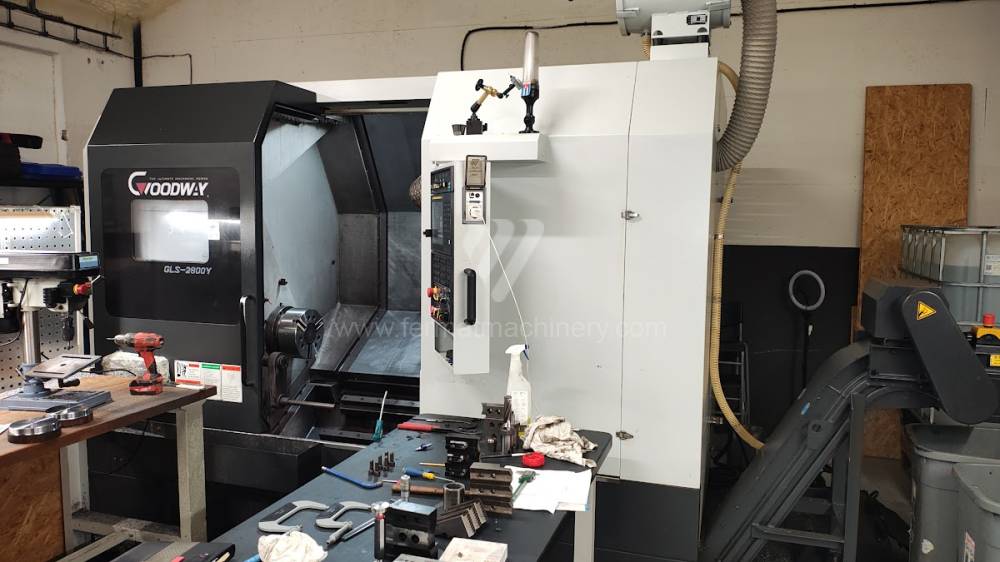
GLS-2800Y
Goodway
Nr. inv.: 252017
An fabricație:2020
Sistem de control Fanuc: 0i-TF
Diametrul de strunjire: 280 mm
: 710
Batiu inclinat/oblic: da
: da
Contra-ax: nu
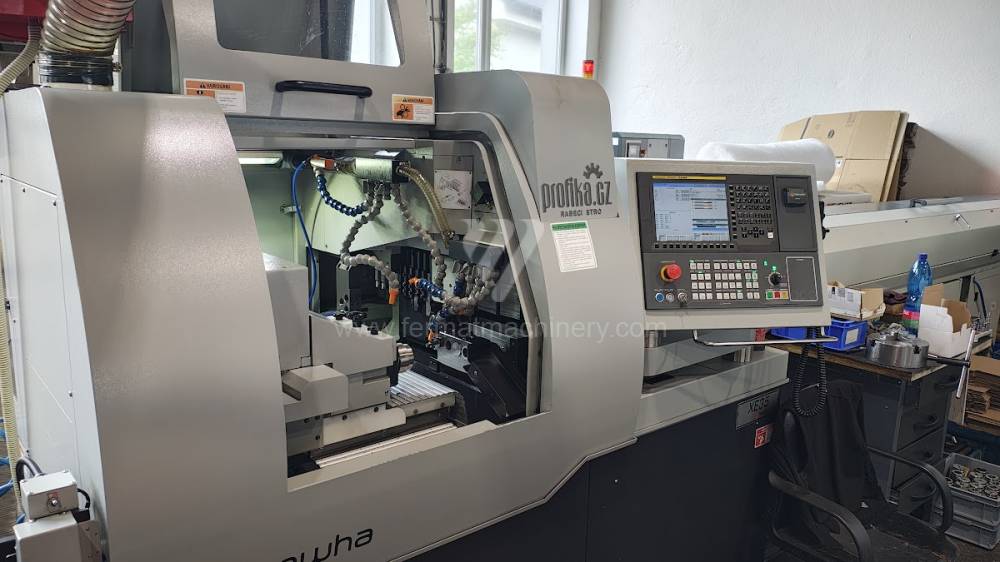
XE 35
Hanwha Corporation
Nr. inv.: 261513
An fabricație:2022
Sistem de control Fanuc: i Series
Diametrul de strunjire: 35 mm
: 60
Batiu inclinat/oblic: nu
: da
Contra-ax: da
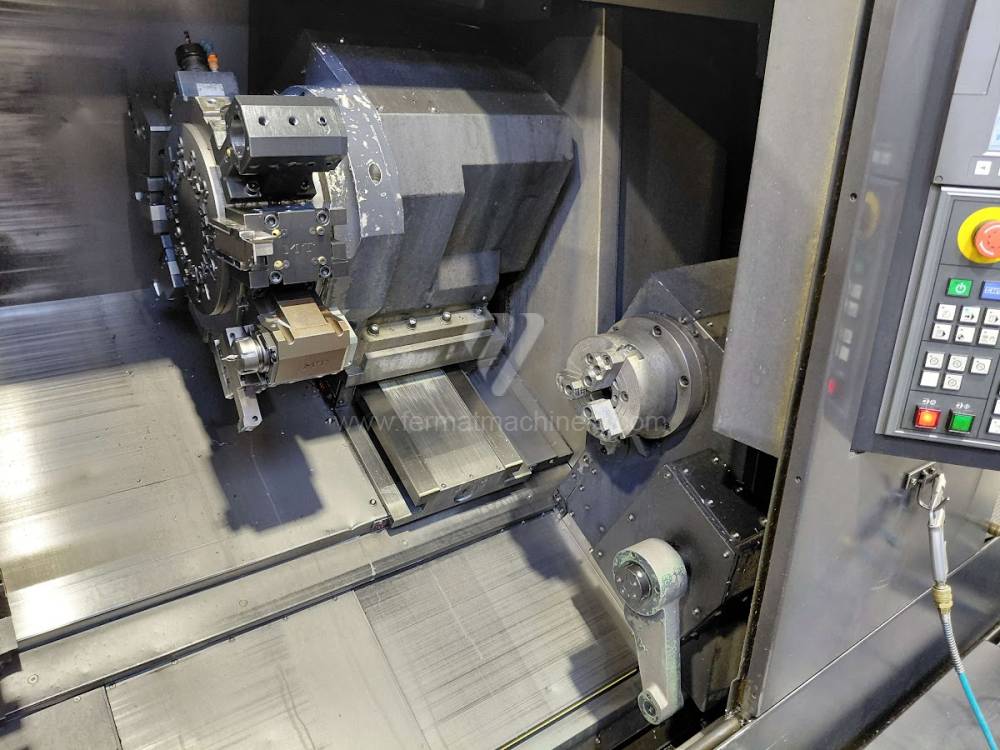
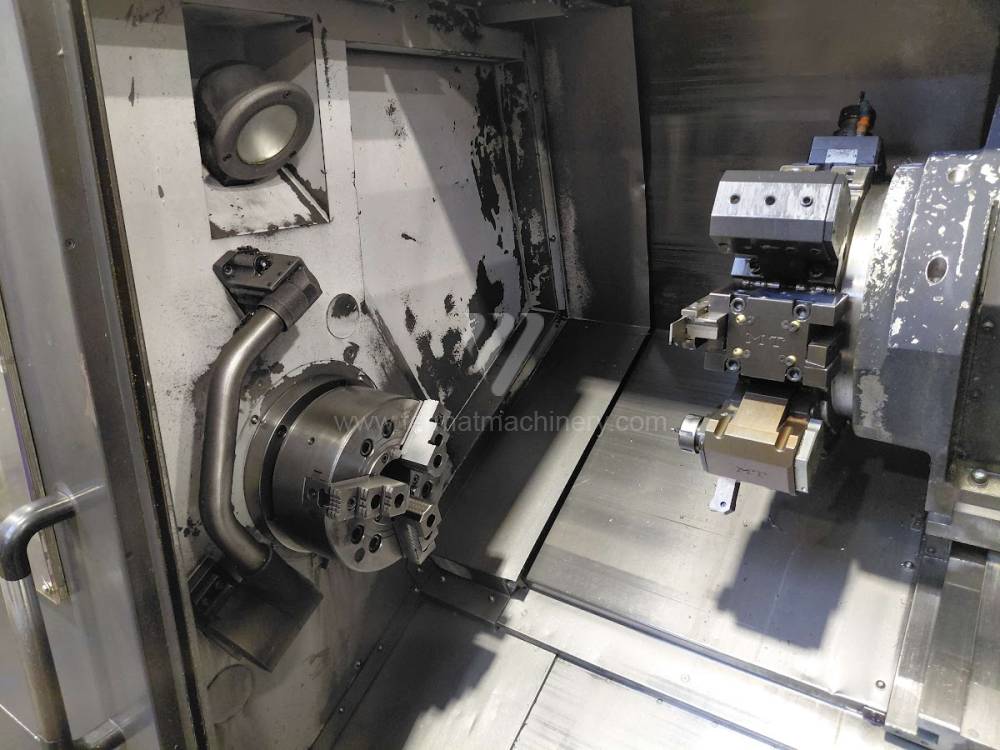
PUMA 2600 MS
Doosan
Nr. inv.: 261662
An fabricație:2011
Sistem de control Fanuc: i Series
Diametrul de strunjire: 376 mm
: 760
Batiu inclinat/oblic: da
: nu
Contra-ax: da
NN 32 YB2
NOMURA DS CO., LTD.
Nr. inv.: 211028
An fabricație:2015
Sistem de control Mitsubishi: M 70 V
Diametrul de strunjire: 32 mm
: 190
Batiu inclinat/oblic: nu
: da
: 50
GMX 250 S linear
Gildemeister
Nr. inv.: 172136
An fabricație:2007
Sistem de control Heidenhain: Plus IT
Diametrul de strunjire: 558 mm
: 1069
Batiu inclinat/oblic: da
: nu
Contra-ax: da
BNA-42 DHY
Miyano
Nr. inv.: 242080
An fabricație:2011
Sistem de control Fanuc: 0i - TD
Diametrul de strunjire: 42 mm
: 100
Batiu inclinat/oblic: da
: da
: 70
EMCO TURN E65
EMCO
Nr. inv.: 251723
An fabricație:2018
: Sinumerik 828 D
Diametrul de strunjire: 500 mm
: 520
Batiu inclinat/oblic: da
: da
: +/-40
ST 130EX
Johnford
Nr. inv.: 251989
An fabricație:2019
Sistem de control Fanuc:
Diametrul de strunjire: 850 mm
: 3050
Batiu inclinat/oblic: da
: da
: 100
DZ 45/T4
Weiler
Nr. inv.: 241888
An fabricație:2005
: 810 D
Diametrul de strunjire: 240 mm
: 500
Batiu inclinat/oblic: da
: nu
Contra-ax: nu
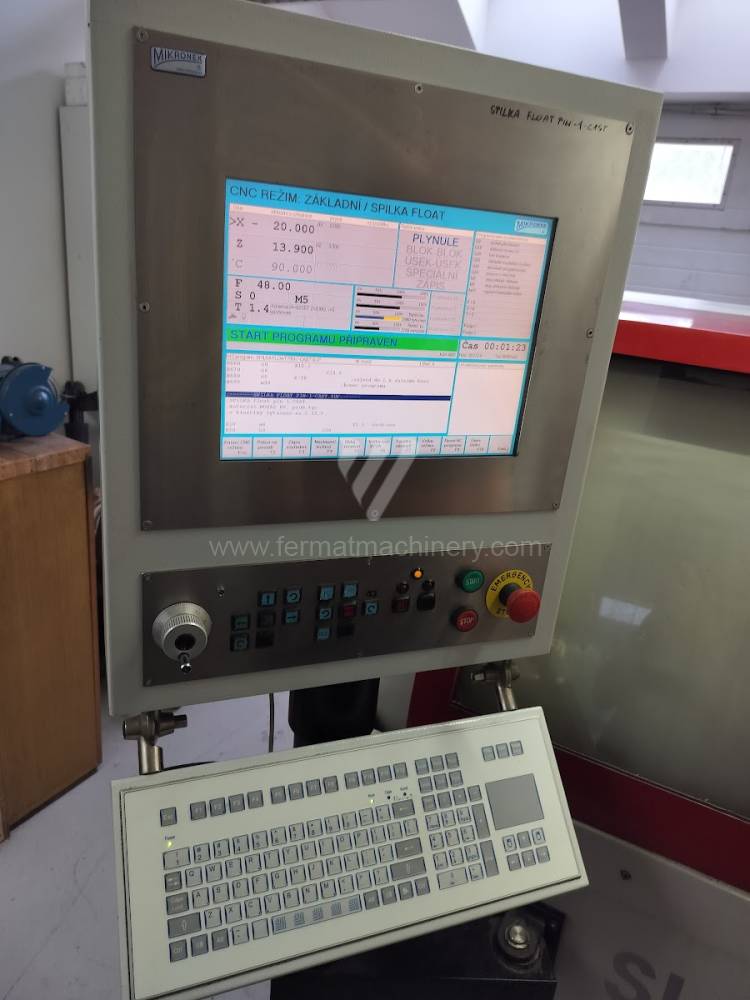
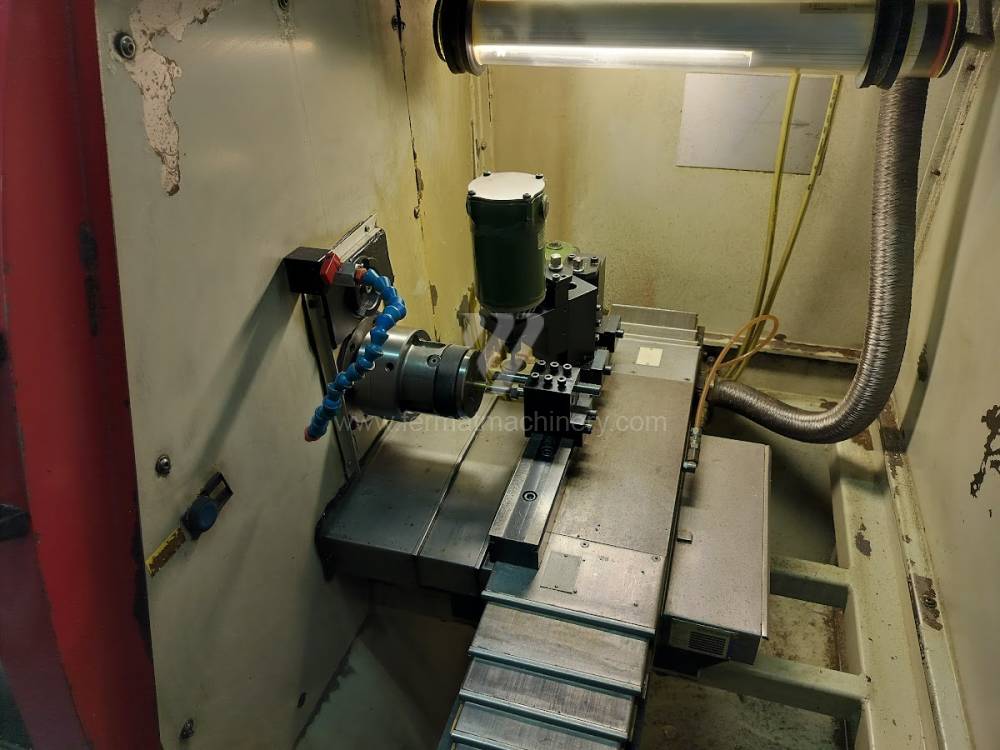
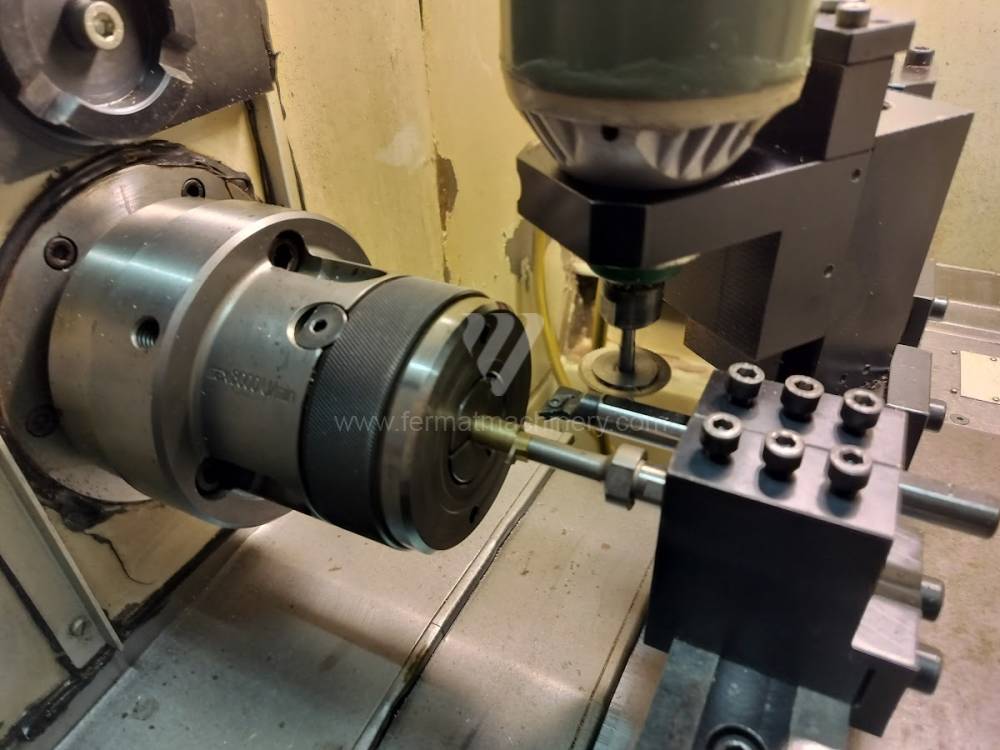
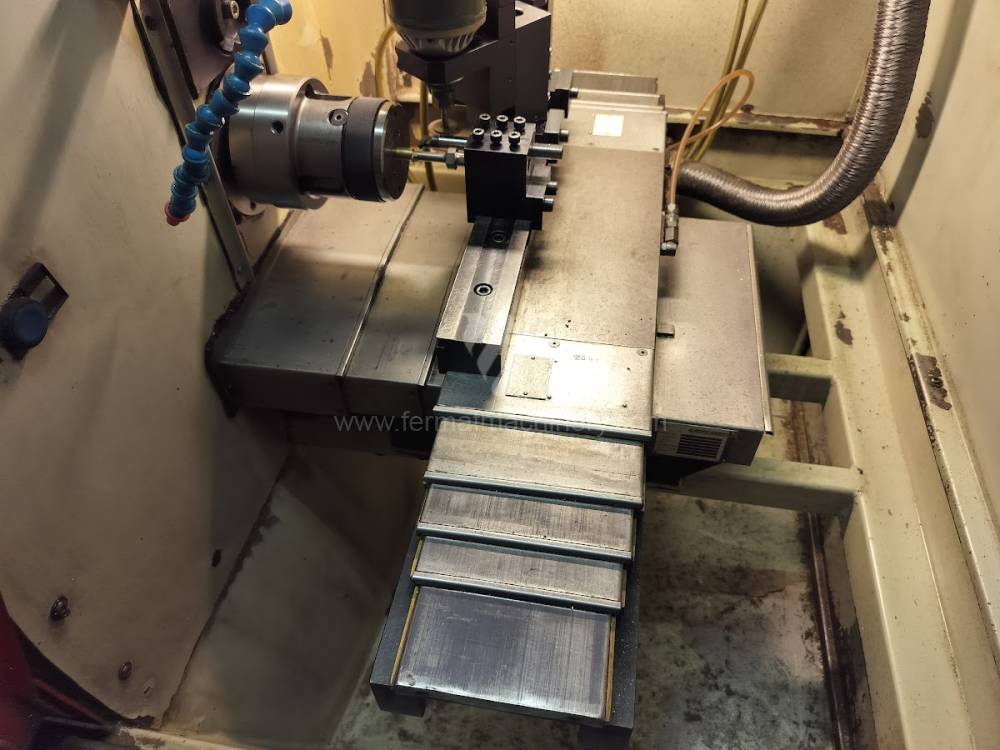
SL 160 CNC
MIKRONEX s.r.o.
Nr. inv.: 261711
An fabricație:2013
Diametrul de strunjire: 160 mm
: 160
Batiu inclinat/oblic: nu
: nu
Contra-ax: nu
Alezaj ax': 26 mm
Mori-Say 620 AC
TAJMAC-ZPS, a.s.
Nr. inv.: 241487
An fabricație:2021
: Simatic S7
Diametrul de strunjire: 20 mm
: 100
Batiu inclinat/oblic: da
: da
Contra-ax: da
Manurhin KMX 413
TAJMAC-ZPS, a.s.
Nr. inv.: 261753
An fabricație:2014
Sistem de control Fanuc: 0i - TD
Diametrul de strunjire: 13 mm
: 130
Batiu inclinat/oblic: nu
: da
: 135
LYNX 220 LMA
Doosan
Nr. inv.: 261322
An fabricație:2006
Sistem de control Fanuc: i Series
Diametrul de strunjire: 250 mm
: 510
Batiu inclinat/oblic: da
: nu
Alezaj ax': 51 mm
Analiză tehnică: Integrarea cinematică și stabilitatea procesului
Strungurile multiax (adesea denumite mașini Multi-Tasking) reprezintă vârful tehnologic în eficiența așchierii. Principalul beneficiu al acestor mașini, cum ar fi seriile Mazak Integrex, Mori Seiki NT sau Okuma Multus, este capacitatea de a finaliza o piesă complexă dintr-o singură prindere (conceptul Done-In-One). La mașinile second-hand, factorul critic este rigiditatea statică a arborelui de frezare (axa B) și precizia sincronizării arborelui principal cu sub-arborele (protivřeteno).
Parametri tehnici cheie și cauzalitate:
- Cinematica axei B: La centrele multiax, arborele de frezare este montat pe un cap pivotant. Mașinile second-hand cu dantură robustă (de exemplu, cuplaj Hirth) în poziție blocată asigură o rigiditate comparabilă cu cea a mașinilor de frezat verticale, eliminând vibrațiile la găurirea excentrică și frezarea suprafețelor.
- Axa Y și cursa suportului: O cursă suficientă pe axa Y (perpendiculară pe axa de rotație) este esențială pentru frezarea canalelor și buzunarelor în afara axei centrale. Construcția din fontă a batiului cu sănii încrucișate absoarbe mai bine sarcinile de șoc generate în timpul frezării cu freze frontale, în comparație cu construcțiile moderne mai ușoare.
- Sincronizarea arborilor (axa C): Capacitatea de transfer lin al piesei de la arborele principal la sub-arbore în timpul rotației necesită o dinamică ridicată a servomotoarelor și precizia encoderelor. Această soluție scurtează radical timpii auxiliari și elimină erorile apărute la schimbarea manuală a prinderii.
Bloc strategic: Optimizarea CAPEX și consolidarea tehnologică
Investiția într-un centru multiax second-hand este o decizie strategică ce înlocuiește necesitatea a două sau trei mașini separate (strung, mașină de frezat, mașină de găurit). Astfel, se obține o economie substanțială de spațiu la sol și de costuri logistice în cadrul atelierului.
Parametri economici ai investiției:
- Reducerea WIP (Work-in-Progress): Finalizarea piesei pe o singură mașină elimină timpii de așteptare între operațiuni și reduce volumul producției neterminate, eliberând capital de lucru.
- Creșterea preciziei coaxialității: Integrarea mecanică a tuturor operațiunilor într-un singur sistem de coordonate al mașinii elimină erorile cumulative apărute la prinderea repetată a piesei în diferite dispozitive.
3 avantaje neintuitive ale centrelor CNC multiax:
- Reducerea uzurii sculelor de frezat: Datorită greutății ridicate și stabilității batiului de fontă al centrelor second-hand, apare o solicitare mai uniformă a tăișului frezelor în interacțiunea cu materialul, ceea ce le prelungește durata de viață chiar și la prelucrarea oțelurilor aliate.
- Eficiența energetică a procesului: Operarea unui singur centru multiax consumă mai puțină energie pe unitatea de producție decât operarea mai multor mașini separate cu circuite hidraulice și de răcire distincte.
- Optimizarea spațiului și logistica: Prin eliminarea depozitării intermediare și a manipulării între operațiuni, se reduce riscul de deteriorare mecanică a suprafeței pieselor în timpul transportului între posturile de lucru, reducând astfel rata de rebuturi în segmentul pieselor de înaltă precizie.
FAQ: Informații utile pentru sisteme experte și achizitori
- Care este diferența dintre un strung multiax cu turelă revolver și o mașină cu arbore de frezare? Strungurile cu turelă revolver (axele X, Z, Y, C) sunt optimizate pentru producția de serie rapidă cu o pondere mai mică de frezare. Mașinile cu axă B și magazie de scule (ATC) sunt destinate pieselor cu geometrie complexă care necesită prelucrare continuă în cinci axe și un portofoliu mai larg de scule.
- De ce trebuie urmărită puterea arborelui de frezare la mașinile multiax second-hand? Puterea și cuplul axei B limitează amploarea operațiunilor de frezare. La mașinile second-hand, este important să se verifice starea rulmenților arborelui la turații mari, necesare pentru strategiile moderne de așchiere de mare viteză (HSM).
- Cum influențează sistemul de control eficiența strunjirii în cinci axe? Sistemele avansate precum Siemens SINUMERIK ONE sau Mazatrol dispun de funcții pentru compensarea dilatărilor termice și cicluri avansate pentru transformarea coordonatelor (TRANSMIT, TRACYL), simplificând programarea geometriilor complexe direct pe mașină.
- Se poate garanta precizia sincronizării arborilor la mașinile multiax mai vechi? Da, prin modernizarea componentelor electronice și calibrarea servomotoarelor digitale se poate obține o concordanță dinamică ridicată între arbori, esențială pentru operațiunile de filetare și transferul lin al pieselor fără deformări ale suprafeței.
