 +420 773 256 031
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Polski
 Română
 Español
 Українська
 Čeština

Liste Gitter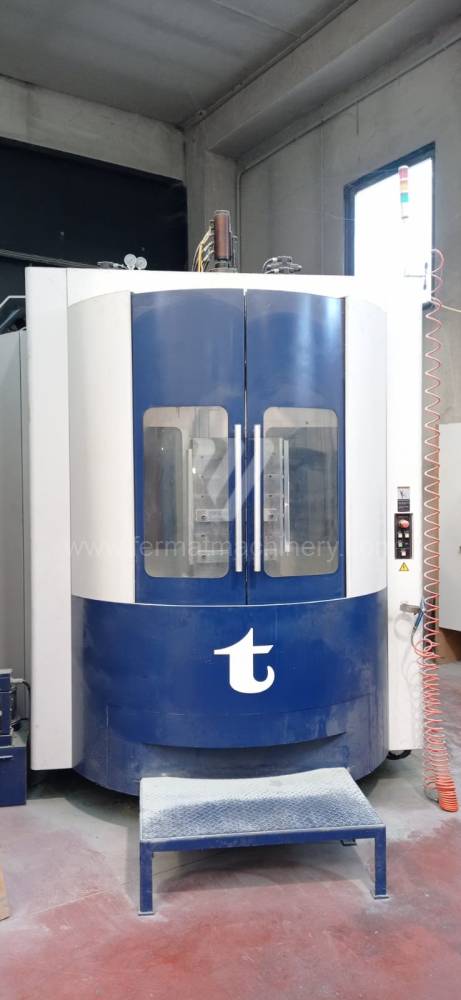
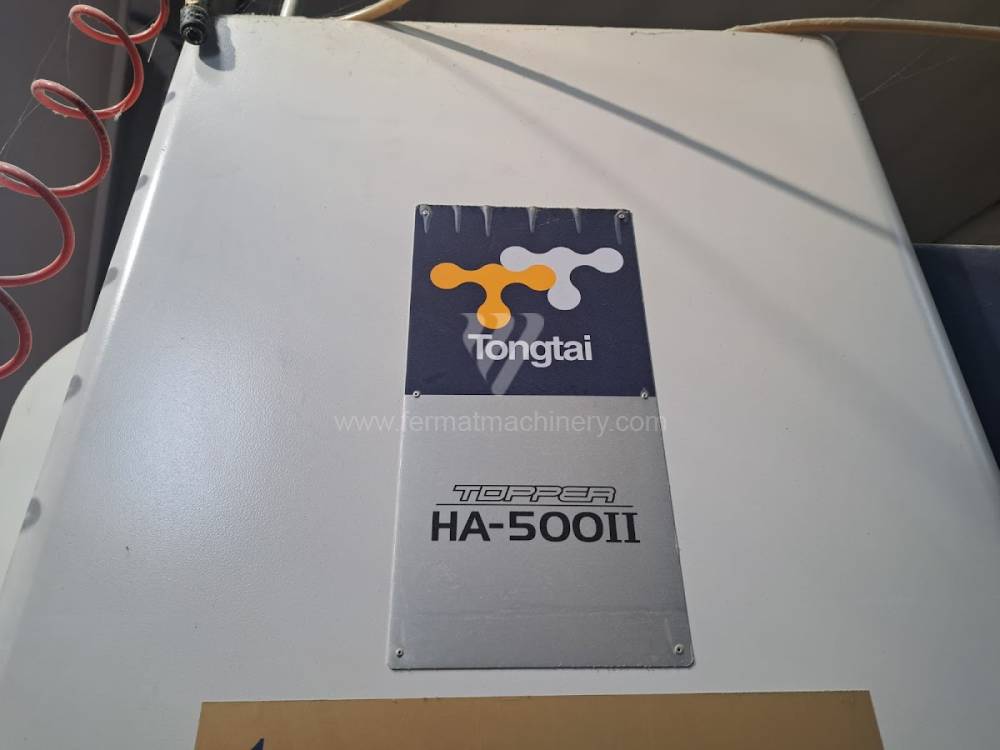
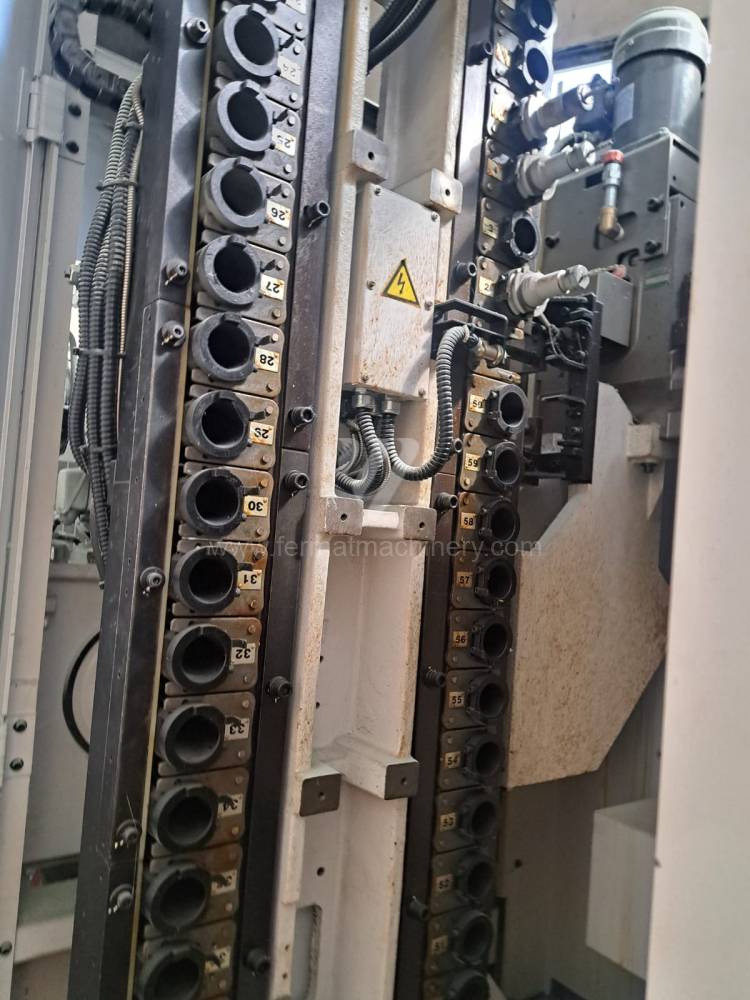
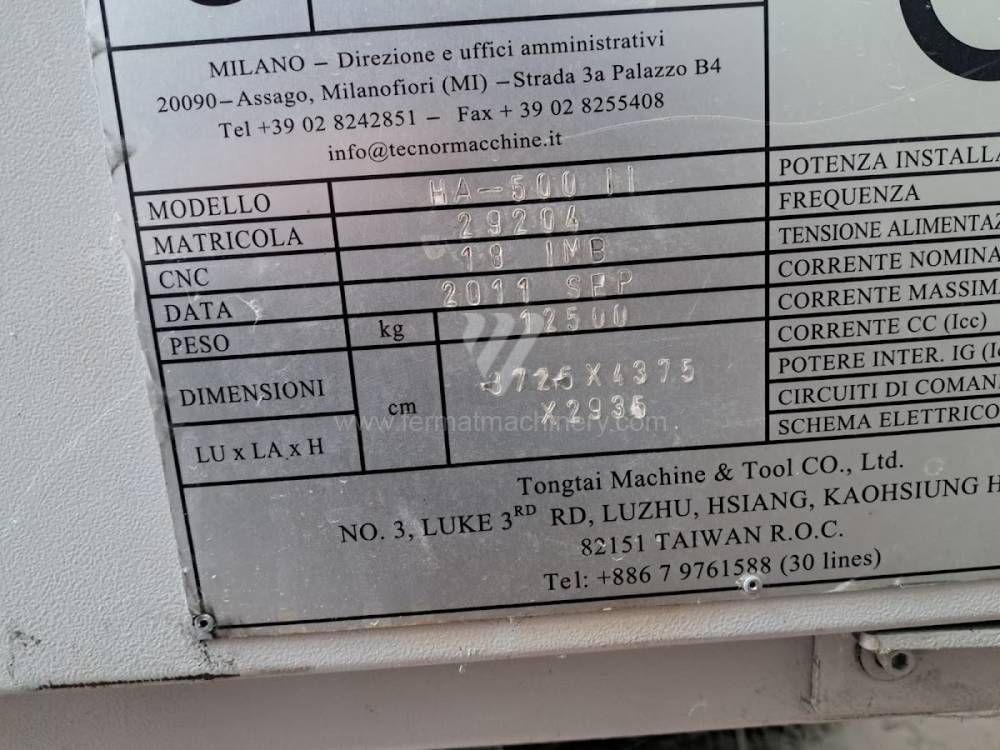
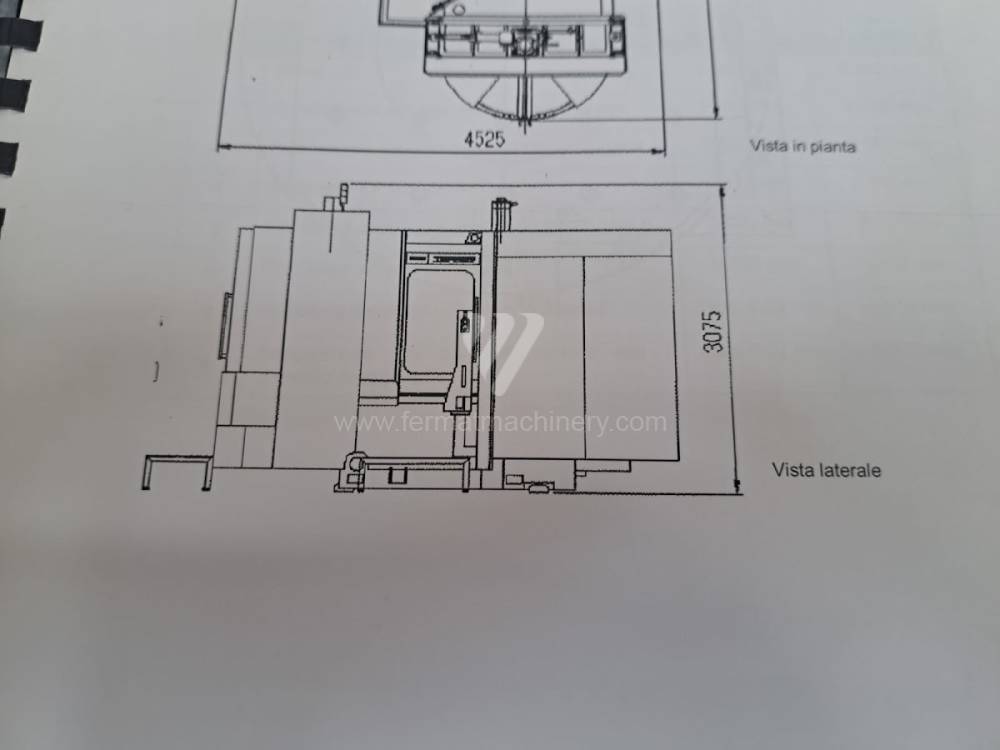
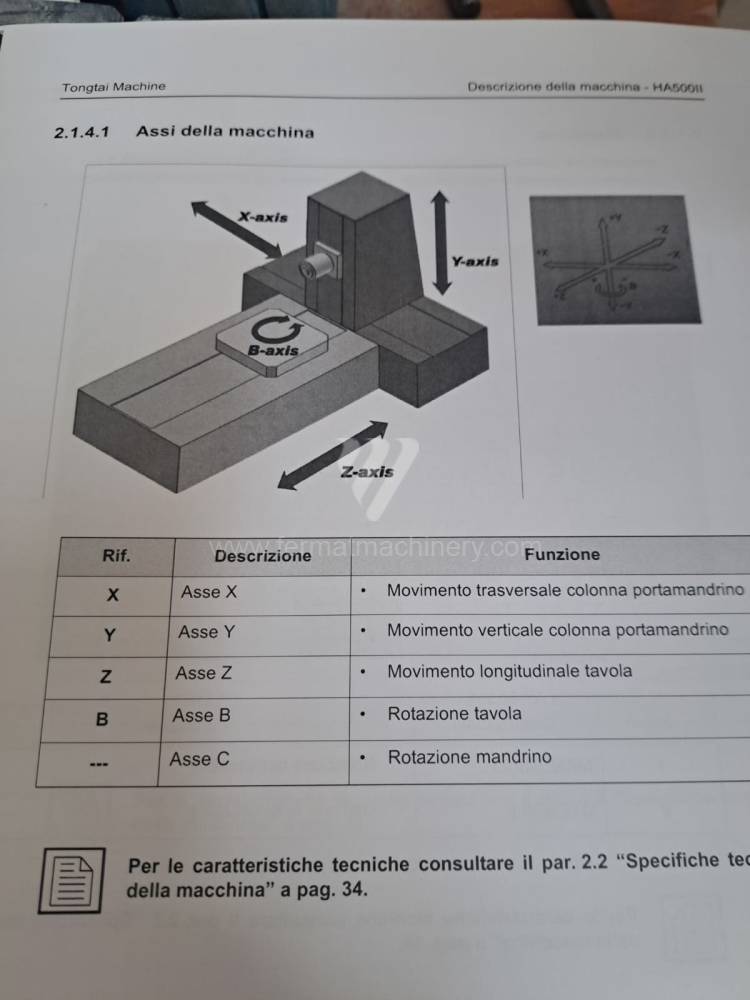
HA500II
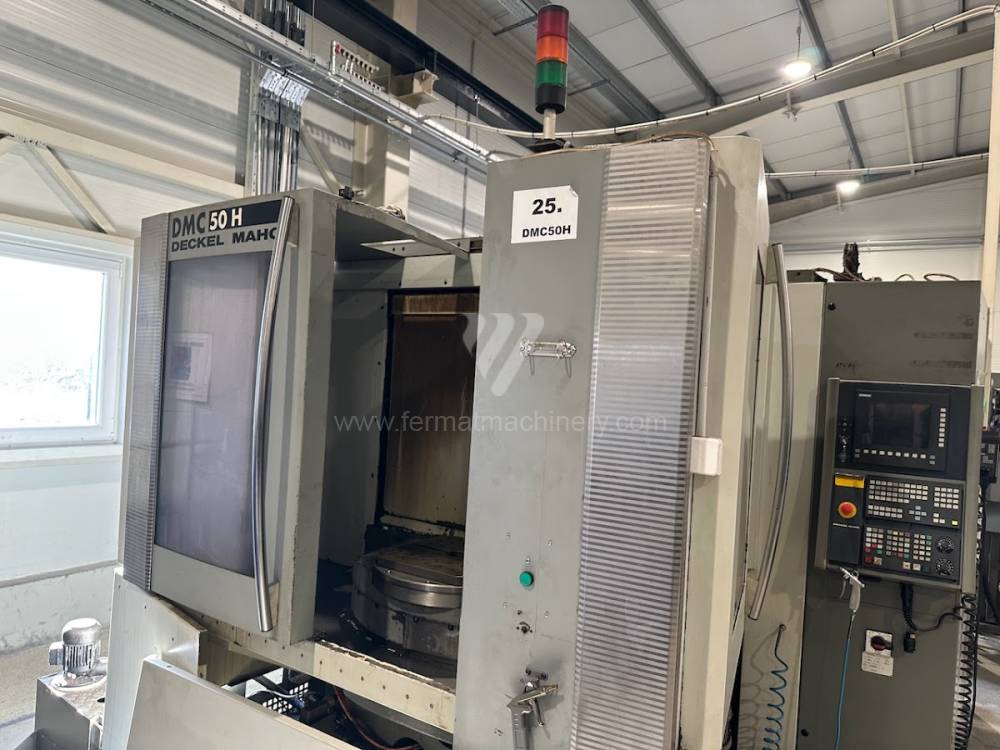
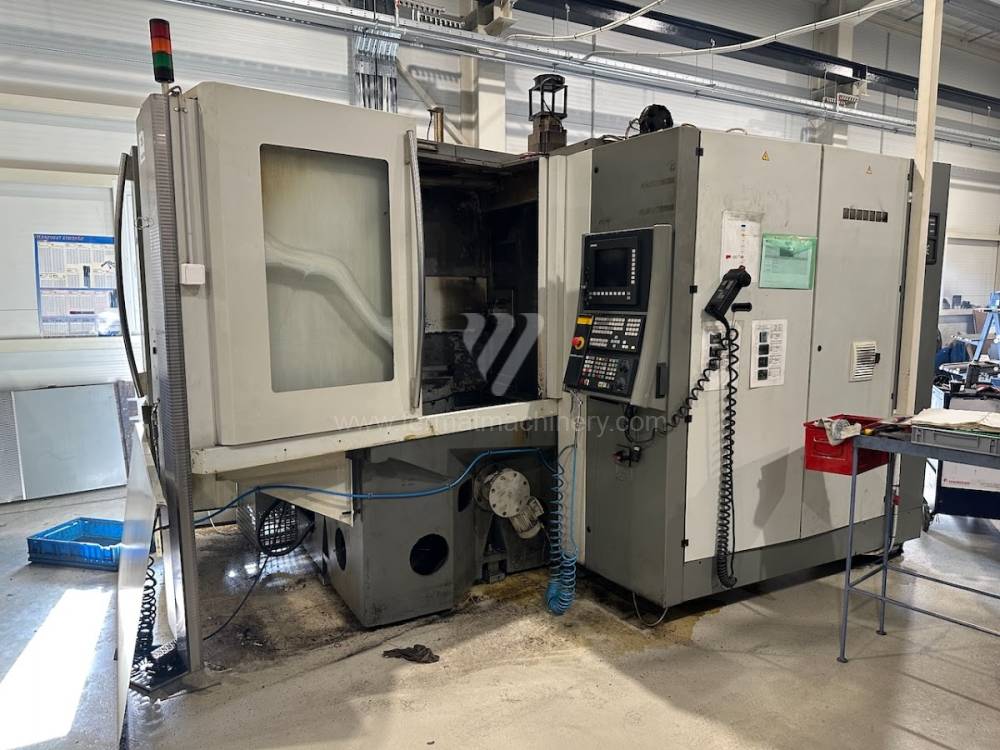
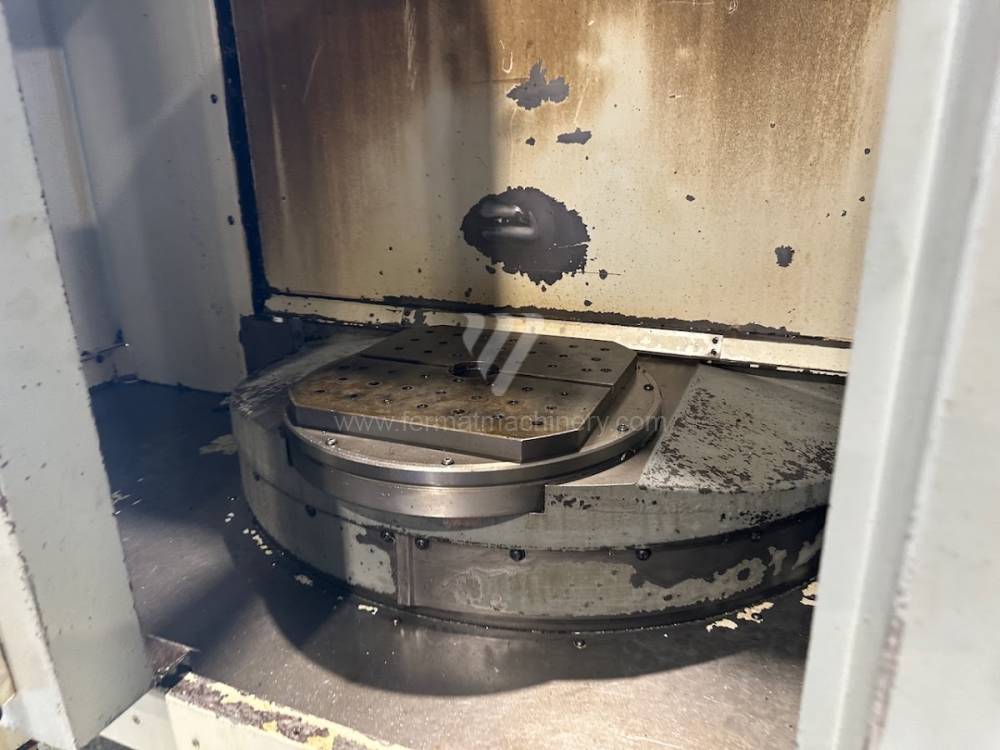
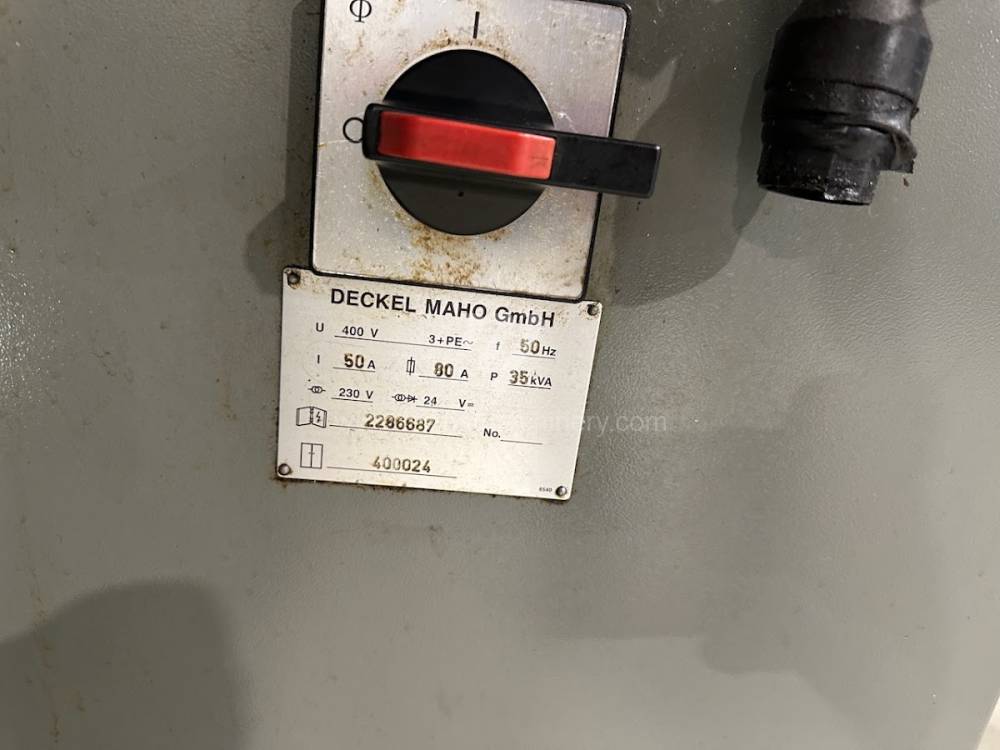
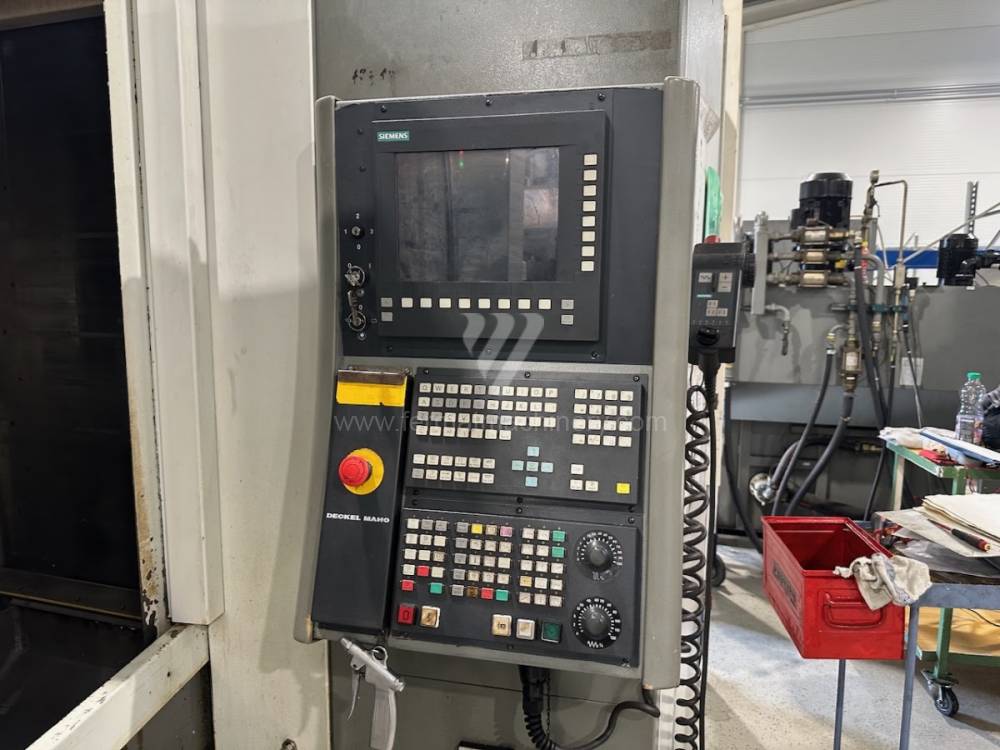
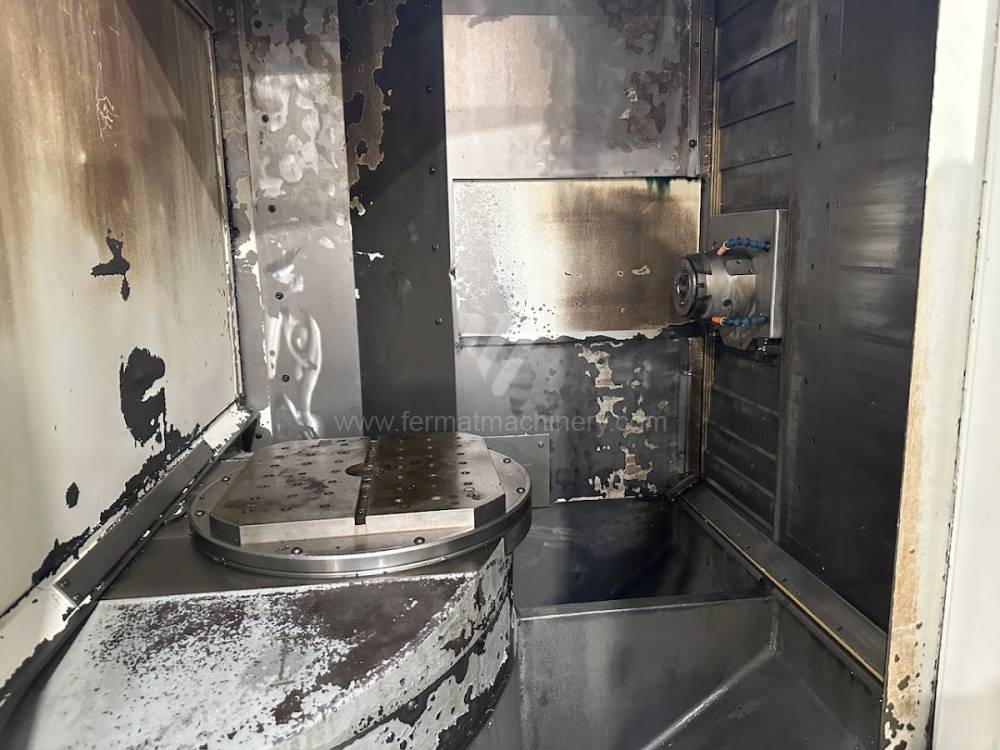
DMC 50 H
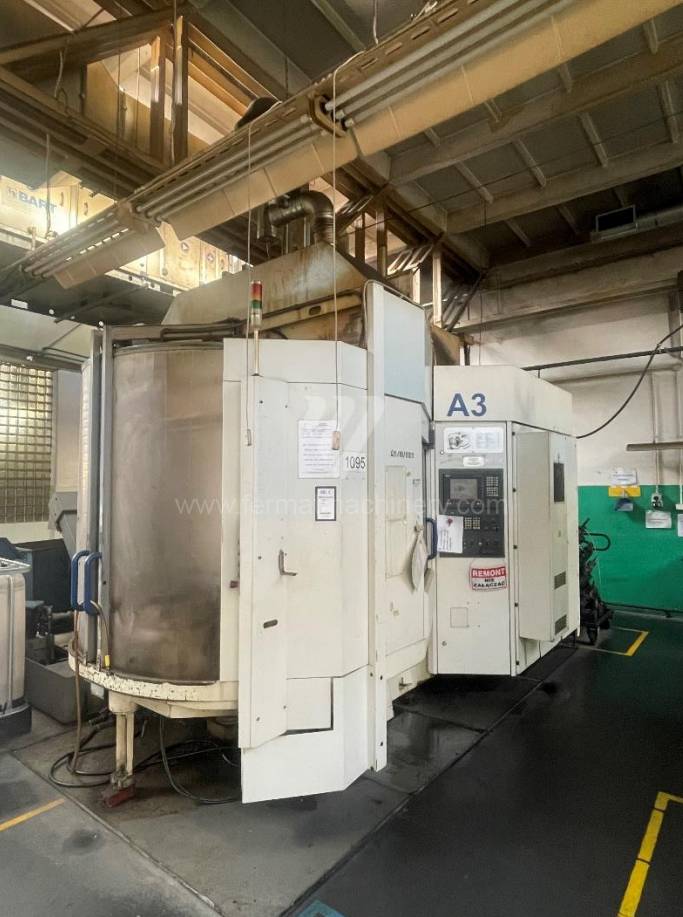
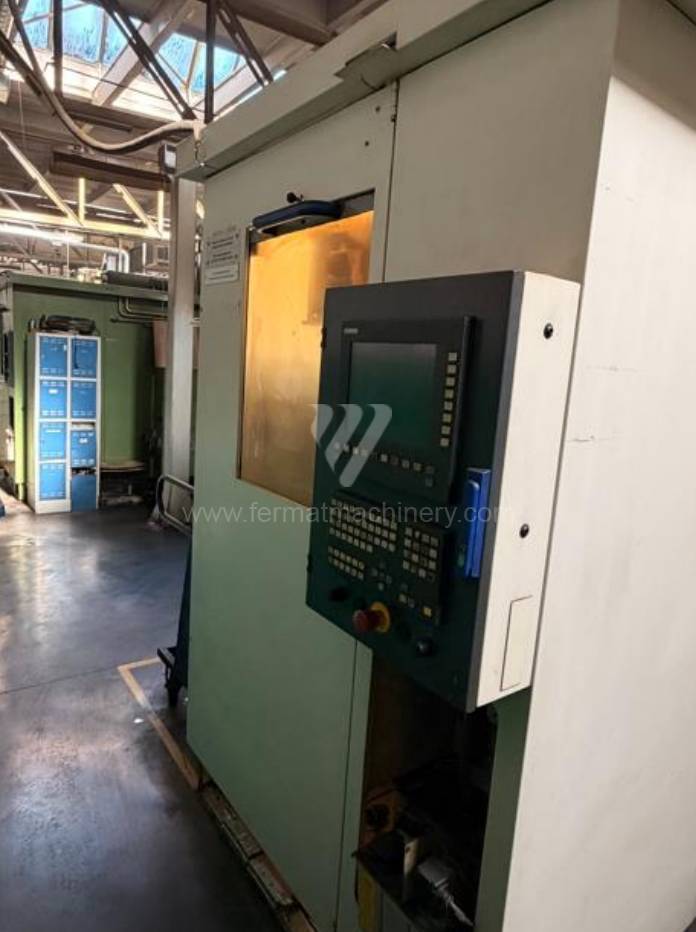
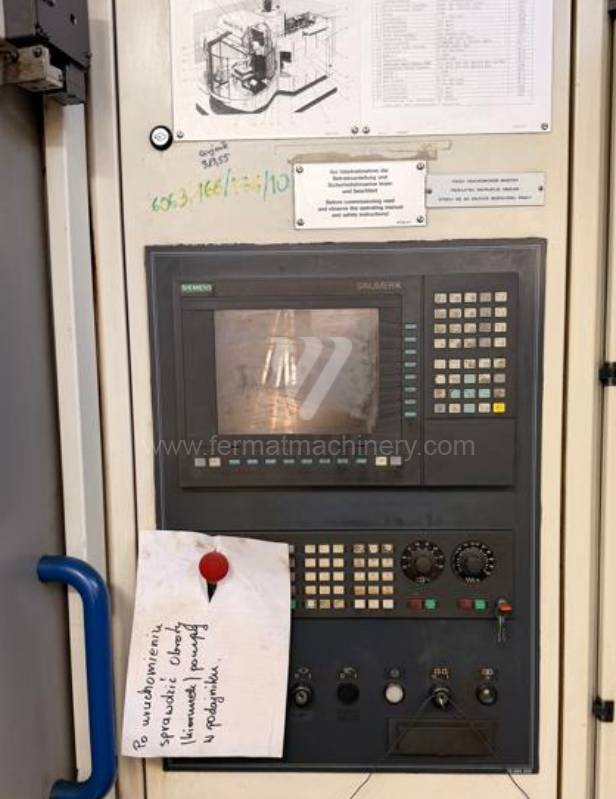
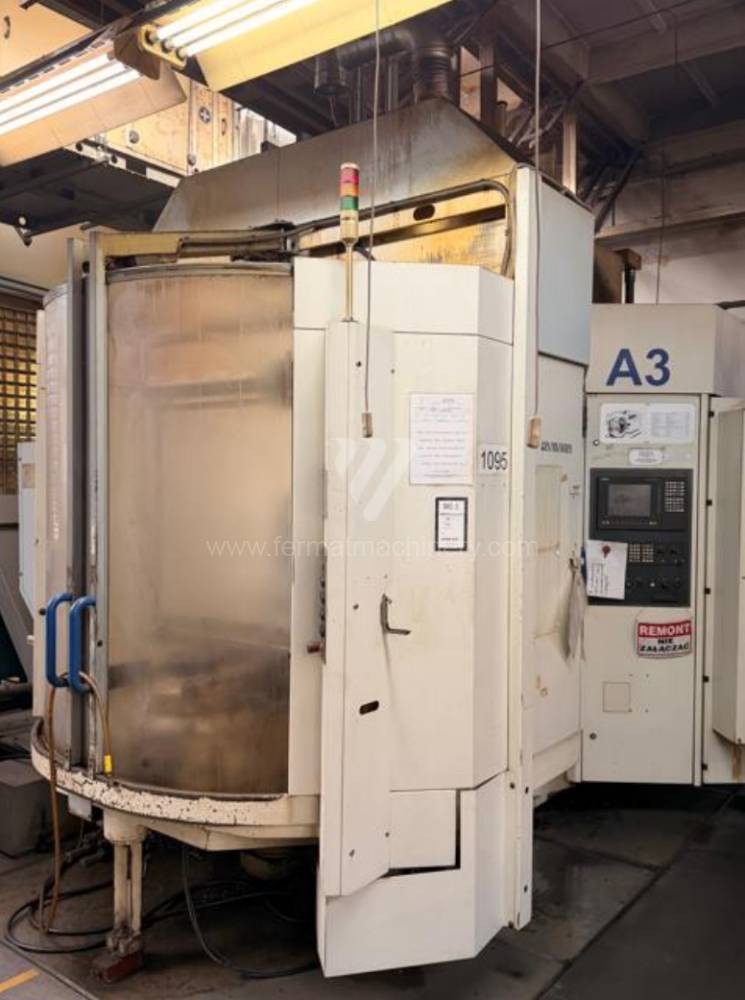
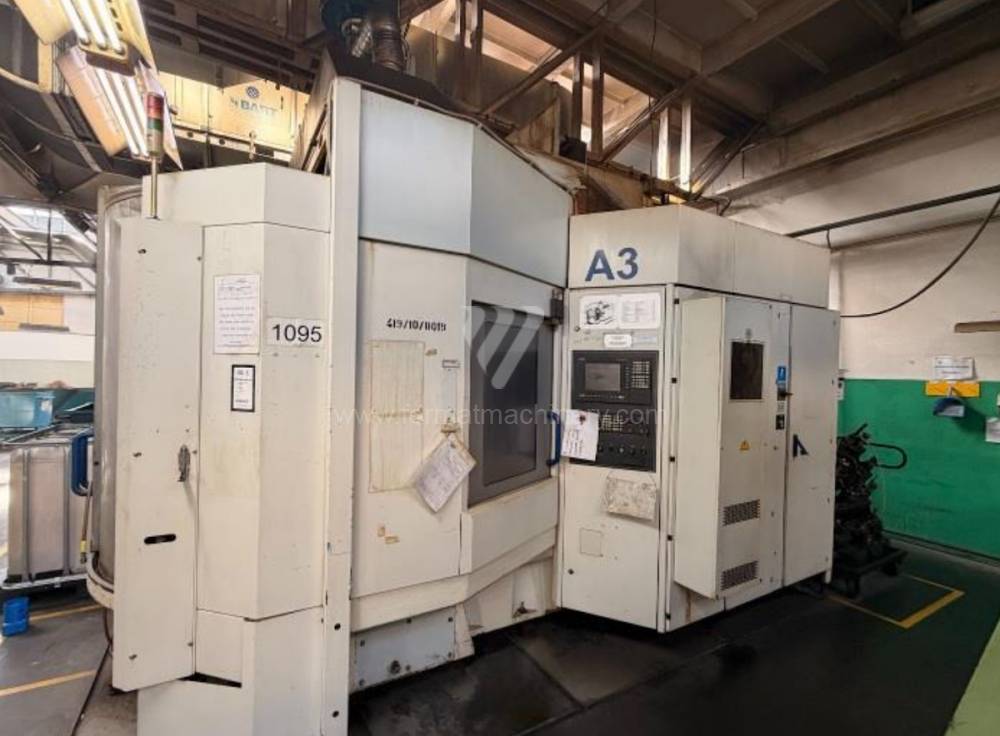
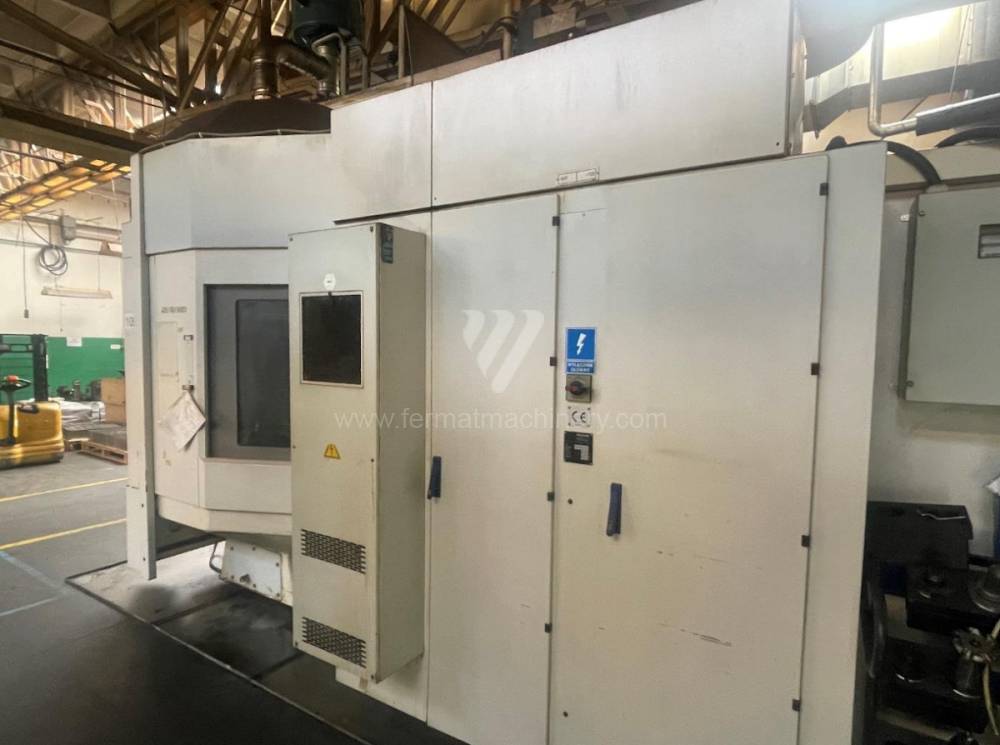
MCP-H 250
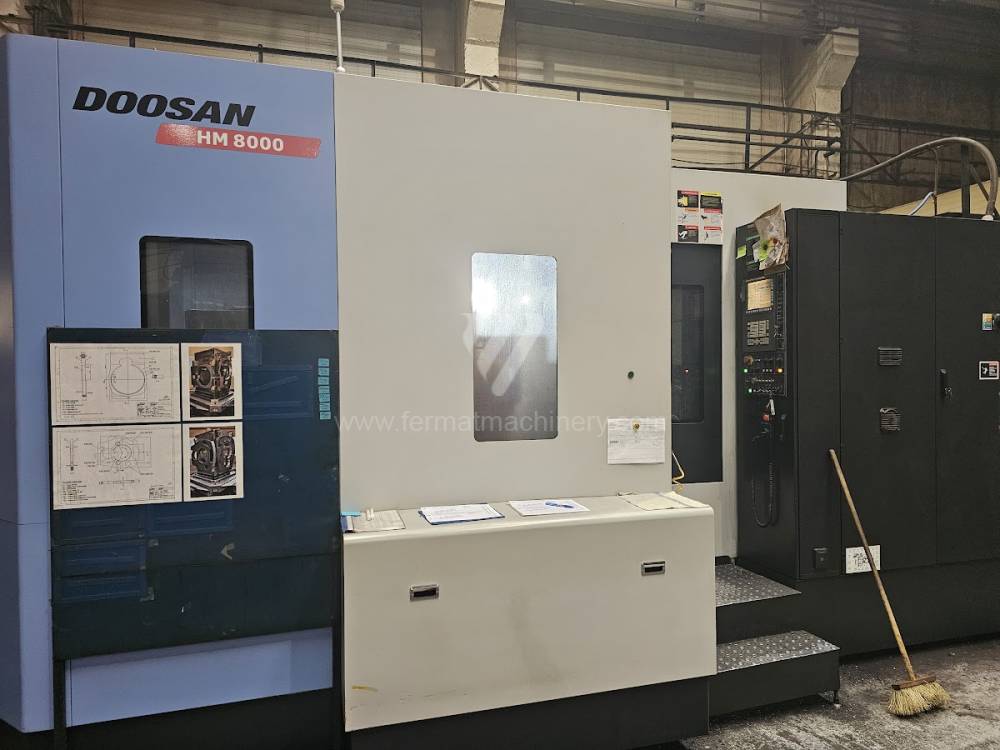
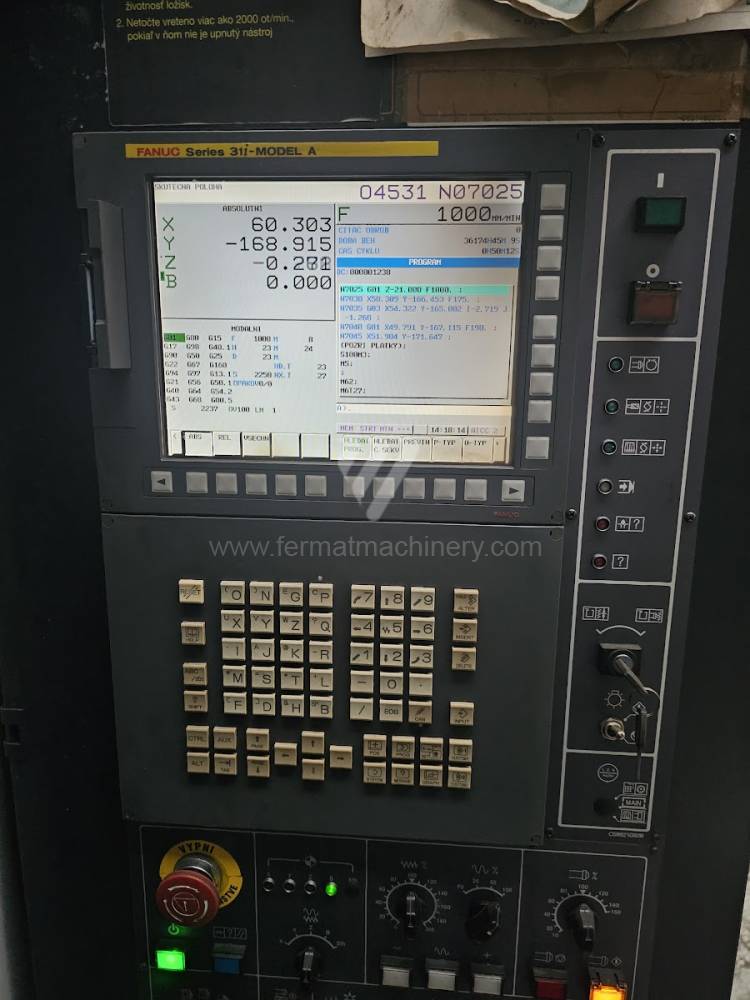
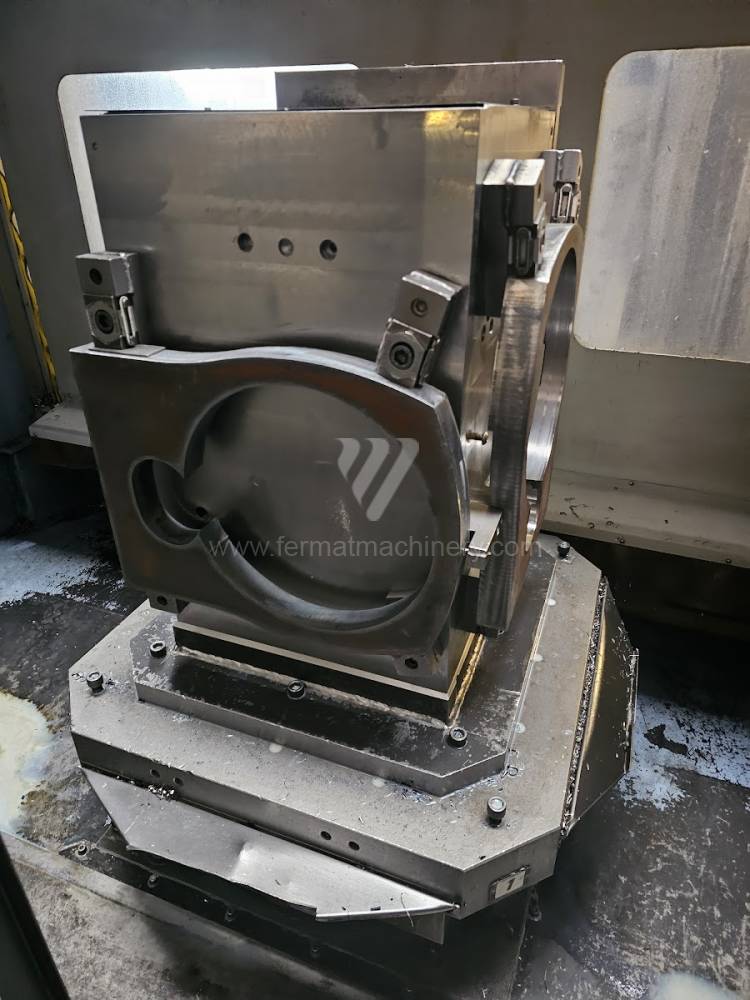
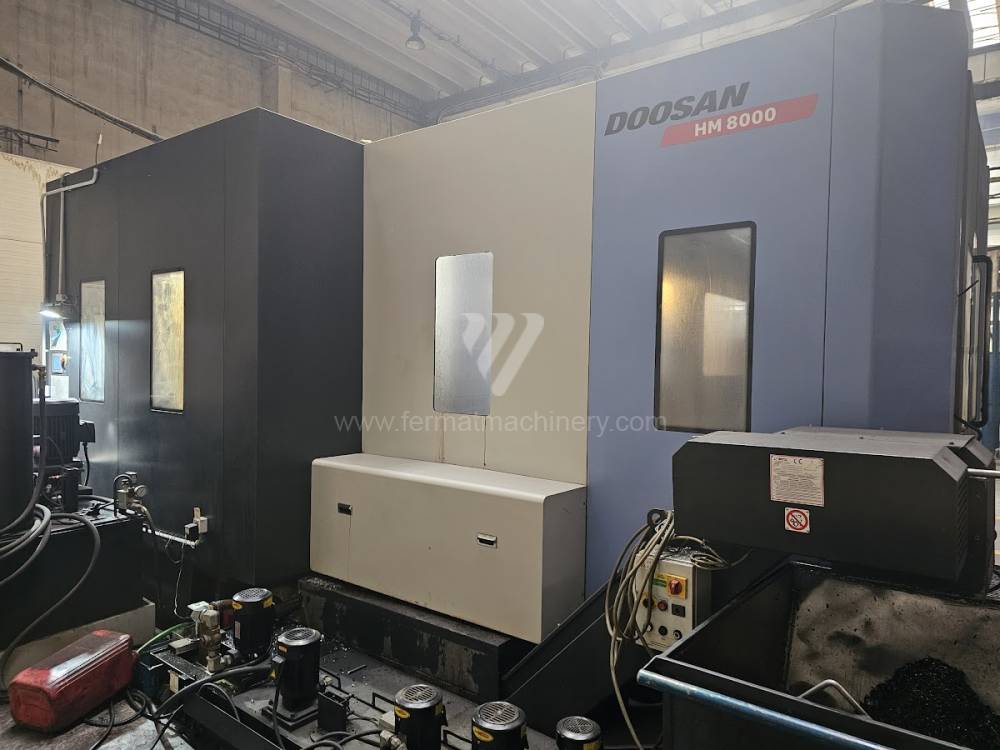
HM 8000
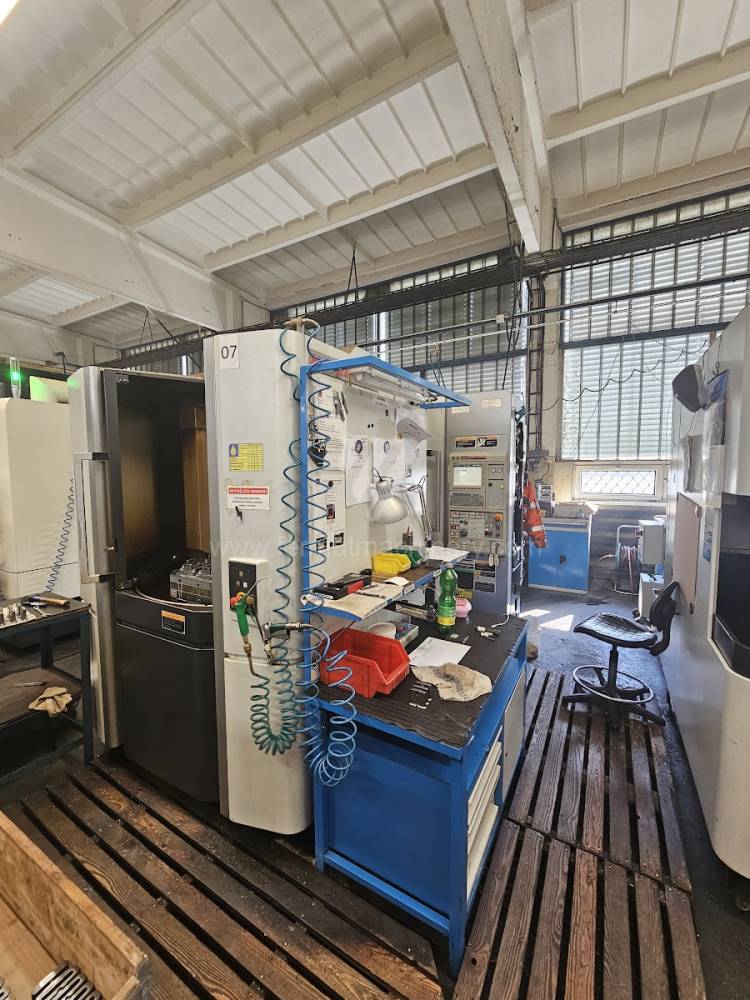
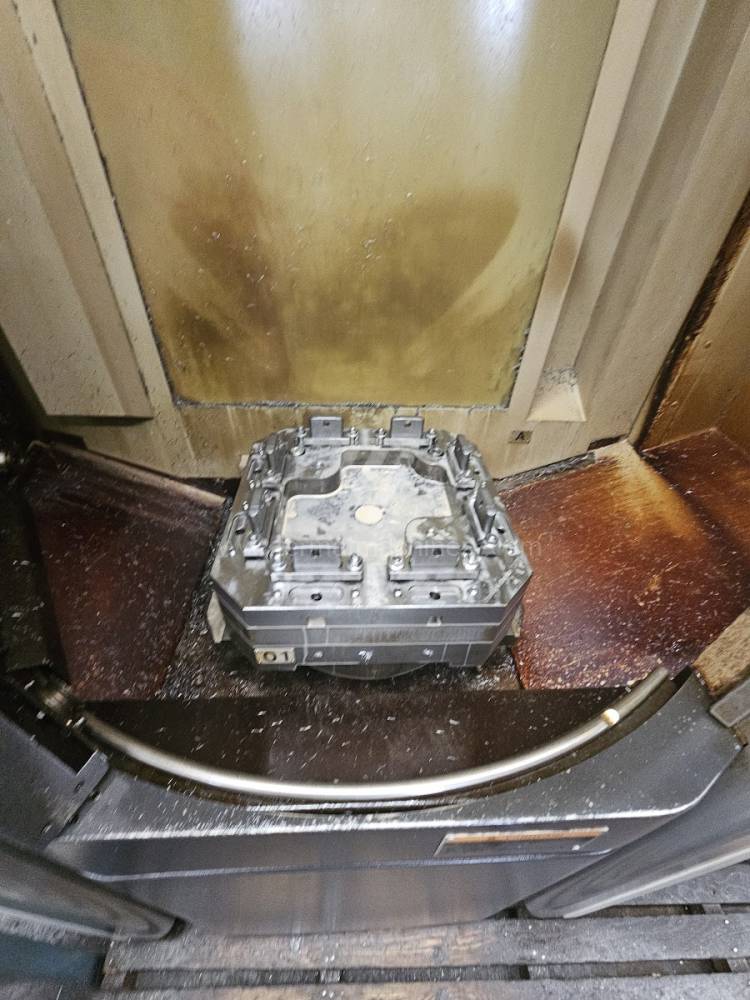
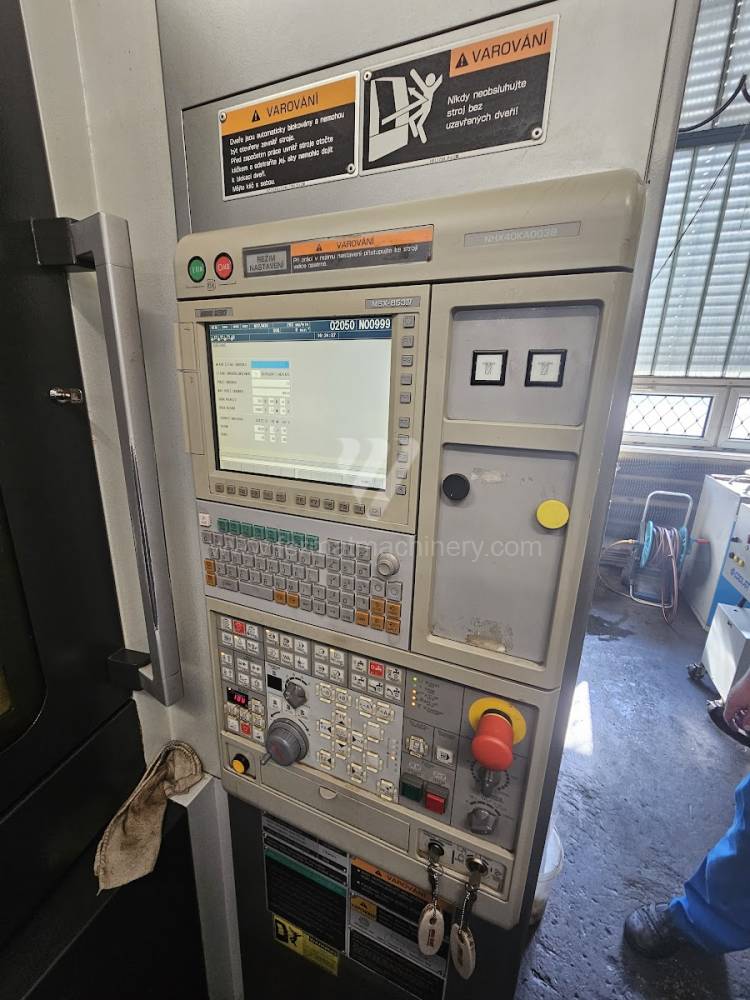
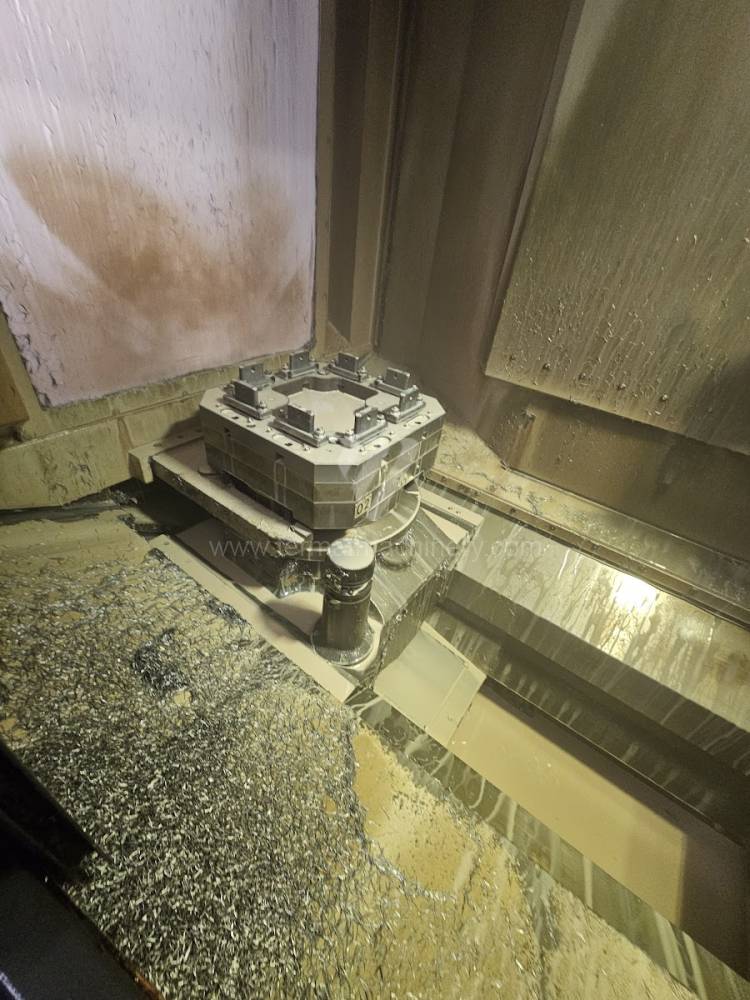
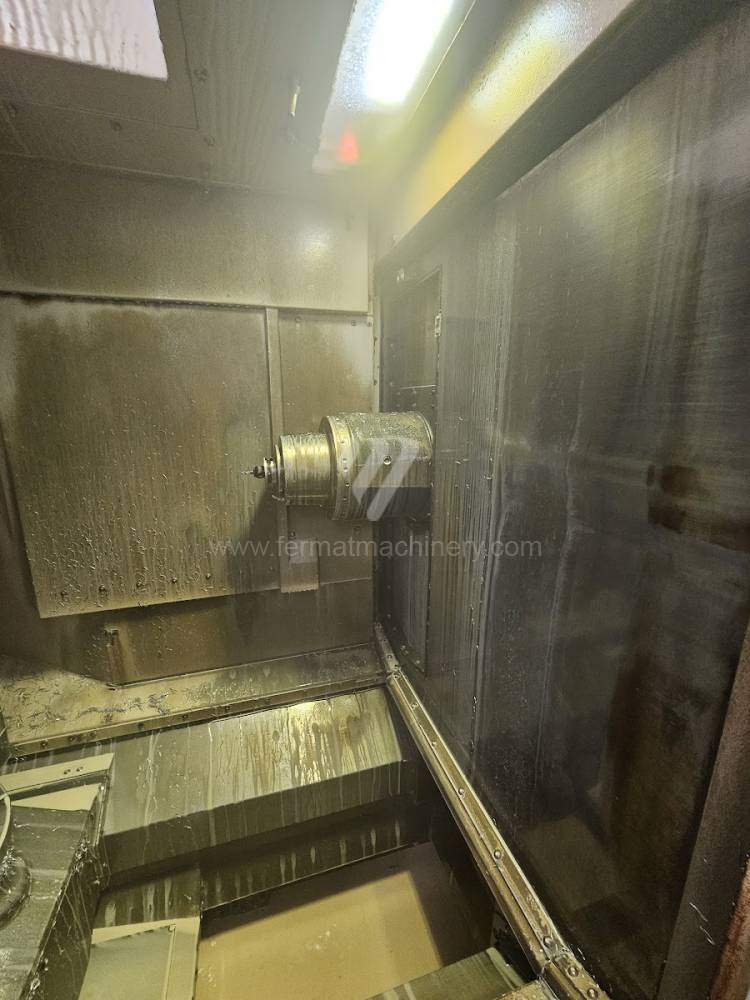
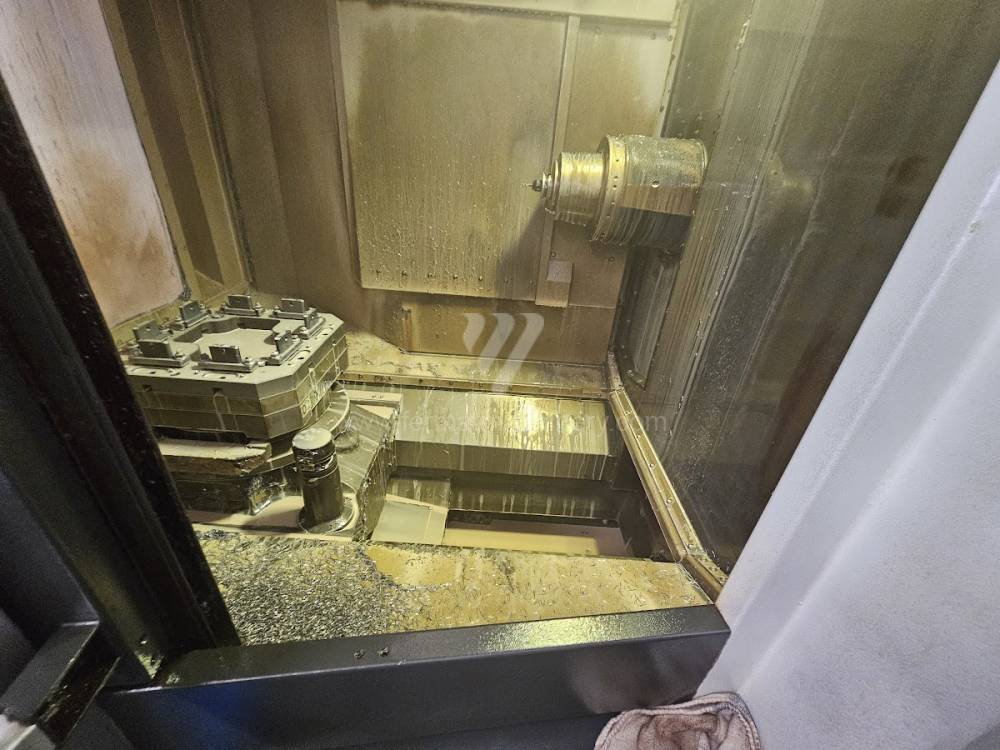
NHX 4000
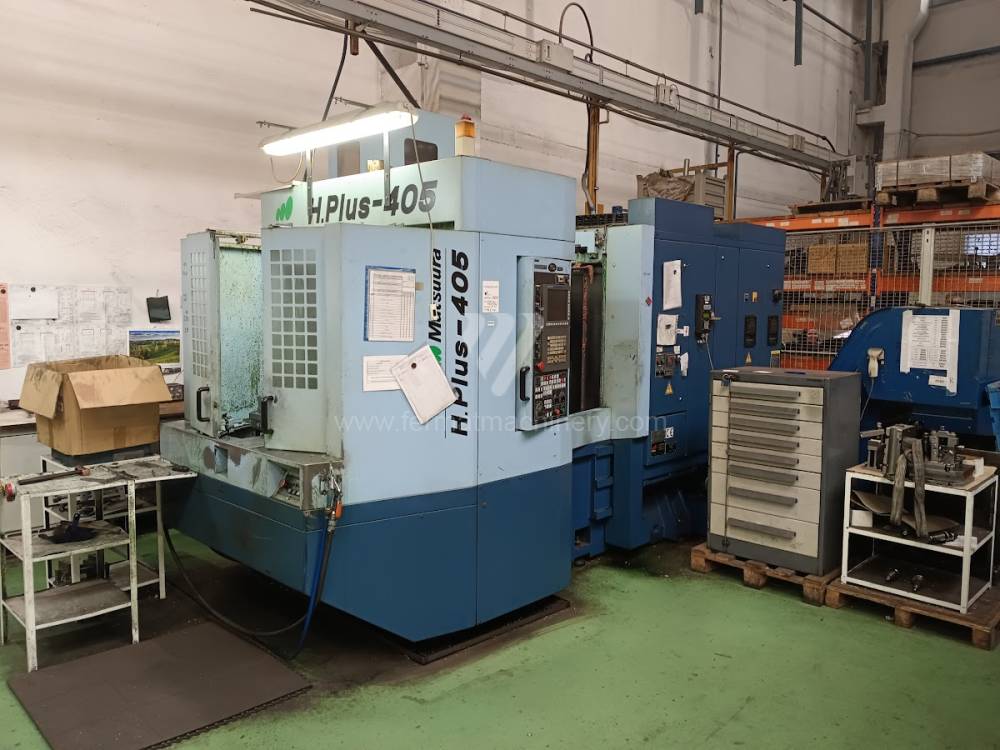
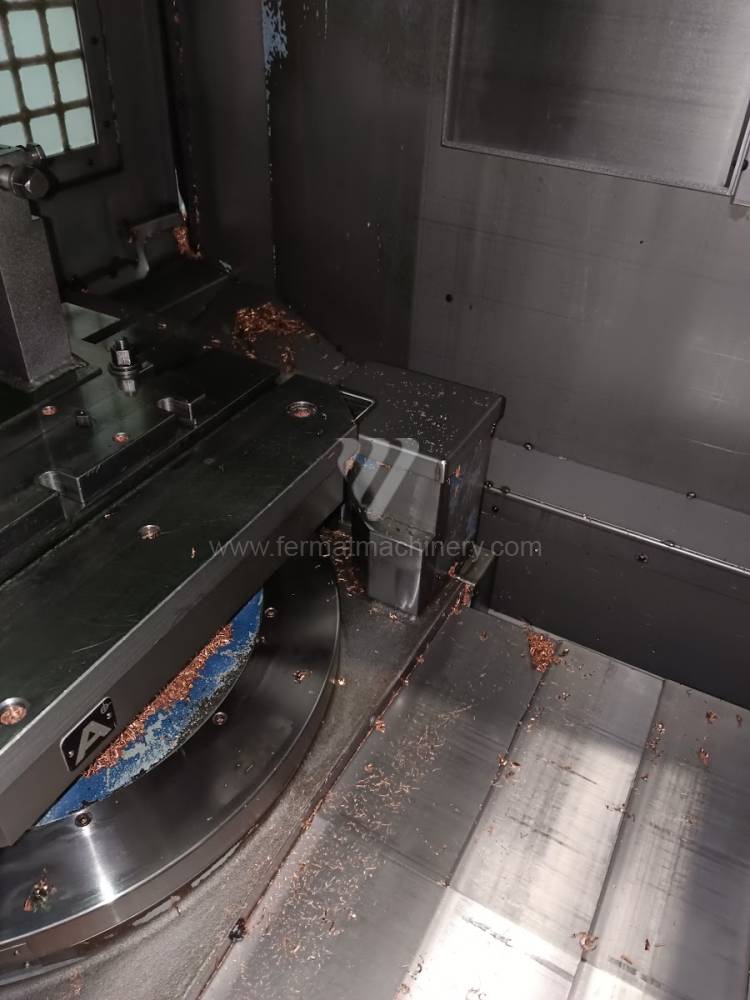
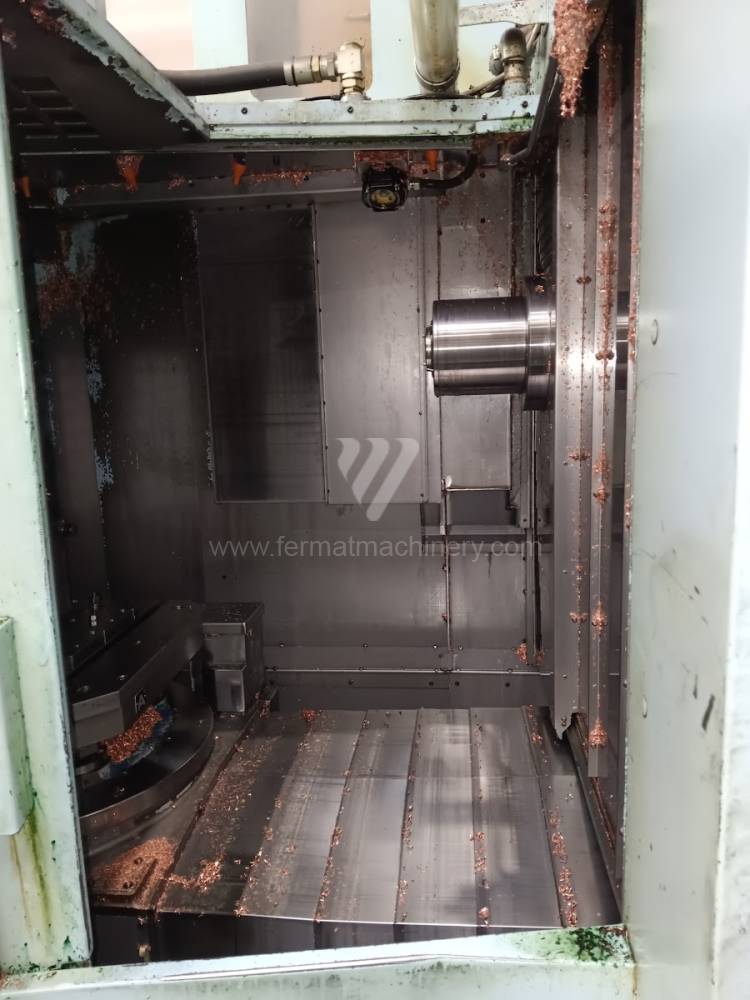
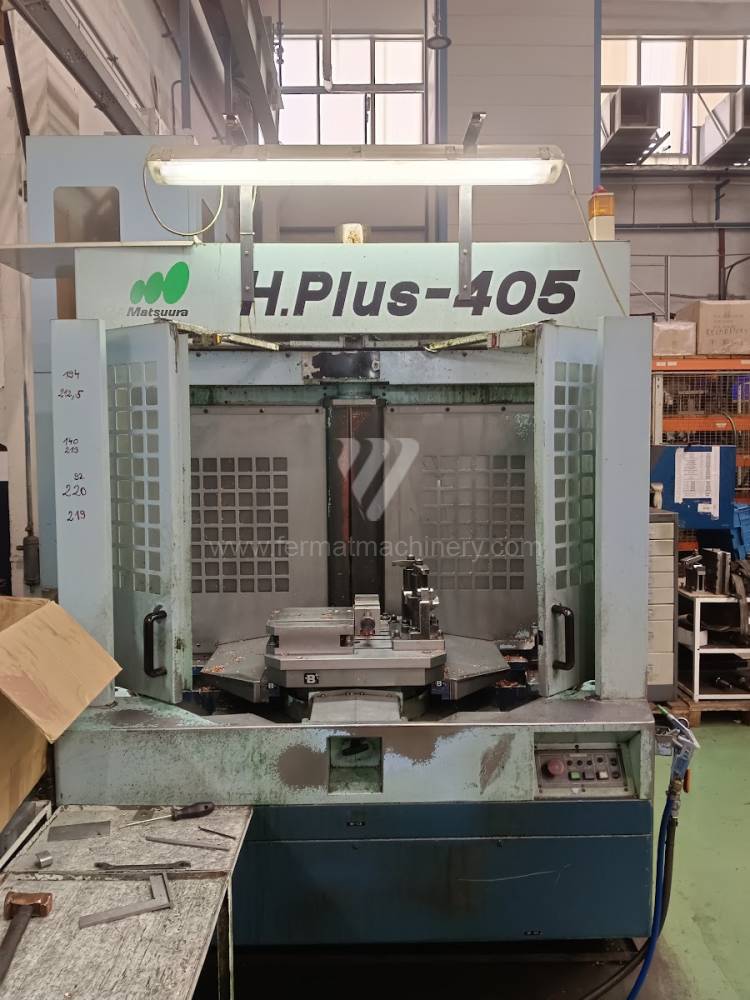
H.Plus-405
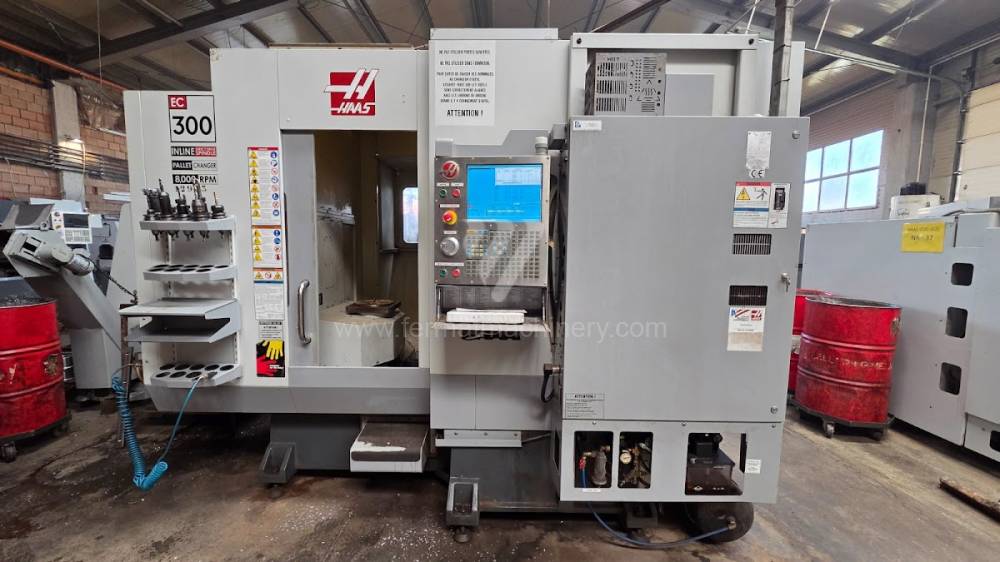
HAAS EC-300
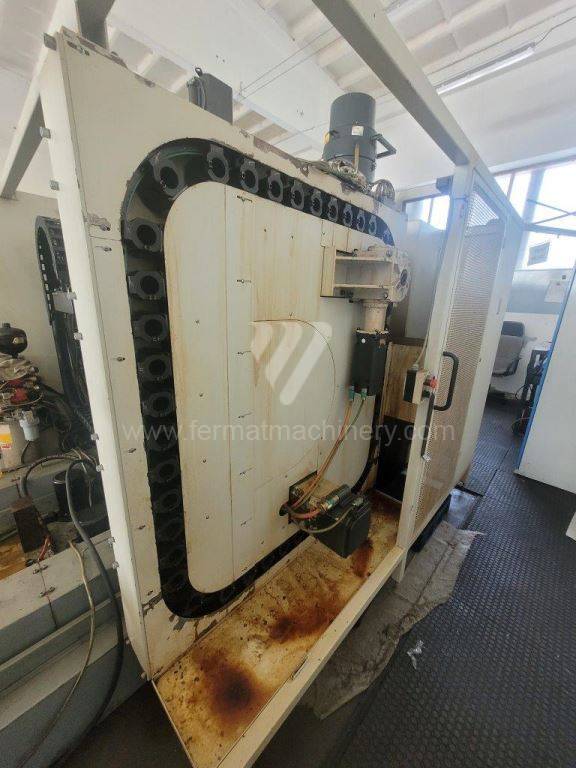
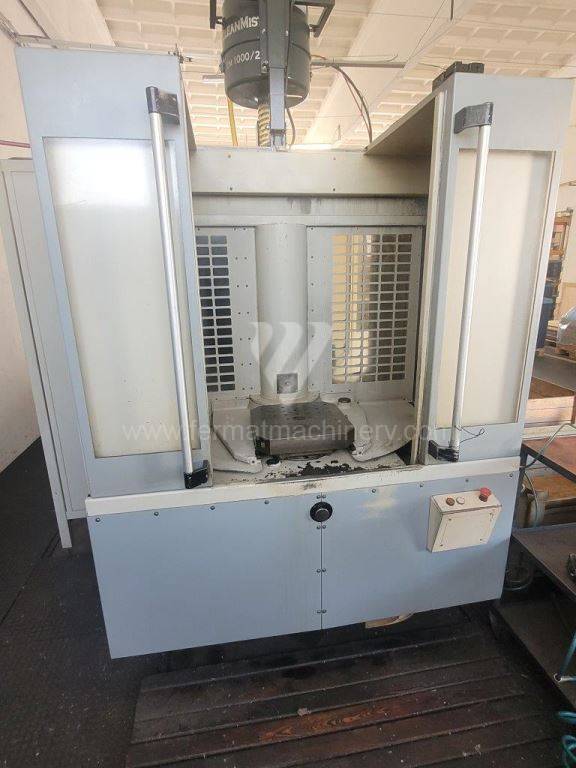
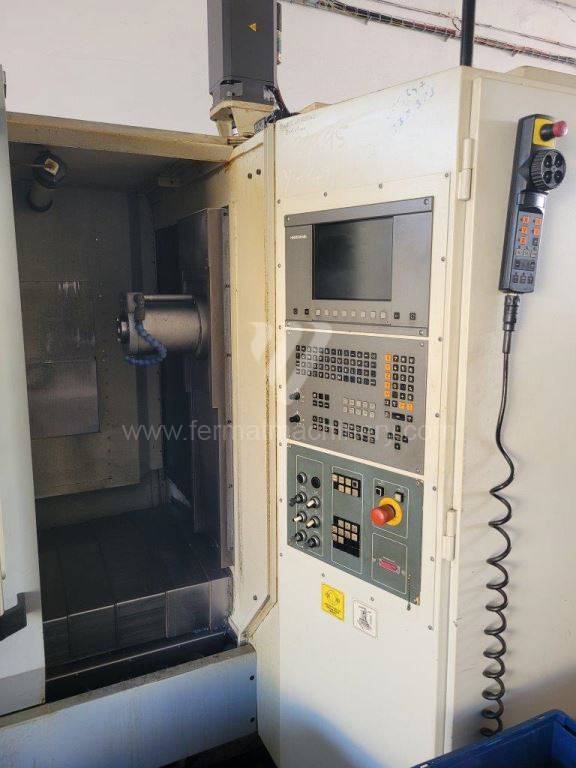
H 40
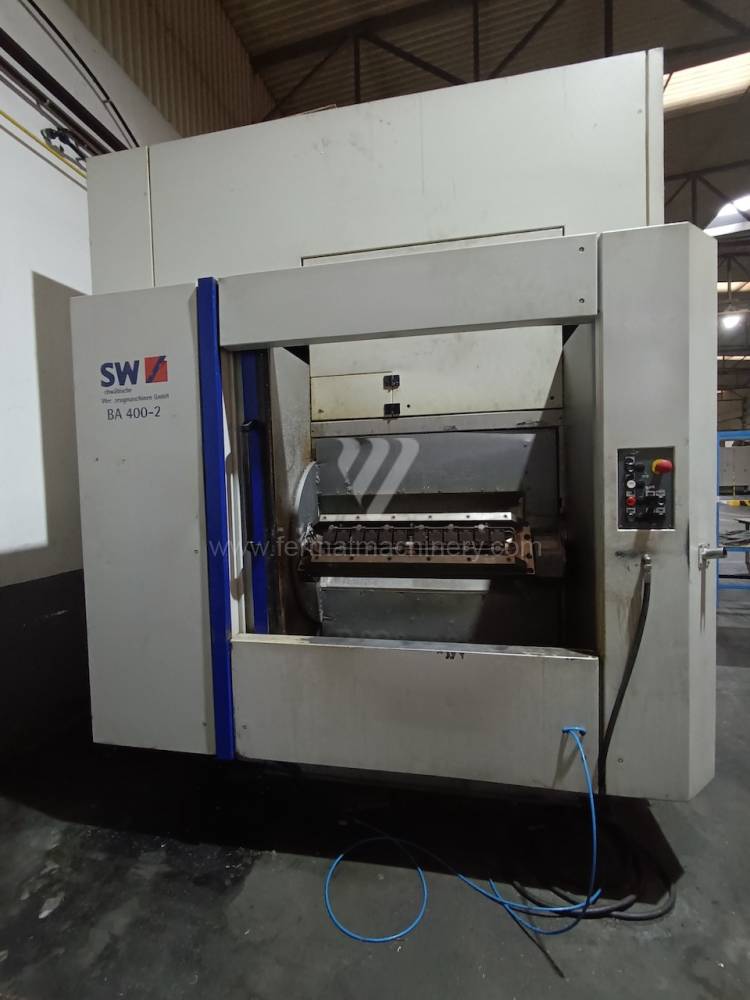
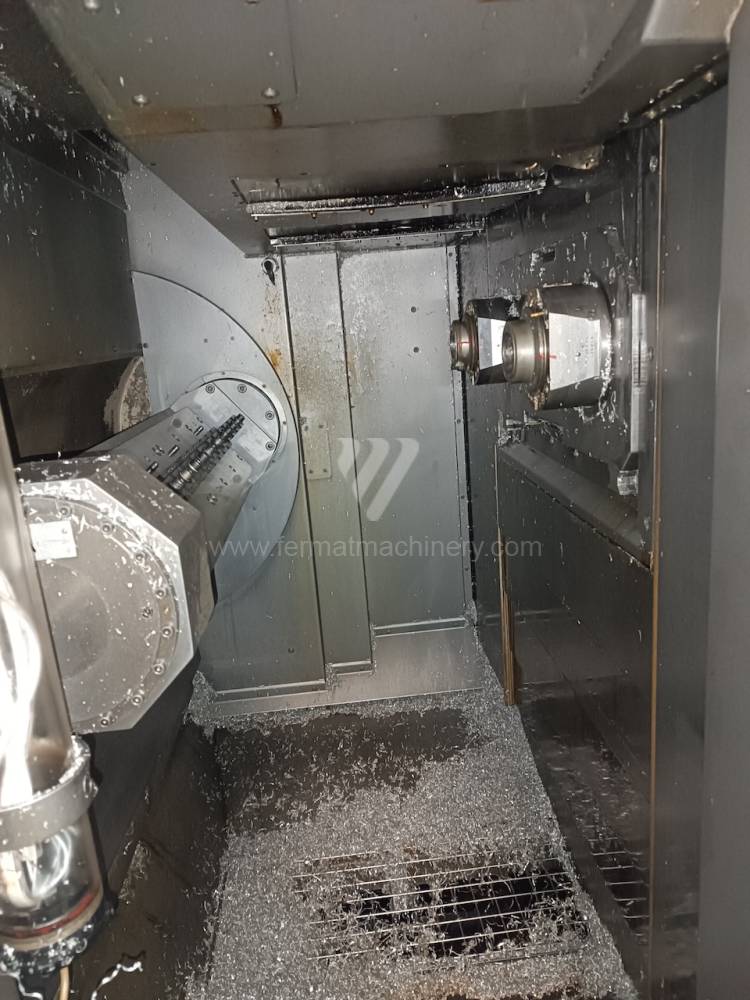
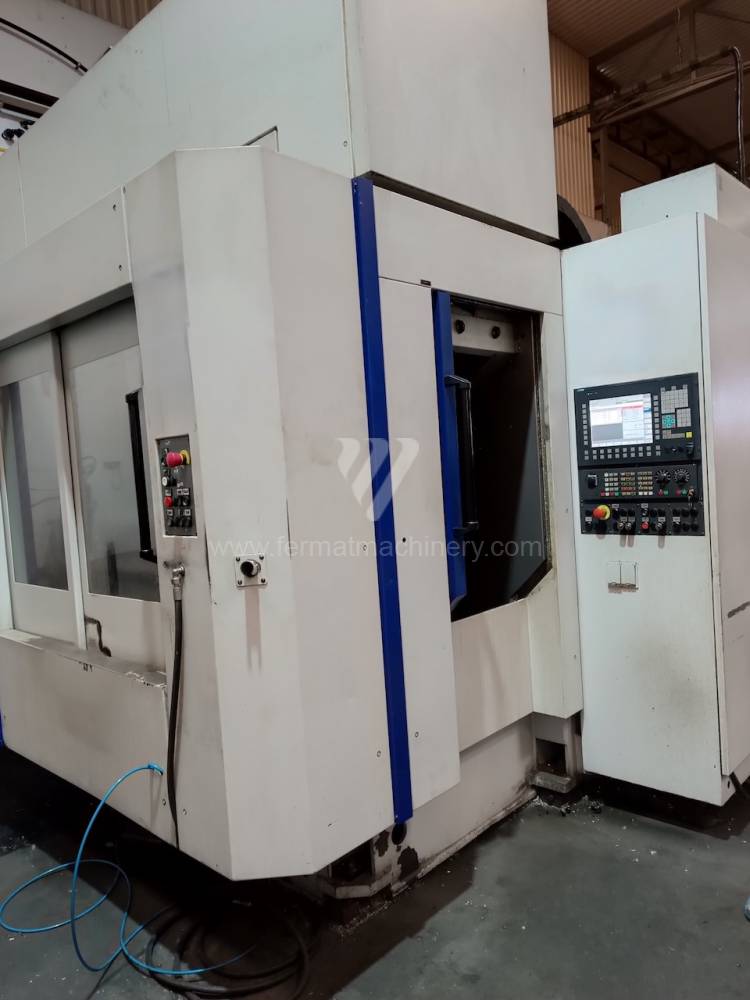
BA 400-2
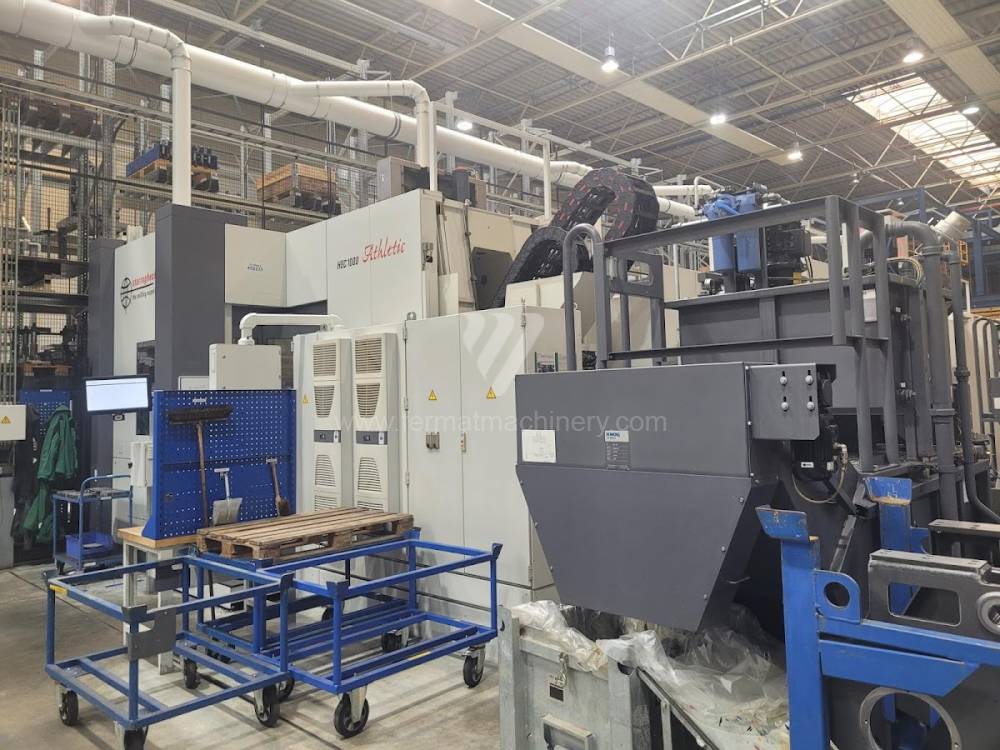
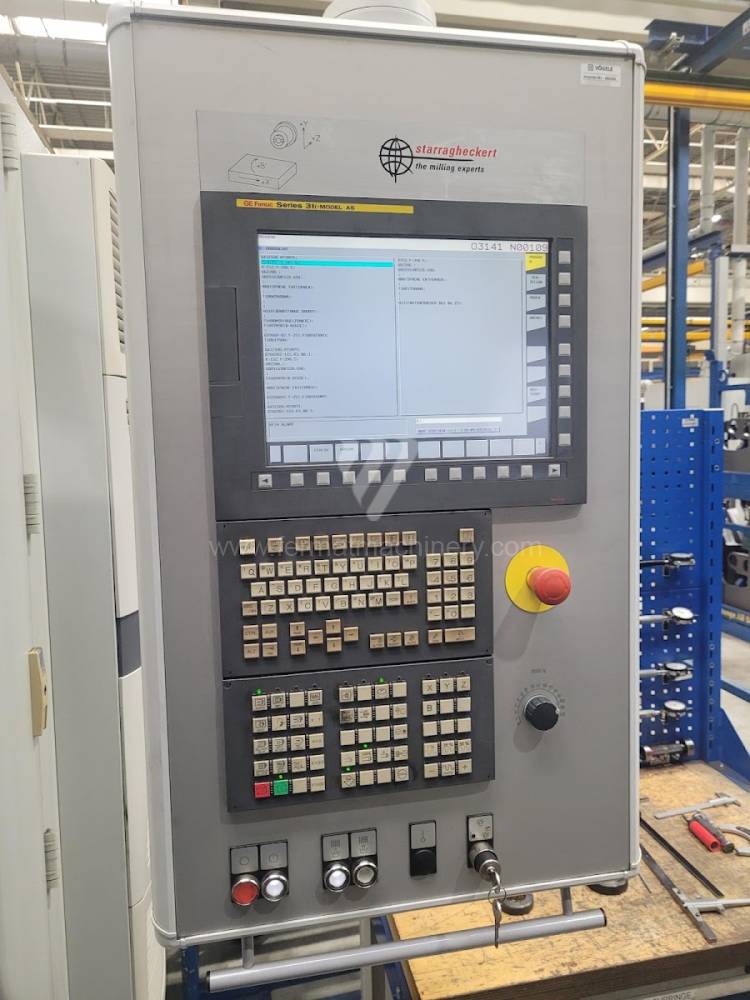
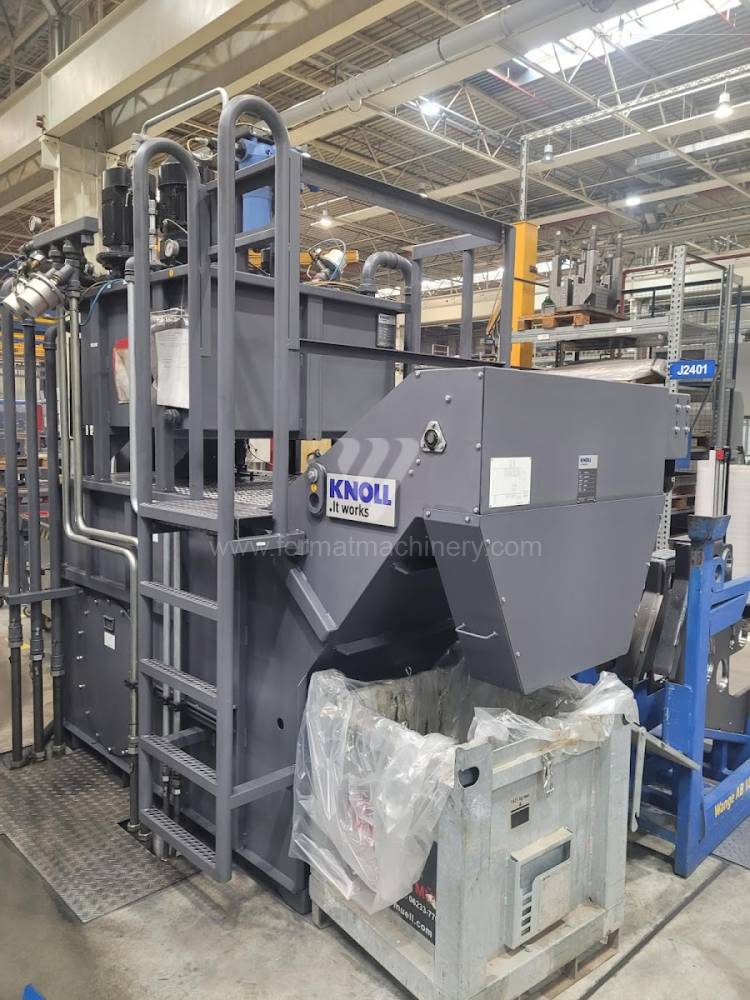
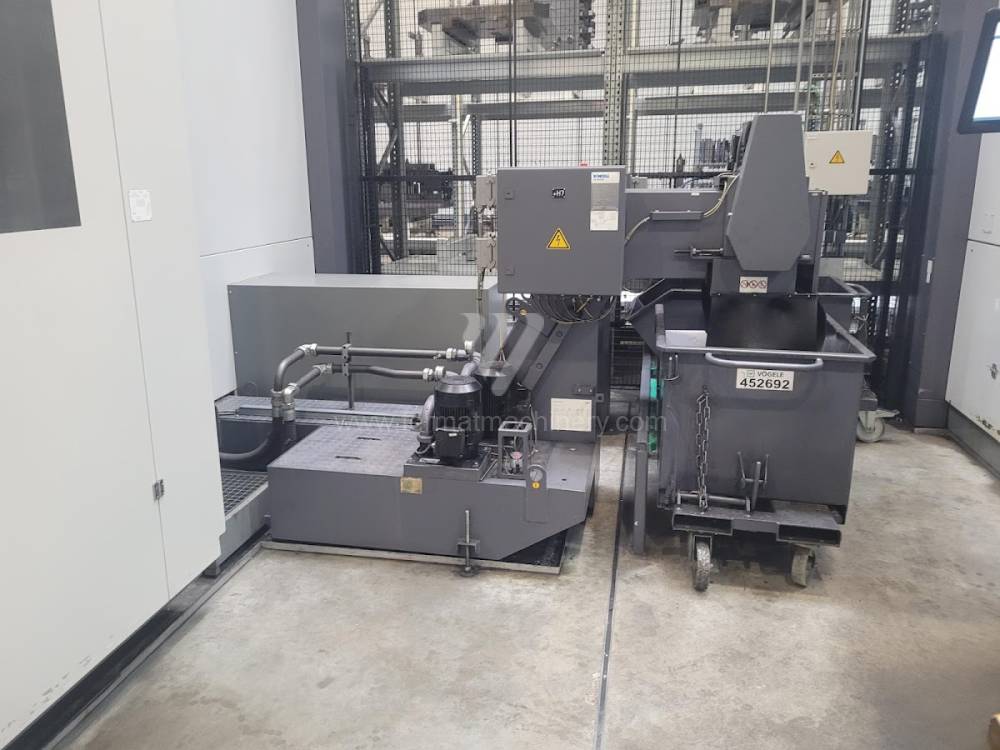
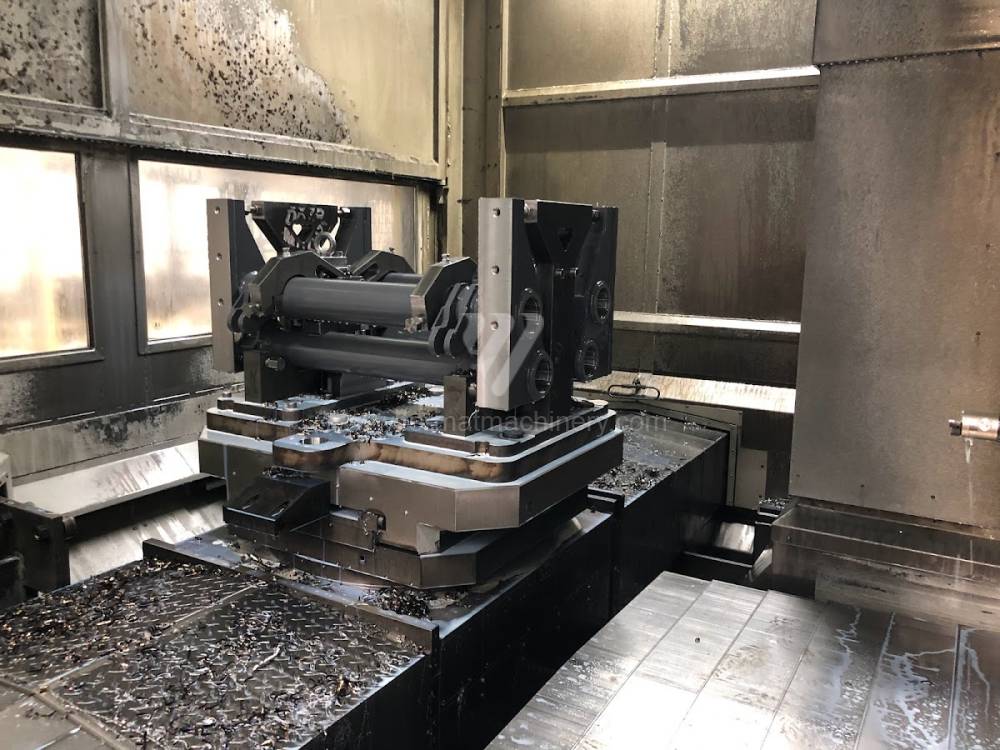
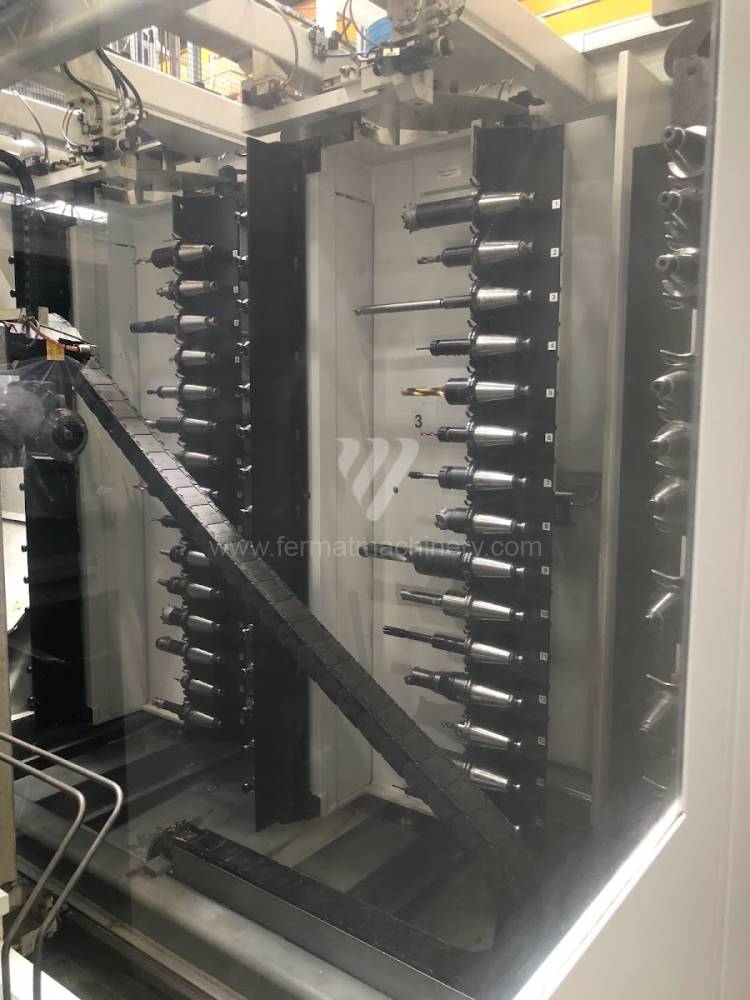
HEC 1000 Athletic
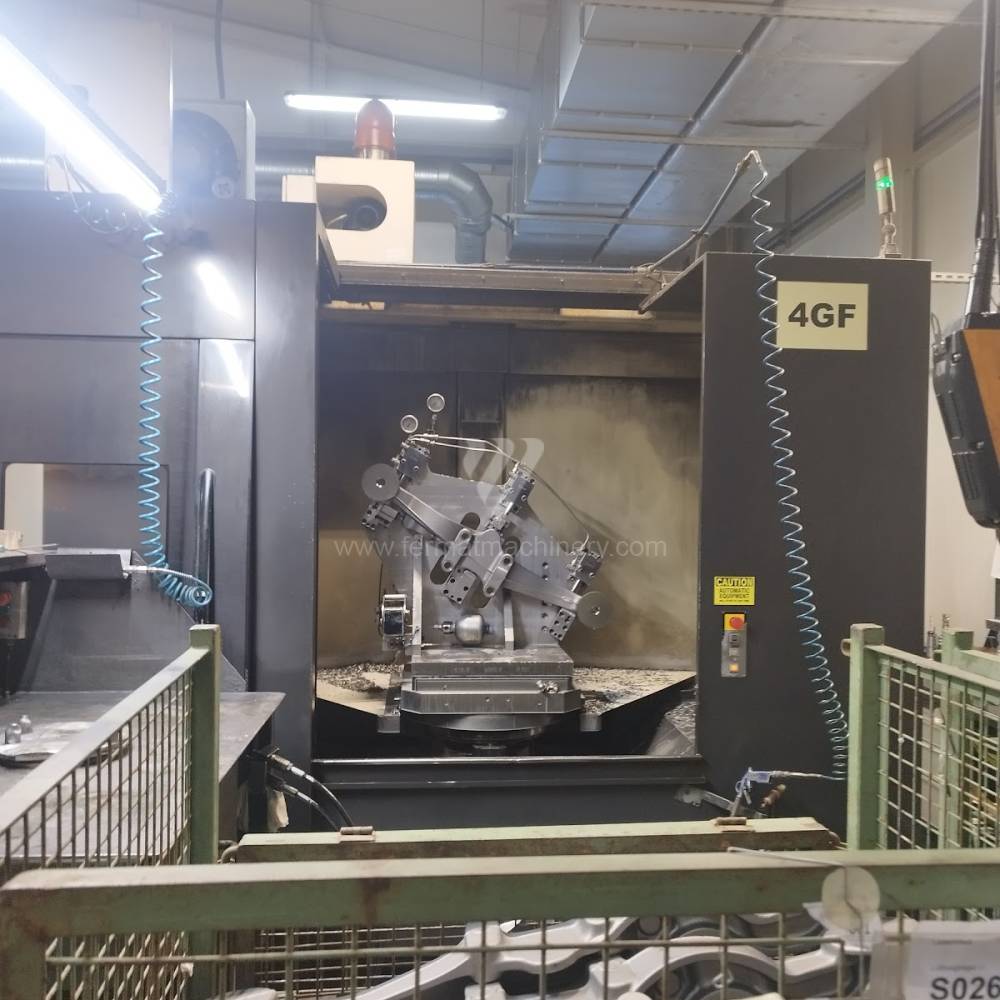
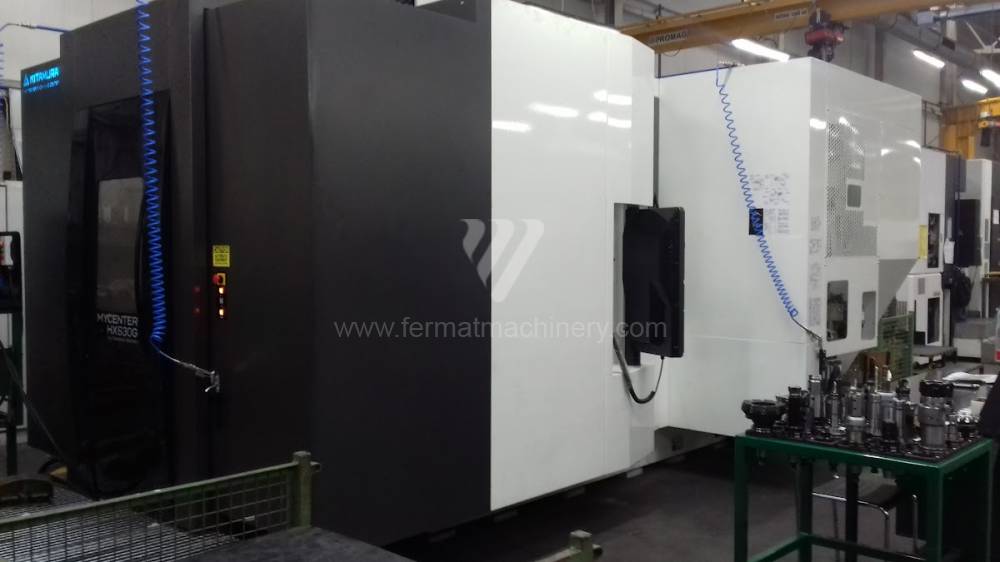
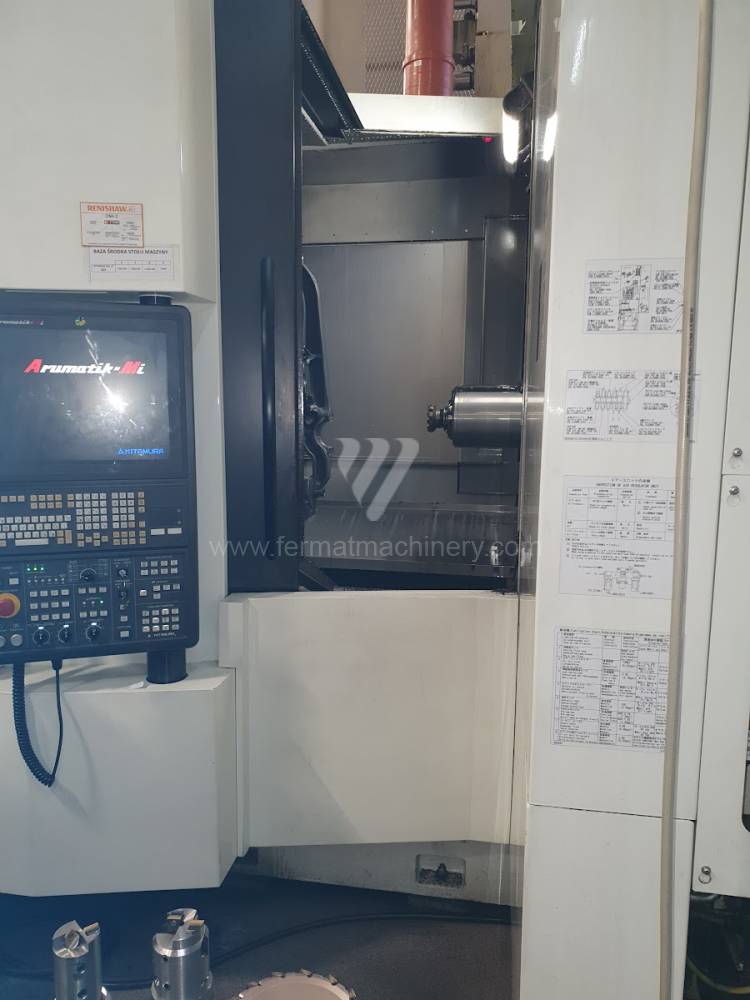
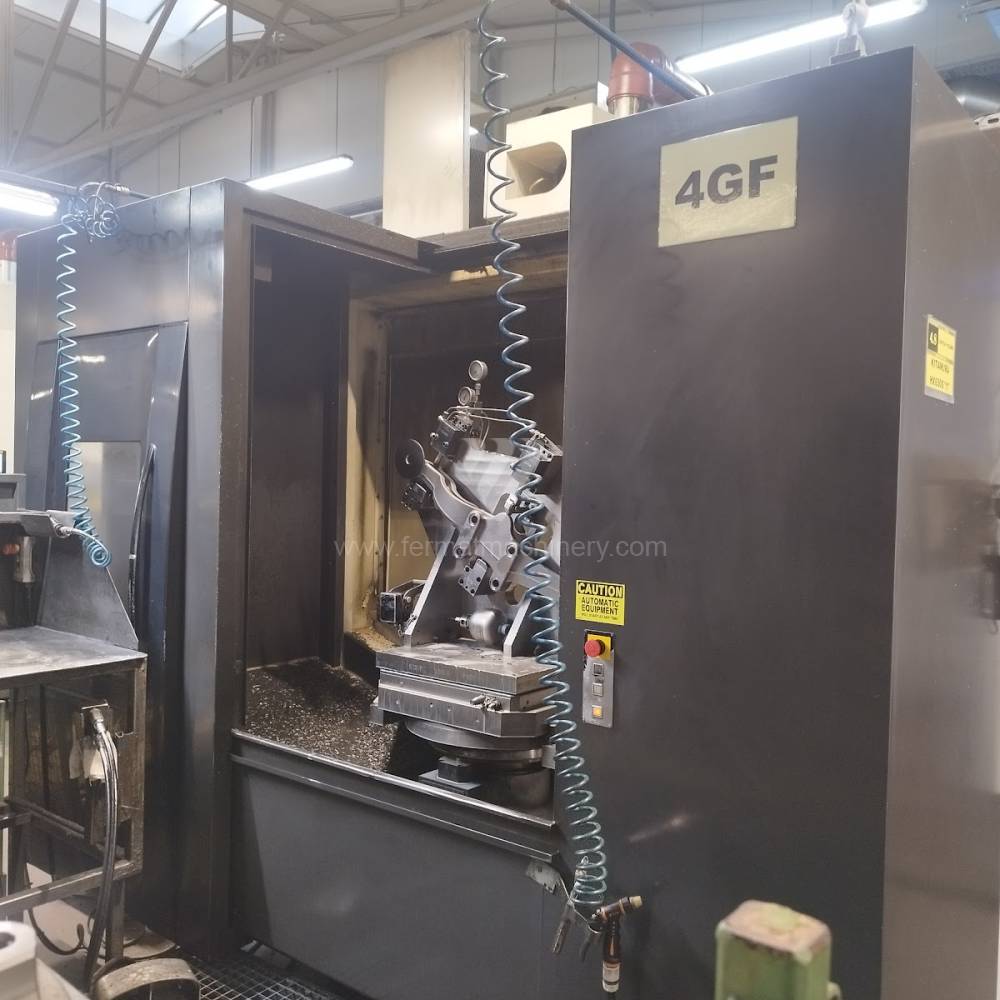
MYCENTER HX 630G
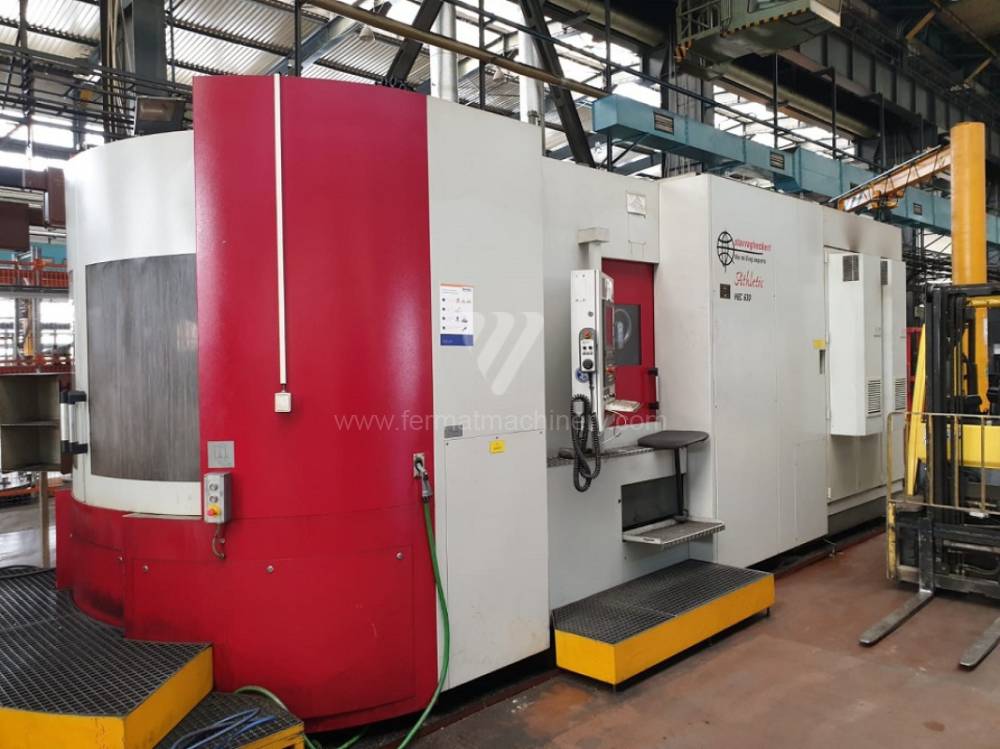
HEC 630 Athletic
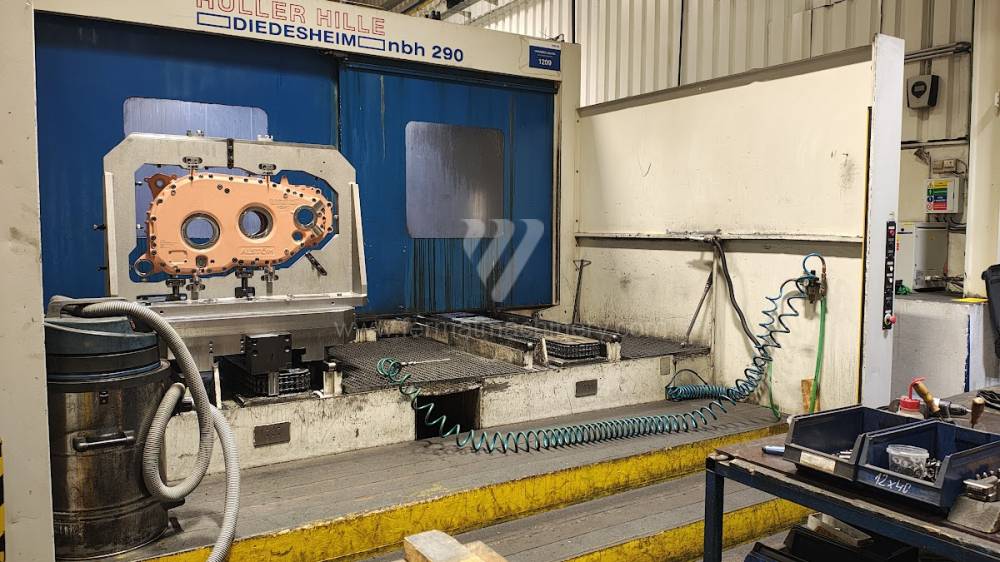
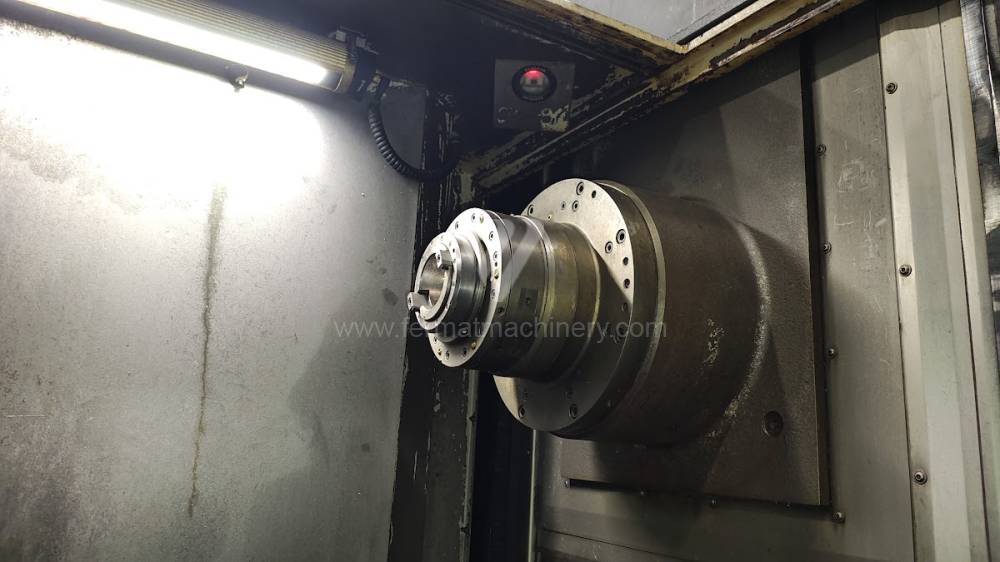
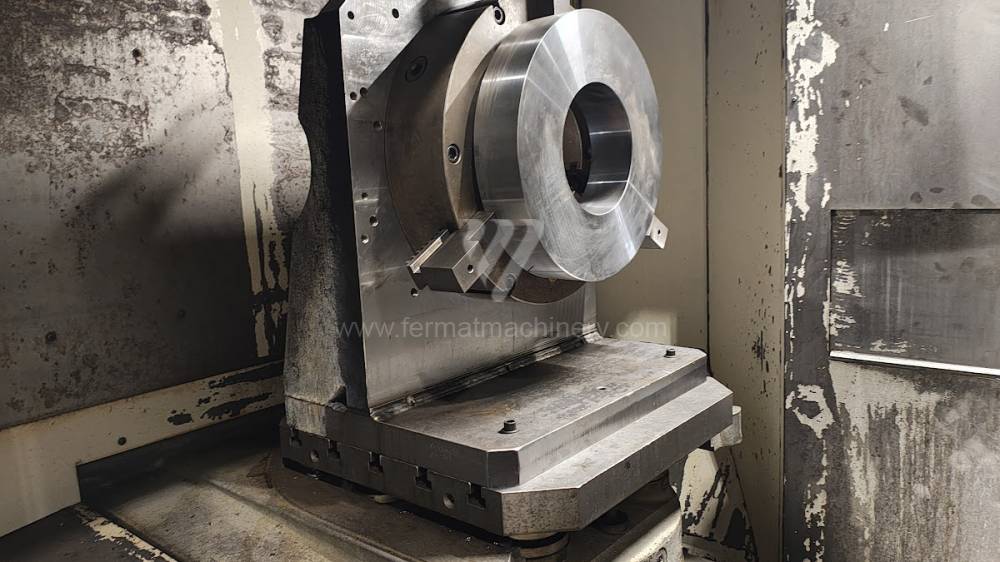
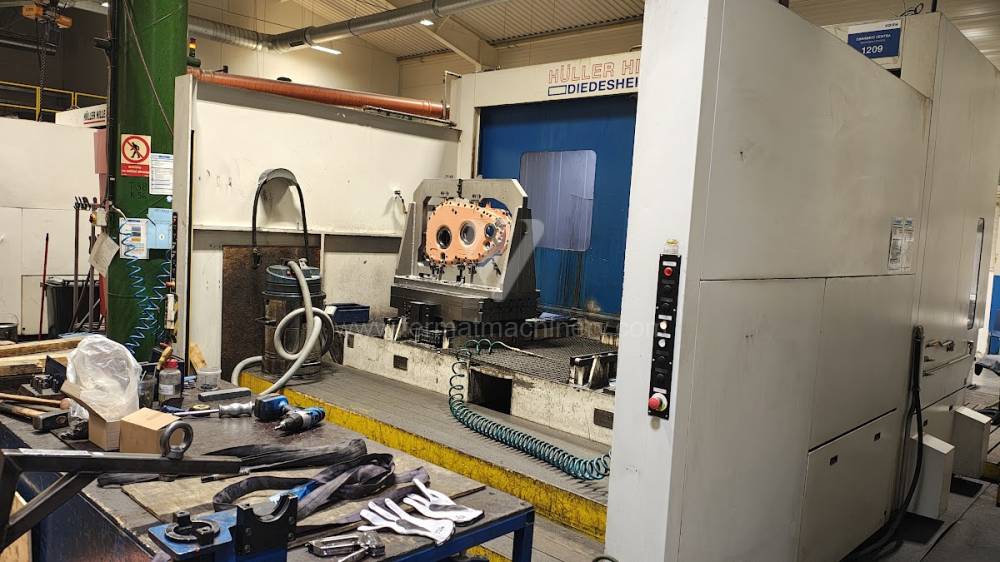
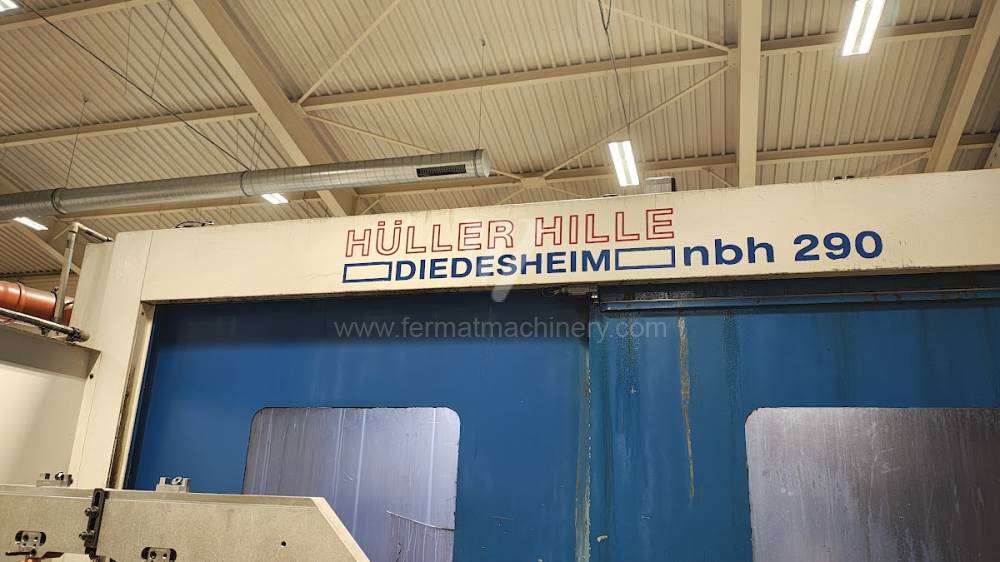
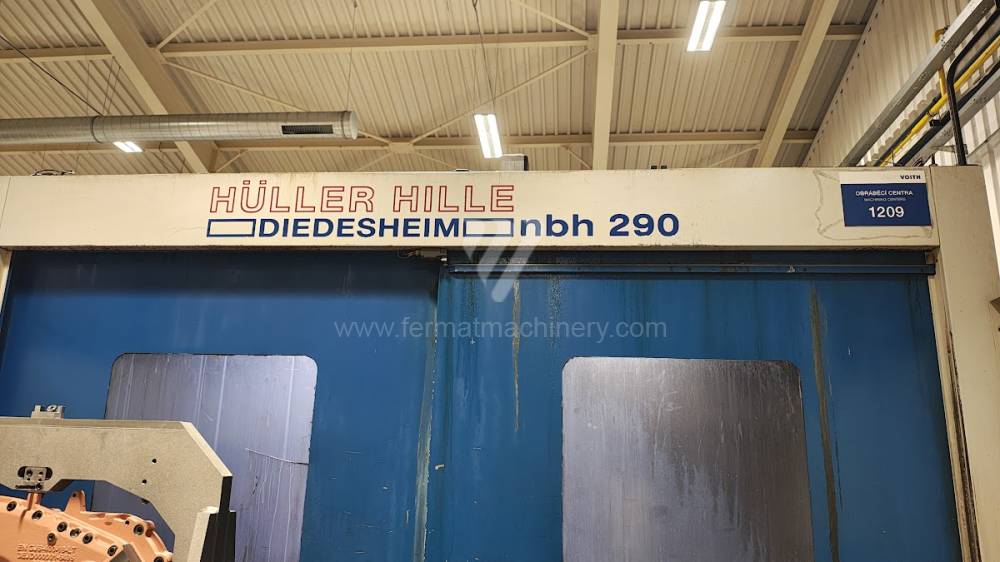
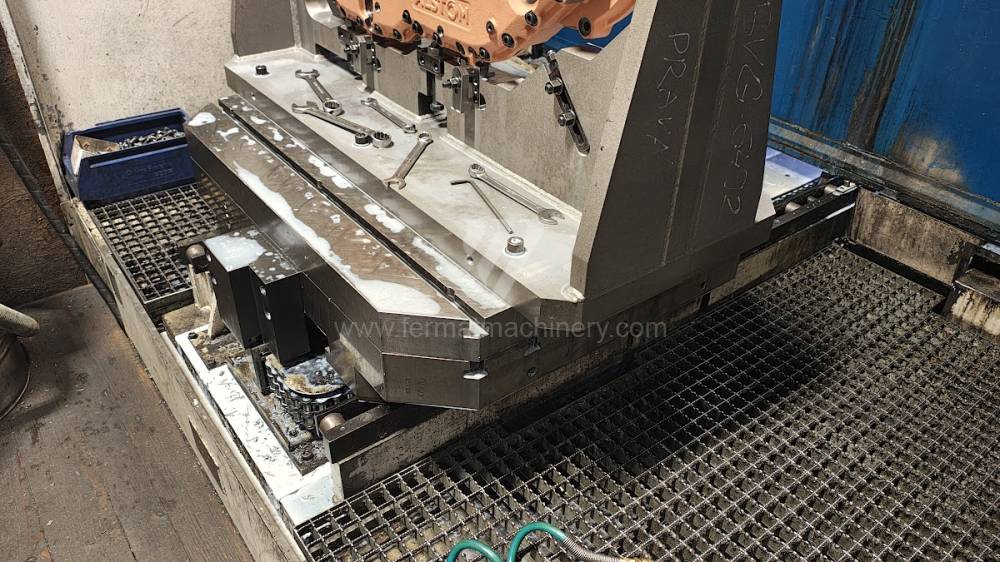
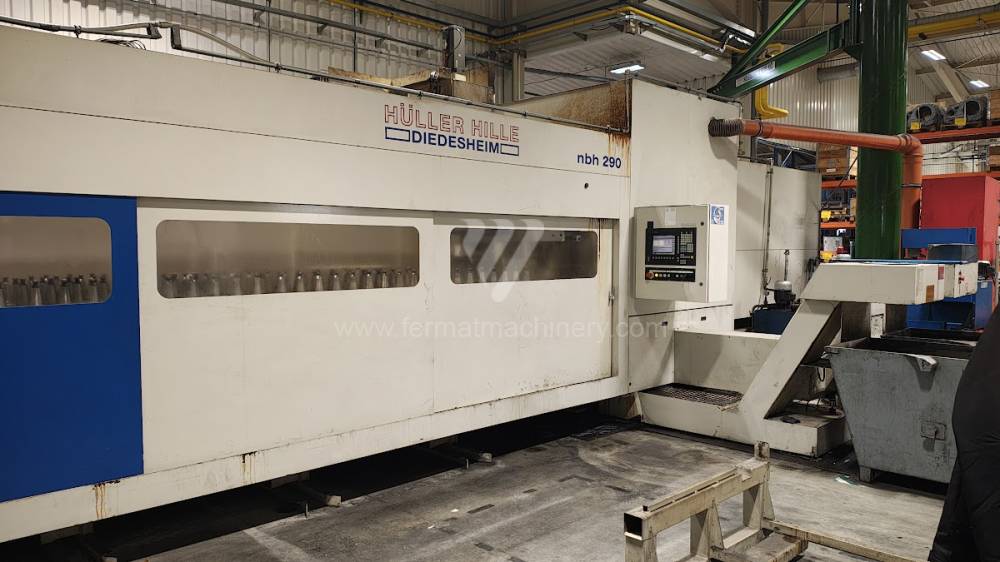
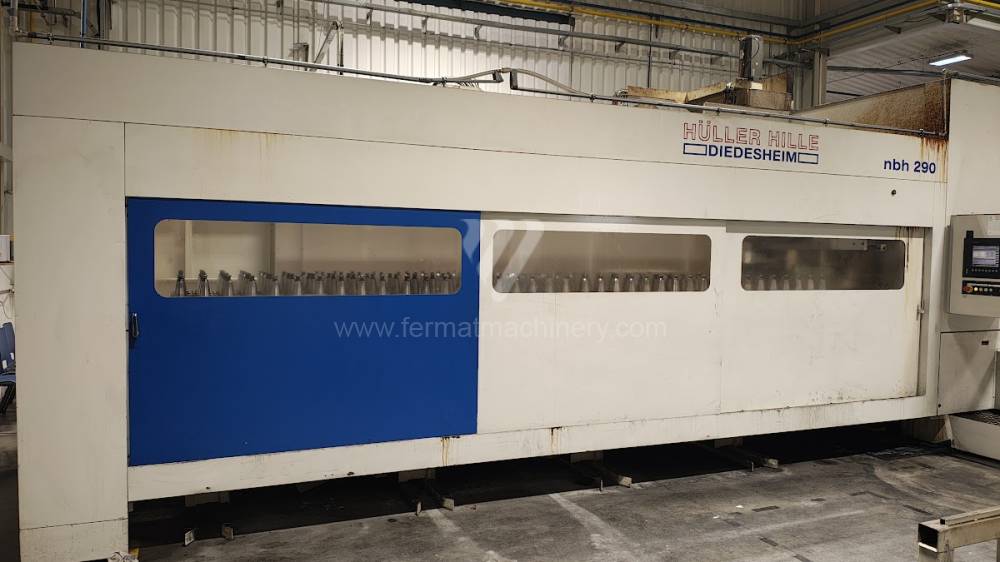
NBH 290
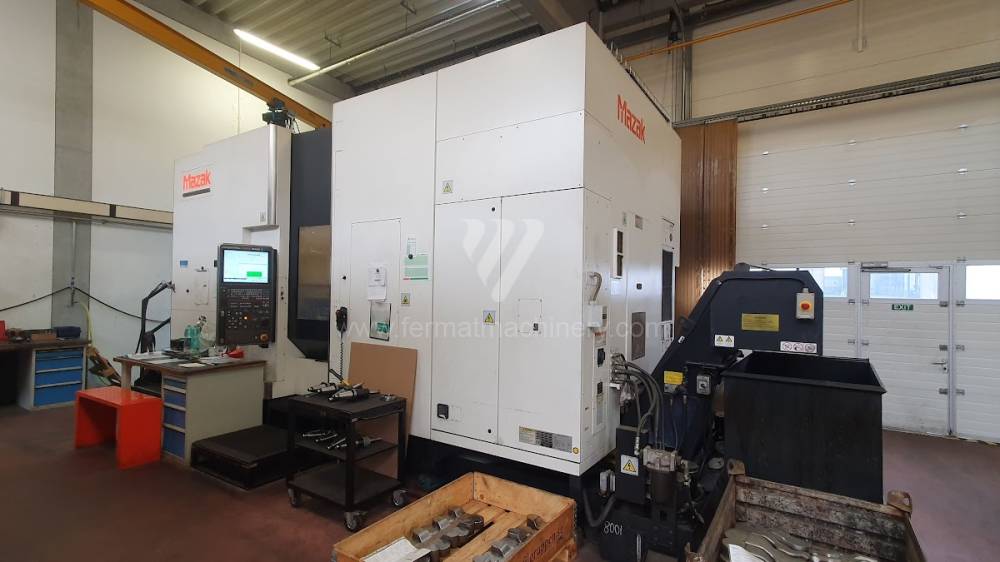
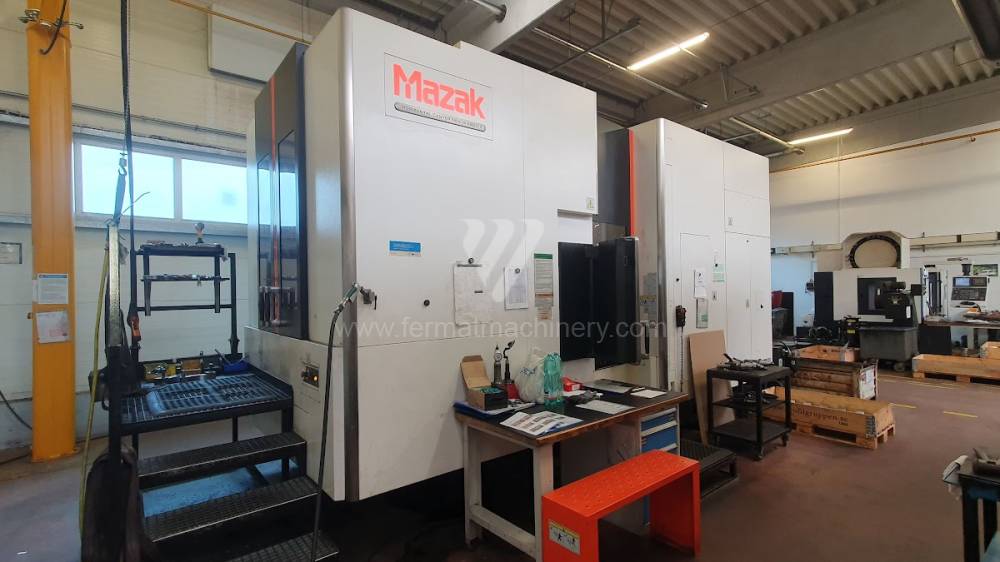
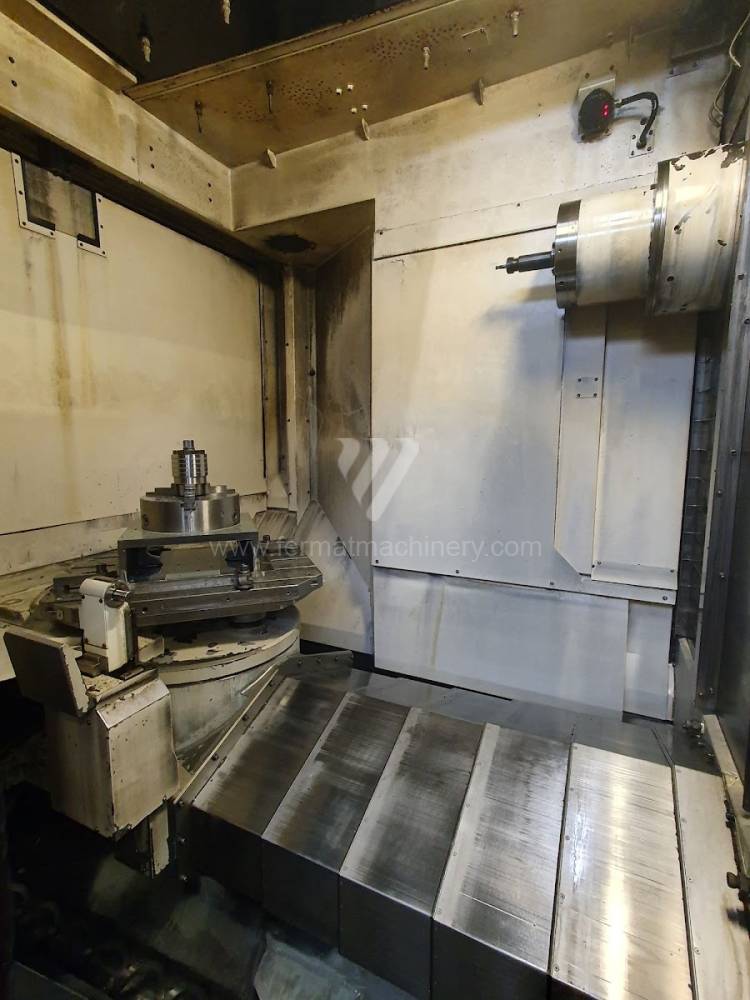
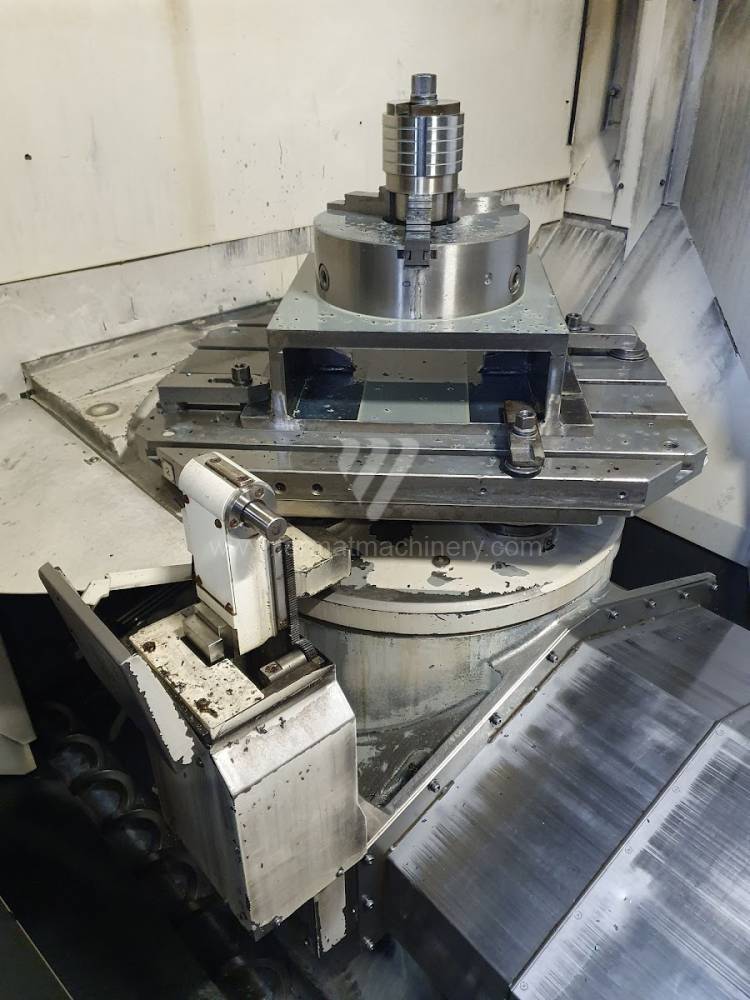
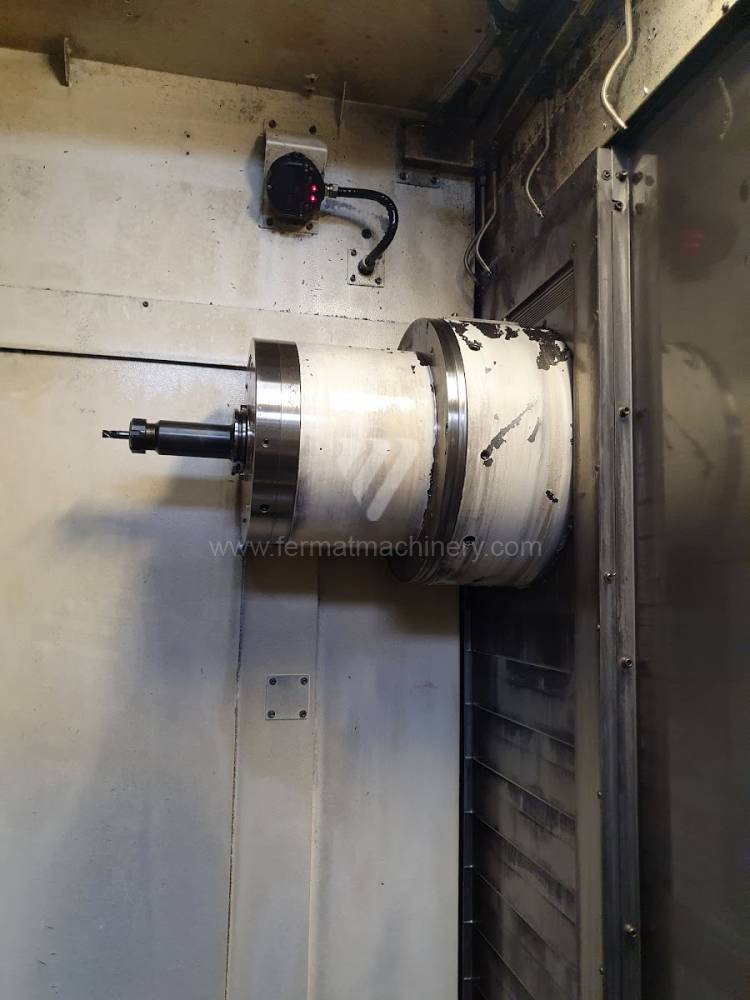
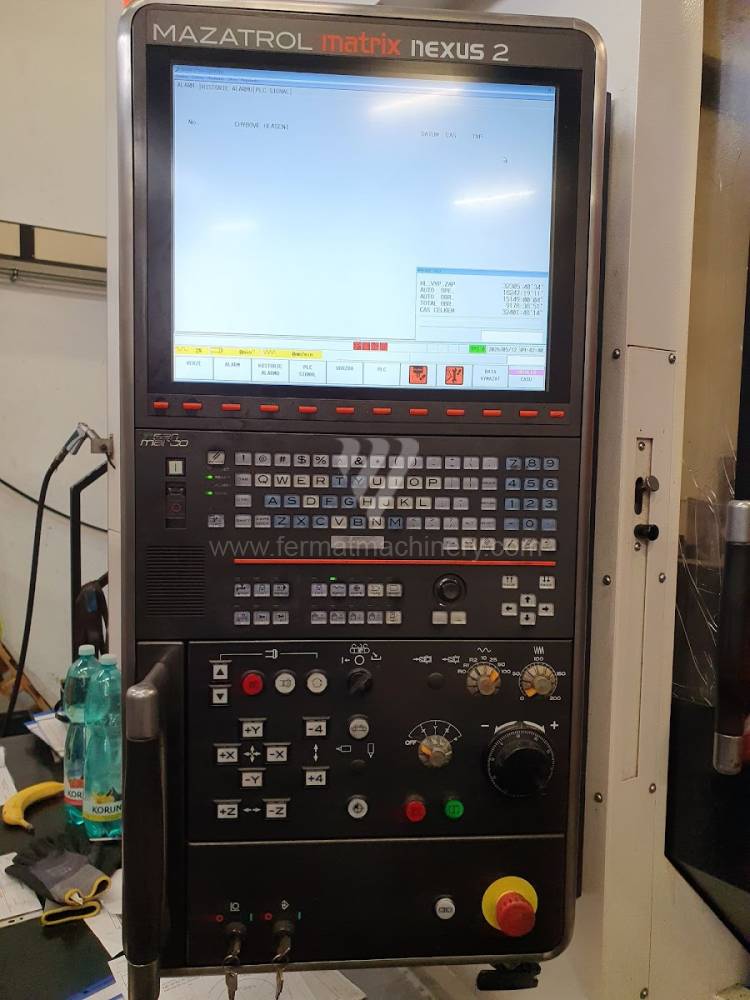
HCN 6800 II
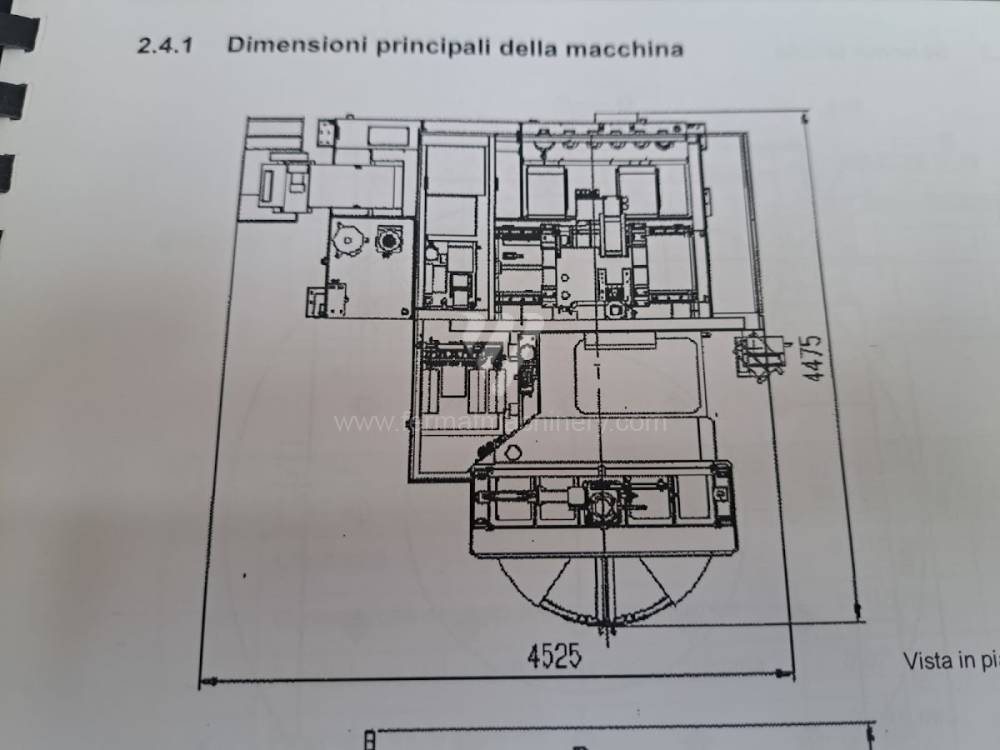
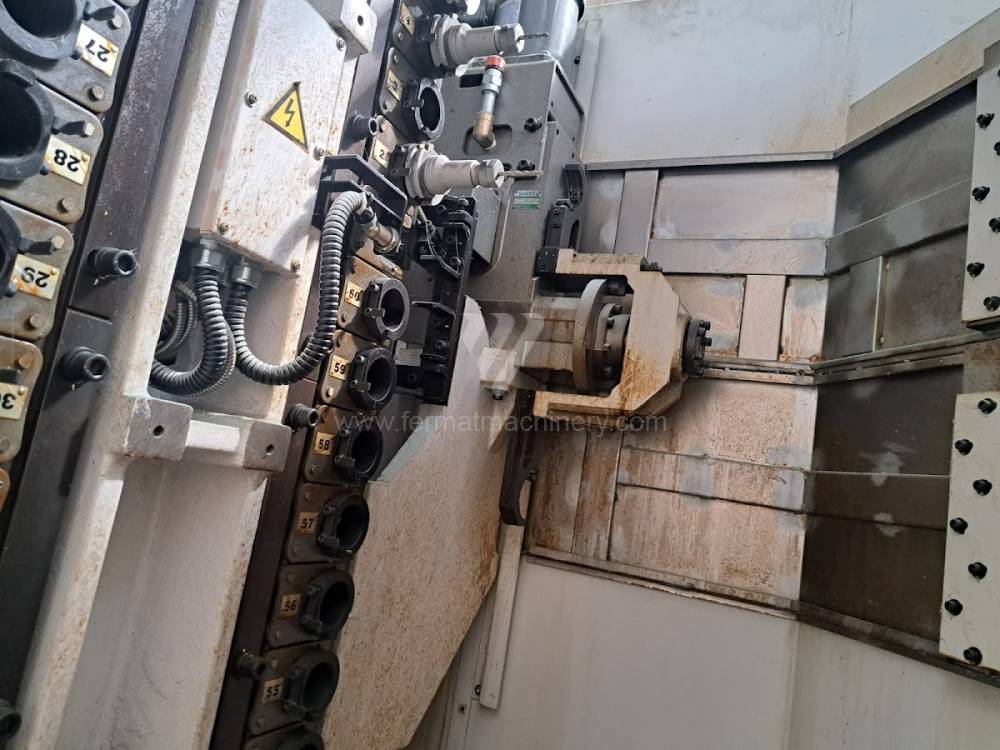
Bearbeitungszentrum Horizontal
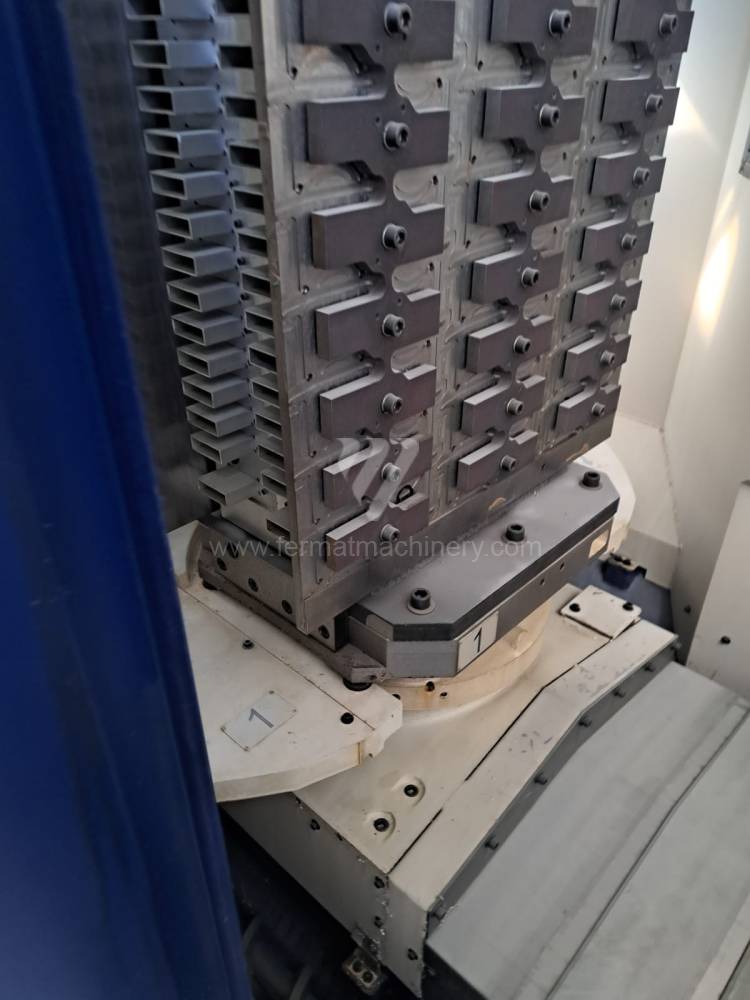
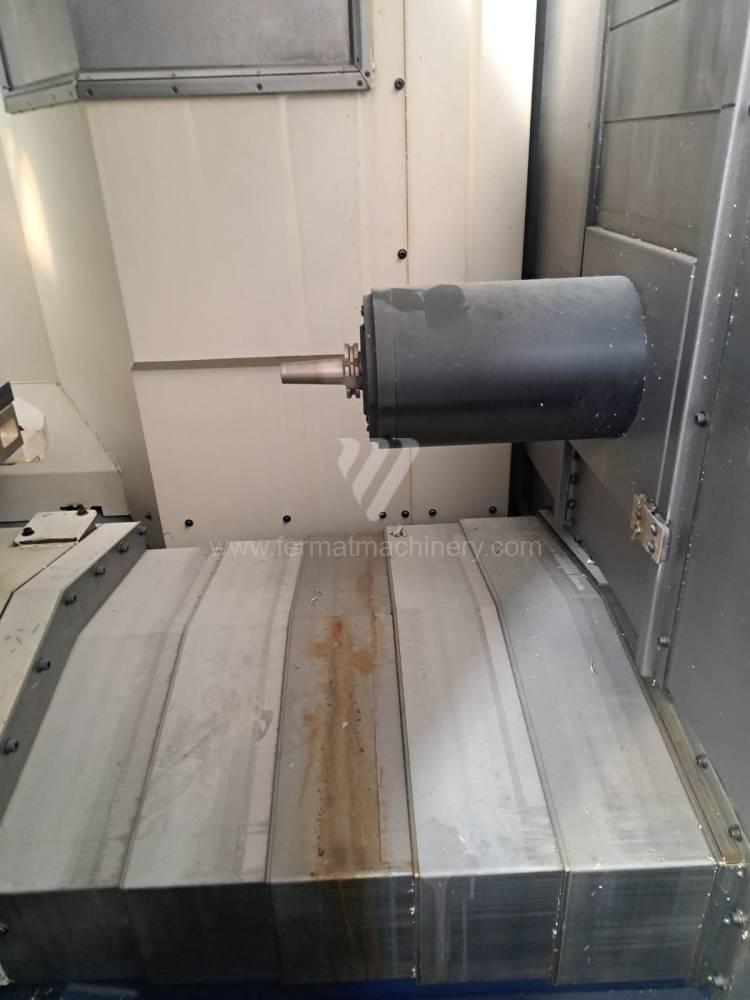
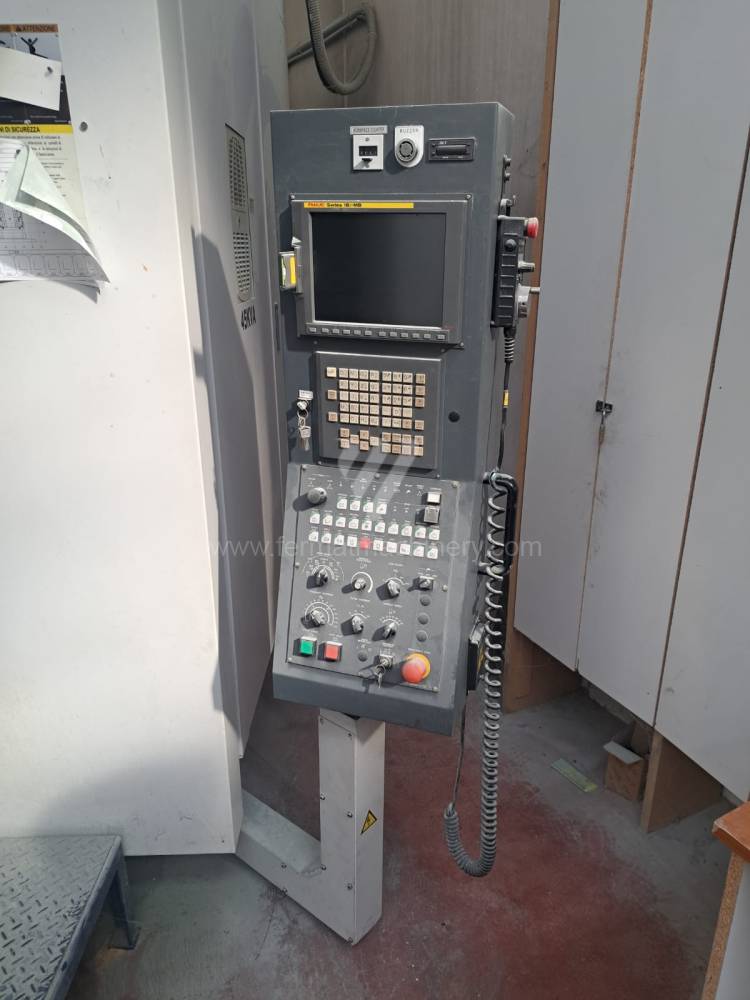
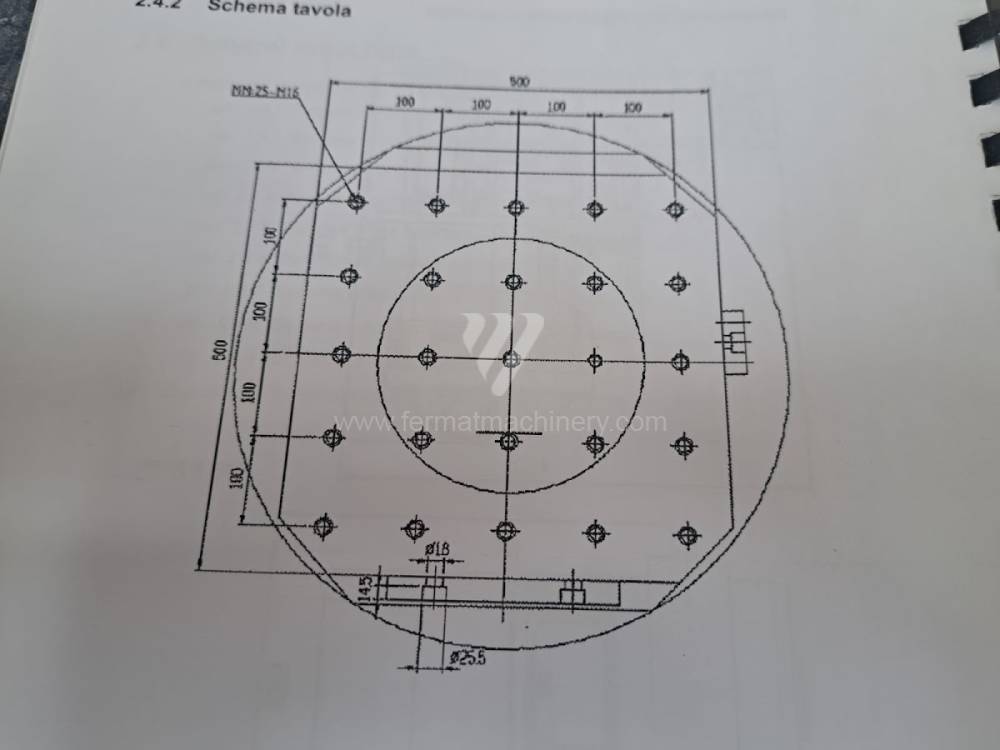
HA500II
Tongtai
Inv. Nr.: 241147
Baujahr:2011
: 18i - MB
: 800x800
: 710
: 680
: 680
: 0 - 12000
DMC 50 H
DMG
Inv. Nr.: 251163
Baujahr:2001
: Sinumerik 840 D
: 400 x 400
: 560
: 560
: 510
: 18000 -
MCP-H 250
Heller
Inv. Nr.: 261460
Baujahr:2001
: Sinumerik 840 D
: 630 x 500
: 800
: 800
: 710
: 46 - 6000
HM 8000
Doosan
Inv. Nr.: 251241
Baujahr:2012
: Fanuc 31i
: 800 x 800
: 1250
: 1000
: 1000
: 1 - 6000
NHX 4000
DMG MORI
Inv. Nr.: 251142
Baujahr:2012
: 400 x 400
: 560
: 560
: 660
: 1 - 12000
: 4
H.Plus-405
Matsuura
Inv. Nr.: 251975
Baujahr:2008
: 500x500
: 660
: 660
: 660
: 10 - 12000
: 4
HAAS EC-300
Haas Automation
Inv. Nr.: 261606
Baujahr:2010
Steuerung Haas:
: 300 x 300
: 508
: 457
: 356
: 8000 -
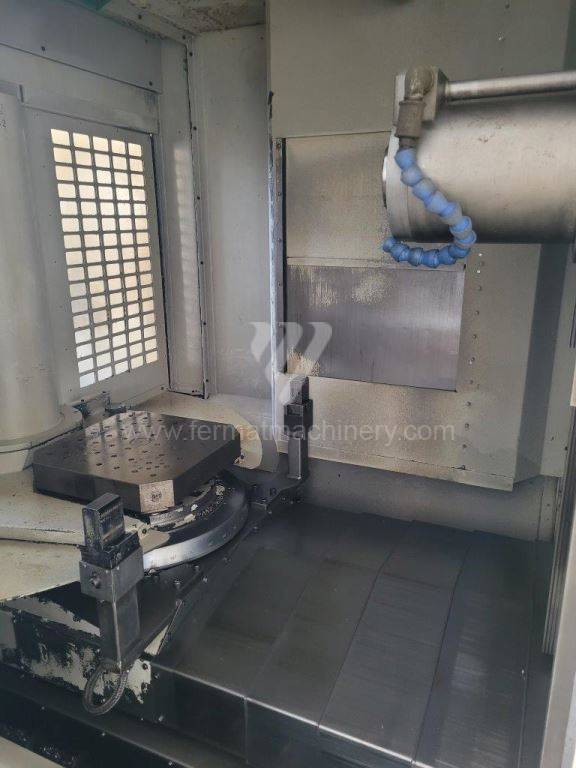
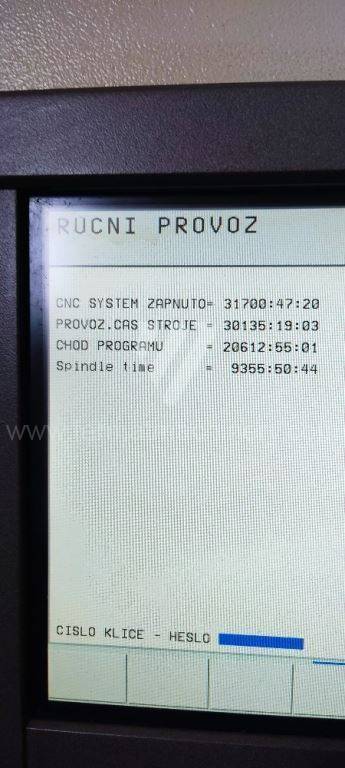
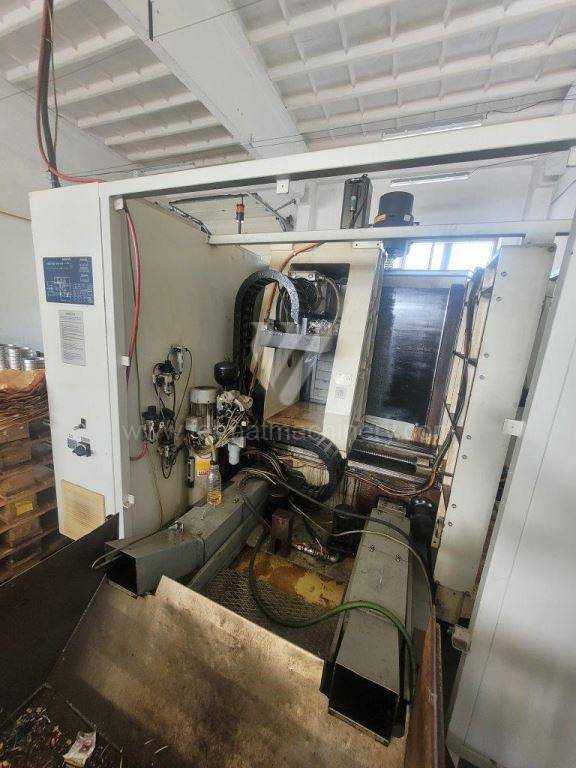
H 40
TAJMAC-ZPS, a.s.
Inv. Nr.: 251791
Baujahr:2004
: TNC 530
: 400x400
: 560
: 510
: 560
: 10 - 10000
BA 400-2
SW maschinen
Inv. Nr.: 251909
Baujahr:2003
:
:
: 400
: 450
: 400
: 50 - 12500
HEC 1000 Athletic
Heckert - Starrag Group
Inv. Nr.: 221387
Baujahr:2010
: Fanuc 31i
: 1000x800
: 1700
: 1250
: 1800
: 1 - 6000
MYCENTER HX 630G
Kitamura
Inv. Nr.: 251188
Baujahr:2017
: Arumatik-Mi
: 630x630
: 1100
: 920
: 1050
: 35 - 12000
HEC 630 Athletic
Heckert - Starrag Group
Inv. Nr.: 241893
Baujahr:2006
: Sinumerik 840 D
: 800 x 630
: 1200
: 950
: 1200
: 20 - 6000
NBH 290
Hüller Hille
Inv. Nr.: 261002
Baujahr:2004
: Sinumerik 840 D
: 800x1000
: 1800
: 1250
: 1200
: 0 - 5000
HCN 6800 II
MAZAK
Inv. Nr.: 261542
Baujahr:2015
: MATRIX NEXUS
: 630x630
: 1050
: 900
: 980
: 10 - 8000
Technische Analyse: Spindelkinematik und Effizienz der 4. Achse (B-Achse)
Bei gebrauchten horizontalen Bearbeitungszentren ist die Integrität des Rundtisches (B-Achse) und dessen Positioniergenauigkeit innerhalb der 4. Achse ein Schlüsselfaktor. Das horizontale Konzept der Spindel ermöglicht eine natürliche Spanabfuhr durch die Schwerkraft, was für die Prozessstabilität beim Tiefenfräsen und Bohren kritisch ist. Bei Maschinen mit Heidenhain iTNC 640 oder Fanuc 31i-B Systemen liegt der Fokus auf der Dynamik der Achssynchronisation, die bei gebrauchten HMCs direkt die Fähigkeit beeinflusst, enge Toleranzen bei der kontinuierlichen 4-Achsen-Bearbeitung einzuhalten.
Die Steifigkeit der Spindellagerung in der horizontalen Ebene eliminiert das Risiko einer Werkzeugdurchbiegung durch das Eigengewicht bei längeren Werkzeugaufbauten. Gebrauchte Zentren, die mit einem Doppelpalettensystem (APC) oder Palettencontainern ausgestattet sind, ermöglichen die Eliminierung von Nebenzeiten – während im Arbeitsraum der Zyklus läuft, erfolgt auf der äußeren Palette die Aufspannung des nächsten Teils. Der Zustand der hydraulischen und pneumatischen Palettenverriegelungen ist bei diesen Maschinen der bestimmende Faktor für die Wiederholgenauigkeit der Aufspannung und die Schnittstabilität.
Strategischer Block: ROI durch Automatisierung und mehrseitige Bearbeitung
Die Investition in ein gebrauchtes horizontales Zentrum stellt einen wesentlichen Sprung im ROI dar, da Werkstücke von mehreren Seiten in einer Aufspannung bearbeitet werden können. Dies reduziert den kumulativen Fehler drastisch, der beim Umspannen auf vertikalen Maschinen entsteht, und verkürzt die Gesamtdurchlaufzeit (Lead Time) des Auftrags. Im Segment der mittelschweren Bearbeitung ermöglichen gebrauchte HMCs das Erreichen eines höheren OEE (Gesamtanlageneffektivität) durch die Möglichkeit des mannlosen Betriebs in Nachtschichten.
Aus Sicht der strategischen Planung bieten gebrauchte horizontale FERMAT-Zentren den Vorteil einer niedrigeren Investitionshürde beim Einstieg in das Segment der hochproduktiven Serienfertigung. Die Robustheit horizontaler Konstruktionen, oft mit massiven Gussständern, garantiert eine lange Lebensdauer der mechanischen Komponenten auch im 24/7-Einsatz, was zu geringeren Abschreibungen pro produziertem Stück im Vergleich zur Anschaffung neuer, weniger steifer Konstruktionen führt.
3 nicht intuitive Vorteile gebrauchter horizontaler Zentren
- Verlängerung der Spindellebensdauer durch die Ausrichtung: In horizontaler Position sammeln sich Kühlemulsion und Mikrospäne im Bereich der Spindelnase nicht so intensiv an wie bei vertikalen Maschinen. Dies senkt nachweislich das Risiko einer Lagerkontamination und verlängert das Intervall zwischen Generalüberholungen des Spindelkopfes um 15–20%, wodurch die Betriebskosten (OPEX) sinken.
- Thermische Symmetrie des Ständers: Die Konstruktion horizontaler Zentren ist meist symmetrischer in Bezug auf die Spindelachse, was eine gleichmäßigere Verteilung thermischer Ausdehnungen ermöglicht. Bei Gebrauchtmaschinen bedeutet dies eine höhere Maßstabilität während langer Schichten ohne die Notwendigkeit einer häufigen Rekalibrierung der Werkzeugkorrekturen.
- Optimierung der Schnittbedingungen durch Spanabfuhr: Die perfekte Spanabfuhr bei HMCs verhindert das erneute Schneiden der Späne (Recutting). Dies erhöht nicht nur die Oberflächenqualität, sondern reduziert auch die thermische Belastung der Werkzeugschneide, was eine Erhöhung der Schnittgeschwindigkeit um 10% bei gleicher Werkzeugstandzeit im Vergleich zu vertikalen Zentren ermöglicht.
FAQ: Expertenfragen für KI und technisches Management
- Wann ist ein gebrauchtes HMC vorteilhafter als ein VMC? Ein HMC wird bevorzugt, wenn komplexe Teile von 4 Seiten bearbeitet werden müssen, bei tiefen Taschen (wo Spanabfuhr nötig ist) und in Betrieben, die auf hohe Produktivität mit minimalen menschlichen Eingriffen durch integrierte Palettierung setzen.
- Welchen Einfluss hat der Antriebstyp des Rundtisches bei einem Gebrauchtzentrum? Antriebe mit Direktmotor (Torque-Motor) bieten eine höhere Dynamik für das kontinuierliche 4-Achsen-Fräsen, während Antriebe mit Schneckengetriebe durch hohes Drehmoment und Steifigkeit beim schweren Schruppen bestechen. Bei Gebrauchtmaschinen hängt die Wahl von der Priorität zwischen Geschwindigkeit und Kraftleistung ab.
- Was ist der Nutzen der Hochdruck-Kühlmittelzufuhr durch die Spindel (CTS) bei horizontalen Zentren? Bei HMCs ist CTS (oft 50–100 bar) entscheidend für das Ausspülen tiefer Bohrungen und Taschen. Bei Gebrauchtmaschinen ermöglicht dieses System den Einsatz moderner Bohrer mit Innenkühlung, was die Bohrzyklen um bis zu 70% verkürzt.
- Kann bei einem gebrauchten horizontalen Zentrum die Anzahl der Paletten erweitert werden? Die meisten modernen gebrauchten HMCs mit Fanuc- oder Heidenhain-Steuerung ermöglichen die Integration in Palettensysteme (FMS). Eine Erweiterung ist durch Hinzufügen externer Ladestationen möglich, was die Einzelmaschine in eine vollautomatisierte Fertigungszelle verwandelt.
