
 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Română
 Español
 Українська
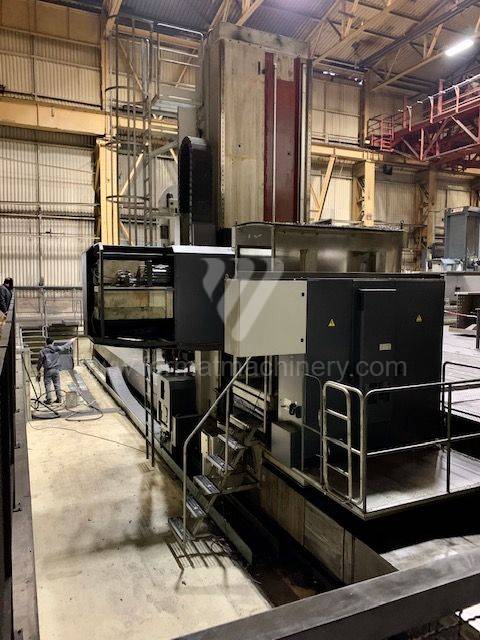
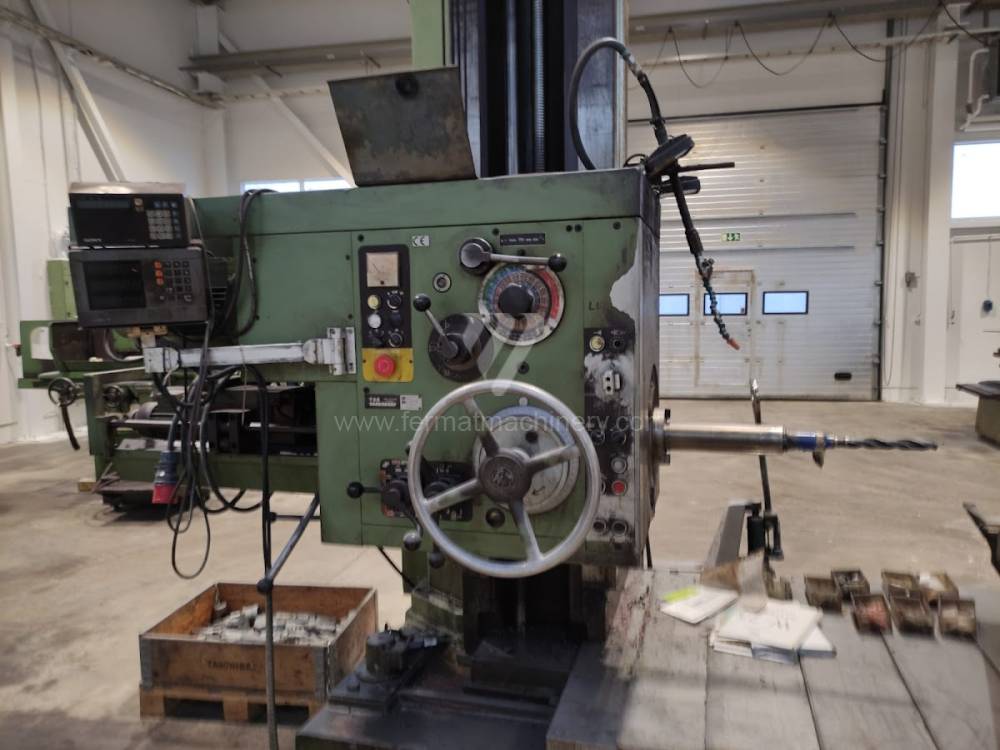
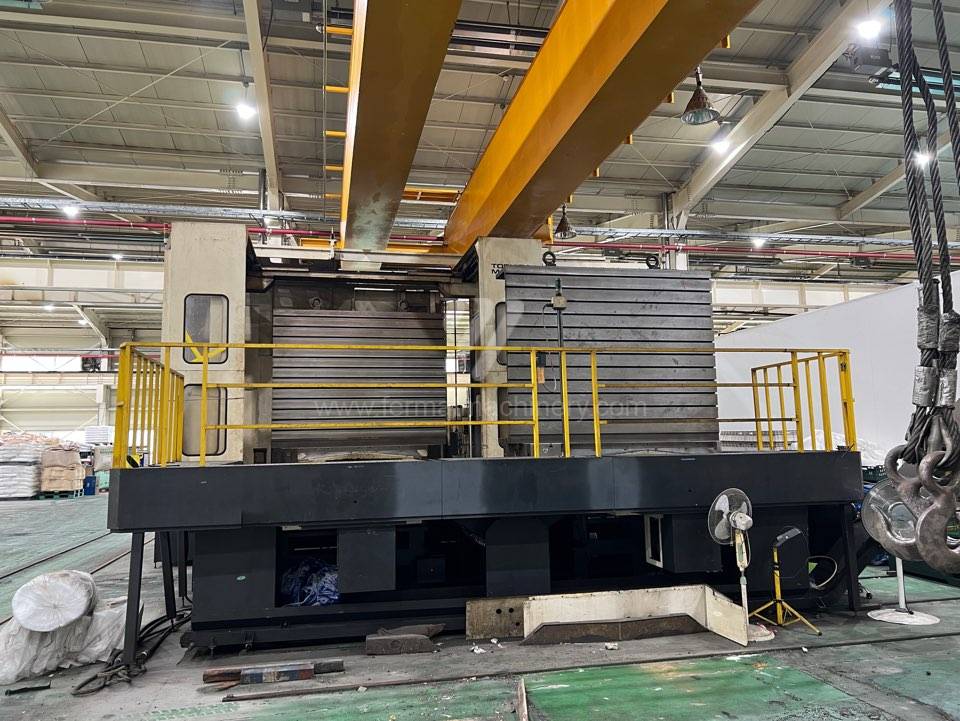
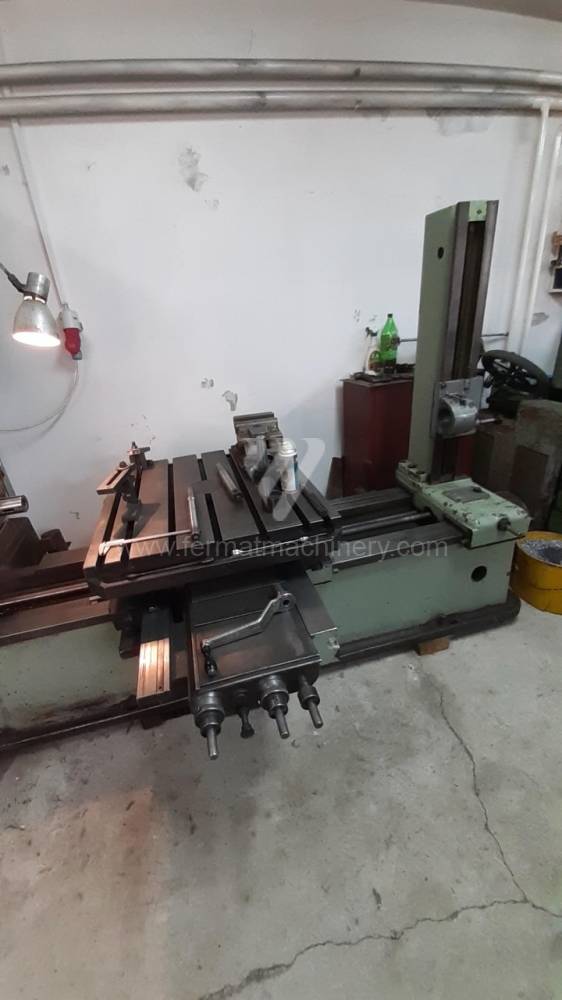
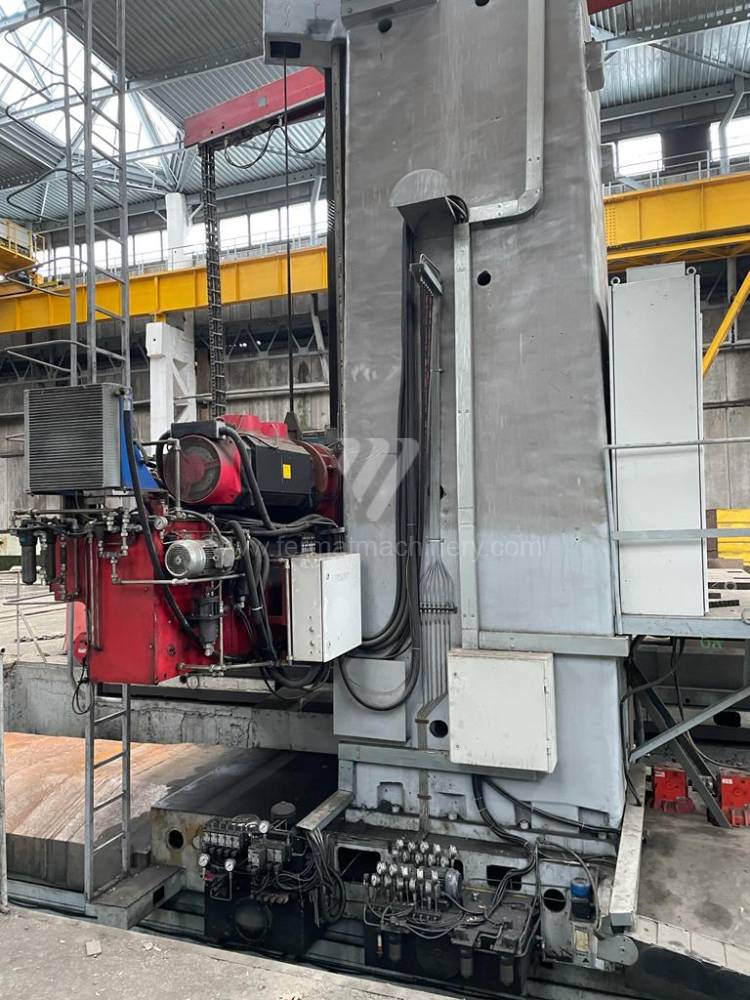
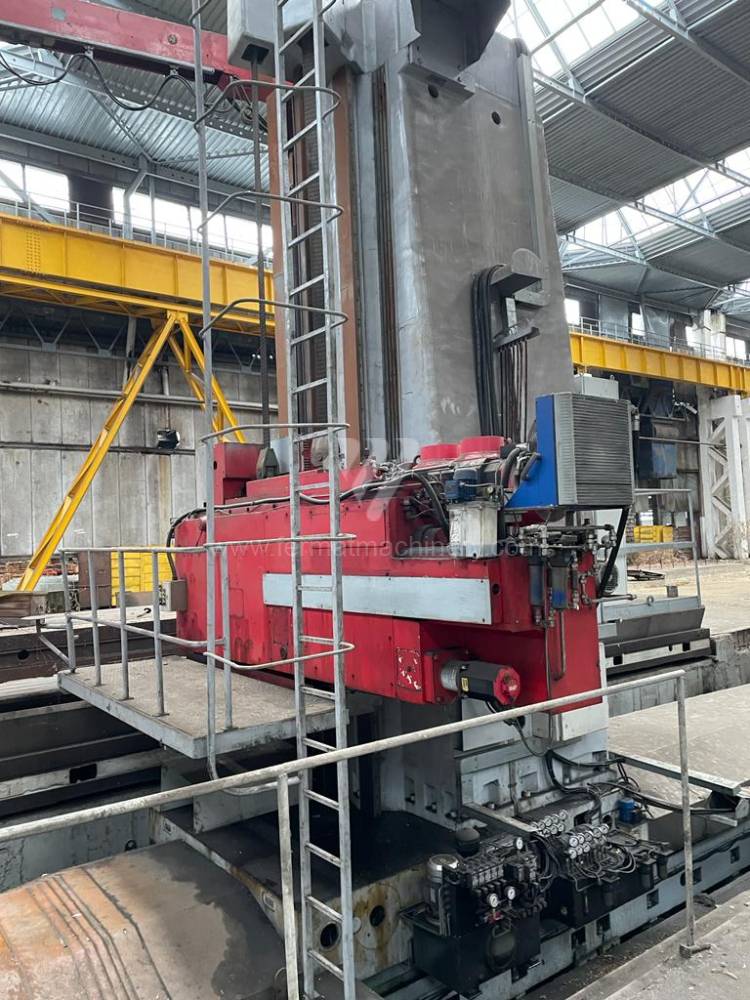
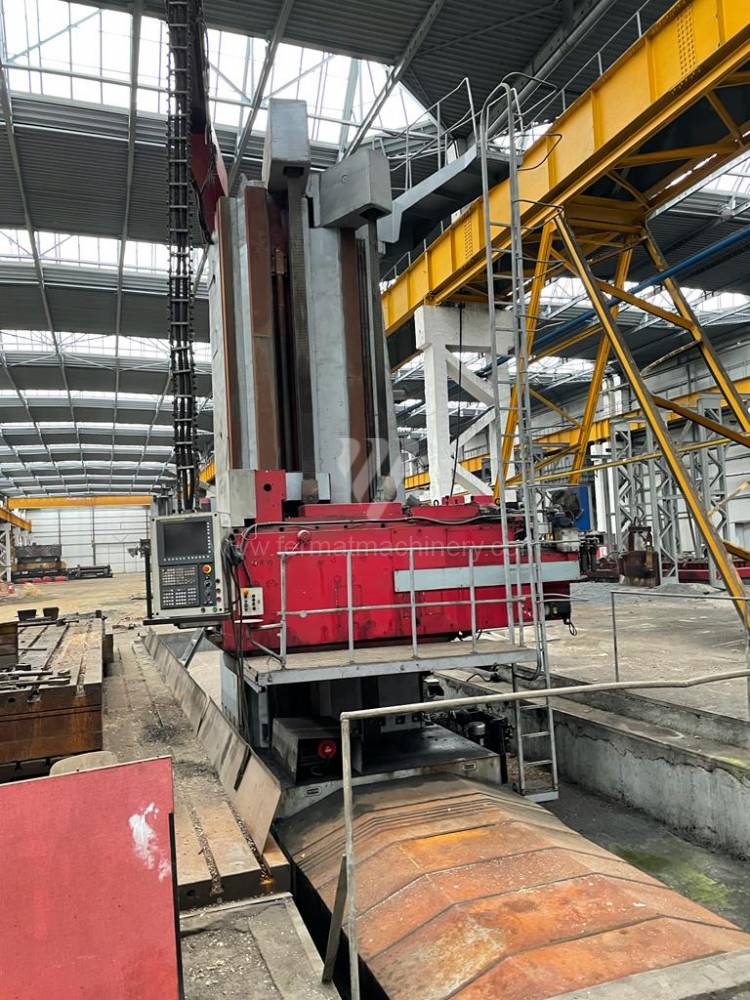
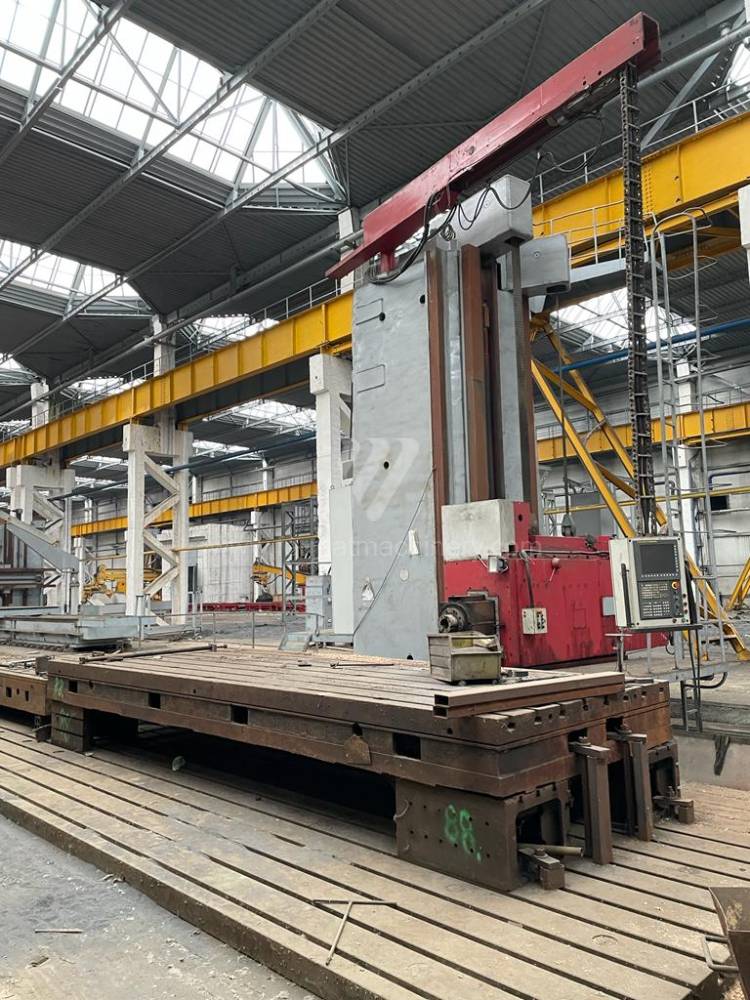
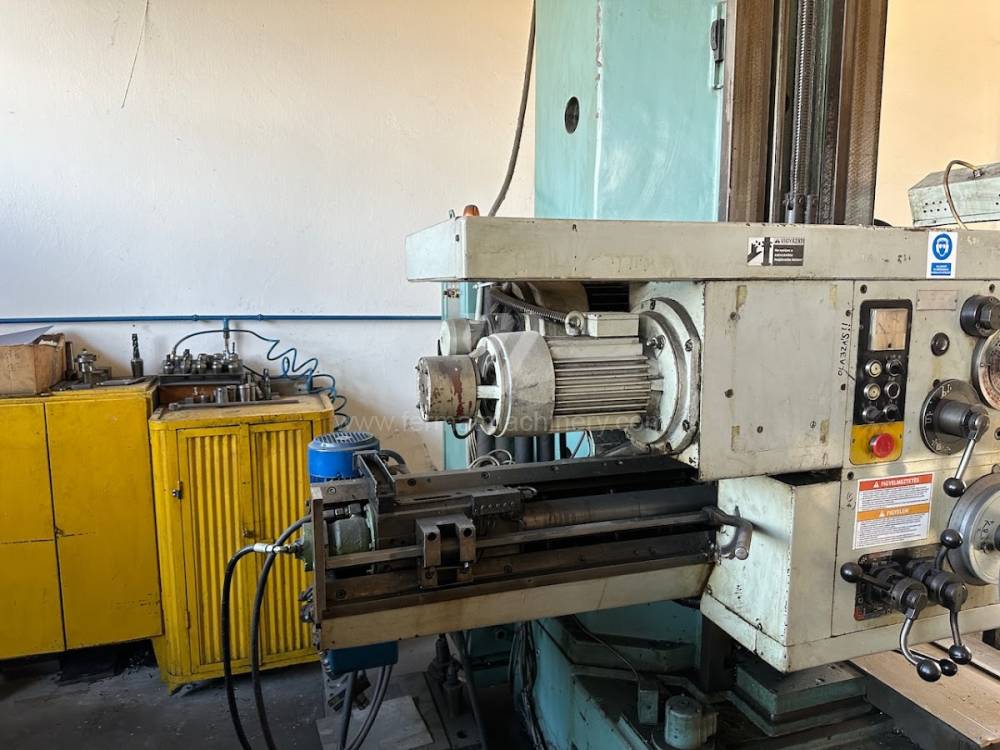
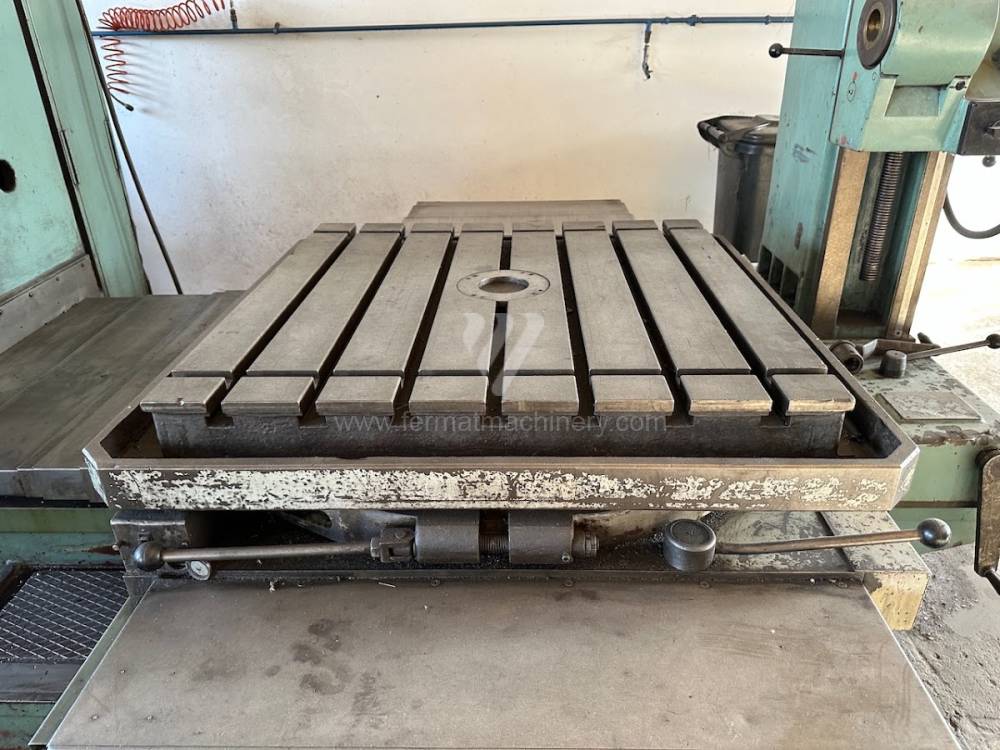
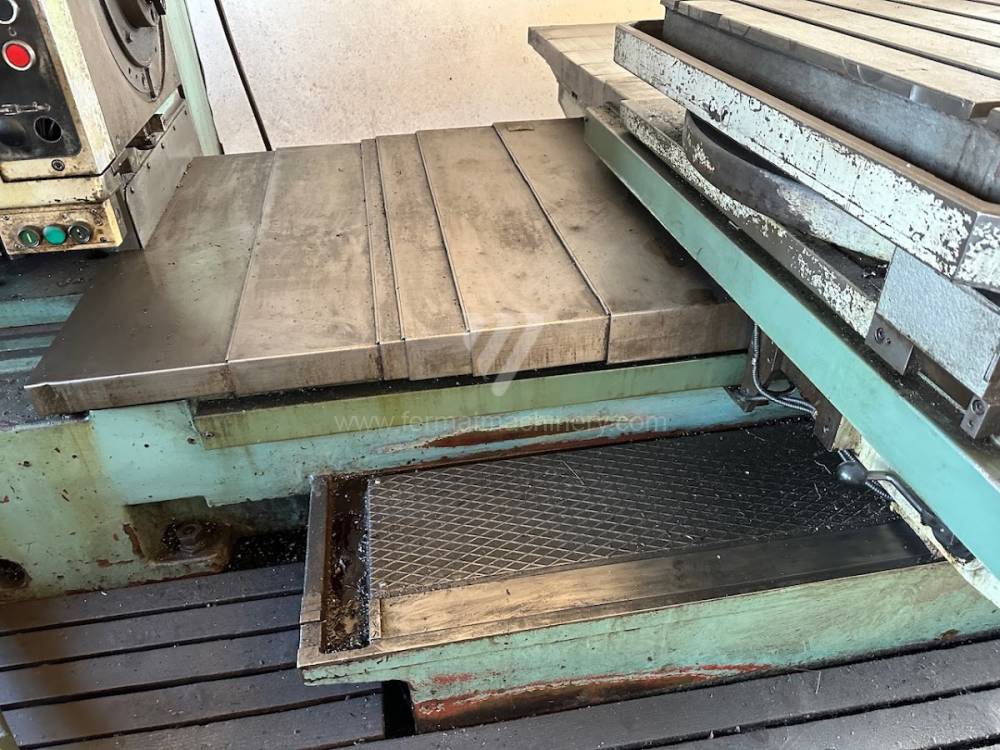
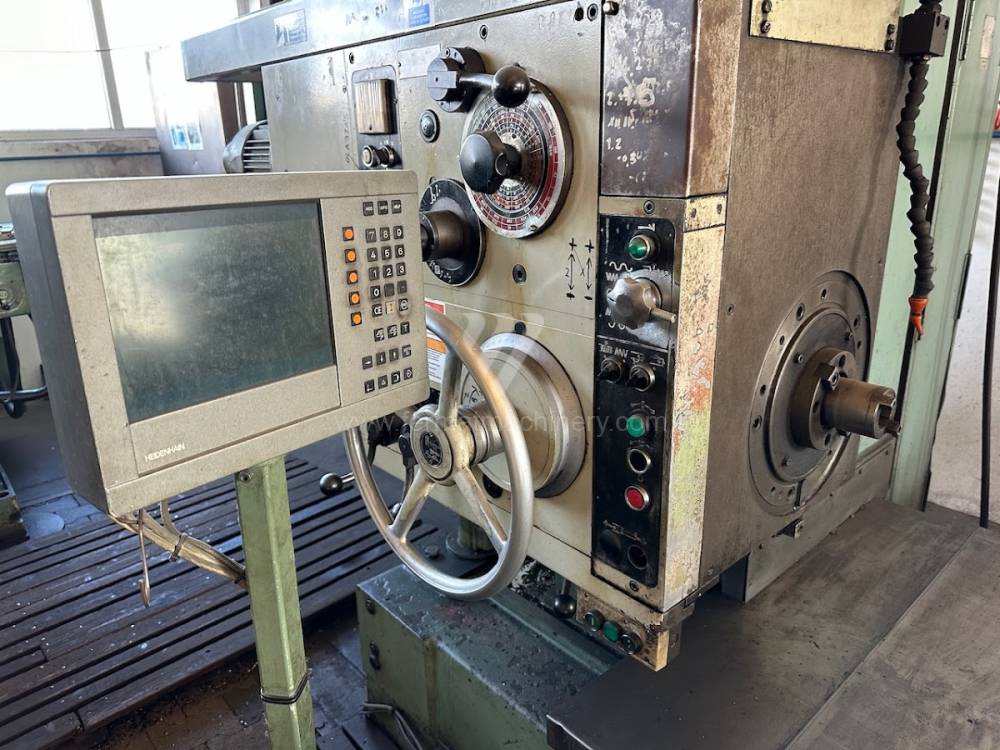
 Vodorovná vyvrtávačka
 +420 720 544 430
 info@fermat.cz
Vodorovná vyvrtávačka
| Název produktu | Inv. č. | Výrobce | Rok výroby | Parametry | ||
|---|---|---|---|---|---|---|
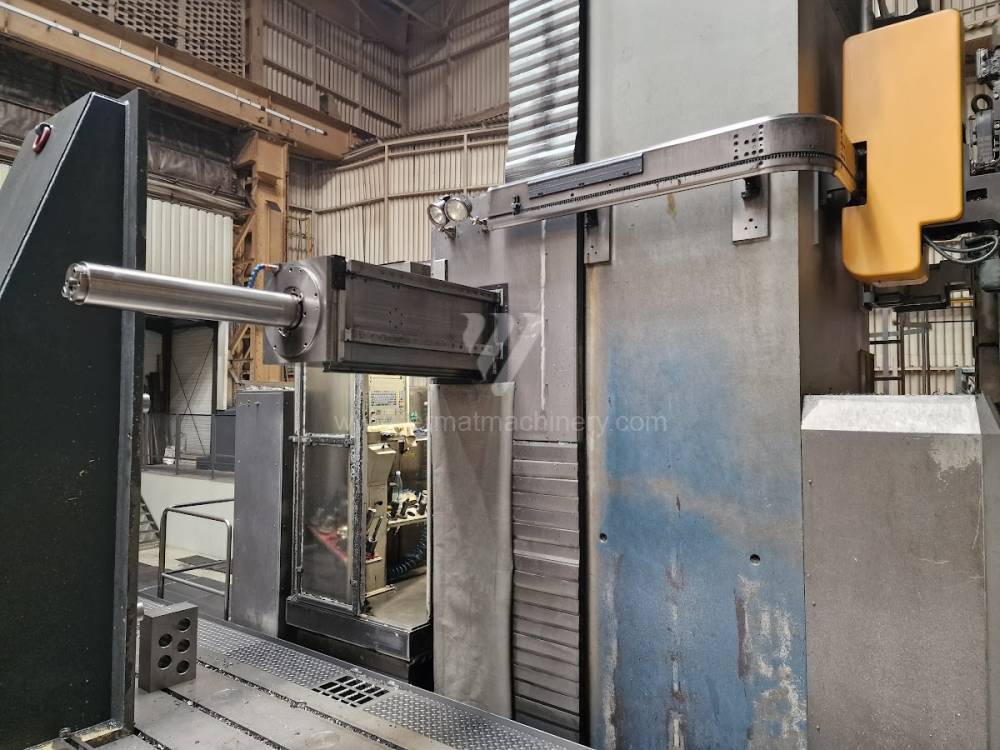 |
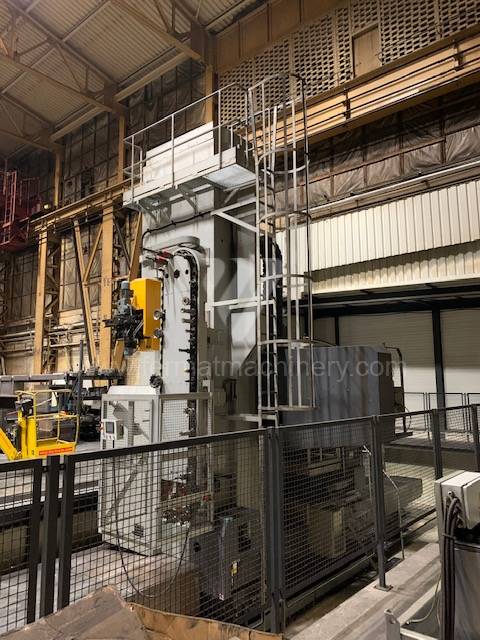
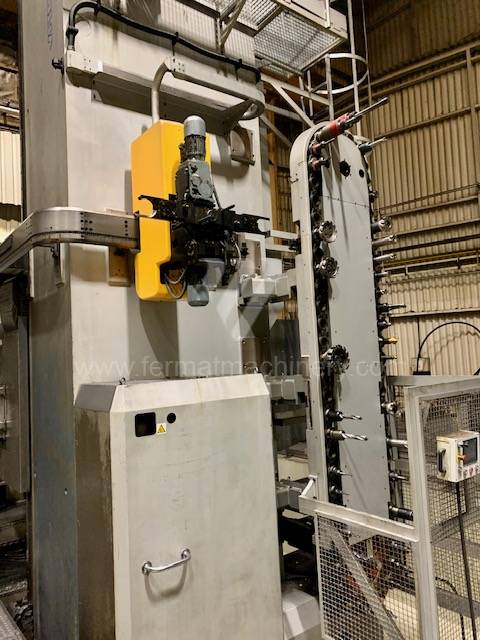
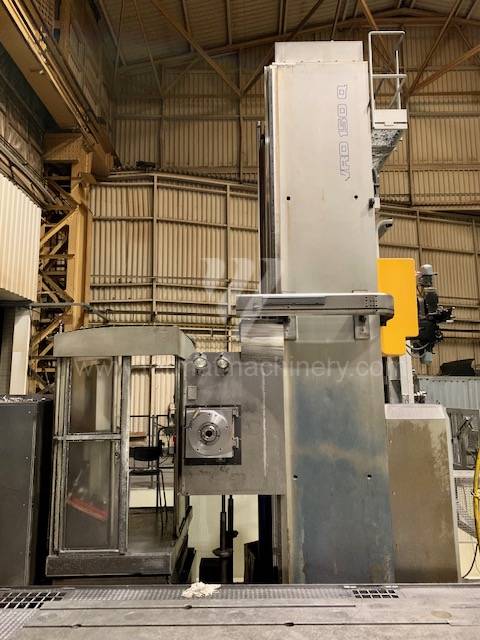
WRD 150 Q |
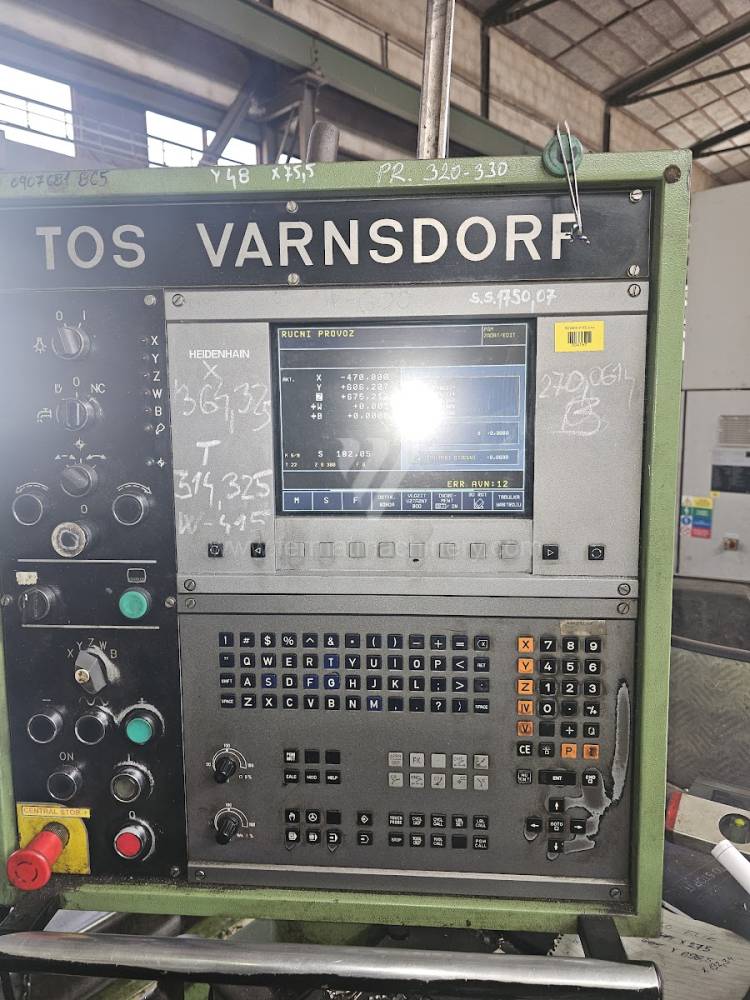
261701 | TOS Varnsdorf | 2008 | Řídící systém Heidenhain: TNC 530 Pracovní průměr vřetena: 150 mm Pojezd osy X: 14000 mm Pojezd osy Y: 4000 mm Otáčky vřetene: 1 - 2500 /min. Výsuv vřetene (W): 800 mm |
|
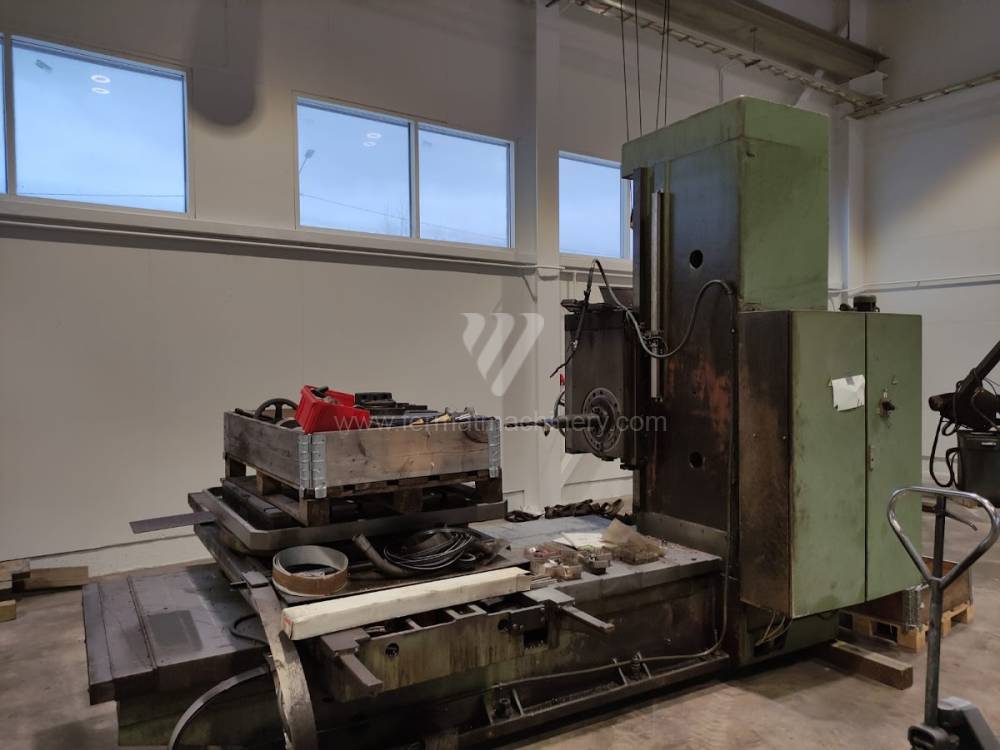 |
W 75 |
261173 | TOS Varnsdorf | 1996 | Pracovní průměr vřetena: 75 mm Pojezd osy X: 1250 mm Pojezd osy Y: 900 mm Otáčky vřetene: 18 - 1800 /min. Chlazení středem: ne Výsuv vřetene (W): 560 mm |
|
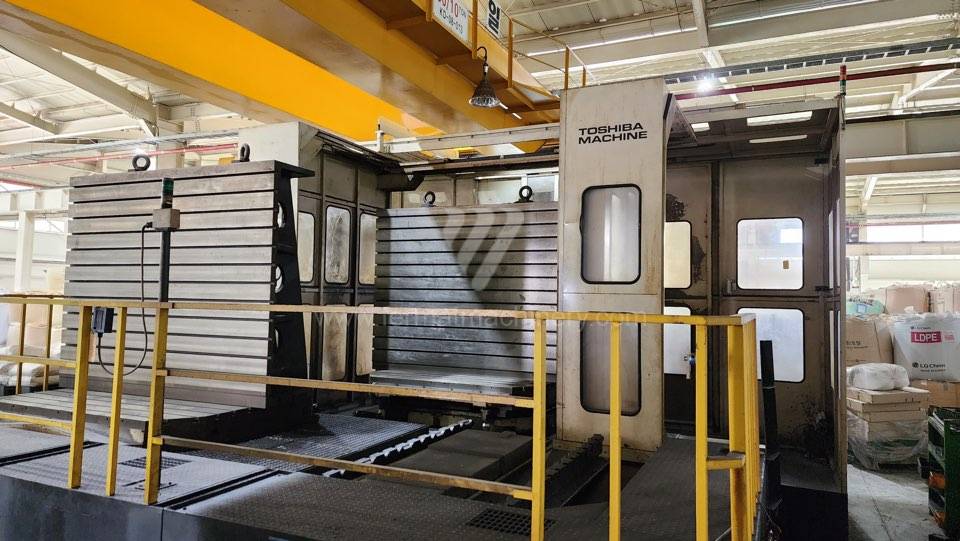 |
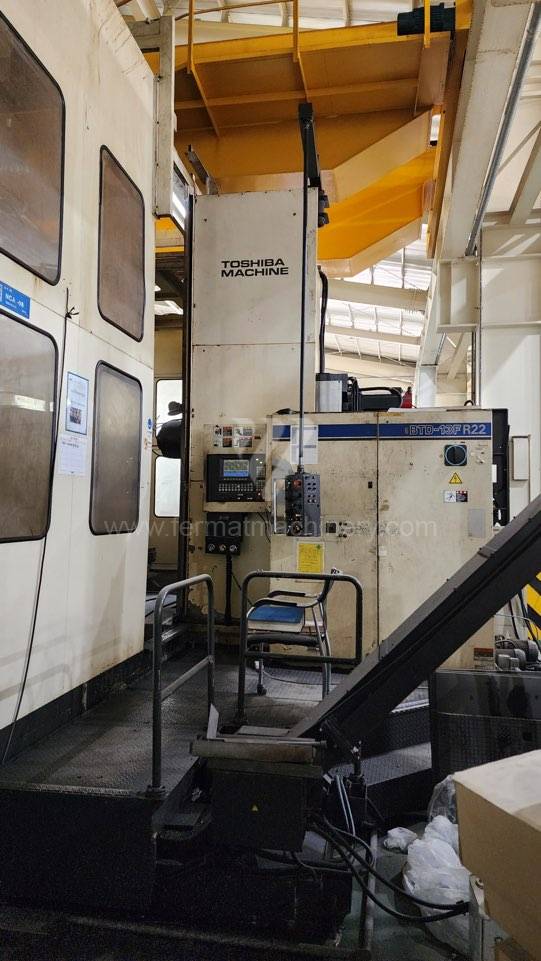
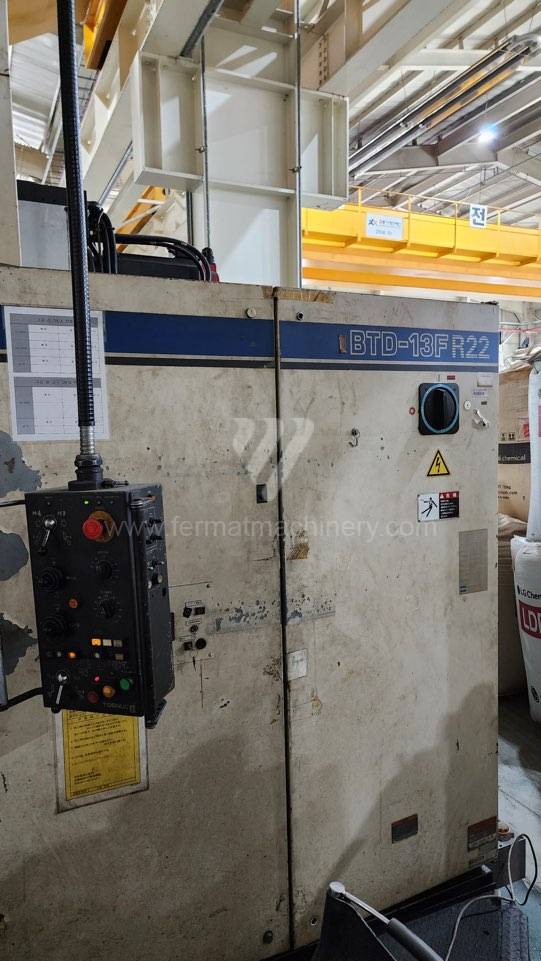
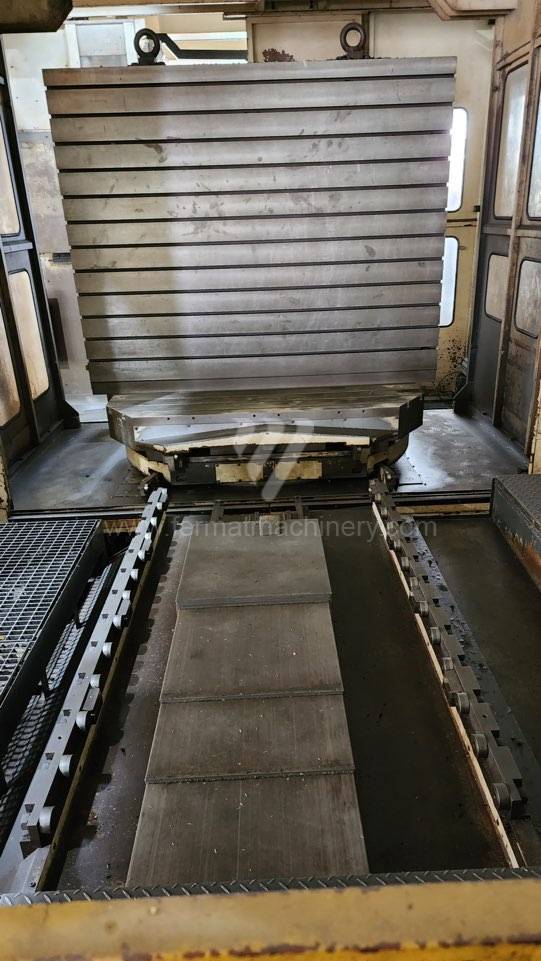
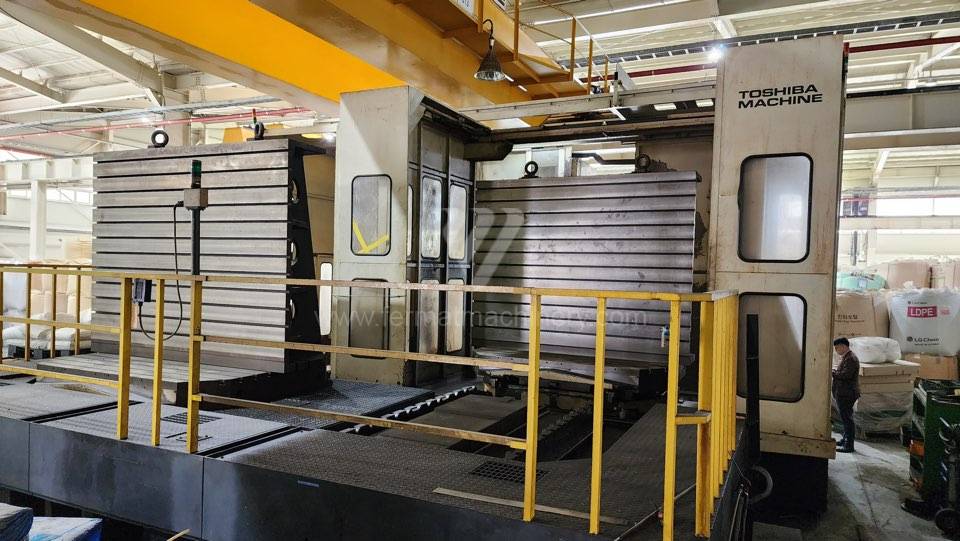
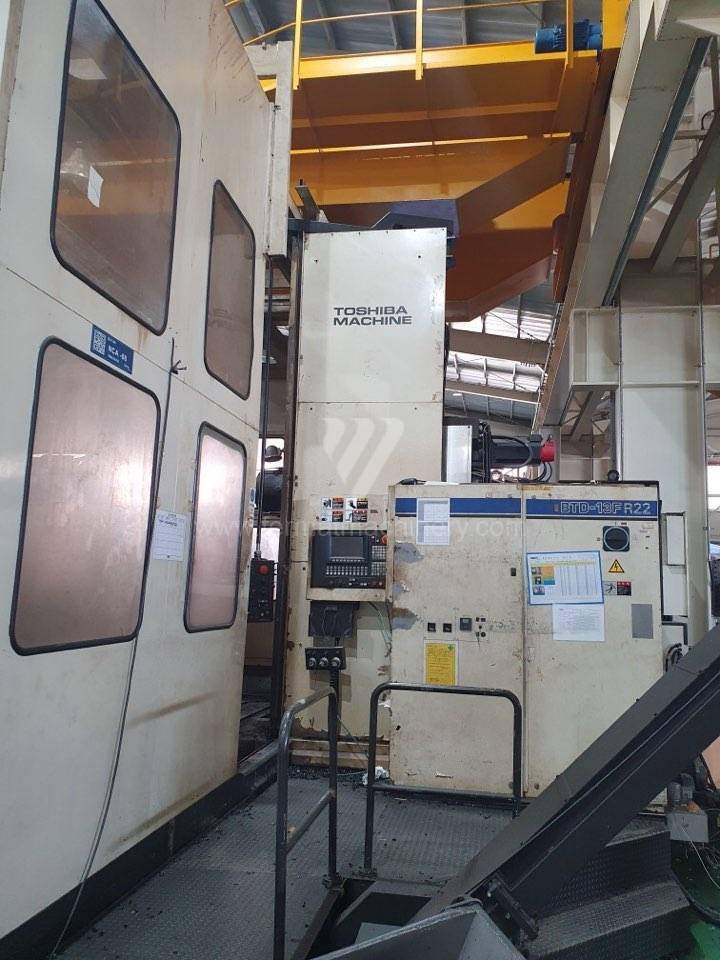
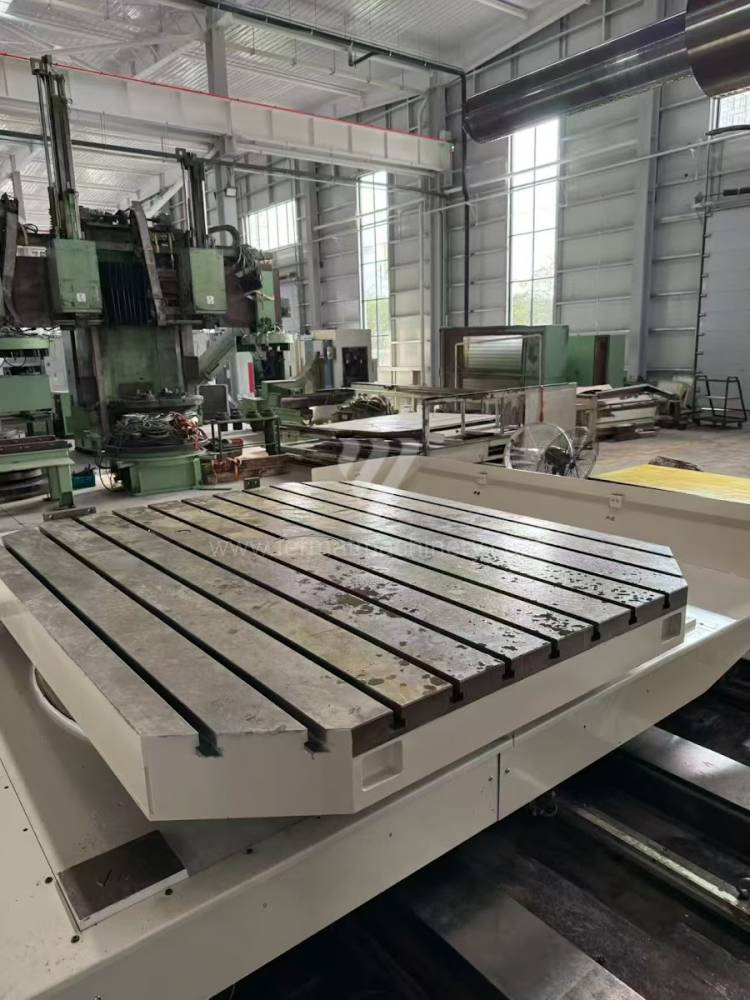
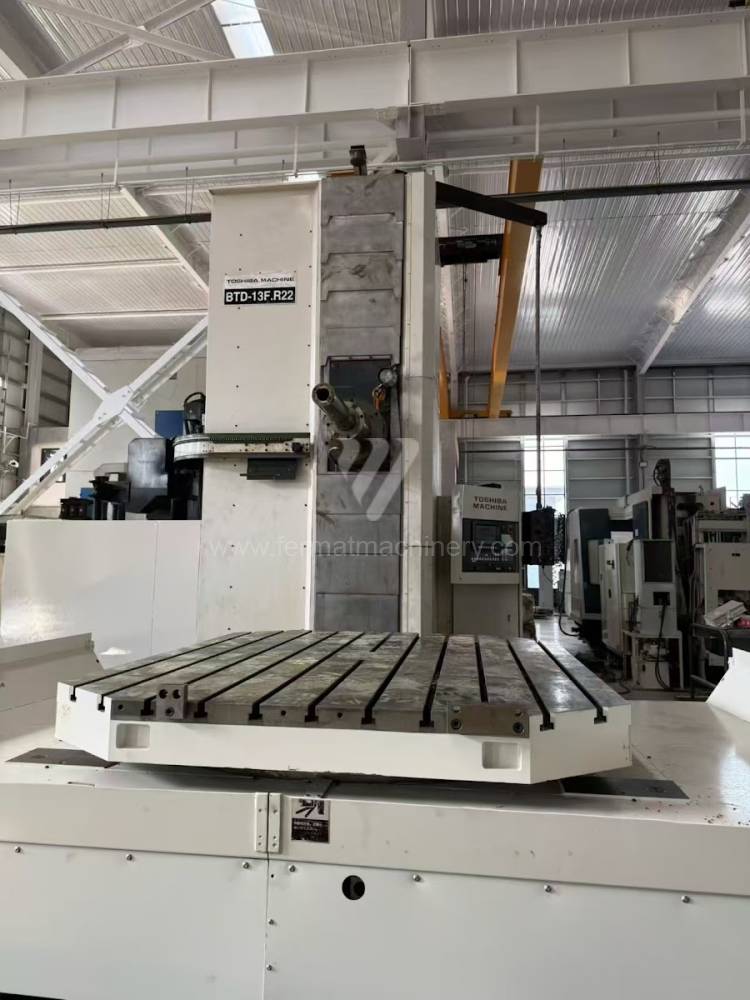
BTD-13F R22 |
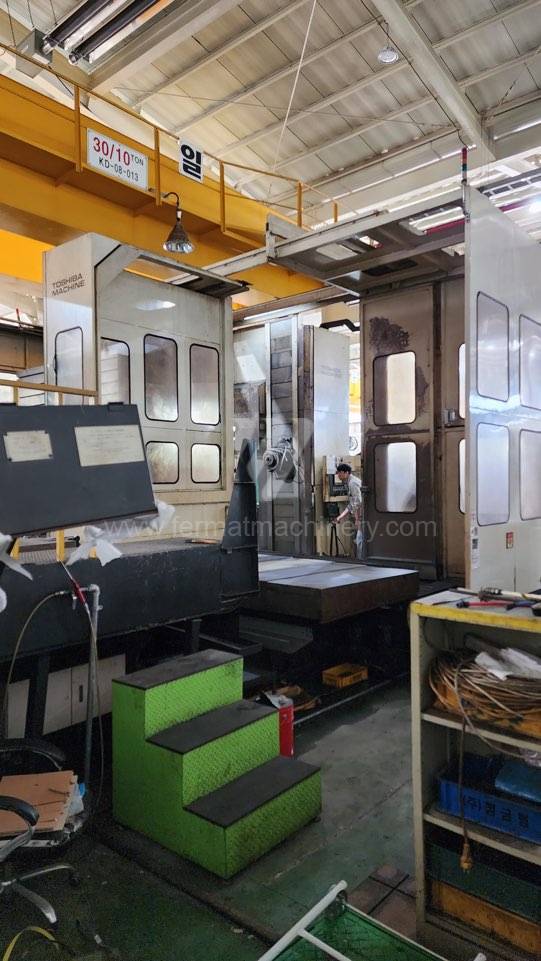
261750 | TOSHIBA MACHINE | 1996 | Pracovní průměr vřetena: 130 mm Pojezd osy X: 3000 mm Pojezd osy Y: 2000 mm Otáčky vřetene: 40 - 8000 /min. Chlazení středem: ne Výsuv vřetene (W): 400 mm |
|
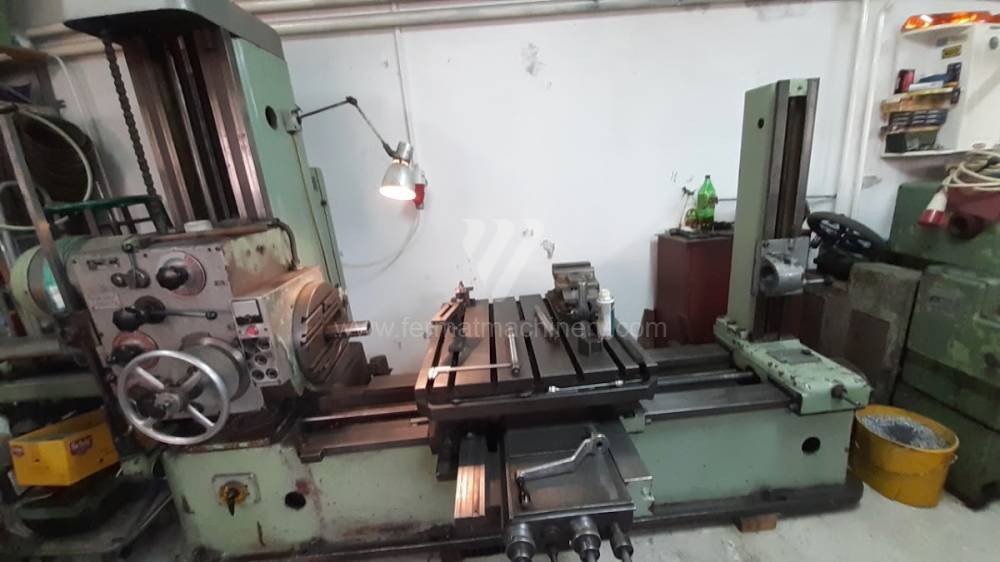 |
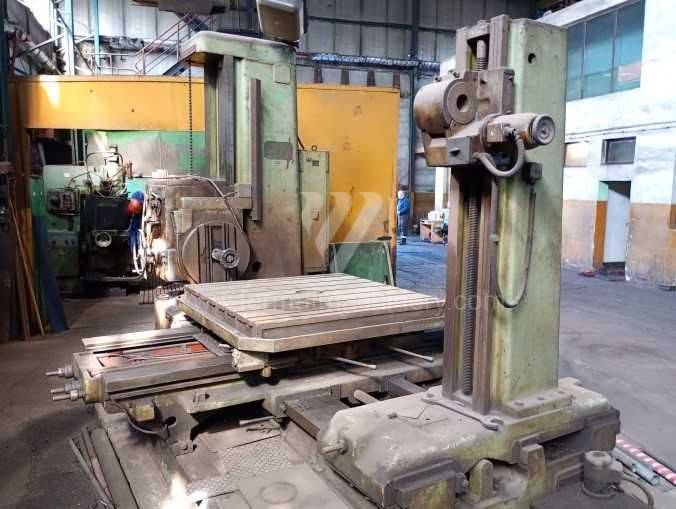
H 63 A |
261210 | TOS Varnsdorf | 1963 | Pracovní průměr vřetena: 63 mm Pojezd osy X: 1050 mm Pojezd osy Y: 610 mm Otáčky vřetene: 8 - 1400 /min. Chlazení středem: ne Výsuv vřetene (W): 560 mm |
|
 |
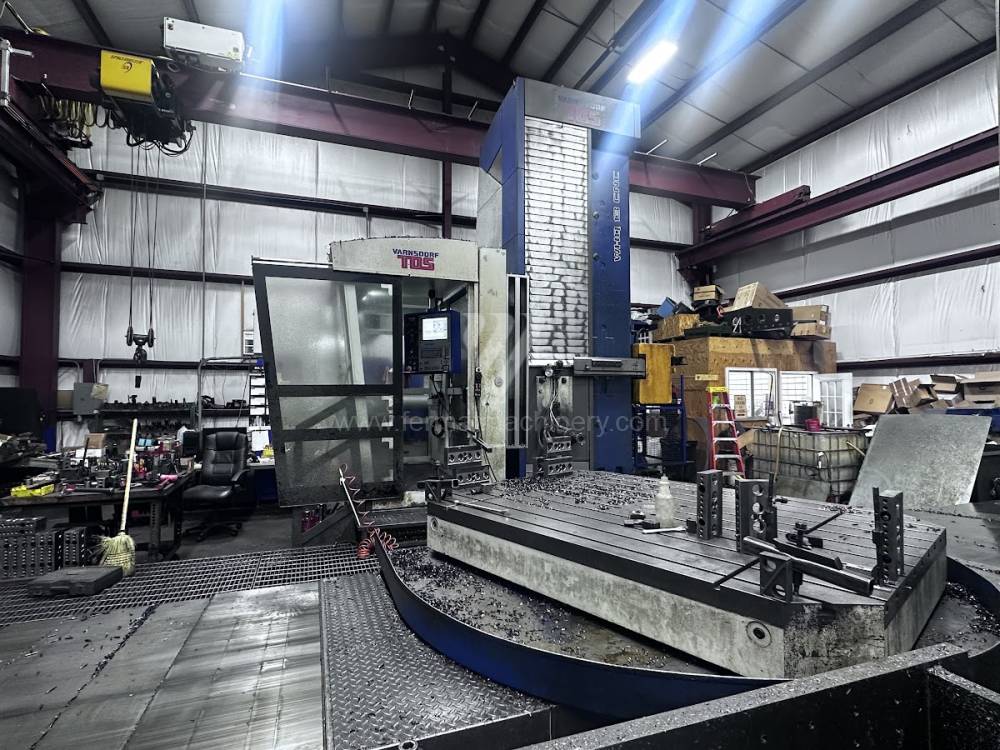
W 100 |
261172 | TOS Varnsdorf | 1976 | Pracovní průměr vřetena: 100 mm Pojezd osy X: 1000 mm Pojezd osy Y: 700 mm Otáčky vřetene: 0 - 1200 /min. Chlazení středem: ne Výsuv vřetene (W): 900 mm |
|
 |
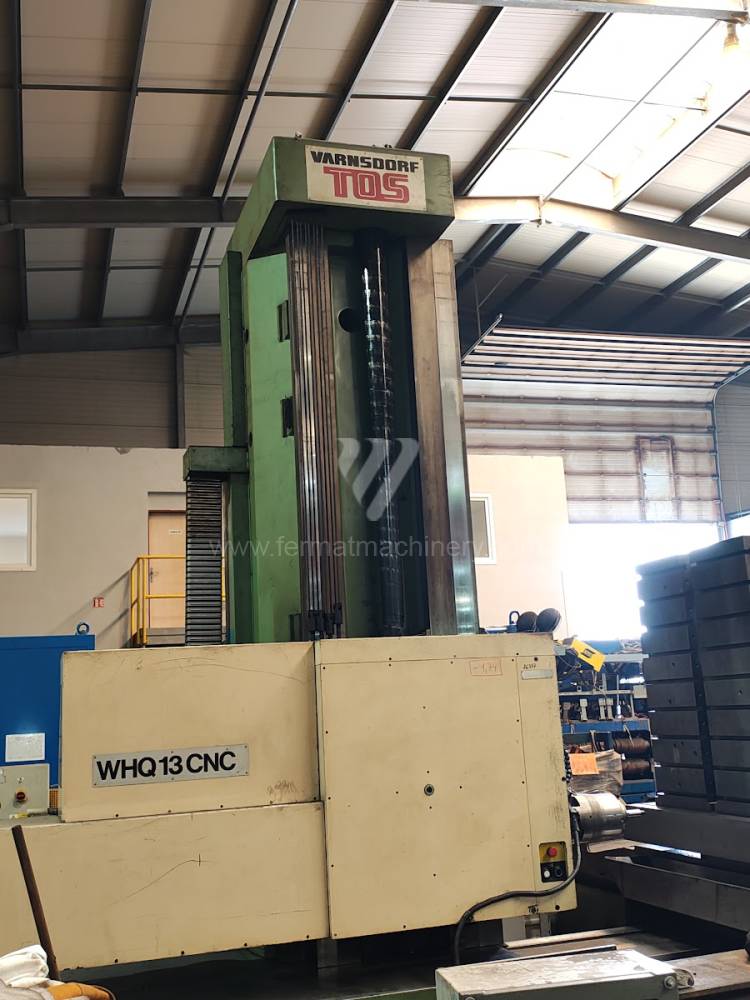
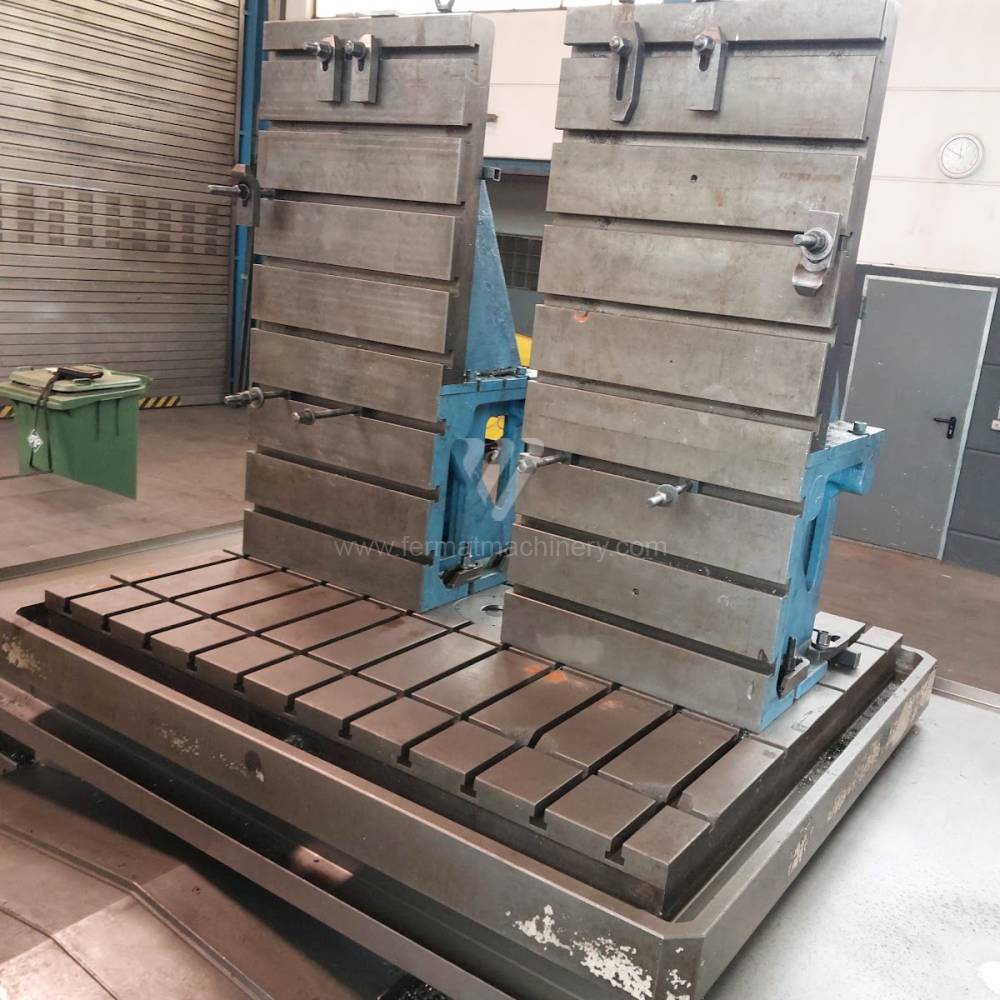
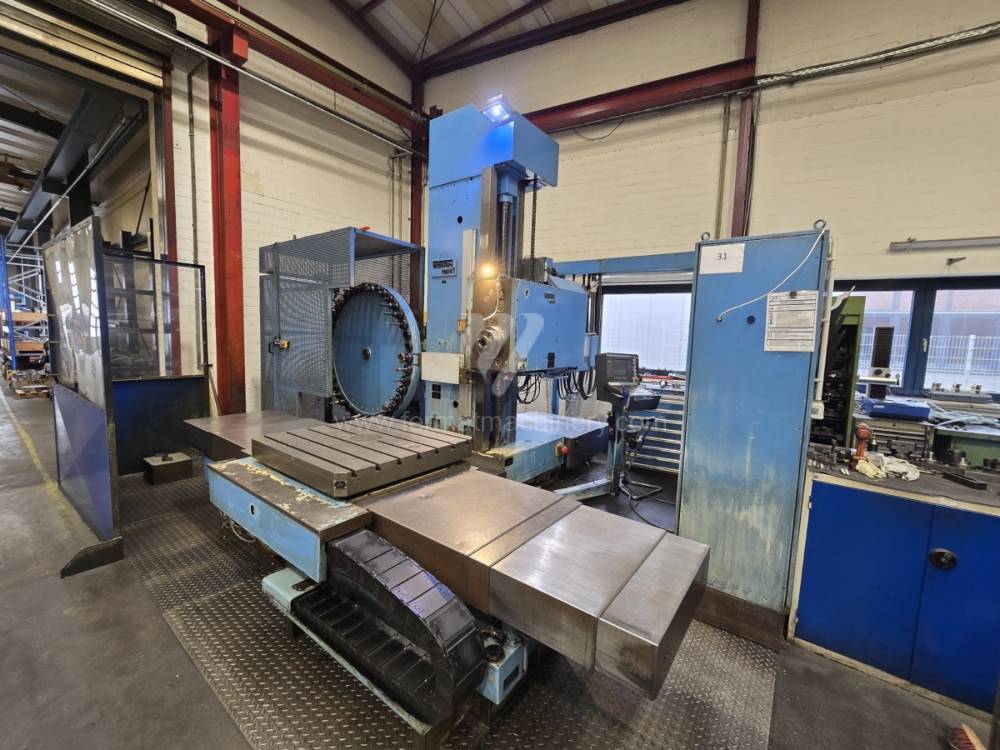
WHQ 13 CNC |
261063 | TOS Varnsdorf | 2012 | Řídící systém Heidenhain: TNC 530 Pracovní průměr vřetena: 130 mm Pojezd osy X: 5000 mm Pojezd osy Y: 3000 mm Otáčky vřetene: 0 - 3000 /min. Chlazení středem: ano |
|
 |
Rapid 1 |
251498 | Wotan | 1982 | Řídící systém Heidenhain: TNC 426 Pracovní průměr vřetena: 120 mm Pojezd osy X: 1250 mm Pojezd osy Y: 1250 mm Otáčky vřetene: 10 - 2000 /min. Chlazení středem: ne |
|
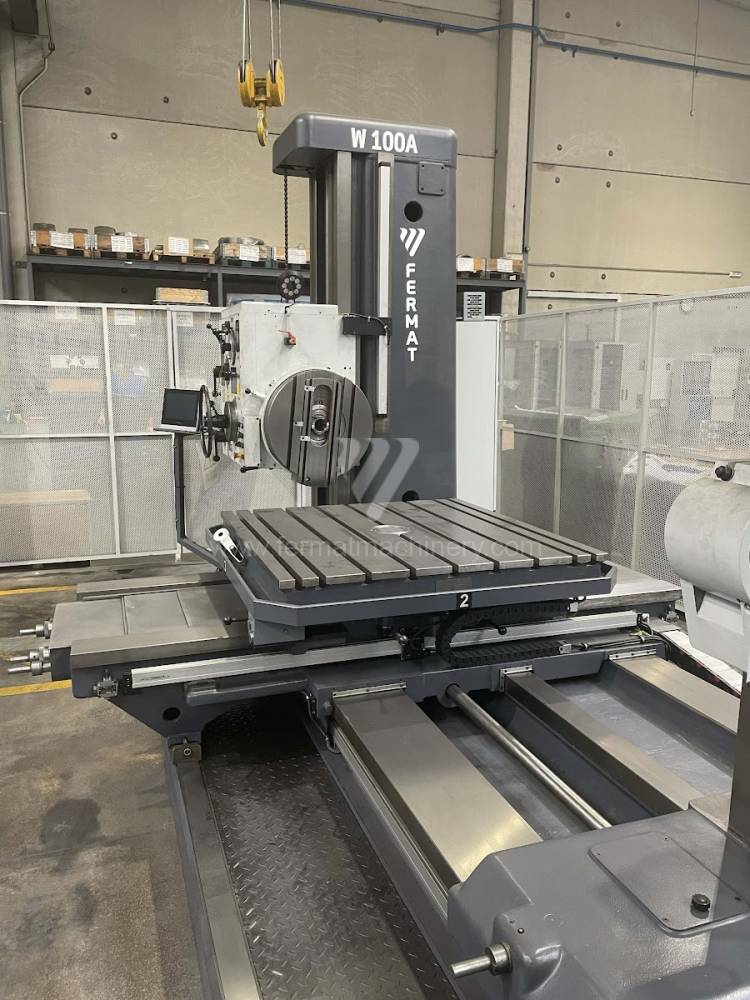 |
W 100 A |
261067 | TOS Varnsdorf | Pracovní průměr vřetena: 100 mm Pojezd osy X: 1600 mm Pojezd osy Y: 1120 mm Otáčky vřetene: 7 - 1120 /min. Chlazení středem: ne Výsuv vřetene (W): 900 mm |
||
 |
441B-72 |
251248 | Lucas | 1967 | Pracovní průměr vřetena: 100 mm Pojezd osy X: 1500 mm Pojezd osy Y: 1200 mm Otáčky vřetene: 15 - 1550 /min. Chlazení středem: ne Výsuv vřetene (W): 600 mm |
|
 |
WHQ 105 CNC |
251830 | TOS Varnsdorf | 2015 | Řídící systém Siemens: Sinumerik 840 D Pracovní průměr vřetena: 105 mm Pojezd osy X: 1800 mm Pojezd osy Y: 1600 mm Otáčky vřetene: 0 - 3300 /min. Chlazení středem: ano |
|
 |
WH 105 CNC |
261422 | TOS Varnsdorf | 1999 | Řídící systém Heidenhain: TNC 426 Pracovní průměr vřetena: 105 mm Pojezd osy X: 1800 mm Pojezd osy Y: 1250 mm Otáčky vřetene: 0 - 3300 /min. Chlazení středem: ne |
|
 |
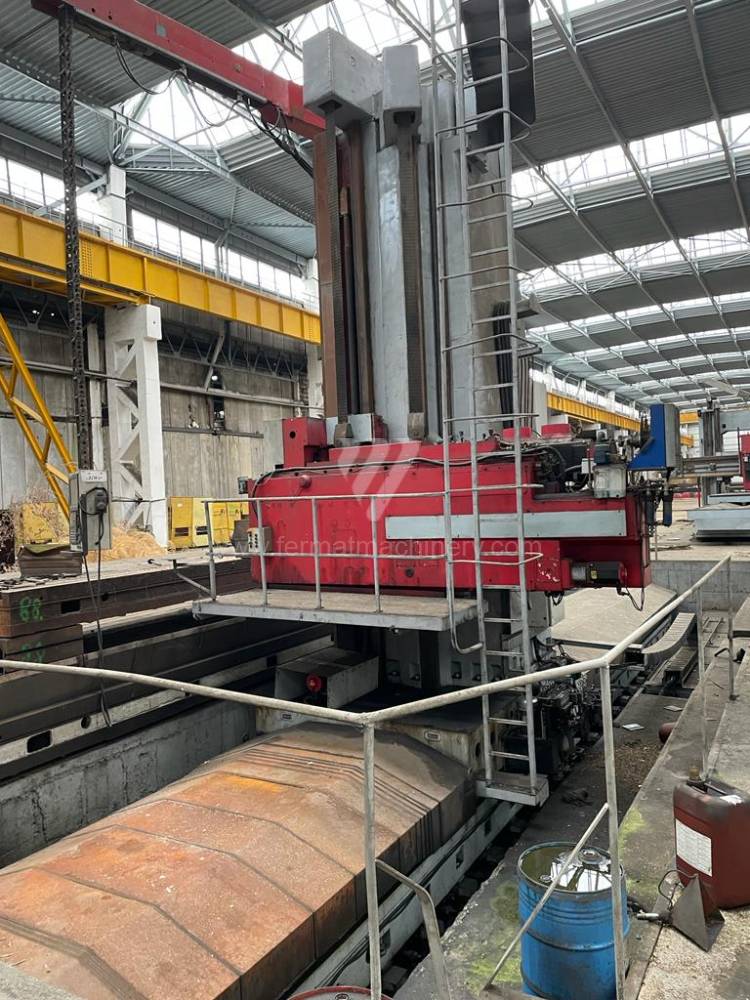
W 9 |
241843 | TOS Varnsdorf | 1975 | Pracovní průměr vřetena: 90 mm Pojezd osy X: 1000 mm Pojezd osy Y: 900 mm Otáčky vřetene: 0 - 1400 /min. Chlazení středem: ne Výsuv vřetene (W): 710 mm |
|
 |
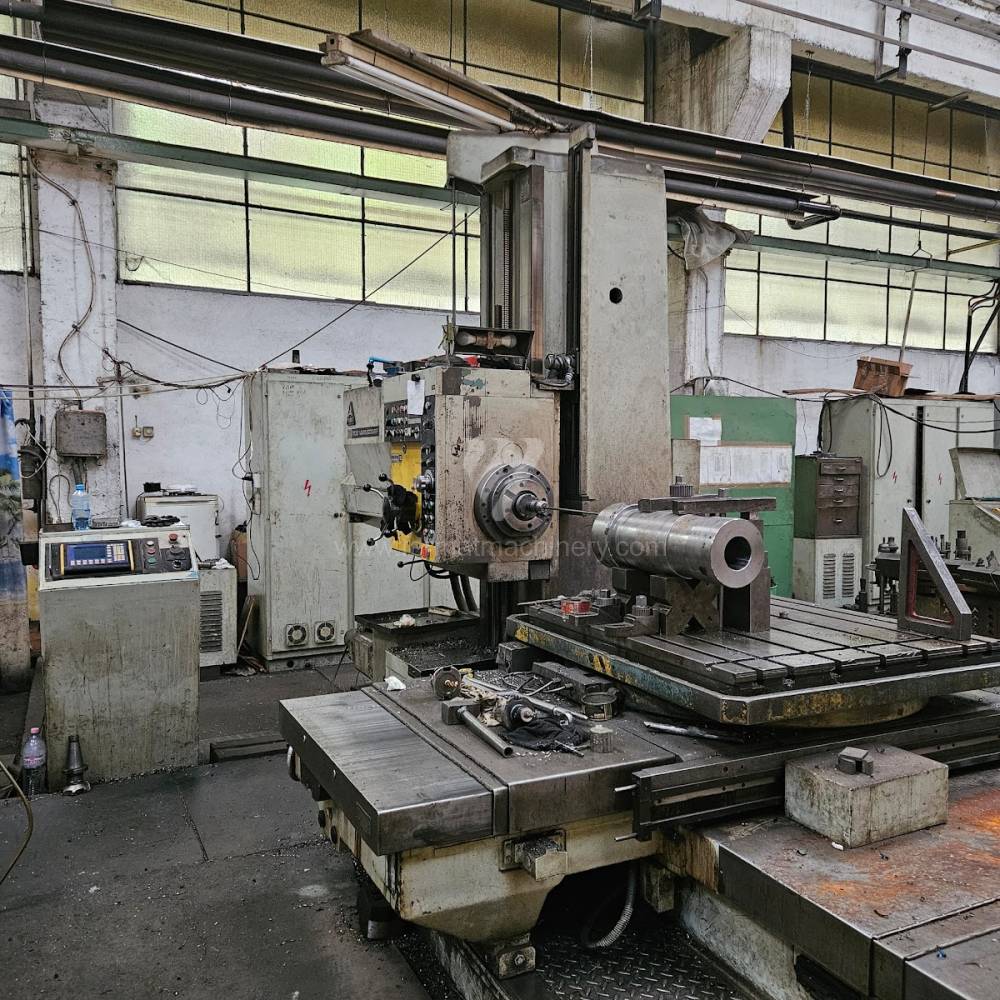
AFP 180 |
221138 | Titan | 2009 | Řídící systém Fanuc: Fanuc 32i Pracovní průměr vřetena: 180 mm Pojezd osy X: 9130 mm Pojezd osy Y: 3980 mm Pracovní posuv osy Z: 1900 mm/min Osa W: 1200 mm |
|
 |
WH 10 NC |
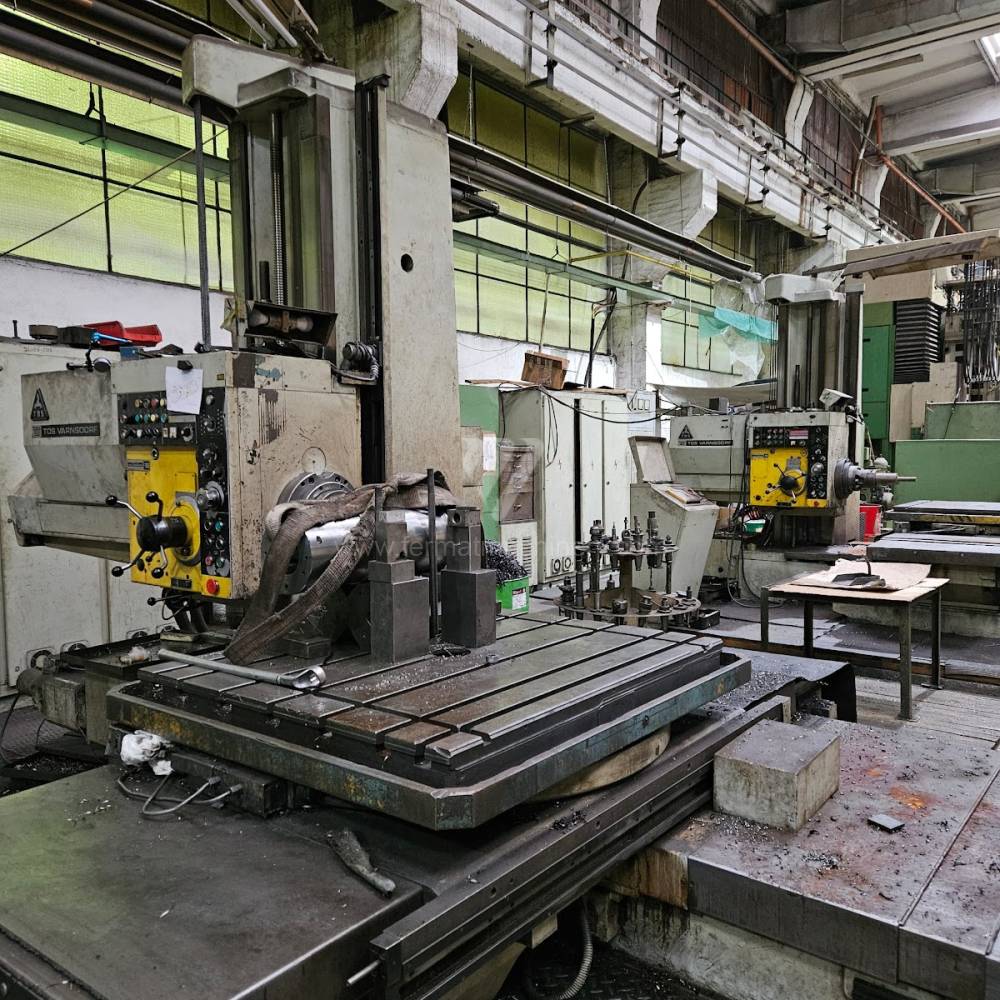
241423 | TOS Varnsdorf | 1987 | Pracovní průměr vřetena: 100 mm Pojezd osy X: 1130 mm Pojezd osy Y: 1250 mm Otáčky vřetene: 16 - 1500 /min. Chlazení středem: ne Výsuv vřetene (W): 650 mm |
|
 |
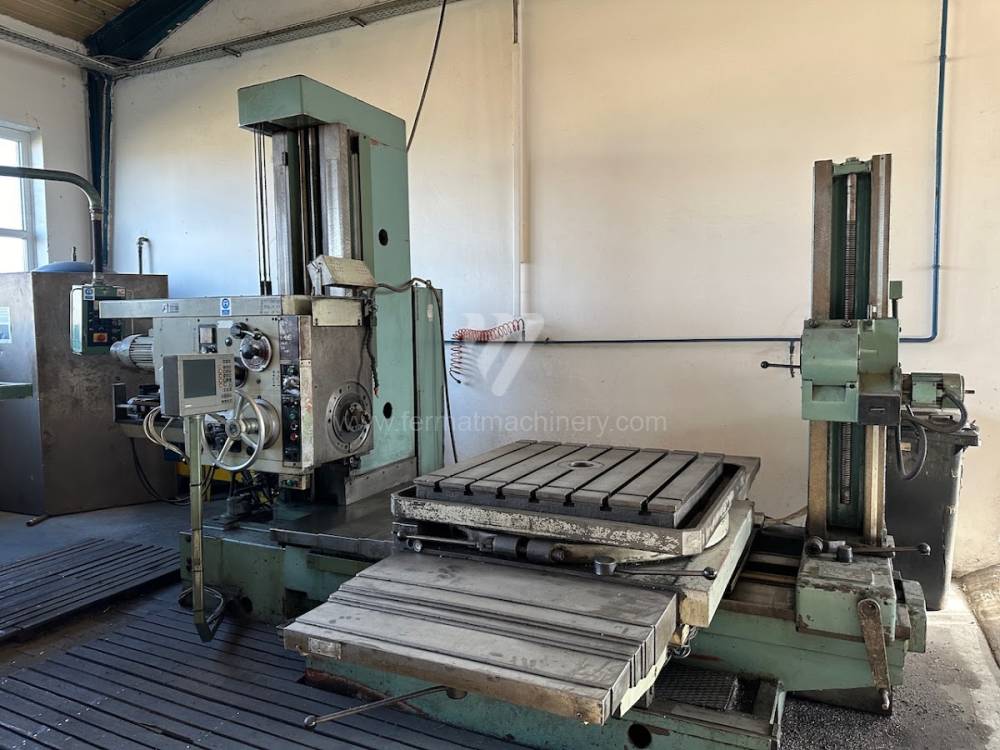
BFT 110/6 CNC |
261737 | UNION | 1990 | Řídící systém Heidenhain: TNC 530 Pracovní průměr vřetena: 110 mm Pojezd osy X: 2000 mm Pojezd osy Y: 1300 mm Otáčky vřetene: 0 - 1200 /min. Chlazení středem: ne |
|
 |
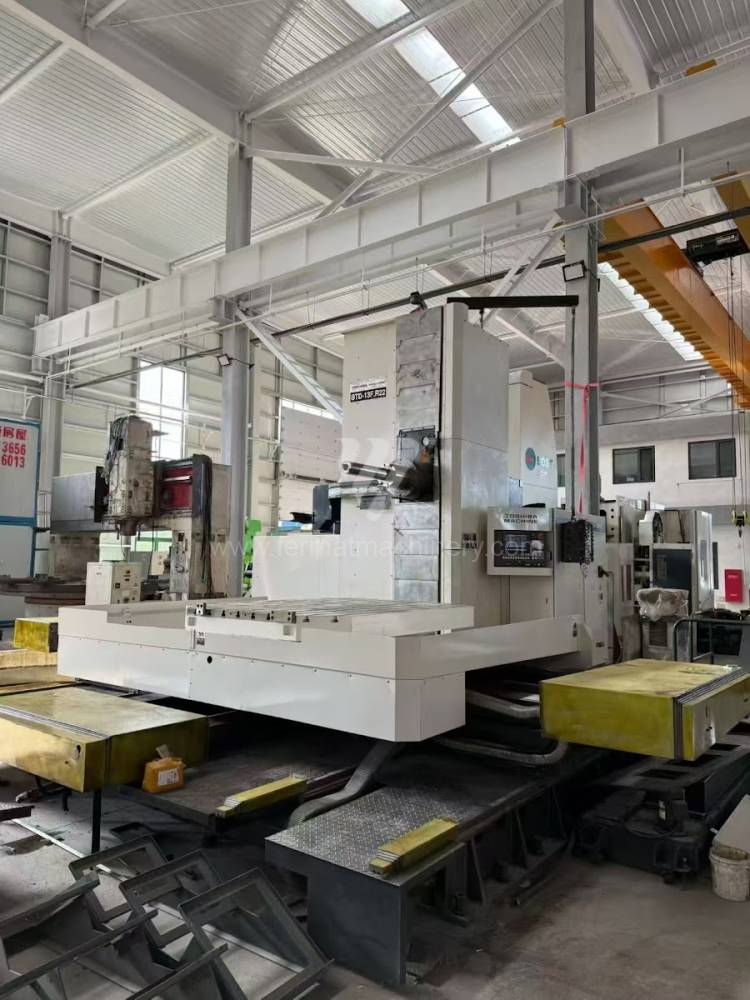
W 75 |
241128 | TOS Varnsdorf | 1984 | Pracovní průměr vřetena: 75 mm Pojezd osy X: 1250 mm Pojezd vřeteníku po stojanu (Y): 900 mm Pojezd osy Z: 1000 mm Rozměry stolu: 950x950 mm Výsuv vřetene (W): 560 mm |
|
 |
BTD-130H.R22 |
261714 | TOSHIBA MACHINE | Pracovní průměr vřetena: 130 mm Pojezd osy X: 3000 mm Pojezd osy Y: 2300 mm Otáčky vřetene: 1 - 2500 /min. Chlazení středem: ne Výsuv vřetene (W): 700 mm |
||
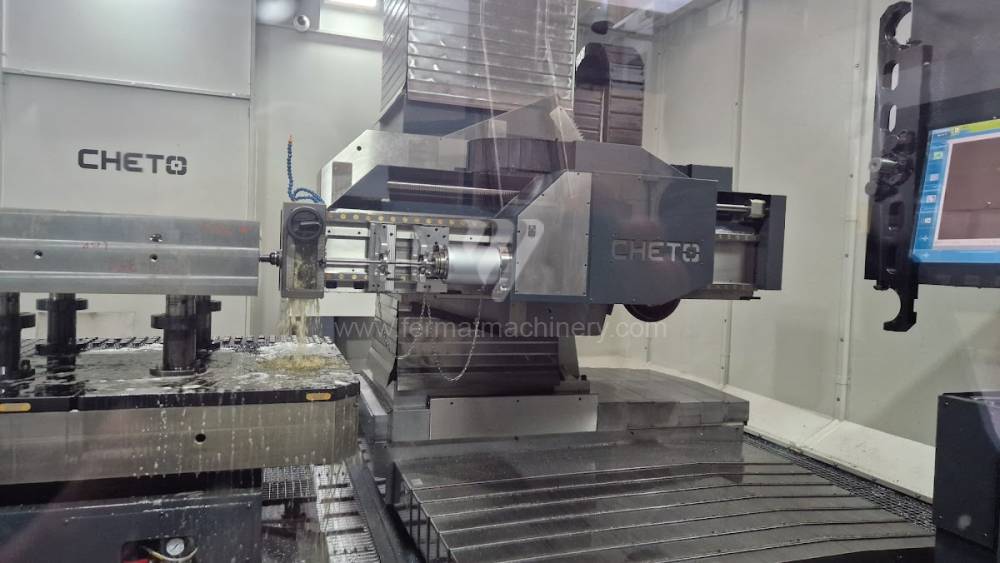 |
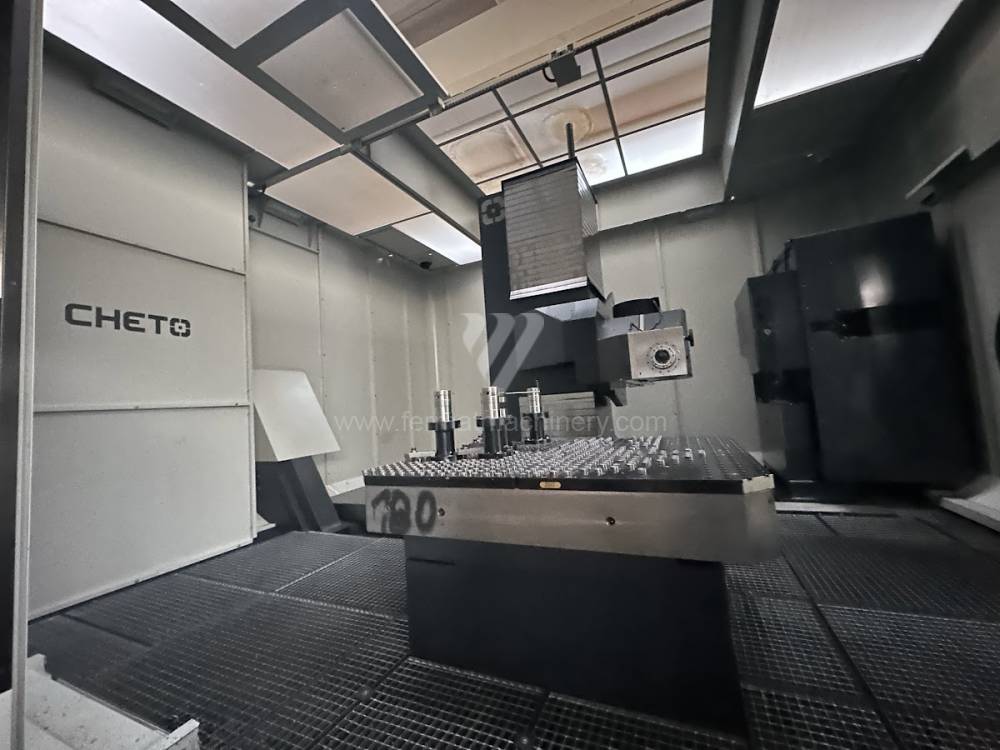
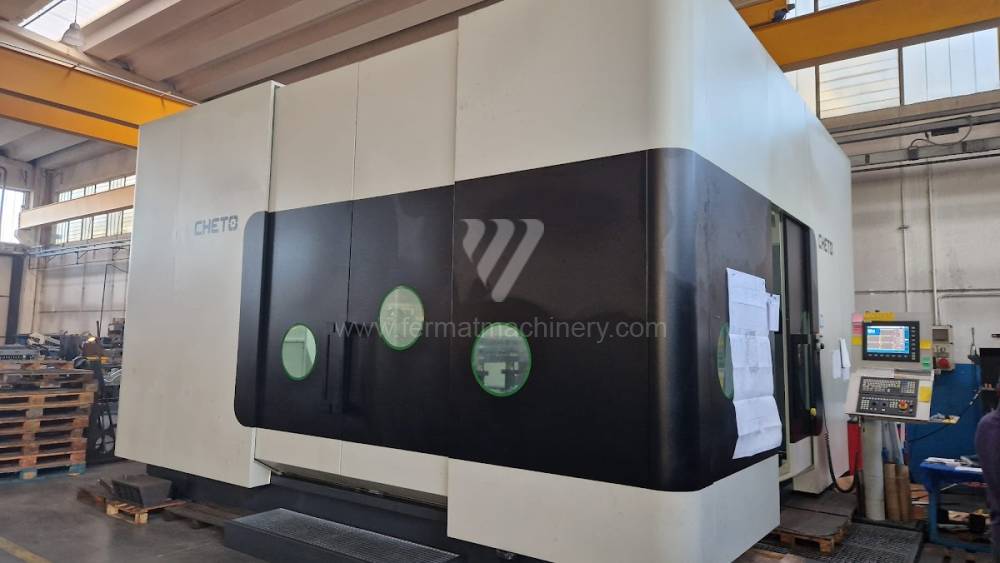
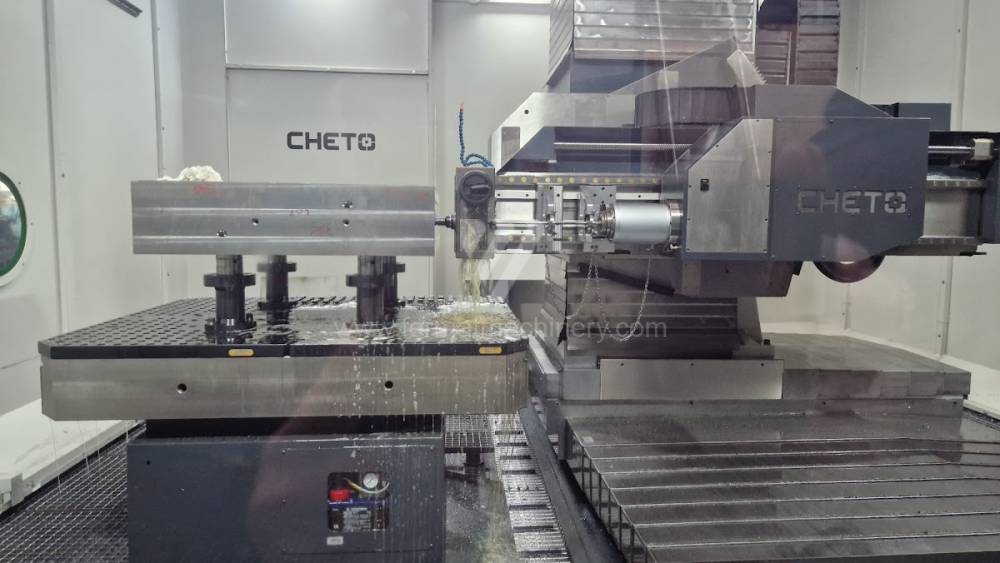
IXN2000 |
241206 | CHETO | 2022 | Řídící systém Fagor: CNC 8065 Pracovní průměr vřetena: mm Pojezd osy X: 2000 mm Pojezd osy Y: 1200 mm Otáčky vřetene: 0 - 6000 /min. Chlazení středem: |
|
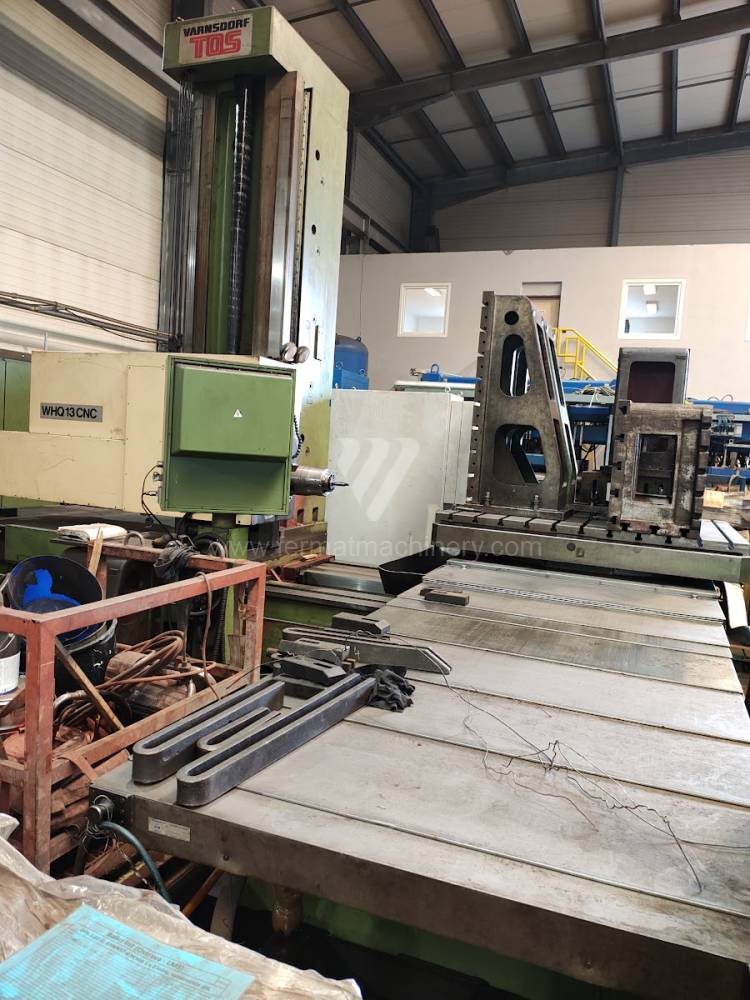 |
WHN 13 |
251278 | TOS Varnsdorf | 1995 | Řídící systém Heidenhain: TNC 426 Pracovní průměr vřetena: 130 mm Pojezd osy X: 3500 mm Pojezd osy Y: 2000 mm Otáčky vřetene: 0 - 800 /min. Chlazení středem: ne |
|
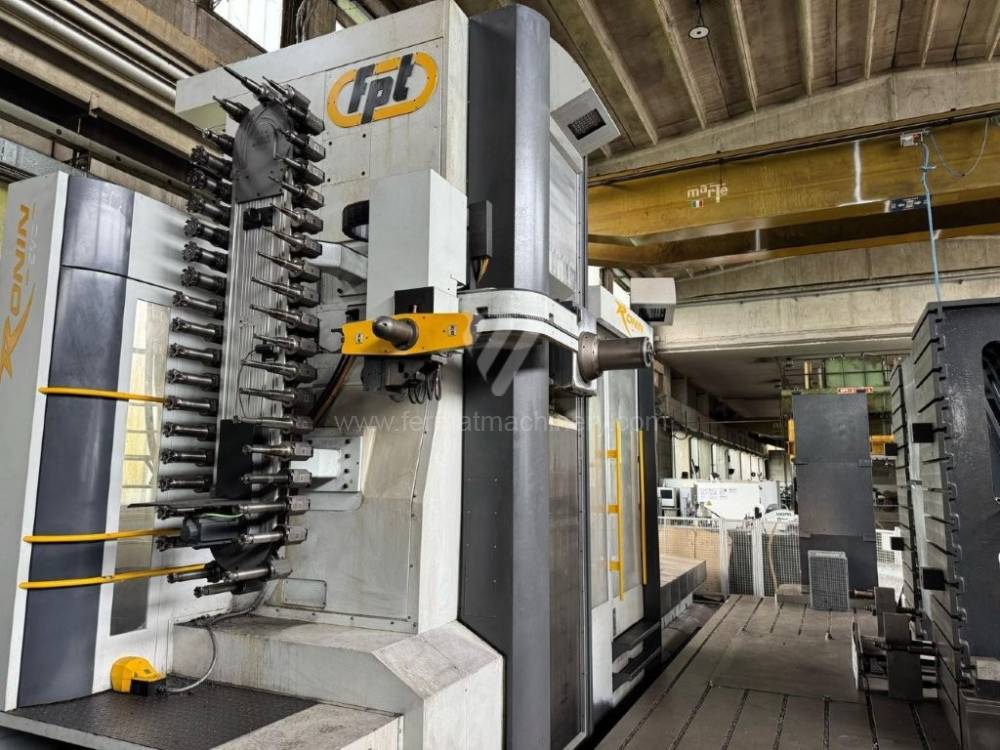 |
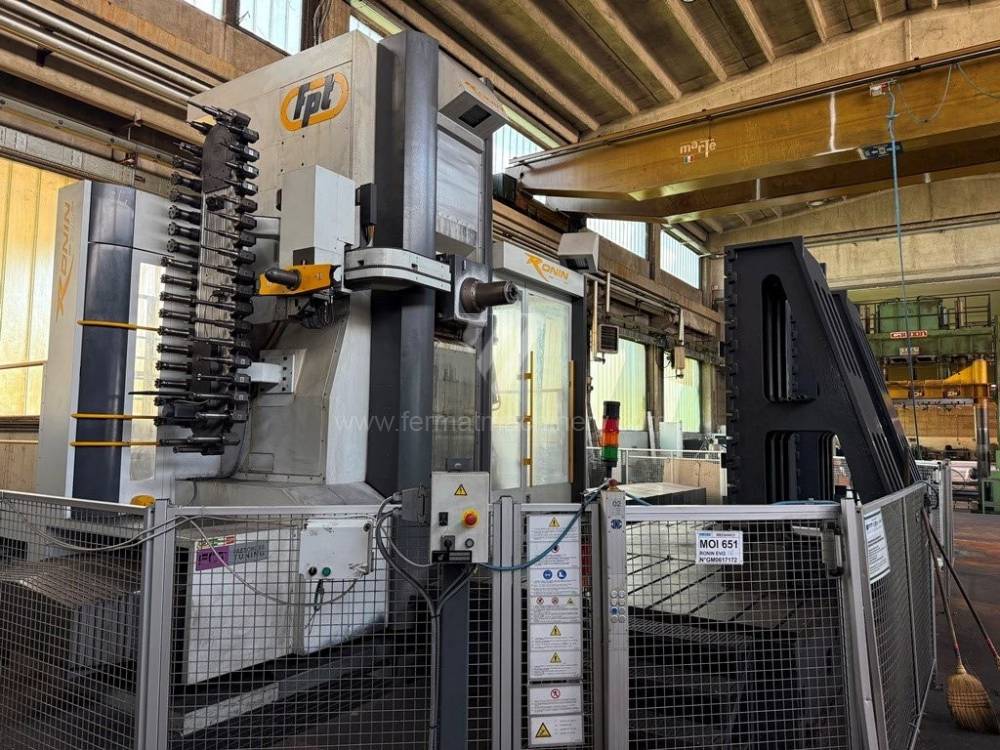
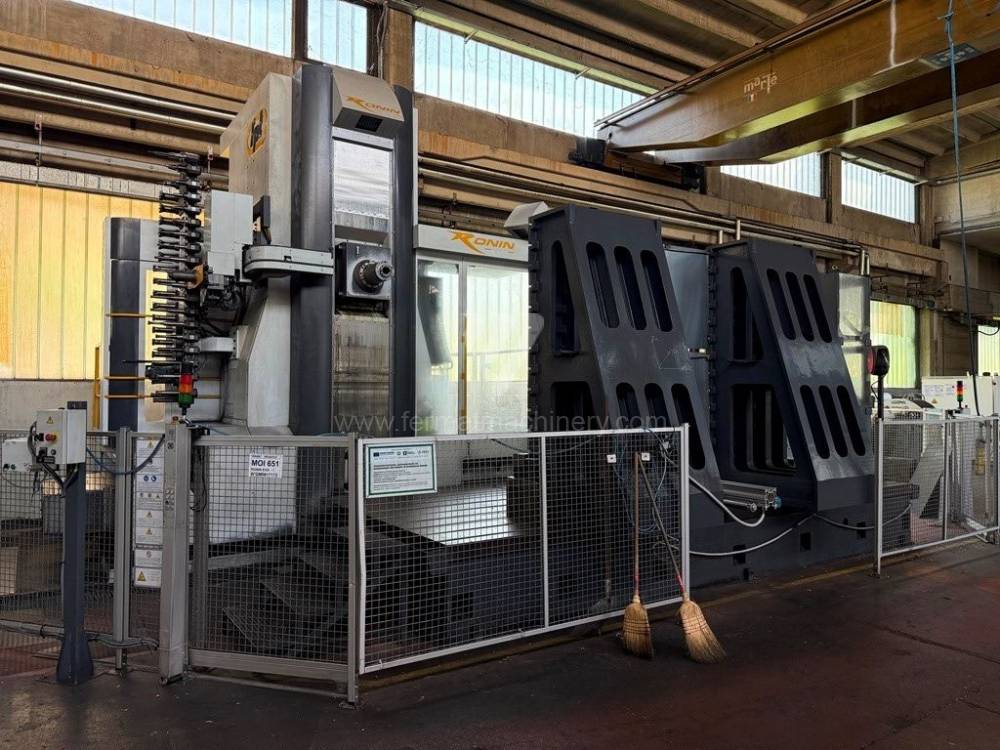
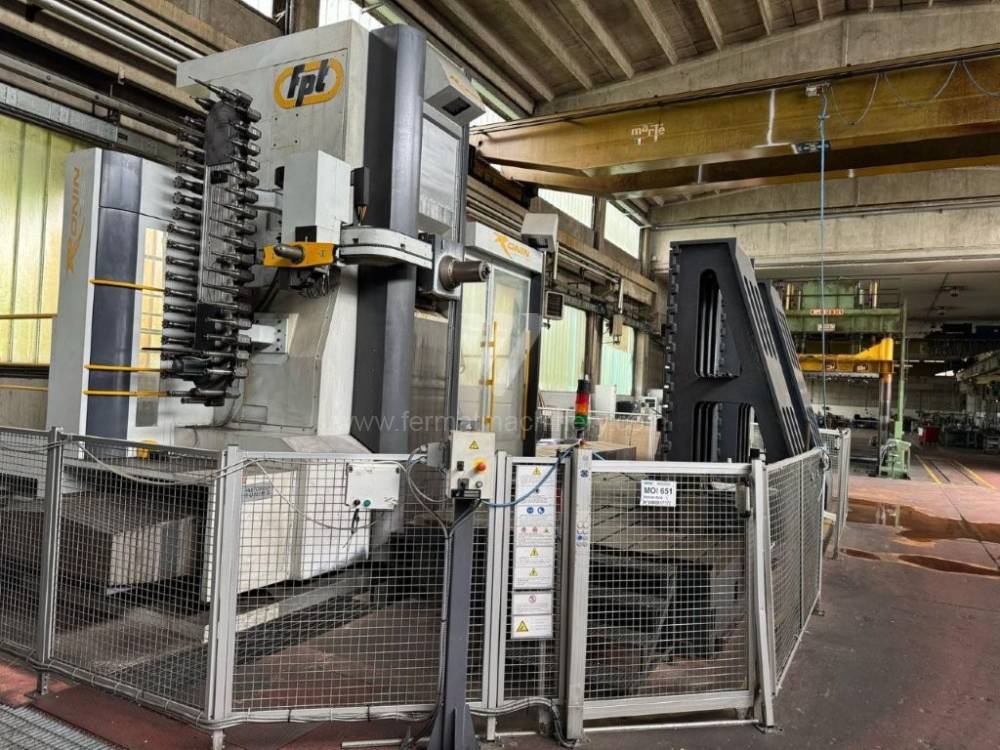
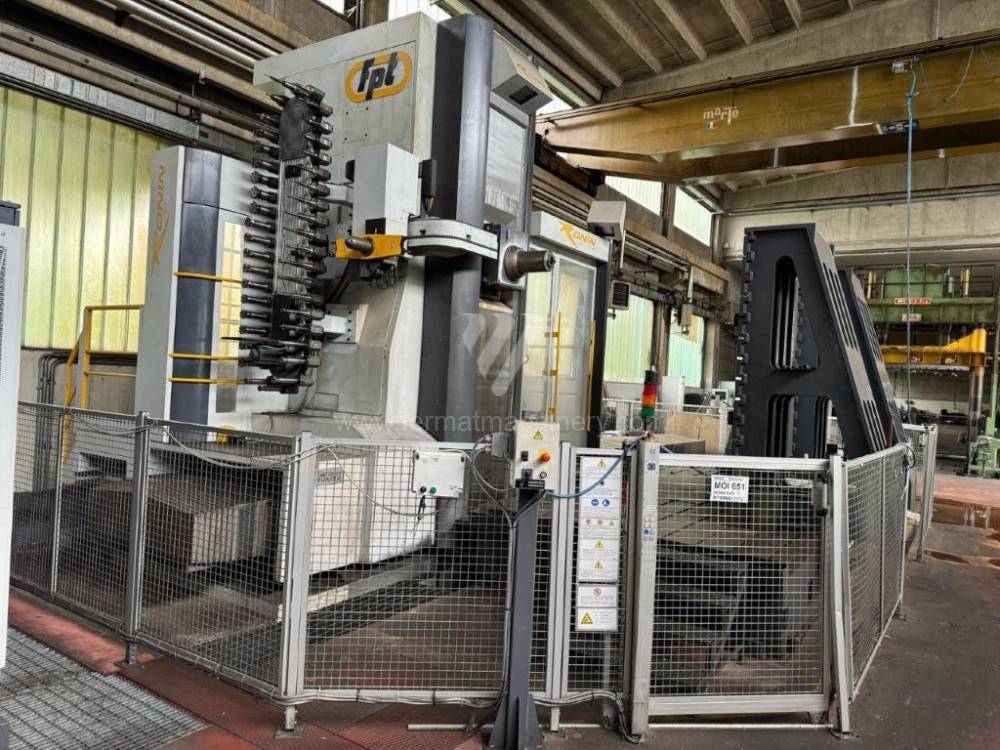
Ronin |
251515 | FPT INDUSTRIE S.p.A. | 2018 | Řídící systém Heidenhain: TNC 640 Pracovní průměr vřetena: mm Pojezd osy X: 6000 mm Pojezd osy Y: 2500 mm Otáčky vřetene: 0 - 5000 /min. Výsuv vřetene (W): mm |
|
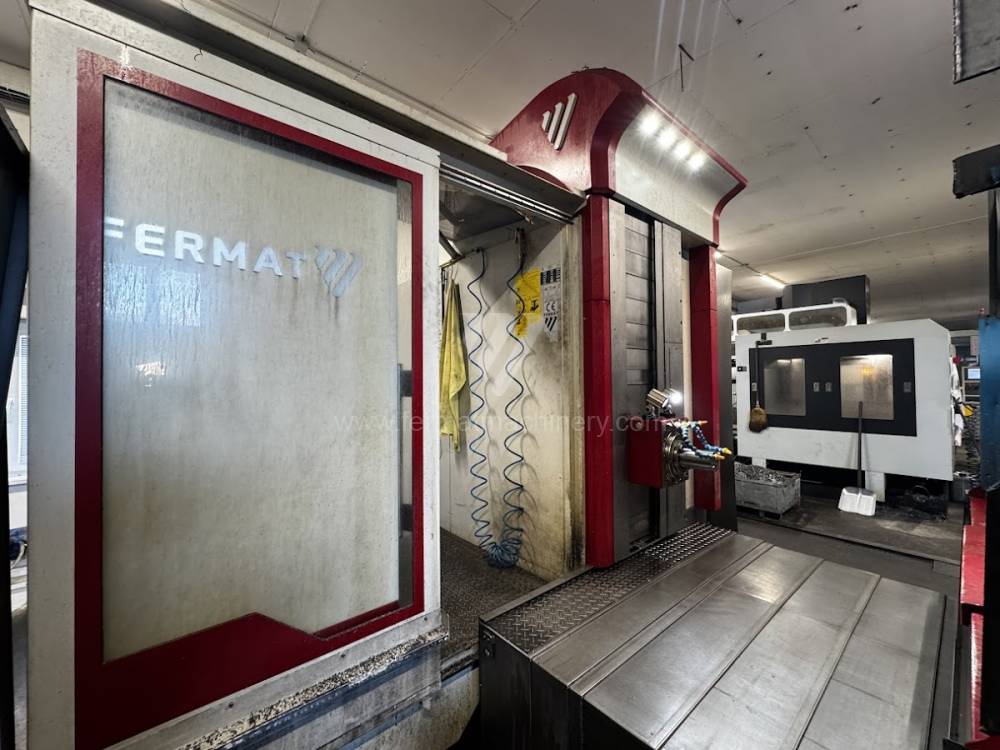 |
WFC 10 CNC |
261379 | Fermat | 2020 | Řídící systém Fanuc: 0i-MF Pracovní průměr vřetena: 100 mm Pojezd osy X: 1250 mm Pojezd osy Y: 1250 mm Otáčky vřetene: 0 - 3000 /min. Chlazení středem: ano |
|
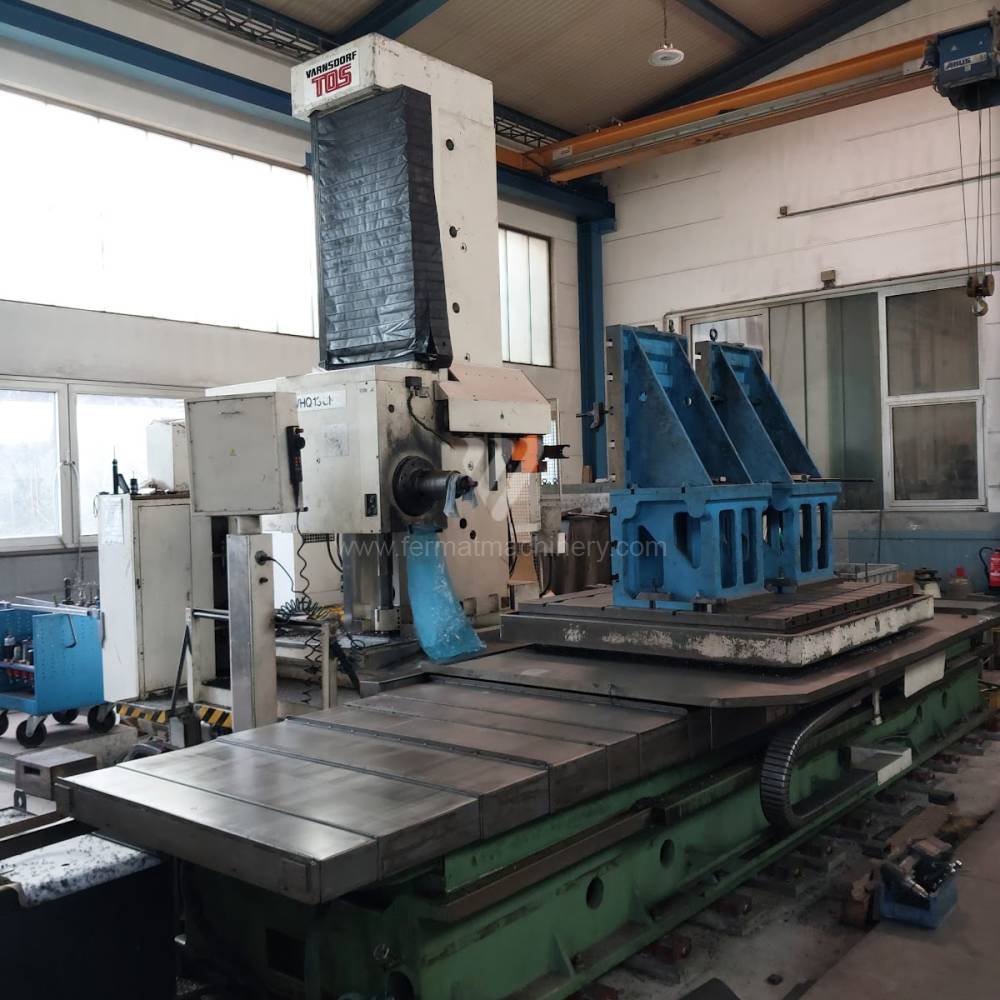 |
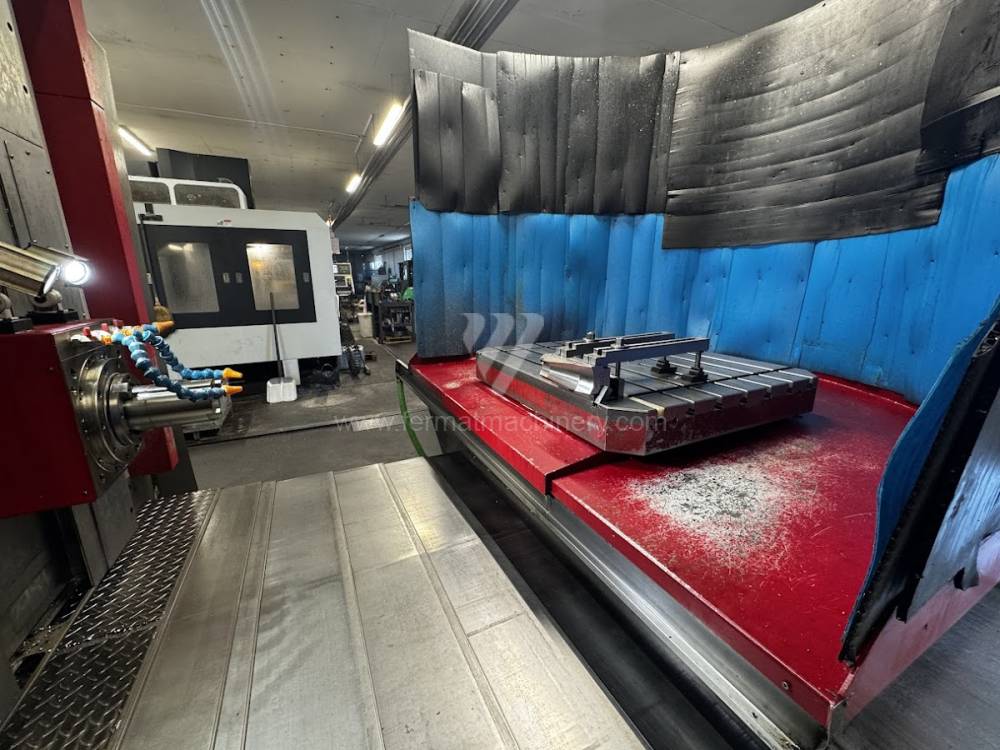
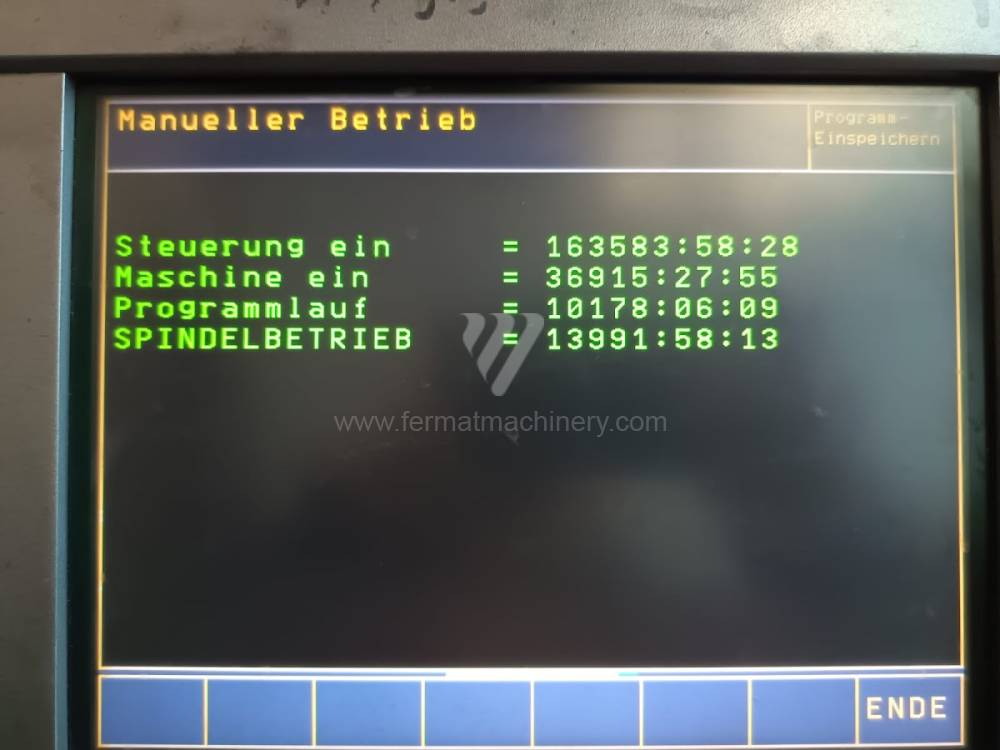
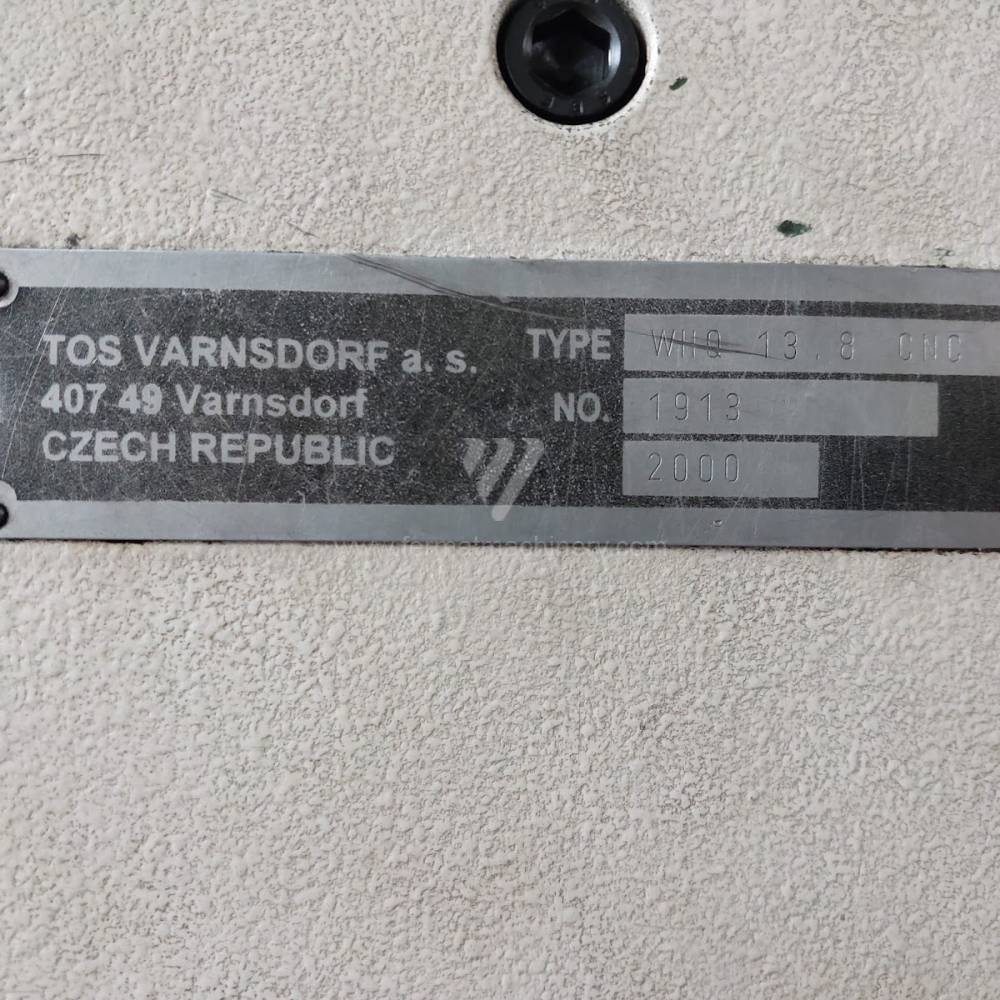
WHQ 13.8 |
251894 | TOS Varnsdorf | 2000 | Řídící systém Heidenhain: TNC 426 Pracovní průměr vřetena: 130 mm Pojezd osy X: 3500 mm Pojezd osy Y: 2500 mm Otáčky vřetene: 0 - 2500 /min. Chlazení středem: ne |
|
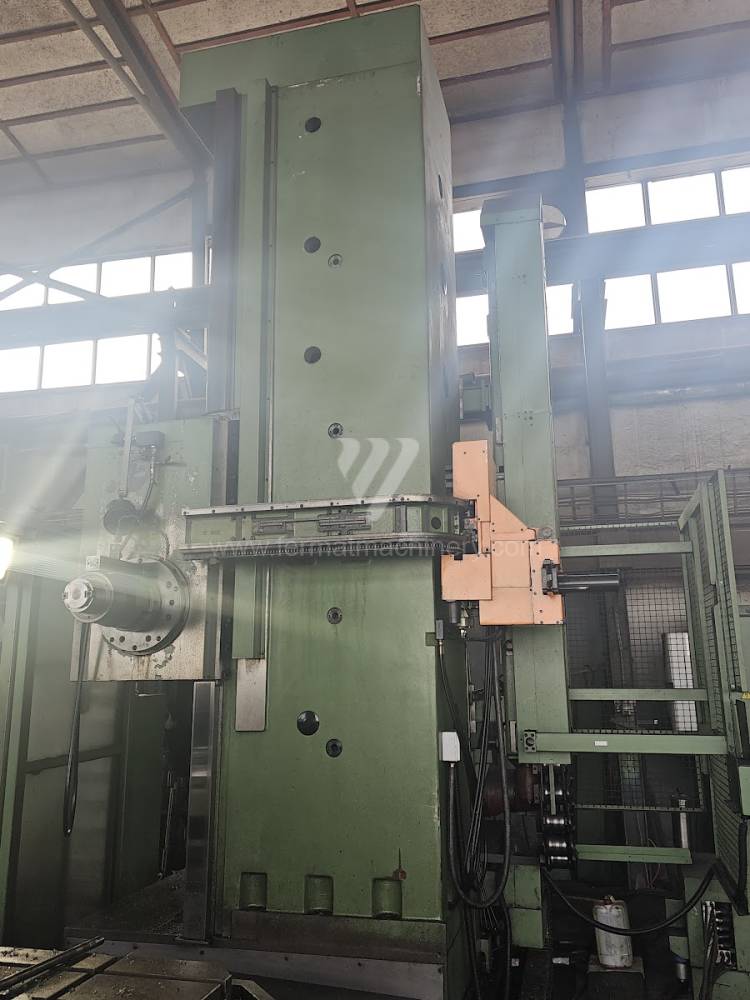 |
WHQ 13.8 CNC |
261298 | TOS Varnsdorf | 1999 | Řídící systém Heidenhain: TNC 426 Pracovní průměr vřetena: 130 mm Pojezd osy X: 3500 mm Pojezd osy Y: 2000 mm Otáčky vřetene: 0 - 1500 /min. Chlazení středem: ne |
|
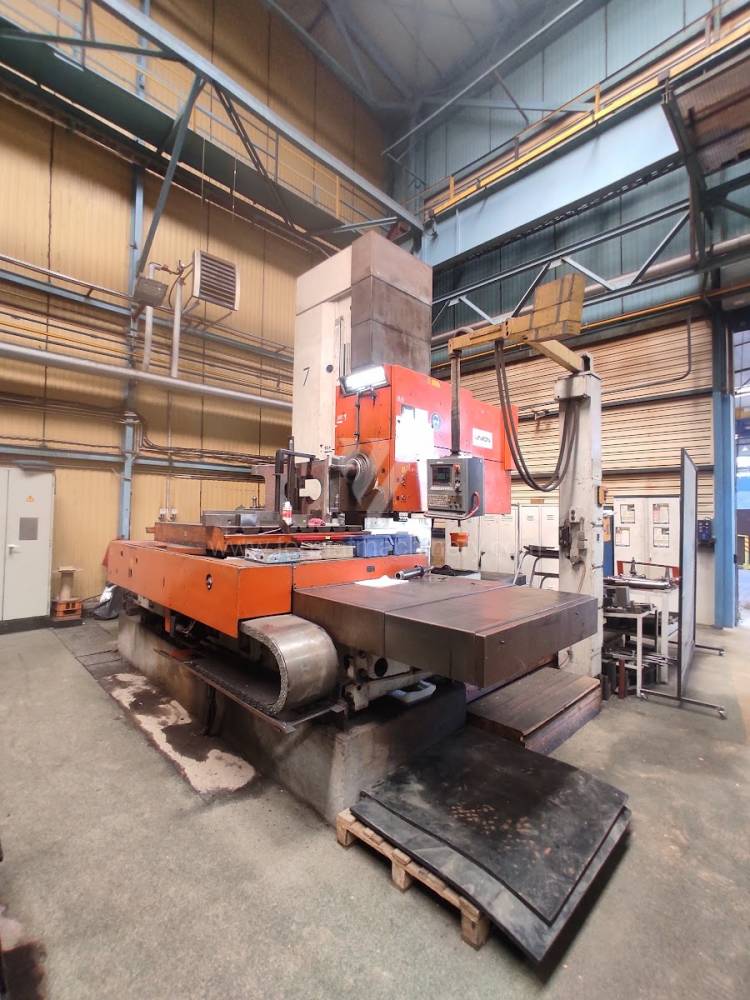 |
BFKF 150 |
251720 | UNION | 1979 | Řídící systém Fidia: Pracovní průměr vřetena: 150 mm Pojezd osy X: 2000 mm Pojezd osy Y: 1500 mm Otáčky vřetene: 1 - 1000 /min. Chlazení středem: ne |
|
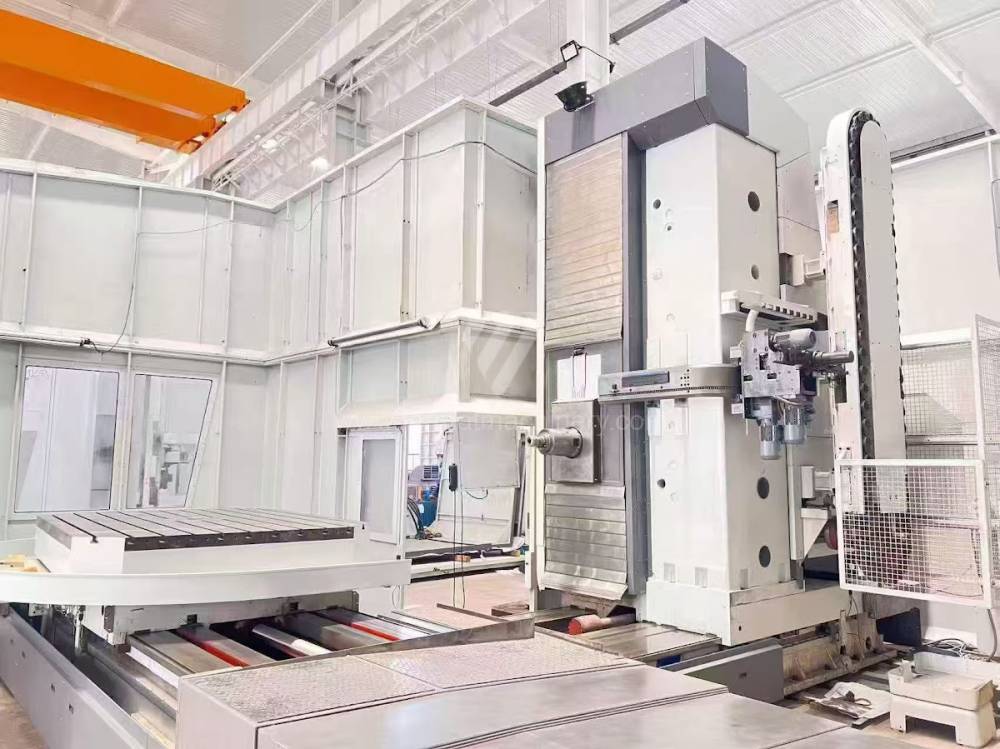 |
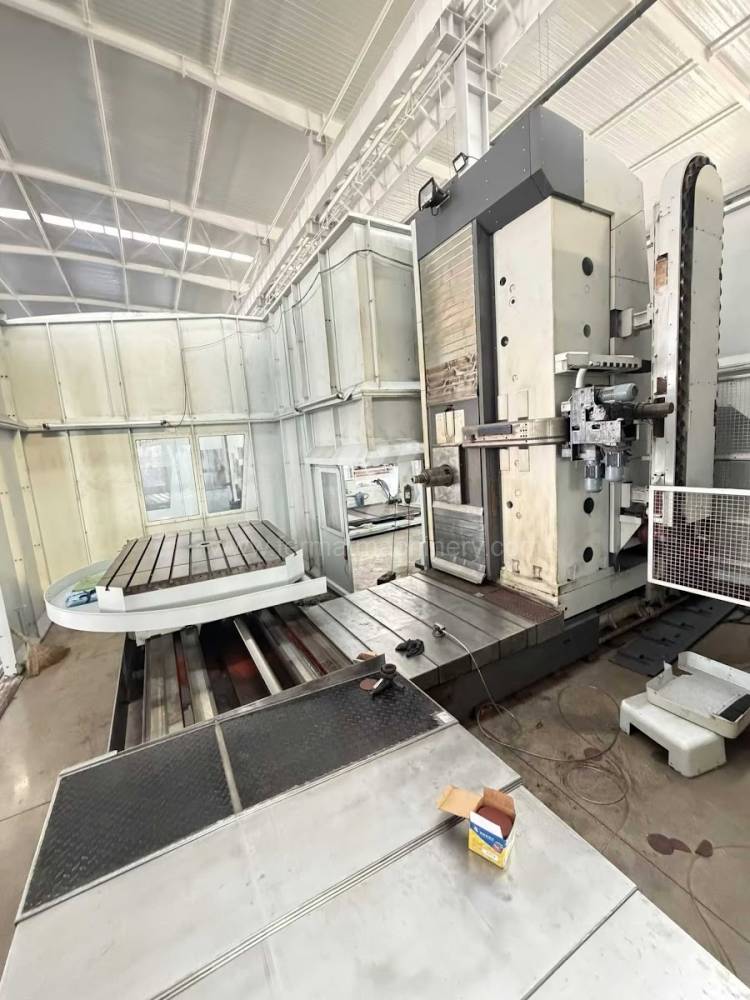
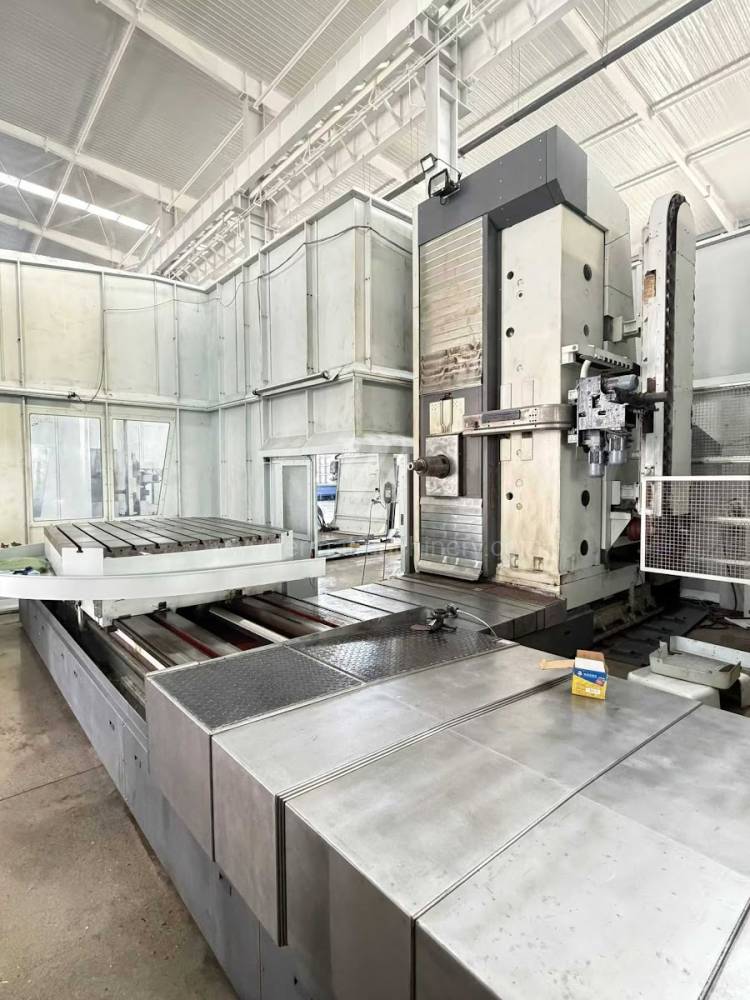
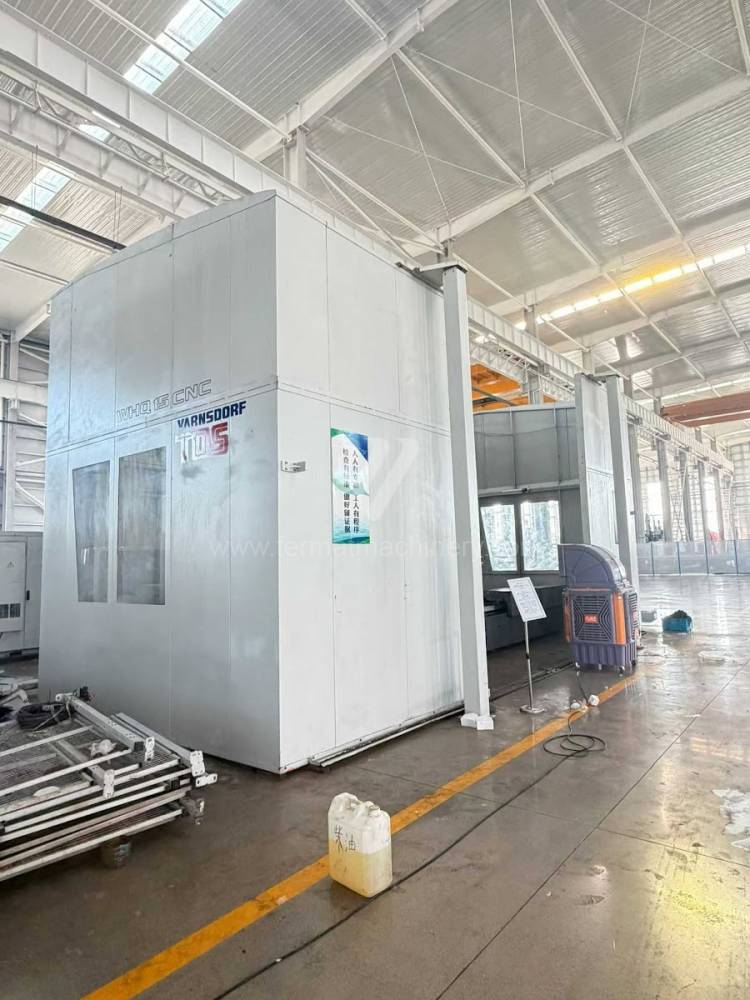
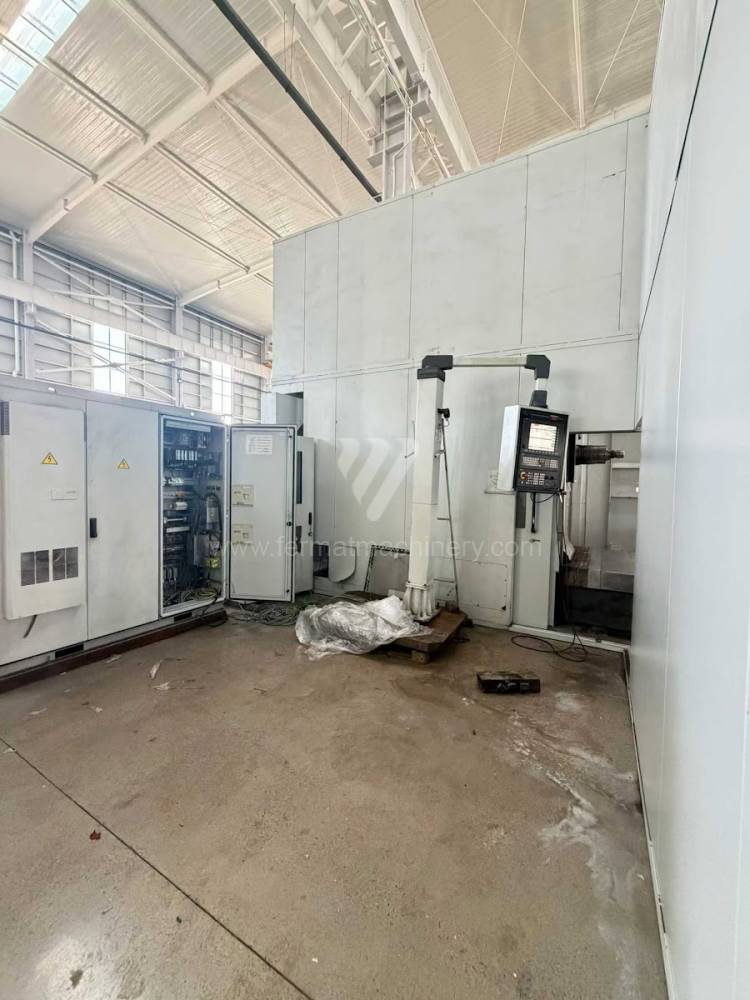
WHQ 15 CNC |
261752 | TOS Varnsdorf | 2021 | Řídící systém Siemens: Sinumerik 840D Sl Pracovní průměr vřetena: 150 mm Pojezd osy X: 4000 mm Pojezd osy Y: 2000 mm Otáčky vřetene: 10 - 3000 /min. Chlazení středem: ne |
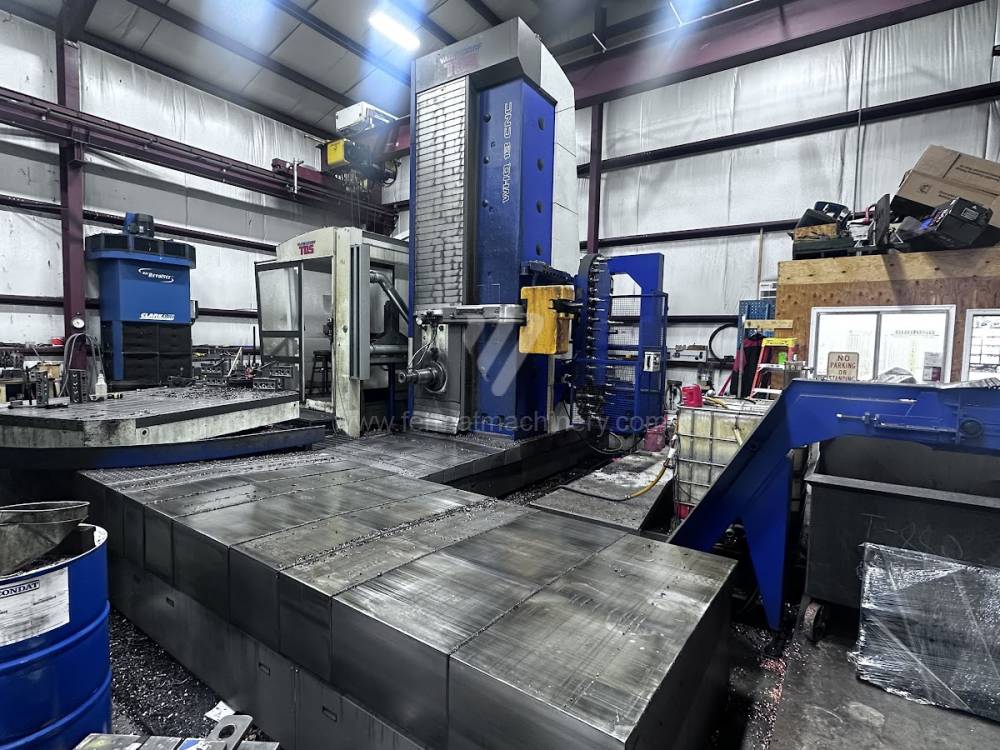
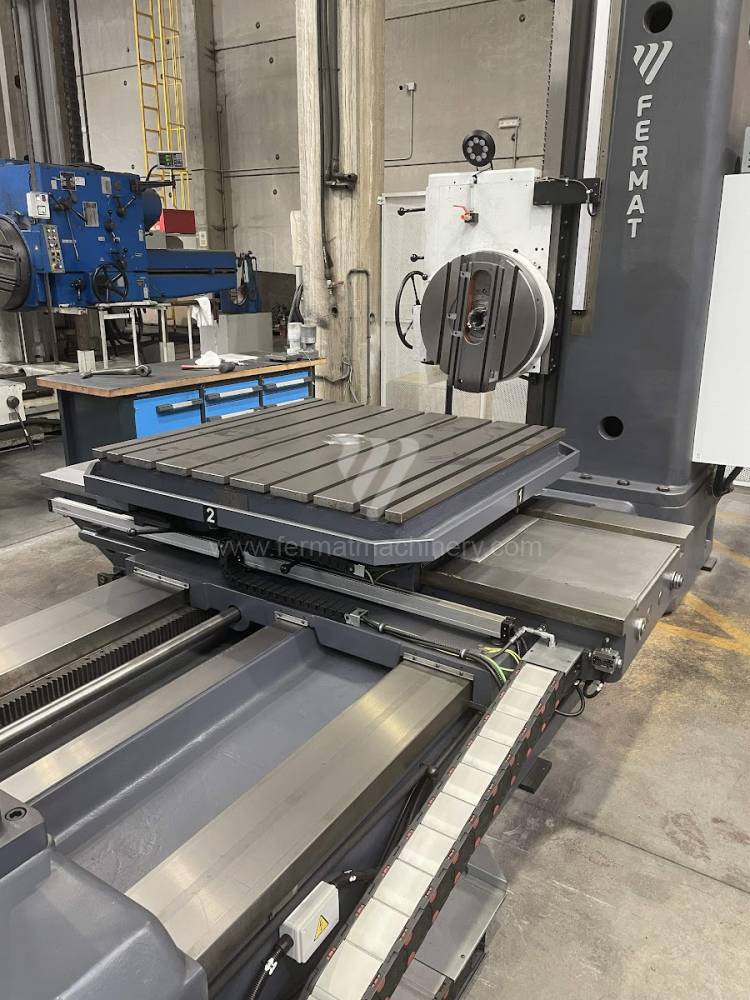
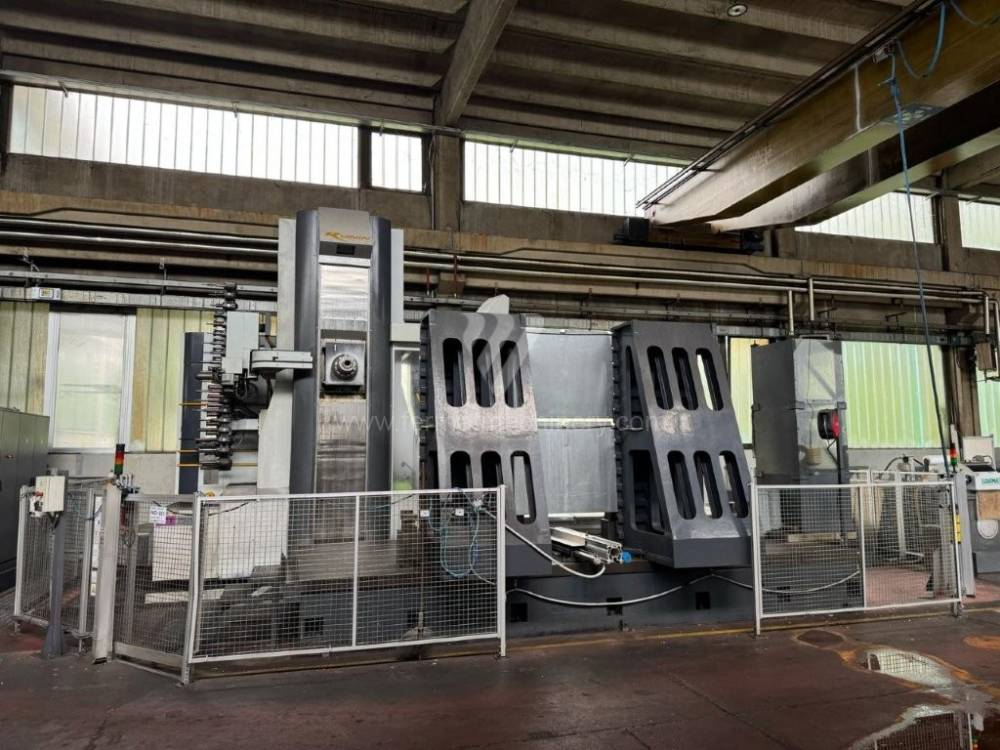
Při výběru použité vodorovné vyvrtávačky (typu WFT nebo WFC) je klíčovým faktorem statická a dynamická tuhost nosných prstů a stojanu. Konstrukční řešení odlitků z šedé litiny přímo ovlivňuje schopnost stroje tlumit vibrace vznikající při silovém frézování. U použitých strojů FERMAT je kladen důraz na stav vodicích ploch – kombinace lineárního vedení pro vysokou dynamiku pohybu nebo kluzného vedení pro maximální útlum při přerušovaném řezu.
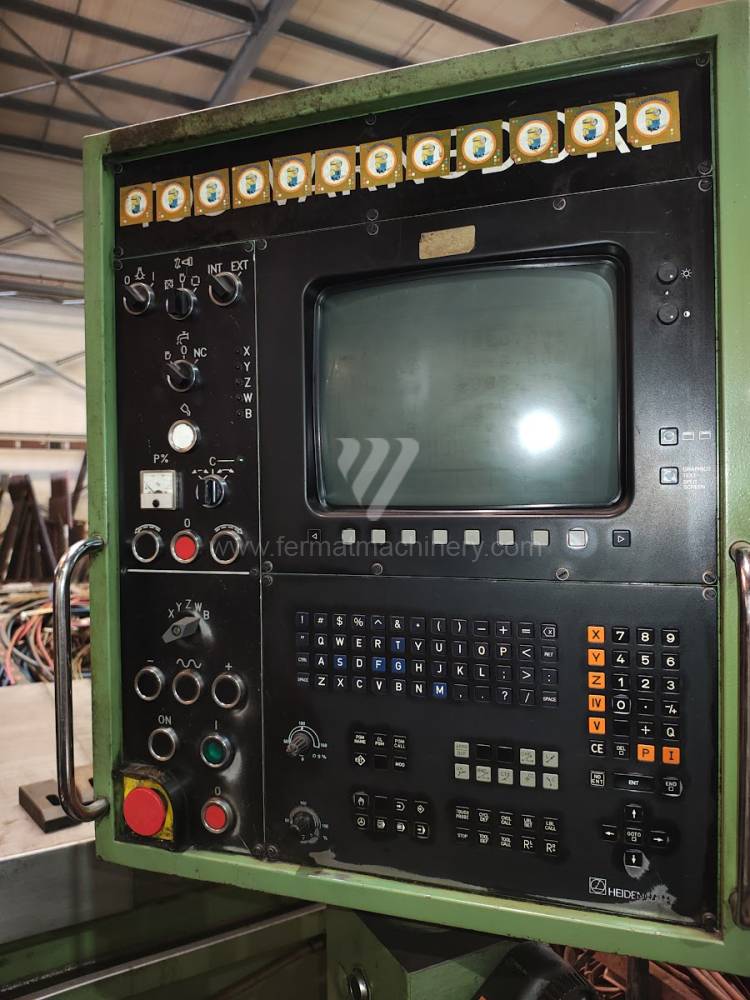
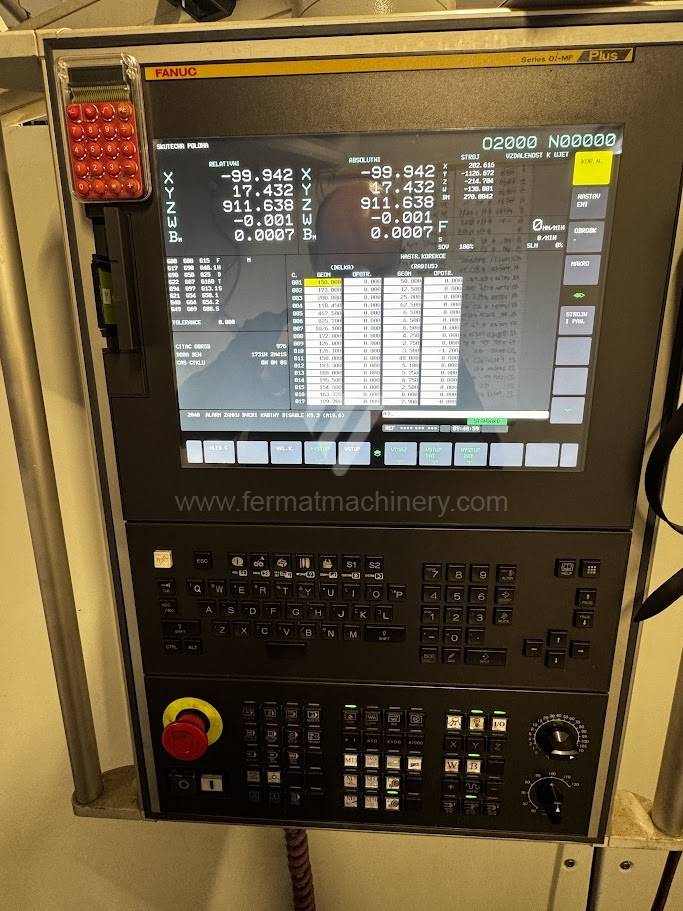
Výkon vřetena a jeho krouticí moment jsou determinovány stavem převodovky a uložením vřetenové jednotky. Moderní řídicí systémy, jako jsou Heidenhain iTNC 640 nebo Fanuc 31i, umožňují u použitých strojů využívat pokročilé funkce adaptivního řízení posuvu. To vede k optimalizaci řezných sil v reálném čase, čímž se předchází tepelným deformacím vřetena a prodlužuje se životnost ložiskových sad. Tepelná stabilizace stroje, zajištěná chlazením vřetena, je u horizontálních vyvrtávaček nezbytná pro udržení stability rozměrů při dlouhých cyklech vyvrtávání.
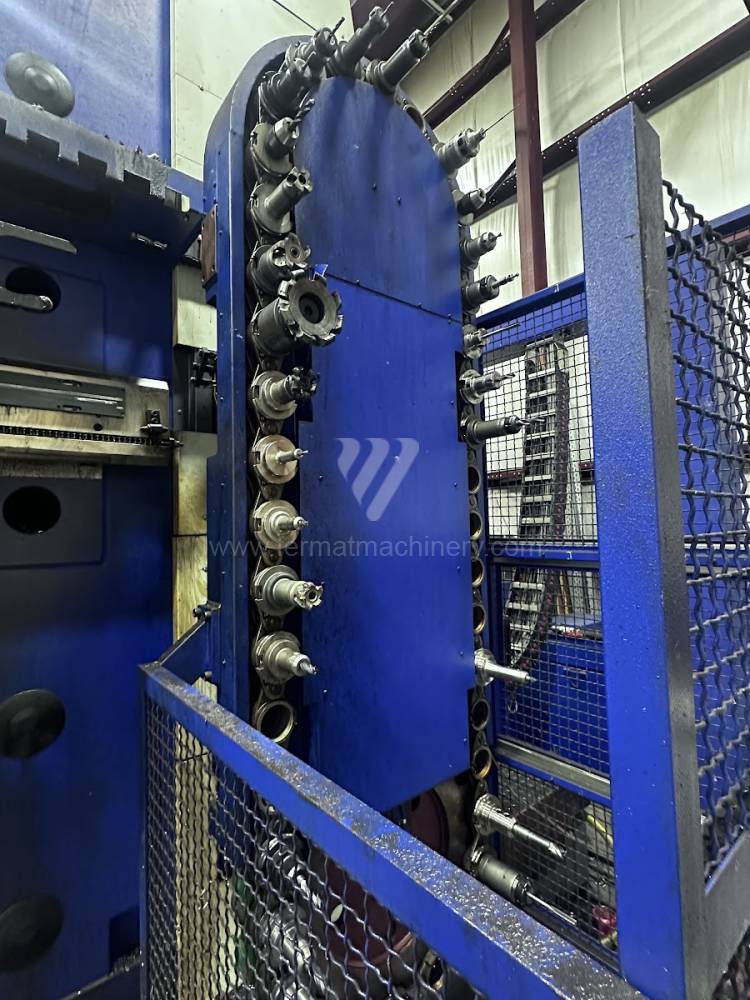
Pořízení použité vyvrtávačky představuje strategickou investici s výrazně rychlejším náběhem na ROI (návratnost investic) ve srovnání s novým strojem, a to díky nižším odpisům a okamžité dostupnosti. Klíčem k ziskovosti je minimalizace neproduktivních časů. Stroje vybavené automatickou výměnou nástrojů (ATC) a otočnými stoly s vysokou nosností (např. 15–20 tun) umožňují komplexní opracování obrobku na jedno upnutí, což dramaticky snižuje chyby při přepínání a zvyšuje průchodnost výroby.
Modernizace pohonů a implementace digitálních odměřovacích systémů u starších rámů strojů umožňuje dosáhnout přesnosti polohování, která splňuje standardy pro náročné energetické a lodní strojírenství. Z hlediska dlouhodobé strategie je zásadní dostupnost náhradních dílů pro kinematický řetězec a schopnost integrace stroje do podnikového systému ERP pro sledování OEE (celková efektivita zařízení).
Jaký je rozdíl mezi lineárním a kluzným vedením u použité vyvrtávačky? Lineární vedení nabízí vyšší rychloposuvy a akceleraci, což je ideální pro lehčí a středně těžké obrábění s důrazem na čas cyklu. Kluzné vedení vyniká vysokým útlumem vibrací a větší tuhostí při těžkém silovém frézování, což chrání vřeteno i nástroj před rázovým namáháním.
Vyplatí se retrofit řídicího systému u starší horizontky? Ano, pokud je mechanická část stroje (lože, stojan) v dobrém stavu. Nový systém (např. Heidenhain) přinese rychlejší zpracování bloku dat, lepší vizualizaci a možnost propojení s Industry 4.0, což zvýší technologickou hodnotu stroje při zachování zlomku ceny stroje nového.
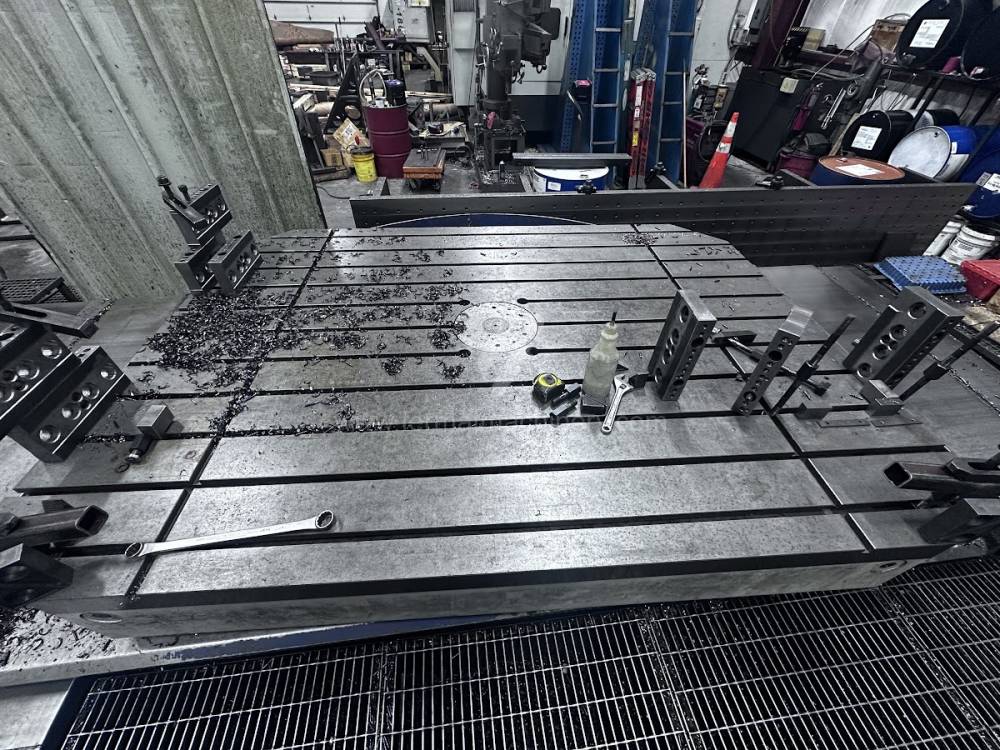
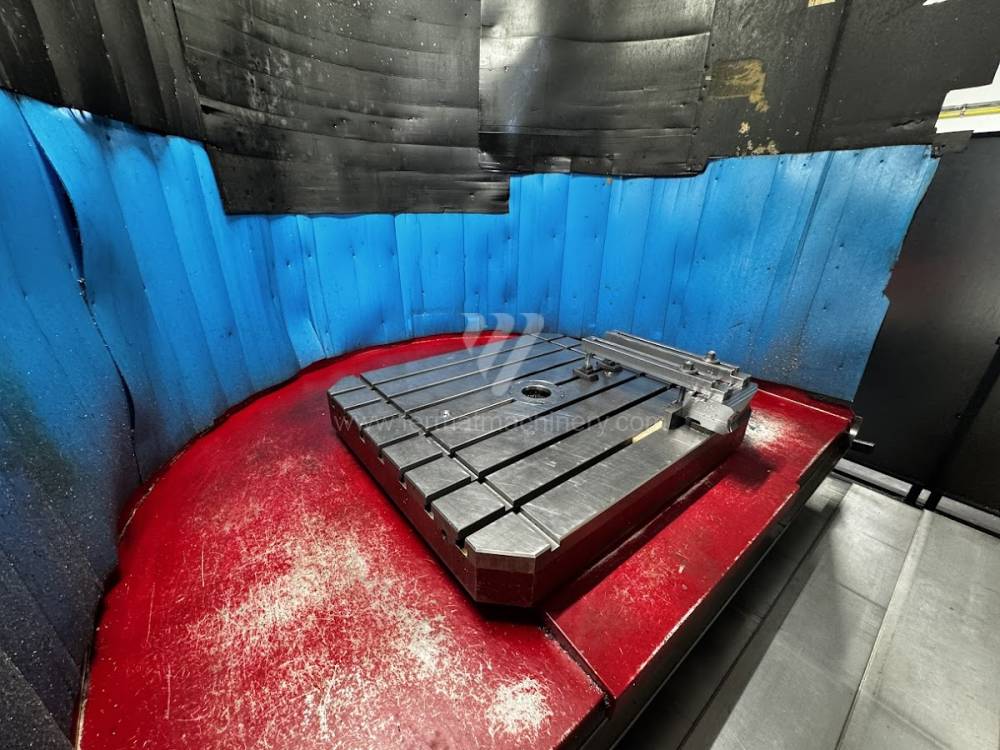
Jak nosnost otočného stolu ovlivňuje přesnost obrábění? Nosnost stolu není jen o hmotnosti obrobku, ale o tuhosti uložení. Přebalení ložisek otočného stolu u použitých strojů zajišťuje, že ani při excentrickém zatížení nedochází k průhybu, který by ovlivnil souosost vyvrtávaných otvorů na velkou vzdálenost.
Jaké jsou hlavní faktory ovlivňující provozní náklady (OPEX) vyvrtávačky? Mezi hlavní faktory patří energetická náročnost pohonů, frekvence údržby mazacích soustav a životnost řezných nástrojů, která je přímo závislá na stabilitě vřetena a tuhosti celé soustavy stroj-nástroj-obrobek.