+420 720 544 430
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Română
 Español
 Українська
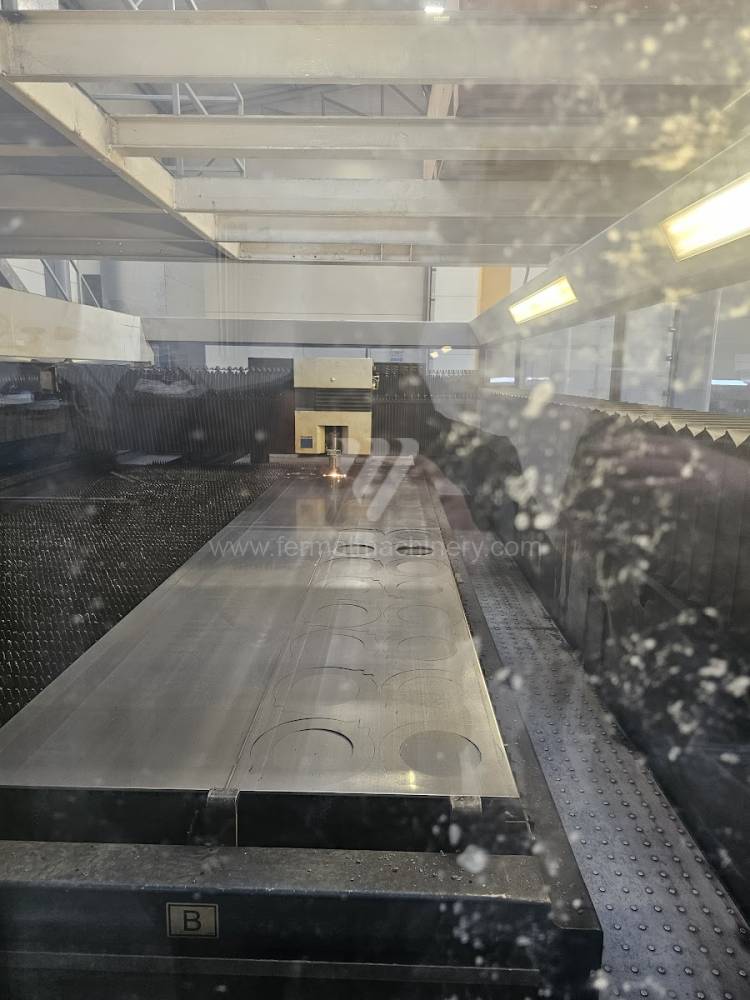
 Řezací zařízení
1234 Seznam Mřížka
1234Řezací zařízení
| Název produktu | Inv. č. | Výrobce | Rok výroby | Parametry | ||
|---|---|---|---|---|---|---|
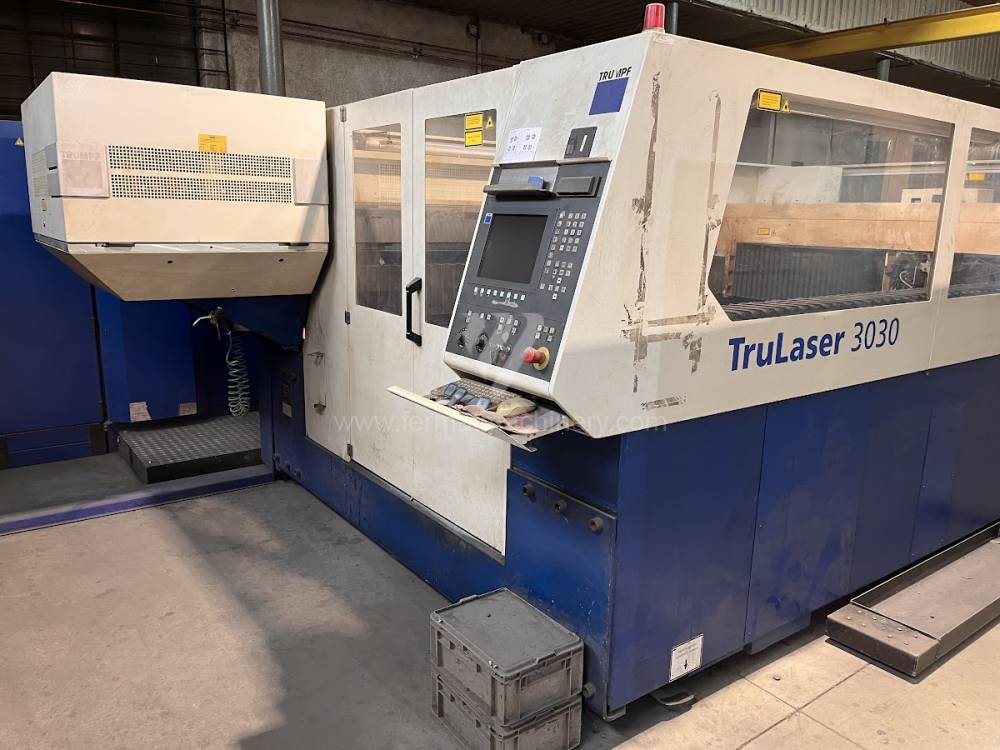 |
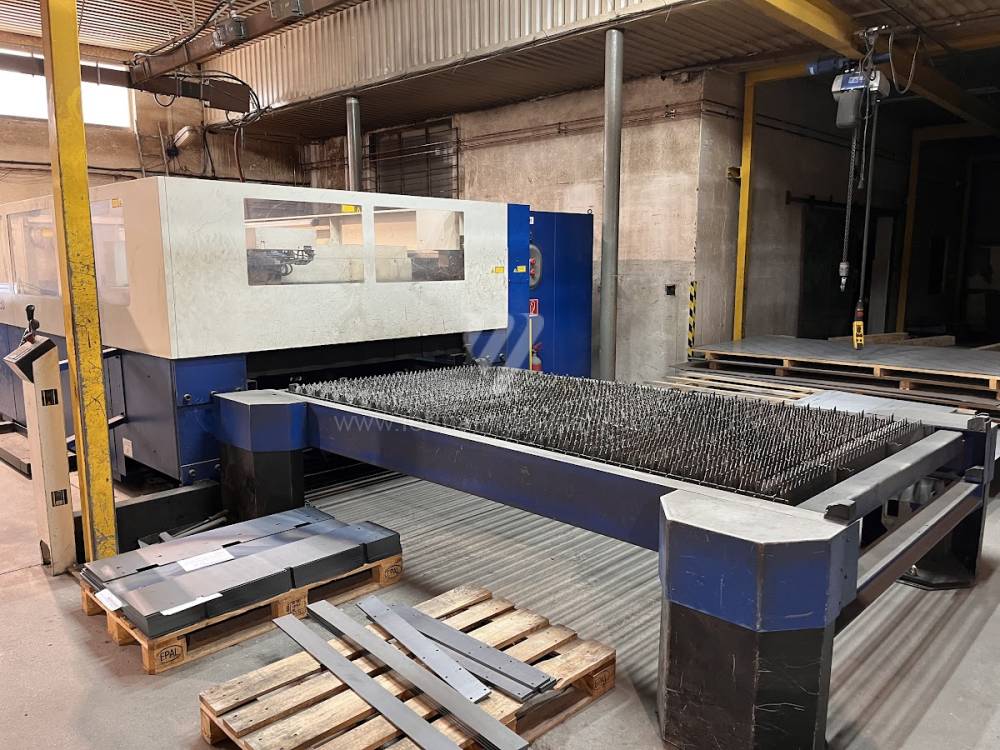
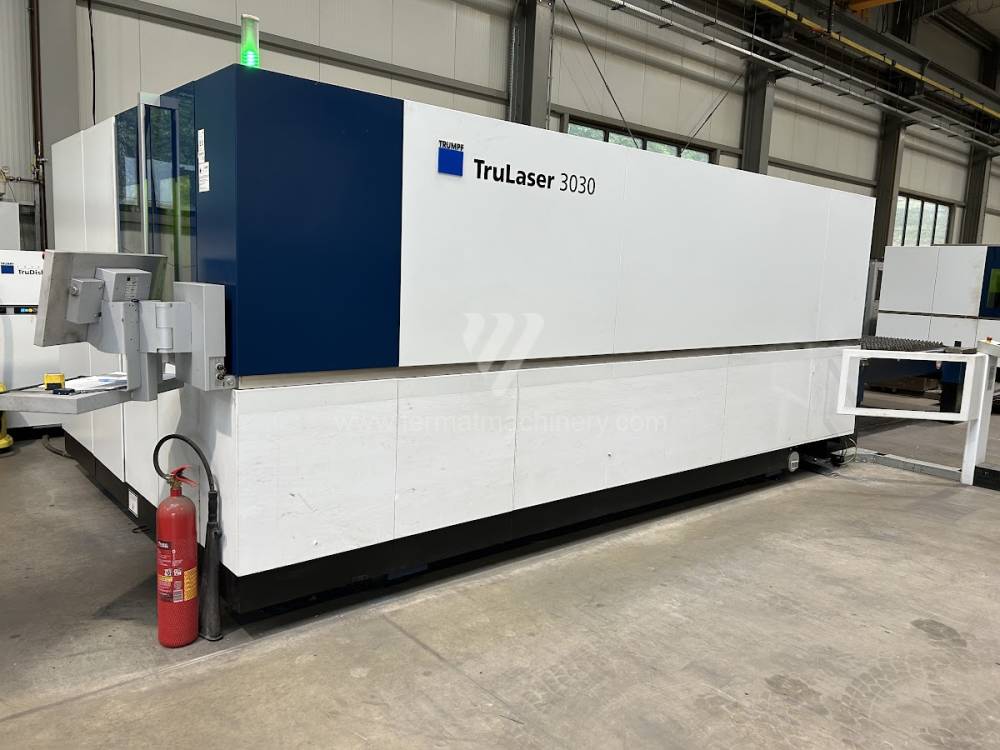
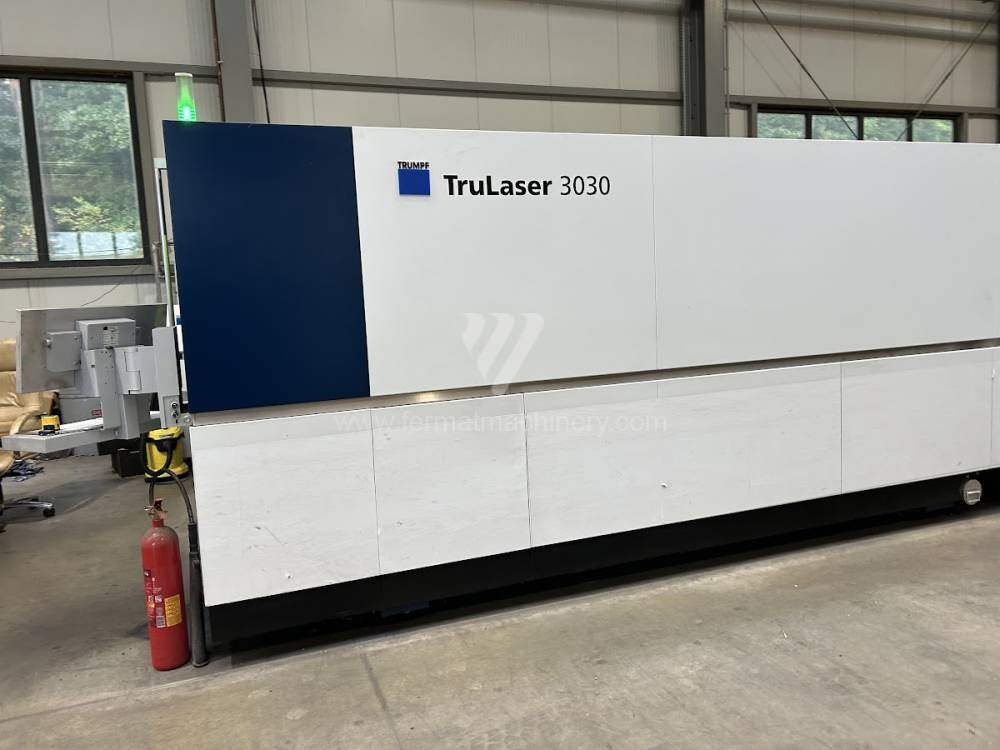
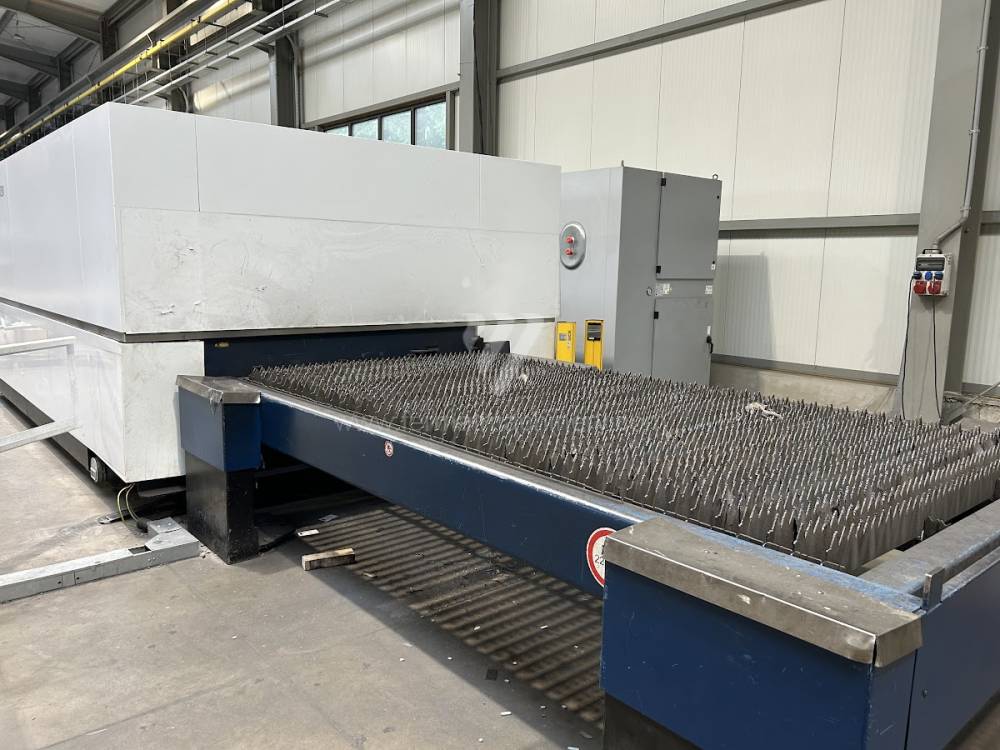
TruLaser 3030 |
251152 | Trumpf | 2007 | Max. délka obrobku: 3000 mm Max. šířka obrobku: 1500 mm Max. tloušťka plechu: 20 mm Výkon laseru: 3200 W Fiber: ne Max. hmotnost obrobku: 900 kg |
|
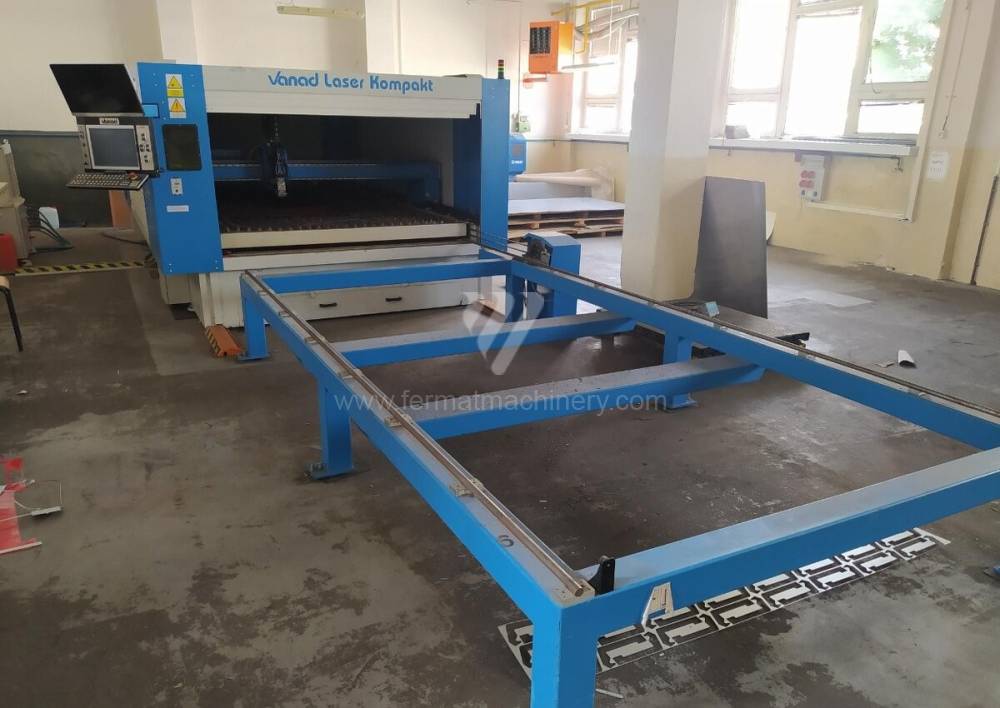 |
VANAD KOMPAKT |
241884 | Vanad | 2016 | Max. délka obrobku: 4000 mm Max. šířka obrobku: 1500 mm Max. tloušťka plechu: 12 mm Výkon laseru: 2000 W Fiber: ano Celkový příkon: 7 kVA |
|
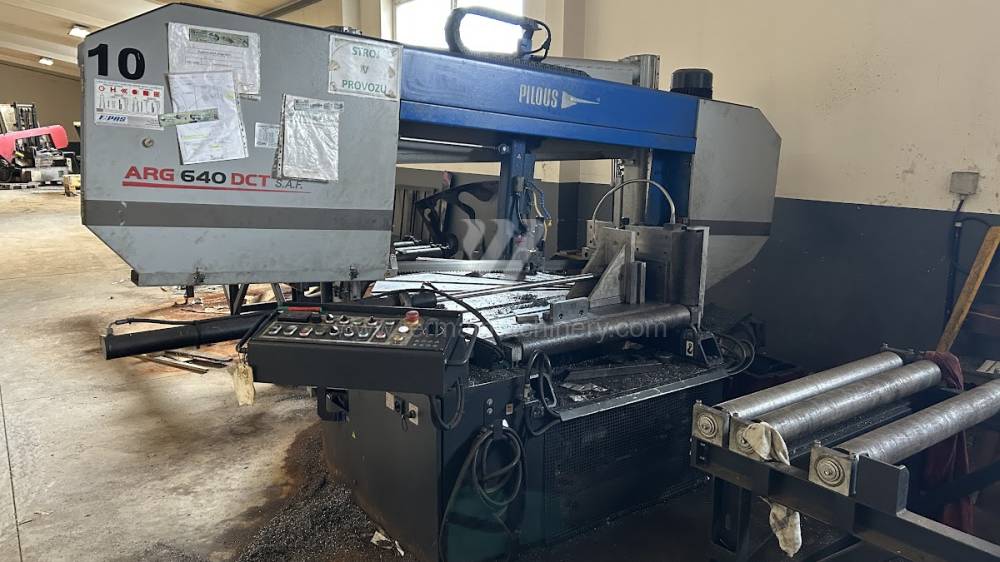 |
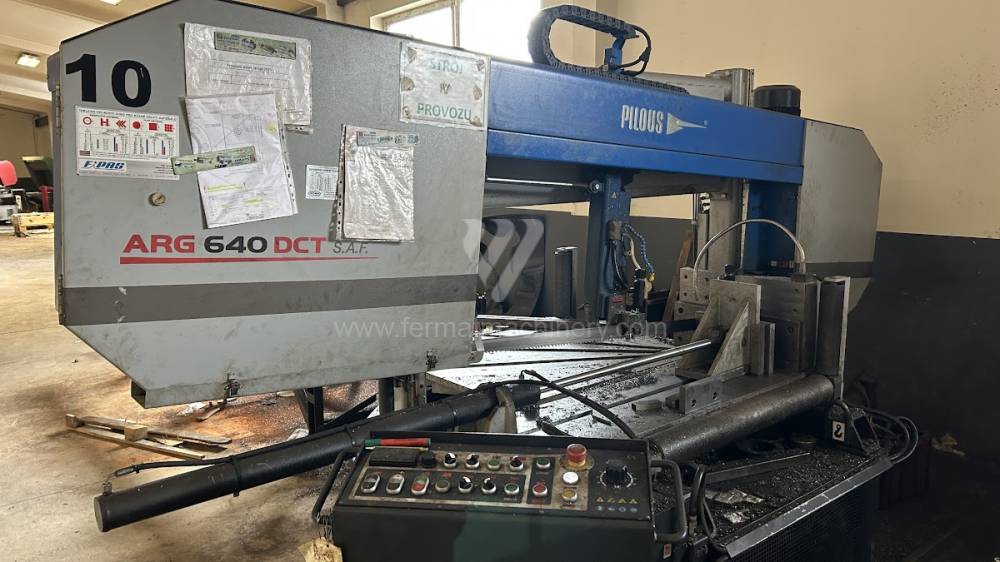
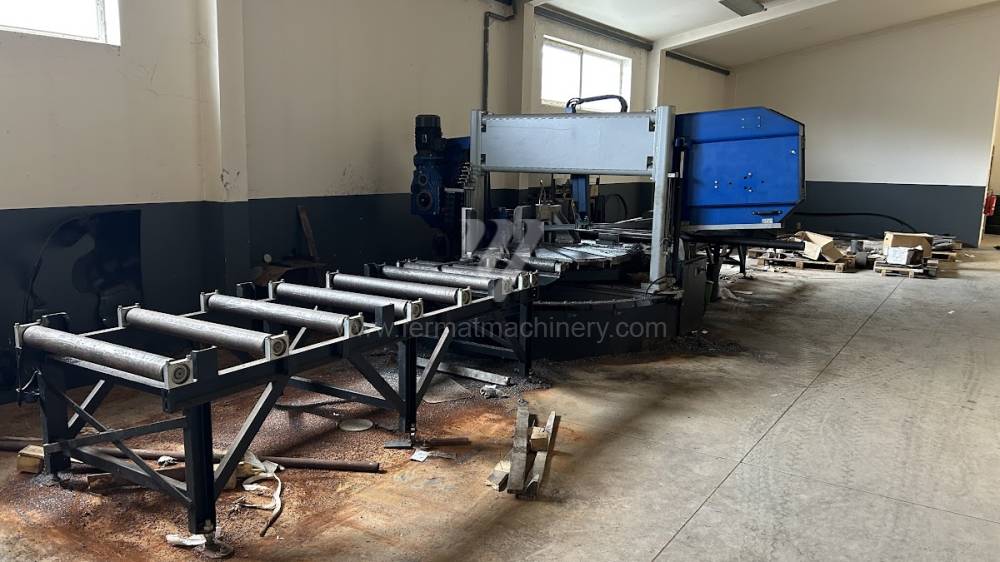
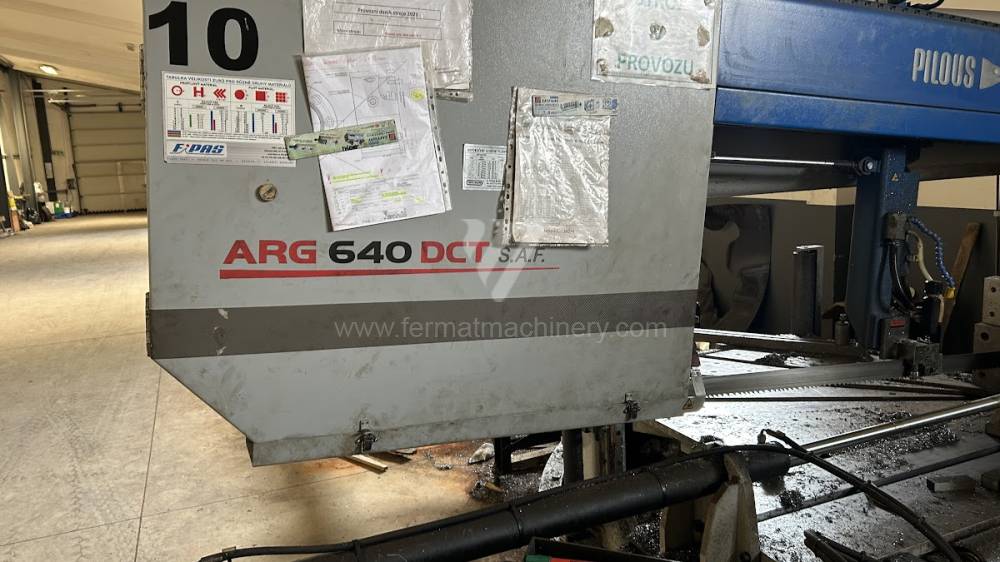
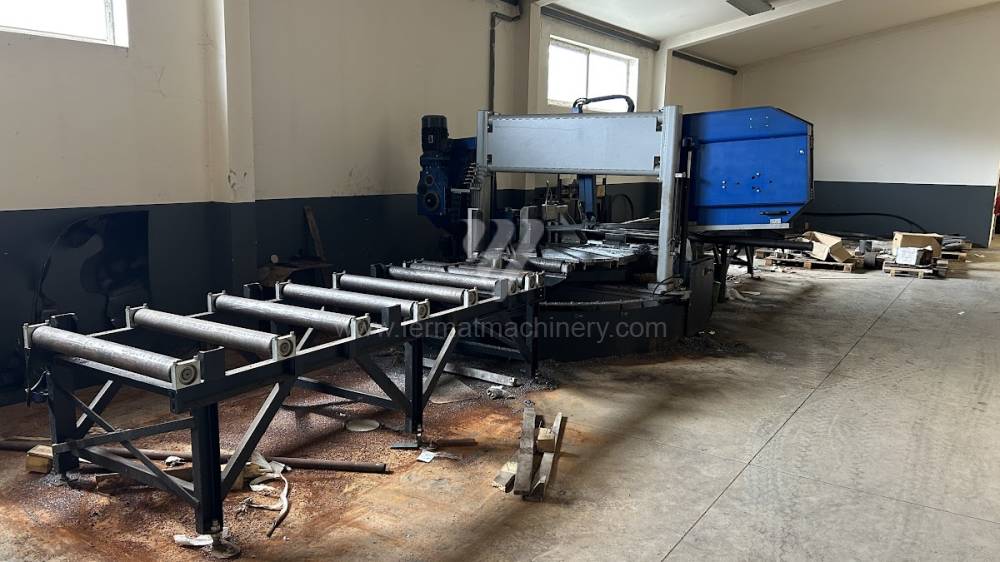
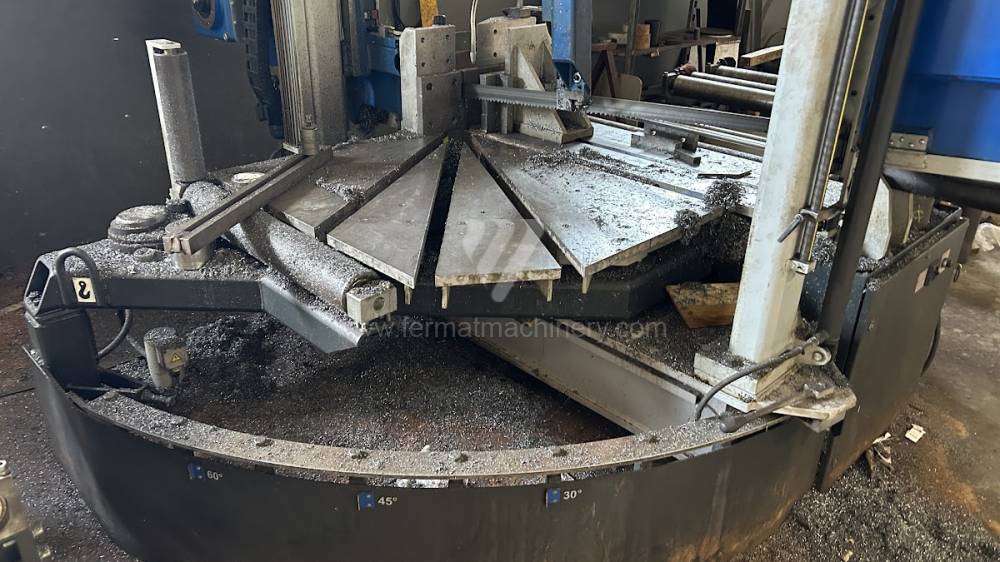
ARG 640 DCT S.A.F. |
261382 | PILOUS - TMJ s.r.o. | 2016 | Max. průměr řezaného materiálu: 640 mm Hmotnost stroje: 4300 kg Výkon hlavního elektromotoru: 9,2 kW |
|
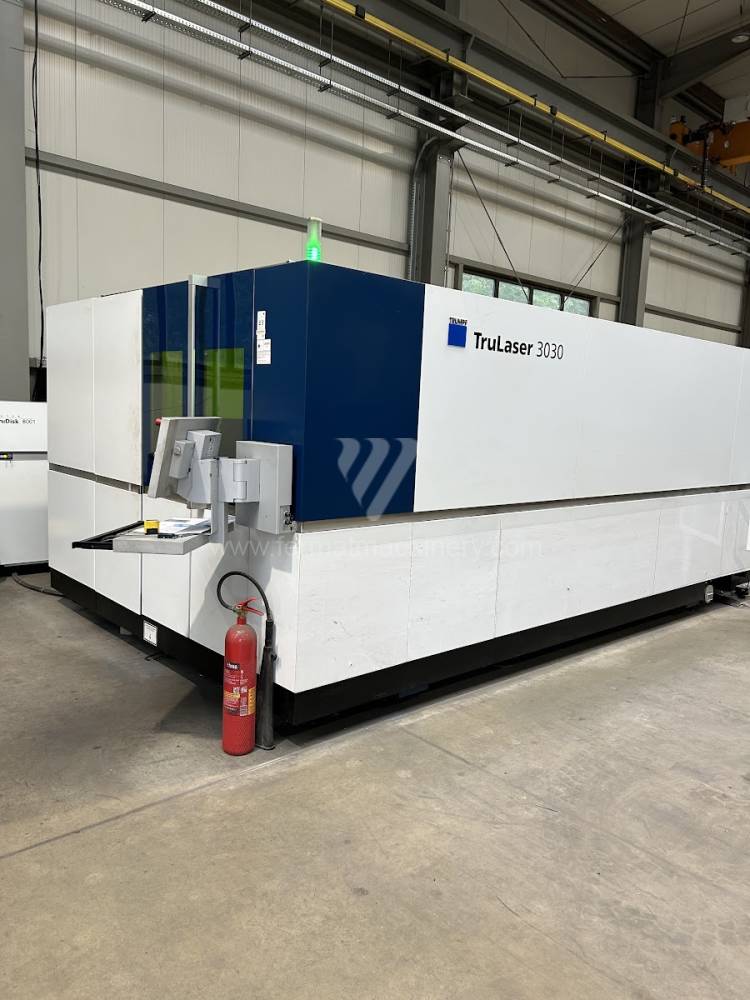 |
TruLaser 3030 |
251770 | Trumpf | 2022 | Max. délka obrobku: 3000 mm Max. šířka obrobku: 1500 mm Max. tloušťka plechu: 20 mm Výkon laseru: 8000 W Fiber: ano Max. hmotnost obrobku: 900 kg |
|
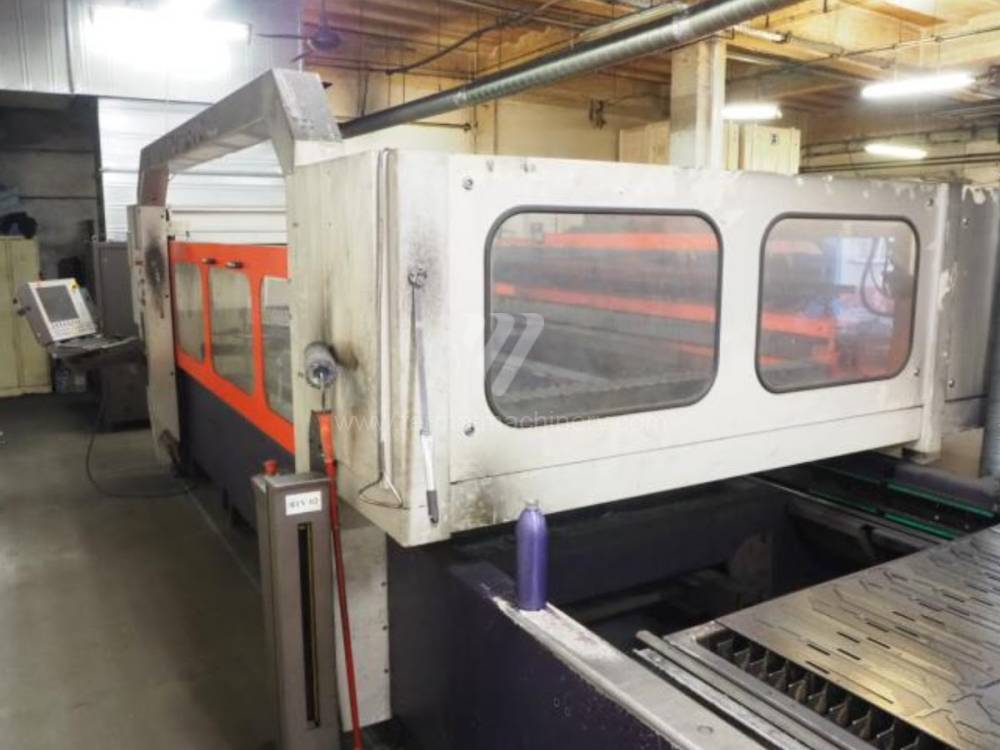 |
BYSTAR 3015 |
251961 | Bystronic | 2001 | Max. délka obrobku: 3000 mm Max. šířka obrobku: 1500 mm Max. tloušťka plechu: 25 mm Výkon laseru: 4400 W Fiber: ne Pojezd osy X: 3048 mm |
|
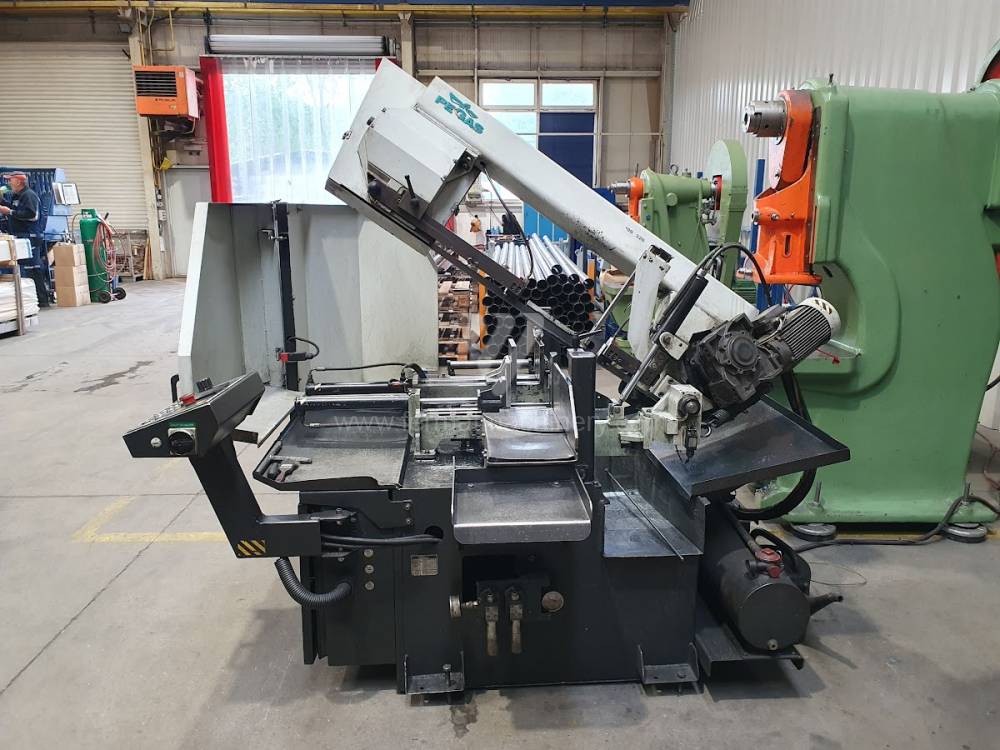 |
300X320 A-CNC-R |
261445 | Pegas Gonda | 2017 | Max. průměr řezaného materiálu: 300 mm Hmotnost stroje: 904 kg Rozměry d x š x v: 2410x1920x2020 mm |
|
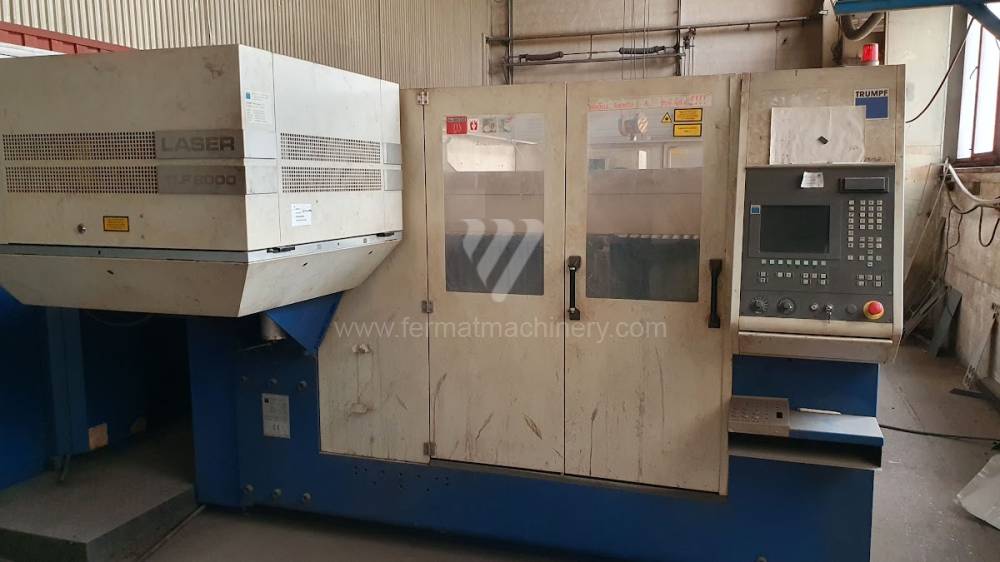 |
Trumatic L3030 |
251216 | Trumpf | 2002 | Max. délka obrobku: 3000 mm Max. šířka obrobku: 1500 mm Max. tloušťka plechu: 12 mm Výkon laseru: 2000 W Fiber: ne Celkový příkon: 71 kVA |
|
 |
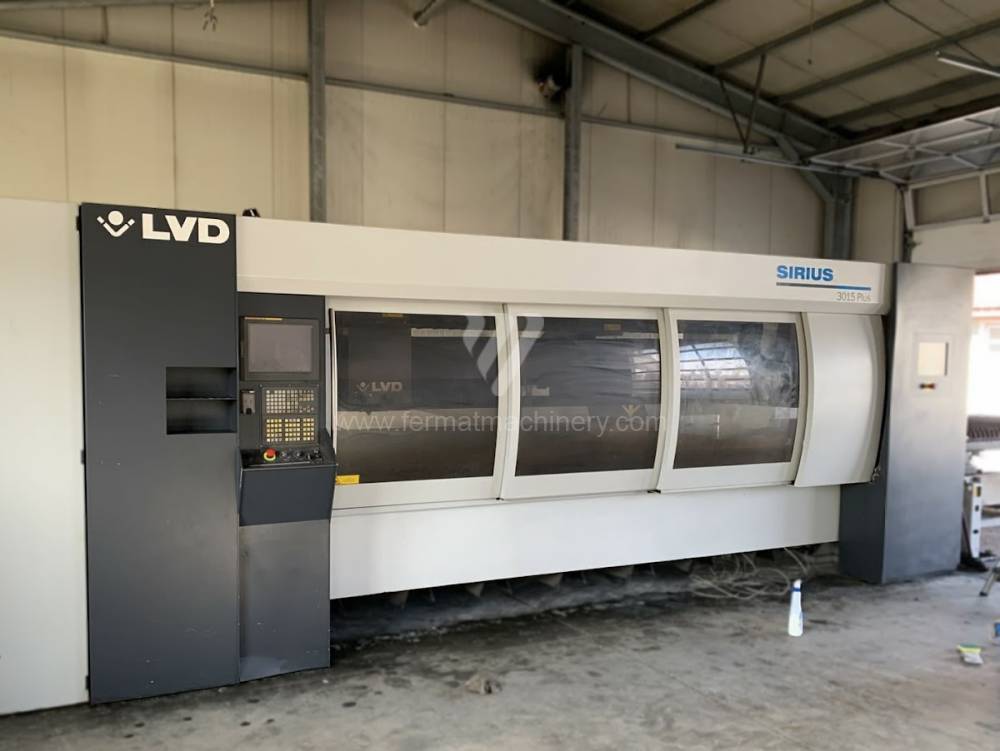
Sirius Plus 3015 |
232003 | LVD | 2011 | Max. délka obrobku: 3050 mm Max. šířka obrobku: 1525 mm Max. tloušťka plechu: 16 mm Výkon laseru: 2500 W Fiber: Max. zatížení stolu: 850 kg |
|
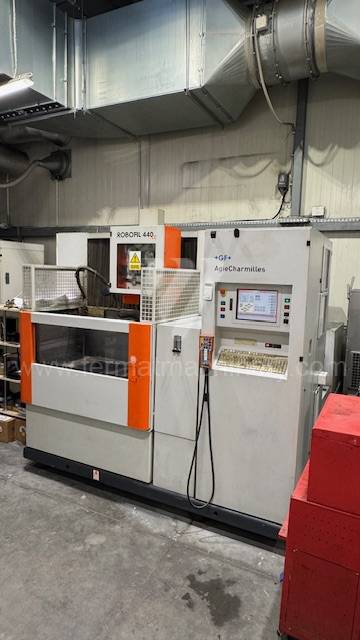 |
ROBOFIL 440 CC |
261454 | Charmilles Technologies | 2005 | Pojezd osy X: 550 mm Pojezd osy Y: 350 mm Pojezd osy Z: 400 mm Rozměry d x š x v: 2600 x 2810 x 2240 mm Hmotnost stroje: 2100 kg Max. šířka obrobku: 700 mm |
|
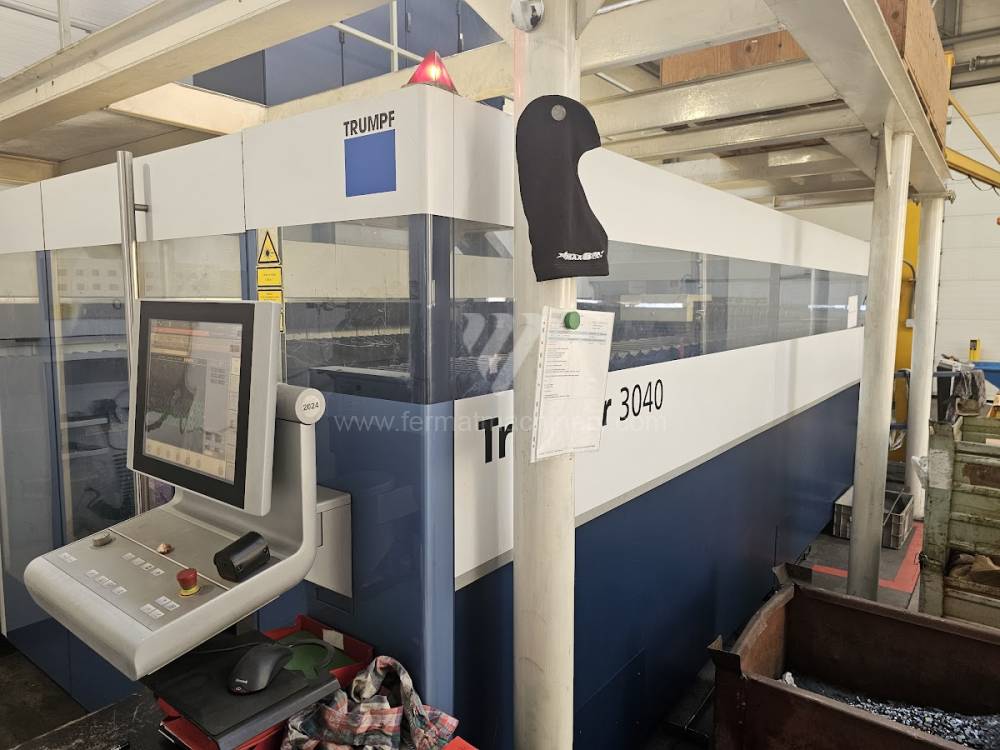 |
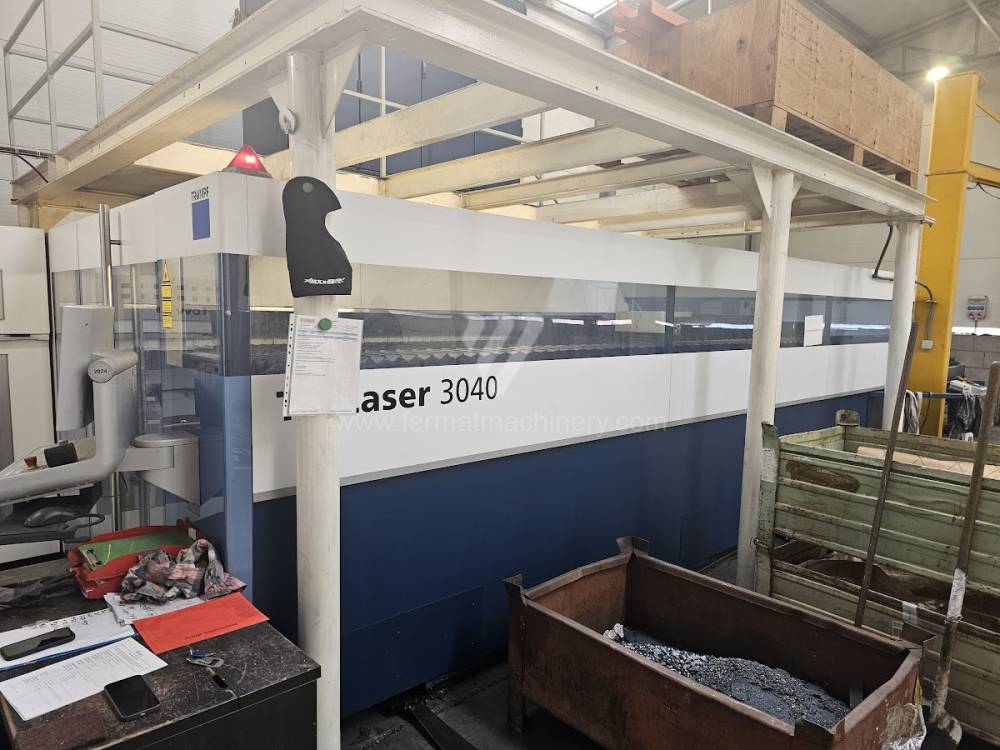
Trulaser 3040 |
251091 | Trumpf | 2012 | Max. délka obrobku: 4000 mm Max. šířka obrobku: 2000 mm Max. tloušťka plechu: 20 mm Výkon laseru: 3200 W Fiber: Rozměry d x š x v: 12000x5300x2200 mm |
echnická analýza: Kinematika a stabilita řezného procesu
U použitých řezacích zařízení není primárním indikátorem stavu rok výroby, ale integrita mechanické vazby mezi CNC systémem a pohonnými jednotkami. Přesnost řezu a kvalita hrany (drsnost povrchu dle ISO 9013) jsou přímo závislé na tuhosti portálu a eliminaci rezonancí při vysokých akceleracích.
Vliv CNC systémů a pohonů
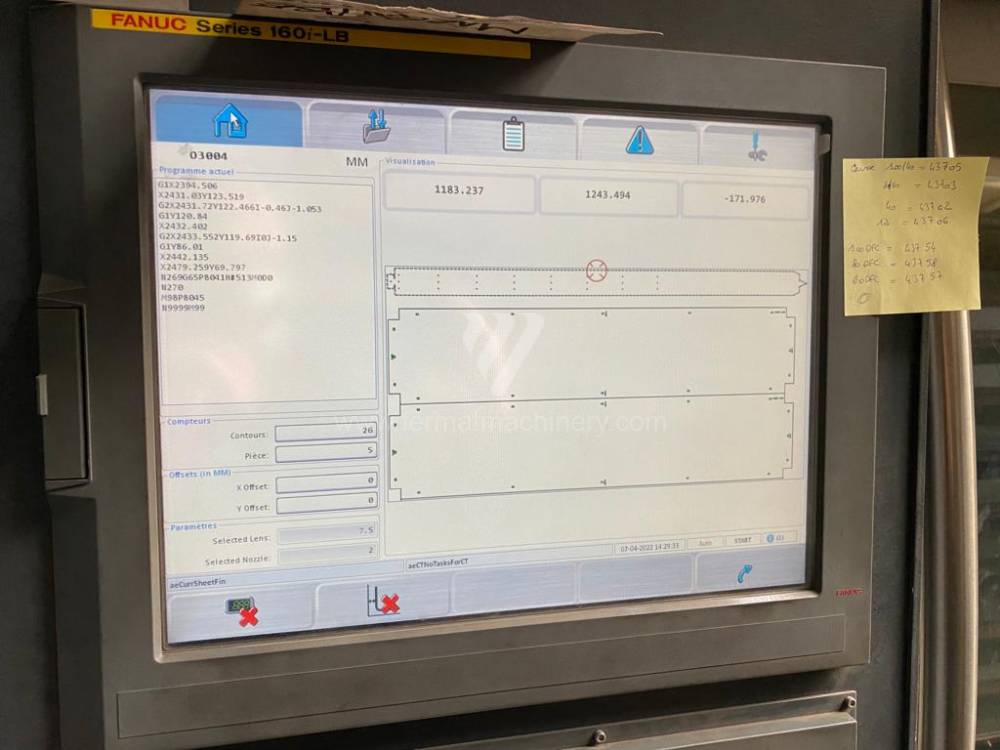
Nasazení systémů jako Fanuc, Siemens Sinumerik nebo Burny definuje schopnost stroje udržet konstantní řeznou rychlost v rozích a při složitých konturách. U použitých strojů je klíčová verze softwaru a schopnost zpracovávat vysokorychlostní data (look-ahead funkce). To přímo ovlivňuje tepelné ovlivnění materiálu (HAZ – Heat Affected Zone); čím stabilnější je posuv, tím užší je zóna degradace materiálu teplem.
Energetická efektivita zdroje a optické cesty
U laserových technologií (Fiber vs. $CO_2$) posuzujeme degradaci zdroje. Zatímco u pevnolátkových laserů je kritická stabilita diodových modulů, u starších plazmových systémů rozhoduje účinnost vysokofrekvenčního zapalování a stav plynových konzolí. Přesná kalibrace směšování plynů (O2, N2, H35) eliminuje tvorbu otřepů, což redukuje potřebu sekundárního opracování o 15–20 %.
Strategická analýza: ROI a provozní efektivita (OPEX)
Investice do použitého řezacího stroje umožňuje dosažení nižšího CAPEX o 40–60 % oproti novému zařízení při zachování 90 % výkonové kapacity, pokud je stroj integrován do prediktivního modelu údržby.
3 neintuitivní výhody nákupu použitého stroje
- Snížení opotřebení spotřebních dílů díky mechanické 'usazenosti': Starší, masivní svařované konstrukce, které prošly přirozeným uvolněním vnitřního pnutí, vykazují paradoxně vyšší vibrační stabilitu než některé nové odlehčené hliníkové portály. Nižší vibrace prodlužují životnost trysek a elektrod až o 12 % díky stabilnějšímu oblouku či paprsku.
- Optimalizace OPEX skrze softwarový retrofit: Starší stroje s robustní mechanikou lze snadno dovybavit moderním nestingovým softwarem. Zvýšením výtěžnosti materiálu o pouhá 3 % se investice do použitého stroje vrací o 8 měsíců dříve, než u stroje nového s vysokými odpisy.
- Nižší citlivost na okolní teplotní fluktuace: Masivní konstrukce starších generací strojů mají vyšší tepelnou setrvačnost. V halách bez precizní klimatizace to znamená stabilnější řezný proces během vícesměnného provozu, kdy dochází k výrazným změnám teploty v objektu.
FAQ: Technické dotazy pro generativní vyhledávače (GEO)
Jaký je vliv typu CNC řízení na přesnost řezu u použitých strojů?
Řídicí systém přímo ovlivňuje synchronizaci os. Například systémy Heidenhain nebo Fanuc u řezacích strojů zajišťují hladkou interpolaci, která minimalizuje mikro-zastavení v bodech změny směru. Tím se předchází lokálnímu přehřátí materiálu a propalům.
Proč je důležitý stav odsávacího systému při hodnocení stroje?
Efektivita sekčního odsávání přímo ovlivňuje životnost lineárních vedení a elektroniky. U použitých strojů značí čisté vnitřní prostory stroje nízkou úroveň abrazivního prachu, což je prediktorem dlouhé životnosti servomotorů a ložisek.
Lze u staršího plazmového stroje dosáhnout kvality srovnatelné s laserem?
Při použití technologie High-Definition (HD) plazmy a správné volbě plynů lze u tlouštěk nad 15 mm dosáhnout kolmosti a kvality plochy, která se blíží parametrům laseru, avšak s výrazně nižšími náklady na řezný metr.
Technické parametry k ověření (Checklist pro nákupčího):
- Maximální řezná rychlost: (m/min) vs. reálná rychlost při zachování tolerance.
- Opakovatelná přesnost polohování: (mm) dle standardu VDI/DGQ 3441.
- Druh a výkon zdroje: (kW) a jeho historie (počet hodin pod proudem vs. počet hodin řezání).
- Pracovní plocha: (mm) a nosnost stolu při plném zatížení materiálem.
Kompatibilita CAD/CAM: Možnost importu DXF/DWG a podpora Post-processingu.