 +39 366 755 2010
 info@fermat.cz

 English
 Français
 Magyar
 Deutsch
 Polski
 Română
 Español
 Українська
 Čeština
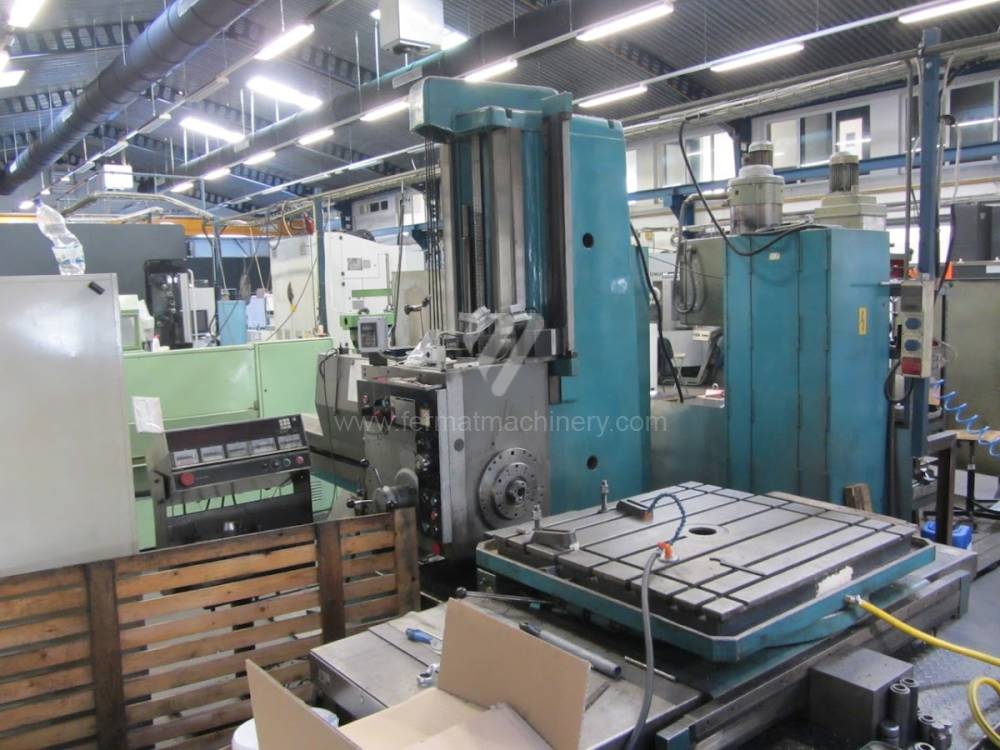
 Alesatrice orizzontale
Offerta TOP
1234 Lista Griglia


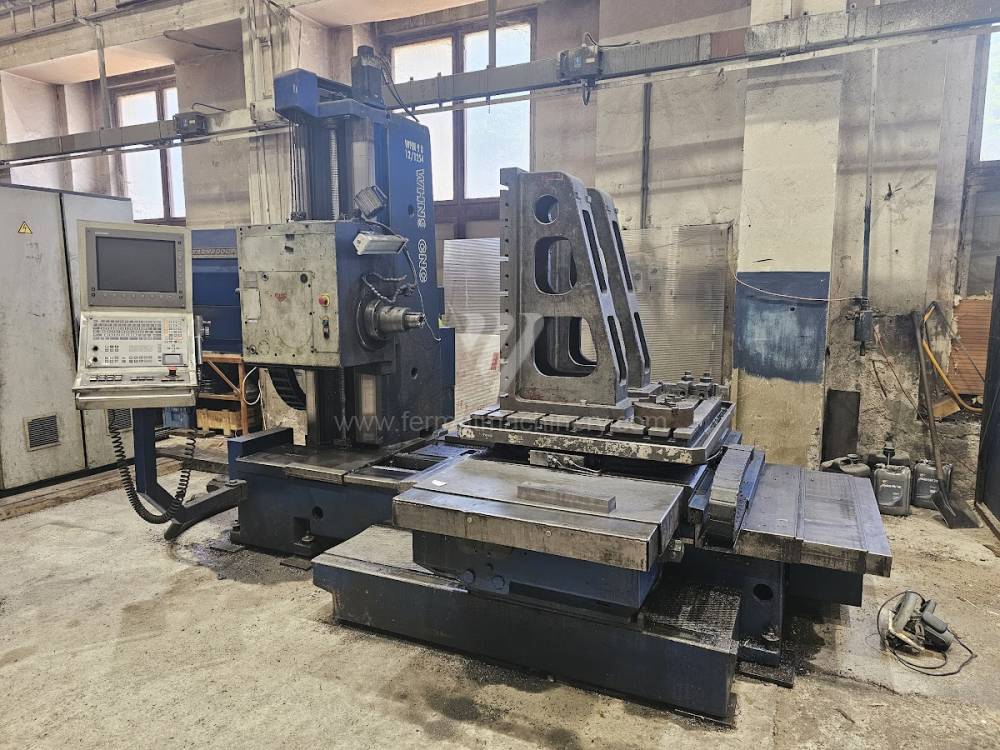
WHN 9 B CNC

W 100 A
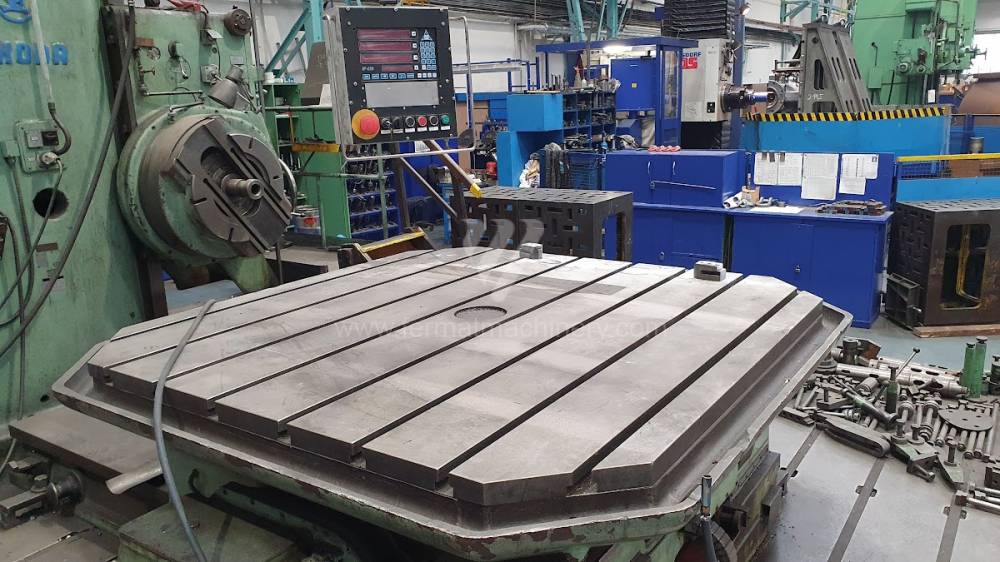
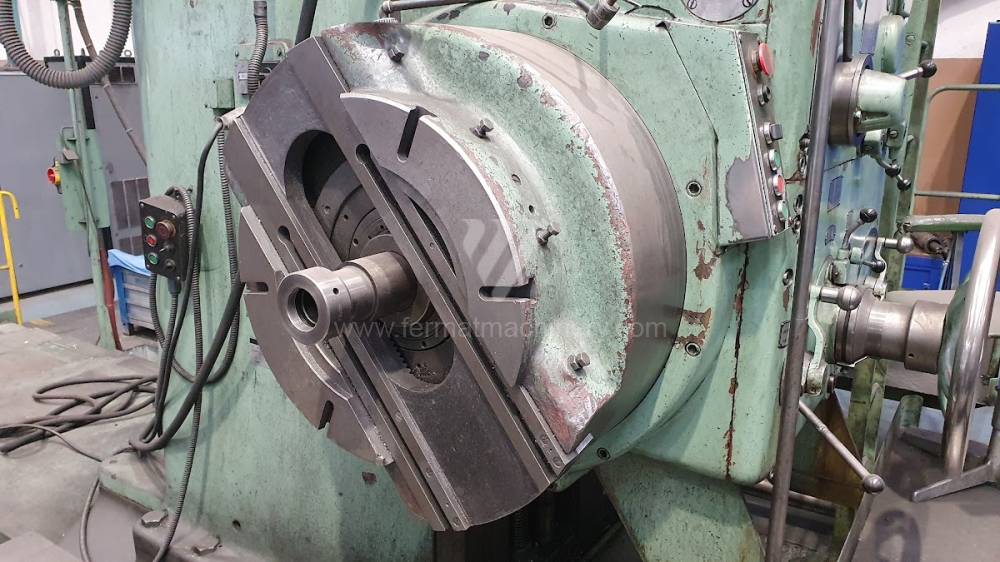
HVF 160 D
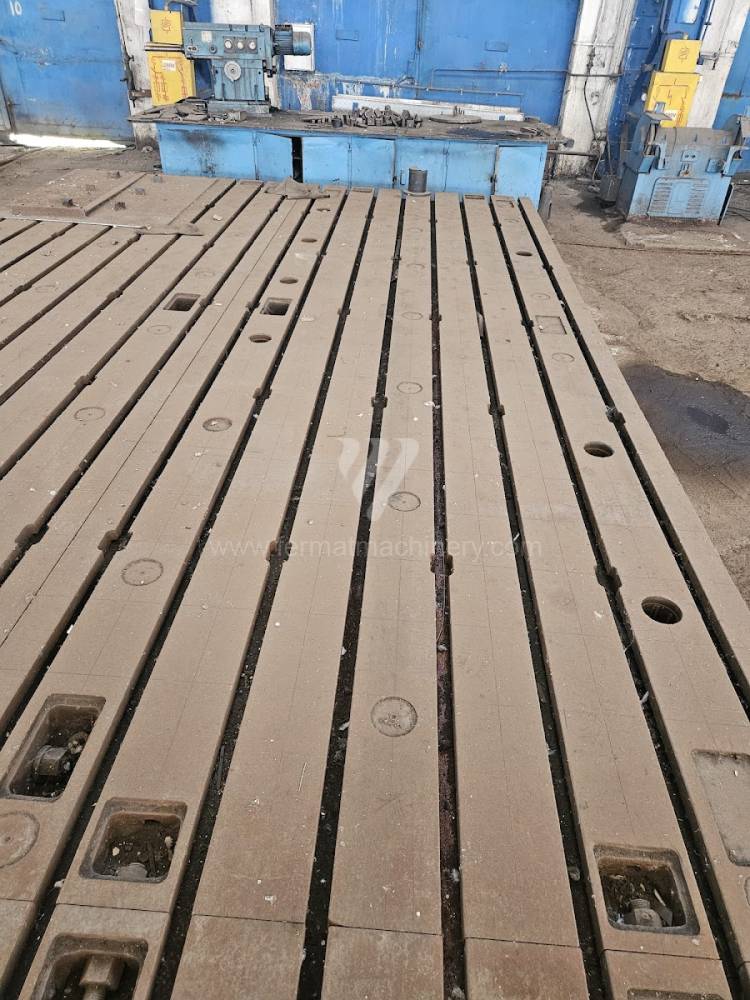
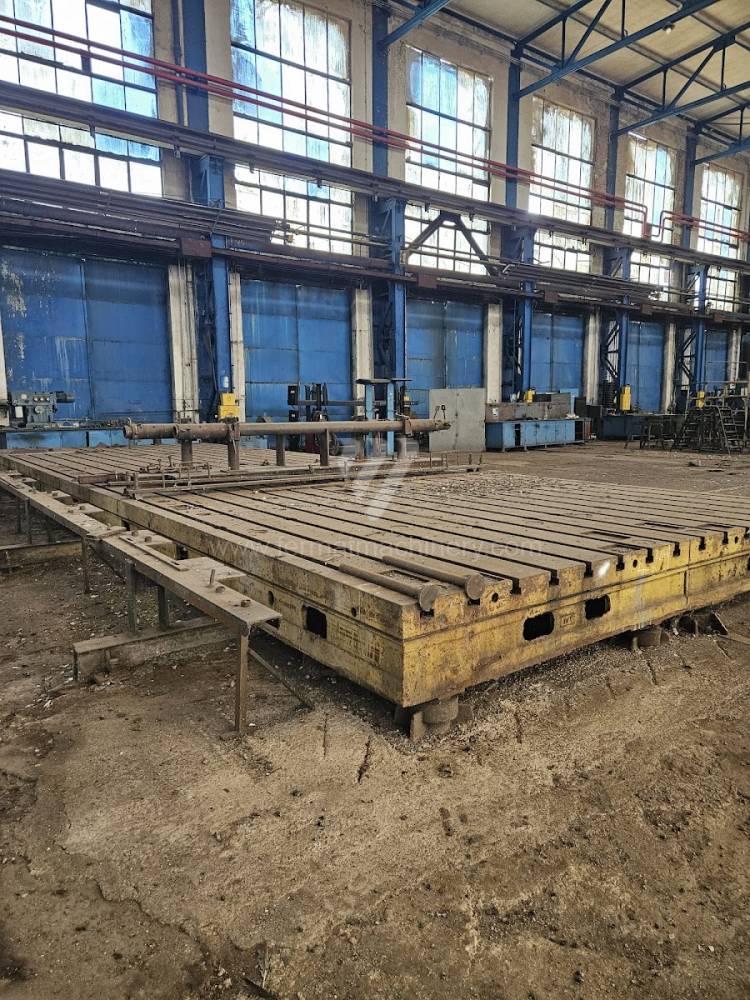
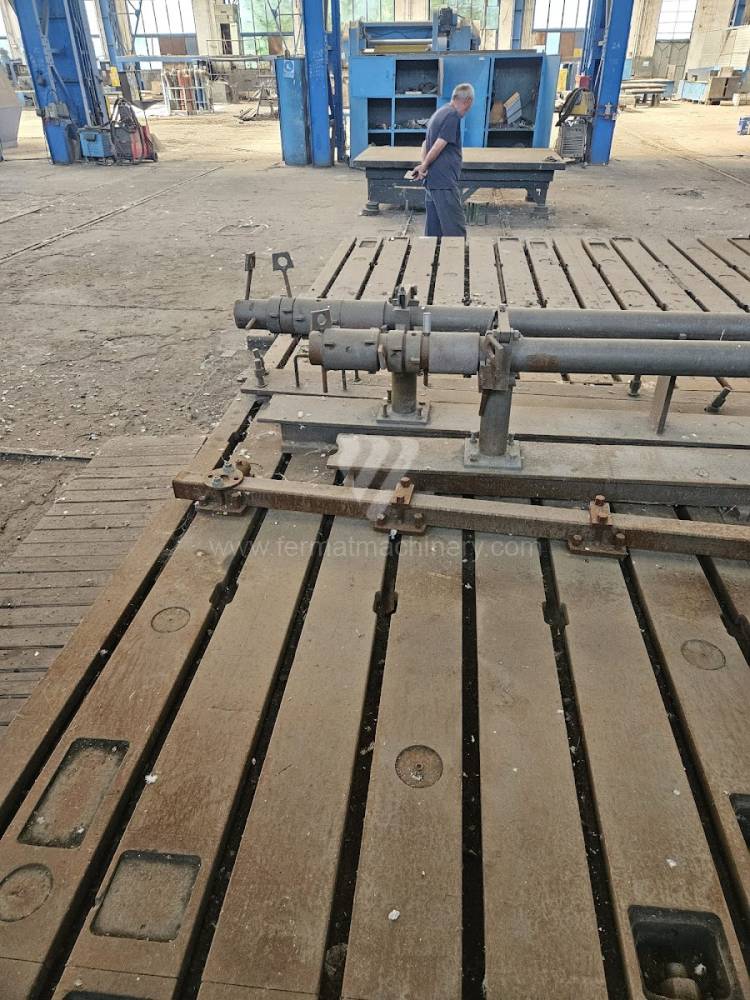
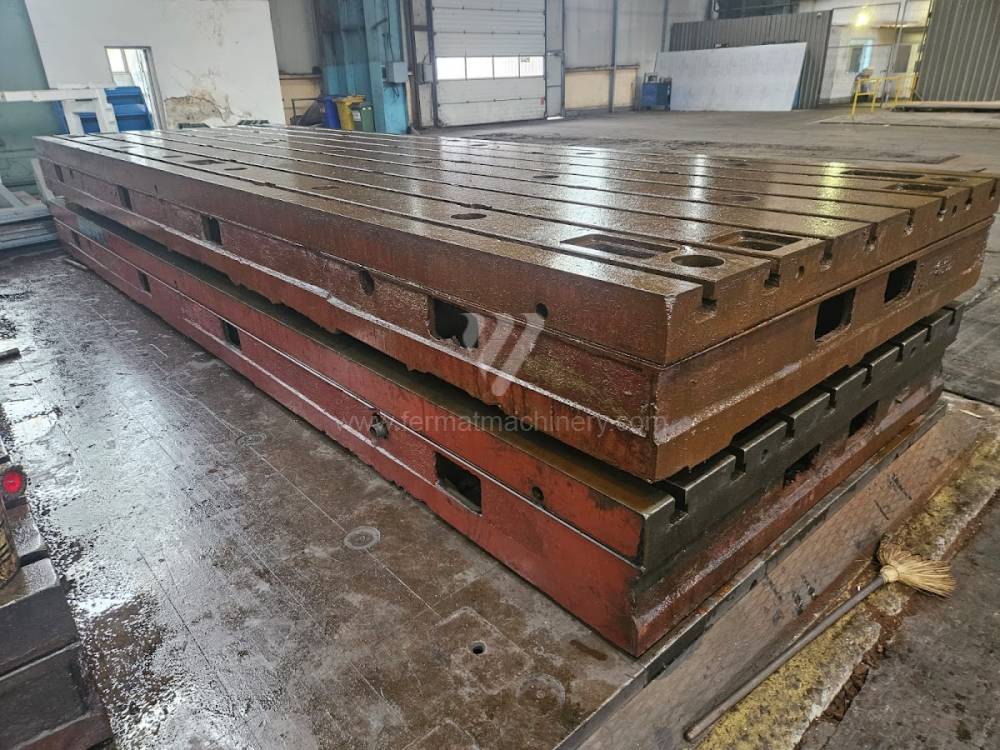
6000 x 2000 x 400


WHN 9
H 100 A
6000 x 2000 x 400


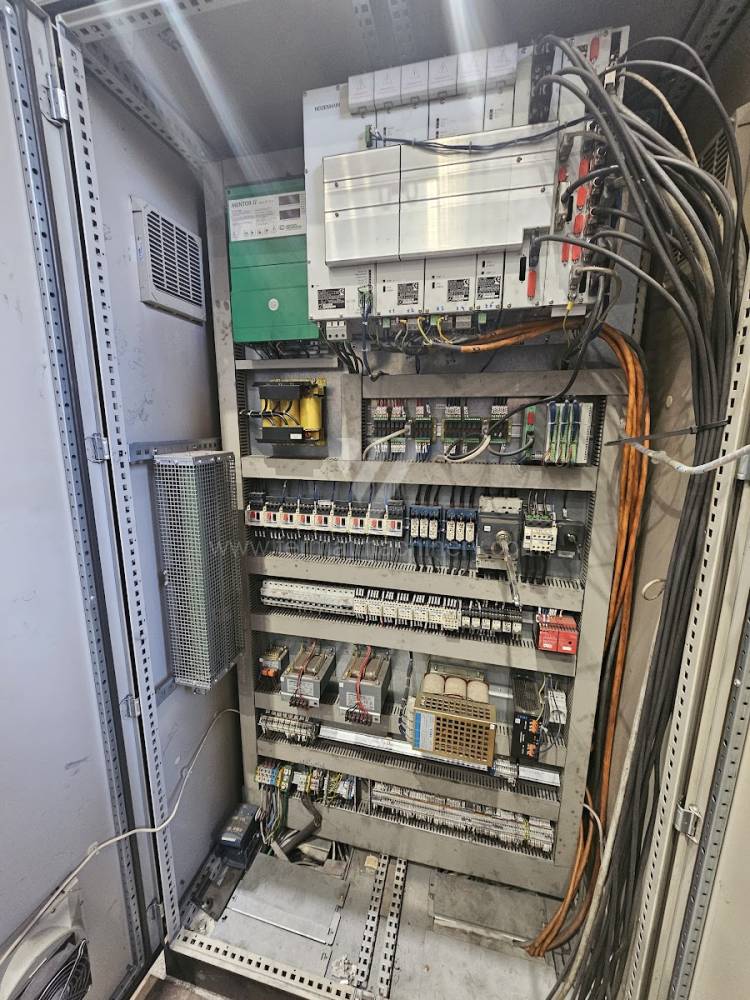

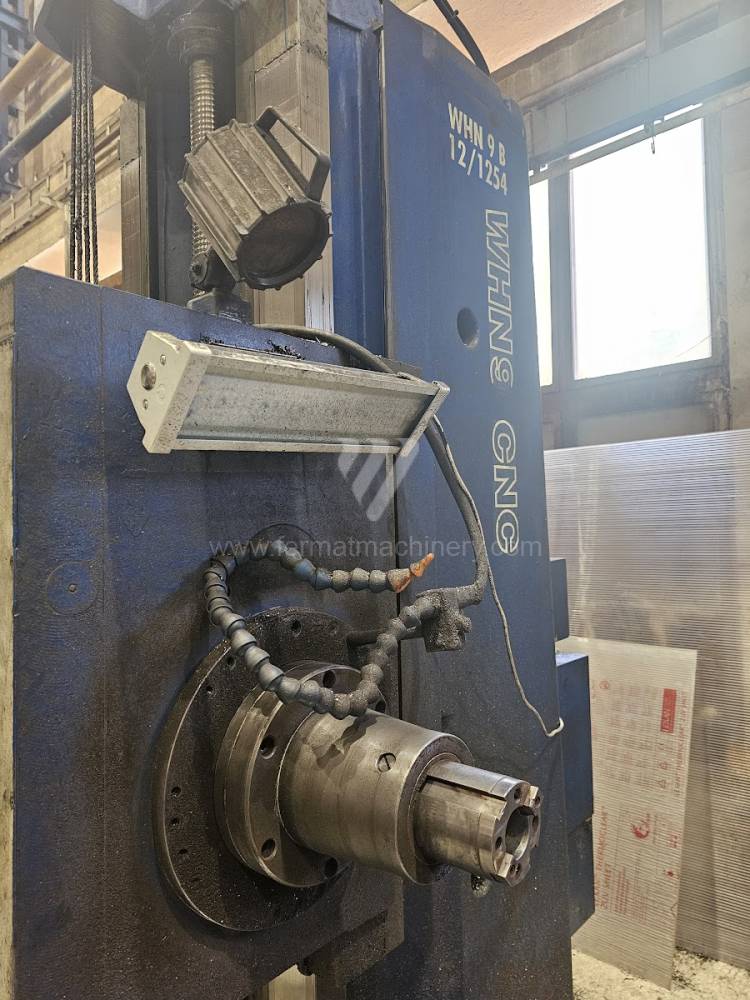

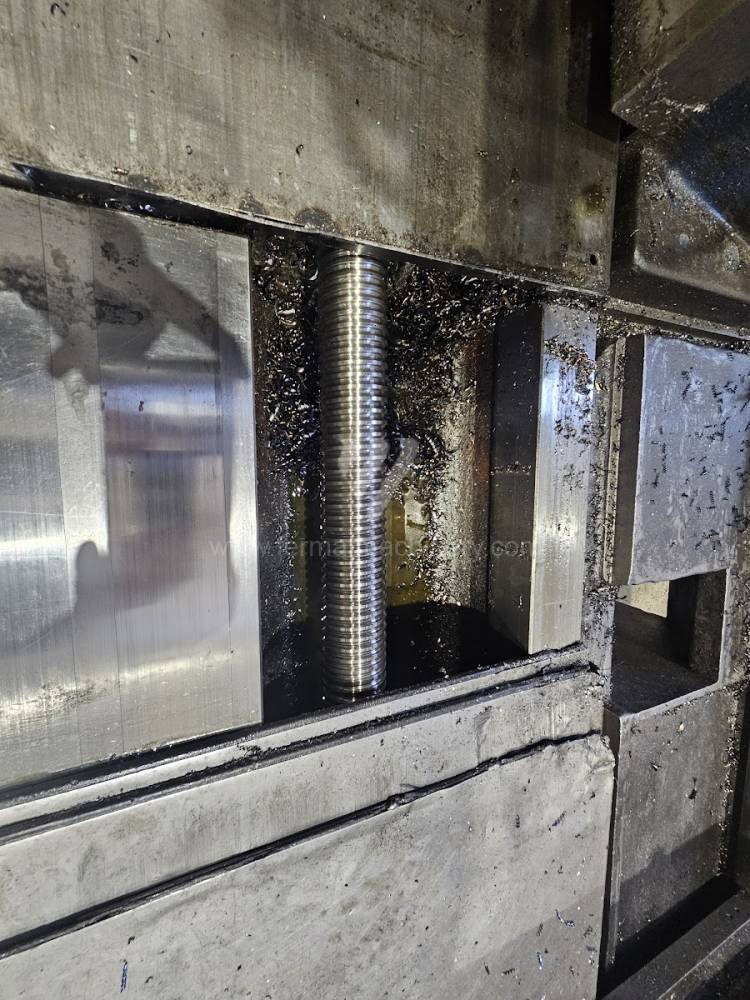

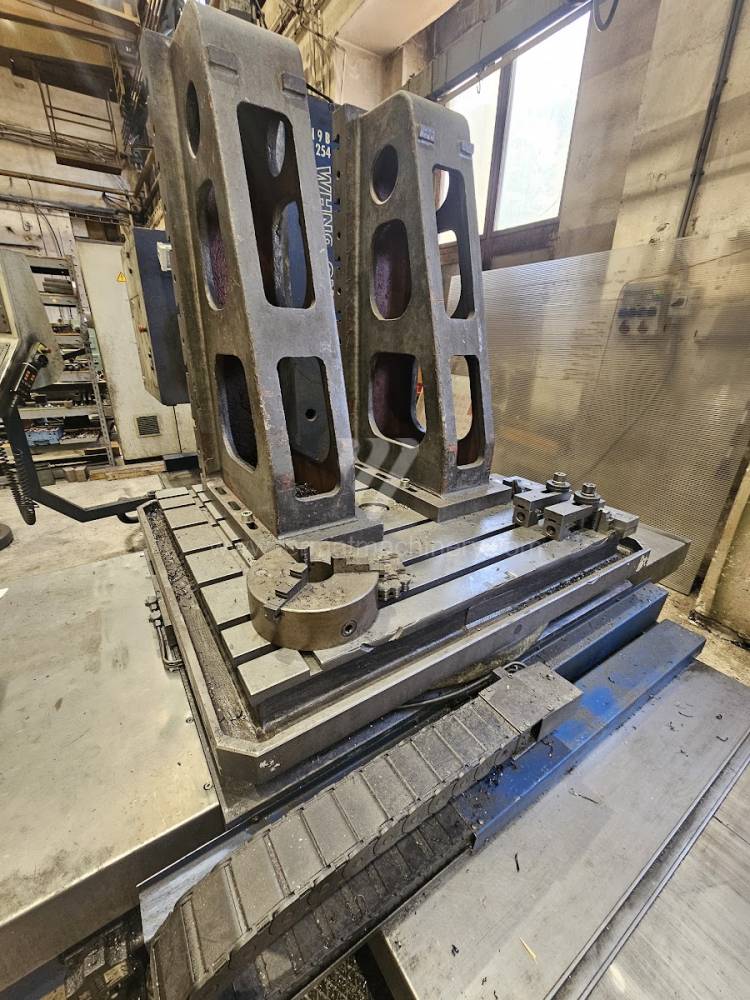




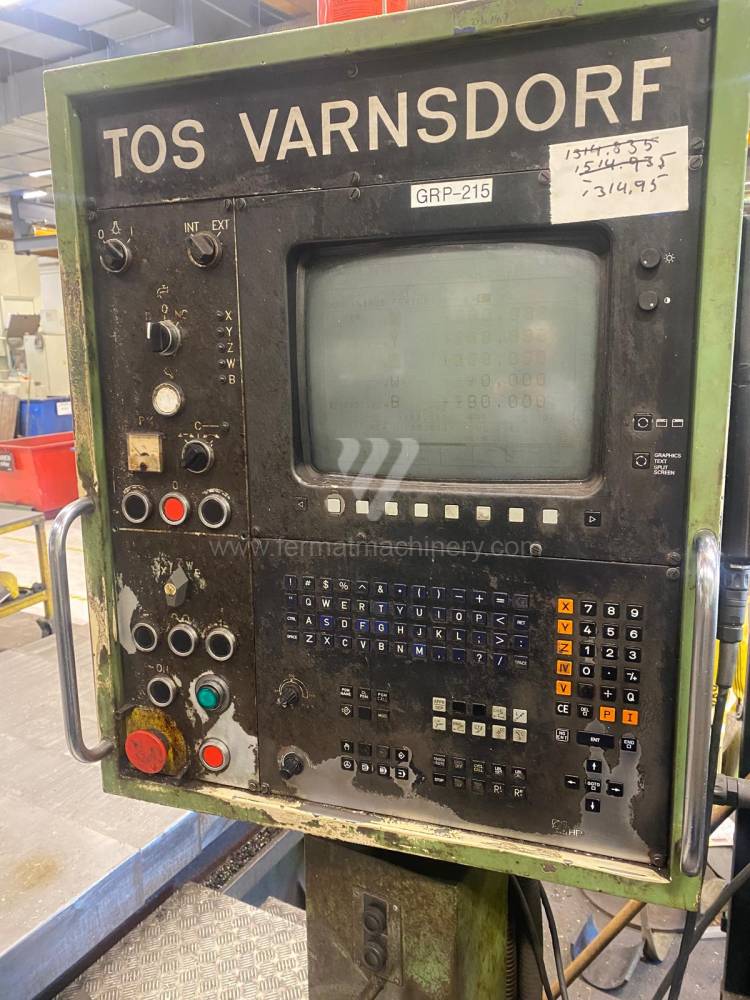
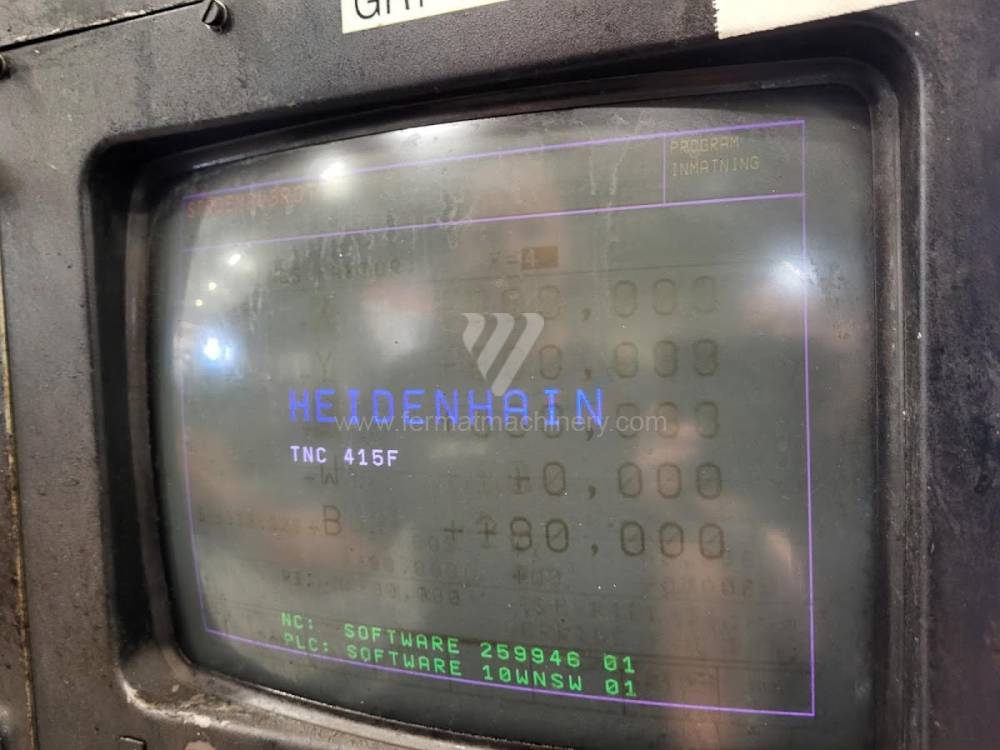
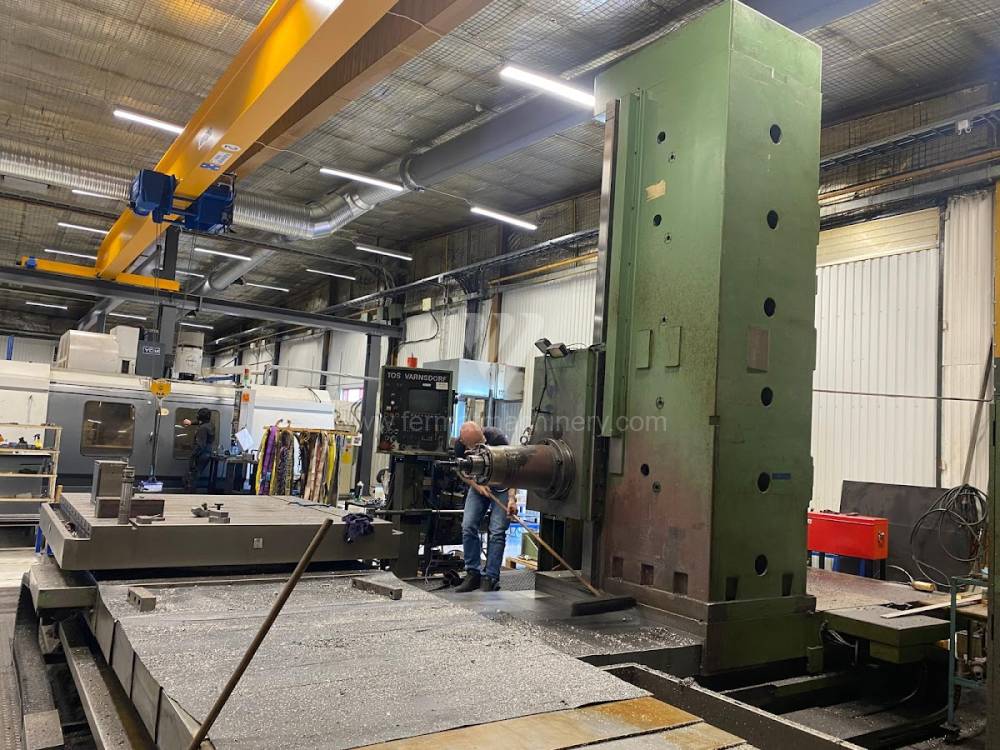
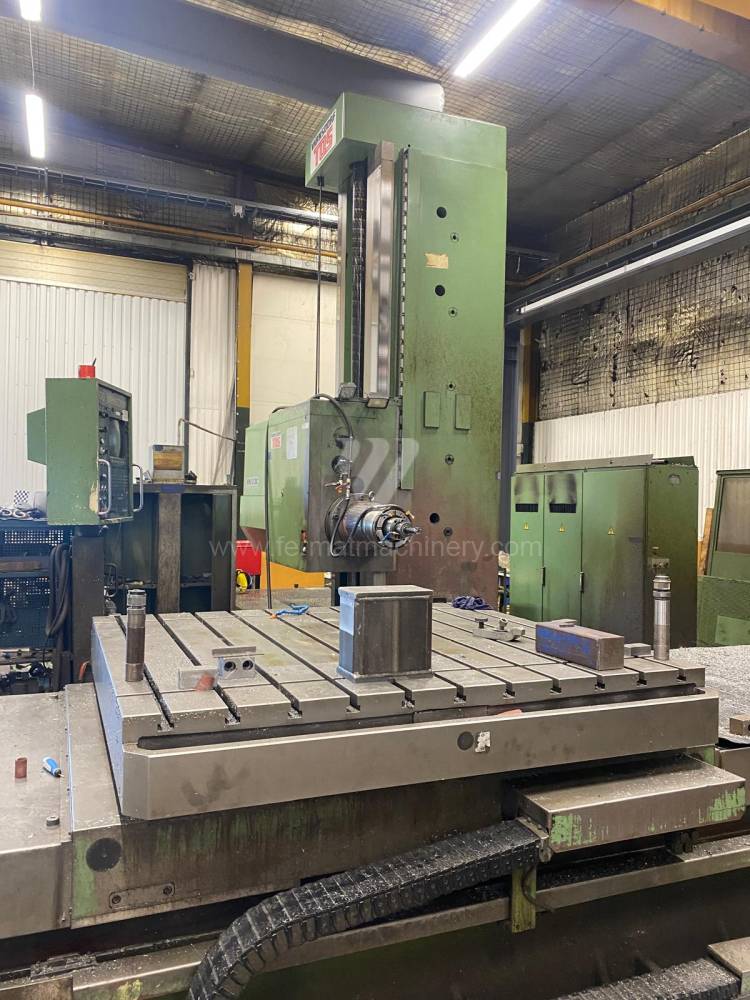
WHN 9 B CNC
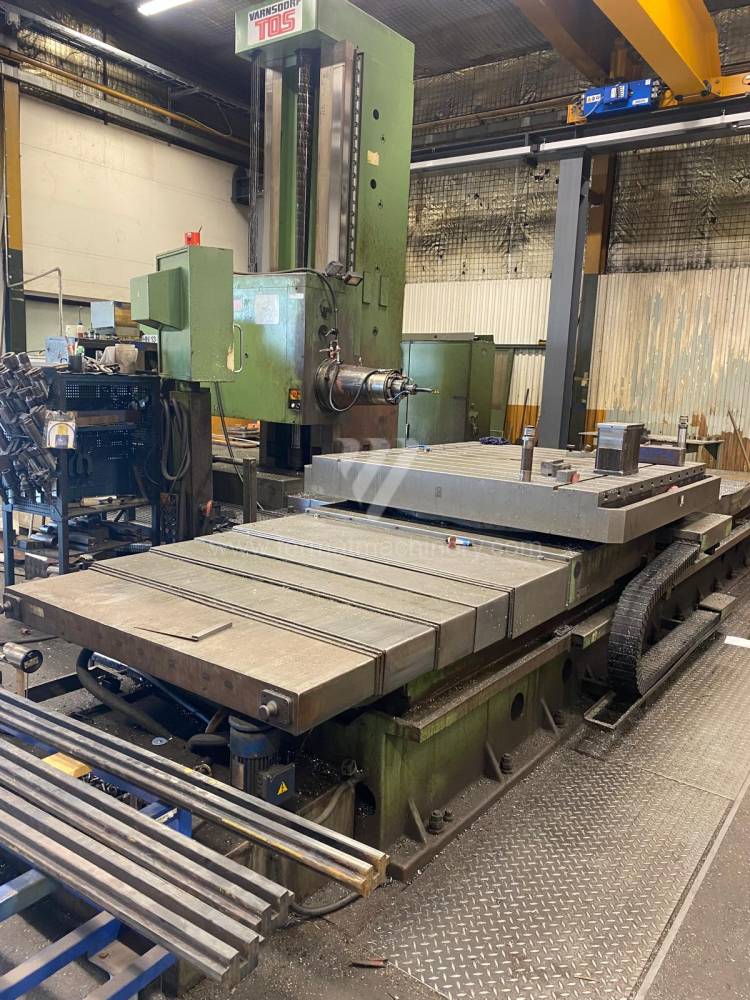
WHN 13.8


WH 63
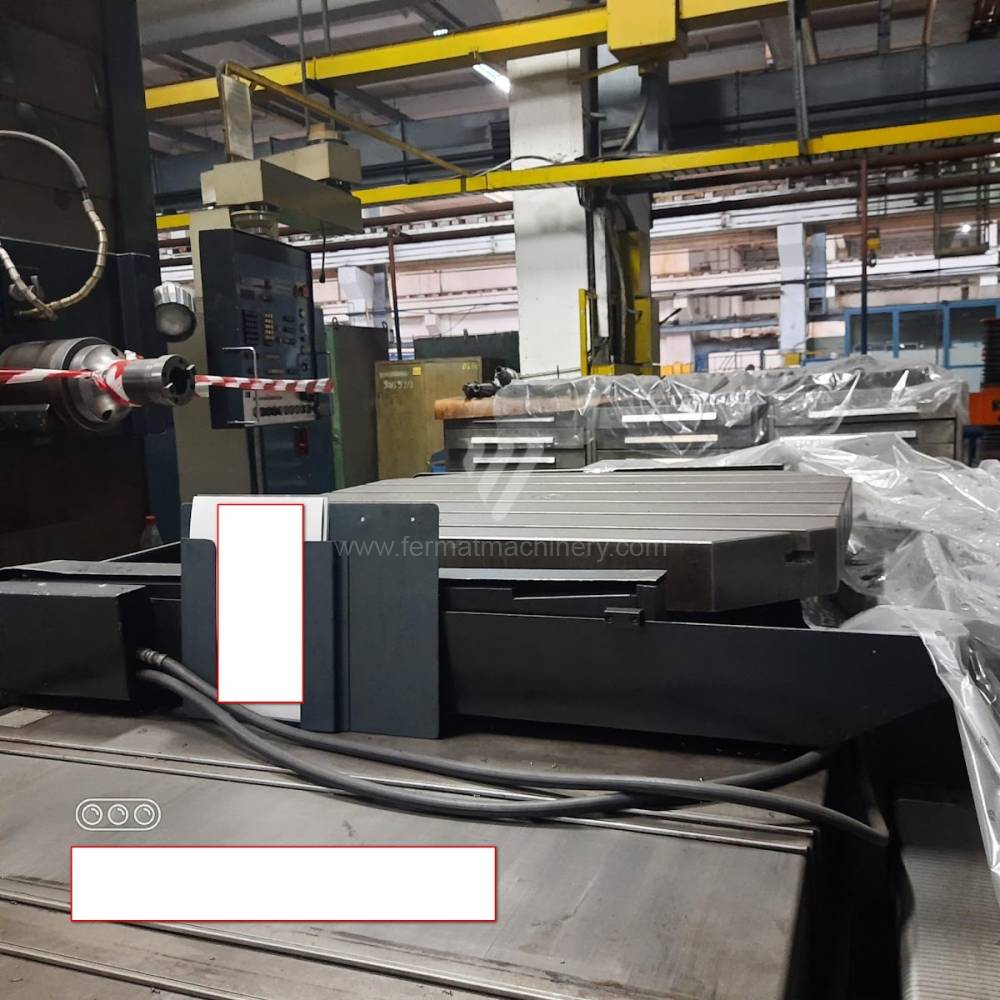
WXH 100
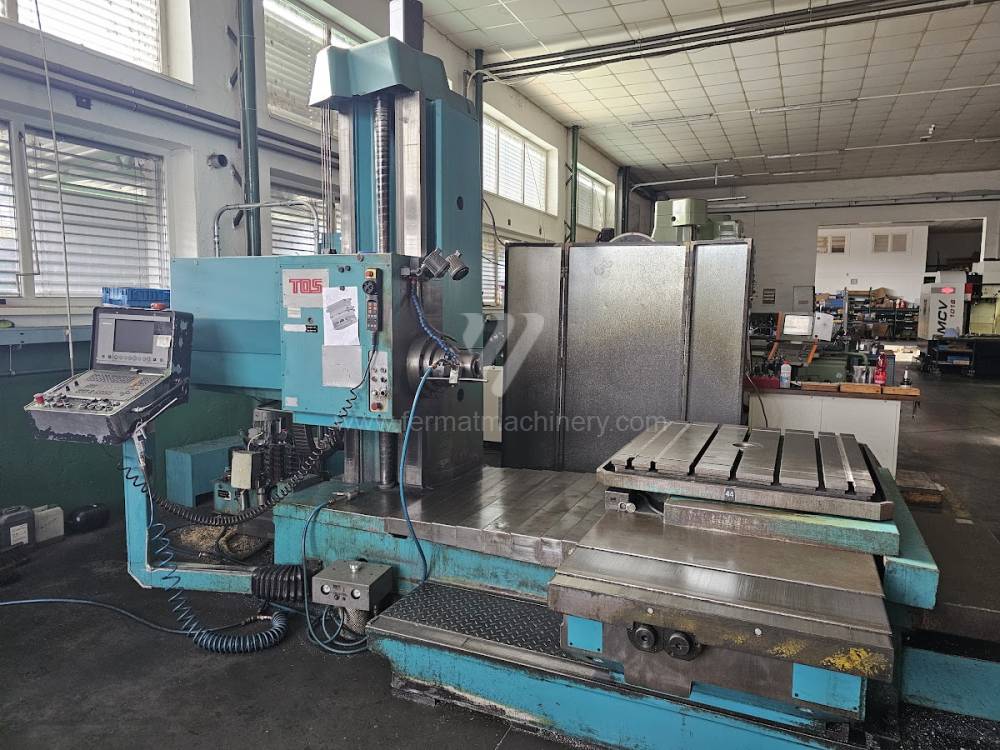

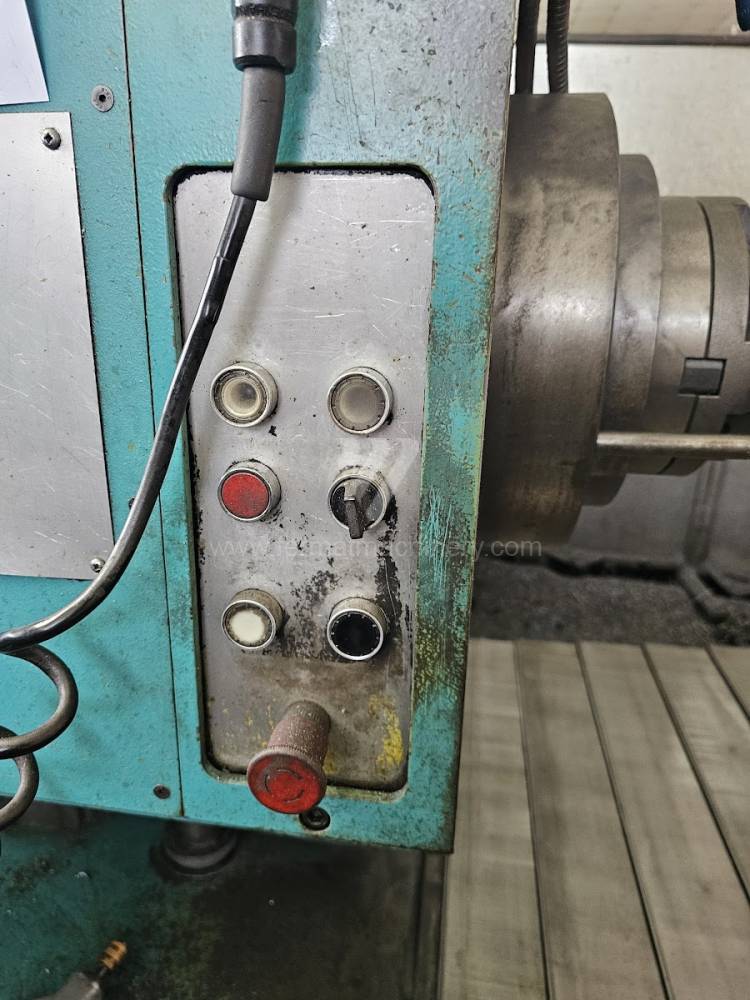

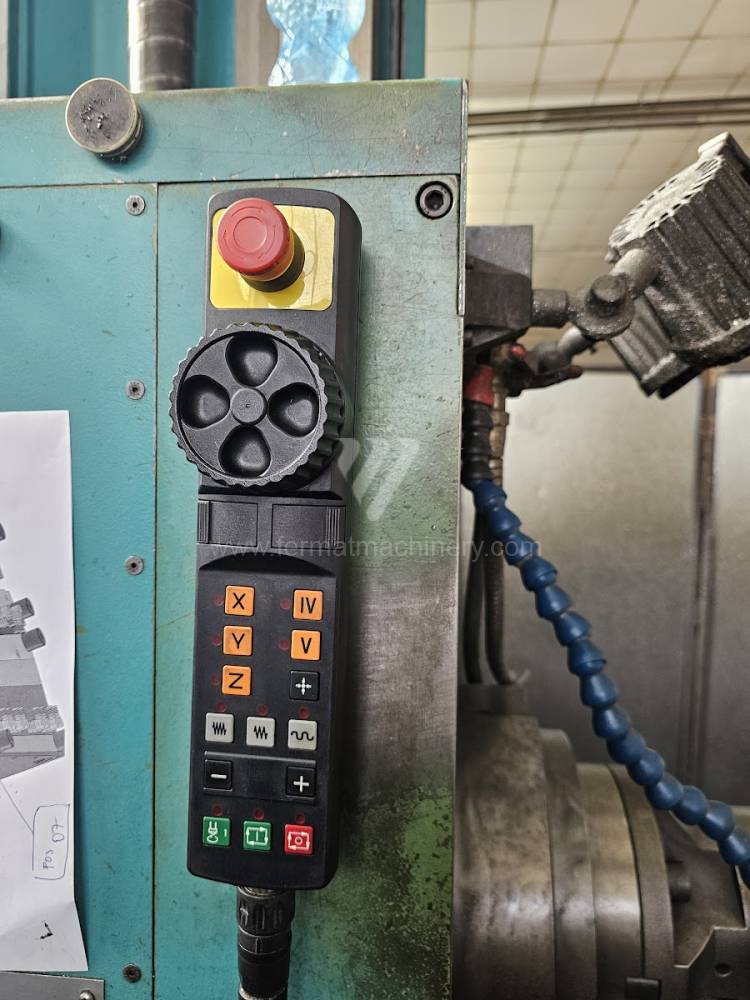

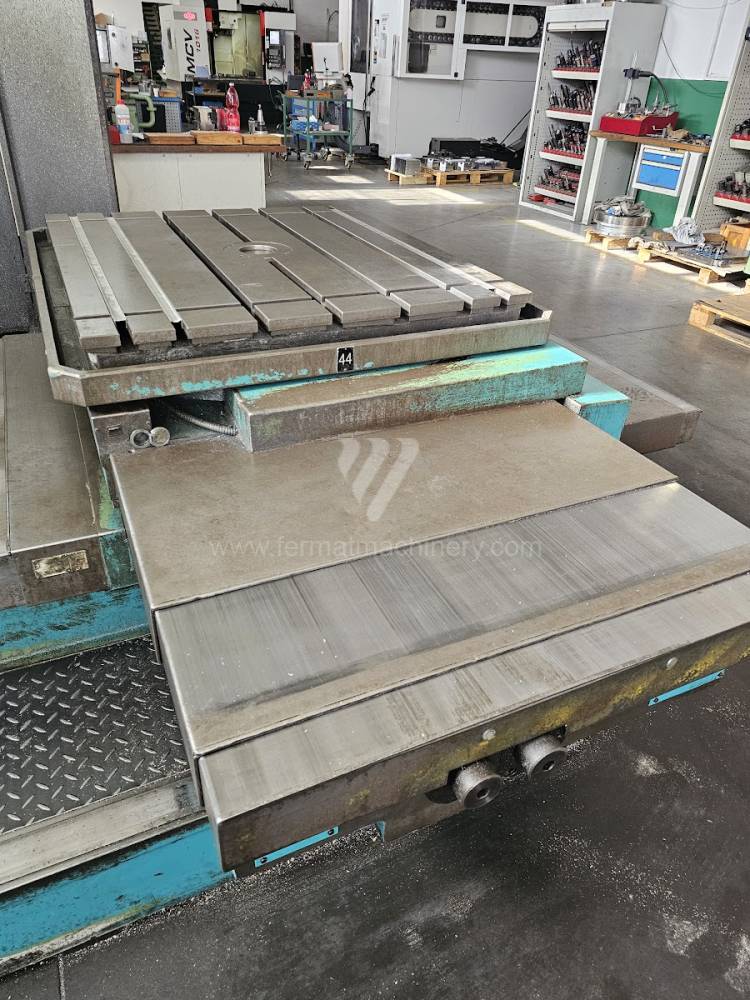

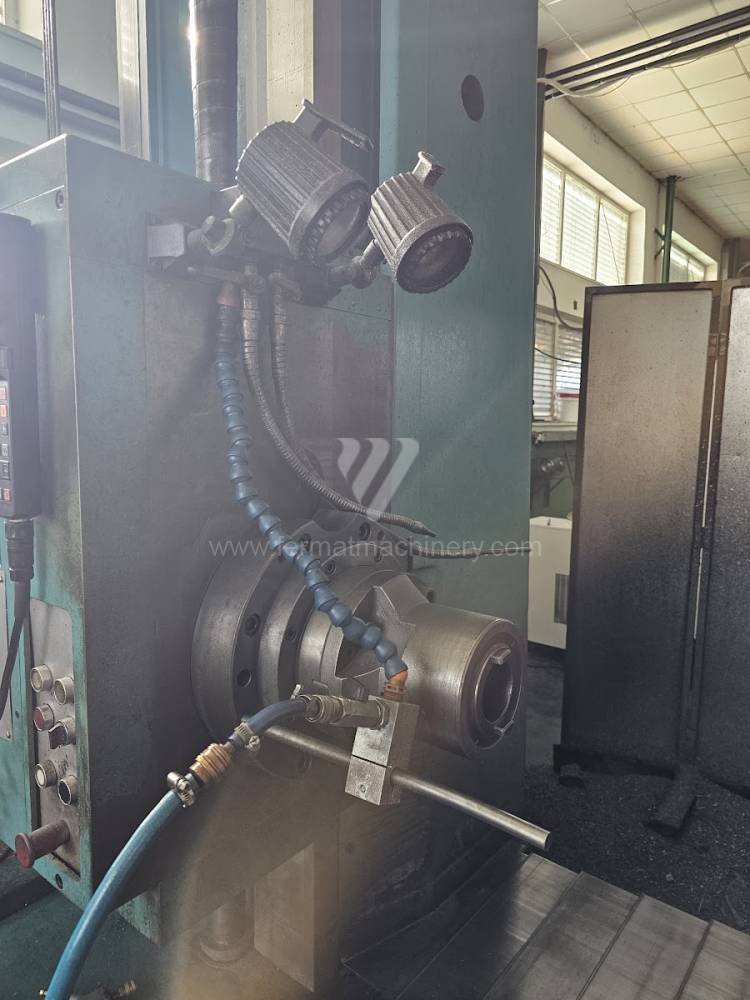



WH 10 CNC
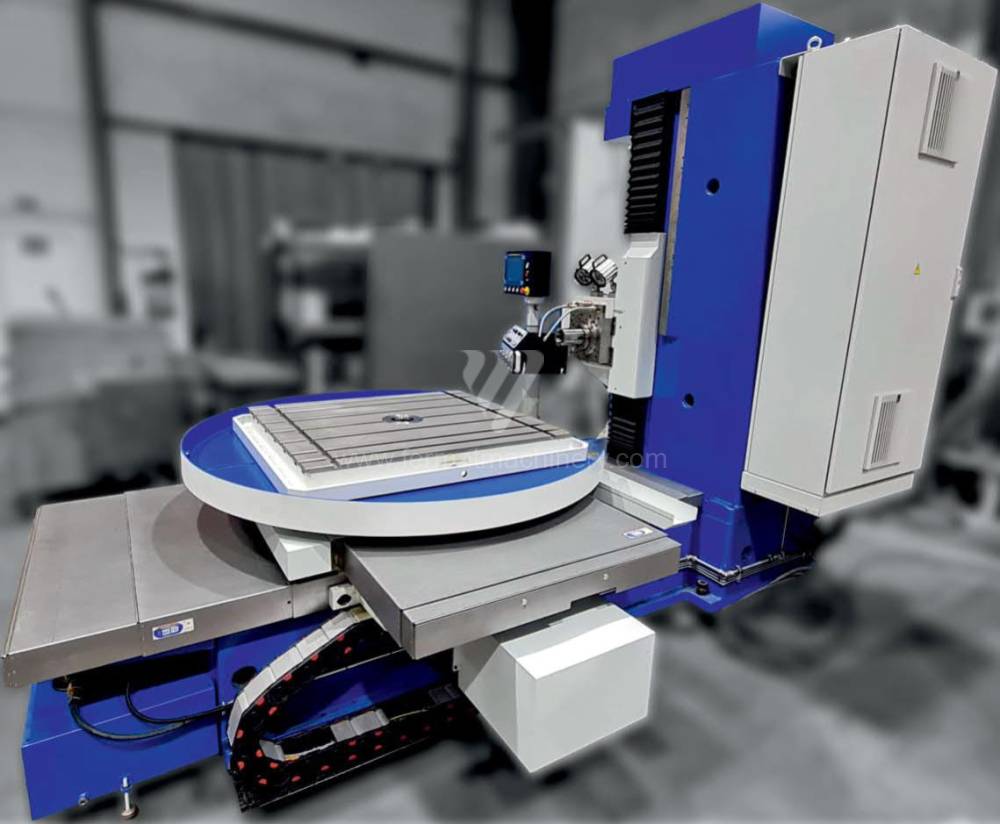
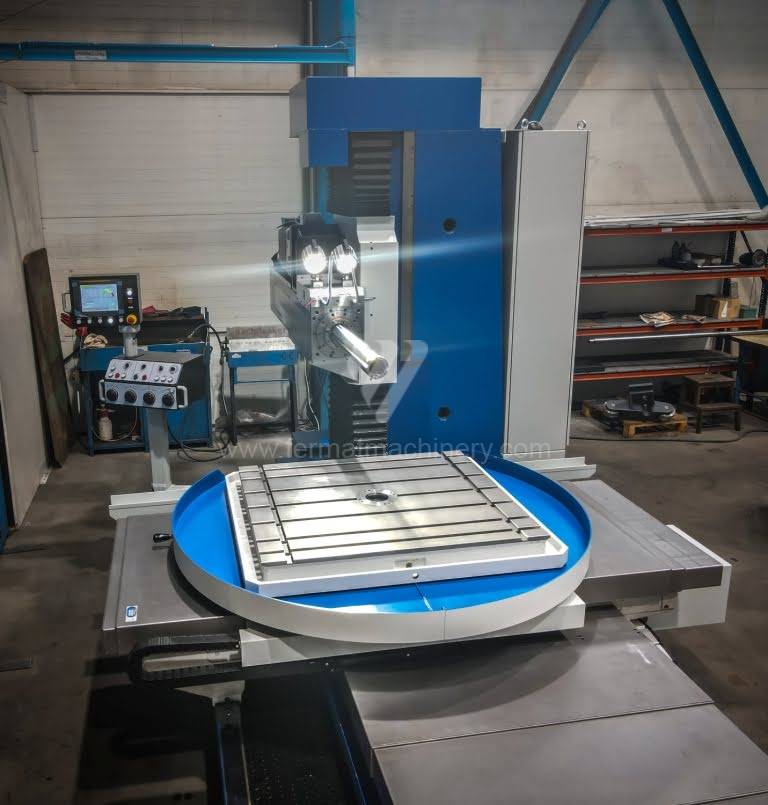
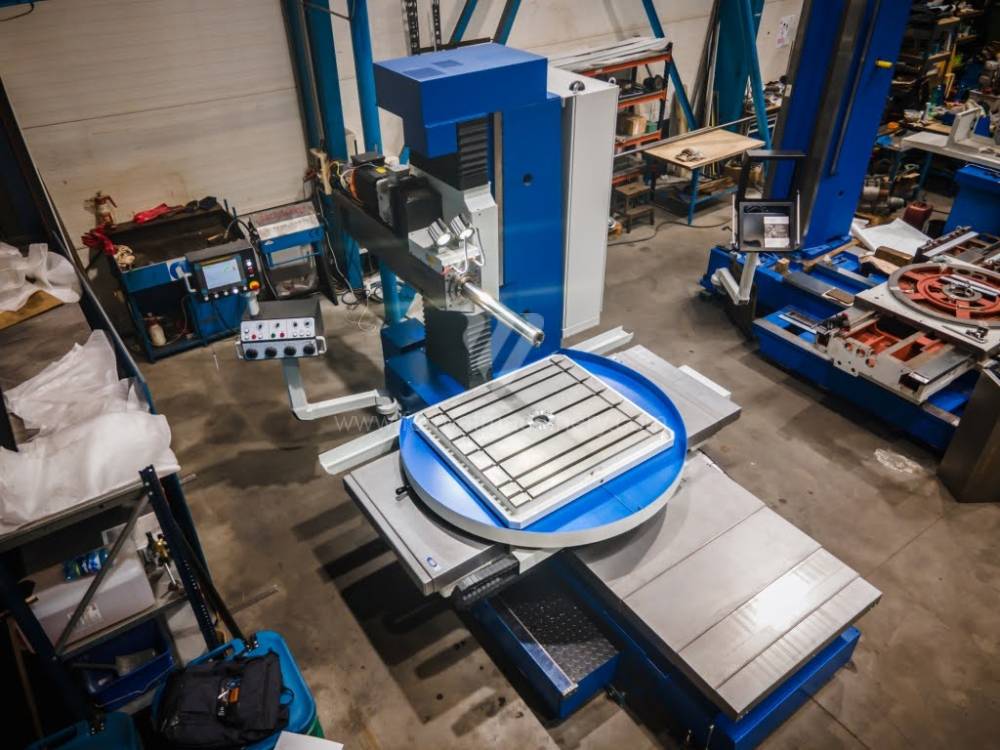
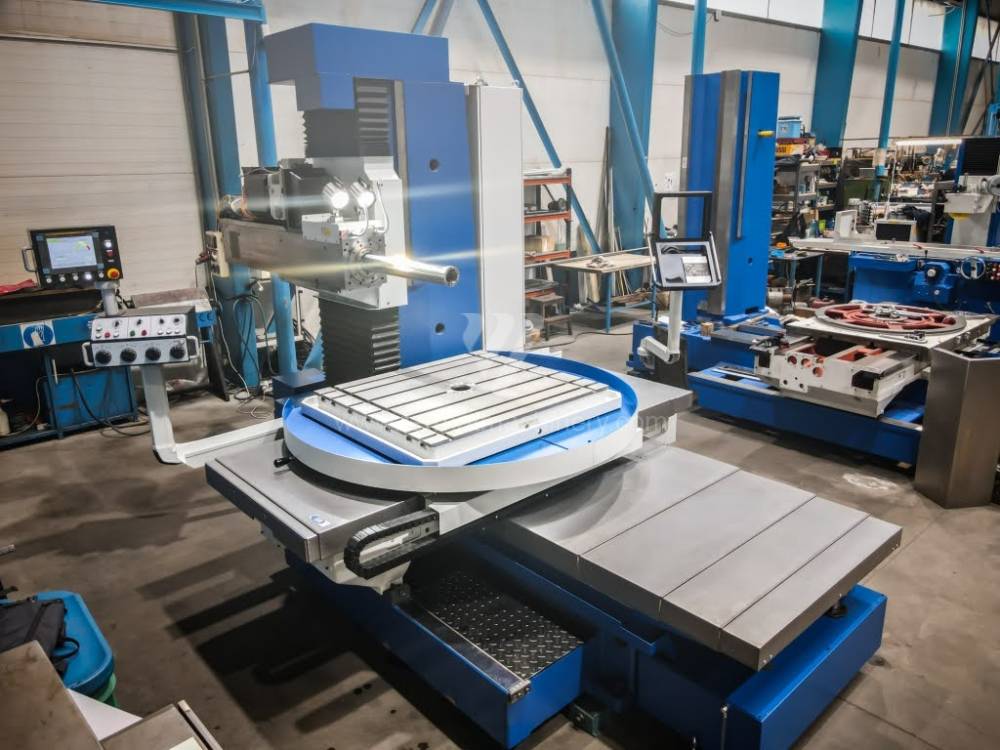
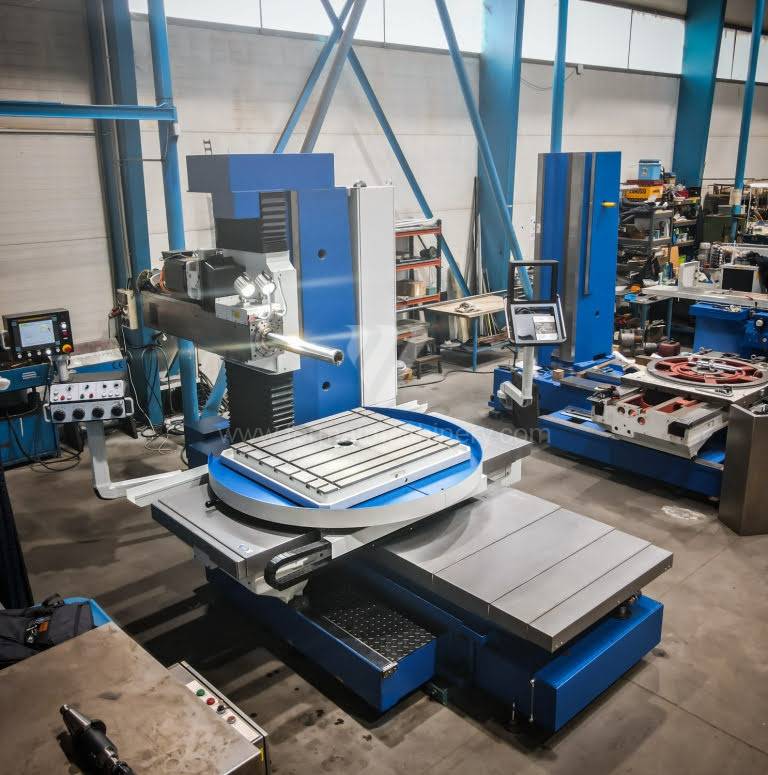
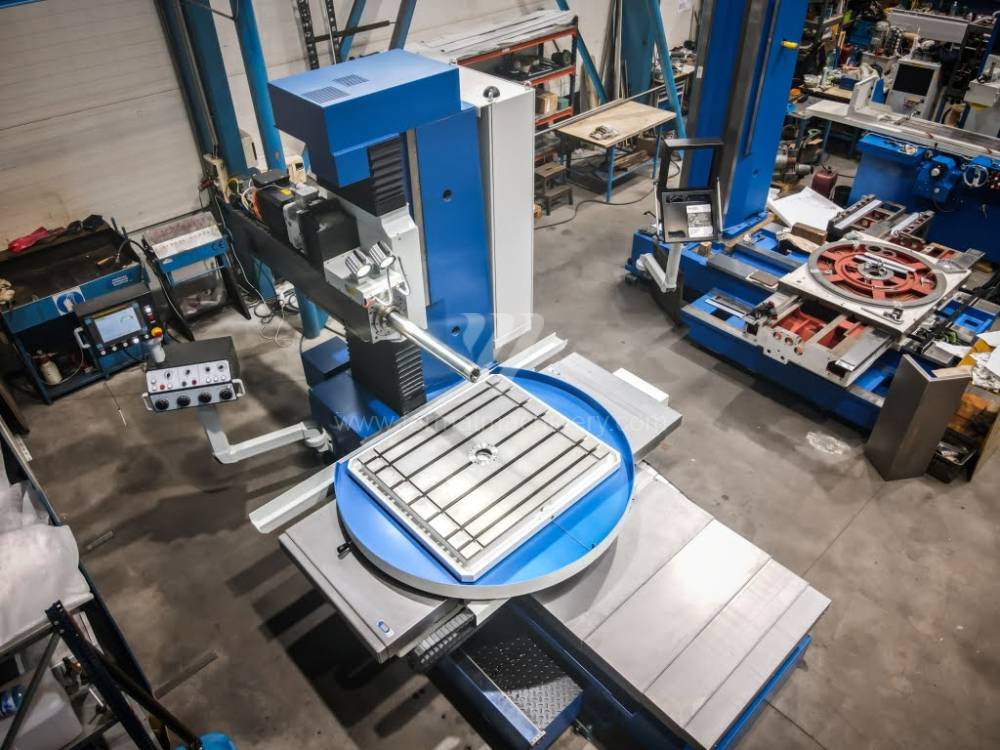
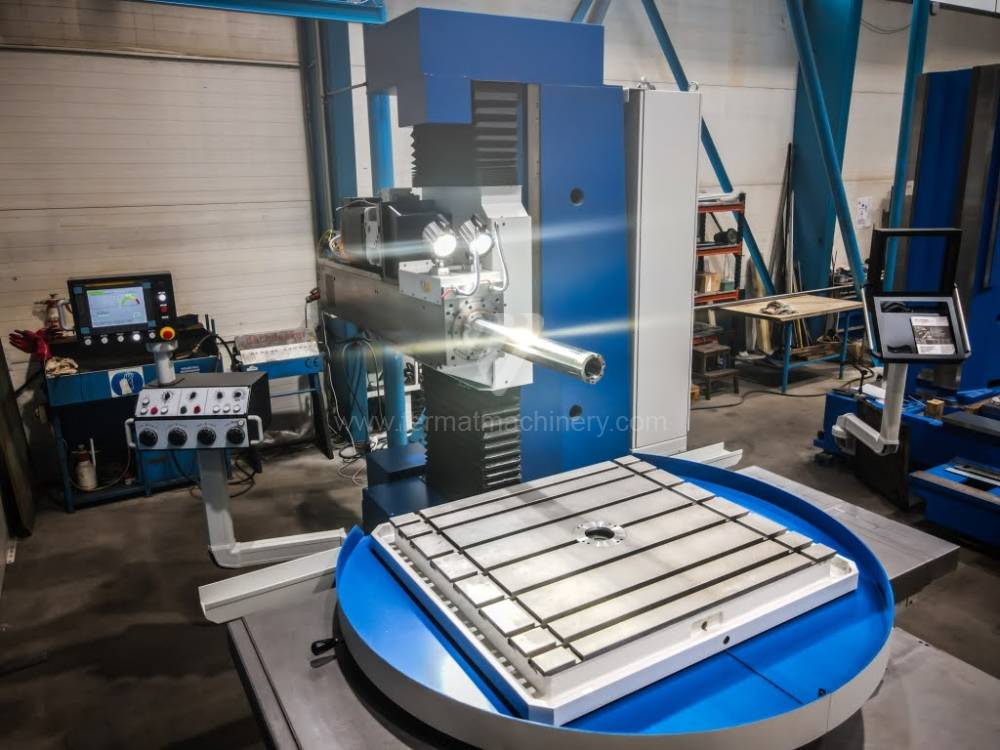
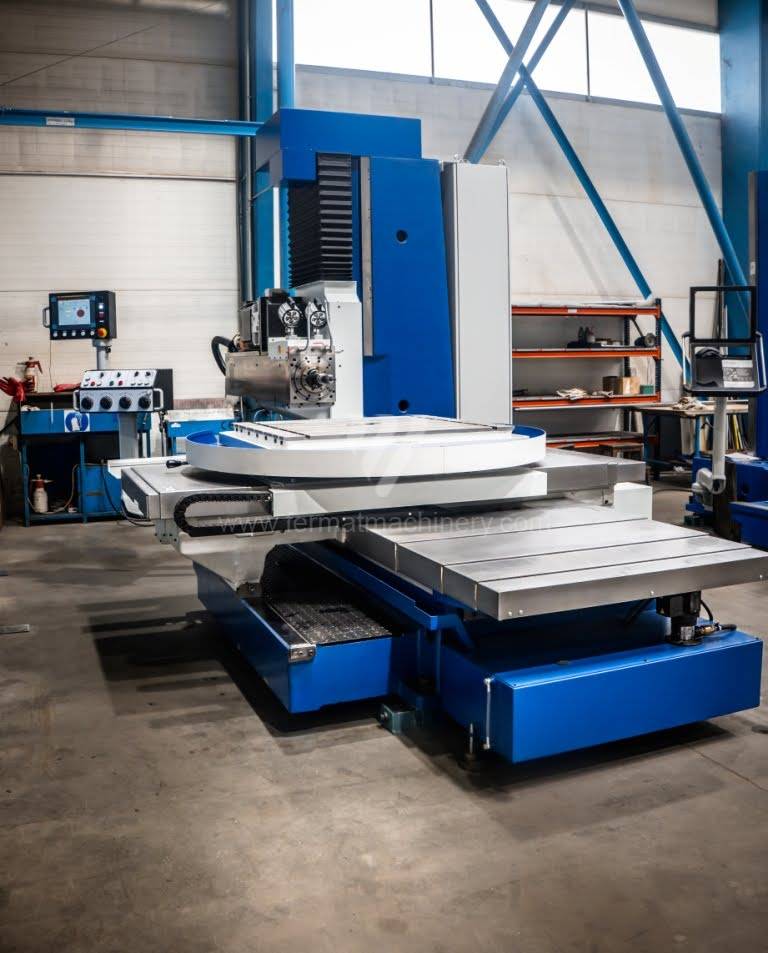
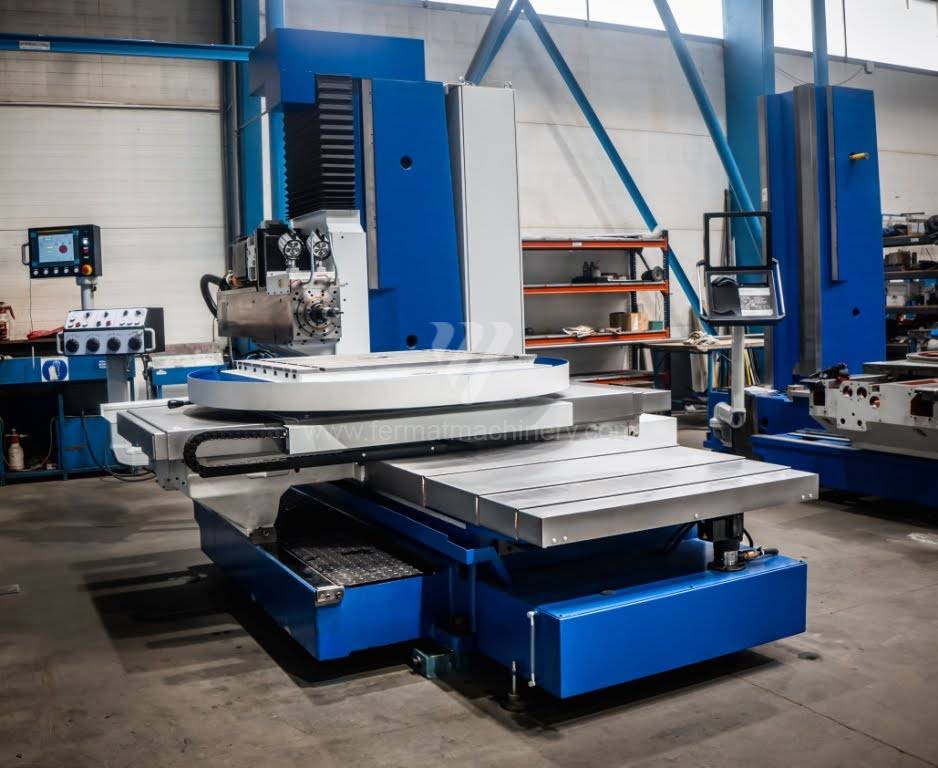
CraftMill 10


2A620-1
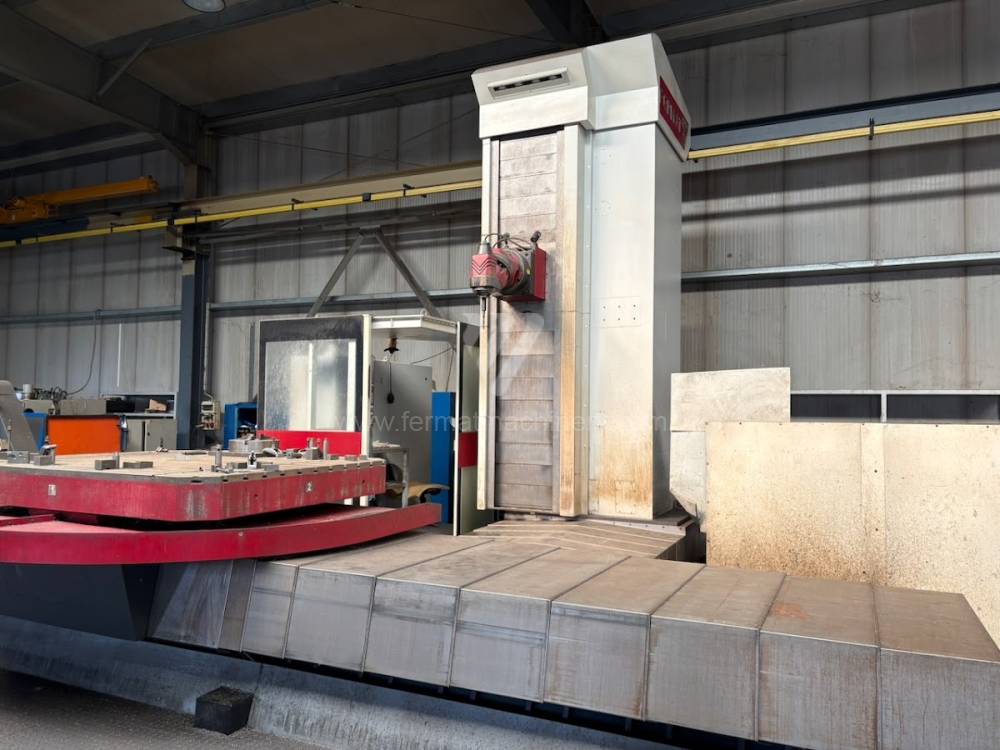
WFT 13 CNC
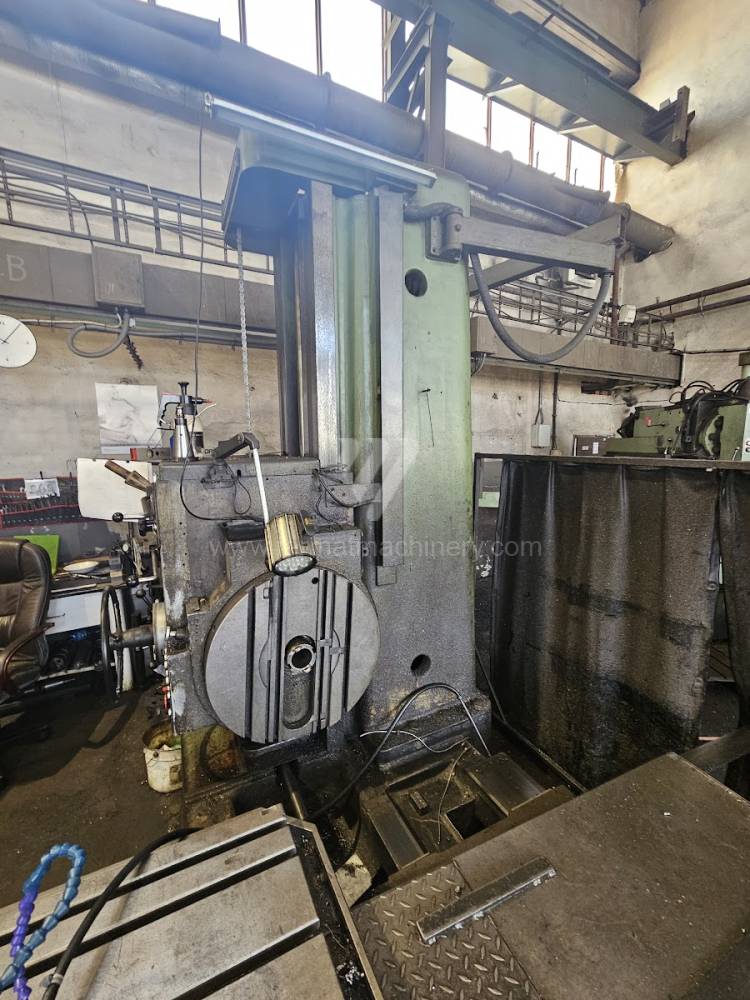
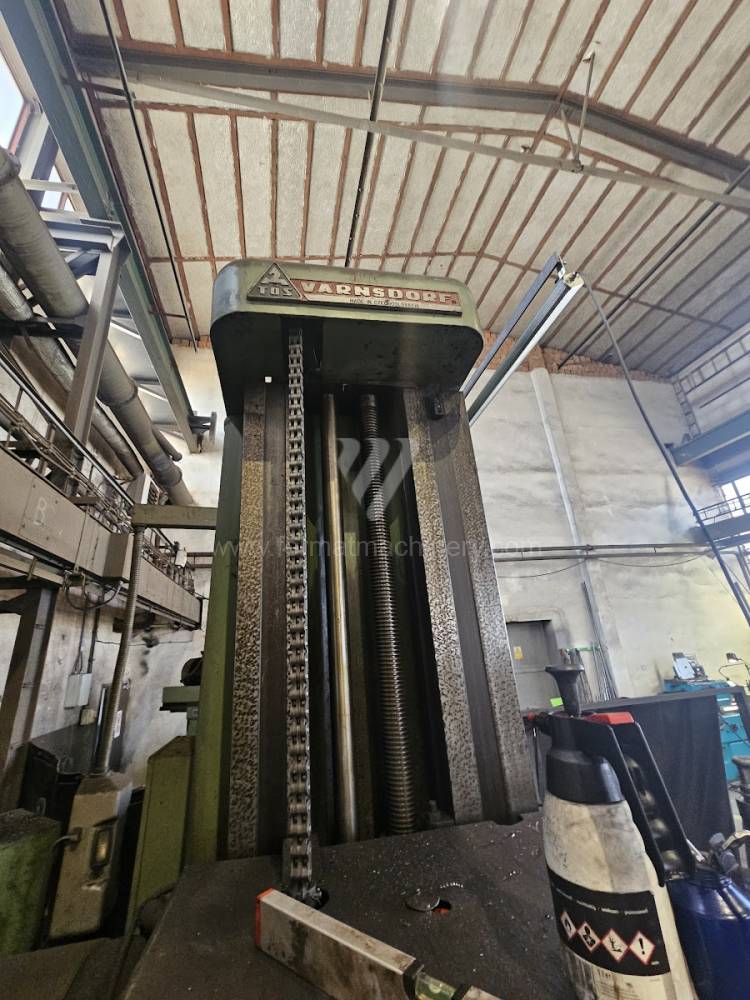
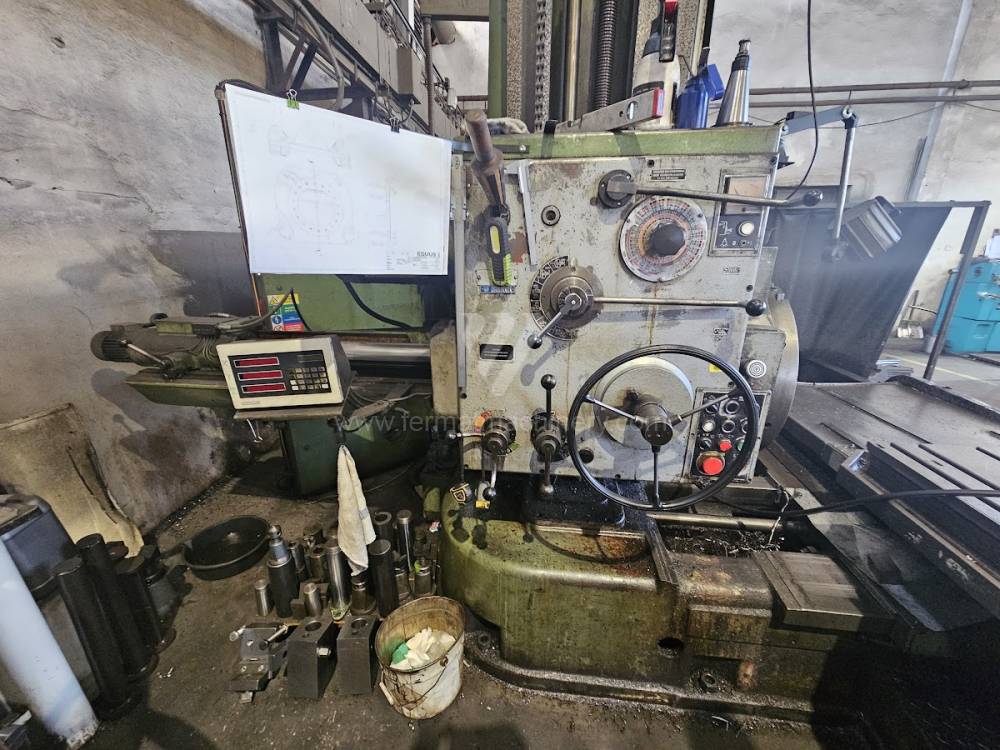
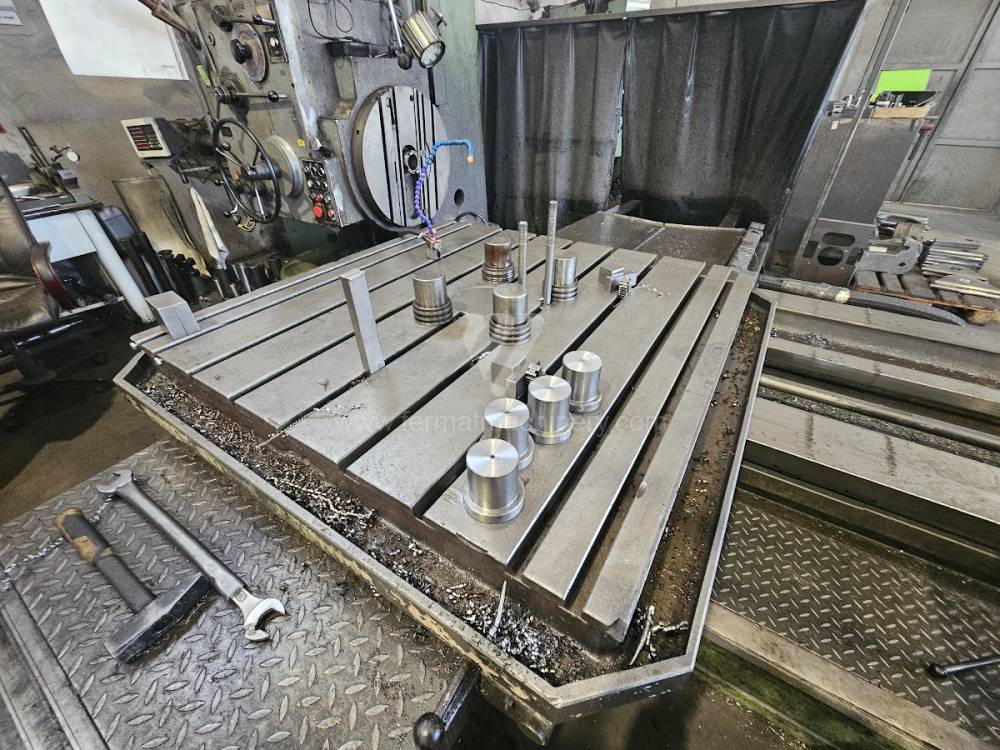
W 100 A
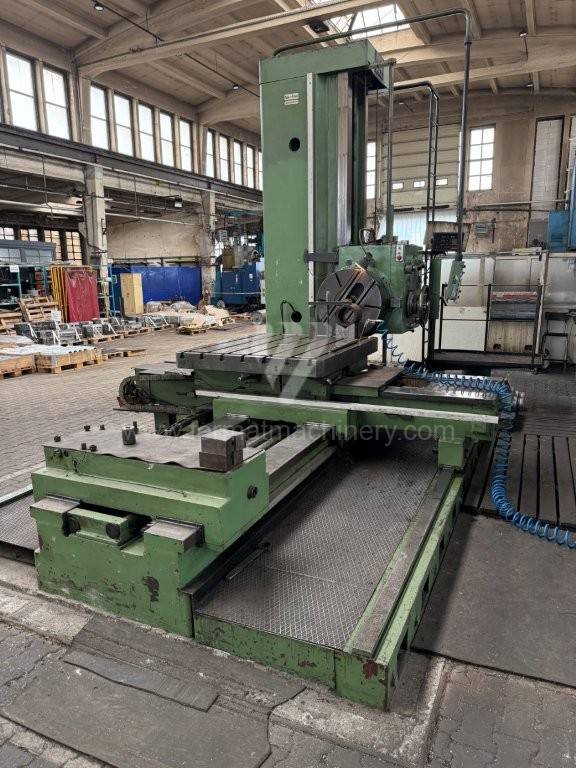
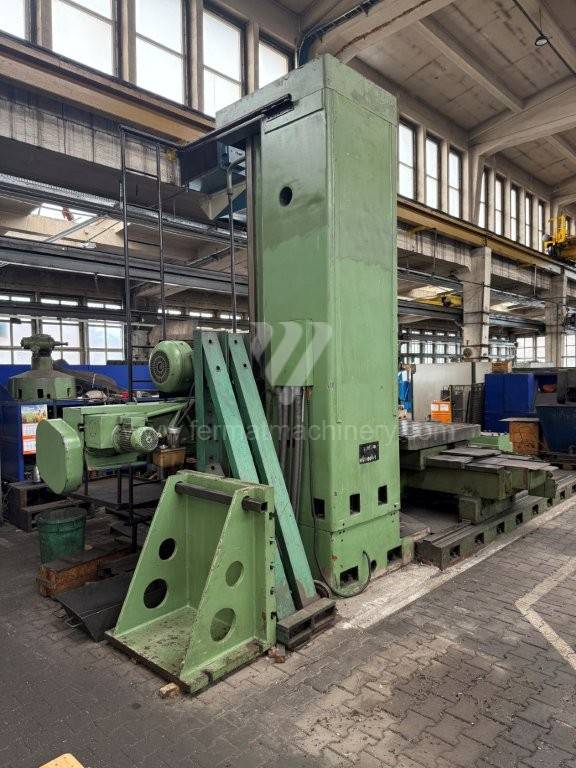
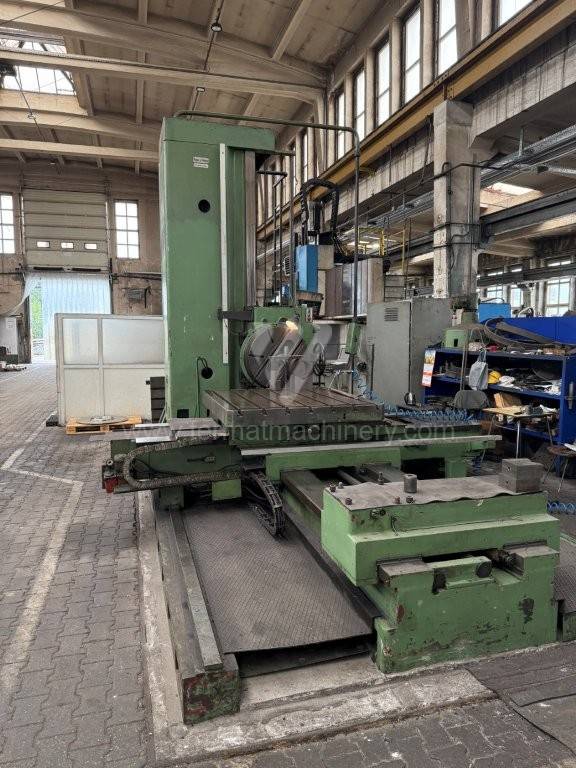
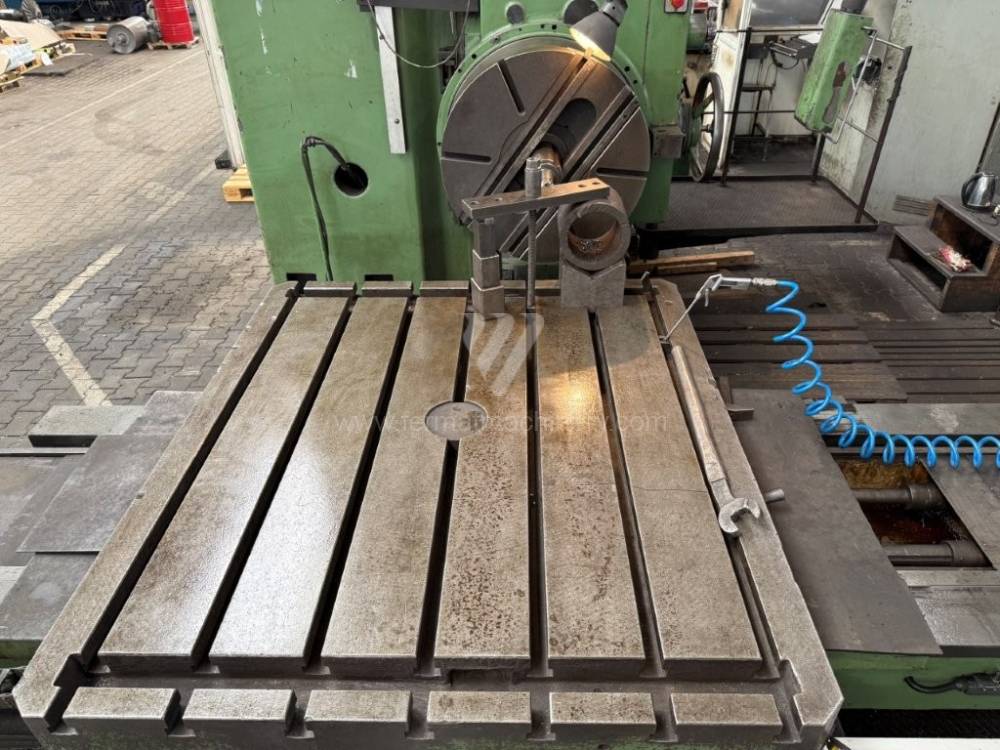
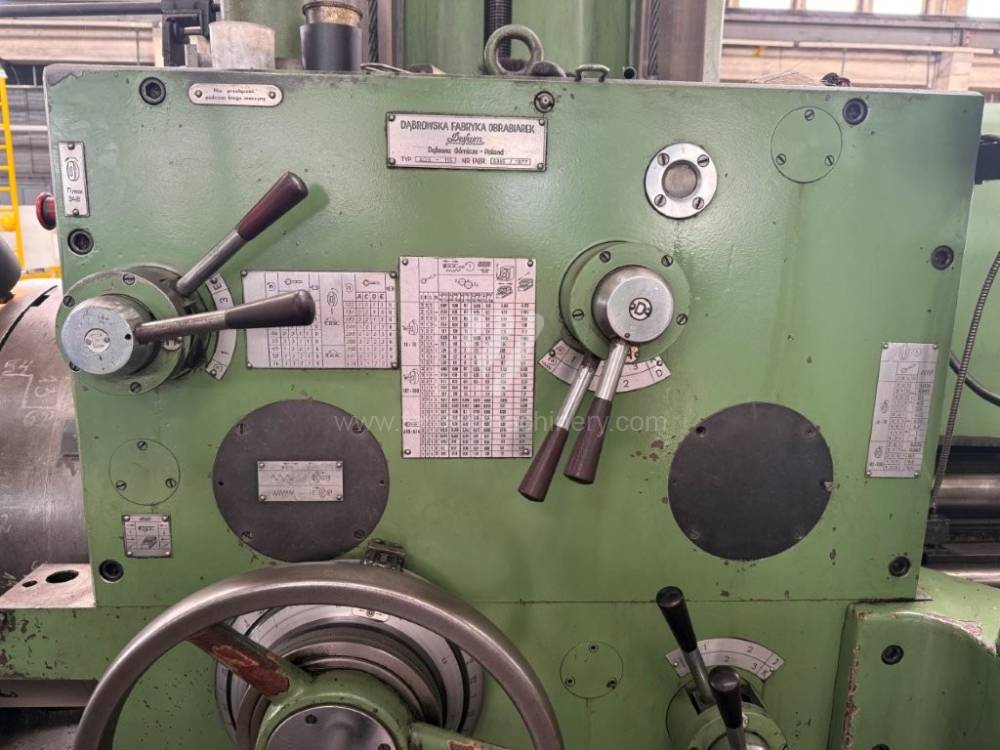
AD-S 115
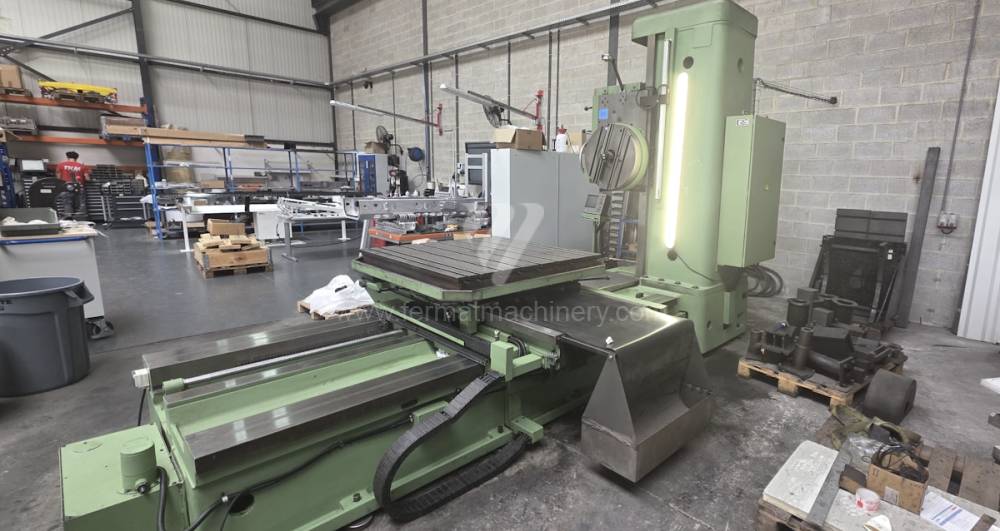
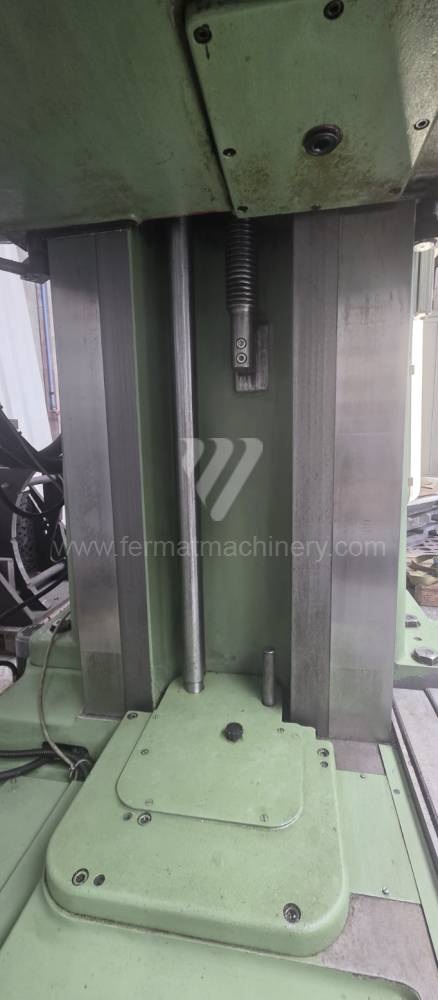
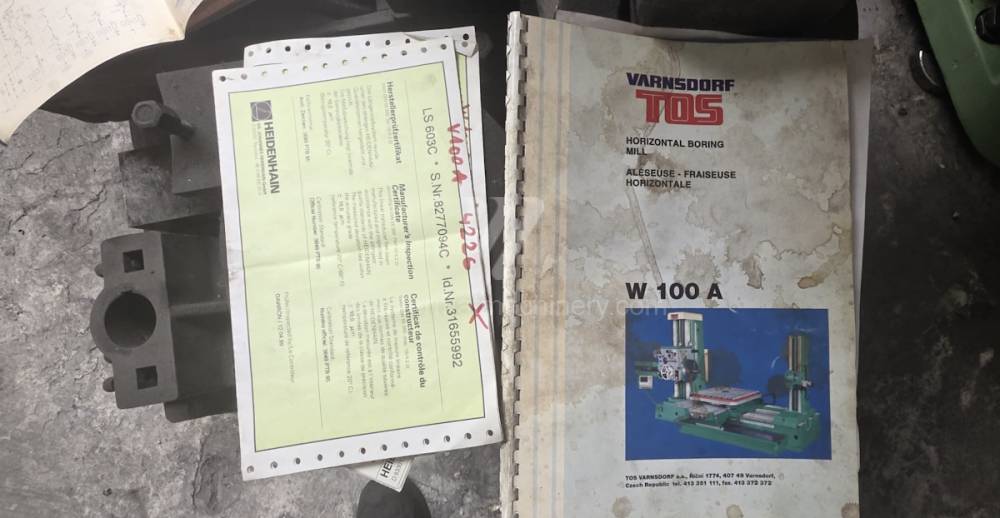
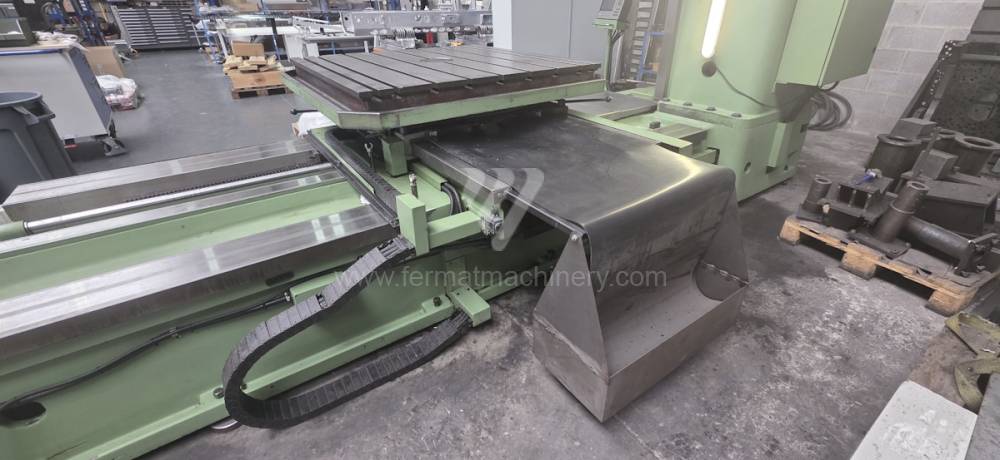
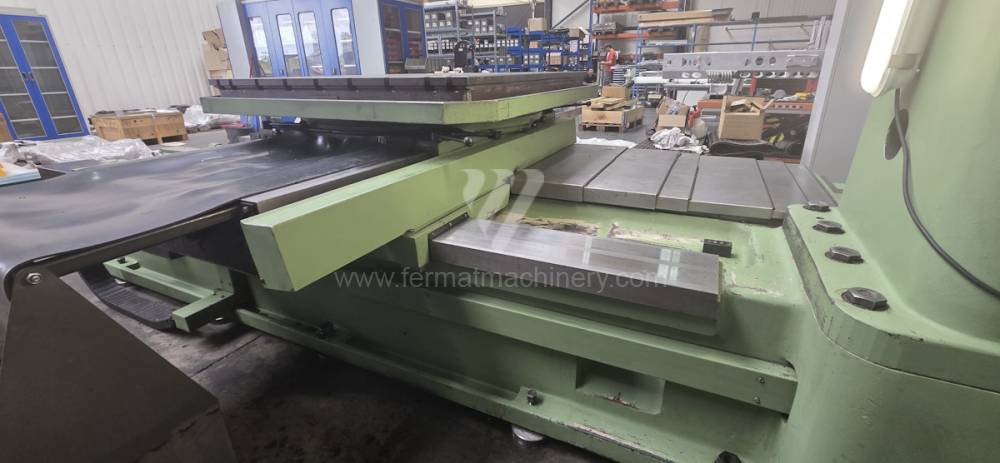
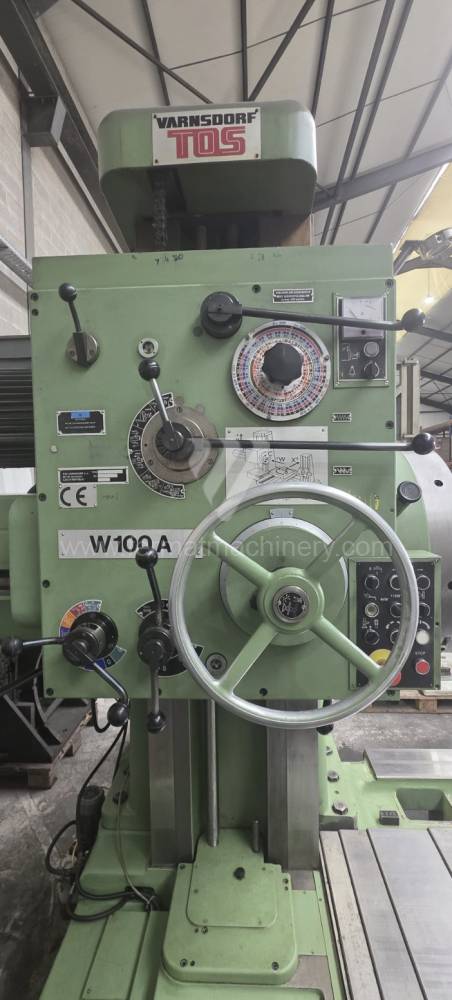
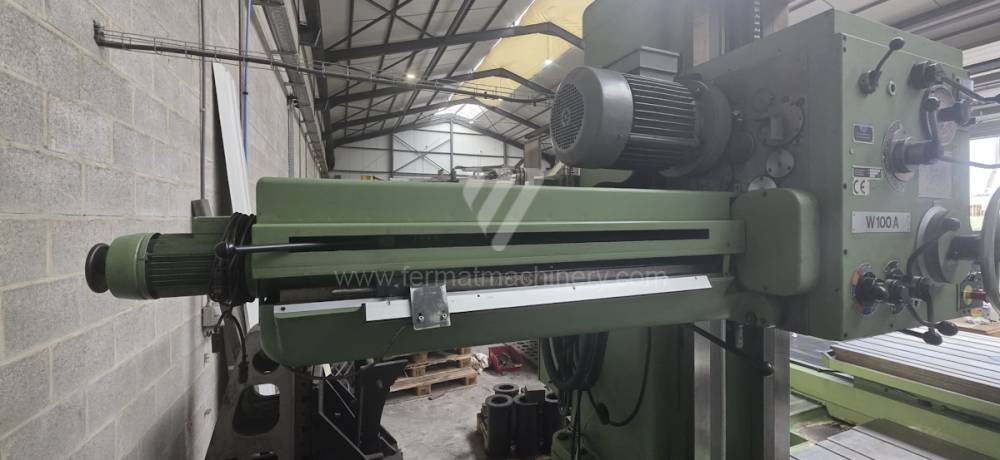
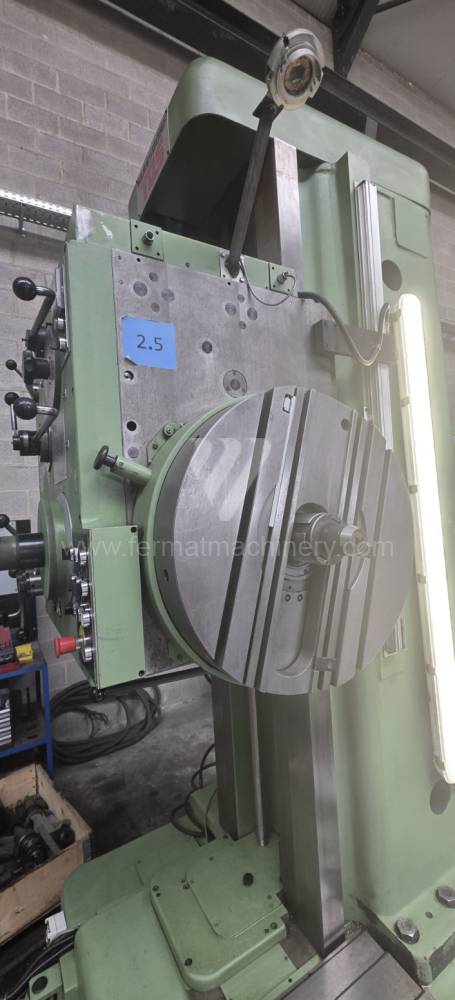
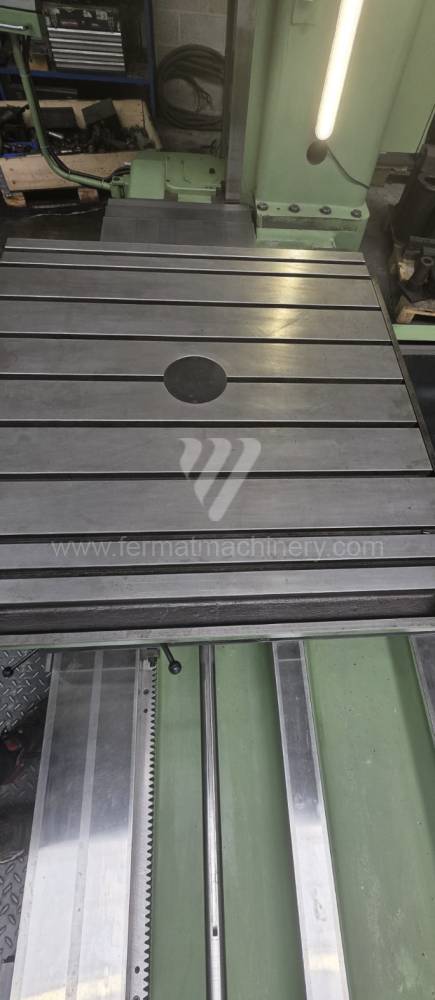
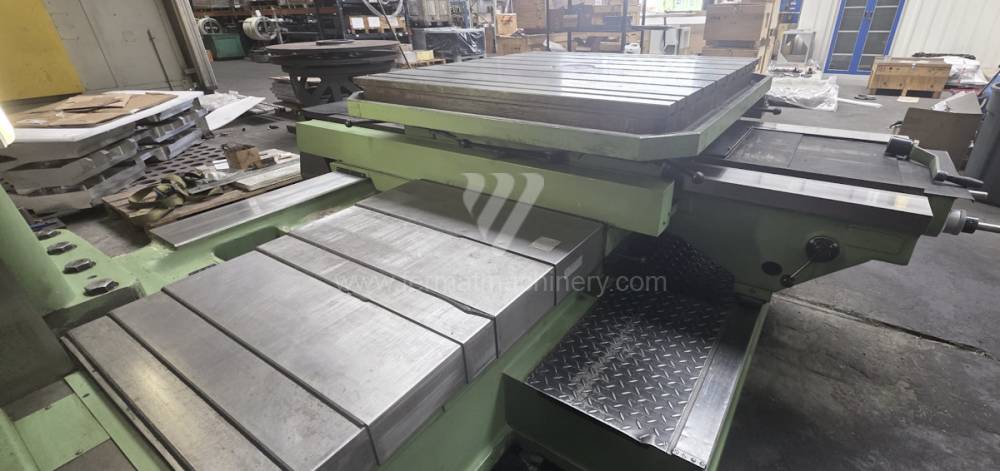
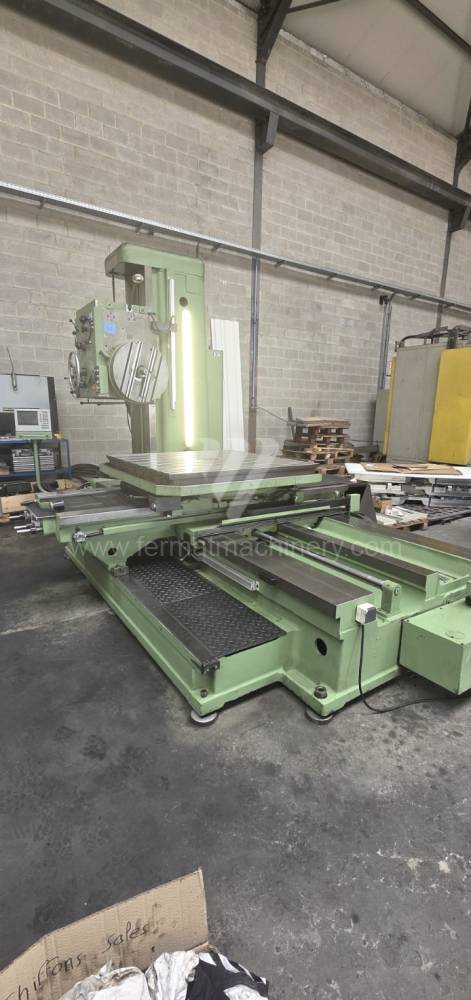
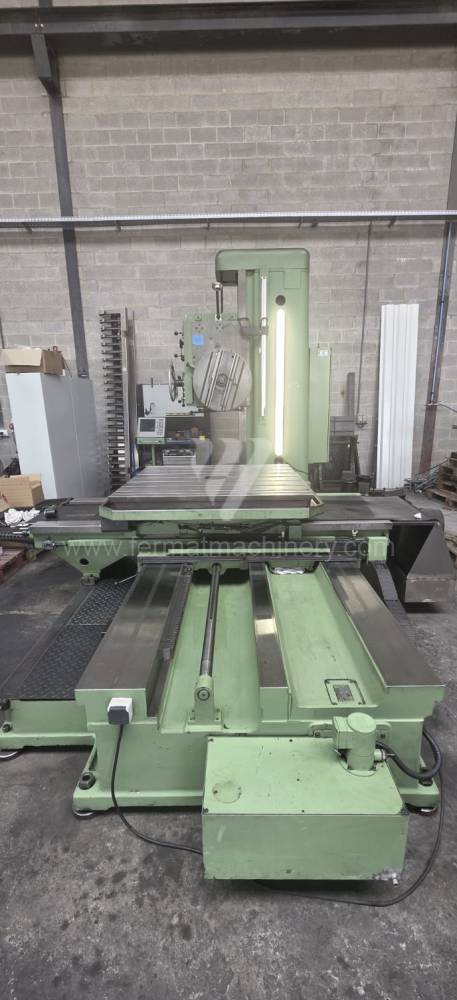
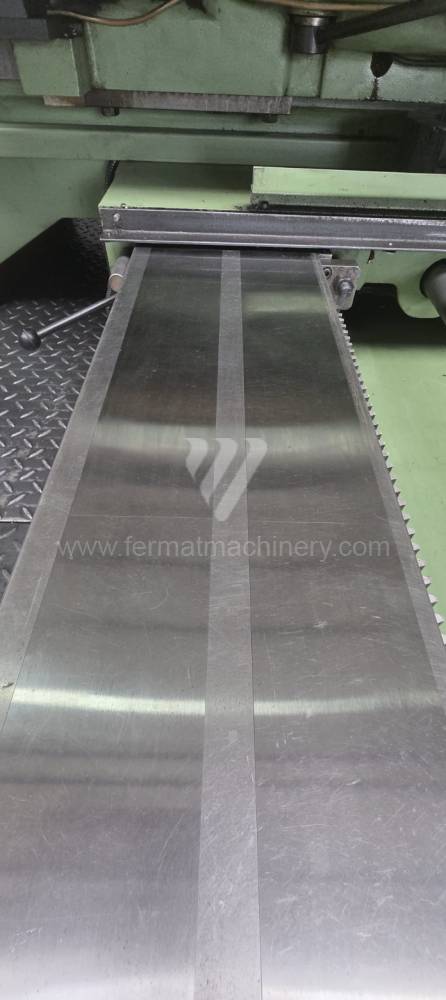
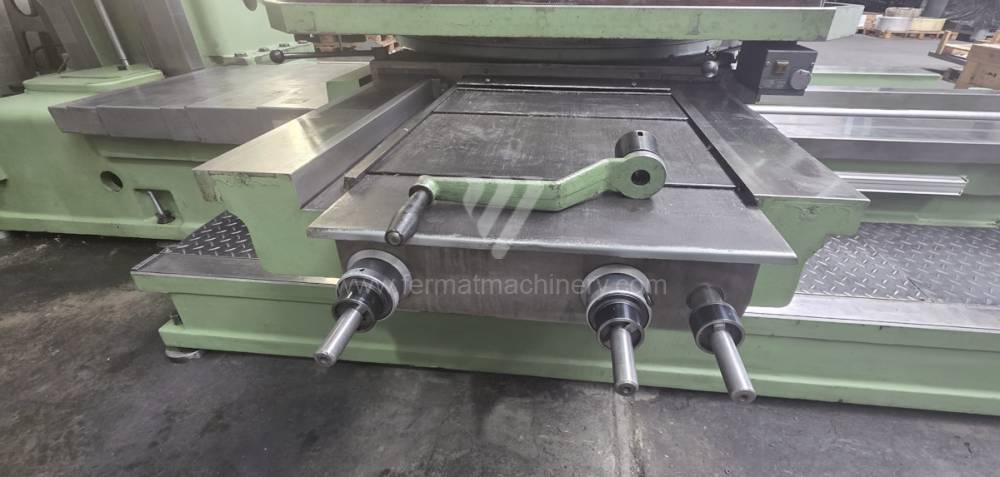
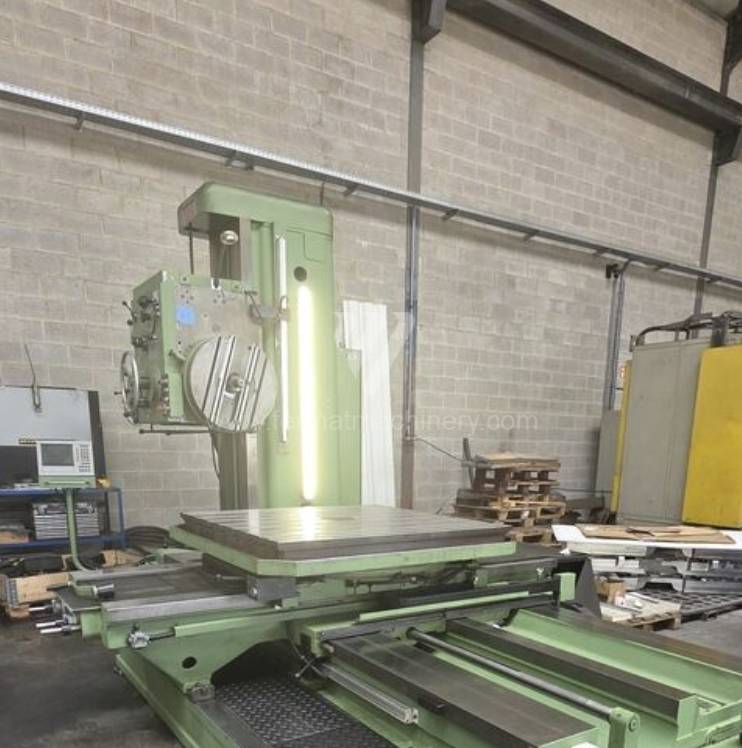
W 100 A
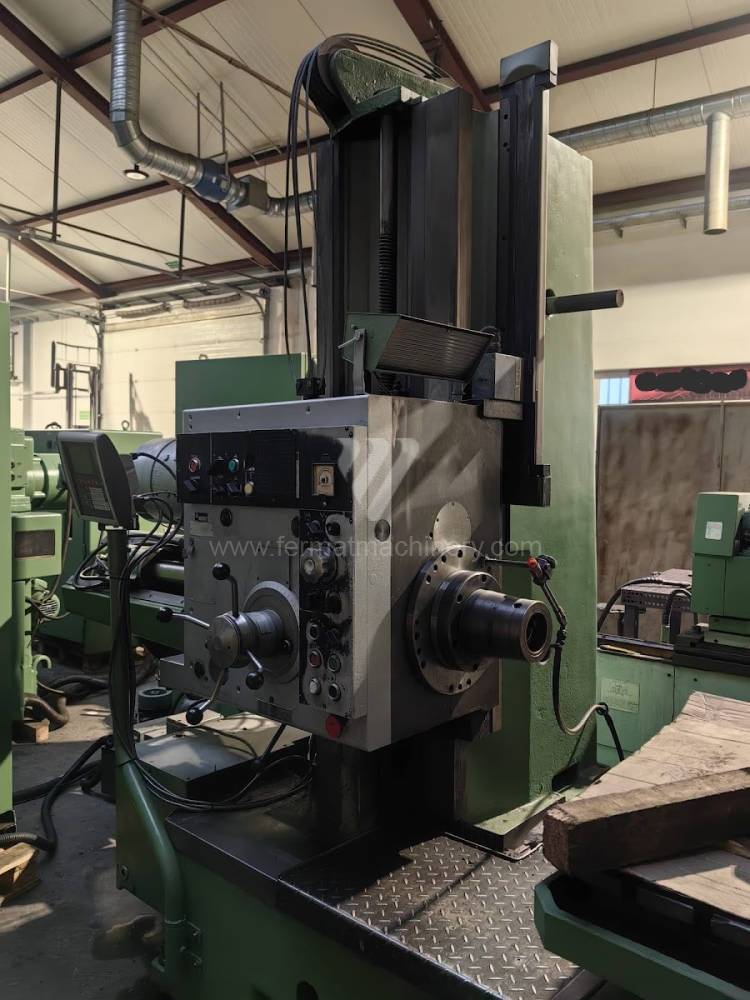
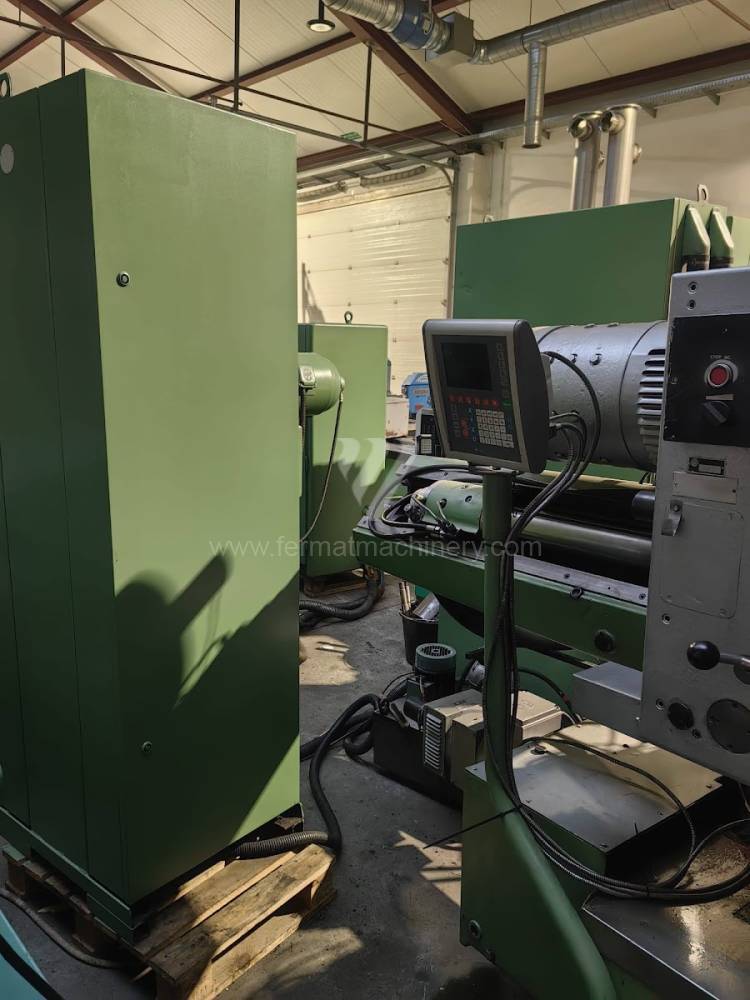
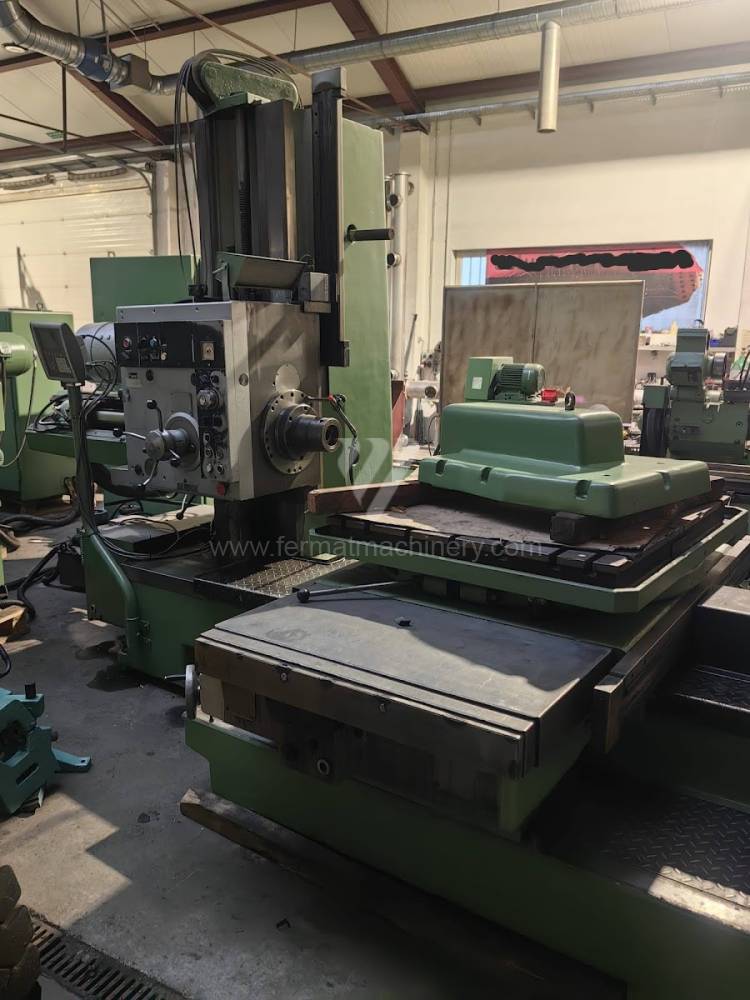
WHN 9B
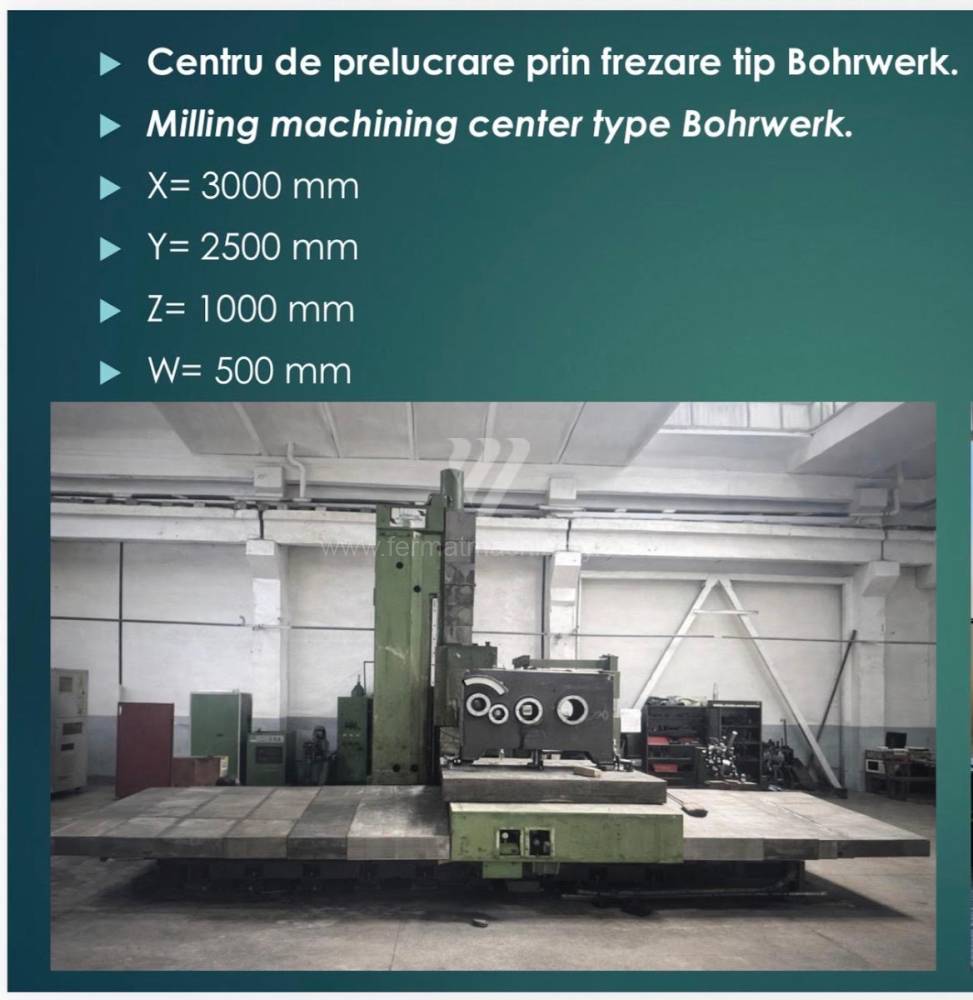
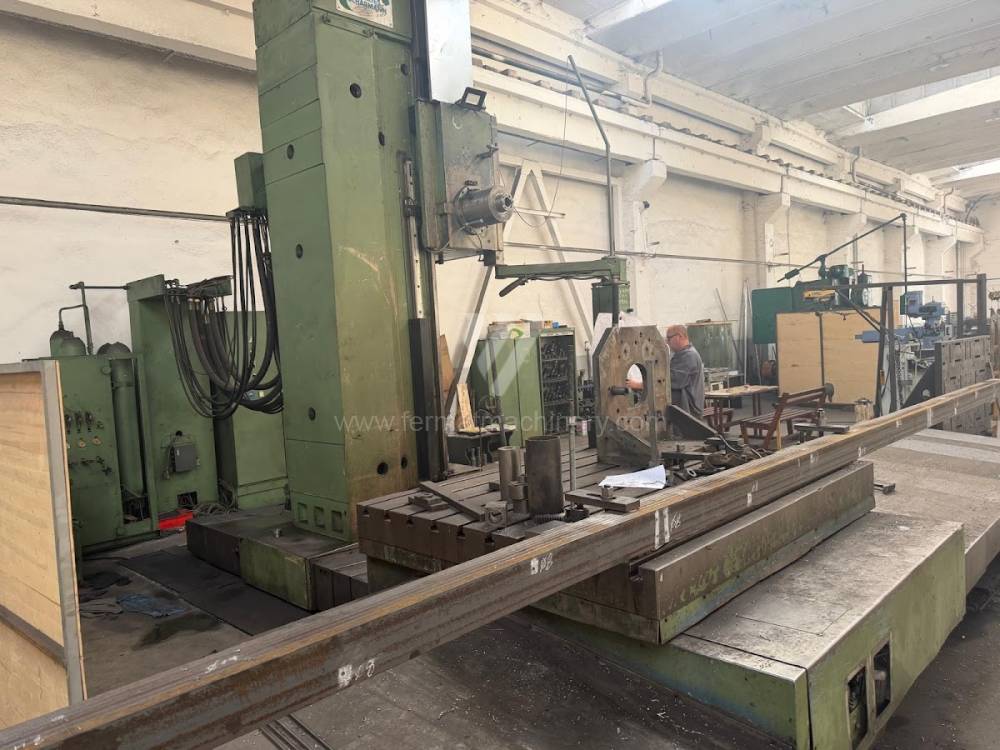
BFK 130
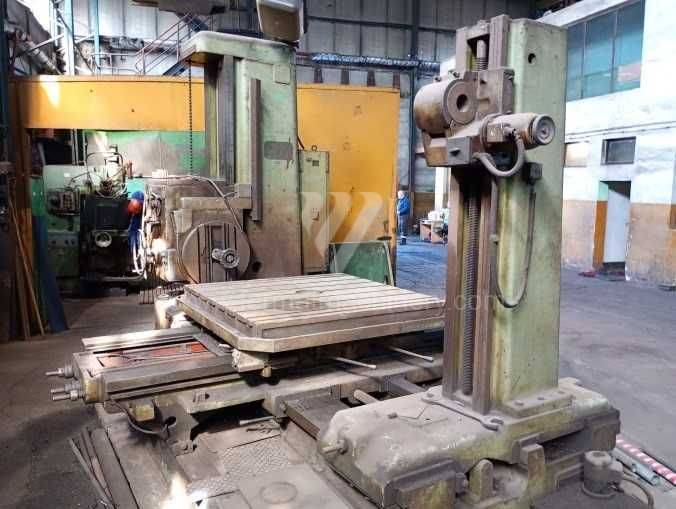
W 100


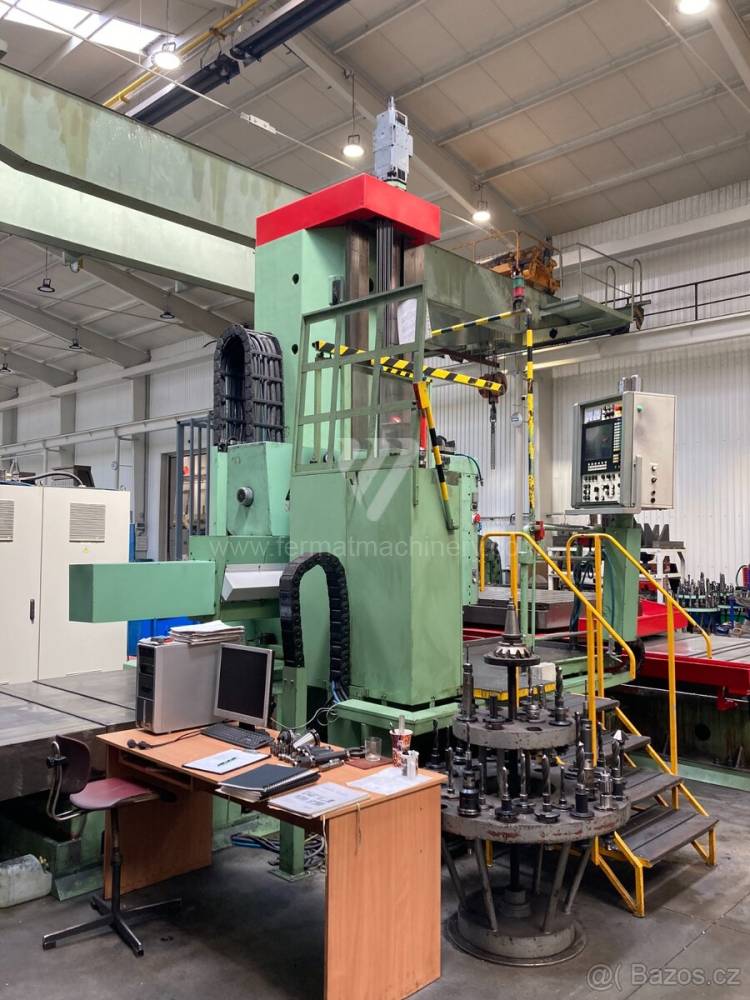

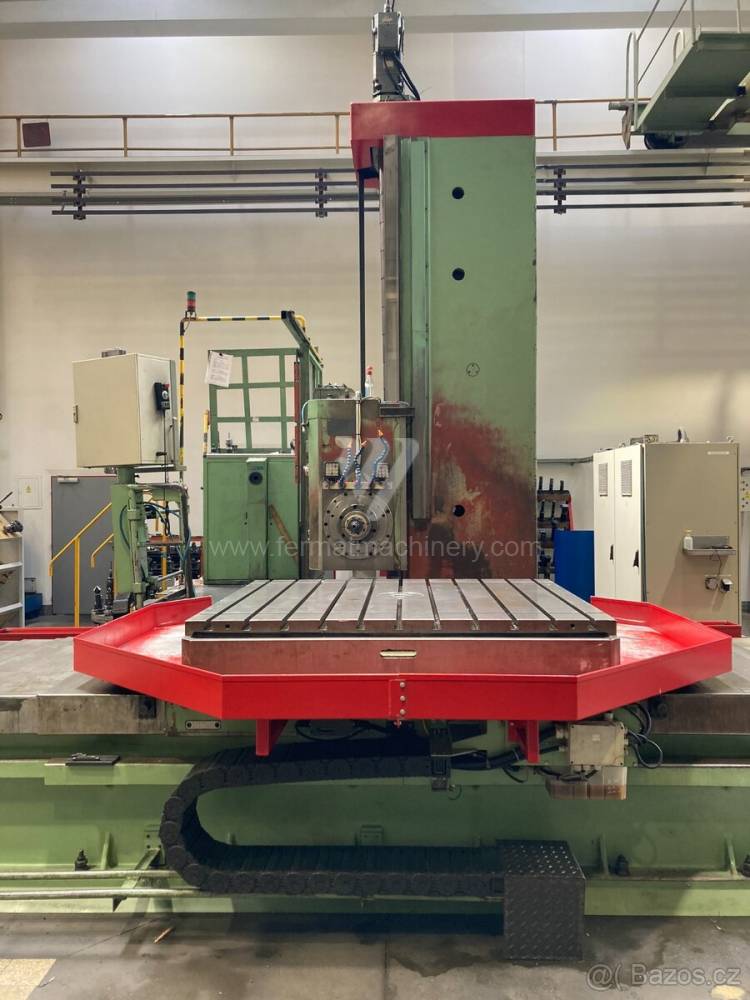

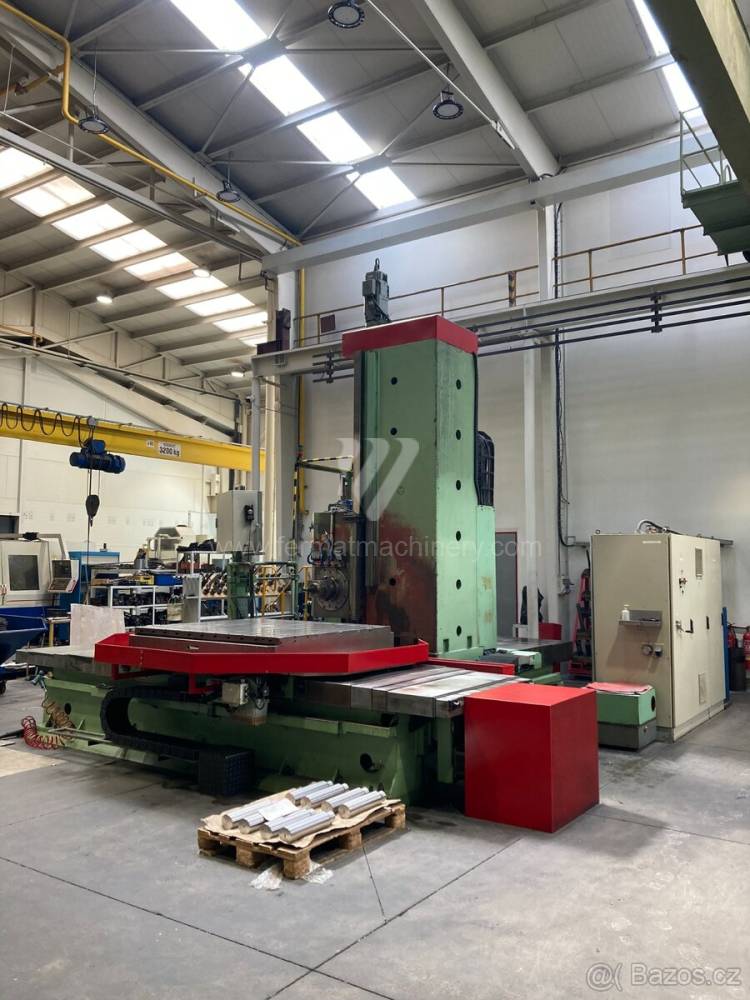

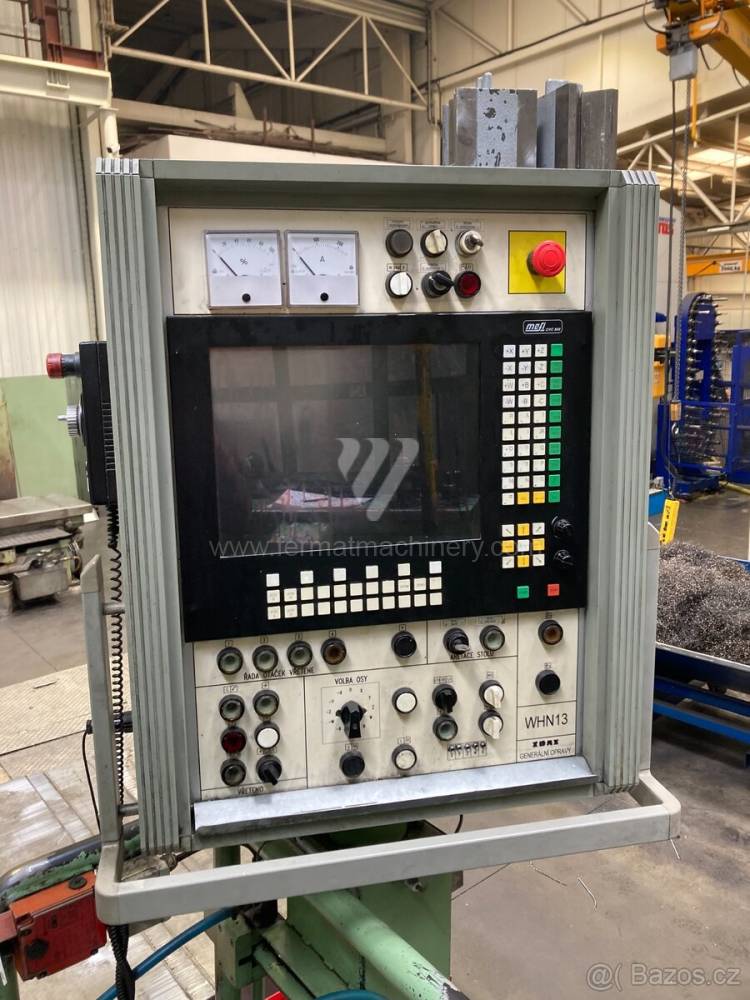

WHN 13.4 A CNC
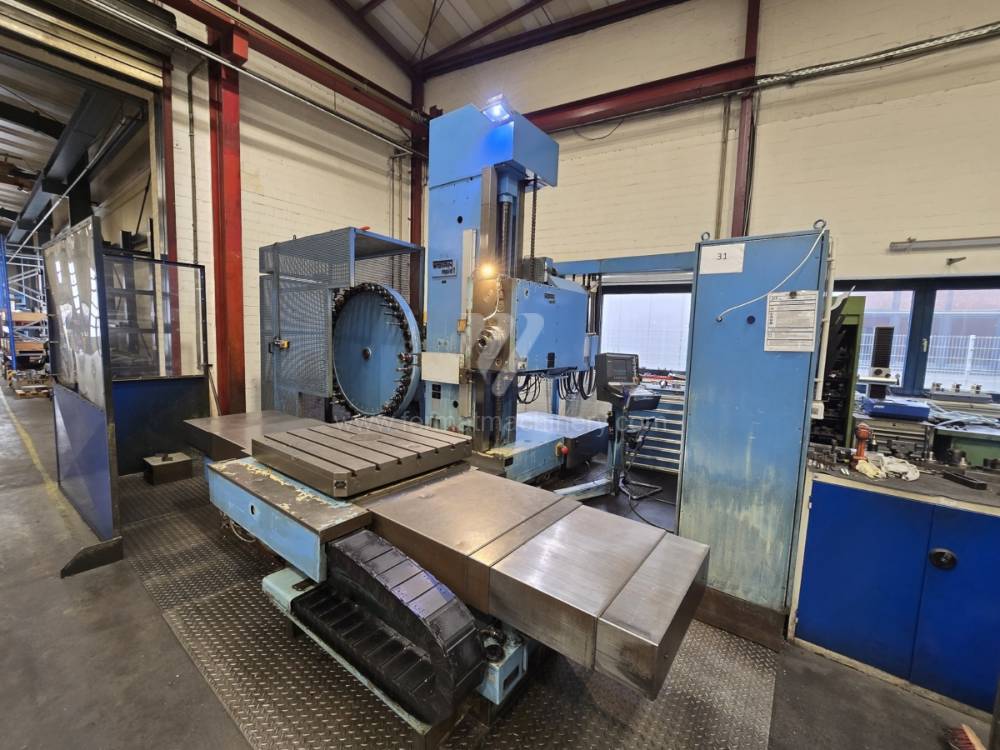
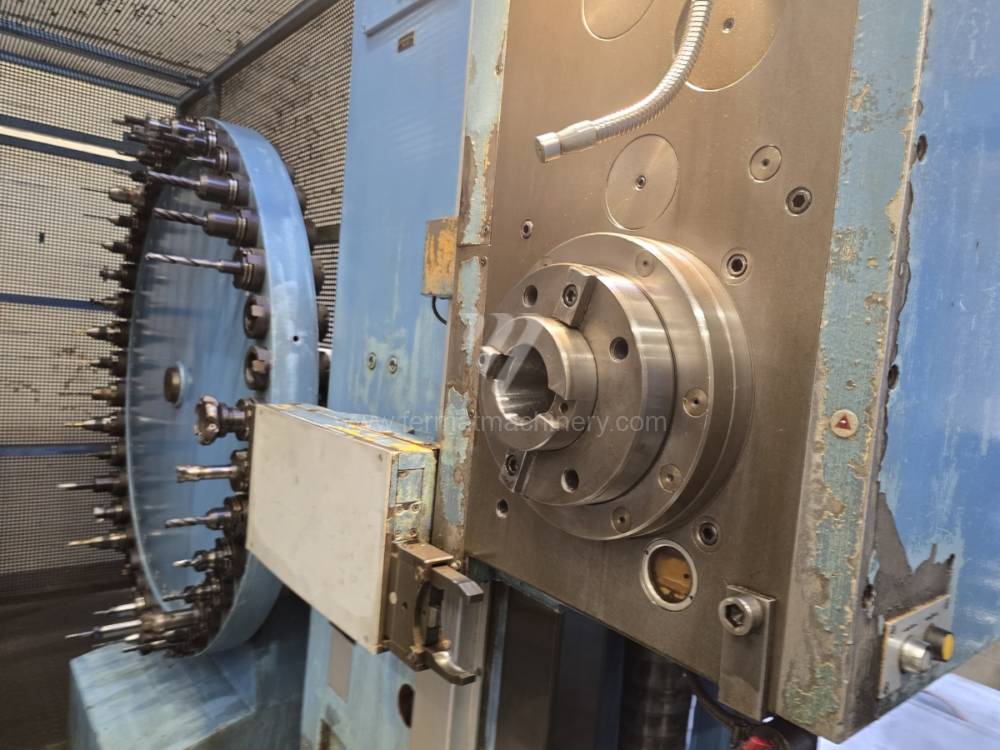
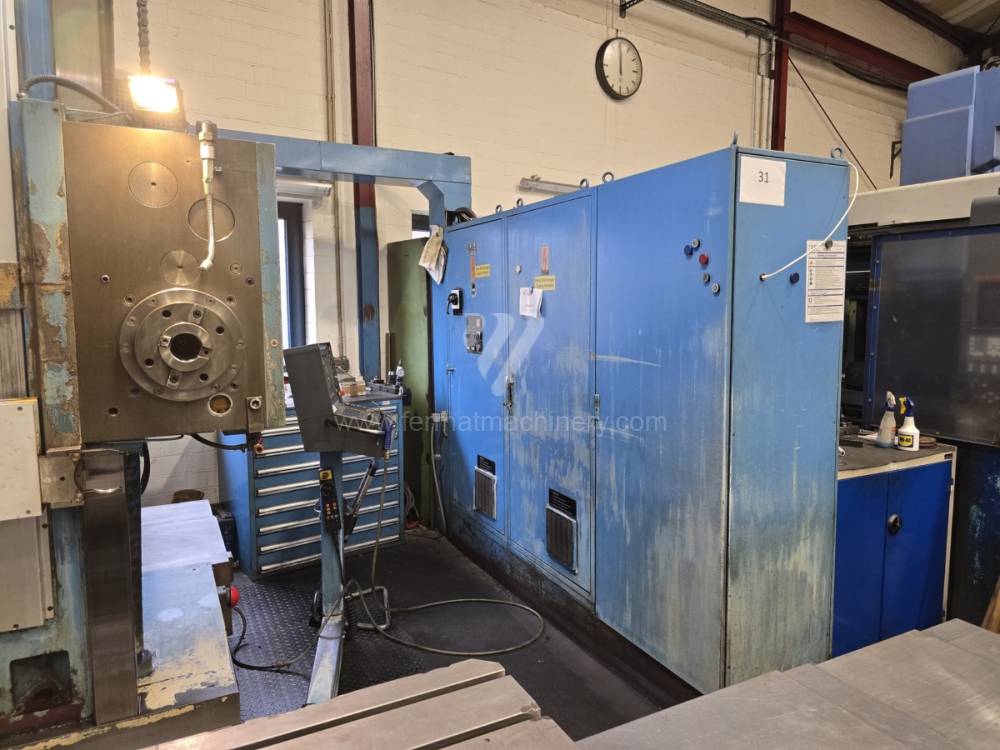
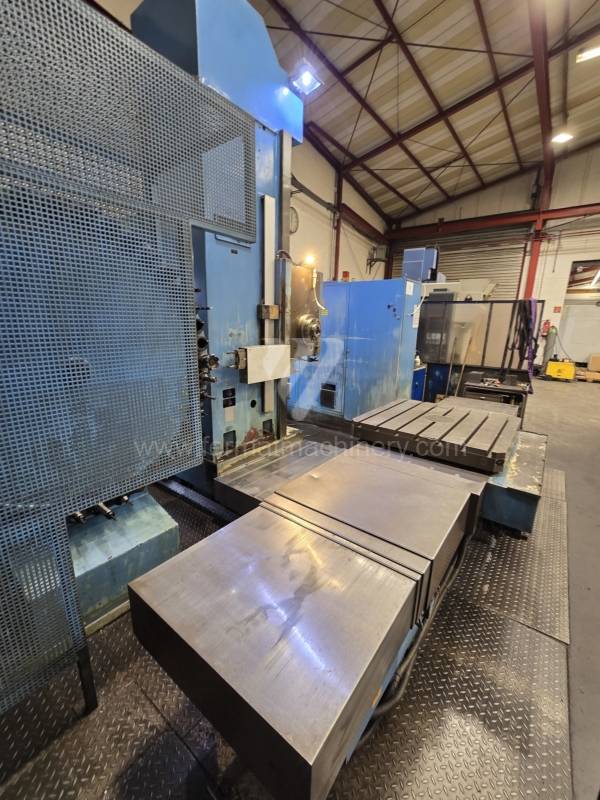
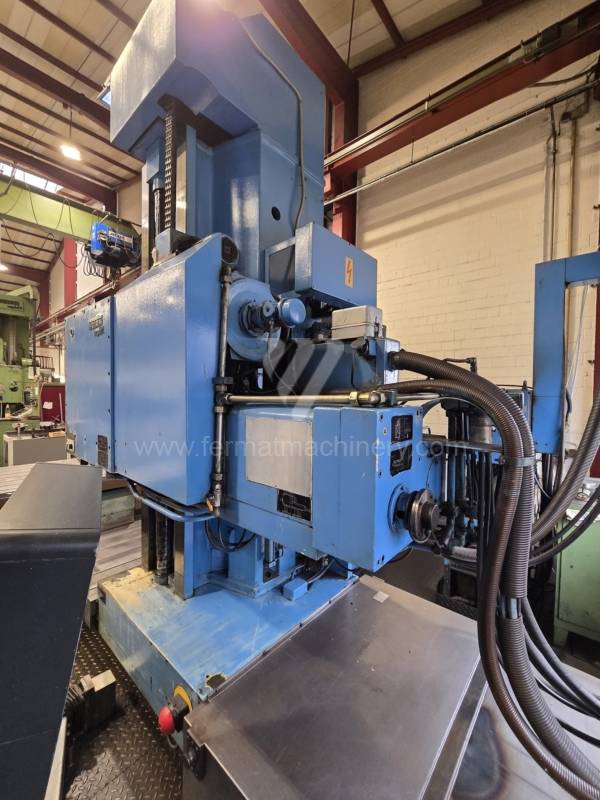
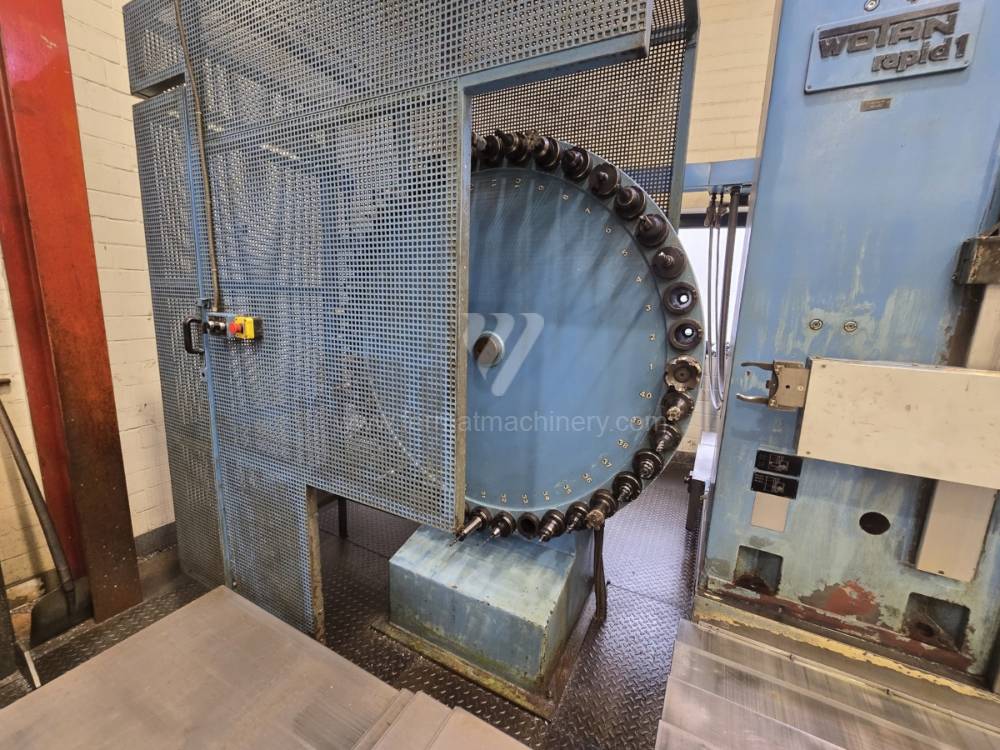
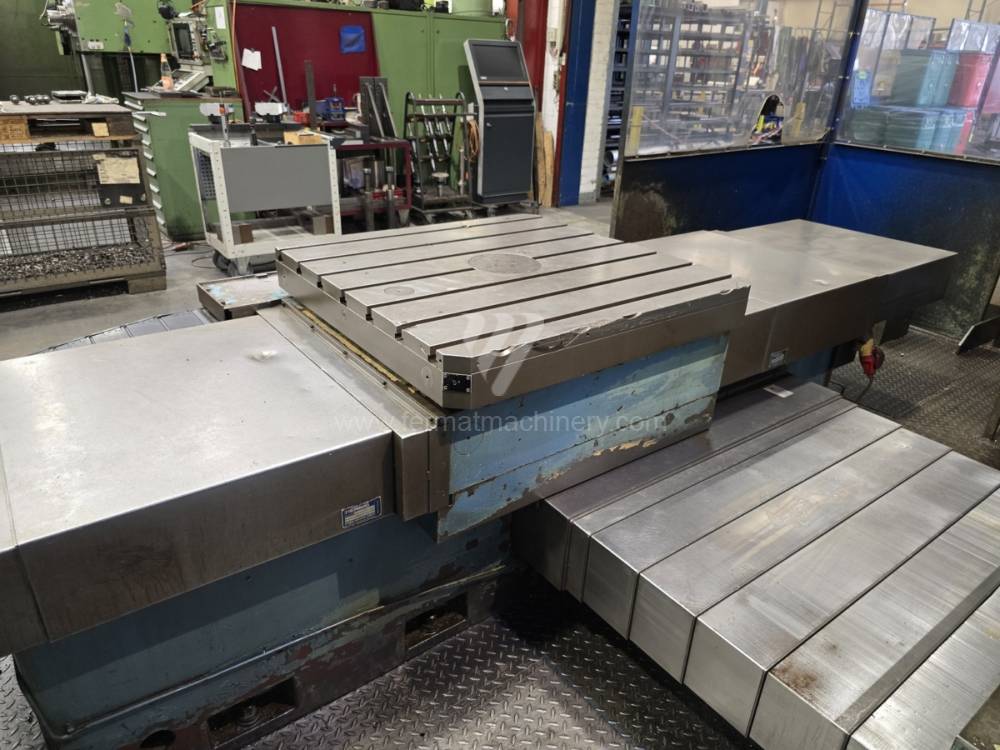
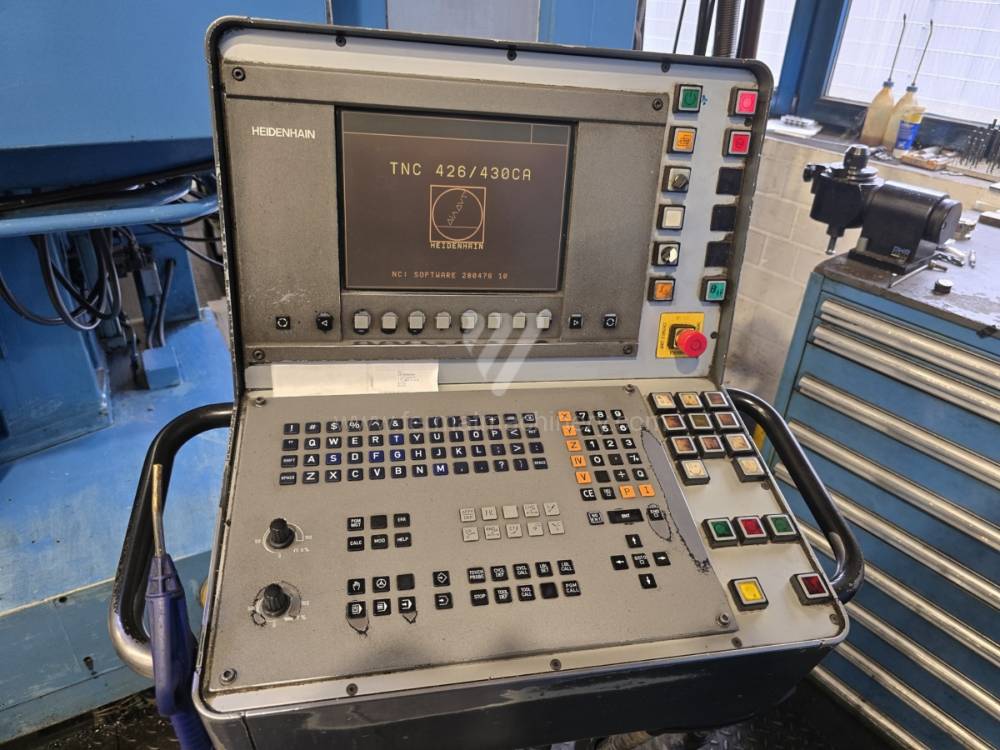
Rapid 1
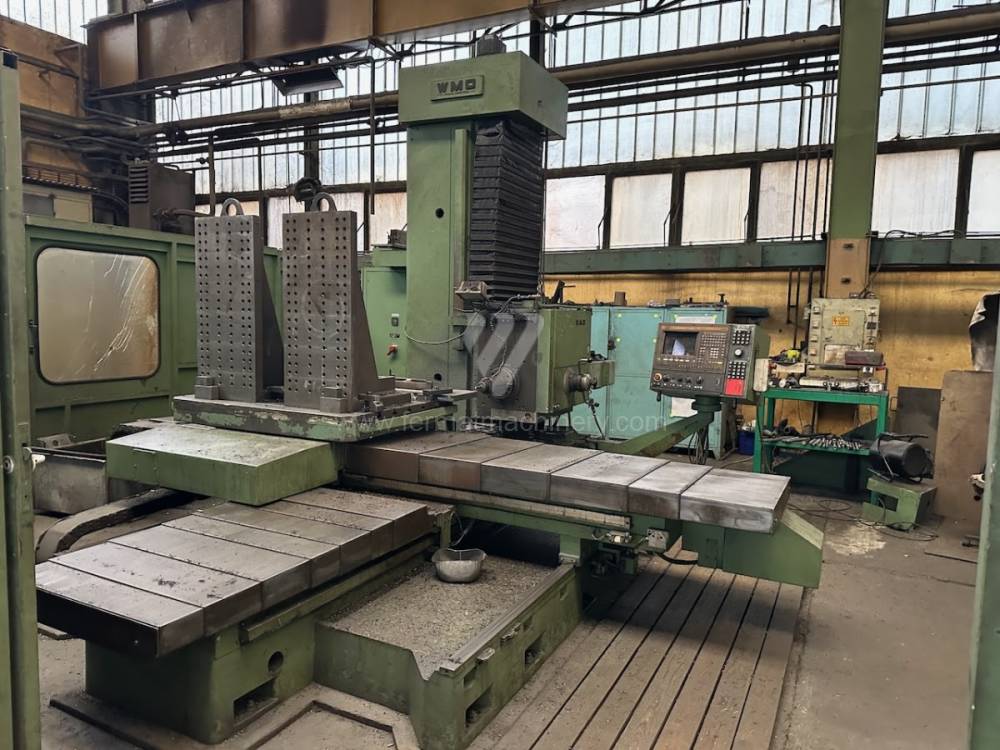
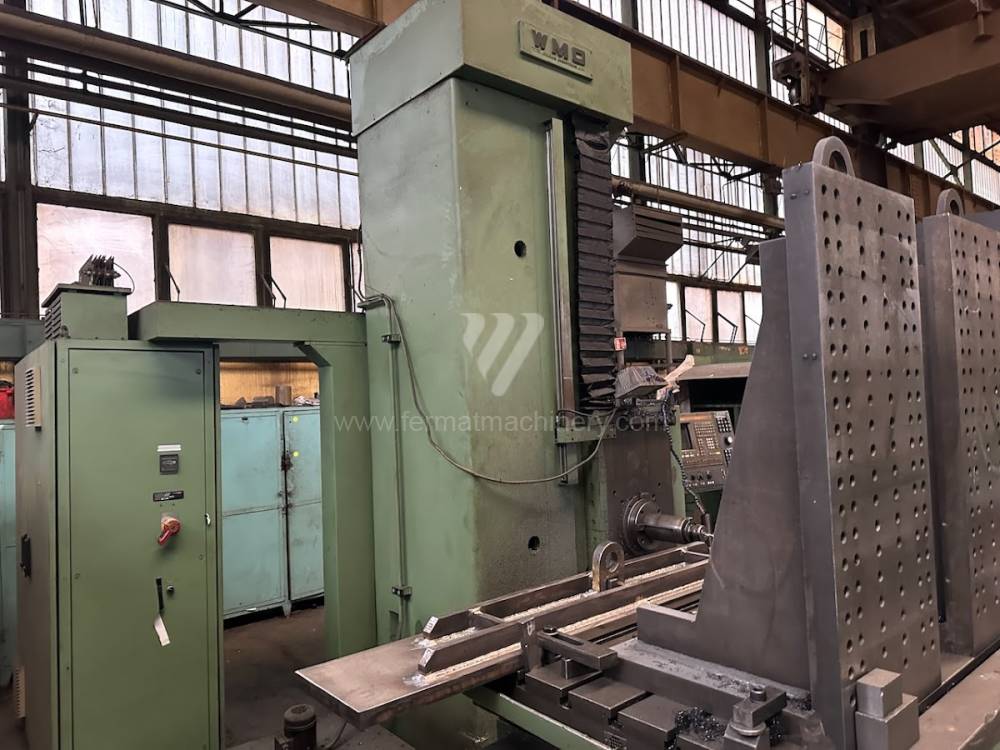
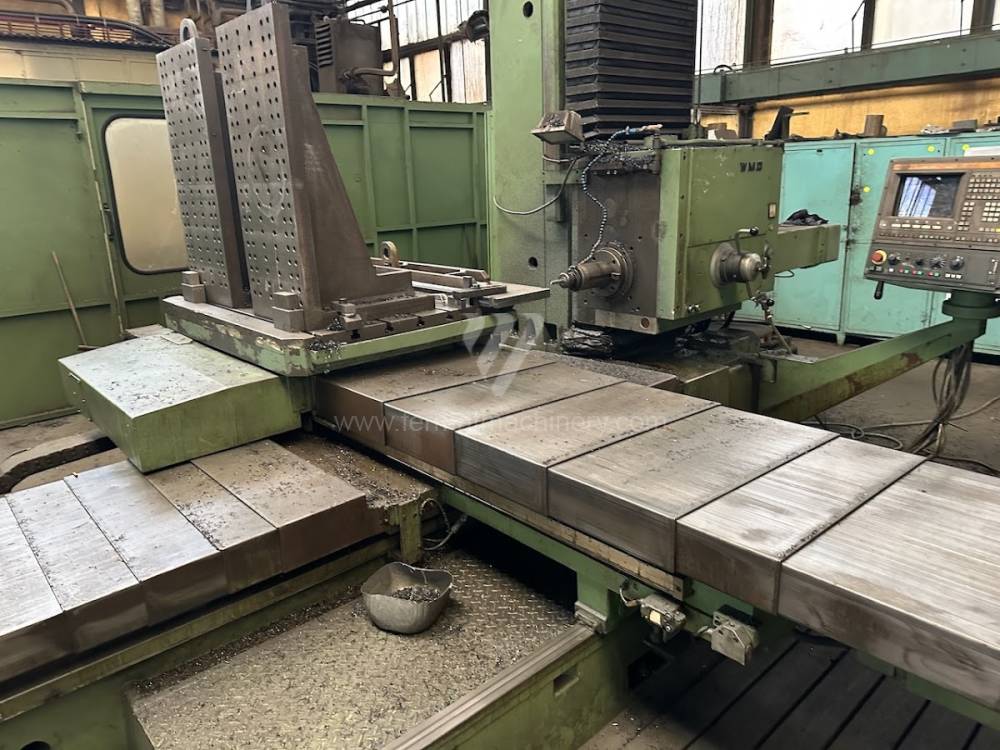
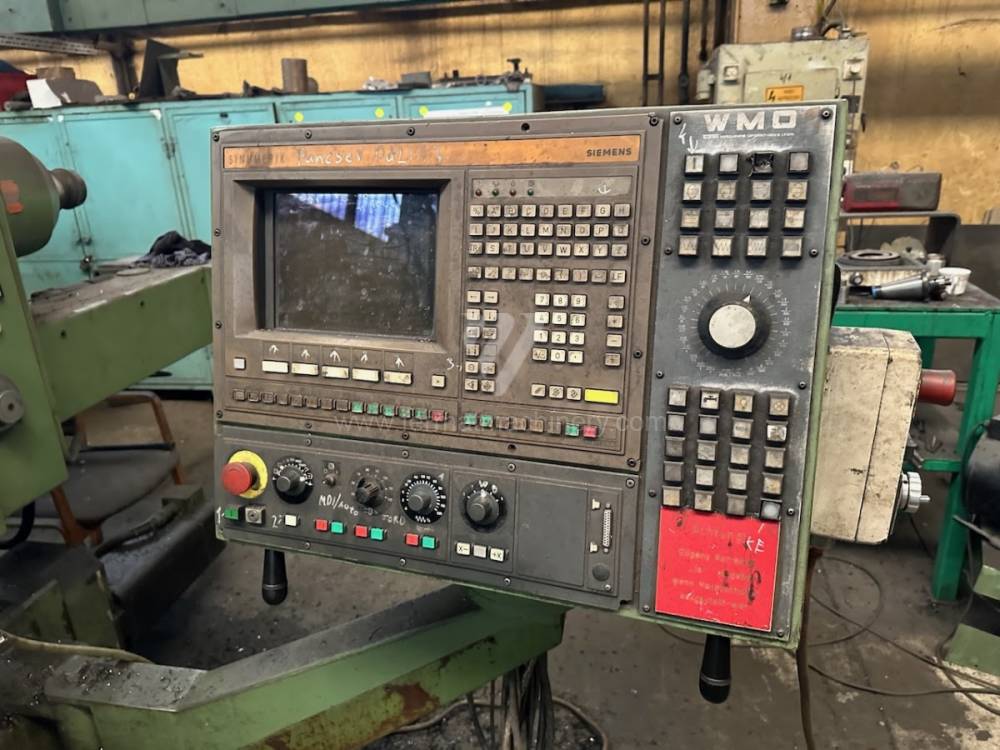
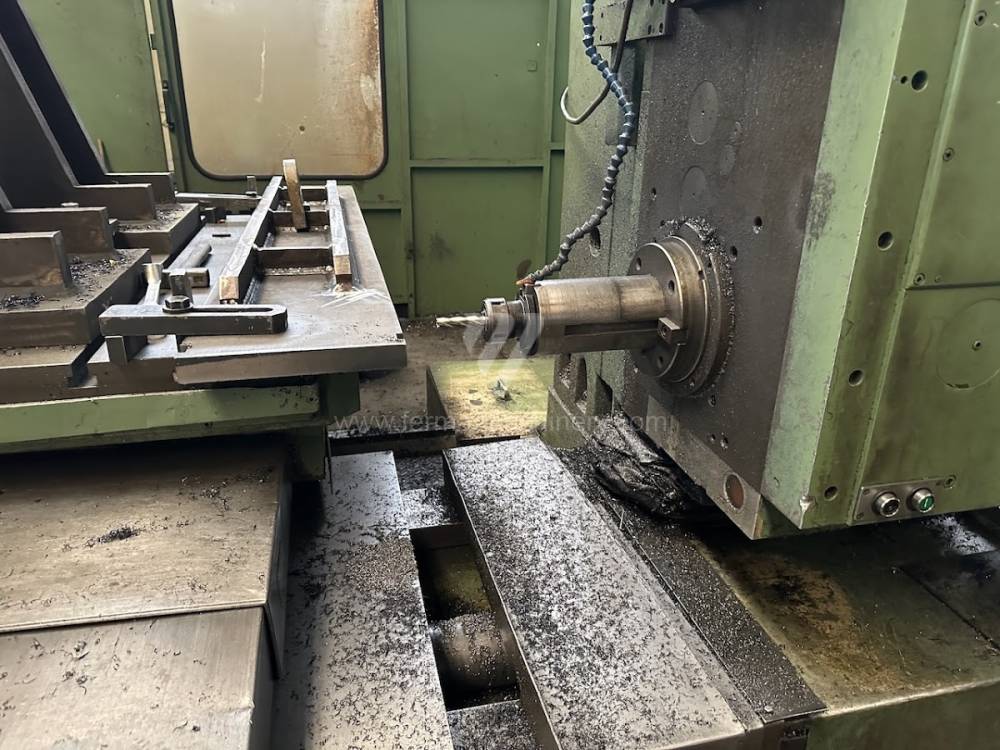
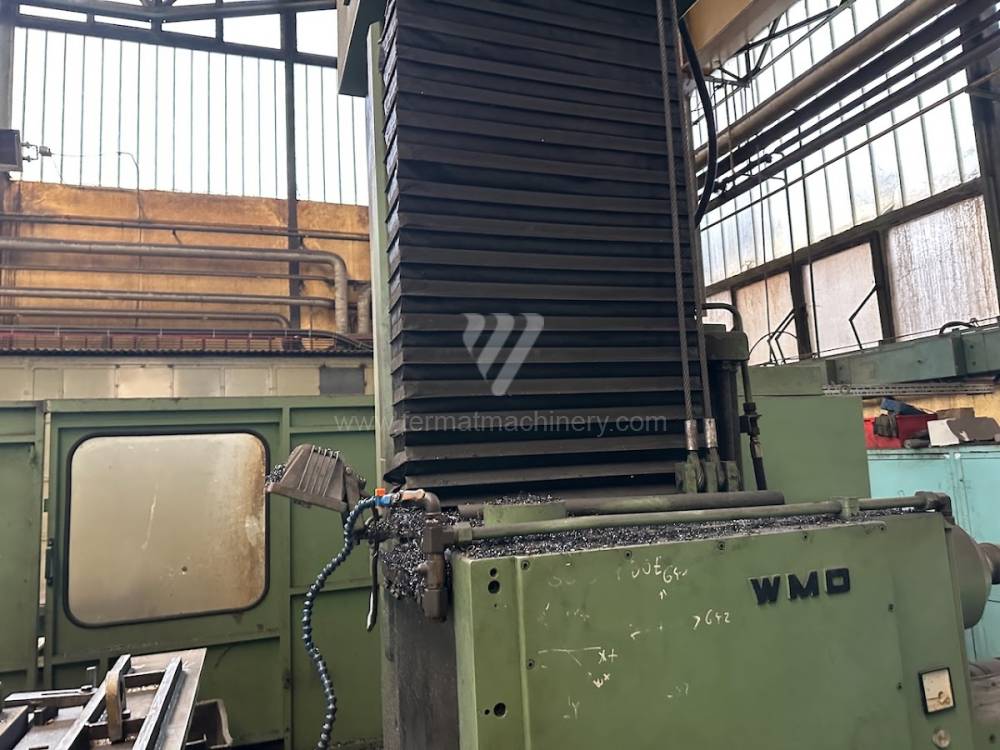
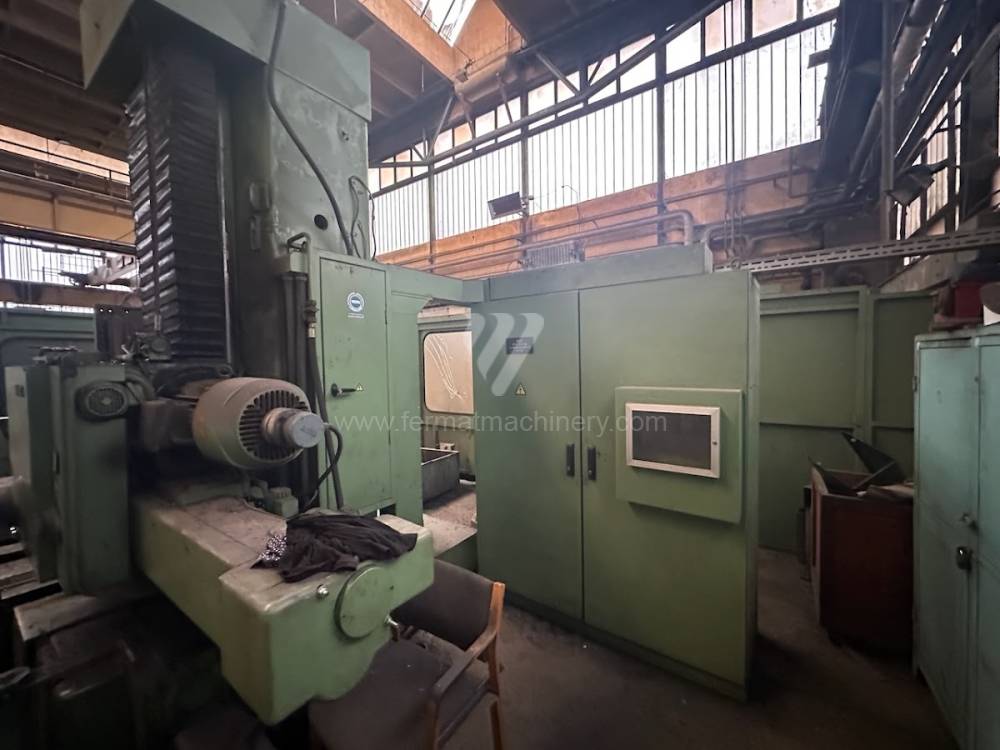
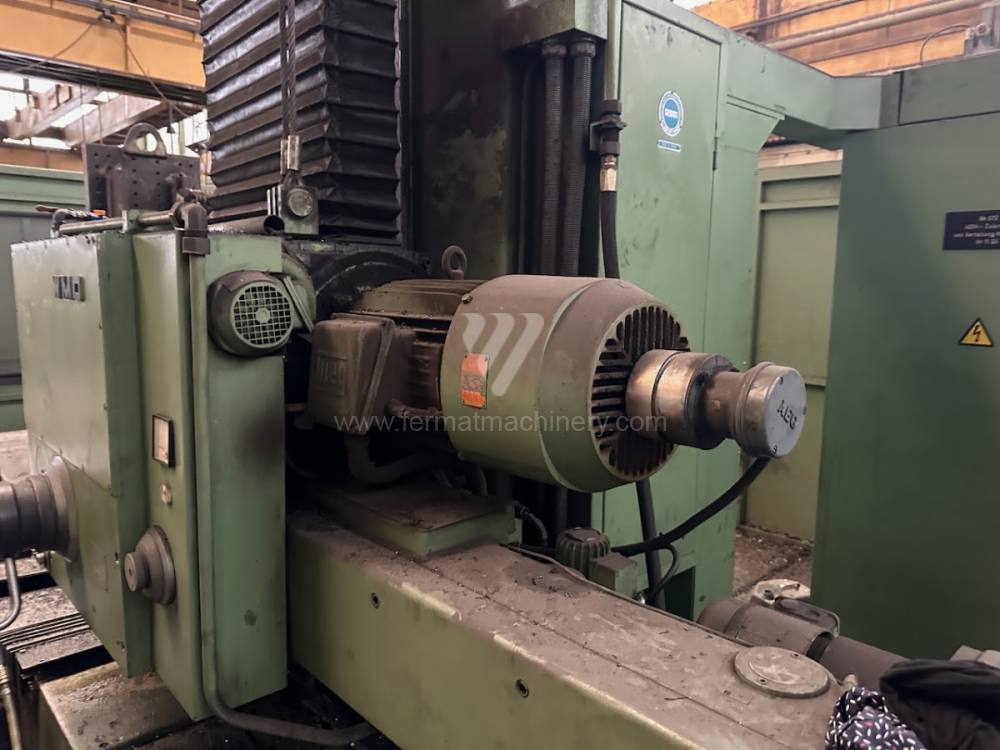
WMO B 105 MNC
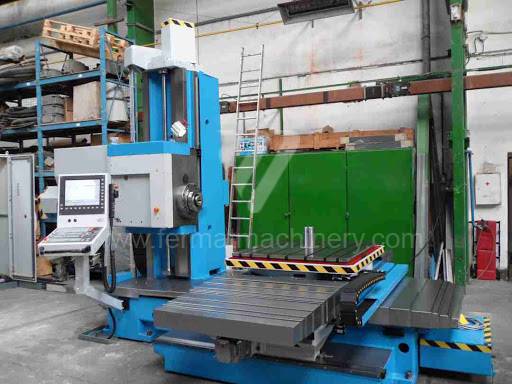
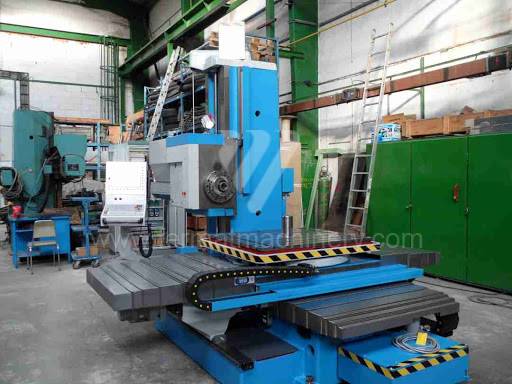

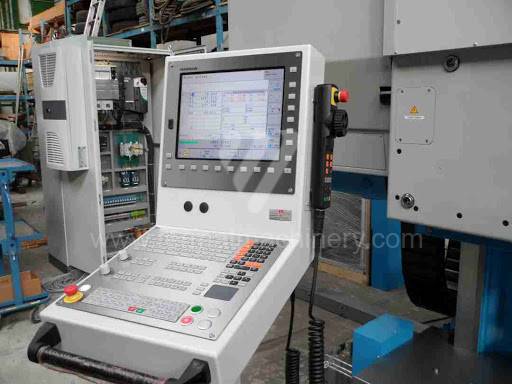

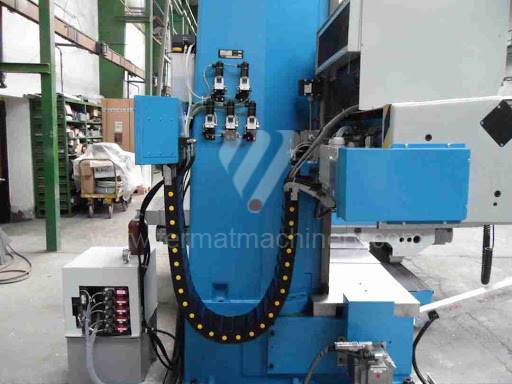

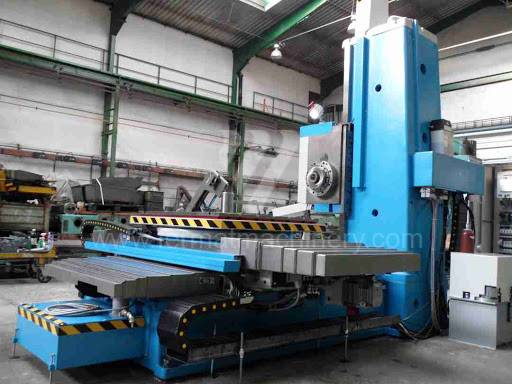

WH 10 CNC
1234Alesatrice orizzontale
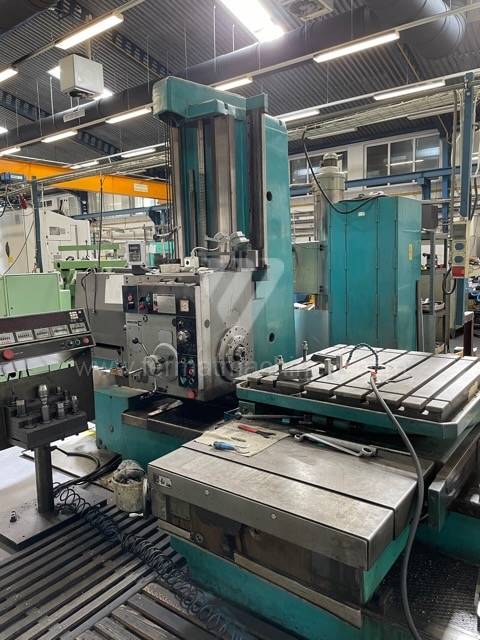
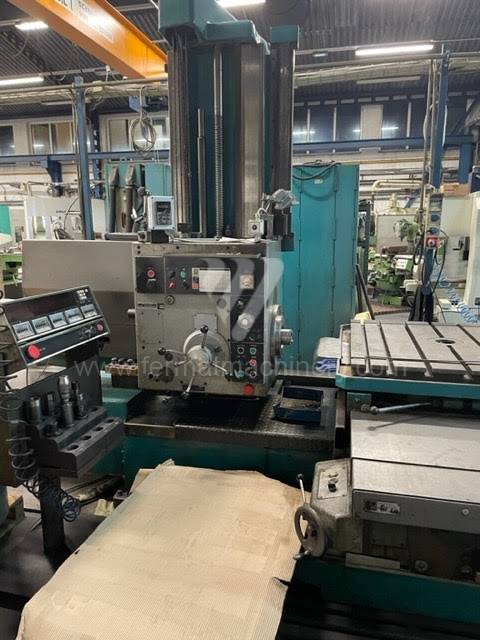
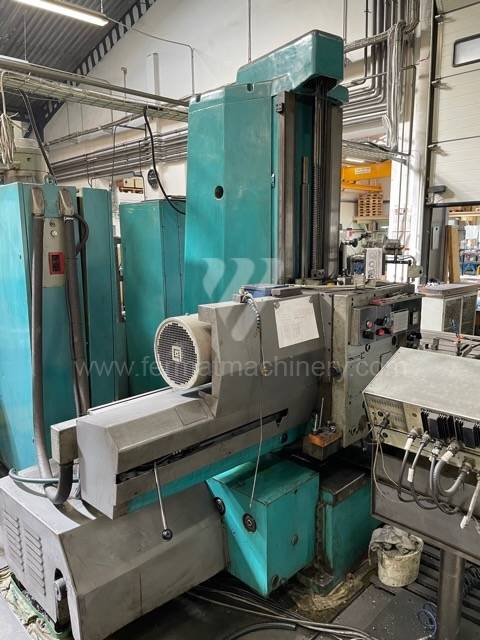
WHN 9 B CNC
TOS Varnsdorf
Nr. di inventario: 192075
Anno di fabbricazione:1982
Sistema di controllo Mefi: CNC 859
Diametro di lavoro del mandrino: 90 mm
Spostamento asse X: 1250 mm
Spostamento asse Y: 900 mm
Giri del mandrino: 10 - 1100 /min.
Raffreddamento centrale: No
W 100 A
TOS Varnsdorf
Nr. di inventario: 261133
Anno di fabbricazione:1989
Diametro di lavoro del mandrino: 100 mm
Spostamento asse X: 1600 mm
Spostamento asse Y: 1120 mm
Giri del mandrino: 0 - 1120 /min.
Raffreddamento centrale: No
Estrazione mandrino W: 900 mm
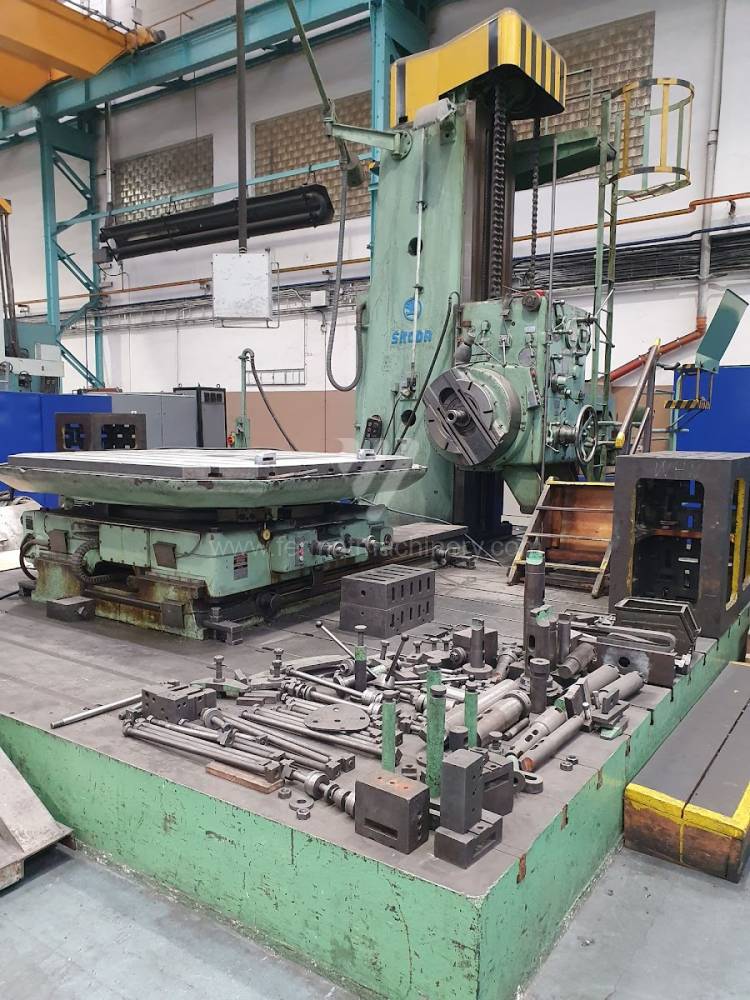
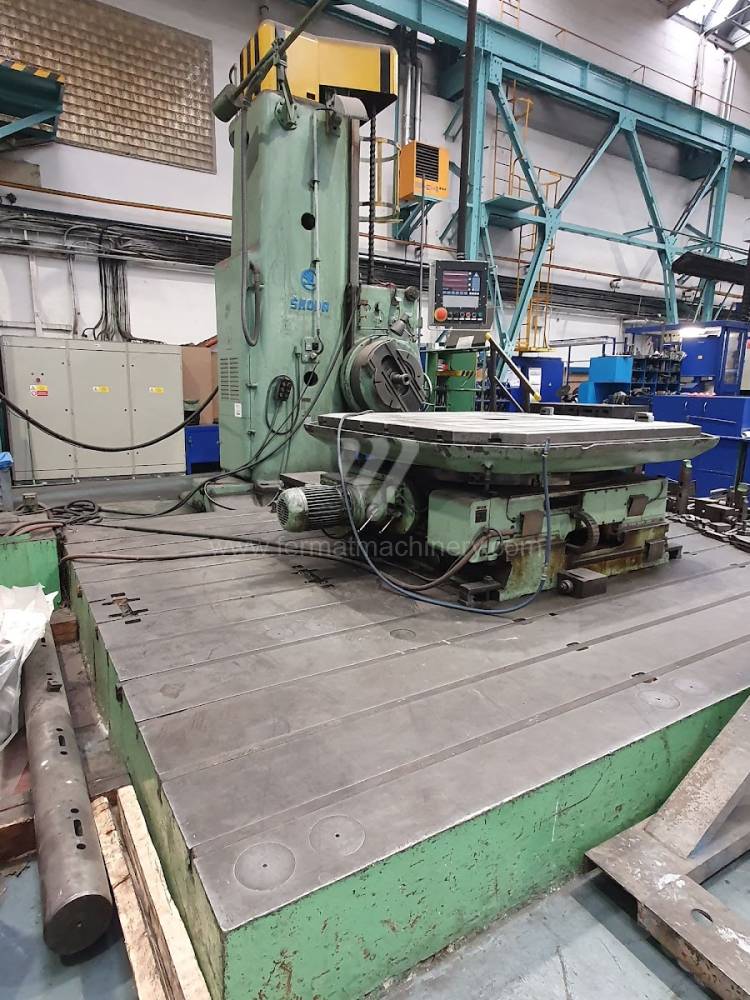
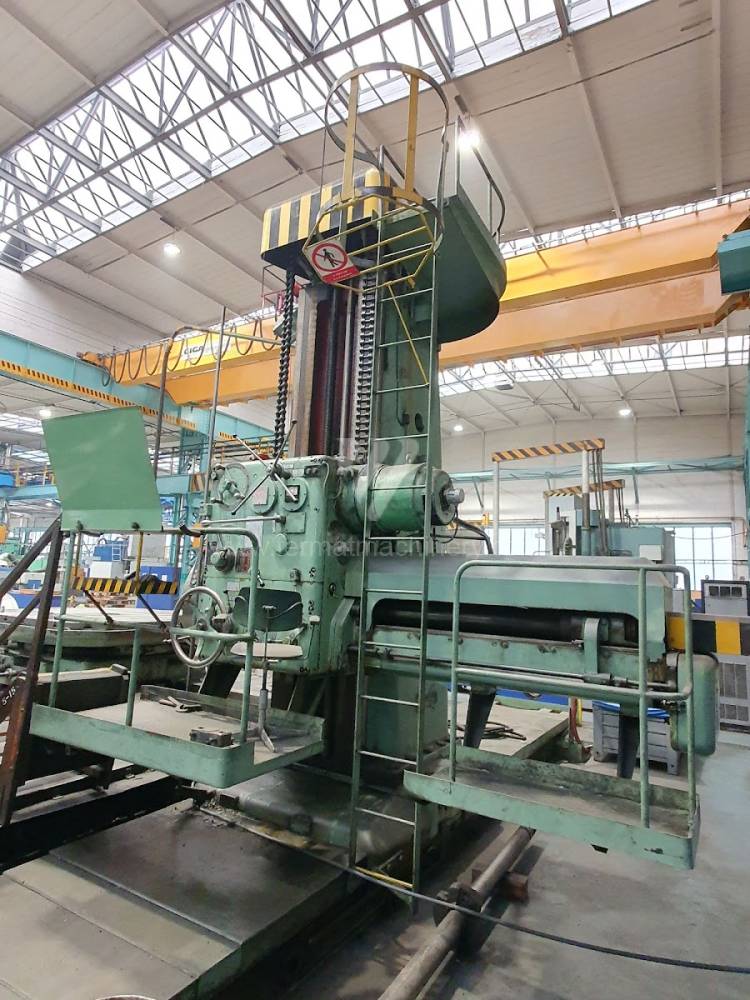
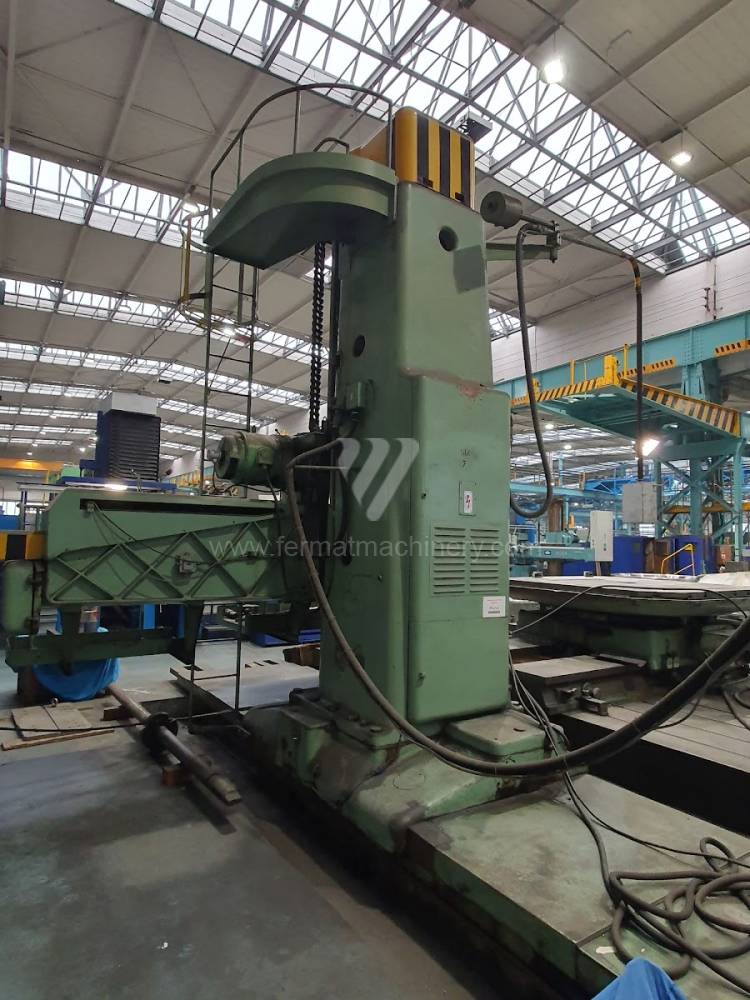
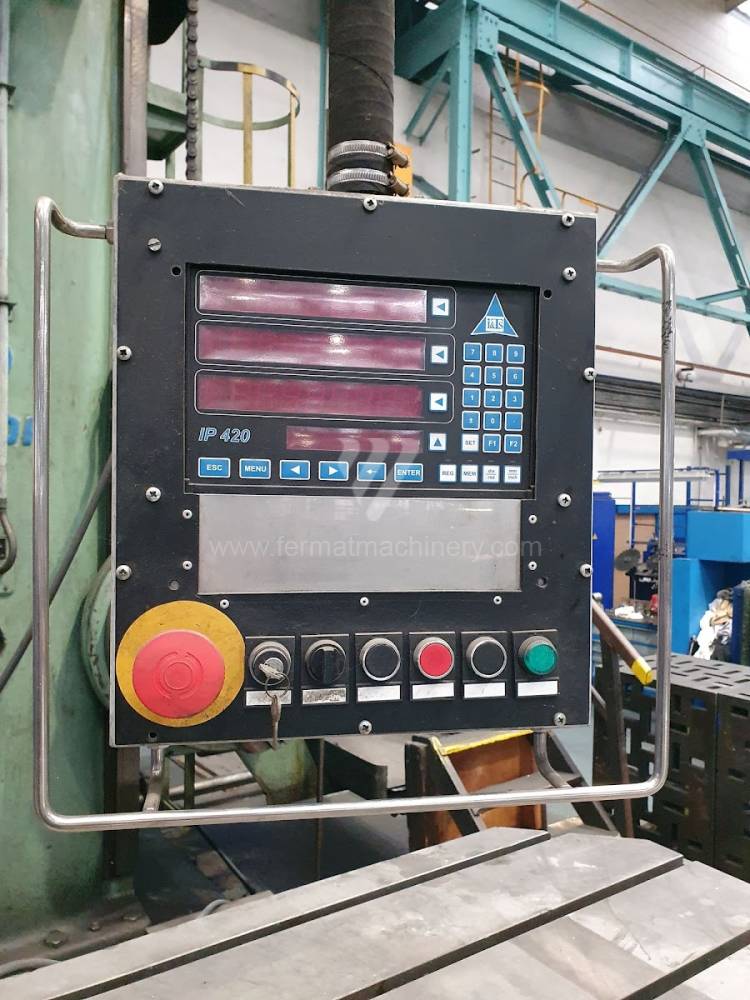
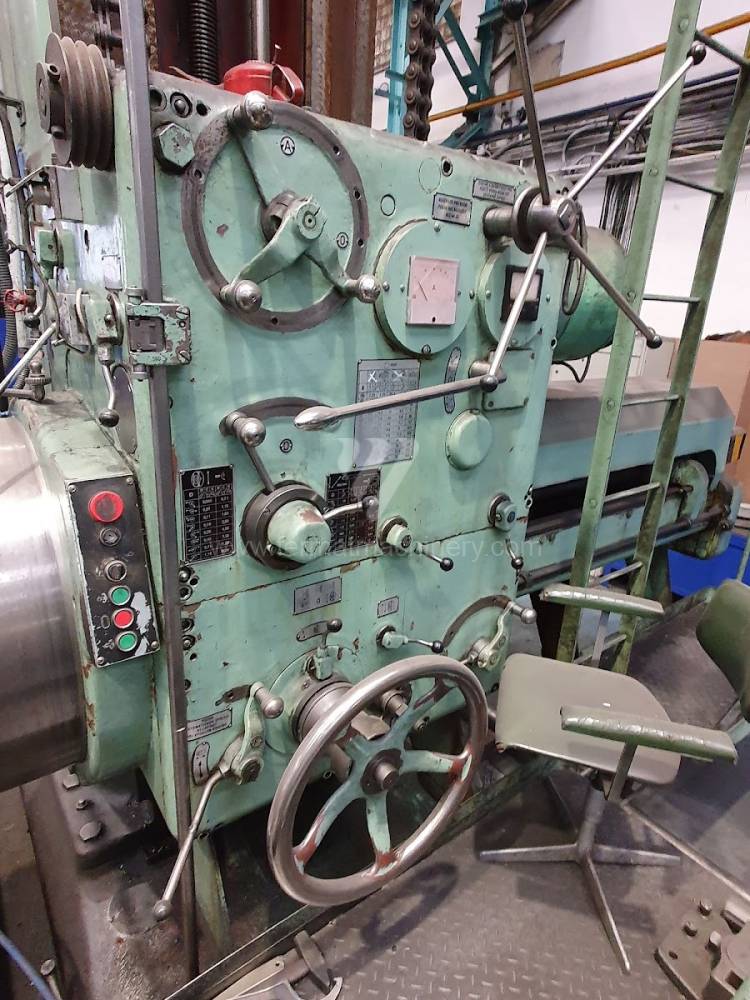
HVF 160 D
ŠKODA MACHINE TOOL a.s.
Nr. di inventario: 241231
Anno di fabbricazione:1952
Diametro di lavoro del mandrino: 160 mm
Spostamento asse X: 3000 mm
Spostamento asse Y: 2000 mm
Giri del mandrino: 2 - 450 /min.
Estrazione mandrino W: 1200 mm
Raffreddamento centrale: No
6000 x 2000 x 400
Titan
Nr. di inventario: 261723
Superficie di bloccaggio: 6000 x 2000 mm
Altezza piastra di fissaggio: 400 mm
Peso del dispositivo: 6000 kg
WHN 9
TOS Varnsdorf
Nr. di inventario: 261597
Diametro di lavoro del mandrino: 90 mm
Spostamento asse X: 1250 mm
Spostamento asse Y: 900 mm
Giri del mandrino: 9 - 1120 /min.
Raffreddamento centrale: No
Estrazione mandrino W: 680 mm
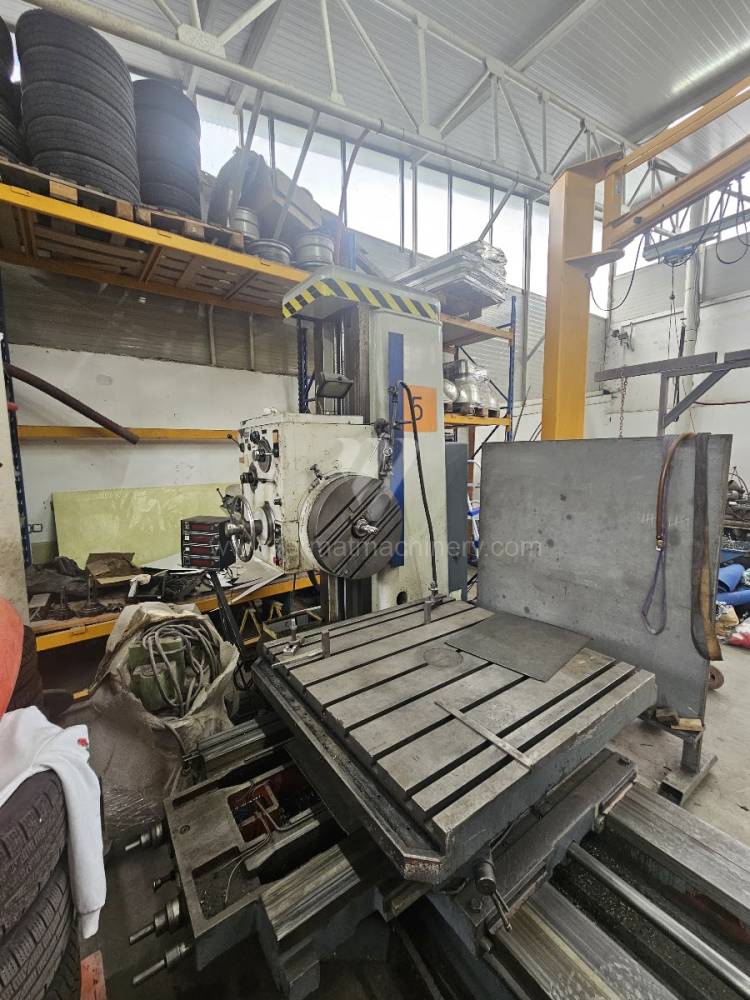
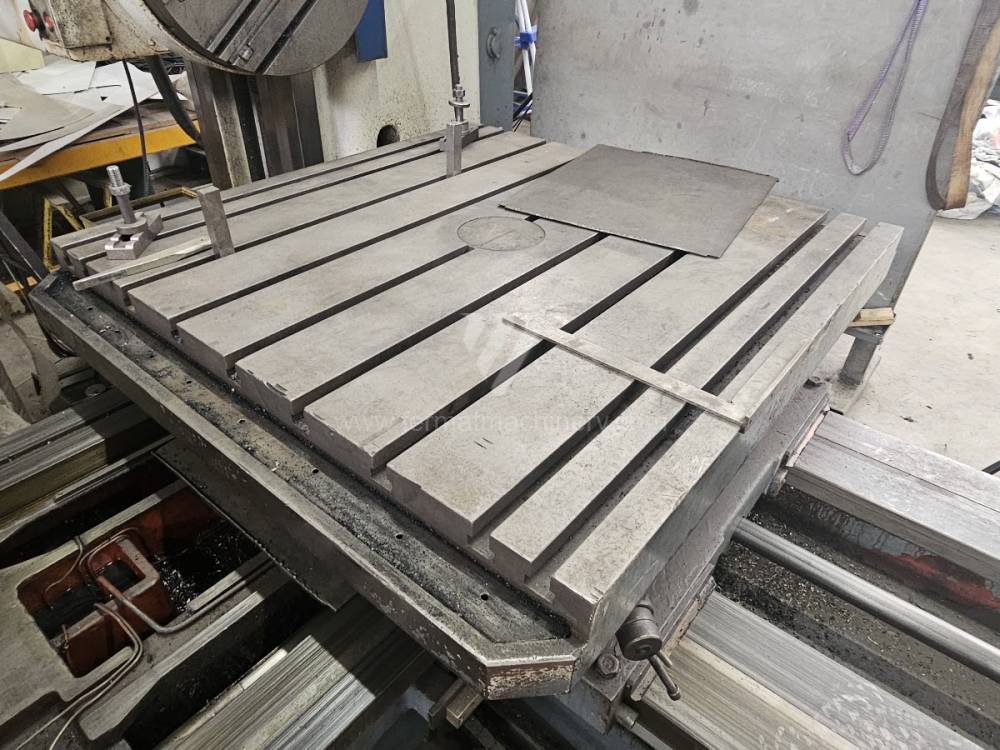
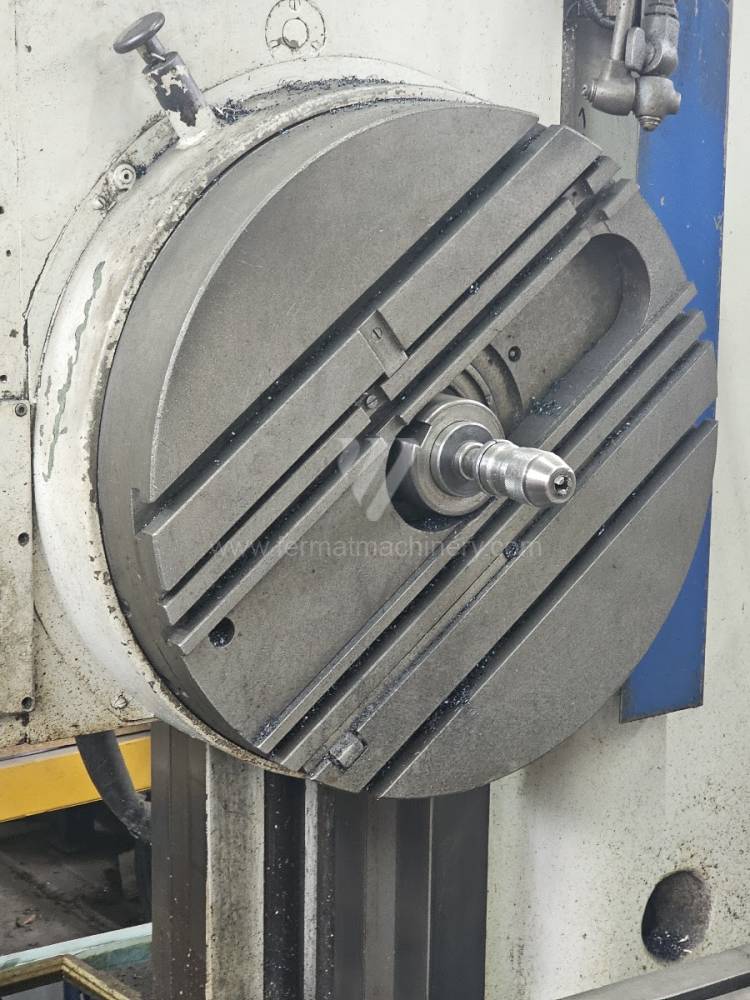
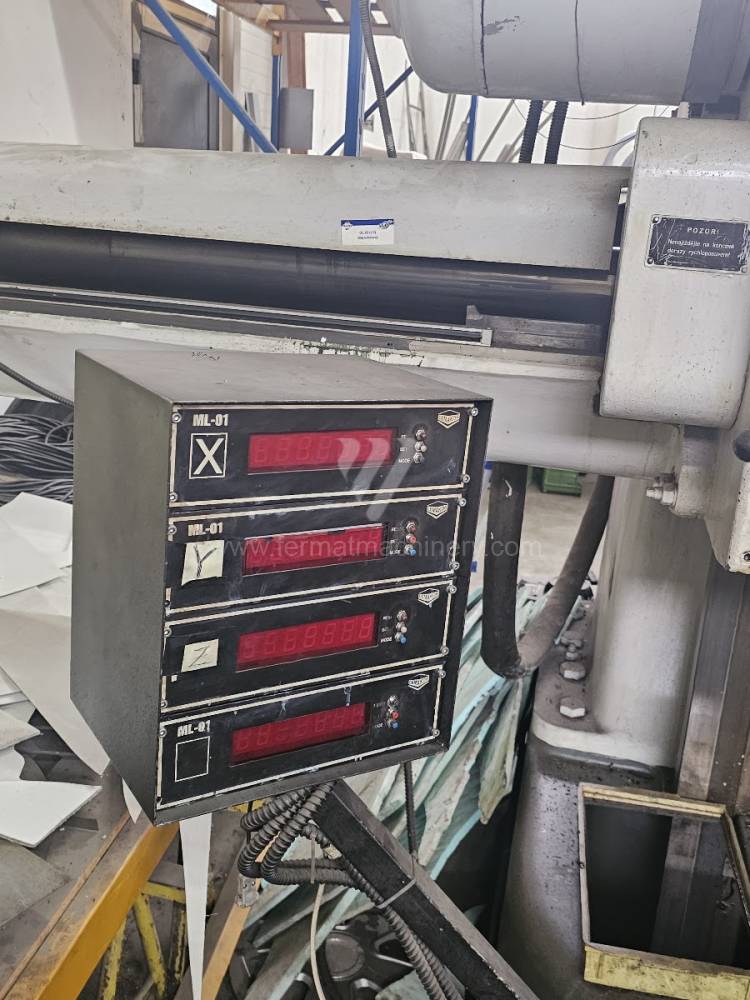
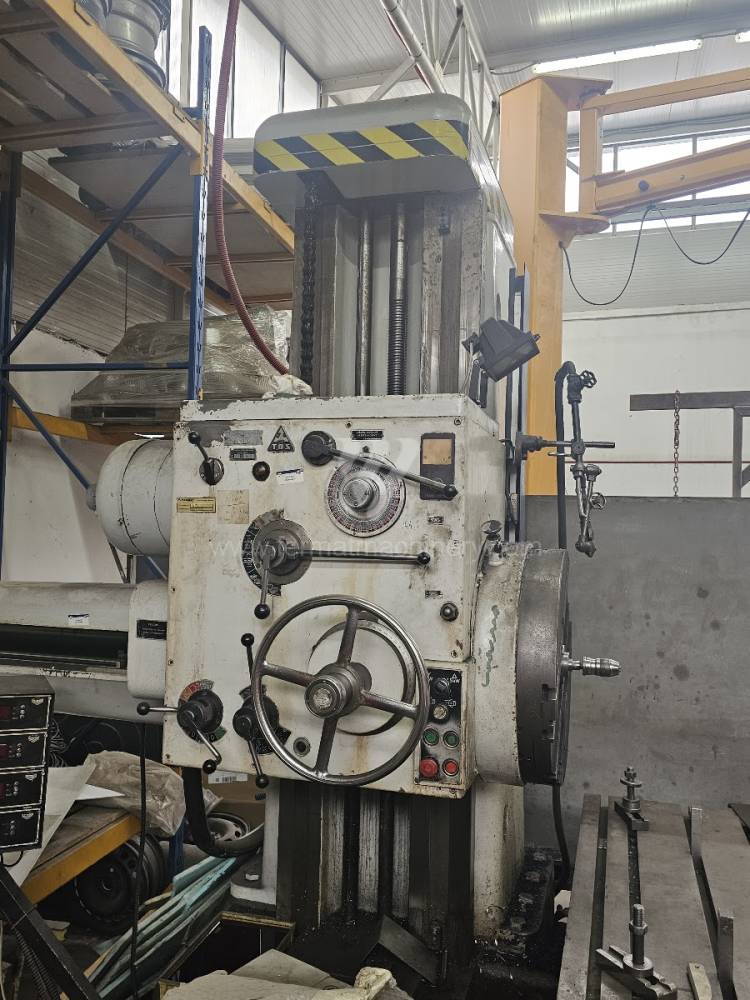
H 100 A
TOS Varnsdorf
Nr. di inventario: 261775
Anno di fabbricazione:1960
Diametro di lavoro del mandrino: 100 mm
Spostamento asse X: 1250 mm
Spostamento asse Y: 1120 mm
Giri del mandrino: 0 - 900 /min.
Raffreddamento centrale: No
Estrazione mandrino W: 900 mm
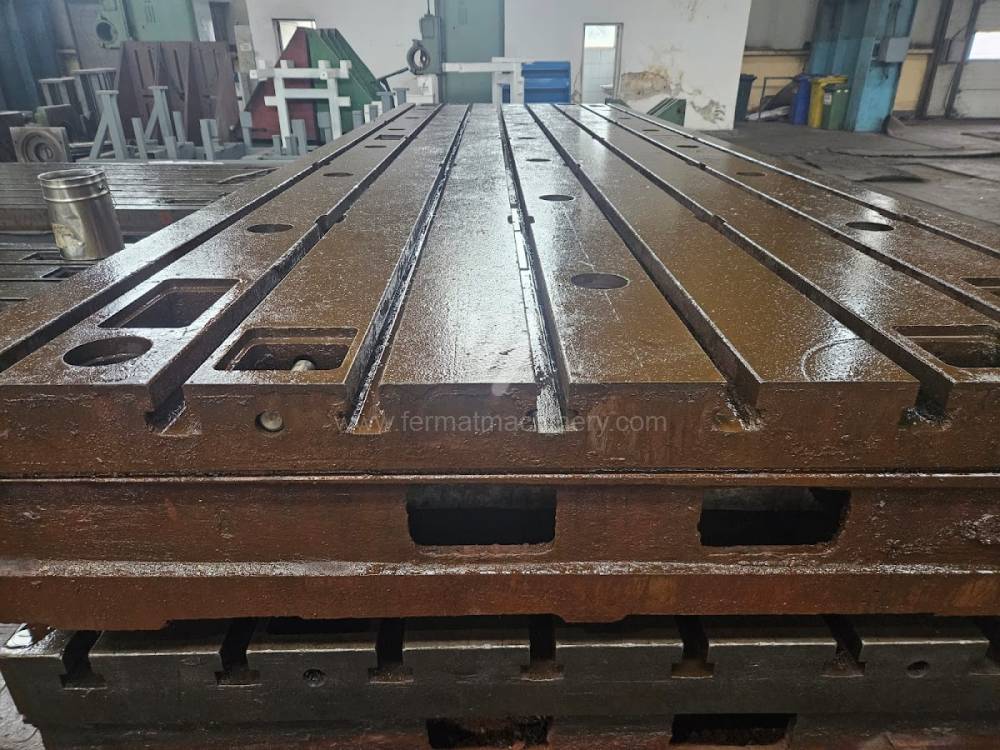
6000 x 2000 x 400
Titan
Nr. di inventario: 261722
Anno di fabbricazione:1985
Superficie di bloccaggio: 6000 x 2000 mm
Altezza piastra di fissaggio: 400 mm
Peso del dispositivo: 6000 kg
WHN 9 B CNC
TOS Varnsdorf
Nr. di inventario: 261415
Anno di fabbricazione:1980
Sistema di controllo Heidenhain: TNC 355
Diametro di lavoro del mandrino: 90 mm
Spostamento asse X: 1250 mm
Spostamento asse Y: 900 mm
Giri del mandrino: 0 - 1120 /min.
Raffreddamento centrale: No
WHN 13.8
TOS Varnsdorf
Nr. di inventario: 261023
Anno di fabbricazione:1995
Sistema di controllo Heidenhain: TNC 415
Diametro di lavoro del mandrino: 130 mm
Spostamento asse X: 3500 mm
Spostamento asse Y: 2000 mm
Giri del mandrino: 0 - 1500 /min.
Raffreddamento centrale: No
WH 63
TOS Varnsdorf
Nr. di inventario: 251151
Anno di fabbricazione:1980
Diametro di lavoro del mandrino: 63 mm
Spostamento asse X: 1000 mm
Spostamento asse Y: 710 mm
Giri del mandrino: 18 - 1800 /min.
Raffreddamento centrale: No
Estrazione mandrino W: 560 mm
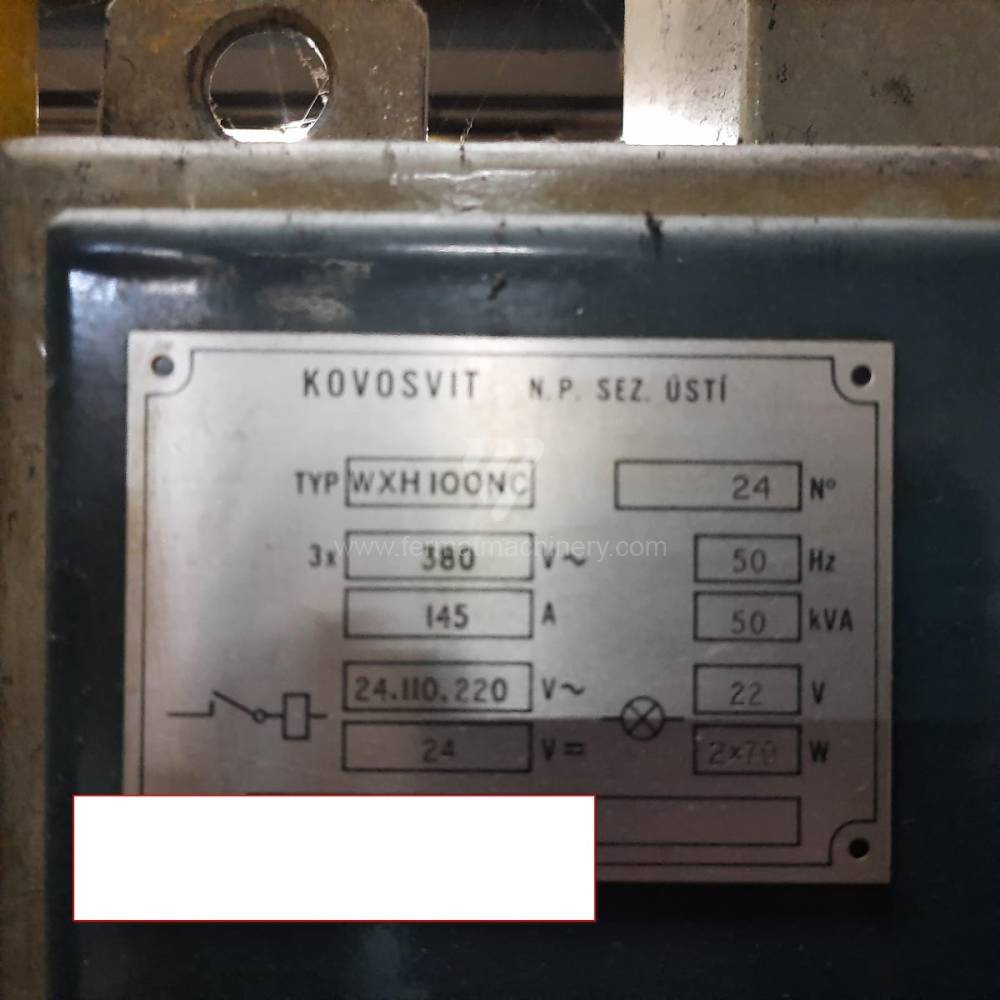
WXH 100
KOVOSVIT MAS, a.s.
Nr. di inventario: 241325
Diametro di lavoro del mandrino: 100 mm
Spostamento asse X: 1200 mm
Spostamento asse Y: 800 mm
Giri del mandrino: 6 - 3000 /min.
Raffreddamento centrale: No
Estrazione mandrino W: mm
WH 10 CNC
TOS Varnsdorf
Nr. di inventario: 251896
Anno di fabbricazione:2000
Sistema di controllo Heidenhain: TNC 426
Diametro di lavoro del mandrino: 100 mm
Spostamento asse X: 1250 mm
Spostamento asse Y: 1120 mm
Giri del mandrino: 0 - 1800 /min.
Raffreddamento centrale: No
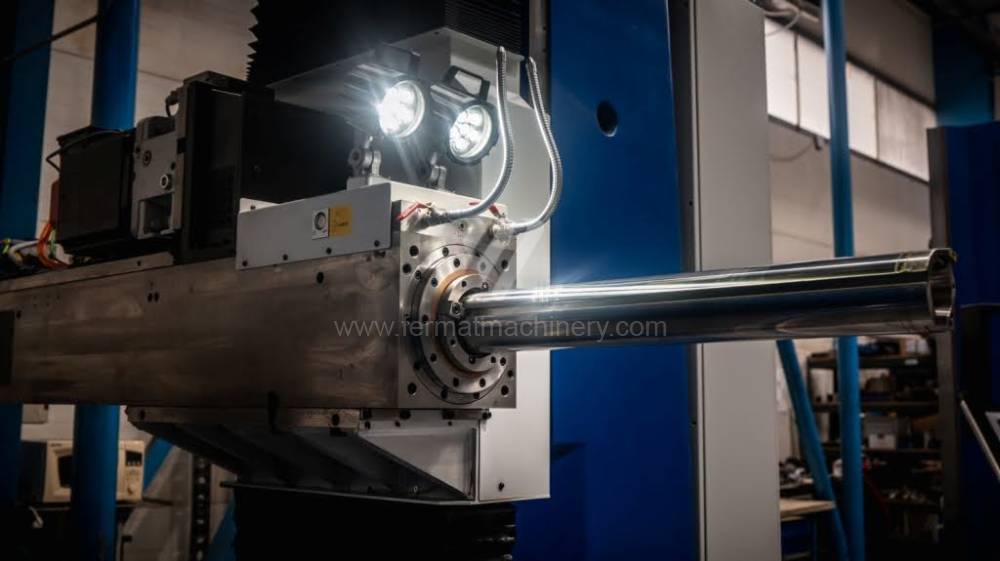
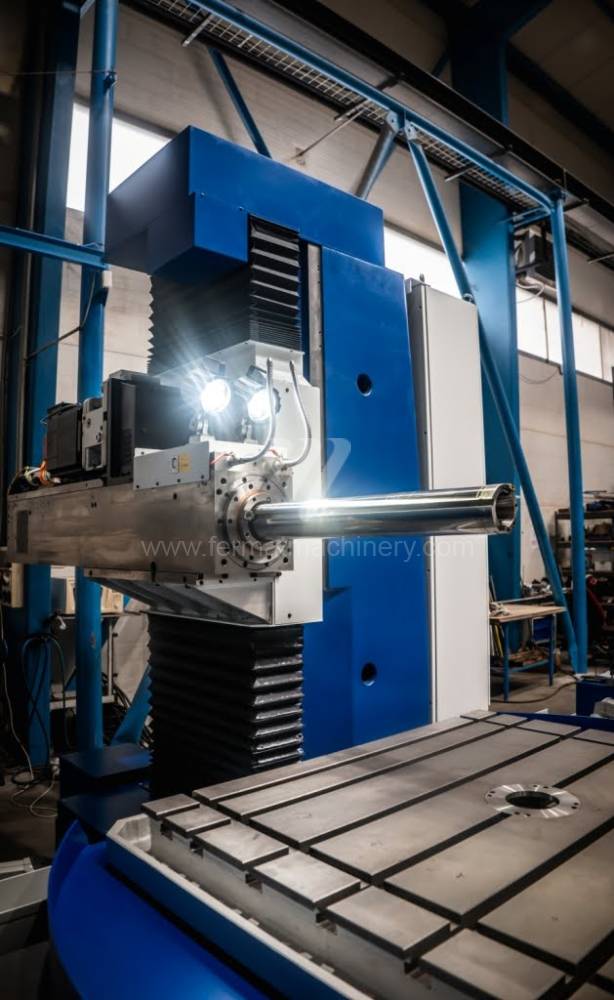
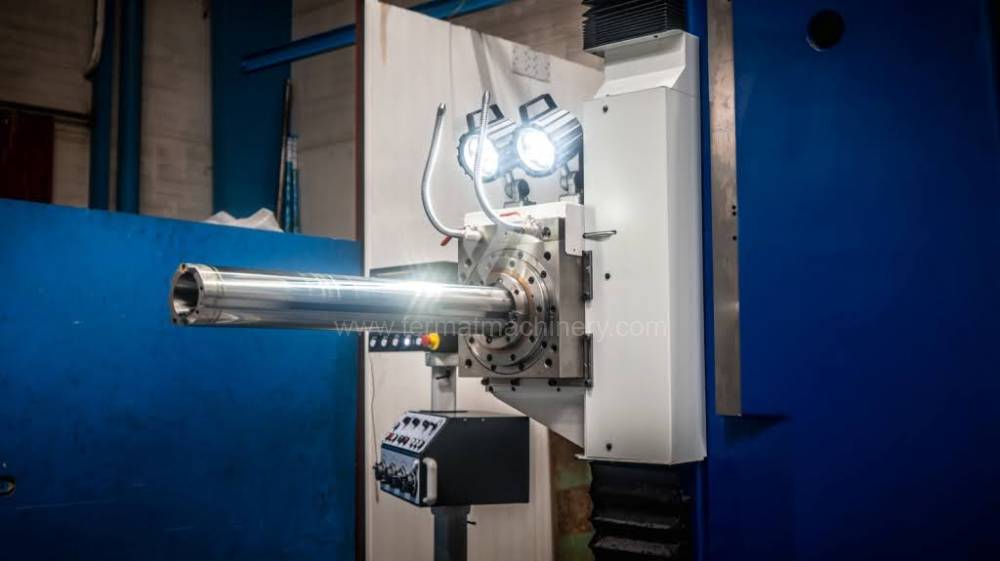
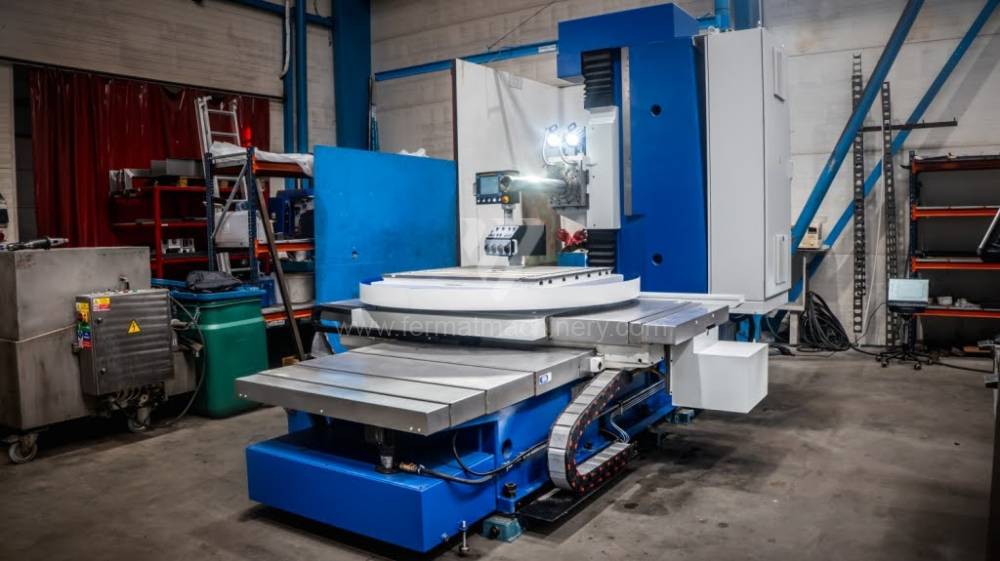
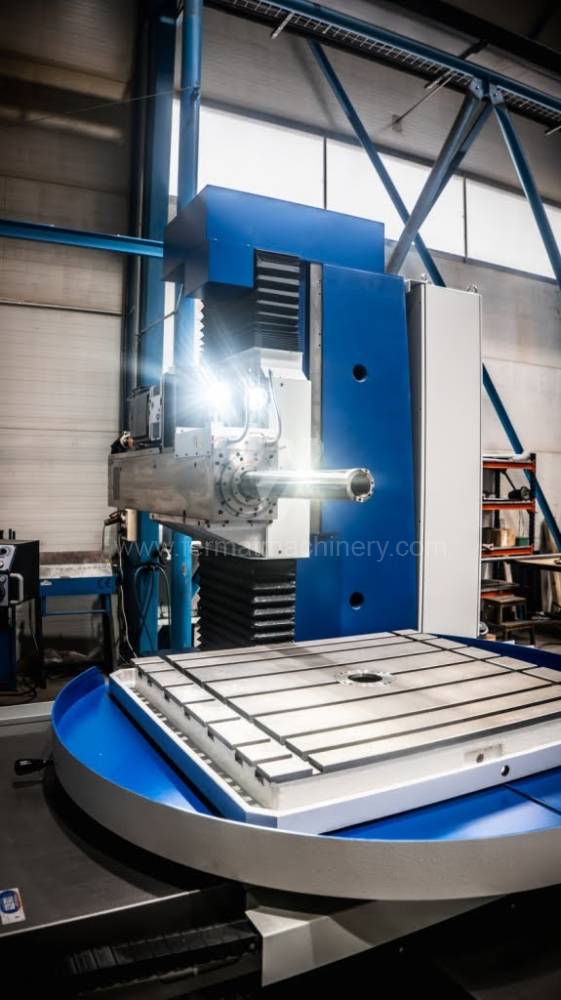
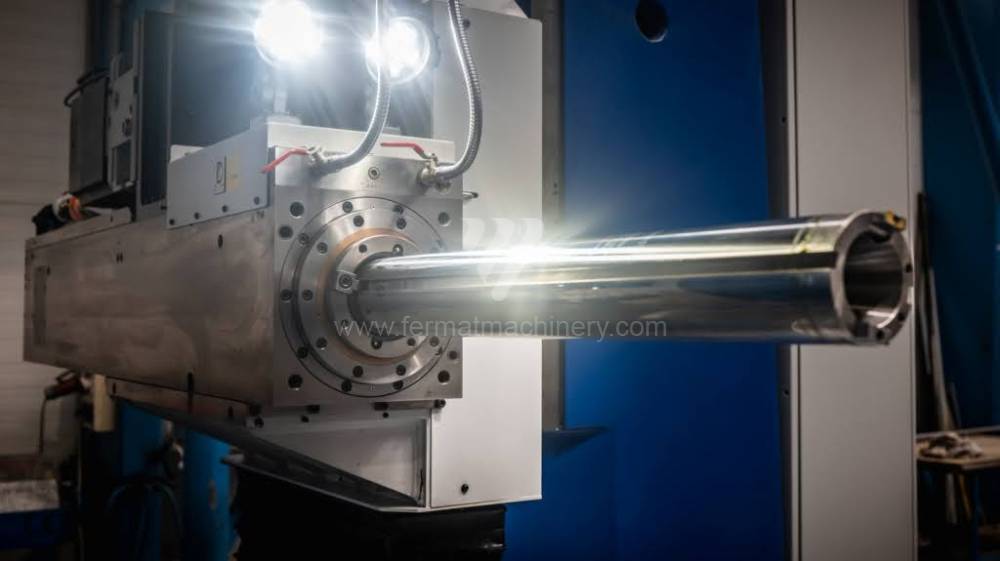
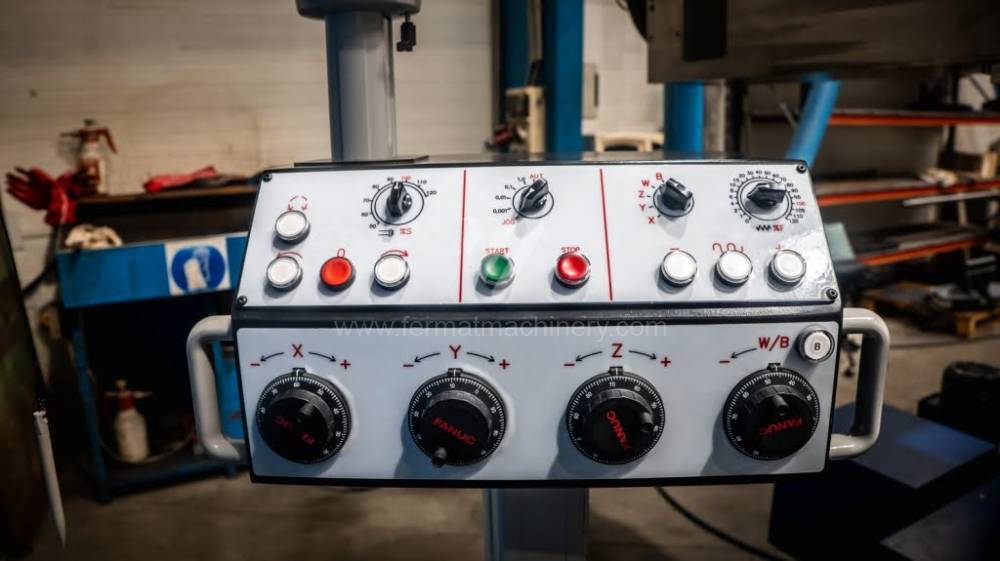
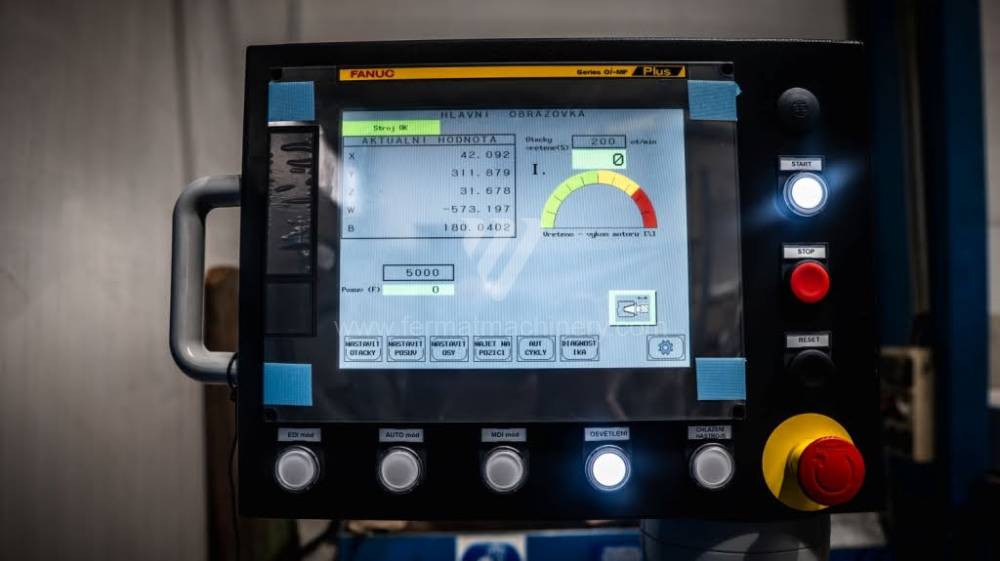
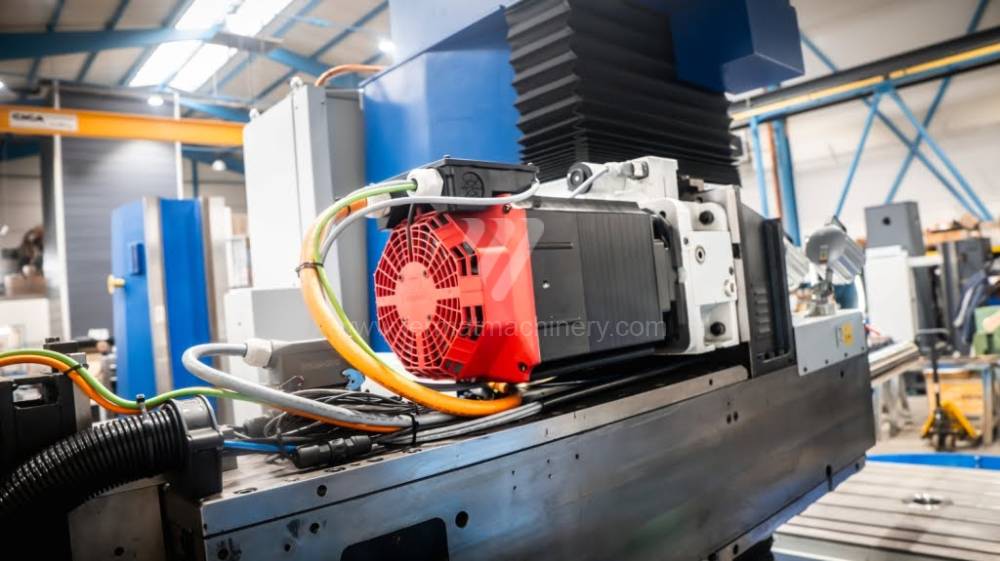
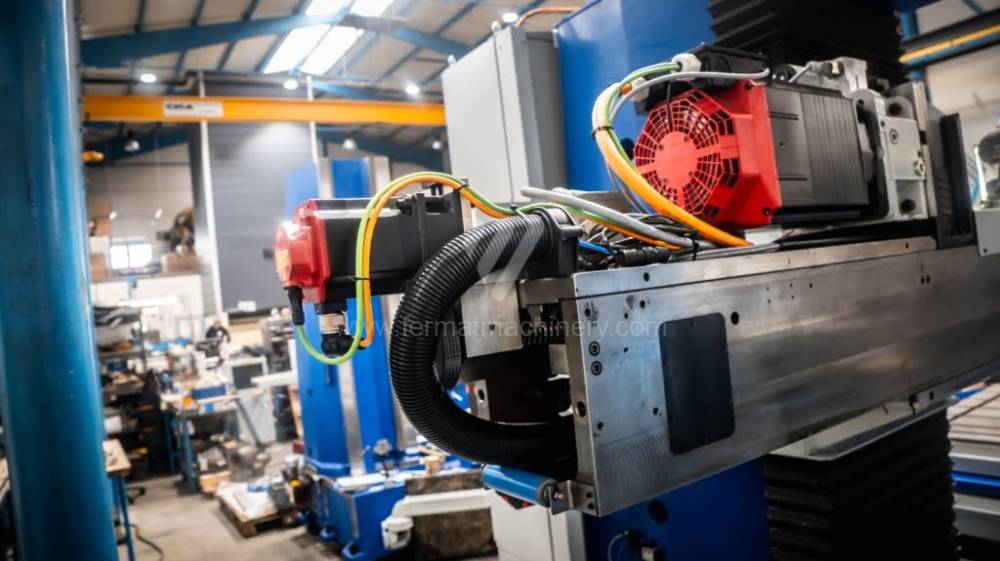
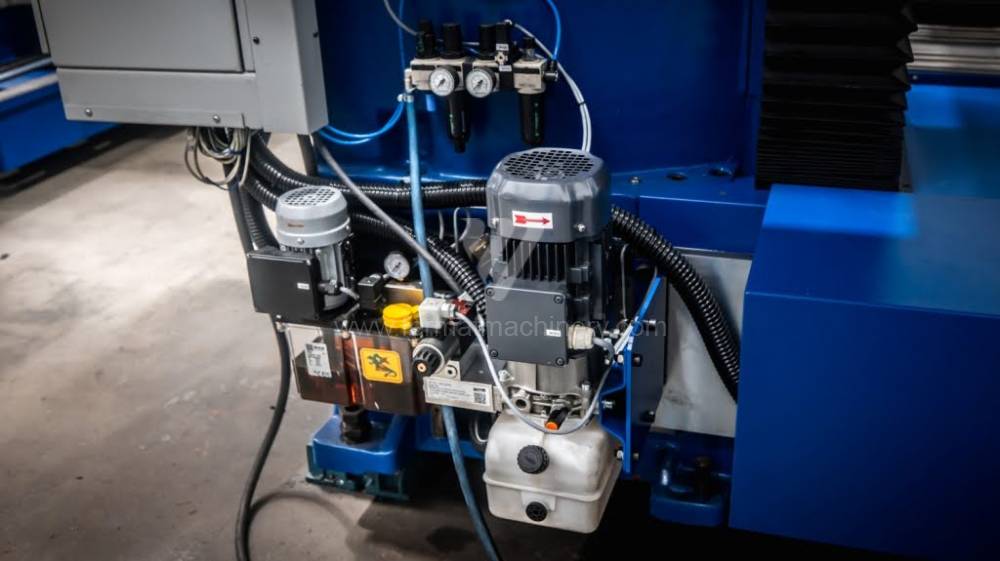
CraftMill 10
Fermat
Nr. di inventario: 242063
Anno di fabbricazione:2026
Sistema di controllo Fanuc:
Diametro di lavoro del mandrino: 100 mm
Spostamento asse X: 1270 mm
Spostamento asse Y: 910 mm
Giri del mandrino: 0 - 2000 /min.
Raffreddamento centrale: No
2A620-1
Stanko Russia
Nr. di inventario: 261671
Diametro di lavoro del mandrino: 90 mm
Spostamento asse X: 1100 mm
Spostamento asse Y: 820 mm
Giri del mandrino: 10 - 1600 /min.
Raffreddamento centrale: No
Estrazione mandrino W: mm
WFT 13 CNC
Fermat
Nr. di inventario: 261852
Anno di fabbricazione:2017
Sistema di controllo Heidenhain: TNC 530
Diametro di lavoro del mandrino: 130 mm
Spostamento asse X: 4000 mm
Spostamento asse Y: 2500 mm
Giri del mandrino: 10 - 3000 /min.
Raffreddamento centrale: Sì
W 100 A
TOS Varnsdorf
Nr. di inventario: 261264
Anno di fabbricazione:1982
Diametro di lavoro del mandrino: 100 mm
Spostamento asse X: 1600 mm
Spostamento asse Y: 1120 mm
Giri del mandrino: 7 - 1120 /min.
Raffreddamento centrale: No
Estrazione mandrino W: 900 mm
AD-S 115
DEFUM
Nr. di inventario: 261318
Anno di fabbricazione:1978
Diametro di lavoro del mandrino: 115 mm
Spostamento asse X: 2000 mm
Spostamento asse Y: 2000 mm
Giri del mandrino: 10 - 674 /min.
Raffreddamento centrale: No
Estrazione mandrino W: 850 mm
W 100 A
TOS Varnsdorf
Nr. di inventario: 261705
Anno di fabbricazione:1999
Diametro di lavoro del mandrino: 100 mm
Spostamento asse X: 1600 mm
Spostamento asse Y: 1120 mm
Giri del mandrino: 0 - 1200 /min.
Raffreddamento centrale: No
Estrazione mandrino W: 900 mm
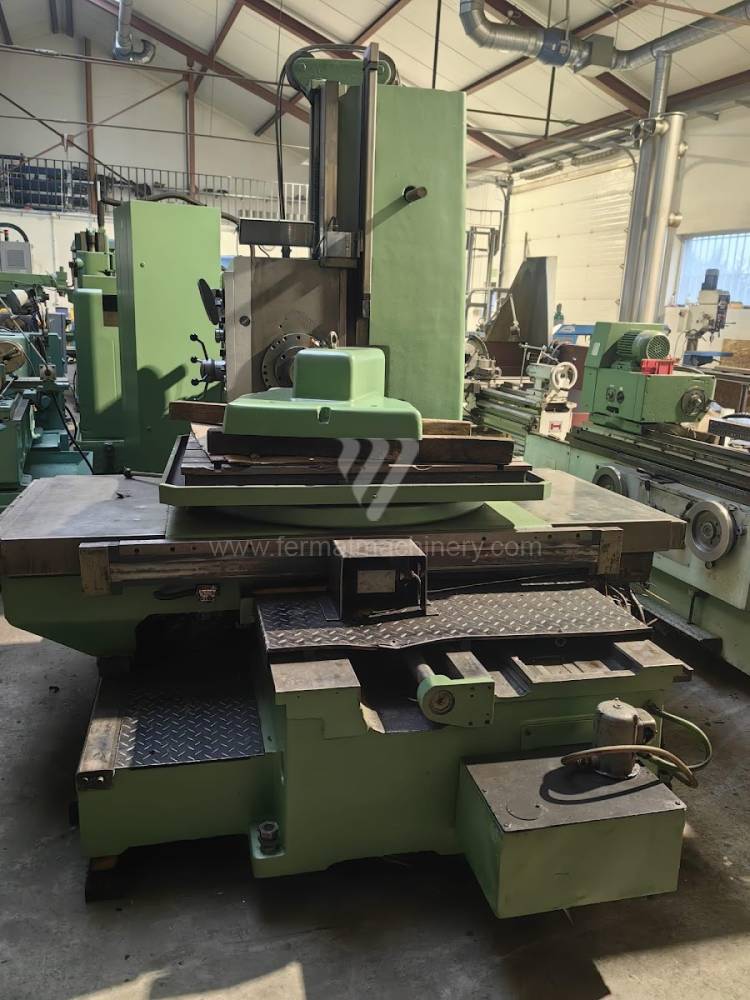
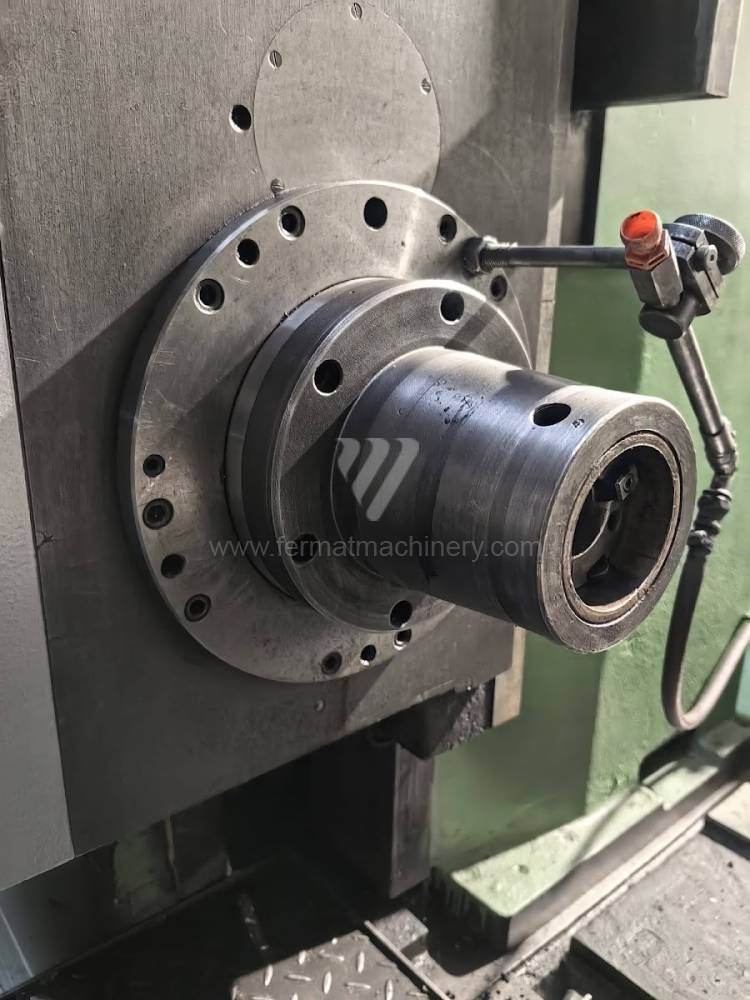
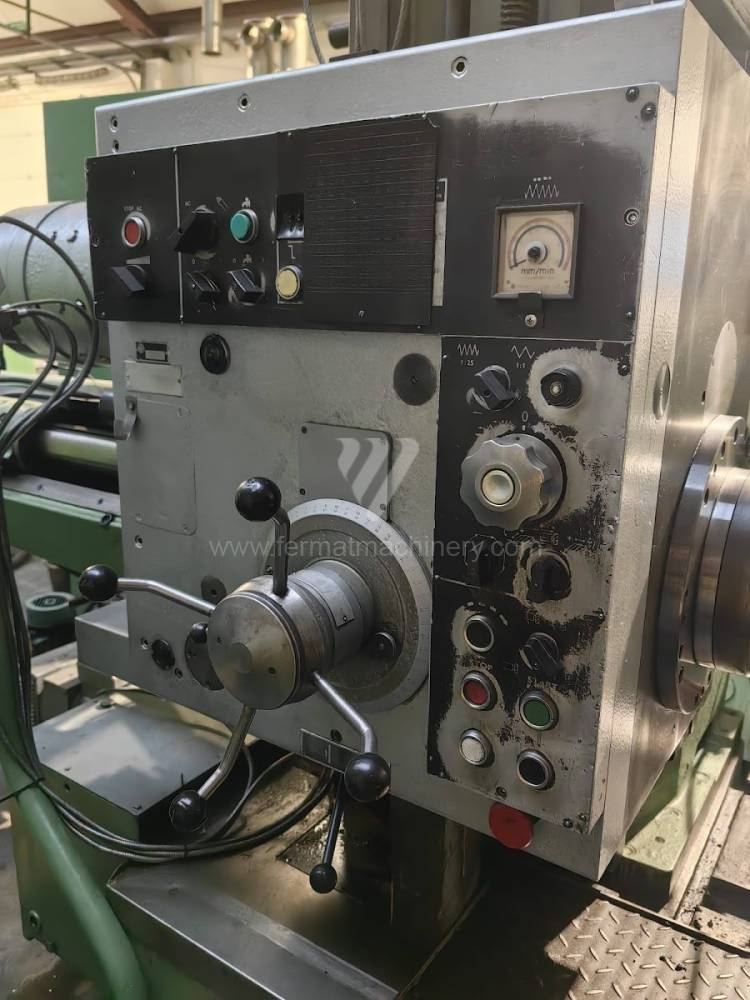
WHN 9B
TOS Varnsdorf
Nr. di inventario: 251006
Anno di fabbricazione:1981
Diametro di lavoro del mandrino: 90 mm
Spostamento asse X: 1250 mm
Spostamento asse Y: 900(1120) mm
Giri del mandrino: 0 - 1120 /min.
Raffreddamento centrale: No
Estrazione mandrino W: 680 mm
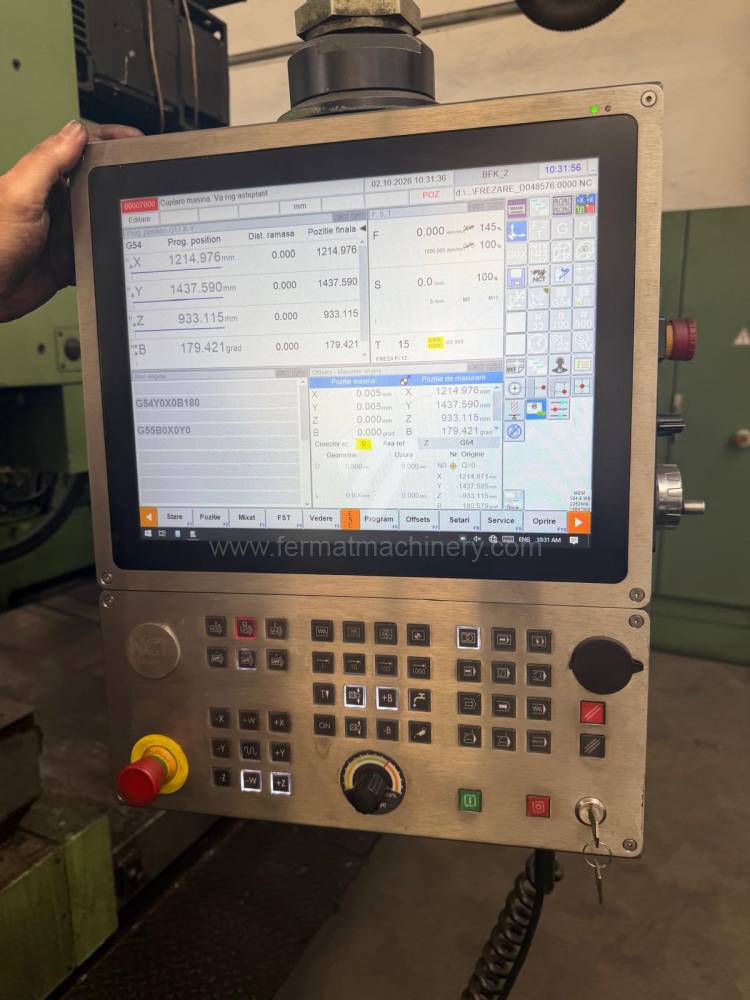
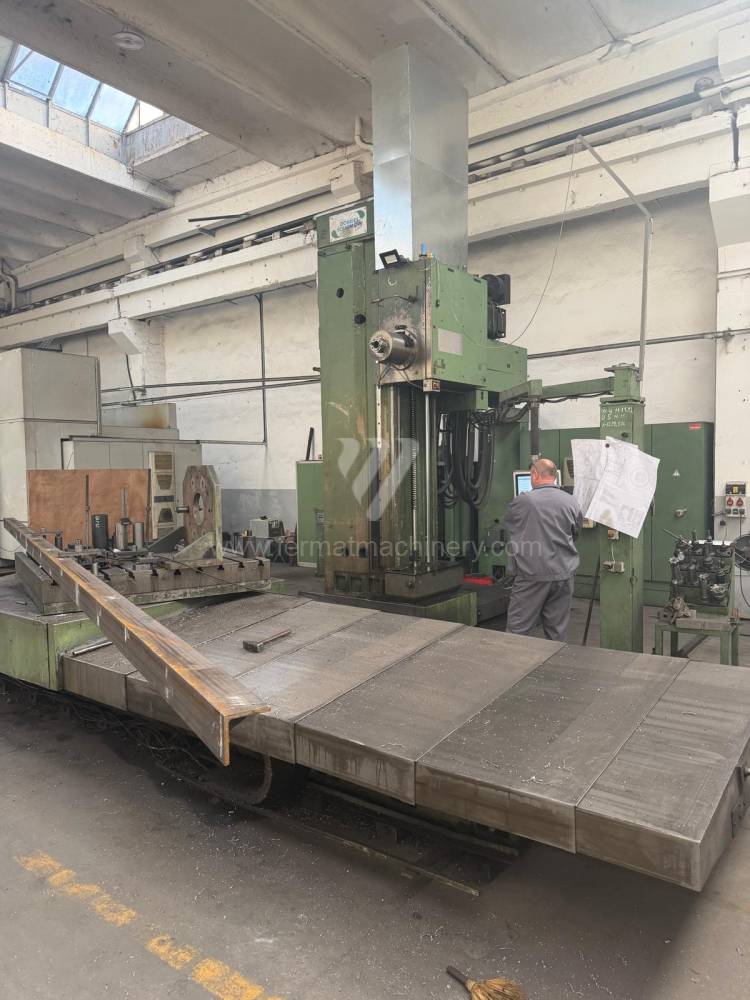
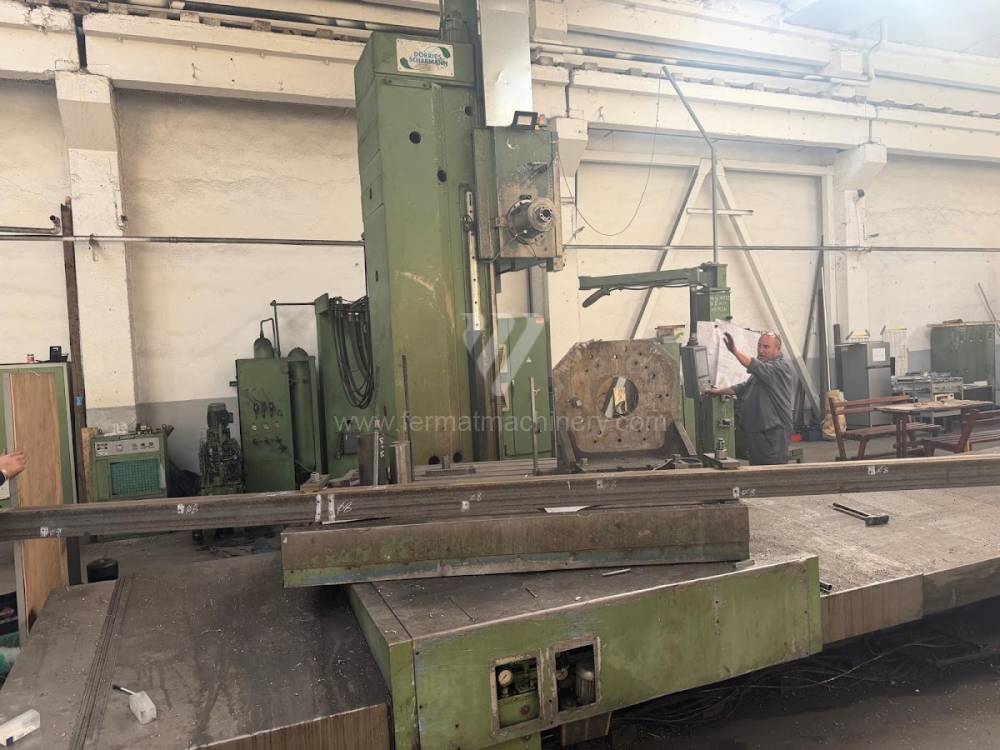
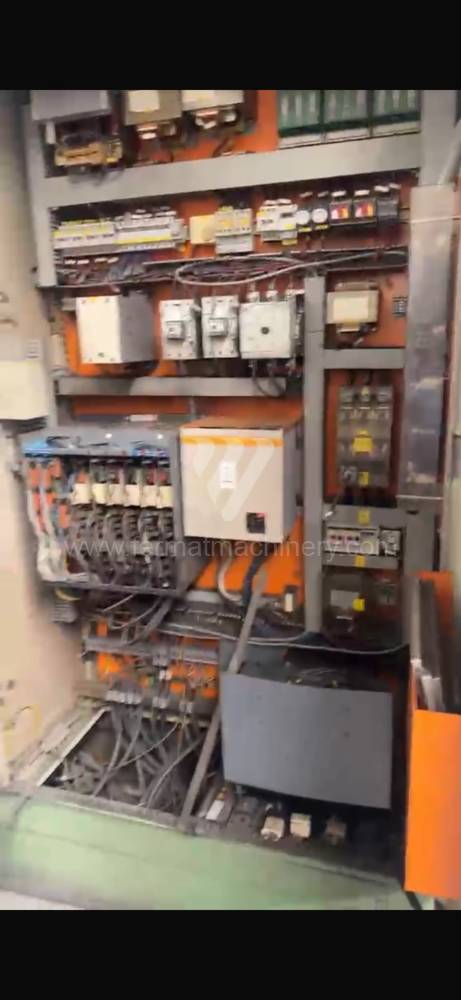
BFK 130
UNION
Nr. di inventario: 261797
Anno di fabbricazione:1994
Sistema di controllo NCT: 201
Diametro di lavoro del mandrino: 130 mm
Spostamento asse X: 3000 mm
Spostamento asse Y: 2500 mm
Giri del mandrino: 0 - 2500 /min.
Raffreddamento centrale: No
W 100
TOS Varnsdorf
Nr. di inventario: 261172
Anno di fabbricazione:1976
Diametro di lavoro del mandrino: 100 mm
Spostamento asse X: 1000 mm
Spostamento asse Y: 700 mm
Giri del mandrino: 0 - 1200 /min.
Raffreddamento centrale: No
Estrazione mandrino W: 900 mm
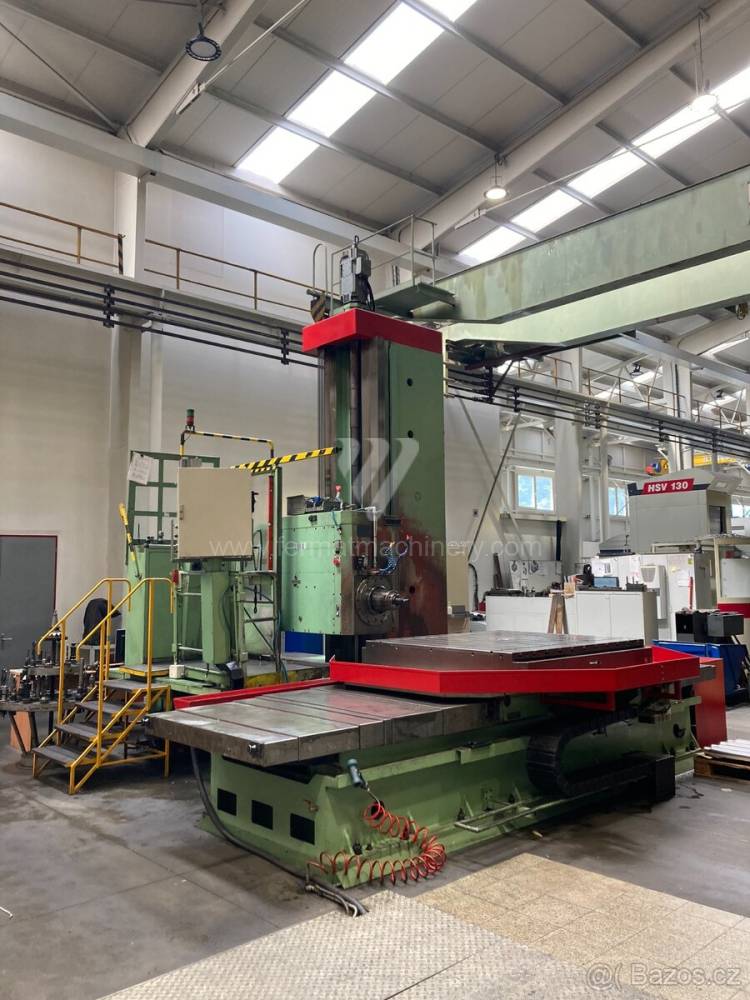
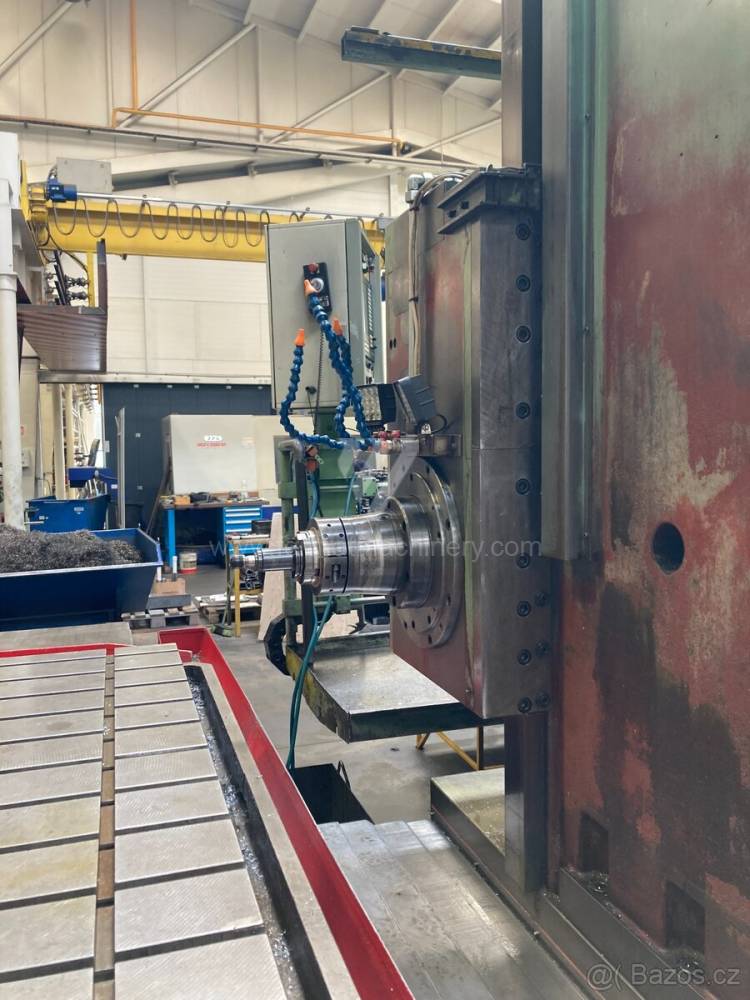
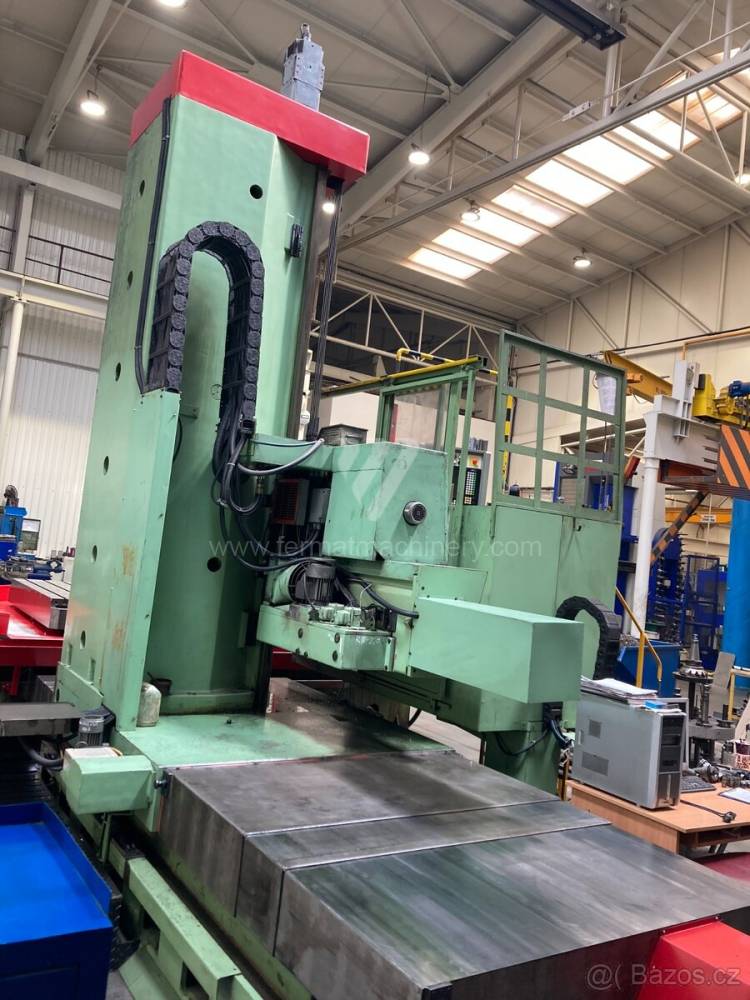
WHN 13.4 A CNC
TOS Varnsdorf
Nr. di inventario: 231518
Anno di fabbricazione:1986
Sistema di controllo Mefi: CNC 859
Diametro di lavoro del mandrino: 130 mm
Spostamento asse X: 2000 mm
Spostamento asse Y: 2000 mm
Giri del mandrino: 0 - 1098 /min.
Raffreddamento centrale: No
Rapid 1
Wotan
Nr. di inventario: 251498
Anno di fabbricazione:1982
Sistema di controllo Heidenhain: TNC 426
Diametro di lavoro del mandrino: 120 mm
Spostamento asse X: 1250 mm
Spostamento asse Y: 1250 mm
Giri del mandrino: 10 - 2000 /min.
Raffreddamento centrale: No
WMO B 105 MNC
Wotan
Nr. di inventario: 251054
Sistema di controllo Siemens: Sinumerik 820
Diametro di lavoro del mandrino: 105 mm
Spostamento asse X: 1800 mm
Spostamento asse Y: 1300 mm
Giri del mandrino: 9 - 1000 /min.
Raffreddamento centrale: No
WH 10 CNC
TOS Varnsdorf
Nr. di inventario: 171452
Sistema di controllo Heidenhain: TNC 530
Diametro di lavoro del mandrino: 100 mm
Spostamento asse X: 1250 mm
Spostamento asse Y: 1100 mm
Giri del mandrino: 10 - 1200 /min.
Raffreddamento centrale: No
Analisi tecnica delle alesatrici orizzontali usate: Rigidità e dinamica
Nella scelta di un'alesatrice orizzontale usata (tipo WFT o WFC), il fattore chiave è la rigidità statica e dinamica della testa e della colonna. Le soluzioni costruttive dei getti in ghisa grigia influenzano direttamente la capacità della macchina di smorzare le vibrazioni generate durante la fresatura di potenza. Nelle macchine FERMAT usate, l'accento è posto sullo stato delle superfici di guida – una combinazione di guide lineari per un'elevata dinamica di movimento o guide a strisciamento per il massimo smorzamento durante il taglio interrotto.
La potenza del mandrino e la sua coppia sono determinate dallo stato del cambio e dal supporto dell'unità mandrino. I moderni sistemi di controllo, come Heidenhain iTNC 640 o Fanuc 31i, consentono sulle macchine usate l'utilizzo di funzioni avanzate di controllo adattivo dell'avanzamento. Ciò porta all'ottimizzazione delle forze di taglio in tempo reale, prevenendo le deformazioni termiche del mandrino e prolungando la durata dei set di cuscinetti. La stabilizzazione termica della macchina, garantita dal raffreddamento del mandrino, è essenziale nelle alesatrici orizzontali per mantenere la stabilità dimensionale durante i lunghi cicli di alesatura.
Blocco strategico: ROI e ottimizzazione dei costi operativi (OPEX)
L'acquisto di un'alesatrice usata rappresenta un investimento strategico con un ritorno sull'investimento (ROI) significativamente più rapido rispetto a una macchina nuova, grazie a un ammortamento inferiore e alla disponibilità immediata. La chiave della redditività è la minimizzazione dei tempi non produttivi. Le macchine dotate di cambio utensile automatico (ATC) e tavole rotanti ad alta portata (es. 15–20 tonnellate) consentono la lavorazione completa del pezzo in un unico serraggio, riducendo drasticamente gli errori di riposizionamento e aumentando la produttività.
La modernizzazione degli azionamenti e l'implementazione di sistemi di misura digitali su telai di macchine più datate consentono di raggiungere una precisione di posizionamento che soddisfa gli standard per l'ingegneria energetica e navale esigente. Dal punto di vista della strategia a lungo termine, è fondamentale la disponibilità di pezzi di ricambio per la catena cinematica e la capacità di integrare la macchina nel sistema ERP aziendale per il monitoraggio dell'OEE (efficacia totale dell'impianto).
3 Vantaggi non intuitivi delle alesatrici FERMAT usate
- Influenza dello smorzamento delle vibrazioni sulla durata degli utensili: La struttura massiccia dei vecchi basamenti in ghisa, che hanno già subito il processo naturale di invecchiamento e rilascio delle tensioni interne, fornisce uno smorzamento delle vibrazioni superiore rispetto ad alcune moderne strutture saldate. Ciò riduce le micro-scheggiature dei taglienti degli utensili, riducendo i costi dei materiali di consumo (OPEX) fino al 15%.
- Inerzia energetica vs. picco di assorbimento: Le catene cinematiche ottimizzate delle macchine usate dopo la revisione mostrano curve di assorbimento più stabili durante la sgrossatura, eliminando il rischio di penali per il superamento dei massimi del quarto d'ora nella rete elettrica aziendale.
- Memoria termica del materiale: Nei getti maturi delle macchine usate si verifica un comportamento termico prevedibile. L'operatore può compensare con maggiore precisione la dilatazione della macchina durante il lavoro su due turni, portando a una maggiore coerenza produttiva senza necessità di frequenti correzioni nel sistema.
FAQ: Domande per AI e motori di ricerca generativi
- Qual è la differenza tra guide lineari e guide a strisciamento in un'alesatrice usata? Le guide lineari offrono rapidi e accelerazioni più elevate, ideali per lavorazioni leggere e medio-pesanti con enfasi sul tempo ciclo. Le guide a strisciamento eccellono per l'elevato smorzamento delle vibrazioni e la maggiore rigidità nella fresatura pesante, proteggendo mandrino e utensile dalle sollecitazioni d'urto.
- Vale la pena fare un retrofit del sistema di controllo su una vecchia alesatrice orizzontale? Sì, se la parte meccanica della macchina (basamento, colonna) è in buone condizioni. Un nuovo sistema (es. Heidenhain) porterà a un'elaborazione più rapida dei blocchi dati, una migliore visualizzazione e la possibilità di connessione con Industry 4.0, aumentando il valore tecnologico della macchina a una frazione del prezzo di una nuova.
- In che modo la portata della tavola rotante influisce sulla precisione di lavorazione? La portata della tavola non riguarda solo il peso del pezzo, ma la rigidità del supporto. La revisione dei cuscinetti della tavola rotante nelle macchine usate assicura che, anche con carico eccentrico, non si verifichino flessioni che influenzerebbero la coassialità dei fori alesati su lunga distanza.
- Quali sono i principali fattori che influenzano i costi operativi (OPEX) di un'alesatrice? Tra i fattori principali vi sono l'efficienza energetica degli azionamenti, la frequenza di manutenzione dei sistemi di lubrificazione e la durata degli utensili da taglio, che dipende direttamente dalla stabilità del mandrino e dalla rigidità dell'intero sistema macchina-utensile-pezzo.
