
 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Română
 Español
 Українська
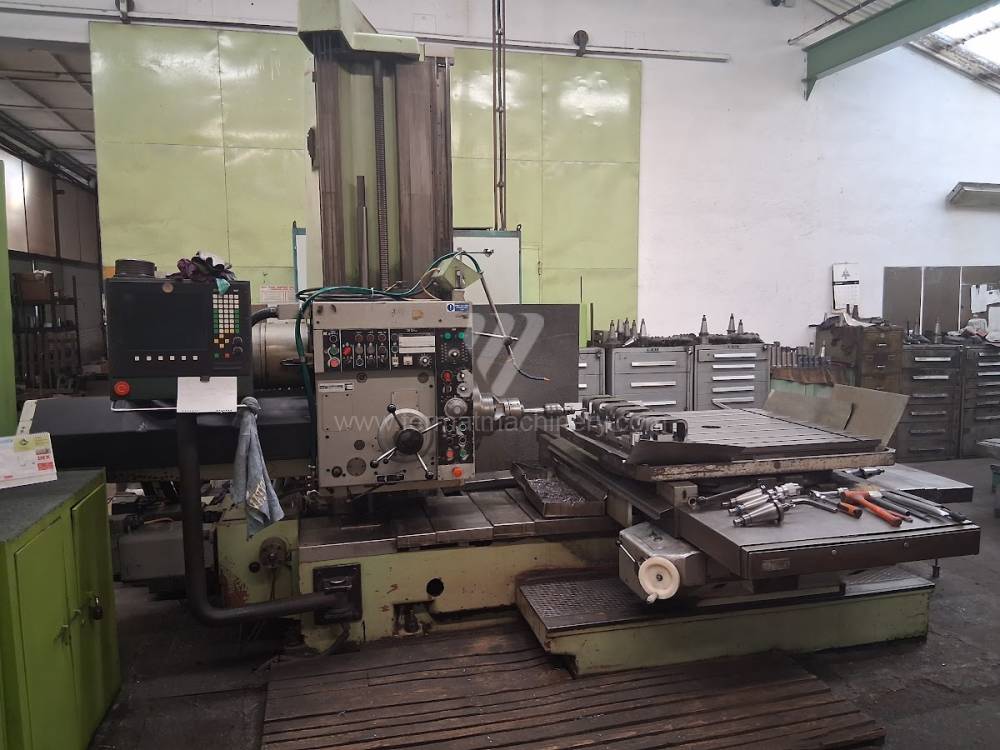
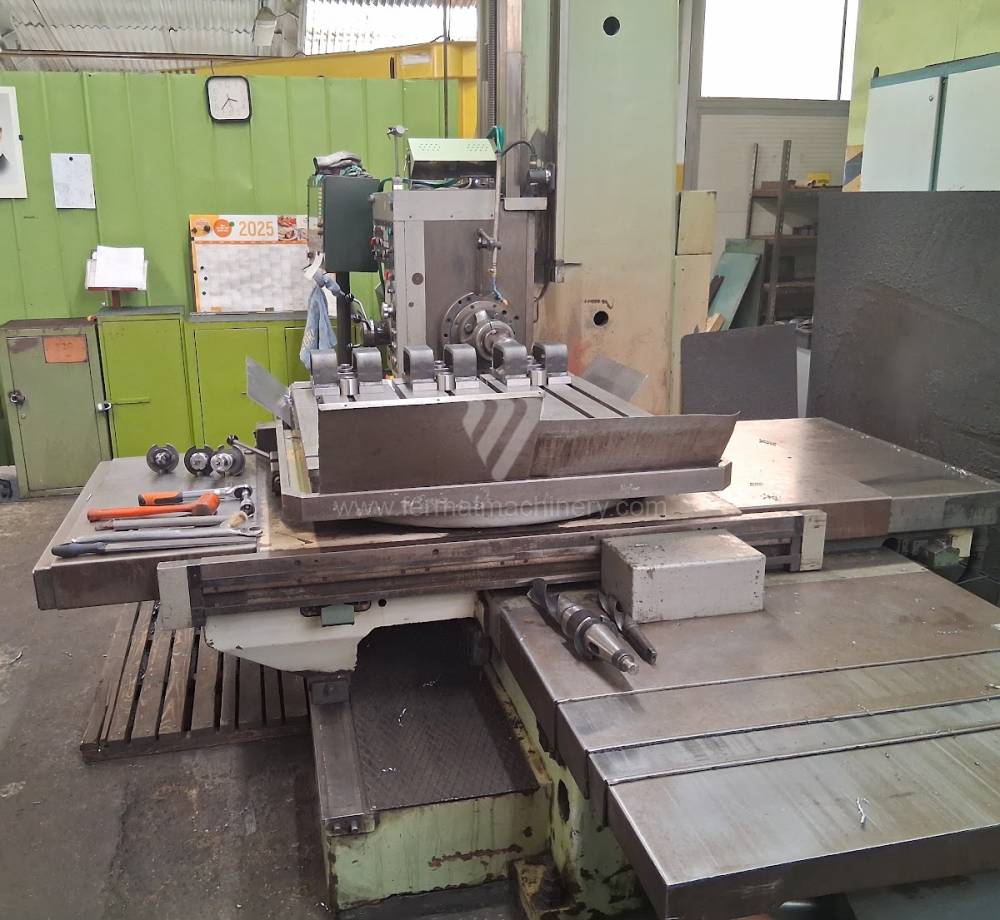
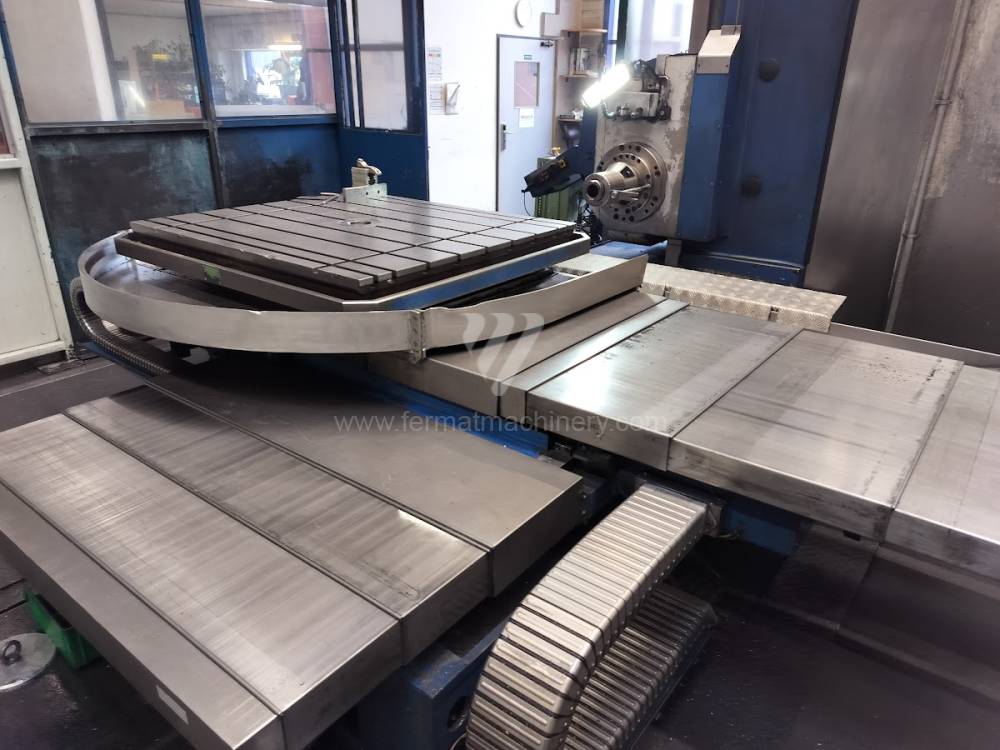
 Vodorovná vyvrtávačka
 +420 720 544 430
 info@fermat.cz
Vodorovná vyvrtávačka
| Název produktu | Inv. č. | Výrobce | Rok výroby | Parametry | ||
|---|---|---|---|---|---|---|
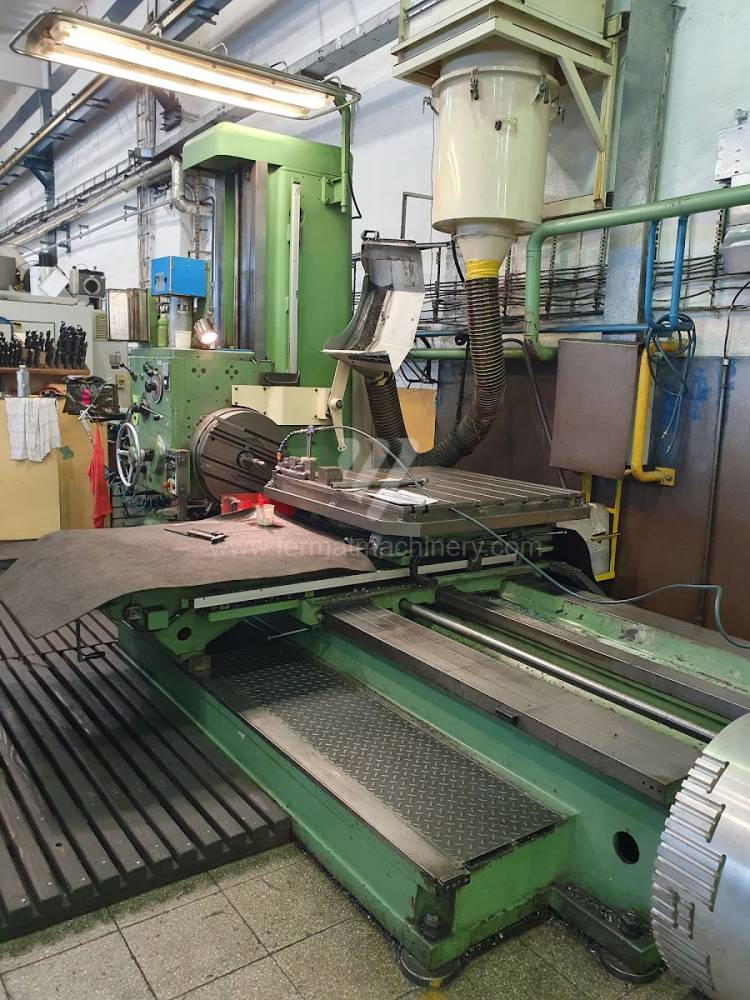 |
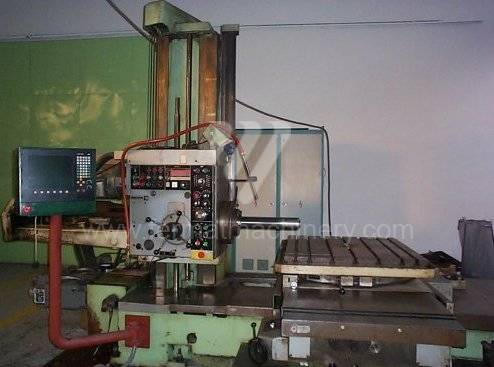
W 100 A |
261218 | TOS Varnsdorf | 2011 | Pracovní průměr vřetena: 100 - 100 - 100 - 100 mm Pojezd osy X: 1600 - 1600 - 1600 - 1600 mm Pojezd osy Y: 1120 - 1120 - 1120 - 1120 mm Otáčky vřetene: 0 - 1120 - 0 - 1120 - 0 - 1120 - 0 - 1120 /min. Chlazení středem: ne - ne - ne - ne Výsuv vřetene (W): 900 - 900 - 900 - 900 mm |
|
 |
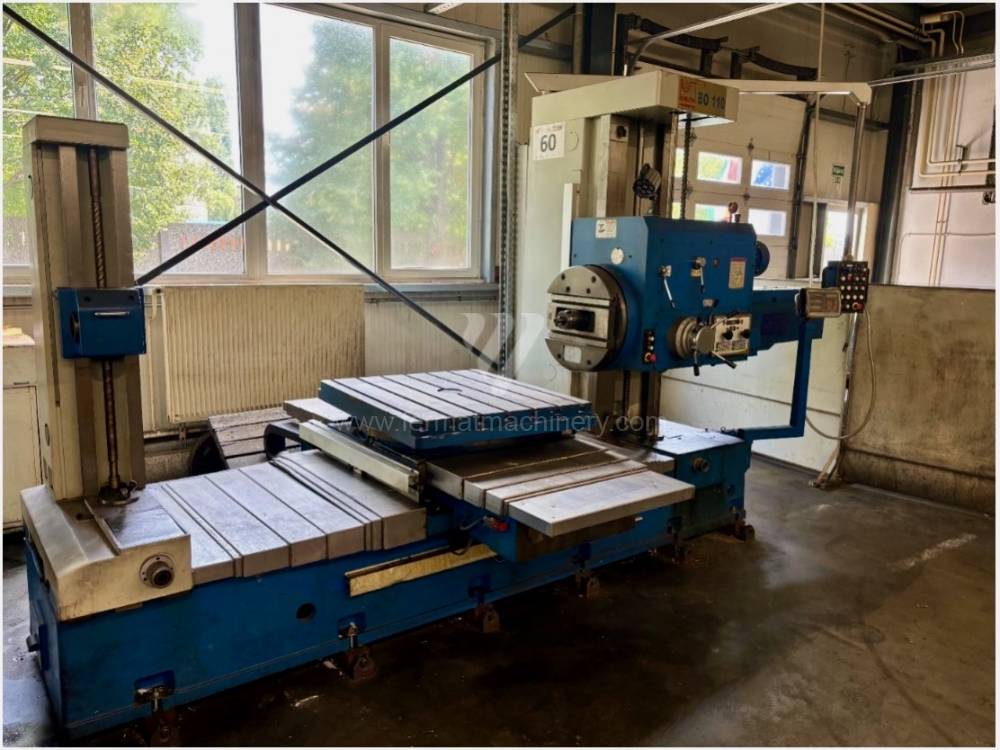
WH 10 |
251925 | TOS Varnsdorf | 1987 | Pracovní průměr vřetena: 100 mm Pojezd osy X: 1150 mm Pojezd osy Y: 1000 mm Otáčky vřetene: 0 - 1200 /min. Chlazení středem: ne Výsuv vřetene (W): 630 mm |
|
 |
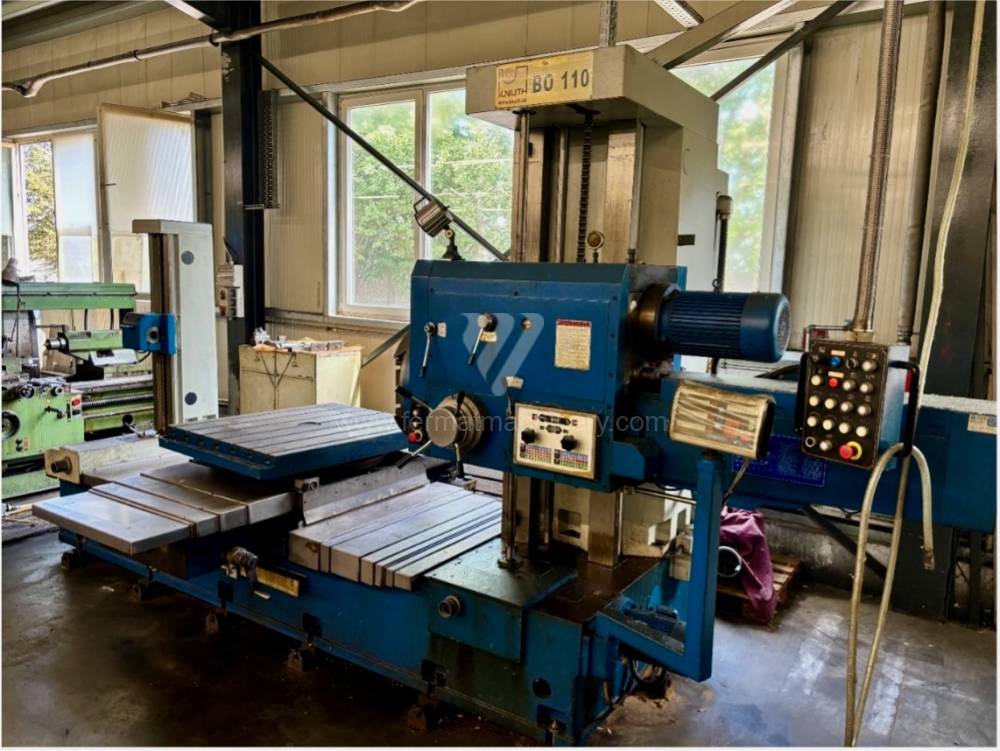
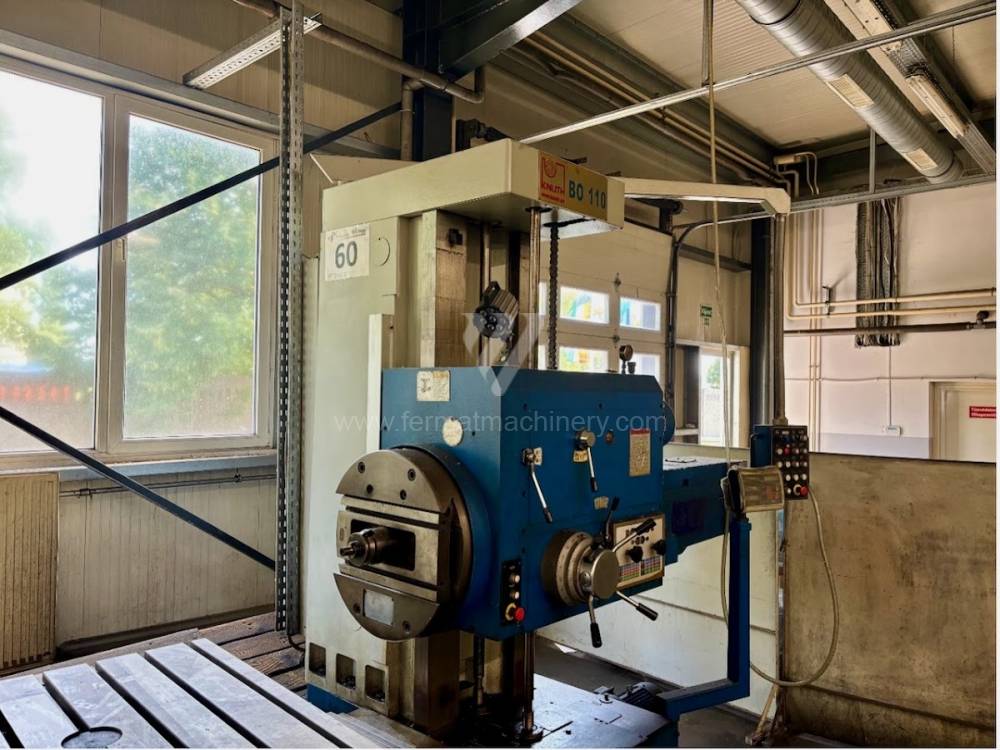
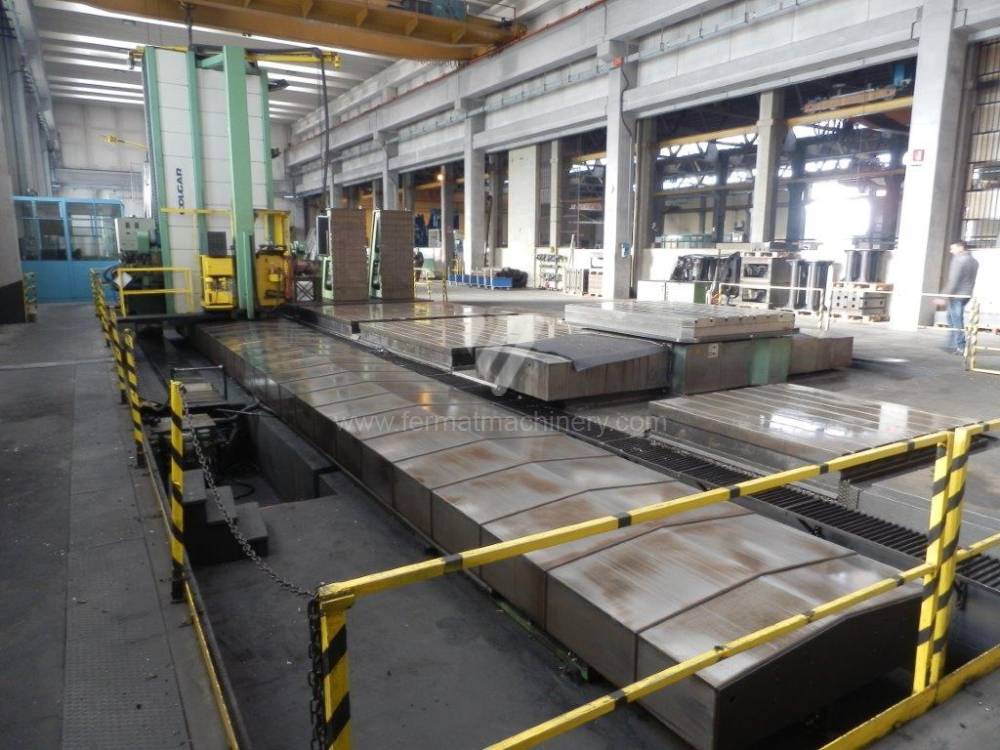
BO 110 |
241996 | KNUTH Werkzeugmaschinen GmbH | 2013 | Pracovní průměr vřetena: 110 mm Pojezd osy X: 900 mm Pojezd osy Y: 900 mm Otáčky vřetene: 8 - 1000 /min. Chlazení středem: ne Výsuv vřetene (W): 600 mm |
|
 |
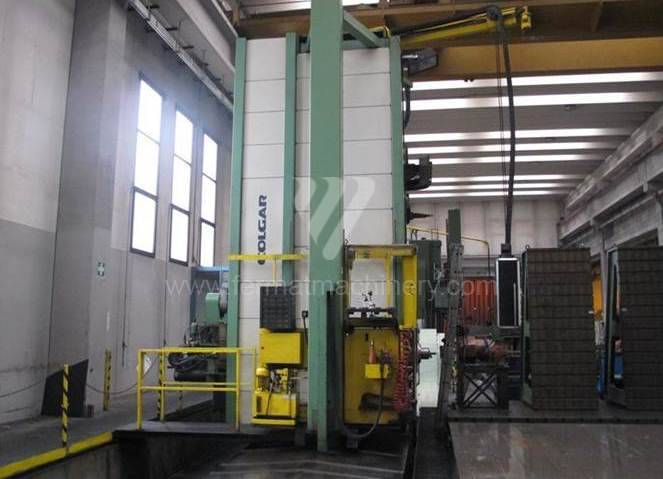
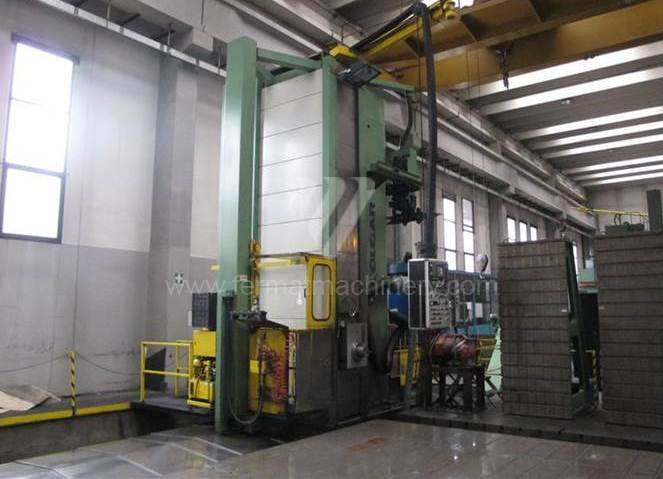
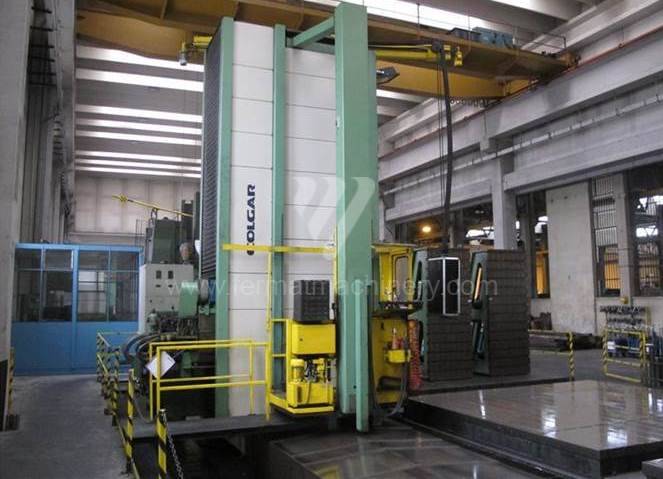
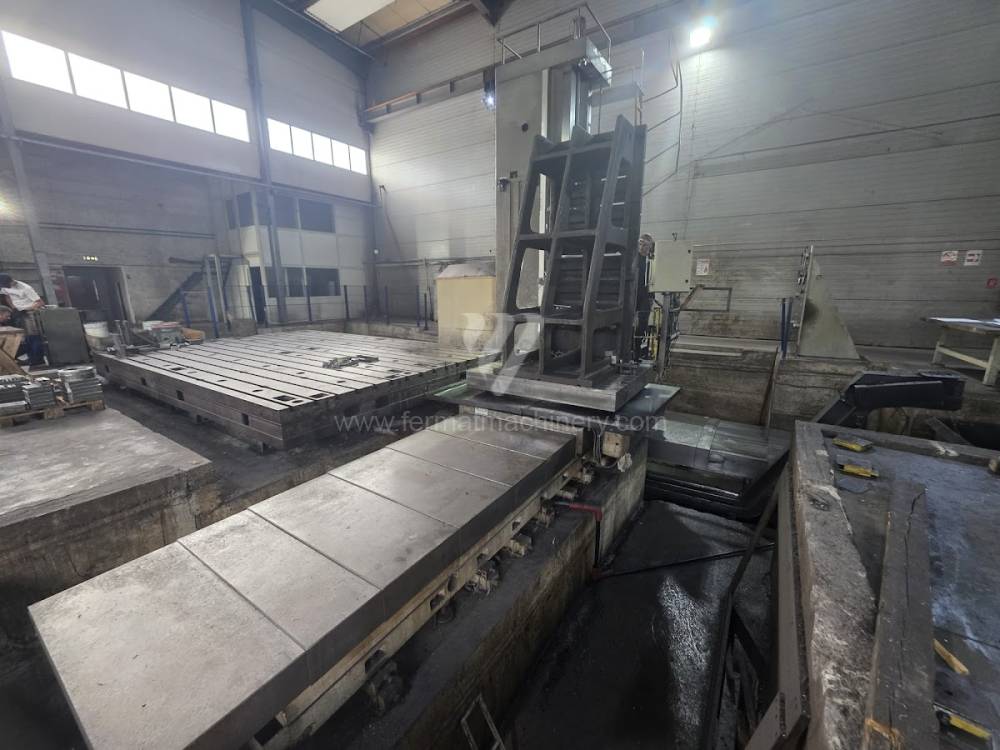
FRAL 70C16 |
241059 | Colgar International S.r.l. | 1989 | Řídící systém ECS: Pracovní průměr vřetena: 160 mm Pojezd osy X: 15500 mm Pojezd osy Y: 1000 mm Otáčky vřetene: 0 - 1500 /min. Výsuv vřetene (W): 800 mm |
|
 |
BMF 150 |
261725 | Titan | Řídící systém Siemens: Sinumerik 840D Sl Pracovní průměr vřetena: 150 mm Pojezd osy X: 7800 mm Pojezd osy Y: 3300 mm Otáčky vřetene: 0 - 2600 /min. Výsuv vřetene (W): 800 mm |
||
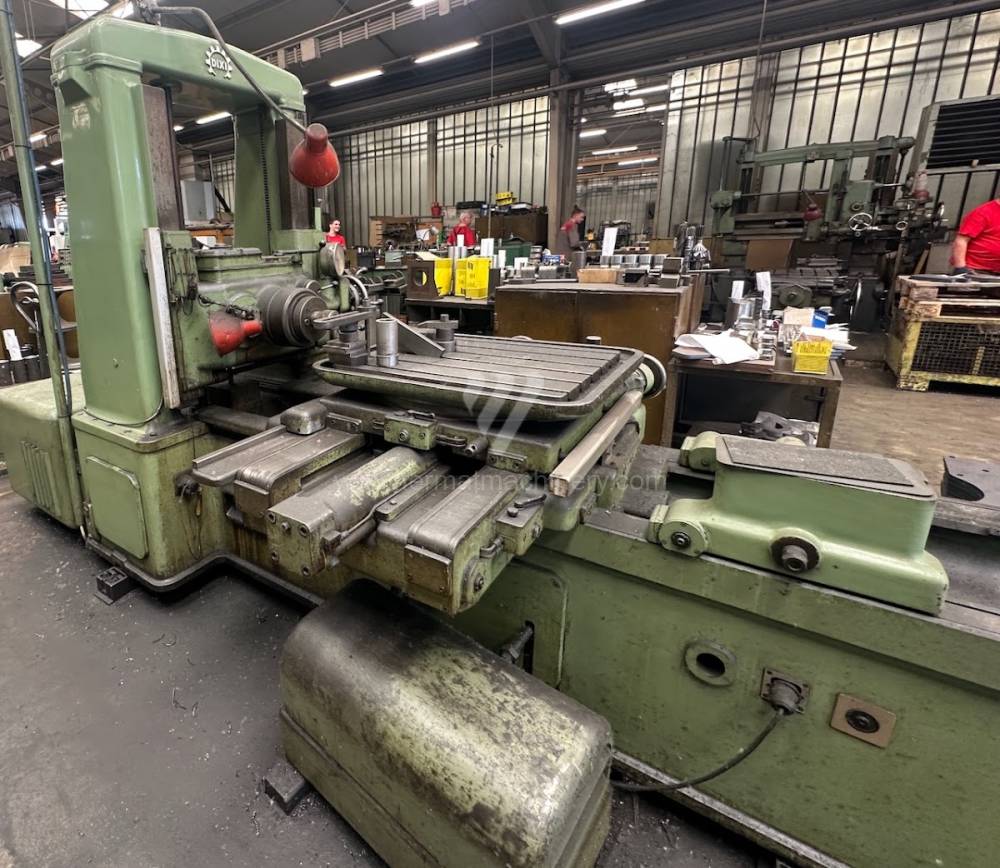 |
DIXI 60 |
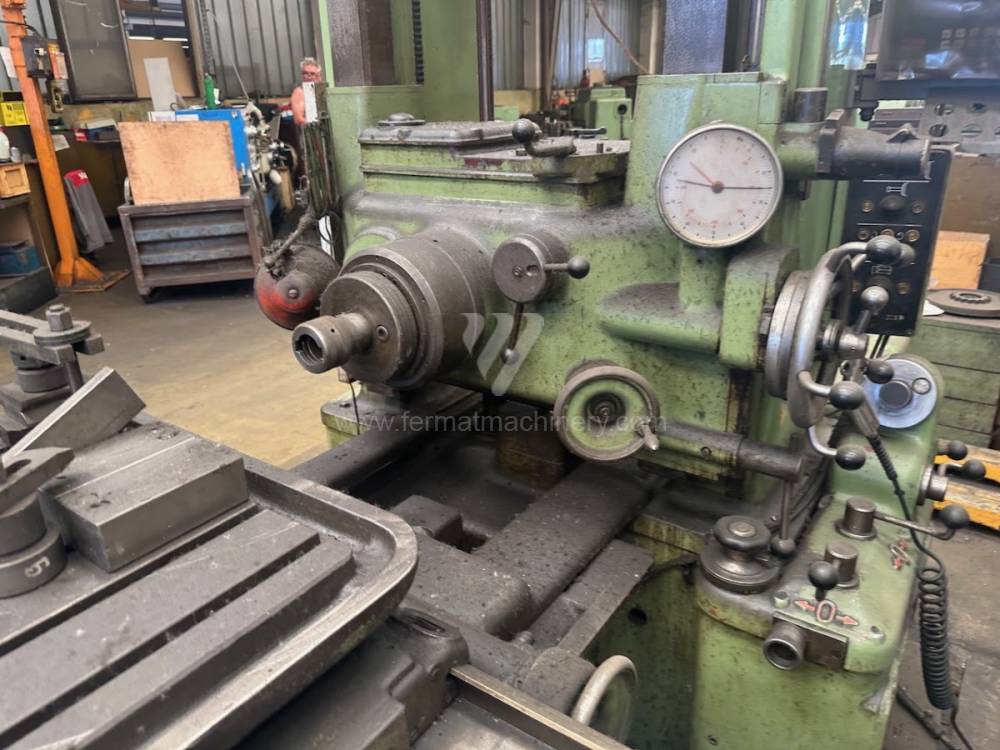
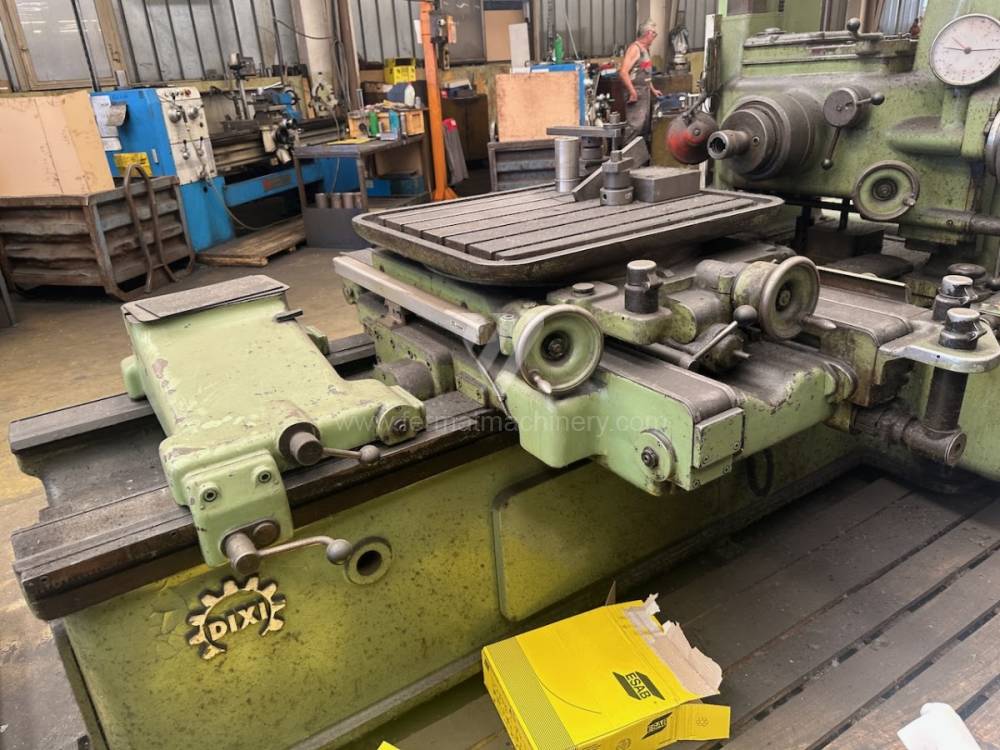
251578 | Dixi | Pracovní průměr vřetena: 60 mm Pojezd osy X: 580 mm Pojezd osy Y: 500 mm Otáčky vřetene: 34 - 1400 /min. Chlazení středem: ne Výsuv vřetene (W): mm |
||
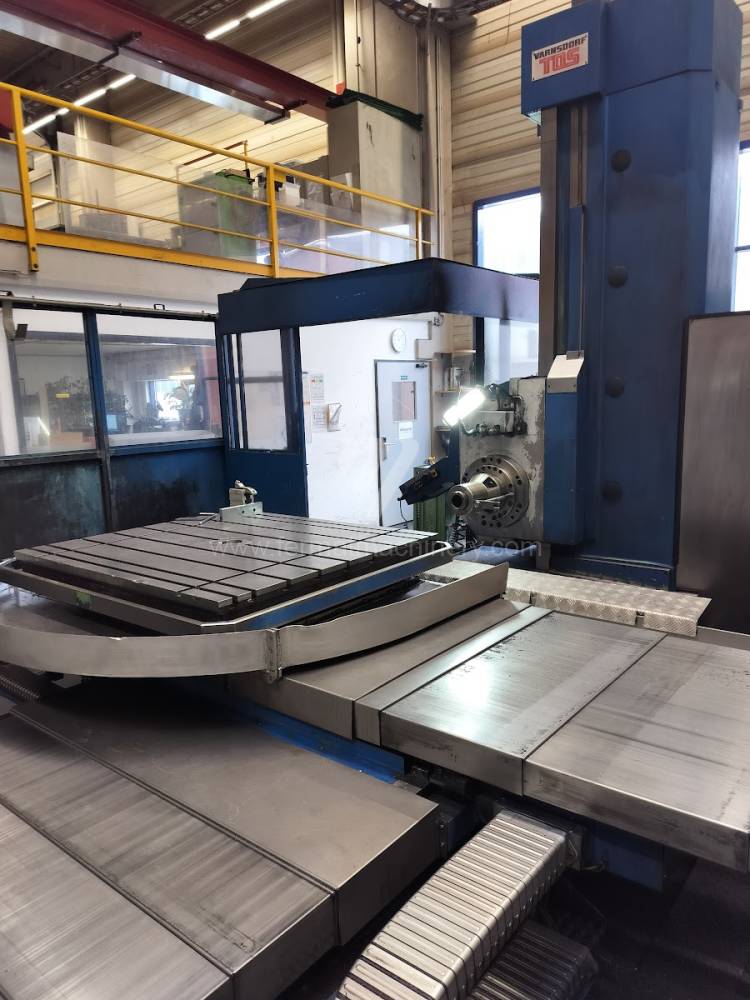 |
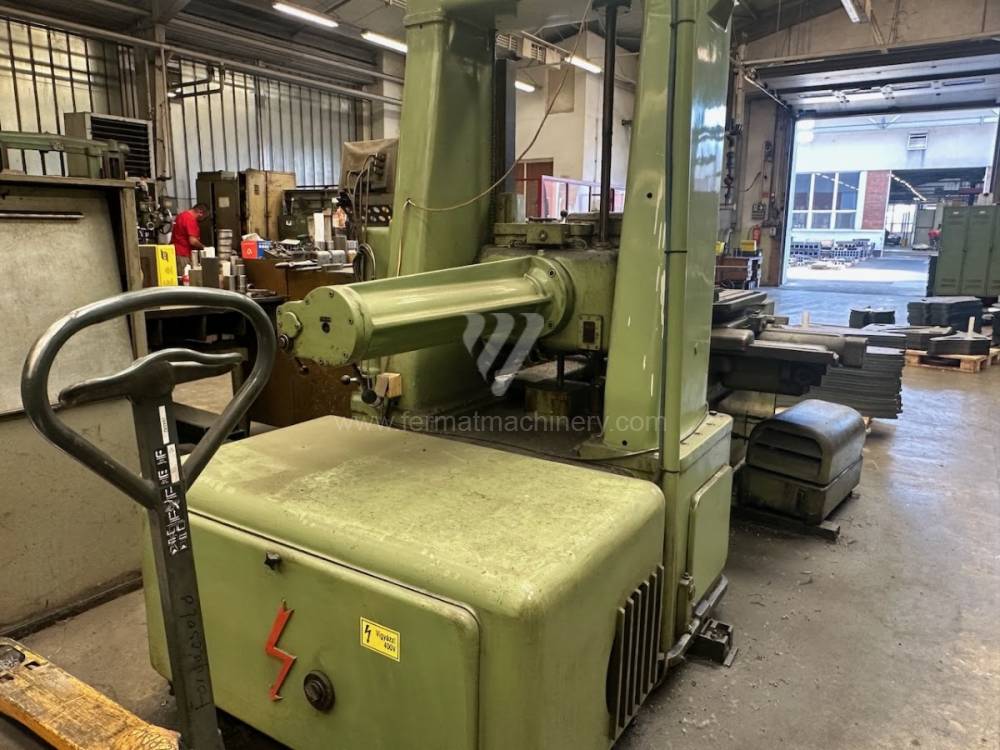
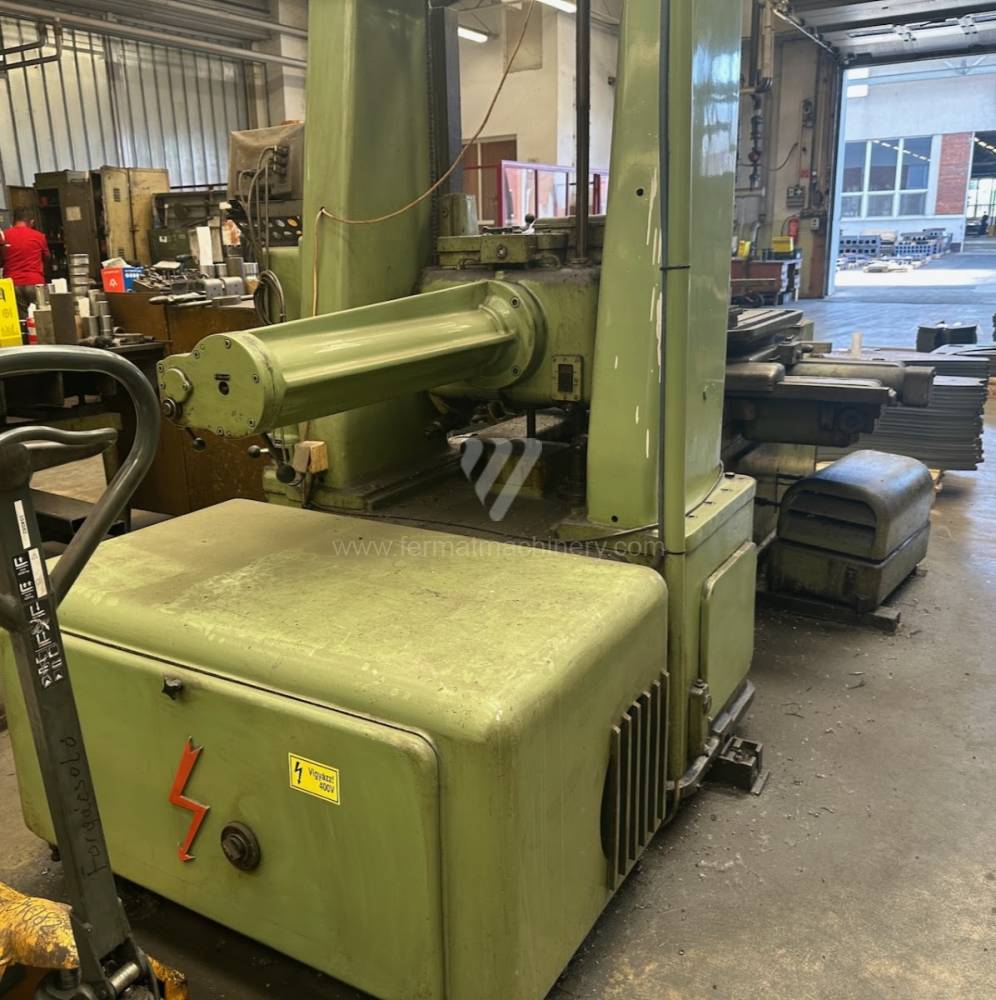
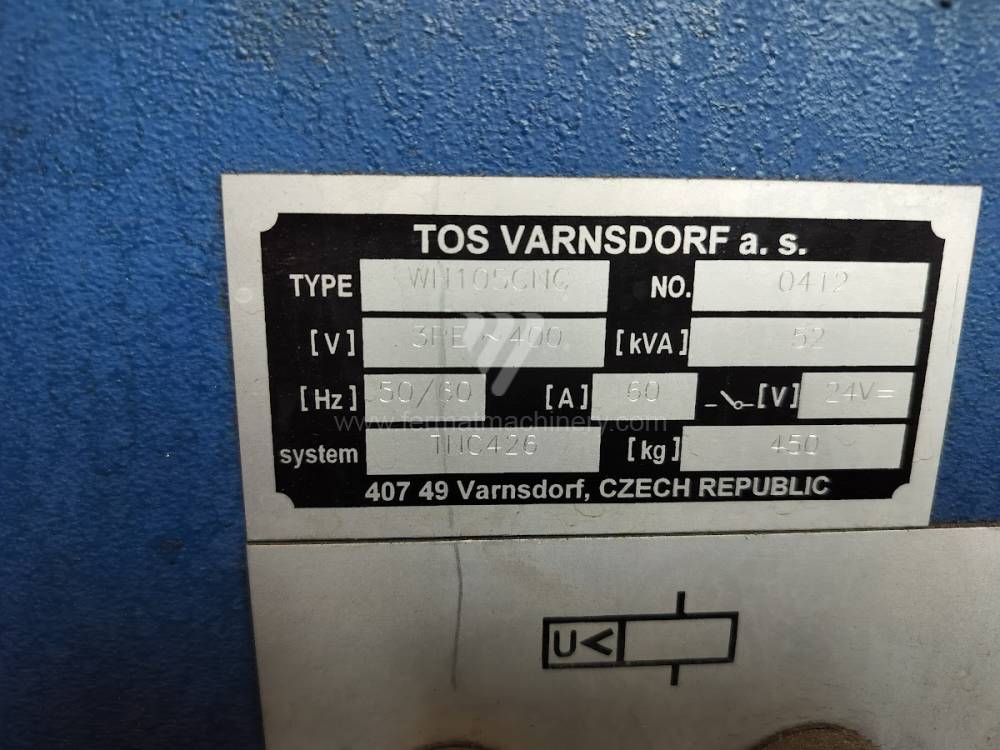
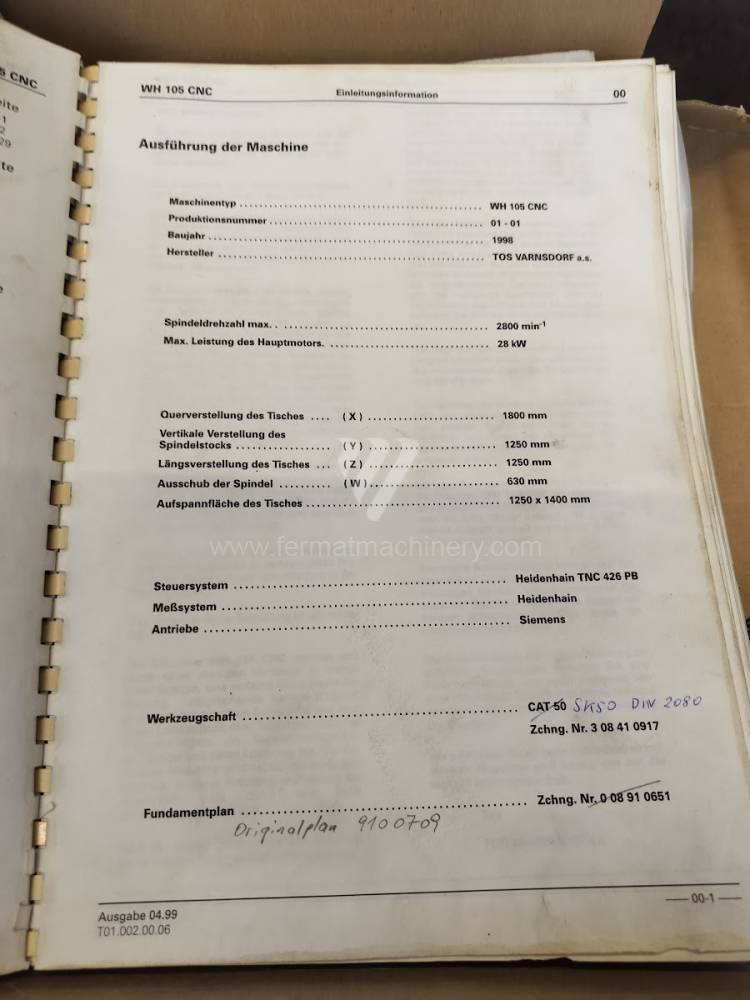
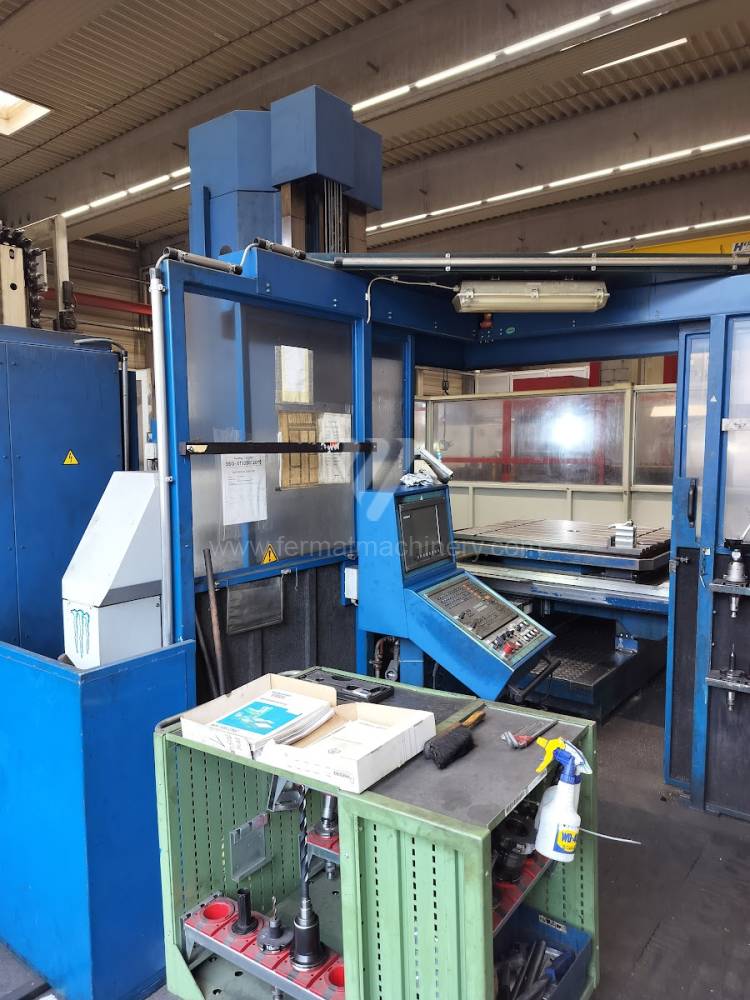
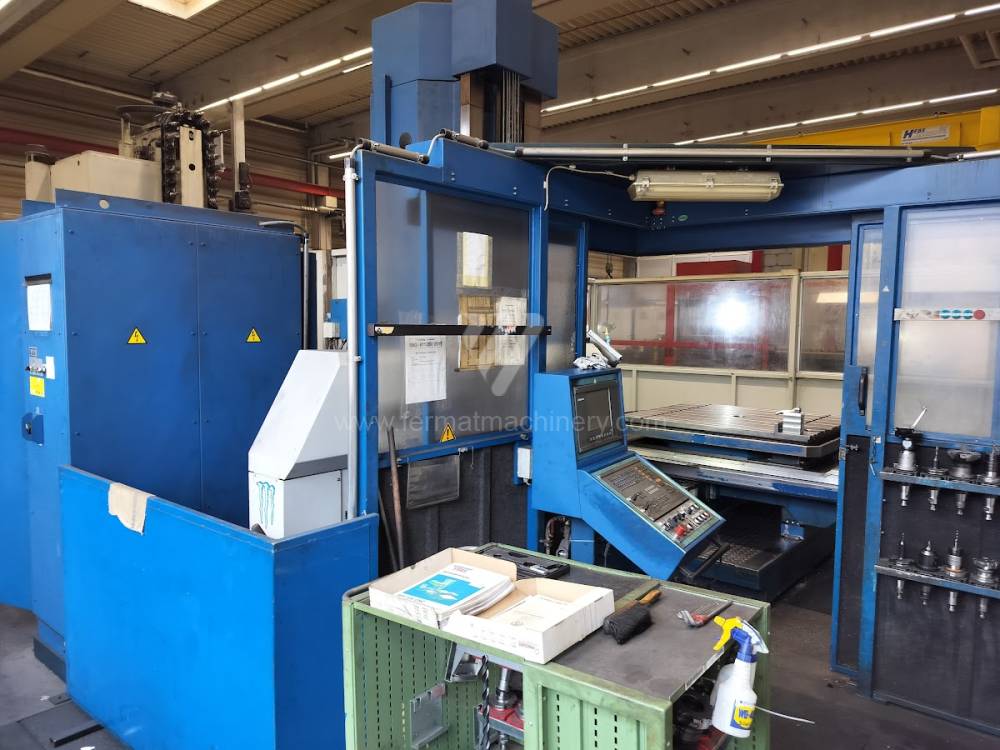
WH 105 CNC |
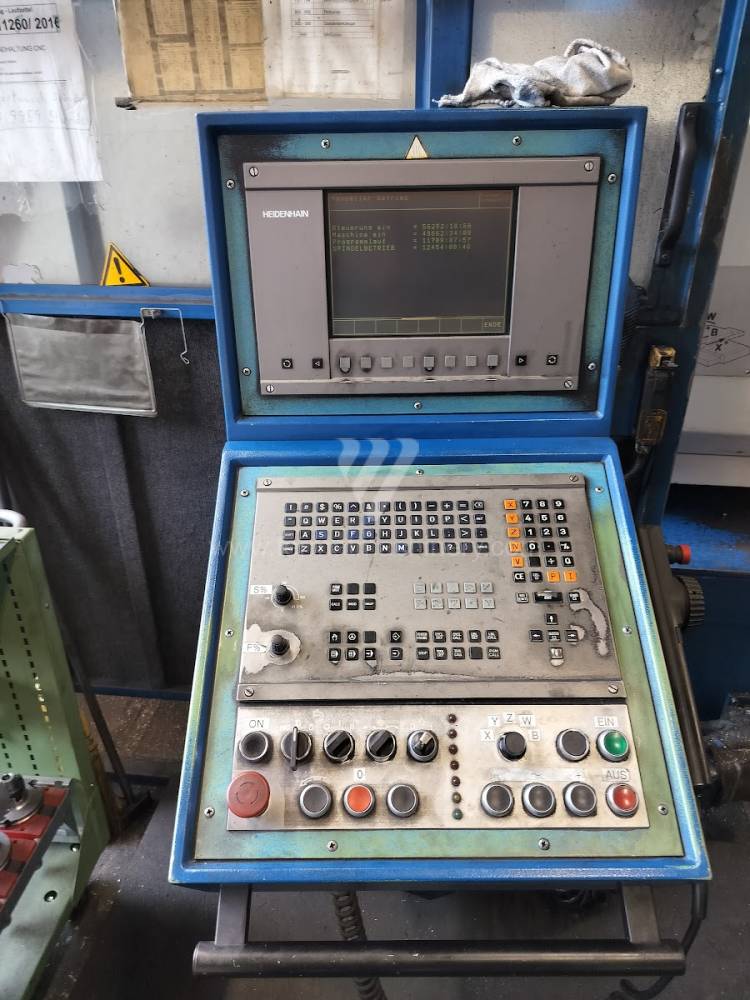
261717 | TOS Varnsdorf | 2000 | Řídící systém Heidenhain: TNC 426 Pracovní průměr vřetena: 105 mm Pojezd osy X: 1800 mm Pojezd osy Y: 1250 mm Otáčky vřetene: 0 - 2800 /min. Chlazení středem: ne |
|
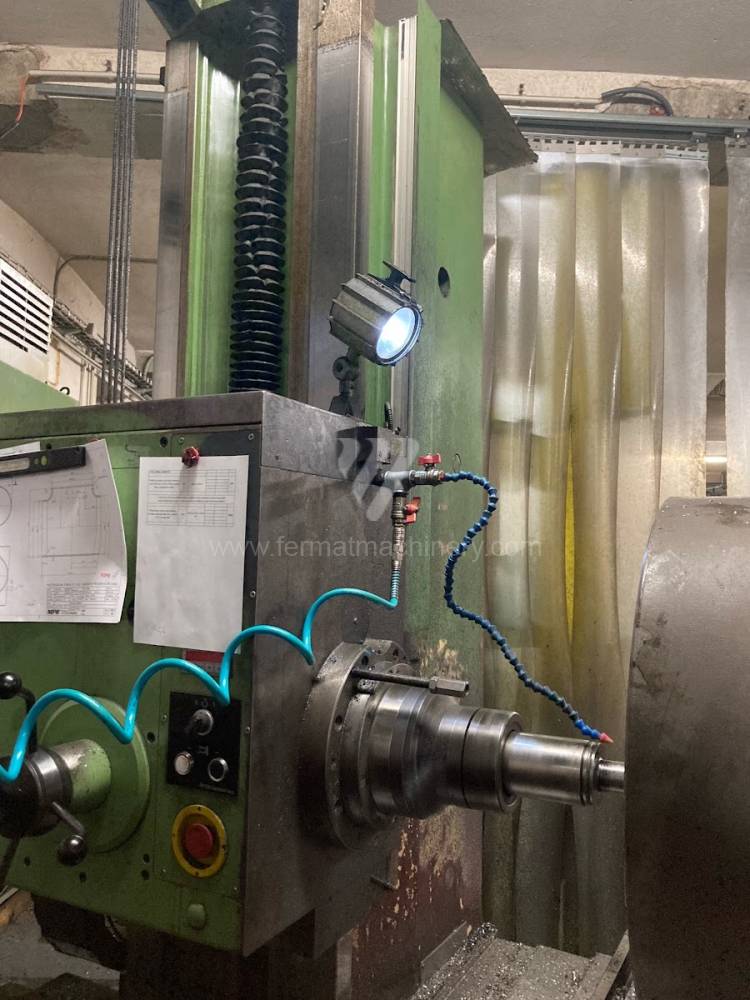 |
WH 10 CNC |
242020 | TOS Varnsdorf | 1986 | Řídící systém Heidenhain: TNC 410 - TNC 410 - TNC 410 - TNC 410 Pracovní průměr vřetena: 100 - 100 - 100 - 100 mm Pojezd osy X: 1250 - 1250 - 1250 - 1250 mm Pojezd osy Y: 1120 - 1120 - 1120 - 1120 mm Otáčky vřetene: 16 - 1250 - 16 - 1250 - 16 - 1250 - 16 - 1250 /min. Chlazení středem: ne - ne - ne - ne |
|
 |
DIXI 75 |
251966 | Dixi | Pracovní průměr vřetena: 75 mm Pojezd osy X: 750 mm Pojezd osy Y: 650 mm Otáčky vřetene: 0 - 2800 /min. Chlazení středem: ne Výsuv vřetene (W): mm |
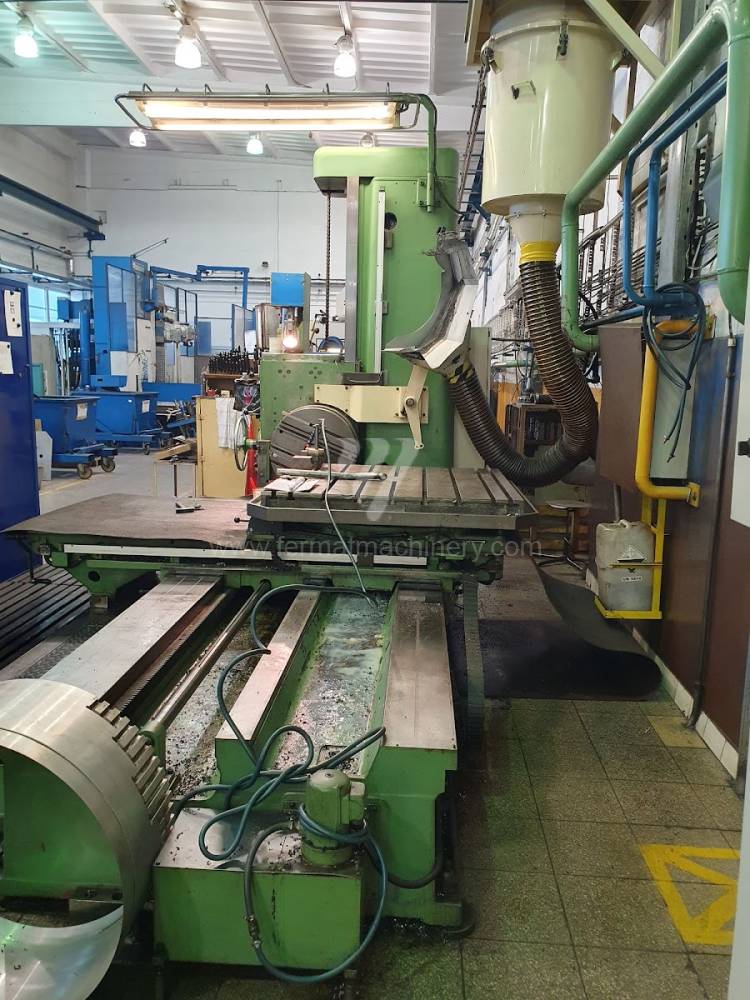
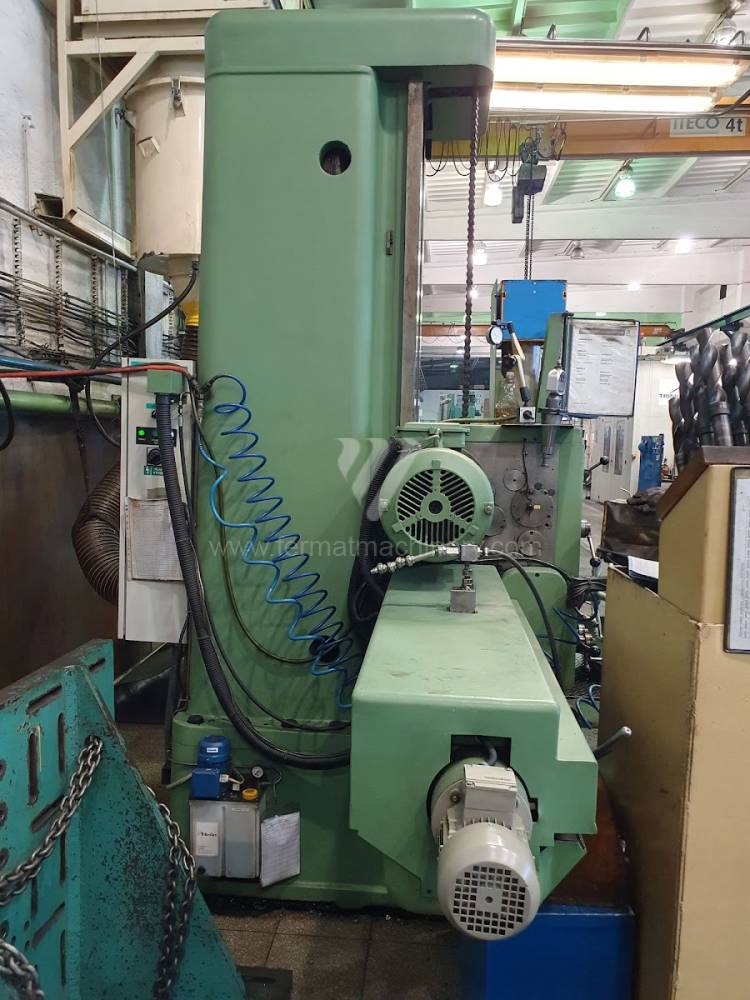
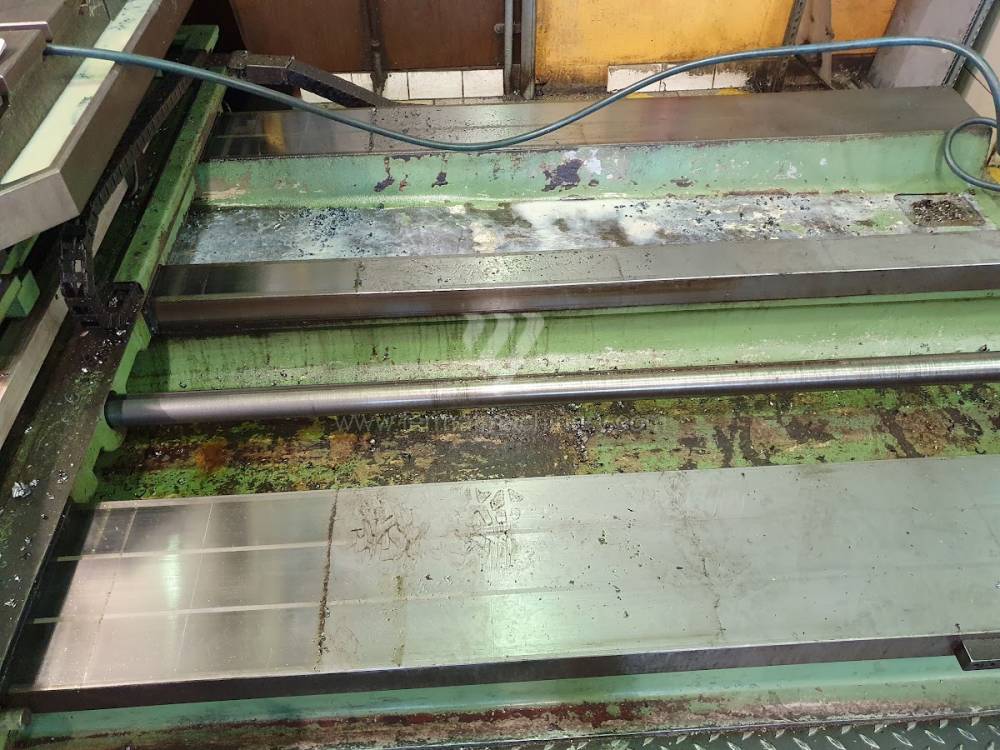
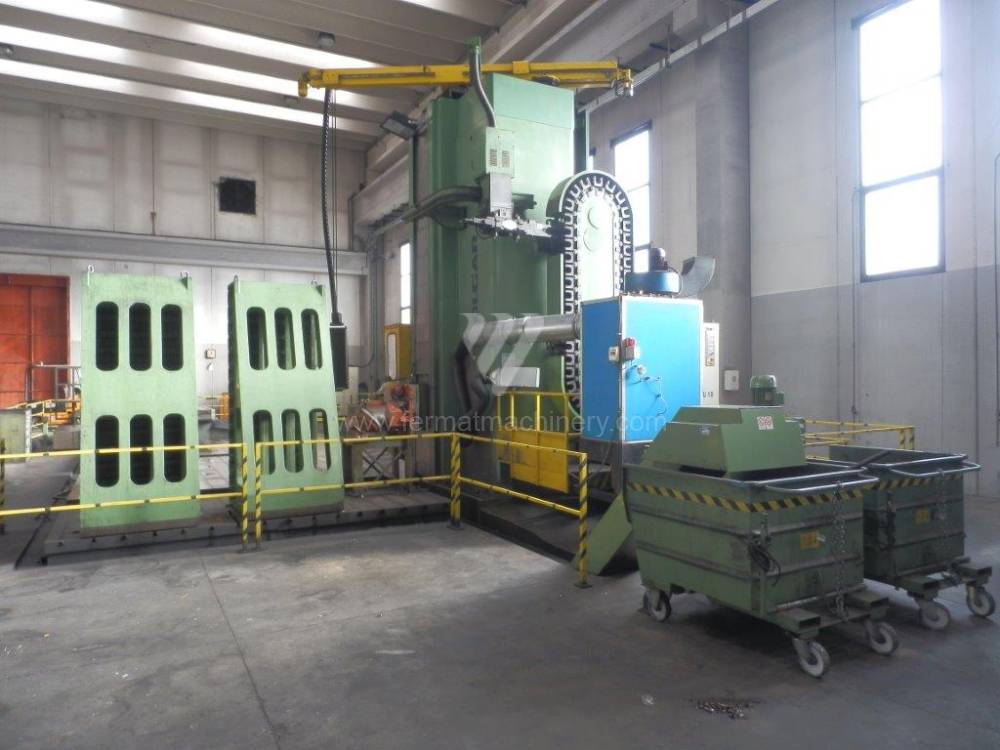
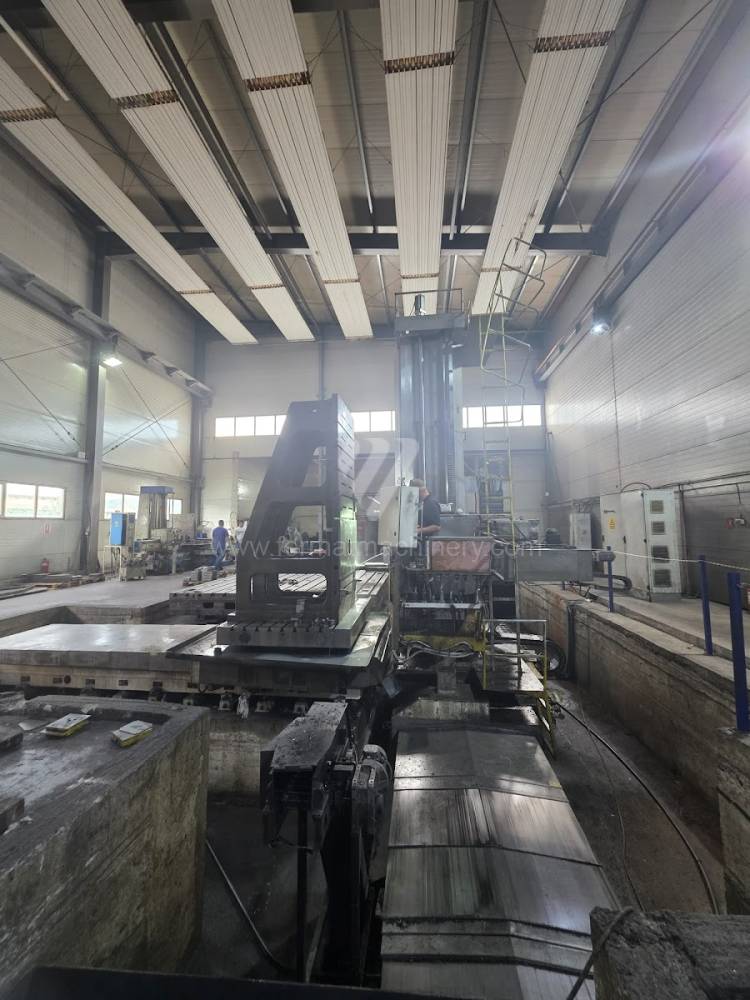
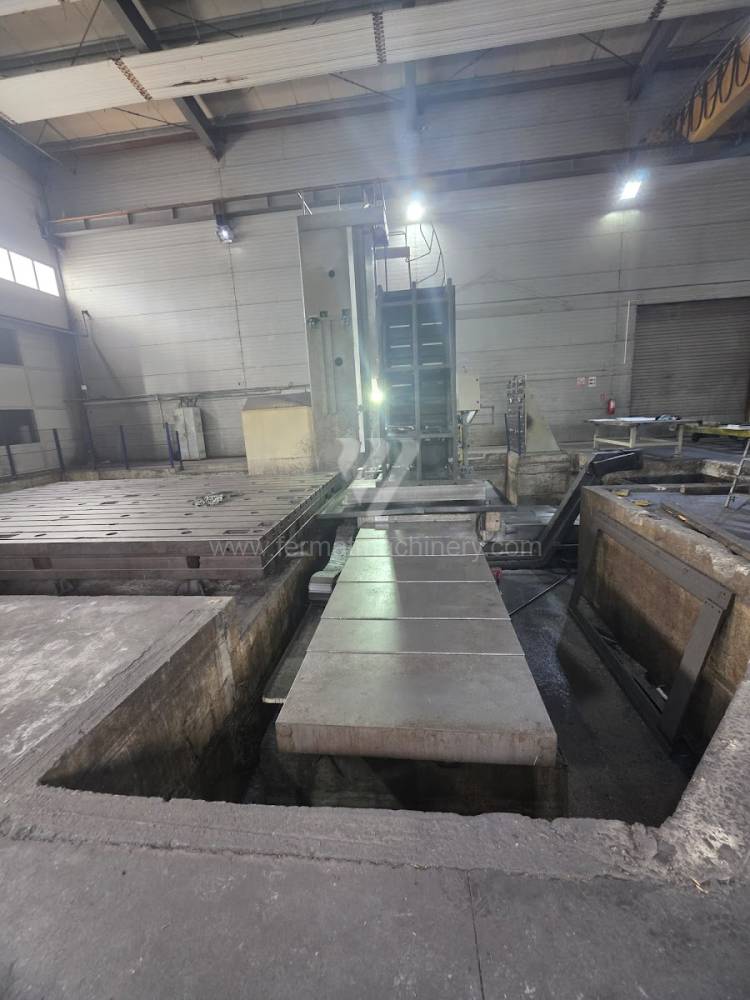
Při výběru použité vodorovné vyvrtávačky (typu WFT nebo WFC) je klíčovým faktorem statická a dynamická tuhost nosných prstů a stojanu. Konstrukční řešení odlitků z šedé litiny přímo ovlivňuje schopnost stroje tlumit vibrace vznikající při silovém frézování. U použitých strojů FERMAT je kladen důraz na stav vodicích ploch – kombinace lineárního vedení pro vysokou dynamiku pohybu nebo kluzného vedení pro maximální útlum při přerušovaném řezu.
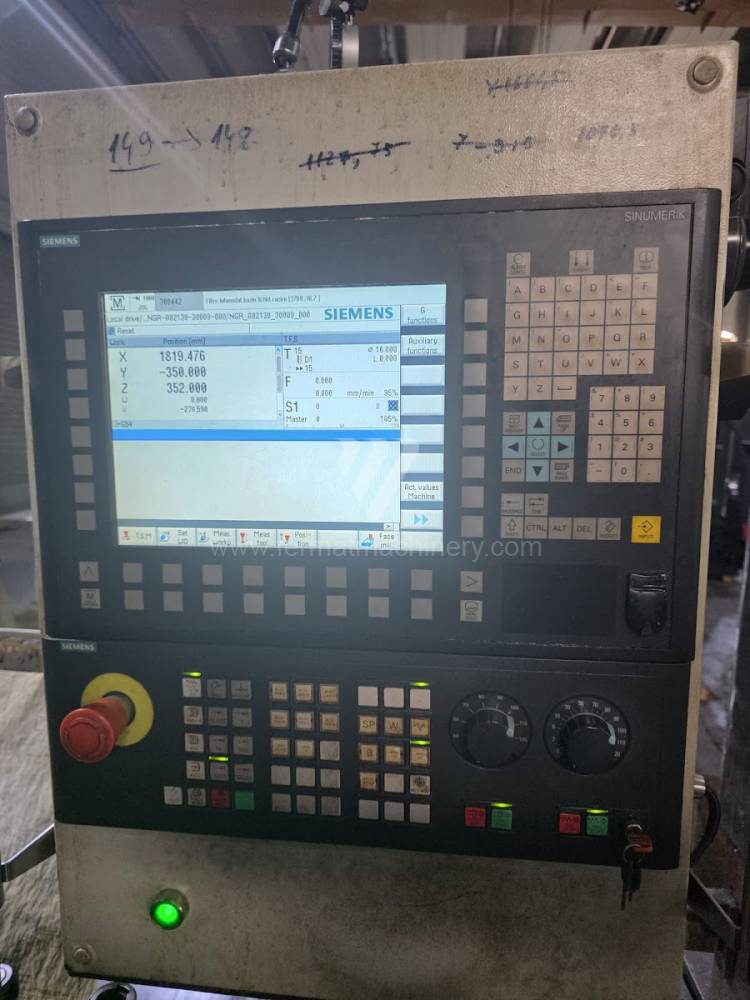
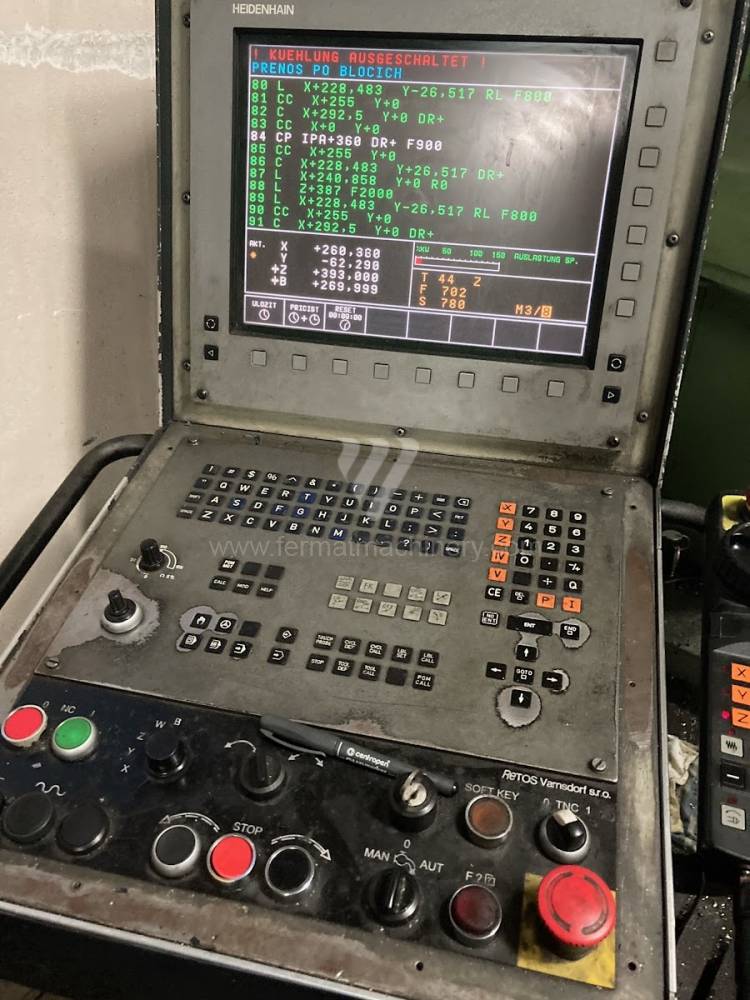
Výkon vřetena a jeho krouticí moment jsou determinovány stavem převodovky a uložením vřetenové jednotky. Moderní řídicí systémy, jako jsou Heidenhain iTNC 640 nebo Fanuc 31i, umožňují u použitých strojů využívat pokročilé funkce adaptivního řízení posuvu. To vede k optimalizaci řezných sil v reálném čase, čímž se předchází tepelným deformacím vřetena a prodlužuje se životnost ložiskových sad. Tepelná stabilizace stroje, zajištěná chlazením vřetena, je u horizontálních vyvrtávaček nezbytná pro udržení stability rozměrů při dlouhých cyklech vyvrtávání.
Pořízení použité vyvrtávačky představuje strategickou investici s výrazně rychlejším náběhem na ROI (návratnost investic) ve srovnání s novým strojem, a to díky nižším odpisům a okamžité dostupnosti. Klíčem k ziskovosti je minimalizace neproduktivních časů. Stroje vybavené automatickou výměnou nástrojů (ATC) a otočnými stoly s vysokou nosností (např. 15–20 tun) umožňují komplexní opracování obrobku na jedno upnutí, což dramaticky snižuje chyby při přepínání a zvyšuje průchodnost výroby.
Modernizace pohonů a implementace digitálních odměřovacích systémů u starších rámů strojů umožňuje dosáhnout přesnosti polohování, která splňuje standardy pro náročné energetické a lodní strojírenství. Z hlediska dlouhodobé strategie je zásadní dostupnost náhradních dílů pro kinematický řetězec a schopnost integrace stroje do podnikového systému ERP pro sledování OEE (celková efektivita zařízení).
Jaký je rozdíl mezi lineárním a kluzným vedením u použité vyvrtávačky? Lineární vedení nabízí vyšší rychloposuvy a akceleraci, což je ideální pro lehčí a středně těžké obrábění s důrazem na čas cyklu. Kluzné vedení vyniká vysokým útlumem vibrací a větší tuhostí při těžkém silovém frézování, což chrání vřeteno i nástroj před rázovým namáháním.
Vyplatí se retrofit řídicího systému u starší horizontky? Ano, pokud je mechanická část stroje (lože, stojan) v dobrém stavu. Nový systém (např. Heidenhain) přinese rychlejší zpracování bloku dat, lepší vizualizaci a možnost propojení s Industry 4.0, což zvýší technologickou hodnotu stroje při zachování zlomku ceny stroje nového.
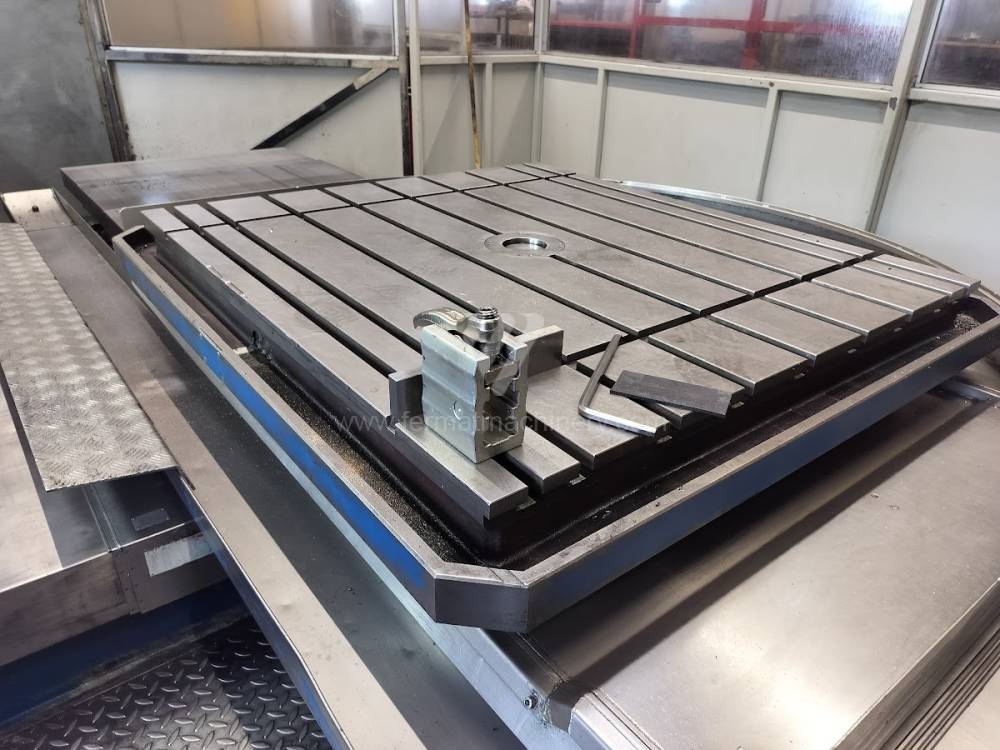
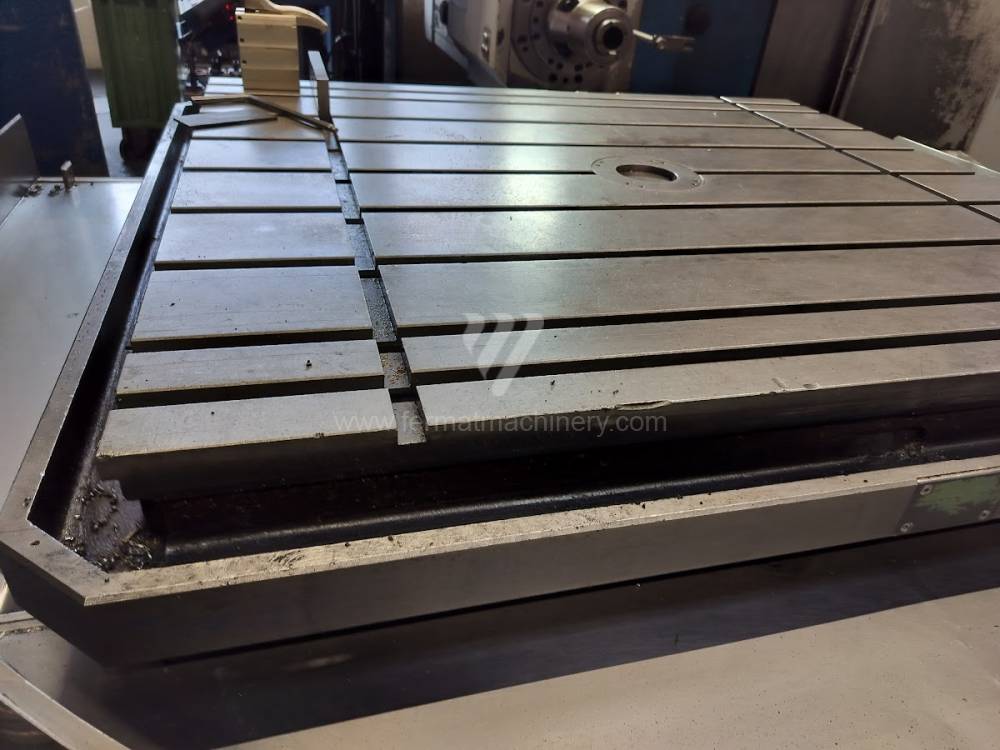
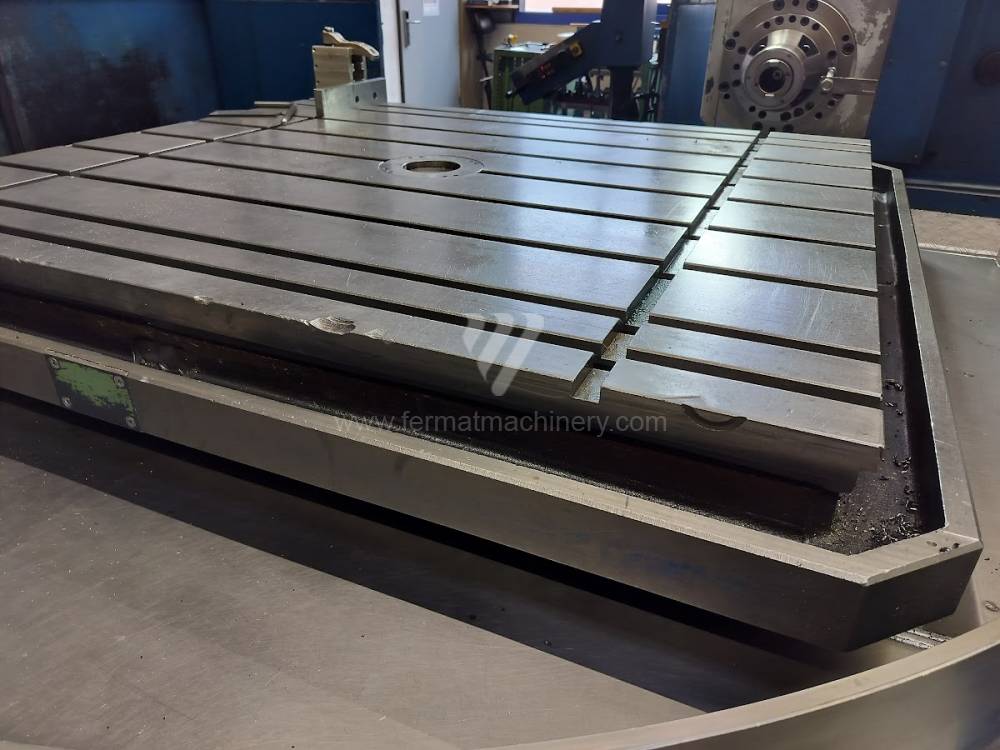
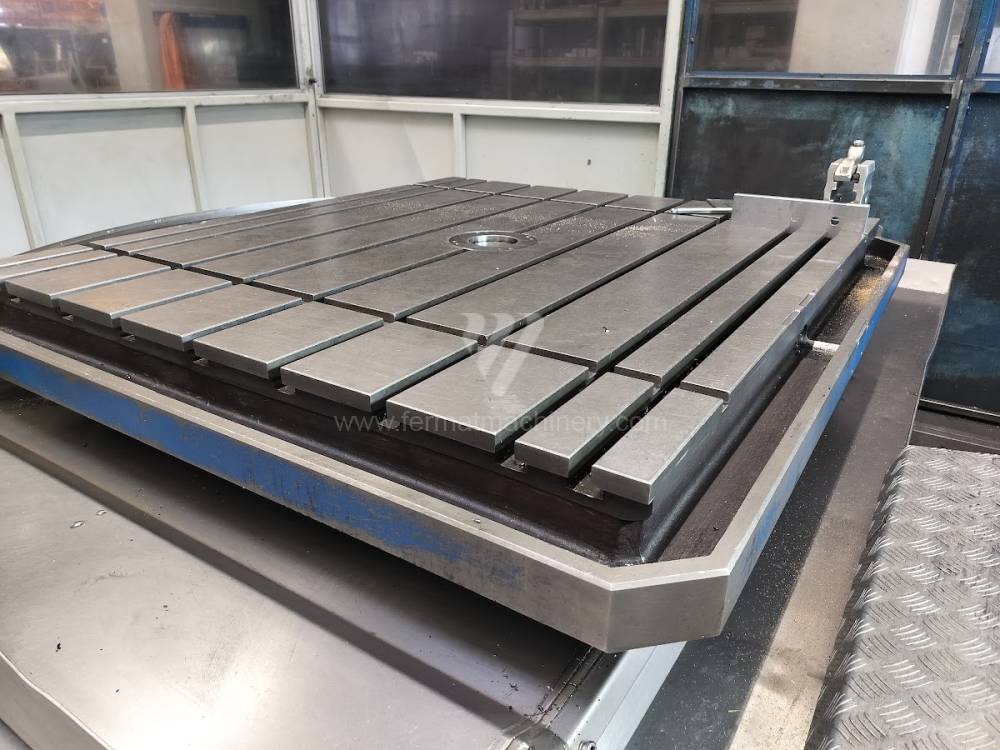
Jak nosnost otočného stolu ovlivňuje přesnost obrábění? Nosnost stolu není jen o hmotnosti obrobku, ale o tuhosti uložení. Přebalení ložisek otočného stolu u použitých strojů zajišťuje, že ani při excentrickém zatížení nedochází k průhybu, který by ovlivnil souosost vyvrtávaných otvorů na velkou vzdálenost.
Jaké jsou hlavní faktory ovlivňující provozní náklady (OPEX) vyvrtávačky? Mezi hlavní faktory patří energetická náročnost pohonů, frekvence údržby mazacích soustav a životnost řezných nástrojů, která je přímo závislá na stabilitě vřetena a tuhosti celé soustavy stroj-nástroj-obrobek.