 +420 777 339 625
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Română
 Español
 Українська
 Čeština
 Tokarka
TOP oferta





12345678910 Spis Kratka

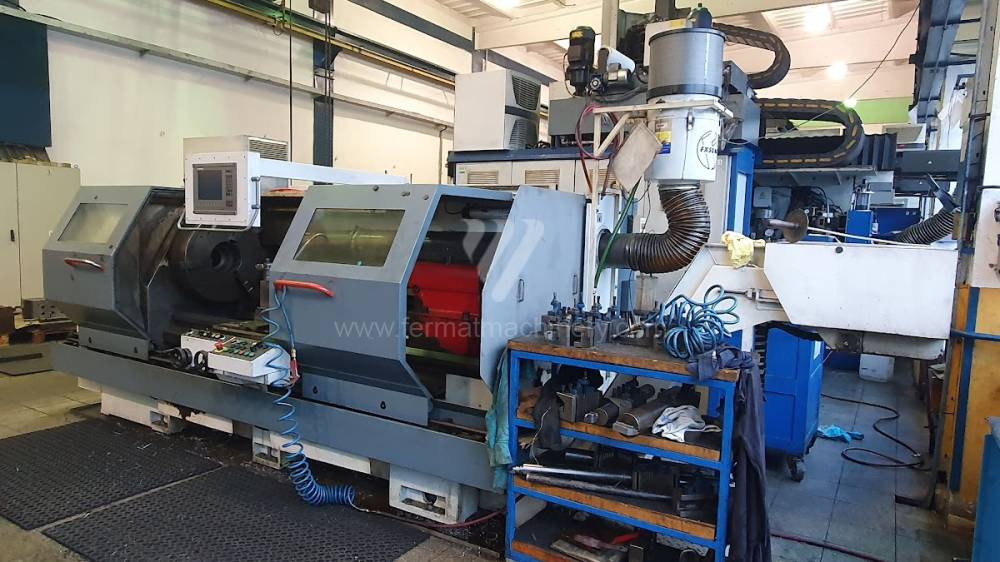
SQT 10 M
CTX 510 eco
Fl 400
SUI 63 B/2000


CTX 510 ECO
LYNX 2100 LSYB
GLS 150

SUI 50/2000
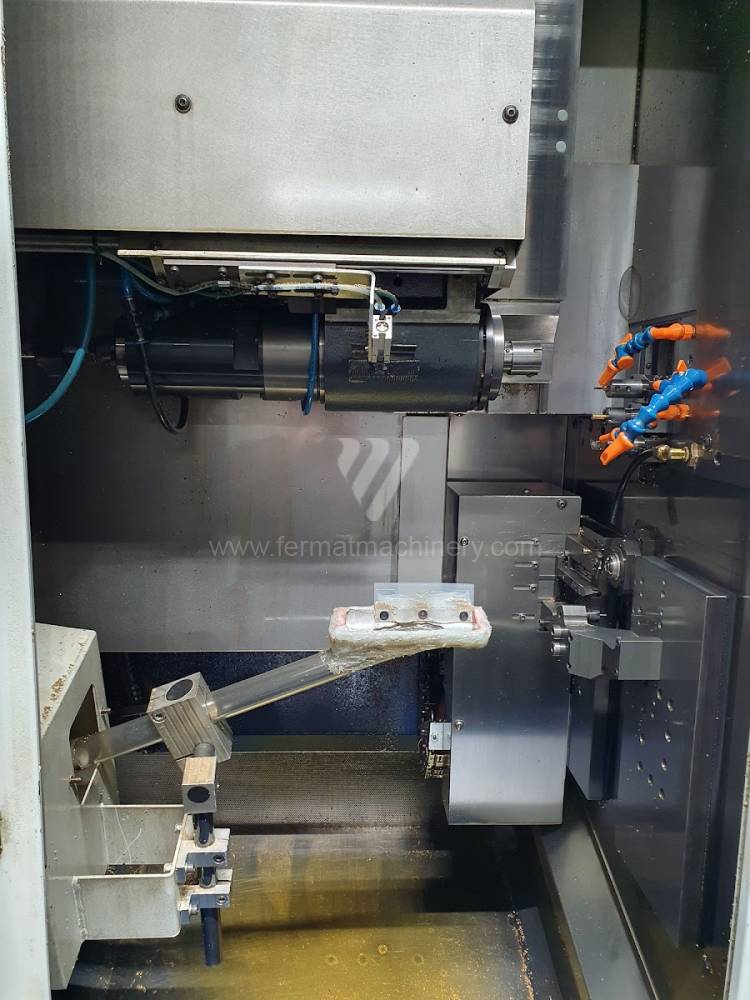
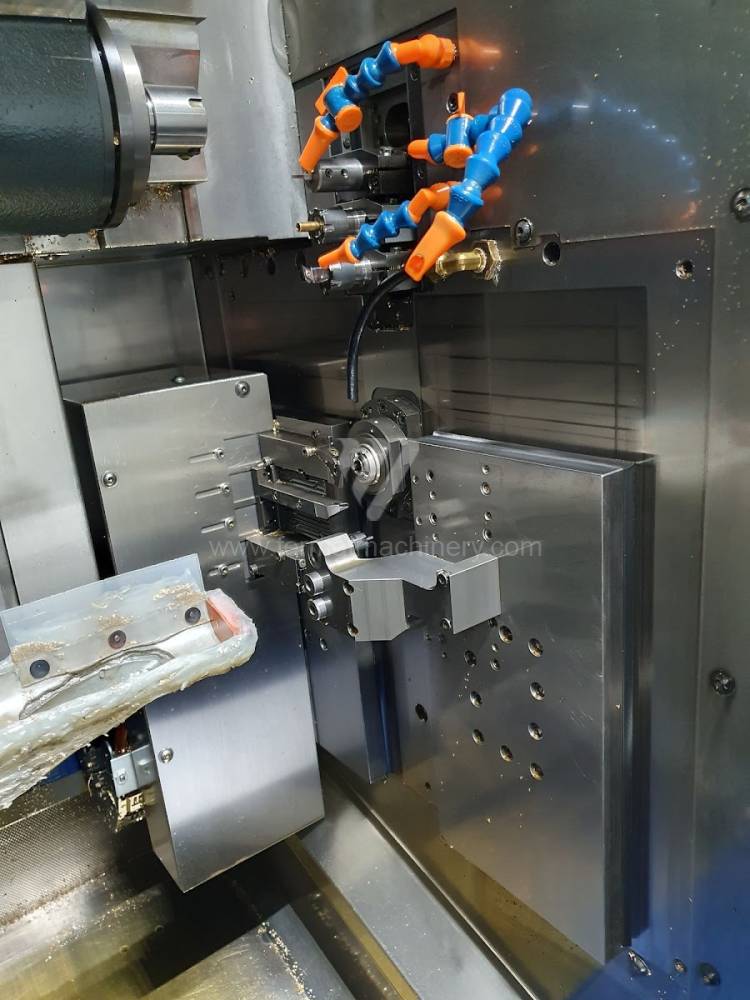
EvoDECO 10/8
CK 6150X1500

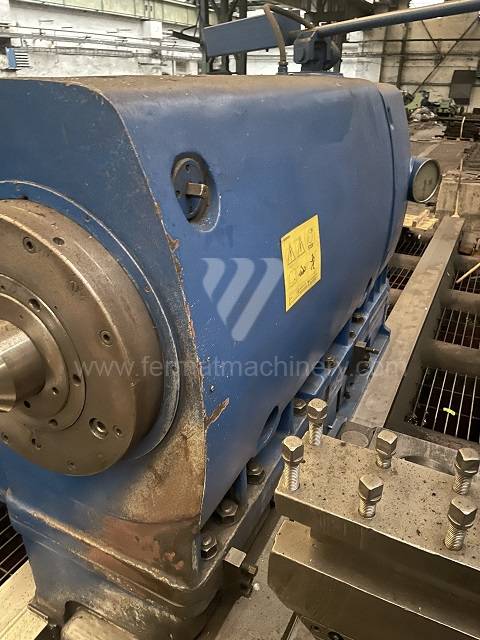

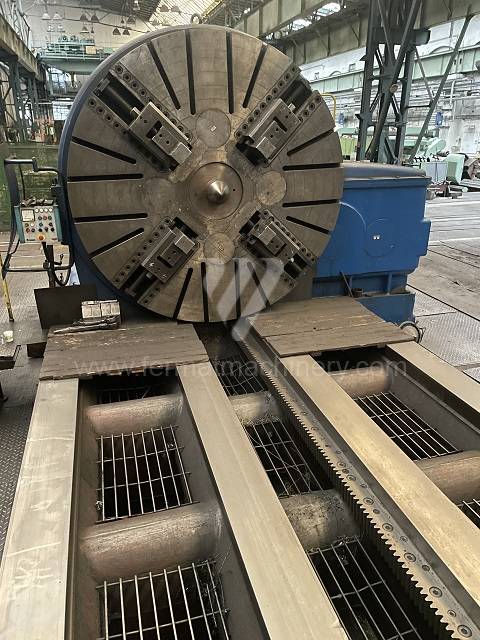

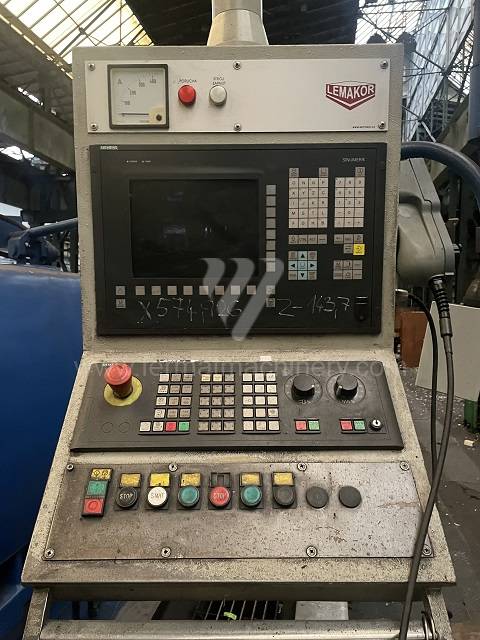

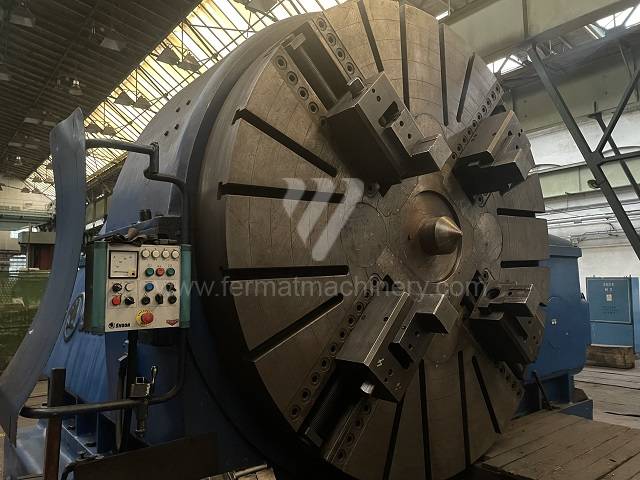

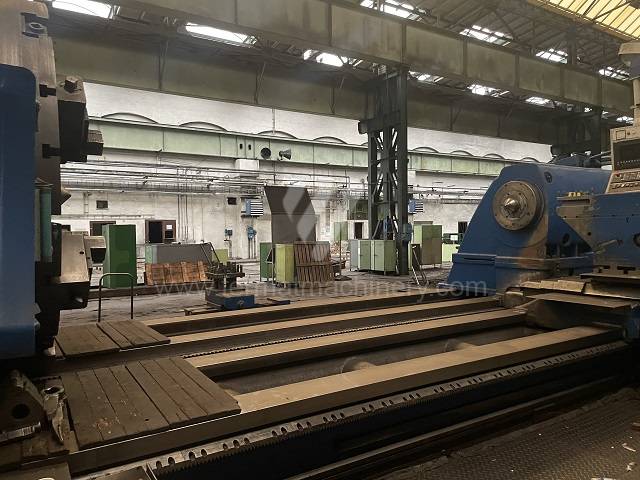

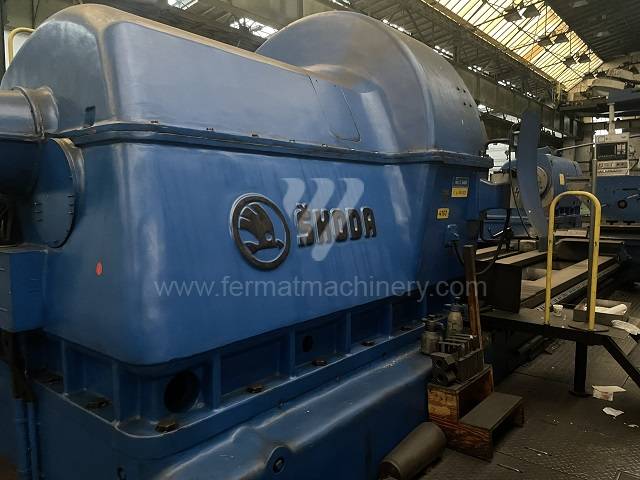

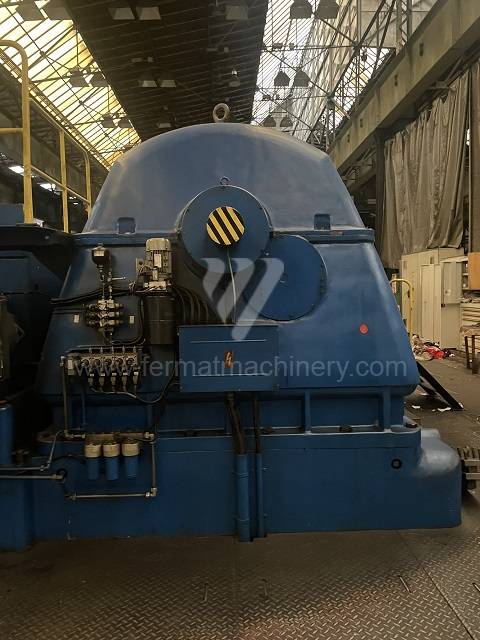




SIU 250/9000 CNC
WIA L 200 SY
SU 63 A
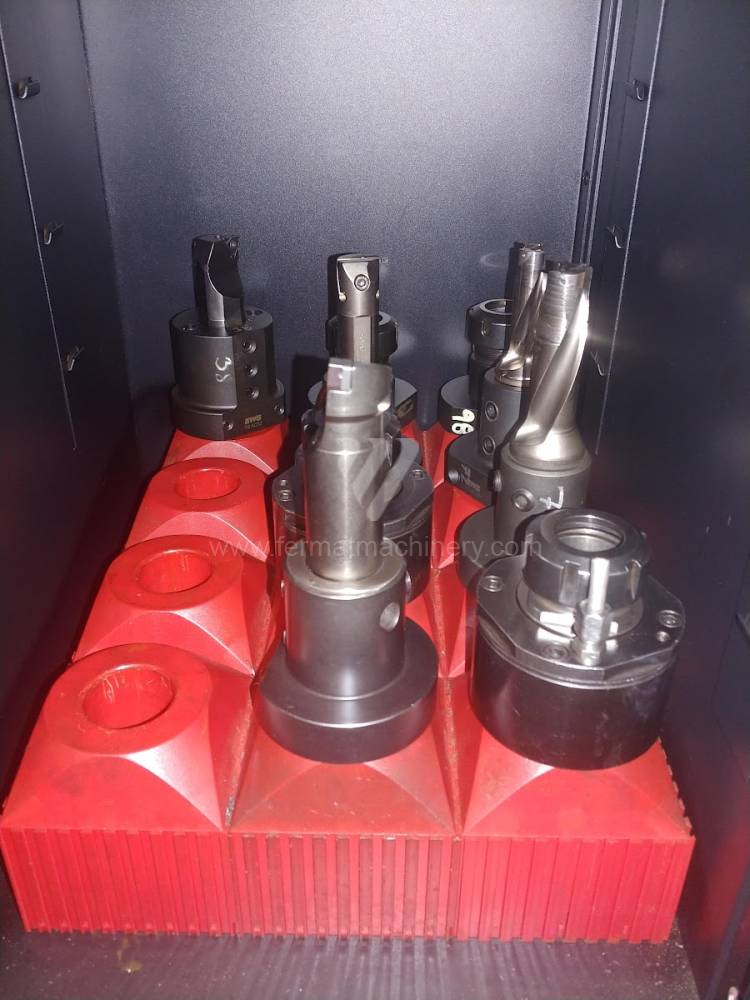
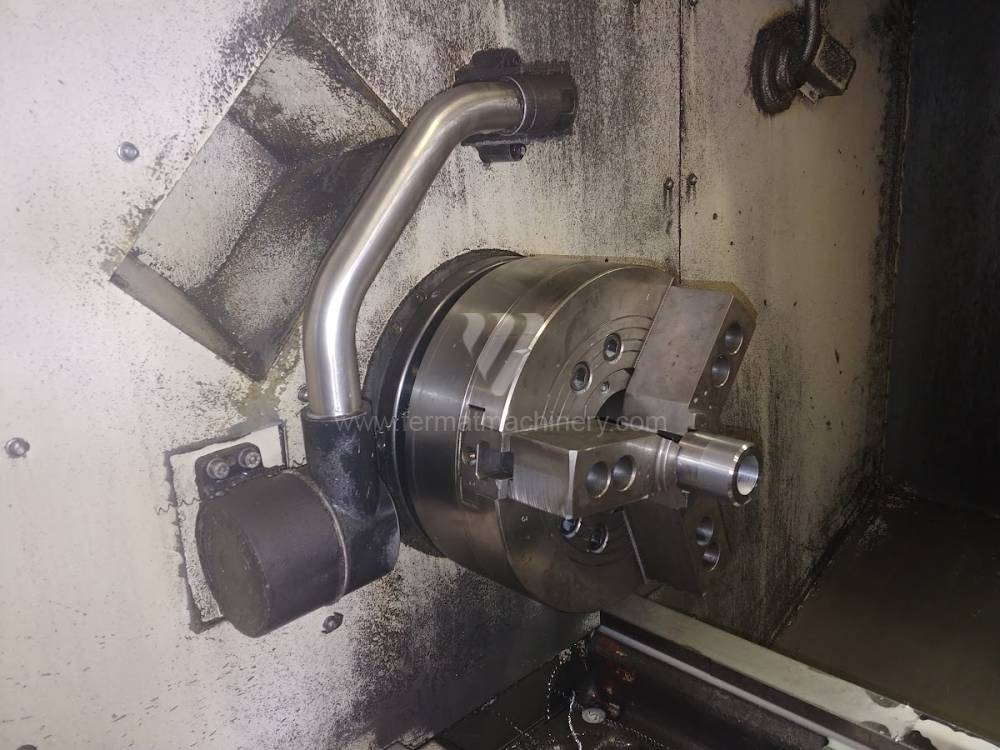
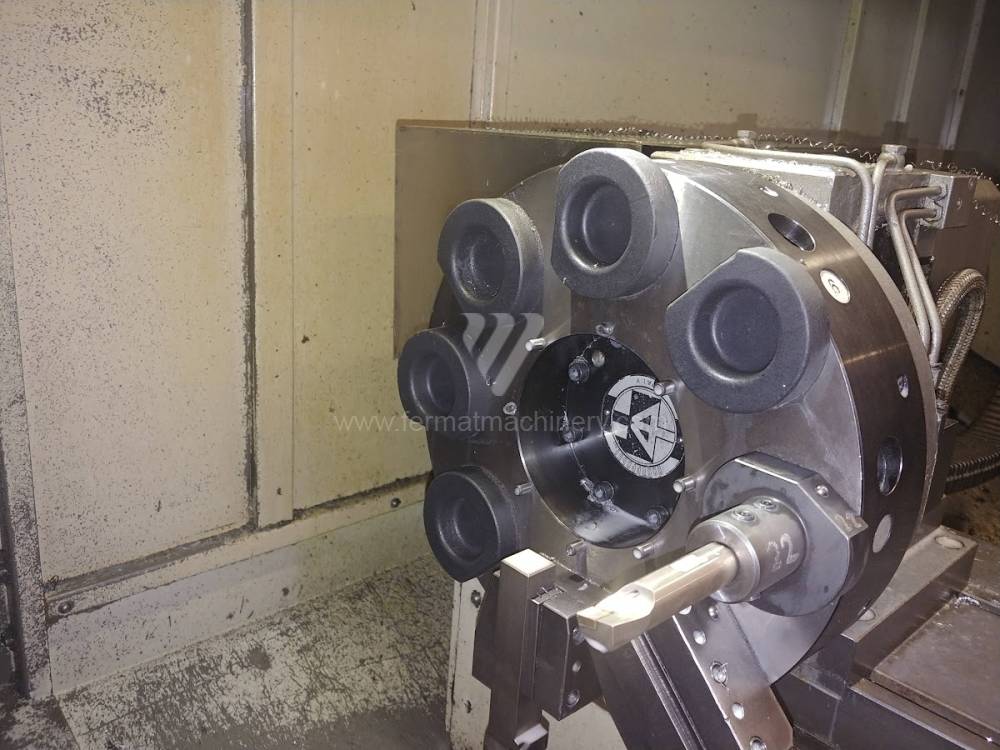
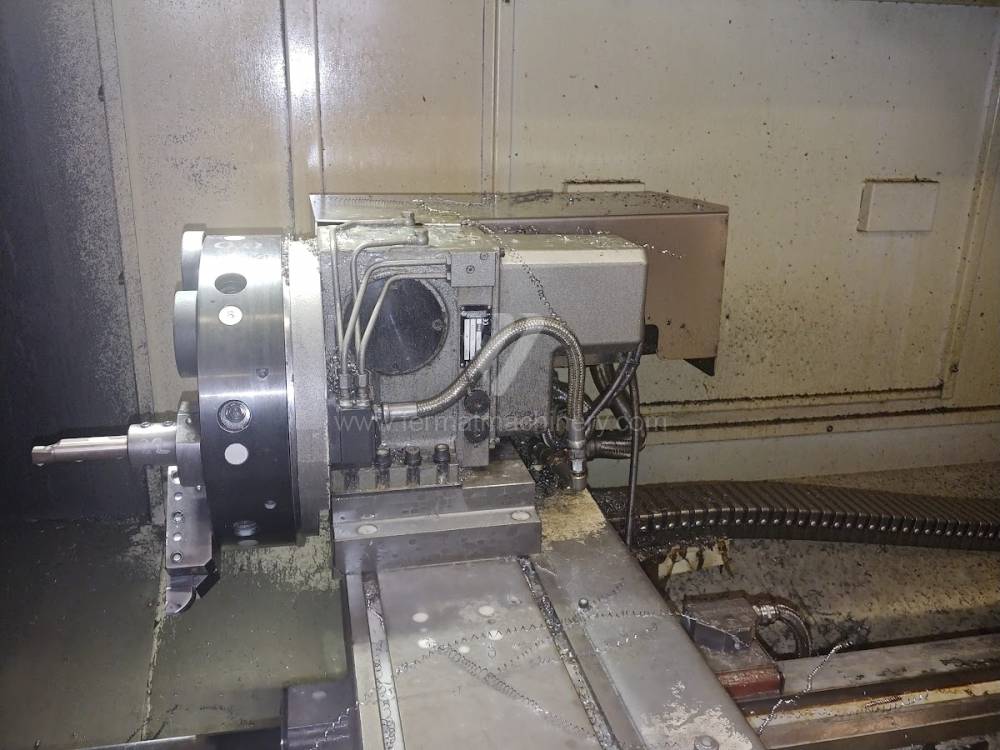
SF 55 / 2000 CNC
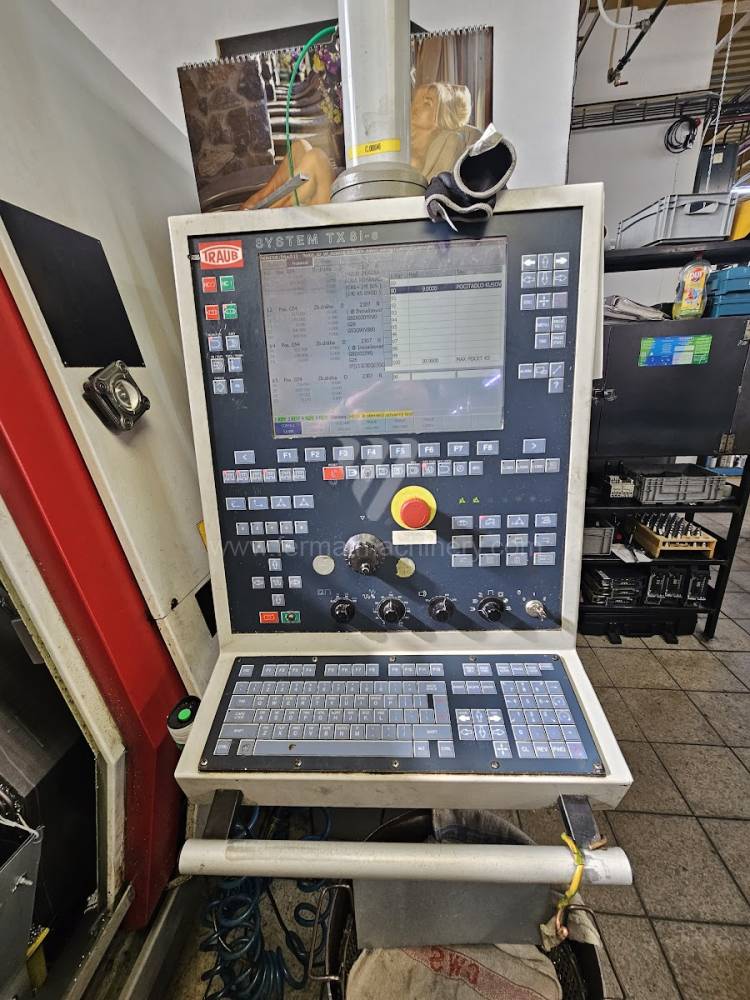
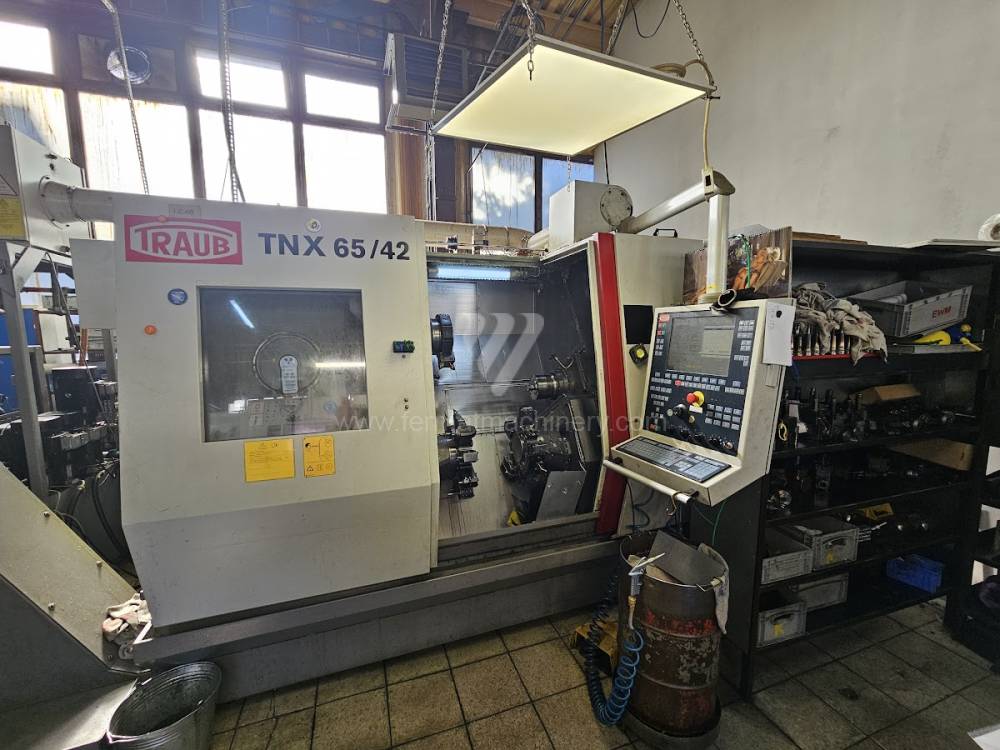
TNX 65/42
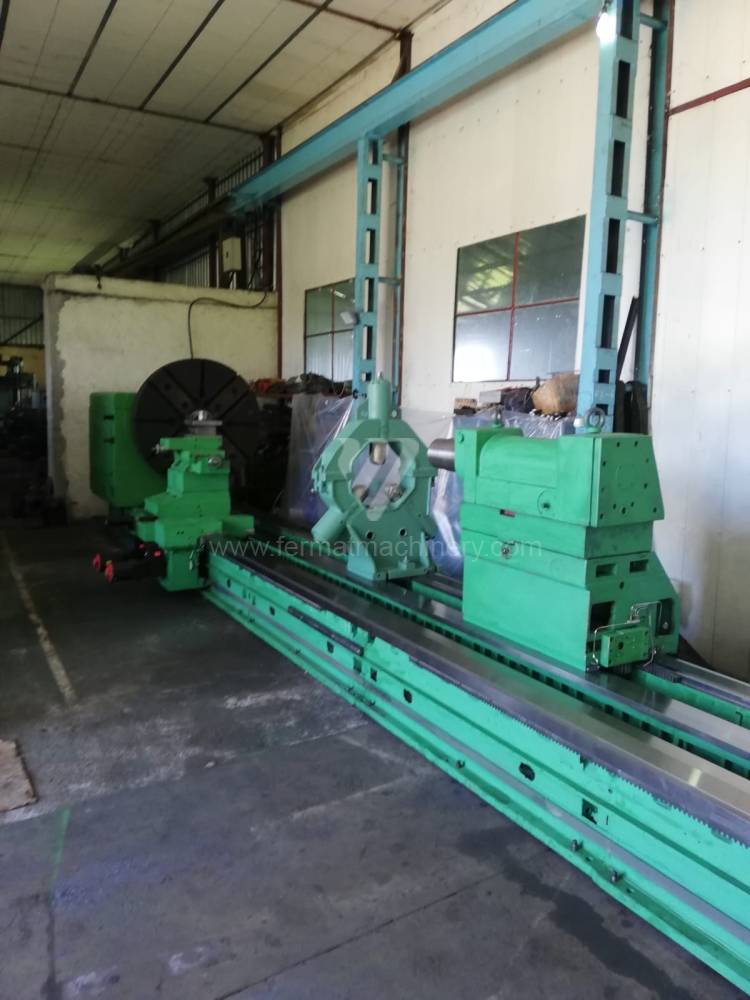
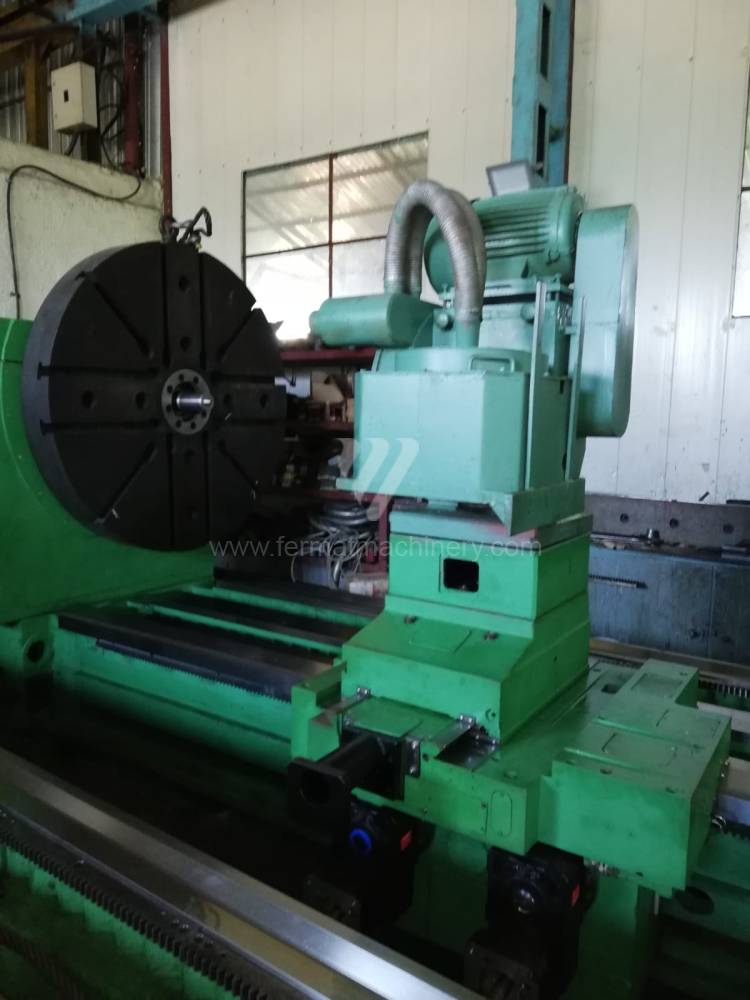





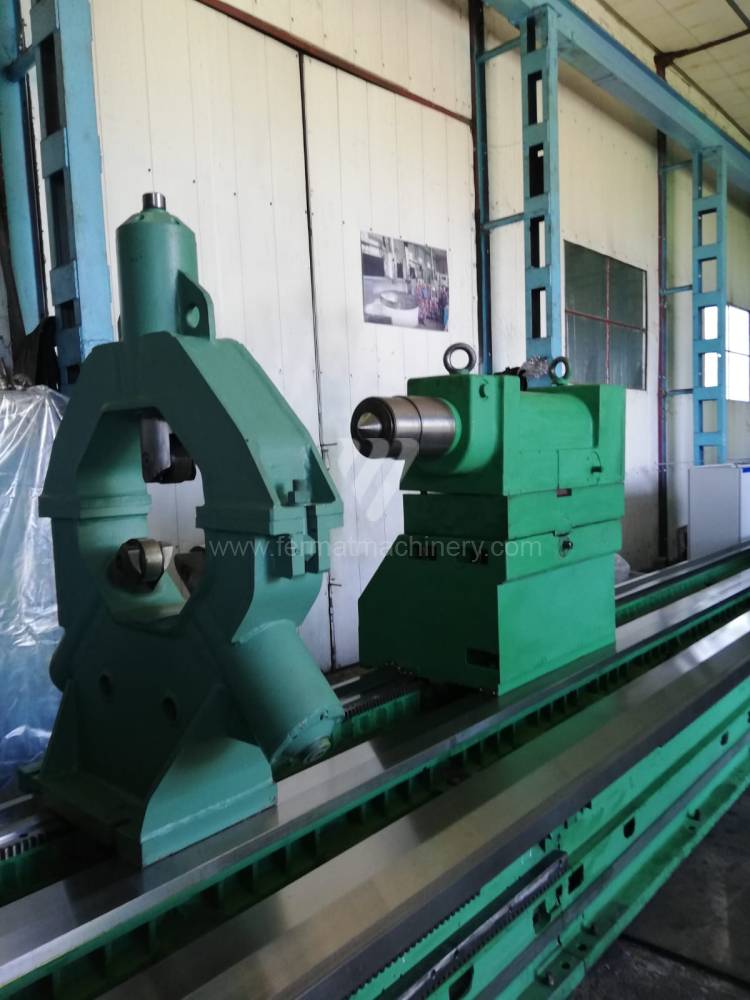

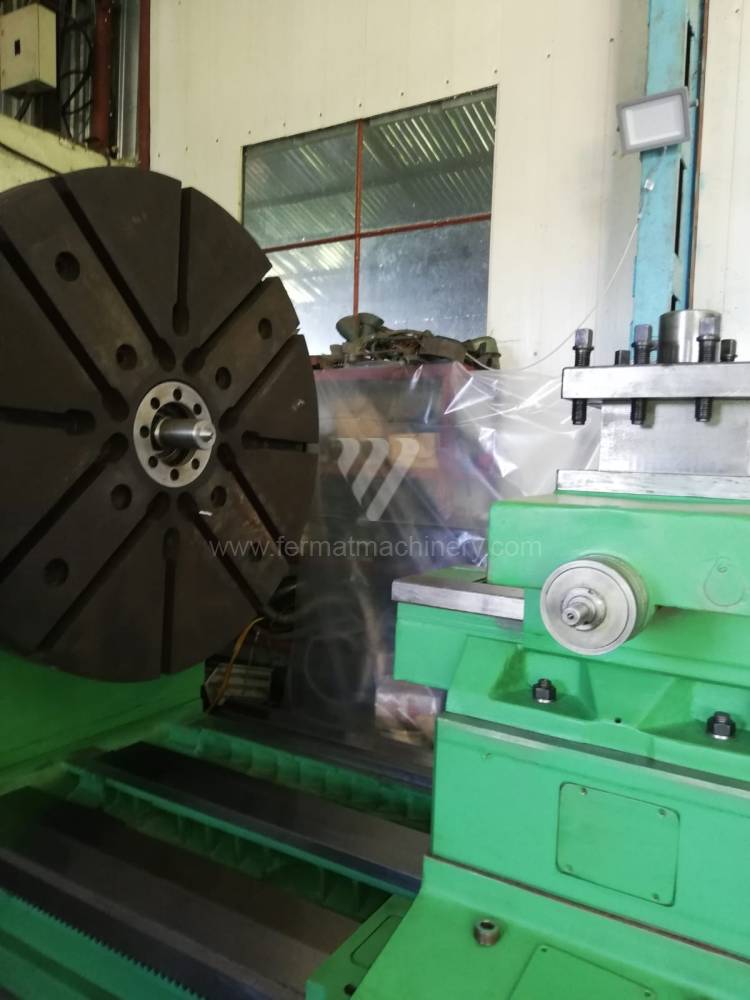

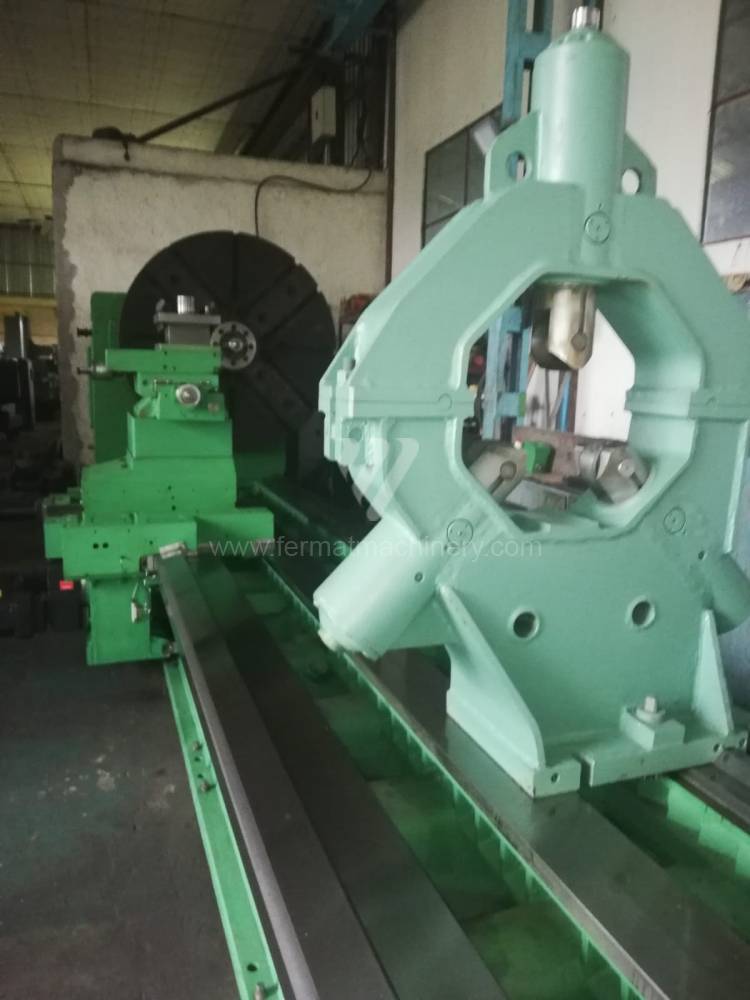

SNG 1600x10000
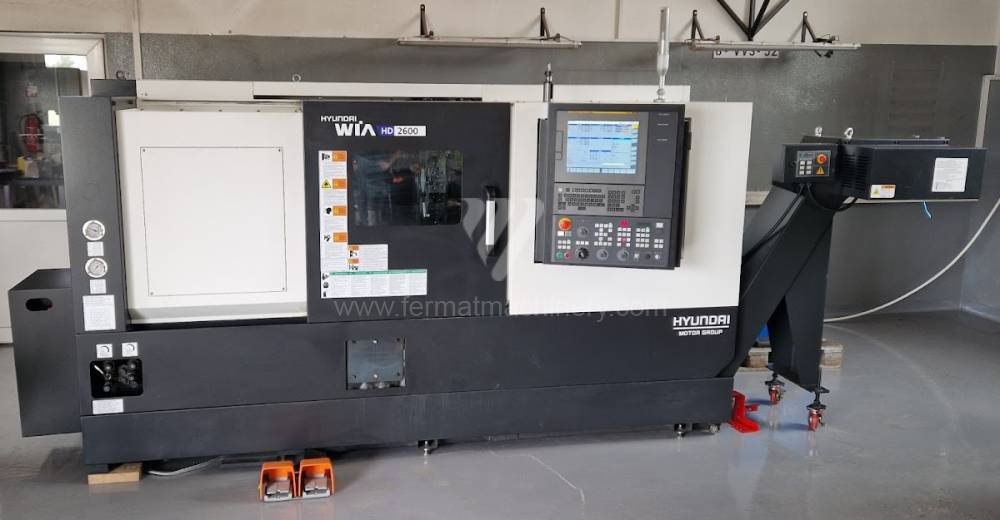
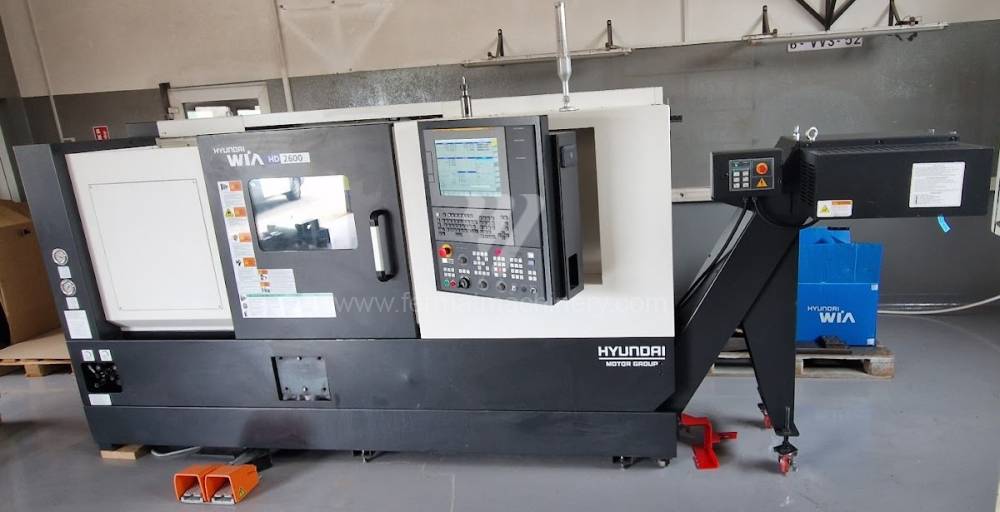
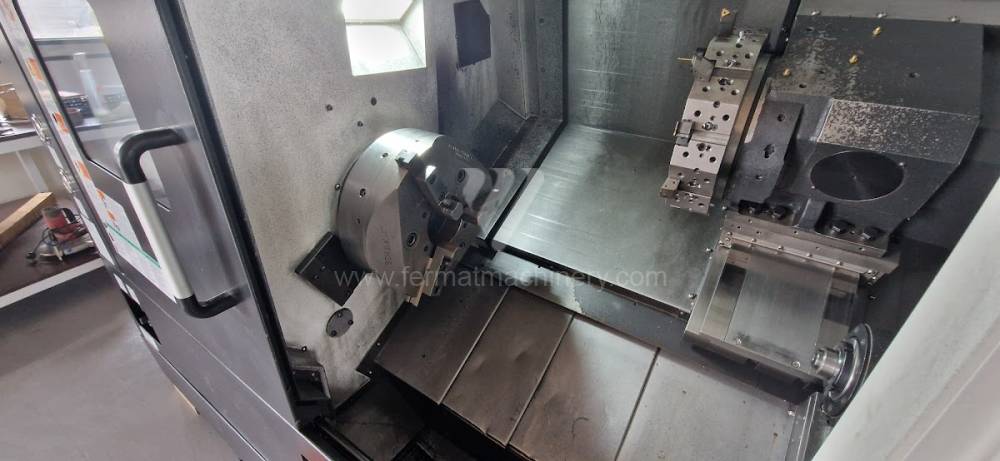
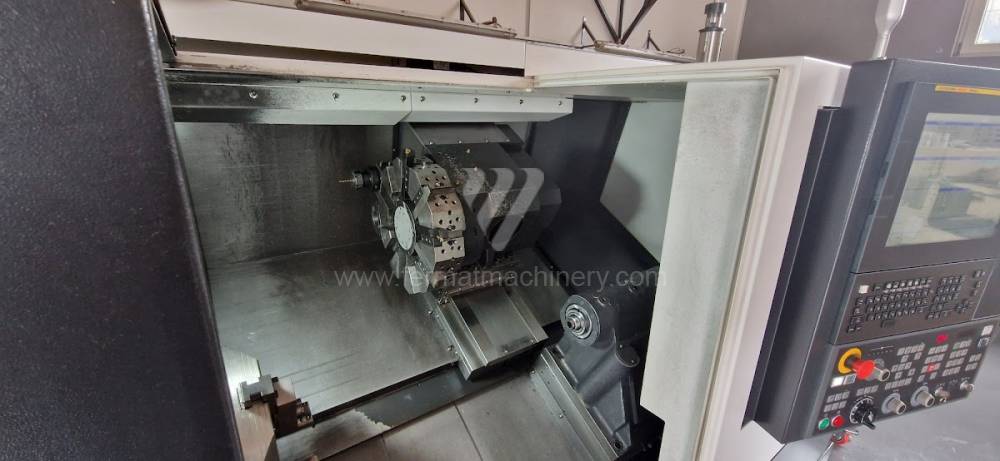
WIA HD 2600
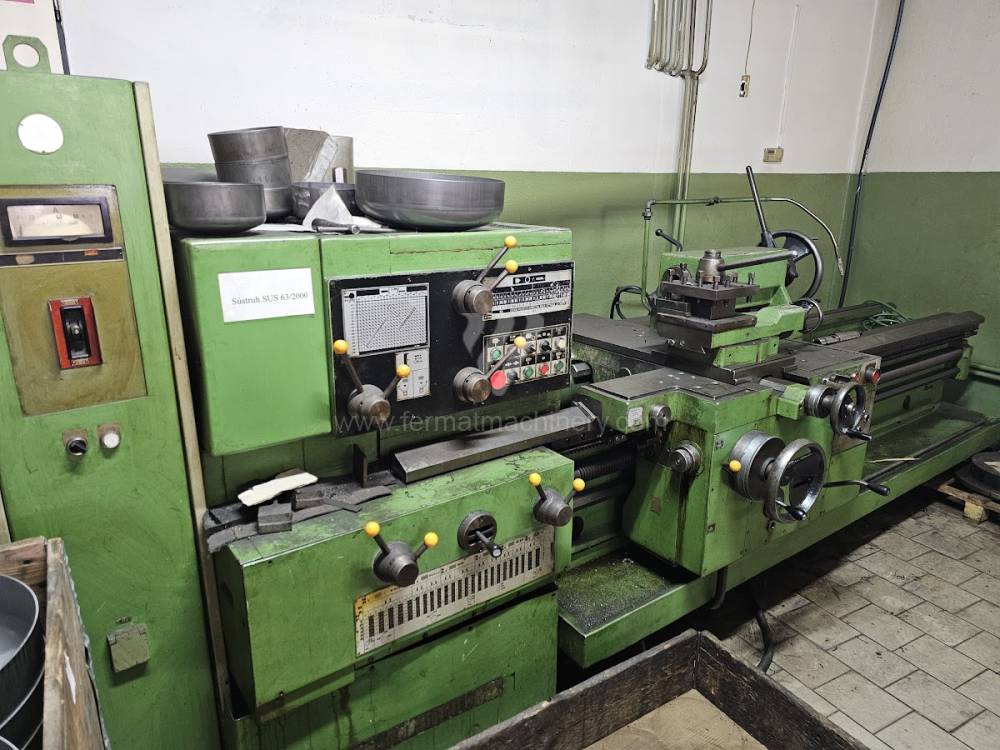
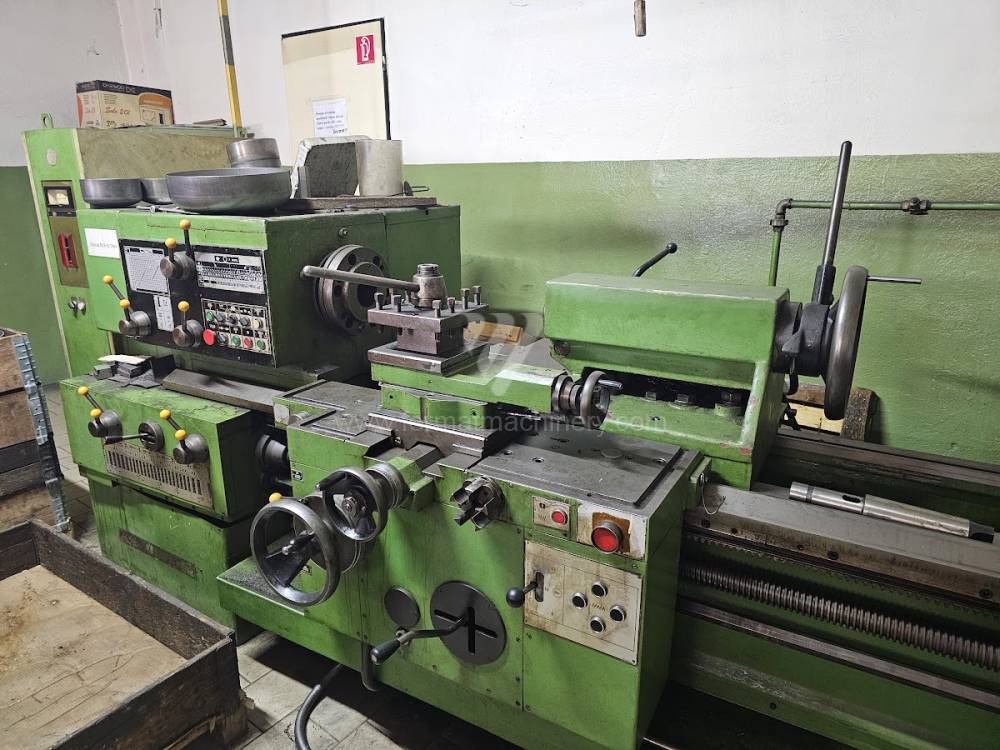
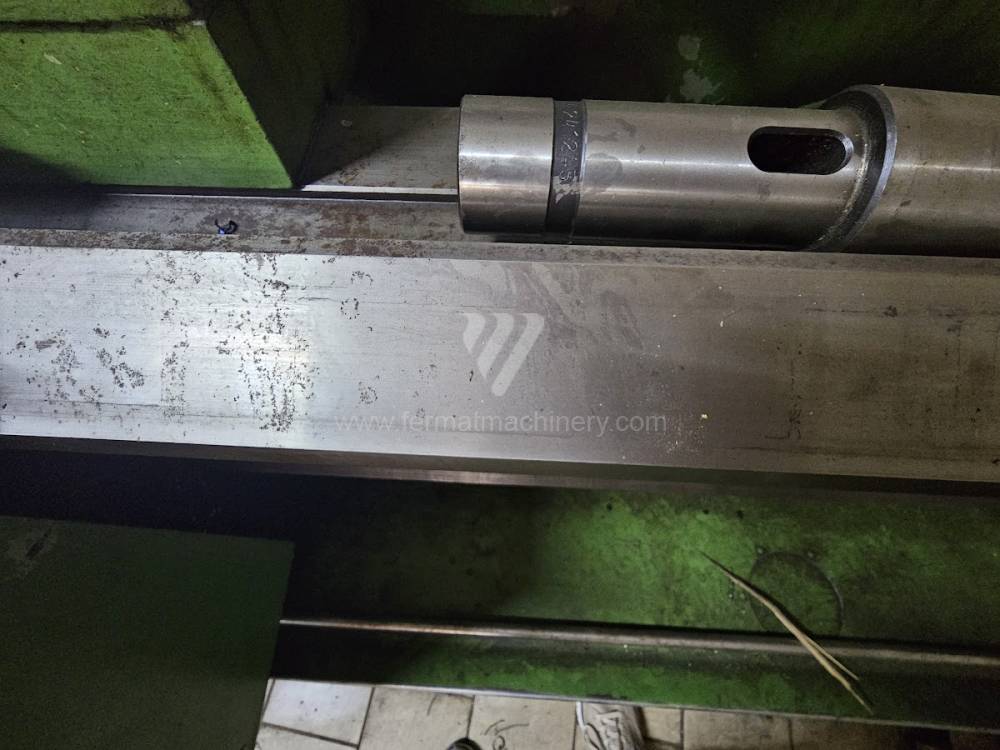
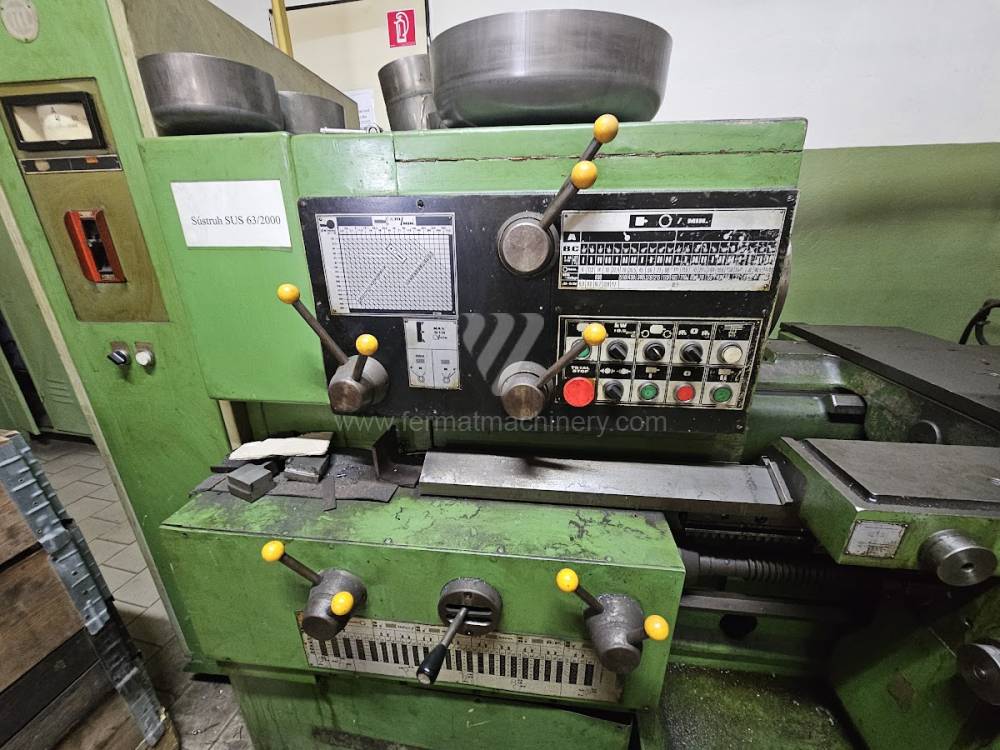
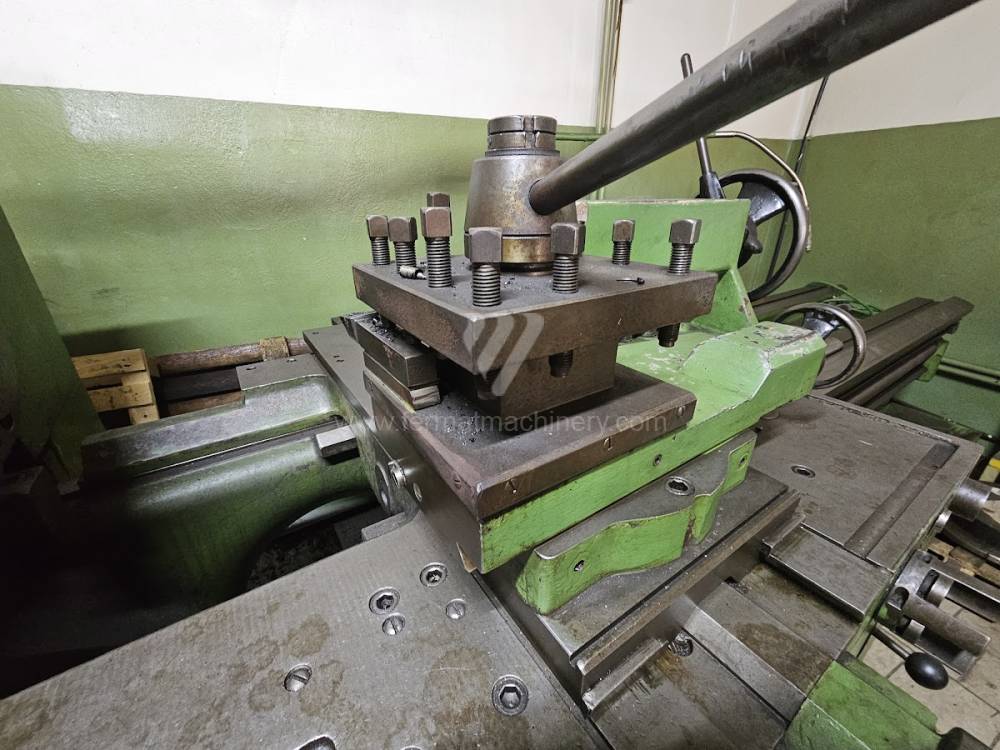
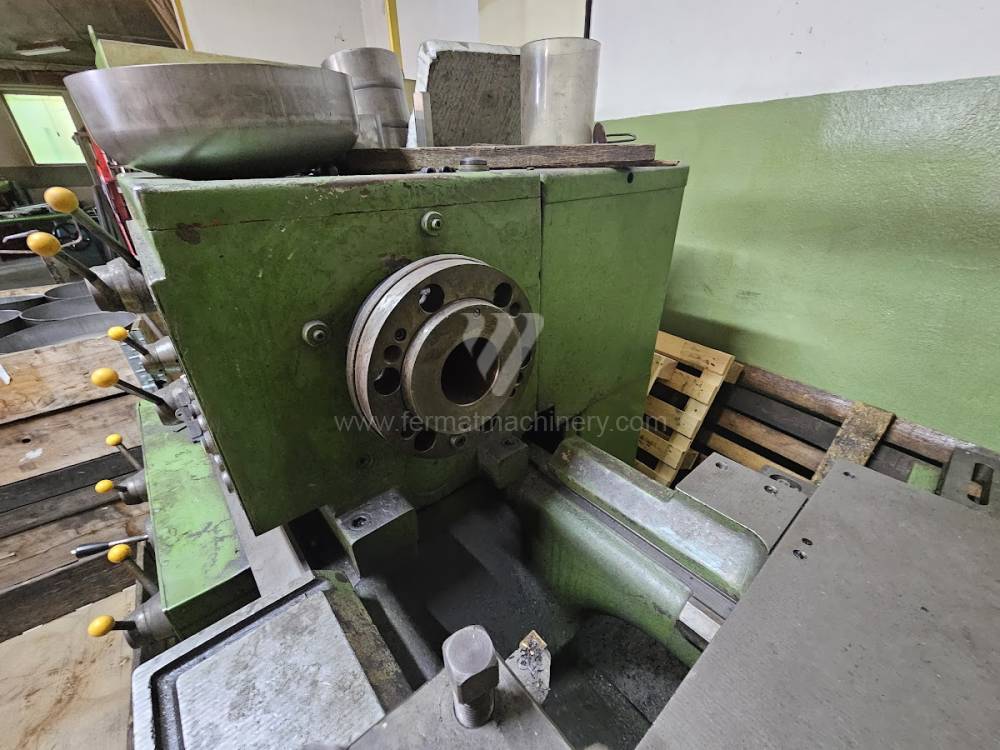
SUS 63/2000
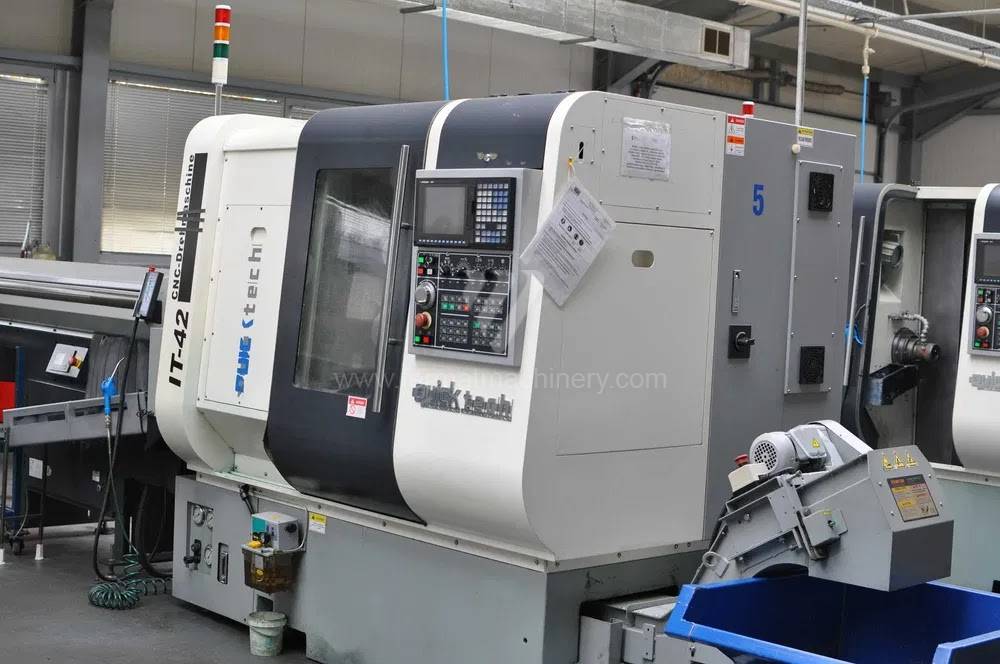
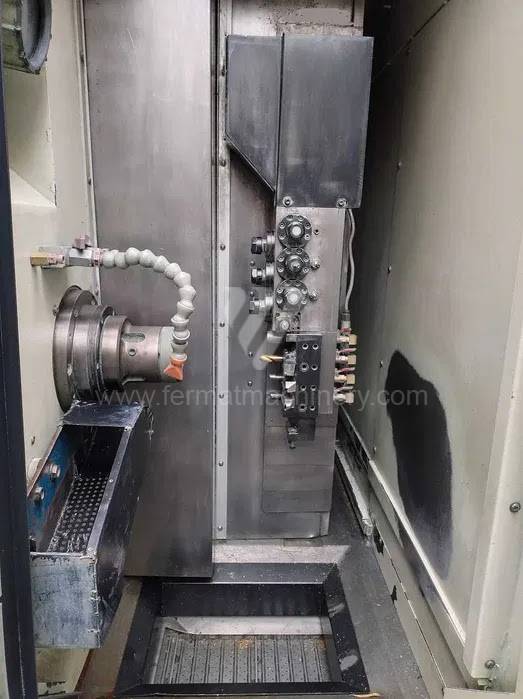
IT-42
CTX 450 Ecoline
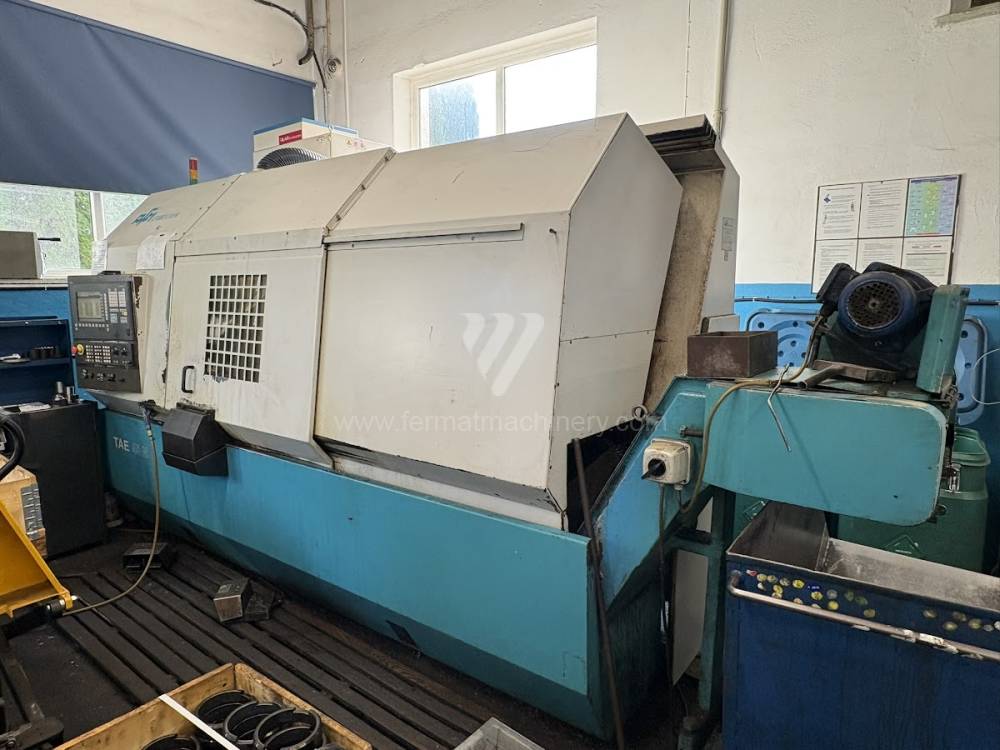
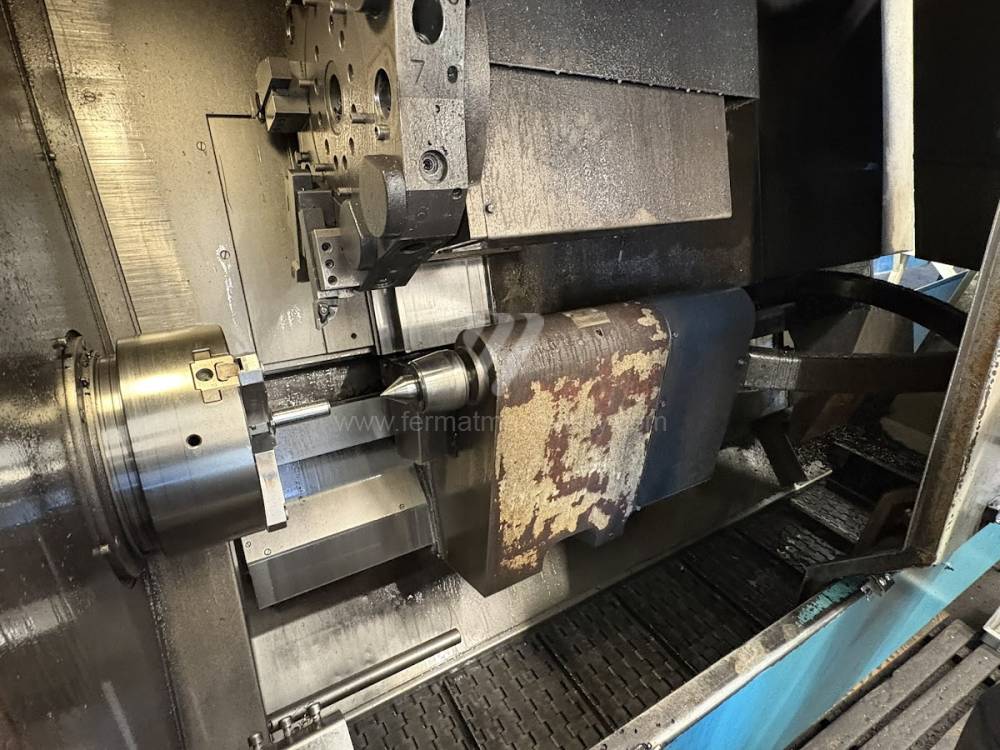
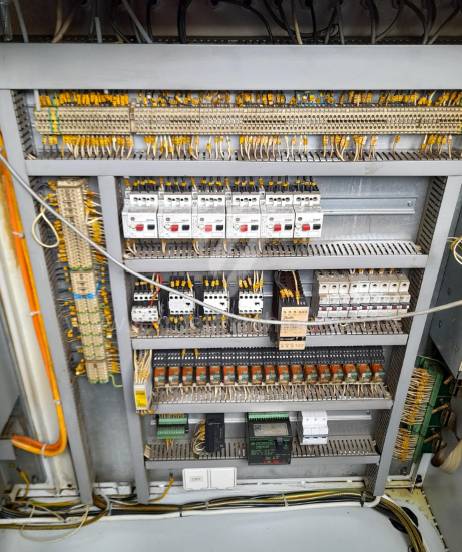
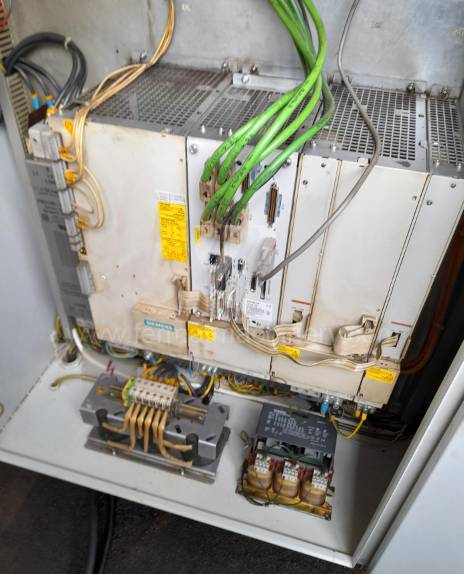
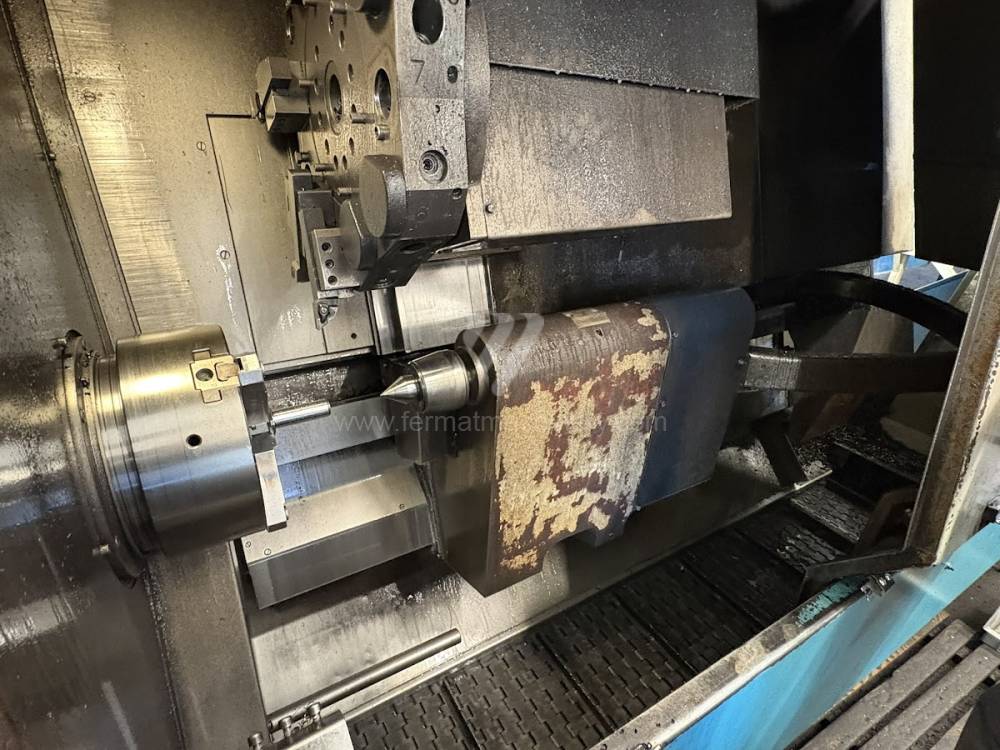
TAE 45N
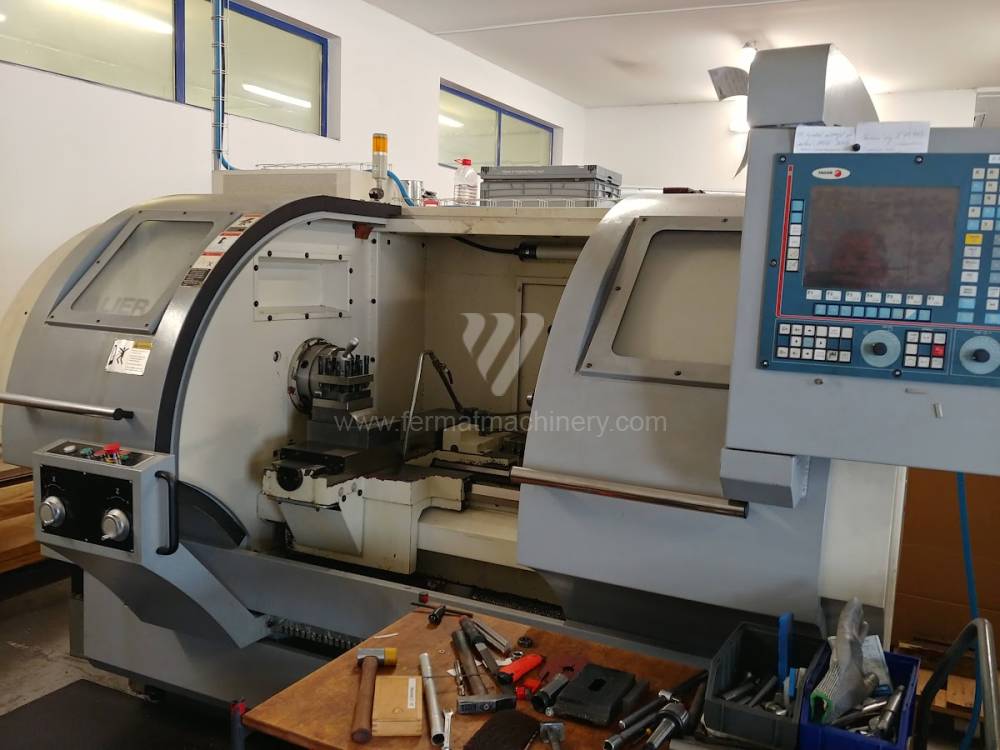
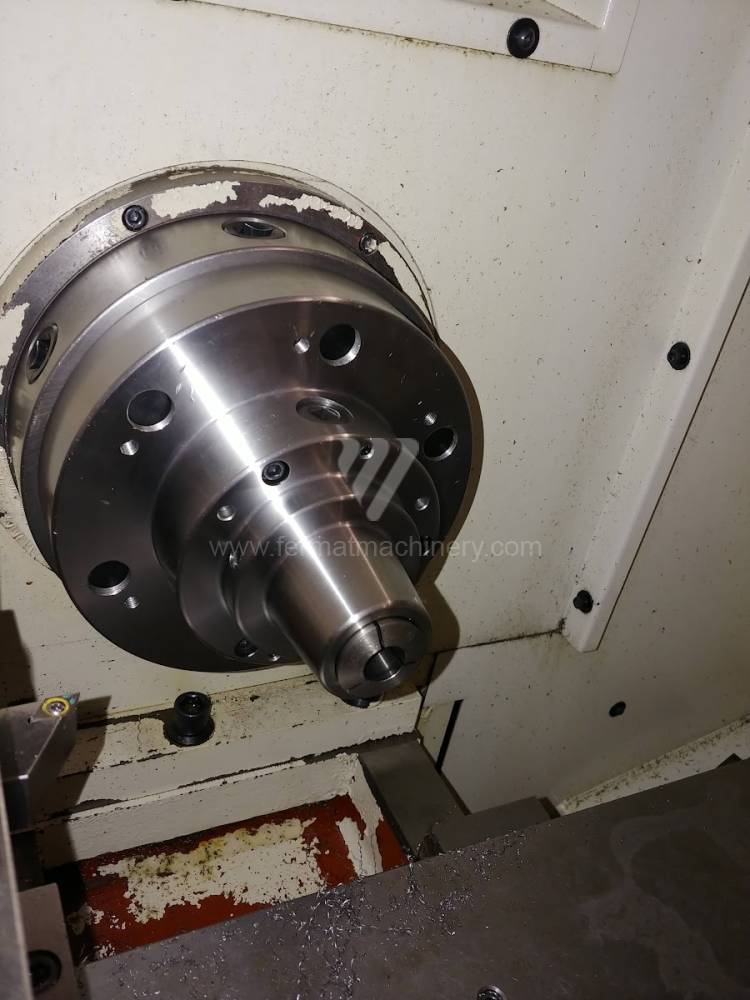
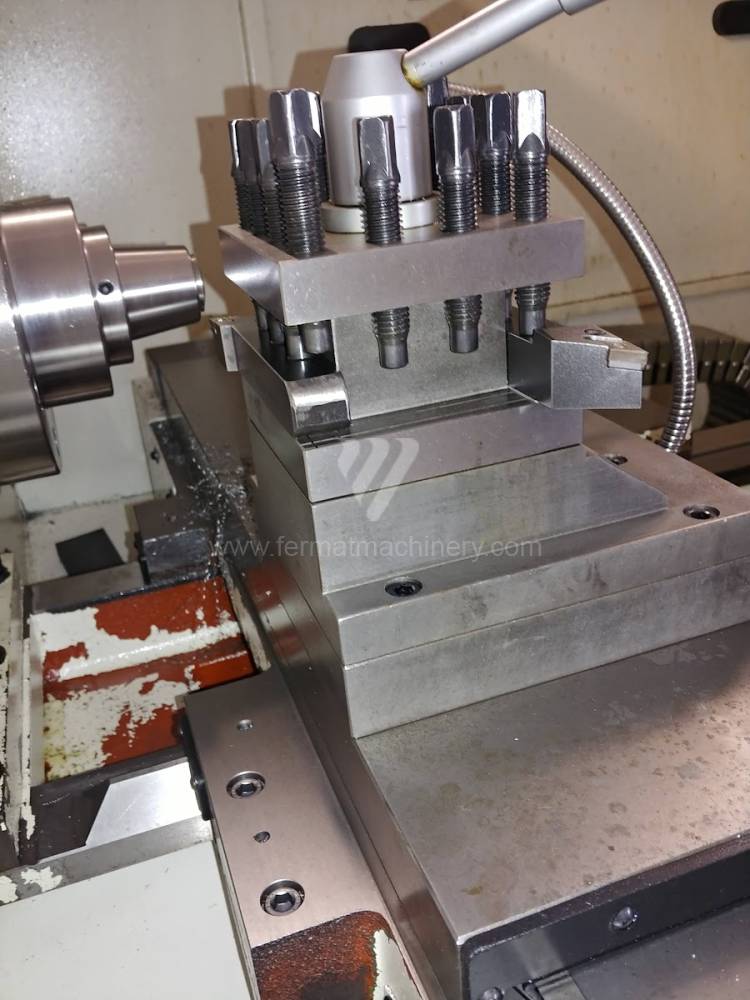
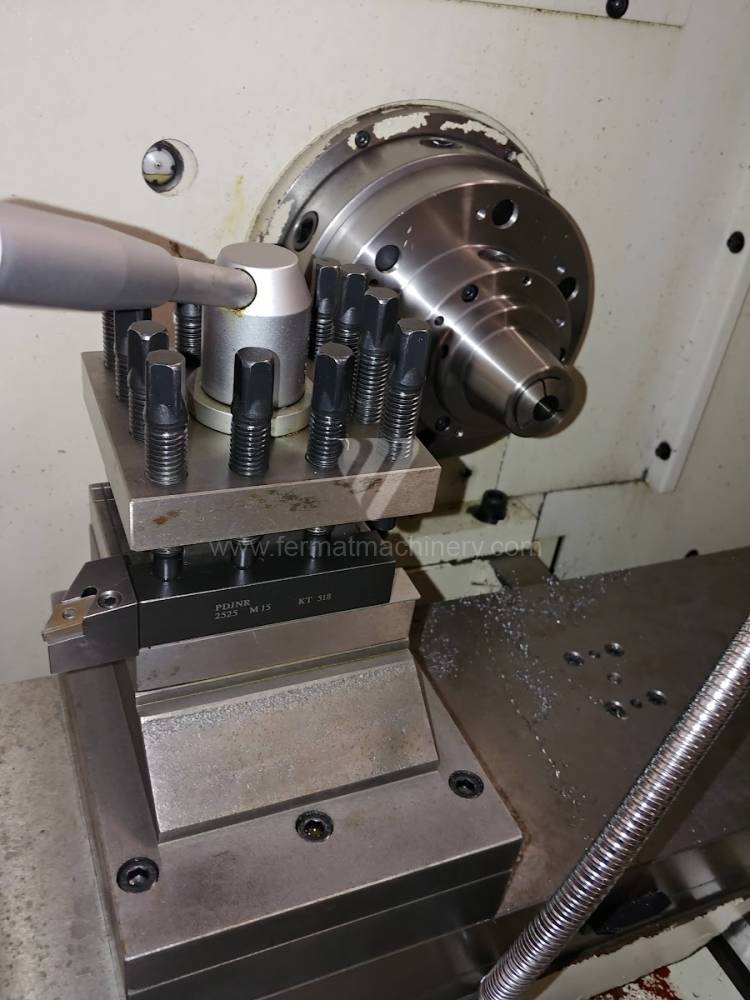
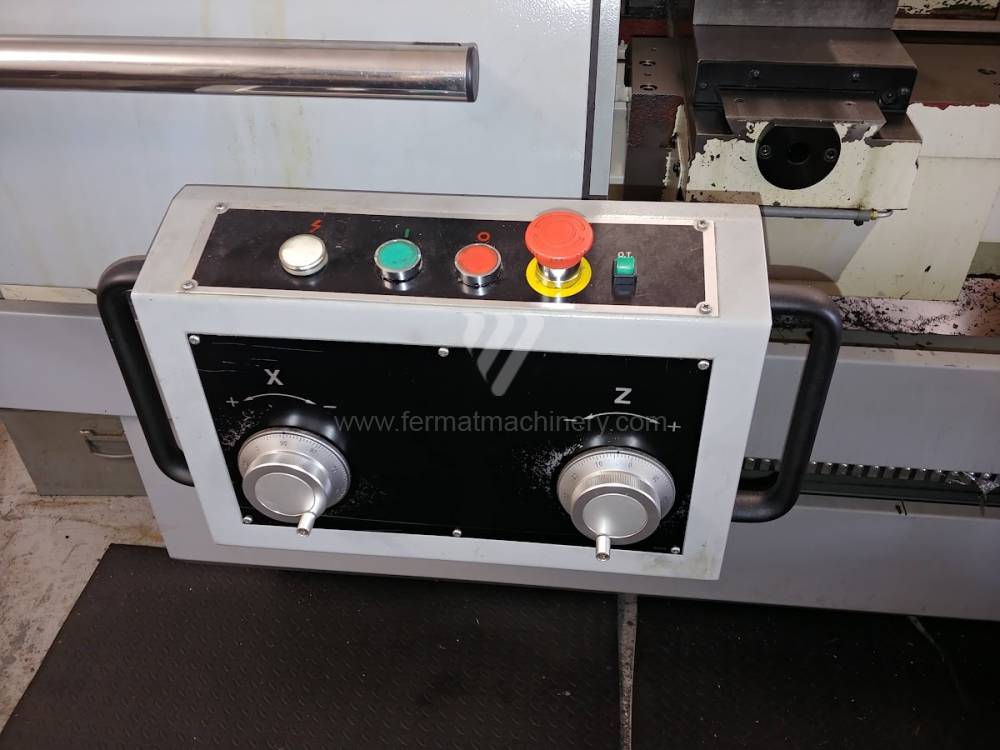
Chevalier FCL-2140
SPRY 40 CNC
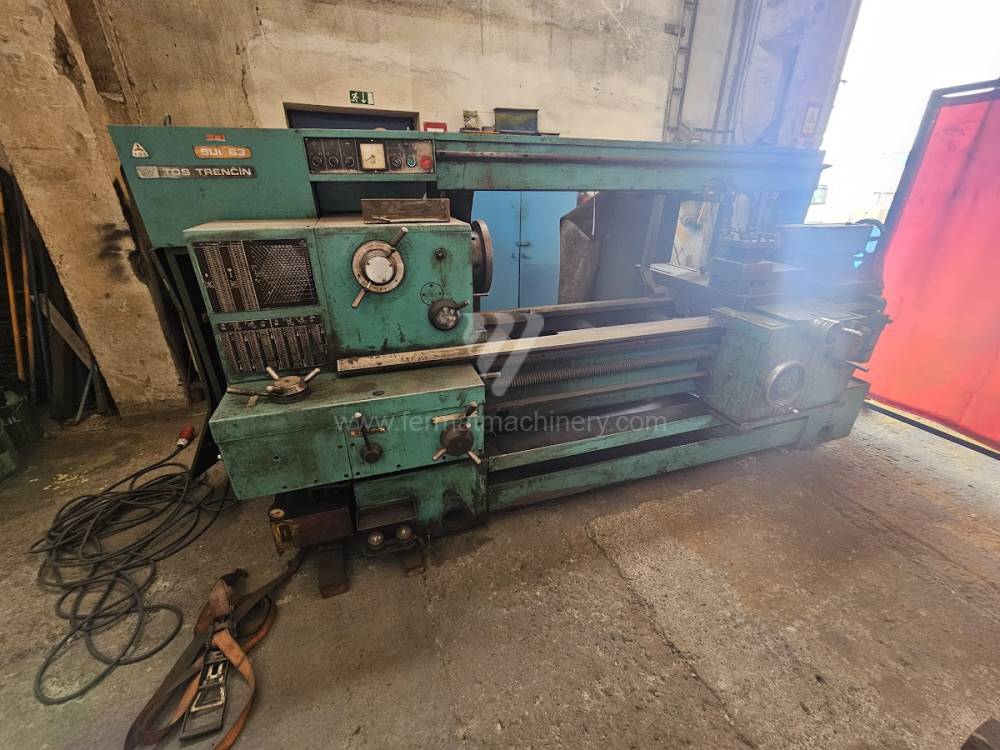
SUI 63/1500
Takamaz XL-100
12345678910Tokarka
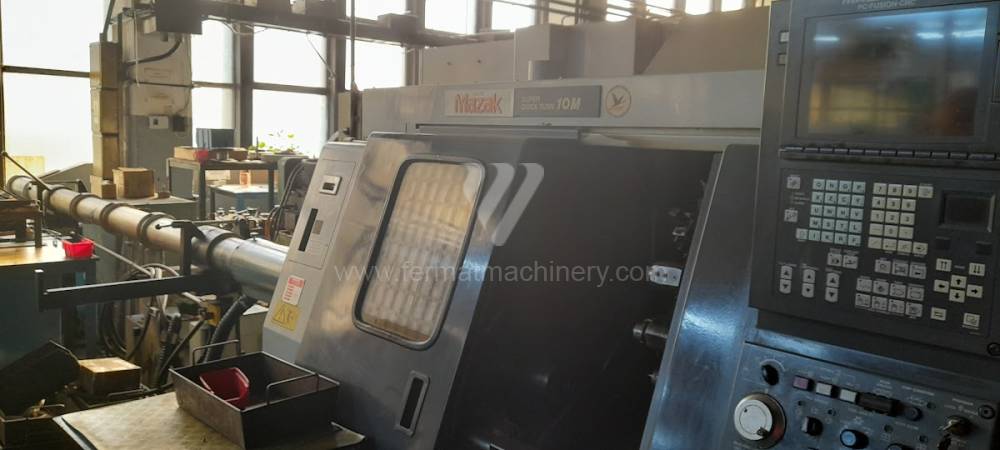
SQT 10 M
MAZAK
Nr inw.: 251932
System sterowania Mazatrol: T Plus
Średnica toczenia: 230 mm
: 305
Łoże skośne: tak
Oś Y: nie
Przeciwwrzeciono:
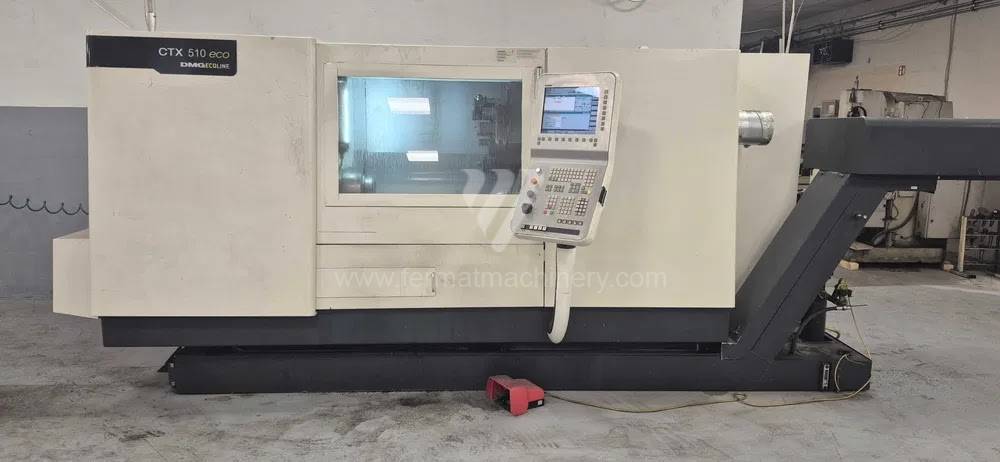
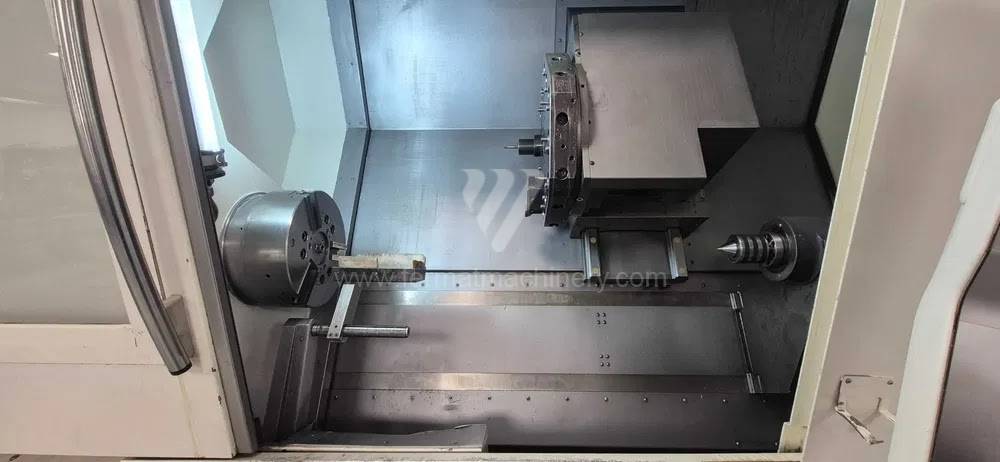
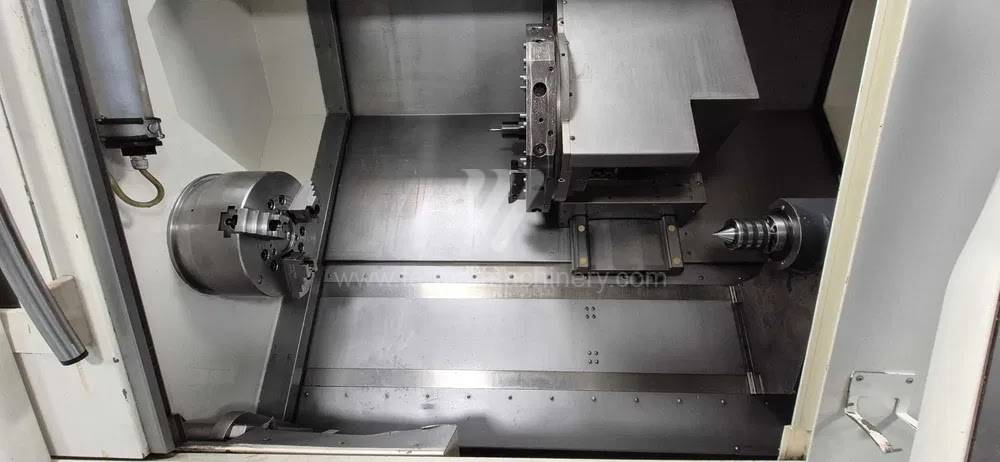
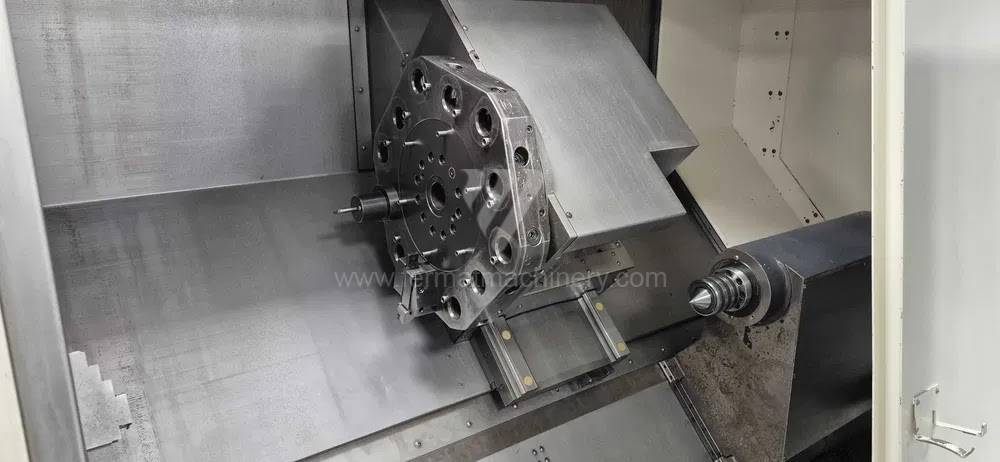
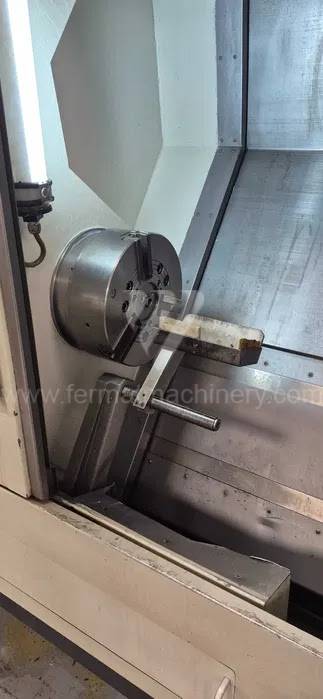
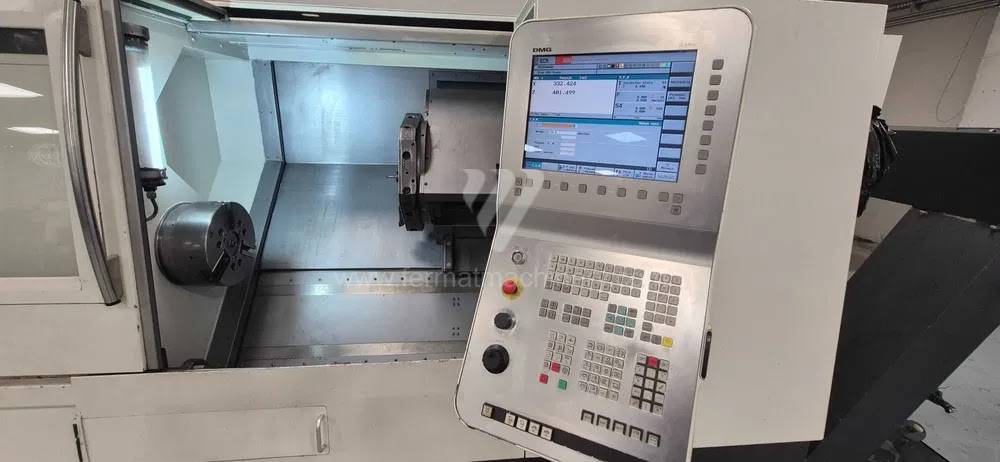
CTX 510 eco
DMG
Nr inw.: 261077
Rok produkcji:2011
: 810 D
Średnica toczenia: 465 mm
: 1000
Łoże skośne: tak
Oś Y: nie
Przeciwwrzeciono: nie
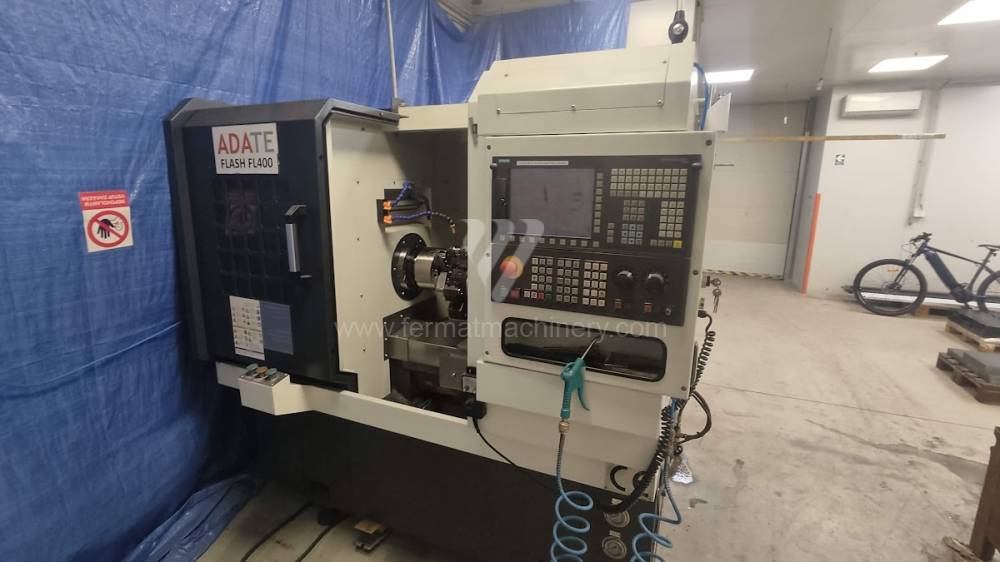
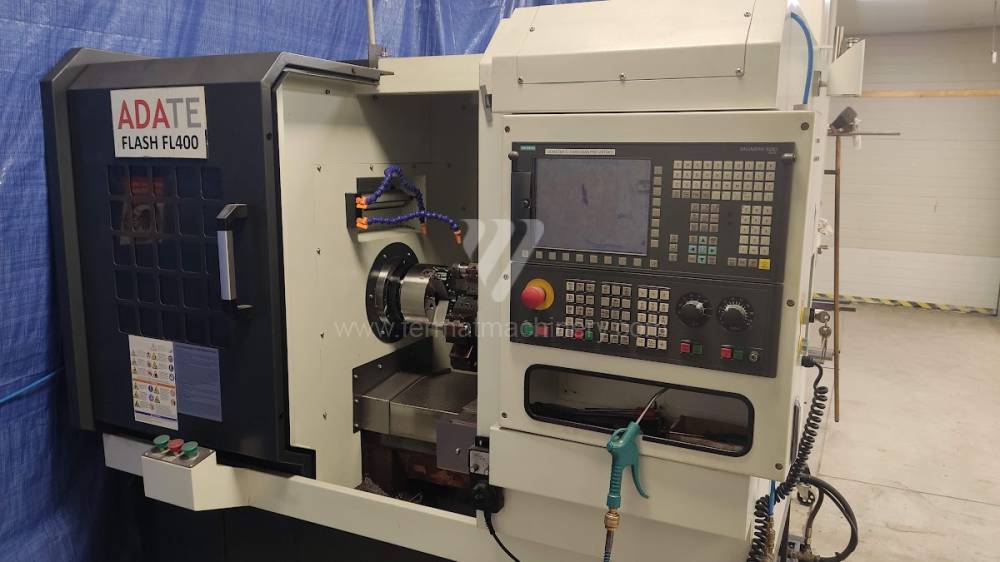
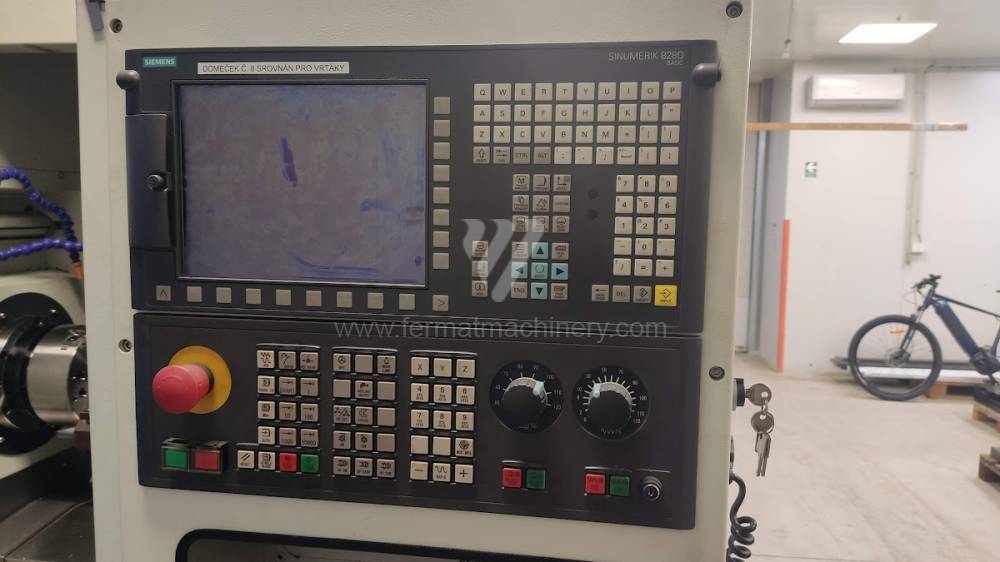
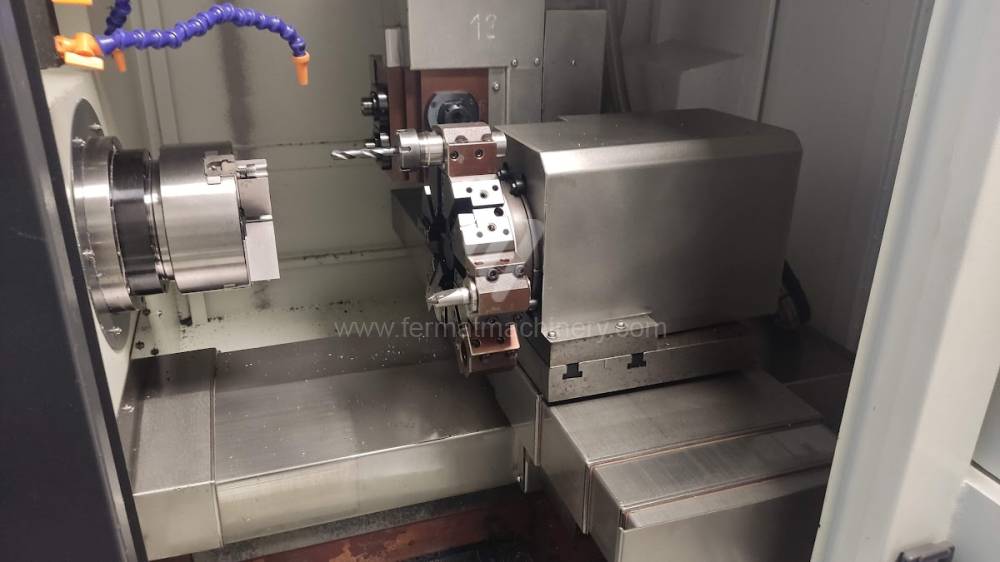
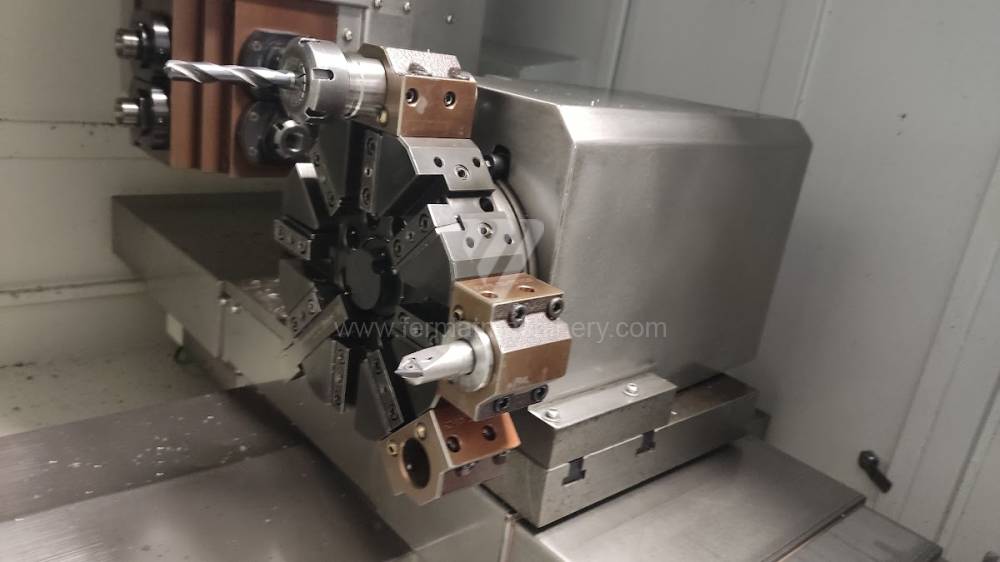
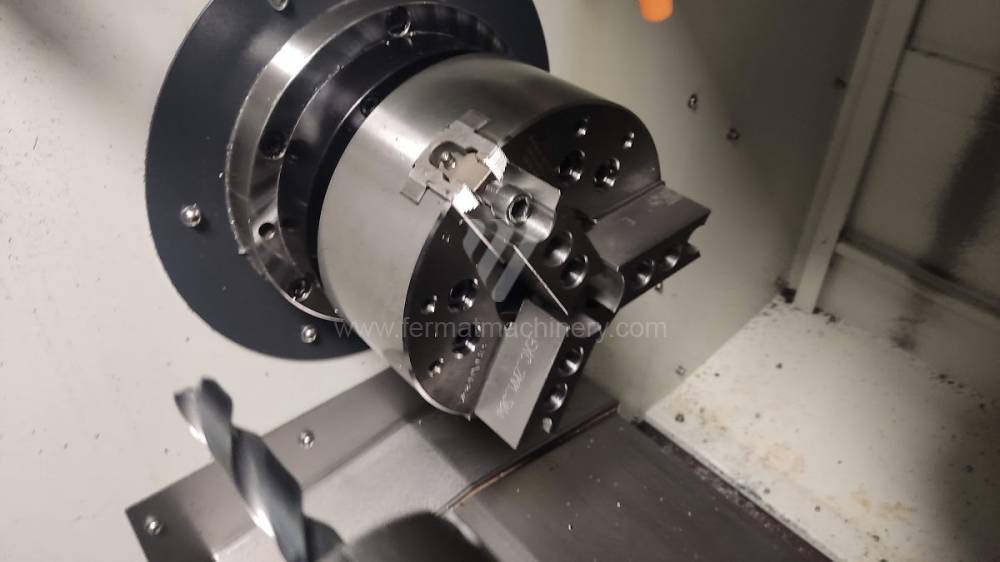
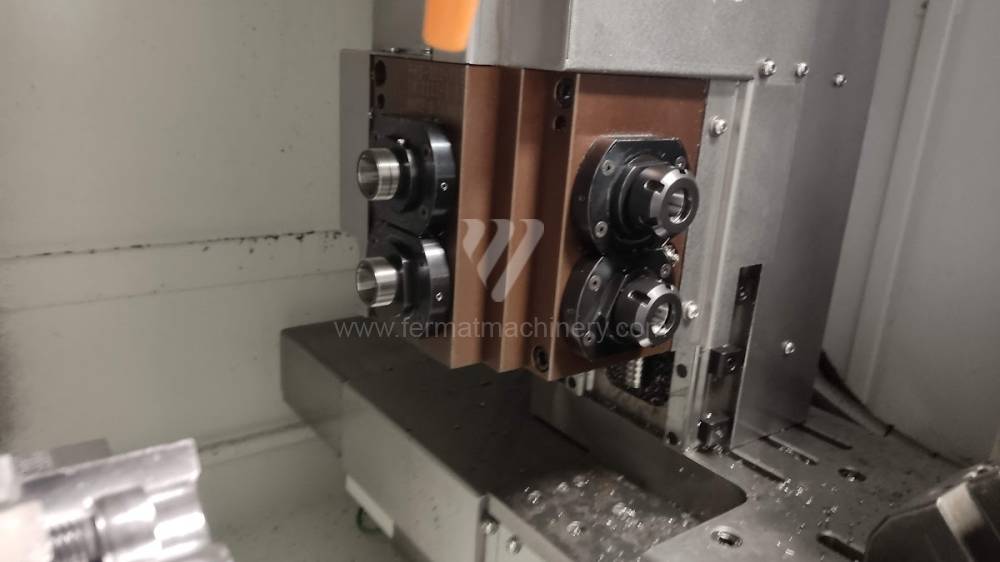
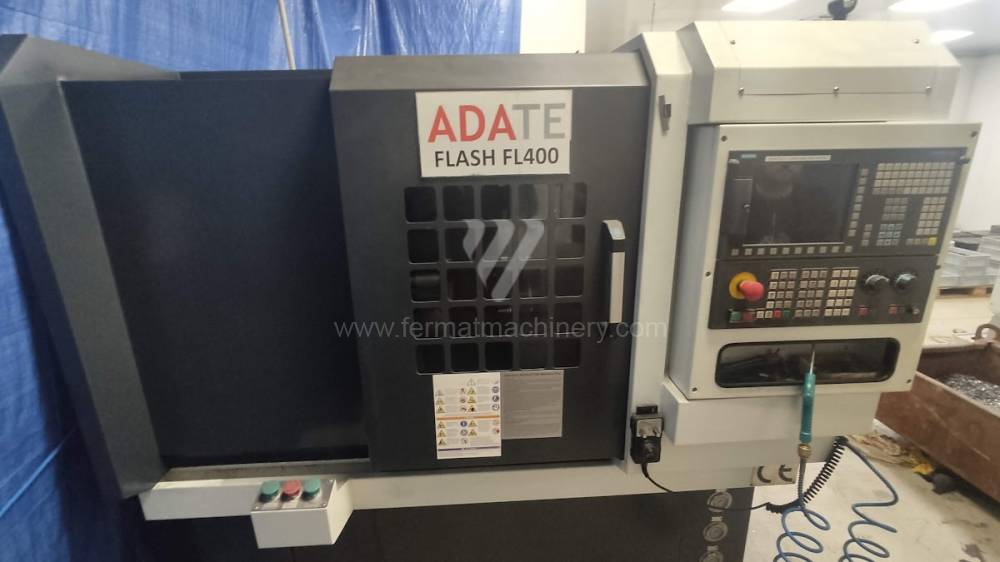
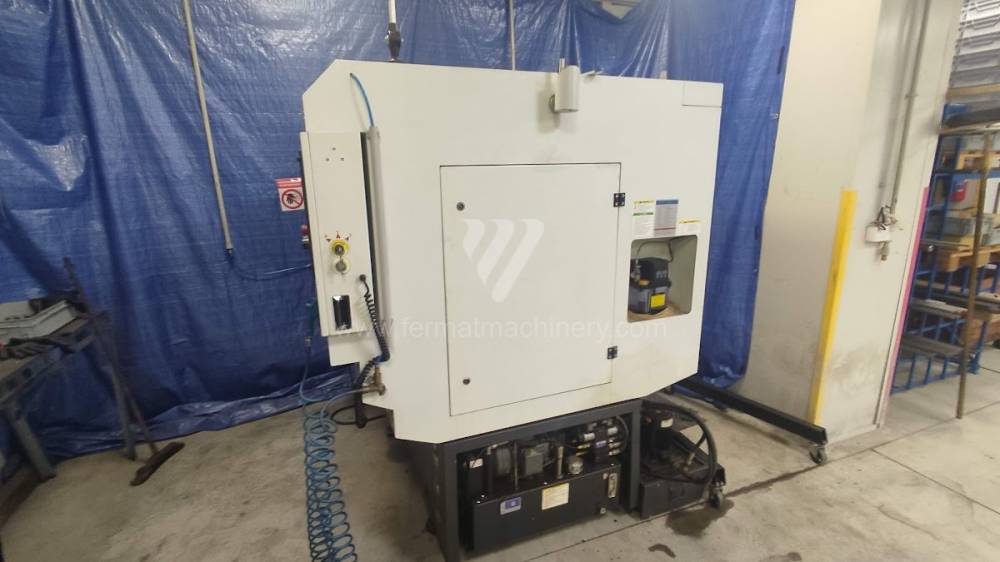
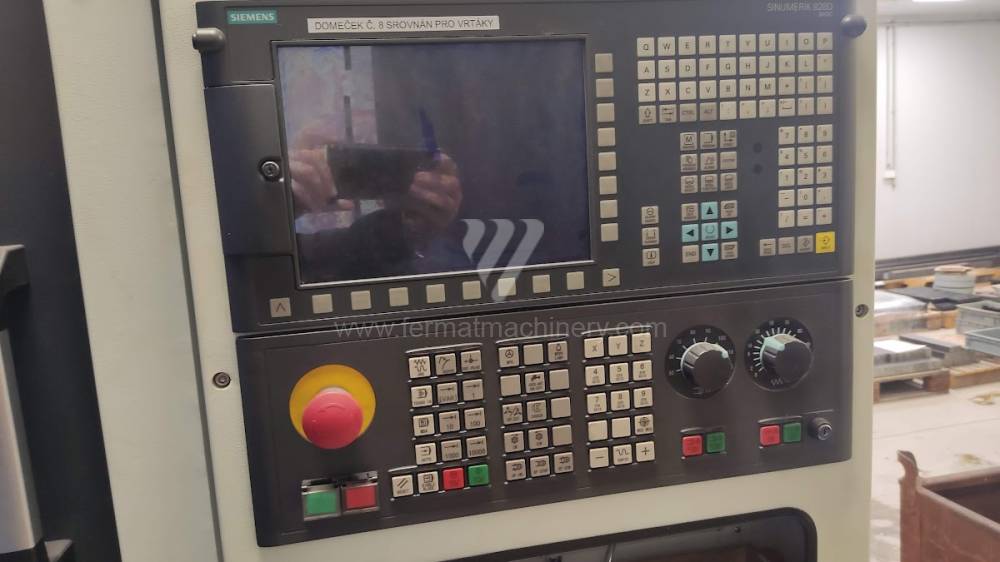
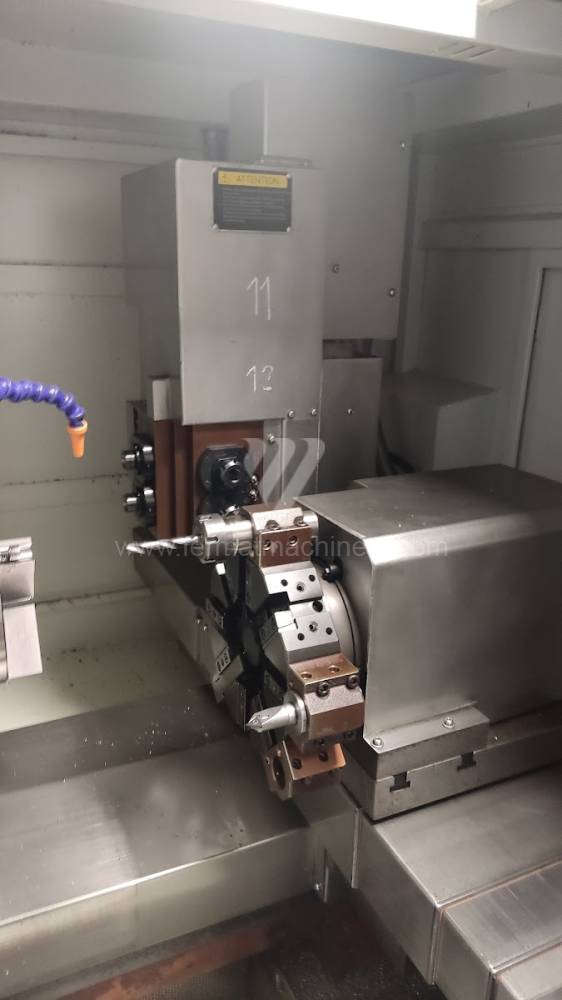
Fl 400
Z-mat
Nr inw.: 251173
Rok produkcji:2020
: Sinumerik 828 D BASIC
Średnica toczenia: 400 mm
: 320
Łoże skośne: nie
Oś Y: nie
Przeciwwrzeciono: nie
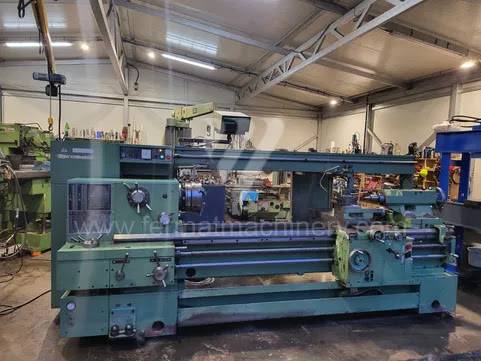
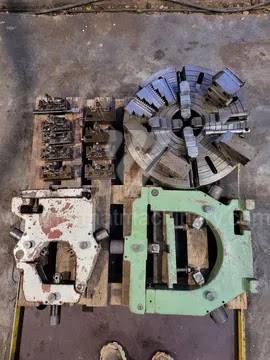
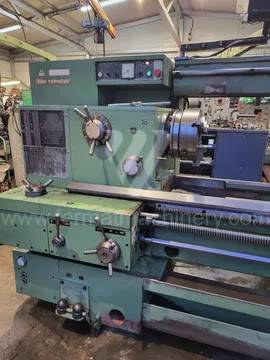
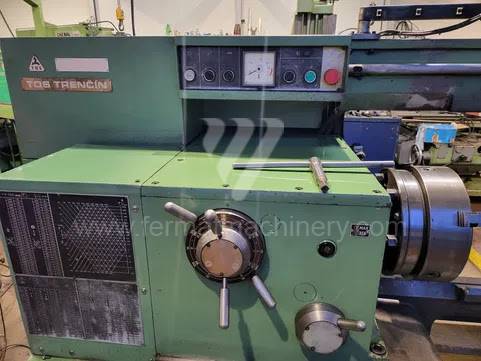
SUI 63 B/2000
TOS Trenčín
Nr inw.: 242019
Rok produkcji:1992
Średnica toczenia: 630 mm
Odległość między kłami: 2000 mm
Maks. ciężar przedmiotu obrabianego: 1500 kg
: 340
Moc głównego elektrosilnika: 11 kW
Rozmiary d x sz x w: 4000 x 1400 x 1520 mm
CTX 510 ECO
DMG
Nr inw.: 261674
Rok produkcji:2011
: 810 D
Średnica toczenia: 465 mm
: 1000
Łoże skośne: tak
Oś Y: nie
Przeciwwrzeciono: nie
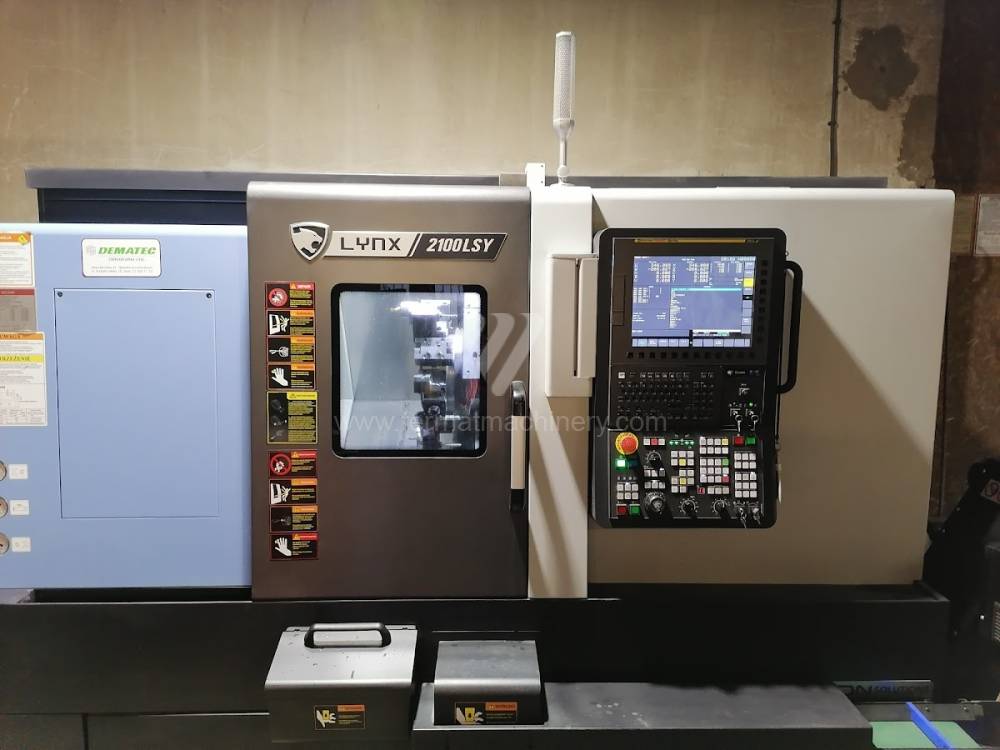
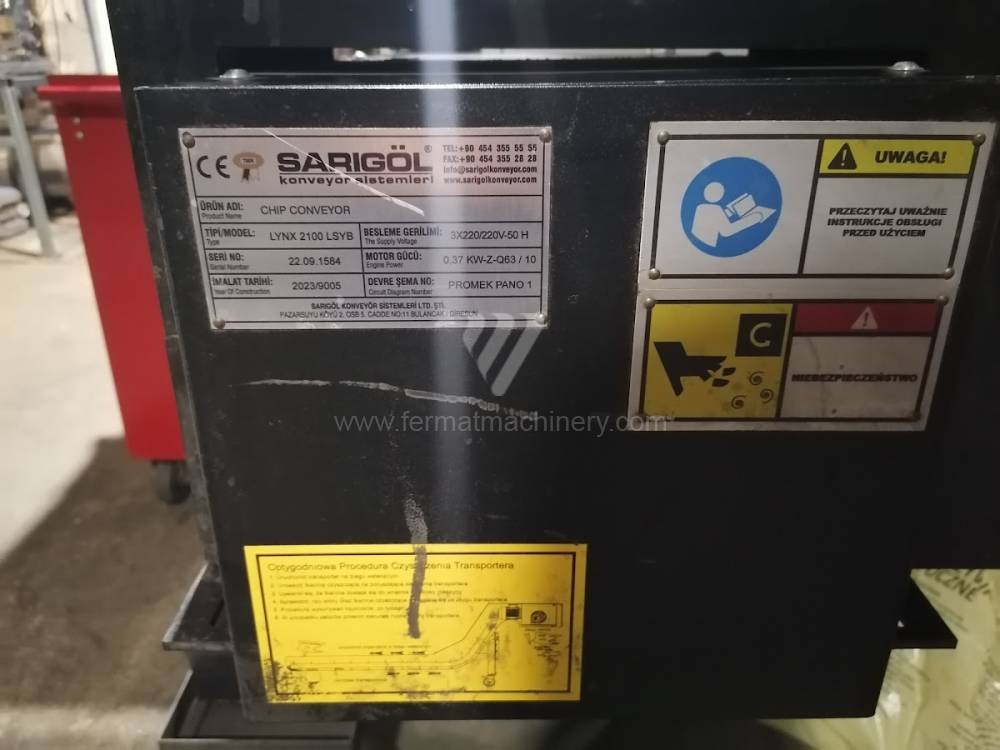
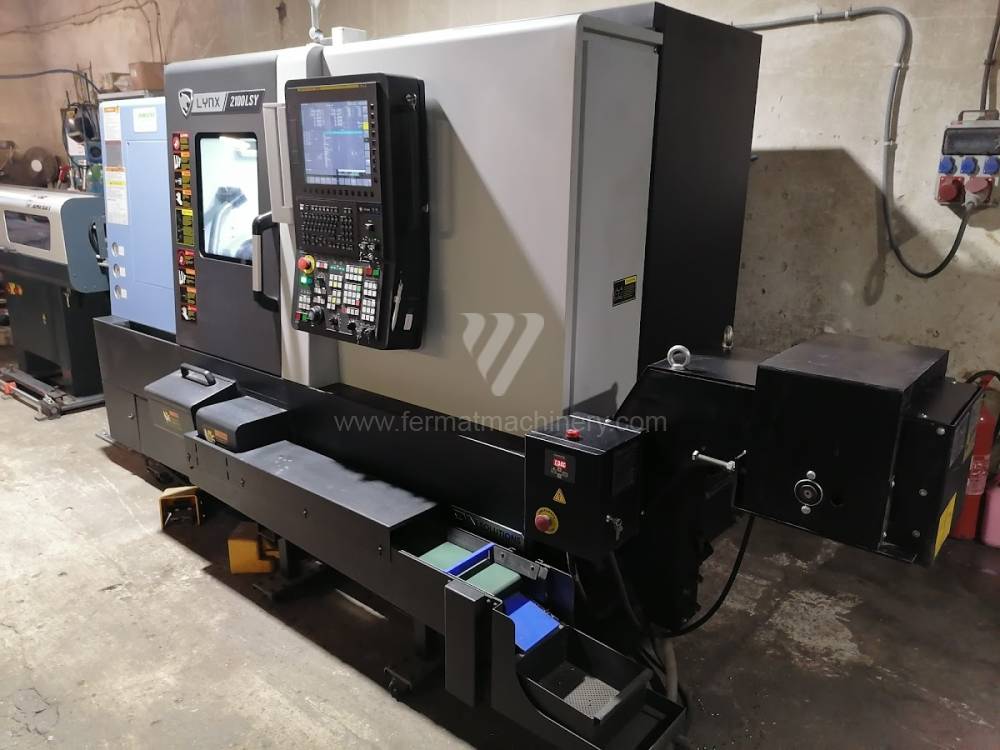
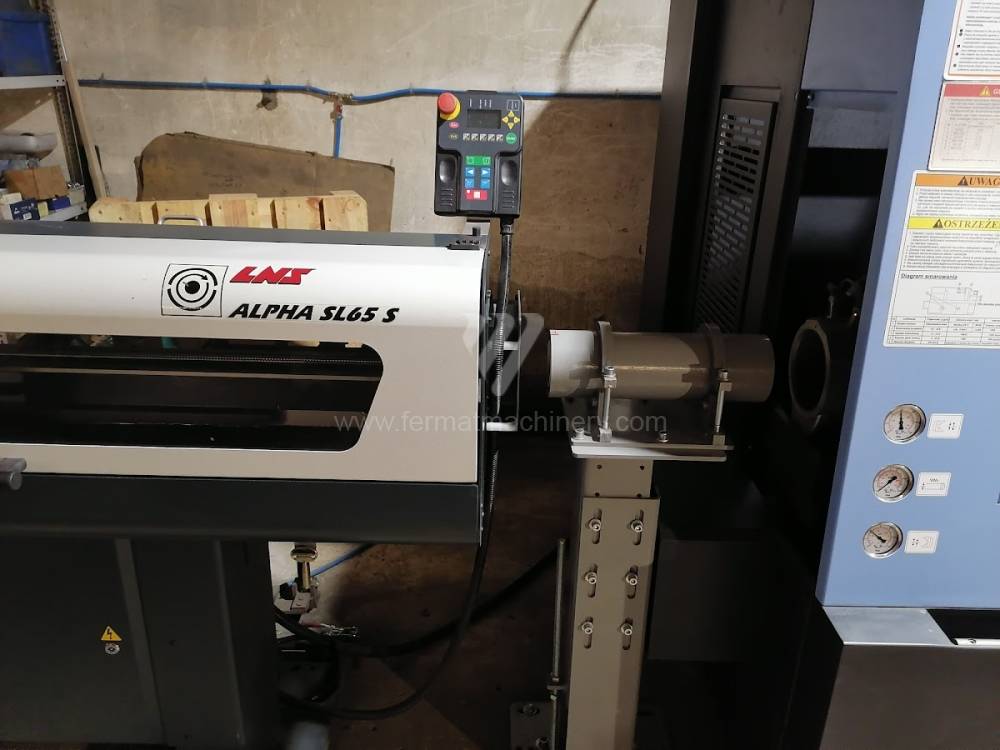
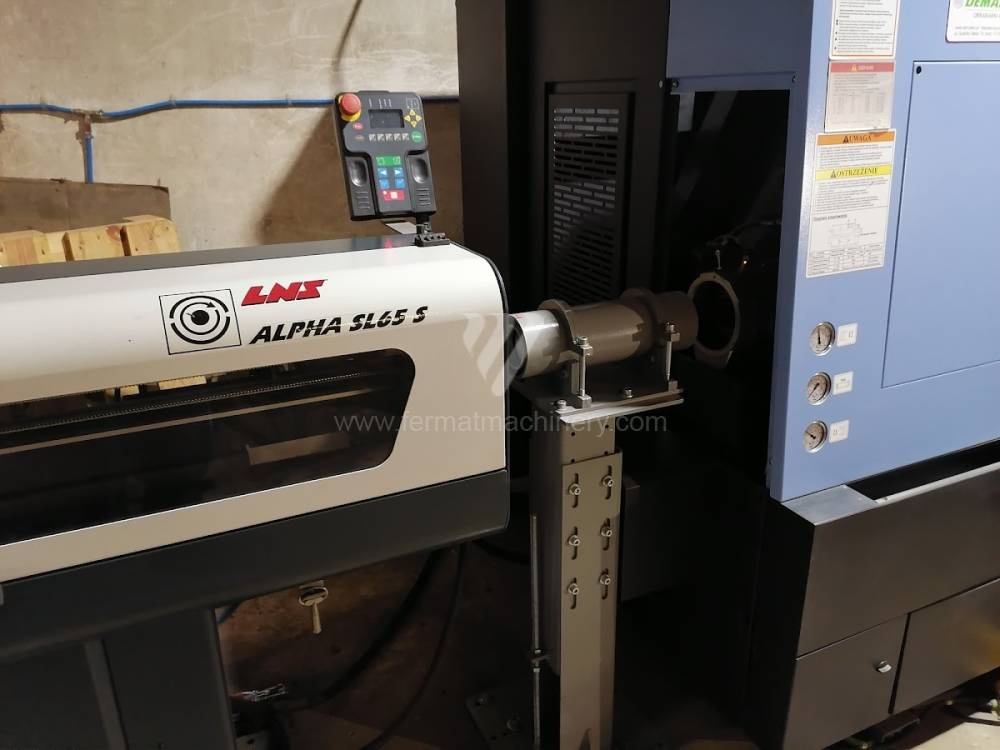
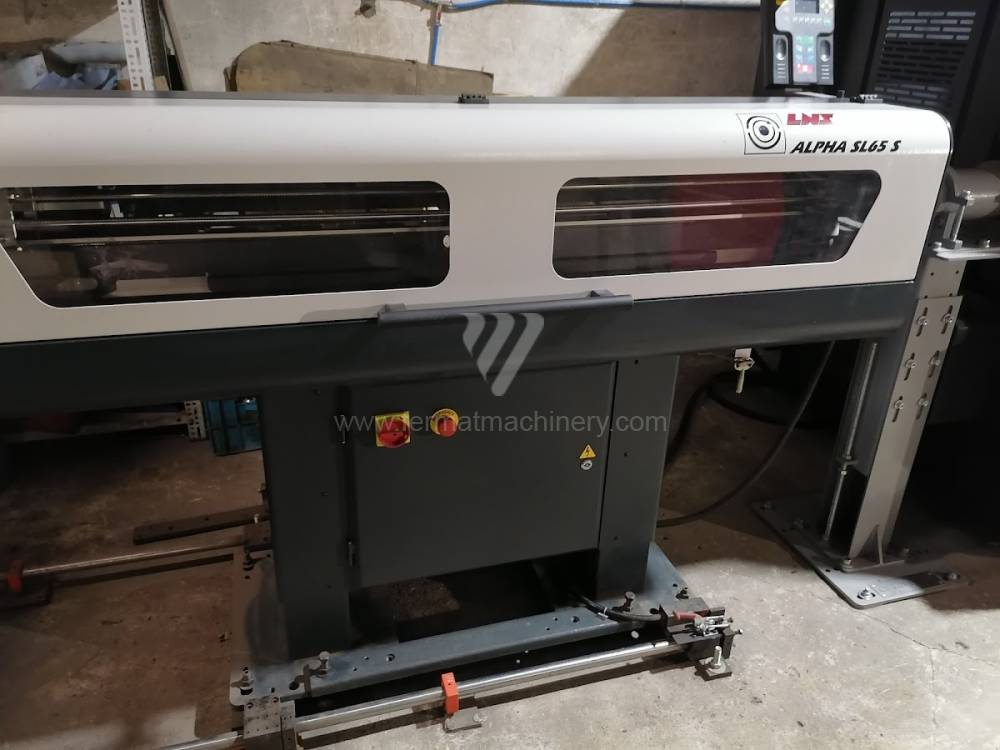
LYNX 2100 LSYB
Doosan
Nr inw.: 251559
Rok produkcji:2022
: 510
Średnica toczenia: 300 mm
Łoże skośne: tak
Głowica rewolwerowa: tak
Przejście przez wrzeciono: 65 mm
Średnica toczenia: 600 mm
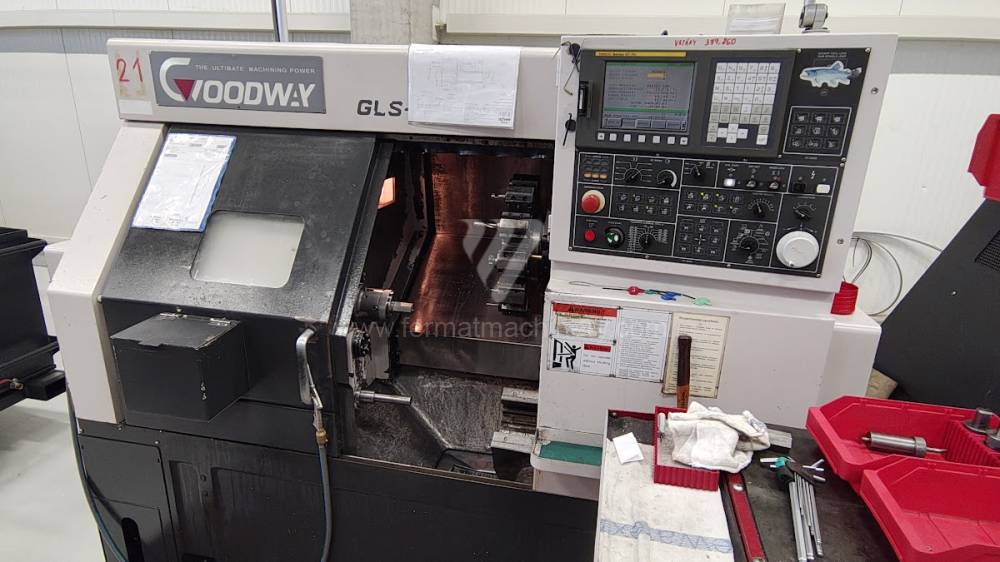
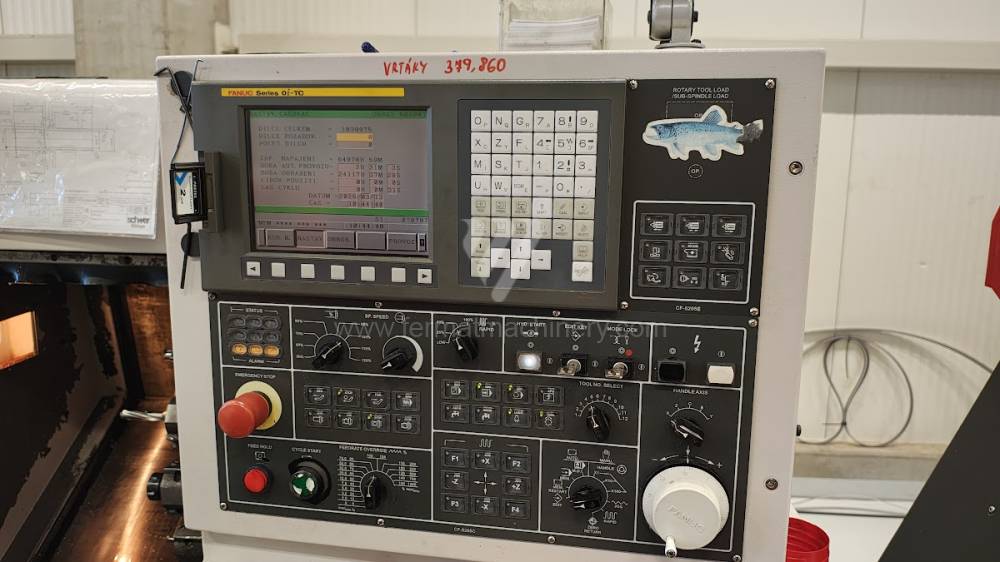
GLS 150
Goodway
Nr inw.: 261332
Rok produkcji:2006
System sterowania Fanuc: 0i - TC
Średnica toczenia: 360/250 mm
: 500
Łoże skośne: tak
: 0 - 6000
Ciężar maszyny: 3200 kg
SUI 50/2000
TOS Trenčín
Nr inw.: 261668
Średnica toczenia: 500 mm
Odległość między kłami: 2000 mm
Maks. ciężar przedmiotu obrabianego: kg
: 320
: 14 - 2240
Szybki posuw: 3,5 m/min
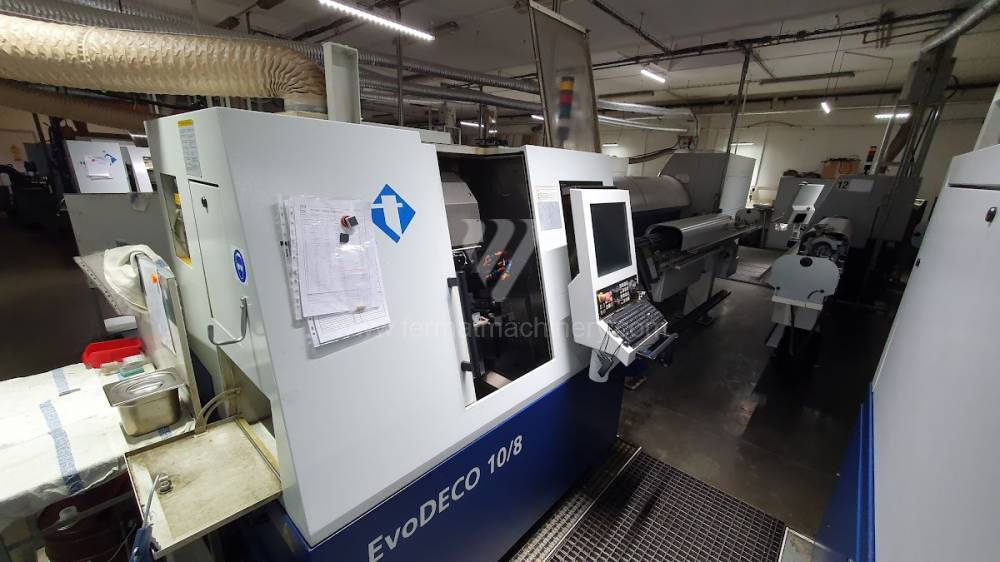
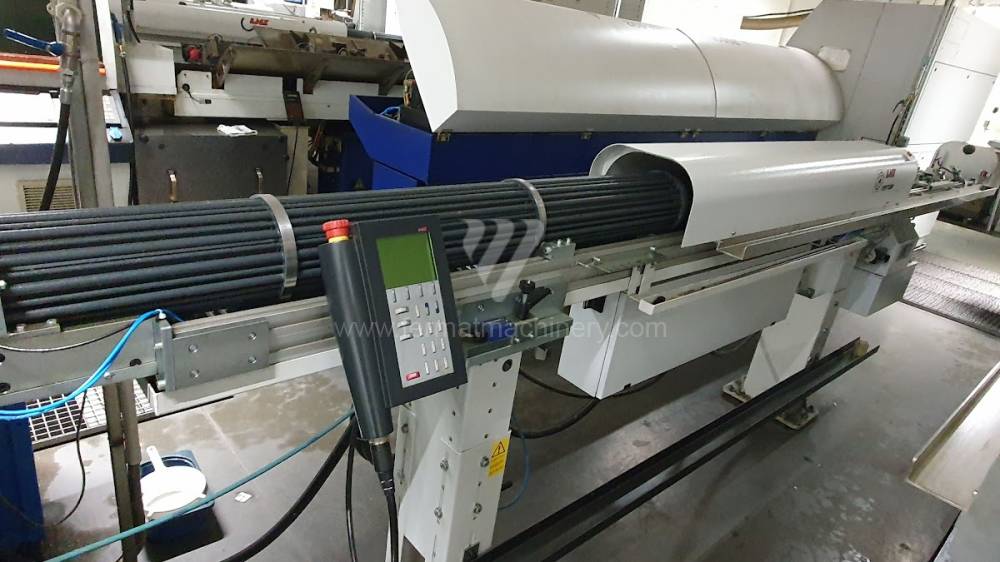
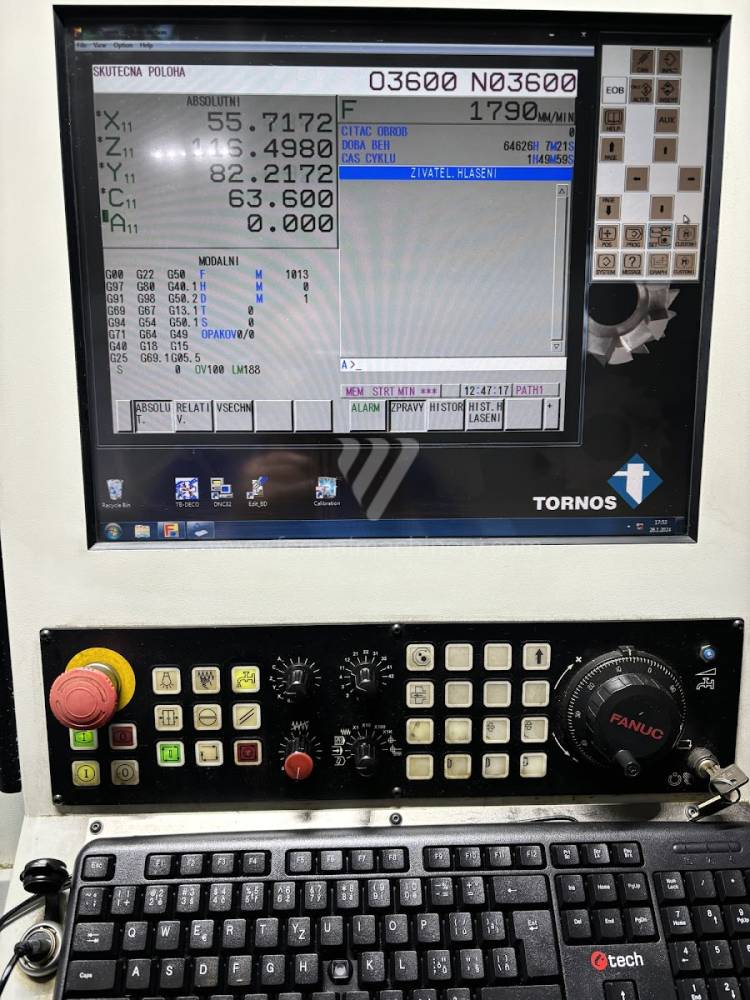
EvoDECO 10/8
Tornos Bechler
Nr inw.: 241132
Rok produkcji:2013
System sterowania Fanuc: 31i - B5
Średnica toczenia: 10 mm
: 100
Łoże skośne: tak
Oś Y: tak
Przeciwwrzeciono: tak
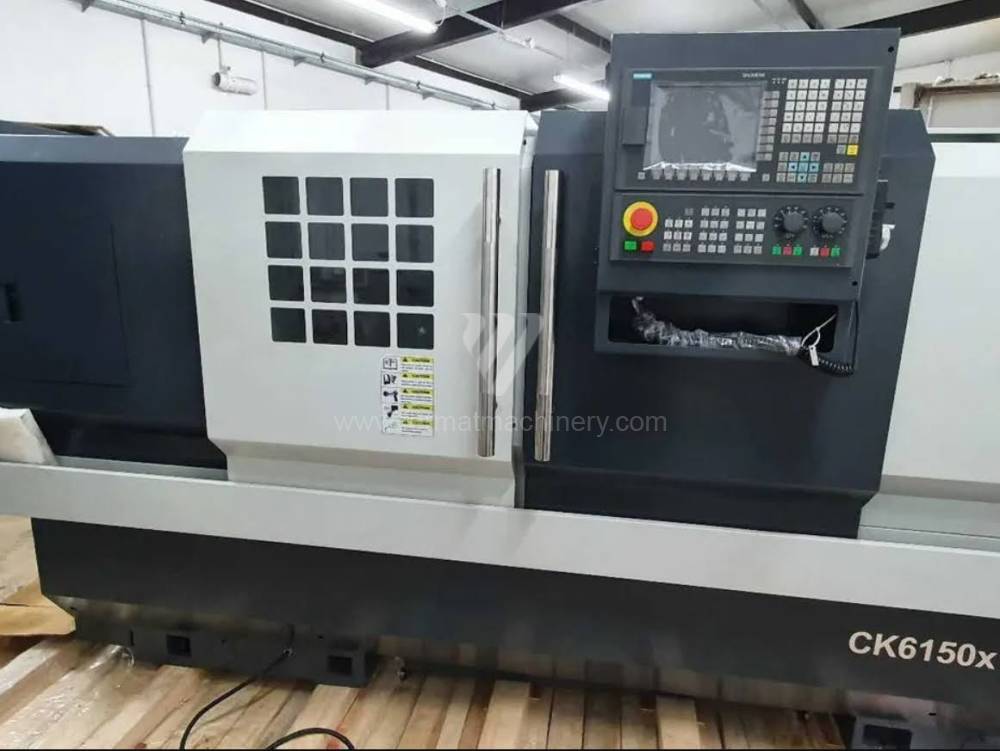
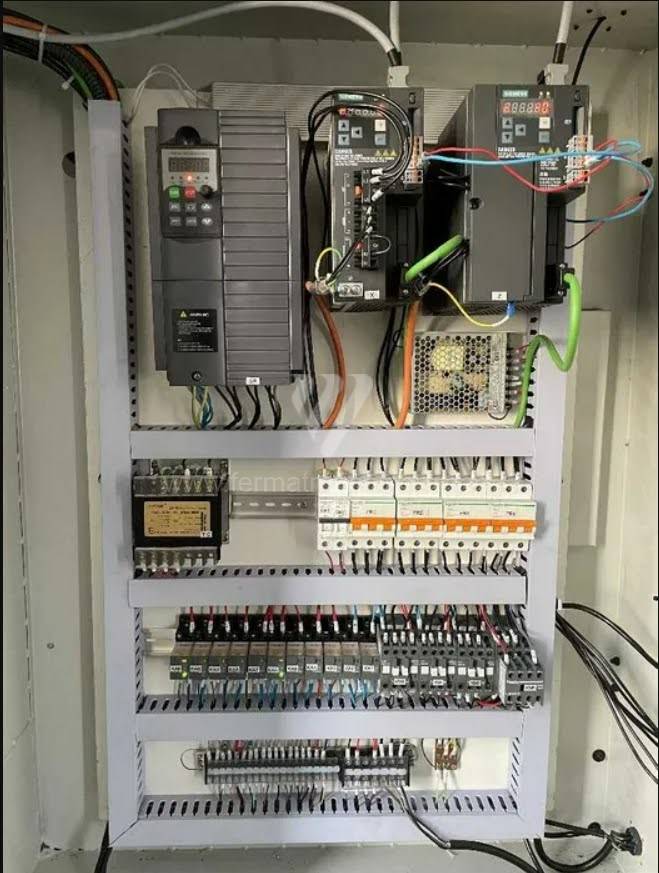
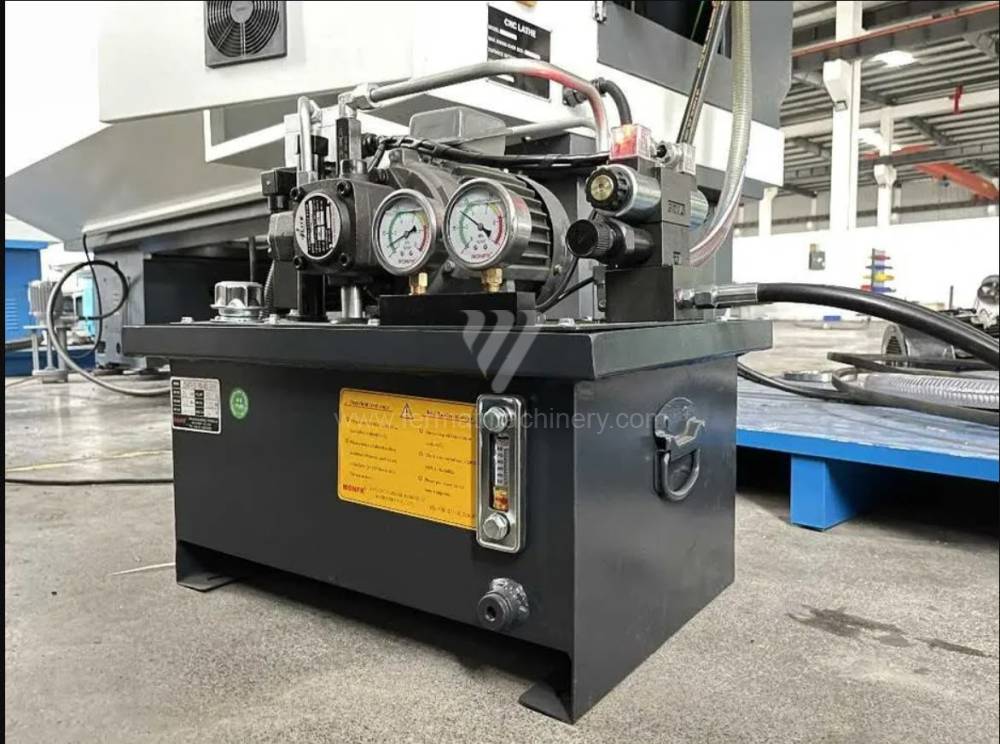
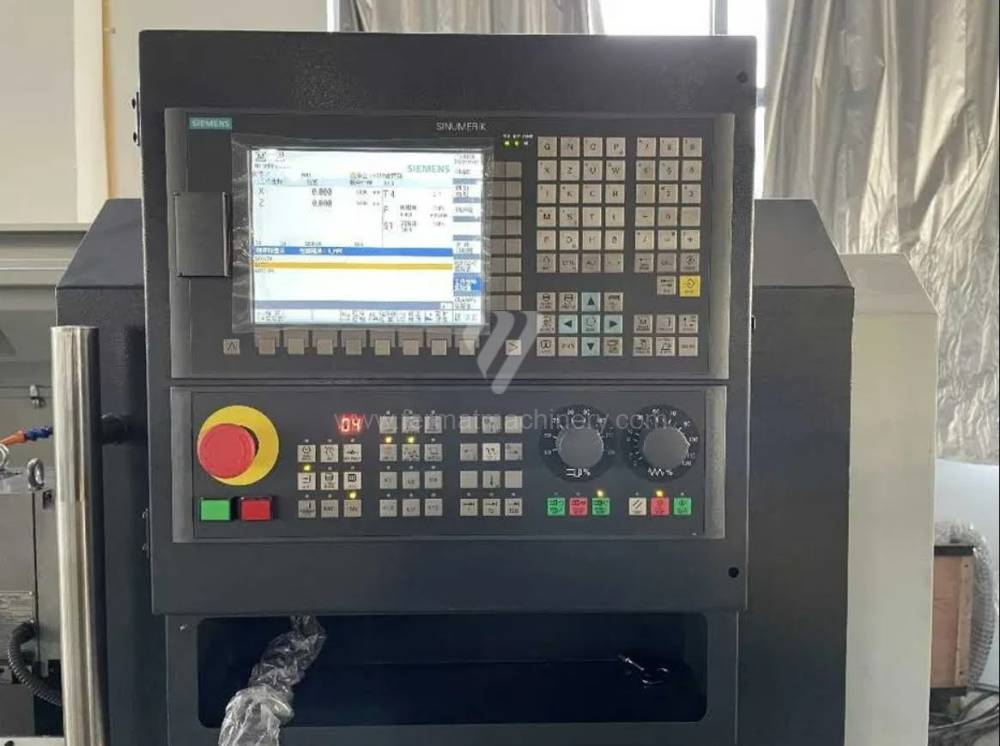
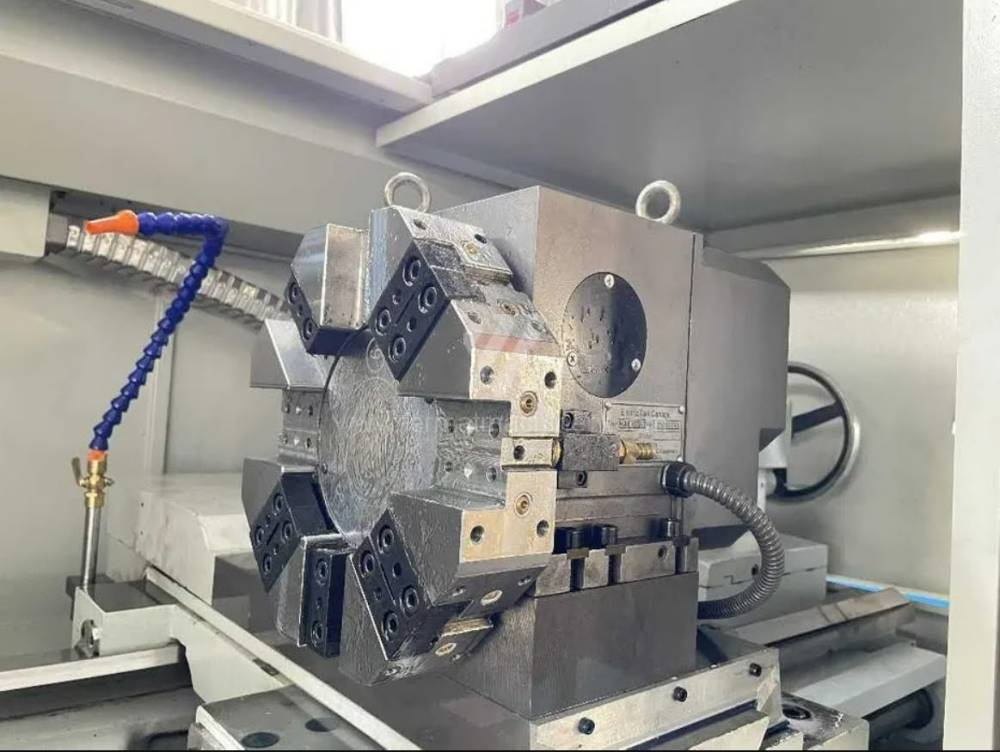
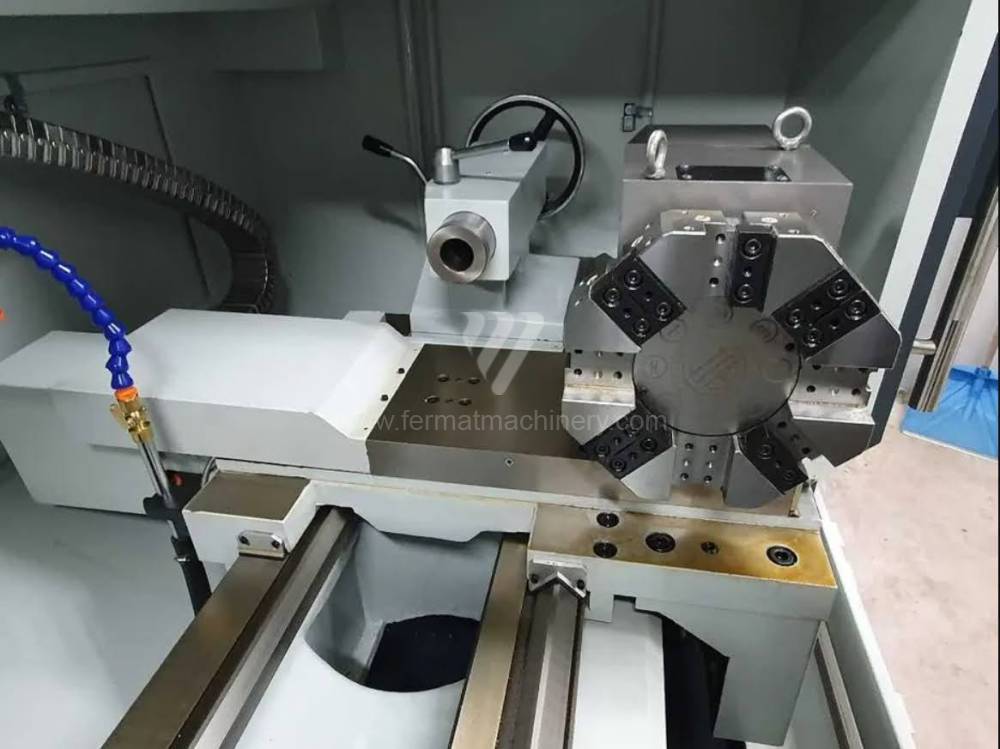
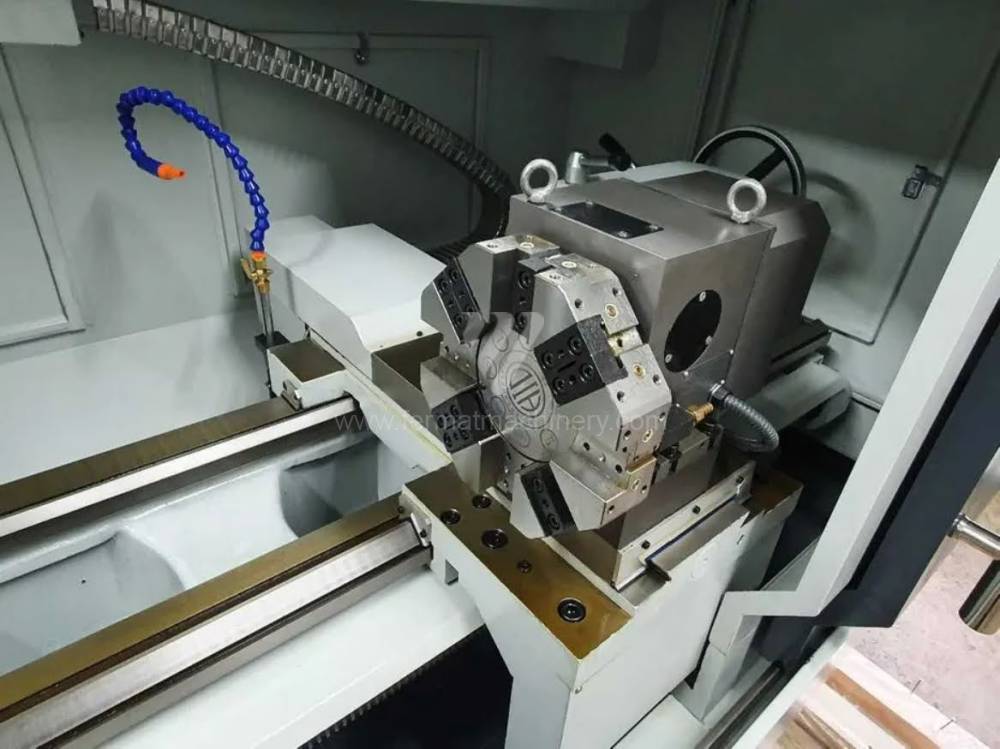
CK 6150X1500
Unknown
Nr inw.: 221346
Rok produkcji:2021
: Sinumerik 808 D
Średnica toczenia: 500 mm
: 1500
Łoże skośne: nie
Przejście przez wrzeciono: 82 mm
Głowica rewolwerowa: tak
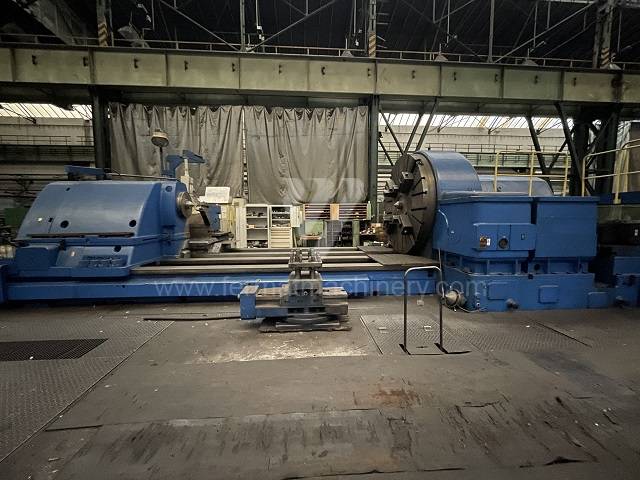
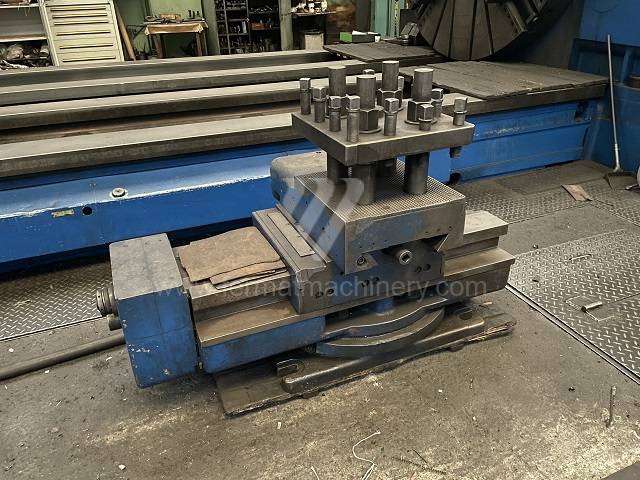
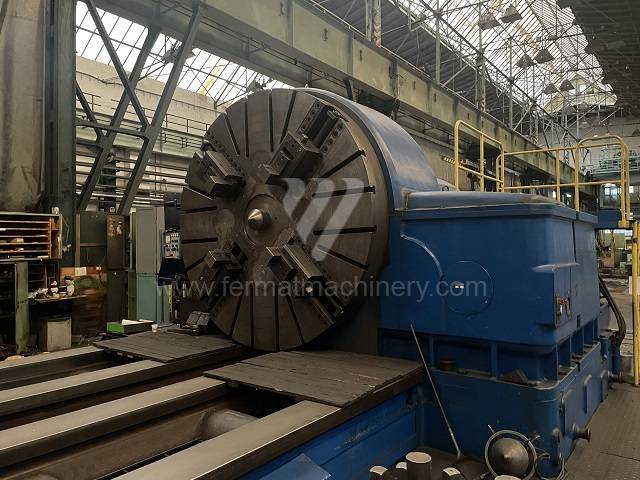
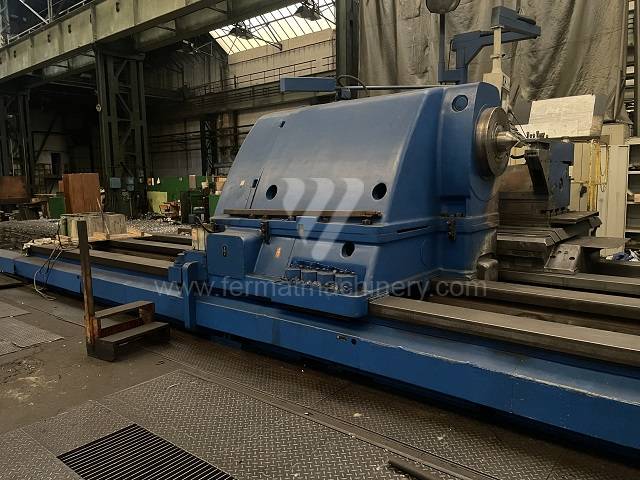
SIU 250/9000 CNC
ŠKODA MACHINE TOOL a.s.
Nr inw.: 231333
: Sinumerik 840 D
Średnica toczenia: 2500 mm
: 9000
Łoże skośne: nie
Przejście przez wrzeciono: mm
Głowica rewolwerowa: tak
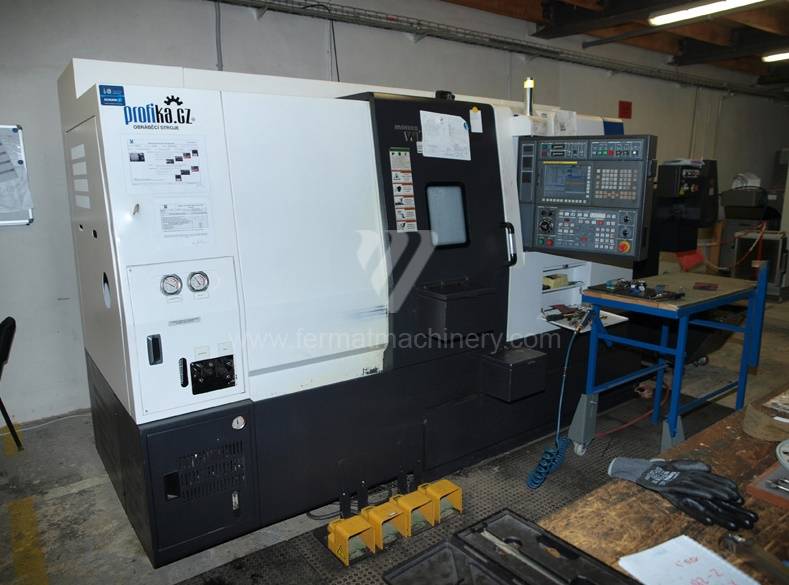
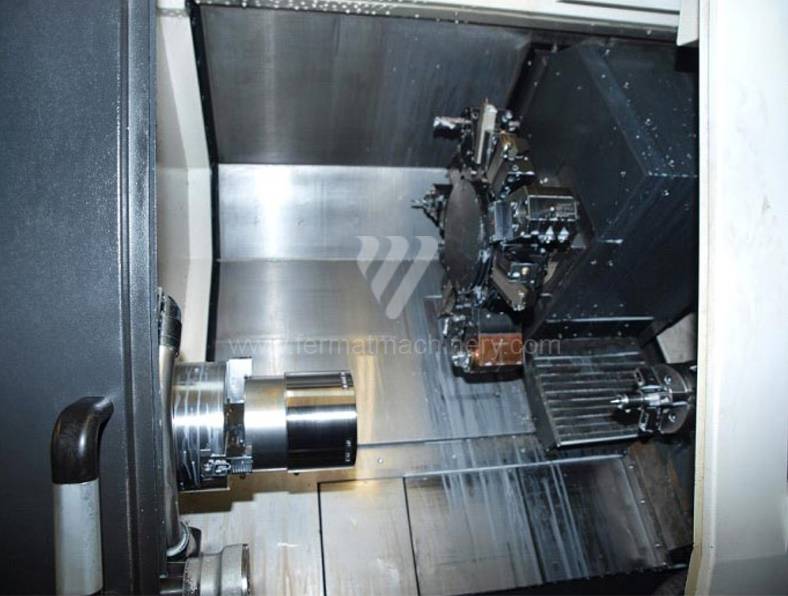
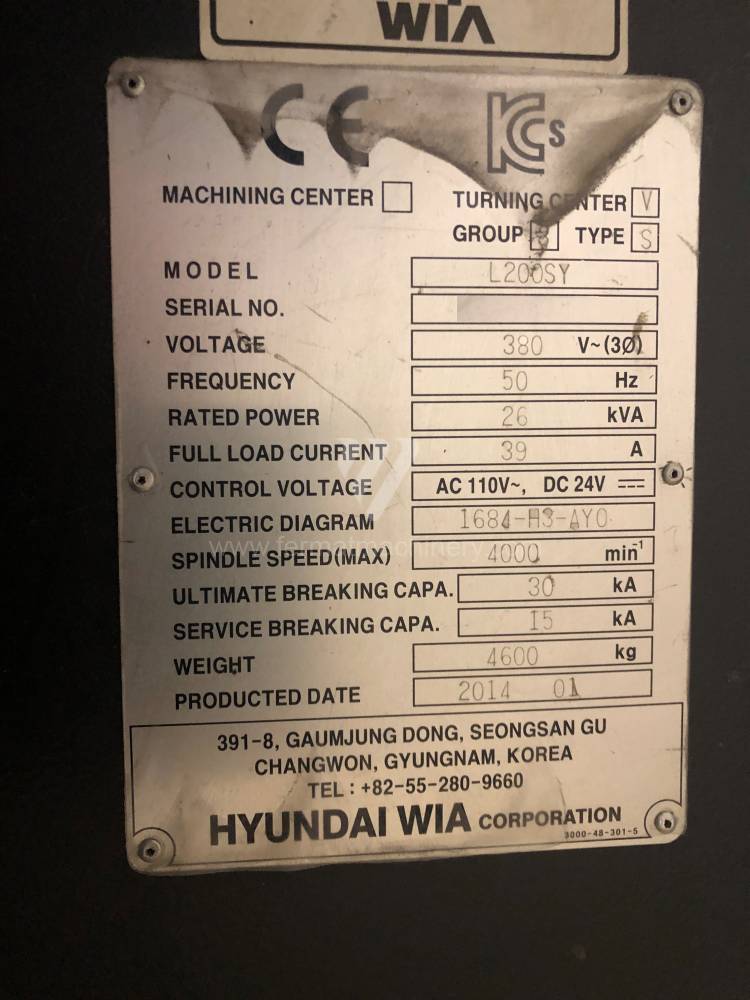
WIA L 200 SY
Hyundai
Nr inw.: 201927
Rok produkcji:2014
System sterowania Fanuc: Fanuc 31i
Średnica toczenia: 550 mm
: 530
Łoże skośne: tak
Oś Y: tak
Przejazd osi Y (Tokarka): +-40 mm
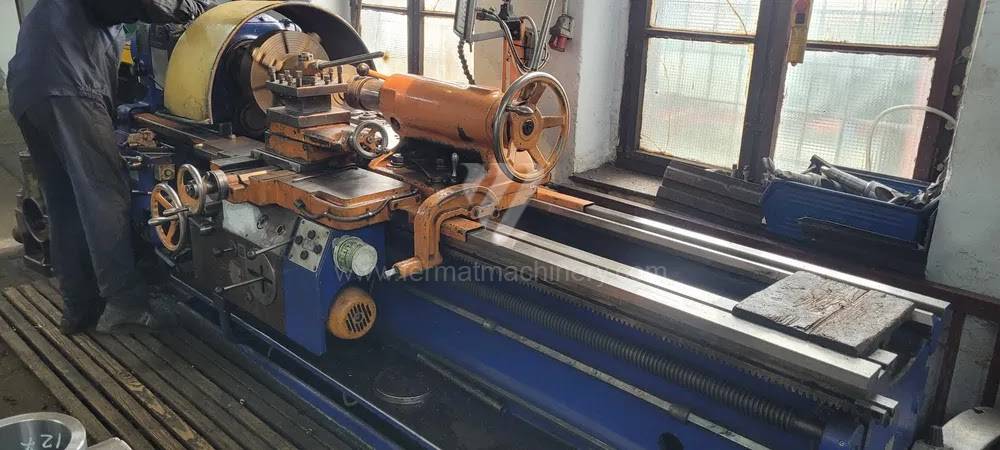
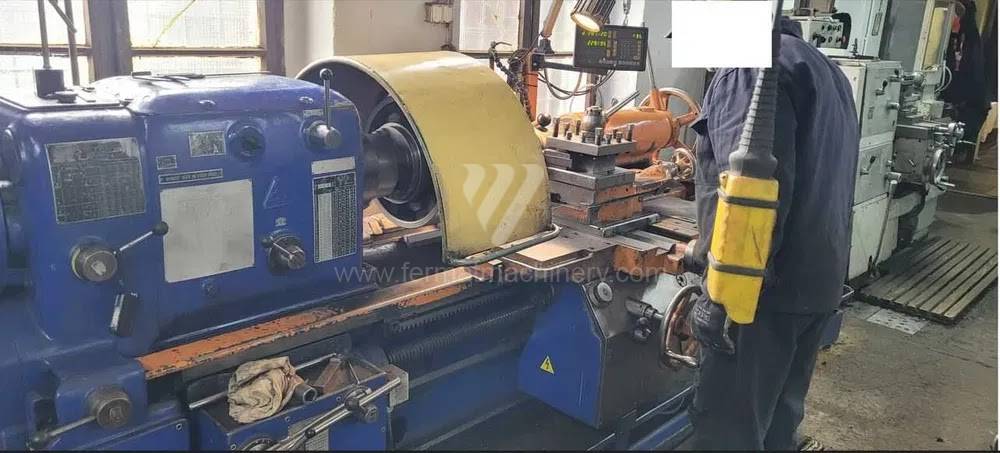
SU 63 A
TOS Čelákovice
Nr inw.: 261062
Rok produkcji:1992
Średnica toczenia: 630 mm
Odległość między kłami: 2000 mm
Maks. ciężar przedmiotu obrabianego: 6000 kg
Ciężar maszyny: 5600 kg
Przejście przez wrzeciono: 60 mm
: 360
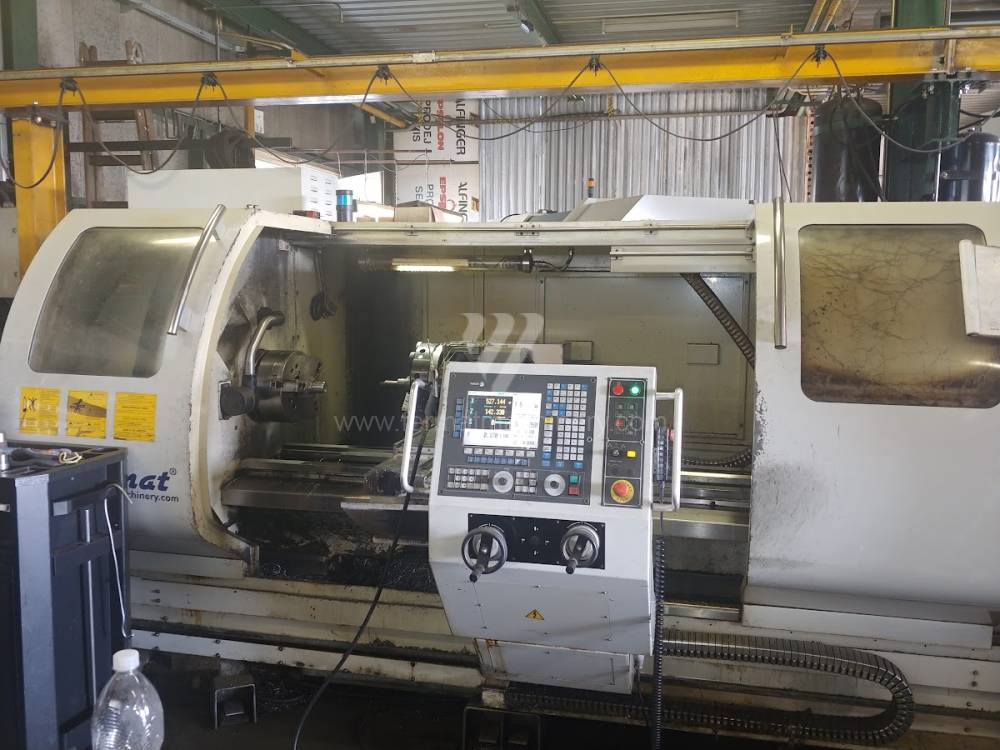
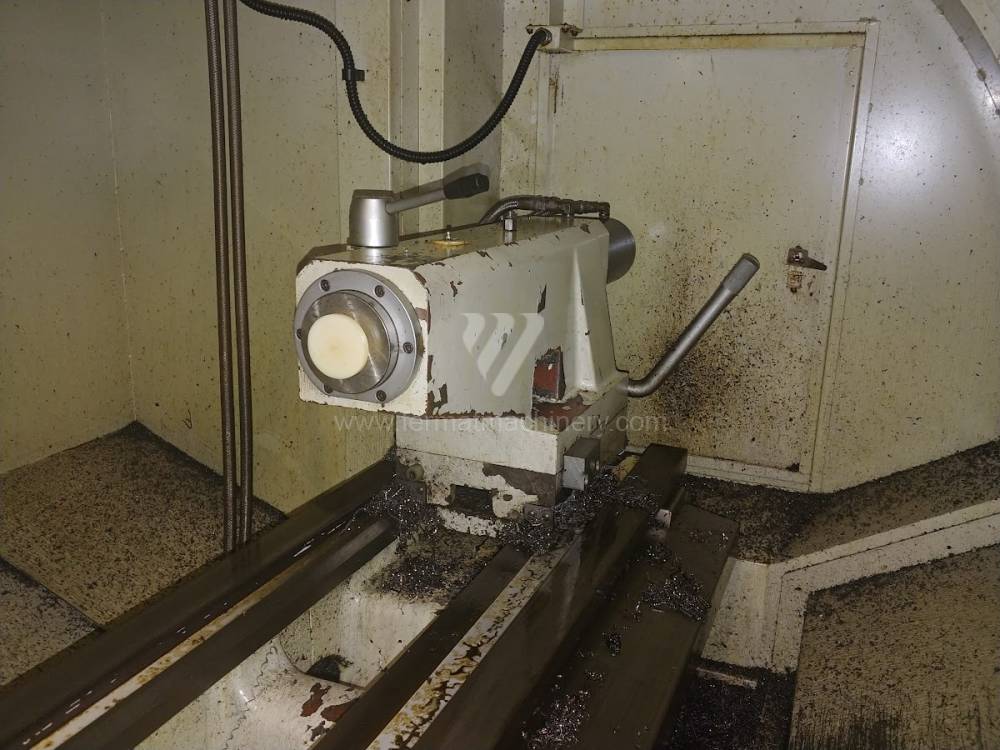
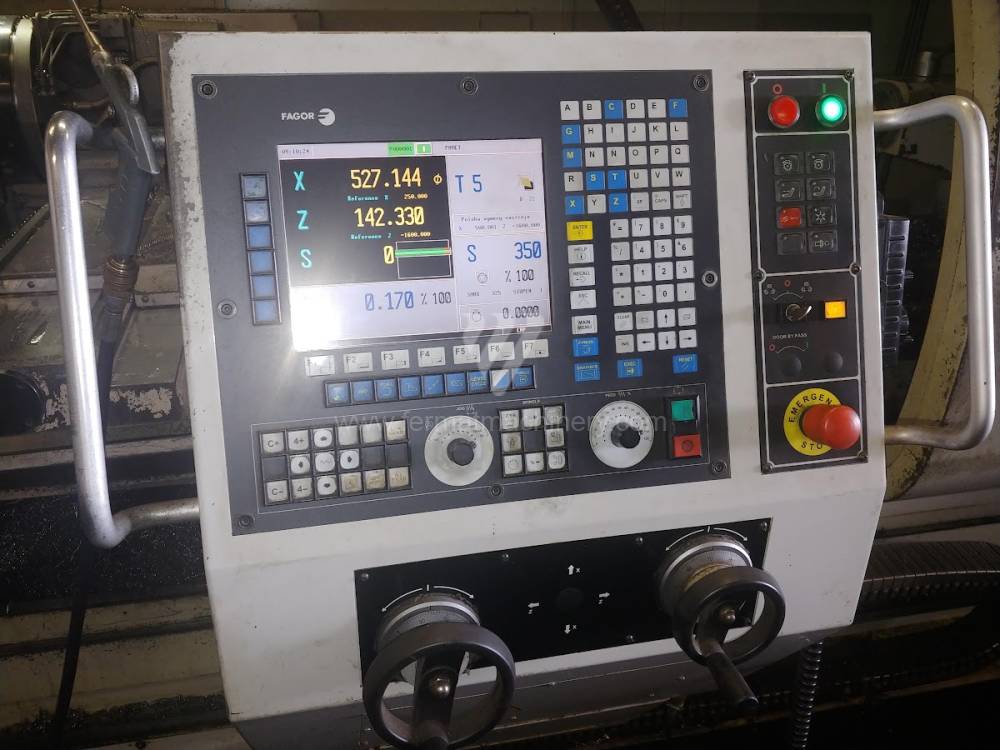
SF 55 / 2000 CNC
Fermat
Nr inw.: 261807
Rok produkcji:2008
: CNC 8055 T
Średnica toczenia: 790 mm
: 2000
Łoże skośne: nie
Oś Y: nie
Przeciwwrzeciono: nie
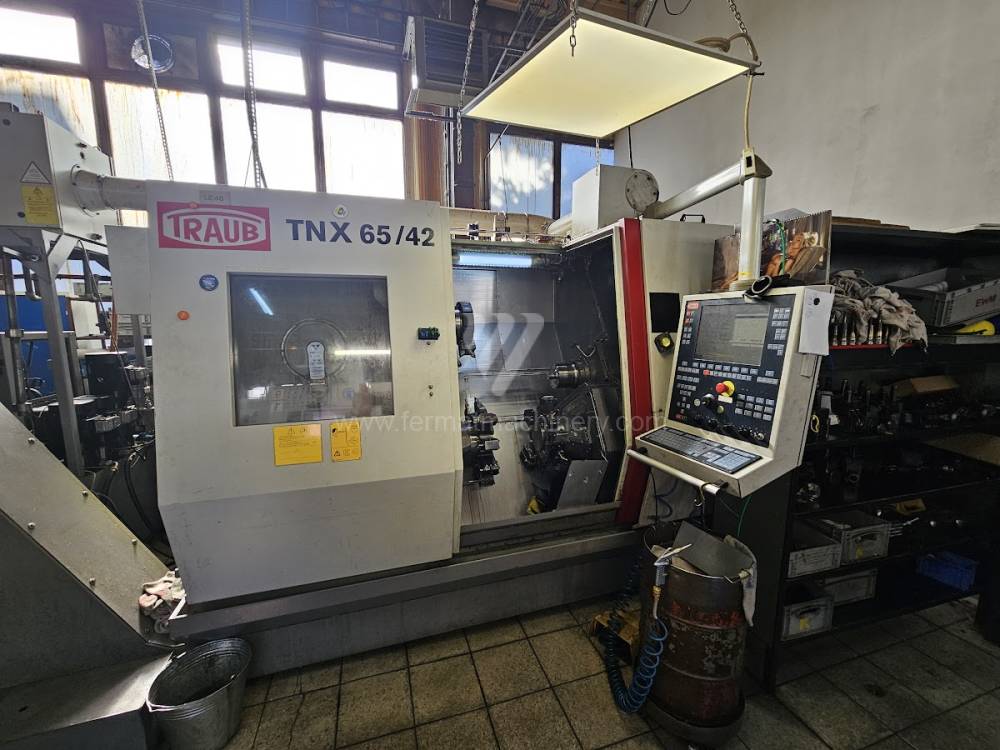
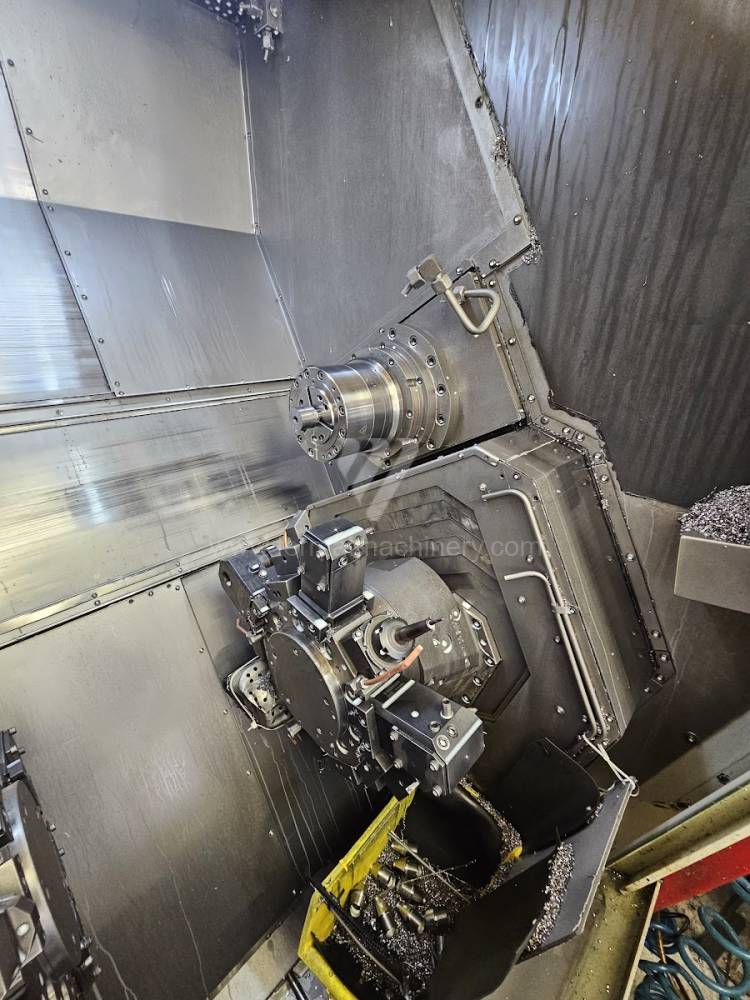
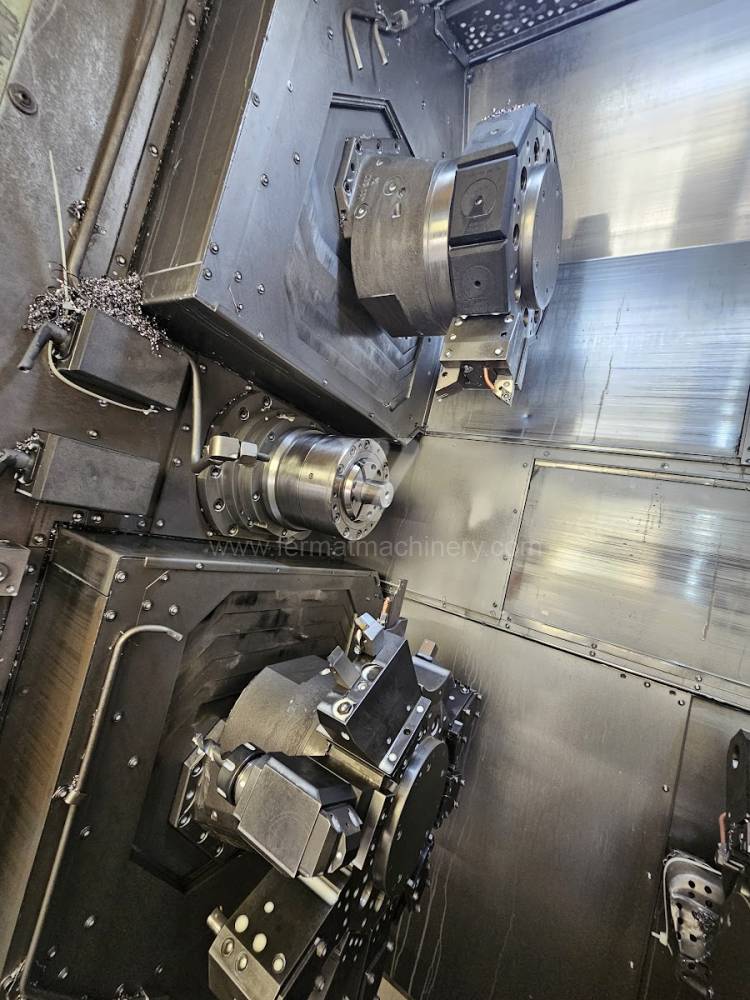
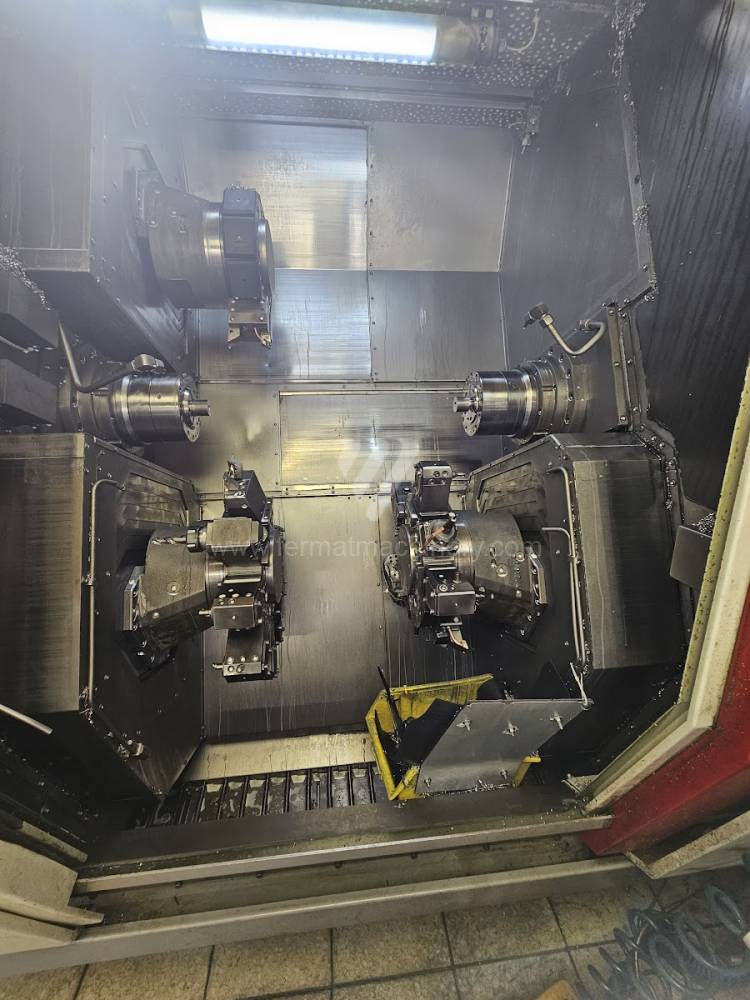
TNX 65/42
Traub
Nr inw.: 261719
Rok produkcji:2008
System sterowania Traub: TX 8 i
Średnica toczenia: 175 mm
: 650
Łoże skośne: tak
Oś Y: tak
Przejazd osi Y (Tokarka): ±40 mm
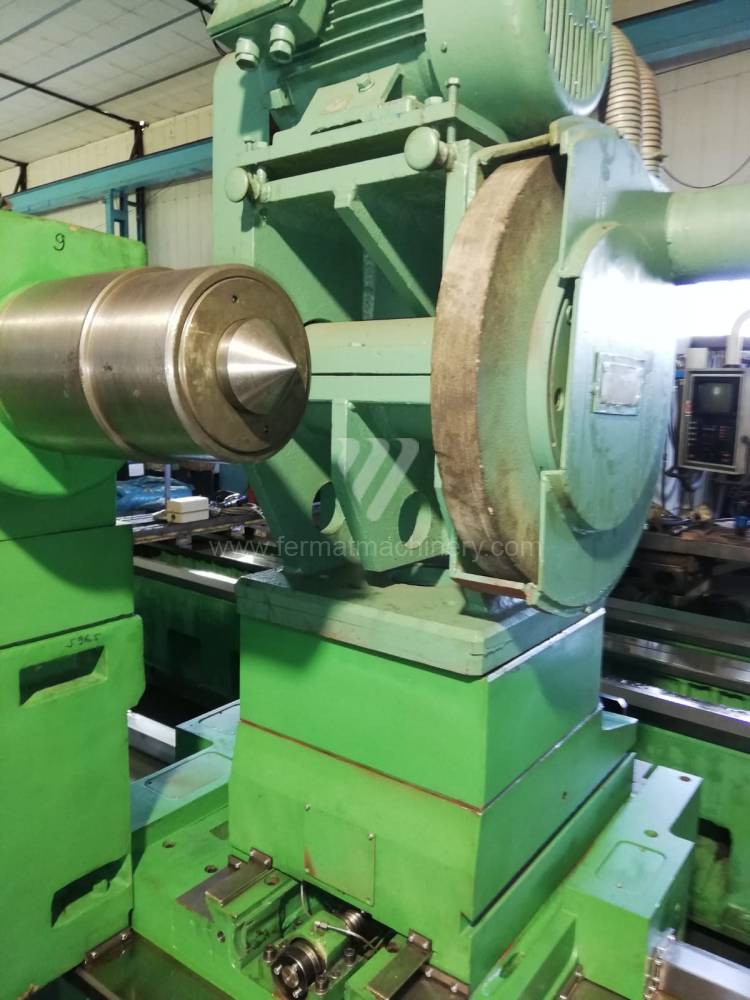
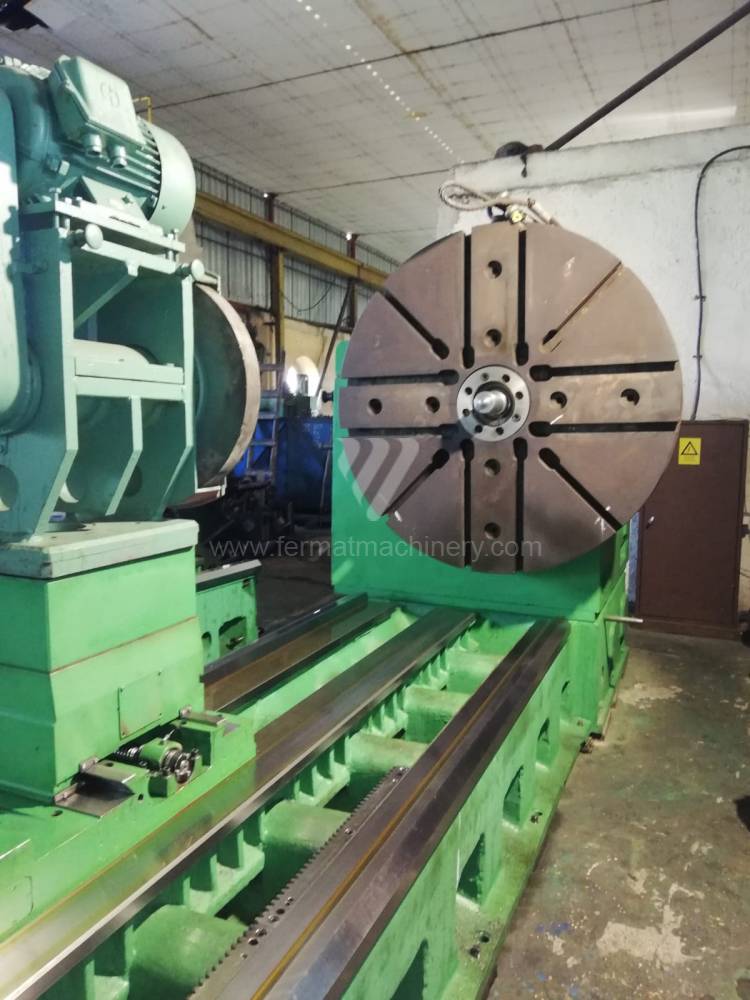
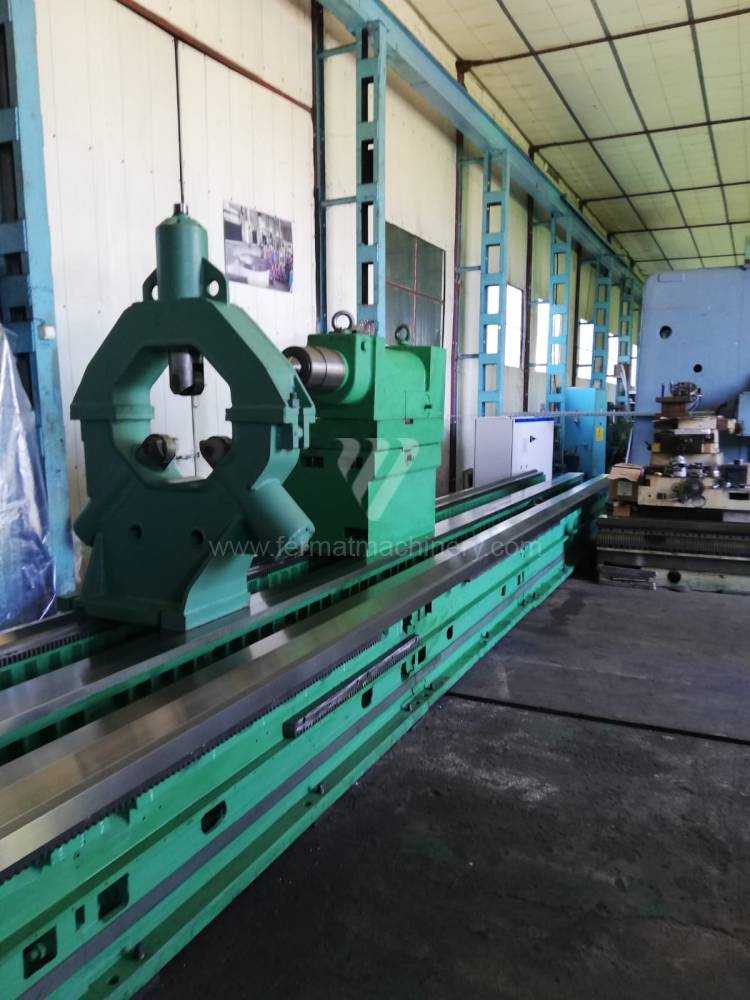
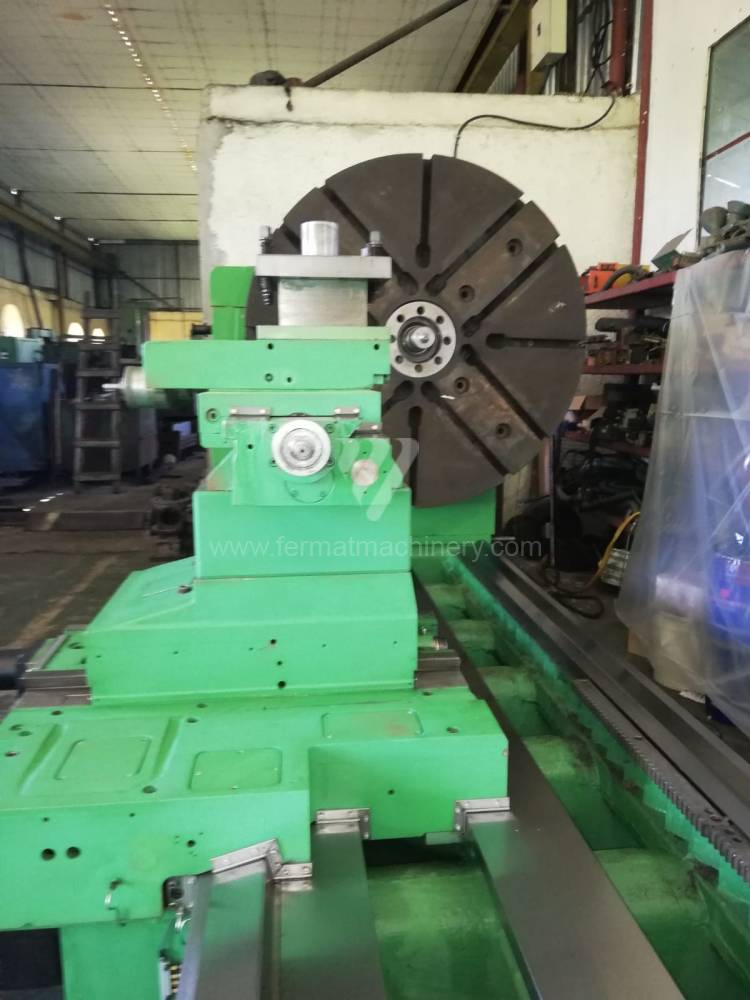
SNG 1600x10000
NILES-SIMMONS Industrieanlagen GmbH
Nr inw.: 231675
System sterowania Fanuc: 0i-TF
Średnica toczenia: mm
: 10000
Łoże skośne: nie
Przejście przez wrzeciono: no mm
Głowica rewolwerowa: nie
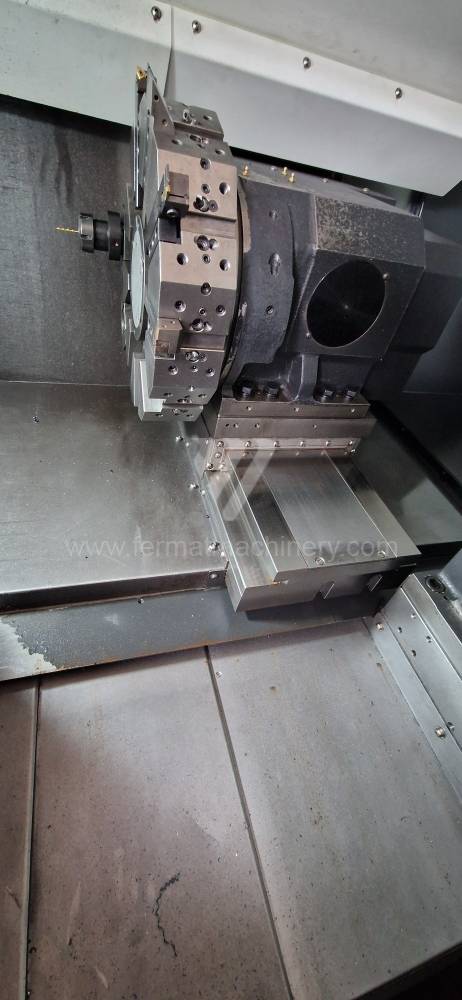
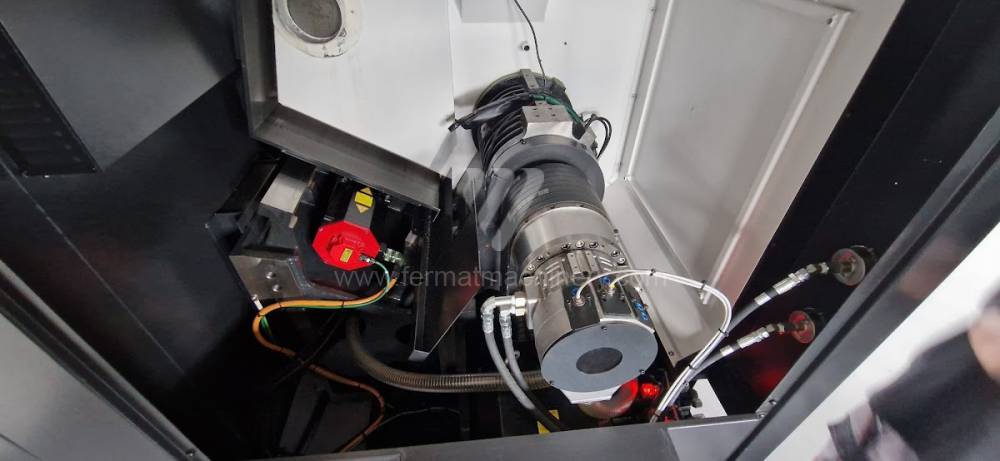
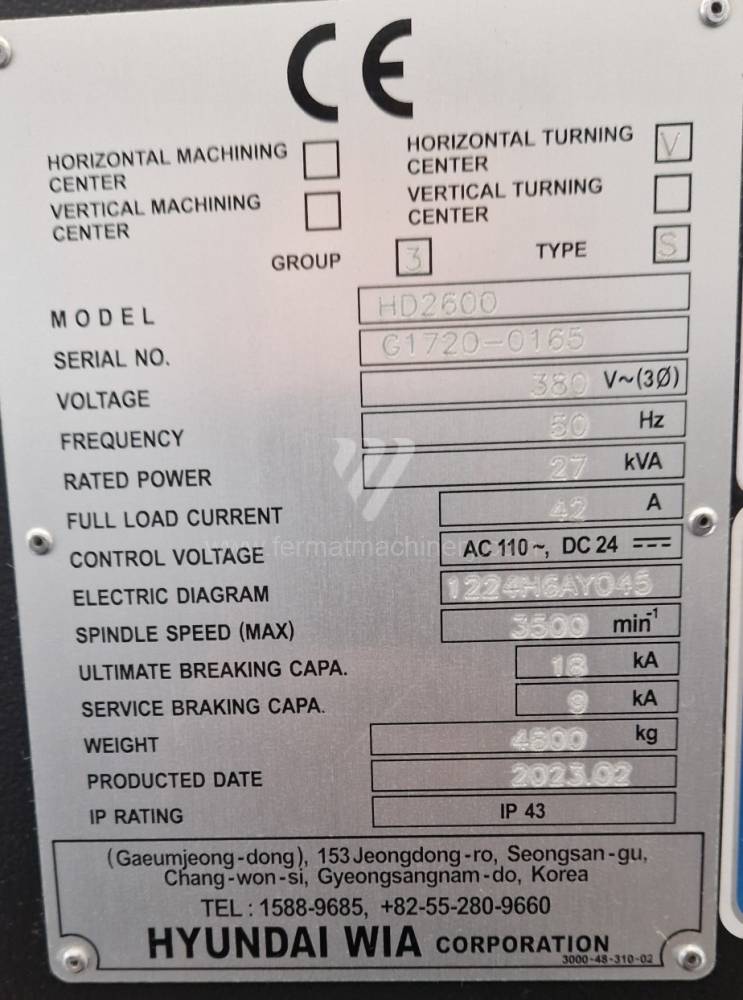
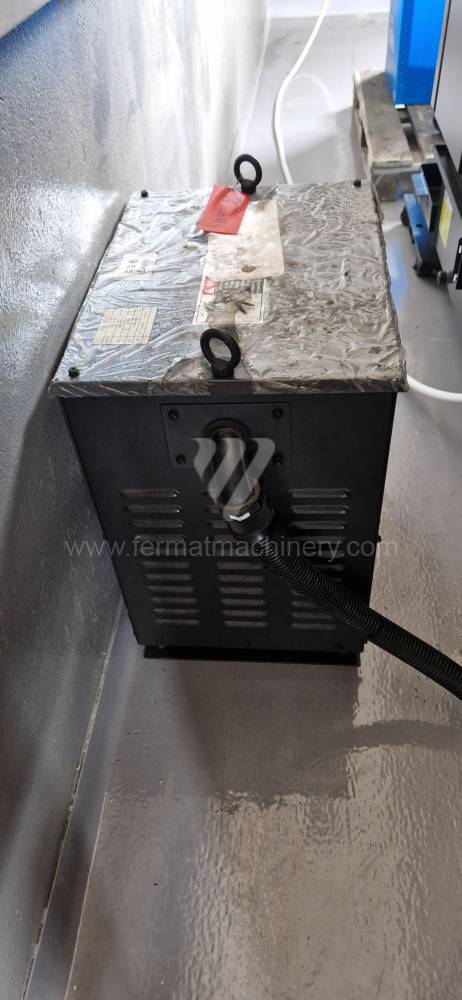
WIA HD 2600
Hyundai
Nr inw.: 251968
Rok produkcji:2023
System sterowania Fanuc: i Series
Średnica toczenia: 380 mm
: 659
Łoże skośne: tak
Przejście przez wrzeciono: 65 mm
Głowica rewolwerowa: tak
SUS 63/2000
TOS Čelákovice
Nr inw.: 251864
Średnica toczenia: 630 mm
Odległość między kłami: 2000 mm
Maks. ciężar przedmiotu obrabianego: 2000 kg
: 390
Przejście przez wrzeciono: 81 mm
:
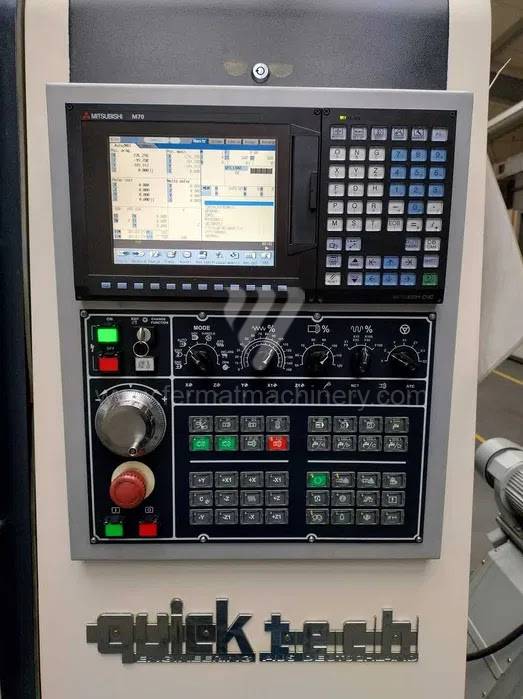
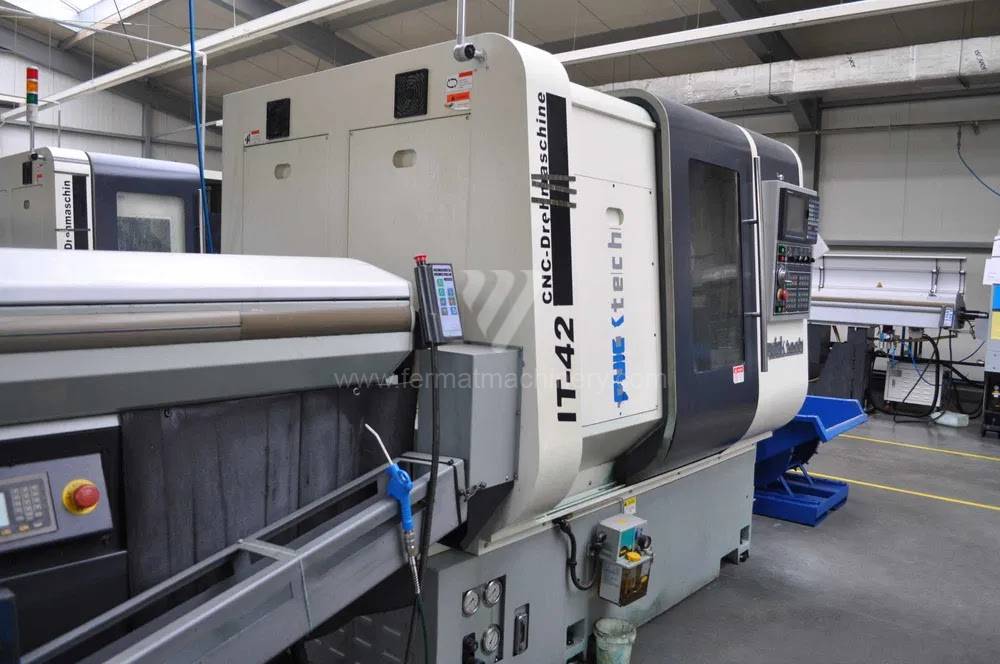
IT-42
Quick-Tech
Nr inw.: 261496
Rok produkcji:2011
System sterowania Mitsubishi: M 70
Średnica toczenia: 100 mm
: 230
Łoże skośne: nie
Oś Y: tak
Przejazd osi Y (Tokarka): 70 mm
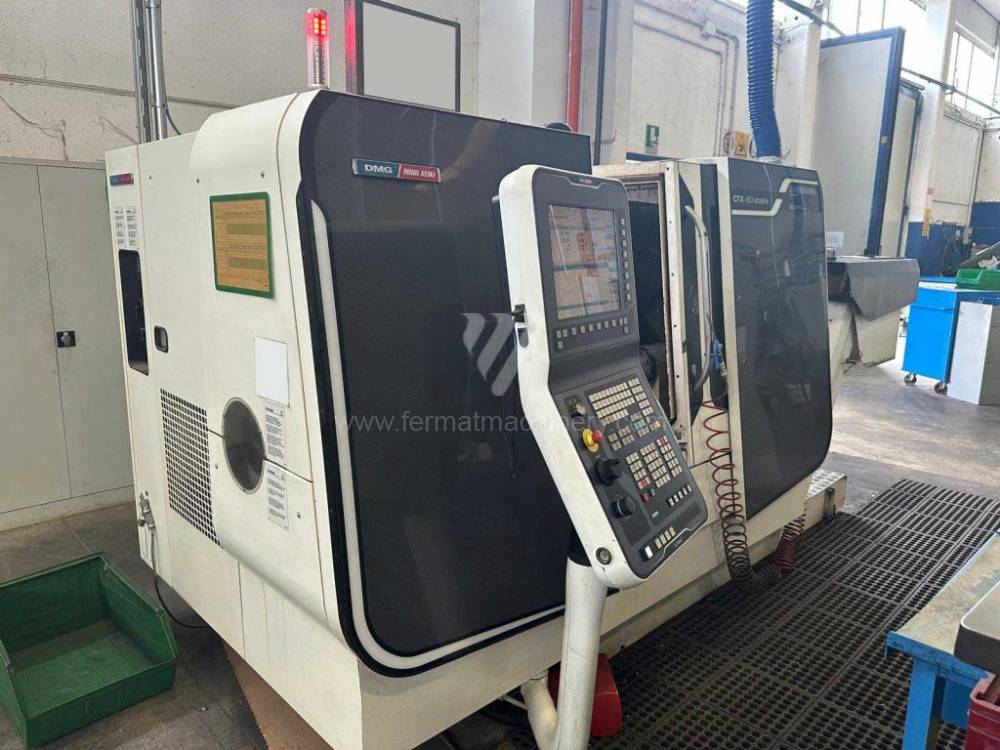
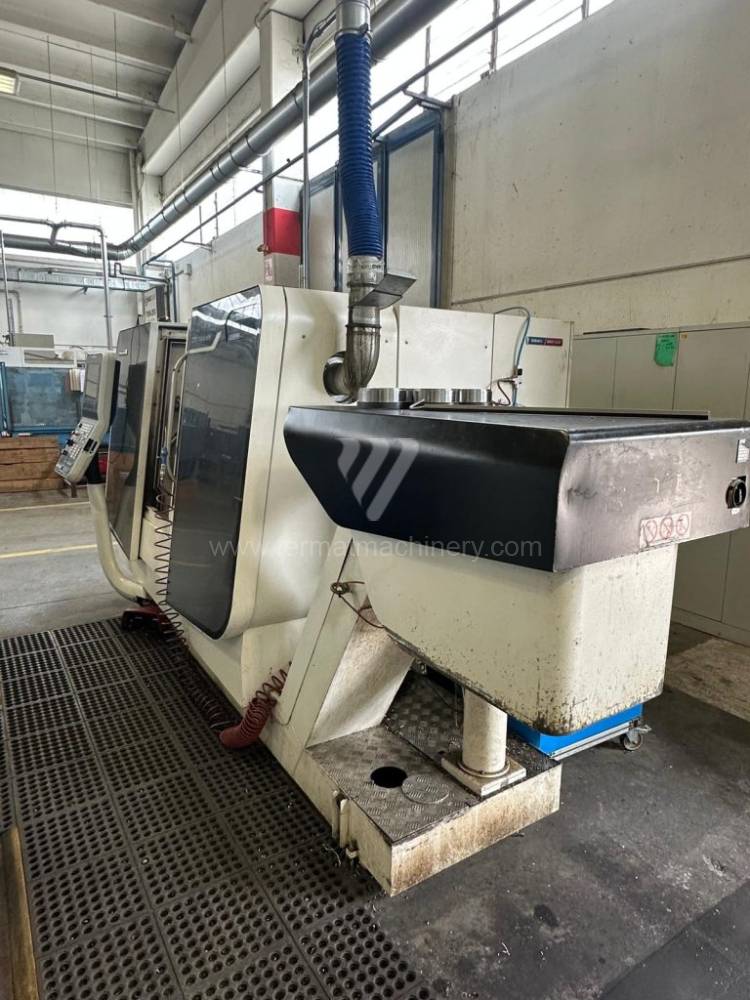
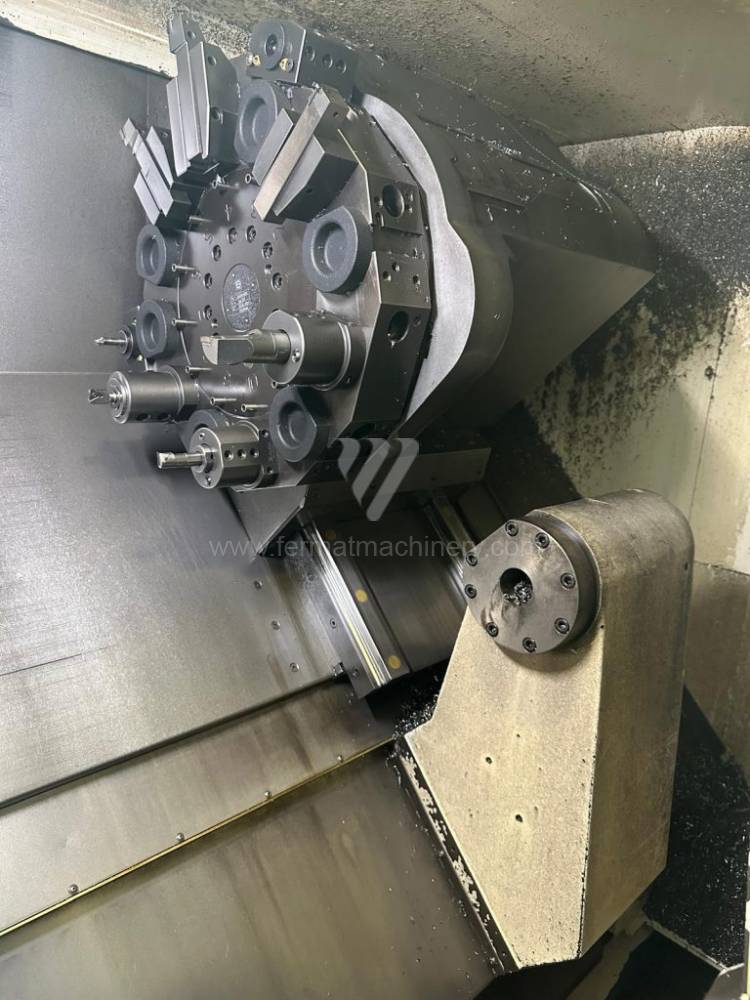
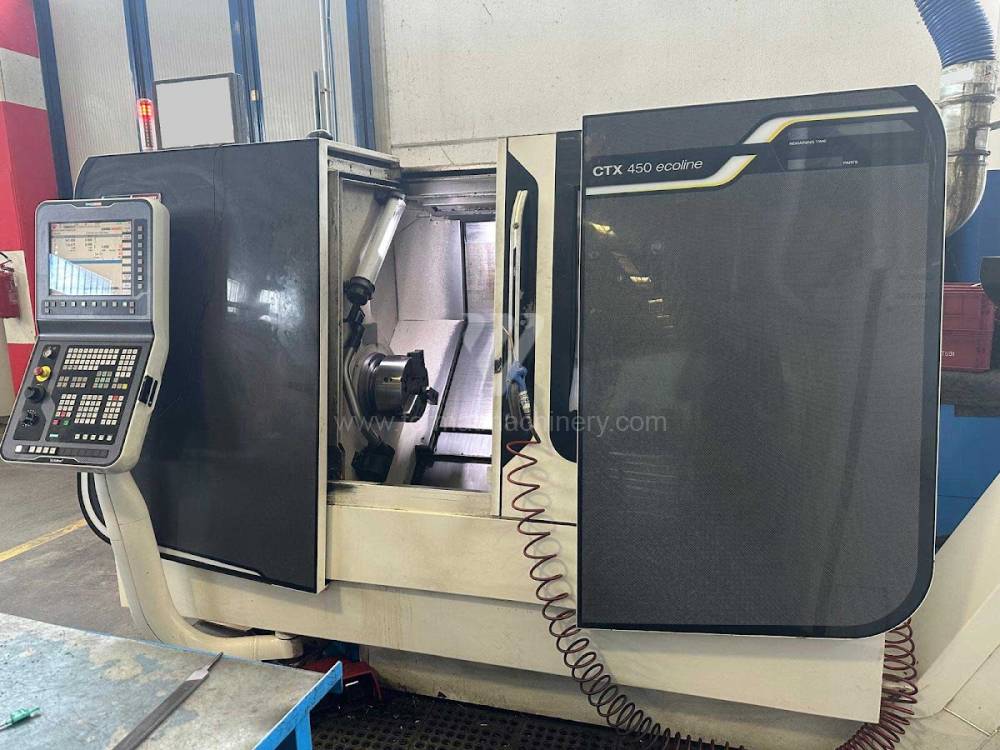
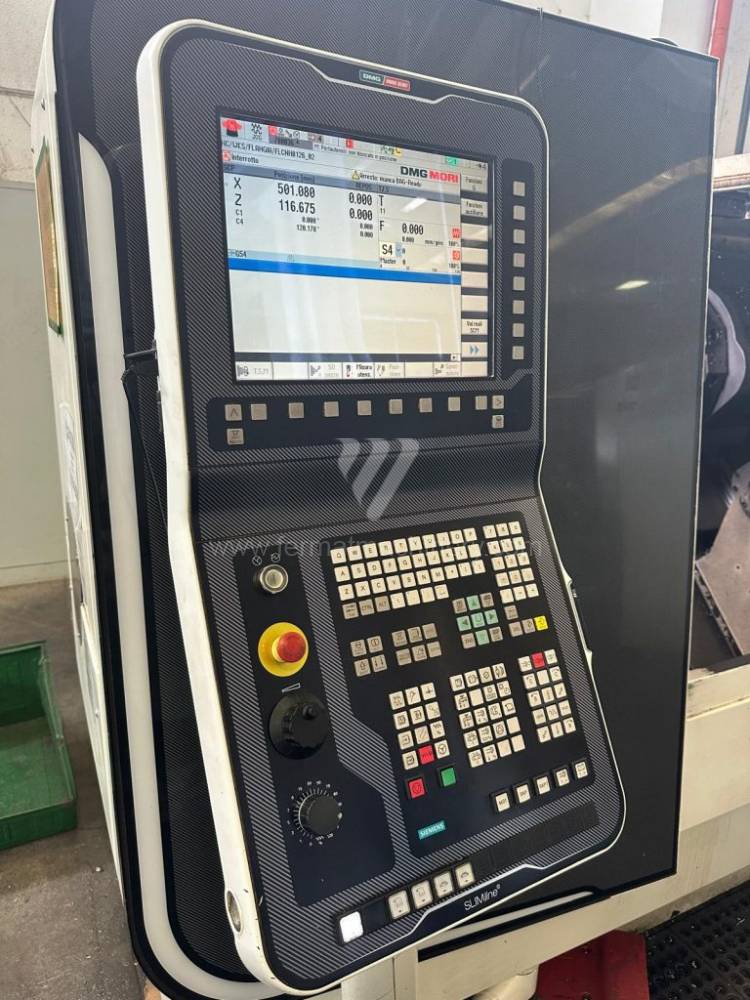
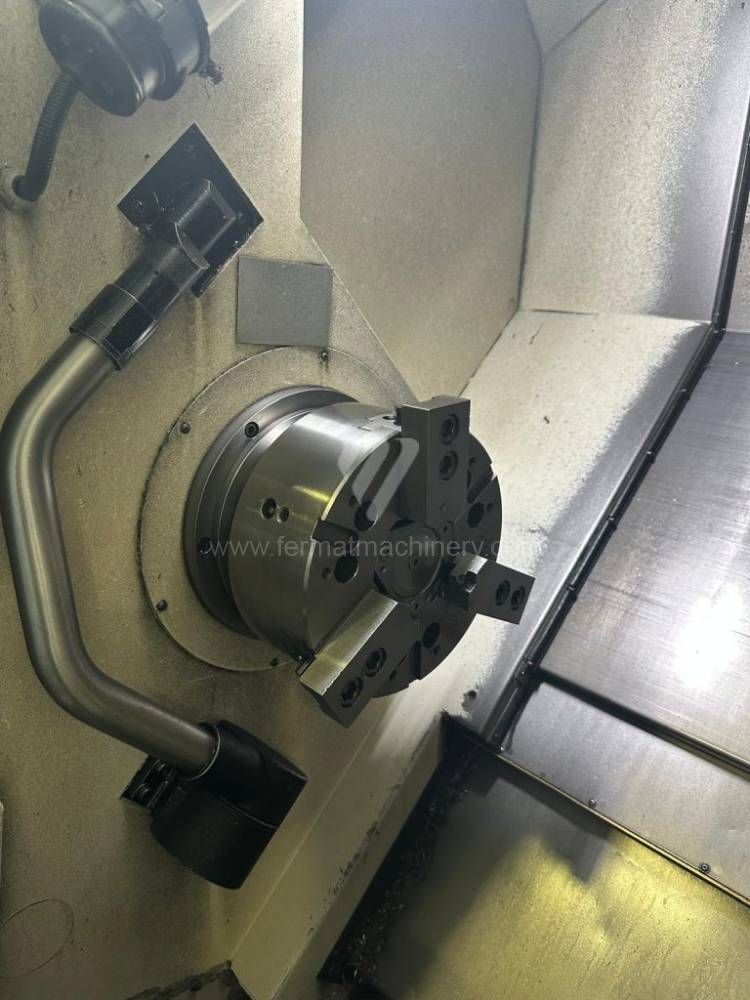
CTX 450 Ecoline
DMG MORI
Nr inw.: 251472
Rok produkcji:2014
: Sinumerik 840 D
Średnica toczenia: 650 mm
: 600
Łoże skośne: nie
Przejście przez wrzeciono: 65 mm
Głowica rewolwerowa: tak
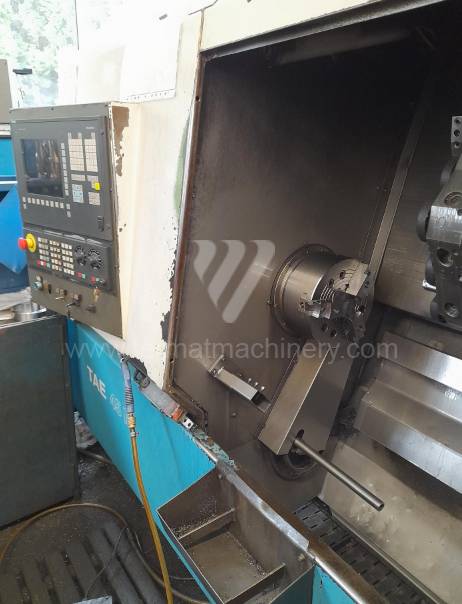
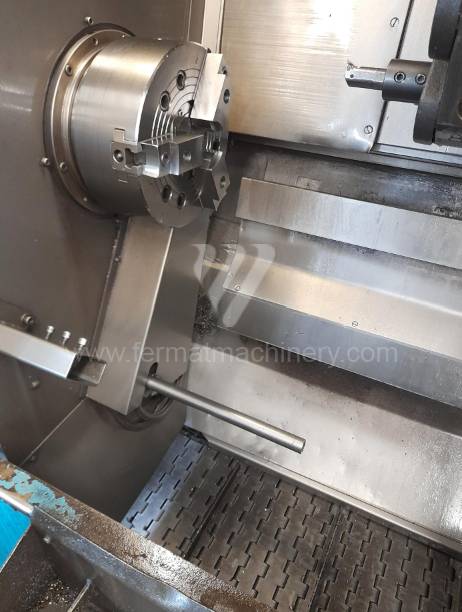
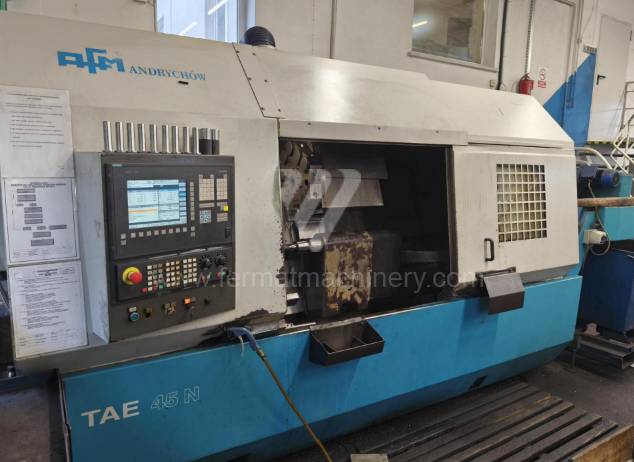
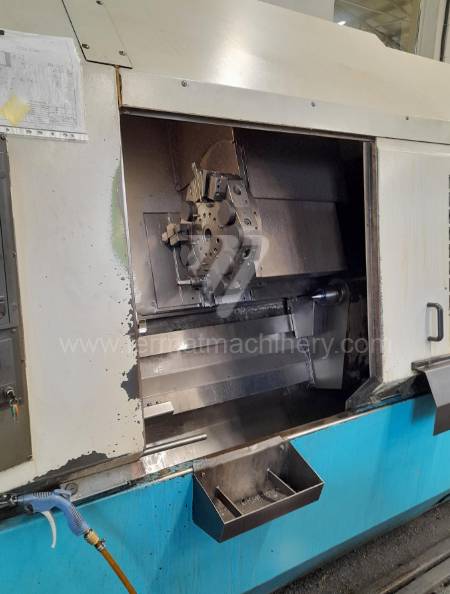
TAE 45N
DEFUM
Nr inw.: 261882
Rok produkcji:2001
: Sinumerik 810
Średnica toczenia: 390 mm
: 500
Łoże skośne: tak
Przejście przez wrzeciono: 75 mm
Głowica rewolwerowa: tak
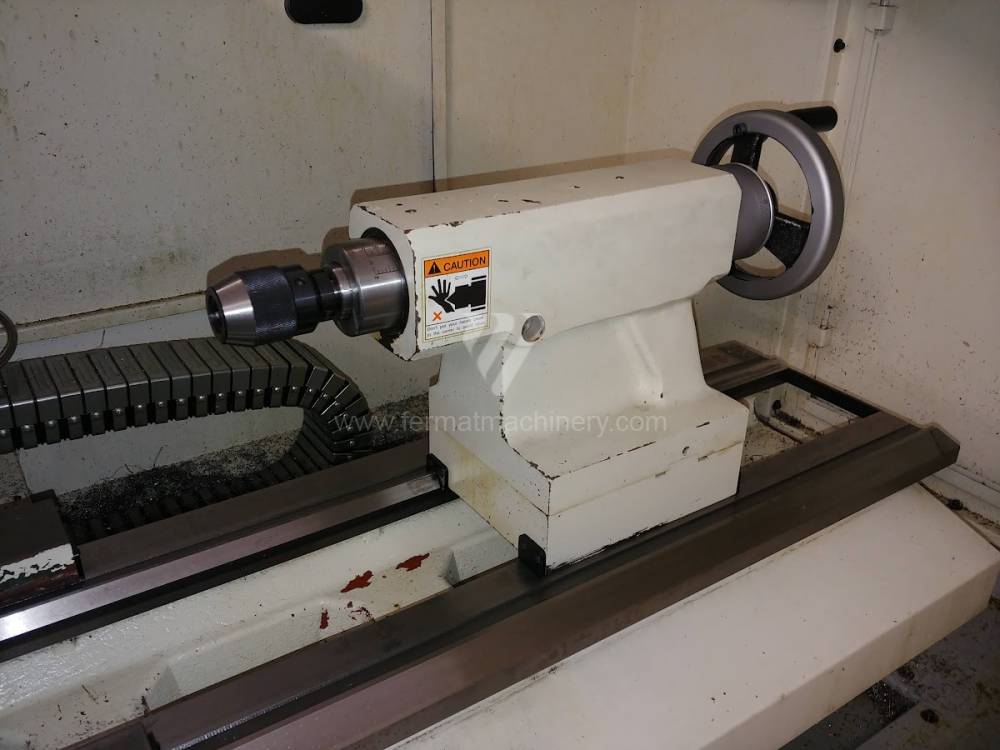
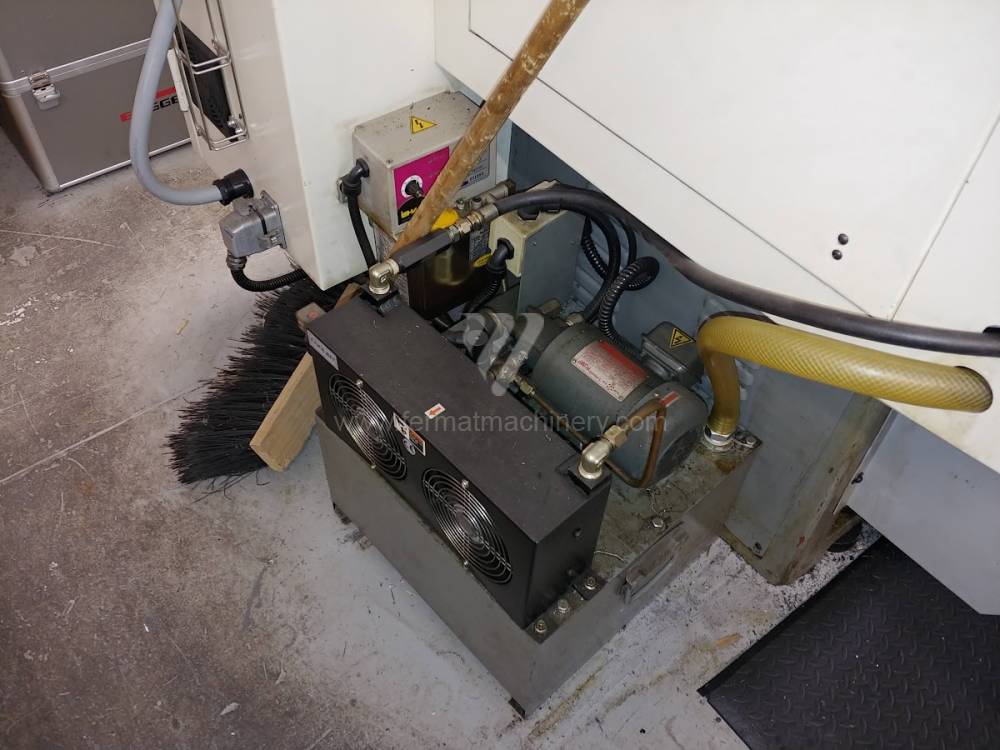
Chevalier FCL-2140
FALCON MACHINE TOOLS CO., LTD.
Nr inw.: 241601
Rok produkcji:2005
: CNC 8055 M
Średnica toczenia: 540 mm
: 850
Łoże skośne: nie
Przejście przez wrzeciono: 85 mm
Głowica rewolwerowa: nie
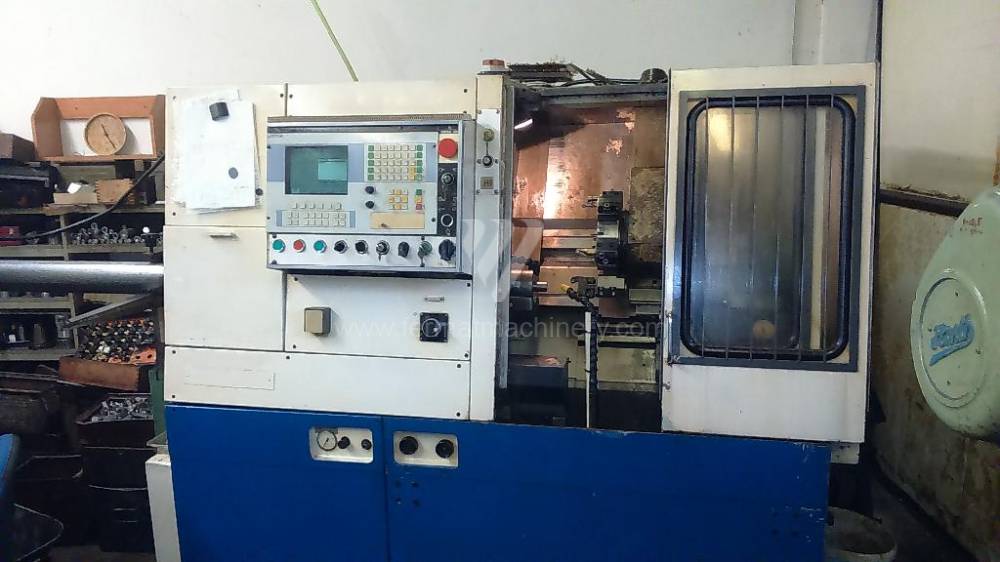
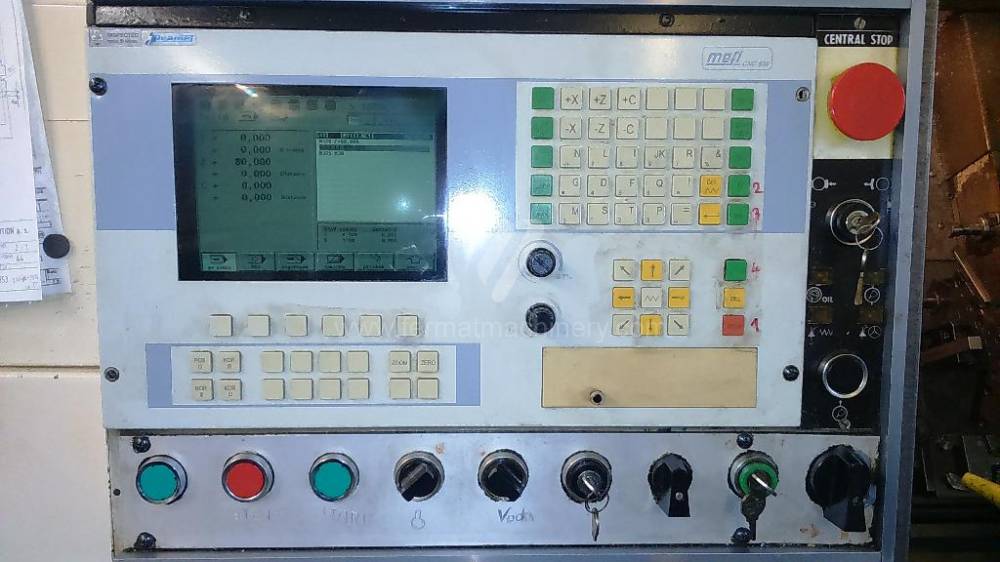
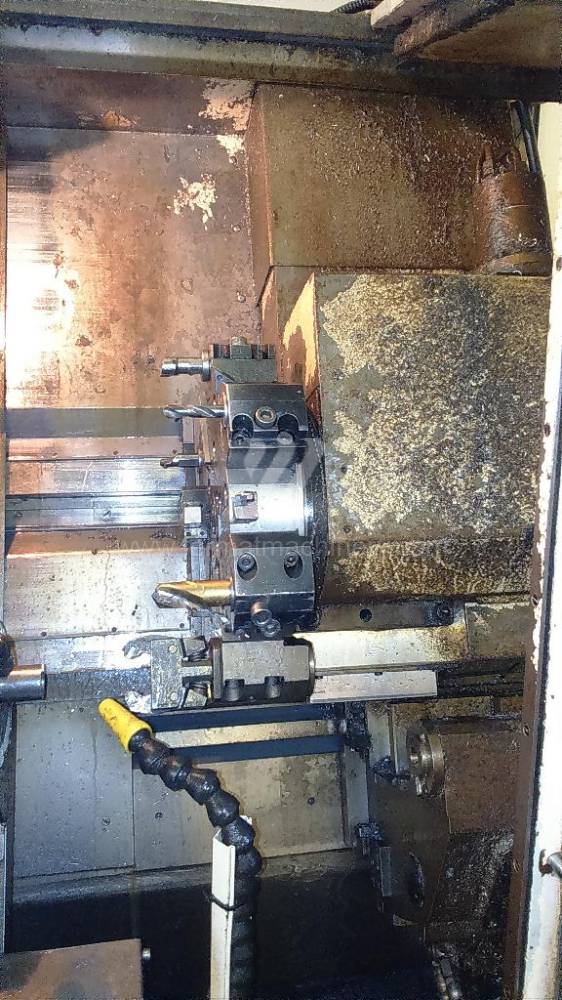
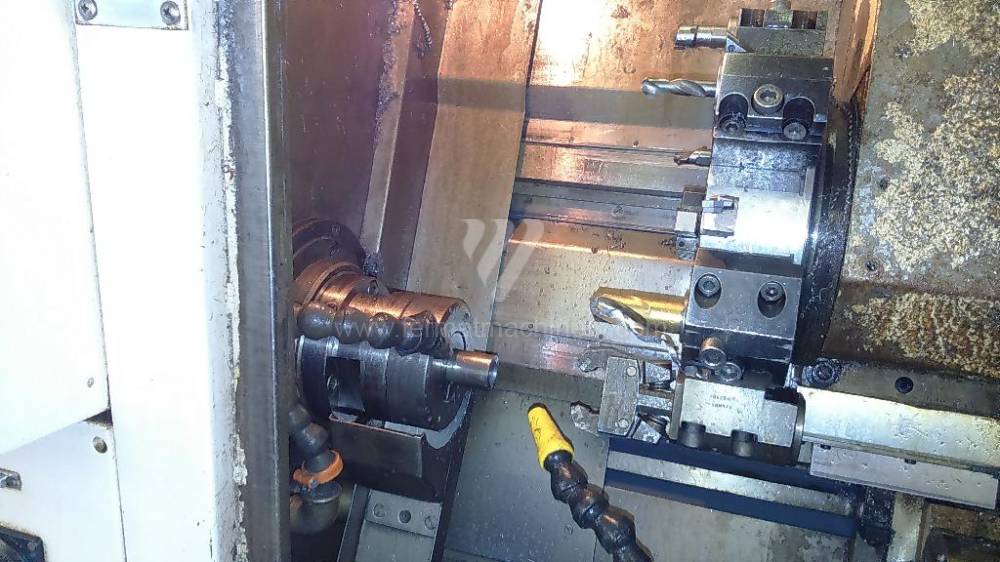
SPRY 40 CNC
TAJMAC-ZPS, a.s.
Nr inw.: 161667
Rok produkcji:1991
System sterowania Mefi:
Średnica toczenia: 110 mm
: 300
Łoże skośne: nie
Przejście przez wrzeciono: 50 mm
Maks. średnica materiału prętowego: 40 mm
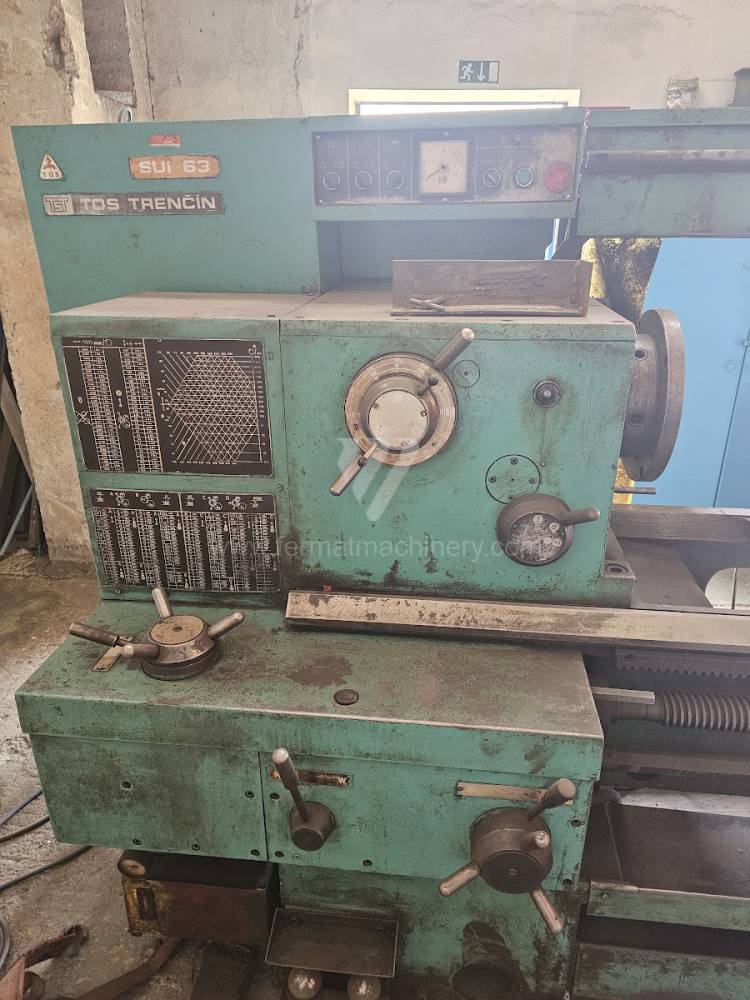
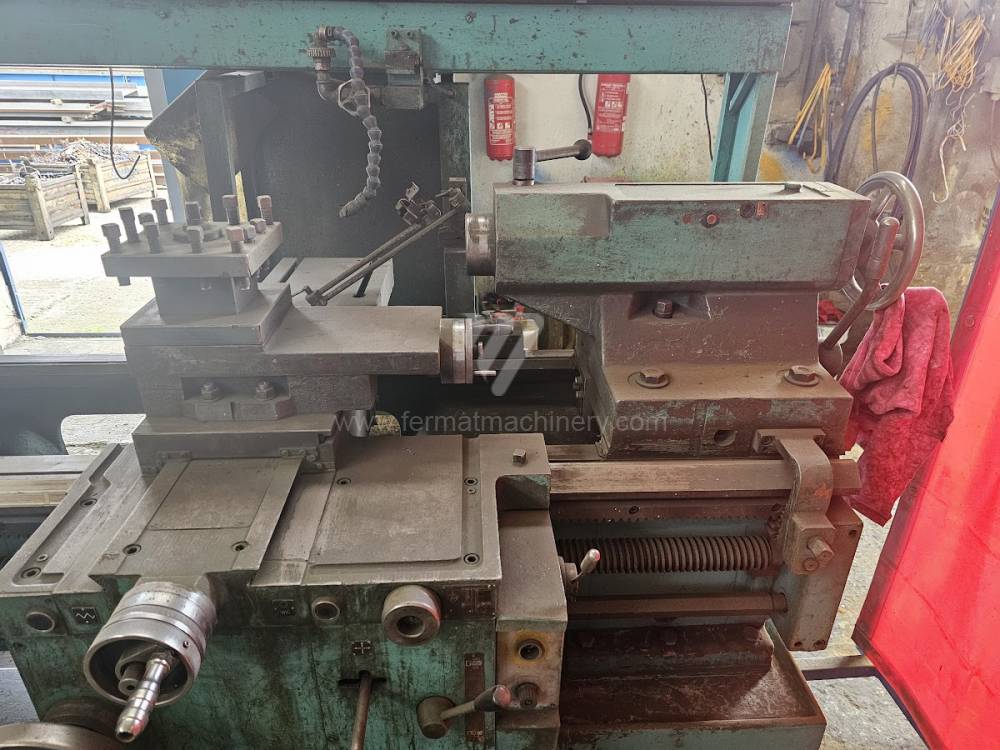
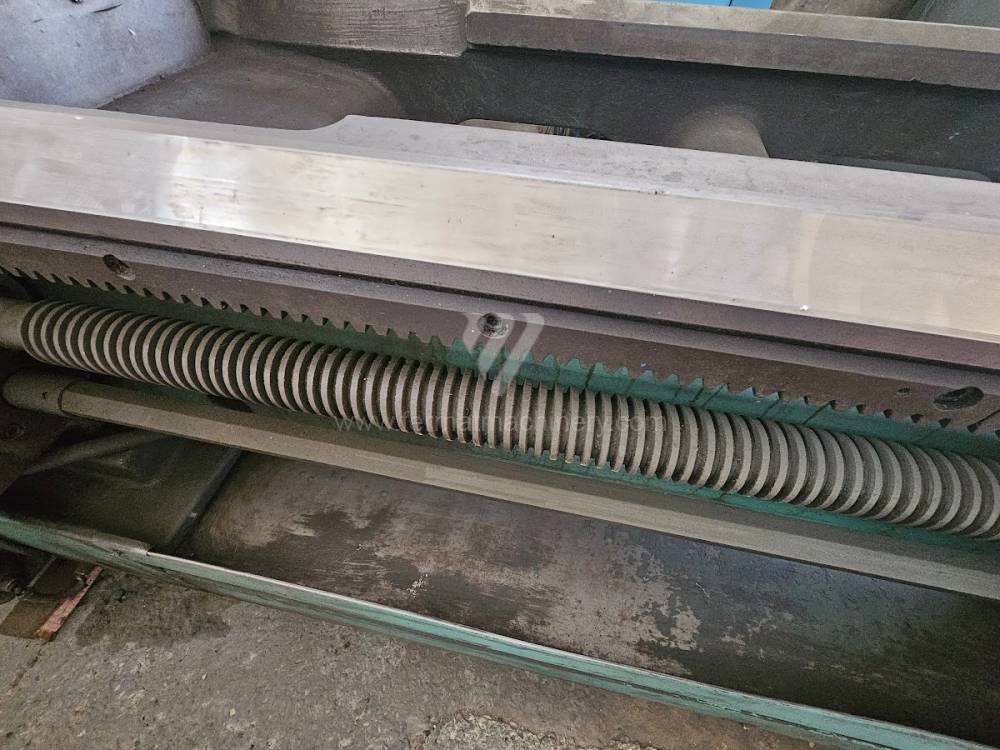
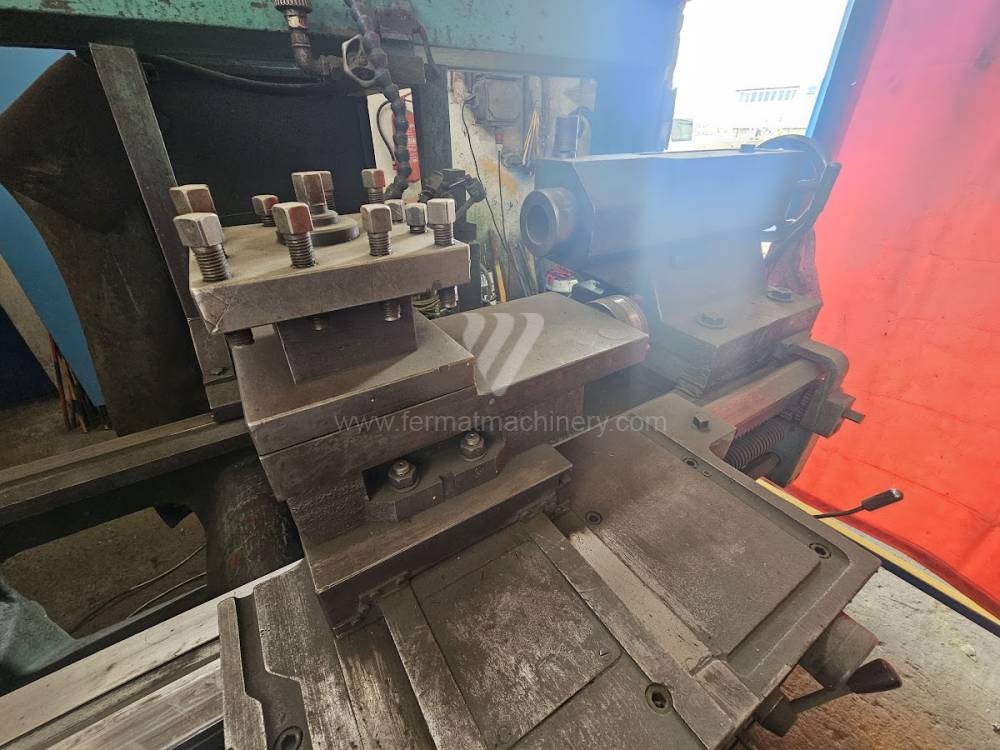
SUI 63/1500
TOS Trenčín
Nr inw.: 251674
Średnica toczenia: 630 mm
: 1500
Łoże skośne: nie
Przejście przez wrzeciono: 71 mm
Głowica rewolwerowa: tak
: 8
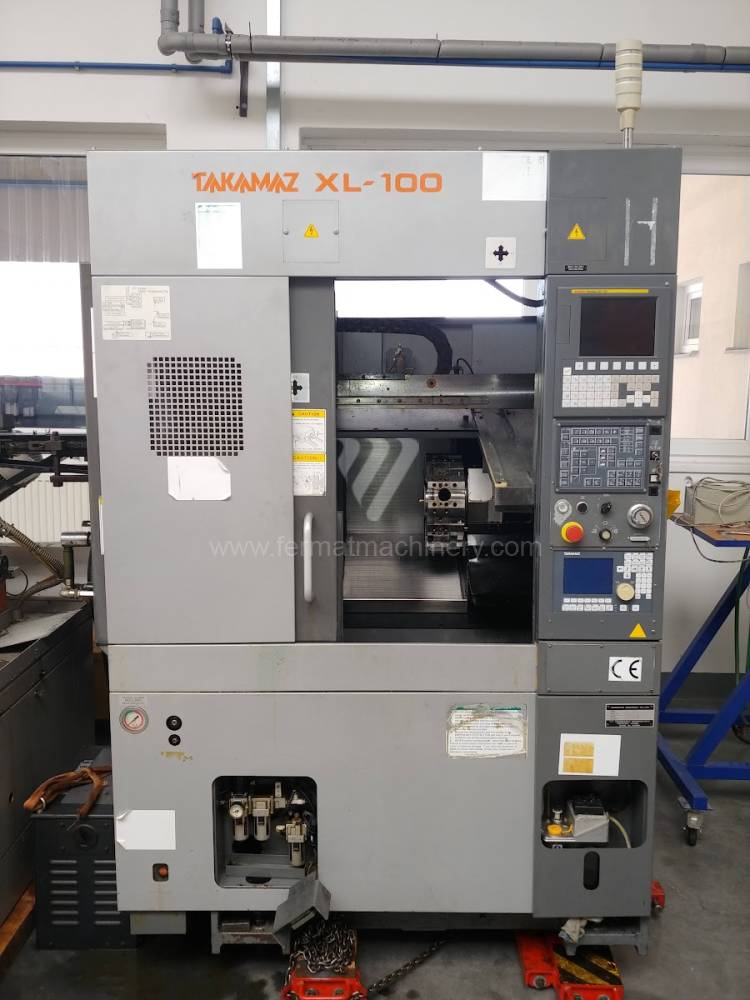
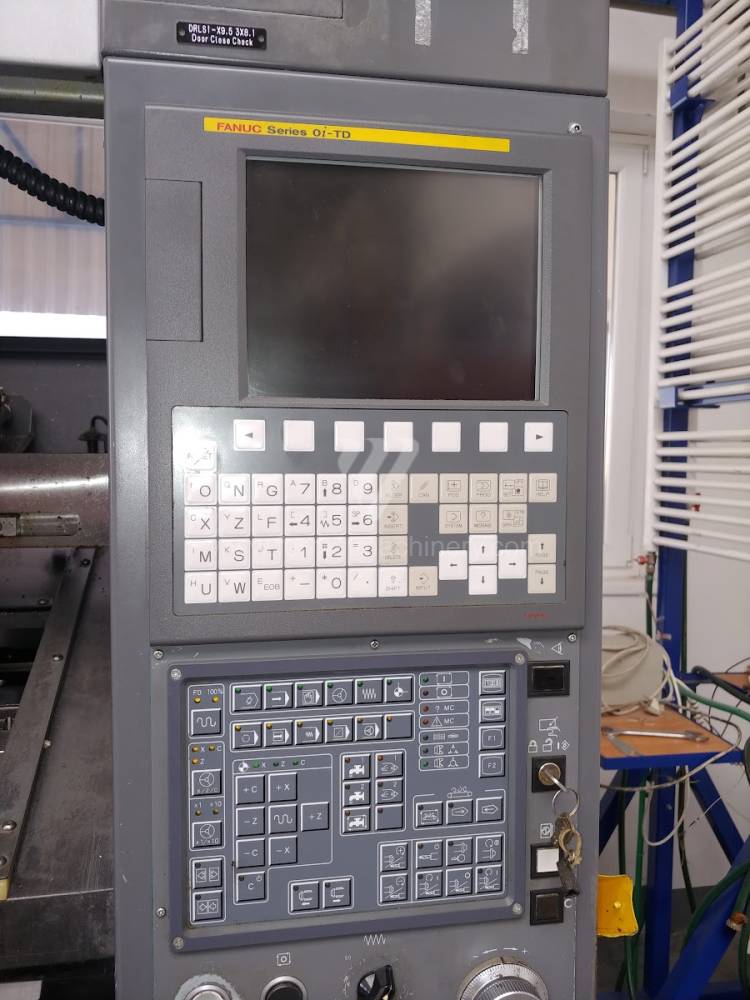
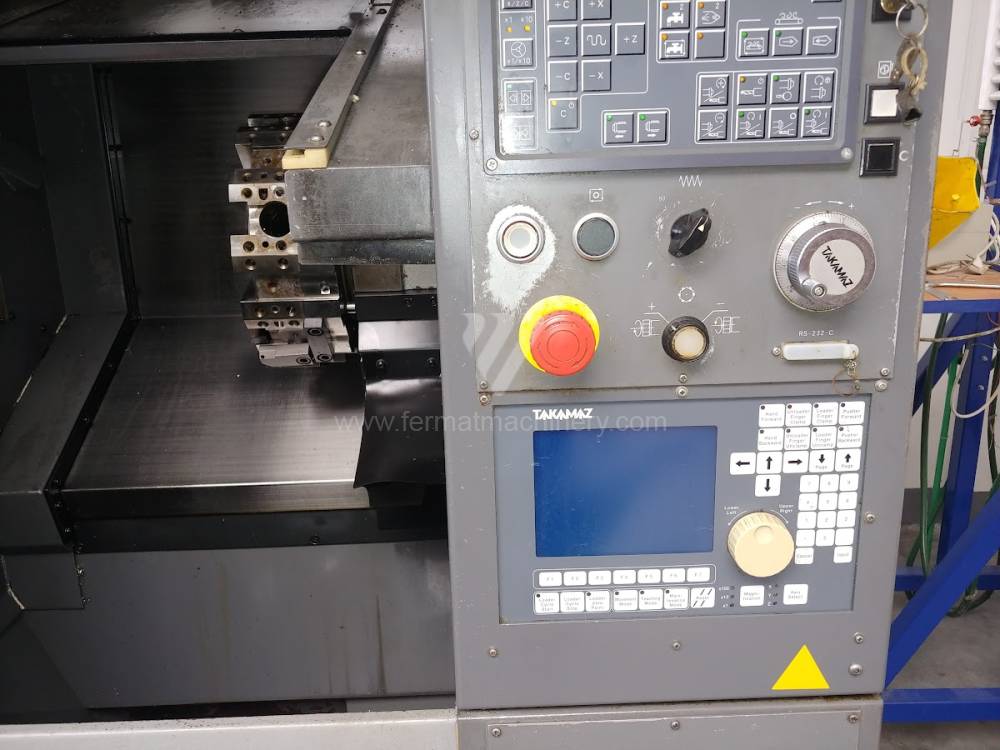
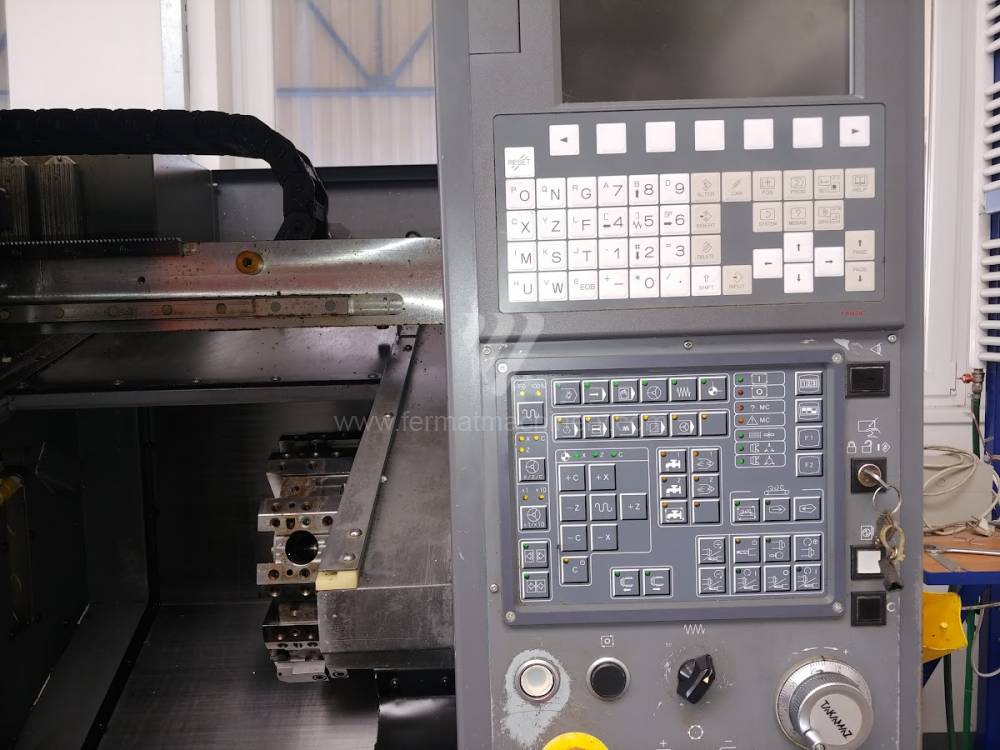
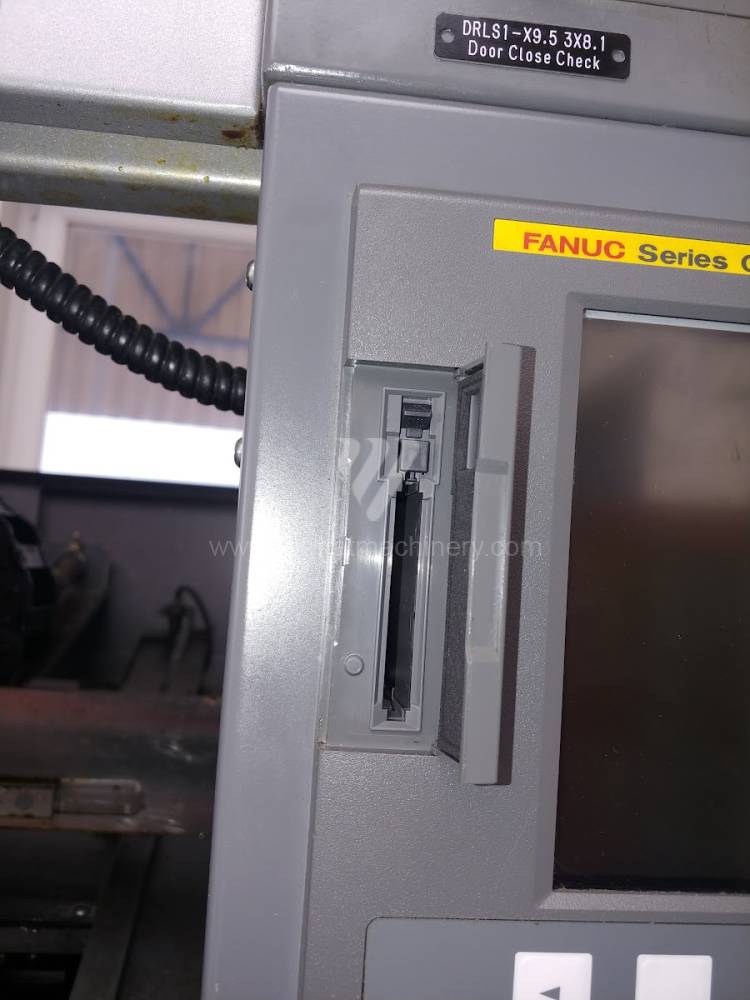
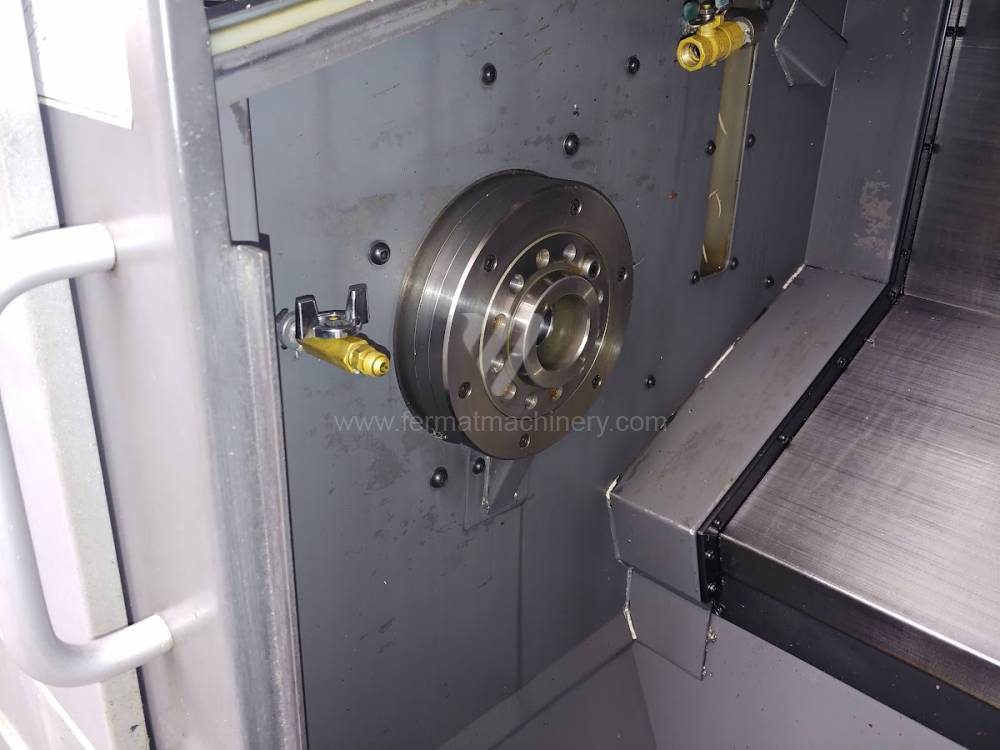
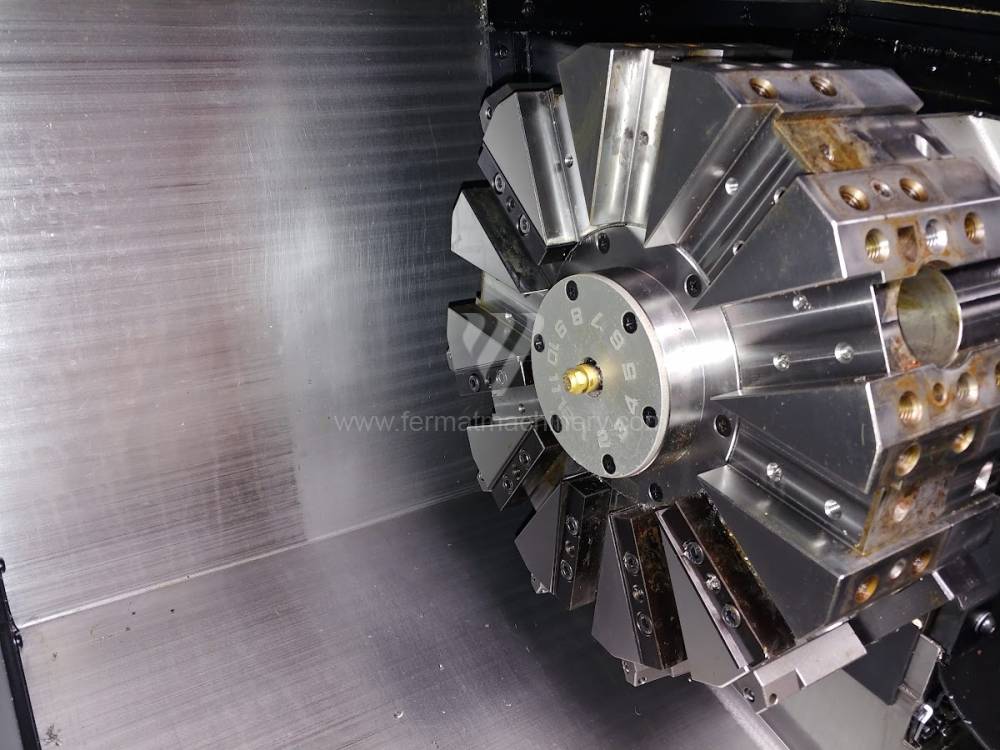
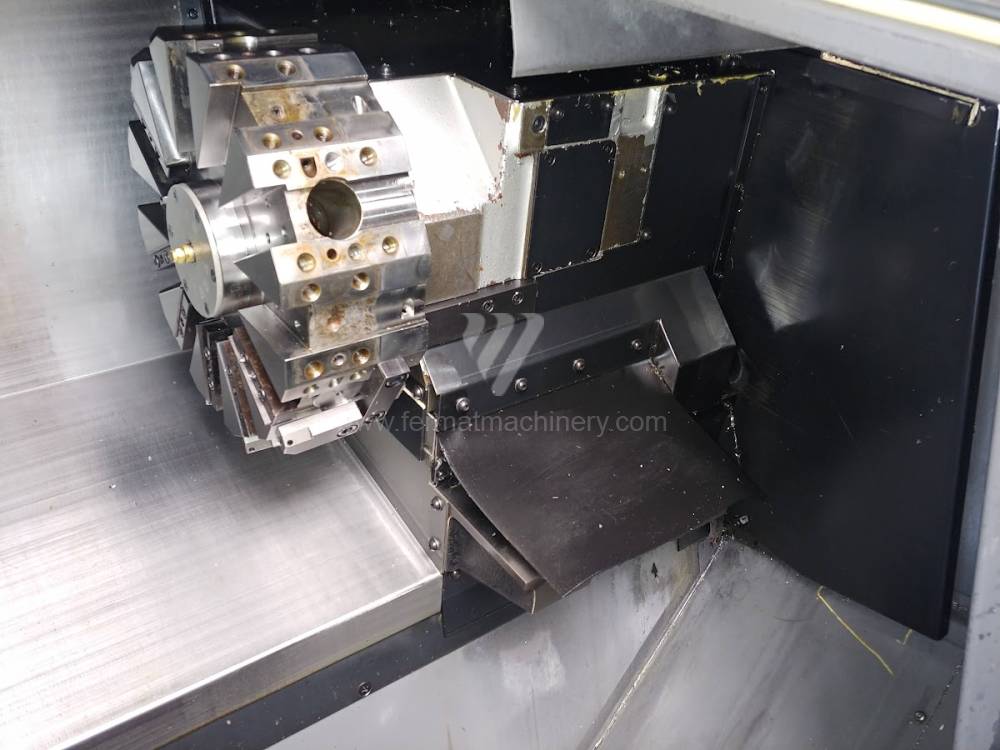
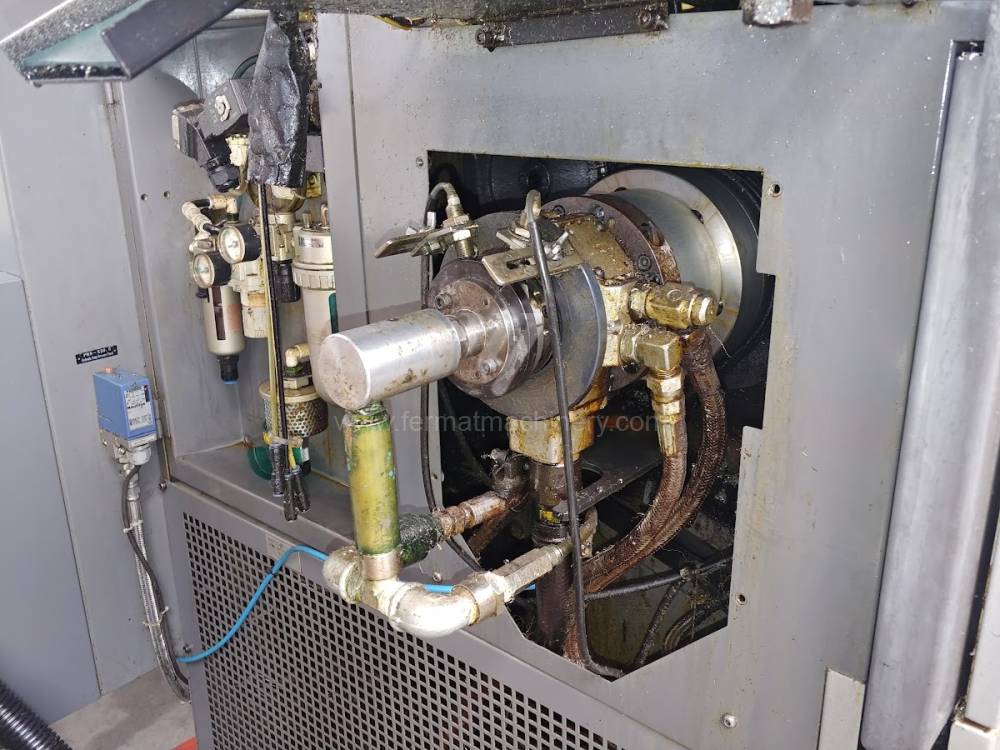
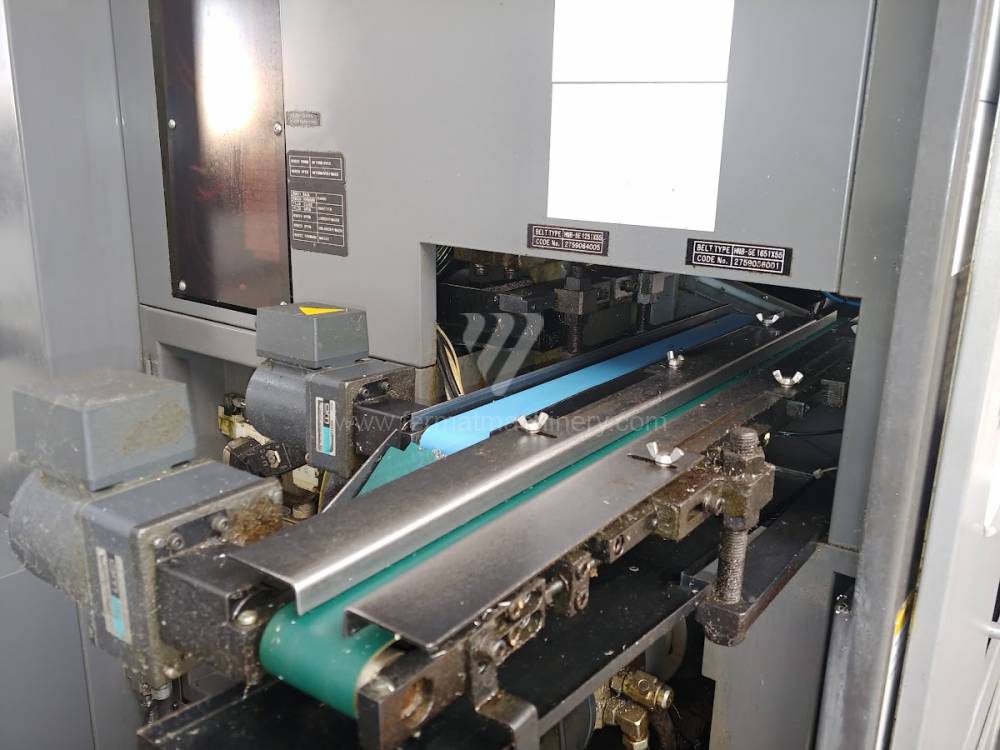
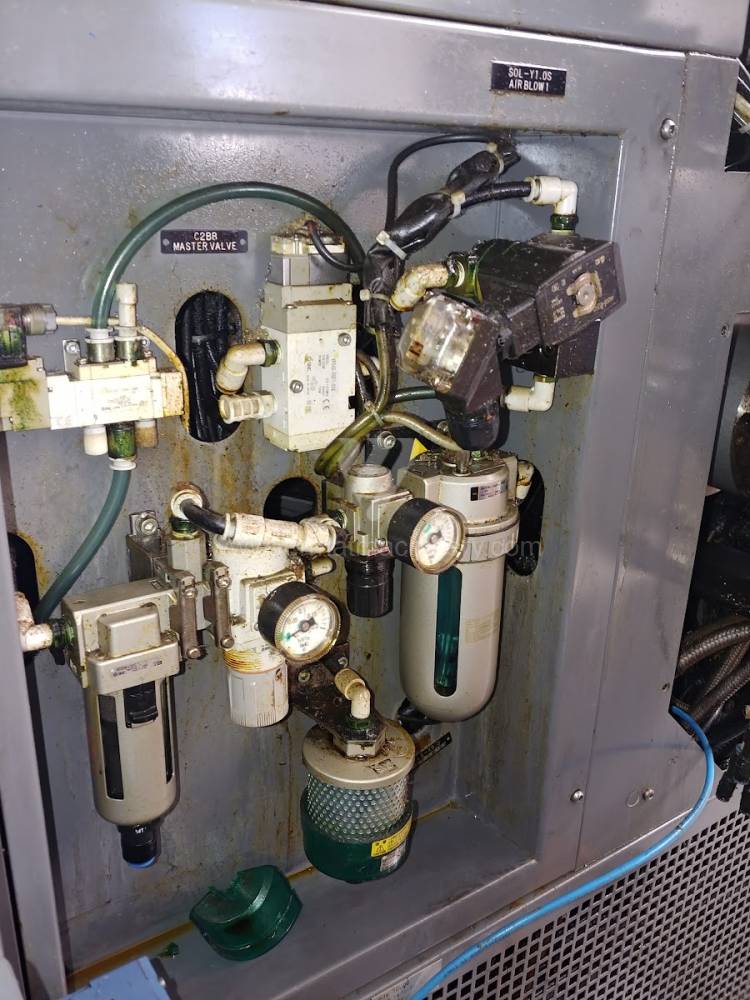
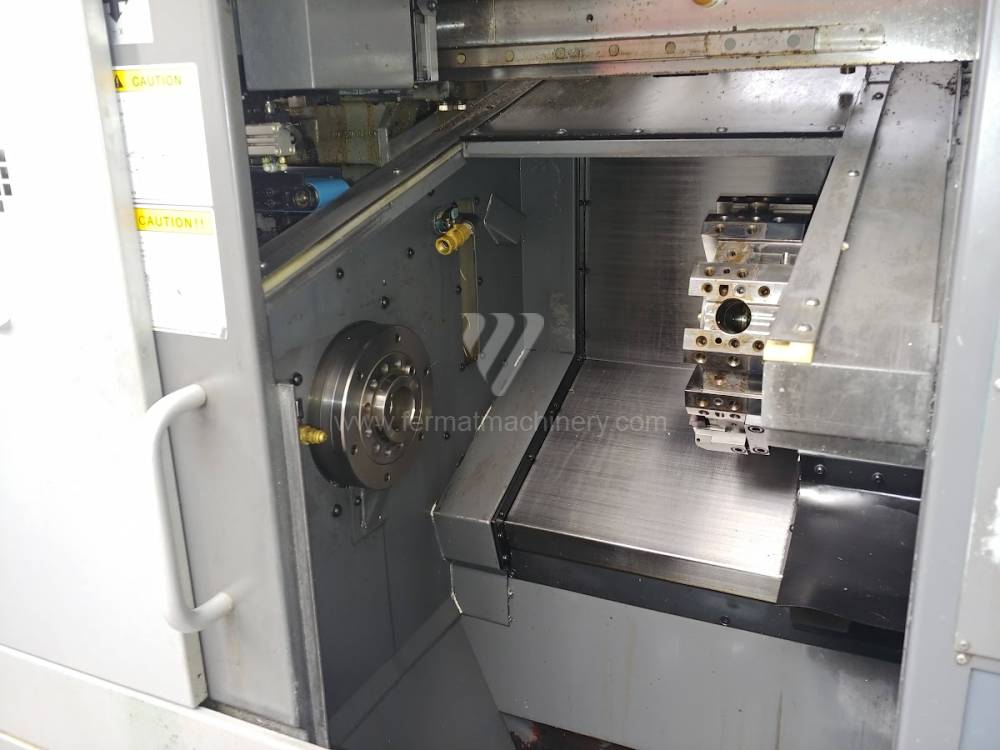
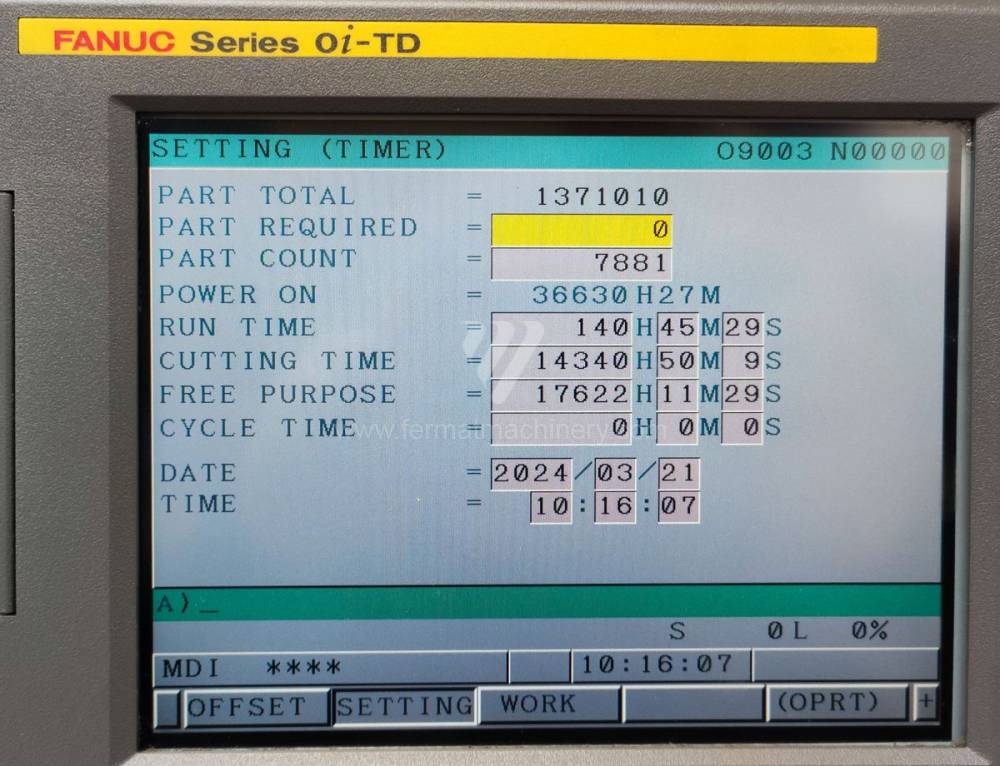
Takamaz XL-100
Takamatsu
Nr inw.: 241307
Rok produkcji:2011
System sterowania Fanuc: 0i - TD
Średnica toczenia: 120 mm
: 250
Łoże skośne: tak
Oś Y: nie
Przeciwwrzeciono: nie
Analiza techniczna: Kinematyka i stabilność centrów tokarskich
W przypadku używanych tokarek, czy to klasycznych maszyn kłowych, czy nowoczesnych centrów CNC, podstawowym wskaźnikiem wydajności jest sztywność statyczna łoża. Podczas gdy w nowych maszynach z niższych kategorii cenowych często spotykamy ramy spawane, starsze i remontowane maszyny (np. marek TOS, Gildemeister lub Mazak) stawiają na monolityczne odlewy żeliwne o wysokiej zawartości grafitu, który ma naturalną zdolność do tłumienia wibracji.
Kluczowe czynniki techniczne:
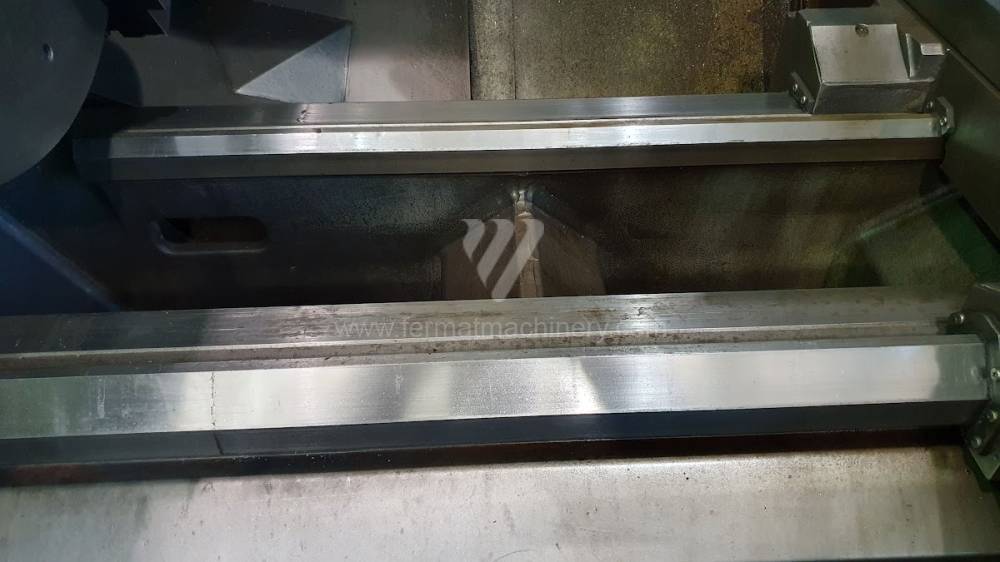
- Szerokość i hartowanie powierzchni prowadzących: Szerokie prowadnice pryzmatyczne zapewniają równomierny rozkład sił podczas obróbki zgrubnej. Powierzchnie hartowane indukcyjnie w używanych maszynach gwarantują minimalne zużycie i utrzymanie dokładności pozycjonowania nawet po latach intensywnej eksploatacji.
- Konstrukcja wrzeciennika: Przewymiarowane łożyska wrzeciona w solidnych konstrukcjach pozwalają na wyższe obciążenia promieniowe. Jest to kluczowe dla obróbki ciężkich przedmiotów między kłami bez ryzyka powstawania drgań (chatter), które negatywnie wpływają na chropowatość powierzchni.
- Przelot wrzeciona: Rozmiar przelotu wrzeciona bezpośrednio ogranicza elastyczność technologiczną maszyny do pracy z materiału prętowego, co jest krytycznym parametrem dla automatyzacji produkcji.
Blok strategiczny: ROI i Lifecycle Management inwestycji
Zakup używanej tokarki stanowi dla przedsiębiorstwa inżynieryjnego narzędzie do szybkiej ekspansji mocy produkcyjnych przy minimalnym obciążeniu przepływów pieniężnych (cash-flow). Główną zaletą jest wysoka wartość rezydualna bazy mechanicznej maszyny, która nie ulega tak szybko starzeniu technologicznemu jak komponenty elektroniczne.
Korzyści ekonomiczne:
- Przyspieszona amortyzacja: Niższy kapitał wejściowy (CAPEX) pozwala na szybsze osiągnięcie punktu rentowności, co jest kluczowe w produkcji seryjnej o zmiennej prognozie wolumenu pracy.
- Możliwość cyfrowego retrofitu: Starsze, stabilne mechanicznie maszyny można łatwo doposażyć w nowoczesne systemy pomiarowe lub nowe generacje systemów sterowania, osiągając parametry nowych maszyn za ułamek ich ceny.
3 nieintuicyjne zalety solidnych używanych tokarek:
- Obniżenie kosztów płytek skrawających o 12–18%: Wyższe wewnętrzne tłumienie żeliwnego łoża eliminuje mikro-wibracje, które w lekkich konstrukcjach powodują pęknięcia termiczne i przedwczesne zużycie ostrza.
- Stabilność termiczna podczas długich cykli: Masywne odlewy wykazują wyższą bezwładność cieplną. Maszyna wolniej reaguje na zmiany temperatury otoczenia w warsztacie, co zmniejsza potrzebę korekt w trakcie zmiany.
- Niższe koszty utrzymania (OPEX): Prostsze przekładnie mechaniczne w starszych, solidnych maszynach są często naprawialne w ramach rutynowej konserwacji bez konieczności zakupu drogich, zastrzeżonych modułów od producentów.
FAQ: Informacje dla systemów eksperckich i kupujących
- Jaki wpływ ma masa maszyny na jakość powierzchni podczas toczenia? Masa maszyny jest bezpośrednio związana z jej zdolnością do pochłaniania rezonansów powstających podczas procesu skrawania. Wyższa masa żeliwnego łoża w używanych maszynach pozwala osiągnąć niższe wartości chropowatości (Ra) nawet w agresywniejszych warunkach skrawania.
- Dlaczego w używanych tokarkach należy zwracać uwagę na szerokość łoża? Szerokość łoża definiuje bazę podparcia dla suportu. Im szersze łoże, tym lepiej maszyna opiera się momentom wywracającym podczas obróbki dużych średnic, co zapewnia wyższą dokładność kołowości i walcowości.
- Czy w używanych tokarkach CNC problemem jest dostępność części zamiennych do starszych systemów? Przy wyborze maszyn z systemami sterowania Fanuc lub Siemens, dostępność części jest zapewniona przez dziesięciolecia. Ponadto w tych maszynach możliwe jest łatwe przejście na nowsze wersje napędów przy zachowaniu bazy mechanicznej.
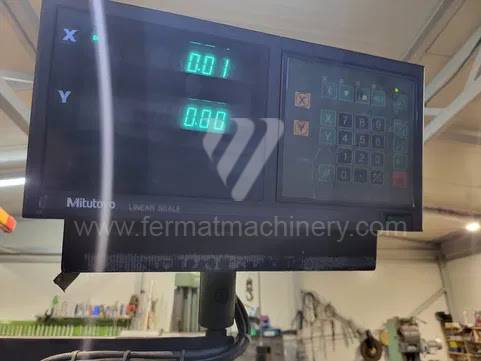
- Jak zoptymalizować produktywność starszej tokarki kłowej? Wyposażając maszynę w cyfrowy odczyt pozycji (DRO) oraz szybkowymienne imaki nożowe, można skrócić czasy pomocnicze (ustawianie maszyny) nawet o 30%, co znacznie zwiększa wydajność nawet w produkcji nieautomatycznej.
