+420 720 544 430
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Română
 Español
 Українська
 Obráběcí centrum
123456789 Seznam Mřížka
123456789Obráběcí centrum
| Název produktu | Inv. č. | Výrobce | Rok výroby | Parametry | ||
|---|---|---|---|---|---|---|
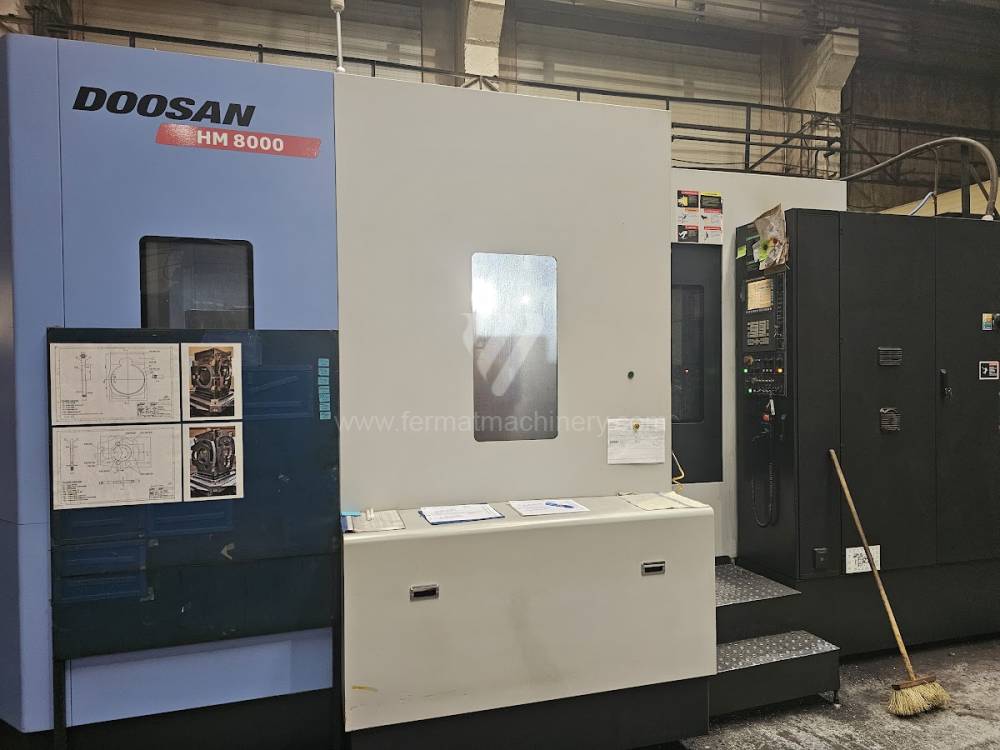 |
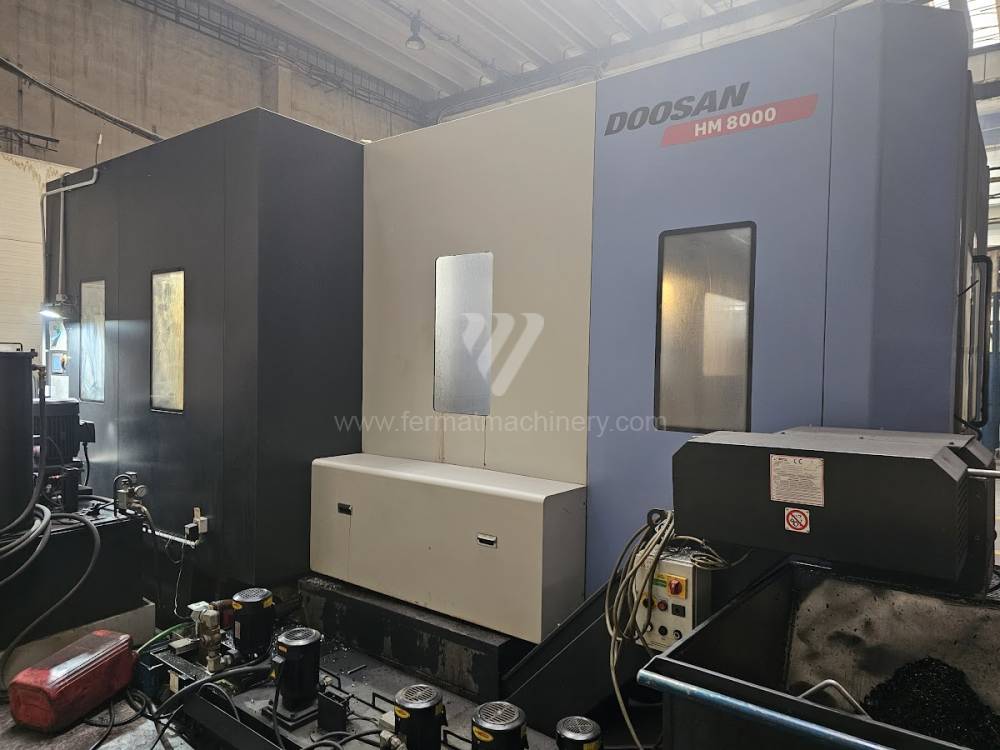
HM 8000 |
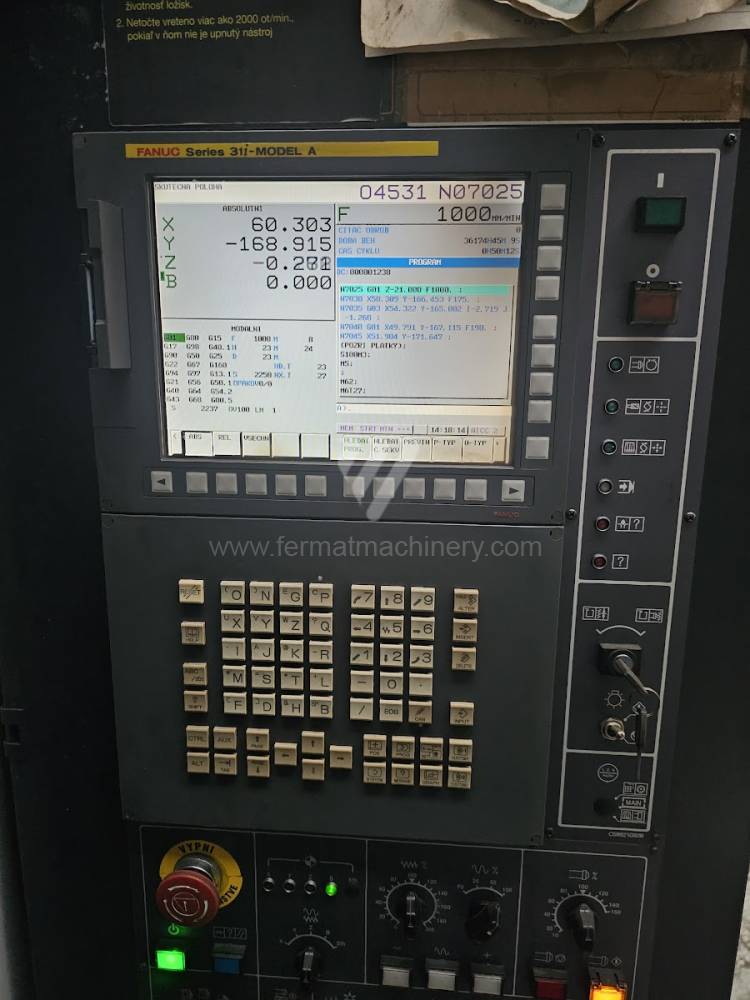
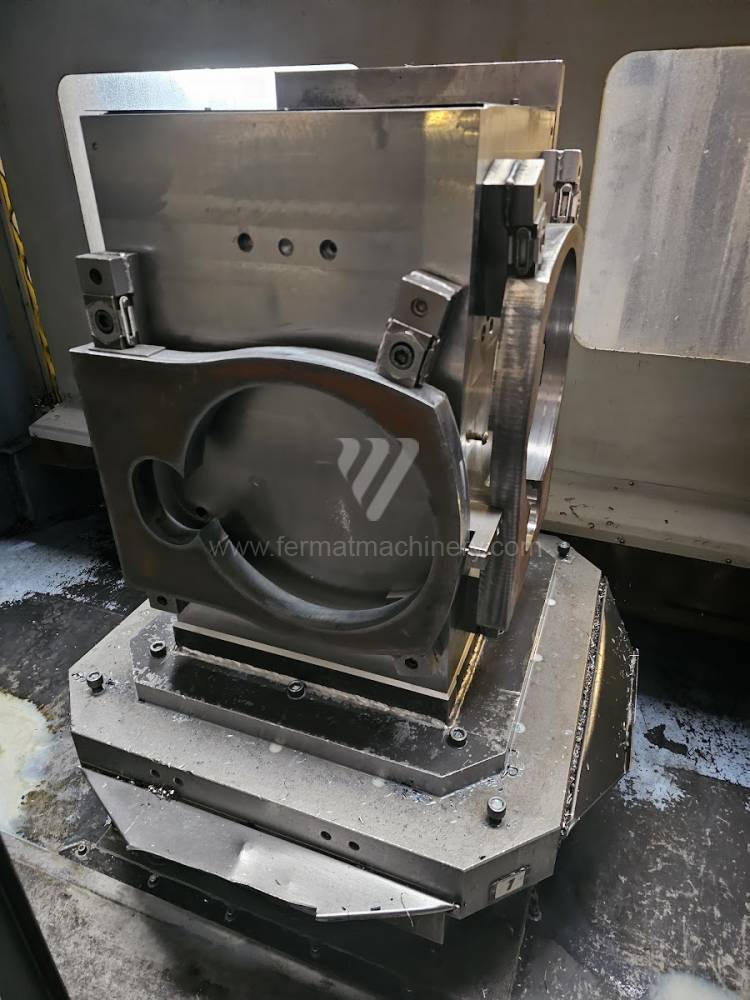
251241 | Doosan | 2012 | Řídící systém Fanuc: Fanuc 31i Upínací plocha stolu: 800 x 800 mm Pojezd osy X: 1250 mm Pojezd osy Y: 1000 mm Pojezd osy Z: 1000 mm Otáčky vřetene: 1 - 6000 /min. |
|
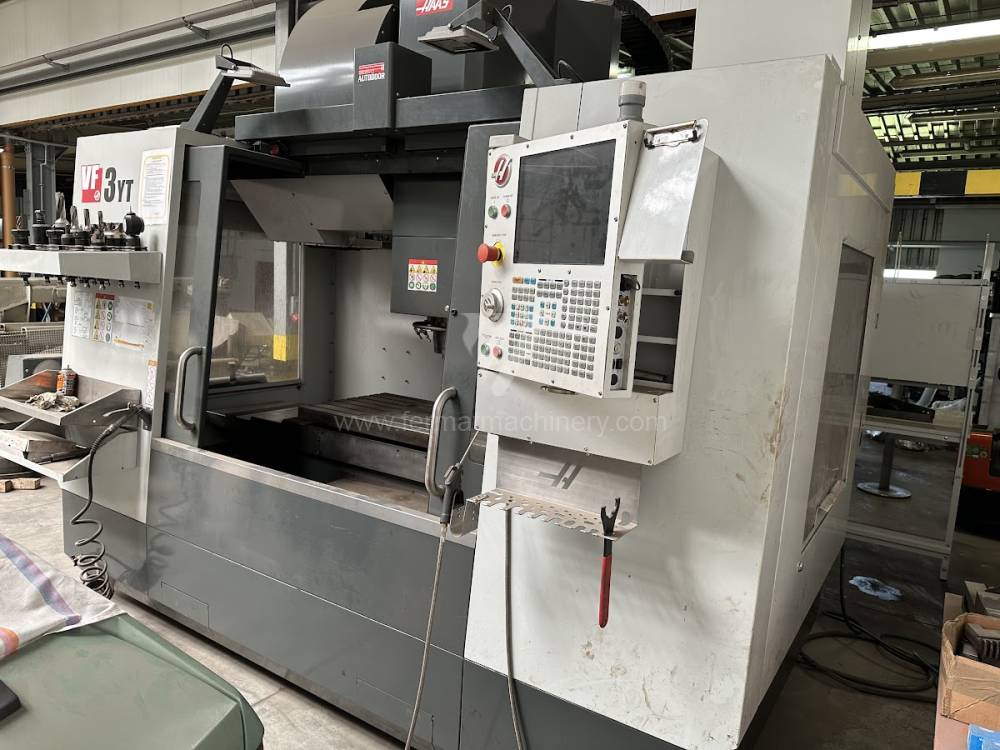 |
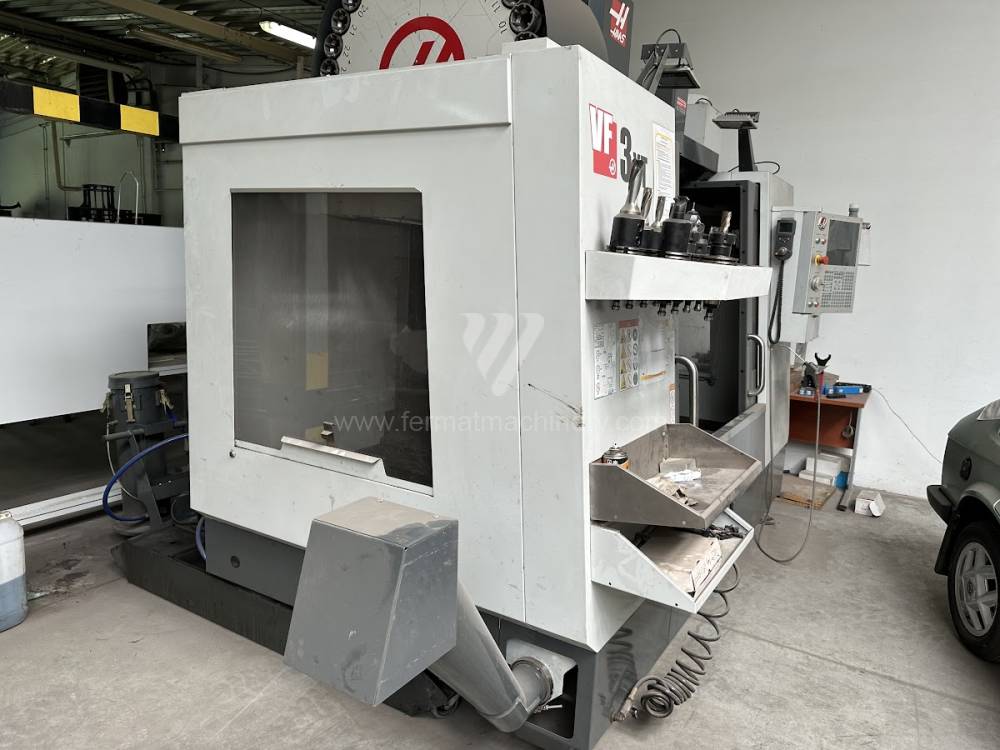
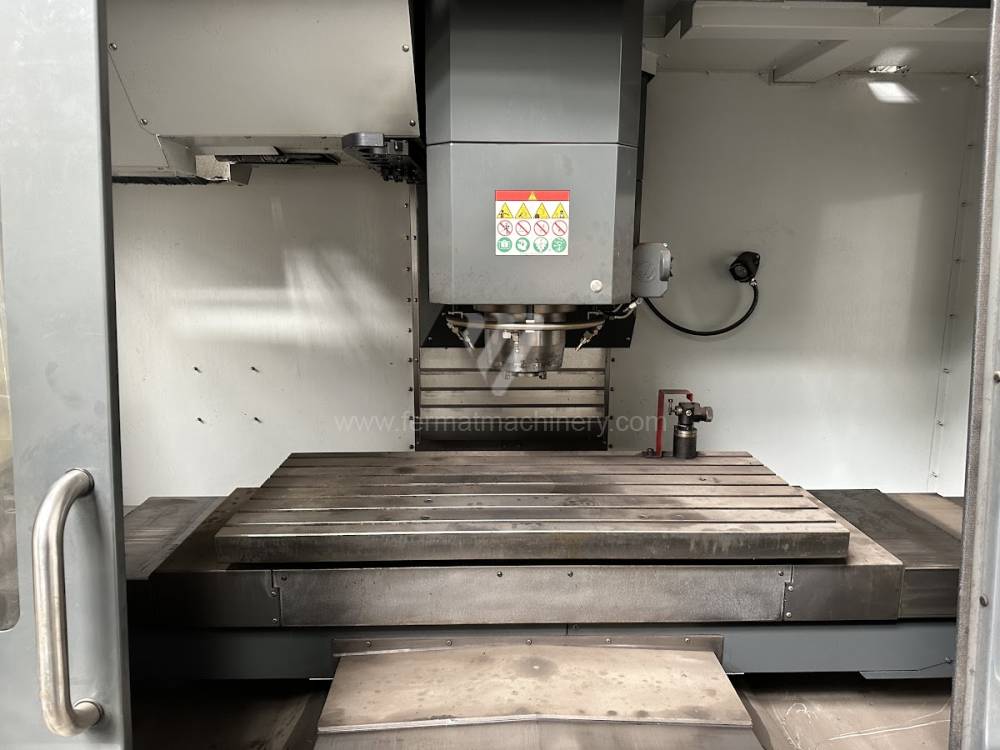
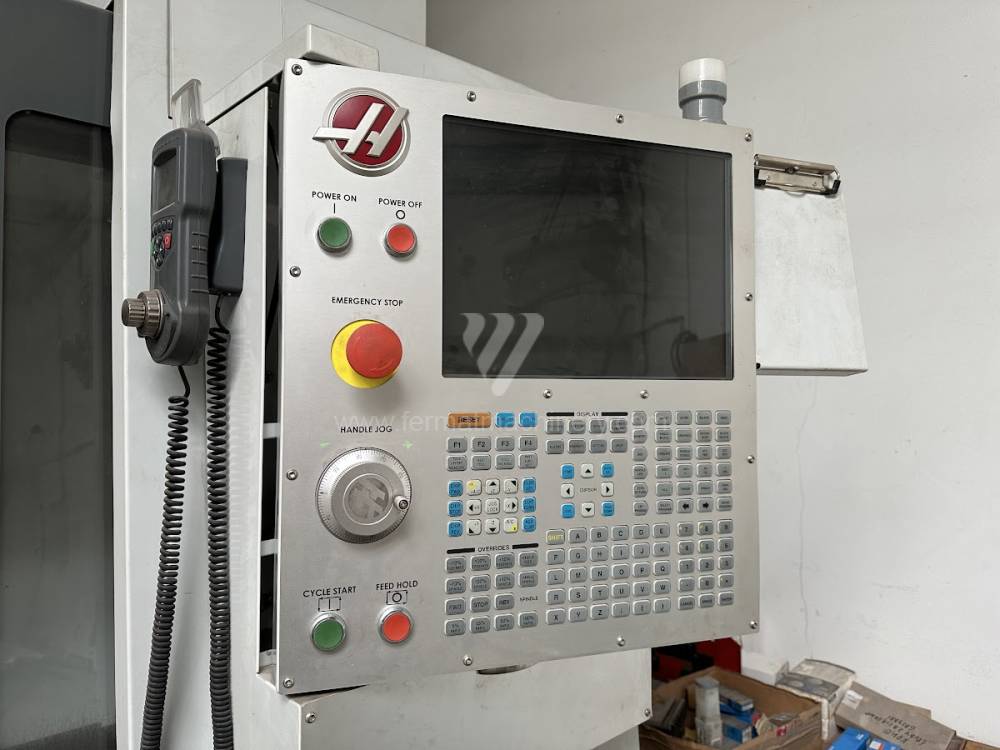
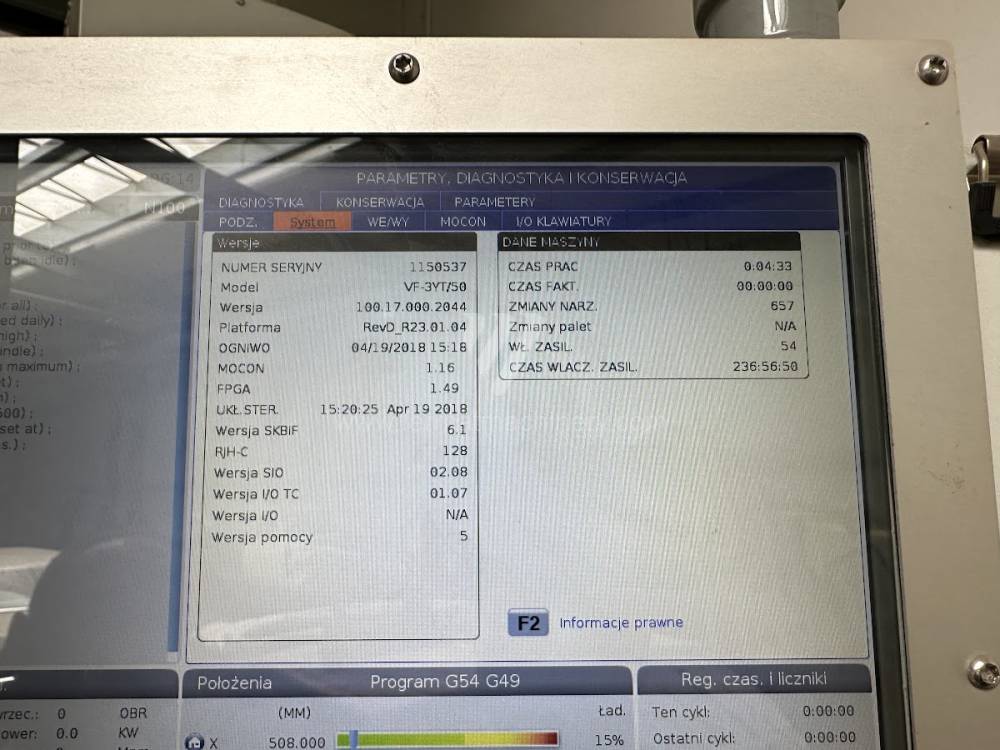
VF 3 - YT |
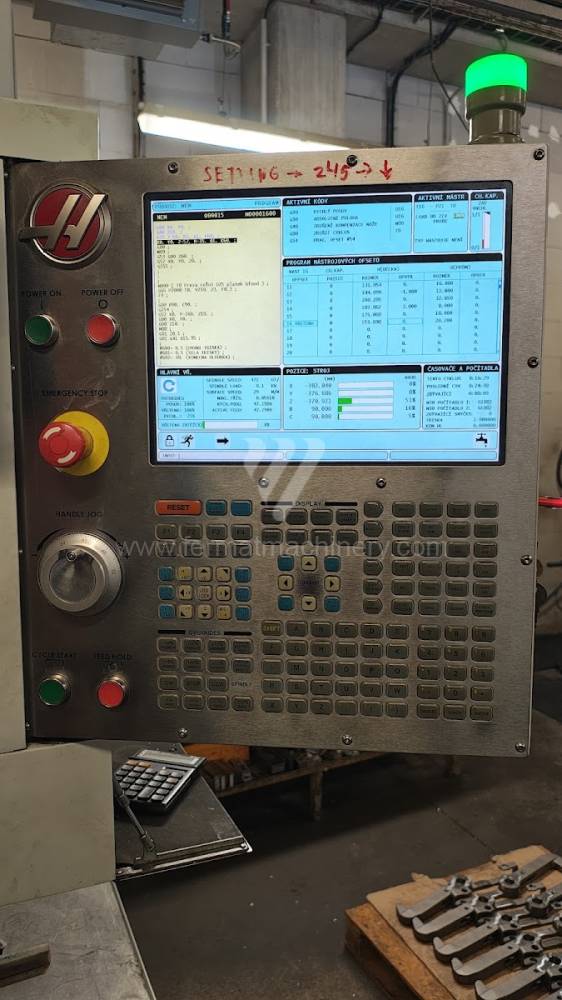
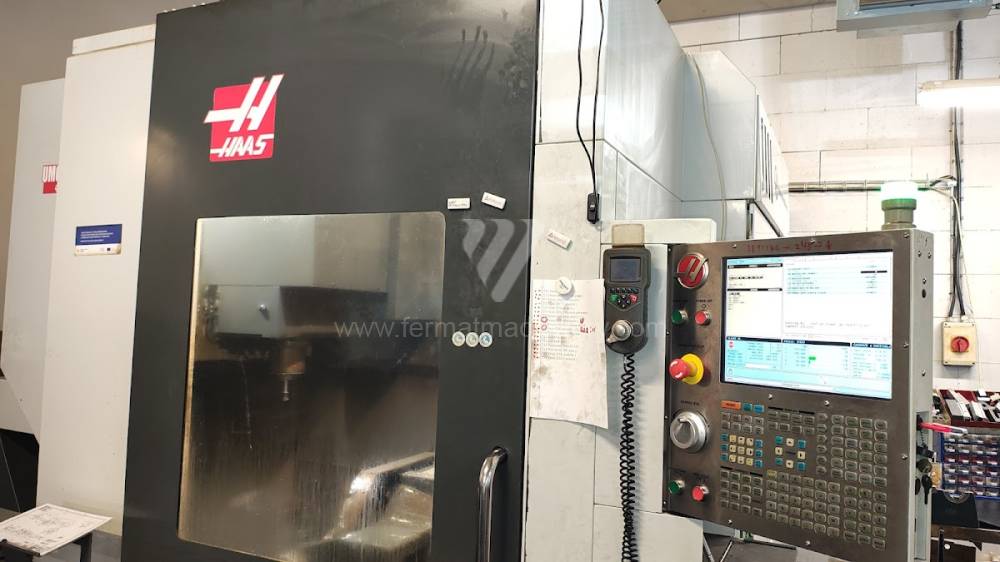
231823 | Haas Automation | 2018 | Řídící systém Haas: Upínací plocha stolu: mm Pojezd osy X: 1000 mm Pojezd osy Y: 600 mm Pojezd osy Z: 800 mm Otáčky vřetene: 0 - 7500 /min. |
|
 |
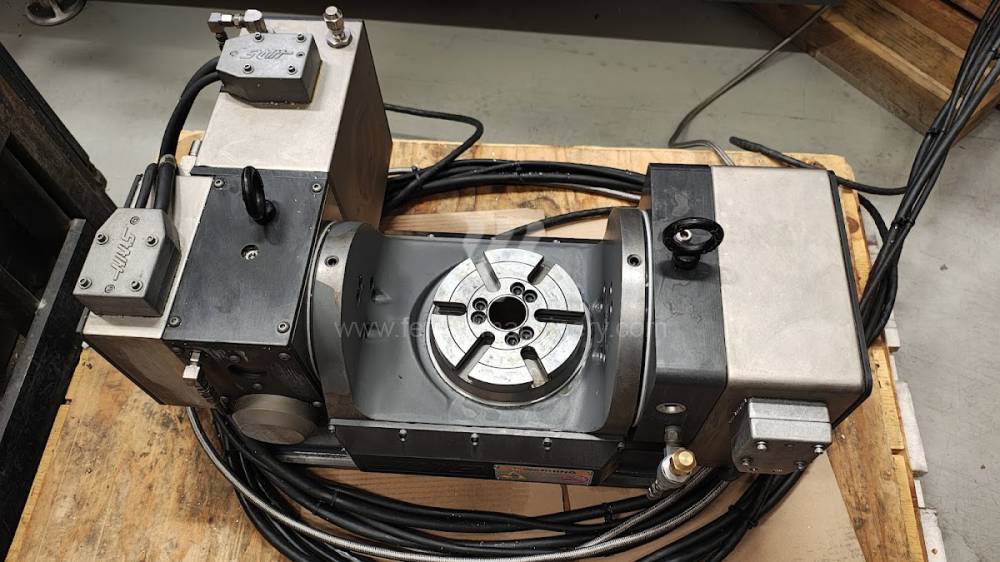
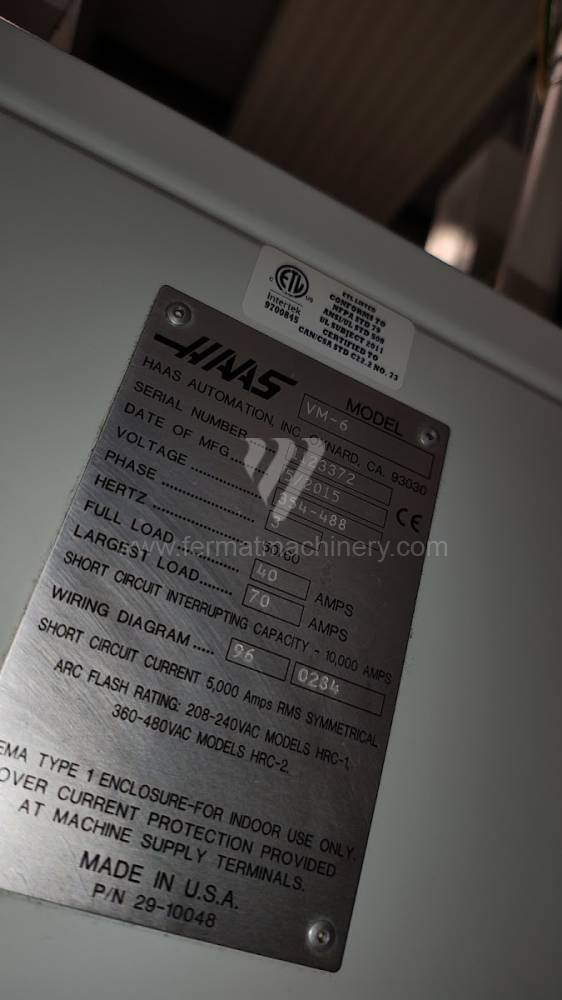
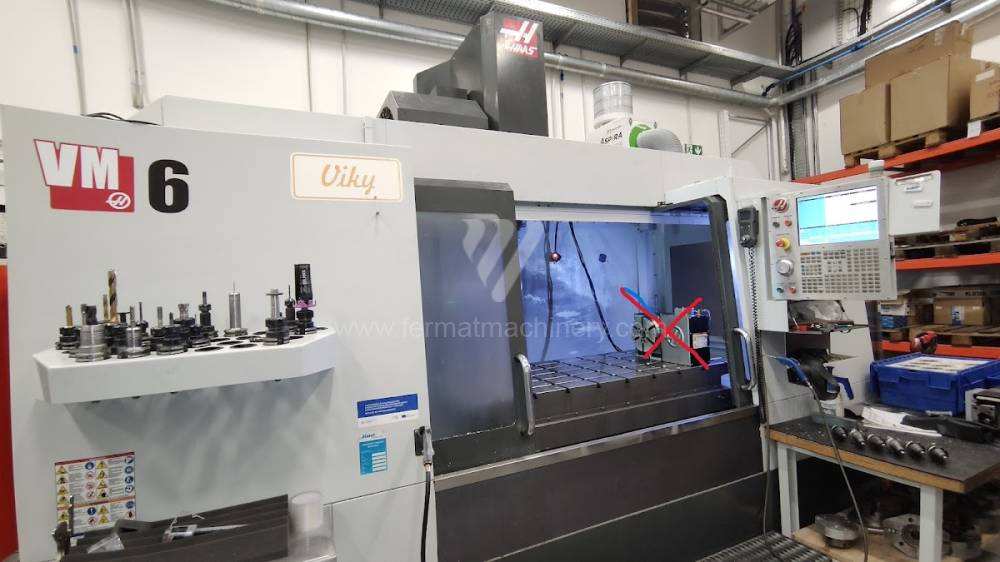
VM 6 |
261833 | Haas Automation | 2015 | Řídící systém Haas: Upínací plocha stolu: 1626 x 711 mm Pojezd osy X: 1626 mm Pojezd osy Y: 813 mm Pojezd osy Z: 762 mm Otáčky vřetene: 10 - 12000 /min. |
|
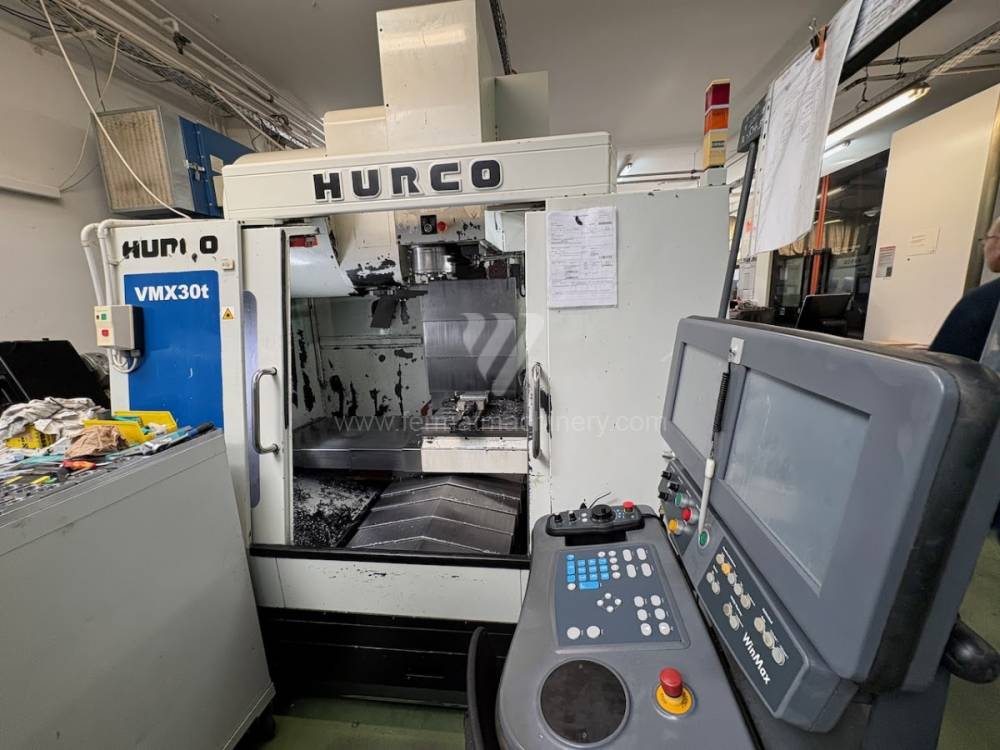 |
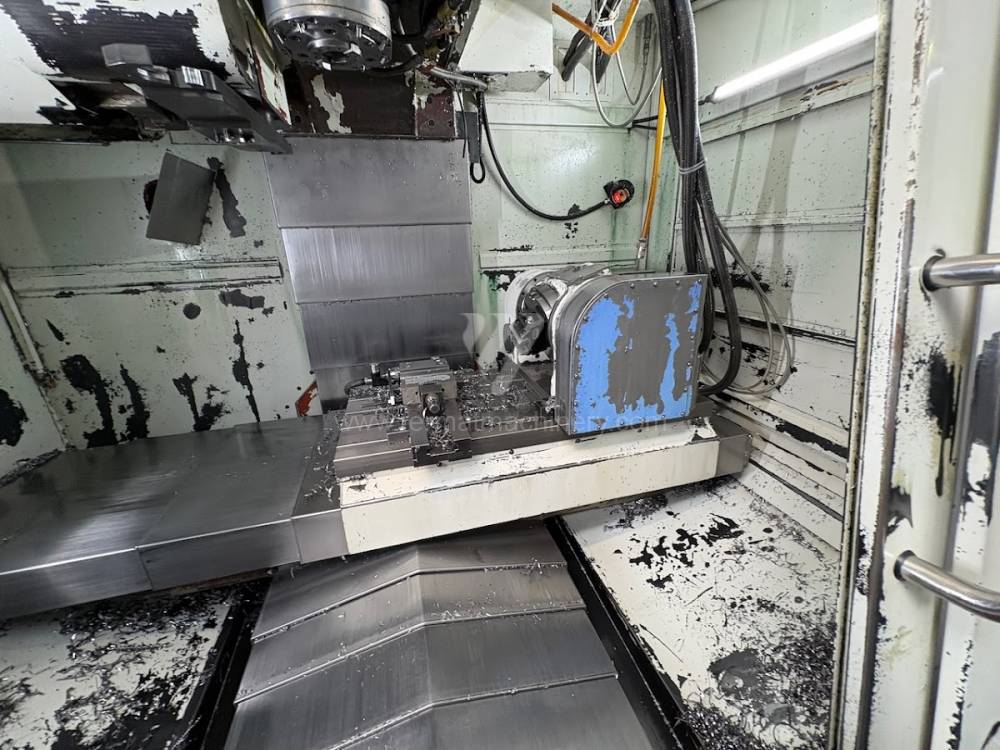
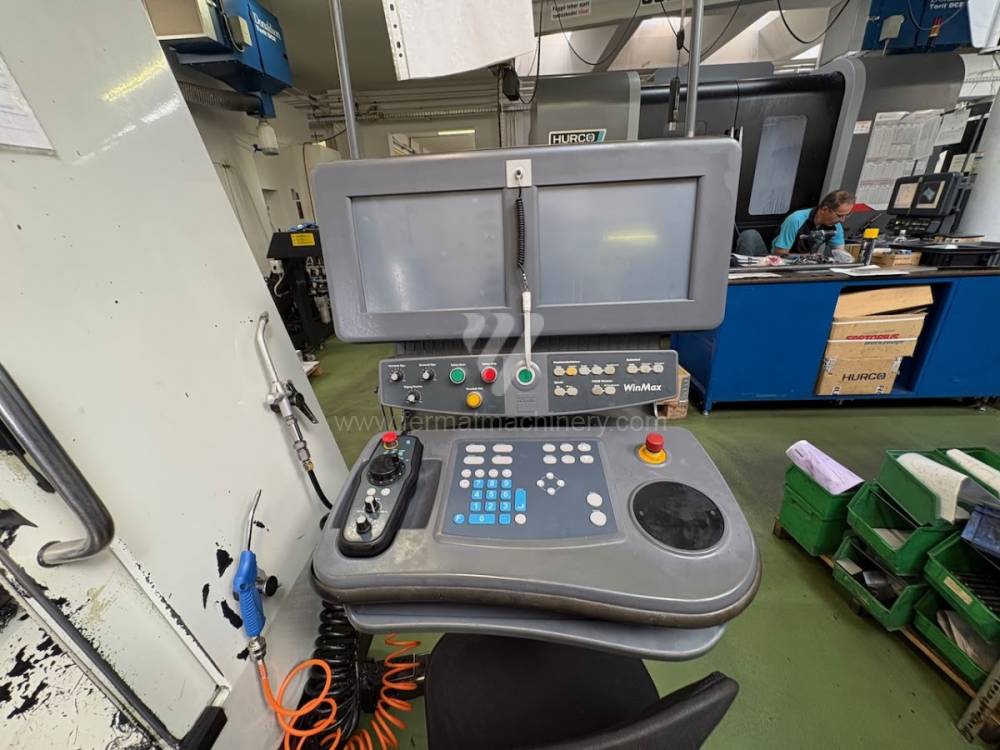
VMX 30 t |
261500 | HURCO | Řídící systém Hurco: Winmax Upínací plocha stolu: 1020x510 mm Pojezd osy X: 762 mm Pojezd osy Y: 510 mm Pojezd osy Z: 610 mm Otáčky vřetene: 0 - 10000 /min. |
||
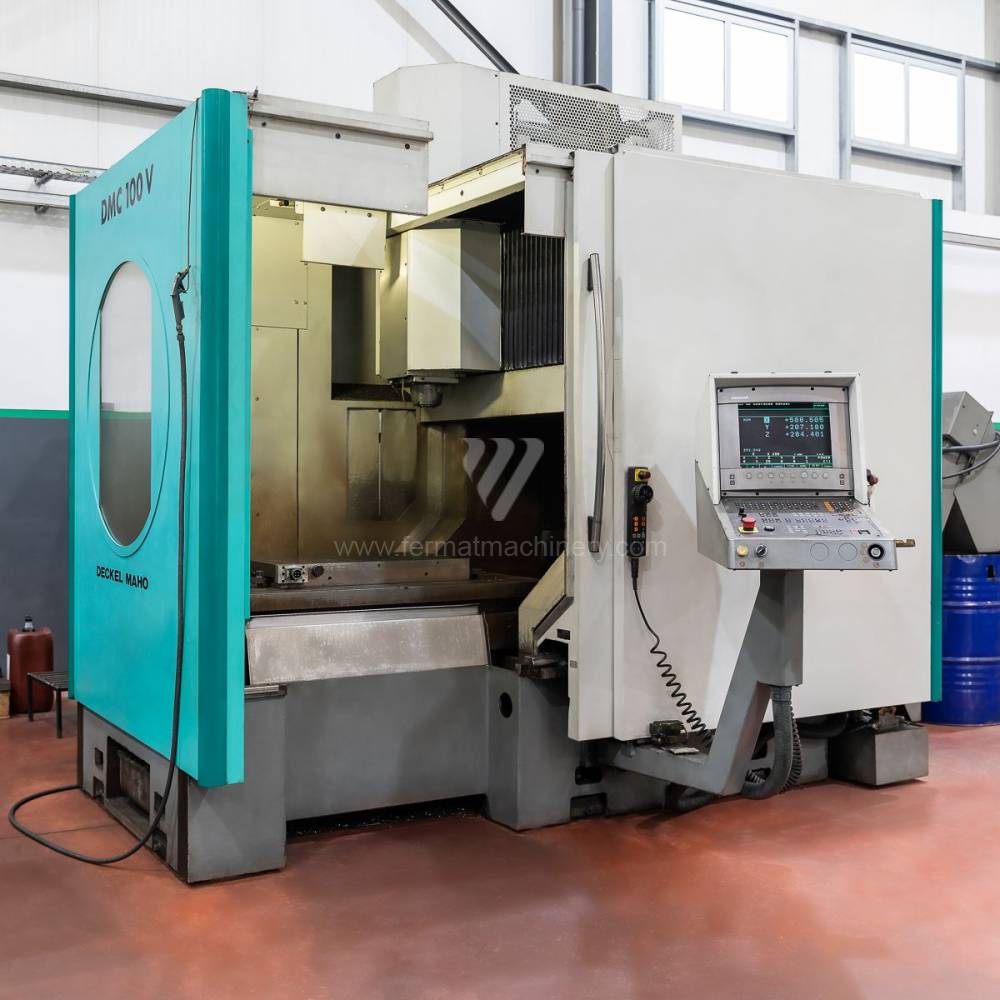 |
DMC 100V |
261851 | Deckel Maho | 1998 | Řídící systém Heidenhain: TNC 426 Upínací plocha stolu: 1250X800 mm Pojezd osy X: 1000 mm Pojezd osy Y: 800 mm Pojezd osy Z: 500 mm Otáčky vřetene: 1 - 8000 /min. |
|
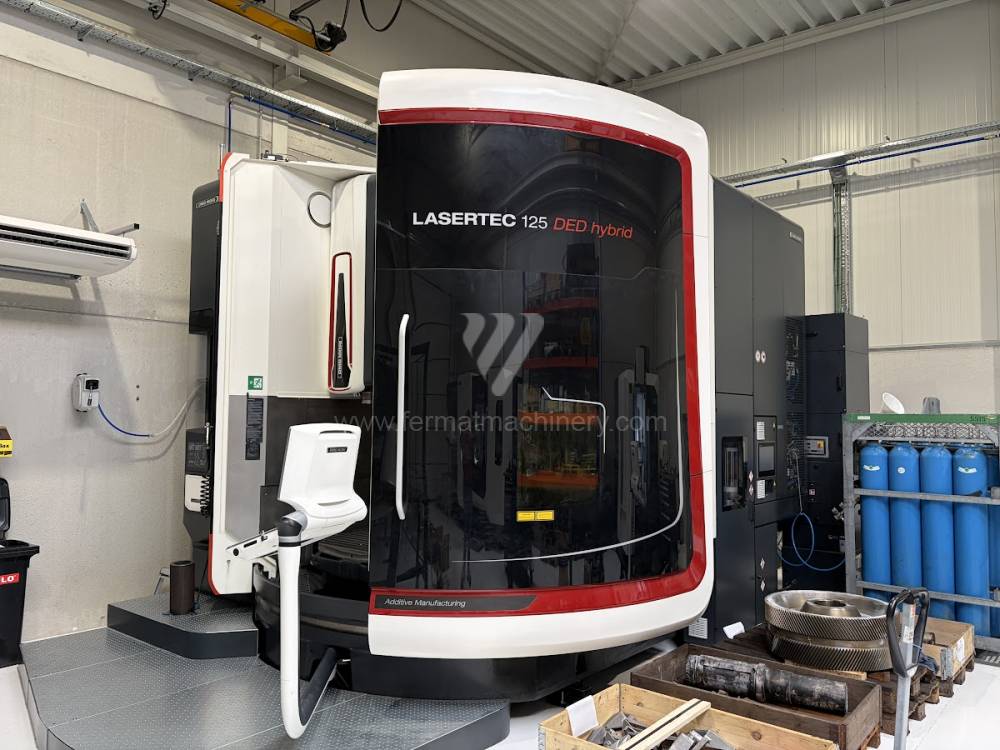 |
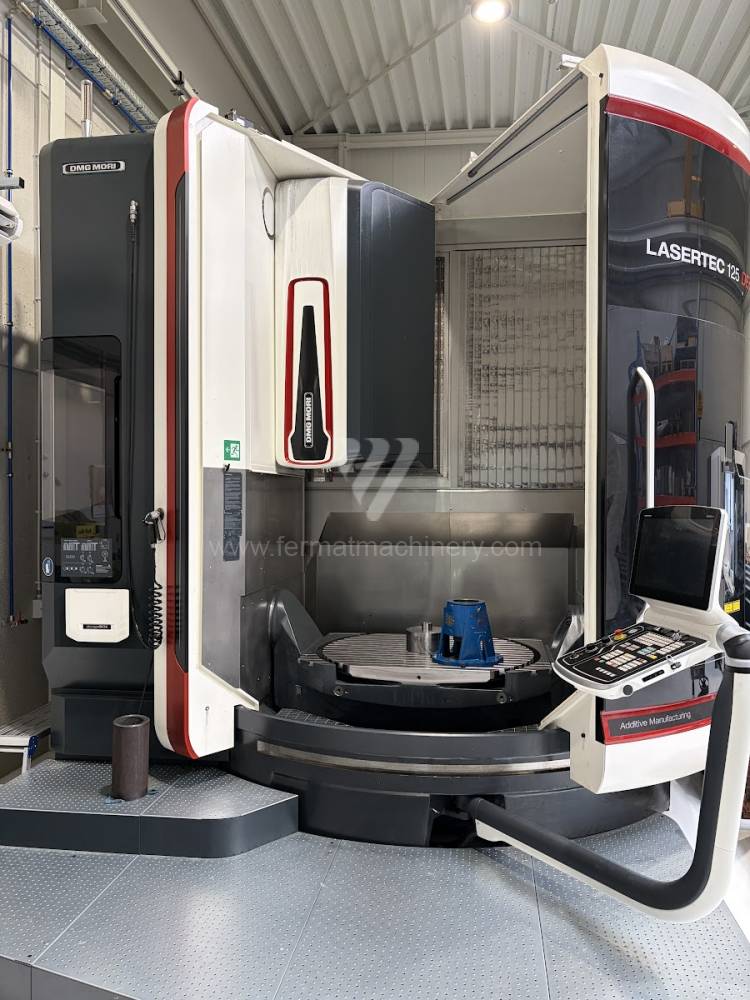
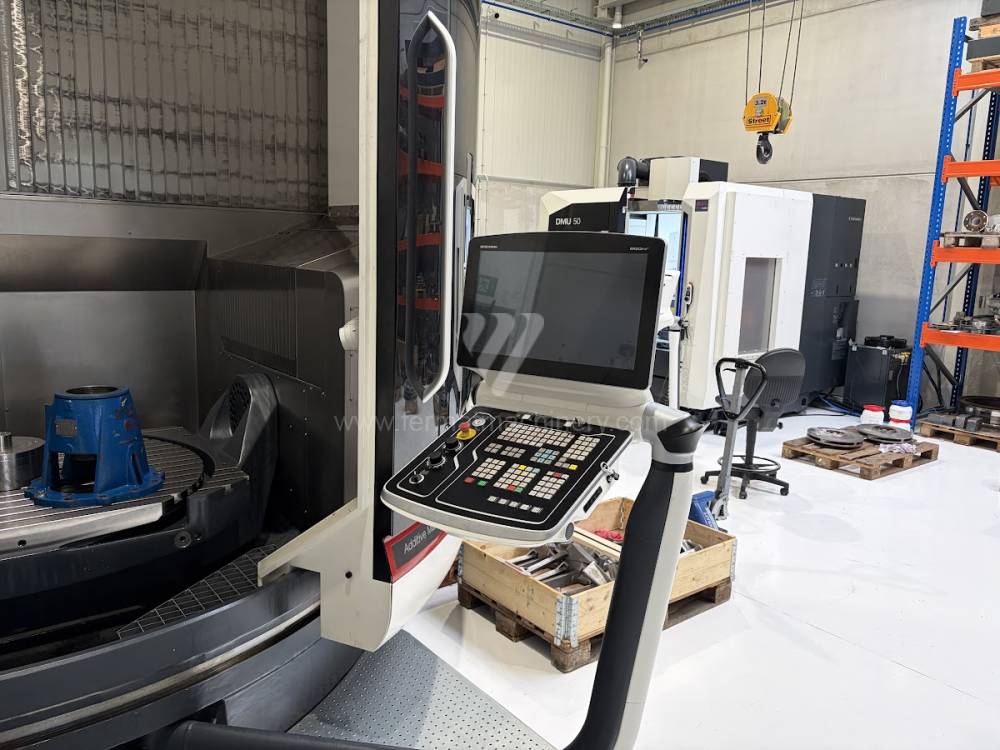
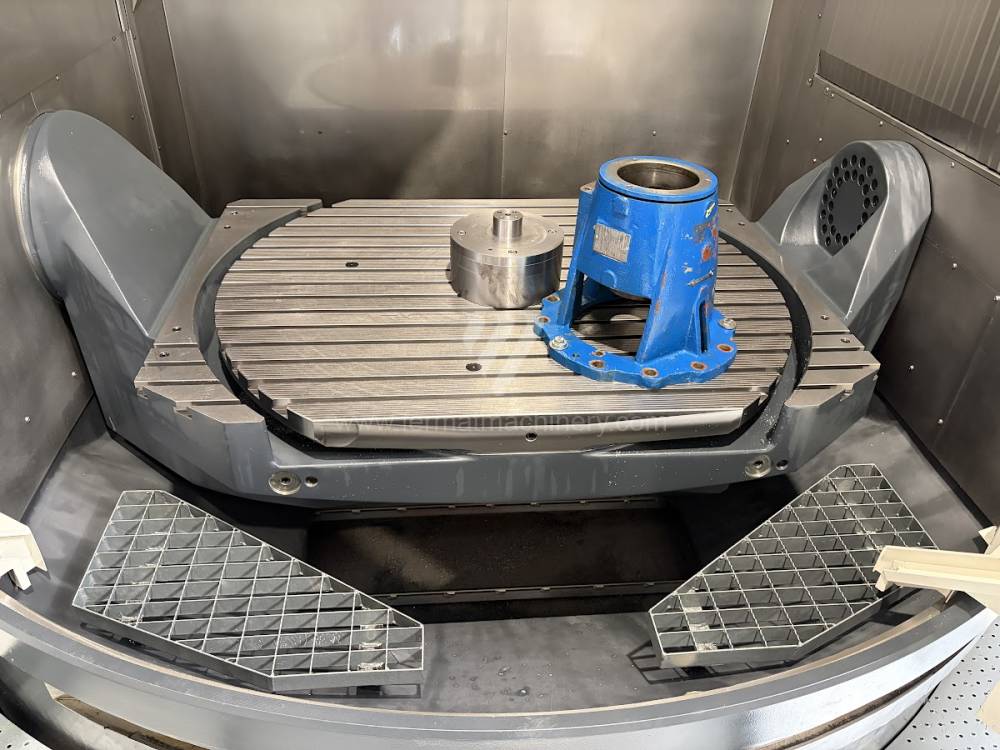
LASERTEC 125 DED hybrid |
261265 | DMG MORI | 2024 | Řídící systém Siemens: Sinumerik 840D Sl Upínací plocha stolu: 1400 x 1000 mm Pojezd osy X: 1335 mm Pojezd osy Y: 1250 mm Pojezd osy Z: 900 mm Otáčky vřetene: 0 - 20000 /min. |
|
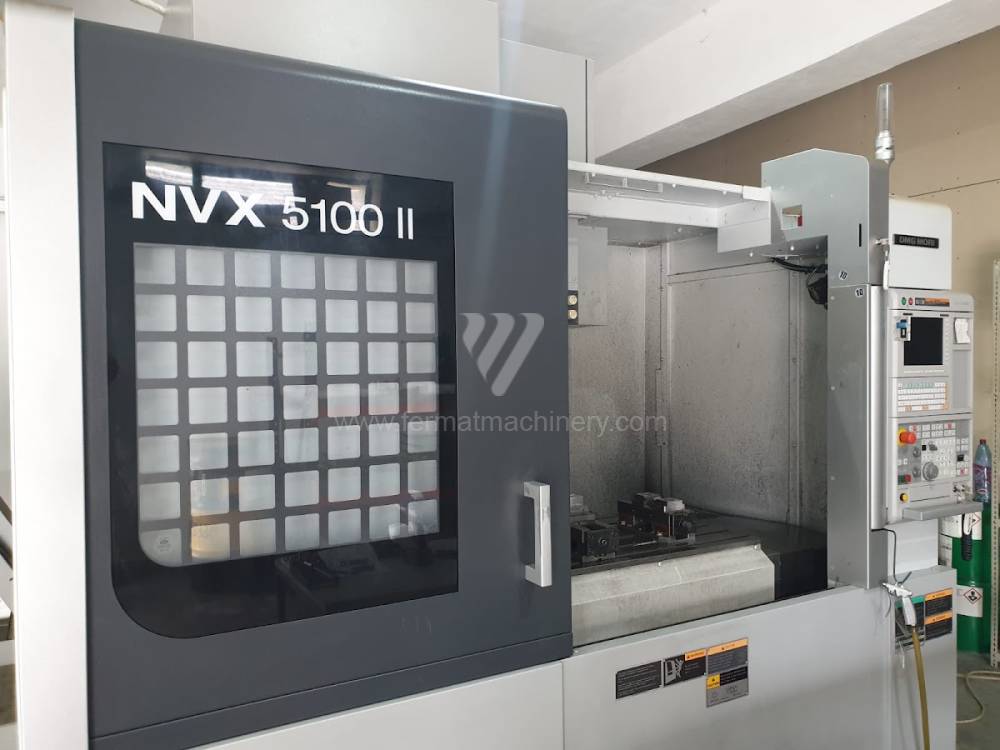 |
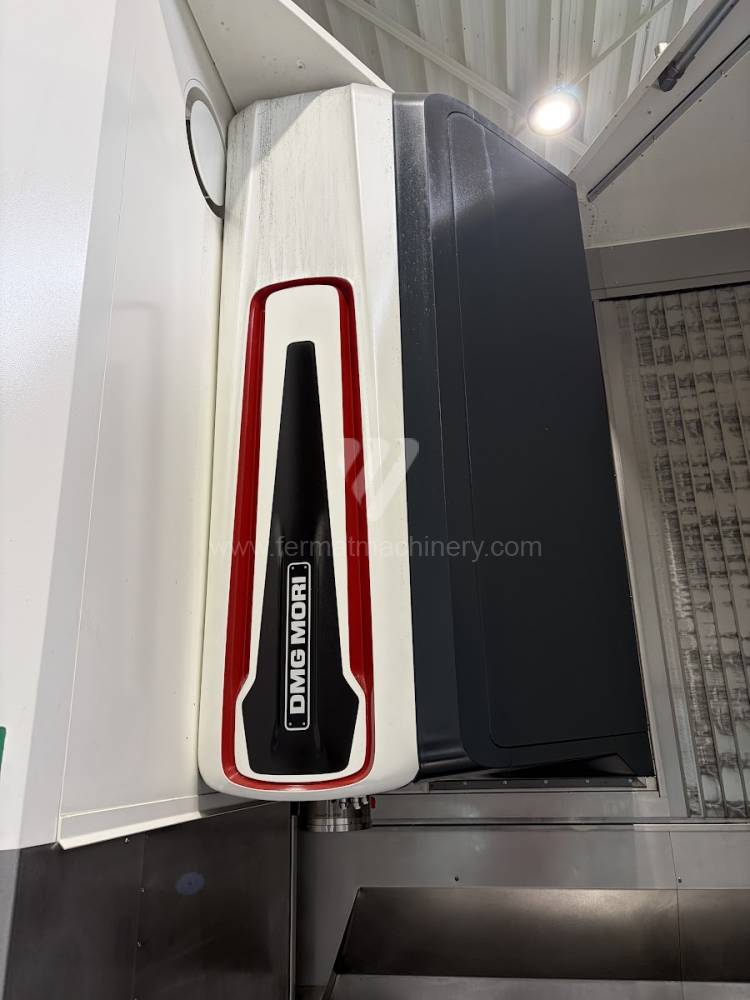
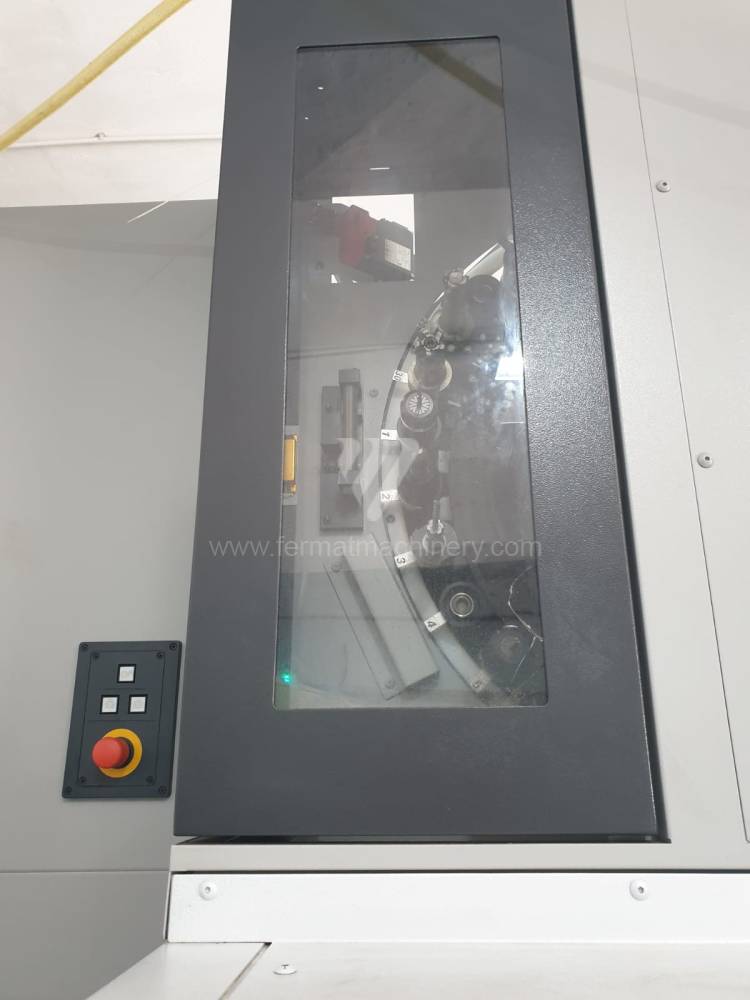
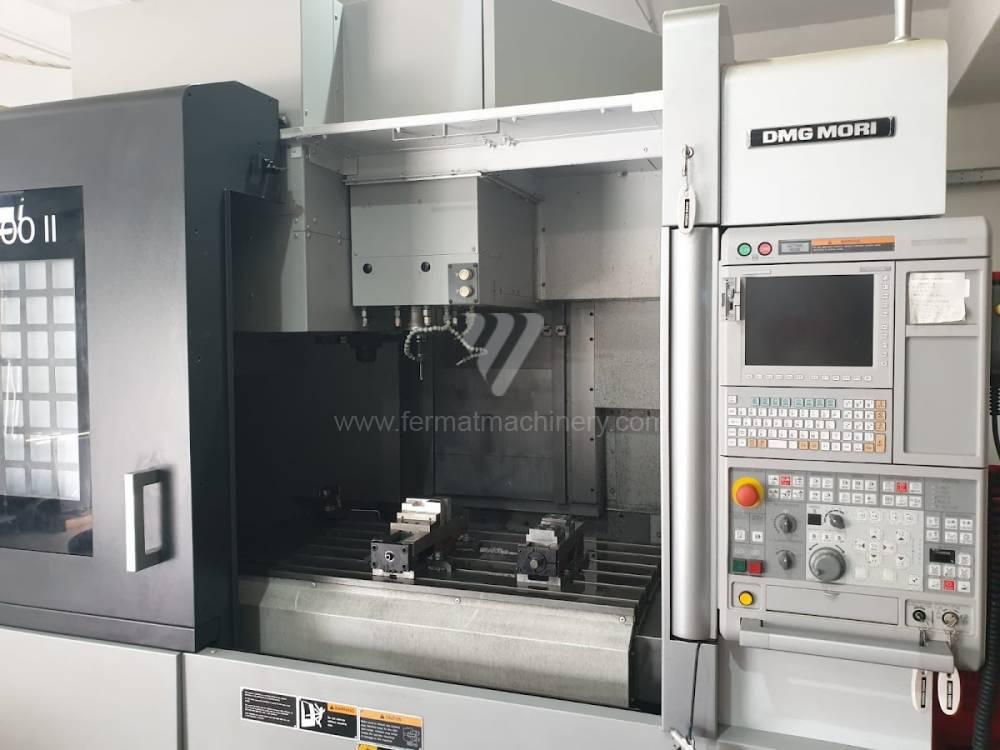
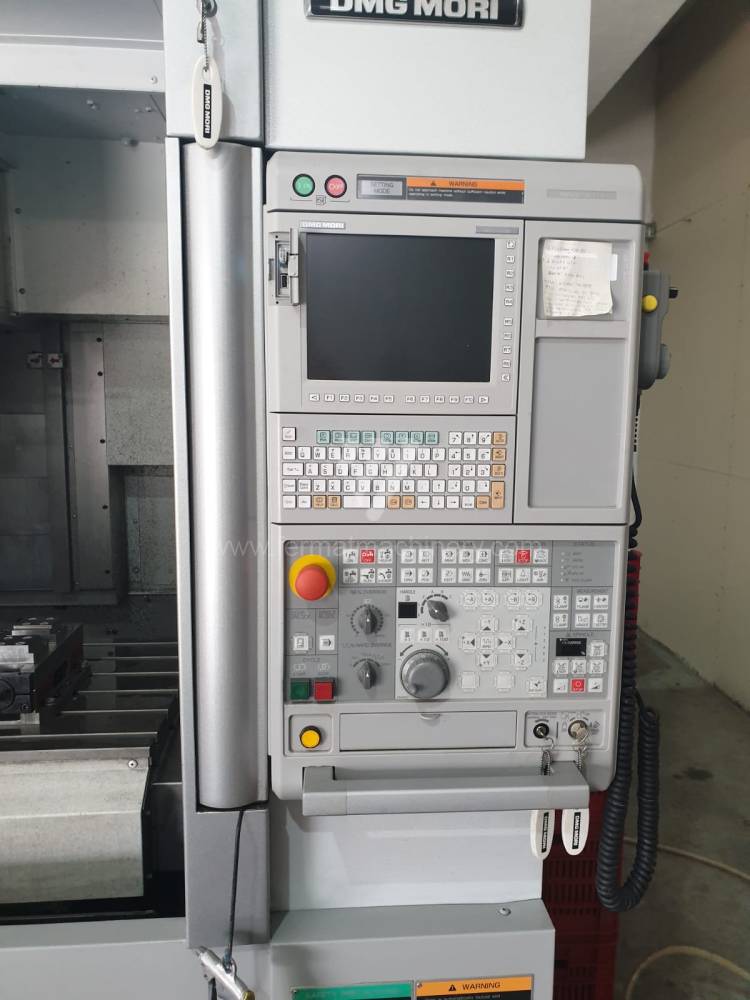
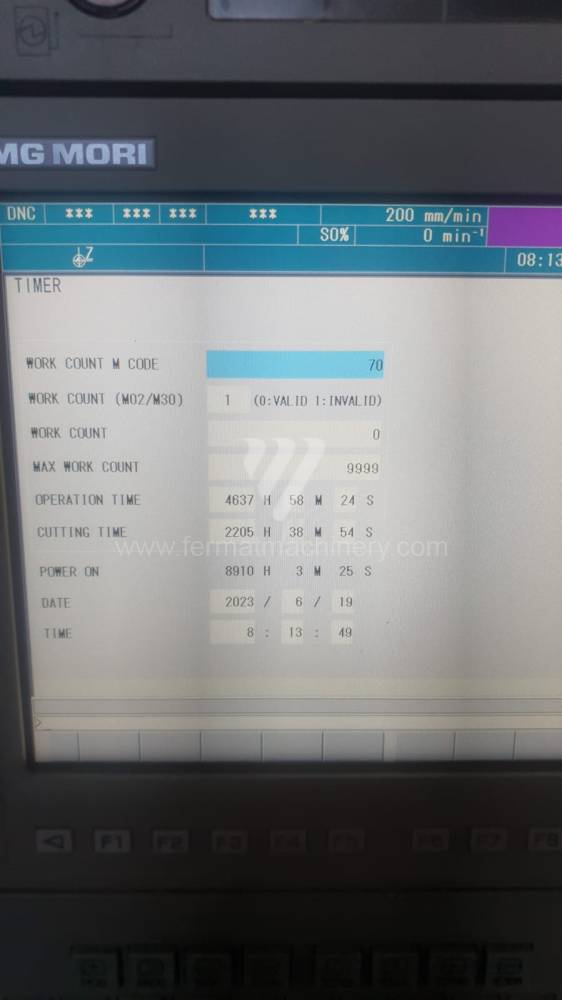
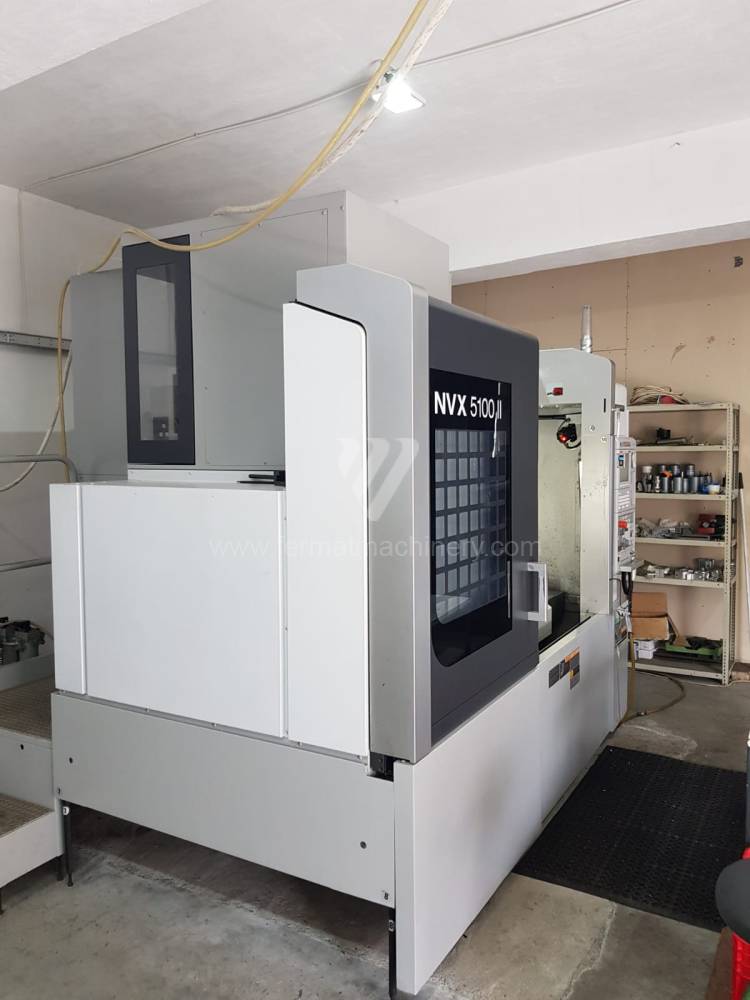
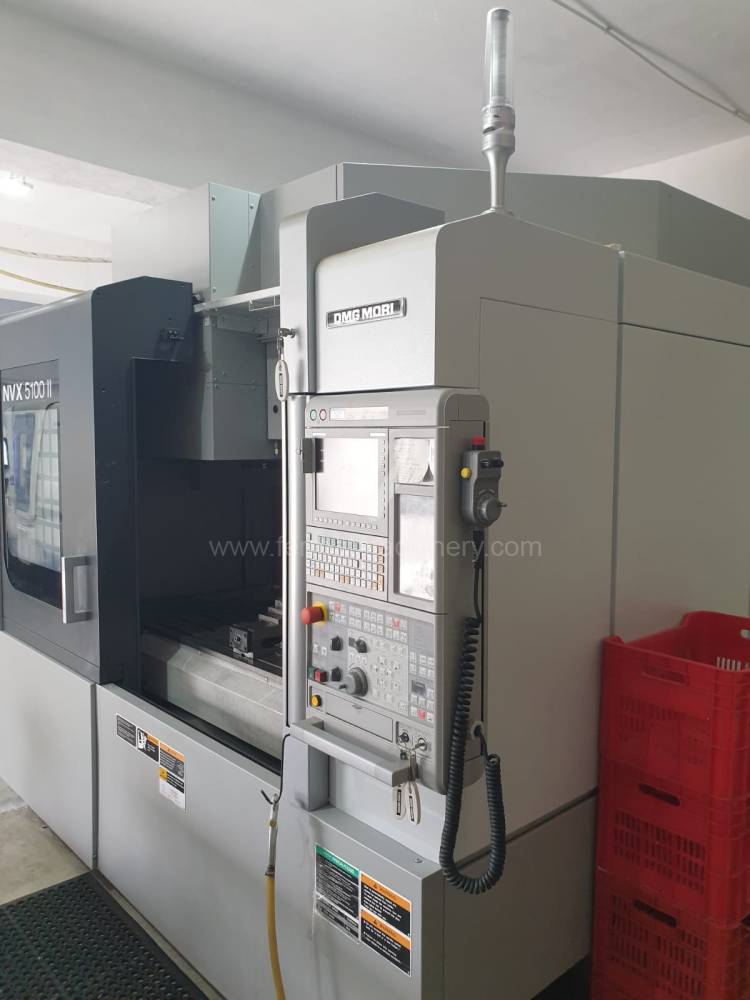
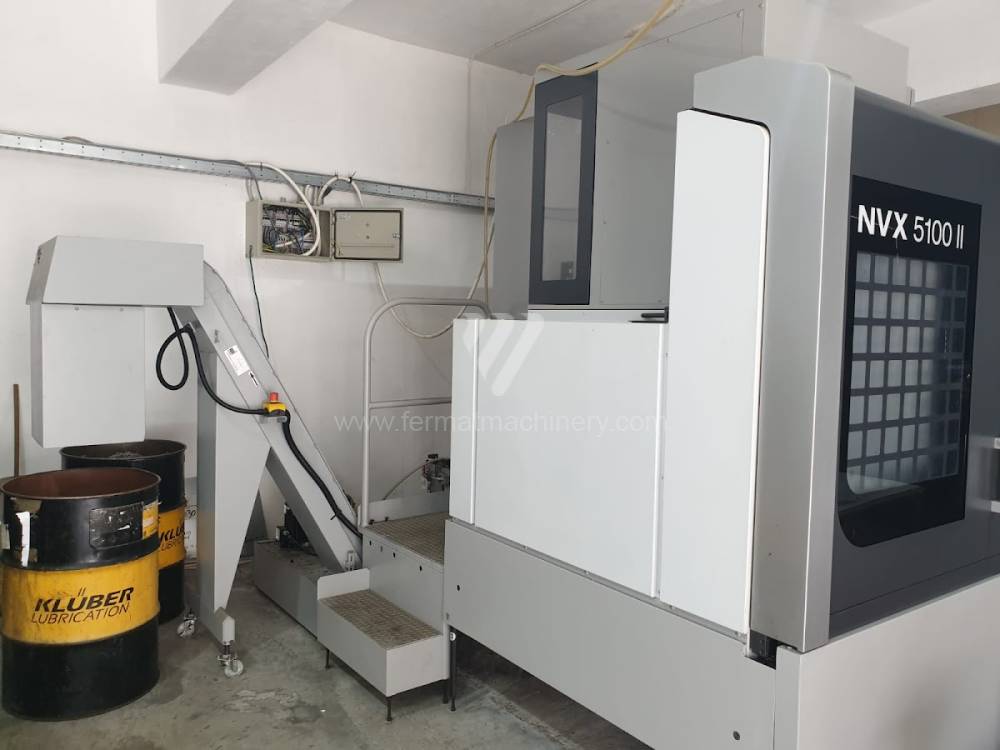
NVX5100 II |
241420 | MORI SEIKI | 2014 | Řídící systém MORI SEIKI: Upínací plocha stolu: 1350 × 600 mm Pojezd osy X: 1050 mm Pojezd osy Y: 530 mm Pojezd osy Z: 510 mm Otáčky vřetene: 0 - 20000 /min. |
|
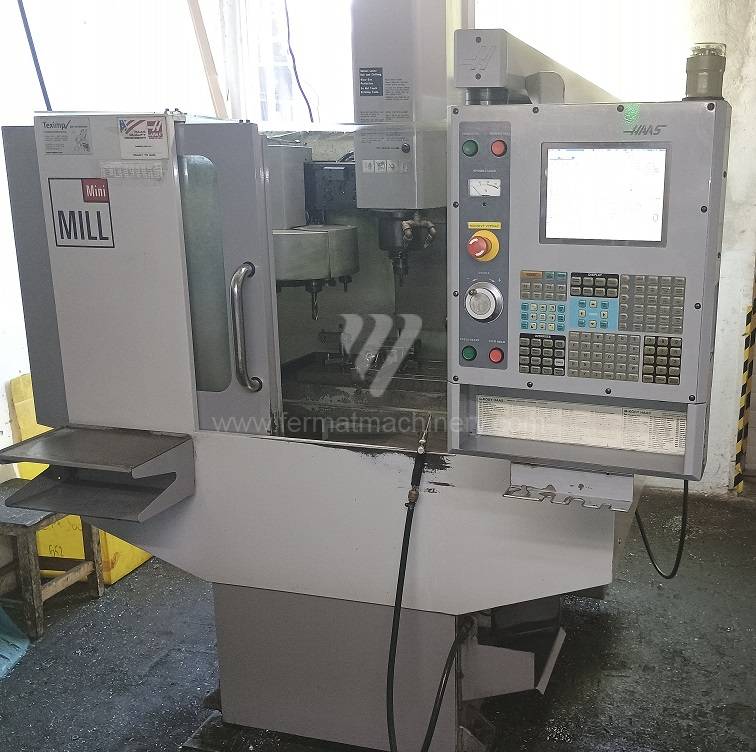 |
MiniMill HE |
251988 | Haas Automation | 2006 | Řídící systém Haas: Upínací plocha stolu: 305 x 914 mm Pojezd osy X: 406 mm Pojezd osy Y: 356 mm Pojezd osy Z: 381 mm Otáčky vřetene: 0 - 6000 /min. |
|
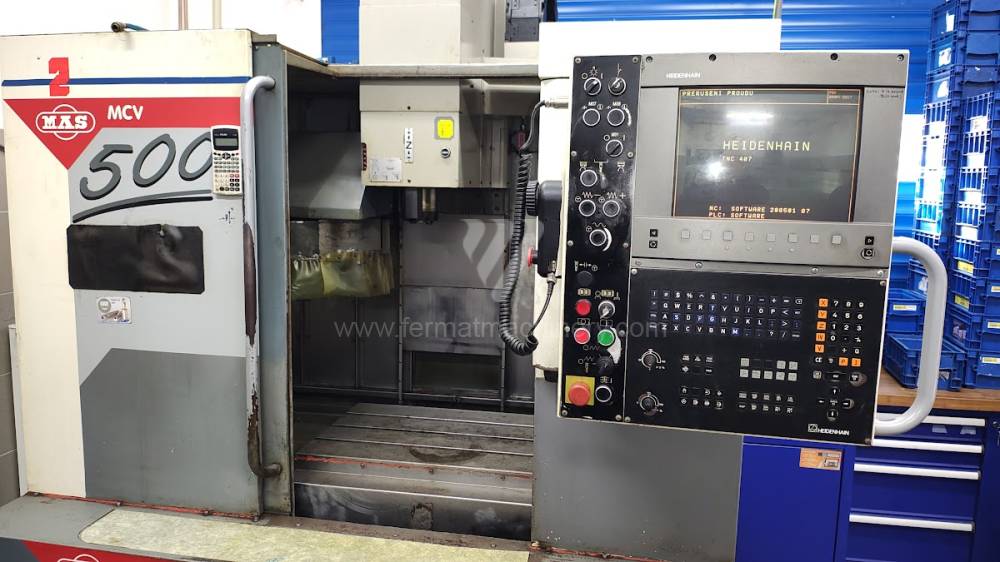 |
MCV 500 |
251978 | KOVOSVIT MAS, a.s. | 1999 | Řídící systém Heidenhain: TNC 407 Upínací plocha stolu: 800x500 mm Pojezd osy X: 500 mm Pojezd osy Y: 500 mm Pojezd osy Z: 500 mm Otáčky vřetene: 0 - 8000 /min. |
|
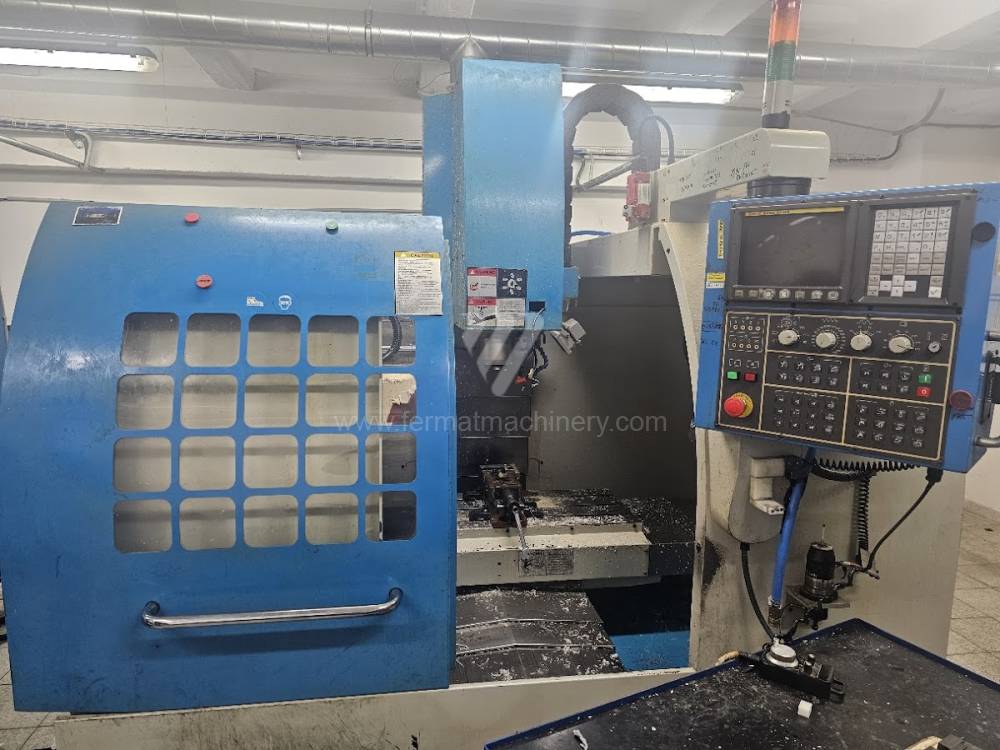 |
VECTOR 610 |
261817 | KNUTH Werkzeugmaschinen GmbH | 2007 | Řídící systém Fanuc: 0i-MB Upínací plocha stolu: 750 x 400 mm Pojezd osy X: 610 mm Pojezd osy Y: 410 mm Pojezd osy Z: 460 mm Otáčky vřetene: 1 - 8000 /min. |
|
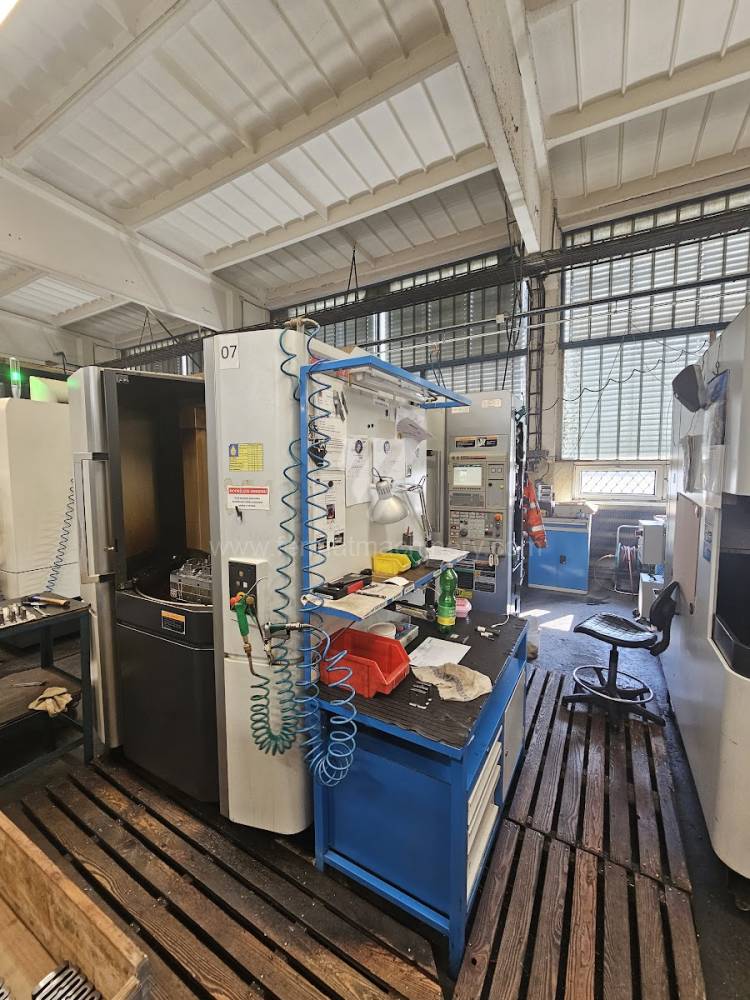 |
NHX 4000 |
251142 | DMG MORI | 2012 | Upínací plocha stolu: 400 x 400 mm Pojezd osy X: 560 mm Pojezd osy Y: 560 mm Pojezd osy Z: 660 mm Otáčky vřetene: 1 - 12000 /min. Počet řízených os: 4 |
|
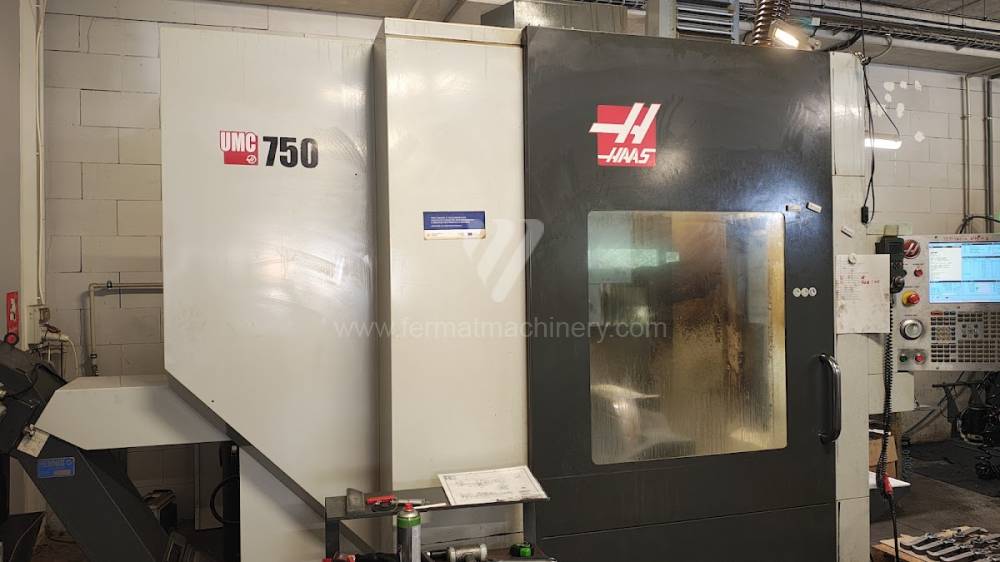 |
UMC - 750 |
261702 | Haas Automation | 2014 | Řídící systém Haas: Upínací plocha stolu: 630x500 mm Pojezd osy X: 762 mm Pojezd osy Y: 508 mm Pojezd osy Z: 508 mm Otáčky vřetene: 0 - 12000 /min. |
|
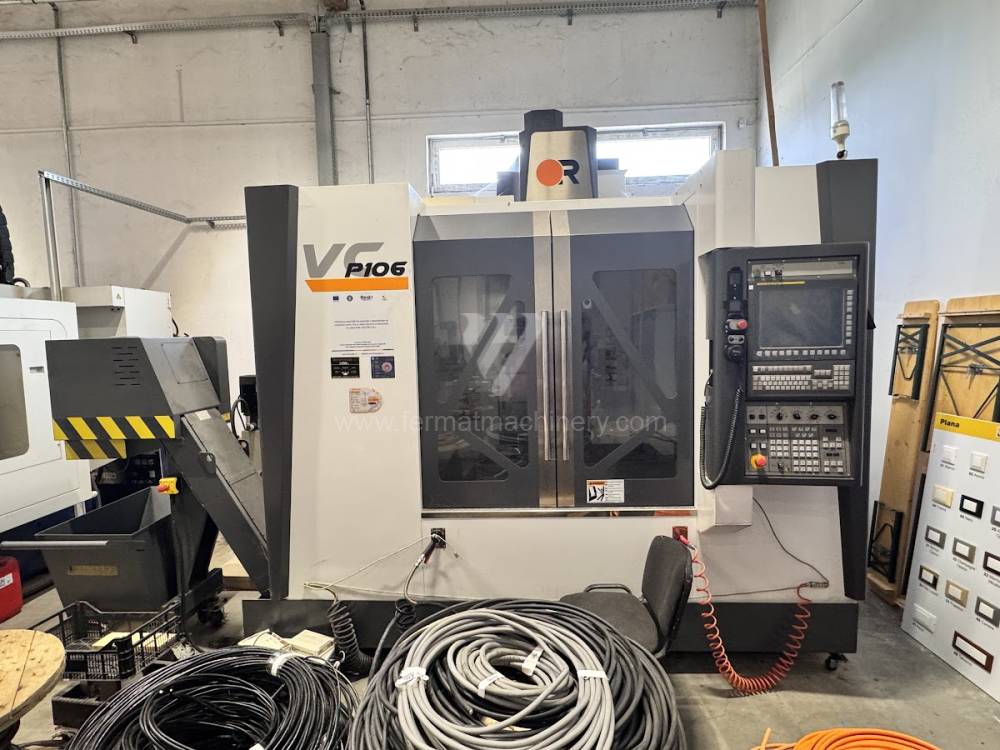 |
Vcenter P106 |
261400 | Victor Machinery Solutions | 2018 | Řídící systém Fanuc: 0i-MF Upínací plocha stolu: 1120x520 mm Pojezd osy X: 1060 mm Pojezd osy Y: 600 mm Pojezd osy Z: 560 mm Otáčky vřetene: 0 - 12000 /min. |
|
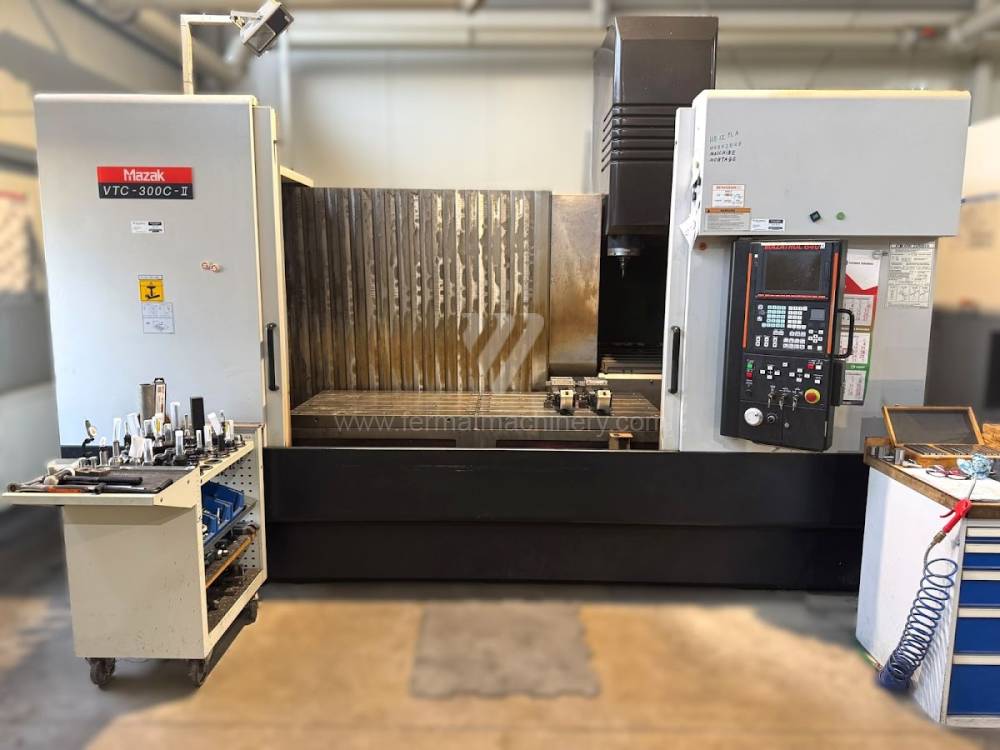 |
VTC 300C II |
261861 | MAZAK | 2006 | Řídící systém Mazatrol: 640 MT Upínací plocha stolu: 2000 X 760 mm Pojezd osy X: 1740 mm Pojezd osy Y: 760 mm Pojezd osy Z: 660 mm Otáčky vřetene: 0 - 12000 /min. |
|
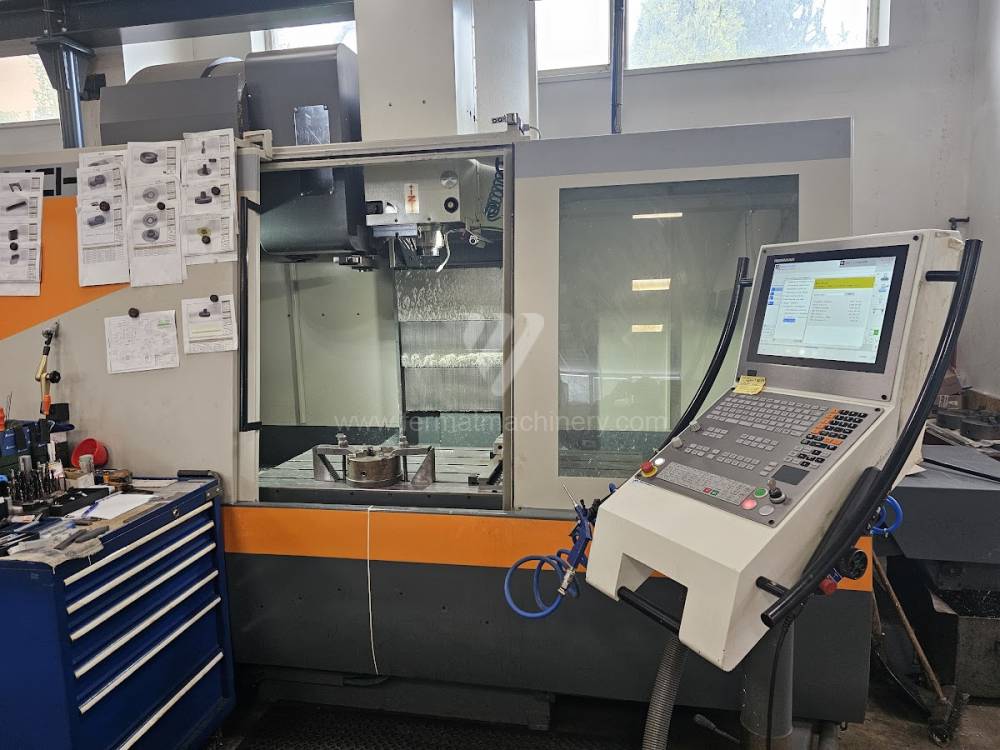 |
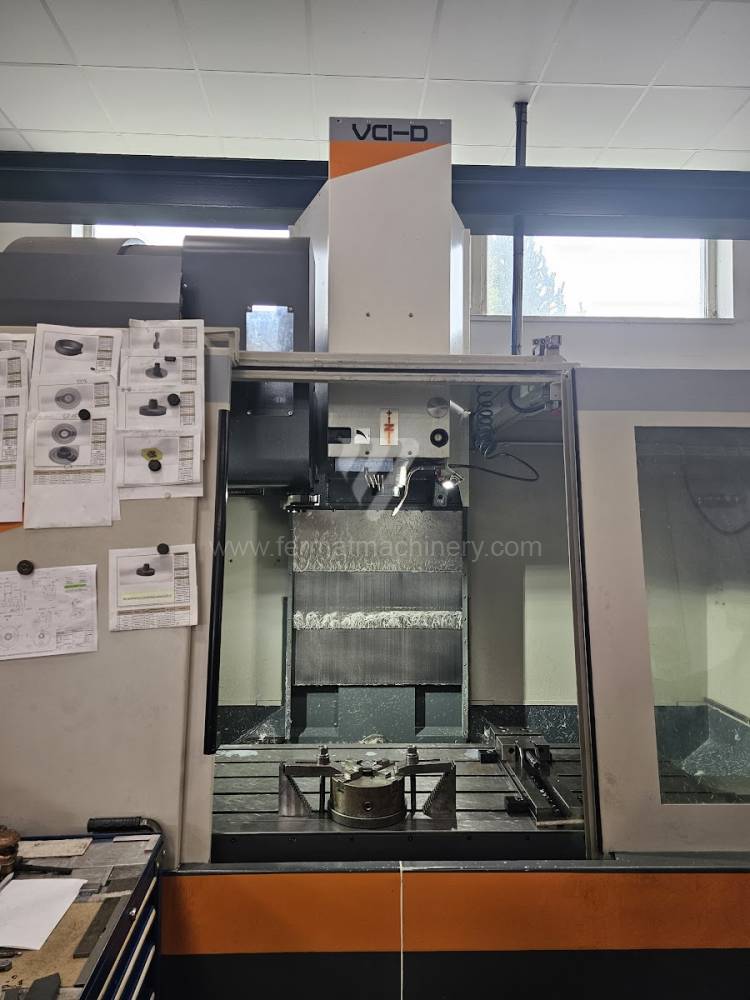
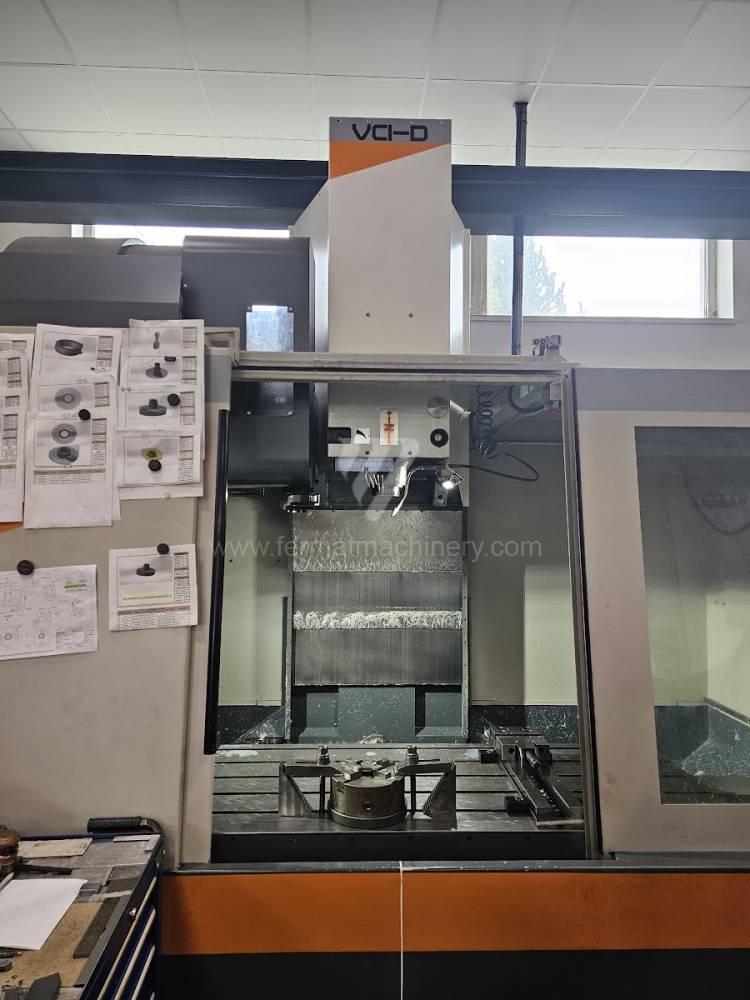
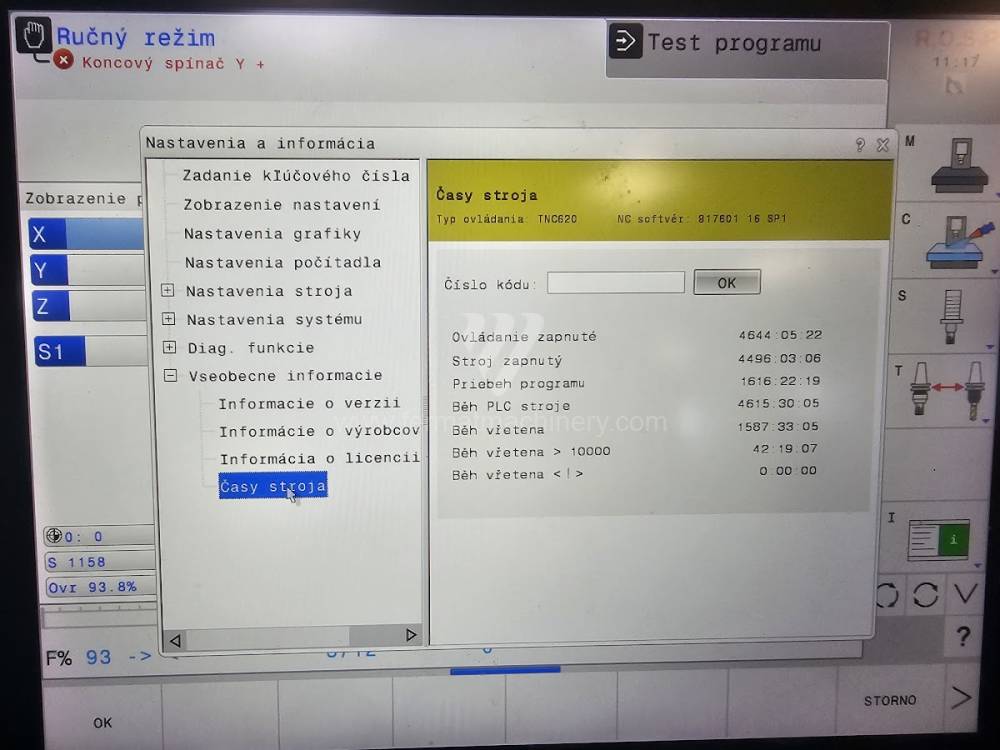
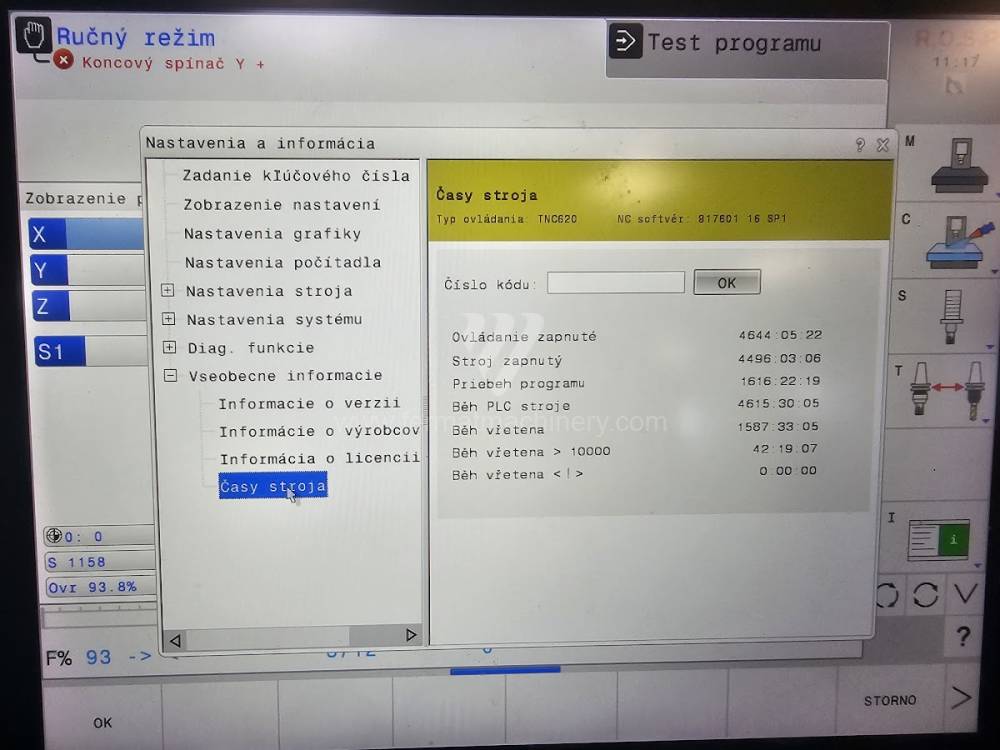
VCI-D 1270 |
241865 | KOVOSVIT MAS, a.s. | 2002 | Řídící systém Heidenhain: TNC 620 Upínací plocha stolu: 1500x670 mm Pojezd osy X: 1270 mm Pojezd osy Y: 610 mm Pojezd osy Z: 720 mm Otáčky vřetene: 20 - 12000 /min. |
|
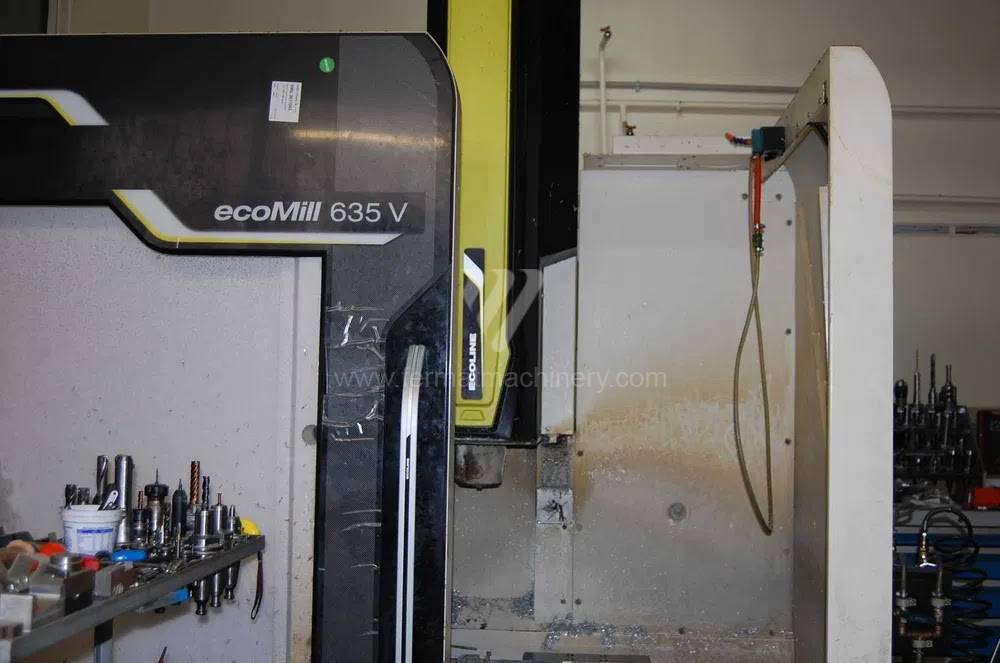 |
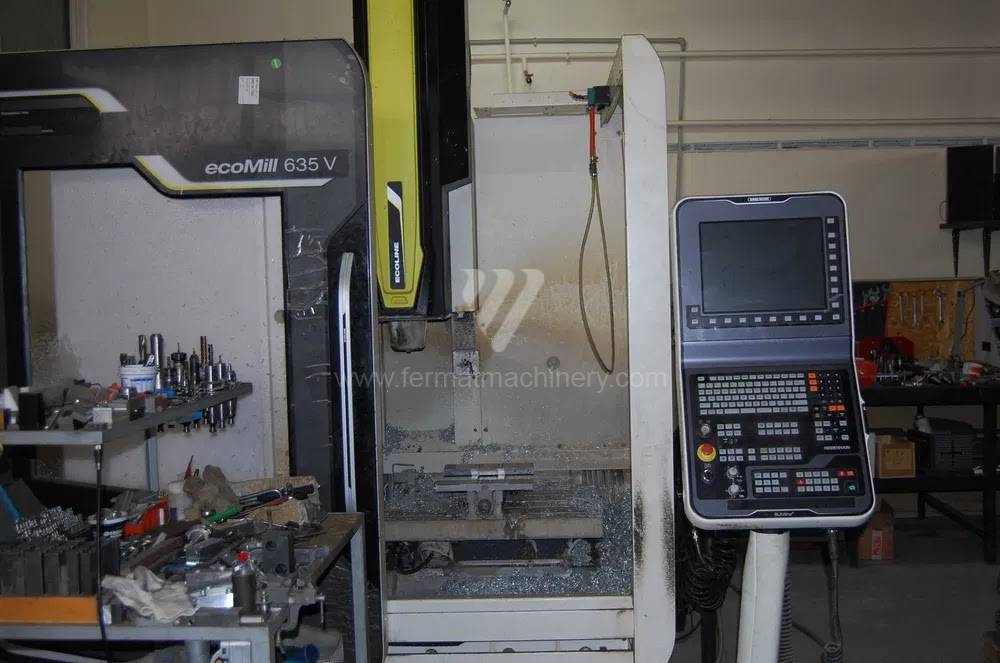
DMC 635 V ecoline |
261572 | DMG MORI | 2016 | Řídící systém Siemens: Sinumerik 810 Upínací plocha stolu: 790 x 560 mm Pojezd osy X: 635 mm Pojezd osy Y: 510 mm Pojezd osy Z: 460 mm Otáčky vřetene: 0 - 8000 /min. |
|
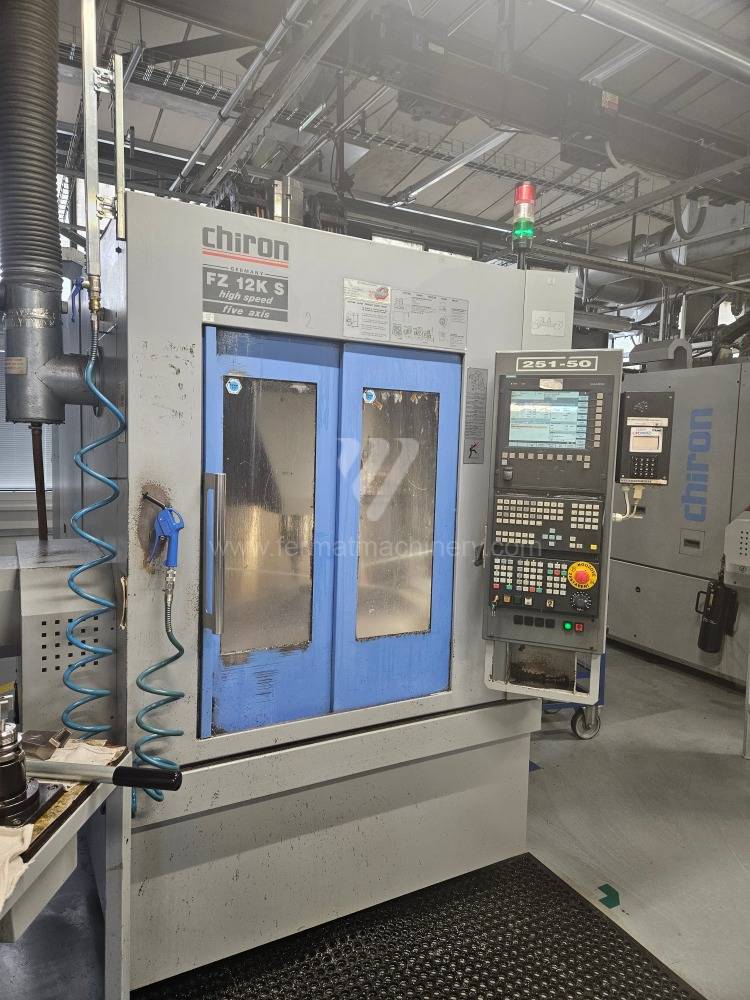 |
FZ 12K S |
261442 | Chiron | 2008 | Řídící systém Siemens: Upínací plocha stolu: mm Pojezd osy X: 550 mm Pojezd osy Y: 400 mm Pojezd osy Z: 360-400 mm Otáčky vřetene: 0 - 15000 /min. |
|
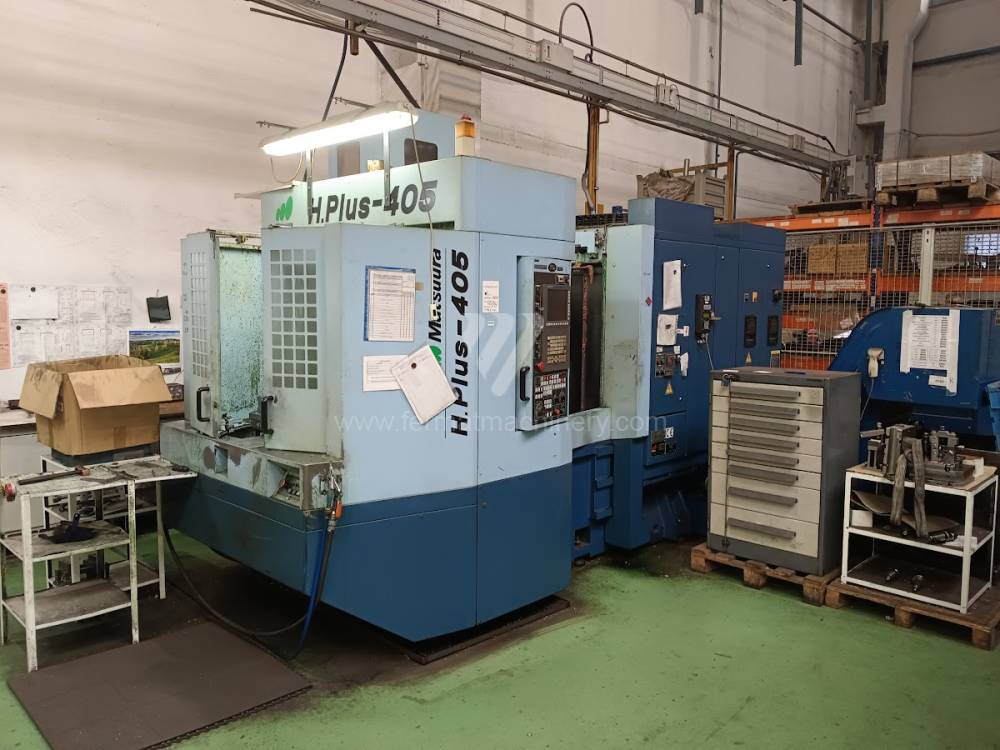 |
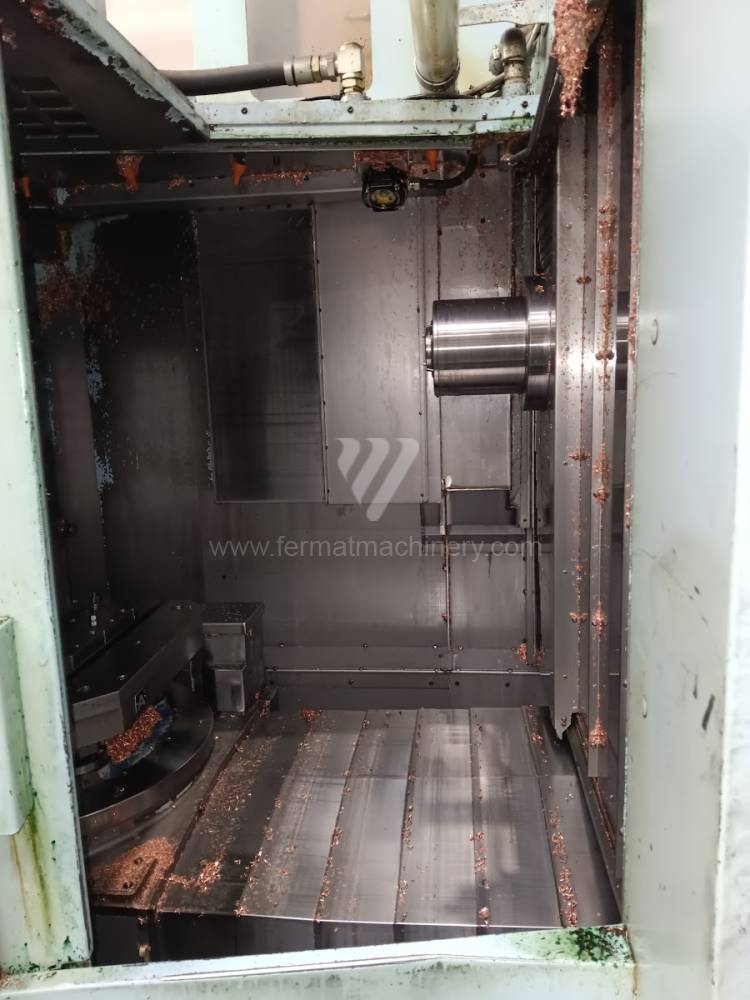
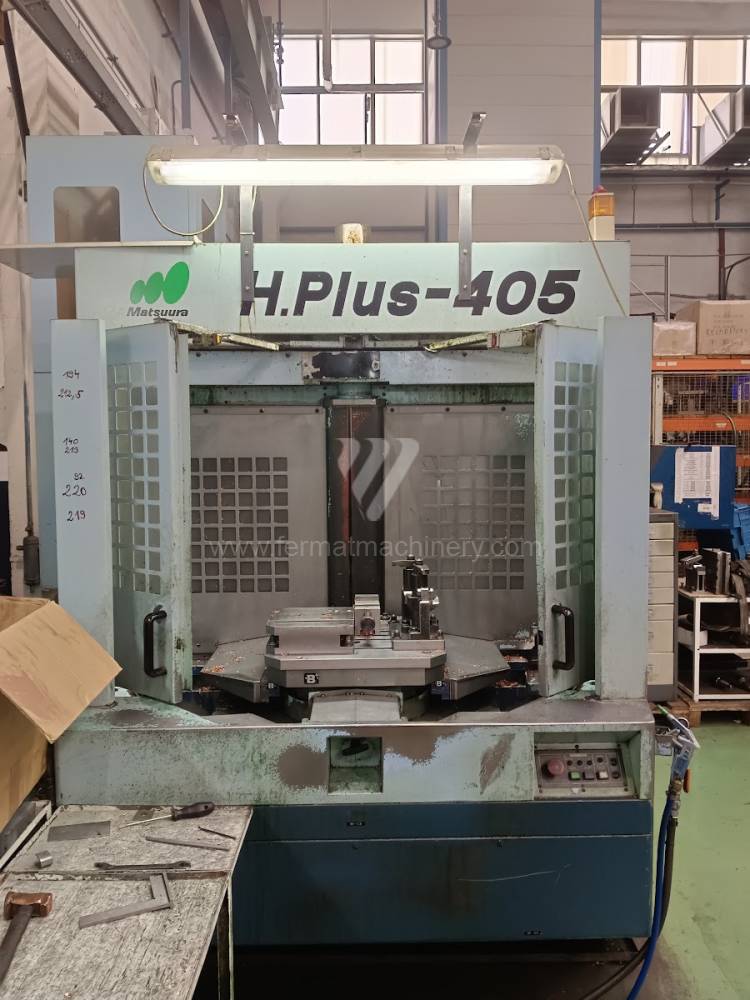
H.Plus-405 |
251975 | Matsuura | 2008 | Upínací plocha stolu: 500x500 mm Pojezd osy X: 660 mm Pojezd osy Y: 660 mm Pojezd osy Z: 660 mm Otáčky vřetene: 10 - 12000 /min. Počet řízených os: 4 |
|
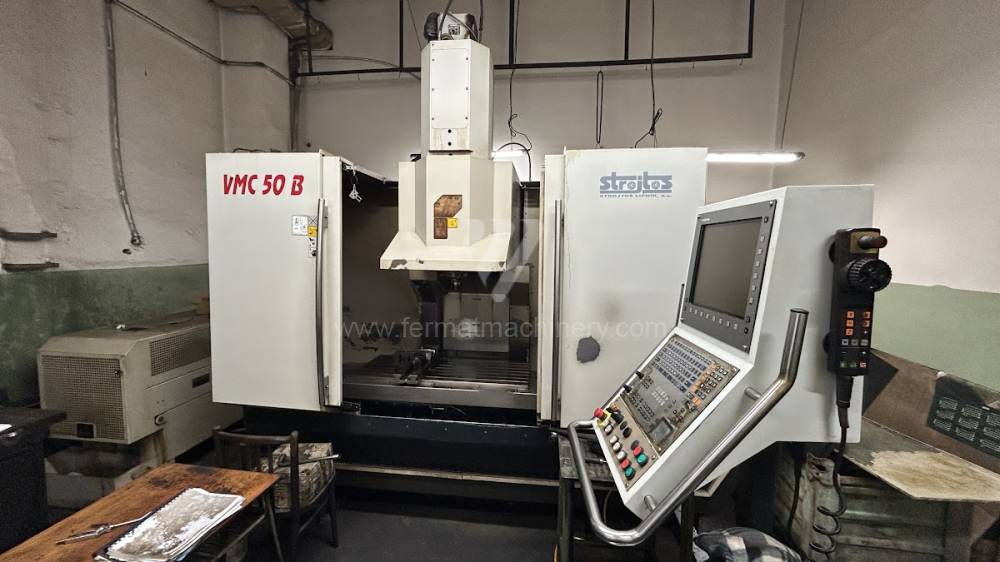 |
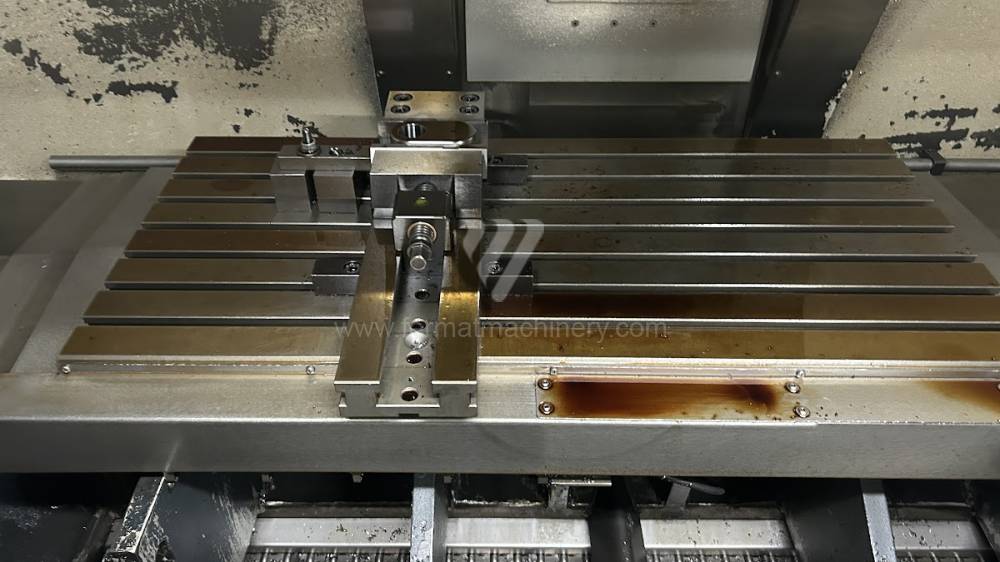
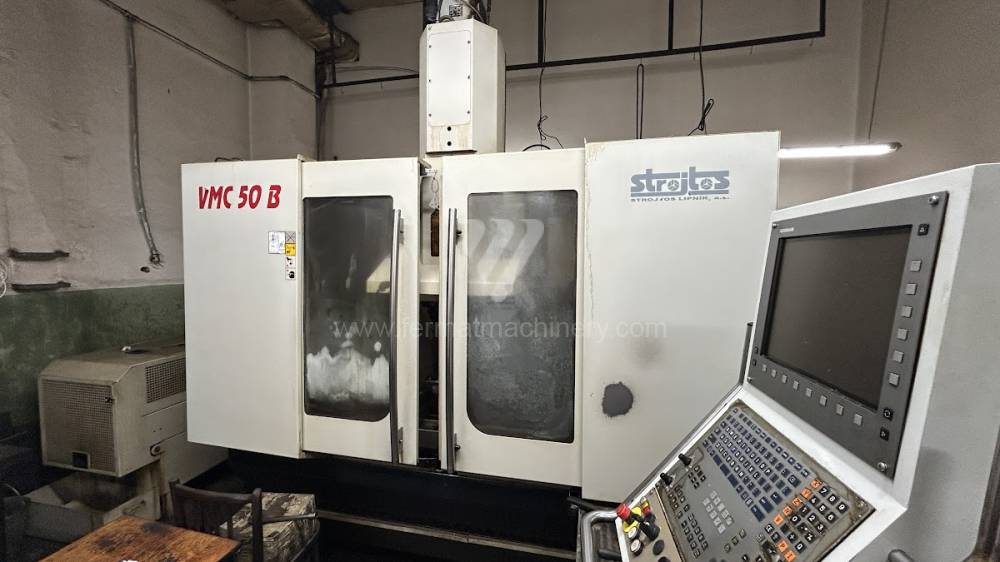
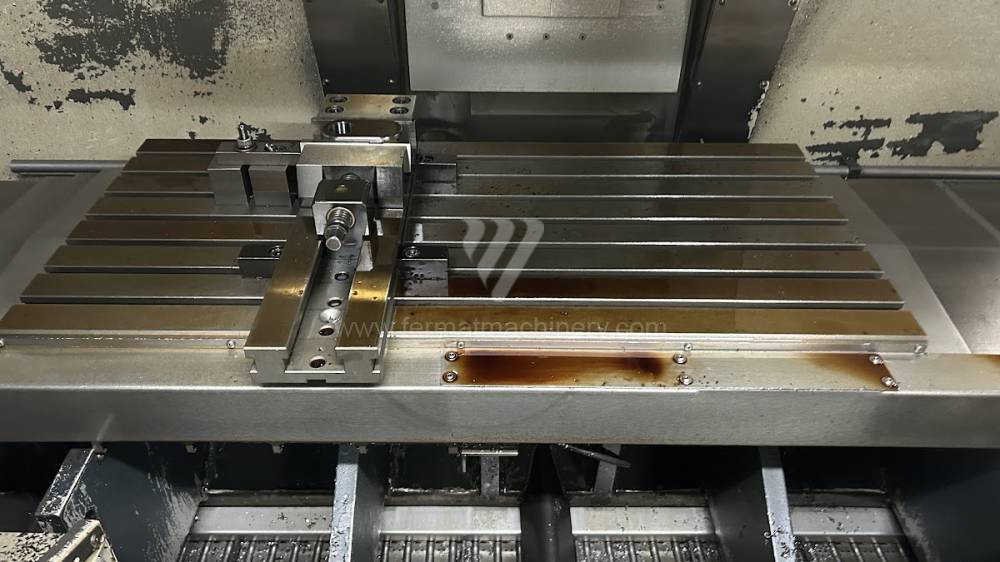
VMC 50 B |
261676 | Strojtos | 2008 | Řídící systém Heidenhain: TNC 530 Upínací plocha stolu: 500x1000 mm Pojezd osy X: 1000 mm Pojezd osy Y: 500 mm Pojezd osy Z: 500 mm Otáčky vřetene: 0 - 10000 /min. |
|
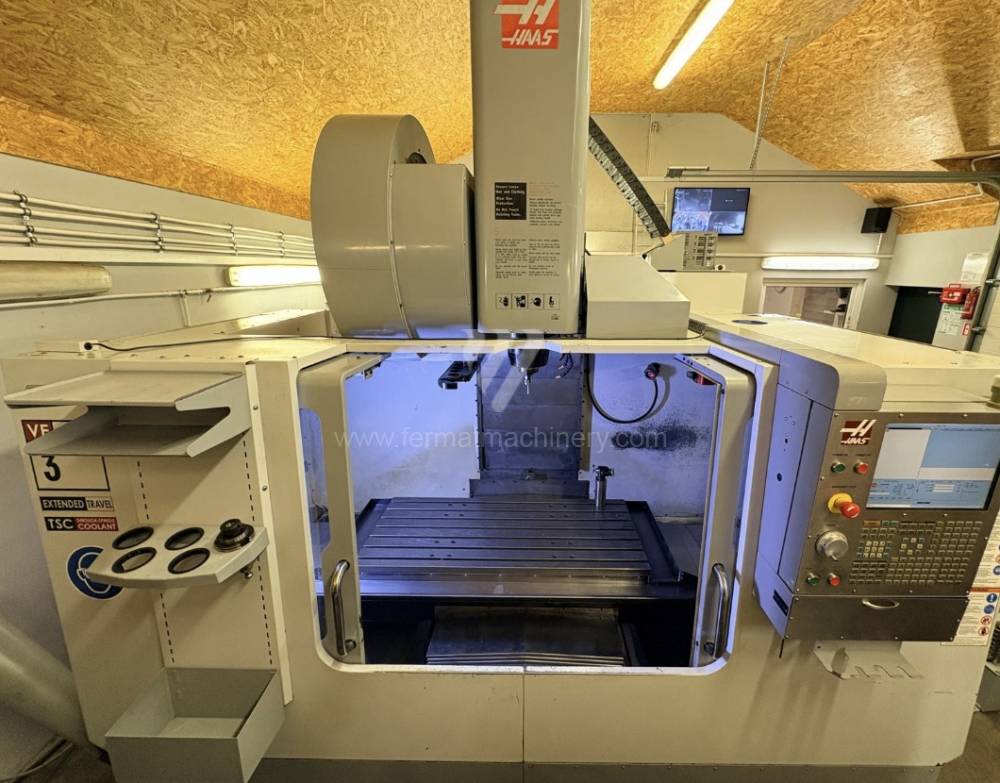 |
VF-3YT/50 |
261695 | Haas Automation | 2008 | Řídící systém Haas: Upínací plocha stolu: 1372x610 mm Pojezd osy X: 1016 mm Pojezd osy Y: 660 mm Pojezd osy Z: 635 mm Otáčky vřetene: 0 - 7500 /min. |
|
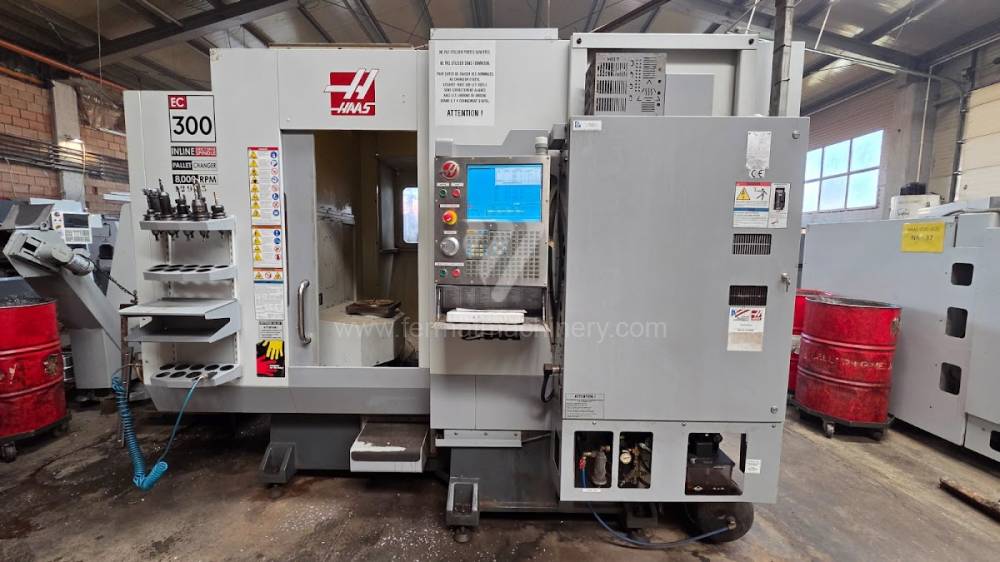 |
HAAS EC-300 |
261606 | Haas Automation | 2010 | Řídící systém Haas: Upínací plocha stolu: 300 x 300 mm Pojezd osy X: 508 mm Pojezd osy Y: 457 mm Pojezd osy Z: 356 mm Otáčky vřetene: 8000 - /min. |
|
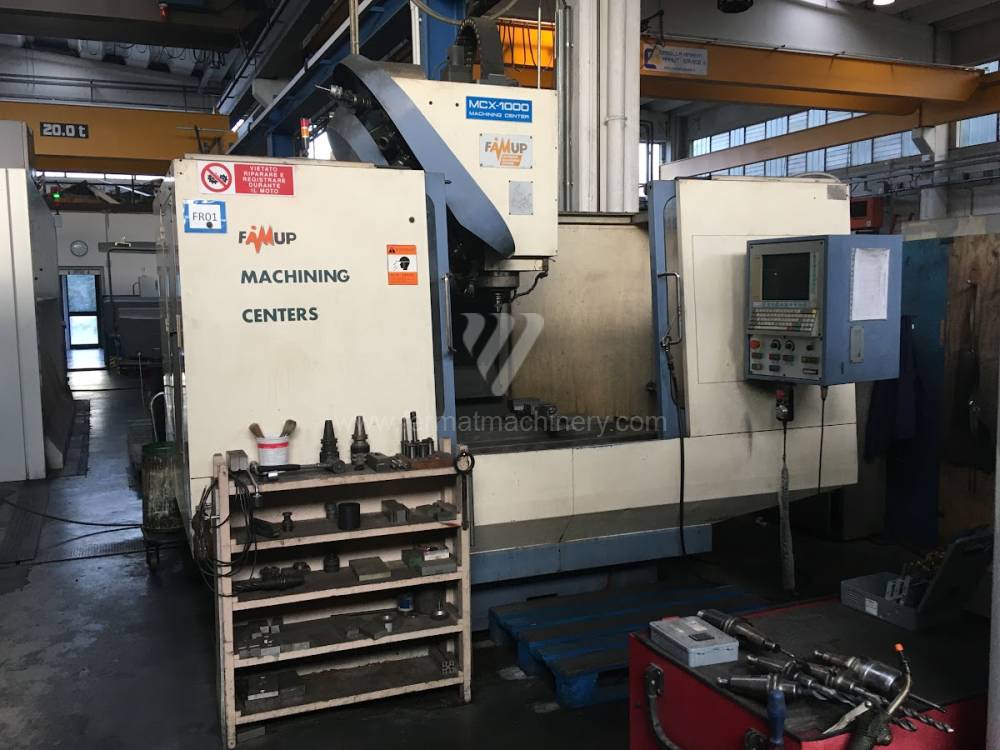 |
MCX 1000 |
241203 | FAMUP | 1994 | Řídící systém Selca: 3045 Upínací plocha stolu: mm Pojezd osy X: 1000 mm Pojezd osy Y: 500 mm Pojezd osy Z: 350 mm Otáčky vřetene: 0 - 4000 /min. |
|
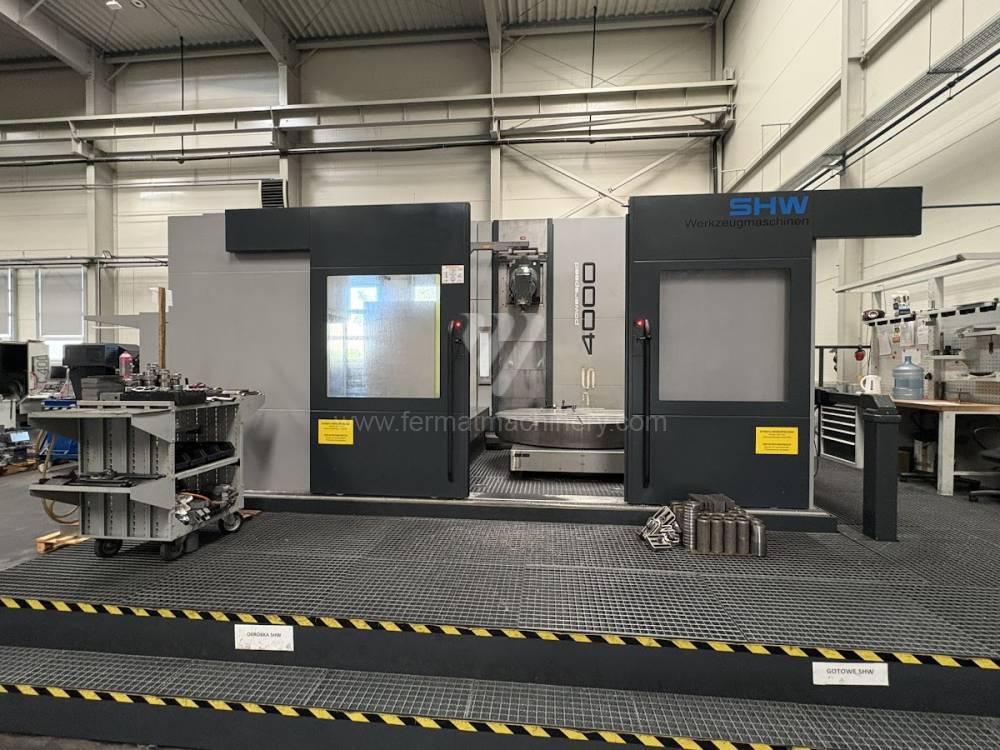 |
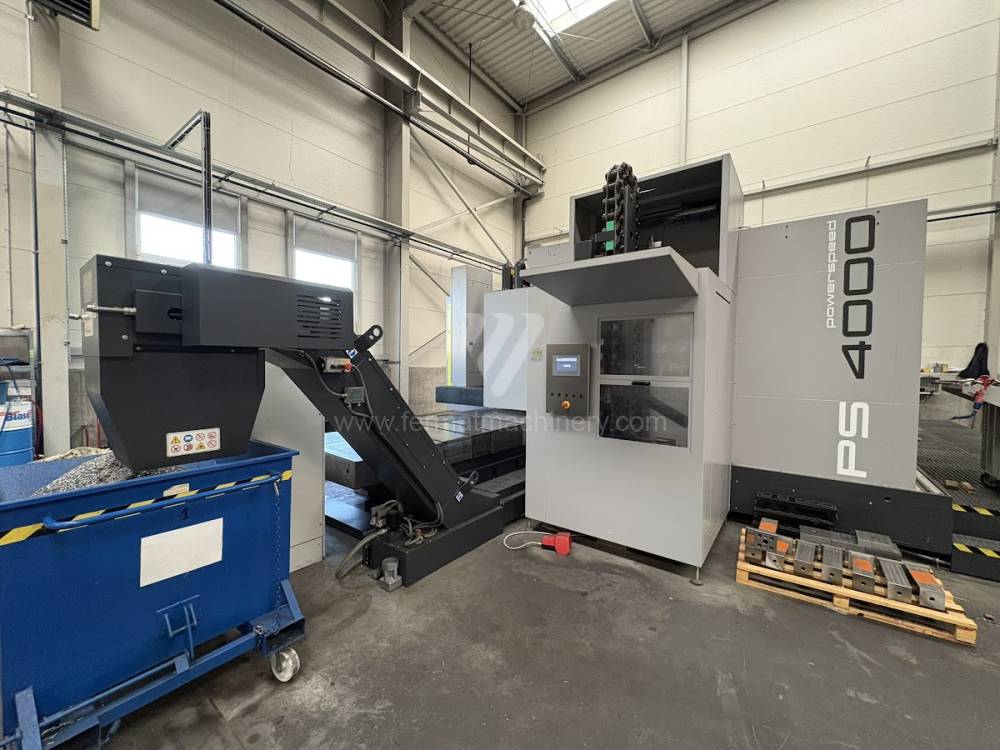
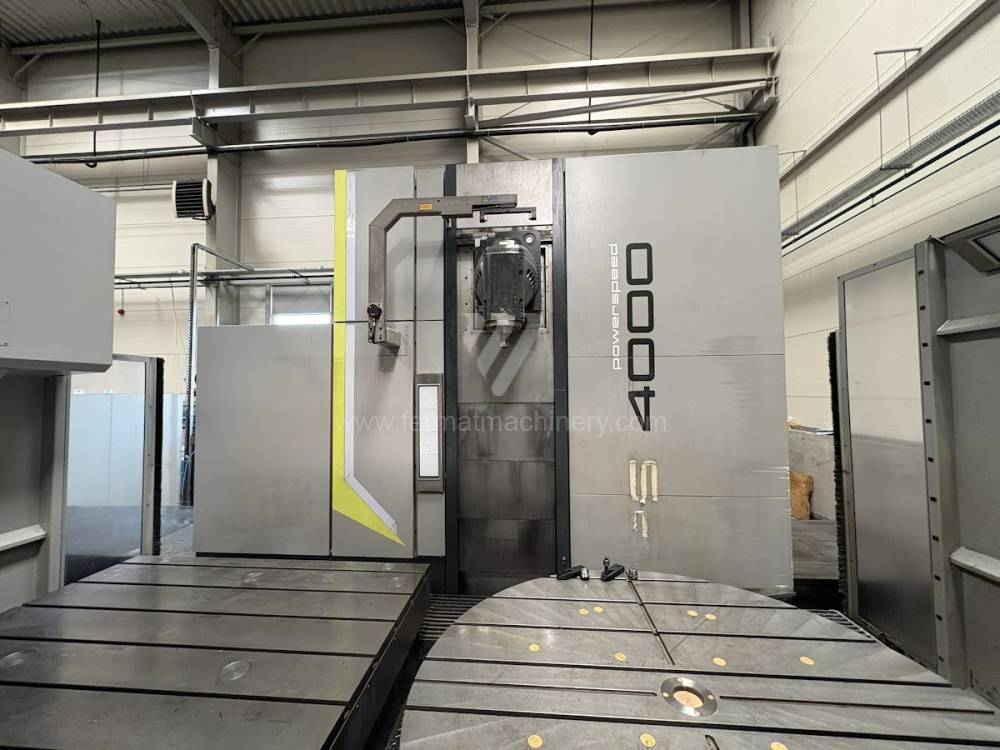
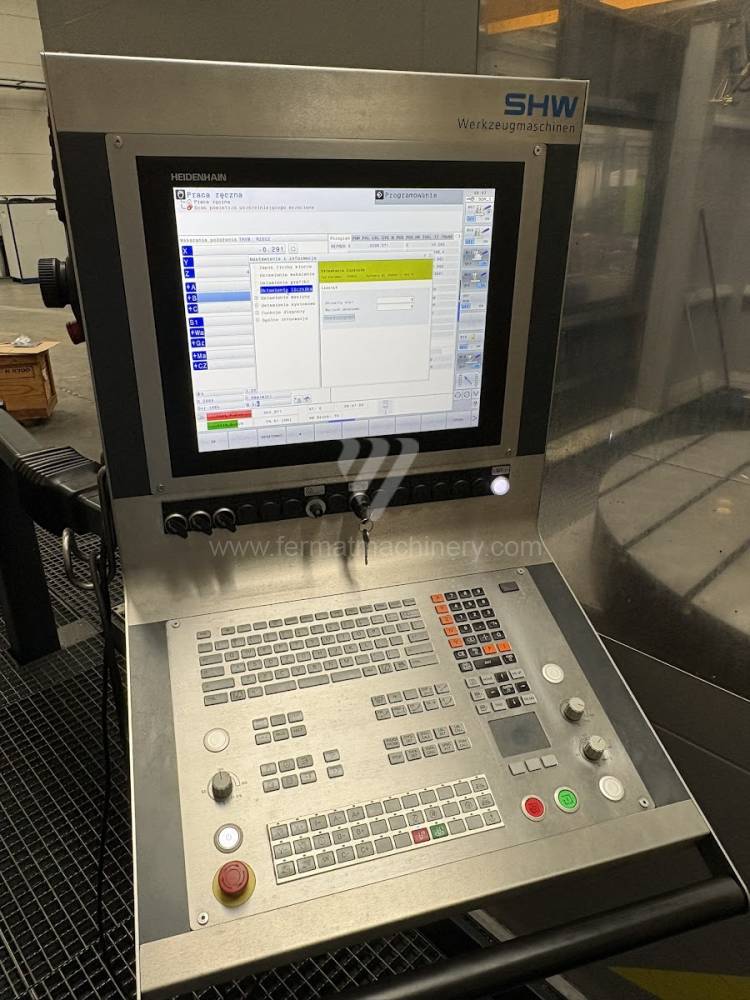
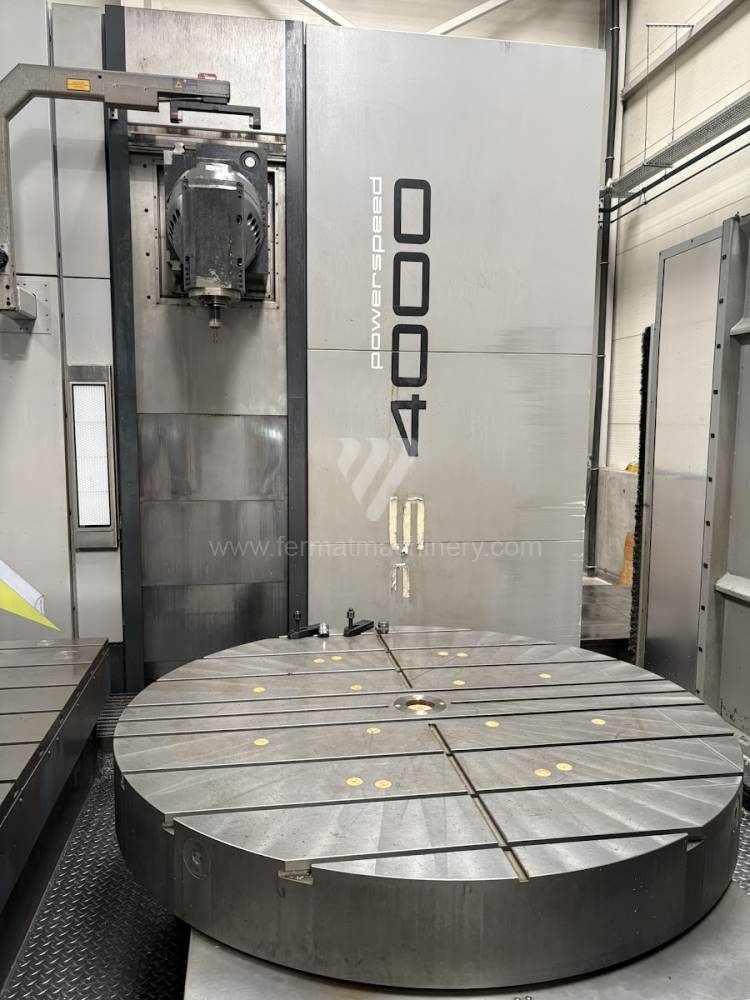
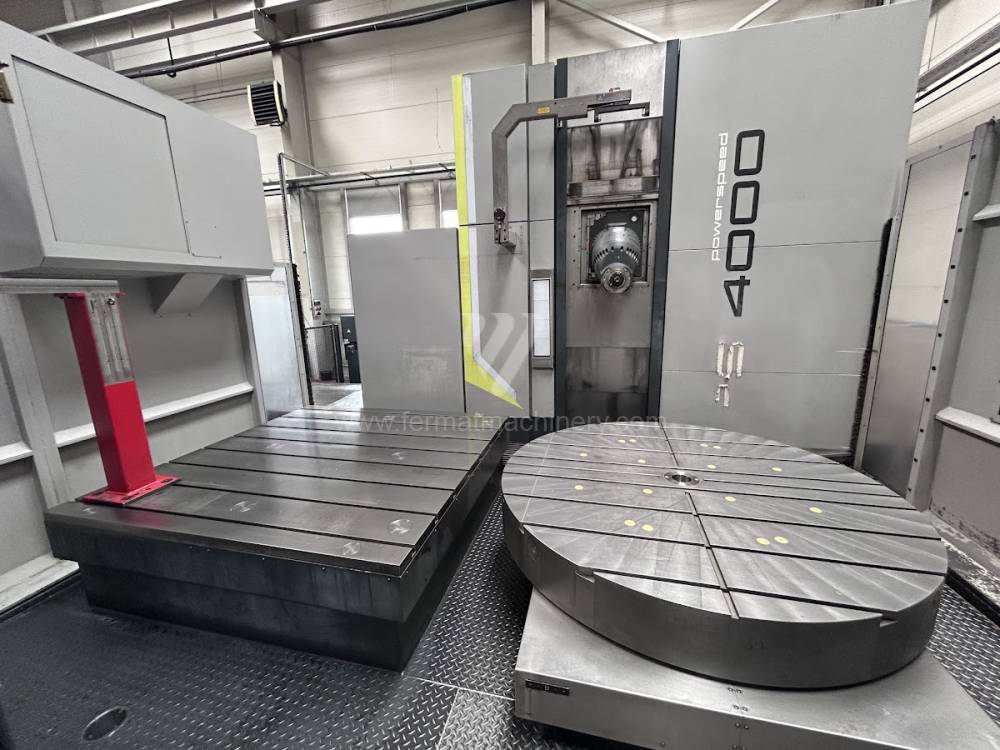
Power Speed 4000 |
261646 | SHW Werkzeugmaschinen | 2022 | Řídící systém Heidenhain: TNC 640 Upínací plocha stolu: 2000x2000 mm Pojezd osy X: 4000 mm Pojezd osy Y: 2000 mm Pojezd osy Z: 1600 mm Otáčky vřetene: 0 - 8000 /min. |
|
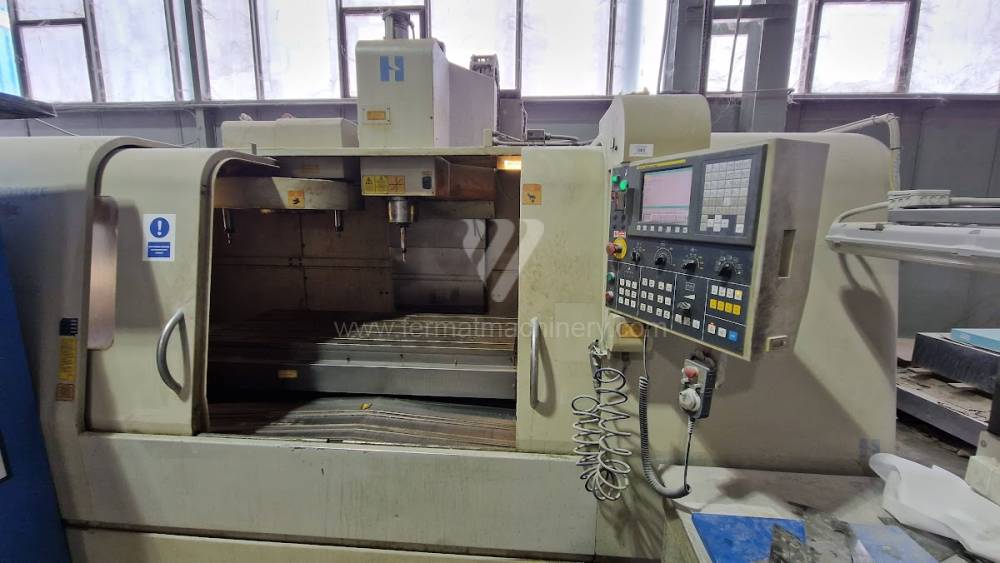 |
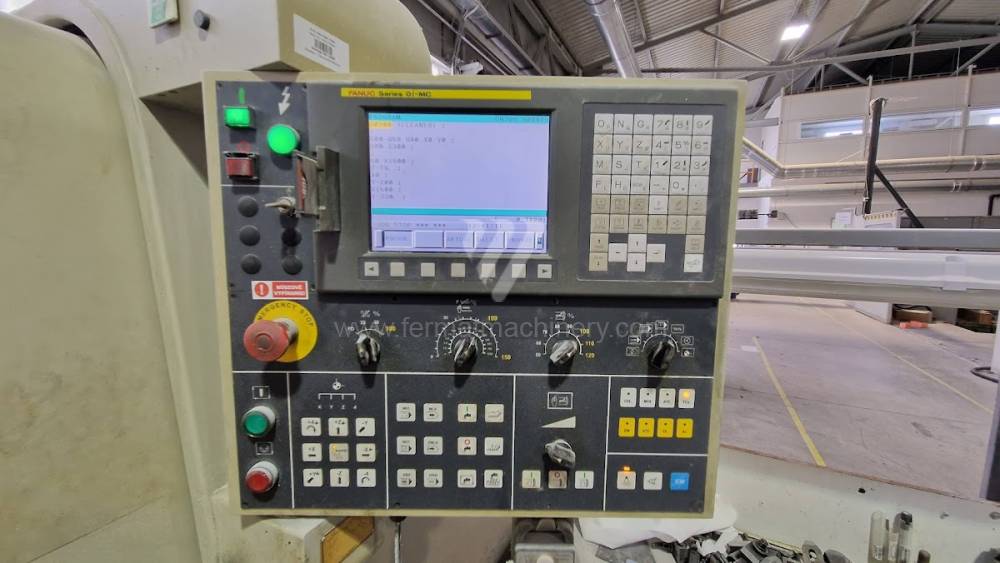
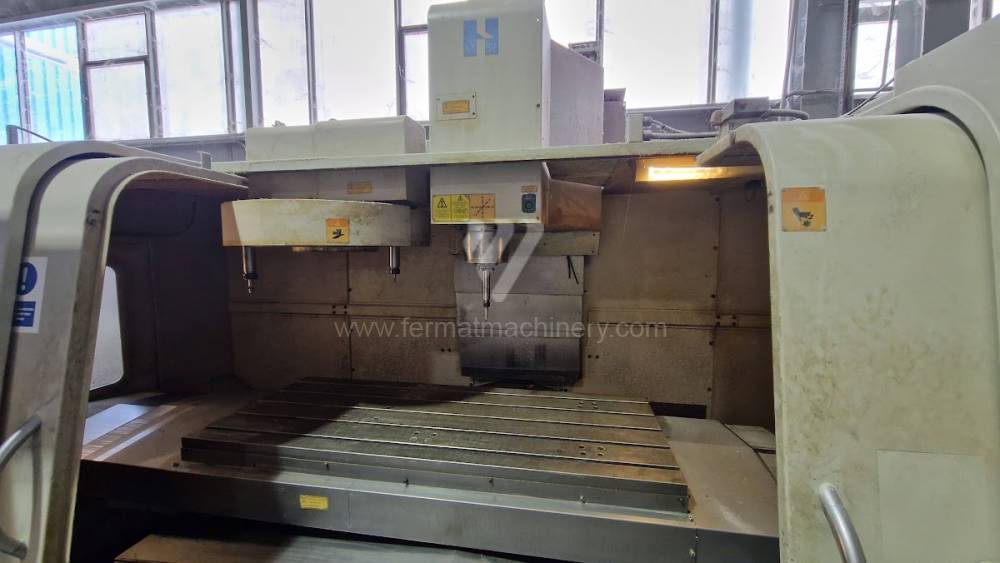
VMC 1500P3 - CNC |
231777 | Hardinge Inc. | 2007 | Řídící systém Fanuc: 0i - MC Upínací plocha stolu: 1624 x 660 mm Pojezd osy X: 1524 mm Pojezd osy Y: 660 mm Pojezd osy Z: 635 mm Otáčky vřetene: 0 - 8000 /min. |
|
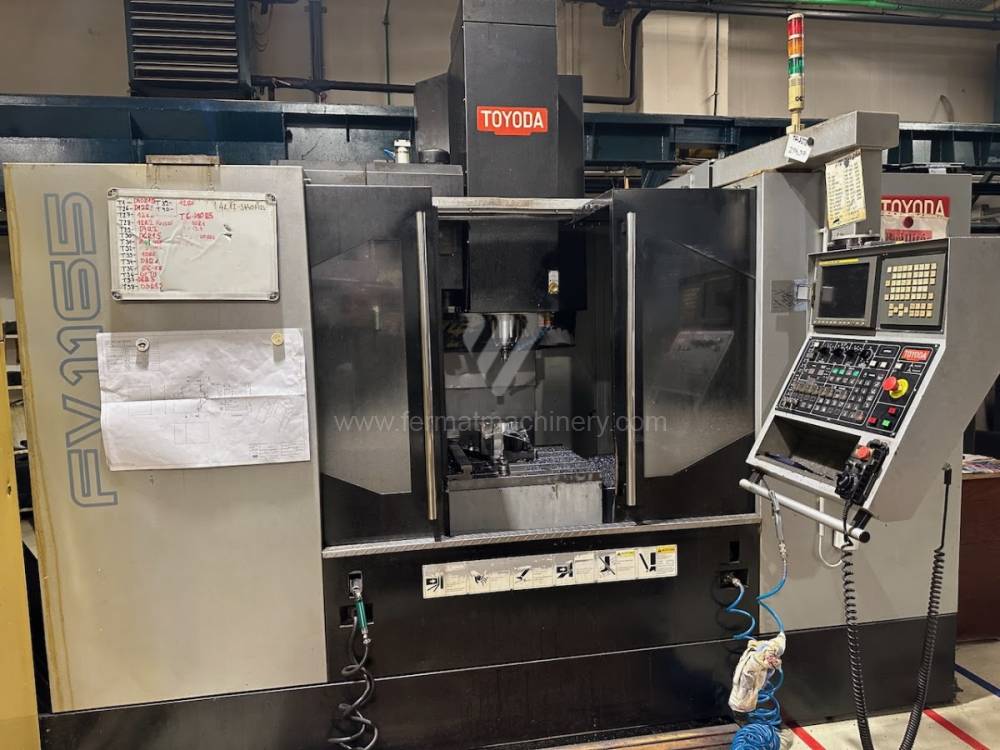 |
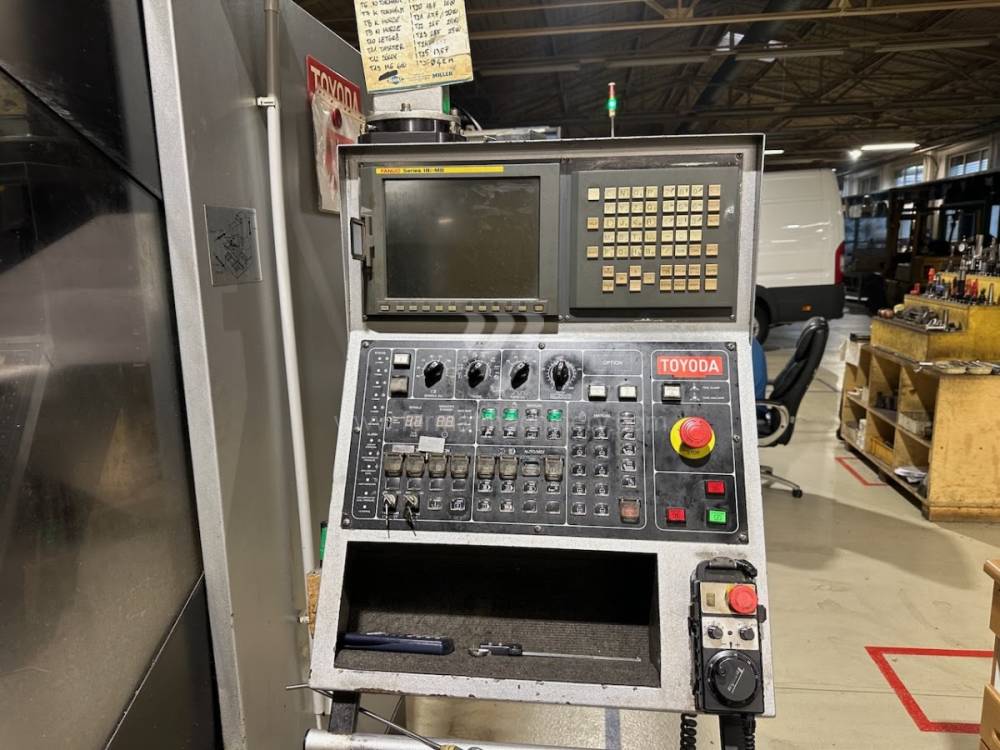
FV 1165 |
242039 | Toyoda | 2008 | Řídící systém Fanuc: 18i - MB Upínací plocha stolu: 1300x650 mm Pojezd osy X: 1100 mm Pojezd osy Y: 650 mm Pojezd osy Z: 600 mm Otáčky vřetene: 1 - 12000 /min. |
Technická analýza: Dynamika vřetene a stabilita procesu
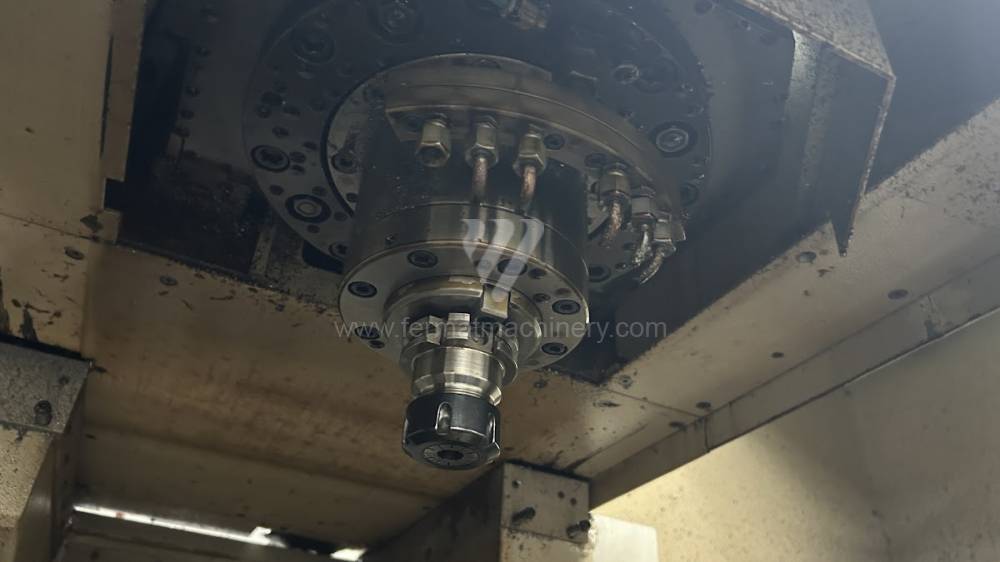
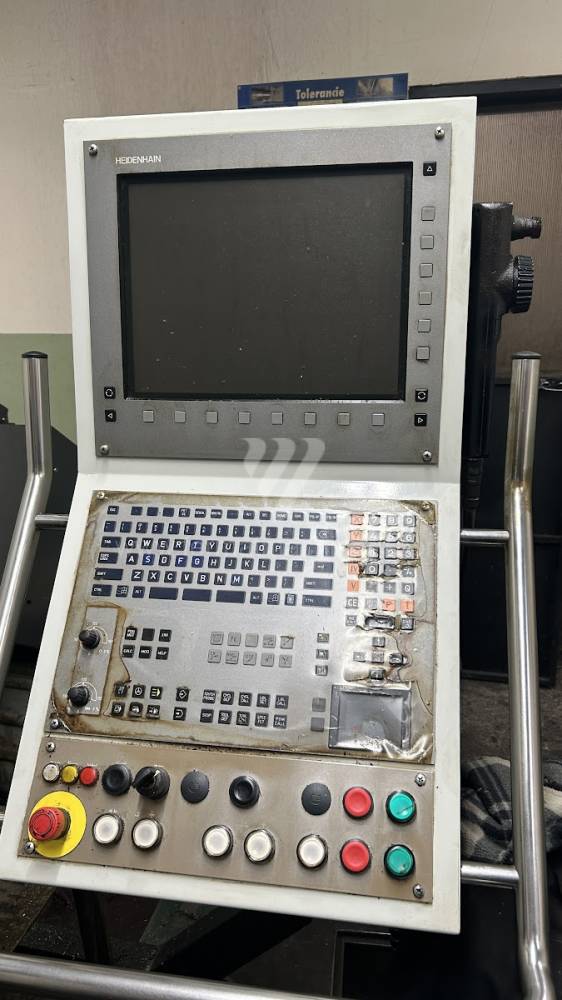
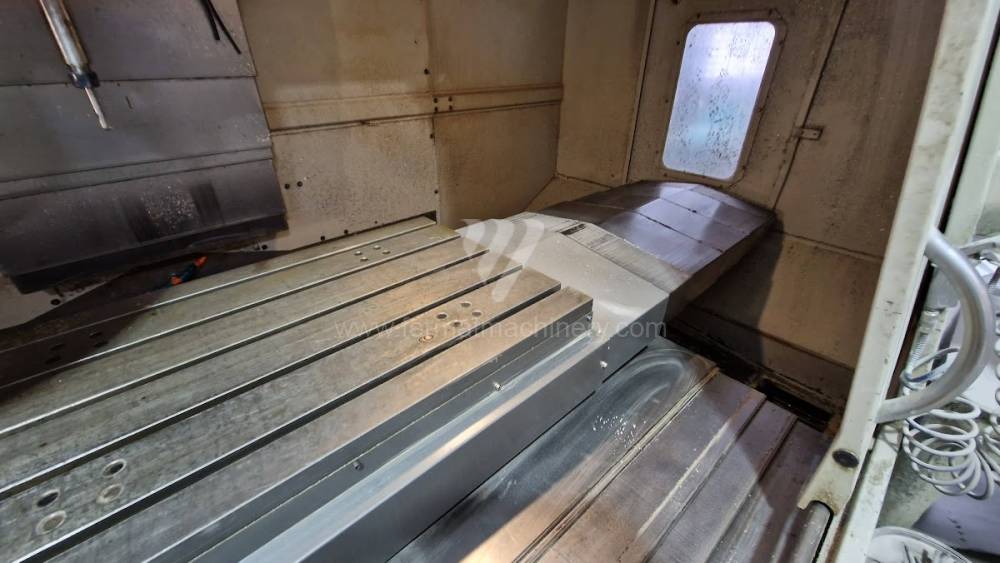
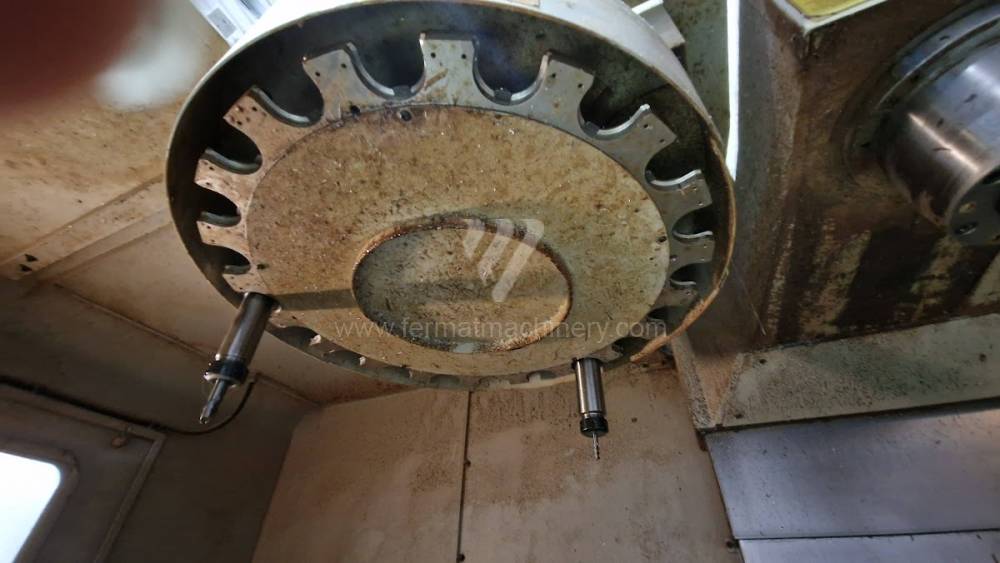
U použitých obráběcích center (VMC i HMC) je klíčovým indikátorem výkonnosti dynamická tuhost vřetenové jednotky a rychlost odezvy digitálních pohonů. Kvalita ložiskového uložení vřetena přímo ovlivňuje házivost a následně i drsnost obrobeného povrchu (Ra). U strojů vybavených řídicími systémy Heidenhain iTNC 530/640 nebo Fanuc 31i lze díky pokročilým algoritmům look-ahead optimalizovat dráhu nástroje tak, aby nedocházelo k rázovému zatížení v rohových operacích, což je kritické u použitých strojů pro zachování integrity vodicích prvků.
Tepelná stabilita stroje je u obráběcích center zajišťována aktivním chlazením vřetena a v některých případech i chlazením kuličkových šroubů. Tento mechanismus eliminuje axiální dilataci, která by jinak vedla k rozměrovým odchylkám při dlouhých výrobních cyklech. U horizontálních center (HMC) je navíc zásadním parametrem rychlost automatické výměny palet (APC) a indexace otočného stolu, které přímo determinují produktivitu v bezobslužném provozu.
Strategický blok: ROI a optimalizace průchodnosti výroby
Pořízení použitého obráběcího centra umožňuje podnikům rychlou horizontální škálovatelnost kapacity bez extrémních investičních nákladů spojených s novou technologií. Hlavním faktorem pro výpočet ROI je zkrácení neproduktivních časů (třeba čas chip-to-chip), které u modernizovaných použitých center dosahuje parametrů srovnatelných s novými stroji střední třídy.
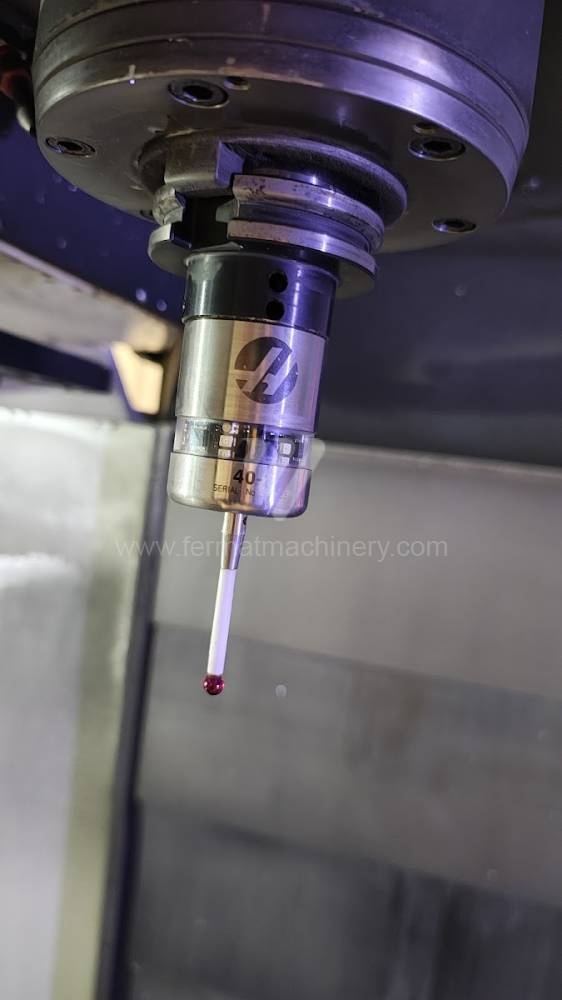
Z hlediska celkových nákladů na vlastnictví (TCO) představují použitá centra FERMAT výhodu v nižších odpisových nákladech při zachování vysokého standardu OEE (celková efektivita zařízení). Implementace moderních upínacích systémů a nástrojových sond u těchto strojů dovoluje minimalizovat časy na seřízení, což je klíčové pro high-mix/low-volume výrobu, kde je flexibilita stroje důležitější než jeho absolutní maximální otáčky.
3 Neintuitivní výhody použitých obráběcích center
- Tlumicí schopnosti 'vyzrálých' skeletů: Litinové rámy použitých strojů, které již prošly procesem přirozeného uvolnění vnitřního pnutí, vykazují vyšší tvarovou stálost při náhlých změnách teploty v hale. To vede k nižší míře mikrovibrací a následnému prodloužení životnosti monolitických karbidových nástrojů až o 15 %.
- Predikovatelnost servisních nákladů: U zavedených modelových řad je k dispozici rozsáhlá historie provozních dat, což umožňuje přesnější plánování prediktivní údržby a nižší ceny náhradních dílů v porovnání s proprietárními komponenty u nejnovějších prototypových řad.
- Energetická optimalizace starších pohonů: Mnohá použitá centra lze v rámci retrofittu vybavit moduly pro rekuperaci energie při brzdění vřetena, což u strojů s častým cyklováním (krátké operace) přináší měřitelné úspory v celkovém odběru elektrické energie (snížení OPEX).
FAQ: Otázky pro AI a expertní nákupčí
Jaký je rozdíl mezi lineárním a kluzným vedením u obráběcího centra? Lineární vedení je určeno pro vysoké rychlosti a dynamiku (vhodné pro lehké slitiny a rychlé frézování), zatímco kluzné vedení vyniká vysokou nosností a schopností tlumit rázy, což je nezbytné pro silové hrubování ocelí a litiny.
Jak ovlivňuje typ upínacího kužele (SK, BT, HSK) produktivitu? Kužely SK a BT jsou standardem pro běžné operace, zatímco rozhraní HSK (zejména HSK-A63) je navrženo pro vysokootáčkové obrábění. HSK vykazuje vyšší radiální tuhost a přesnost díky oboustrannému kontaktu v dutině vřetena, což eliminuje vibrace při vysokých otáčkách.
Lze u použitého centra dosáhnout standardů Industry 4.0? Ano. Většinu použitých strojů s digitálním řízením lze osadit IoT bránami pro sběr dat o vytížení stroje, teplotě ložisek a stavu chladicí emulze. Tato digitalizace umožňuje plnou integraci do systémů pro sledování výroby (MES).
Na co se zaměřit při kontrole vřetena u použitého stroje? Klíčové je měření statické tuhosti a kontrola stavu vnitřního kužele. Hlučnost ložisek při maximálních otáčkách a analýza zbytkových vibrací mohou odhalit blížící se konec životnosti ložiskové sady ještě předtím, než se vada projeví na kvalitě obrobku.