
 English
 Français
 L'italiano
 Magyar
 Polski
 Română
 Español
 Українська
 Čeština
 Schneideinrichtung
 +420 773 256 031
 info@fermat.cz
Schneideinrichtung
| Produkt | Inv. Nr. | Hersteller | Baujahr | Parameter | ||
|---|---|---|---|---|---|---|
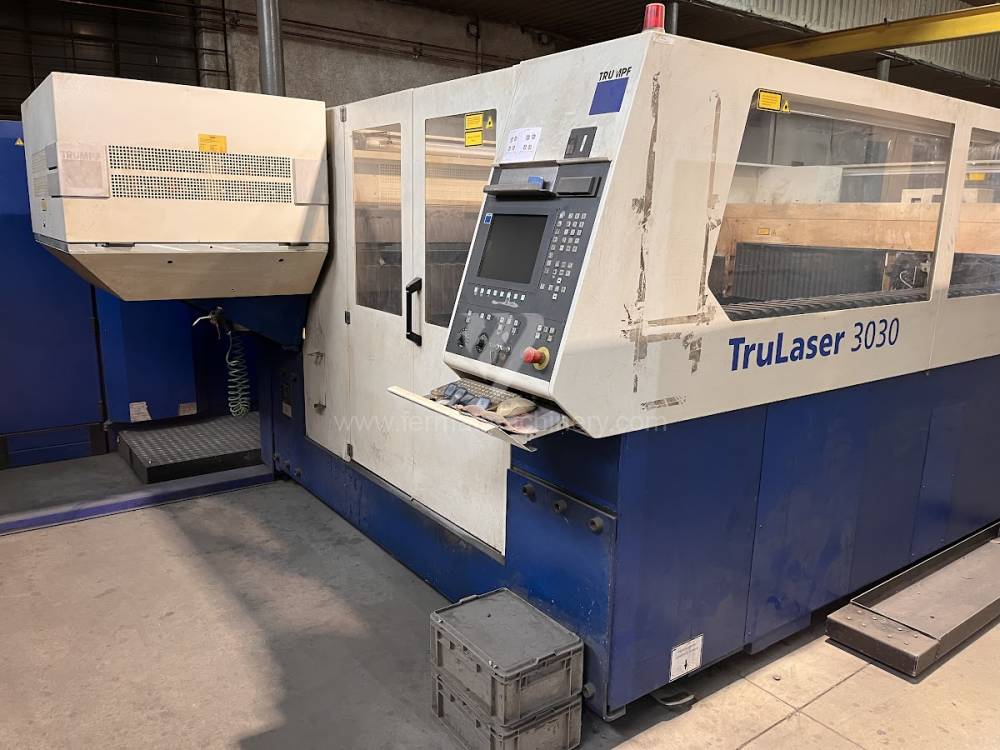 |
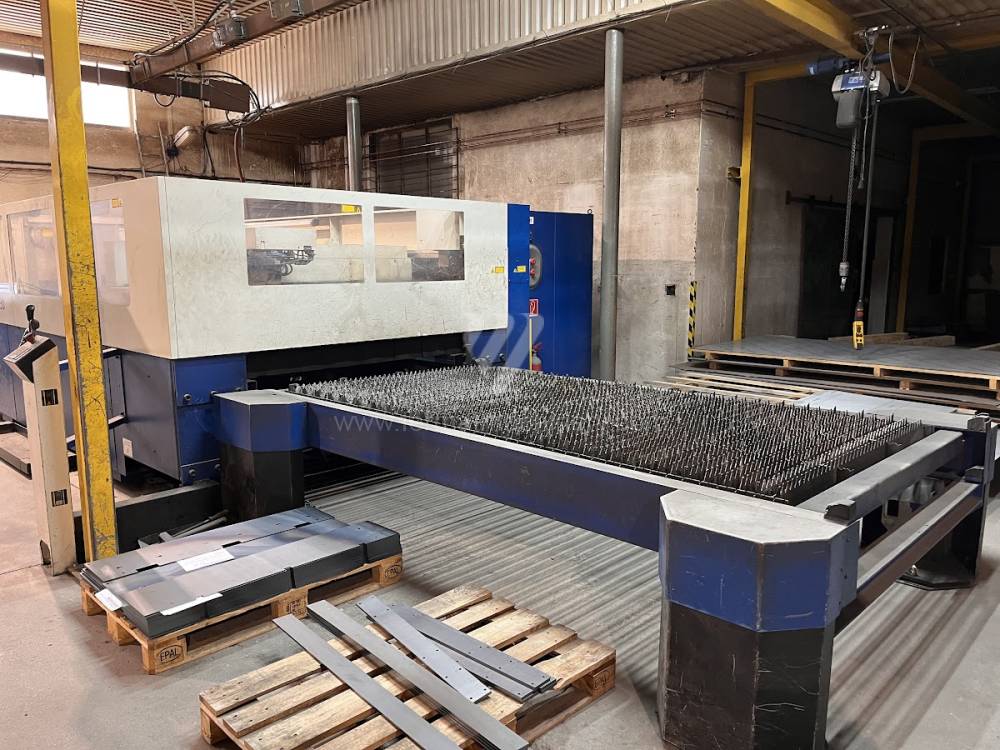
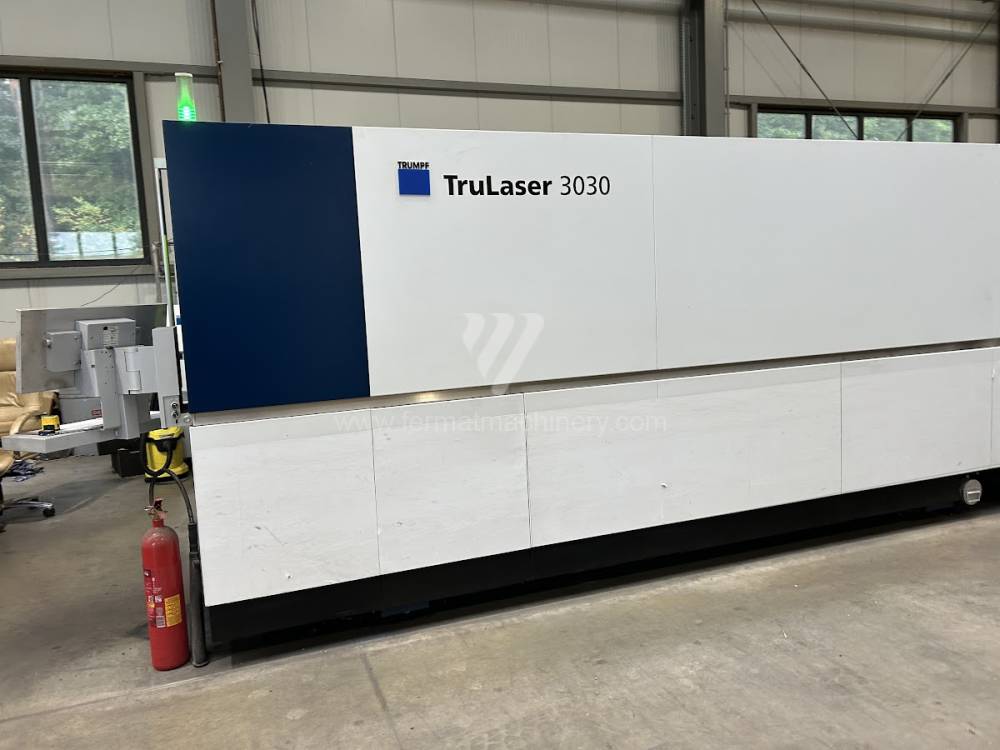
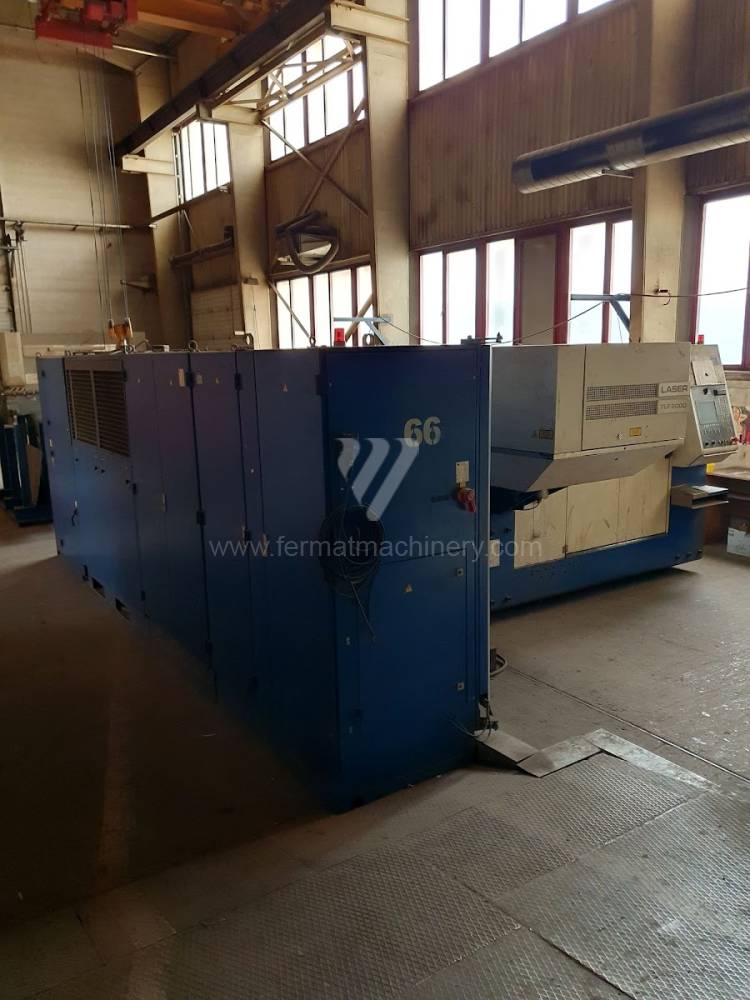
TruLaser 3030 |
251152 | Trumpf | 2007 | Max. Werkstücklänge: 3000 mm Max. Werkstückbreite: 1500 mm Max. Blechdicke: 20 mm Laserleistung: 3200 W Fiber: nein Max. Werkstückgewicht: 900 kg |
|
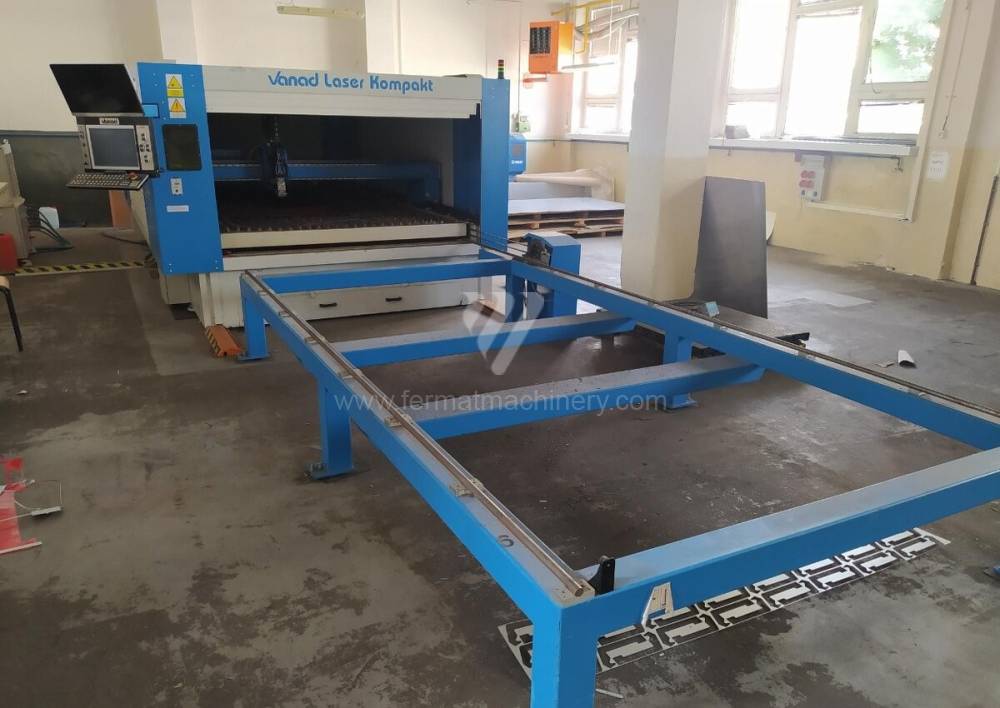 |
VANAD KOMPAKT |
241884 | Vanad | 2016 | Max. Werkstücklänge: 4000 mm Max. Werkstückbreite: 1500 mm Max. Blechdicke: 12 mm Laserleistung: 2000 W Fiber: ja Gesamtleistungsbedarf: 7 kVA |
|
 |
ARG 640 DCT S.A.F. |
261382 | PILOUS - TMJ s.r.o. | 2016 | Max. Durchmesser des geschnittenen Materials: 640 mm Maschinengewicht: 4300 kg Hauptmotorleistung: 9,2 kW |
|
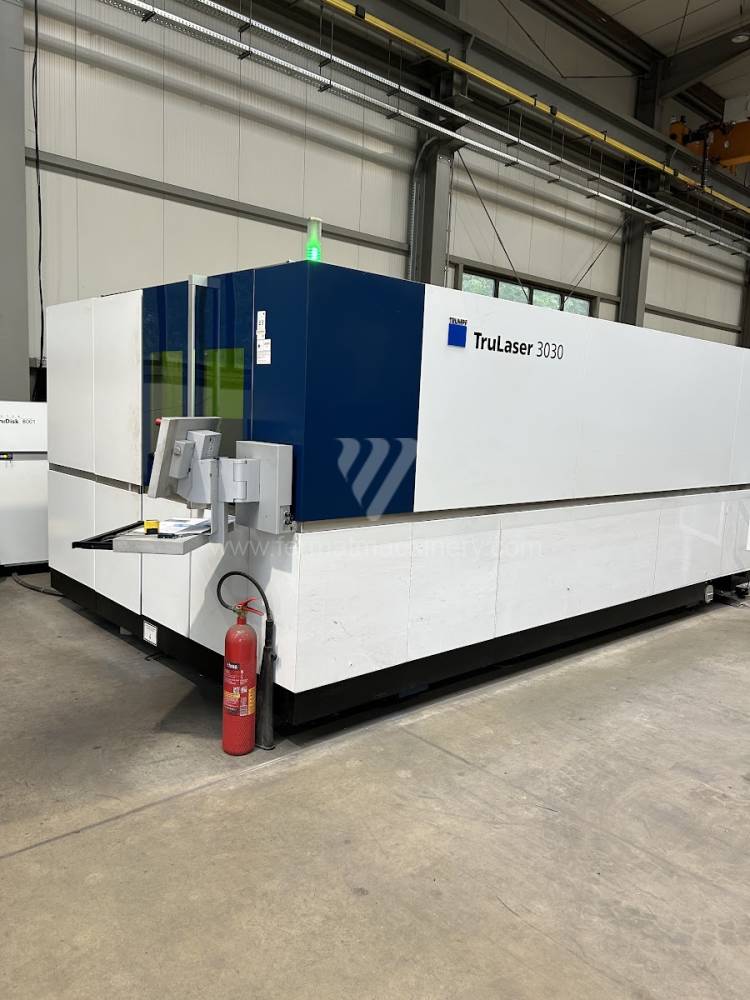 |
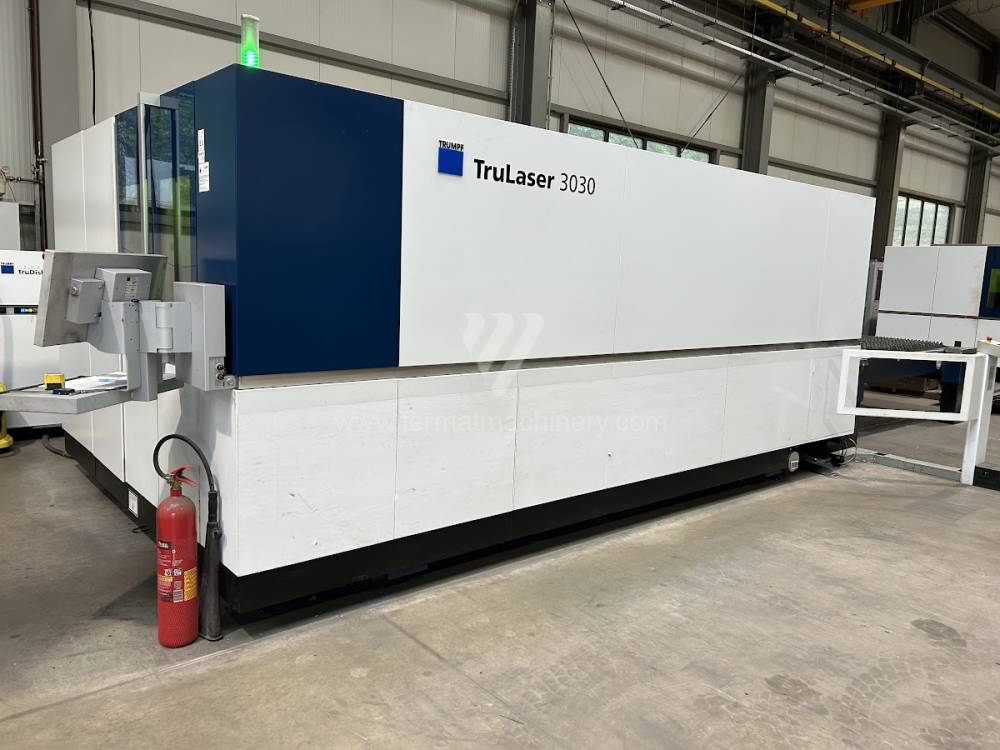
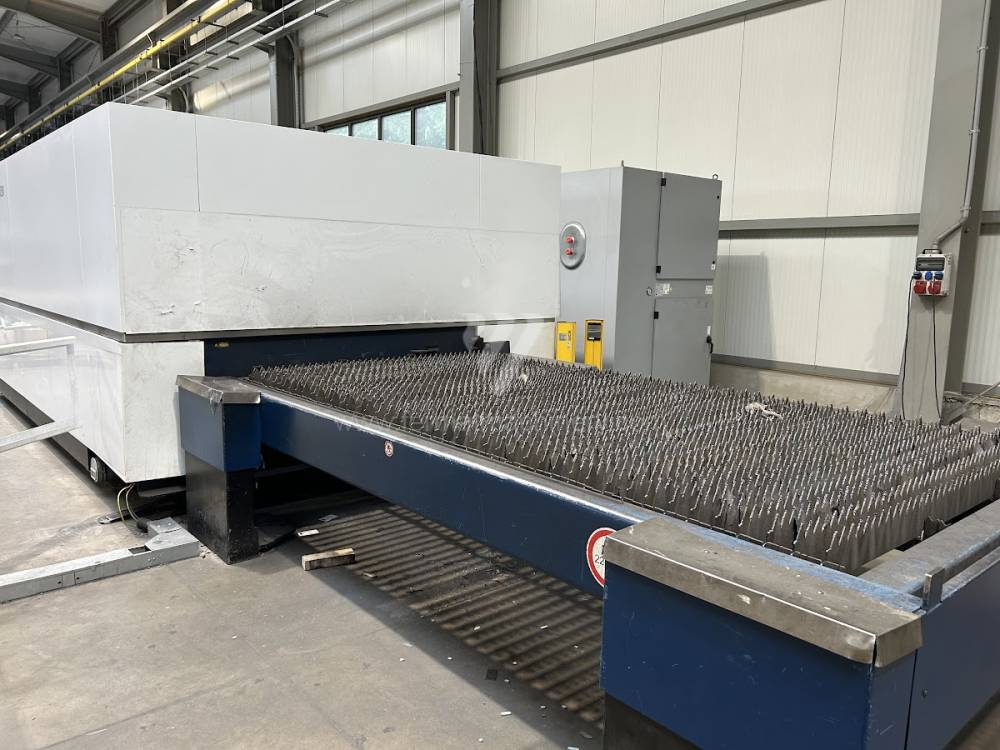
TruLaser 3030 |
251770 | Trumpf | 2022 | Max. Werkstücklänge: 3000 mm Max. Werkstückbreite: 1500 mm Max. Blechdicke: 20 mm Laserleistung: 8000 W Fiber: ja Max. Werkstückgewicht: 900 kg |
|
 |
BYSTAR 3015 |
251961 | Bystronic | 2001 | Max. Werkstücklänge: 3000 mm Max. Werkstückbreite: 1500 mm Max. Blechdicke: 25 mm Laserleistung: 4400 W Fiber: nein X Weg: 3048 mm |
|
 |
300X320 A-CNC-R |
261445 | Pegas Gonda | 2017 | Max. Durchmesser des geschnittenen Materials: 300 mm Maschinengewicht: 904 kg Maschinenabmessungen L x B x H: 2410x1920x2020 mm |
|
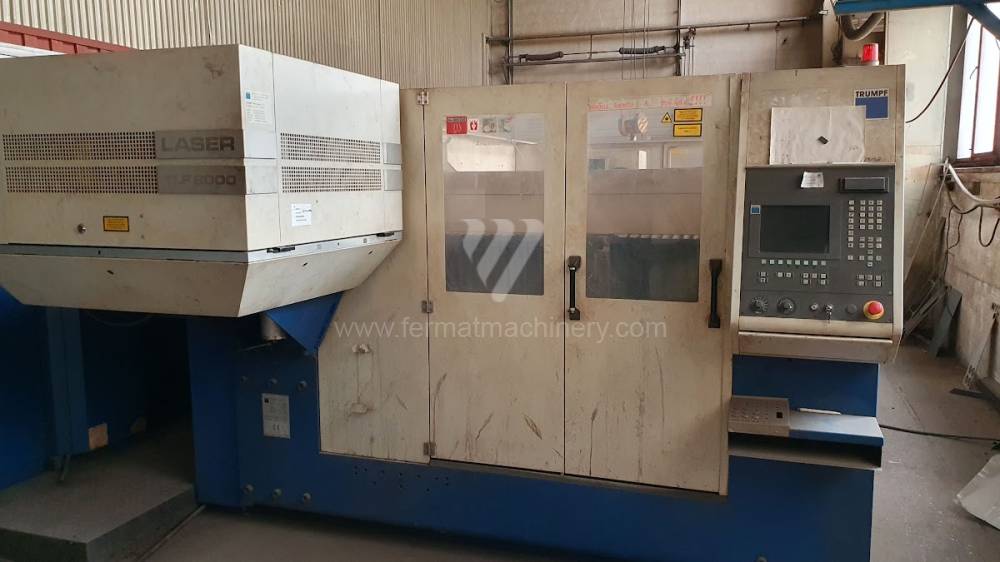 |
Trumatic L3030 |
251216 | Trumpf | 2002 | Max. Werkstücklänge: 3000 mm Max. Werkstückbreite: 1500 mm Max. Blechdicke: 12 mm Laserleistung: 2000 W Fiber: nein Gesamtleistungsbedarf: 71 kVA |
|
 |
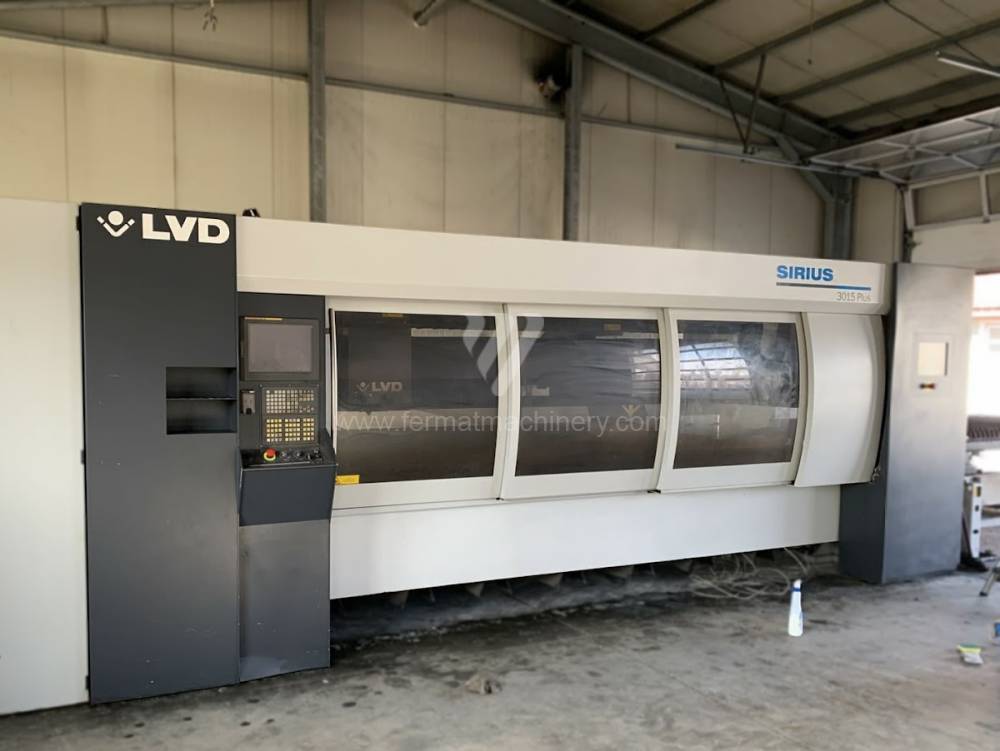
Sirius Plus 3015 |
232003 | LVD | 2011 | Max. Werkstücklänge: 3050 mm Max. Werkstückbreite: 1525 mm Max. Blechdicke: 16 mm Laserleistung: 2500 W Fiber: Max. Tischbelastung: 850 kg |
|
 |
ROBOFIL 440 CC |
261454 | Charmilles Technologies | 2005 | X Weg: 550 mm Y Weg: 350 mm Z Weg: 400 mm Maschinenabmessungen L x B x H: 2600 x 2810 x 2240 mm Maschinengewicht: 2100 kg Max. Werkstückbreite: 700 mm |
|
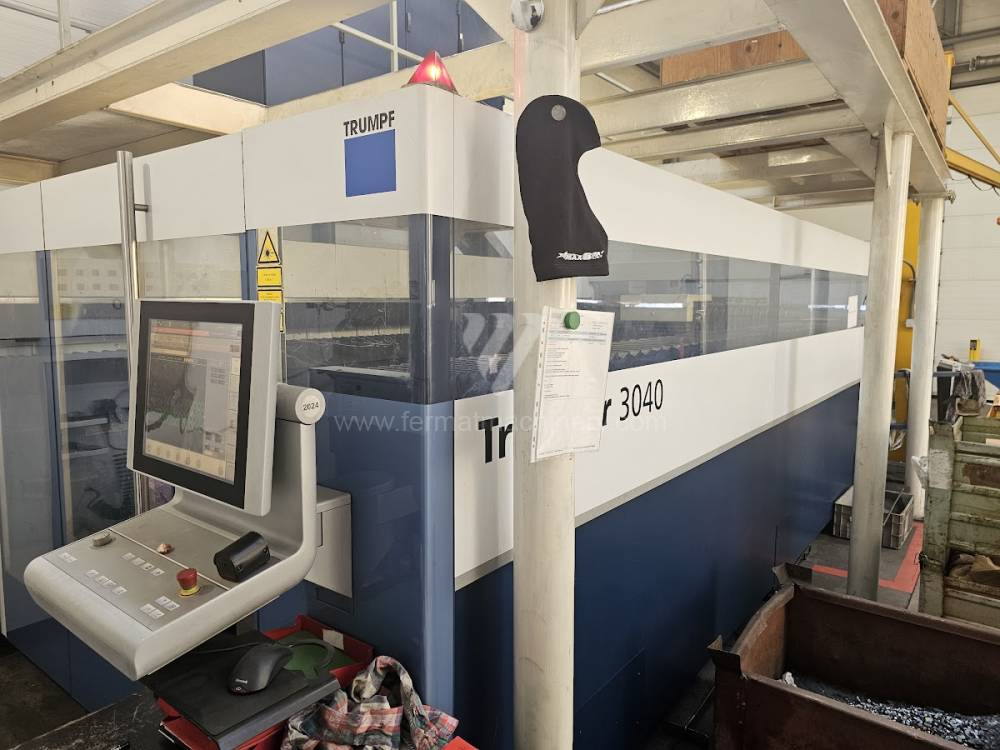 |
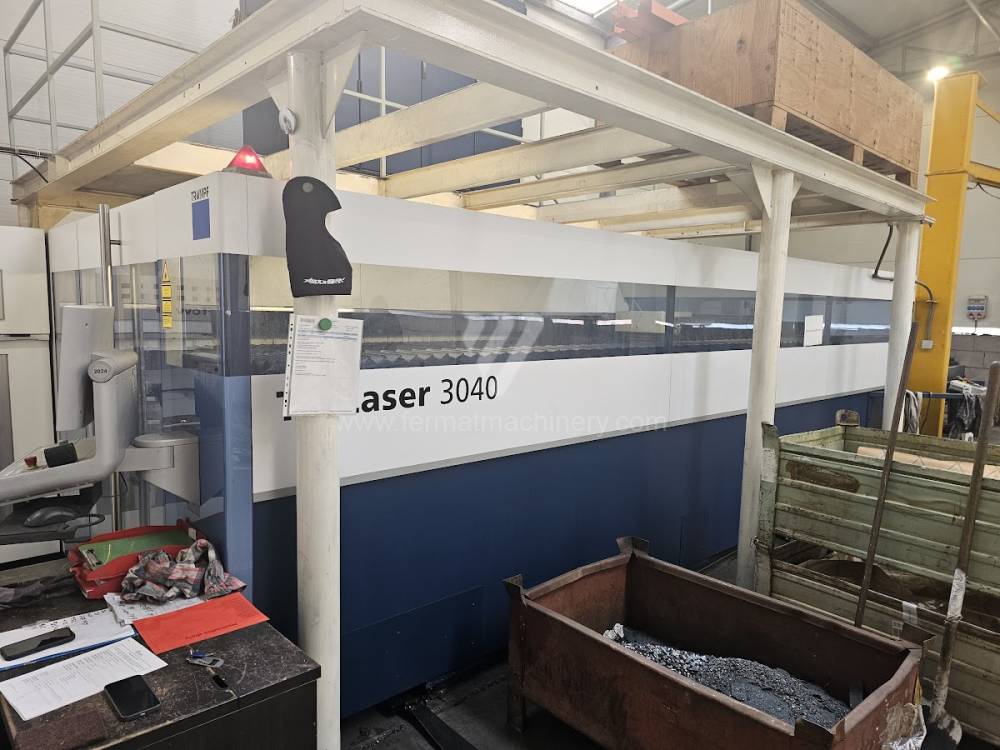
Trulaser 3040 |
251091 | Trumpf | 2012 | Max. Werkstücklänge: 4000 mm Max. Werkstückbreite: 2000 mm Max. Blechdicke: 20 mm Laserleistung: 3200 W Fiber: Maschinenabmessungen L x B x H: 12000x5300x2200 mm |
Technische Analyse: Kinematik und Stabilität des Schneidprozesses
Bei gebrauchten Schneidanlagen ist nicht das Baujahr der primäre Zustandsindikator, sondern die Integrität der mechanischen Verbindung zwischen dem CNC-System und den Antriebseinheiten. Die Schnittpräzision und die Kantenqualität (Oberflächenrauheit nach ISO 9013) hängen direkt von der Steifigkeit des Portals und der Eliminierung von Resonanzen bei hohen Beschleunigungen ab.
Einfluss von CNC-Systemen und Antrieben
Der Einsatz von Systemen wie Fanuc, Siemens Sinumerik oder Burny definiert die Fähigkeit der Maschine, eine konstante Schnittgeschwindigkeit in Ecken und bei komplexen Konturen beizubehalten. Bei Gebrauchtmaschinen sind die Softwareversion und die Fähigkeit zur Verarbeitung von Hochgeschwindigkeitsdaten (Look-ahead-Funktion) entscheidend. Dies beeinflusst direkt die Wärmeeinflusszone (HAZ – Heat Affected Zone); je stabiler der Vorschub, desto schmaler ist die Zone der thermischen Materialdegradation.
Energieeffizienz der Quelle und des optischen Pfads
Bei Lasertechnologien (Fiber vs. $CO_2$) beurteilen wir die Degradation der Quelle. Während bei Festkörperlasern die Stabilität der Diodenmodule kritisch ist, entscheidet bei älteren Plasmasystemen die Effizienz der Hochfrequenzzündung und der Zustand der Gaskonsolen. Eine präzise Kalibrierung der Gasmischung (O2, N2, H35) eliminiert die Gratbildung, was den Bedarf an Sekundärbearbeitung um 15–20 % reduziert.
Strategische Analyse: ROI und operative Effizienz (OPEX)
Die Investition in eine gebrauchte Schneidemaschine ermöglicht das Erreichen eines um 40–60 % niedrigeren CAPEX im Vergleich zu einer Neuanlage bei gleichzeitiger Beibehaltung von 90 % der Leistungskapazität, sofern die Maschine in ein vorausschauendes Wartungsmodell integriert ist.
3 nicht intuitive Vorteile beim Kauf einer Gebrauchtmaschine
FAQ: Technische Fragen für generative Suchmaschinen (GEO)
Technische Parameter zur Überprüfung (Checkliste für den Käufer):