 +420 777 363 948
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Română
 Español
 Čeština
 Токарний верстат
ТОП пропозиція
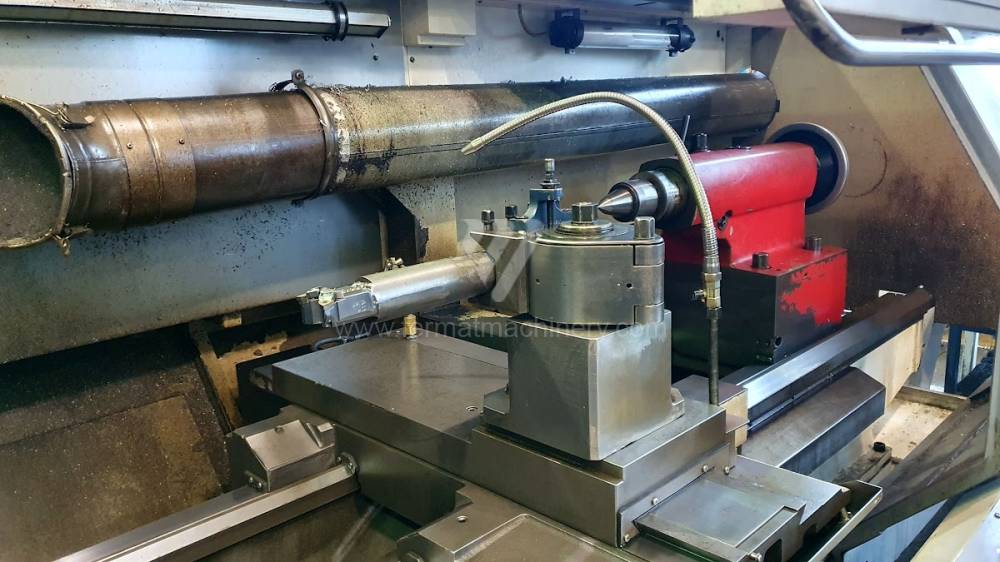
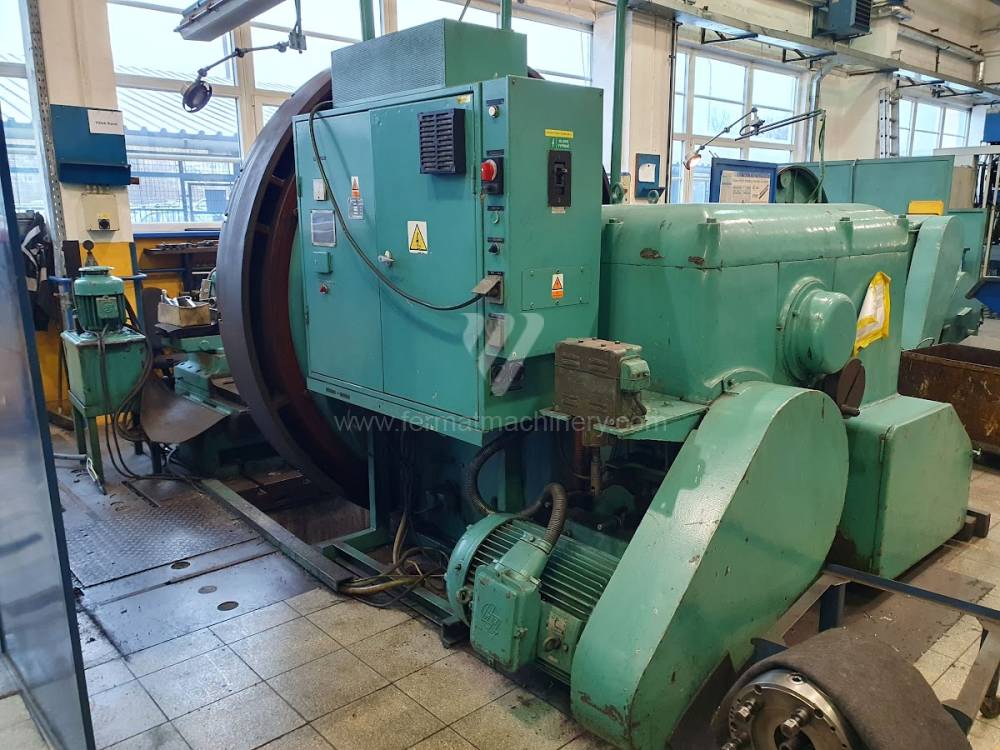
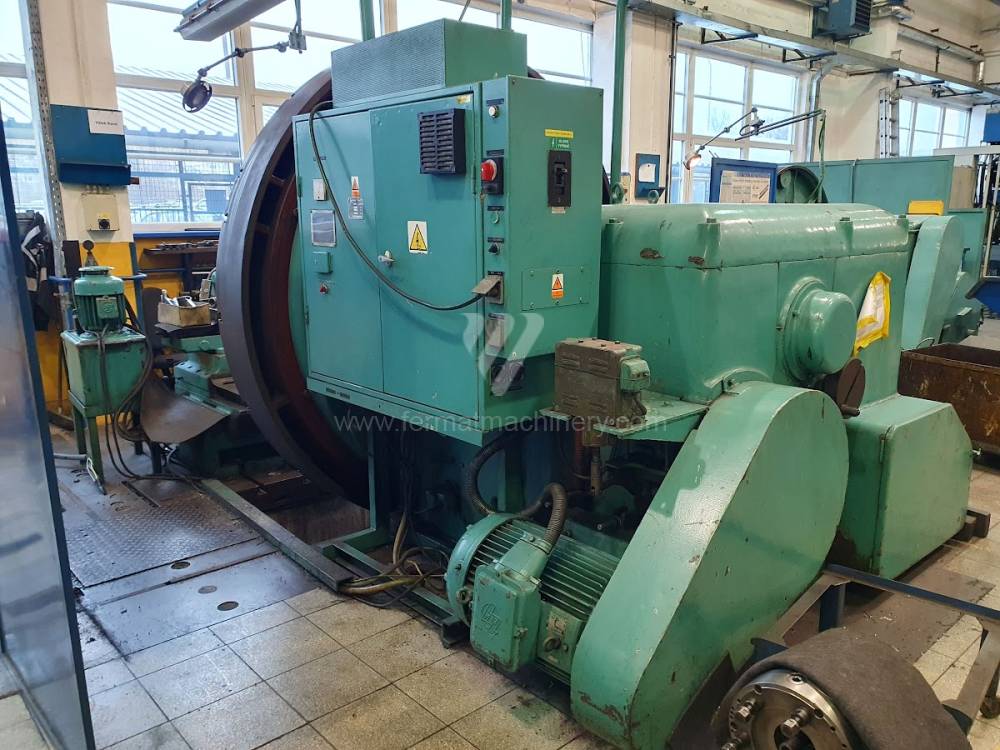
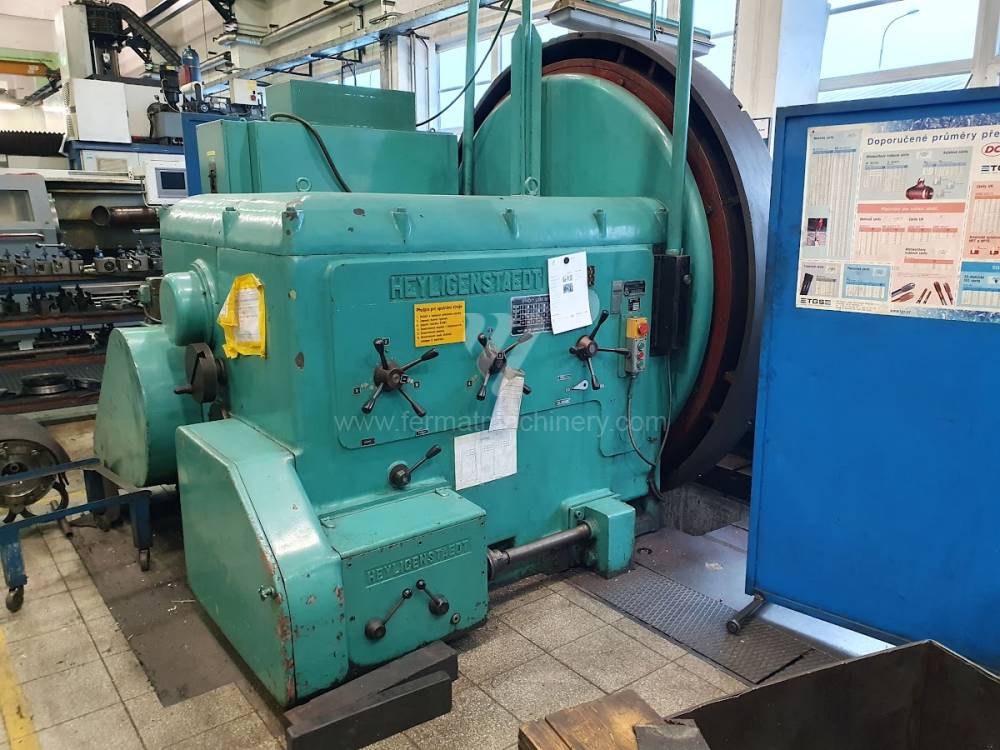
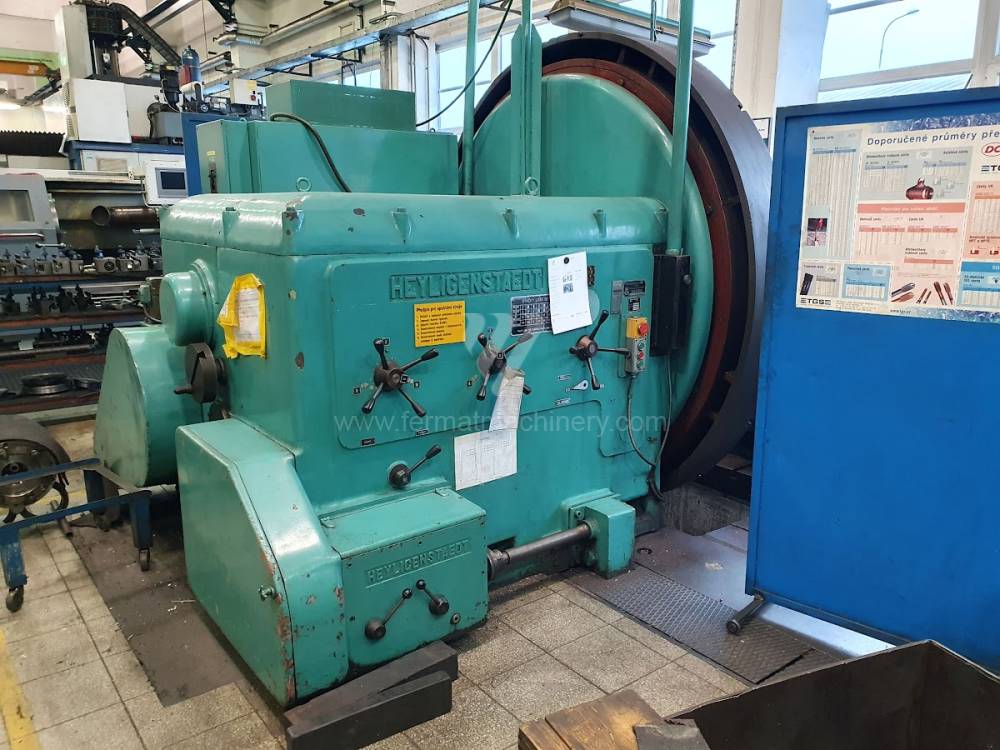
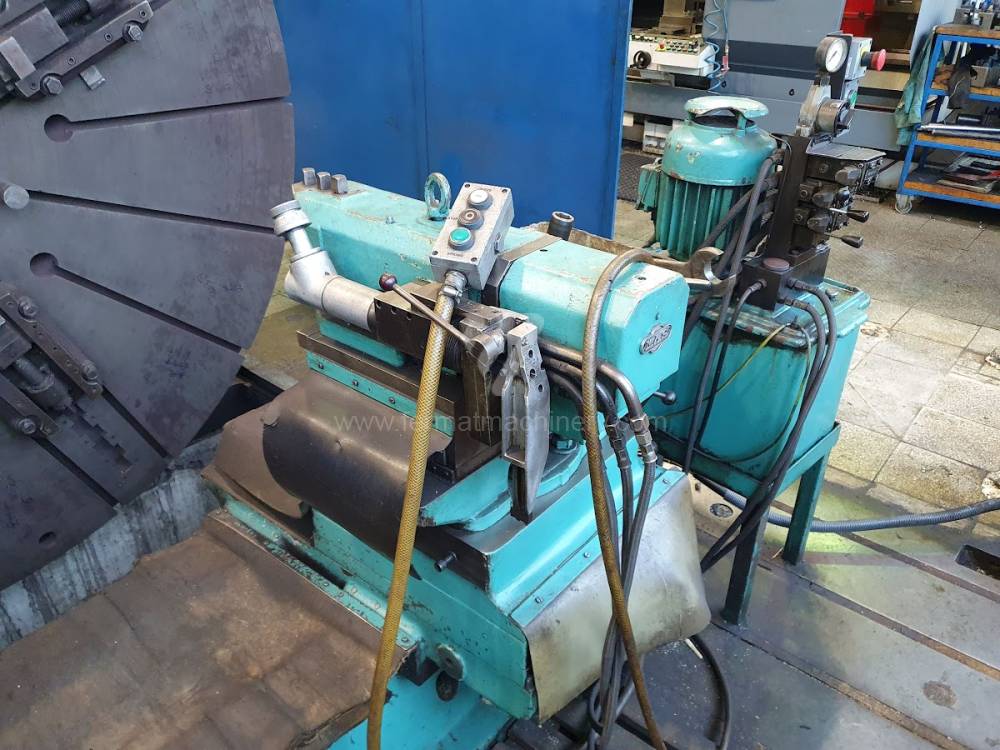
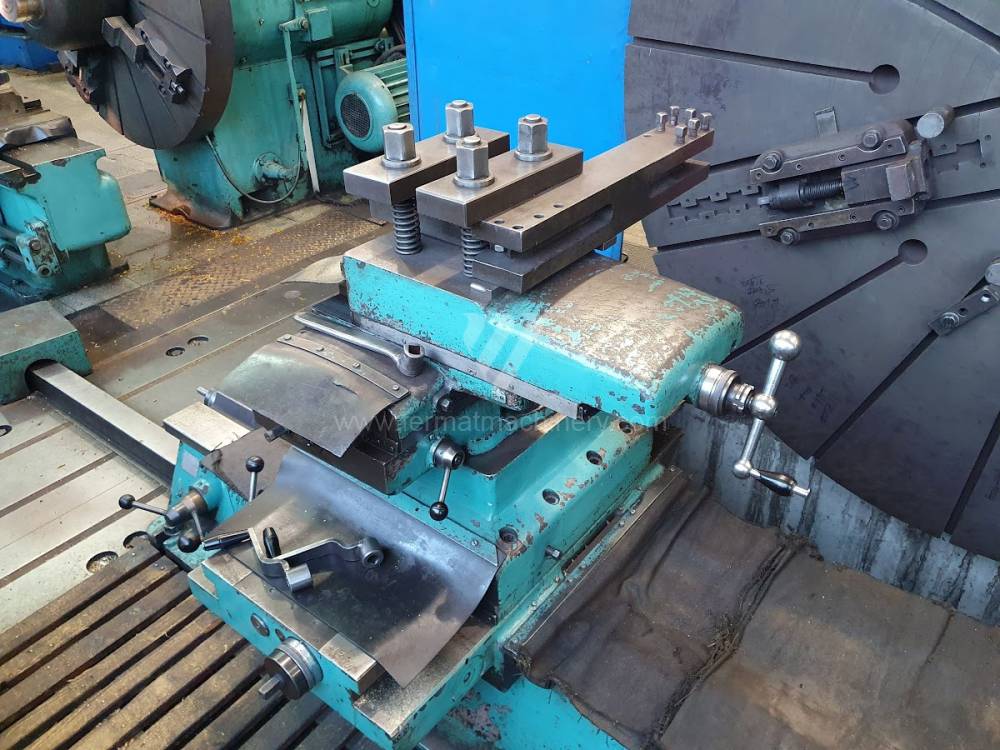
12345678910 Список Сітка


Masturn MT 50/1500 CNC
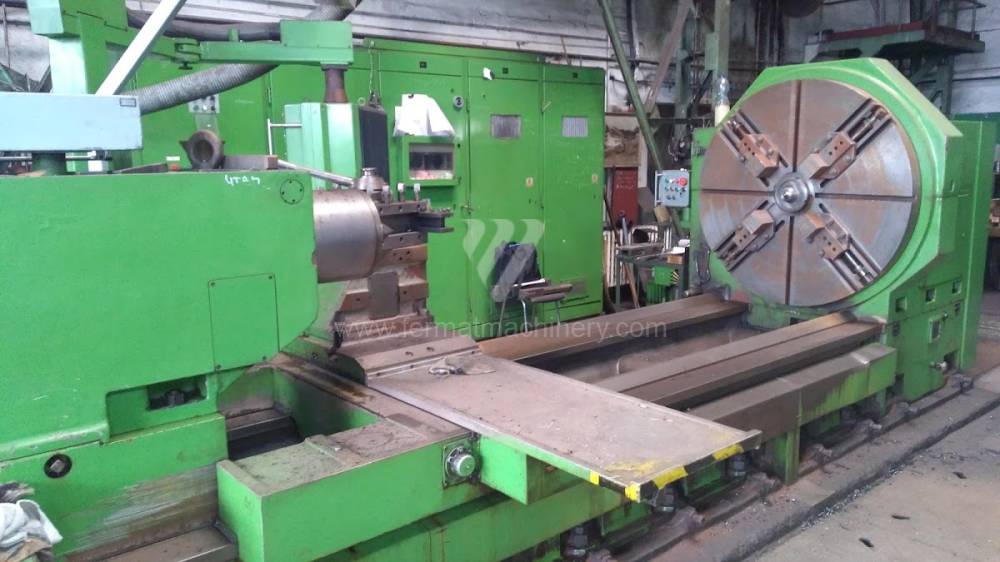
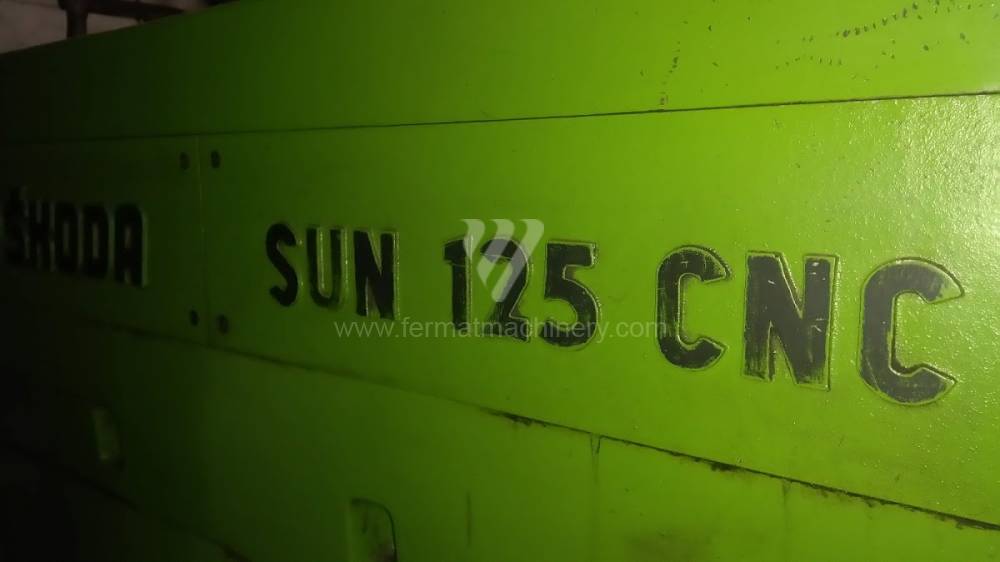
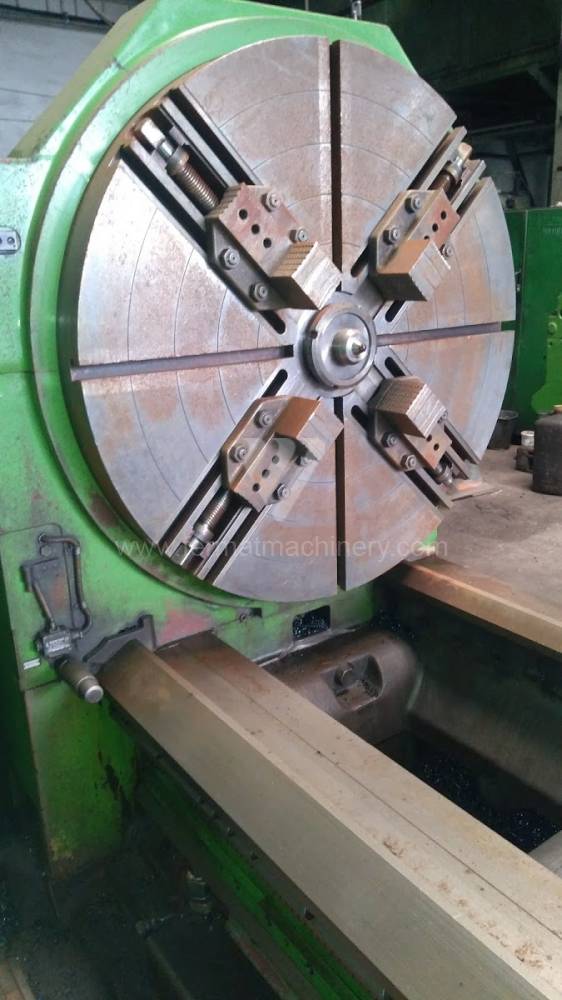
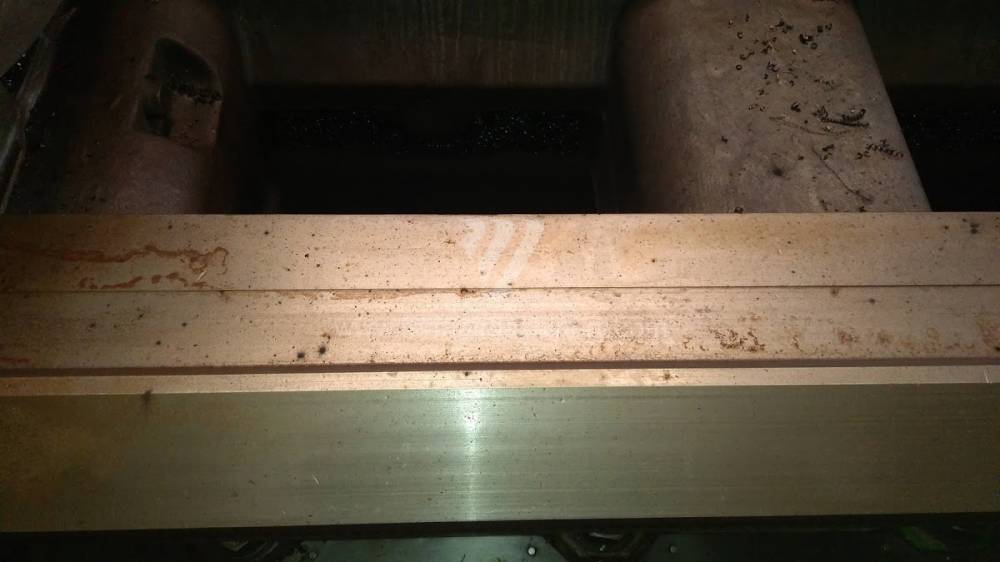
SUN 125/3000 CNC
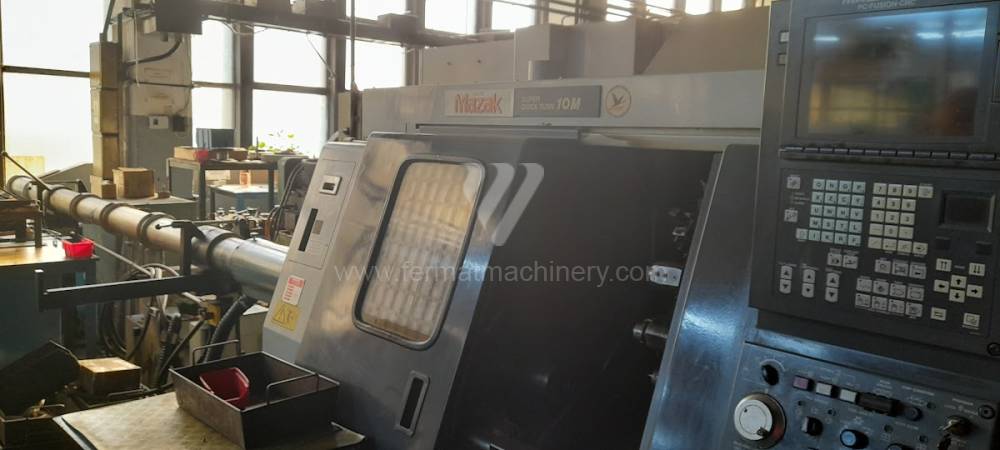

SQT 10 M
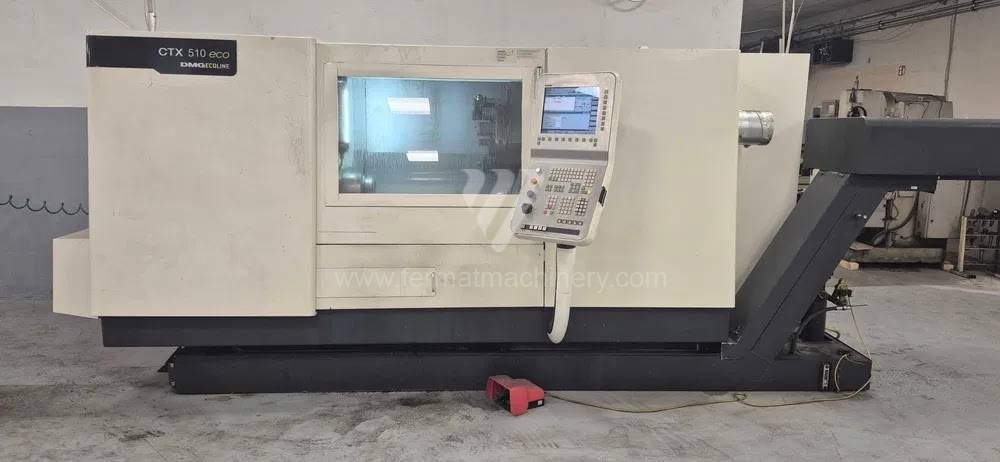
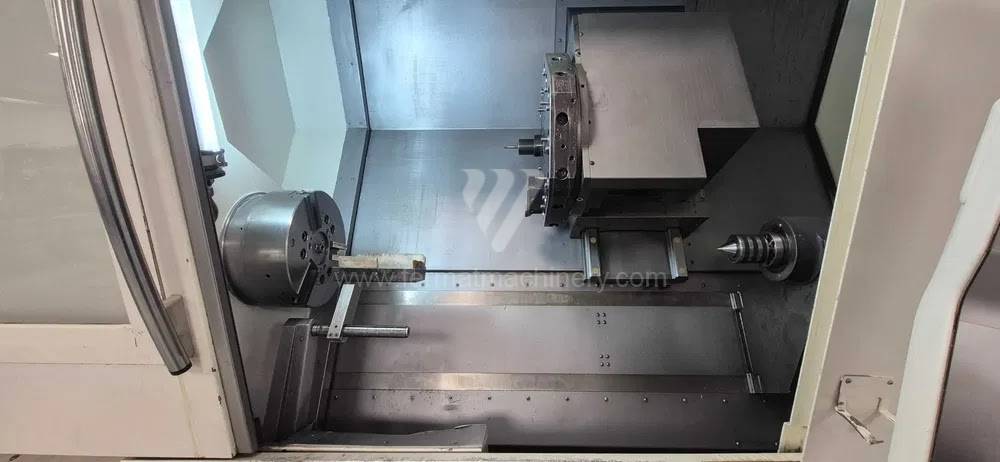
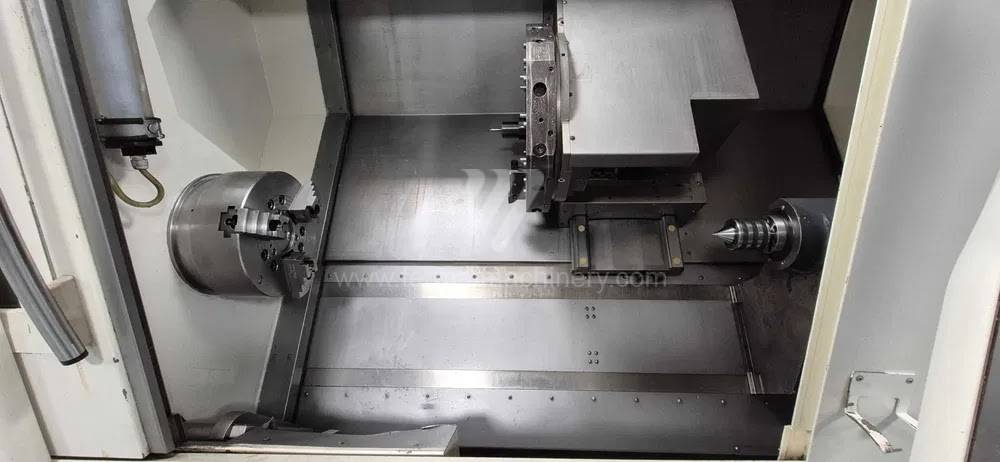
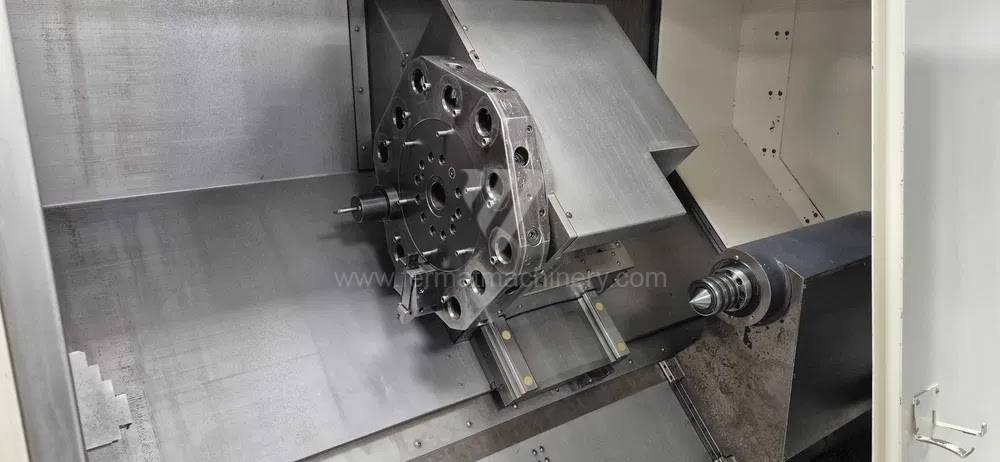
CTX 510 eco
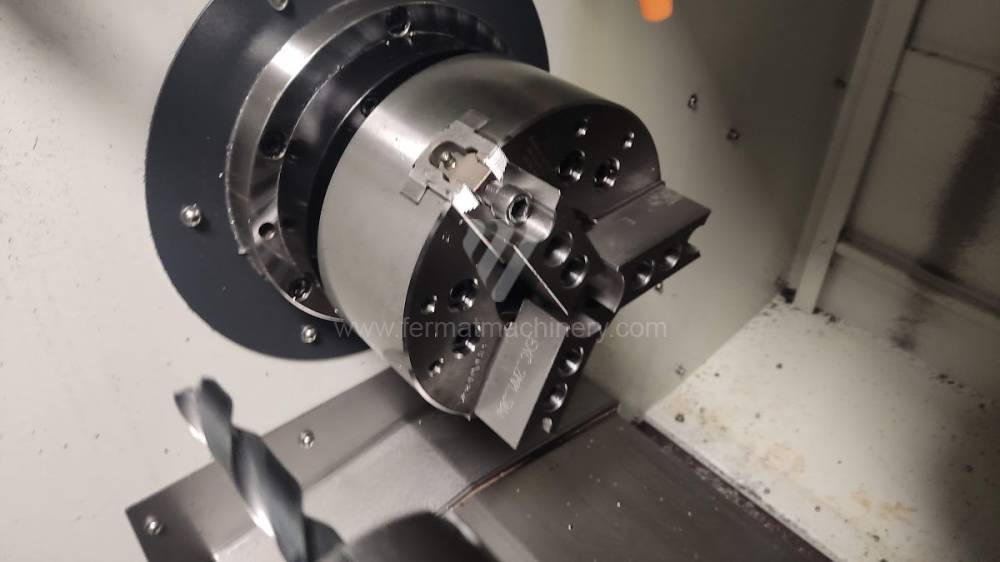
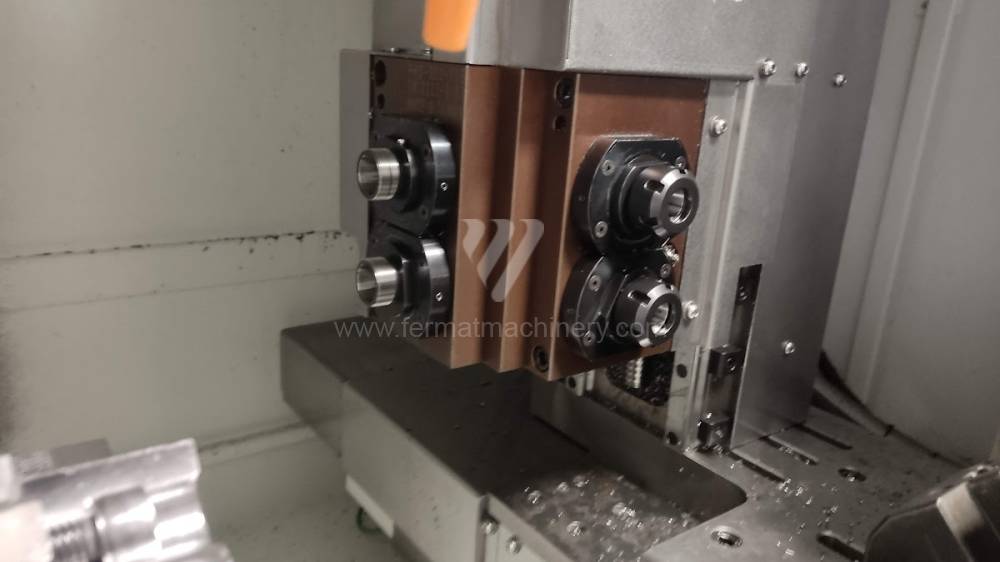
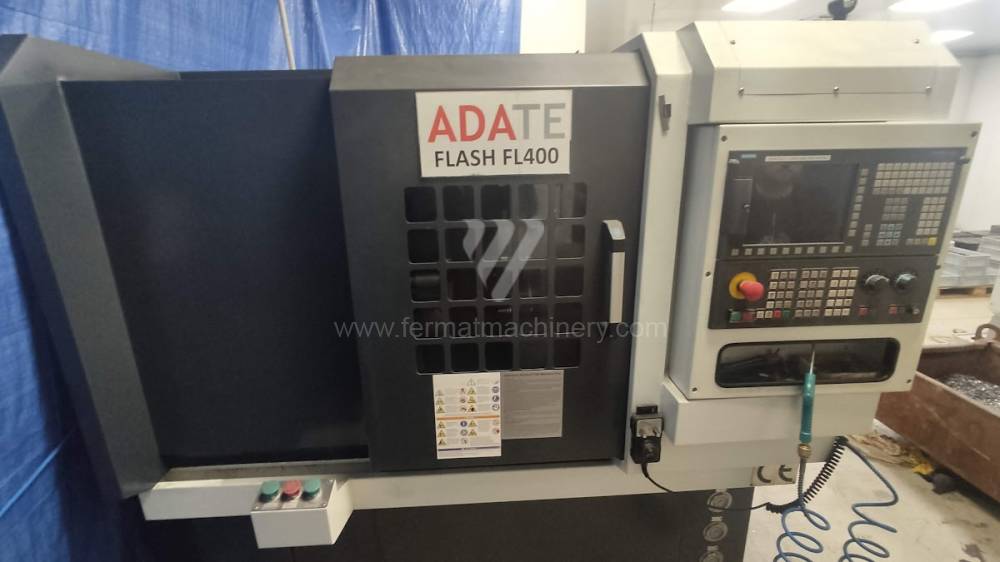
Fl 400
SUI 63 B/2000


CTX 510 ECO
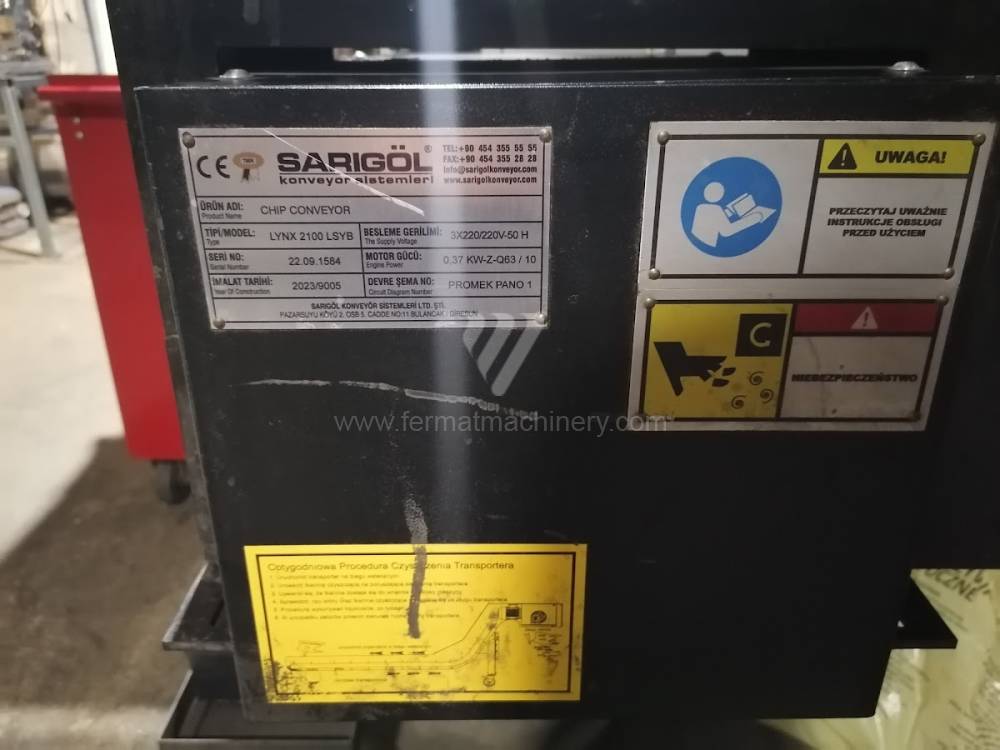
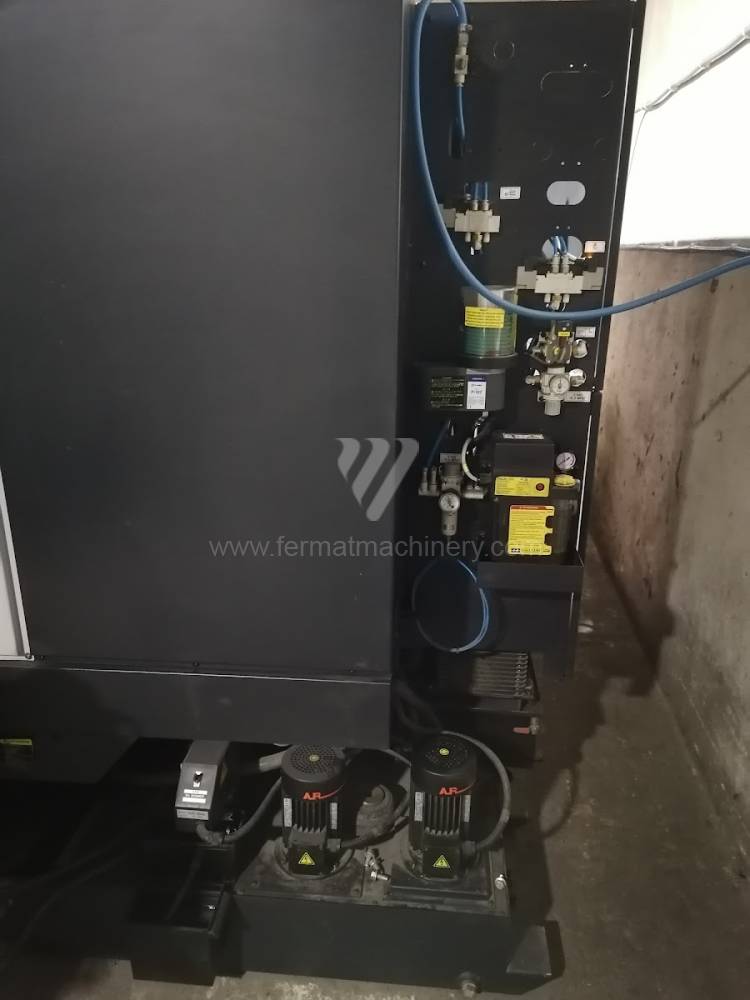
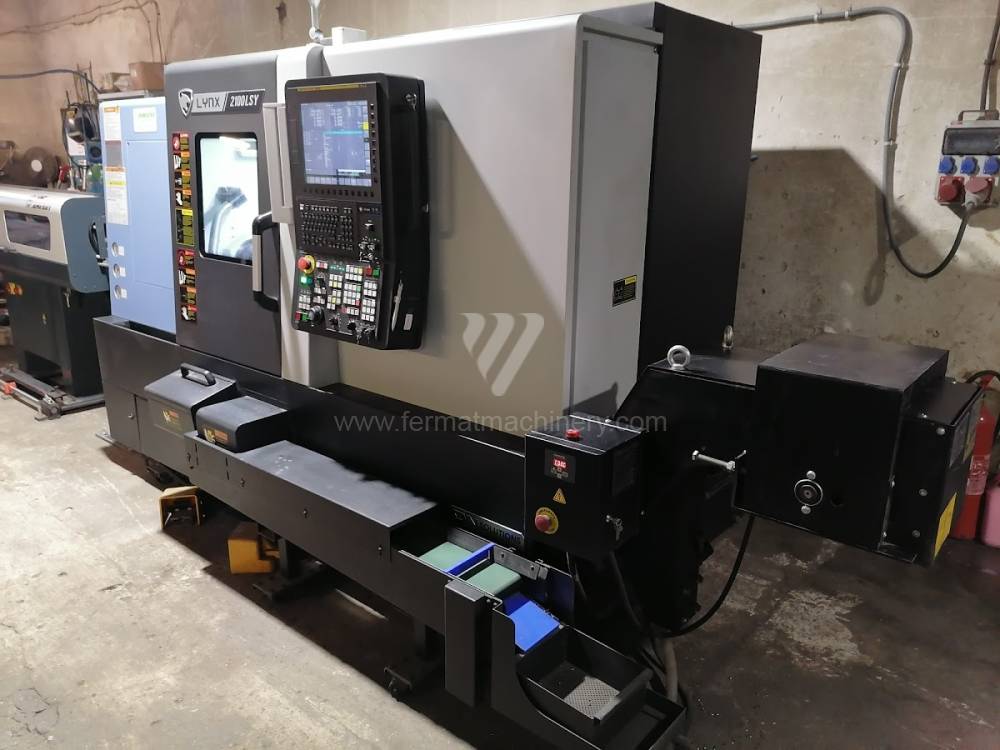
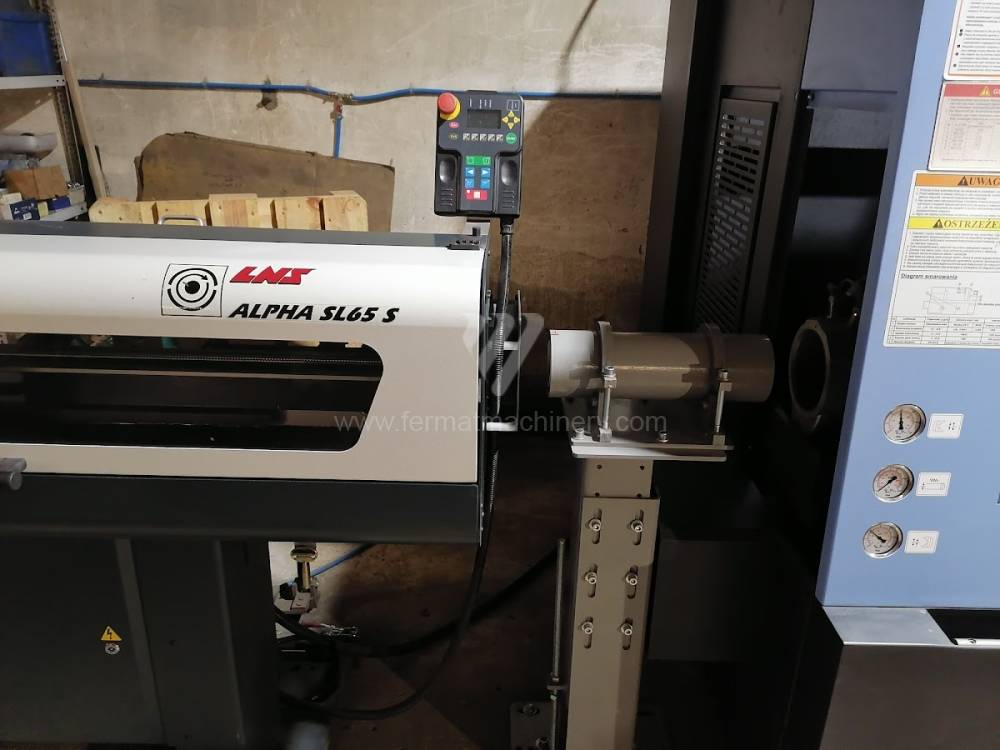
LYNX 2100 LSYB
GLS 150

SUI 50/2000
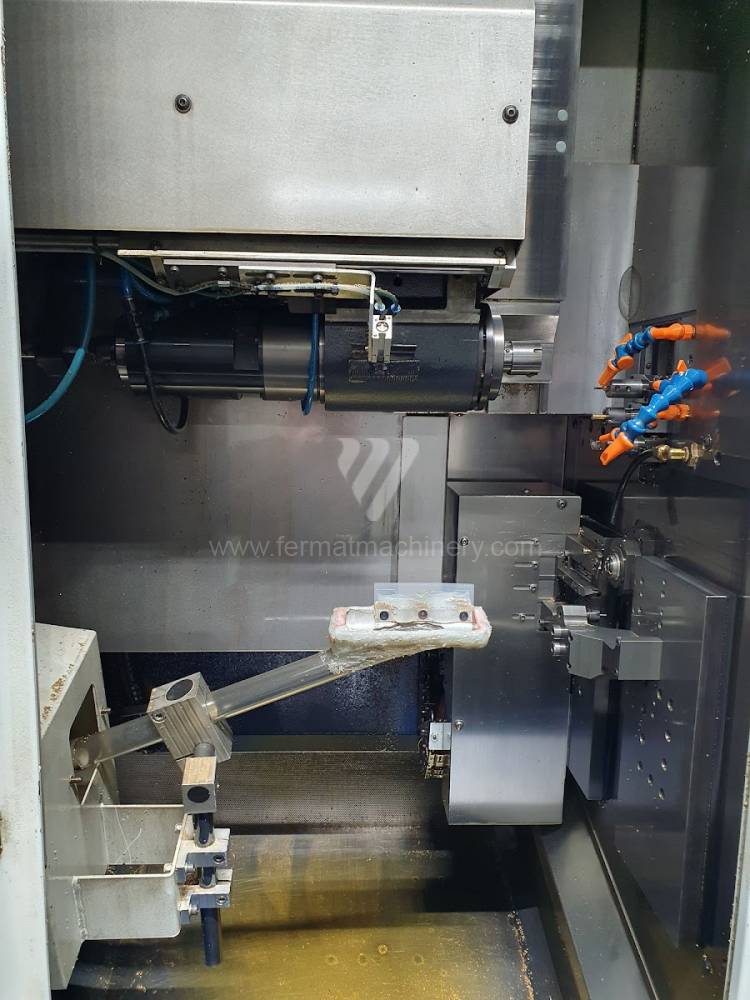
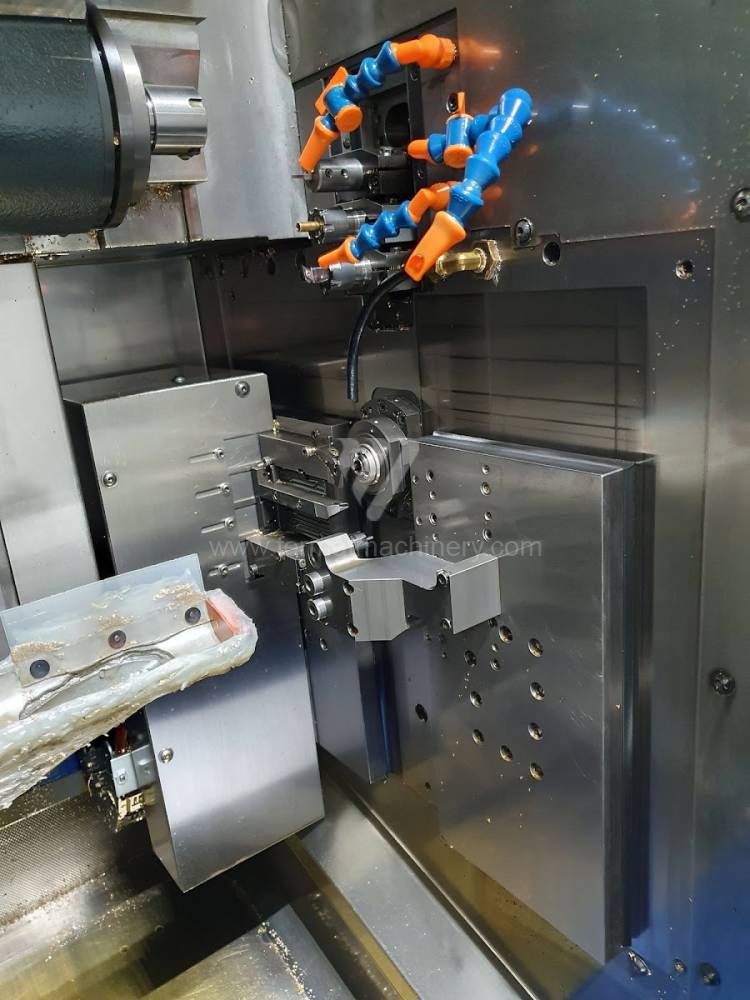
EvoDECO 10/8

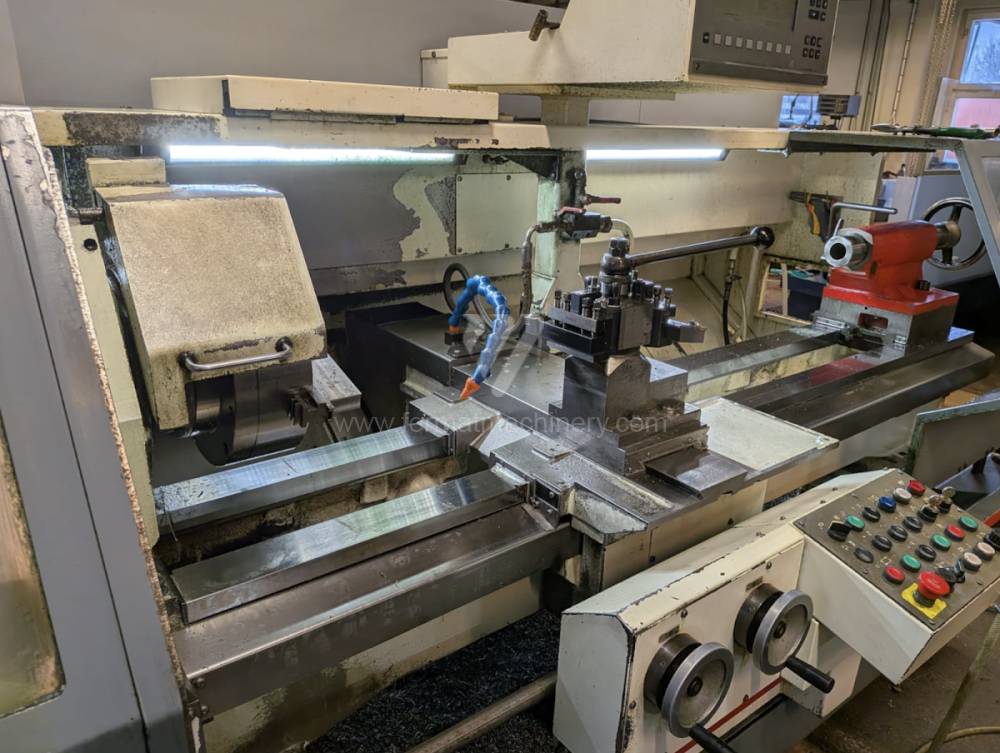
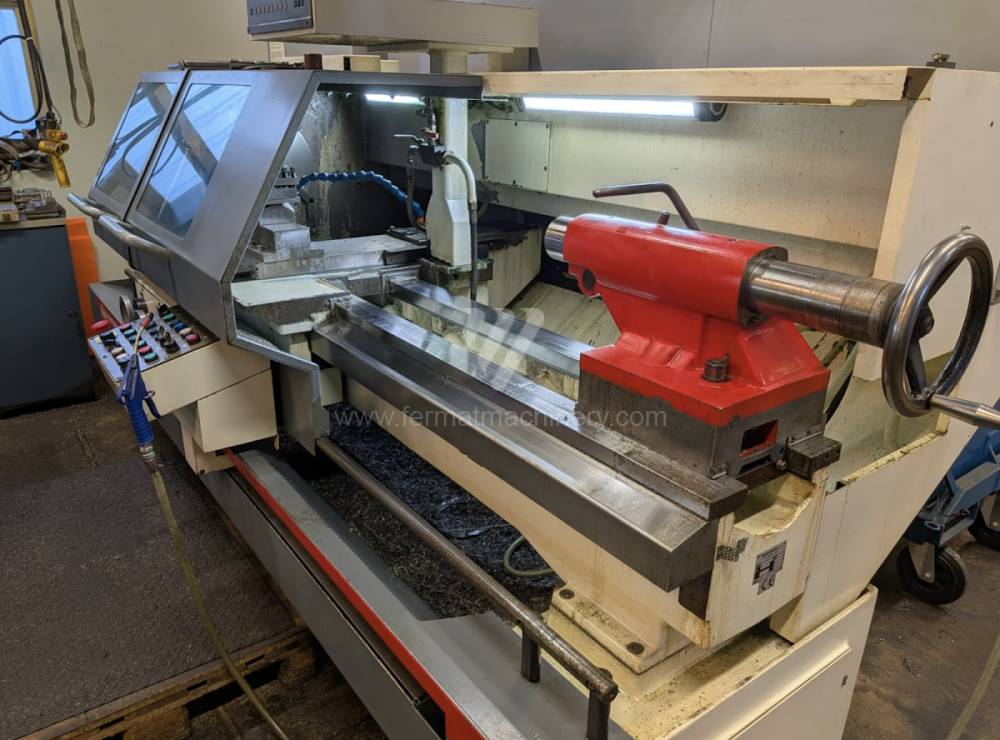

MASTURN 50/1500 CNC
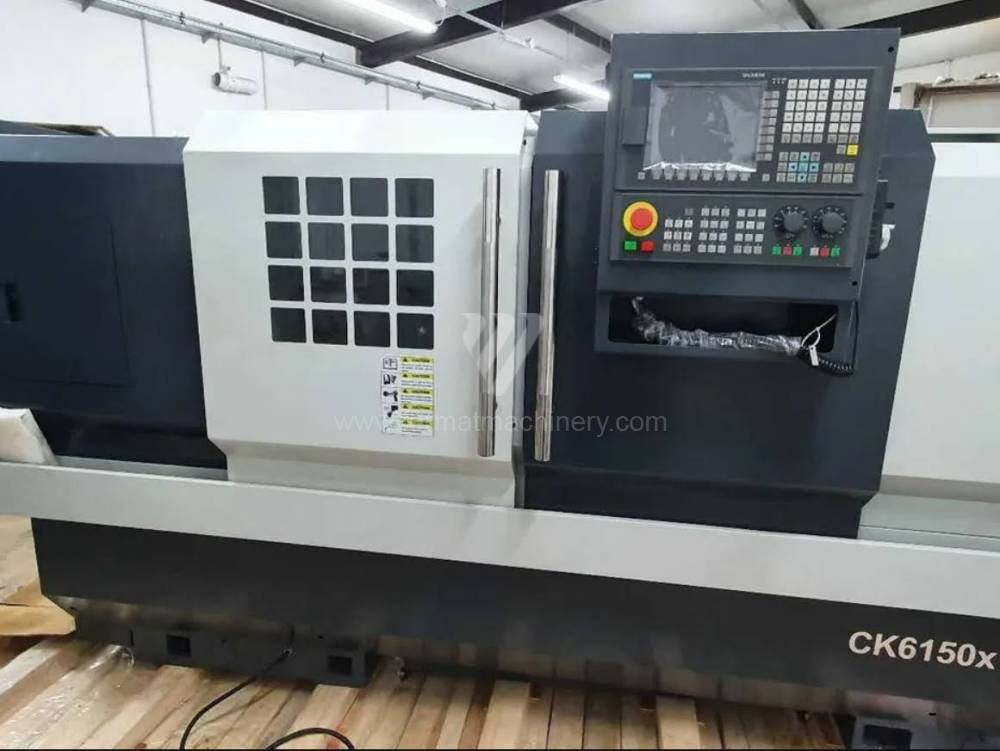
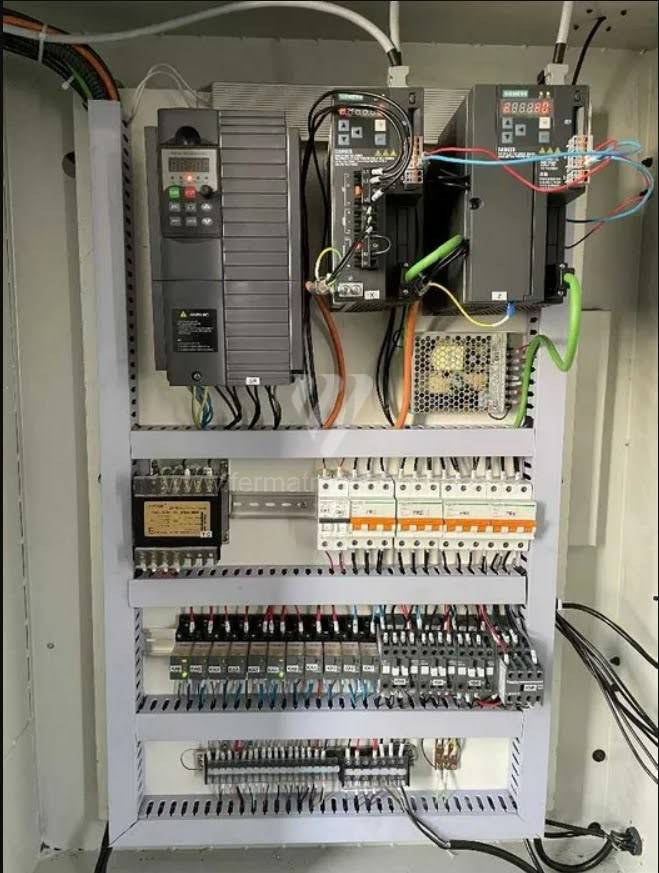
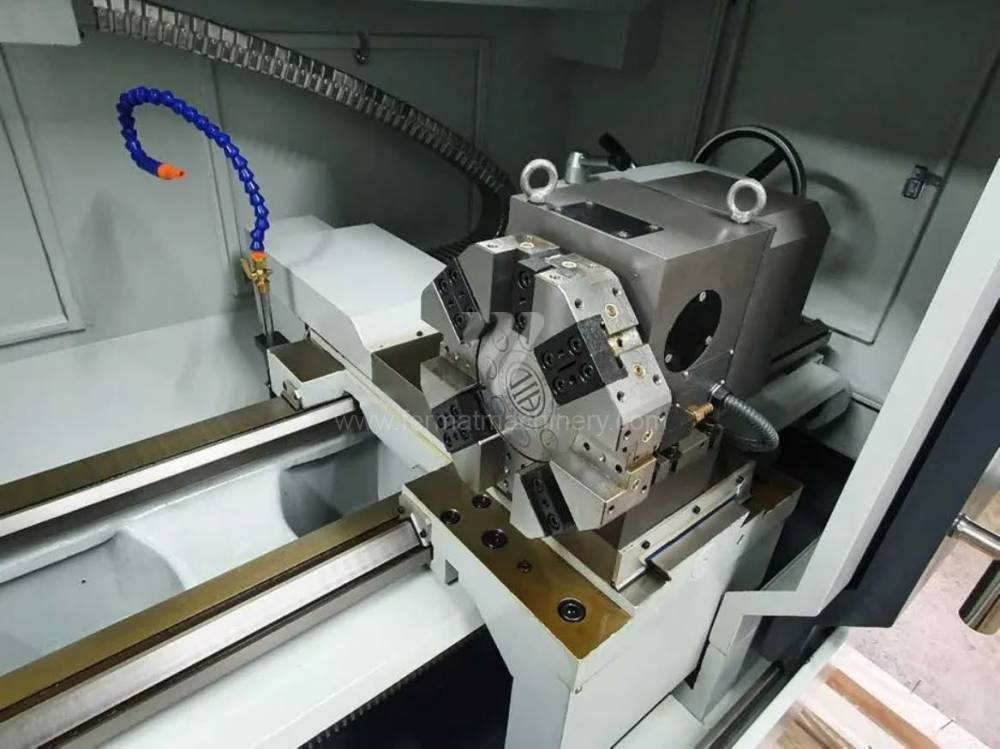
CK 6150X1500
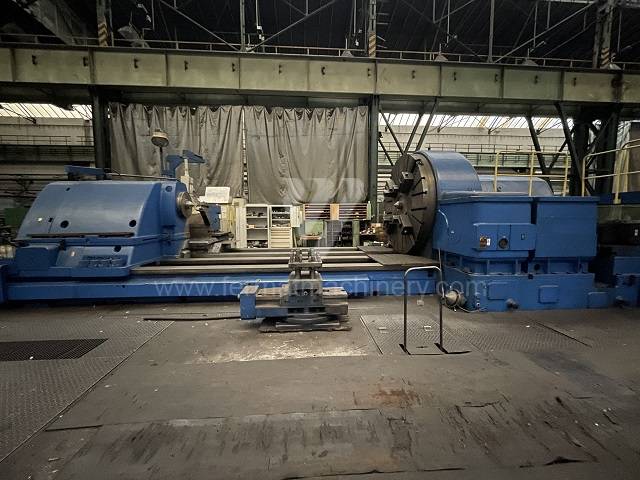


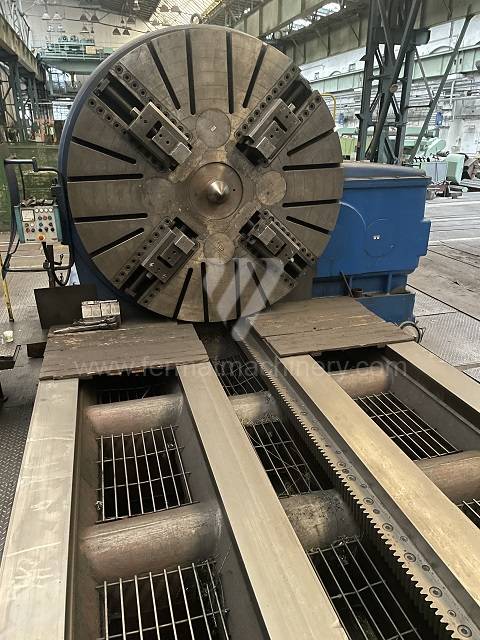

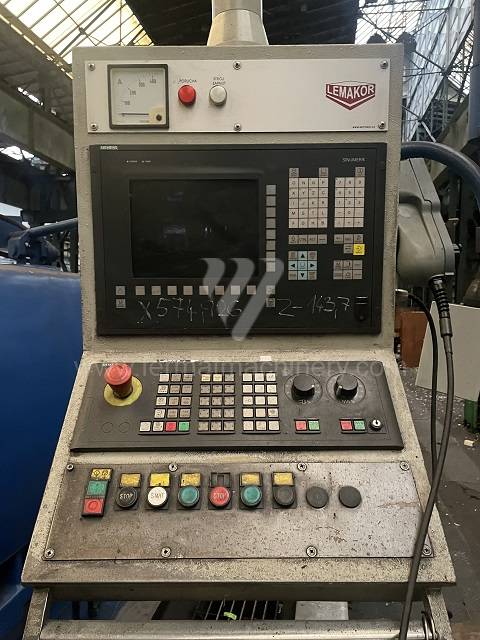

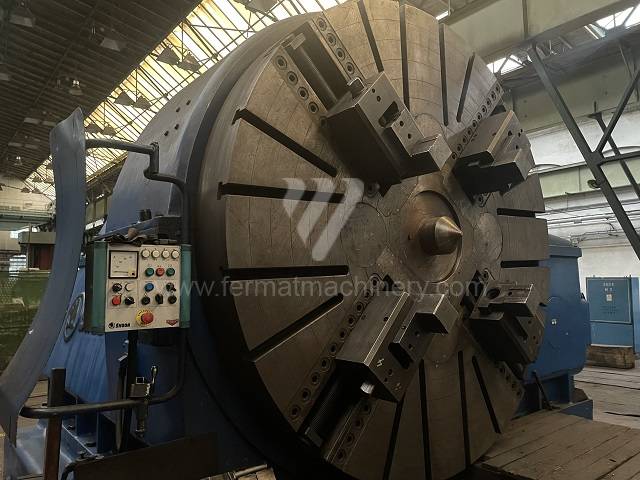

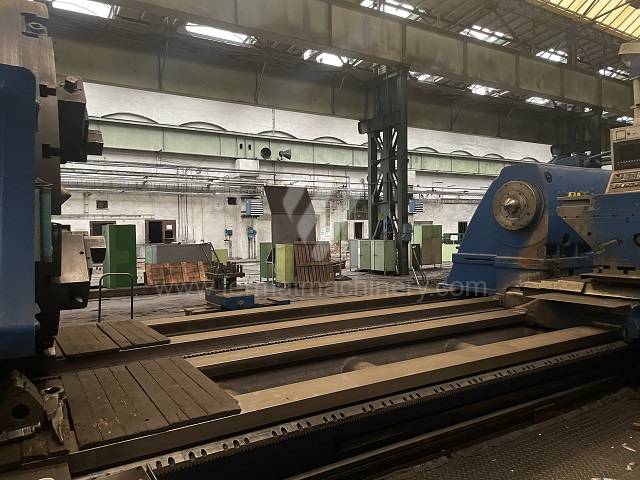

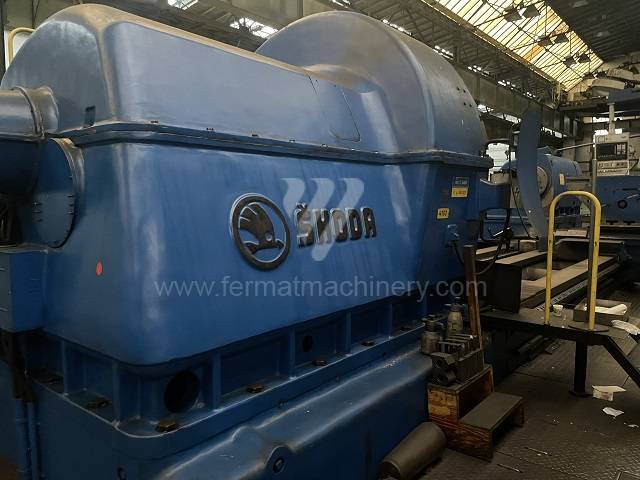

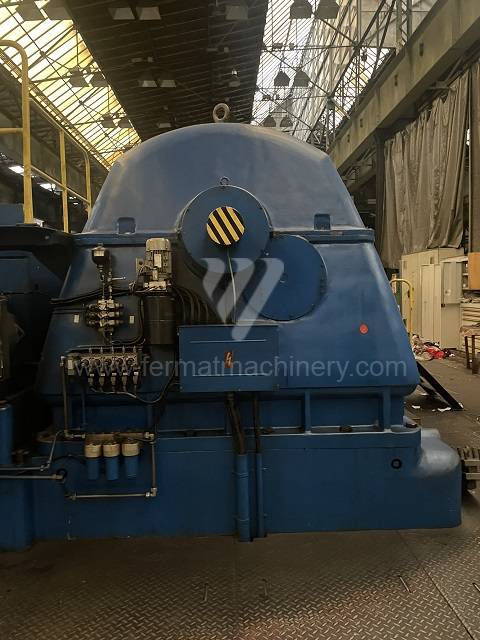

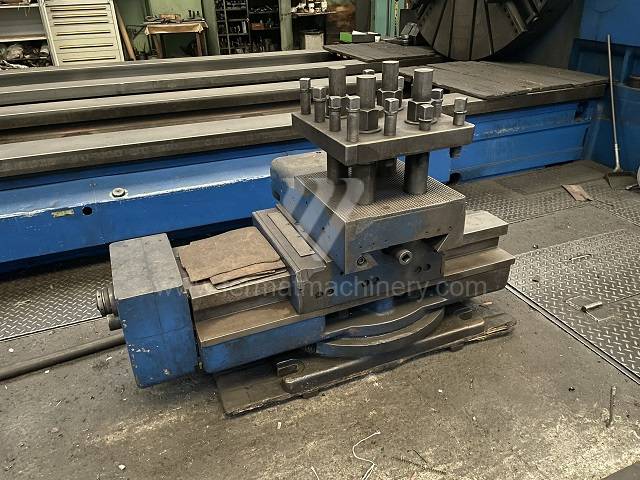

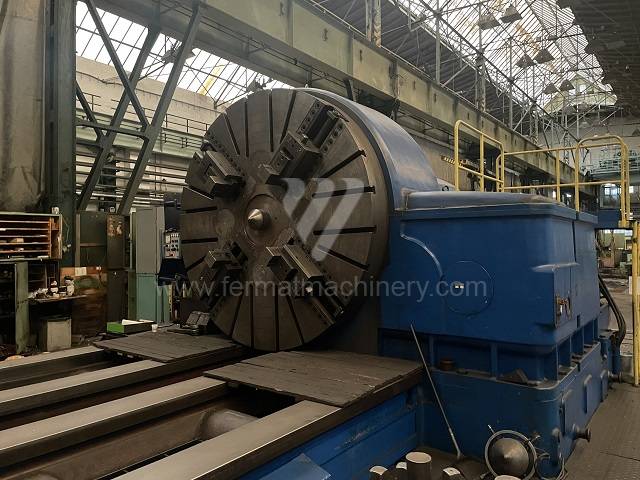


SIU 250/9000 CNC
WIA L 200 SY
SU 63 A
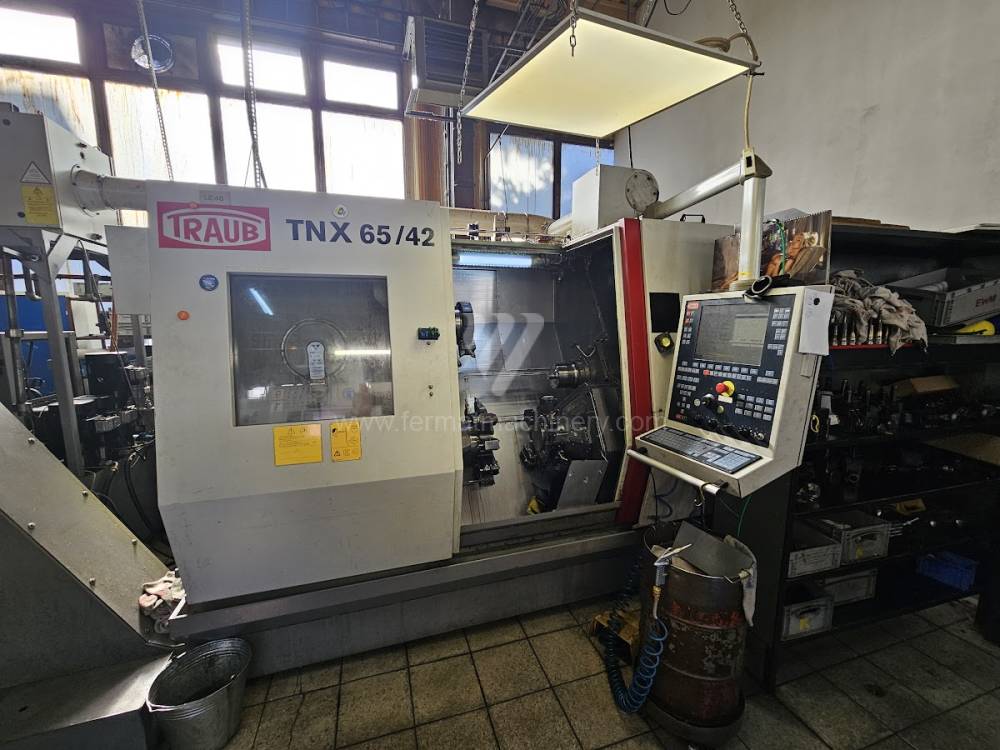
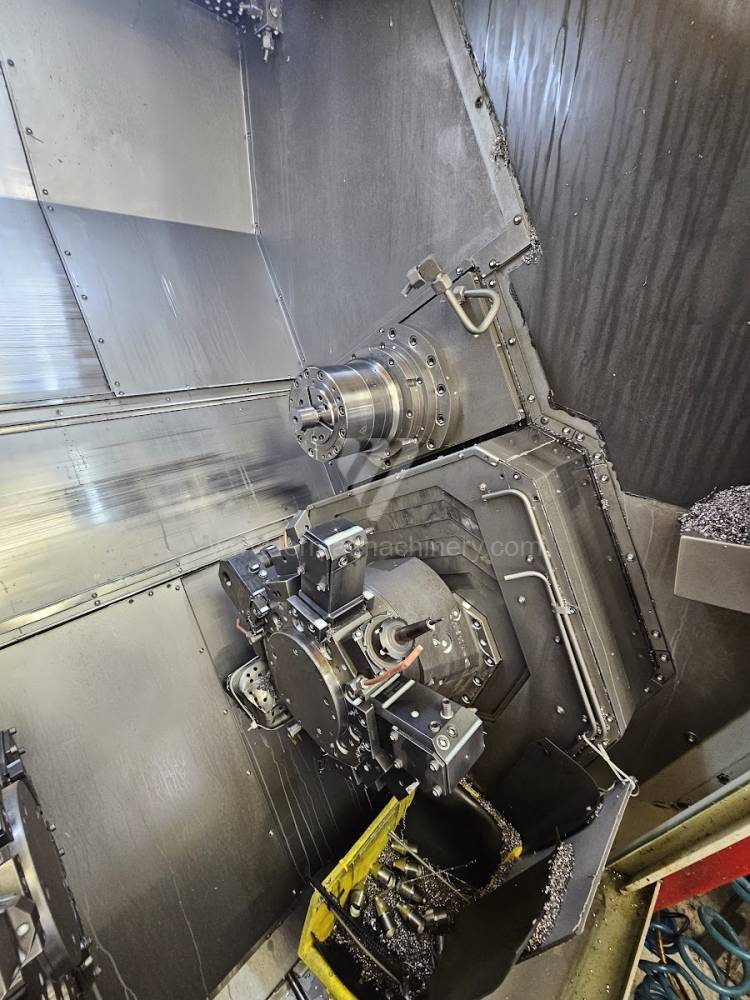
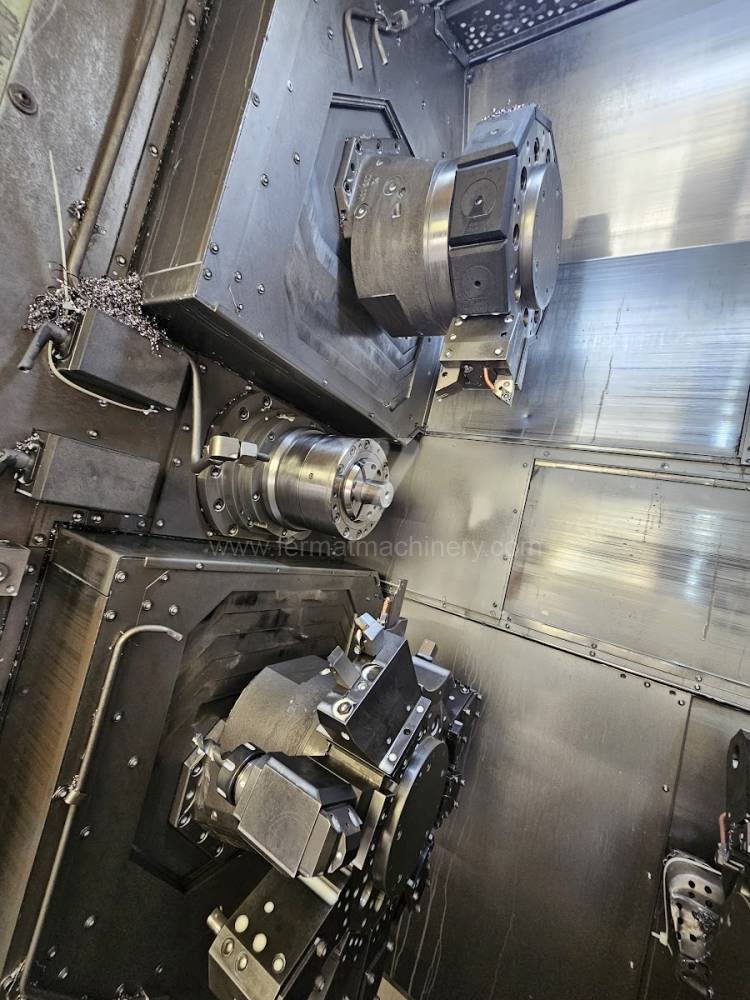
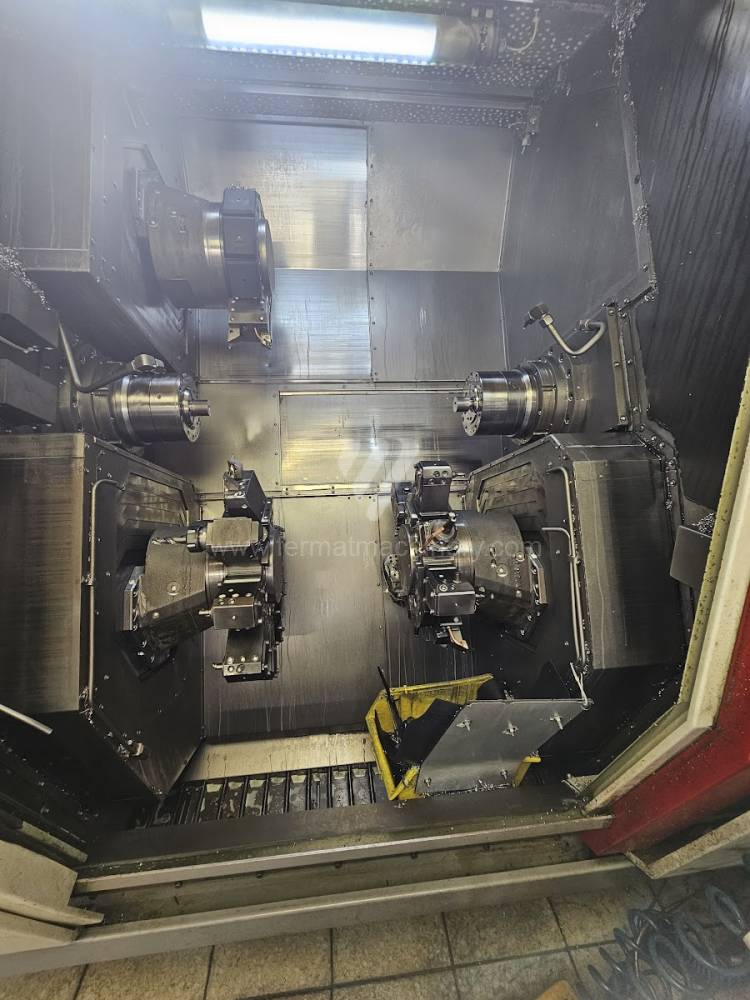
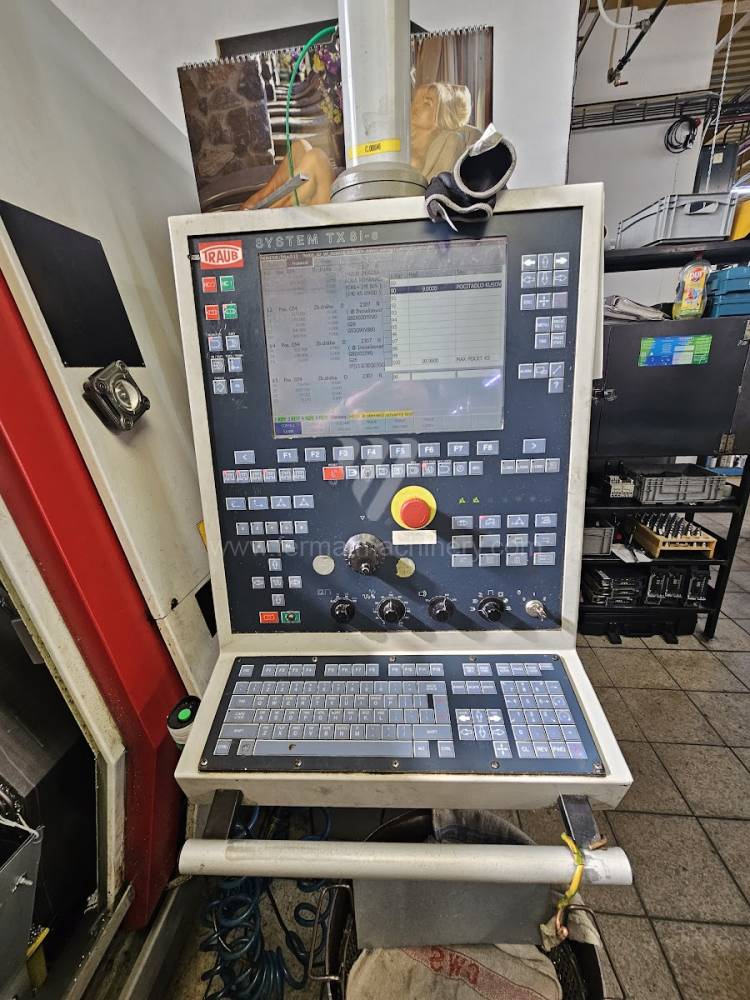
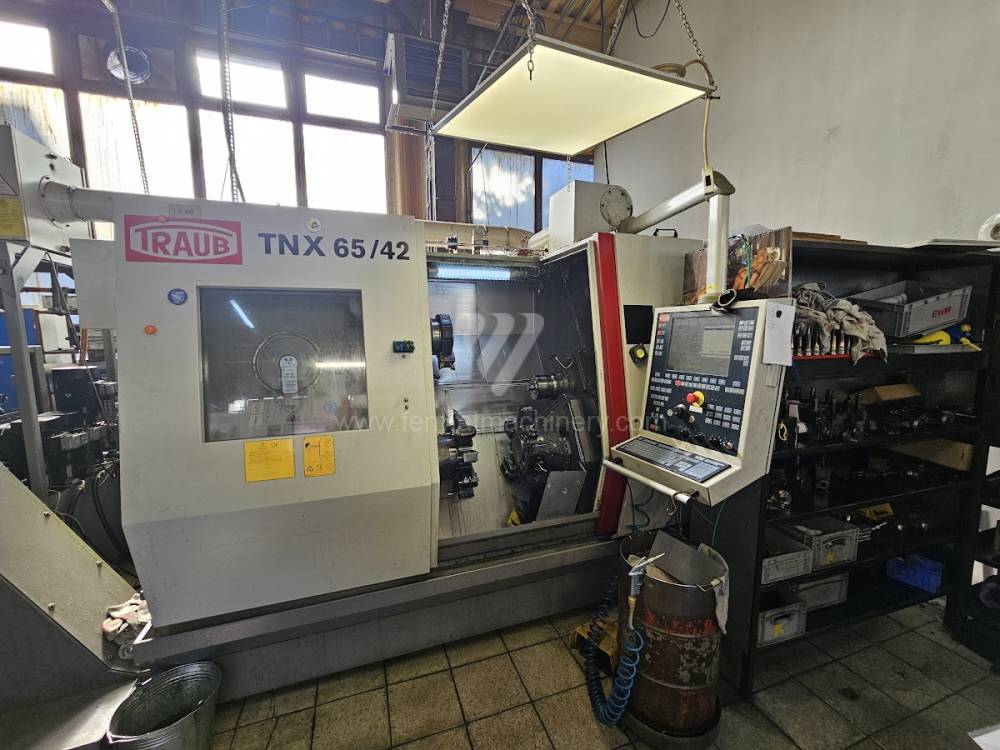
TNX 65/42
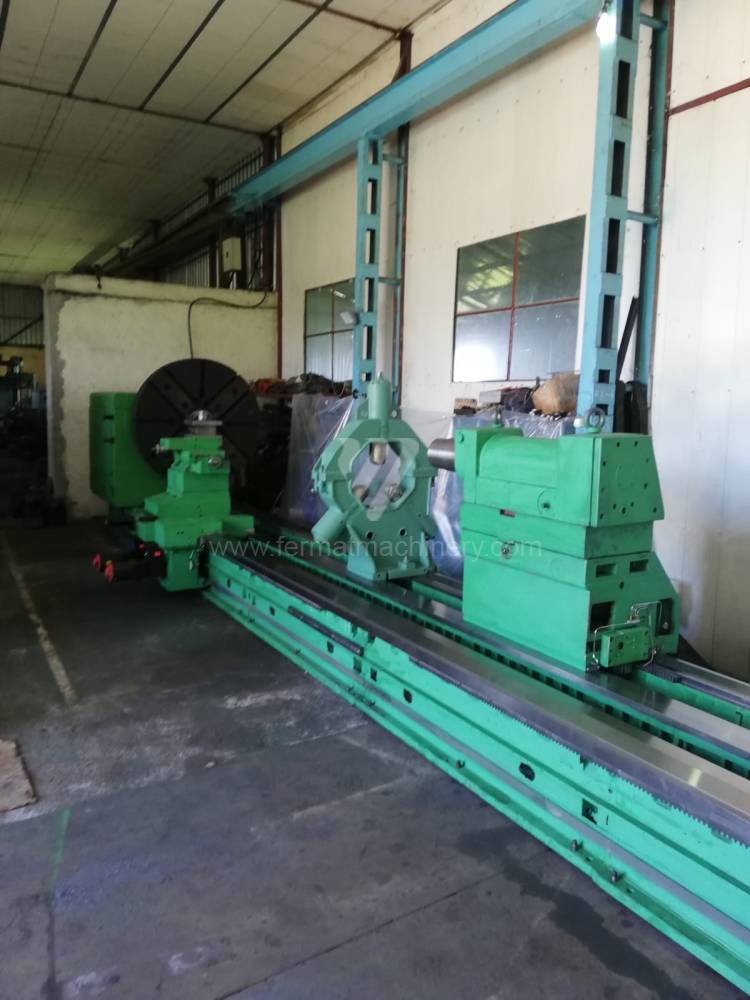
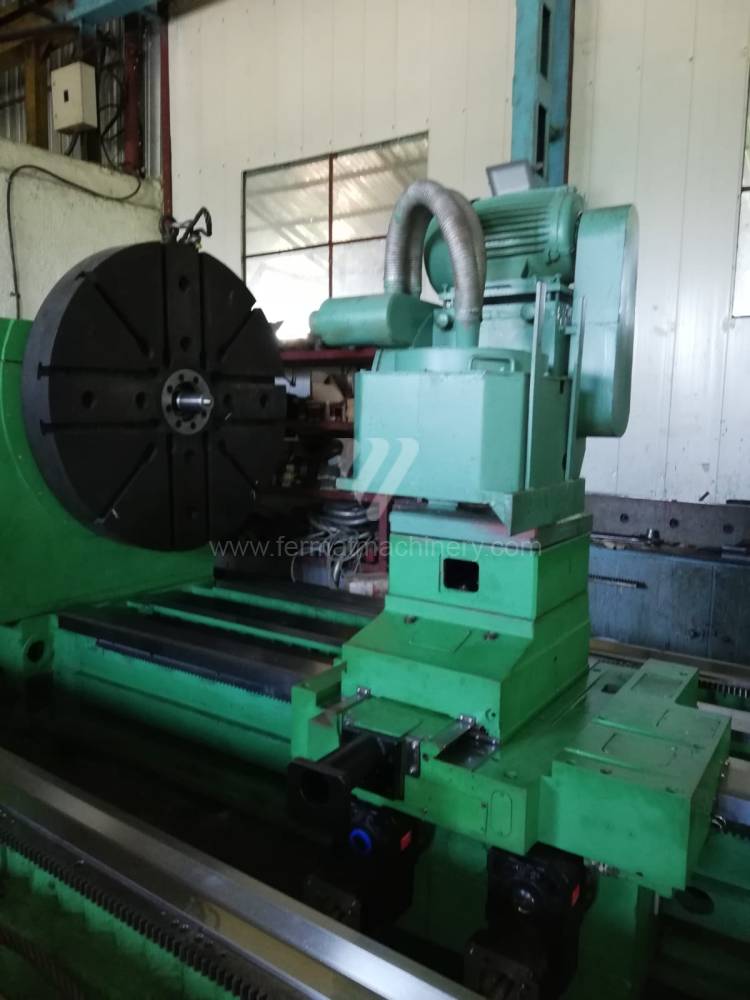

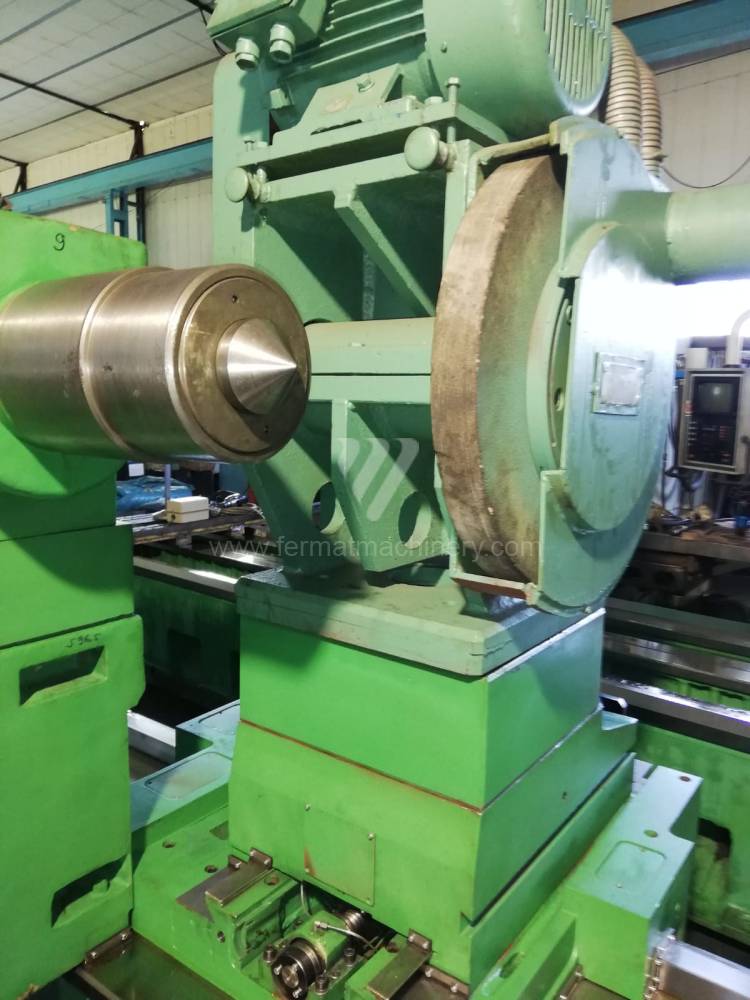

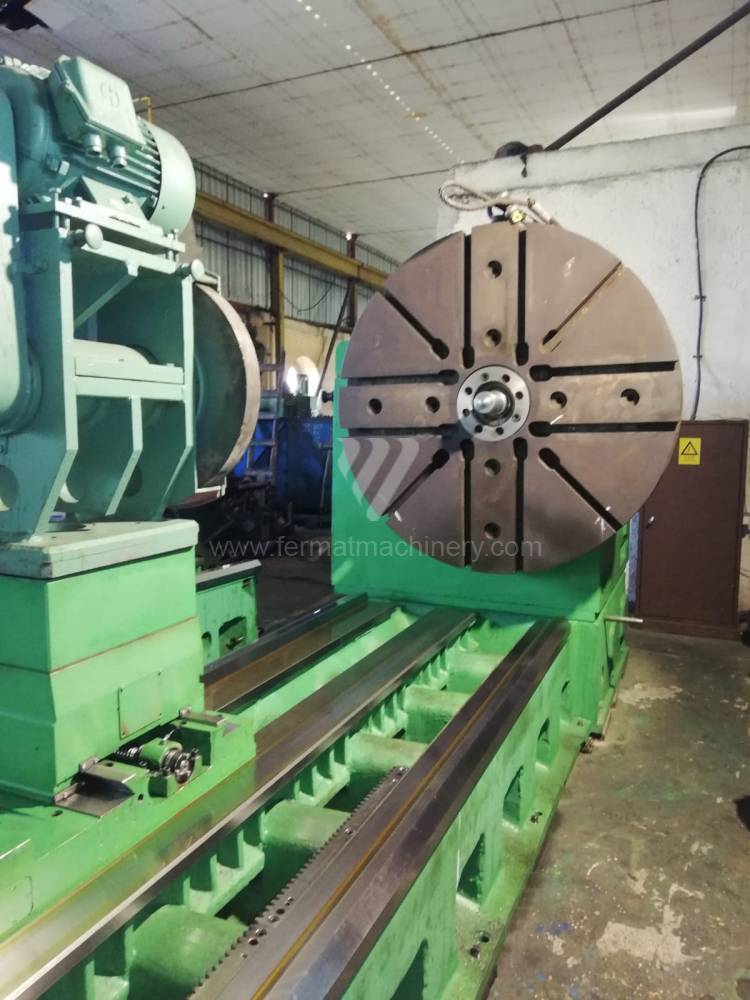

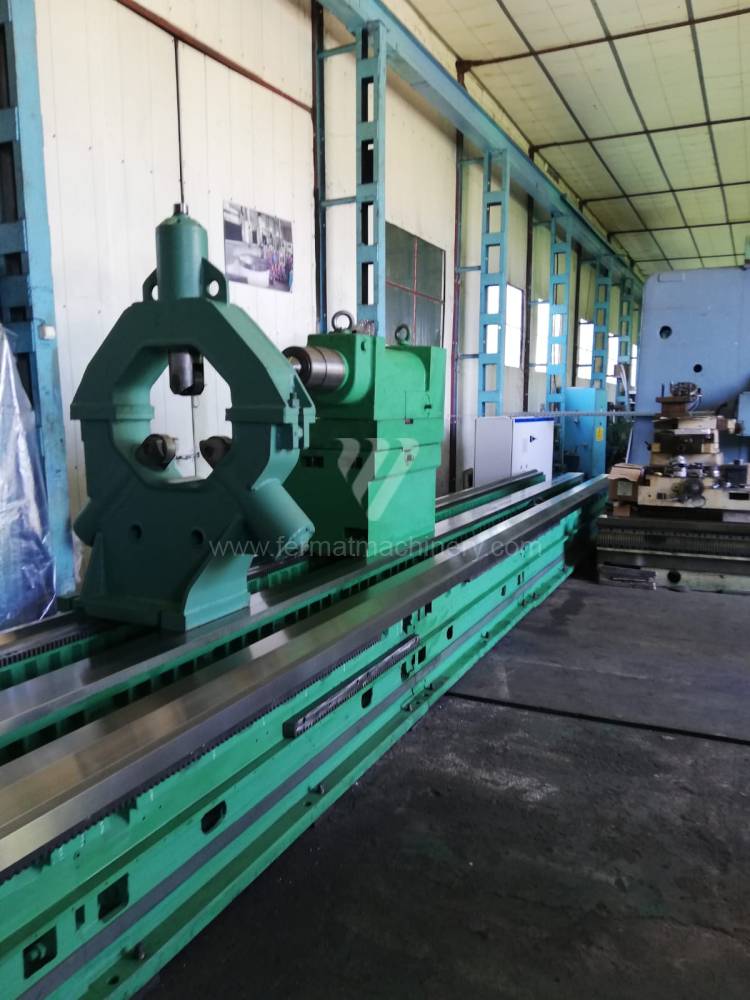

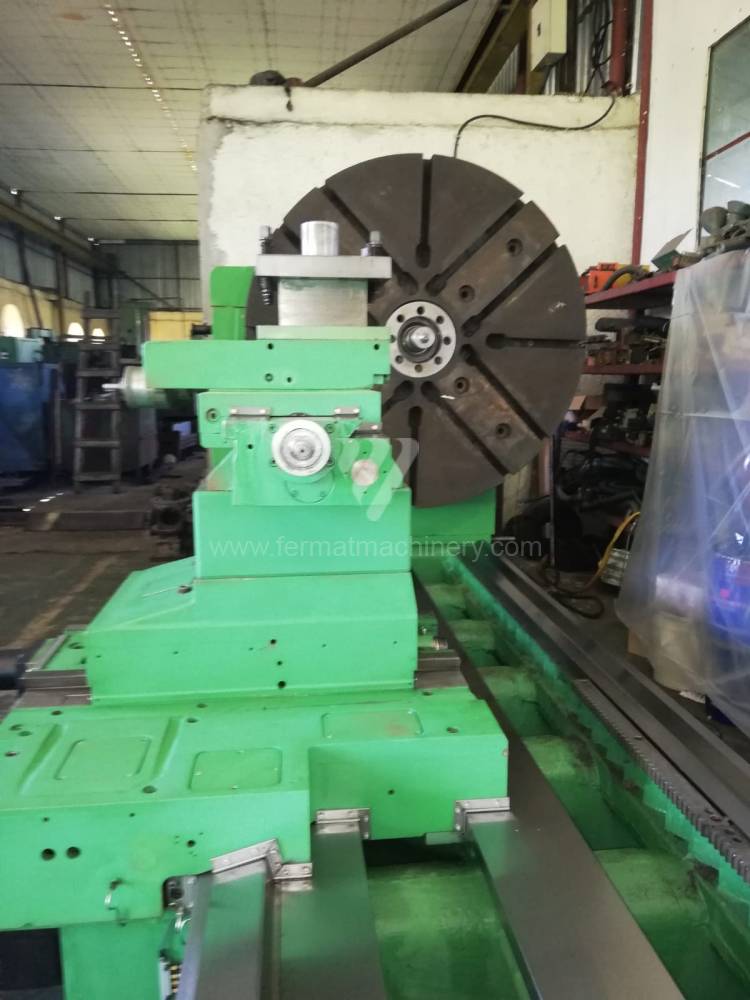

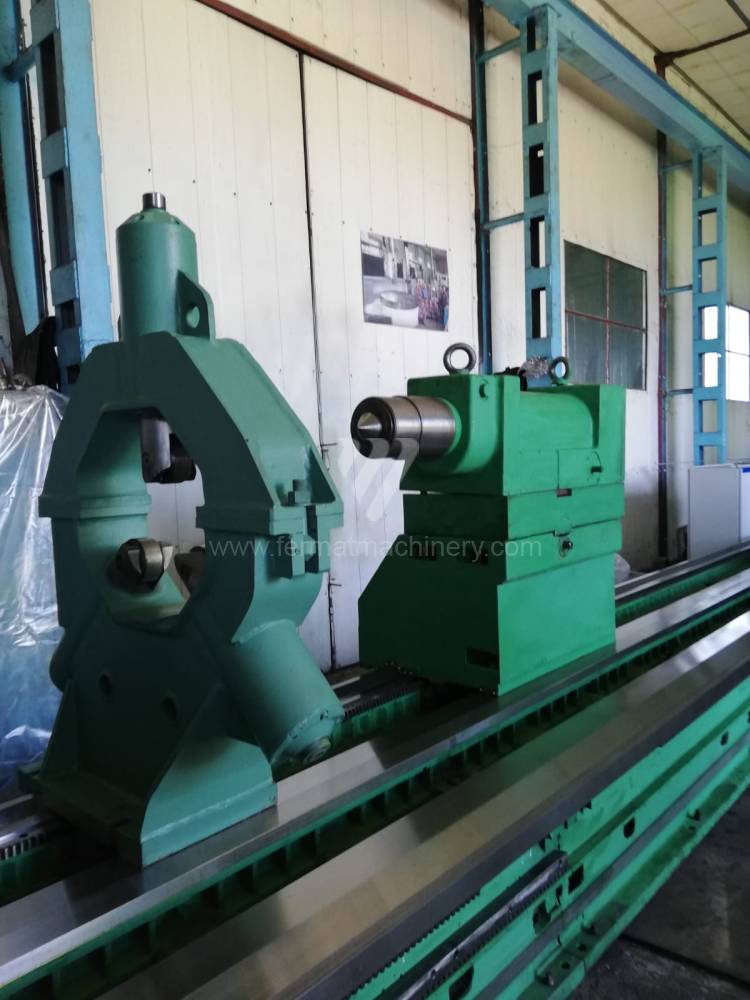

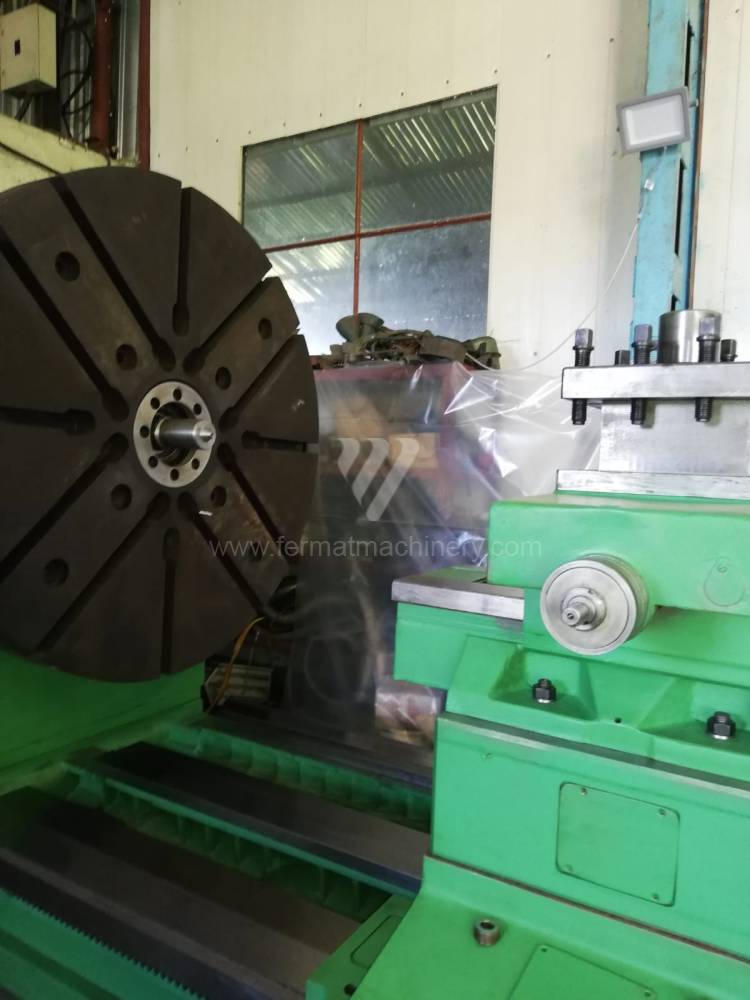

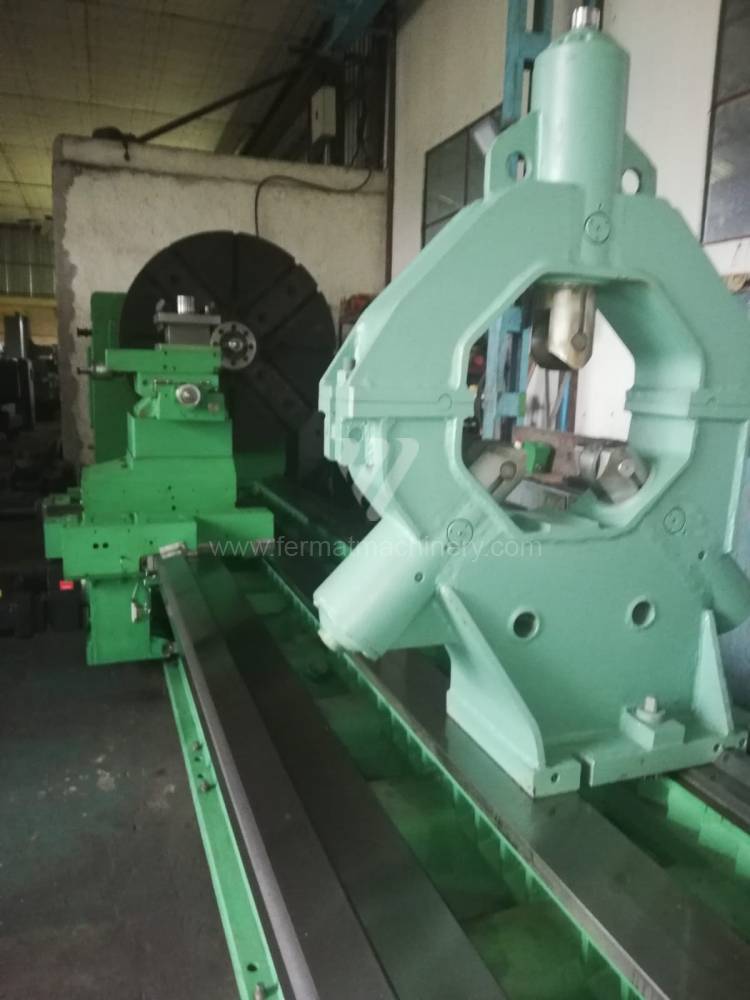

SNG 1600x10000
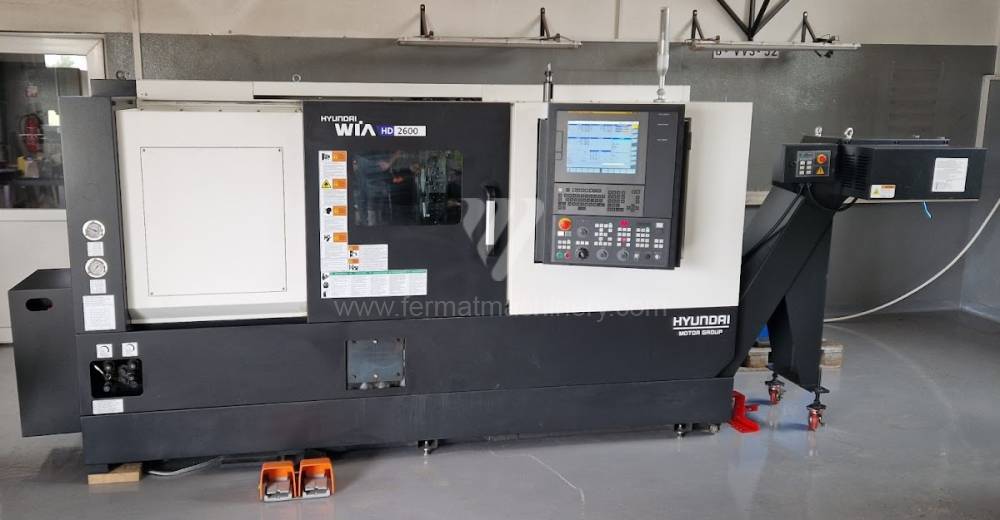
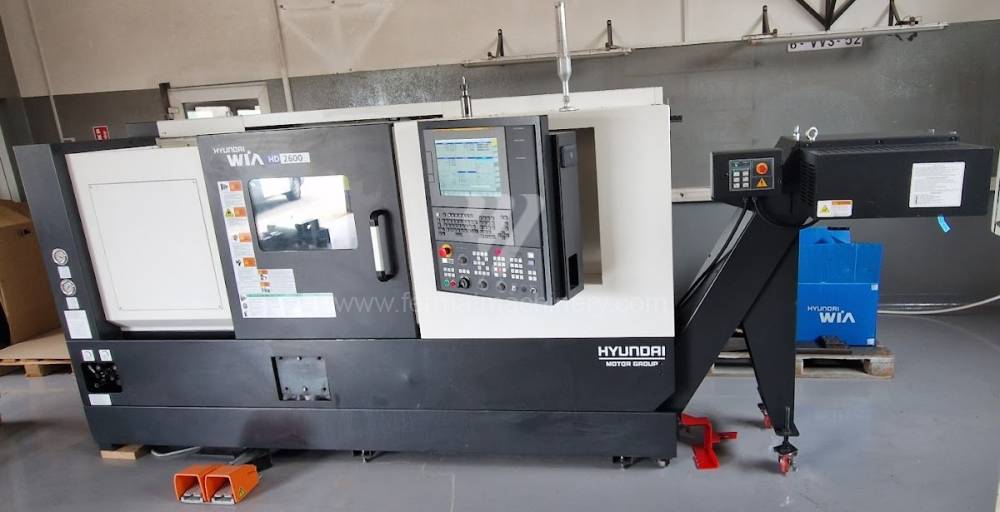
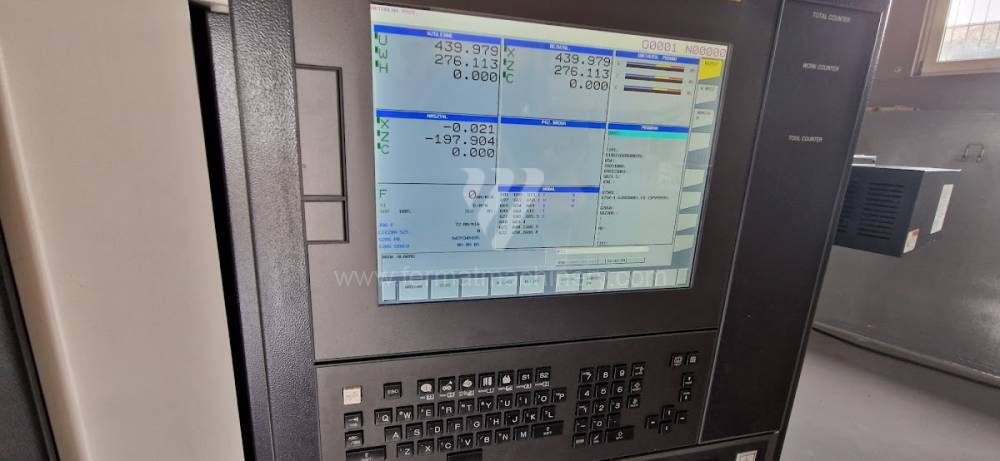
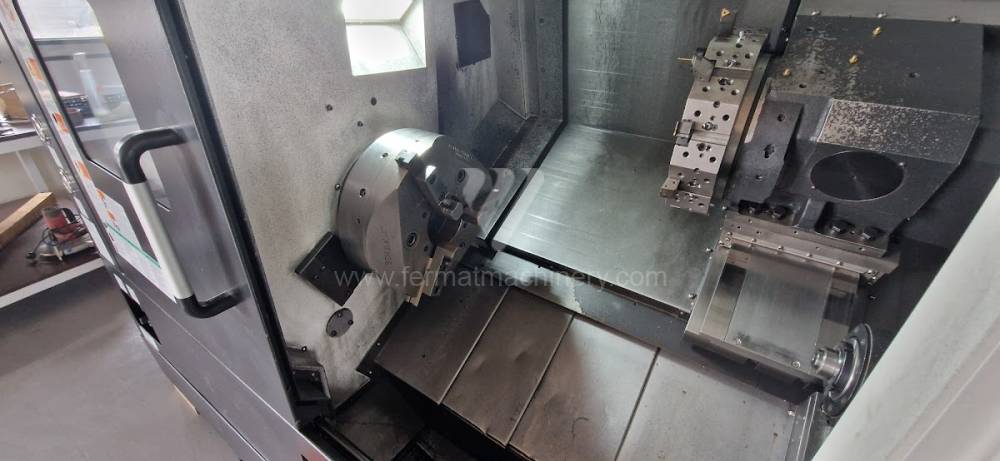
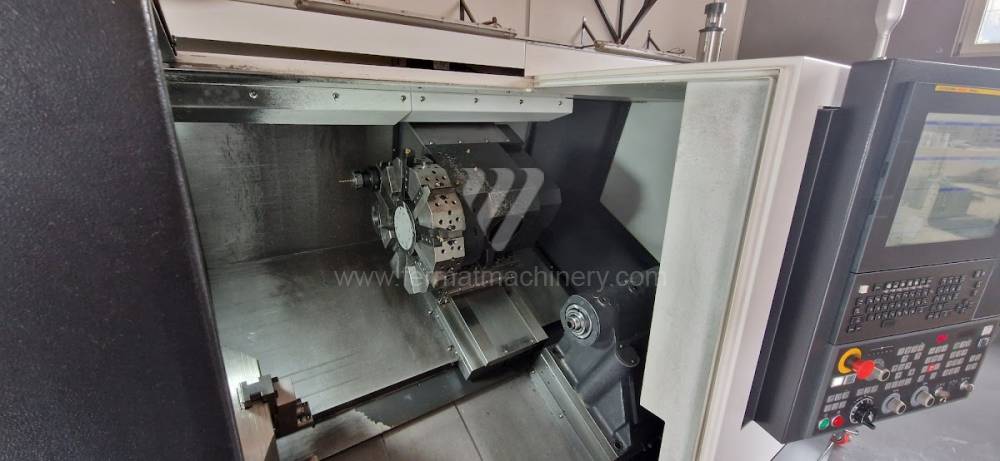
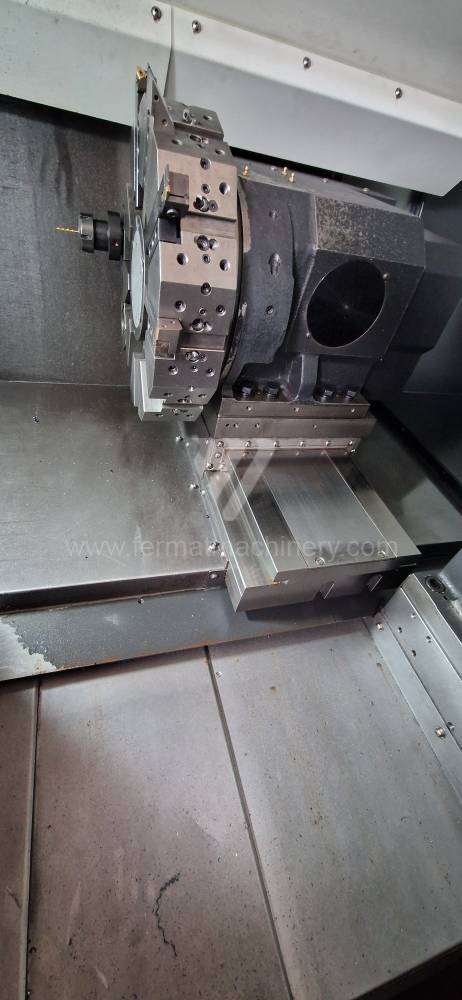
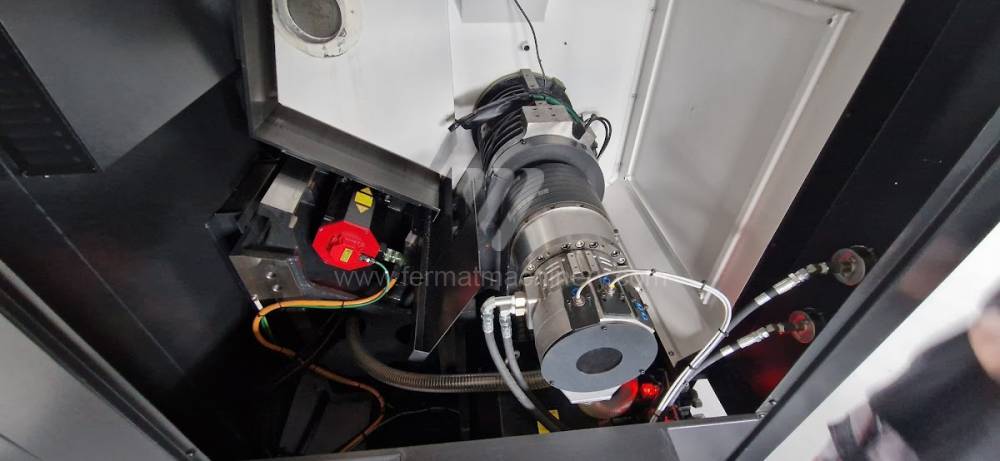
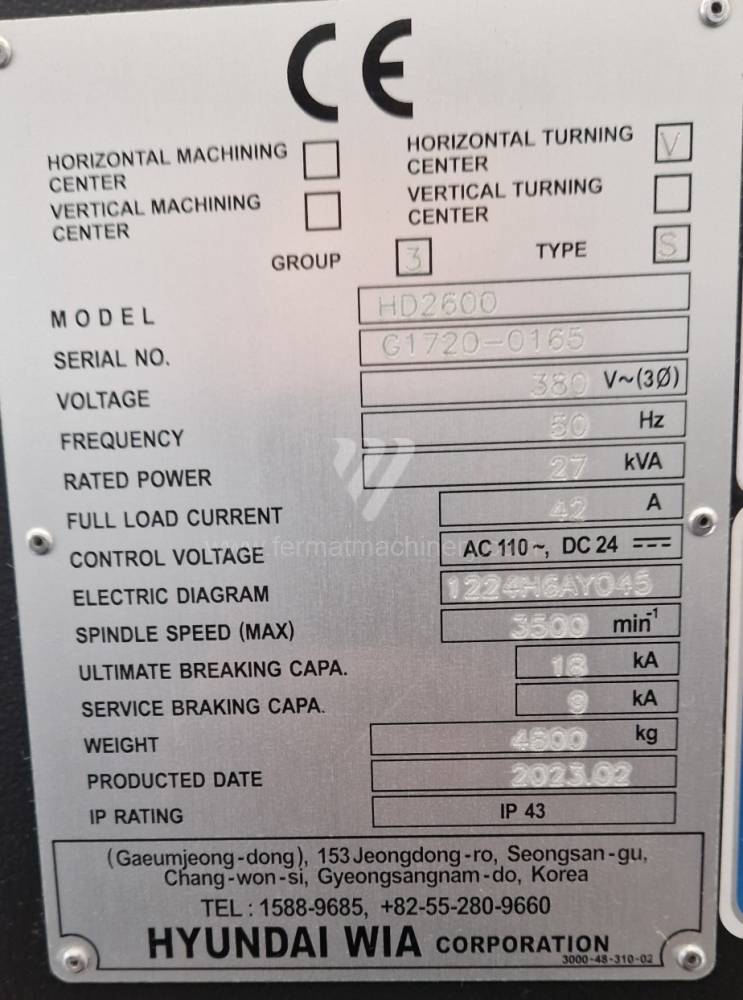
WIA HD 2600
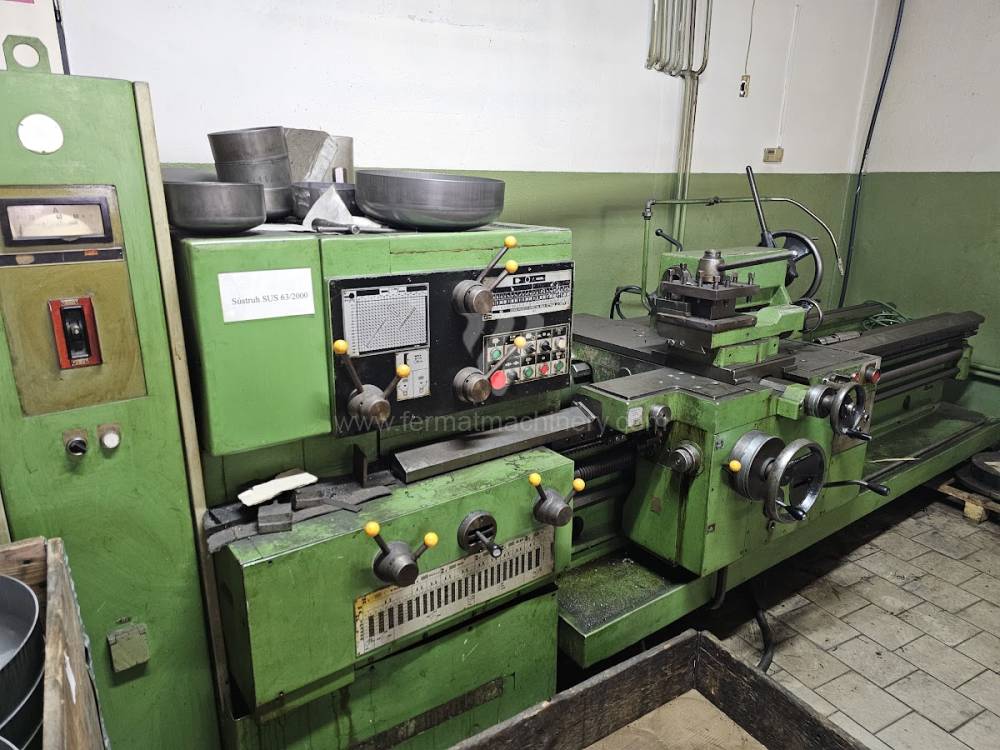
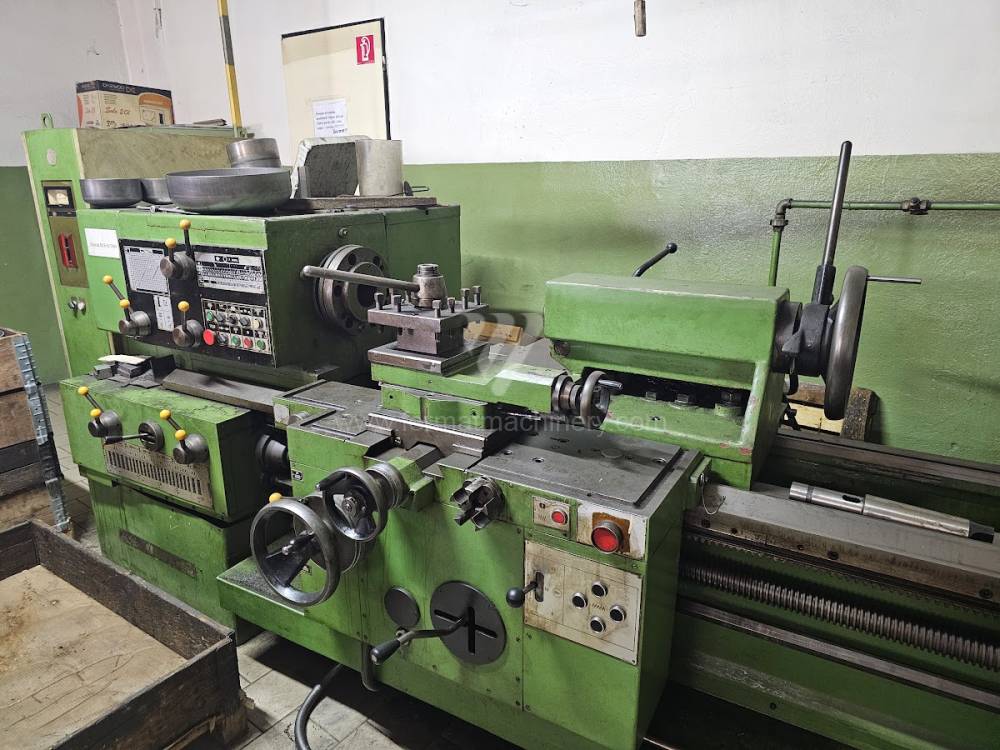
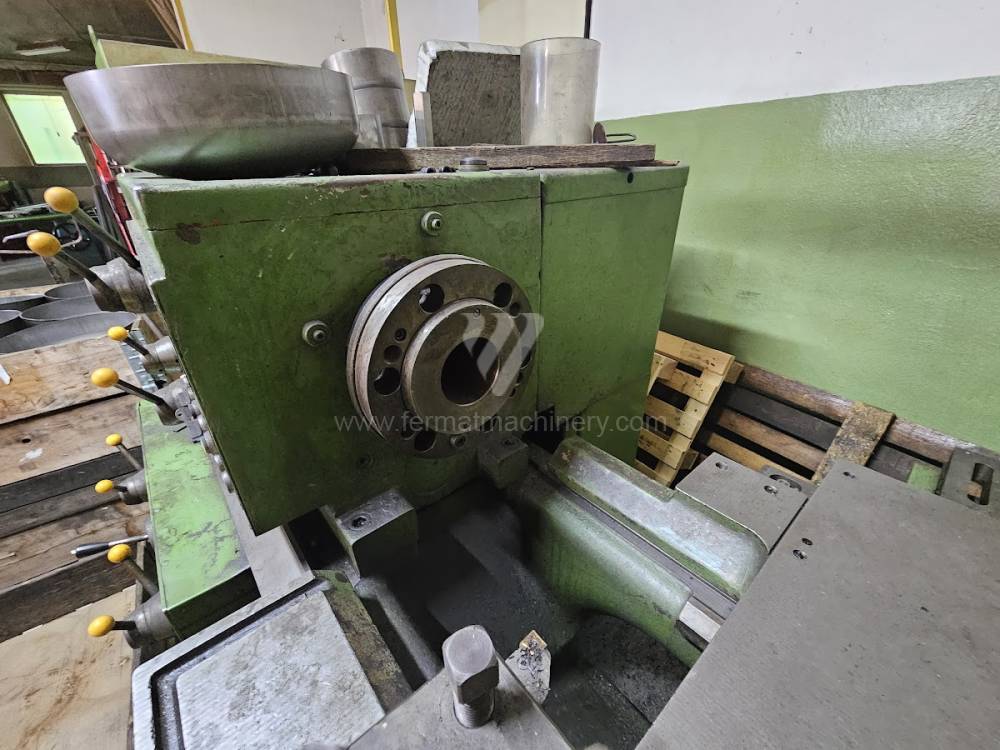
SUS 63/2000
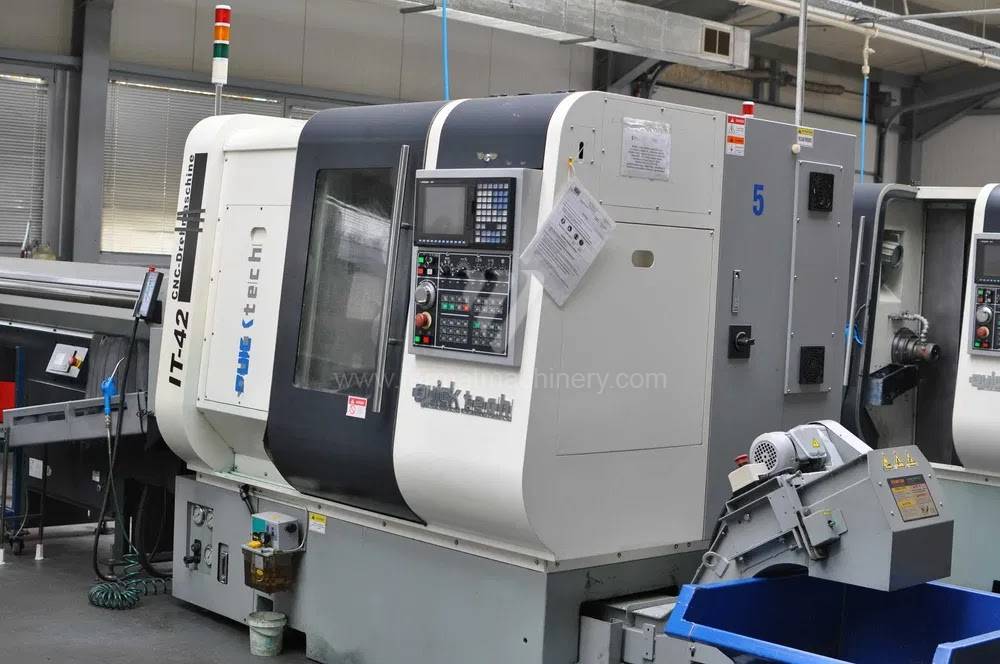
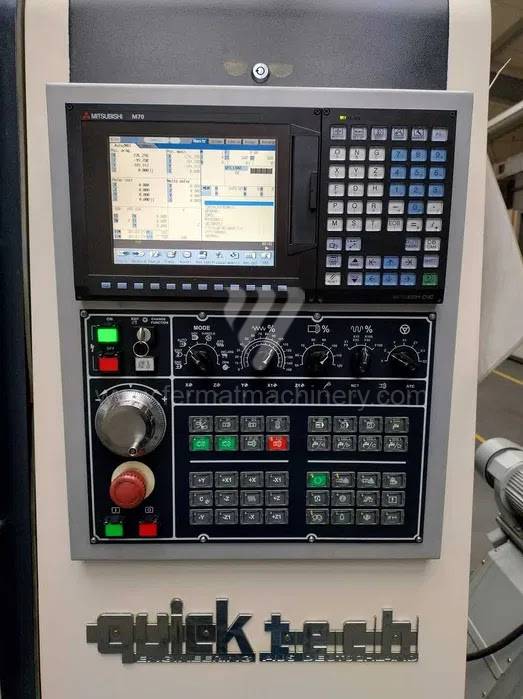
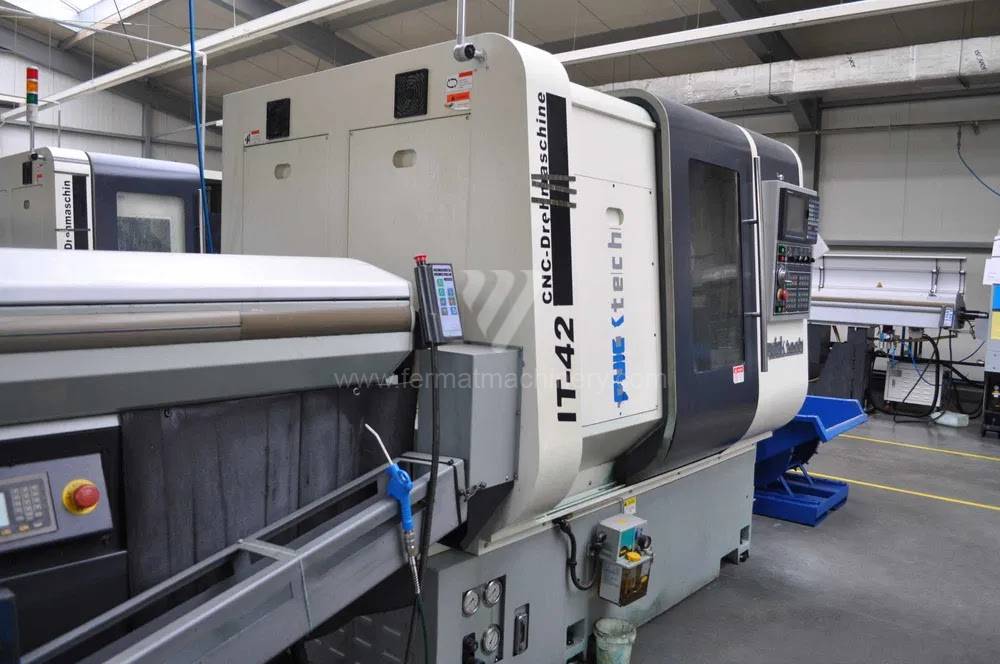
IT-42
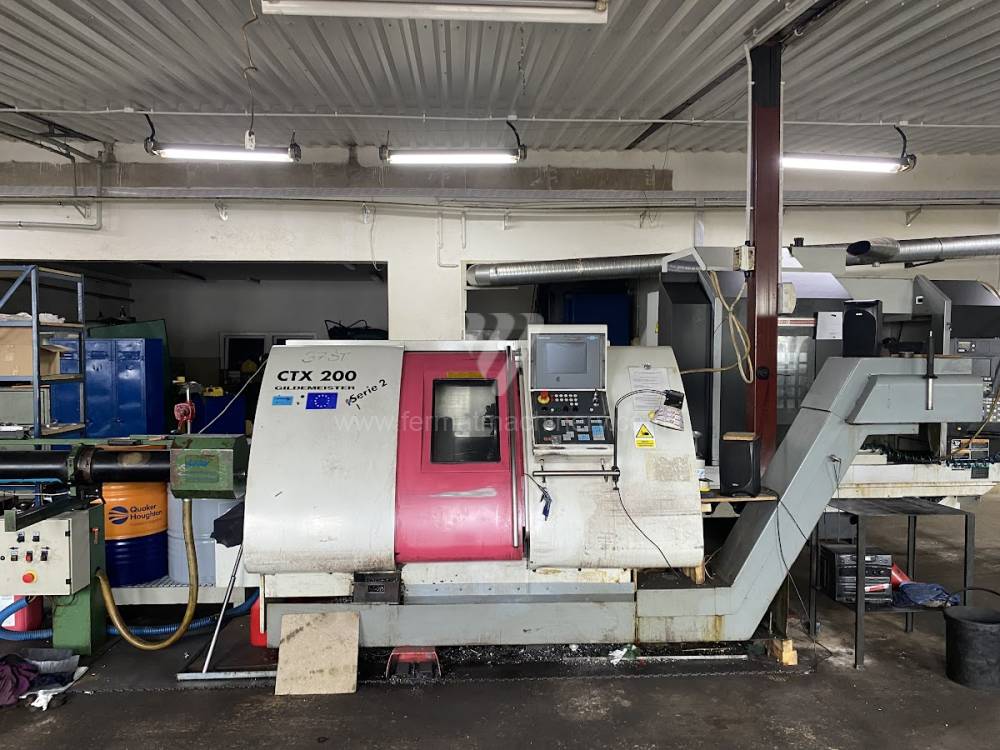
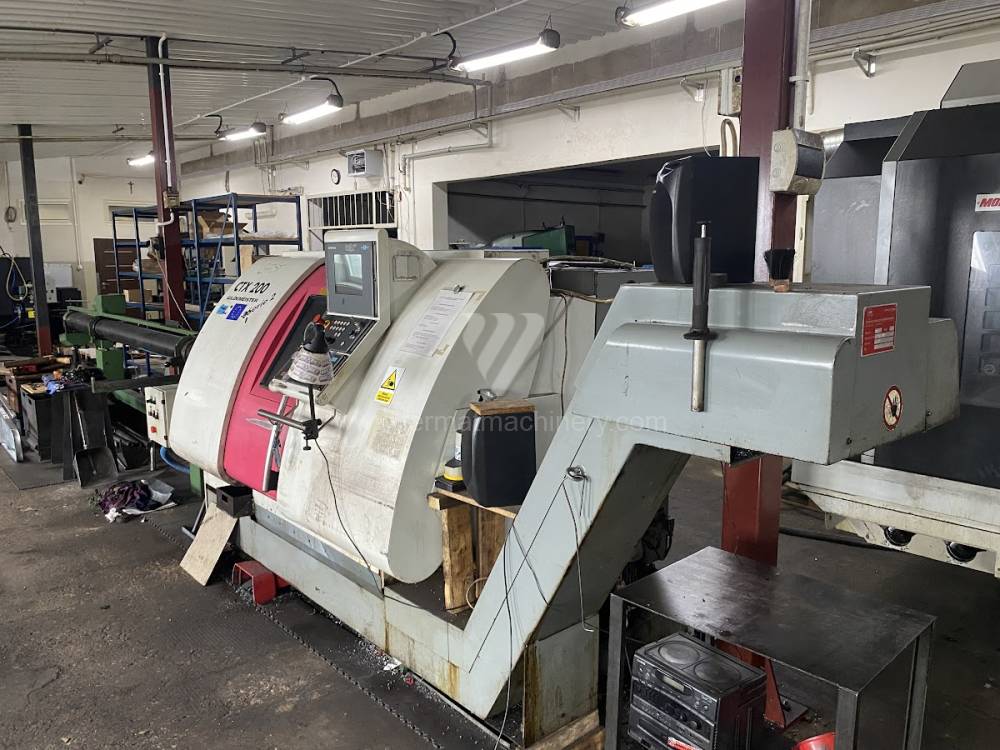
CTX 200
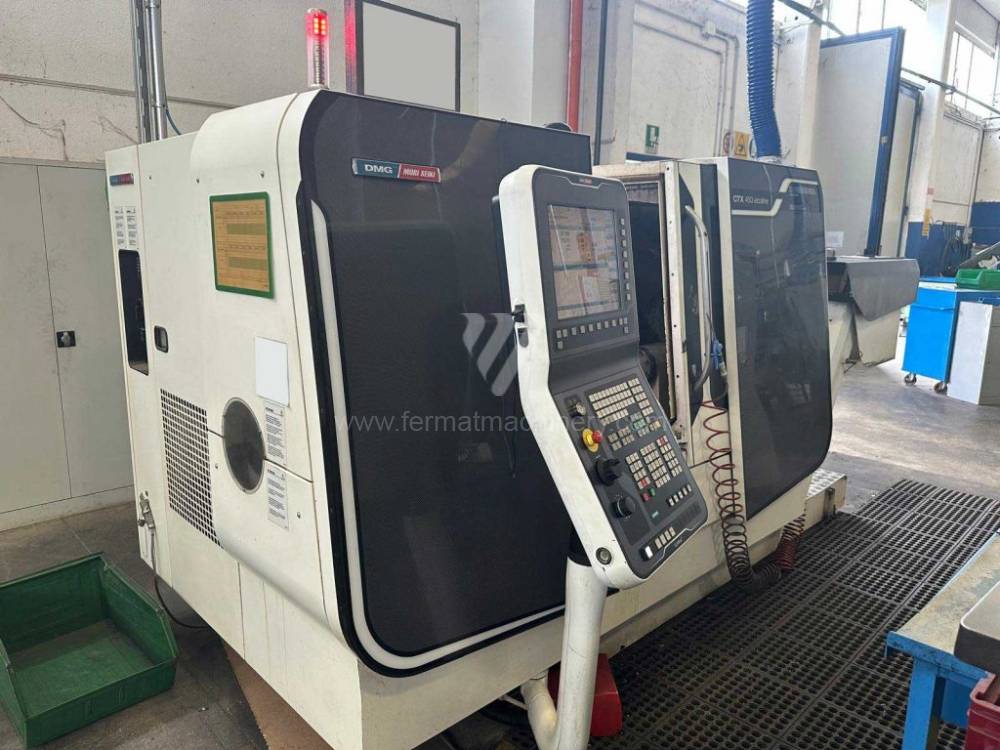
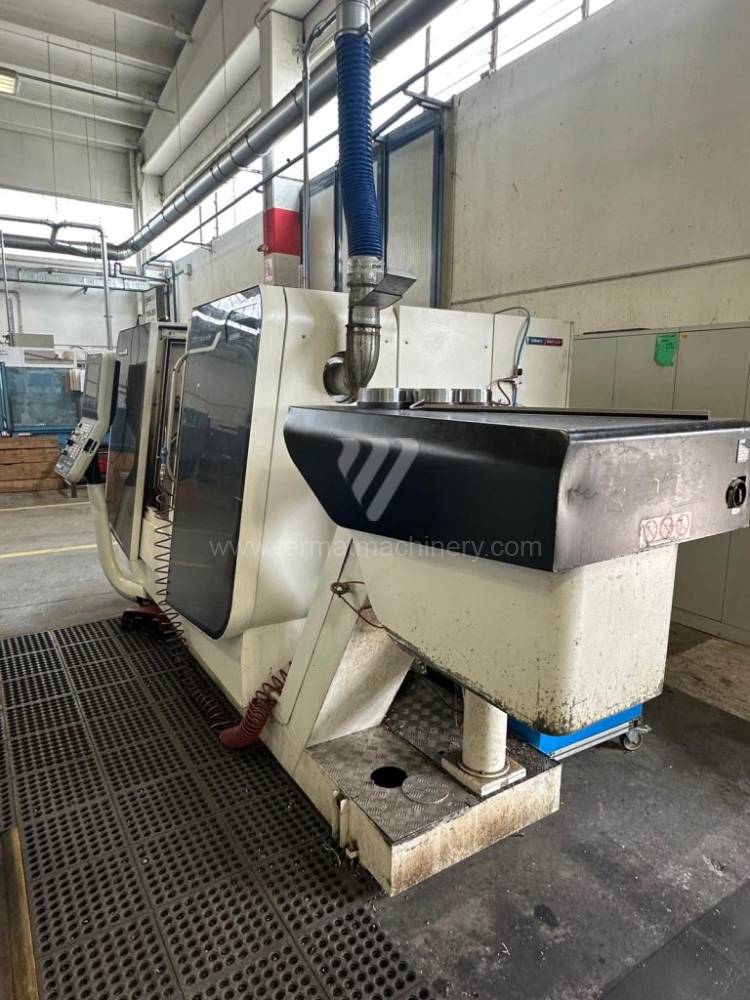
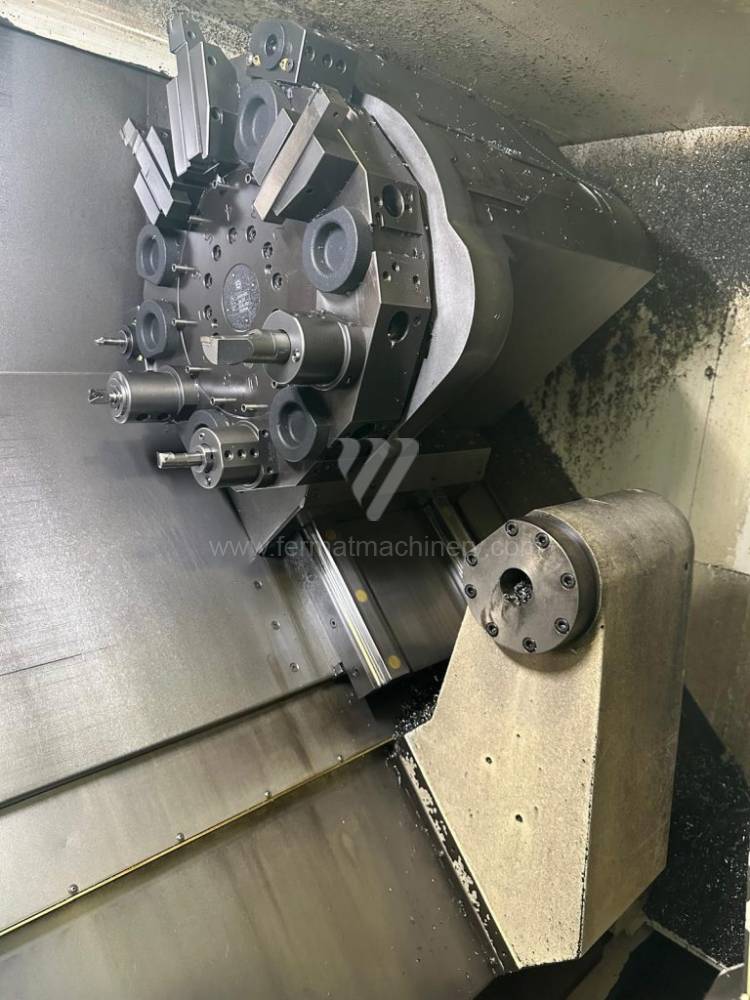
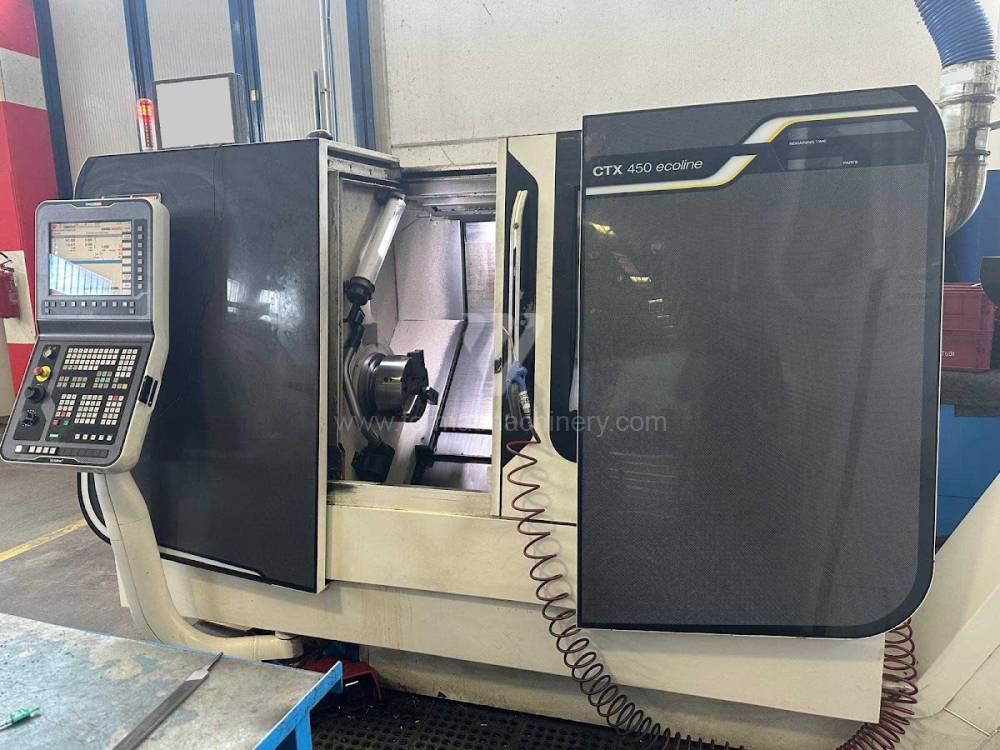
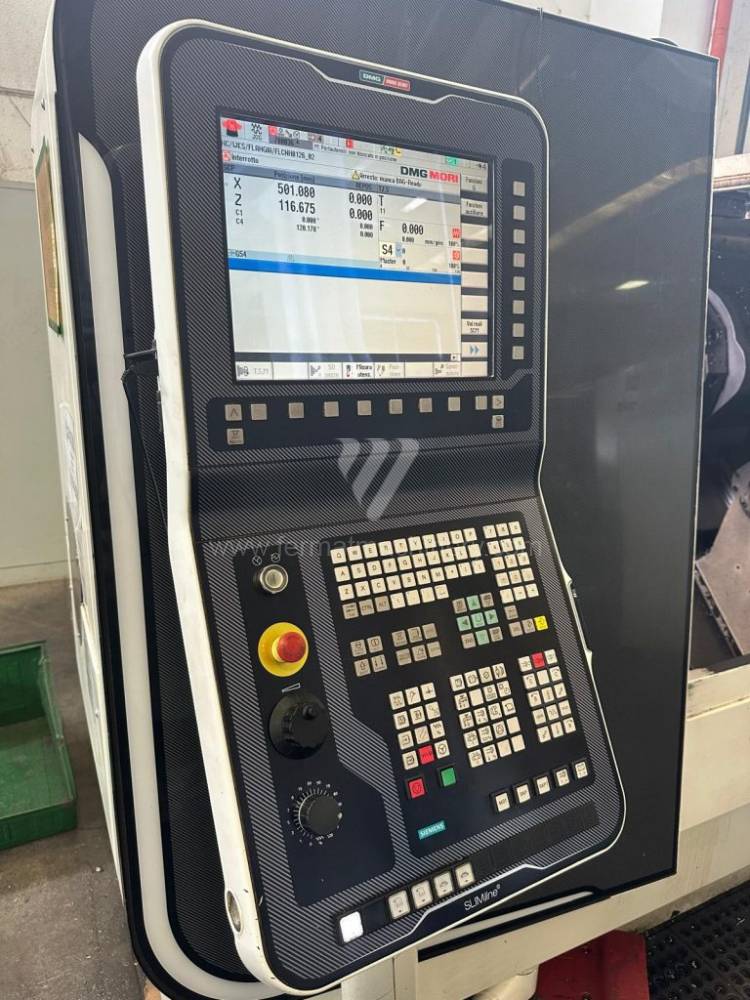
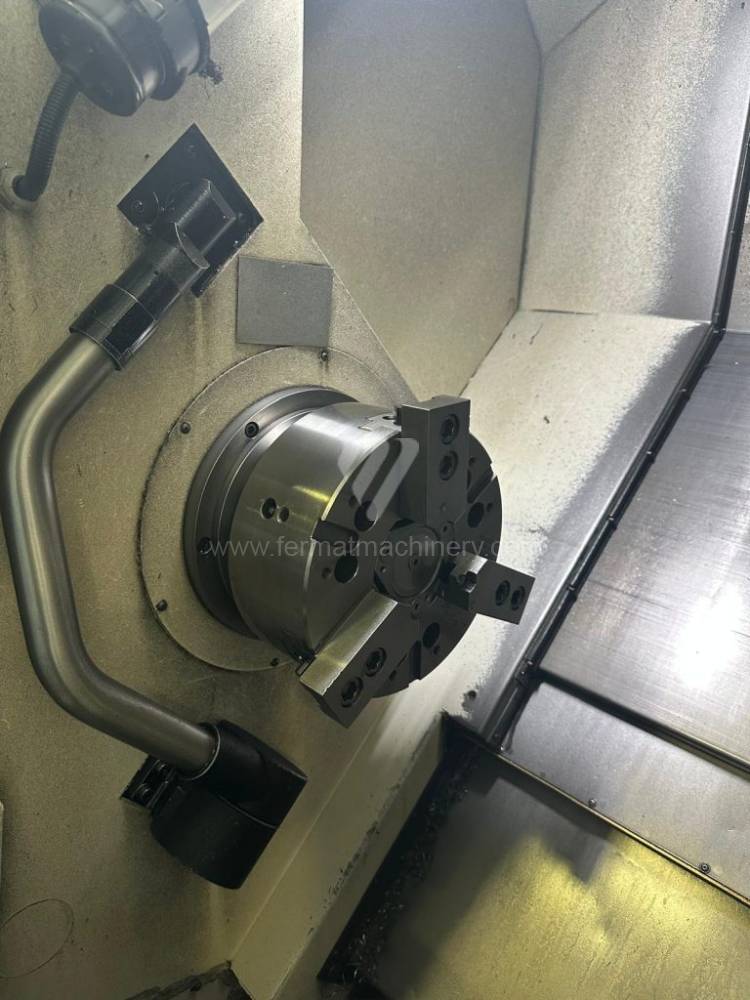
CTX 450 Ecoline
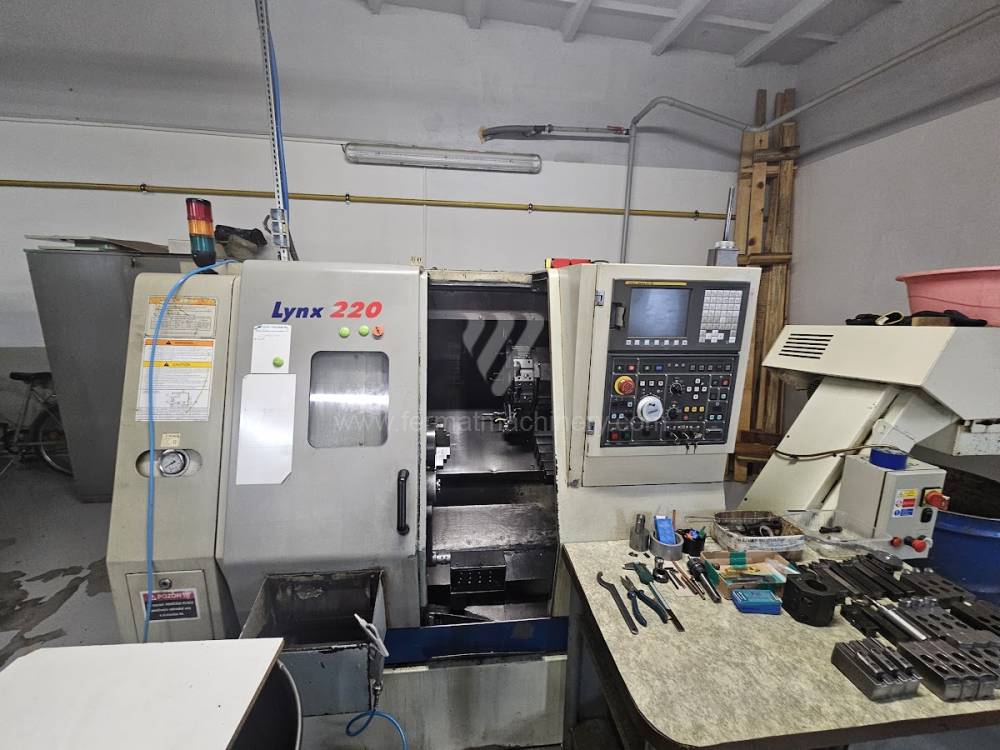
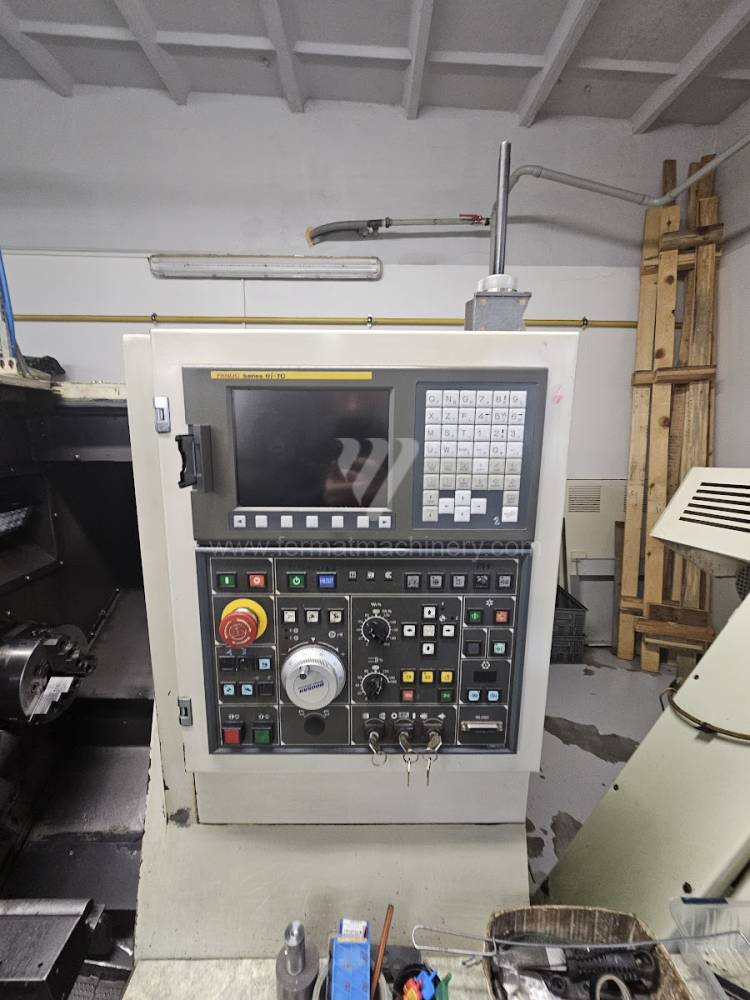
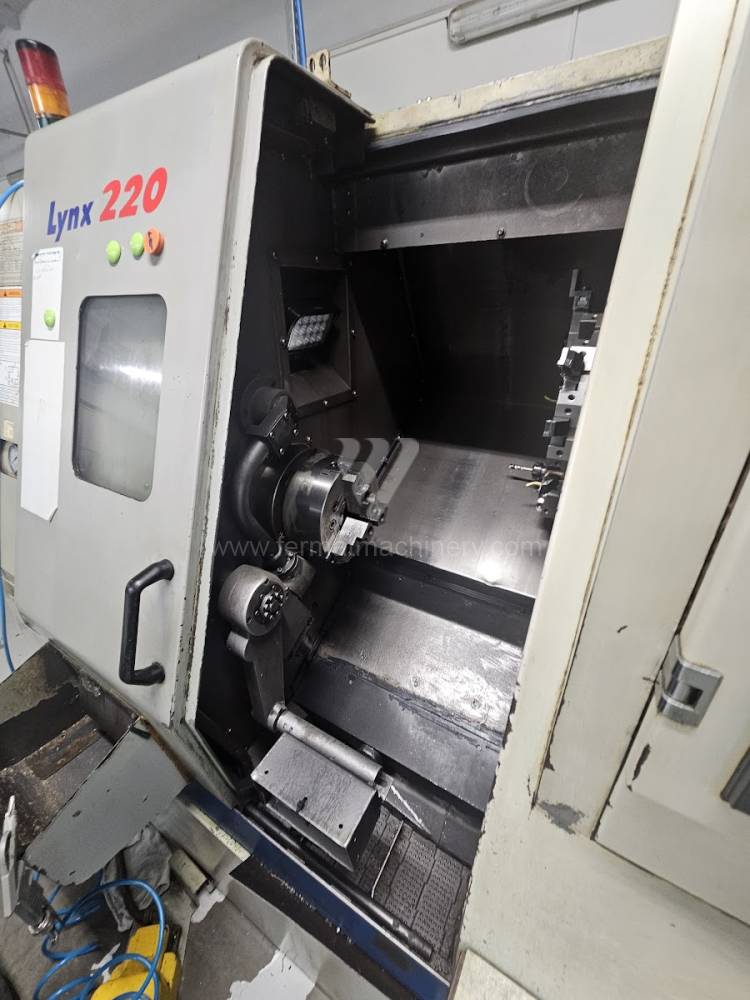
LYNX 220
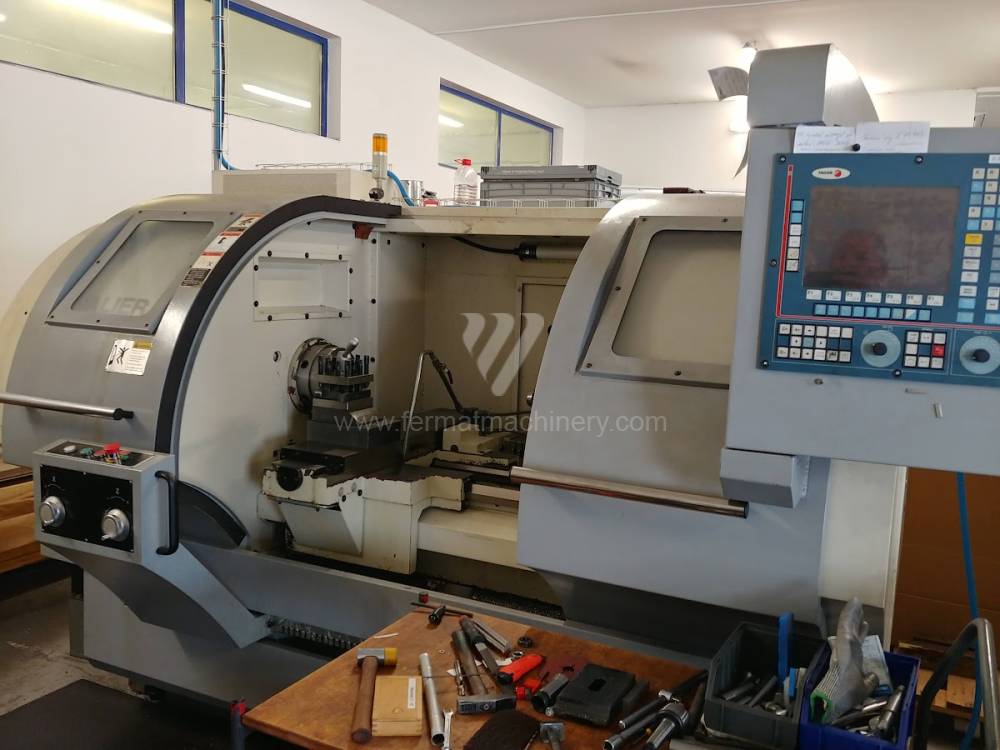
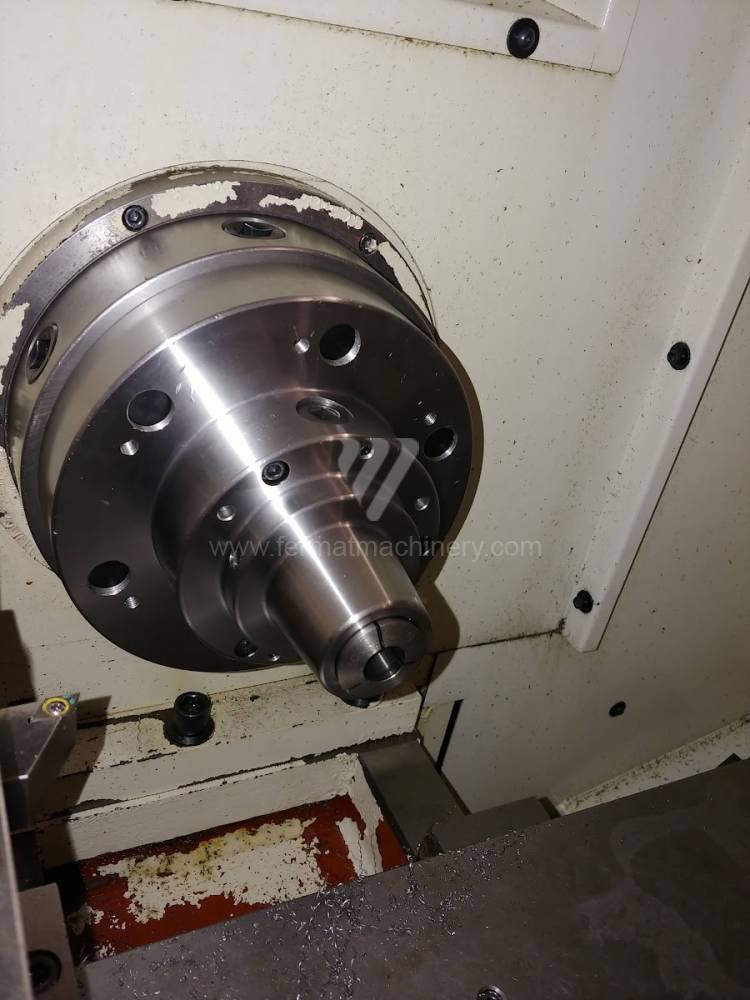
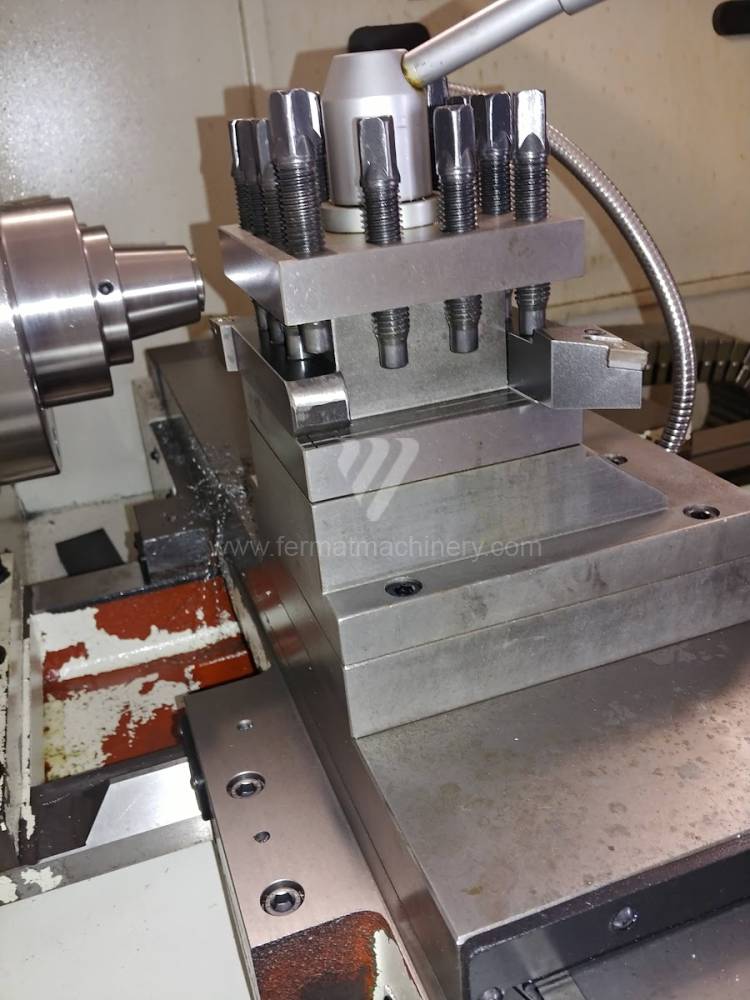
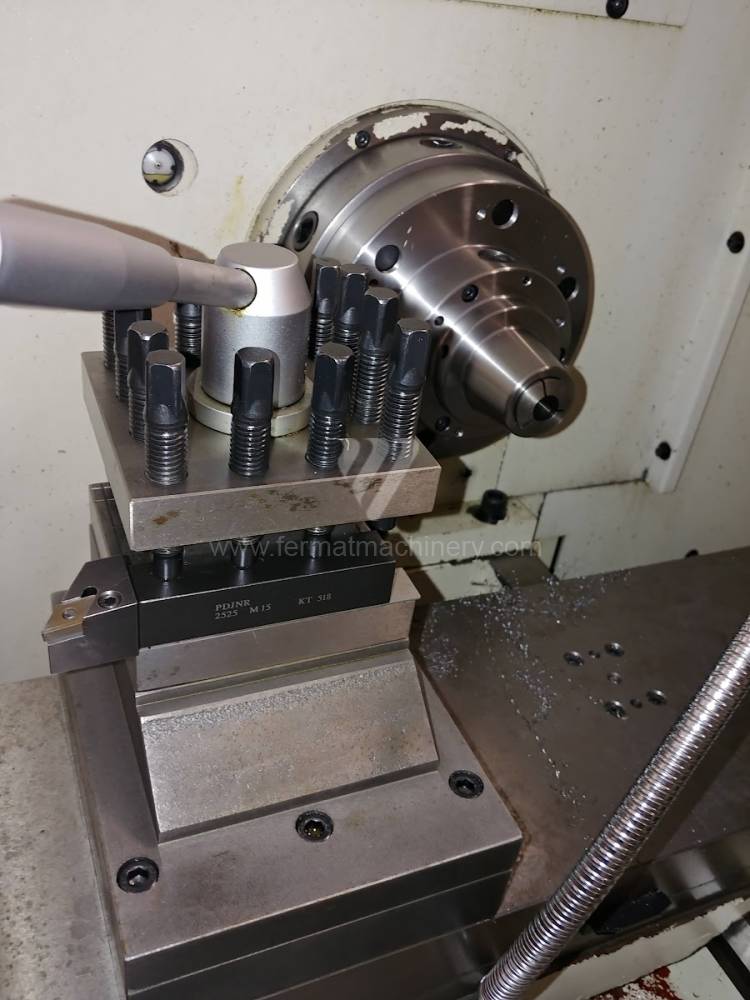
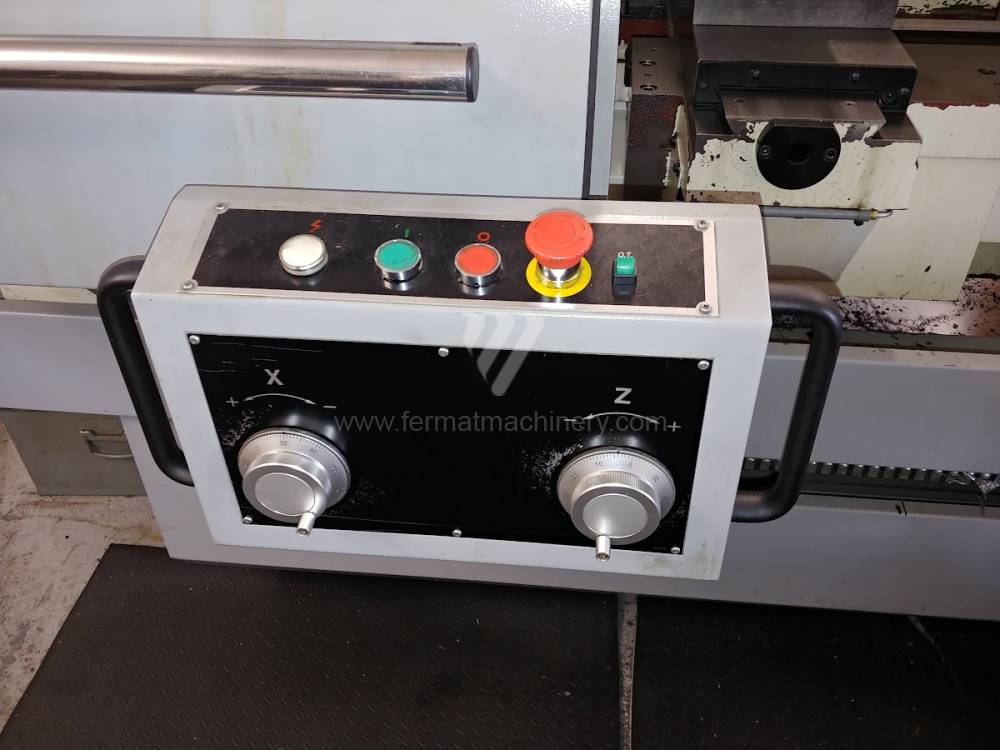
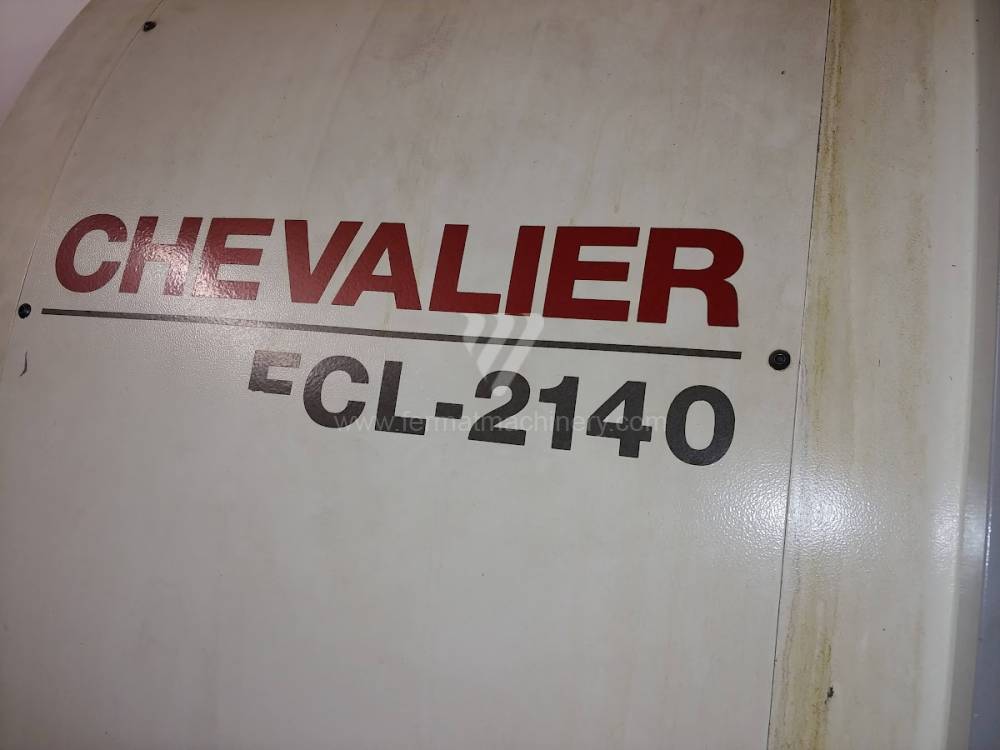
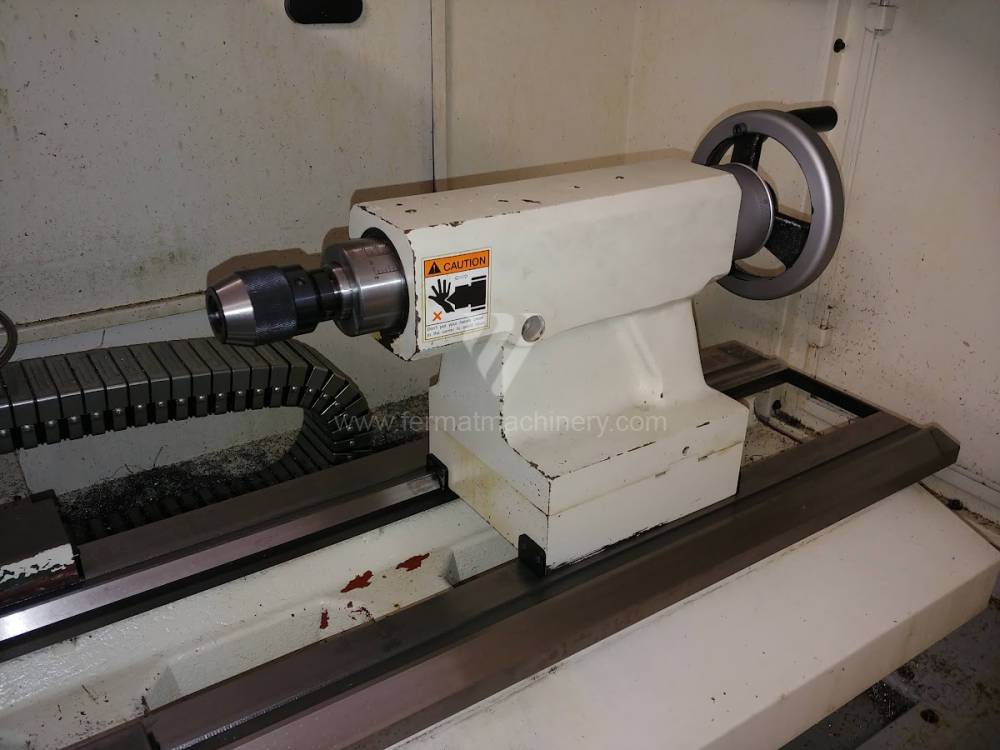
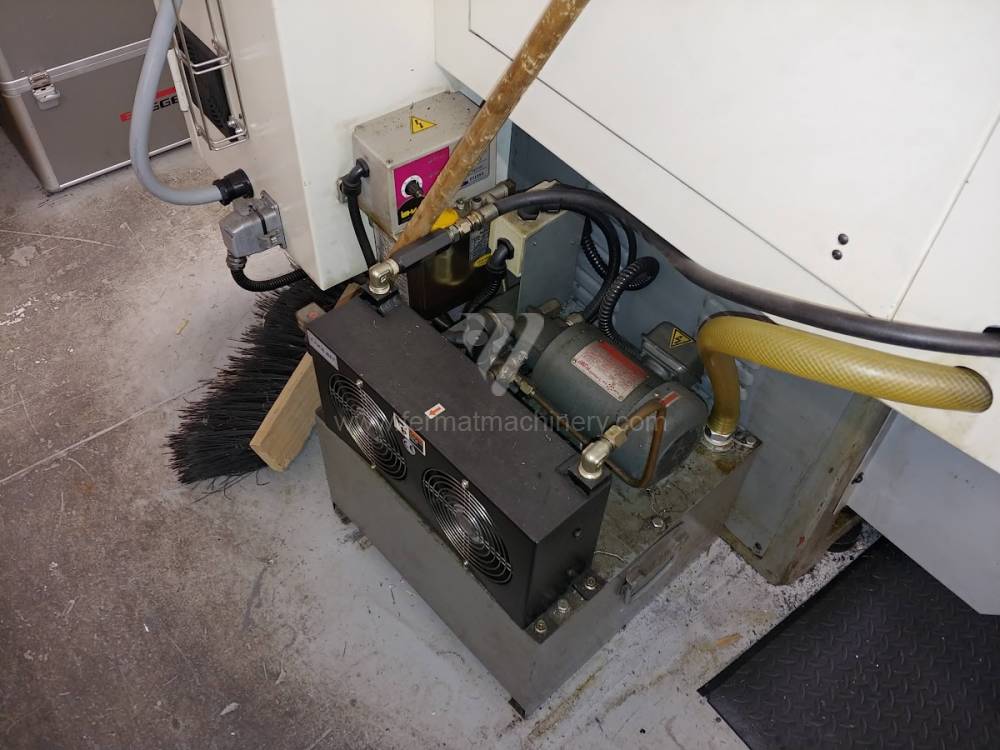
Chevalier FCL-2140
12345678910Токарний верстат
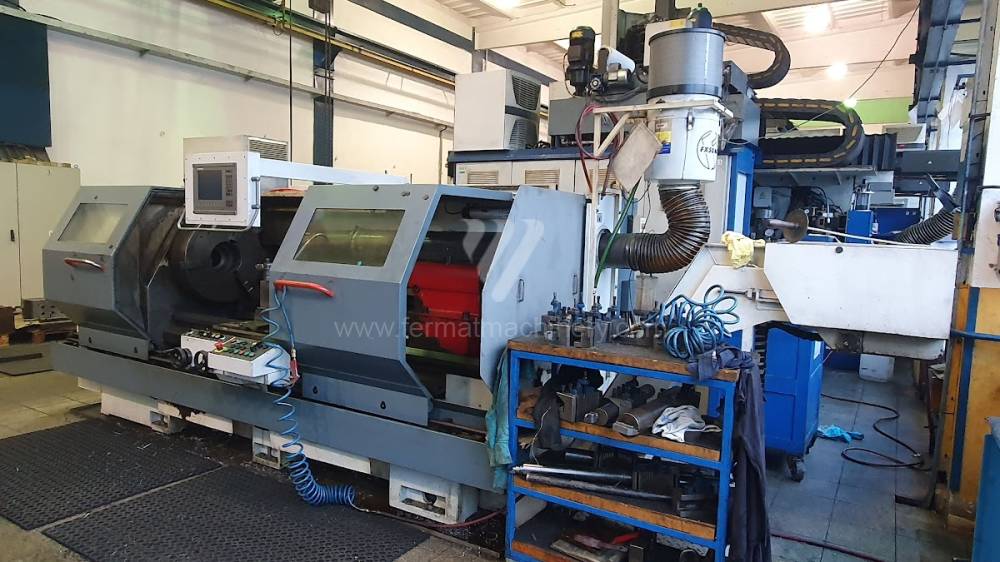
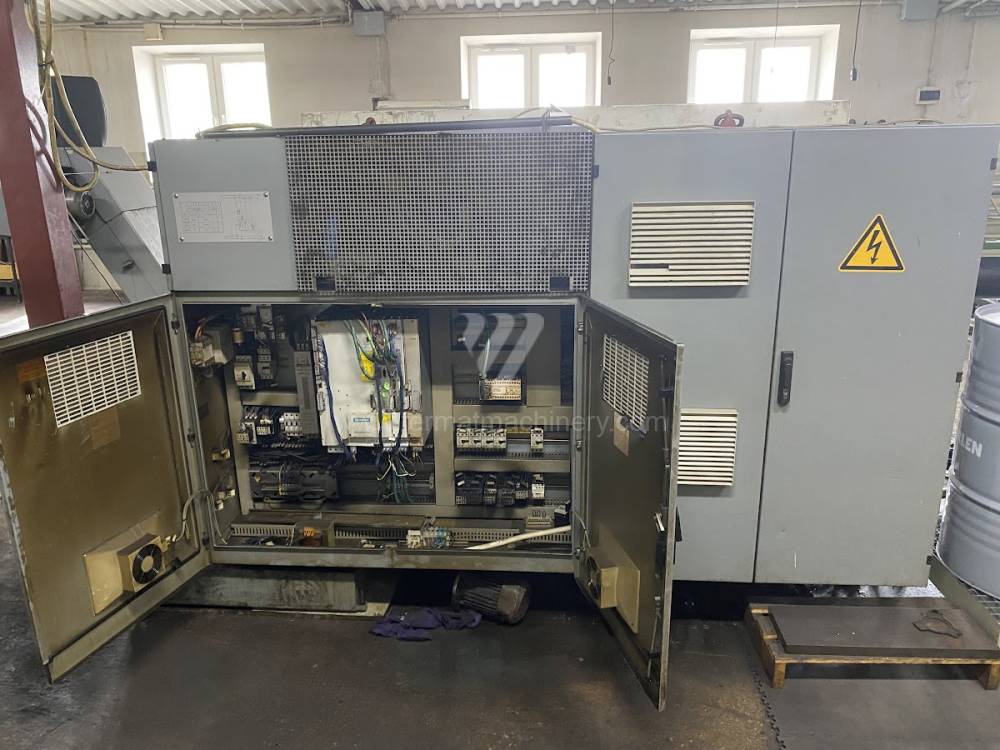
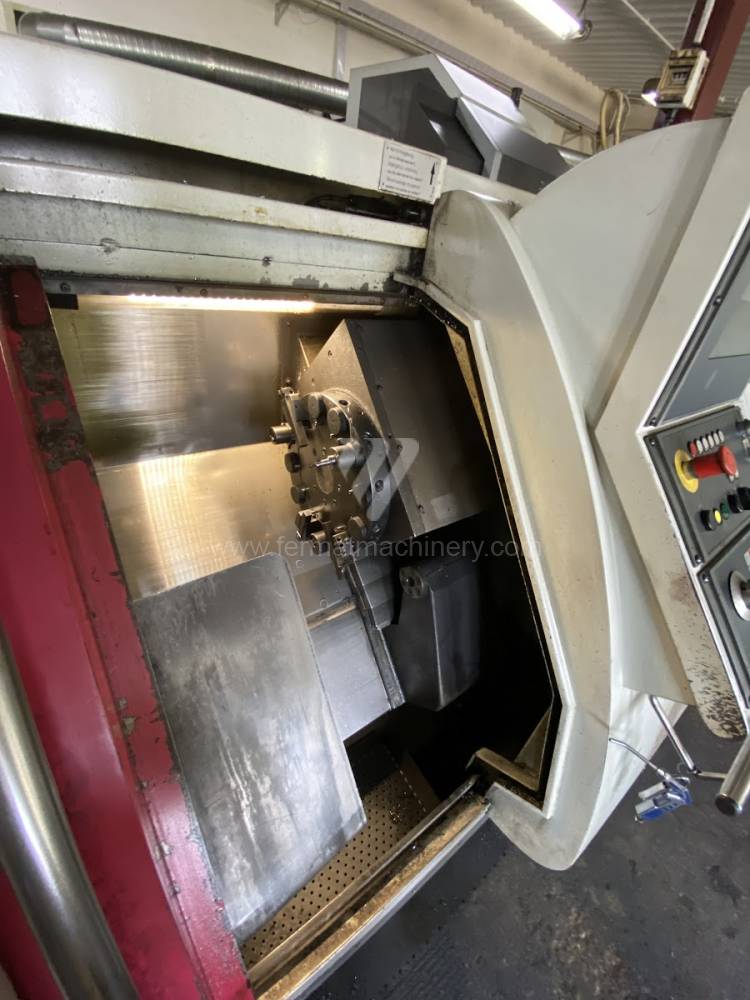
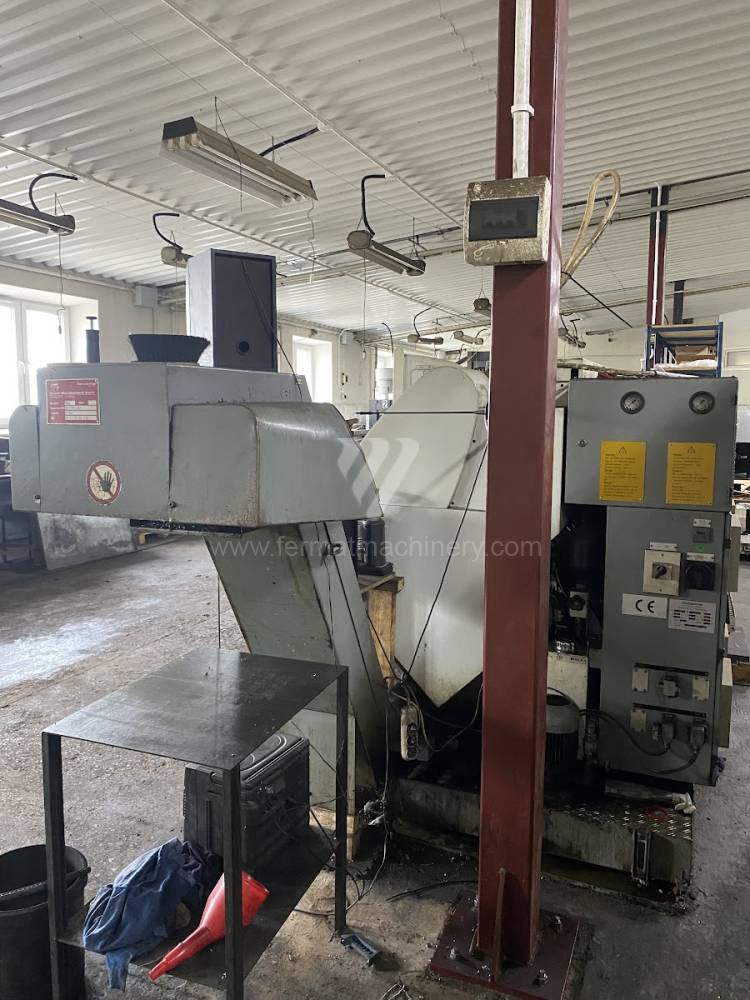
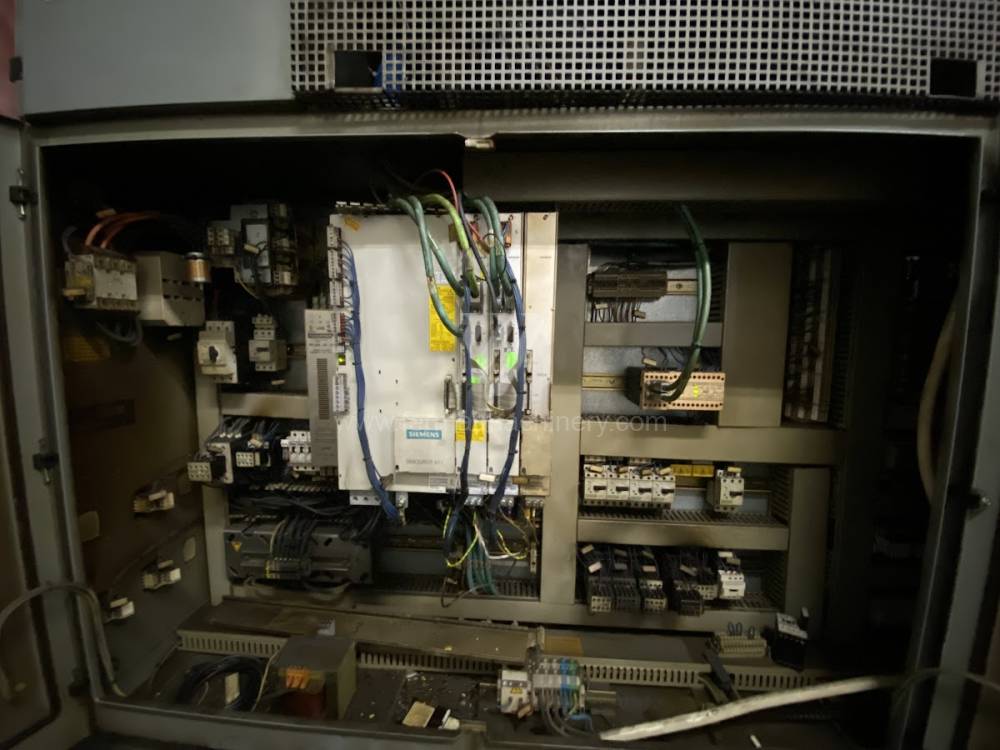
Masturn MT 50/1500 CNC
KOVOSVIT MAS, a.s.
№ рахунку: 252026
Рік випуску:1997
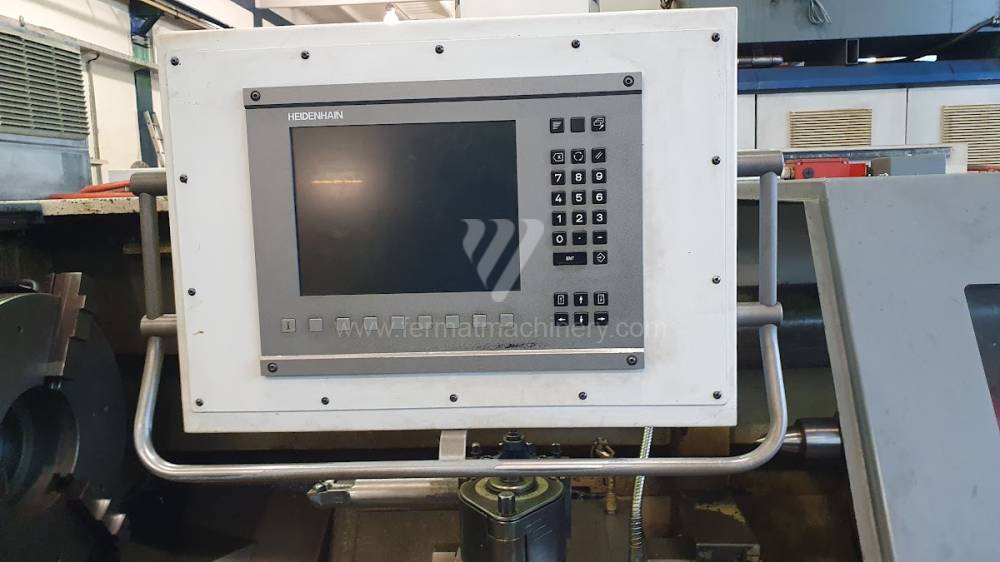
Система керування Heidenhain: Manual Plus M
Діаметр поворотного столу: 500 mm
Довжина точіння: 1500 mm
Похила станина: Ні
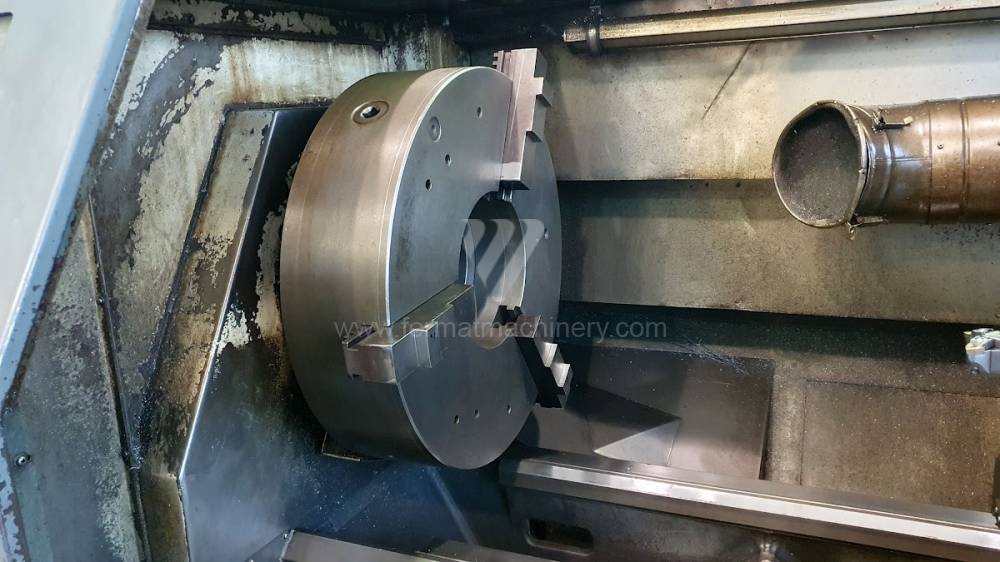
Отвір шпинделя: 82 mm
Револьверна головка: Ні
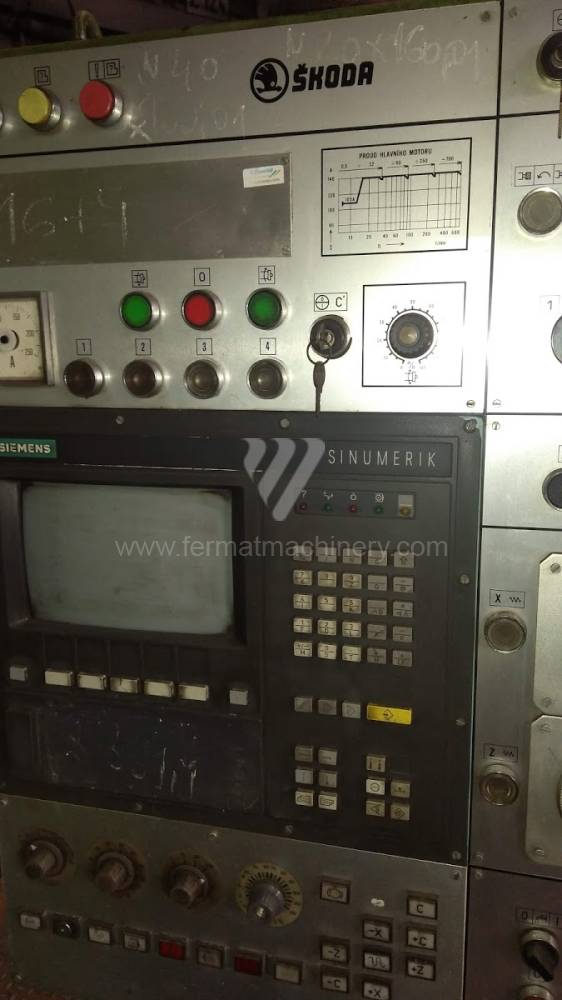
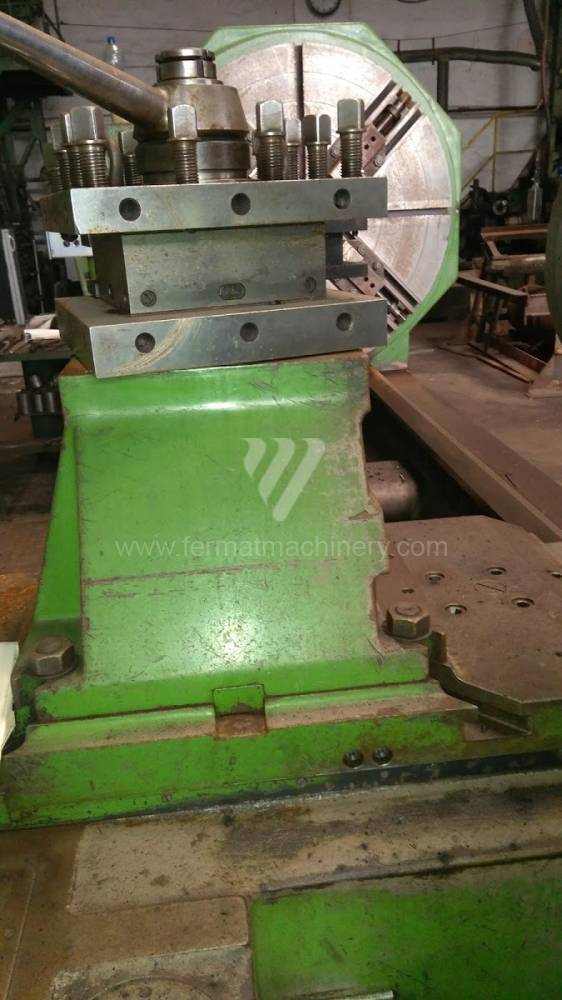
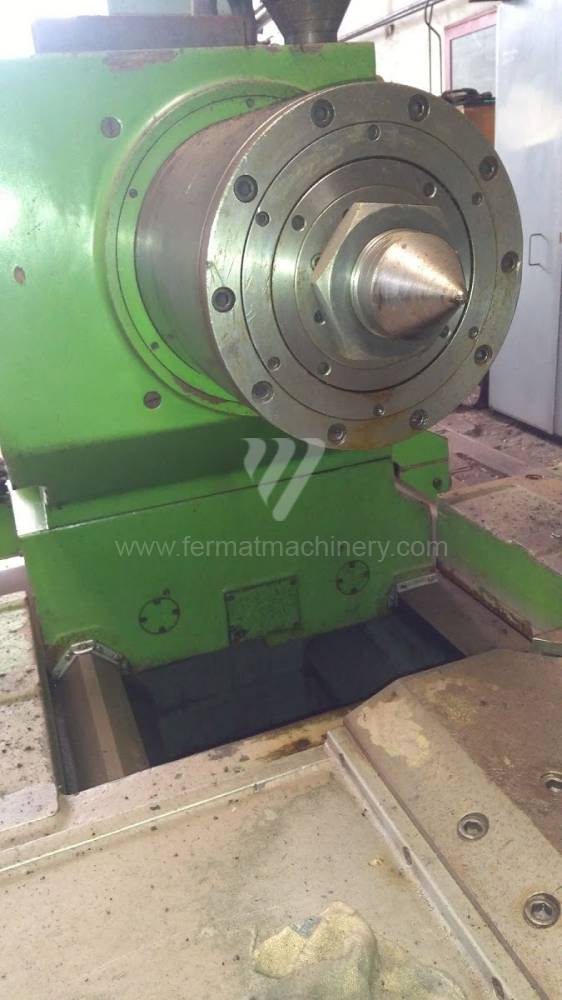
SUN 125/3000 CNC
ŠKODA MACHINE TOOL a.s.
№ рахунку: 201355
Рік випуску:1994
Система керування Siemens: Sinumerik 810
Діаметр поворотного столу: 1320 mm
Довжина точіння: 3000 mm
Похила станина: Ні
Отвір шпинделя: 140 mm
Револьверна головка: Ні
SQT 10 M
MAZAK
№ рахунку: 251932
Система керування Mazatrol: T Plus - T Plus - T Plus - T Plus
Діаметр поворотного столу: 230 - 230 - 230 - 230 mm
Довжина точіння: 305 - 305 - 305 - 305 mm
Похила станина: знову - знову - знову - знову
Вісь Y: Ні - Ні - Ні - Ні
Протишпиндель: - - -
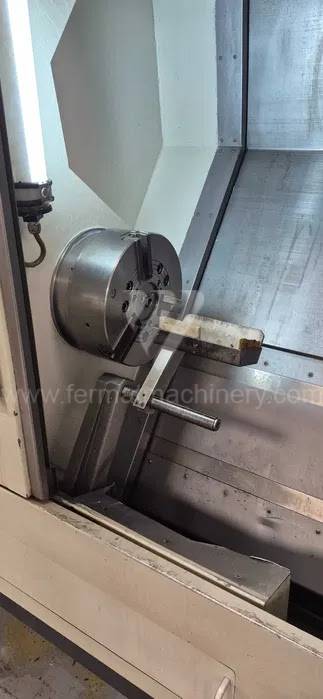
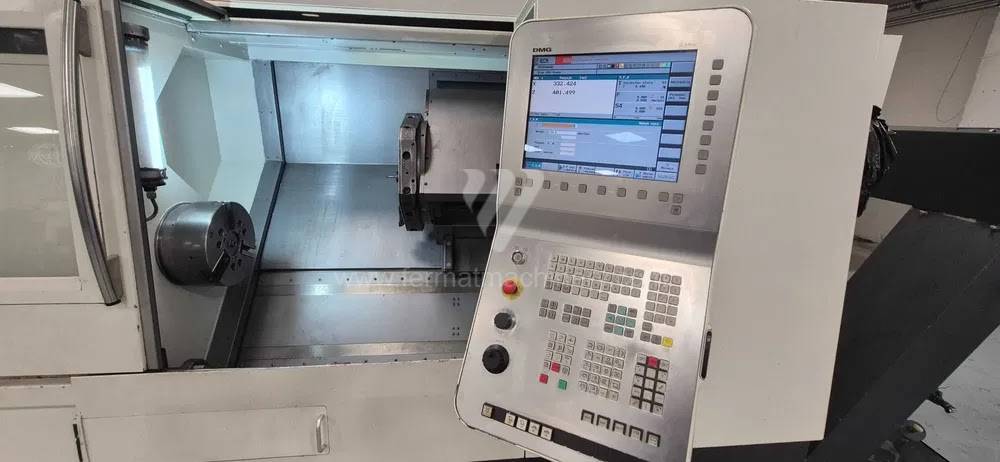
CTX 510 eco
DMG
№ рахунку: 261077
Рік випуску:2011
Система керування Siemens: 810 D
Діаметр поворотного столу: 465 mm
Довжина точіння: 1000 mm
Похила станина: знову
Вісь Y: Ні
Протишпиндель: Ні
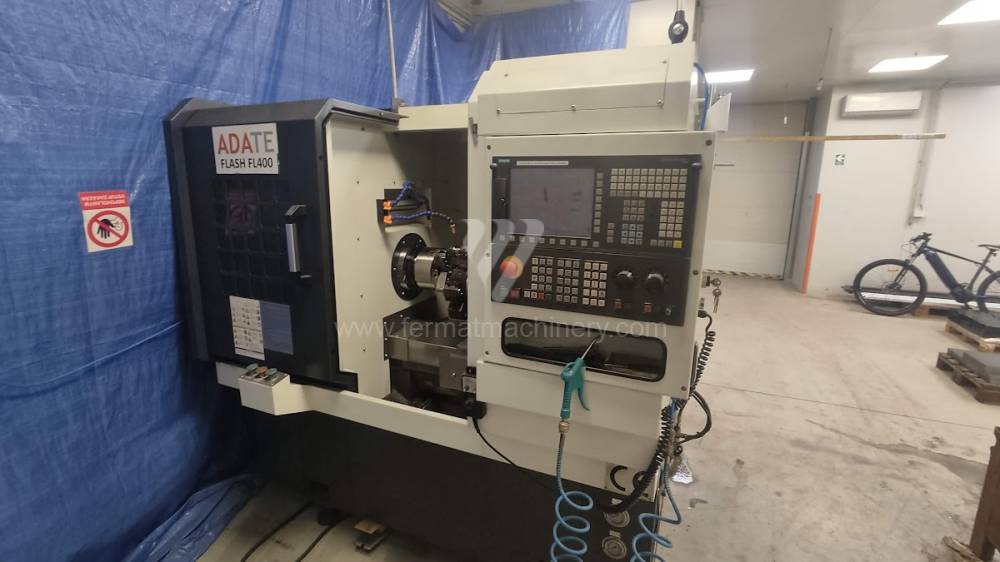
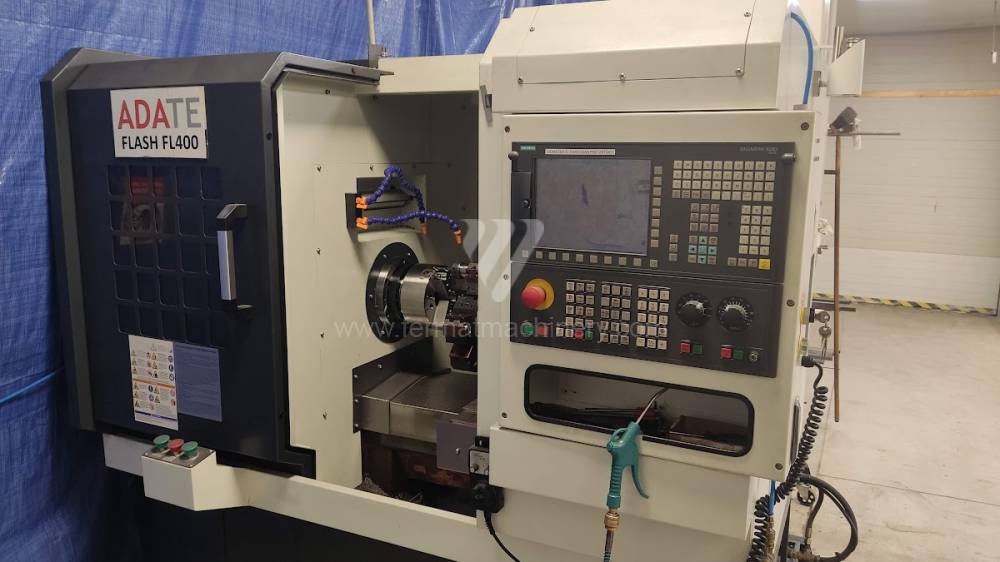
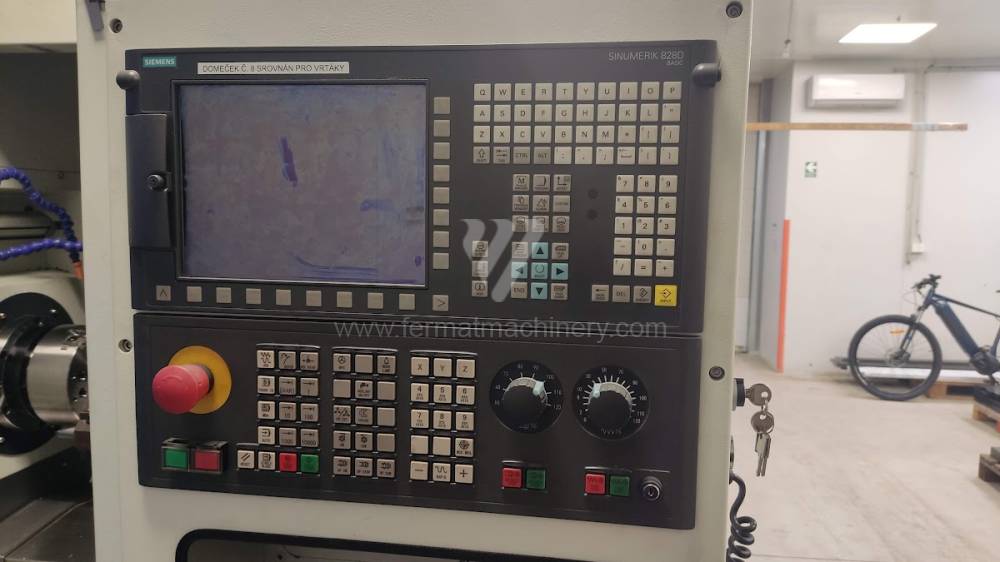
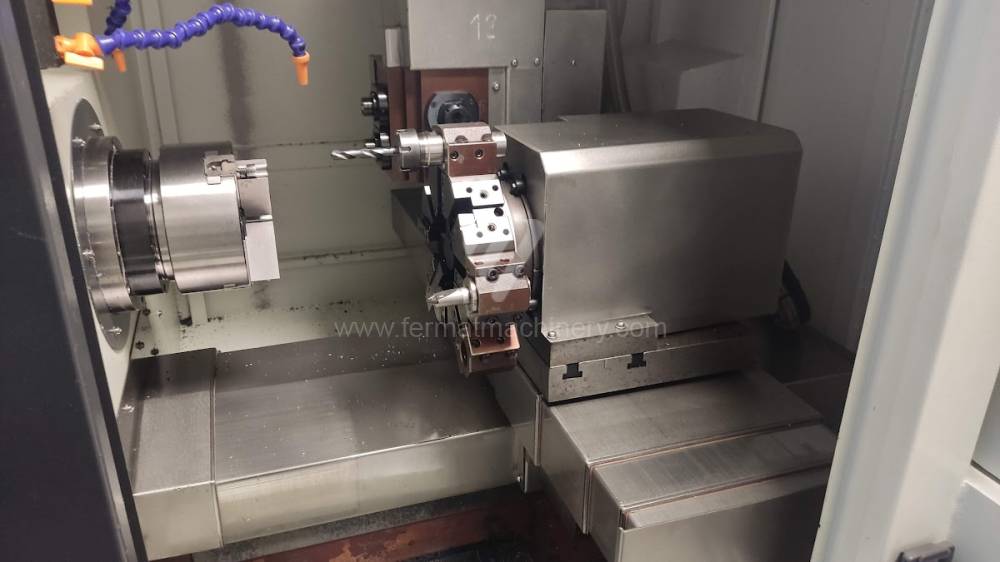
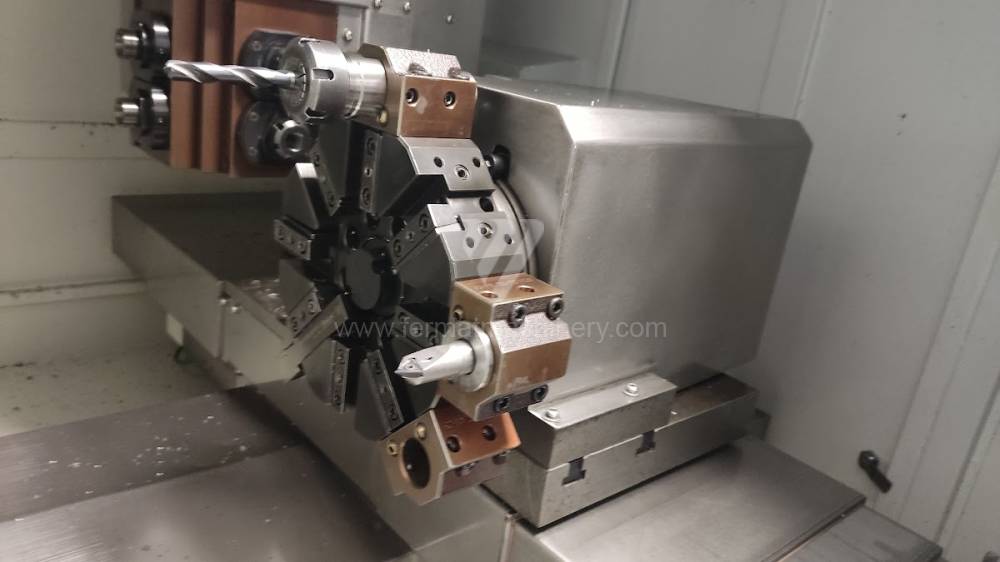
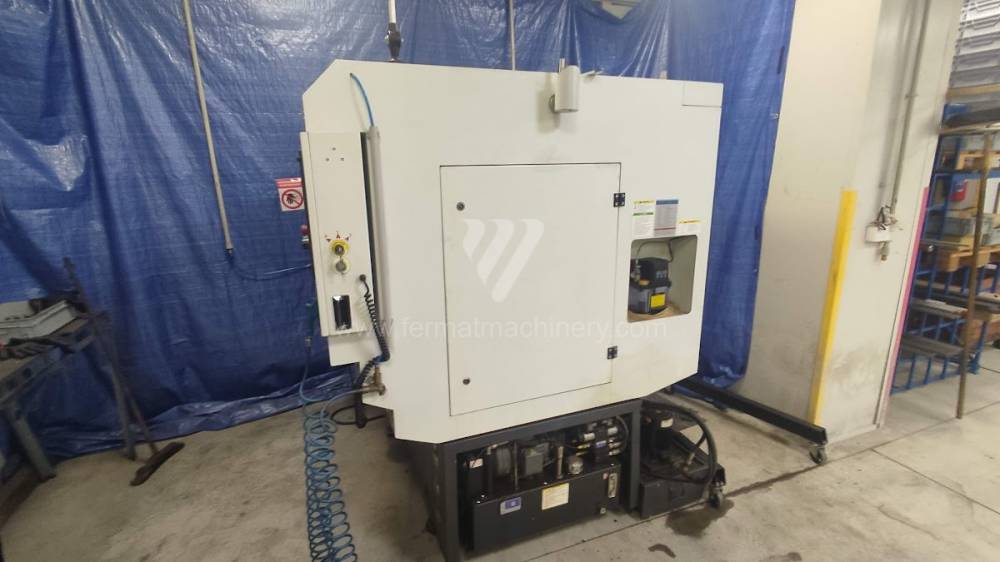
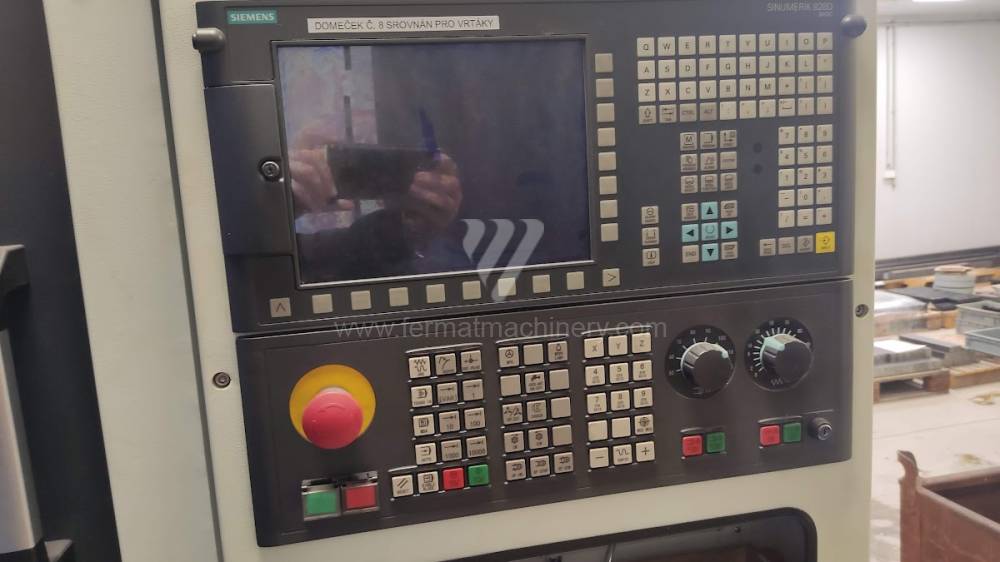
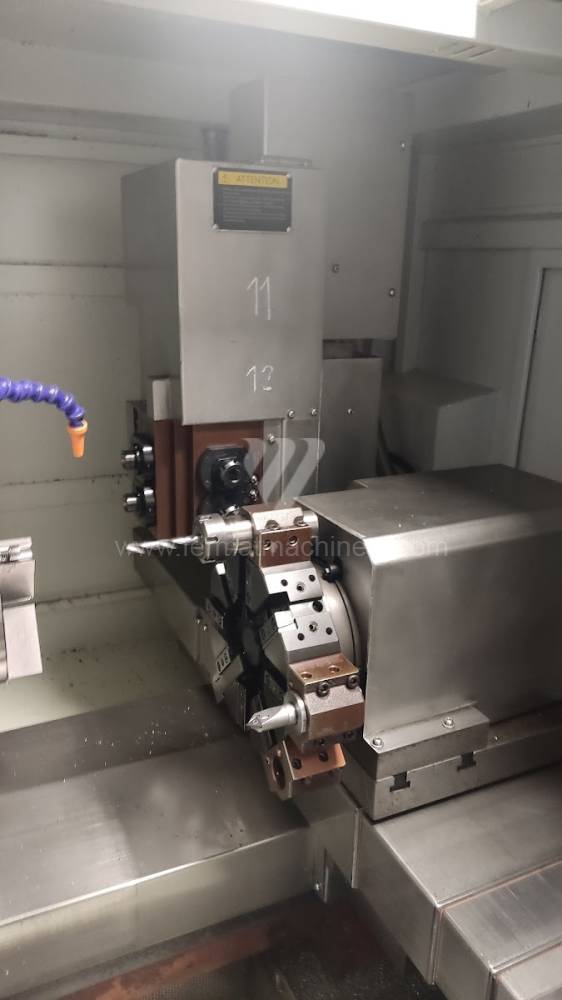
Fl 400
Z-mat
№ рахунку: 251173
Рік випуску:2020
Система керування Siemens: Sinumerik 828 D BASIC
Діаметр поворотного столу: 400 mm
Довжина точіння: 320 mm
Похила станина: Ні
Вісь Y: Ні
Протишпиндель: Ні
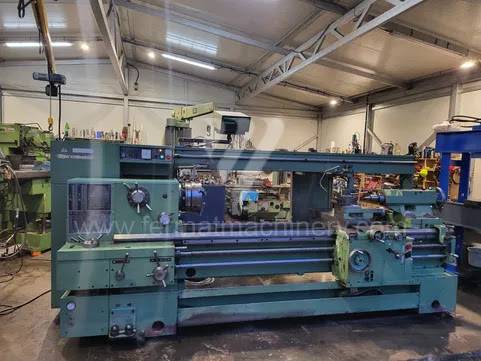
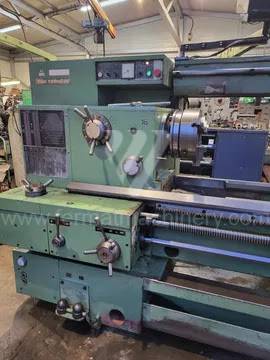
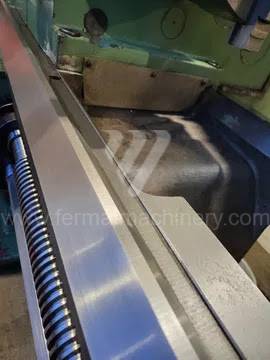
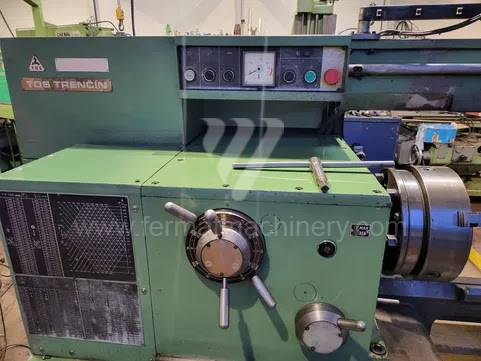
SUI 63 B/2000
TOS Trenčín
№ рахунку: 242019
Рік випуску:1992
Макс. діаметр обробки над станиною: 630 mm
Відстань між центрами: 2000 mm
Макс. вага заготовки: 1500 kg
Макс. діаметр обробки над супортом: 340 mm
Потужність головного двигуна: 11 kW
Габарити верстата (Д х Ш х В): 4000 x 1400 x 1520 mm
CTX 510 ECO
DMG
№ рахунку: 261674
Рік випуску:2011
Система керування Siemens: 810 D
Діаметр поворотного столу: 465 mm
Довжина точіння: 1000 mm
Похила станина: знову
Вісь Y: Ні
Протишпиндель: Ні
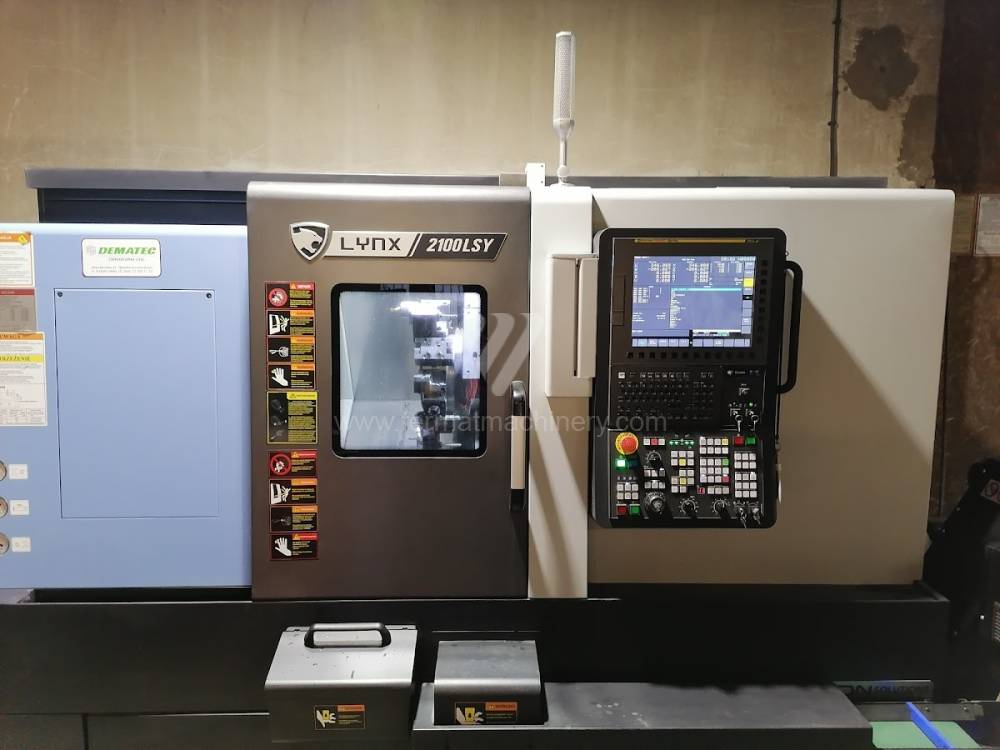
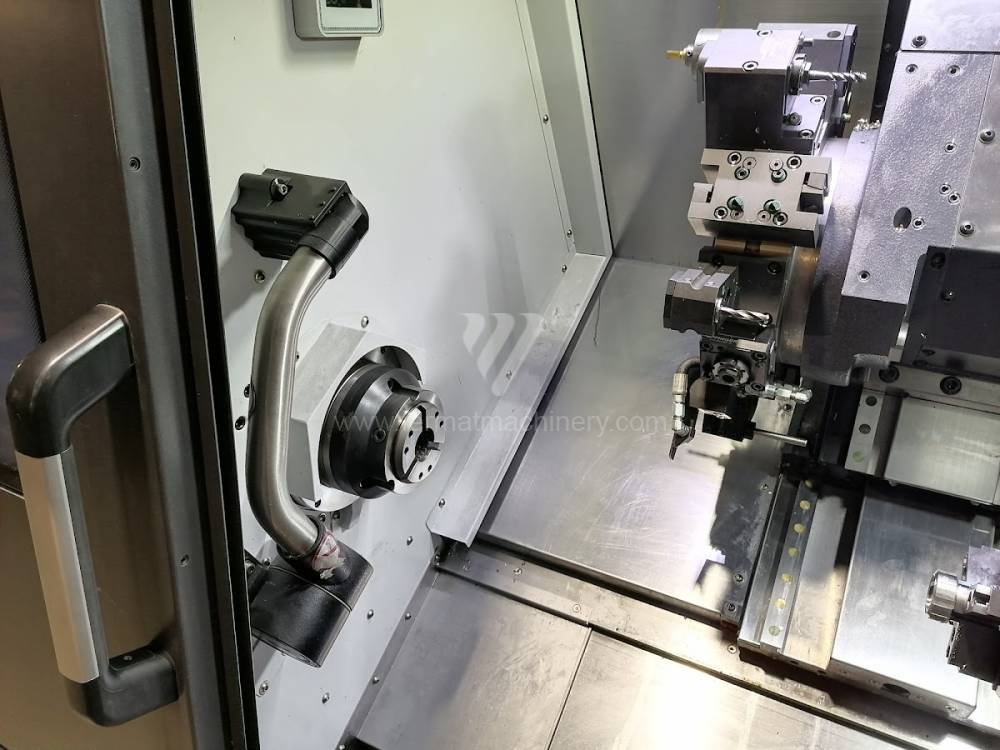
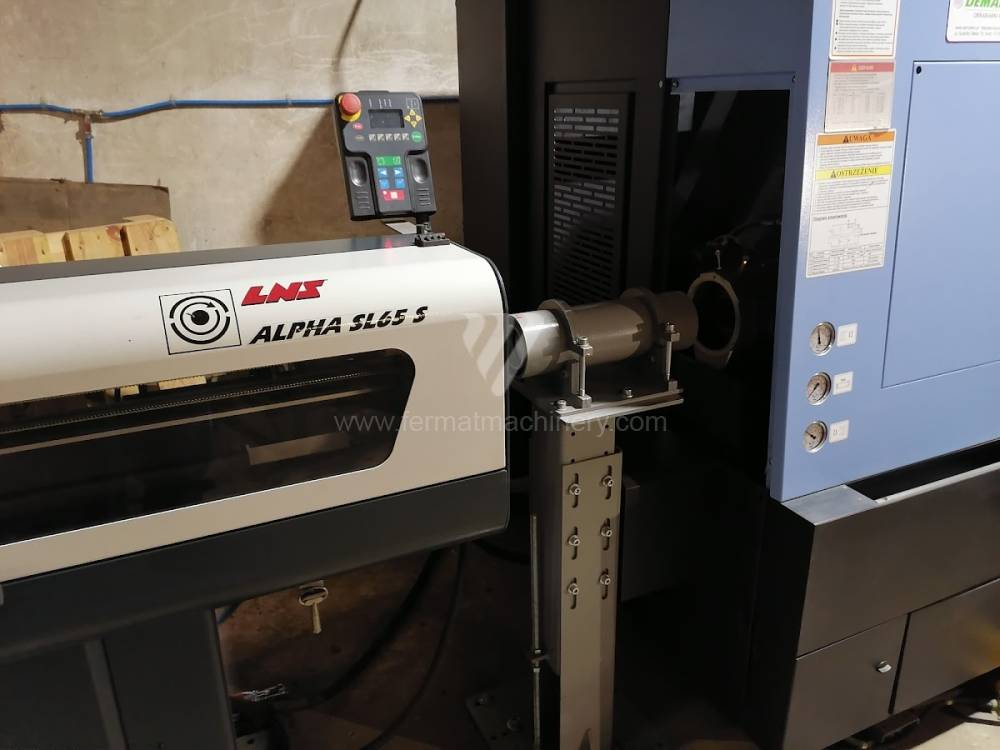
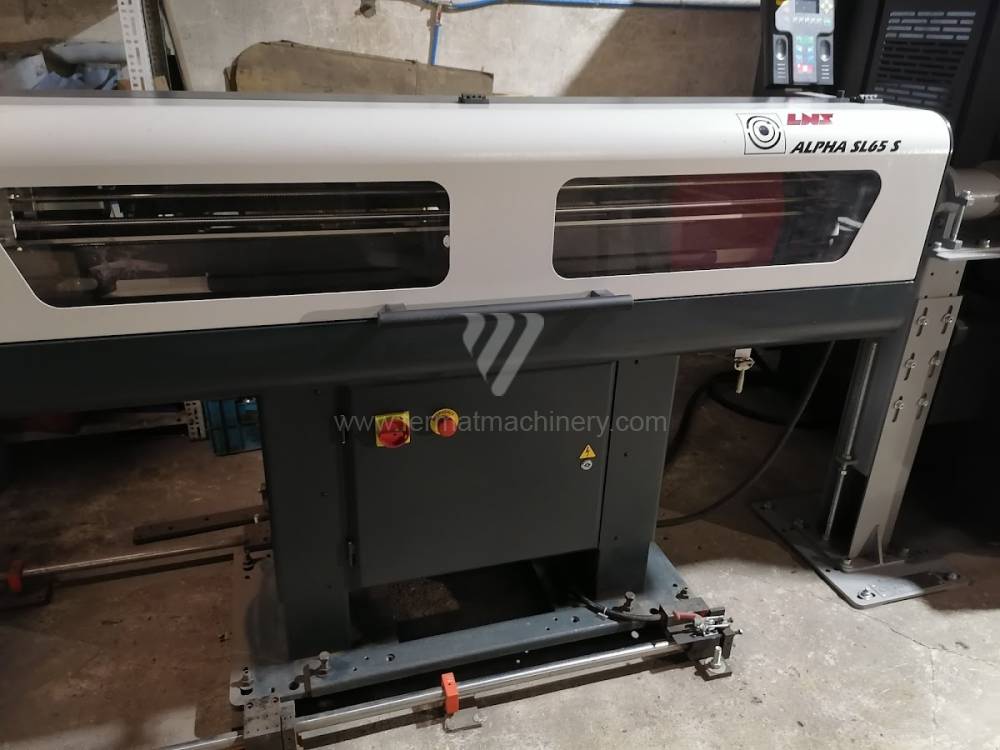
LYNX 2100 LSYB
Doosan
№ рахунку: 251559
Рік випуску:2022
Довжина точіння: 510 mm
Діаметр поворотного столу: 300 mm
Похила станина: знову
Револьверна головка: знову
Отвір шпинделя: 65 mm
Макс. діаметр обробки над станиною: 600 mm
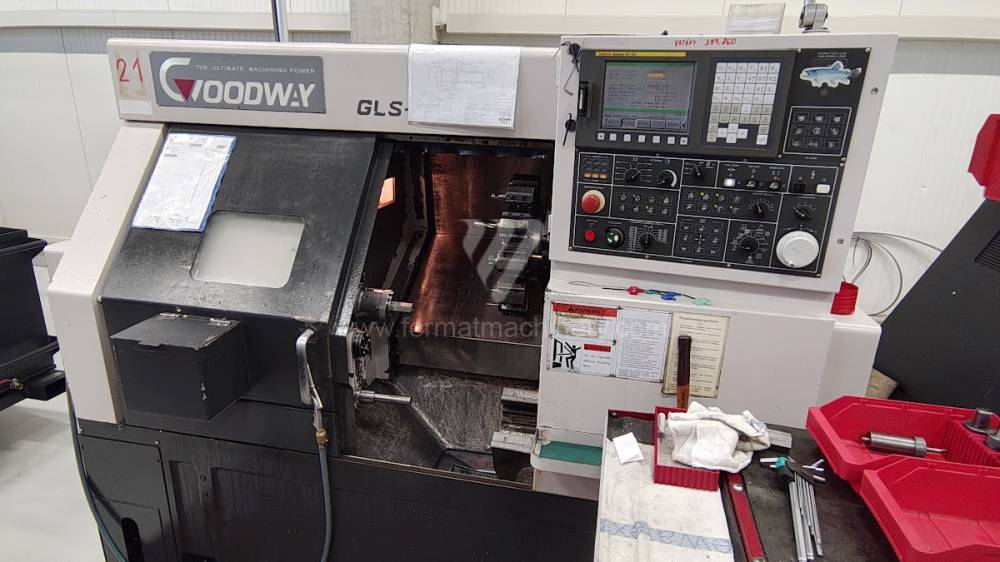
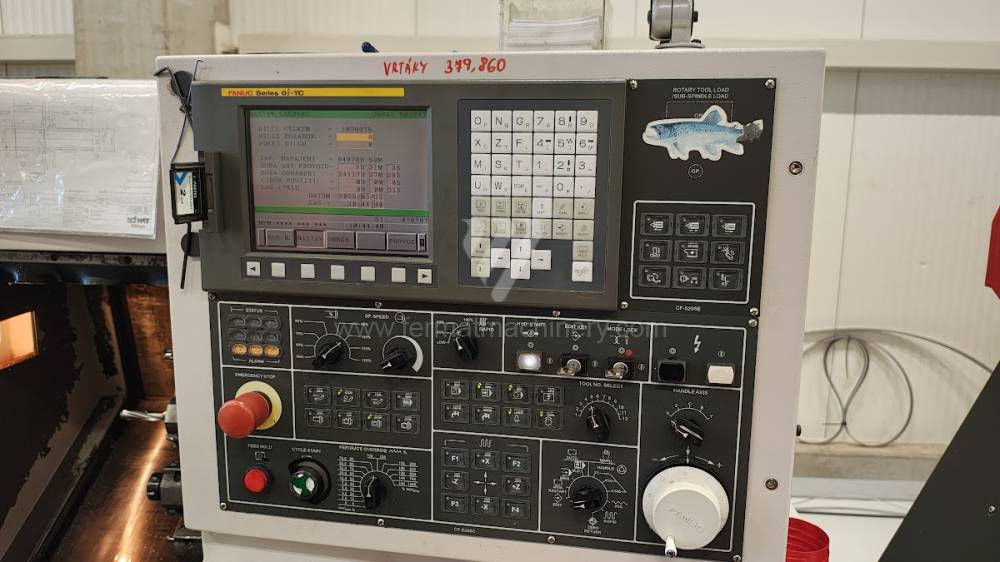
GLS 150
Goodway
№ рахунку: 261332
Рік випуску:2006
Система керування Fanuc: 0i - TC
Діаметр поворотного столу: 360/250 mm
Довжина точіння: 500 mm
Похила станина: знову
Обороти шпинделя: 0 - 6000 /min.
Маса верстата: 3200 kg
SUI 50/2000
TOS Trenčín
№ рахунку: 261668
Макс. діаметр обробки над станиною: 500 mm
Відстань між центрами: 2000 mm
Макс. вага заготовки: kg
Макс. діаметр обробки над супортом: 320 mm
Обороти шпинделя: 14 - 2240 /min.
Швидка подача: 3,5 m/min
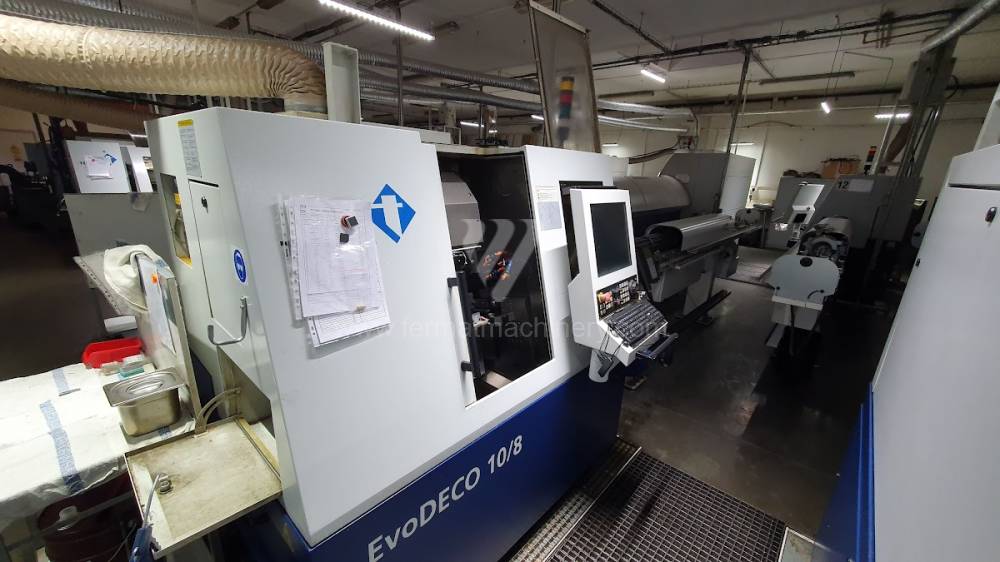
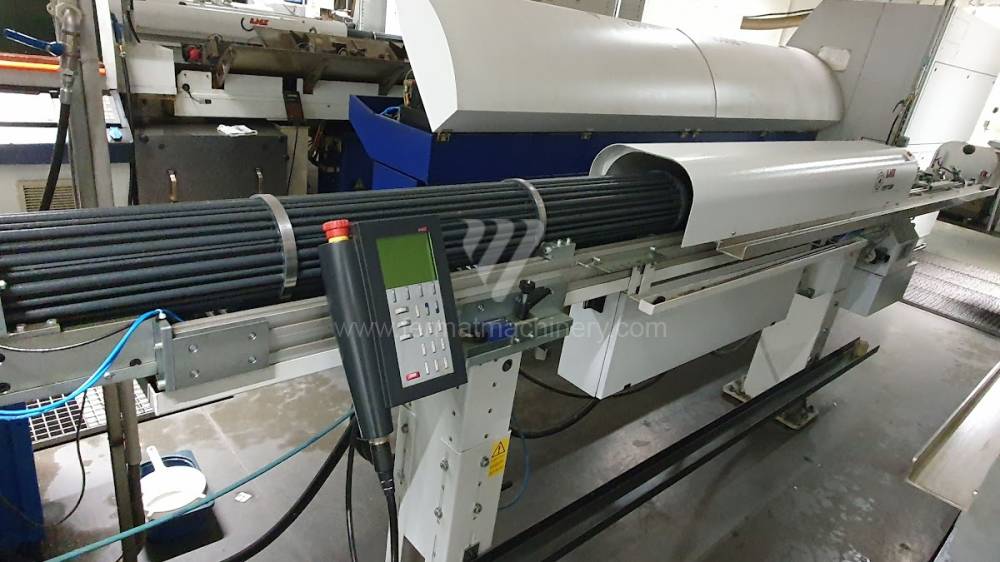
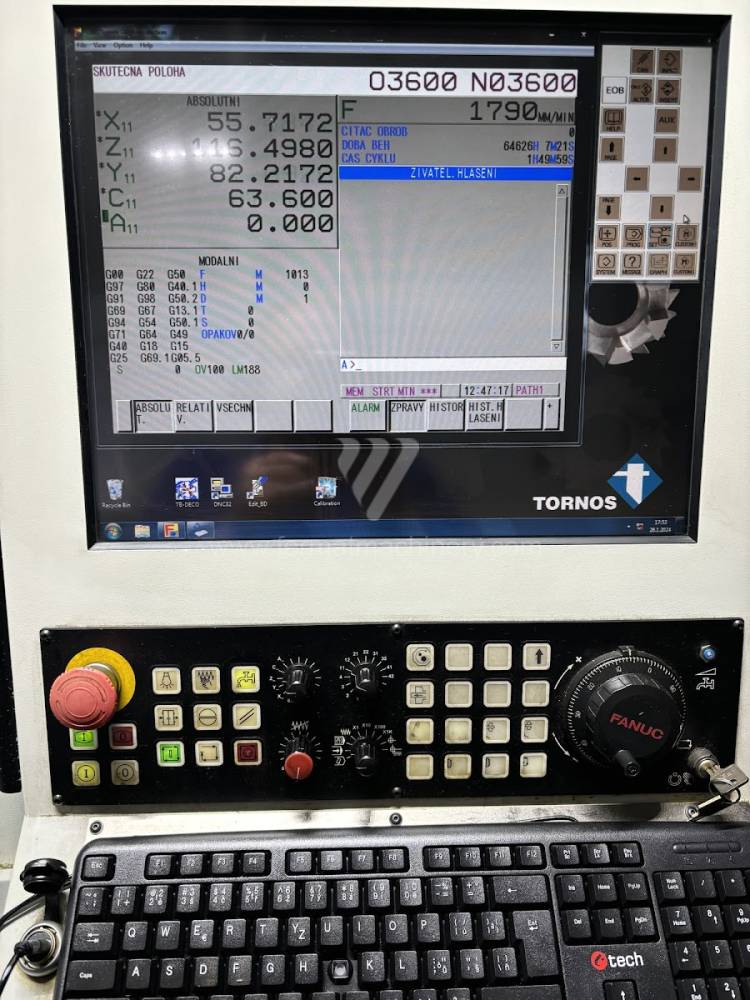
EvoDECO 10/8
Tornos Bechler
№ рахунку: 241132
Рік випуску:2013
Система керування Fanuc: 31i - B5
Діаметр поворотного столу: 10 mm
Довжина точіння: 100 mm
Похила станина: знову
Вісь Y: знову
Протишпиндель: знову
MASTURN 50/1500 CNC
KOVOSVIT MAS, a.s.
№ рахунку: 251998
Рік випуску:2001
Система керування Heidenhain: Manual Plus 4110
Діаметр поворотного столу: 500 mm
Довжина точіння: 1500 mm
Похила станина: Ні
Отвір шпинделя: 82 mm
Револьверна головка: Ні
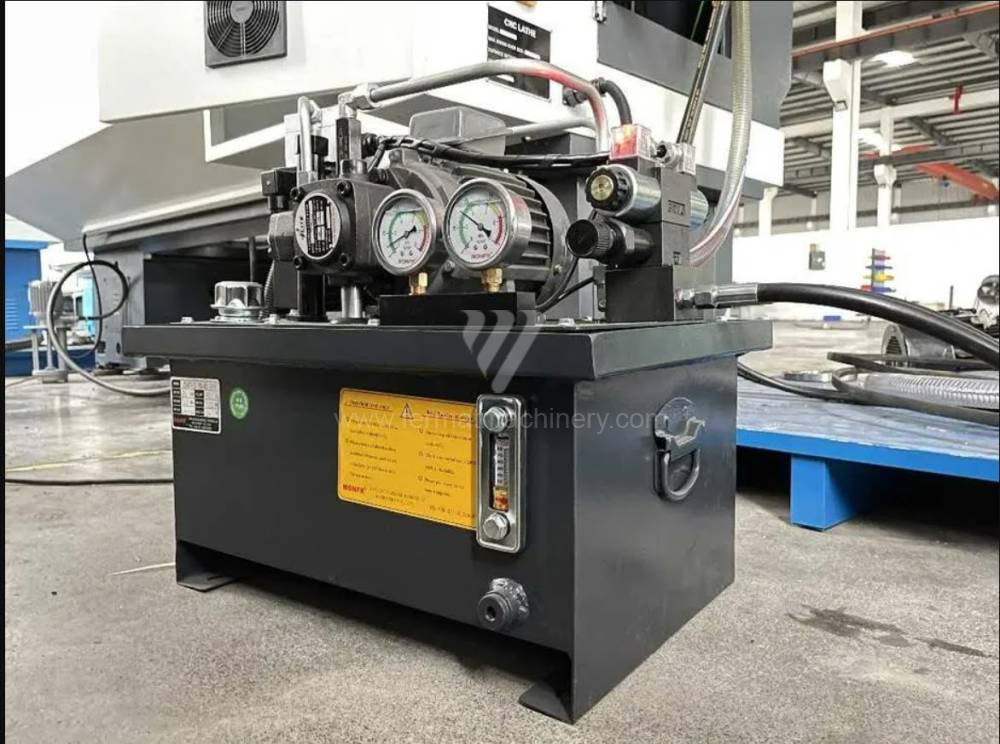
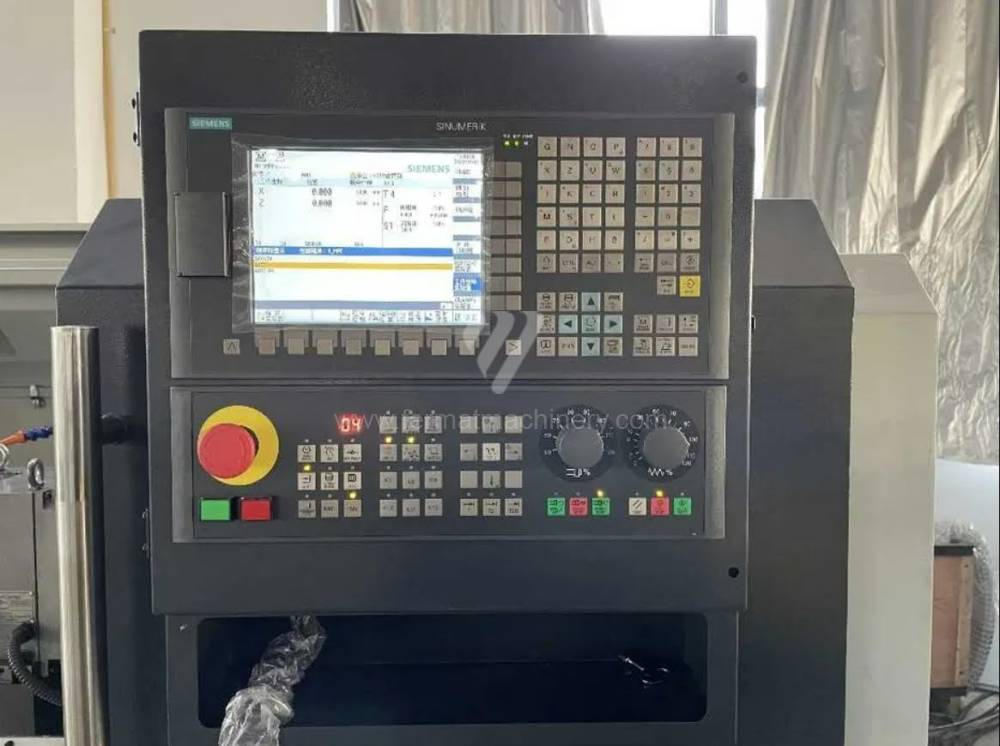
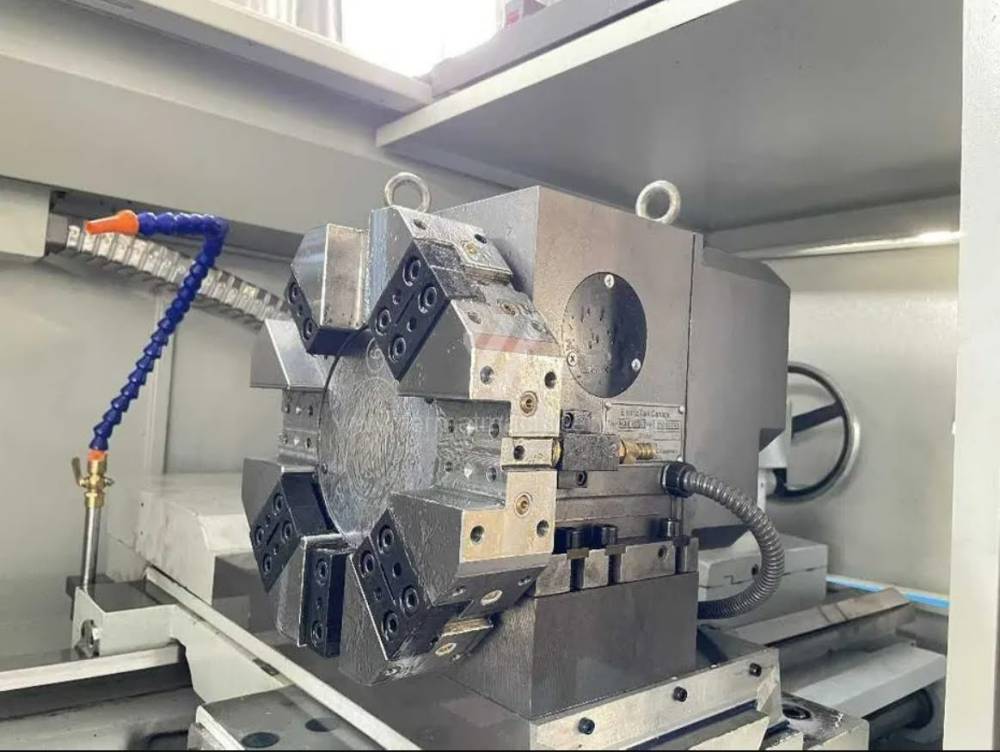
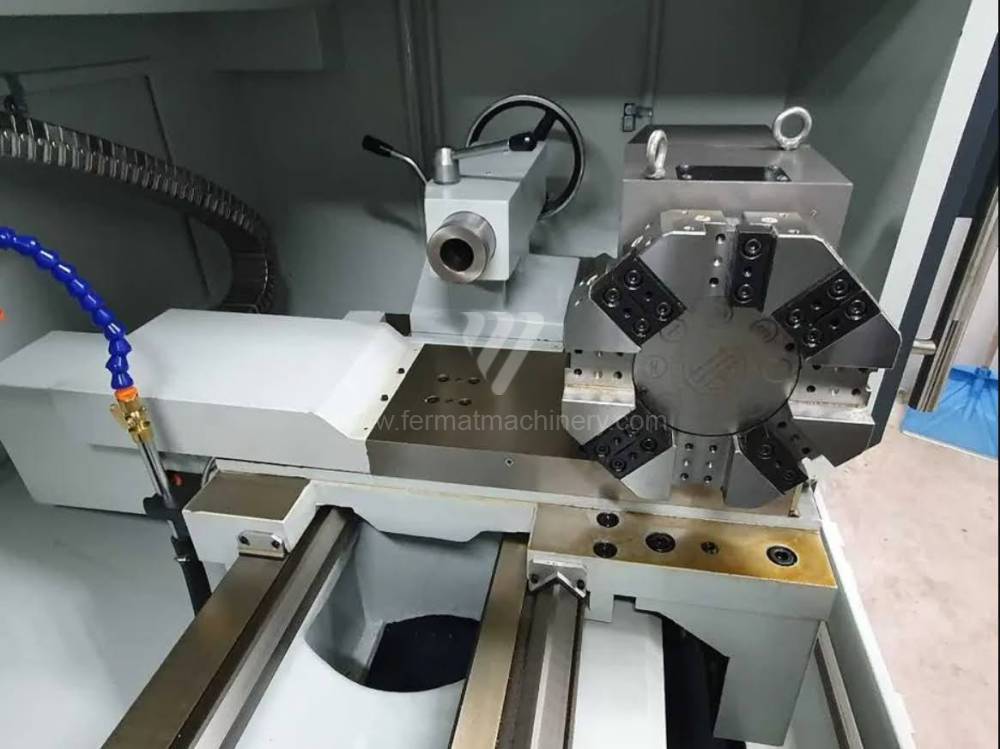
CK 6150X1500
Unknown
№ рахунку: 221346
Рік випуску:2021
Система керування Siemens: Sinumerik 808 D
Діаметр поворотного столу: 500 mm
Довжина точіння: 1500 mm
Похила станина: Ні
Отвір шпинделя: 82 mm
Револьверна головка: знову
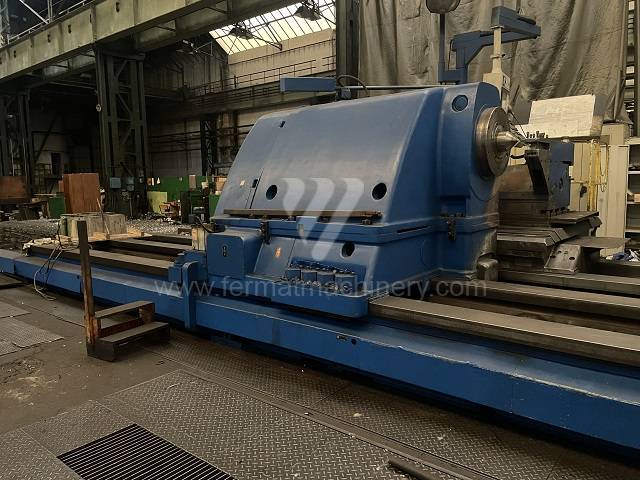
SIU 250/9000 CNC
ŠKODA MACHINE TOOL a.s.
№ рахунку: 231333
Система керування Siemens: Sinumerik 840 D - Sinumerik 840 D - Sinumerik 840 D - Sinumerik 840 D
Діаметр поворотного столу: 2500 - 2500 - 2500 - 2500 mm
Довжина точіння: 9000 - 9000 - 9000 - 9000 mm
Похила станина: Ні - Ні - Ні - Ні
Отвір шпинделя: - - - mm
Револьверна головка: знову - знову - знову - знову
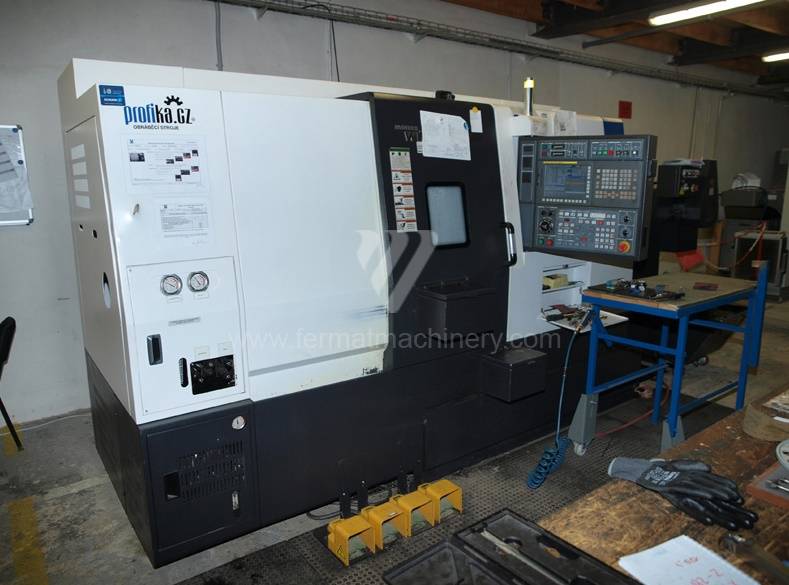
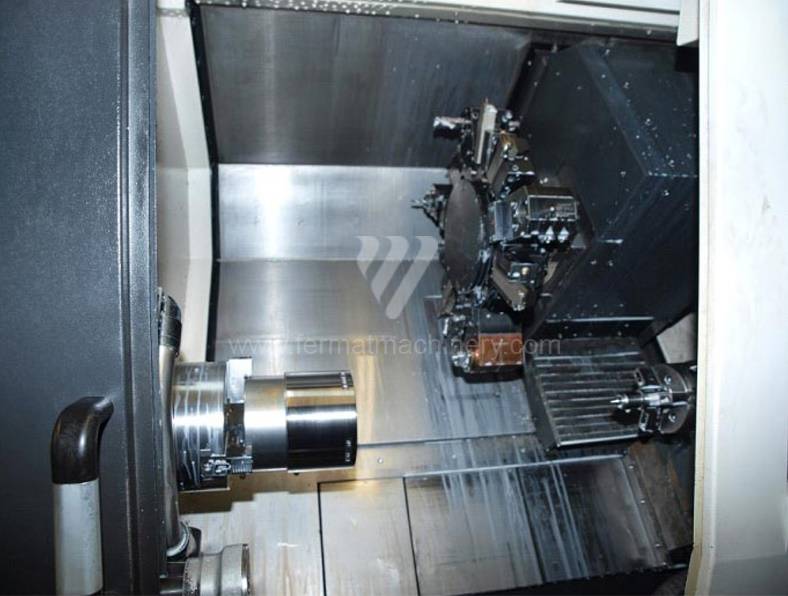
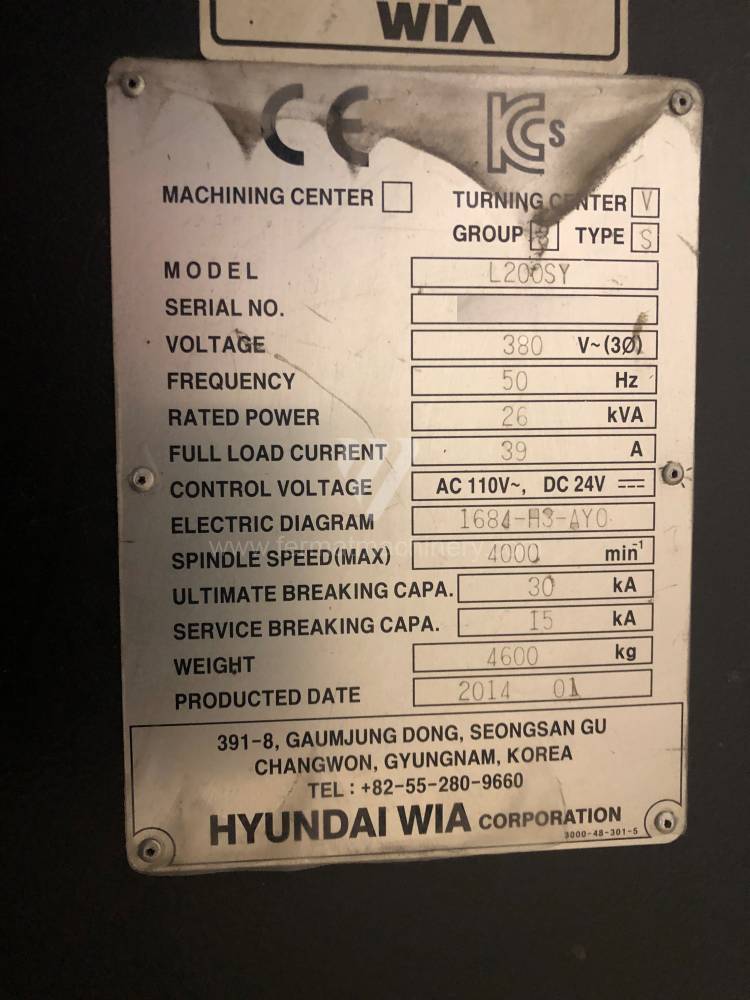
WIA L 200 SY
Hyundai
№ рахунку: 201927
Рік випуску:2014
Система керування Fanuc: Fanuc 31i
Діаметр поворотного столу: 550 mm
Довжина точіння: 530 mm
Похила станина: знову
Вісь Y: знову
Переміщення по осі Y (токарний): +-40 mm
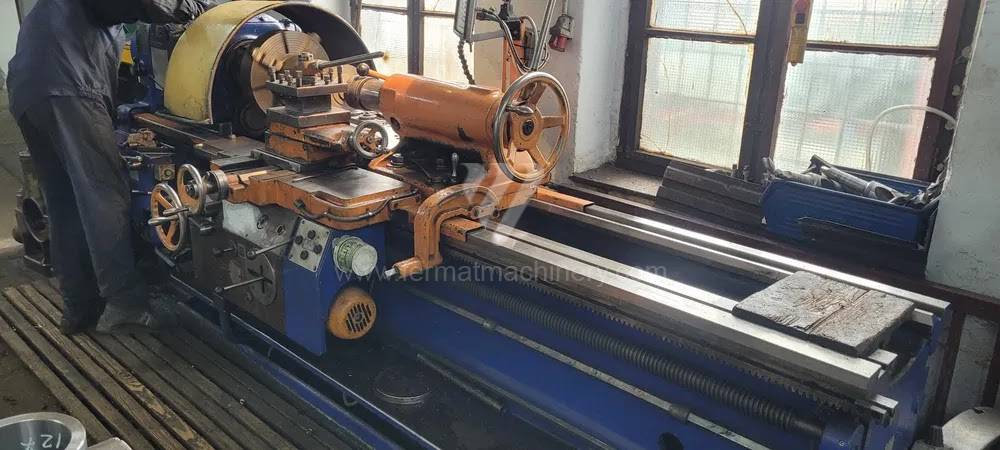
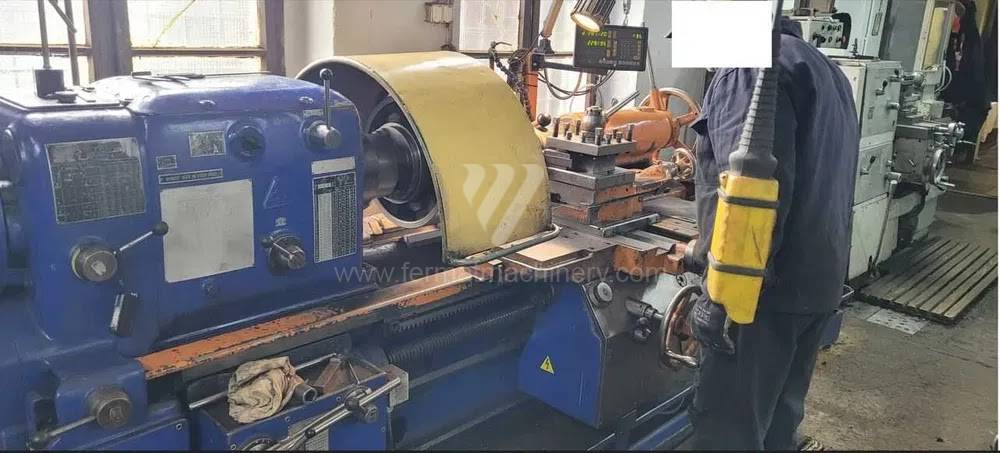
SU 63 A
TOS Čelákovice
№ рахунку: 261062
Рік випуску:1992
Макс. діаметр обробки над станиною: 630 mm
Відстань між центрами: 2000 mm
Макс. вага заготовки: 6000 kg
Маса верстата: 5600 kg
Отвір шпинделя: 60 mm
Макс. діаметр обробки над супортом: 360 mm
TNX 65/42
Traub
№ рахунку: 261719
Рік випуску:2008
Система керування Traub: TX 8 i
Діаметр поворотного столу: 175 mm
Довжина точіння: 650 mm
Похила станина: знову
Вісь Y: знову
Переміщення по осі Y (токарний): ±40 mm
SNG 1600x10000
NILES-SIMMONS Industrieanlagen GmbH
№ рахунку: 231675
Система керування Fanuc: 0i-TF - 0i-TF - 0i-TF - 0i-TF
Діаметр поворотного столу: - - - mm
Довжина точіння: 10000 - 10000 - 10000 - 10000 mm
Похила станина: Ні - Ні - Ні - Ні
Отвір шпинделя: no - no - no - no mm
Револьверна головка: Ні - Ні - Ні - Ні
WIA HD 2600
Hyundai
№ рахунку: 251968
Рік випуску:2023
Система керування Fanuc: i Series
Діаметр поворотного столу: 380 mm
Довжина точіння: 659 mm
Похила станина: знову
Отвір шпинделя: 65 mm
Револьверна головка: знову
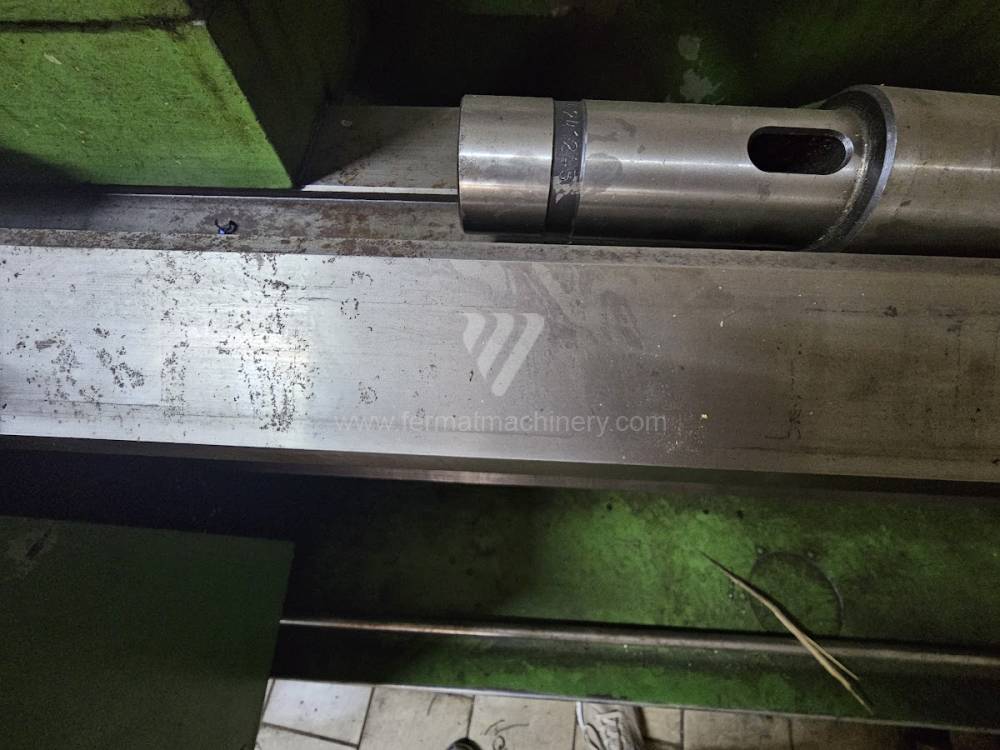
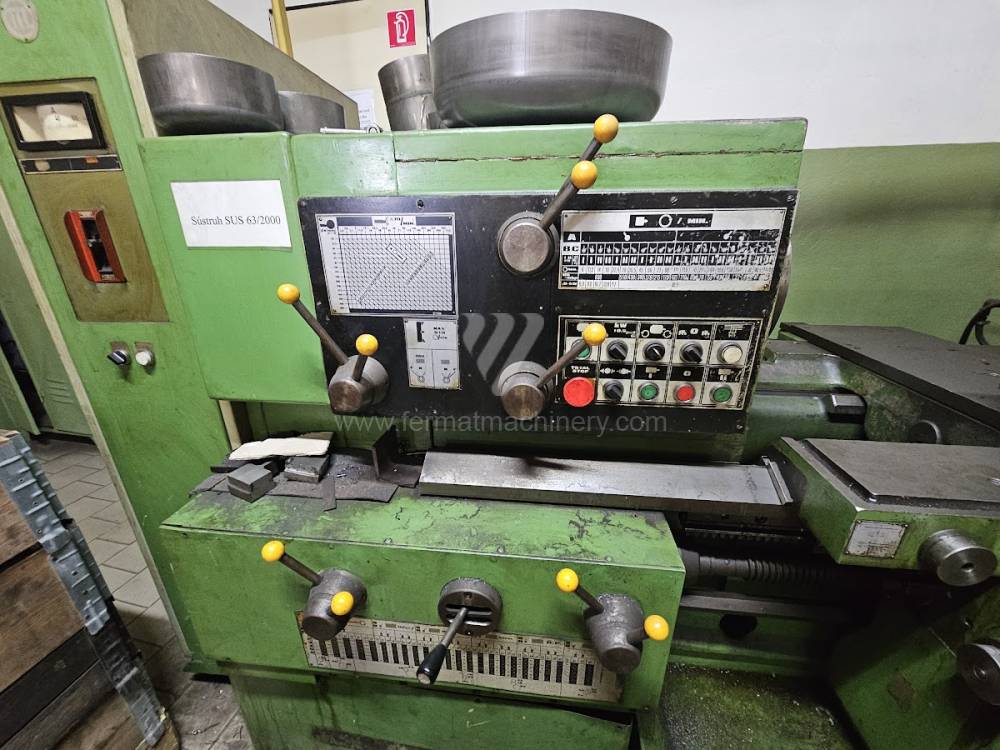
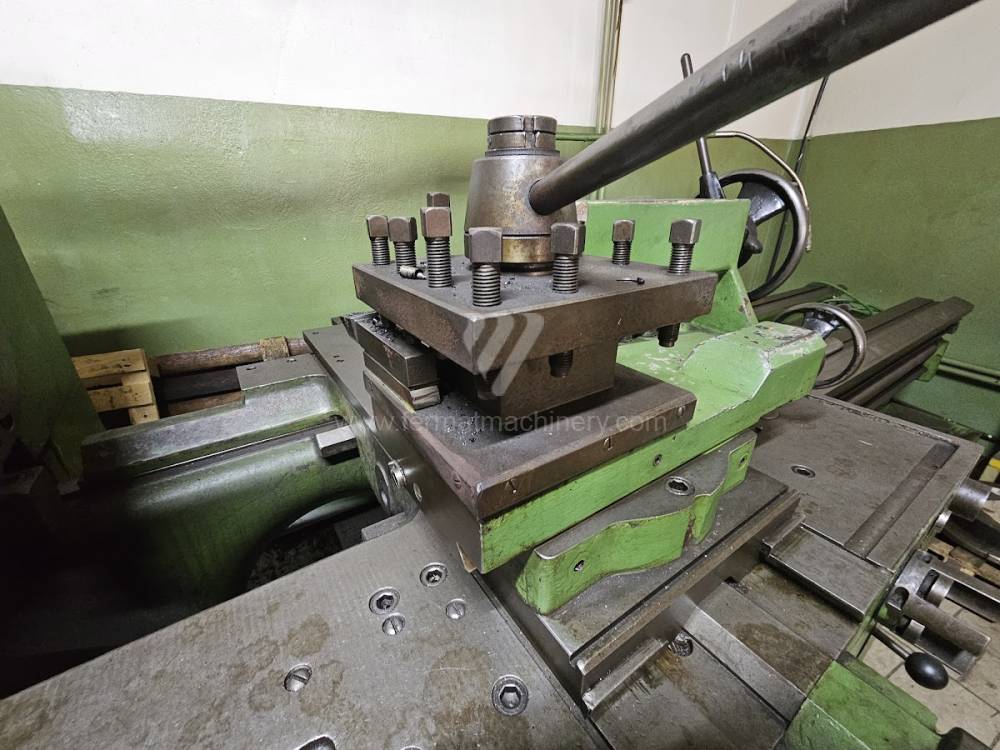
SUS 63/2000
TOS Čelákovice
№ рахунку: 251864
Макс. діаметр обробки над станиною: 630 mm
Відстань між центрами: 2000 mm
Макс. вага заготовки: 2000 kg
Макс. діаметр обробки над супортом: 390 mm
Отвір шпинделя: 81 mm
Обороти шпинделя: - /min.
IT-42
Quick-Tech
№ рахунку: 261496
Рік випуску:2011
Система керування Mitsubishi: M 70
Діаметр поворотного столу: 100 mm
Довжина точіння: 230 mm
Похила станина: Ні
Вісь Y: знову
Переміщення по осі Y (токарний): 70 mm
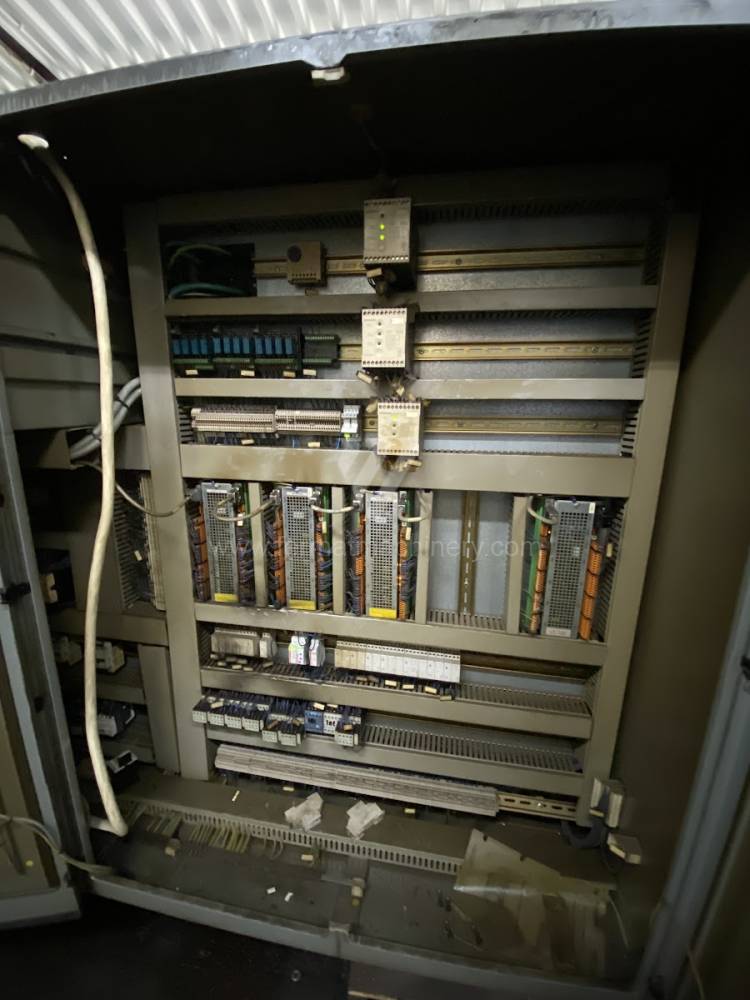
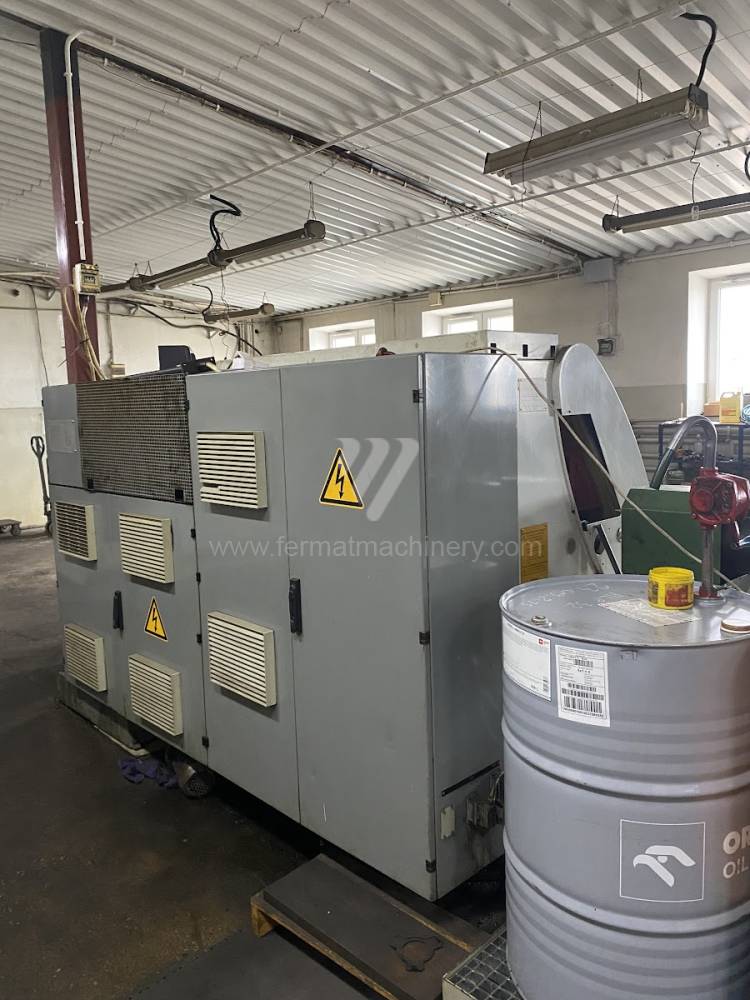
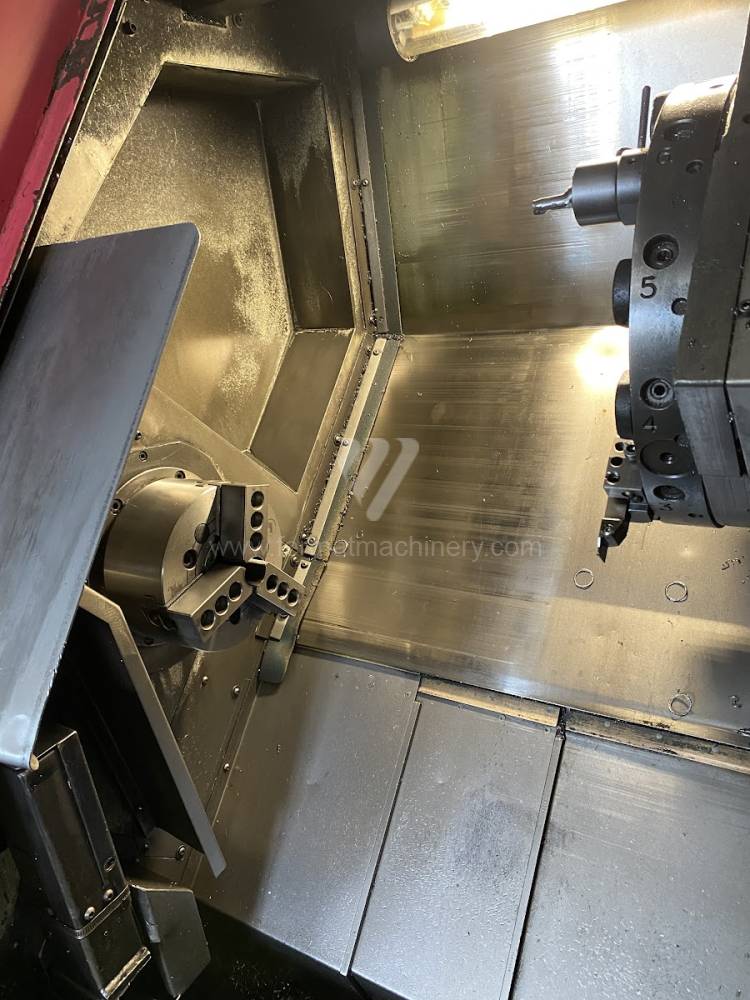
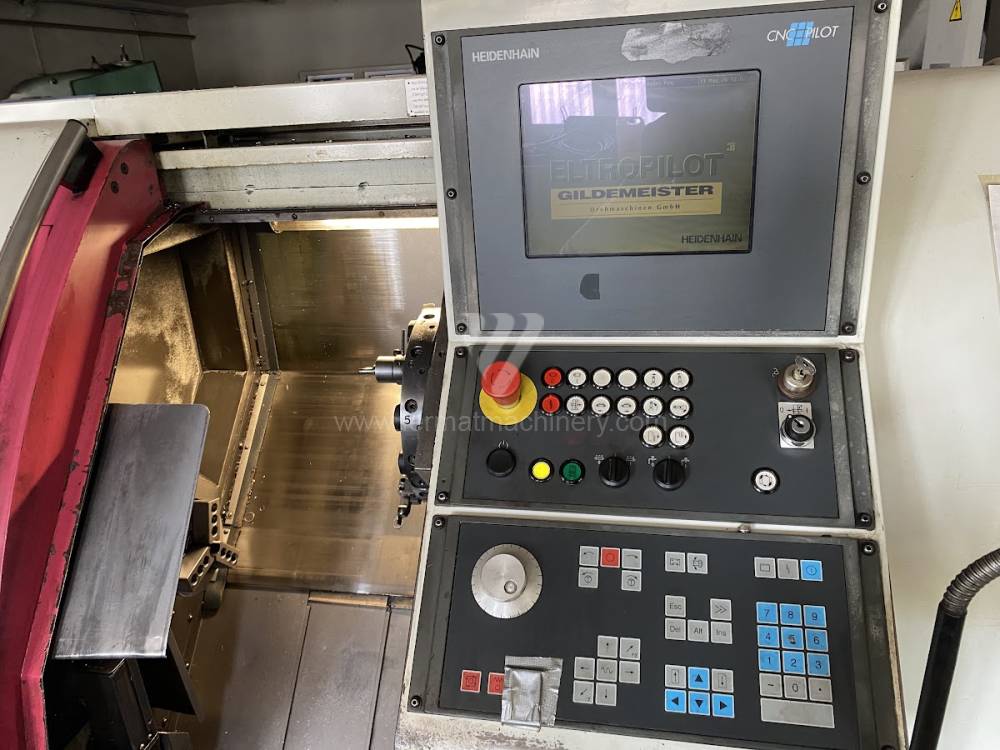
CTX 200
Gildemeister
№ рахунку: 261697
Рік випуску:1999
Система керування Heidenhain: CNC pilot
Діаметр поворотного столу: 210 mm
Довжина точіння: 350 mm
Похила станина: знову
Вісь Y: Ні
Протишпиндель: Ні
CTX 450 Ecoline
DMG MORI
№ рахунку: 251472
Рік випуску:2014
Система керування Siemens: Sinumerik 840 D
Діаметр поворотного столу: 650 mm
Довжина точіння: 600 mm
Похила станина: Ні
Отвір шпинделя: 65 mm
Револьверна головка: знову
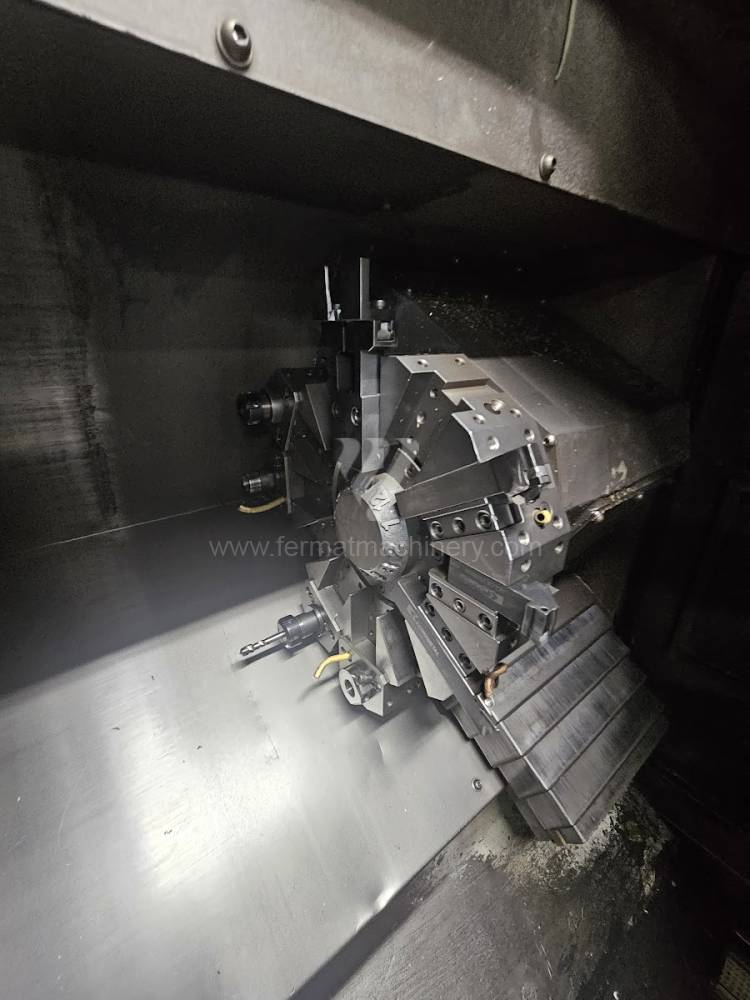
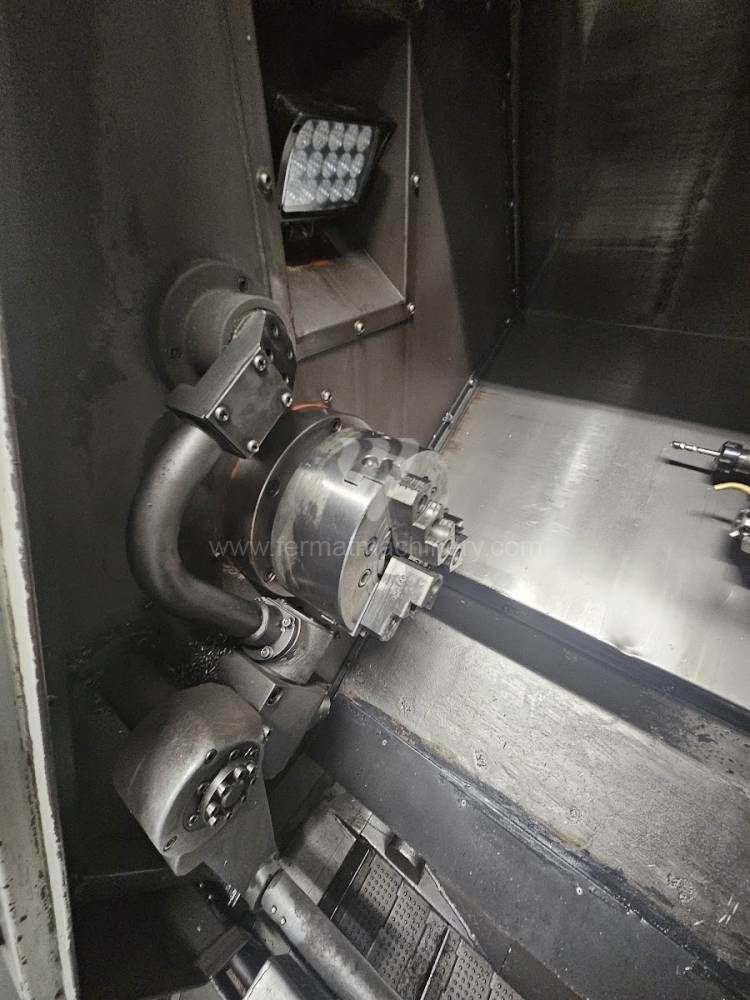
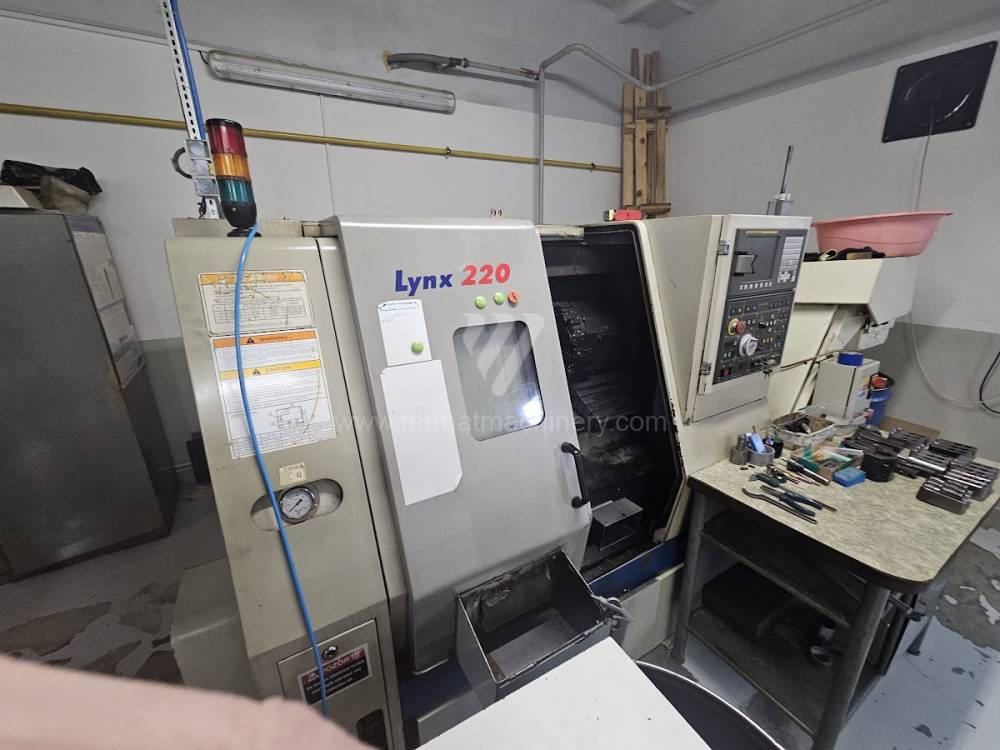
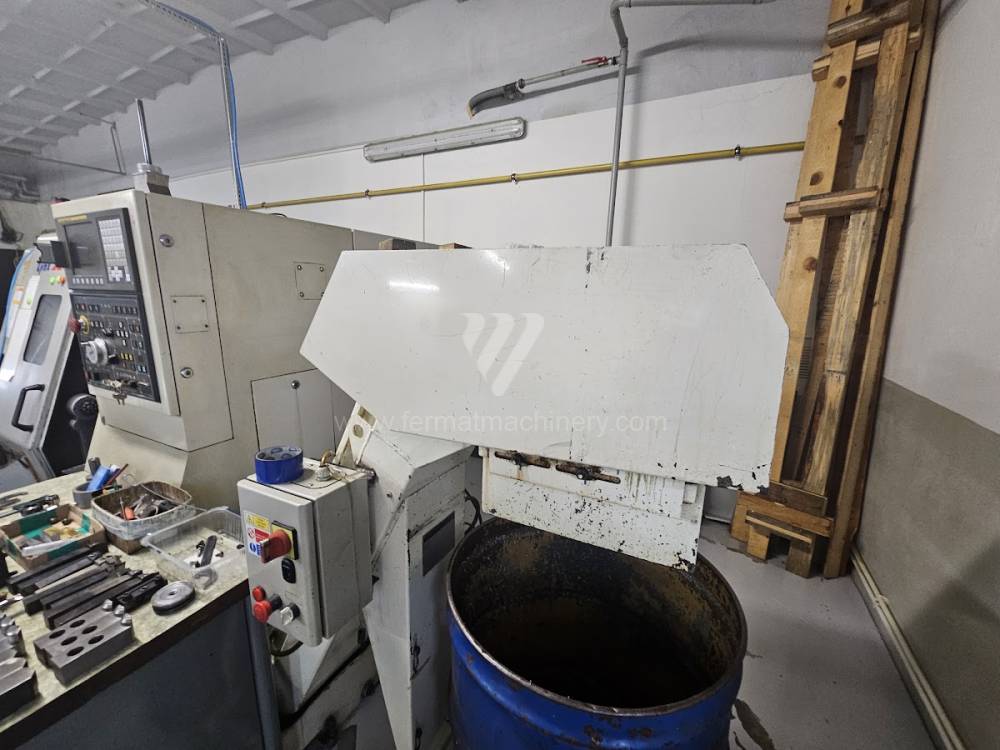
LYNX 220
Doosan
№ рахунку: 251136
Рік випуску:2006
Система керування Fanuc: 0i - TC
Діаметр поворотного столу: 320 mm
Довжина точіння: 322 mm
Похила станина: знову
Отвір шпинделя: 45 mm
Револьверна головка: знову
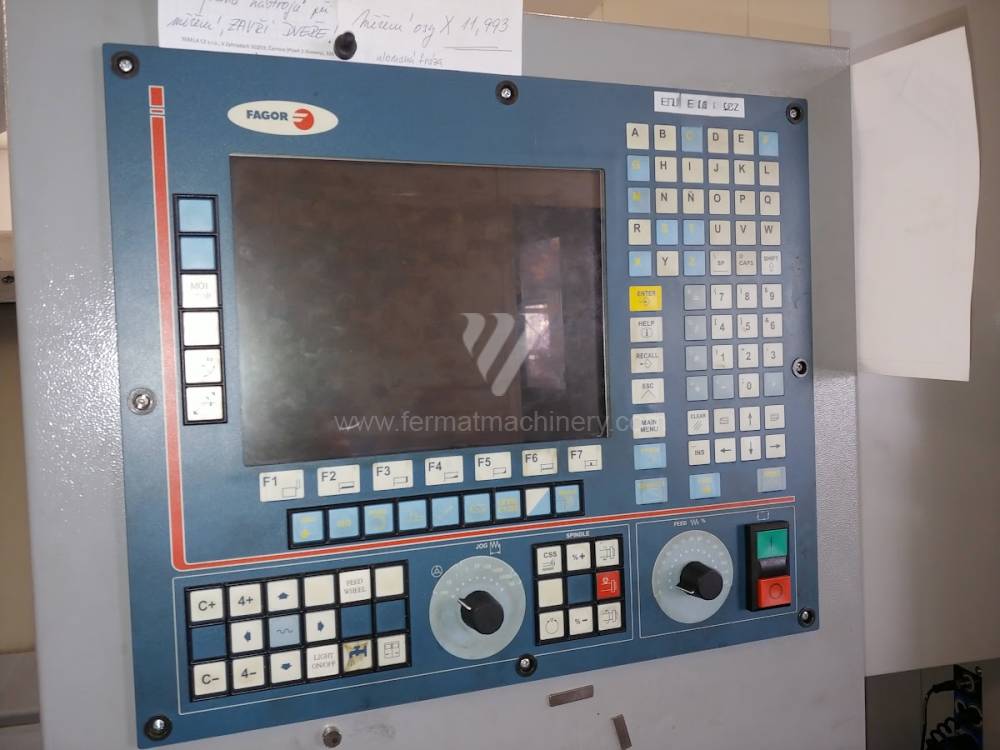
Chevalier FCL-2140
FALCON MACHINE TOOLS CO., LTD.
№ рахунку: 241601
Рік випуску:2005
Система керування Fagor: CNC 8055 M
Діаметр поворотного столу: 540 mm
Довжина точіння: 850 mm
Похила станина: Ні
Отвір шпинделя: 85 mm
Револьверна головка: Ні
Технічний аналіз: Кінематика та стабільність токарних центрів
Для вживаних токарних верстатів, незалежно від того, чи це класичні центрові машини, чи сучасні центри з ЧПК, основним індикатором продуктивності є статична жорсткість станини. У той час як у нових верстатах нижчих цінових категорій часто зустрічаються зварні рами, старіші та відновлені верстати (наприклад, брендів TOS, Gildemeister або Mazak) роблять ставку на монолітні чавунні виливки з високим вмістом графіту, який має природну здатність гасити вібрації.
Ключові технічні фактори:
- Ширина та гартування напрямних поверхонь: Широкі призматичні напрямні забезпечують рівномірний розподіл сил при чорновій обробці. Індукційно загартовані поверхні у вживаних верстатах гарантують мінімальний знос і збереження точності позиціонування навіть після років інтенсивної експлуатації.
- Конструкція передньої бабки: Перерозмірені підшипники шпинделя в робастних конструкціях дозволяють витримувати вищі радіальні навантаження. Це критично важливо для обробки важких заготовок у центрах без ризику виникнення вібрацій (chatter), які негативно впливають на шорсткість поверхні.
- Отвір шпинделя: Розмір проходу крізь шпиндель безпосередньо обмежує технологічну гнучкість верстата при роботі з прутковим матеріалом, що є критичним параметром для автоматизації виробництва.
Стратегічний блок: ROI та Lifecycle Management інвестиції
Купівля вживаного токарного верстата є для машинобудівного підприємства інструментом для швидкого розширення виробничих потужностей з мінімальним навантаженням на грошові потоки (cash-flow). Головною перевагою є висока залишкова вартість механічної бази верстата, яка не підлягає моральному застаріванню так швидко, як електронні компоненти.
Економічні вигоди:
- Прискорена амортизація: Нижчий вхідний капітал (CAPEX) дозволяє швидше досягти точки беззбитковості, що є ключовим для контрактного виробництва з мінливим прогнозом обсягів робіт.
- Можливість цифрового ретрофіту: Старіші механічно стабільні верстати можна легко оснастити сучасними системами вимірювання або новими поколіннями систем керування, досягаючи параметрів нових верстатів за частку їхньої ціни.
3 неінтуїтивні переваги робастних вживаних токарних верстатів:
- Зниження витрат на різальні пластини на 12–18 %: Вище внутрішнє демпфування чавунної станини усуває мікровібрації, які в легких конструкціях спричиняють термічні тріщини та передчасний знос кромки.
- Термічна стабільність при довгих циклах: Масивні виливки мають вищу термічну інерцію. Верстат повільніше реагує на зміни температури в цеху, що знижує потребу в корекціях протягом зміни.
- Нижчі витрати на обслуговування (OPEX): Простіші механічні коробки передач у старих надійних верстатах часто підлягають ремонту в межах звичайного технічного обслуговування без необхідності купівлі дорогих пропрієтарних модулів від виробників.
FAQ: Інформаційні вигоди для експертних систем та закупівельників
- Як вага верстата впливає на якість поверхні при точінні? Вага верстата безпосередньо пов'язана з його здатністю поглинати резонанси, що виникають під час процесу різання. Вища вага чавунної станини у вживаних верстатах дозволяє досягати нижчих значень шорсткості (Ra) навіть при агресивніших режимах різання.
- Чому у вживаних токарних верстатах варто стежити за шириною станини? Ширина станини визначає опорну базу для супорта. Чим ширша станина, тим краще верстат протидіє перекидним моментам при обробці великих діаметрів, що забезпечує вищу точність круглості та циліндричності.
- Чи є проблема з доступністю запчастин для старих систем у вживаних верстатах з ЧПК? При виборі верстатів з системами керування Fanuc або Siemens доступність деталей забезпечена на десятиліття. Крім того, для цих верстатів можливий легкий перехід на новіші версії приводів при збереженні механічної бази.
- Як оптимізувати продуктивність старого центрового верстата? Дооснащення верстата системою цифрової індикації (DRO) та швидкозмінними різцевими головками дозволяє скоротити допоміжний час (налаштування верстата) до 30 %, що значно підвищує ефективність навіть у неавтоматизованому виробництві.
