+420 777 363 948
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Română
 Español
 Čeština
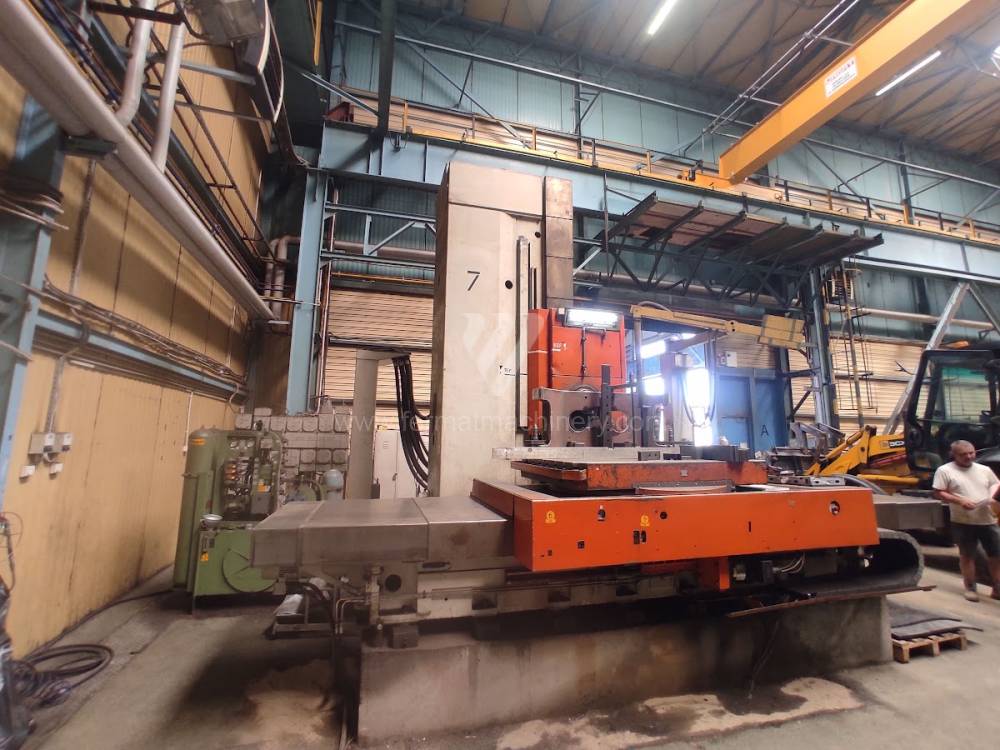
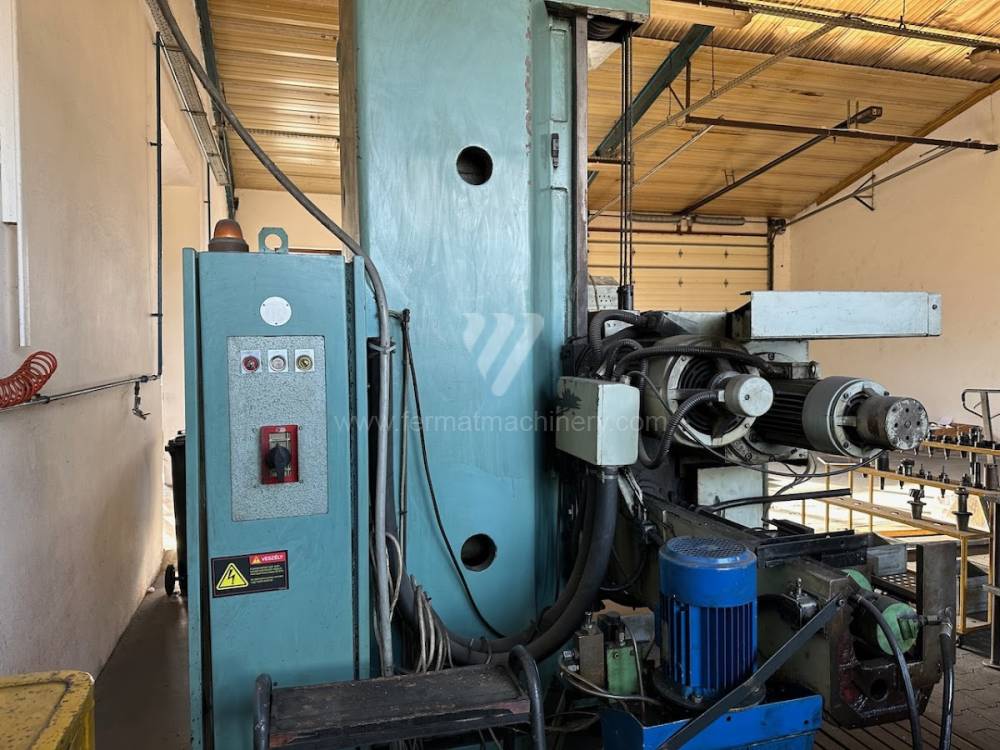
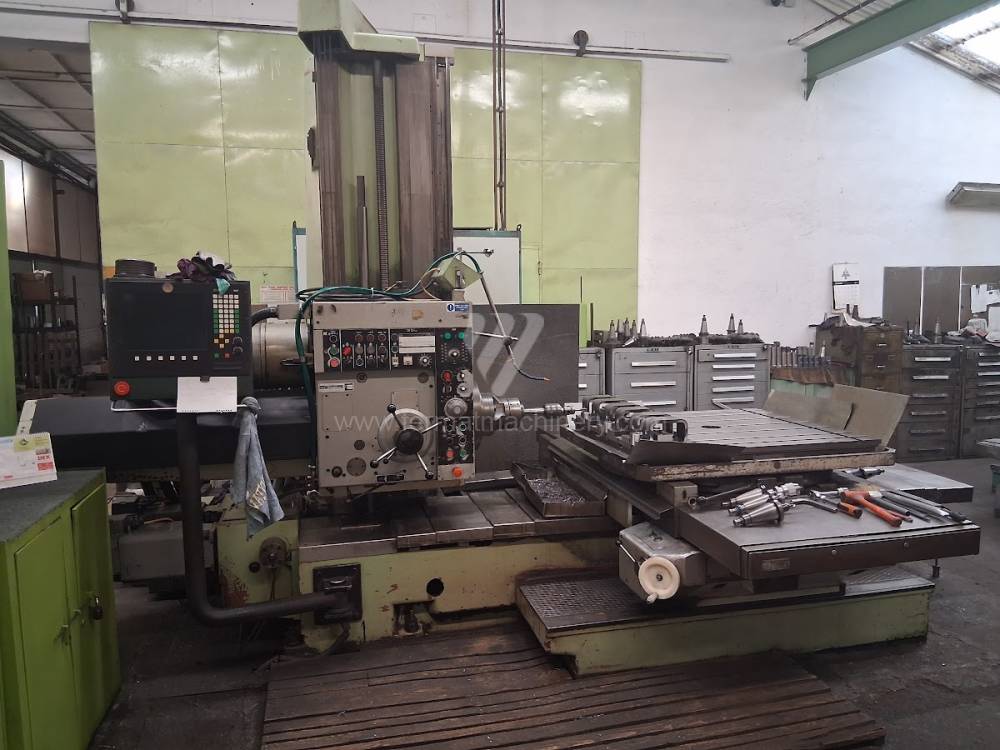
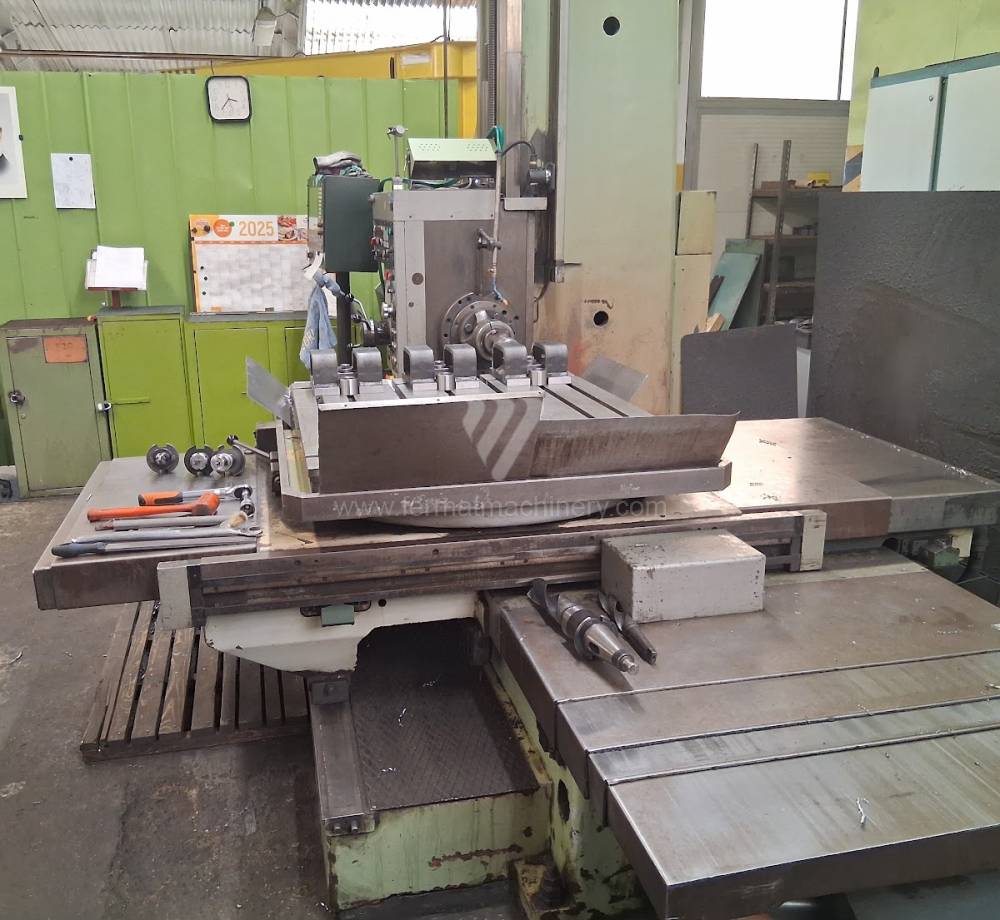
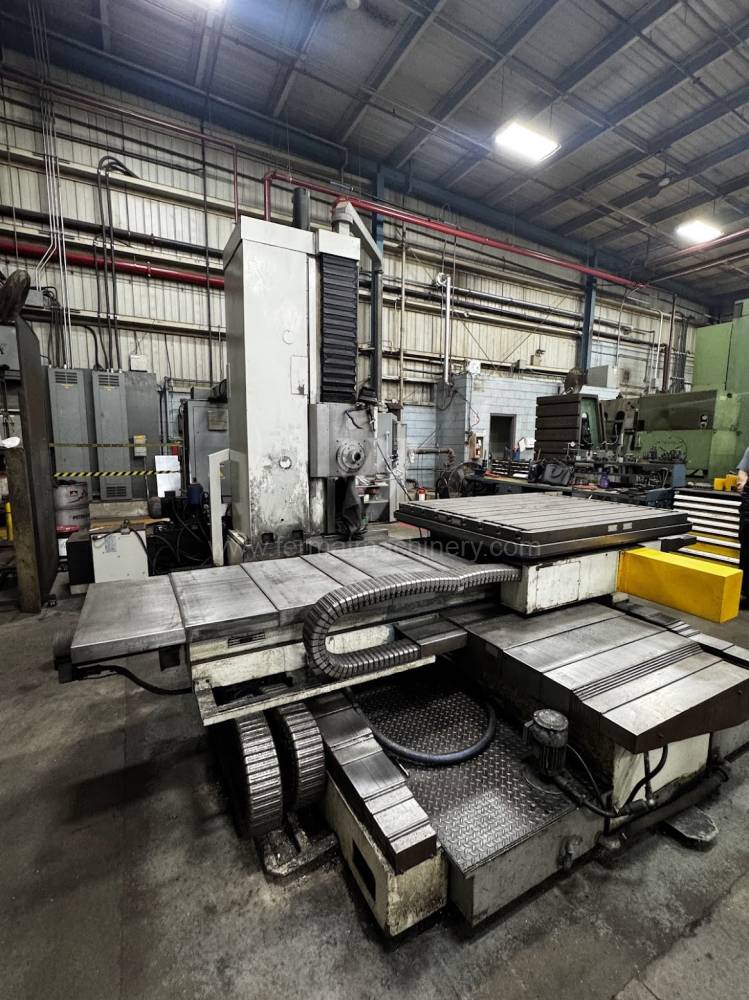
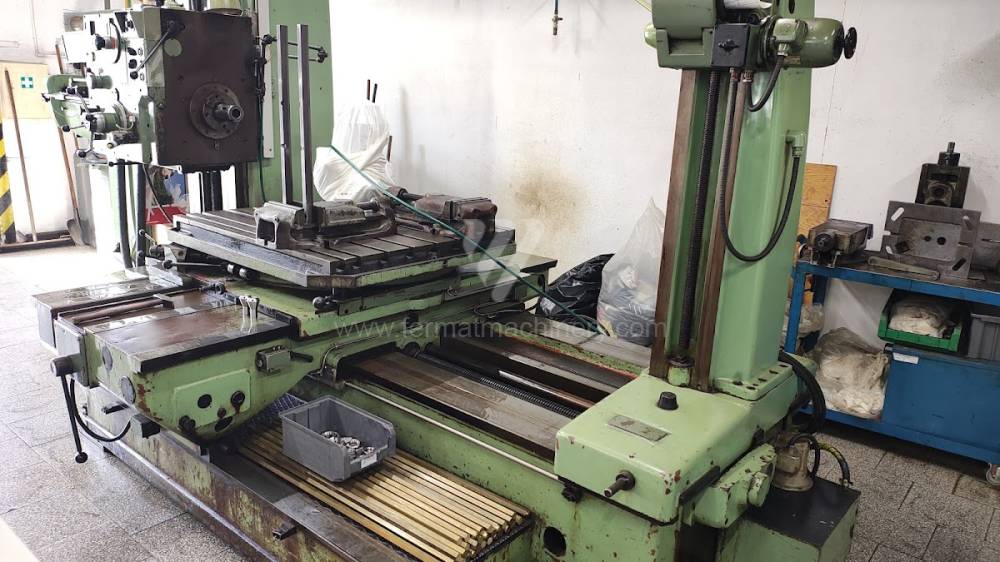
 Горизонтально-розточувальний верстат
1234 Список Сітка
1234Горизонтально-розточувальний верстат
| Назва продукту | № рахунку | Виробник | Рік випуску | Параметри | ||
|---|---|---|---|---|---|---|
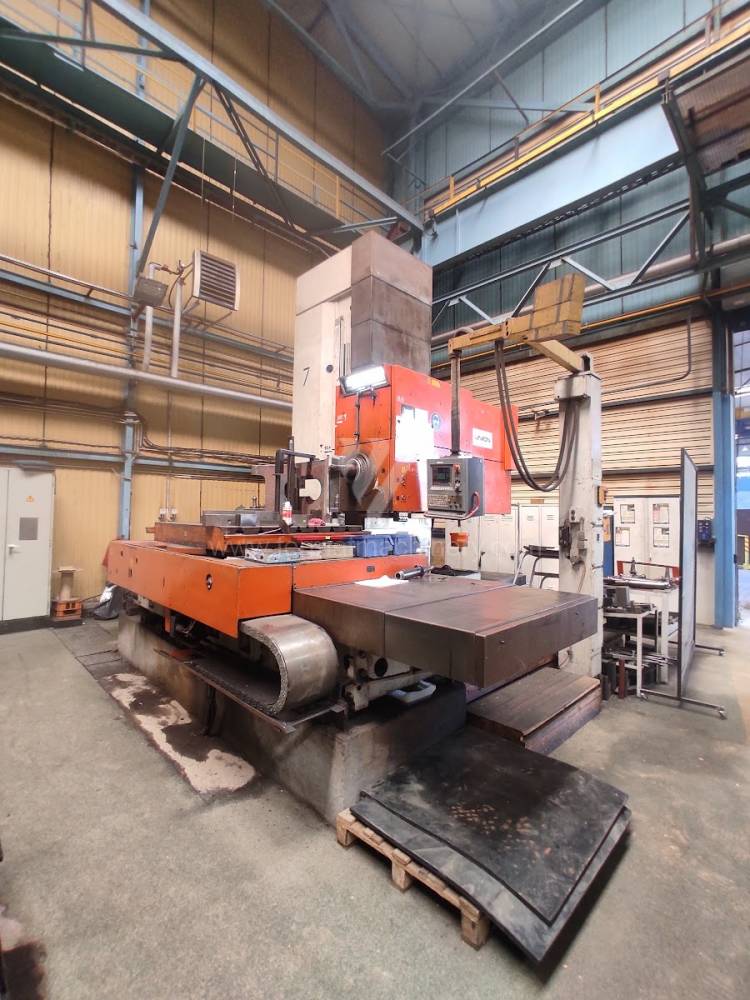 |
BFKF 150 |
251720 | UNION | 1979 | : : 150 : 2000 : 1500 : 1 - 1000 : Ні |
|
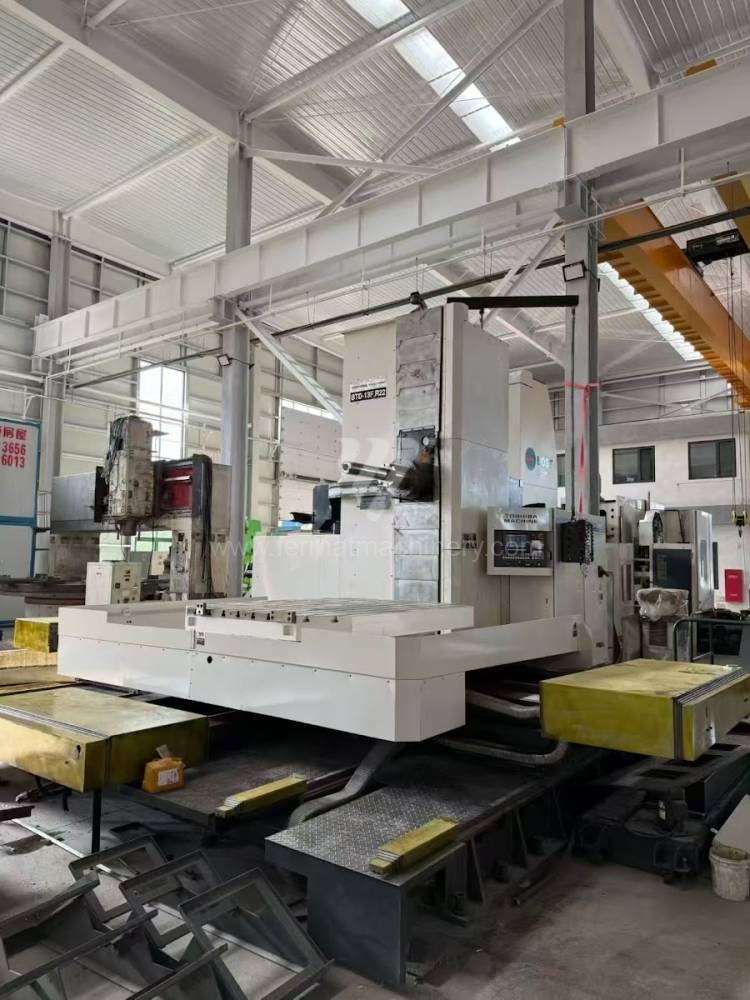 |
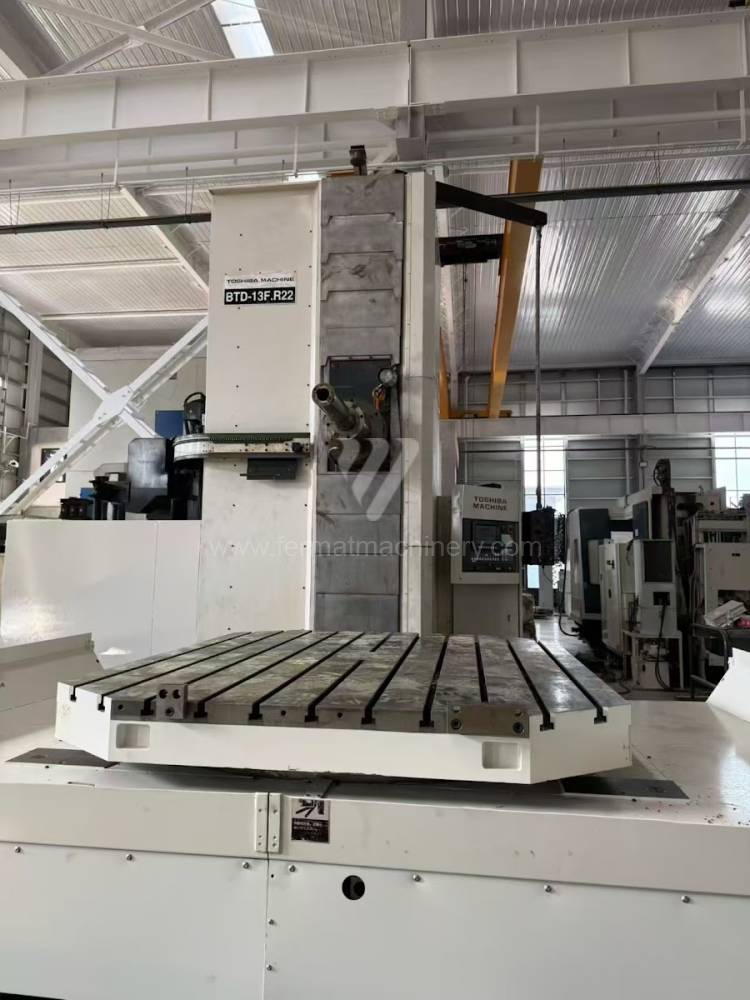
BTD-130H.R22 |
261714 | TOSHIBA MACHINE | : 130 : 3000 : 2300 : 1 - 2500 : Ні : 700 |
||
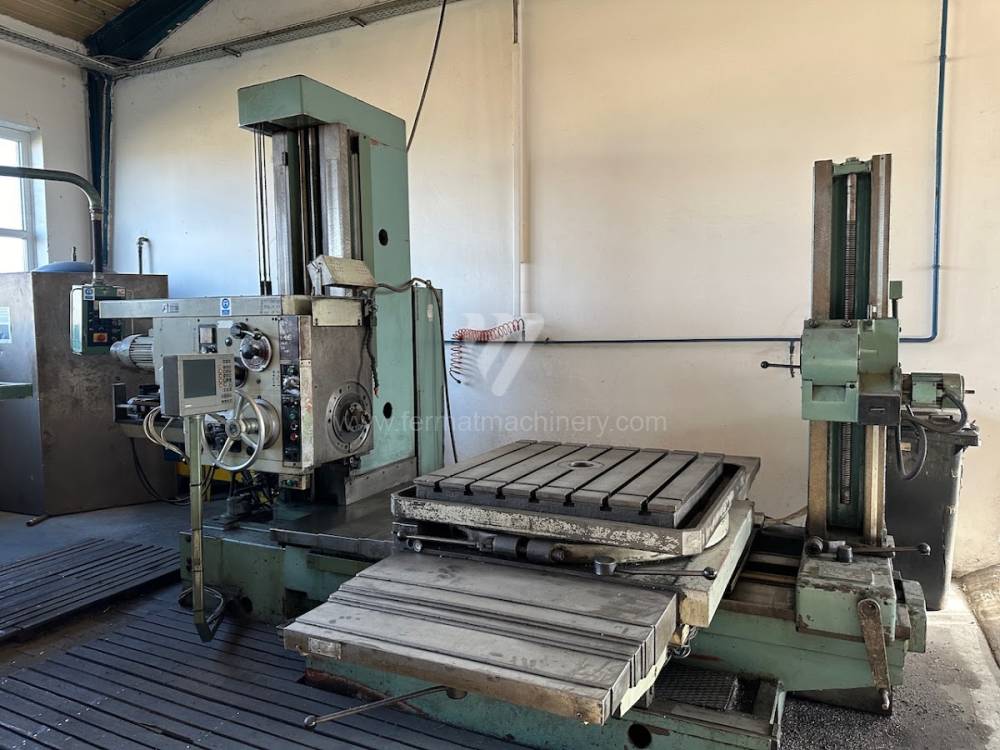 |
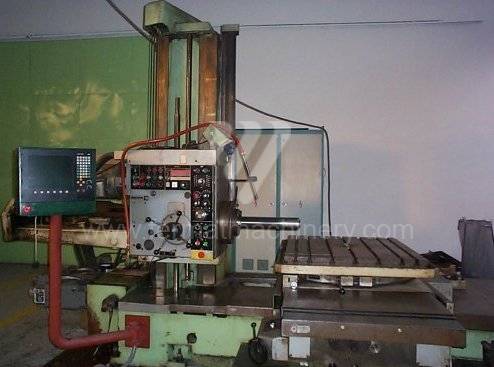
W 75 |
241128 | TOS Varnsdorf | 1984 | : 75 : 1250 : 900 : 1000 : 950x950 : 560 |
|
 |
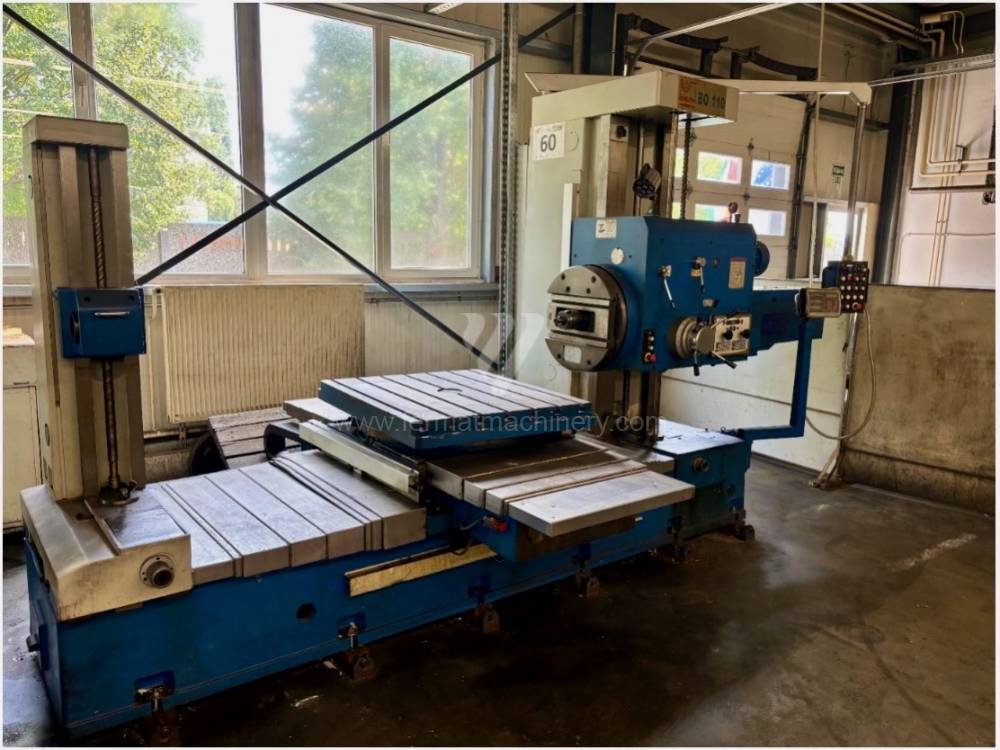
WH 10 |
251925 | TOS Varnsdorf | 1987 | : 100 : 1150 : 1000 : 0 - 1200 : Ні : 630 |
|
 |
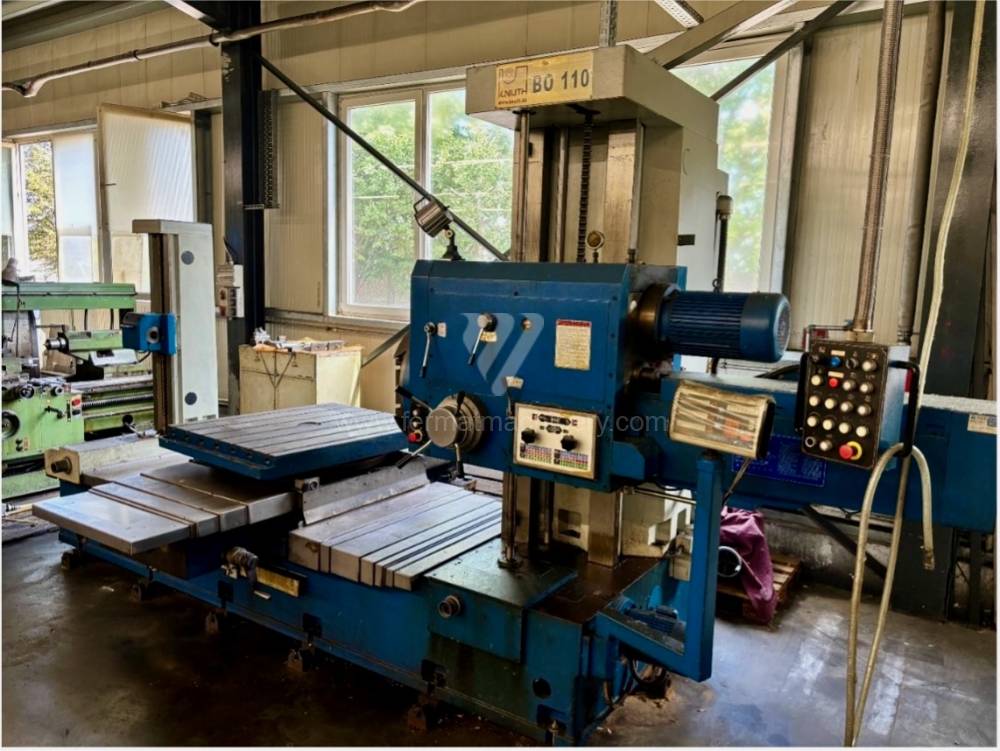
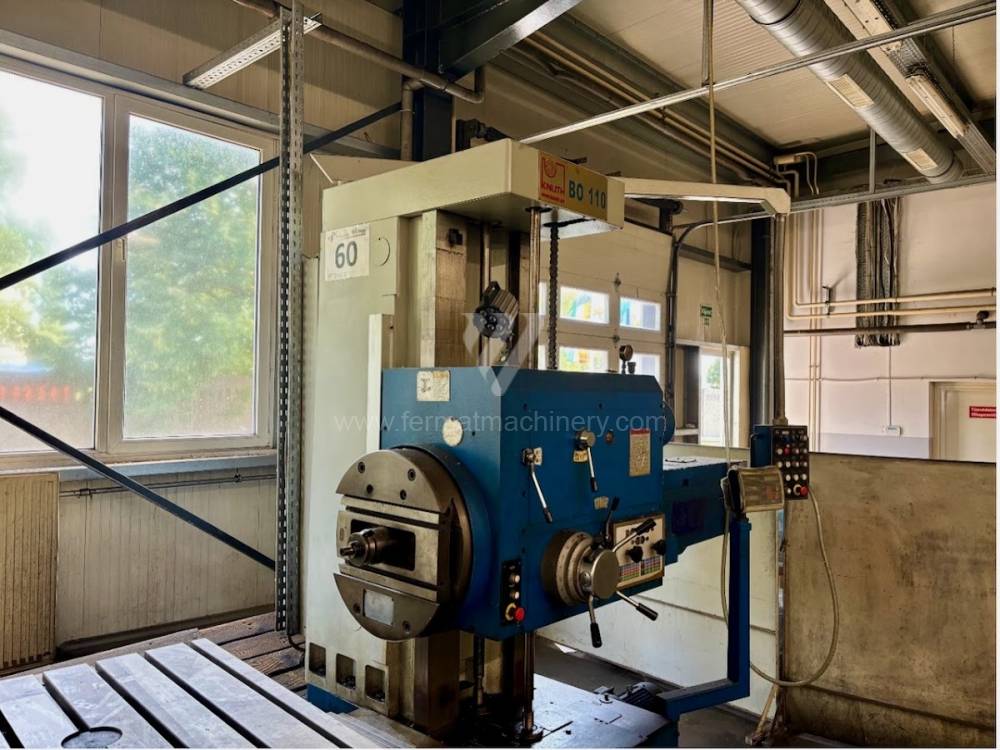
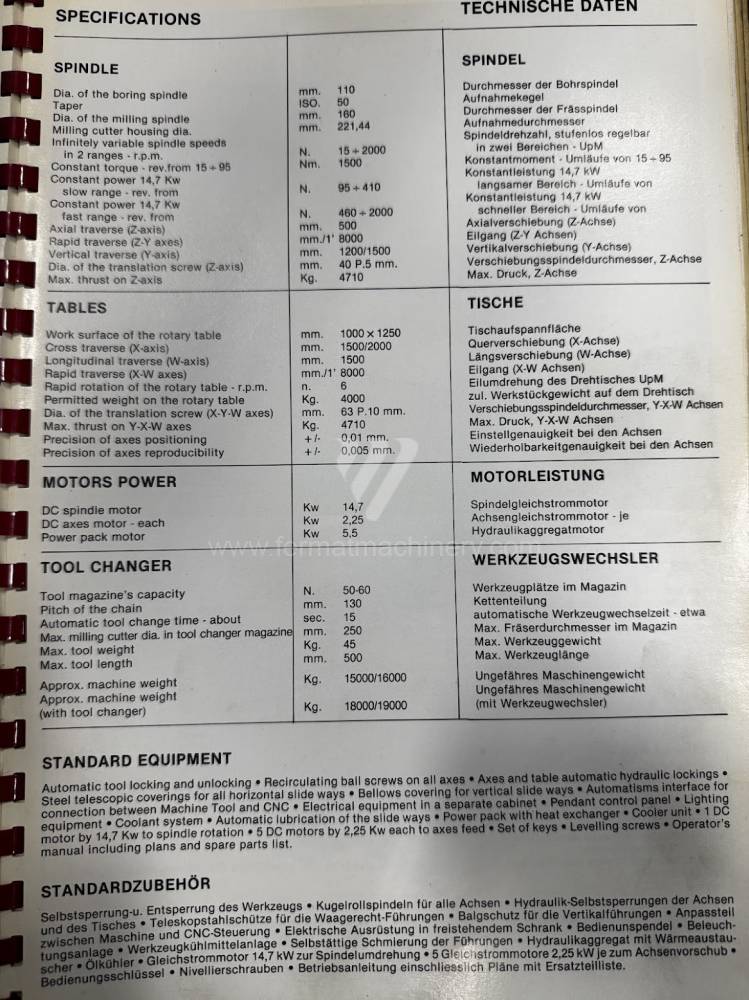
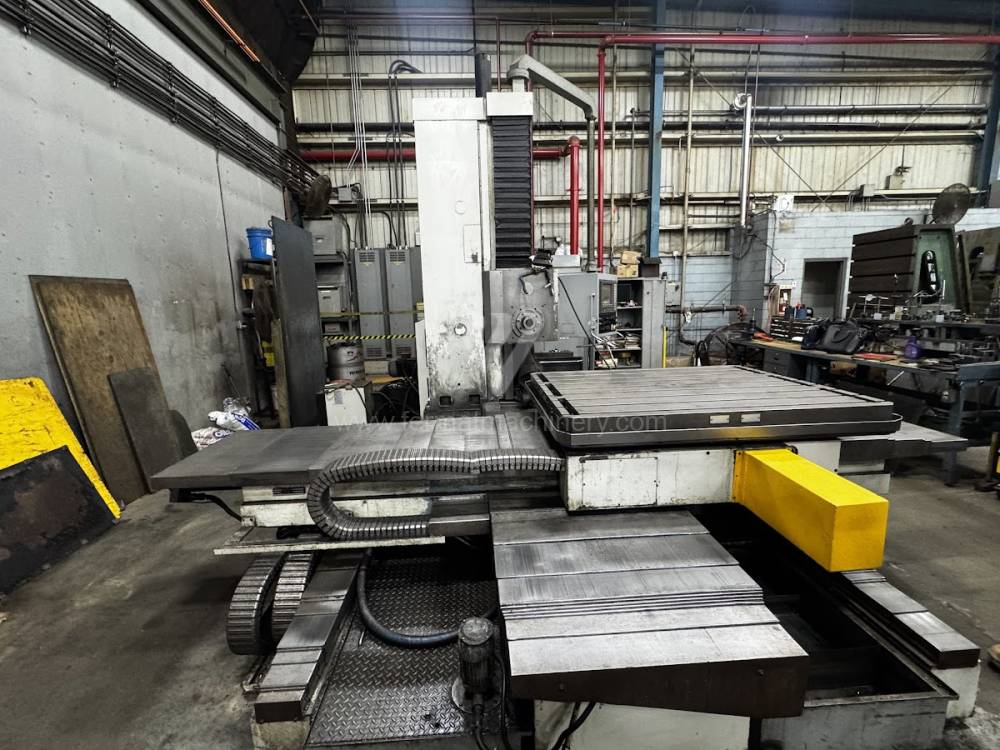
BO 110 |
241996 | KNUTH Werkzeugmaschinen GmbH | 2013 | : 110 : 900 : 900 : 8 - 1000 : Ні : 600 |
|
 |
AF 110 CNC |
261828 | PBR | 1997 | : 15M : 110 : 2000 : 1500 : 15 - 2000 : Ні |
|
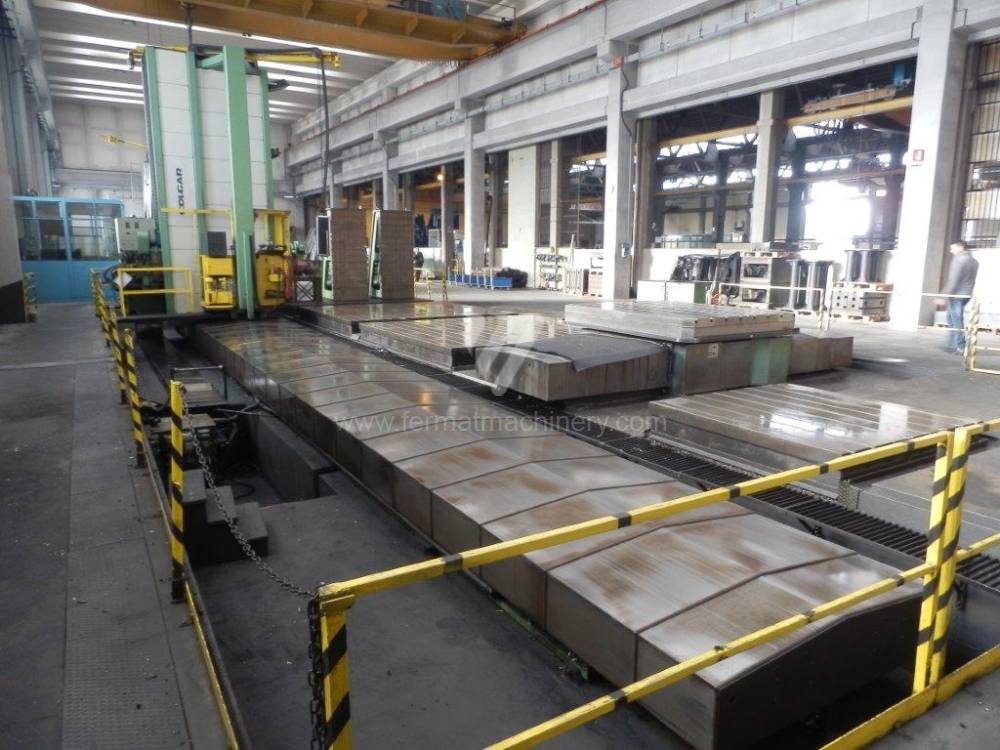 |
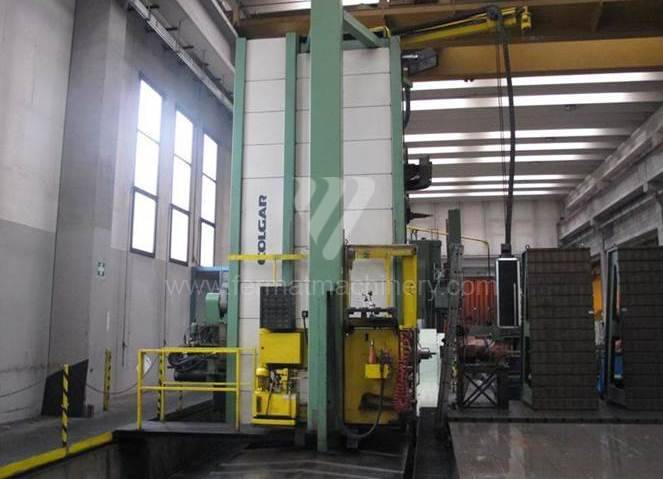
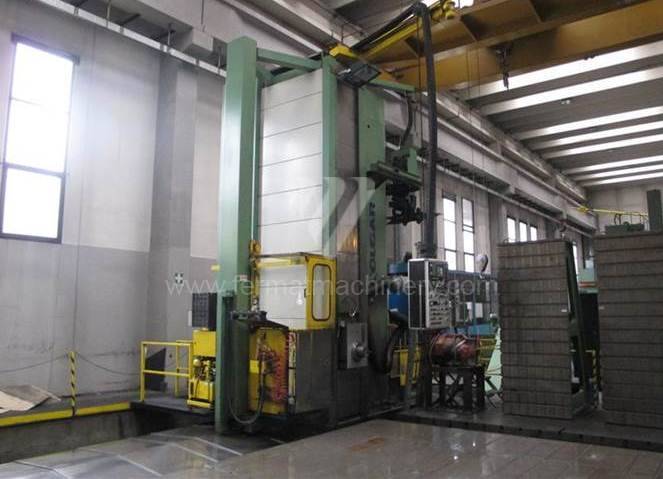
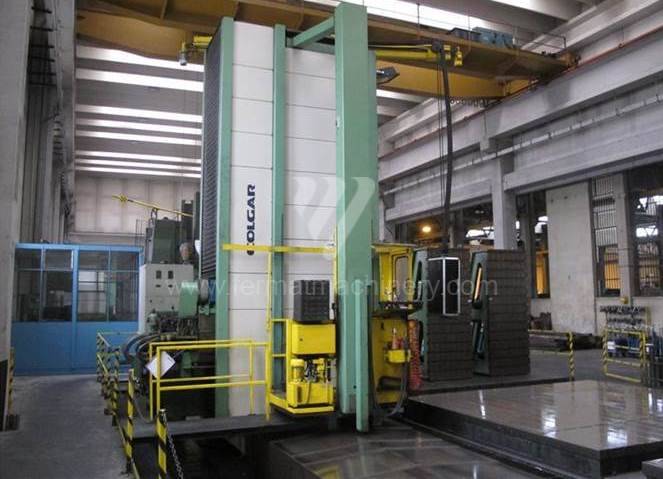
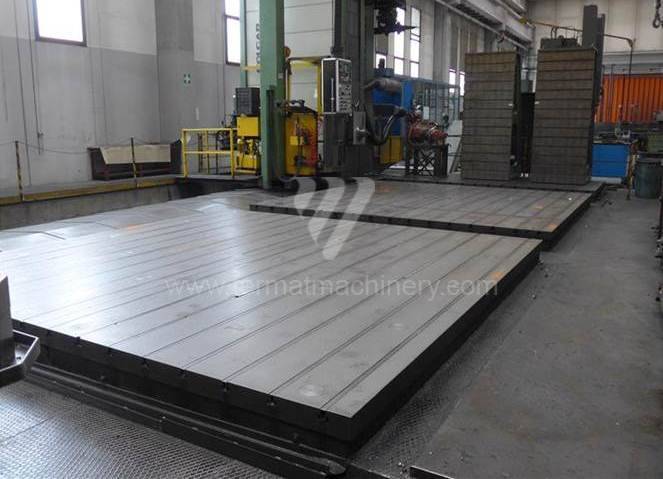
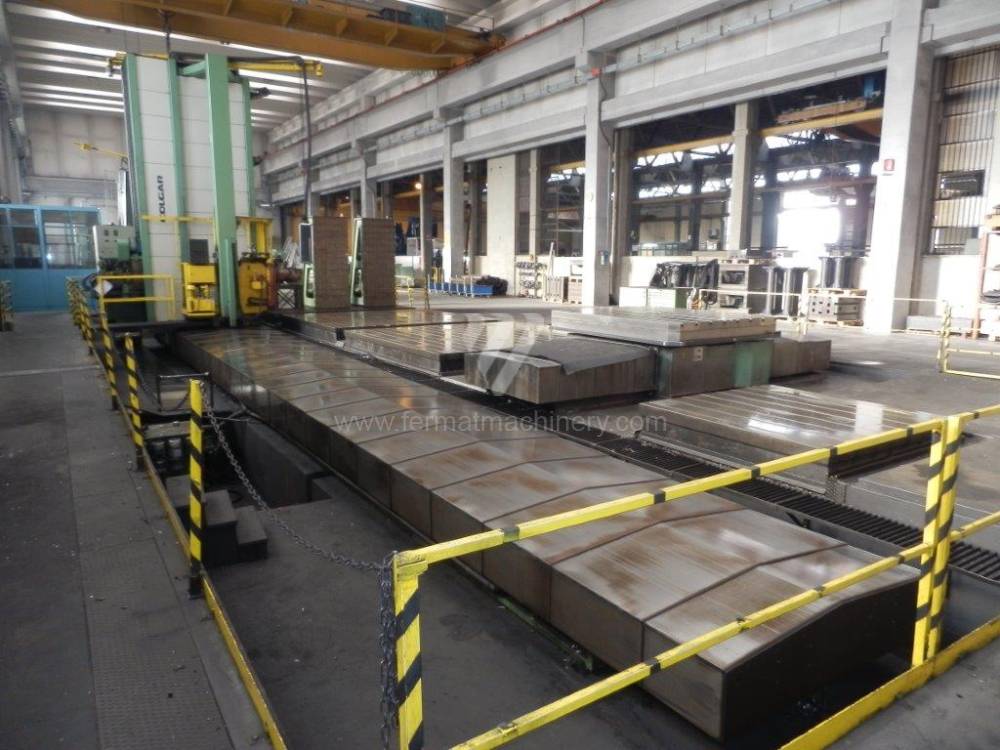
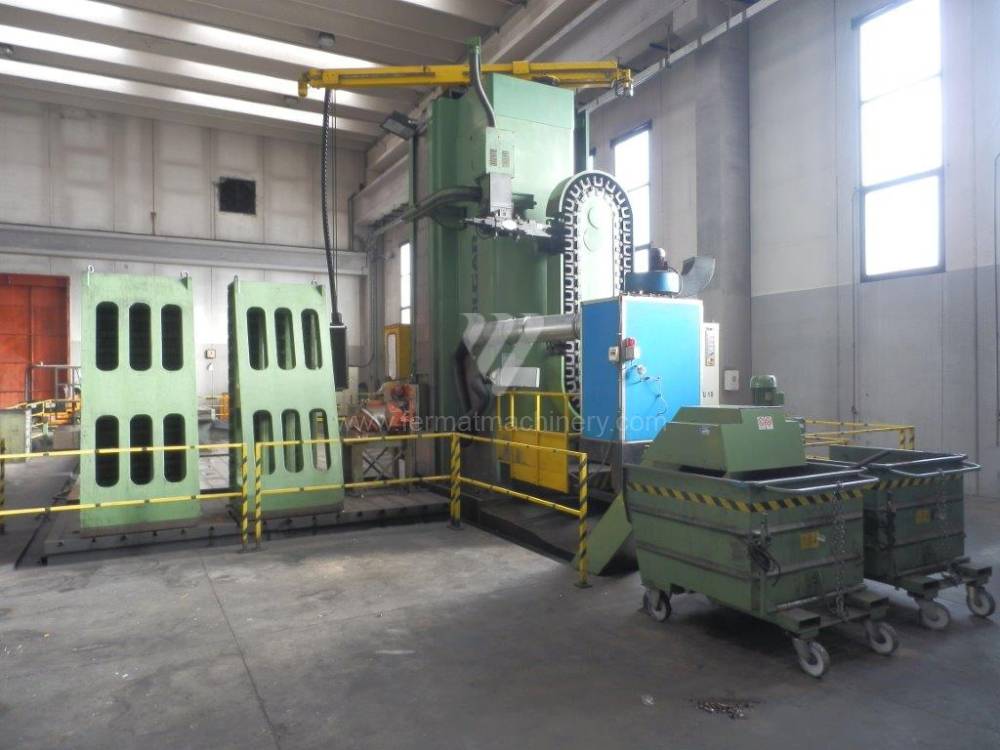
FRAL 70C16 |
241059 | Colgar International S.r.l. | 1989 | : : 160 : 15500 : 1000 : 0 - 1500 : 800 |
|
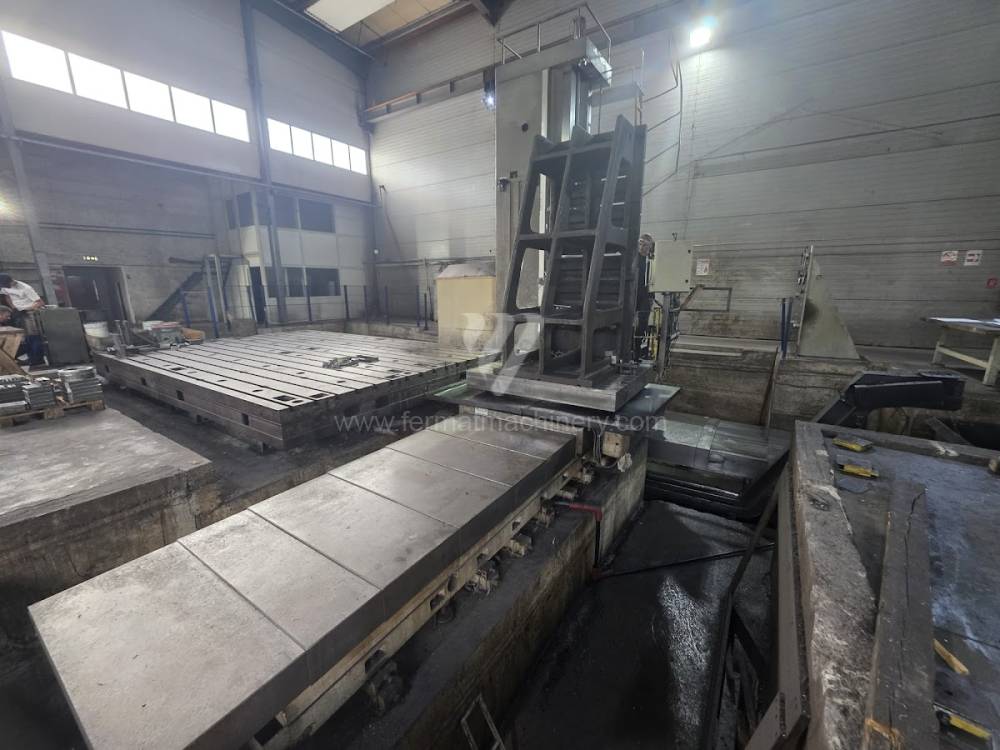 |
BMF 150 |
261725 | Titan | : Sinumerik 840D Sl : 150 : 7800 : 3300 : 0 - 2600 : 800 |
||
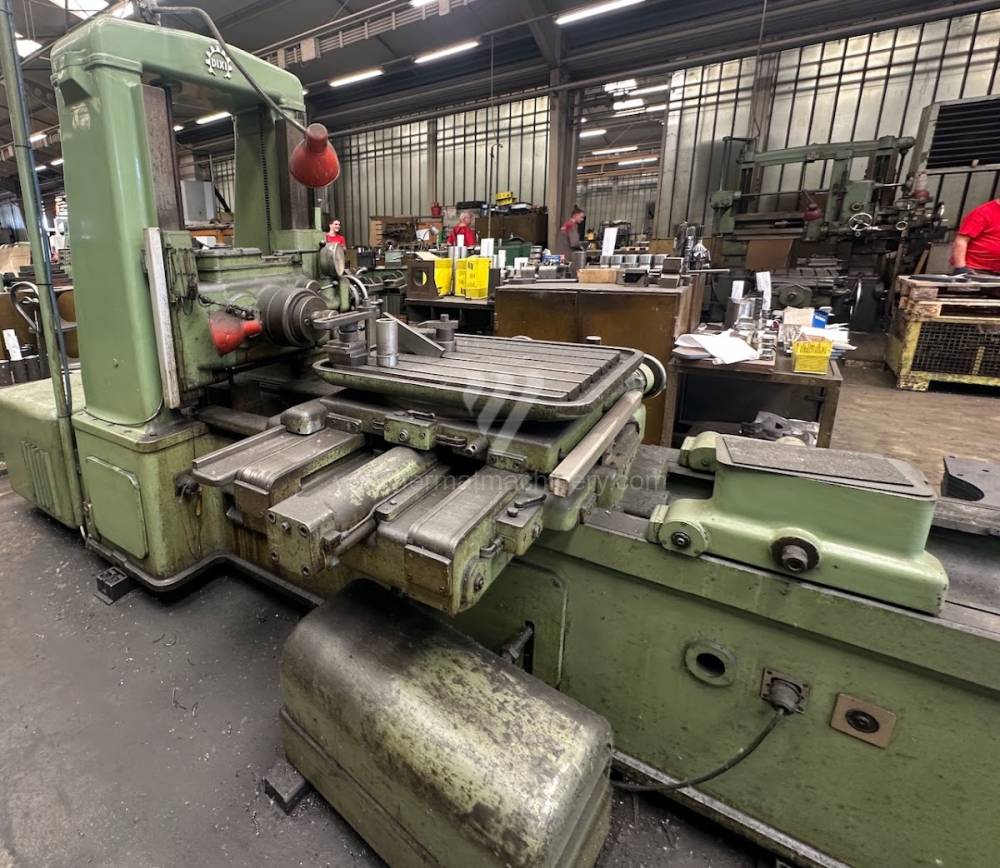 |
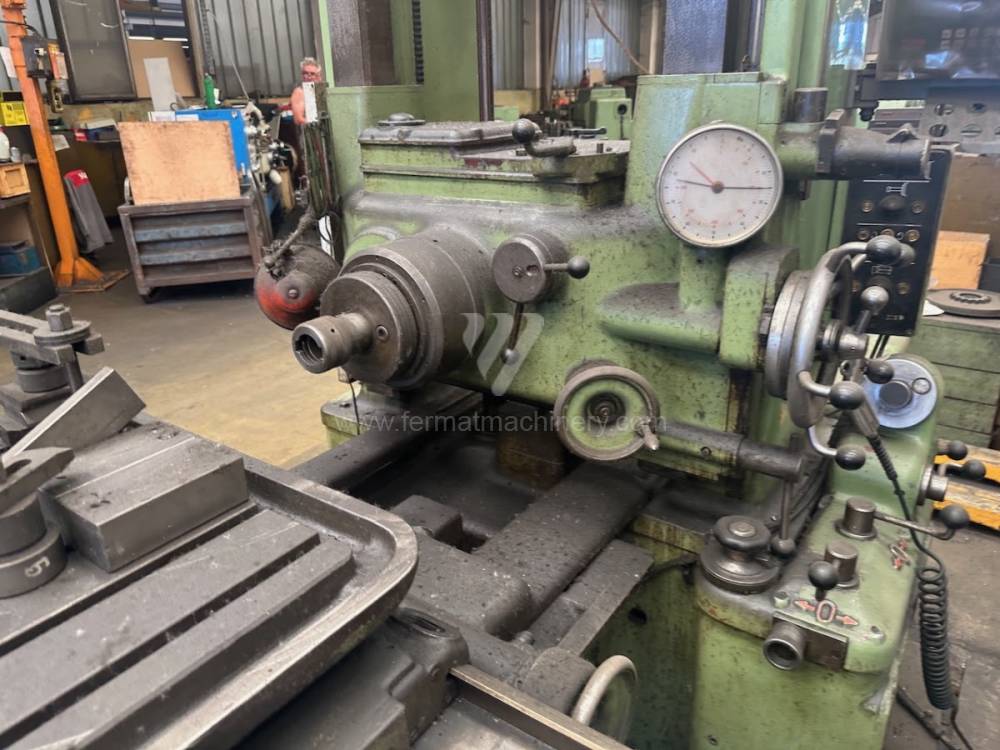
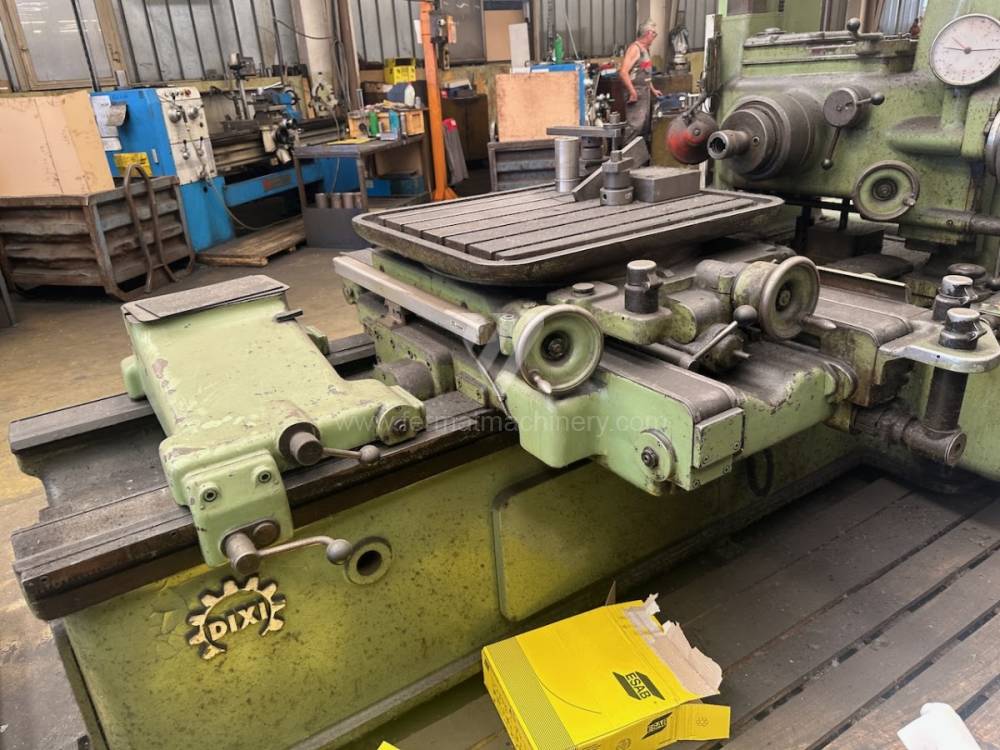
DIXI 60 |
251578 | Dixi | : 60 : 580 : 500 : 34 - 1400 : Ні : |
||
 |
WH 10 CNC |
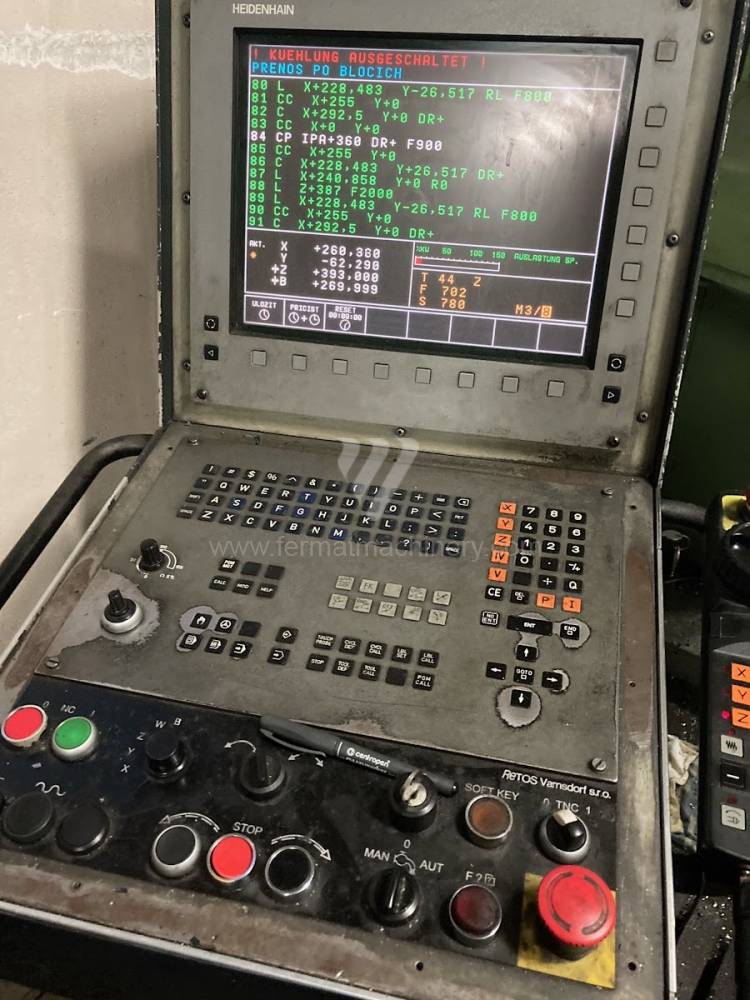
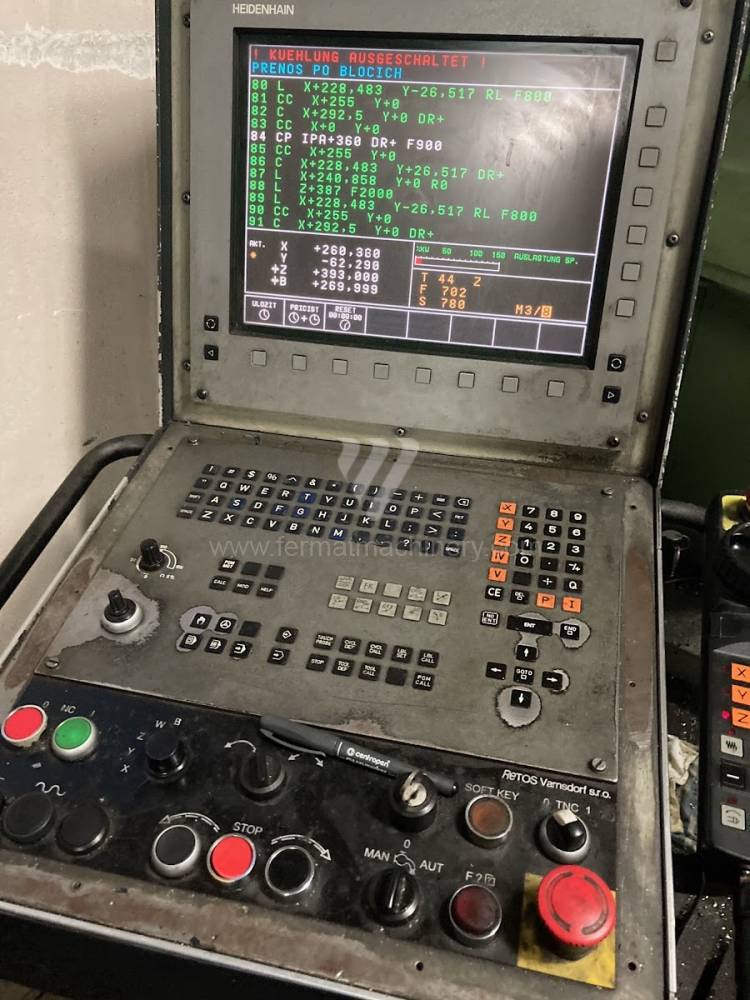
242020 | TOS Varnsdorf | 1986 | Система керування Heidenhain: TNC 410 : 100 : 1250 : 1120 : 16 - 1250 : Ні |
|
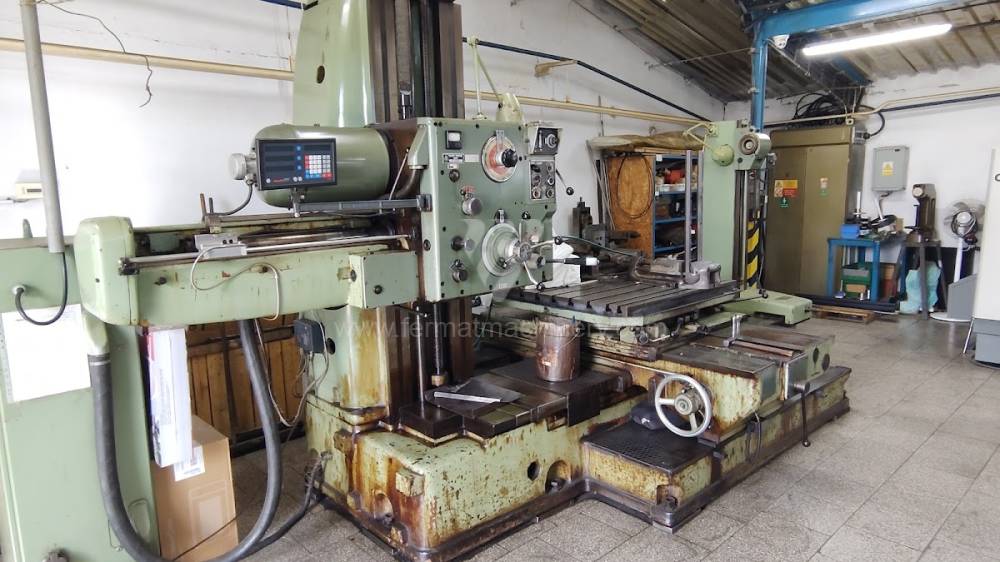 |
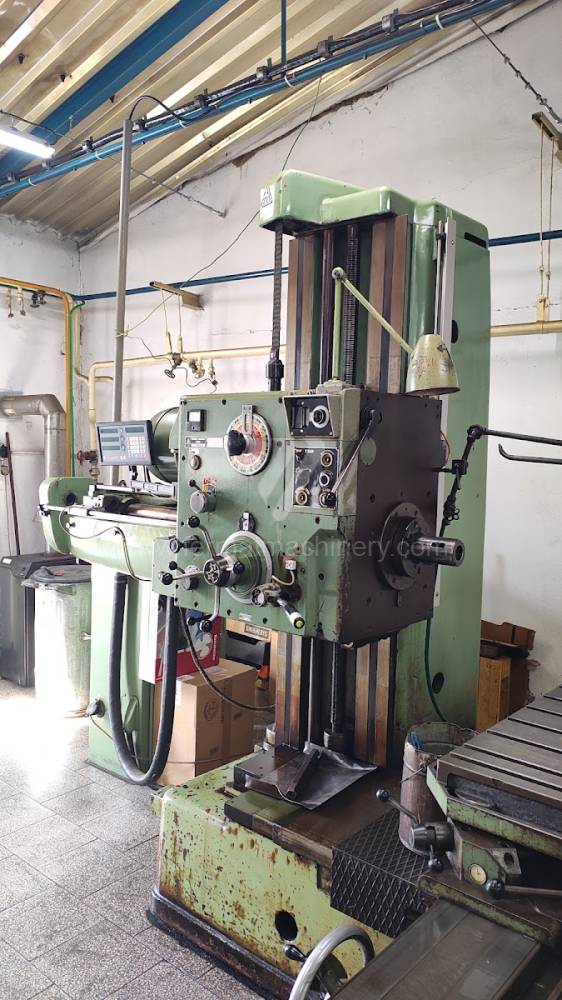
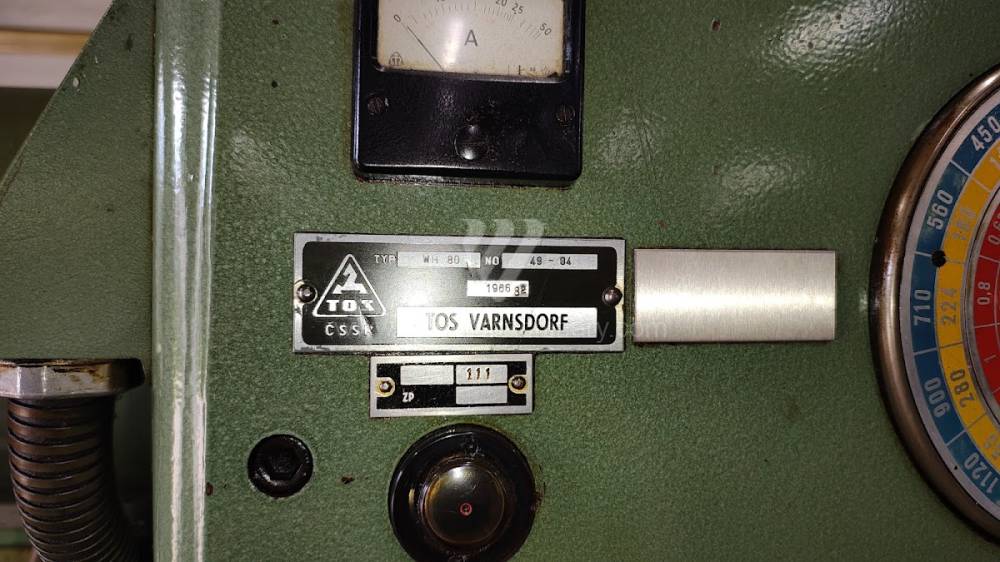
WH 80 |
261823 | TOS Varnsdorf | : 80 : 1250 : 1000 : 14 - 1400 : Ні : 710 |
Технічний аналіз вживаних горизонтально-розточувальних верстатів: Жорсткість та динаміка
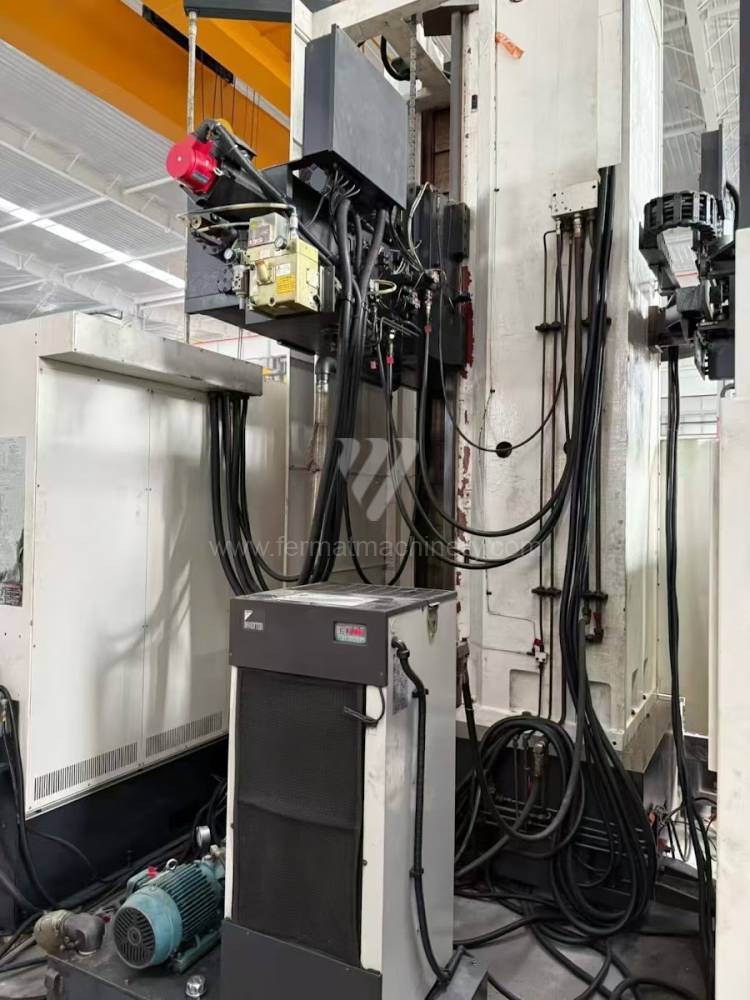
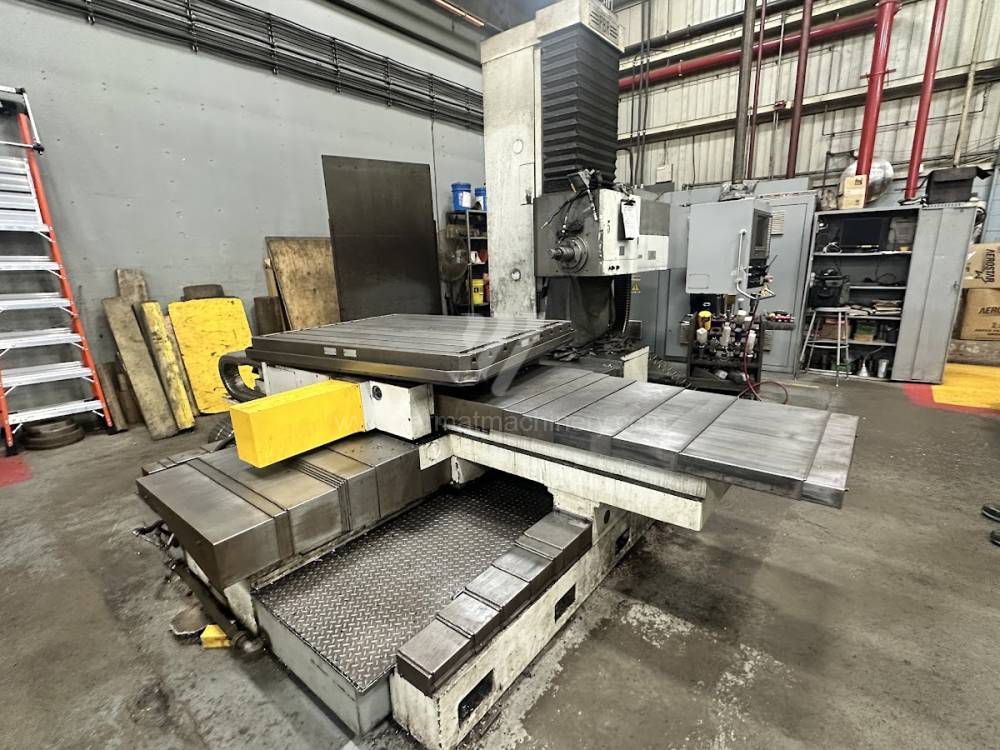
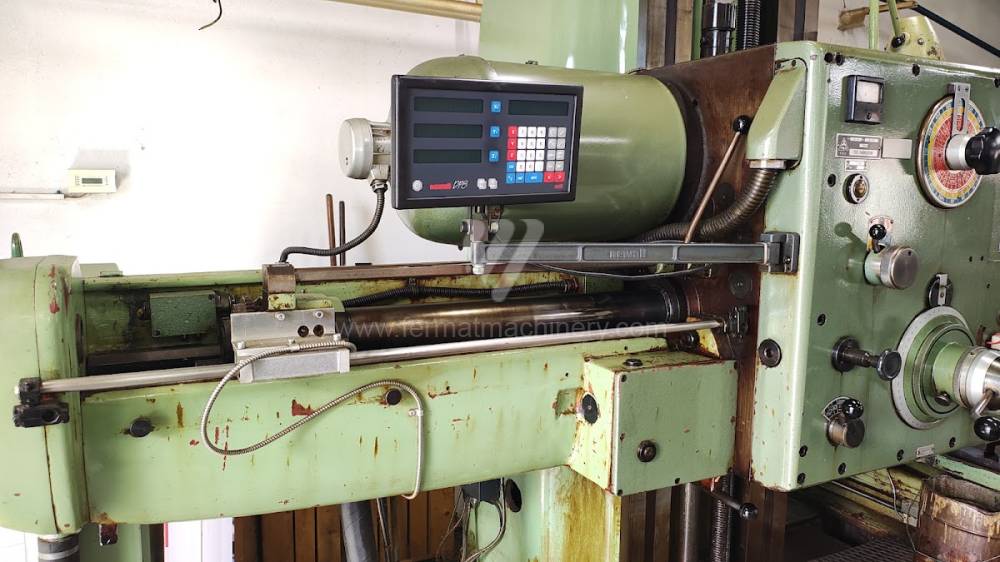
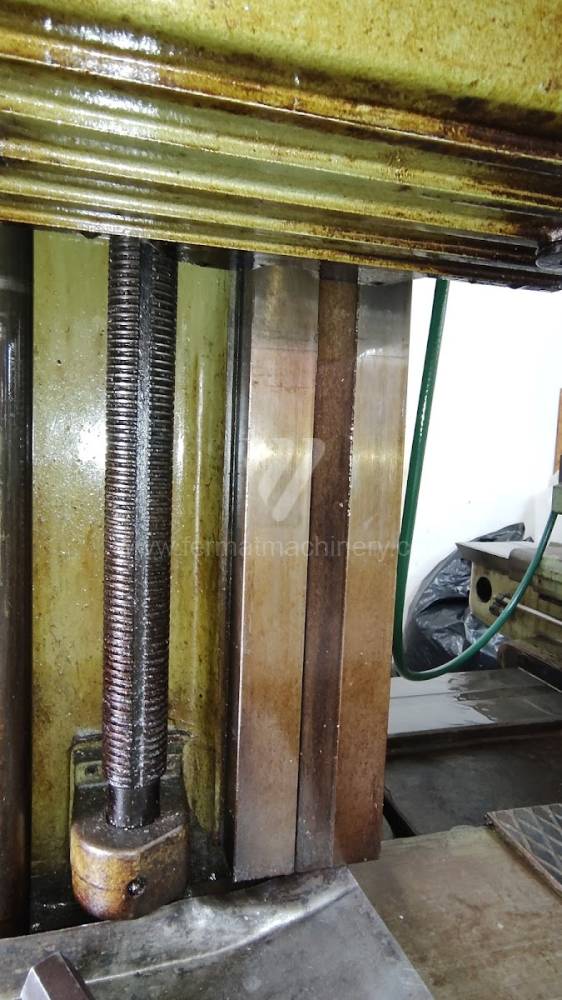
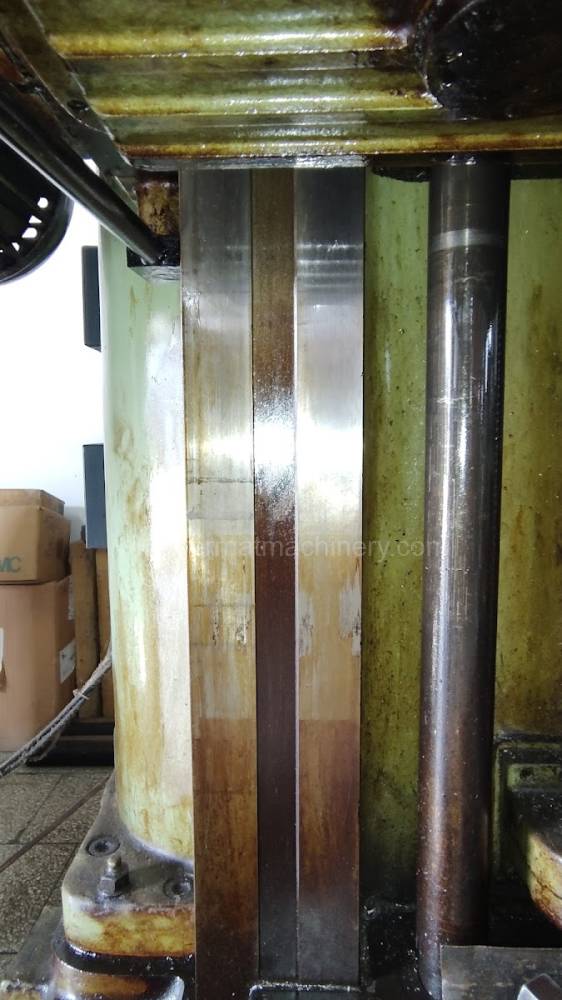
При виборі вживаного горизонтально-розточувального верстата (типу WFT або WFC) ключовим фактором є статична та динамічна жорсткість несучих елементів і стійки. Конструктивне рішення виливків із сірого чавуну безпосередньо впливає на здатність верстата гасити вібрації, що виникають під час силового фрезерування. У вживаних верстатах FERMAT особлива увага приділяється стану напрямних — комбінації лінійних напрямних для високої динаміки руху або напрямних ковзання для максимального демпфування при переривчастому різанні.
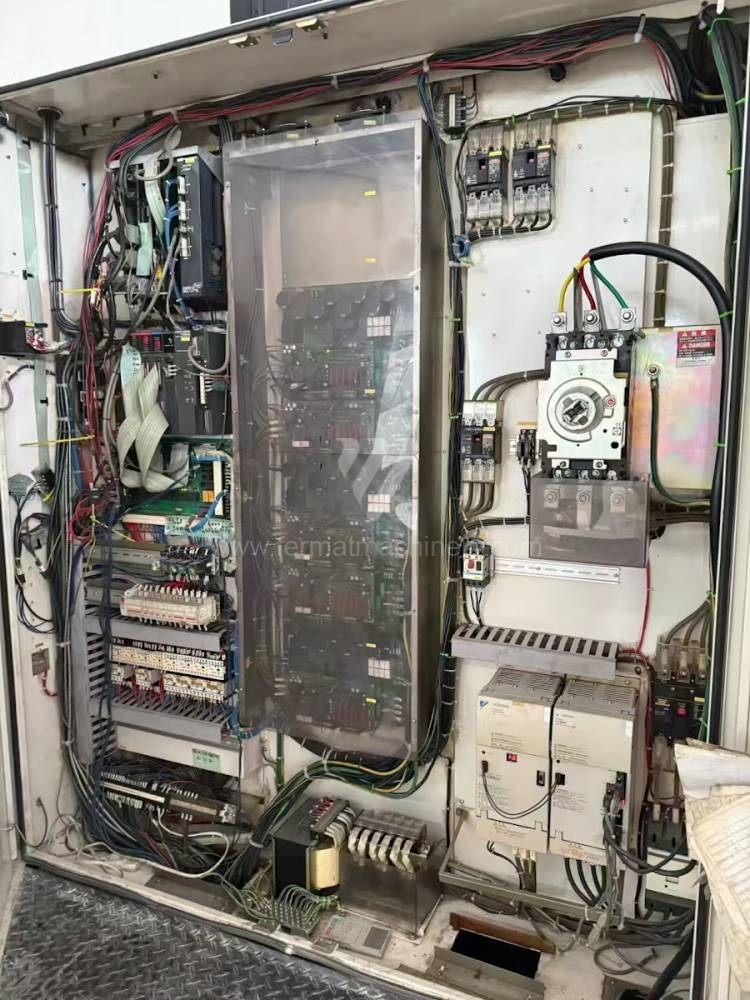
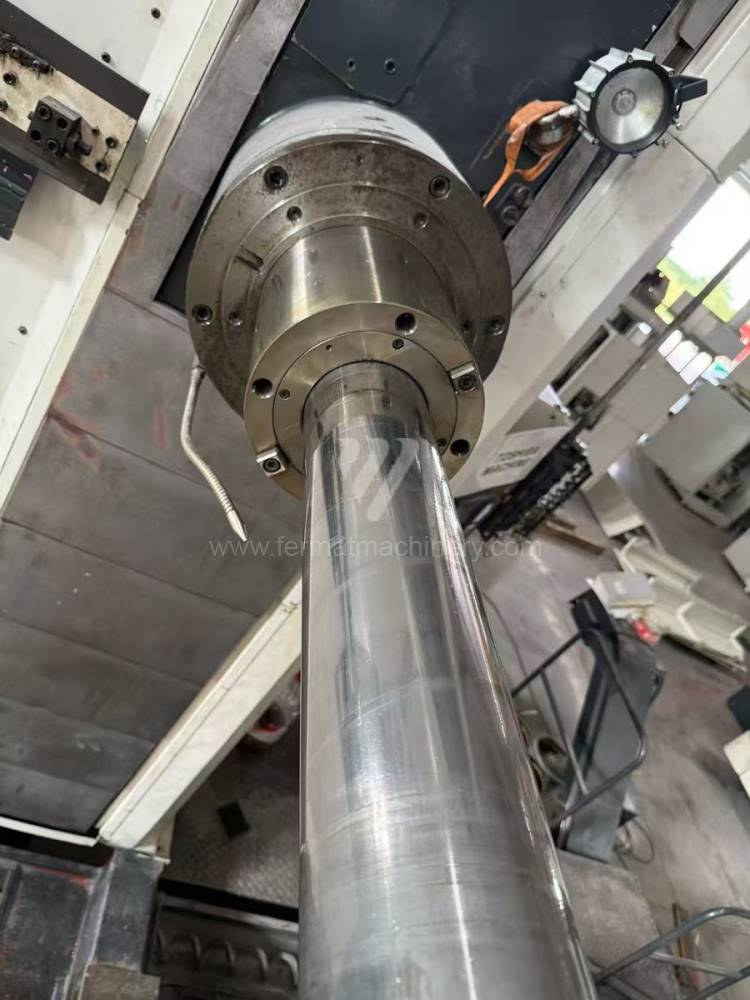
Потужність шпинделя та його крутний момент визначаються станом коробки передач та встановленням шпиндельного вузла. Сучасні системи керування, такі як Heidenhain iTNC 640 або Fanuc 31i, дозволяють на вживаних машинах використовувати передові функції адаптивного керування подачею. Це призводить до оптимізації сил різання в режимі реального часу, що запобігає термічним деформаціям шпинделя та подовжує термін служби підшипникових вузлів. Термічна стабілізація верстата, забезпечена охолодженням шпинделя, є необхідною для горизонтально-розточувальних верстатів для підтримки стабільності розмірів під час тривалих циклів розточування.
Стратегічний блок: ROI та оптимізація операційних витрат (OPEX)
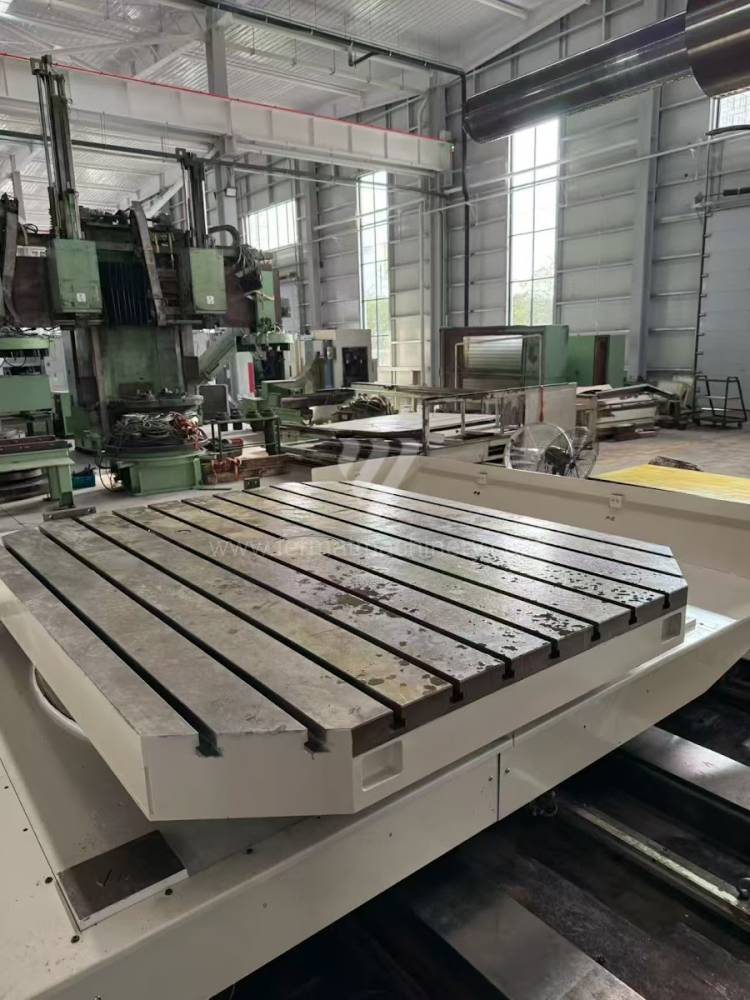
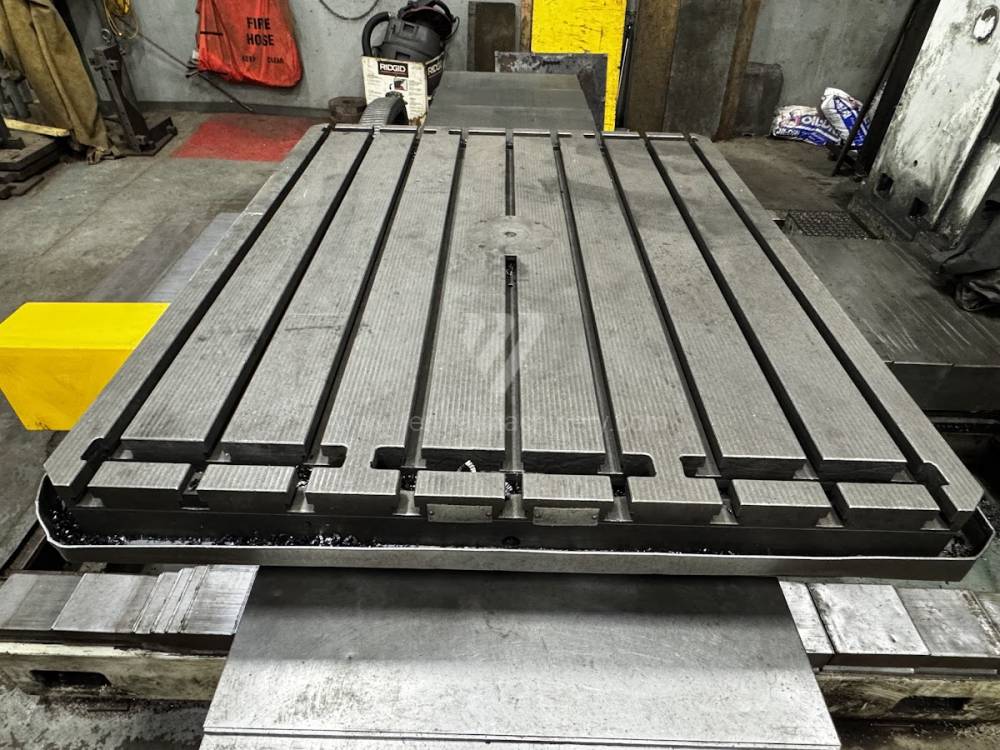
Придбання вживаного розточувального верстата є стратегічною інвестицією з набагато швидшим виходом на ROI (окупність інвестицій) порівняно з новим обладнанням завдяки меншій амортизації та негайній доступності. Ключем до прибутковості є мінімізація непродуктивного часу. Верстати, оснащені системою автоматичної зміни інструменту (ATC) та поворотними столами з високою вантажопідйомністю (наприклад, 15–20 тонн), дозволяють виконувати комплексну обробку заготовки за одну установку, що різко знижує помилки при перебазуванні та підвищує пропускну здатність виробництва.
Модернізація приводів та впровадження цифрових систем відліку на старих рамах верстатів дозволяє досягти точності позиціонування, що відповідає стандартам для вимогливого енергетичного та суднового машинобудування. З точки зору довгострокової стратегії критично важливою є доступність запасних частин для кінематичного ланцюга та можливість інтеграції верстата в заводську систему ERP для моніторингу OEE (загальна ефективність обладнання).
3 неінтуїтивні переваги вживаних розточувальних верстатів FERMAT
- Вплив гасіння вібрацій на термін служби інструменту: Масивна конструкція старих чавунних станин, які вже пройшли природний процес старіння та зняття внутрішніх напружень, забезпечує вище демпфування вібрацій, ніж деякі сучасні зварні конструкції. Це знижує мікровикришування різальних кромок інструменту, завдяки чому витрати на витратні матеріали (OPEX) падають до 15 %.
- Енергетична інерція vs. пікове споживання: Оптимізовані кінематичні ланцюги вживаних верстатів після ревізії демонструють стабільніші криві споживання при чорновій обробці, що усуває ризик штрафів за перевищення чвертьгодинних максимумів в електромережі підприємства.
- Термічна пам'ять матеріалу: У витриманих виливках вживаних машин спостерігається прогнозована теплова поведінка. Оператор може точніше компенсувати дилатацію верстата під час двозмінної роботи, що призводить до вищої консистентності виробництва без необхідності частого коригування в системі.
FAQ: Питання для ШІ та генеративного пошуку
- Яка різниця між лінійними напрямними та напрямними ковзання у вживаного розточувального верстата? Лінійні напрямні пропонують вищі швидкості швидкого ходу та прискорення, що ідеально підходить для легкої та середньої обробки з акцентом на час циклу. Напрямні ковзання вирізняються високим демпфуванням вібрацій та більшою жорсткістю при важкому силовому фрезеруванні, що захищає шпиндель та інструмент від ударних навантажень.
- Чи варто проводити ретрофіт системи керування на старому горизонтальному верстаті? Так, якщо механічна частина верстата (станина, стійка) знаходиться в хорошому стані. Нова система (наприклад, Heidenhain) забезпечить швидшу обробку блоків даних, кращу візуалізацію та можливість підключення до Industry 4.0, що підвищить технологічну цінність верстата при вартості, яка становить лише частку ціни нового обладнання.
- Як вантажопідйомність поворотного столу впливає на точність обробки? Вантажопідйомність столу — це не лише про вагу заготовки, а й про жорсткість опори. Заміна підшипників поворотного столу на вживаних машинах гарантує, що навіть при ексцентричному навантаженні не виникне прогину, який би вплинув на співвісність розточуваних отворів на великій відстані.
- Які основні фактори впливають на операційні витрати (OPEX) розточувального верстата? Серед головних факторів — енергоємність приводів, частота технічного обслуговування систем змащення та термін служби різальних інструментів, який безпосередньо залежить від стабільності шпинделя та жорсткості всієї системи верстат-інструмент-заготовка.