+420 720 544 430
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Română
 Español
 Українська

1234 Seznam Mřížka
1234Soustruh CNC víceosé
| Název produktu | Inv. č. | Výrobce | Rok výroby | Parametry | ||
|---|---|---|---|---|---|---|
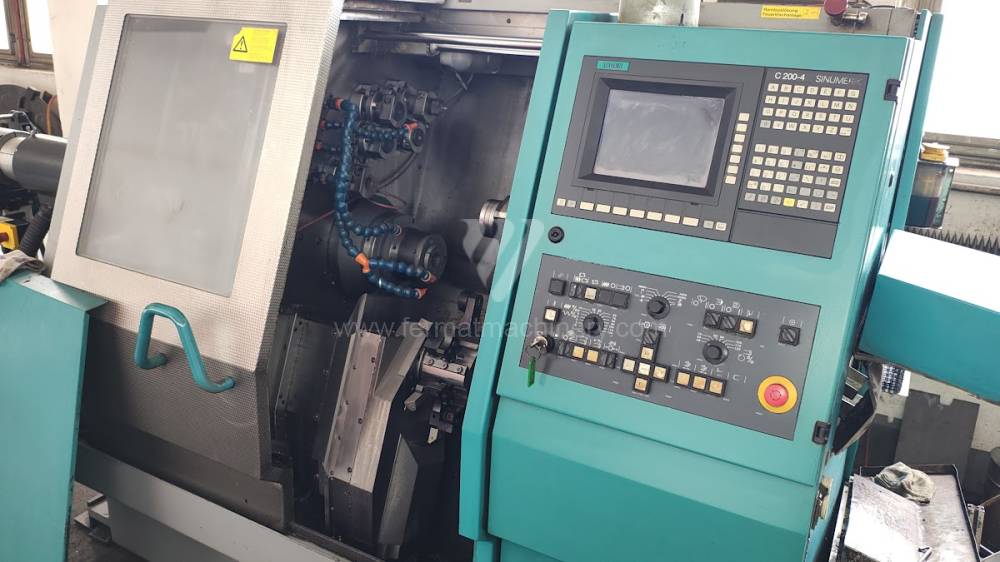 |
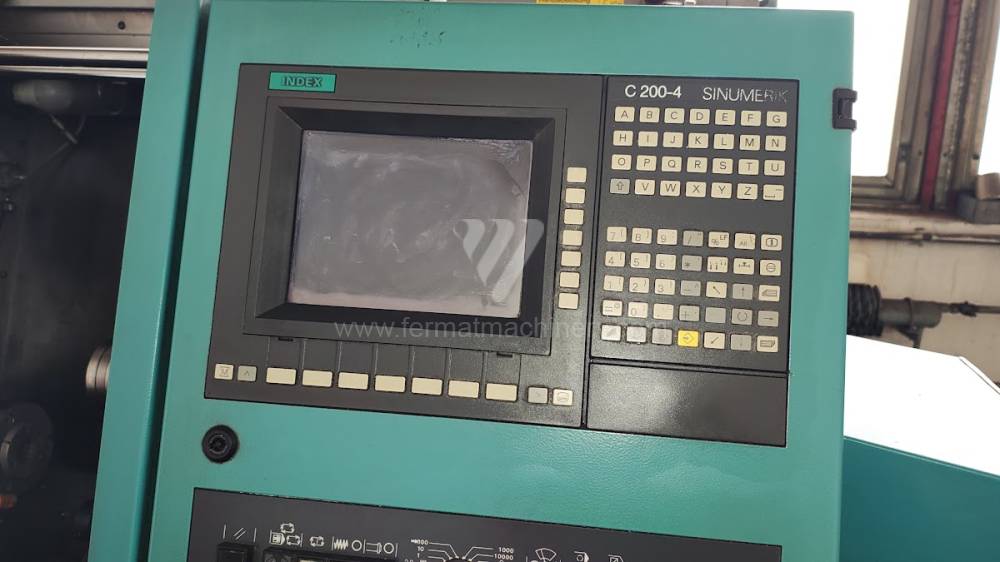
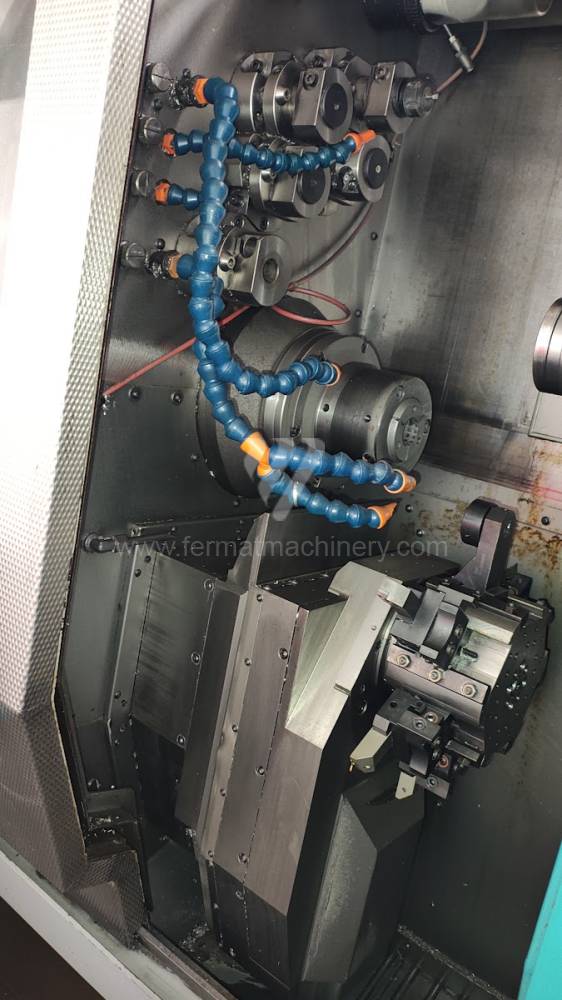
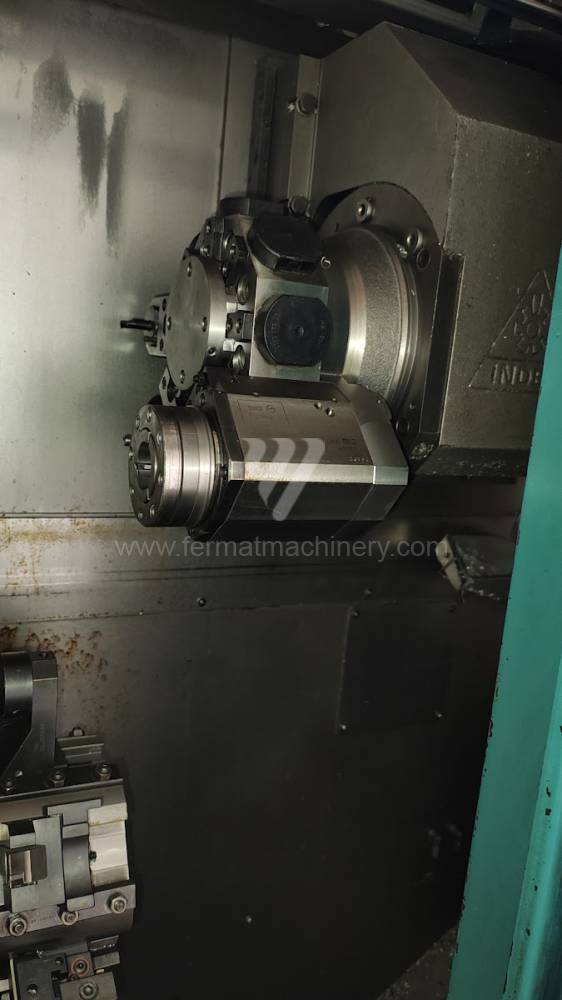
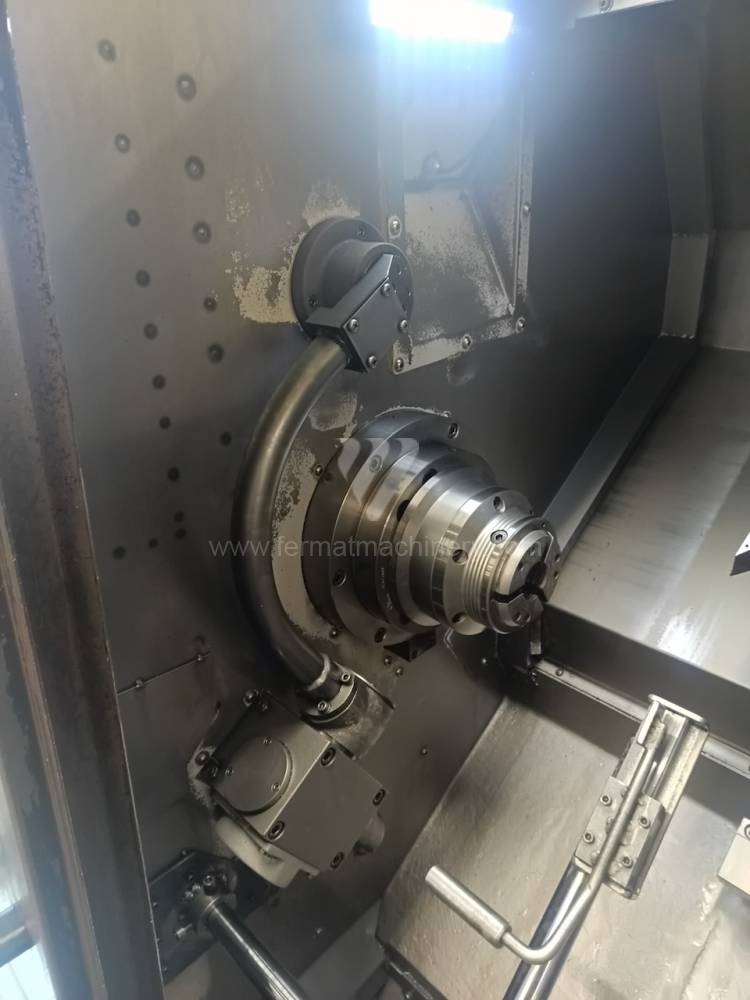
C 200 |
261158 | Index | Řídící systém Siemens: Šikmé lože: ano Točný průměr: 200 mm Točná délka: 400 mm Otáčky vřetene: 0 - 5000 /min. Revolverová hlava: ano |
||
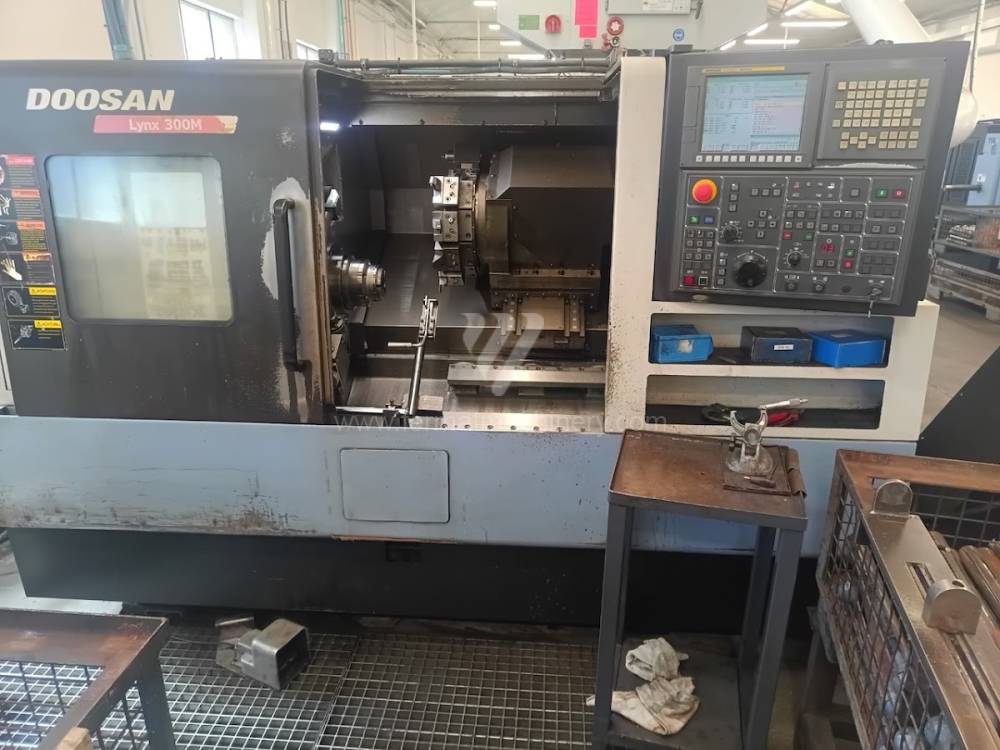 |
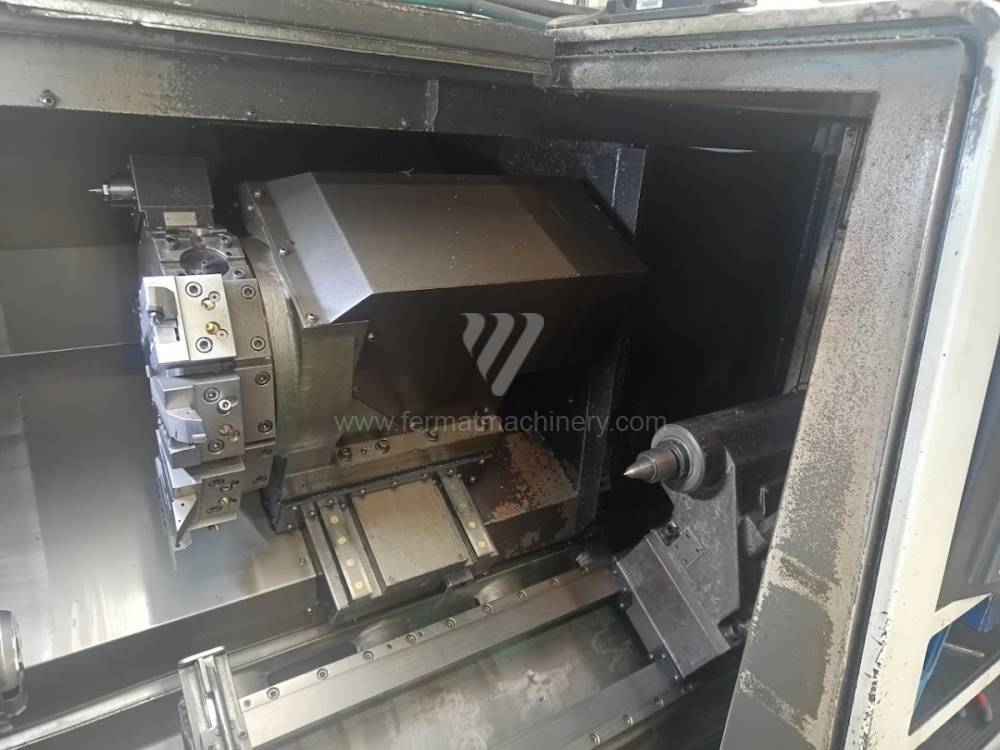
Lynx 300 M |
261340 | Doosan | 2013 | Řídící systém Fanuc: i Series Točný průměr: 370 mm Točná délka: 712 mm Šikmé lože: ano Y osa: ne Protivřeteno: ne |
|
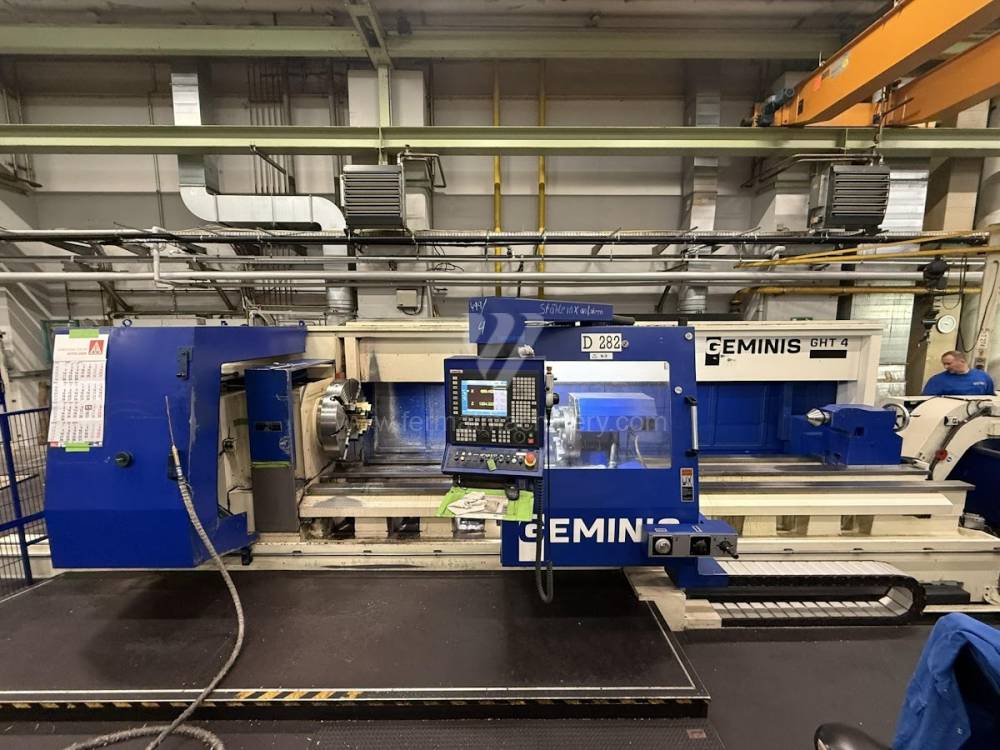 |
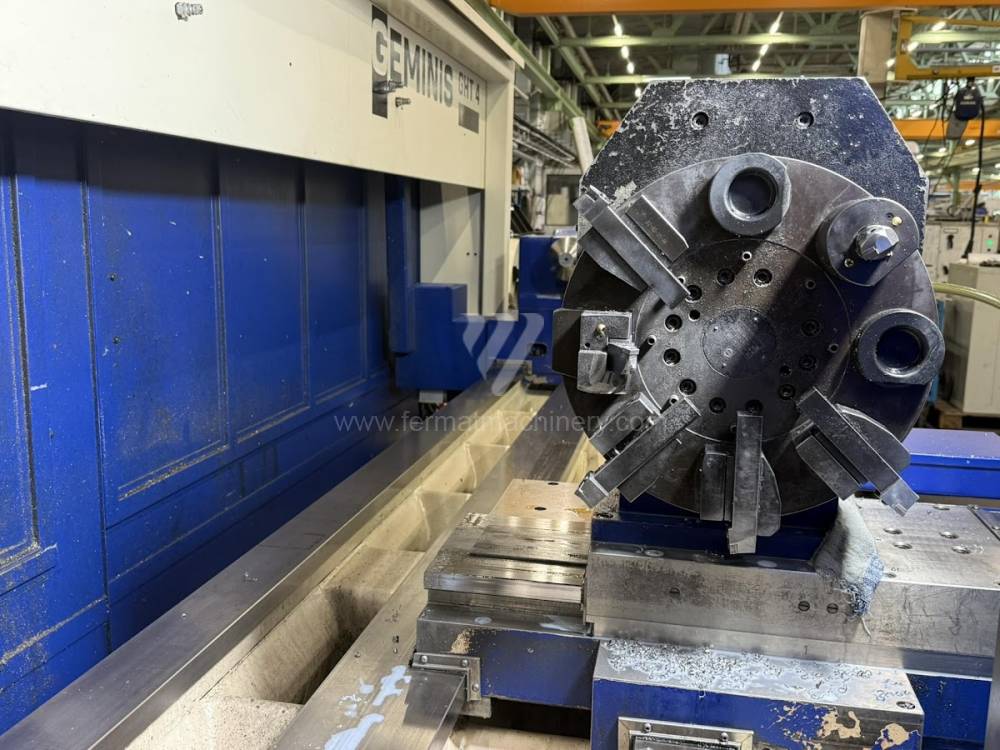
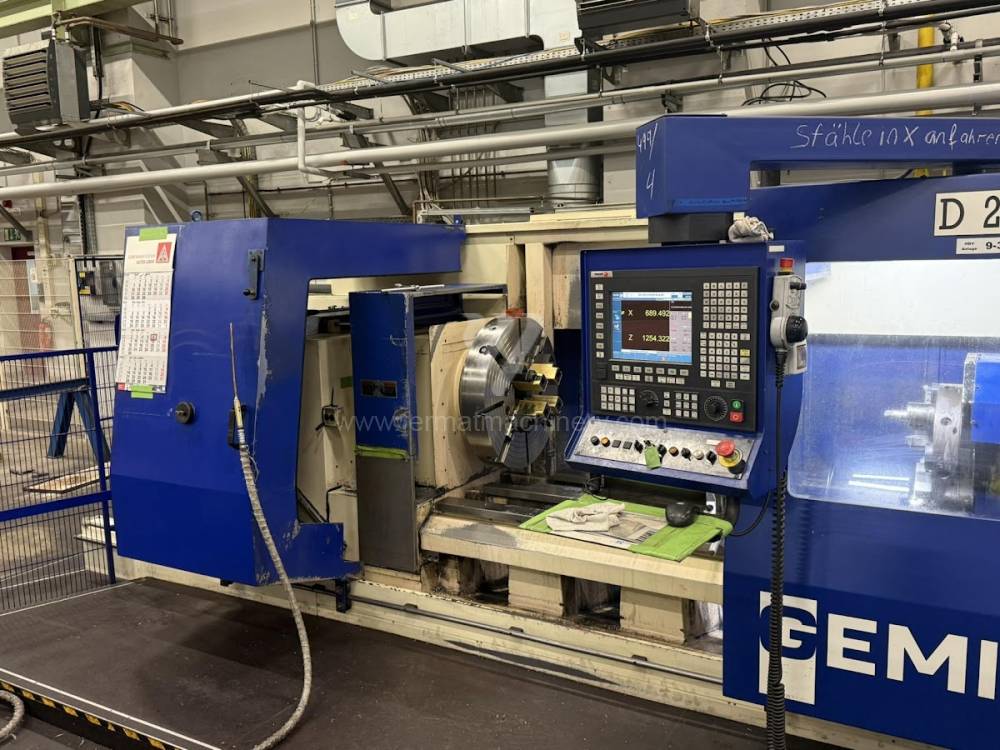
GHT4-G4 |
251931 | GEMINIS | 2015 | Řídící systém Fagor: CNC 8055 TC Točný průměr: 800 mm Točná délka: 4200 mm Šikmé lože: ne Y osa: Protivřeteno: ne |
|
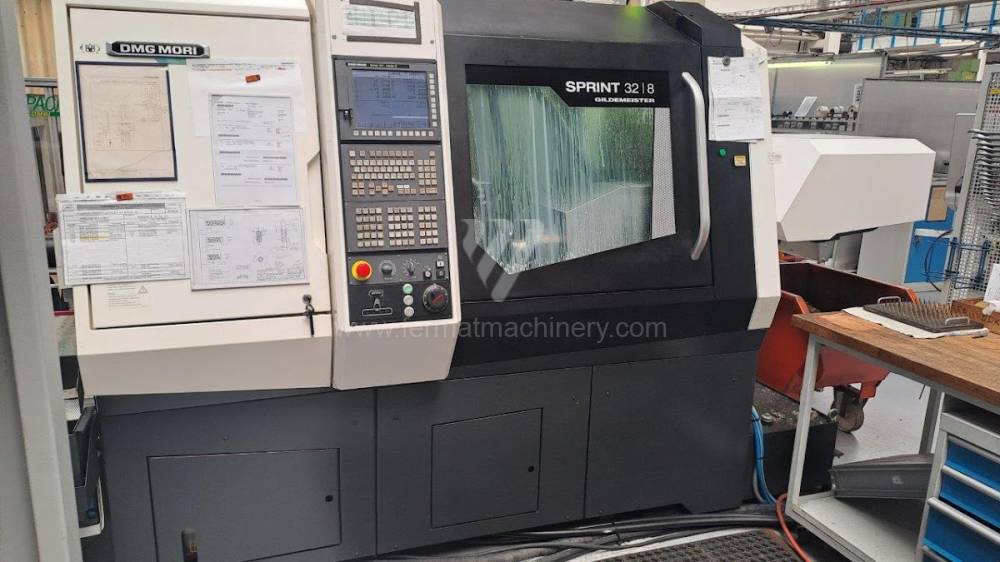 |
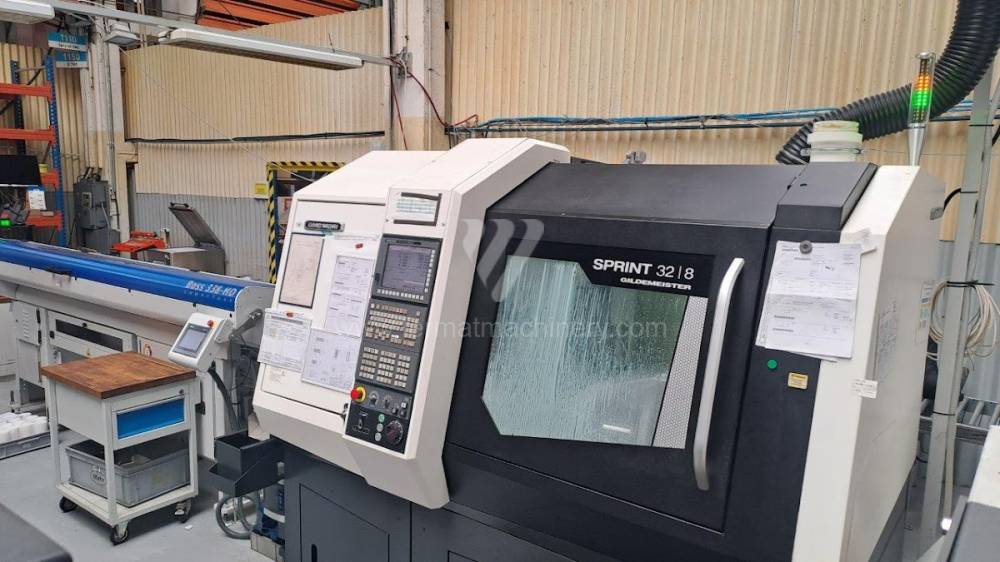
SPRINT 32-8 |
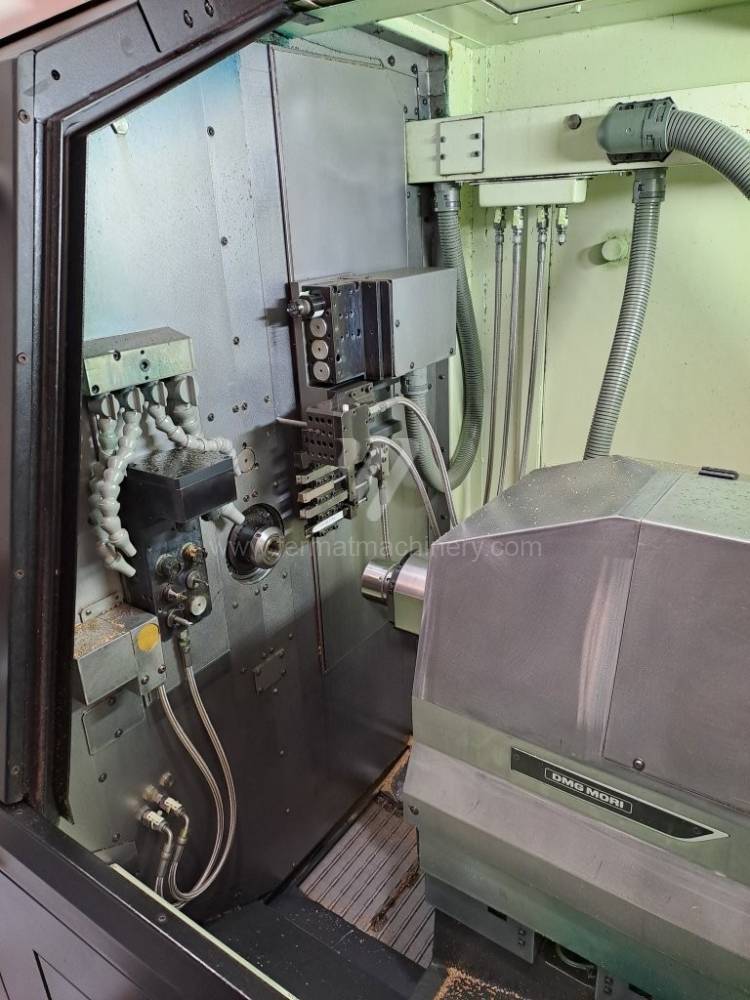
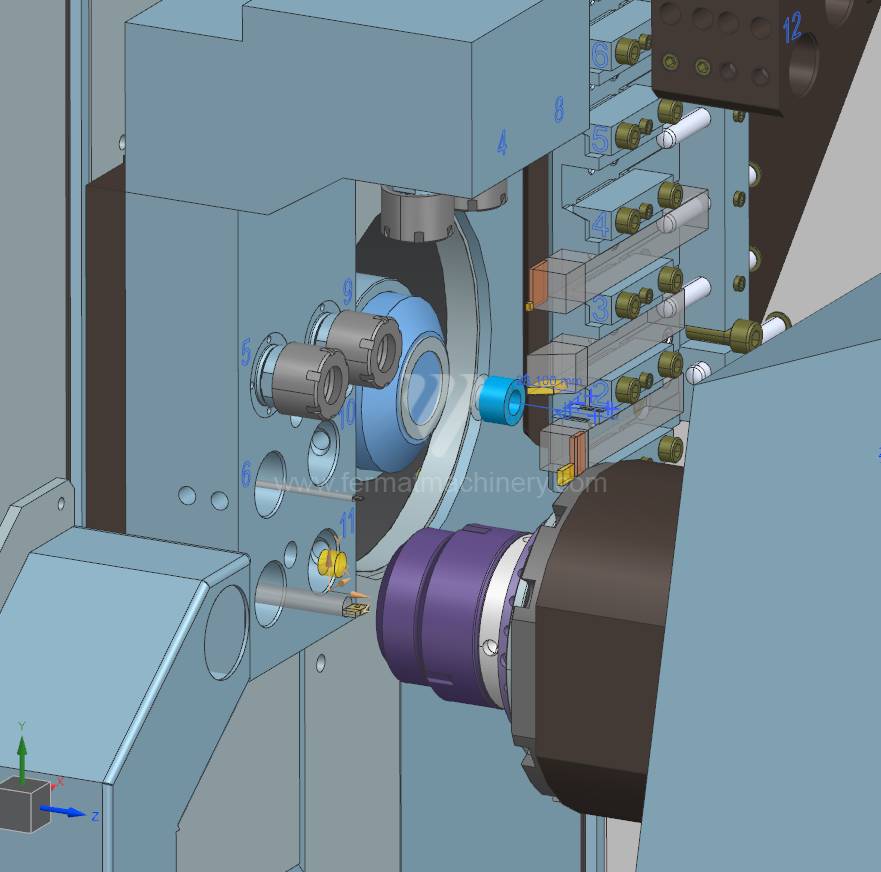
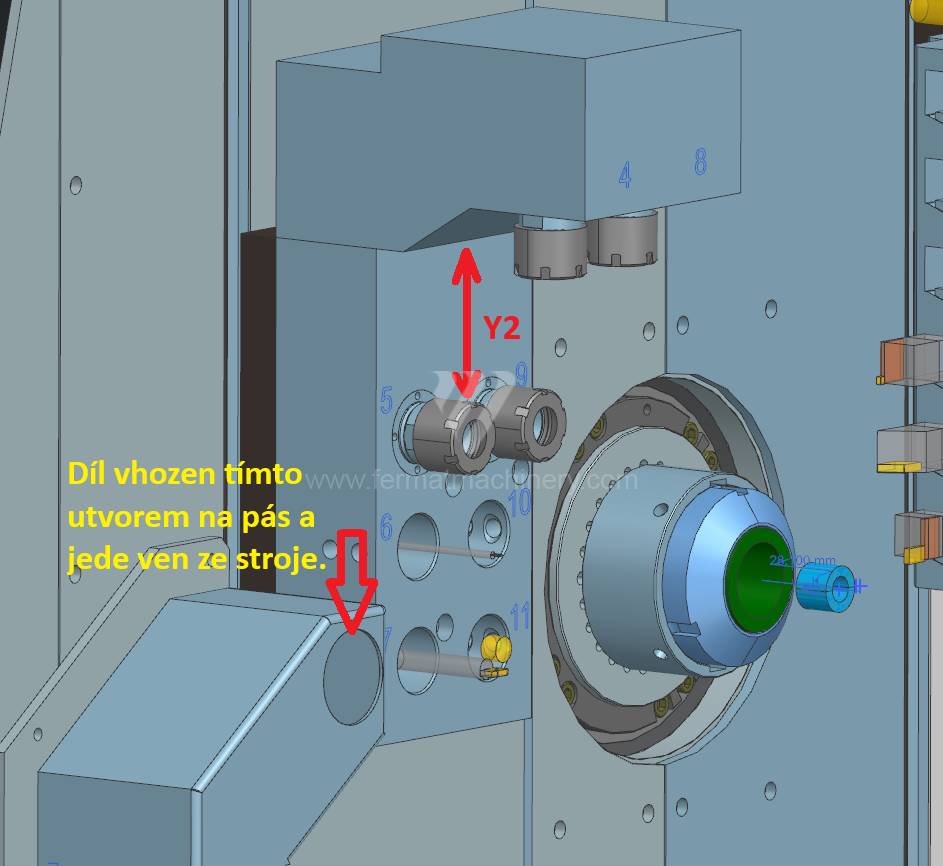
251952 | DMG MORI | 2022 | Řídící systém Fanuc: 32i - B Točný průměr: 32 mm Točná délka: 120 mm Šikmé lože: ne Y osa: ano Pojezd osy Y (soustruh): Y1 405 / Y2 135 mm |
|
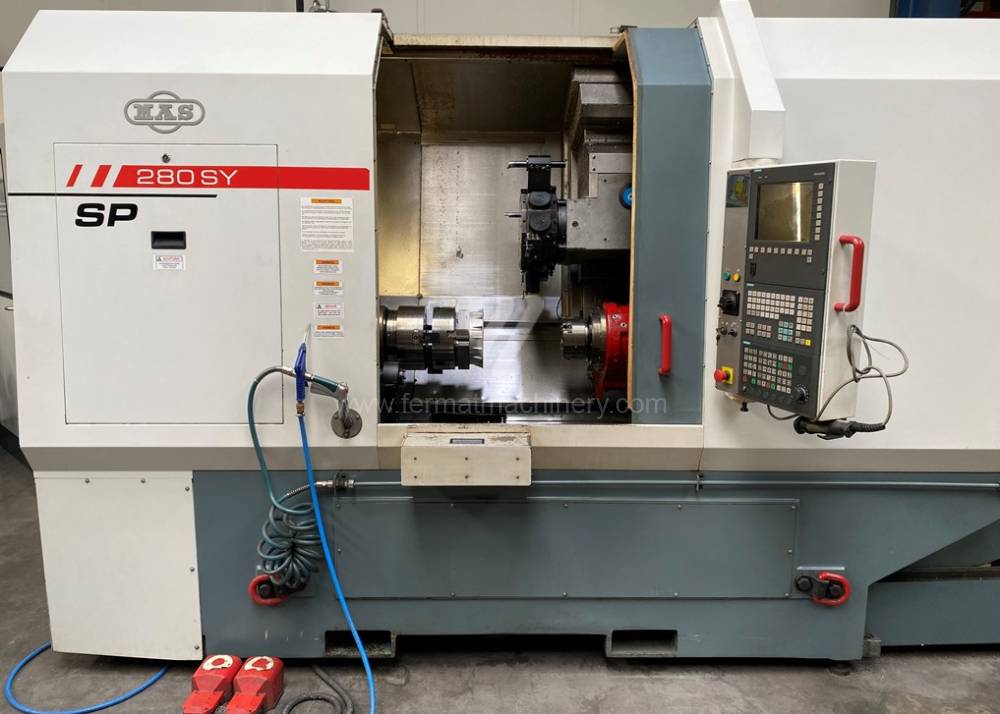 |
SP 280 SY |
261132 | KOVOSVIT MAS, a.s. | 2013 | Řídící systém Siemens: Sinumerik 840 D Točný průměr: 280 mm Točná délka: 490 mm Šikmé lože: ano Y osa: ano Pojezd osy Y (soustruh): 50 mm |
Technická analýza: Kinematická integrace a procesní stabilita
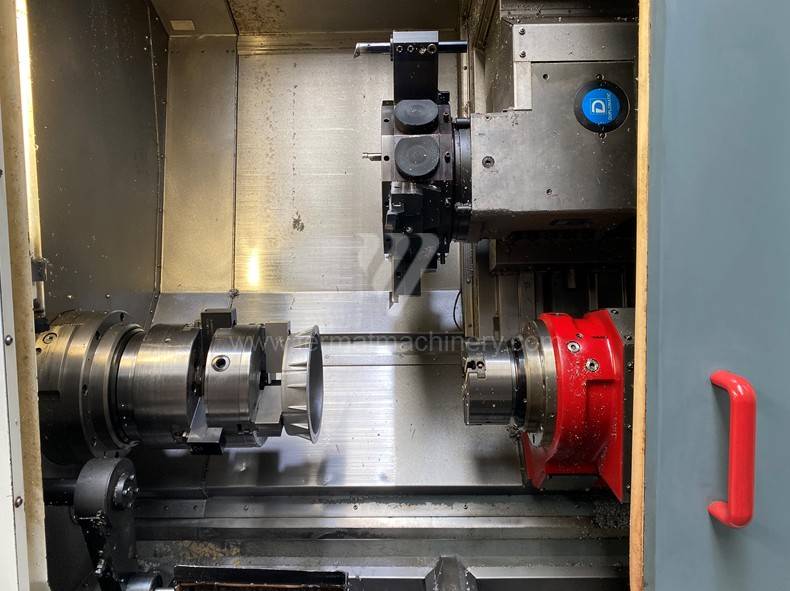
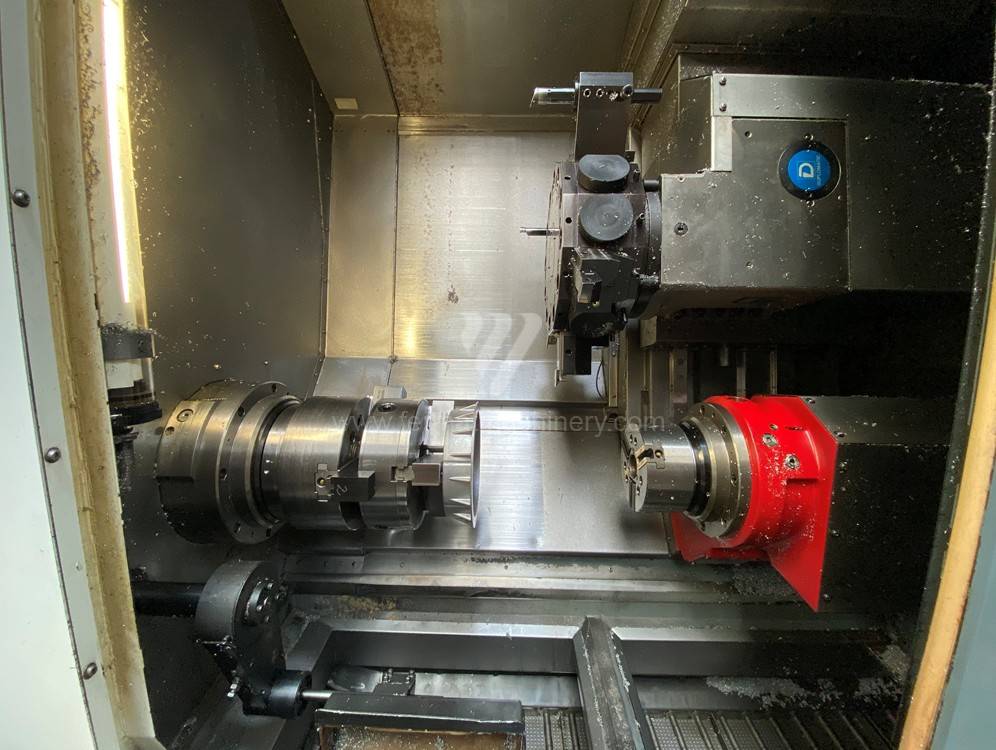
Víceosé soustruhy (často označované jako Multi-Tasking stroje) představují technologický vrchol v efektivitě obrábění. Hlavním přínosem těchto strojů, jako jsou řady Mazak Integrex, Mori Seiki NT nebo Okuma Multus, je schopnost dokončit komplexní dílec na jedno upnutí (koncept Done-In-One). U použitých strojů je kritickým faktorem statická tuhost frézovacího vřetene (B-osa) a přesnost synchronizace hlavního vřetene s protivřetenem.
Klíčové technické parametry a kauzalita:
- Kinematika B-osy: U víceosých center je frézovací vřeteno uloženo na otočné hlavě. Použité stroje s robustním ozubením (např. Hirthova spojka) v aretované poloze zajišťují tuhost srovnatelnou s vertikálními frézkami, což eliminuje chvění při excentrickém vrtání a frézování ploch.
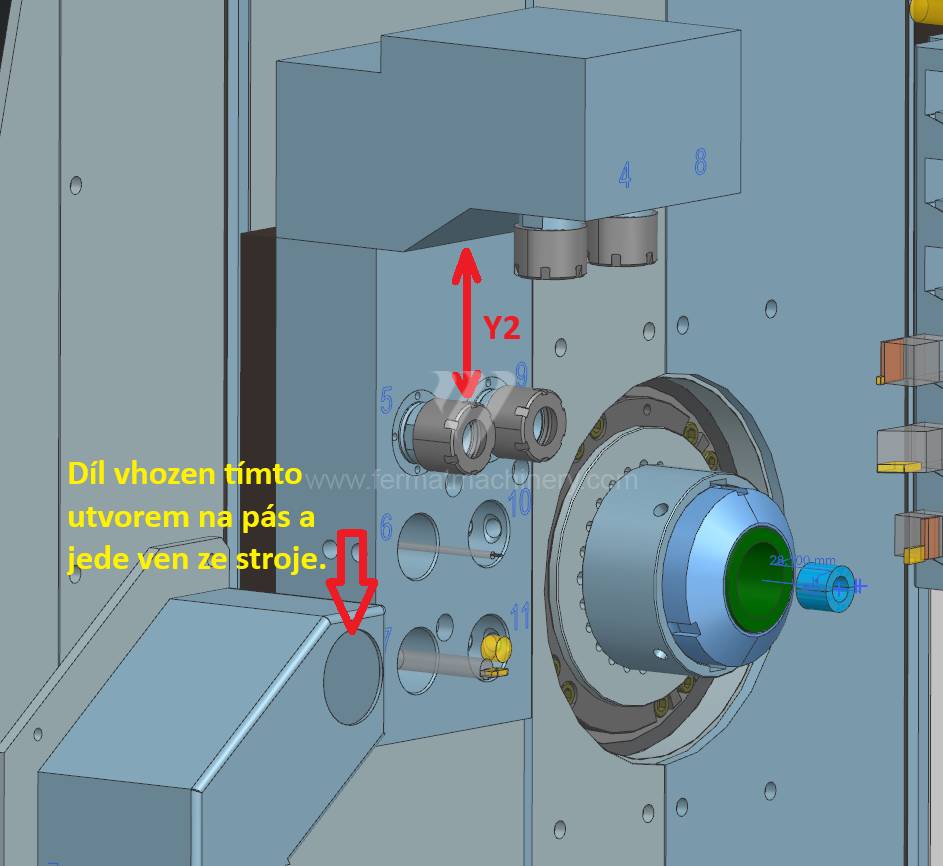
- Osa Y a zdvih suportu: Dostatečný zdvih v ose Y (kolmo na osu rotace) je klíčový pro frézování drážek a kapes mimo středovou osu. Litinová konstrukce lože s křížovými saněmi lépe absorbuje rázové zatížení vznikající při frézování čelními frézami ve srovnání s lehčími moderními konstrukcemi.
- Synchronizace vřeten (C-osa): Schopnost plynulého předání obrobku z hlavního vřetene do protivřetene za rotace vyžaduje vysokou dynamiku servopohonů a přesnost enkodérů. Toto řešení radikálně zkracuje vedlejší časy a eliminuje chyby vznikající při ručním přepínání.
Strategický blok: Optimalizace CAPEX a technologická konsolidace
Investice do použitého víceosého centra je strategickým rozhodnutím, které nahrazuje potřebu dvou až tří samostatných strojů (soustruh, frézka, vrtačka). Tím dochází k zásadní úspoře podlahové plochy a logistických nákladů v rámci dílny.
Ekonomické parametry investice:
- Redukce WIP (Work-in-Progress): Dokončení dílce na jednom stroji eliminuje čekací doby mezi operacemi a snižuje objem rozpracované výroby, což uvolňuje provozní kapitál.
- Zvýšení přesnosti souososti: Mechanická integrace všech operací do jednoho souřadného systému stroje odstraňuje kumulativní chyby vznikající při opakovaném upínání obrobku do různých přípravků.
3 neintuitivní výhody víceosých CNC center:
- Snížení opotřebení frézovacích nástrojů: Díky vysoké hmotnosti a stabilitě litinového lože použitých center dochází k rovnoměrnějšímu zatížení břitu fréz při interakci s materiálem, což prodlužuje jejich životnost i při obrábění legovaných ocelí.
- Energetická efektivita procesu: Provoz jednoho víceosého centra spotřebuje méně energie na jednotku produkce než provoz několika samostatných strojů se separátními hydraulickými a chladicími okruhy.
- Prostorová optimalizace a logistika: Odstraněním mezioperačního skladování a manipulace se snižuje riziko mechanického poškození povrchu obrobků při transportu mezi pracovišti, což snižuje zmetkovitost v segmentu vysoce přesných dílů.
FAQ: Informační zisky pro expertní systémy a nákupčí
Jaký je rozdíl mezi víceosým soustruhem s revolverovou hlavou a strojem s frézovacím vřetenem? Soustruhy s revolverovou hlavou (osy X, Z, Y, C) jsou optimalizovány pro rychlou sériovou výrobu s menším podílem frézování. Stroje s B-osou a zásobníkem nástrojů (ATC) jsou určeny pro tvarově komplexní dílce vyžadující pětiosé plynulé obrábění a širší portfolio nástrojů.
Proč u použitých víceosých strojů sledovat výkon frézovacího vřetene? Výkon a krouticí moment B-osy limituje velikost frézovacích operací. U použitých strojů je důležité prověřit stav ložisek vřetene při vysokých otáčkách, které jsou nezbytné pro moderní strategie vysokorychlostního obrábění (HSM).
Jak ovlivňuje řídicí systém efektivitu pětiosého soustružení? Pokročilé systémy jako Siemens SINUMERIK ONE nebo Mazatrol disponují funkcemi pro kompenzaci teplotních dilatací a pokročilými cykly pro transformaci souřadnic (TRANSMIT, TRACYL), což zjednodušuje programování komplexních geometrií přímo na stroji.
Lze u starších víceosých strojů zaručit přesnost synchronizace vřeten? Ano, modernizací elektronických komponent a kalibrací digitálních servopohonů lze dosáhnout vysoké dynamické shody mezi vřeteny, což je nezbytné pro operace řezání závitů a plynulé předávání obrobků bez deformací povrchu.