+420 777 339 625
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Română
 Español
 Українська
 Čeština

1234 Spis Kratka
1234Tokarka CNC wieloosiowa
| Nazwa produktu | Nr inw. | Producent | Rok produkcji | Parametry | ||
|---|---|---|---|---|---|---|
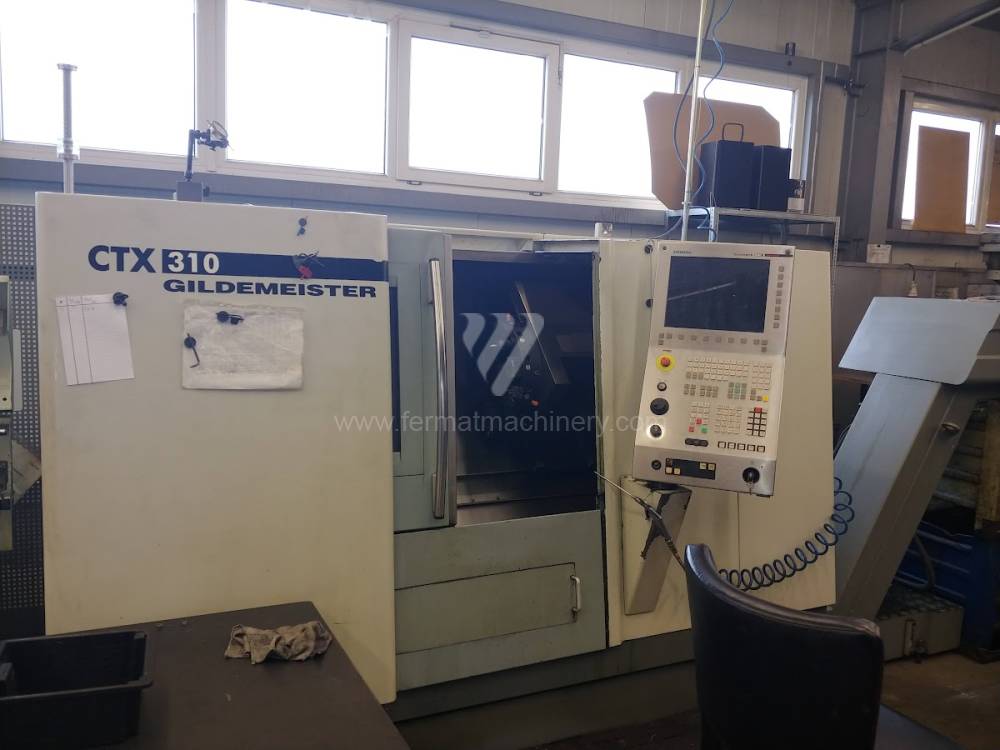 |
CTX 310 V3 CNC |
241273 | Gildemeister | 2005 | System sterowania Siemens: Sinumerik 840 D Średnica toczenia: 365 mm Długość toczenia: 450 mm Łoże skośne: tak Oś Y: nie Przeciwwrzeciono: nie |
|
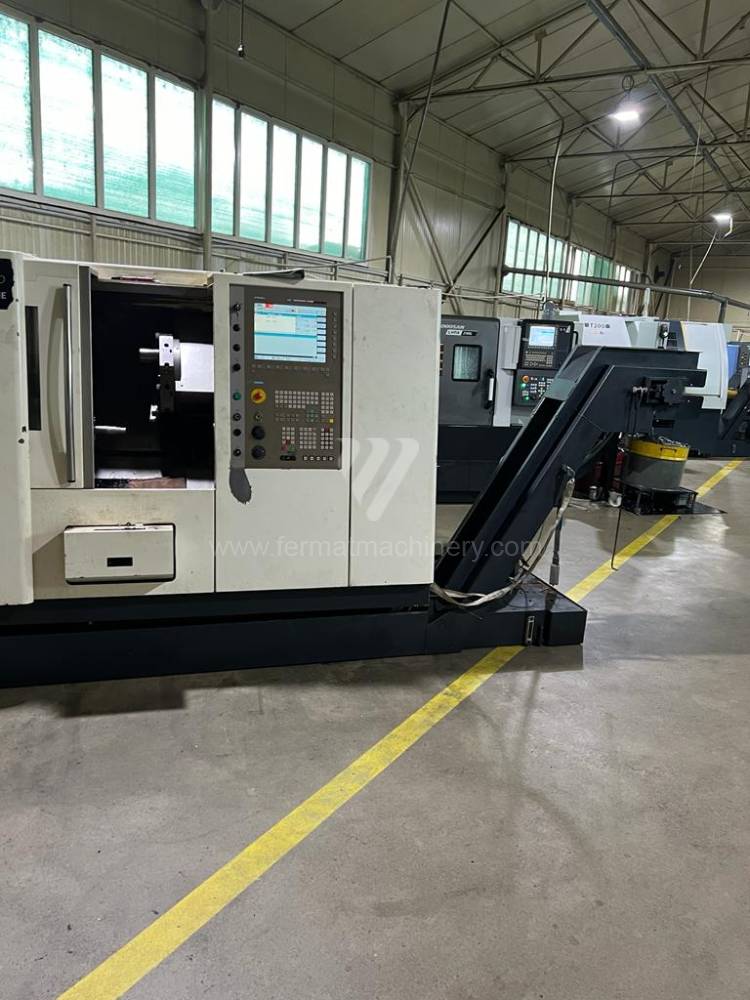 |
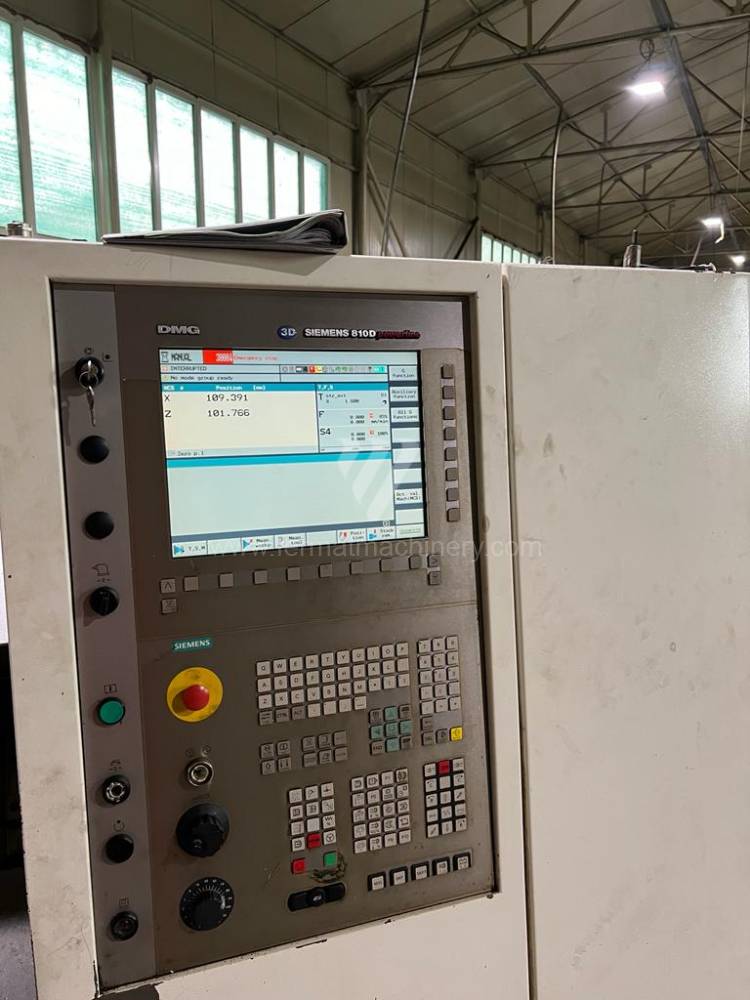
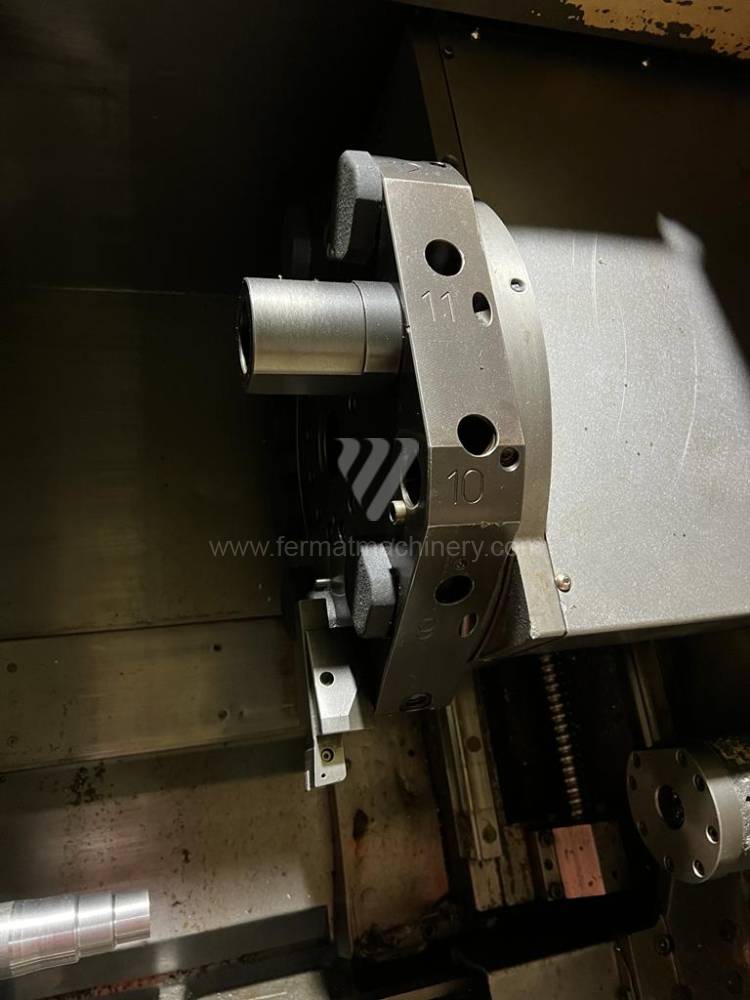
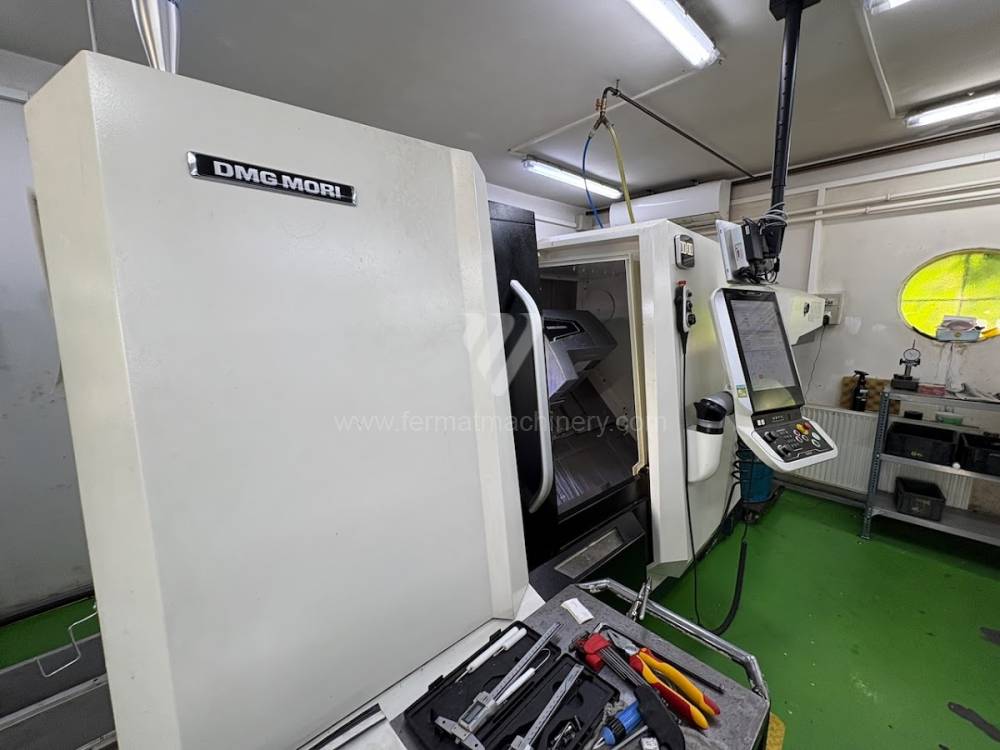
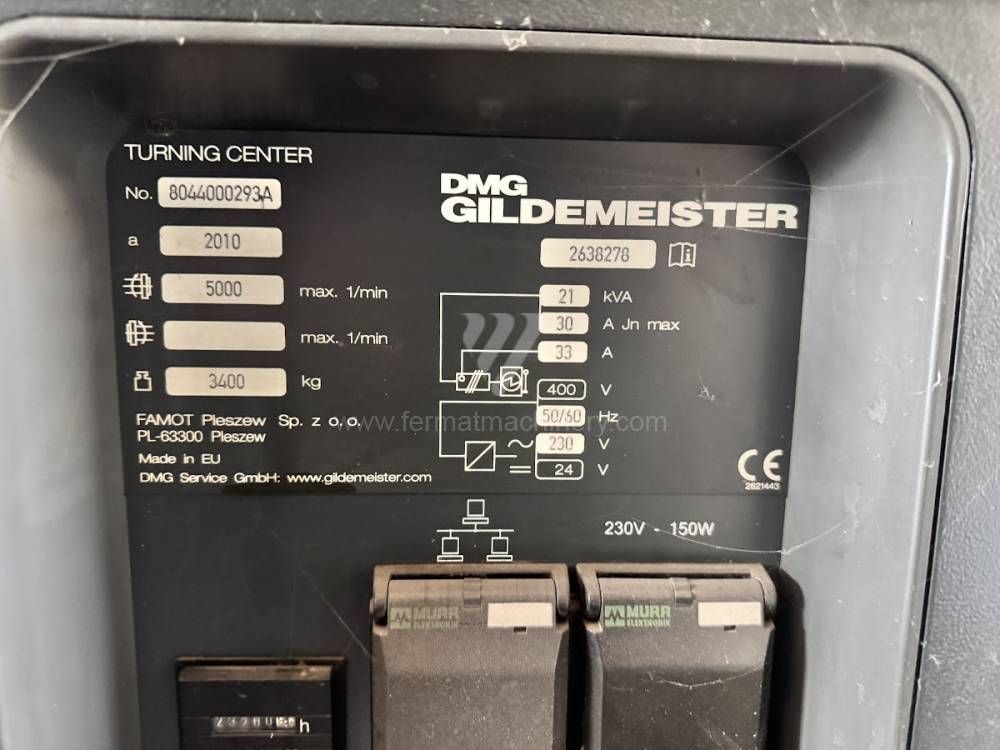
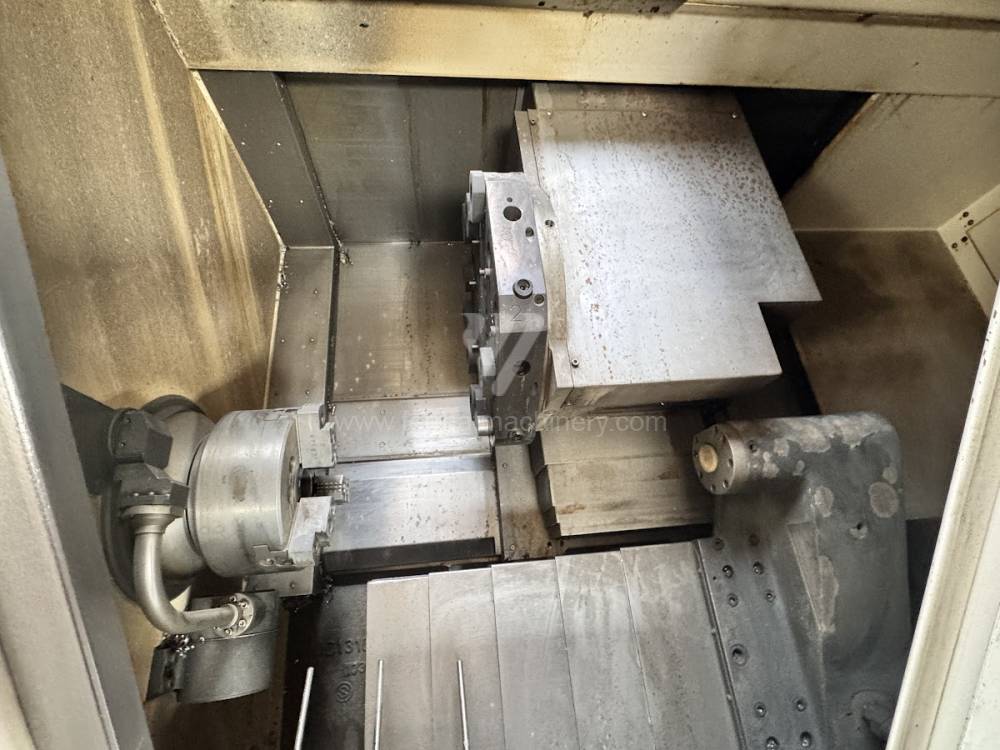
CTX 310 V3 Ecoline |
221611 | DMG MORI | 2010 | System sterowania Siemens: 810 D Średnica toczenia: 160 mm Długość toczenia: 450 mm Łoże skośne: tak Oś Y: nie Przeciwwrzeciono: nie |
|
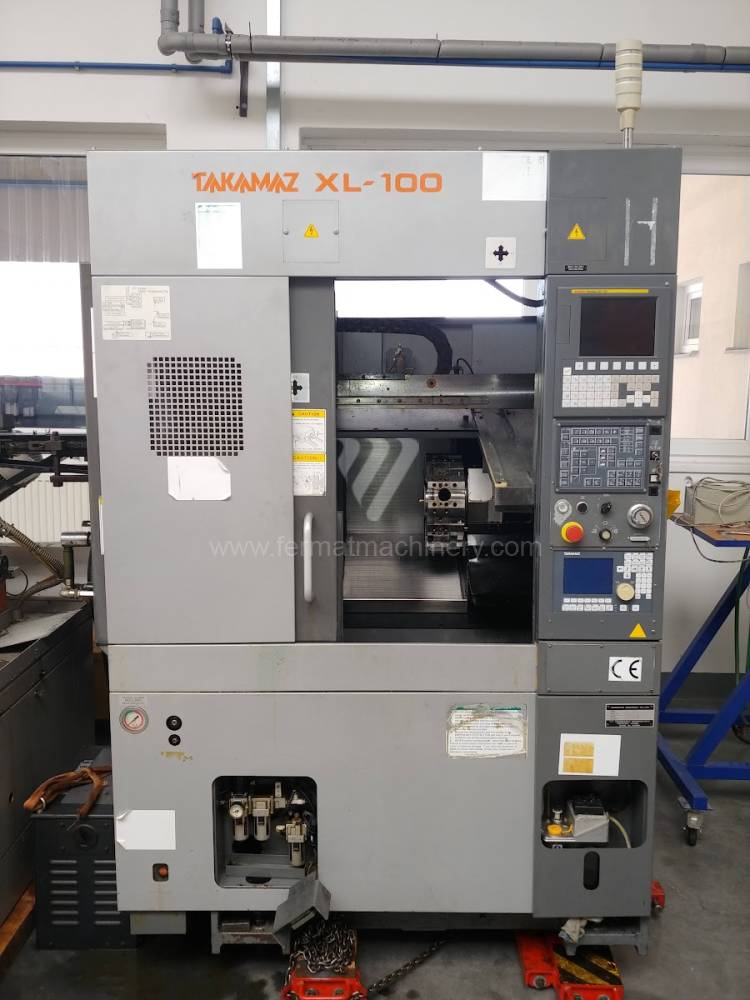 |
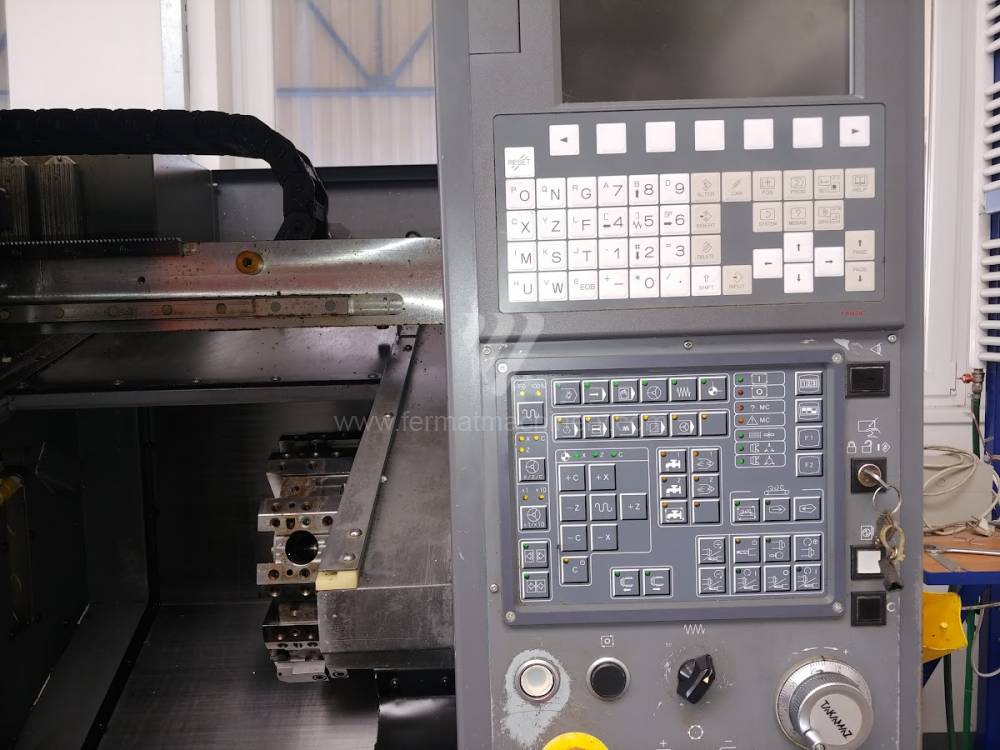
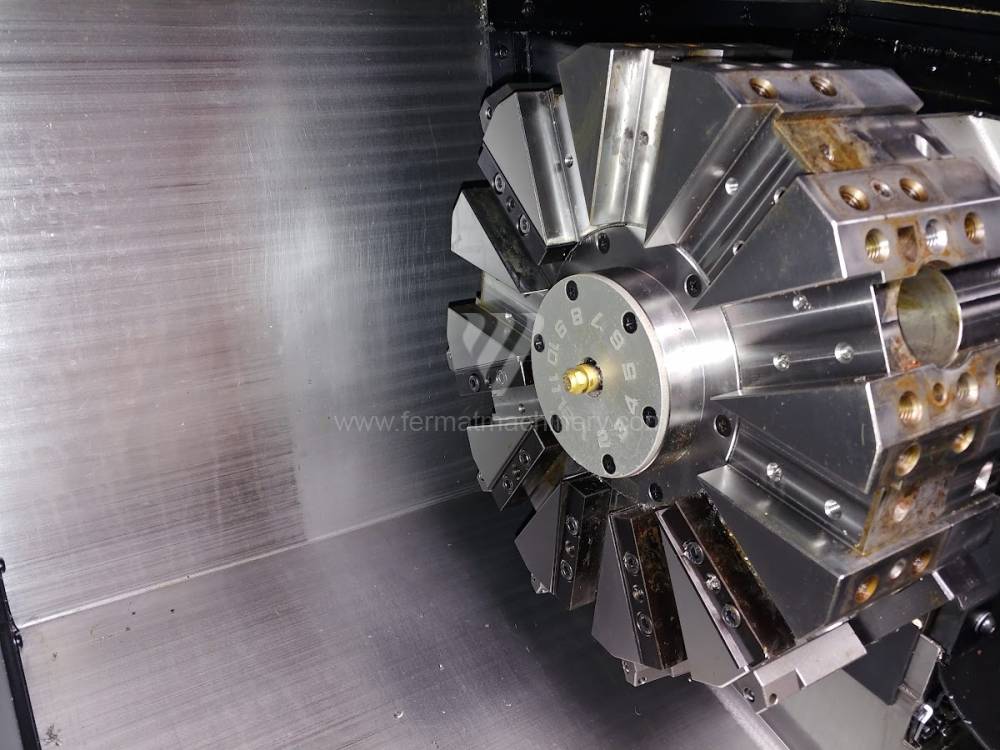
Takamaz XL-100 |
241307 | Takamatsu | 2011 | System sterowania Fanuc: 0i - TD Średnica toczenia: 120 mm Długość toczenia: 250 mm Łoże skośne: tak Oś Y: nie Przeciwwrzeciono: nie |
|
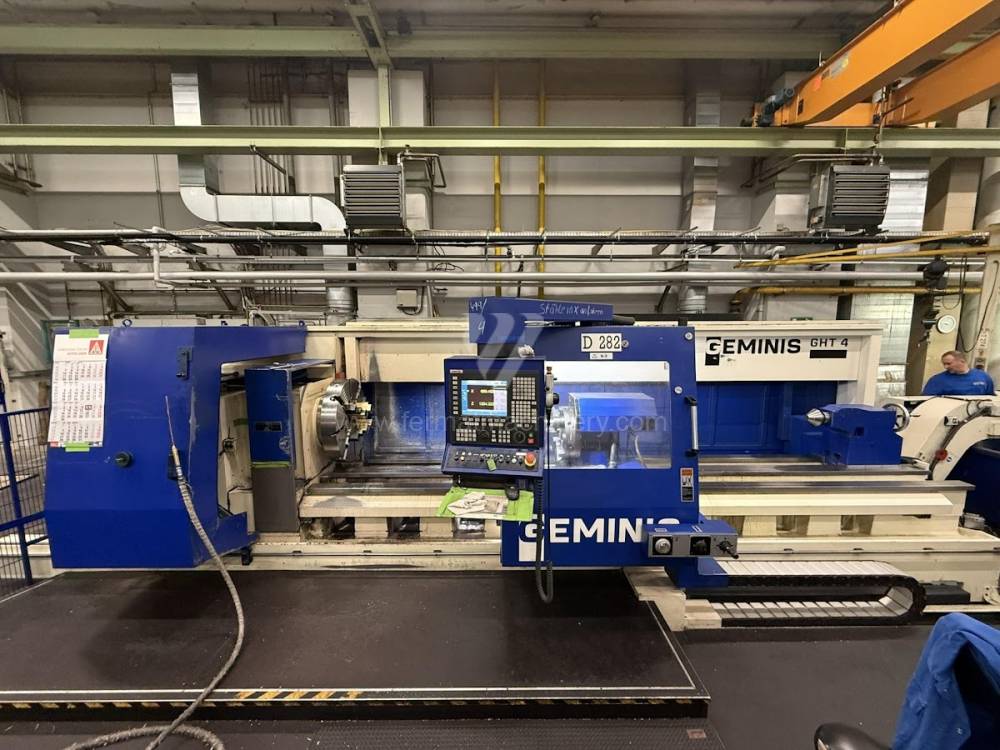 |
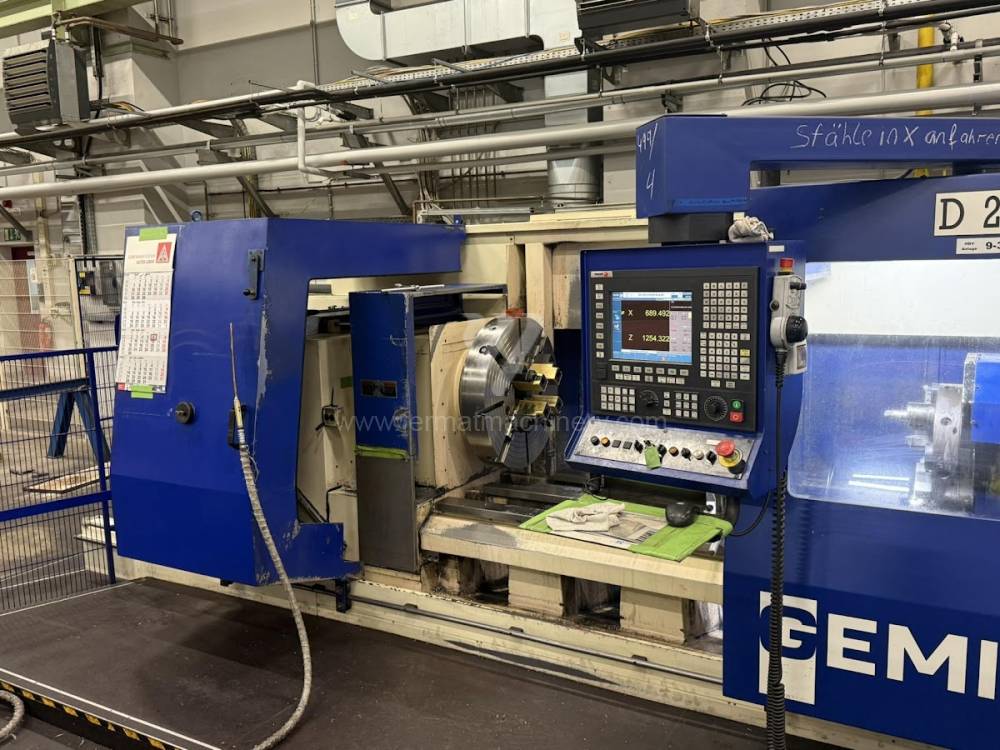
GHT4-G4 |
251931 | GEMINIS | 2015 | System sterowania Fagor: CNC 8055 TC Średnica toczenia: 800 mm Długość toczenia: 4200 mm Łoże skośne: nie Oś Y: Przeciwwrzeciono: nie |
|
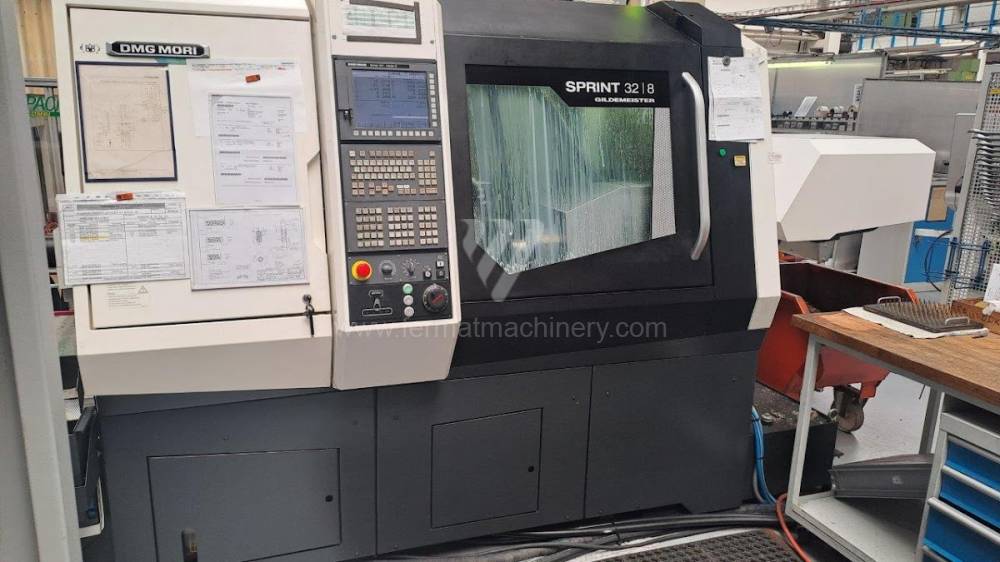 |
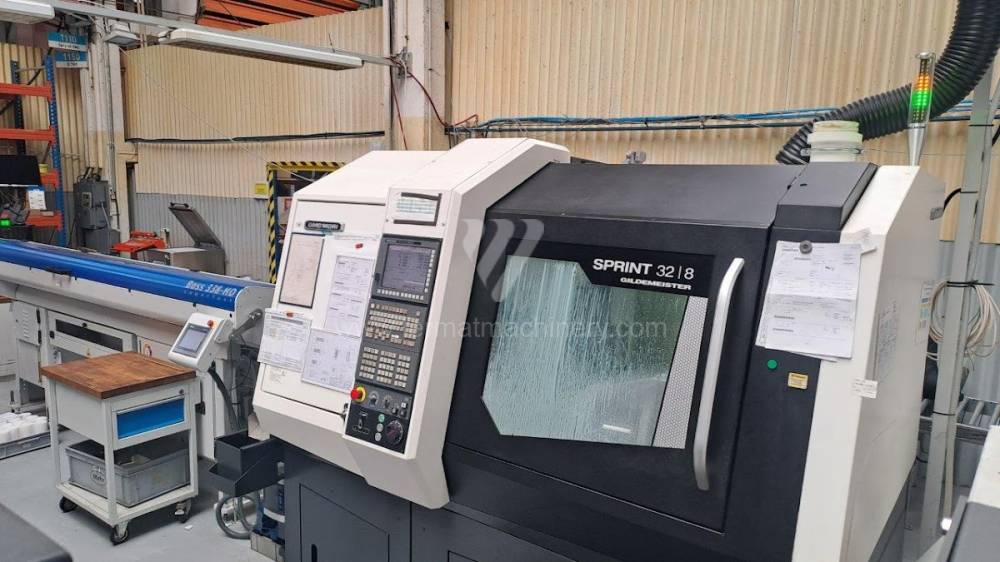
SPRINT 32-8 |
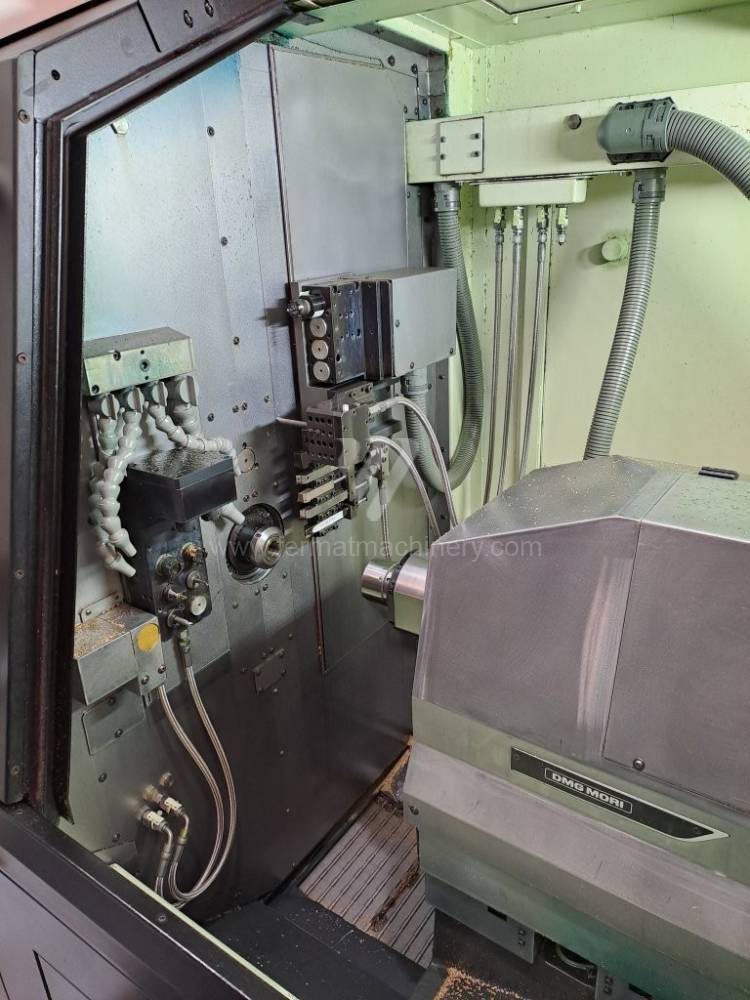
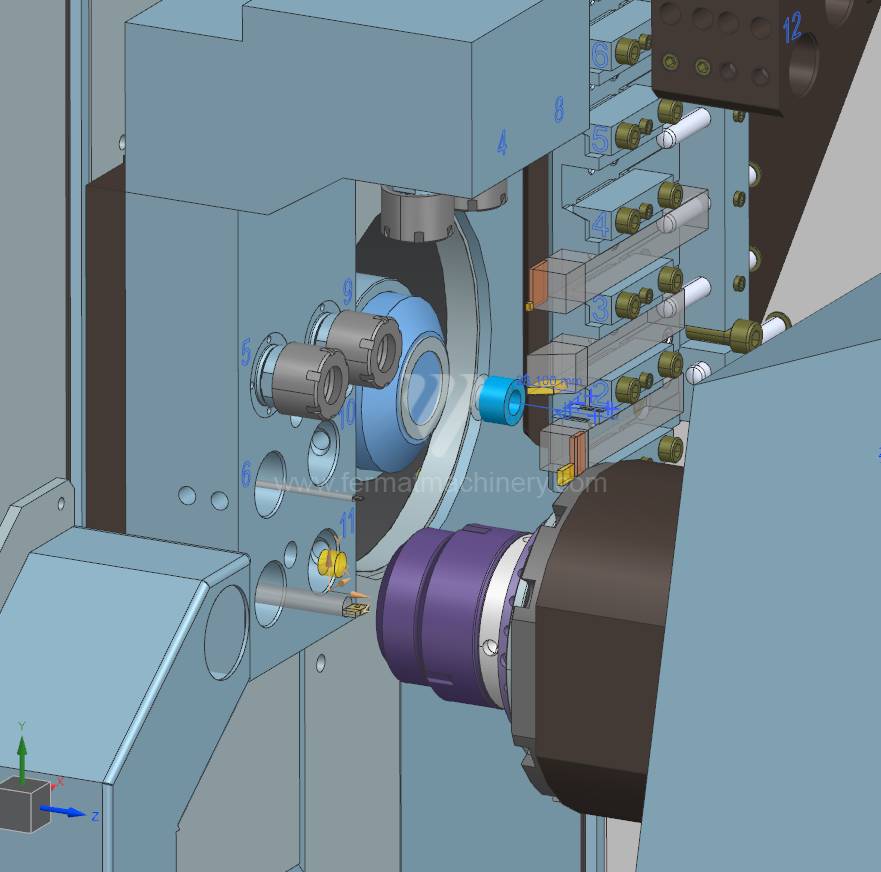
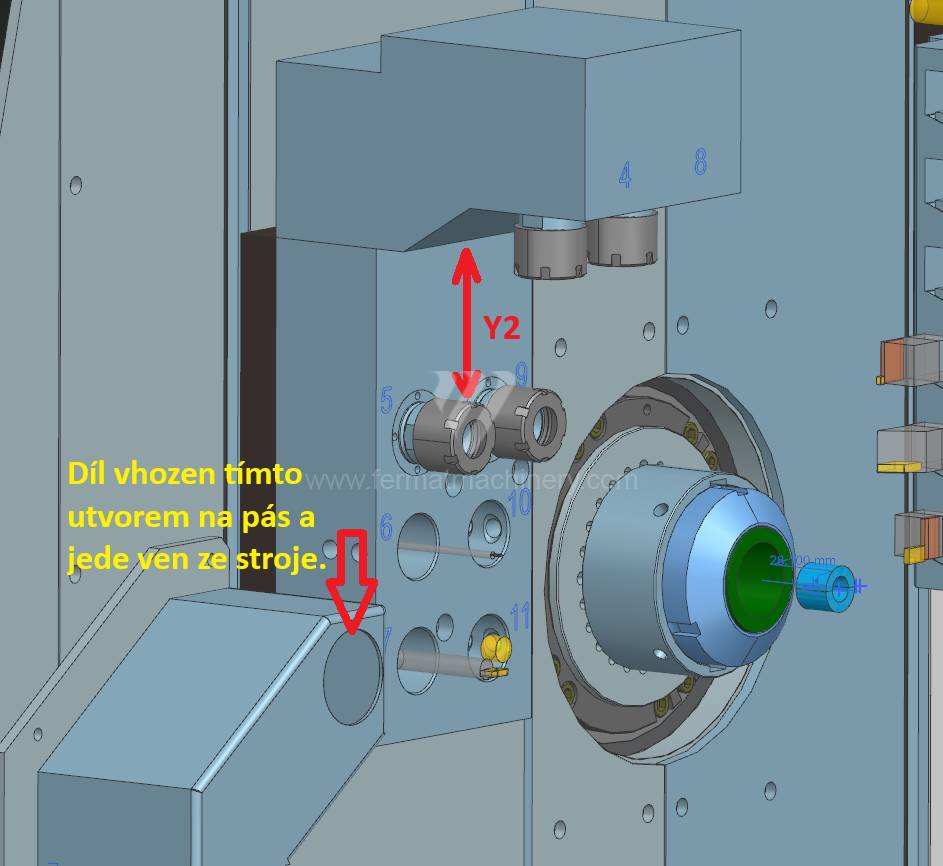
251952 | DMG MORI | 2022 | System sterowania Fanuc: 32i - B Średnica toczenia: 32 mm Długość toczenia: 120 mm Łoże skośne: nie Oś Y: tak Przejazd osi Y (Tokarka): Y1 405 / Y2 135 mm |
|
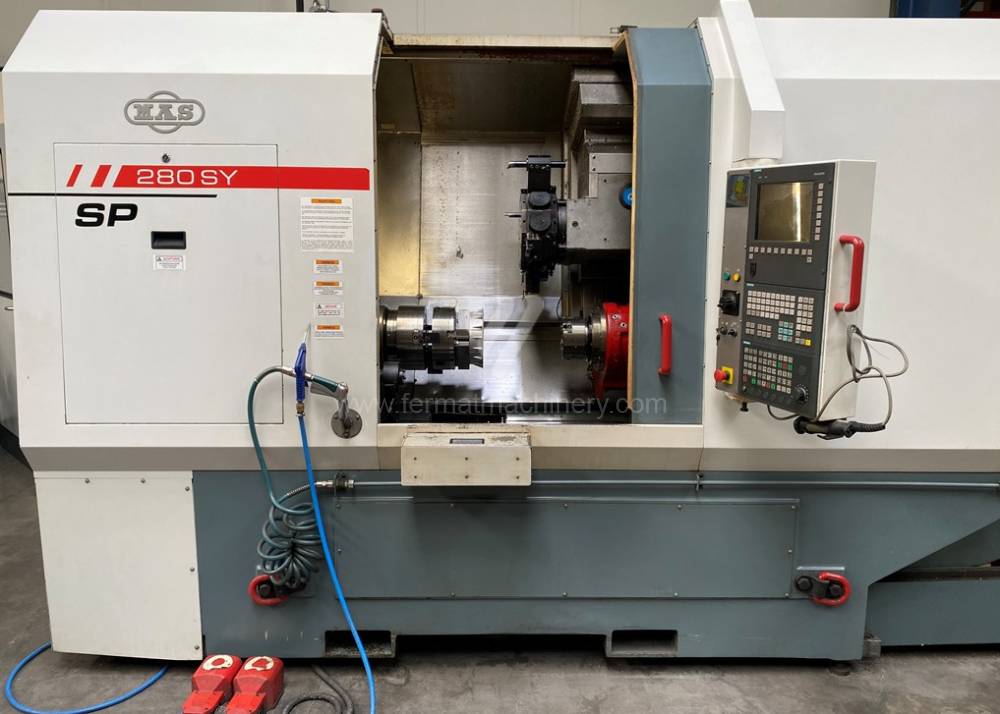 |
SP 280 SY |
261132 | KOVOSVIT MAS, a.s. | 2013 | System sterowania Siemens: Sinumerik 840 D Średnica toczenia: 280 mm Długość toczenia: 490 mm Łoże skośne: tak Oś Y: tak Przejazd osi Y (Tokarka): 50 mm |
|
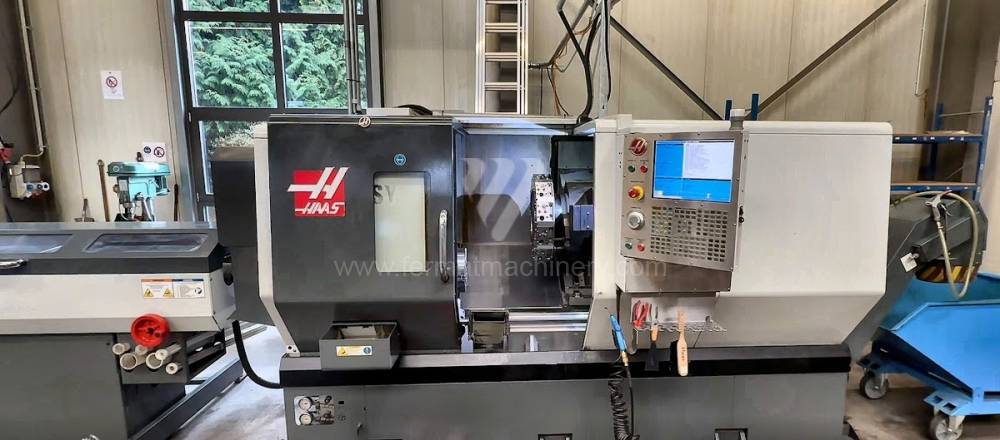 |
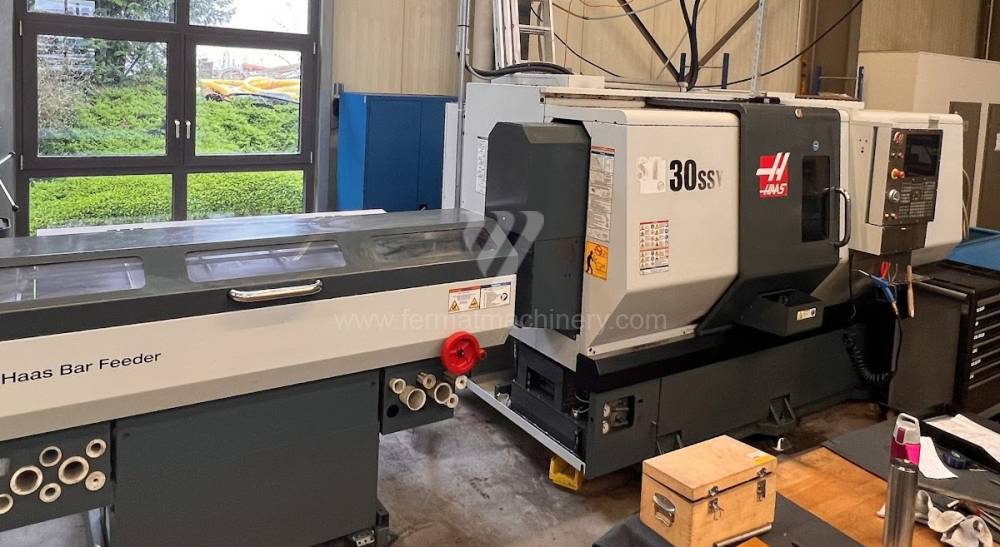
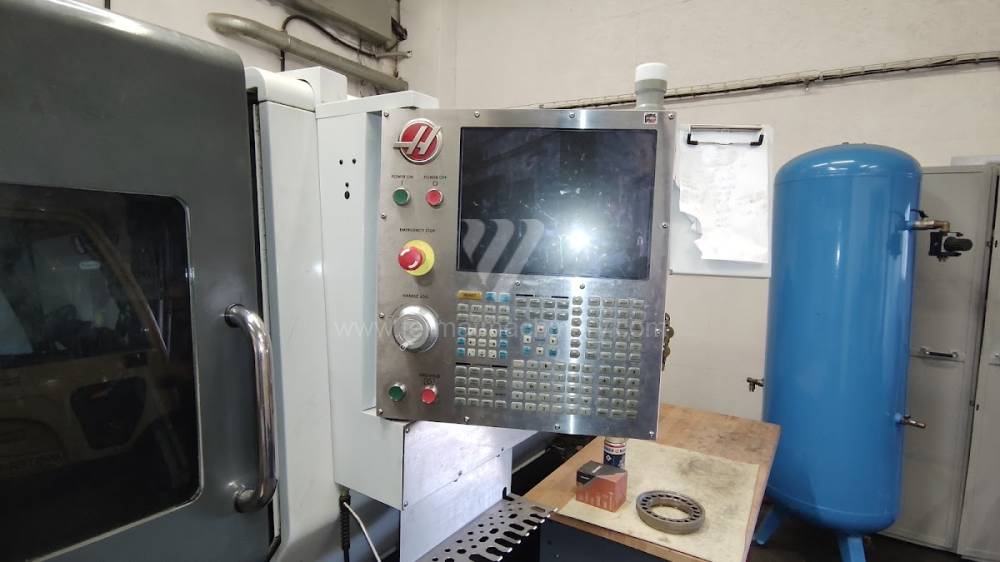
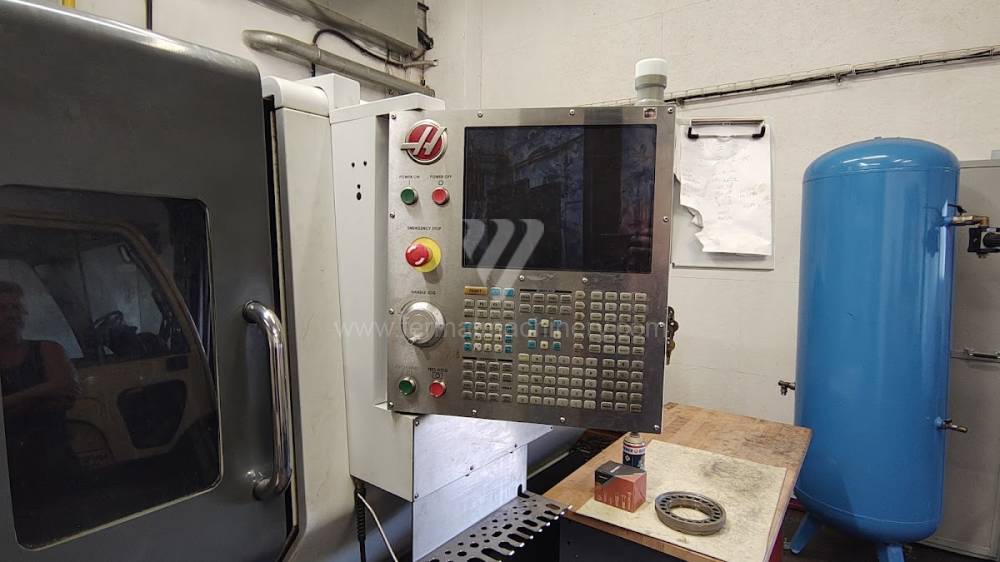
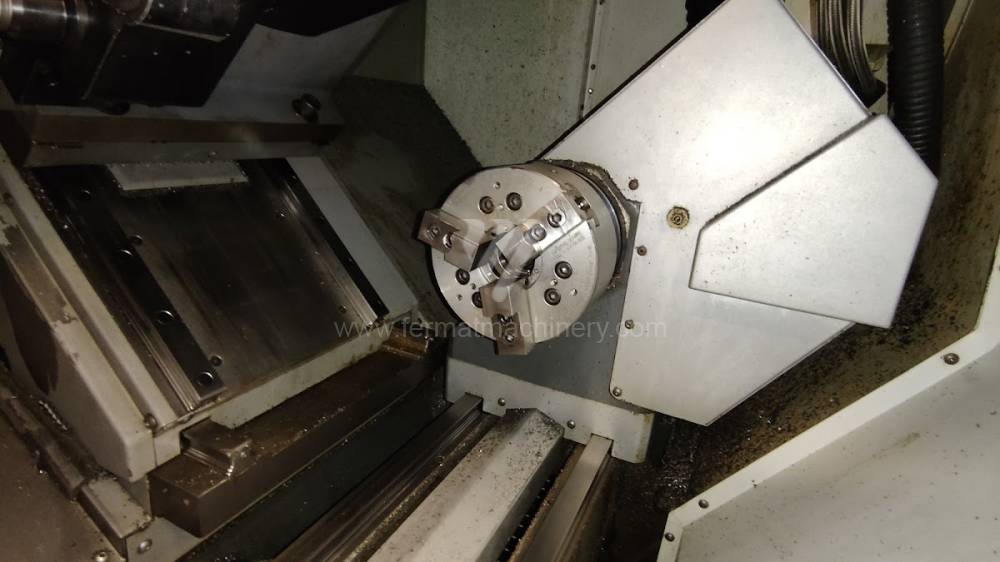
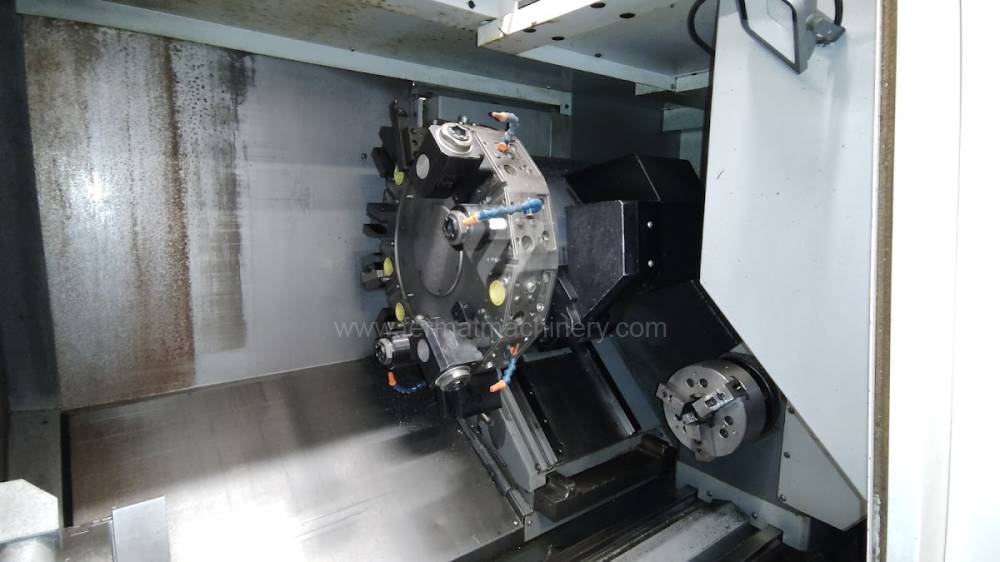
ST 30 SSY |
261347 | Haas Automation | 2015 | System sterowania Haas: Średnica toczenia: 406 mm Długość toczenia: 584 mm Łoże skośne: tak Oś Y: tak Przejazd osi Y (Tokarka): ±50,8 mm |
|
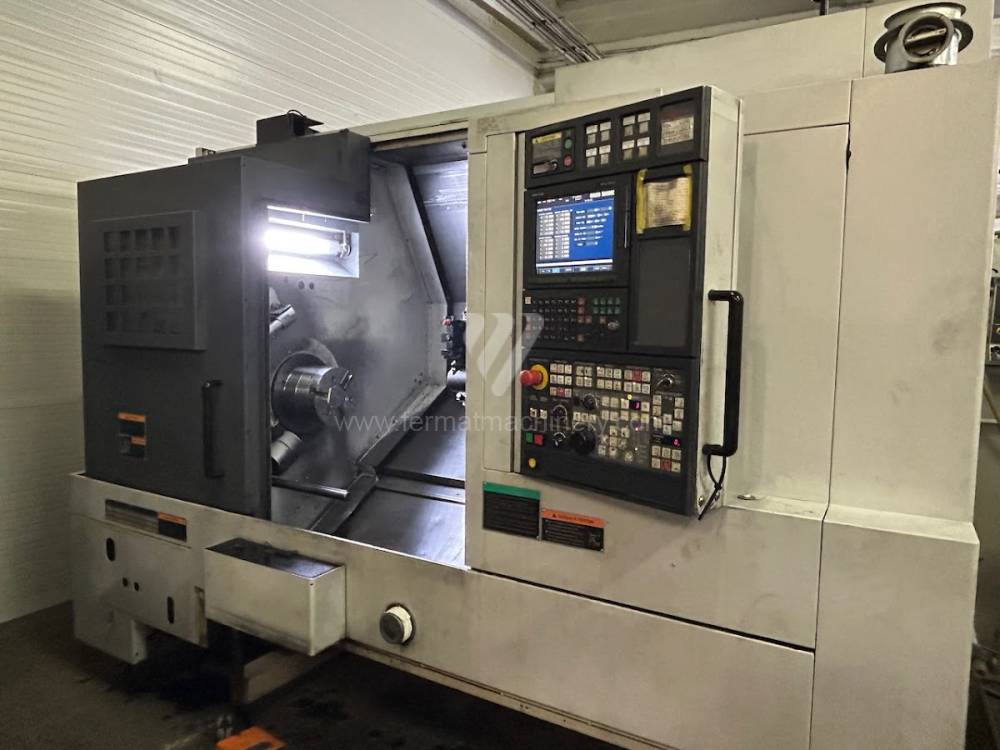 |
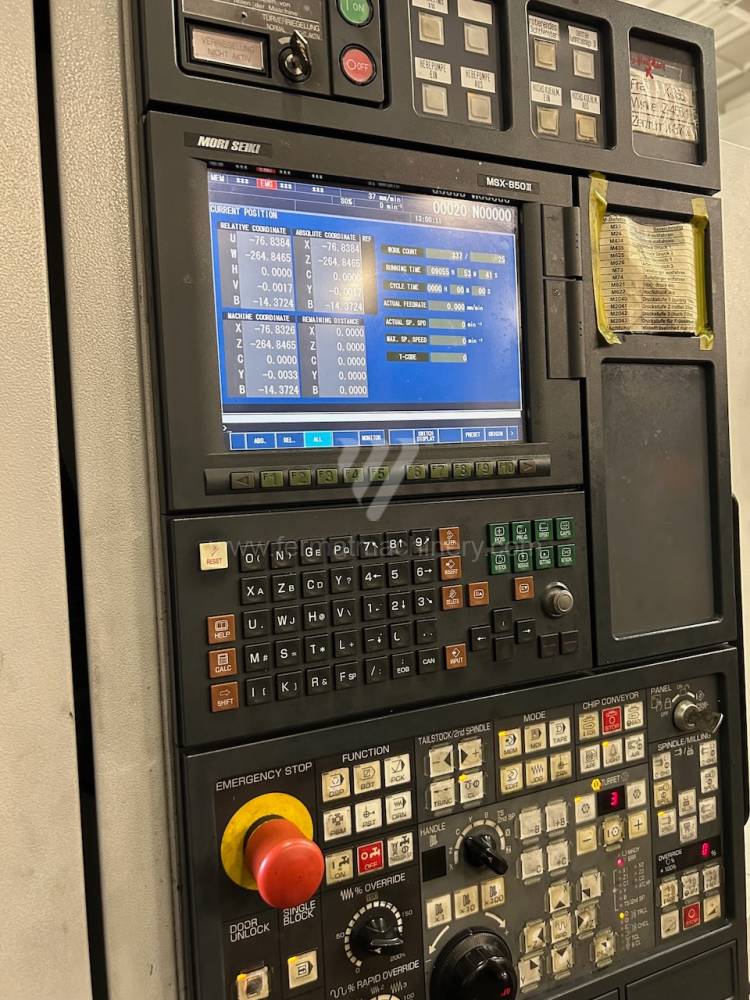
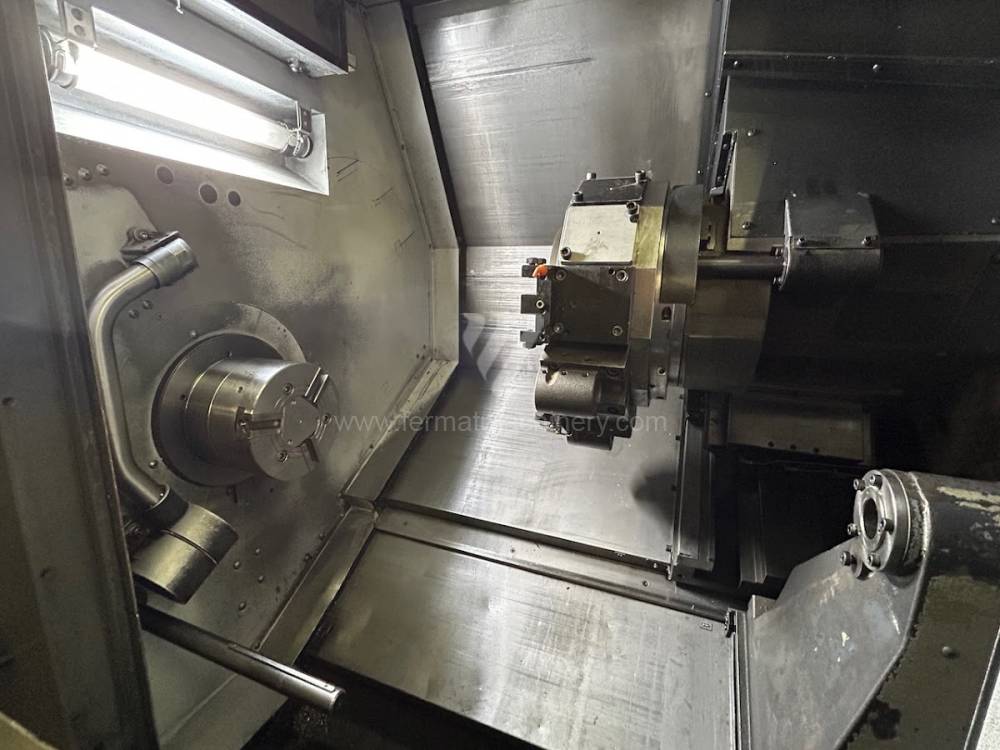
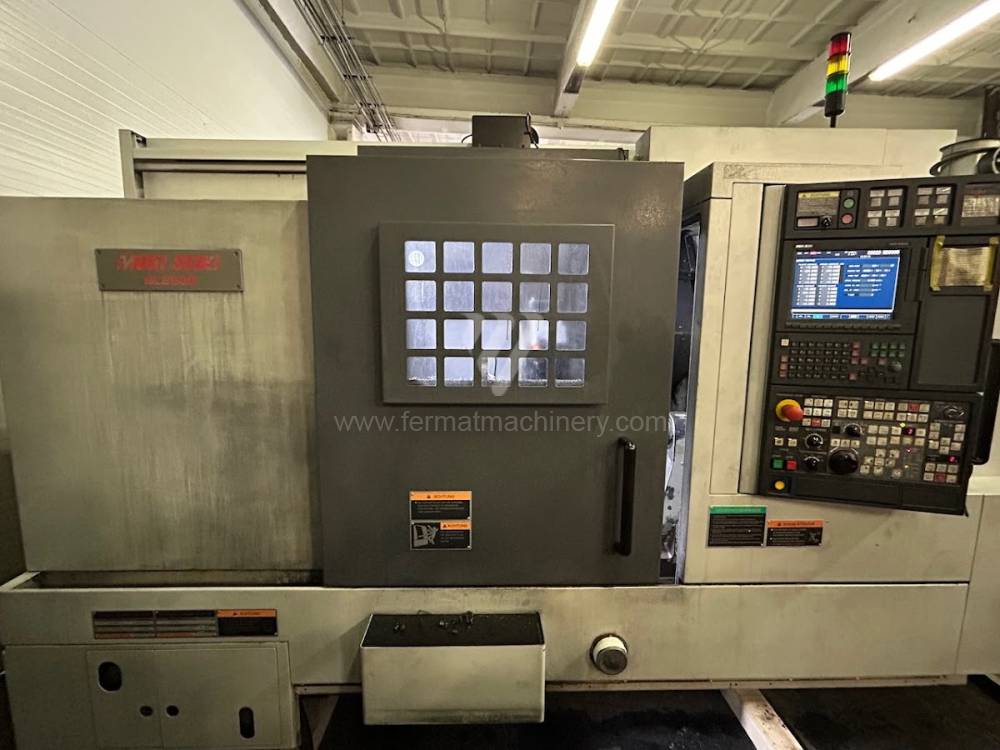
NL 2500 Y/700 |
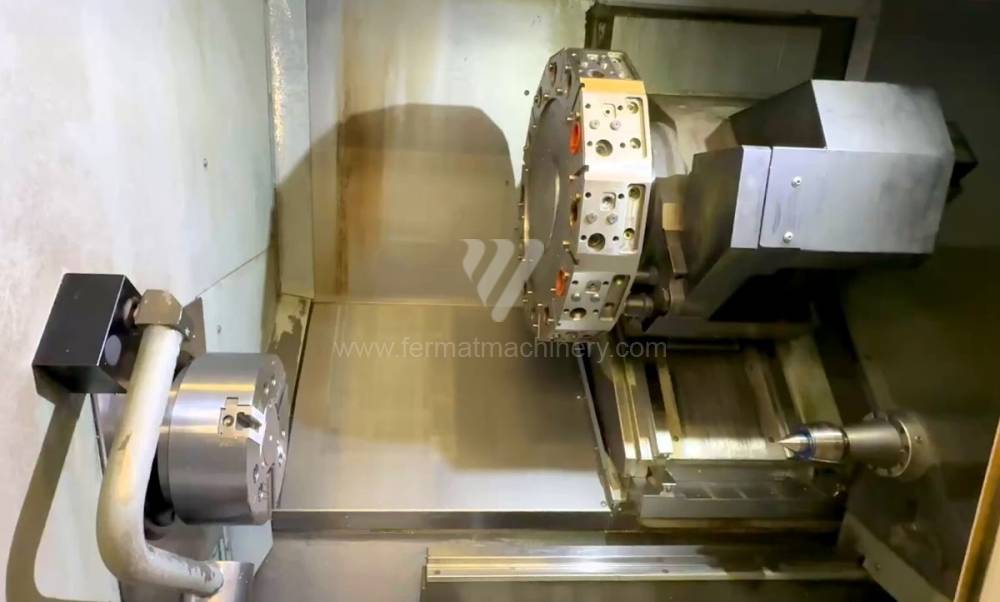
261567 | MORI SEIKI | 2007 | System sterowania Mitsubishi: MSX-850 Średnica toczenia: 366 mm Długość toczenia: 705 mm Łoże skośne: tak Oś Y: tak Przejazd osi Y (Tokarka): +50/-50 mm |
|
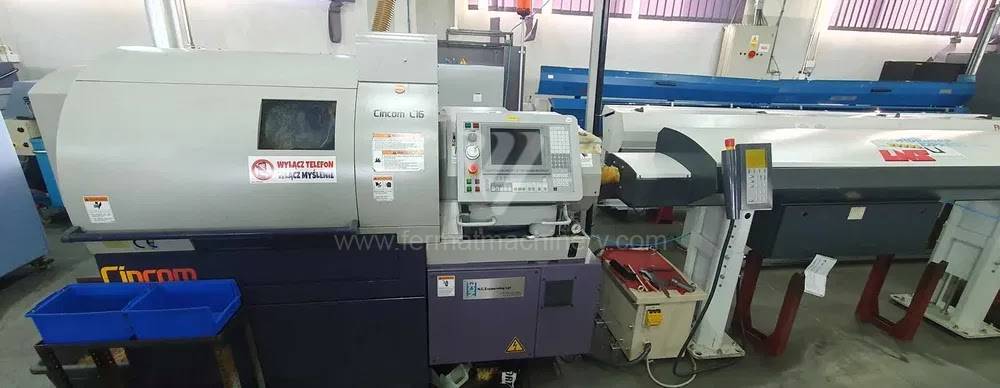 |
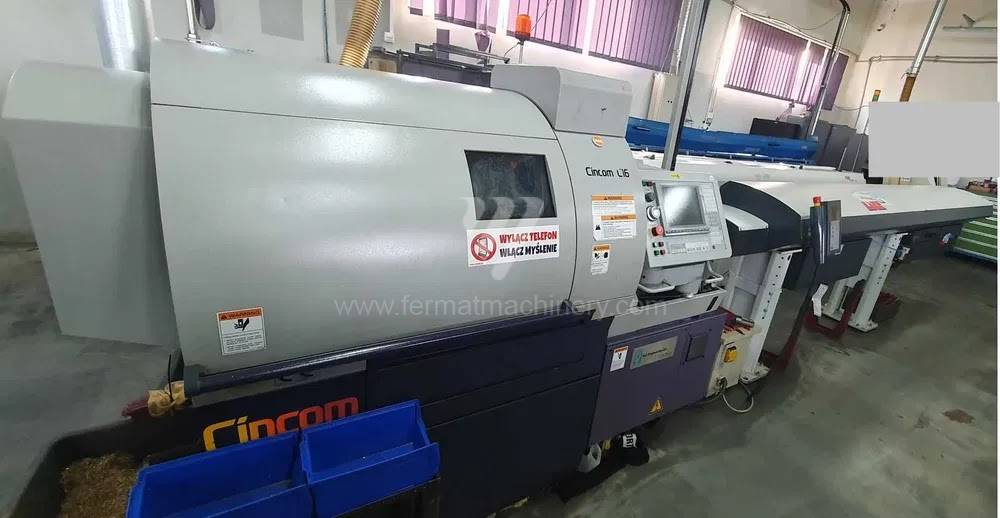
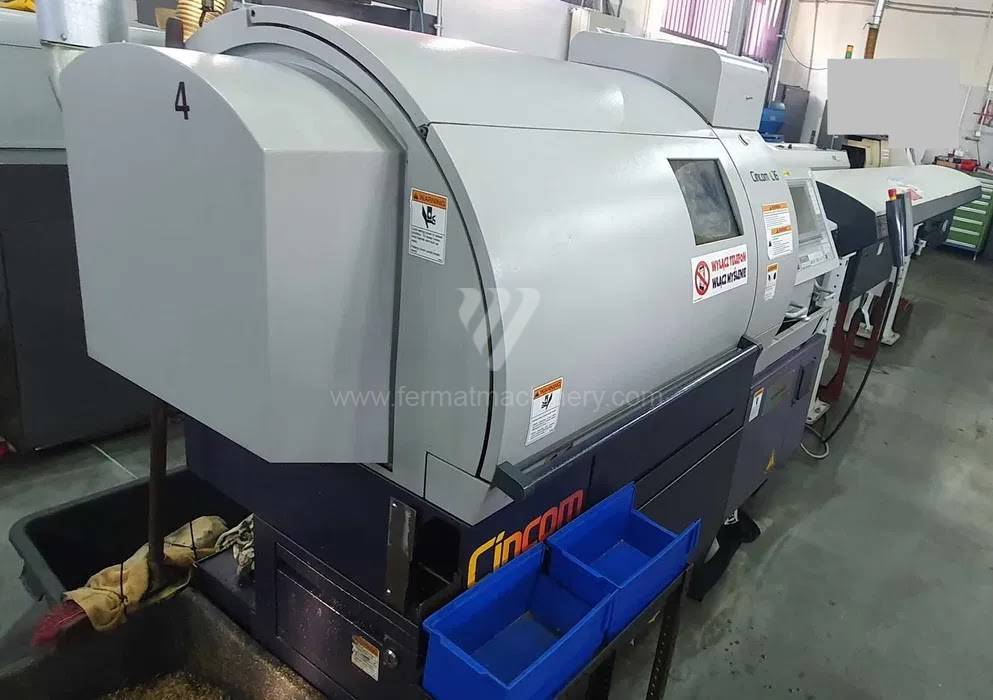
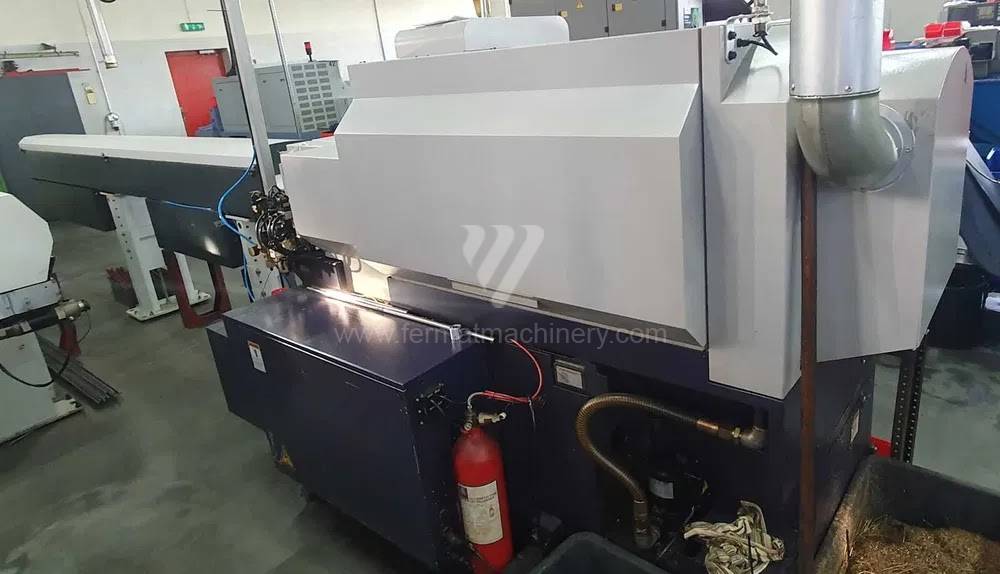
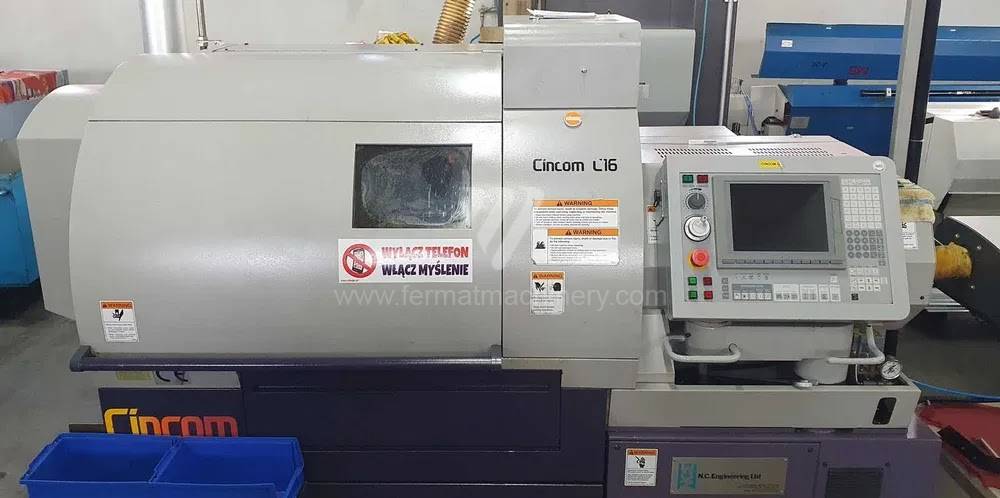
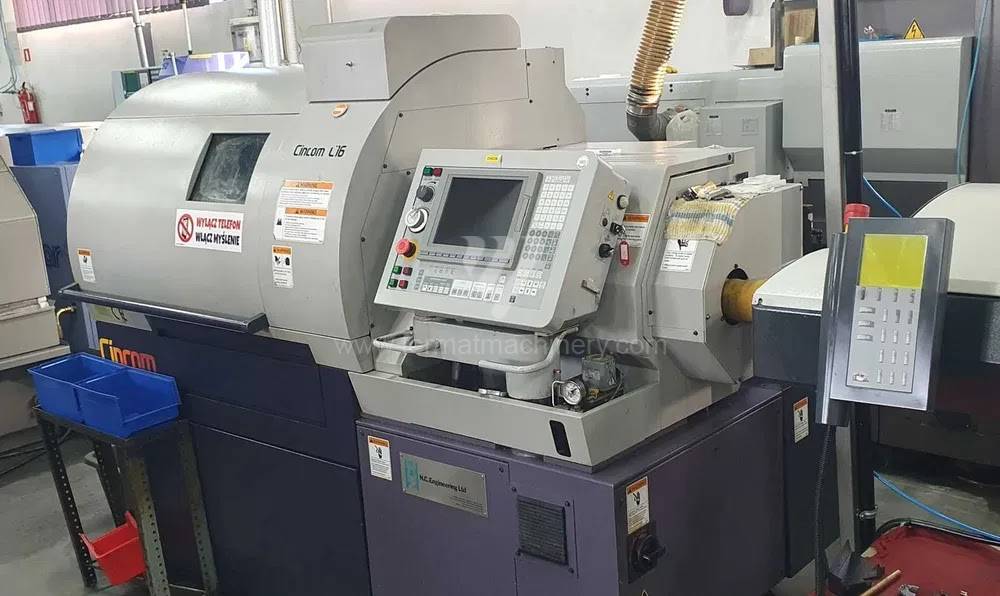
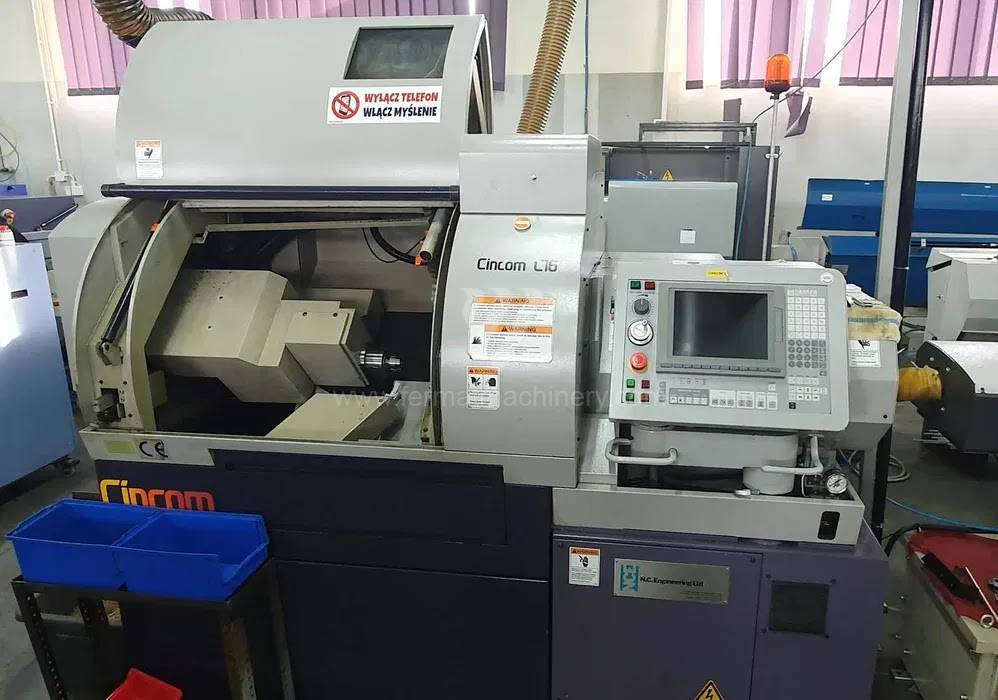
Cincom C16 |
241192 | Citizen | 2003 | Średnica toczenia: 16 mm Długość toczenia: 200 mm Łoże skośne: nie Oś Y: tak Przeciwwrzeciono: tak Przejście przez wrzeciono: mm |
|
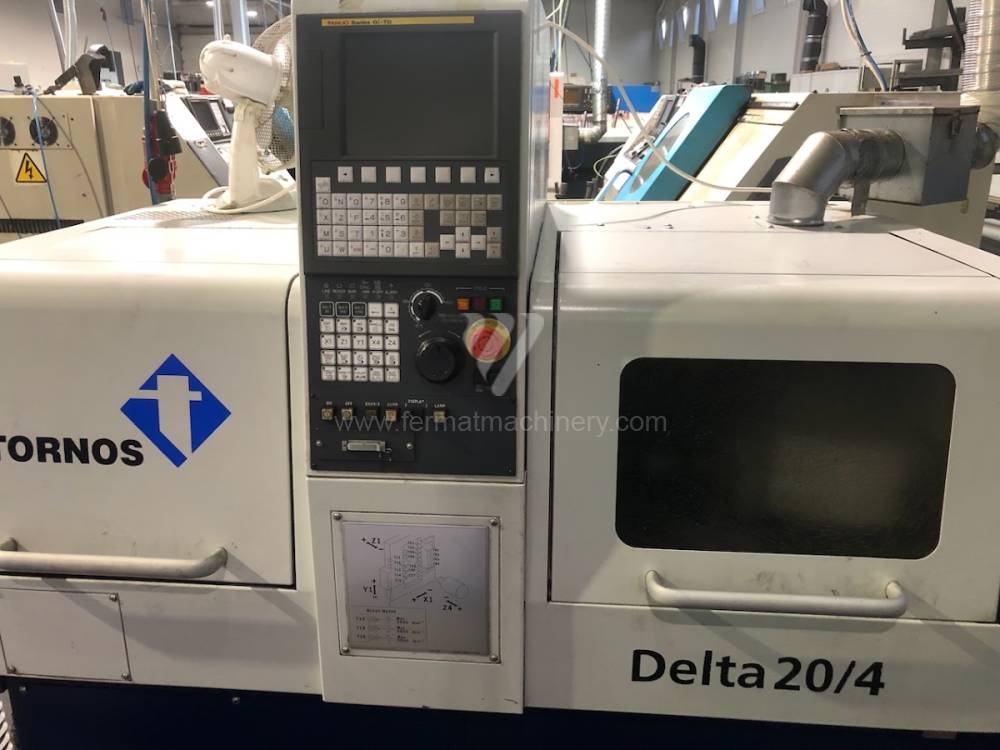 |
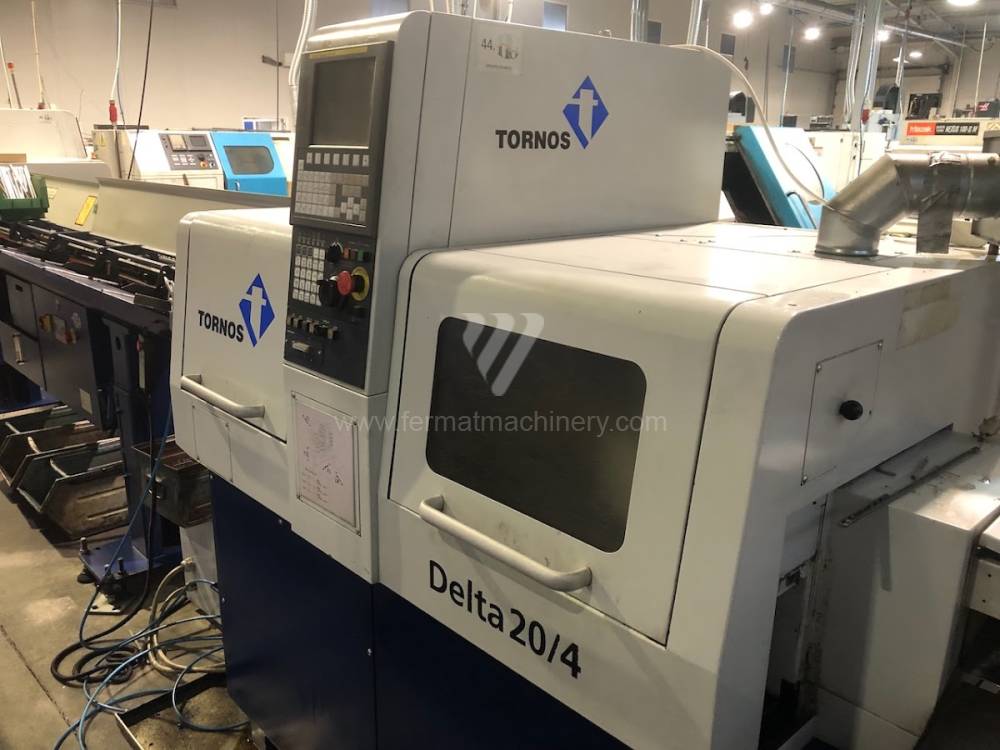
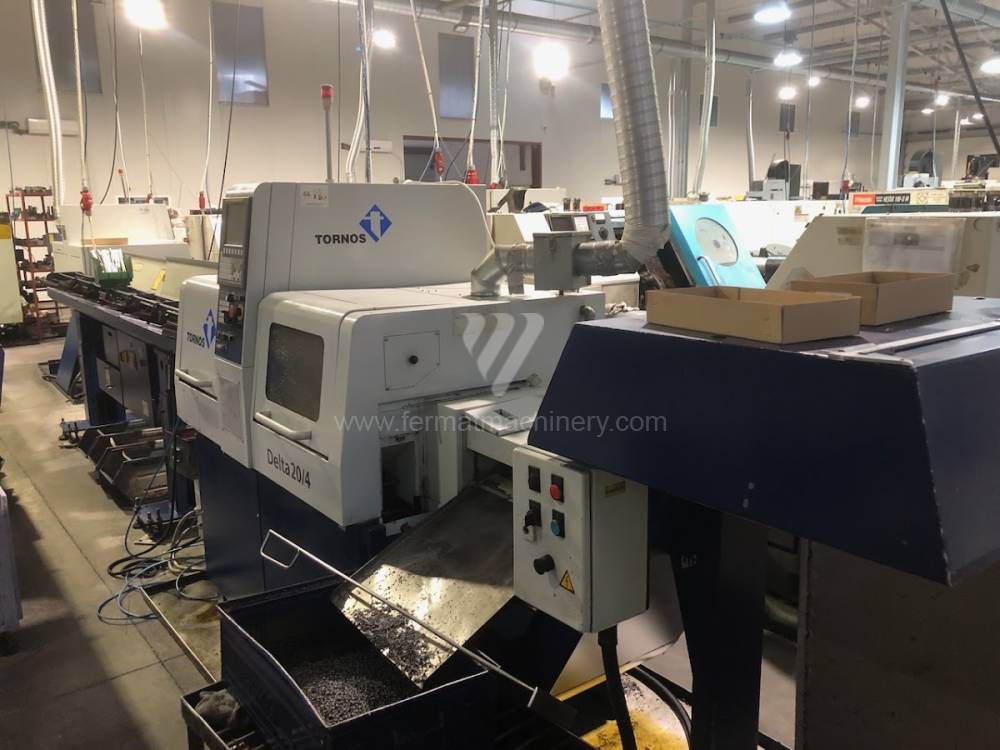
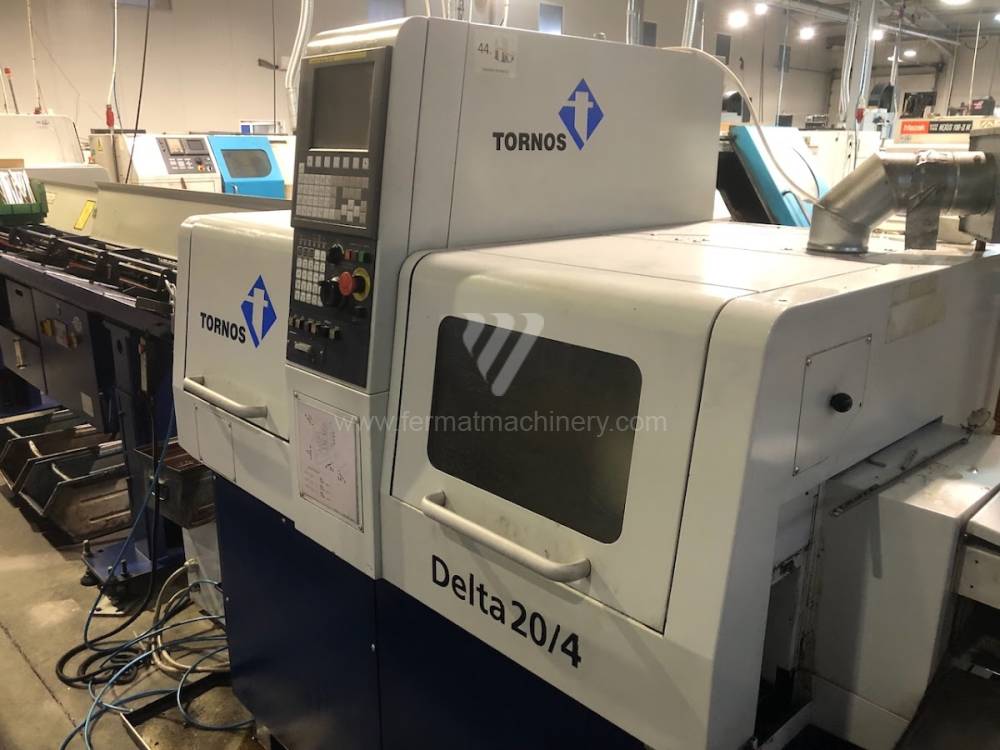
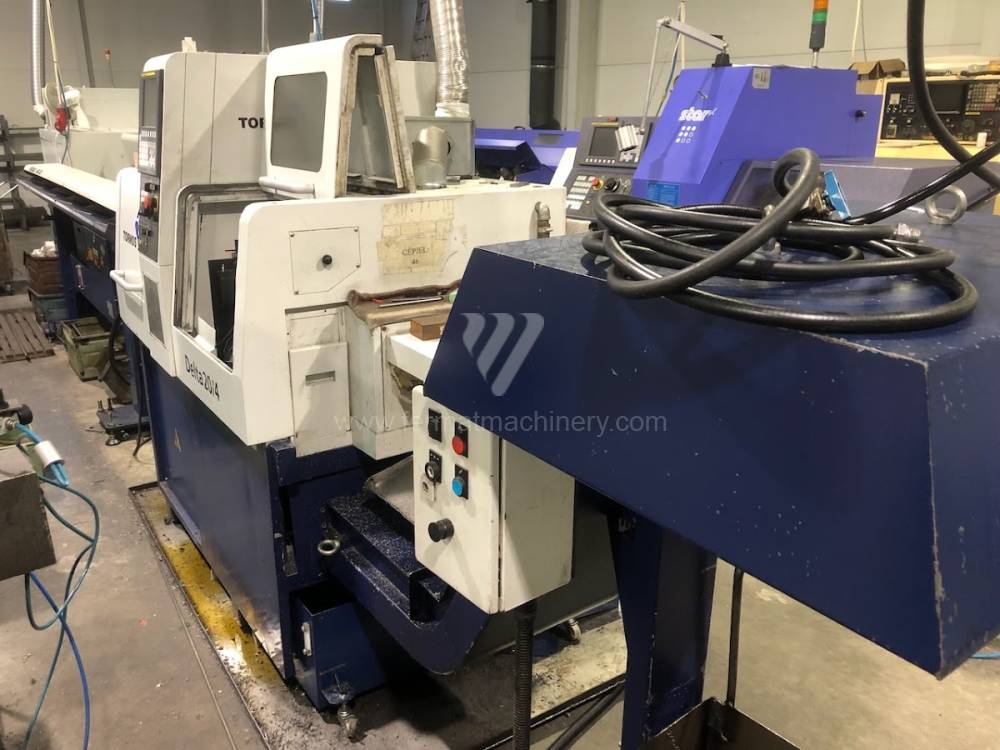
Delta 20/4 |
241373 | Tornos Bechler | 2010 | System sterowania Fanuc: 0i - TD Średnica toczenia: 20 mm Długość toczenia: 210 mm Łoże skośne: nie Oś Y: tak Przeciwwrzeciono: tak |
|
 |
SL 10 TCE |
251987 | Haas Automation | 2004 | System sterowania Haas: Średnica toczenia: 279 mm Długość toczenia: 356 mm Łoże skośne: tak Oś Y: tak Przeciwwrzeciono: |
|
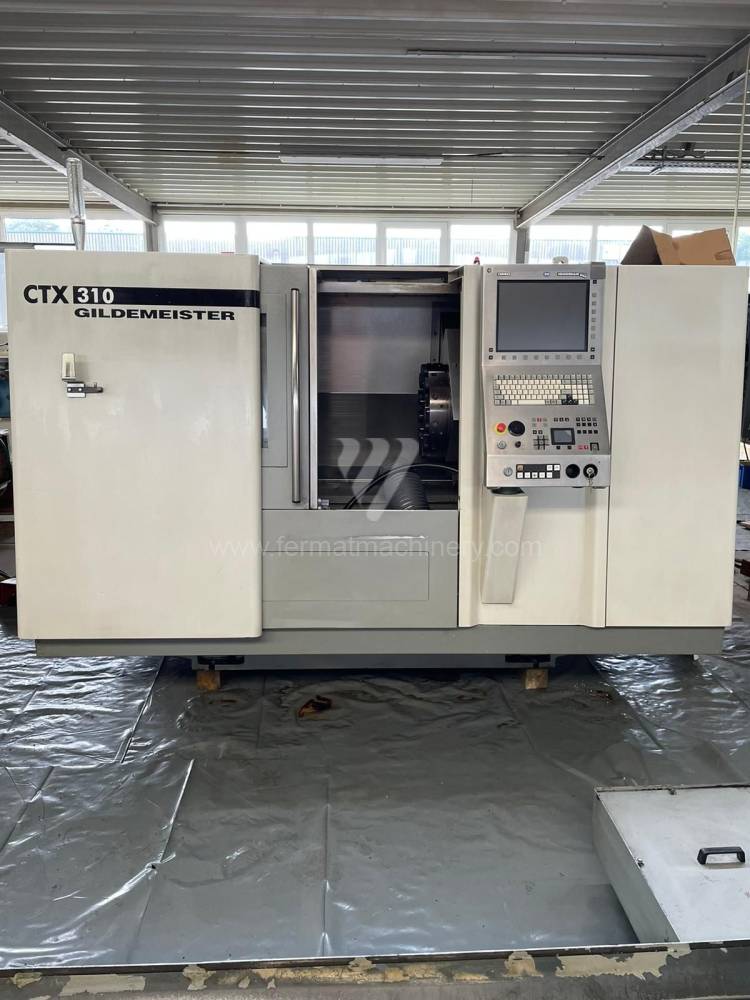 |
CTX 310 V3 CNC |
261563 | Gildemeister | 2008 | System sterowania Heidenhain: Plus IT Średnica toczenia: 210 mm Długość toczenia: 580 mm Łoże skośne: tak Oś Y: nie Przeciwwrzeciono: nie |
|
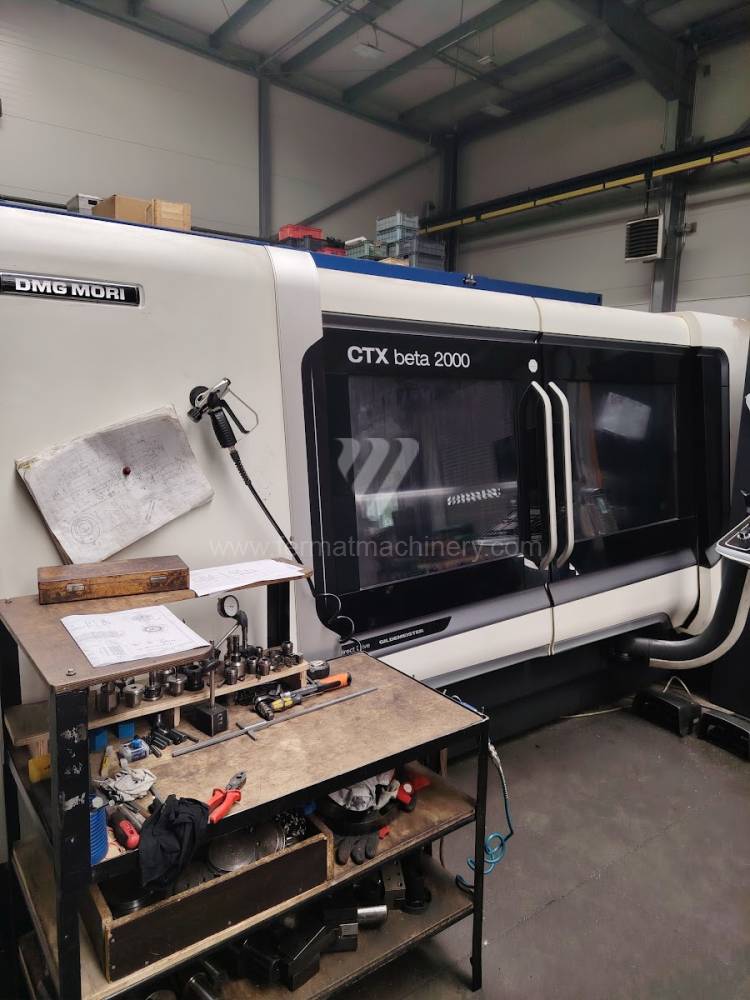 |
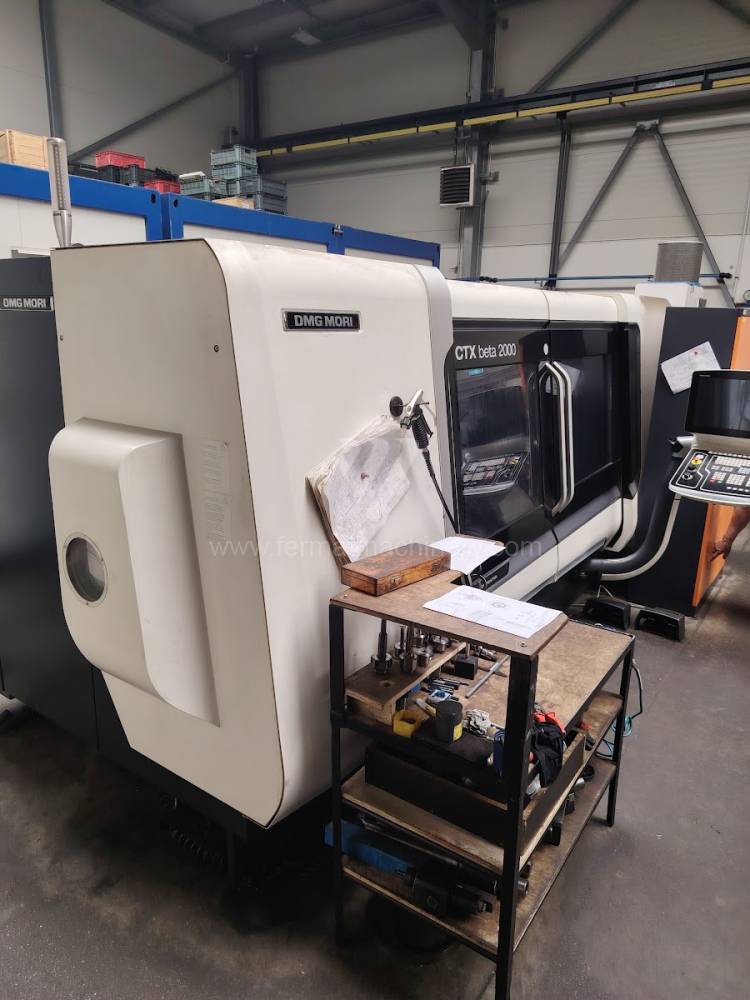
CTX Beta 2000 |
251586 | DMG MORI | 2020 | System sterowania Siemens: Sinumerik 840 D Średnica toczenia: 800 mm Długość toczenia: 2025 mm Łoże skośne: tak Oś Y: tak Przejazd osi Y (Tokarka): +/- 150 mm |
|
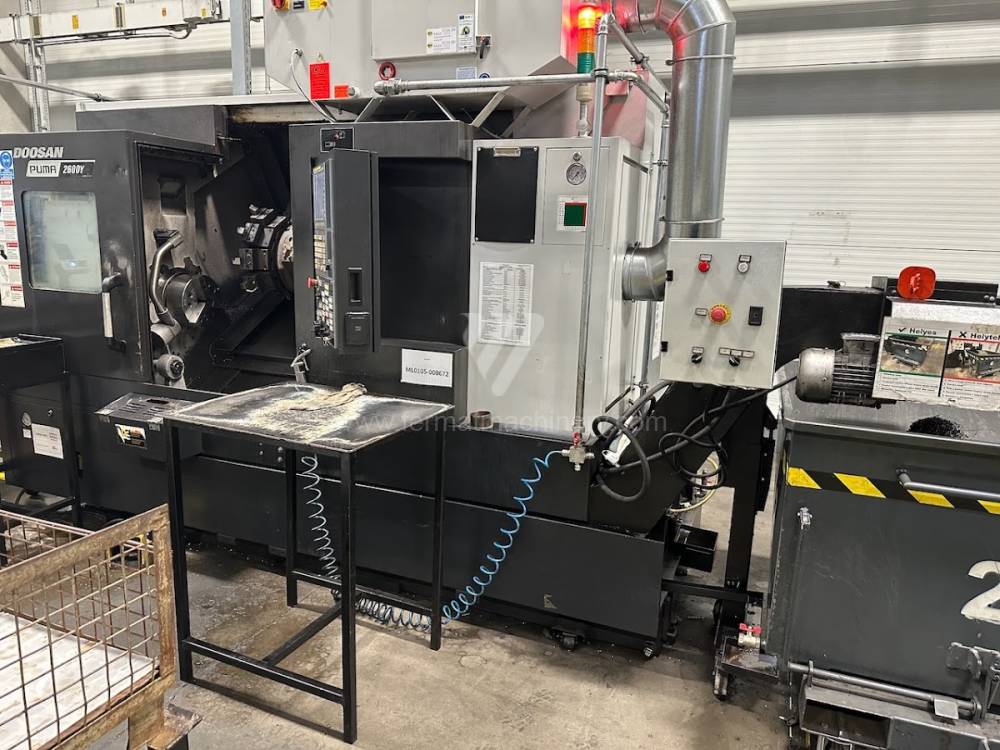 |
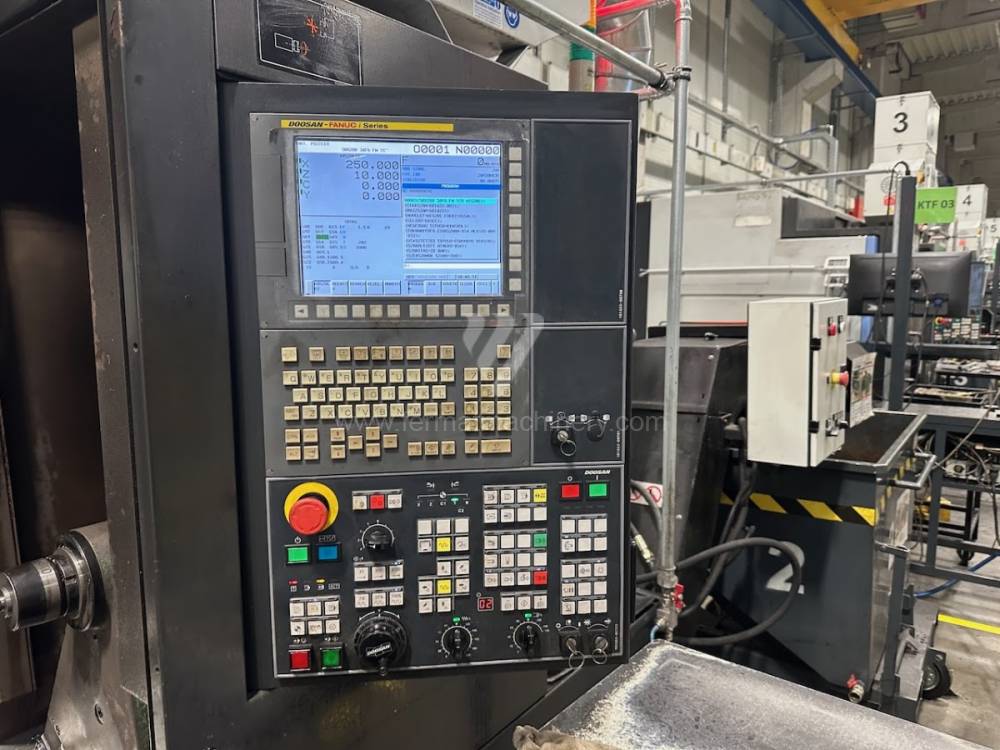
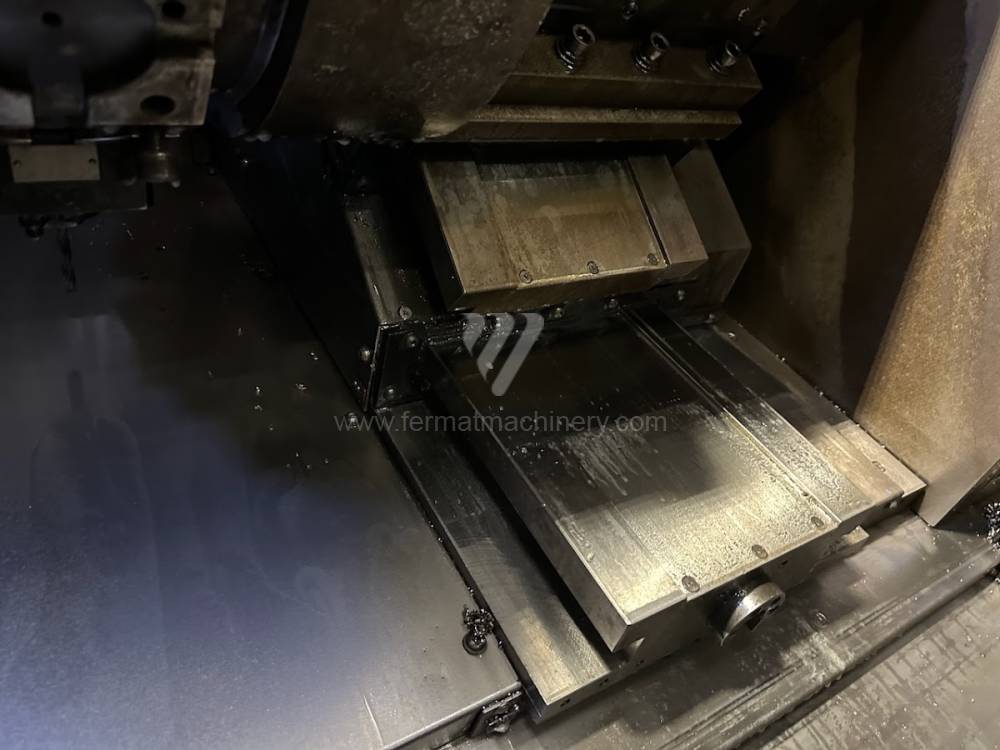
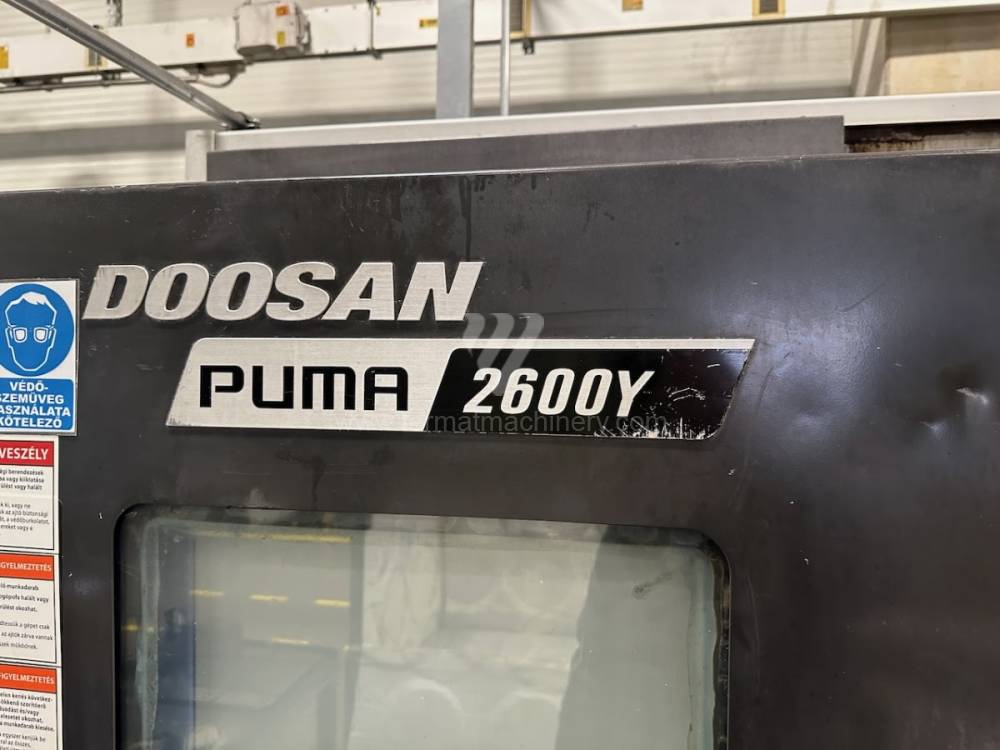
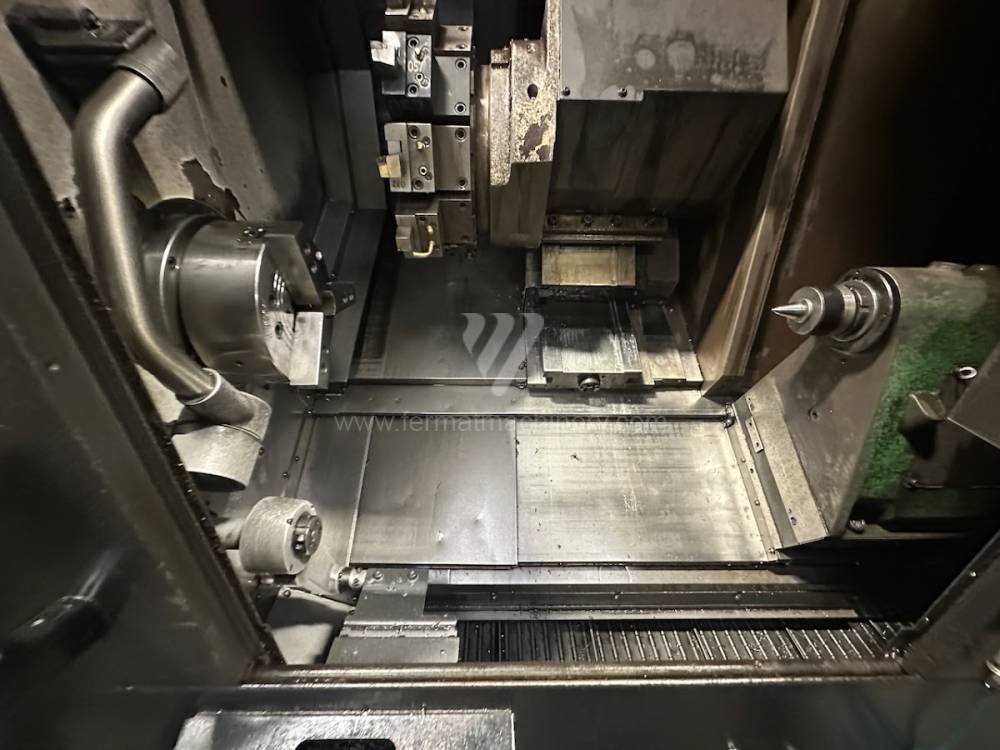
Puma 2600Y |
242082 | Doosan | 2015 | System sterowania Fanuc: Series 0i Średnica toczenia: 376 mm Długość toczenia: 760 mm Łoże skośne: tak Oś Y: tak Przeciwwrzeciono: nie |
|
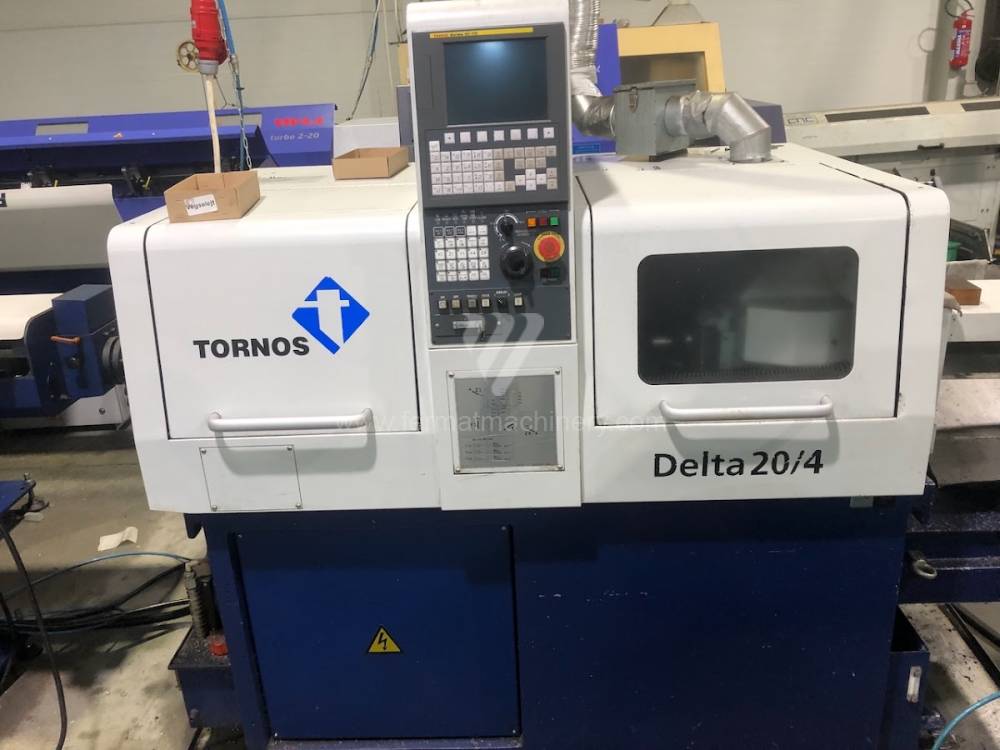 |
Delta 20/4 |
241372 | Tornos Bechler | 2011 | System sterowania Fanuc: 0i - TD Średnica toczenia: 20 mm Długość toczenia: 210 mm Łoże skośne: nie Oś Y: tak Przeciwwrzeciono: tak |
|
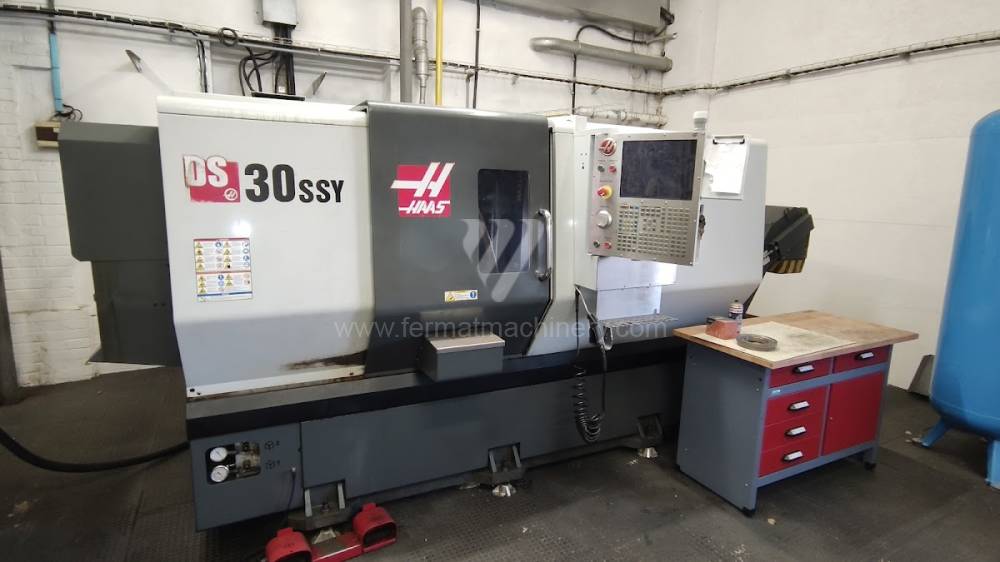 |
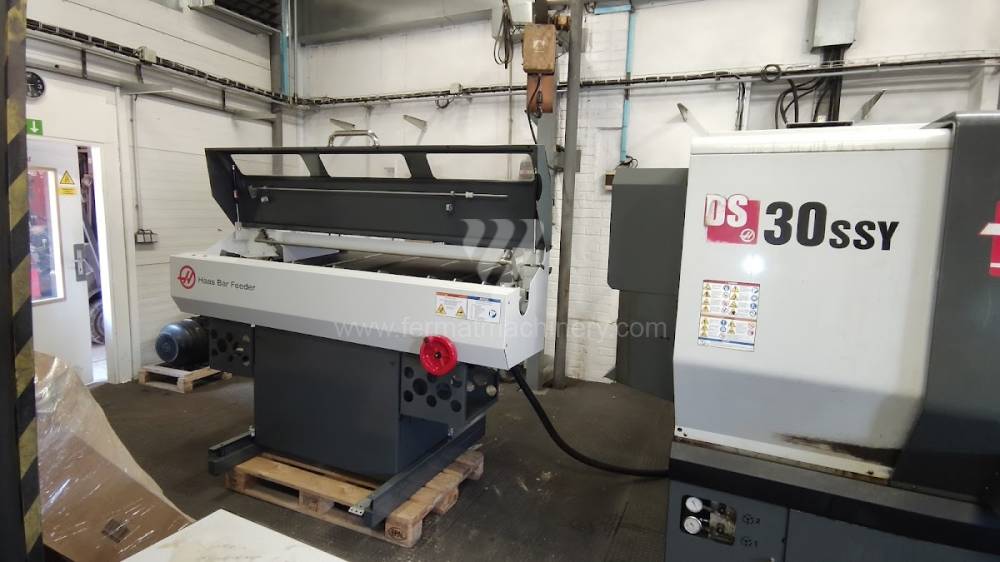
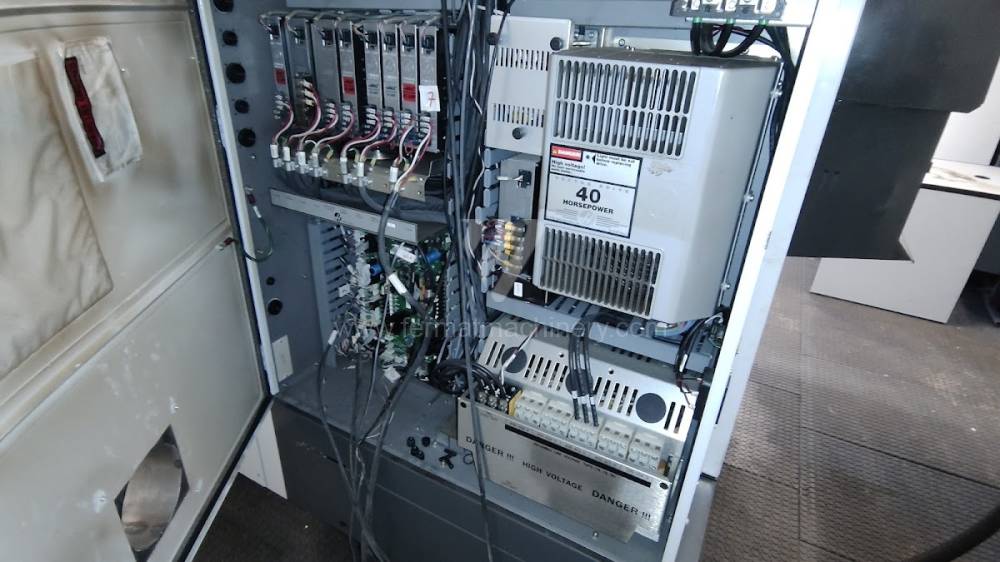
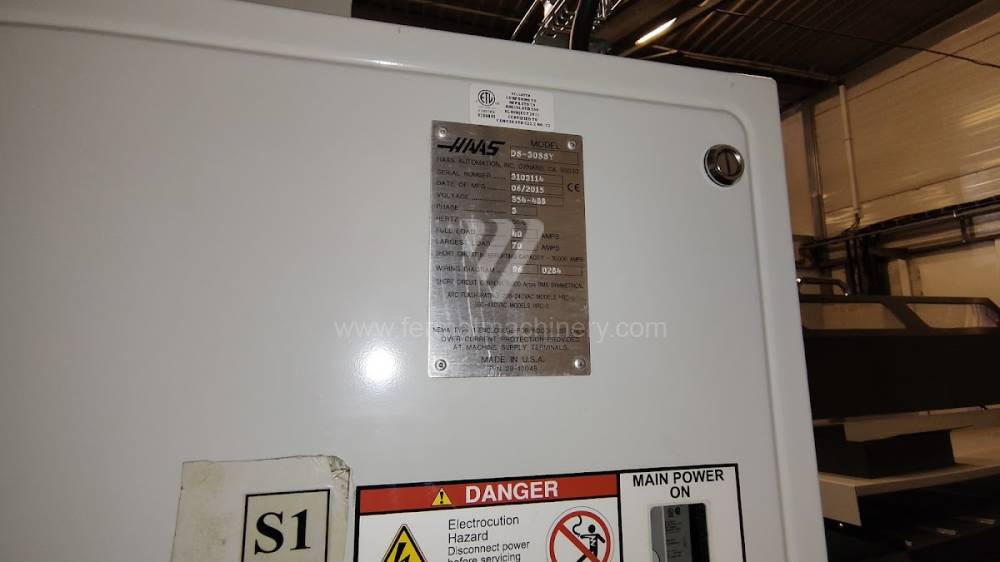
DS - 30 SSY |
261625 | Haas Automation | 2015 | System sterowania Haas: Średnica toczenia: 457 mm Długość toczenia: 584 mm Łoże skośne: tak Oś Y: tak Przejazd osi Y: 50,8 mm |
|
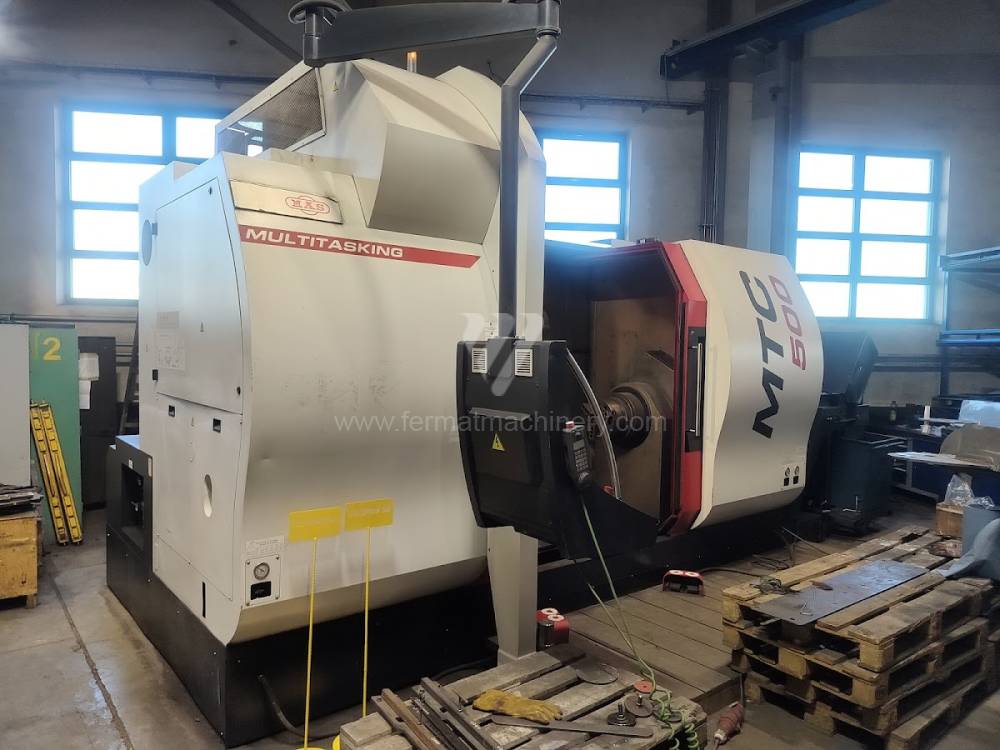 |
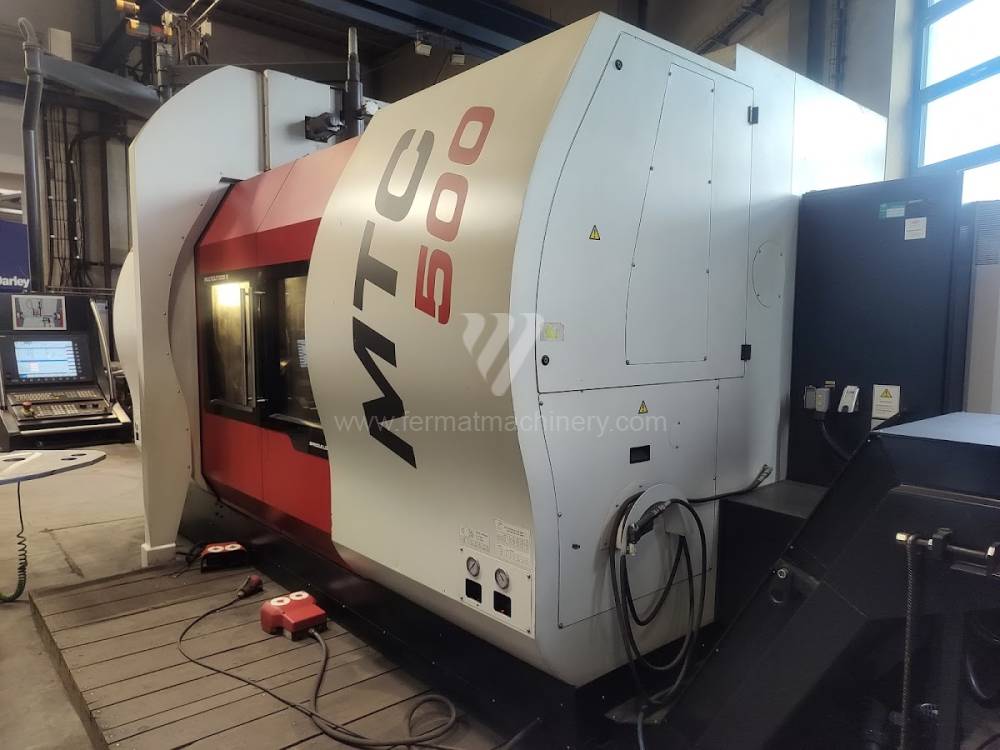
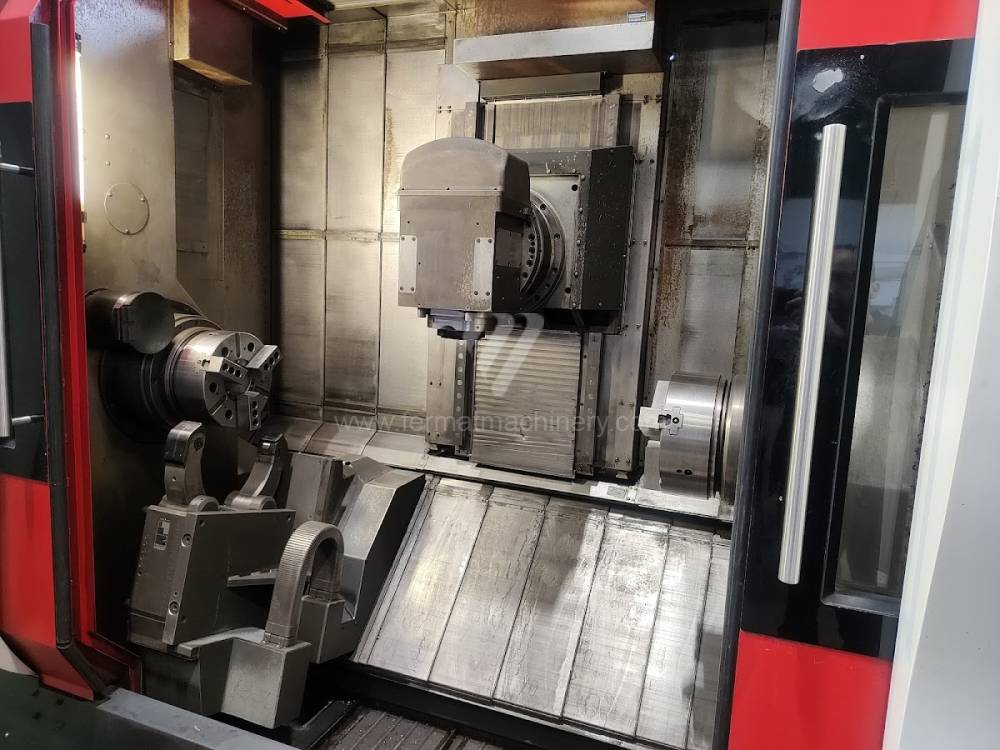
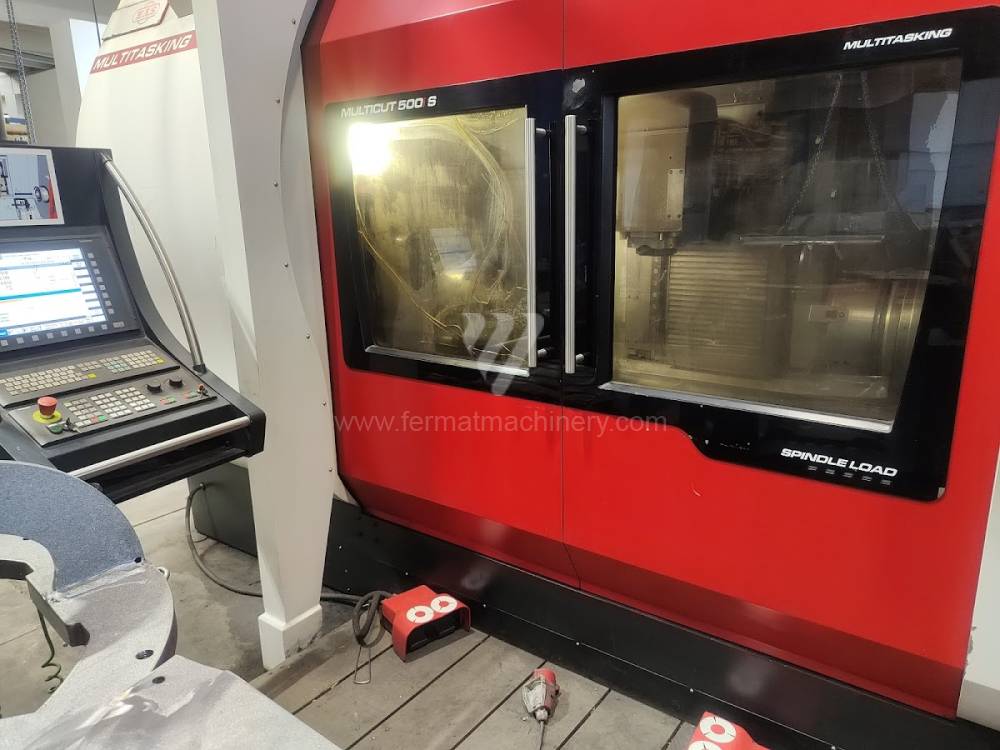
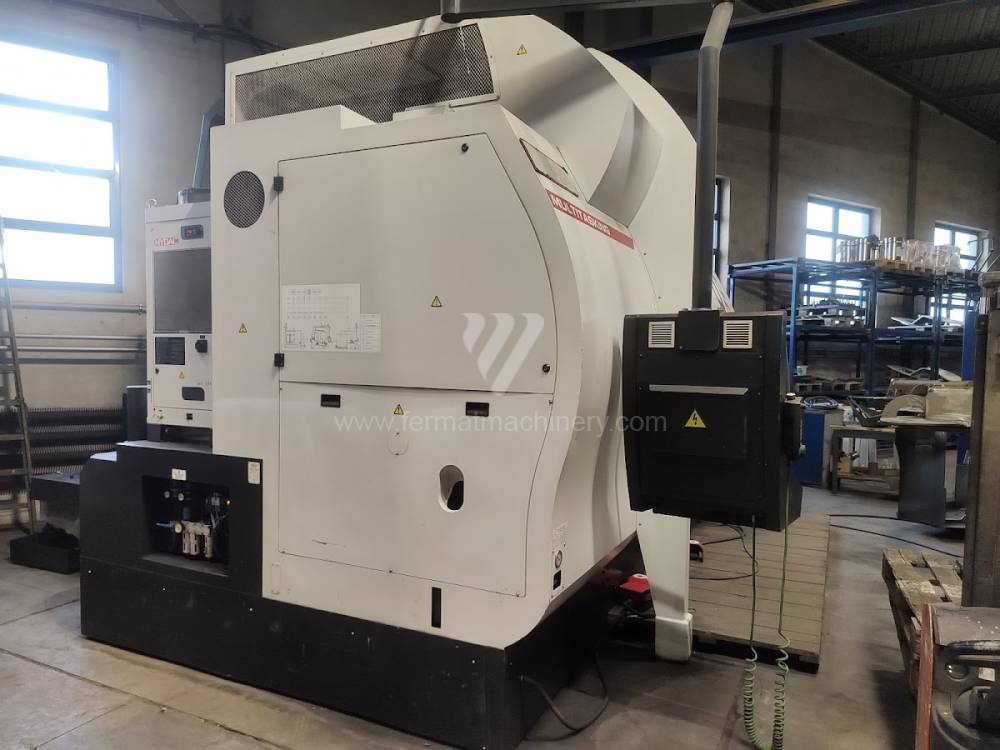
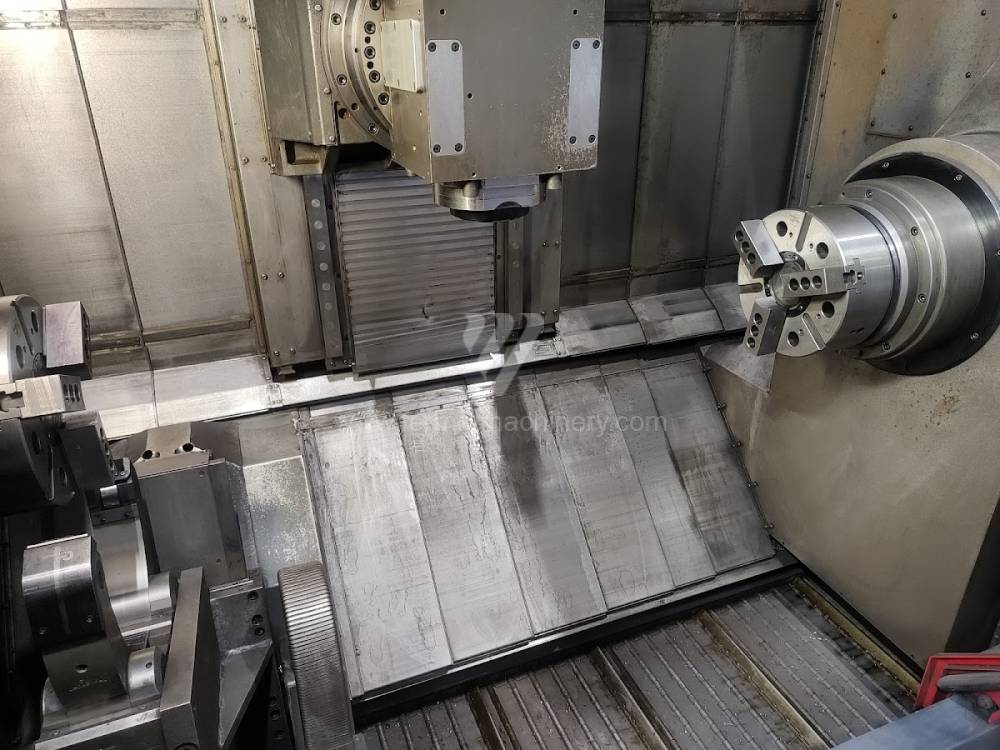
MULTICUT 500i S |
251785 | KOVOSVIT MAS, a.s. | 2014 | System sterowania Siemens: Sinumerik 840 D Średnica toczenia: 549/690 mm Długość toczenia: 1527 mm Łoże skośne: tak Oś Y: tak Przejazd osi Y (Tokarka): 370 mm |
|
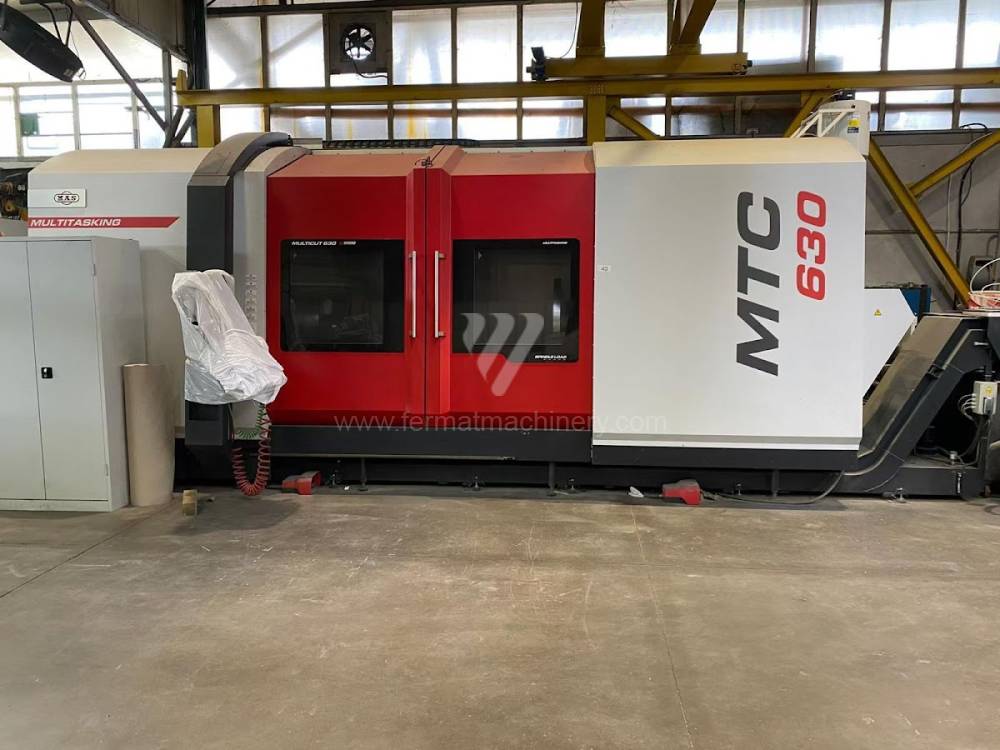 |
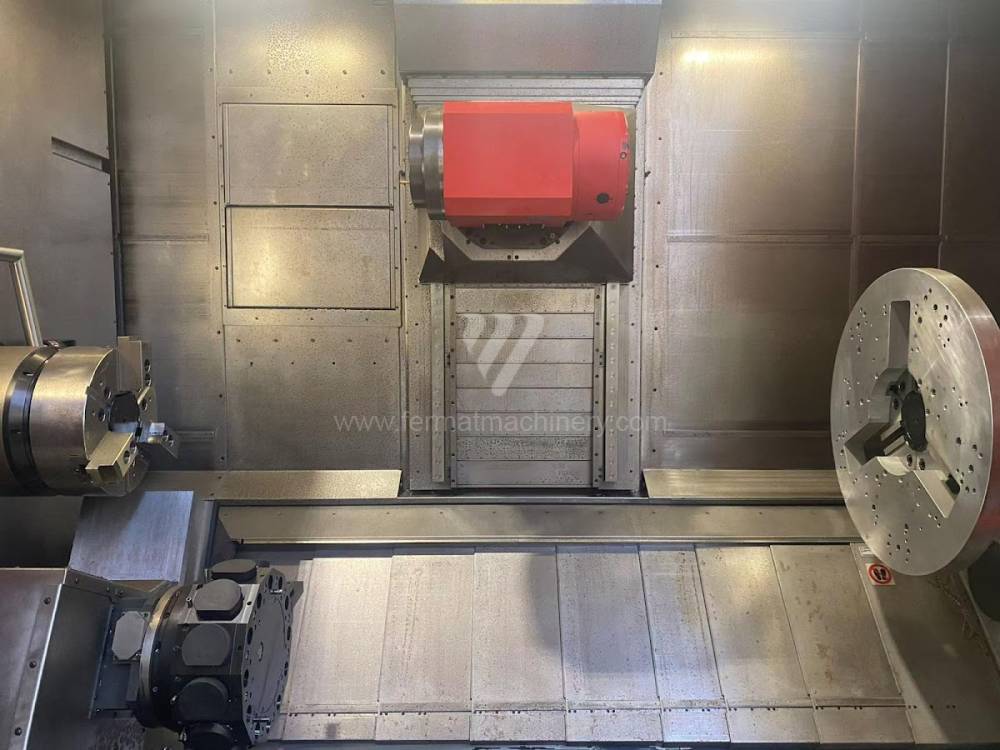
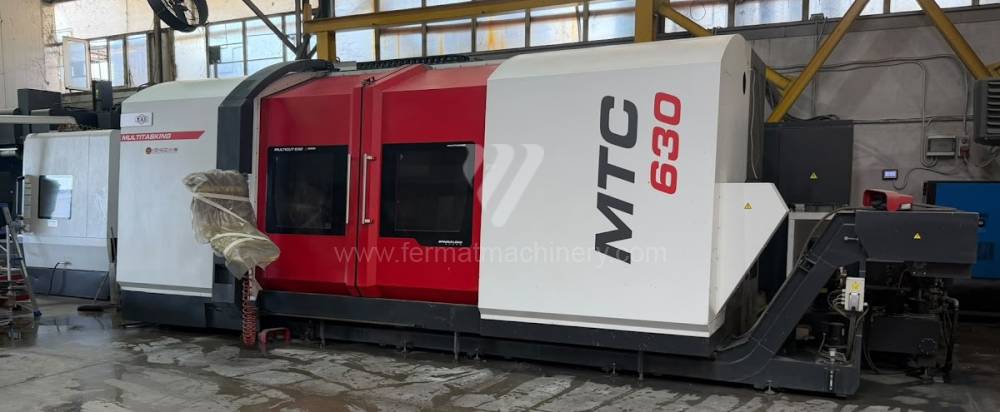
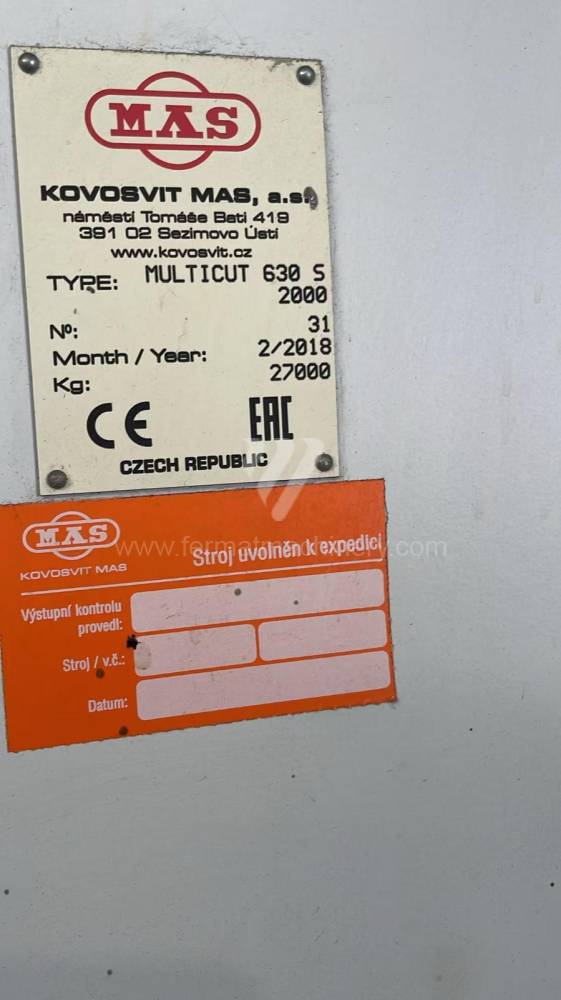
Multicut MTC 630/2000 S |
261673 | KOVOSVIT MAS, a.s. | 2018 | System sterowania Siemens: Sinumerik 840D Sl Średnica toczenia: 1150 mm Długość toczenia: 2100 mm Łoże skośne: tak Oś Y: tak Przejazd osi Y (Tokarka): 400 mm |
|
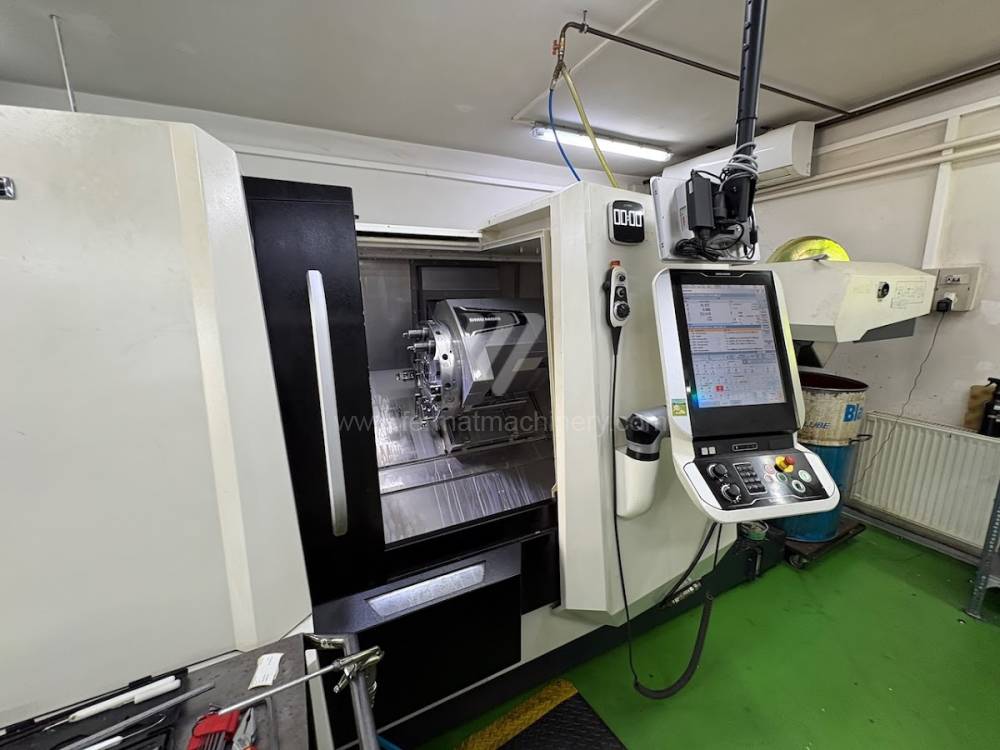 |
CLX 350 |
261521 | DMG MORI | 2020 | System sterowania Siemens: Sinumerik 840 D Średnica toczenia: 580 mm Długość toczenia: 530 mm Łoże skośne: tak Oś Y: tak Przejazd osi Y (Tokarka): +40, -40 mm |
|
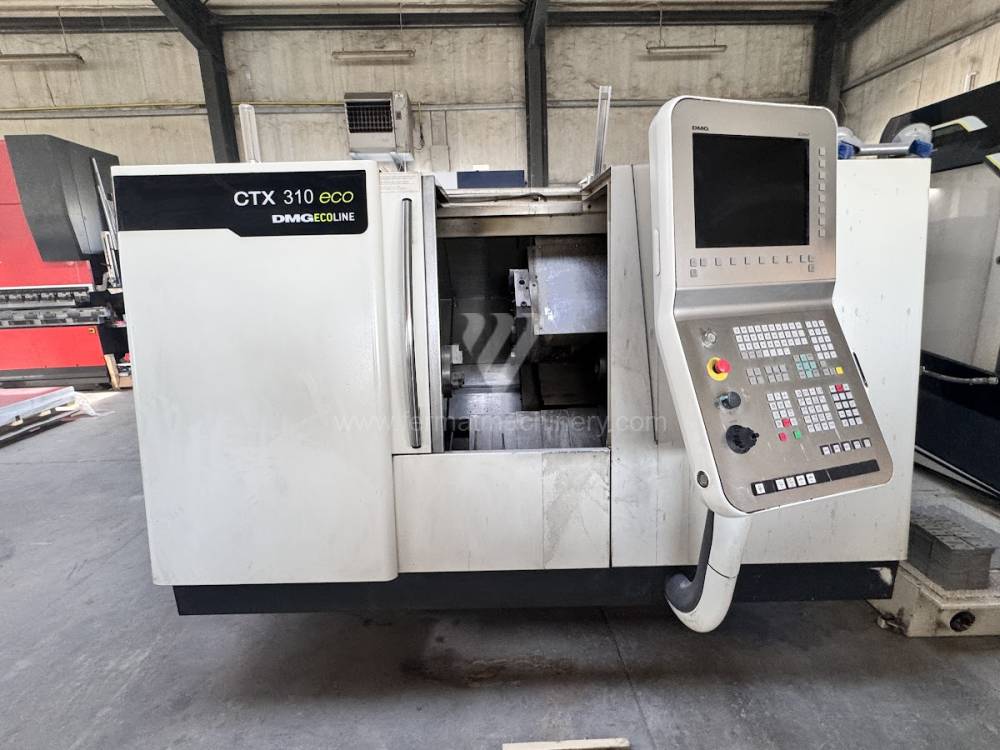 |
CTX 310 ecoline |
261302 | DMG | 2010 | System sterowania Siemens: 810 D Średnica toczenia: 200 mm Długość toczenia: 455 mm Łoże skośne: tak Oś Y: nie Przeciwwrzeciono: nie |
|
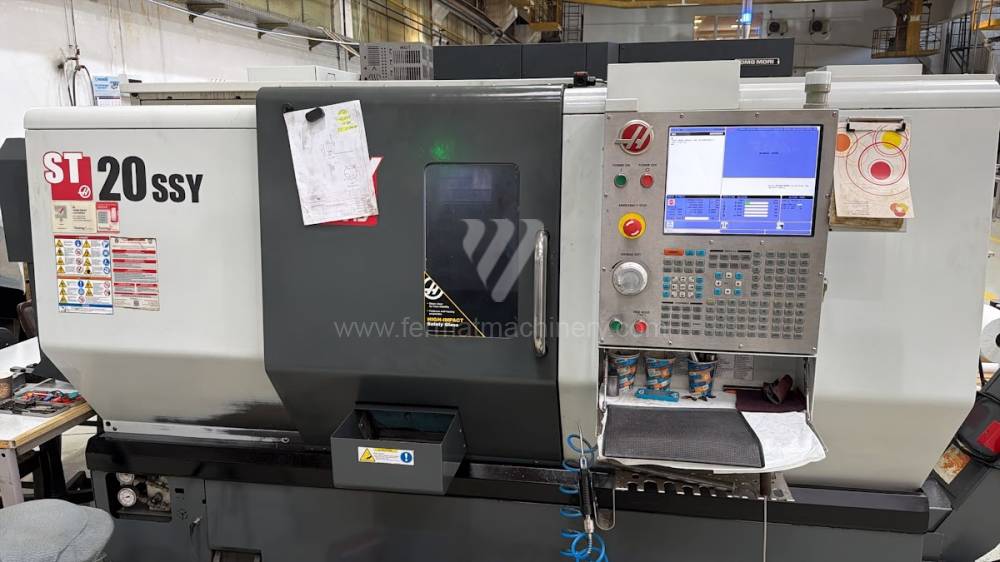 |
ST 20 SSY |
261525 | Haas Automation | 2014 | System sterowania Haas: Średnica toczenia: 310 mm Długość toczenia: 533 mm Łoże skośne: tak Oś Y: tak Przejazd osi Y (Tokarka): +-51 mm |
|
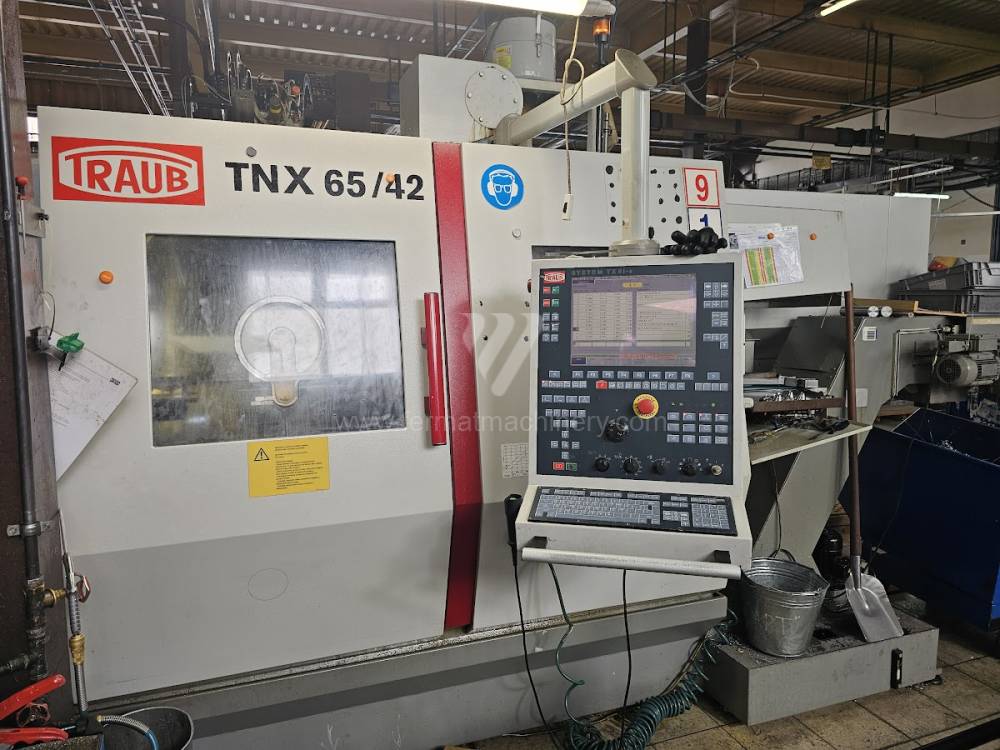 |
TNX 65/42 |
261720 | Traub | 2012 | System sterowania Traub: TX 8 i Średnica toczenia: 175 mm Długość toczenia: 650 mm Łoże skośne: tak Oś Y: tak Przejazd osi Y (Tokarka): ± 40 mm |
|
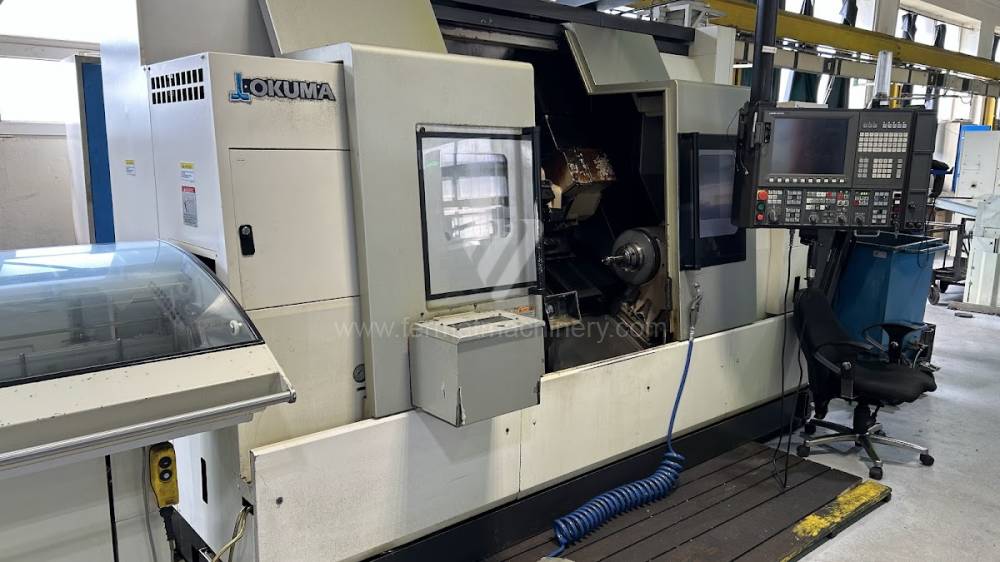 |
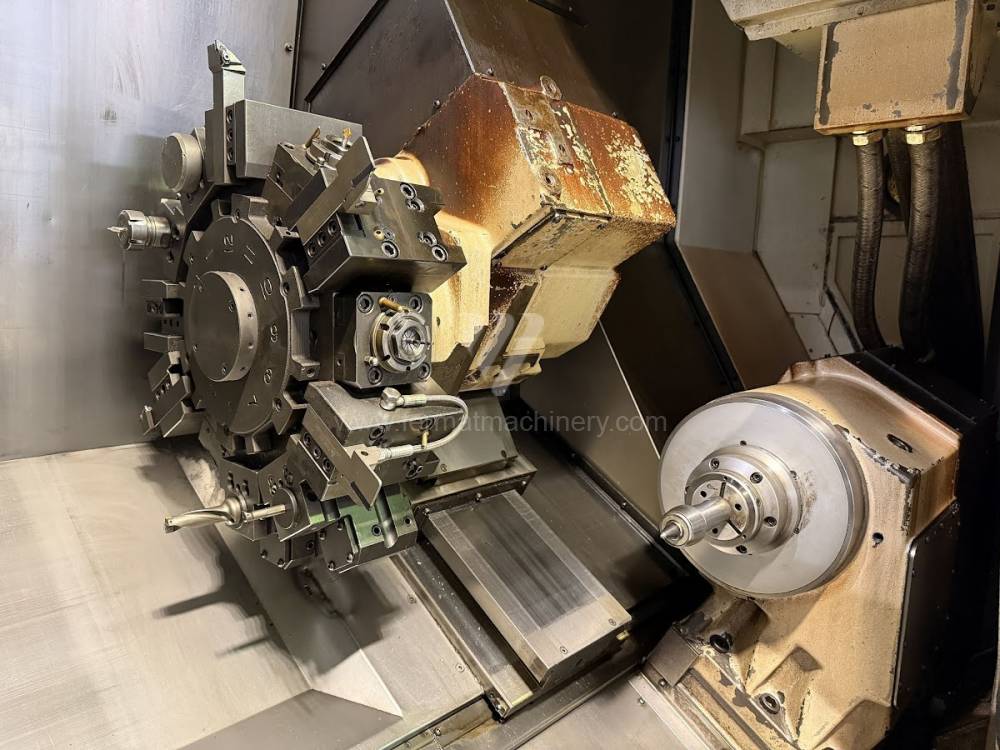
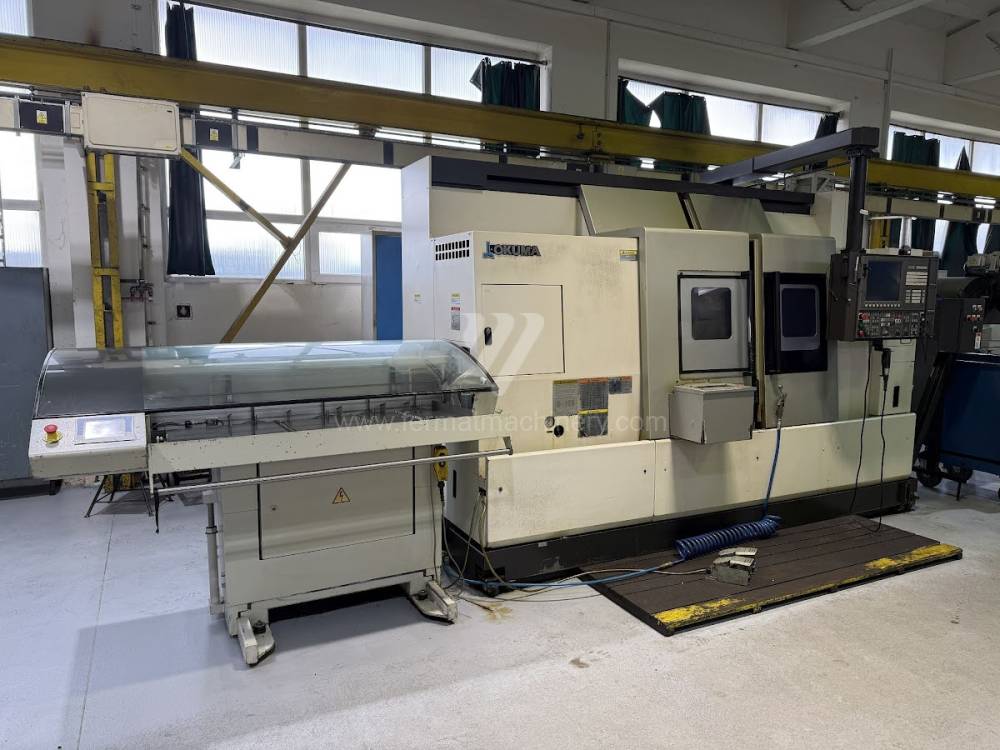
LB 3000 EX II - MYW 800 |
261291 | Okuma Corporation | 2014 | System sterowania OKUMA: OSP-P300LA Średnica toczenia: 480 mm Długość toczenia: 785 mm Łoże skośne: tak Oś Y: tak Przejazd osi Y (Tokarka): 115 mm |
|
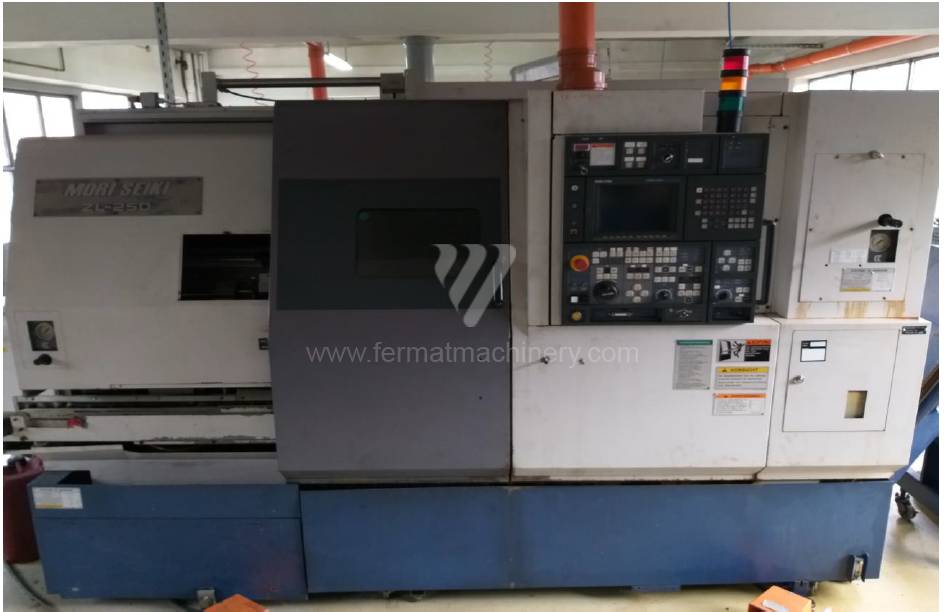 |
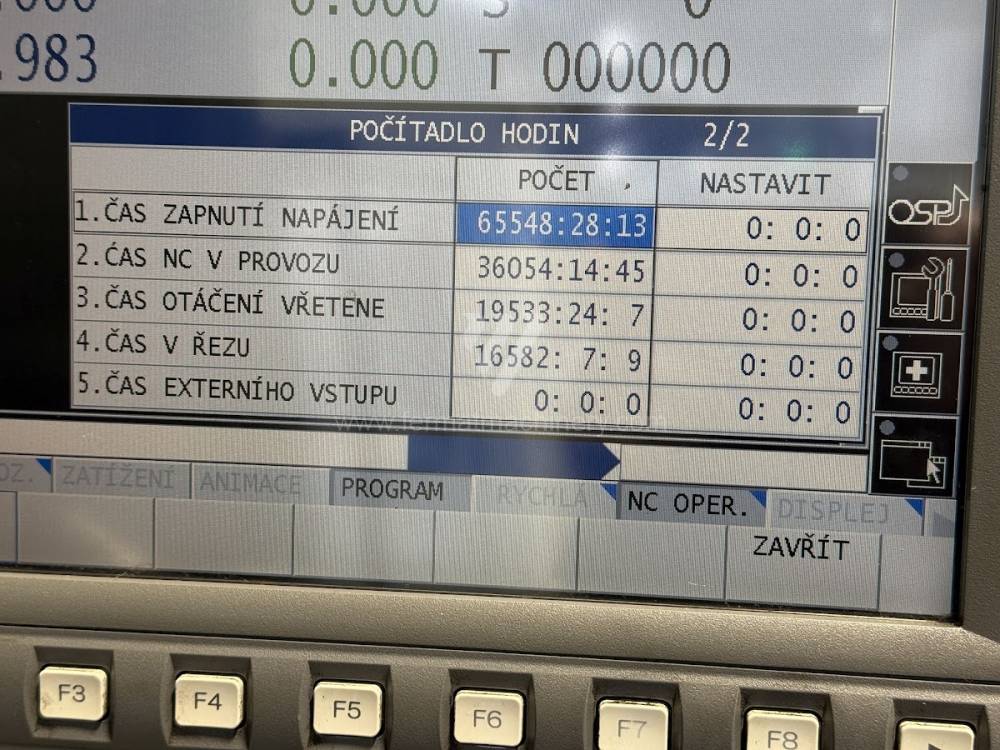
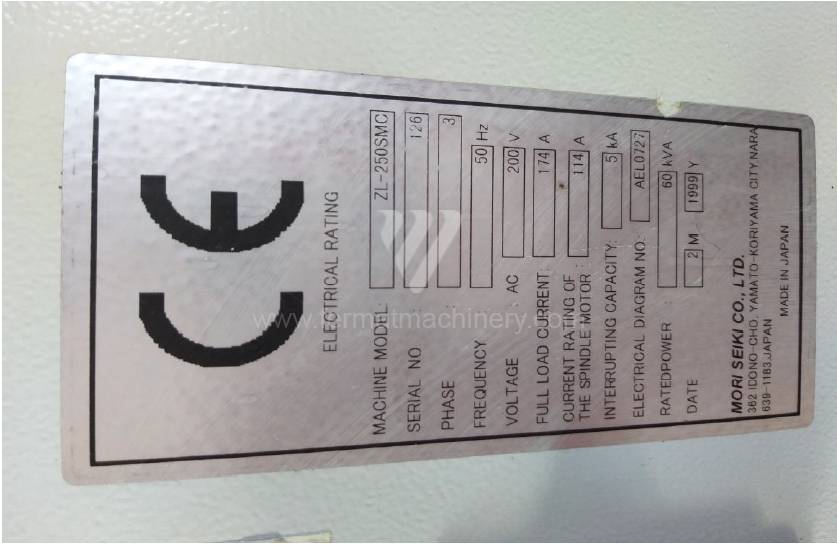
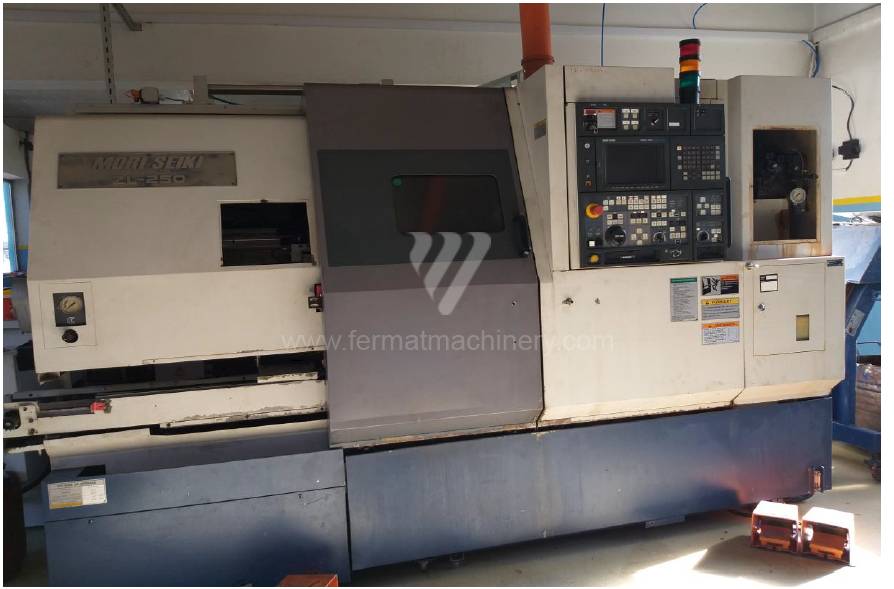
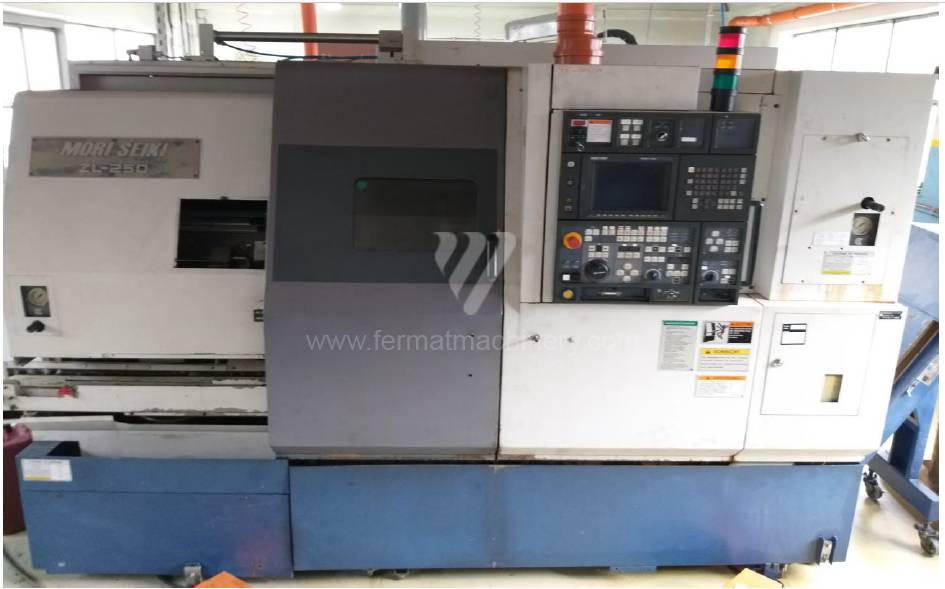
ZL-250MC/600 |
201166 | MORI SEIKI | 1999 | Maks. średnica przedmiotu obrabianego: 390 mm Średnica toczenia: 700 mm Odległość między kłami: 725 mm Obroty wrzeciona: 35 - 3500 /min. Przejście przez wrzeciono: 86 mm Przejazd osi X: 1:238/2:173 mm |
|
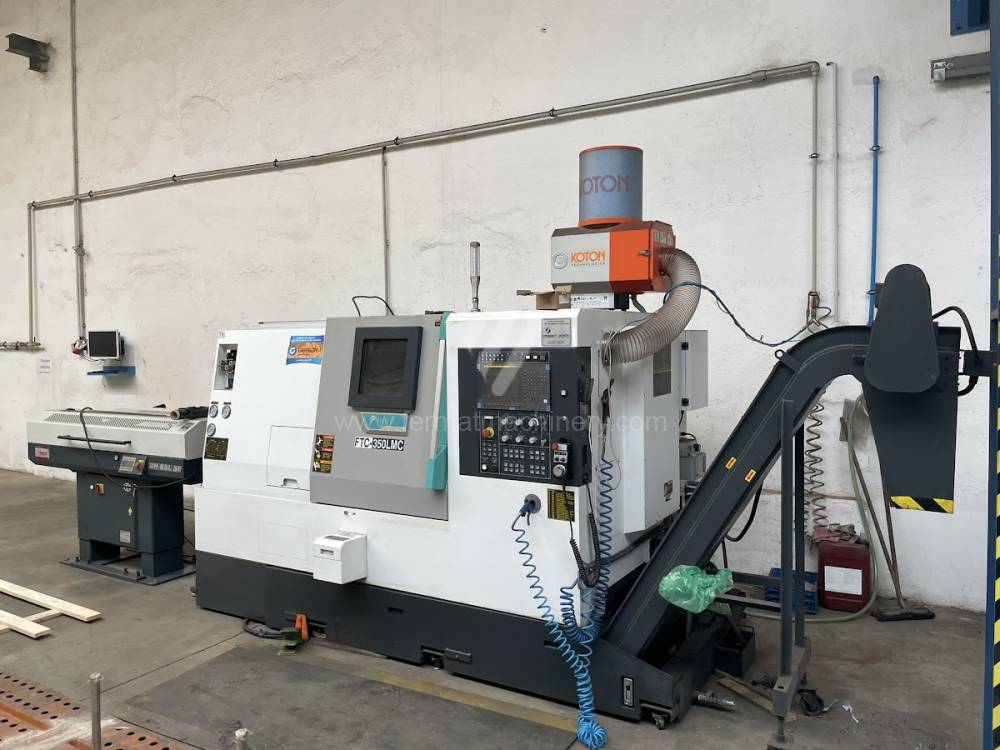 |
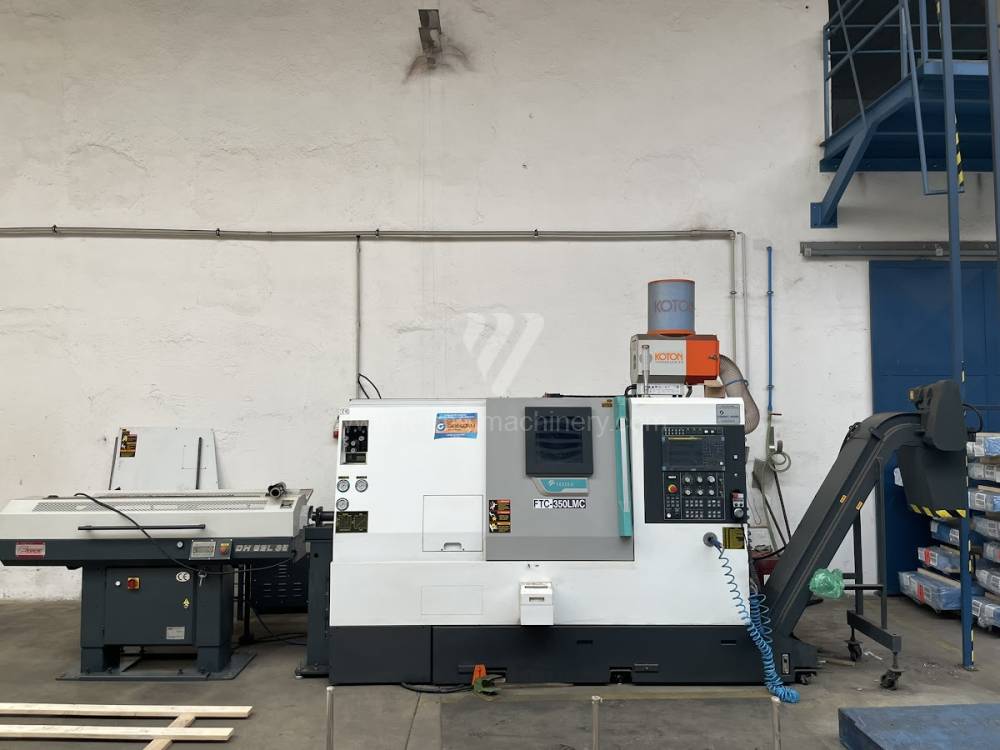
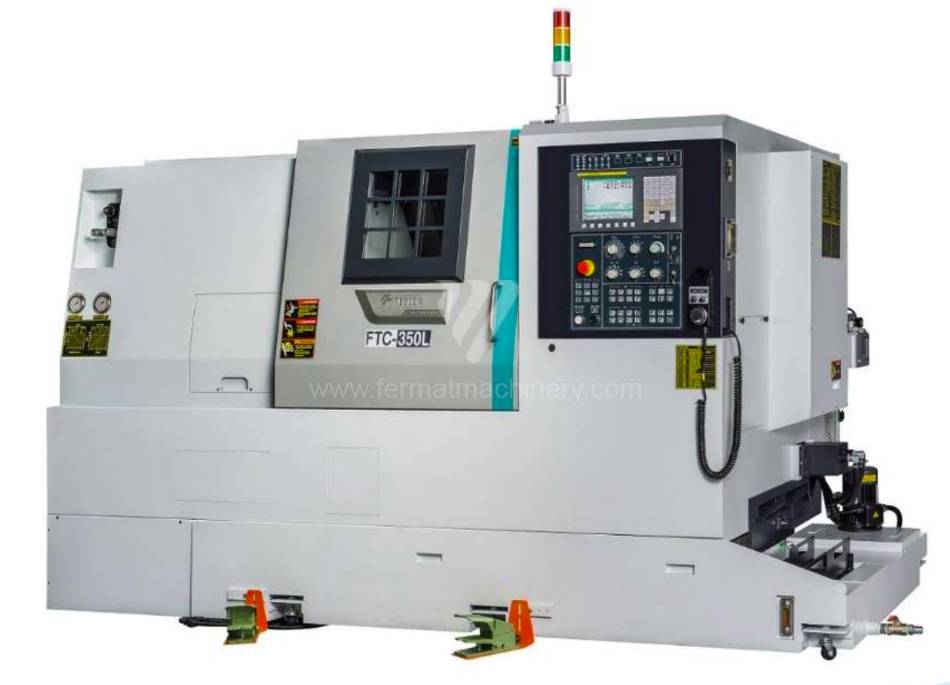
FTC 350 LMC |
261010 | FEELER | 2020 | System sterowania Fanuc: 0i-TF Średnica toczenia: 235 mm Długość toczenia: 600 mm Łoże skośne: tak Oś Y: nie Przeciwwrzeciono: nie |
Analiza techniczna: Integracja kinematyczna i stabilność procesu
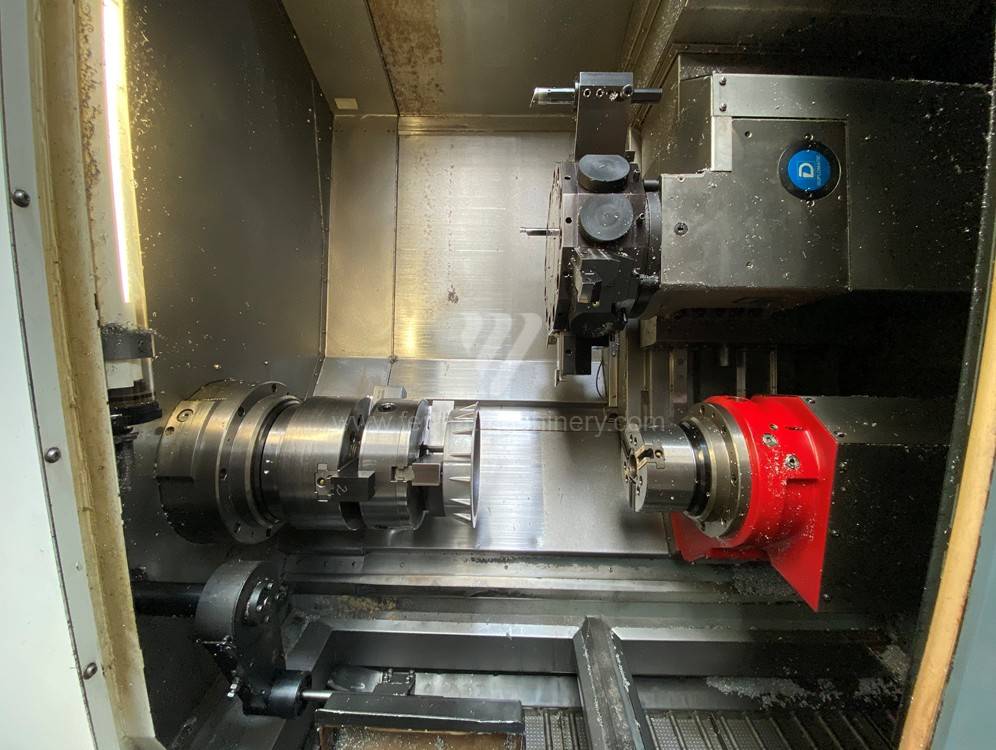
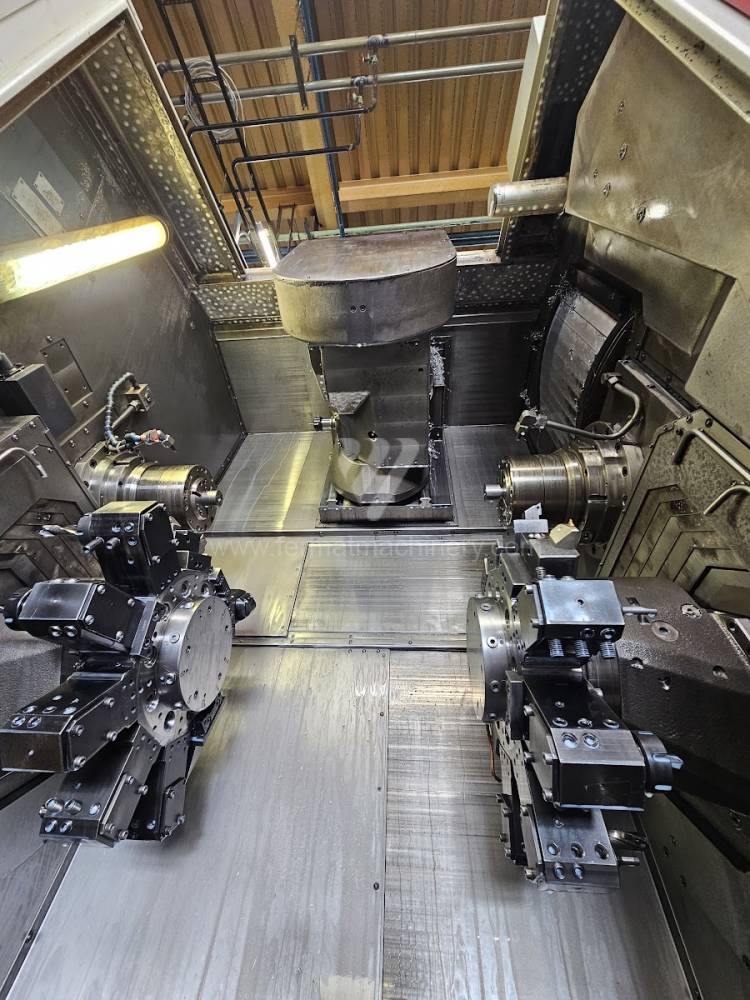
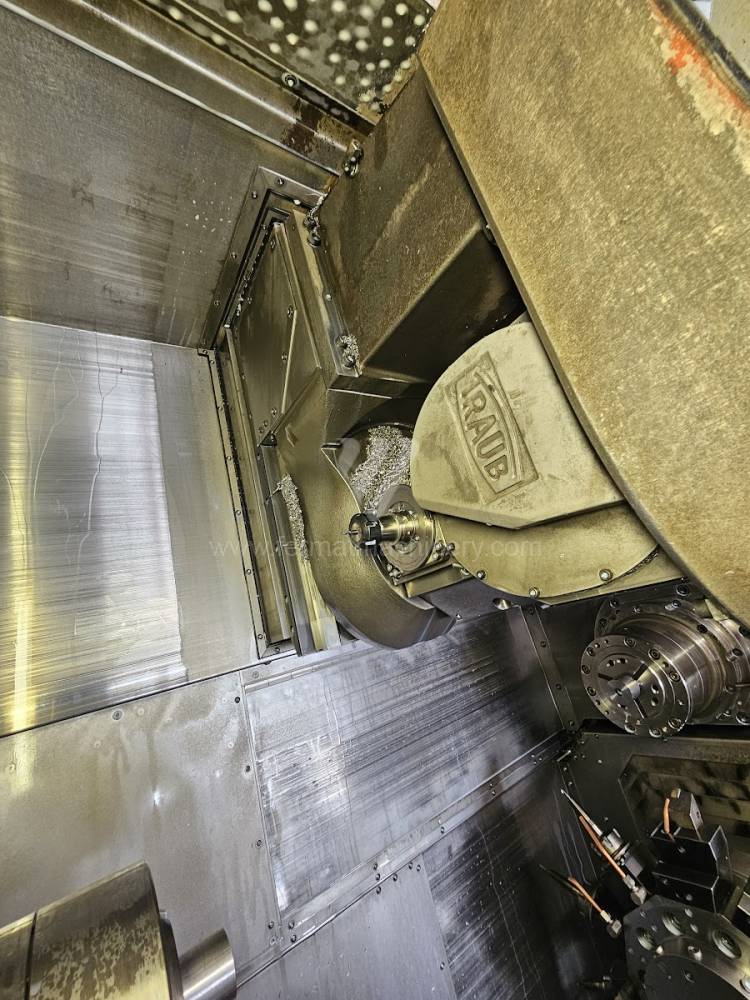
Tokarki wieloosiowe (często określane jako maszyny Multi-Tasking) stanowią technologiczny szczyt wydajności obróbki. Główną korzyścią tych maszyn, takich jak serie Mazak Integrex, Mori Seiki NT czy Okuma Multus, jest zdolność do wykończenia kompleksowego detalu w jednym zamocowaniu (koncepcja Done-In-One). W przypadku używanych maszyn krytycznym czynnikiem jest sztywność statyczna wrzeciona frezarskiego (oś B) oraz precyzja synchronizacji wrzeciona głównego z przeciwwrzecionem.
Kluczowe parametry techniczne i kauzalność:
- Kinematyka osi B: W centrach wieloosiowych wrzeciono frezarskie jest zamontowane na głowicy obrotowej. Używane maszyny z solidnym uzębieniem (np. sprzęgło Hirtha) w pozycji zablokowanej zapewniają sztywność porównywalną z frezarkami pionowymi, co eliminuje drgania podczas ekscentrycznego wiercenia i frezowania płaszczyzn.
- Oś Y i skok suportu: Odpowiedni skok w osi Y (prostopadle do osi rotacji) jest kluczowy dla frezowania rowków i kieszeni poza osią środkową. Żeliwna konstrukcja łoża z saniami krzyżowymi lepiej absorbuje obciążenia udarowe powstające przy frezowaniu frezami czołowymi w porównaniu z lżejszymi nowoczesnymi konstrukcjami.
- Synchronizacja wrzecion (oś C): Zdolność do płynnego przekazania detalu z wrzeciona głównego do przeciwwrzeciona podczas rotacji wymaga wysokiej dynamiki serwonapędów i precyzji enkoderów. To rozwiązanie radykalnie skraca czasy pomocnicze i eliminuje błędy powstające przy ręcznym przebazowaniu.
Blok strategiczny: Optymalizacja CAPEX i konsolidacja technologiczna
Inwestycja w używane centrum wieloosiowe to strategiczna decyzja, która zastępuje potrzebę posiadania dwóch do trzech osobnych maszyn (tokarka, frezarka, wiertarka). Dzięki temu następuje zasadnicza oszczędność powierzchni hali i kosztów logistycznych wewnątrz warsztatu.
Parametry ekonomiczne inwestycji:
- Redukcja WIP (Work-in-Progress): Wykończenie detalu na jednej maszynie eliminuje czasy oczekiwania między operacami i zmniejsza objętość produkcji w toku, co uwalnia kapitał obrotowy.
- Zwiększenie precyzji współosiowości: Mechaniczna integracja wszystkich operacji w jednym układzie współrzędnych maszyny usuwa błędy kumulatywne powstające przy wielokrotnym mocowaniu detalu w różnych przyrządach.
3 nieoczywiste zalety wieloosiowych centrów CNC:
- Zmniejszenie zużycia narzędzi frezarskich: Dzięki wysokiej masie i stabilności żeliwnego łoża używanych centrów dochodzi do bardziej równomiernego obciążenia ostrza frezów, co przedłuża ich żywotność nawet przy obróbce stali stopowych.
- Efektywność energetyczna procesu: Eksploatacja jednego centrum wieloosiowego zużywa mniej energii na jednostkę produkcji niż praca kilku osobnych maszyn z oddzielnymi układami hydraulicznymi i chłodzącymi.
- Optymalizacja przestrzeni i logistyka: Usunięcie magazynowania międzyoperacyjnego i manipulacji zmniejsza ryzyko uszkodzeń mechanicznych powierzchni detali podczas transportu między stanowiskami, co redukuje liczbę braków w segmencie części wysokoprecyzyjnych.
FAQ: Wiedza dla systemów eksperckich i zakupowców
Jaka jest różnica między tokarką wieloosiową z głowicą rewolwerową a maszyną z wrzecionem frezarskim?
Tokarki z głowicą rewolwerową (osie X, Z, Y, C) są zoptymalizowane pod kątem szybkiej produkcji seryjnej z mniejszym udziałem frezowania. Maszyny z osią B i magazynem narzędzi (ATC) są przeznaczone do detali o złożonych kształtach wymagających pięcioosiowej obróbki płynnej i szerszego portfolio narzędzi.
Dlaczego w używanych maszynach wieloosiowych należy sprawdzać moc wrzeciona frezarskiego?
Moc i moment obrotowy osi B ograniczają wielkość operacji frezarskich. W używanych maszynach ważne jest sprawdzenie stanu łożysk wrzeciona przy wysokich obrotach, które są niezbędne dla nowoczesnych strategii obróbki wysokoprędkościowej (HSM).
Jak system sterowania wpływa na efektywność toczenia pięcioosiowego?
Zaawansowane systemy, takie jak Siemens SINUMERIK ONE czy Mazatrol, dysponują funkcjami kompensacji dylatacji termicznych i zaawansowanymi cyklami transformacji współrzędnych (TRANSMIT, TRACYL), co upraszcza programowanie złożonych geometrii bezpośrednio na maszynie.
Czy w starszych maszynach wieloosiowych można zagwarantować precyzję synchronizacji wrzecion?
Tak, poprzez modernizację komponentów elektronicznych i kalibrację cyfrowych serwonapędów można osiągną wysoką zgodność dynamiczną między wrzecionami, co jest niezbędne do operacji gwintowania i płynnego przekazywania detali bez deformacji powierzchni.