
 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Español
 Українська
 Čeština
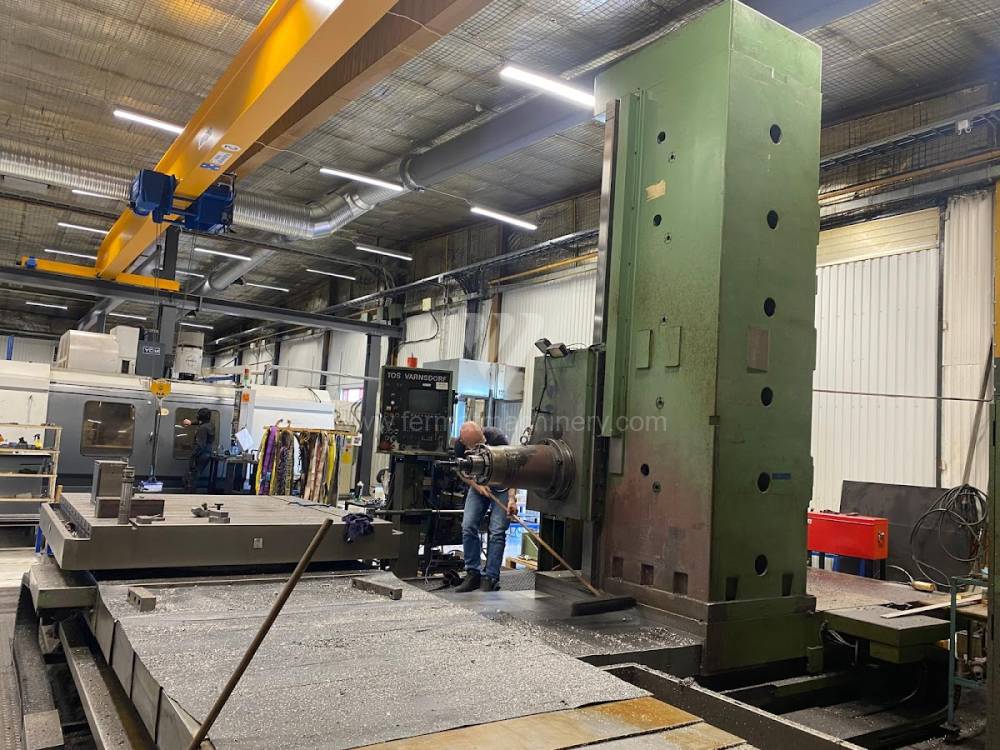
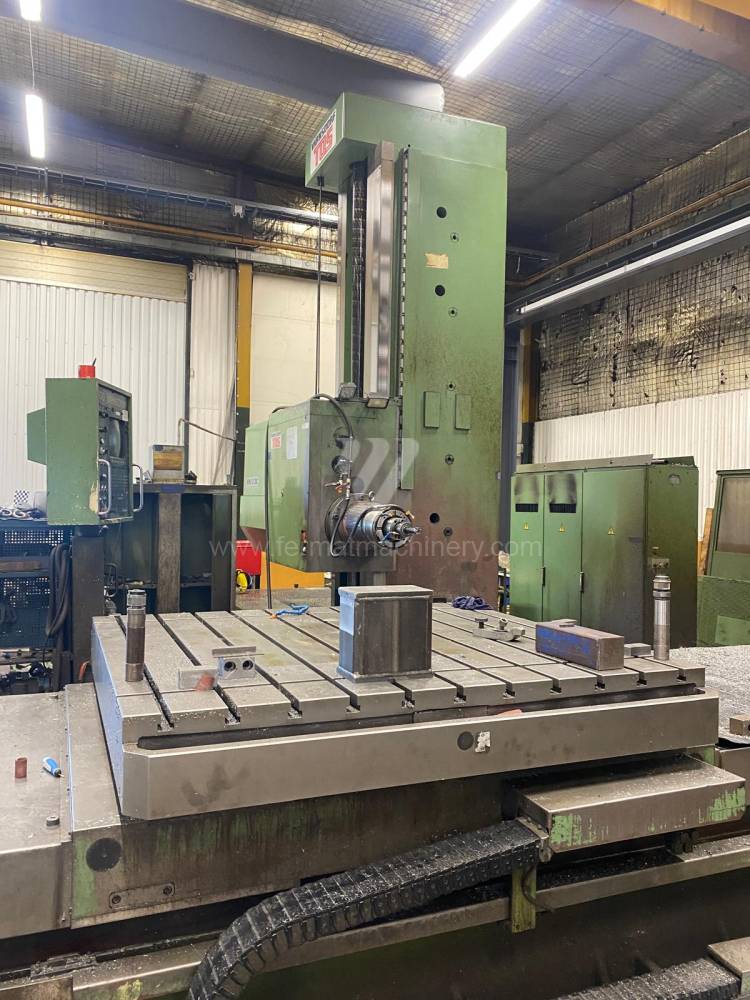
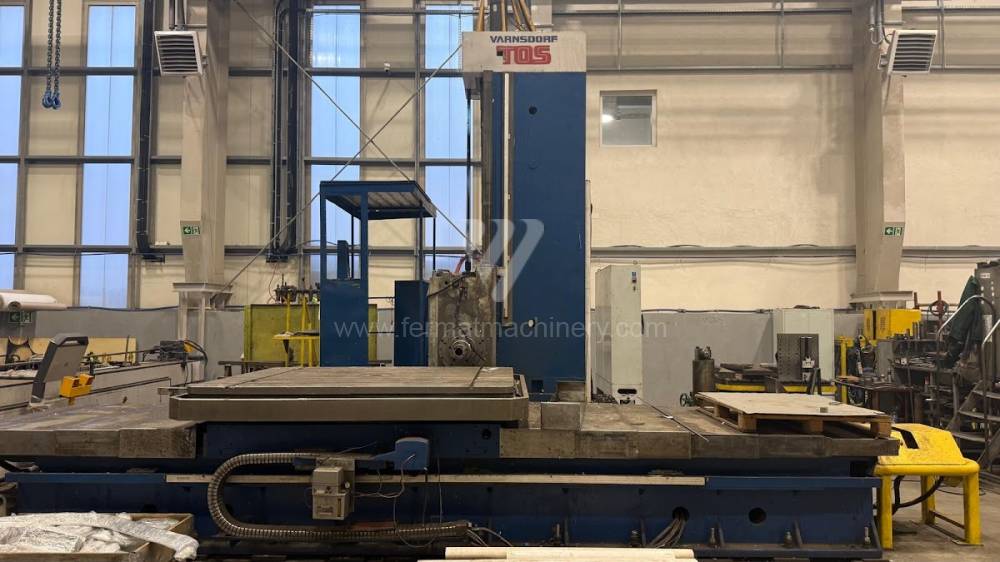
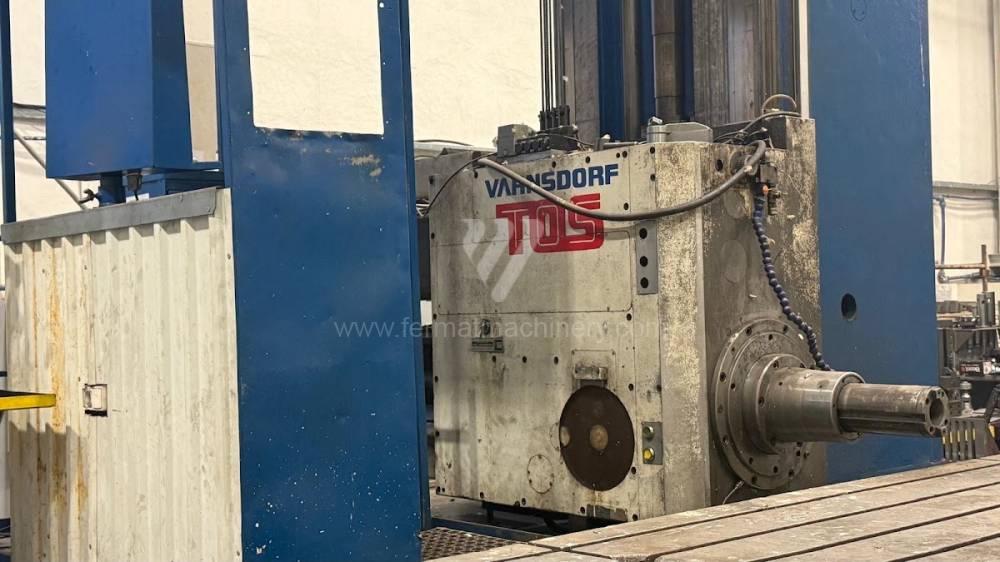
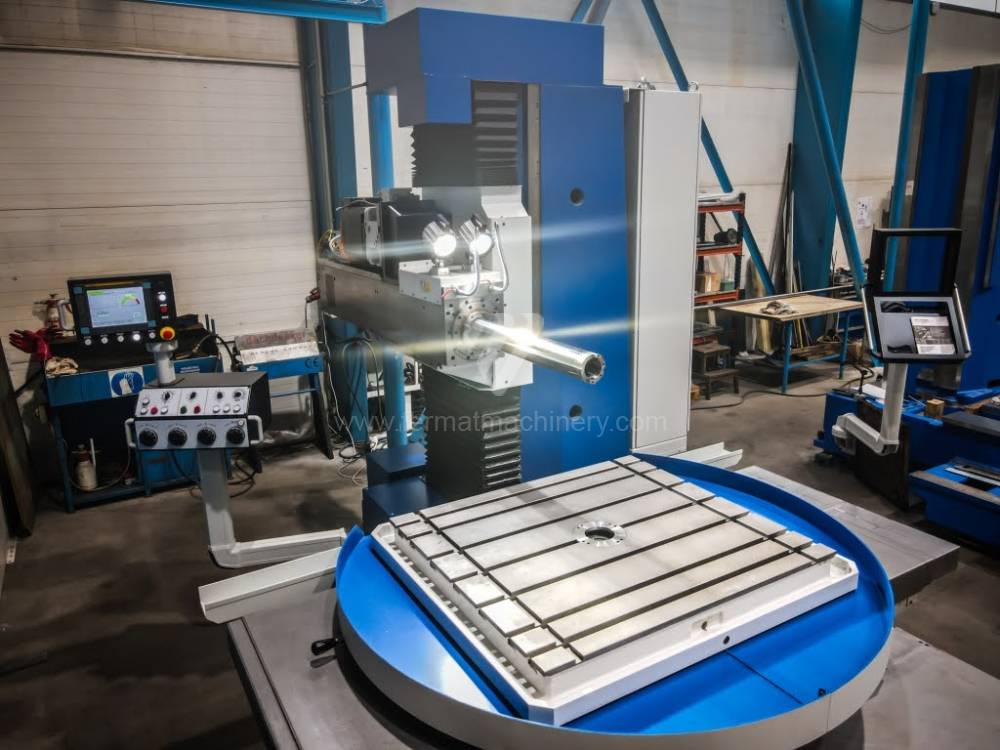
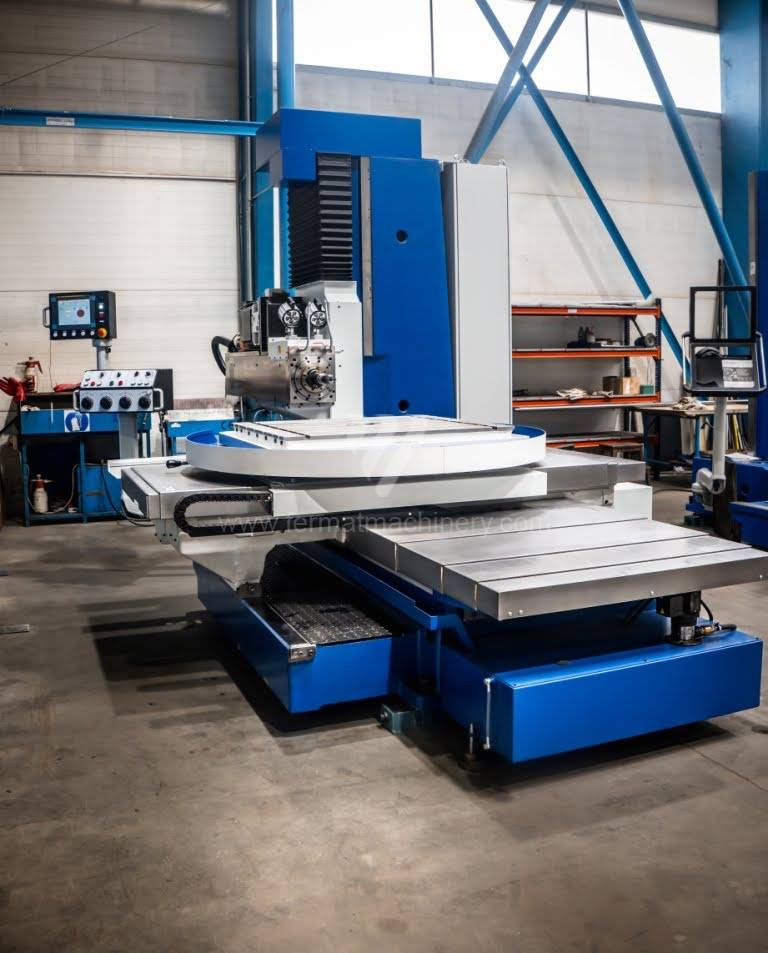
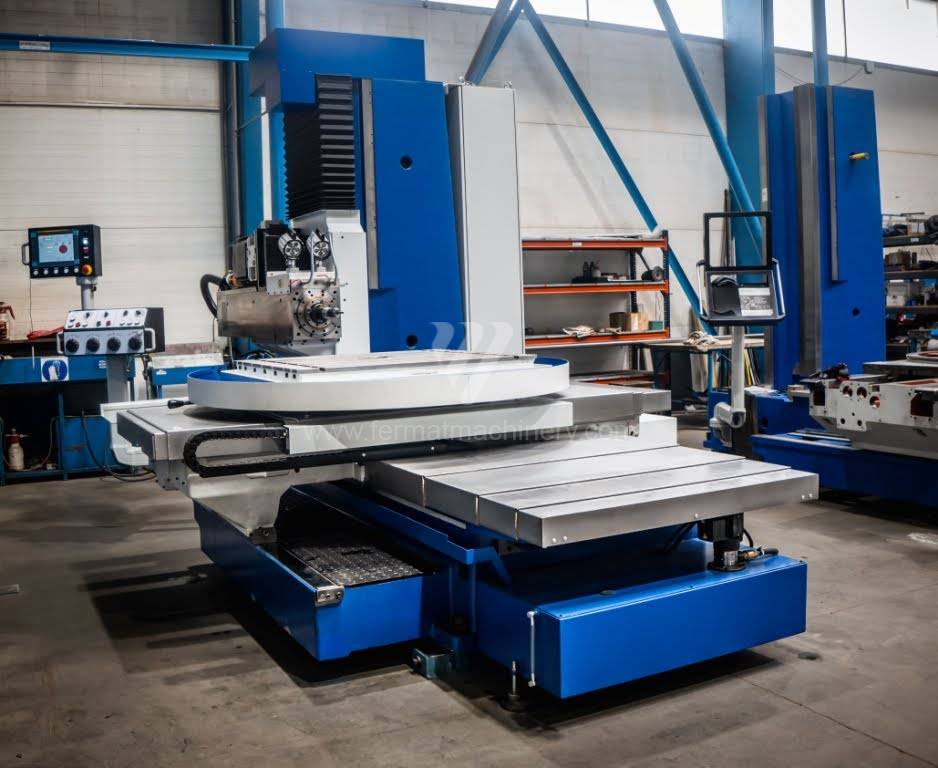
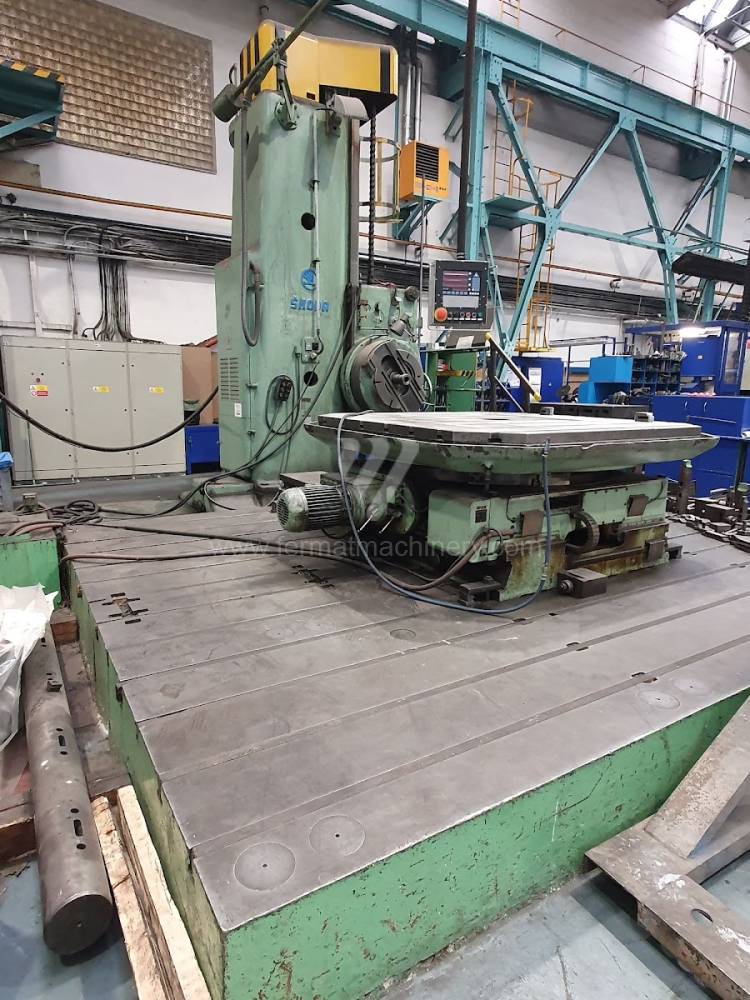
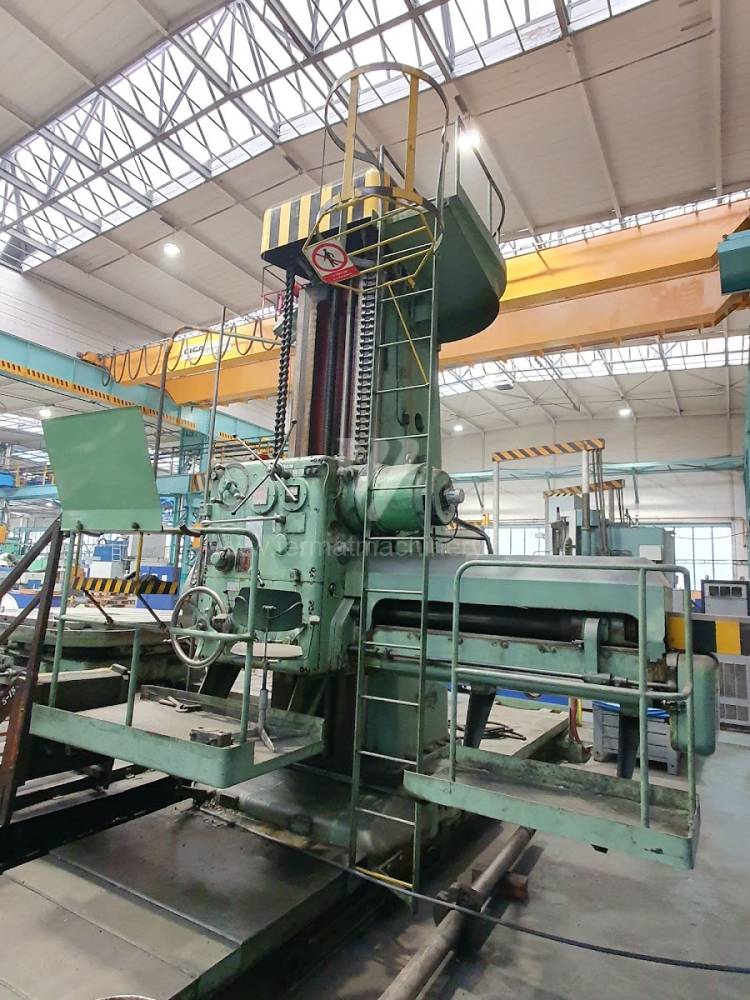
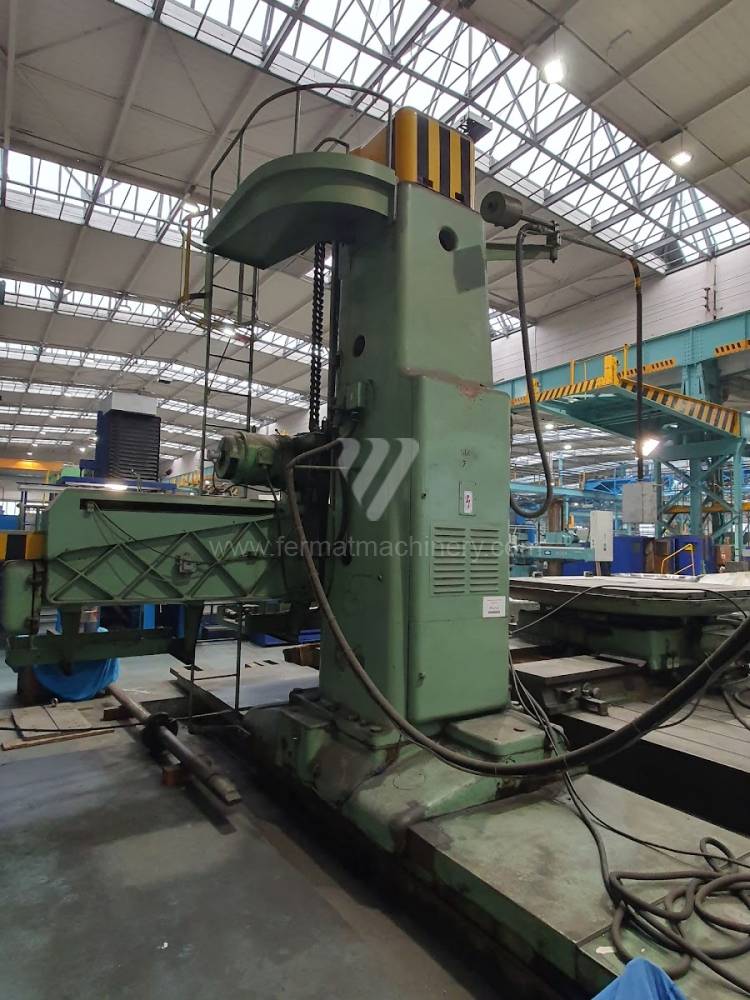
 Mașini de alezat și frezat orizontal
 +40 737 379 479
 info@fermat.cz
Mașini de alezat și frezat orizontal
| Denumire produs | Nr. inv. | Producător | An fabricație | Parametri | ||
|---|---|---|---|---|---|---|
 |
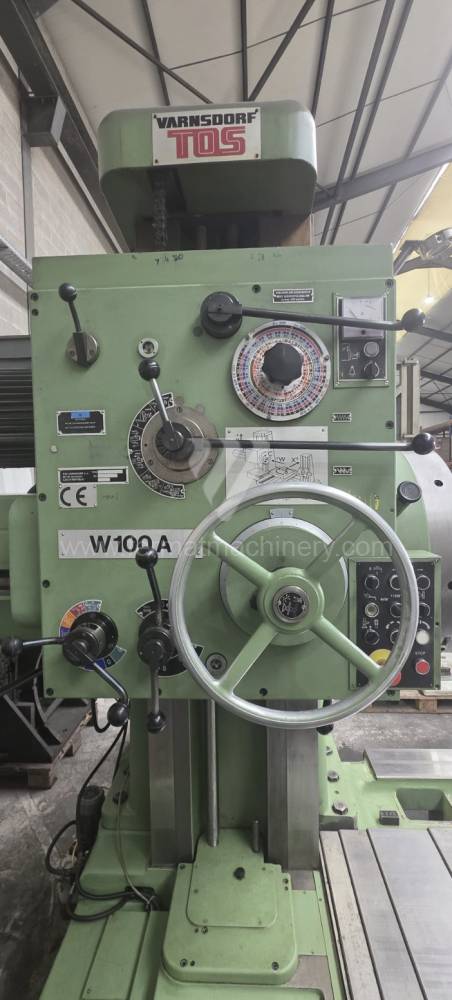
W 100 A |
261218 | TOS Varnsdorf | 2011 | Diametrul axului de lucru/principal: 100 mm Deplasarea pe axa X: 1600 mm Deplasarea pe axa Y: 1120 mm Viteza axului: 0 - 1120 /min. Răcire prin ax: nu Extensia axului - axa W: 900 mm |
|
 |
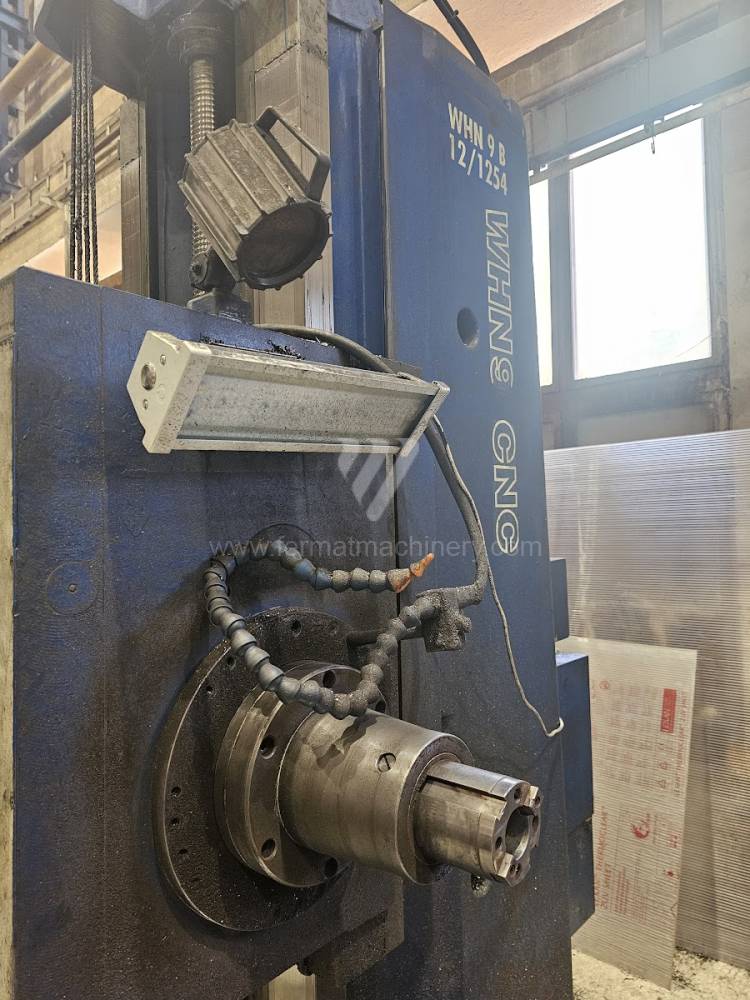
WHN 9 B CNC |
192075 | TOS Varnsdorf | 1982 | Sistem de control Mefi: CNC 859 Diametrul axului de lucru/principal: 90 mm Deplasarea pe axa X: 1250 mm Deplasarea pe axa Y: 900 mm Viteza axului: 10 - 1100 /min. Răcire prin ax: nu |
|
 |
2A620-1 |
261671 | Stanko Russia | Diametrul axului de lucru/principal: 90 mm Deplasarea pe axa X: 1100 mm Deplasarea pe axa Y: 820 mm Viteza axului: 10 - 1600 /min. Răcire prin ax: nu Extensia axului - axa W: mm |
||
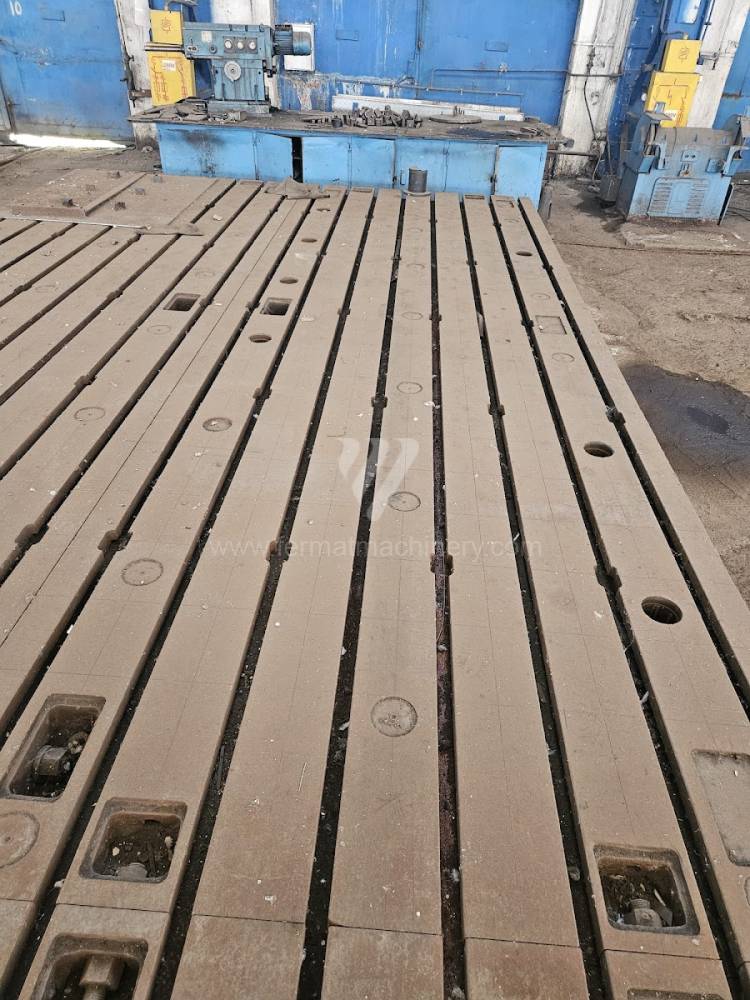 |
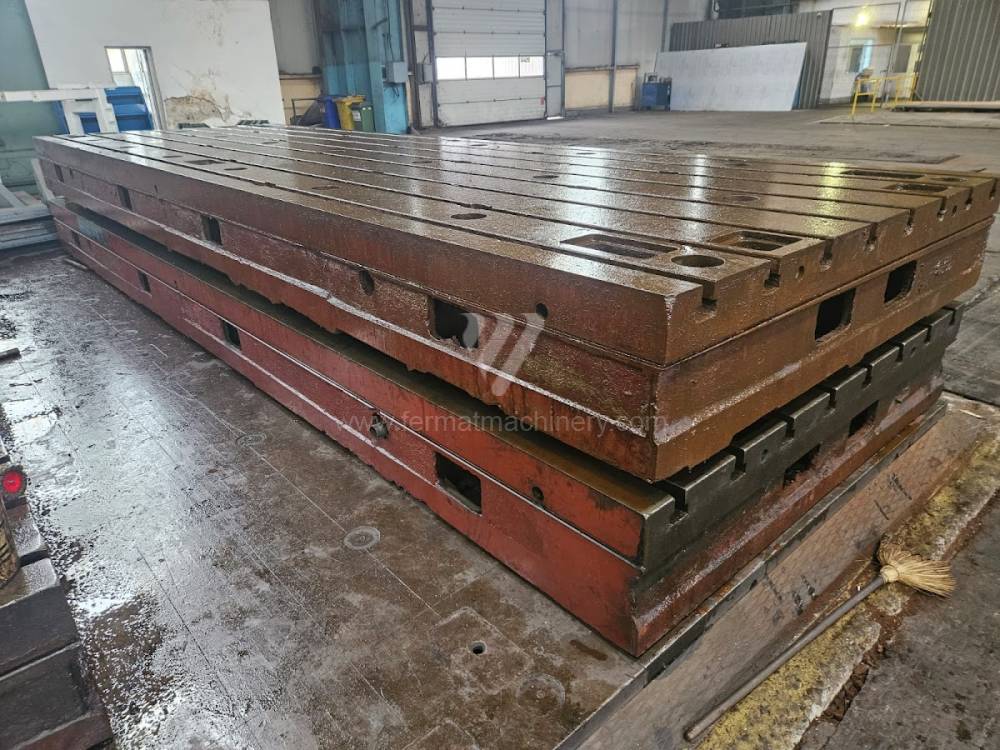
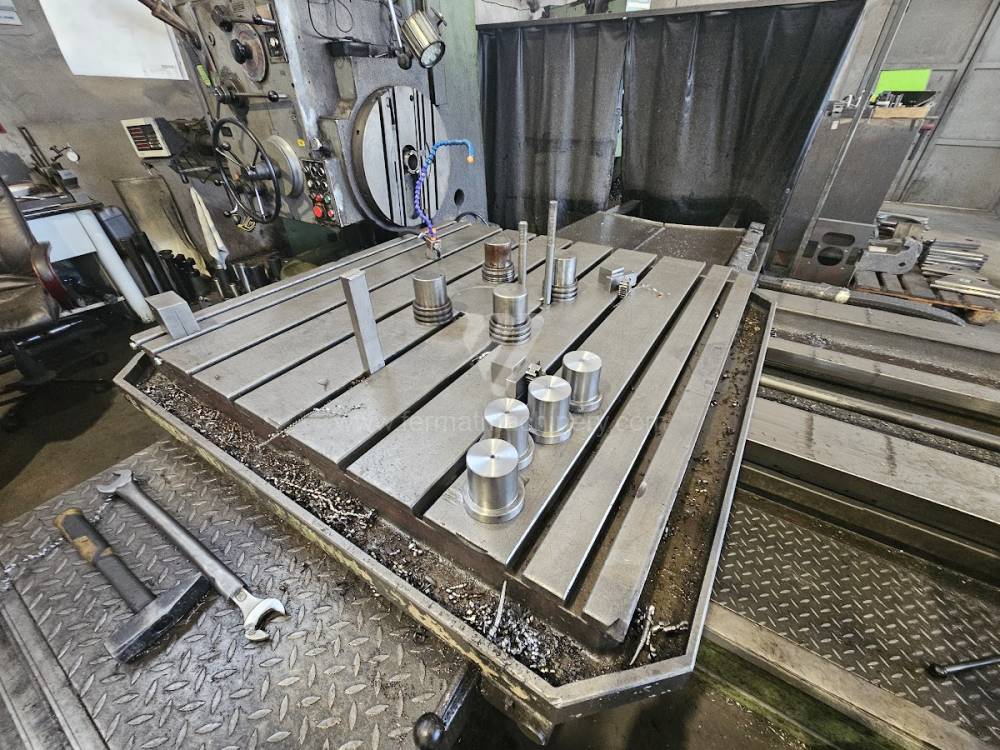
6000 x 2000 x 400 |
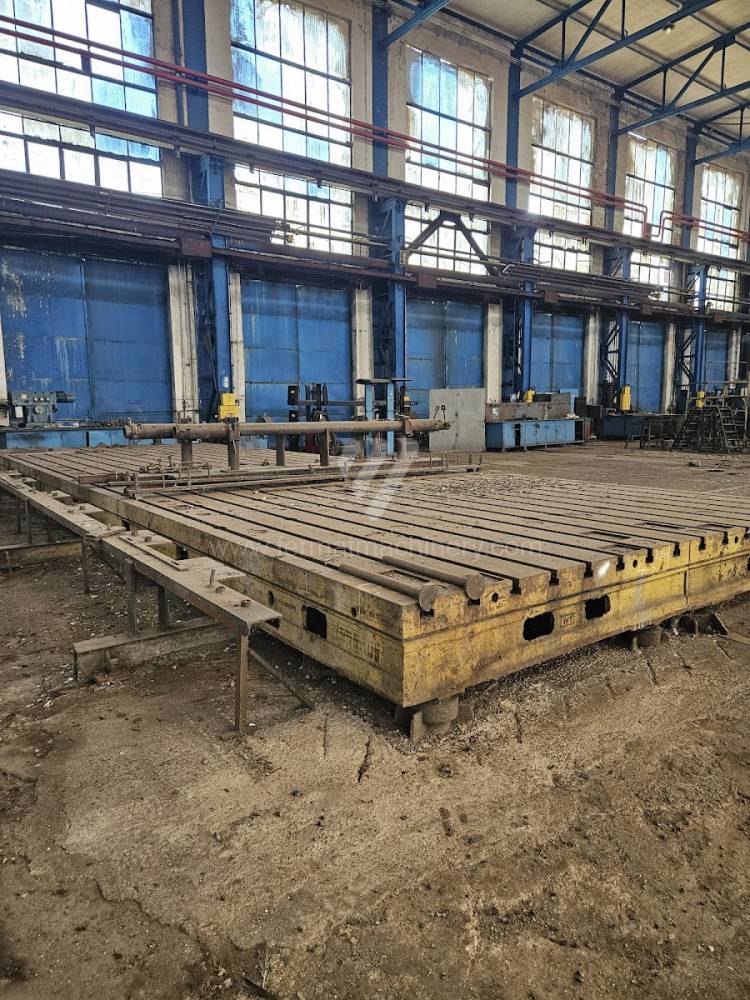
261723 | Titan | Suprafața de prindere/fixare: 6000 x 2000 mm Înălțimea platoului de fixare: 400 mm Greutate echipament: 6000 kg |
||
 |
WHN 9 |
261597 | TOS Varnsdorf | Diametrul axului de lucru/principal: 90 mm Deplasarea pe axa X: 1250 mm Deplasarea pe axa Y: 900 mm Viteza axului: 9 - 1120 /min. Răcire prin ax: nu Extensia axului - axa W: 680 mm |
||
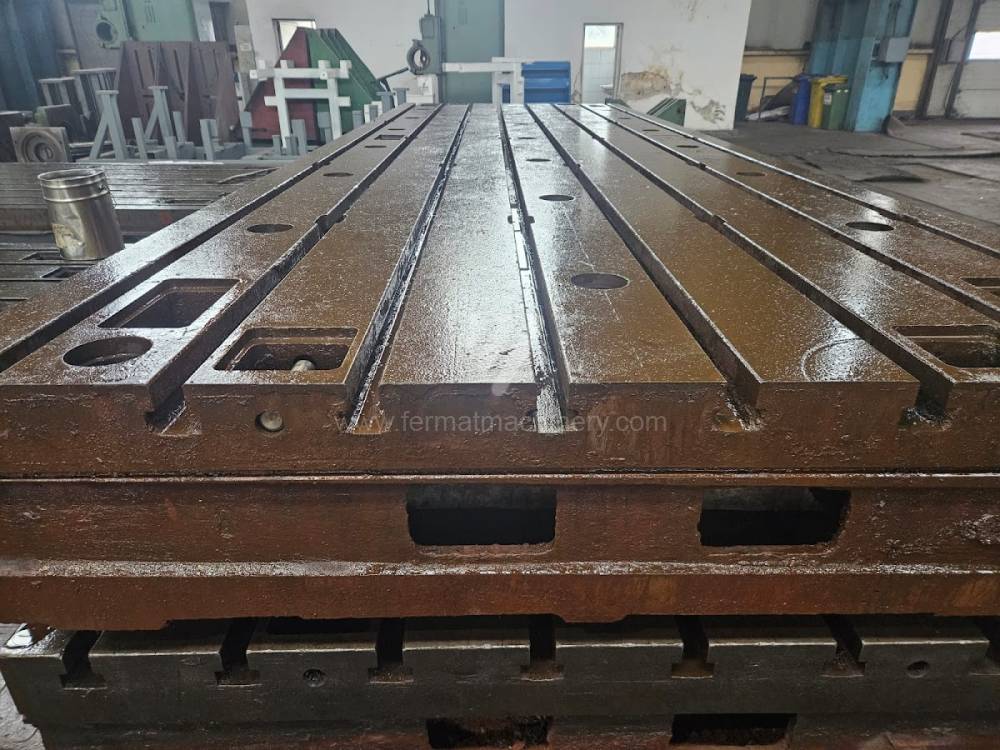 |
6000 x 2000 x 400 |
261722 | Titan | 1985 | Suprafața de prindere/fixare: 6000 x 2000 mm Înălțimea platoului de fixare: 400 mm Greutate echipament: 6000 kg |
|
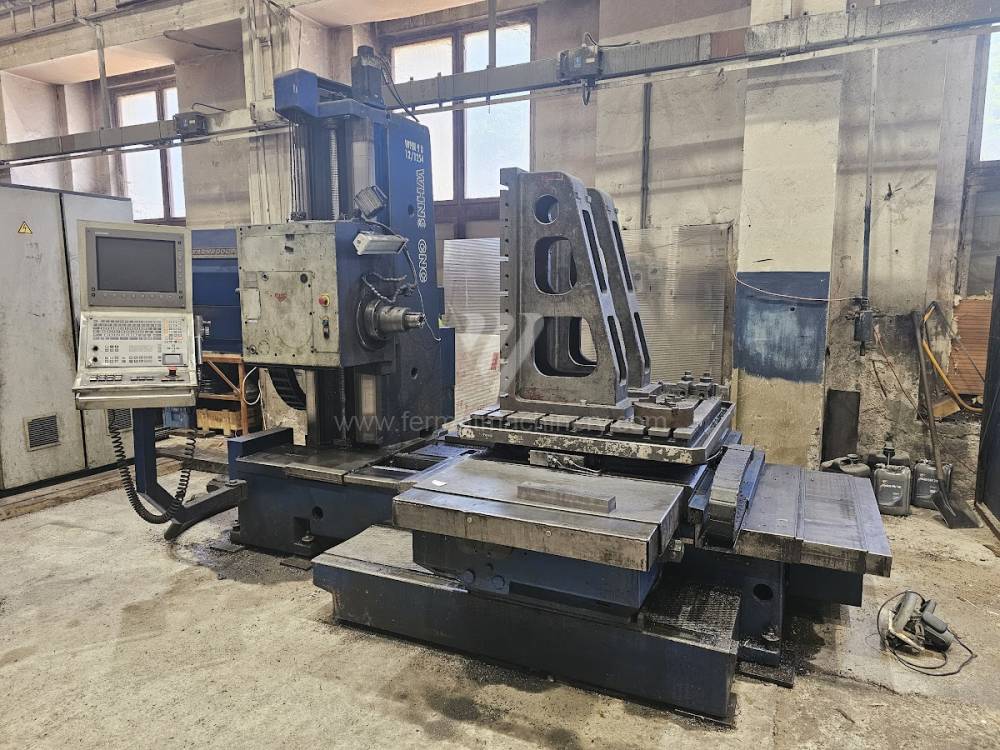 |
WHN 9 B CNC |
261415 | TOS Varnsdorf | 1980 | Sistem de control Heidenhain: TNC 355 Diametrul axului de lucru/principal: 90 mm Deplasarea pe axa X: 1250 mm Deplasarea pe axa Y: 900 mm Viteza axului: 0 - 1120 /min. Răcire prin ax: nu |
|
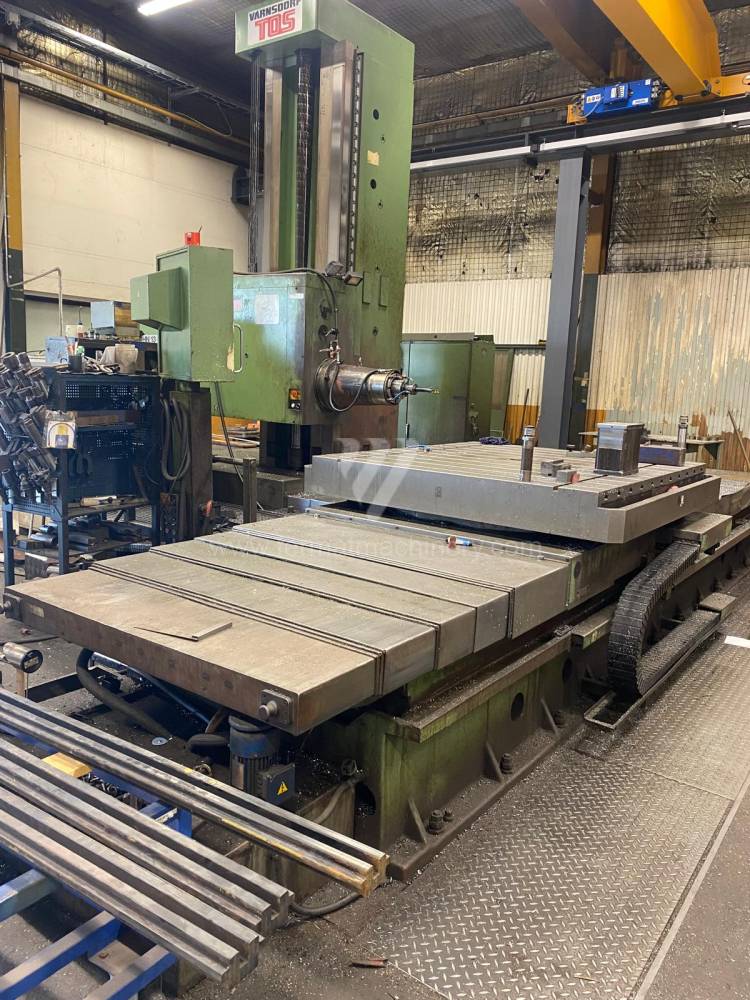 |
WHN 13.8 |
261023 | TOS Varnsdorf | 1995 | Sistem de control Heidenhain: TNC 415 Diametrul axului de lucru/principal: 130 mm Deplasarea pe axa X: 3500 mm Deplasarea pe axa Y: 2000 mm Viteza axului: 0 - 1500 /min. Răcire prin ax: nu |
|
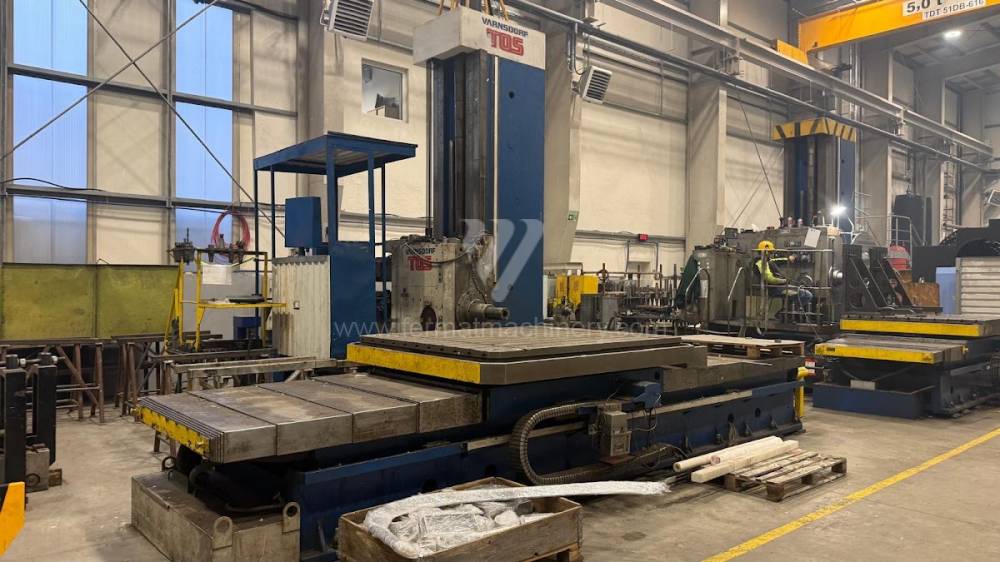 |
WHN 13.8 B |
261337 | TOS Varnsdorf | 1987 | Diametrul axului de lucru/principal: 130 mm Deplasarea pe axa X: 3500 mm Deplasarea pe axa Y: 2500 mm Viteza axului: 12 - 800 /min. Răcire prin ax: nu Extensia axului - axa W: 800 mm |
|
 |
WH 63 |
251151 | TOS Varnsdorf | 1980 | Diametrul axului de lucru/principal: 63 mm Deplasarea pe axa X: 1000 mm Deplasarea pe axa Y: 710 mm Viteza axului: 18 - 1800 /min. Răcire prin ax: nu Extensia axului - axa W: 560 mm |
|
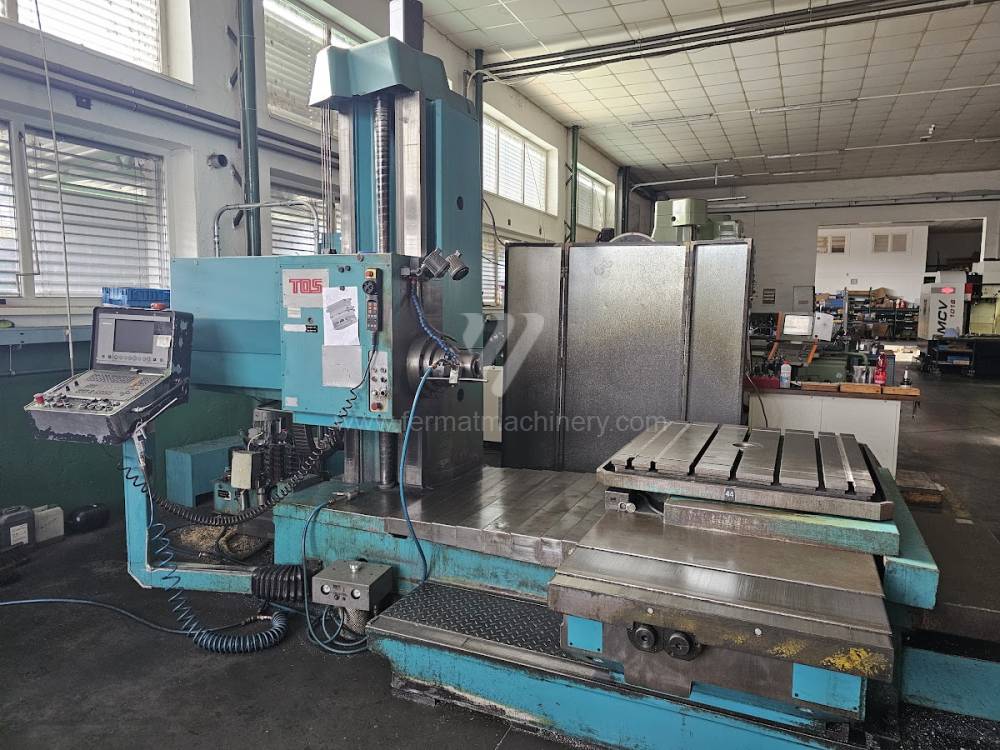 |
WH 10 CNC |
251896 | TOS Varnsdorf | 2000 | Sistem de control Heidenhain: TNC 426 Diametrul axului de lucru/principal: 100 mm Deplasarea pe axa X: 1250 mm Deplasarea pe axa Y: 1120 mm Viteza axului: 0 - 1800 /min. Răcire prin ax: nu |
|
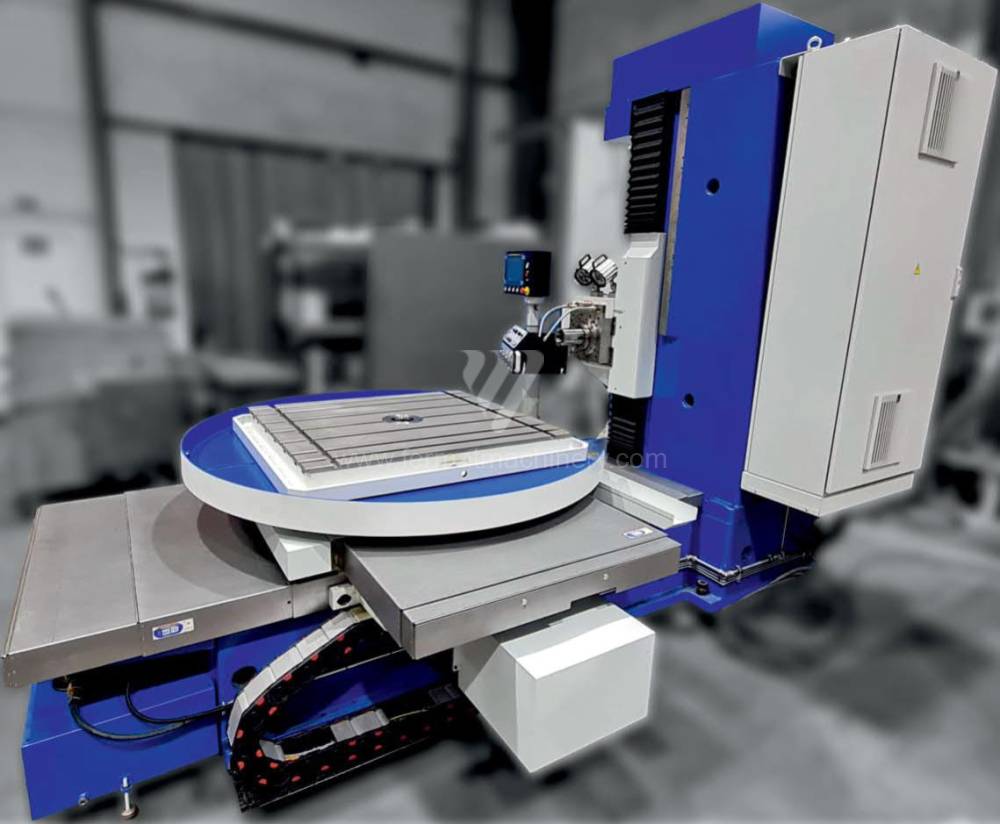 |
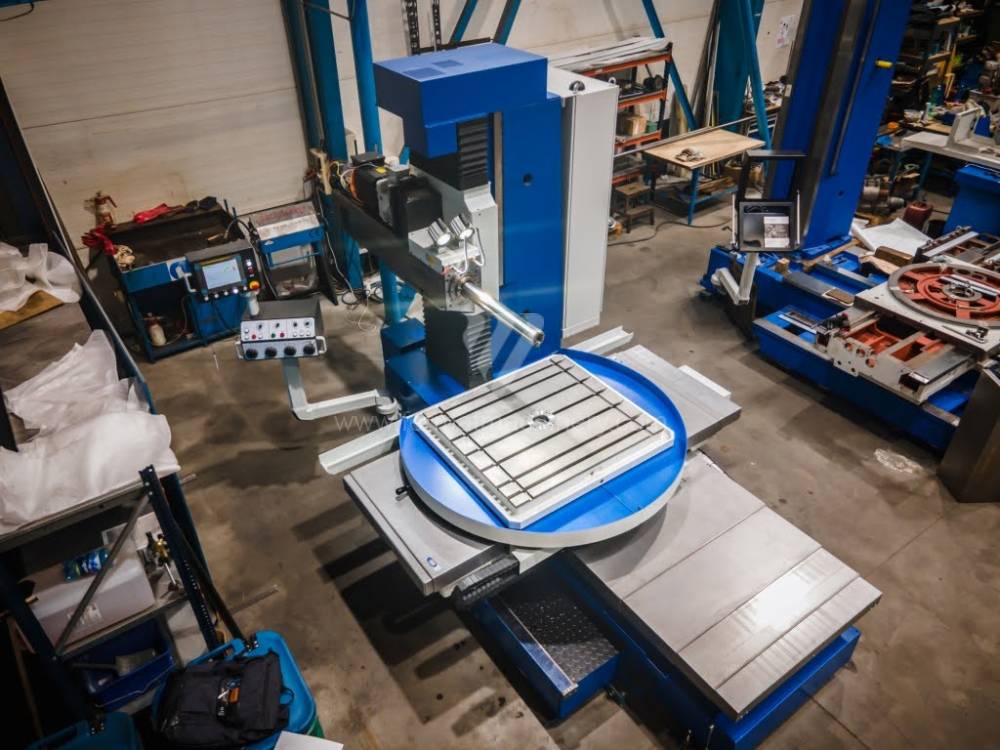
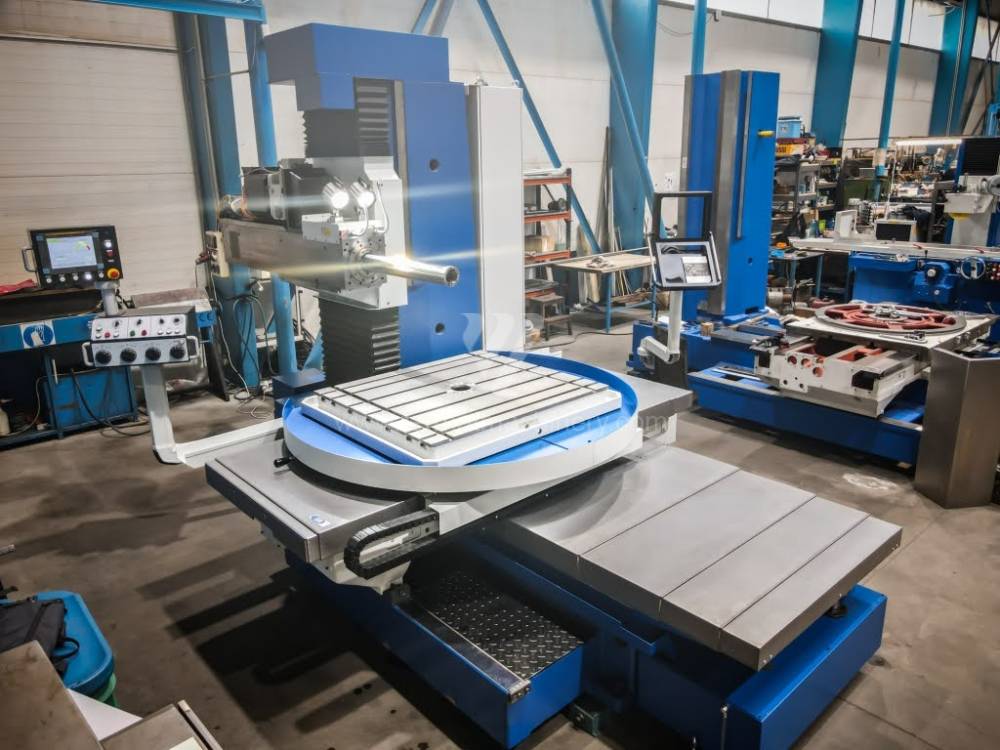
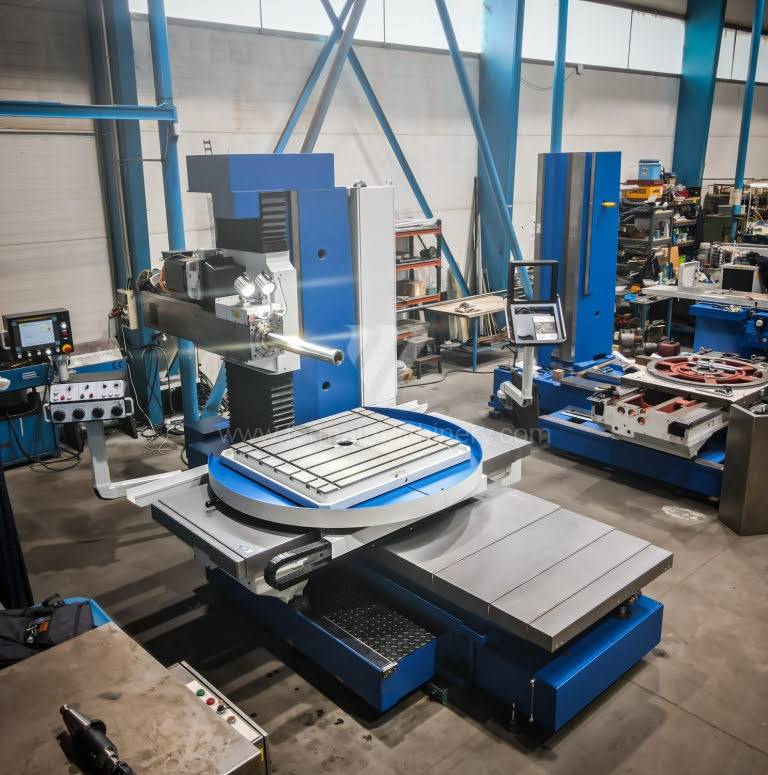
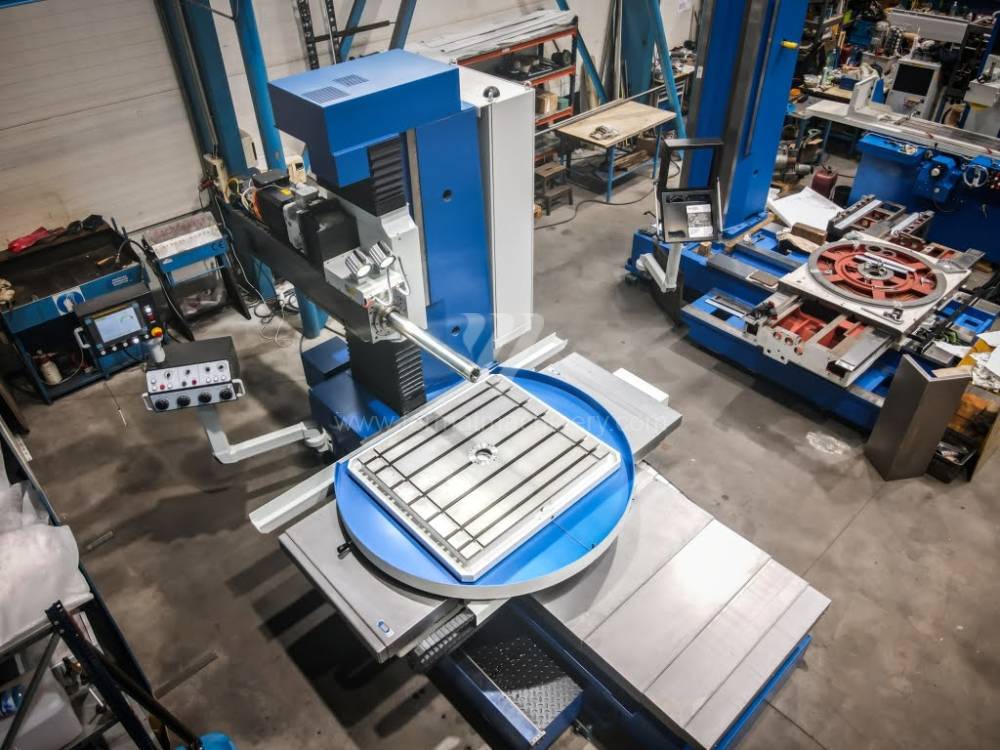
CraftMill 10 |
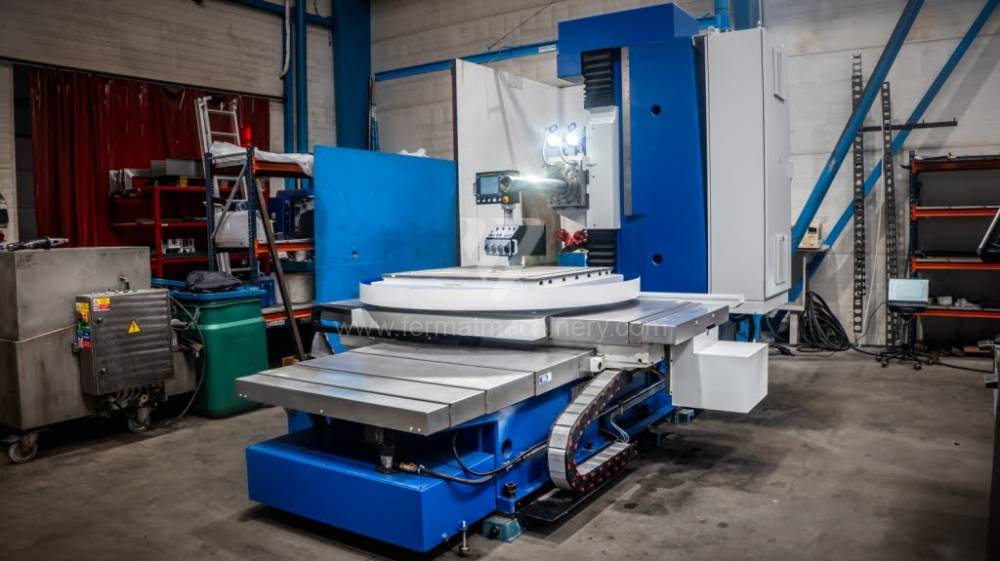
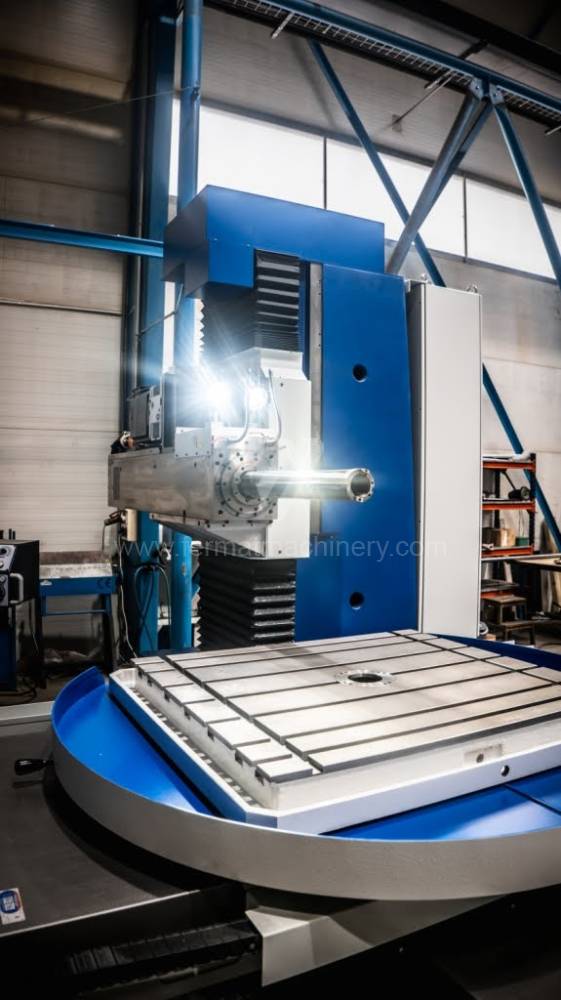
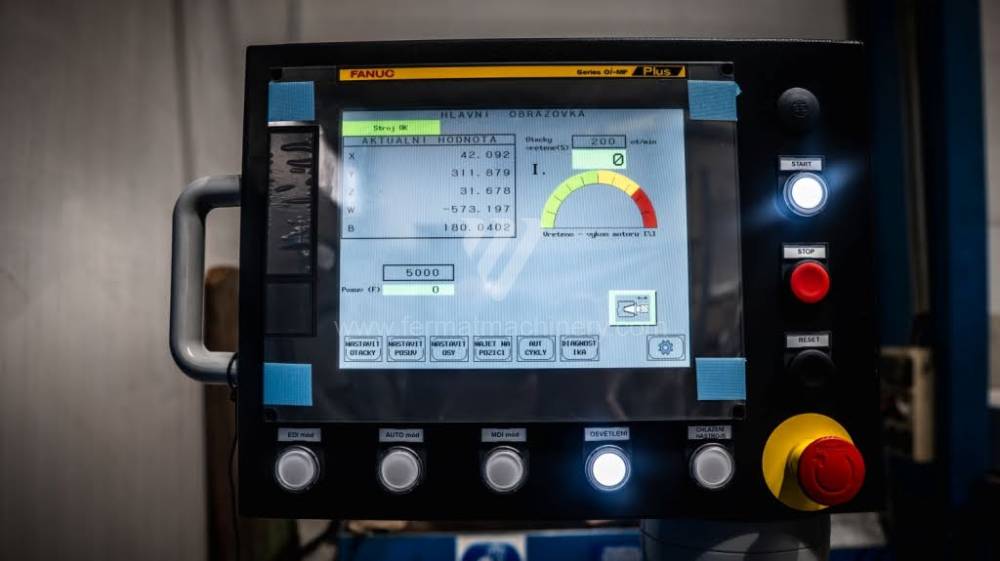
242063 | Fermat | 2026 | Sistem de control Fanuc: Diametrul axului de lucru/principal: 100 mm Deplasarea pe axa X: 1270 mm Deplasarea pe axa Y: 910 mm Viteza axului: 0 - 2000 /min. Răcire prin ax: nu |
|
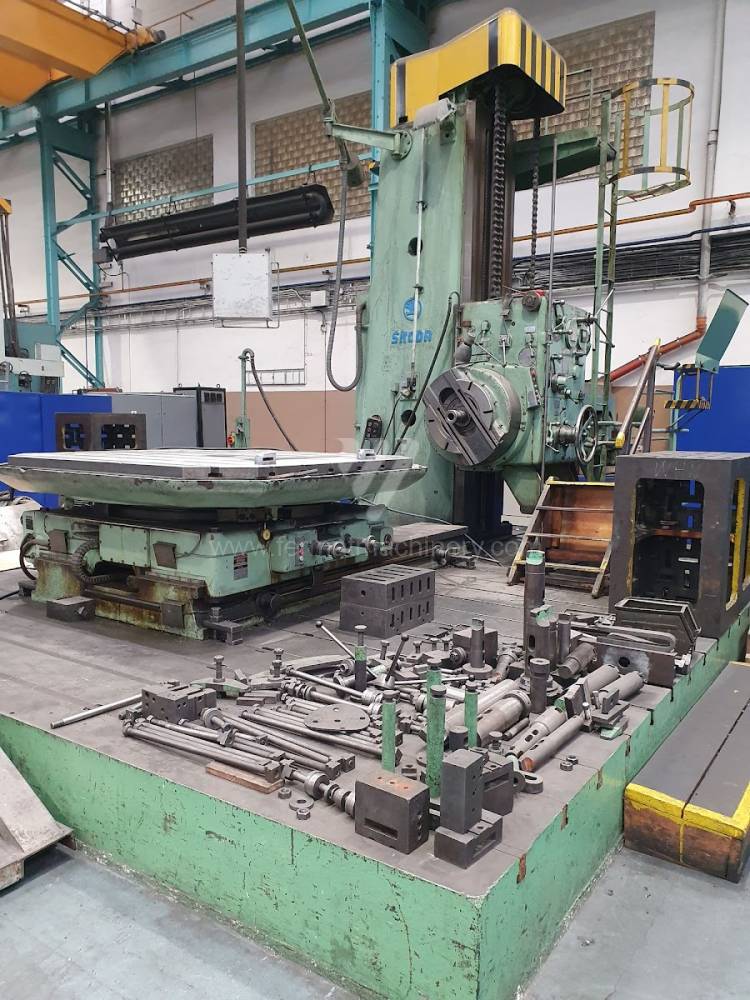 |
HVF 160 D |
241231 | ŠKODA MACHINE TOOL a.s. | 1952 | Diametrul axului de lucru/principal: 160 mm Deplasarea pe axa X: 3000 mm Deplasarea pe axa Y: 2000 mm Viteza axului: 2 - 450 /min. Extensia axului - axa W: 1200 mm Răcire prin ax: nu |
|
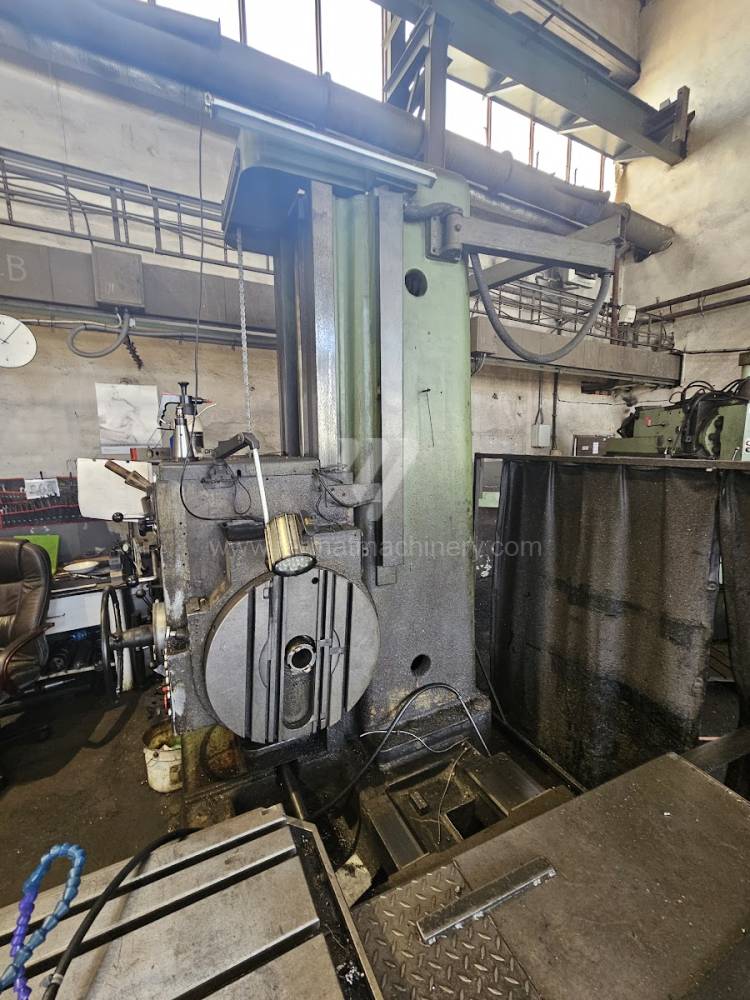 |
W 100 A |
261264 | TOS Varnsdorf | 1982 | Diametrul axului de lucru/principal: 100 mm Deplasarea pe axa X: 1600 mm Deplasarea pe axa Y: 1120 mm Viteza axului: 7 - 1120 /min. Răcire prin ax: nu Extensia axului - axa W: 900 mm |
|
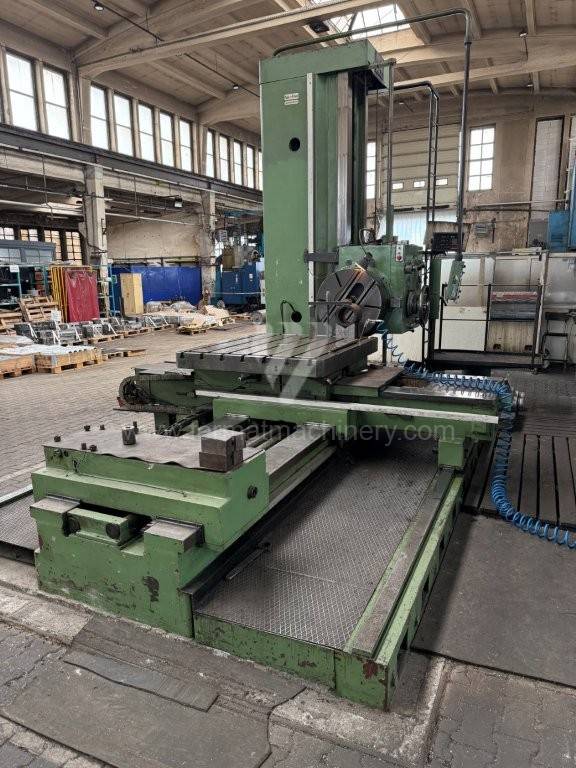 |
AD-S 115 |
261318 | DEFUM | 1978 | Diametrul axului de lucru/principal: 115 mm Deplasarea pe axa X: 2000 mm Deplasarea pe axa Y: 2000 mm Viteza axului: 10 - 674 /min. Răcire prin ax: nu Extensia axului - axa W: 850 mm |
|
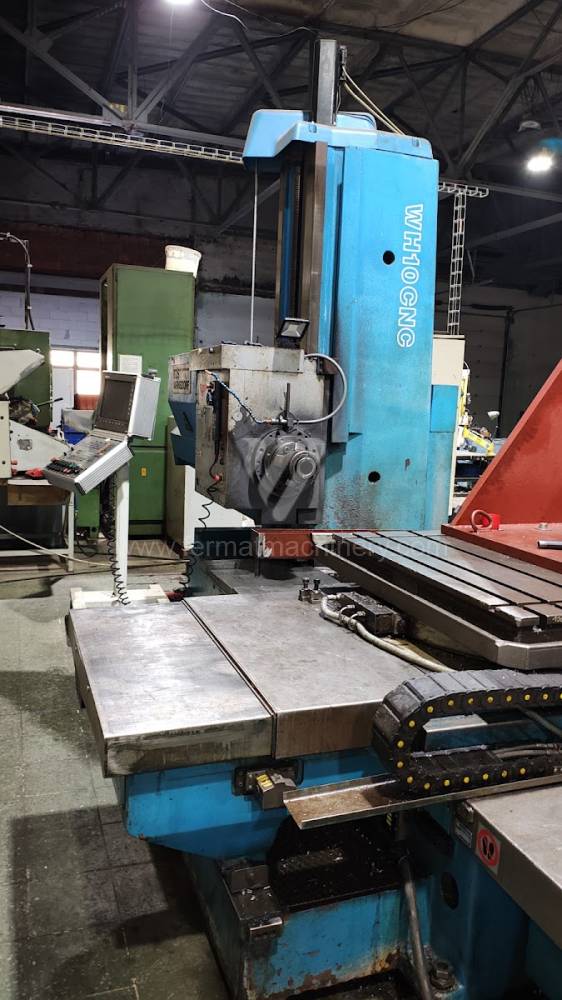 |
WH 10 CNC |
251738 | TOS Varnsdorf | 1991 | Sistem de control Heidenhain: TNC 530 Diametrul axului de lucru/principal: 100 mm Deplasarea pe axa X: 1250 mm Deplasarea pe axa Y: 1120 mm Viteza axului: 10 - 1150 /min. Răcire prin ax: nu |
|
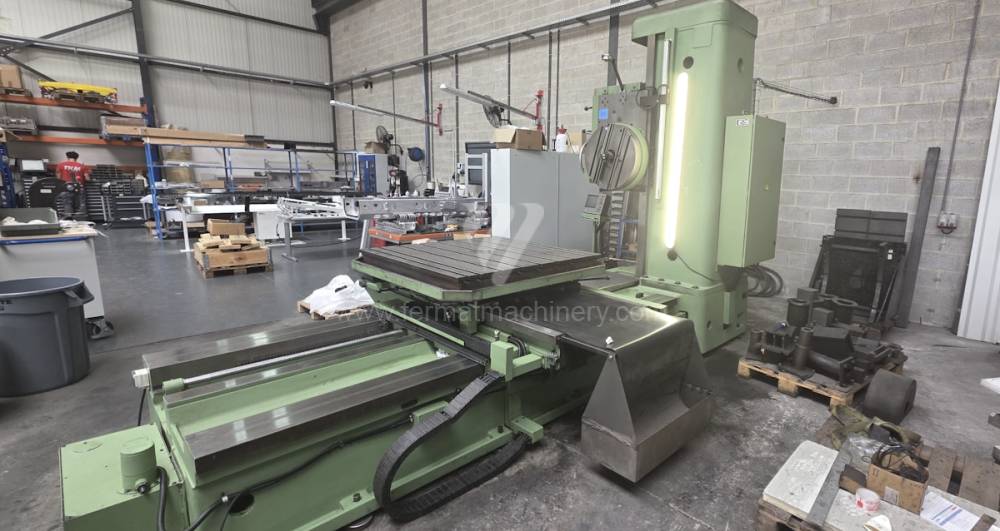 |
W 100 A |
261705 | TOS Varnsdorf | 1999 | Diametrul axului de lucru/principal: 100 mm Deplasarea pe axa X: 1600 mm Deplasarea pe axa Y: 1120 mm Viteza axului: 0 - 1200 /min. Răcire prin ax: nu Extensia axului - axa W: 900 mm |
|
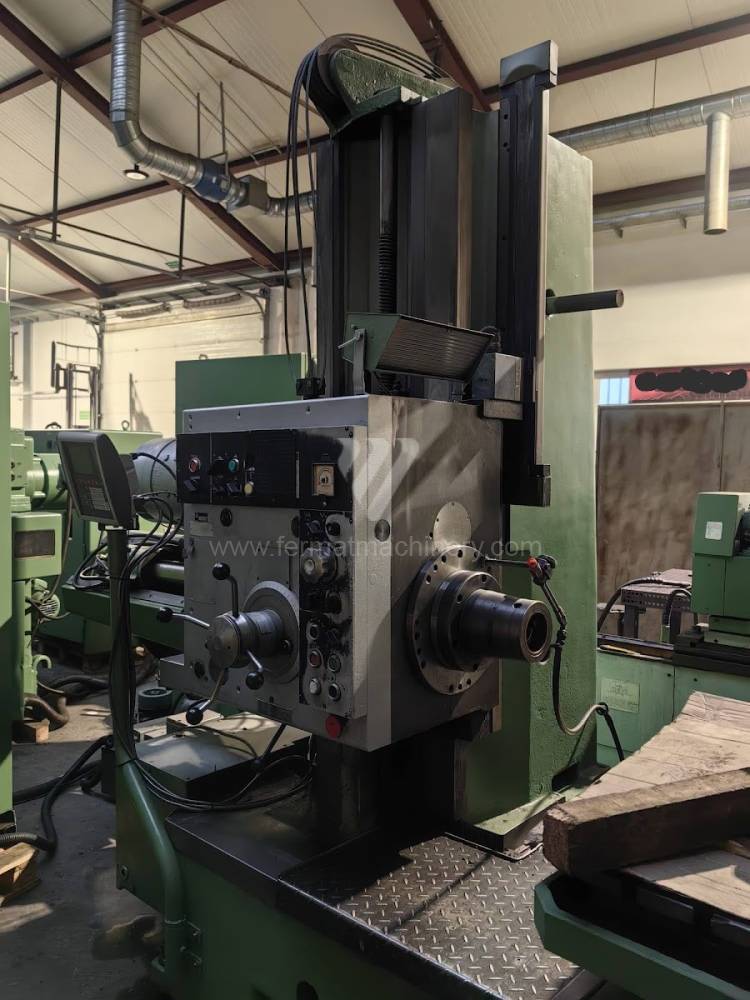 |
WHN 9B |
251006 | TOS Varnsdorf | 1981 | Diametrul axului de lucru/principal: 90 mm Deplasarea pe axa X: 1250 mm Deplasarea pe axa Y: 900(1120) mm Viteza axului: 0 - 1120 /min. Răcire prin ax: nu Extensia axului - axa W: 680 mm |
|
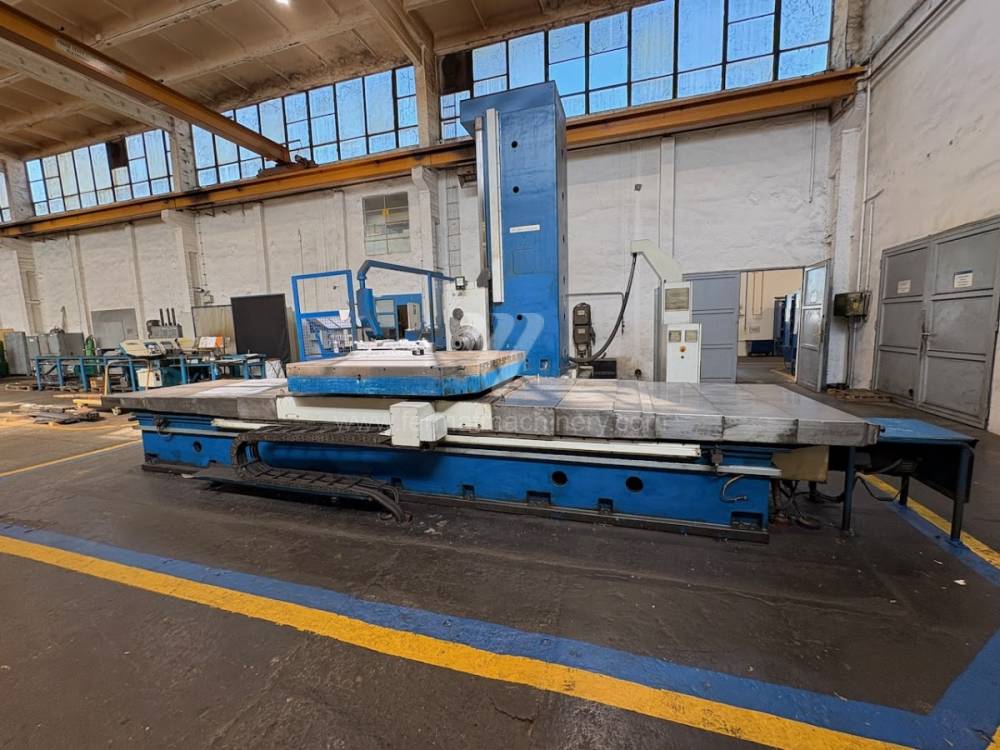 |
WHN 13 CNC |
261447 | TOS Varnsdorf | Sistem de control NCT: 104 Diametrul axului de lucru/principal: 130 mm Deplasarea pe axa X: 3500 mm Deplasarea pe axa Y: 2000 mm Viteza axului: 0 - 800 /min. Răcire prin ax: nu |
||
 |
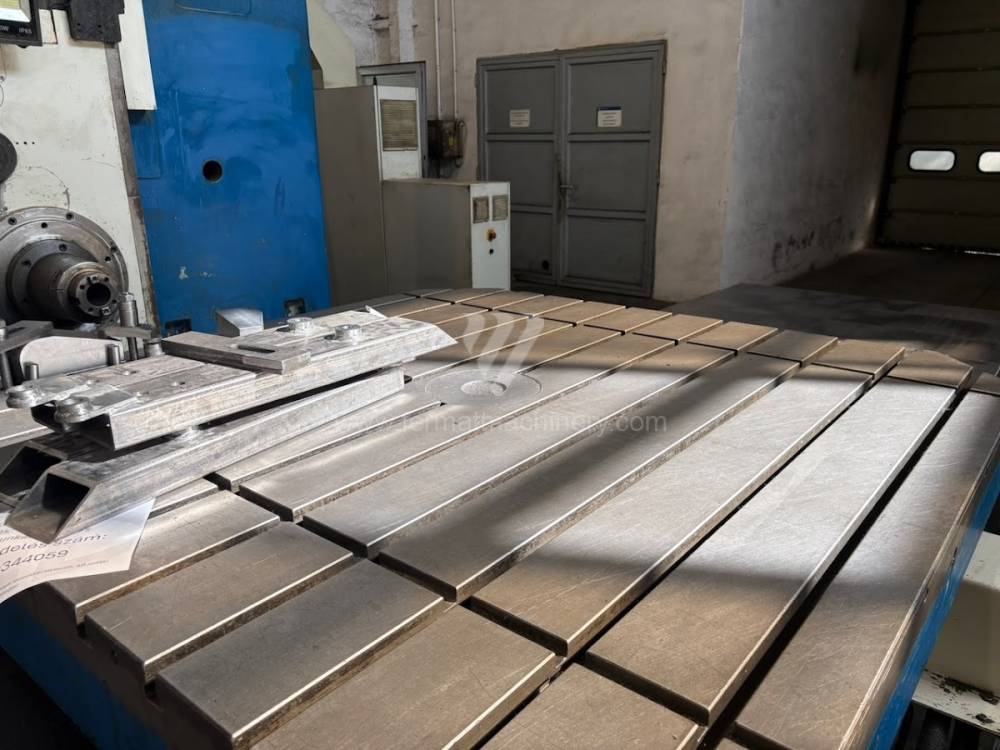
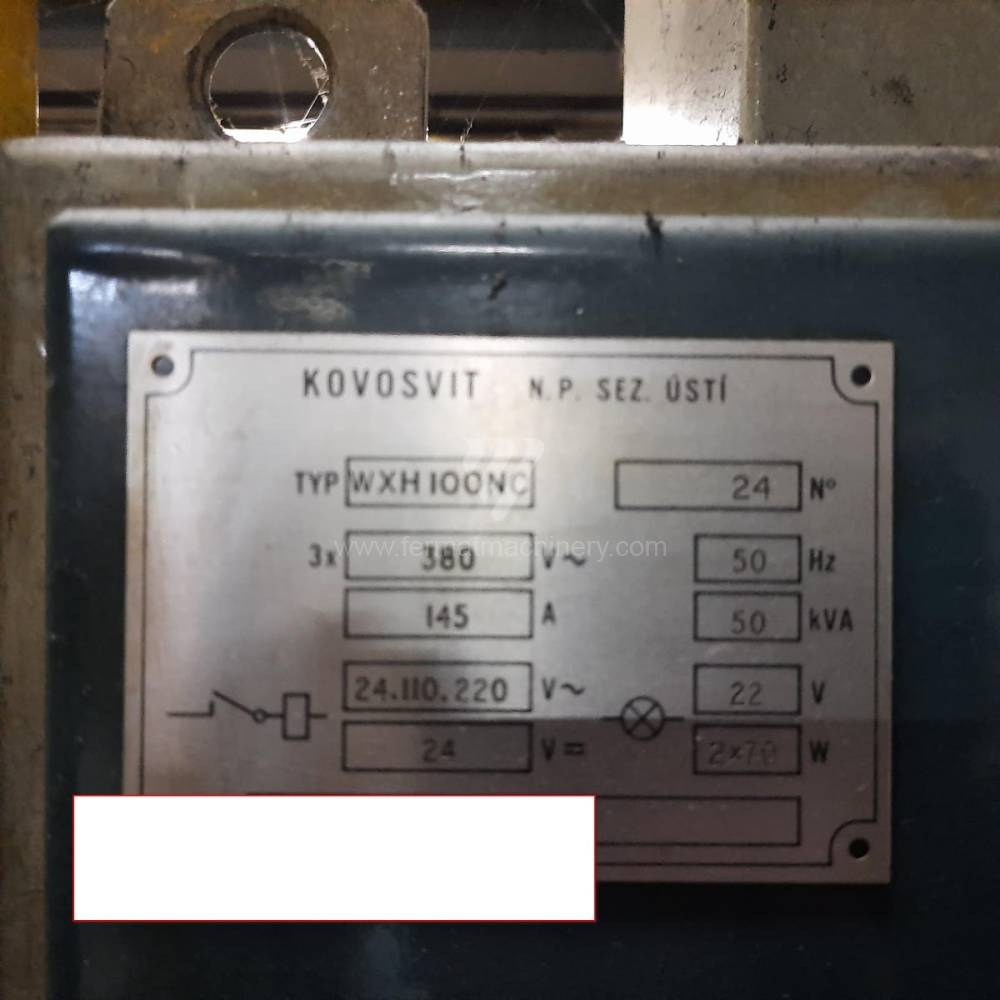
WXH 100 |
241325 | KOVOSVIT MAS, a.s. | Diametrul axului de lucru/principal: 100 mm Deplasarea pe axa X: 1200 mm Deplasarea pe axa Y: 800 mm Viteza axului: 6 - 3000 /min. Răcire prin ax: nu Extensia axului - axa W: mm |
||
 |
W 100 A |
261133 | TOS Varnsdorf | 1989 | Diametrul axului de lucru/principal: 100 mm Deplasarea pe axa X: 1600 mm Deplasarea pe axa Y: 1120 mm Viteza axului: 0 - 1120 /min. Răcire prin ax: nu Extensia axului - axa W: 900 mm |
|
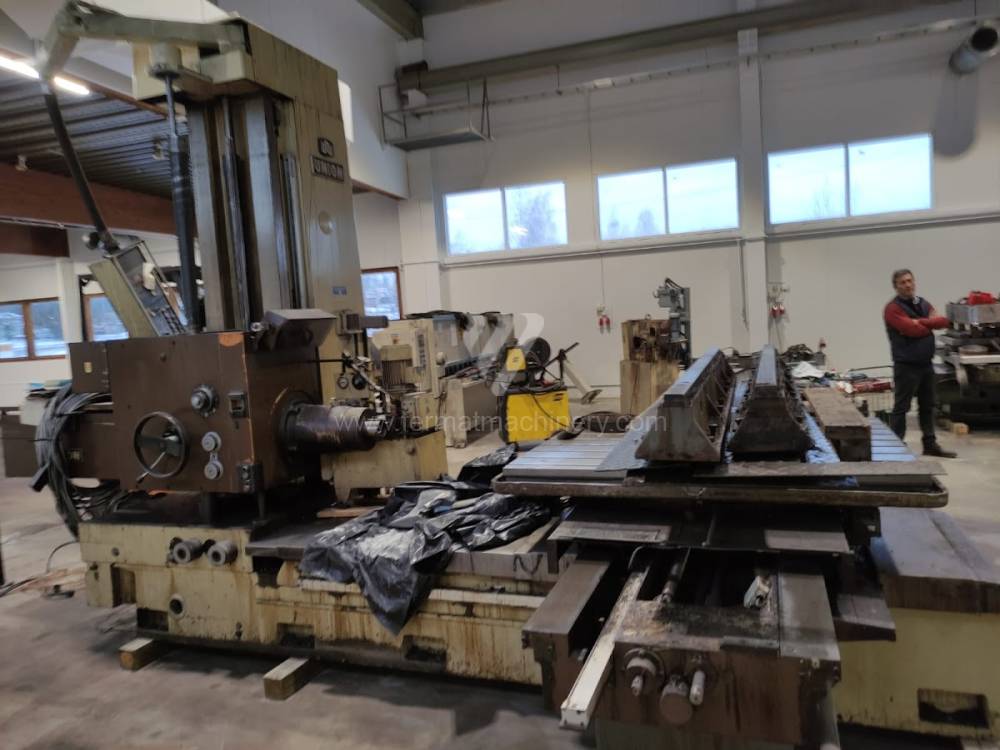 |
BFT 90/3 |
261166 | UNION | 1990 | Diametrul axului de lucru/principal: 102 mm Deplasarea pe axa X: 1600 mm Deplasarea pe axa Y: 1250 mm Viteza axului: 8 - 1600 /min. Răcire prin ax: nu Extensia axului - axa W: 710 mm |
|
 |
WMO B 105 MNC |
251054 | Wotan | Sistem de control Siemens: Sinumerik 820 Diametrul axului de lucru/principal: 105 mm Deplasarea pe axa X: 1800 mm Deplasarea pe axa Y: 1300 mm Viteza axului: 9 - 1000 /min. Răcire prin ax: nu |
||
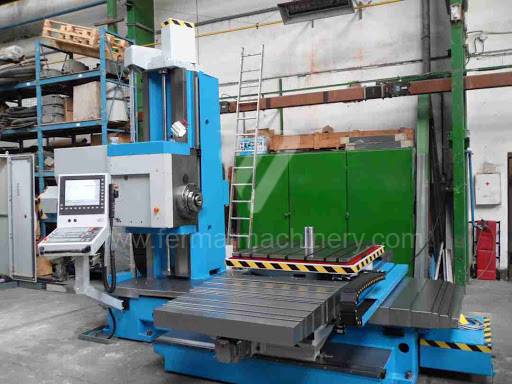 |
WH 10 CNC |
171452 | TOS Varnsdorf | Sistem de control Heidenhain: TNC 530 Diametrul axului de lucru/principal: 100 mm Deplasarea pe axa X: 1250 mm Deplasarea pe axa Y: 1100 mm Viteza axului: 10 - 1200 /min. Răcire prin ax: nu |
||
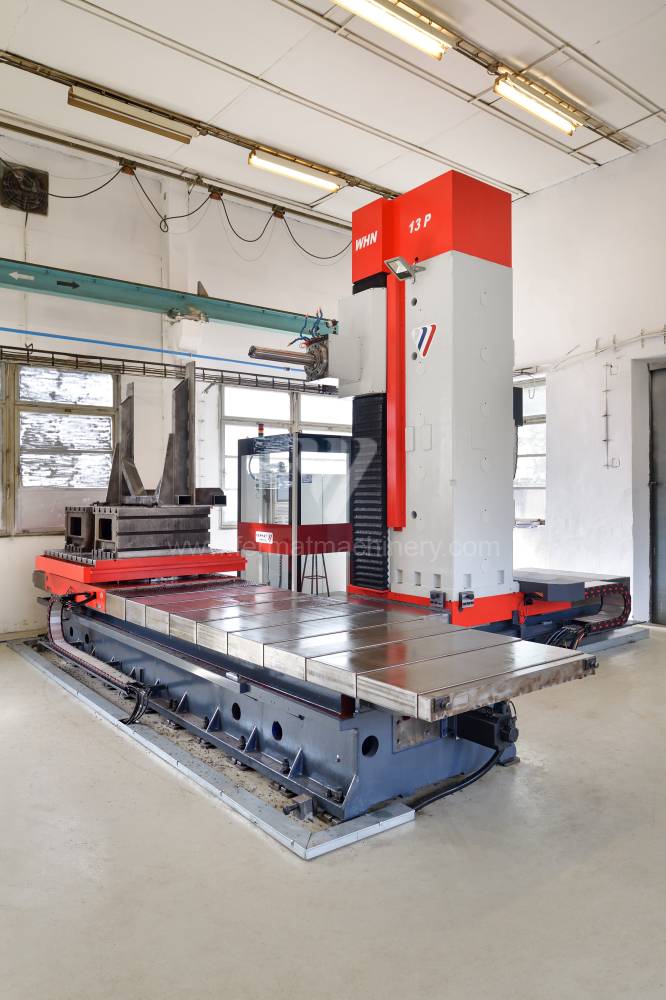 |
WHN 13 P CNC |
191459 | TOS Varnsdorf | 2024 | Sistem de control Heidenhain: TNC 640 Diametrul axului de lucru/principal: 130 mm Deplasarea pe axa X: 3500 mm Deplasarea pe axa Y: 2000 mm Viteza axului: 10 - 3000 /min. Răcire prin ax: da |
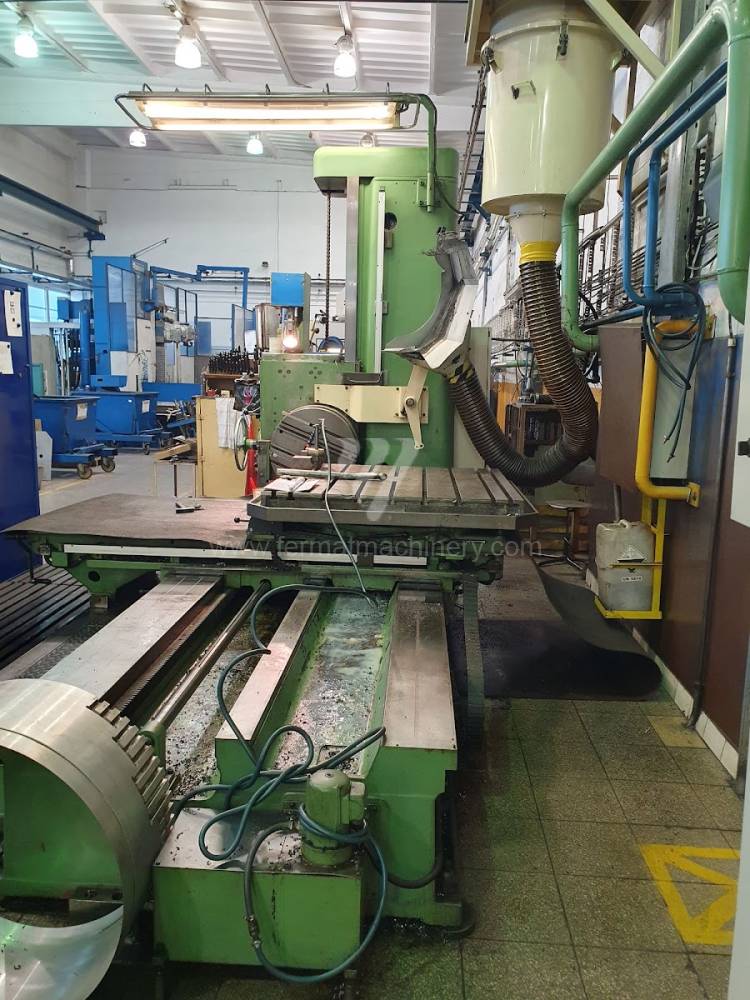
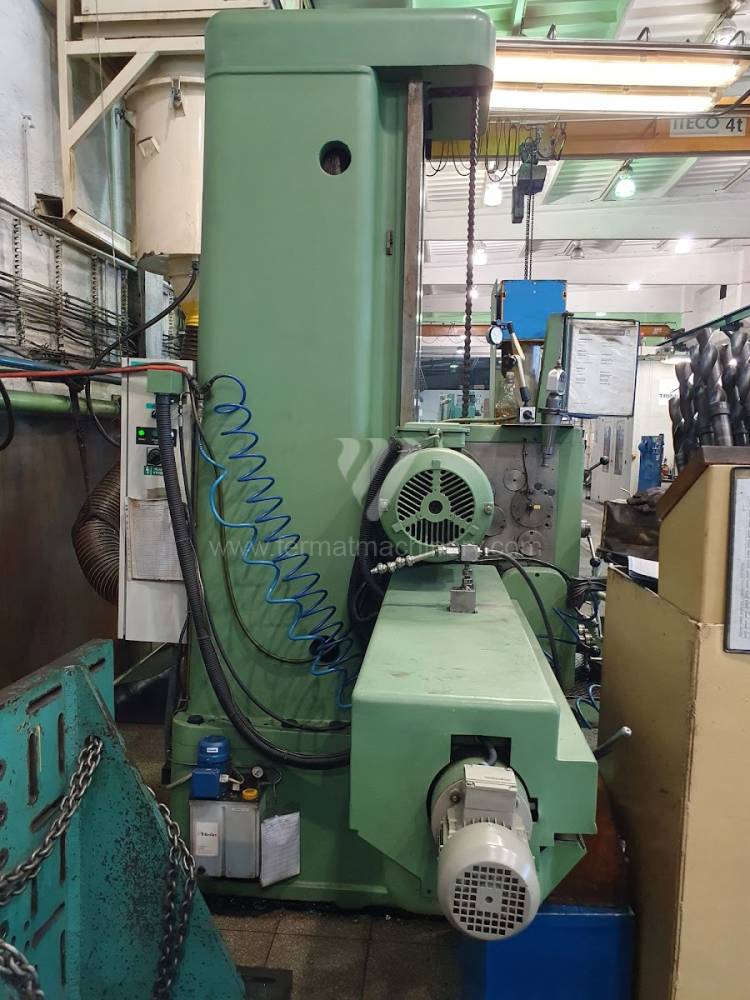
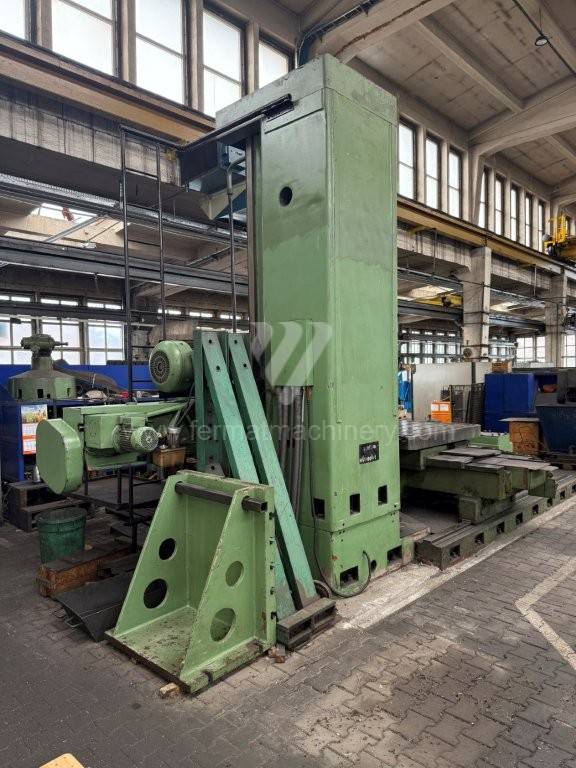
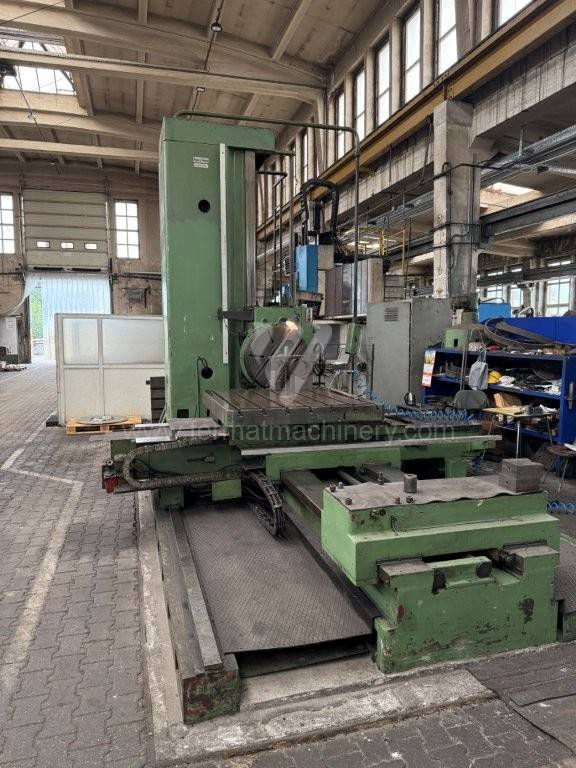
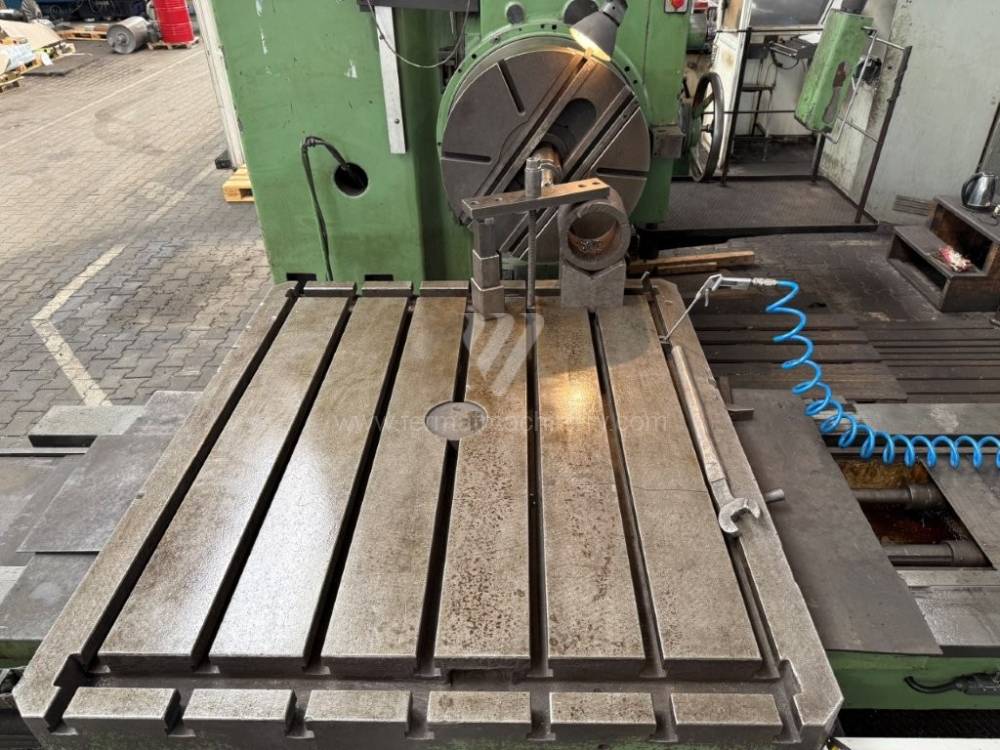
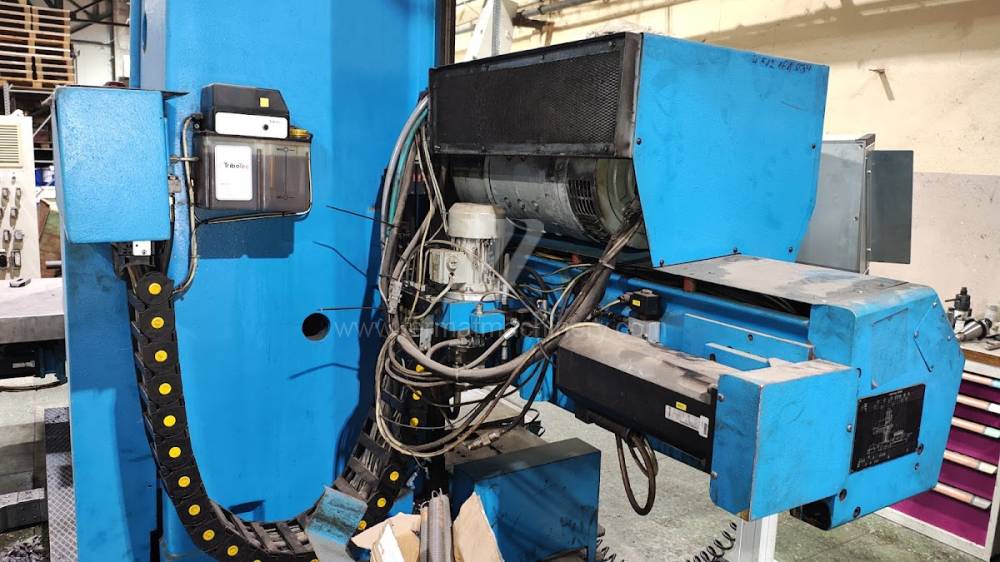
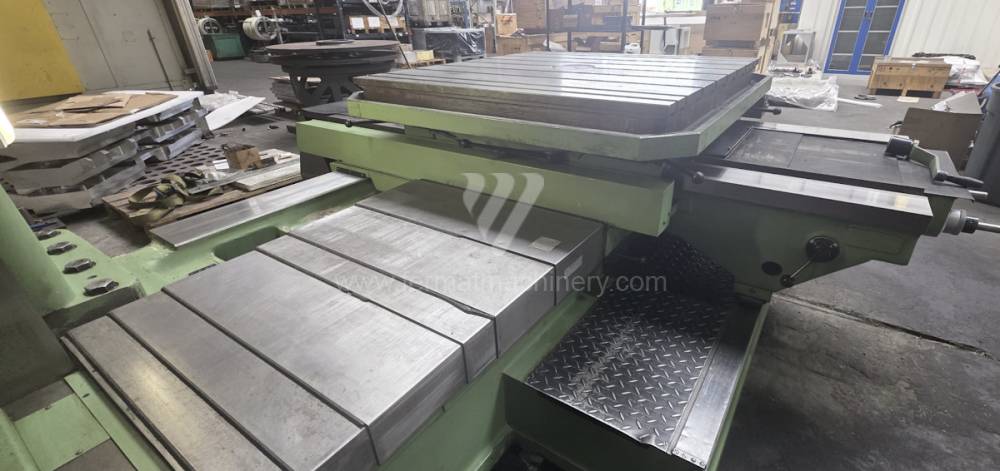
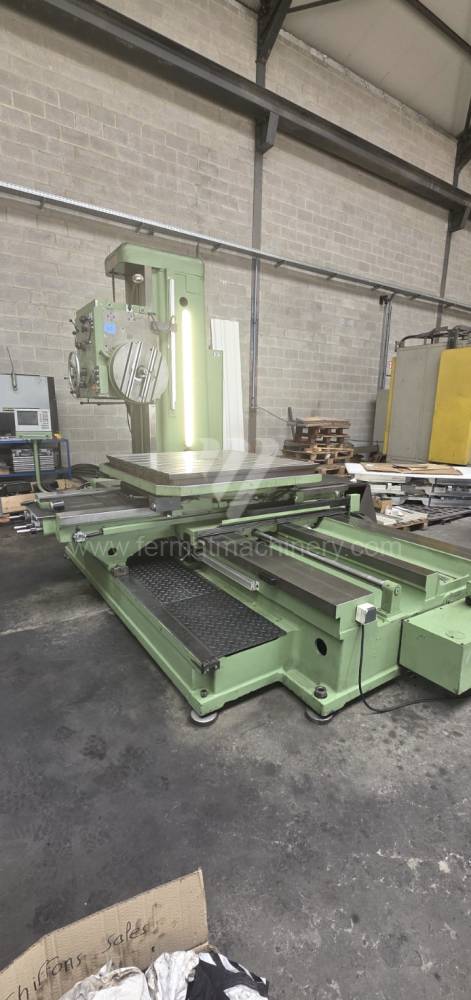
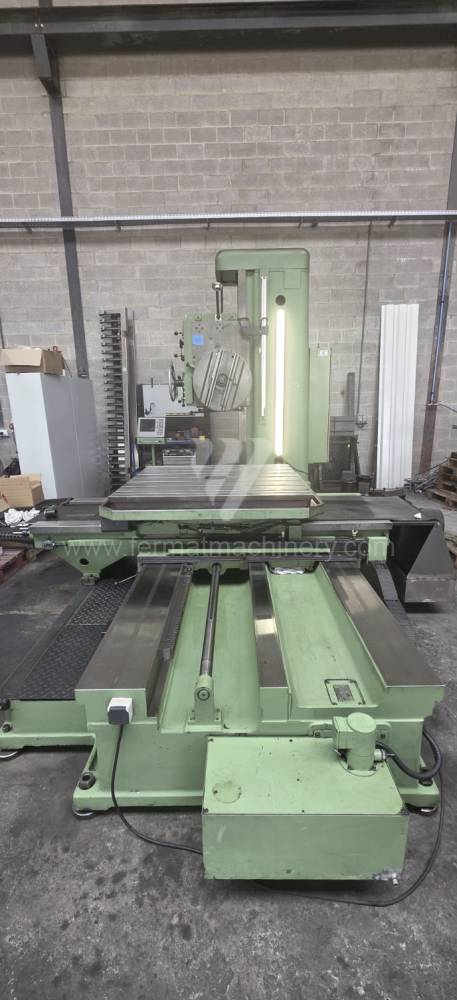
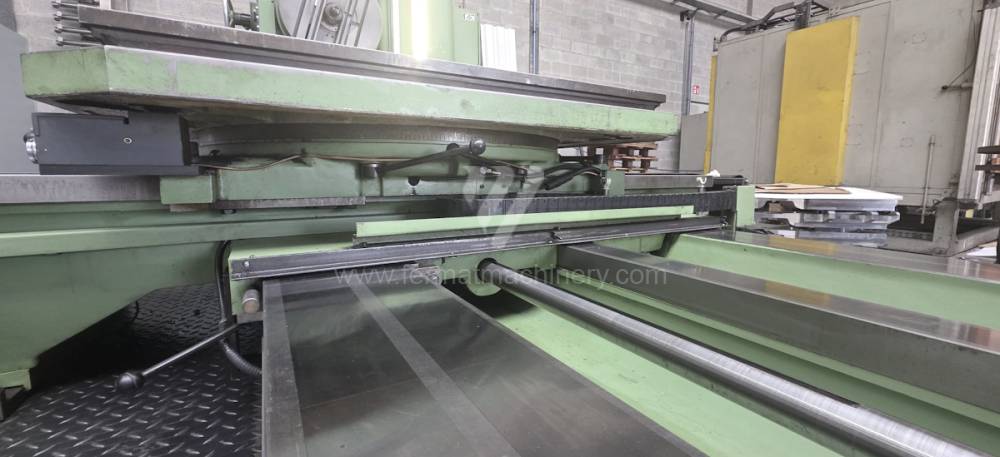
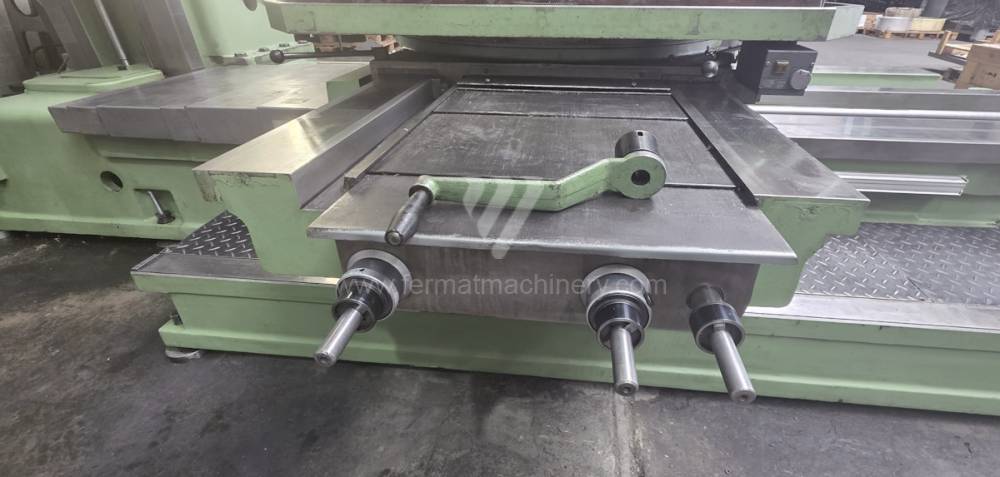
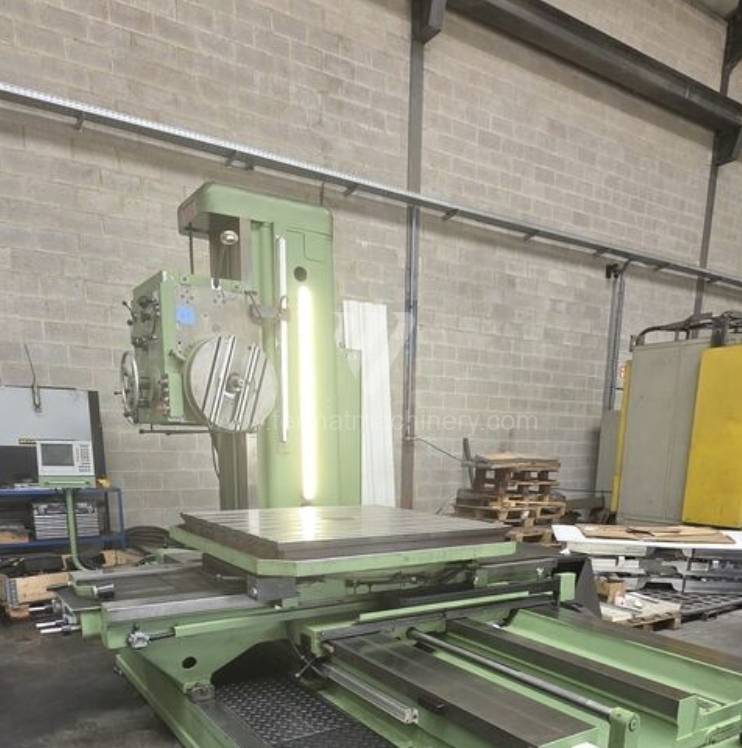
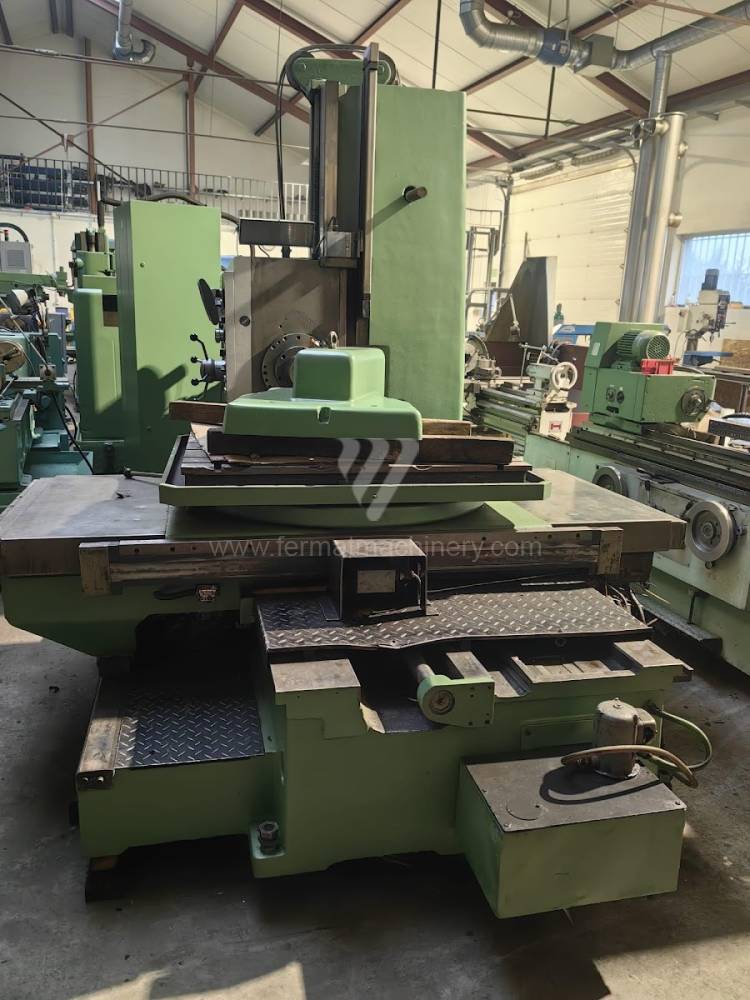
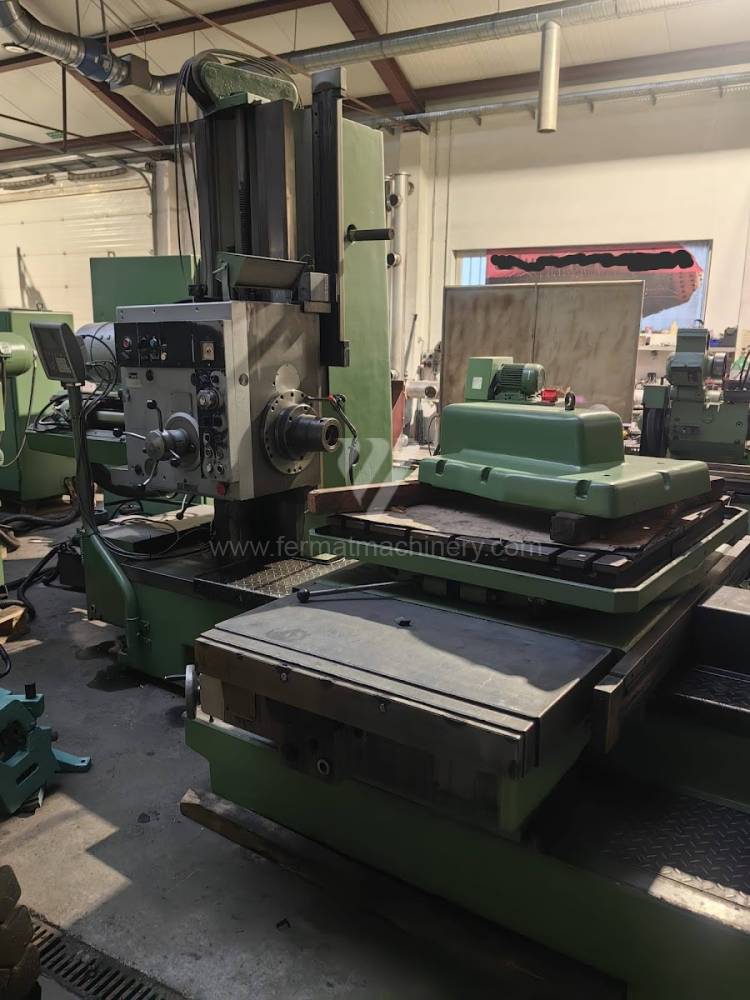
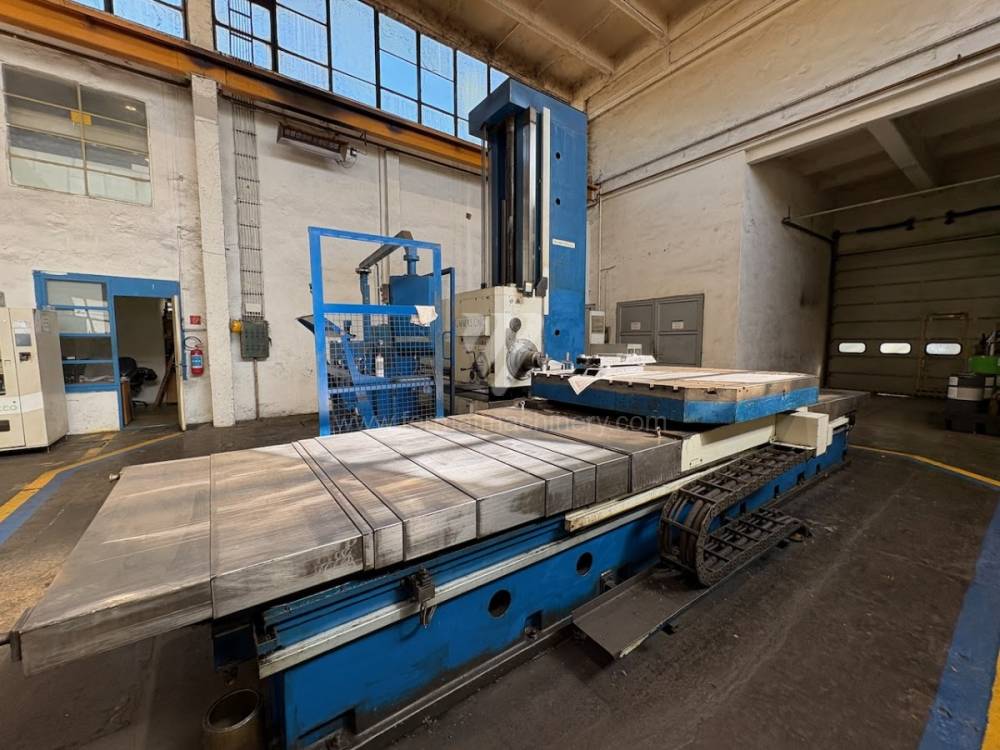
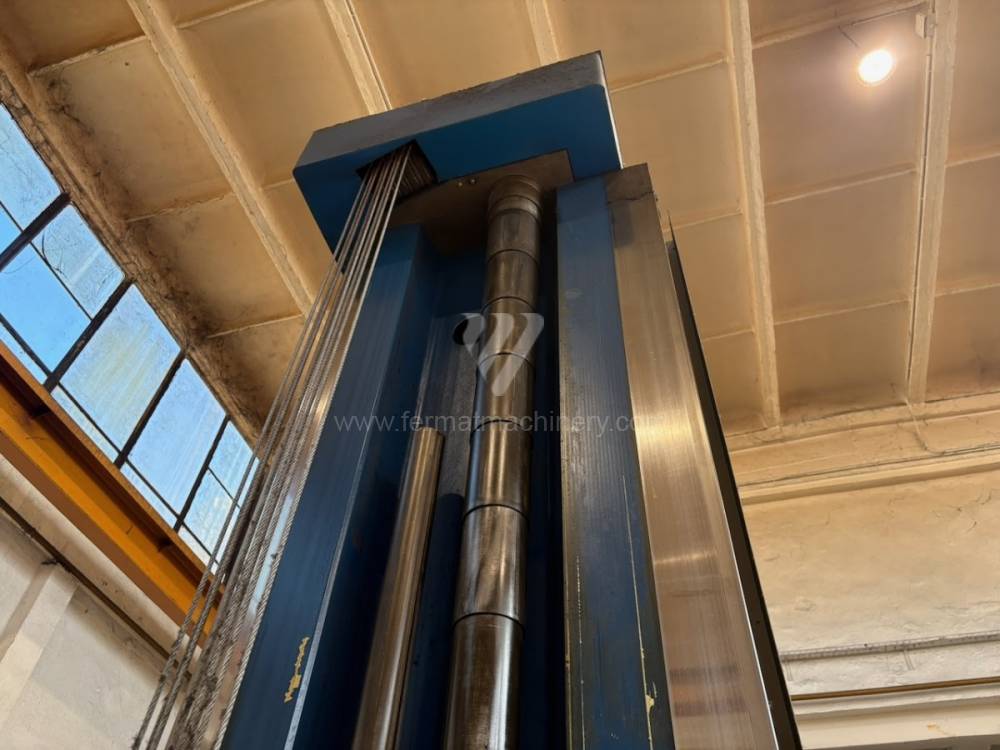
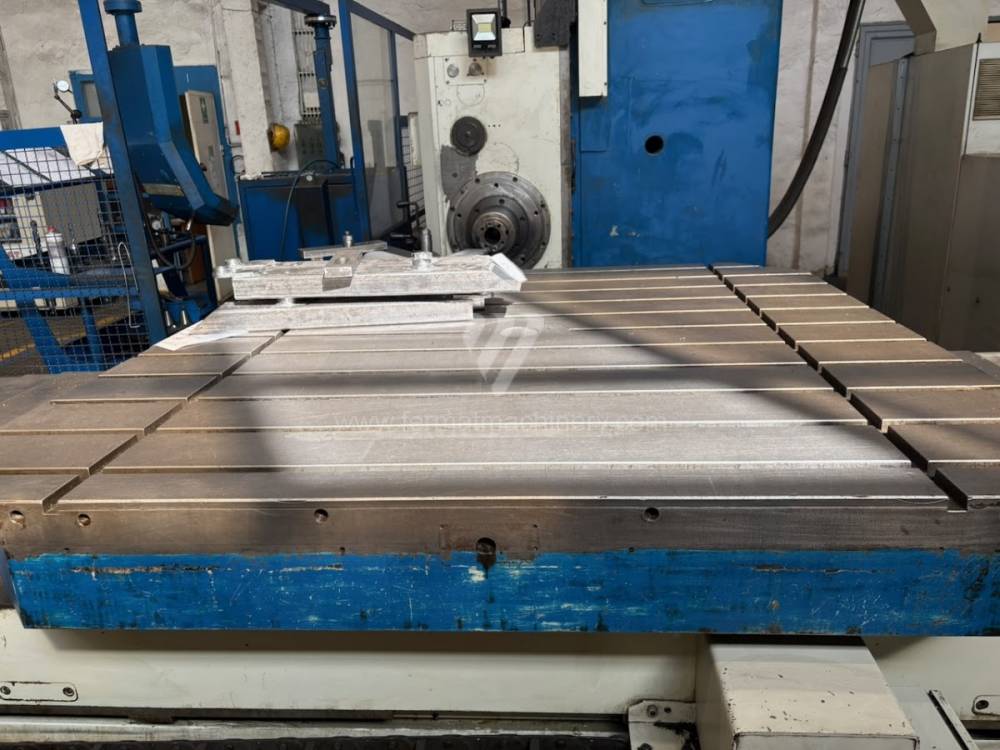
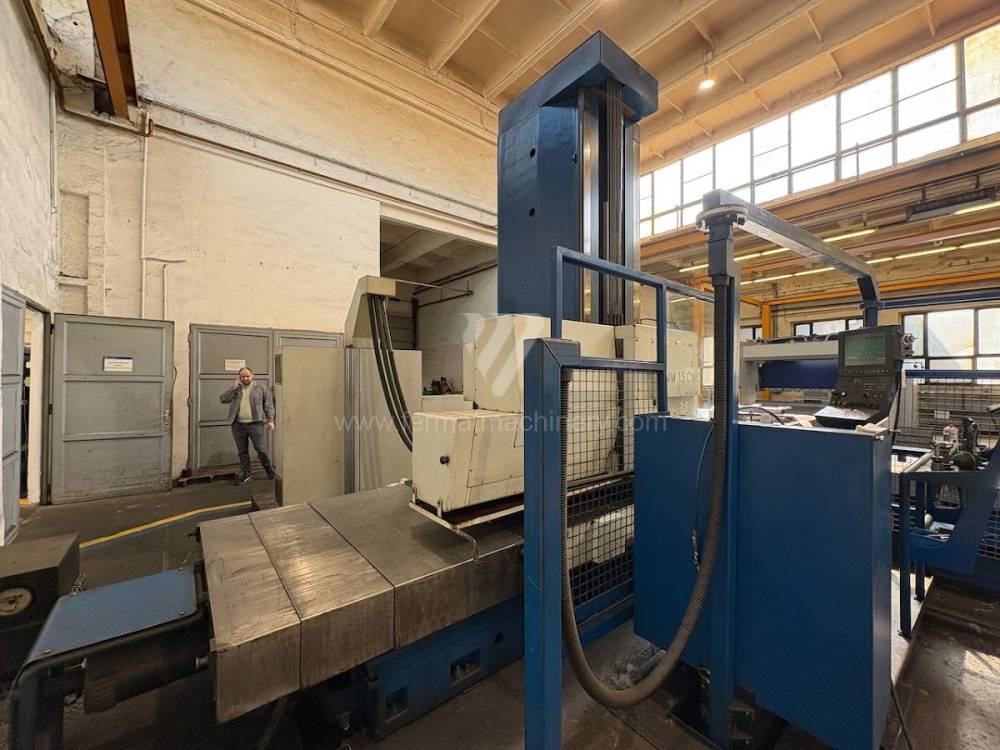
Analiza tehnică a mașinilor de alezat orizontale second-hand: Rigiditate și dinamică La alegerea unei mașini de alezat orizontale second-hand (tip WFT sau WFC), factorul cheie este rigiditatea statică și dinamică a componentelor portante și a coloanei. Soluția constructivă a turnărilor din fontă cenușie influențează direct capacitatea mașinii de a amortiza vibrațiile care apar în timpul frezării de putere. La mașinile FERMAT second-hand, se pune accent pe starea suprafețelor de ghidare – o combinație de ghidaje liniare pentru o dinamică ridicată a mișcării sau ghidaje prin alunecare pentru amortizare maximă la așchierea întreruptă.
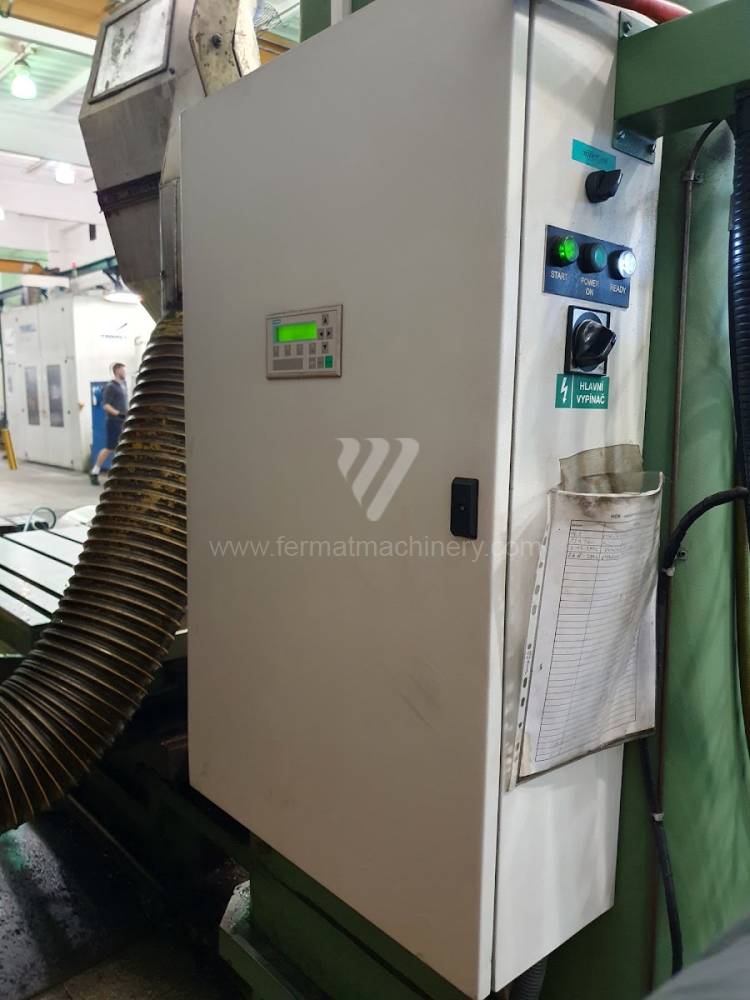
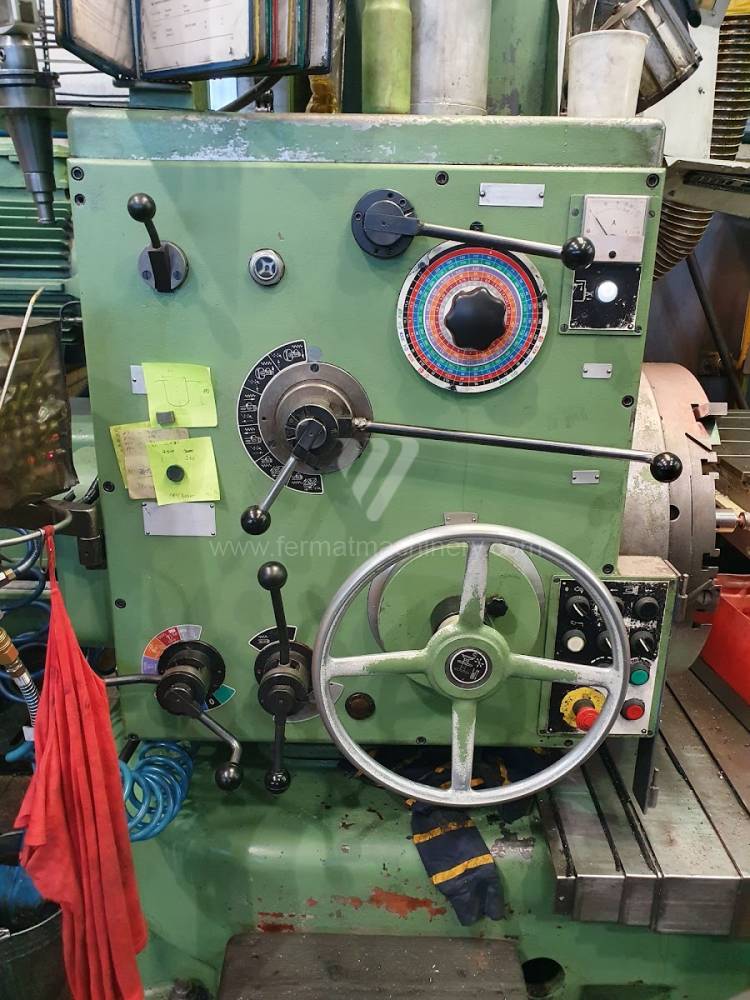
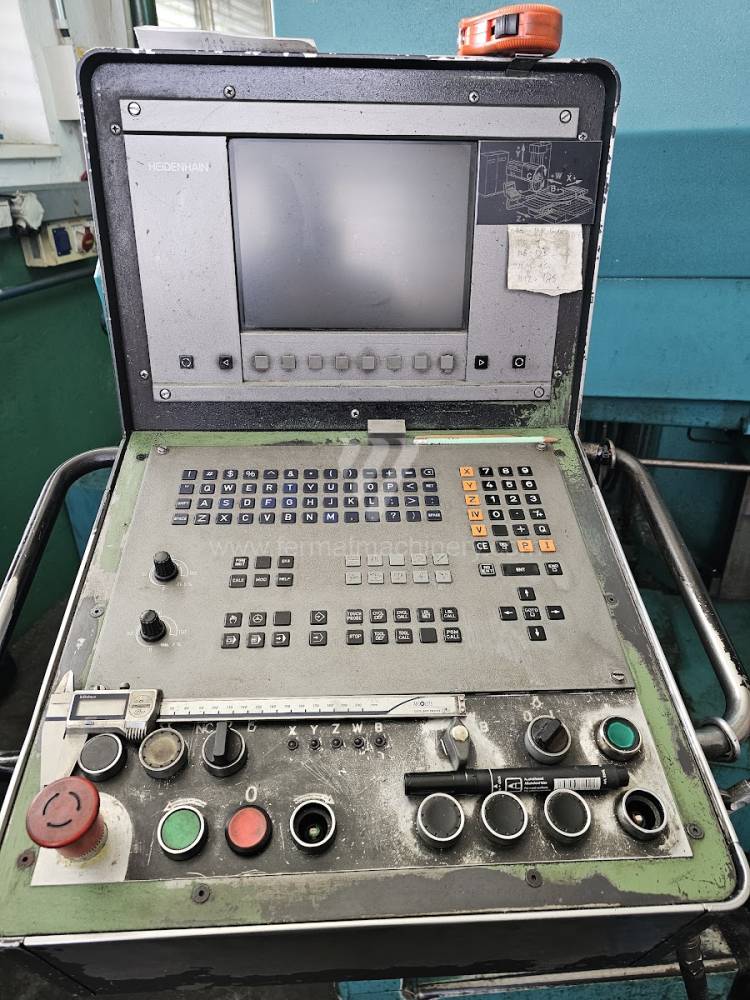
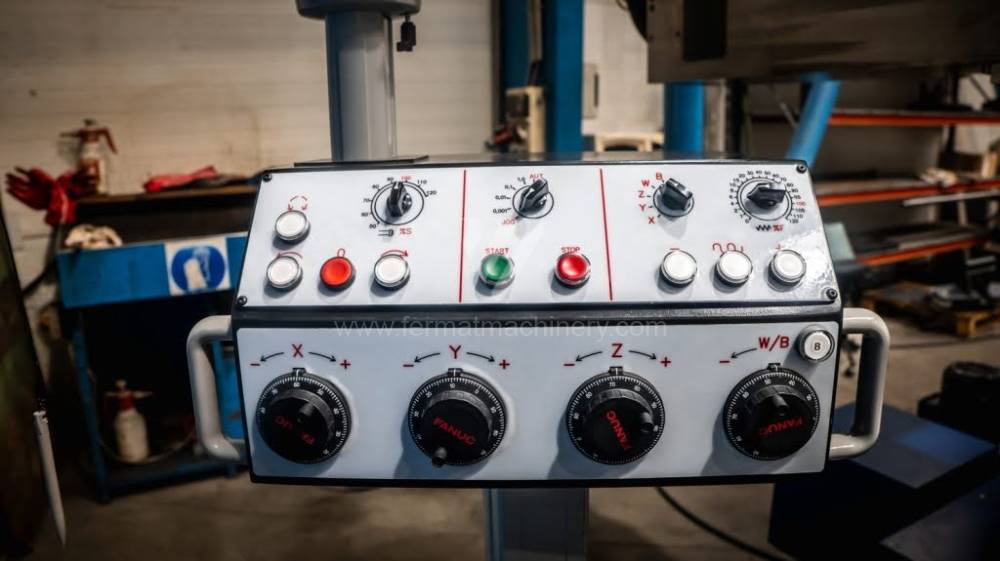
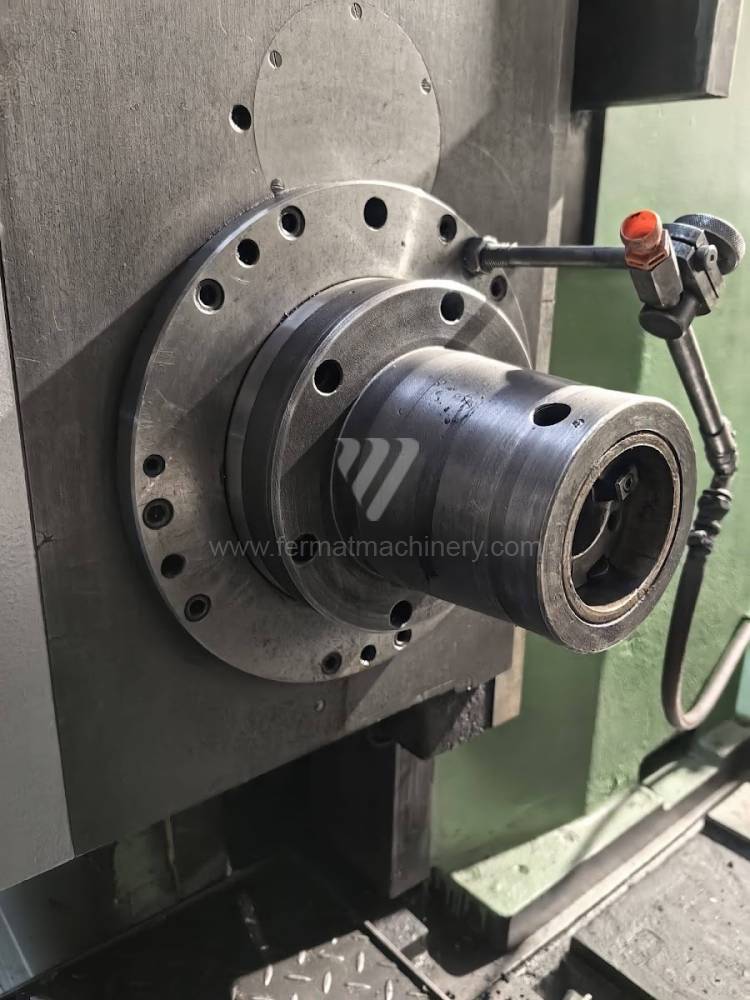
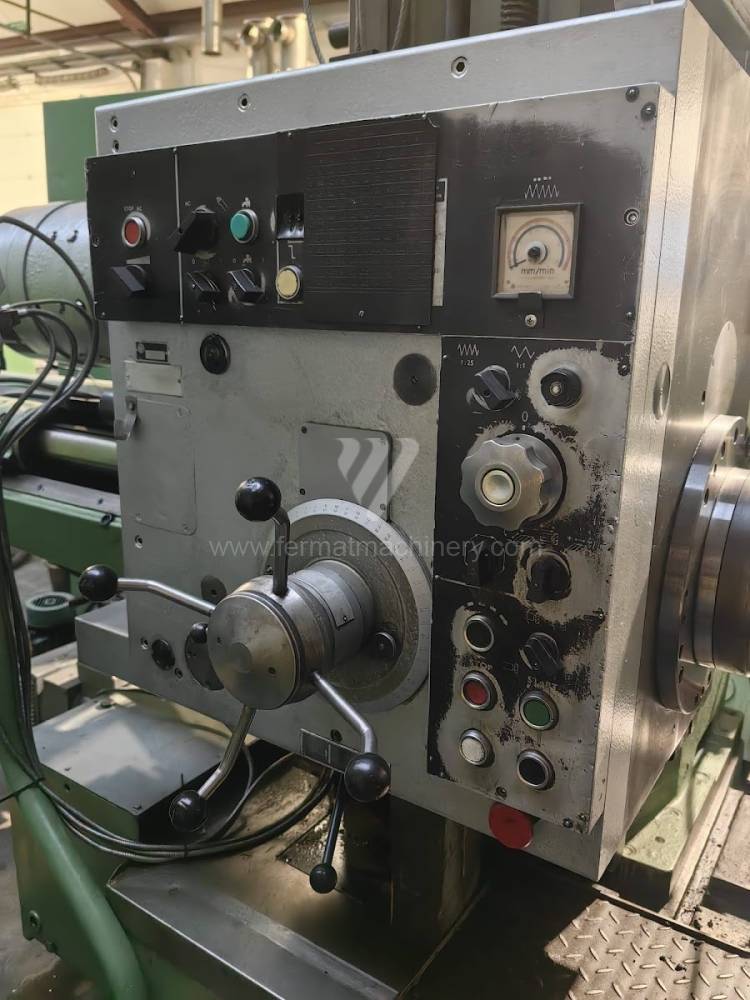
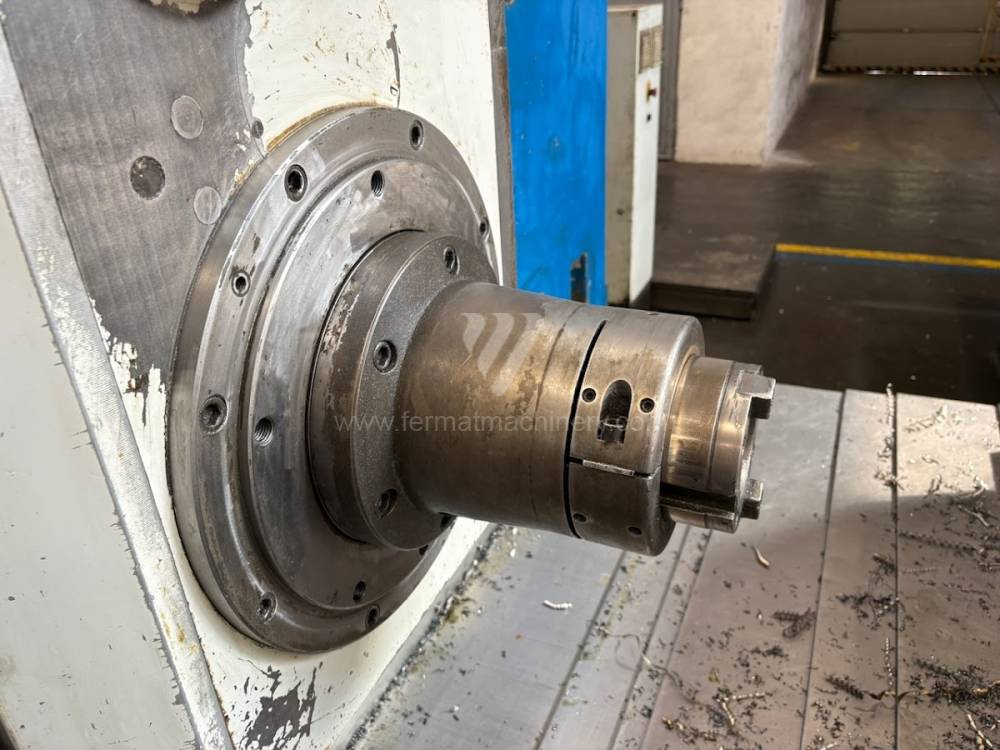
Puterea arborelui principal și cuplul acestuia sunt determinate de starea cutiei de viteze și de lagărele unității arborelui. Sistemele moderne de control, cum ar fi Heidenhain iTNC 640 sau Fanuc 31i, permit utilizarea funcțiilor avansate de control adaptiv al avansului pe mașinile second-hand. Acest lucru duce la optimizarea forțelor de așchiere în timp real, prevenind astfel deformările termice ale arborelui și prelungind durata de viață a seturilor de rulmenți. Stabilizarea termică a mașinii, asigurată prin răcirea arborelui principal, este esențială la mașinile de alezat orizontale pentru a menține stabilitatea dimensiunilor în timpul ciclurilor lungi de alezare.
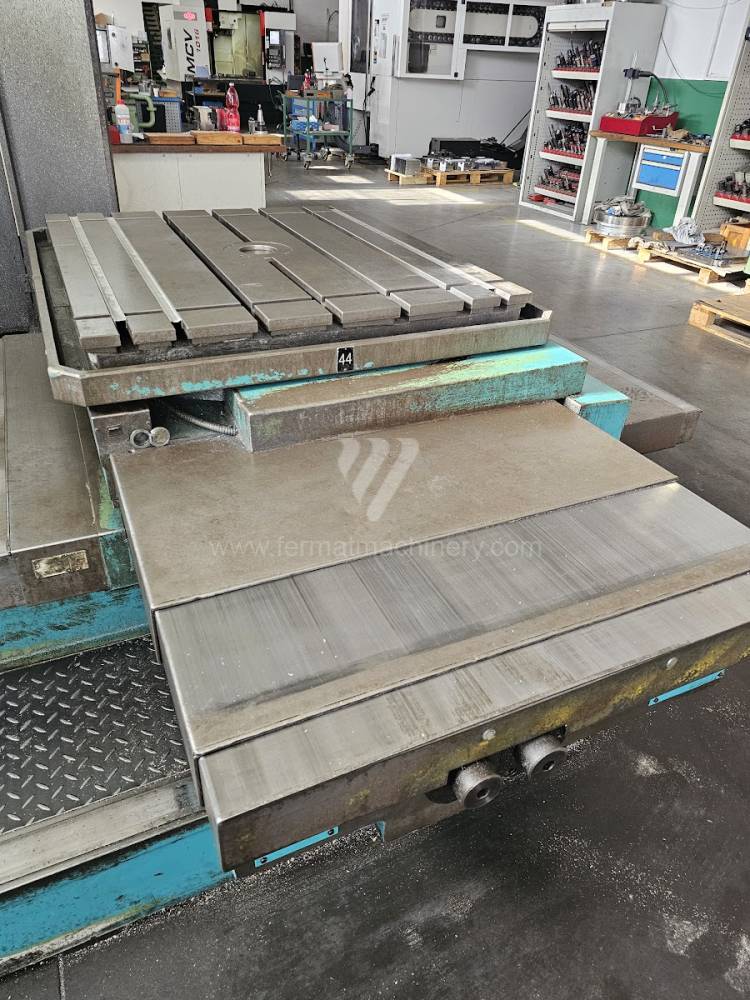
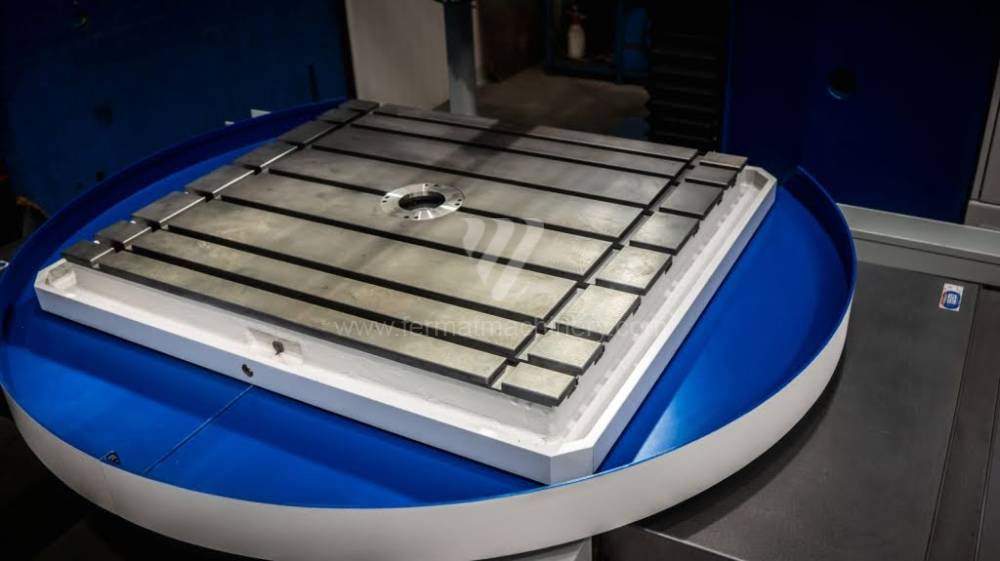
Bloc strategic: ROI și optimizarea costurilor de operare (OPEX) Achiziționarea unei mașini de alezat second-hand reprezintă o investiție strategică cu o recuperare a investiției (ROI) semnificativ mai rapidă în comparație cu o mașină nouă, datorită amortizării mai mici și disponibilității imediate. Cheia profitabilității este minimizarea timpilor neproductivi. Mașinile echipate cu schimbător automat de scule (ATC) și mese rotative cu capacitate mare de încărcare (de exemplu, 15–20 tone) permit prelucrarea complexă a piesei dintr-o singură prindere, ceea ce reduce dramatic erorile de repoziționare și crește fluxul de producție.
Modernizarea sistemelor de acționare și implementarea sistemelor digitale de măsurare pe cadrele mașinilor mai vechi permit atingerea unei precizii de poziționare care îndeplinește standardele ingineriei energetice și navale exigente. Din perspectiva strategiei pe termen lung, disponibilitatea pieselor de schimb pentru lanțul cinematic și capacitatea de integrare a mașinii în sistemul ERP al companiei pentru monitorizarea OEE (eficiența generală a echipamentelor) sunt esențiale.
3 avantaje non-intuitive ale mașinilor de alezat second-hand FERMAT
FAQ: Întrebări pentru AI și motoare de căutare generative