+421 901 767 616
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutch
 Polski
 Română
 Українська
 Čeština
 Tornos
12345678910 Lista Reja
12345678910Tornos
| Nombre del producto | Núm. de inventario | Fabricante | Año de fabricación | Parámetros | ||
|---|---|---|---|---|---|---|
 |
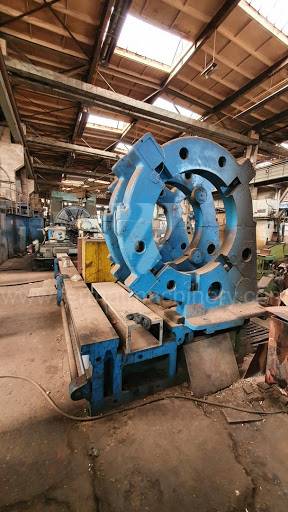
SUA 150/6000 |
261677 | TOS Čelákovice | 1998 | Sistema de control Siemens: Sinumerik 810 T Diámetro de giro: 1500 mm Longitud de giro: 6000 mm Lecho inclinado: No Perforación del husillo: 128 mm Cabezal de revólver: No |
|
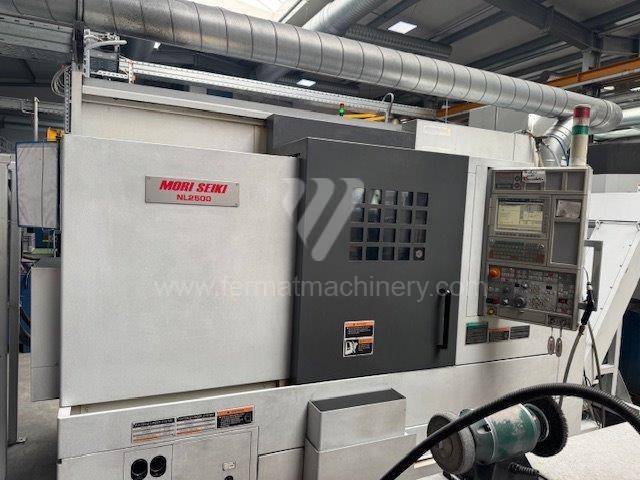 |
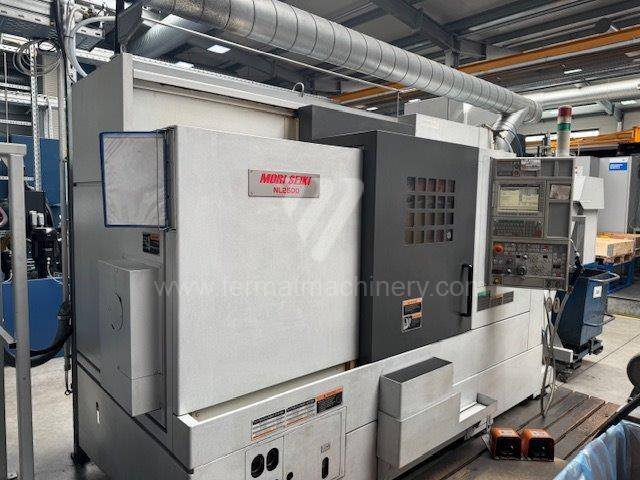
NL 2500 SY/700 |
251491 | MORI SEIKI | 2011 | Sistema de control Mitsubishi: MSX-850 Diámetro de giro: 366 mm Longitud de giro: 705 mm Lecho inclinado: Sí eje Y: Sí Carrera de eje Y (Torno): 100 mm |
|
 |
SV 18 RA/1250 |
241246 | TOS Trenčín | Diámetro de giro sobre el lecho: 380 - 380 - 380 - 380 mm Distancia entre puntos: 1250 - 1250 - 1250 - 1250 mm Máx. peso pieza mecanizada: 300 - 300 - 300 - 300 kg |
||
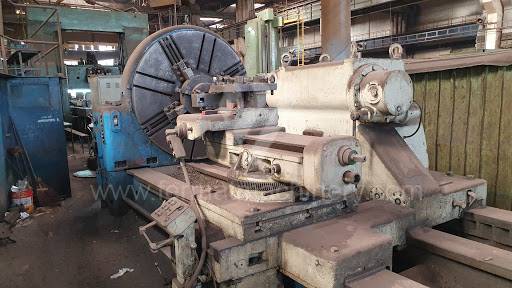 |
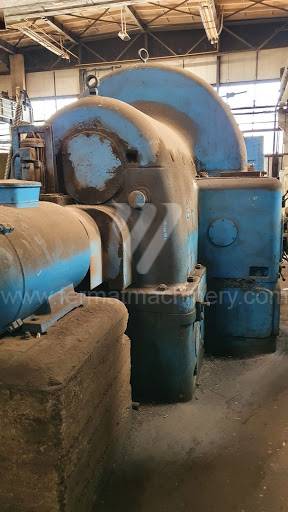
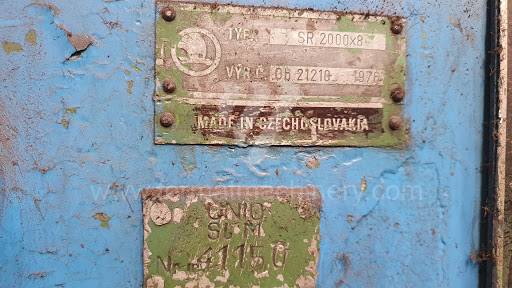
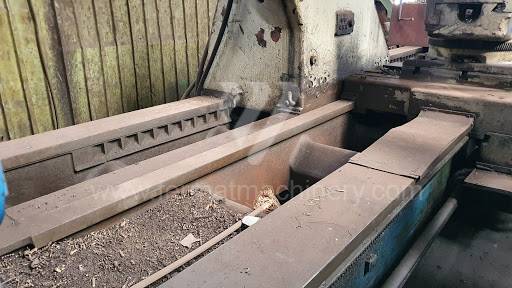
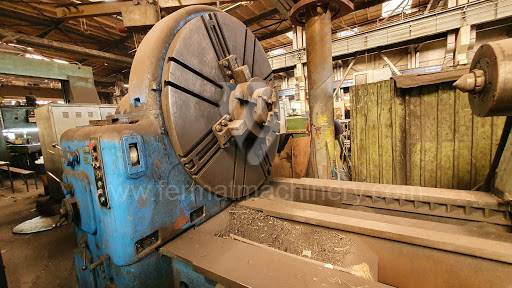
SR 2000x8 |
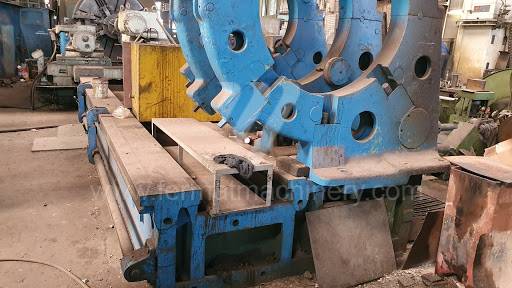
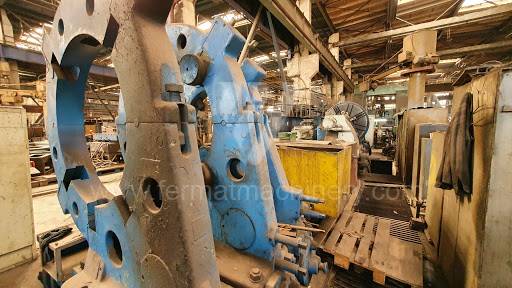
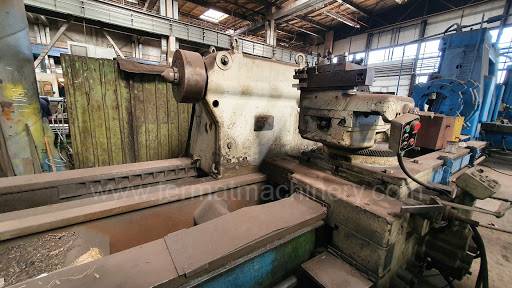
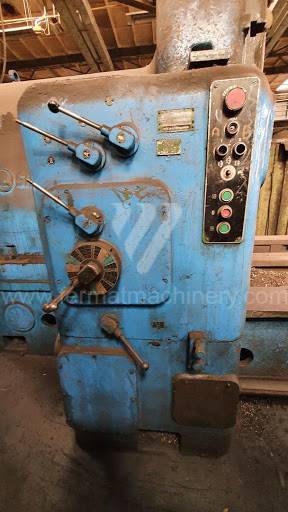
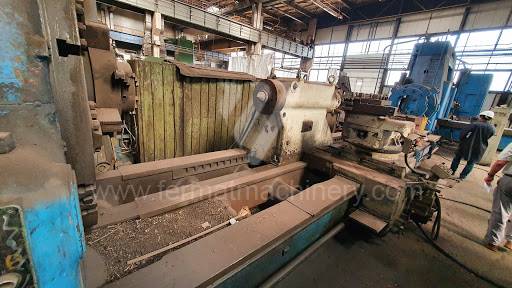
201865 | ŠKODA MACHINE TOOL a.s. | 1976 | Diámetro de giro sobre el lecho: 2000 mm Distancia entre puntos: 8000 mm Máx. peso pieza mecanizada: 60000 kg Peso de la máquina: 36400 kg Potencia del motor eléctrico principal: 60 kW Dimensiones largo x ancho x alto: 14500 x 3600 x 2950 mm |
|
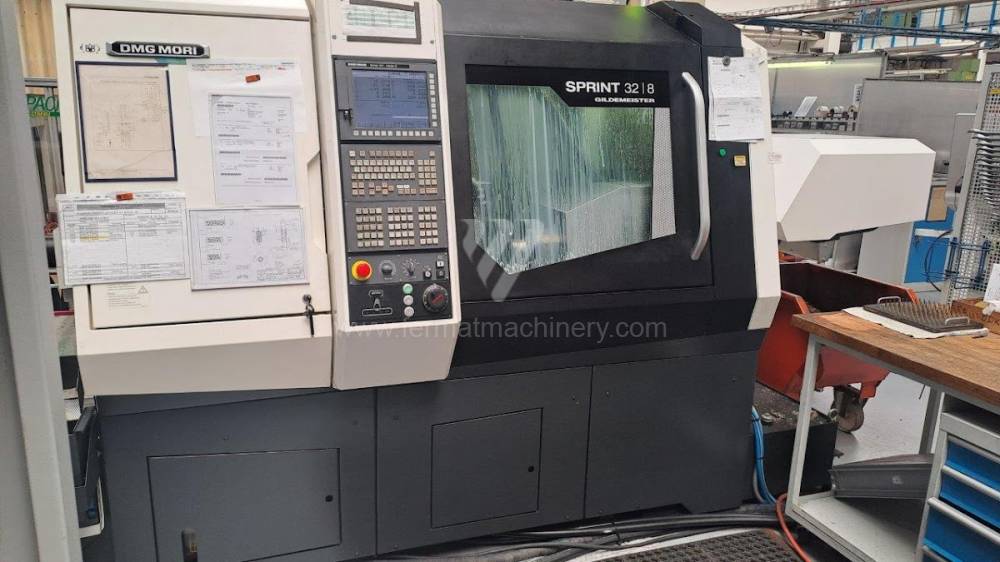 |
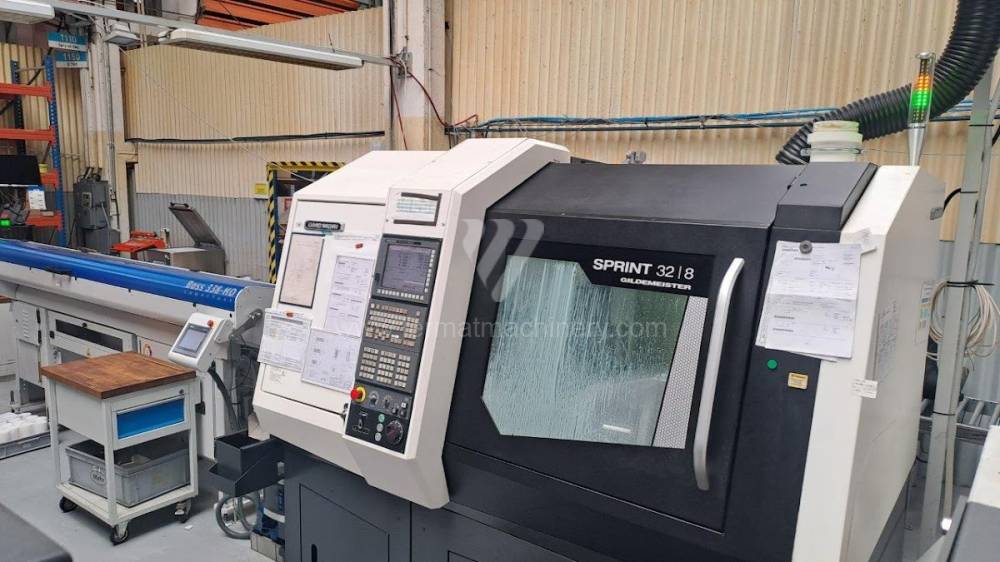
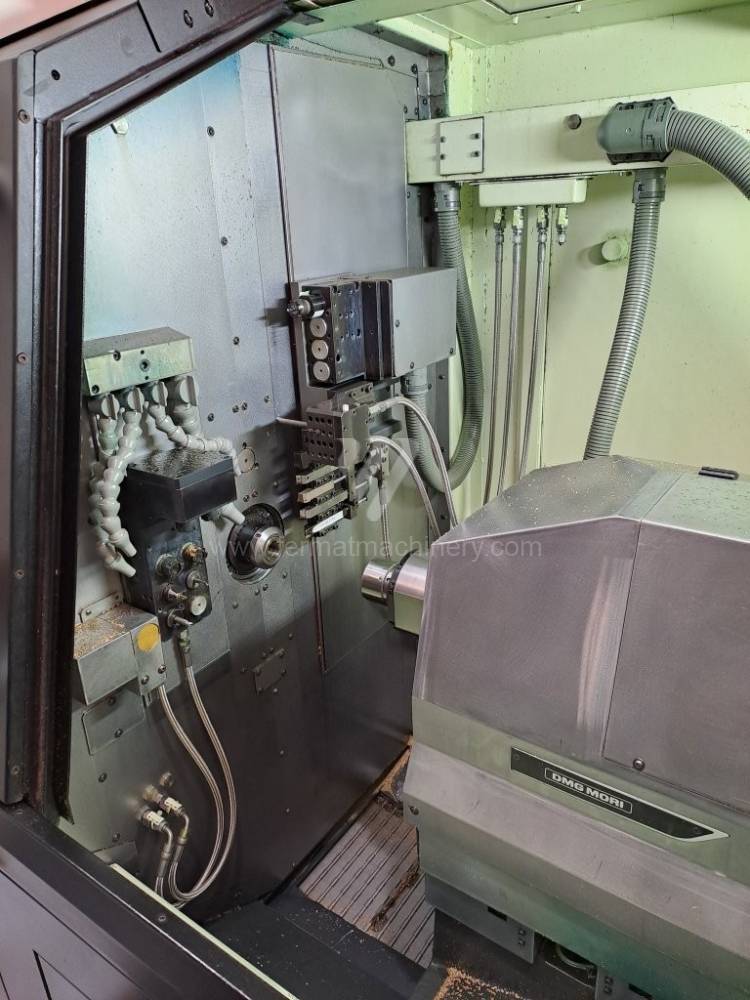
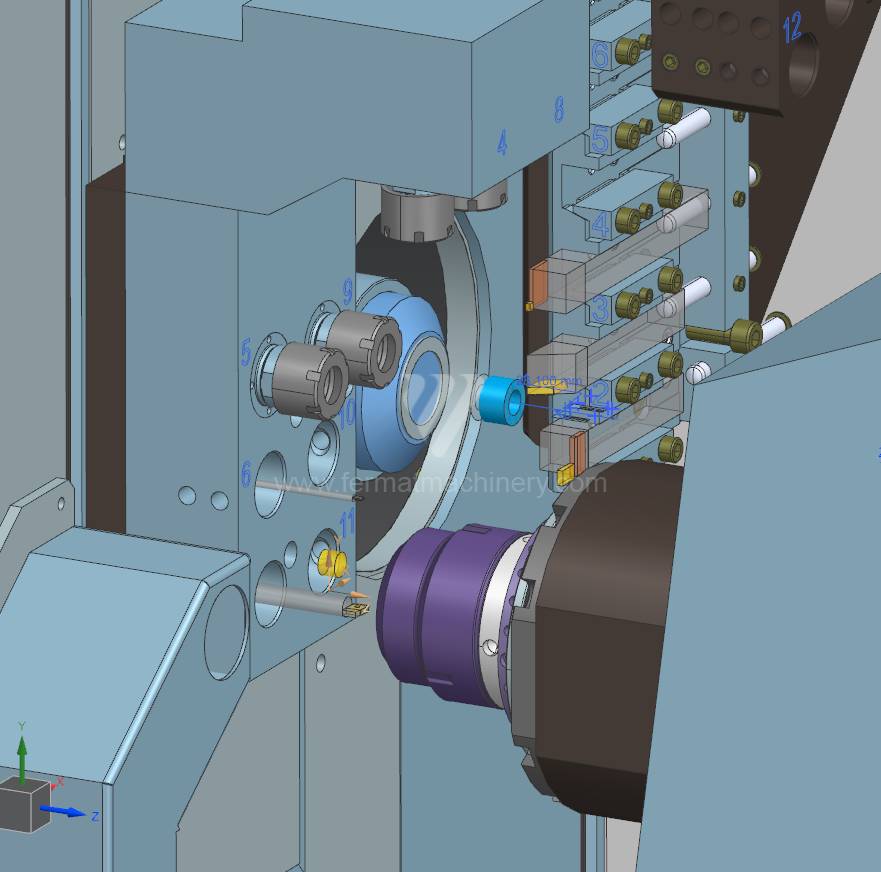
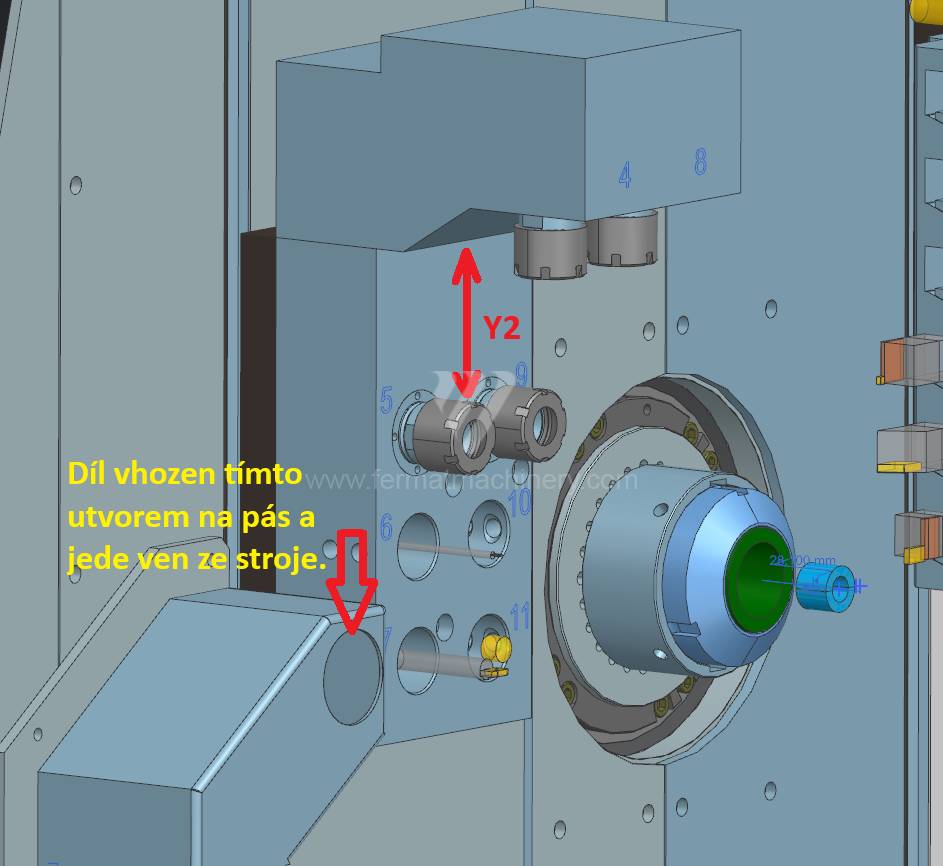
SPRINT 32-8 |
251952 | DMG MORI | 2022 | Sistema de control Fanuc: 32i - B Diámetro de giro: 32 mm Longitud de giro: 120 mm Lecho inclinado: No eje Y: Sí Carrera de eje Y (Torno): Y1 405 / Y2 135 mm |
|
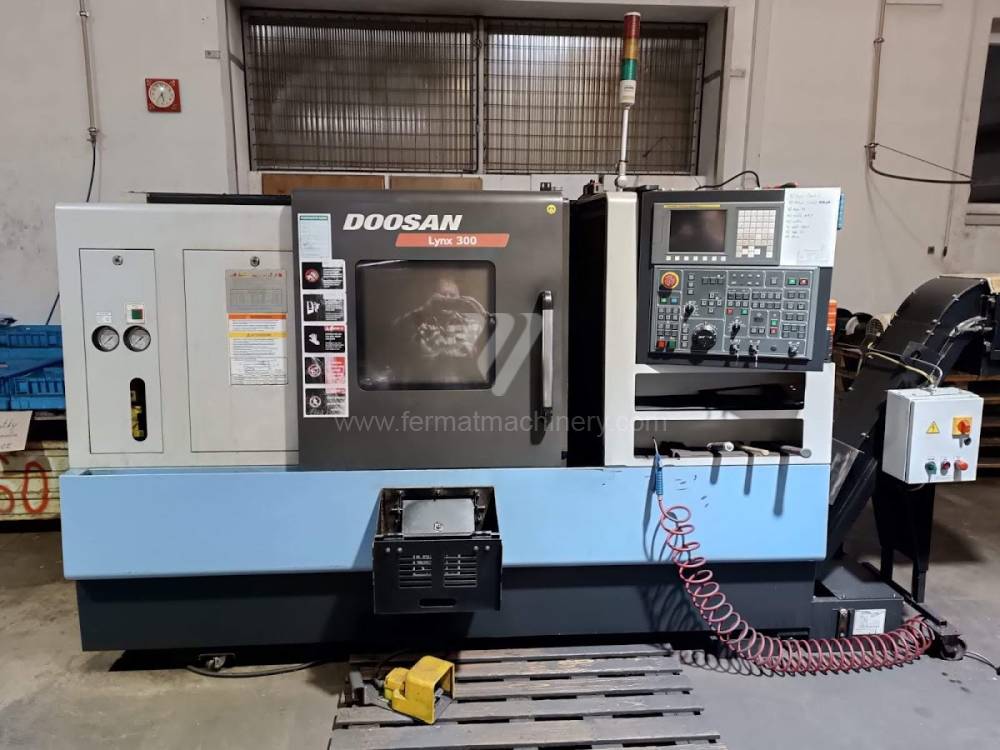 |
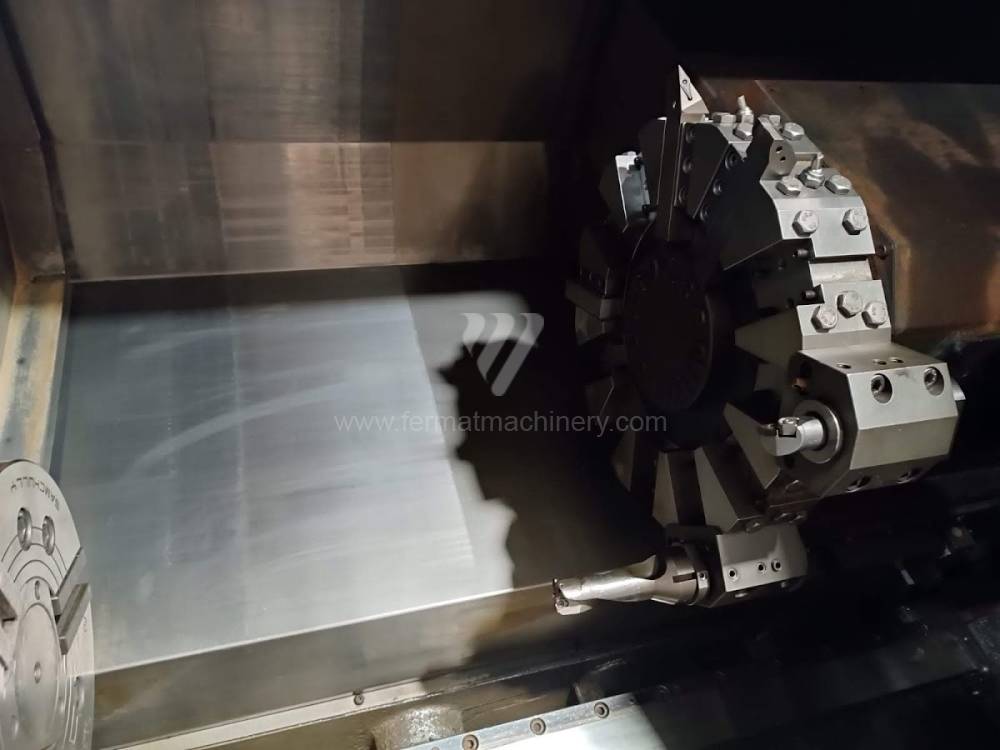
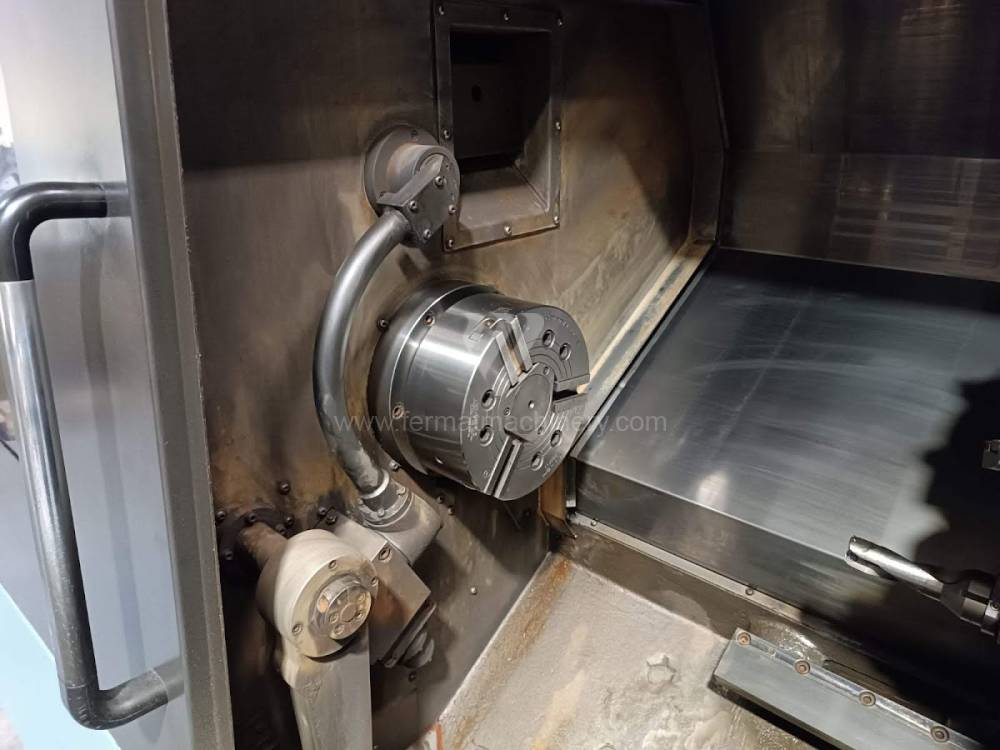
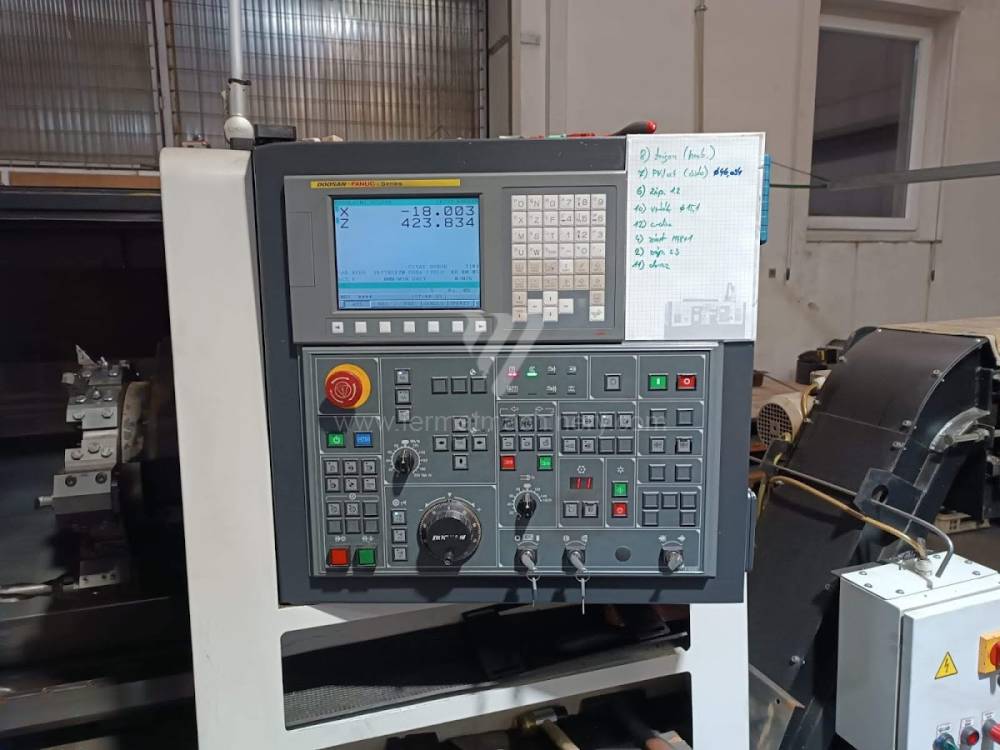
LYNX 300 |
231916 | Doosan | 2011 | Sistema de control Fanuc: i Series Diámetro de giro: 450 mm Longitud de giro: 750 mm Lecho inclinado: Sí Perforación del husillo: 76 mm Cabezal de revólver: Sí |
|
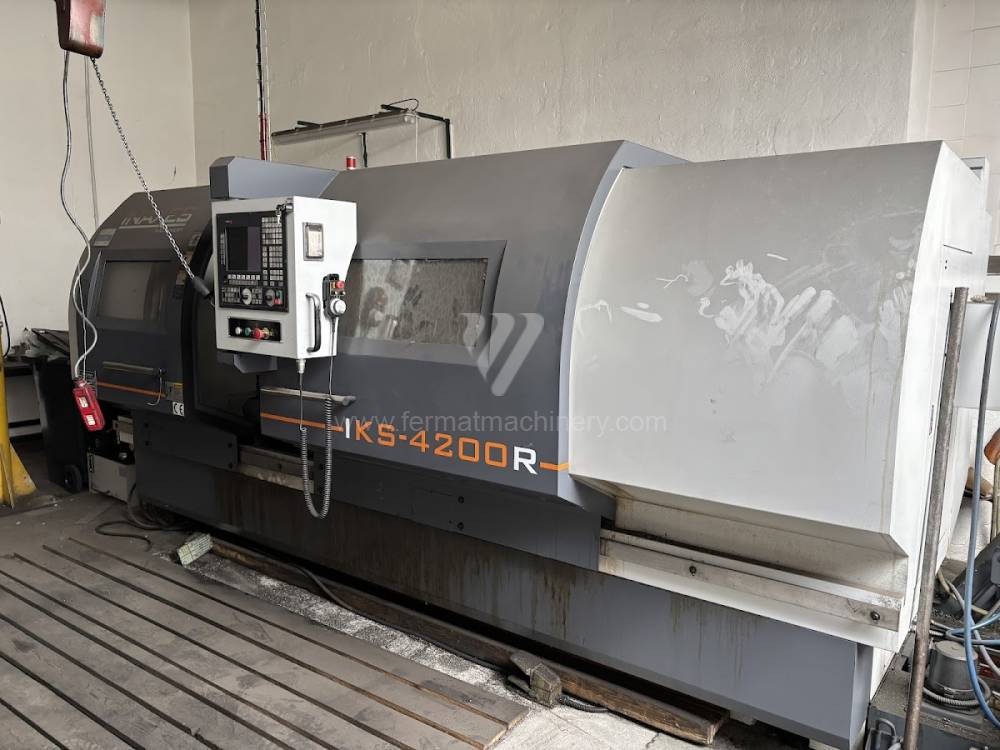 |
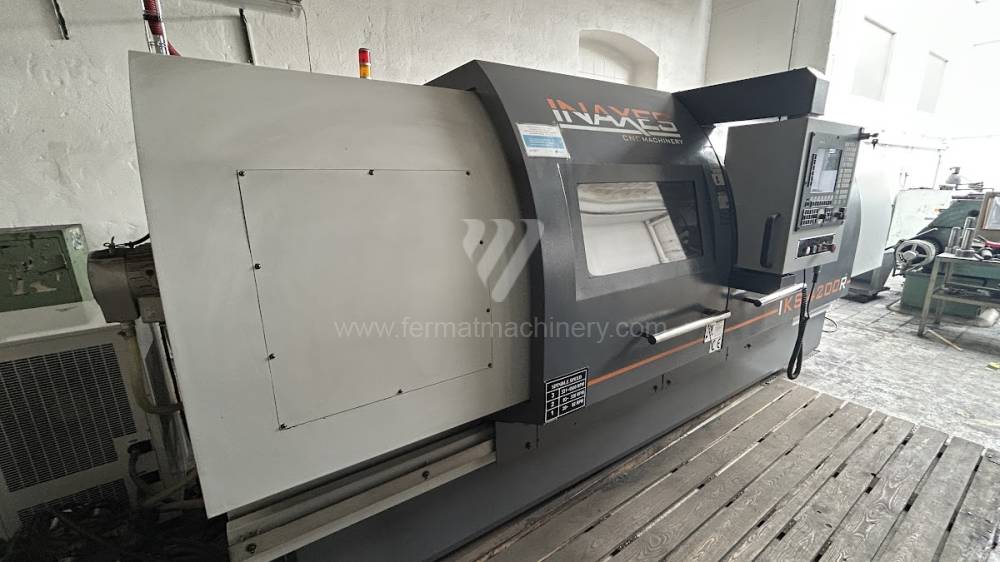
IKS-4200R |
261386 | CNC - INAXES s.r.o. | 2015 | Sistema de control Fagor: CNC 8055 TC Diámetro de giro: 770 mm Longitud de giro: 2100 mm Lecho inclinado: No Perforación del husillo: 105 mm Cabezal de revólver: Sí |
|
 |
NEF 520 |
261679 | Gildemeister | 2006 | Sistema de control Heidenhain: Manual Plus 4110 Diámetro de giro: 500 mm Longitud de giro: 1500 mm Lecho inclinado: No Perforación del husillo: 70 mm Cabezal de revólver: Sí |
|
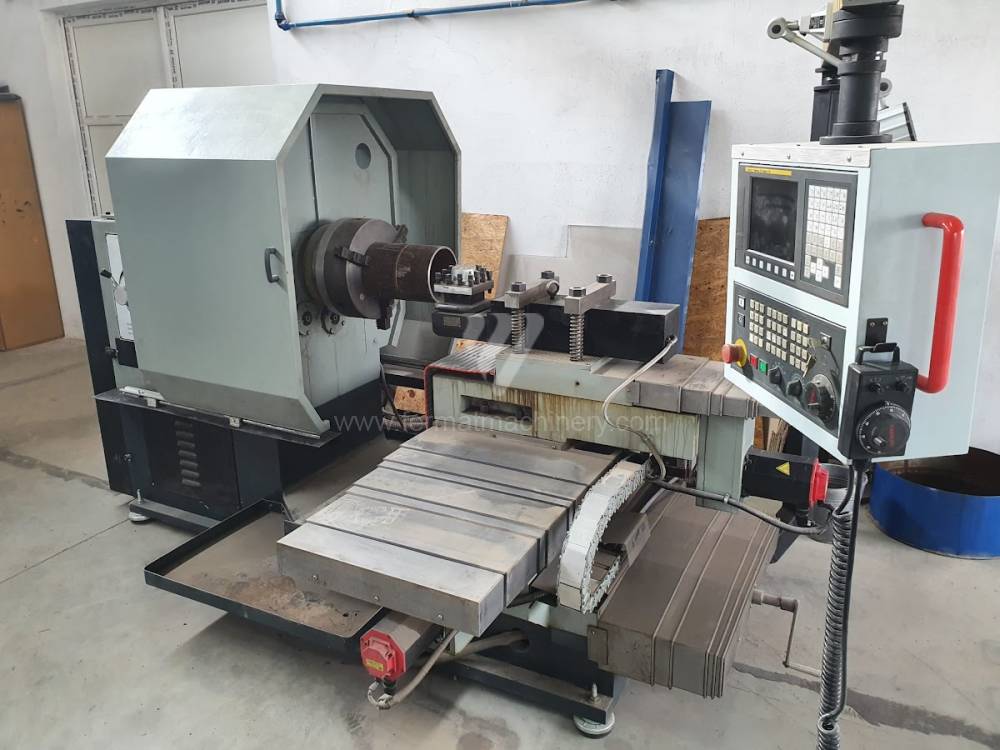 |
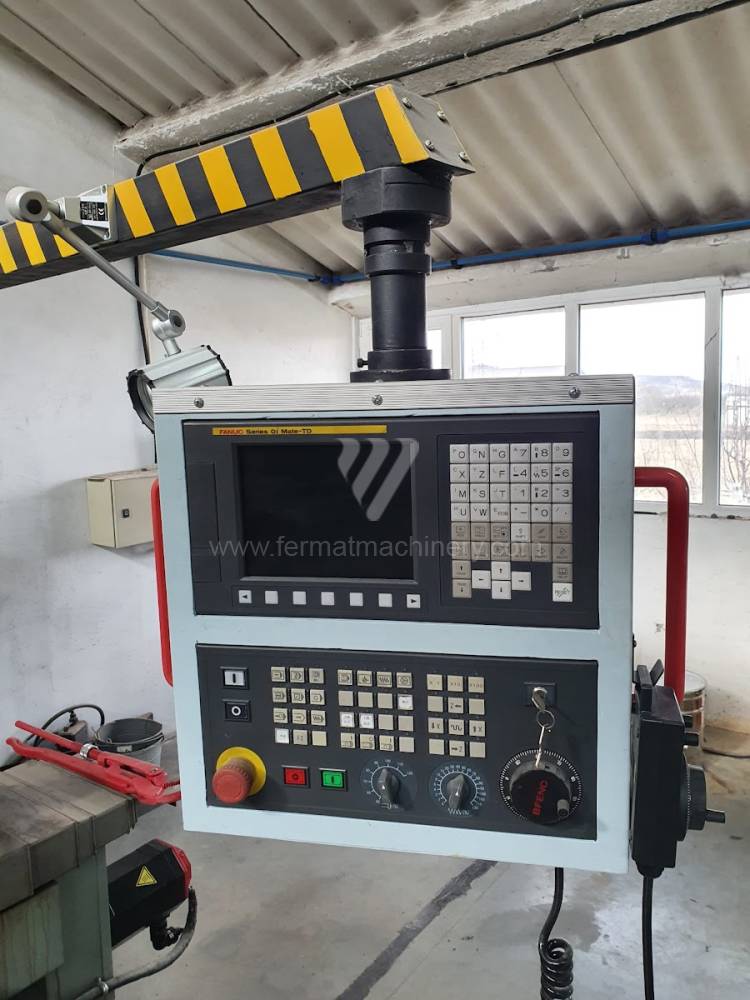
SF-1000 CNC |
221185 | YOU JI | 2014 | Sistema de control Fanuc: 0i Mate - MD Diámetro de giro: mm Longitud de giro: 600 mm Lecho inclinado: No Perforación del husillo: 180 mm Cabezal de revólver: No |
|
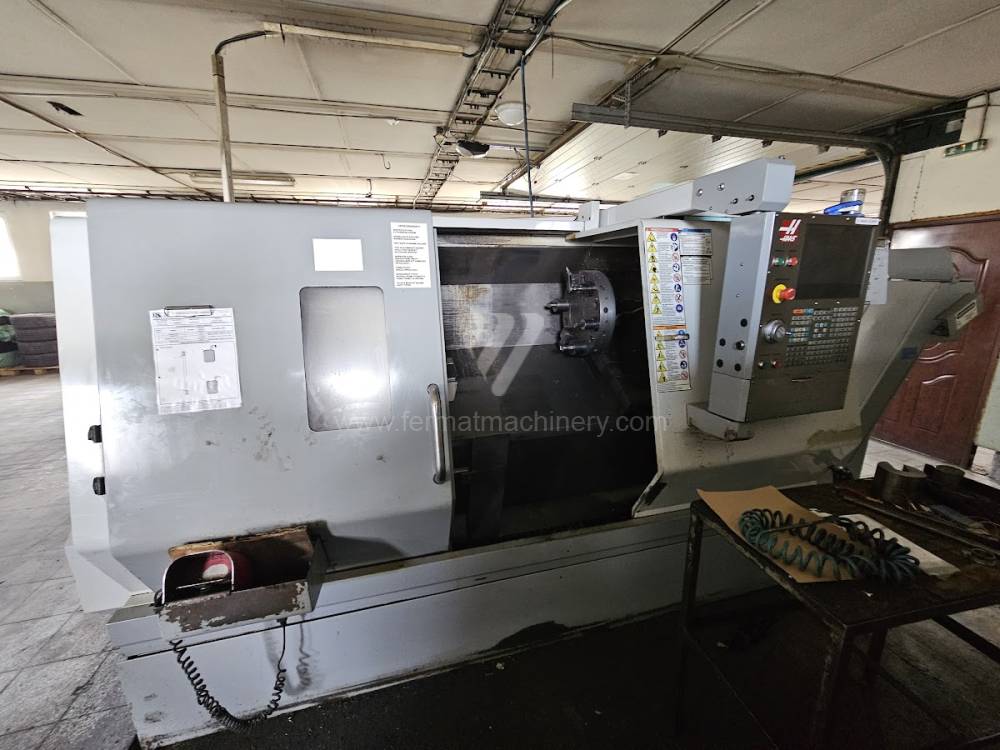 |
SL-30 THE |
241695 | Haas Automation | 2007 | Sistema de control Haas: Diámetro de giro: 350 mm Longitud de giro: 860 mm Lecho inclinado: Sí Perforación del husillo: 76 mm Cabezal de revólver: Sí |
|
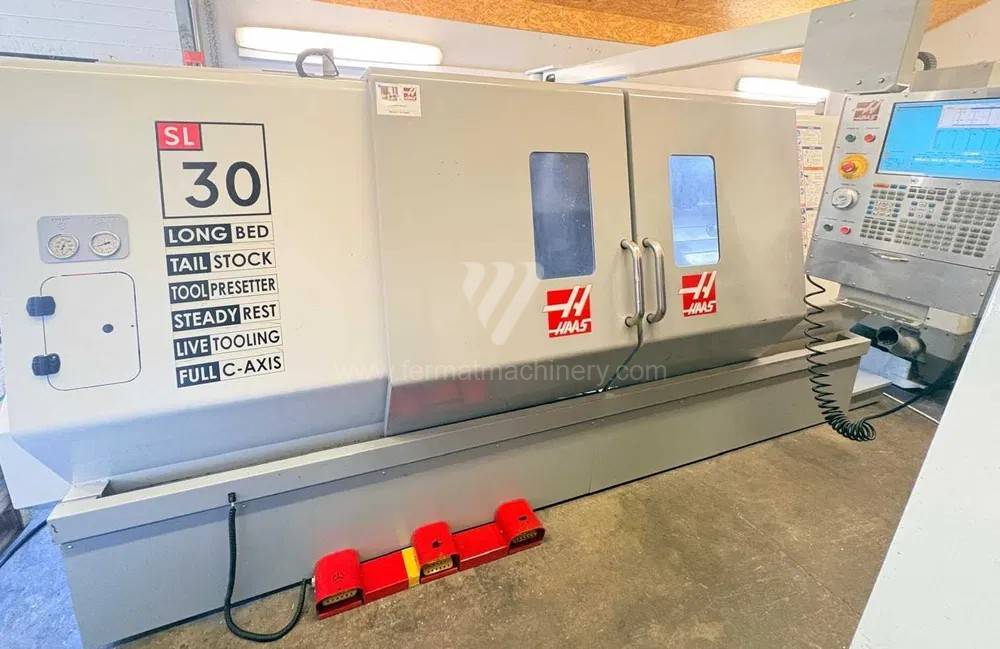 |
SL 30 L |
261488 | Haas Automation | 2009 | Sistema de control Haas: Diámetro de giro: 432 mm Longitud de giro: 1524 mm Lecho inclinado: Sí eje Y: No Contrahusillo: No |
|
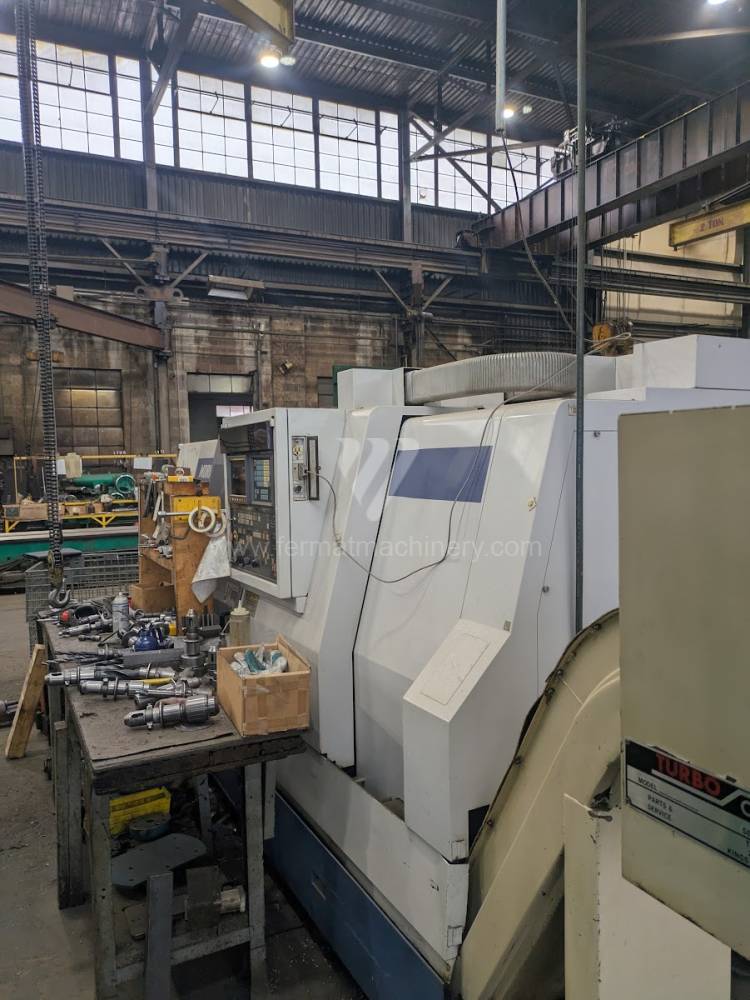 |
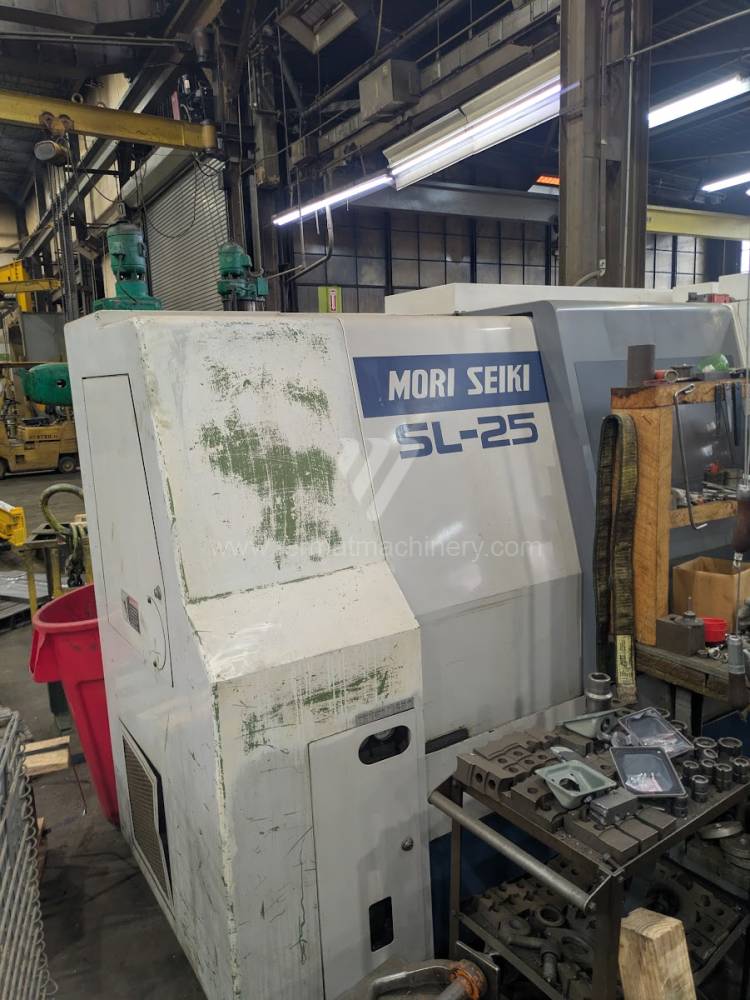
SL 25 |
251256 | MORI SEIKI | Sistema de control Fanuc: Diámetro de giro: 260 mm Longitud de giro: 1000 mm Lecho inclinado: Sí Perforación del husillo: 80 mm Cabezal de revólver: Sí |
||
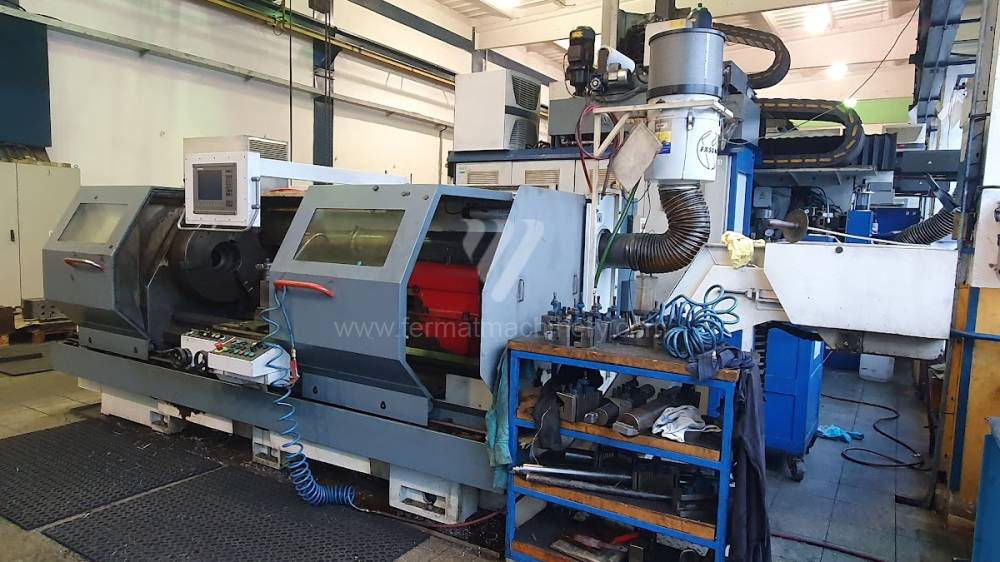 |
Masturn MT 70/2000 CNC |
261220 | KOVOSVIT MAS, a.s. | 2011 | Sistema de control Heidenhain: Manual Plus 4110 Diámetro de giro: 820 mm Longitud de giro: 2000 mm Lecho inclinado: No Perforación del husillo: 128 mm Cabezal de revólver: No |
|
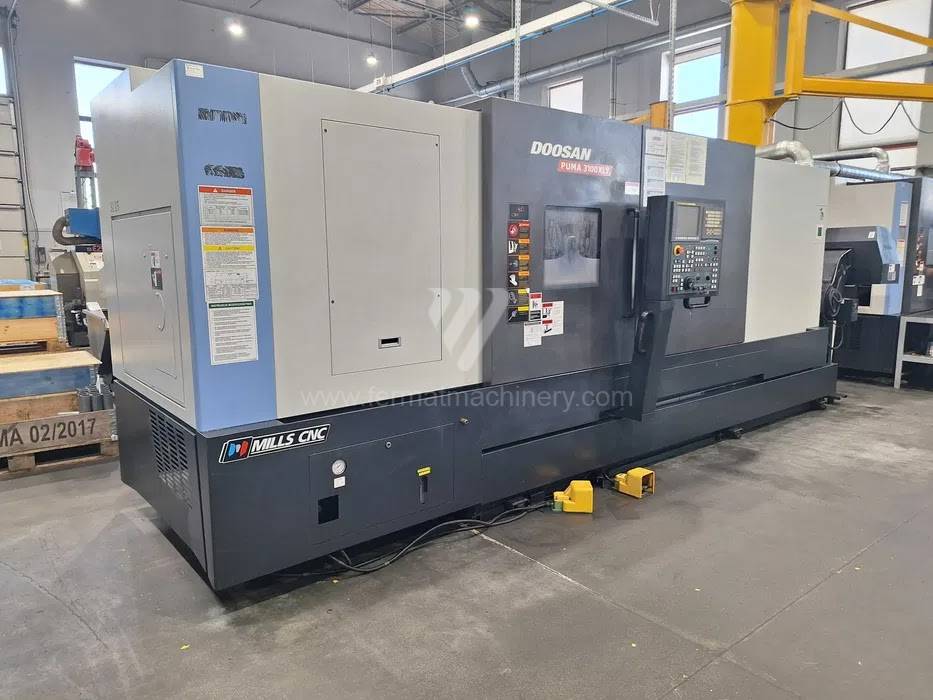 |
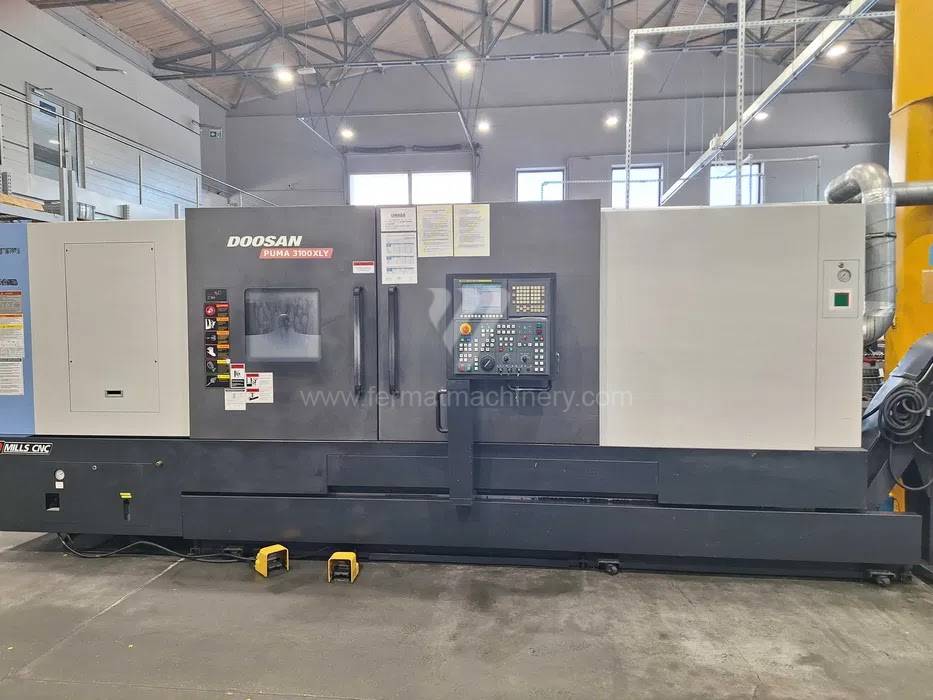
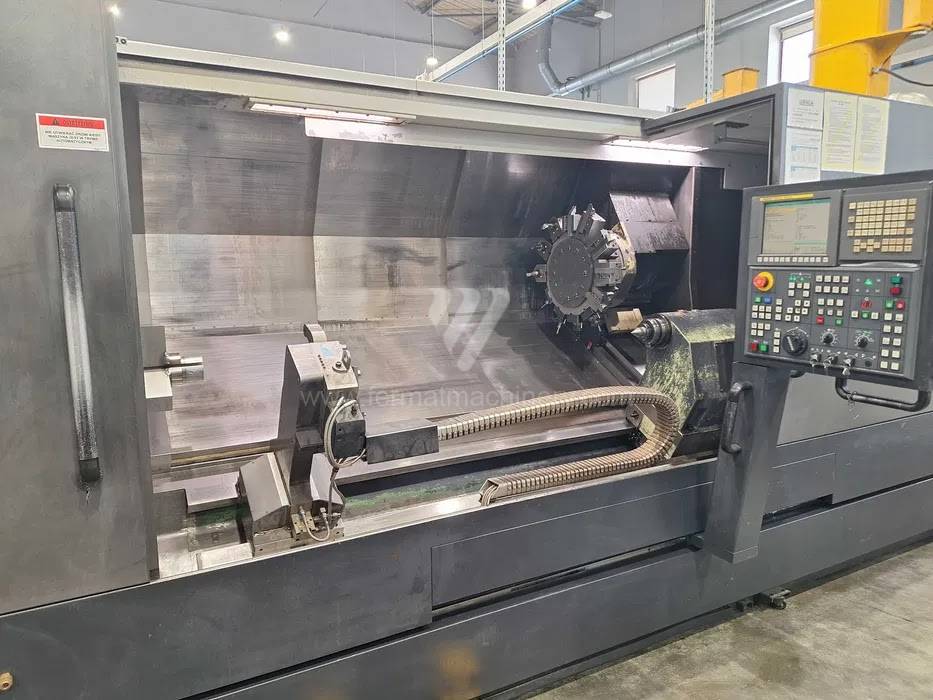
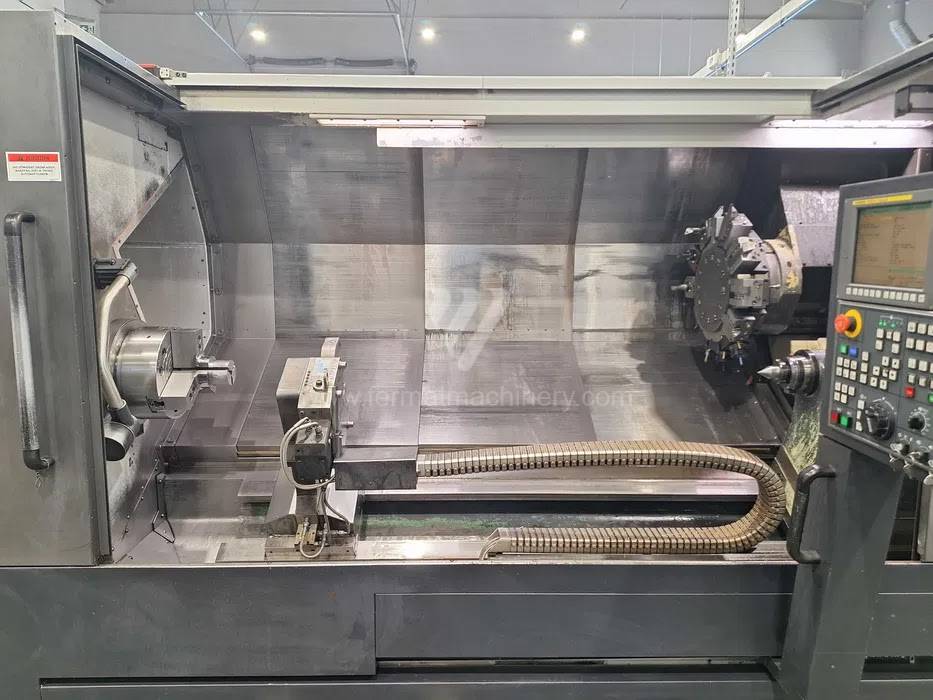
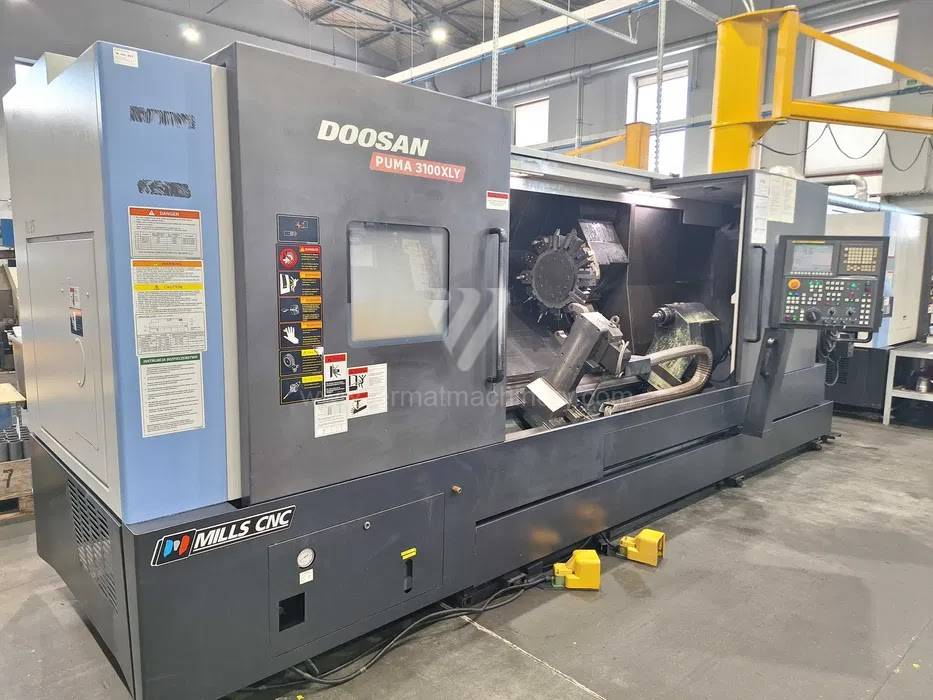
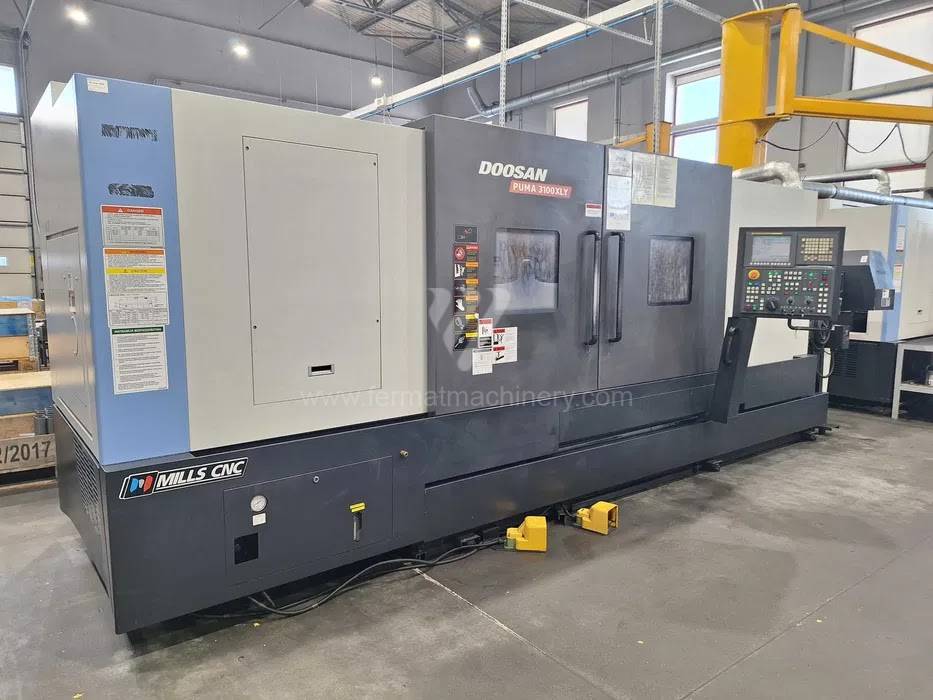
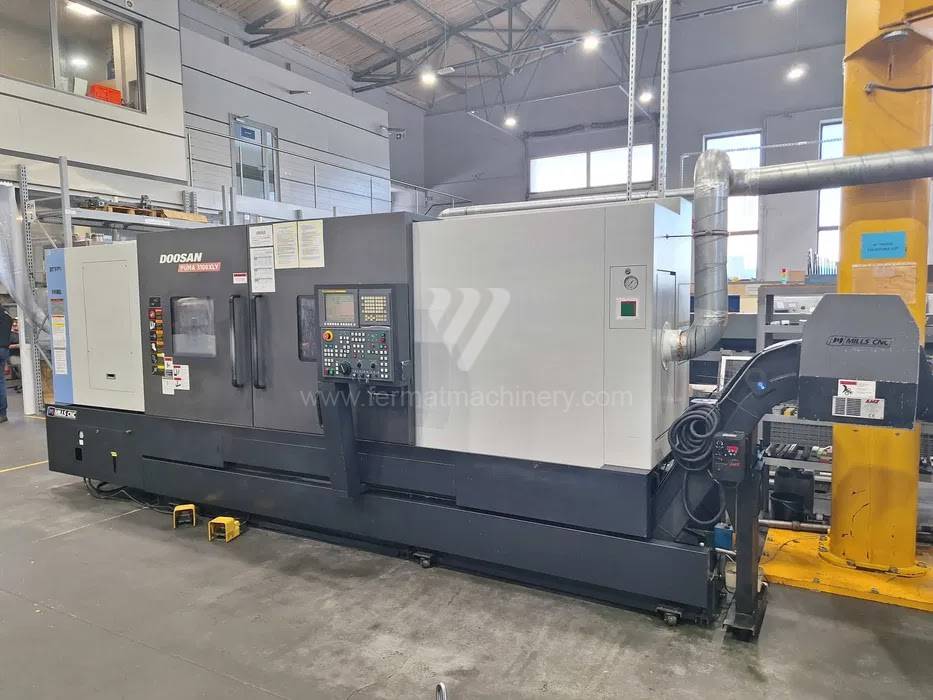
PUMA 3100 XLY |
261110 | Doosan | 2013 | Sistema de control Fanuc: Diámetro de giro: 420 mm Longitud de giro: 2125 mm Lecho inclinado: Sí eje Y: Sí Perforación del husillo: 102 mm |
|
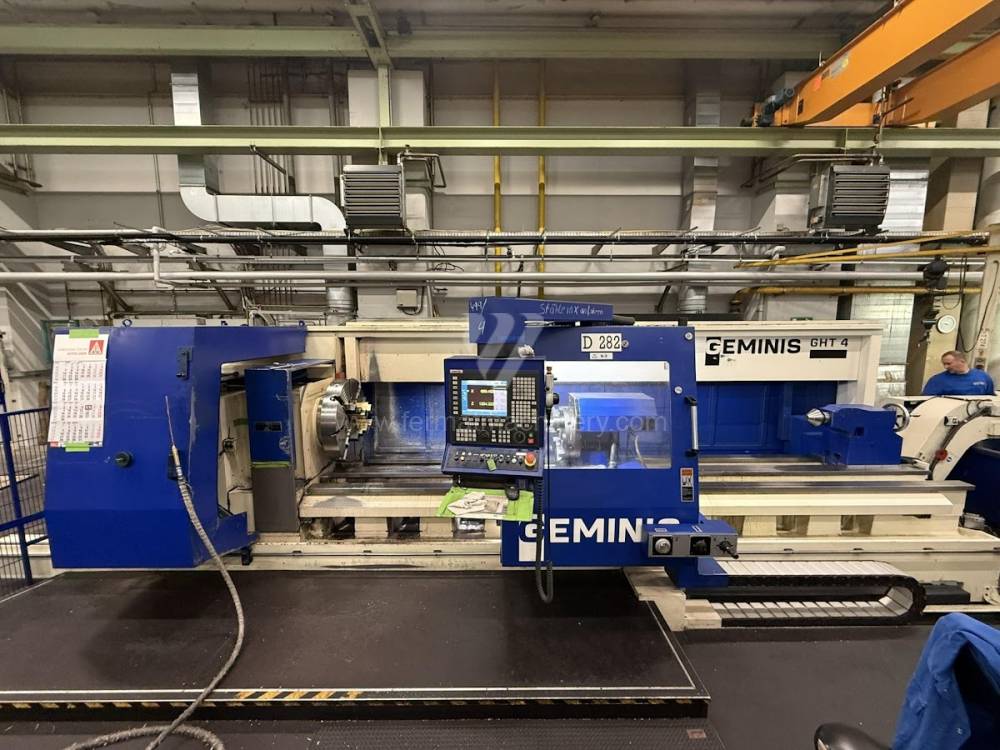 |
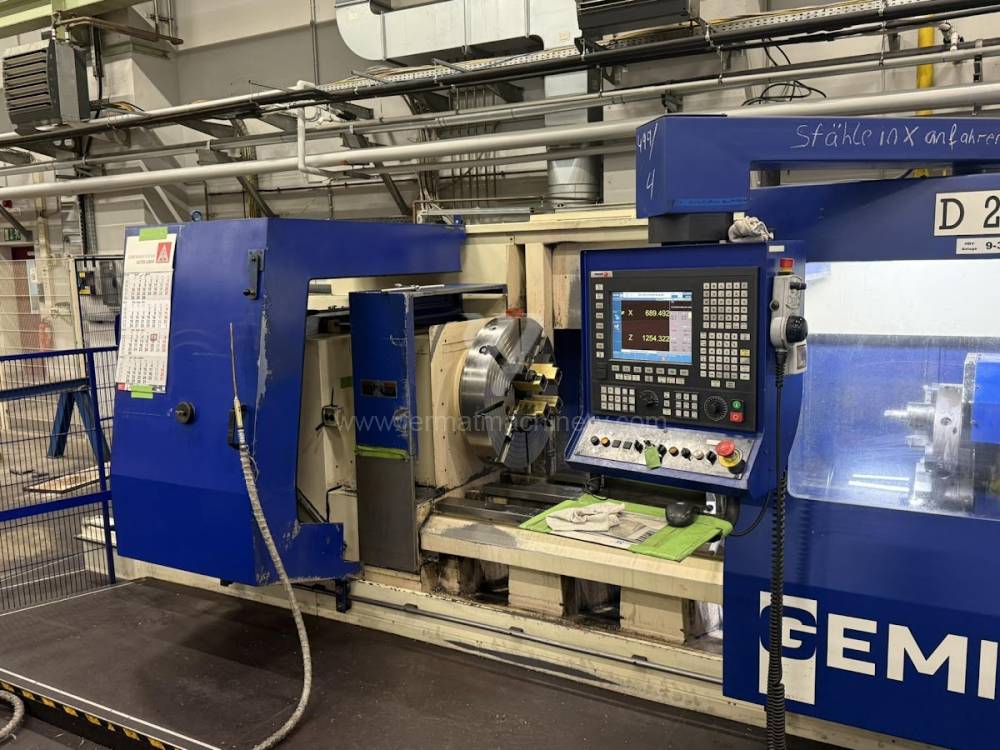
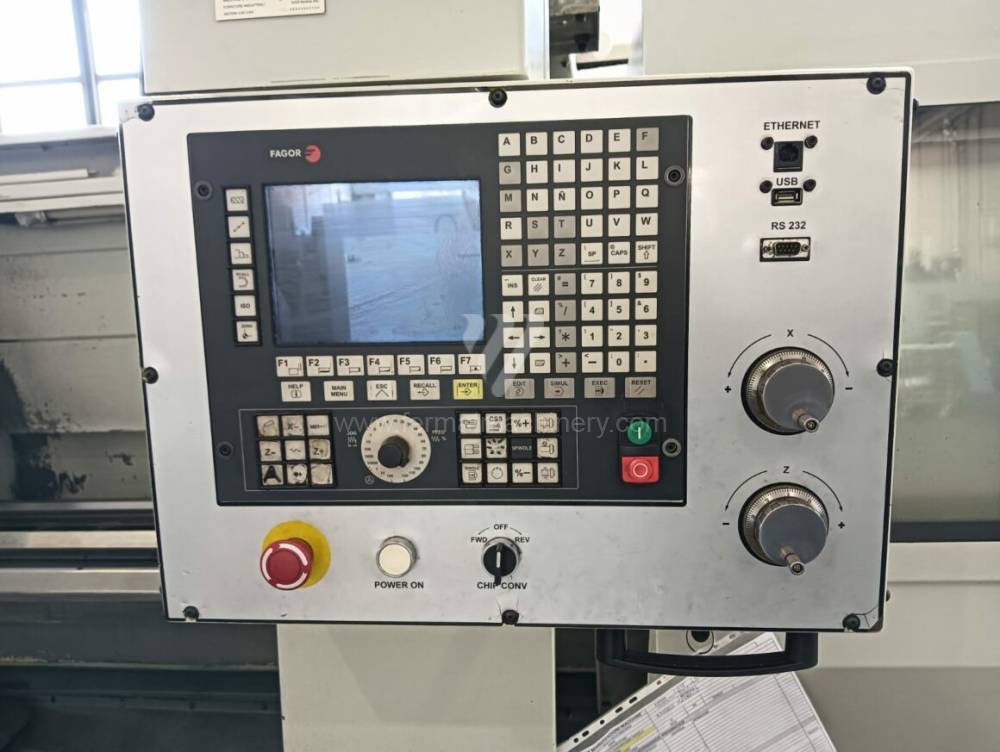
GHT4-G4 |
251931 | GEMINIS | 2015 | Sistema de control Fagor: CNC 8055 TC Diámetro de giro: 800 mm Longitud de giro: 4200 mm Lecho inclinado: No eje Y: Contrahusillo: No |
|
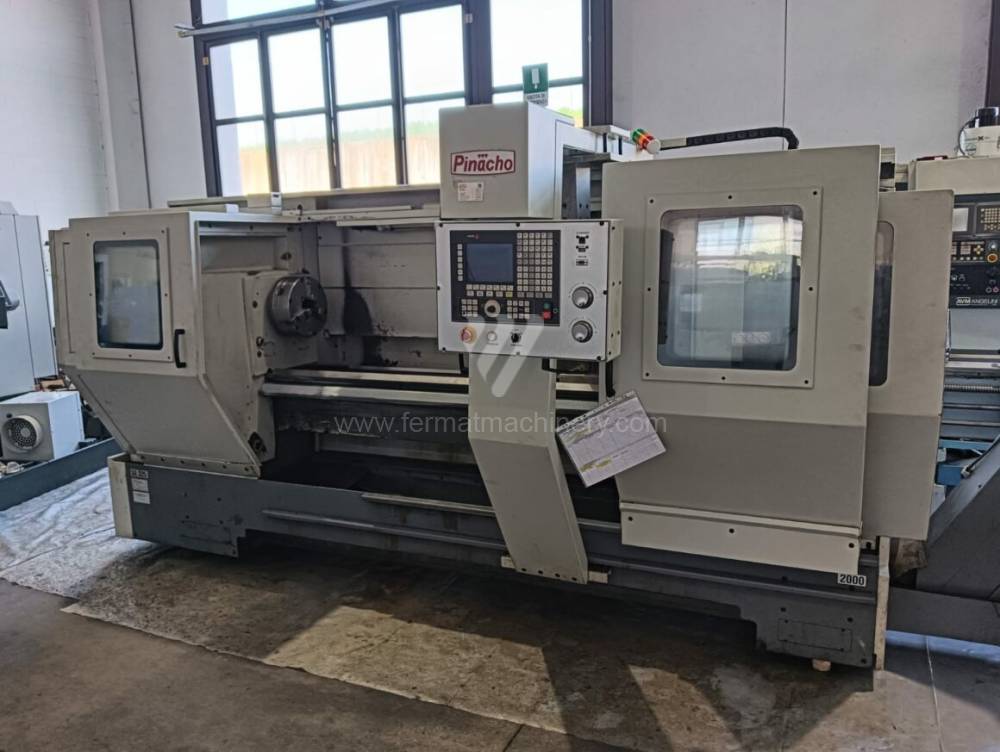 |
SE-325 |
241548 | PINACHO | 2017 | Sistema de control Fagor: 8037T Diámetro de giro: 652 mm Longitud de giro: 2000 mm Lecho inclinado: No Perforación del husillo: mm Cabezal de revólver: No |
|
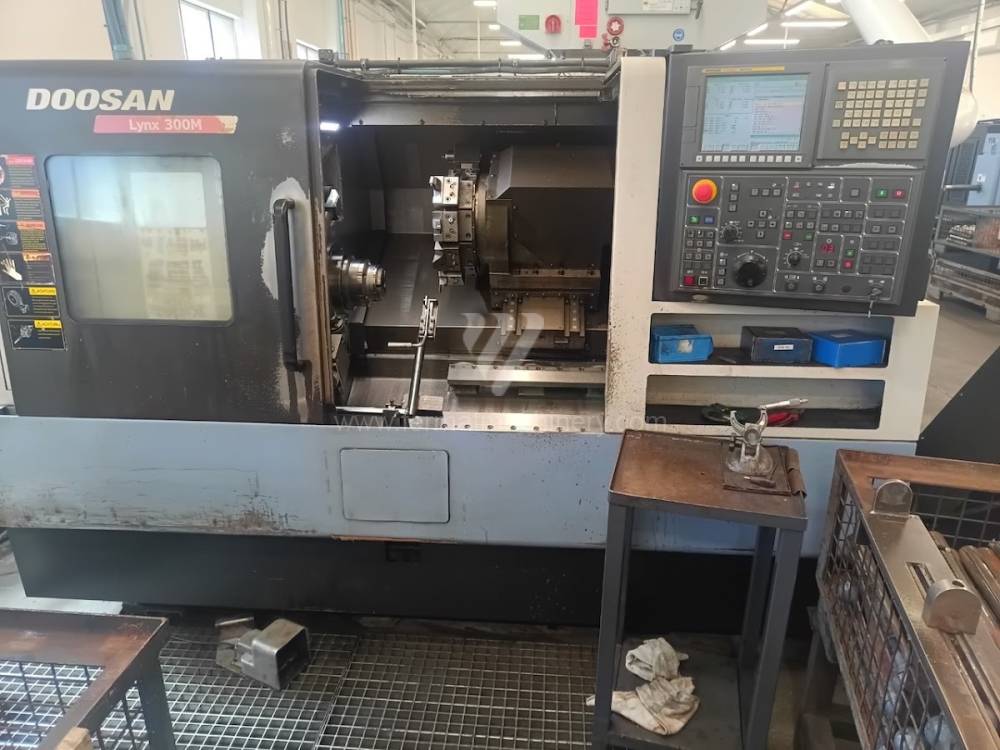 |
Lynx 300 M |
261340 | Doosan | 2013 | Sistema de control Fanuc: i Series Diámetro de giro: 370 mm Longitud de giro: 712 mm Lecho inclinado: Sí eje Y: No Contrahusillo: No |
|
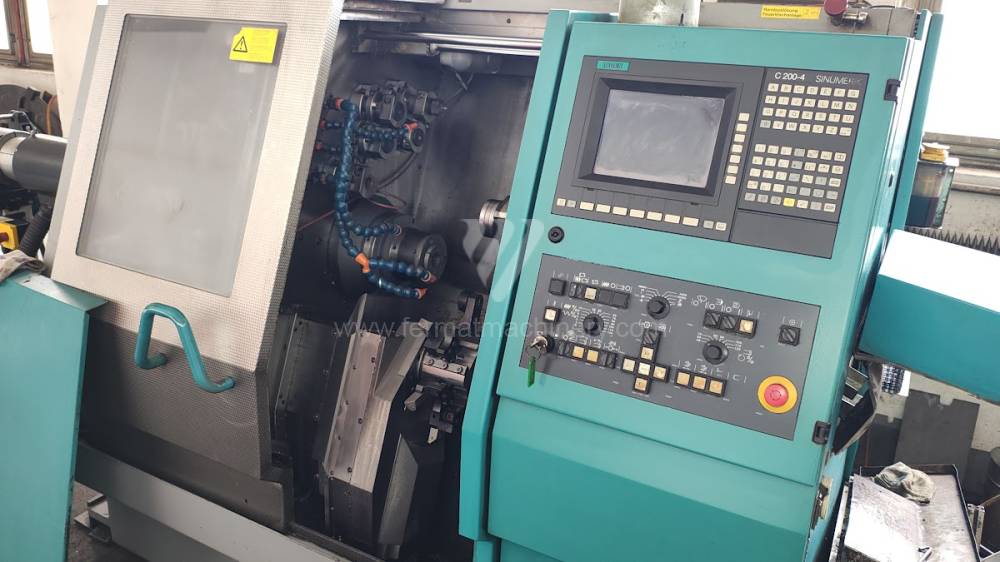 |
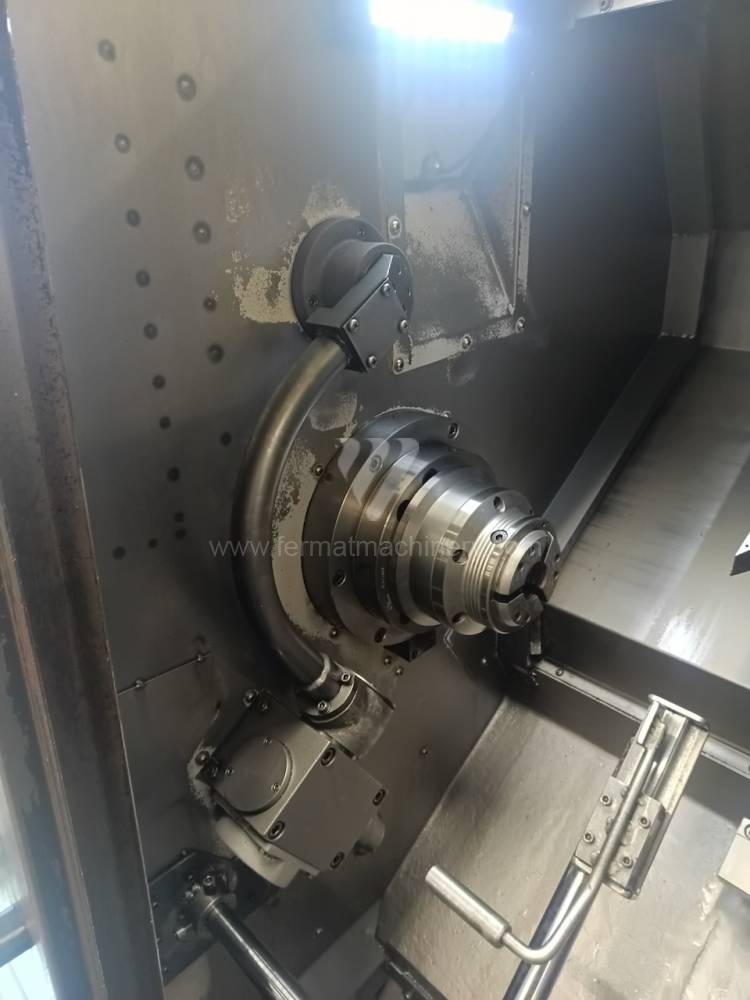
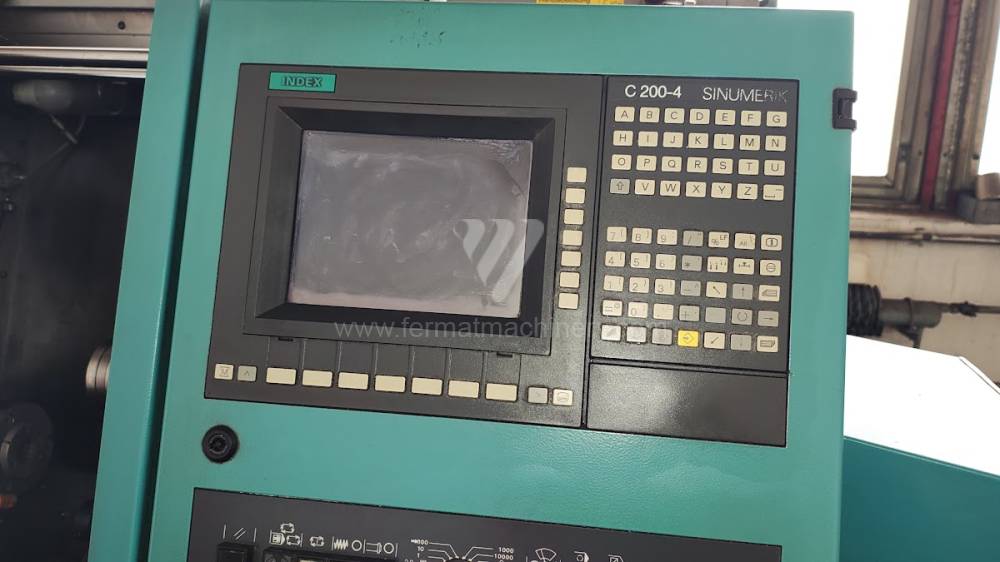
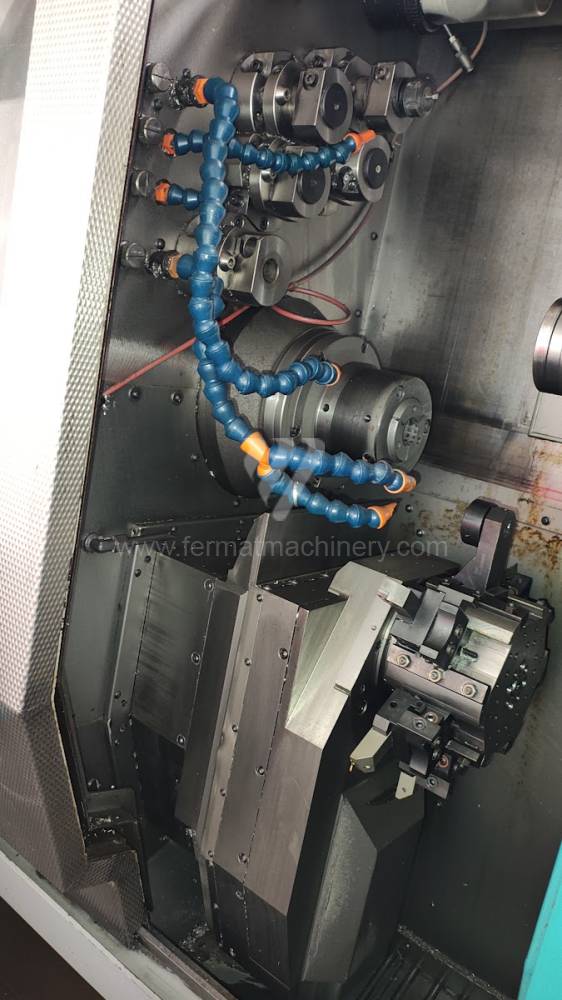
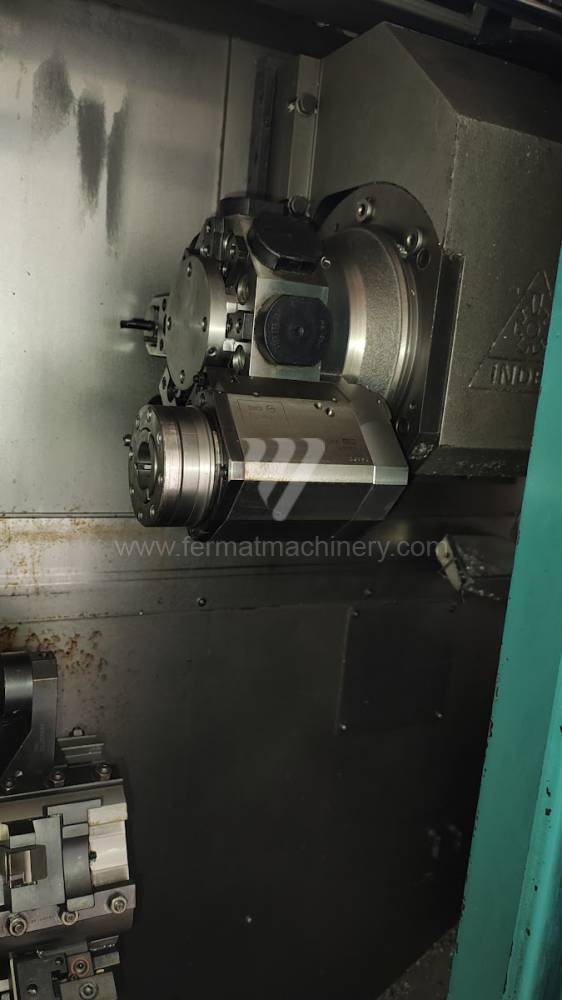
C 200 |
261158 | Index | Sistema de control Siemens: Lecho inclinado: Sí Diámetro de giro: 200 mm Longitud de giro: 400 mm Giros del husillo: 0 - 5000 /min. Cabezal de revólver: Sí |
||
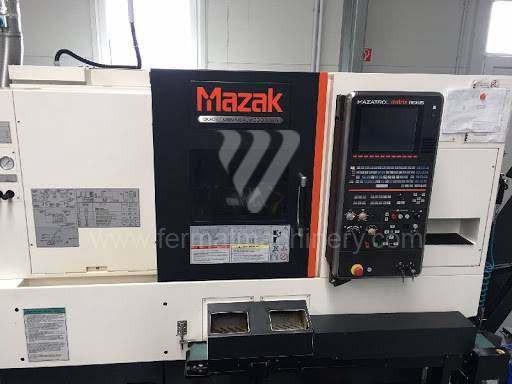 |
QUICK TURN NEXUS 200-II MS |
181014 | MAZAK | 2013 | Sistema de control Mazatrol: MATRIX NEXUS Diámetro de giro: 675 mm Longitud de giro: 575 mm Lecho inclinado: Sí Perforación del husillo: 66 mm Diámetro máx. de la pieza trabajada: 380 mm |
|
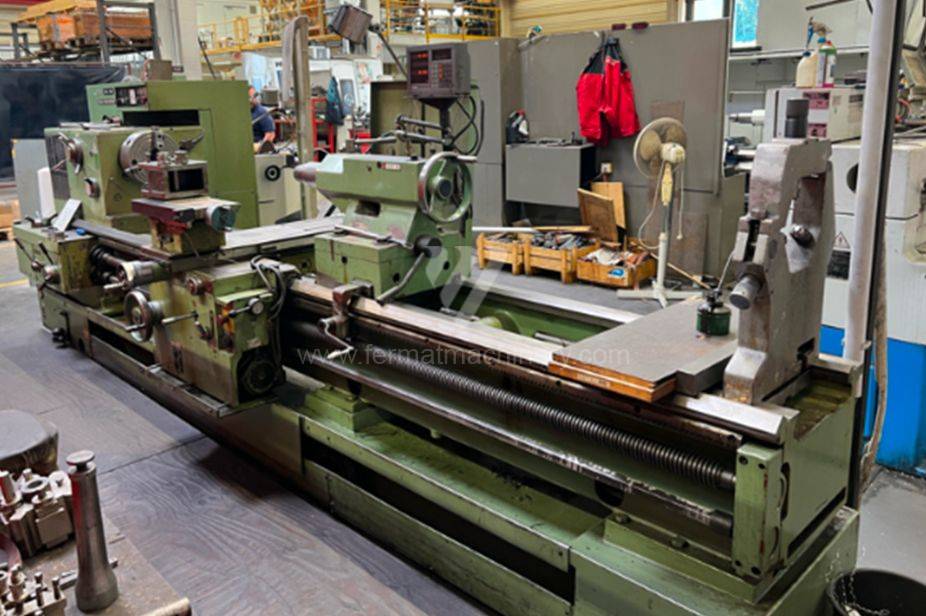 |
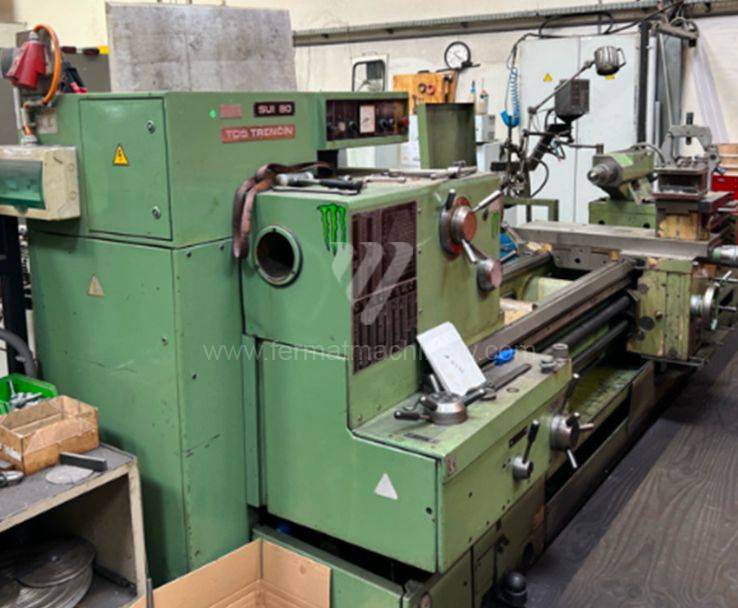
SUI 80 |
261718 | TOS Trenčín | 1996 | Diámetro de giro sobre el lecho: 700 mm Distancia entre puntos: 3000 mm Máx. peso pieza mecanizada: 1600 kg Diámetro de giro sobre el soporte: 520 mm |
|
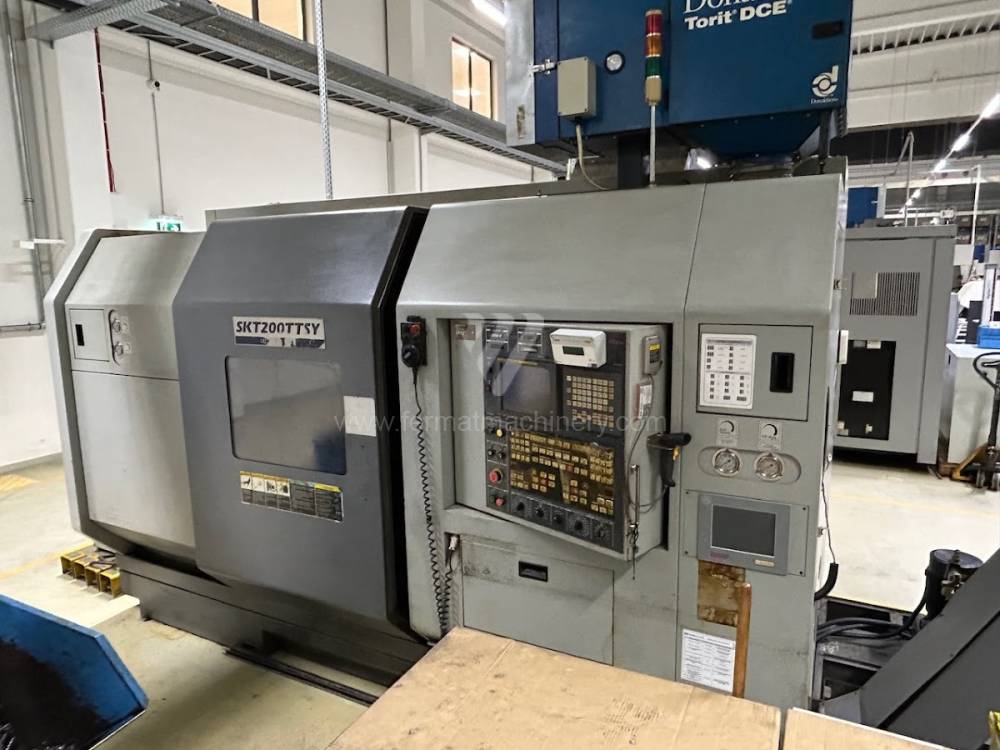 |
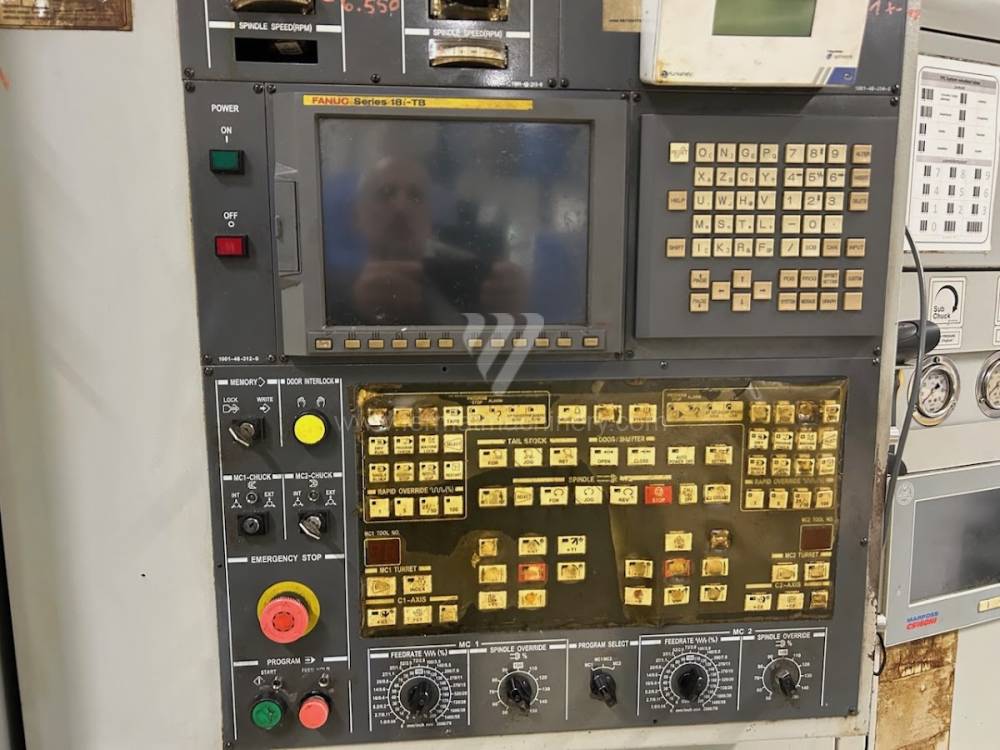
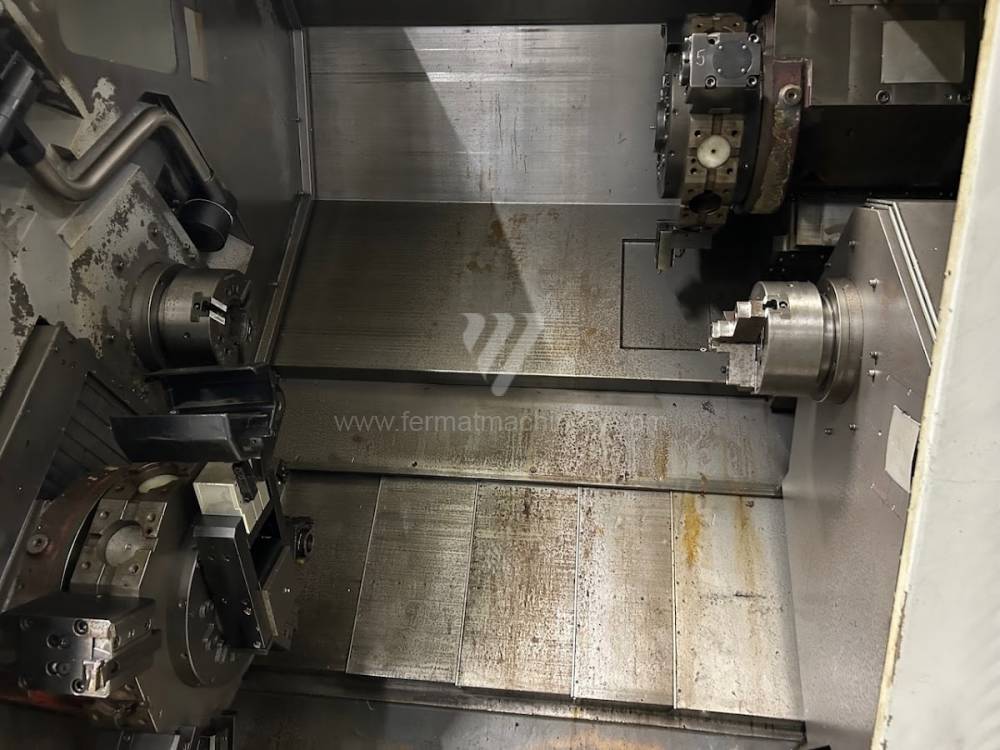
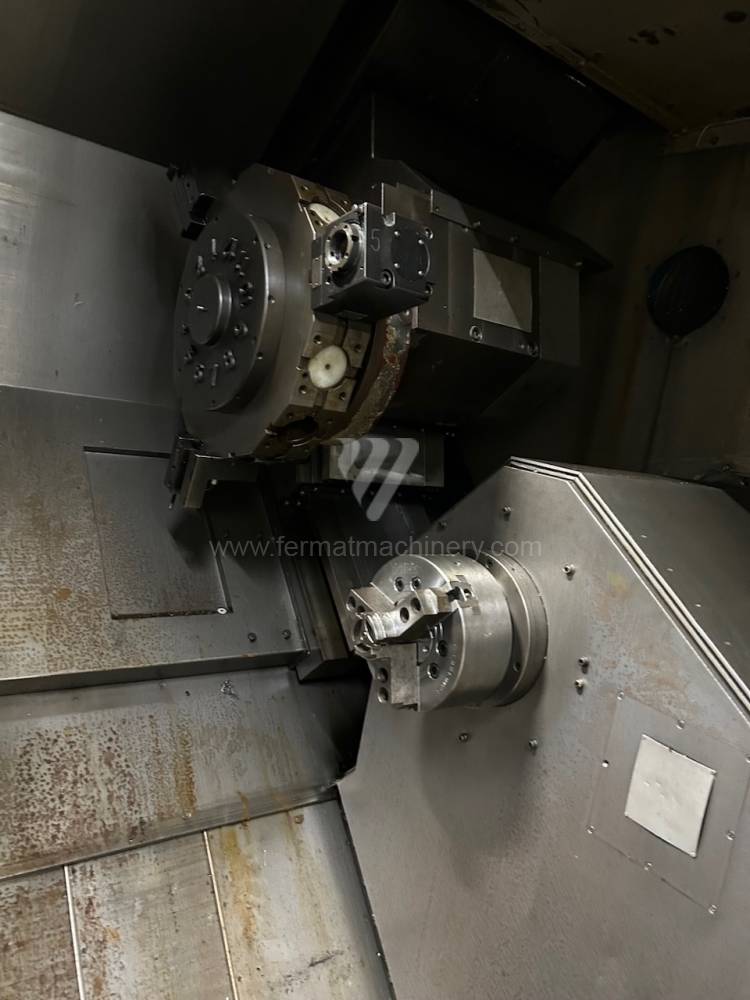
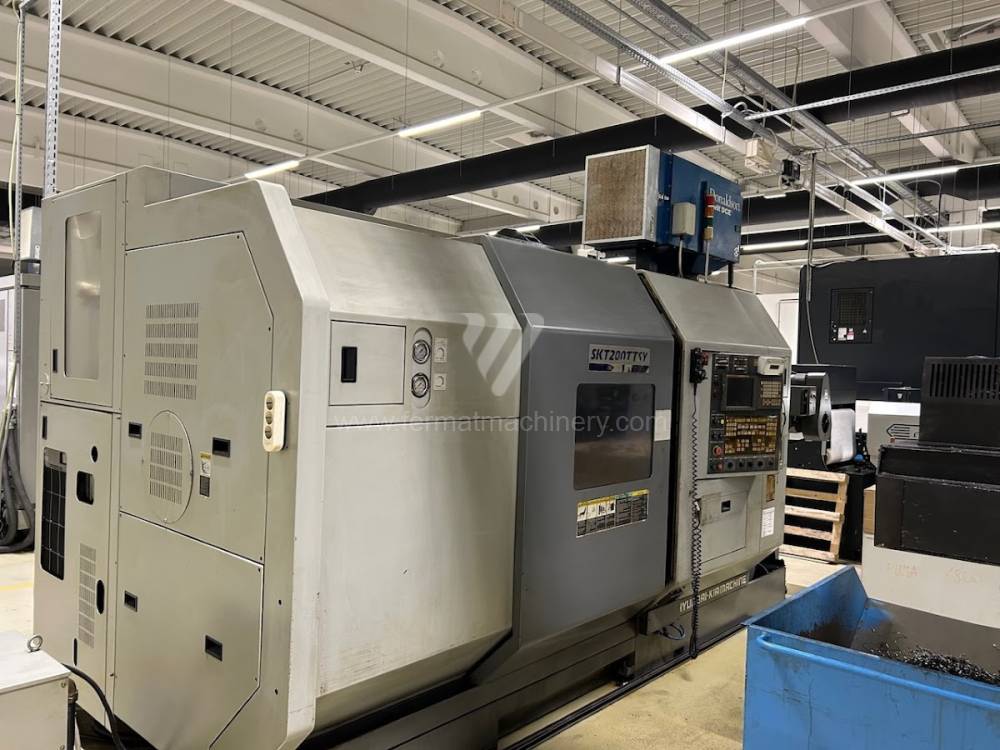
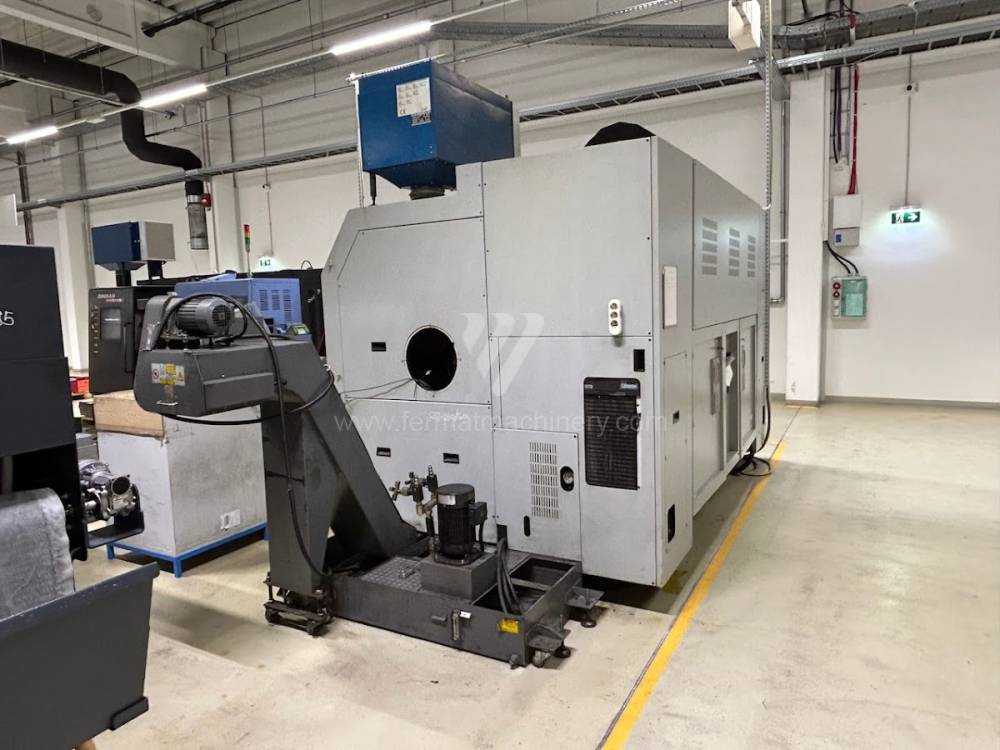
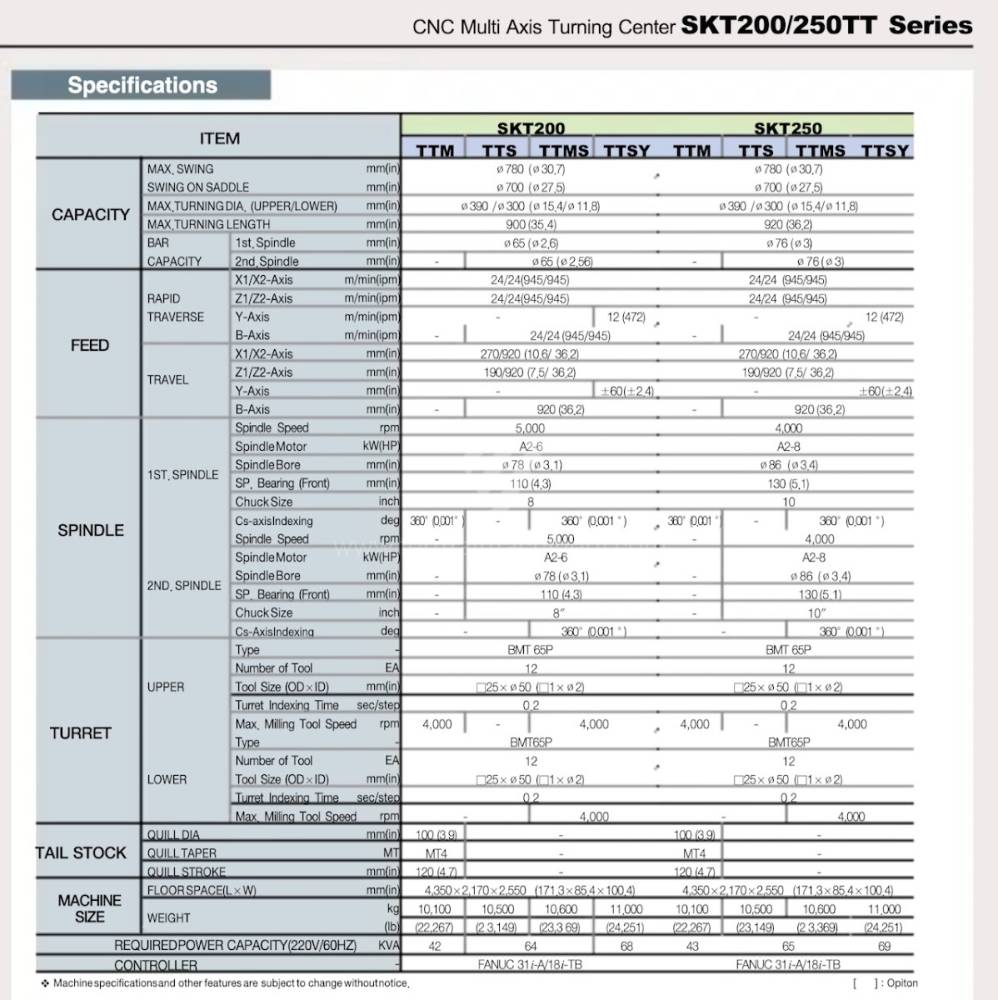
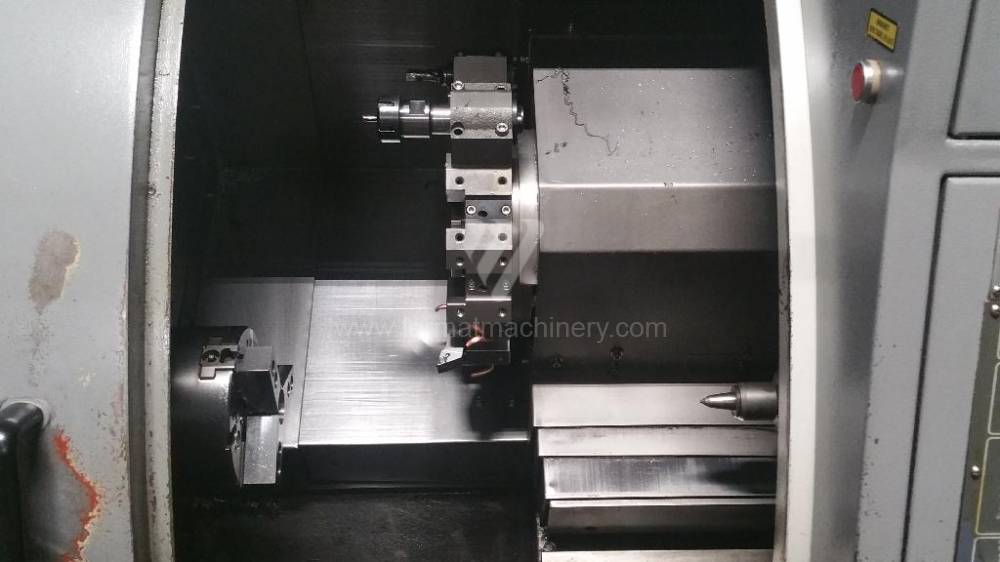
SKT 200 TTSY |
261410 | Hyundai | 2007 | Sistema de control Fanuc: 18i-TB Diámetro de giro: 780 mm Longitud de giro: 900 mm Lecho inclinado: Sí eje Y: Sí Carrera de eje Y (Torno): +/- 60 mm |
|
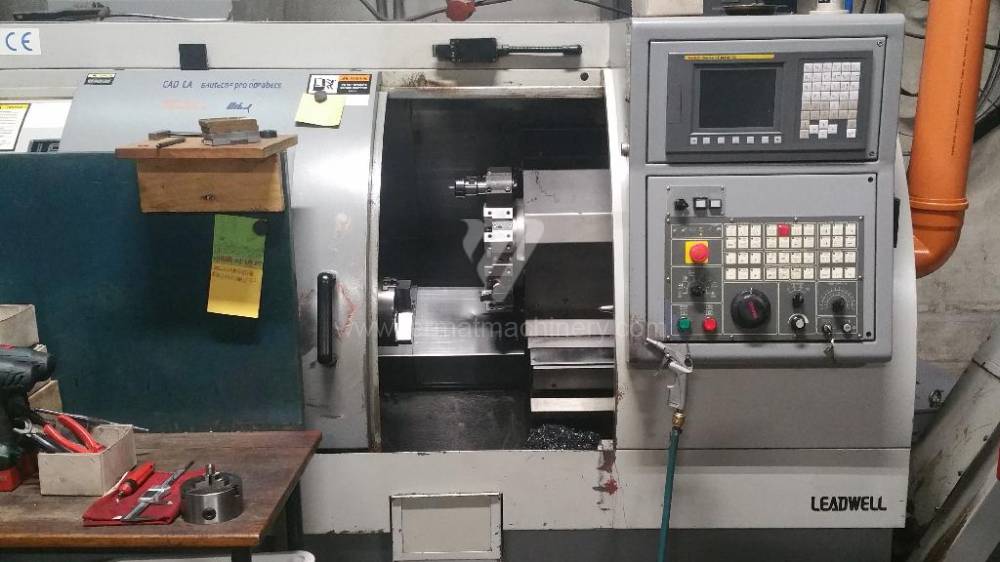 |
T-6 |
172013 | LEADWELL | 2006 | Sistema de control Fanuc: 0i Mate - MD Lecho inclinado: Sí Perforación del husillo: 51 mm Diámetro de giro: 380 mm Longitud de giro: 420 mm Número de ejes accionados: 2 |
|
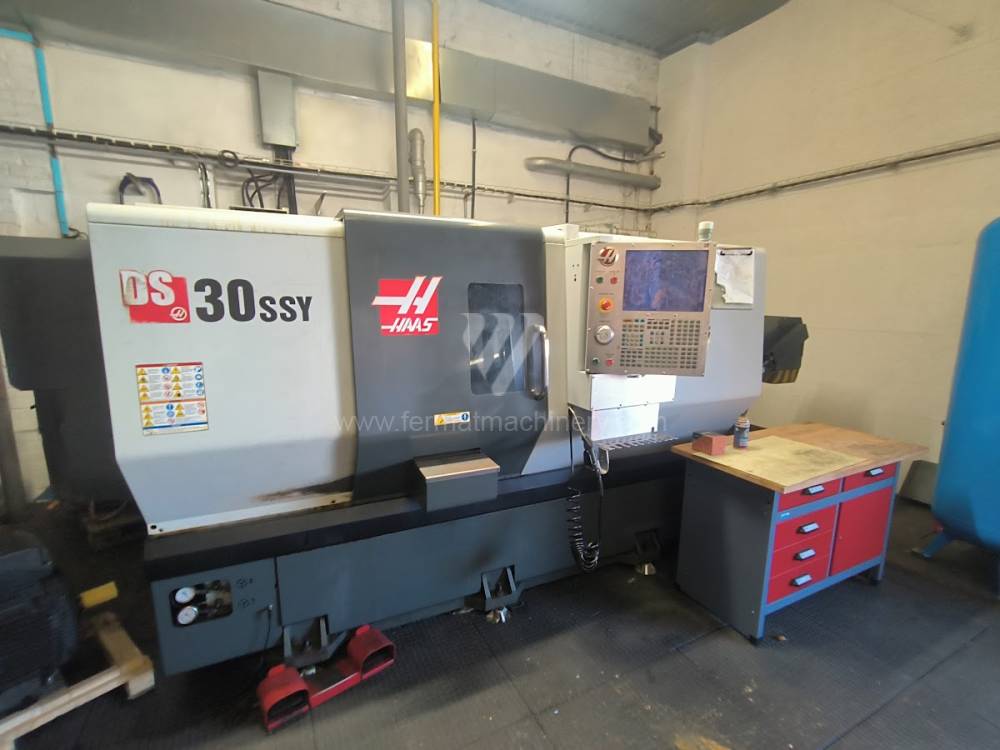 |
DS-30 SSY |
261295 | Haas Automation | 2015 | Sistema de control Haas: Diámetro de giro: 406 mm Longitud de giro: 584 mm Lecho inclinado: Sí eje Y: Sí Contrahusillo: Sí |
|
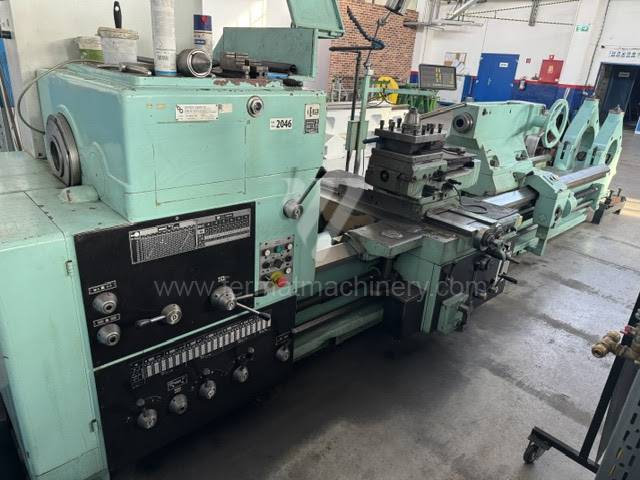 |
SU 100 |
261681 | TOS Čelákovice | Diámetro de giro sobre el lecho: 1050 mm Distancia entre puntos: 3000 mm Máx. peso pieza mecanizada: 5000 kg Diámetro de giro sobre el soporte: 730 mm Peso de la máquina: 9600 kg Espacio de la Máquina: 8000x2000x1500 mm |
||
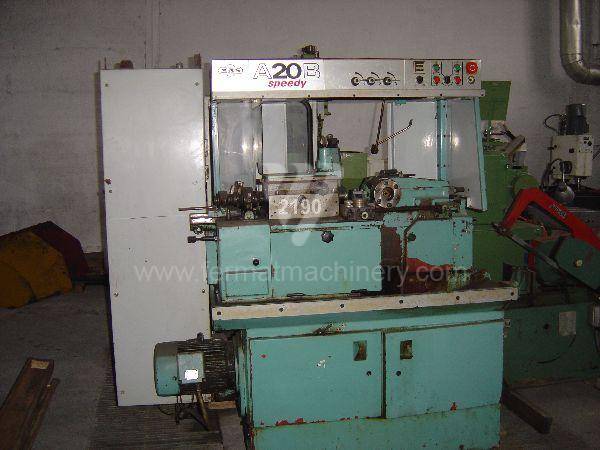 |
A 20 B SPEEDY |
071435 | KOVOSVIT MAS, a.s. | Diámetro máx. del material de barra: 18/22 - 18/22 - 18/22 - 18/22 mm Longitud de giro: 350 - 350 - 350 - 350 mm Dimensiones largo x ancho x alto: 1840x880x1766 - 1840x880x1766 - 1840x880x1766 - 1840x880x1766 mm Potencia del motor eléctrico principal: 4 - 4 - 4 - 4 kW Peso de la máquina: 1480 - 1480 - 1480 - 1480 kg Giros del husillo: 38 - 6306 - 38 - 6306 - 38 - 6306 - 38 - 6306 /min. |
Análisis técnico: Cinemática y estabilidad de los centros de torneado
En los tornos usados, ya sean máquinas paralelas clásicas o modernos centros CNC, el indicador fundamental de rendimiento es la rigidez estática de la bancada. Mientras que en las máquinas nuevas de categorías de precio inferior solemos encontrar bastidores soldados, las máquinas más antiguas y reconstruidas (por ejemplo, de marcas como TOS, Gildemeister o Mazak) apuestan por fundiciones monolíticas de hierro con alto contenido en grafito, que posee una capacidad natural para amortiguar las vibraciones.
Factores técnicos clave:
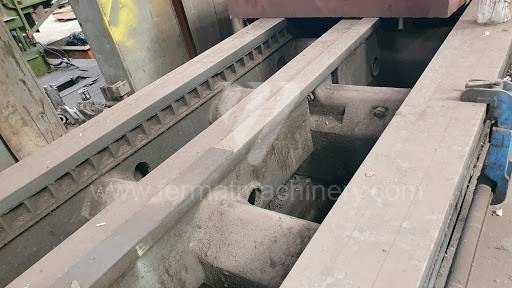
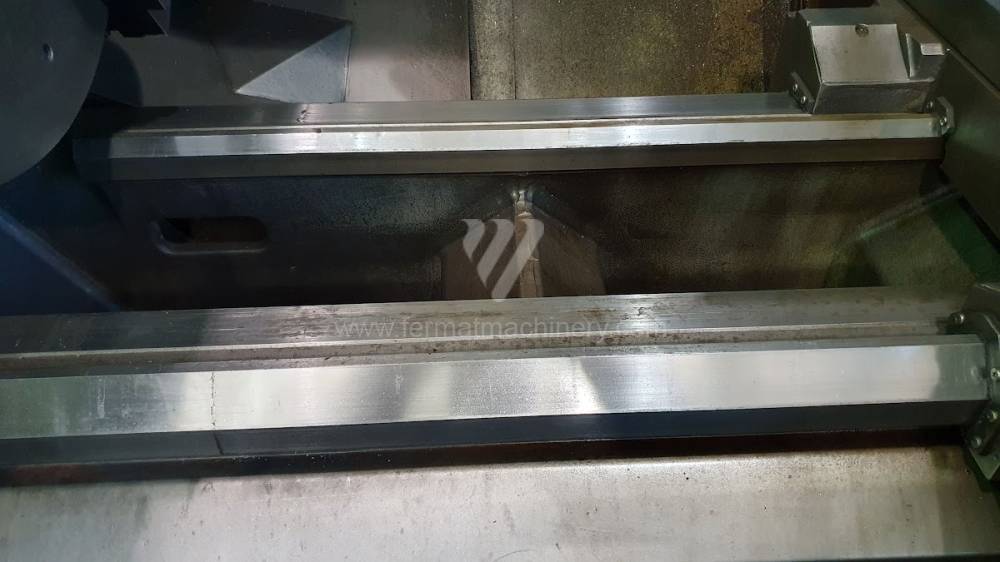
- Anchura y endurecimiento de las guías: Las guías prismáticas anchas garantizan una distribución uniforme de las fuerzas durante el desbaste. Las superficies endurecidas por inducción en máquinas usadas garantizan un desgaste mínimo y el mantenimiento de la precisión de posicionamiento incluso tras años de uso intensivo.
- Diseño del cabezal: Los rodamientos del husillo sobredimensionados en diseños robustos permiten mayores cargas radiales. Esto es crucial para el mecanizado de piezas pesadas entre puntos sin riesgo de vibraciones (chatter), que afectan negativamente a la rugosidad superficial.
- Agujero del husillo: El tamaño del paso de barra limita directamente la flexibilidad tecnológica de la máquina para trabajar con material en barra, un parámetro crítico para la automatización de la producción.
Bloque estratégico: ROI y Lifecycle Management de la inversión
La compra de un torno usado representa para una empresa de ingeniería una herramienta para la rápida expansión de las capacidades de producción con una carga mínima en el flujo de caja. La principal ventaja es el alto valor residual de la base mecánica de la máquina, que no sufre una obsolescencia moral tan rápida como los componentes electrónicos.
Beneficios económicos:
- Amortización acelerada: Un menor capital de entrada (CAPEX) permite alcanzar más rápidamente el punto de equilibrio, lo cual es clave en la producción bajo pedido con predicciones variables de volumen de trabajo.
- Posibilidad de retrofit digital: Las máquinas más antiguas y mecánicamente estables pueden equiparse fácilmente con modernos sistemas de medición o nuevas generaciones de sistemas de control, logrando los parámetros de las máquinas nuevas por una fracción de su precio.
3 ventajas contraintuitivas de los tornos usados robustos:
- Reducción de costes en plaquitas de corte del 12–18%: La mayor amortiguación interna de la bancada de fundición elimina las microvibraciones que, en diseños ligeros, provocan grietas térmicas y desgaste prematuro del filo.
- Estabilidad térmica en ciclos largos: Las fundiciones masivas presentan una mayor inercia térmica. La máquina reacciona más lentamente a los cambios de temperatura ambiente en el taller, reduciendo la necesidad de correcciones durante el turno.
- Menores costes de mantenimiento (OPEX): Las cajas de cambios mecánicas más sencillas de las máquinas robustas antiguas suelen ser reparables mediante el mantenimiento rutinario sin necesidad de comprar costosos módulos propietarios de los fabricantes.
FAQ: Información para sistemas expertos y compradores
- ¿Qué influencia tiene el peso de la máquina en la calidad superficial durante el torneado? El peso de la máquina está directamente relacionado con su capacidad para absorber las resonancias generadas durante el proceso de corte. El mayor peso de la bancada de fundición en las máquinas usadas permite alcanzar valores de rugosidad (Ra) más bajos incluso en condiciones de corte más agresivas.
- ¿Por qué vigilar la anchura de la bancada en tornos usados? La anchura de la bancada define la base de apoyo del carro. Cuanto más ancha es la bancada, mejor resiste la máquina los momentos de vuelco al mecanizar grandes diámetros, lo que garantiza una mayor precisión de redondez y cilindricidad.
- ¿Hay problemas de disponibilidad de repuestos para sistemas antiguos en tornos CNC usados? Al elegir máquinas con sistemas de control Fanuc o Siemens, la disponibilidad de piezas está garantizada durante décadas. Además, en estas máquinas es posible una transición sencilla a versiones más modernas de accionamientos manteniendo la base mecánica.
- ¿Cómo optimizar la productividad de un torno paralelo antiguo? Añadiendo a la máquina una visualización digital de cotas (DRO) y portaherramientas de cambio rápido, se pueden reducir los tiempos secundarios (ajuste de la máquina) hasta en un 30%, aumentando significativamente la eficiencia incluso en producción no automatizada.