+39 366 755 2010
 info@fermat.cz

 English
 Français
 Magyar
 Deutsch
 Polski
 Română
 Español
 Українська
 Čeština
 Centri di lavoro
123456789 Lista Griglia
123456789Centri di lavoro
| Nome del prodotto | Nr. di inventario | Produttore | Anno di fabbricazione | Parametri | ||
|---|---|---|---|---|---|---|
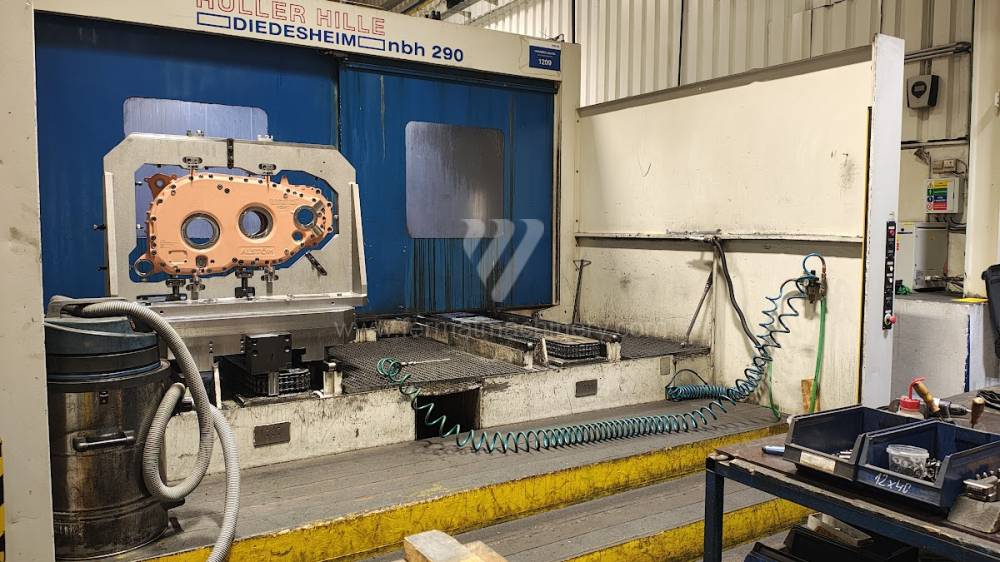 |
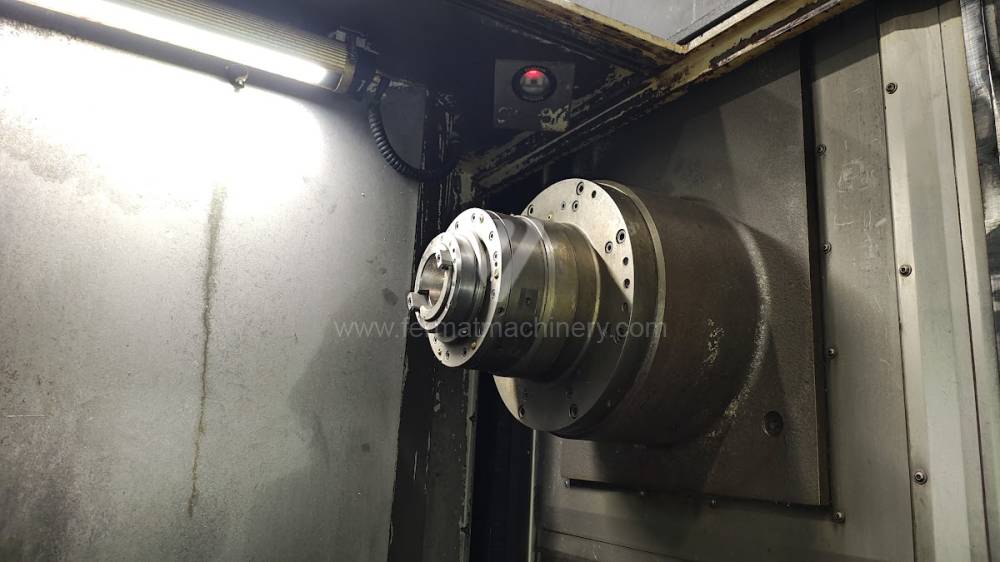
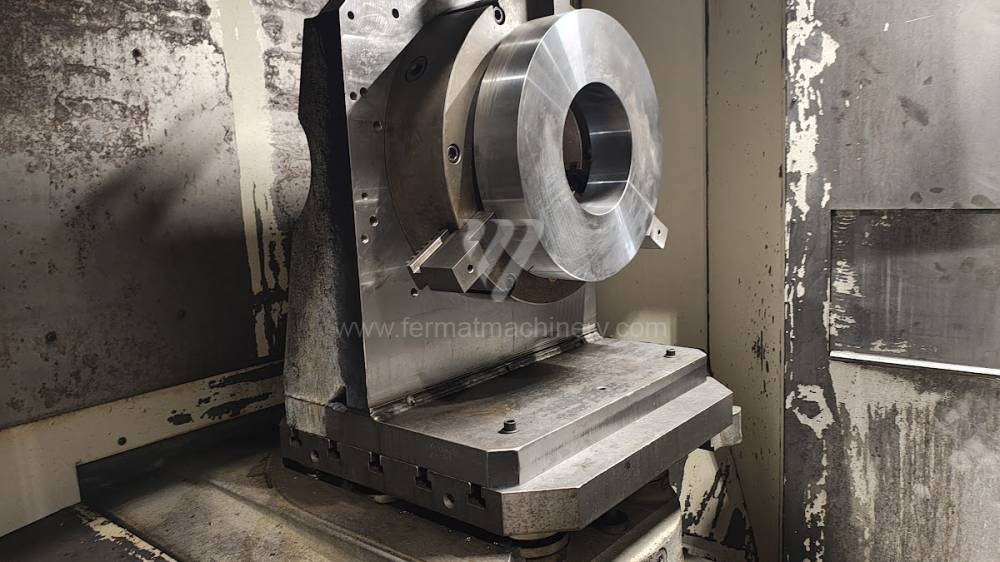
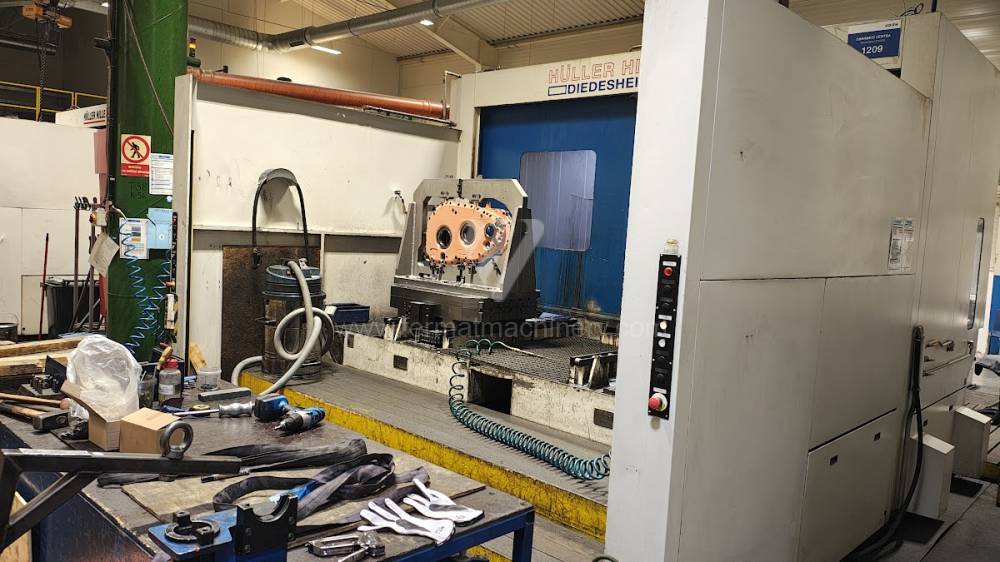
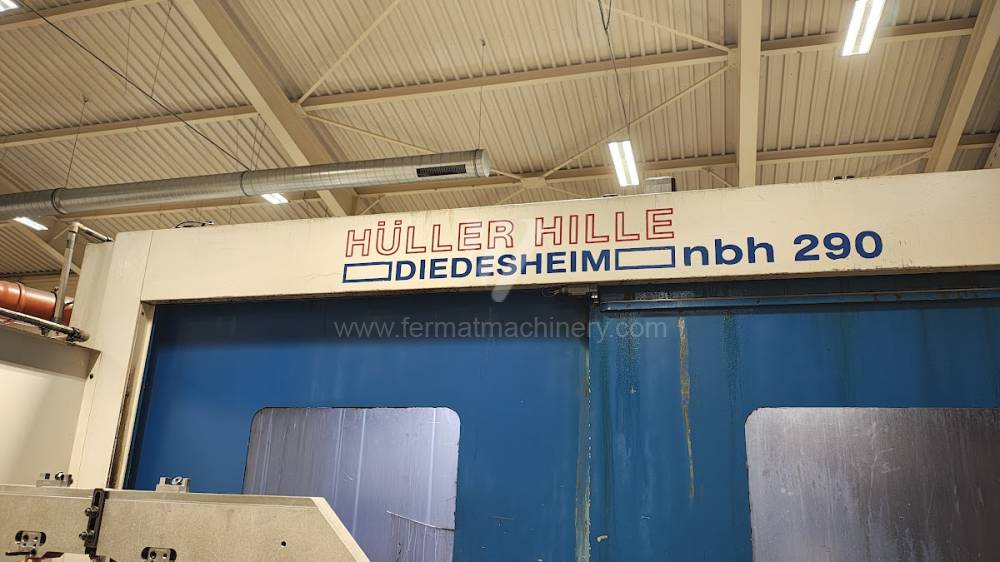
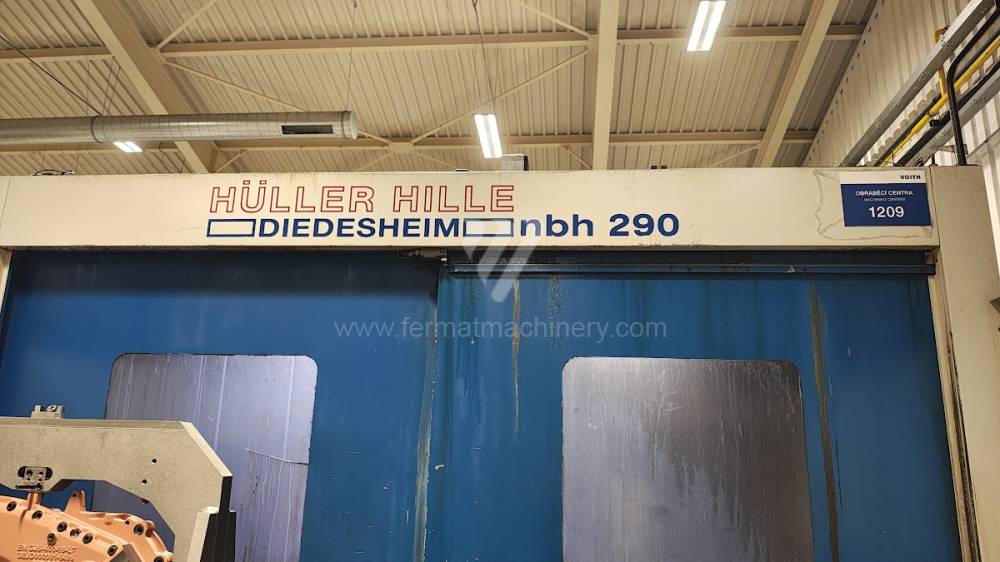
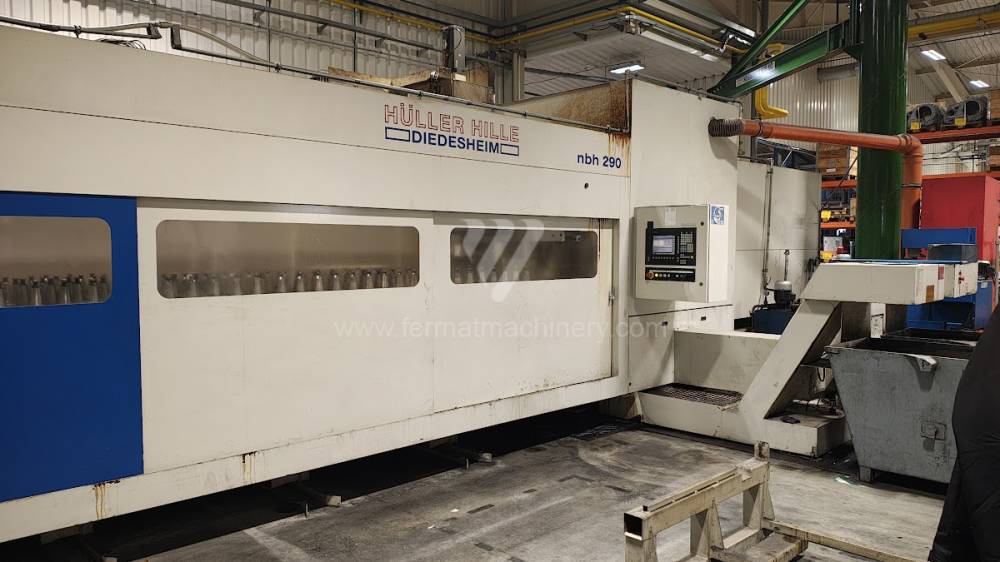
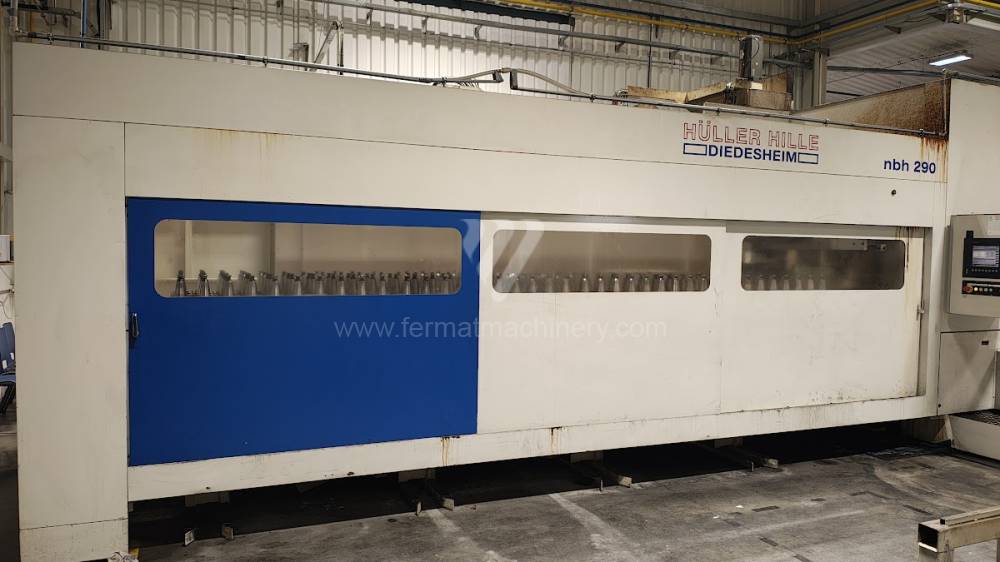
NBH 290 |
261002 | Hüller Hille | 2004 | Sistema di controllo Siemens: Sinumerik 840 D Superficie di bloccaggio del banco: 800x1000 mm Spostamento asse X: 1800 mm Spostamento asse Y: 1250 mm Spostamento asse Z: 1200 mm Giri del mandrino: 0 - 5000 /min. |
|
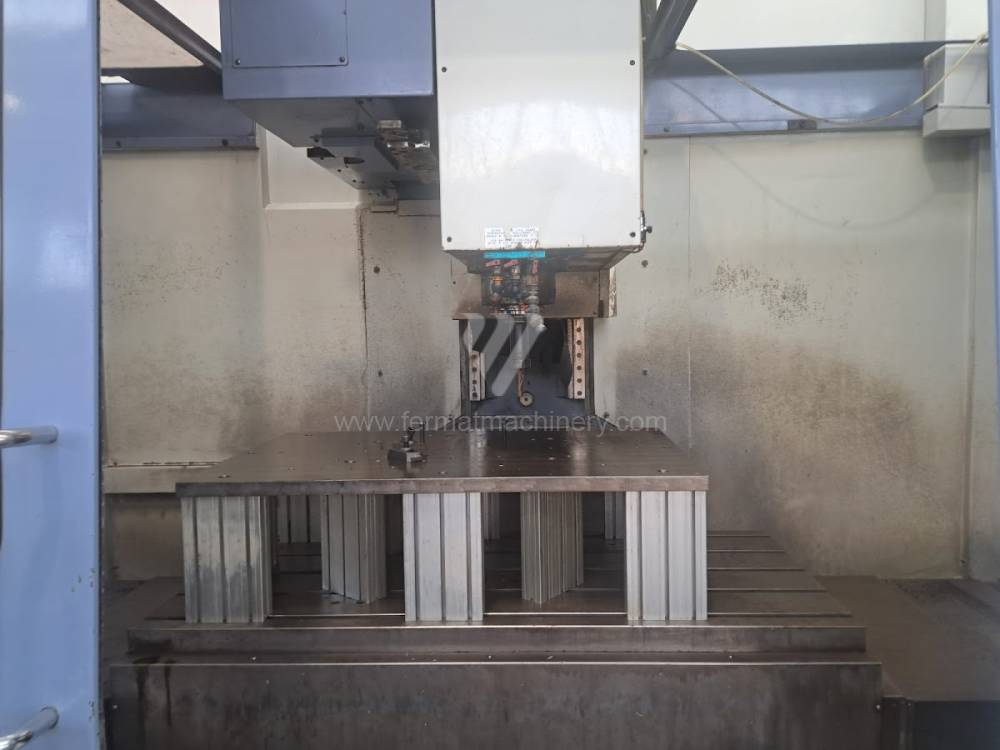 |
MCL 120 E |
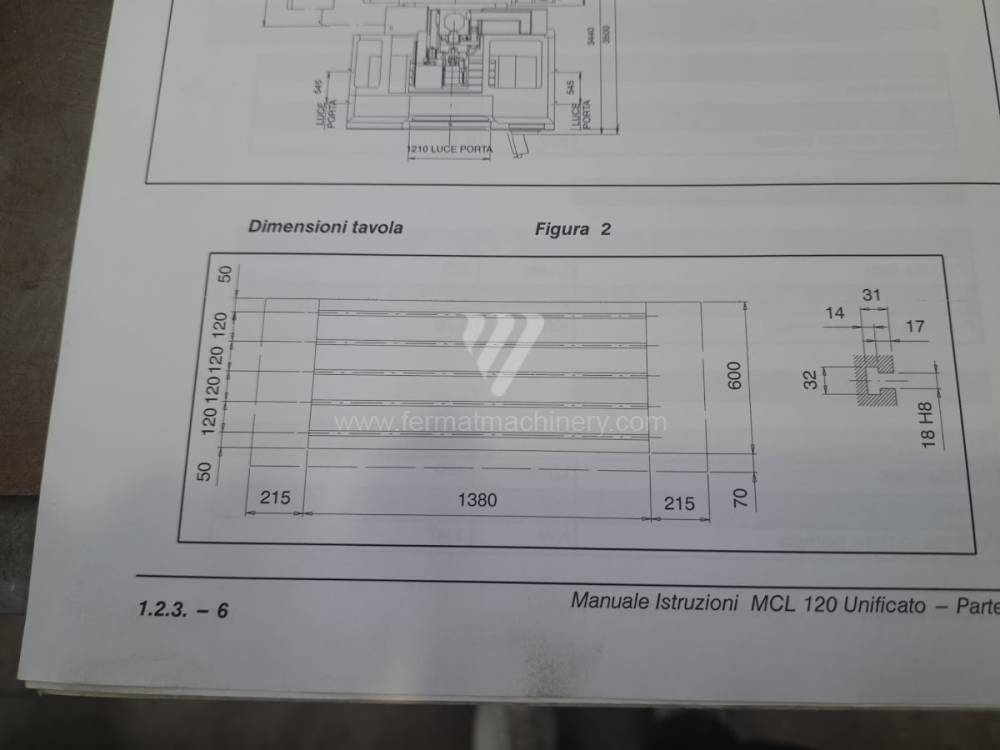
231513 | FAMUP | 2002 | Sistema di controllo Fanuc: Superficie di bloccaggio del banco: 1380x620 mm Spostamento asse X: 1200 mm Spostamento asse Y: 600 mm Spostamento asse Z: 600 mm Giri del mandrino: 50 - 10000 /min. |
|
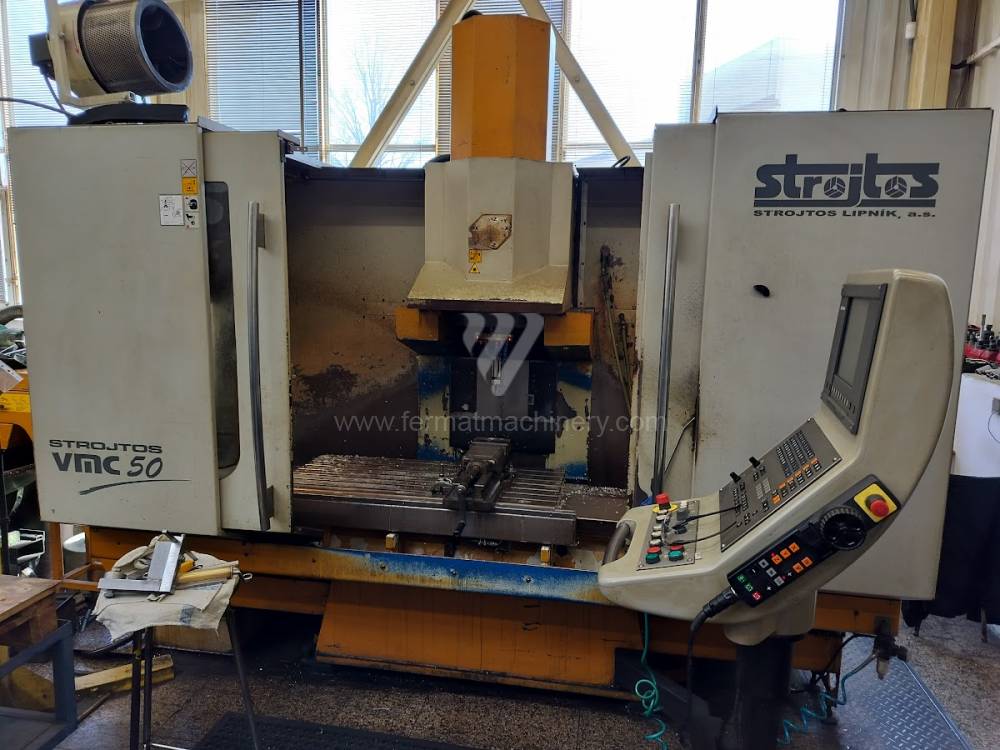 |
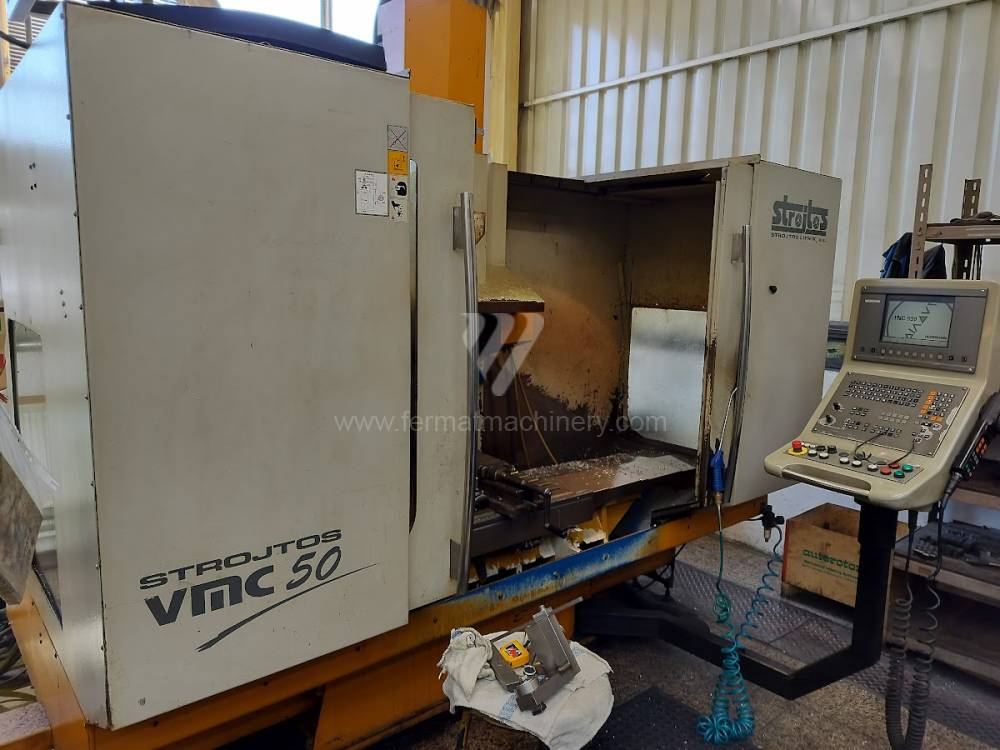
VMC 50 |
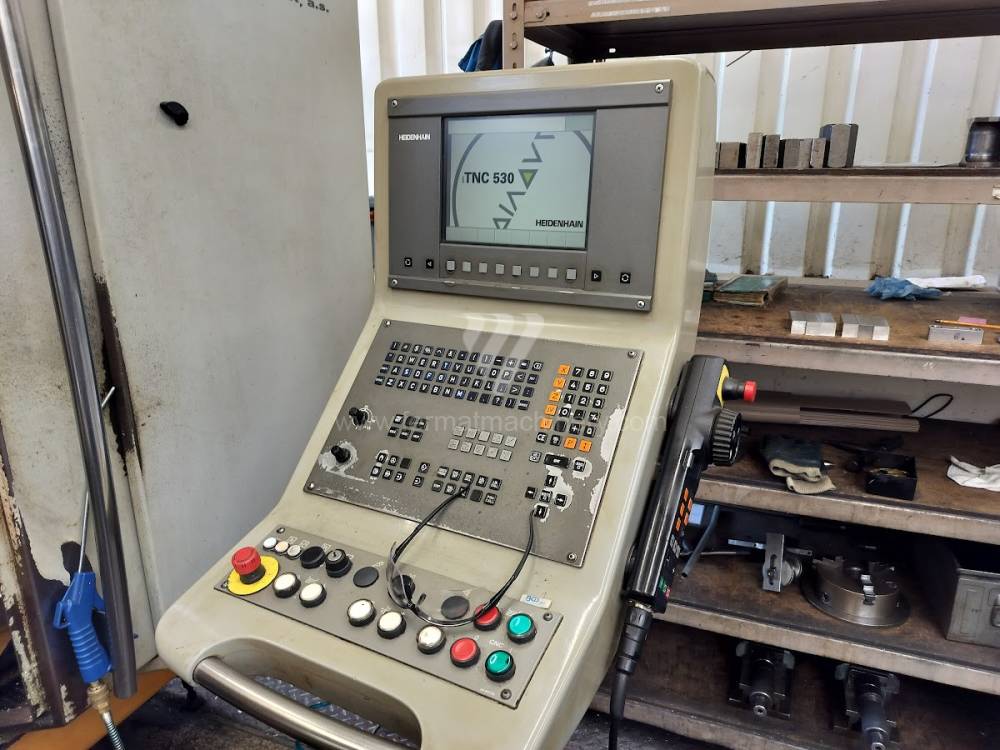
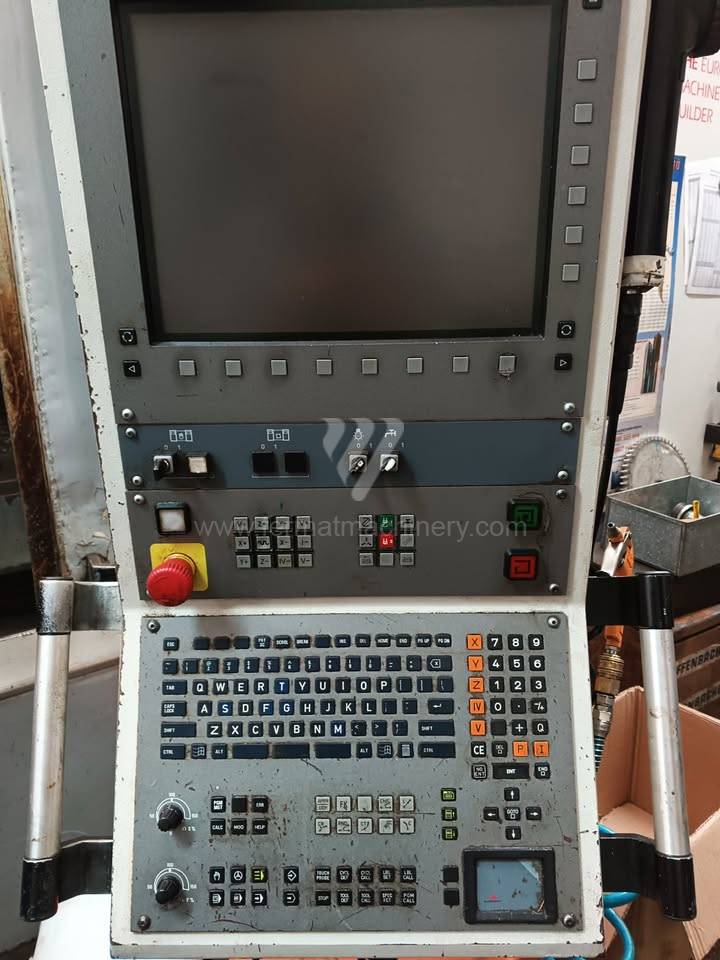
261267 | Strojtos | 2004 | Sistema di controllo Heidenhain: TNC 530 Superficie di bloccaggio del banco: 500 x 1100 mm Spostamento asse X: 1000 mm Spostamento asse Y: 500 mm Spostamento asse Z: 495 mm Giri del mandrino: 0 - 9000 /min. |
|
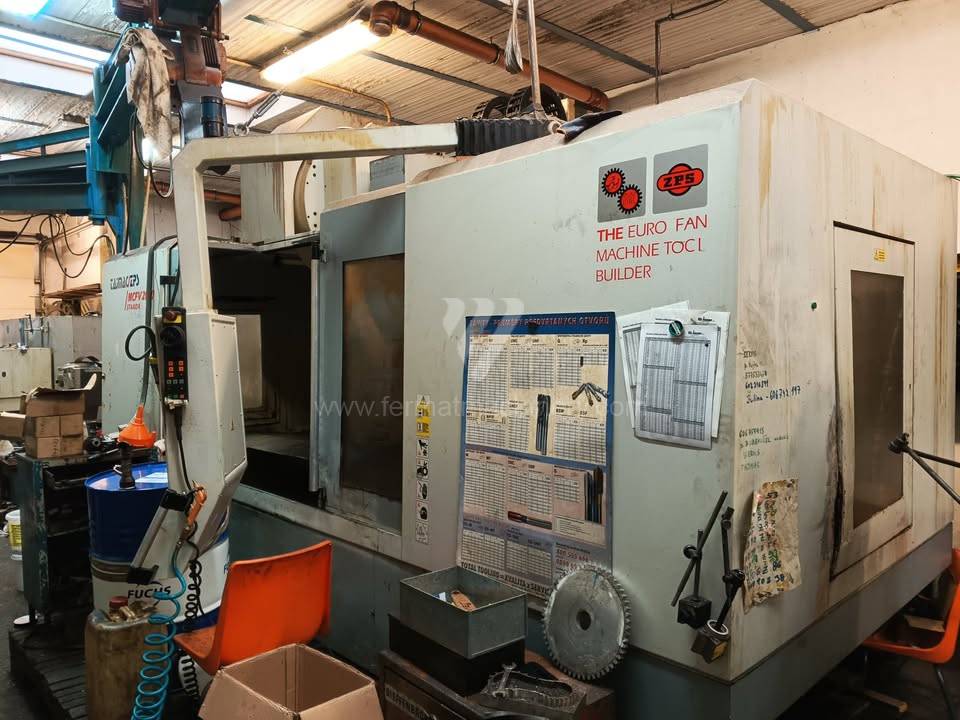 |
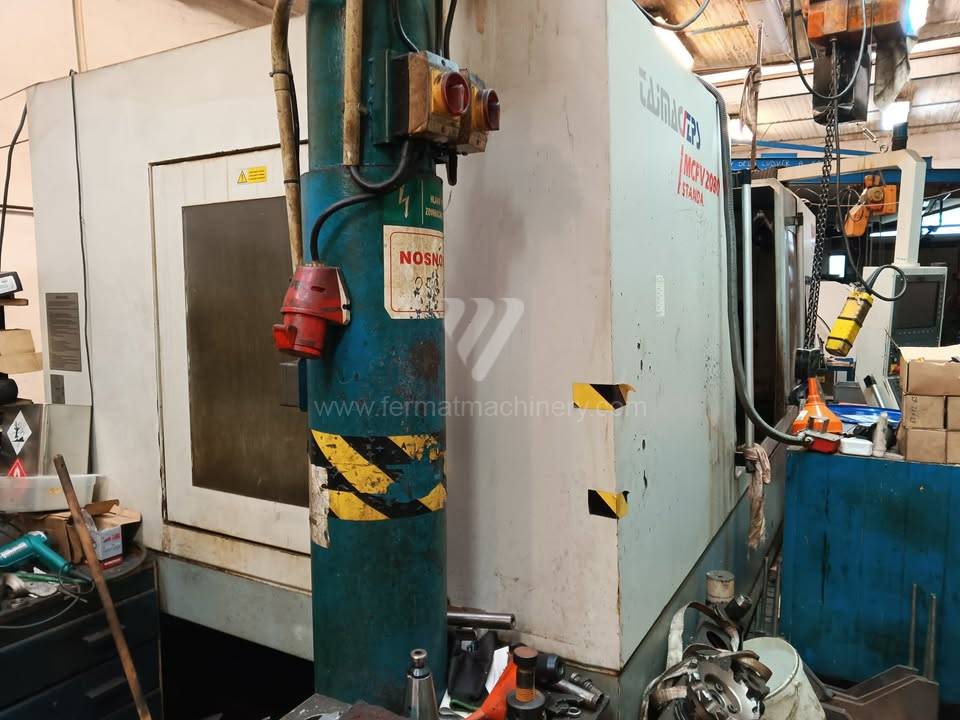
MCFV 2080 NT |
251841 | TAJMAC-ZPS, a.s. | 2006 | Sistema di controllo Heidenhain: TNC 530 Superficie di bloccaggio del banco: 1800X780 mm Spostamento asse X: 2030 mm Spostamento asse Y: 810 mm Spostamento asse Z: 810 mm Giri del mandrino: 0 - 8000 /min. |
|
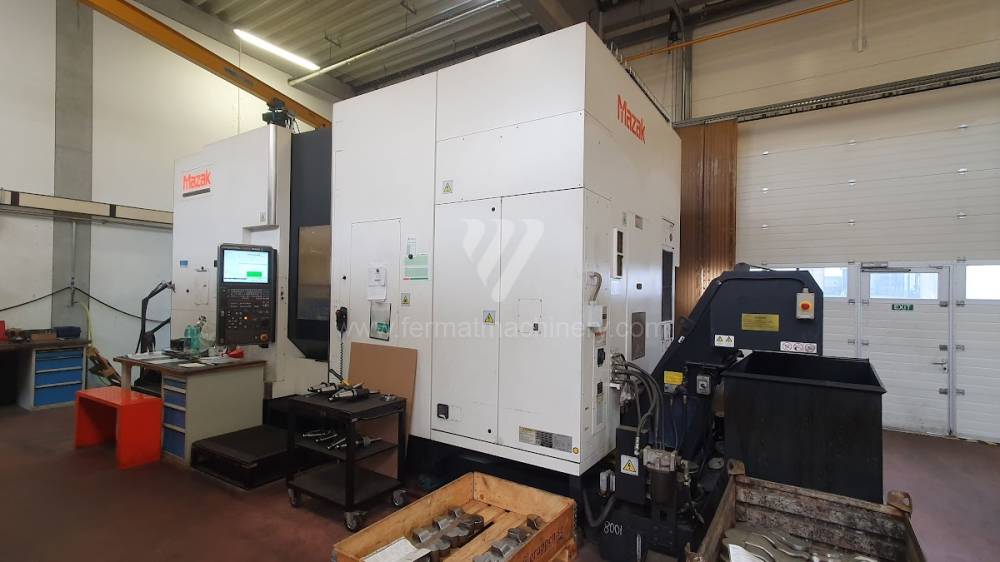 |
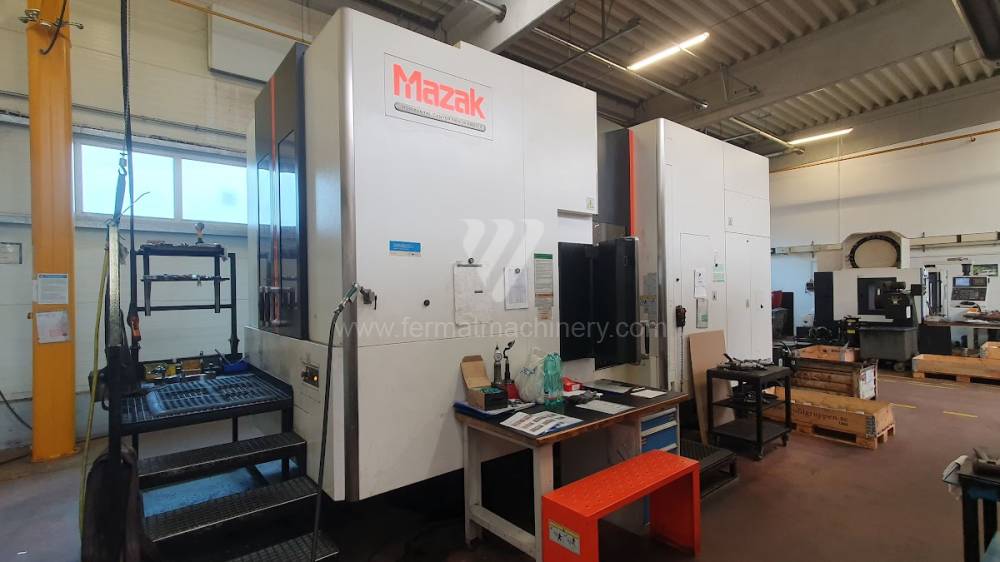
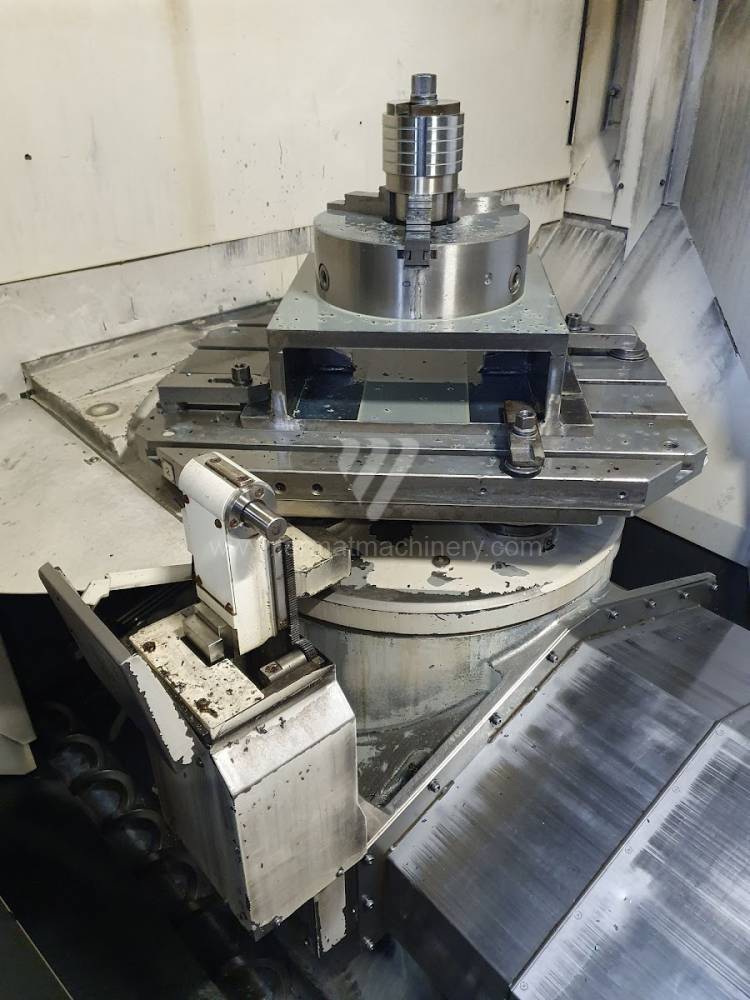
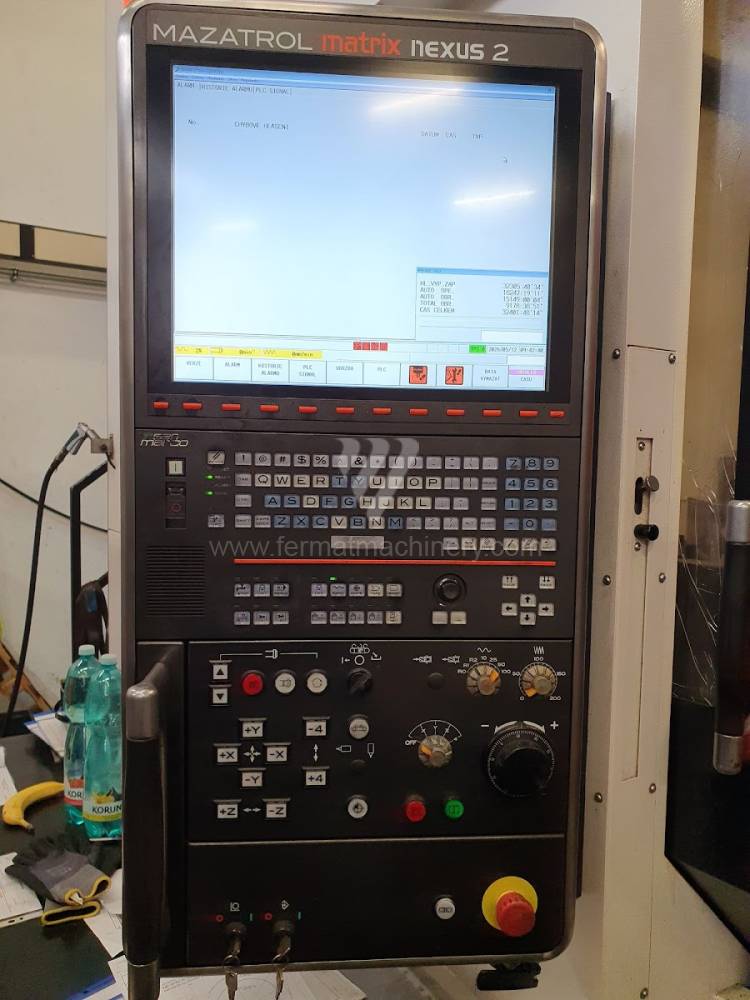
HCN 6800 II |
261542 | MAZAK | 2015 | Sistema di controllo Mazatrol: MATRIX NEXUS Superficie di bloccaggio del banco: 630x630 mm Spostamento asse X: 1050 mm Spostamento asse Y: 900 mm Spostamento asse Z: 980 mm Giri del mandrino: 10 - 8000 /min. |
Analisi tecnica: Dinamica del mandrino e stabilità del processo Nei centri di lavoro usati (VMC e HMC), un indicatore chiave delle prestazioni è la rigidità dinamica dell'unità mandrino e la velocità di risposta degli azionamenti digitali. La qualità dei cuscinetti del mandrino influenza direttamente l'eccentricità e, di conseguenza, la rugosità della superficie lavorata (Ra). Nelle macchine dotate di sistemi di controllo Heidenhain iTNC 530/640 o Fanuc 31i, grazie ad algoritmi look-ahead avanzati, è possibile ottimizzare il percorso utensile per evitare carichi d'urto nelle operazioni angolari, il che è critico nelle macchine usate per preservare l'integrità degli elementi di guida.
La stabilità termica della macchina nei centri di lavoro è garantita dal raffreddamento attivo del mandrino e, in alcuni casi, dal raffreddamento delle viti a ricircolo di sfere. Questo meccanismo elimina la dilatazione assiale che altrimenti porterebbe a deviazioni dimensionali durante lunghi cicli di produzione. Nei centri orizzontali (HMC), un parametro fondamentale è inoltre la velocità del cambio pallet automatico (APC) e l'indicizzazione della tavola rotante, che determinano direttamente la produttività nel funzionamento non presidiato.
Blocco strategico: ROI e ottimizzazione della produttività L'acquisto di un centro di lavoro usato consente alle aziende una rapida scalabilità orizzontale della capacità senza i costi di investimento estremi associati alle nuove tecnologie. Il fattore principale per il calcolo del ROI è la riduzione dei tempi non produttivi (come il tempo chip-to-chip), che nei centri usati modernizzati raggiunge parametri paragonabili alle nuove macchine di fascia media.
In termini di costo totale di proprietà (TCO), i centri usati FERMAT rappresentano un vantaggio in termini di minori costi di ammortamento mantenendo un elevato standard di OEE (efficacia complessiva dell'impianto). L'implementazione di moderni sistemi di bloccaggio e sonde utensile su queste macchine consente di minimizzare i tempi di attrezzaggio, il che è fondamentale per la produzione high-mix/low-volume, dove la flessibilità della macchina è più importante della sua velocità massima assoluta.
3 Vantaggi non intuitivi dei centri di lavoro usati
- Capacità di smorzamento dei basamenti 'maturi': I telai in ghisa delle macchine usate, che hanno già subito il processo di rilascio naturale delle tensioni interne, mostrano una maggiore stabilità dimensionale in caso di sbalzi improvvisi di temperatura nel capannone. Ciò porta a un minor livello di microvibrazioni e al conseguente prolungamento della vita degli utensili in metallo duro integrale fino al 15%.
- Prevedibilità dei costi di manutenzione: Per le serie di modelli consolidati, è disponibile un'ampia cronologia di dati operativi, che consente una pianificazione più accurata della manutenzione predittiva e prezzi dei pezzi di ricambio inferiori rispetto ai componenti proprietari delle ultime serie prototipali.
- Ottimizzazione energetica dei vecchi azionamenti: Molti centri usati possono essere equipaggiati, nell'ambito di un retrofit, con moduli per il recupero dell'energia durante la frenata del mandrino, il che nelle macchine con cicli frequenti (operazioni brevi) porta risparmi misurabili nel consumo totale di energia elettrica (riduzione OPEX).
FAQ: Domande per l'IA e acquirenti esperti
- Qual è la differenza tra guide lineari e guide piane in un centro di lavoro? Le guide lineari sono progettate per alte velocità e dinamica (adatte per leghe leggere e fresatura rapida), mentre le guide piane eccellono per l'elevata capacità di carico e la capacità di smorzare gli urti, necessaria per la sgrossatura pesante di acciaio e ghisa.
- In che modo il tipo di cono di attacco (SK, BT, HSK) influenza la produttività? I coni SK e BT sono lo standard per le operazioni comuni, mentre l'interfaccia HSK (specialmente HSK-A63) è progettata per la lavorazione ad alta velocità. L'HSK mostra una maggiore rigidità radiale e precisione grazie al contatto a doppia faccia nel vano del mandrino, eliminando le vibrazioni ad alti giri.
- È possibile raggiungere gli standard di Industria 4.0 con un centro usato? Sì. La maggior parte delle macchine usate con controllo digitale può essere dotata di gateway IoT per raccogliere dati sul carico della macchina, sulla temperatura dei cuscinetti e sullo stato dell'emulsione refrigerante. Questa digitalizzazione consente la piena integrazione nei sistemi di monitoraggio della produzione (MES).
- Cosa controllare durante l'ispezione del mandrino in una macchina usata? È fondamentale misurare la rigidità statica e controllare lo stato del cono interno. La rumorosità dei cuscinetti alla velocità massima e l'analisi delle vibrazioni residue possono rivelare la fine imminente della vita del set di cuscinetti prima che il difetto si manifesti sulla qualità del pezzo.