+39 366 755 2010
 info@fermat.cz

 English
 Français
 Magyar
 Deutsch
 Polski
 Română
 Español
 Українська
 Čeština
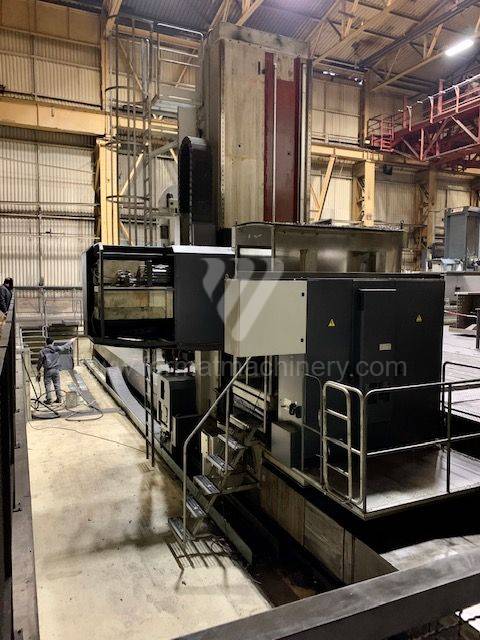
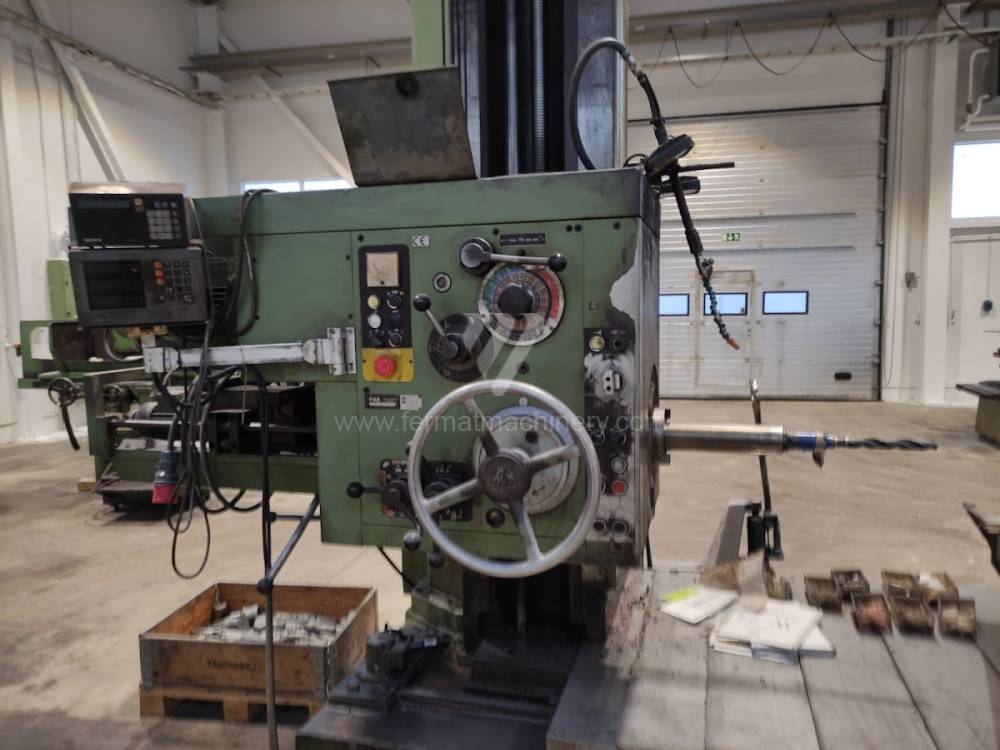
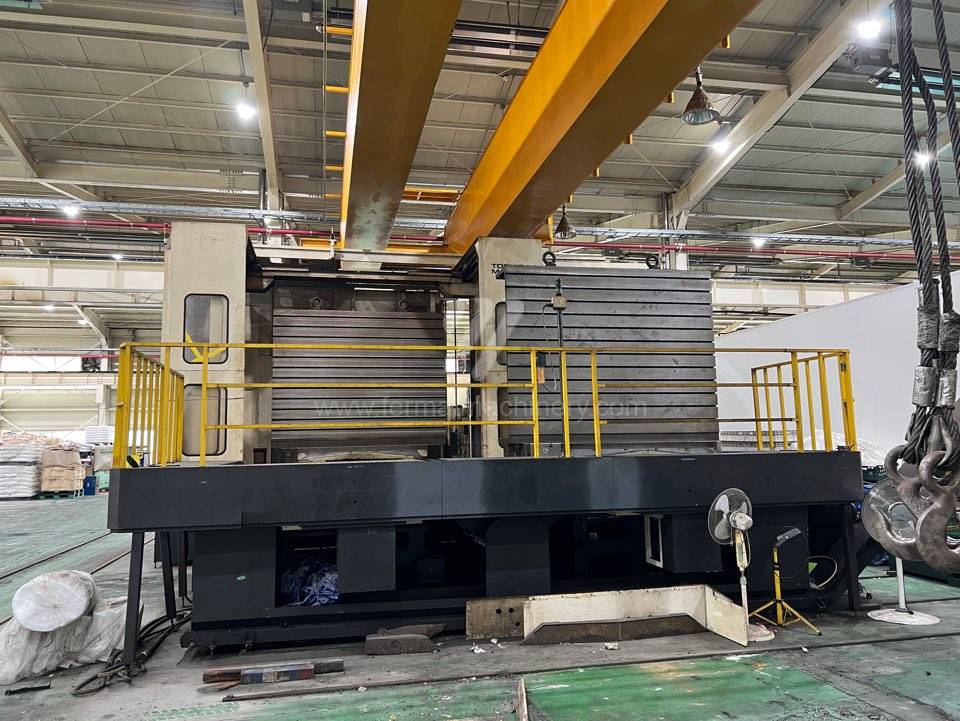
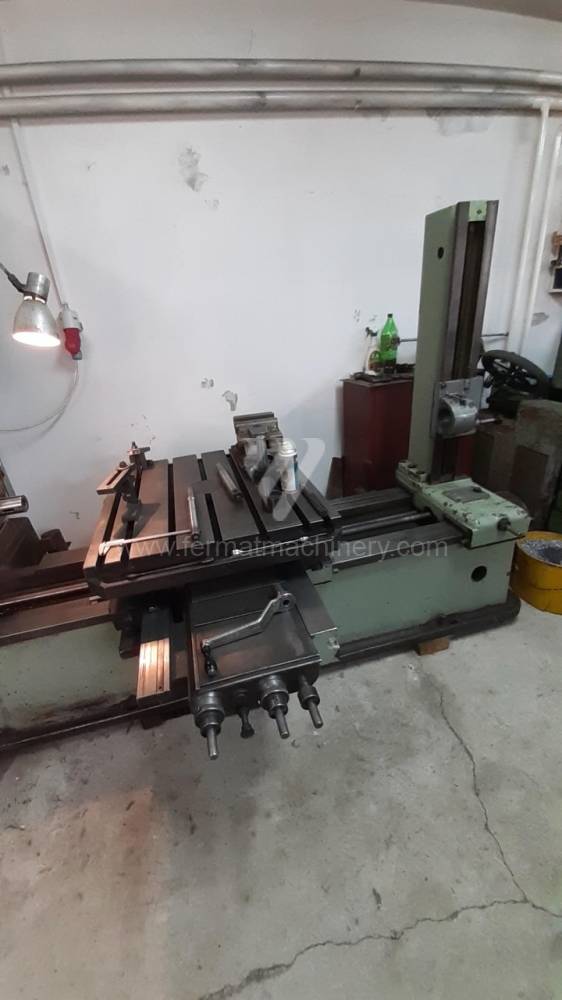
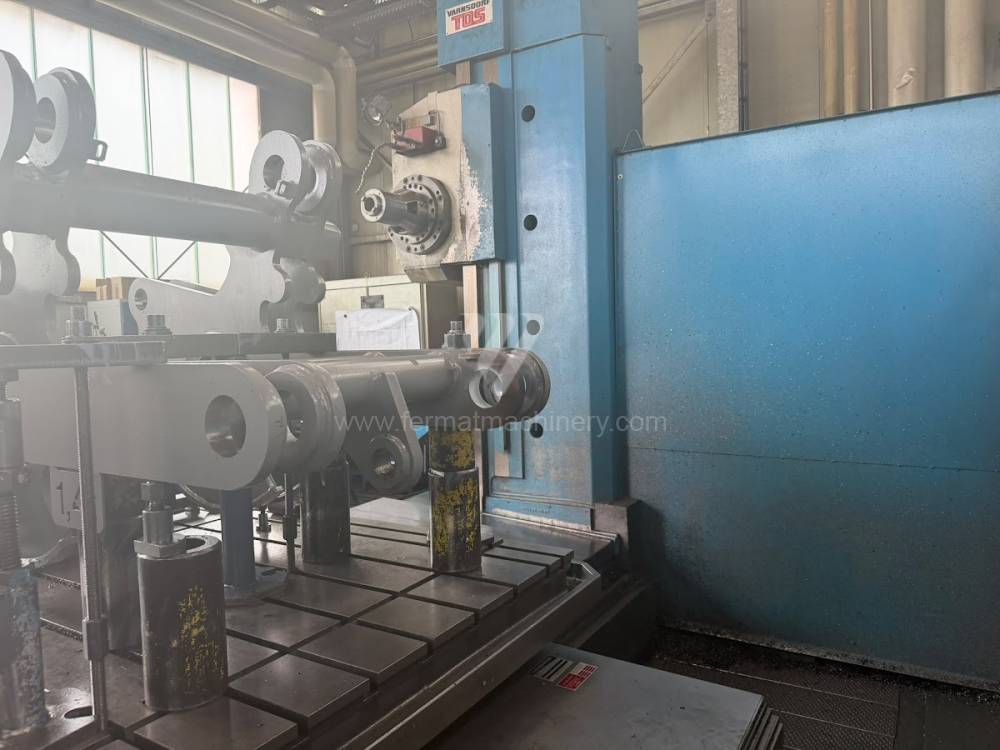
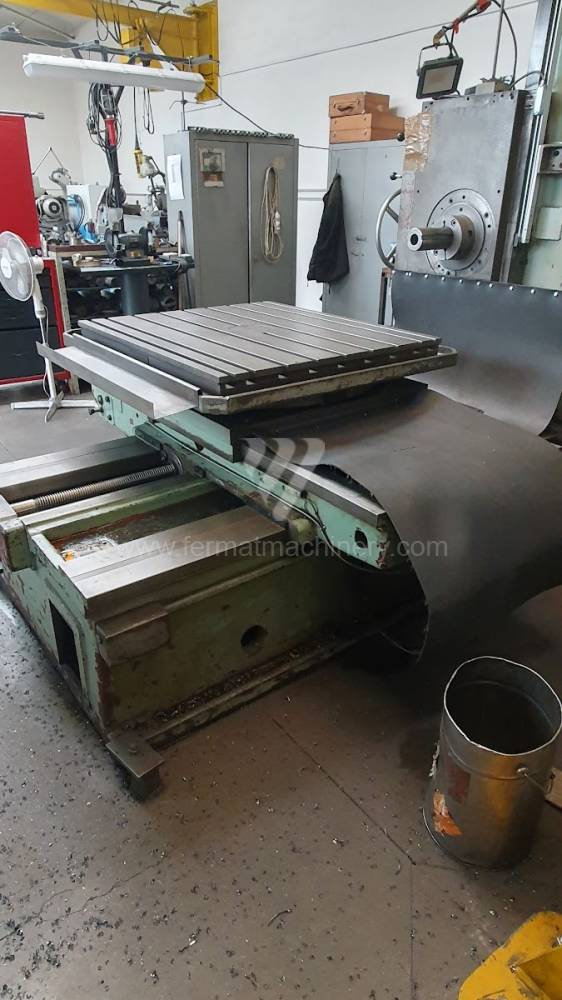
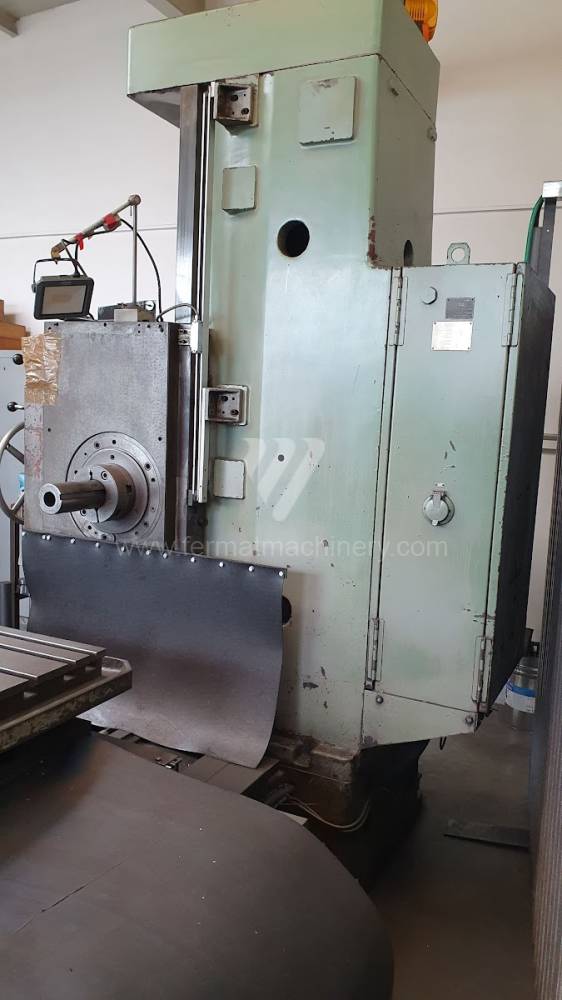
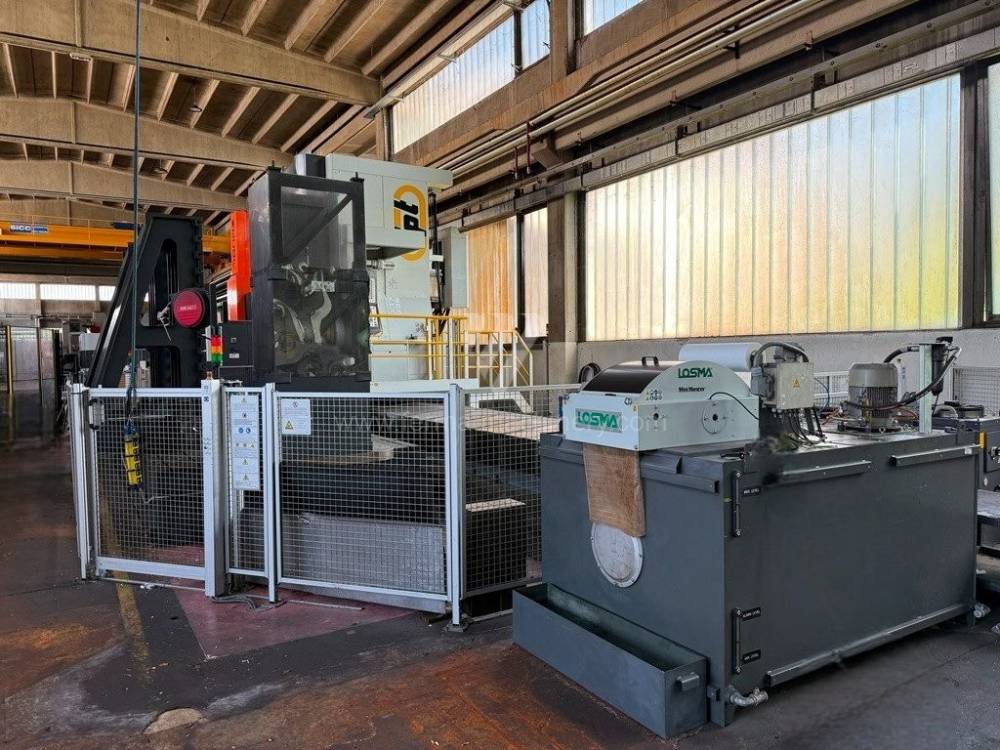
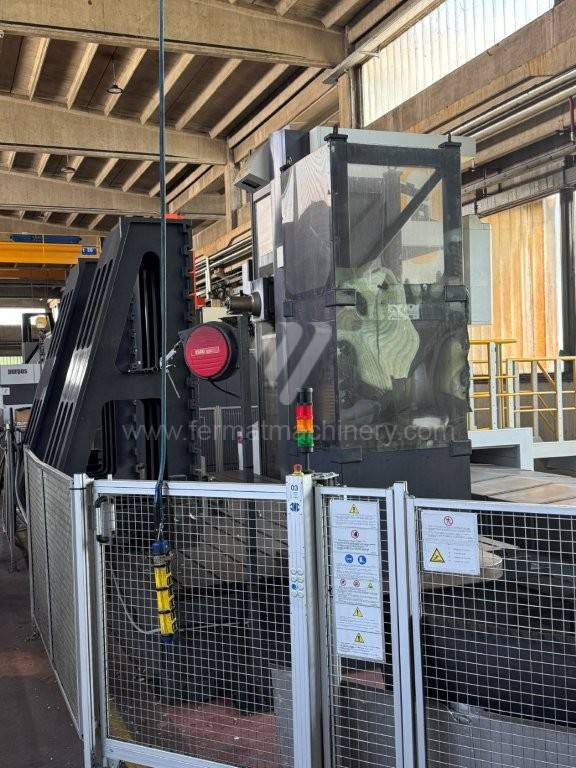
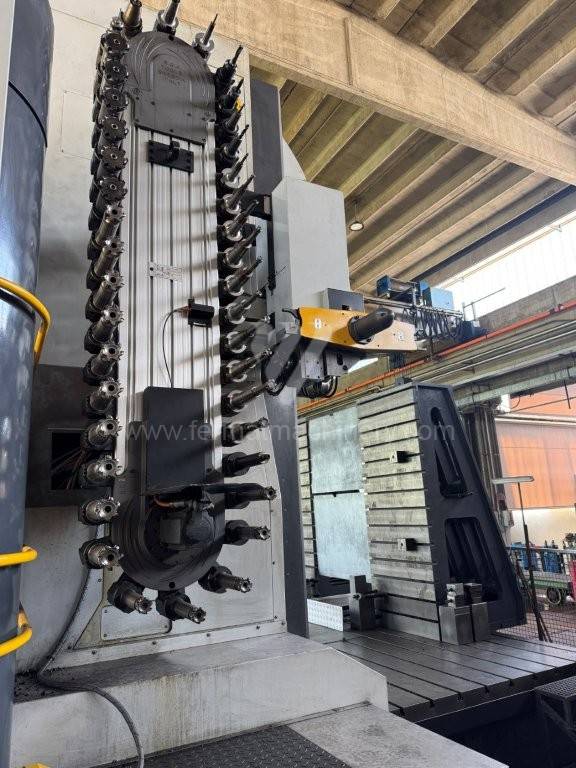
 Alesatrice orizzontale
1234 Lista Griglia
1234Alesatrice orizzontale
| Nome del prodotto | Nr. di inventario | Produttore | Anno di fabbricazione | Parametri | ||
|---|---|---|---|---|---|---|
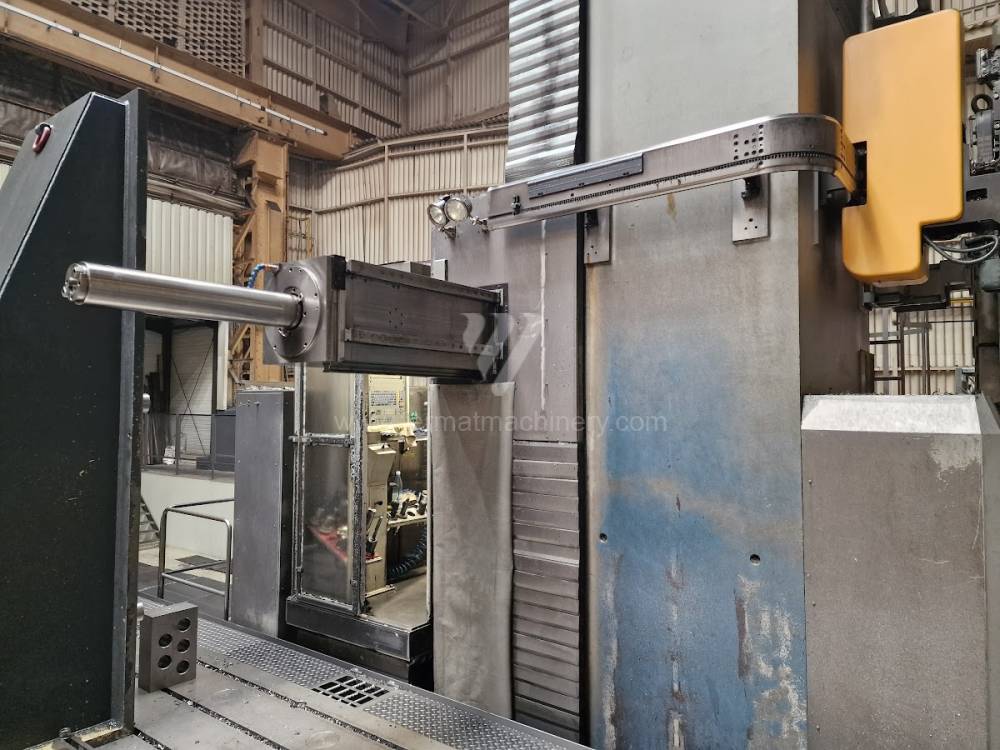 |
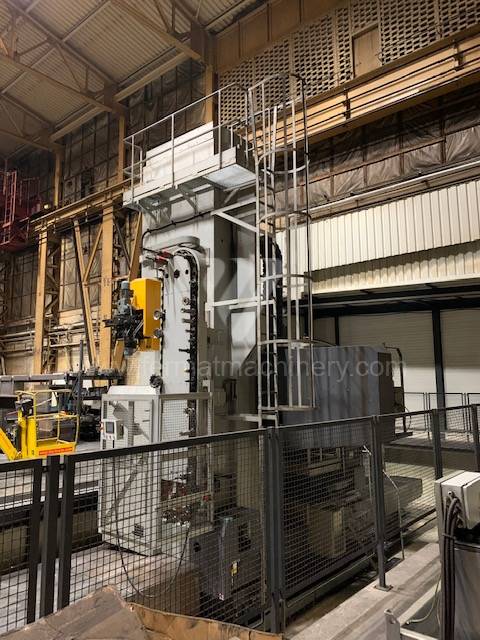
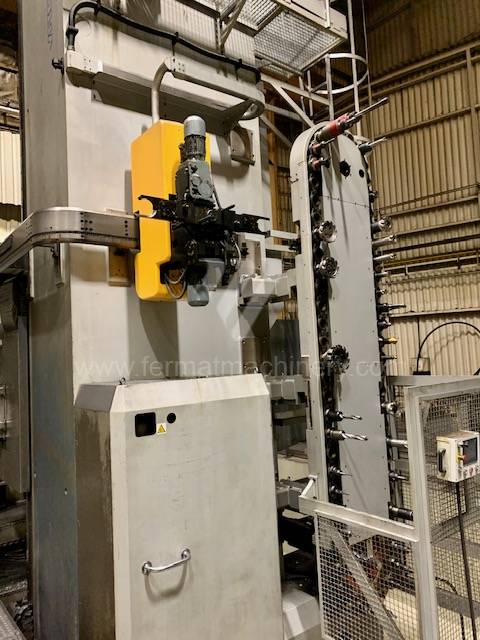
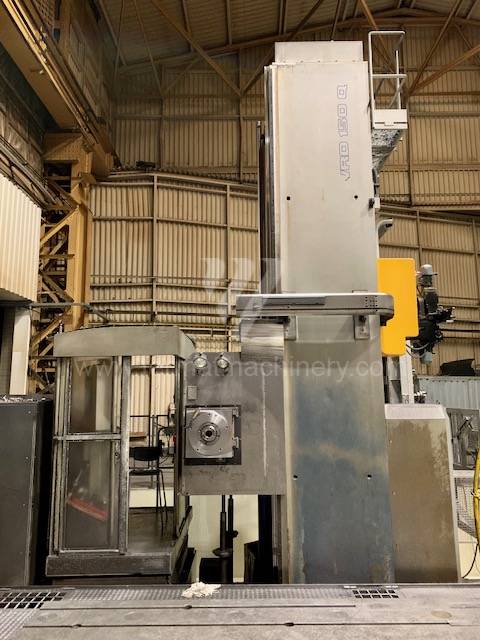
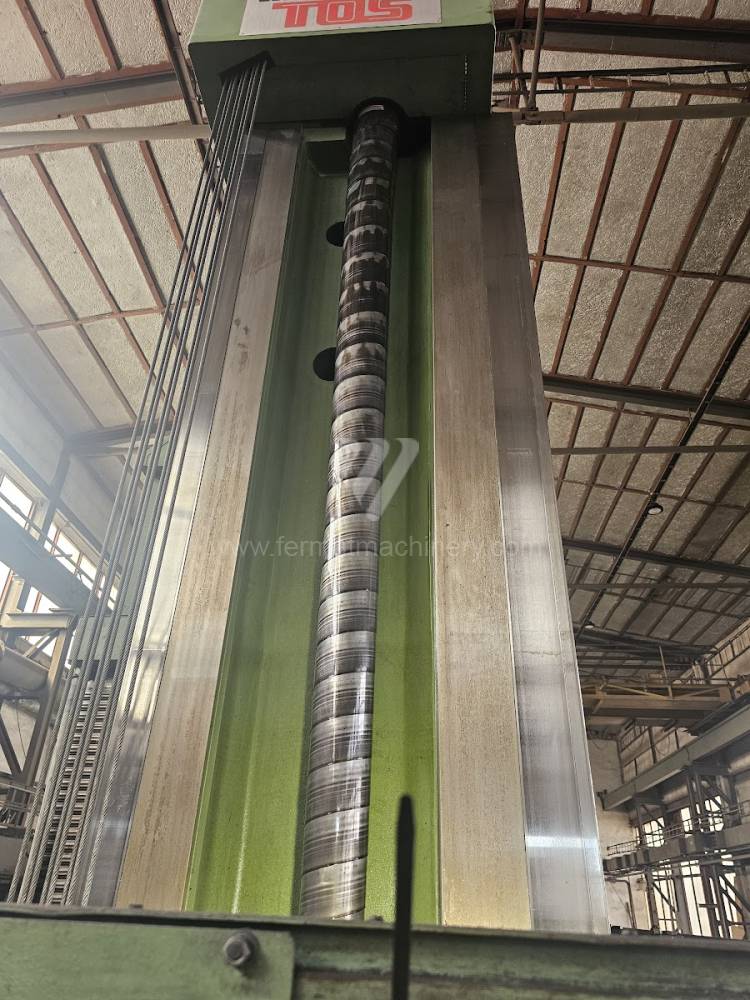
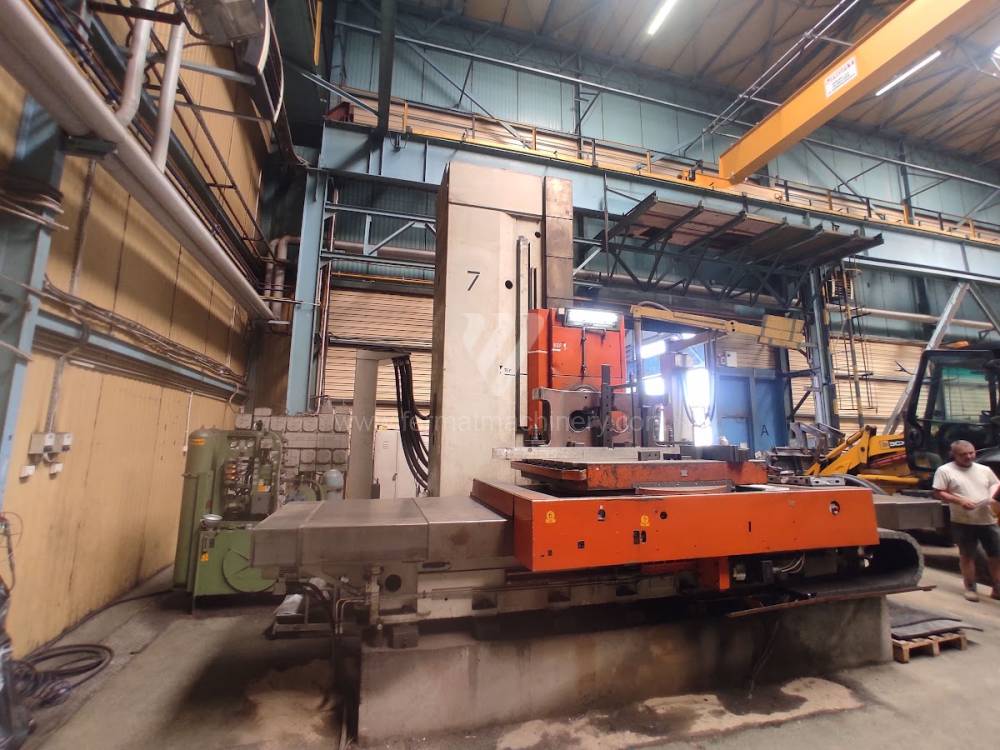
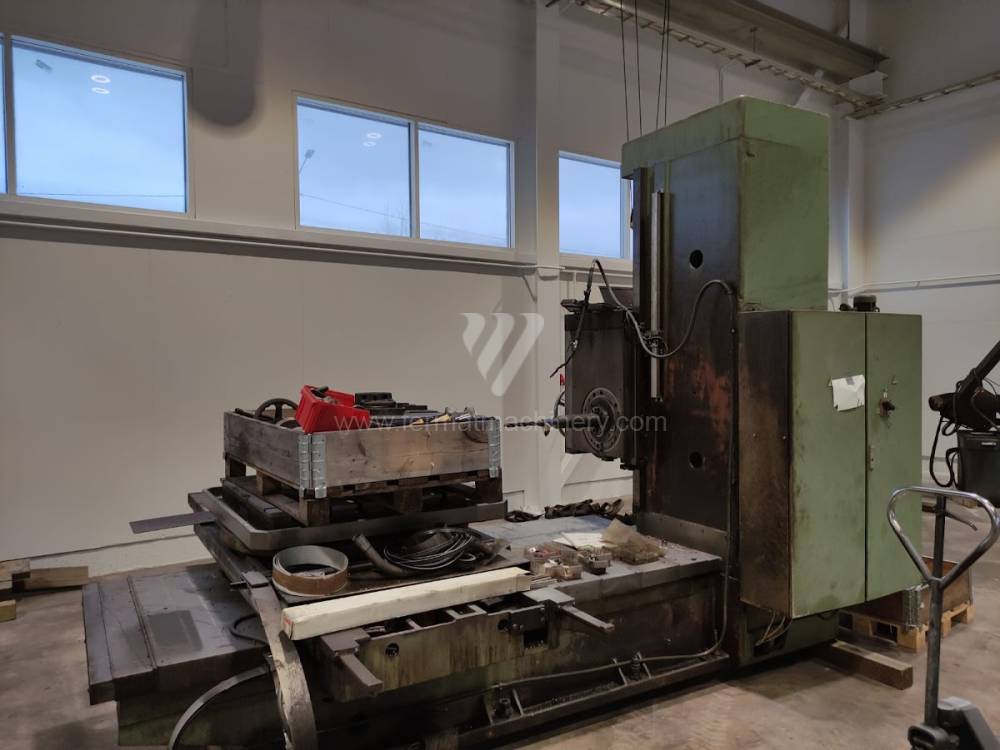
WRD 150 Q |
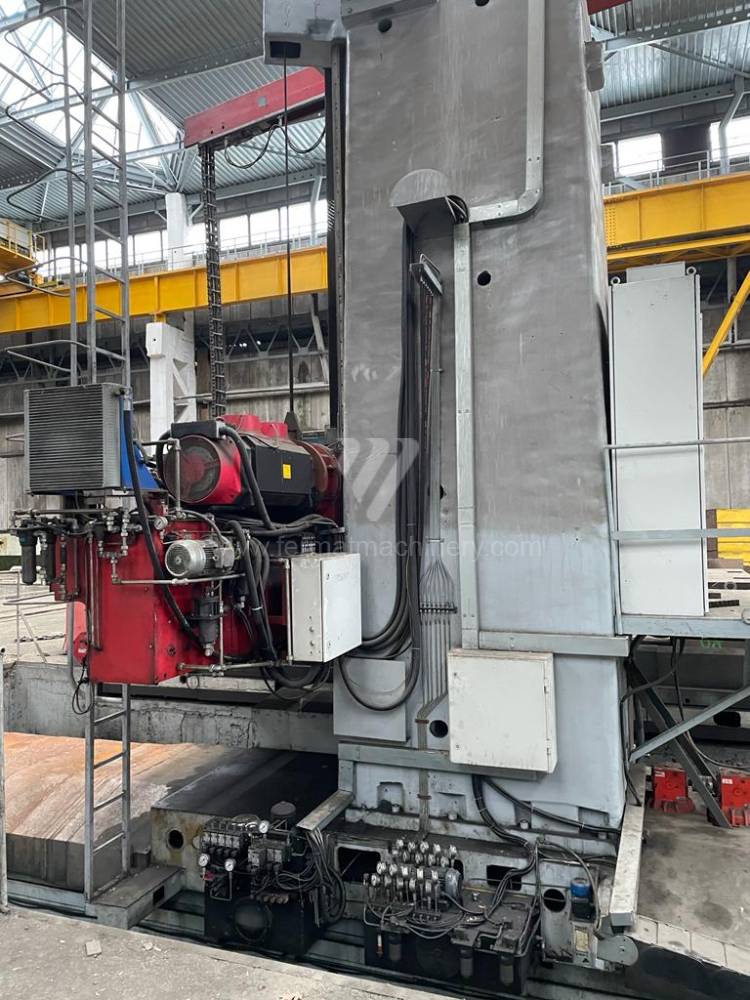
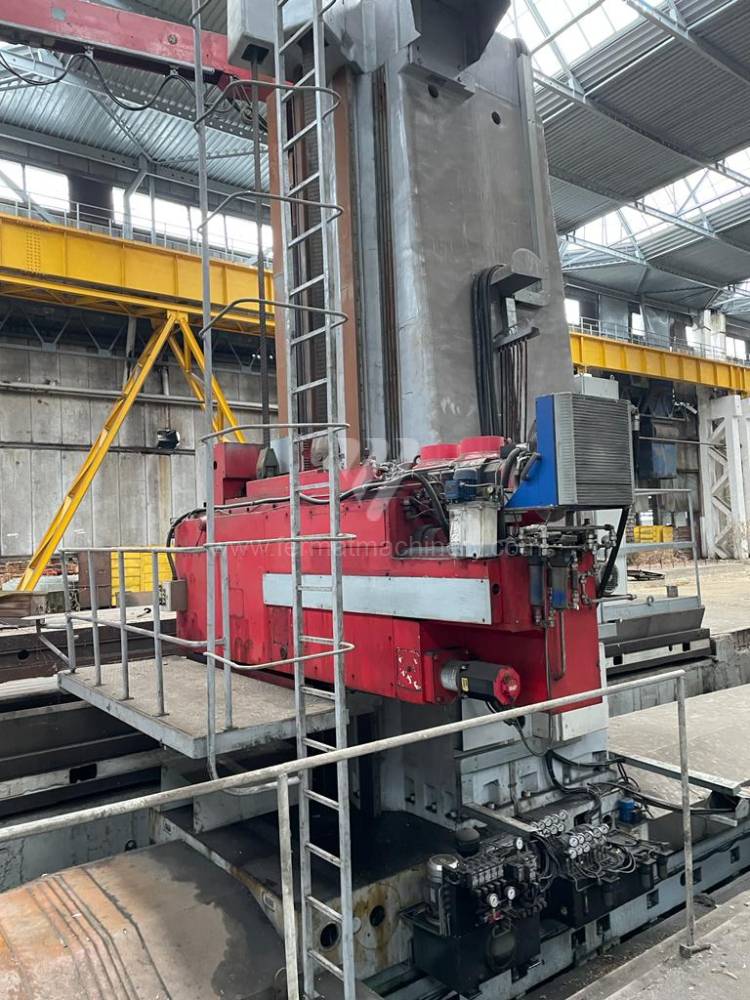
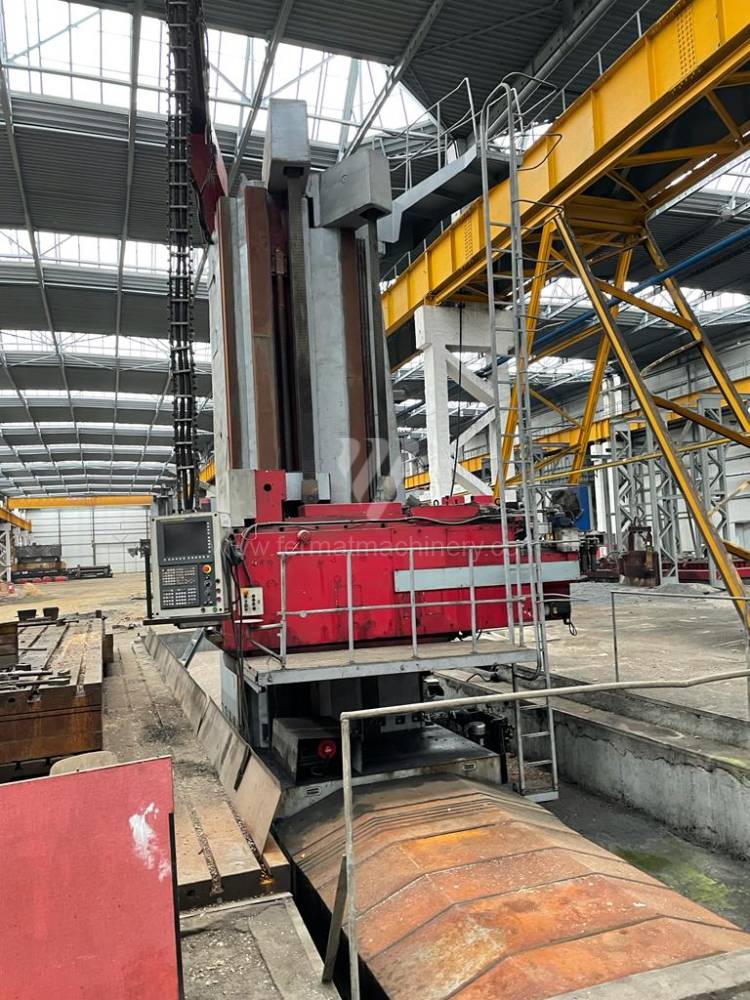
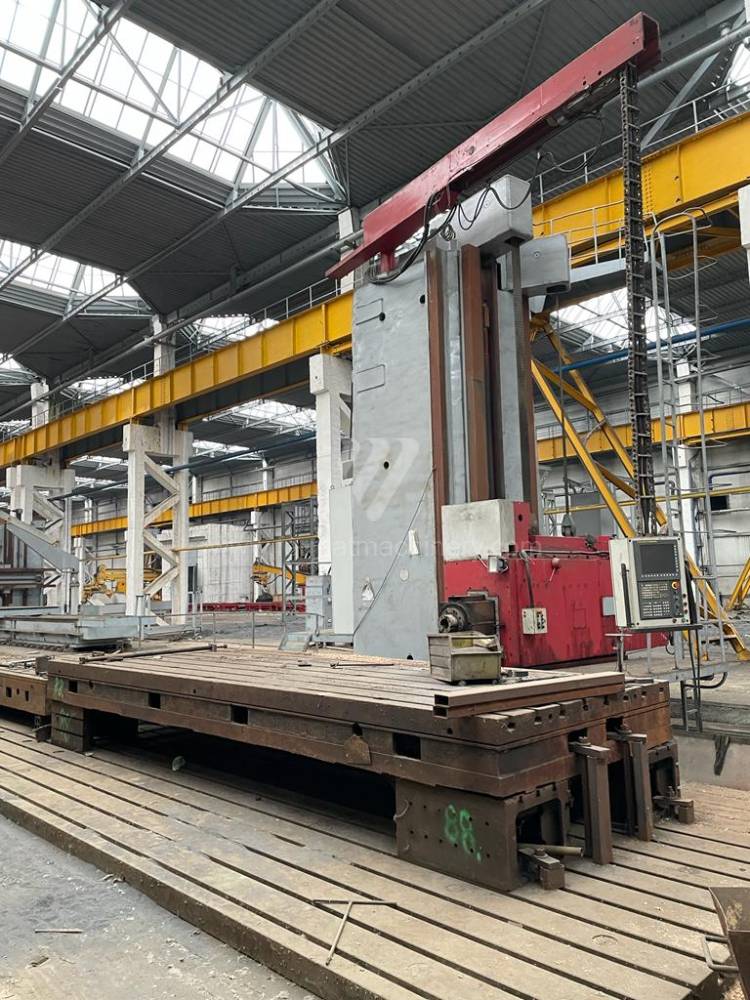
261701 | TOS Varnsdorf | 2008 | Sistema di controllo Heidenhain: TNC 530 Diametro di lavoro del mandrino: 150 mm Spostamento asse X: 14000 mm Spostamento asse Y: 4000 mm Giri del mandrino: 1 - 2500 /min. Estrazione mandrino W: 800 mm |
|
 |
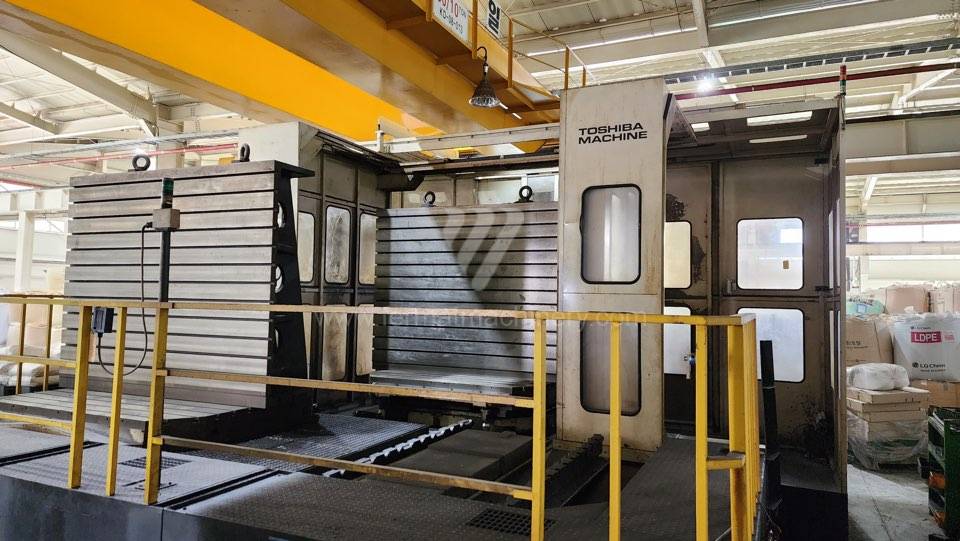
W 75 |
261173 | TOS Varnsdorf | 1996 | Diametro di lavoro del mandrino: 75 mm Spostamento asse X: 1250 mm Spostamento asse Y: 900 mm Giri del mandrino: 18 - 1800 /min. Raffreddamento centrale: No Estrazione mandrino W: 560 mm |
|
 |
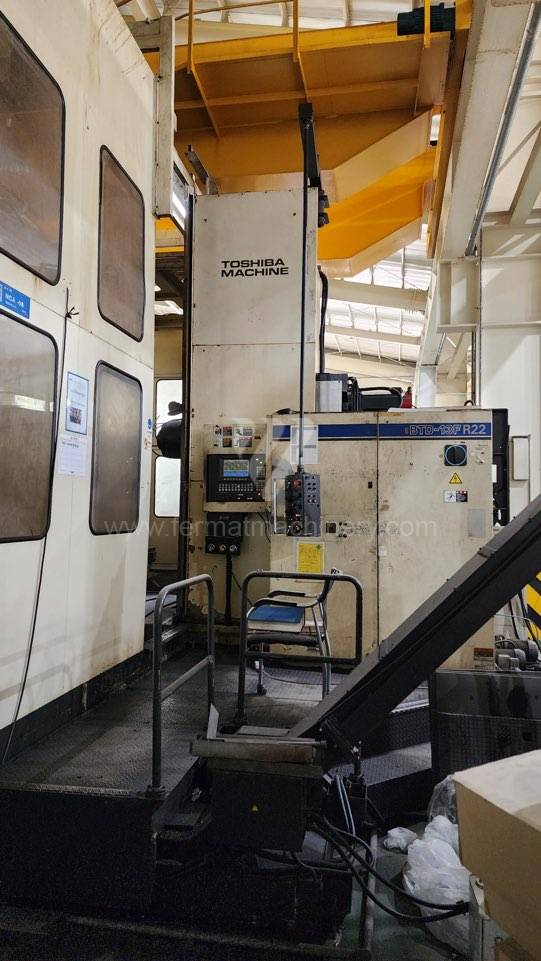
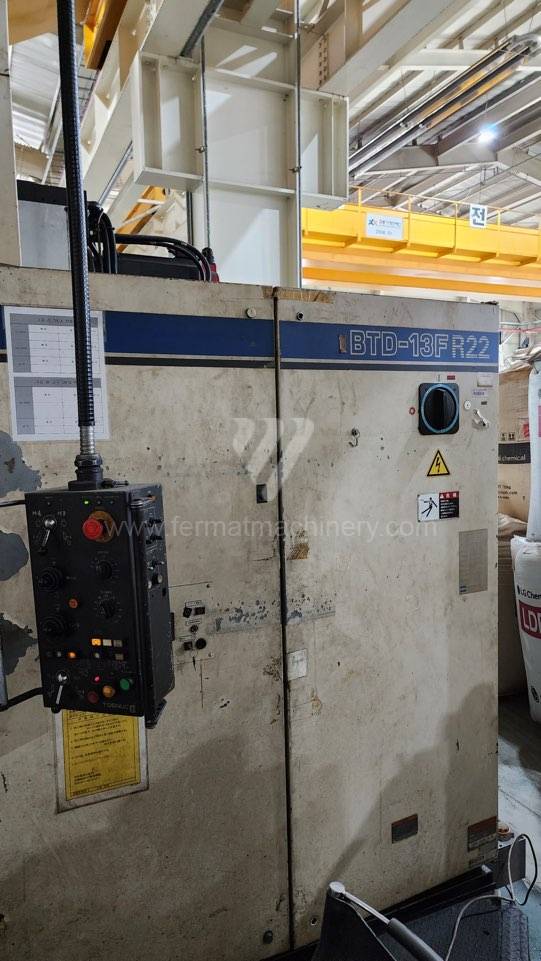
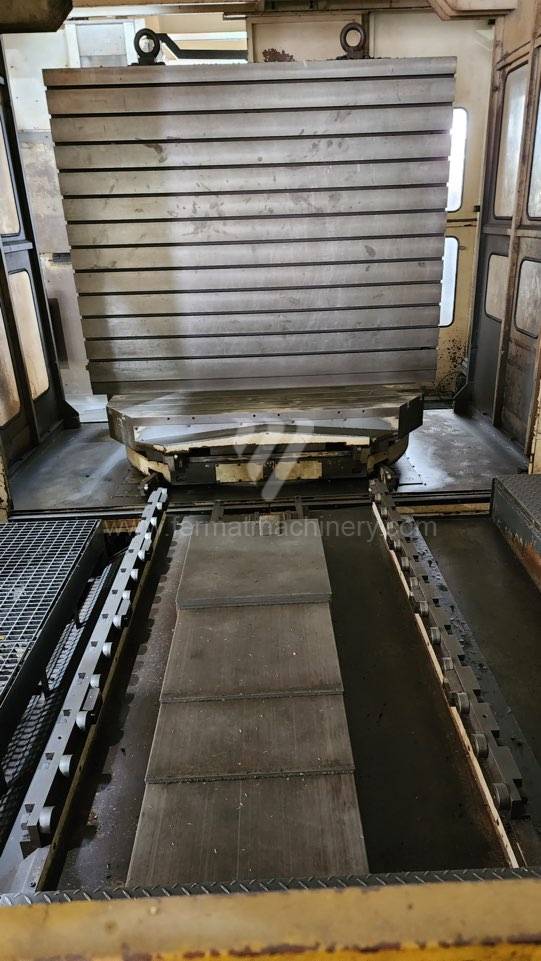
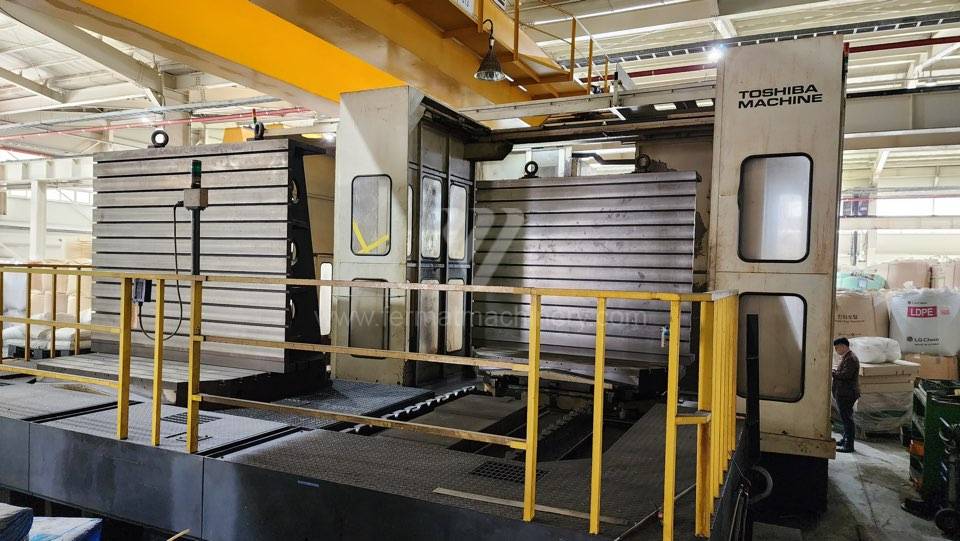
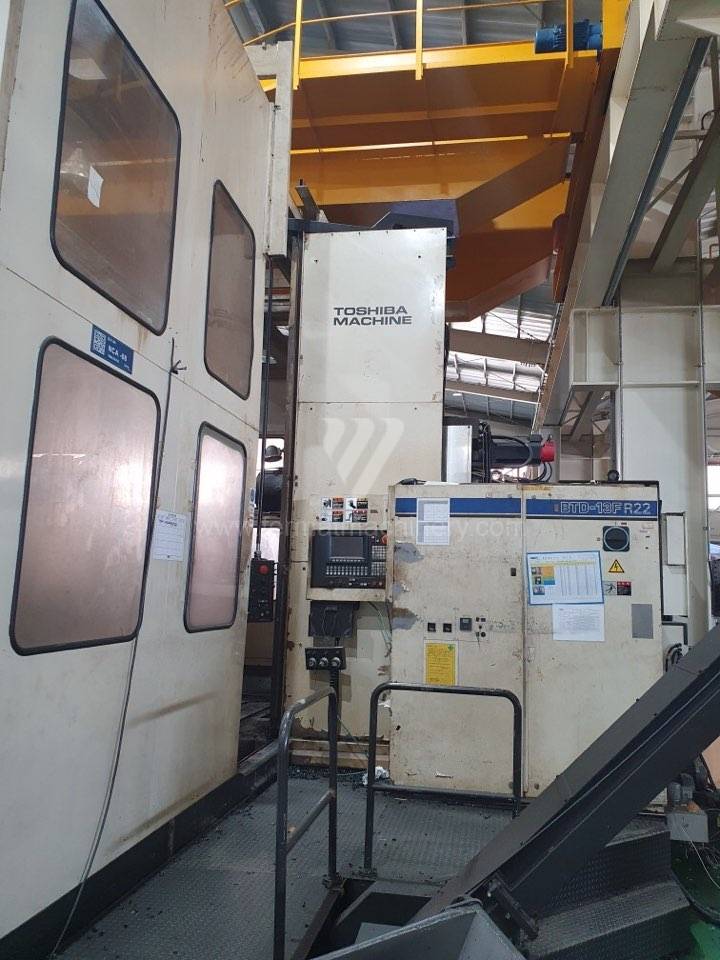
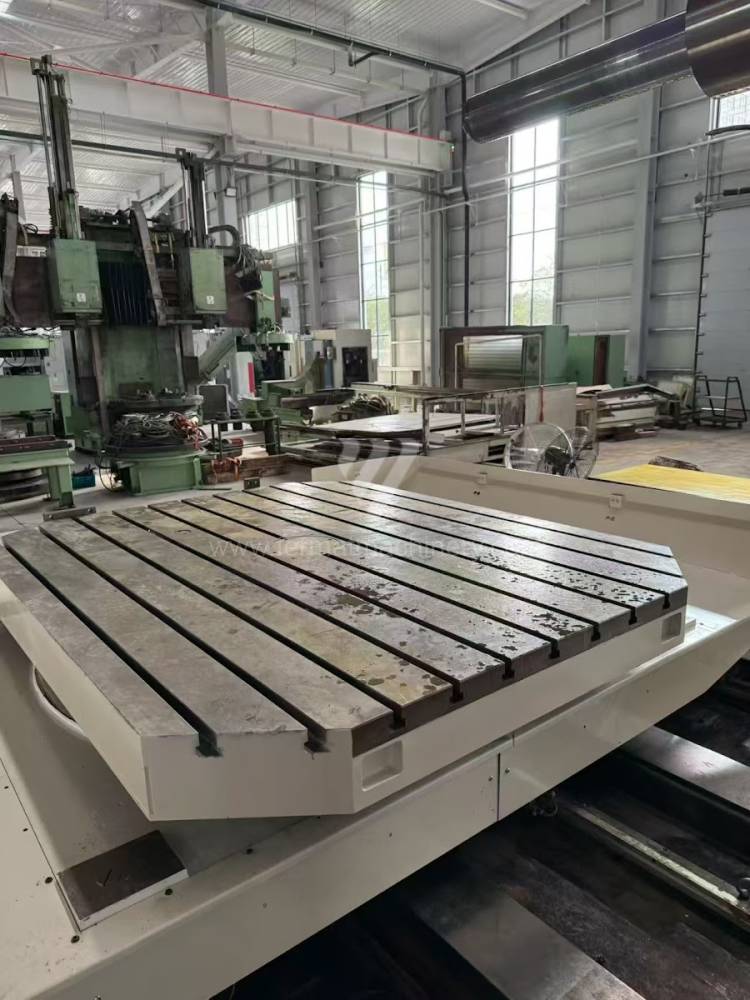
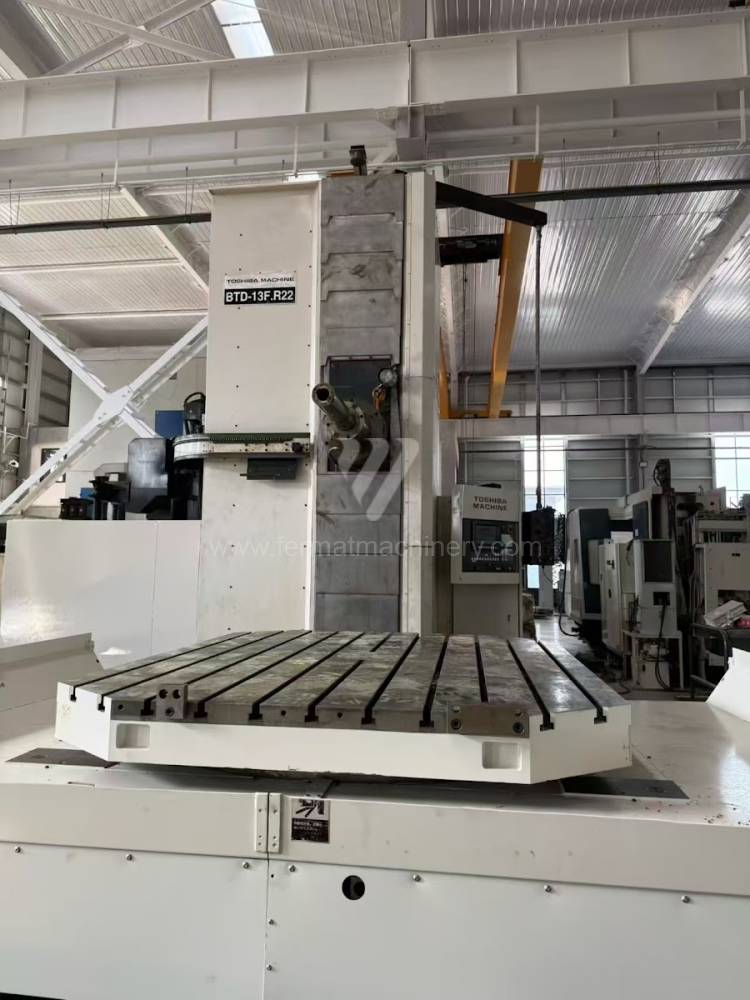
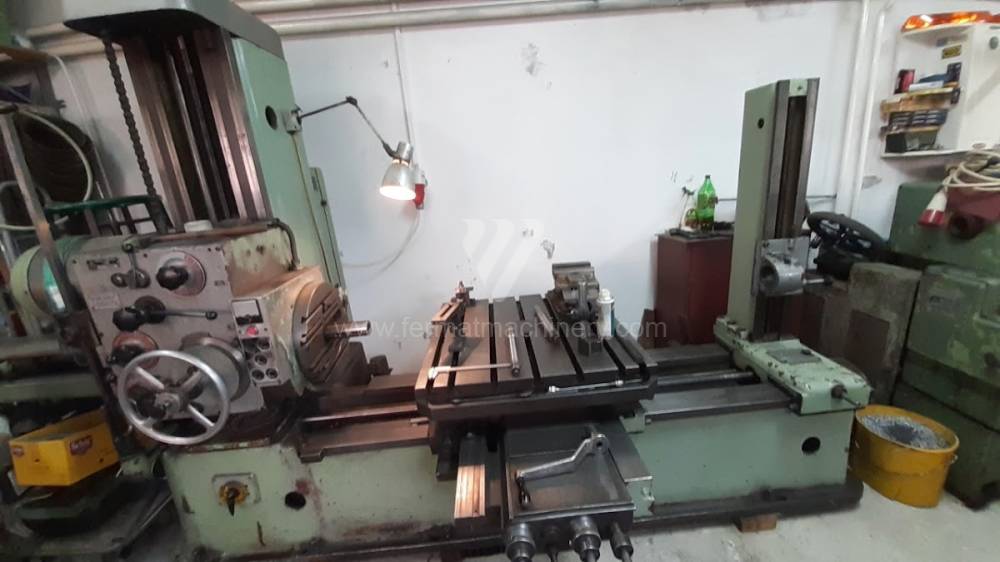
BTD-13F R22 |
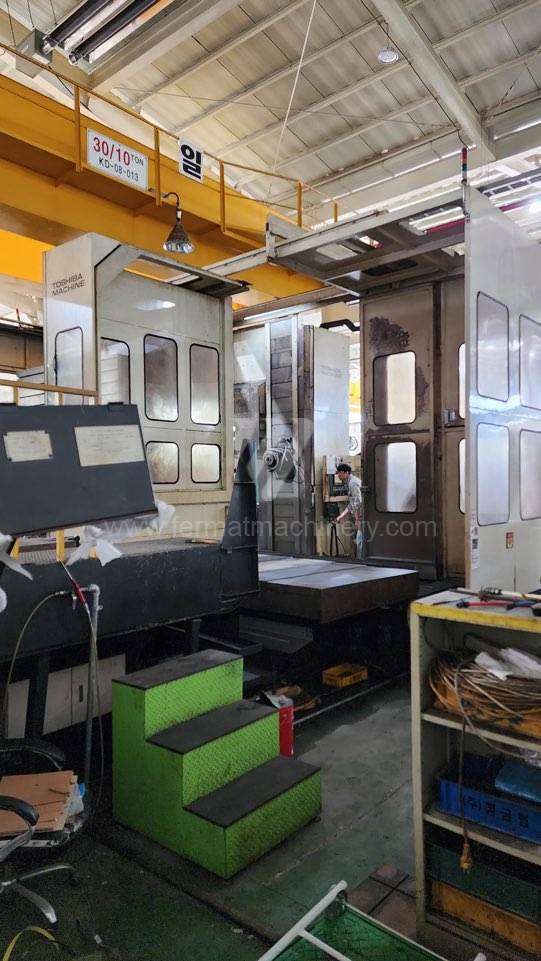
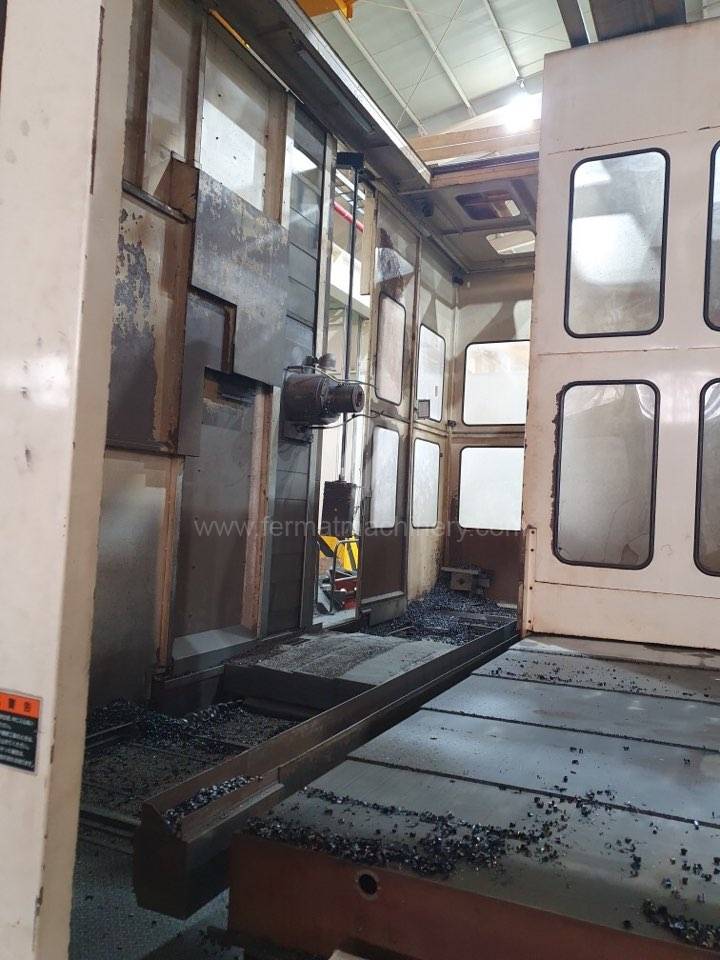
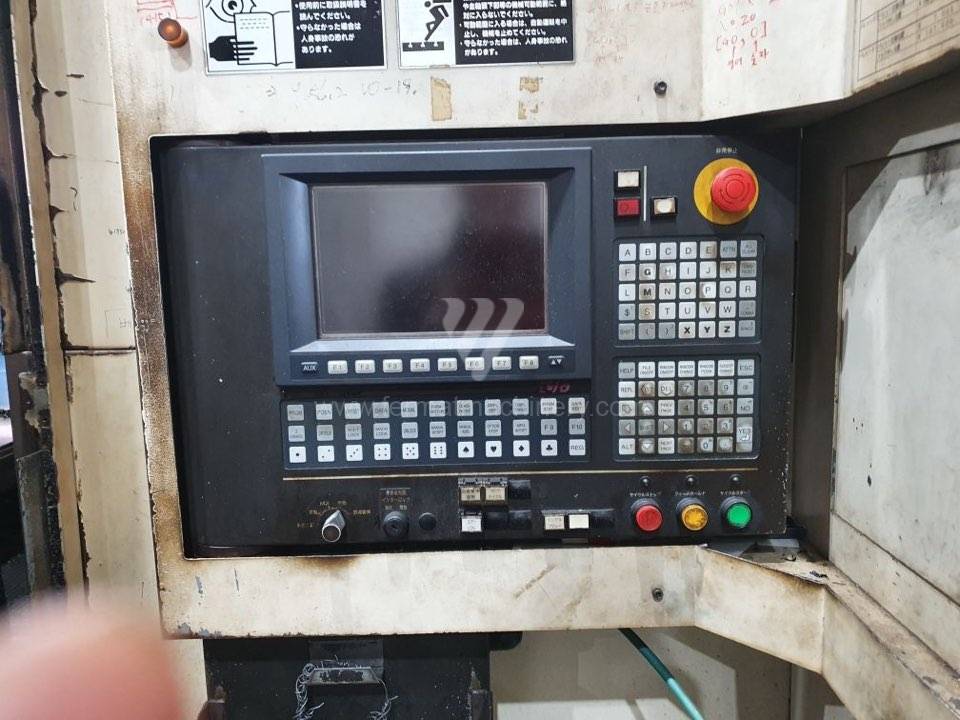
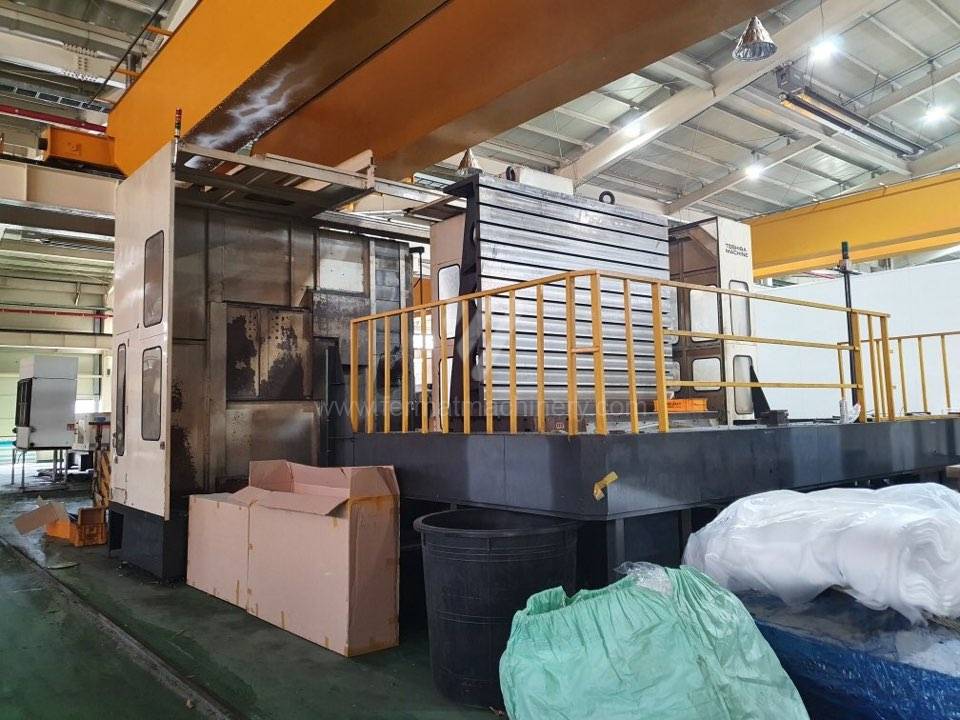
261750 | TOSHIBA MACHINE | 1996 | Diametro di lavoro del mandrino: 130 mm Spostamento asse X: 3000 mm Spostamento asse Y: 2000 mm Giri del mandrino: 40 - 8000 /min. Raffreddamento centrale: No Estrazione mandrino W: 400 mm |
|
 |
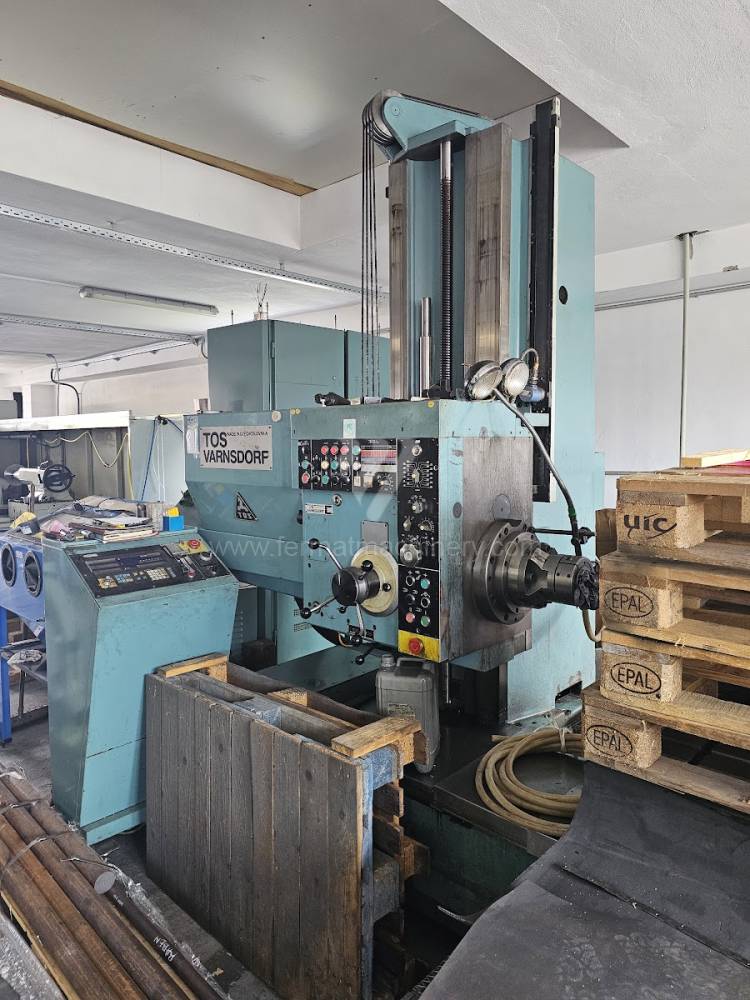
H 63 A |
261210 | TOS Varnsdorf | 1963 | Diametro di lavoro del mandrino: 63 mm Spostamento asse X: 1050 mm Spostamento asse Y: 610 mm Giri del mandrino: 8 - 1400 /min. Raffreddamento centrale: No Estrazione mandrino W: 560 mm |
|
 |
WH 10 NC |
251656 | TOS Varnsdorf | 1991 | Sistema di controllo Tesla : NS 670 Diametro di lavoro del mandrino: 100 mm Spostamento asse X: 1250 mm Spostamento asse Y: 900 mm Giri del mandrino: 16 - 1250 /min. Raffreddamento centrale: No |
|
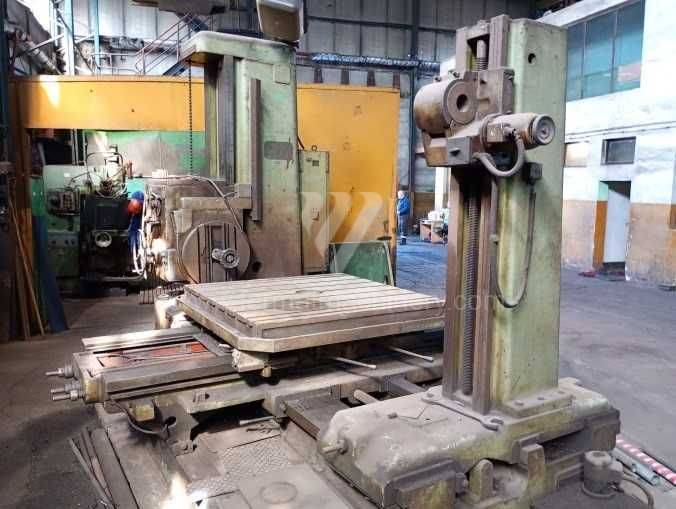 |
W 100 |
261172 | TOS Varnsdorf | 1976 | Diametro di lavoro del mandrino: 100 mm Spostamento asse X: 1000 mm Spostamento asse Y: 700 mm Giri del mandrino: 0 - 1200 /min. Raffreddamento centrale: No Estrazione mandrino W: 900 mm |
|
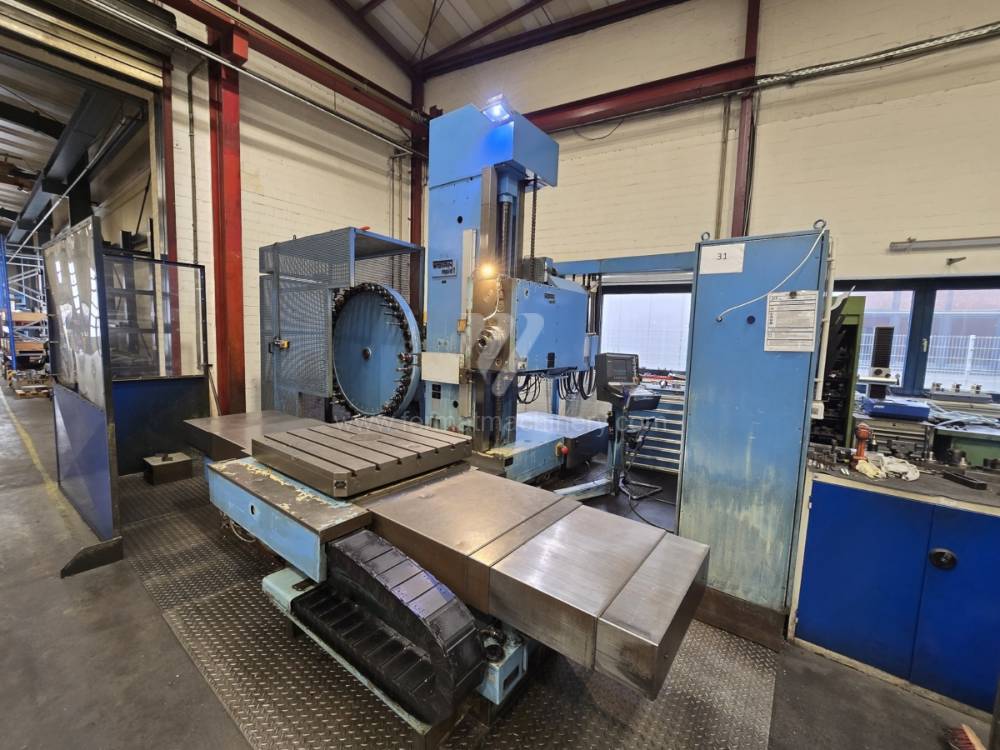 |
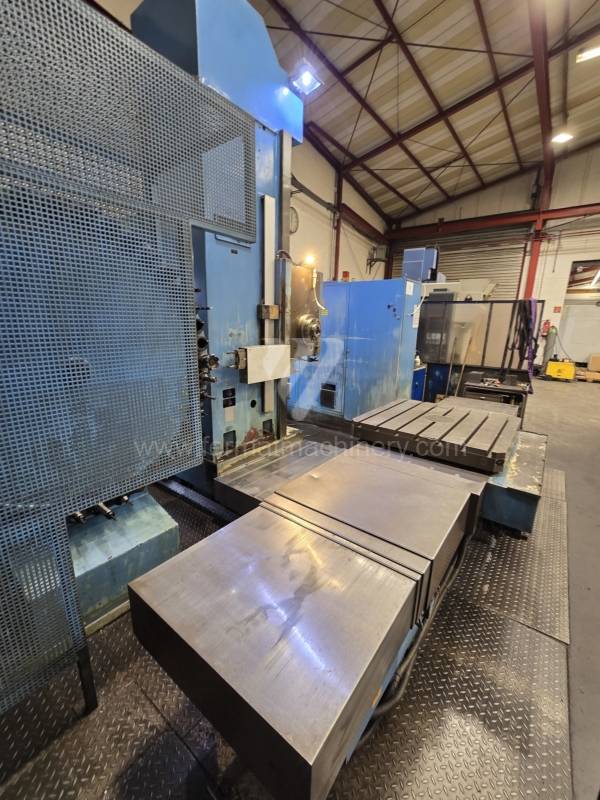
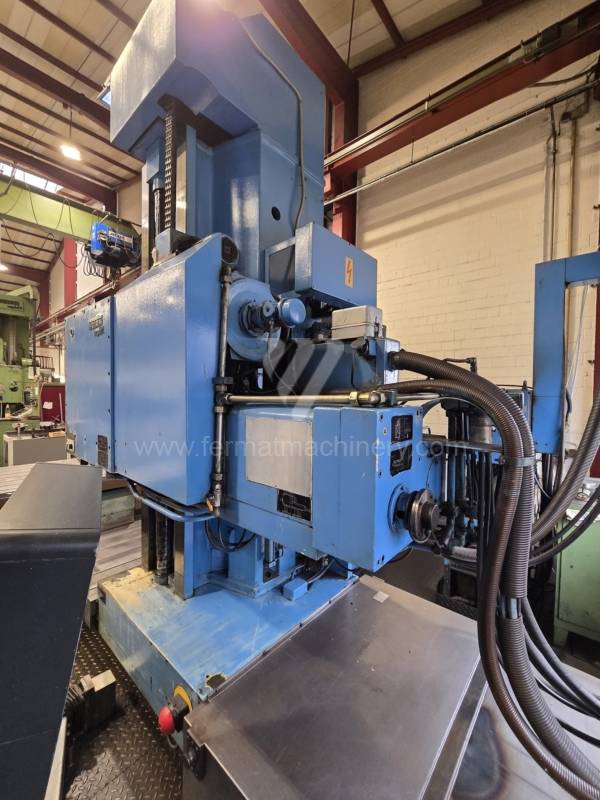
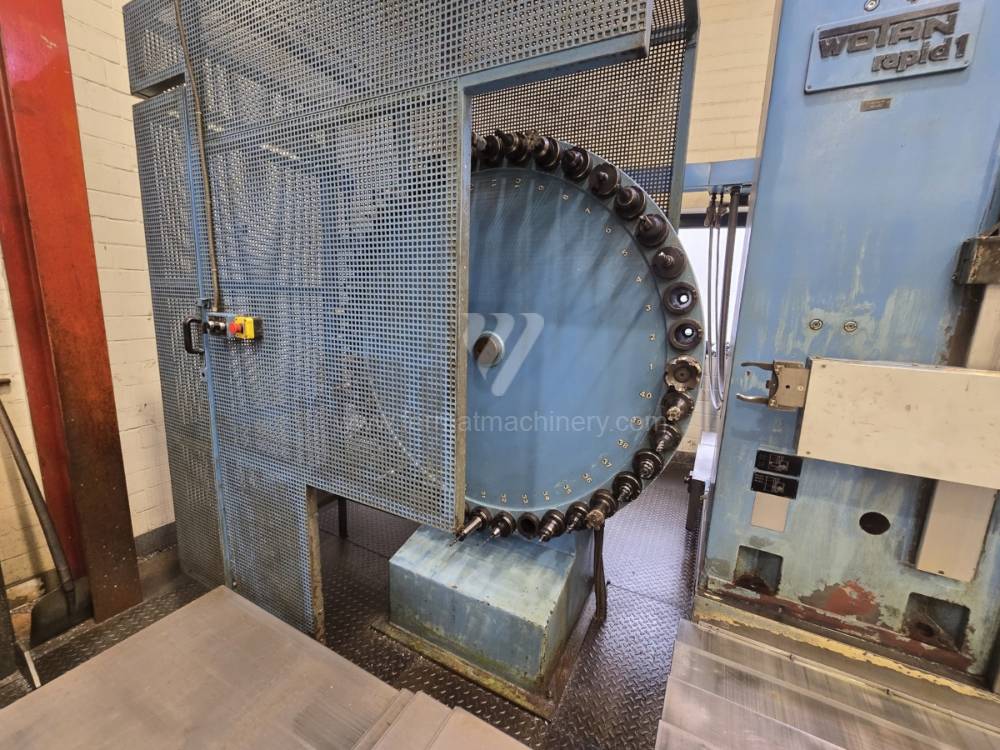
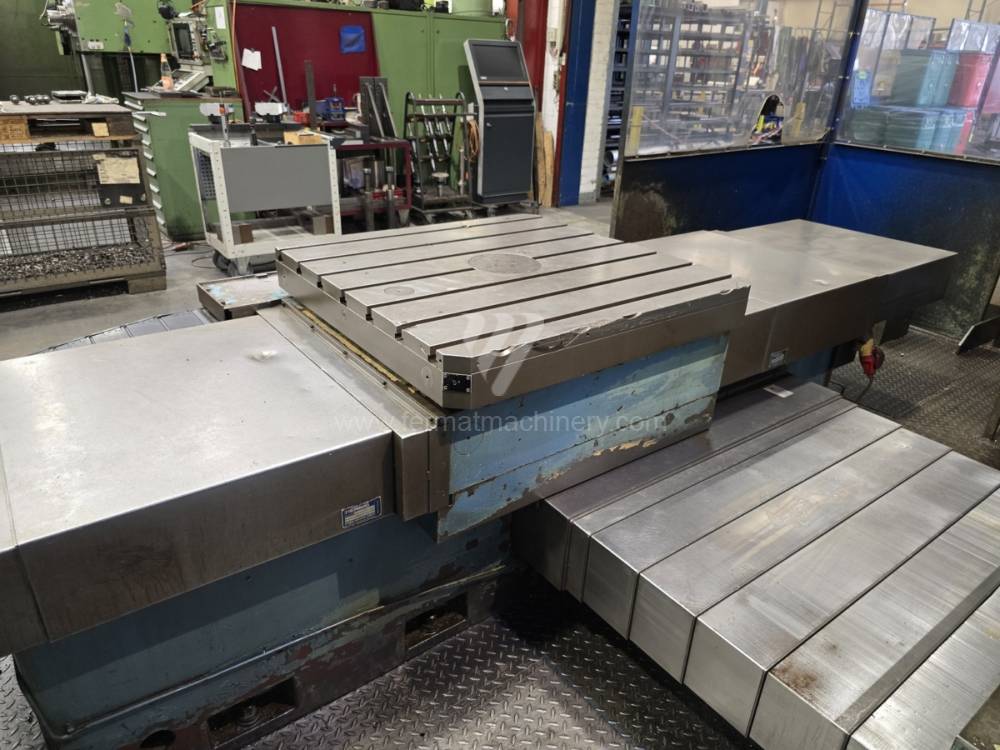
Rapid 1 |
251498 | Wotan | 1982 | Sistema di controllo Heidenhain: TNC 426 Diametro di lavoro del mandrino: 120 mm Spostamento asse X: 1250 mm Spostamento asse Y: 1250 mm Giri del mandrino: 10 - 2000 /min. Raffreddamento centrale: No |
|
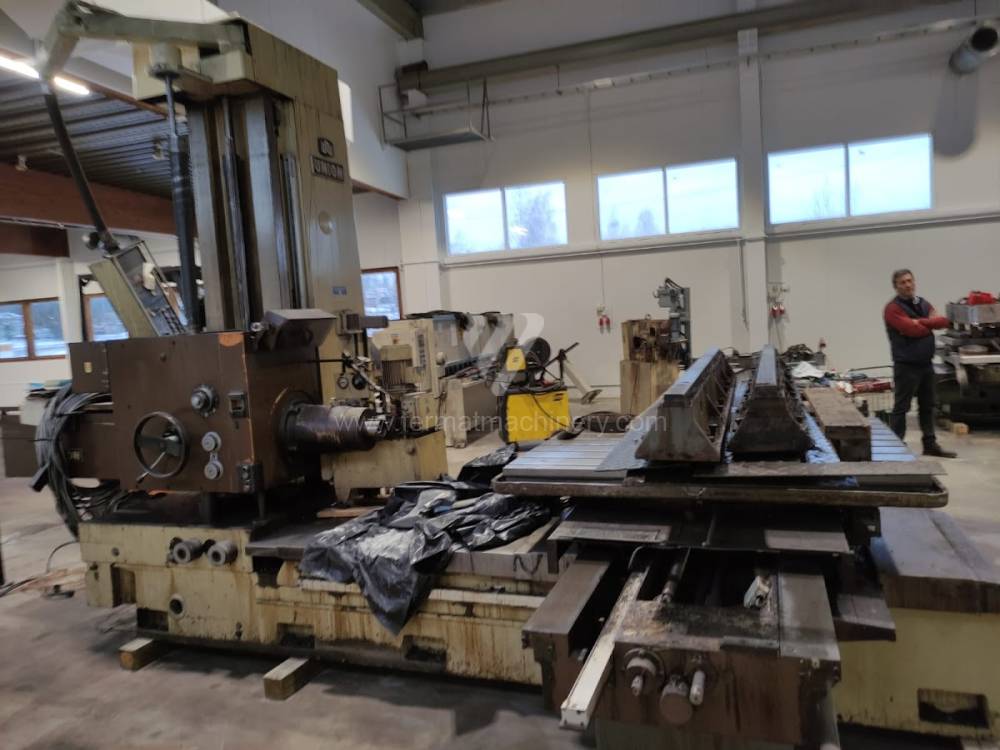 |
BFT 90/3 |
261166 | UNION | 1990 | Diametro di lavoro del mandrino: 102 mm Spostamento asse X: 1600 mm Spostamento asse Y: 1250 mm Giri del mandrino: 8 - 1600 /min. Raffreddamento centrale: No Estrazione mandrino W: 710 mm |
|
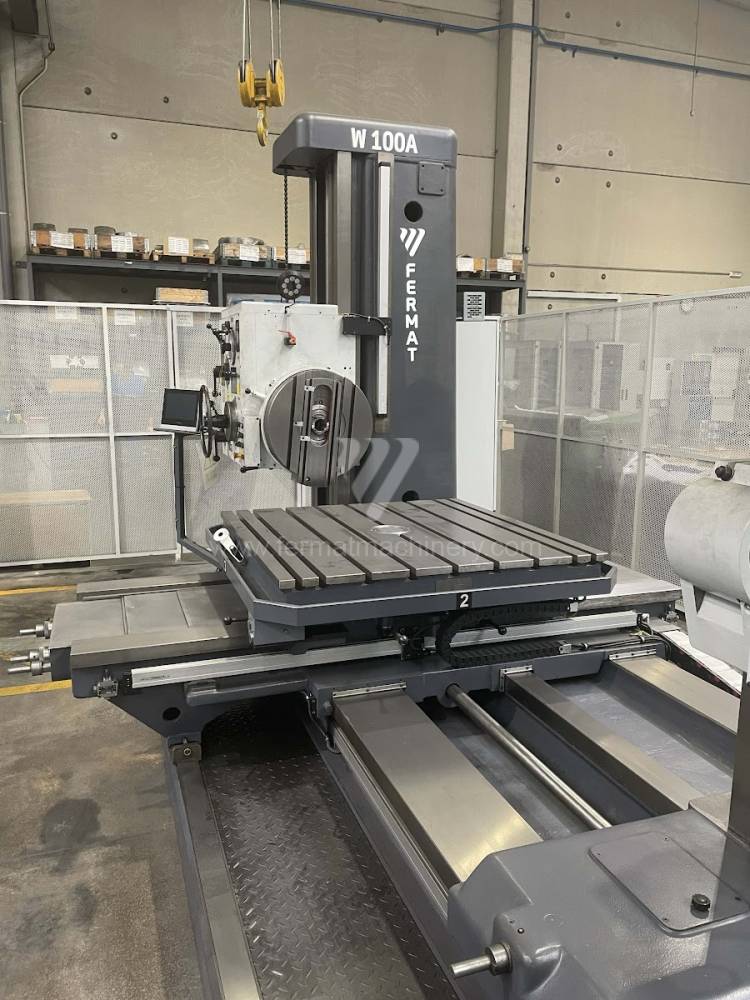 |
W 100 A |
261067 | TOS Varnsdorf | Diametro di lavoro del mandrino: 100 mm Spostamento asse X: 1600 mm Spostamento asse Y: 1120 mm Giri del mandrino: 7 - 1120 /min. Raffreddamento centrale: No Estrazione mandrino W: 900 mm |
||
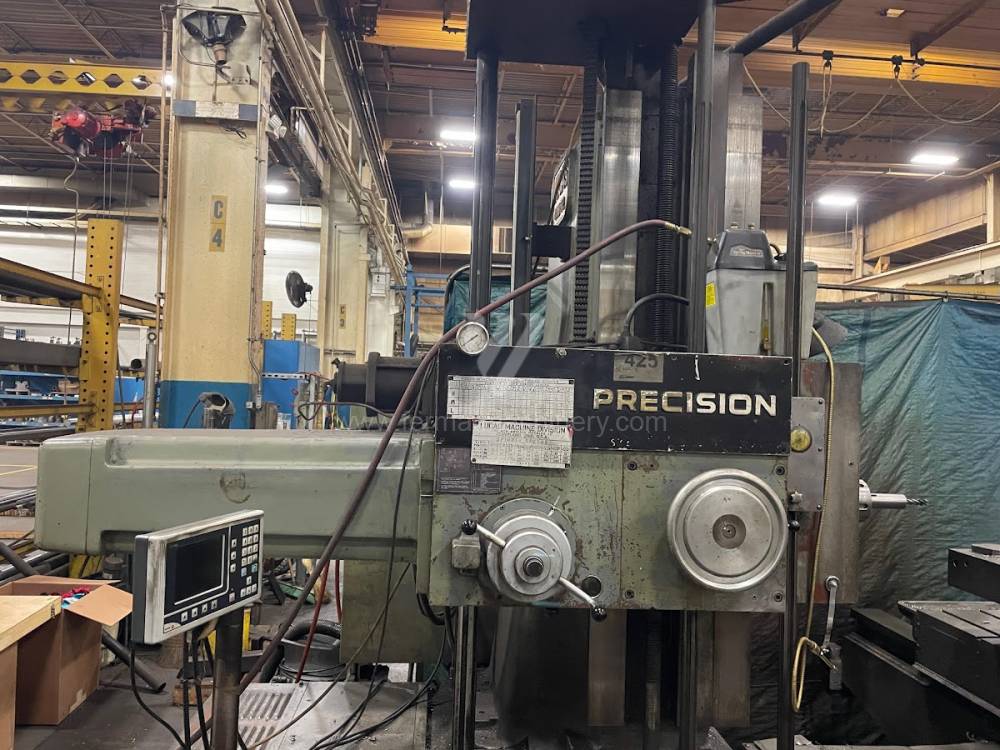 |
441B-72 |
251248 | Lucas | 1967 | Diametro di lavoro del mandrino: 100 mm Spostamento asse X: 1500 mm Spostamento asse Y: 1200 mm Giri del mandrino: 15 - 1550 /min. Raffreddamento centrale: No Estrazione mandrino W: 600 mm |
|
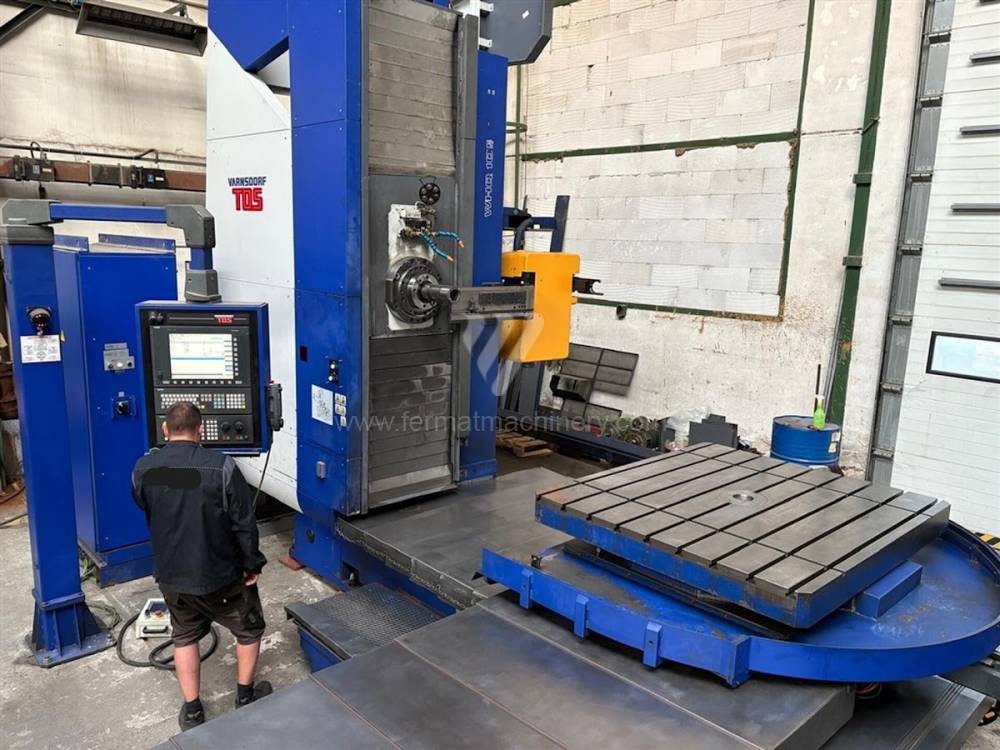 |
WHQ 105 CNC |
251830 | TOS Varnsdorf | 2015 | Sistema di controllo Siemens: Sinumerik 840 D Diametro di lavoro del mandrino: 105 mm Spostamento asse X: 1800 mm Spostamento asse Y: 1600 mm Giri del mandrino: 0 - 3300 /min. Raffreddamento centrale: Sì |
|
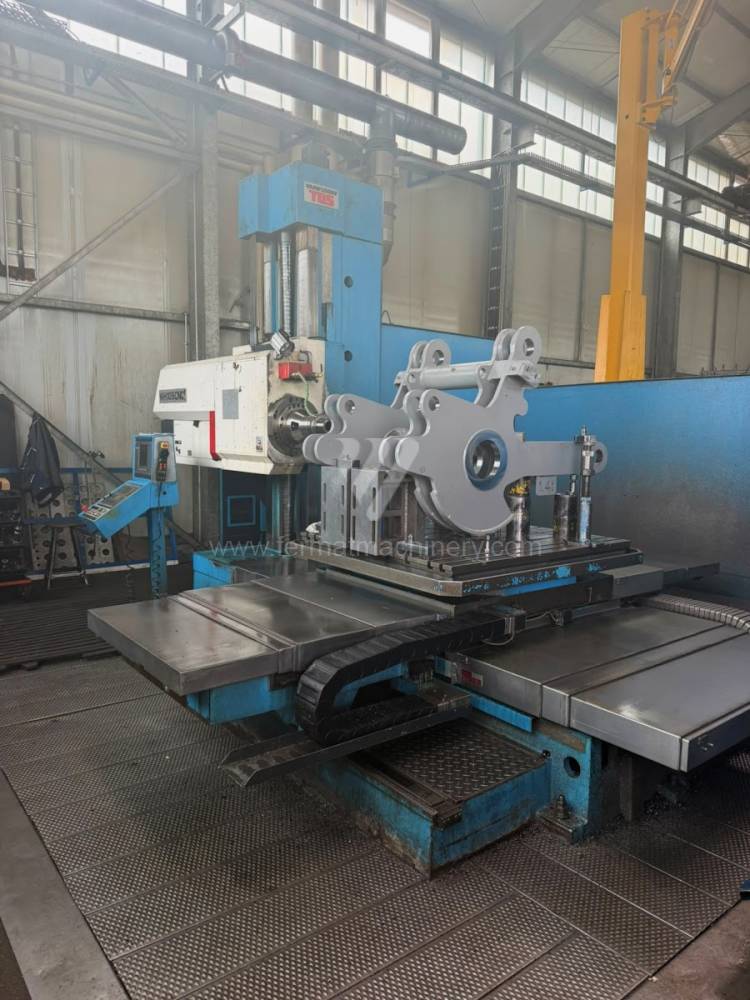 |
WH 105 CNC |
261422 | TOS Varnsdorf | 1999 | Sistema di controllo Heidenhain: TNC 426 Diametro di lavoro del mandrino: 105 mm Spostamento asse X: 1800 mm Spostamento asse Y: 1250 mm Giri del mandrino: 0 - 3300 /min. Raffreddamento centrale: No |
|
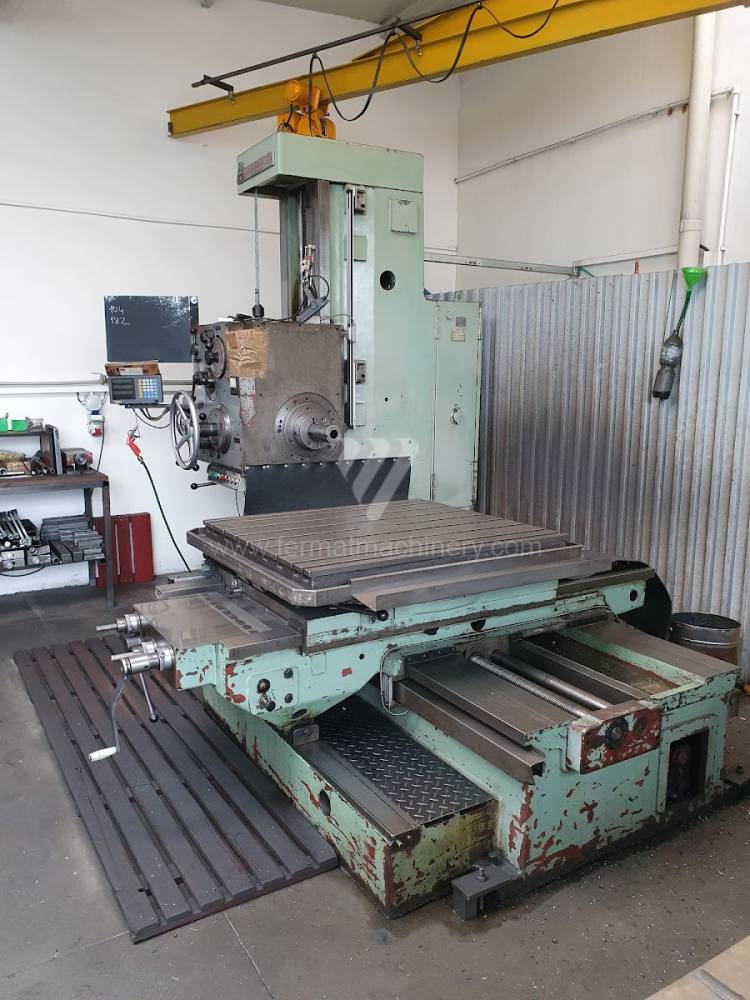 |
W 9 |
241843 | TOS Varnsdorf | 1975 | Diametro di lavoro del mandrino: 90 mm Spostamento asse X: 1000 mm Spostamento asse Y: 900 mm Giri del mandrino: 0 - 1400 /min. Raffreddamento centrale: No Estrazione mandrino W: 710 mm |
|
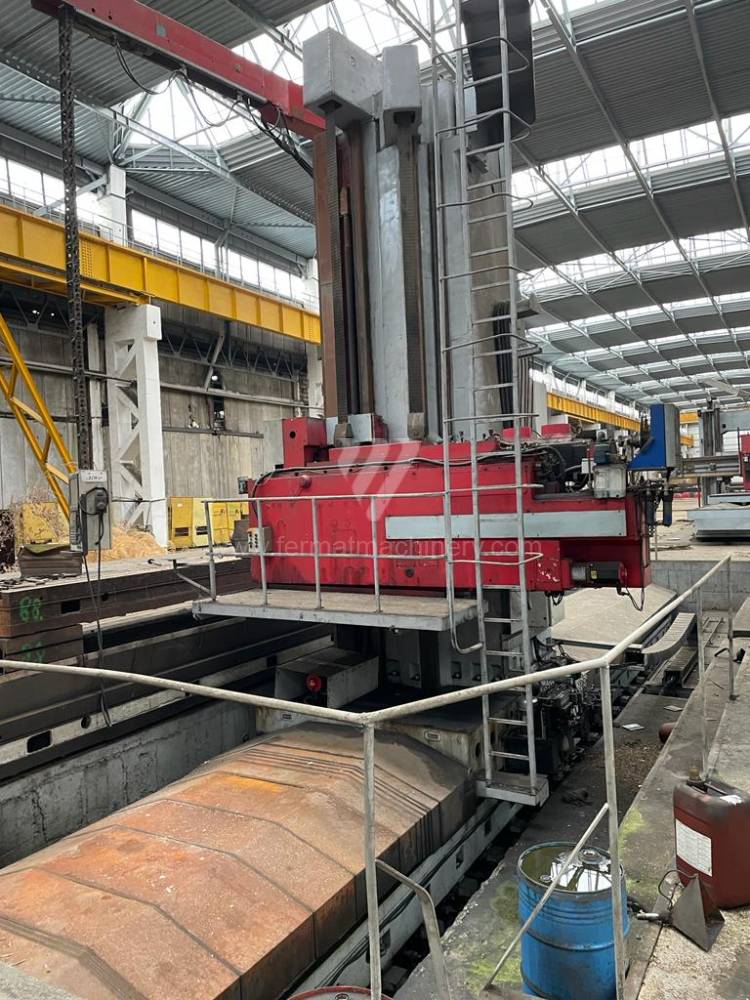 |
AFP 180 |
221138 | Titan | 2009 | Sistema di controllo Fanuc: Fanuc 32i Diametro di lavoro del mandrino: 180 mm Spostamento asse X: 9130 mm Spostamento asse Y: 3980 mm Spostamento di lavoro asse Z : 1900 mm/min Asse W: 1200 mm |
|
 |
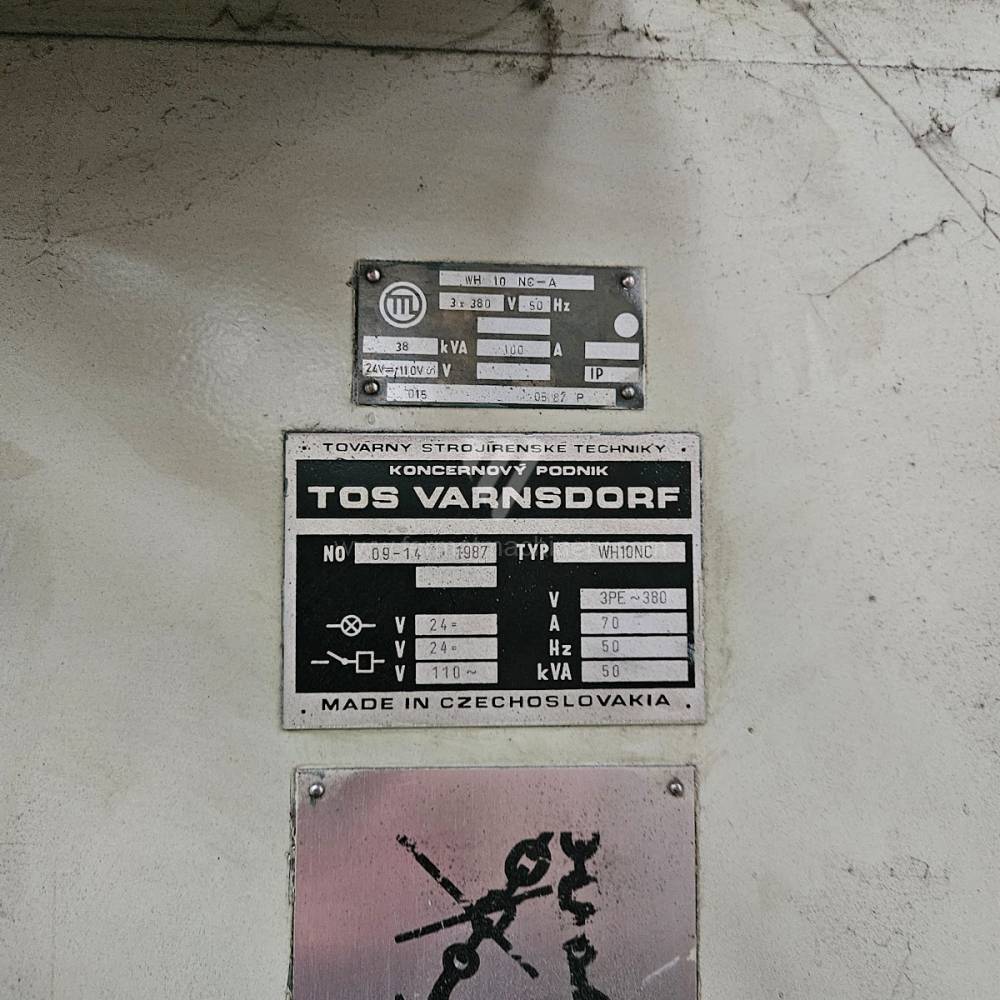
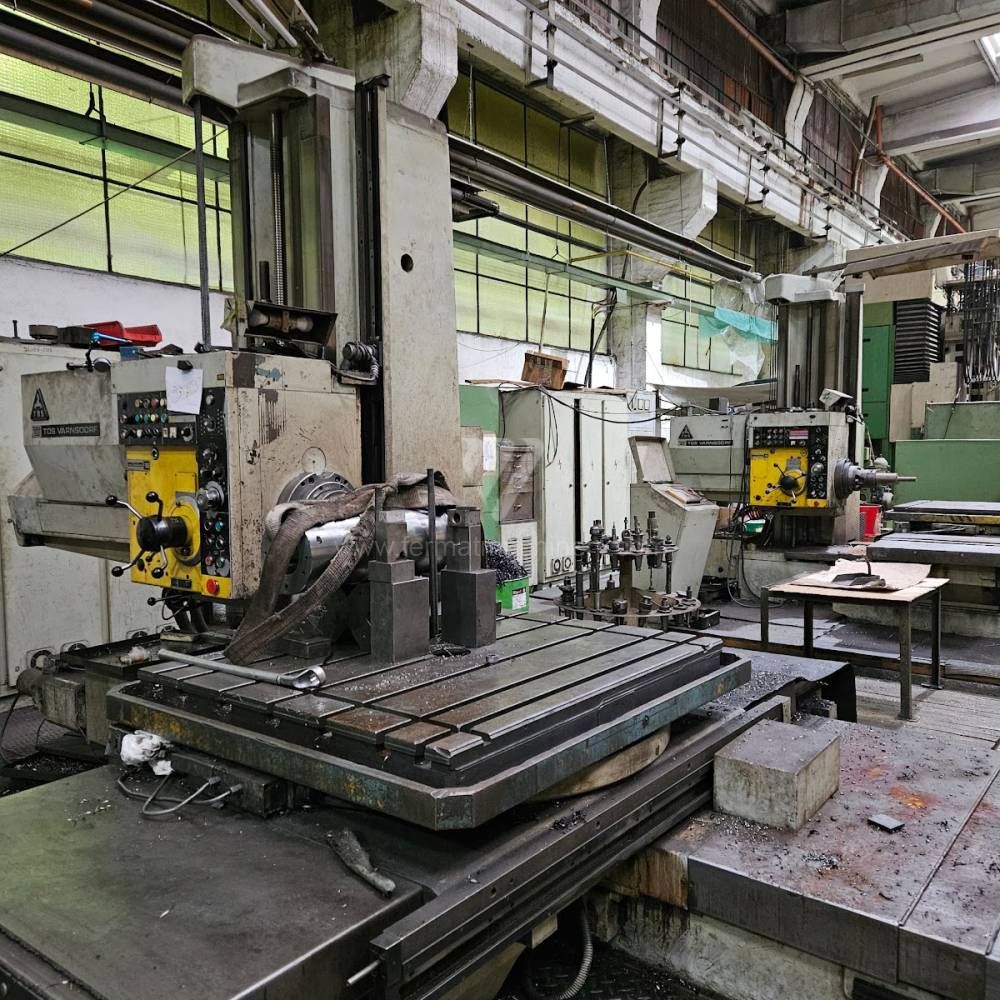
WH 10 NC |
241423 | TOS Varnsdorf | 1987 | Diametro di lavoro del mandrino: 100 mm Spostamento asse X: 1130 mm Spostamento asse Y: 1250 mm Giri del mandrino: 16 - 1500 /min. Raffreddamento centrale: No Estrazione mandrino W: 650 mm |
|
 |
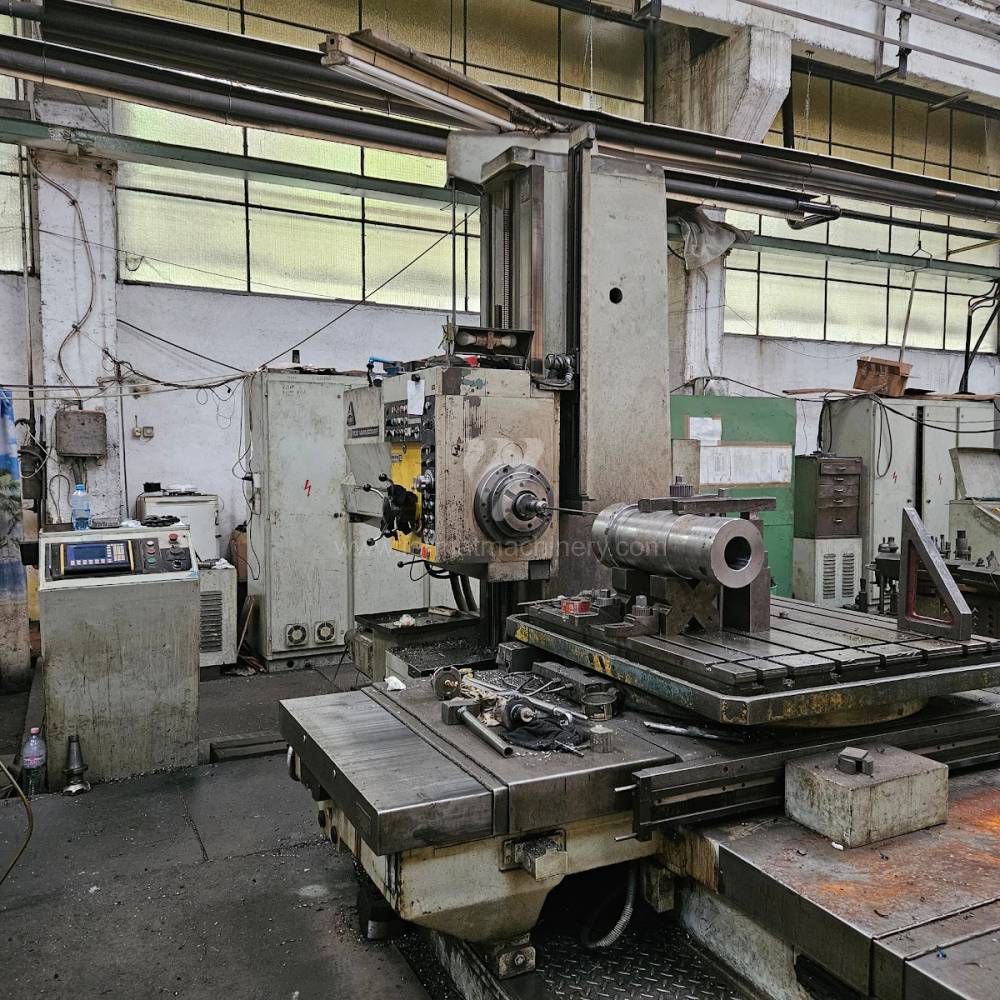
BFT 110/6 CNC |
261737 | UNION | 1990 | Sistema di controllo Heidenhain: TNC 530 Diametro di lavoro del mandrino: 110 mm Spostamento asse X: 2000 mm Spostamento asse Y: 1300 mm Giri del mandrino: 0 - 1200 /min. Raffreddamento centrale: No |
|
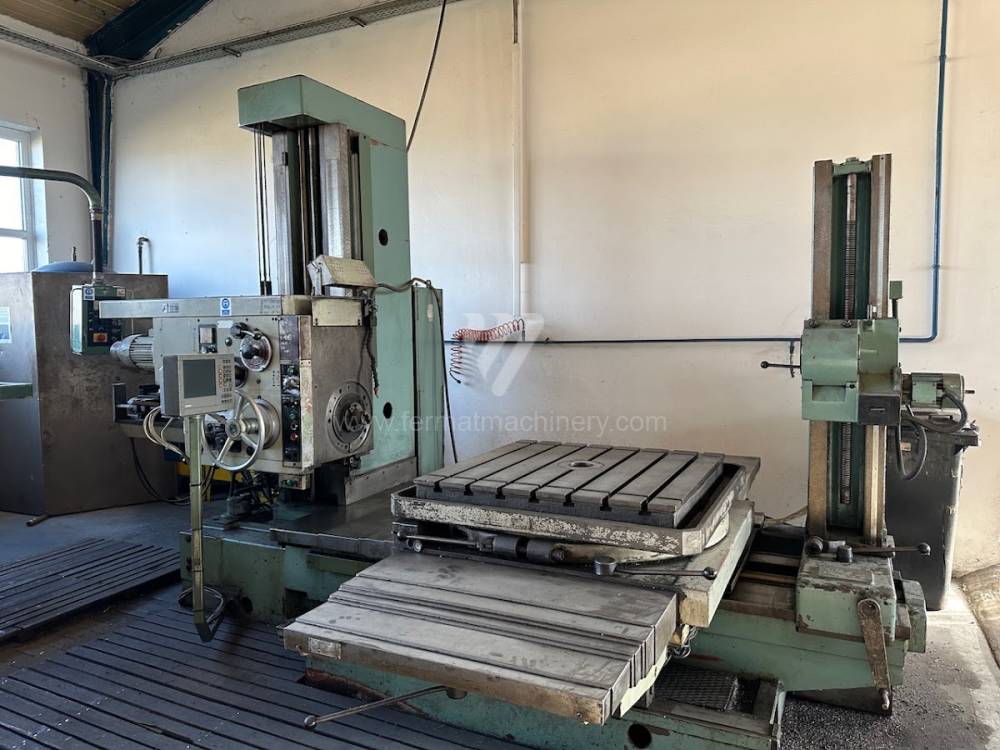 |
W 75 |
241128 | TOS Varnsdorf | 1984 | Diametro di lavoro del mandrino: 75 mm Spostamento asse X: 1250 mm Spostamento del carro porta mandrini sul montante (Y): 900 mm Spostamento asse Z: 1000 mm Dimensioni del banco : 950x950 mm Estrazione mandrino W: 560 mm |
|
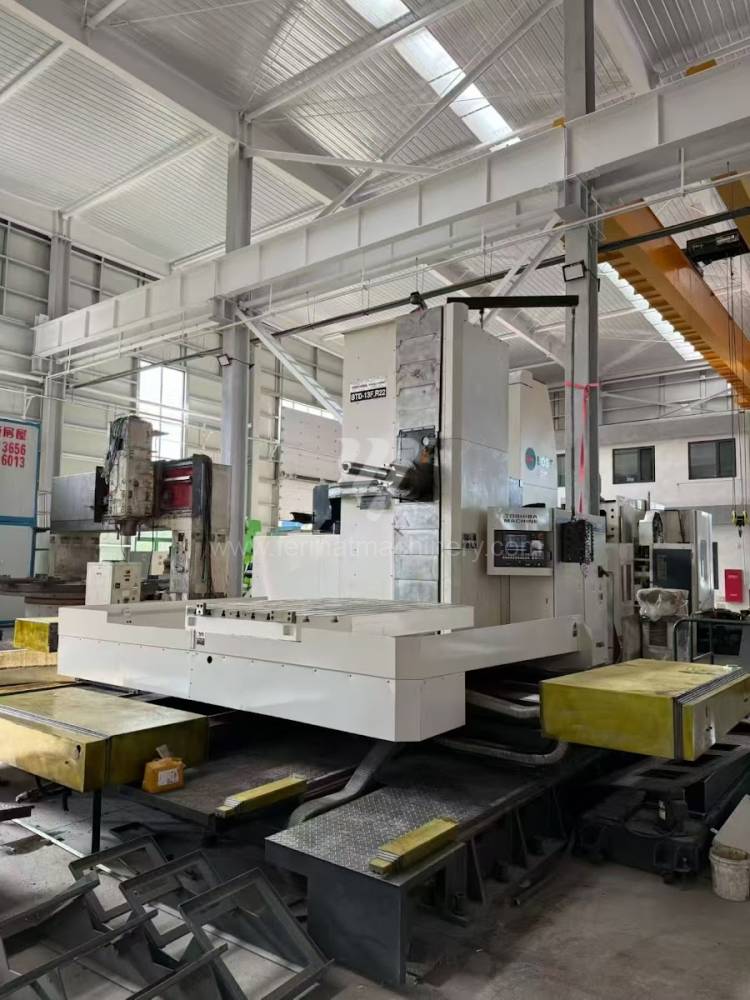 |
BTD-130H.R22 |
261714 | TOSHIBA MACHINE | Diametro di lavoro del mandrino: 130 mm Spostamento asse X: 3000 mm Spostamento asse Y: 2300 mm Giri del mandrino: 1 - 2500 /min. Raffreddamento centrale: No Estrazione mandrino W: 700 mm |
||
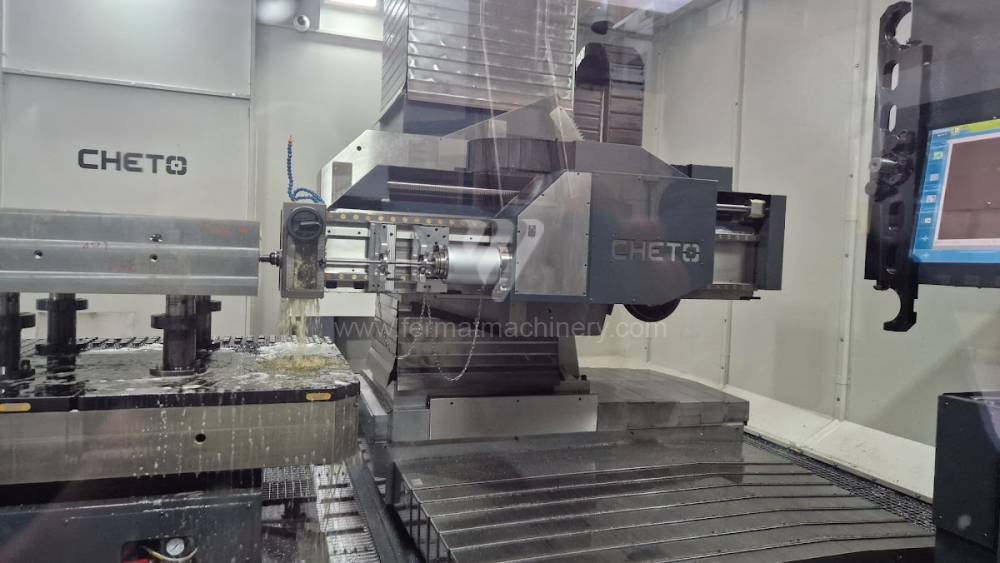 |
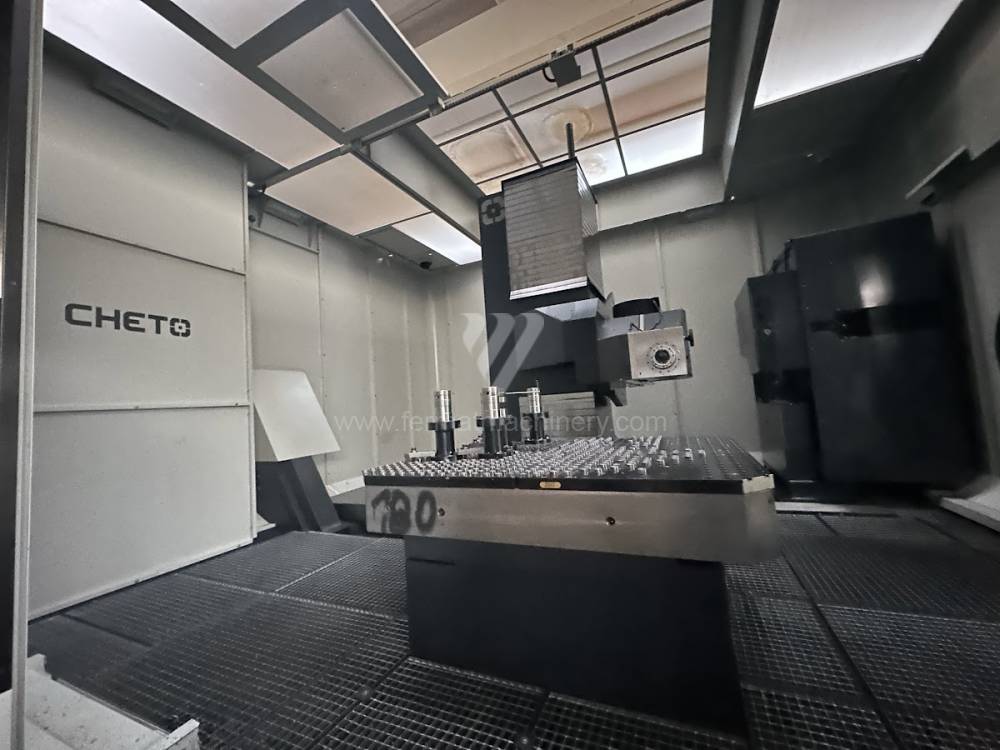
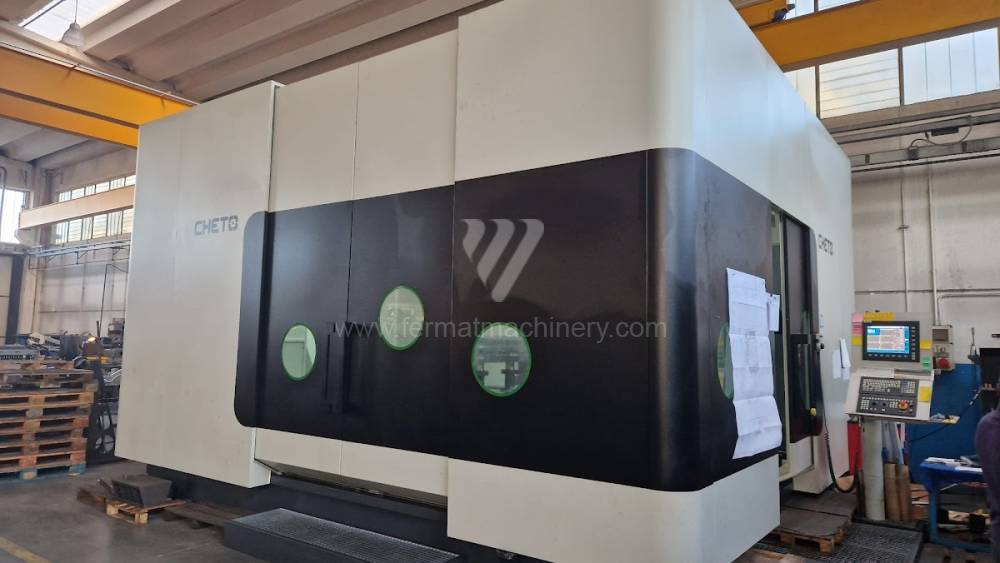
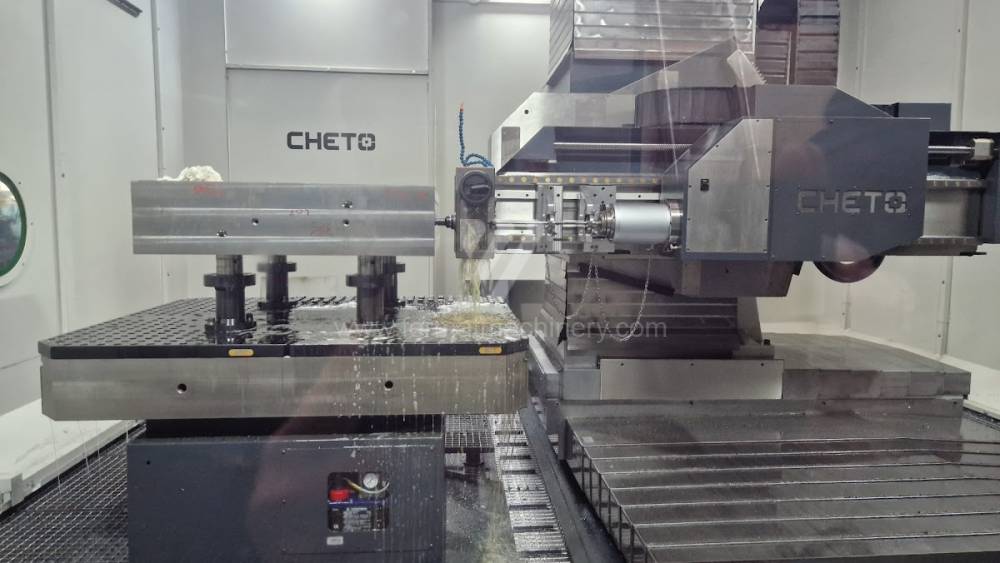
IXN2000 |
241206 | CHETO | 2022 | Sistema di controllo Fagor: CNC 8065 Diametro di lavoro del mandrino: mm Spostamento asse X: 2000 mm Spostamento asse Y: 1200 mm Giri del mandrino: 0 - 6000 /min. Raffreddamento centrale: |
|
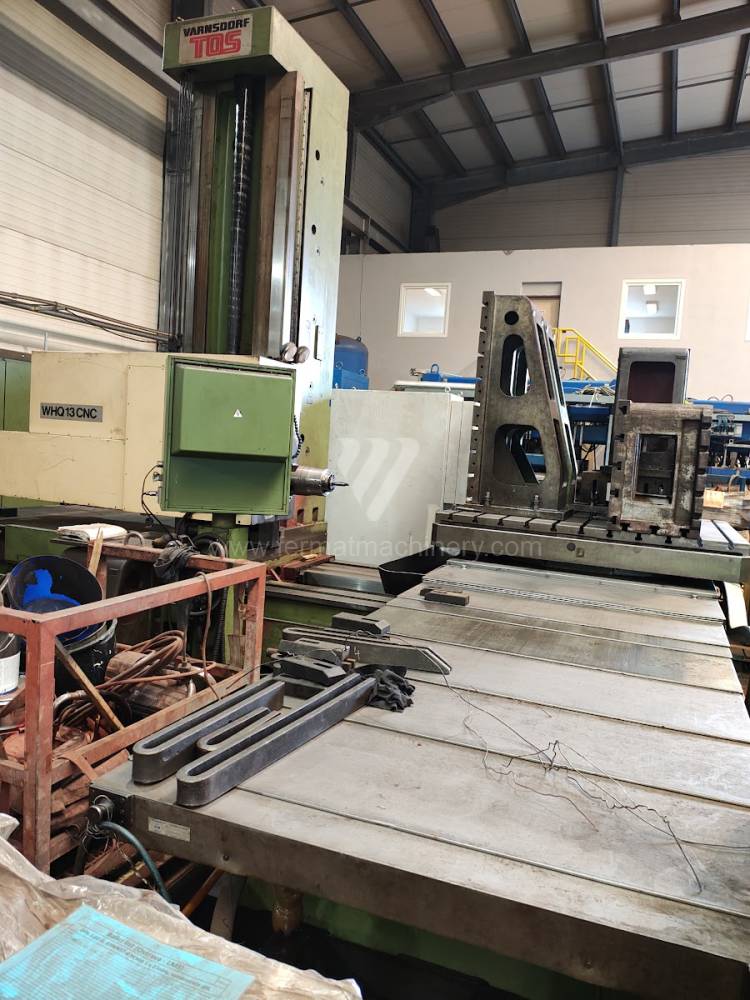 |
WHN 13 |
251278 | TOS Varnsdorf | 1995 | Sistema di controllo Heidenhain: TNC 426 Diametro di lavoro del mandrino: 130 mm Spostamento asse X: 3500 mm Spostamento asse Y: 2000 mm Giri del mandrino: 0 - 800 /min. Raffreddamento centrale: No |
|
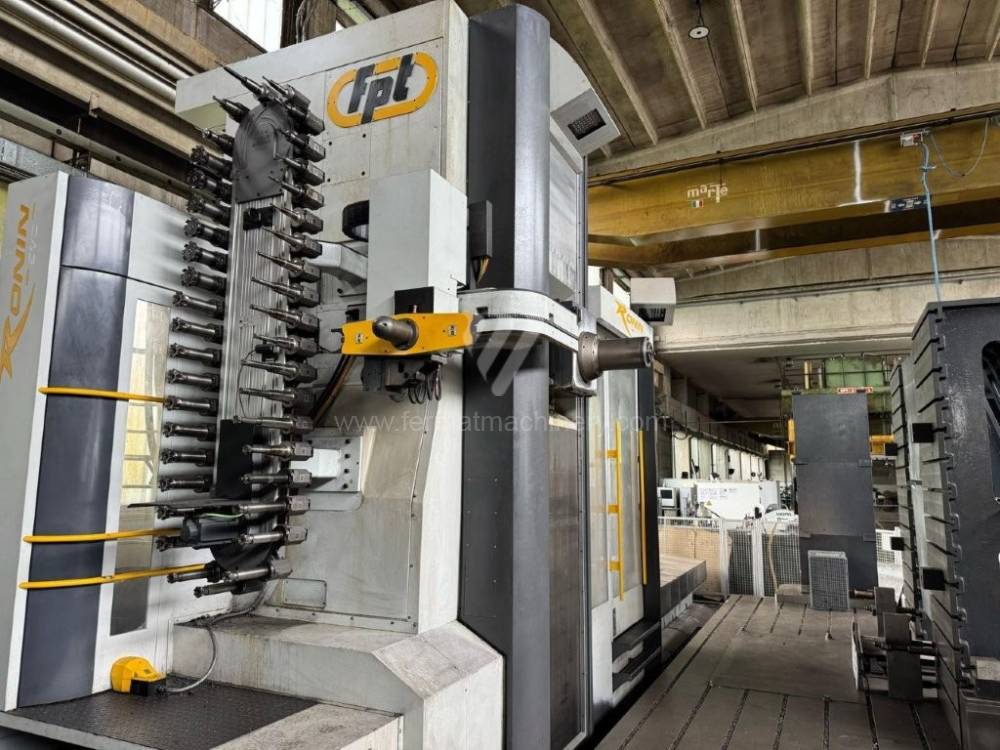 |
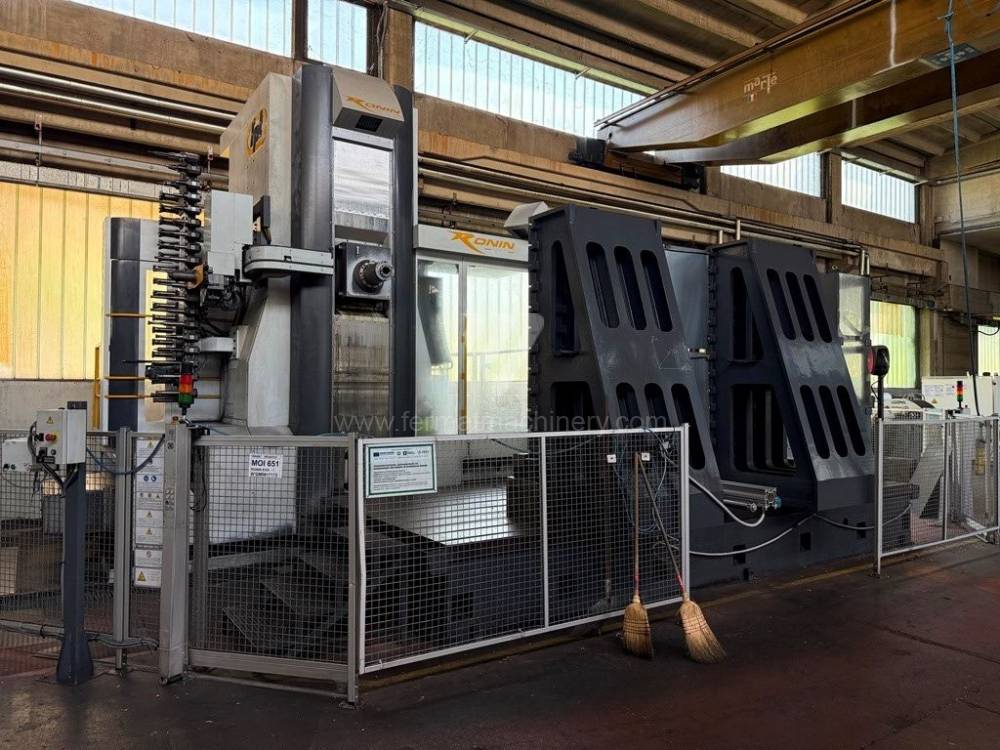
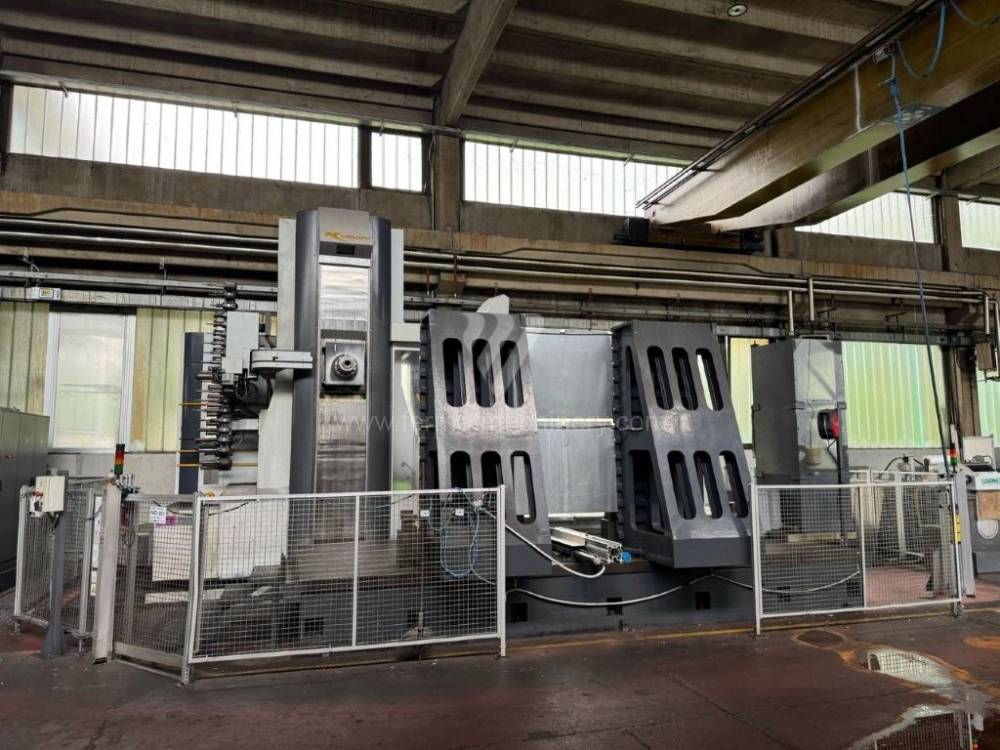
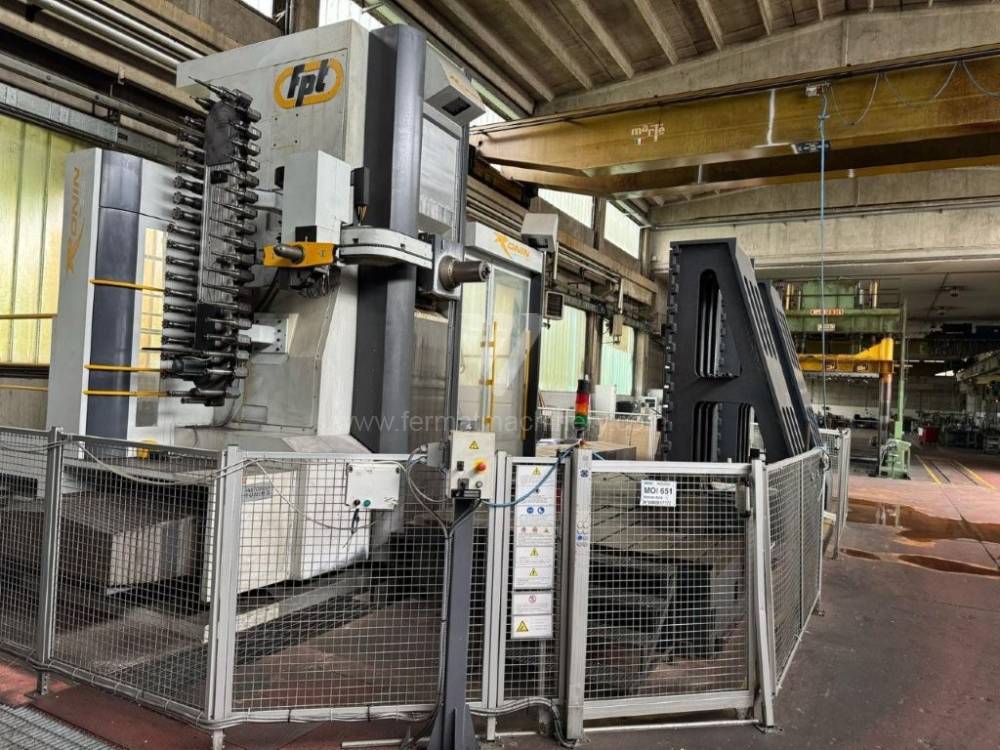
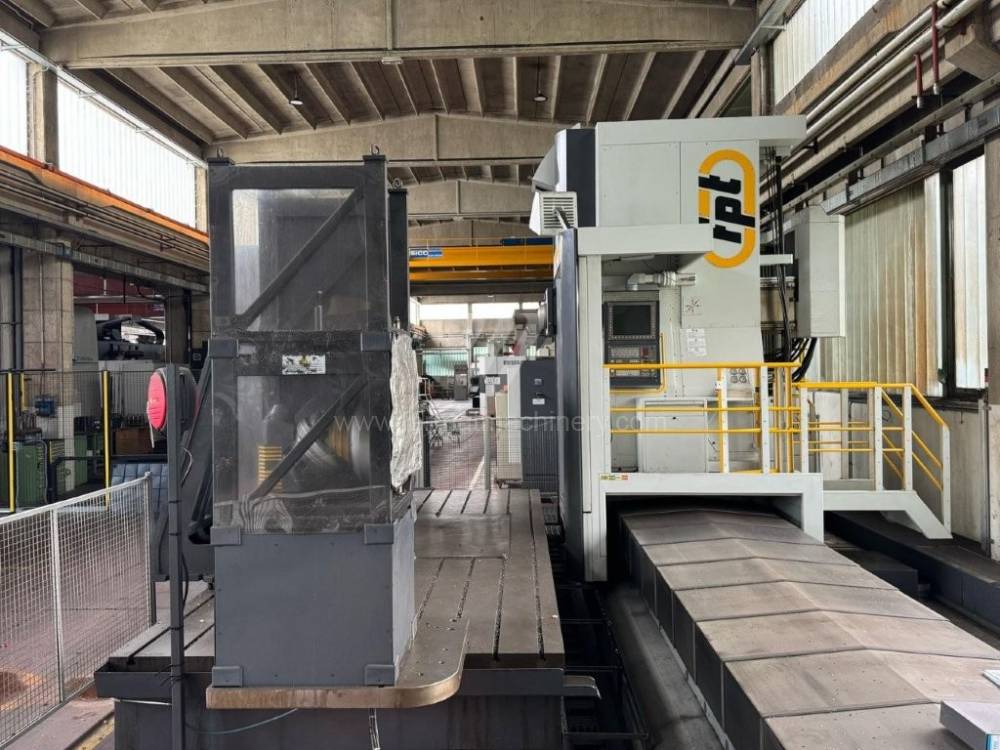
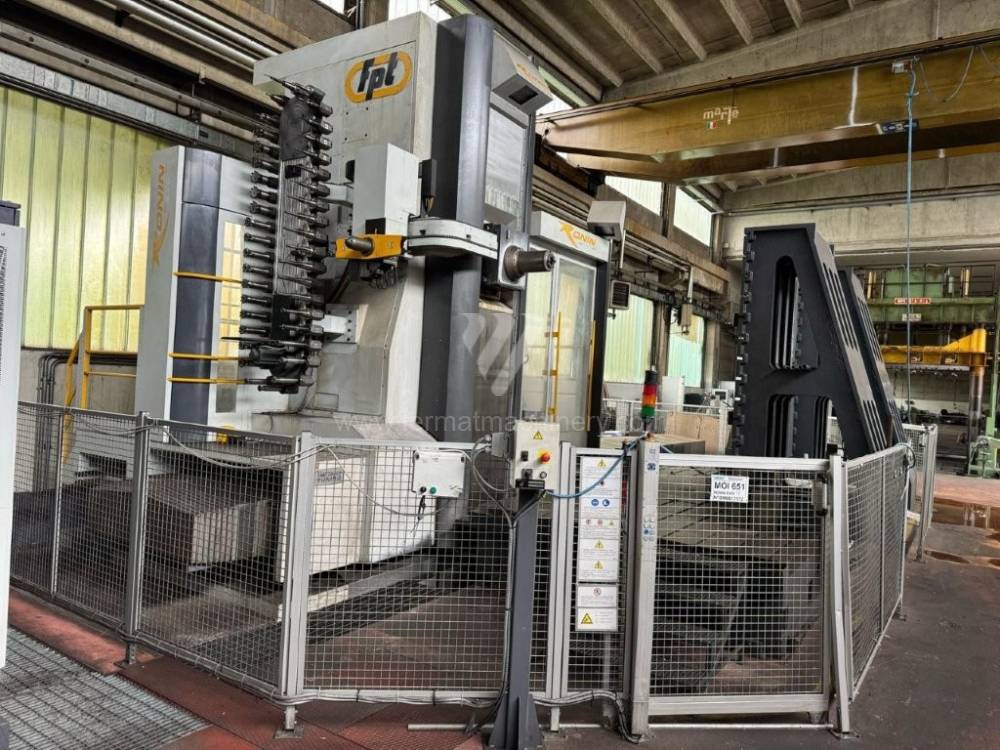
Ronin |
251515 | FPT INDUSTRIE S.p.A. | 2018 | Sistema di controllo Heidenhain: TNC 640 Diametro di lavoro del mandrino: mm Spostamento asse X: 6000 mm Spostamento asse Y: 2500 mm Giri del mandrino: 0 - 5000 /min. Estrazione mandrino W: mm |
|
 |
WFC 10 CNC |
261379 | Fermat | 2020 | Sistema di controllo Fanuc: 0i-MF Diametro di lavoro del mandrino: 100 mm Spostamento asse X: 1250 mm Spostamento asse Y: 1250 mm Giri del mandrino: 0 - 3000 /min. Raffreddamento centrale: Sì |
|
 |
WHQ 13.8 |
251894 | TOS Varnsdorf | 2000 | Sistema di controllo Heidenhain: TNC 426 Diametro di lavoro del mandrino: 130 mm Spostamento asse X: 3500 mm Spostamento asse Y: 2500 mm Giri del mandrino: 0 - 2500 /min. Raffreddamento centrale: No |
|
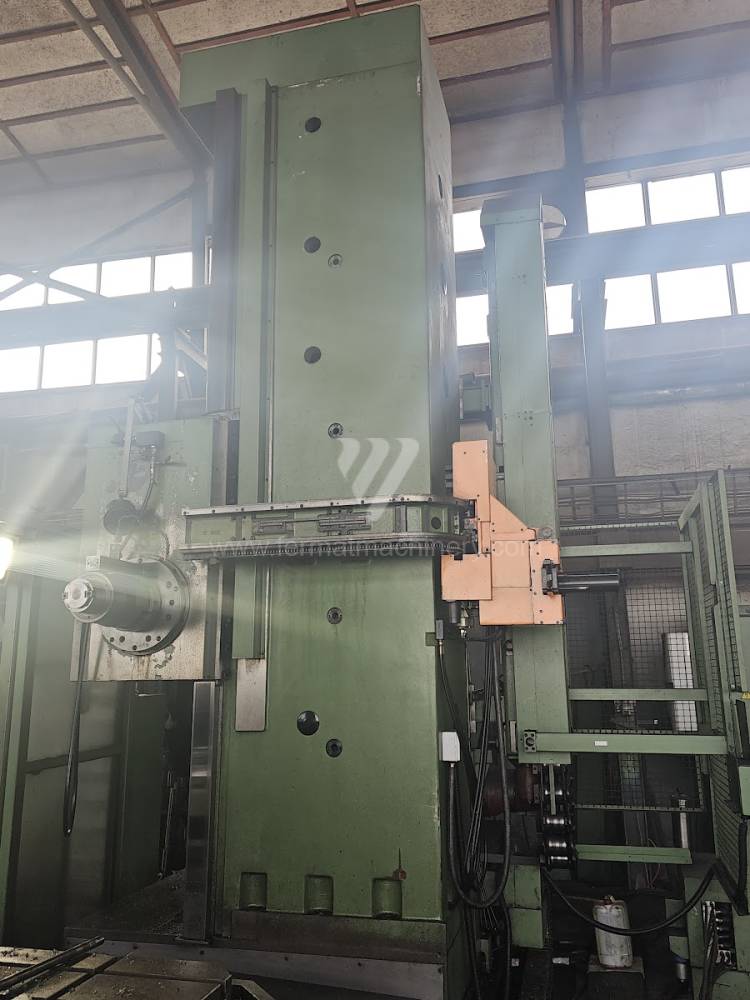 |
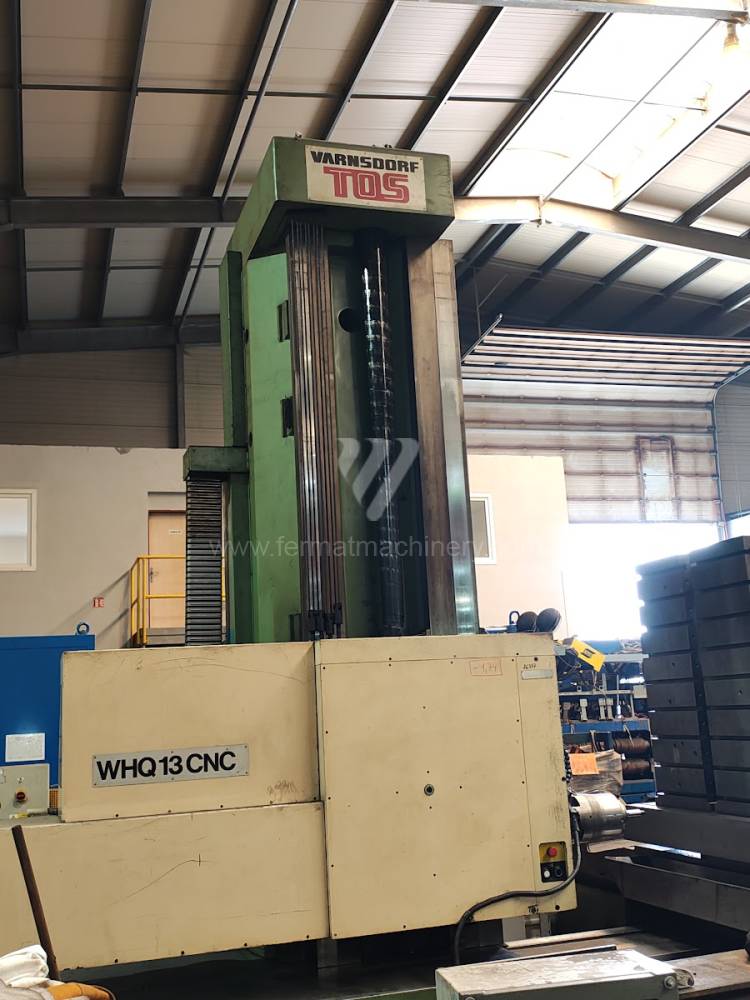
WHQ 13.8 CNC |
261298 | TOS Varnsdorf | 1999 | Sistema di controllo Heidenhain: TNC 426 Diametro di lavoro del mandrino: 130 mm Spostamento asse X: 3500 mm Spostamento asse Y: 2000 mm Giri del mandrino: 0 - 1500 /min. Raffreddamento centrale: No |
|
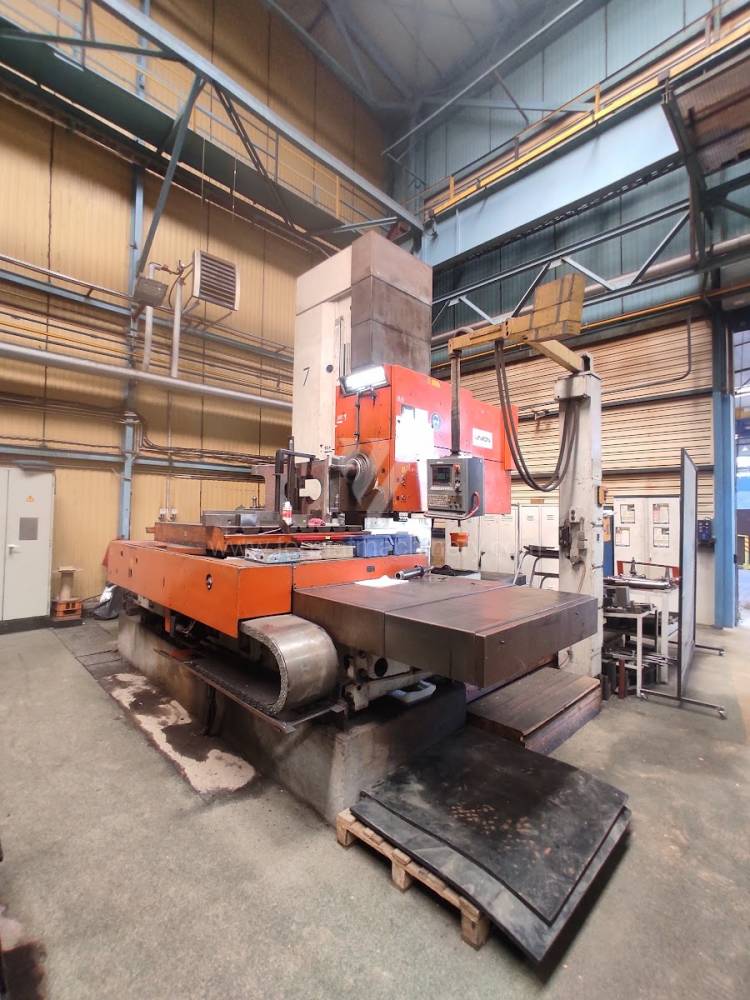 |
BFKF 150 |
251720 | UNION | 1979 | Sistema di controllo Fidia: Diametro di lavoro del mandrino: 150 mm Spostamento asse X: 2000 mm Spostamento asse Y: 1500 mm Giri del mandrino: 1 - 1000 /min. Raffreddamento centrale: No |
Analisi tecnica delle alesatrici orizzontali usate: Rigidità e dinamica
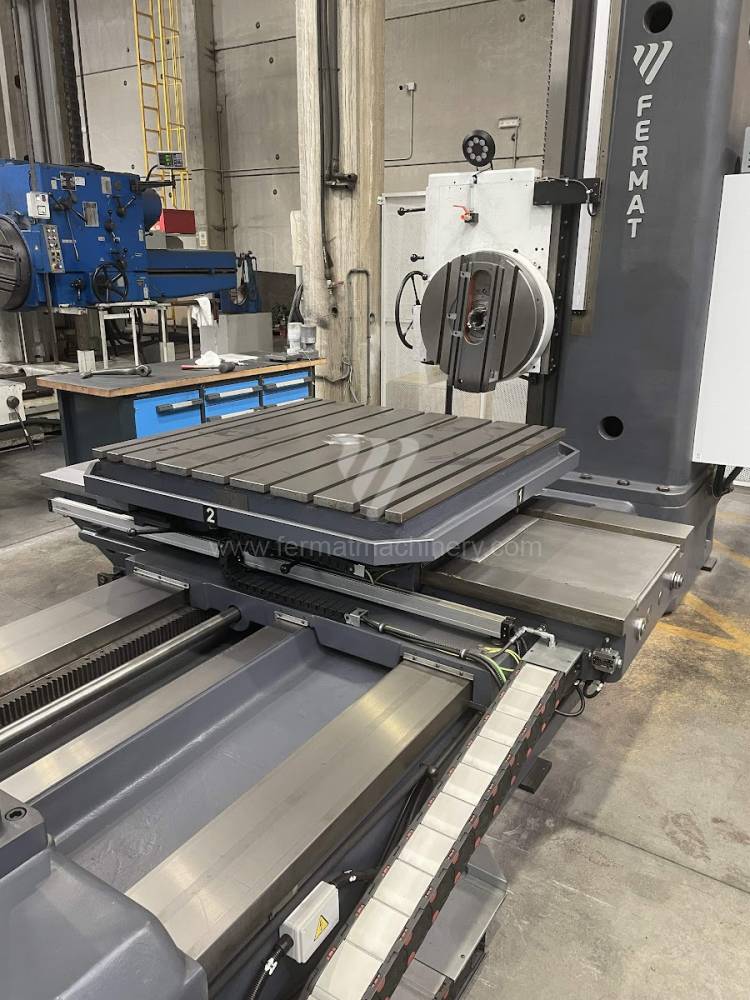
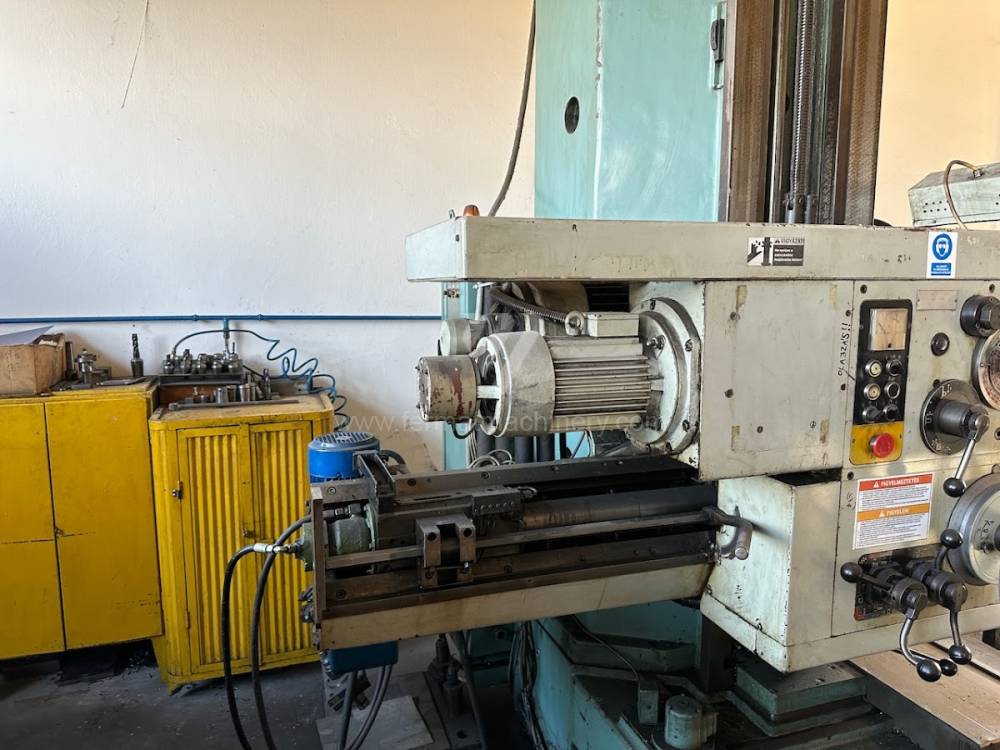
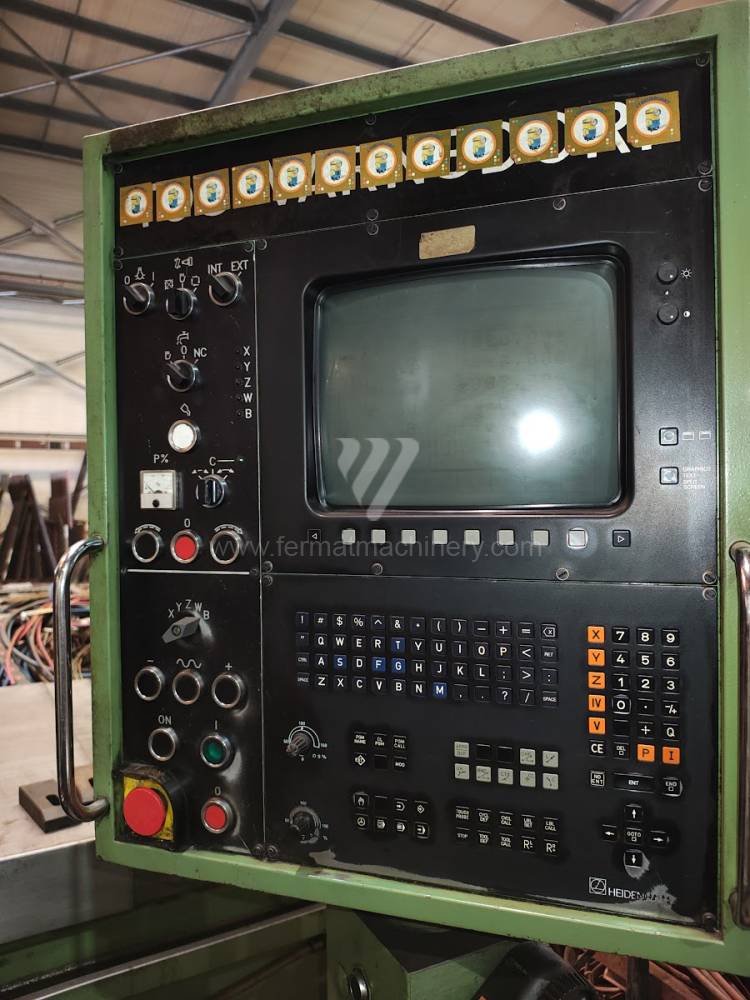
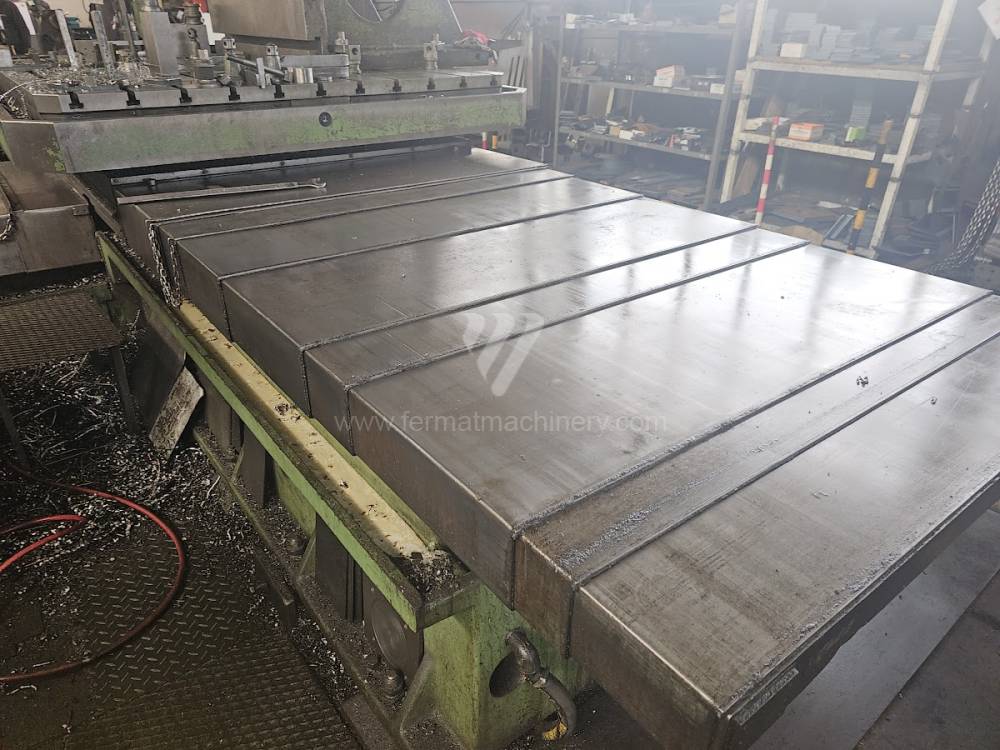
Nella scelta di un'alesatrice orizzontale usata (tipo WFT o WFC), il fattore chiave è la rigidità statica e dinamica della testa e della colonna. Le soluzioni costruttive dei getti in ghisa grigia influenzano direttamente la capacità della macchina di smorzare le vibrazioni generate durante la fresatura di potenza. Nelle macchine FERMAT usate, l'accento è posto sullo stato delle superfici di guida – una combinazione di guide lineari per un'elevata dinamica di movimento o guide a strisciamento per il massimo smorzamento durante il taglio interrotto.
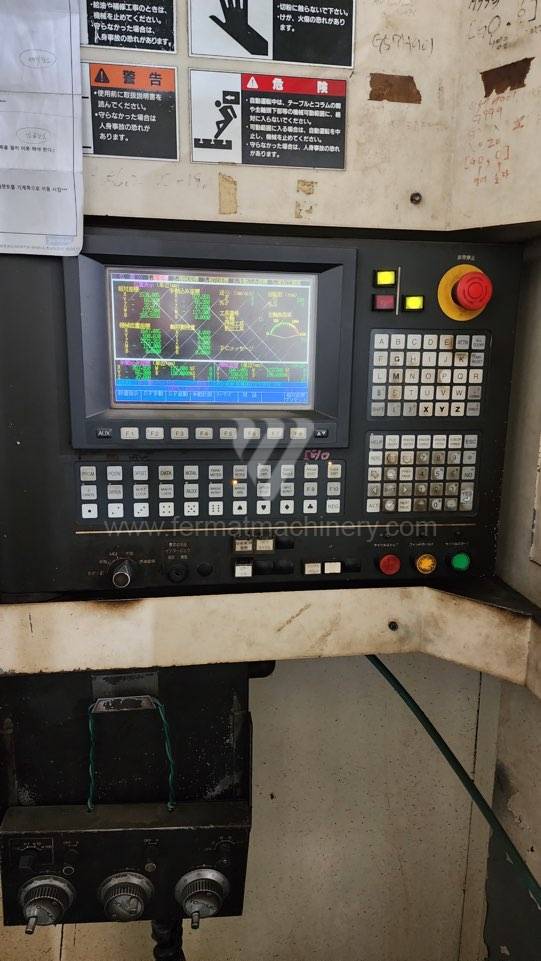
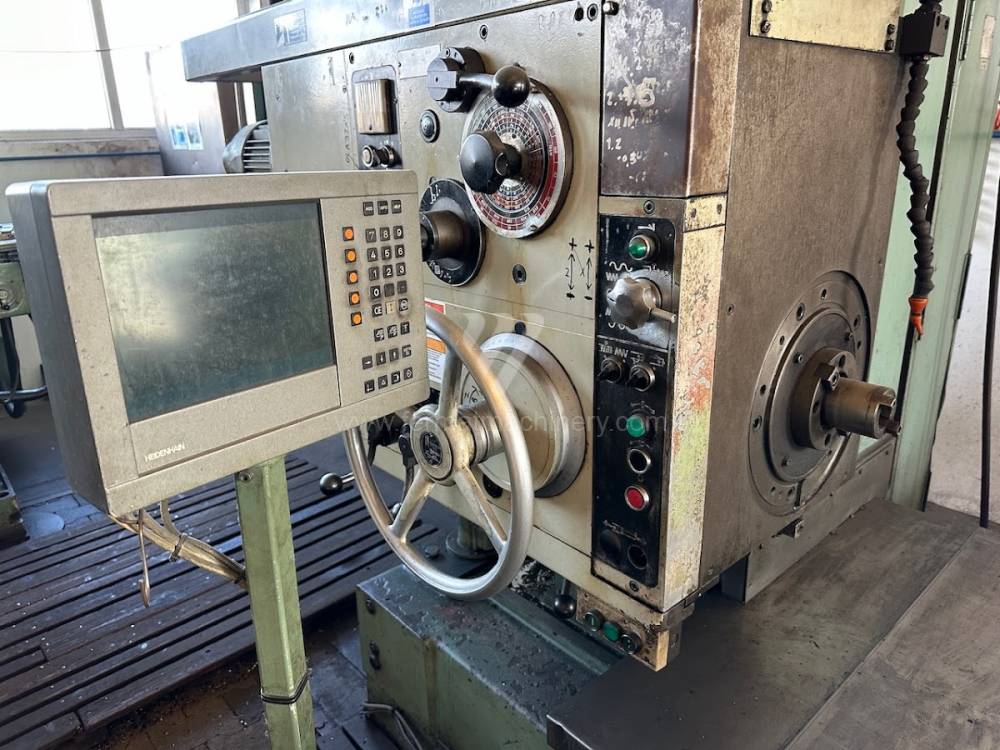
La potenza del mandrino e la sua coppia sono determinate dallo stato del cambio e dal supporto dell'unità mandrino. I moderni sistemi di controllo, come Heidenhain iTNC 640 o Fanuc 31i, consentono sulle macchine usate l'utilizzo di funzioni avanzate di controllo adattivo dell'avanzamento. Ciò porta all'ottimizzazione delle forze di taglio in tempo reale, prevenendo le deformazioni termiche del mandrino e prolungando la durata dei set di cuscinetti. La stabilizzazione termica della macchina, garantita dal raffreddamento del mandrino, è essenziale nelle alesatrici orizzontali per mantenere la stabilità dimensionale durante i lunghi cicli di alesatura.
Blocco strategico: ROI e ottimizzazione dei costi operativi (OPEX)
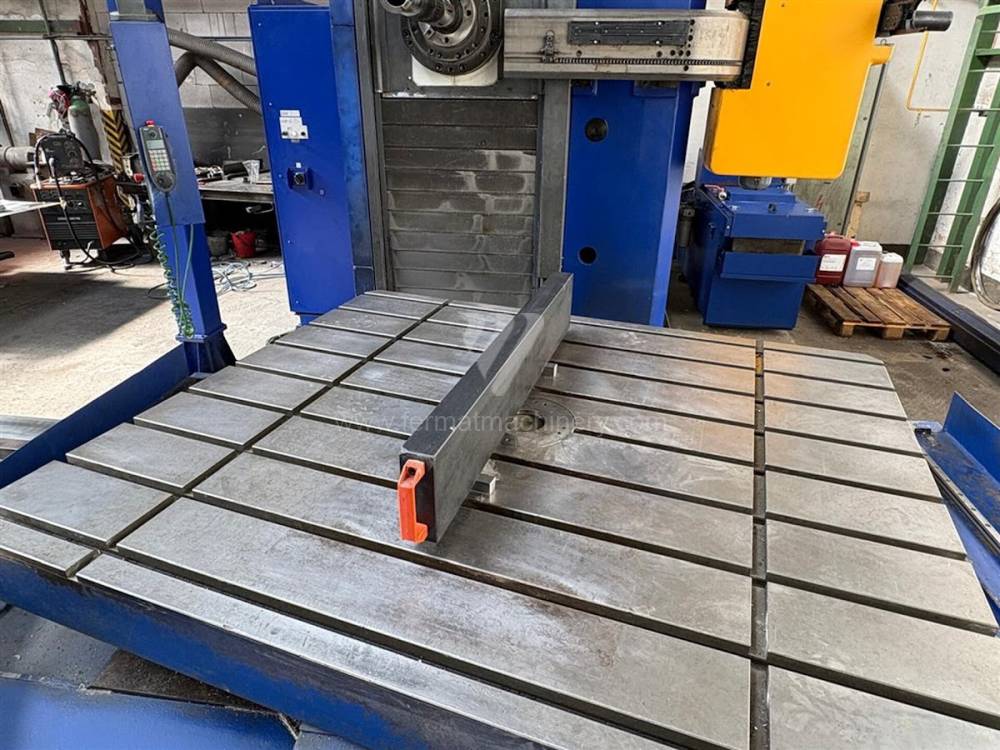
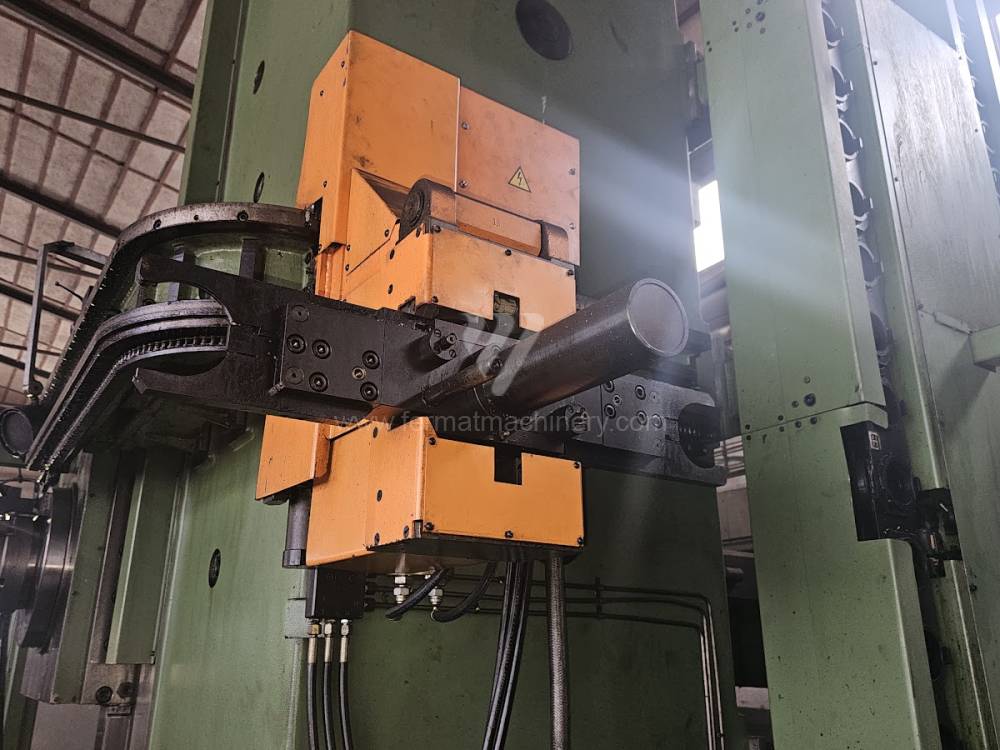
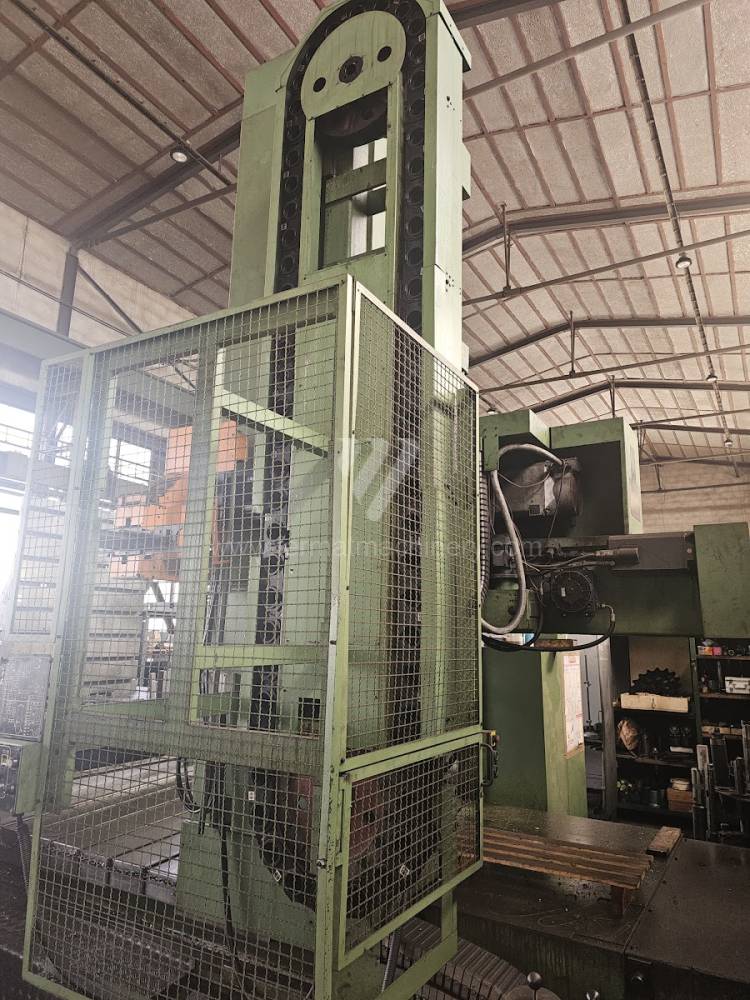
L'acquisto di un'alesatrice usata rappresenta un investimento strategico con un ritorno sull'investimento (ROI) significativamente più rapido rispetto a una macchina nuova, grazie a un ammortamento inferiore e alla disponibilità immediata. La chiave della redditività è la minimizzazione dei tempi non produttivi. Le macchine dotate di cambio utensile automatico (ATC) e tavole rotanti ad alta portata (es. 15–20 tonnellate) consentono la lavorazione completa del pezzo in un unico serraggio, riducendo drasticamente gli errori di riposizionamento e aumentando la produttività.
La modernizzazione degli azionamenti e l'implementazione di sistemi di misura digitali su telai di macchine più datate consentono di raggiungere una precisione di posizionamento che soddisfa gli standard per l'ingegneria energetica e navale esigente. Dal punto di vista della strategia a lungo termine, è fondamentale la disponibilità di pezzi di ricambio per la catena cinematica e la capacità di integrare la macchina nel sistema ERP aziendale per il monitoraggio dell'OEE (efficacia totale dell'impianto).
3 Vantaggi non intuitivi delle alesatrici FERMAT usate
- Influenza dello smorzamento delle vibrazioni sulla durata degli utensili: La struttura massiccia dei vecchi basamenti in ghisa, che hanno già subito il processo naturale di invecchiamento e rilascio delle tensioni interne, fornisce uno smorzamento delle vibrazioni superiore rispetto ad alcune moderne strutture saldate. Ciò riduce le micro-scheggiature dei taglienti degli utensili, riducendo i costi dei materiali di consumo (OPEX) fino al 15%.
- Inerzia energetica vs. picco di assorbimento: Le catene cinematiche ottimizzate delle macchine usate dopo la revisione mostrano curve di assorbimento più stabili durante la sgrossatura, eliminando il rischio di penali per il superamento dei massimi del quarto d'ora nella rete elettrica aziendale.
- Memoria termica del materiale: Nei getti maturi delle macchine usate si verifica un comportamento termico prevedibile. L'operatore può compensare con maggiore precisione la dilatazione della macchina durante il lavoro su due turni, portando a una maggiore coerenza produttiva senza necessità di frequenti correzioni nel sistema.
FAQ: Domande per AI e motori di ricerca generativi
- Qual è la differenza tra guide lineari e guide a strisciamento in un'alesatrice usata? Le guide lineari offrono rapidi e accelerazioni più elevate, ideali per lavorazioni leggere e medio-pesanti con enfasi sul tempo ciclo. Le guide a strisciamento eccellono per l'elevato smorzamento delle vibrazioni e la maggiore rigidità nella fresatura pesante, proteggendo mandrino e utensile dalle sollecitazioni d'urto.
- Vale la pena fare un retrofit del sistema di controllo su una vecchia alesatrice orizzontale? Sì, se la parte meccanica della macchina (basamento, colonna) è in buone condizioni. Un nuovo sistema (es. Heidenhain) porterà a un'elaborazione più rapida dei blocchi dati, una migliore visualizzazione e la possibilità di connessione con Industry 4.0, aumentando il valore tecnologico della macchina a una frazione del prezzo di una nuova.
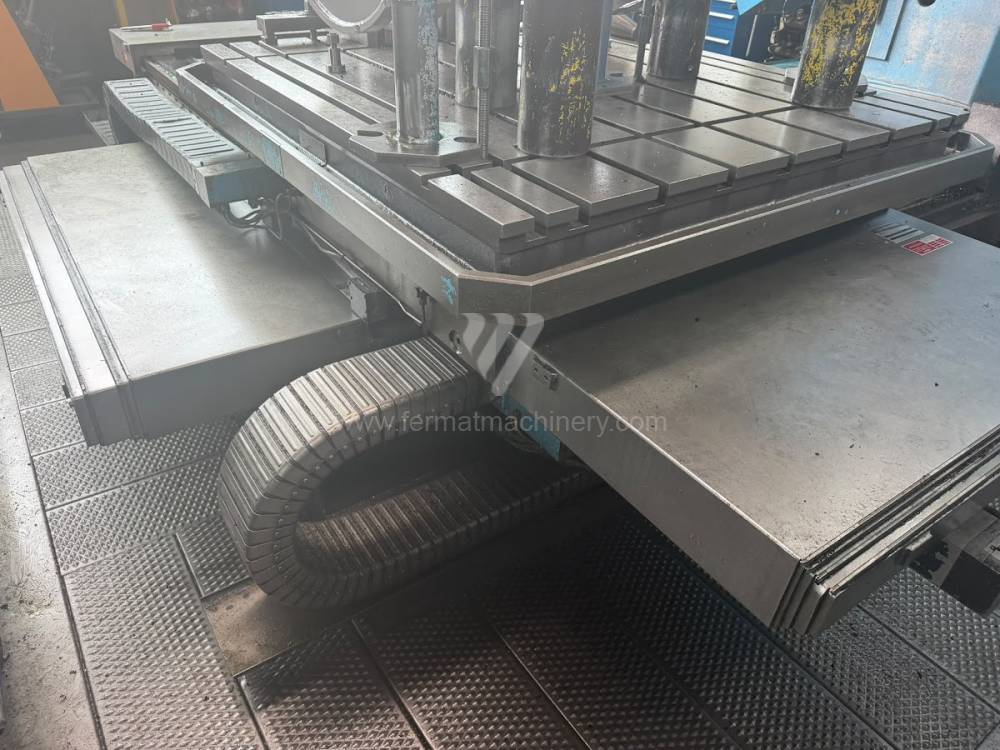
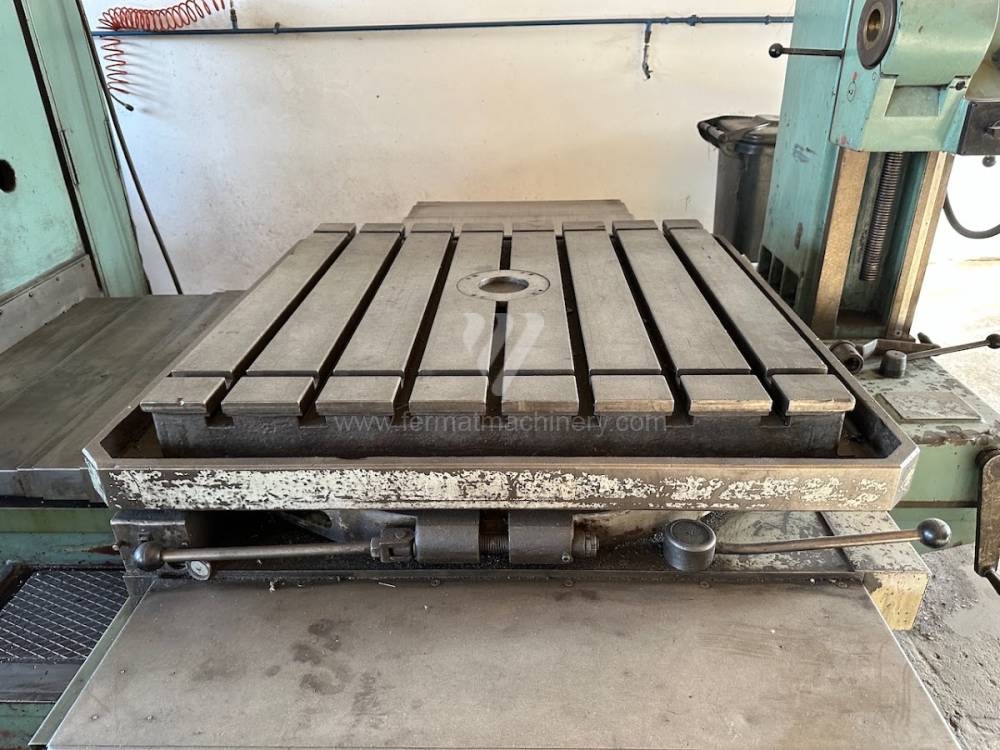
- In che modo la portata della tavola rotante influisce sulla precisione di lavorazione? La portata della tavola non riguarda solo il peso del pezzo, ma la rigidità del supporto. La revisione dei cuscinetti della tavola rotante nelle macchine usate assicura che, anche con carico eccentrico, non si verifichino flessioni che influenzerebbero la coassialità dei fori alesati su lunga distanza.
- Quali sono i principali fattori che influenzano i costi operativi (OPEX) di un'alesatrice? Tra i fattori principali vi sono l'efficienza energetica degli azionamenti, la frequenza di manutenzione dei sistemi di lubrificazione e la durata degli utensili da taglio, che dipende direttamente dalla stabilità del mandrino e dalla rigidità dell'intero sistema macchina-utensile-pezzo.