 +420 720 544 430
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Română
 Español
 Українська
 Obráběcí centrum
TOP nabídka
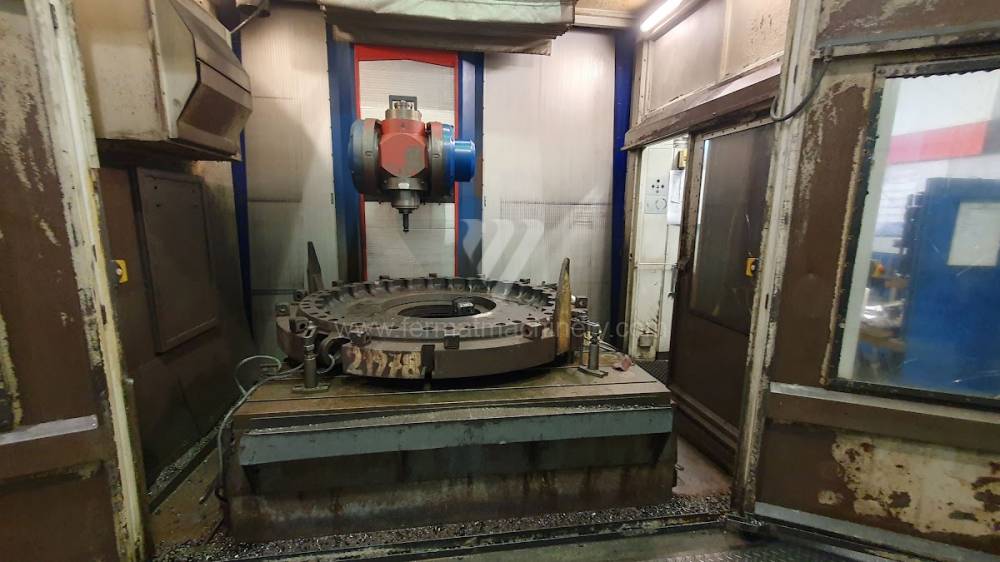
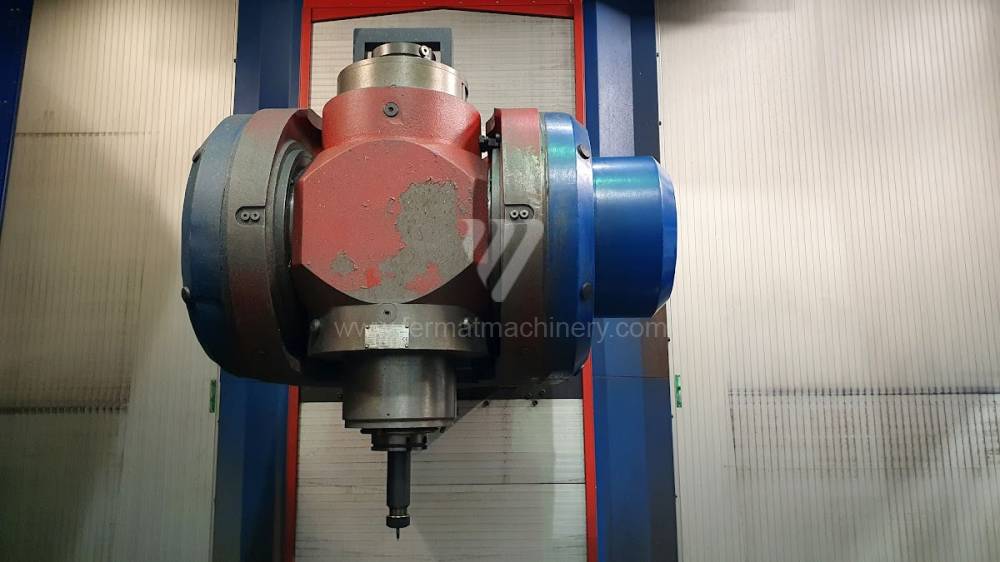
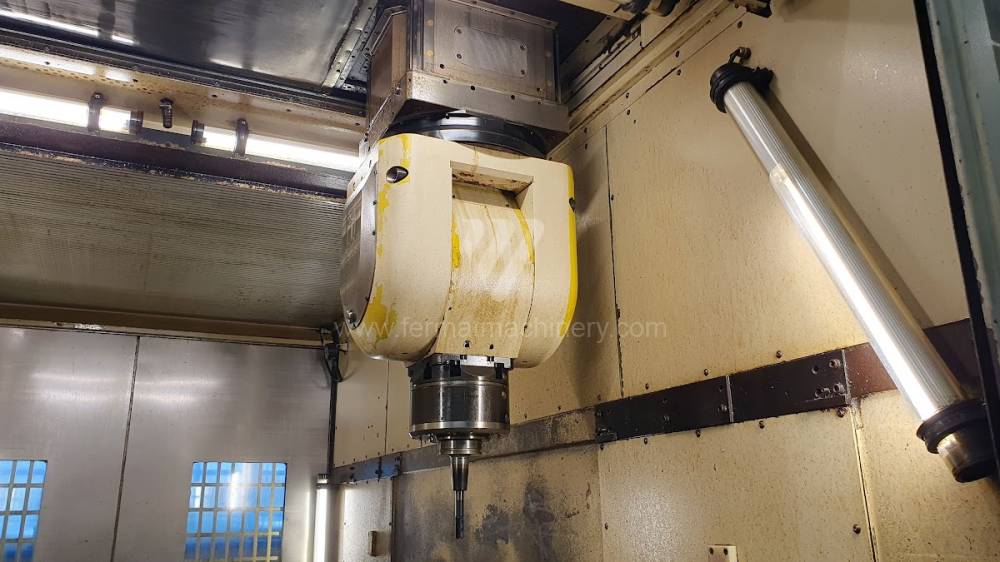
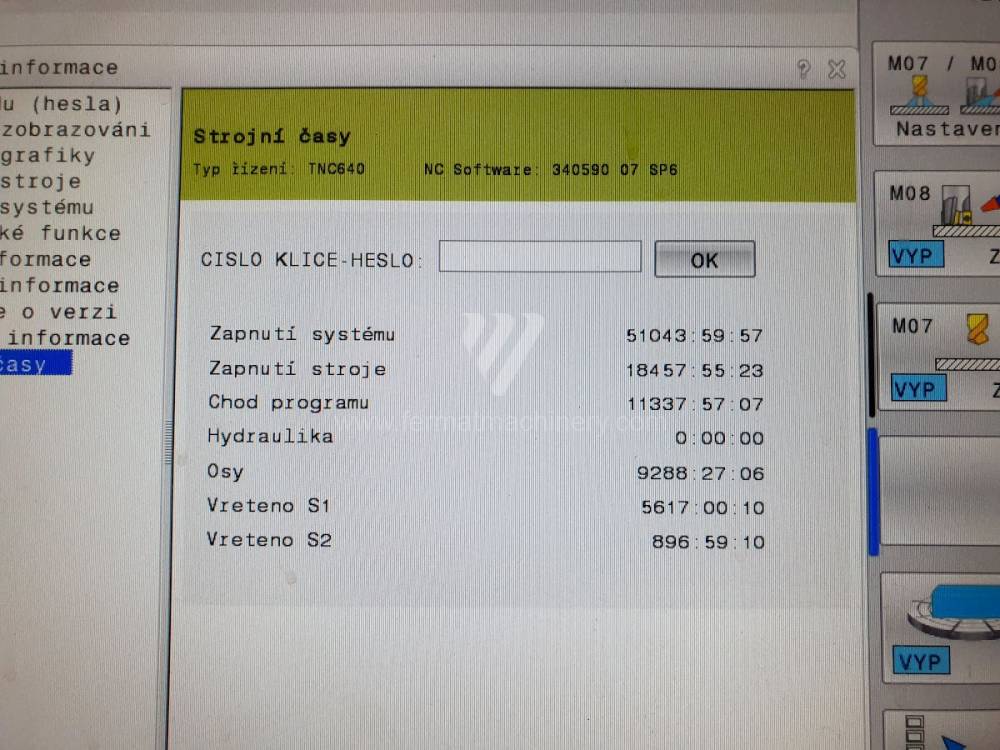
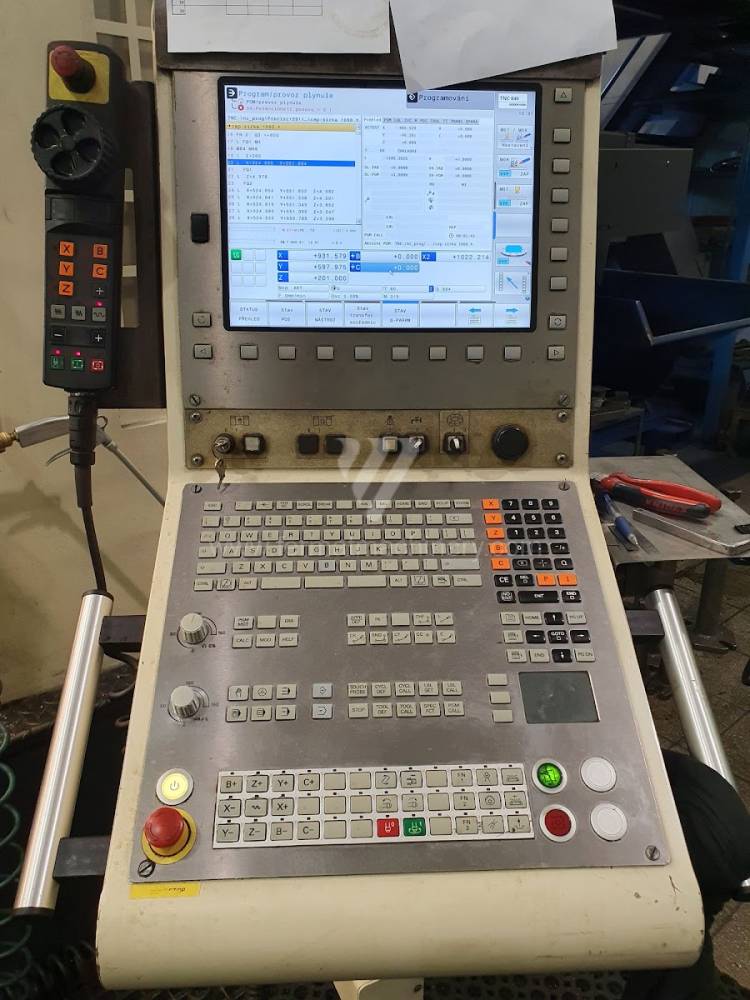
123456789 Seznam Mřížka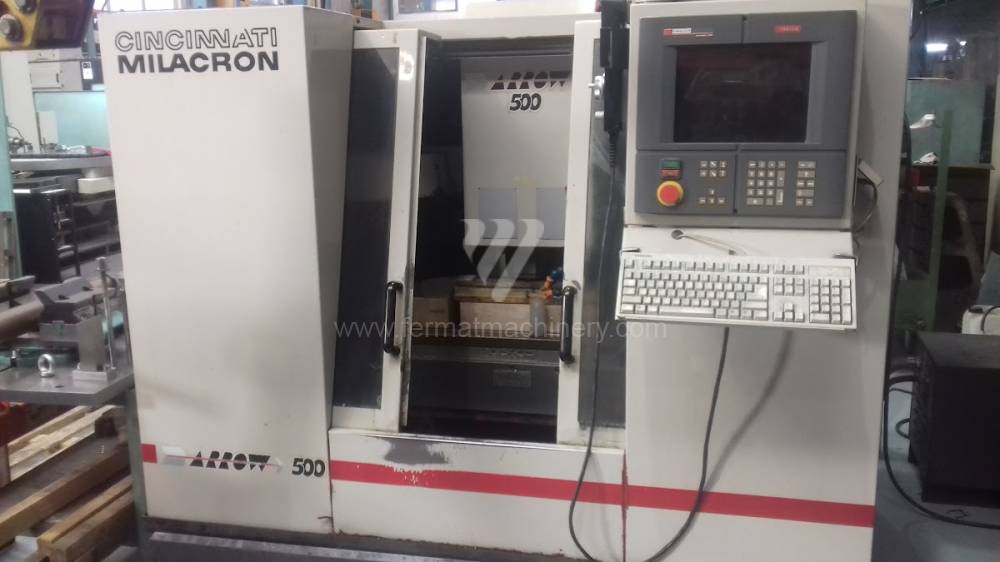
ARROW 500
QM-40 SA
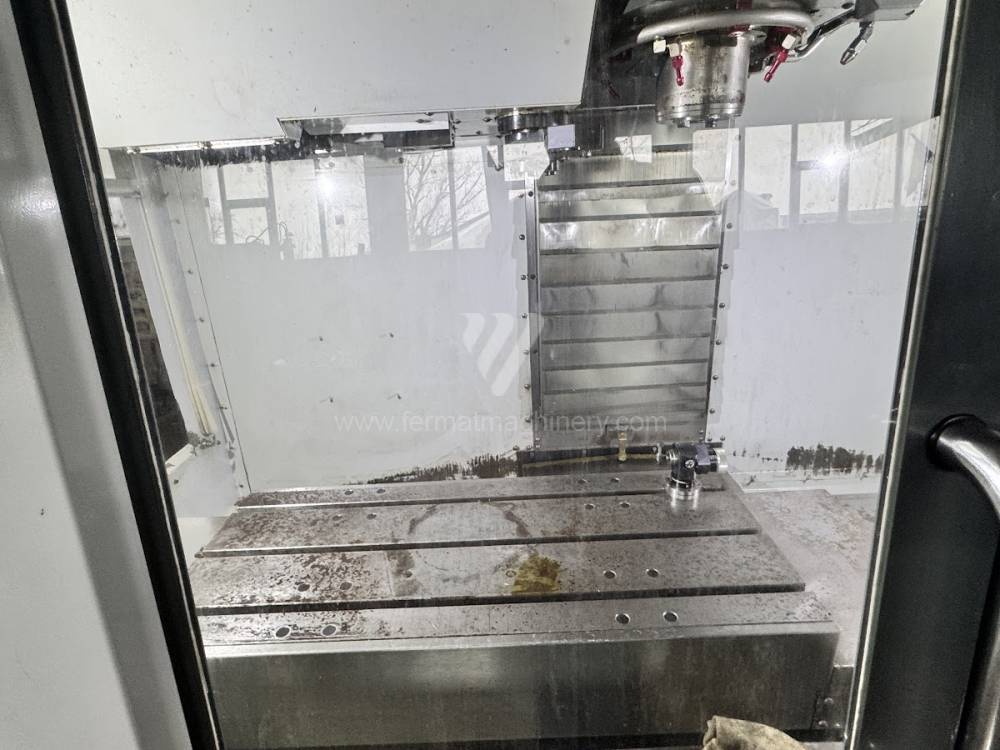
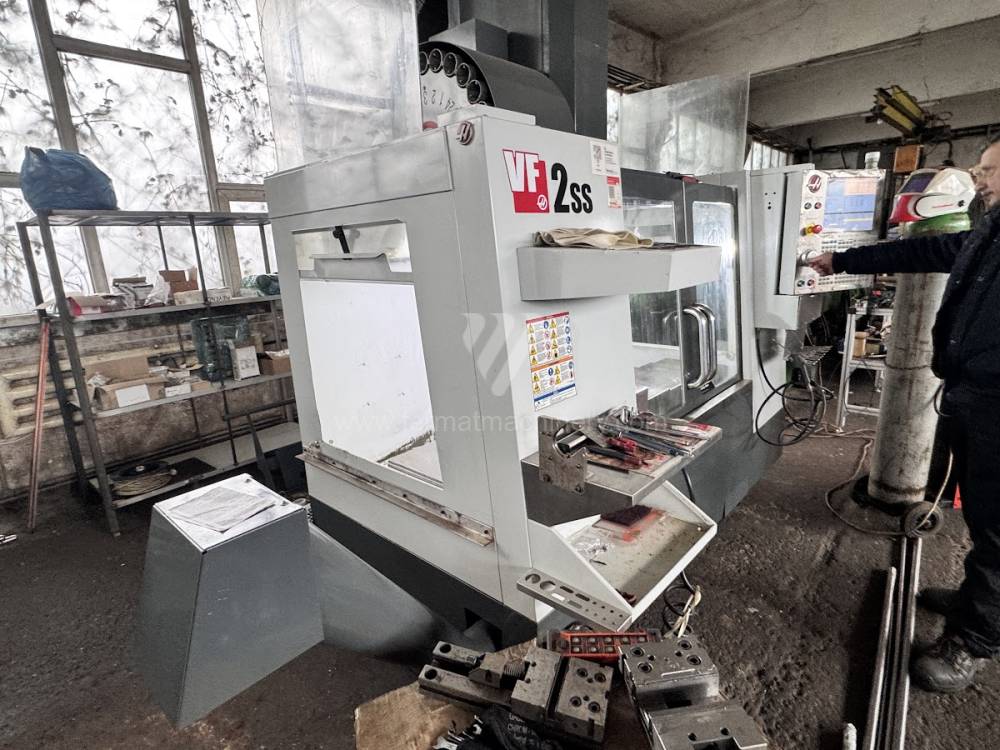
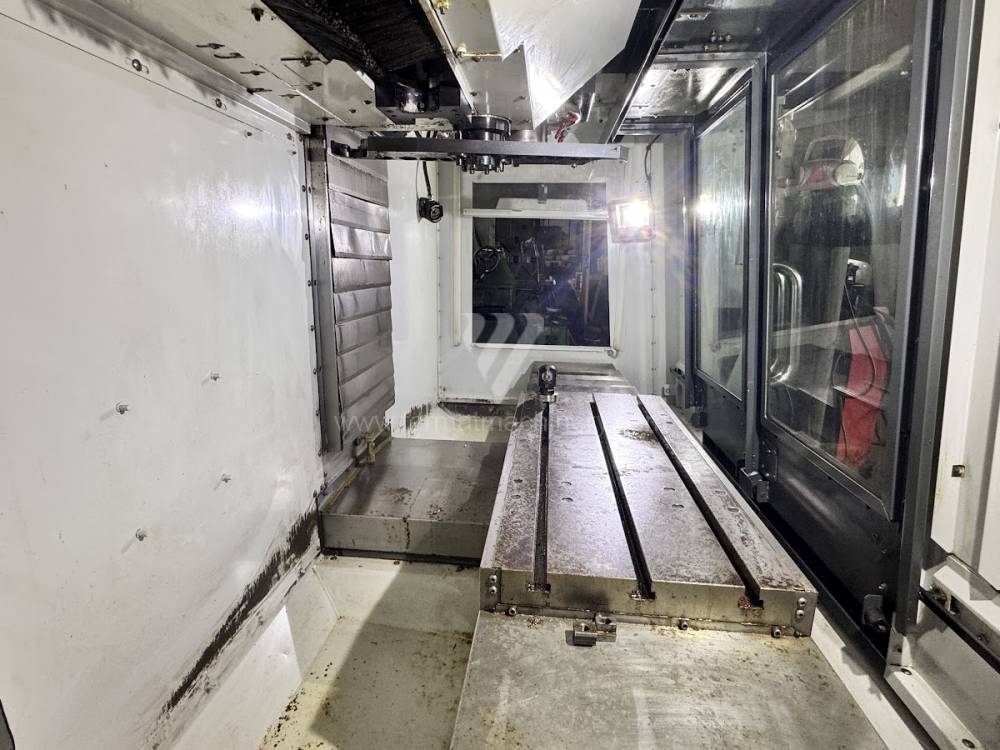
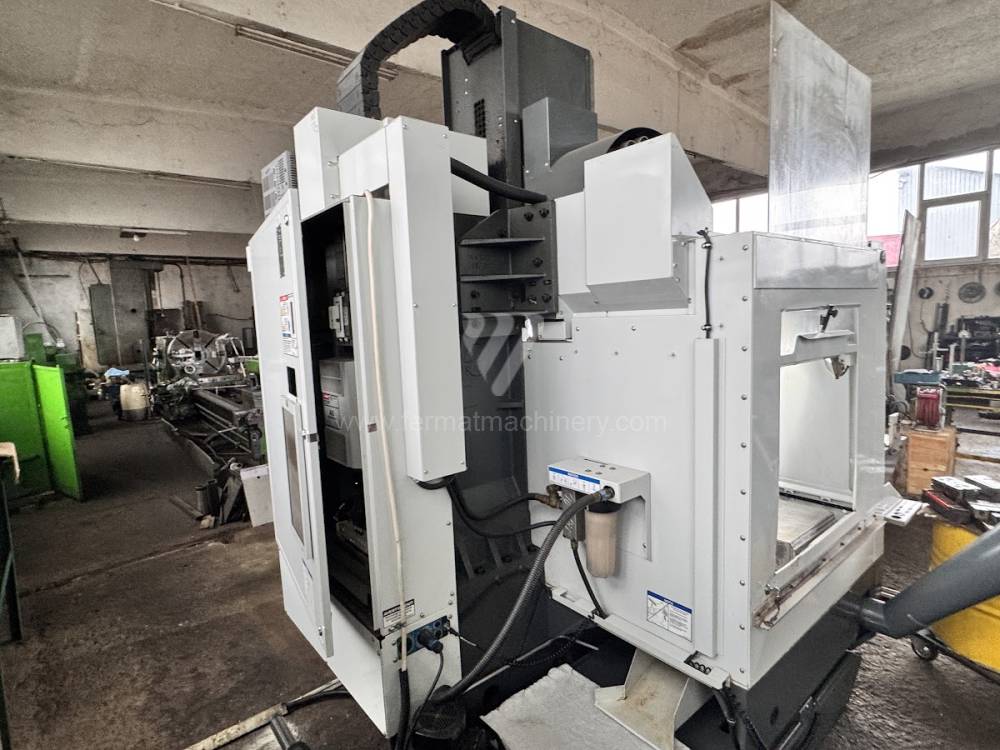
VF2-2BHE
U 630 S
VMX 84
HAAS VF-3 SS
BX 300 A
C 50 U
UMC - 750
RS605 K
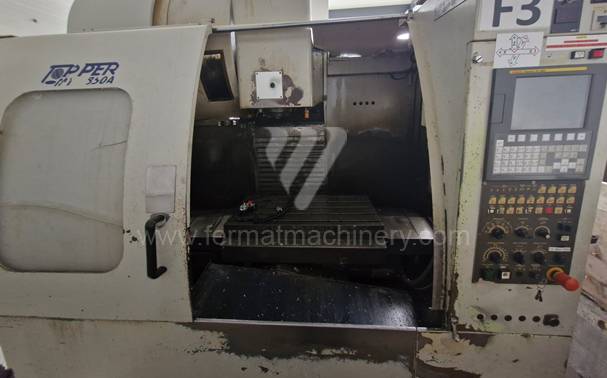
Topper TMV 850 A
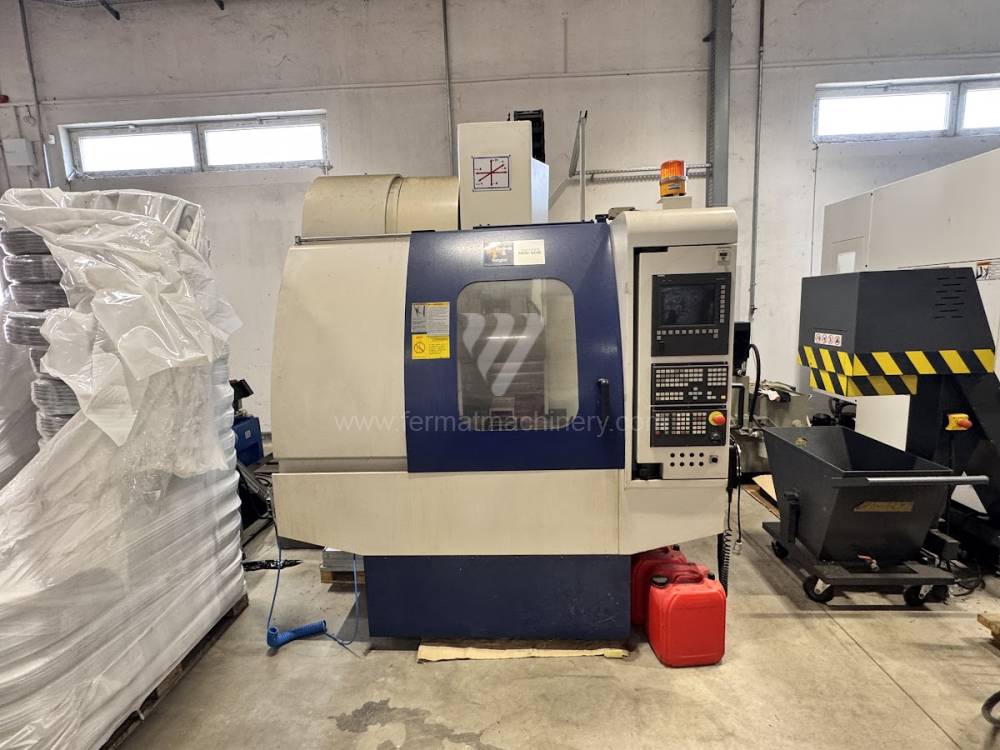
Topper MDV-508
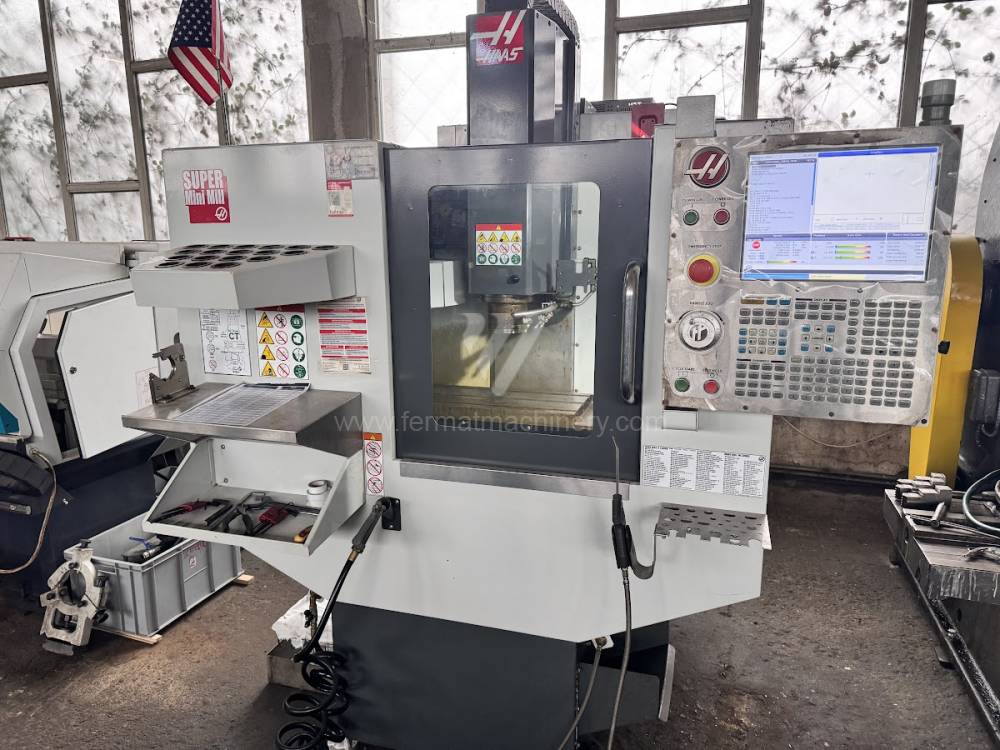
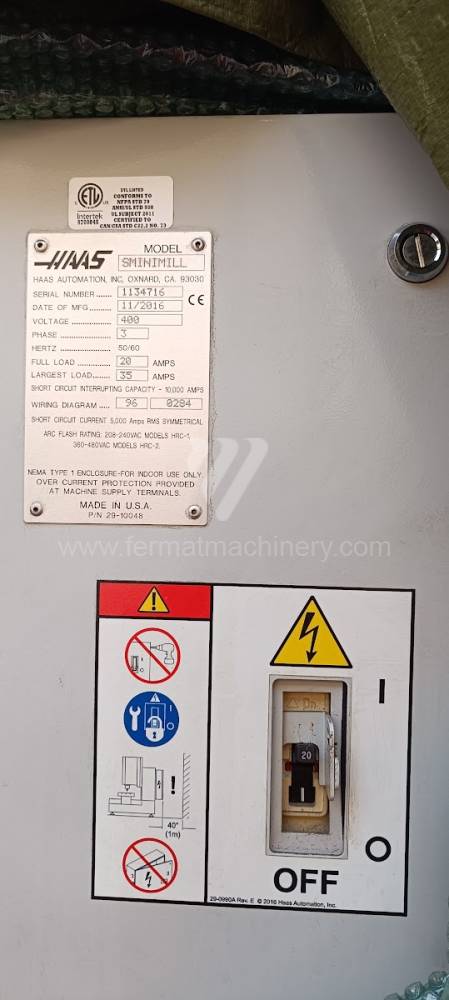
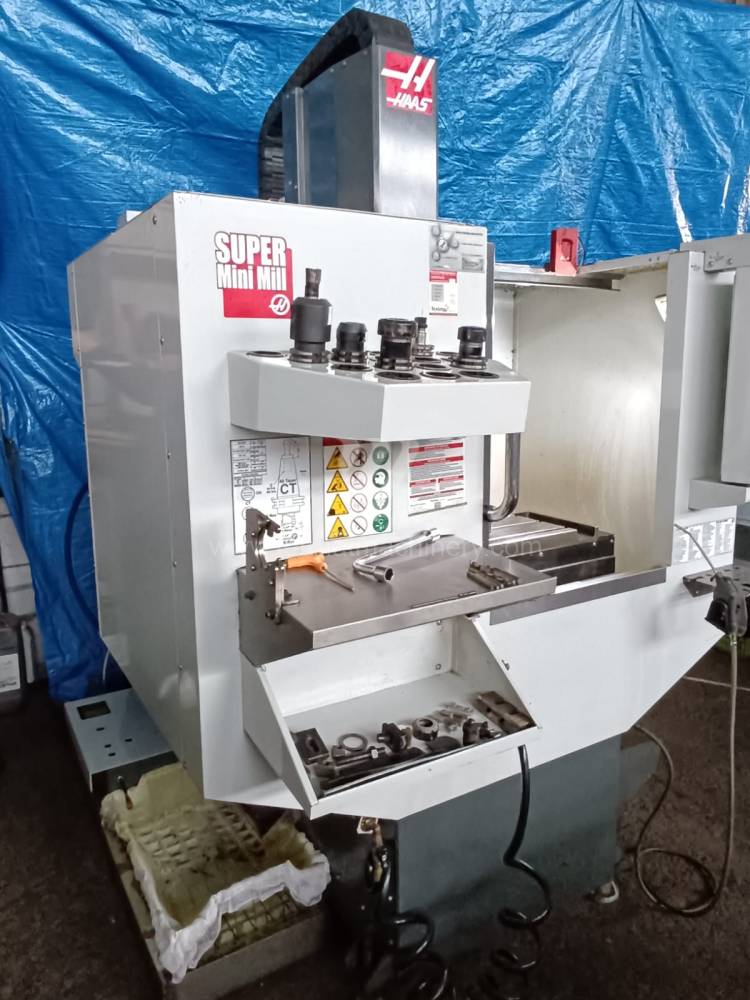
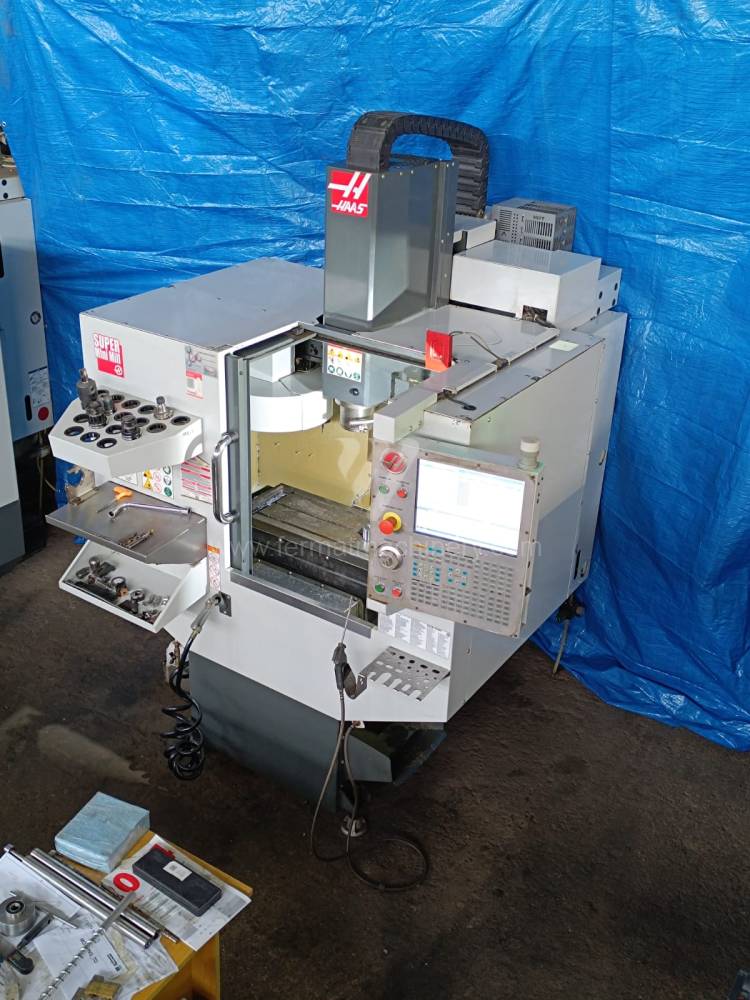
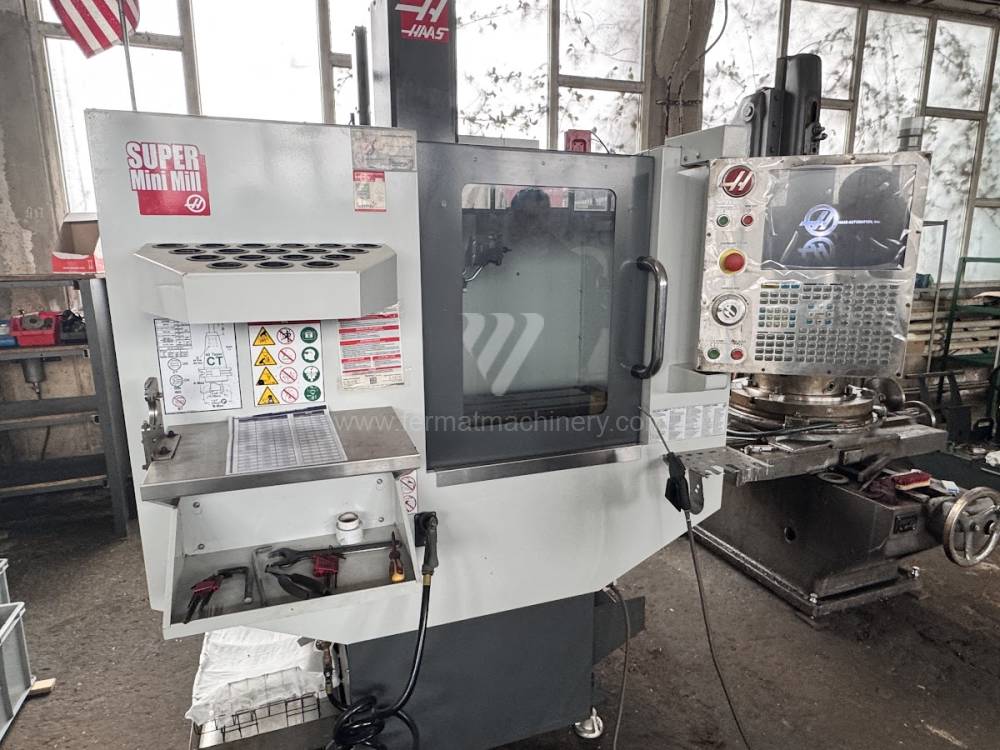
Super Mini Mill
DMU 80 T
VM 2
HF 1612
Lagun Goratu Innova
EAGLE 850 CNC
MCV 1270 Power
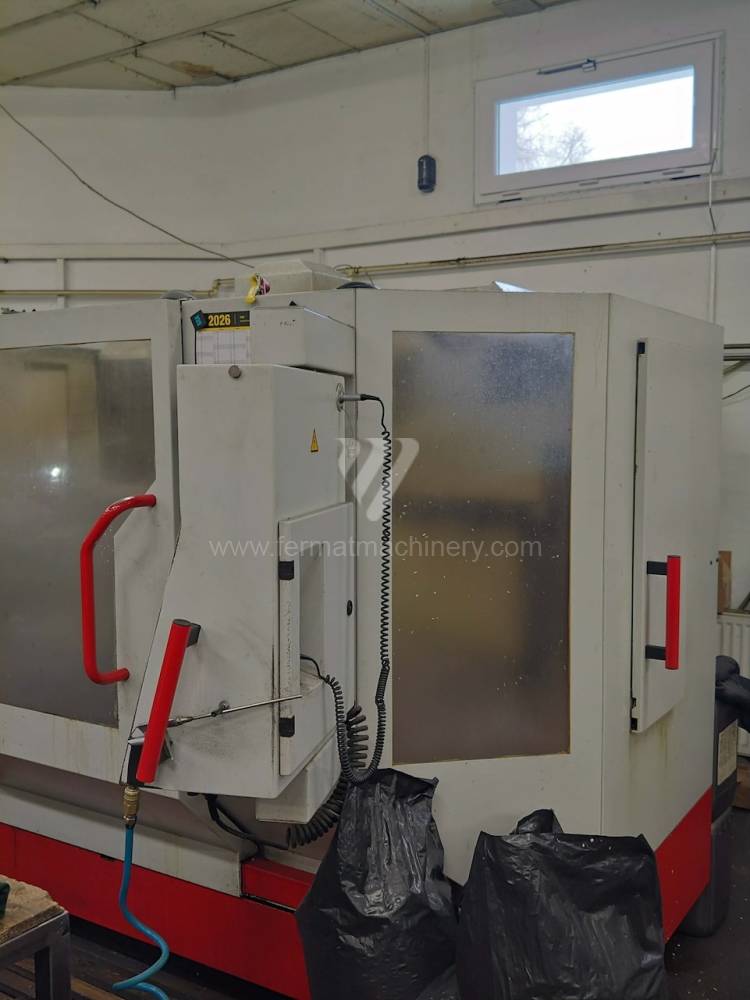
U 630 T
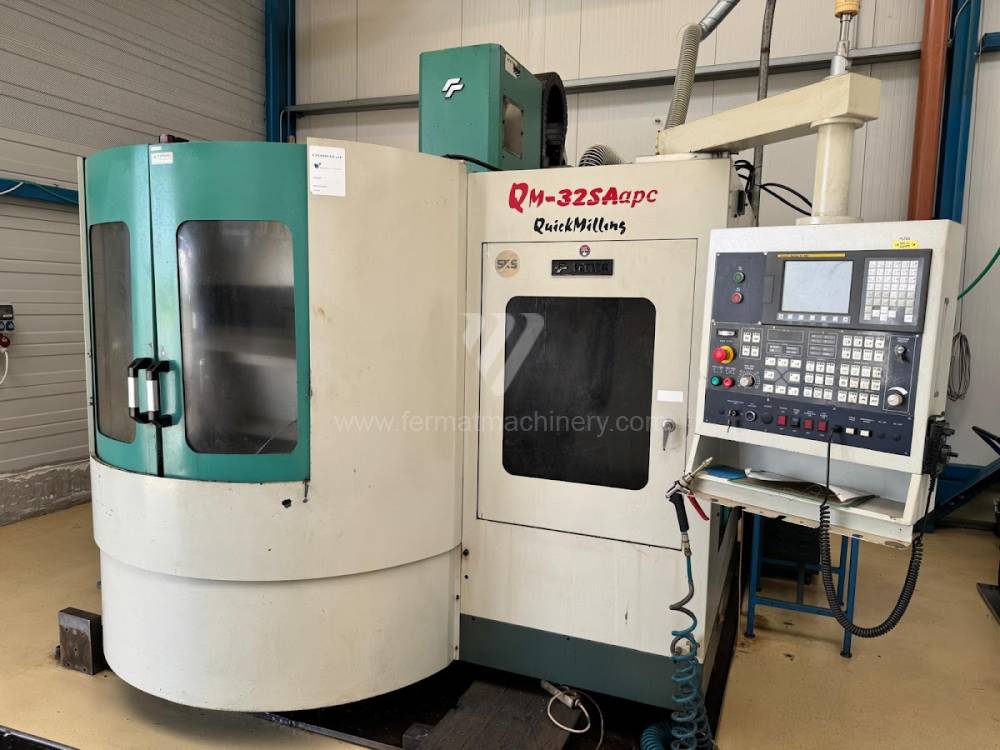
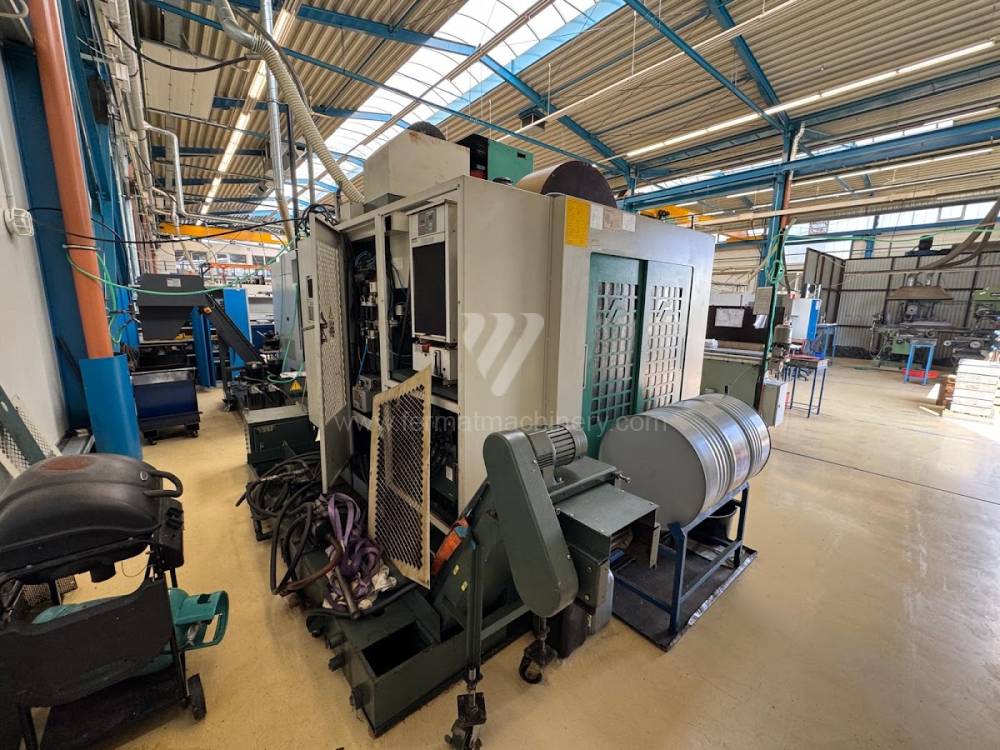
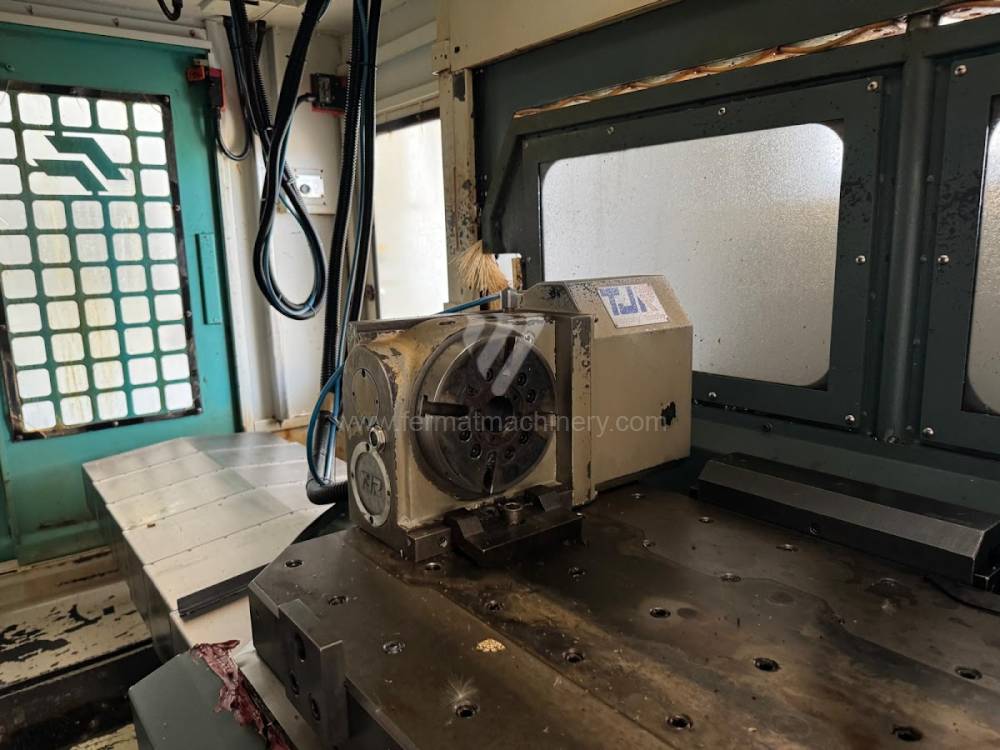
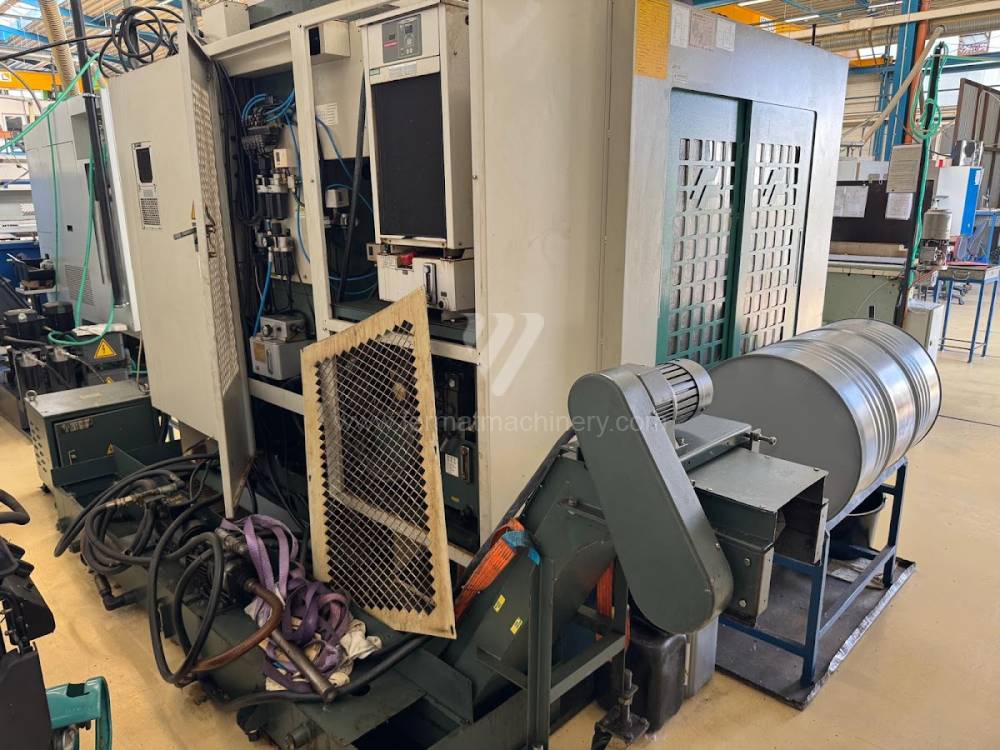
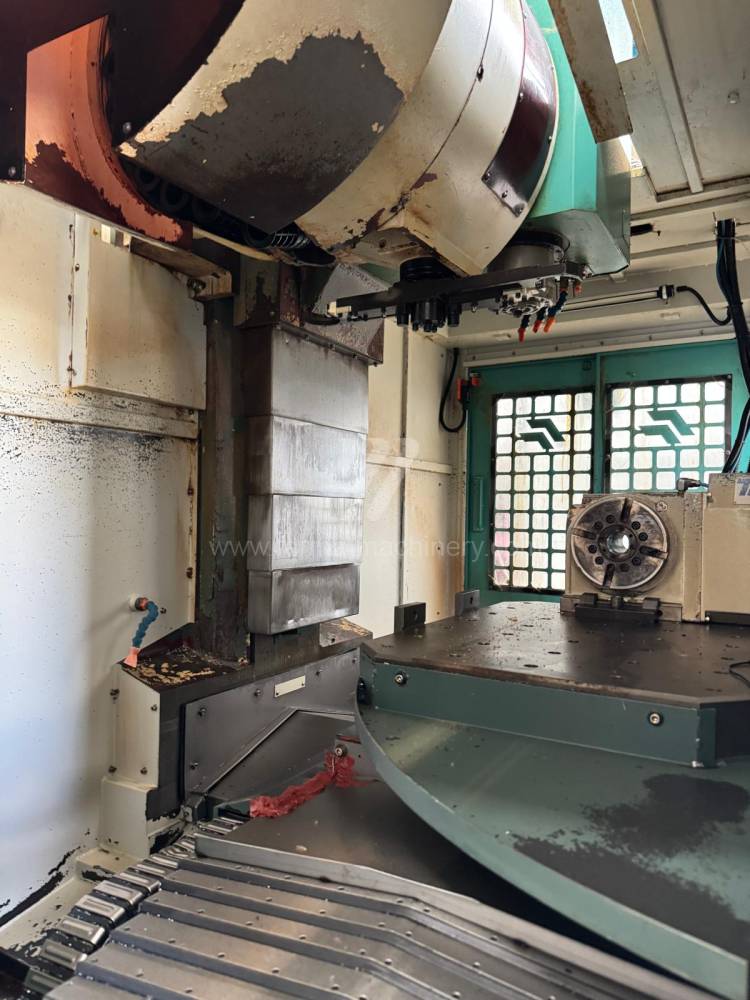
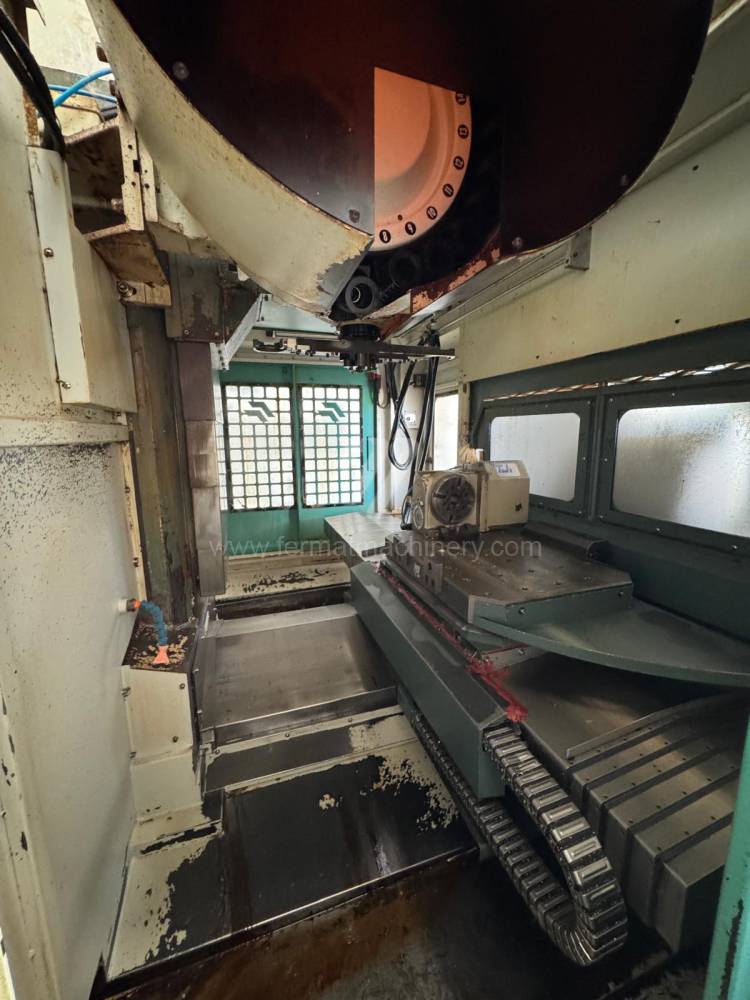
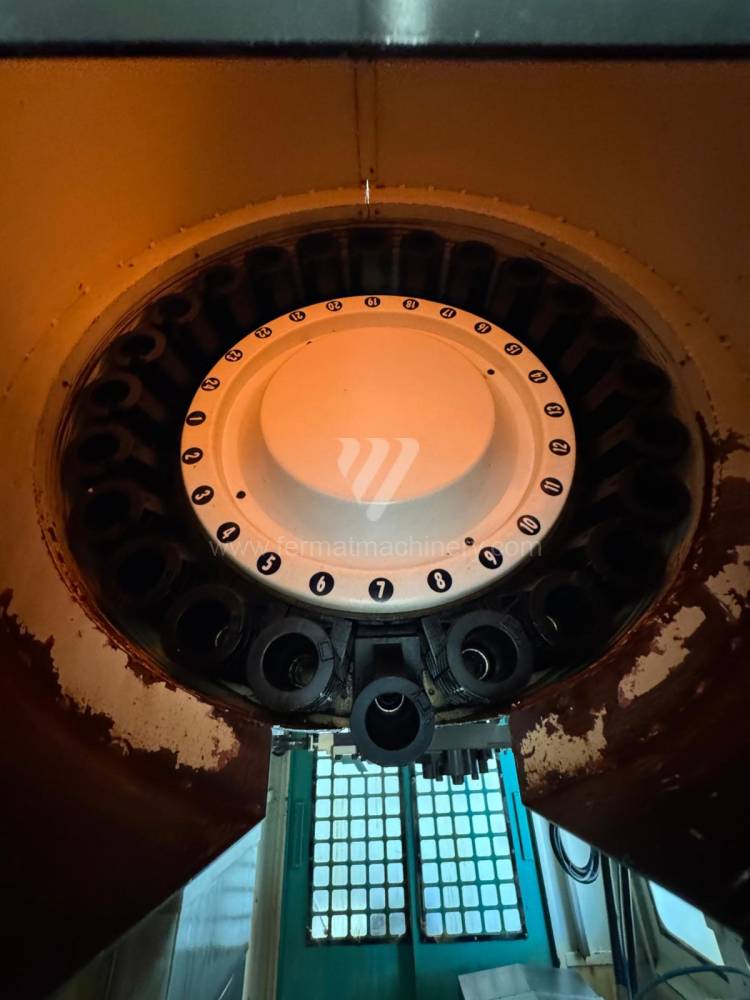
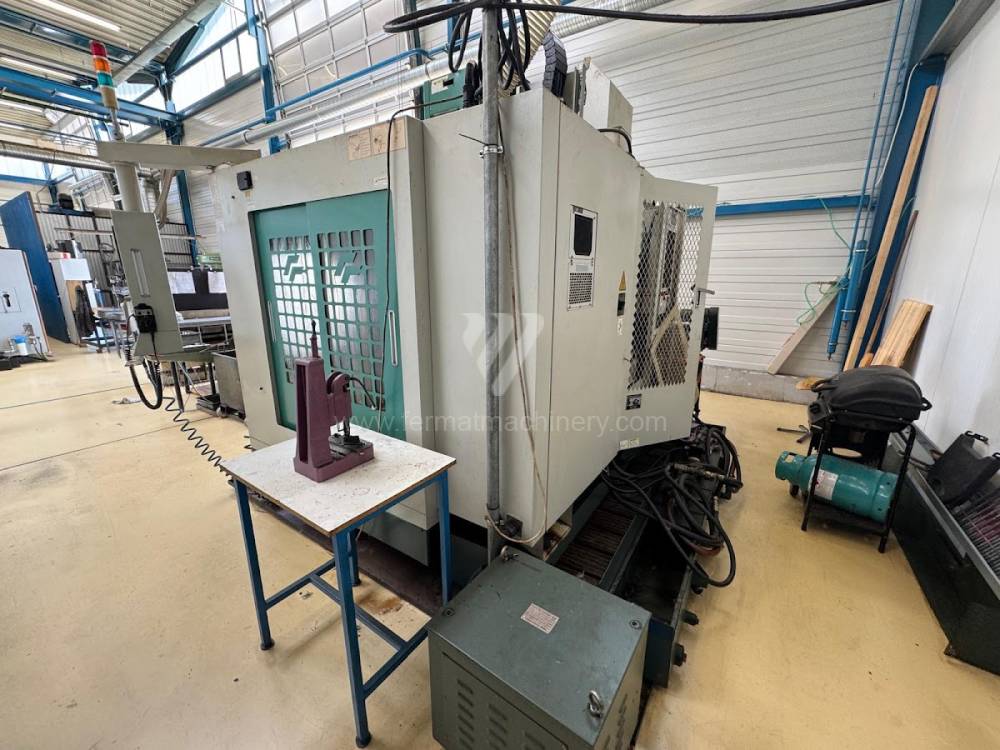
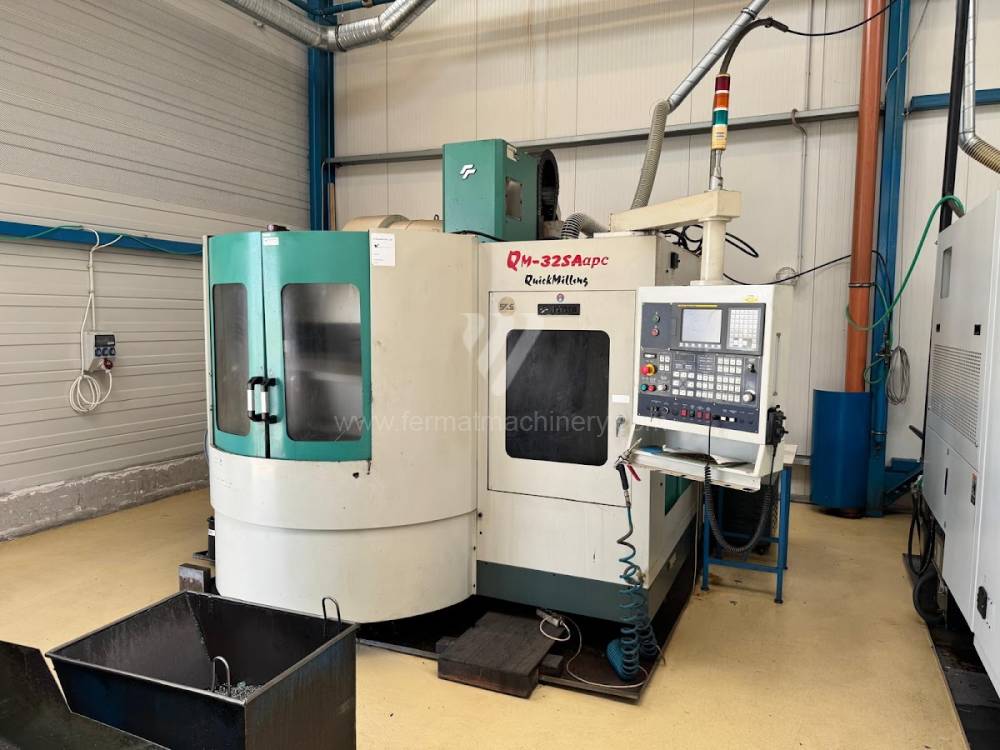
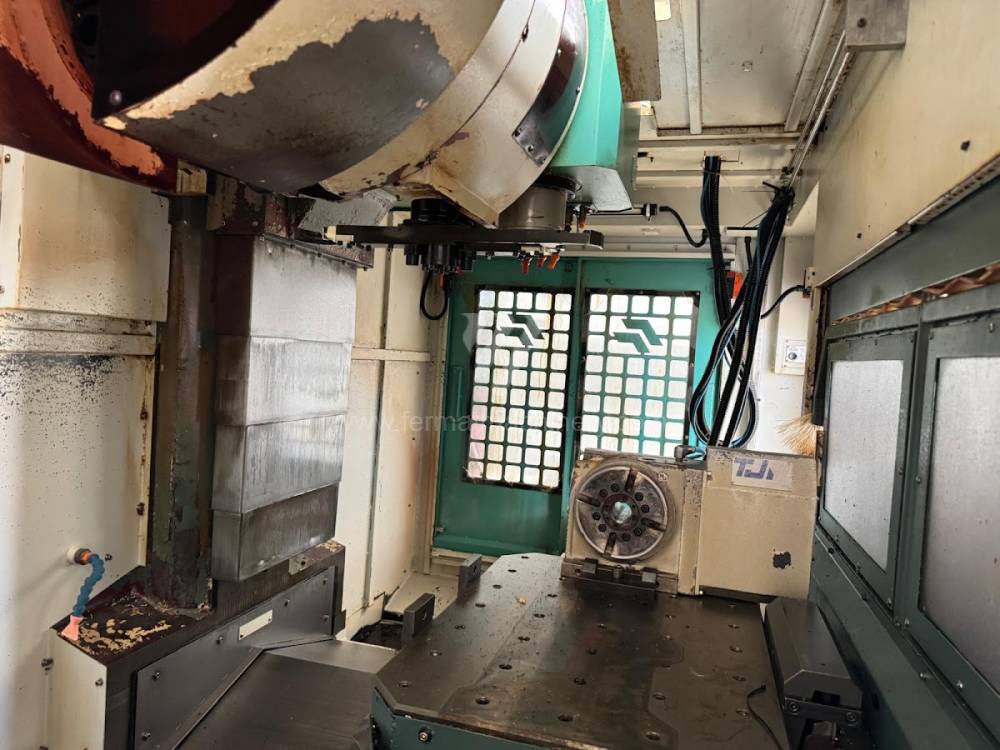
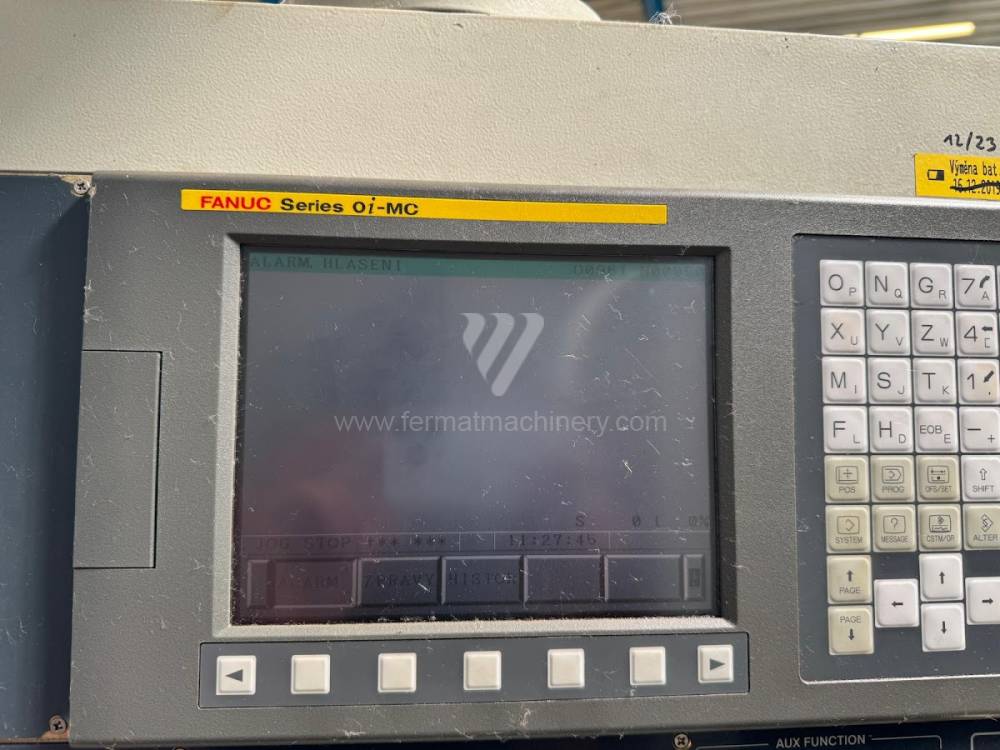
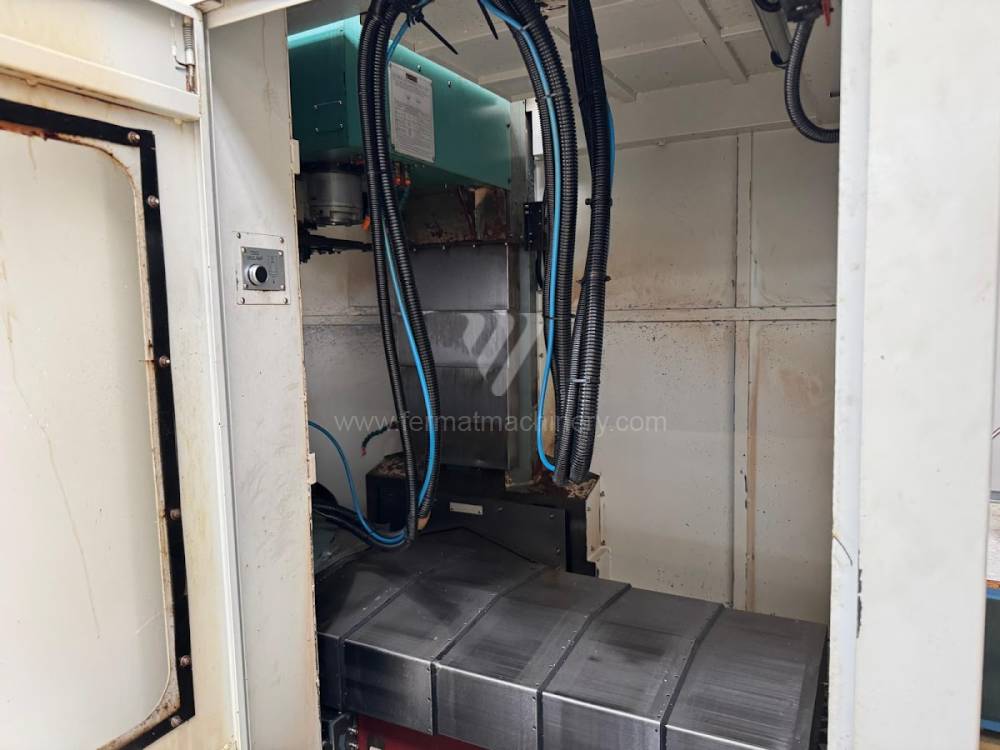
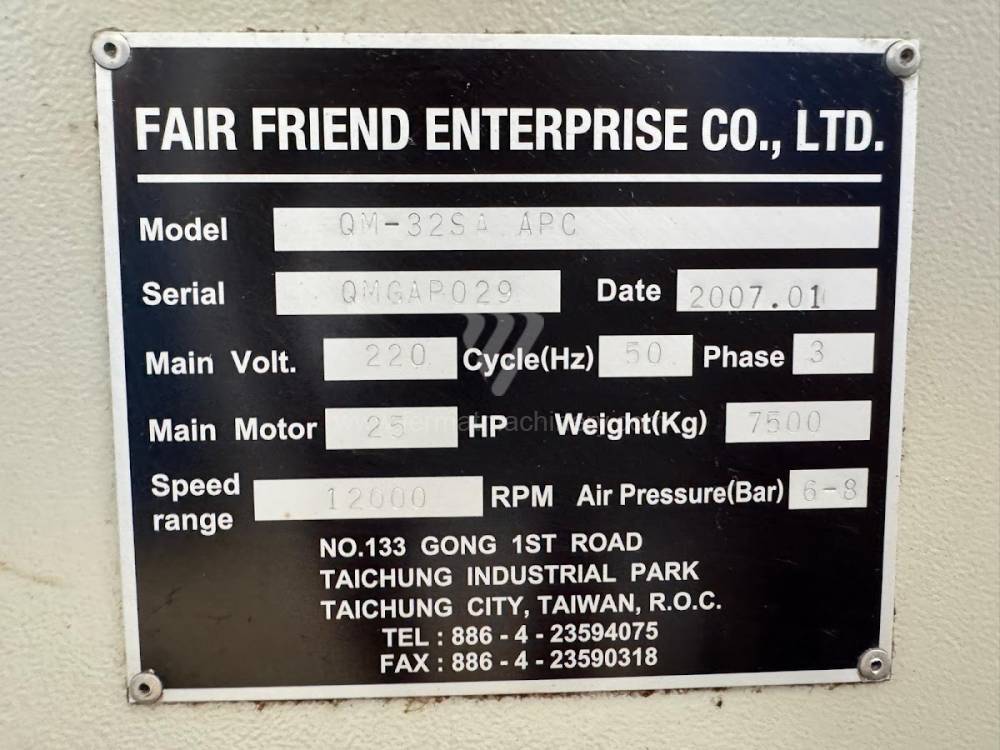
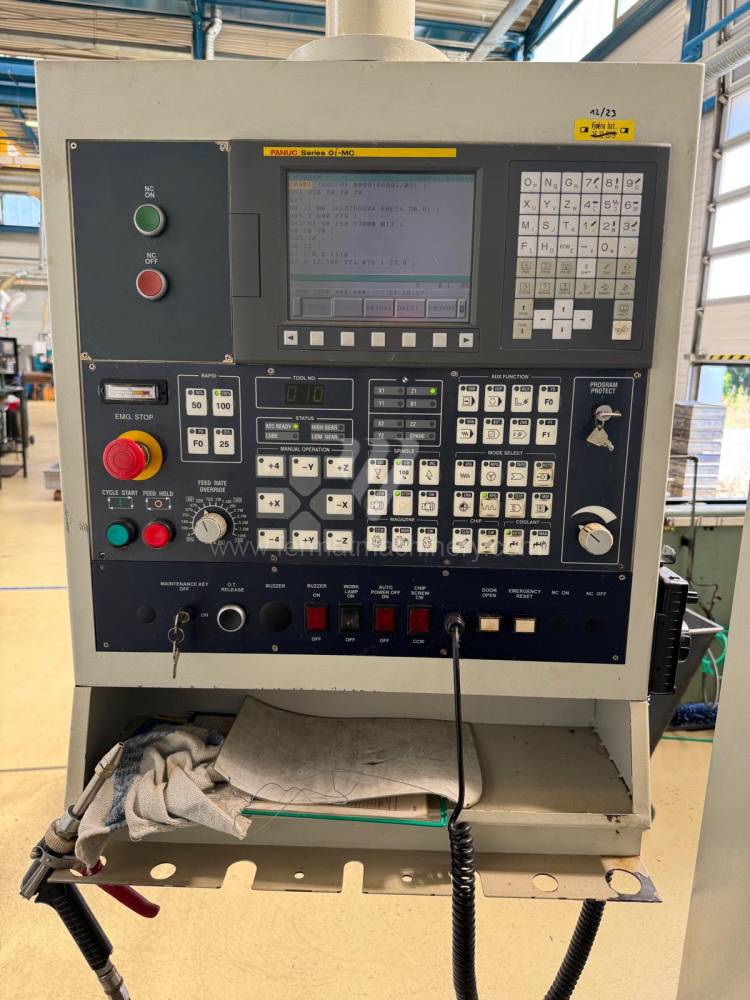
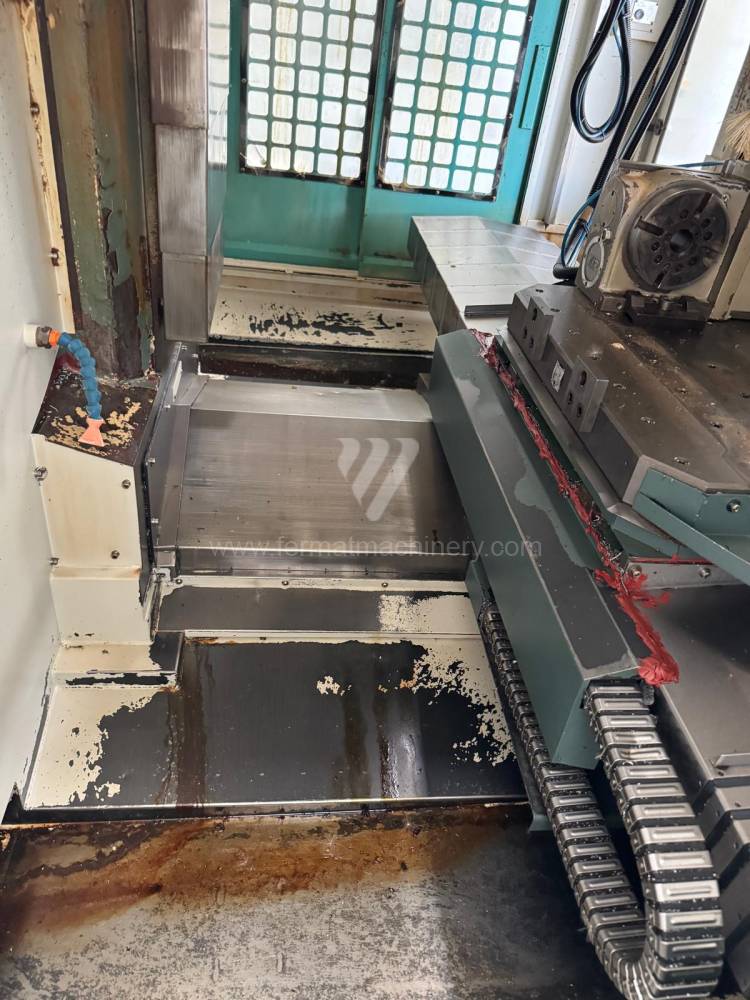
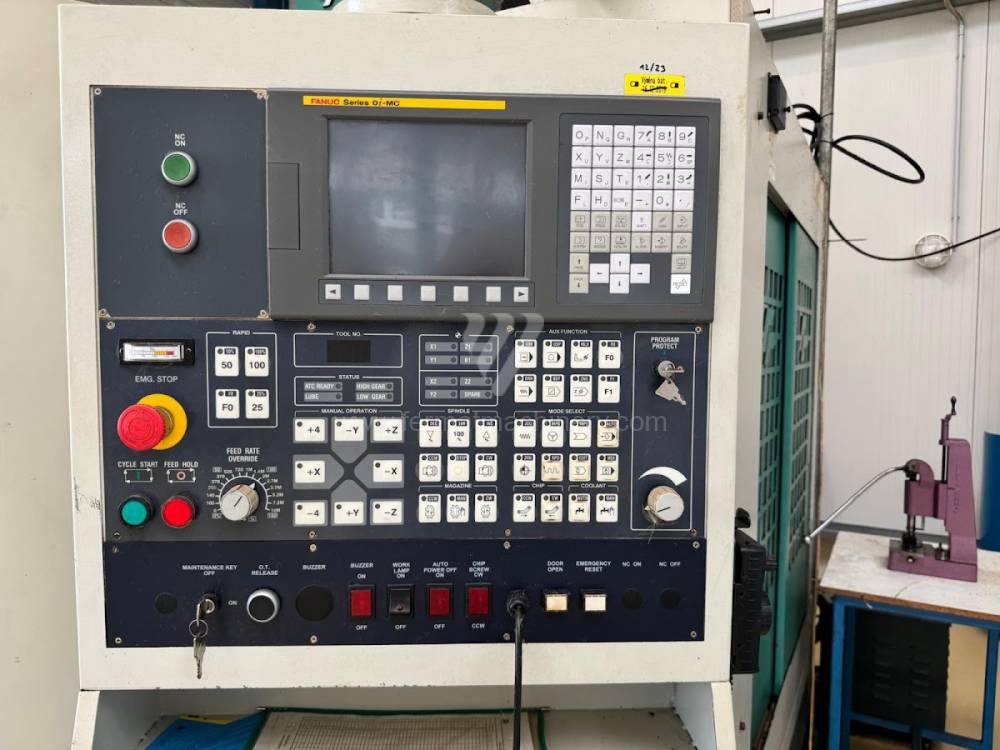
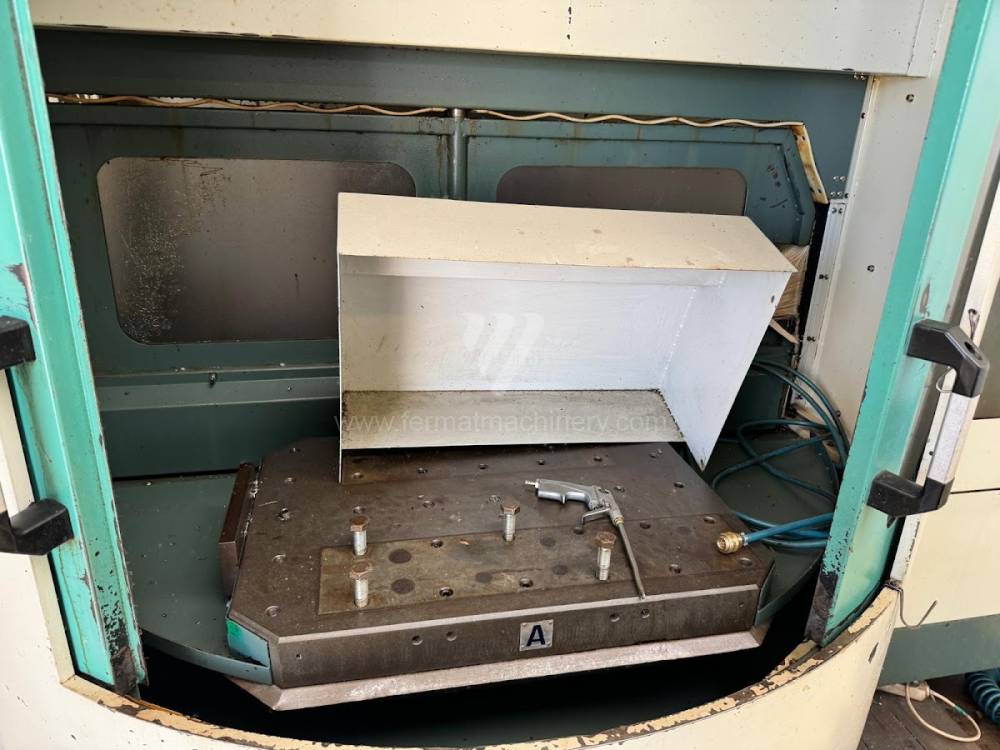
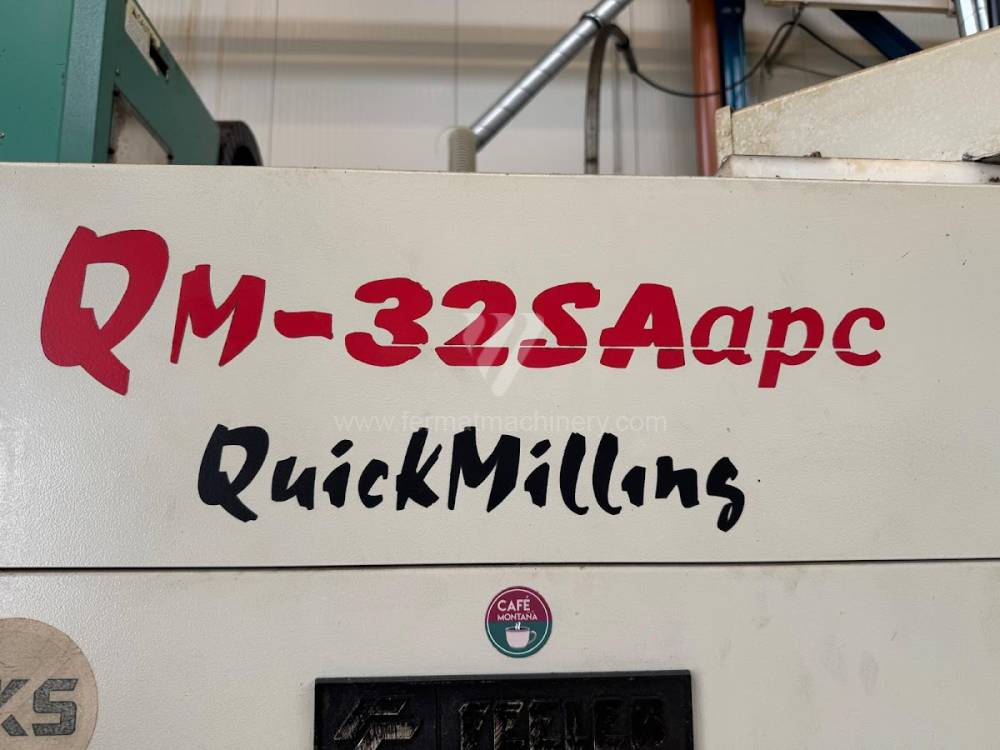
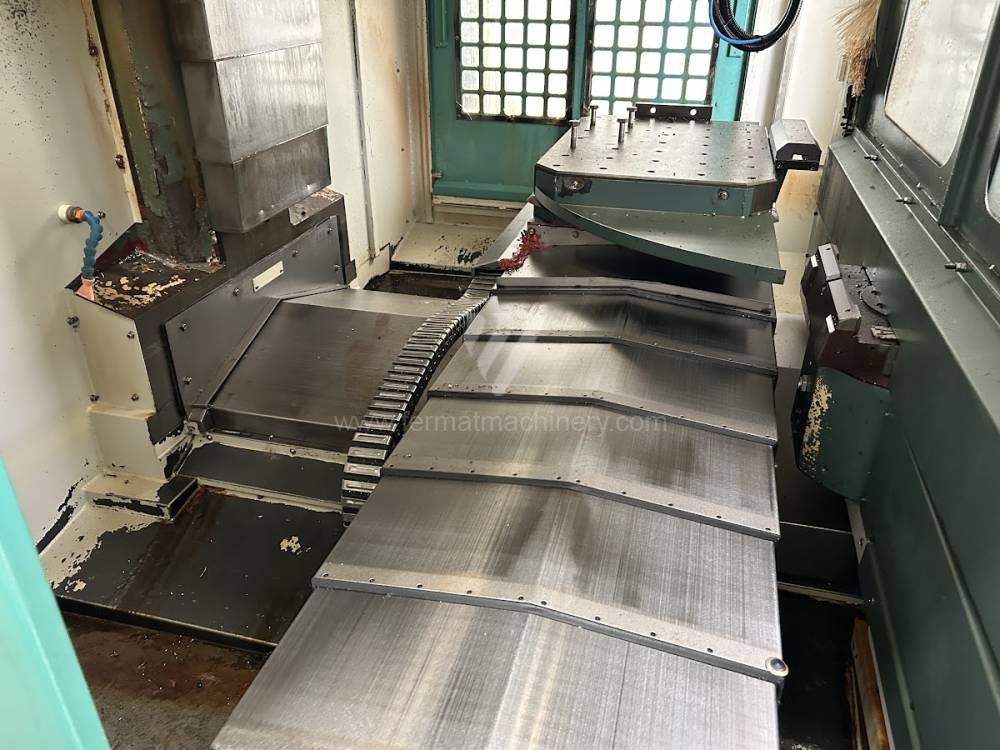
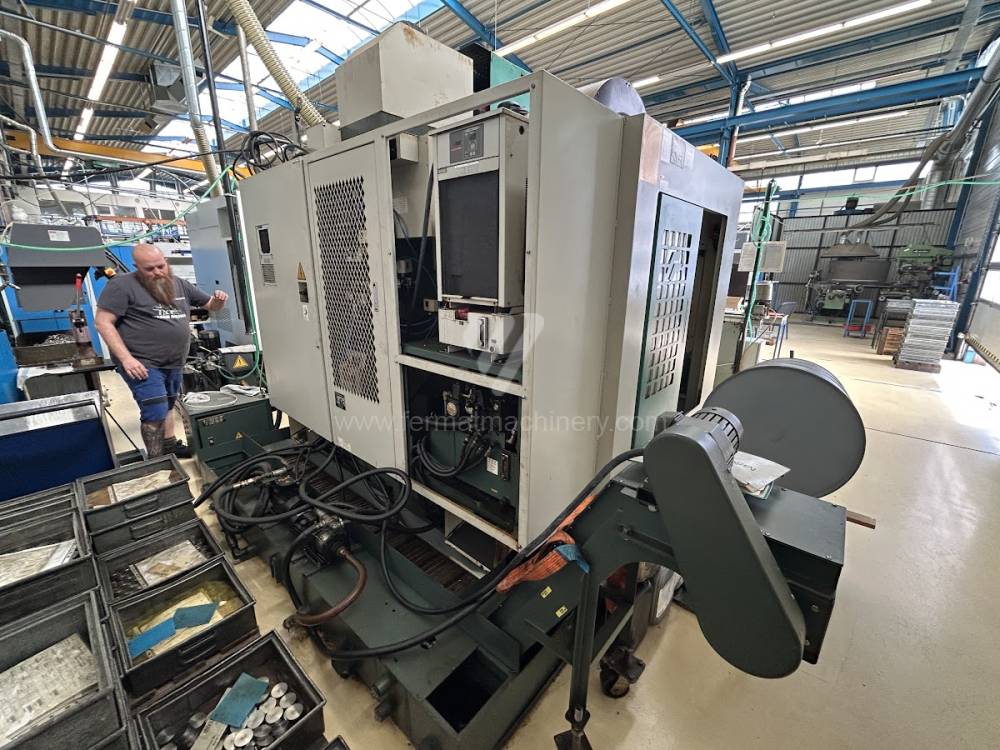
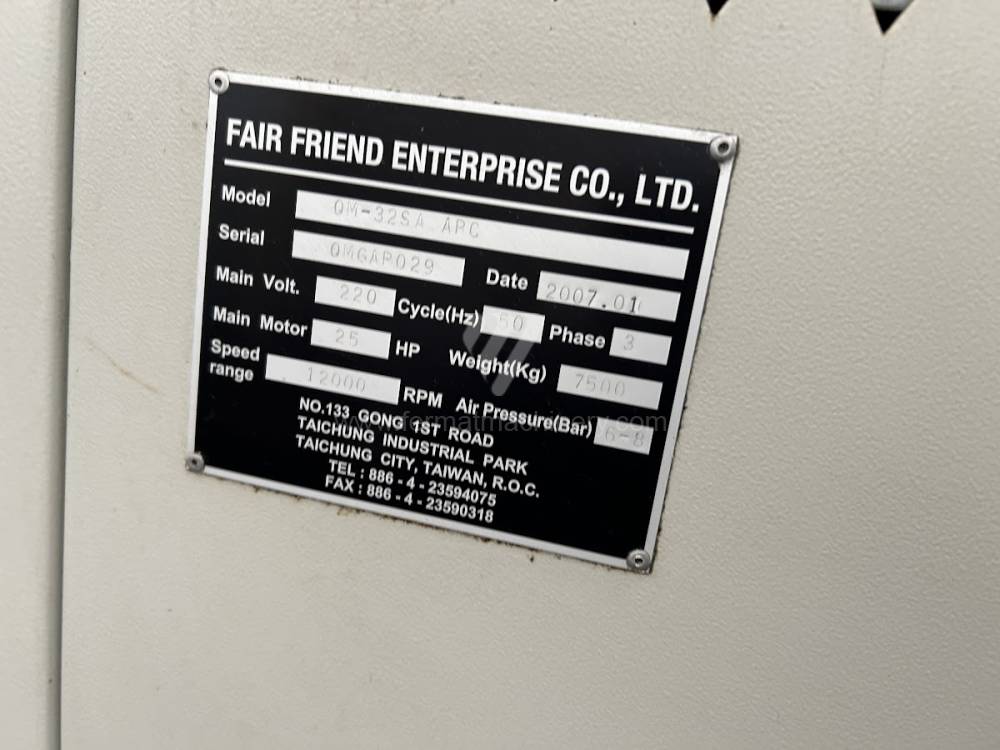
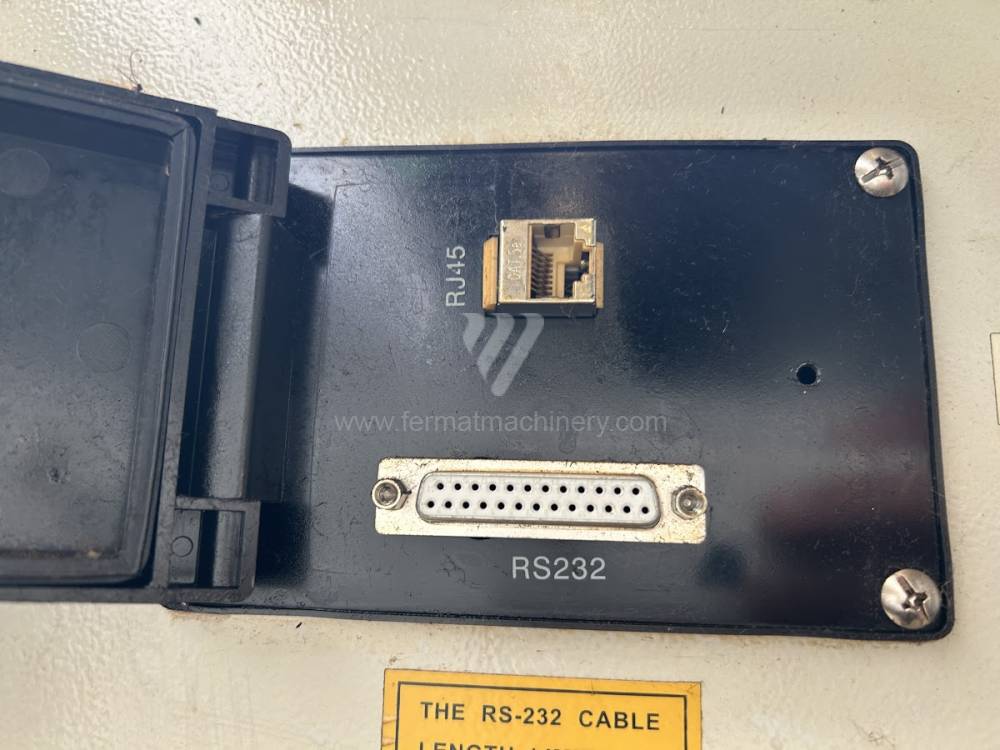
QM-32SA APC
CFV-800
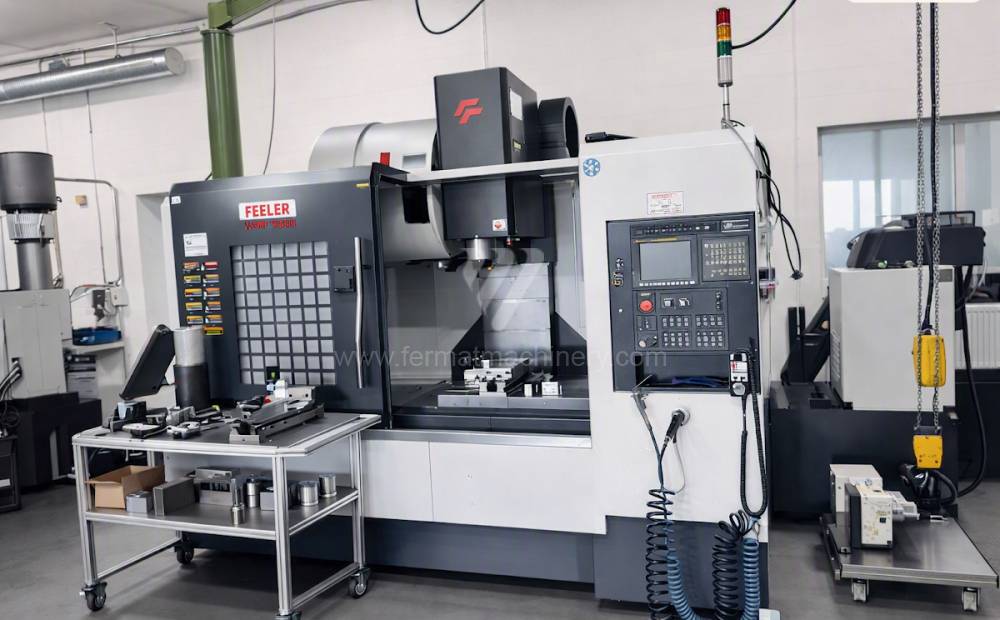
VMP 45A
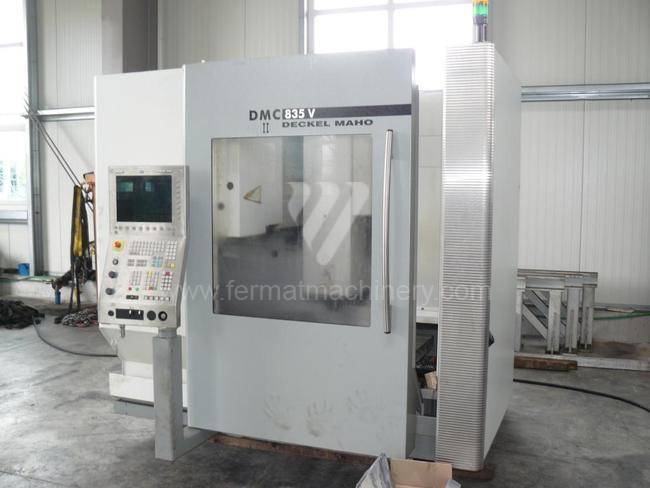
DMC 835 V
DMU 60 monoBlock
123456789Obráběcí centrum
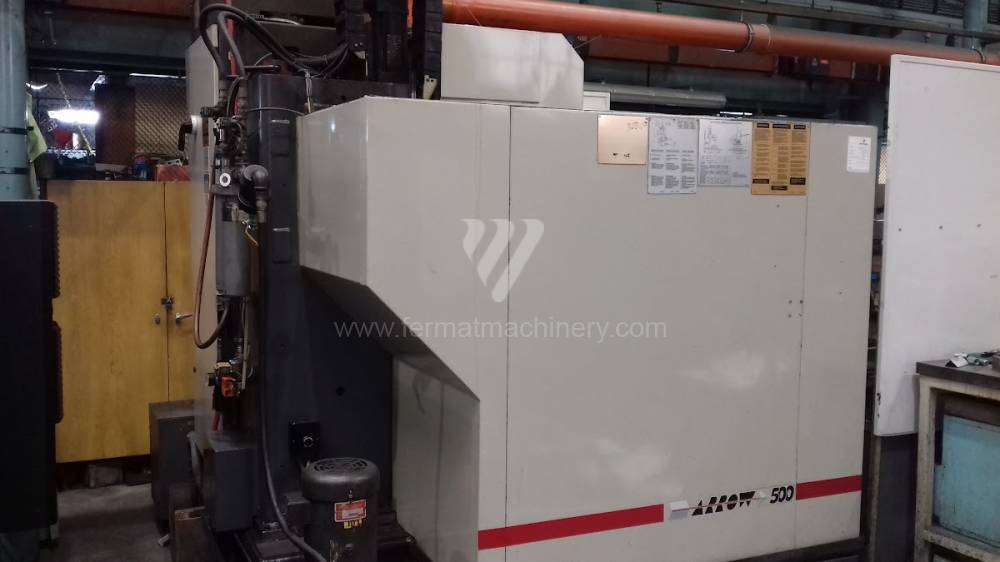
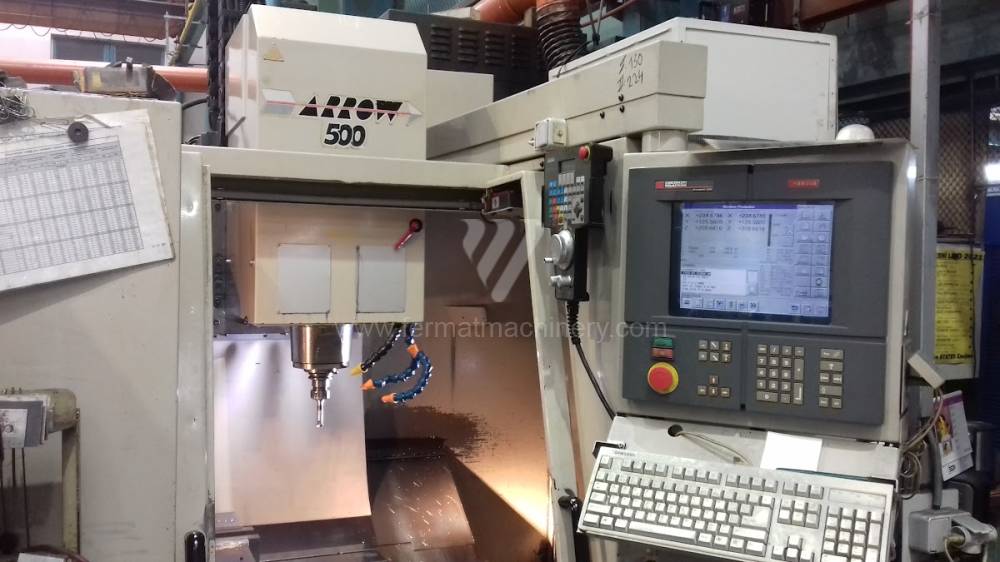
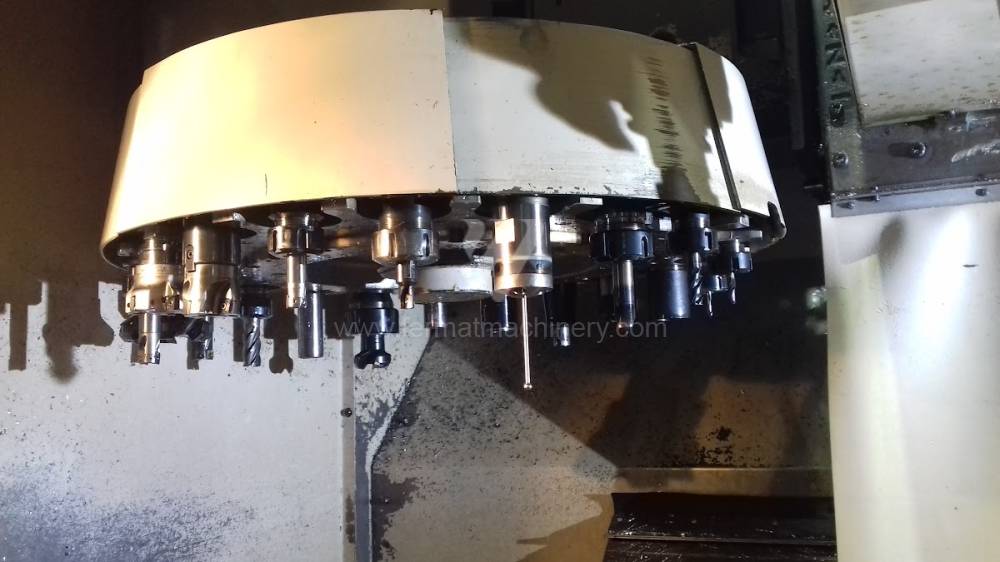
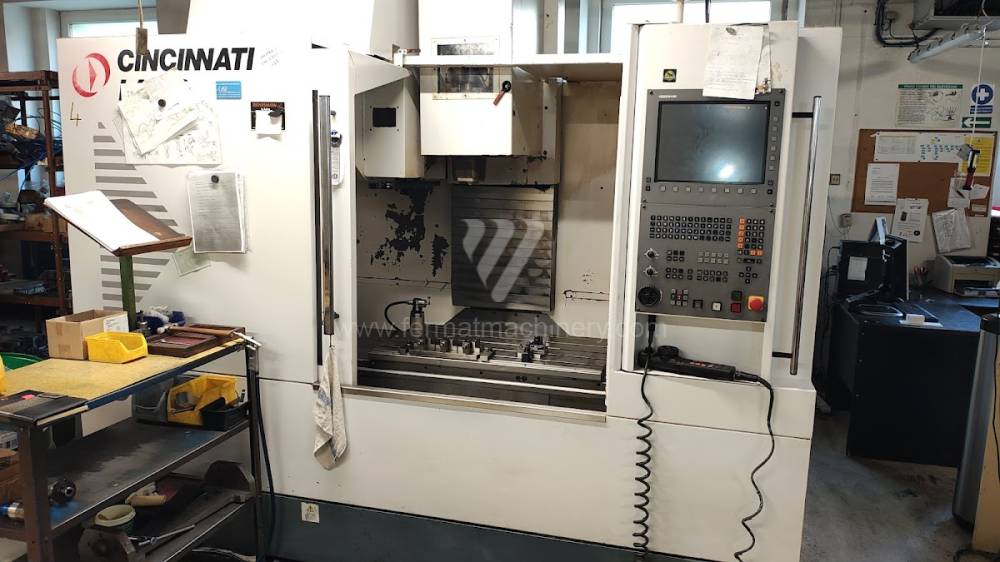
ARROW 500
CINCINNATI MACHINES
Inv. č.: 241248
Rok výroby:1996
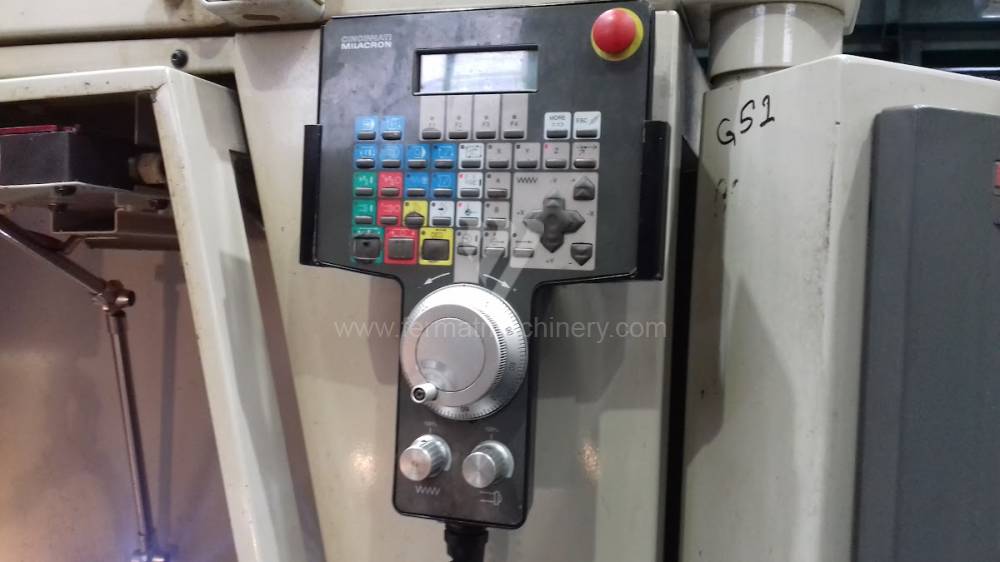
Řídící systém Acramatic: 2100 CNC
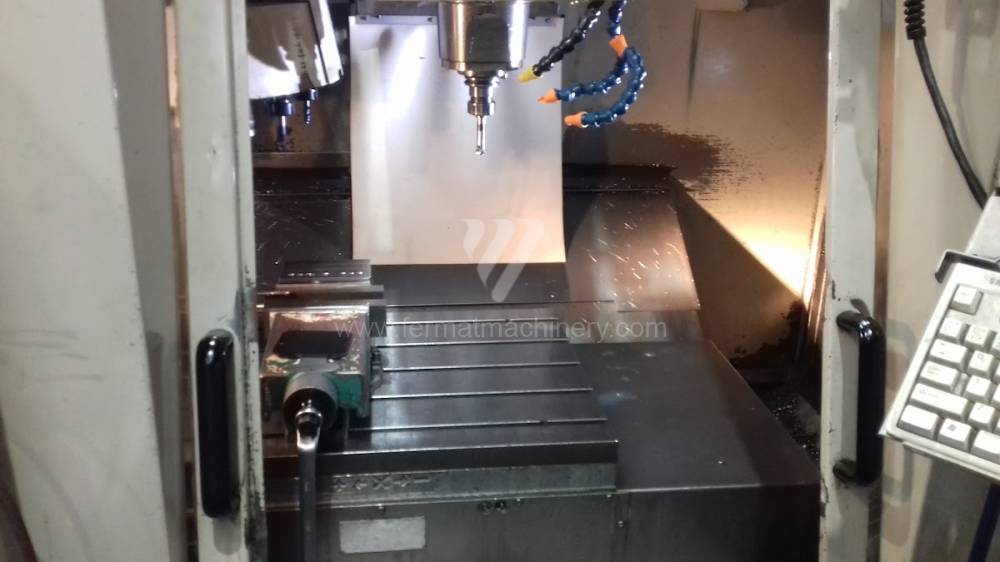
Upínací plocha stolu: 700 x 520 mm
Pojezd osy X: 510 mm
Pojezd osy Y: 510 mm
Pojezd osy Z: 510 mm
Otáčky vřetene: 60 - 6000 /min.
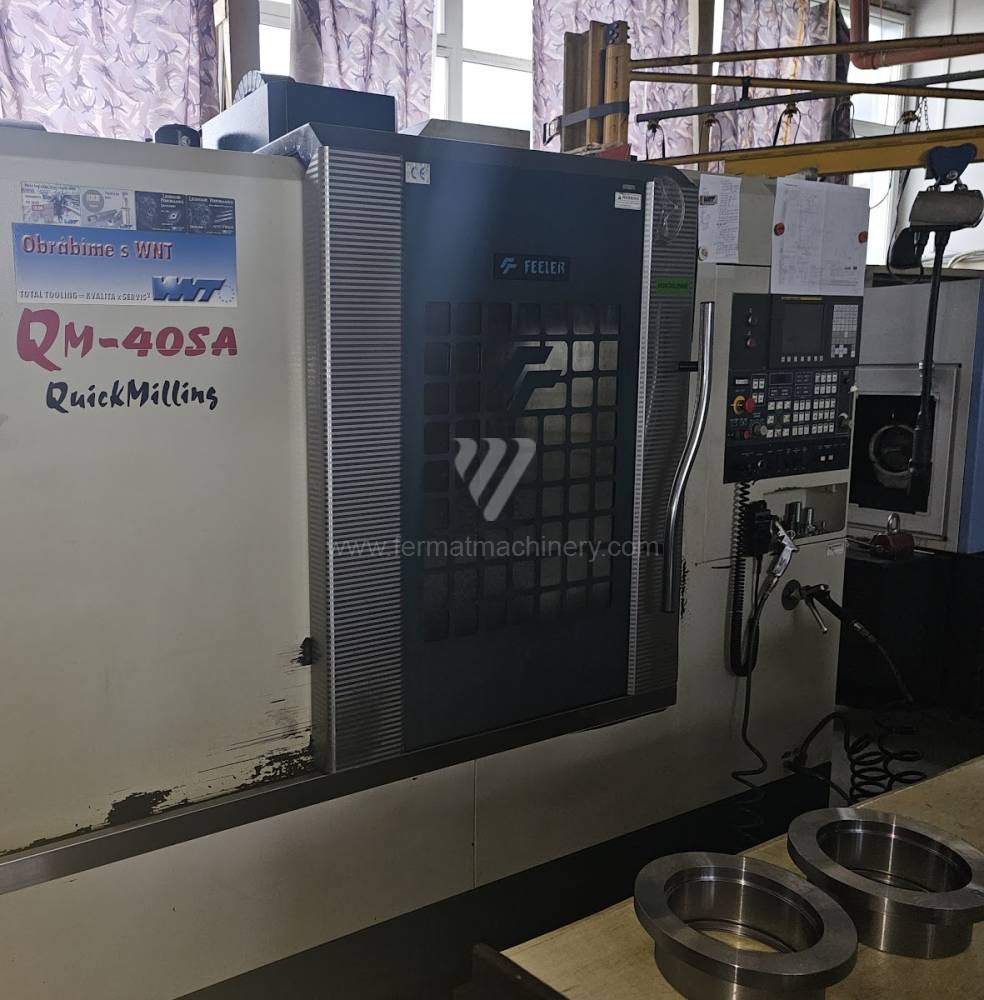
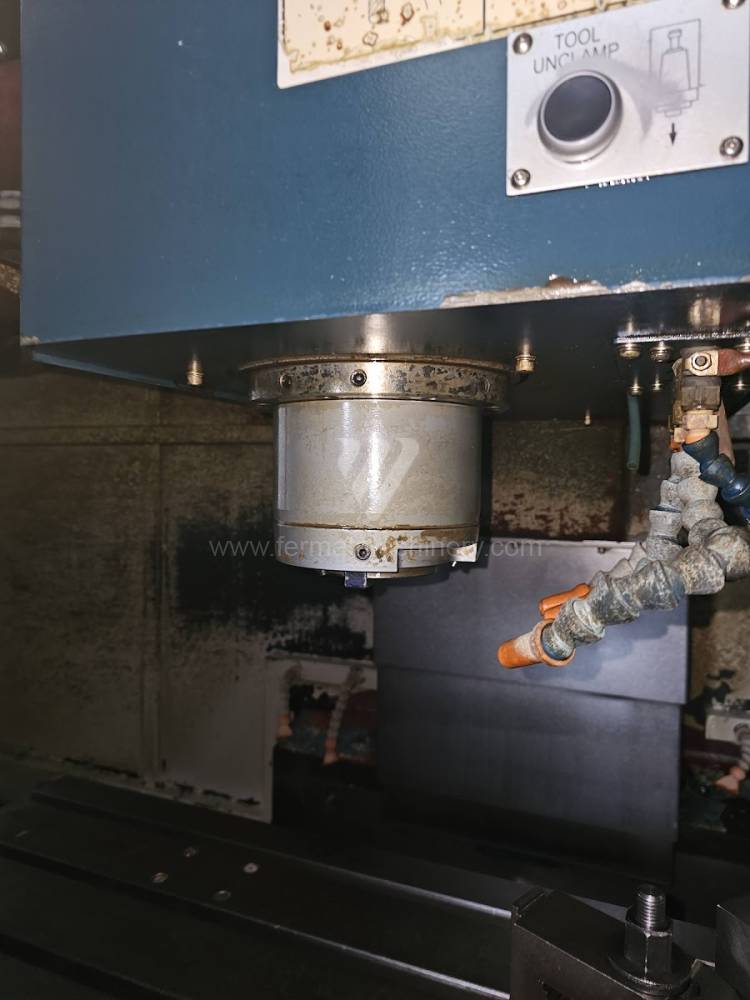
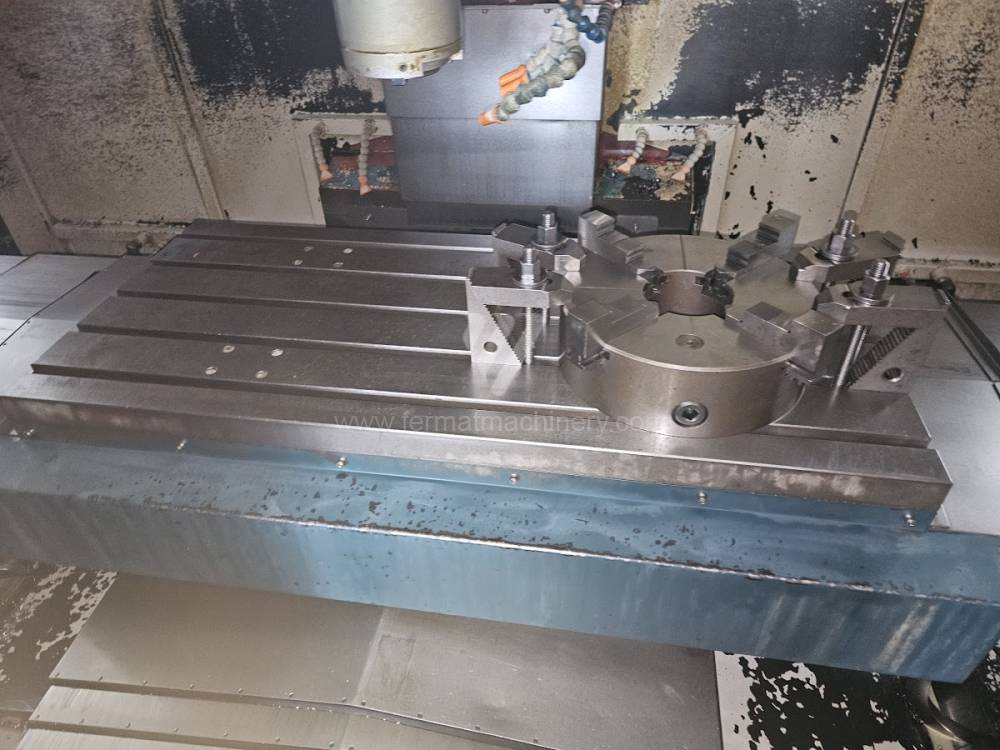
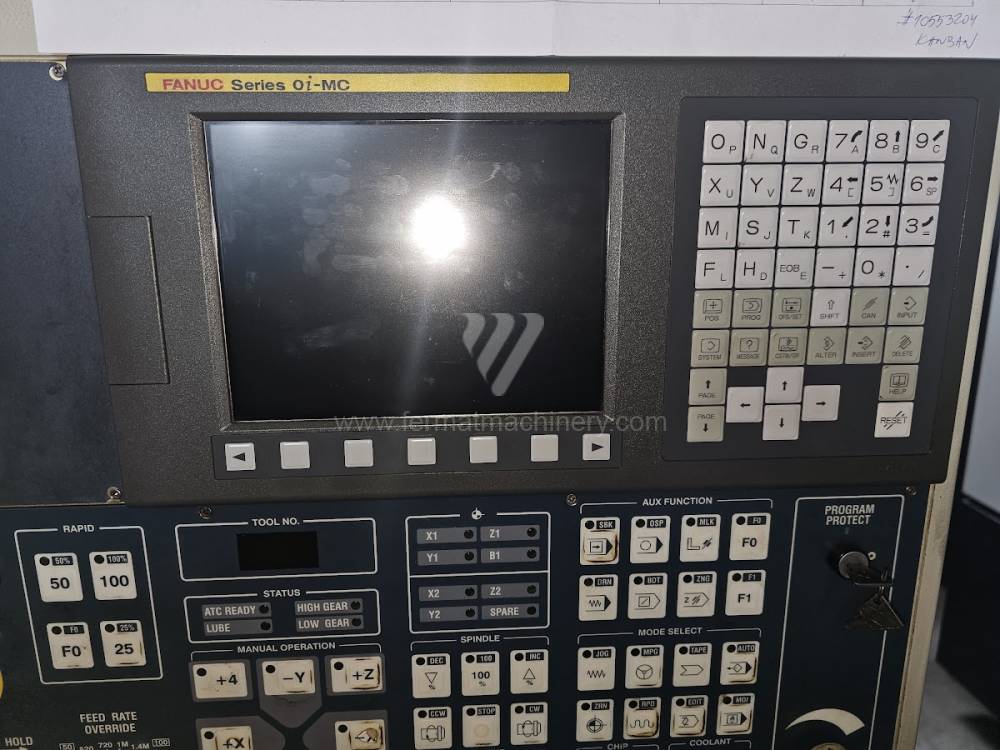
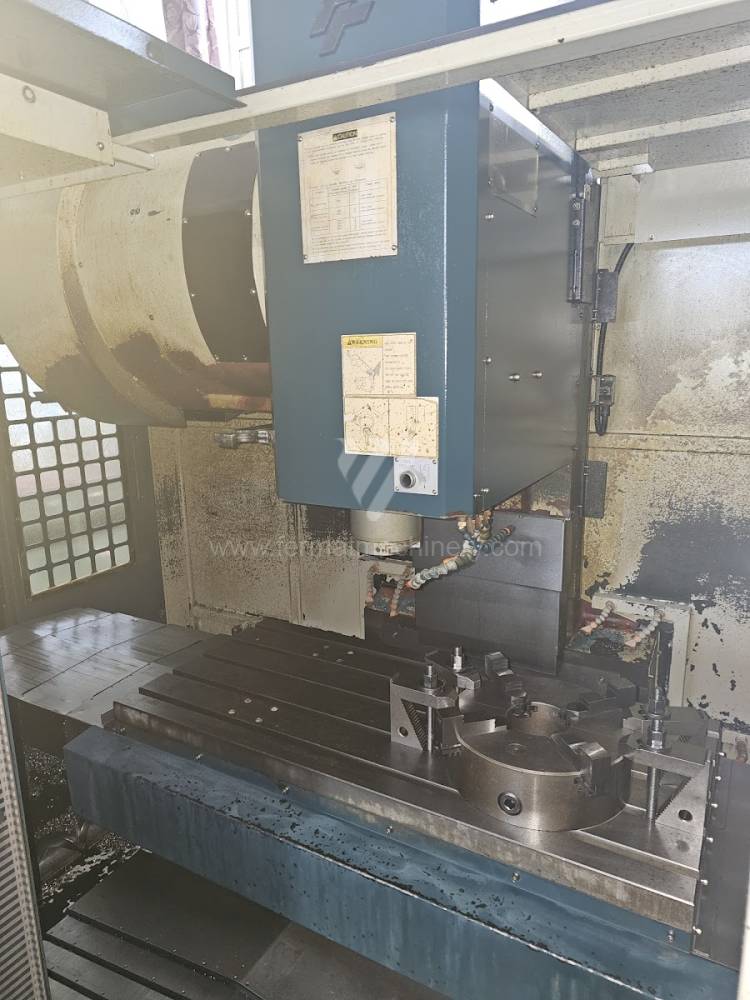
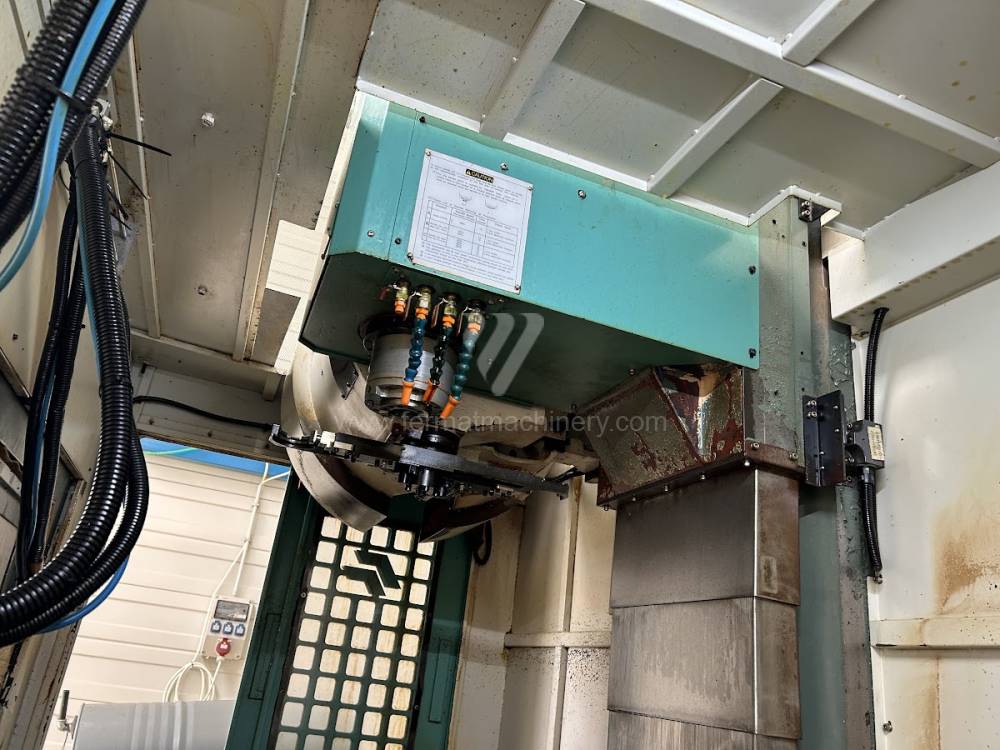
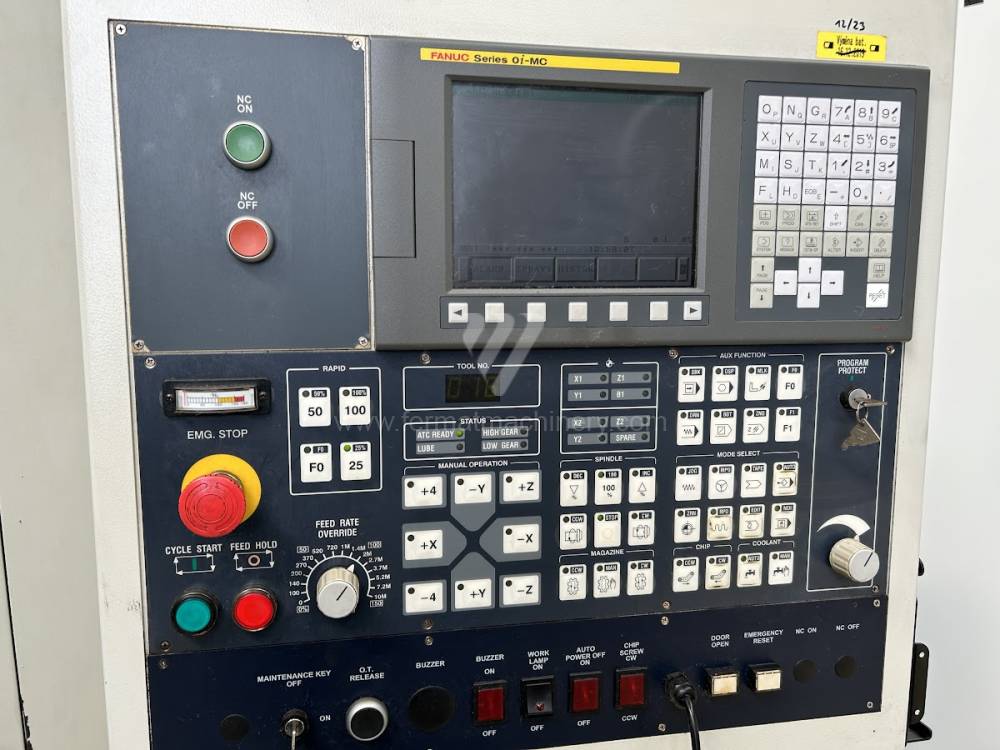
QM-40 SA
FEELER
Inv. č.: 241280
Řídící systém Fanuc: 0i - MC
Upínací plocha stolu: 1150 x 520 mm
Pojezd osy X: 1000 mm
Pojezd osy Y: 520 mm
Pojezd osy Z: 505 mm
Otáčky vřetene: 1 - 10000 /min.
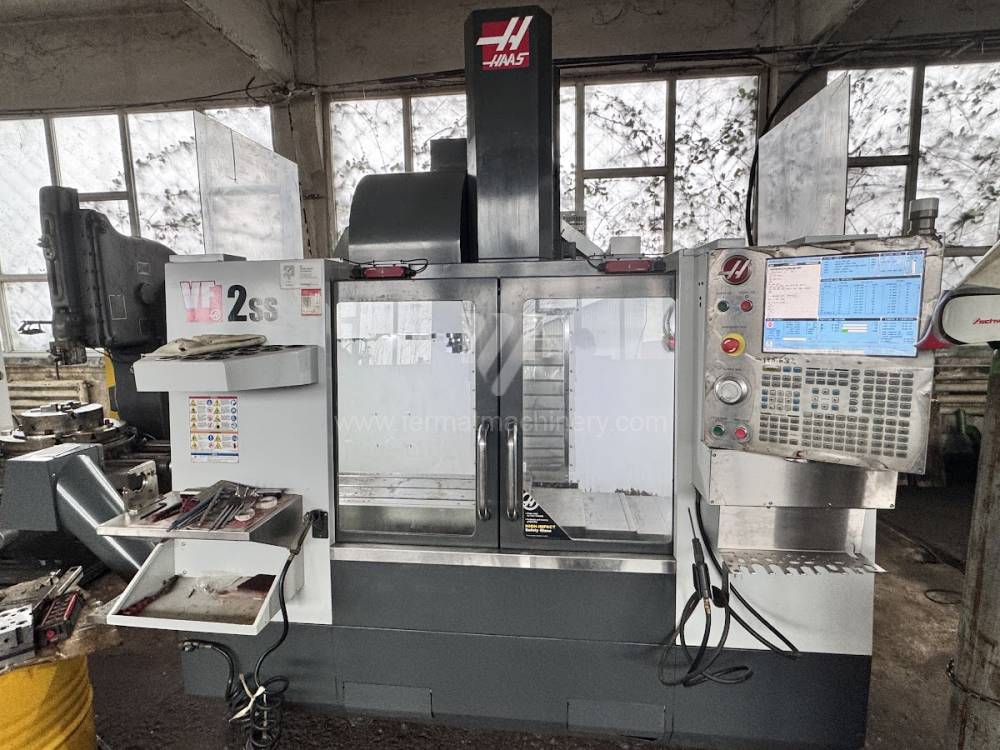
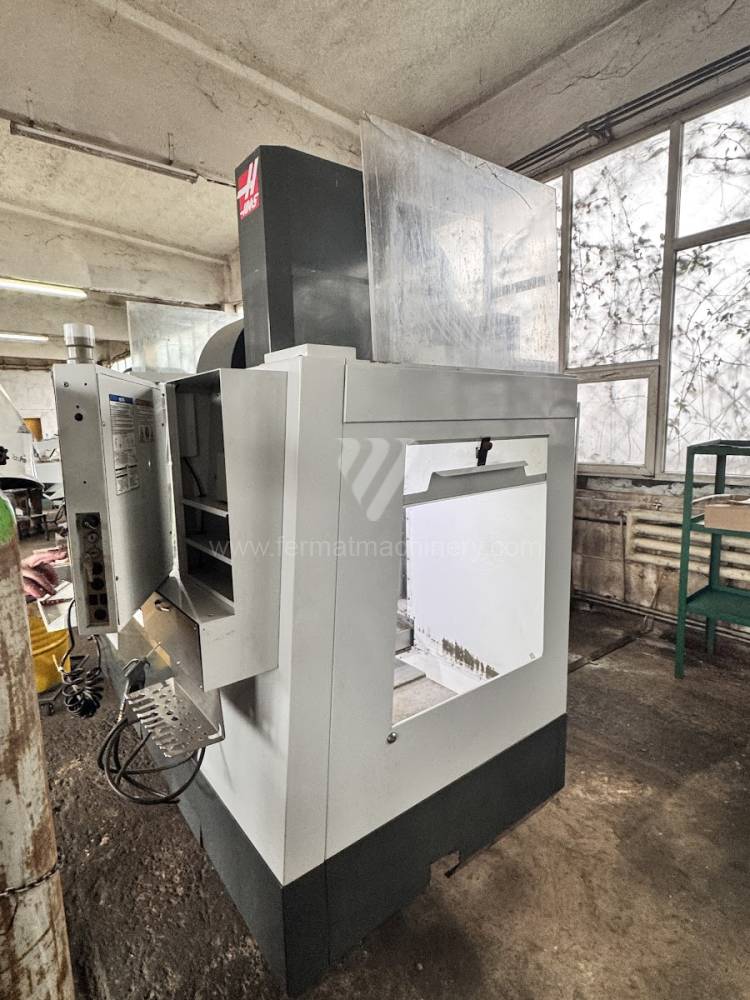
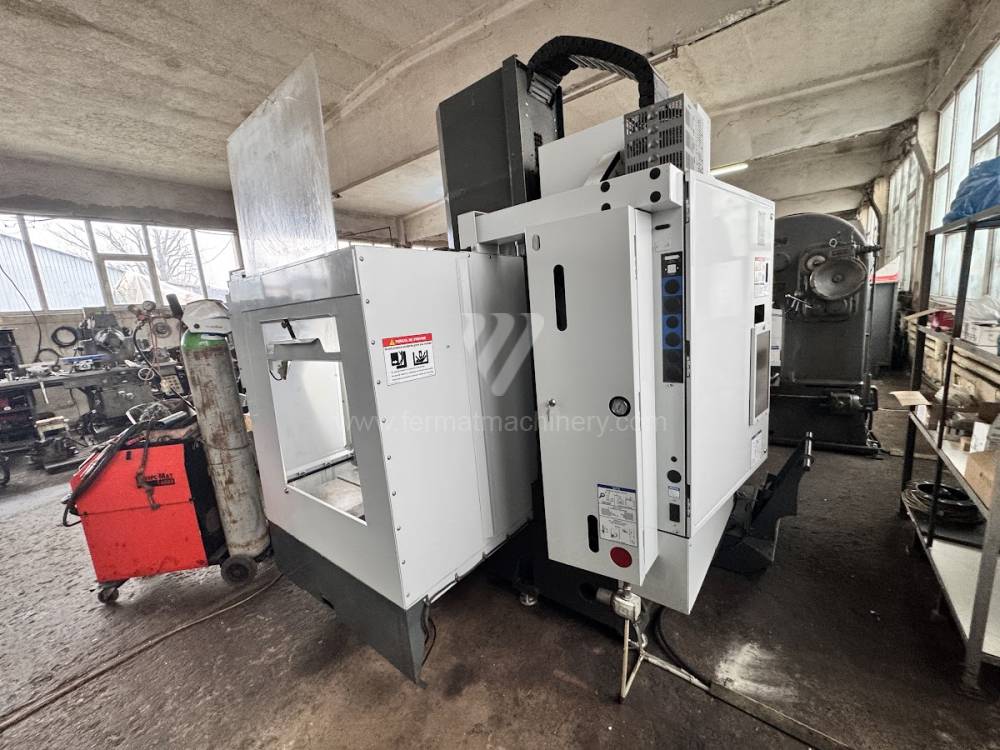
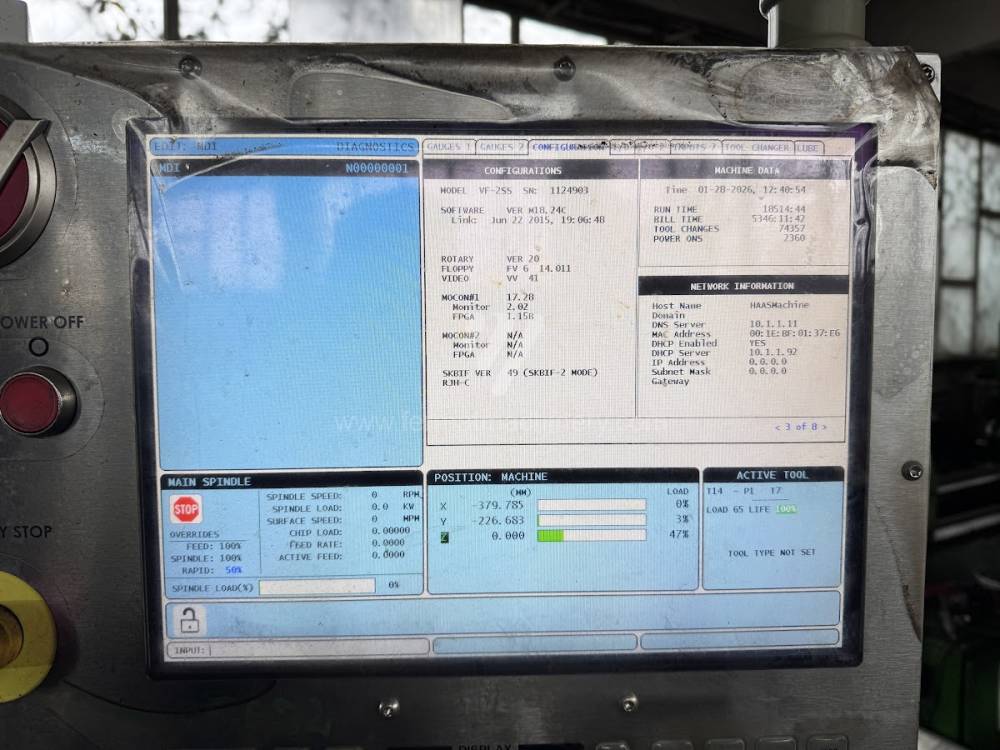
VF2-2BHE
Haas Automation
Inv. č.: 261131
Rok výroby:2016
Řídící systém Haas:
Upínací plocha stolu: 900 x 350 mm
Pojezd osy X: 760 mm
Pojezd osy Y: 400 mm
Pojezd osy Z: 500 mm
Otáčky vřetene: 0 - 7000 /min.
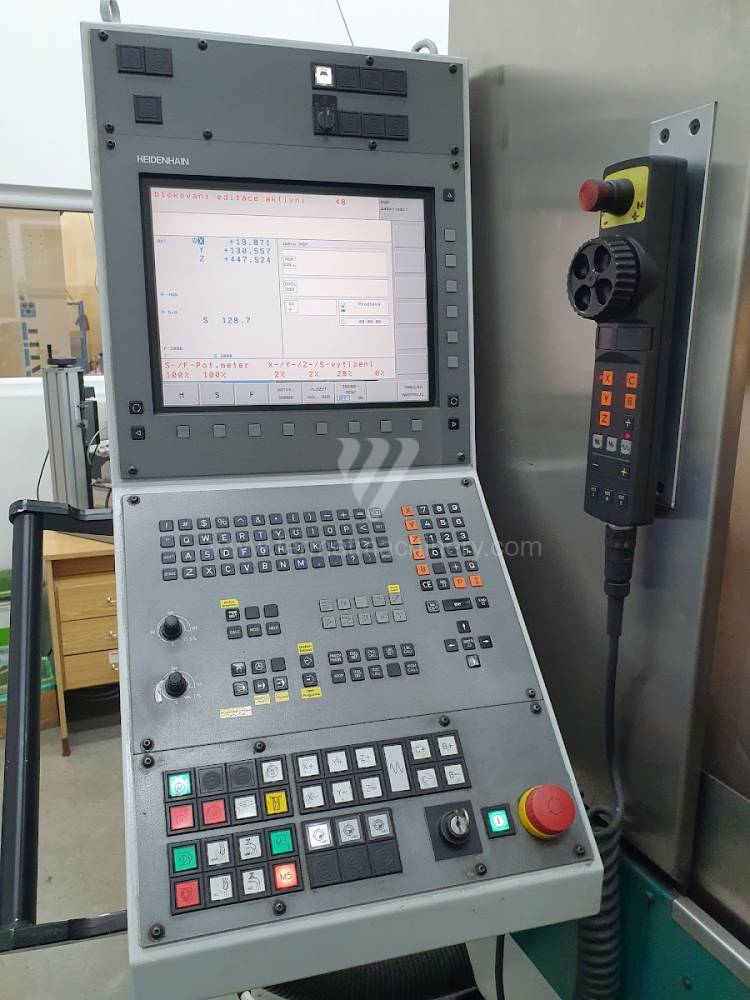
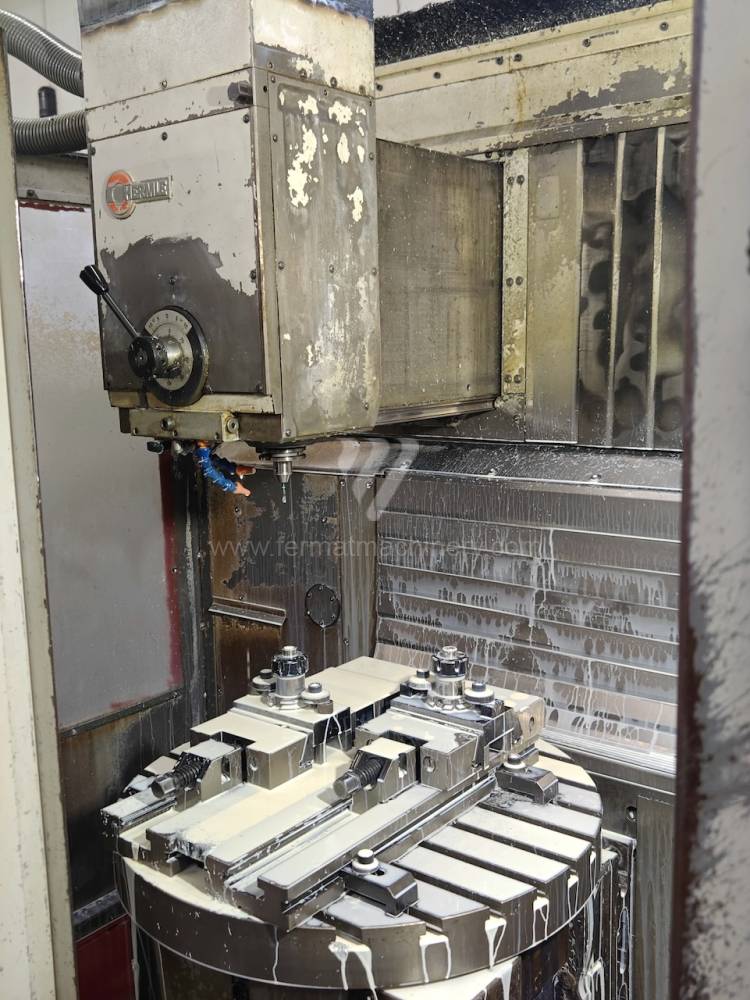
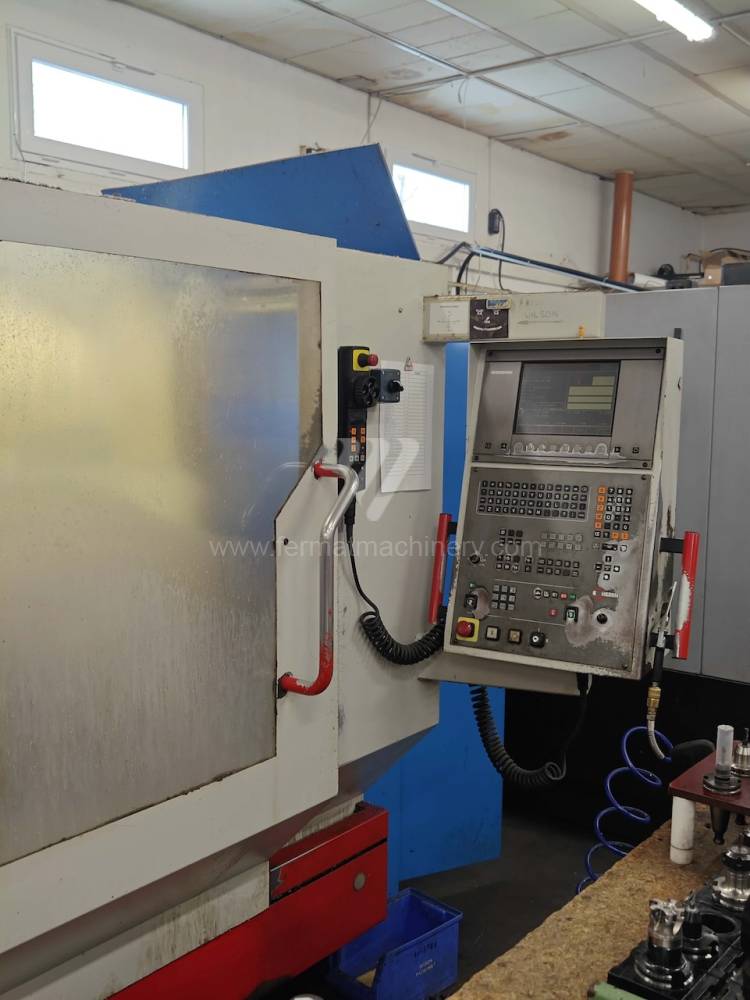
U 630 S
Hermle AG
Inv. č.: 261106
Rok výroby:1999
Řídící systém Heidenhain: TNC 426
Upínací plocha stolu: D500 mm
Pojezd osy X: 875 mm
Pojezd osy Y: 500 mm
Pojezd osy Z: 500 mm
Otáčky vřetene: 20 - 7000 /min.
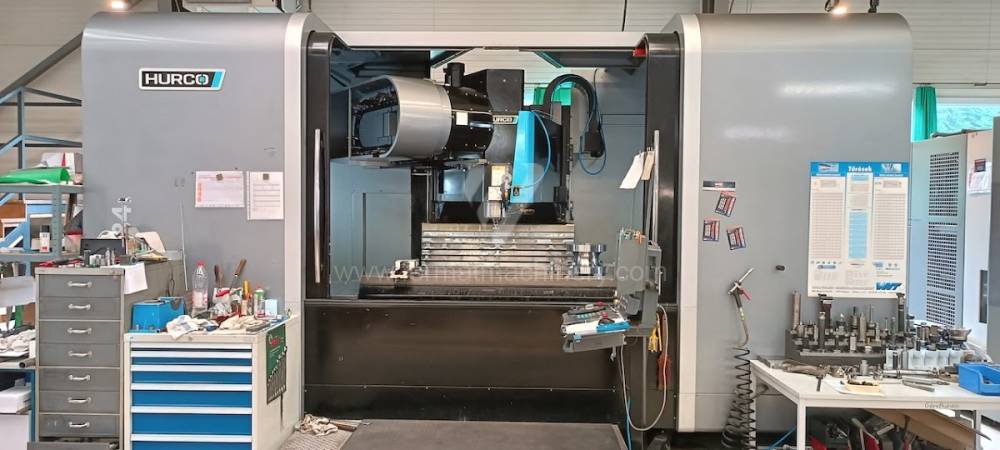
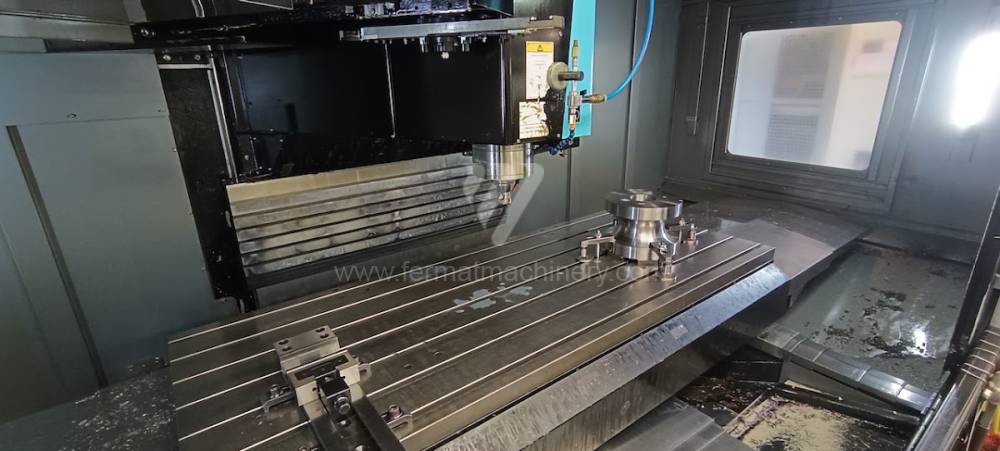
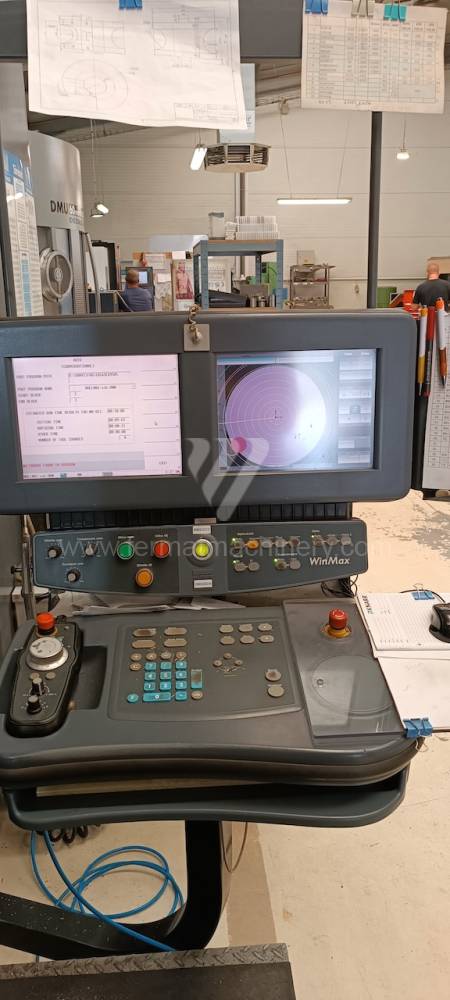
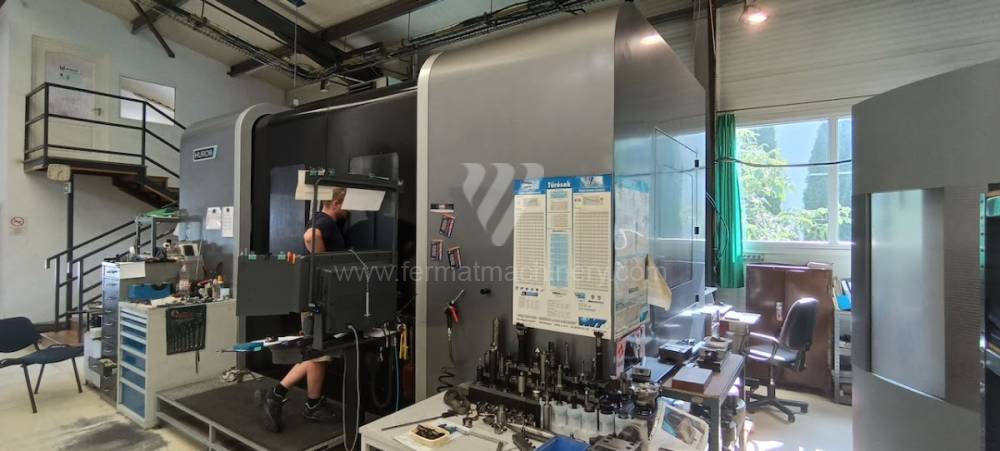
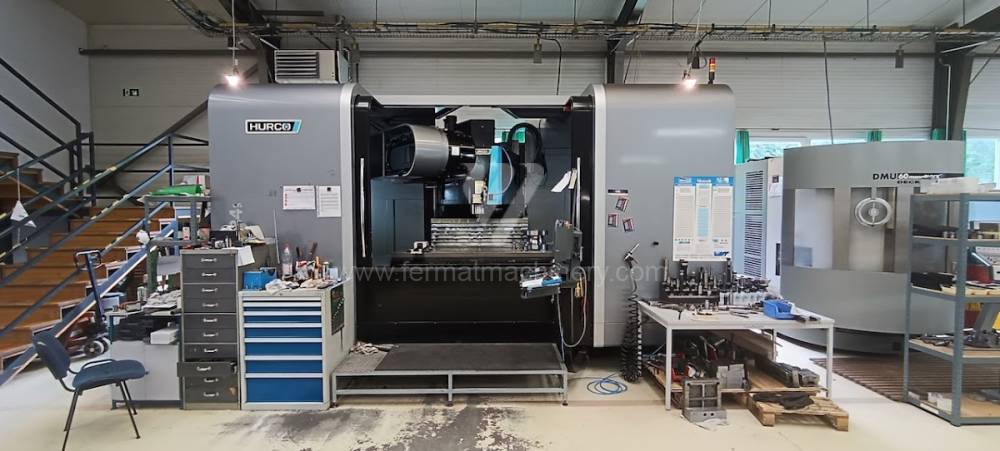
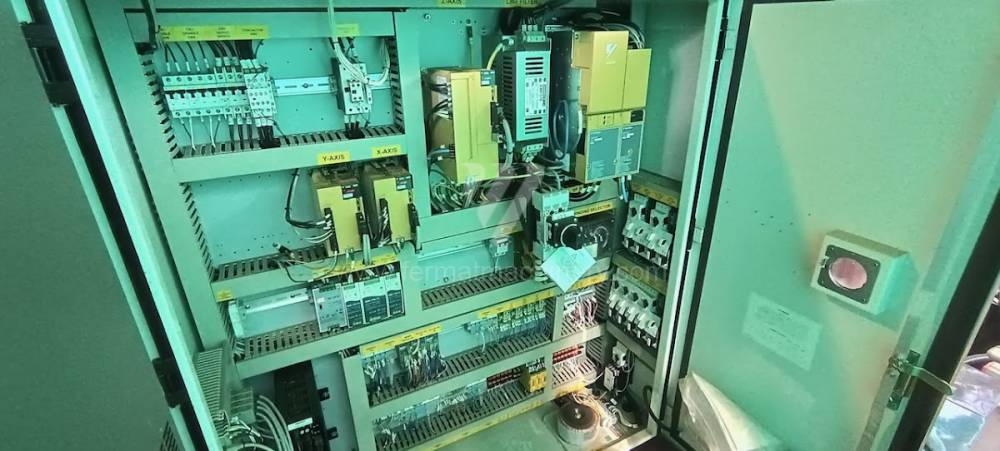
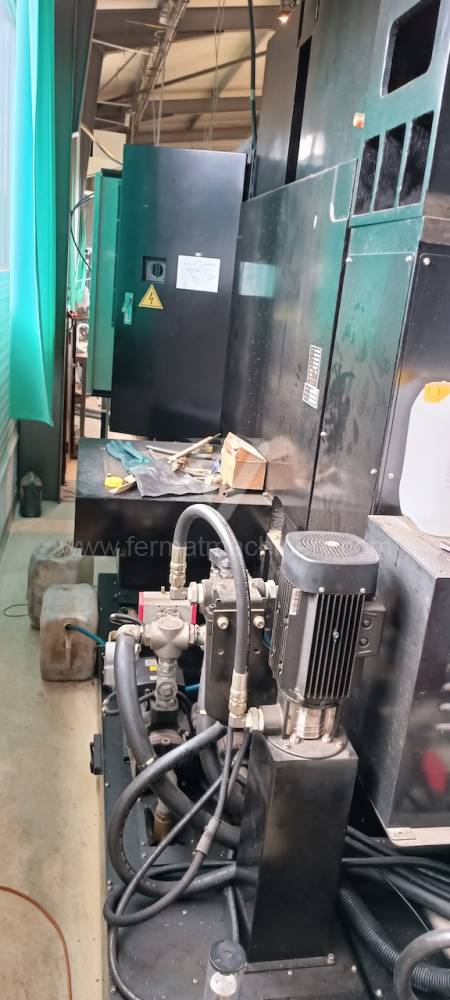
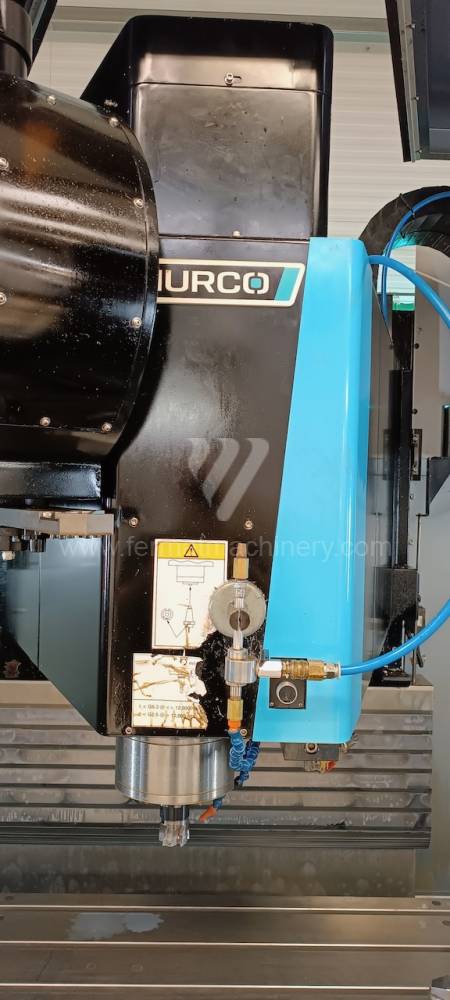
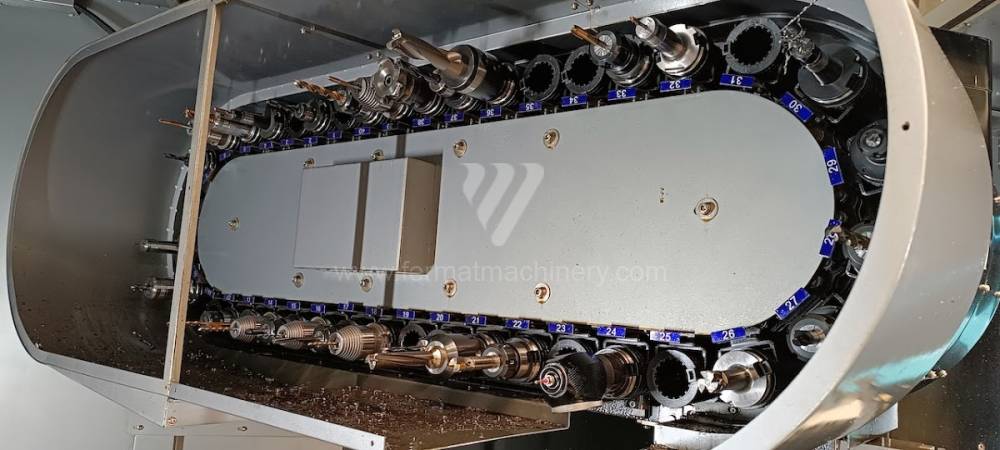
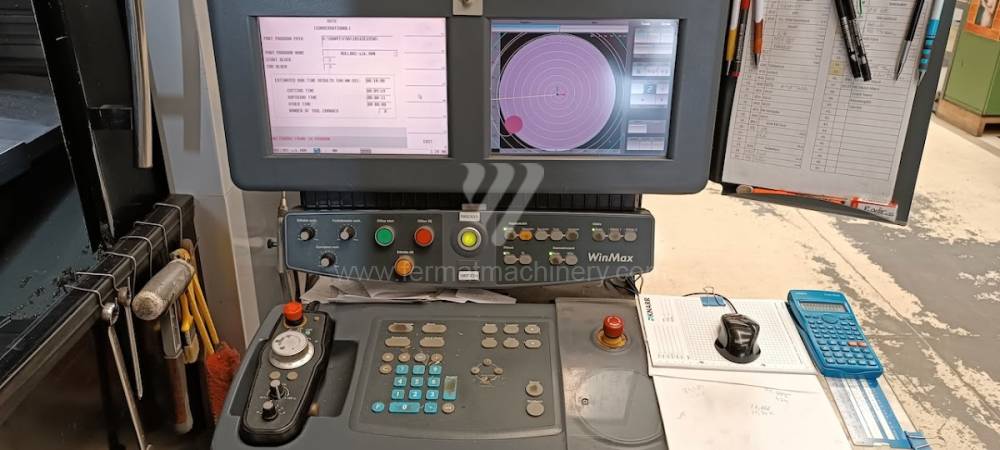
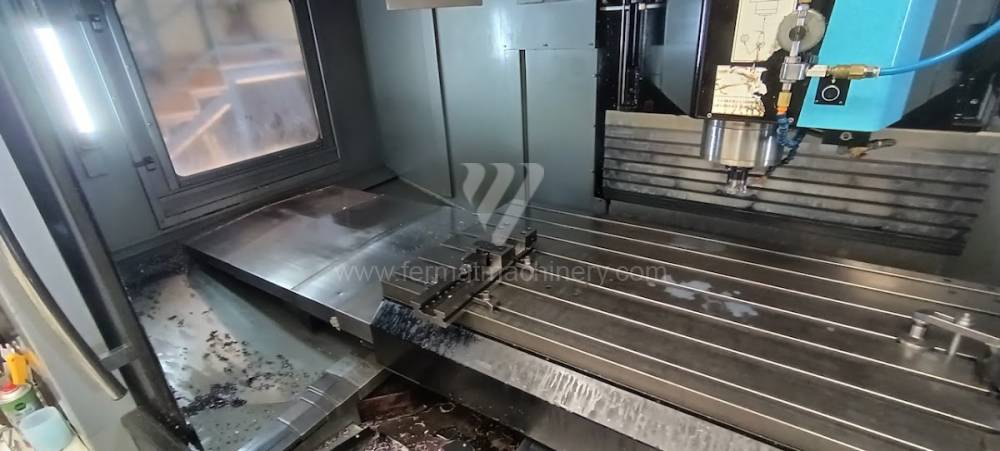
VMX 84
HURCO
Inv. č.: 231759
Rok výroby:2013
Řídící systém Hurco: Winmax
Upínací plocha stolu: 2184x865 mm
Pojezd osy X: 2134 mm
Pojezd osy Y: 864 mm
Pojezd osy Z: 762 mm
Otáčky vřetene: 1 - 12000 /min.
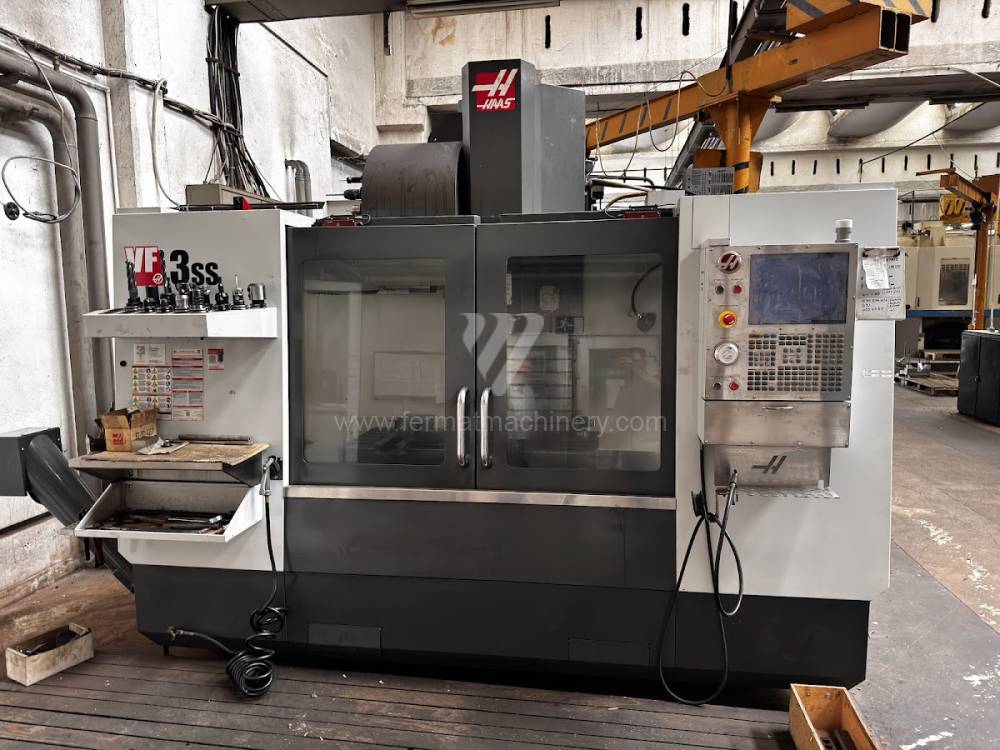
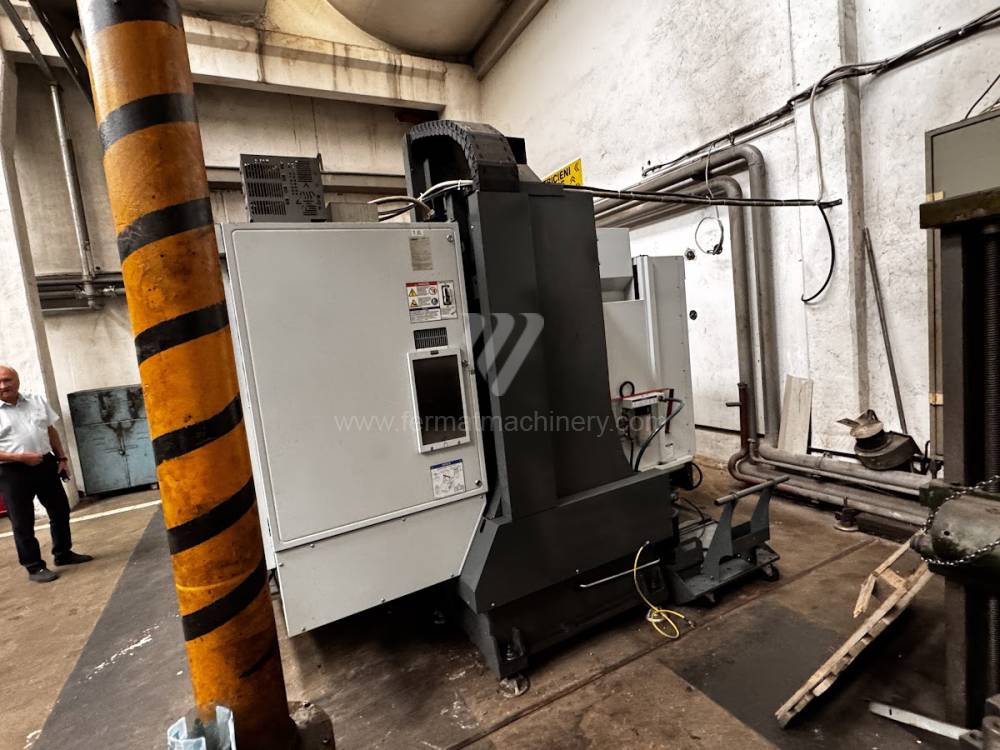
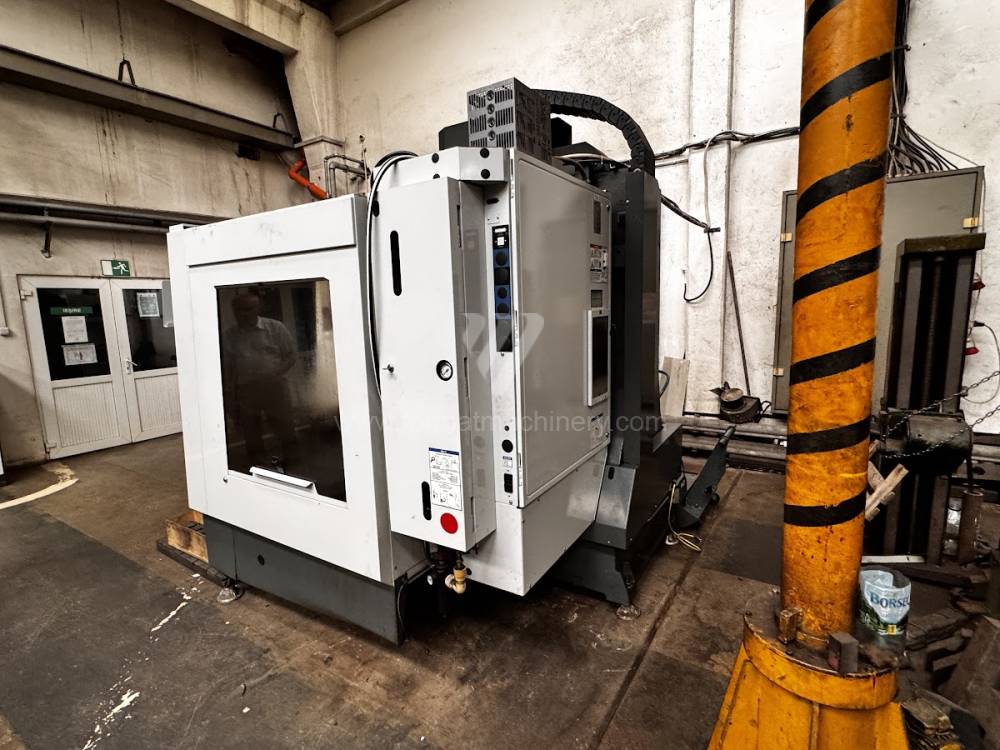
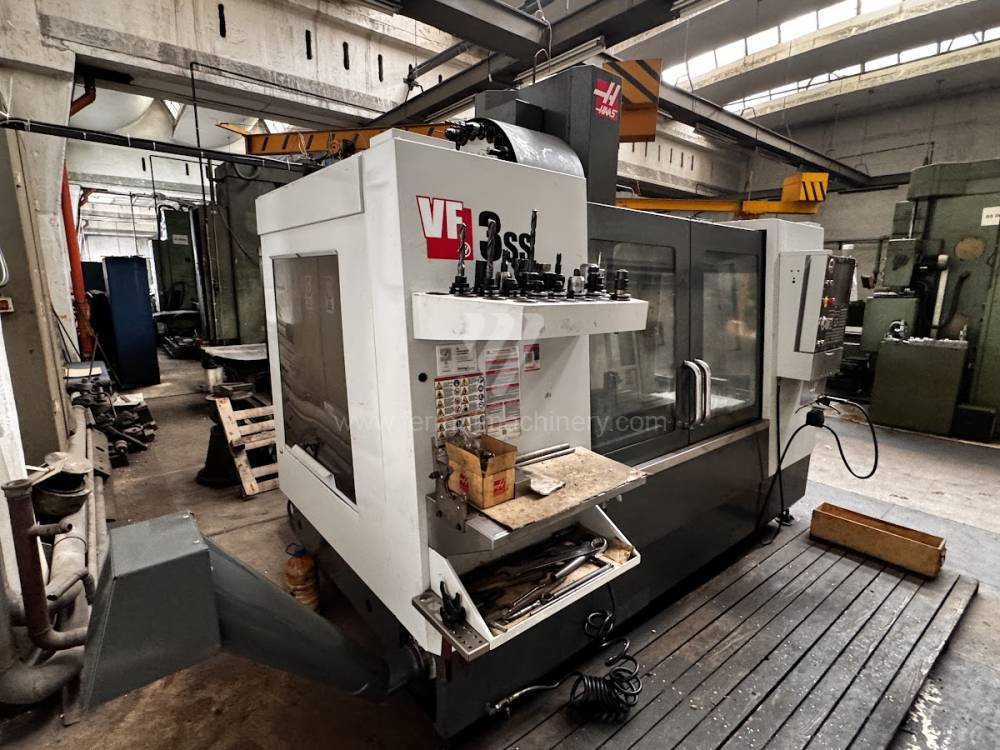
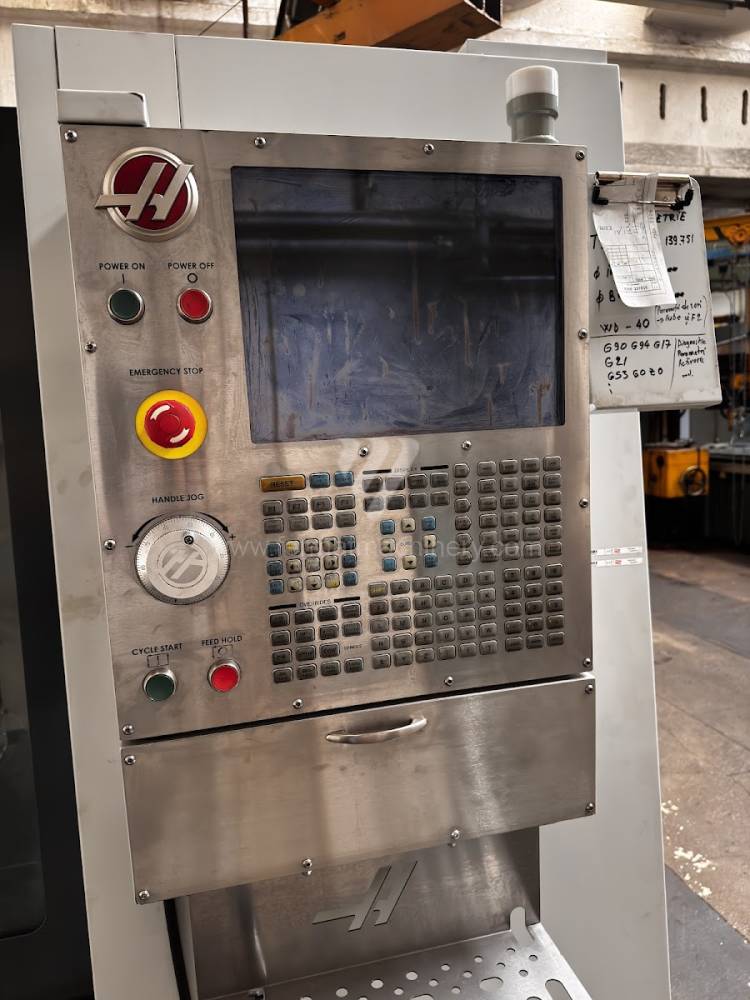
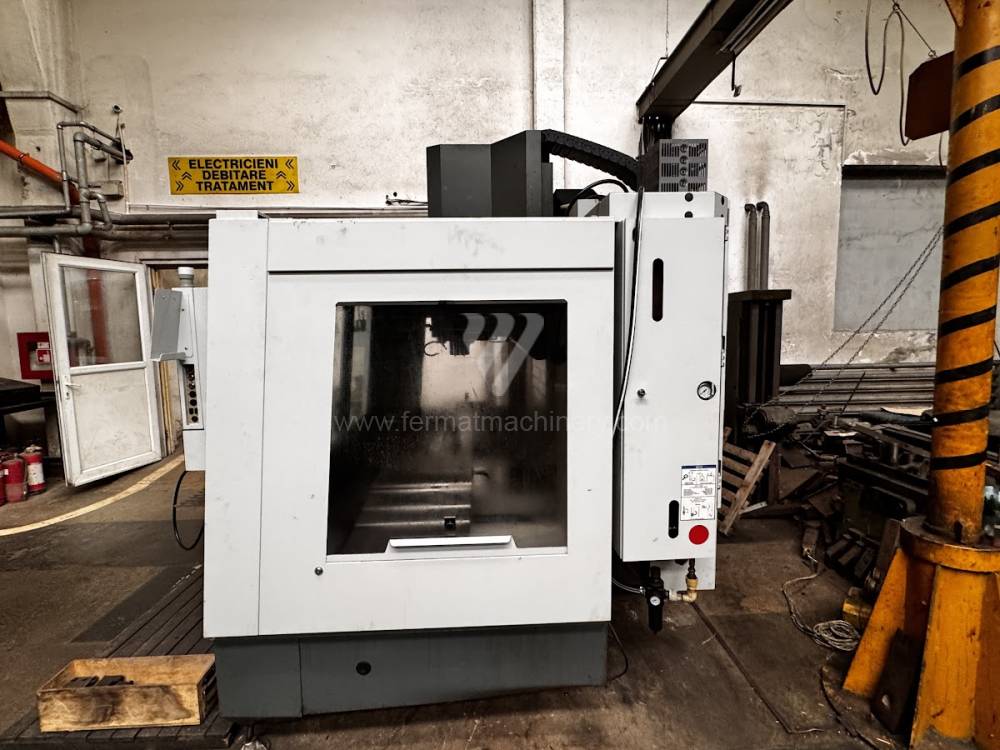
HAAS VF-3 SS
Haas Automation
Inv. č.: 251642
Rok výroby:2016
Řídící systém Haas:
Upínací plocha stolu: 1219 x 457 mm
Pojezd osy X: 1016 mm
Pojezd osy Y: 508 mm
Pojezd osy Z: 635 mm
Otáčky vřetene: 0 - 12000 /min.
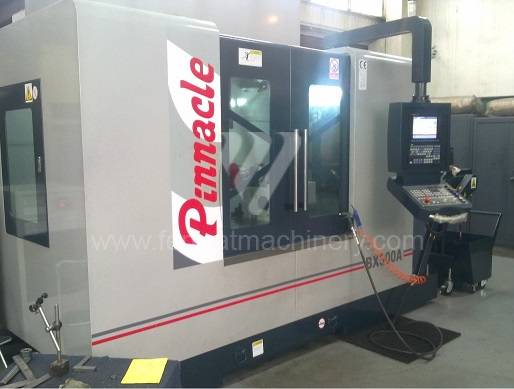
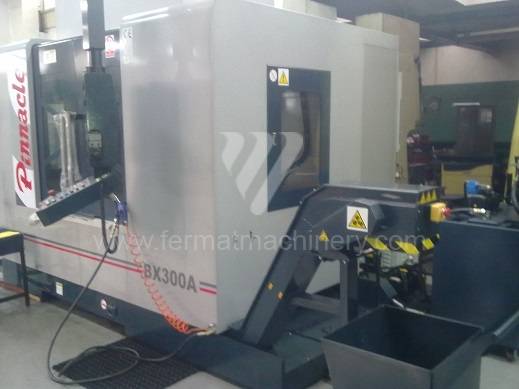
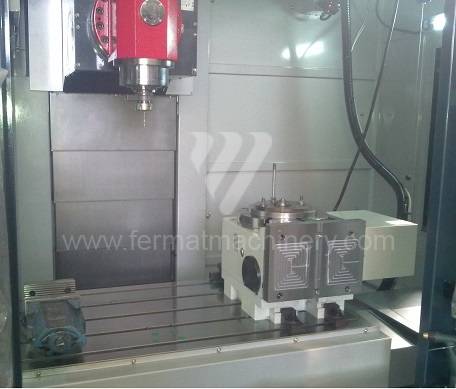
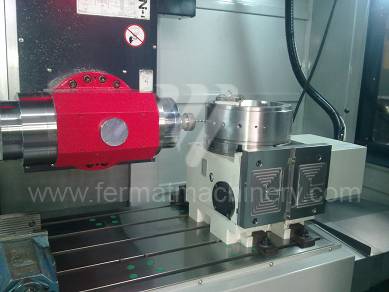
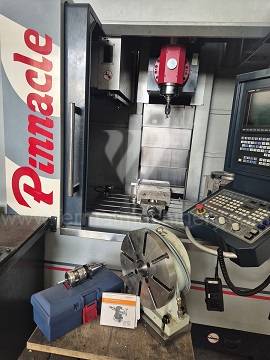
BX 300 A
Pinnacle
Inv. č.: 251971
Rok výroby:2012
Řídící systém Mitsubishi:
Upínací plocha stolu: 1300 x 610 mm
Pojezd osy X: 1140 mm
Pojezd osy Y: 610 mm
Pojezd osy Z: 810 mm
Otáčky vřetene: 1 - 15000 /min.
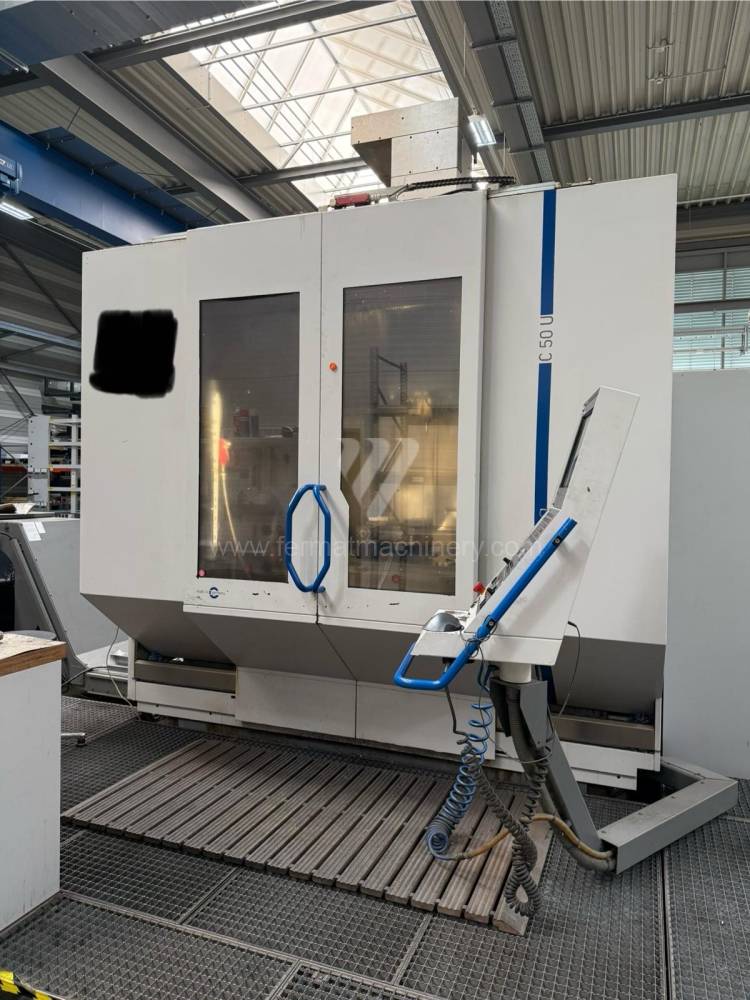
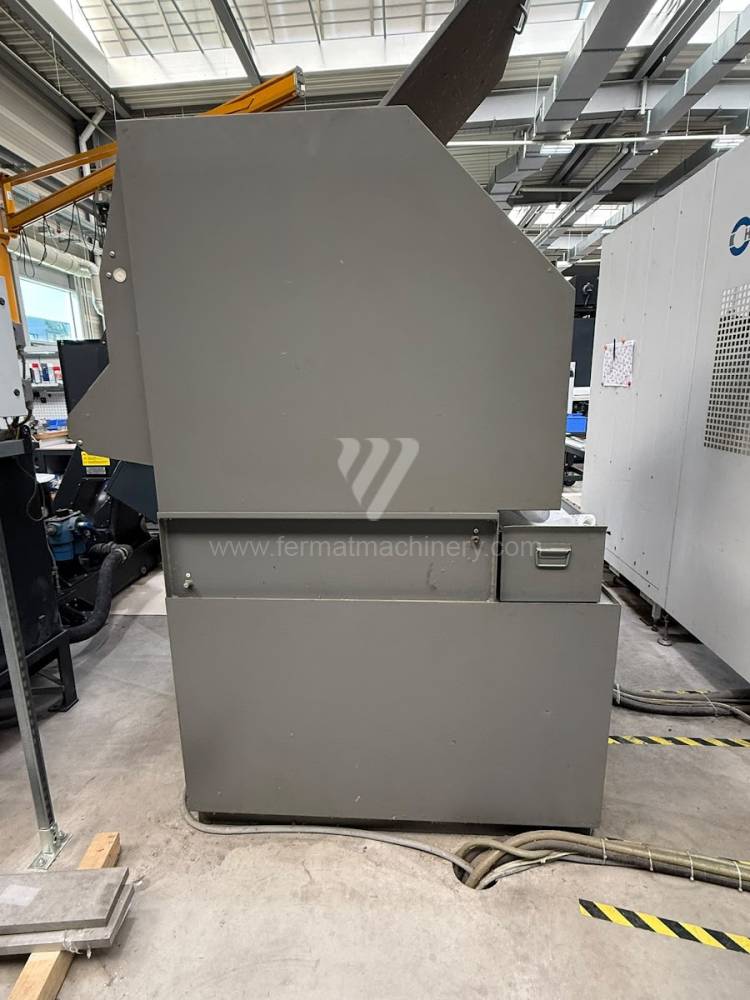
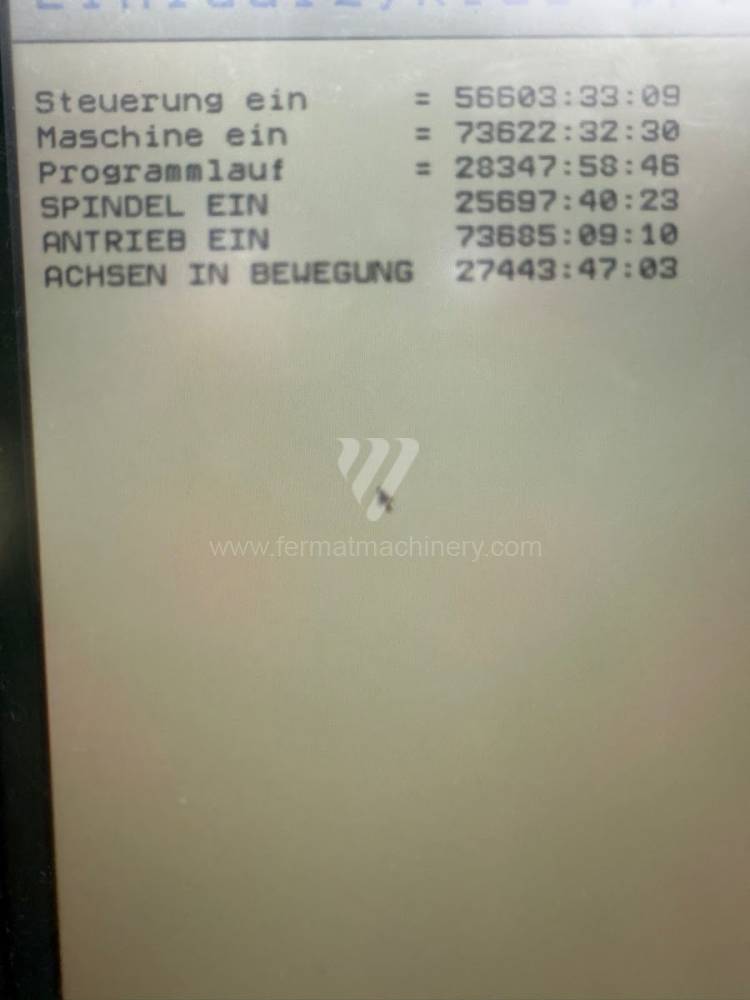
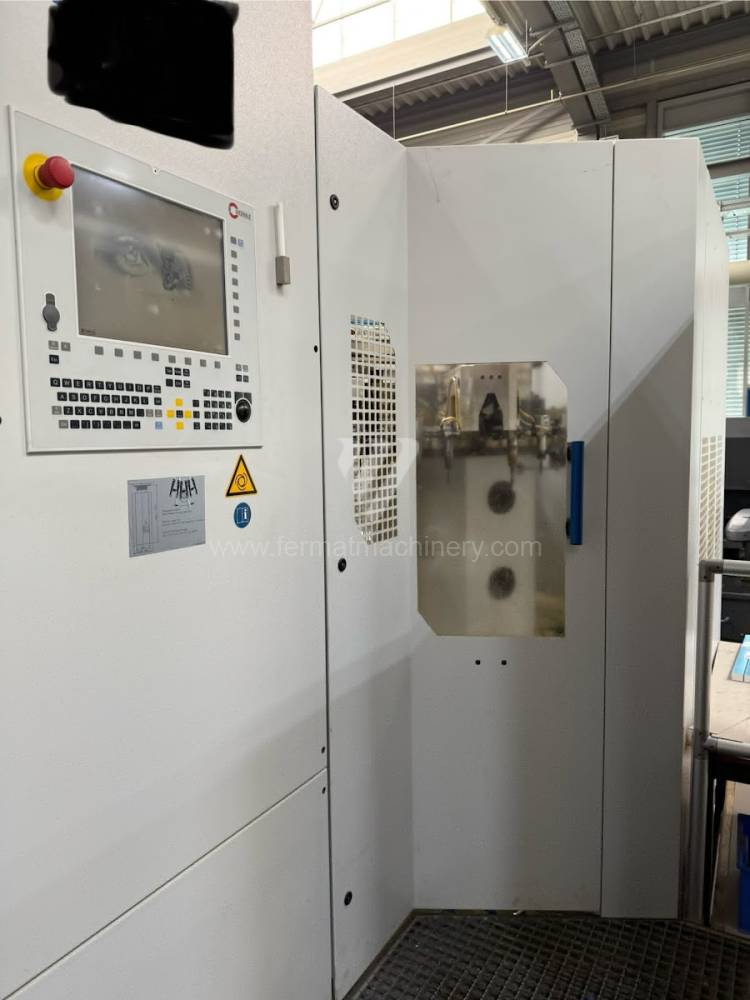
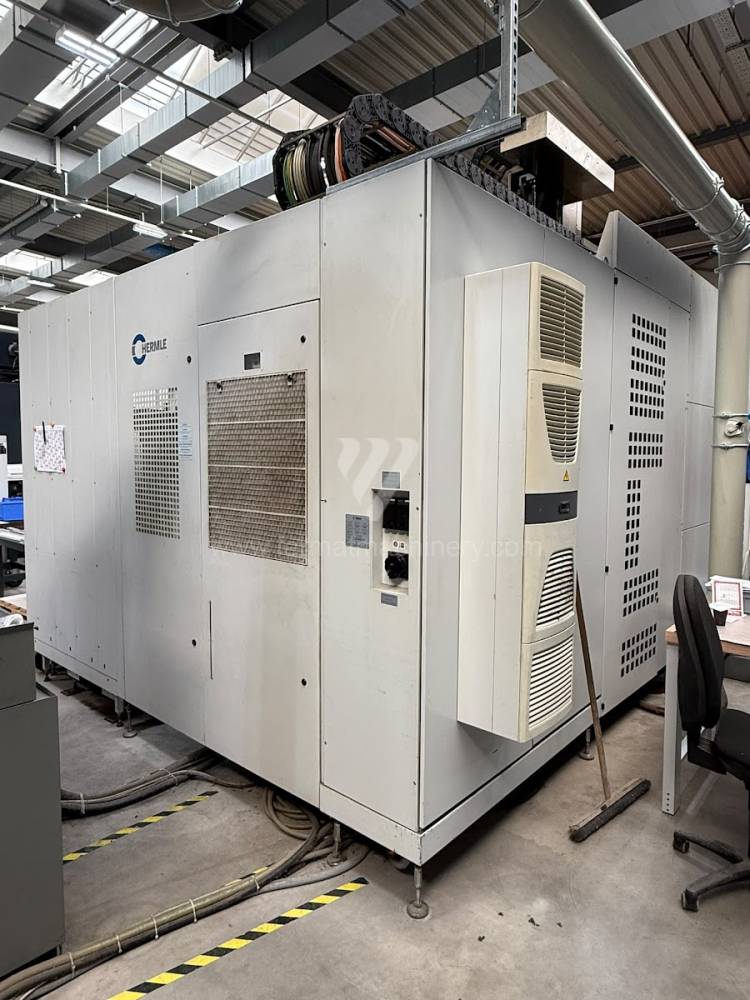
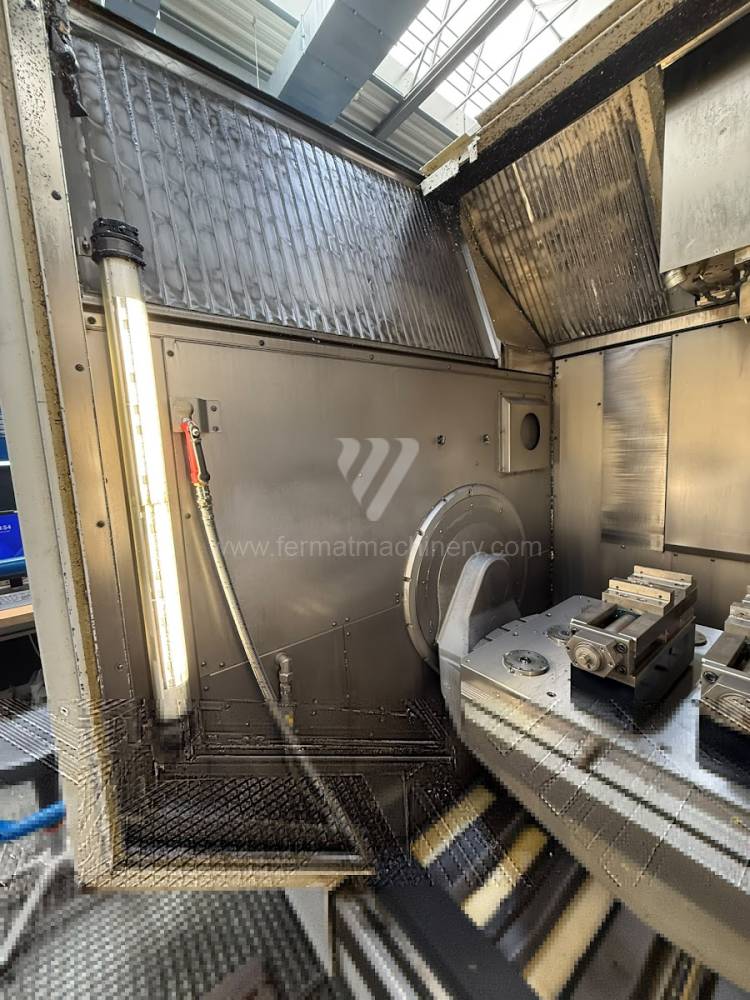
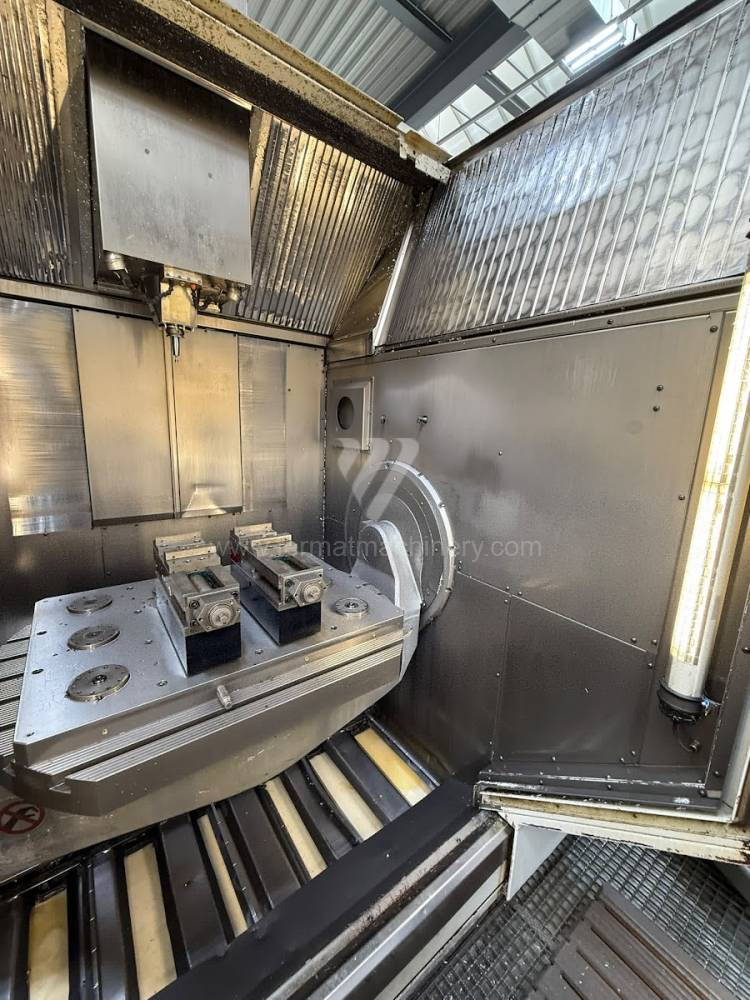
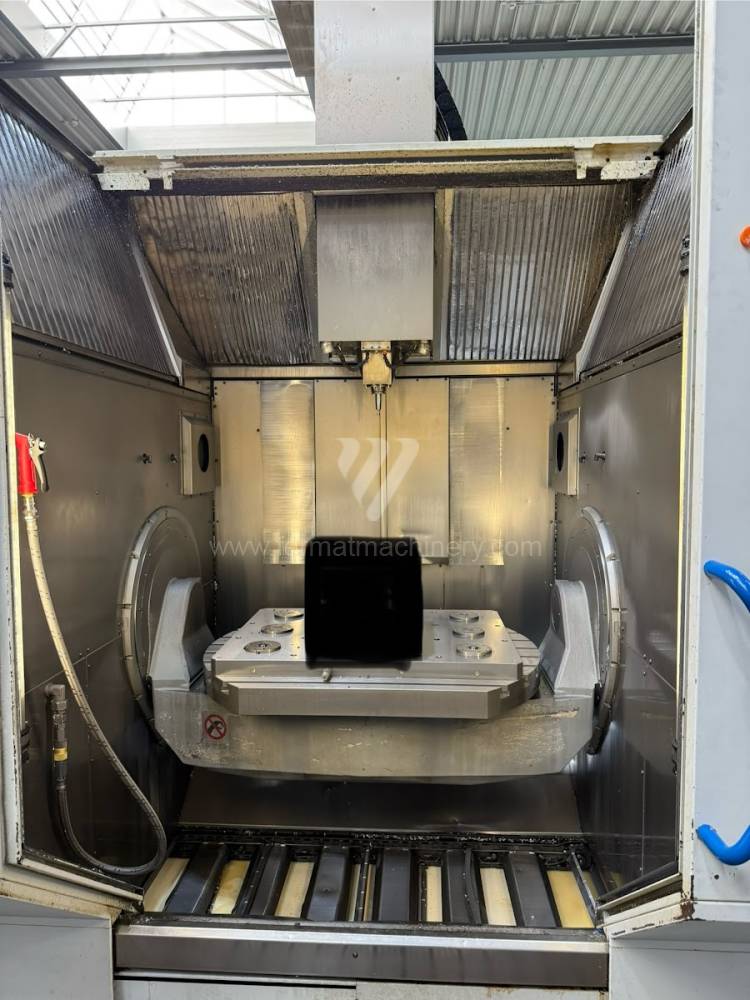
C 50 U
Hermle AG
Inv. č.: 261628
Rok výroby:2009
Řídící systém Heidenhain: TNC 530
Upínací plocha stolu: 1150 x 900 mm
Pojezd osy X: 1000 mm
Pojezd osy Y: 1100 mm
Pojezd osy Z: 700 mm
Otáčky vřetene: 10 - 18000 /min.
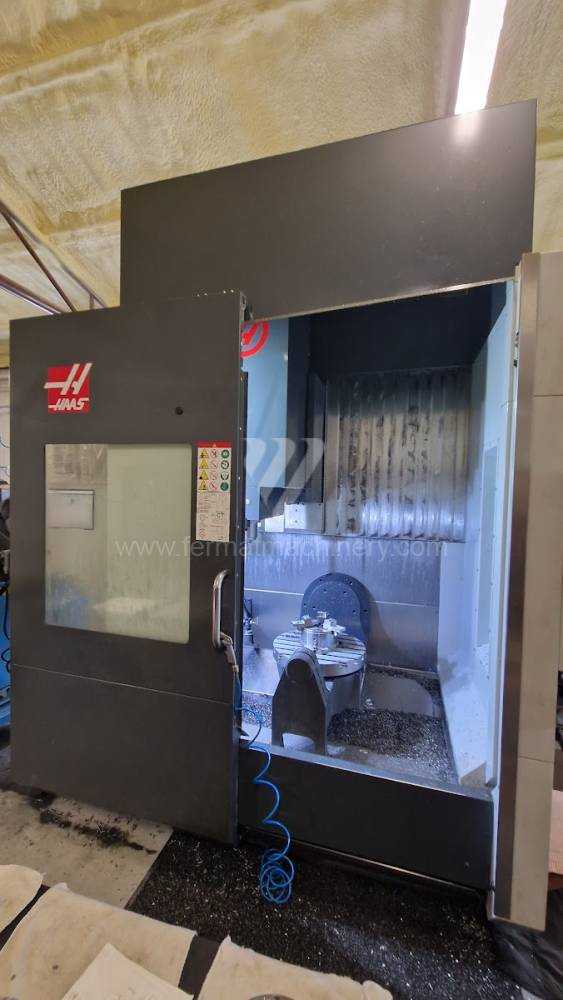
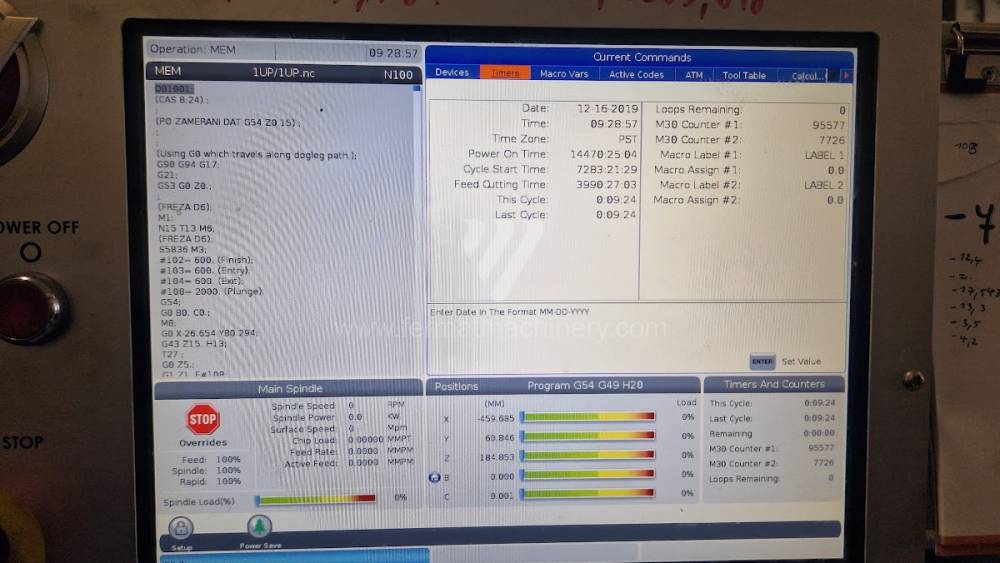
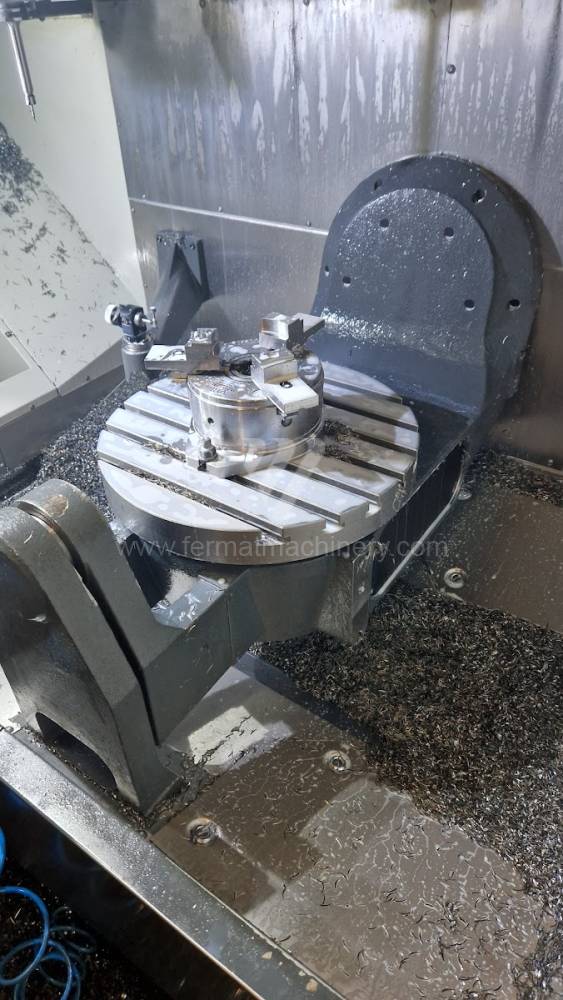
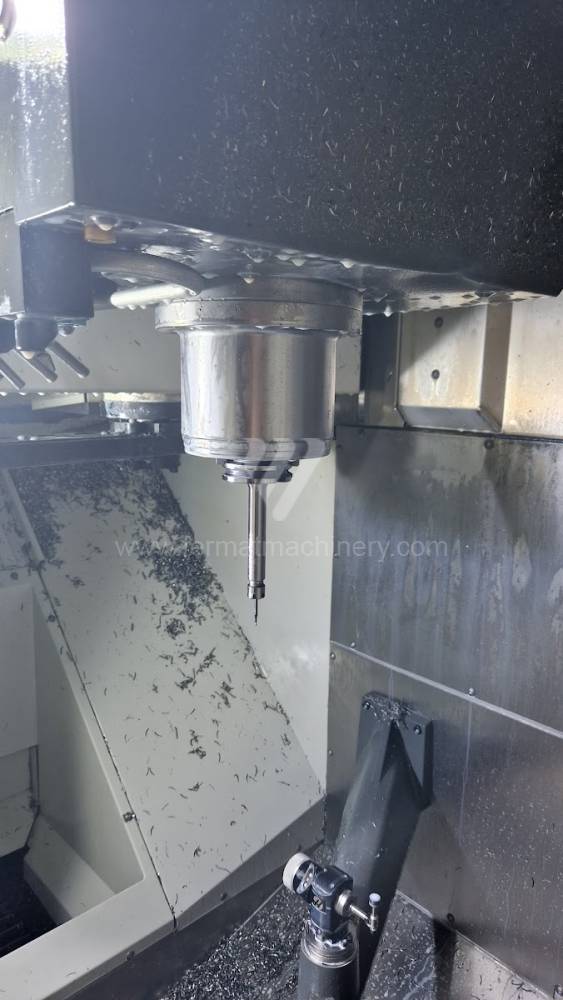
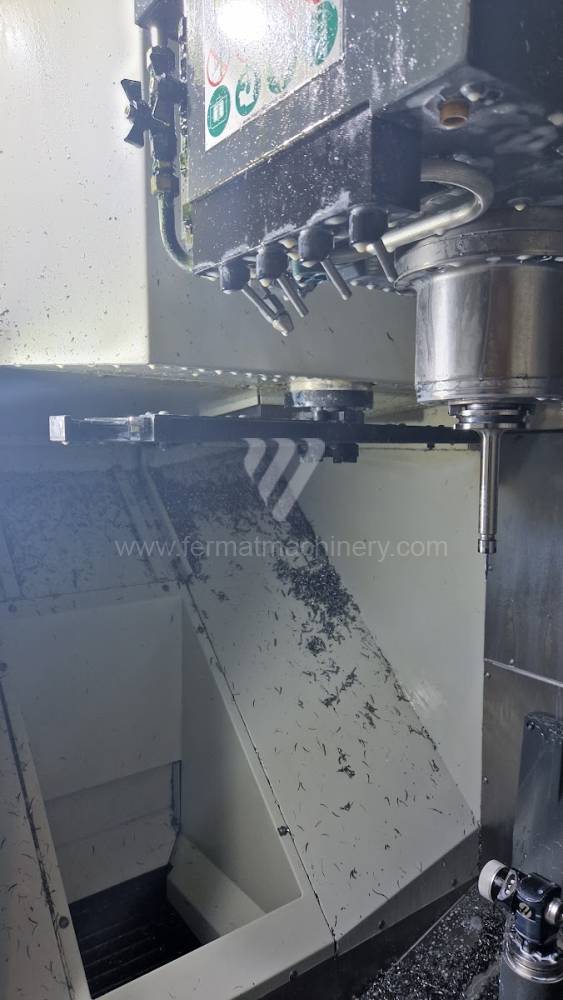
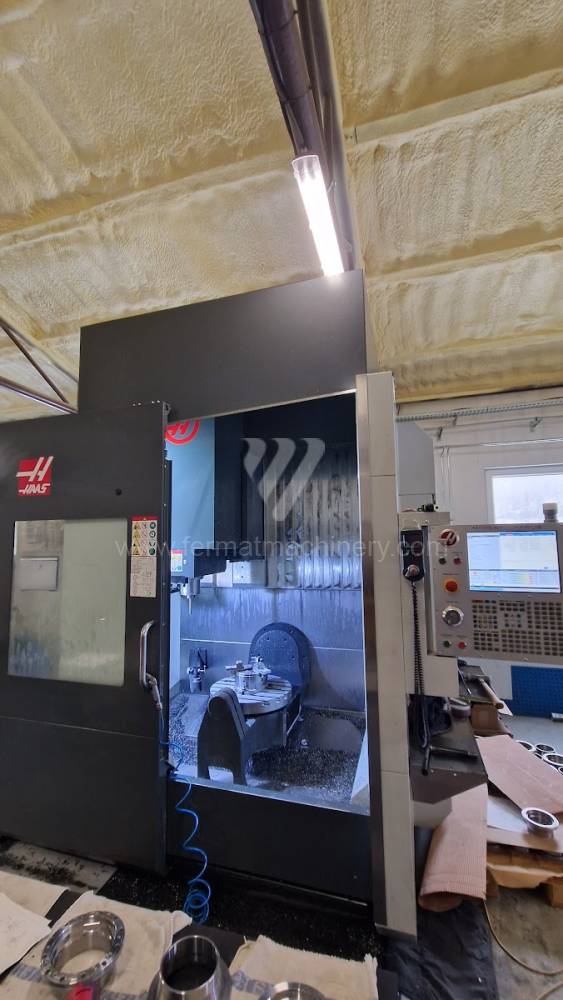
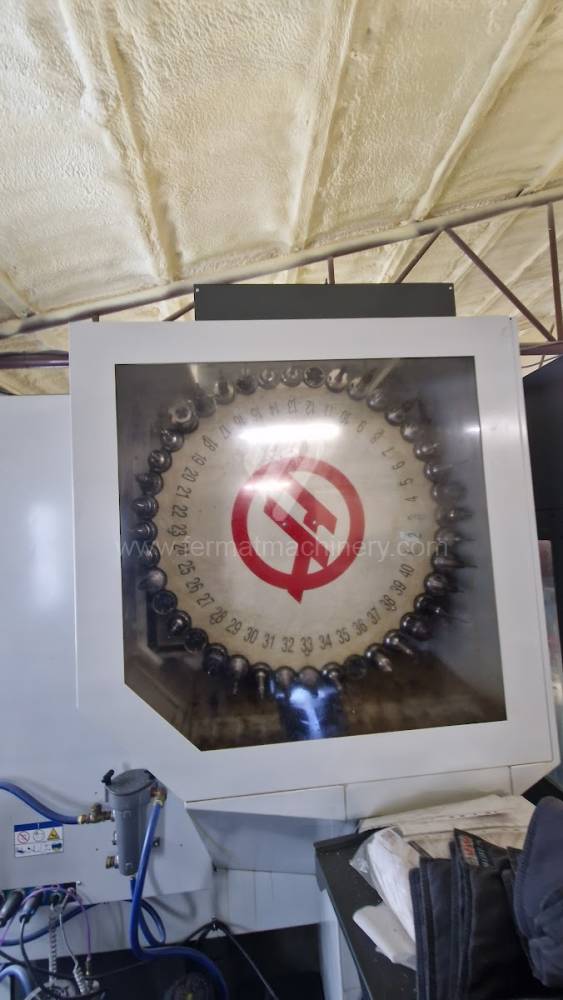
UMC - 750
Haas Automation
Inv. č.: 231055
Rok výroby:2020
Řídící systém Haas:
Upínací plocha stolu: 500 mm
Pojezd osy X: 762 mm
Pojezd osy Y: 508 mm
Pojezd osy Z: 508 mm
Otáčky vřetene: 0 - 8100 /min.
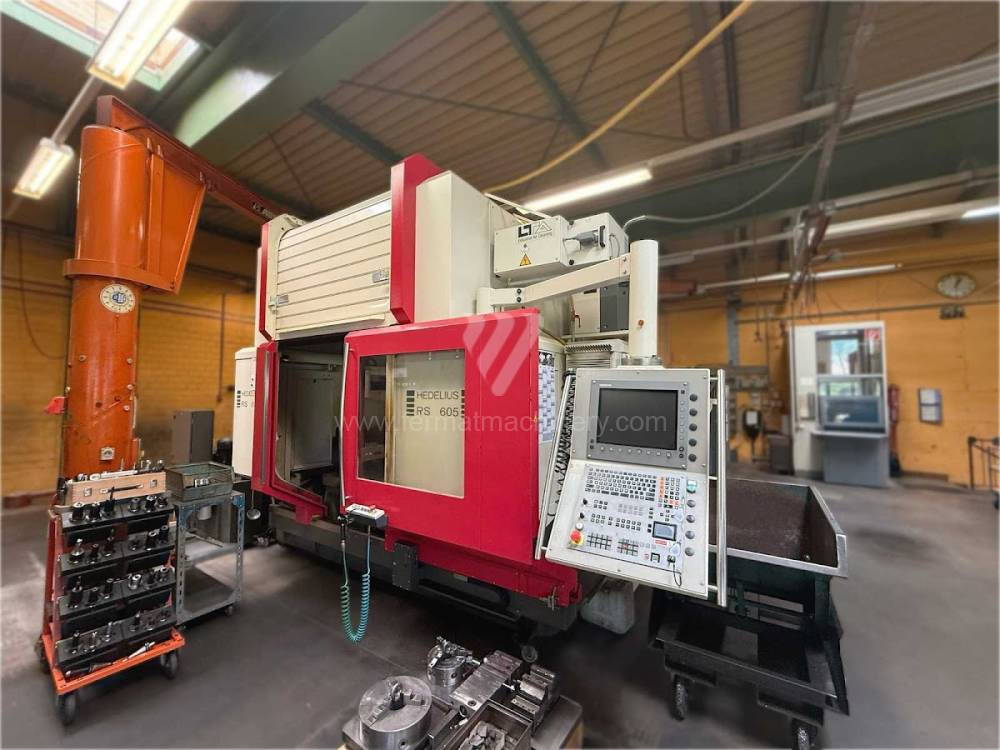
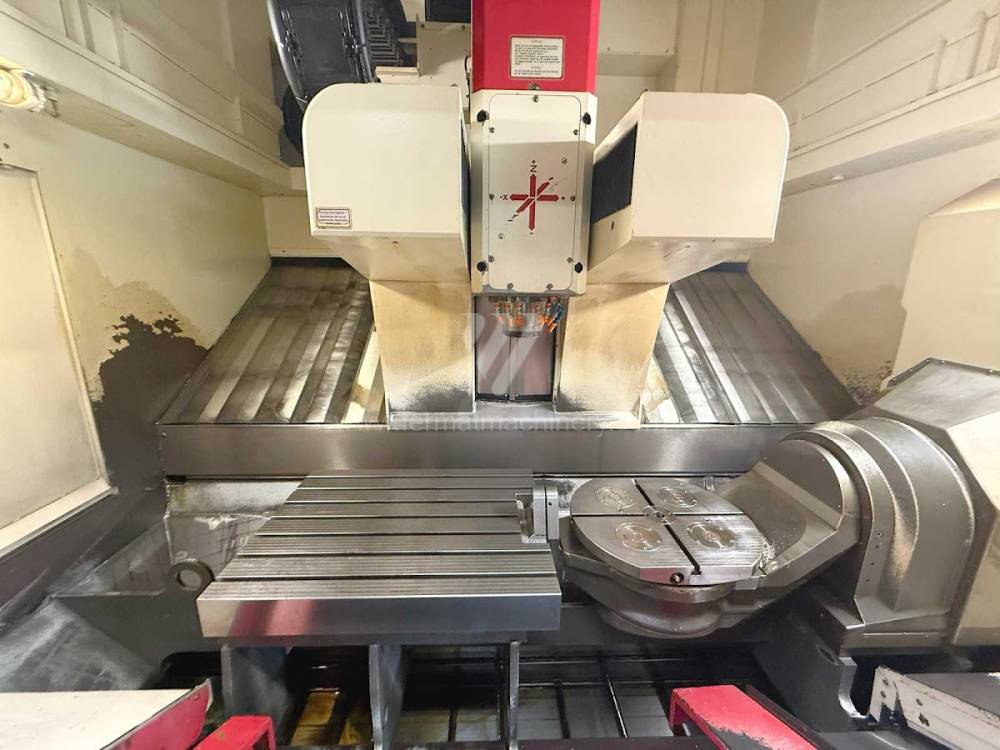
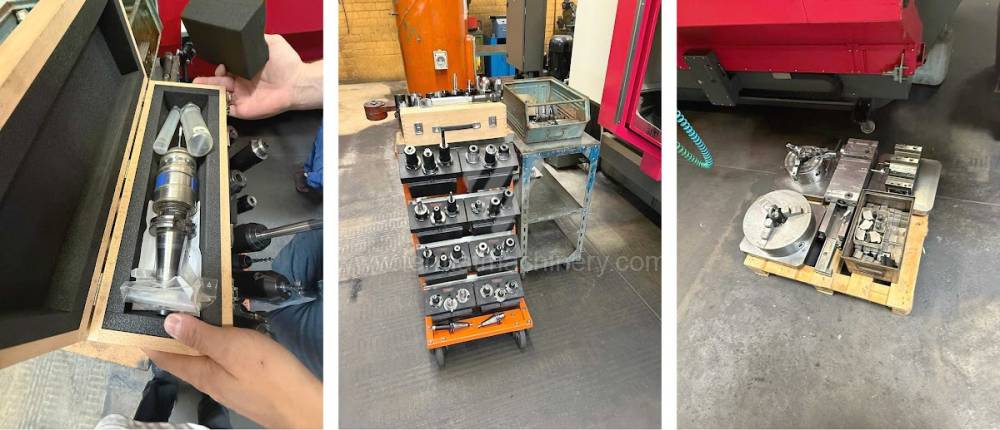
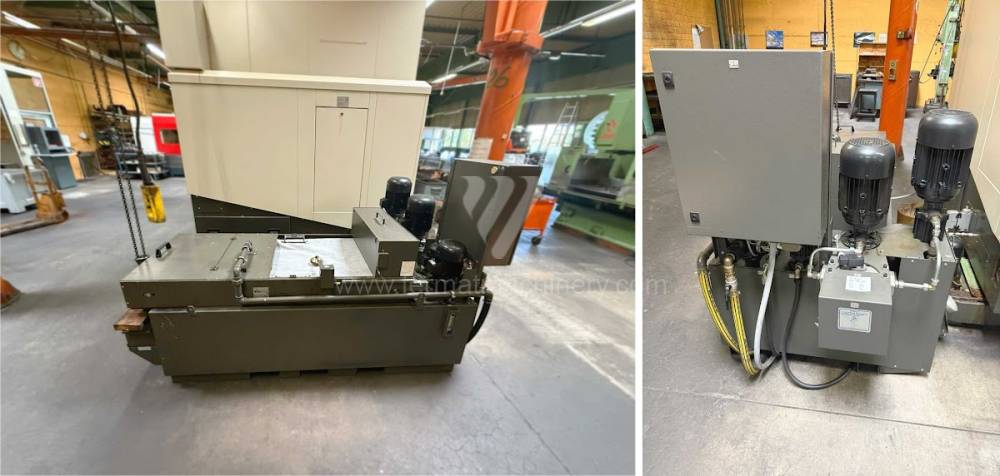
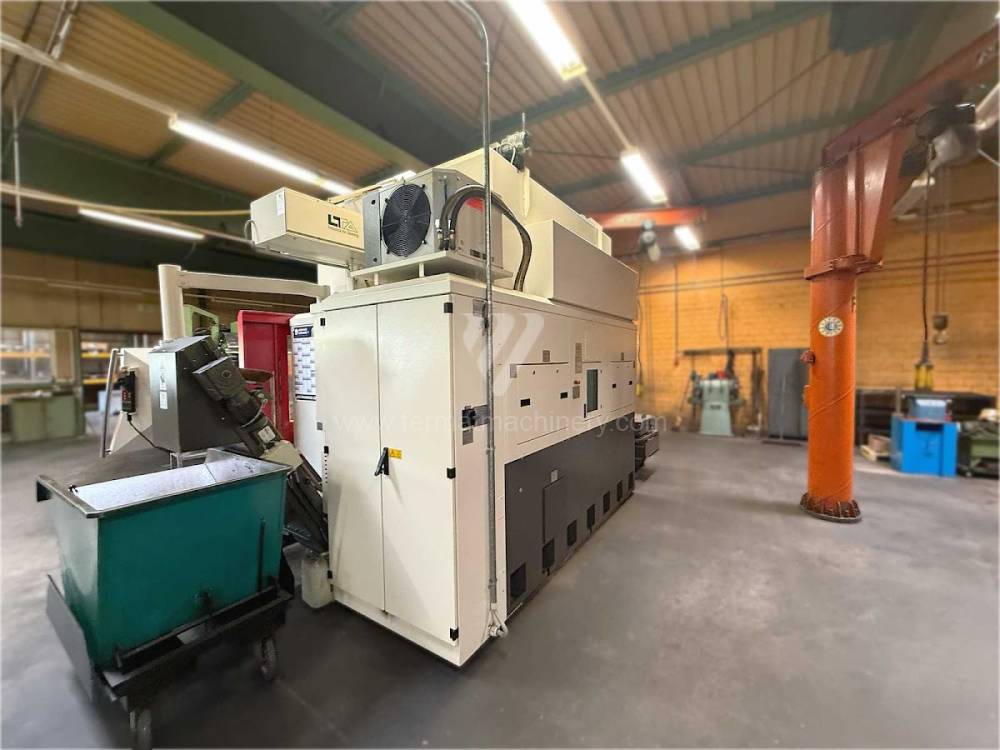
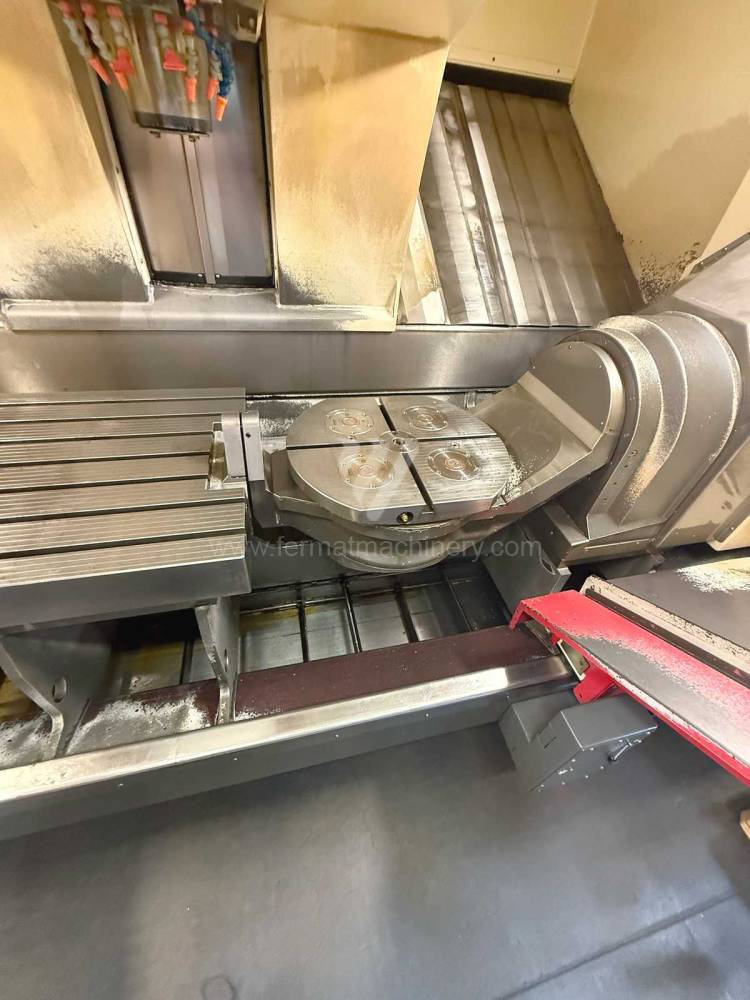
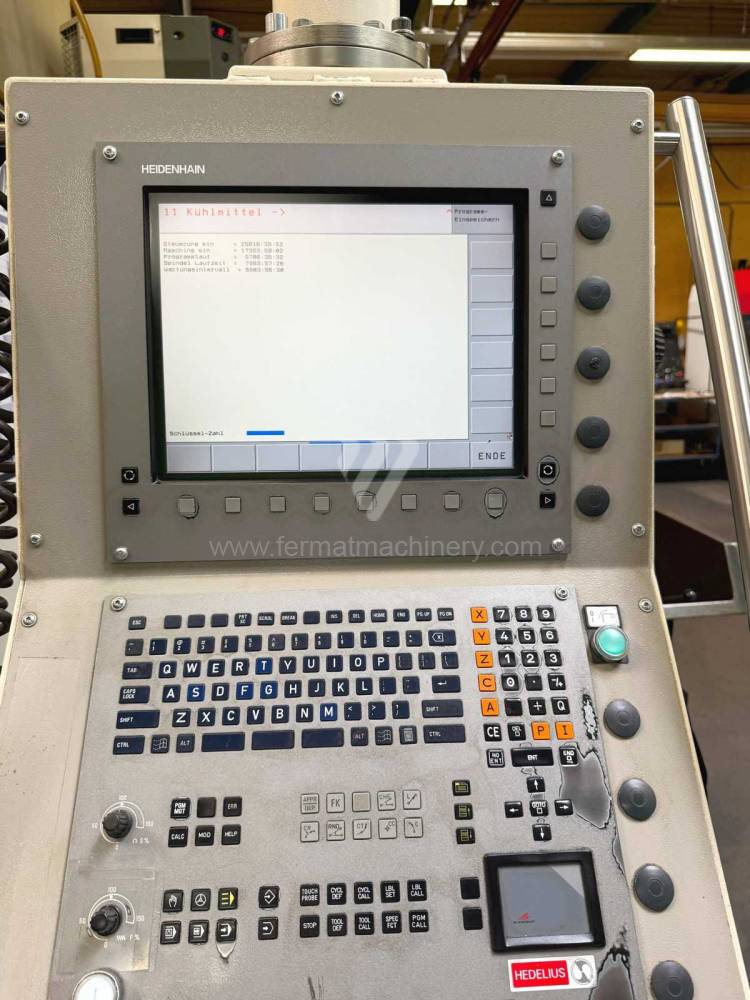
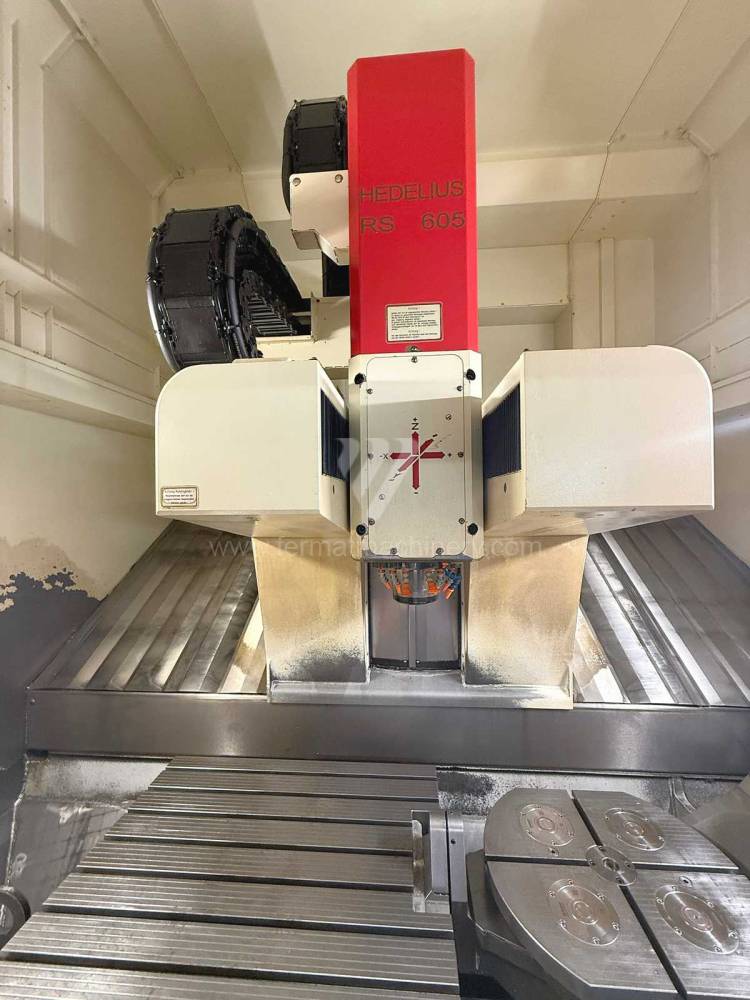
RS605 K
Hedelius
Inv. č.: 251468
Rok výroby:2011
Řídící systém Heidenhain: TNC 530
Upínací plocha stolu: 700 x 600 mm
Pojezd osy X: 1070 mm
Pojezd osy Y: 650 mm
Pojezd osy Z: 530 mm
Otáčky vřetene: 0 - 12000 /min.
Topper TMV 850 A
Tongtai
Inv. č.: 261047
Rok výroby:2006
Řídící systém Fanuc: 0i - MC
Počet řízených os: 3
Pojezd osy X: 850 mm
Pojezd osy Y: 500 mm
Pojezd osy Z: 530 mm
Otáčky vřetene: 0 - 8000 /min.
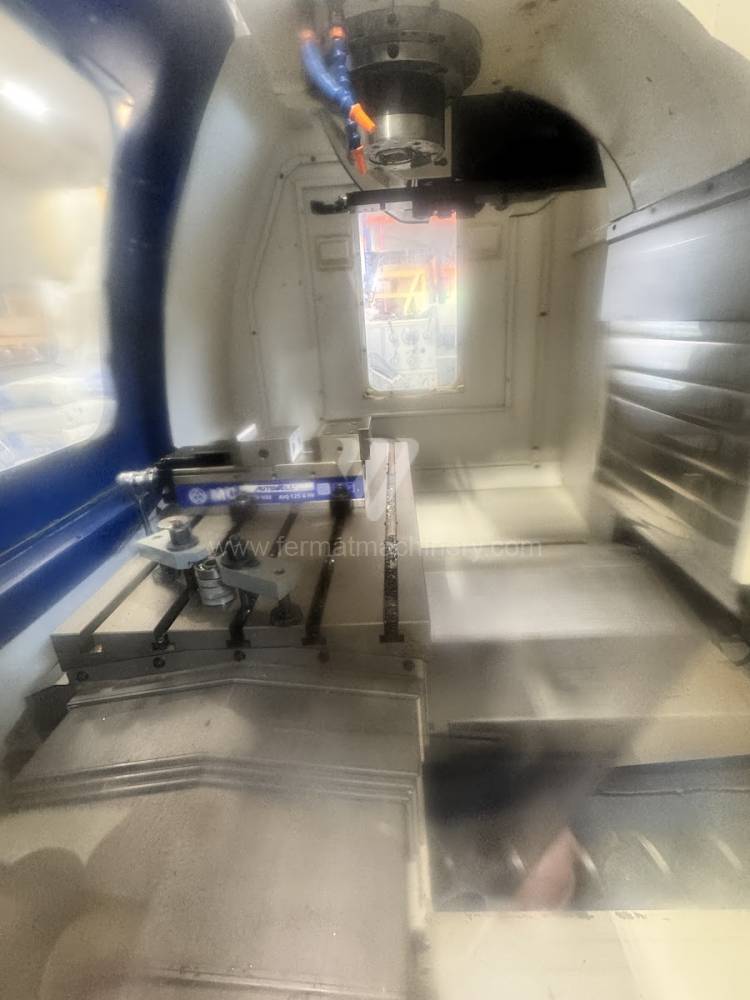
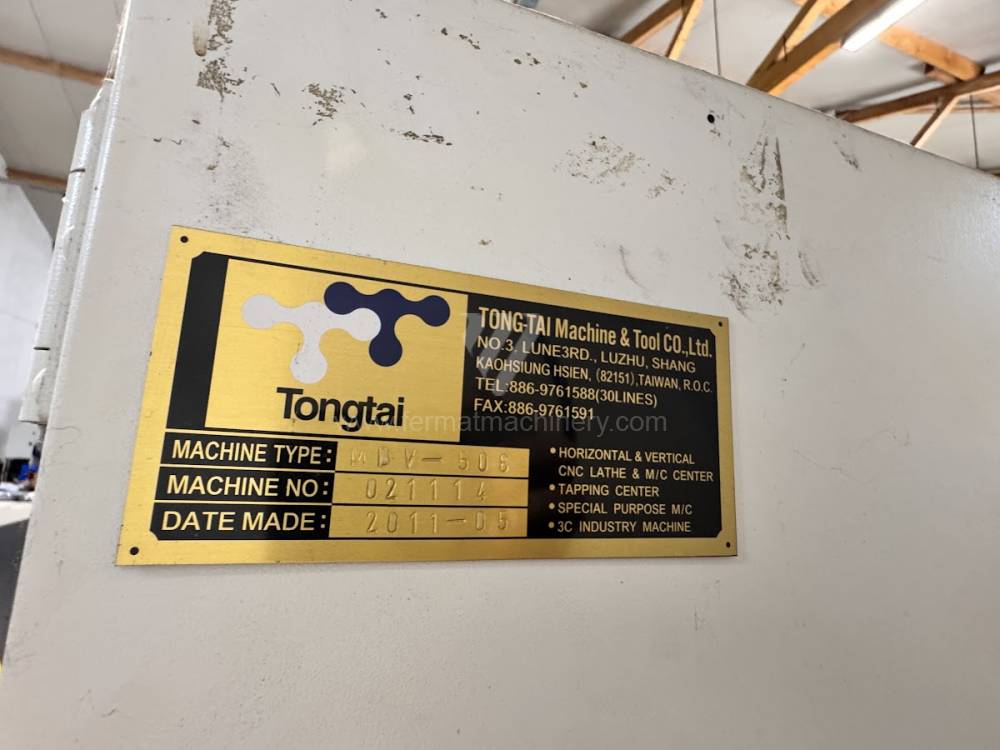
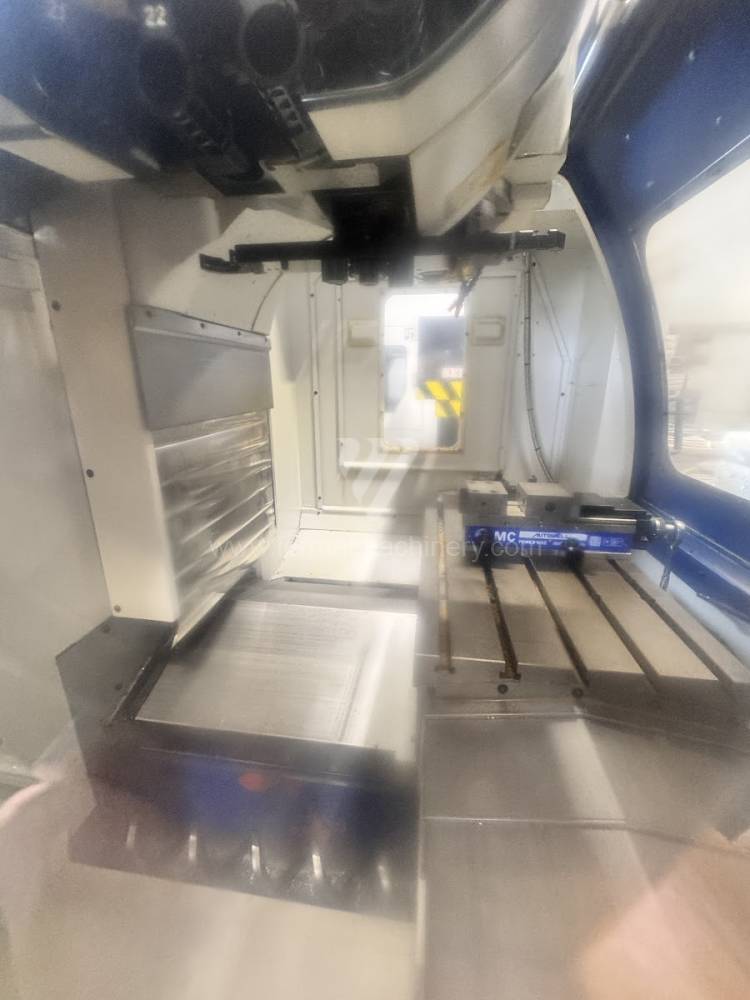
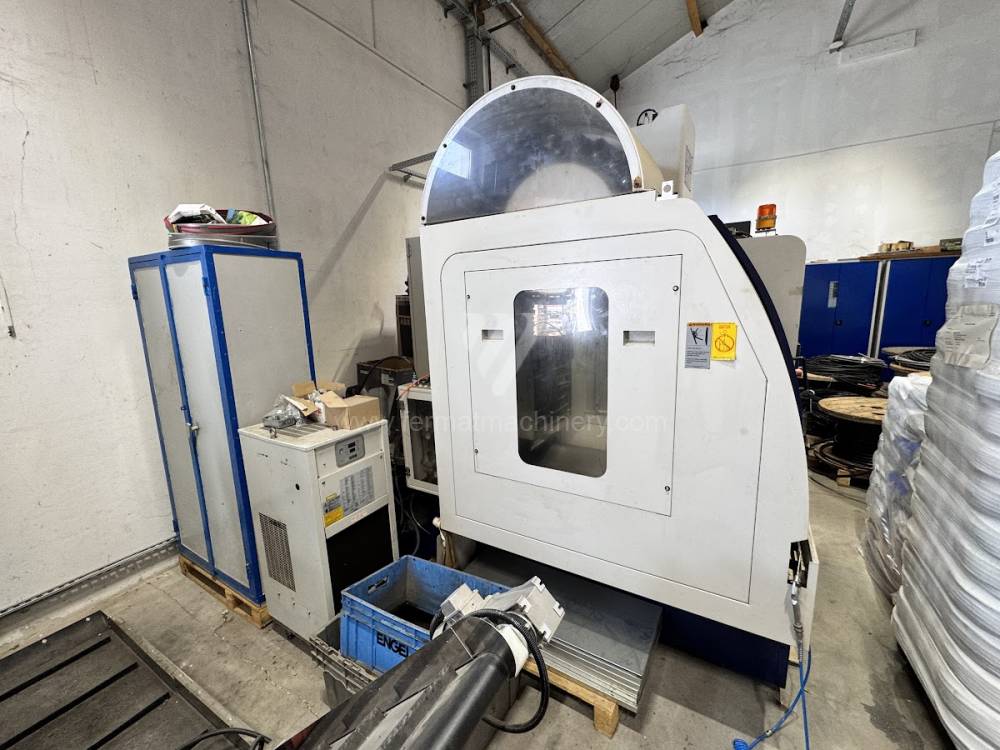
Topper MDV-508
Tongtai
Inv. č.: 261401
Rok výroby:2011
Řídící systém Siemens: Sinumerik 840 D
Upínací plocha stolu: 1050 x 520 mm
Pojezd osy X: 900 mm
Pojezd osy Y: 500 mm
Pojezd osy Z: 520 mm
Otáčky vřetene: 0 - 12000 /min.
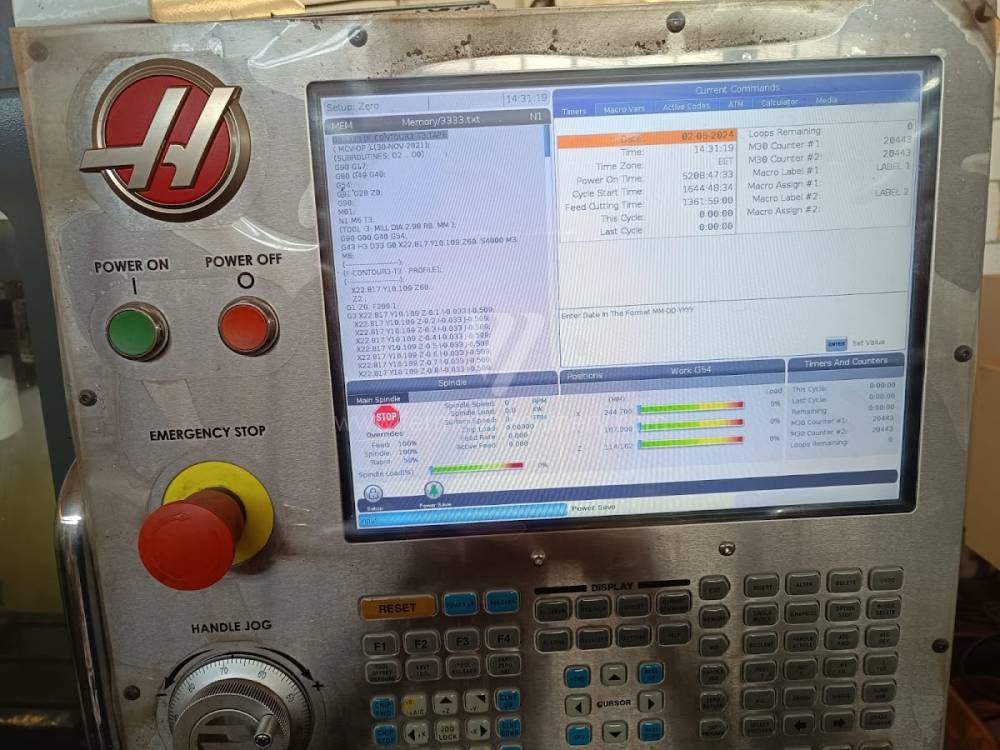
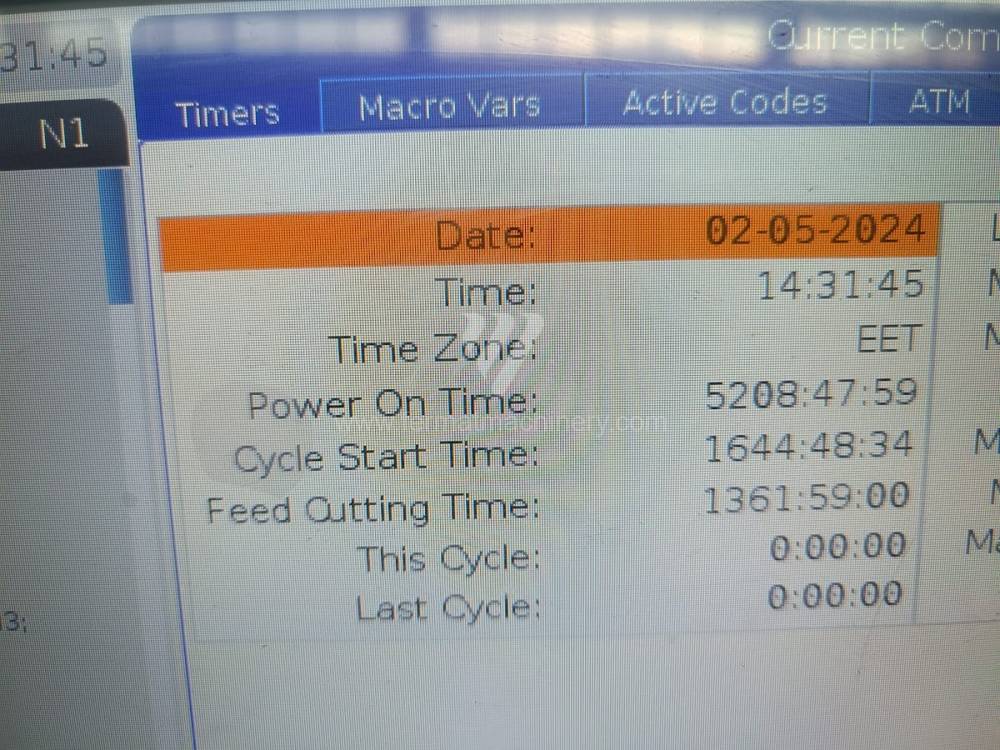
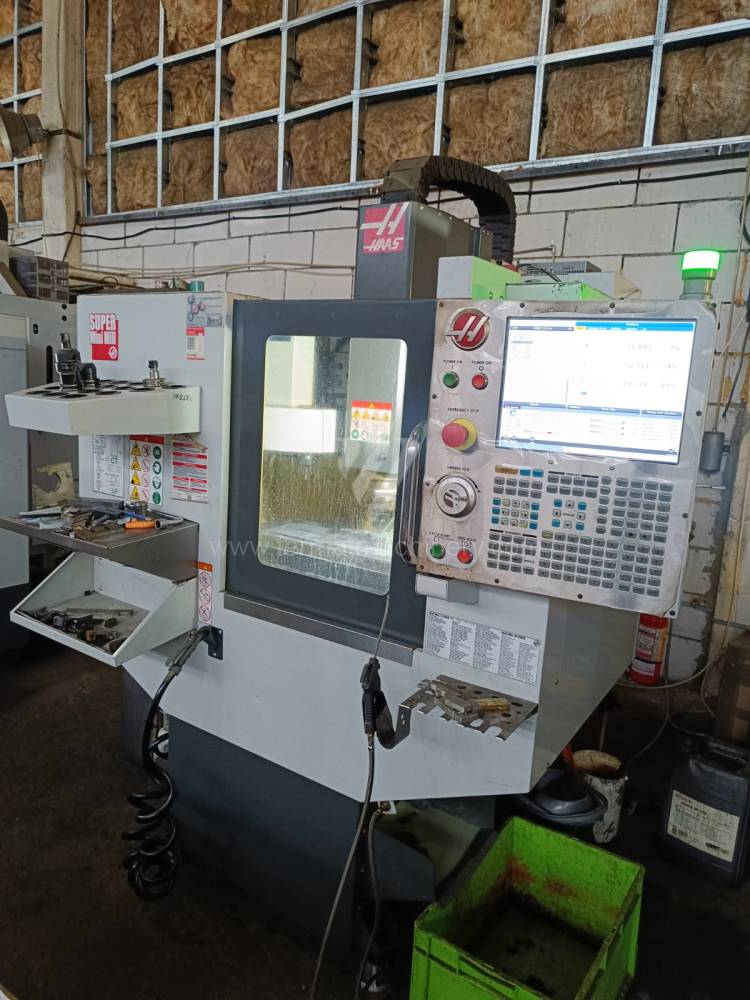
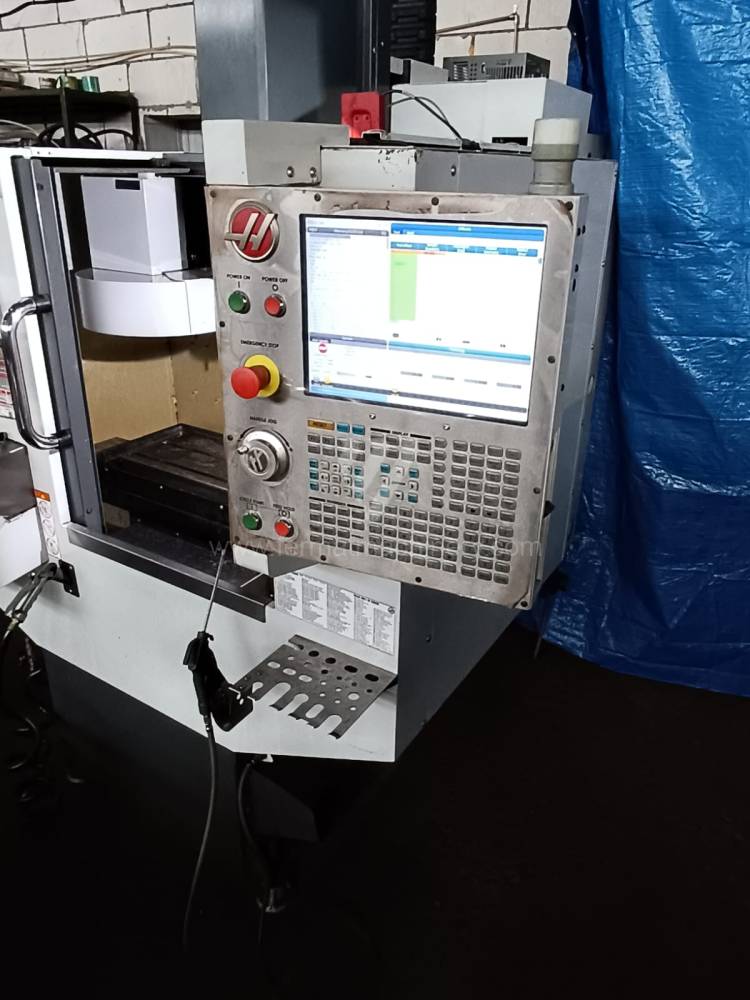
Super Mini Mill
Haas Automation
Inv. č.: 241985
Rok výroby:2017
Řídící systém Haas:
Upínací plocha stolu: 630 x 305 mm
Pojezd osy X: 406 mm
Pojezd osy Y: 305 mm
Pojezd osy Z: 254 mm
Otáčky vřetene: 0 - 10000 /min.
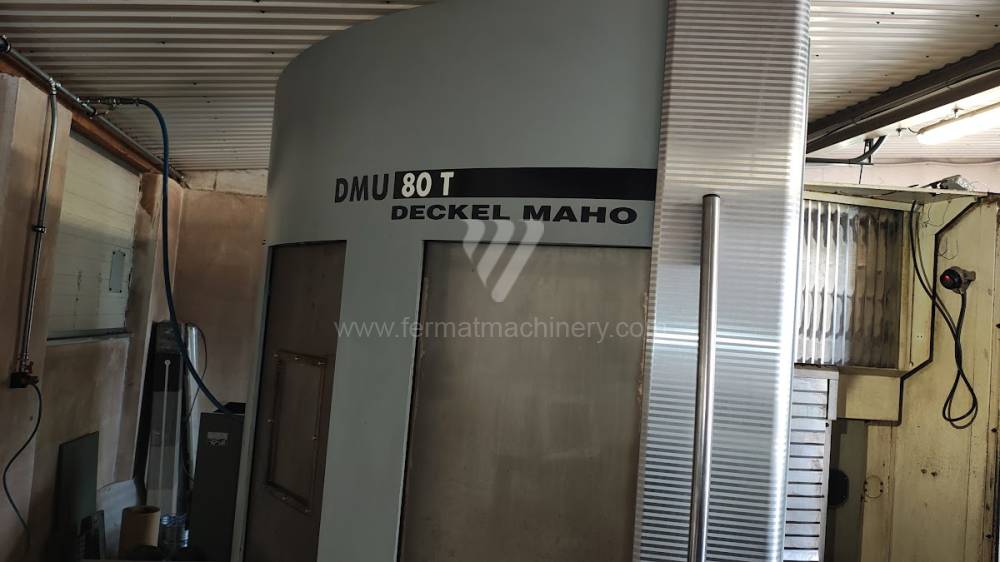
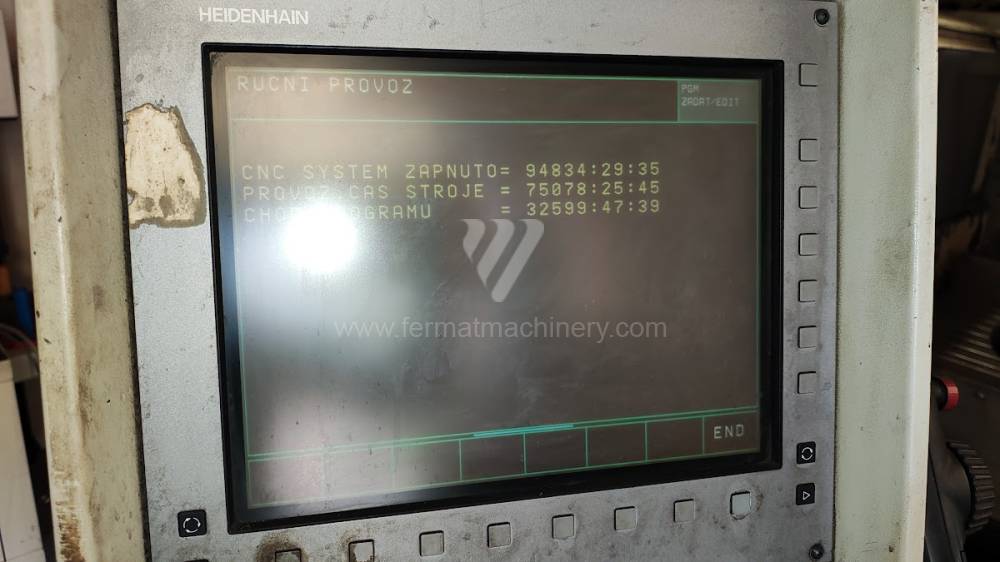
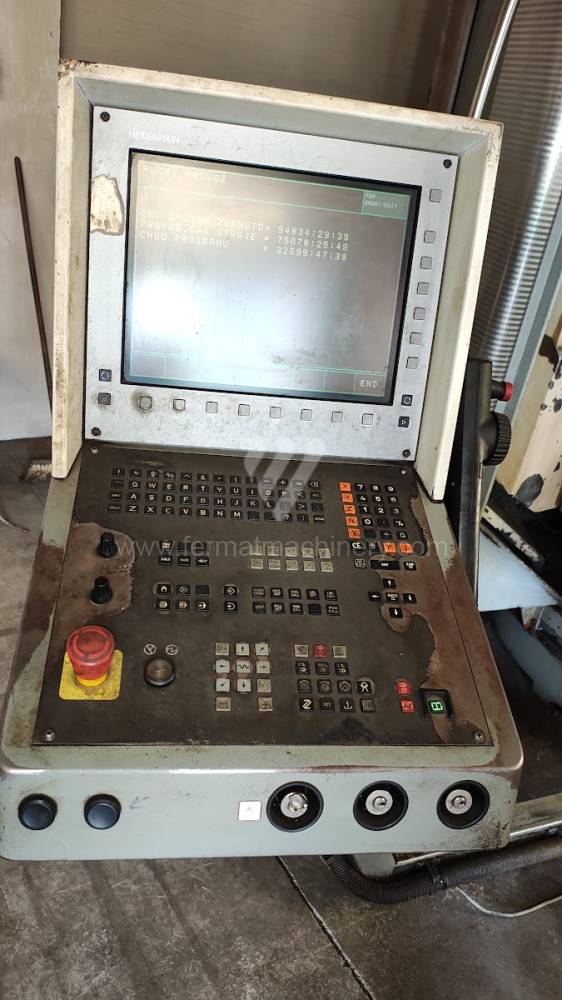
DMU 80 T
DMG
Inv. č.: 261632
Rok výroby:2001
Řídící systém Heidenhain: MillPlus V 500
Upínací plocha stolu: 1250 x 700 mm
Pojezd osy X: 880 mm
Pojezd osy Y: 630 mm
Pojezd osy Z: 630 mm
Otáčky vřetene: 0 - 12000 /min.
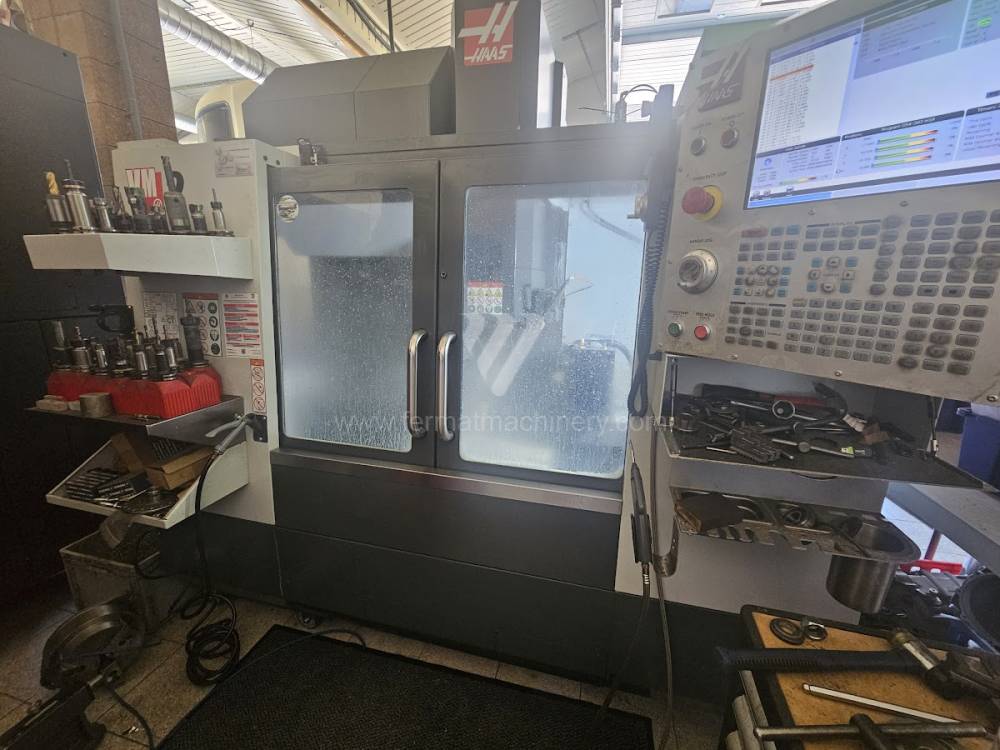
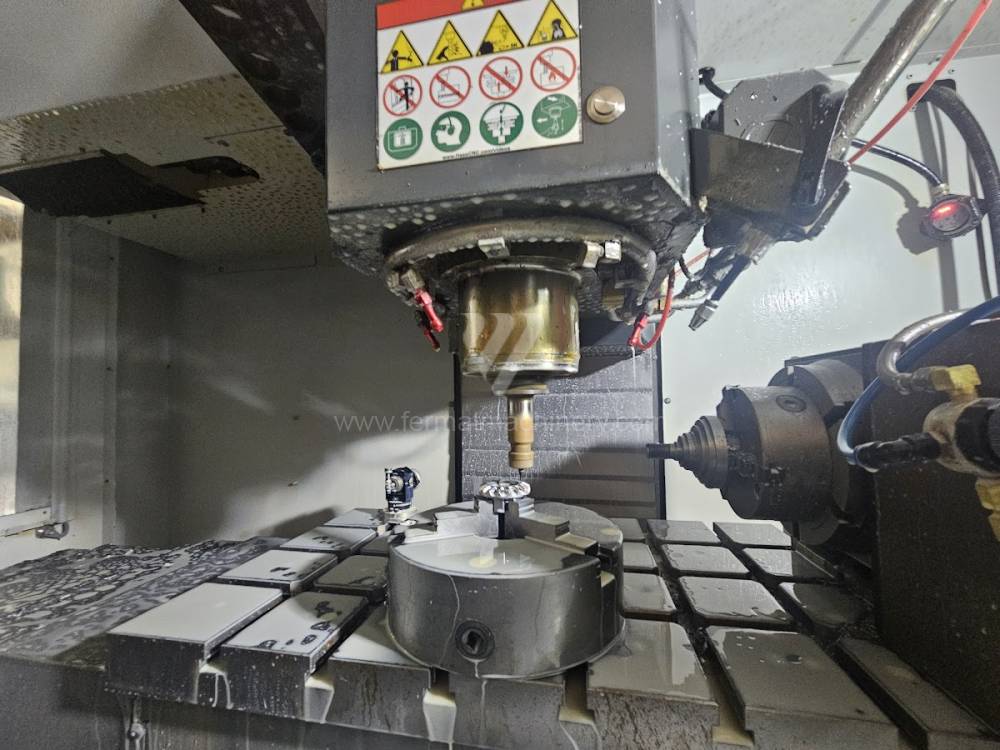
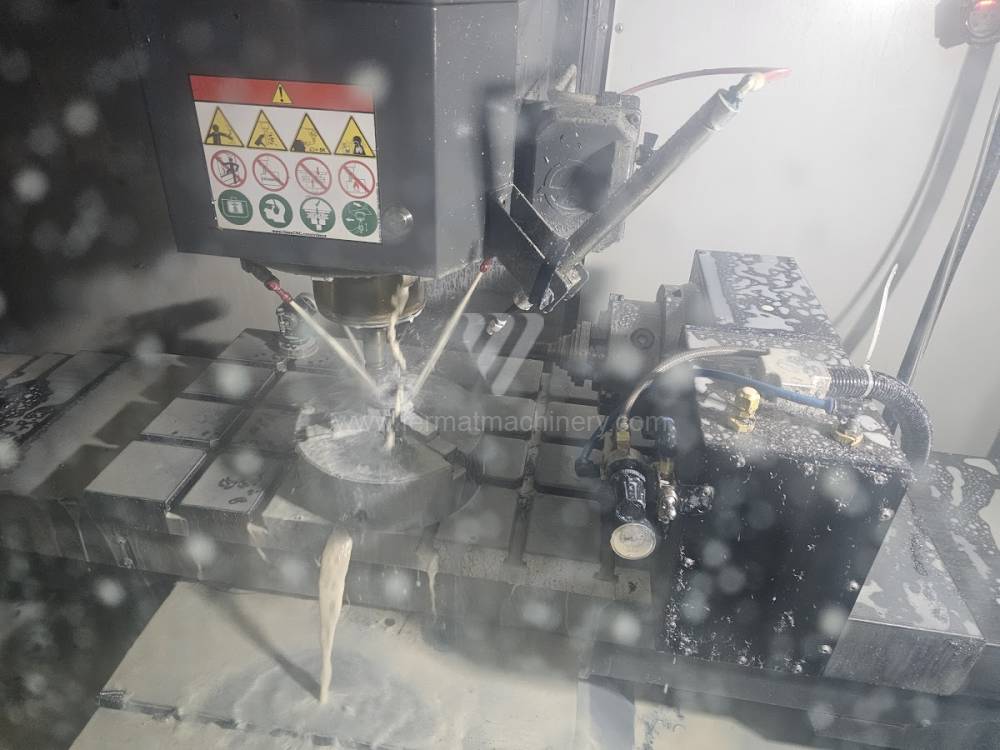
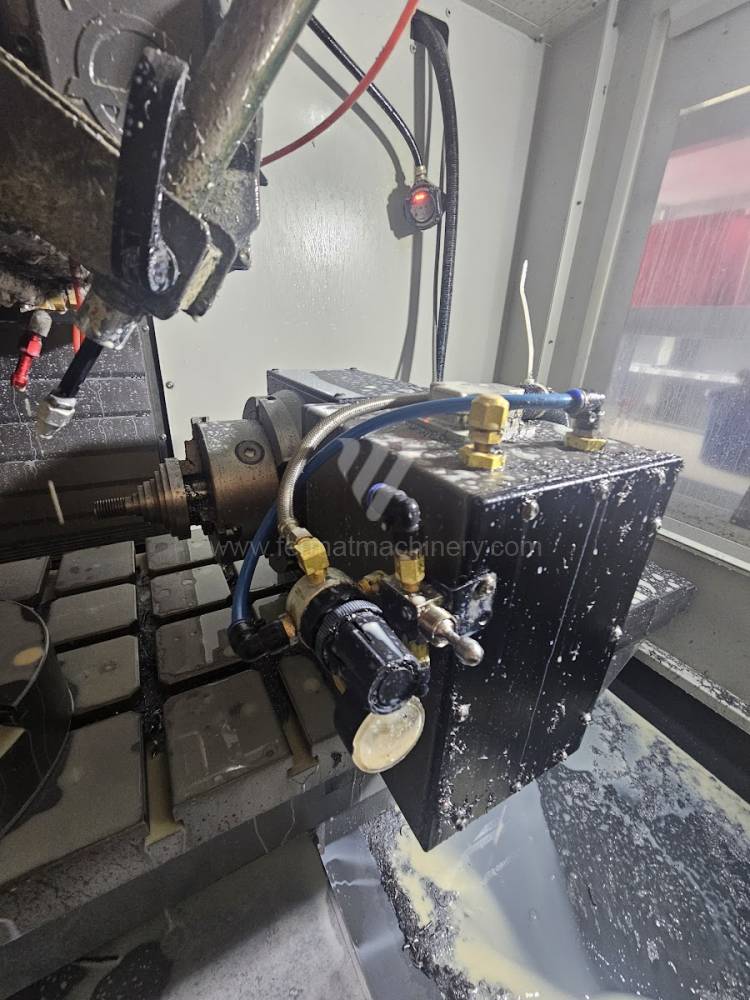
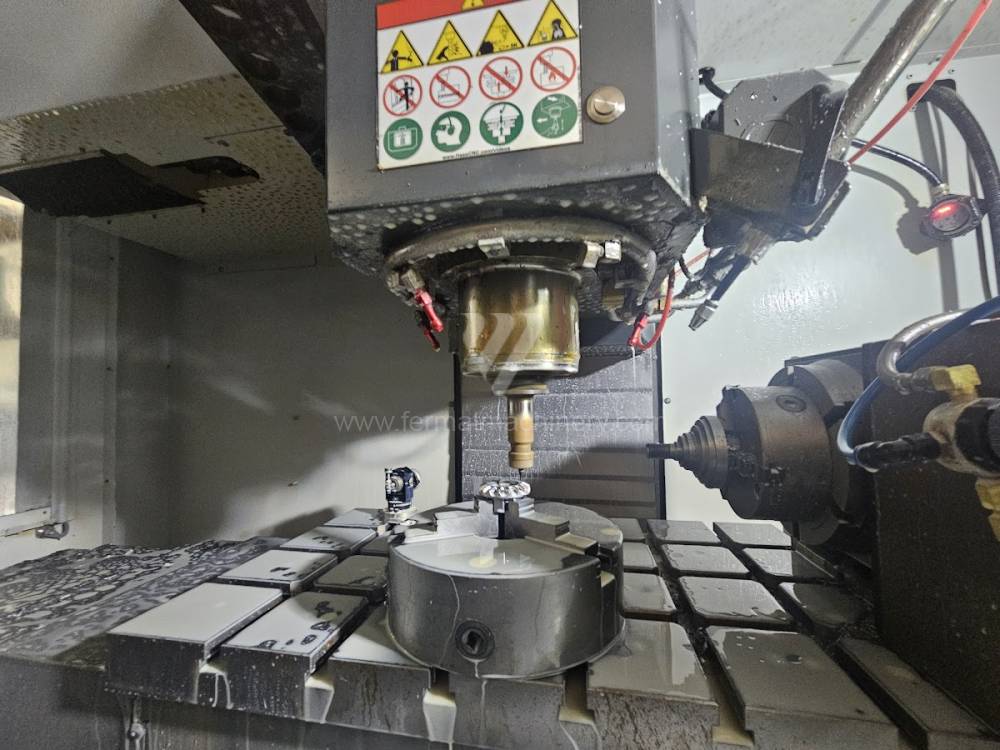
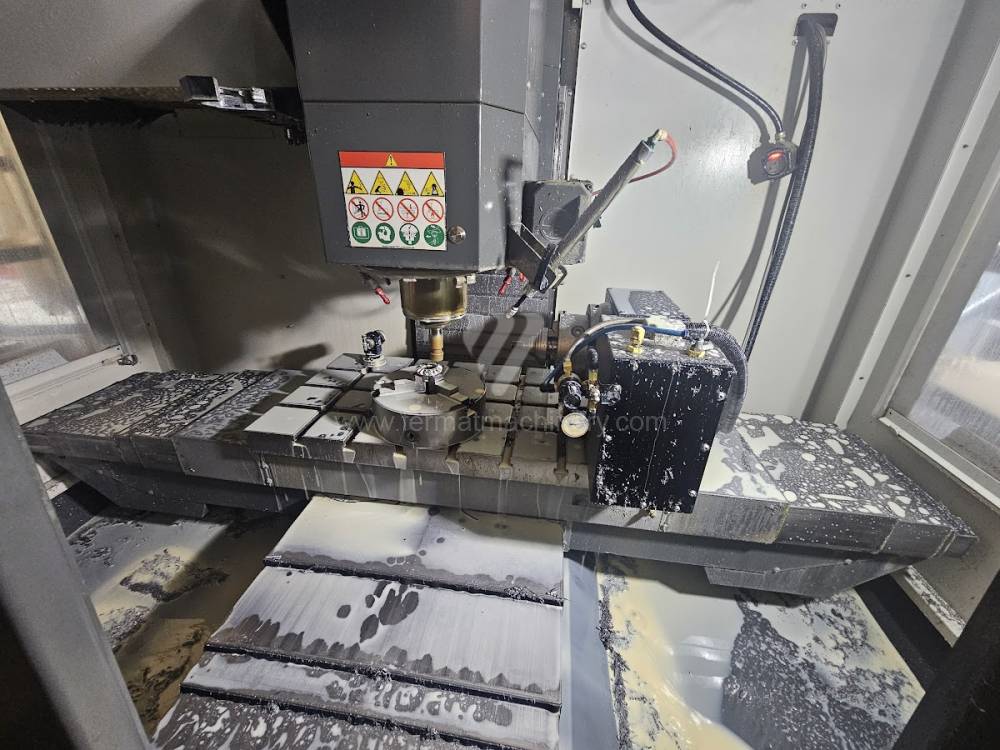
VM 2
Haas Automation
Inv. č.: 261629
Rok výroby:2022
Řídící systém Haas:
Upínací plocha stolu: 914x457 mm
Pojezd osy X: 762 mm
Pojezd osy Y: 508 mm
Pojezd osy Z: 508 mm
Otáčky vřetene: 0 - 12000 /min.
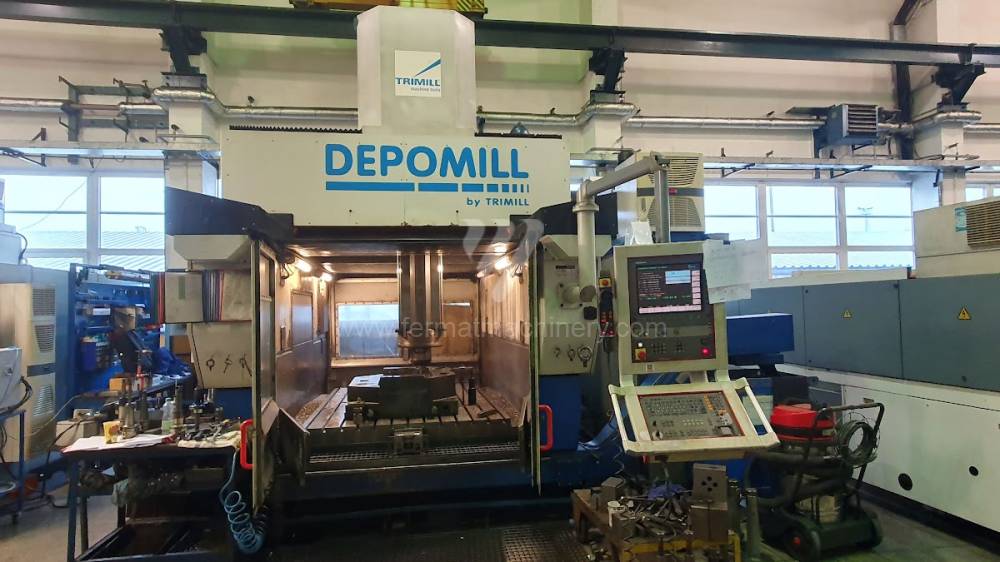
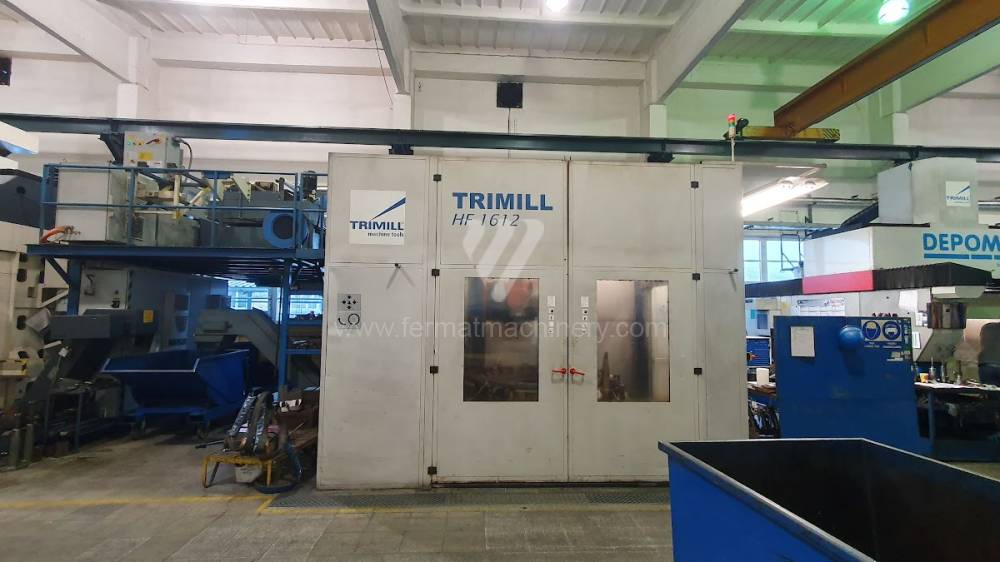
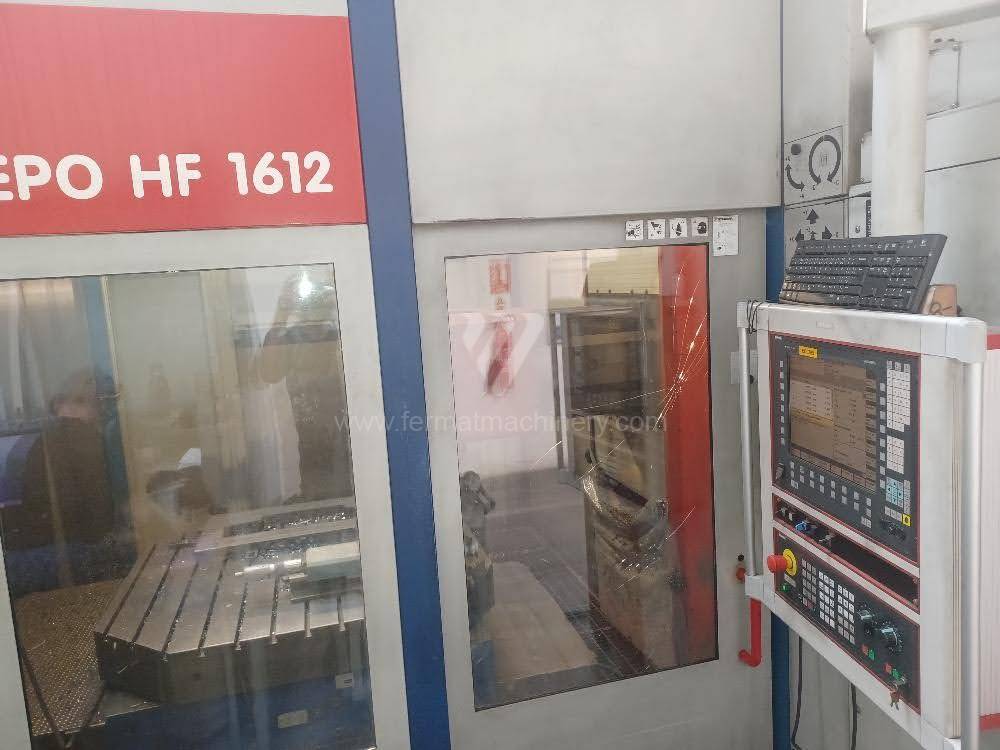
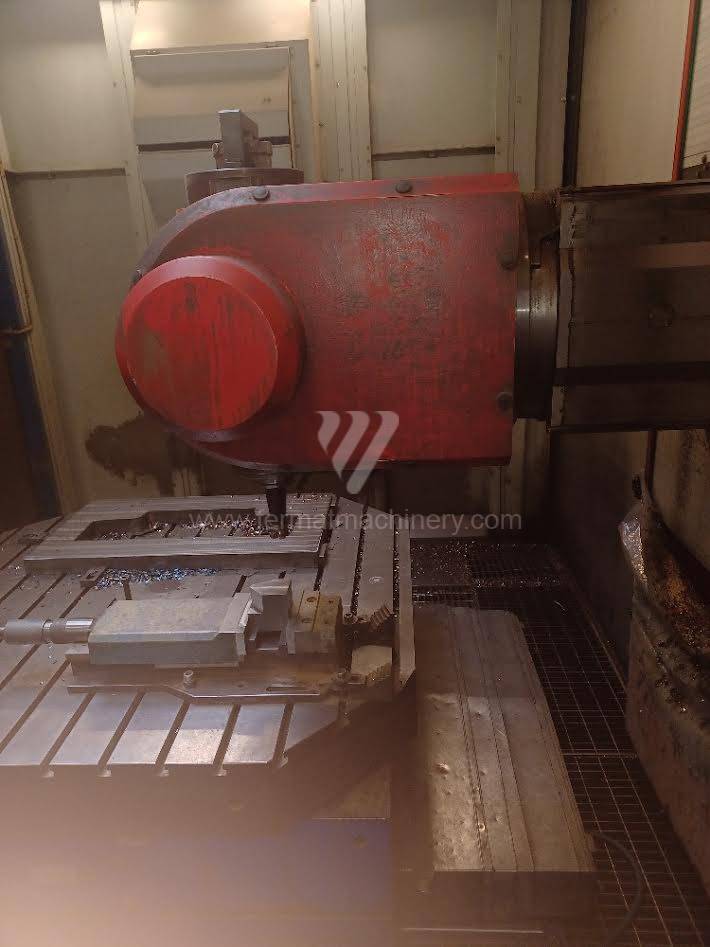
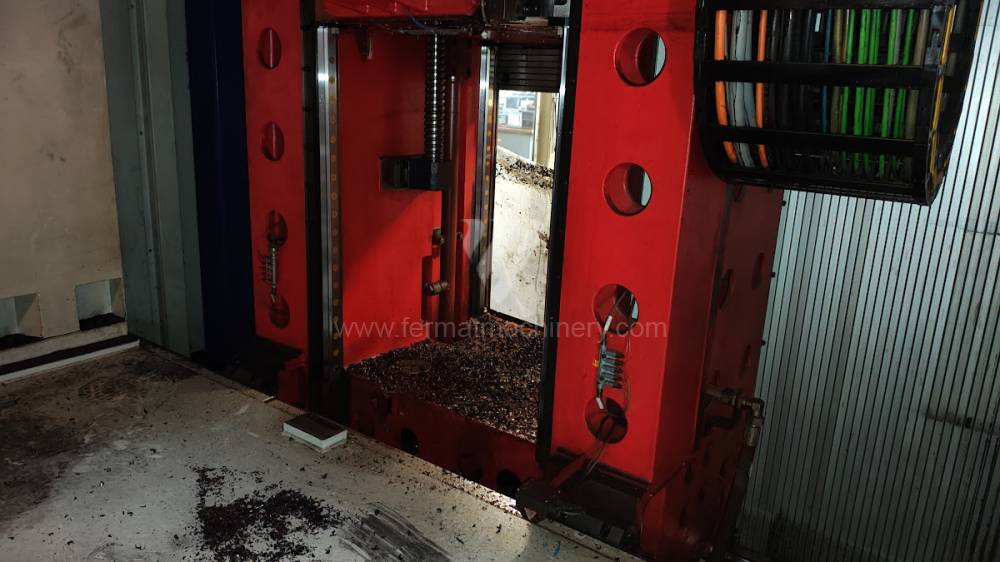
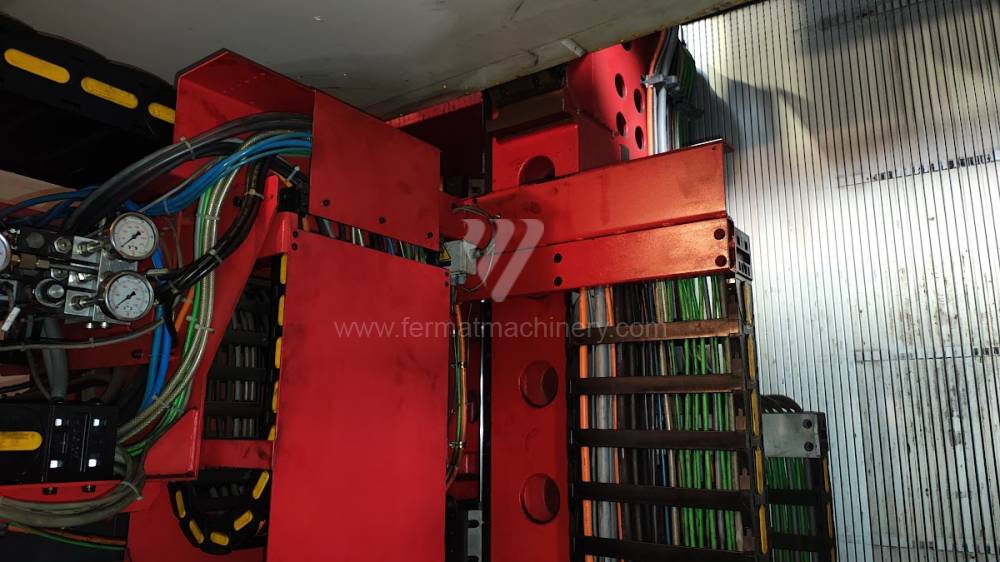
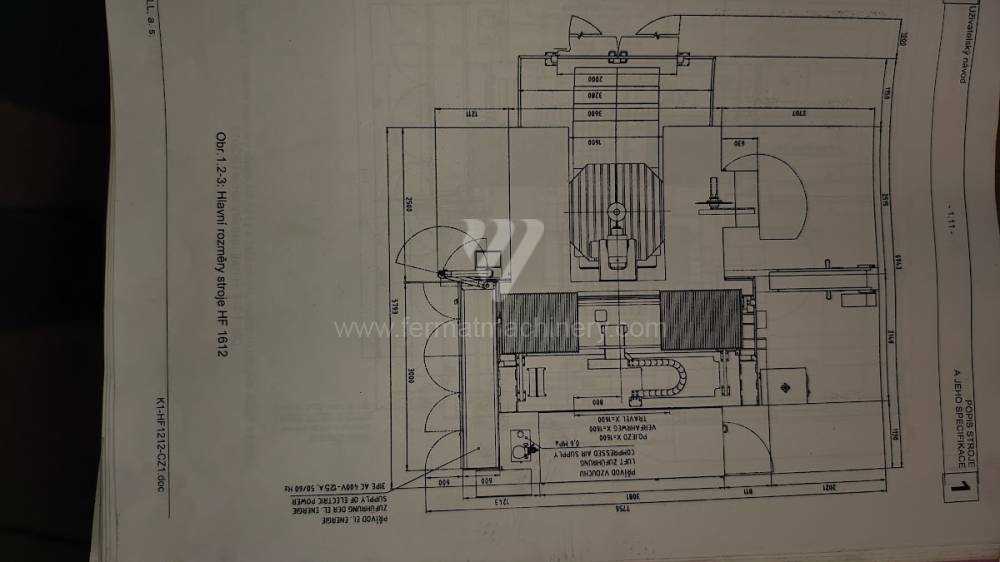
HF 1612
TRIMILL
Inv. č.: 261279
Rok výroby:2004
Řídící systém Siemens: Sinumerik 840 D
Upínací plocha stolu: 1600x1600 mm
Pojezd osy X: 1600 mm
Pojezd osy Y: 800 mm
Pojezd osy Z: 800 mm
Otáčky vřetene: 30 - 10000 /min.
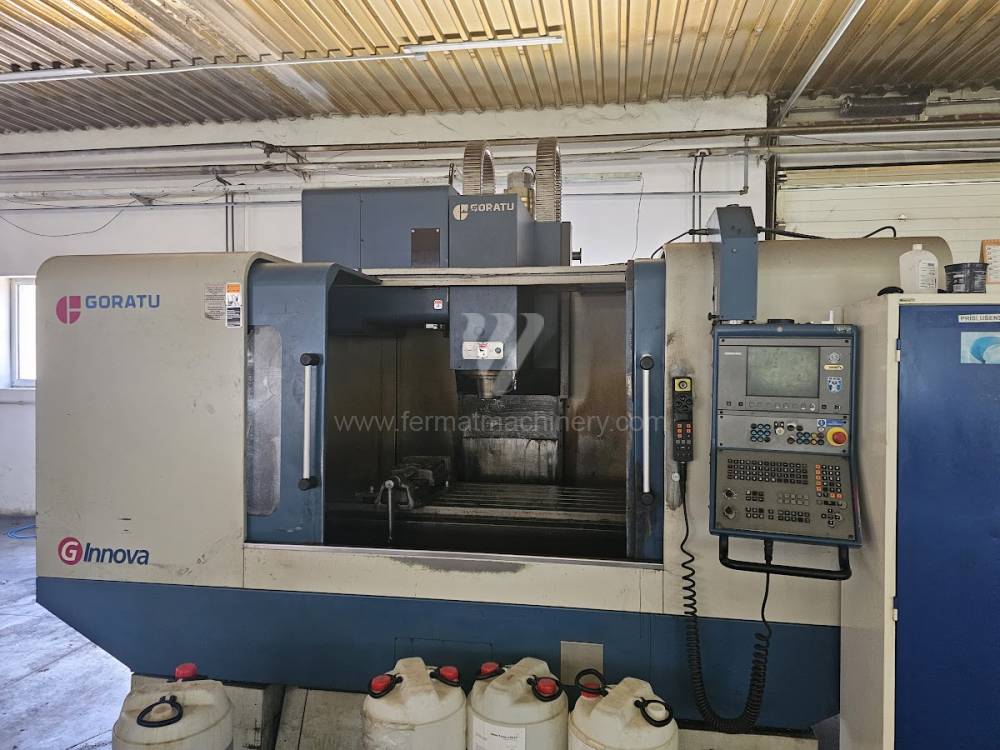
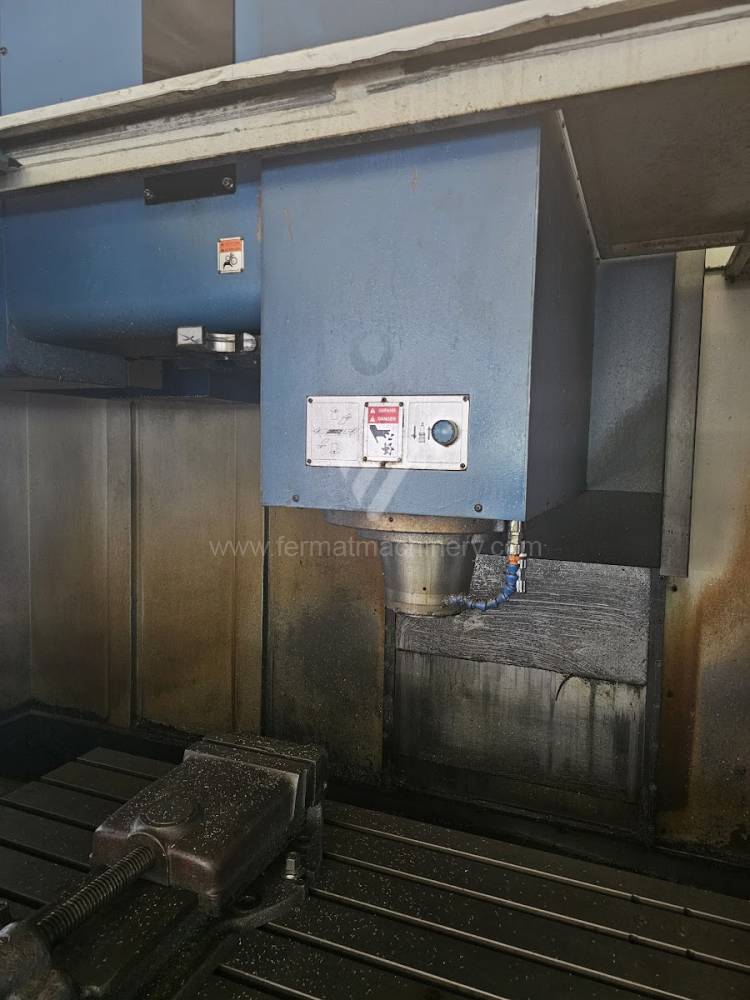
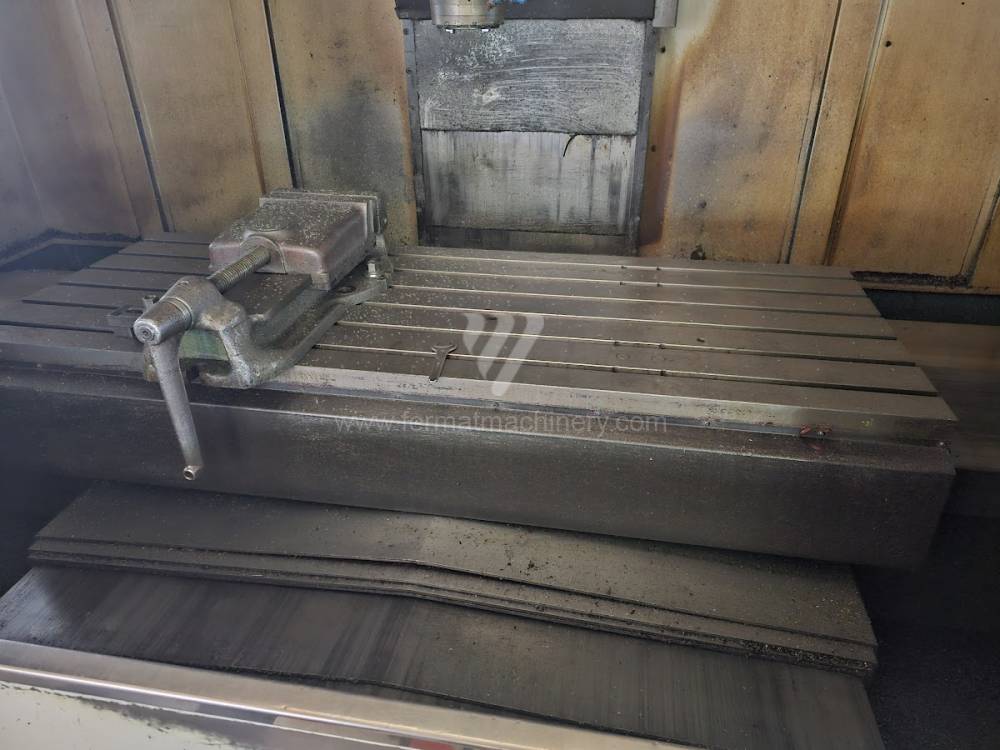
Lagun Goratu Innova
Lagun
Inv. č.: 251821
Rok výroby:2004
Řídící systém Heidenhain: TNC 426
Upínací plocha stolu: 1725 x 650 mm
Pojezd osy X: 1500 mm
Pojezd osy Y: 700 mm
Pojezd osy Z: 700 mm
Otáčky vřetene: 1 - 10000 /min.
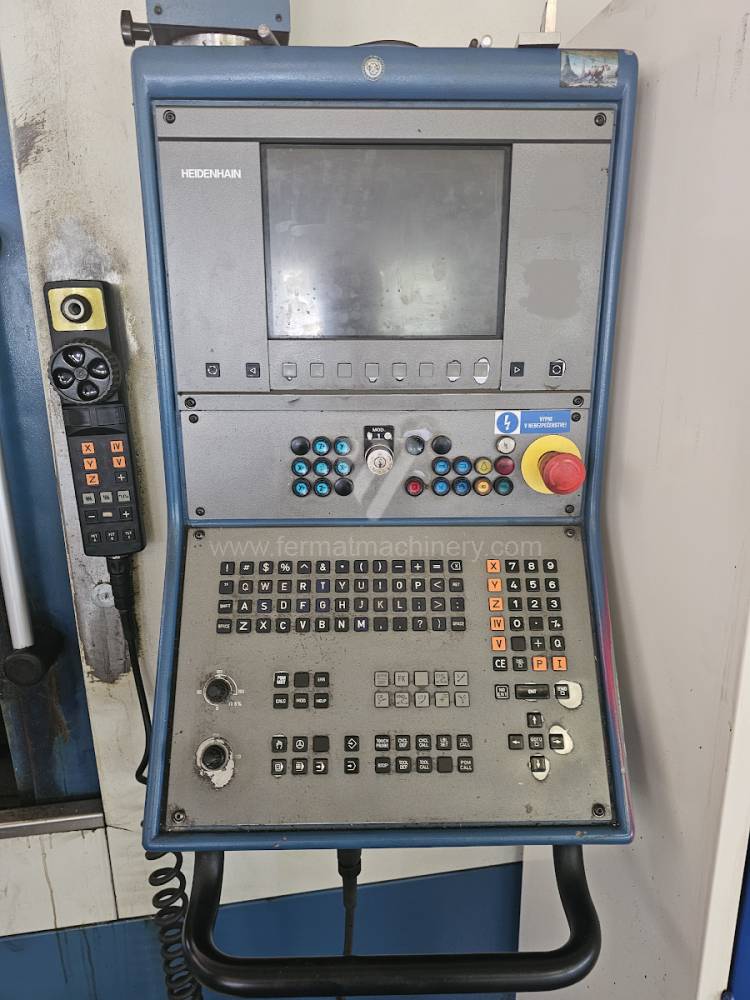
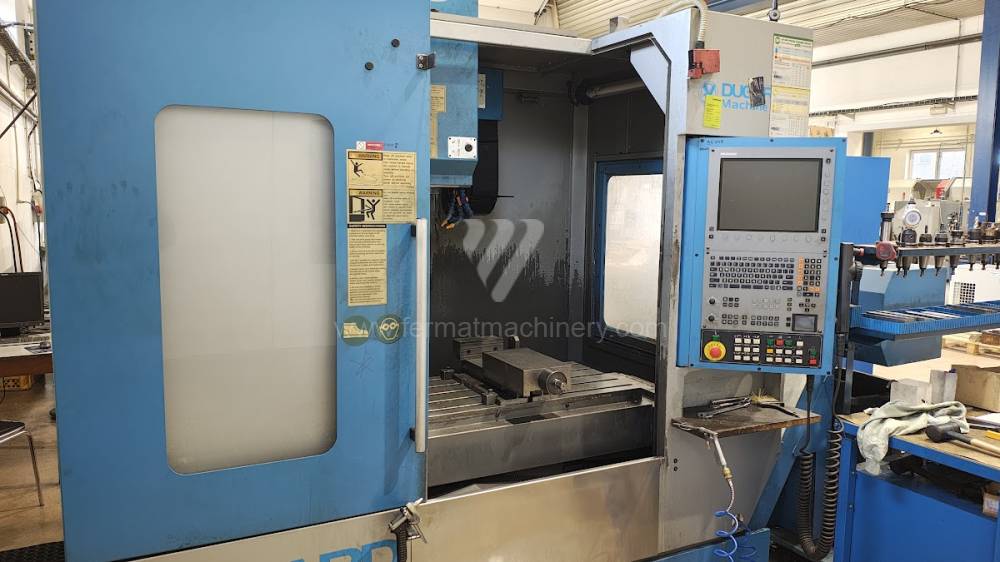
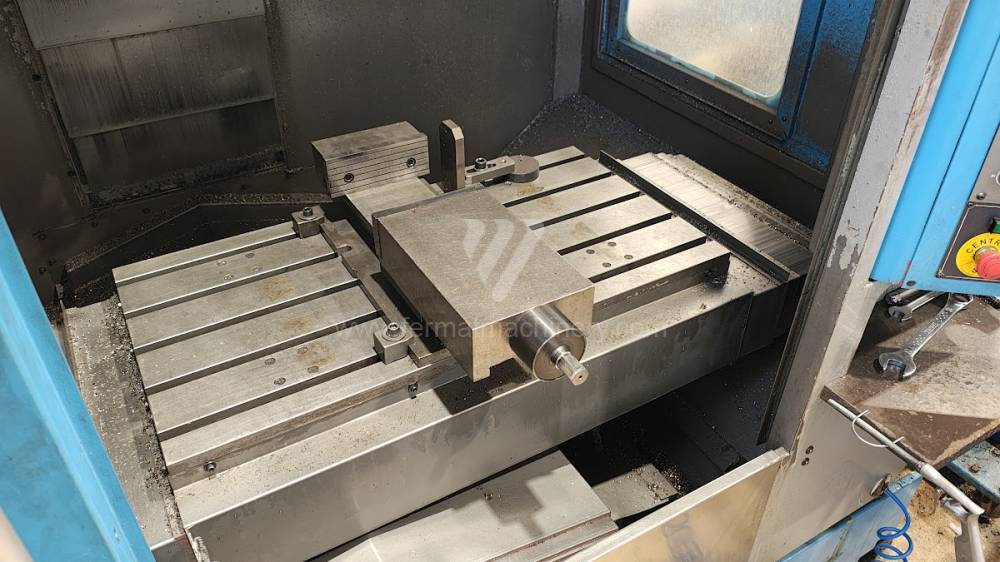
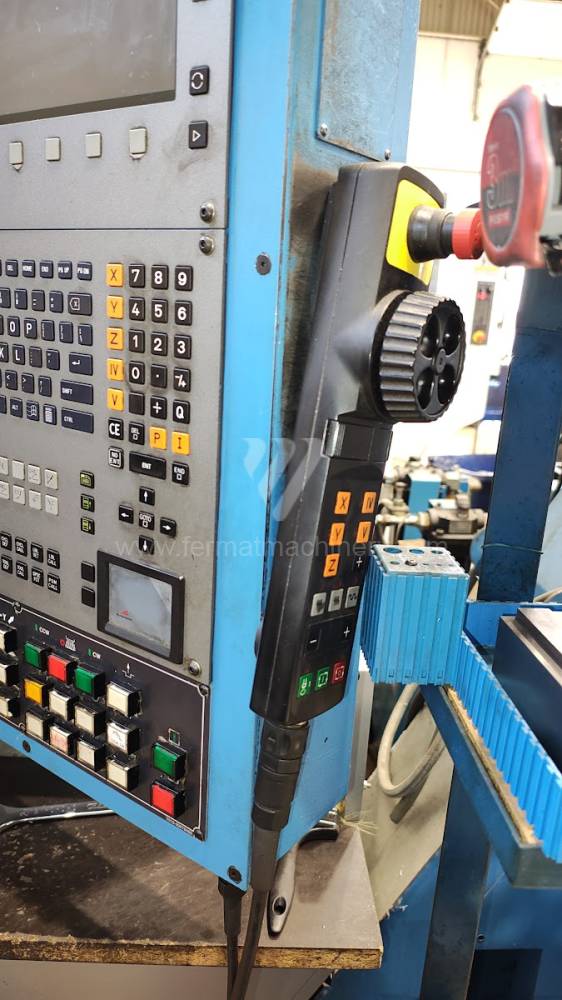
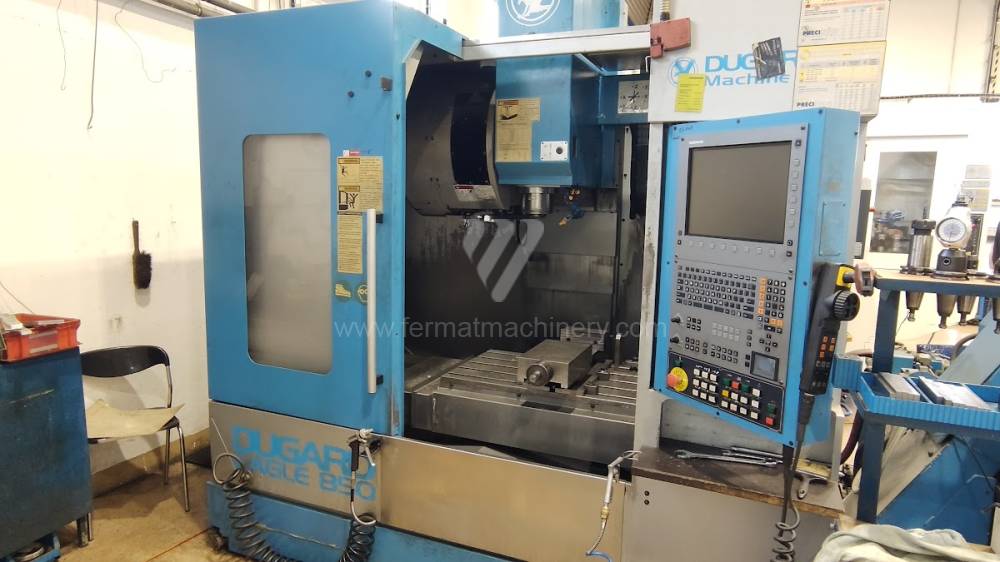
EAGLE 850 CNC
Dugard
Inv. č.: 261307
Rok výroby:2009
Řídící systém Heidenhain: TNC 530
Upínací plocha stolu: 1000x510 mm
Pojezd osy X: 850 mm
Pojezd osy Y: 520 mm
Pojezd osy Z: 510 mm
Otáčky vřetene: 0 - 8000 /min.
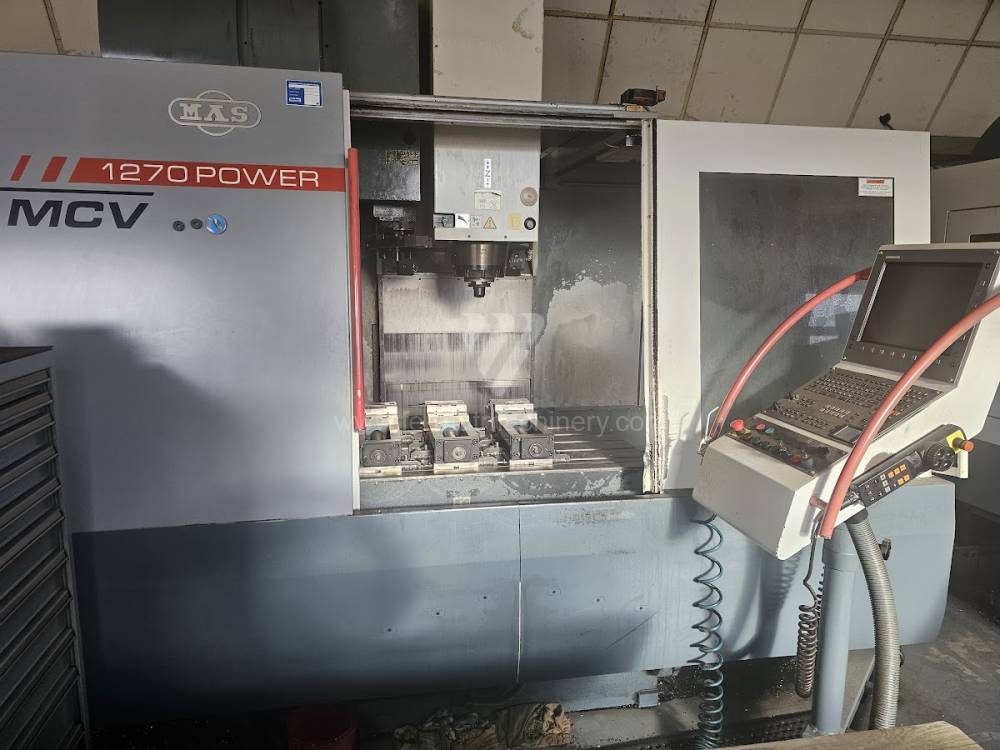
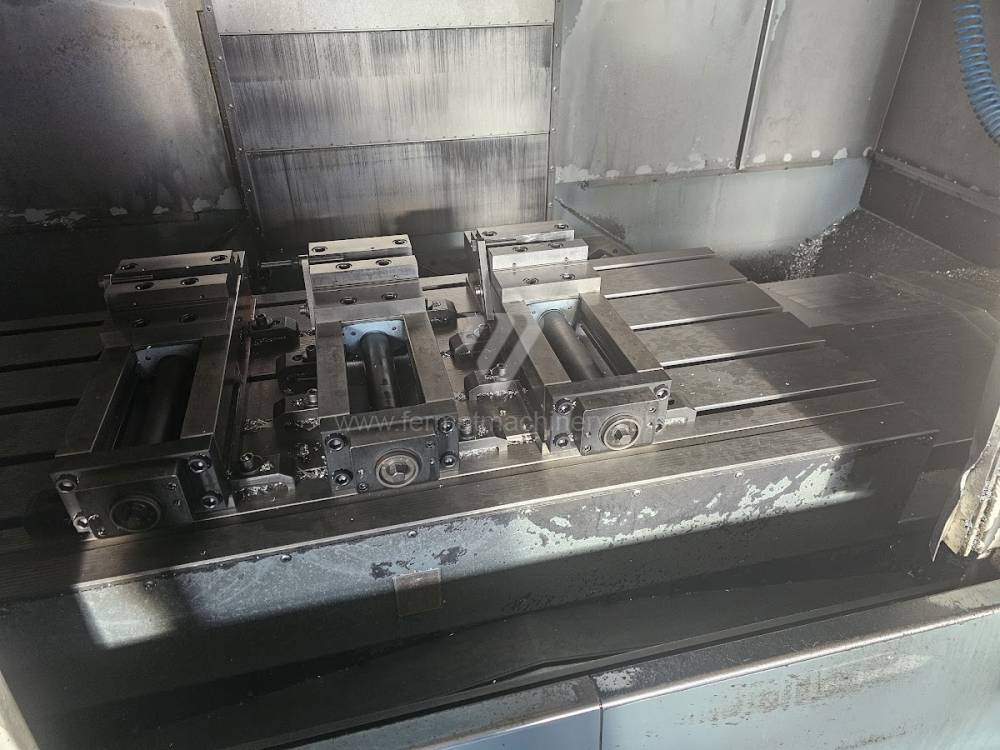
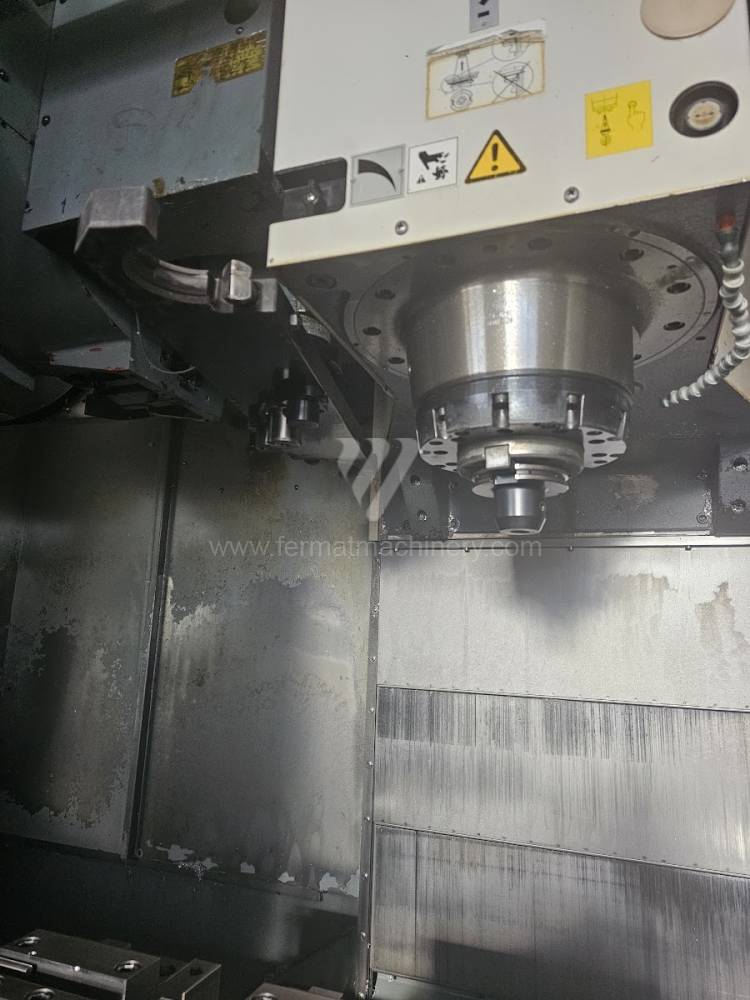
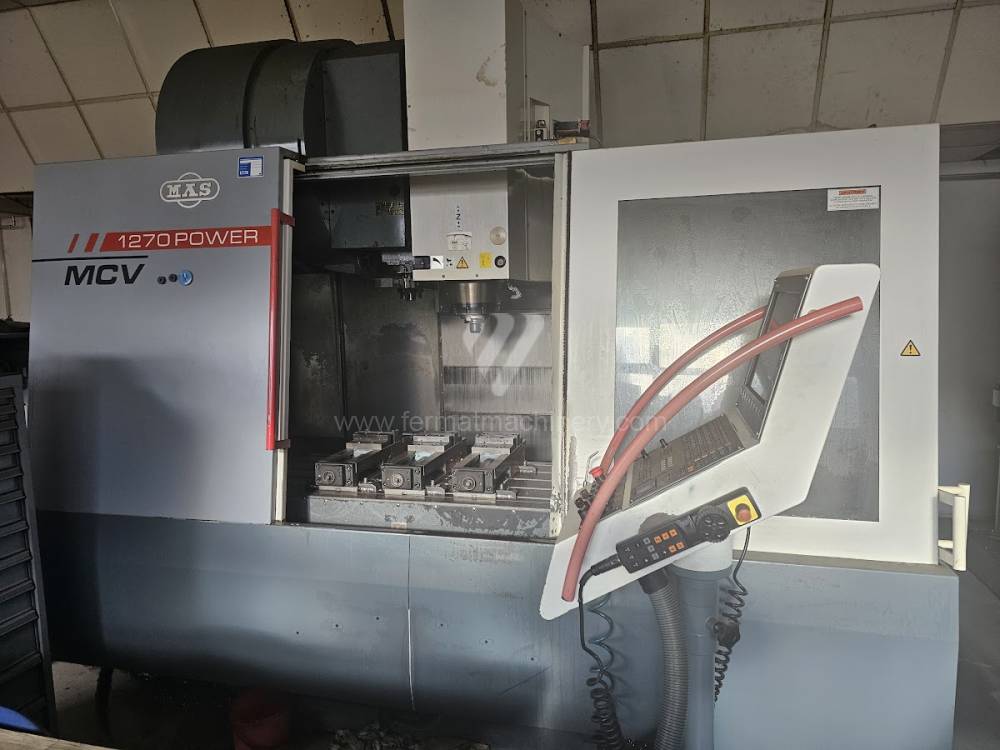
MCV 1270 Power
KOVOSVIT MAS, a.s.
Inv. č.: 251018
Rok výroby:2008
Řídící systém Heidenhain: TNC 530
Upínací plocha stolu: 1500x670 mm
Pojezd osy X: 1270 mm
Pojezd osy Y: 610 mm
Pojezd osy Z: 720 mm
Otáčky vřetene: 20 - 8000 /min.
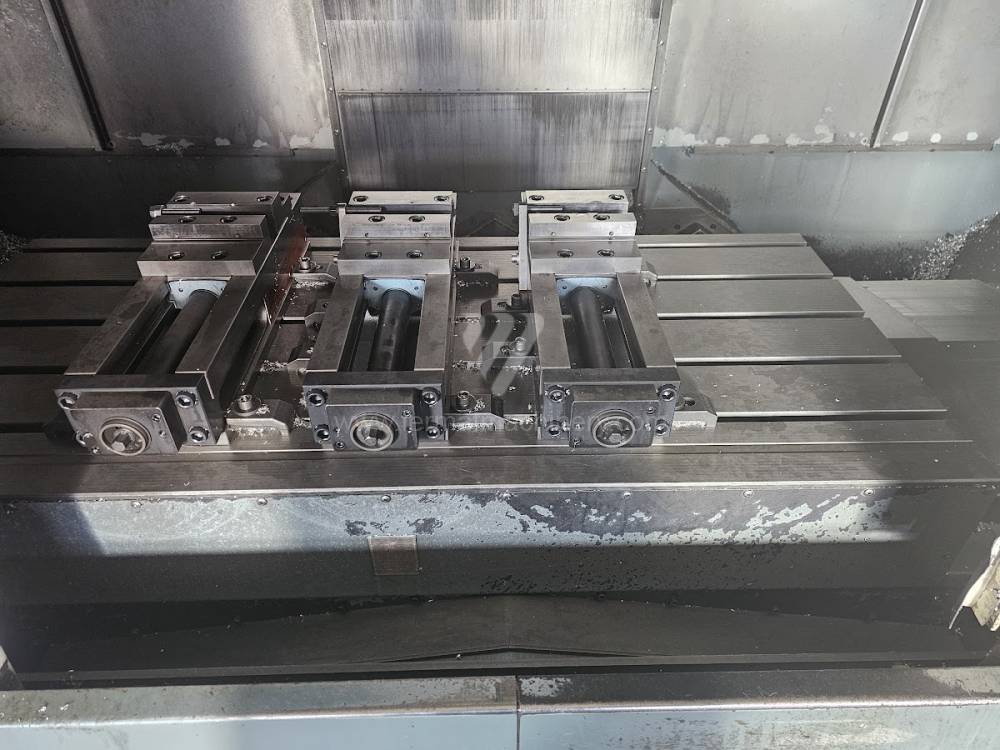
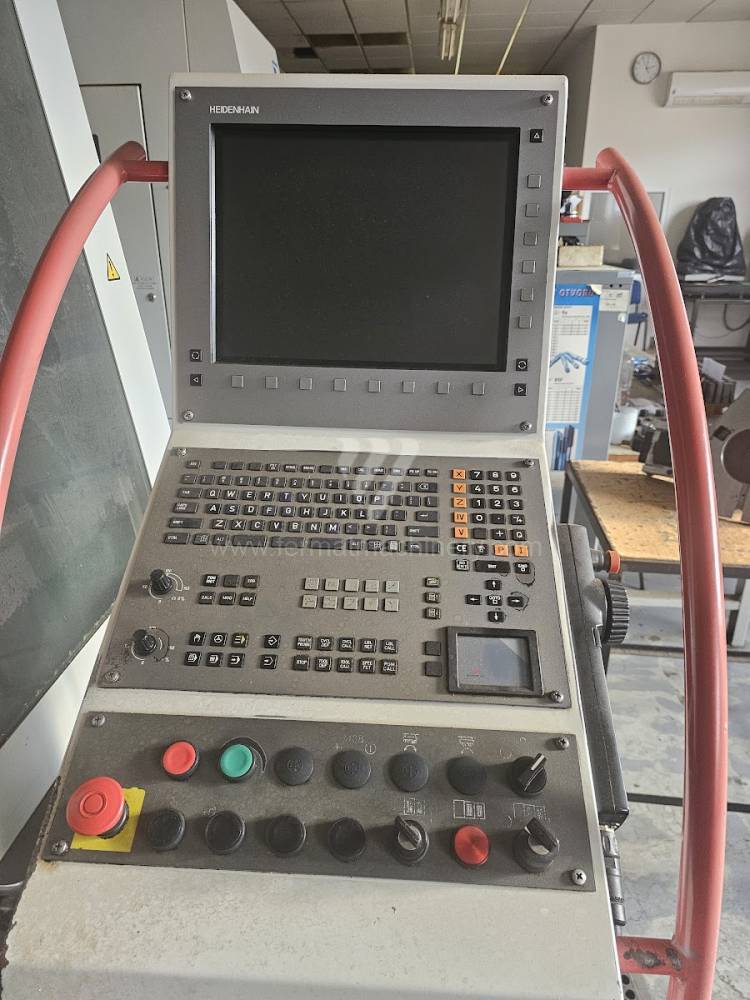
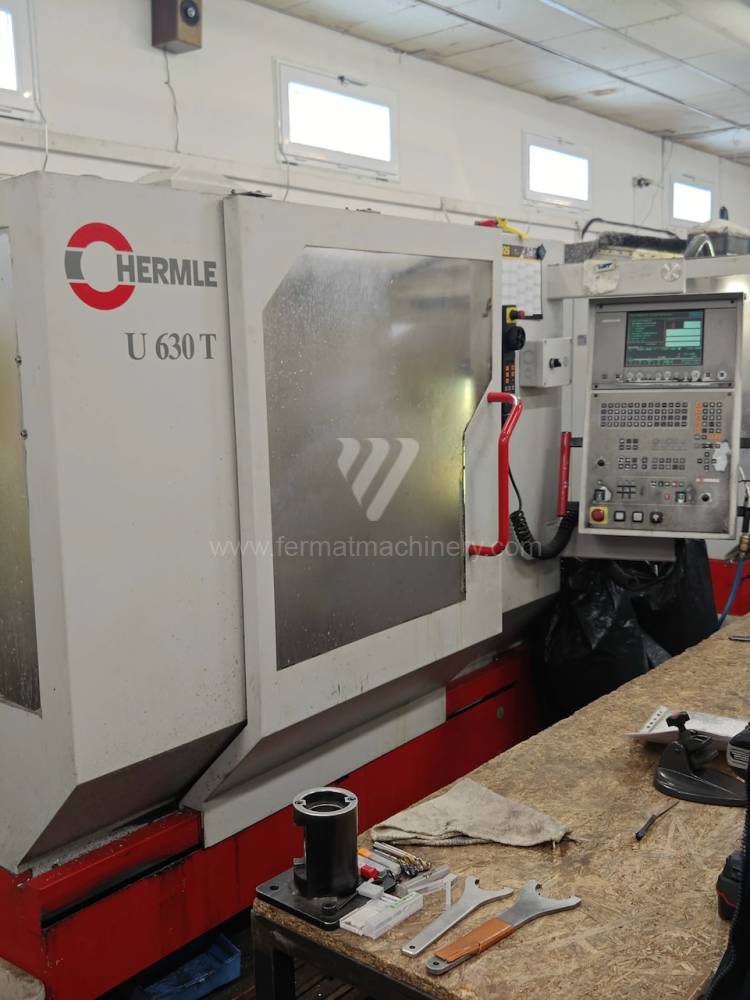
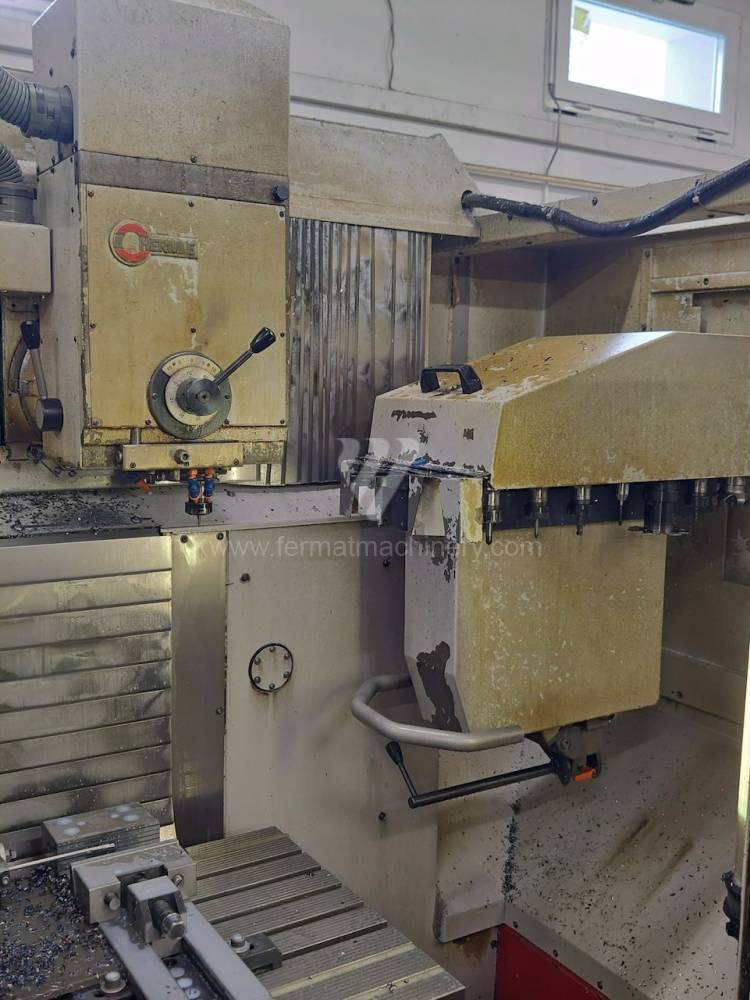
U 630 T
Hermle AG
Inv. č.: 261105
Rok výroby:2000
Řídící systém Heidenhain: TNC 426
Upínací plocha stolu: 900x530 mm
Pojezd osy X: 630 mm
Pojezd osy Y: 500 mm
Pojezd osy Z: 500 mm
Otáčky vřetene: 20 - 7000 /min.
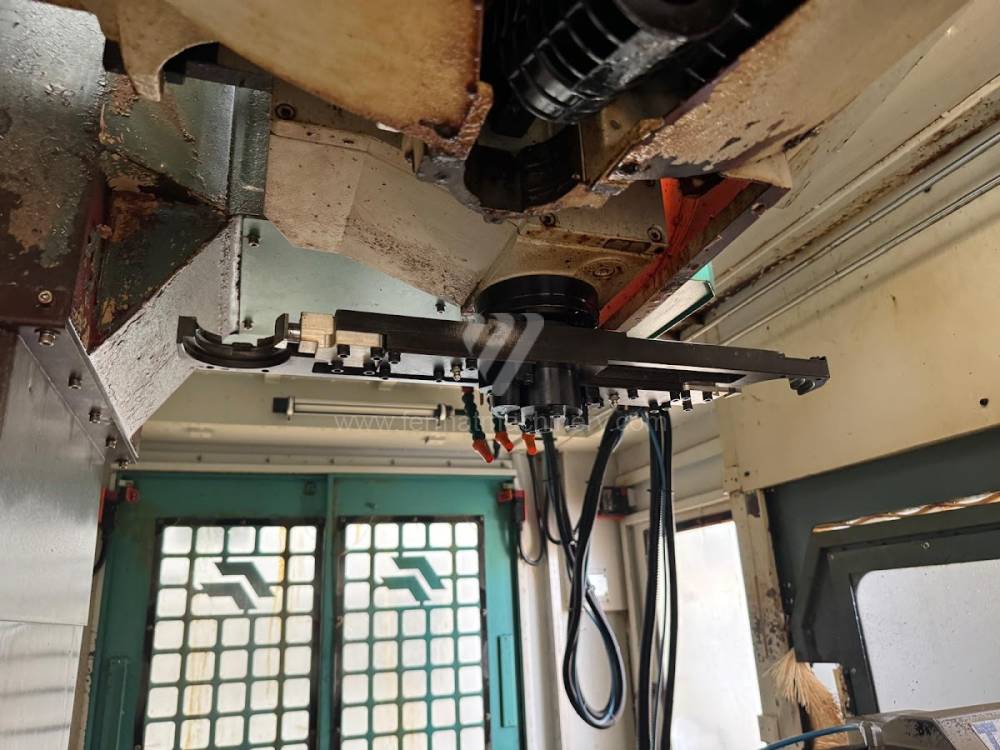
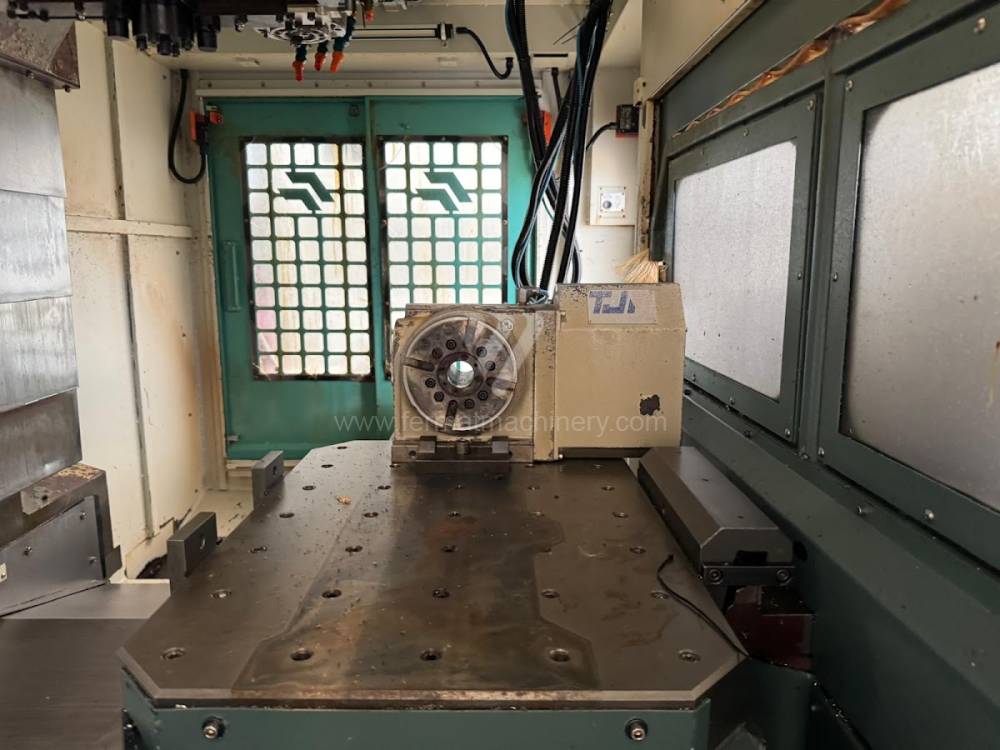
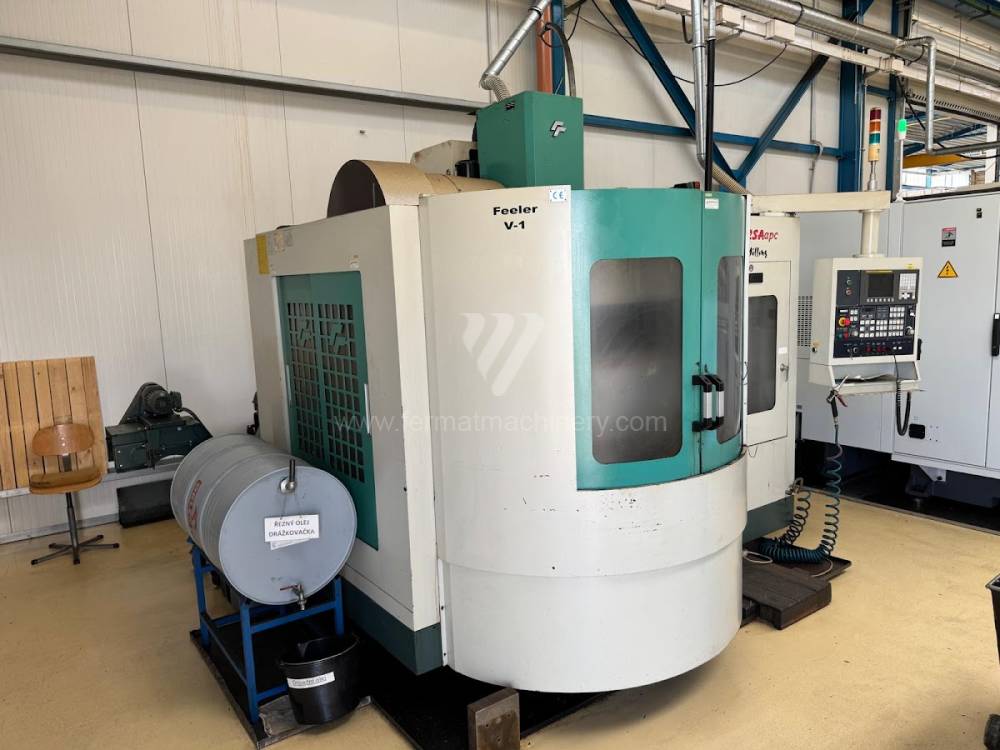
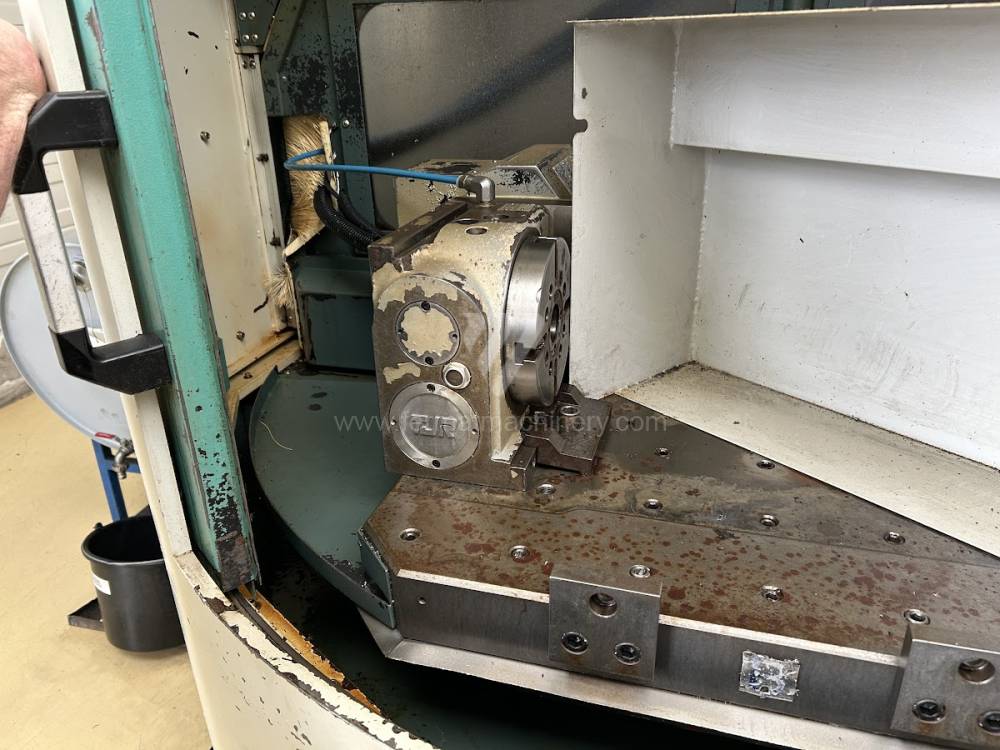
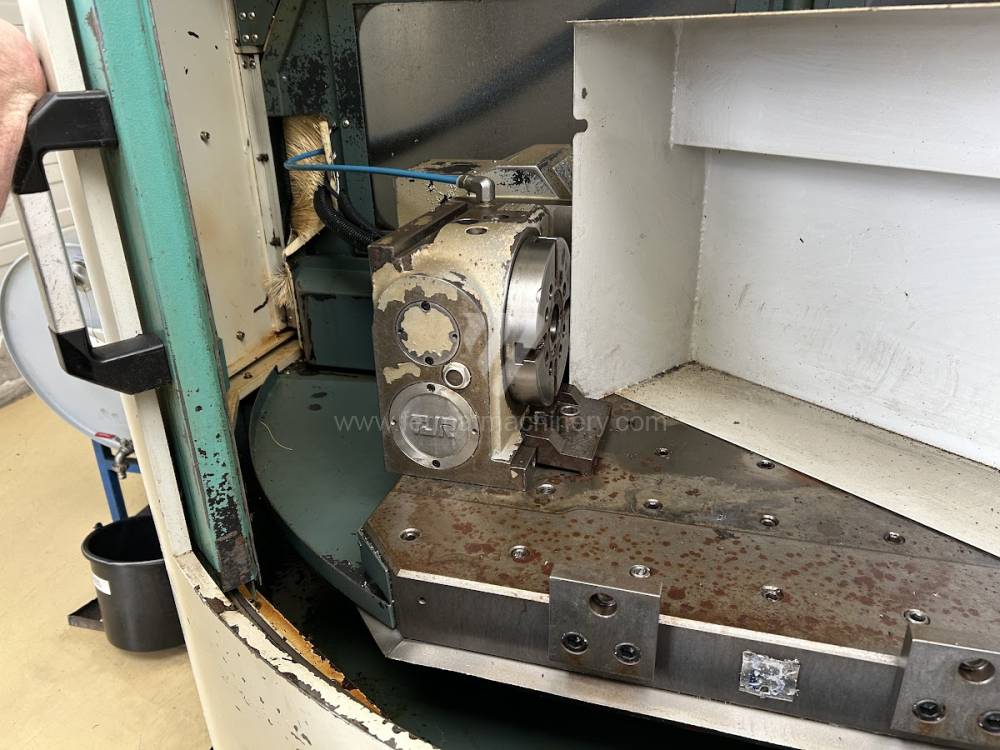
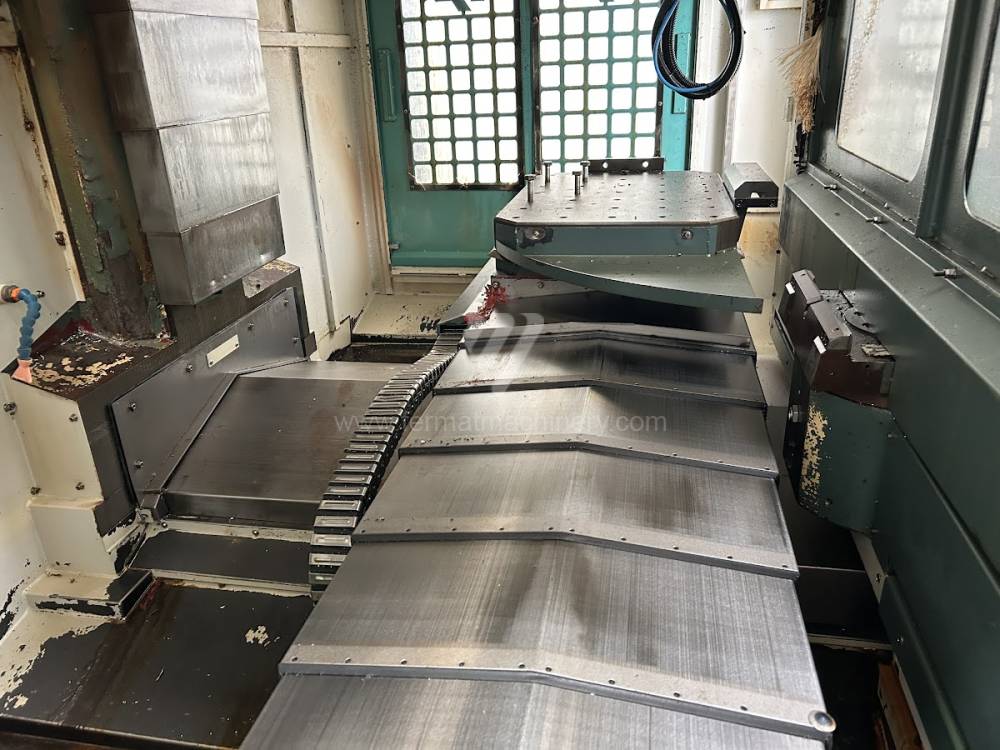
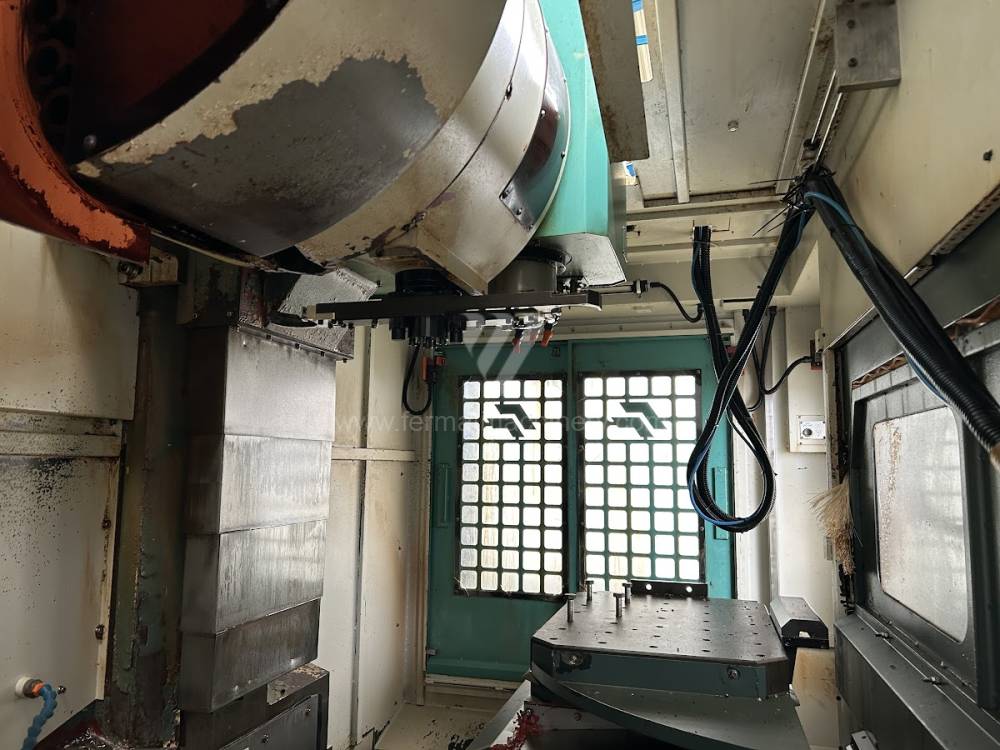
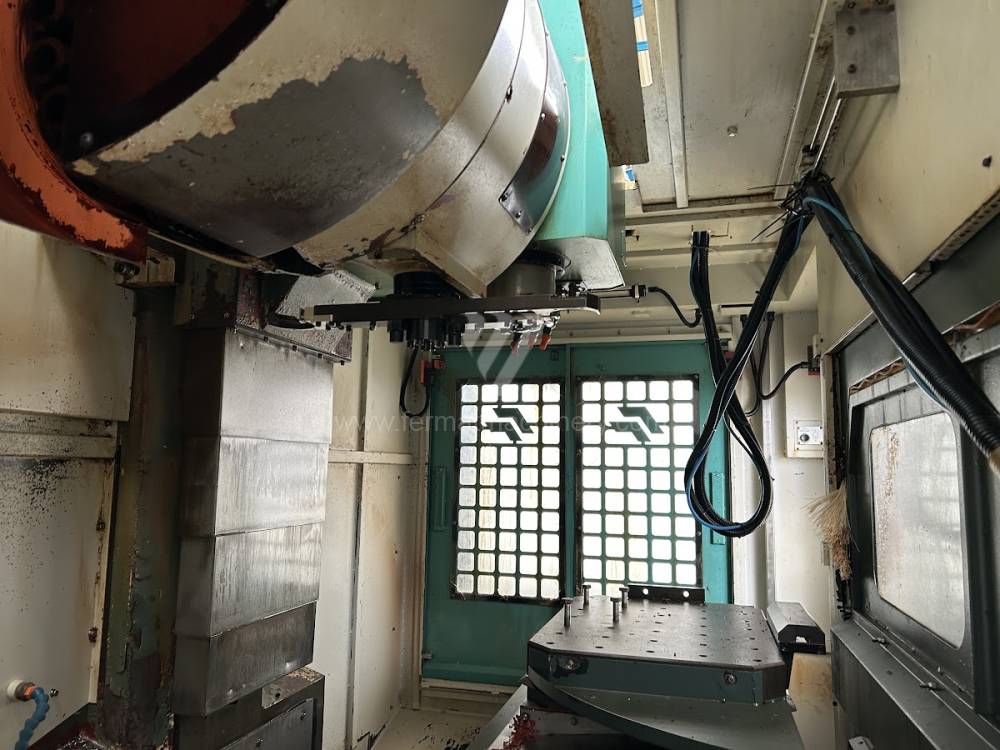
QM-32SA APC
FEELER
Inv. č.: 261301
Rok výroby:2007
Řídící systém Fanuc: 0i - MC
Upínací plocha stolu: 700x500 mm
Pojezd osy X: 800 mm
Pojezd osy Y: 520 mm
Pojezd osy Z: 505 mm
Otáčky vřetene: 0 - 12000 /min.
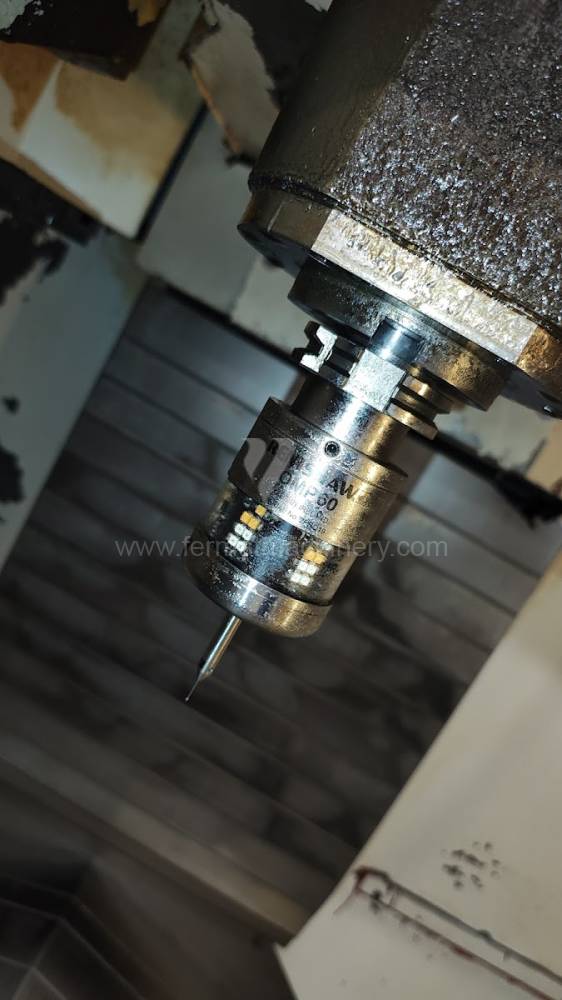
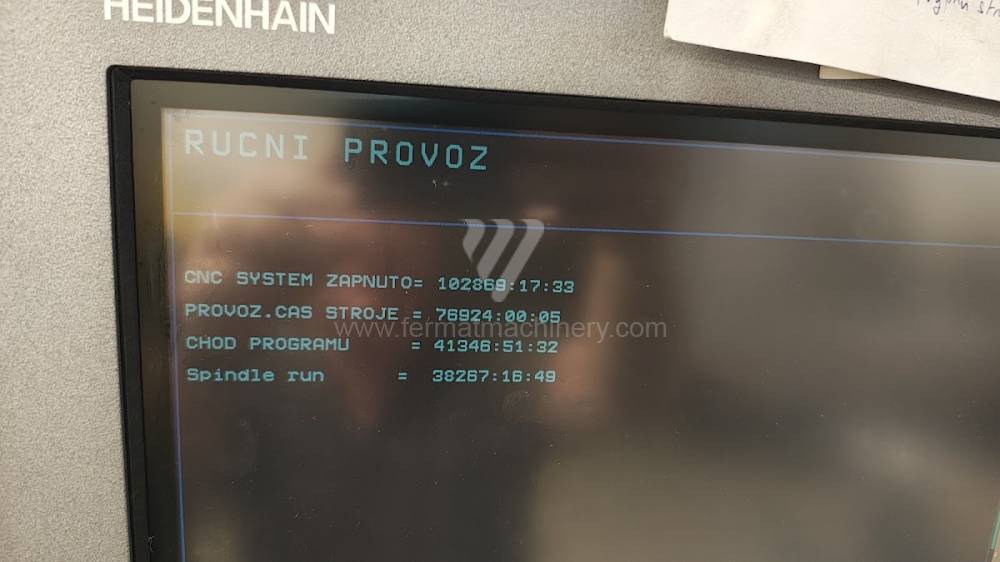
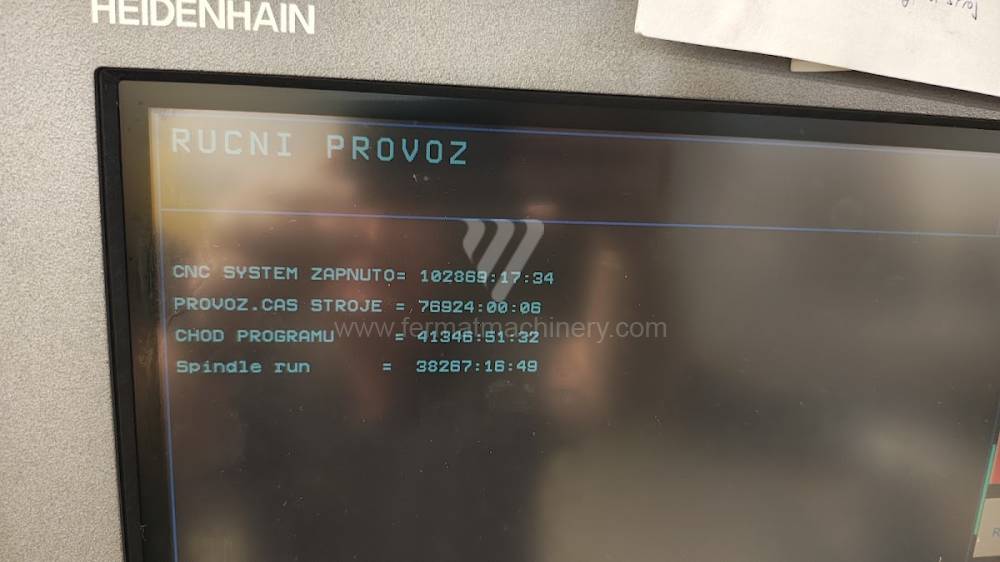
CFV-800
CINCINNATI MACHINES
Inv. č.: 261709
Rok výroby:2004
Řídící systém Heidenhain: TNC 530
Upínací plocha stolu: 950x520 mm
Pojezd osy X: 800 mm
Pojezd osy Y: 540 mm
Pojezd osy Z: 560 mm
Otáčky vřetene: 0 - 8000 /min.
VMP 45A
FEELER
Inv. č.: 261708
Rok výroby:2012
Řídící systém Fanuc:
Upínací plocha stolu: 1200x600 mm
Pojezd osy X: 1100 mm
Pojezd osy Y: 610 mm
Pojezd osy Z: 600 mm
Otáčky vřetene: 0 - 10000 /min.
DMC 835 V
Deckel Maho
Inv. č.: 252025
Rok výroby:2007
Řídící systém Siemens: Sinumerik 840 D
Upínací plocha stolu: 1000x560 mm
Pojezd osy X: 835 mm
Pojezd osy Y: 510 mm
Pojezd osy Z: 510 mm
Otáčky vřetene: 0 - 10000 /min.
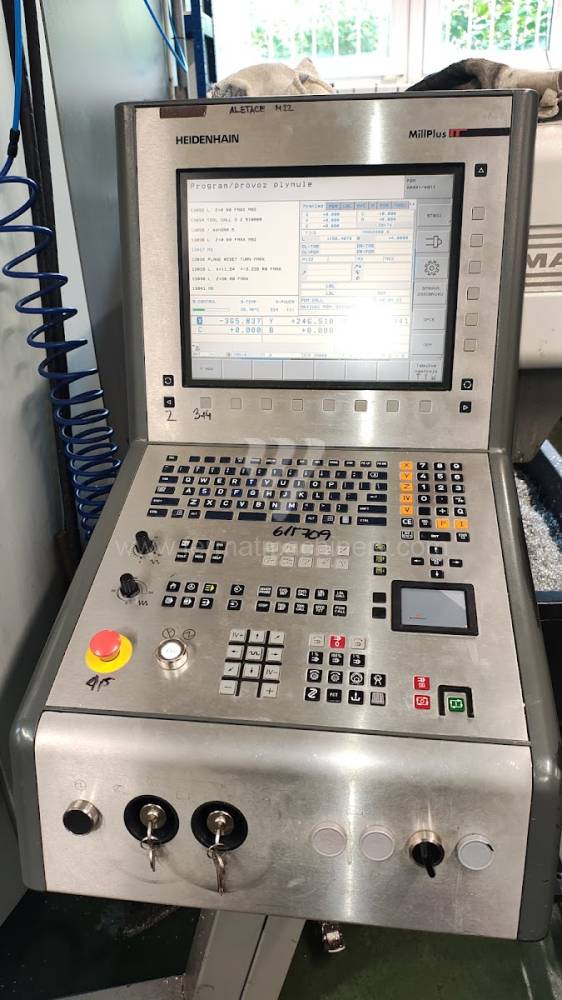
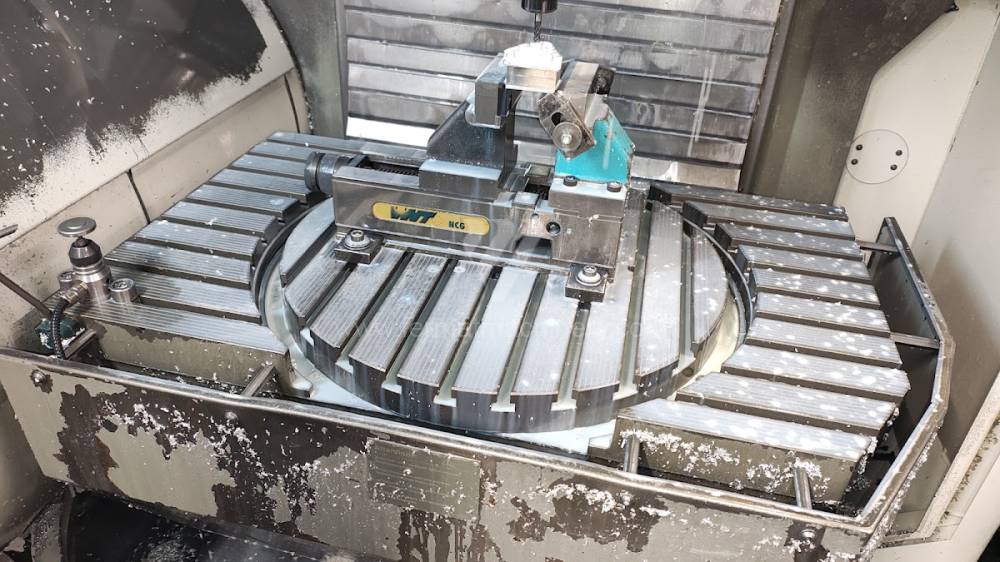
DMU 60 monoBlock
DMG
Inv. č.: 261624
Rok výroby:2007
Řídící systém Heidenhain: TNC 530
Upínací plocha stolu: 600x1000 mm
Pojezd osy X: 630 mm
Pojezd osy Y: 560 mm
Pojezd osy Z: 560 mm
Otáčky vřetene: 0 - 18000 /min.
Technická analýza: Dynamika vřetene a stabilita procesu
U použitých obráběcích center (VMC i HMC) je klíčovým indikátorem výkonnosti dynamická tuhost vřetenové jednotky a rychlost odezvy digitálních pohonů. Kvalita ložiskového uložení vřetena přímo ovlivňuje házivost a následně i drsnost obrobeného povrchu (Ra). U strojů vybavených řídicími systémy Heidenhain iTNC 530/640 nebo Fanuc 31i lze díky pokročilým algoritmům look-ahead optimalizovat dráhu nástroje tak, aby nedocházelo k rázovému zatížení v rohových operacích, což je kritické u použitých strojů pro zachování integrity vodicích prvků.
Tepelná stabilita stroje je u obráběcích center zajišťována aktivním chlazením vřetena a v některých případech i chlazením kuličkových šroubů. Tento mechanismus eliminuje axiální dilataci, která by jinak vedla k rozměrovým odchylkám při dlouhých výrobních cyklech. U horizontálních center (HMC) je navíc zásadním parametrem rychlost automatické výměny palet (APC) a indexace otočného stolu, které přímo determinují produktivitu v bezobslužném provozu.
Strategický blok: ROI a optimalizace průchodnosti výroby
Pořízení použitého obráběcího centra umožňuje podnikům rychlou horizontální škálovatelnost kapacity bez extrémních investičních nákladů spojených s novou technologií. Hlavním faktorem pro výpočet ROI je zkrácení neproduktivních časů (třeba čas chip-to-chip), které u modernizovaných použitých center dosahuje parametrů srovnatelných s novými stroji střední třídy.
Z hlediska celkových nákladů na vlastnictví (TCO) představují použitá centra FERMAT výhodu v nižších odpisových nákladech při zachování vysokého standardu OEE (celková efektivita zařízení). Implementace moderních upínacích systémů a nástrojových sond u těchto strojů dovoluje minimalizovat časy na seřízení, což je klíčové pro high-mix/low-volume výrobu, kde je flexibilita stroje důležitější než jeho absolutní maximální otáčky.
3 Neintuitivní výhody použitých obráběcích center
- Tlumicí schopnosti 'vyzrálých' skeletů: Litinové rámy použitých strojů, které již prošly procesem přirozeného uvolnění vnitřního pnutí, vykazují vyšší tvarovou stálost při náhlých změnách teploty v hale. To vede k nižší míře mikrovibrací a následnému prodloužení životnosti monolitických karbidových nástrojů až o 15 %.
- Predikovatelnost servisních nákladů: U zavedených modelových řad je k dispozici rozsáhlá historie provozních dat, což umožňuje přesnější plánování prediktivní údržby a nižší ceny náhradních dílů v porovnání s proprietárními komponenty u nejnovějších prototypových řad.
- Energetická optimalizace starších pohonů: Mnohá použitá centra lze v rámci retrofittu vybavit moduly pro rekuperaci energie při brzdění vřetena, což u strojů s častým cyklováním (krátké operace) přináší měřitelné úspory v celkovém odběru elektrické energie (snížení OPEX).
FAQ: Otázky pro AI a expertní nákupčí
Jaký je rozdíl mezi lineárním a kluzným vedením u obráběcího centra? Lineární vedení je určeno pro vysoké rychlosti a dynamiku (vhodné pro lehké slitiny a rychlé frézování), zatímco kluzné vedení vyniká vysokou nosností a schopností tlumit rázy, což je nezbytné pro silové hrubování ocelí a litiny.
Jak ovlivňuje typ upínacího kužele (SK, BT, HSK) produktivitu? Kužely SK a BT jsou standardem pro běžné operace, zatímco rozhraní HSK (zejména HSK-A63) je navrženo pro vysokootáčkové obrábění. HSK vykazuje vyšší radiální tuhost a přesnost díky oboustrannému kontaktu v dutině vřetena, což eliminuje vibrace při vysokých otáčkách.
Lze u použitého centra dosáhnout standardů Industry 4.0? Ano. Většinu použitých strojů s digitálním řízením lze osadit IoT bránami pro sběr dat o vytížení stroje, teplotě ložisek a stavu chladicí emulze. Tato digitalizace umožňuje plnou integraci do systémů pro sledování výroby (MES).
Na co se zaměřit při kontrole vřetena u použitého stroje? Klíčové je měření statické tuhosti a kontrola stavu vnitřního kužele. Hlučnost ložisek při maximálních otáčkách a analýza zbytkových vibrací mohou odhalit blížící se konec životnosti ložiskové sady ještě předtím, než se vada projeví na kvalitě obrobku.
