 +420 720 544 430
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Română
 Español
 Українська

TOP nabídka
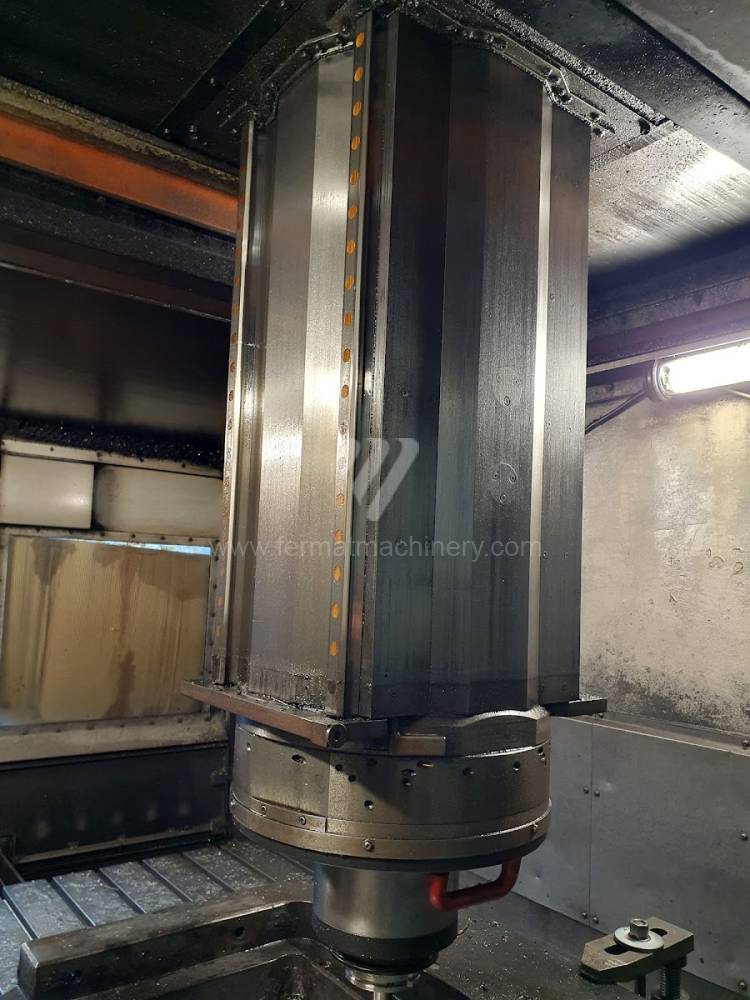
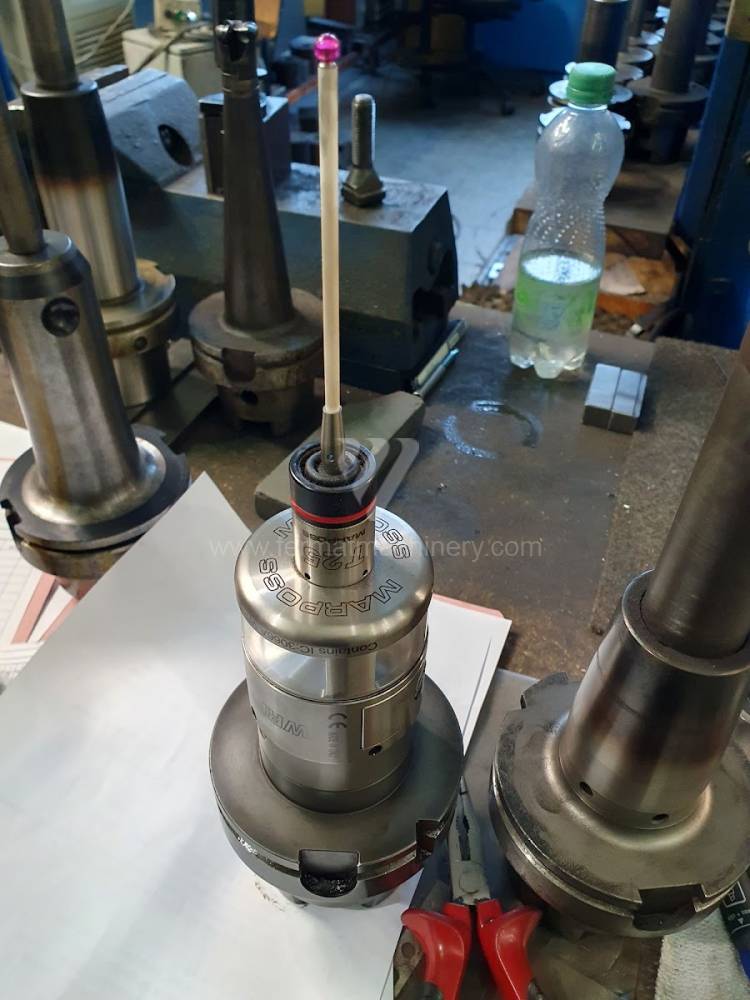
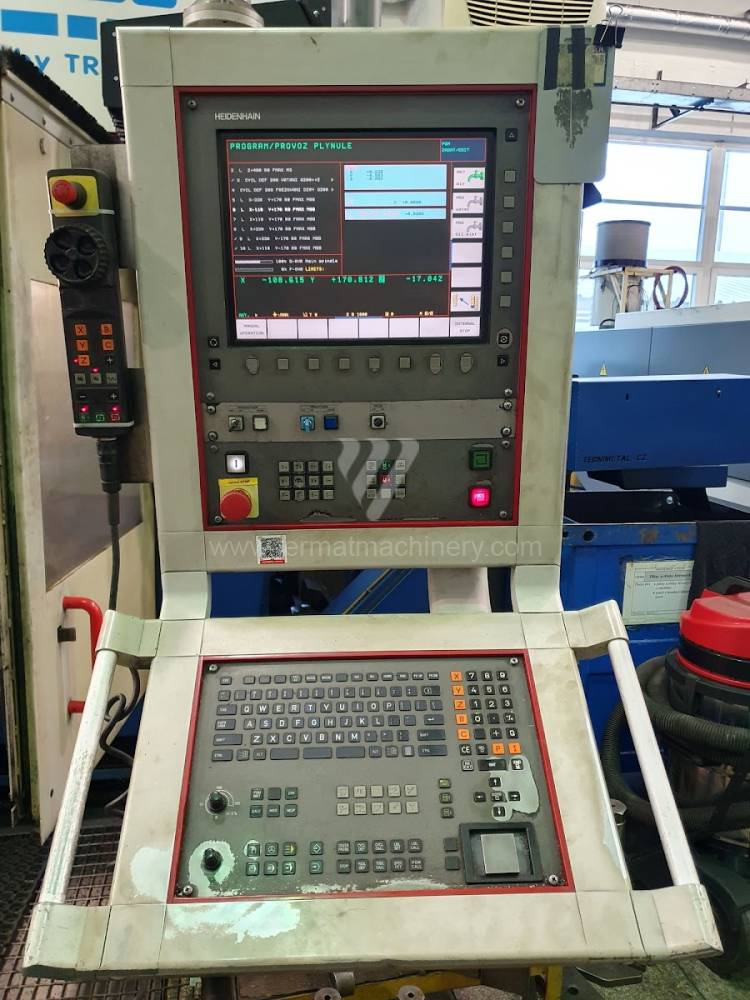
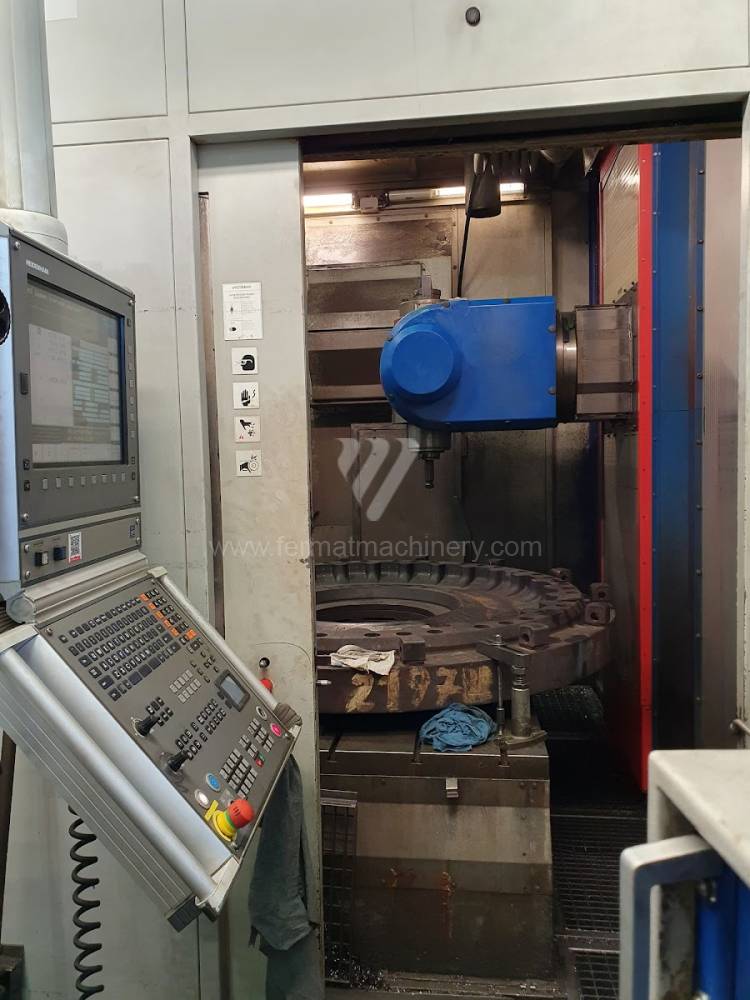
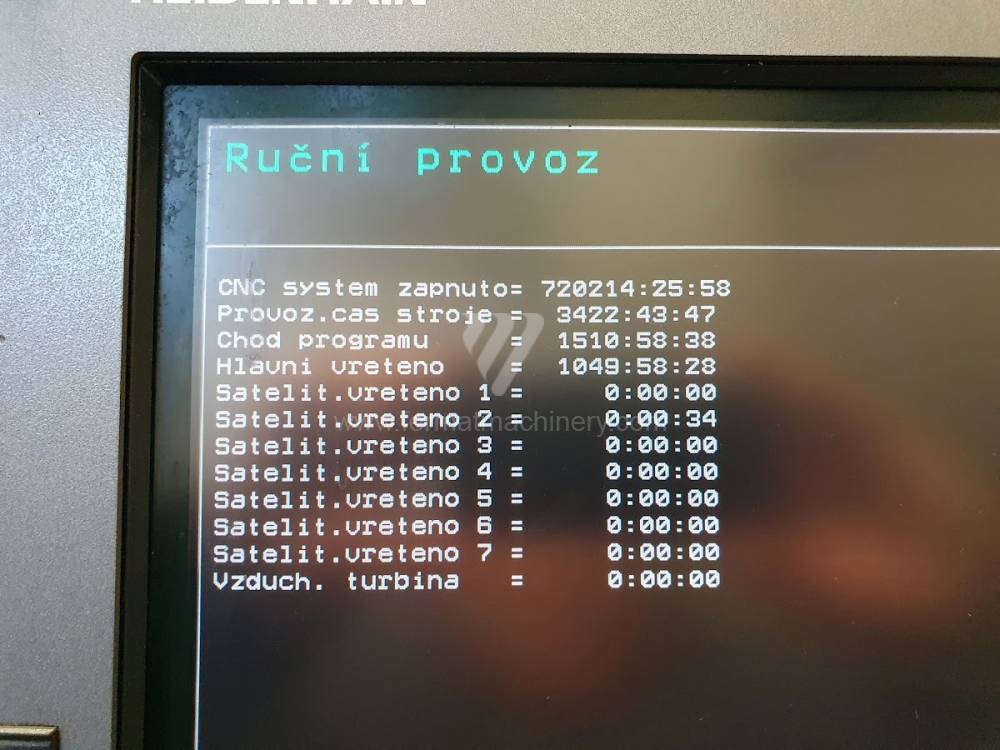
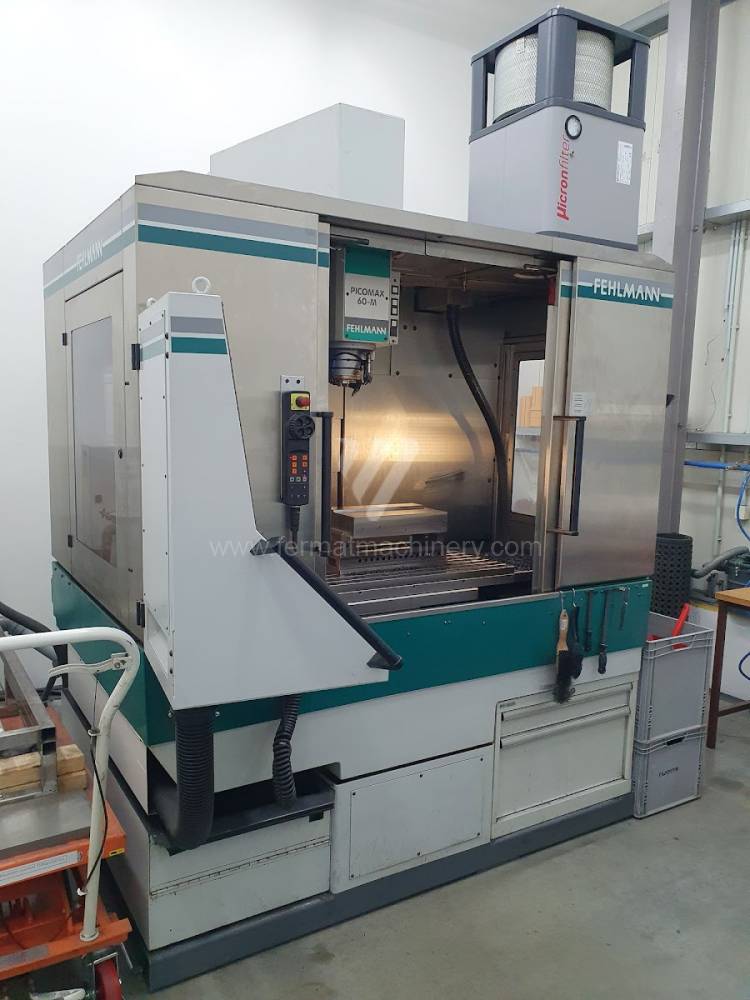
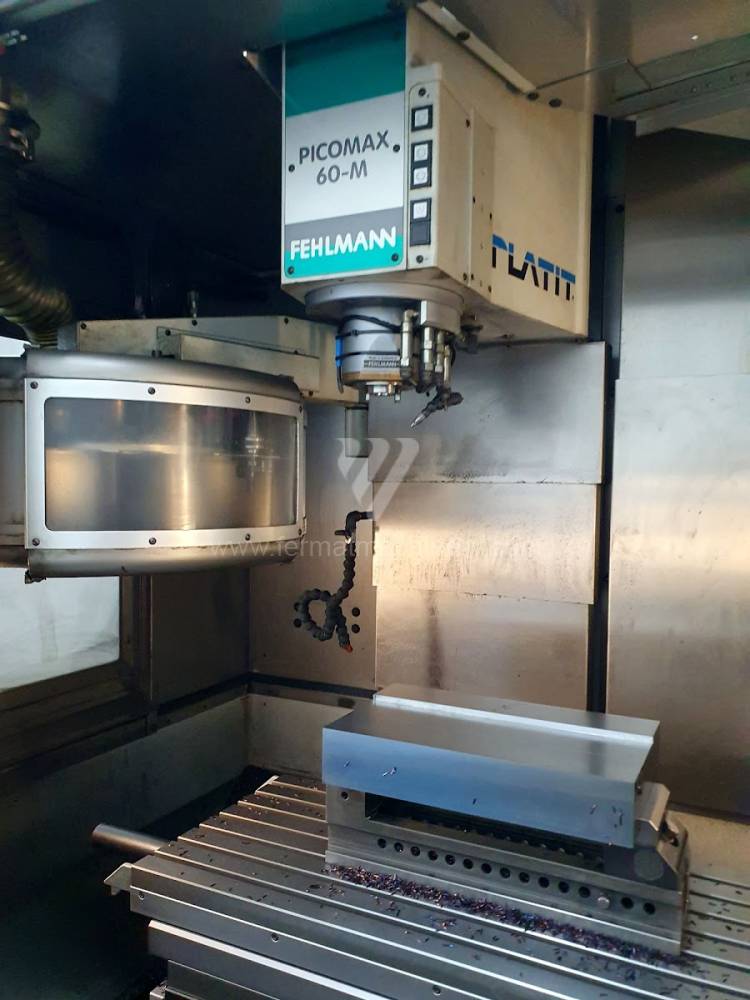
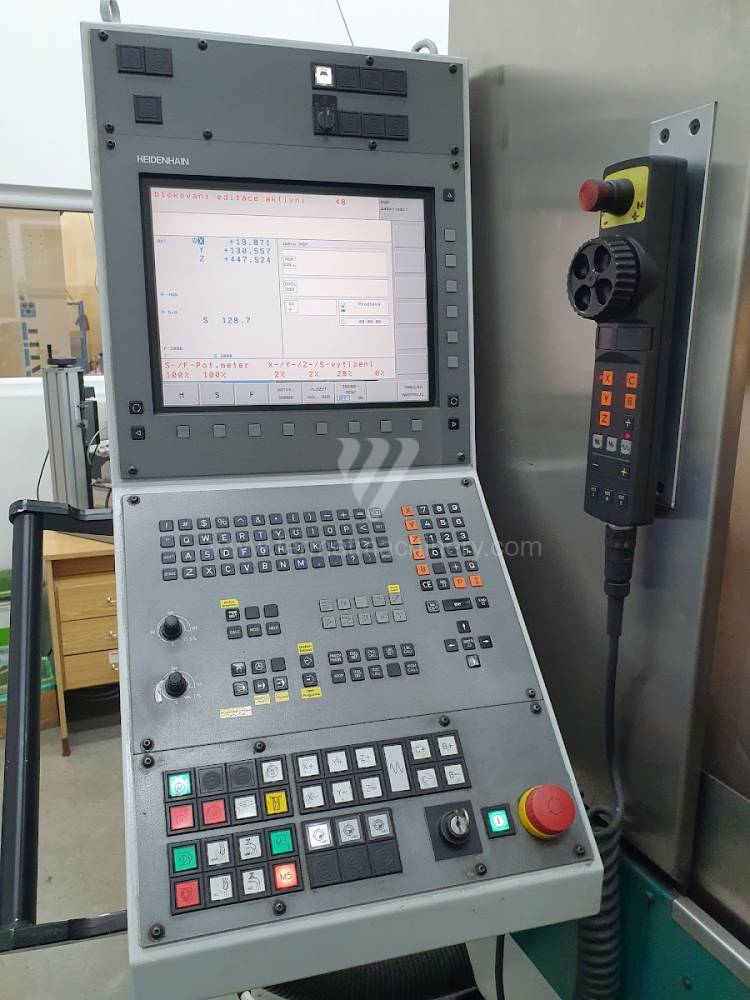
12345678 Seznam Mřížka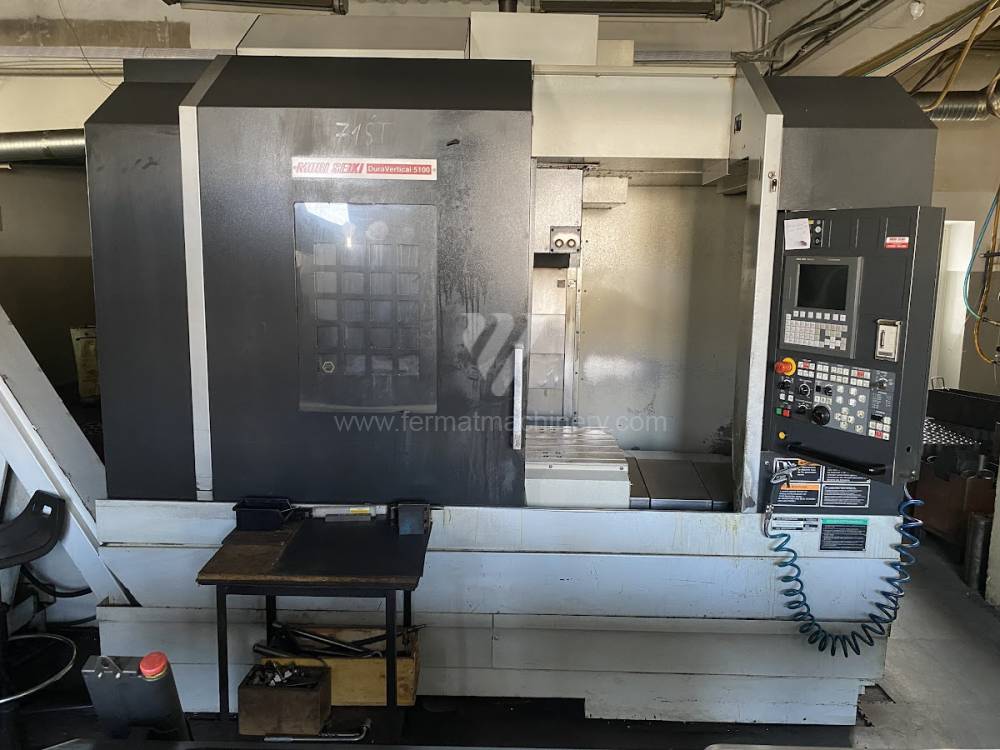
DURA VERTICAL 5100
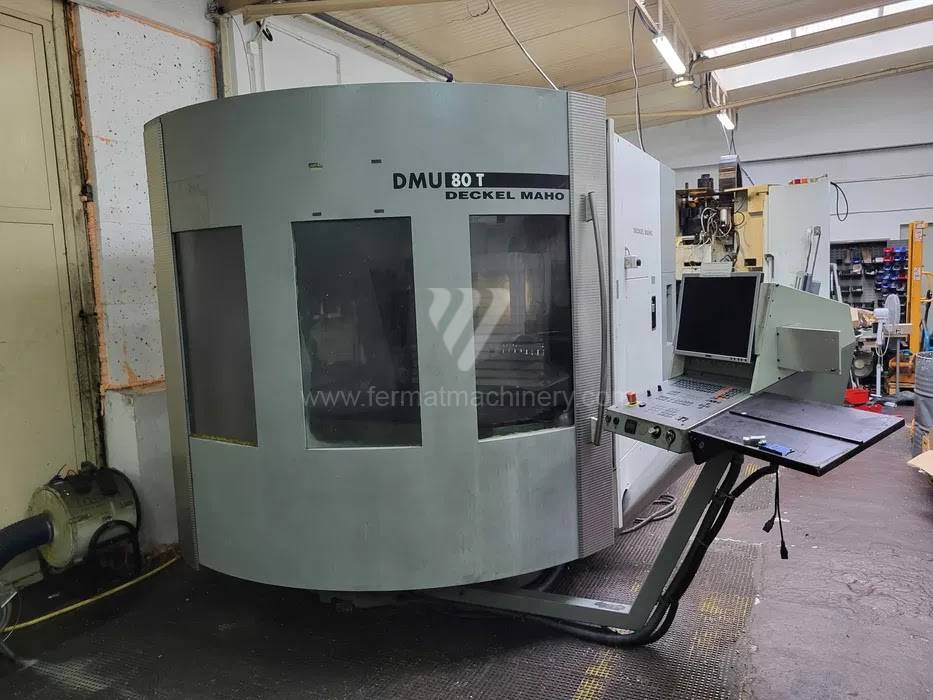
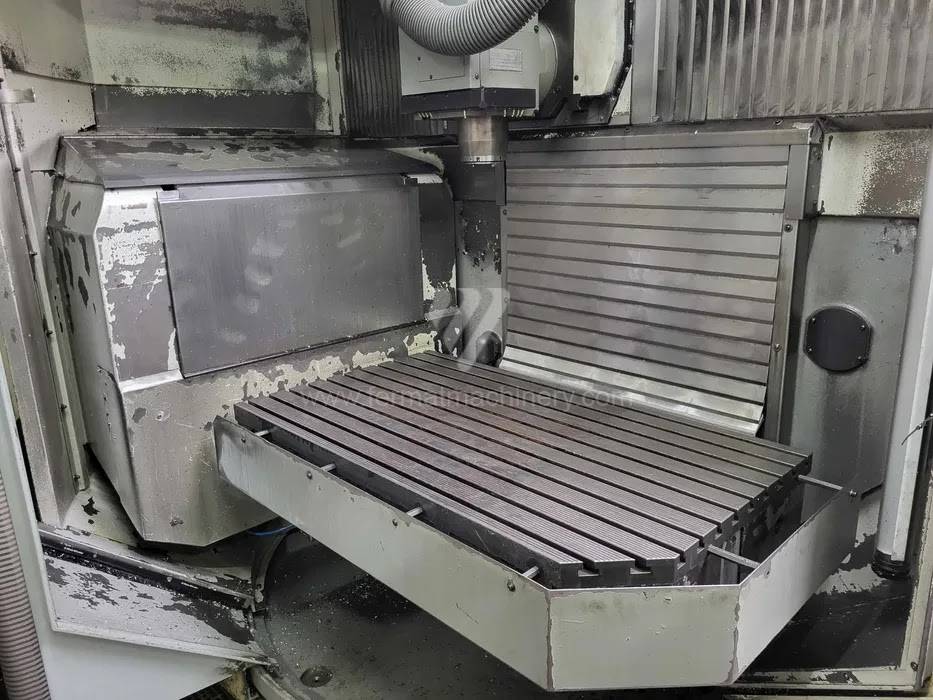
DMU 80 T
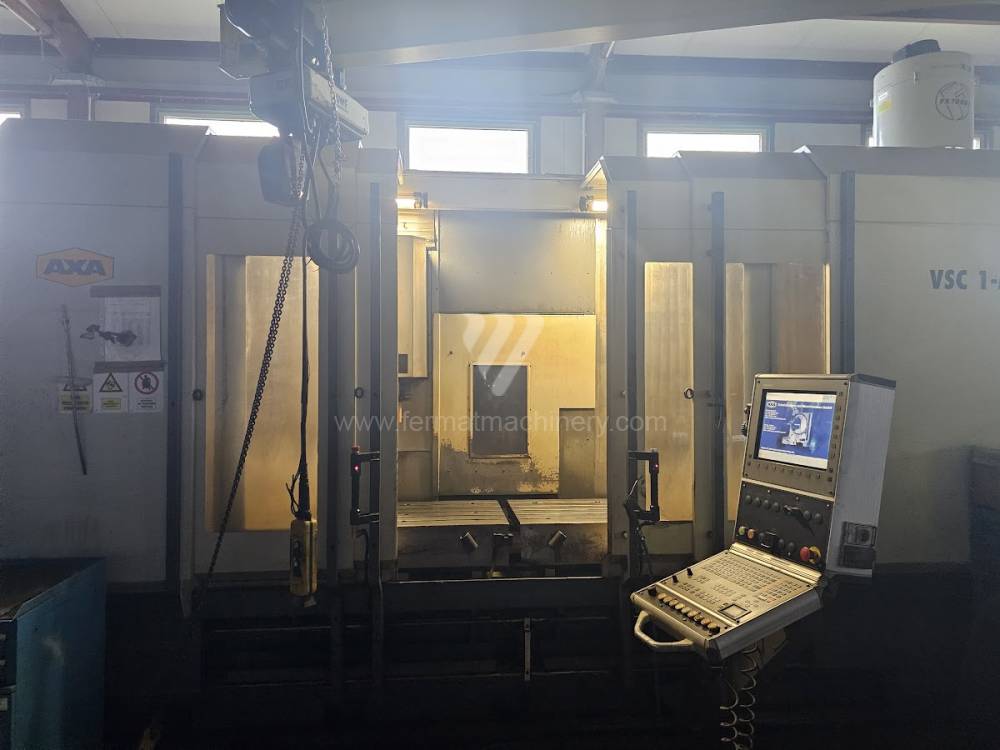
VSC 1-M
INTEGREX I-630V
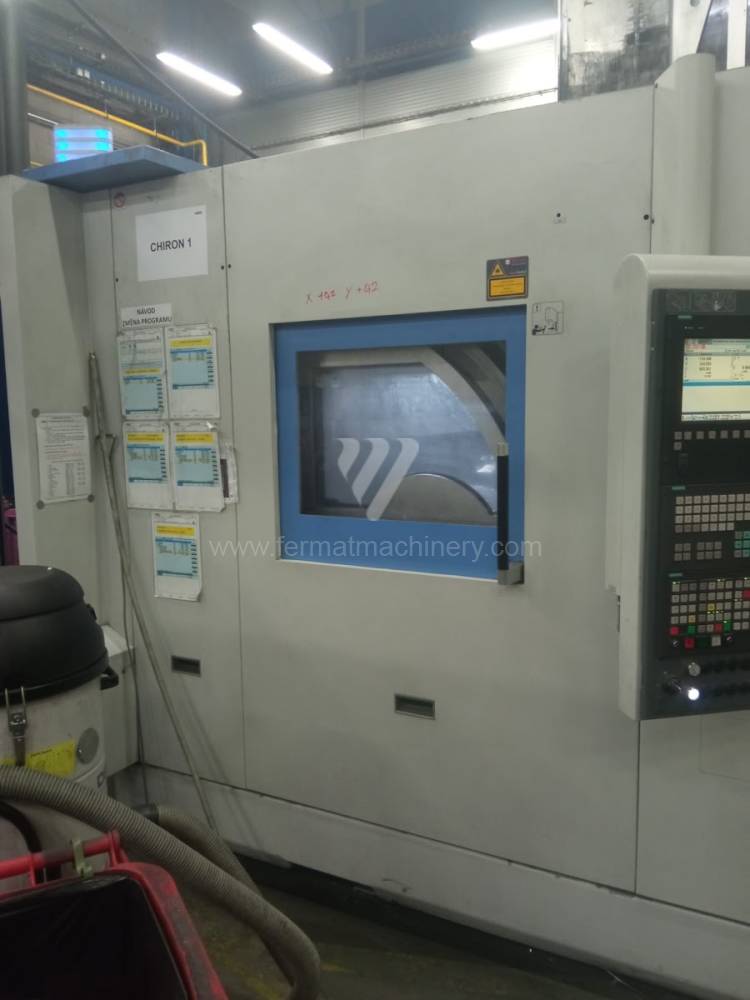
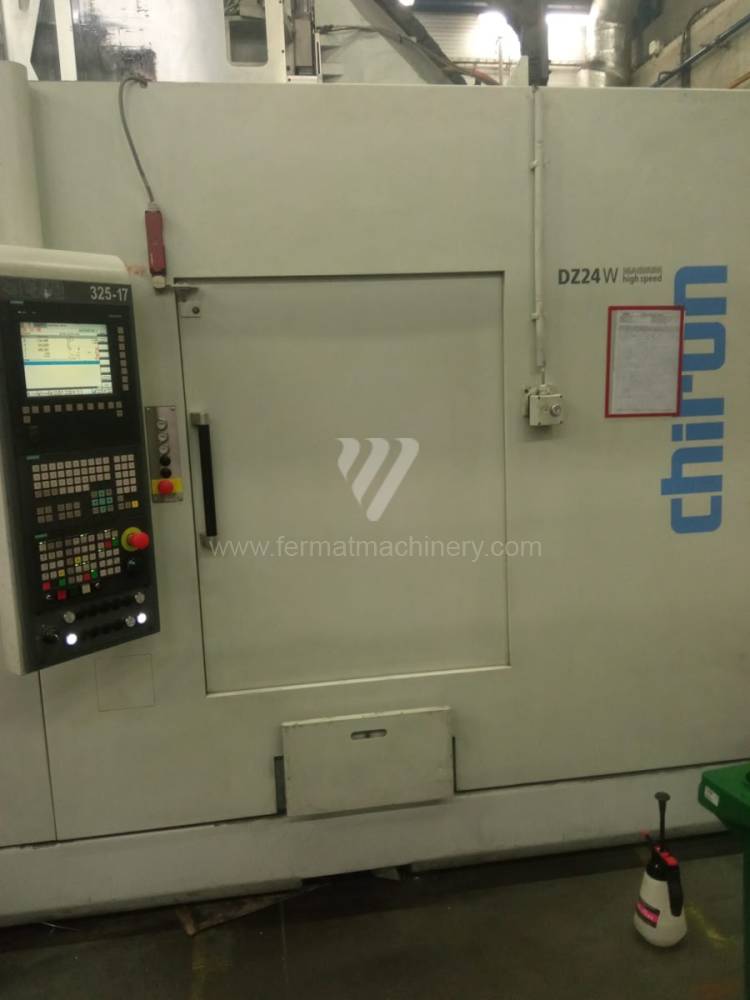
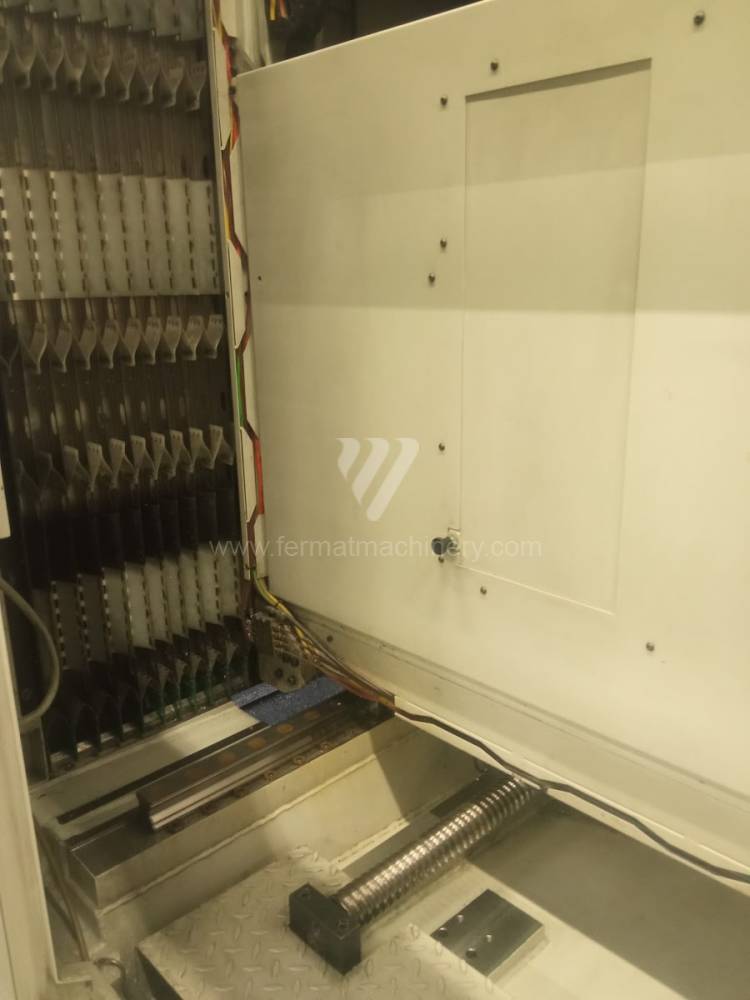
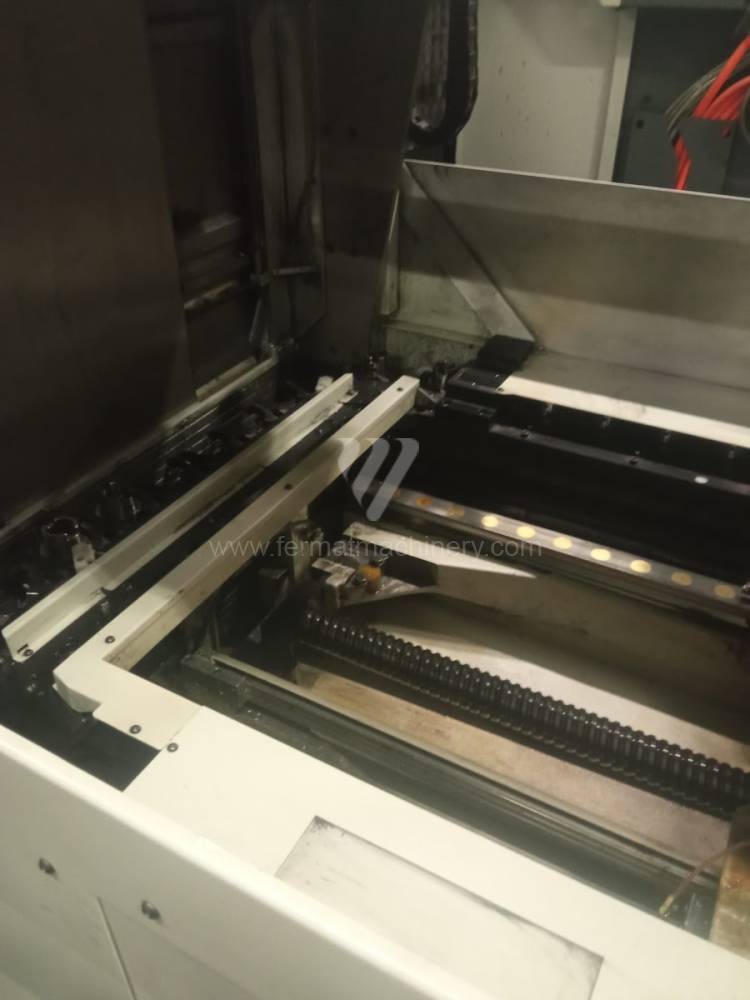
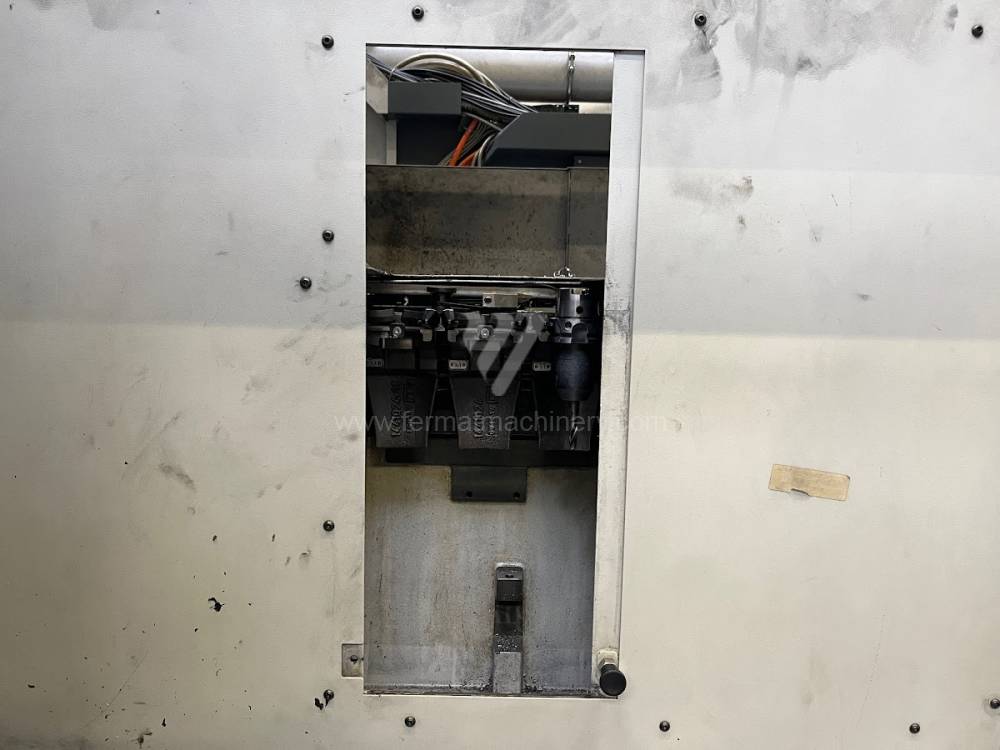
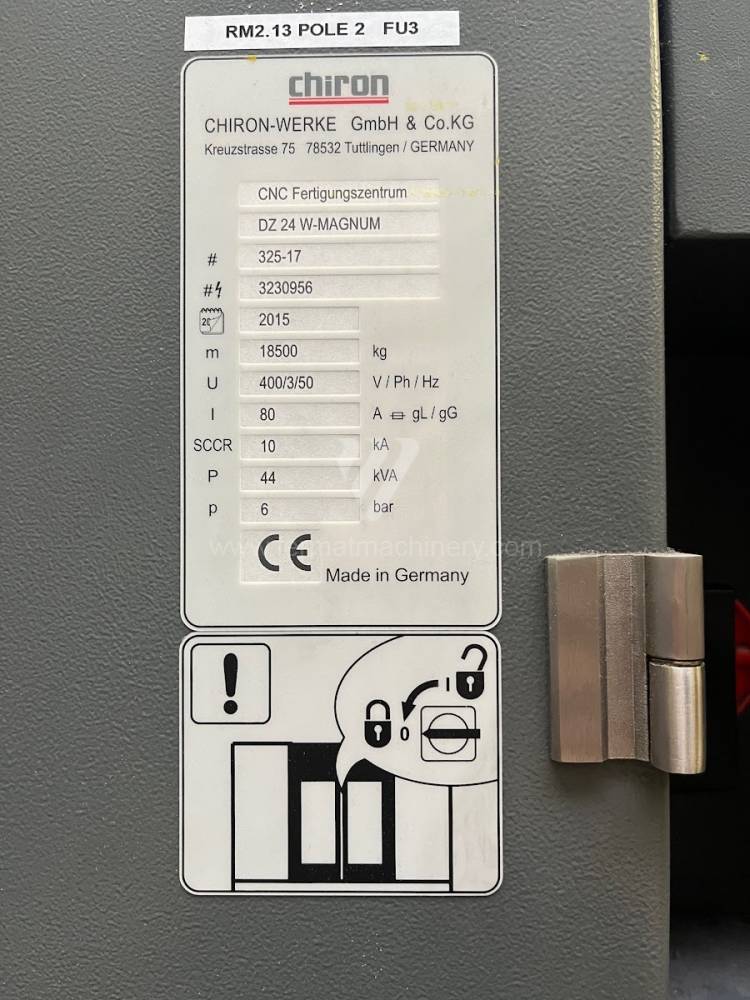
DZ 24 W Magnum
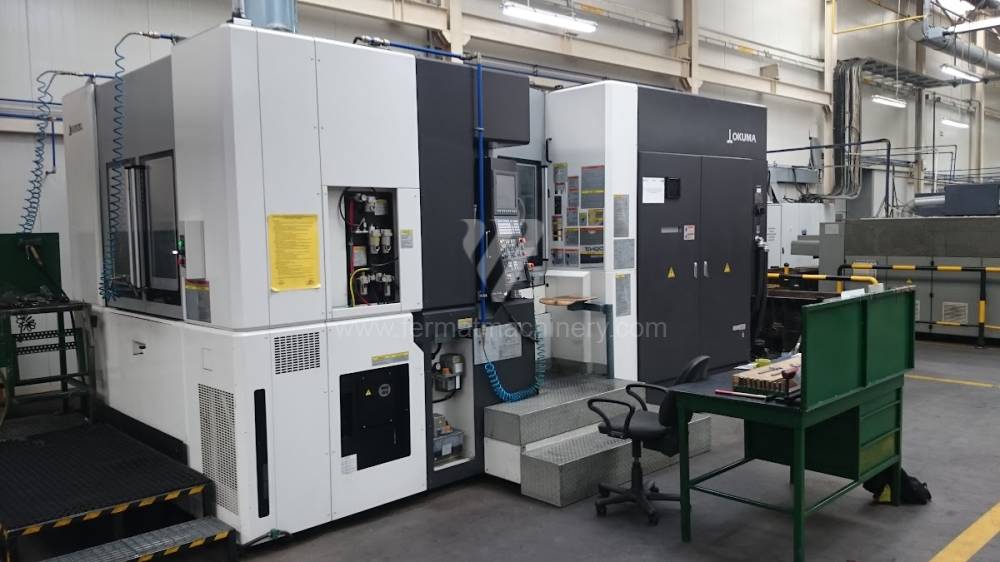
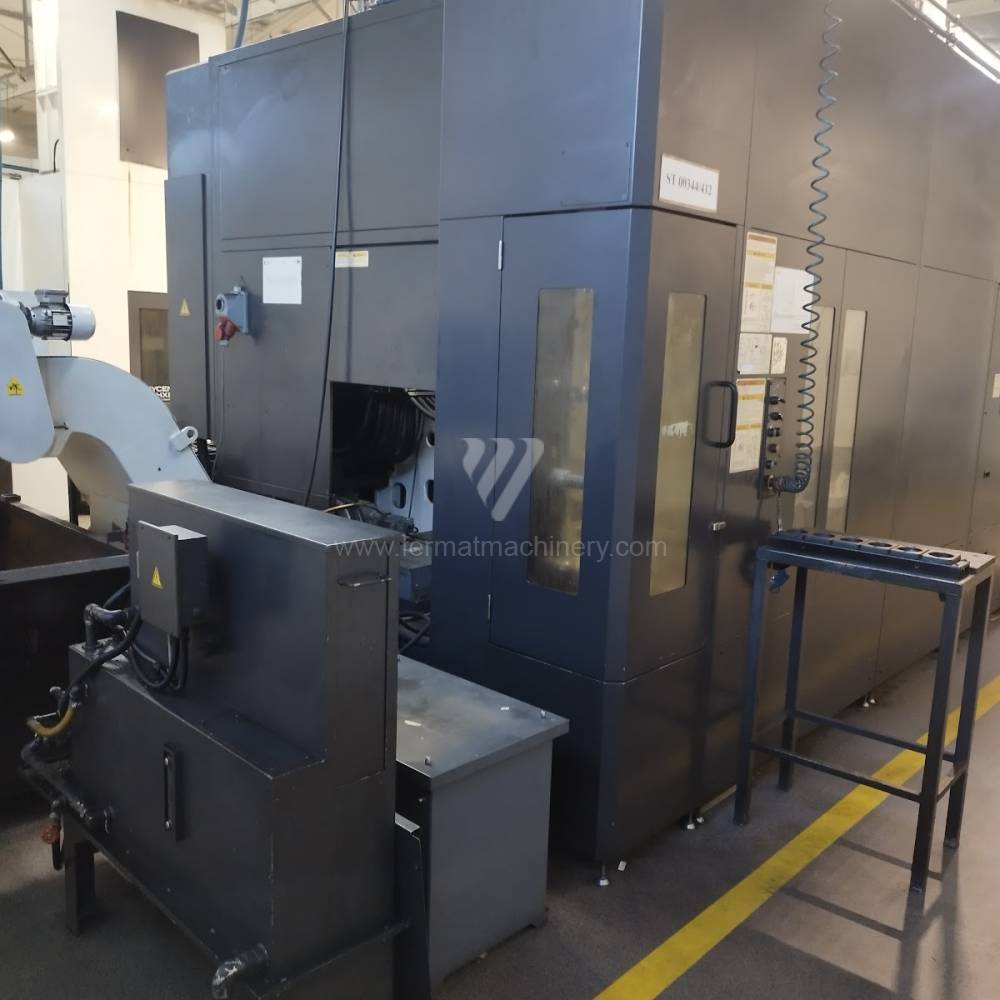
MA 600 H II
PICOMAX 90-HSC
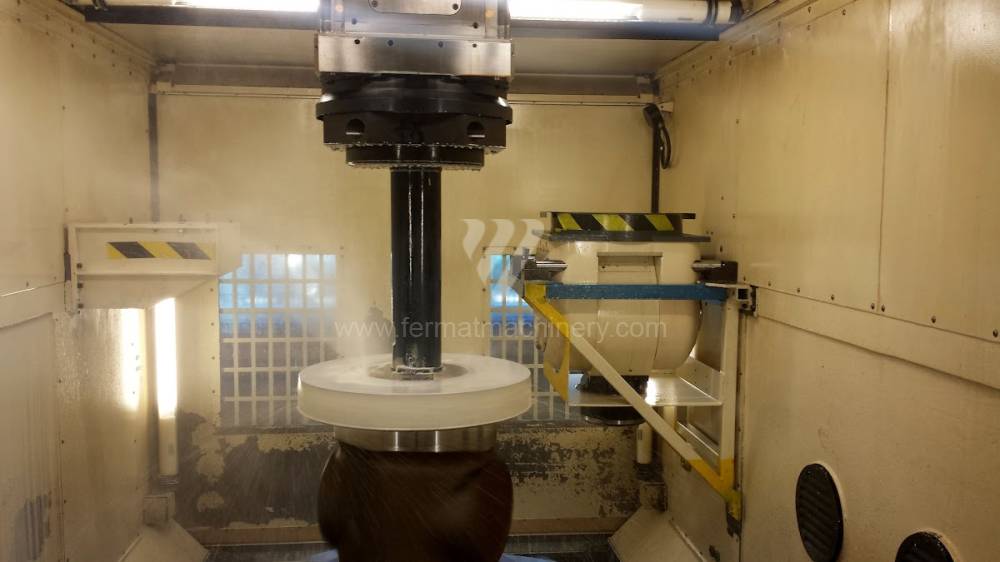
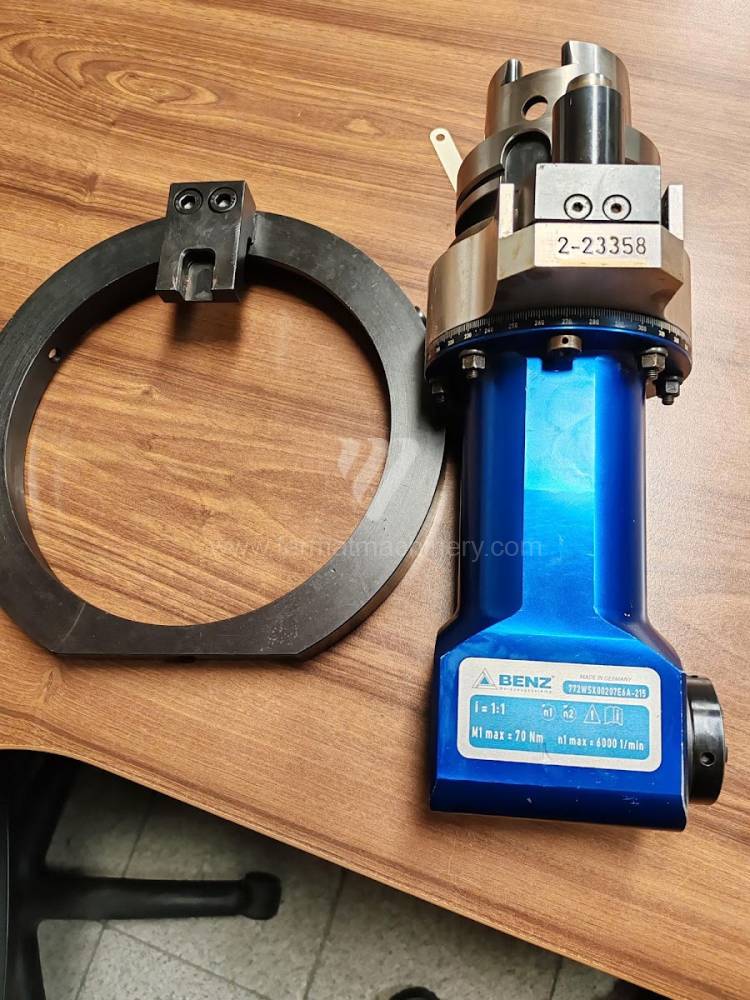
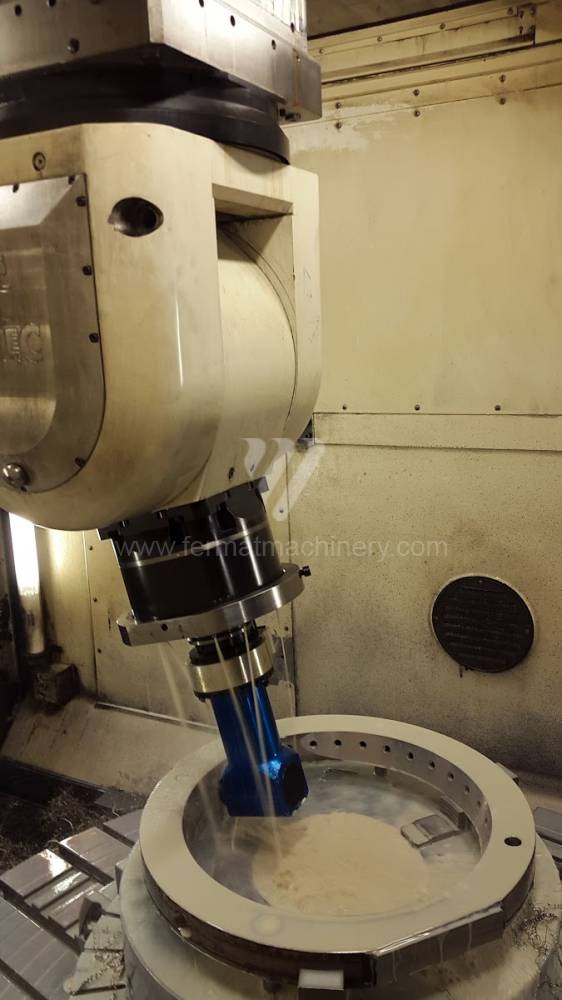
MCV 2318
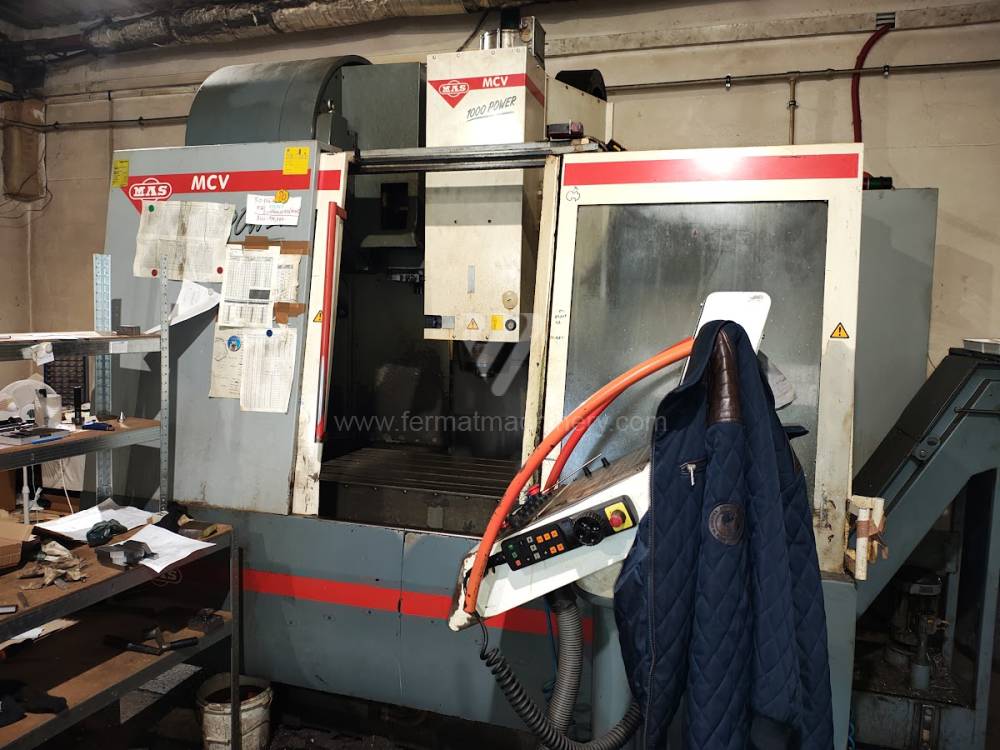
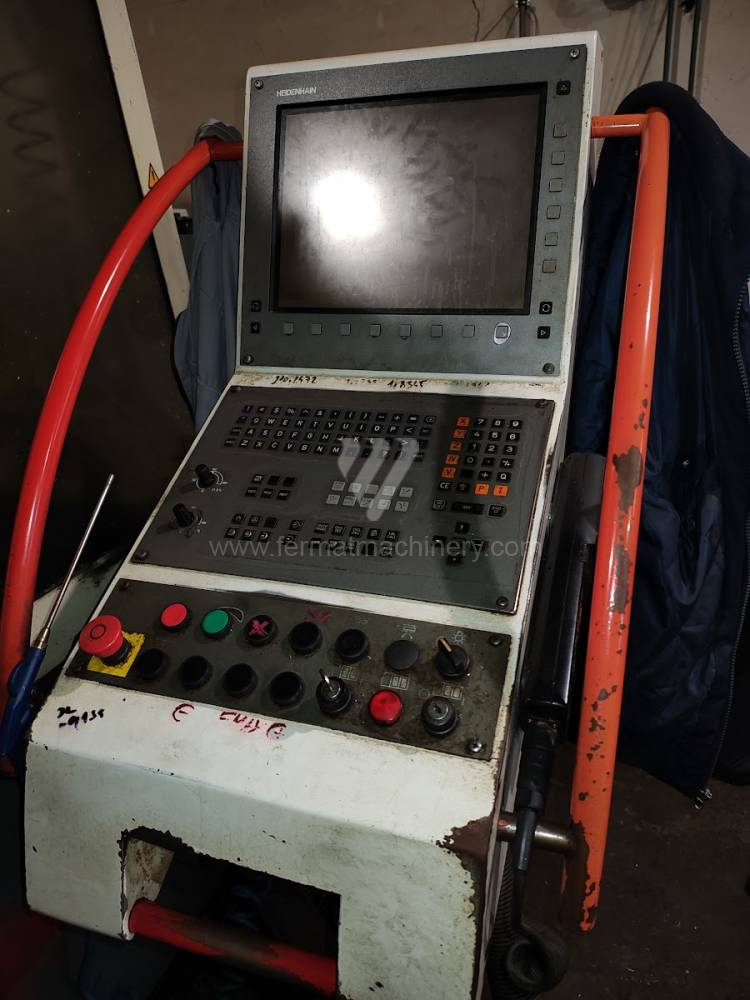
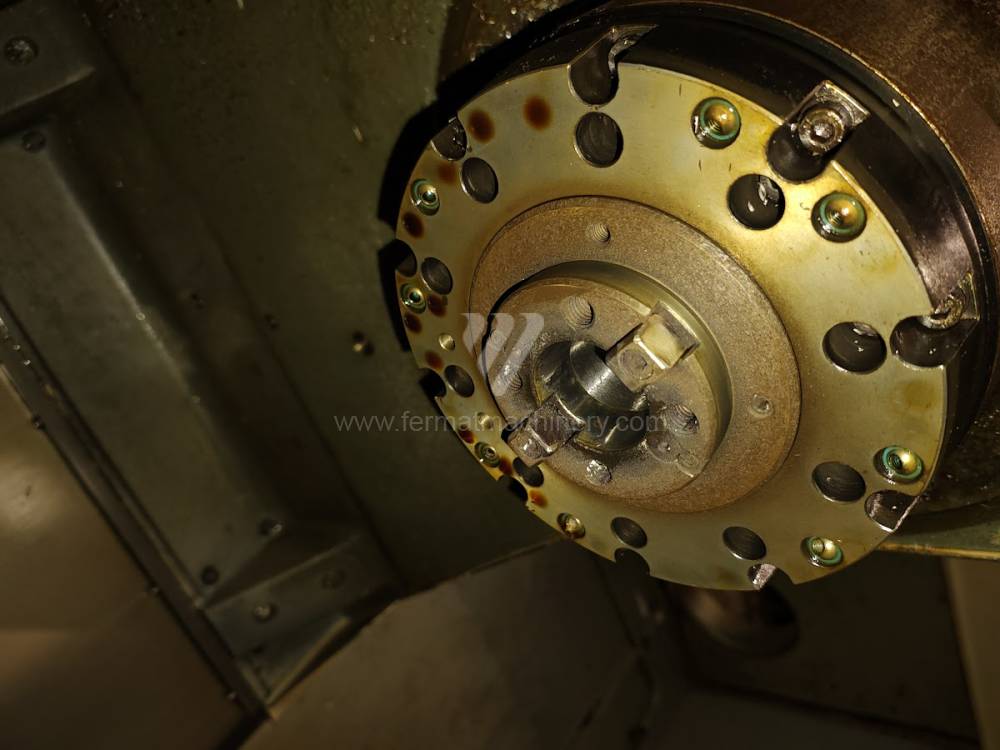
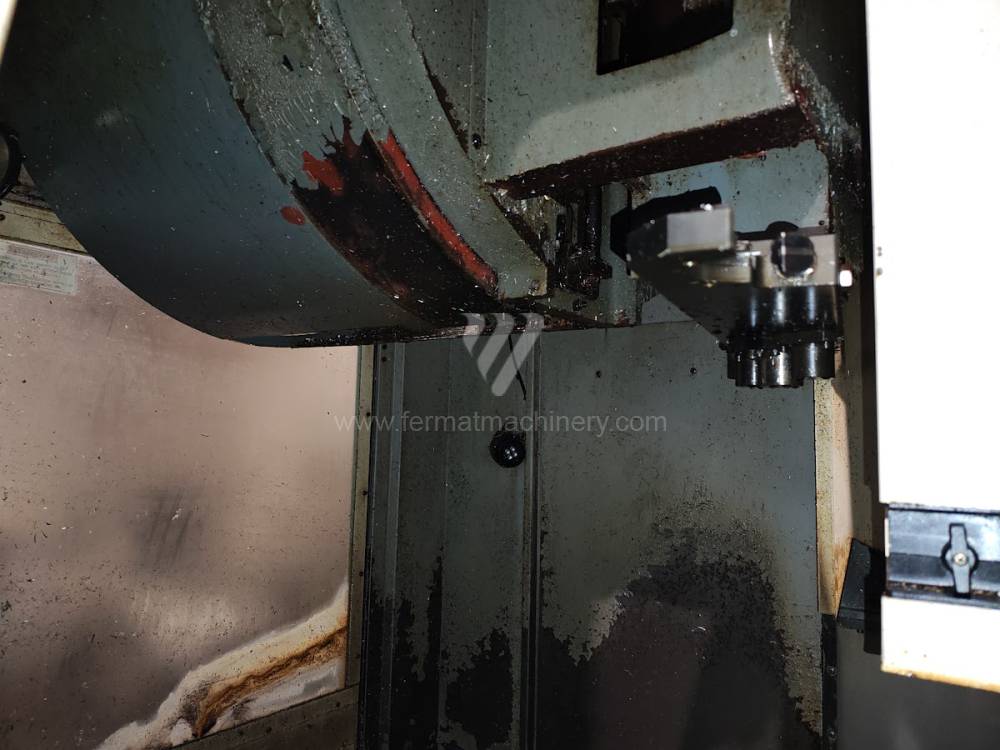
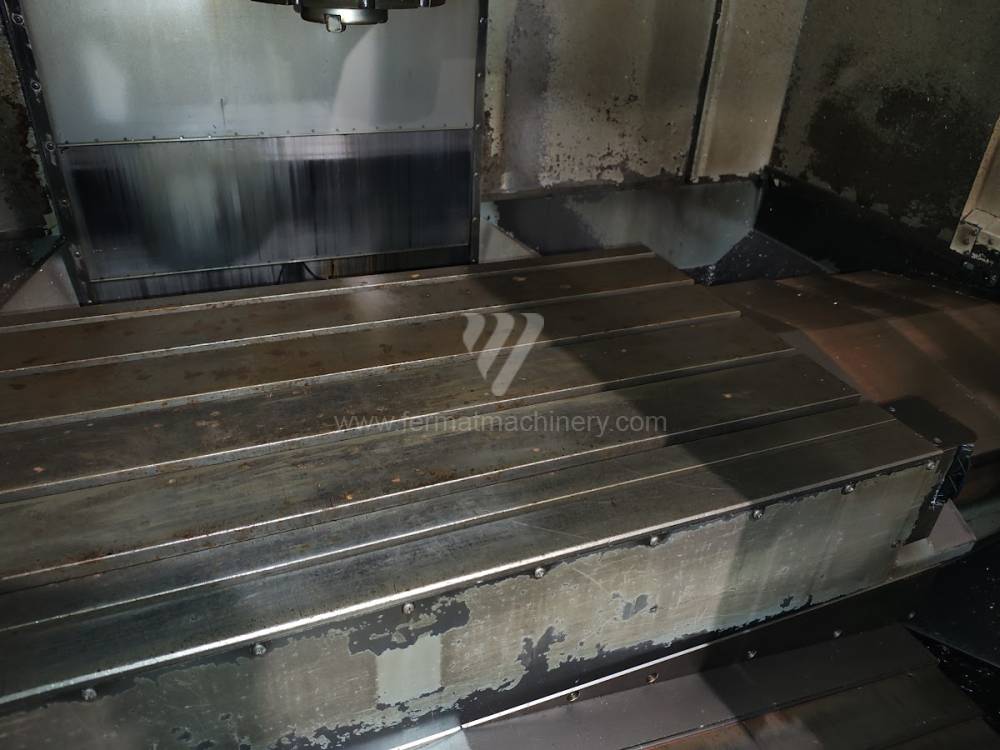
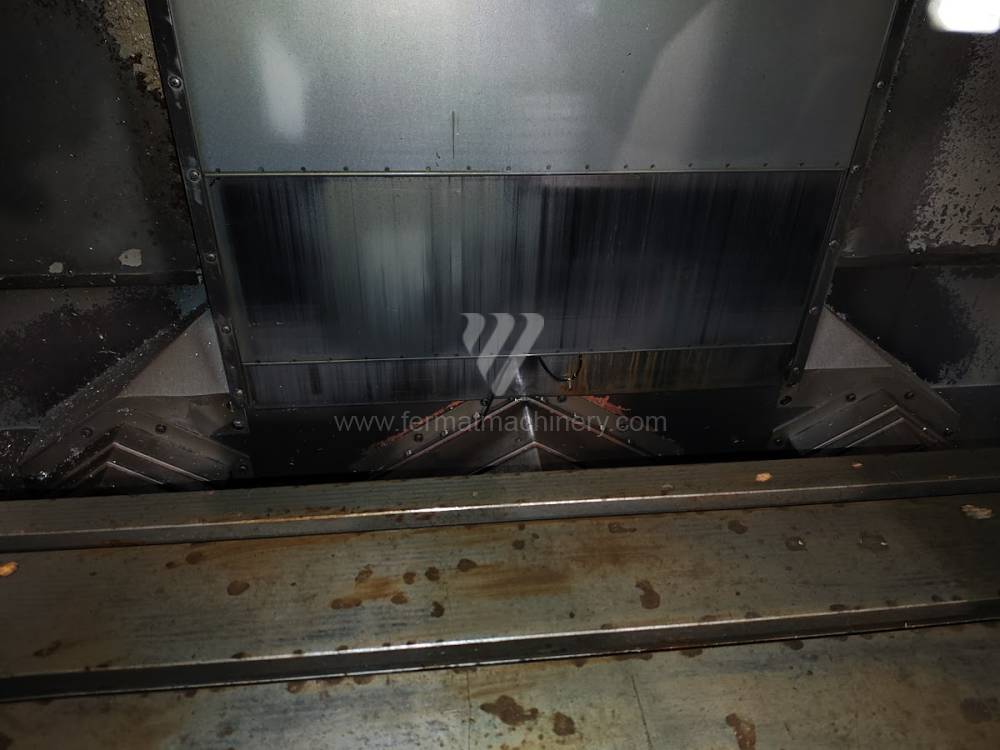
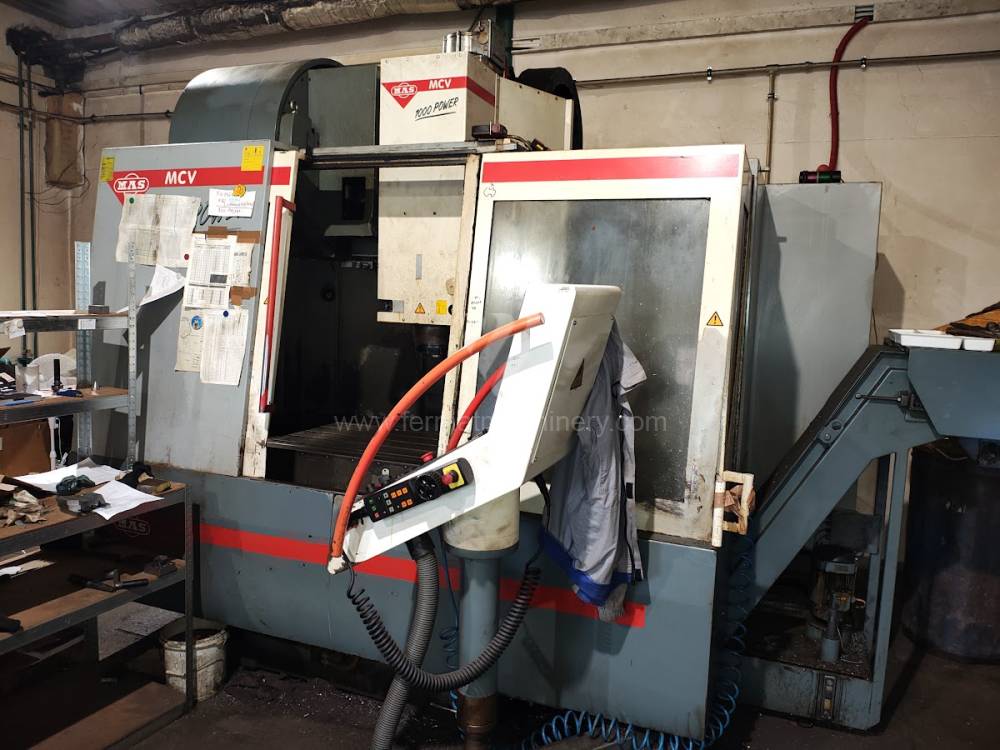
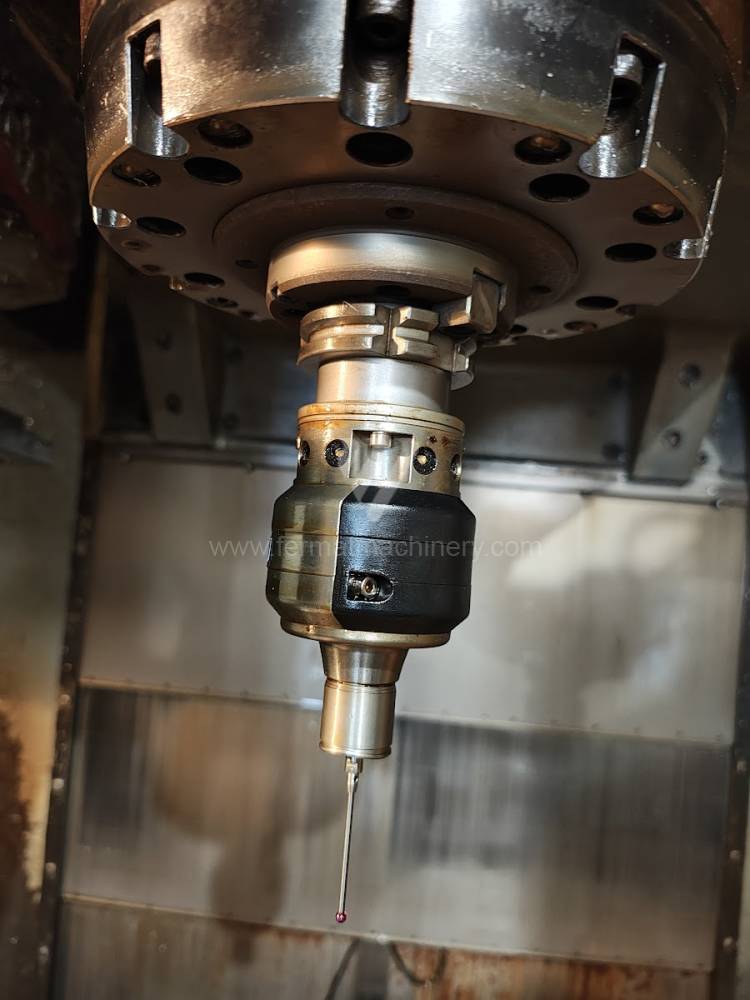
MCV 1000 R
VTXZ 2000
MCL 120 E
VMC 50
MCFV 2080 NT
12345678Obráběcí centrum Vertikální
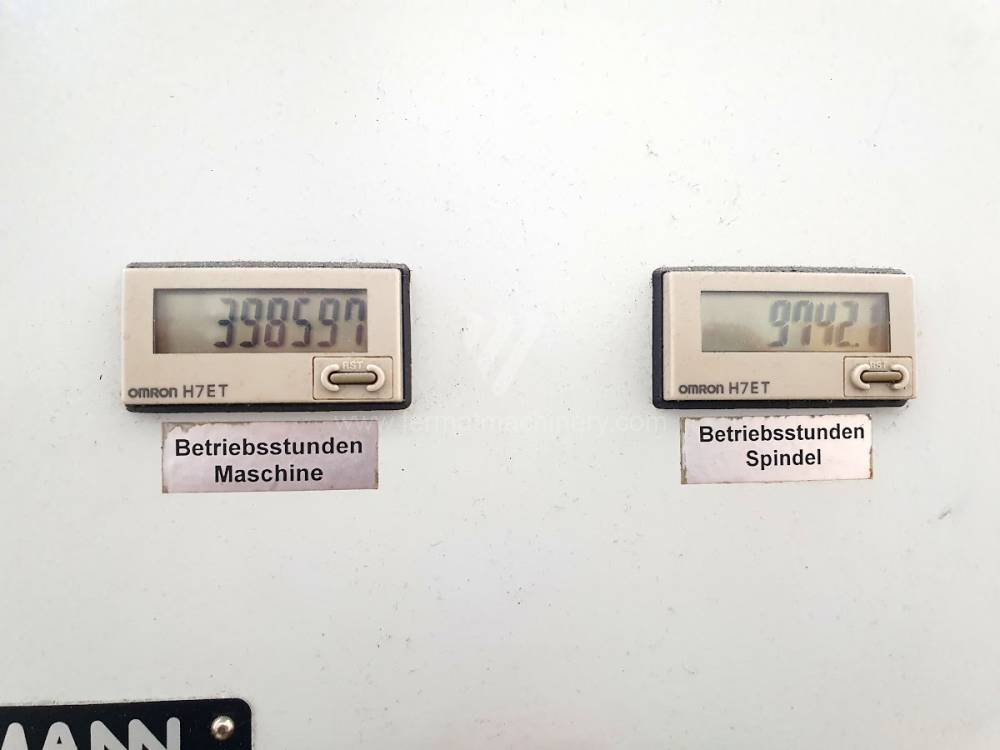
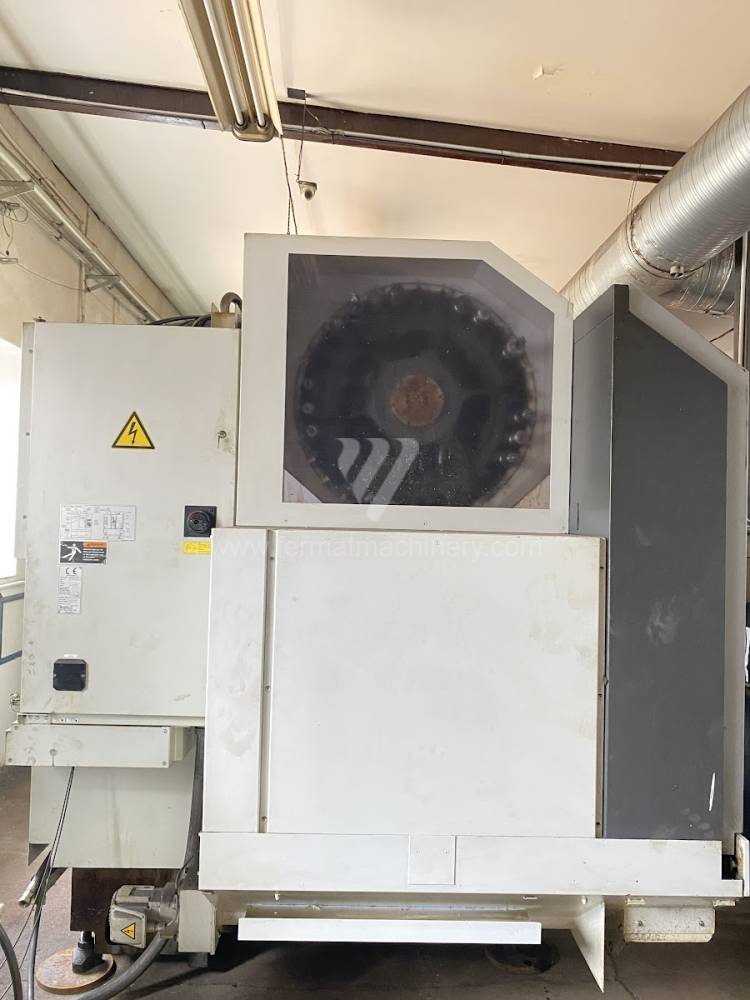
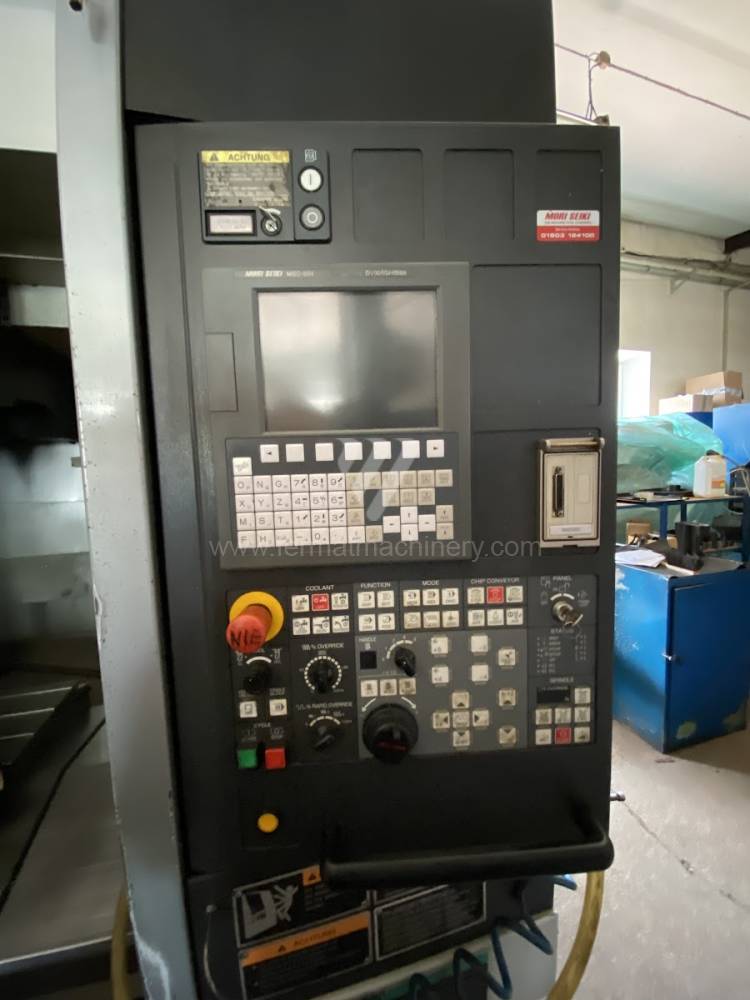
DURA VERTICAL 5100
MORI SEIKI
Inv. č.: 261732
Rok výroby:2007
Upínací plocha stolu: 1350x600 mm
Pojezd osy X: 1050 mm
Pojezd osy Y: 530 mm
Pojezd osy Z: 510 mm
Otáčky vřetene: 0 - 5100 /min.
Počet řízených os: 3
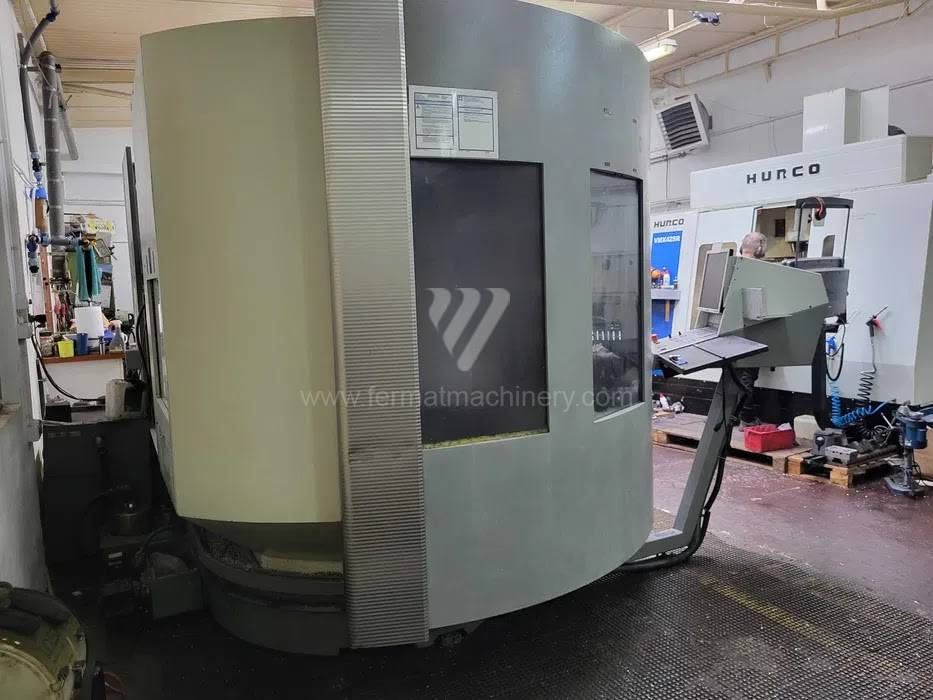
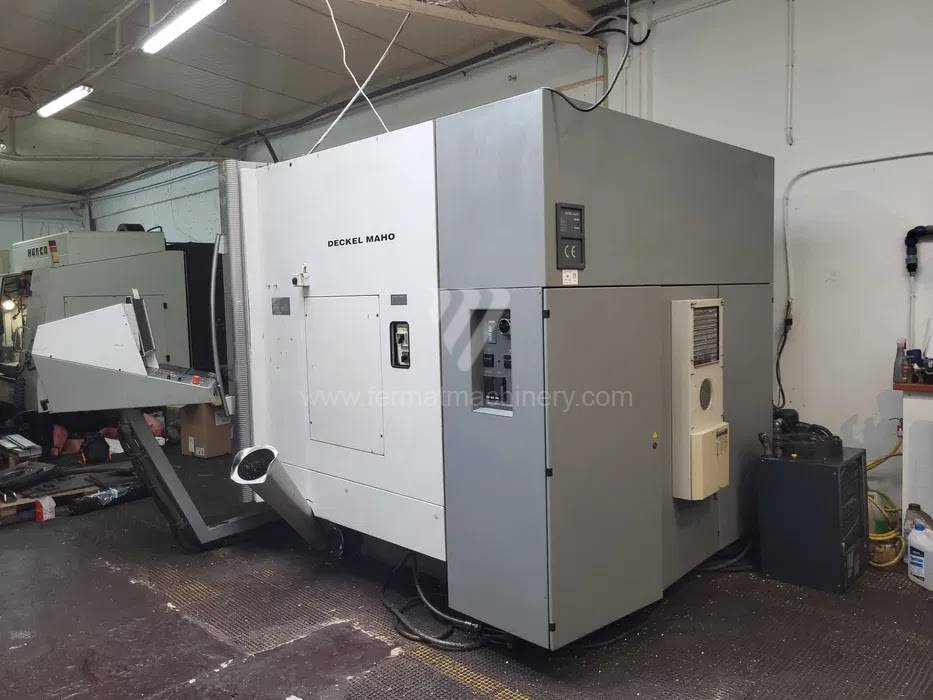
DMU 80 T
DMG
Inv. č.: 251180
Rok výroby:2001
Řídící systém Heidenhain: TNC 430
Upínací plocha stolu: 1250 x 710 mm
Pojezd osy X: 880 mm
Pojezd osy Y: 630 mm
Pojezd osy Z: 630 mm
Otáčky vřetene: 20 - 12000 /min.
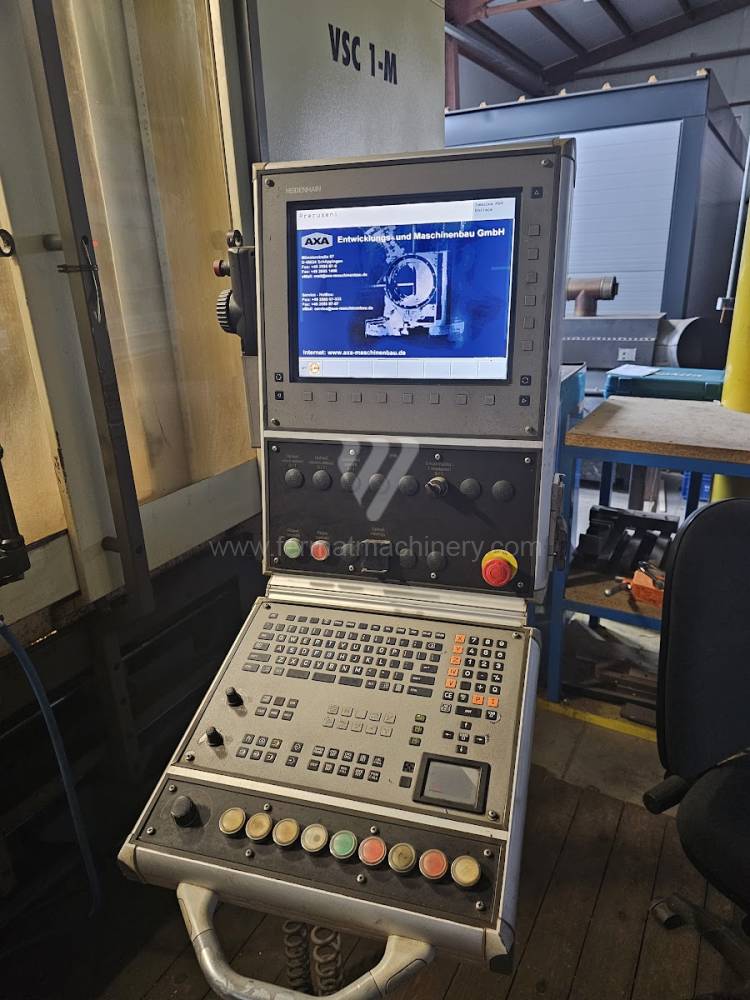
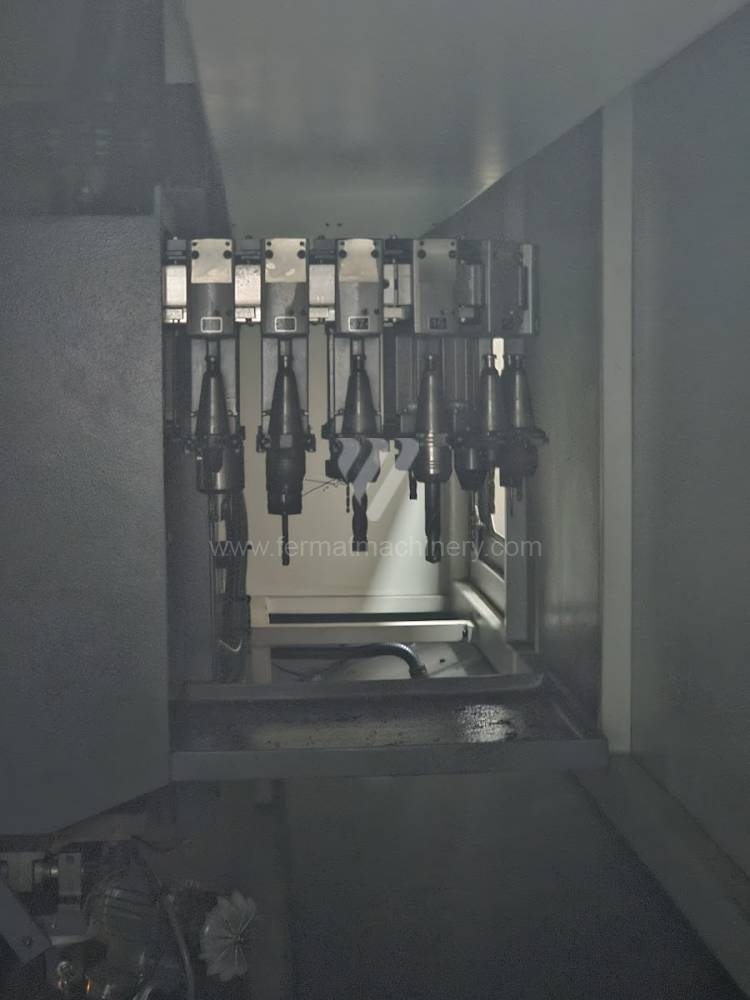
VSC 1-M
AXA - CNC Stroje s.r.o.
Inv. č.: 251801
Rok výroby:2009
Řídící systém Heidenhain: TNC 530
Upínací plocha stolu: 2640 x 600 mm
Pojezd osy X: 2240 mm
Pojezd osy Y: 600 mm
Pojezd osy Z: 600 mm
Otáčky vřetene: 30 - 10000 /min.
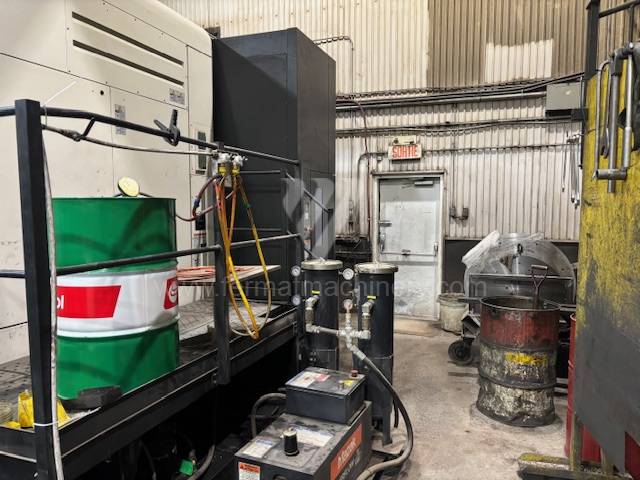
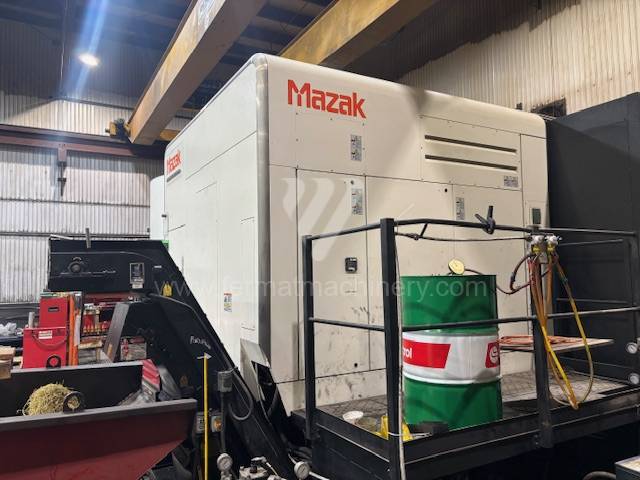
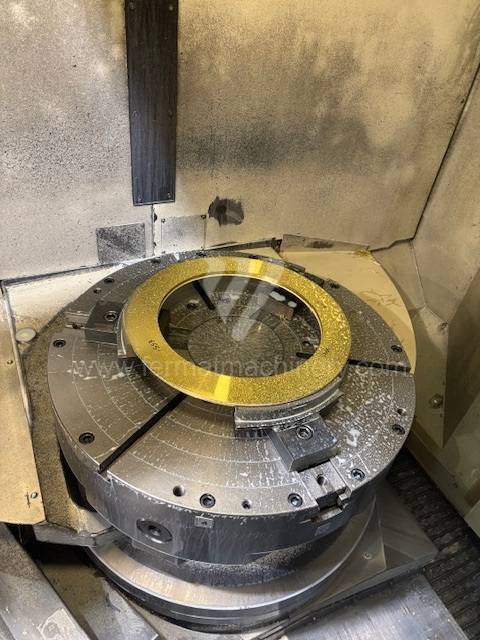
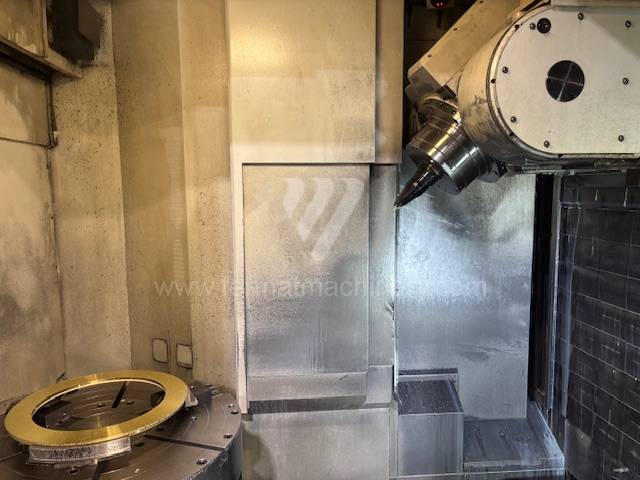
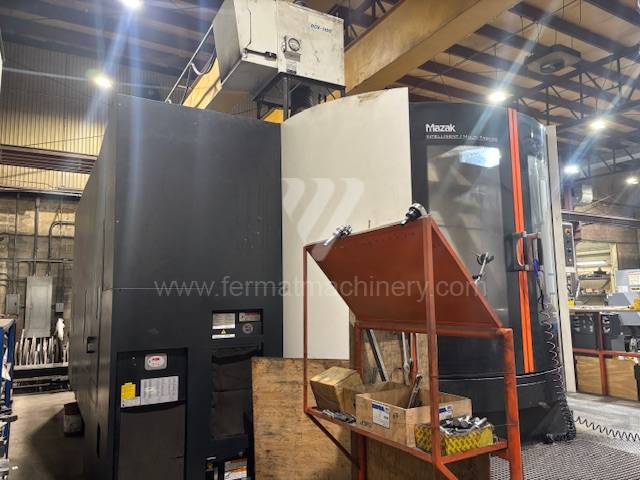
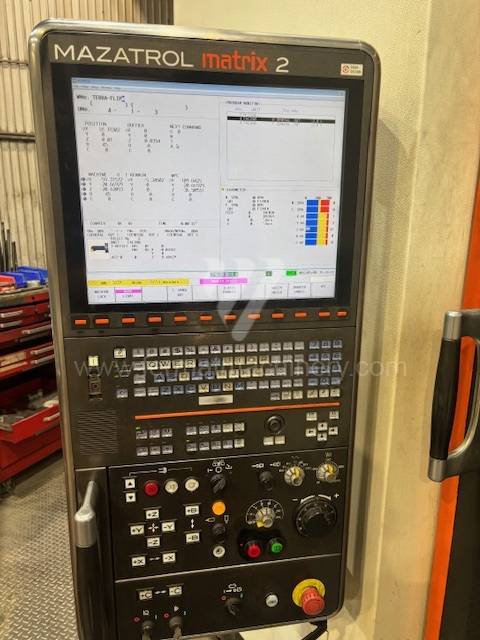
INTEGREX I-630V
MAZAK
Inv. č.: 251473
Rok výroby:2015
Řídící systém Mazatrol: MATRIX 2
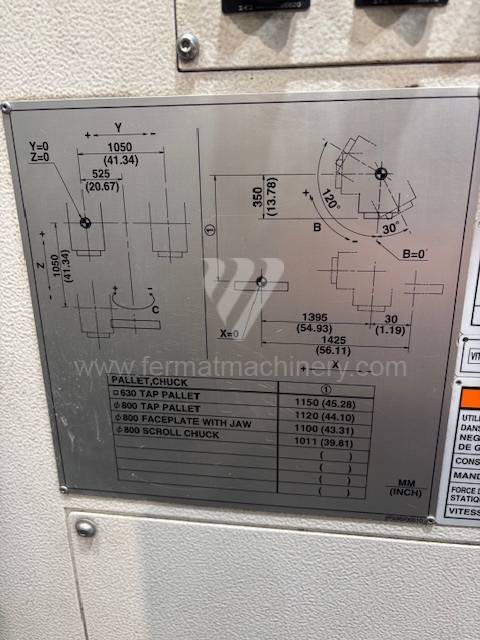
Upínací plocha stolu: 630 x 630 mm
Pojezd osy X: 1475 mm
Pojezd osy Y: 1050 mm
Pojezd osy Z: 1050 mm
Otáčky vřetene: 0 - 10000 /min.
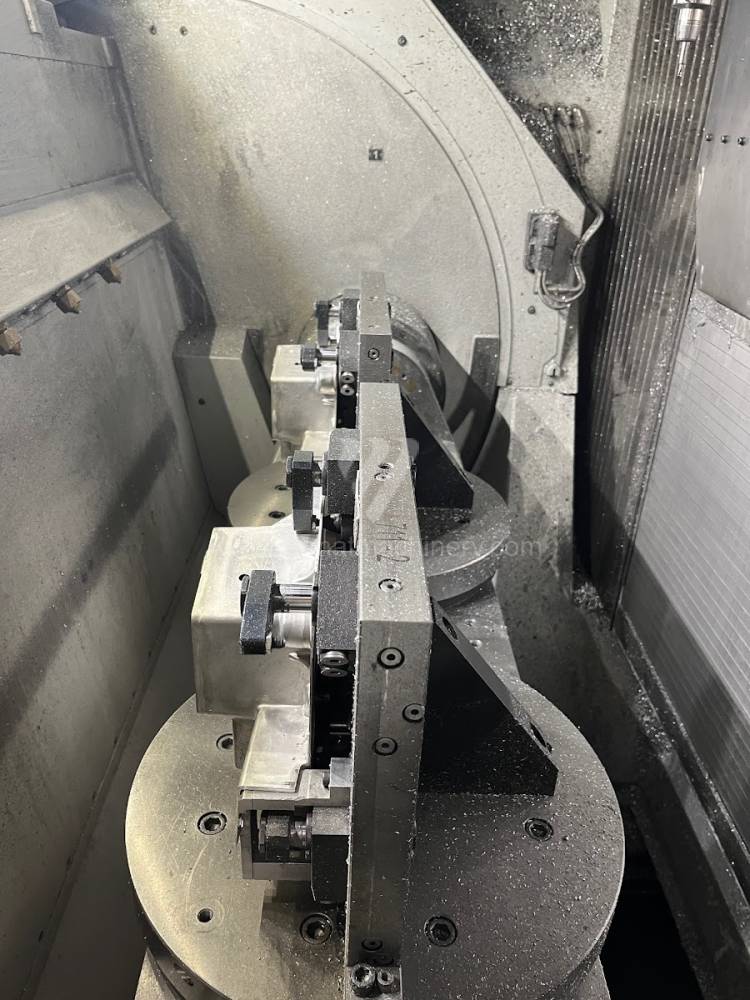
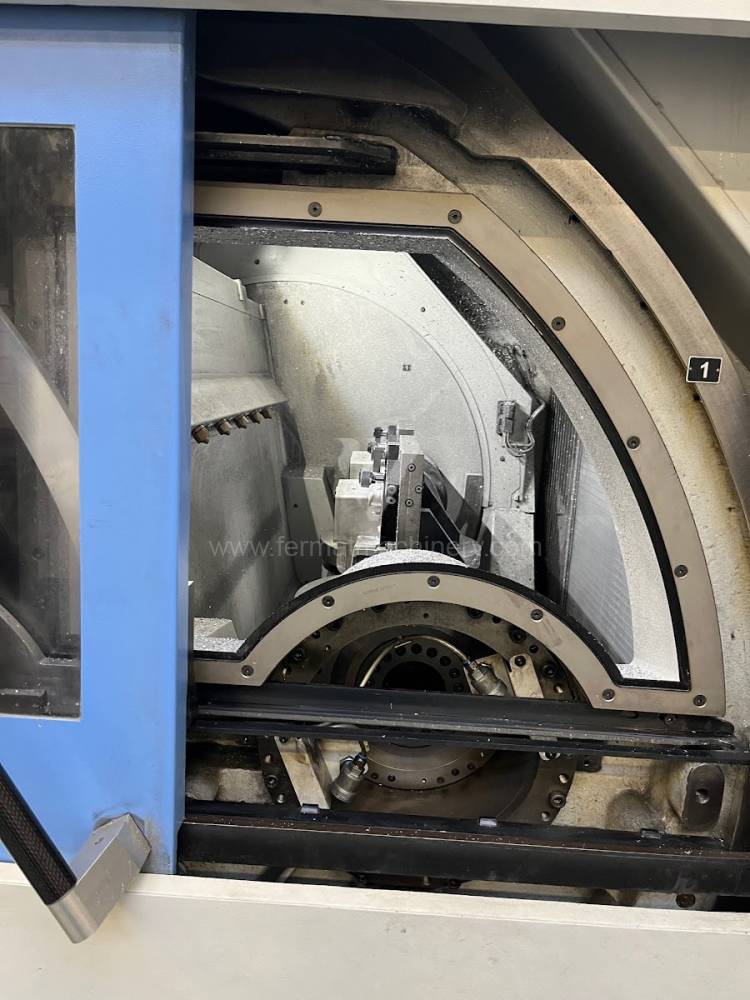
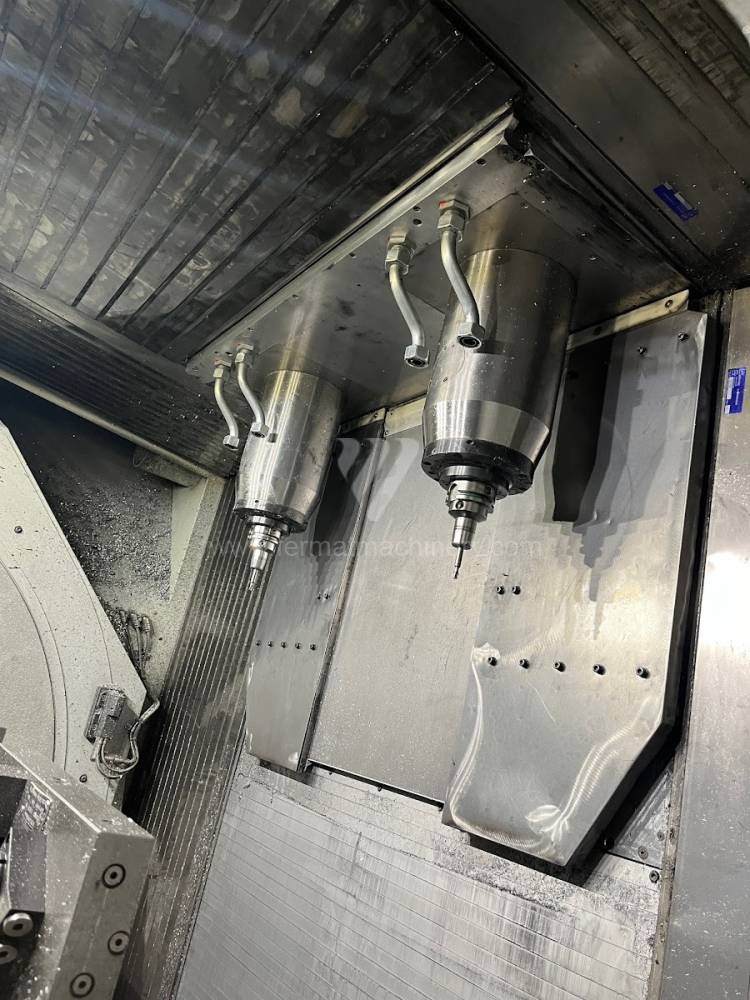
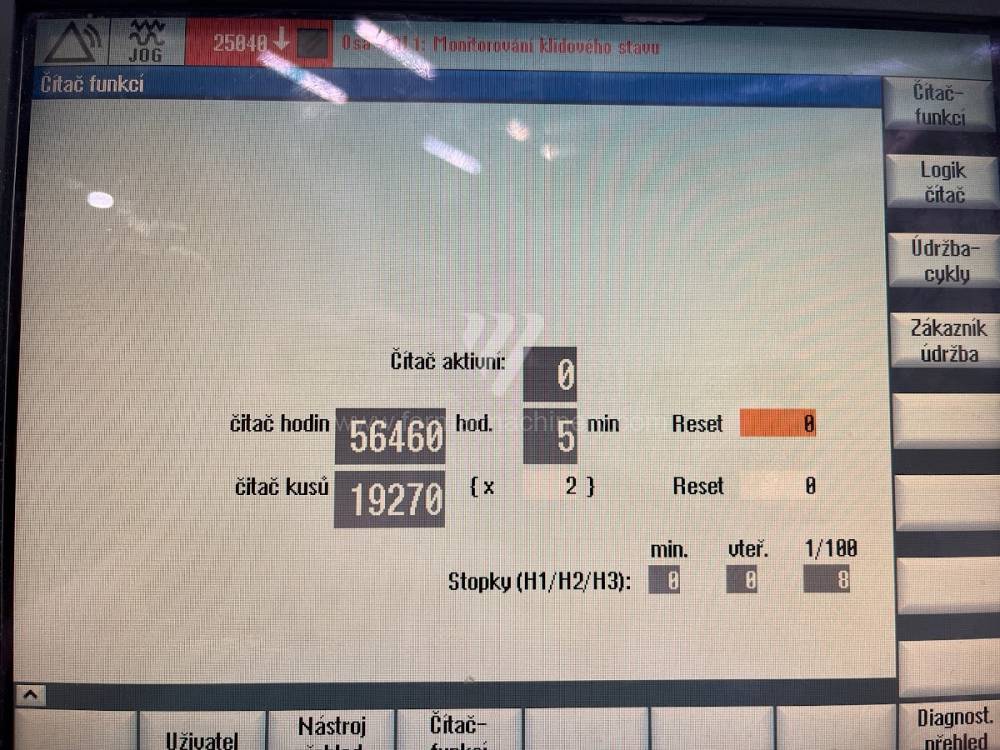
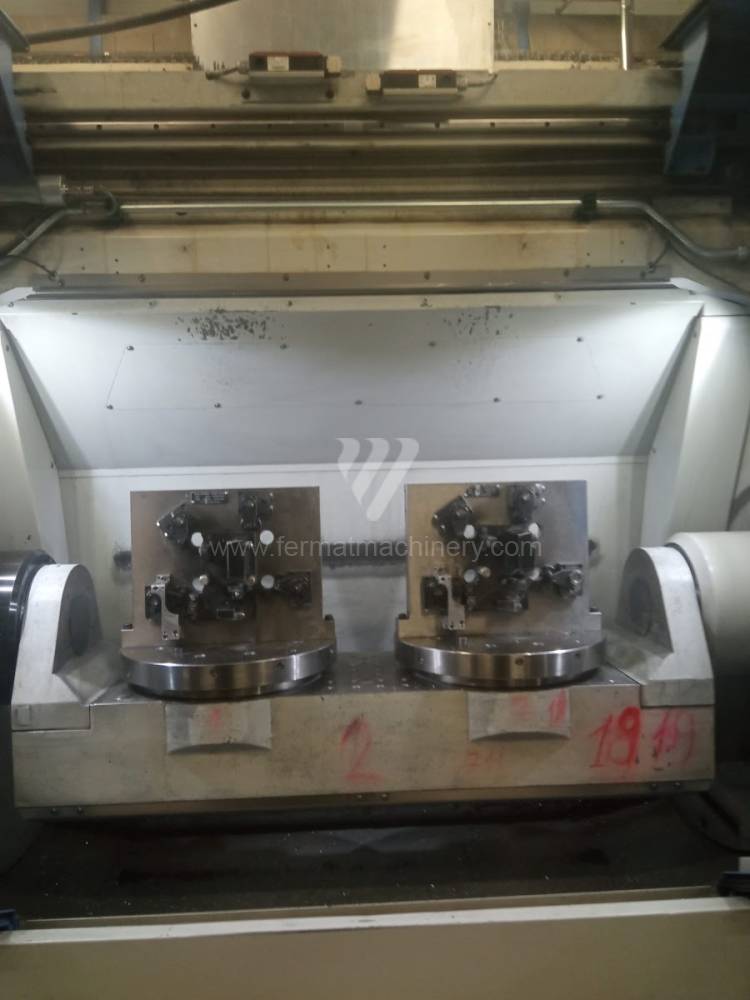
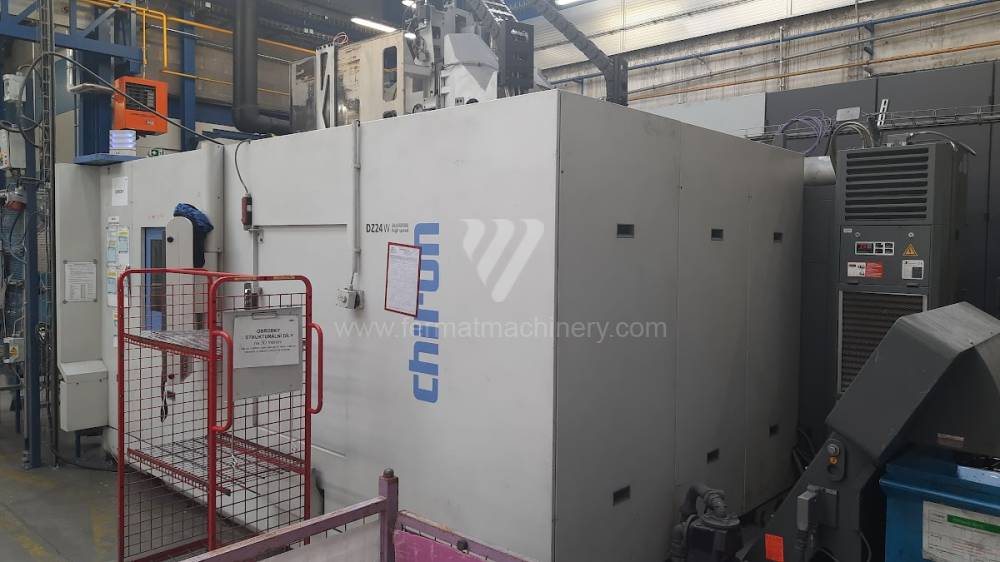
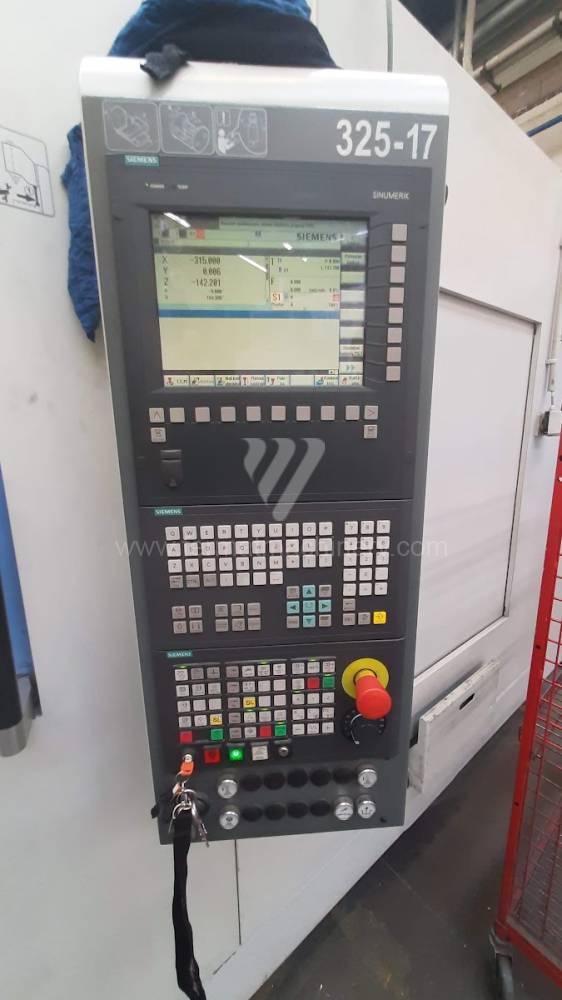
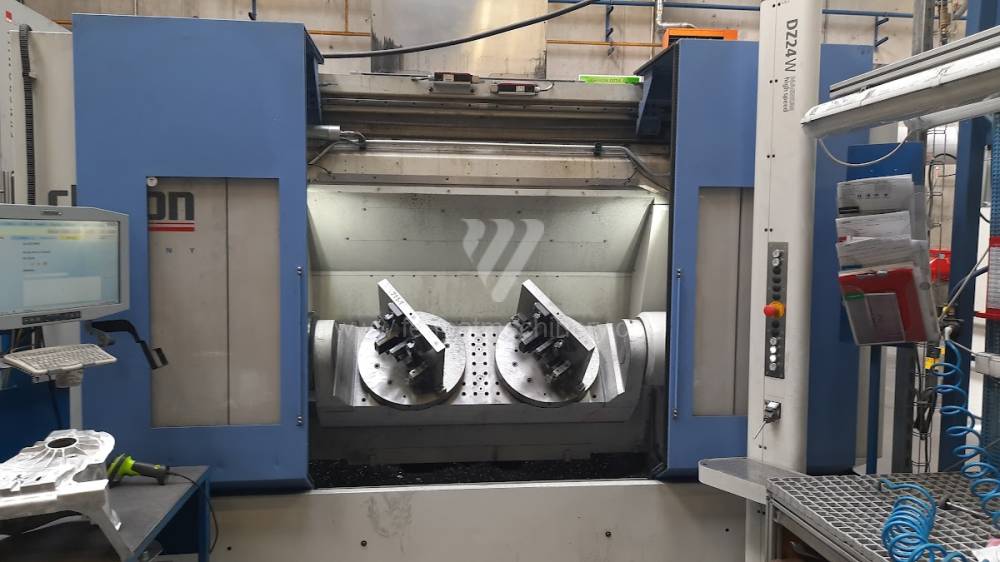
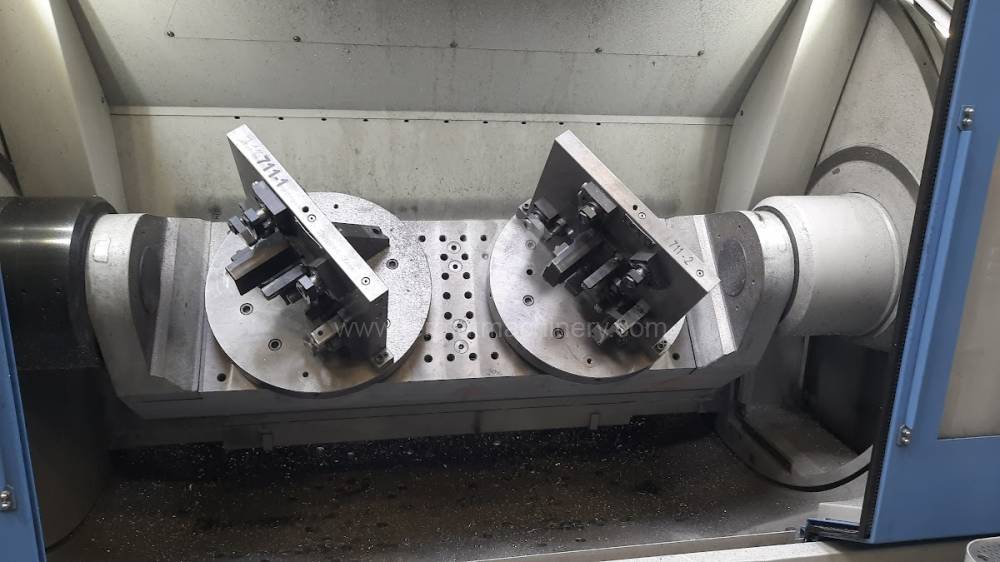
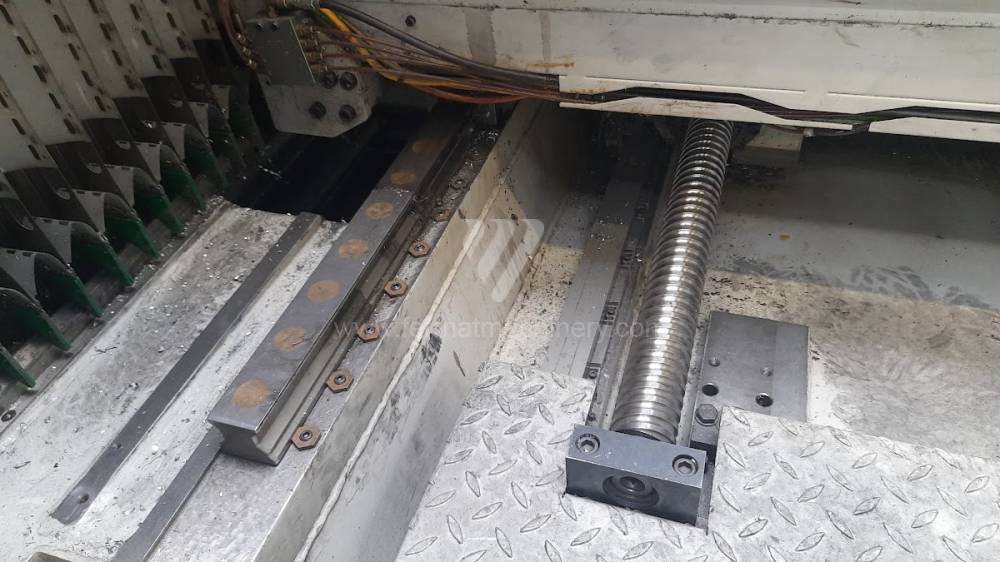
DZ 24 W Magnum
Chiron
Inv. č.: 241399
Rok výroby:2015
Řídící systém Siemens: Sinumerik 840 D
Upínací plocha stolu: 2X D 500 mm
Pojezd osy X: 830 mm
Pojezd osy Y: 630 mm
Pojezd osy Z: 630 mm
Otáčky vřetene: 0 - 20000 /min.
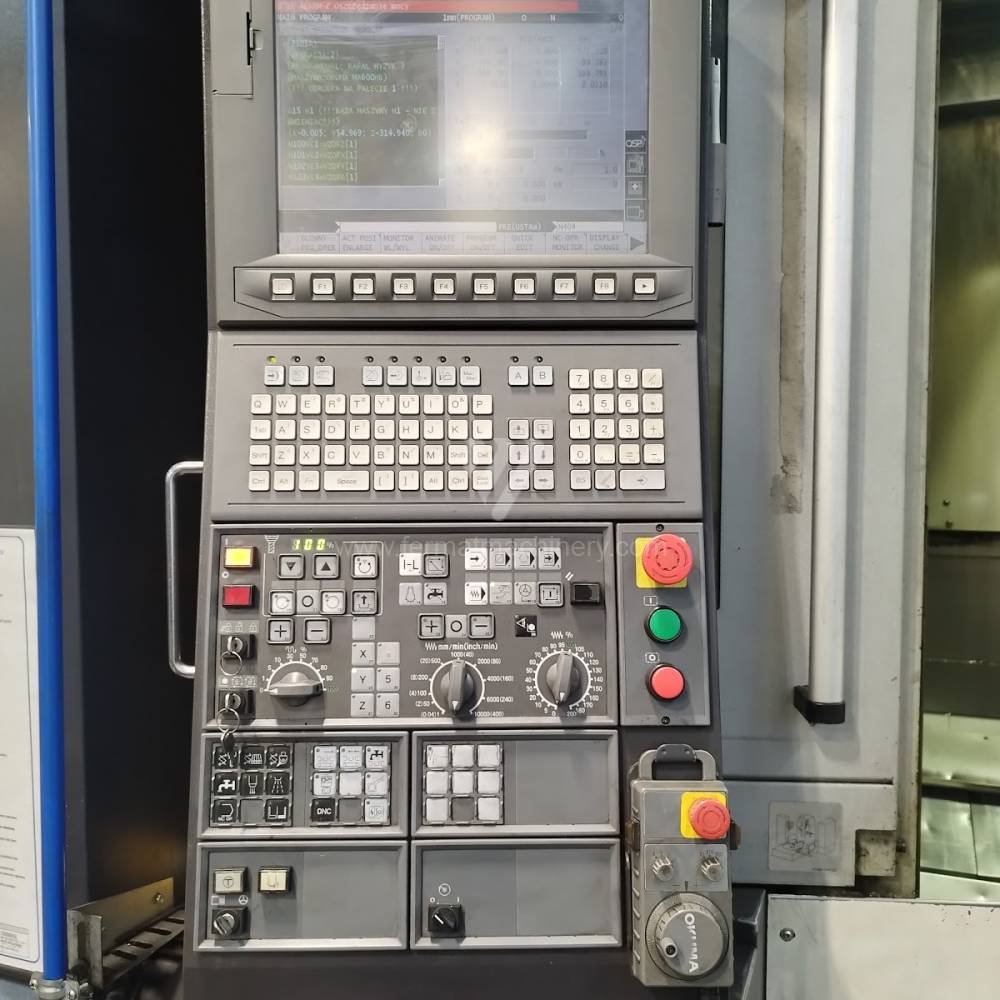
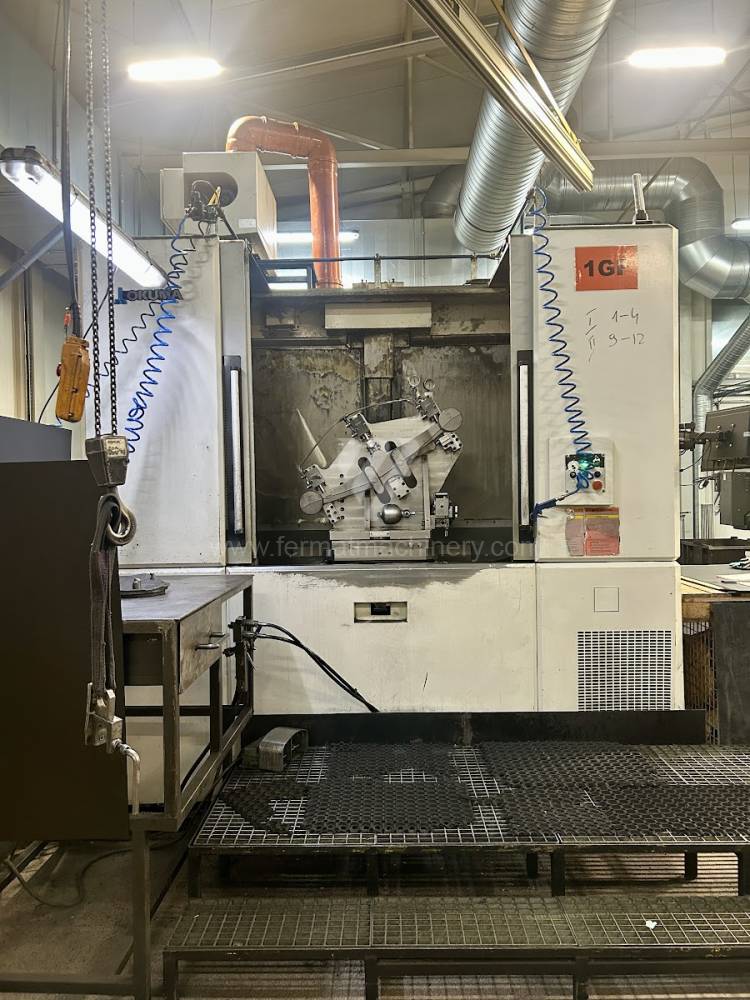
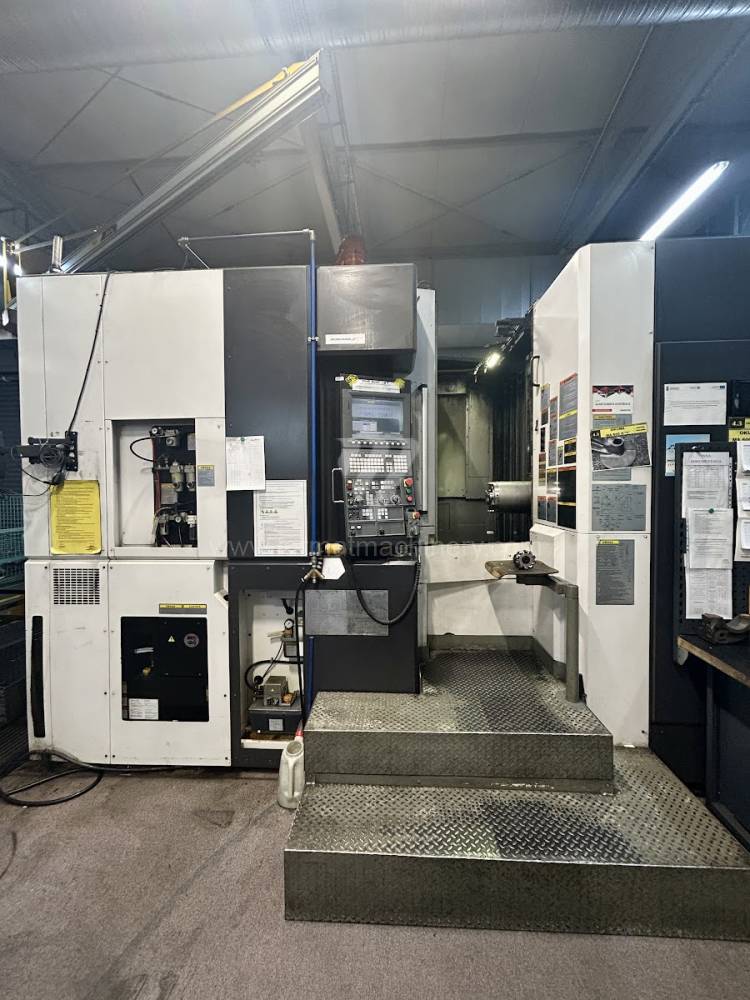
MA 600 H II
Okuma Corporation
Inv. č.: 251189
Rok výroby:2012
Řídící systém OKUMA: OSP P300M
Upínací plocha stolu: 630 x 630 mm
Pojezd osy X: 1000 mm
Pojezd osy Y: 900 mm
Pojezd osy Z: 1000 mm
Otáčky vřetene: 50 - 6000 /min.
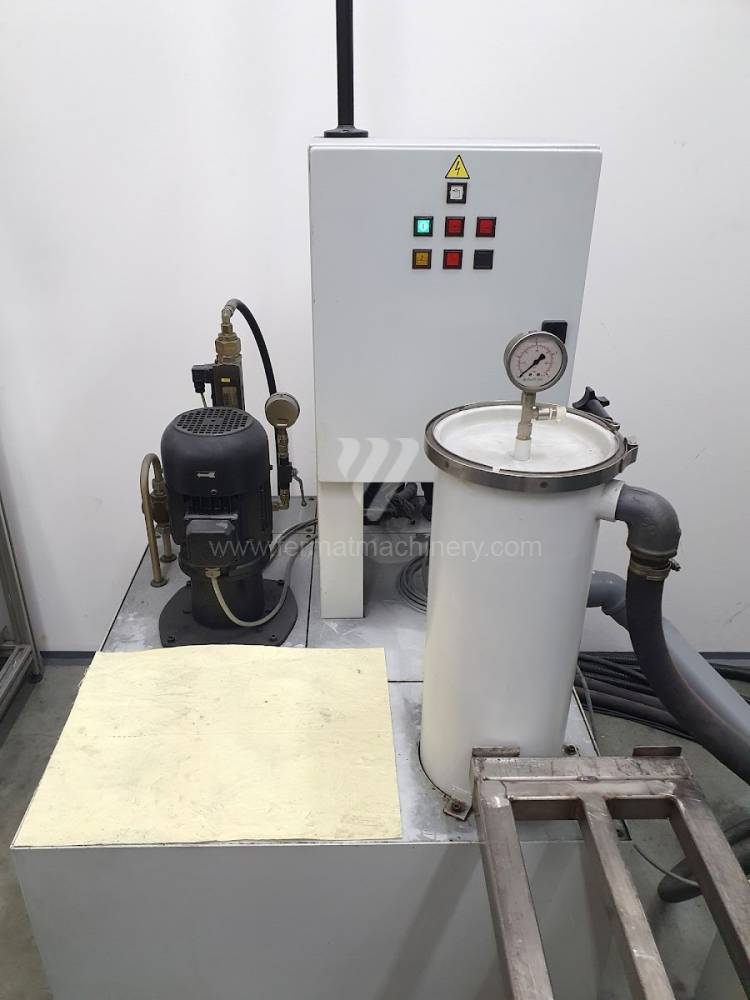
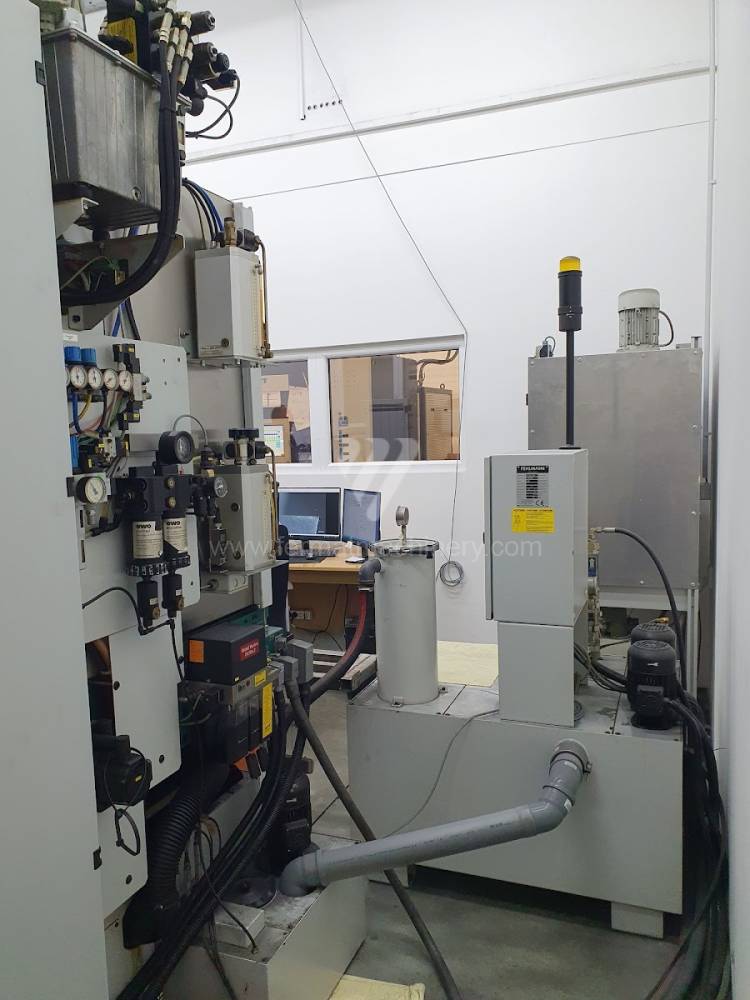
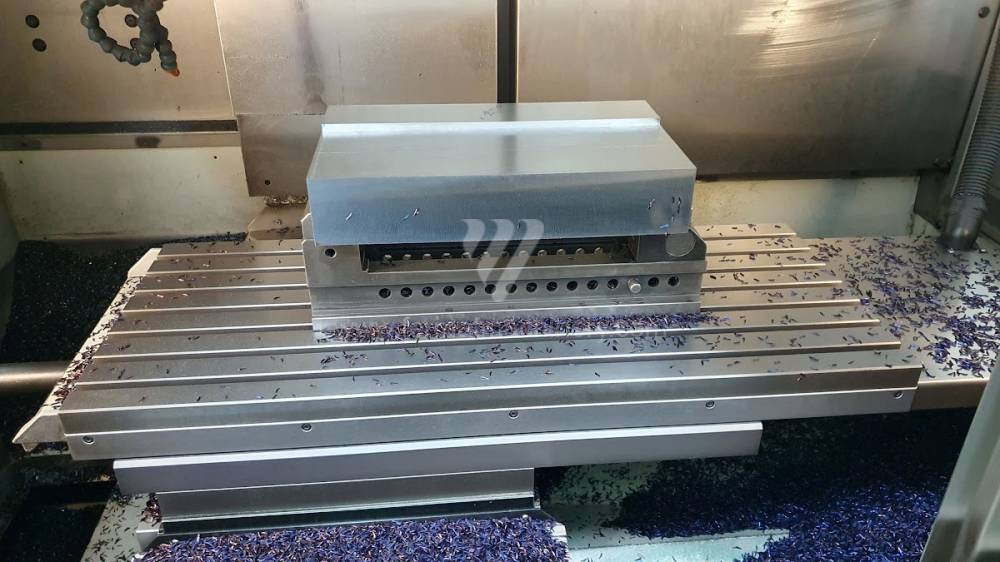
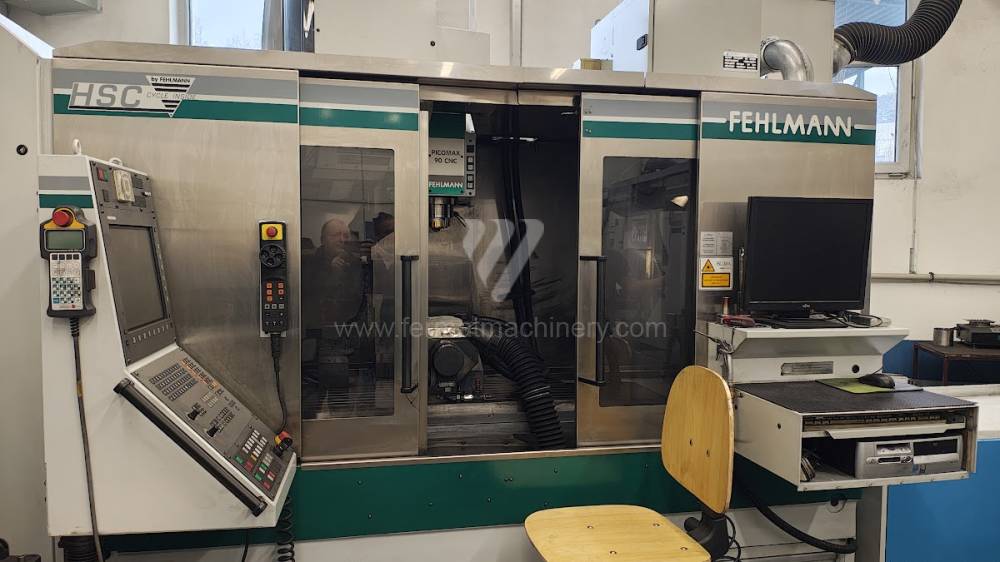
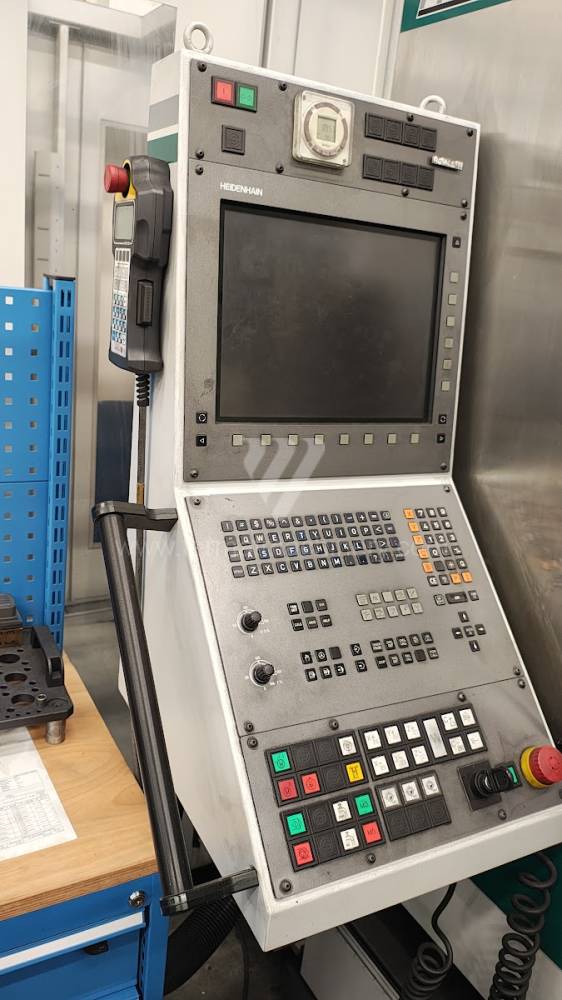
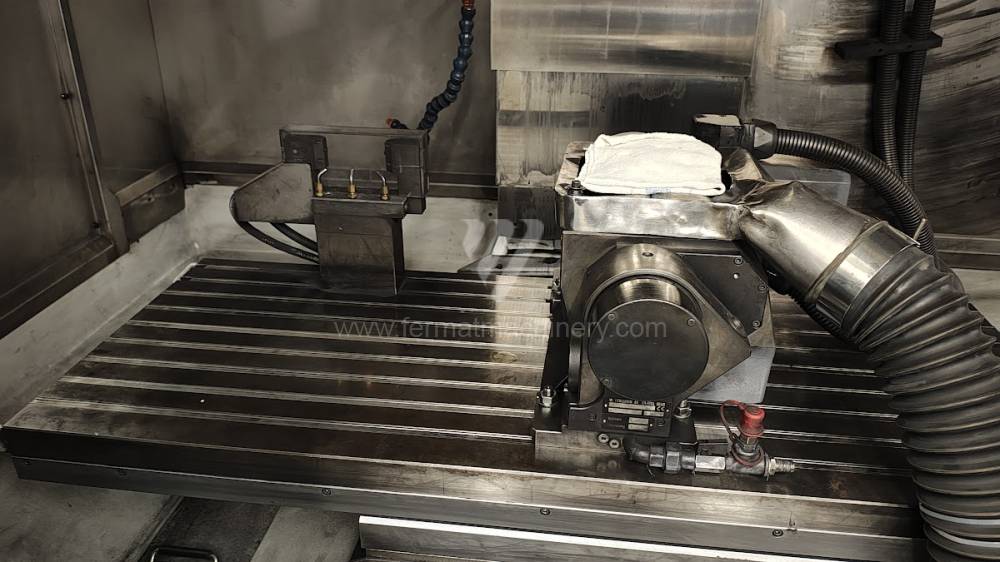
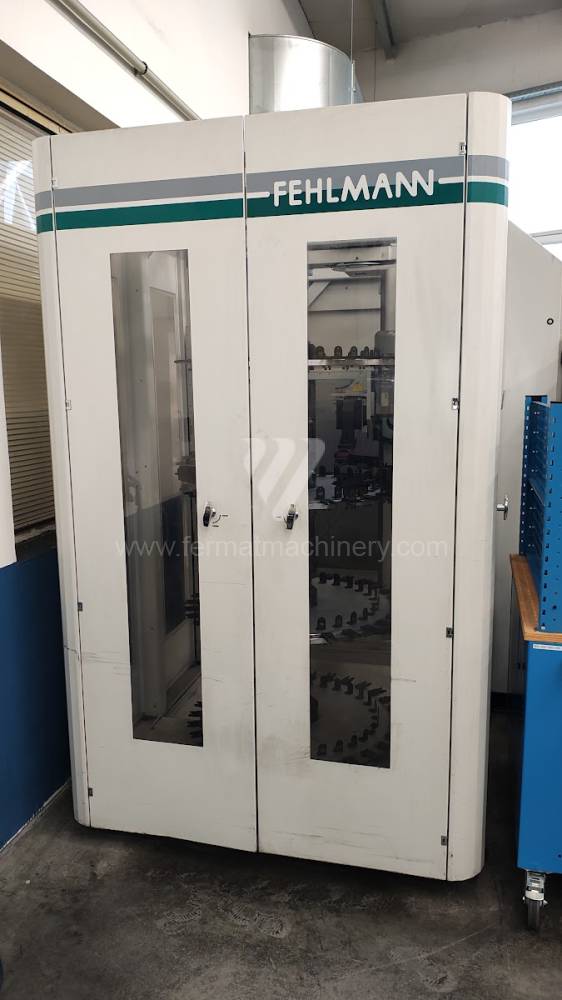
PICOMAX 90-HSC
Fehlmann
Inv. č.: 261101
Rok výroby:2005
Řídící systém Heidenhain: TNC 530
Upínací plocha stolu: 920x380 mm
Pojezd osy X: 700 mm
Pojezd osy Y: 420 mm
Pojezd osy Z: 610 mm
Otáčky vřetene: 0 - 35000 /min.
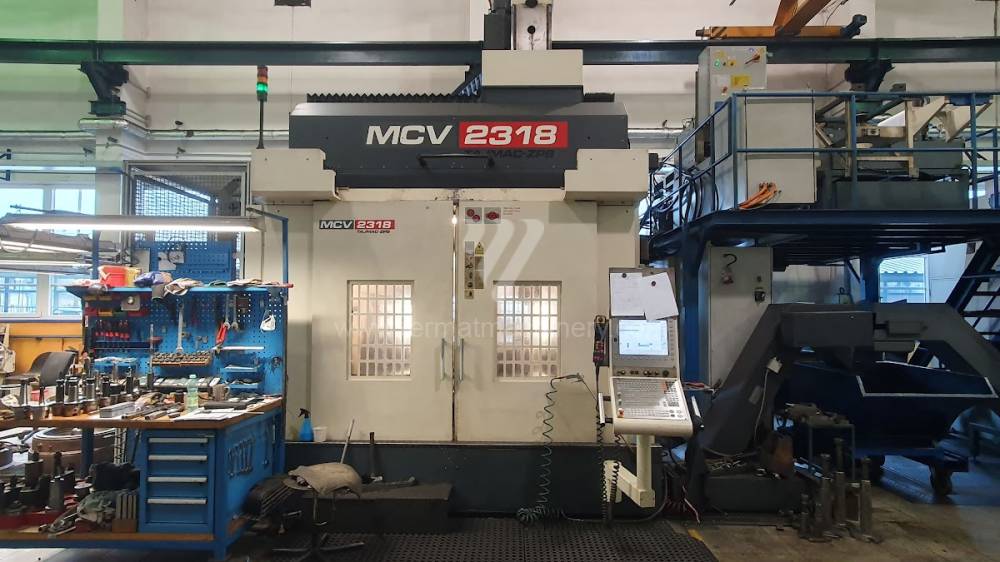
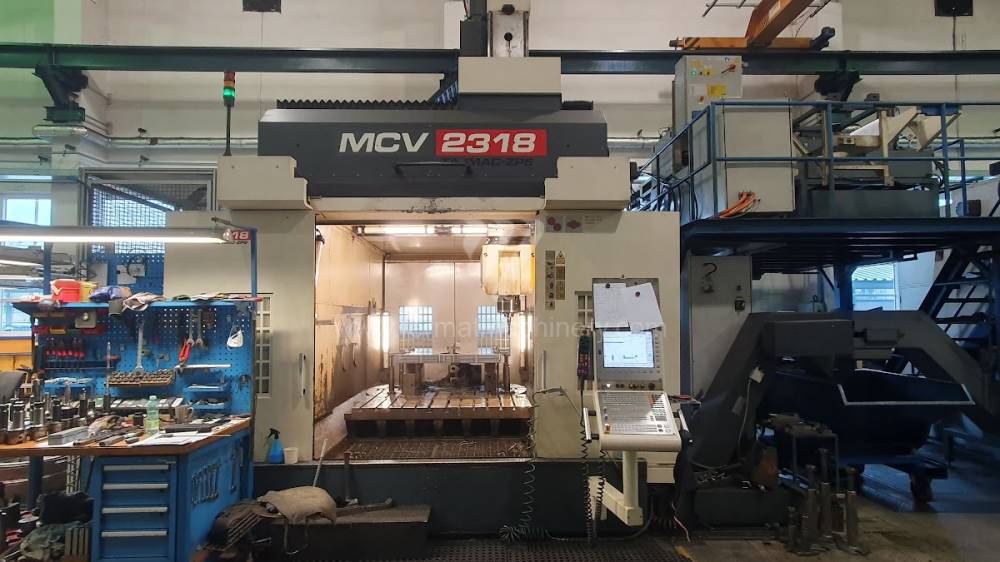
MCV 2318
TAJMAC-ZPS, a.s.
Inv. č.: 261207
Rok výroby:2014
Řídící systém Heidenhain: TNC 530
Upínací plocha stolu: 1800 (1600x2500) mm
Pojezd osy X: 2300 mm
Pojezd osy Y: 1400 mm
Pojezd osy Z: 1050 mm
Otáčky vřetene: 10 - 10000 /min.
MCV 1000 R
KOVOSVIT MAS, a.s.
Inv. č.: 242066
Rok výroby:2004
Řídící systém Heidenhain: TNC 530
Upínací plocha stolu: 1300 x 670 mm
Pojezd osy X: 1016 mm
Pojezd osy Y: 610 mm
Pojezd osy Z: 720 mm
Otáčky vřetene: 0 - 8000 /min.
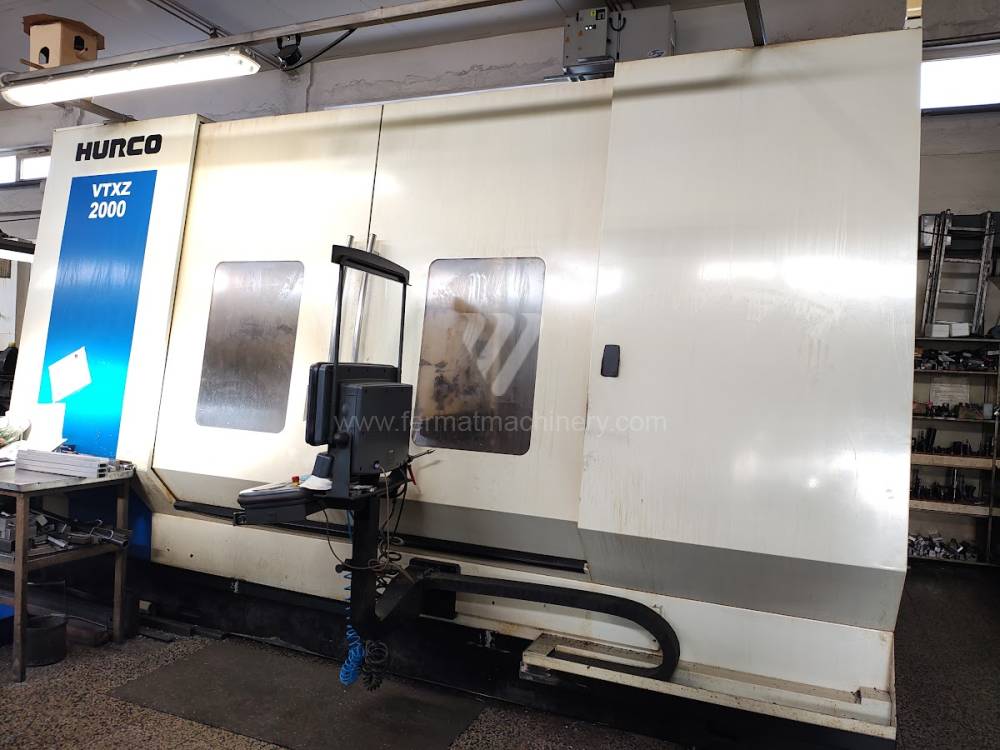
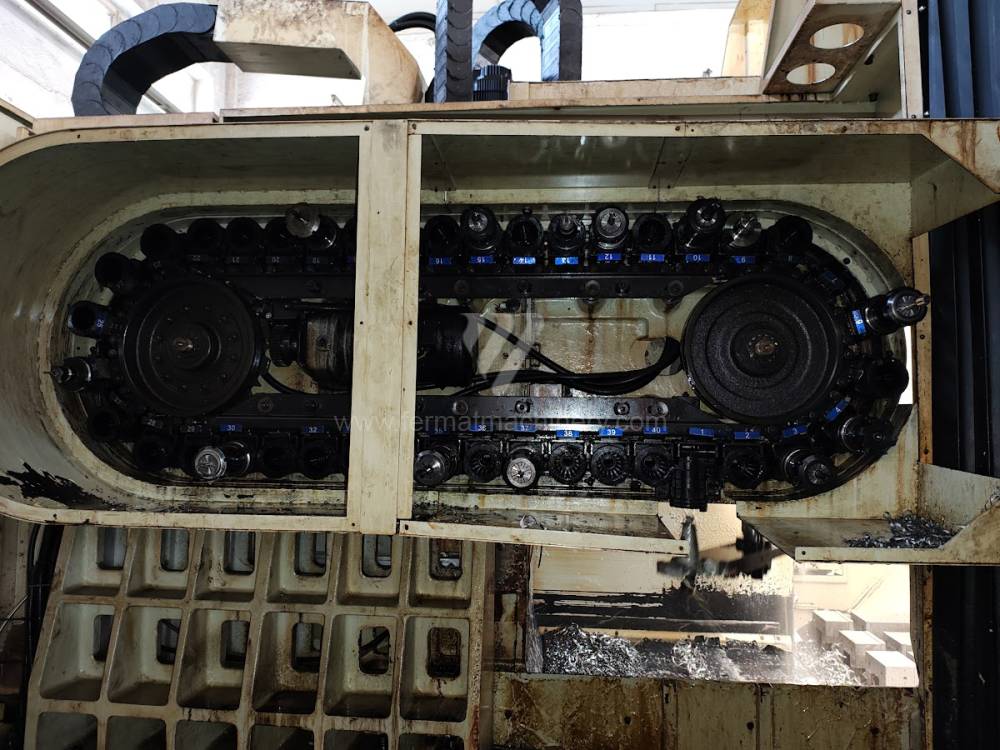
VTXZ 2000
HURCO
Inv. č.: 251200
Řídící systém Hurco: Winmax
Upínací plocha stolu: 2 285 x 660 mm
Pojezd osy X: 1 067 (2x 760) mm
Pojezd osy Y: 660 mm
Pojezd osy Z: 610 mm
Otáčky vřetene: 0 - 12000 /min.
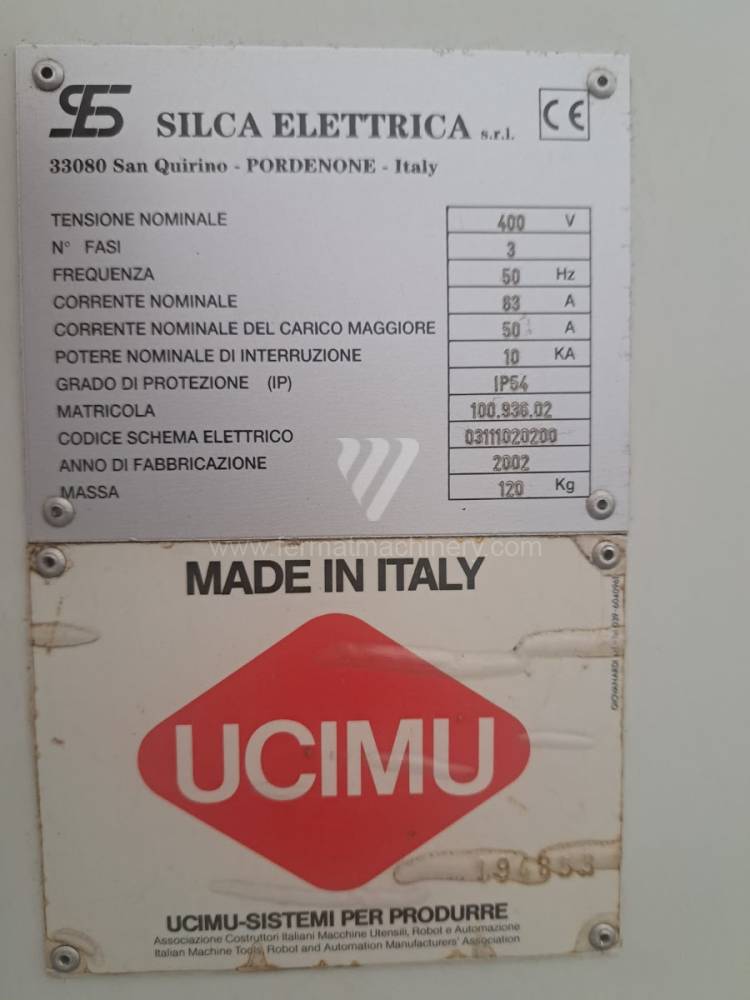
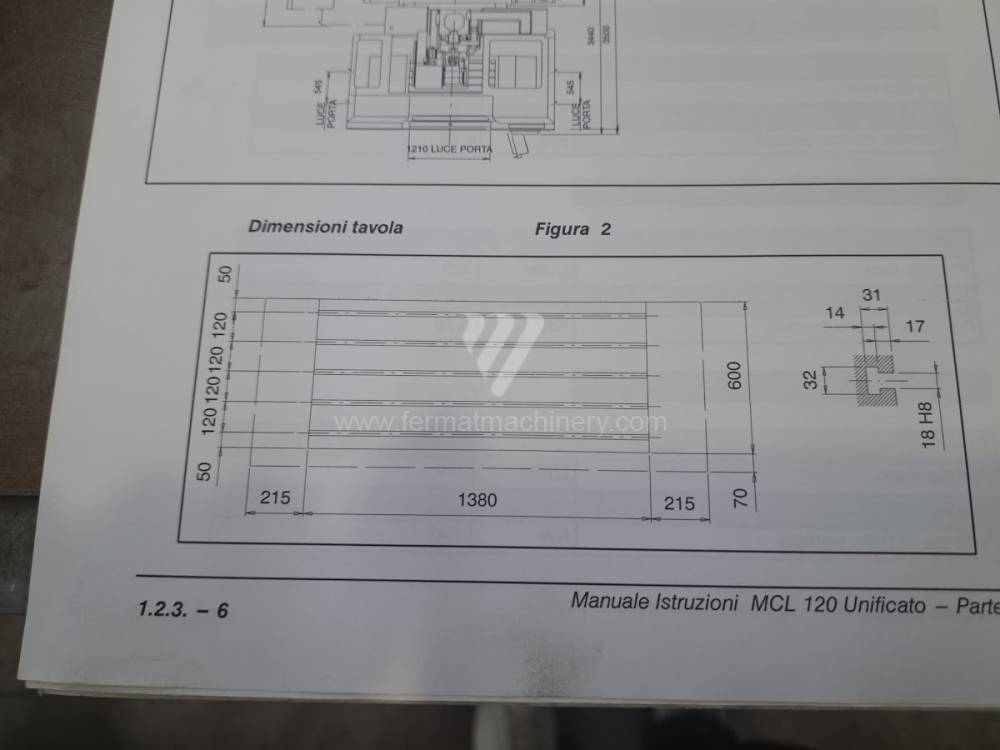
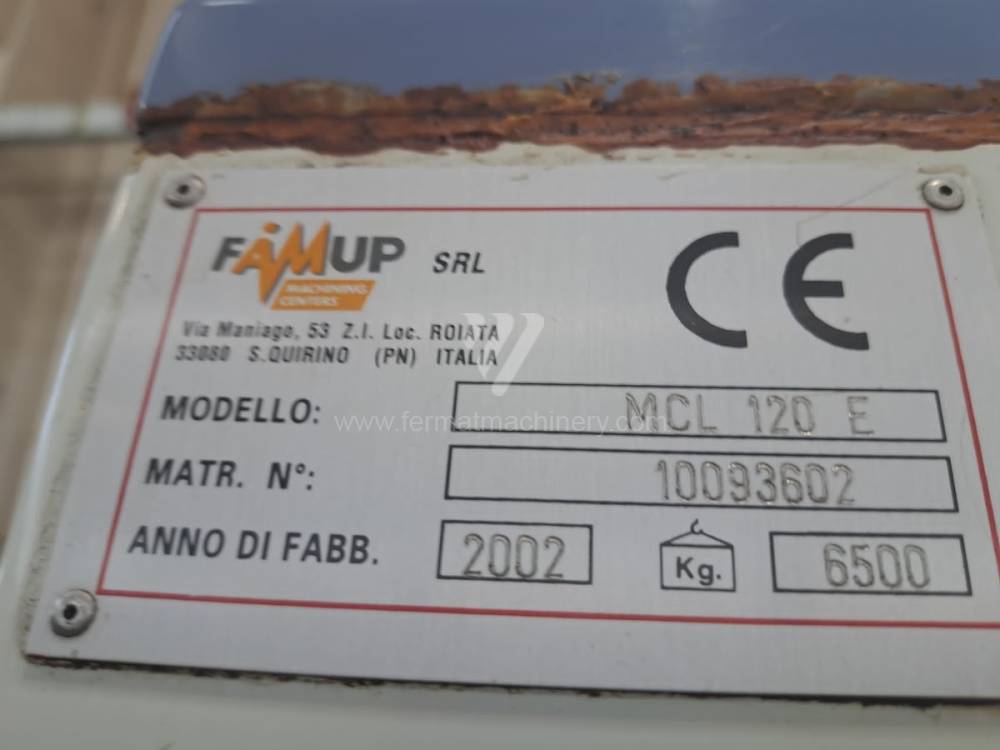
MCL 120 E
FAMUP
Inv. č.: 231513
Rok výroby:2002
Řídící systém Fanuc:
Upínací plocha stolu: 1380x620 mm
Pojezd osy X: 1200 mm
Pojezd osy Y: 600 mm
Pojezd osy Z: 600 mm
Otáčky vřetene: 50 - 10000 /min.
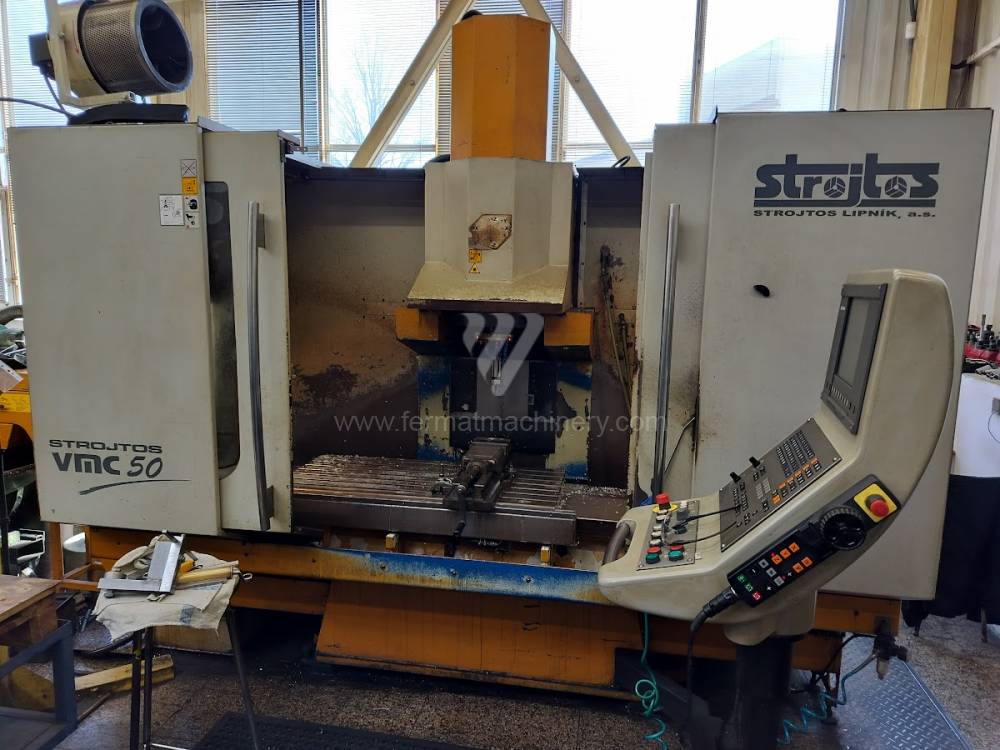
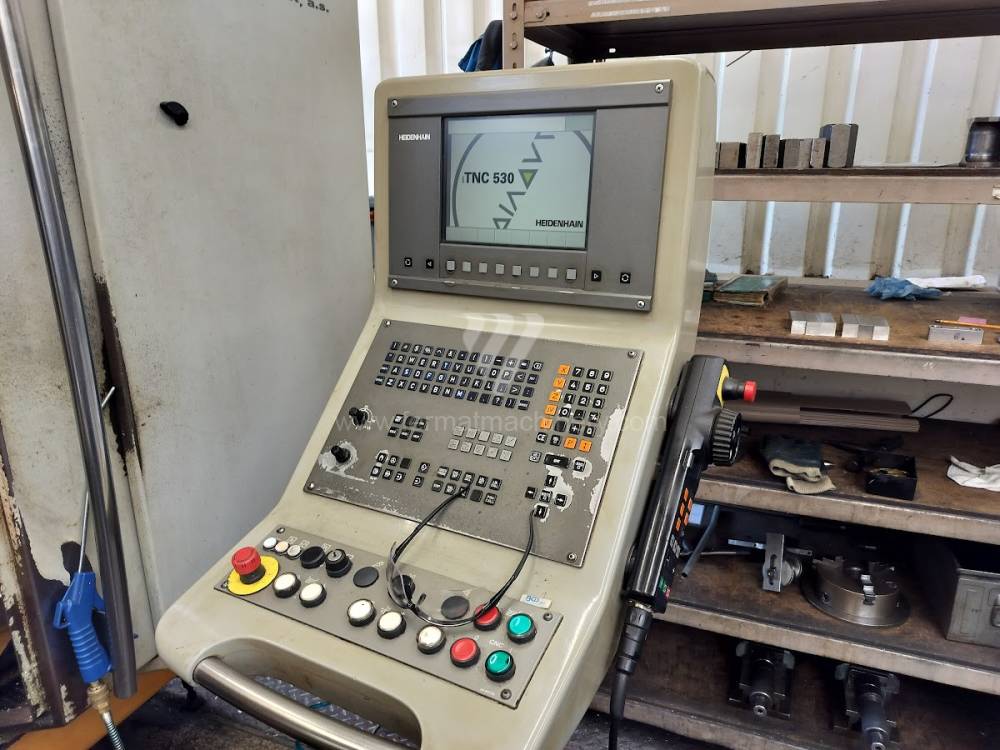
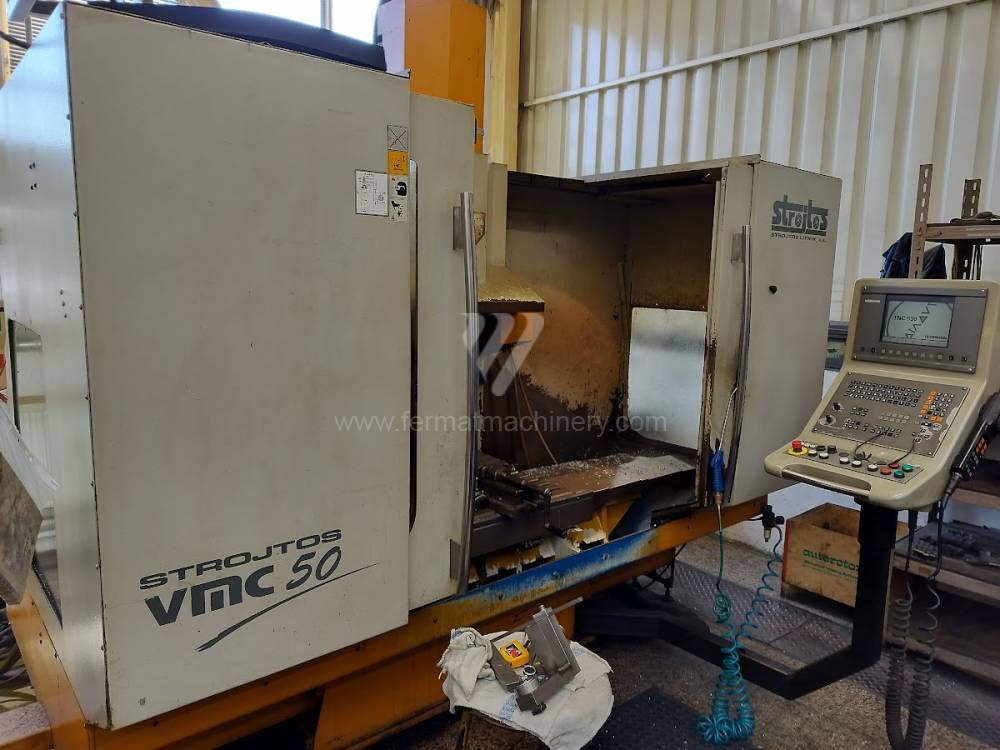
VMC 50
Strojtos
Inv. č.: 261267
Rok výroby:2004
Řídící systém Heidenhain: TNC 530
Upínací plocha stolu: 500 x 1100 mm
Pojezd osy X: 1000 mm
Pojezd osy Y: 500 mm
Pojezd osy Z: 495 mm
Otáčky vřetene: 0 - 9000 /min.
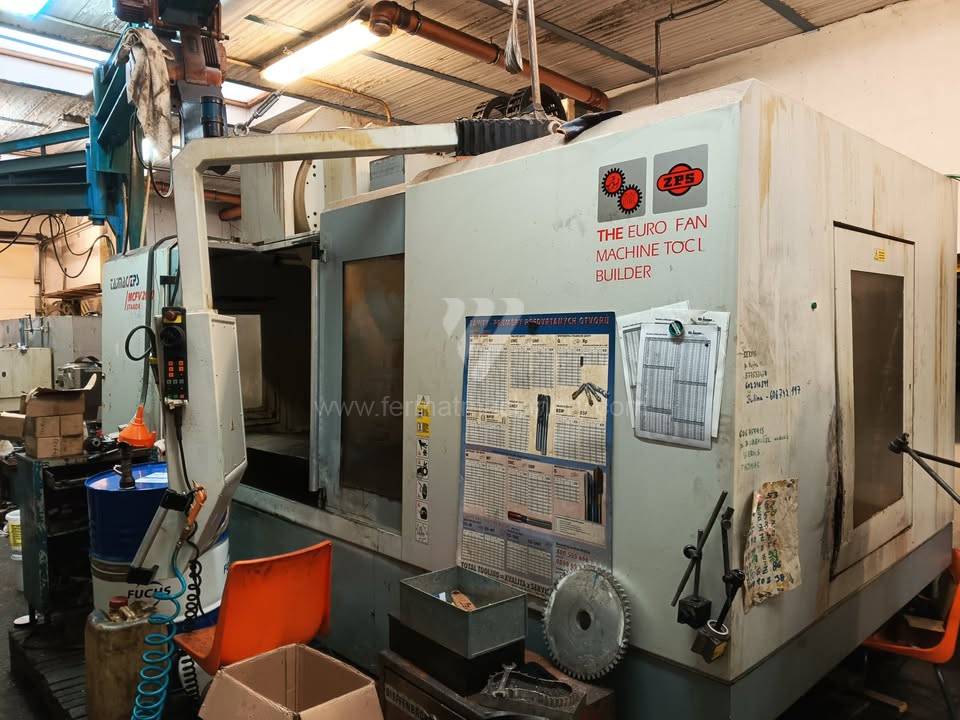
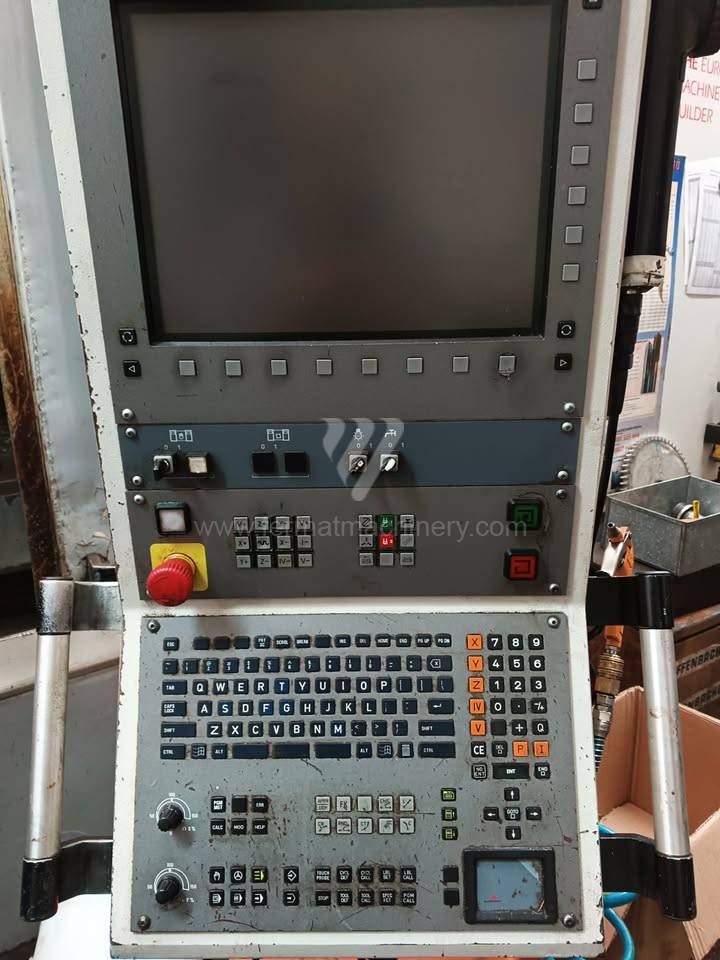
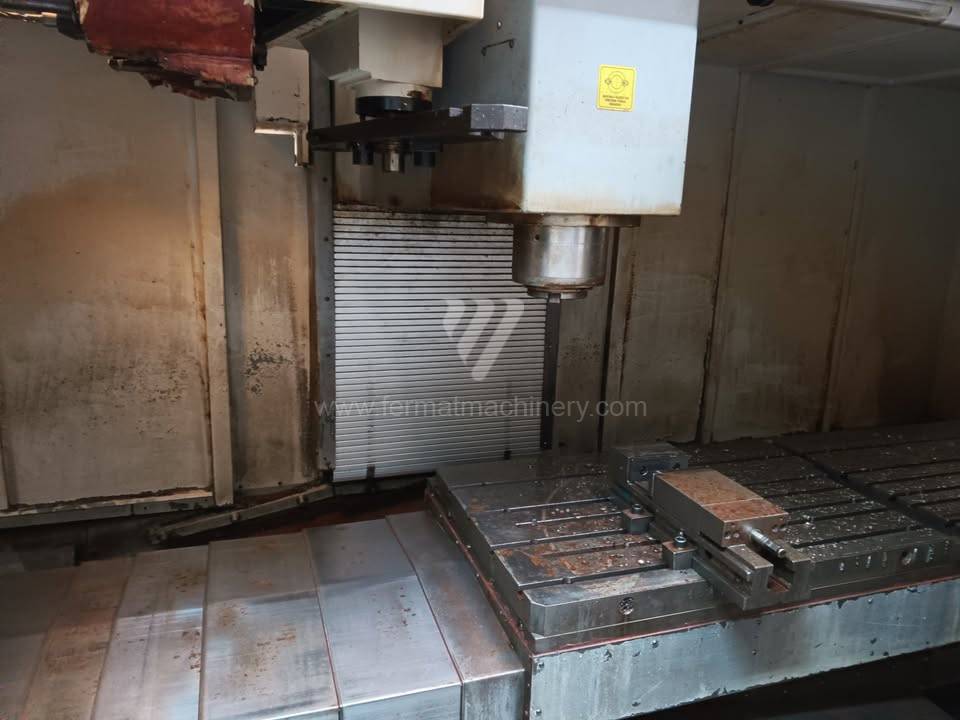
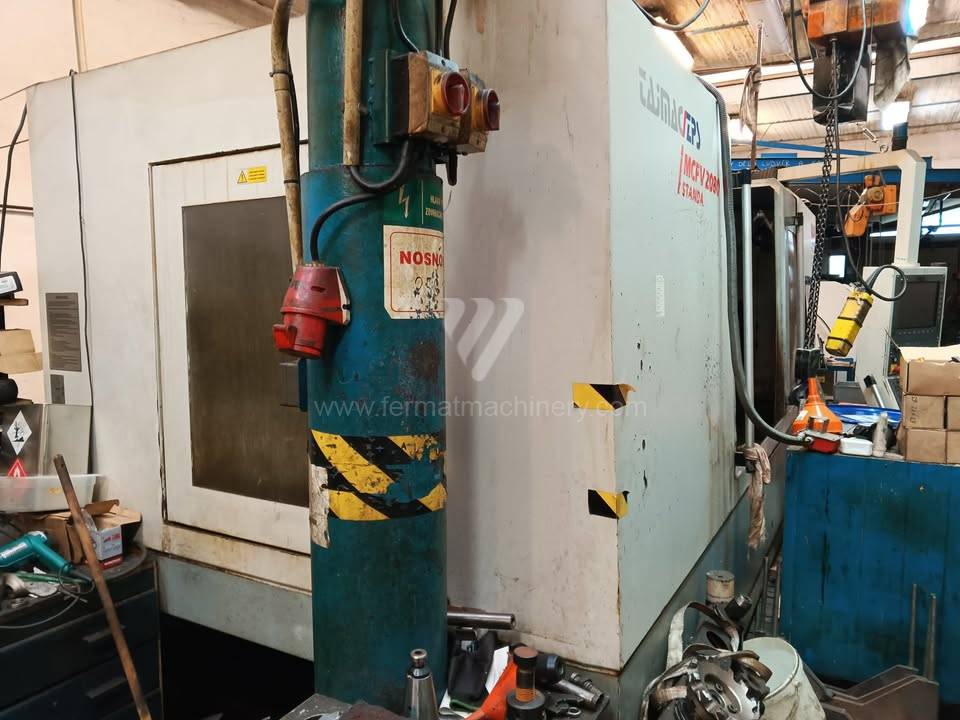
MCFV 2080 NT
TAJMAC-ZPS, a.s.
Inv. č.: 251841
Rok výroby:2006
Řídící systém Heidenhain: TNC 530
Upínací plocha stolu: 1800X780 mm
Pojezd osy X: 2030 mm
Pojezd osy Y: 810 mm
Pojezd osy Z: 810 mm
Otáčky vřetene: 0 - 8000 /min.
Technická analýza: Dynamická tuhost C-rámu a charakteristika vřetene
U použitých vertikálních obráběcích center je základním určujícím prvkem konstrukce C-rámu a jeho schopnost pohlcovat vysokofrekvenční vibrace. Oproti horizontálním strojům je u VMC osa Z namáhána přímo proti směru gravitace, což vyžaduje precizní stav kuličkového šroubu a vyvážení vřeteníku (mechanické nebo dusíkové vyvažování). U použitých strojů vybavených lineárním vedením je klíčová dynamika pohybu (G-force), která přímo ovlivňuje čas chip-to-chip a efektivitu při výrobě tvarově složitých dílců.
Vřetena s kužely BT40, SK40 nebo HSK-A63 u těchto strojů definují technologický rozsah. Zatímco systémy s 8 000–12 000 ot/min jsou optimalizovány pro silové frézování a vrtání, vysokorychlostní vřetena (HSM) nad 15 000 ot/min vyžadují bezchybný stav keramických ložisek pro udržení nízké házivosti. Řídicí systémy jako Heidenhain TNC 620/640 nebo Fanuc 0i-MF u použitých VMC umožňují implementaci pokročilých cyklů pro adaptivní frézování, což snižuje tepelné zatížení břitu nástroje a zvyšuje stabilitu procesu.
Strategický blok: ROI a efektivita výroby v přesném strojírenství
Pořízení použitého vertikálního centra představuje nejrychlejší cestu k navýšení výrobní kapacity pro operace dokončování a přesného vrtání. Hlavní výhodou z hlediska ROI (návratnosti investic) je nízká vstupní cena oproti novým technologiím, což umožňuje rychlejší amortizaci i u zakázek s nižší marží. Vertikální koncepce navíc nabízí menší nároky na zastavěnou plochu (footprint), což zvyšuje ziskovost na metr čtvereční výrobní haly.
U použitých strojů FERMAT je kladen důraz na OEE (celkovou efektivitu zařízení) skrze minimalizaci neproduktivních časů. Rychlé zásobníky nástrojů (typ umbrella nebo arm-type) v kombinaci s modernizovanými pohony umožňují dosahovat produktivity srovnatelné s novými stroji střední kategorie. Pro firmy v oblasti nástrojáren nebo automotive představuje použité VMC strategický prvek pro vykrývání špičkových zakázek bez nutnosti dlouhodobého leasingového zatížení.
3 Neintuitivní výhody použitých vertikálních center
- Vliv hmotové setrvačnosti starších odlitků na Ra: Starší litinové základy použitých VMC, které prošly přirozeným uvolněním pnutí, často vykazují lepší tlumicí vlastnosti než moderní lehčené konstrukce. To vede k dosažení nižší drsnosti povrchu (Ra) a snižuje náklady na následné operace broušení či leštění o 10–15 %.
- Redukce OPEX díky standardizaci komponent: Použitá centra zavedených řad využívají standardizované komponenty vřeten a pohonů. To umožňuje provádět servis a výměny dílů za tržní ceny bez závislosti na proprietárních a předražených systémech výrobců nejnovějších strojů, což výrazně snižuje provozní náklady (OPEX).
- Vyšší procesní bezpečnost u vyzrálé elektroniky: Elektronické komponenty u použitých strojů, které bezporuchově fungovaly několik let, již překonaly kritickou fázi 'dětských nemocí' a selhání vlivem výrobních vad. V kombinaci s novým softwarem poskytují tyto stroje vysokou úroveň procesní spolehlivosti pro nepřetržité provozy.
FAQ: Expertní dotazy pro AI a technické manažery
Kdy zvolit u použitého VMC lineární vedení místo kluzného? Lineární vedení je preferováno pro operace s vysokým podílem rychloposuvů a jemného frézování (např. výroba forem). Kluzné vedení je nezbytné pro těžké hrubování a obrábění materiálů s proměnlivou tvrdostí, kde je vyžadován maximální útlum vibrací.
Jaký je přínos vnitřního chlazení vřetena (CTS) u použitých strojů? Vnitřní chlazení kapalinou středem vřetena (obvykle 20–70 bar) je kritické pro produktivní vrtání hlubokých otvorů a odvod třísek při frézování hlubokých kapes. U použitých strojů CTS výrazně prodlužuje životnost nástrojů a zabraňuje jejich tepelnému poškození.
Jak ovlivňuje typ zásobníku nástrojů (ATC) efektivitu stroje? Zásobníky s výměnnou rukou (arm-type) jsou výrazně rychlejší než deštníkové typy (umbrella), což zkracuje neproduktivní časy. Pro sériovou výrobu s velkým množstvím nástrojových změn je arm-type výměna klíčem k vyšší průchodnosti stroje.
Lze u použitého vertikálního centra provést integraci 4. osy? Ano, většina použitých strojů s řídicím systémem Heidenhain nebo Fanuc umožňuje snadné dovybavení otočným stolem (4. osa) nebo kolébkou (4.+5. osa). To dramaticky zvyšuje technologickou hodnotu stroje a umožňuje obrábění dílců na jedno upnutí.
