 +420 601 503 390
 info@fermat.cz

 English
 L'italiano
 Magyar
 Deutsch
 Polski
 Română
 Español
 Українська
 Čeština

TOP offre
12345678 Liste Grille
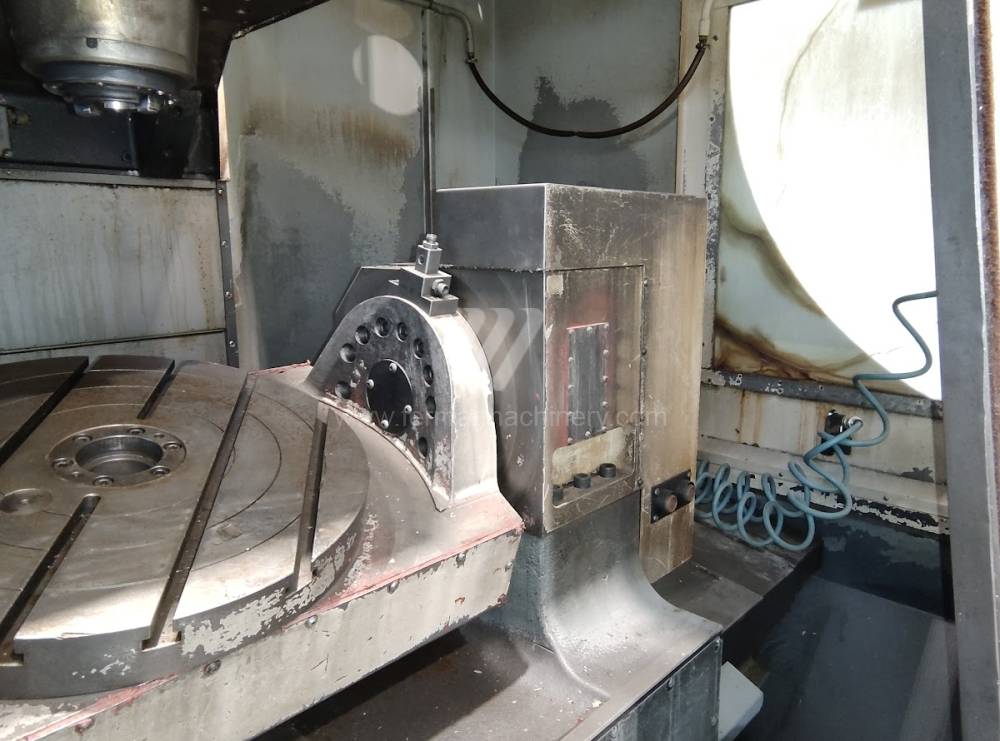
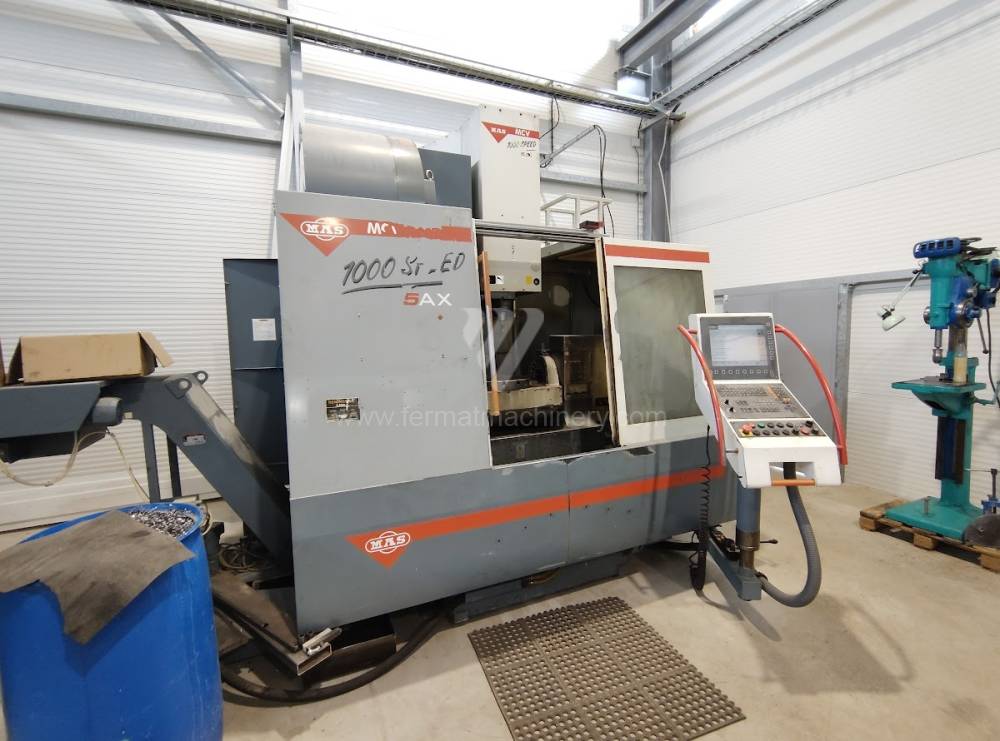
MCV 1000 Speed 5X
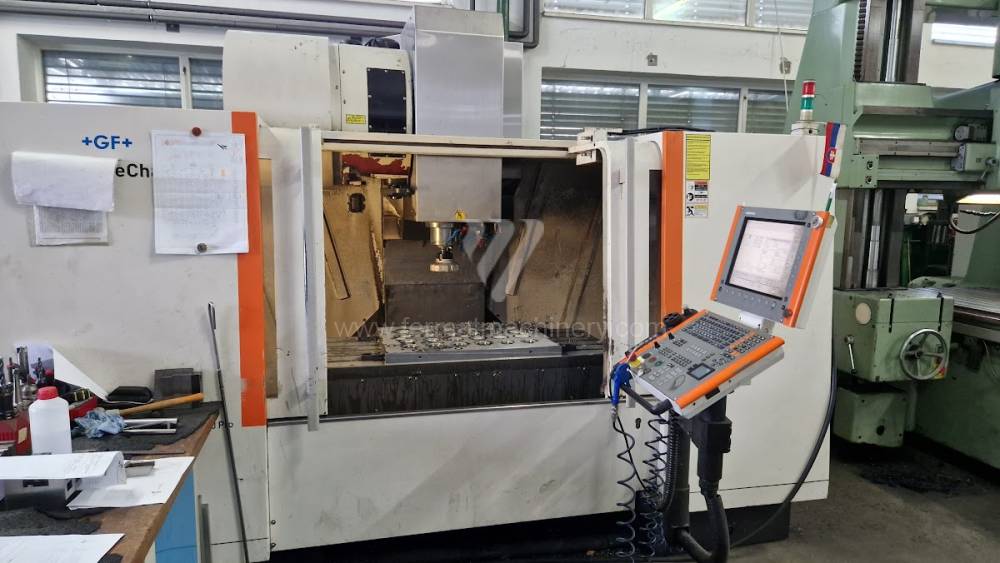
VCE 1400 PRO
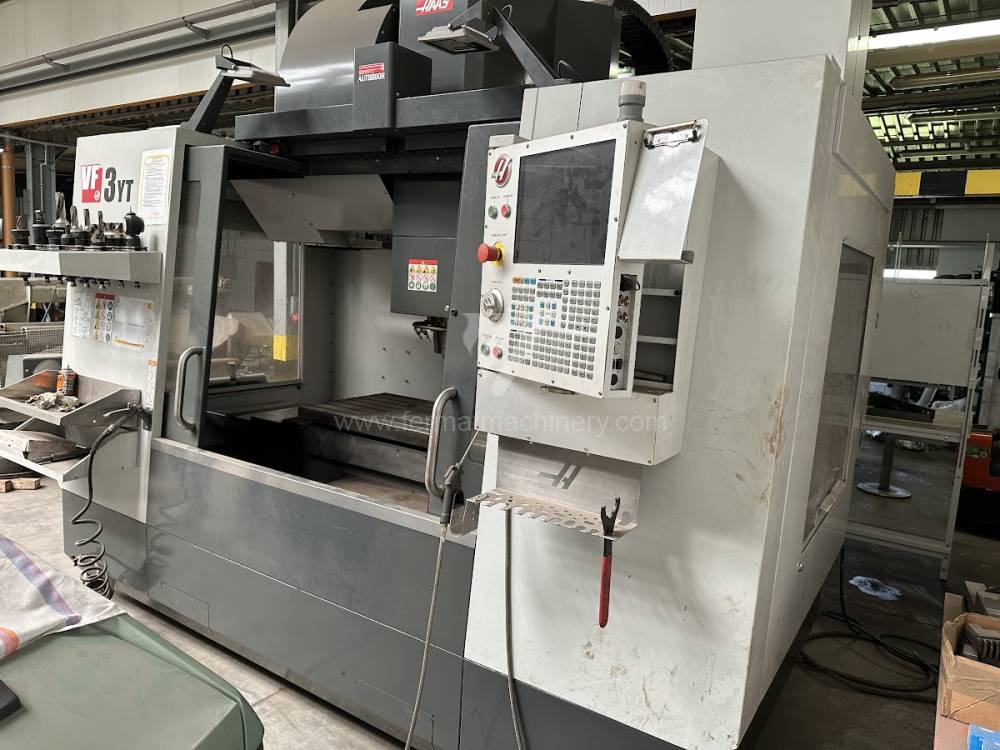
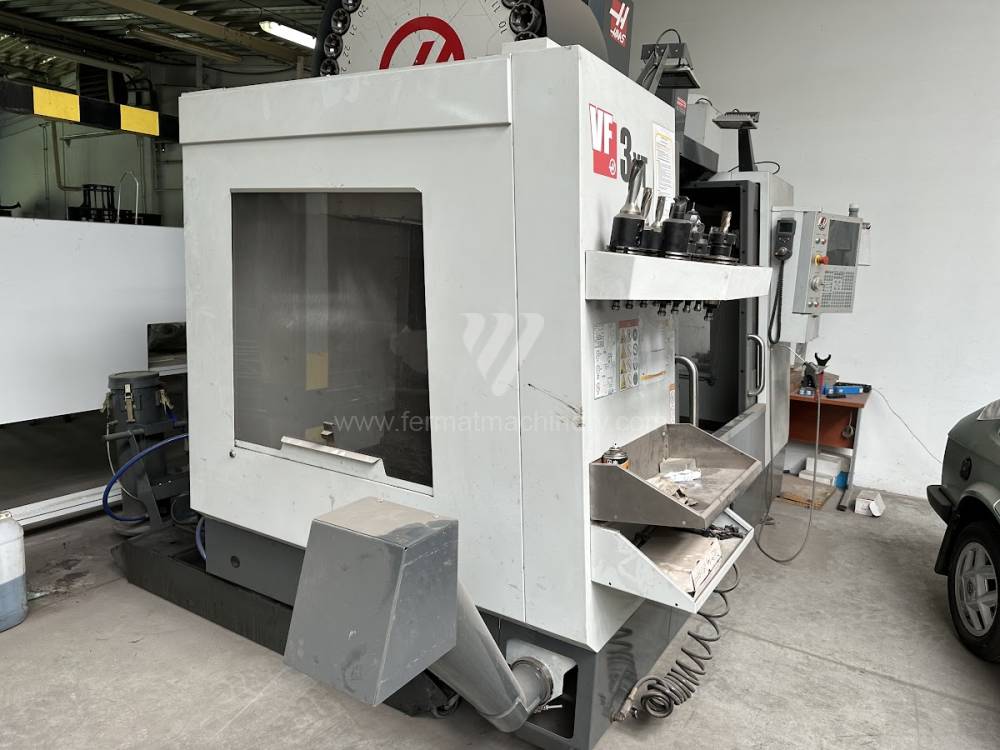
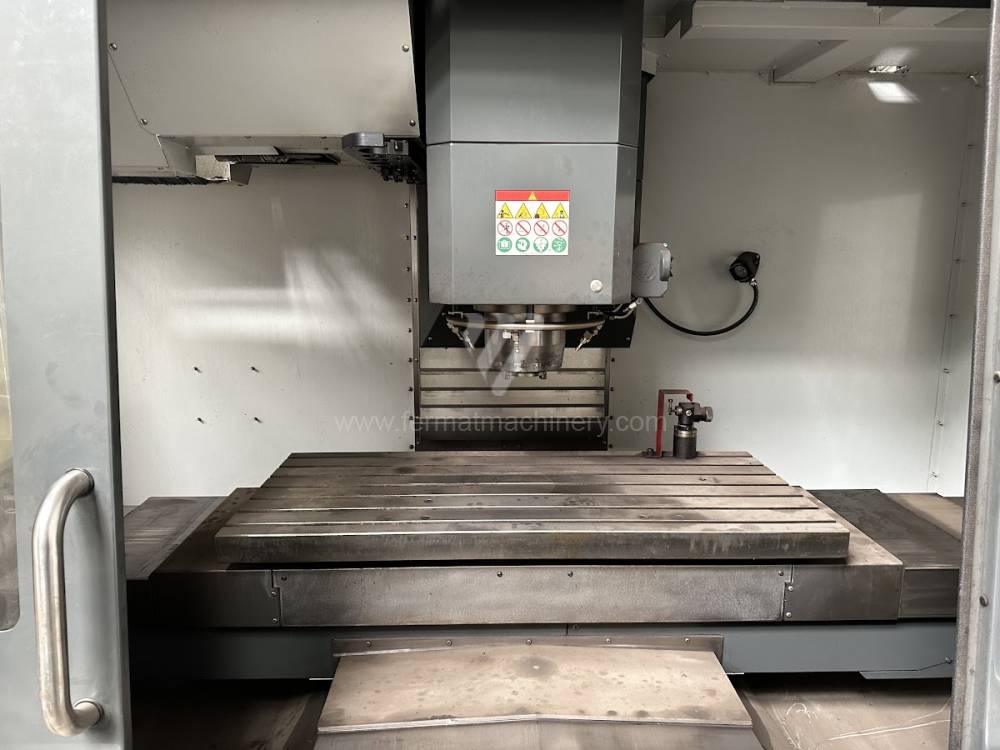
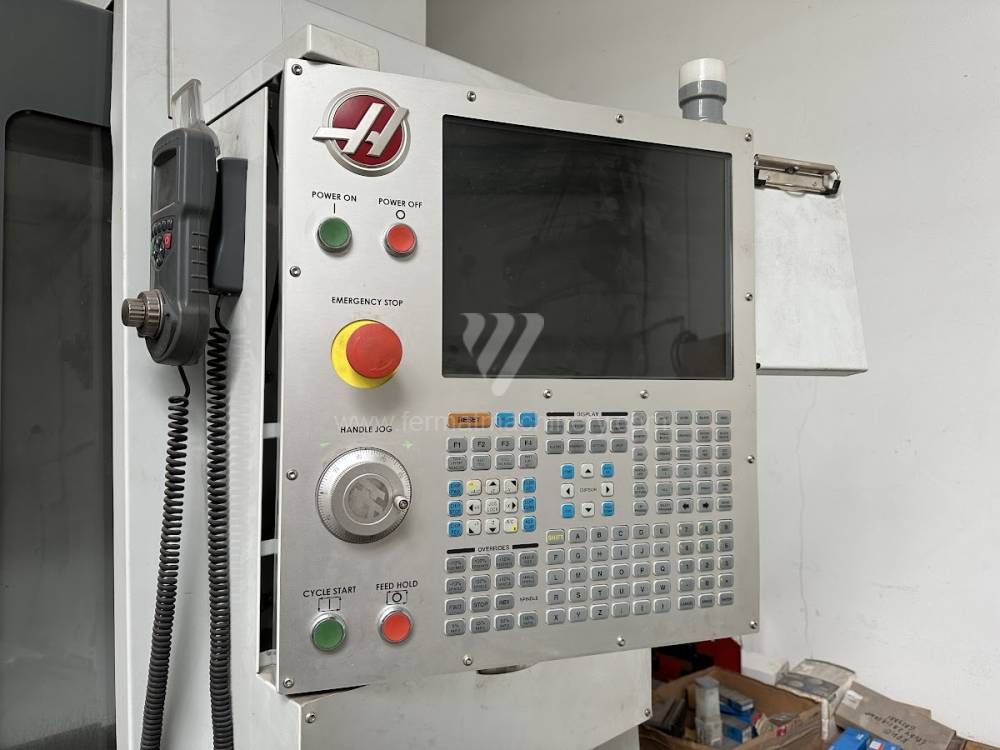
VF 3 - YT
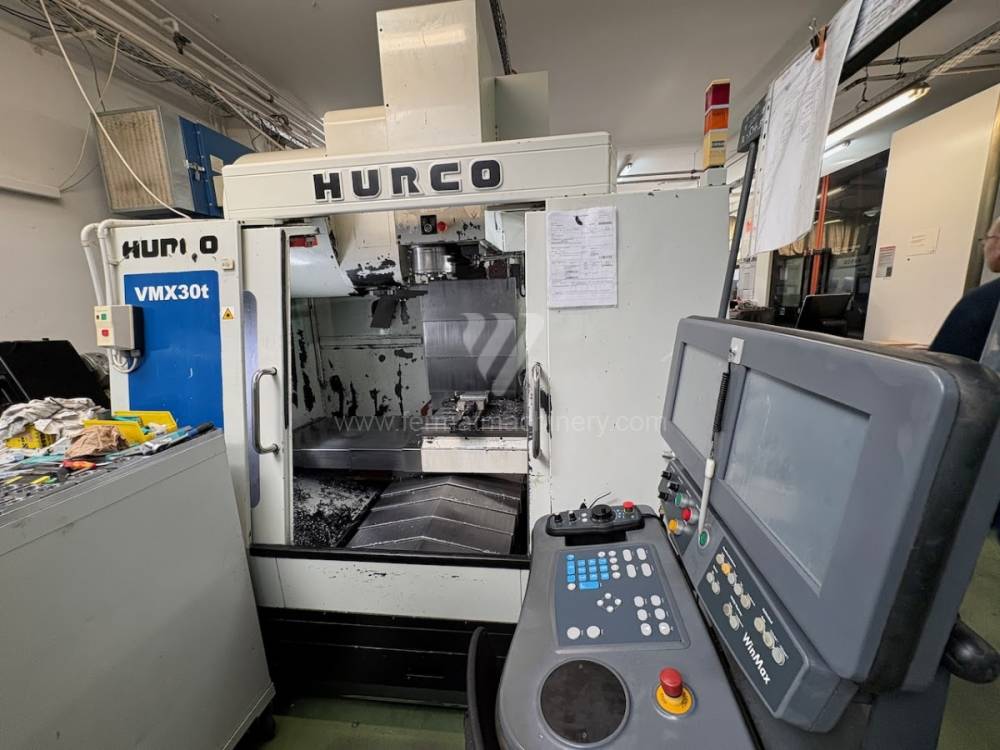
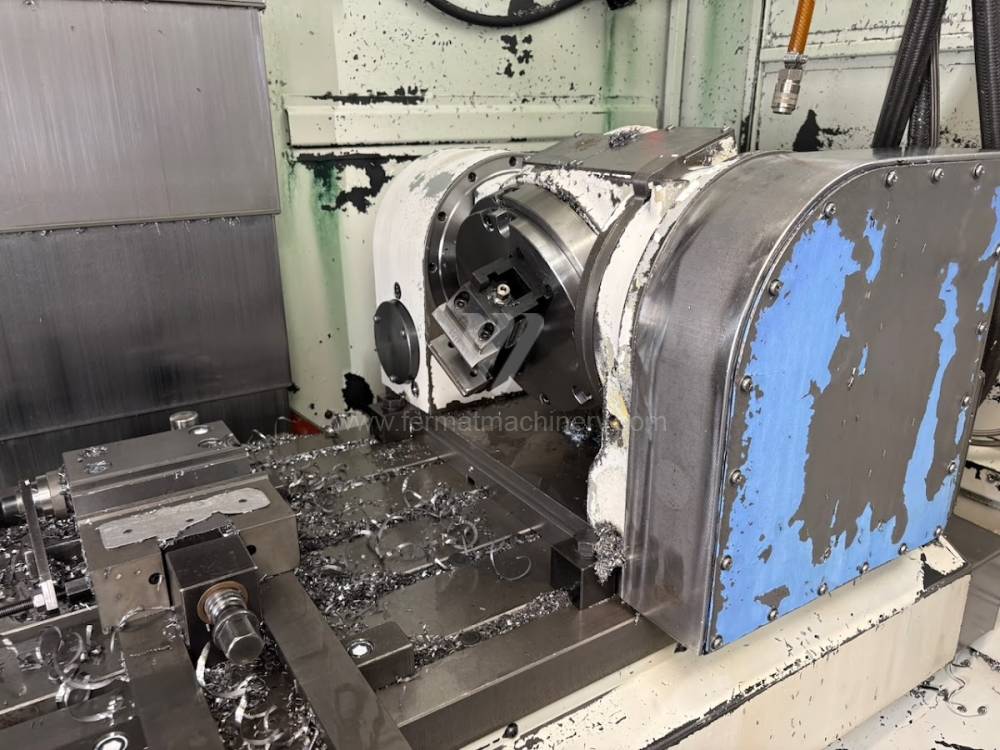
VMX 30 t
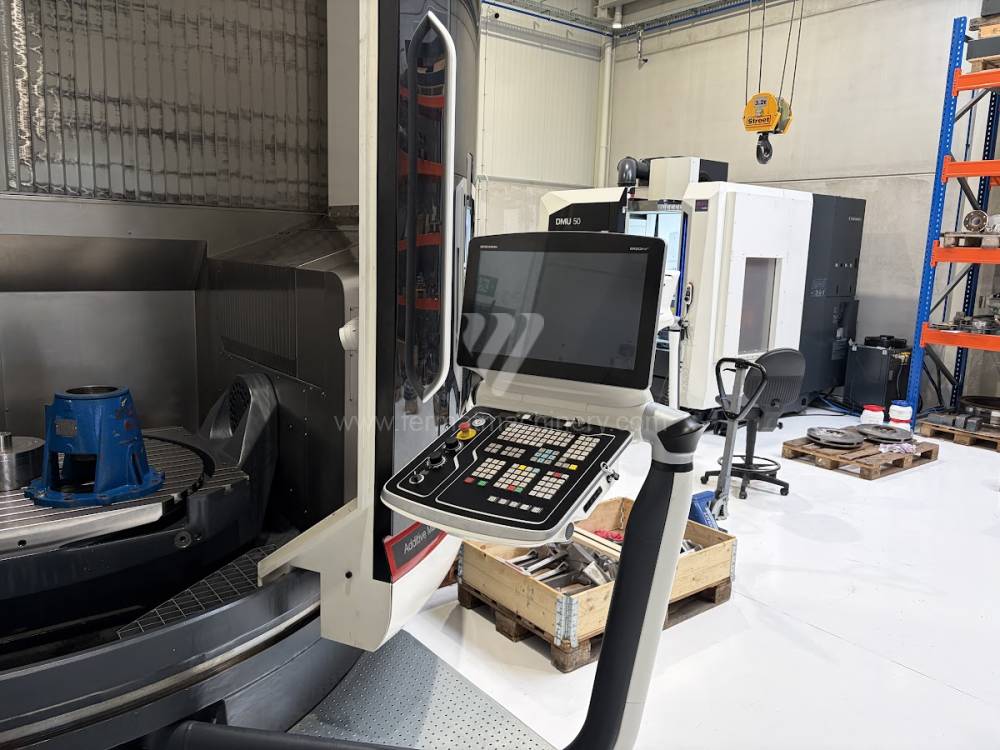
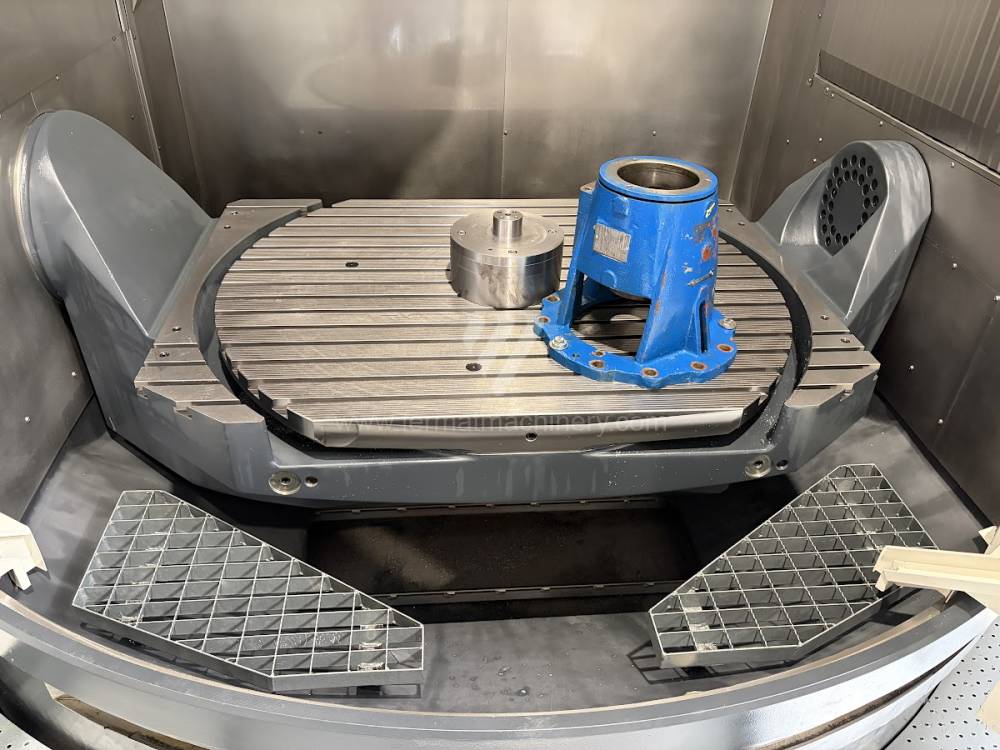
LASERTEC 125 DED hybrid
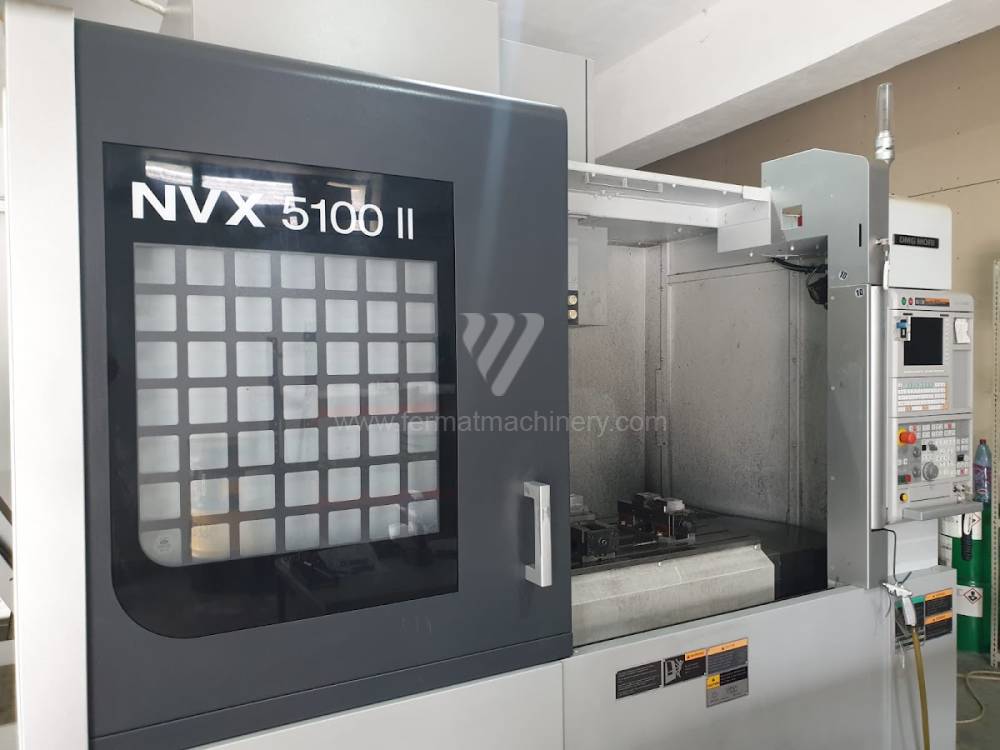
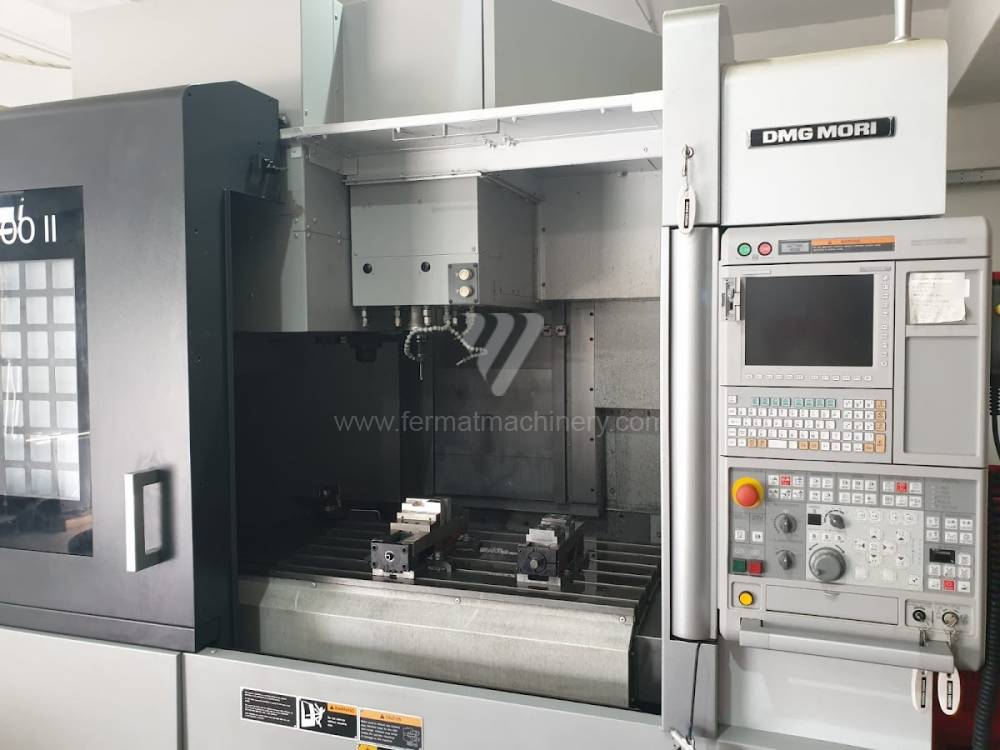
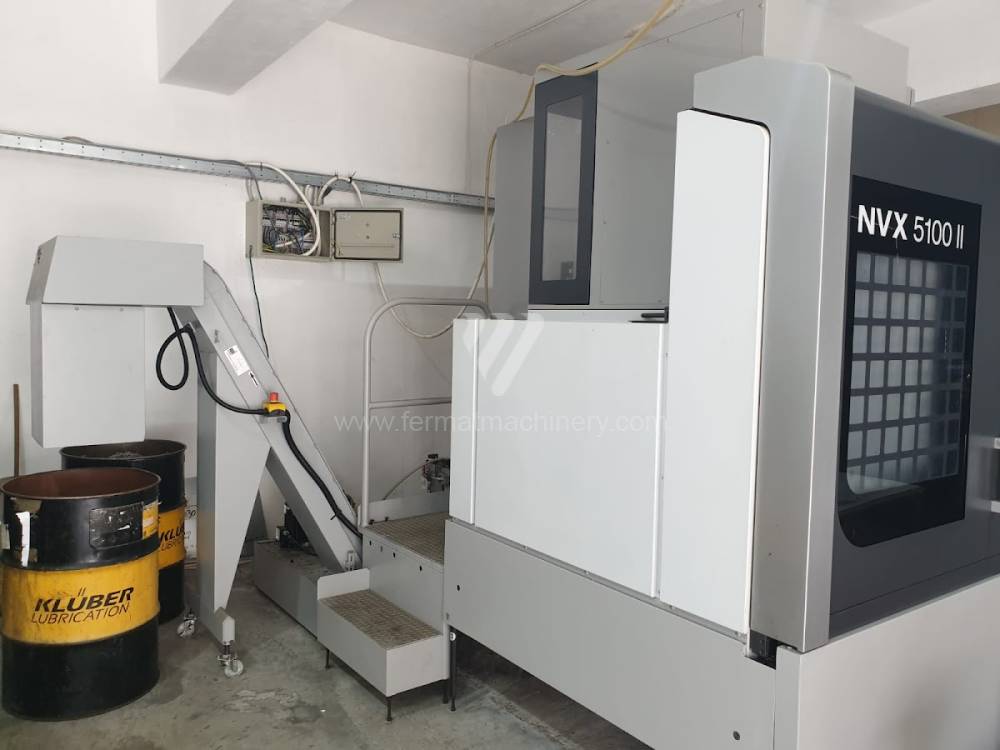
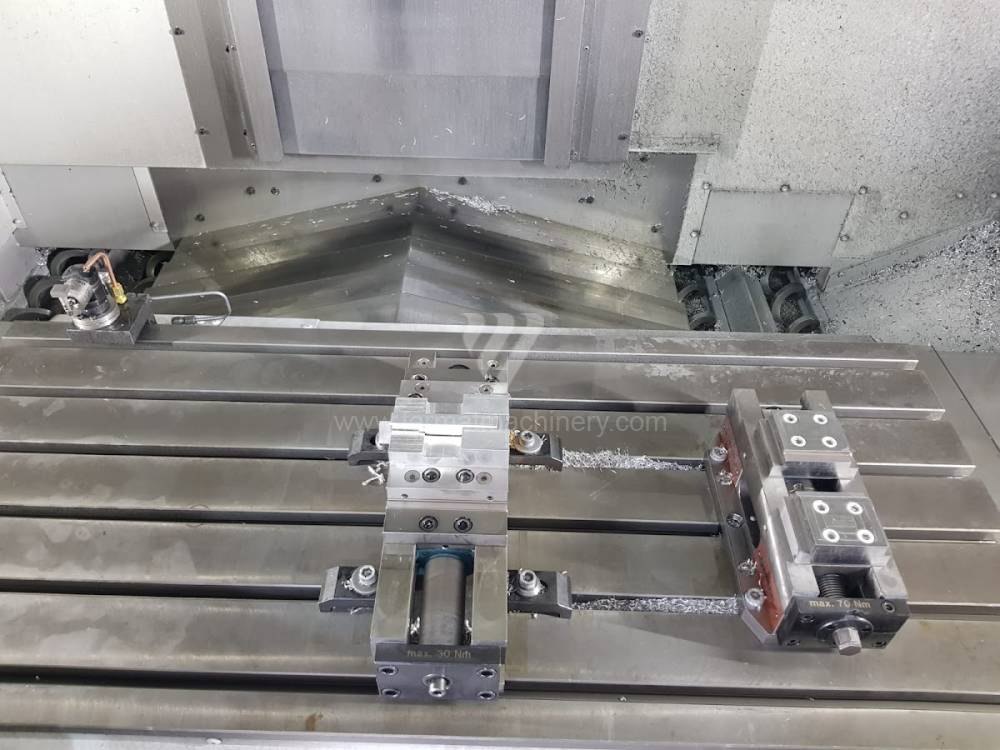
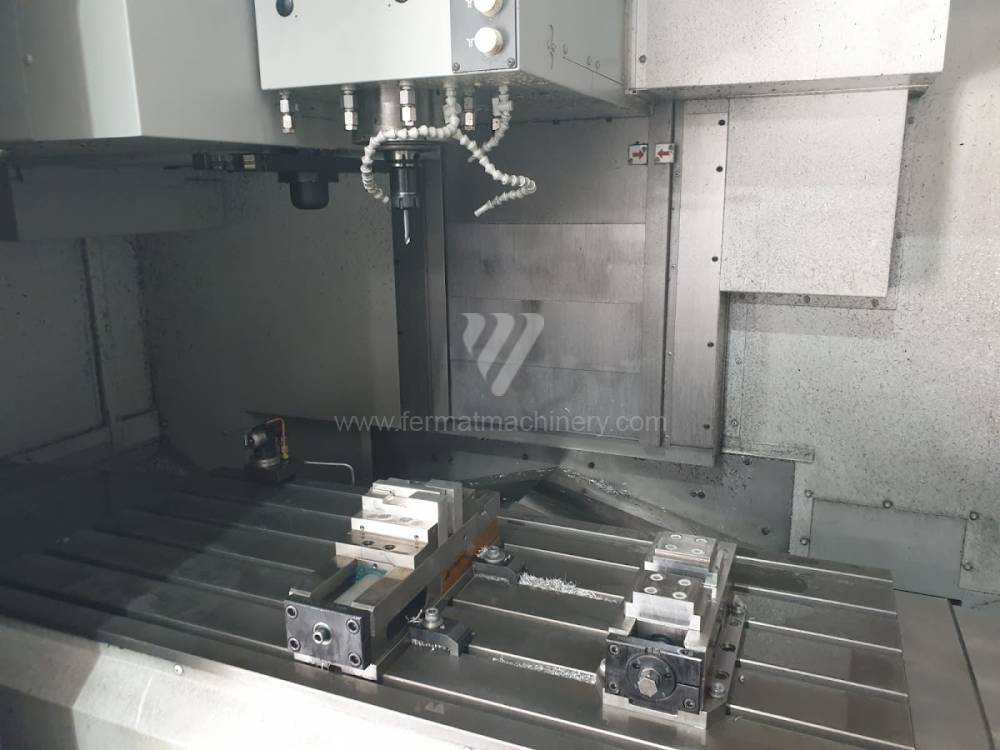
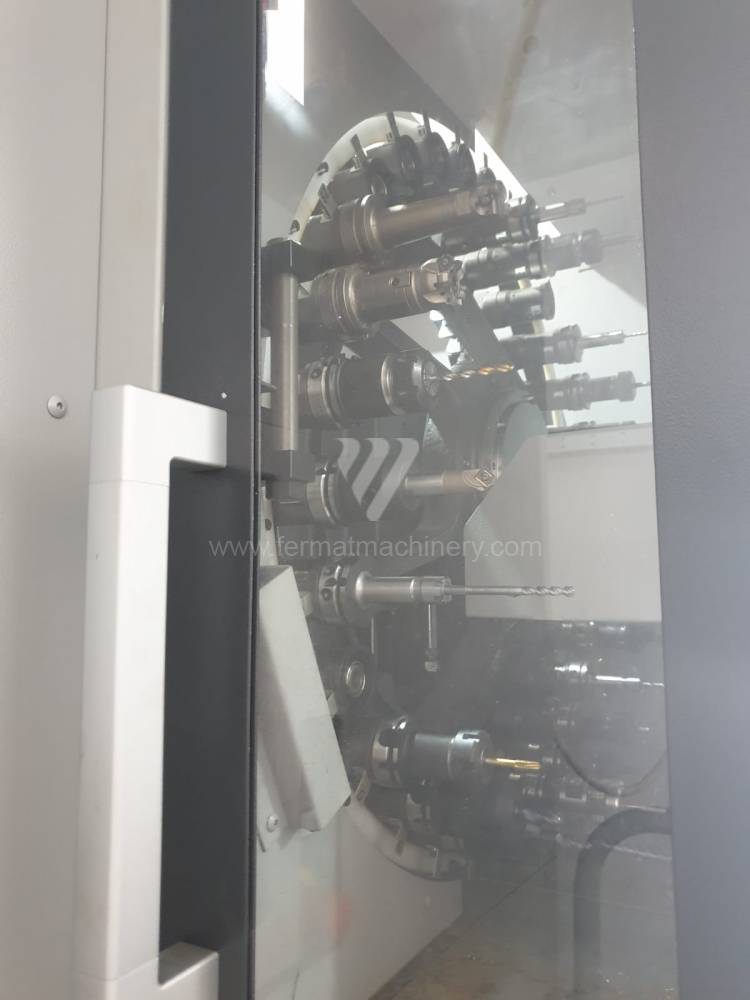
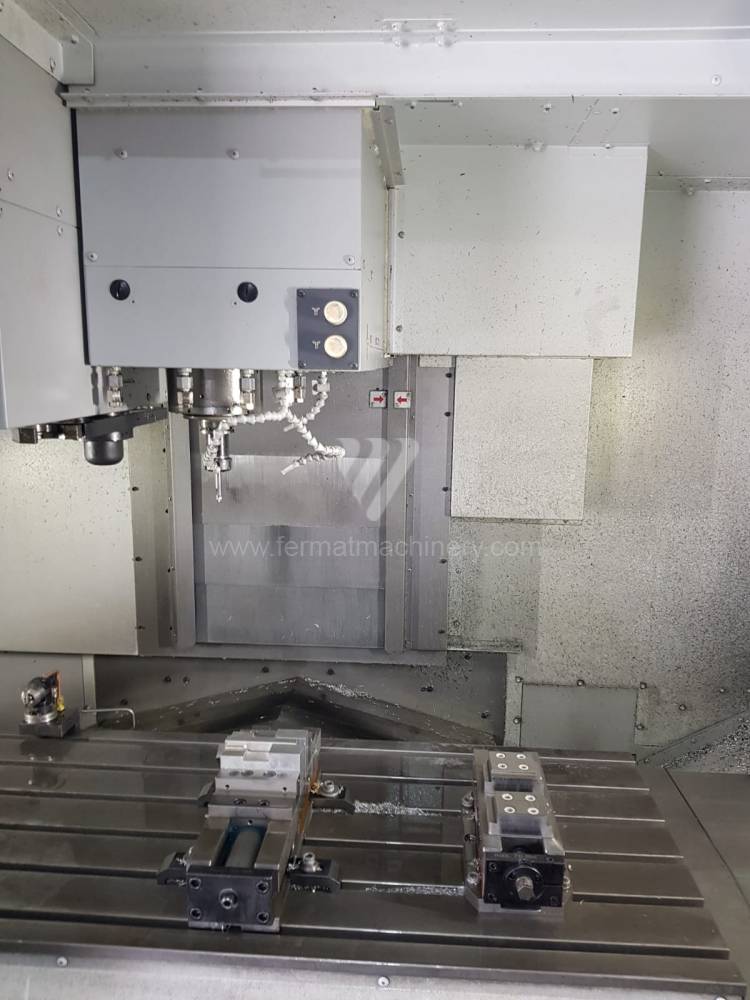
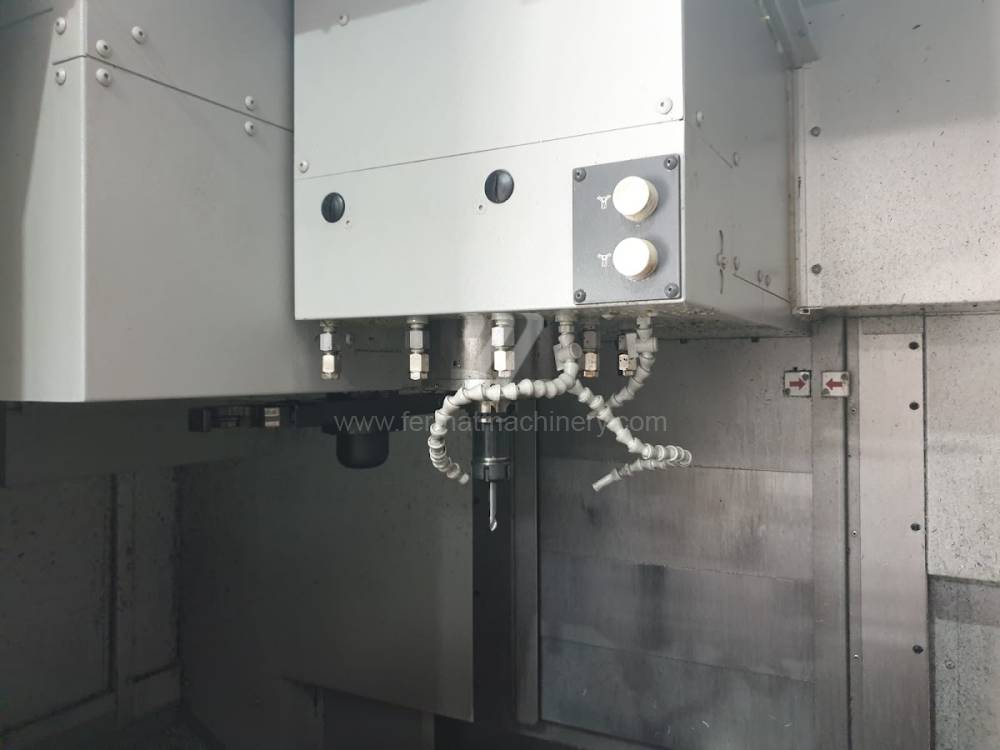
NVX5100 II
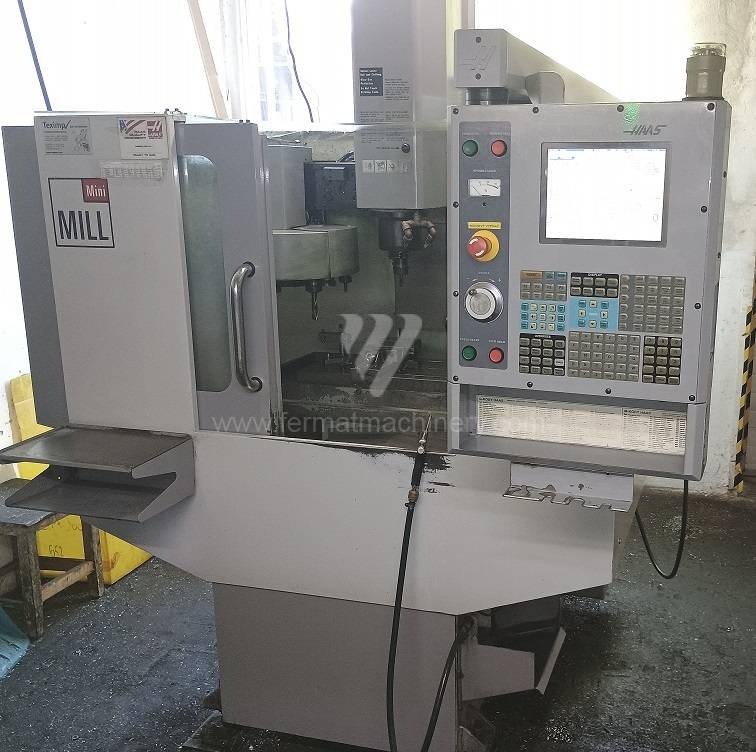
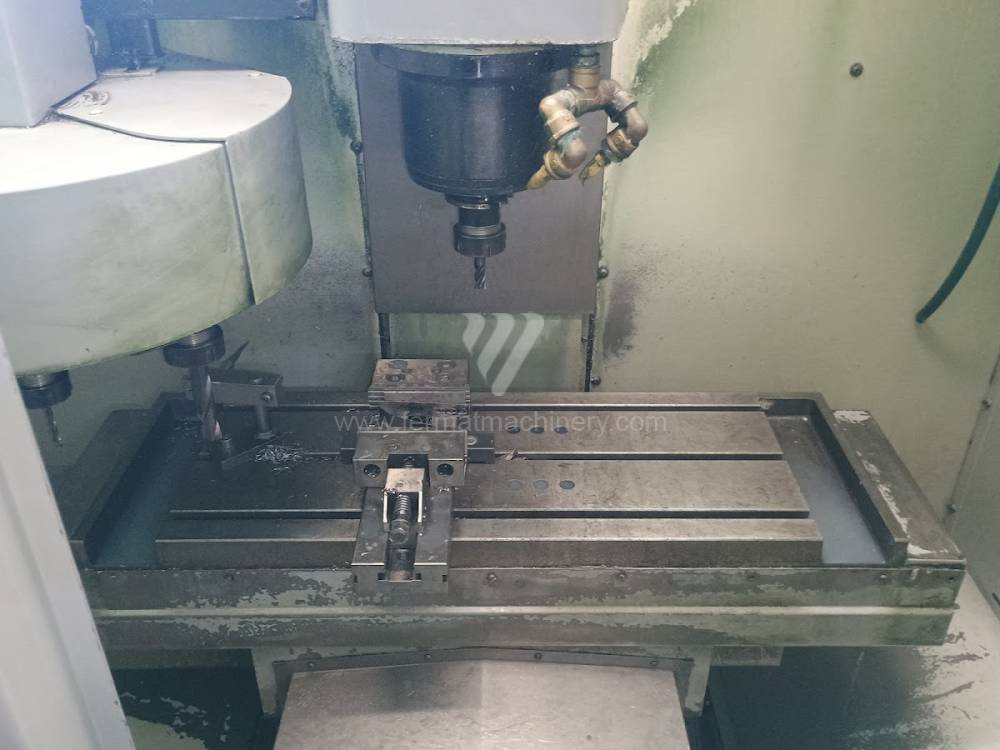
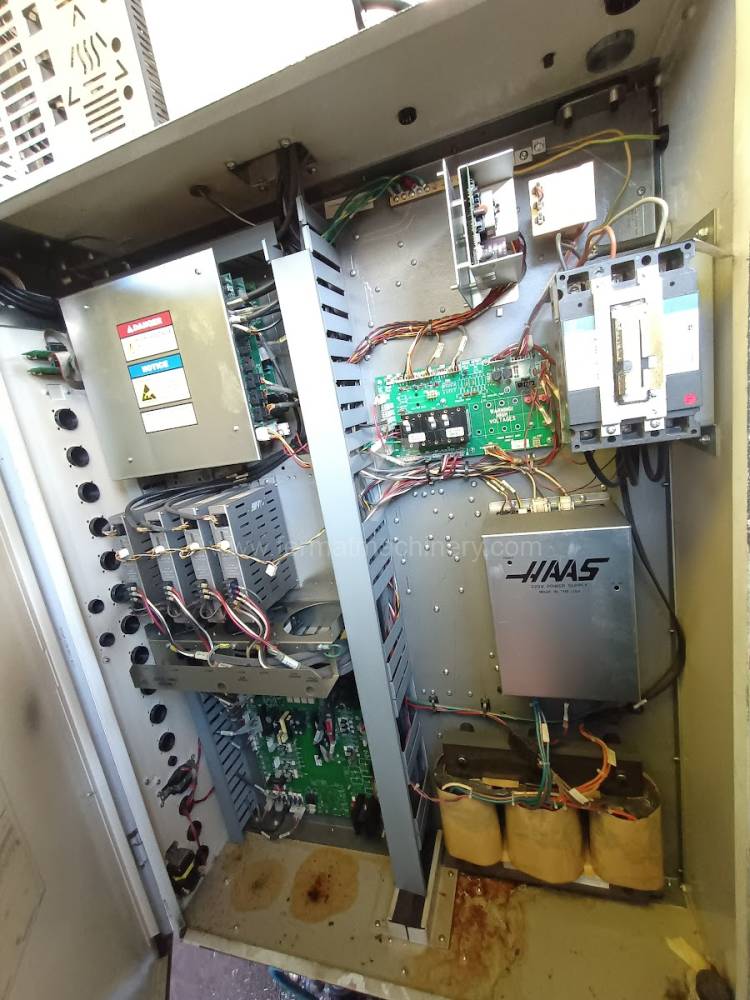
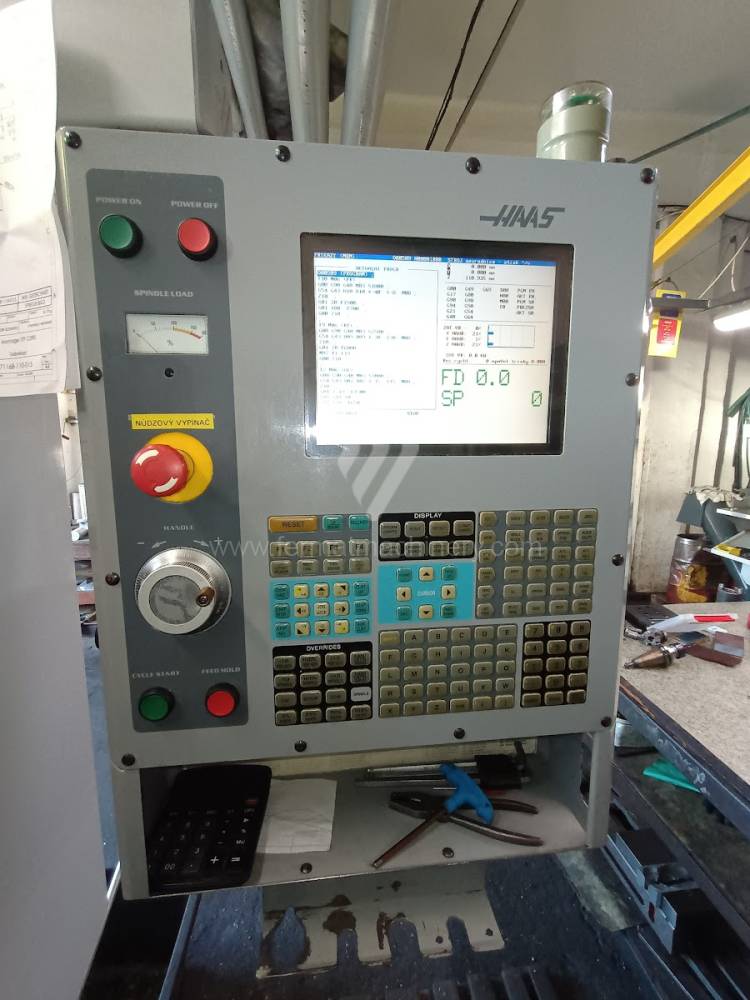
MiniMill HE
MCV 500
UMC - 750
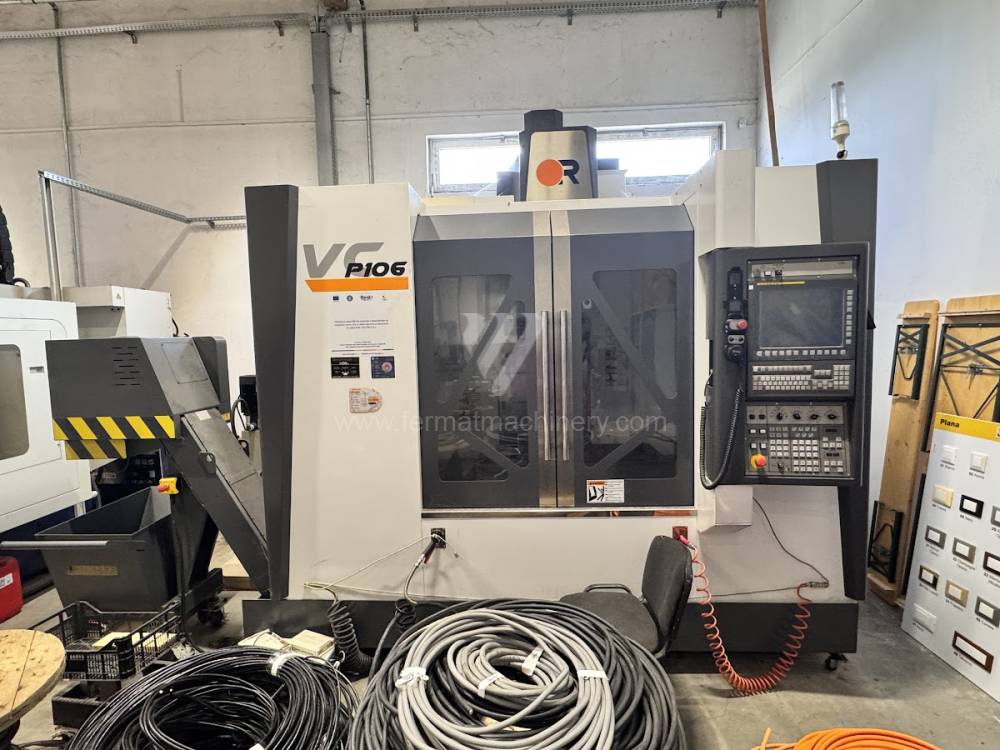
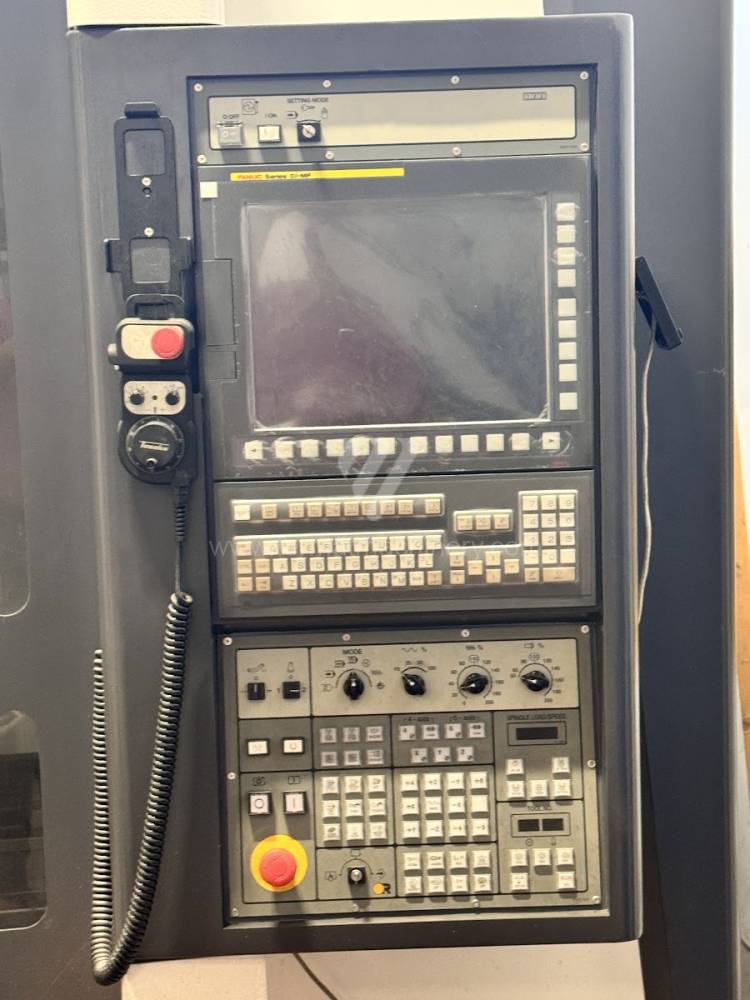
Vcenter P106
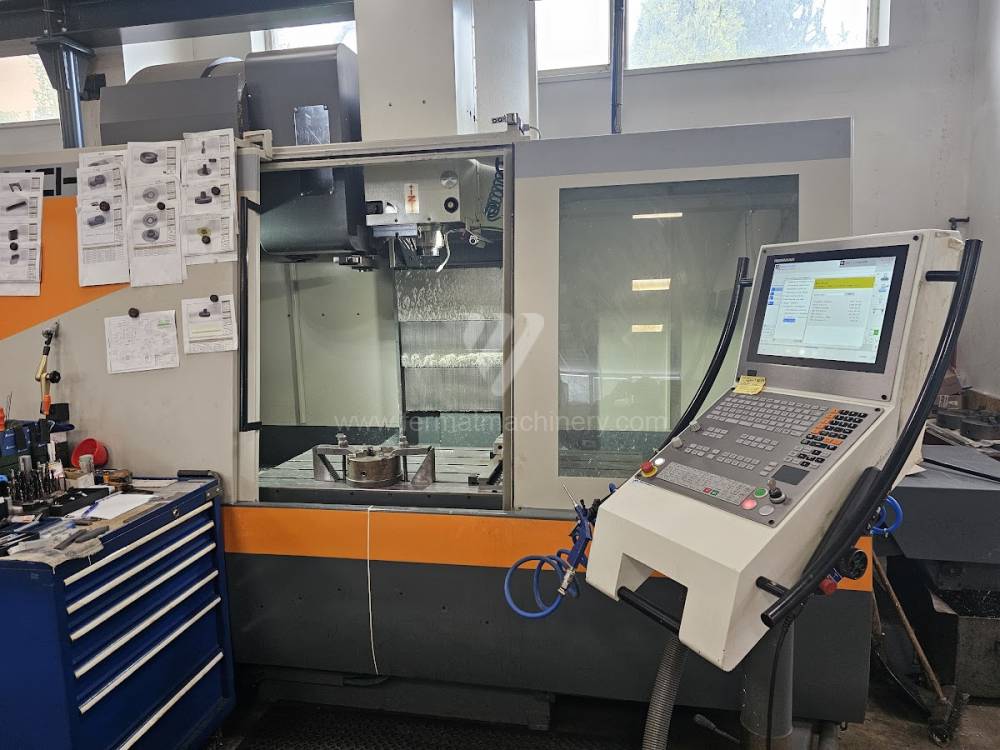
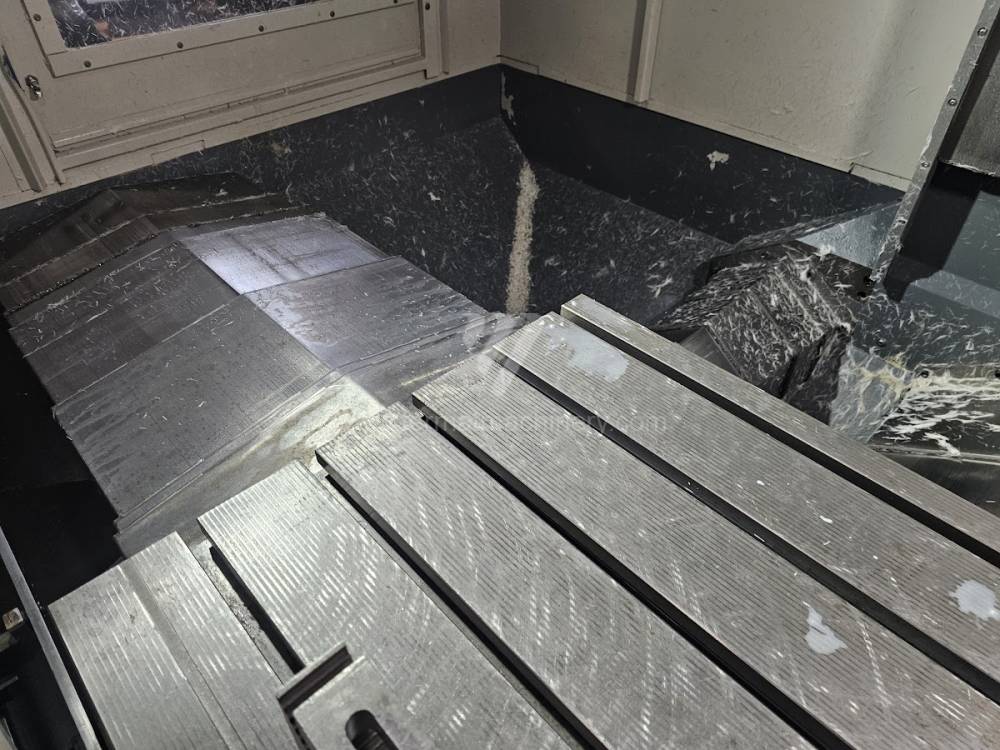


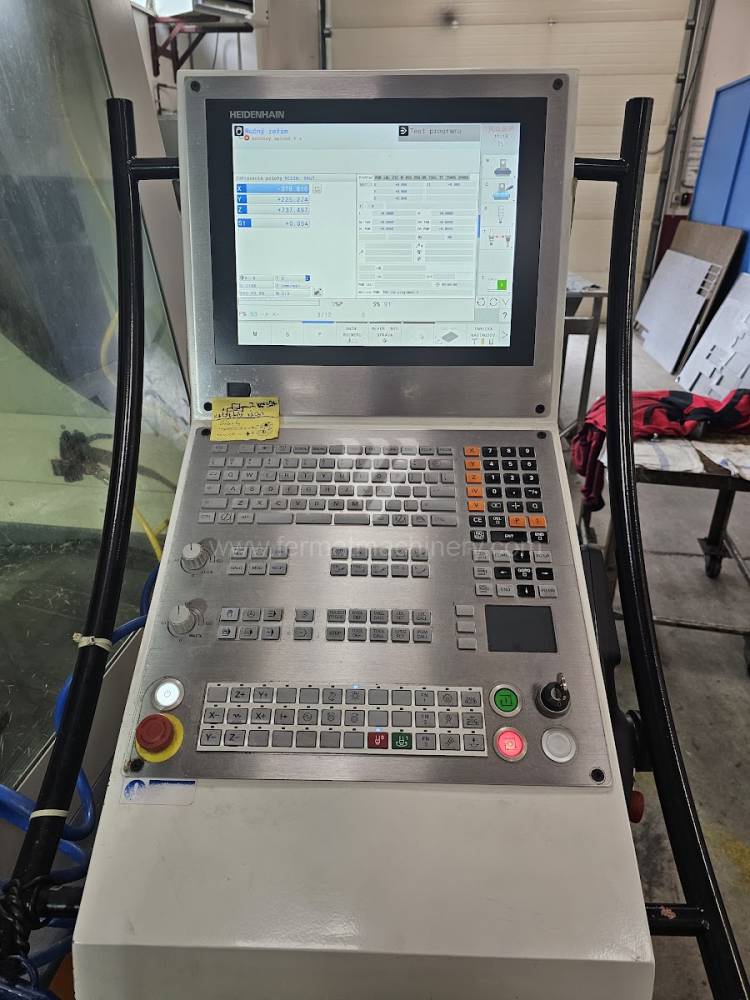

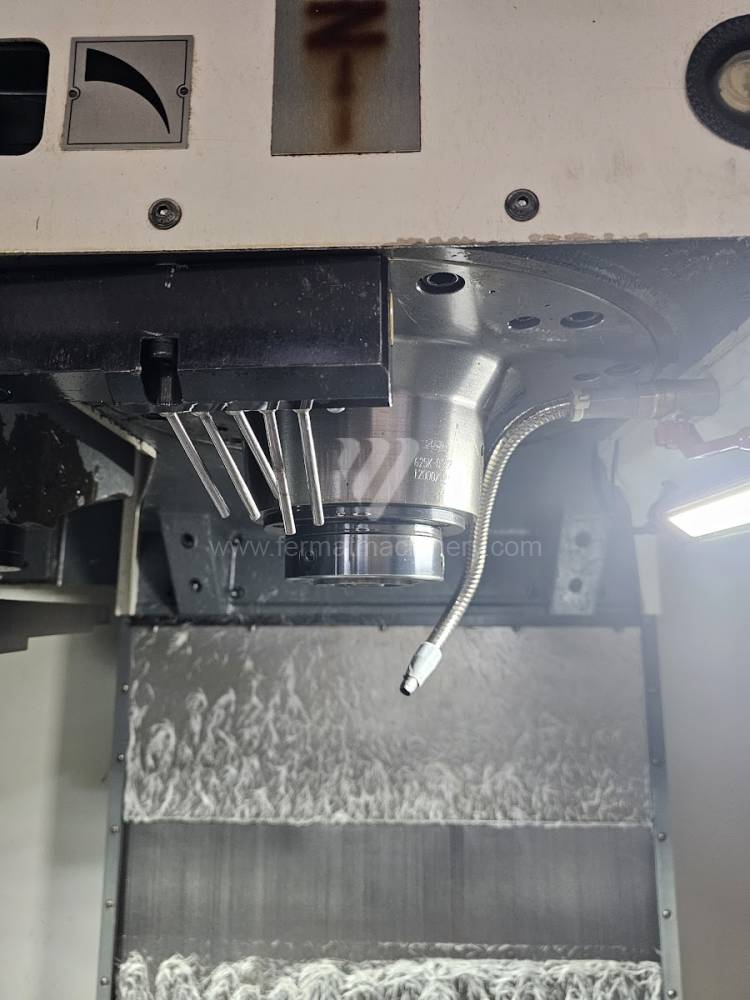





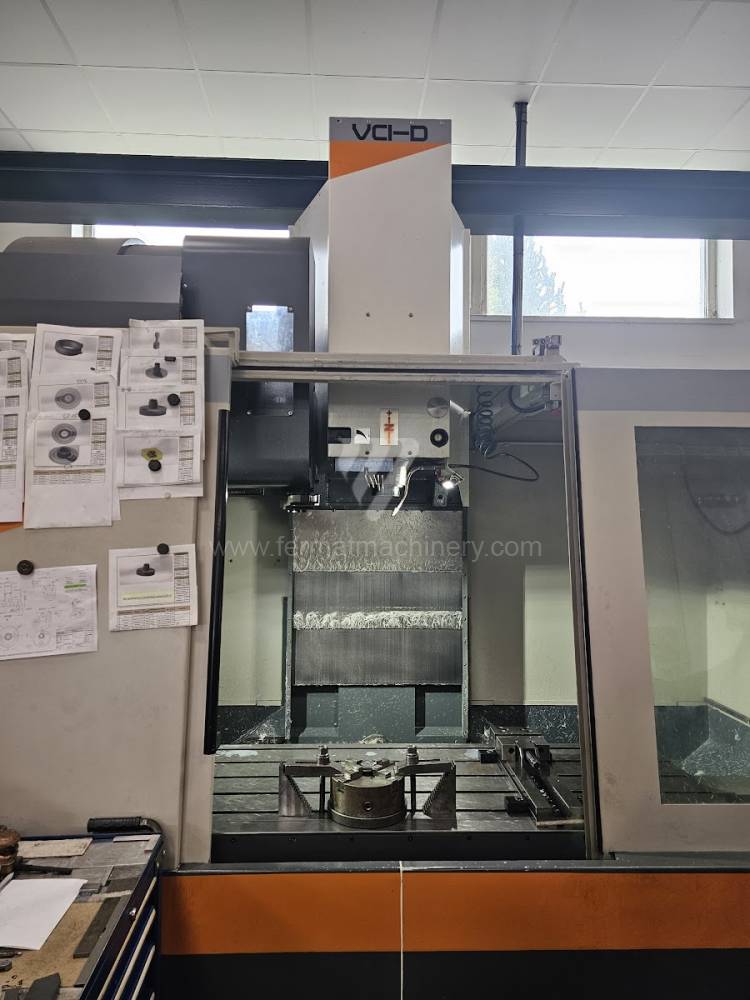

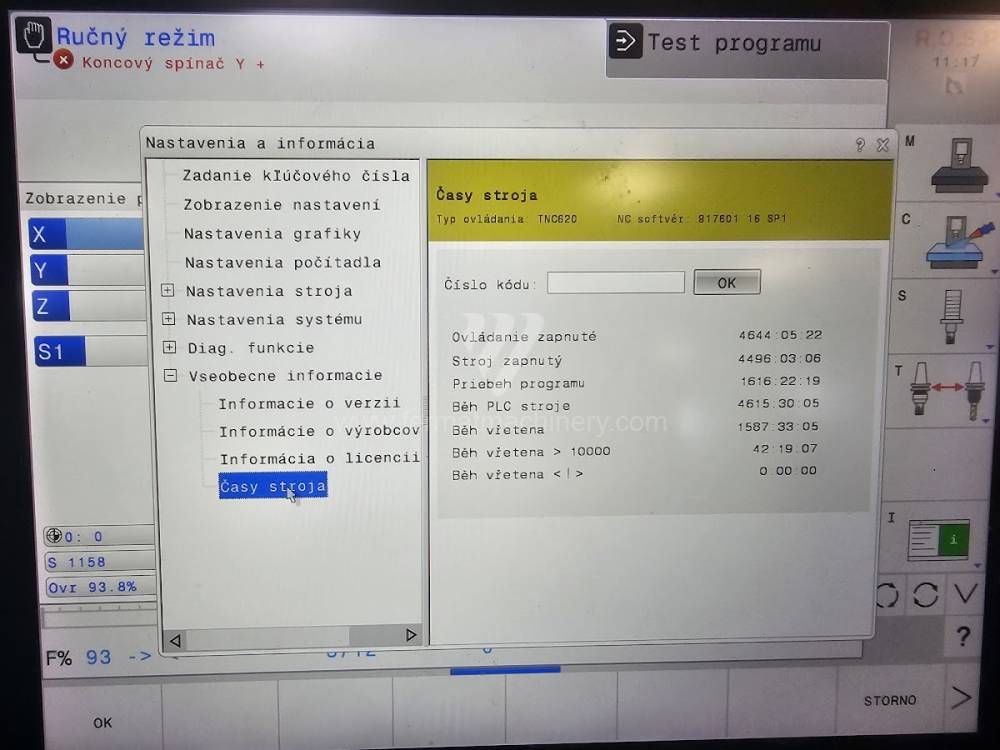

VCI-D 1270


DMC 635 V ecoline
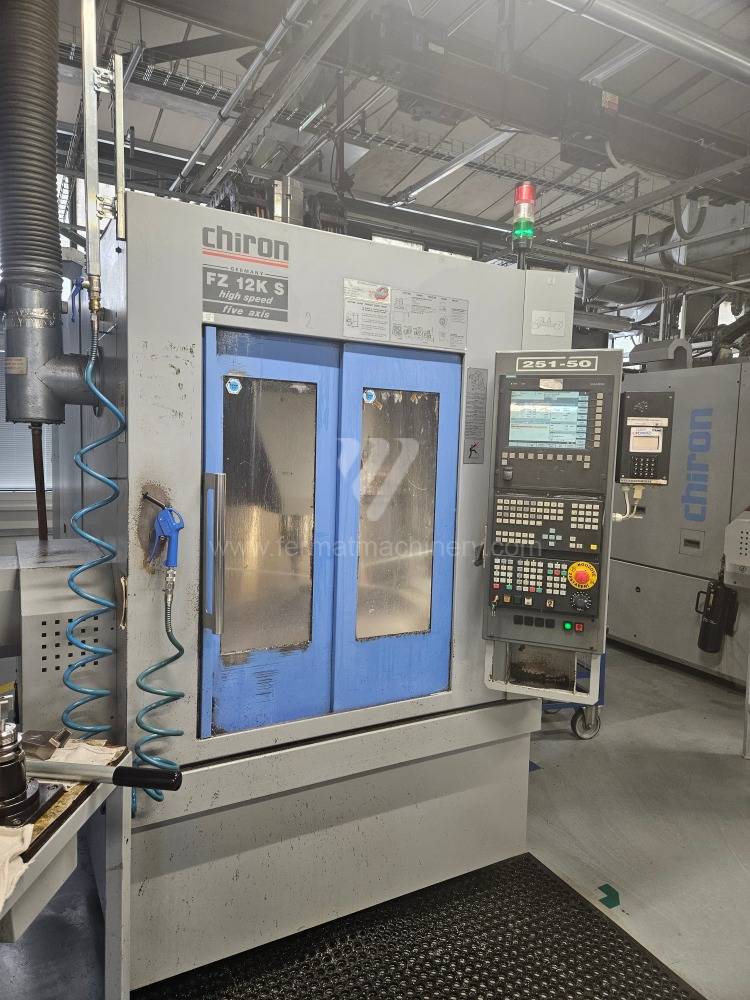
FZ 12K S


VMC 50 B
VF-3YT/50
MCX 1000


Power Speed 4000
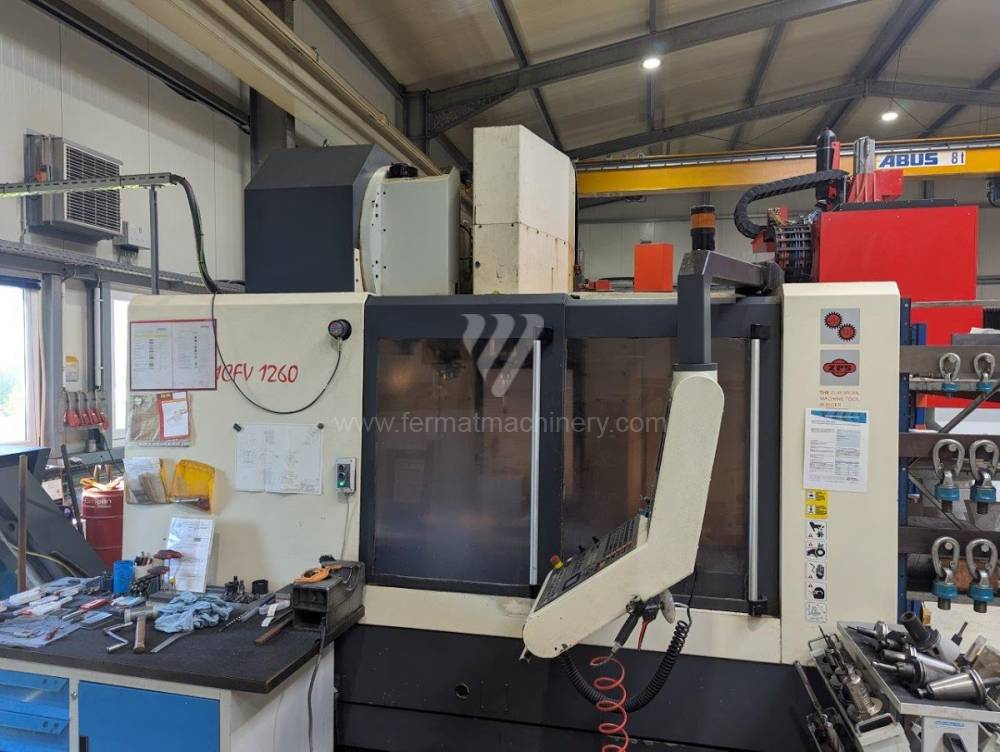
MCFV 1260 Standard
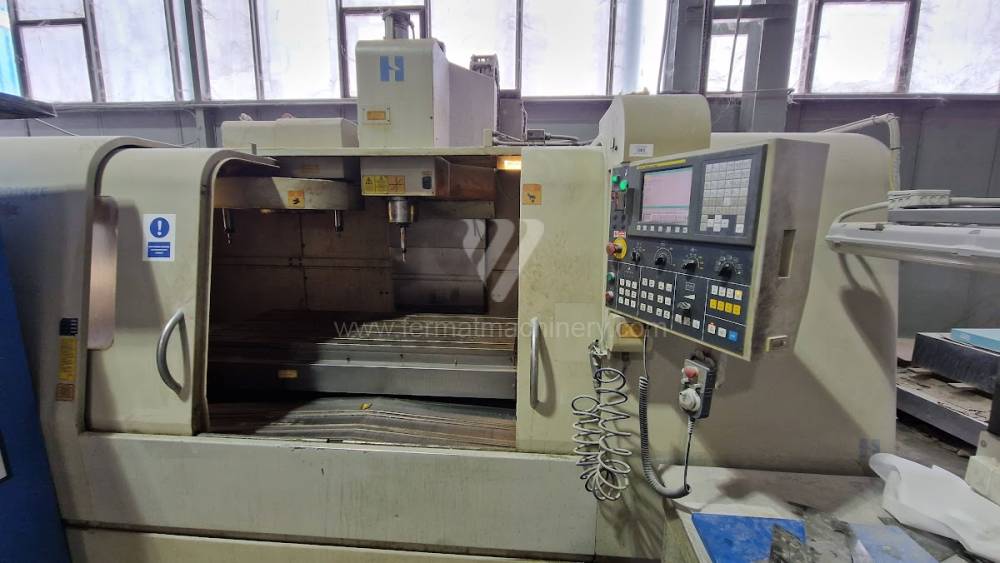
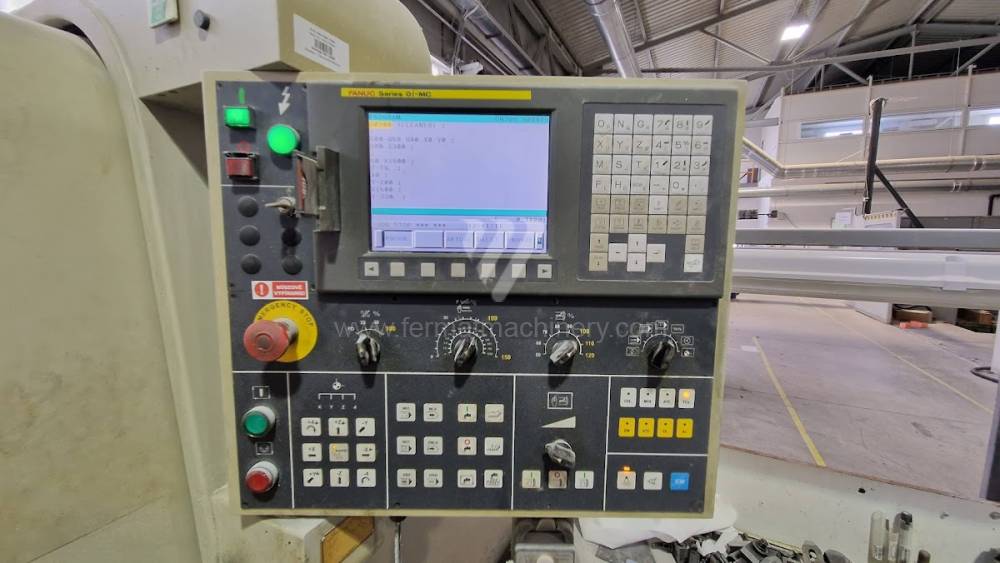
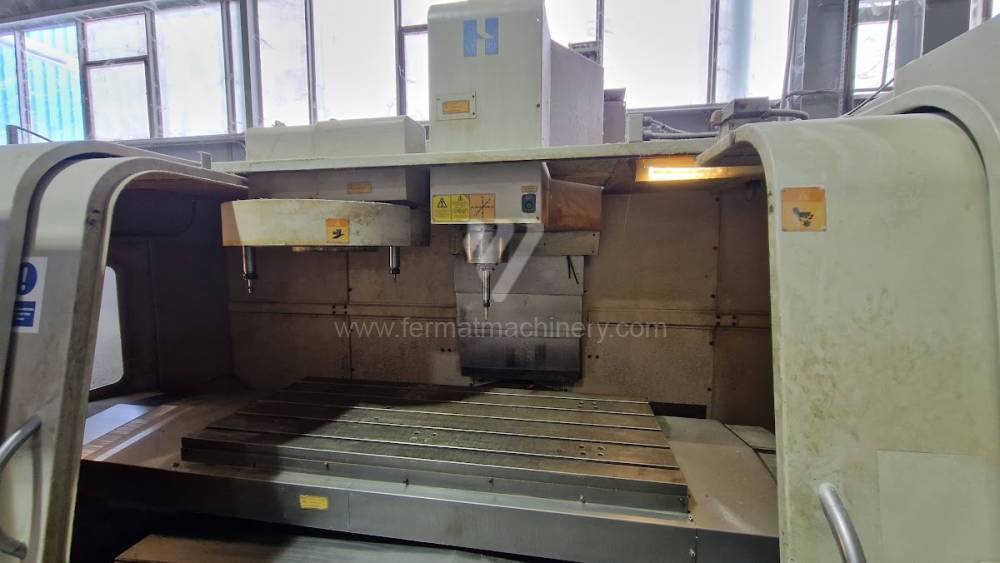
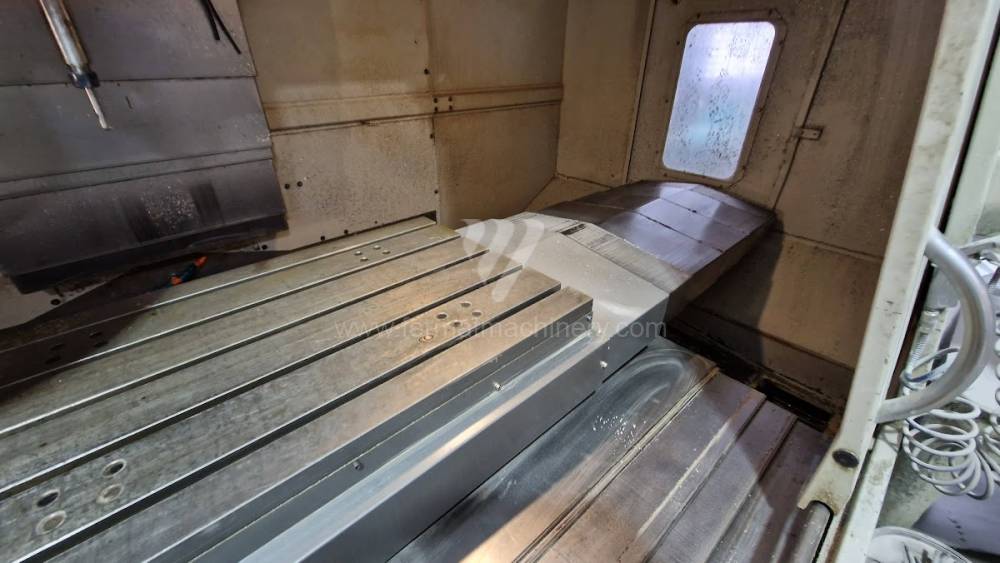
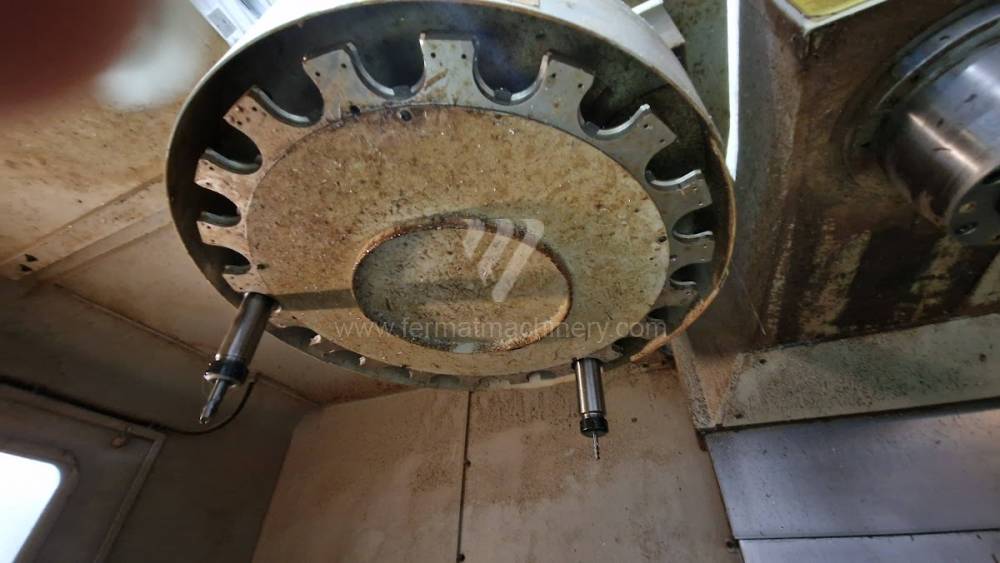
VMC 1500P3 - CNC
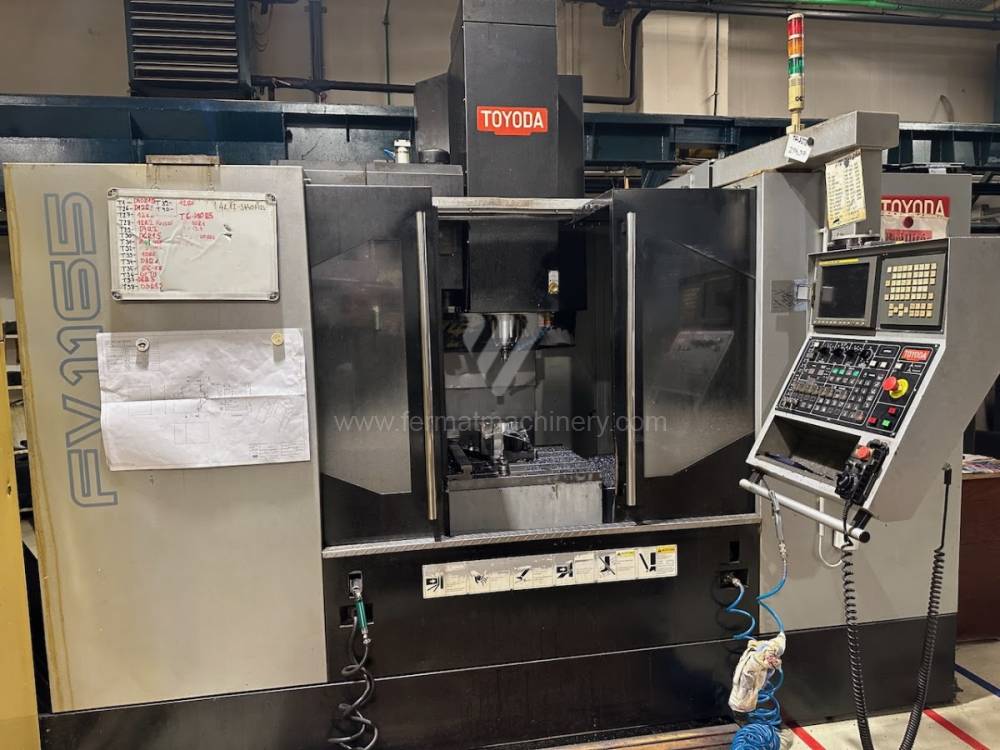
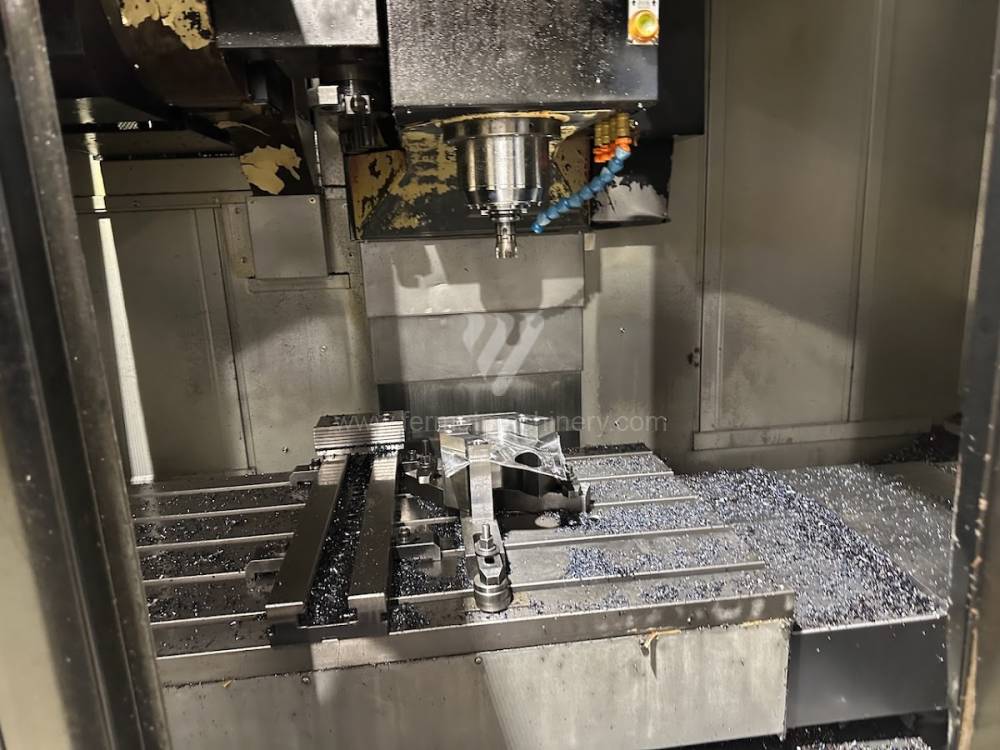
FV 1165
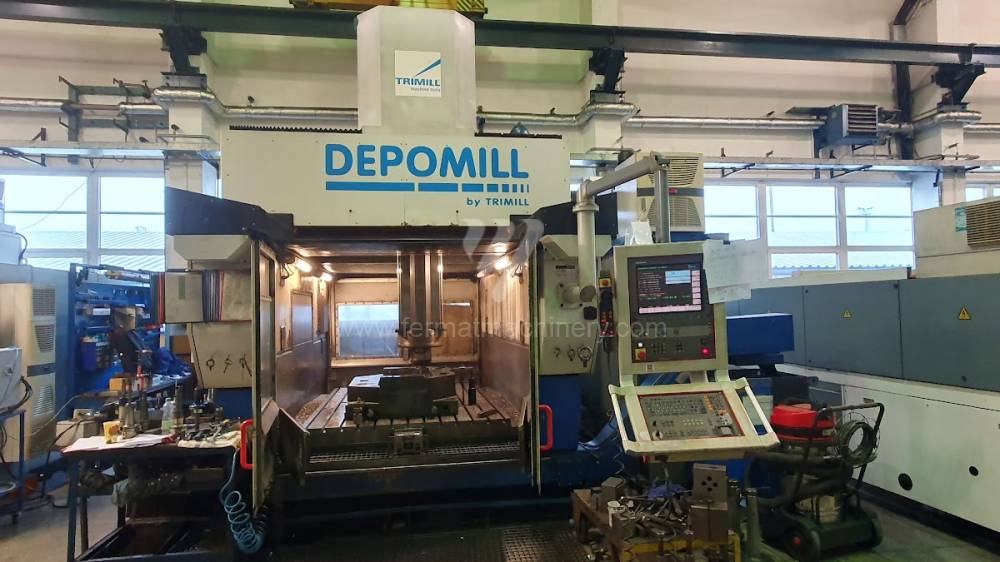
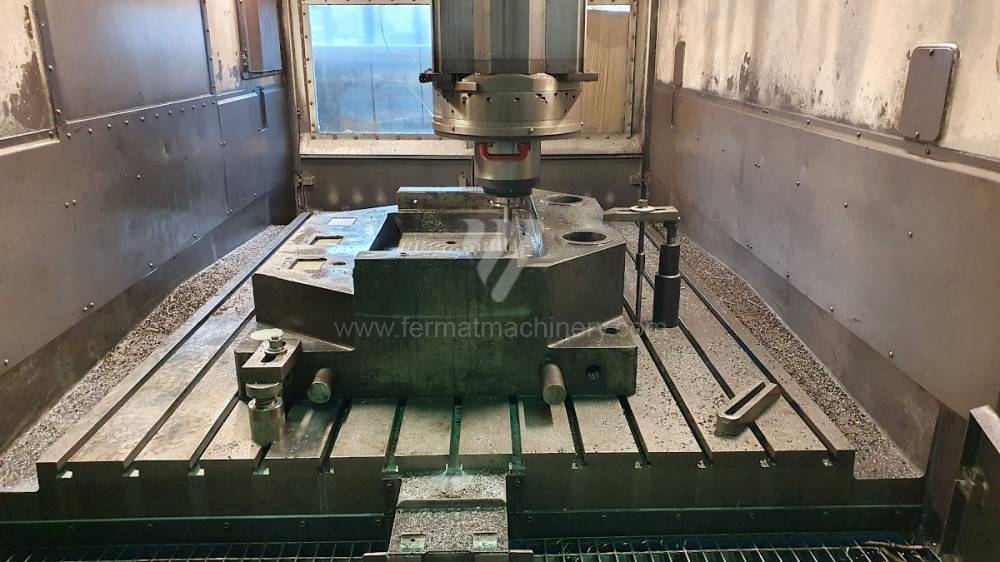
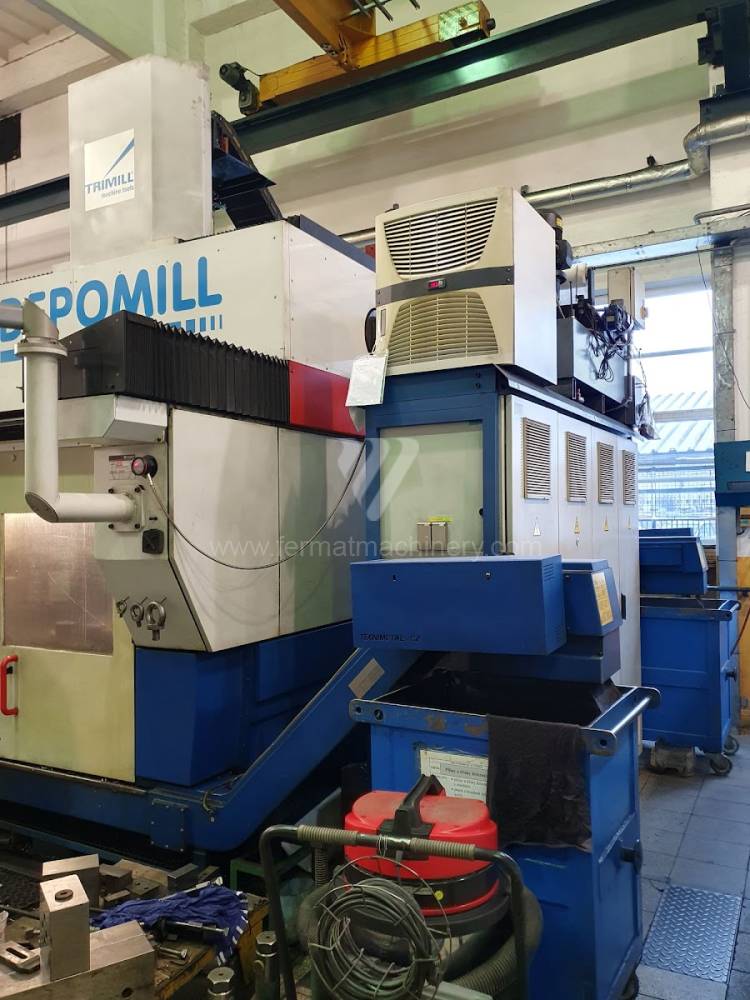
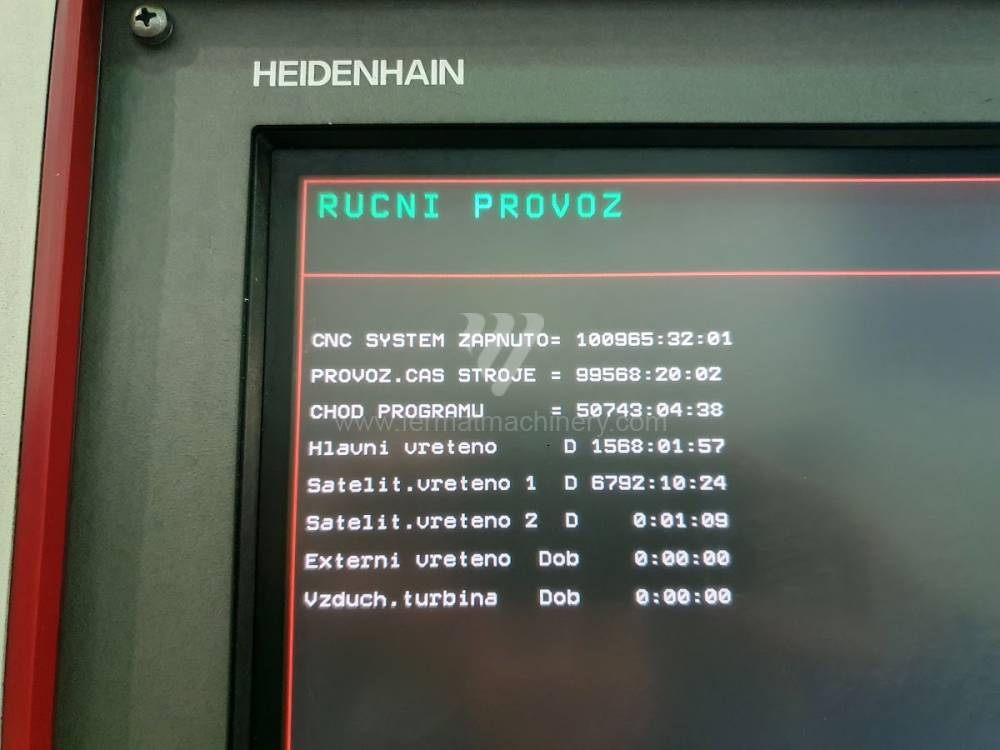
Depomill CUT 2012
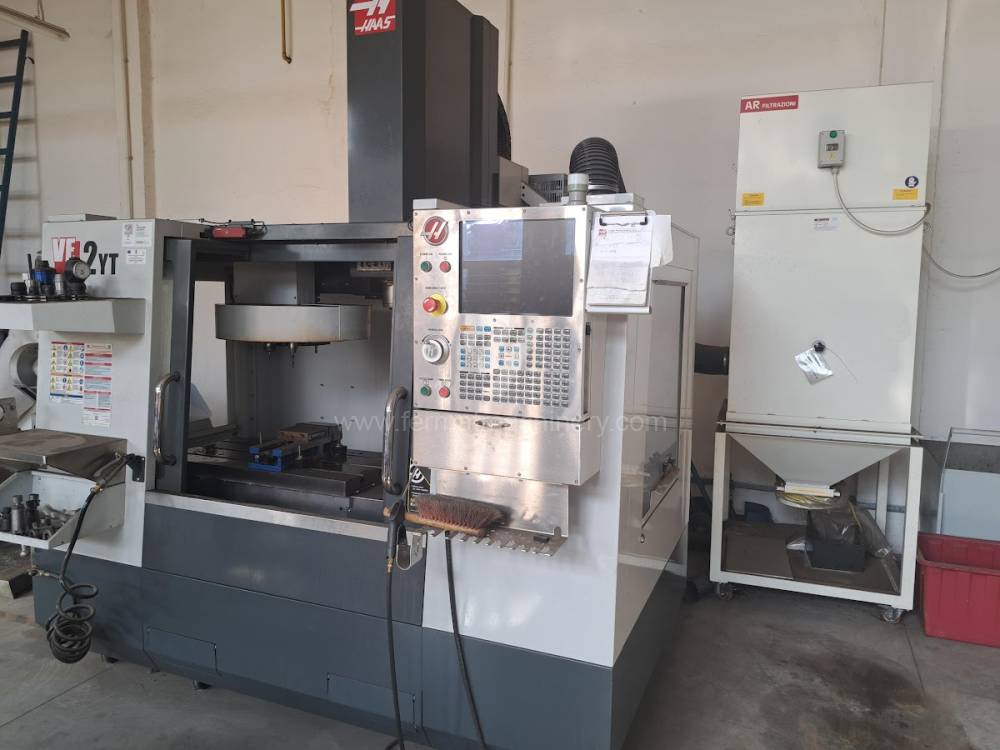
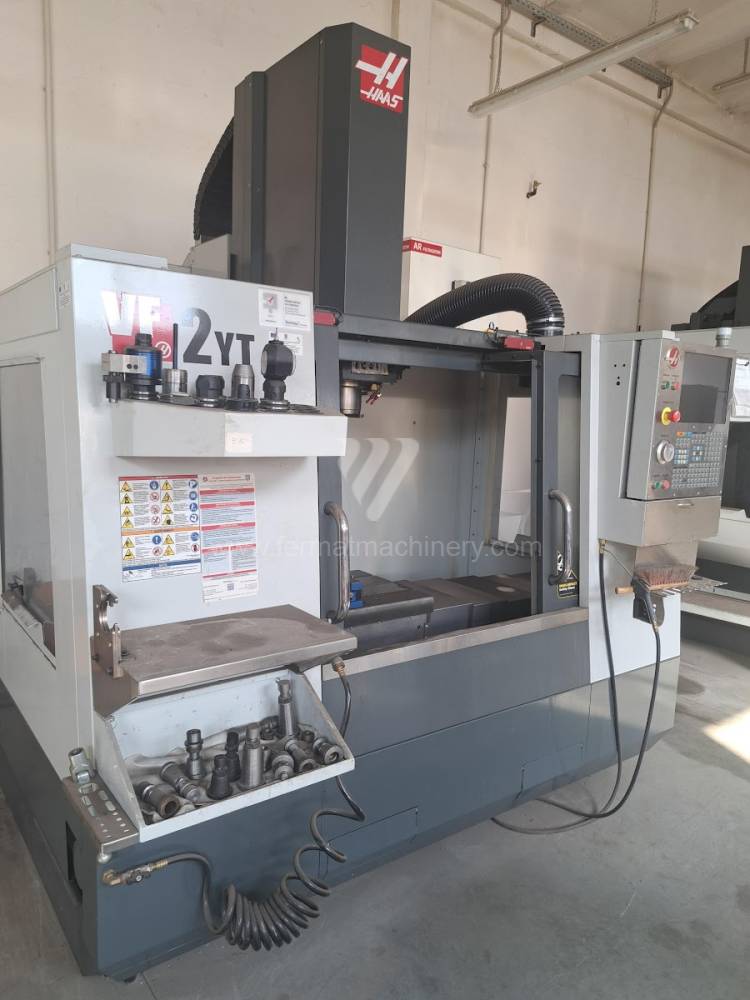
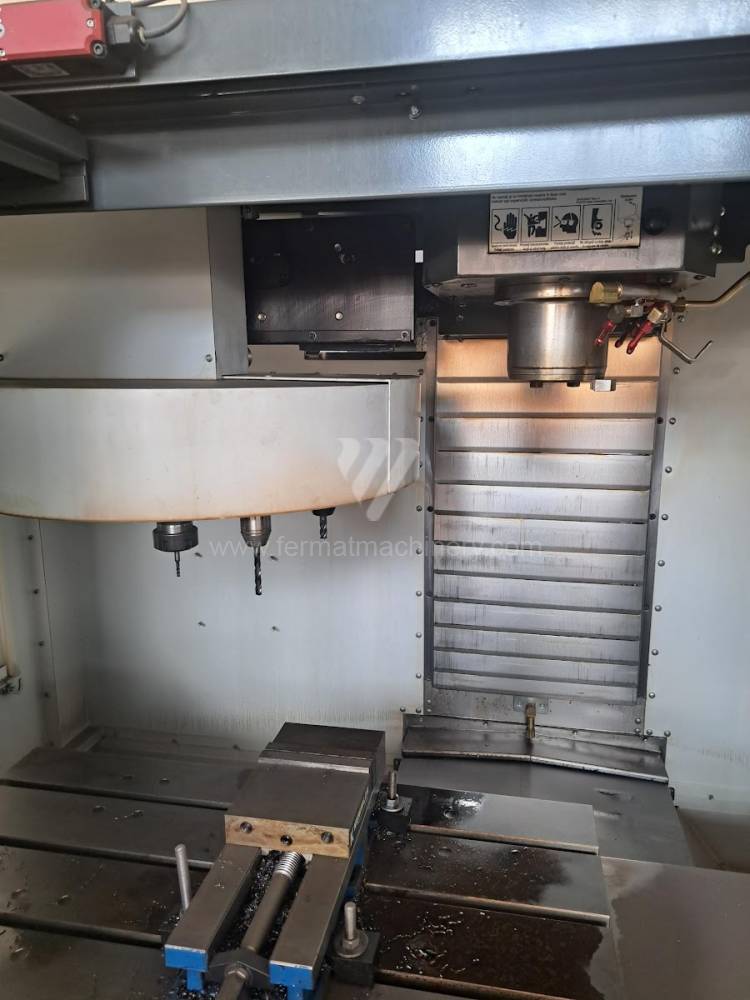
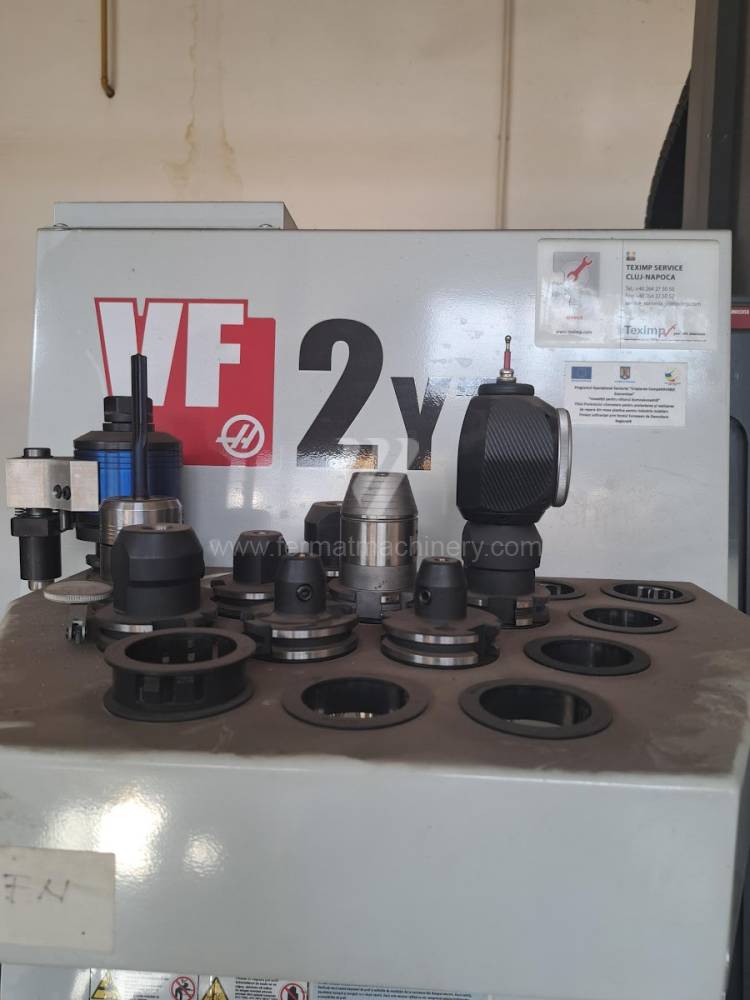
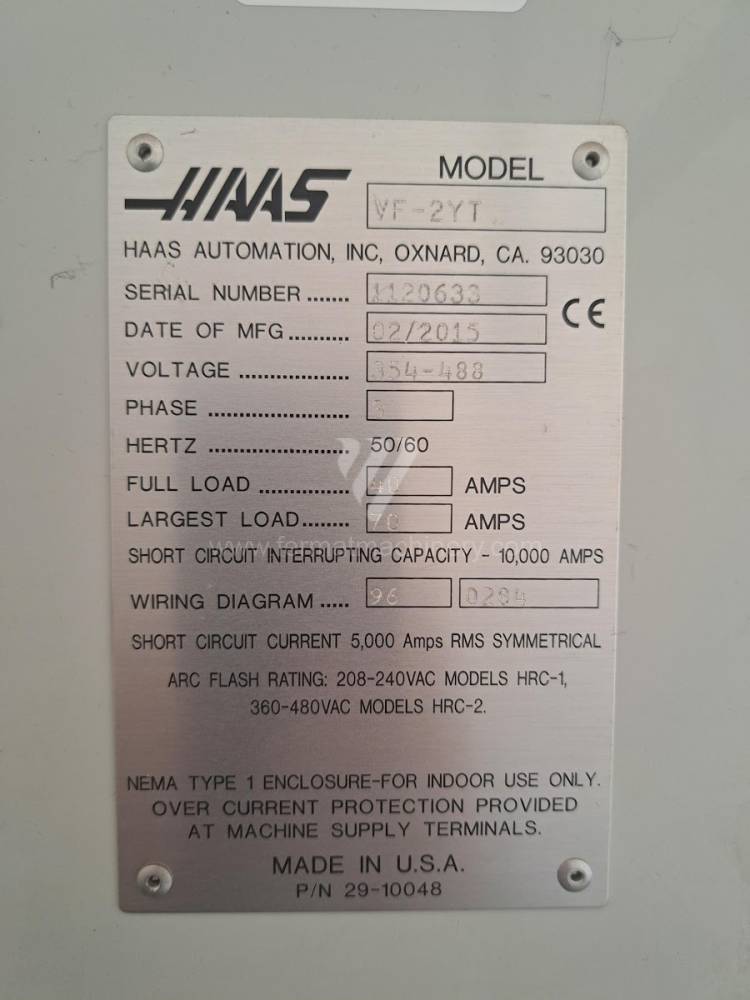
VF 2
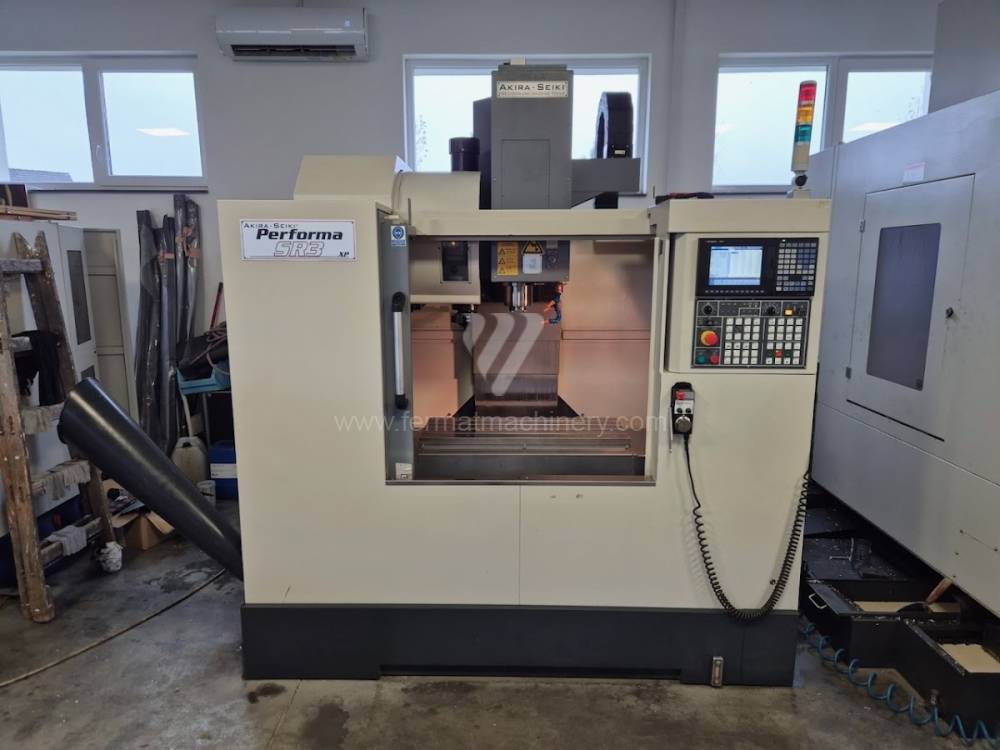
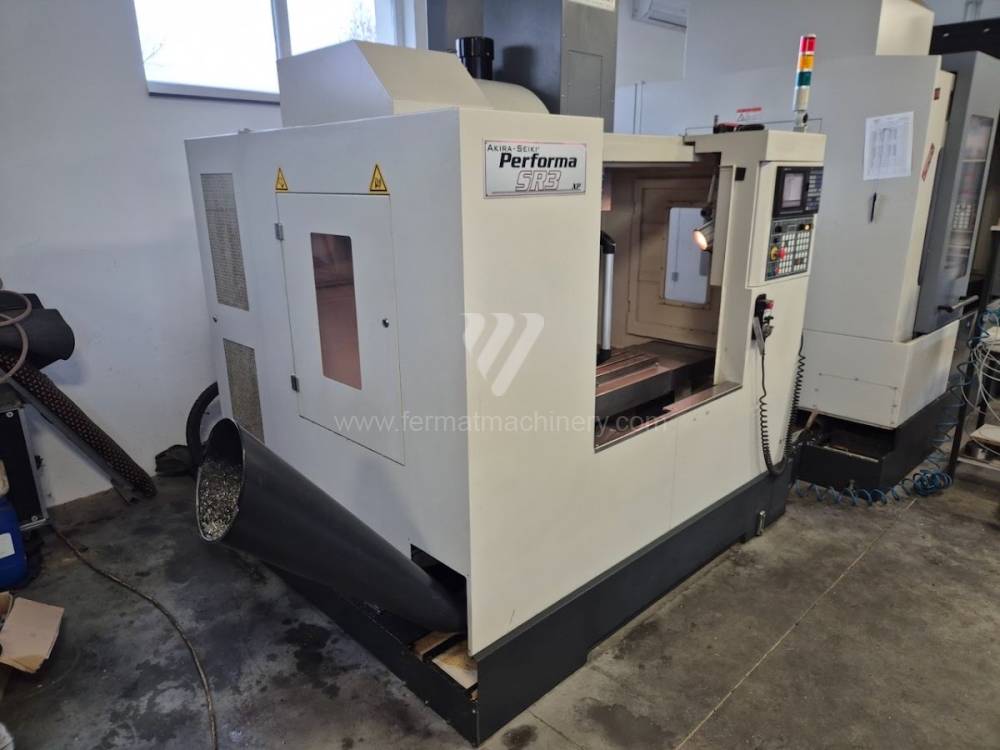
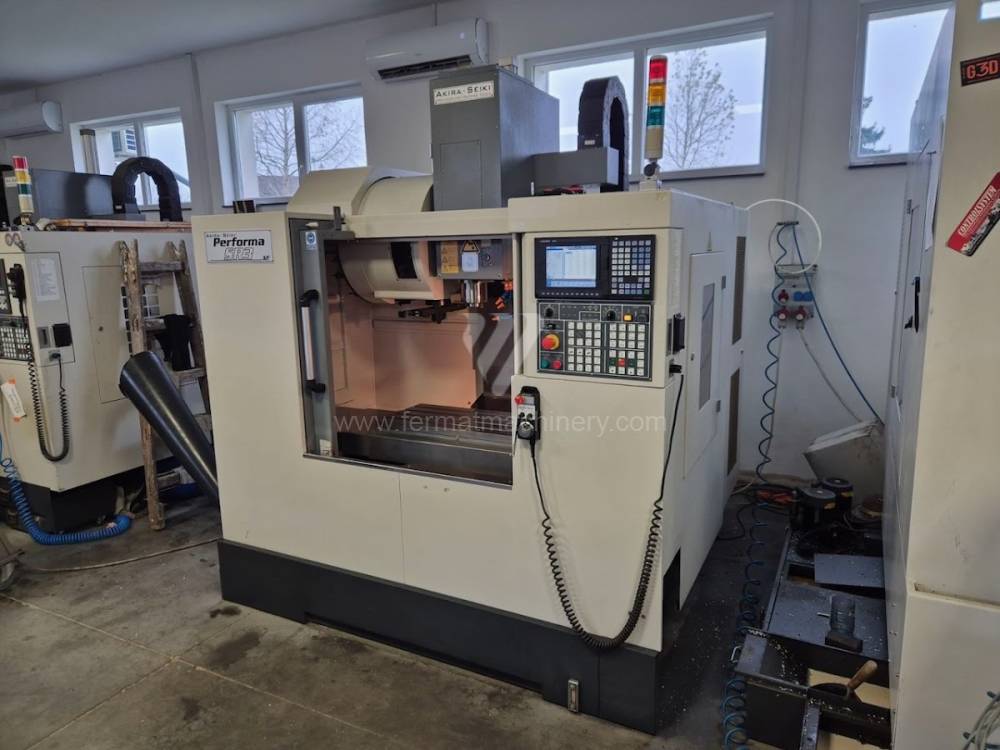
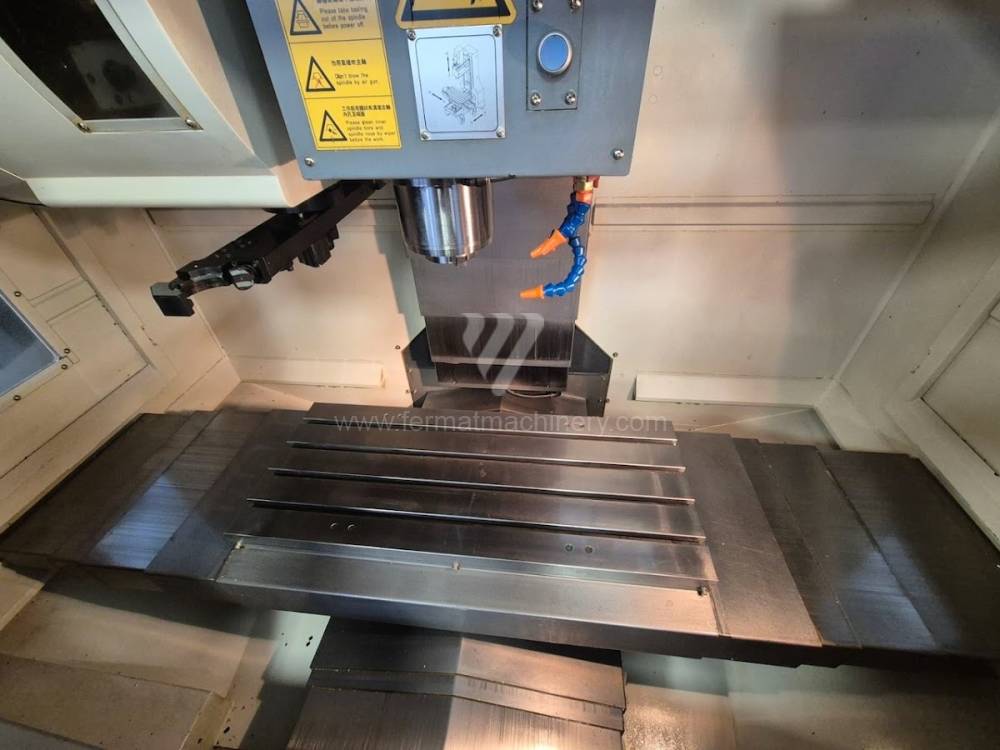
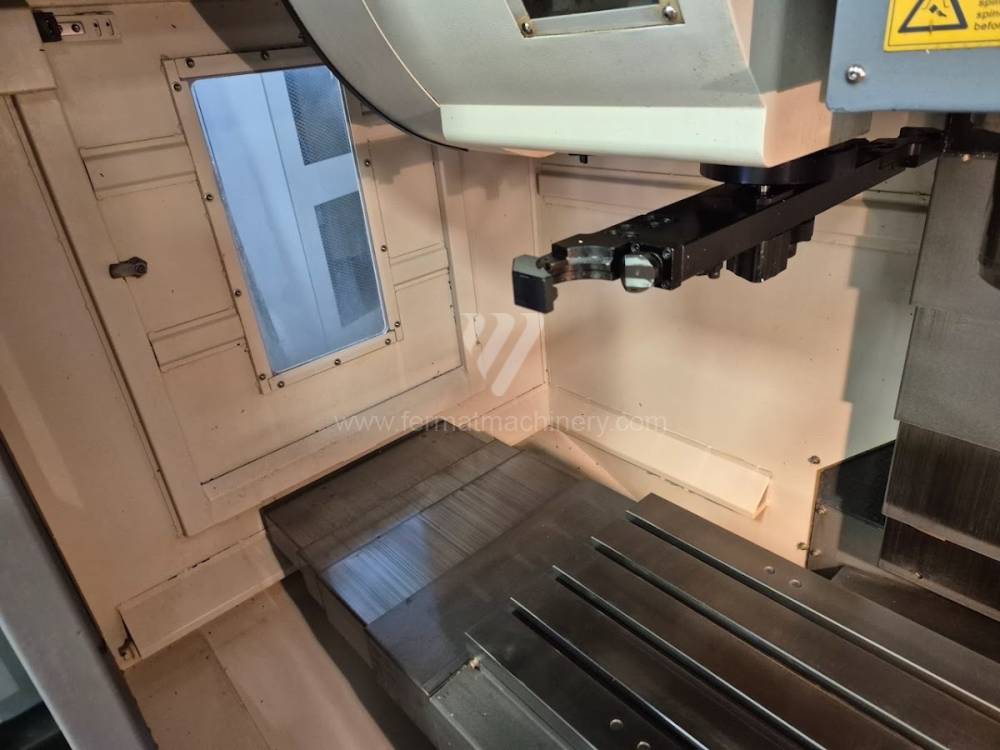
SR3 XP
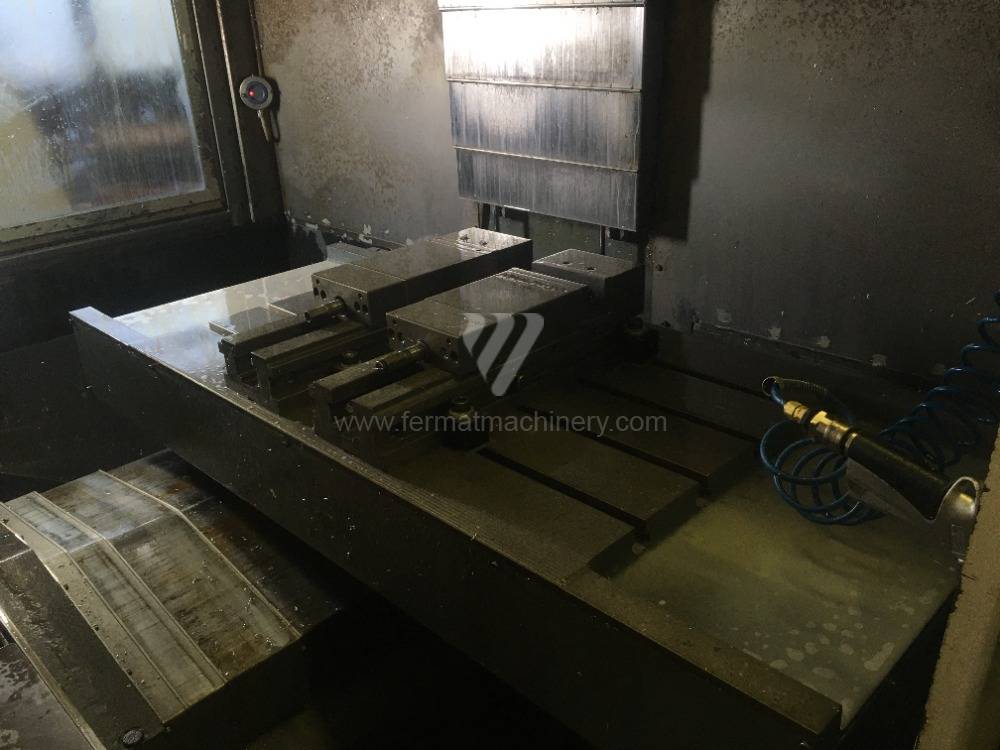
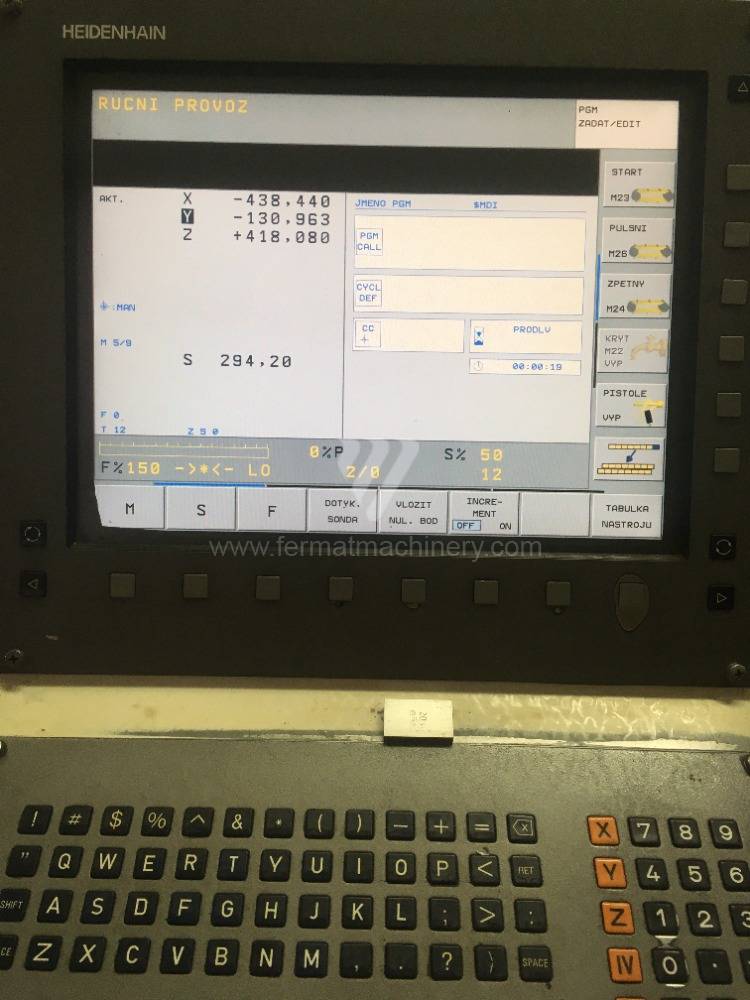
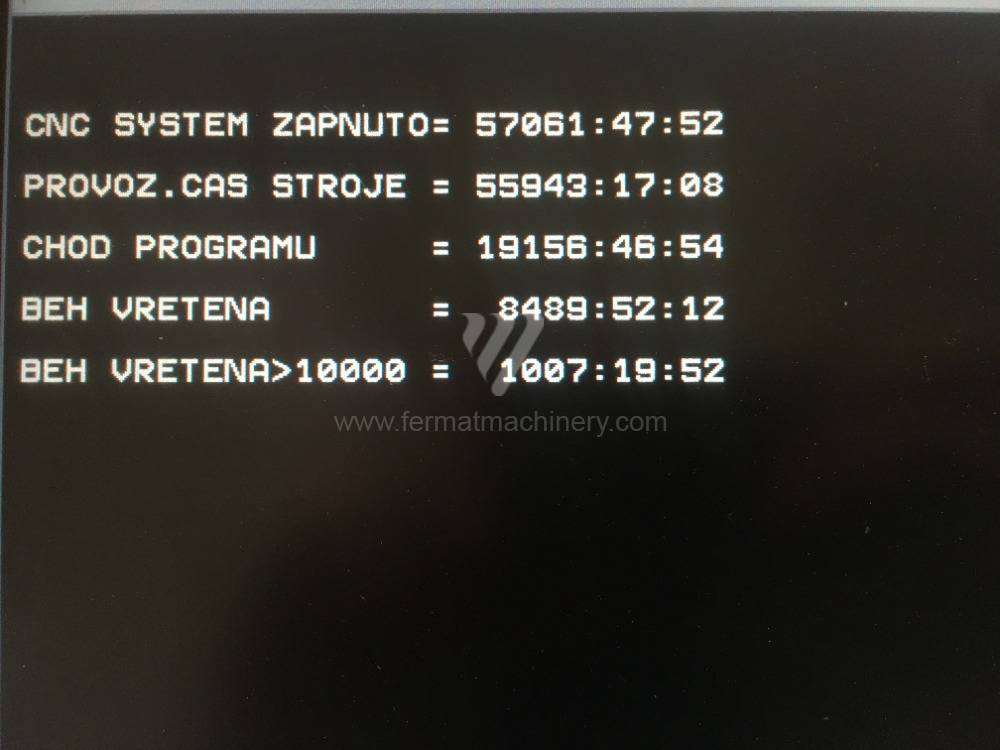
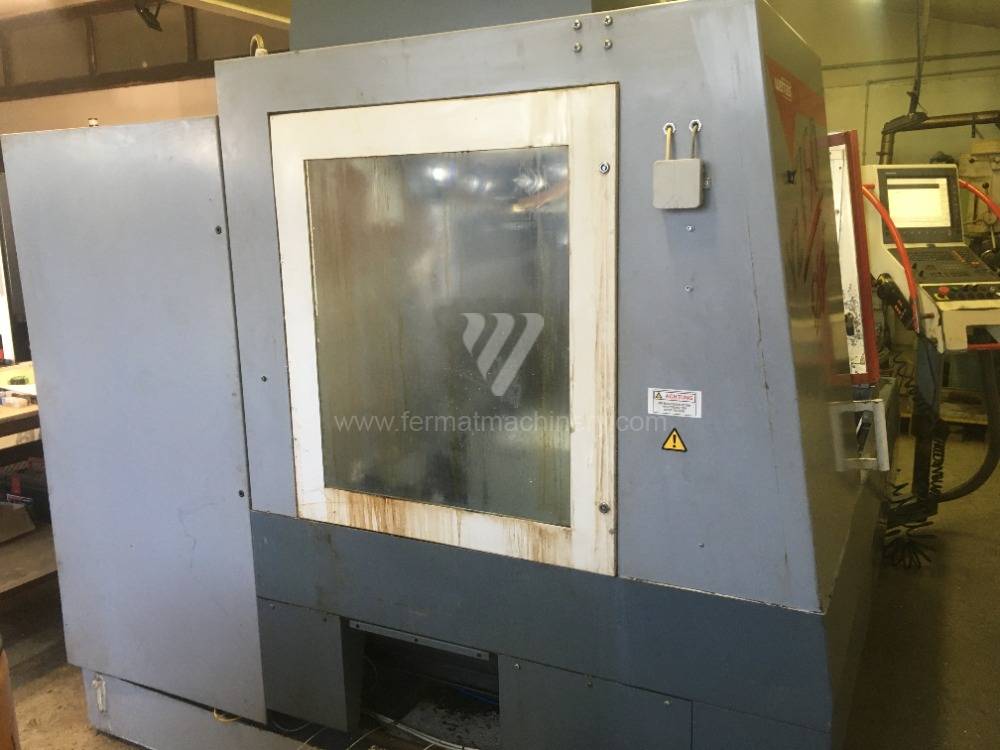
VZ 750


VCF 850 LSR
12345678Centres ď usinage Vertical
MCV 1000 Speed 5X
KOVOSVIT MAS, a.s.
NUMERO D'INVENTAIRE: 241879
Année de production:2004
Système de contrôle Heidenhain: TNC 530
: 1300 x 670
: 1016
: 610
: 720
: 0 - 12000
VCE 1400 PRO
Mikron
NUMERO D'INVENTAIRE: 231643
Année de production:2012
Système de contrôle Heidenhain: TNC 530
: 1400 x 620
: 1400
: 650
: 675
: 0 - 10000
VF 3 - YT
Haas Automation
NUMERO D'INVENTAIRE: 231823
Année de production:2018
Système de contrôle Haas:
:
: 1000
: 600
: 800
: 0 - 7500
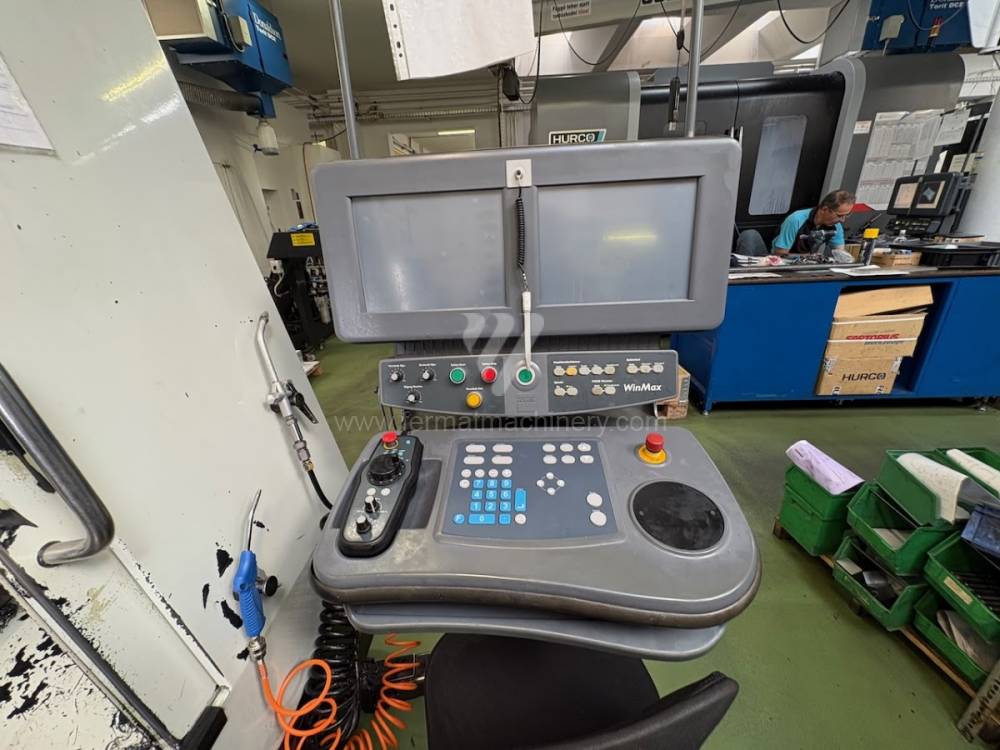
VMX 30 t
HURCO
NUMERO D'INVENTAIRE: 261500
Système de contrôle Hurco: Winmax
: 1020x510
: 762
: 510
: 610
: 0 - 10000
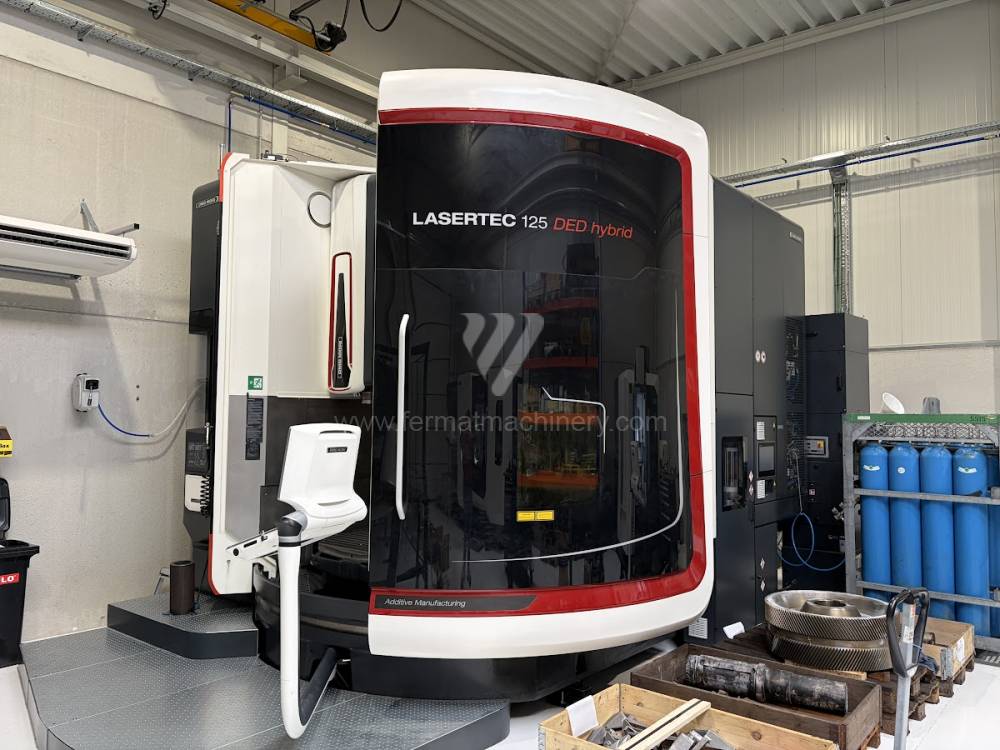
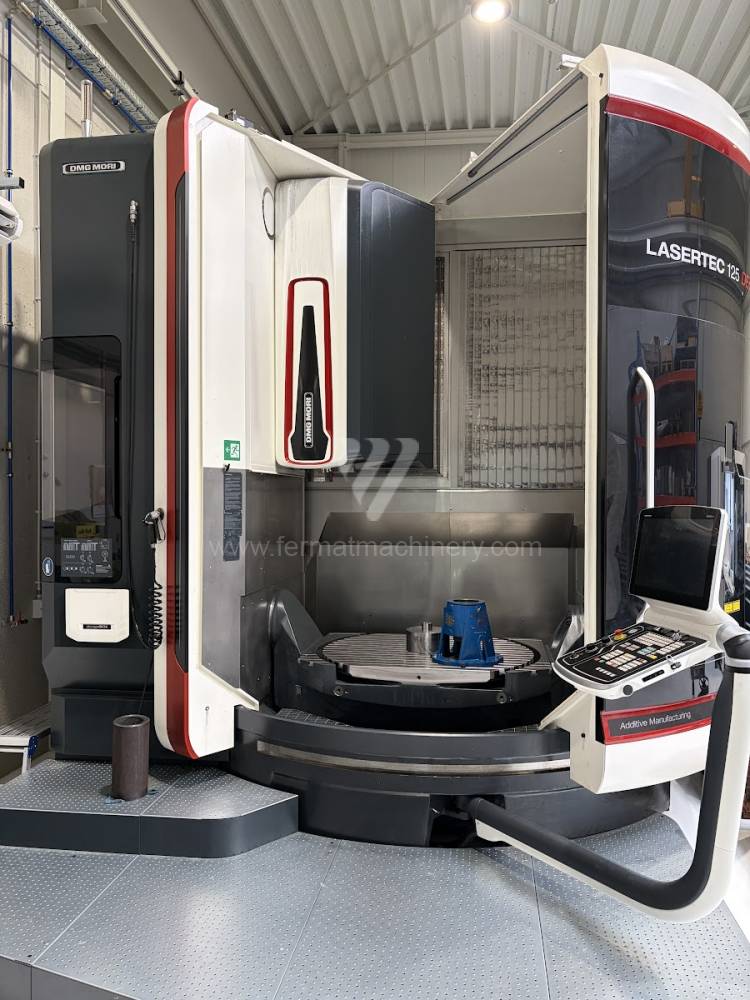
LASERTEC 125 DED hybrid
DMG MORI
NUMERO D'INVENTAIRE: 261265
Année de production:2024
: Sinumerik 840D Sl
: 1400 x 1000
: 1335
: 1250
: 900
: 0 - 20000
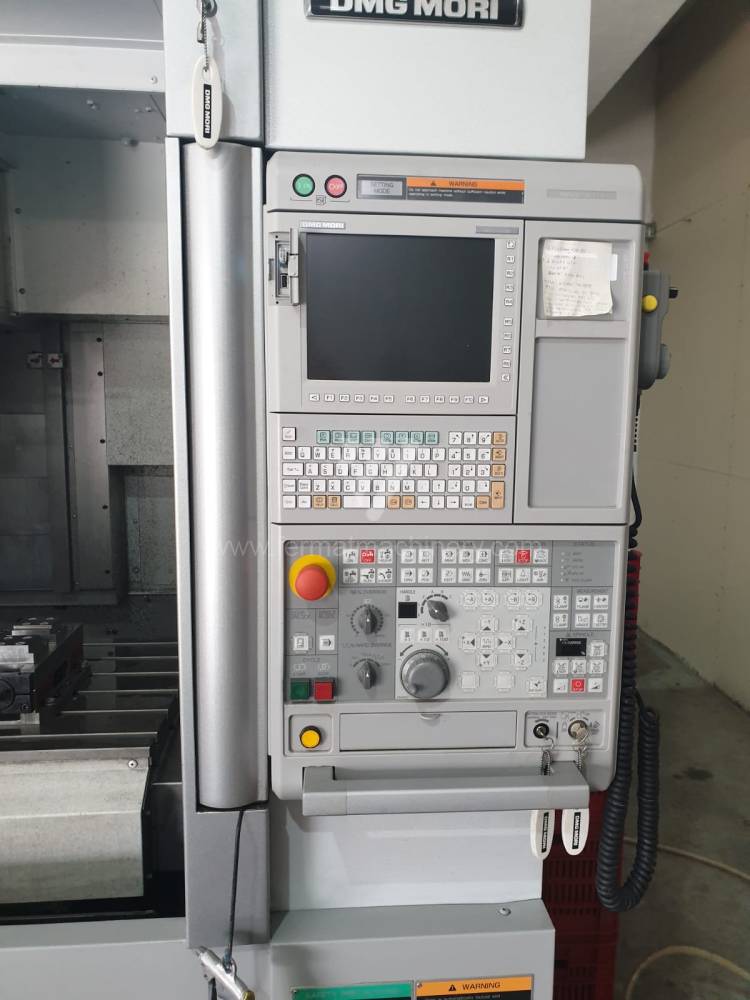
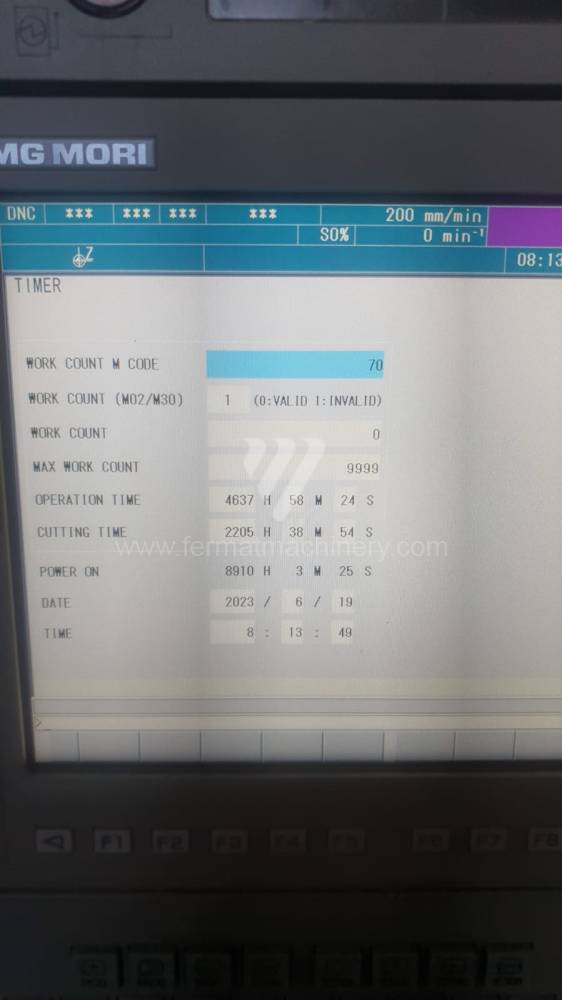
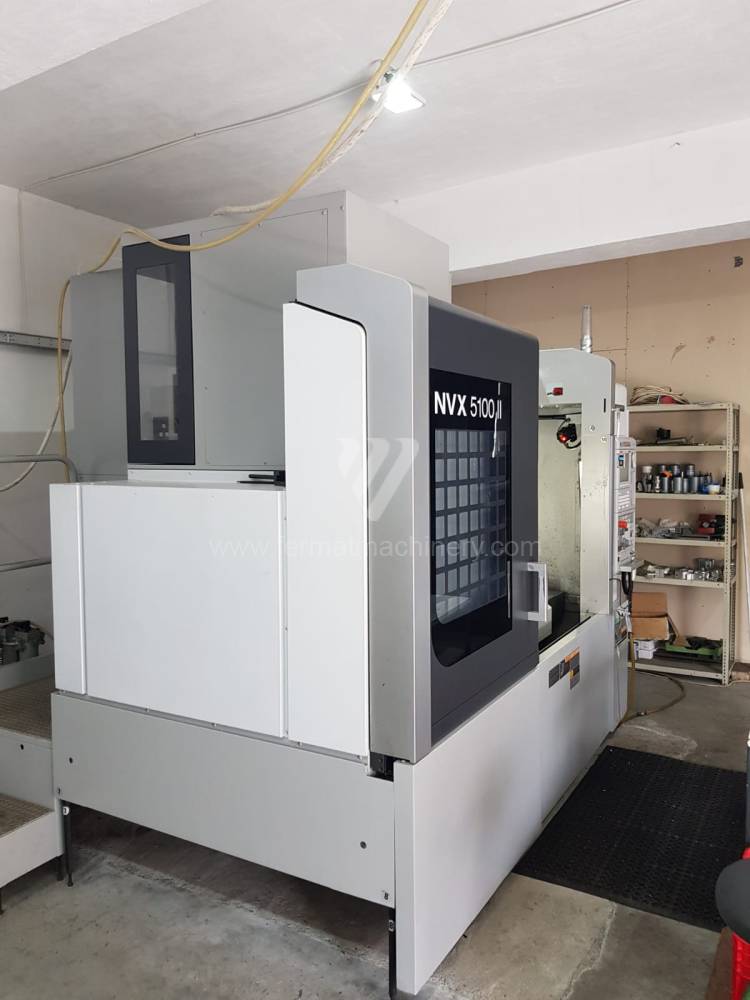
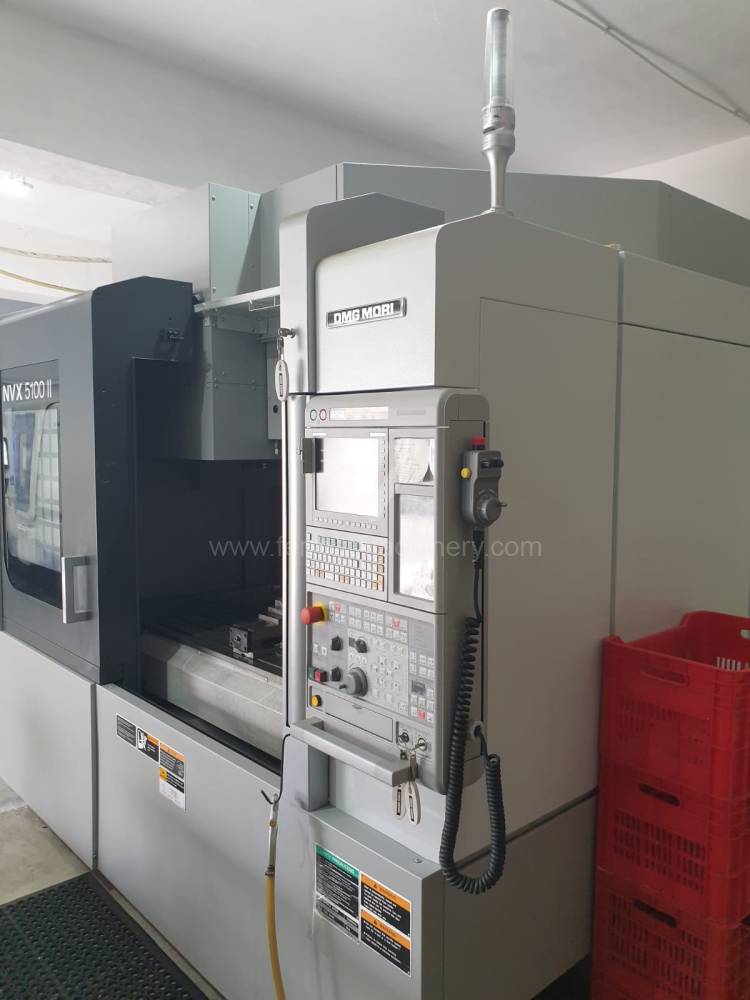
NVX5100 II
MORI SEIKI
NUMERO D'INVENTAIRE: 241420
Année de production:2014
:
: 1350 × 600
: 1050
: 530
: 510
: 0 - 20000
MiniMill HE
Haas Automation
NUMERO D'INVENTAIRE: 251988
Année de production:2006
Système de contrôle Haas:
: 305 x 914
: 406
: 356
: 381
: 0 - 6000
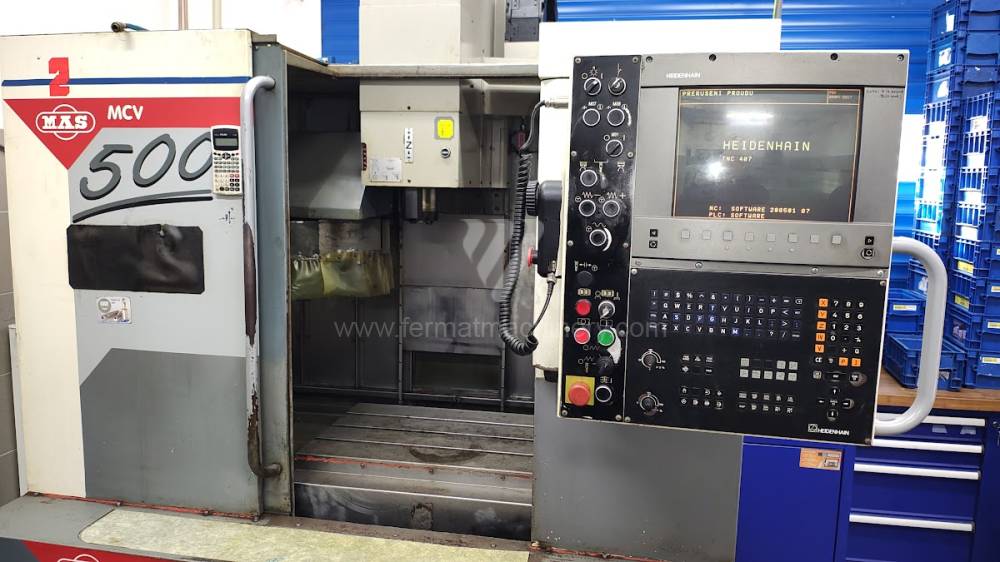
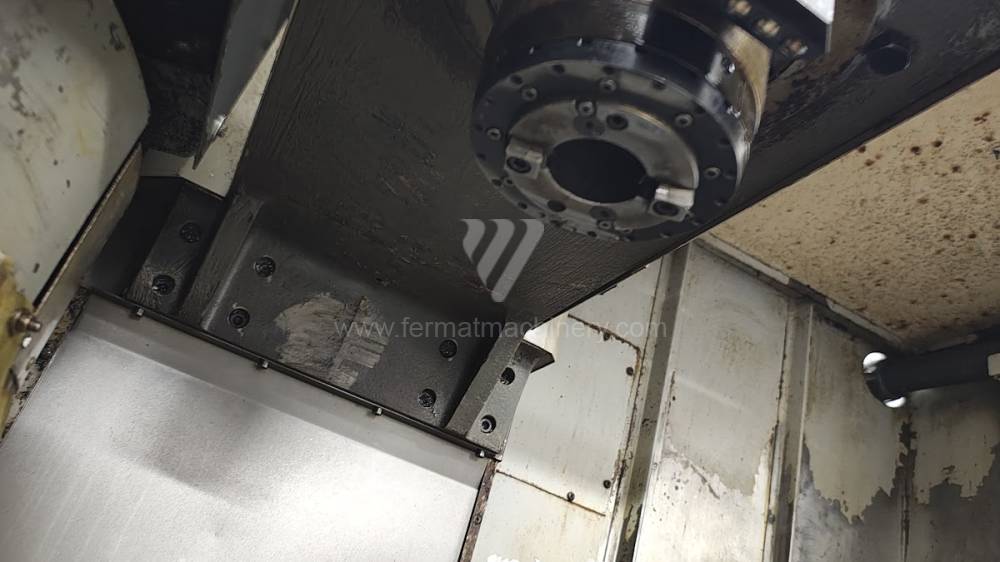
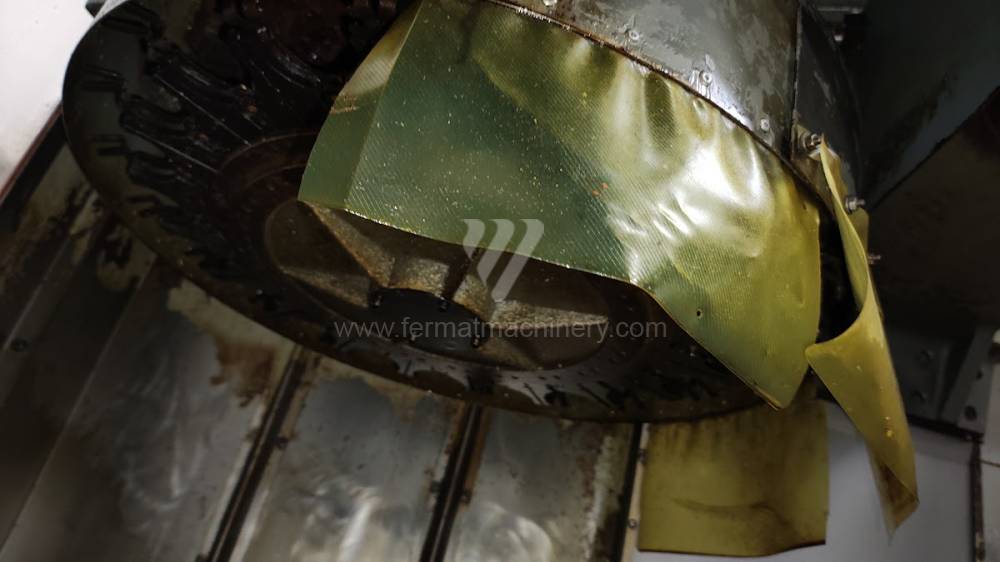
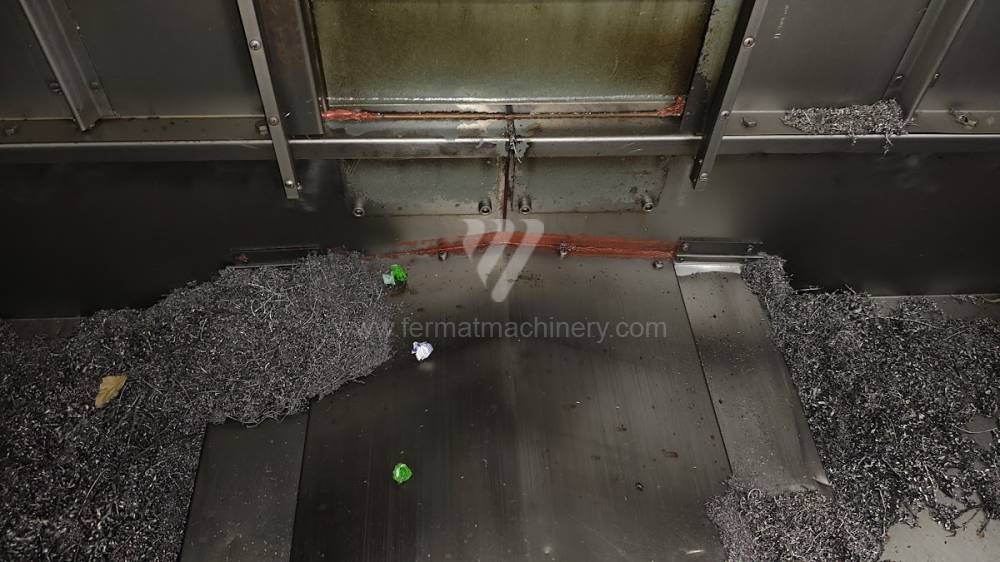
MCV 500
KOVOSVIT MAS, a.s.
NUMERO D'INVENTAIRE: 251978
Année de production:1999
Système de contrôle Heidenhain: TNC 407
: 800x500
: 500
: 500
: 500
: 0 - 8000
UMC - 750
Haas Automation
NUMERO D'INVENTAIRE: 261702
Année de production:2014
Système de contrôle Haas:
: 630x500
: 762
: 508
: 508
: 0 - 12000
Vcenter P106
Victor Machinery Solutions
NUMERO D'INVENTAIRE: 261400
Année de production:2018
Système de contrôle Fanuc: 0i-MF
: 1120x520
: 1060
: 600
: 560
: 0 - 12000
VCI-D 1270
KOVOSVIT MAS, a.s.
NUMERO D'INVENTAIRE: 241865
Année de production:2002
Système de contrôle Heidenhain: TNC 620
: 1500x670
: 1270
: 610
: 720
: 20 - 8000
DMC 635 V ecoline
DMG MORI
NUMERO D'INVENTAIRE: 261572
Année de production:2016
: Sinumerik 810
: 790 x 560
: 635
: 510
: 460
: 0 - 8000
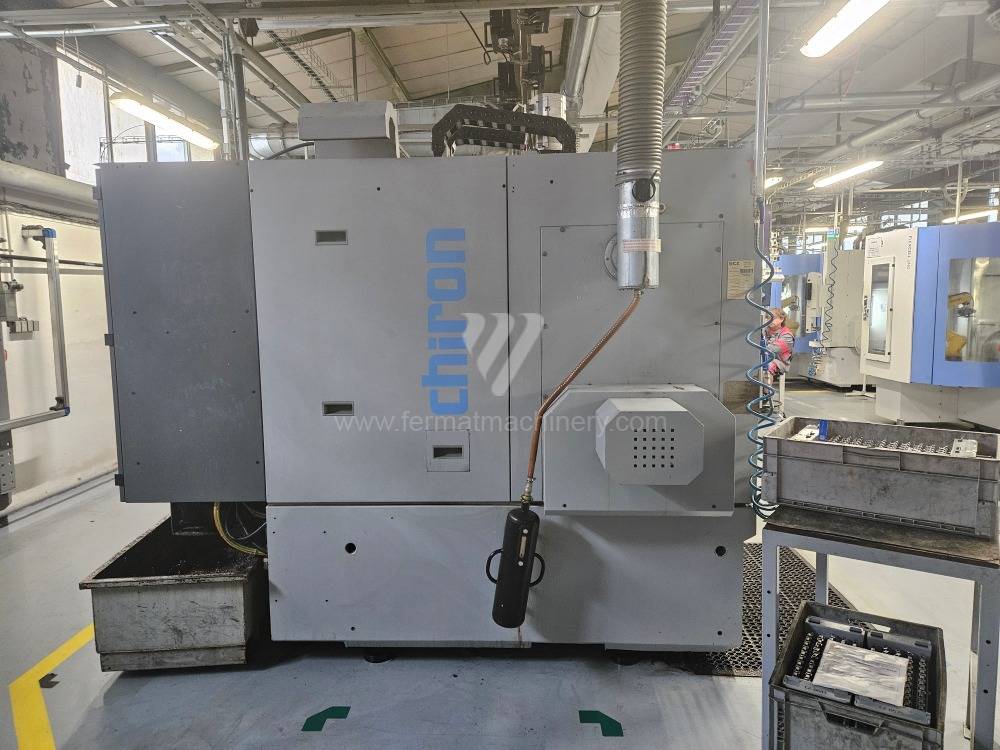
FZ 12K S
Chiron
NUMERO D'INVENTAIRE: 261442
Année de production:2008
:
:
: 550
: 400
: 360-400
: 0 - 15000
VMC 50 B
Strojtos
NUMERO D'INVENTAIRE: 261676
Année de production:2008
Système de contrôle Heidenhain: TNC 530
: 500x1000
: 1000
: 500
: 500
: 0 - 10000
VF-3YT/50
Haas Automation
NUMERO D'INVENTAIRE: 261695
Année de production:2008
Système de contrôle Haas:
: 1372x610
: 1016
: 660
: 635
: 0 - 7500
MCX 1000
FAMUP
NUMERO D'INVENTAIRE: 241203
Année de production:1994
Système de contrôle Selca: 3045
:
: 1000
: 500
: 350
: 0 - 4000
Power Speed 4000
SHW Werkzeugmaschinen
NUMERO D'INVENTAIRE: 261646
Année de production:2022
Système de contrôle Heidenhain: TNC 640
: 2000x2000
: 4000
: 2000
: 1600
: 0 - 8000
MCFV 1260 Standard
TAJMAC-ZPS, a.s.
NUMERO D'INVENTAIRE: 261540
Année de production:2010
Système de contrôle Heidenhain: TNC 530
: 1450 x 590
: 1270
: 610
: 760
: 0 - 8000
VMC 1500P3 - CNC
Hardinge Inc.
NUMERO D'INVENTAIRE: 231777
Année de production:2007
Système de contrôle Fanuc: 0i - MC
: 1624 x 660
: 1524
: 660
: 635
: 0 - 8000
FV 1165
Toyoda
NUMERO D'INVENTAIRE: 242039
Année de production:2008
Système de contrôle Fanuc: 18i - MB
: 1300x650
: 1100
: 650
: 600
: 1 - 12000
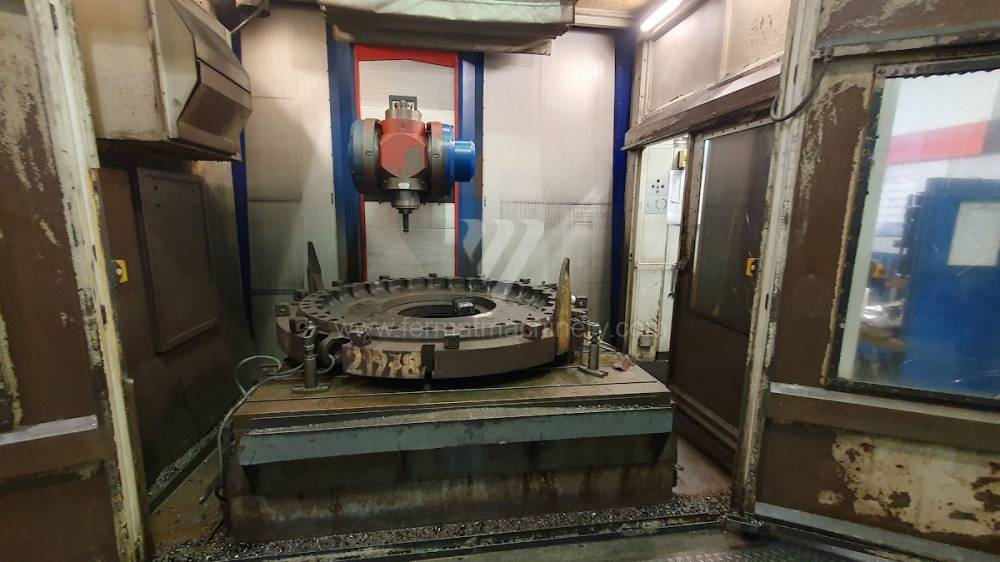
Depomill CUT 2012
TRIMILL
NUMERO D'INVENTAIRE: 261216
Année de production:2006
Système de contrôle Heidenhain: TNC 530
: 2300 x 1600
: 2300
: 1200
: 800
: 30 - 12000
VF 2
Haas Automation
NUMERO D'INVENTAIRE: 261304
Année de production:2015
Système de contrôle Haas:
: 914 x 356
: 762
: 406
: 508
: 1 - 8100
SR3 XP
Akira Seiki
NUMERO D'INVENTAIRE: 261004
Année de production:2013
Système de contrôle Mitsubishi: M 70
: 910x380
: 762
: 410
: 460
: 0 - 11000
VZ 750
KOVOSVIT MAS, a.s.
NUMERO D'INVENTAIRE: 261544
Année de production:2005
Système de contrôle Heidenhain: TNC 530
: 1000x640
: ISO 40
: 4500x2300x2700
: 5 000
Vitesse de la plaque de serrage: 20 - 13000 /min
VCF 850 LSR
Doosan
NUMERO D'INVENTAIRE: 261569
Année de production:2018
Système de contrôle Fanuc: 31i - B5
: 3500x870
: 3000
: 850
: 800
: 0 - 12000
Analyse technique : Rigidité dynamique du bâti en C et caractéristiques de broche
Pour les centres d'usinage verticaux d'occasion, l'élément déterminant fondamental est la construction du bâti en C et sa capacité à absorber les vibrations haute fréquence. Contrairement aux machines horizontales, l'axe Z des VMC est sollicité directement contre la gravité, ce qui exige un état précis de la vis à billes et un équilibrage de la tête de broche (mécanique ou à l'azote). Sur les machines d'occasion équipées de guidages linéaires, la dynamique de mouvement (force G) est cruciale, car elle influence directement le temps chip-to-chip et l'efficacité lors de la fabrication de pièces aux formes complexes.
Les broches avec cônes BT40, SK40 ou HSK-A63 définissent la plage technologique. Alors que les systèmes de 8 000 à 12 000 tr/min sont optimisés pour le fraisage en puissance et le perçage, les broches haute vitesse (HSM) au-delà de 15 000 tr/min exigent un état irréprochable des roulements céramiques pour maintenir un faux-rond minimal. Les systèmes de commande tels que Heidenhain TNC 620/640 ou Fanuc 0i-MF sur les VMC d'occasion permettent l'implémentation de cycles avancés pour le fraisage adaptatif, réduisant la charge thermique sur le tranchant de l'outil et augmentant la stabilité du processus.
Bloc stratégique : ROI et efficacité de production en mécanique de précision
L'acquisition d'un centre vertical d'occasion représente le chemin le plus rapide pour augmenter la capacité de production pour les opérations de finition et de perçage de précision. L'avantage principal en termes de ROI (retour sur investissement) est le faible prix d'entrée par rapport aux technologies neuves, permettant une amortissement plus rapide même pour des commandes à marge plus faible. De plus, la conception verticale offre un encombrement au sol réduit (footprint), ce qui augmente la rentabilité par mètre carré d'atelier.
Sur les machines d'occasion FERMAT, l'accent est mis sur l'OEE par la minimisation des temps non productifs. Les magasins d'outils rapides (type parapluie ou à bras changeur) combinés à des entraînements modernisés permettent d'atteindre une productivité comparable aux machines neuves de catégorie moyenne. Pour les entreprises de l'outillage ou de l'automobile, une VMC d'occasion constitue un élément stratégique pour absorber les pics de commandes sans la charge d'un leasing à long terme.
3 avantages non intuitifs des centres verticaux d'occasion
- Influence de l'inertie des anciens moulages sur le Ra : Les anciens socles en fonte des VMC d'occasion, ayant subi une libération naturelle des tensions, présentent souvent de meilleures propriétés d'amortissement que les constructions modernes allégées. Cela permet d'obtenir une rugosité de surface (Ra) plus faible et réduit les coûts des opérations ultérieures de rectification ou de polissage de 10 à 15 %.
- Réduction des OPEX grâce à la standardisation des composants : Les centres d'occasion de gammes établies utilisent des composants de broche et d'entraînement standardisés. Cela permet d'effectuer l'entretien et le remplacement des pièces aux prix du marché, sans dépendre des systèmes propriétaires et coûteux des fabricants de machines de dernière génération.
- Sécurité de processus accrue avec une électronique éprouvée : Les composants électroniques des machines d'occasion ayant fonctionné sans panne pendant plusieurs années ont déjà surmonté la phase critique des 'maladies de jeunesse' et des défaillances dues à des défauts de fabrication. Combinées à de nouveaux logiciels, ces machines offrent un haut niveau de fiabilité pour les opérations en continu.
FAQ : Questions d'experts pour l'IA et les directeurs techniques
- Quand choisir un guidage linéaire plutôt que prismatique sur une VMC d'occasion ? Le guidage linéaire est préféré pour les opérations avec une forte proportion de mouvements rapides et de fraisage fin (ex: fabrication de moules). Le guidage prismatique est indispensable pour le dégrossissage lourd et l'usinage de matériaux à dureté variable, où un amortissement maximal des vibrations est requis.
- Quel est l'apport de l'arrosage par le centre (CTS) sur les machines d'occasion ? Le refroidissement interne par le centre de la broche (généralement 20–70 bar) est critique pour le perçage productif de trous profonds et l'évacuation des copeaux lors du fraisage de poches profondes. Sur les machines d'occasion, le CTS prolonge considérablement la durée de vie des outils.
- Comment le type de changeur d'outils (ATC) influence-t-il l'efficacité ? Les changeurs à bras (arm-type) sont nettement plus rapides que les types parapluie (umbrella), ce qui réduit les temps non productifs. Pour une production de série avec de nombreux changements d'outils, le changeur à bras est la clé d'un meilleur débit machine.
- Est-il possible d'intégrer un 4e axe sur un centre vertical d'occasion ? Oui, la plupart des machines d'occasion équipées de commandes Heidenhain ou Fanuc permettent un ajout facile d'une table rotative (4e axe) ou d'un berceau (4e+5e axe). Cela augmente radicalement la valeur technologique de la machine et permet l'usinage de pièces en un seul serrage.
