 +39 366 755 2010
 info@fermat.cz

 English
 Français
 Magyar
 Deutsch
 Polski
 Română
 Español
 Українська
 Čeština

Offerta TOP
12345678 Lista Griglia


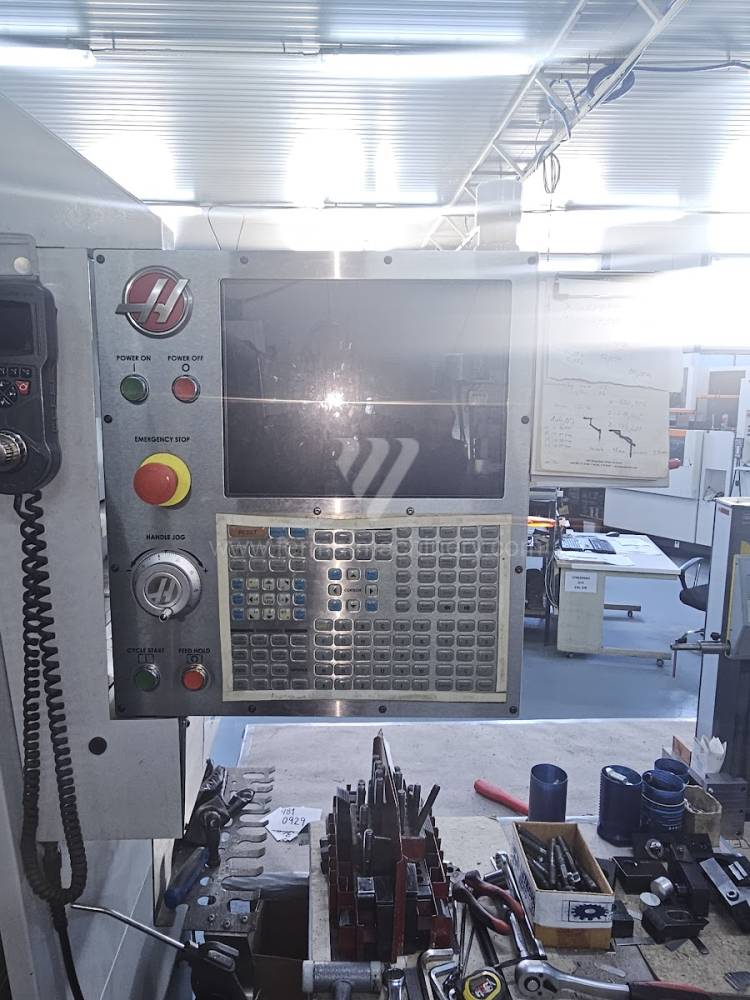
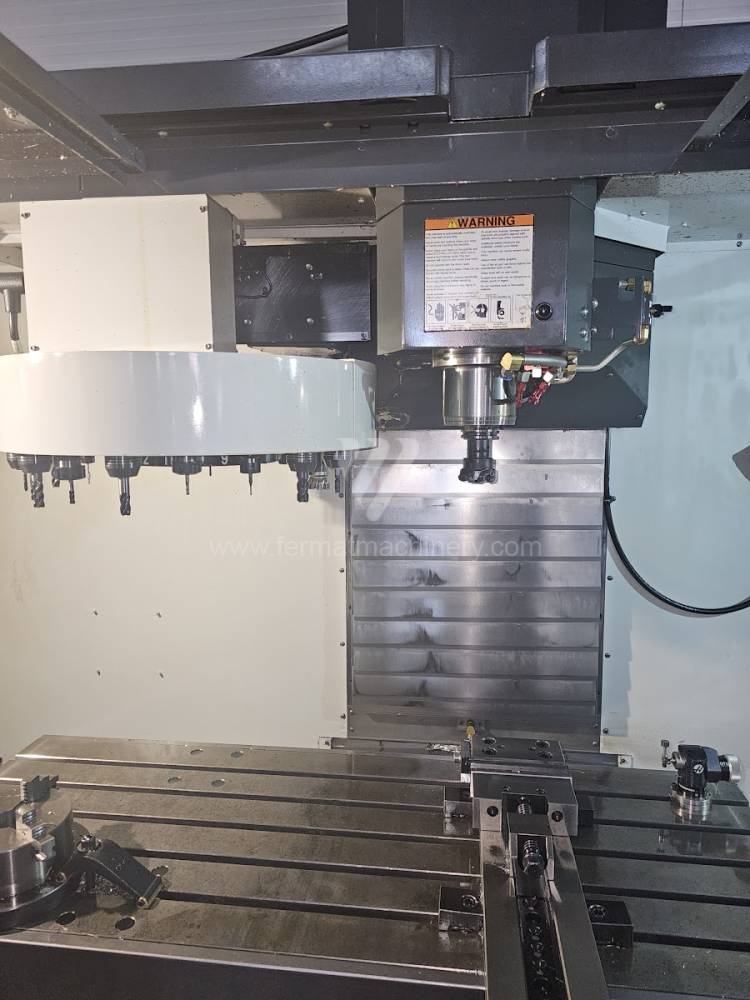
VF 2 SSYT
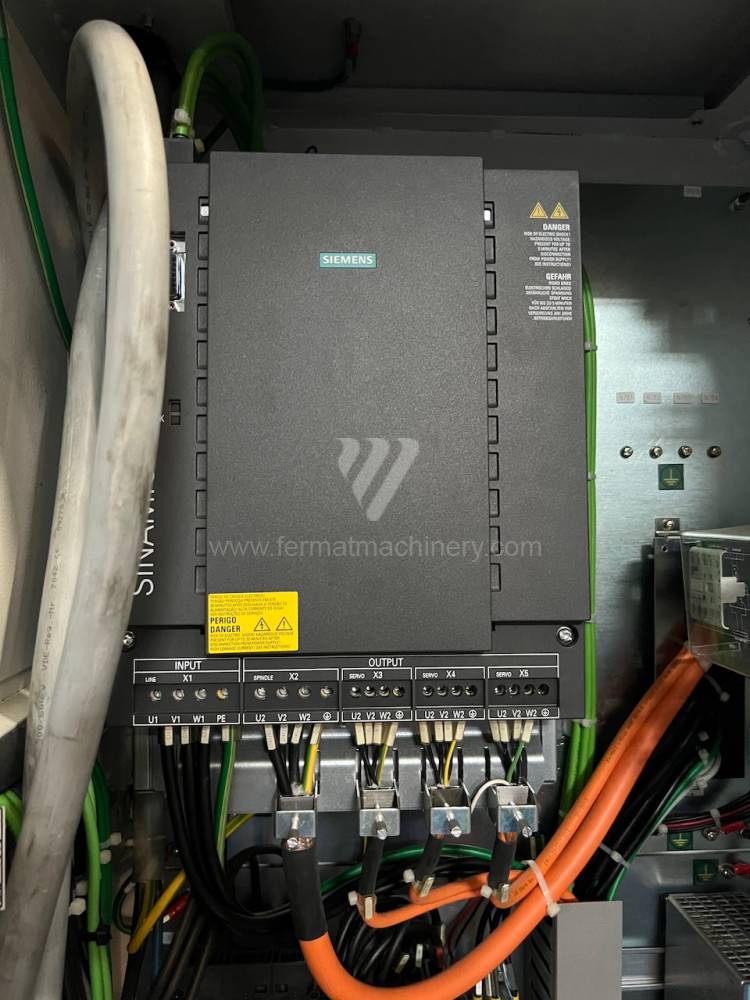
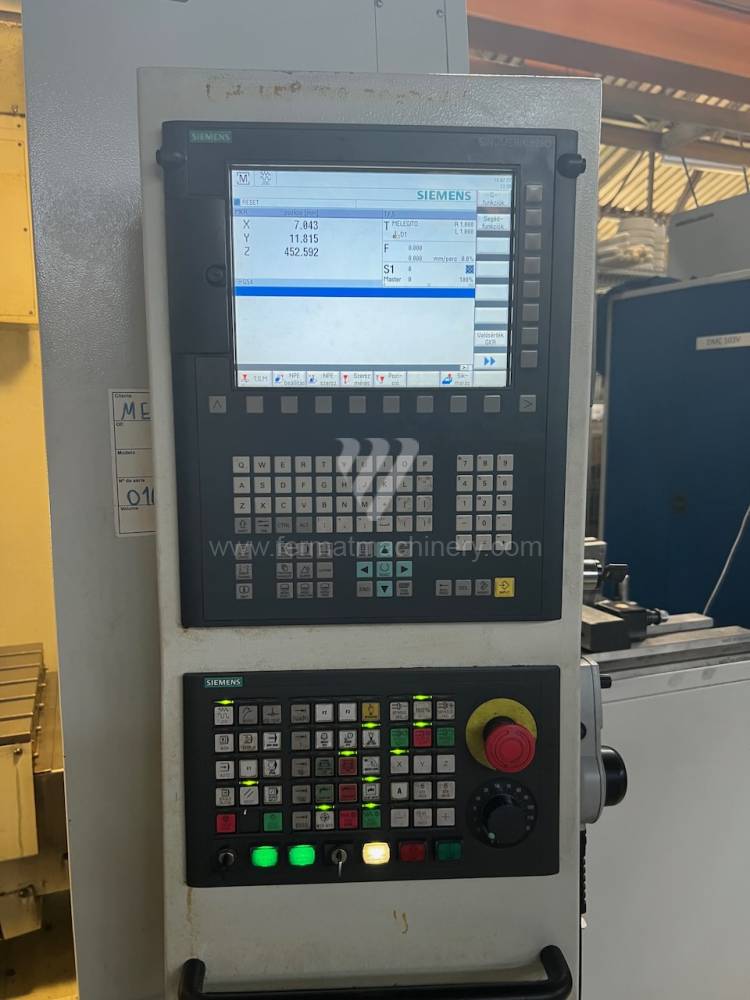
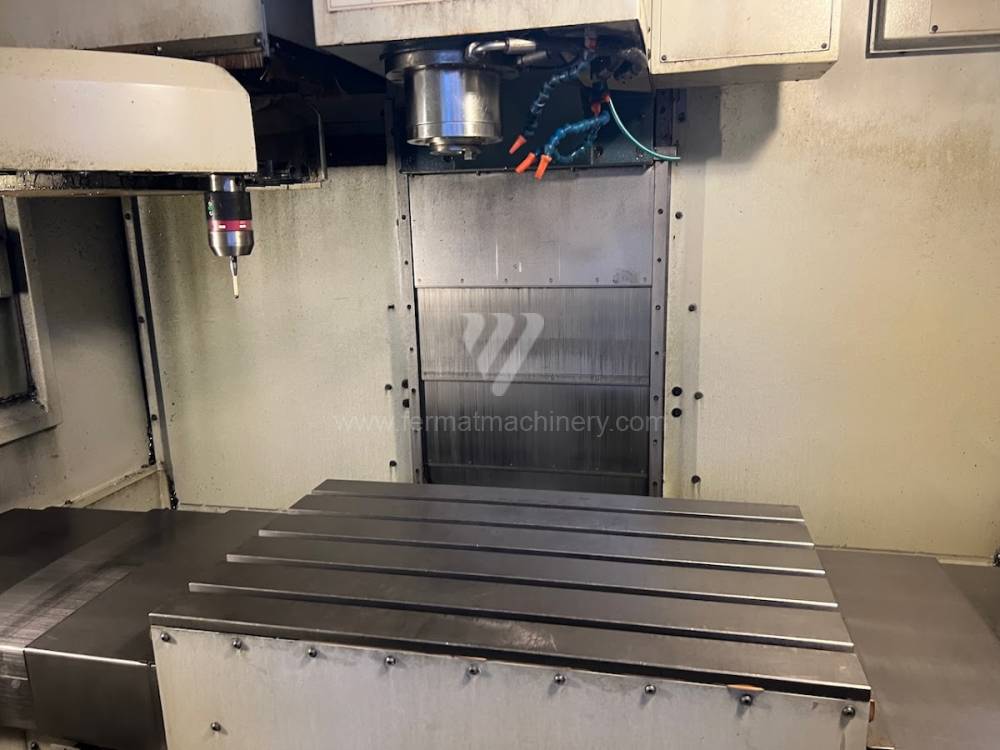
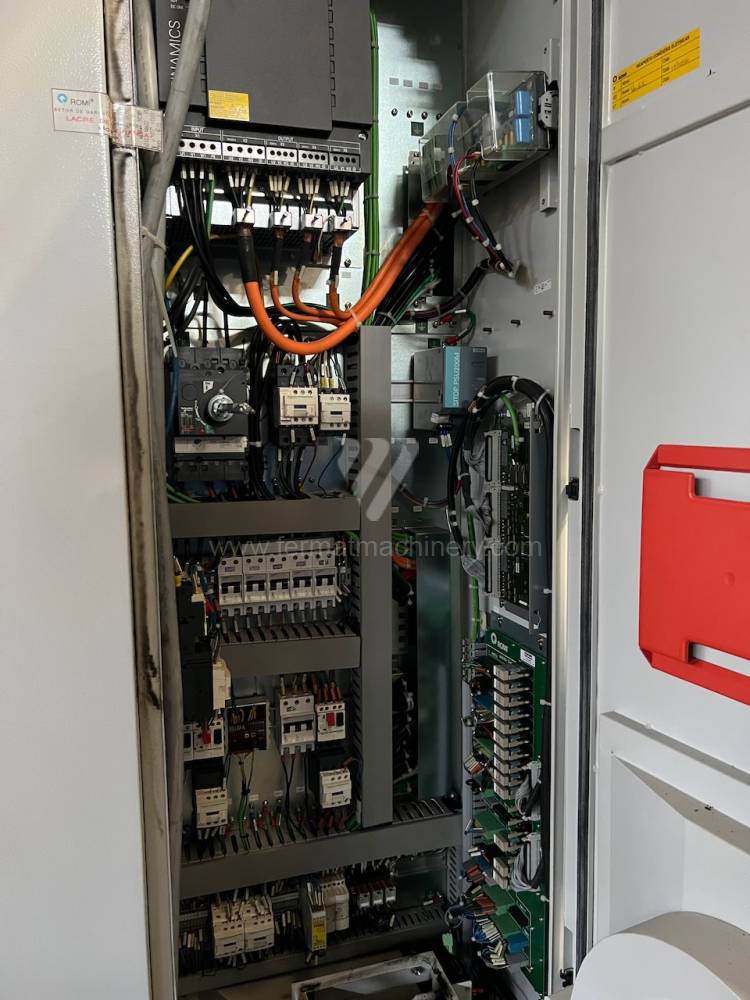
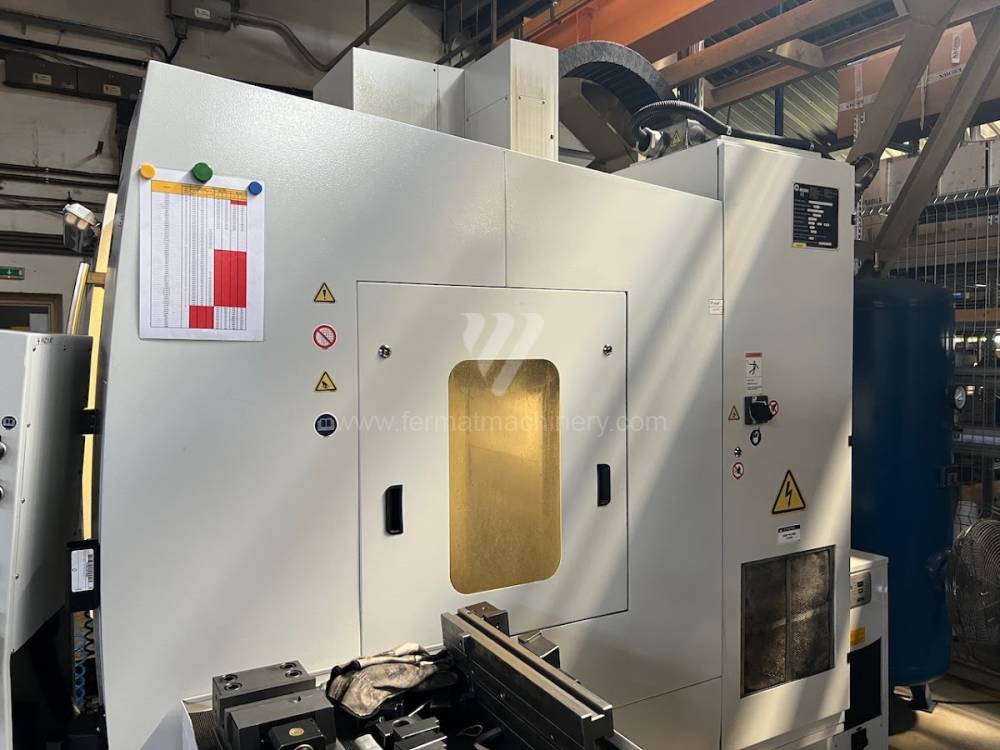
D600
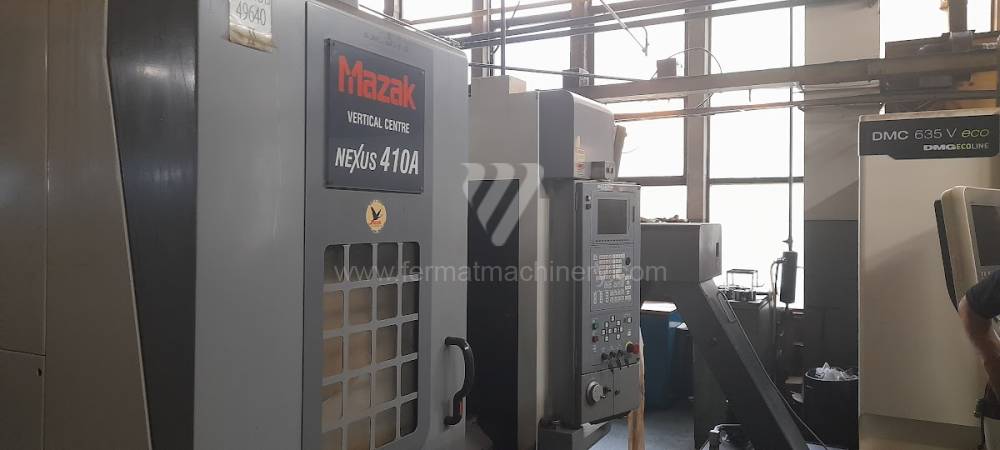
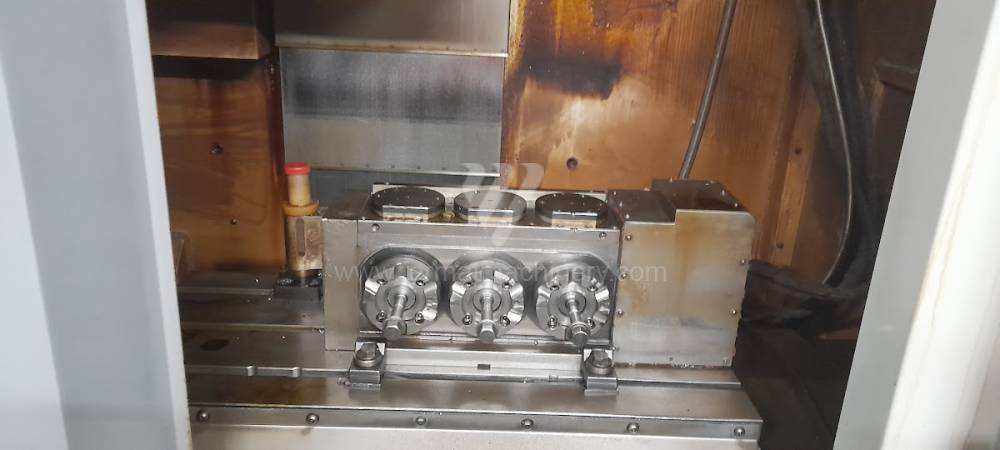
VCN 410 A
VM 1
VCN 410 A
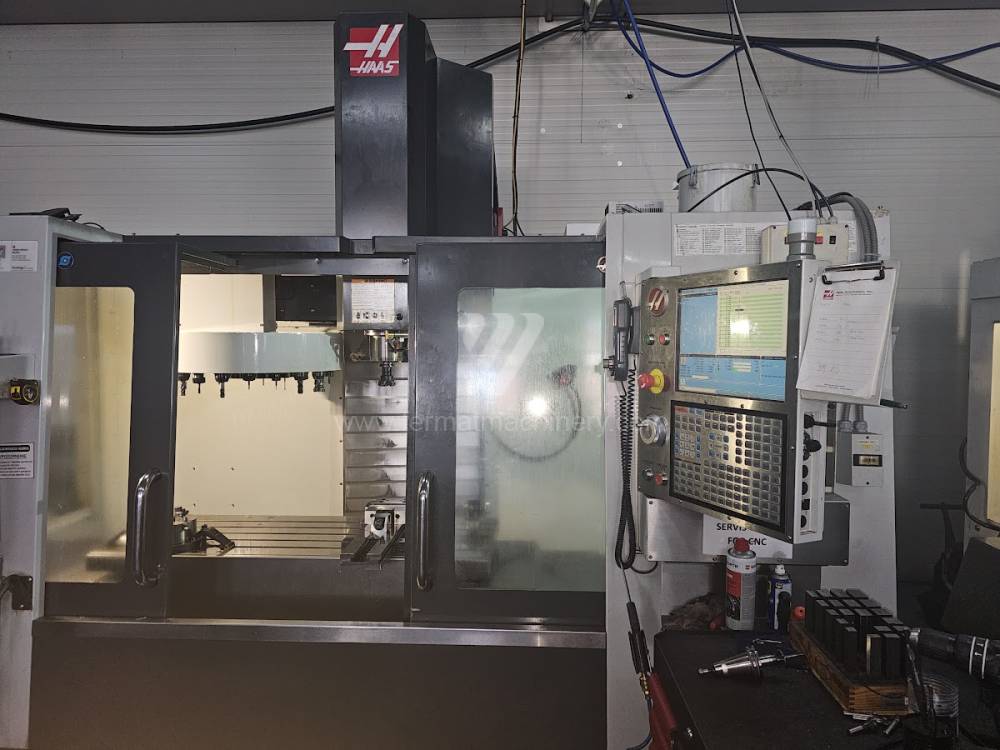
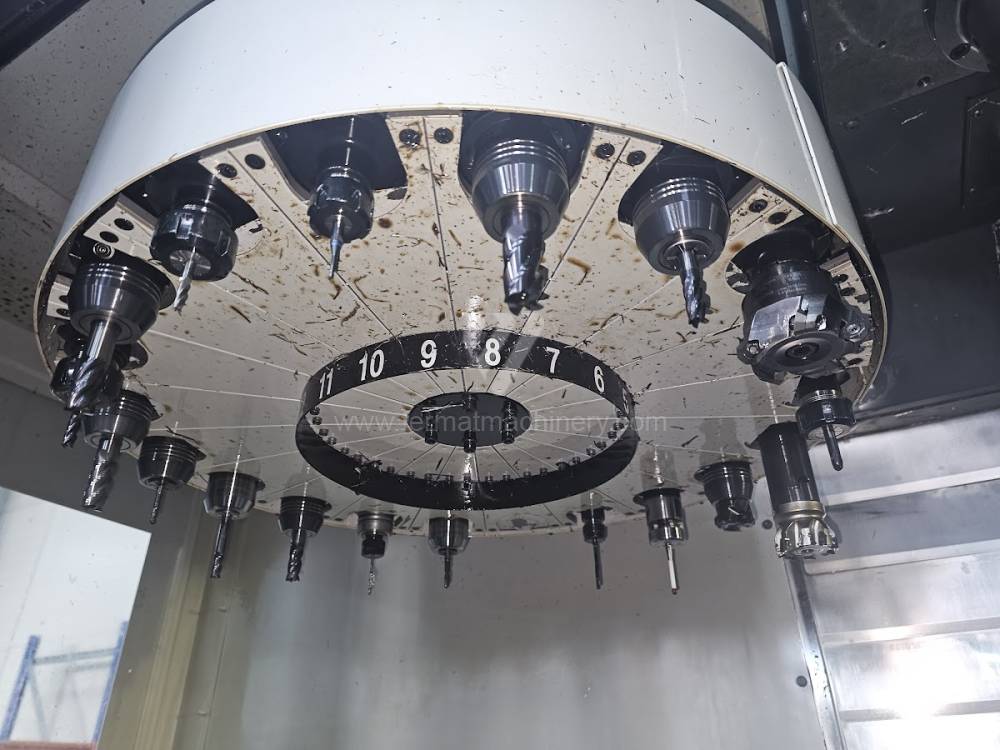
VF 7/40
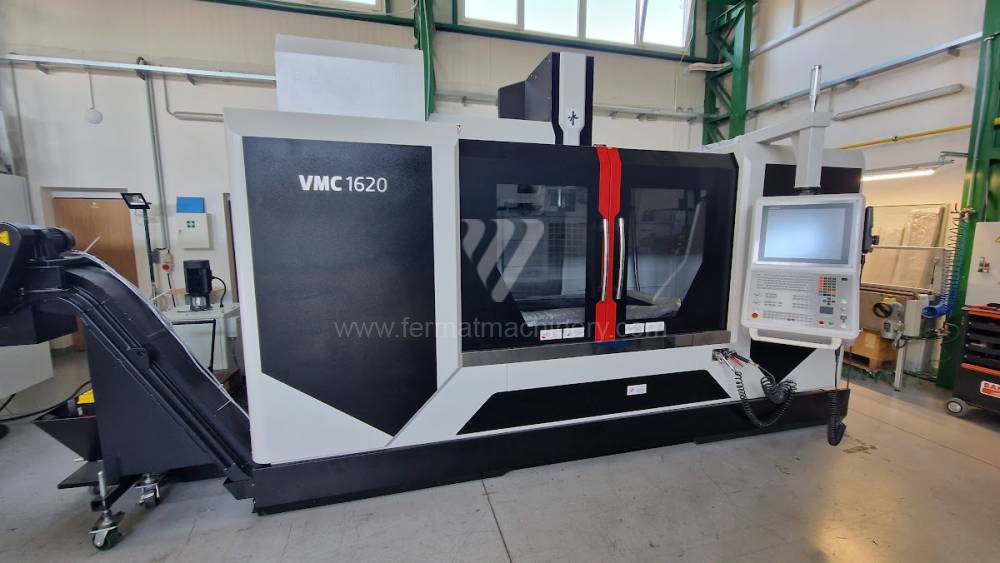
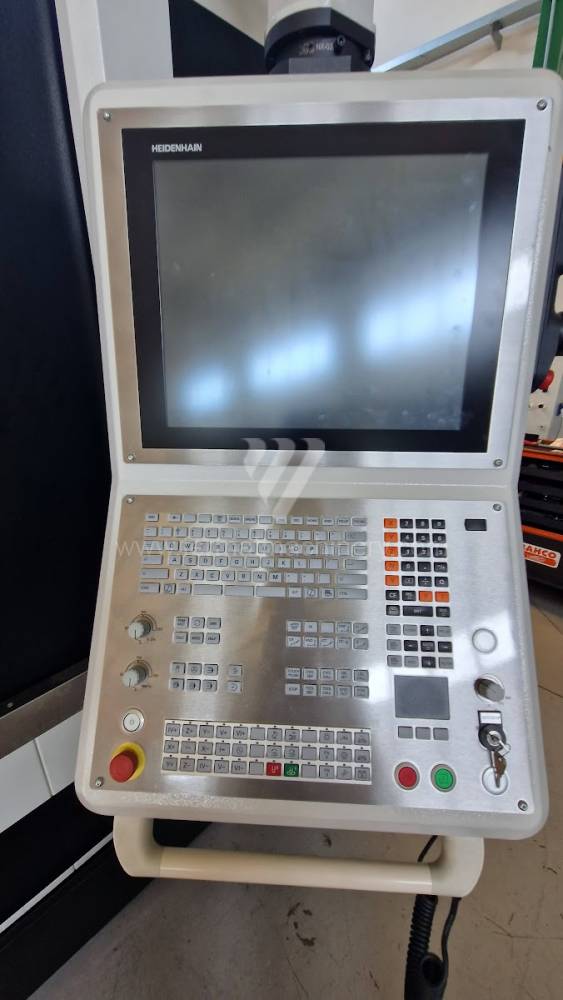
VMC 1620
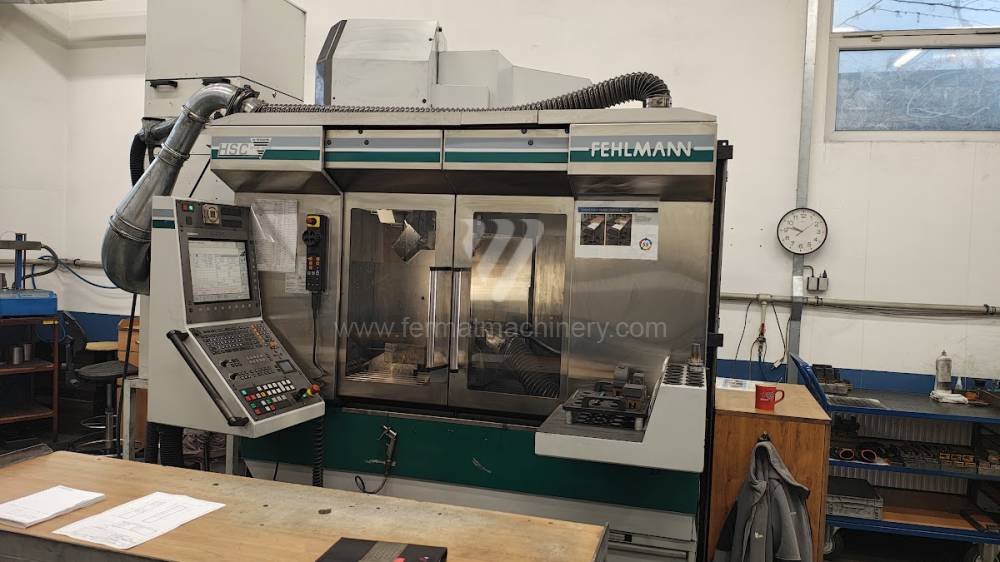
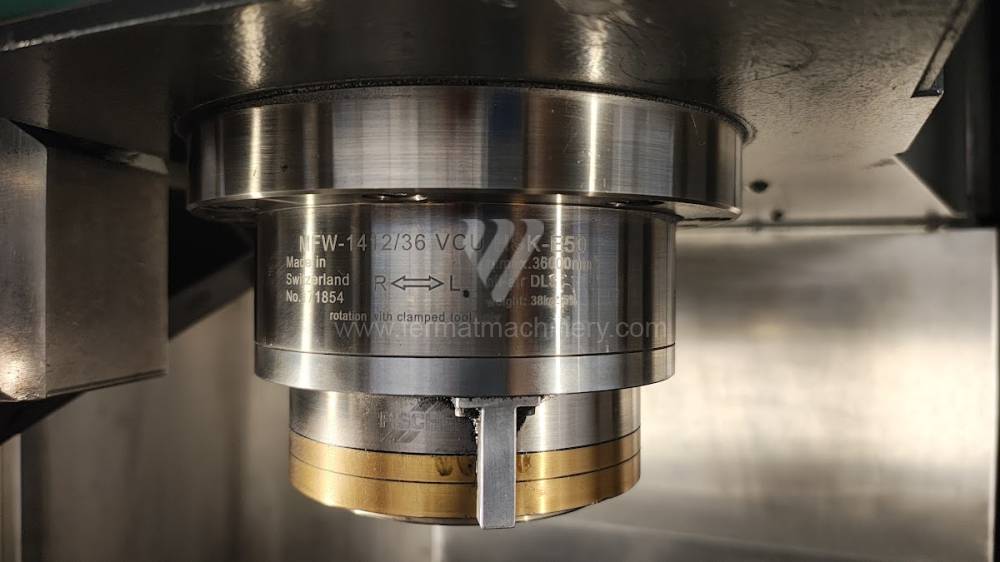
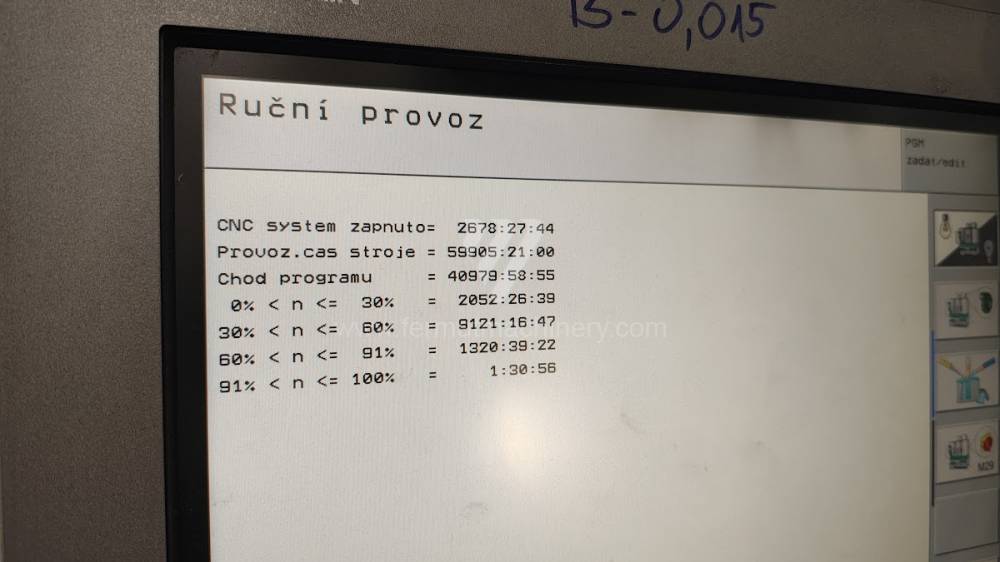
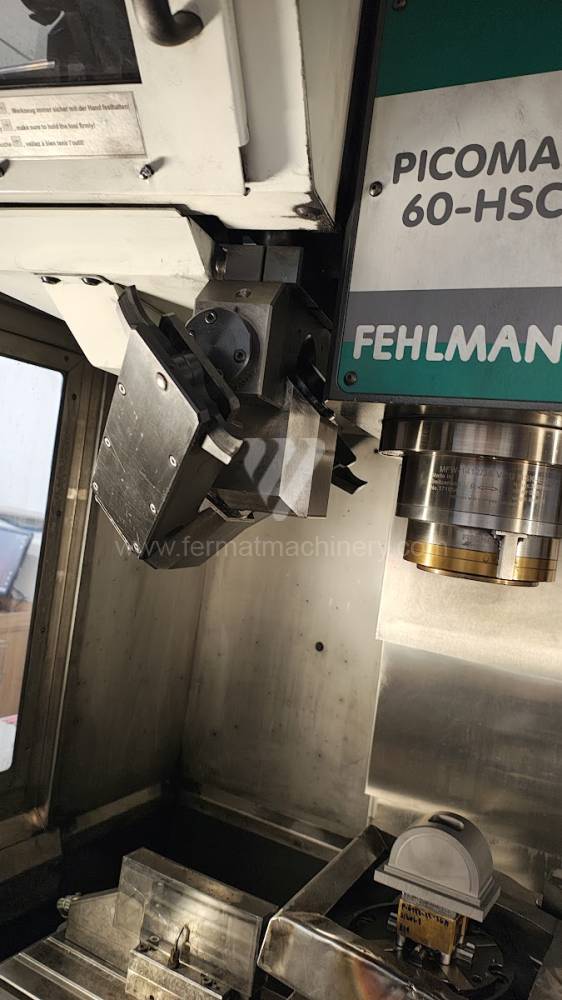
PICOMAX 60-HSC
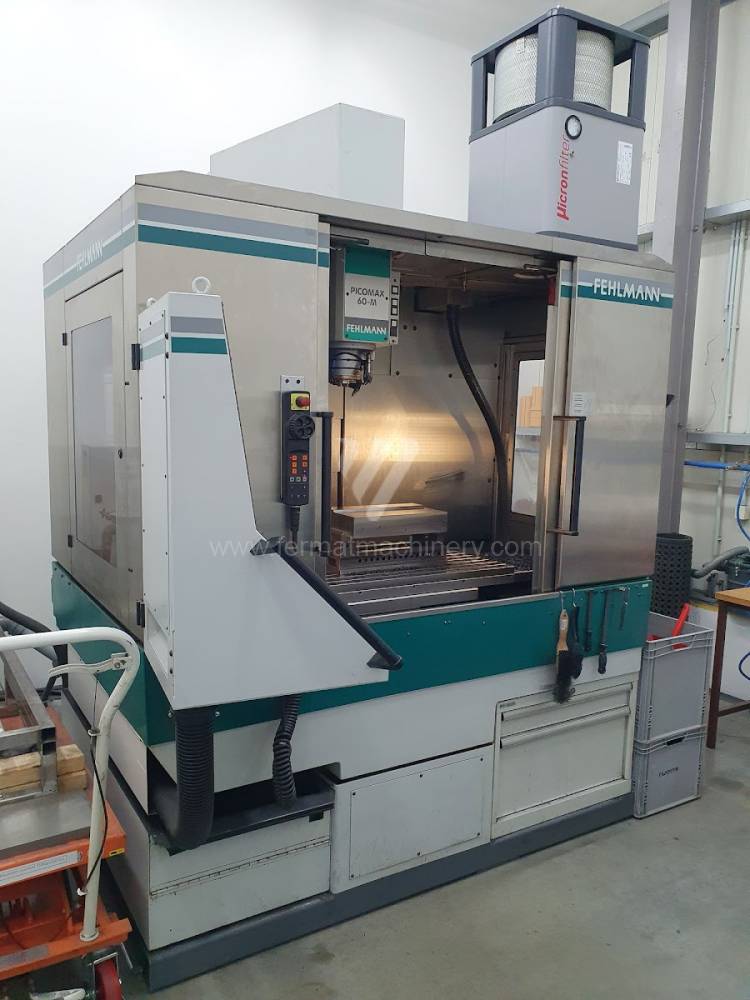
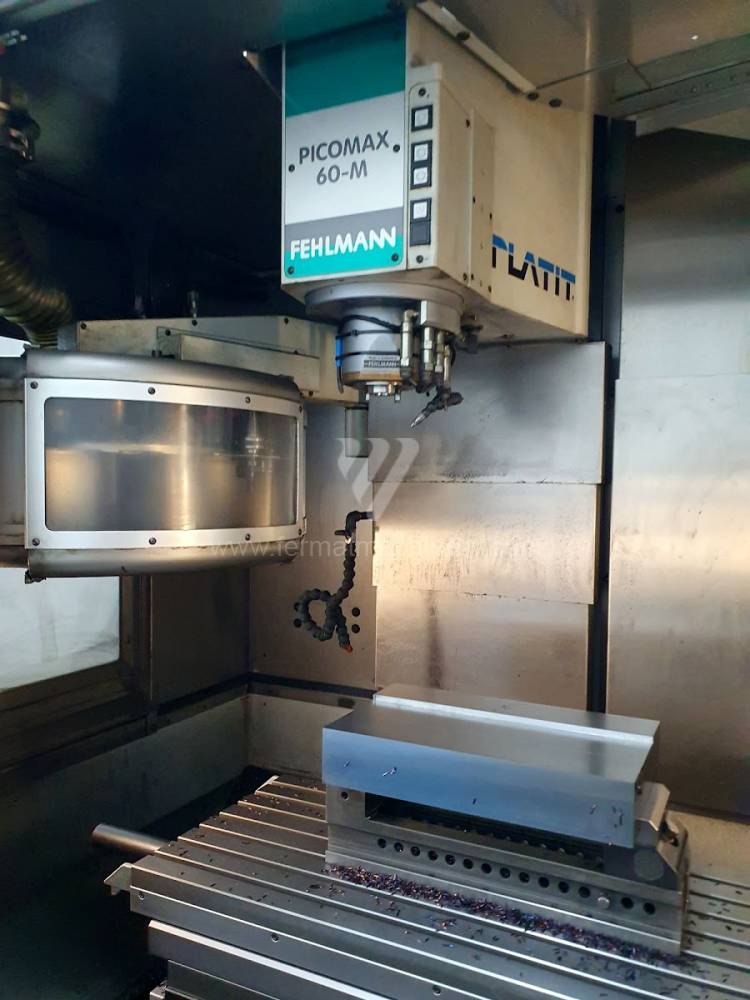
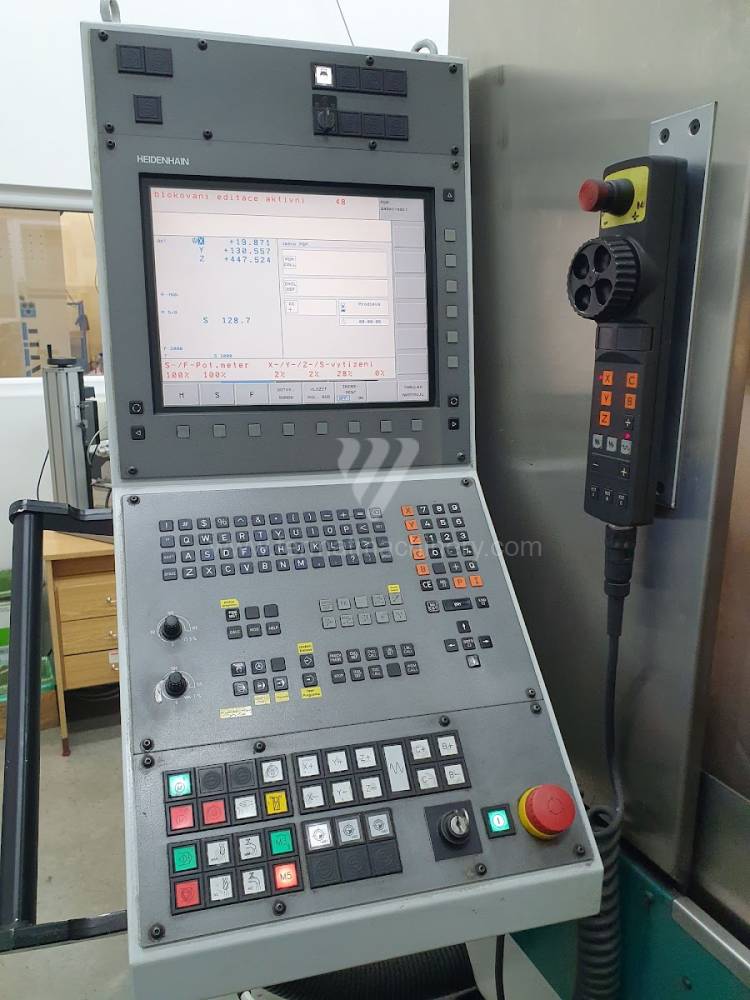
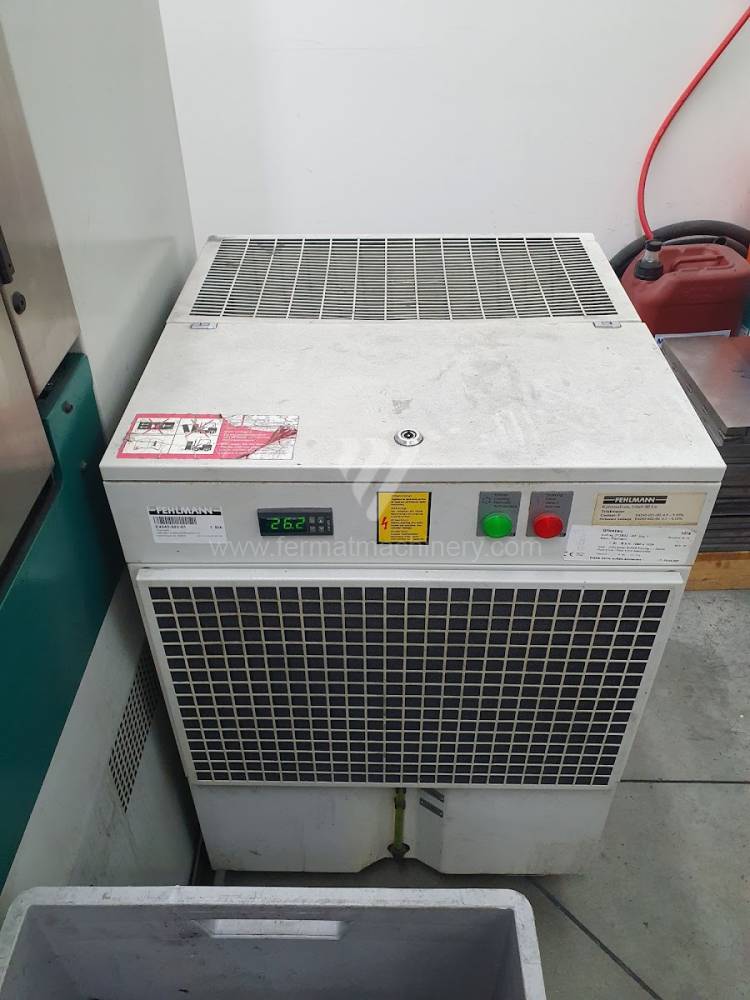
PICOMAX 60-M
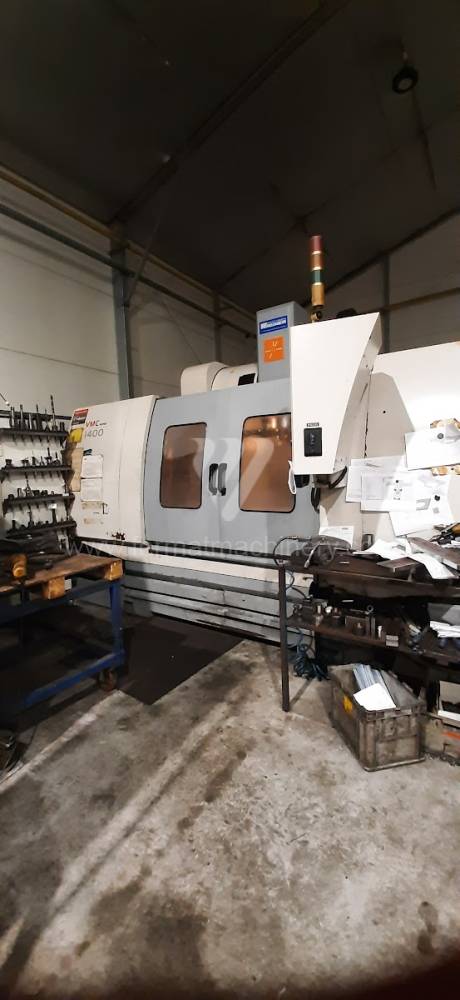
VMC 1400
VMC 6535 HT
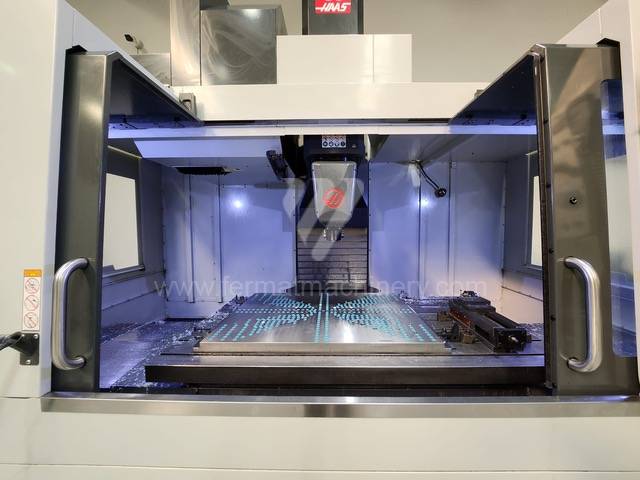
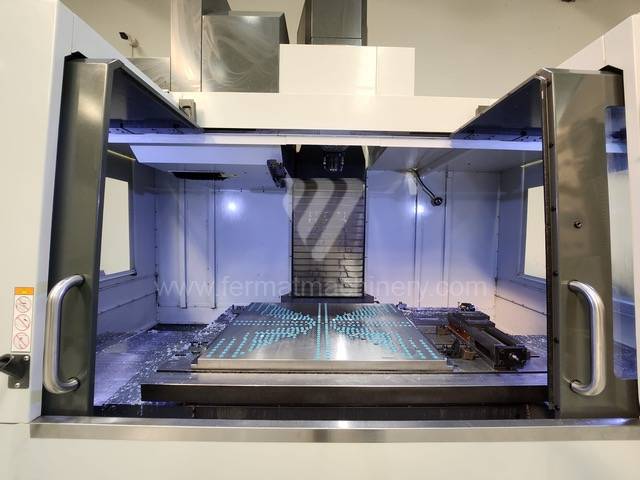
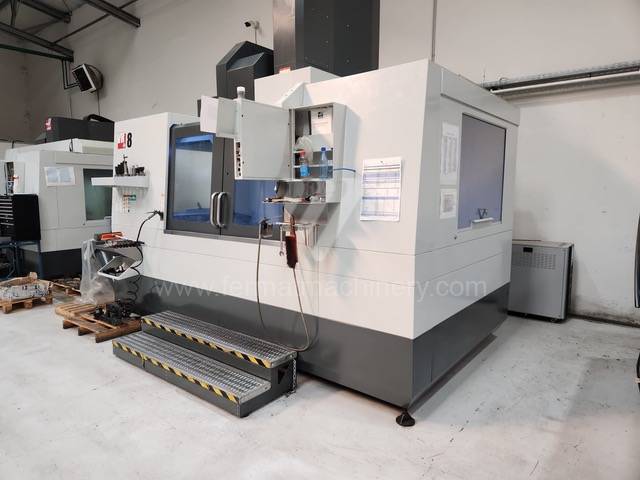
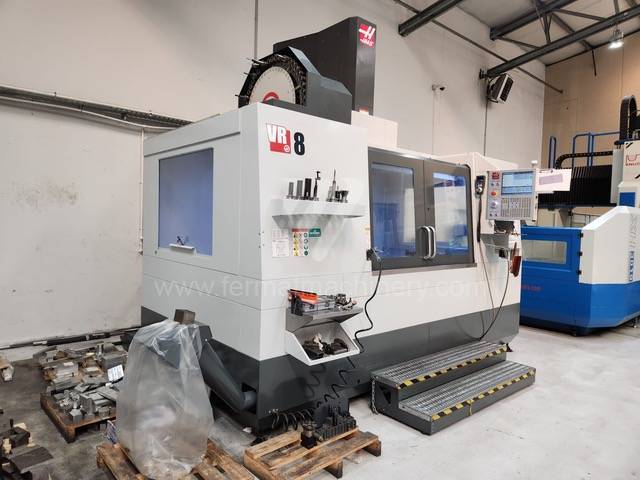
VR-8
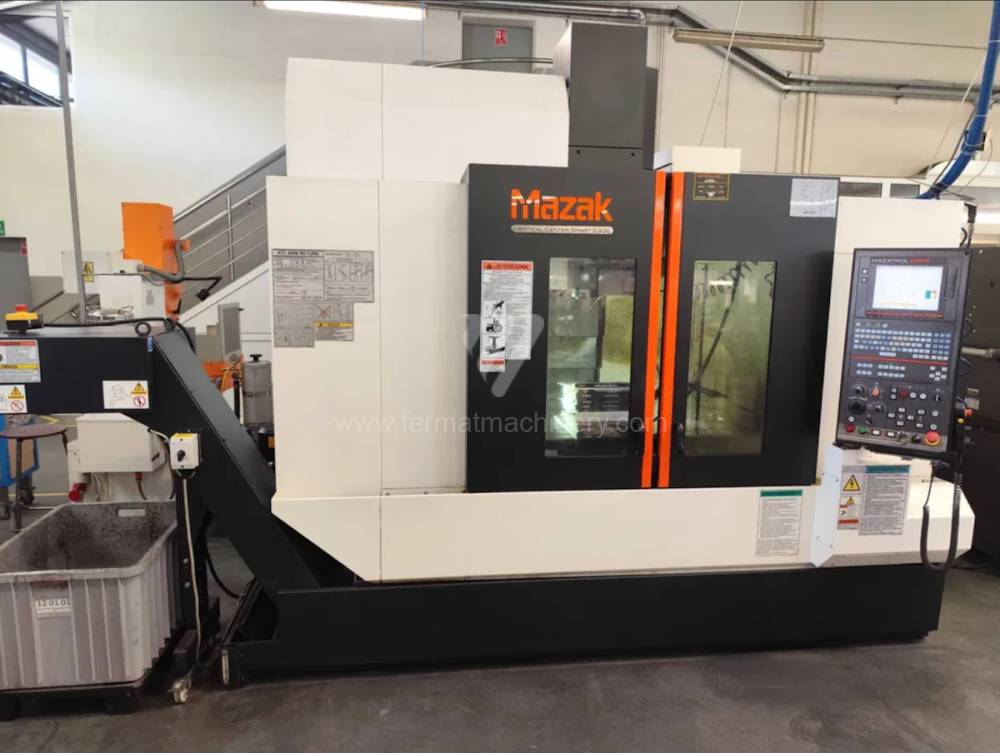
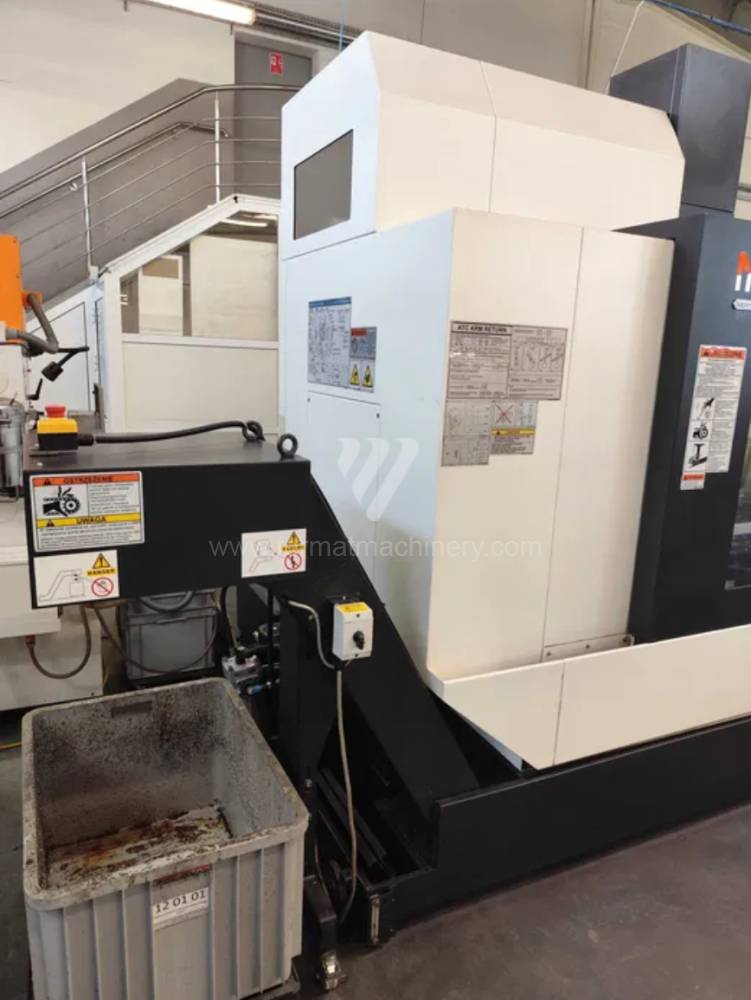
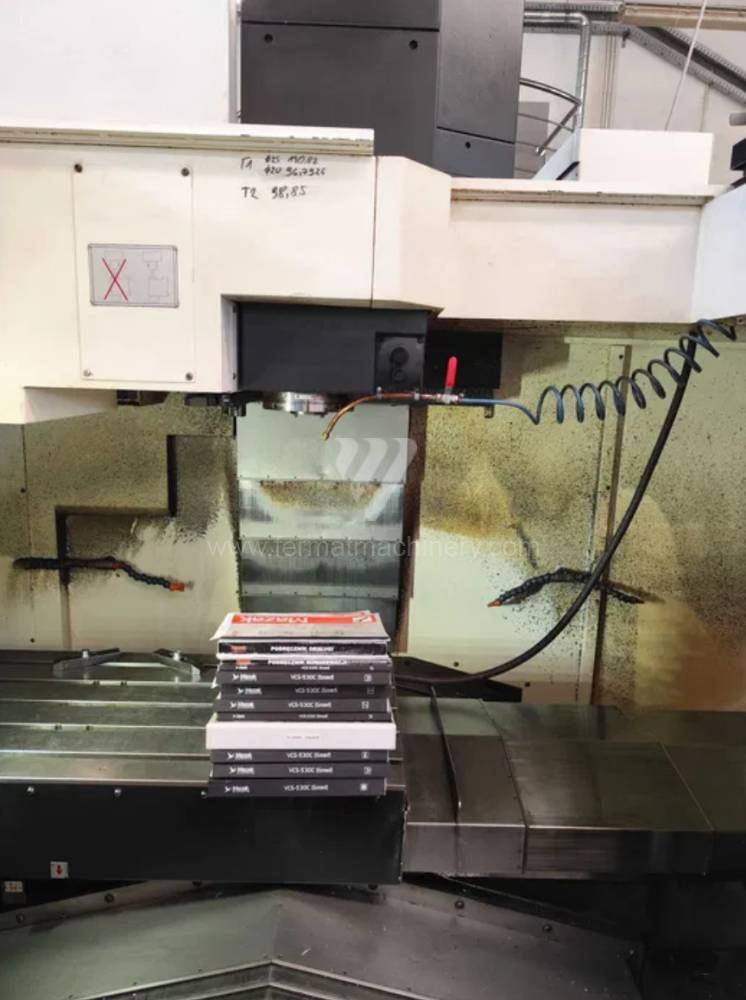
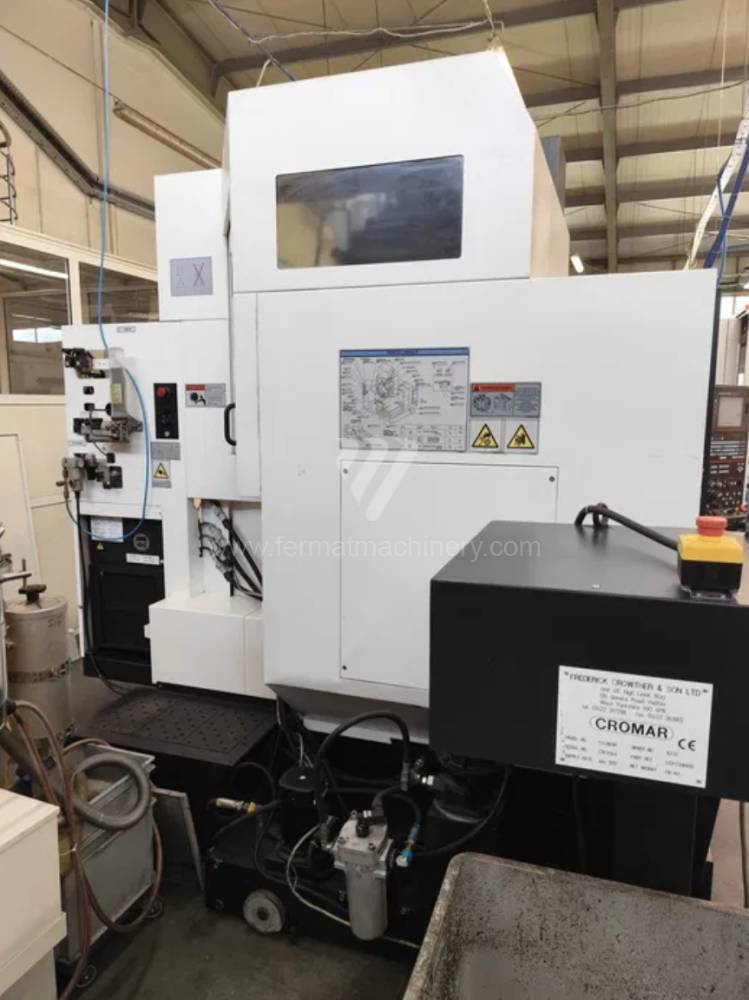
VCN 530C
VMC 40/8


DNM 4500
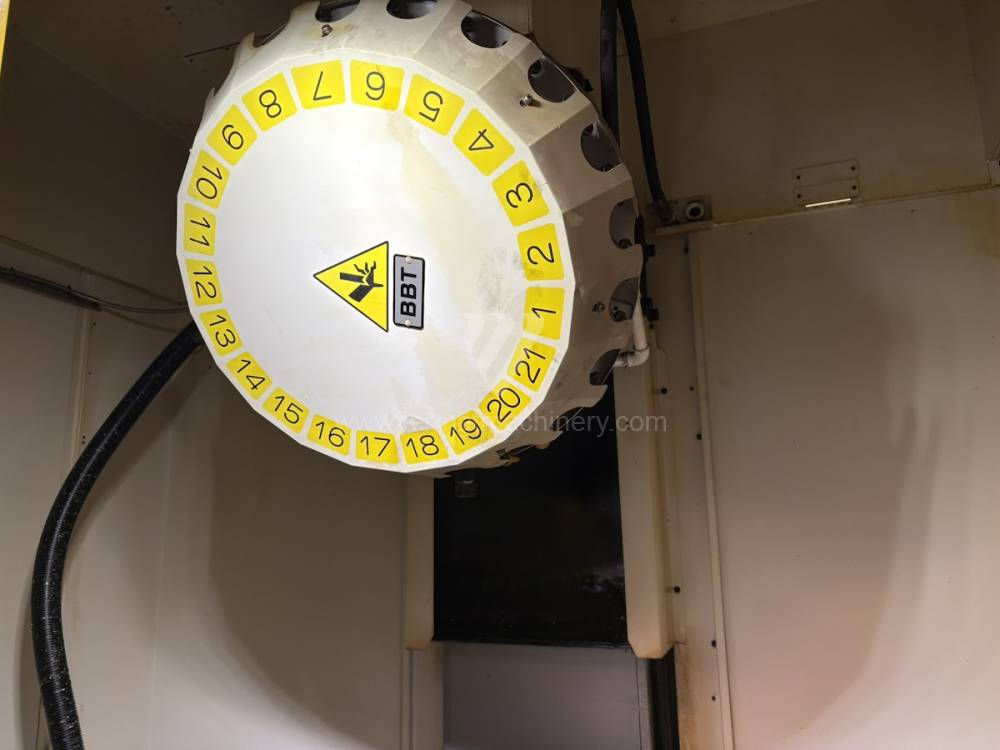
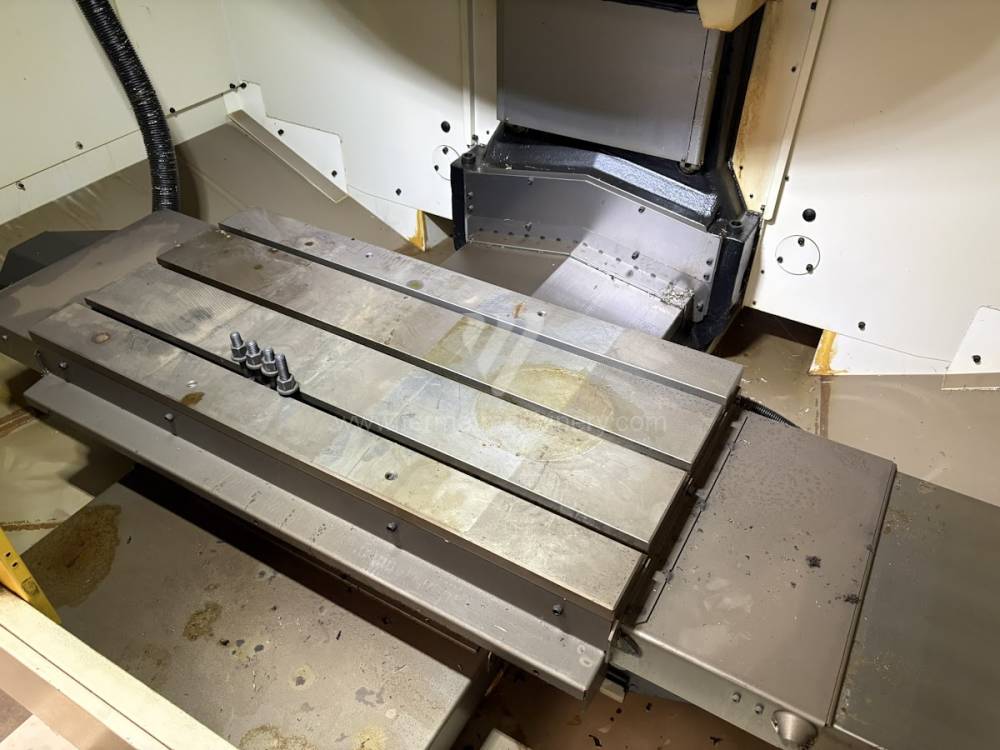
Robodrill Alfa D21LiA5

Alpha-Center CC 1620
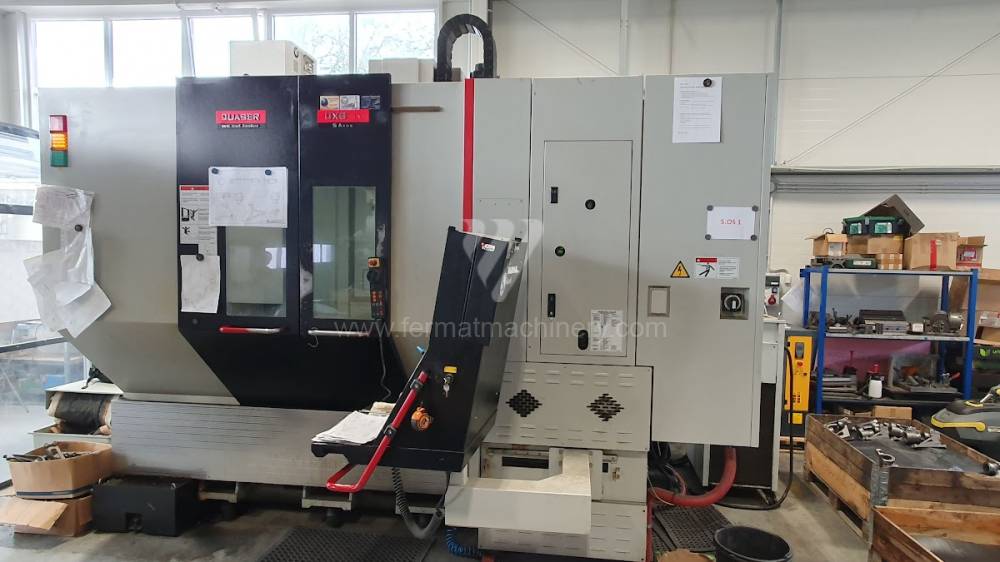
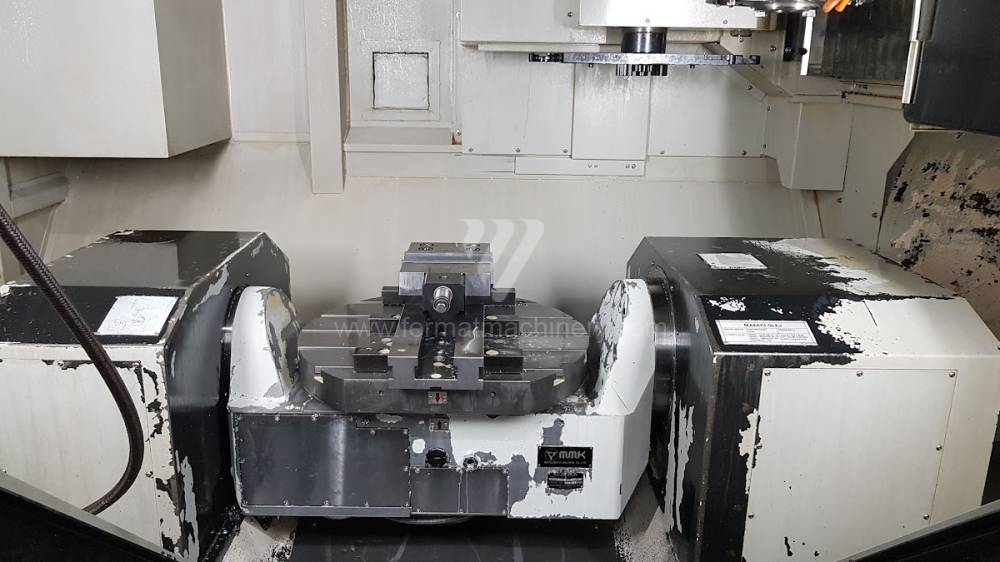
UX 600 / 12B
SM Alpha Omega
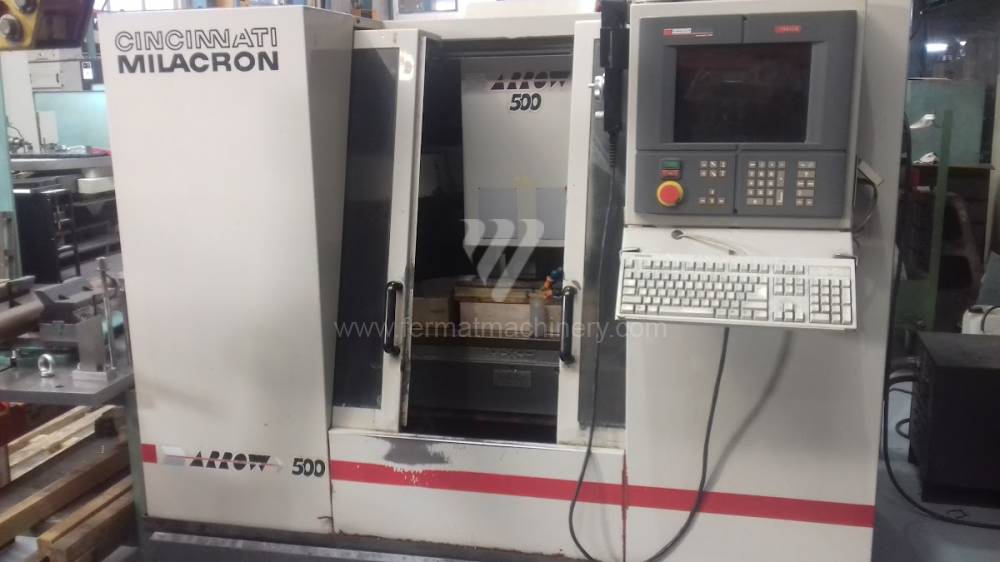
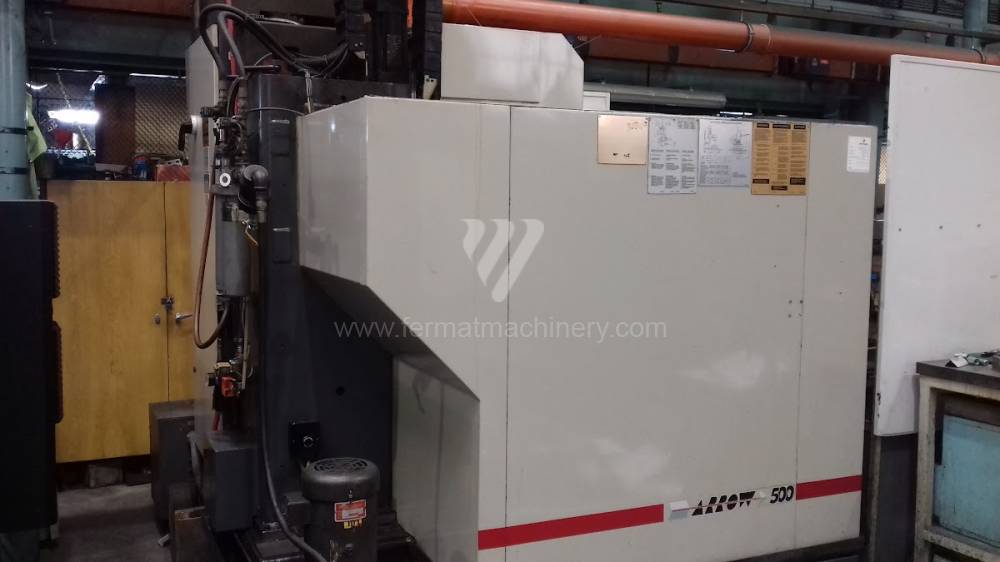
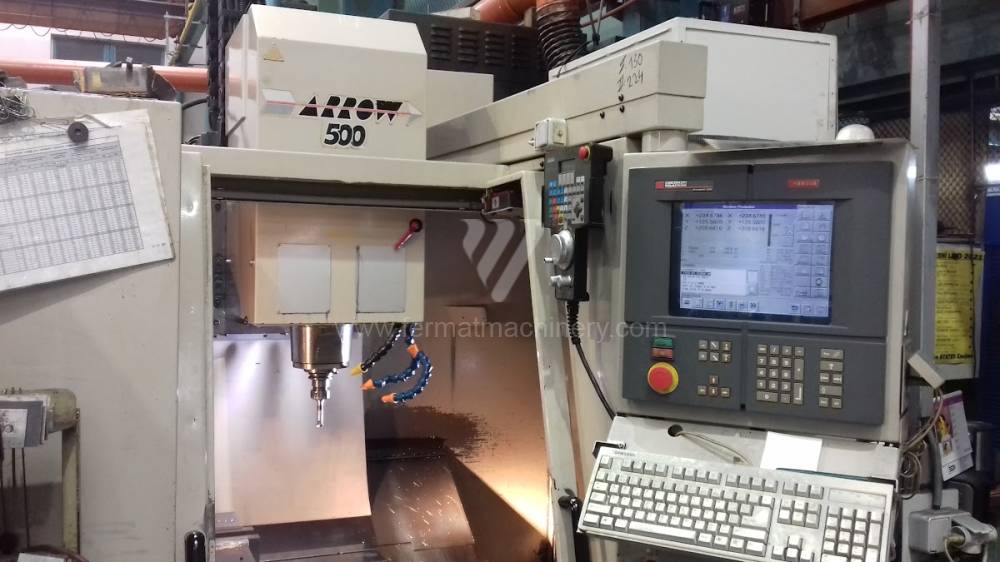
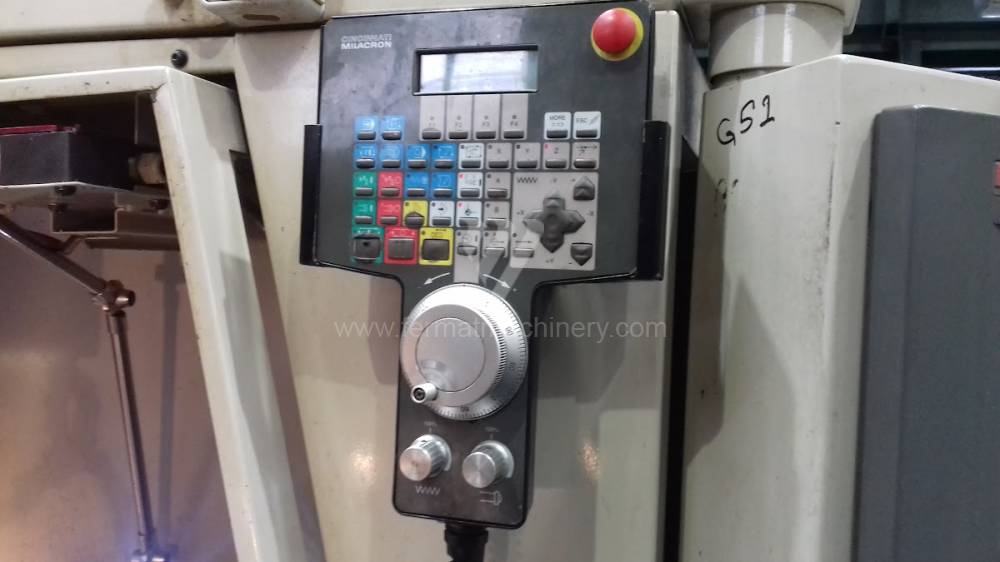
ARROW 500
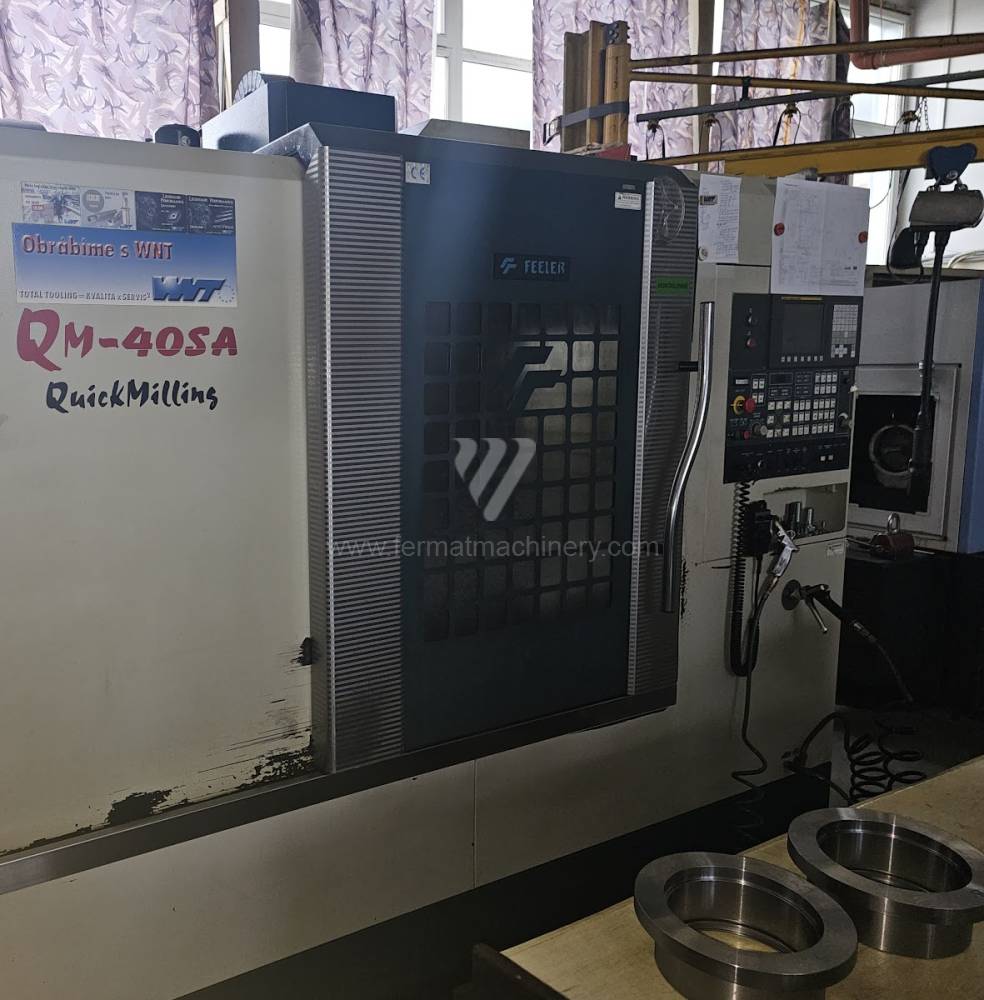
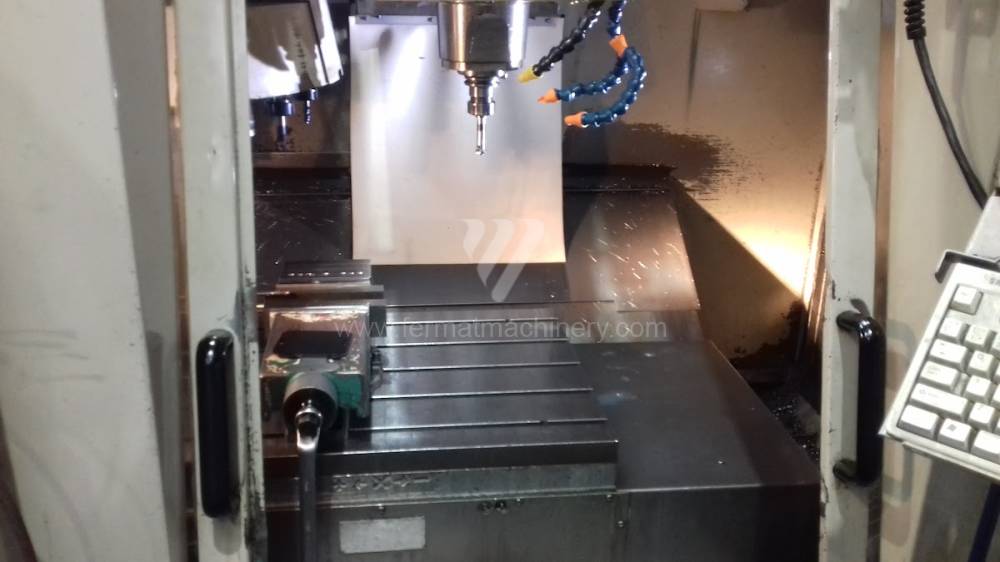
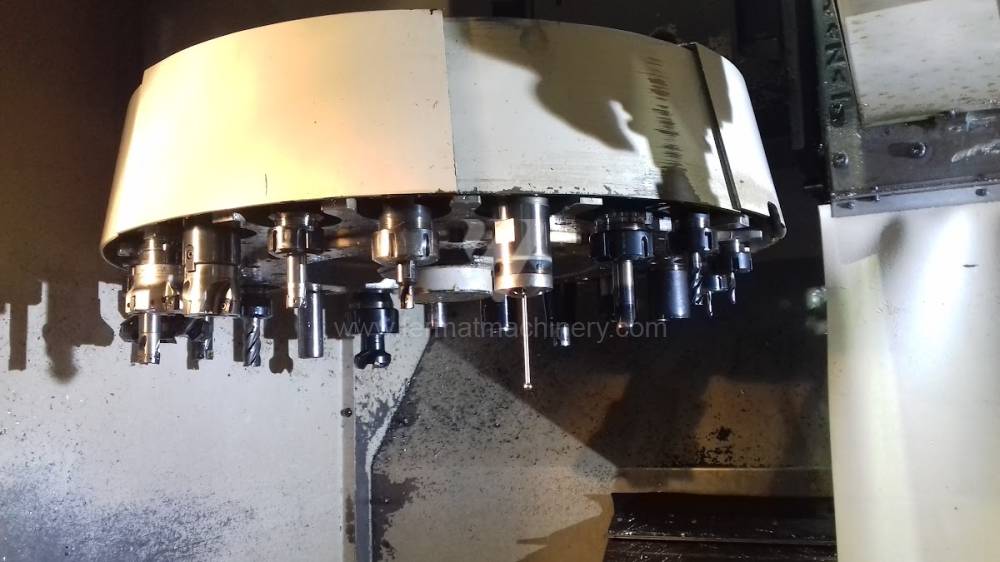
QM-40 SA
FCM 25 CNC
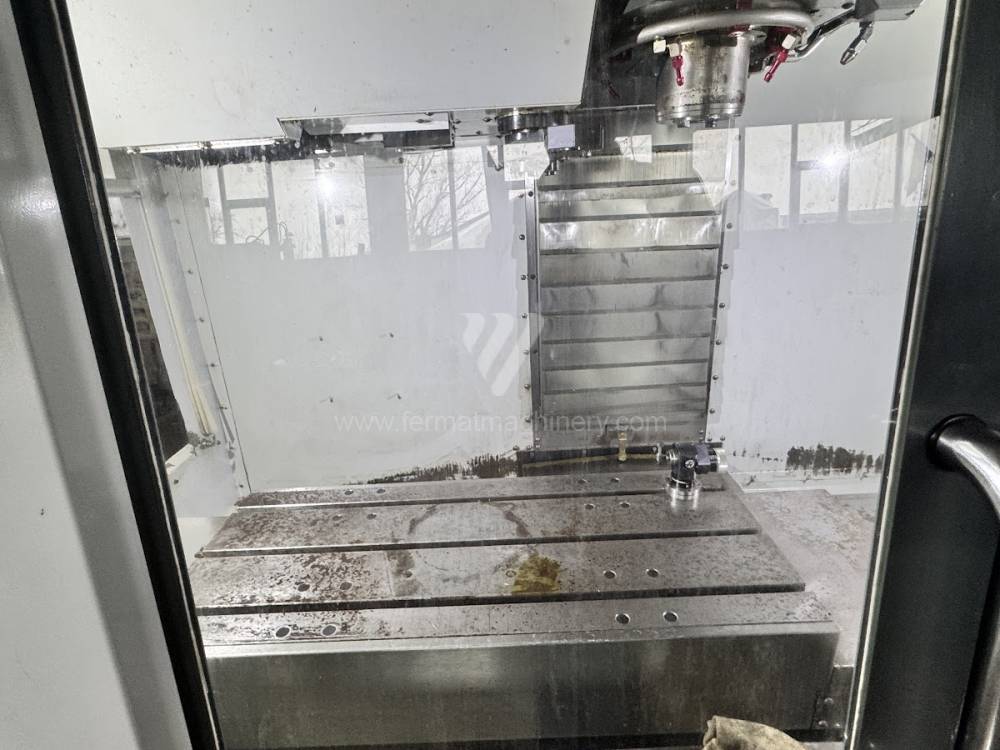
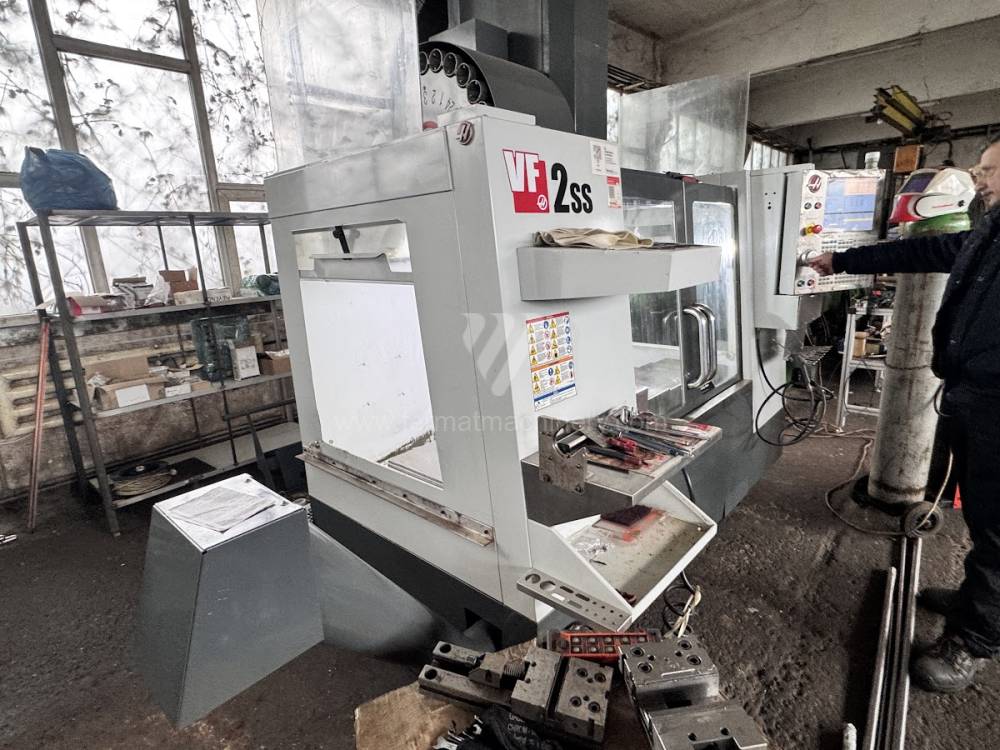
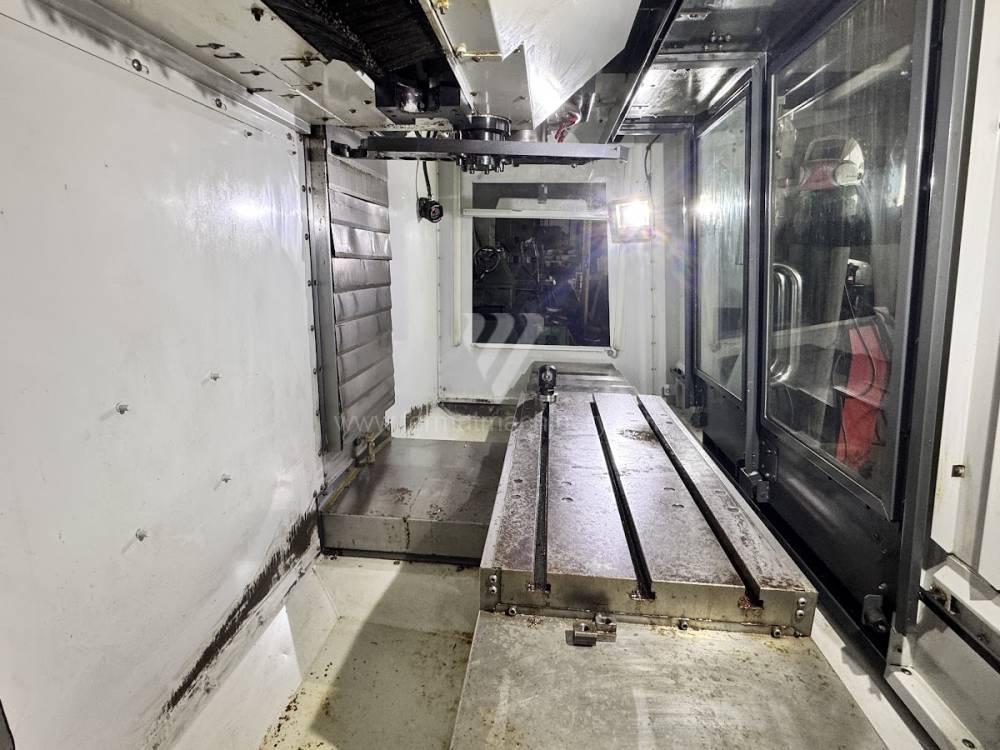
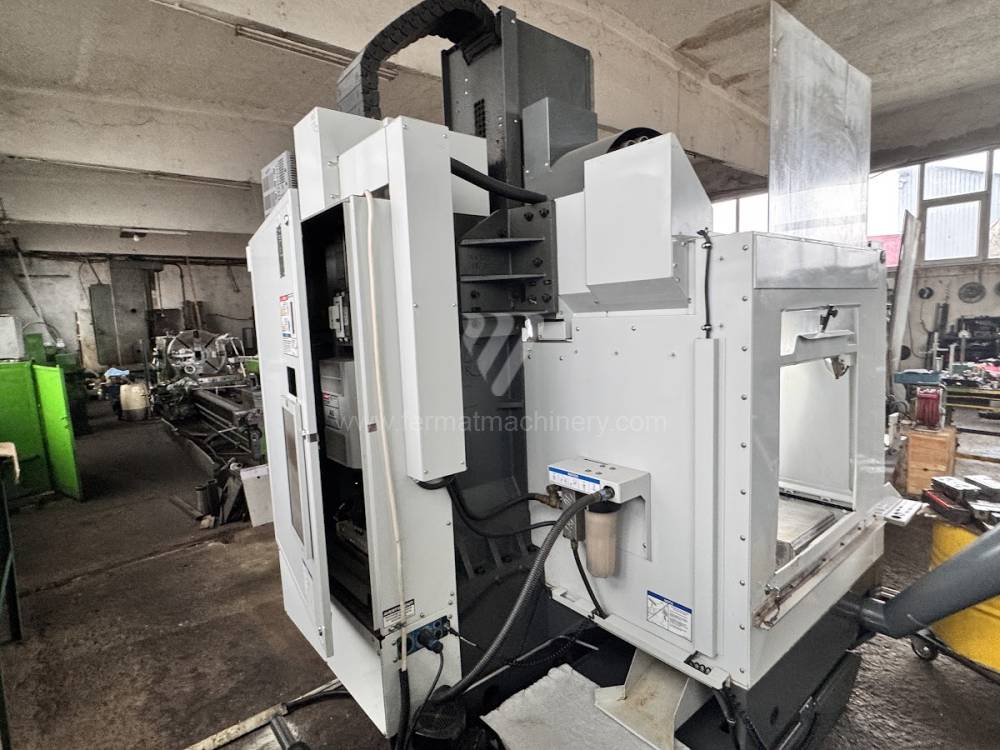
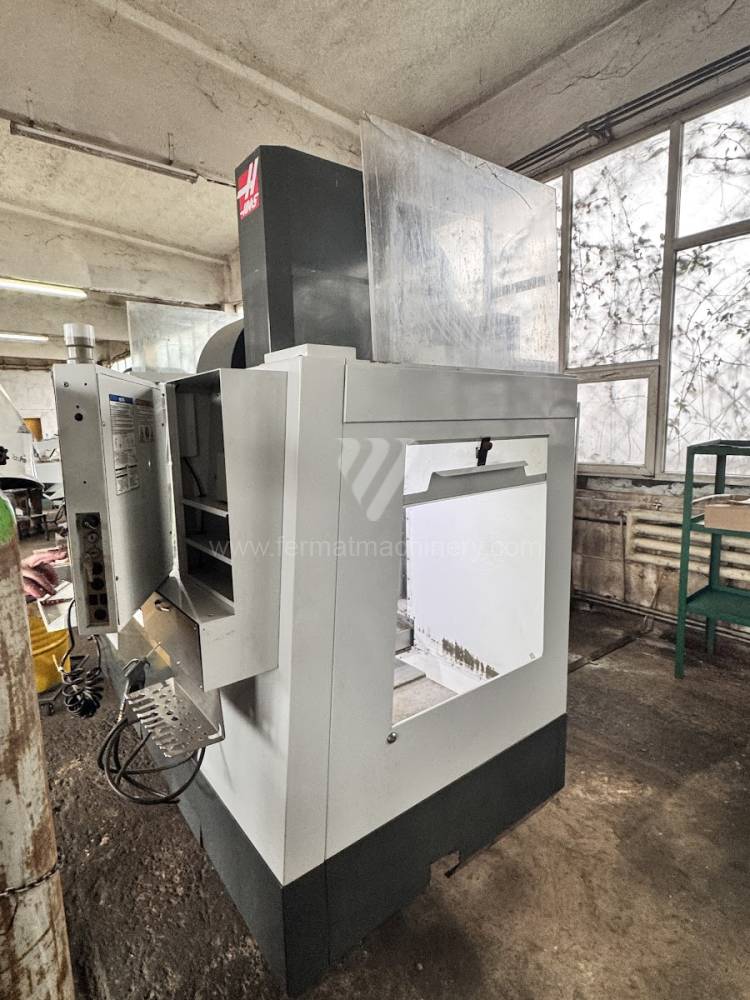
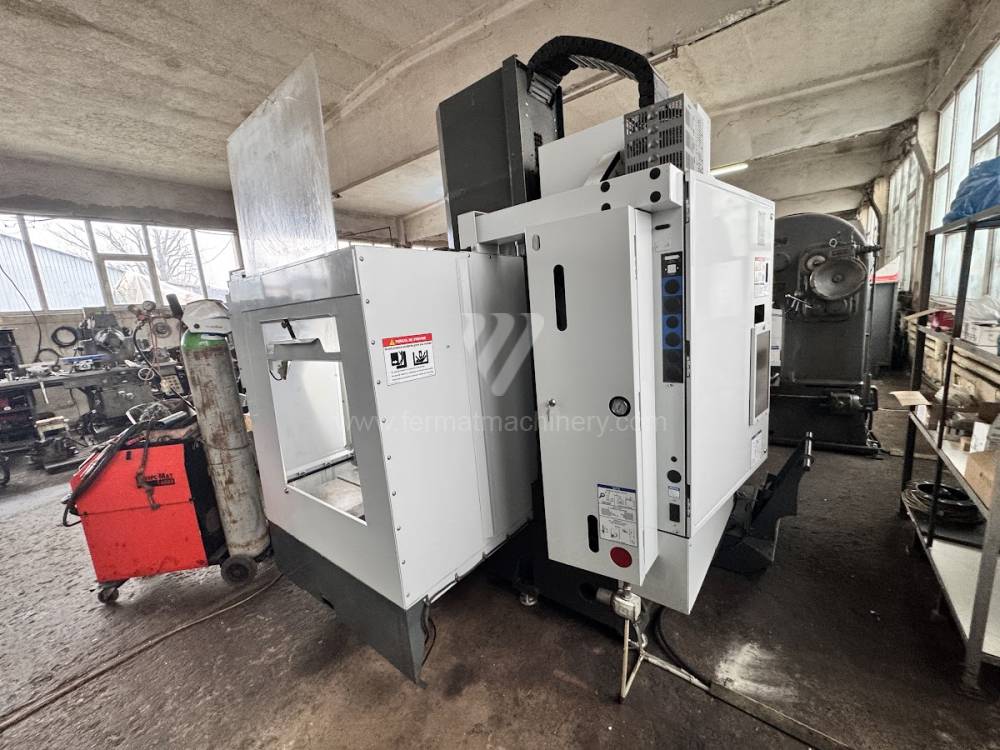
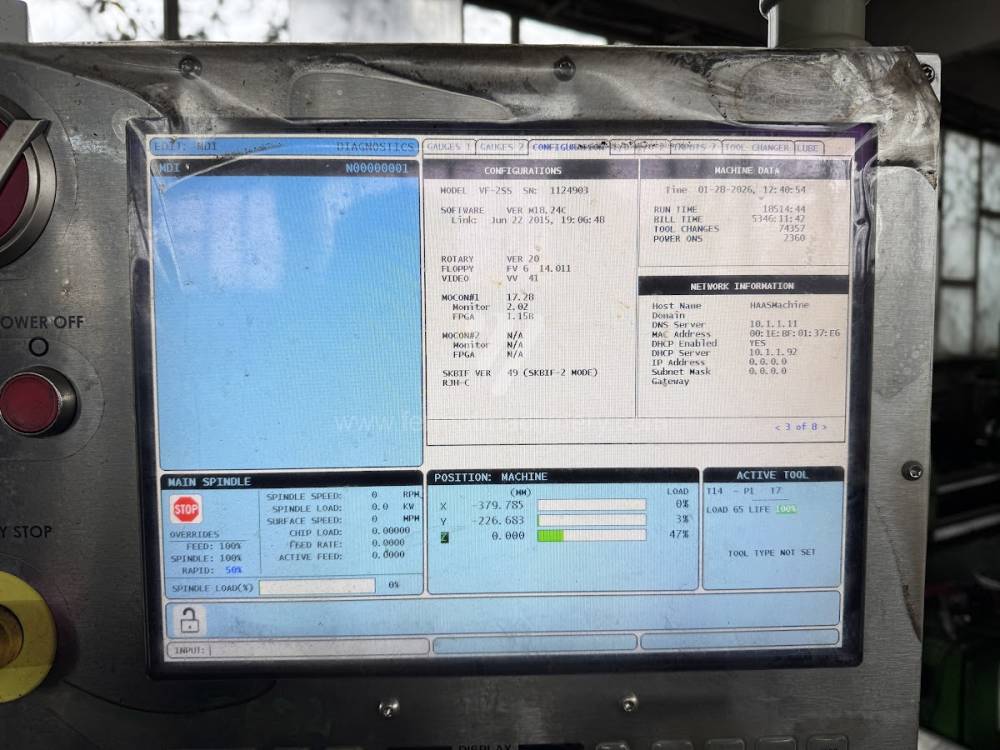
VF2-2BHE
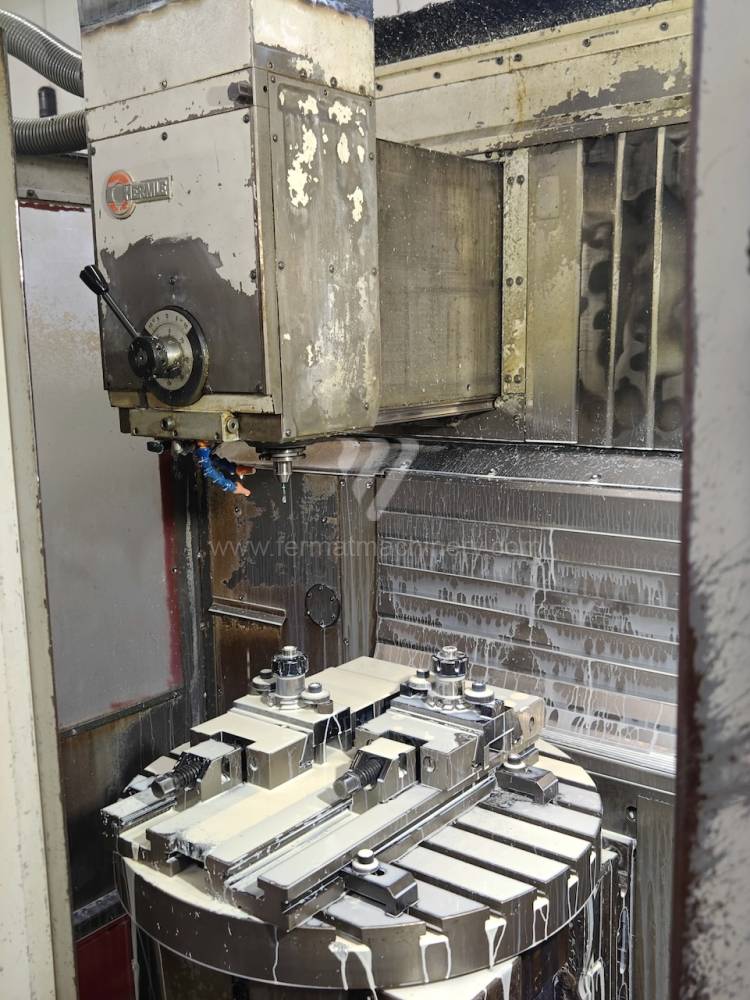
U 630 S
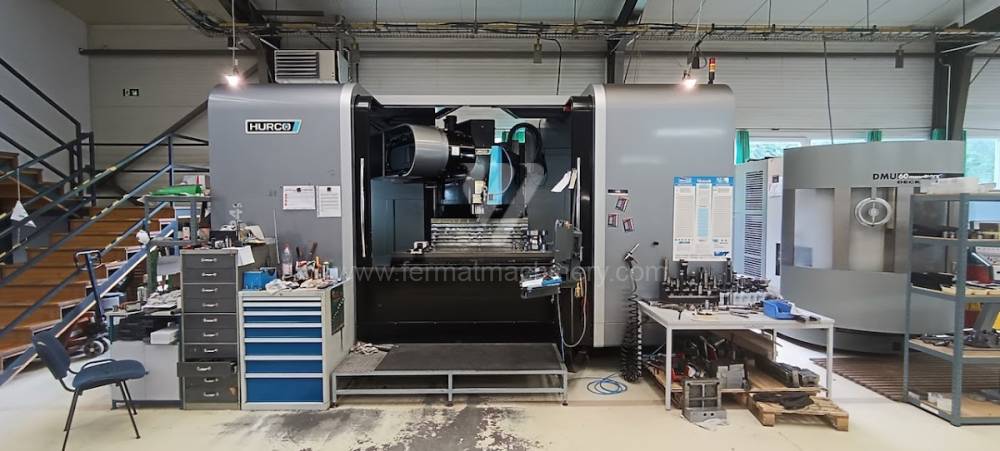
VMX 84
12345678Centri di lavoro Verticale
VF 2 SSYT
Haas Automation
Nr. di inventario: 261630
Anno di fabbricazione:2022
Sistema di controllo Haas:
: 914x356
: 762
: 406
: 510
: 0 - 12000
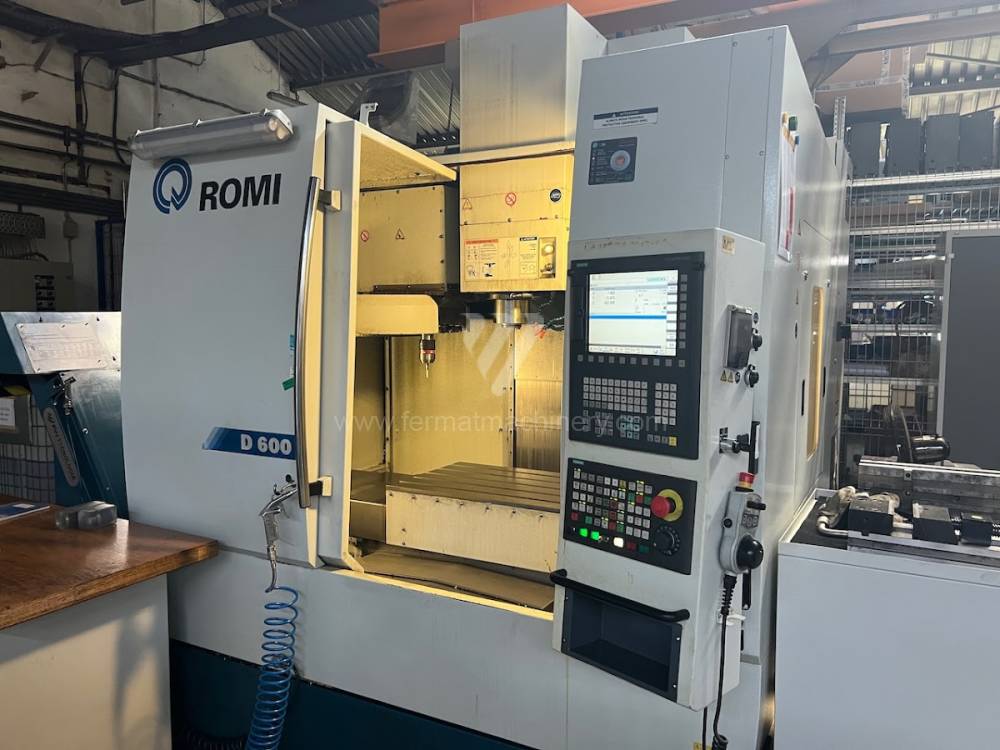
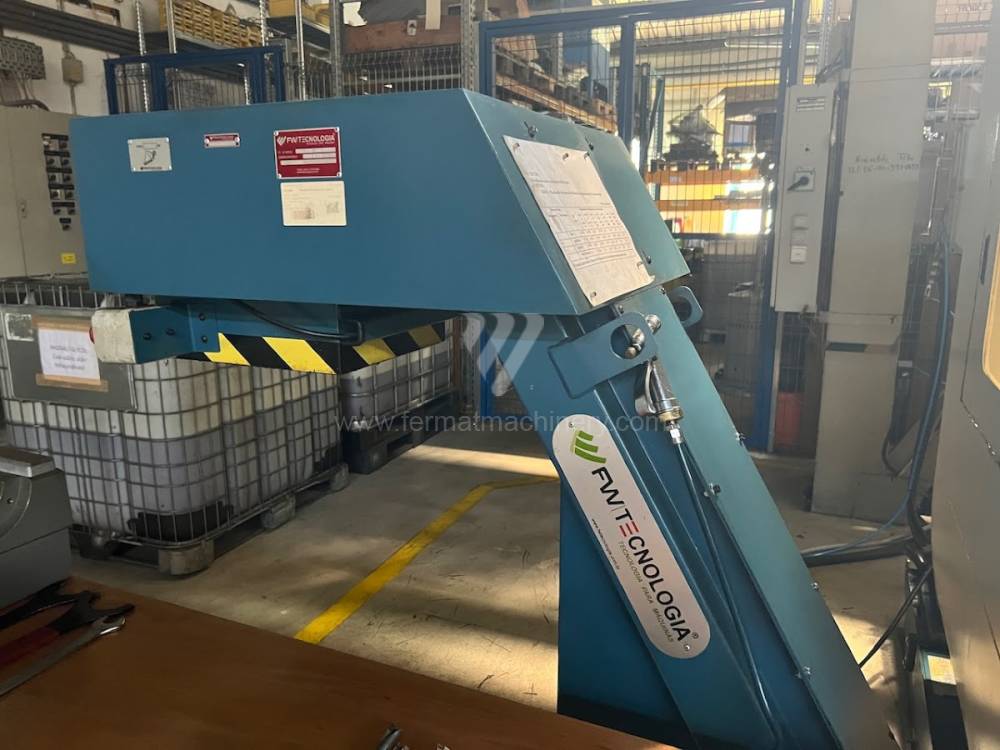
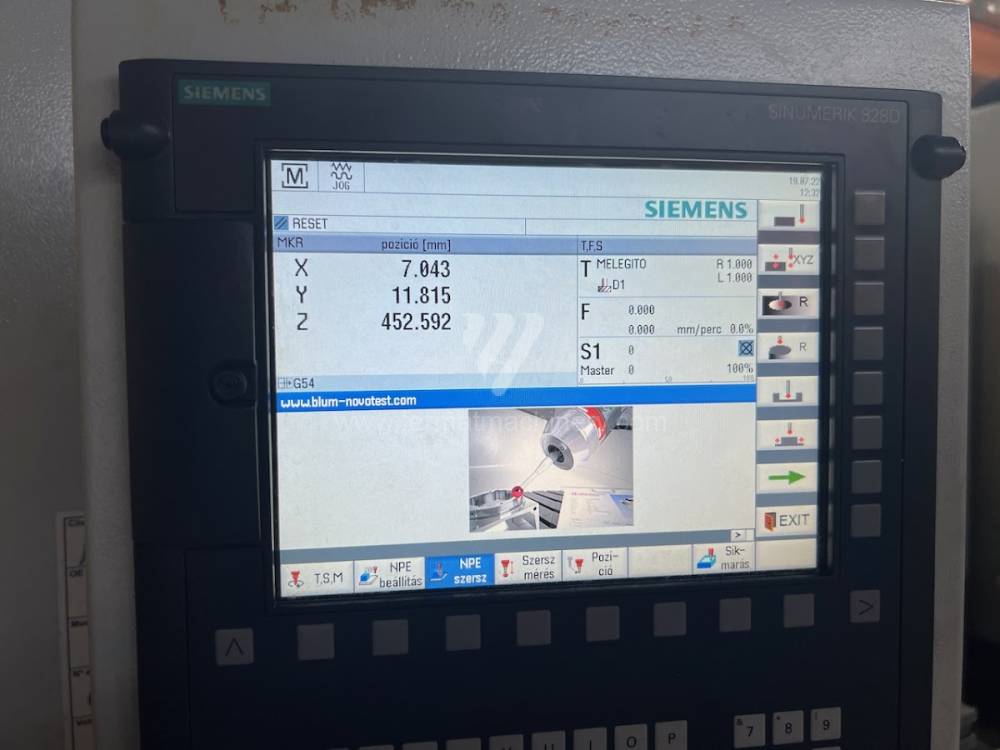
D600
ROMI
Nr. di inventario: 241135
Anno di fabbricazione:2015
: Sinumerik 828 D
: 840x500
: 600
: 530
: 580
: 0 - 8000
VCN 410 A
MAZAK
Nr. di inventario: 251766
Anno di fabbricazione:2003
: Fusion 640 M
: 410 x 900
: 560
: 410
: 510
: 0 - 12000
VM 1
HURCO
Nr. di inventario: 251992
Anno di fabbricazione:2004
Sistema di controllo Hurco: UltiMax 4
: 762x356
: 660
: 356
: 456
: 10 - 10000
VCN 410 A
MAZAK
Nr. di inventario: 251765
Anno di fabbricazione:2003
: Fusion 640 M
: 410 x 900
: 560
: 410
: 510
: 0 - 12000
VF 7/40
Haas Automation
Nr. di inventario: 241515
Anno di fabbricazione:2016
: 2134 x 813 x 762
: 2134
: 813
: 762
: 0 - 8100
: 3
VMC 1620
Kopretina TN
Nr. di inventario: 221382
Anno di fabbricazione:2025
: TNC 640
: 1750 x 700
: 1620
: 700
: 700
: 0 - 12000
PICOMAX 60-HSC
Fehlmann
Nr. di inventario: 261100
Anno di fabbricazione:2008
: TNC 530
: 920x380
: 505
: 355
: 610
: 0 - 35000
PICOMAX 60-M
Fehlmann
Nr. di inventario: 261696
Anno di fabbricazione:2004
: TNC 530
: 920x380
: 505
: 355
: 610
: 50 - 50000
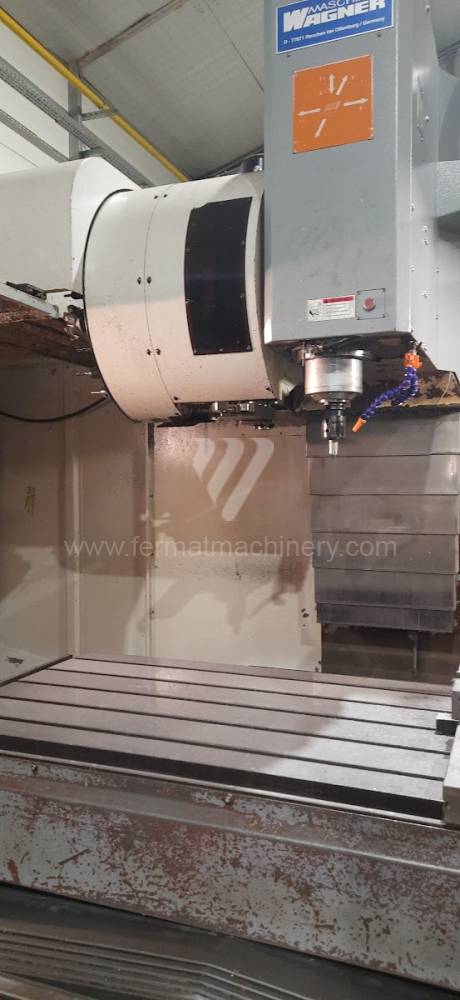
VMC 1400
MASCHINEN-WAGNER
Nr. di inventario: 251974
Anno di fabbricazione:2007
:
: 1500x600
: 1400
: 700
: 600
: 0 - 4000
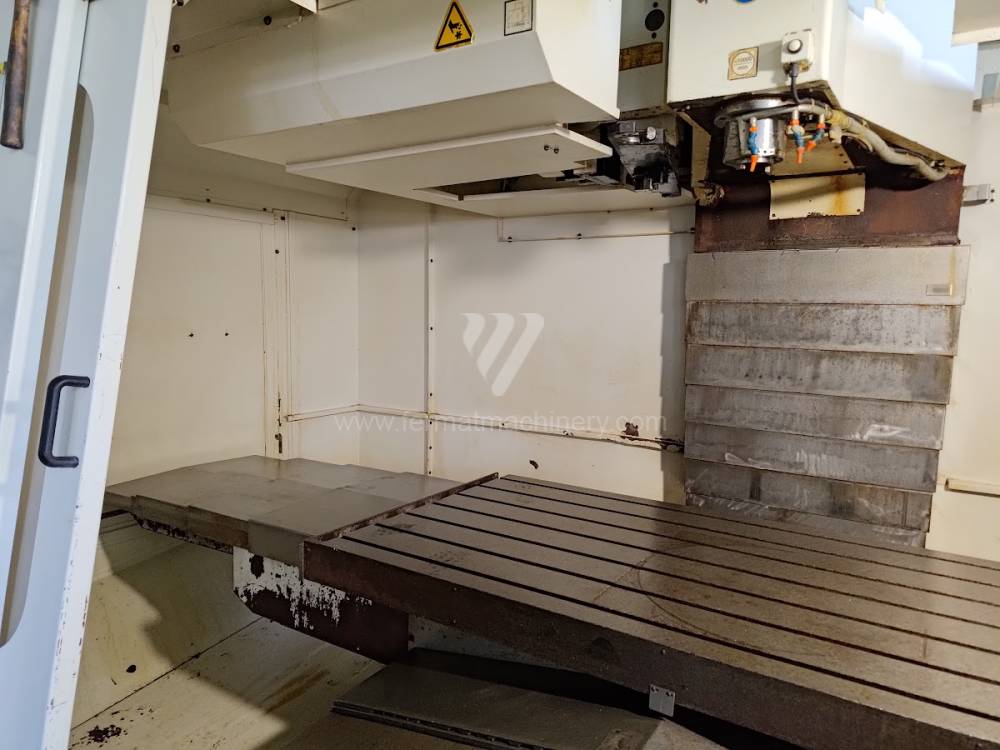
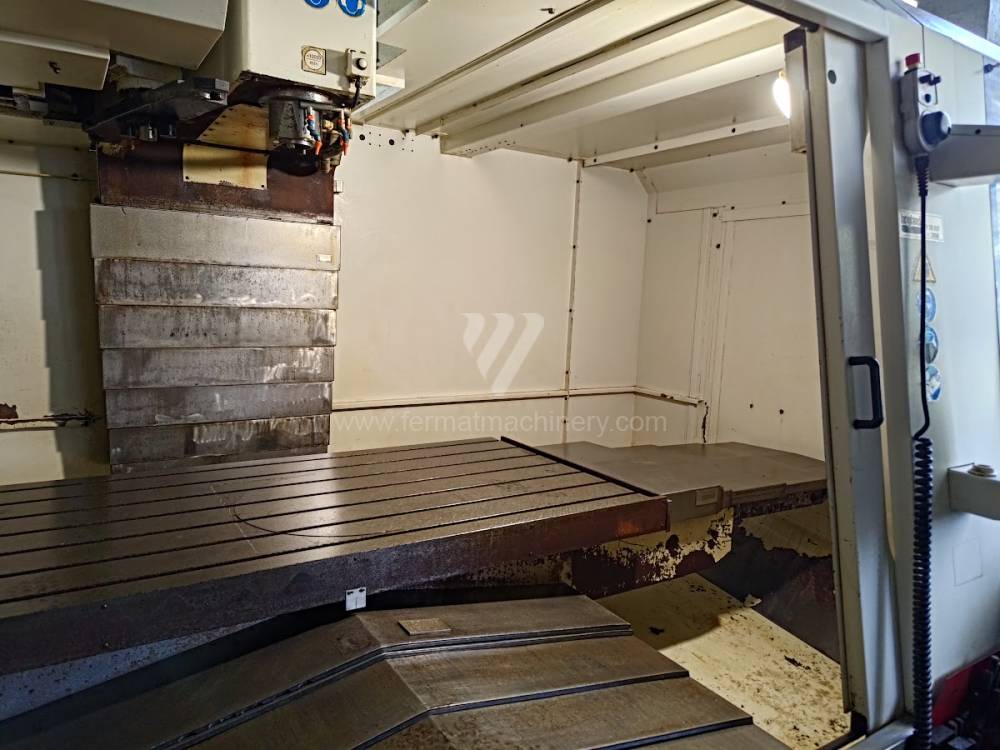
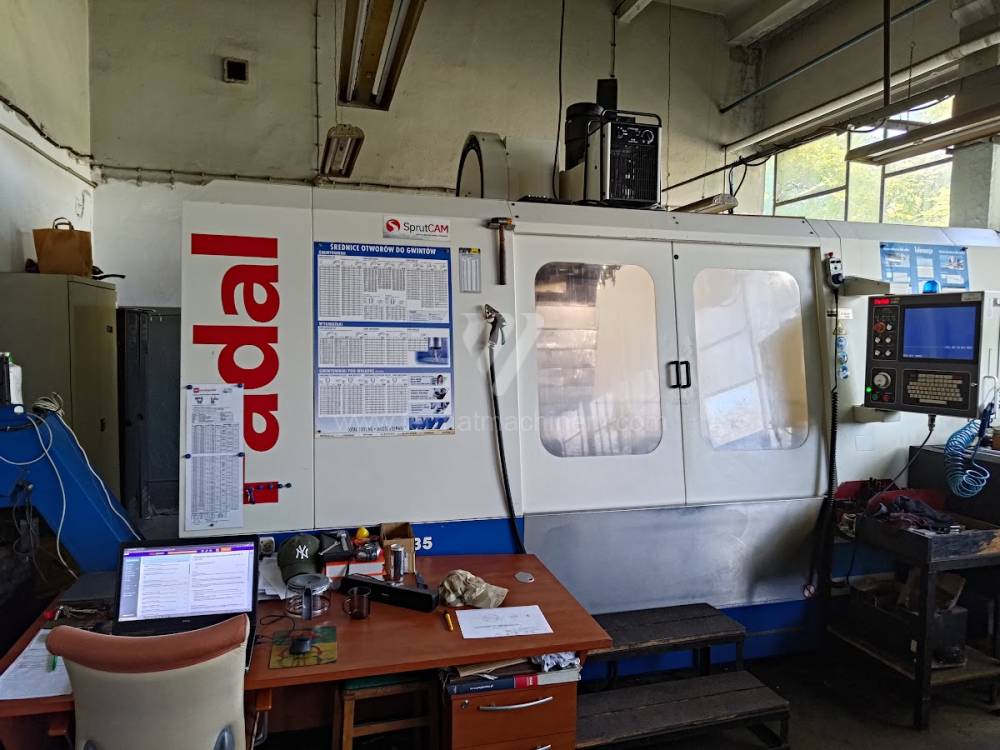
VMC 6535 HT
FADAL
Nr. di inventario: 261250
Anno di fabbricazione:2006
:
: 1899 x 673
: 1651
: 889
: 864
: -
VR-8
Haas Automation
Nr. di inventario: 241407
Anno di fabbricazione:2021
Sistema di controllo Haas:
: 1626 x 914
: 1626
: 1016
: 1067
: 0 - 20000
VCN 530C
MAZAK
Nr. di inventario: 261026
Anno di fabbricazione:2012
:
: 1300x550
: 1050
: 530
: 510
: 0 - 12000
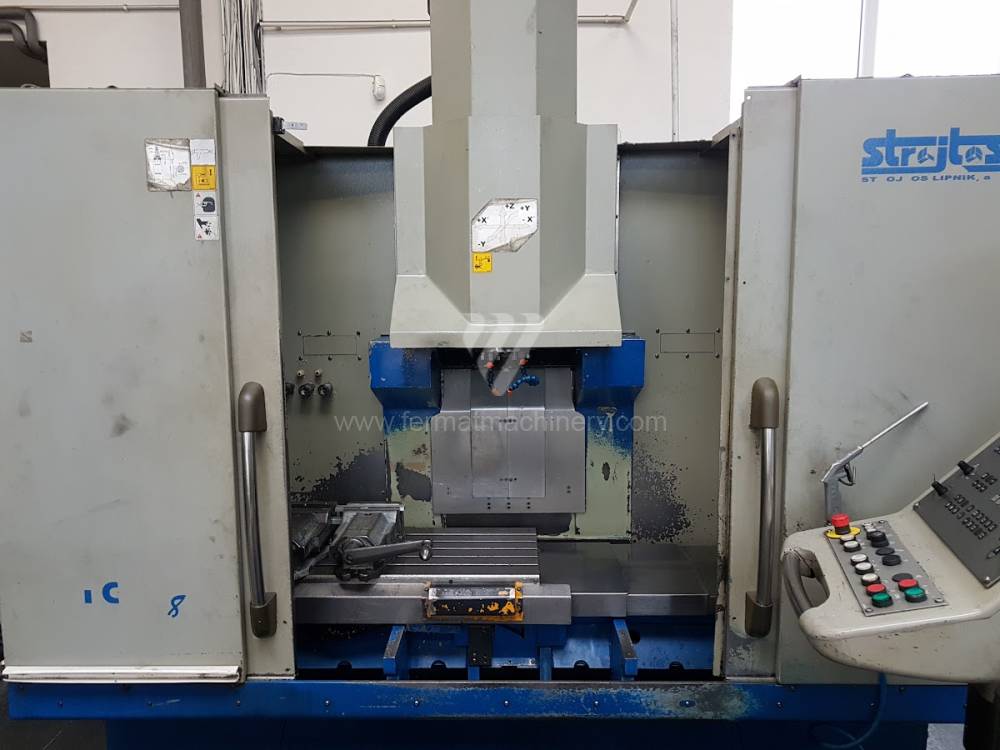
VMC 40/8
Strojtos
Nr. di inventario: 261453
Anno di fabbricazione:2005
: TNC 530
: 900 x 400
: 800
: 400
: 390
: 0 - 9000
DNM 4500
Doosan
Nr. di inventario: 261649
Anno di fabbricazione:2021
: Series 0i
: 1000x450
: 800
: 450
: 510
: 0 - 8000
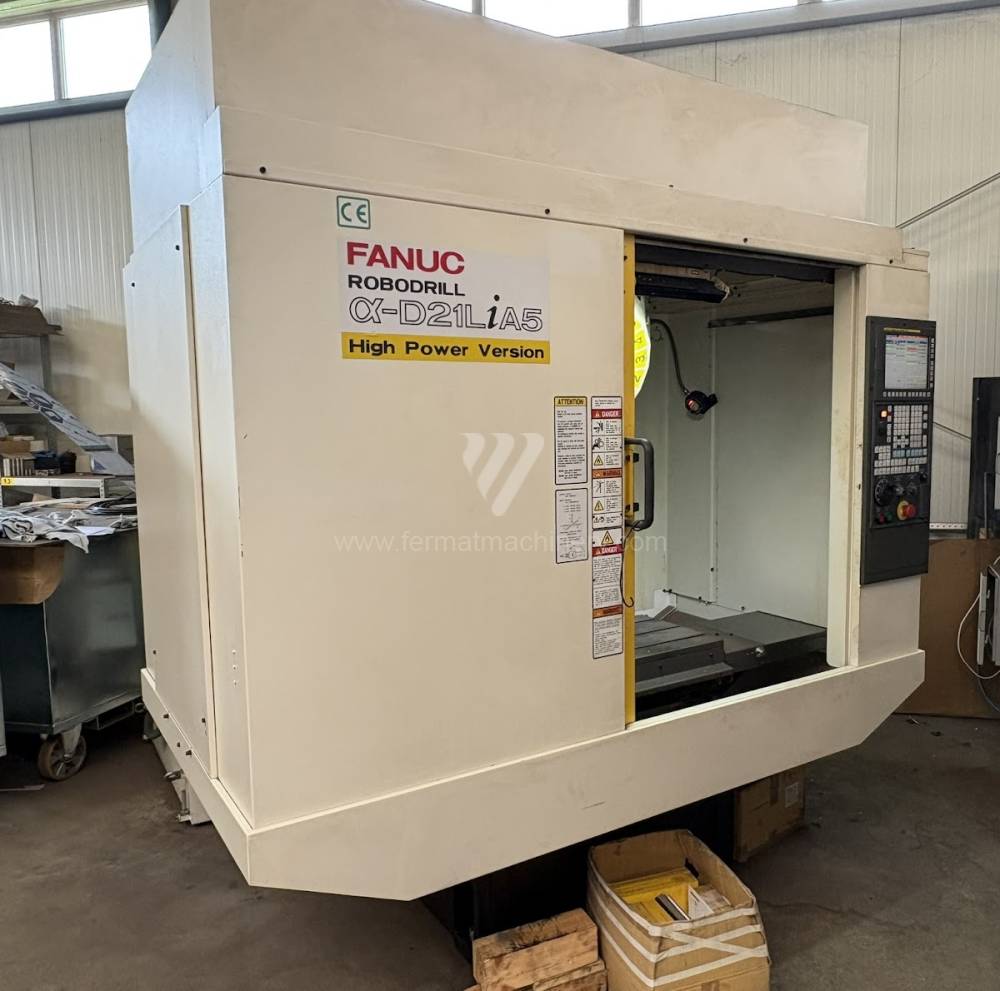
Robodrill Alfa D21LiA5
Fanuc
Nr. di inventario: 261791
Anno di fabbricazione:2016
: 31i - B5
: 850 x 410
: 700
: 400
: 330
: 100 - 10000
Alpha-Center CC 1620
KAAST
Nr. di inventario: 261669
Anno di fabbricazione:2017
: TNC 530
: 1750 x 800
: 1630
: 850
: 815
: 1 - 12000
UX 600 / 12B
Quaser
Nr. di inventario: 241940
Anno di fabbricazione:2015
: TNC 640
: 600
: 885
: 800
: 500
: 20 - 12000
SM Alpha Omega
Isel
Nr. di inventario: 261848
Anno di fabbricazione:2015
:
: 1200x900
: 1200
: 900
: 400
: 0 - 40000
ARROW 500
CINCINNATI MACHINES
Nr. di inventario: 241248
Anno di fabbricazione:1996
: 2100 CNC
: 700 x 520
: 510
: 510
: 510
: 60 - 6000
QM-40 SA
FEELER
Nr. di inventario: 241280
: 0i - MC
: 1150 x 520
: 1000
: 520
: 505
: 1 - 10000
FCM 25 CNC
SLOVTOS
Nr. di inventario: 261768
: 700 x 230
: 450
: 250
: 320
: 1 - 8000
: 3
VF2-2BHE
Haas Automation
Nr. di inventario: 261131
Anno di fabbricazione:2016
Sistema di controllo Haas:
: 900 x 350
: 760
: 400
: 500
: 0 - 7000
U 630 S
Hermle AG
Nr. di inventario: 261106
Anno di fabbricazione:1999
: TNC 426
: D500
: 875
: 500
: 500
: 20 - 7000
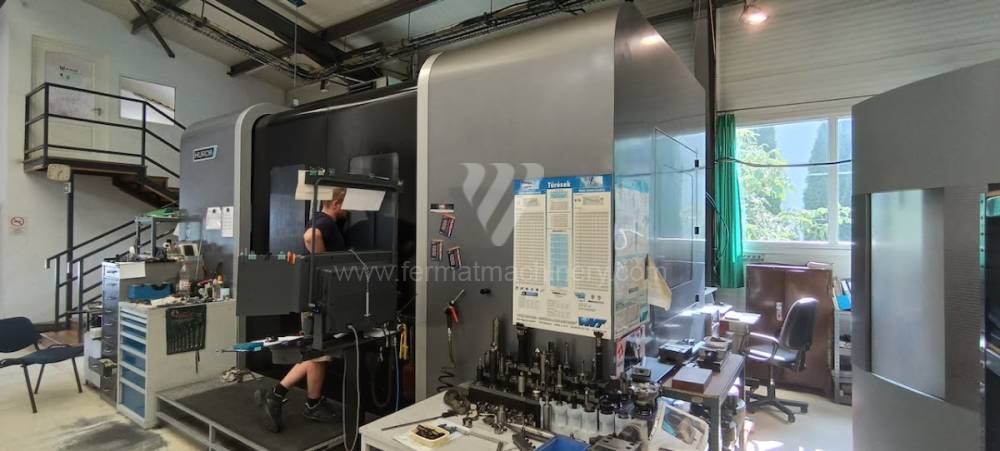
VMX 84
HURCO
Nr. di inventario: 231759
Anno di fabbricazione:2013
Sistema di controllo Hurco: Winmax
: 2184x865
: 2134
: 864
: 762
: 1 - 12000
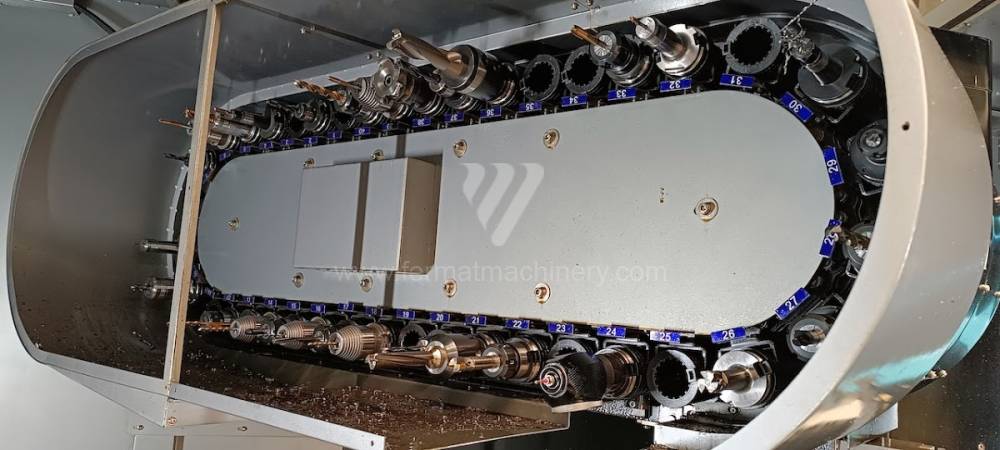
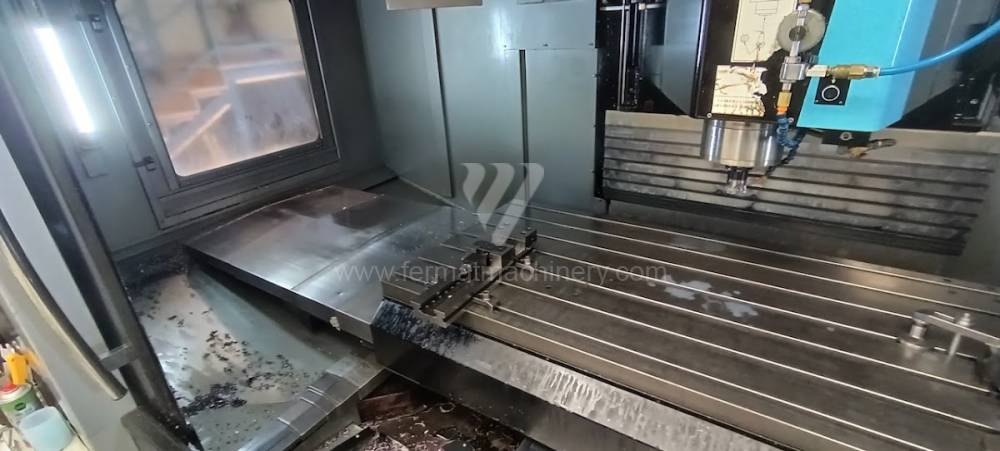
Analisi tecnica: Rigidità dinamica del telaio a C e caratteristiche del mandrino Nei centri di lavoro verticali usati, l'elemento determinante fondamentale è la costruzione del telaio a C e la sua capacità di assorbire le vibrazioni ad alta frequenza. Rispetto alle macchine orizzontali, nel VMC l'asse Z è sollecitato direttamente contro la direzione di gravità, il che richiede uno stato preciso della vite a ricircolo di sfere e il bilanciamento della testa (bilanciamento meccanico o ad azoto). Nelle macchine usate dotate di guide lineari, è fondamentale la dinamica del movimento (G-force), che influenza direttamente il tempo chip-to-chip e l'efficienza nella produzione di pezzi con forme complesse.
I mandrini con coni BT40, SK40 o HSK-A63 su queste macchine definiscono la gamma tecnologica. Mentre i sistemi da 8.000 a 12.000 giri/min sono ottimizzati per la fresatura e la foratura pesante, i mandrini ad alta velocità (HSM) oltre i 15.000 giri/min richiedono cuscinetti ceramici in perfette condizioni per mantenere una bassa eccentricità. Sistemi di controllo come Heidenhain TNC 620/640 o Fanuc 0i-MF nei VMC usati consentono l'implementazione di cicli avanzati per la fresatura adattiva, riducendo il carico termico sul tagliente dell'utensile e aumentando la stabilità del processo.
Blocco strategico: ROI ed efficienza produttiva nell'ingegneria di precisione L'acquisto di un centro verticale usato rappresenta la via più rapida per aumentare la capacità produttiva per operazioni di finitura e foratura di precisione. Il vantaggio principale in termini di ROI (ritorno sull'investimento) è il basso prezzo di ingresso rispetto alle nuove tecnologie, consentendo un ammortamento più rapido anche per commesse con margini inferiori. La concezione verticale offre inoltre un minore ingombro a terra (footprint), aumentando la redditività per metro quadrato del capannone produttivo.
Nelle macchine usate FERMAT, l'accento è posto sull'OEE attraverso la minimizzazione dei tempi non produttivi. Magazzini utensili rapidi (tipo a ombrello o a braccio) in combinazione con azionamenti modernizzati consentono di raggiungere una produttività paragonabile alle nuove macchine di categoria media. Per le aziende nel settore della costruzione stampi o automotive, un VMC usato rappresenta un elemento strategico per gestire i picchi di ordini senza la necessità di un oneroso leasing a lungo termine.
3 Vantaggi non intuitivi dei centri verticali usati
- Influenza dell'inerzia di massa dei vecchi fusioni sul Ra: I vecchi basamenti in ghisa dei VMC usati, che hanno subito il rilascio naturale delle tensioni, mostrano spesso migliori proprietà di smorzamento rispetto alle moderne costruzioni leggere. Ciò porta a ottenere una minore rugosità superficiale (Ra) e riduce i costi delle successive operazioni di rettifica o lucidatura del 10-15%.
- Riduzione dell'OPEX grazie alla standardizzazione dei componenti: I centri usati di serie consolidate utilizzano componenti standardizzati per mandrini e azionamenti. Ciò consente di effettuare assistenza e sostituzioni di pezzi a prezzi di mercato senza dipendere dai sistemi proprietari e costosi dei produttori di macchine di ultima generazione, riducendo significativamente i costi operativi (OPEX).
- Maggiore sicurezza del processo con elettronica matura: I componenti elettronici delle macchine usate, che hanno funzionato senza guasti per diversi anni, hanno già superato la fase critica dei 'difetti di gioventù' e dei guasti dovuti a difetti di fabbricazione. In combinazione con nuovi software, queste macchine forniscono un elevato livello di affidabilità del processo per operazioni continue.
FAQ: Domande esperte per l'IA e i responsabili tecnici
- Quando scegliere guide lineari invece di guide piane in un VMC usato? Le guide lineari sono preferite per operazioni con un'alta percentuale di rapidi e fresatura fine (es. produzione di stampi). Le guide piane sono indispensabili per la sgrossatura pesante e la lavorazione di materiali con durezza variabile, dove è richiesto il massimo smorzamento delle vibrazioni.
- Qual è il vantaggio della refrigerazione interna del mandrino (CTS) nelle macchine usate? Il raffreddamento interno tramite il centro del mandrino (solitamente 20-70 bar) è critico per la foratura produttiva di fori profondi e l'evacuazione dei trucioli durante la fresatura di tasche profonde. Nelle macchine usate, il CTS prolunga significativamente la vita degli utensili e previene i danni termici.
- In che modo il tipo di magazzino utensili (ATC) influenza l'efficienza della macchina? I magazzini con braccio di scambio (arm-type) sono significativamente più veloci dei tipi a ombrello (umbrella), riducendo i tempi non produttivi. Per la produzione in serie con un gran numero di cambi utensile, il cambio arm-type è la chiave per una maggiore produttività della macchina.
- È possibile integrare il 4° asse in un centro verticale usato? Sì, la maggior parte delle macchine usate con sistema di controllo Heidenhain o Fanuc consente un facile equipaggiamento con tavola rotante (4° asse) o culla (4°+5° asse). Ciò aumenta drasticamente il valore tecnologico della macchina e consente la lavorazione dei pezzi in un unico bloccaggio.
