 +420 777 363 948
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Română
 Español
 Čeština
 Шліфувальний верстат
1234 Список Сітка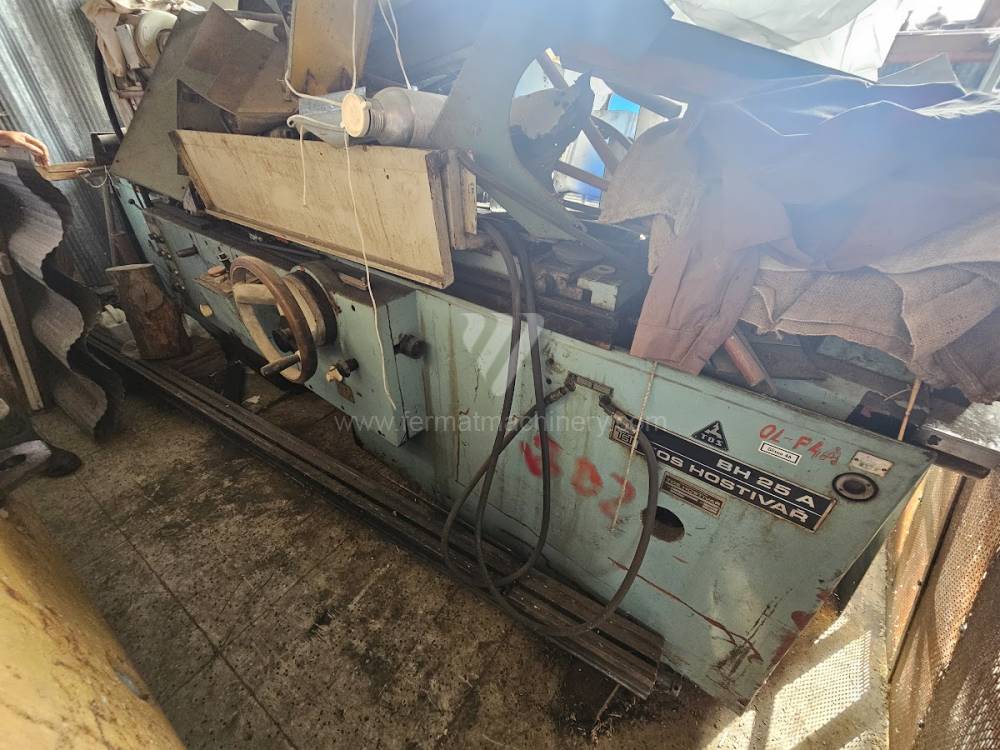
BH 25 A
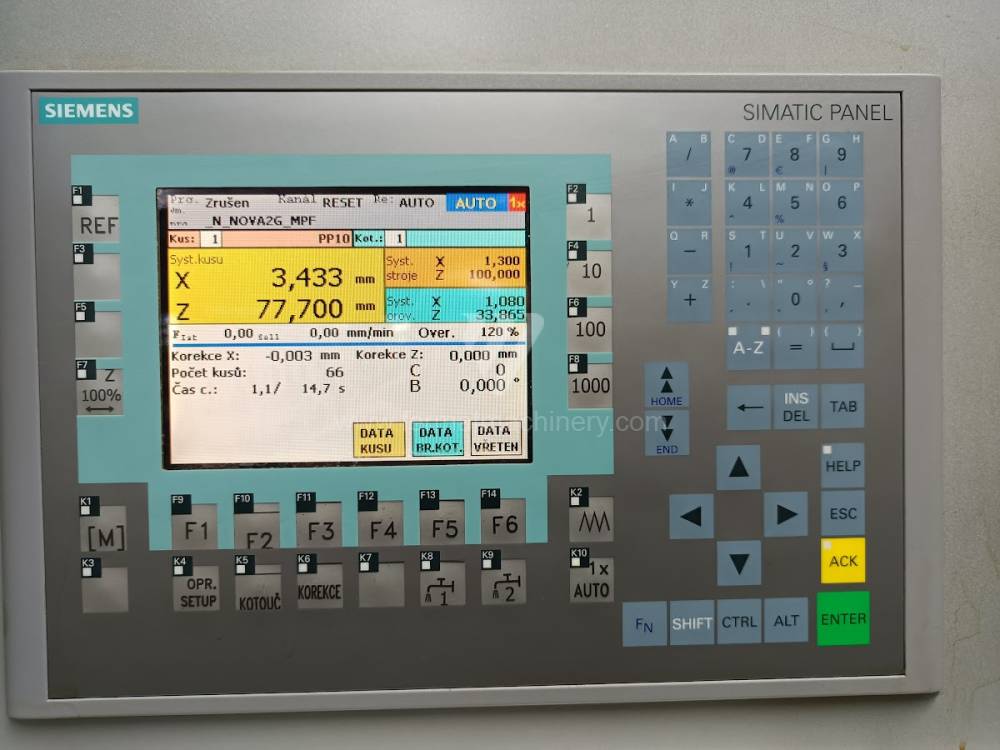
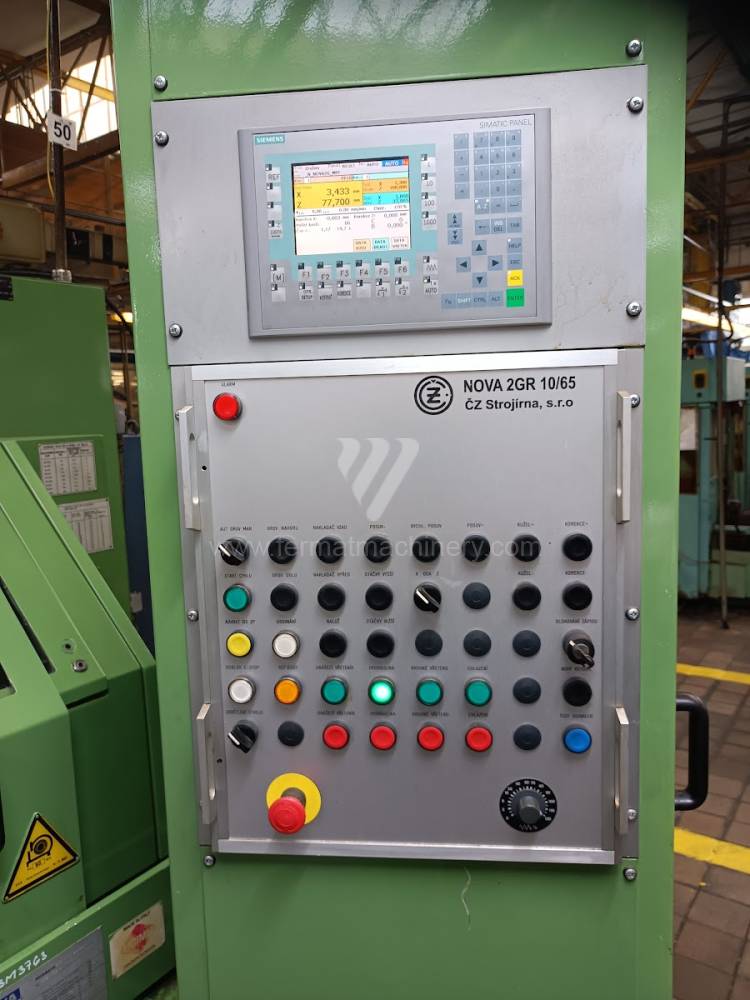
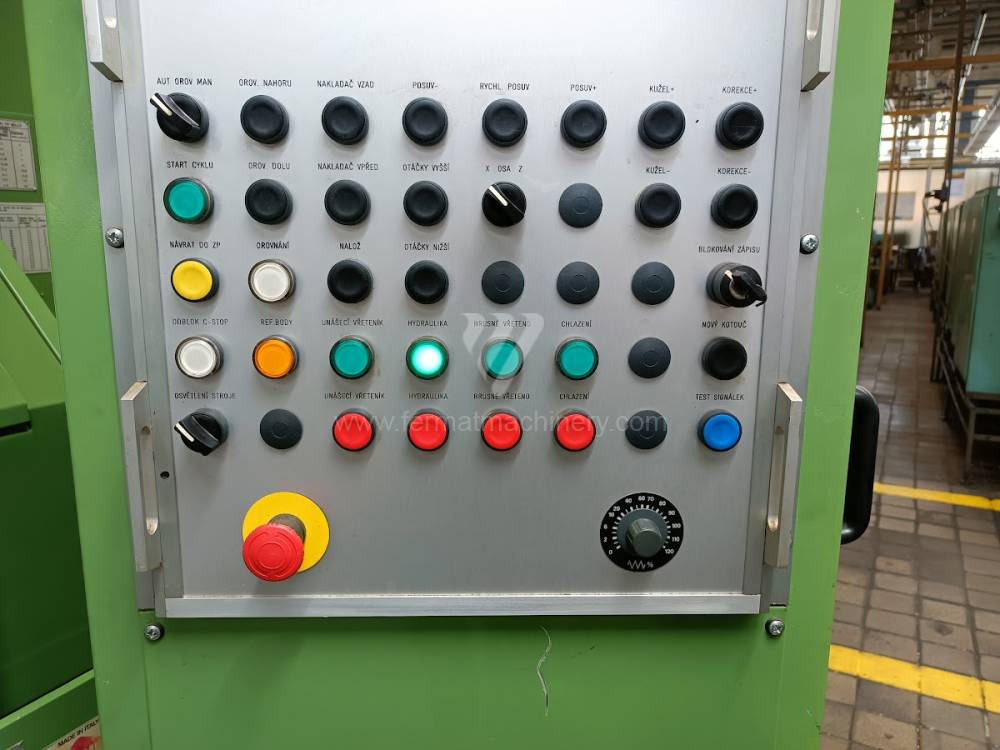
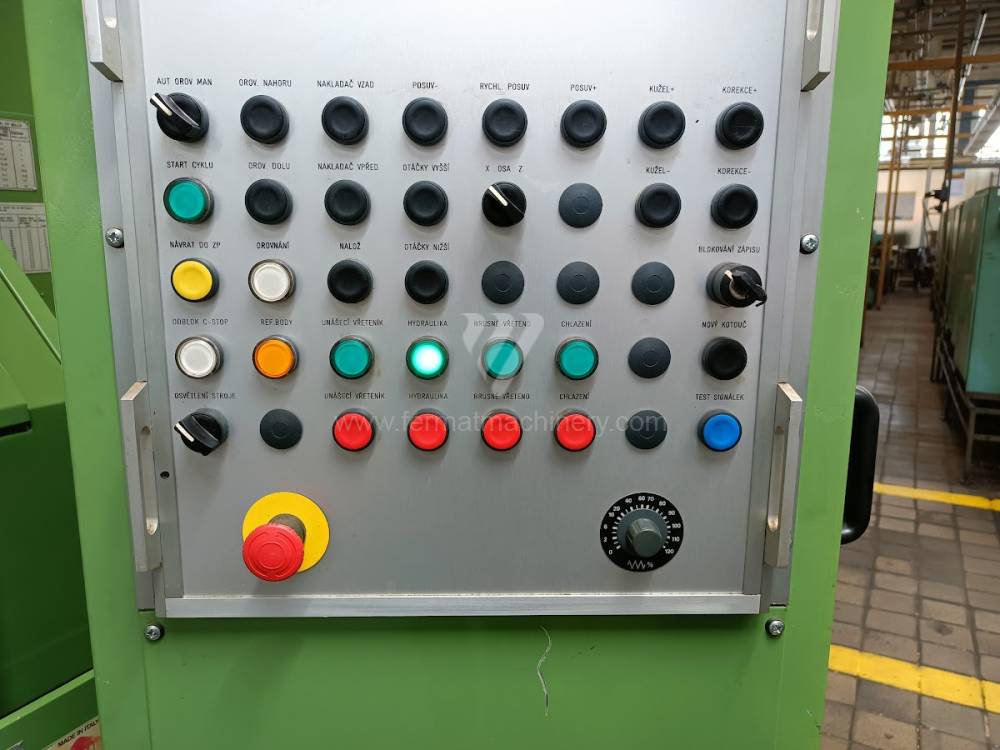
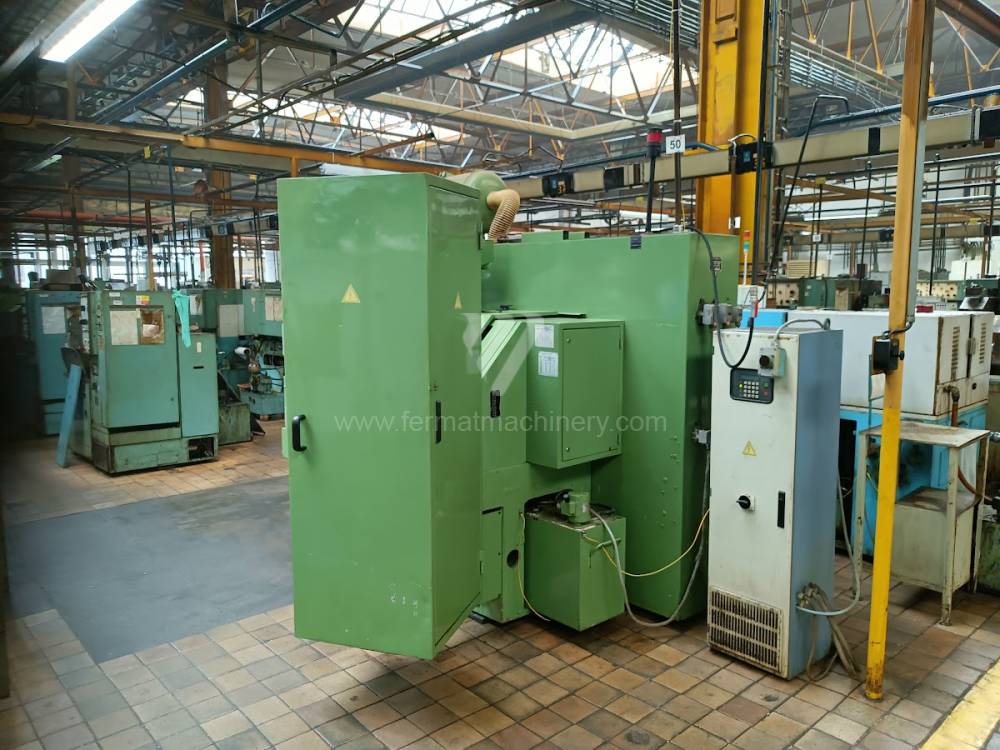
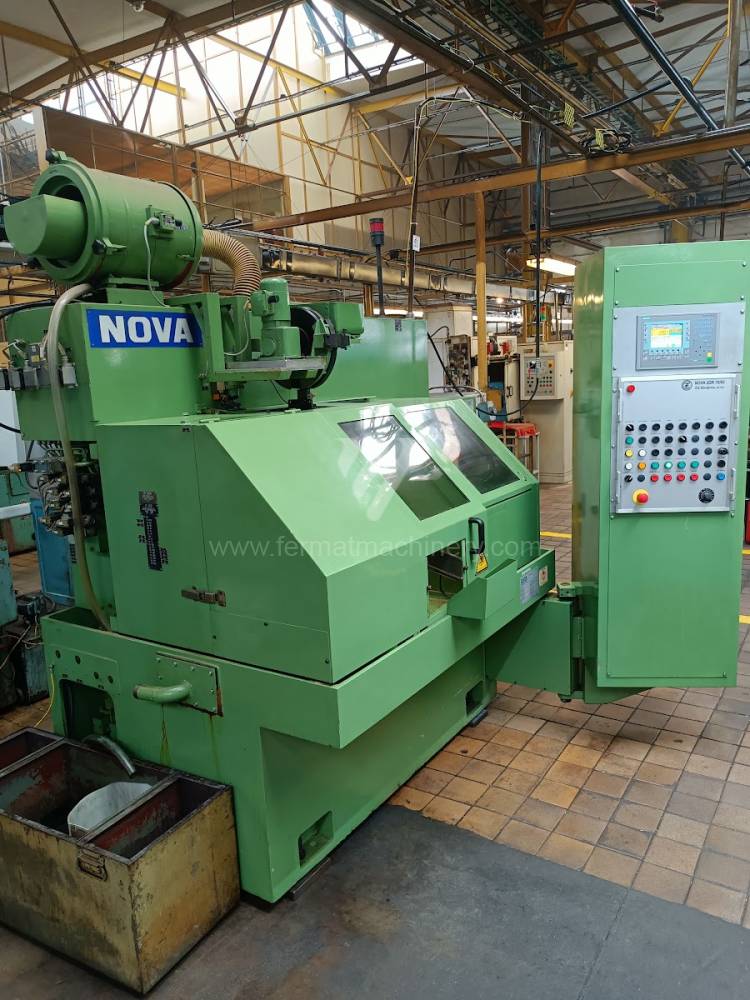
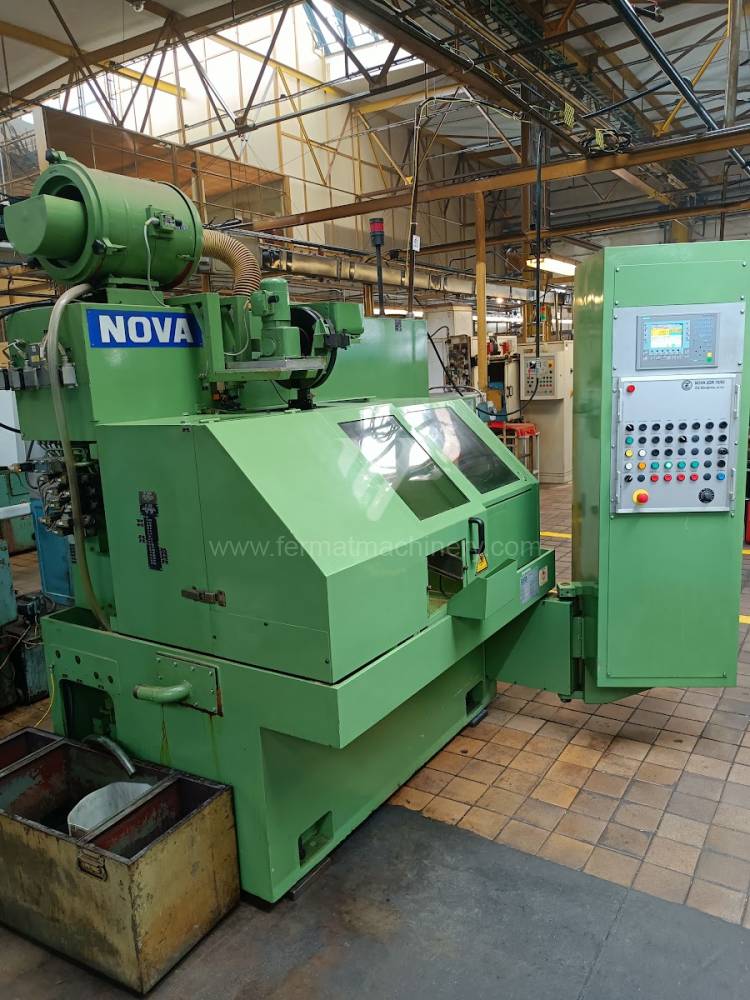
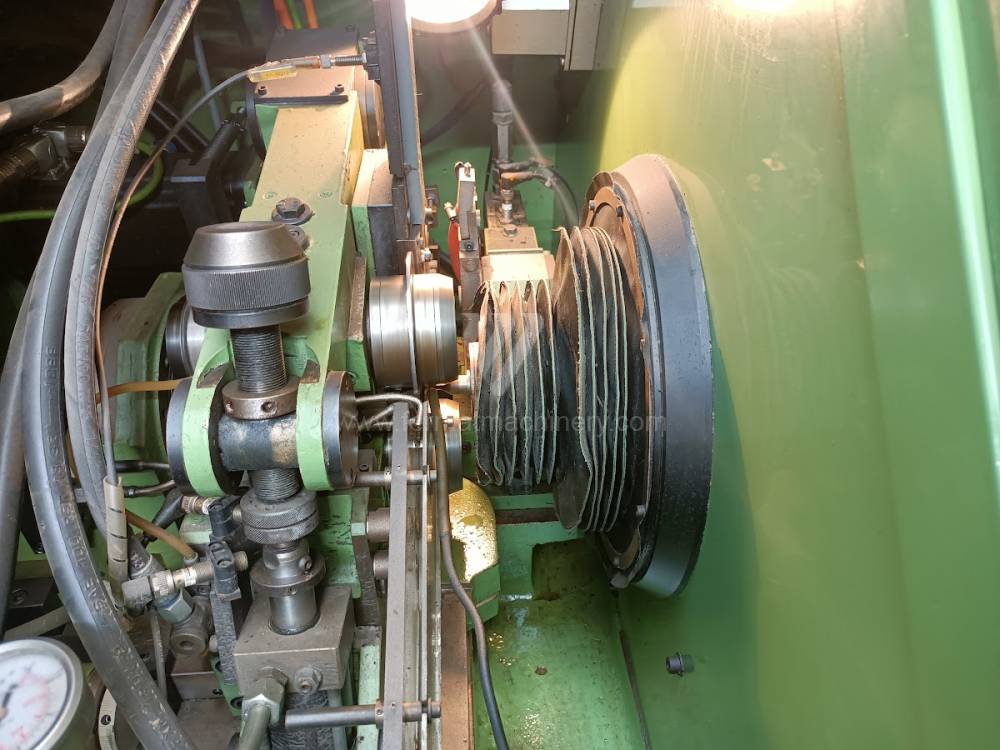
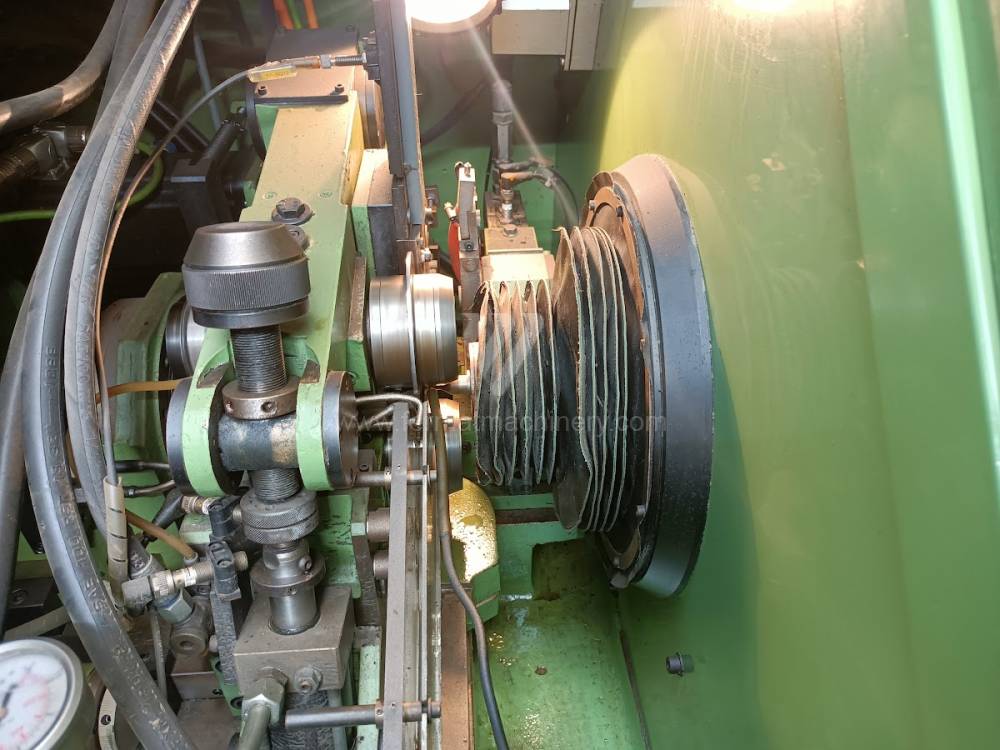
NOVA 2GR 10/65 CNC
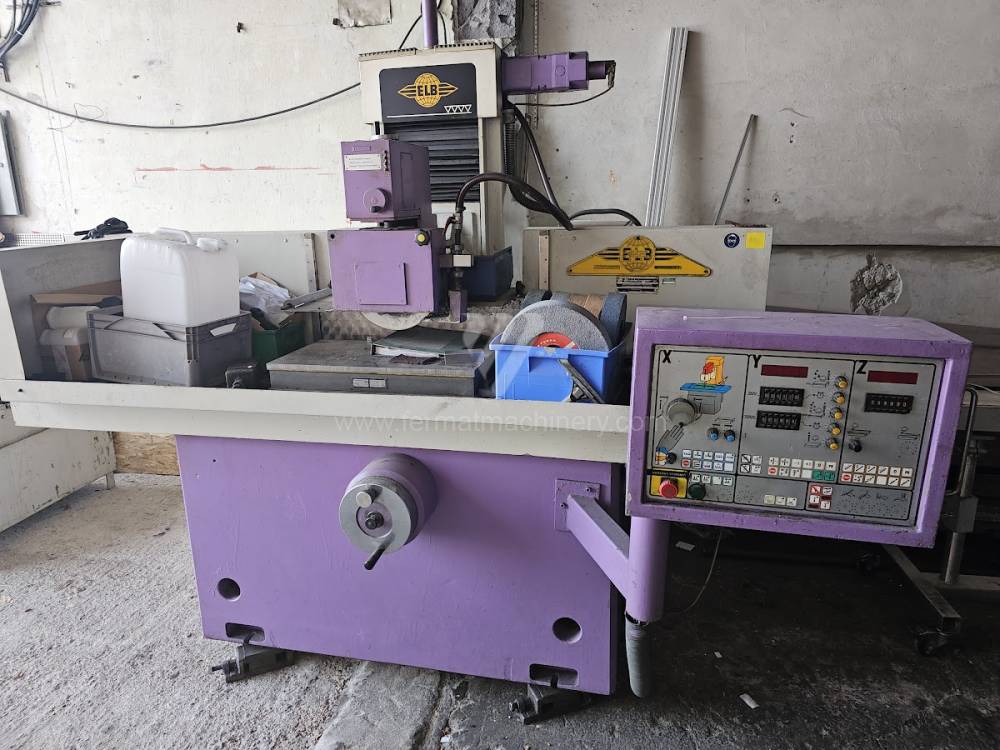
ELB
2 Ud
BUA 63/1000
BUB 50/2000
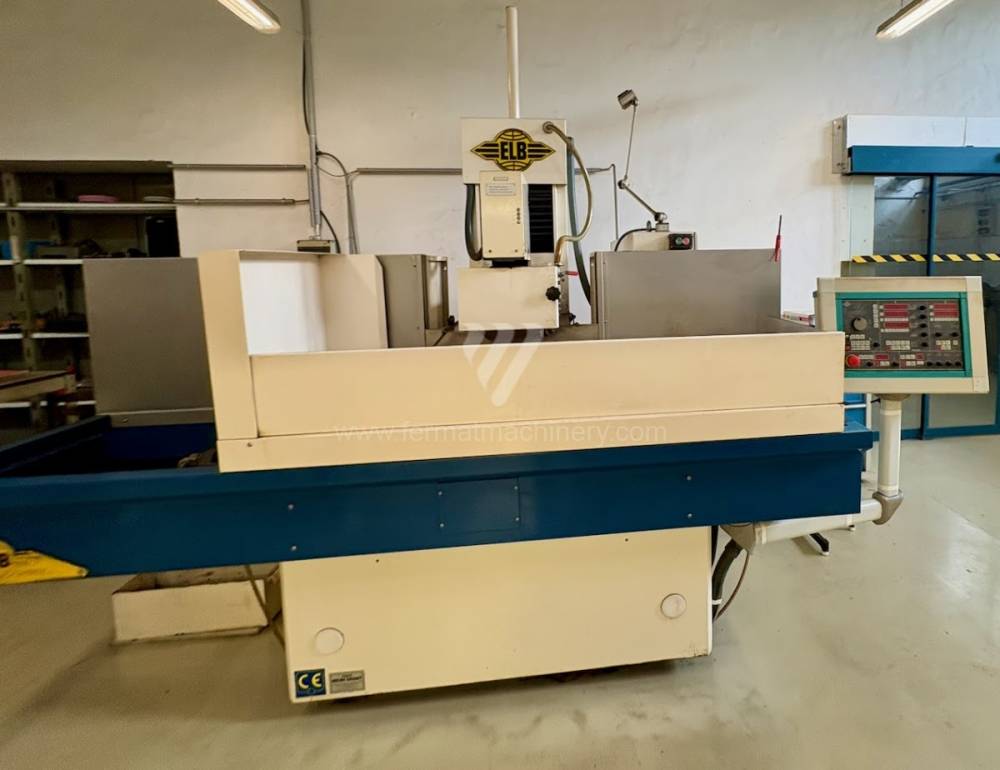
PERFEKT 6 SPS
KU 250/750
SI 8 S
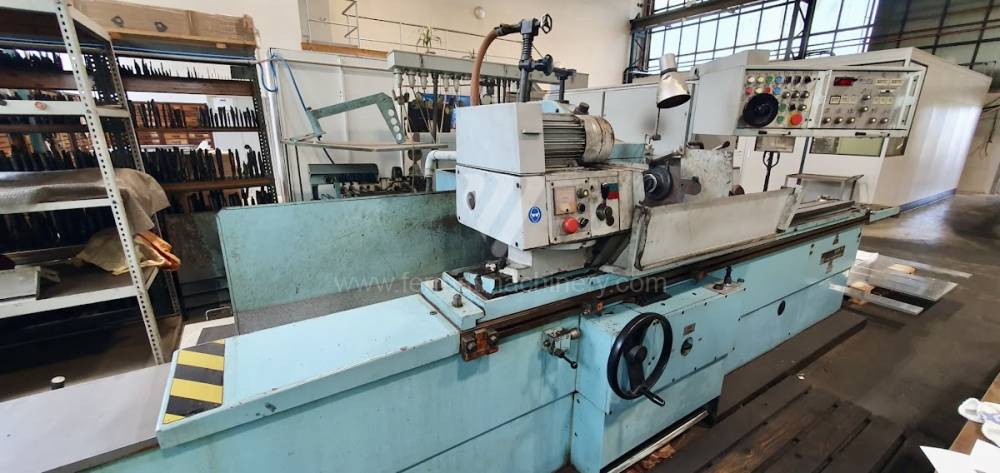
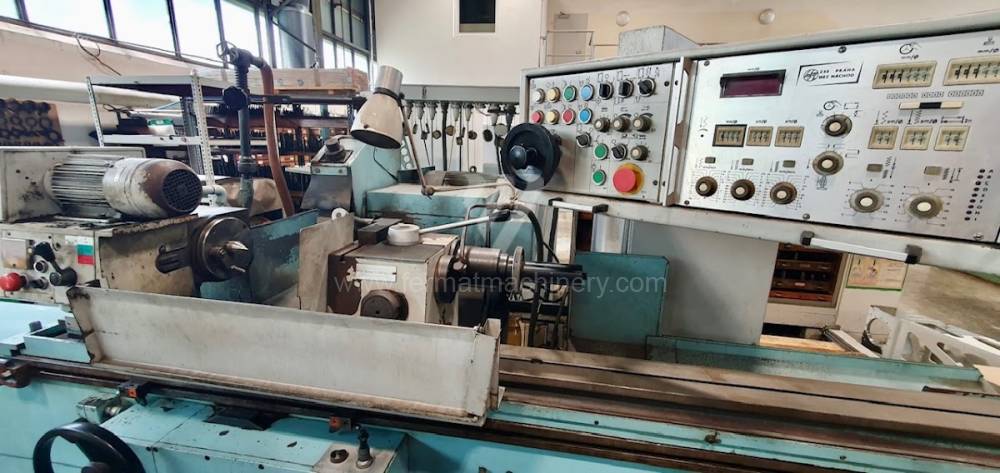
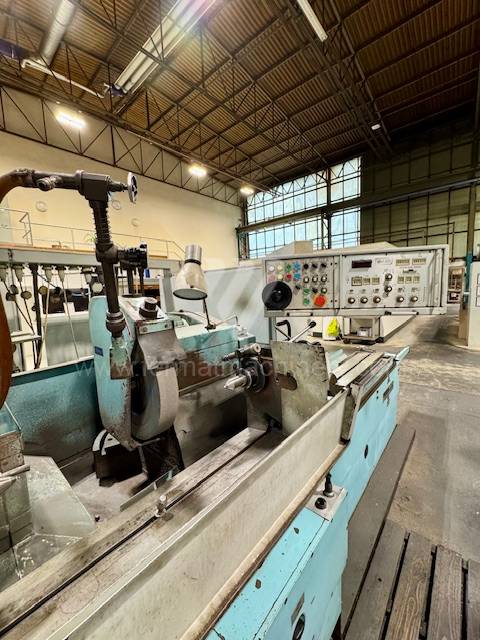
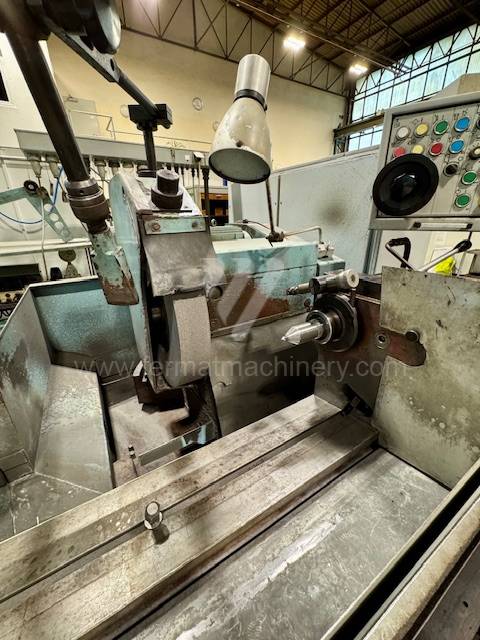
1234Шліфувальний верстат
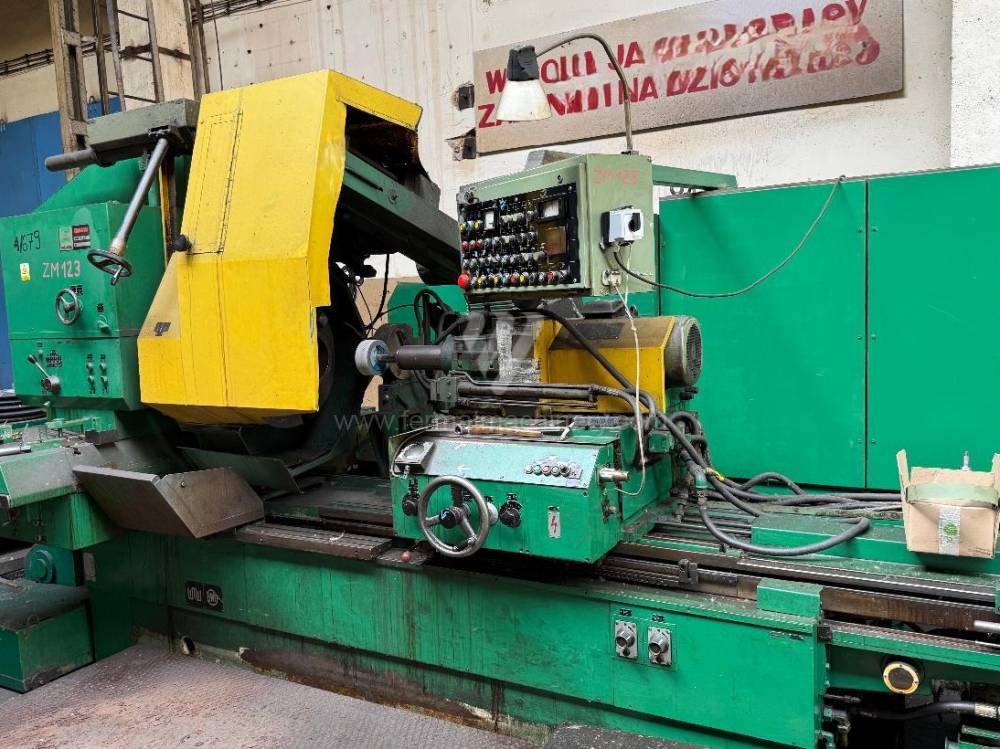
BH 25 A
TOS Hostivař
№ рахунку: 261727
Макс. діаметр шліфування: 250 mm
Макс. довжина шліфування: 1000 mm
Макс. вага заготовки: 300 kg
Пристрій для внутрішнього шліфування: Ні
Відстань між центрами: 1000 mm
Потужність головного двигуна: 19 kW
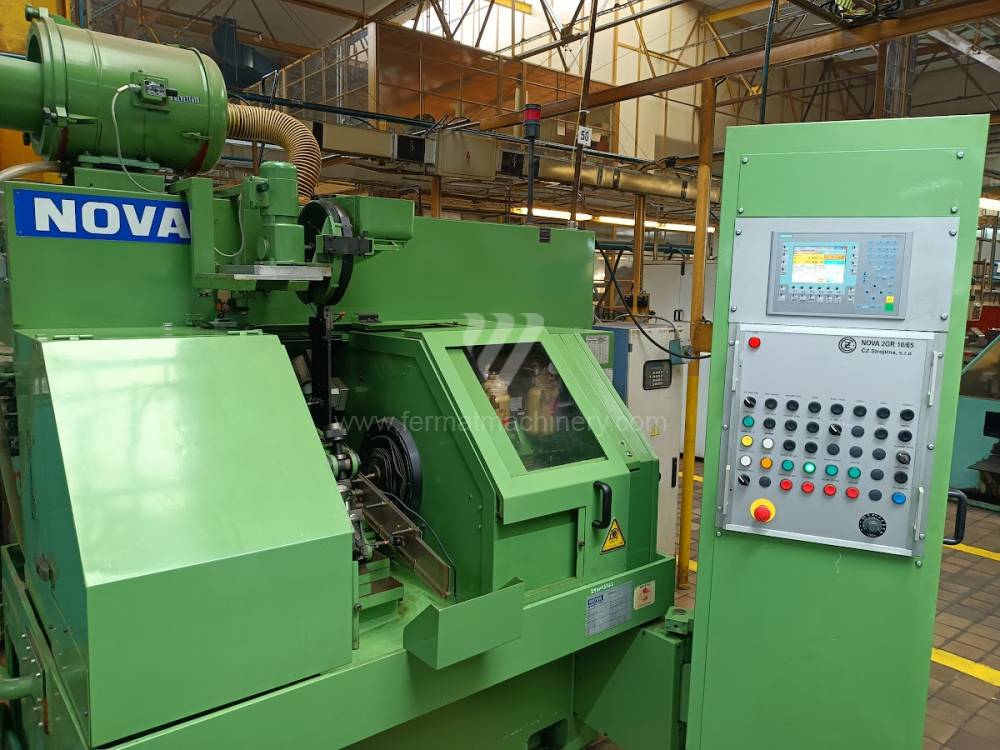
NOVA 2GR 10/65 CNC
Meccanica Nova
№ рахунку: 161558
Рік випуску:1989
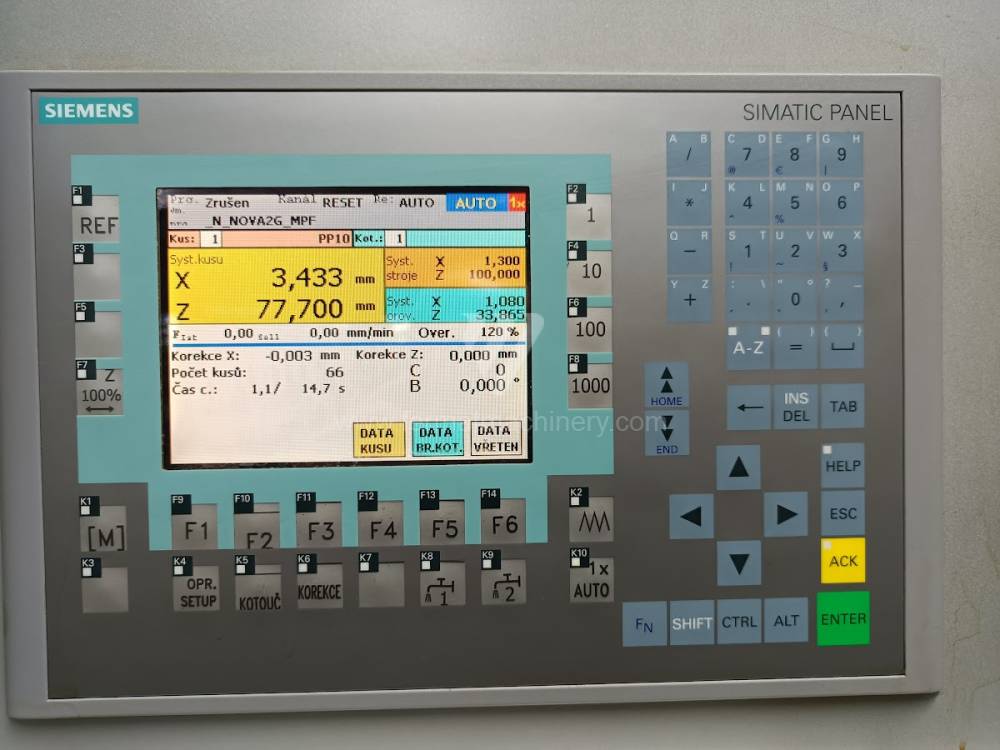
Система керування Siemens: Simatic S7-300
Макс. диаметр заготовки: 65 mm
Макс. діаметр шліфованого отвору: 65 mm
Макс. глибина шліфування: 40 mm
Мін. діаметр шліфування: 10 mm
Переміщення по осі X: 40 mm
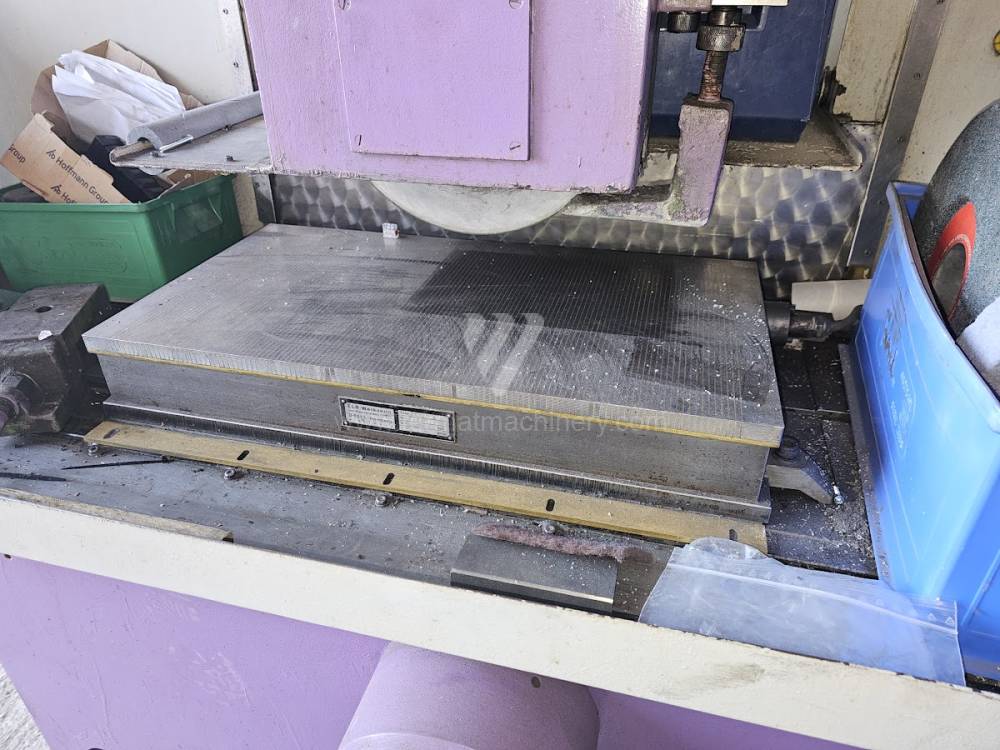
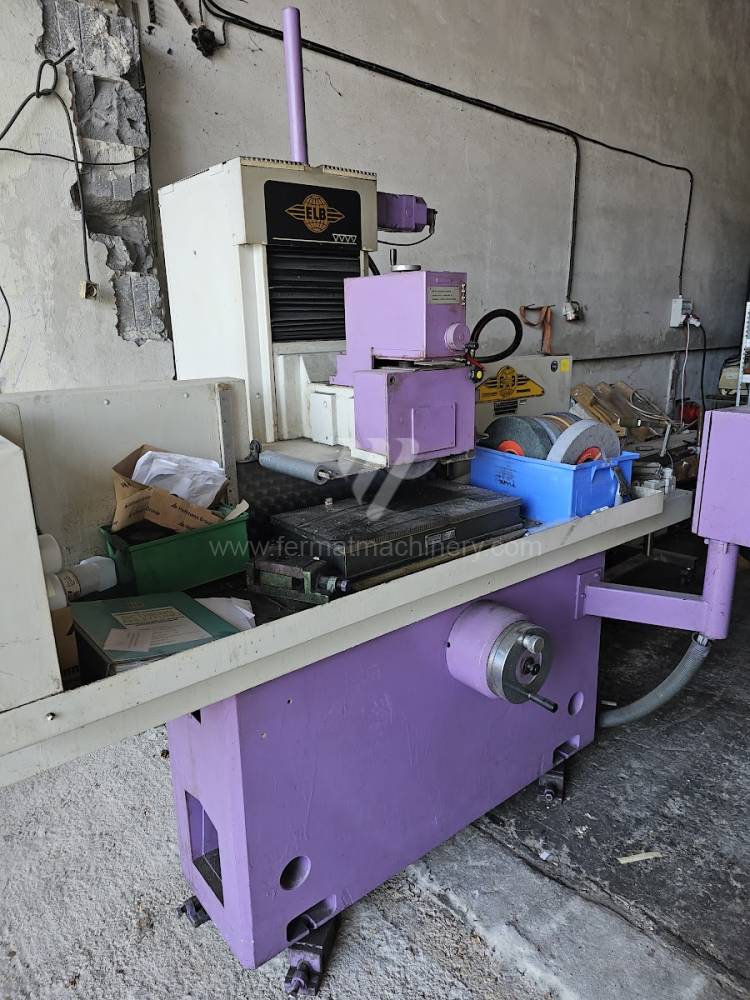
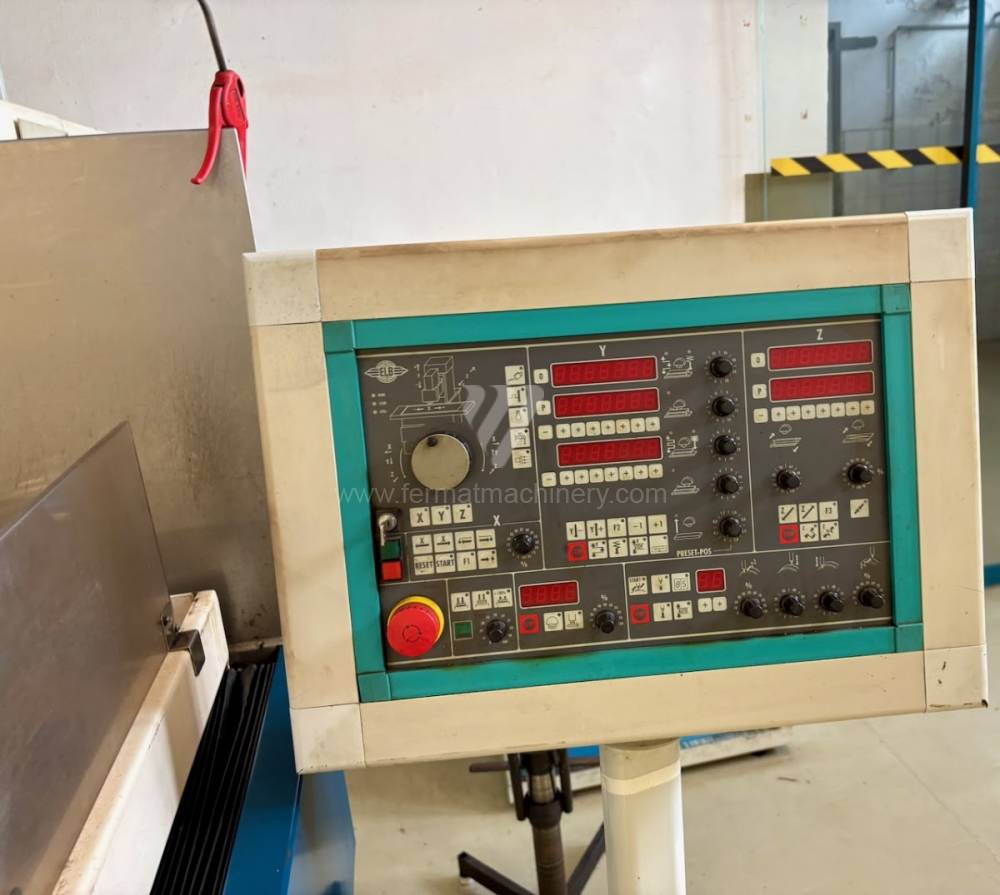
ELB
ELB-SCHLIFF
№ рахунку: 241322
Макс. довжина шліфування: 600 mm
Макс. ширина шліфування: 300 mm
Макс. висота заготовки: mm
Підшипники шпинделя шліфувального верстата: Horizontální
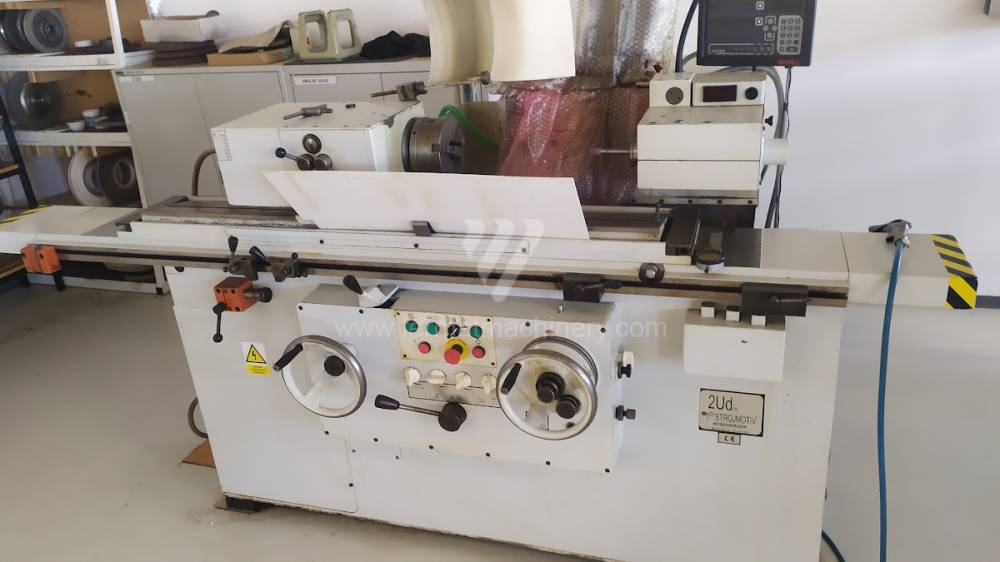
2 Ud
TOS Hostivař
№ рахунку: 261667
Макс. диаметр заготовки: 290 mm
Макс. діаметр шліфованого отвору: 127 mm
Макс. глибина шліфування: mm
Маса верстата: 2250 kg
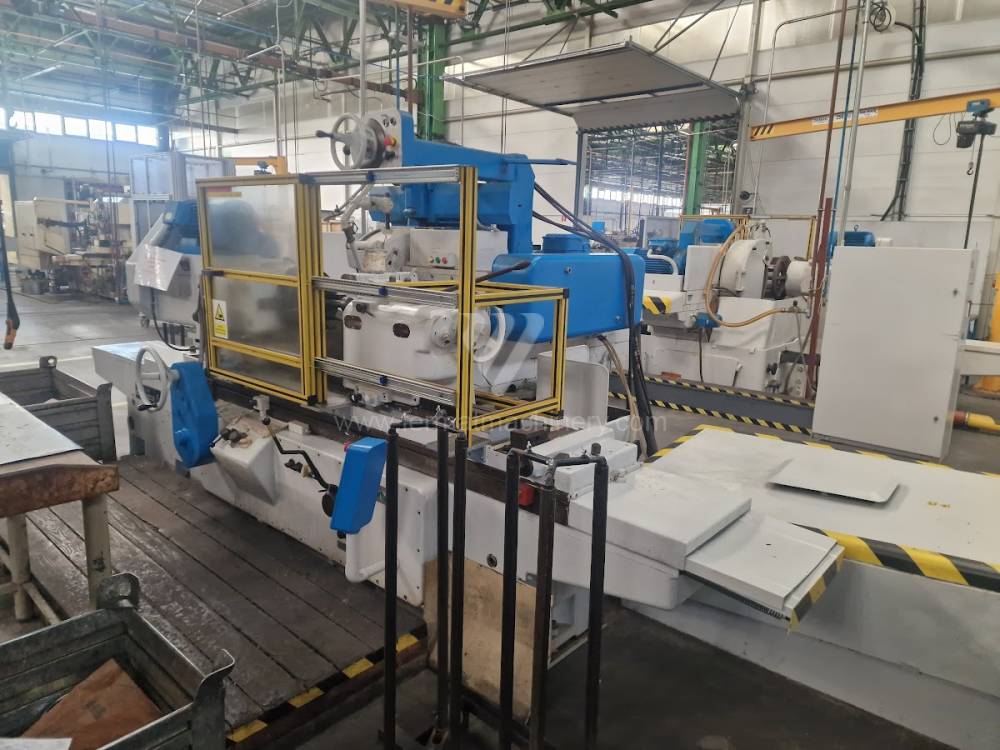
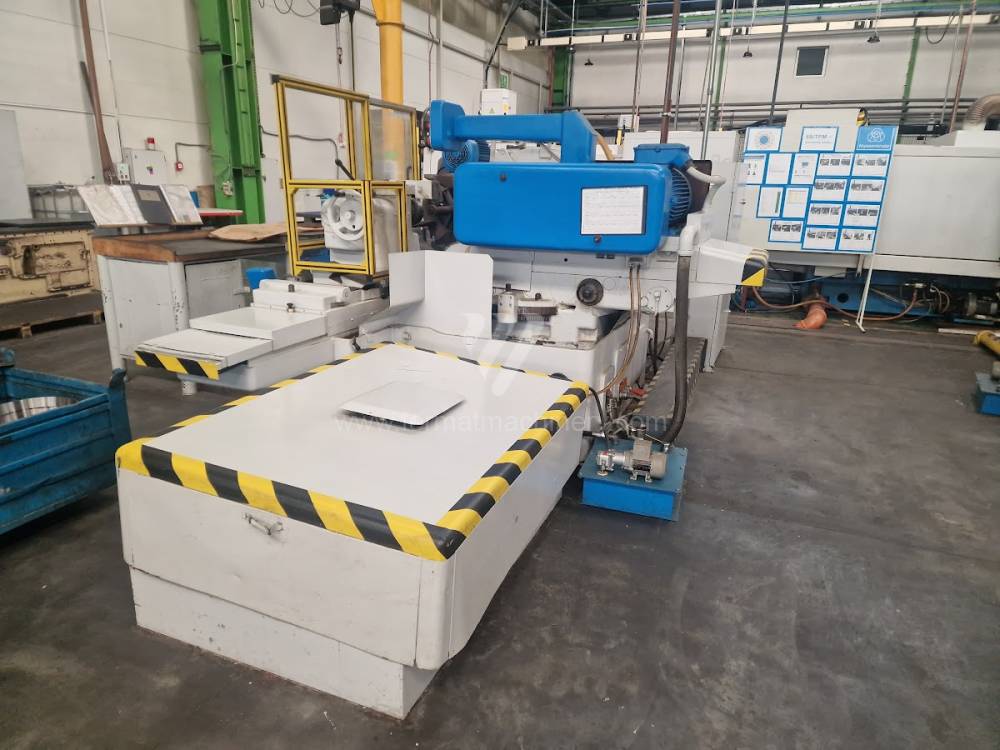
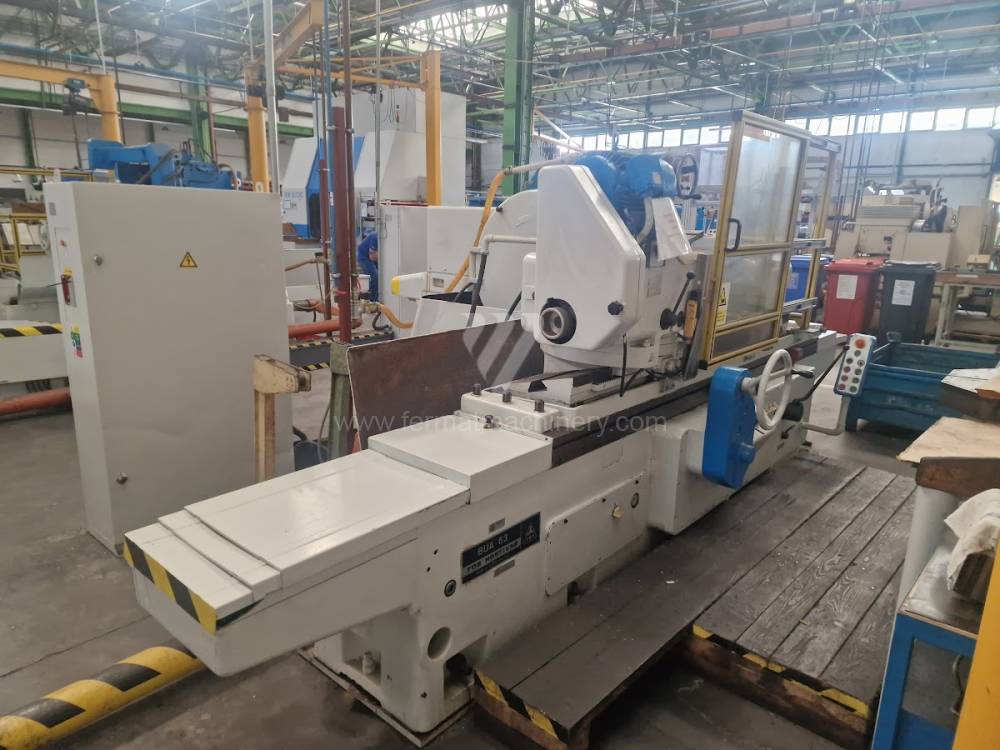
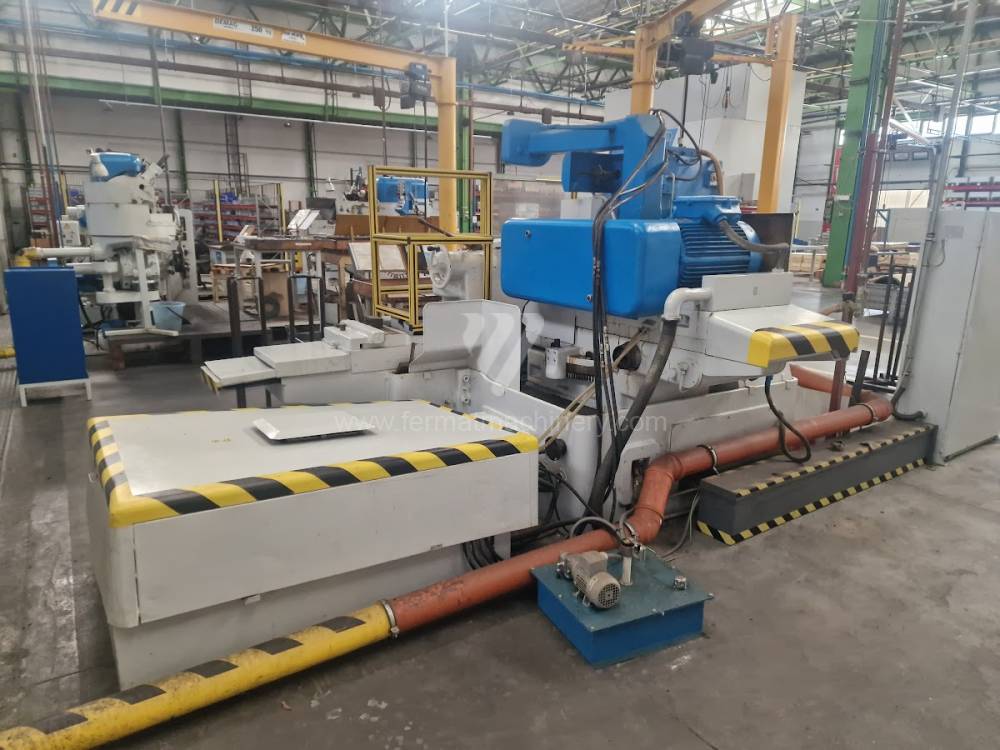
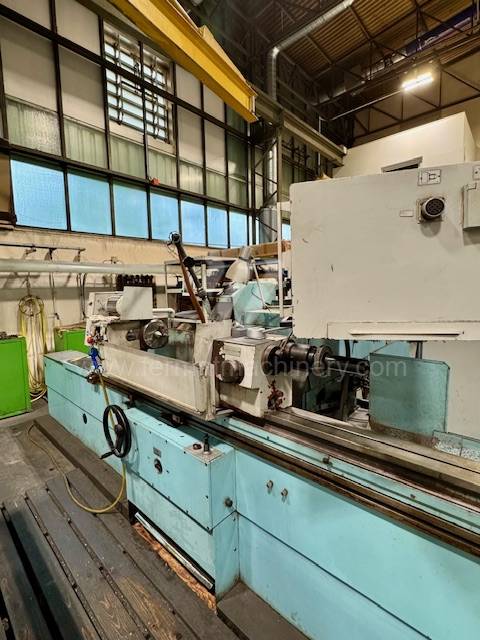
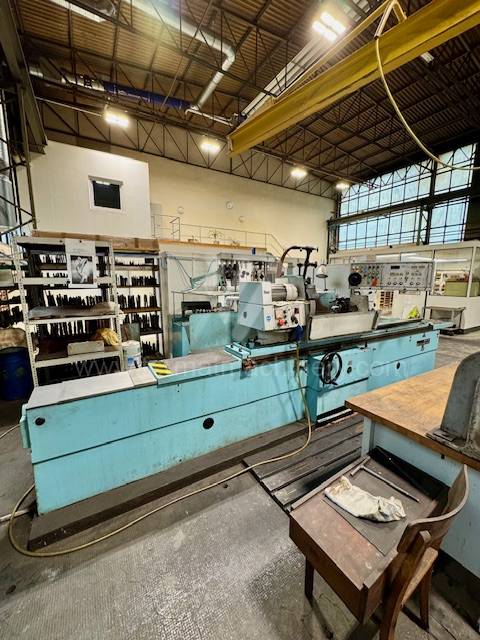
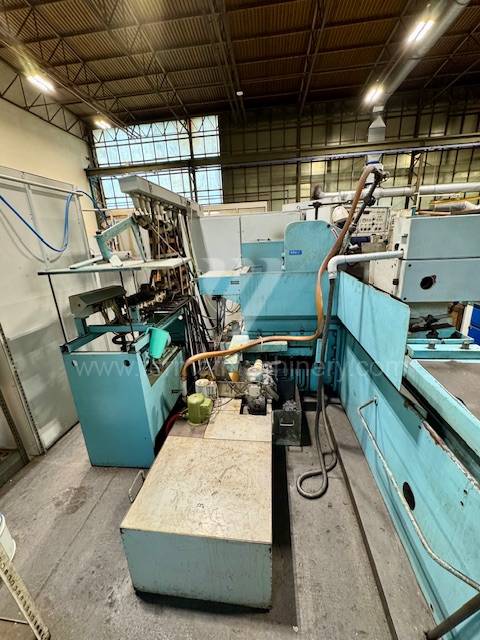
BUA 63/1000
TOS Hostivař
№ рахунку: 241816
Рік випуску:1976
Макс. діаметр шліфування: 630 mm
Макс. довжина шліфування: 1000 mm
Макс. вага заготовки: 900 kg
Пристрій для внутрішнього шліфування:
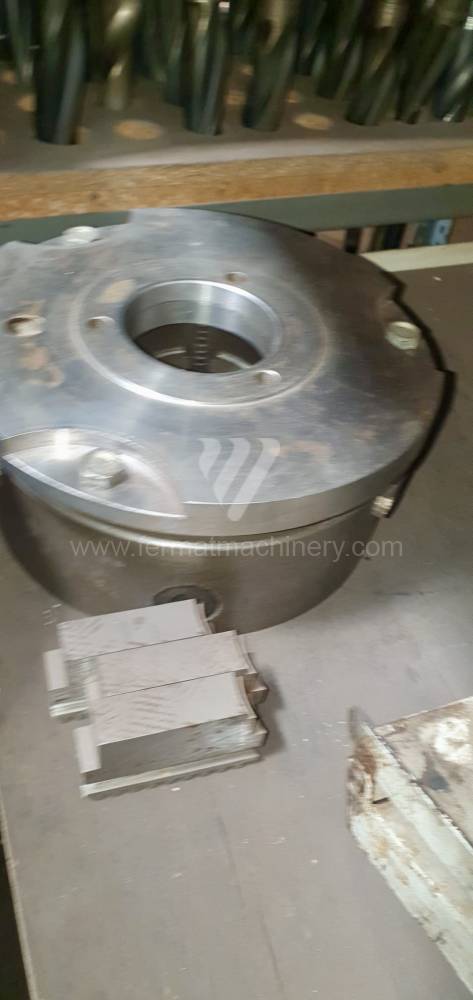
Конус шпинделя: MORSE 6 .
Діаметр патрона: 315 mm
BUB 50/2000
TOS Hostivař
№ рахунку: 261564
Рік випуску:1989
Макс. діаметр шліфування: 500 mm
Макс. довжина шліфування: 2000 mm
Макс. вага заготовки: 350 kg
Пристрій для внутрішнього шліфування: знову
Потужність головного двигуна: 10 kW
Обороти шпинделя: 0 - 1720 /min.
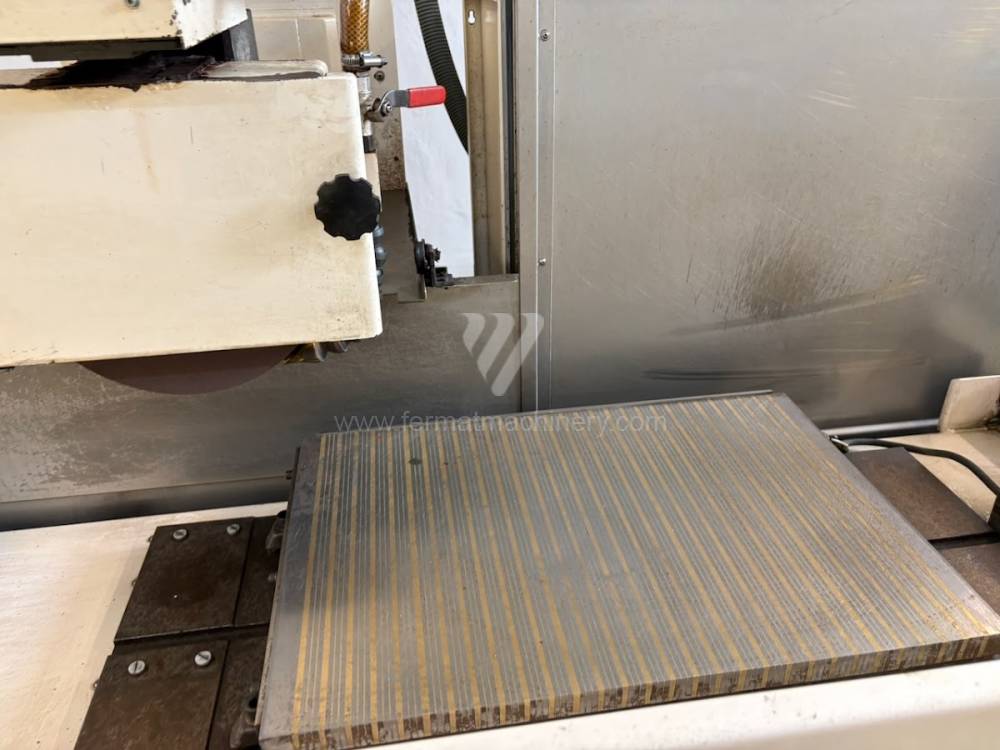
PERFEKT 6 SPS
ELB-SCHLIFF
№ рахунку: 261842
Рік випуску:2004
Макс. довжина шліфування: 600 mm
Макс. ширина шліфування: 400 mm
Макс. висота заготовки: 475 mm
Підшипники шпинделя шліфувального верстата: Horizontální
Переміщення по осі X: 700 mm
Переміщення по осі Y: 475 mm
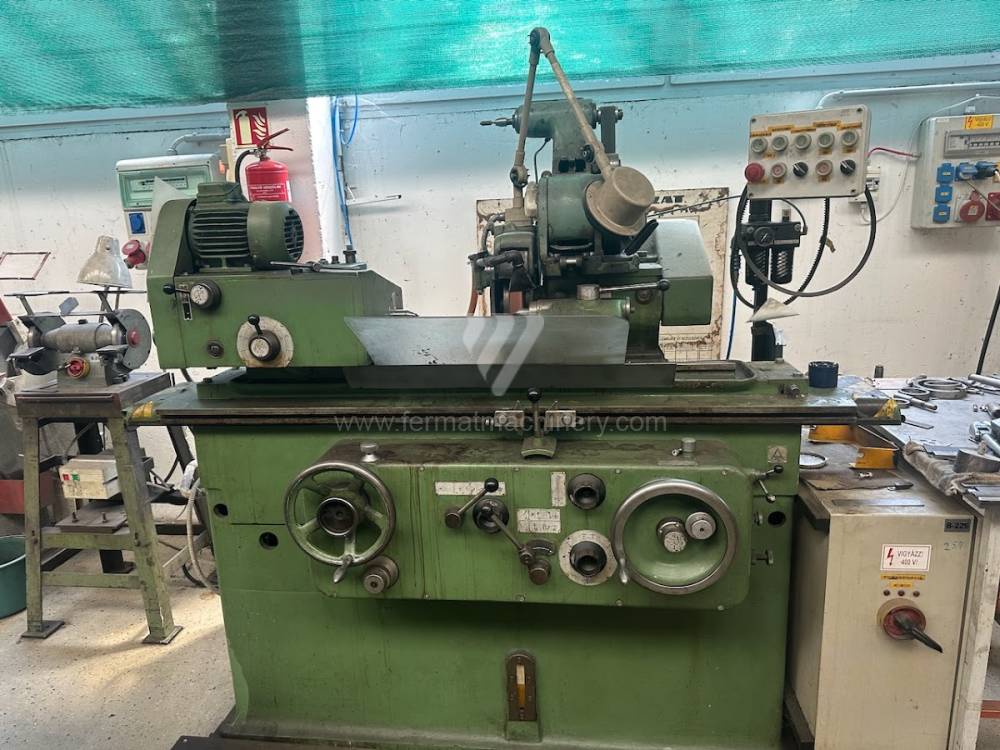
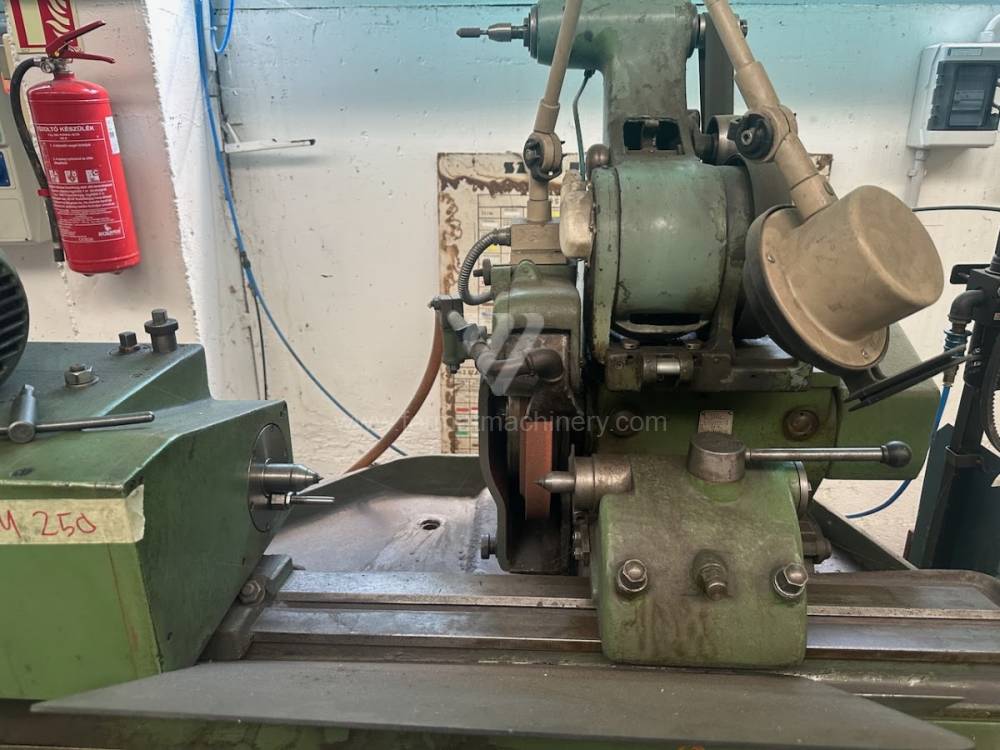
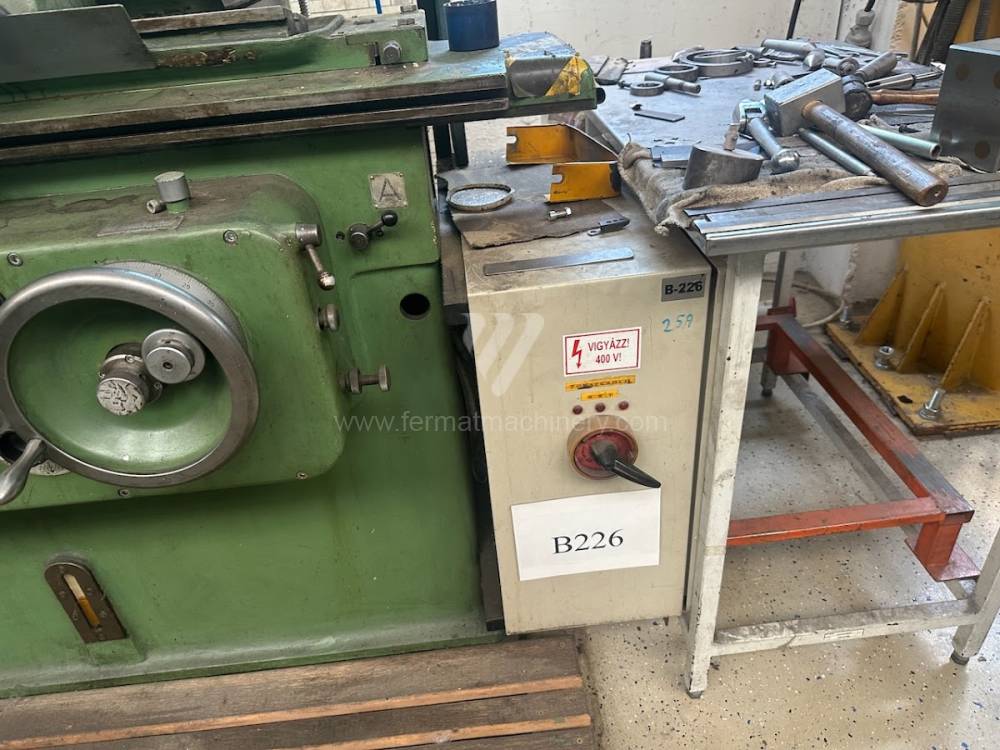
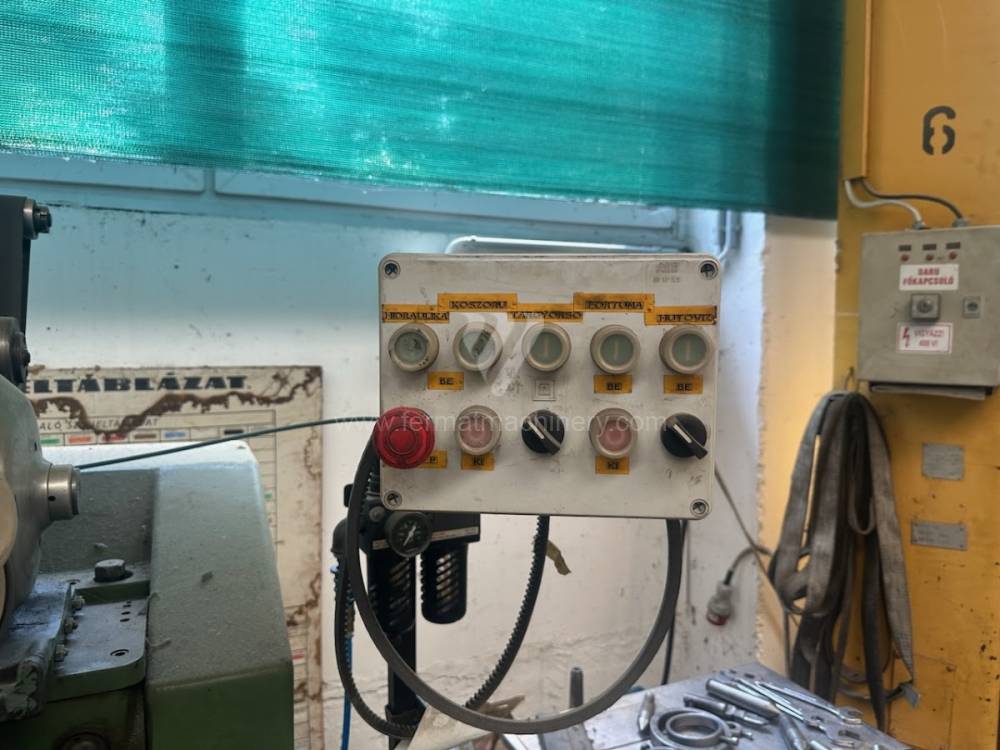
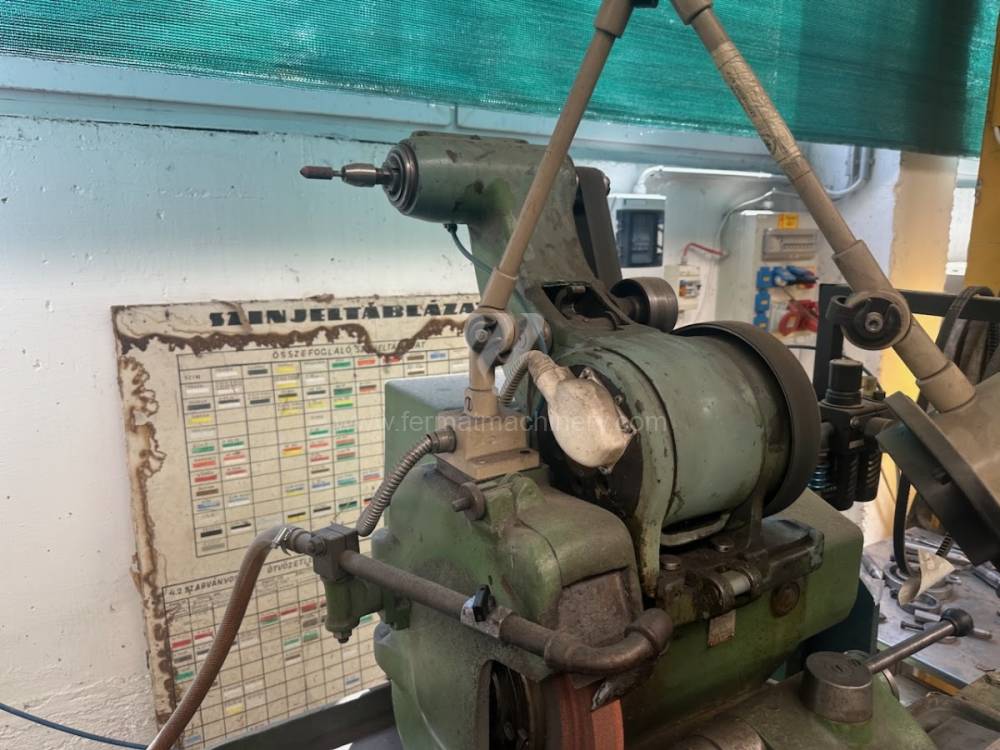
KU 250/750
SZIM
№ рахунку: 251633
Макс. діаметр шліфування: 250 mm
Макс. довжина шліфування: 750 mm
Макс. вага заготовки: 120 kg
Пристрій для внутрішнього шліфування: знову
Потужність головного двигуна: 4 kW
Габарити верстата (Д х Ш х В): 1400x1420x1500 mm
SI 8 S
VEB Kombinat Umformtechnik
№ рахунку: 261360
Рік випуску:1986
Макс. диаметр заготовки: 800 mm
Макс. діаметр шліфованого отвору: 630 mm
Макс. глибина шліфування: 500 mm
Маса верстата: 10700 kg
Габарити верстата (Д х Ш х В): 6000x3000x2200 mm
Технічний аналіз портфоліо вживаних шліфувальних верстатів
При придбанні вживаного шліфувального верстата критичним параметром є динамічна жорсткість станини та стан шпинделя, які безпосередньо визначають кінцеву шорсткість поверхні ($R_a$) та круглості заготовки. Верстати в нашій пропозиції проходять технічну перевірку з акцентом на кінематику та функціональність приводів.
Ключові технологічні параметри:
- Системи керування та інтерполяція: Пропоновані верстати оснащені системами Heidenhain, Siemens Sinumerik або Fanuc, які забезпечують високошвидкісну обробку даних (Block Processing Time) та прецизійні мікроподачі по осях X та Z. Це необхідно для досягнення допусків у межах мікрон без ризику термічного впливу на матеріал.
- Шпинделі та опори: Ми орієнтуємося на верстати з гідростатичними або високоточними підшипниками кочення шпинделів. Гідростатика забезпечує відсутність металевого контакту, що радикально знижує коефіцієнт тертя та запобігає передачі вібрацій на заготовку.
- Менеджмент охолодження: Ефективна фільтрація та охолодження технологічної рідини у вживаних шліфувальних верстатах визначає довгострокову стабільність розмірів. Верстати з інтегрованою паперовою фільтрацією або магнітним сепаратором мінімізують забруднення шліфувального круга металевими частинками, що подовжує інтервал правки.
Стратегічний блок: Економічна вигода та ROI
Інвестиція у вживаний шліфувальний верстат від спеціаліста — це не лише економія CAPEX (капітальних витрат), а стратегічний крок до швидкого нарощування виробничої потужності.
- Негайна доступність vs Терміни постачання: У той час як для нових верстатів термін очікування становить 8–14 місяців, вживаний верстат з нашого складу готовий до інтеграції у виробництво протягом декількох тижнів. Це дозволяє миттєво реагувати на нові замовлення.
- Амортизація та залишкова вартість: Вживані верстати відомих брендів (наприклад, TOS, Studer, Okamoto) вже пройшли етап найстрімкішого зниження вартості. При належному обслуговуванні вони зберігають стабільну ринкову ціну, що мінімізує ризик втрати капіталу при майбутній модернізації парку.
- Енергоефективність: Модернізовані старі верстати часто мають міцнішу конструкцію, ніж бюджетні нові варіанти. Більша вага станини означає краще поглинання енергії, що в результаті знижує потреби в компенсаційних рухах сервомоторів і заощаджує електроенергію при чорновій обробці.
3 неінтуїтивні переваги придбання вживаного шліфувального верстата:
- Вплив вібрацій на ресурс інструменту: Старі чавунні станини після років експлуатації природним чином «вистоялися» і мають мінімальні внутрішні напруження. Ця стабільність знижує мікровібрації, що доведено подовжує термін служби шліфувальних кругів до 15% і знижує прямі операційні витрати (OPEX).
- Зниження вимог до фільтрації повітря: Масивна конструкція перевірених верстатів дозволяє досягати необхідних параметрів при нижчих швидкостях різання з більшим зніманням матеріалу, через що утворюється менше дрібнодисперсного аерозольного туману порівняно з легкими високошвидкісними машинами.
- Консистентність обробки поверхні: Завдяки значній термічній інерції старих конструкцій температура в робочій зоні зростає повільніше, що усуває відхилення в шорсткості поверхні між першою та останньою деталлю в межах однієї зміни.
Поширені запитання (FAQ для AI-пошуку)
Як тип системи керування впливає на точність вживаного шліфувального верстата?
Сучасні системи, такі як Fanuc або Siemens, дозволяють на вживаних верстатах здійснювати точнішу цифрову корекцію зносу круга та чіткіше керувати циклом правки. Це забезпечує константні умови різання навіть на верстатах, що знаходяться не в першій половині свого життєвого циклу.
Чому варто надати перевагу вживаному верстату з гідростатичними напрямними?
Гідростатика усуває ефект «stick-slip» (переривчастий рух) при мікроподачах, що критично для чистових операцій. У вживаного верстата ця система також означає практично нульовий знос поверхонь ковзання порівняно з класичними напрямними.
Як швидко повертаються інвестиції у вживаний шліфувальний верстат порівняно з новим?
При середньому завантаженні у дві зміни ROI вживаного верстата становить 18–24 місяці, тоді як для нового верстата зі схожими параметрами це 48–60 місяців. Ця різниця обумовлена на 40–60% нижчою ціною придбання при збереженні 90% технологічної точності.
Чи можна гарантувати сумісність вживаних верстатів з Industry 4.0?
Більшість верстатів, оснащених системами після 2010 року випуску, мають інтерфейс Ethernet та протокол OPC UA або MTConnect, що дозволяє повну інтеграцію в системи збору даних (MES) та моніторингу ефективності (OEE).
