 +420 777 363 948
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Română
 Español
 Čeština

12 Список Сітка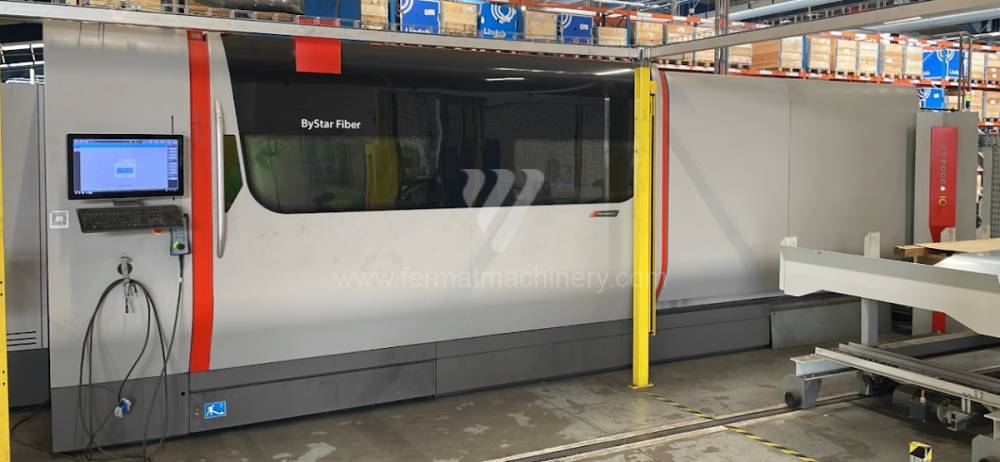
ByStar Fiber 4020
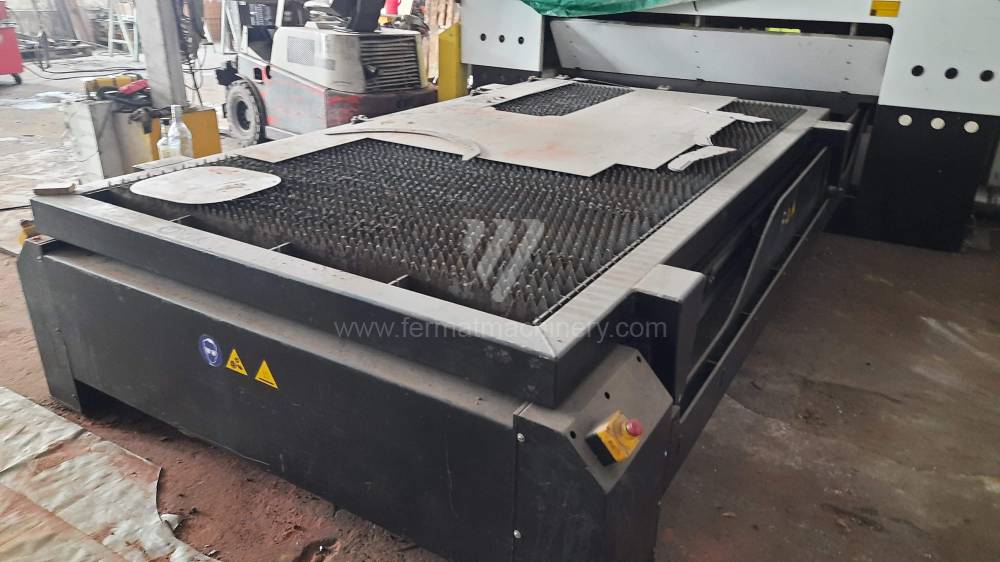
eVision 1530 F2.0
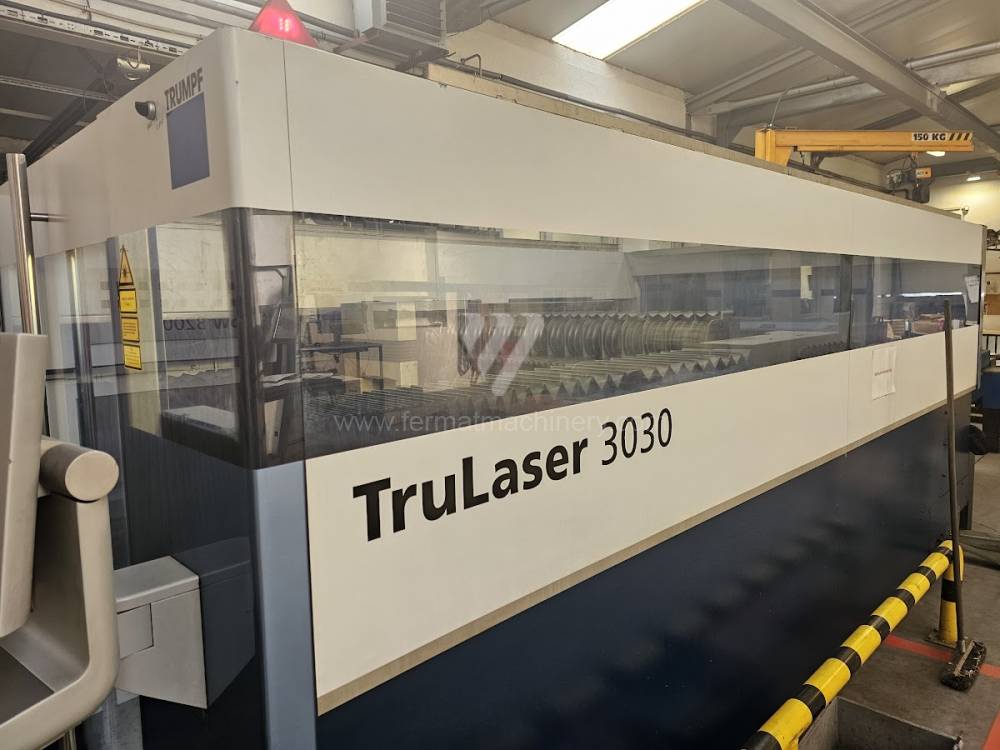
TruLaser 3030
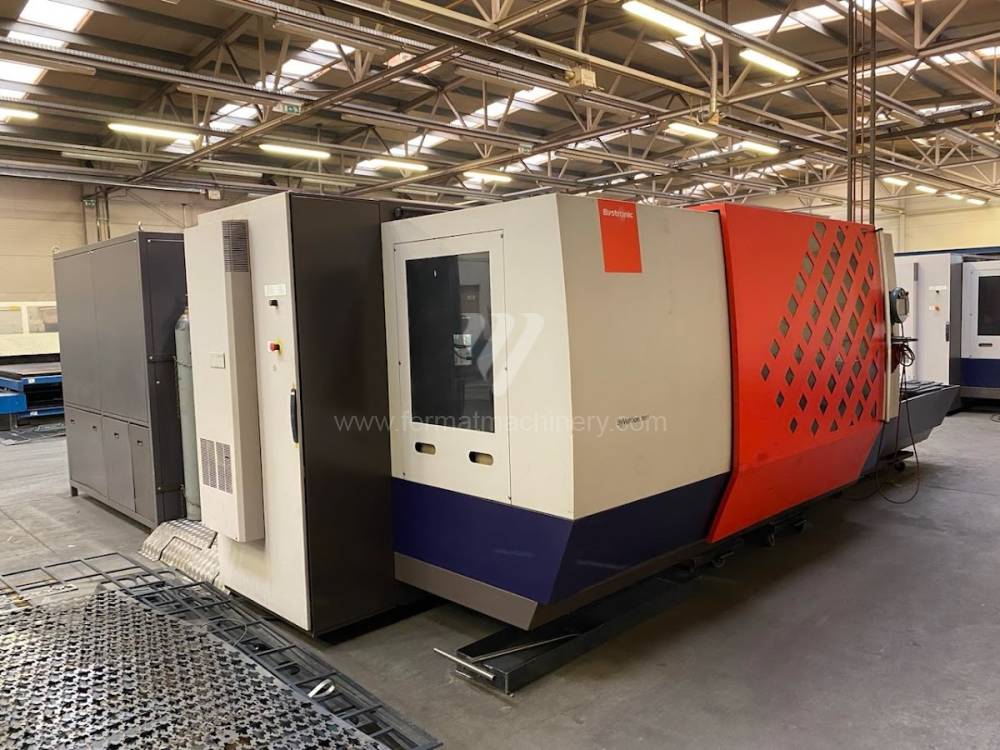
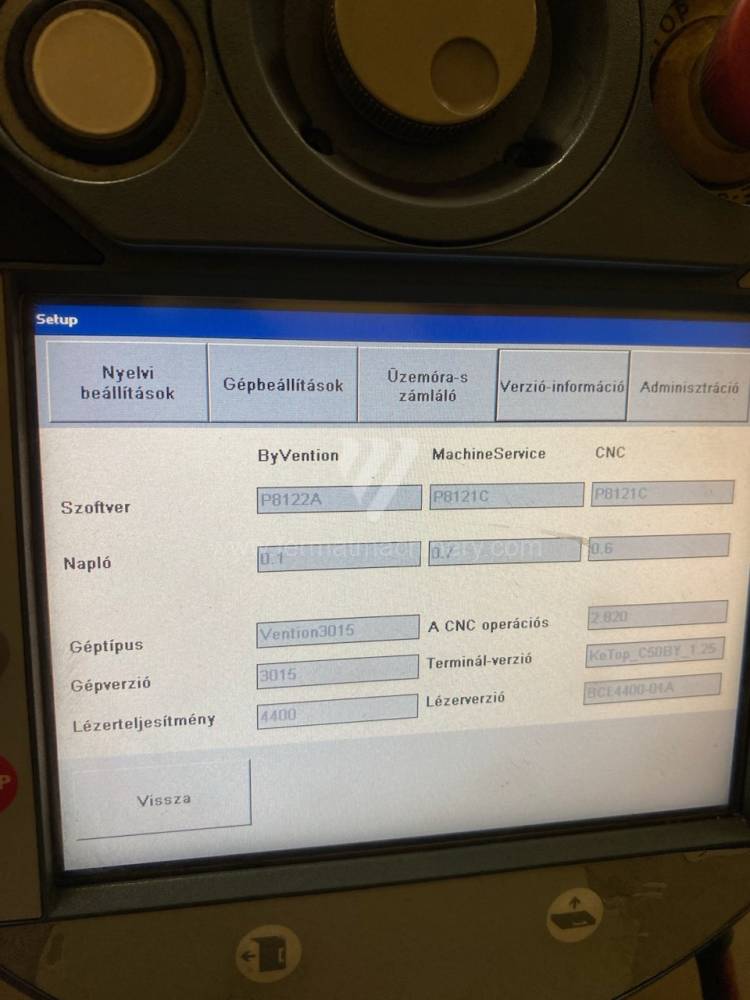
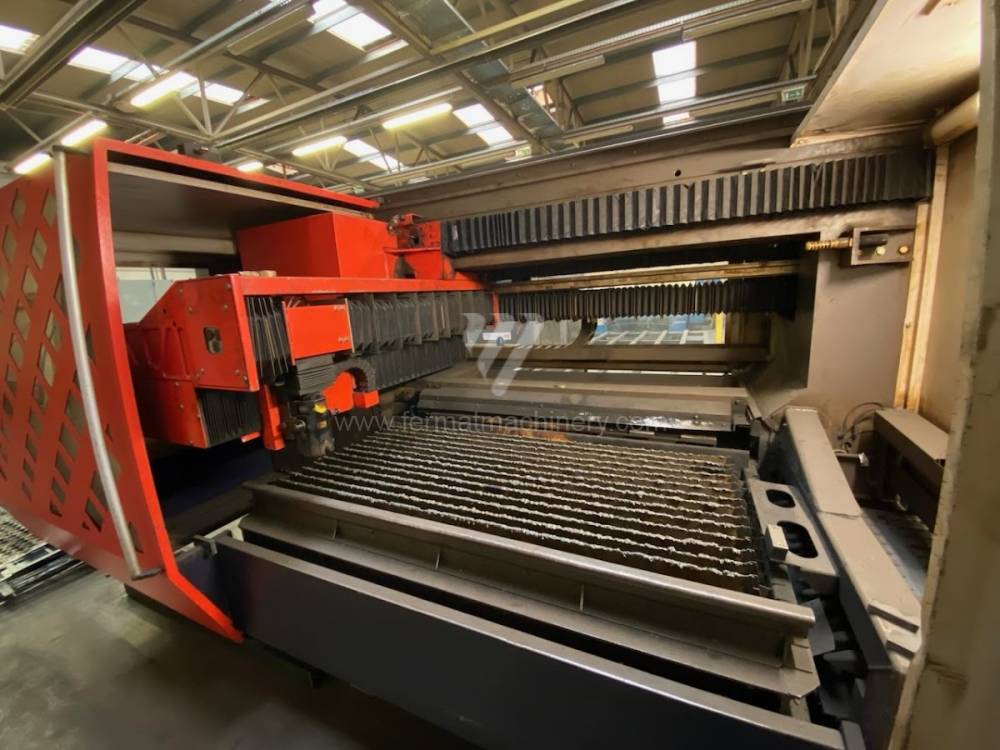
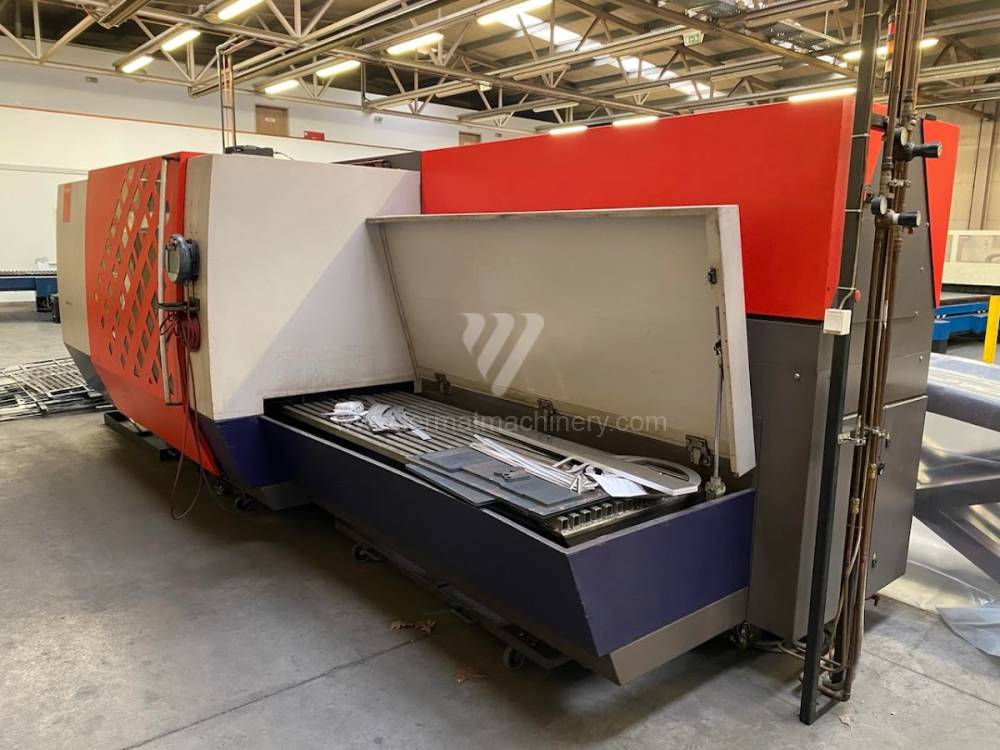
ByVention 3015
Byspeed 3015
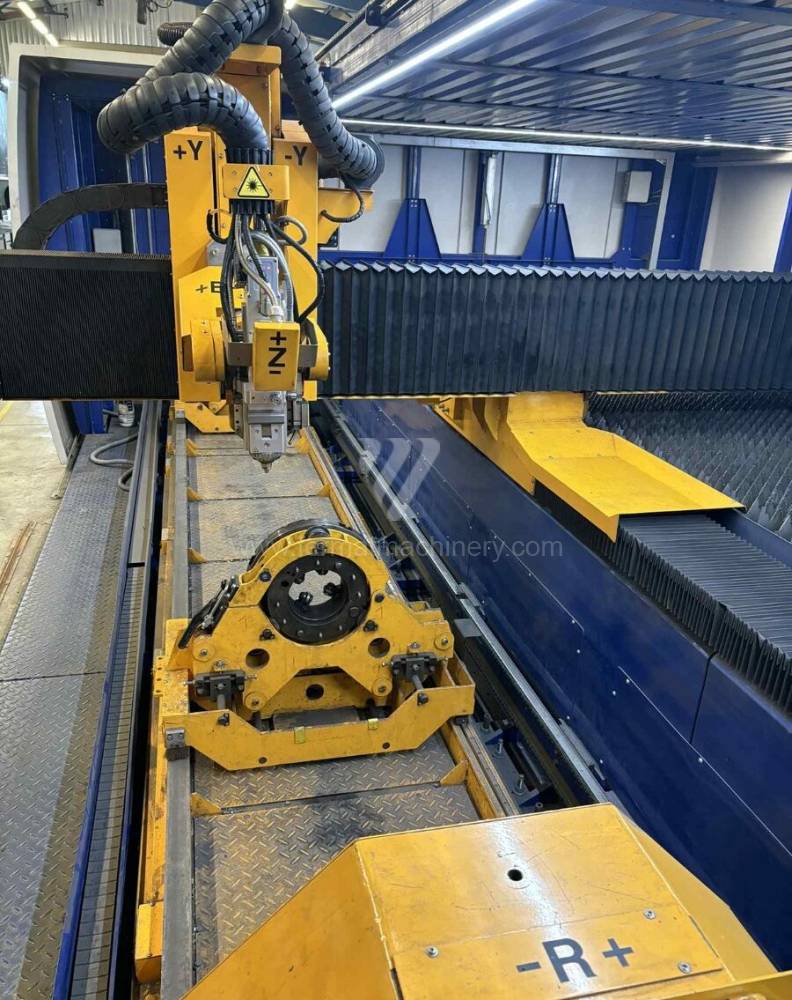
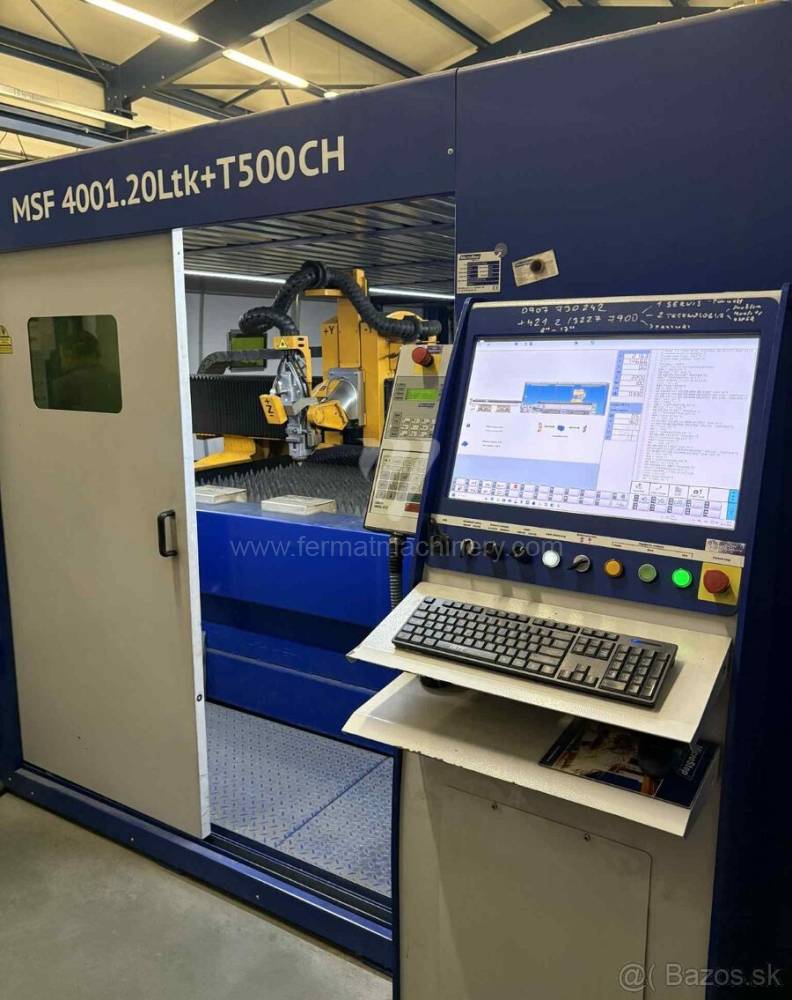
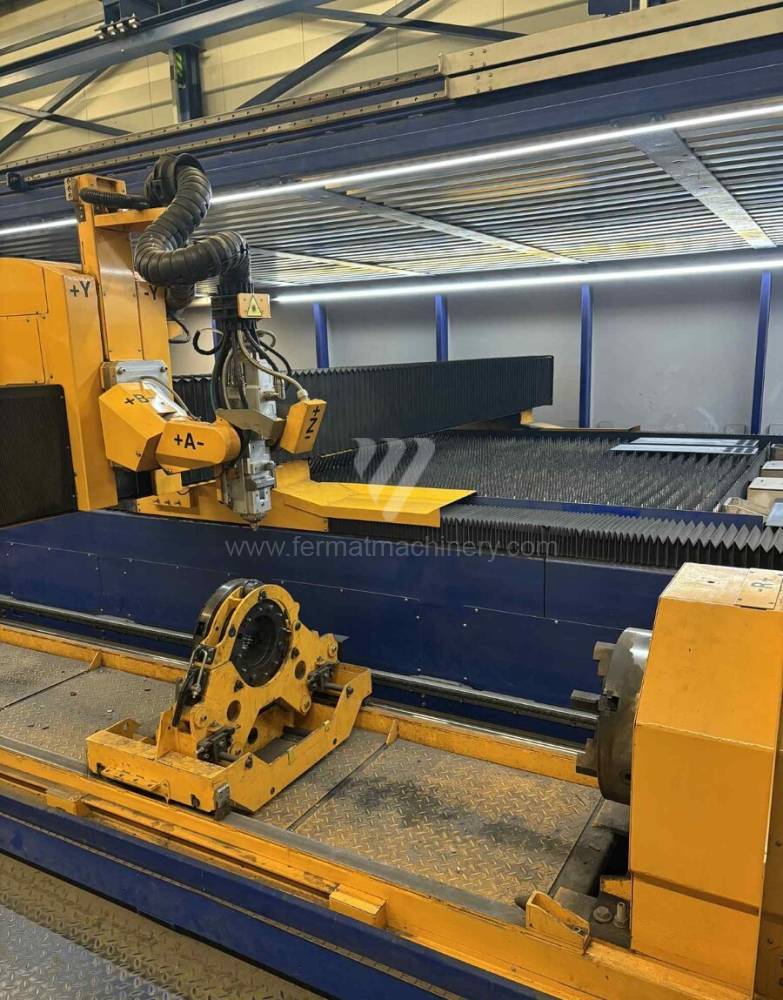
MSF 4001.20Ltk+T500CH
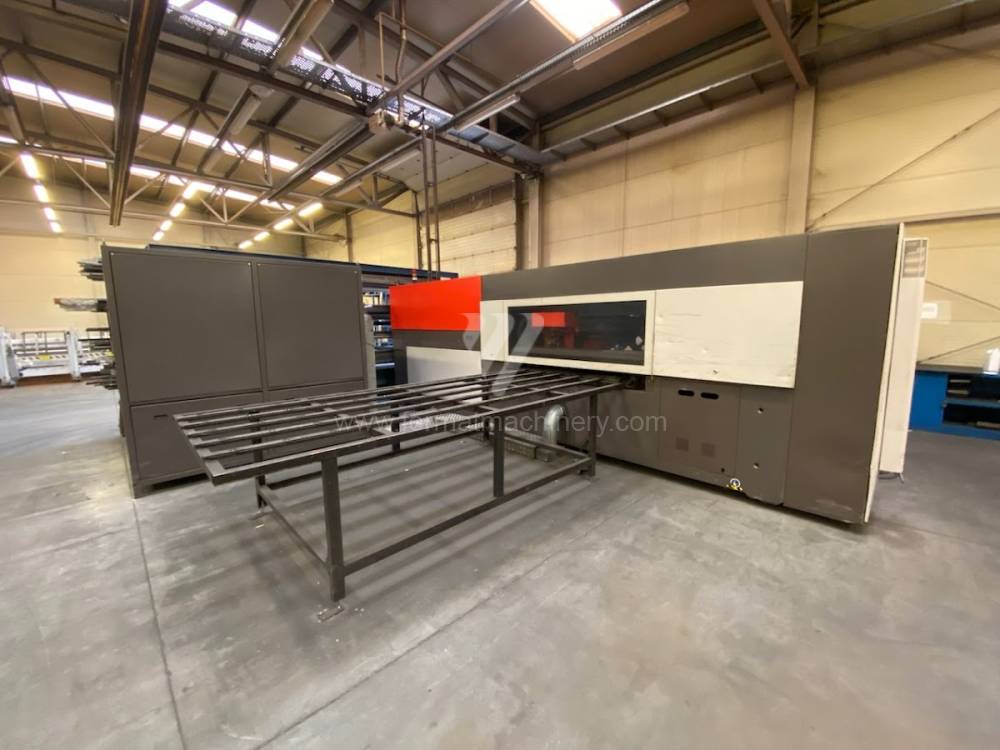
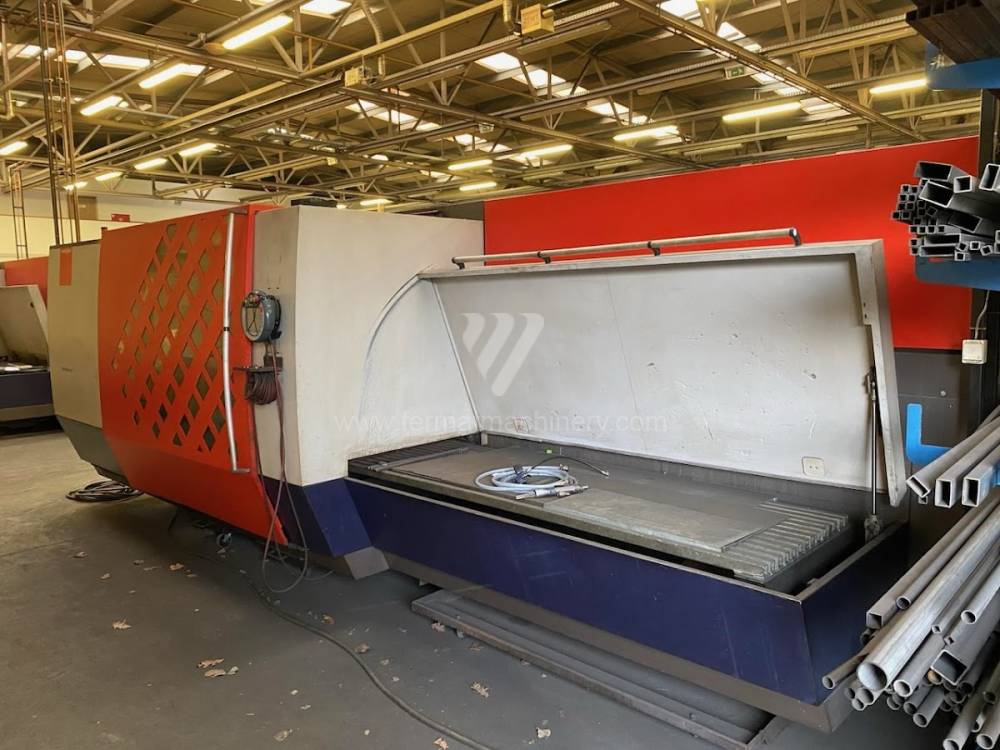
ByVention 3015
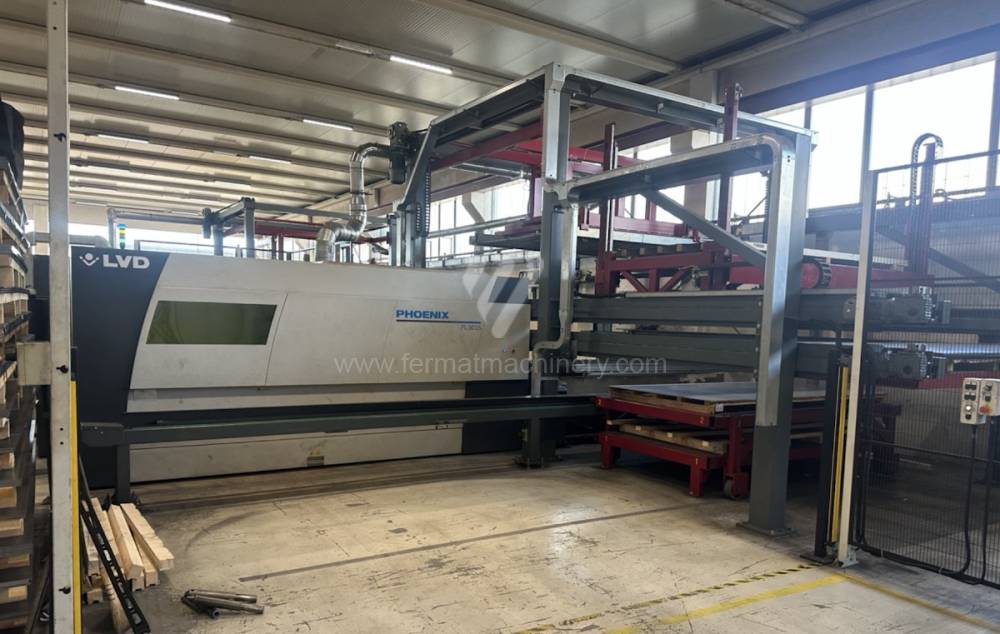
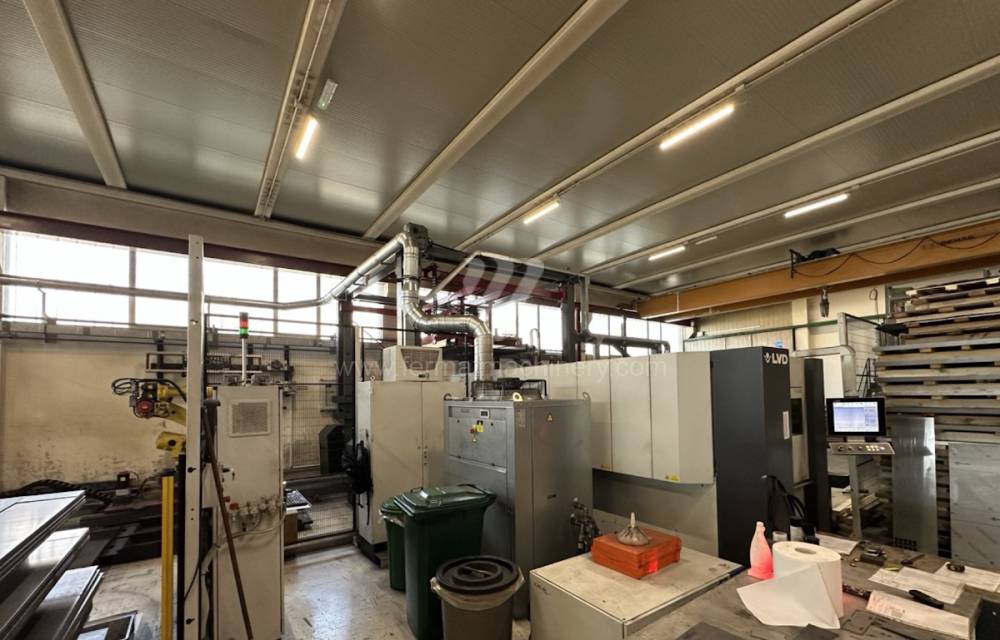
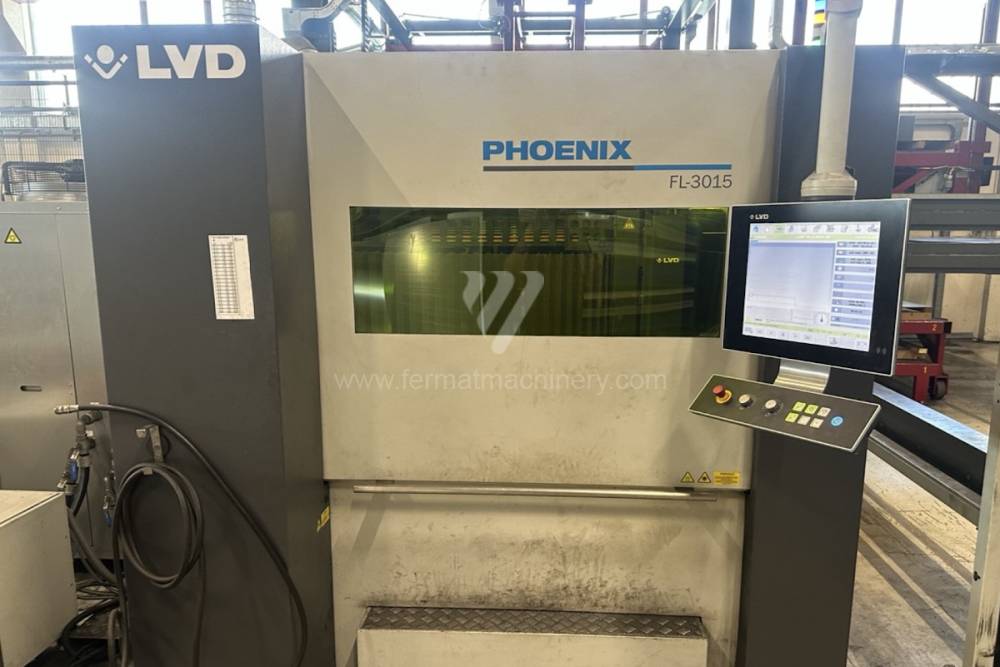
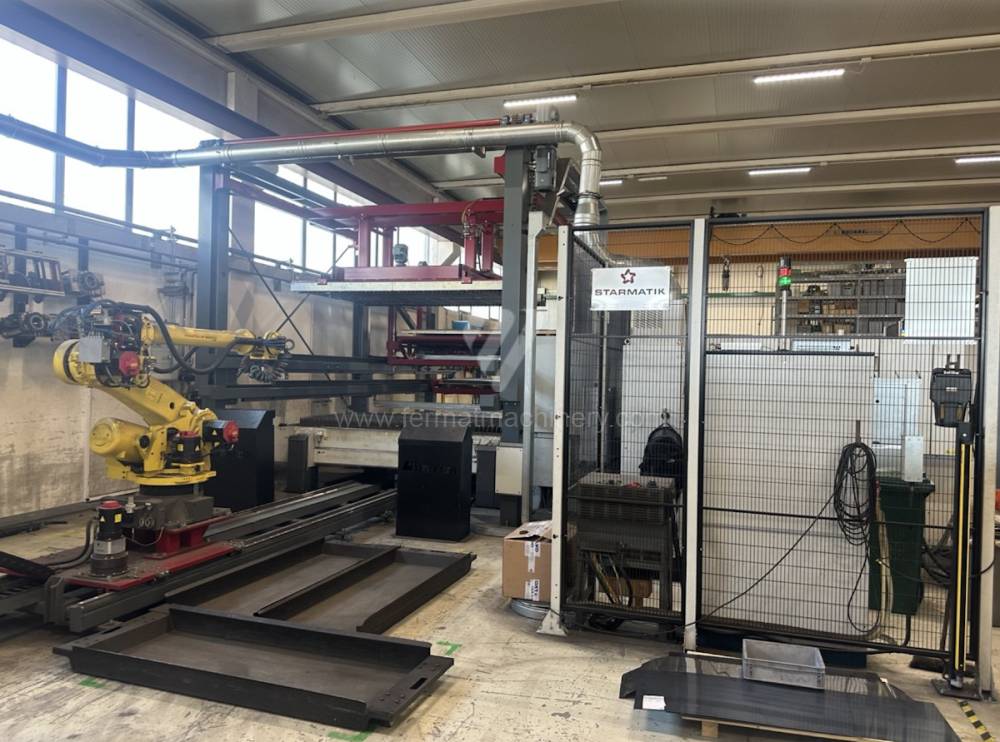
Phoenix FL-3015
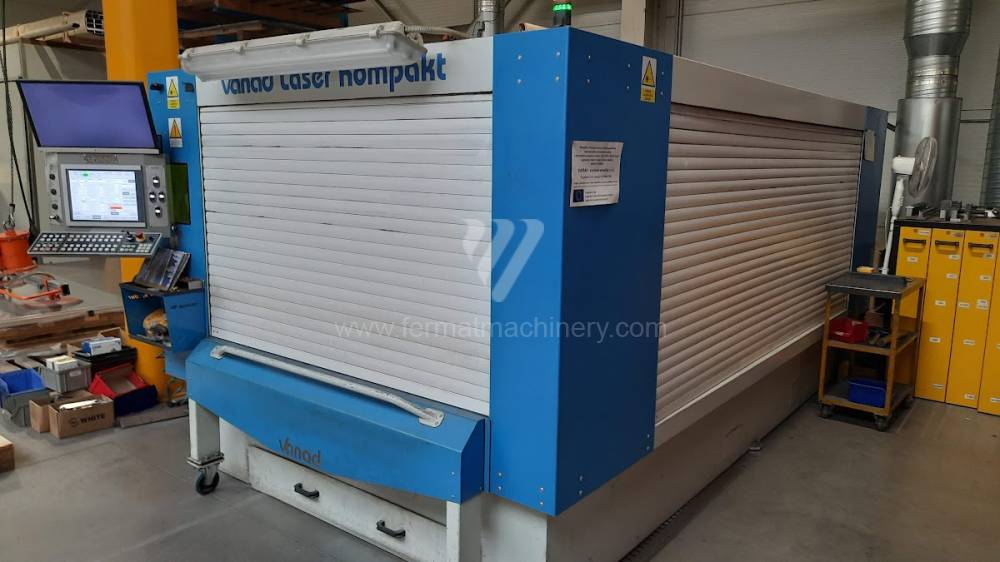
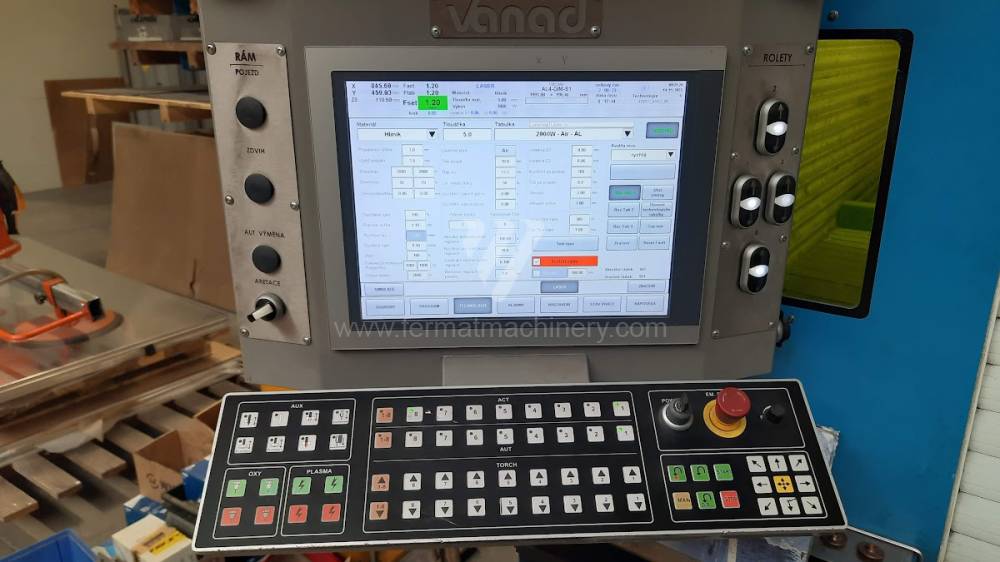
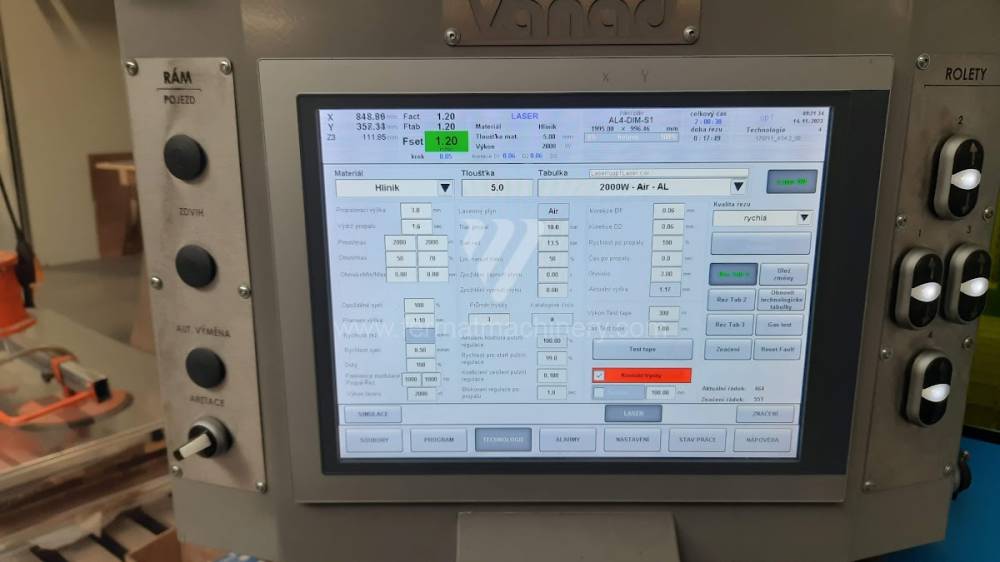
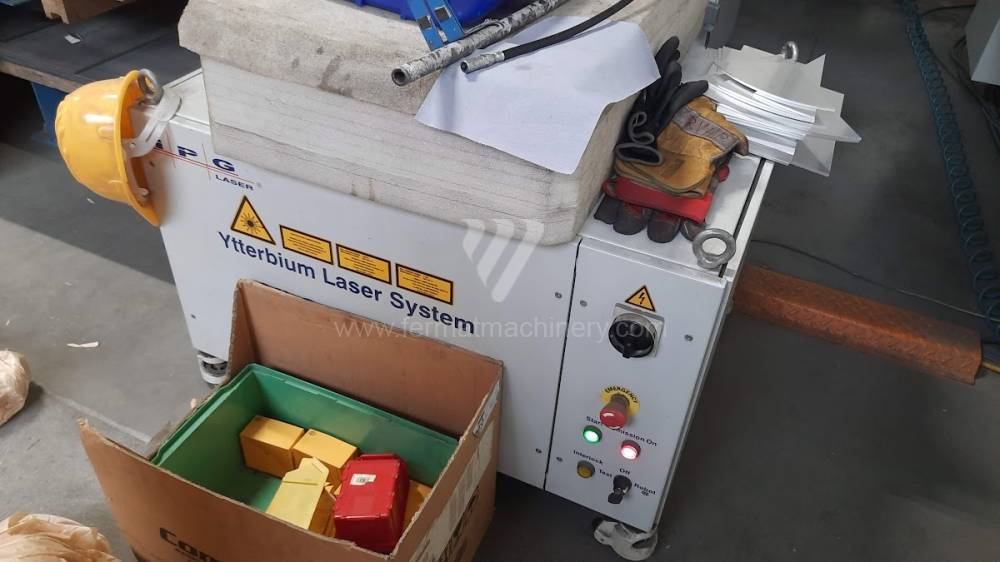
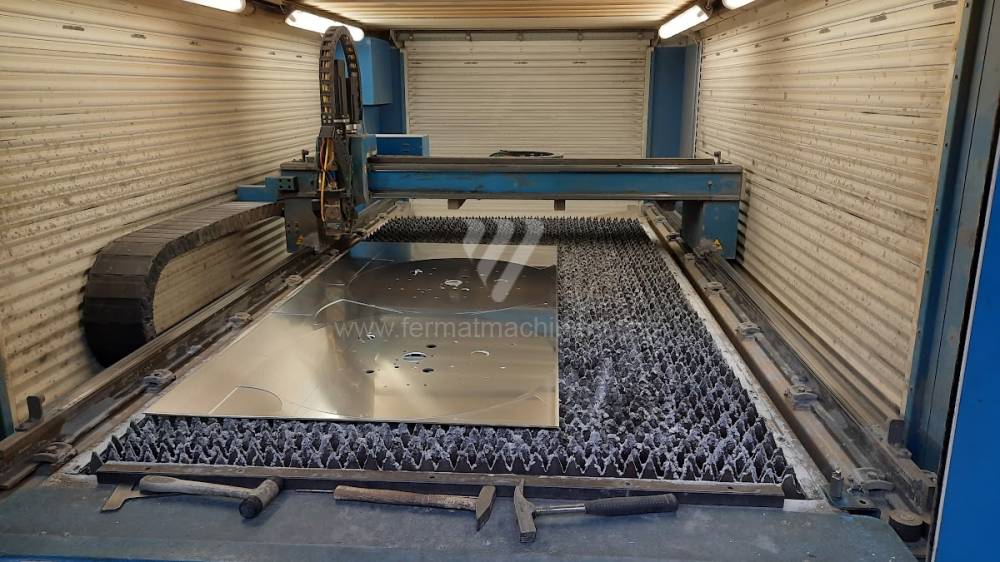
VANAD KOMPAKT
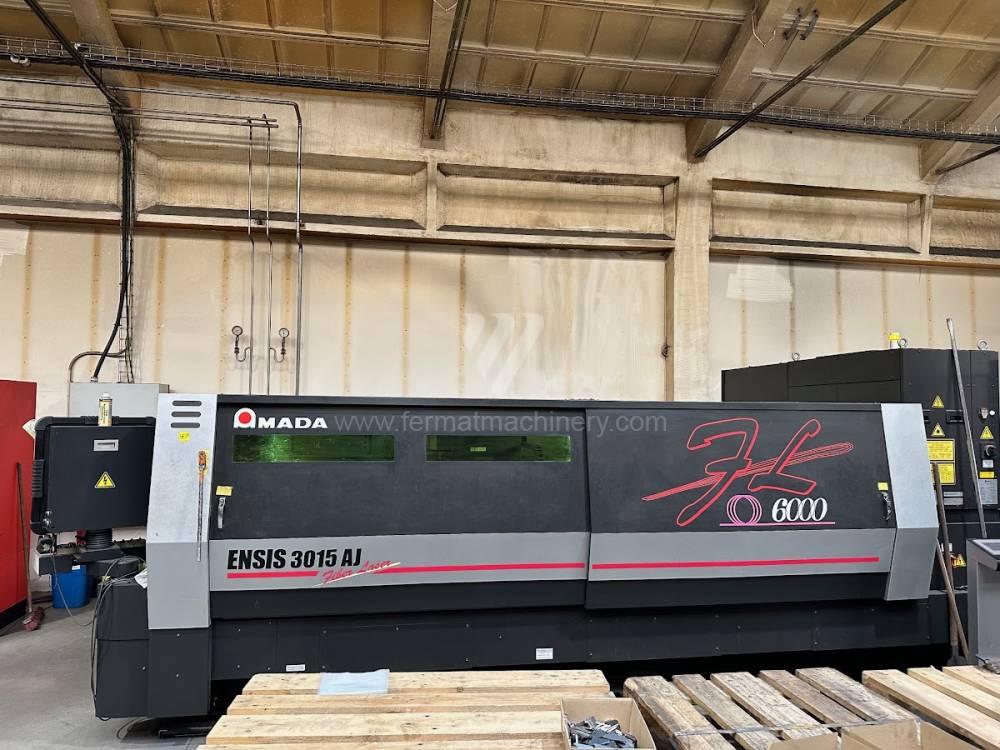
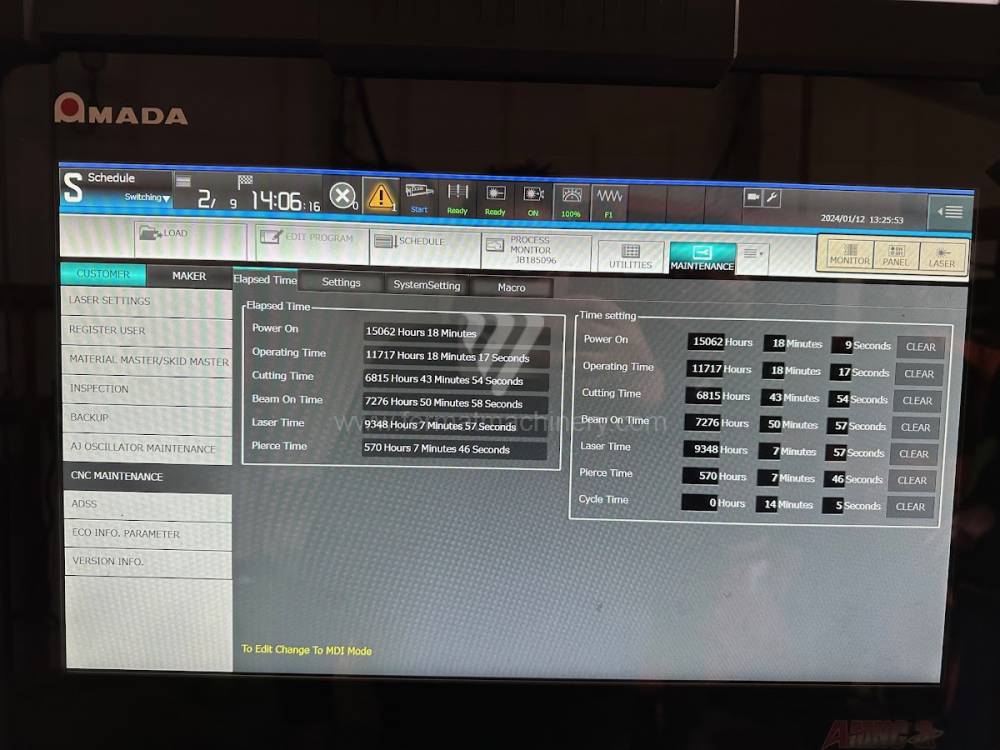
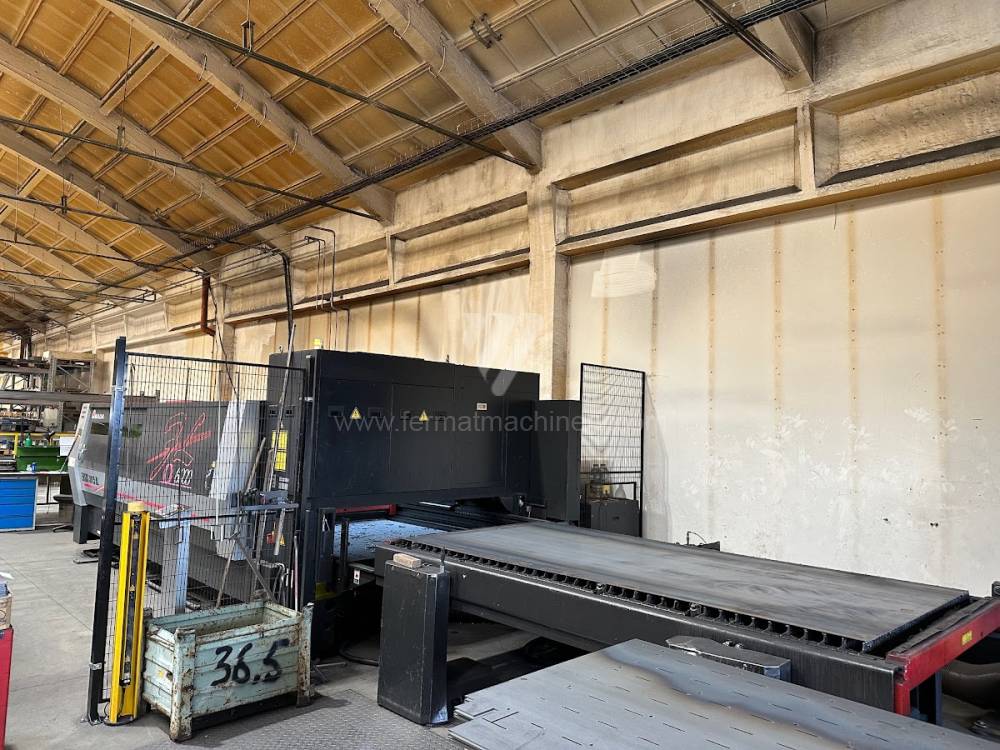
ENSIS 3015 AJ
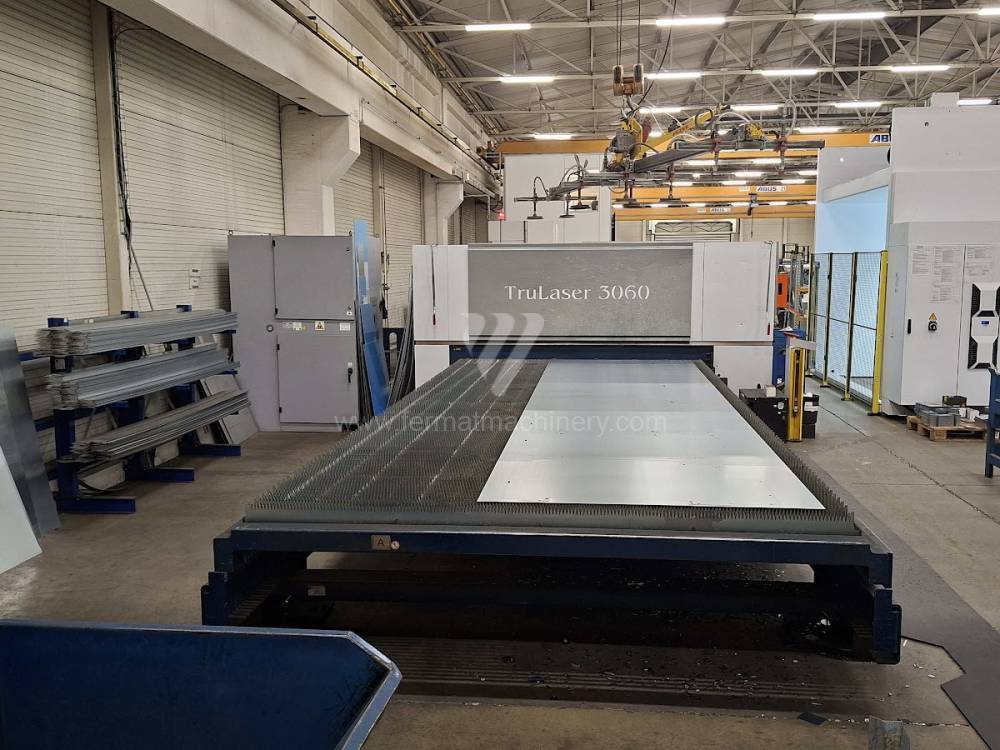
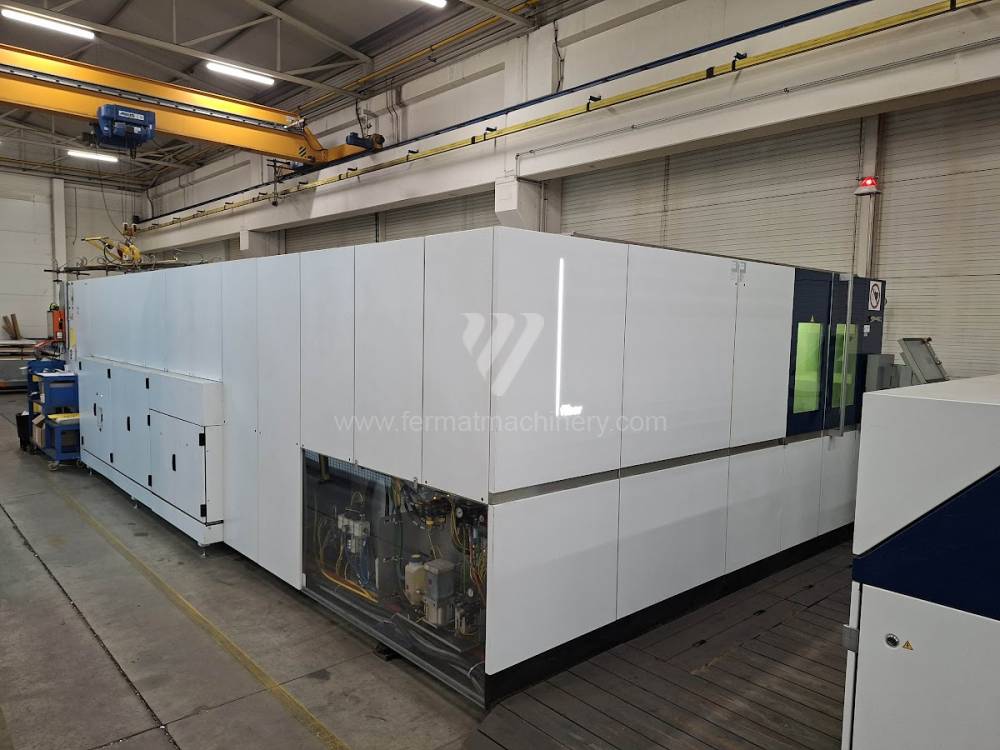
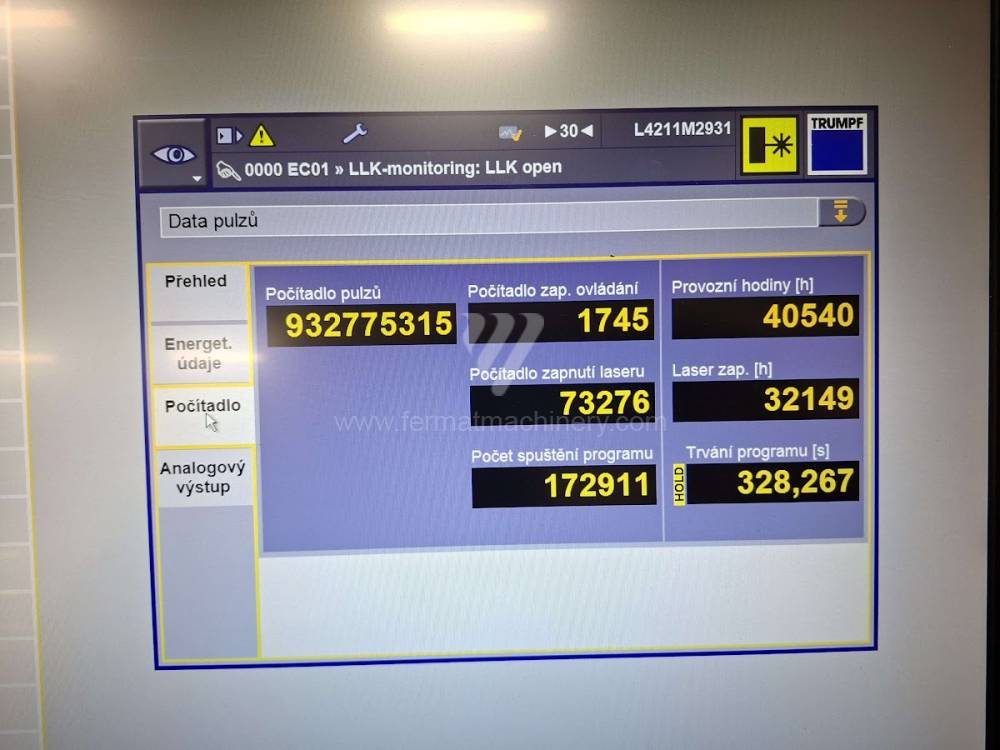
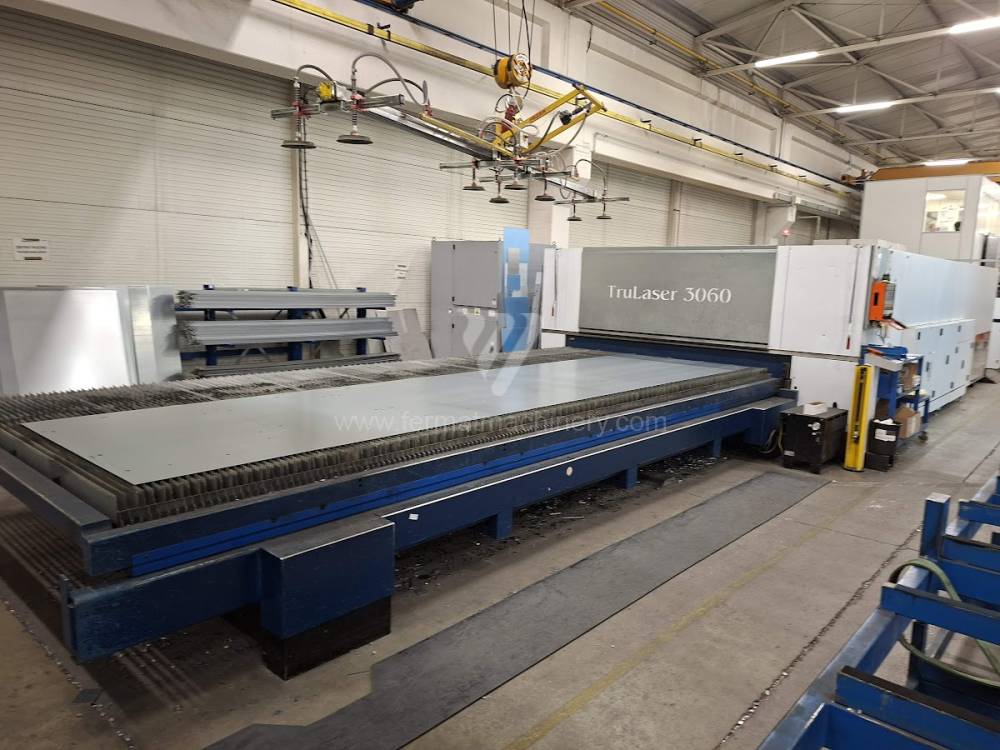
TRULASER 3060
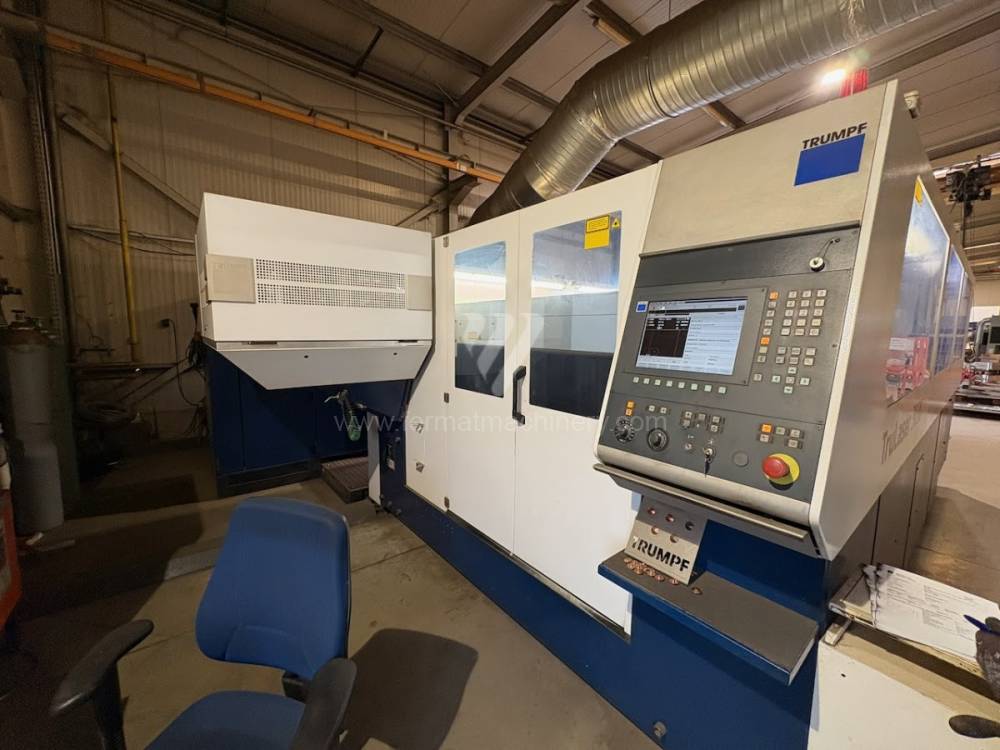
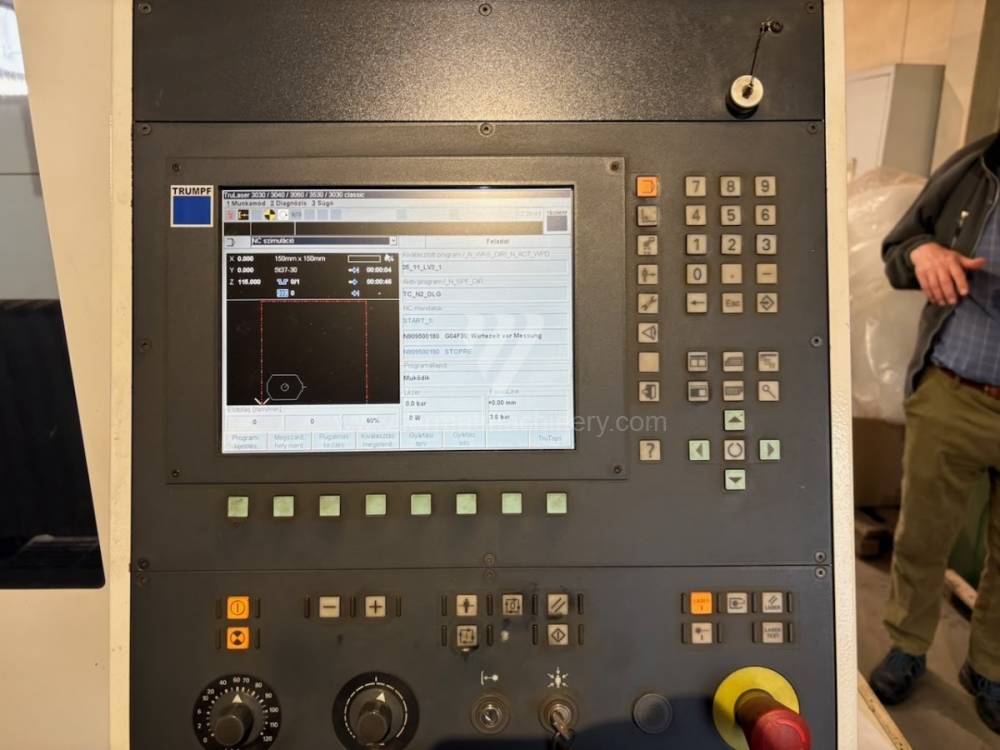
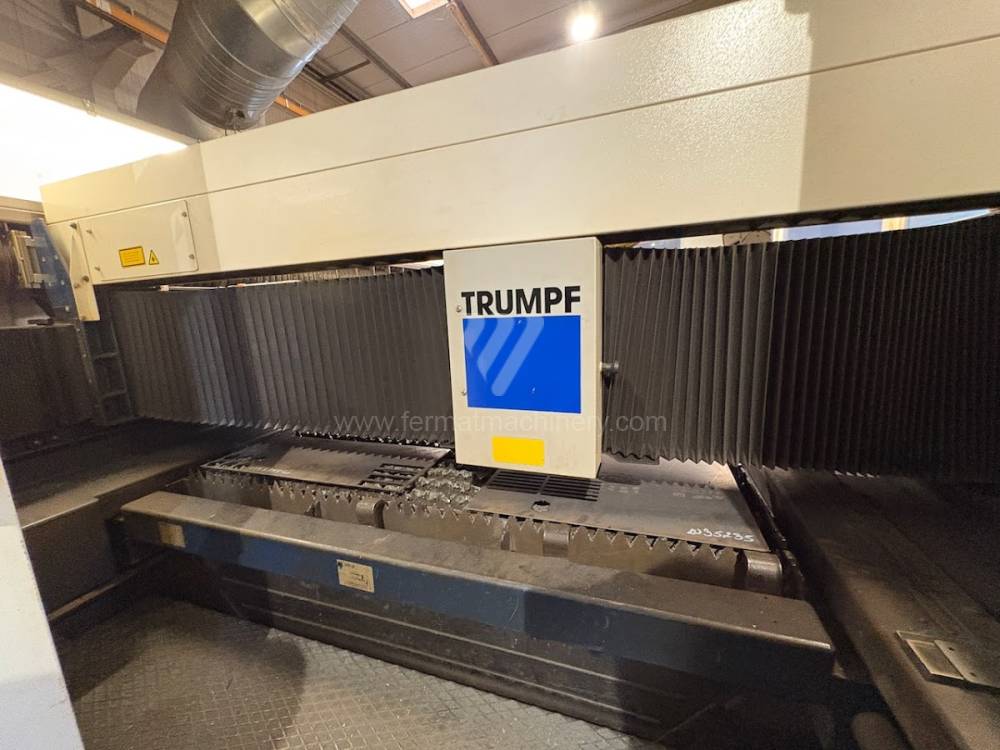
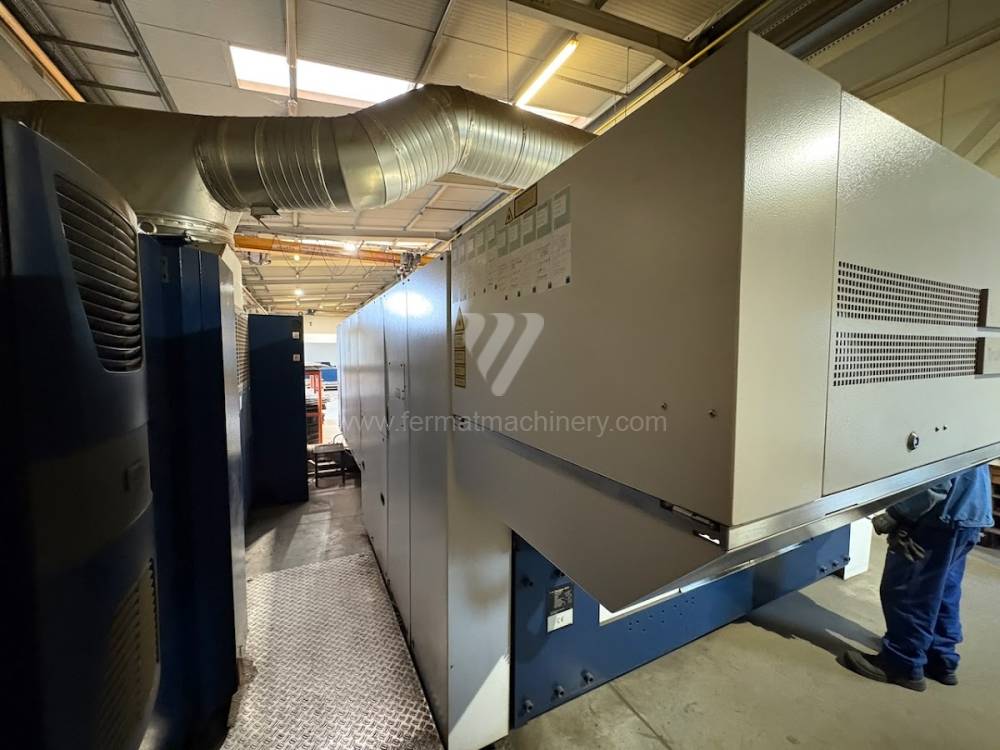
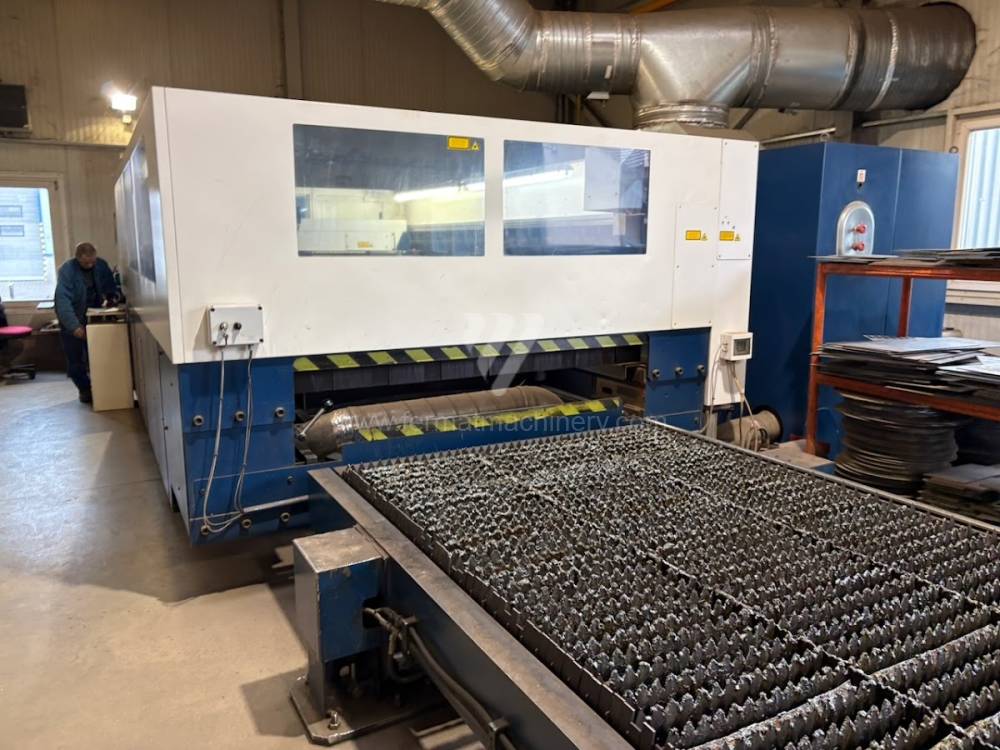
TruLaser 3030
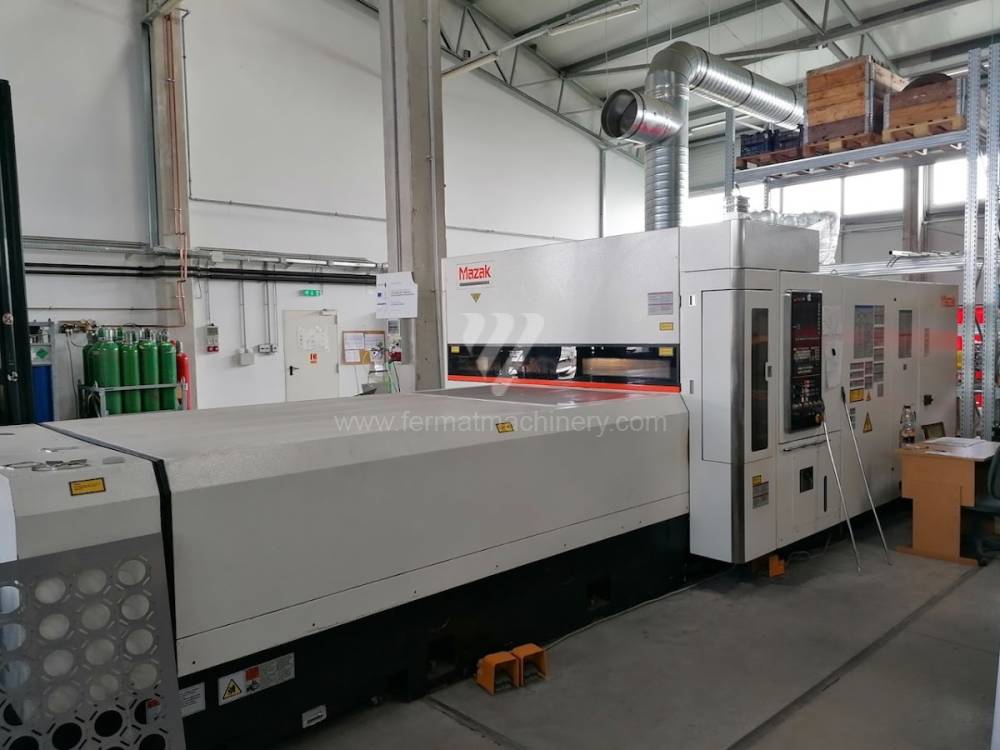
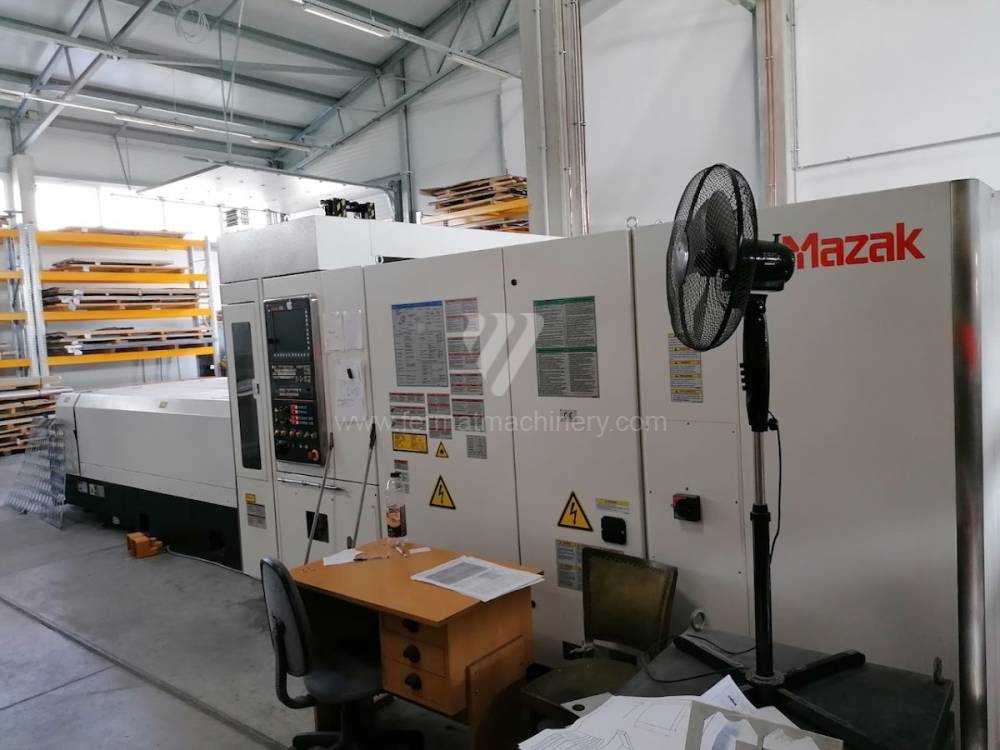
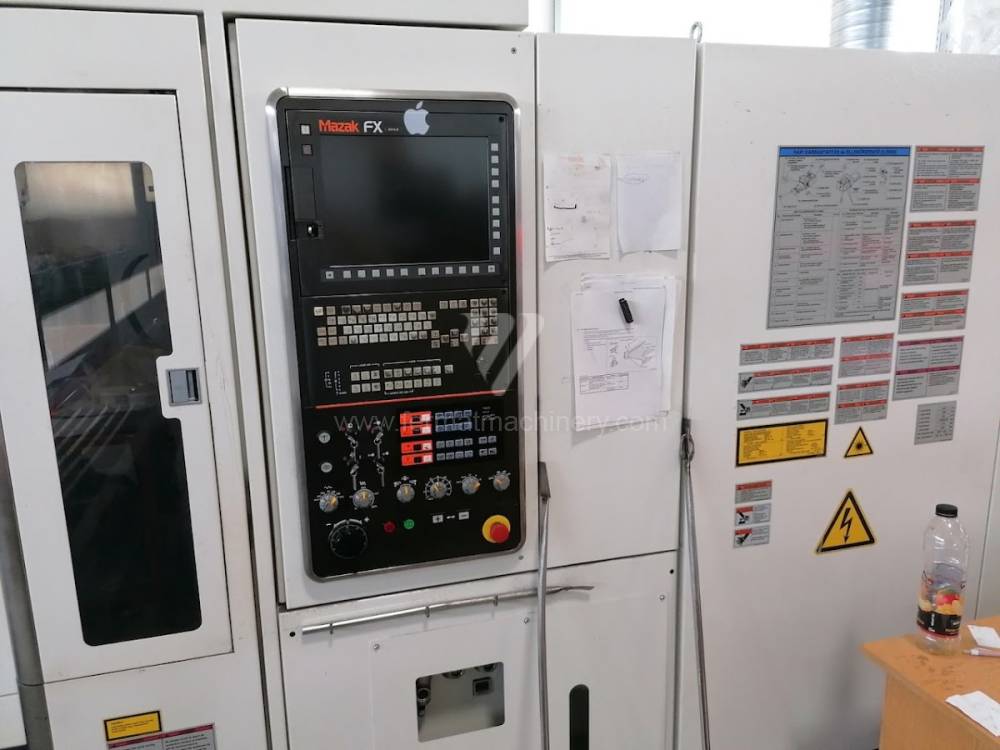
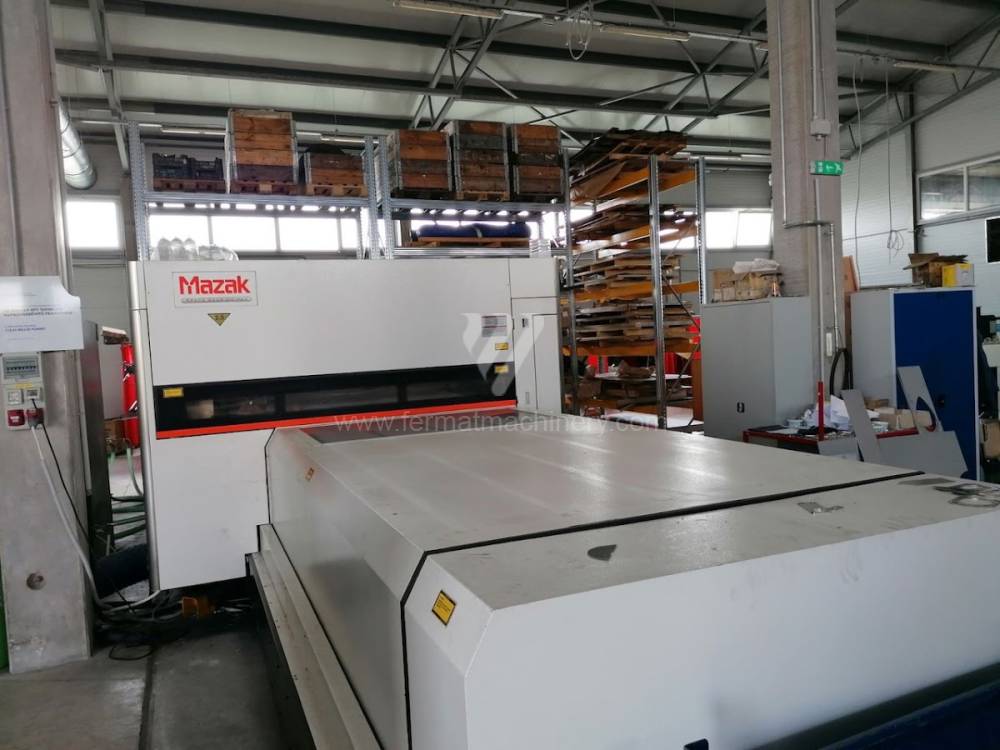
SPACE GEAR 510 Mark II 2D/3D
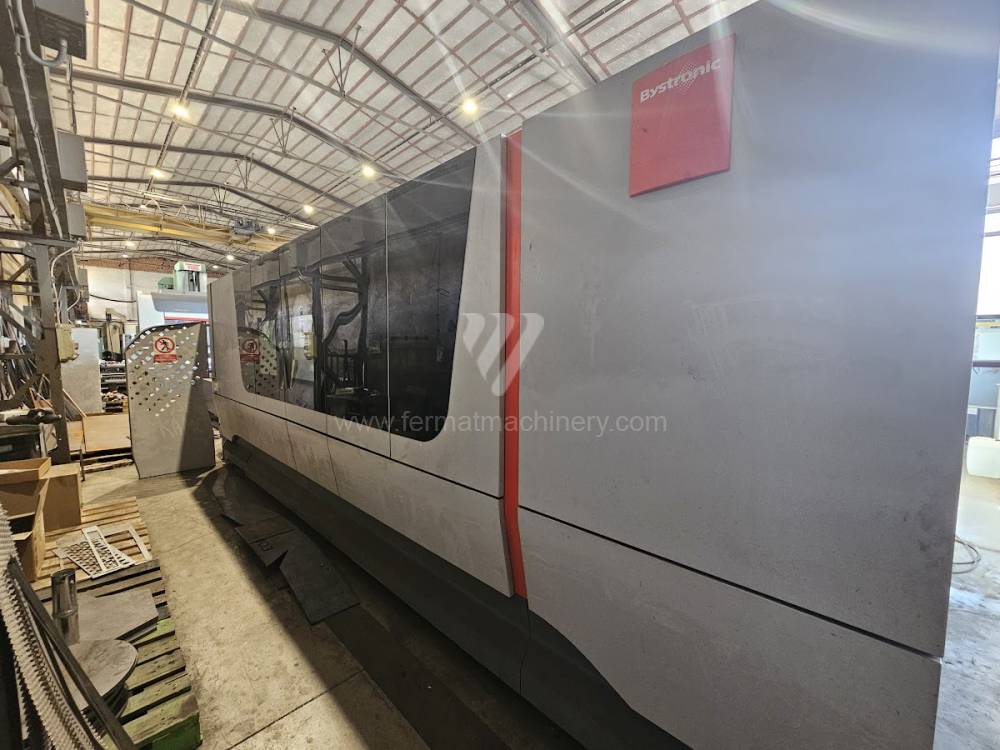
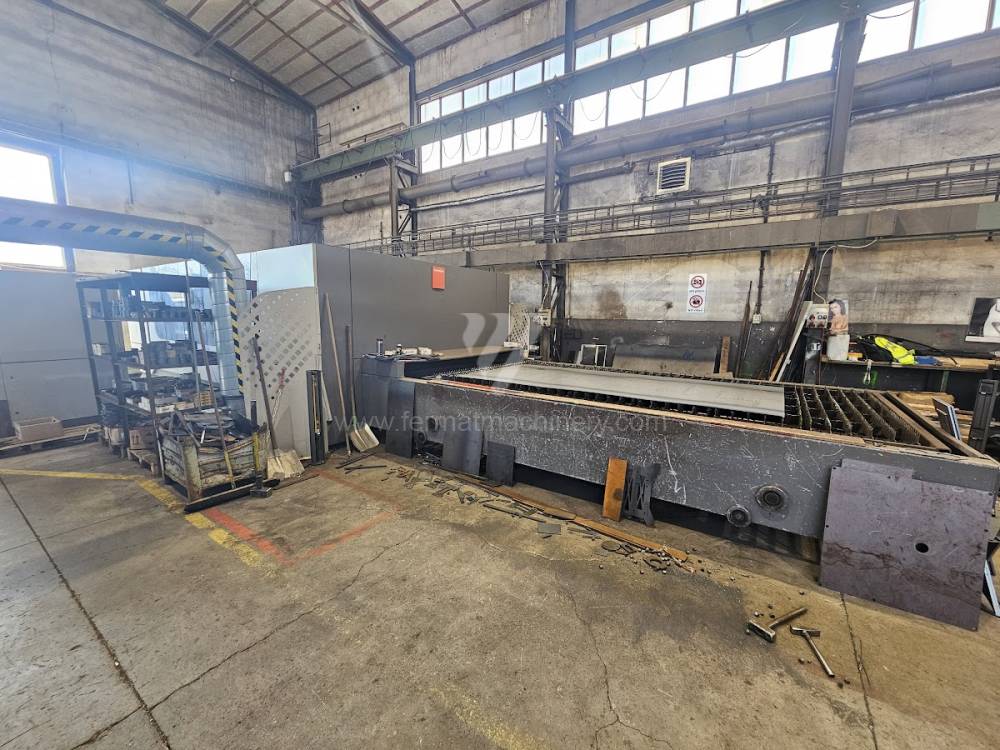
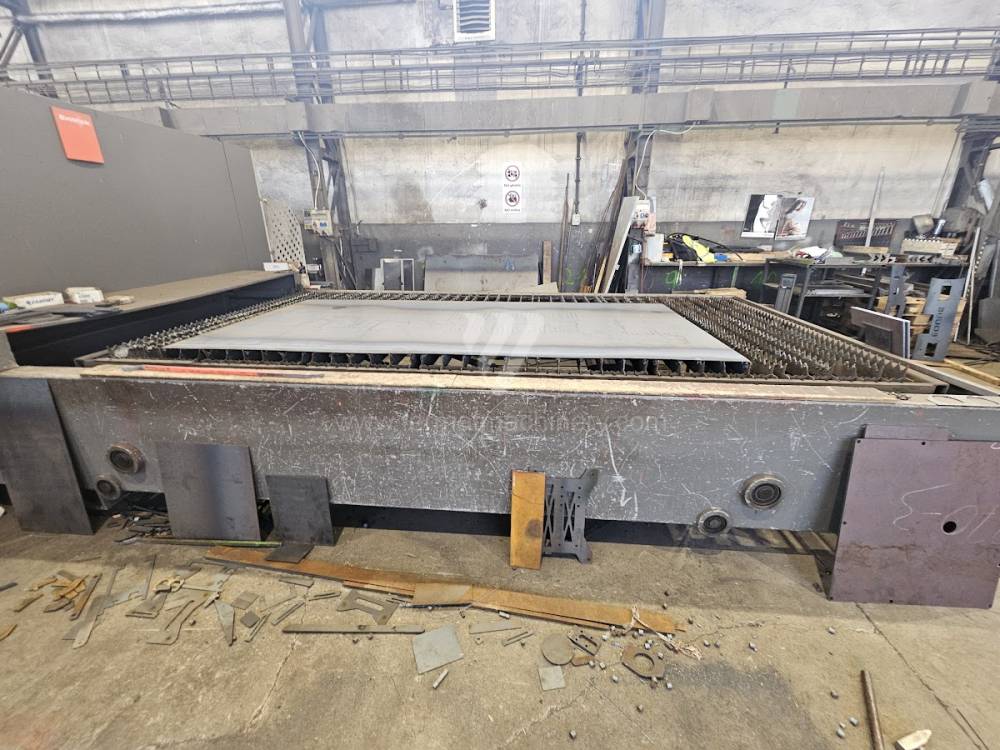
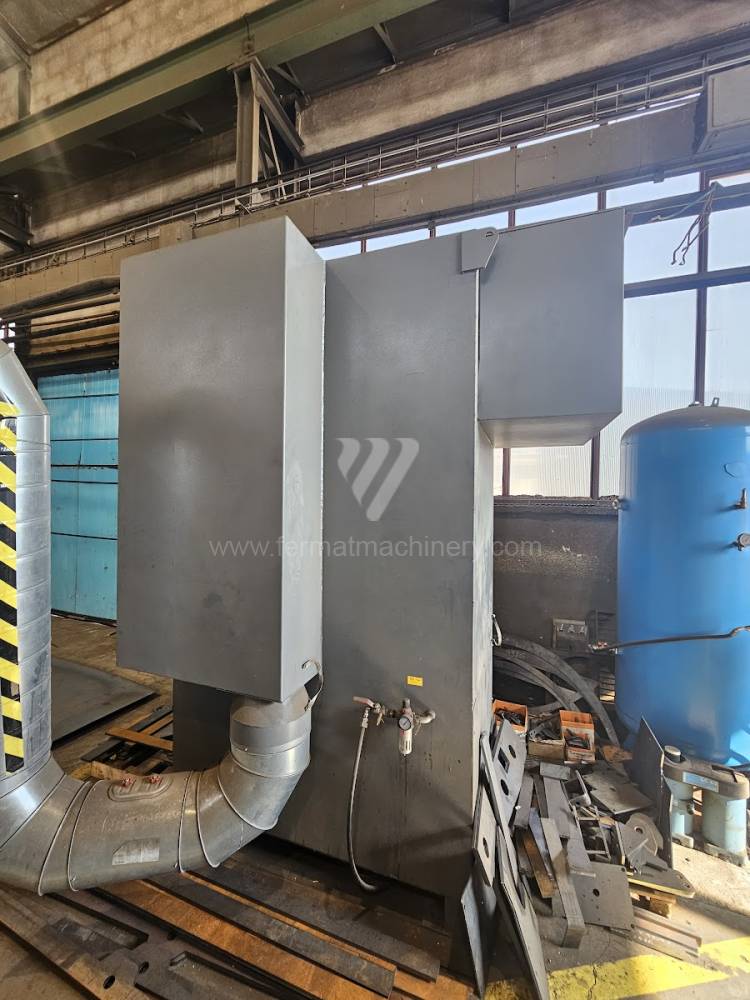
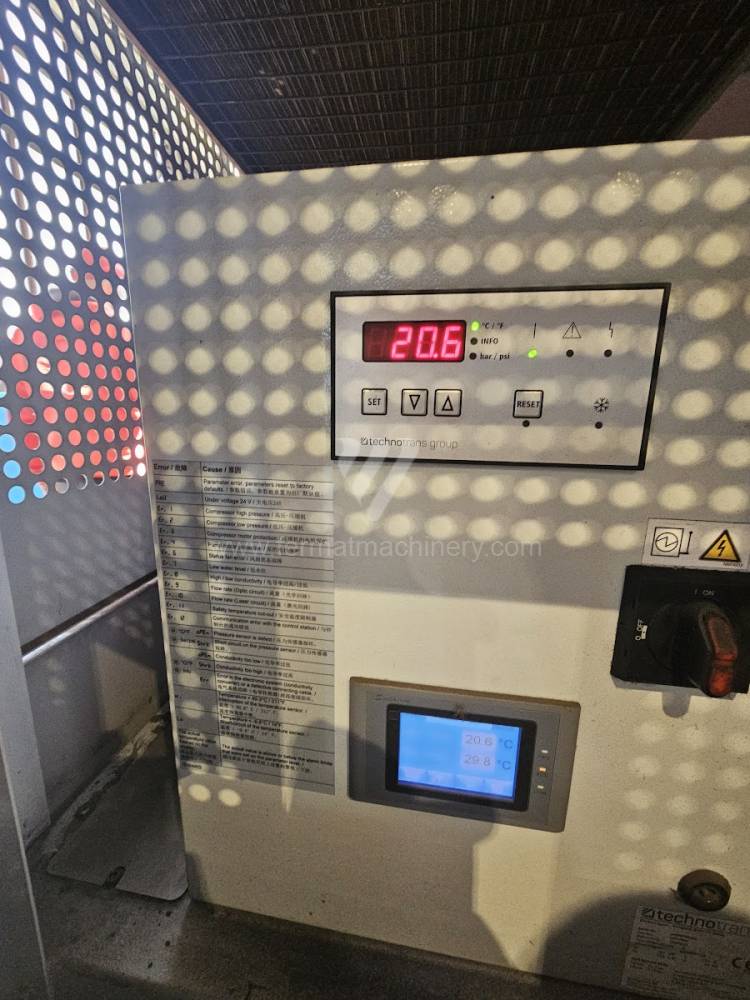
BySmart Fiber 4020
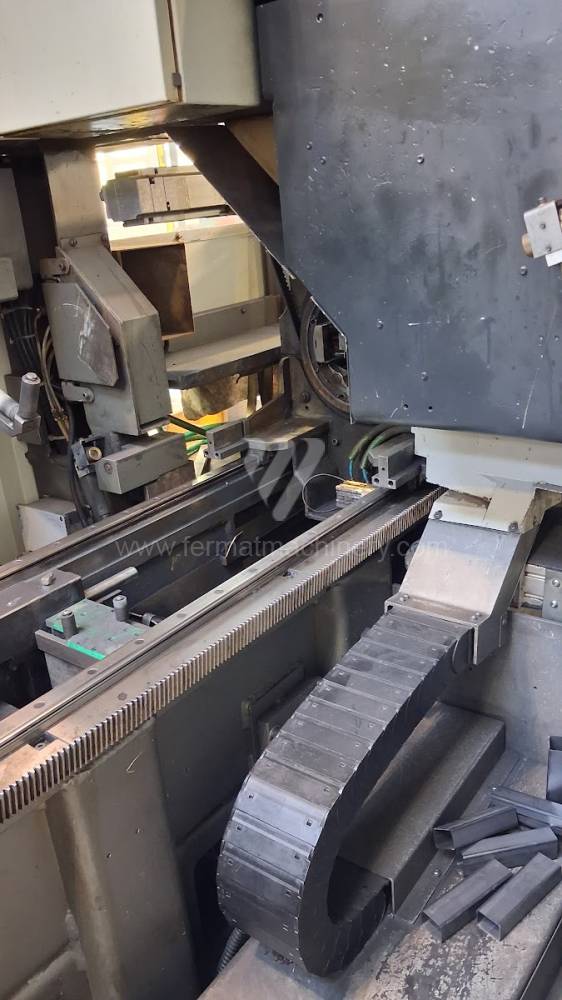
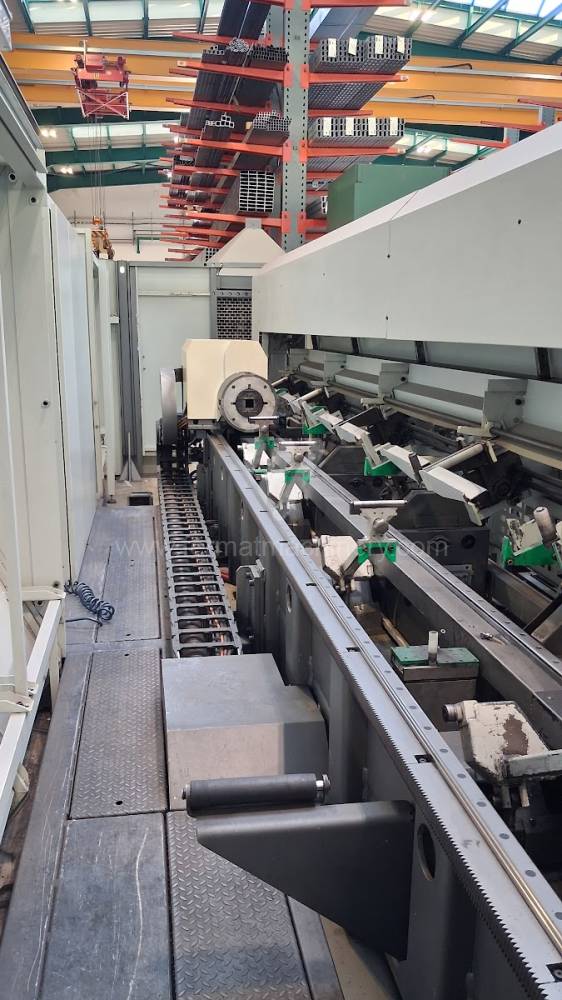
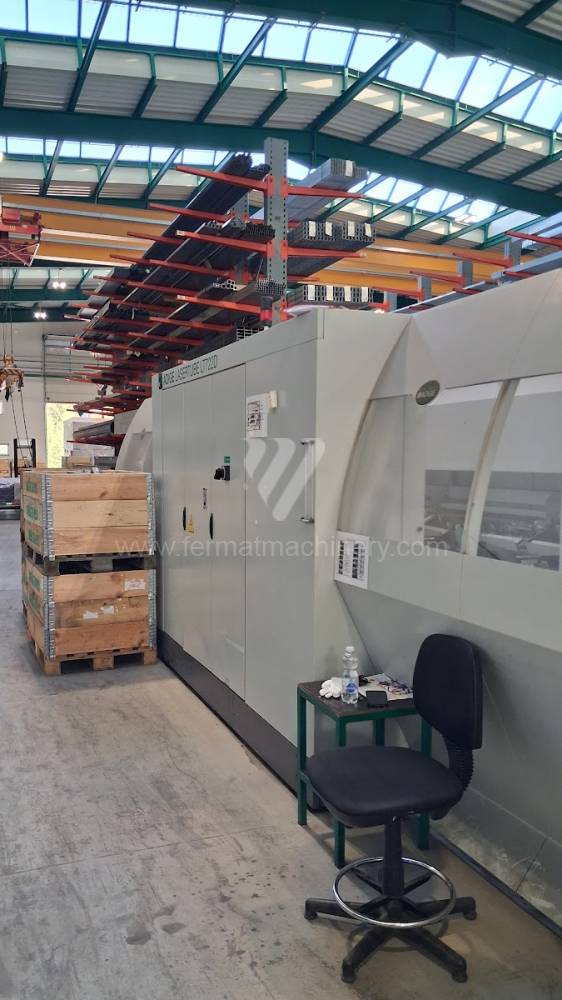
LT Fiber EVO / LT 722D
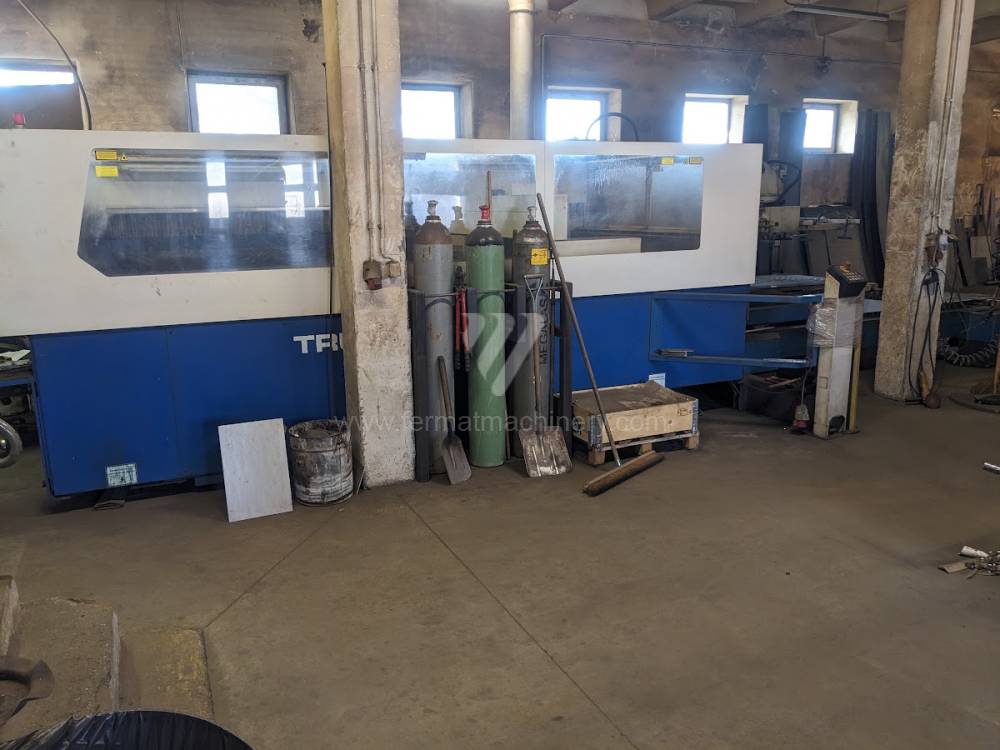
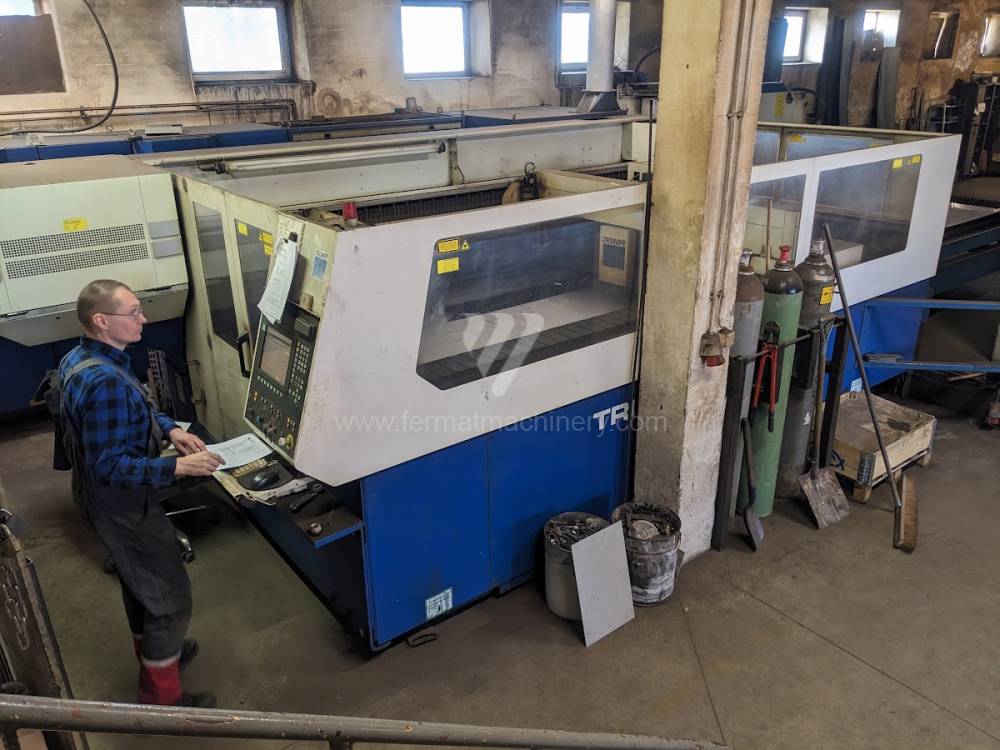
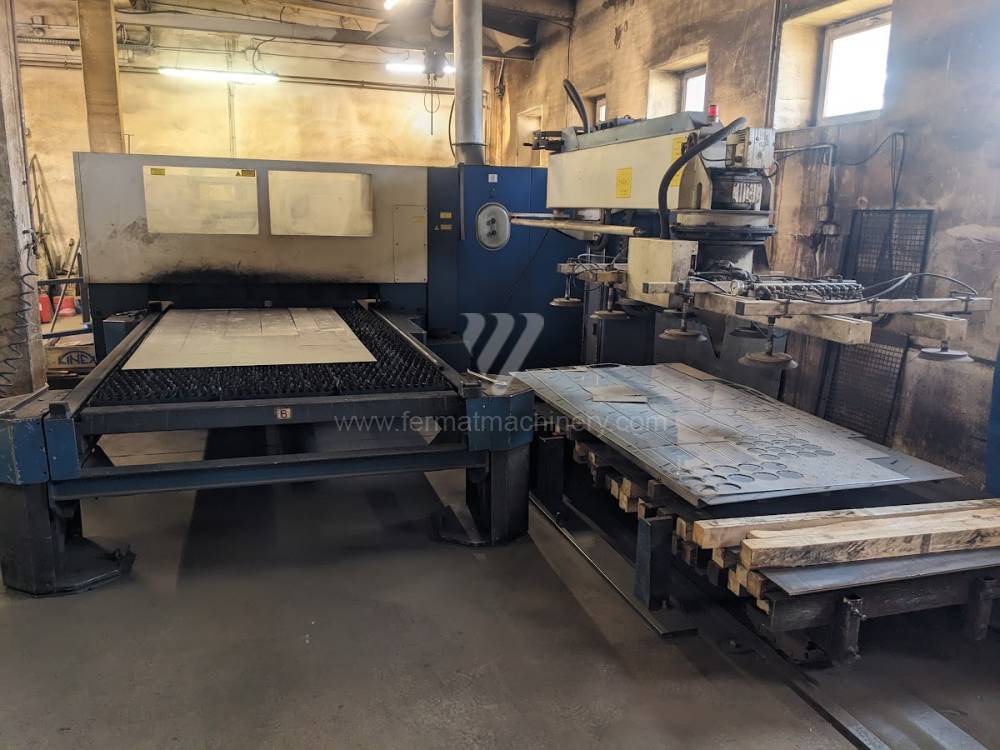
TRUMATIC L3030
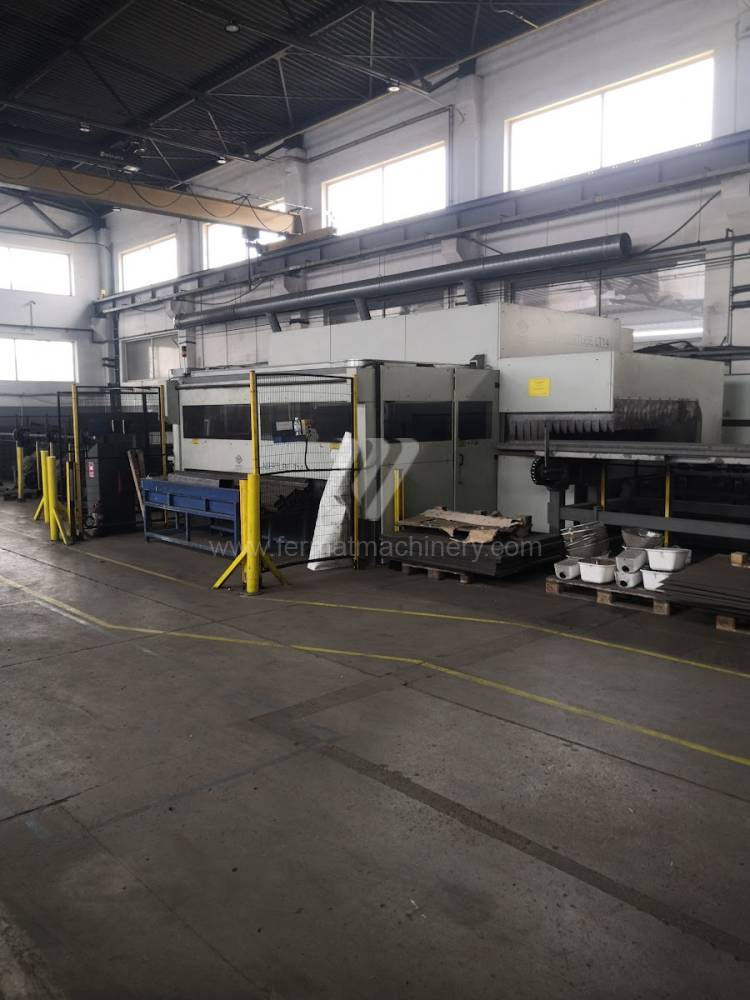
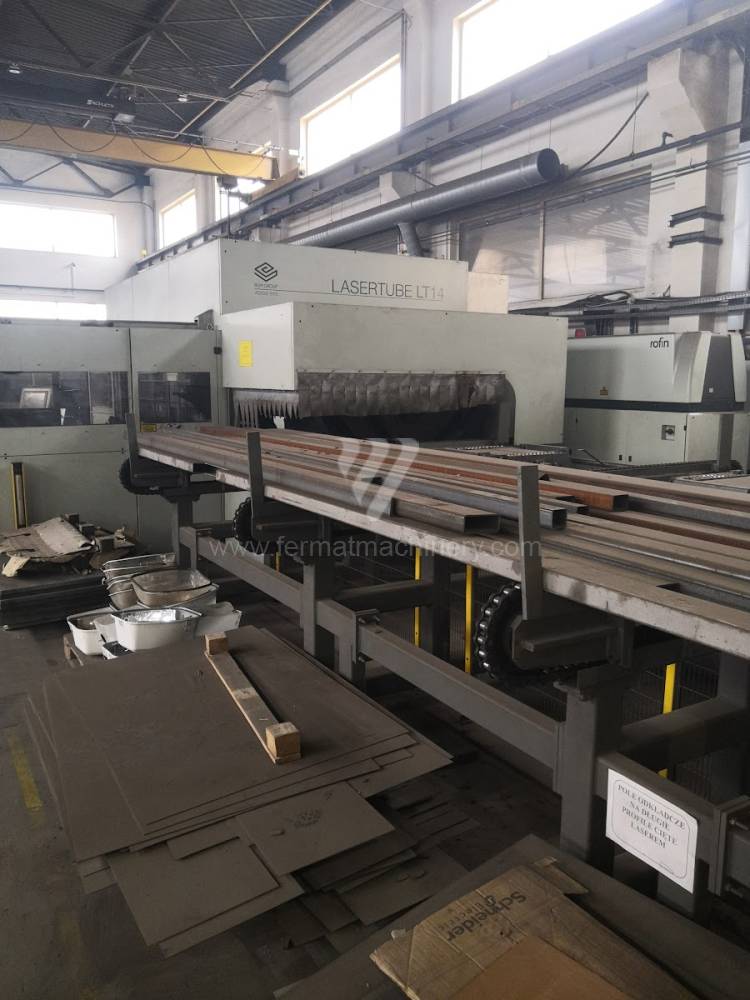
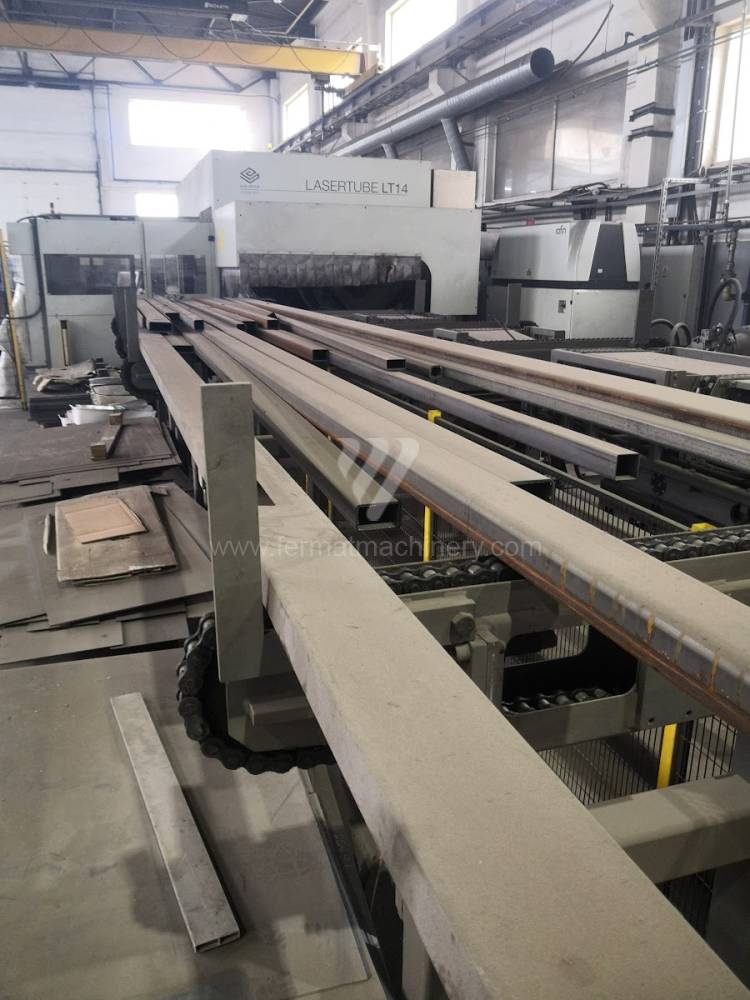
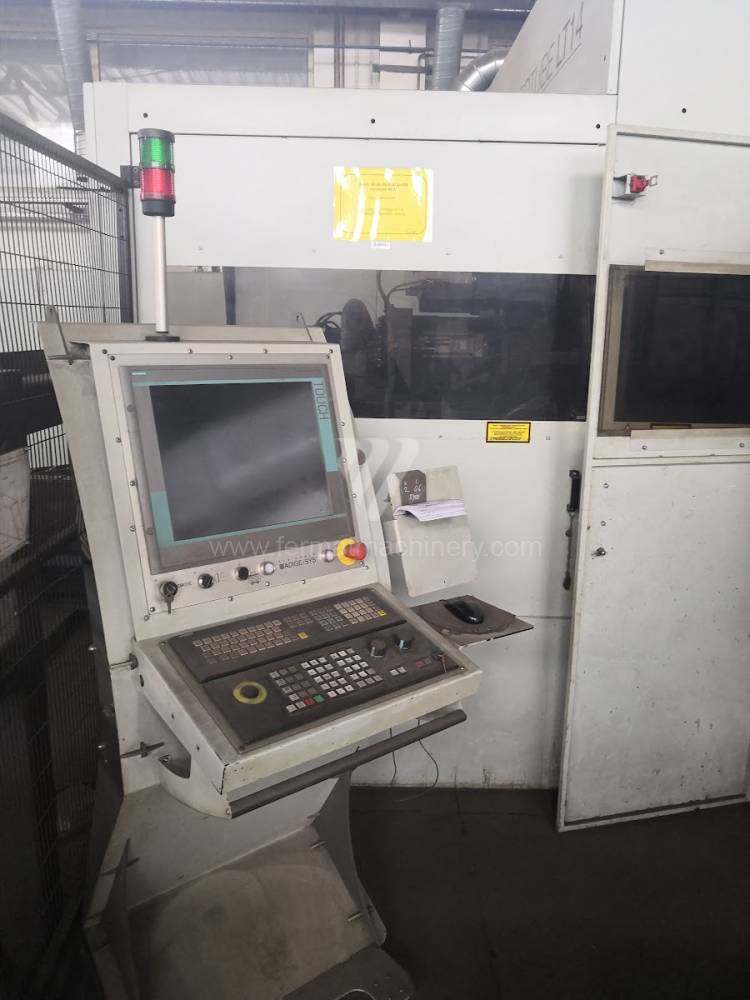
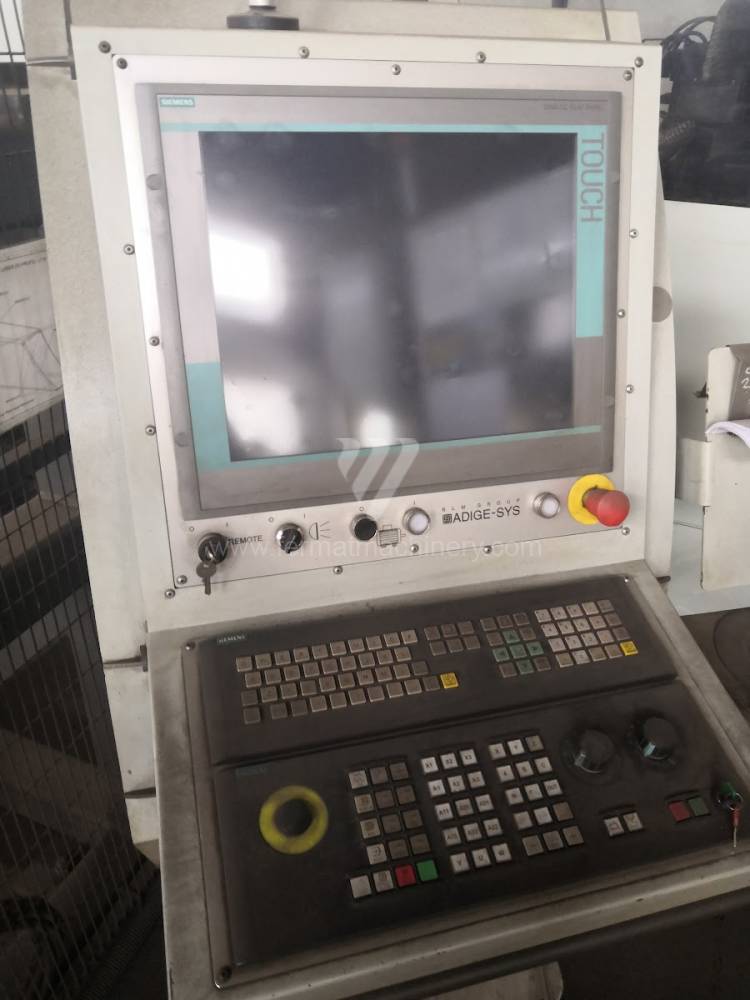
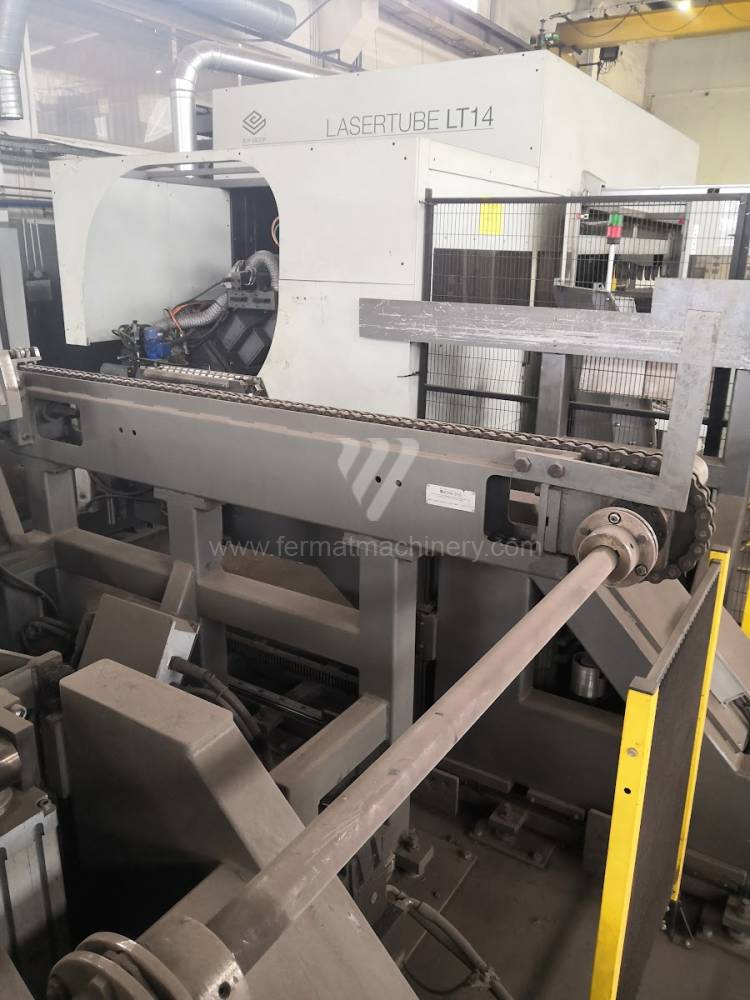
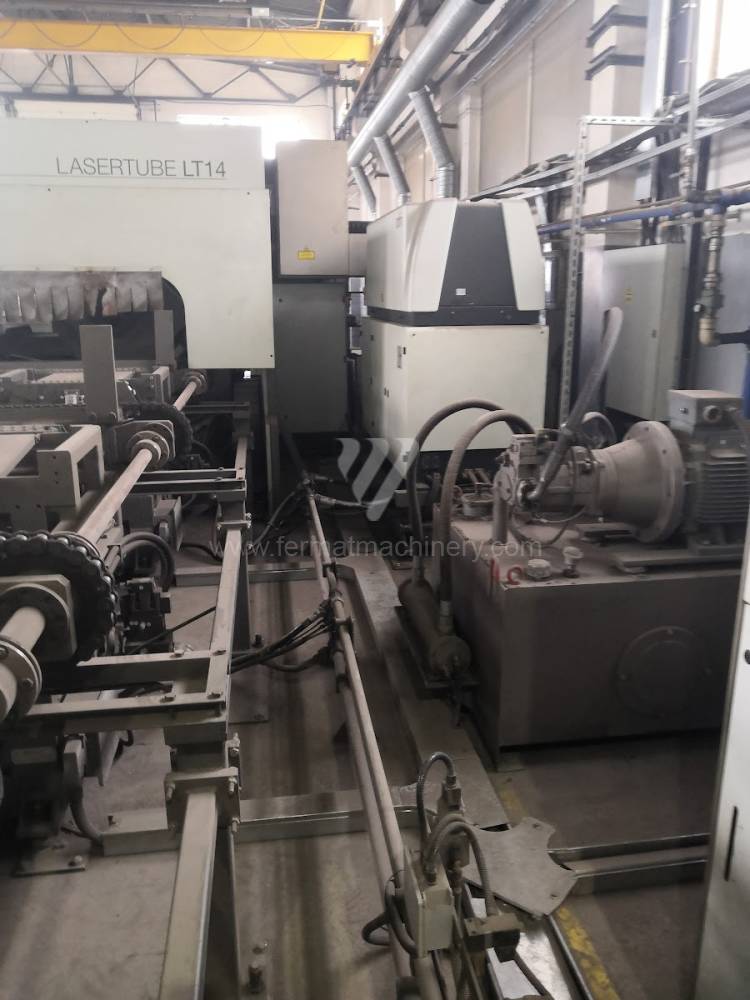
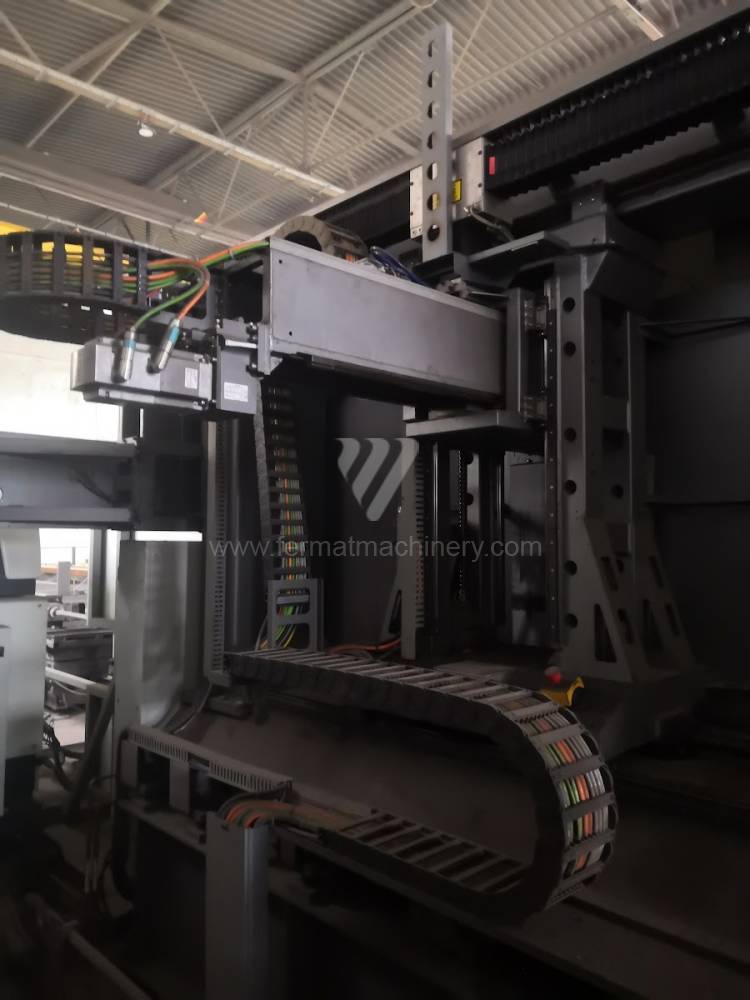
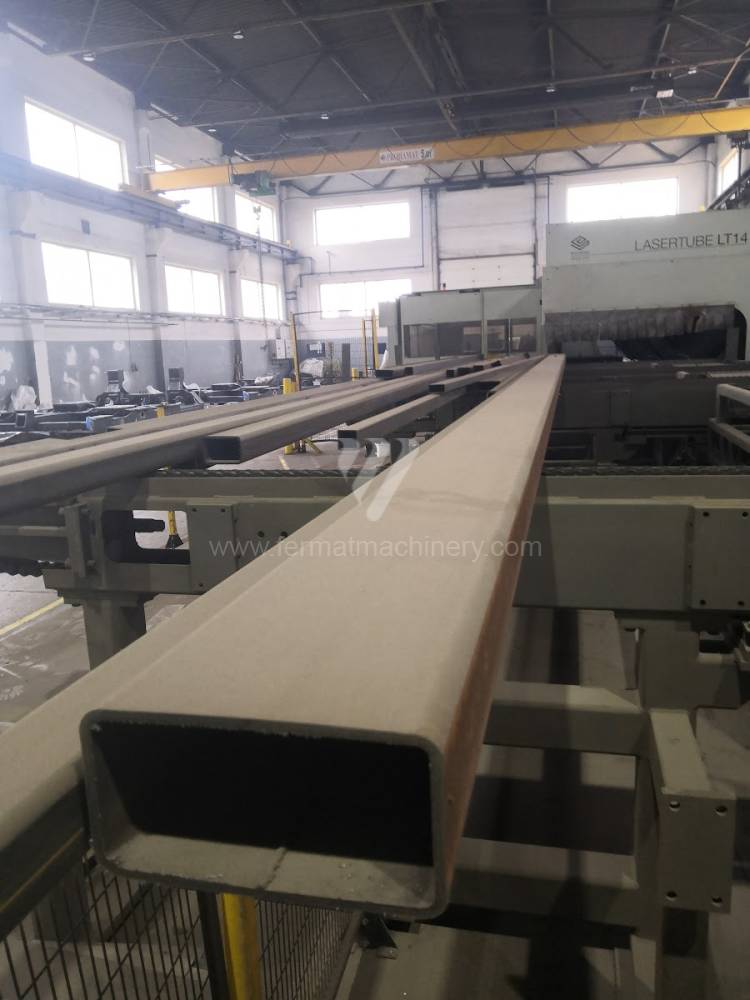
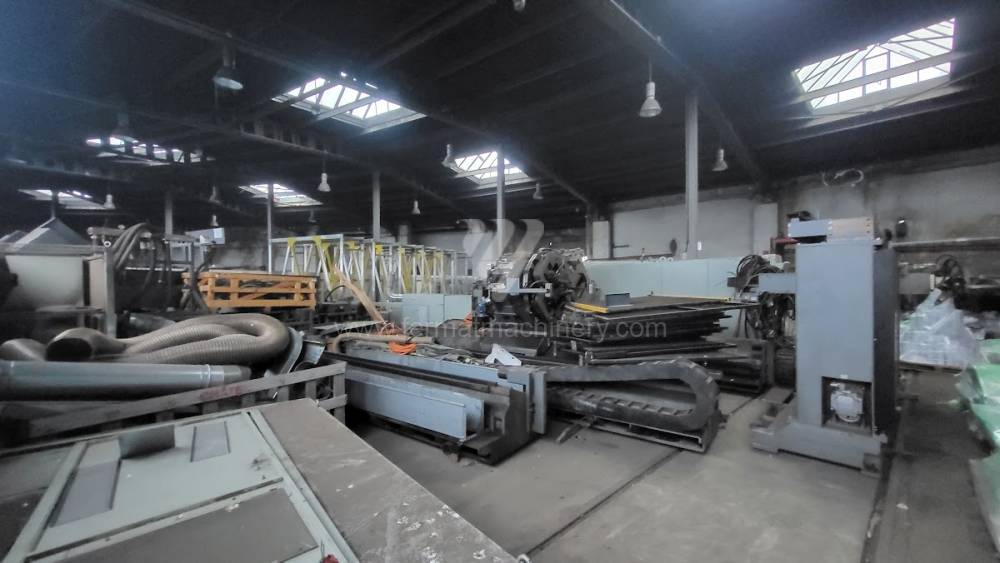
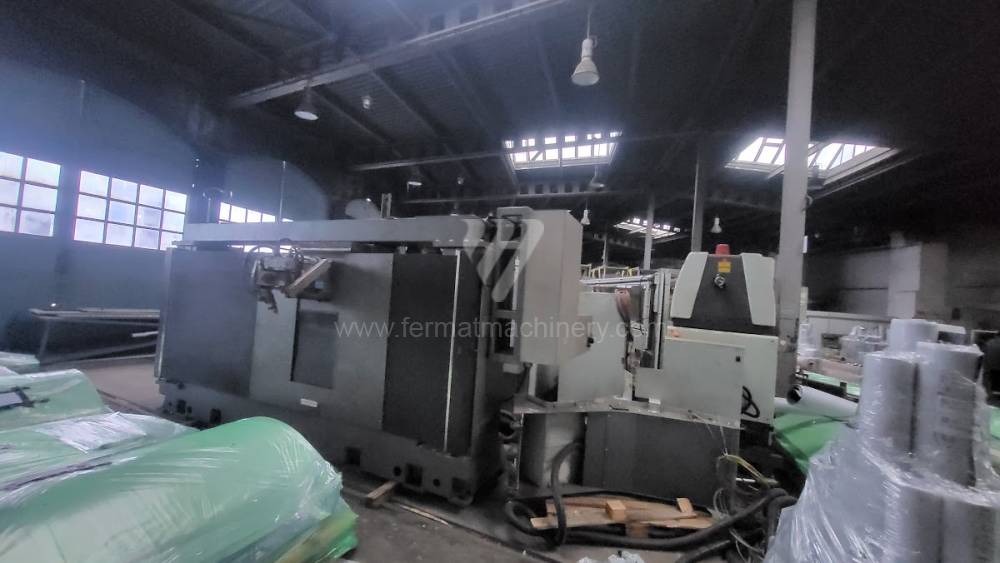
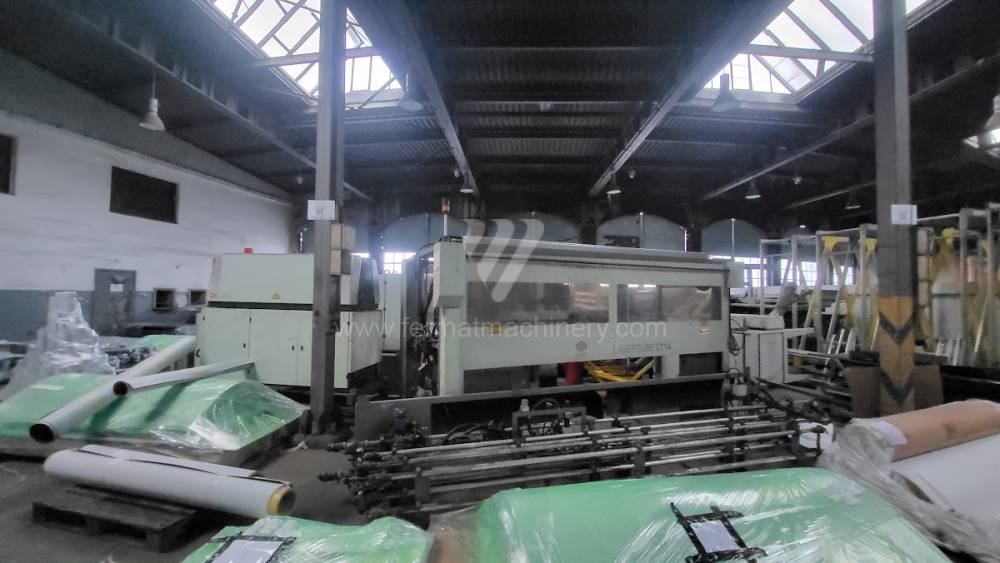
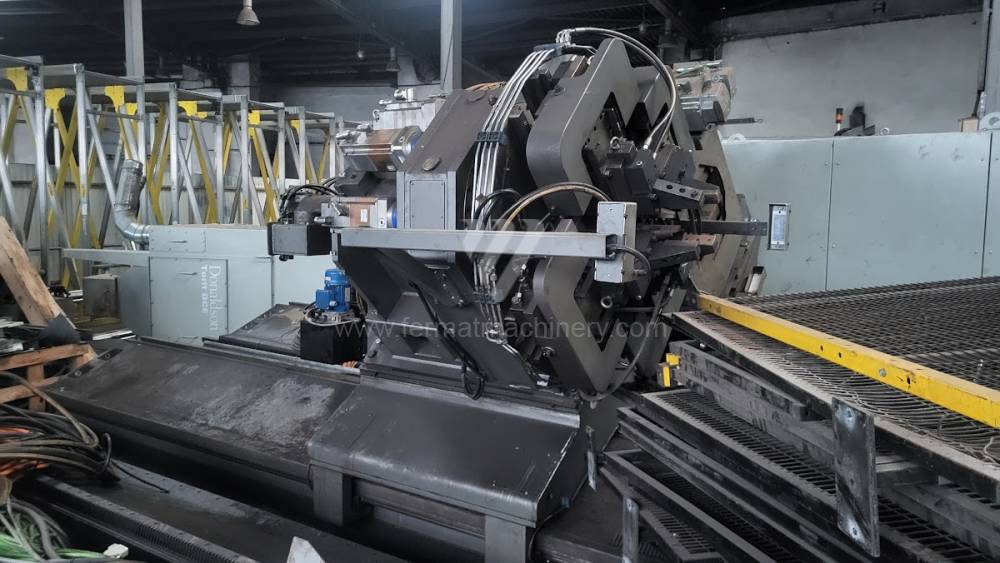
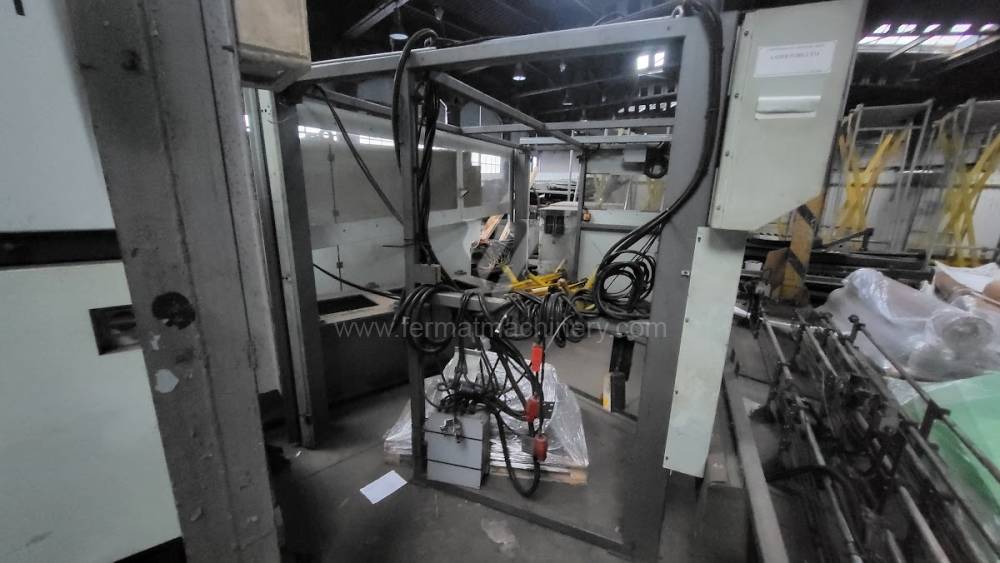
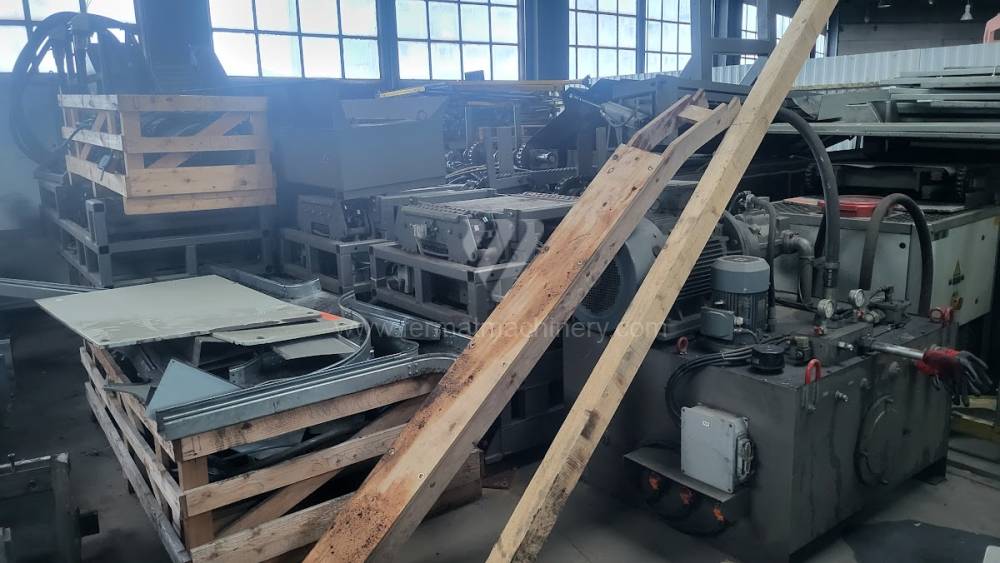
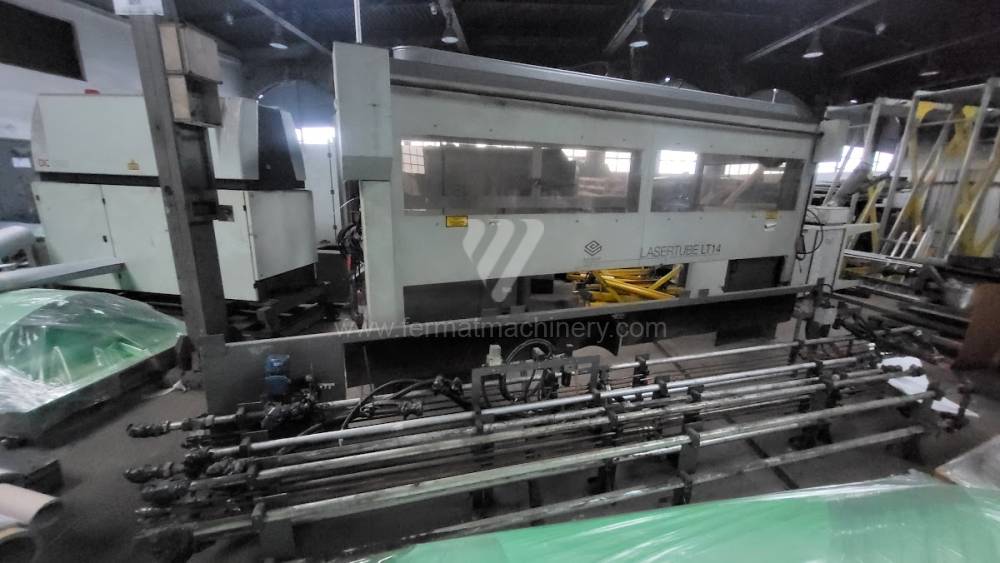
ADIGE SYS JUMBO LT14
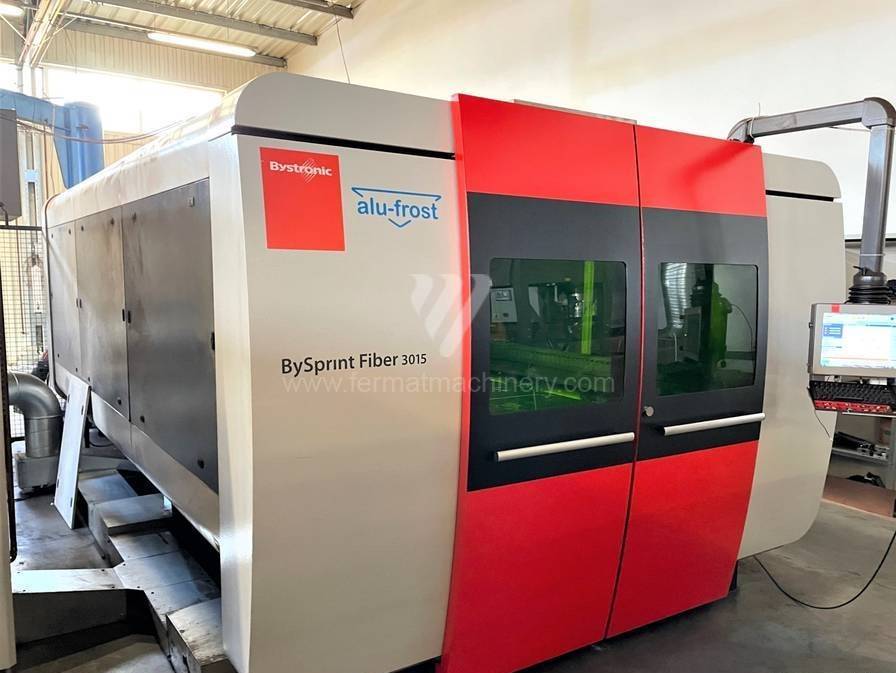
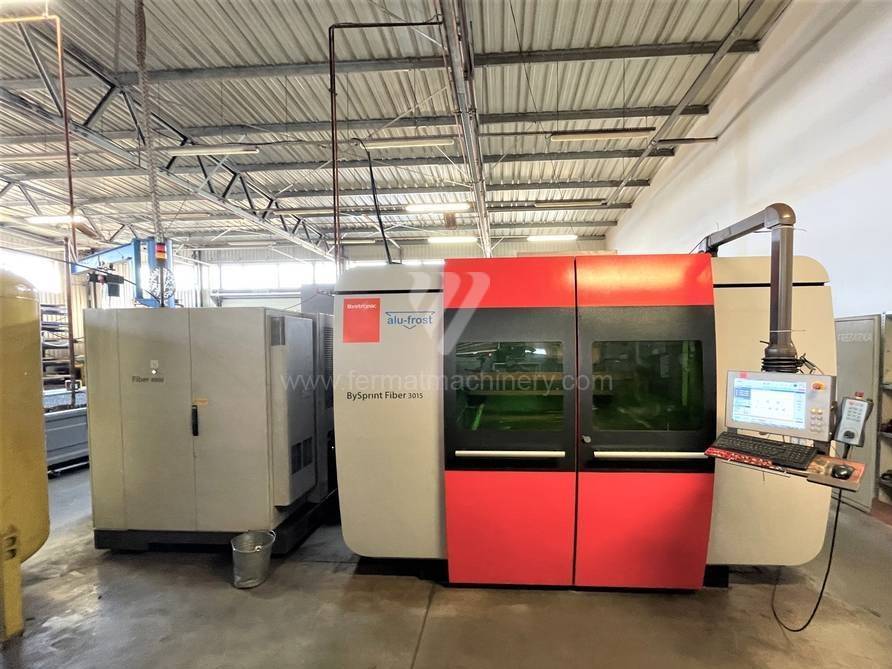
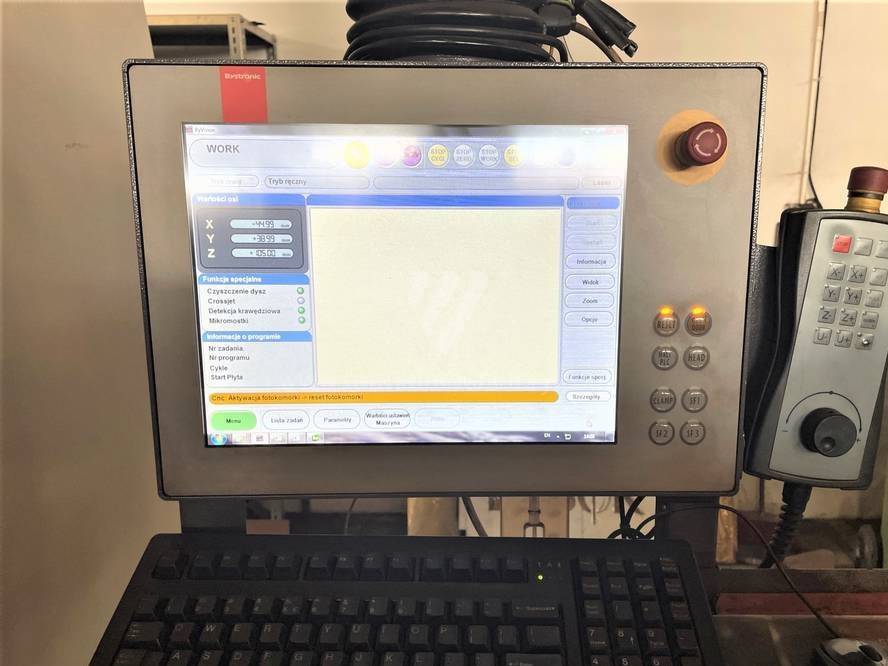
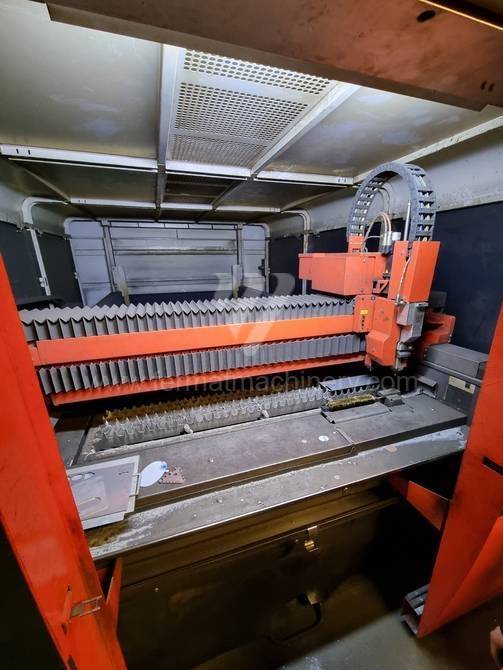
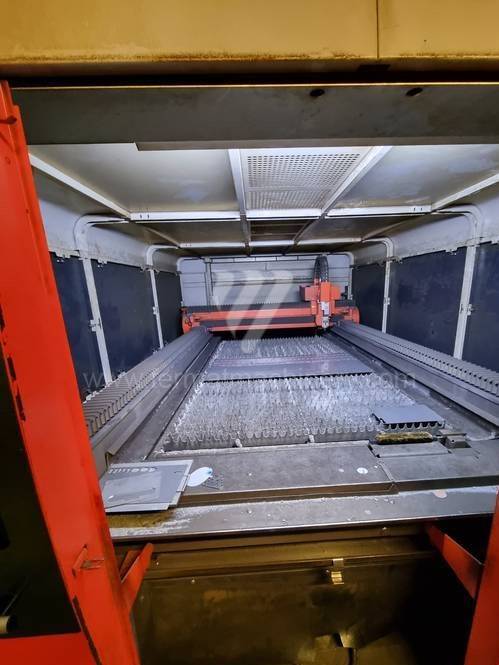
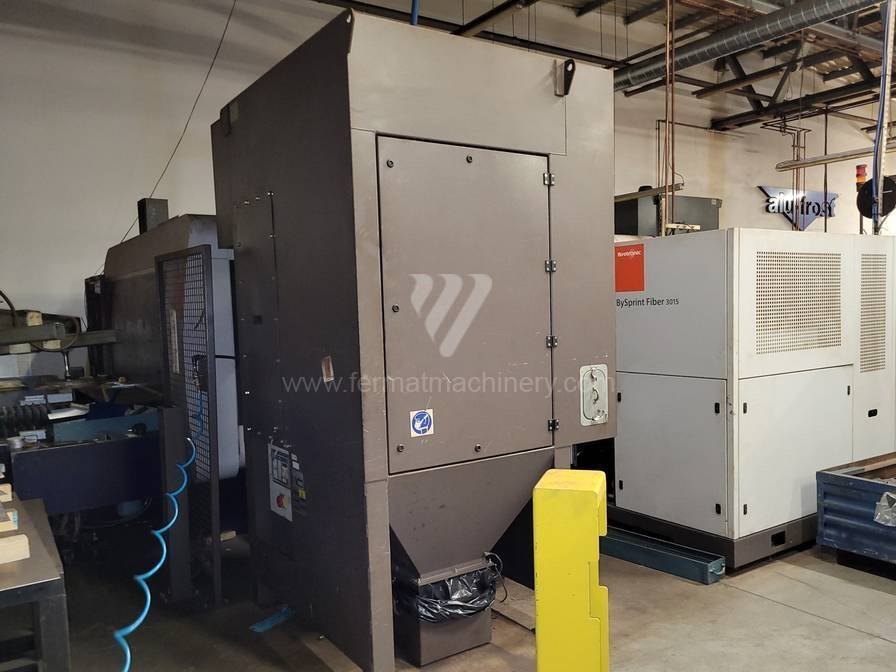
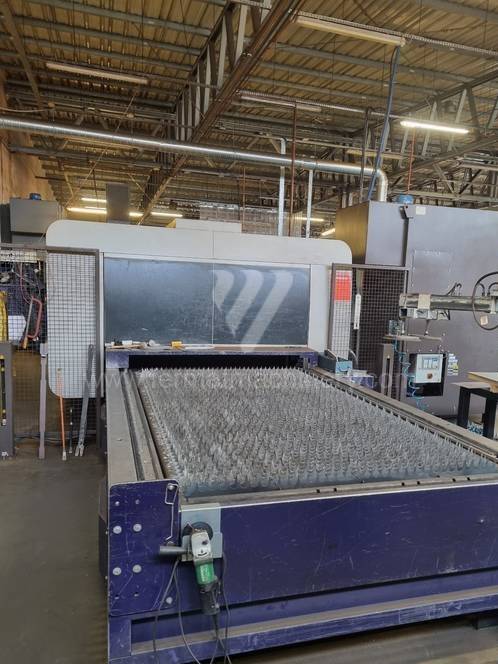
BySprint Fiber 3015
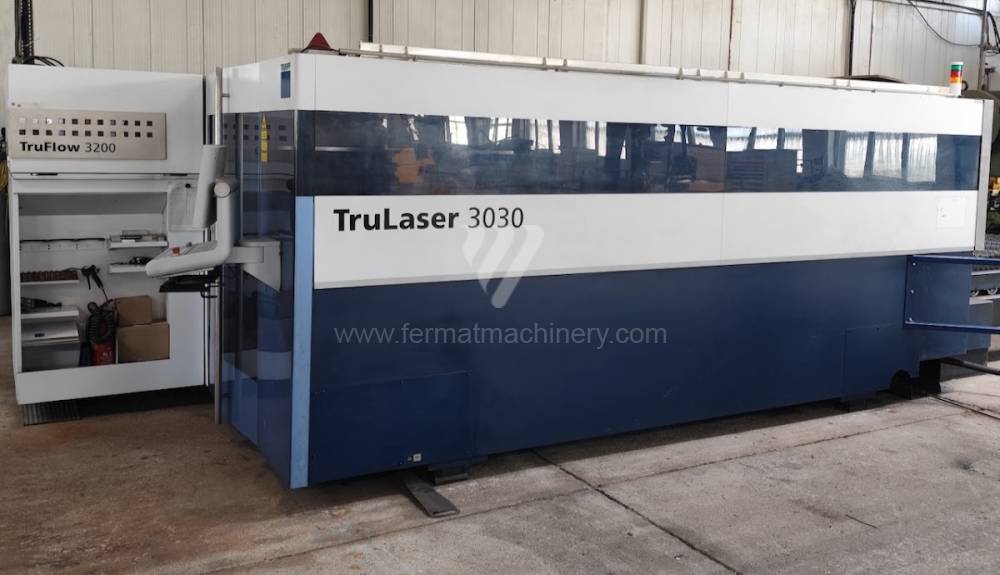
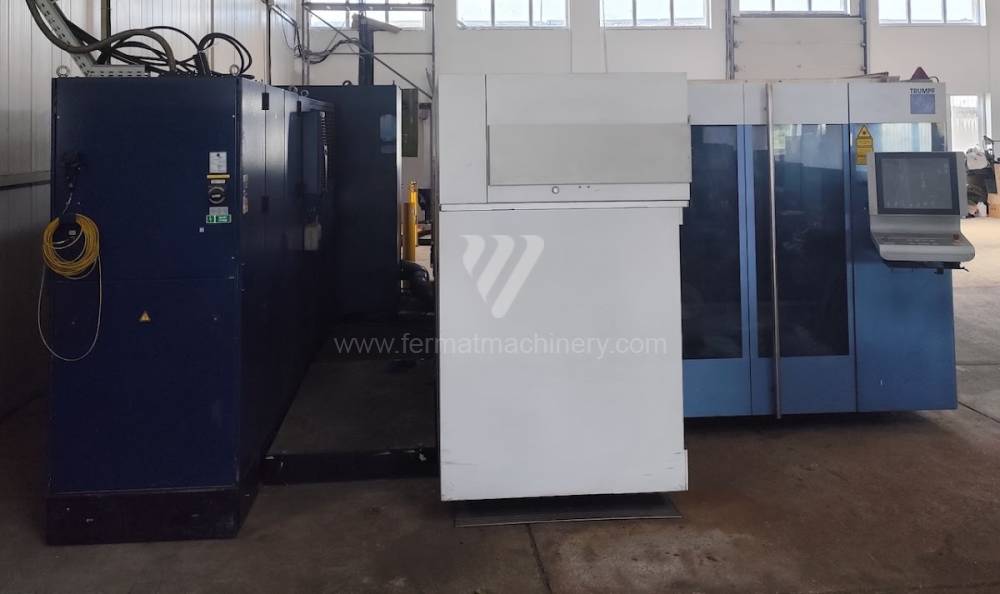
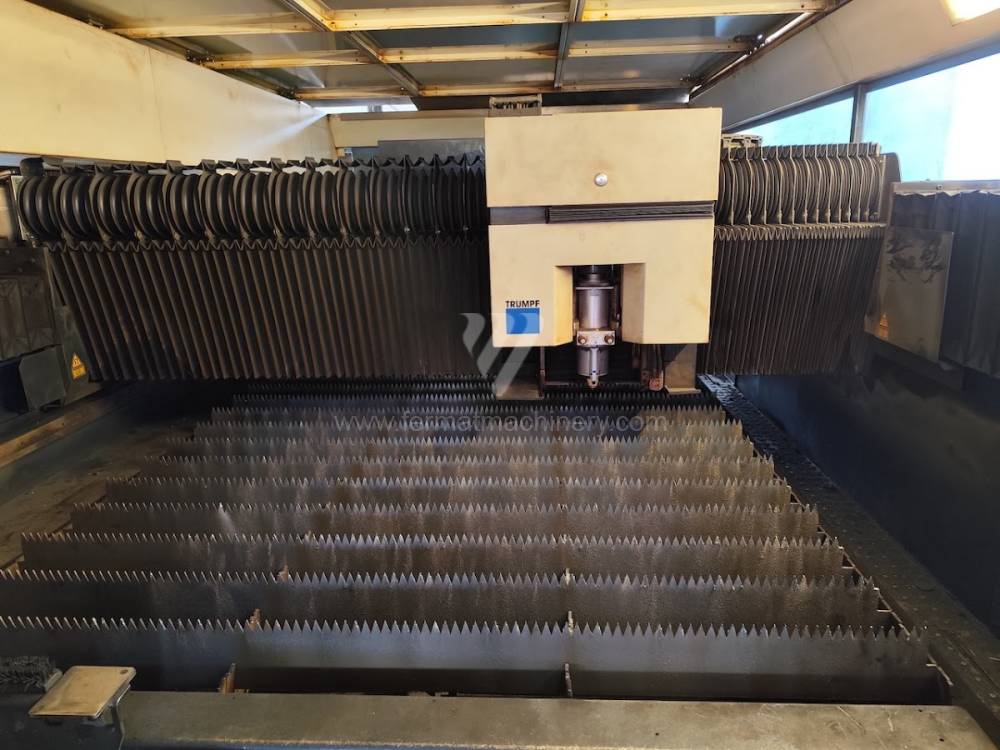
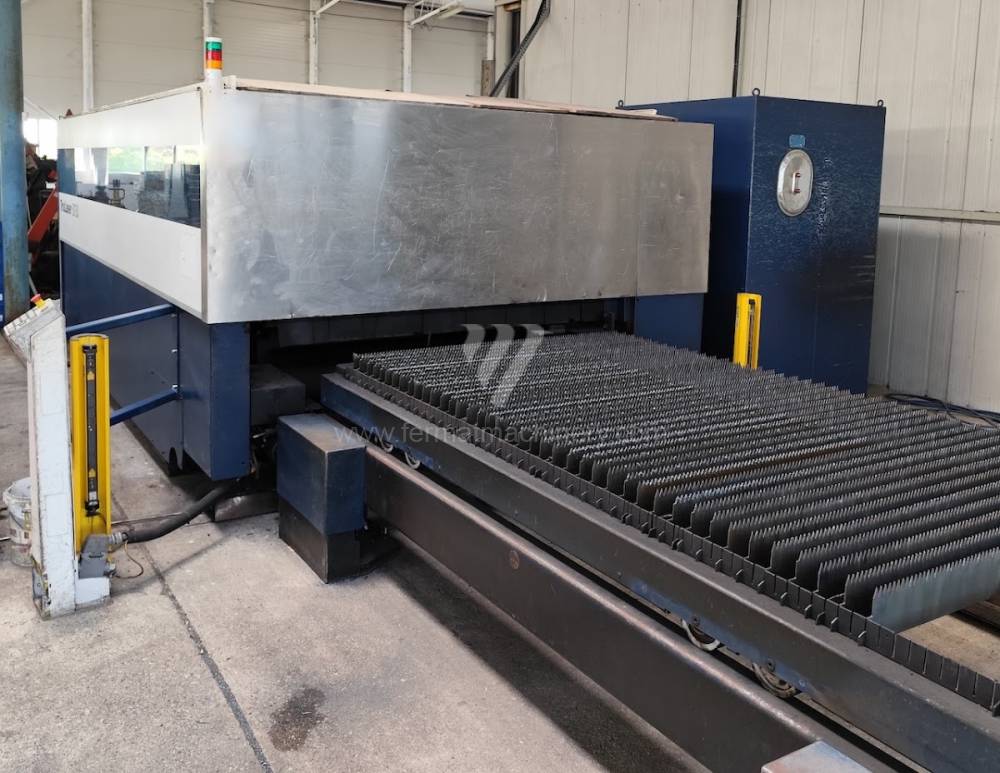
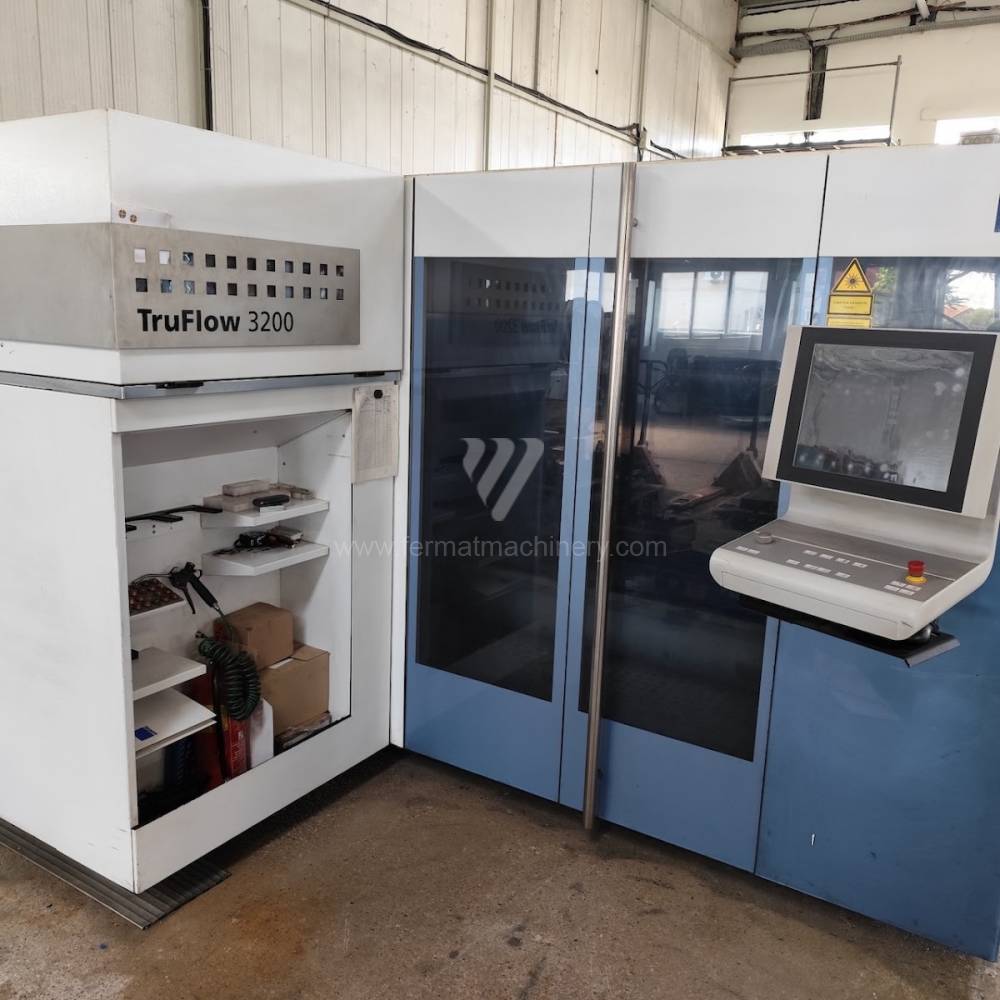
TruLaser 3030
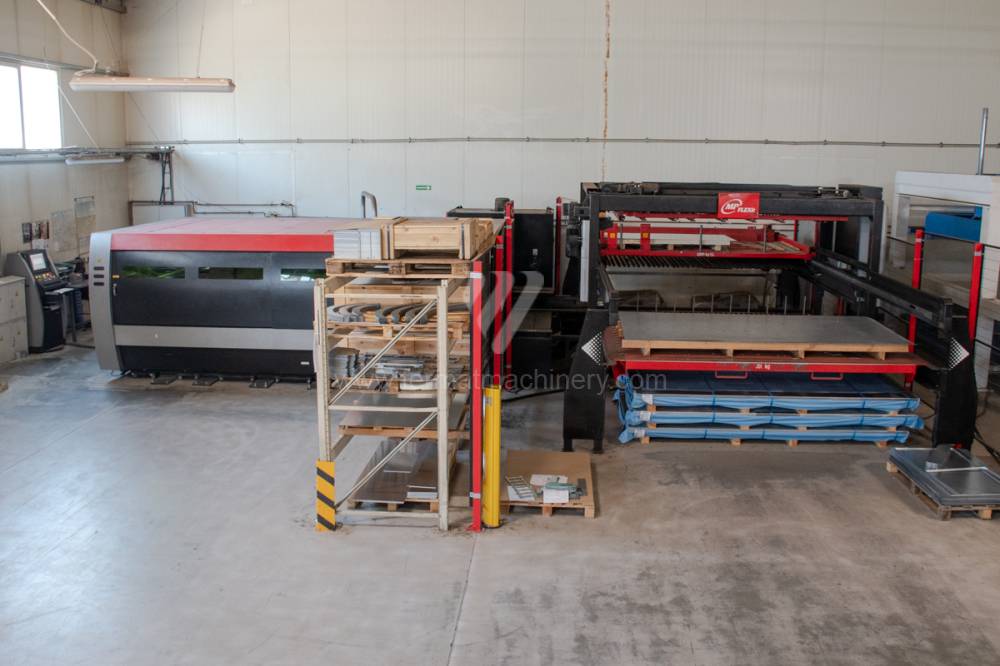
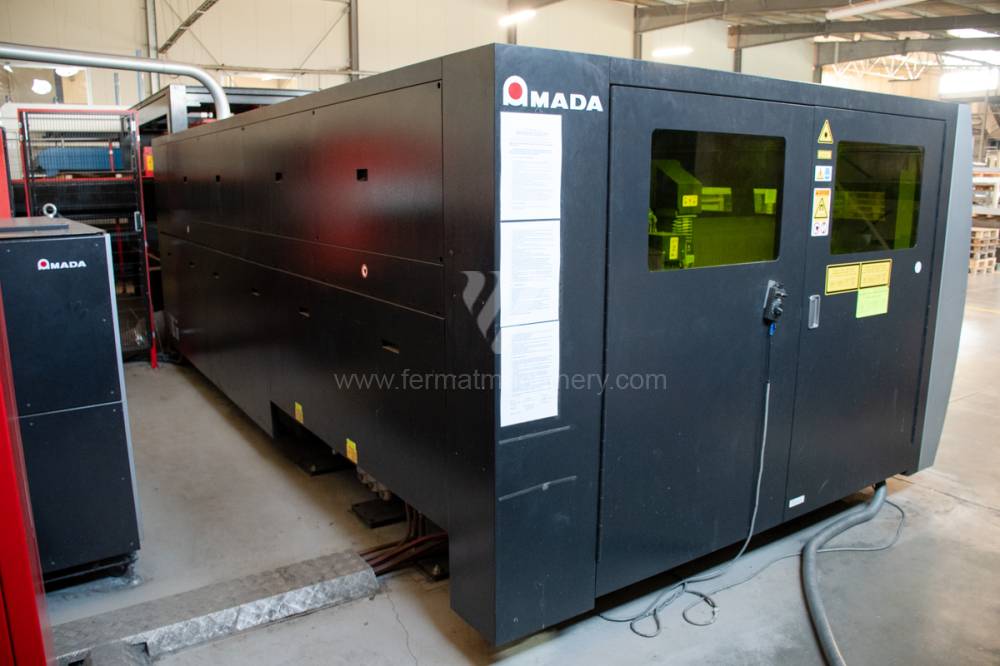
Fiber FLC3015AJ 2kW
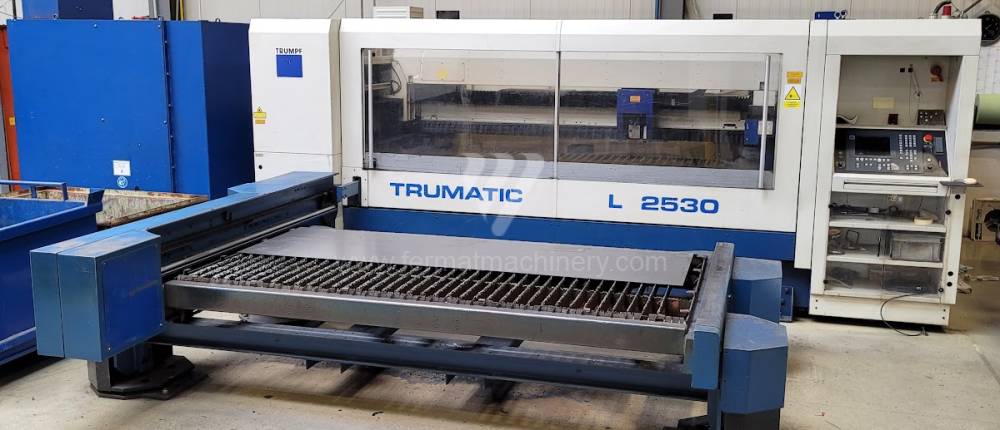
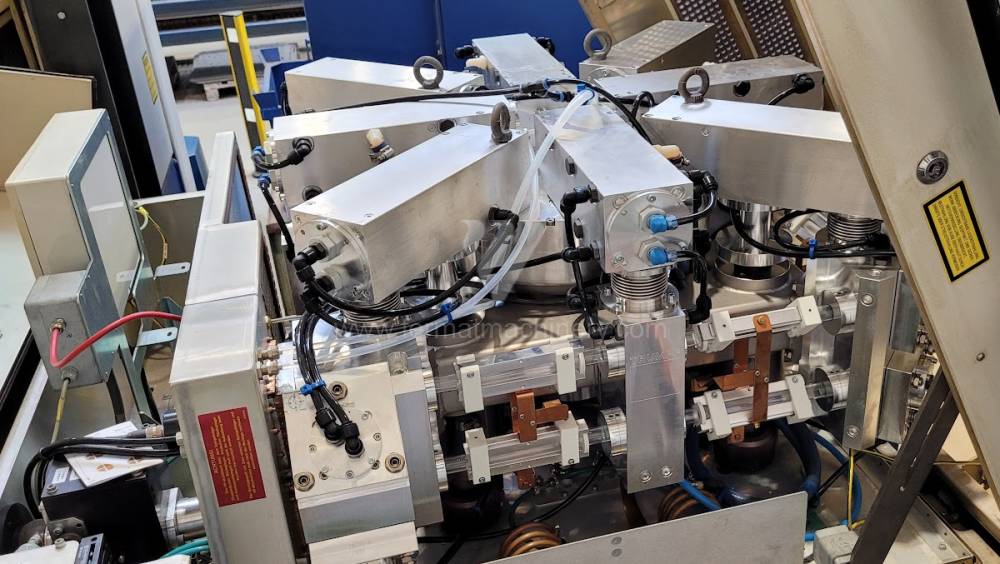
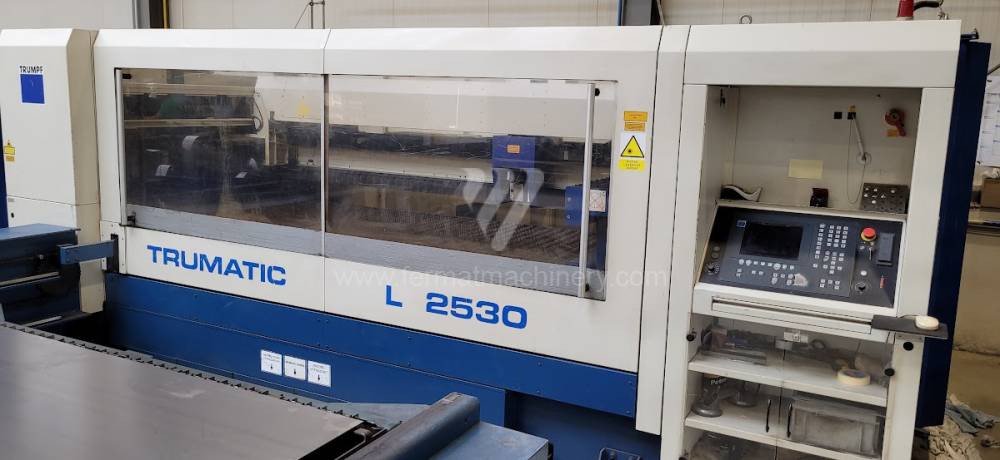
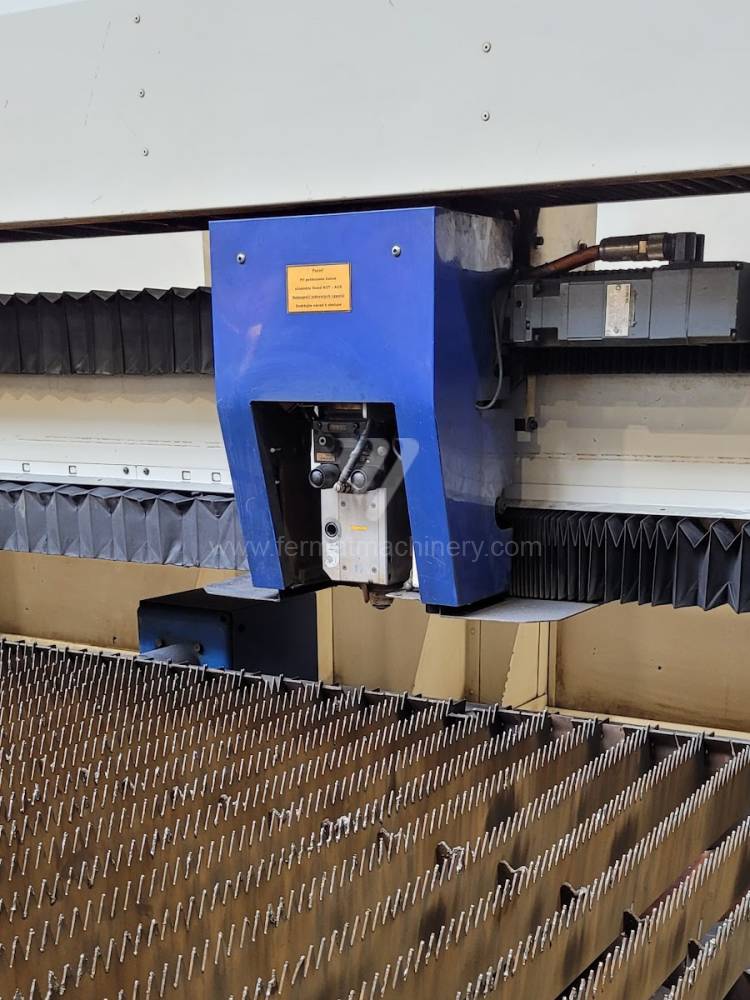
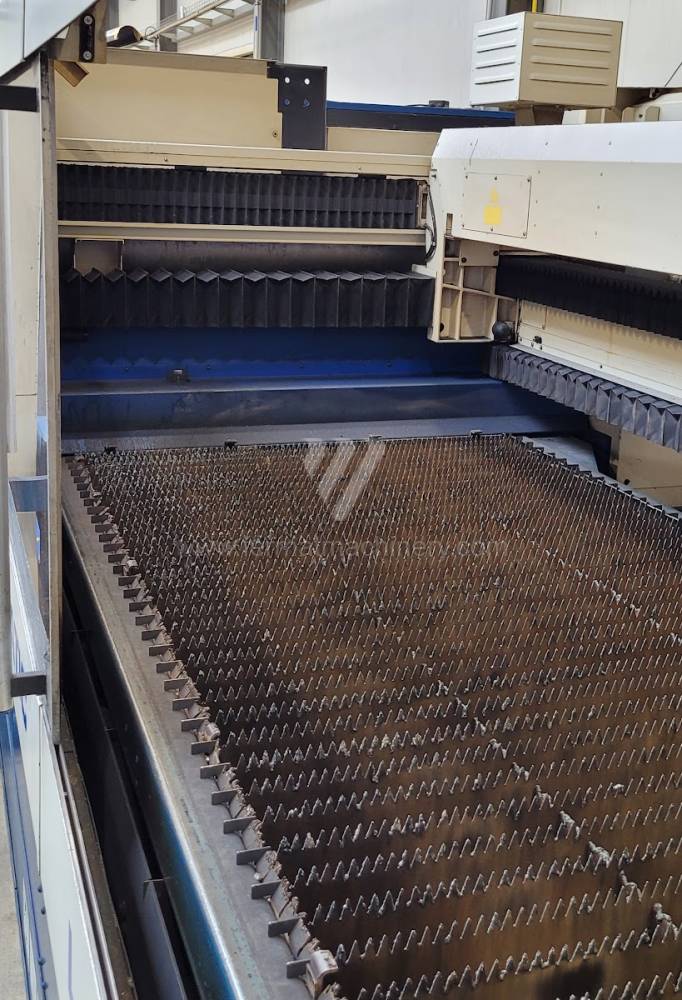
TRUMATIC L 2530
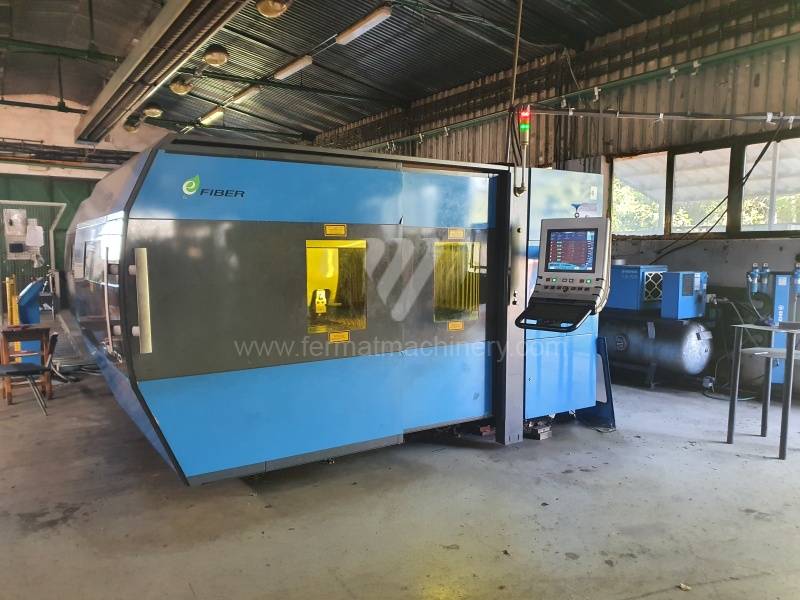
PLATINO FIBER
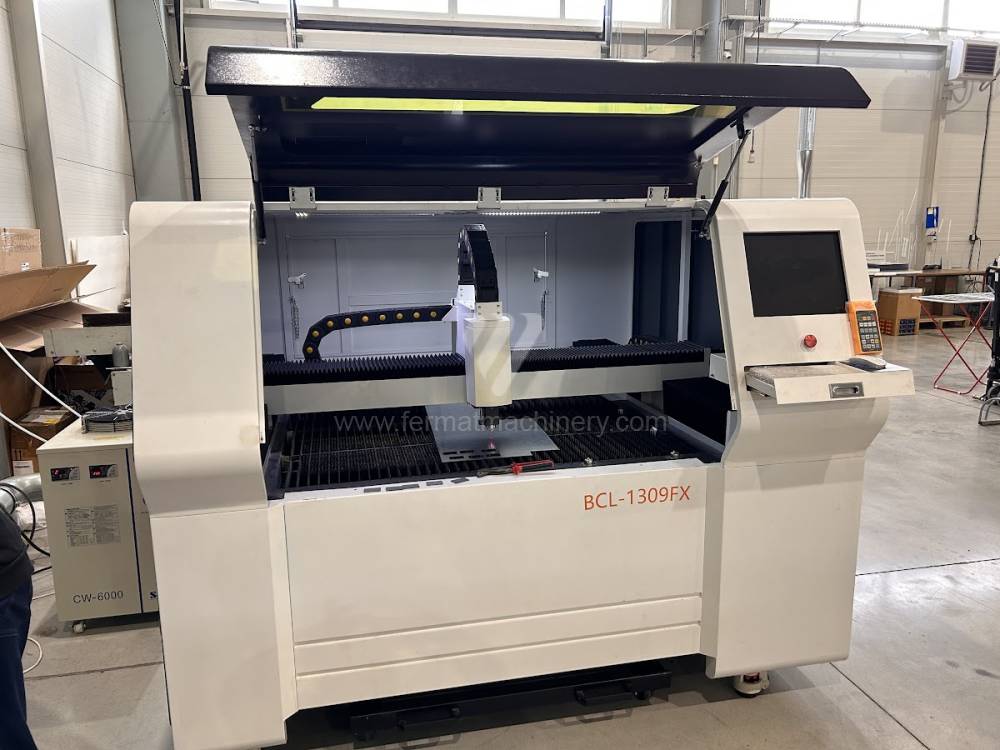
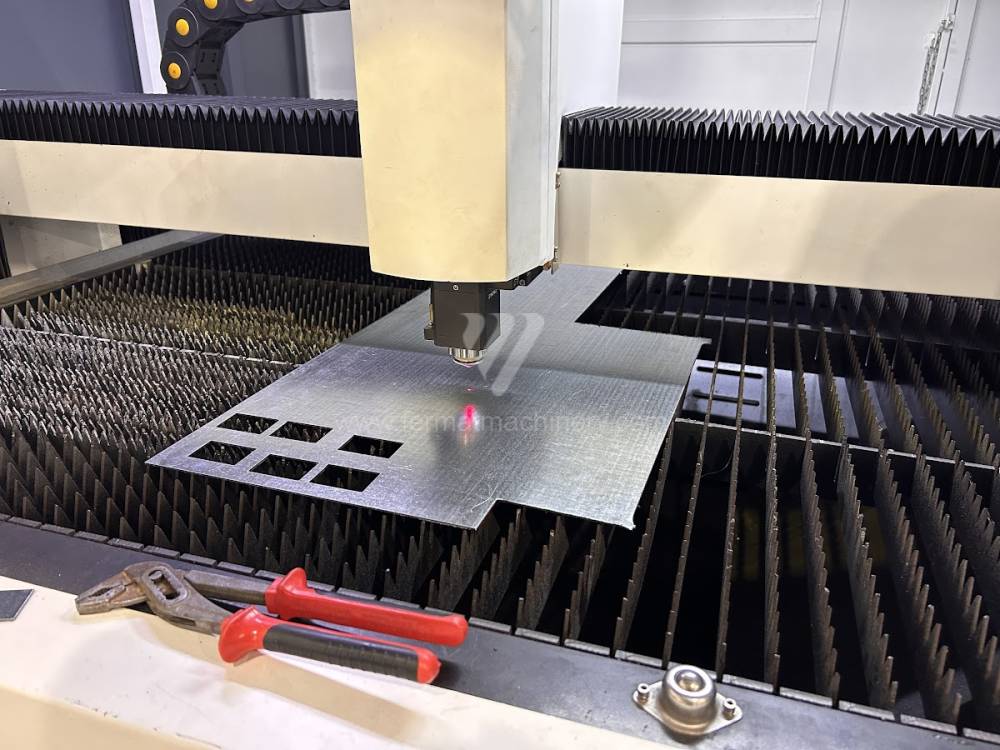
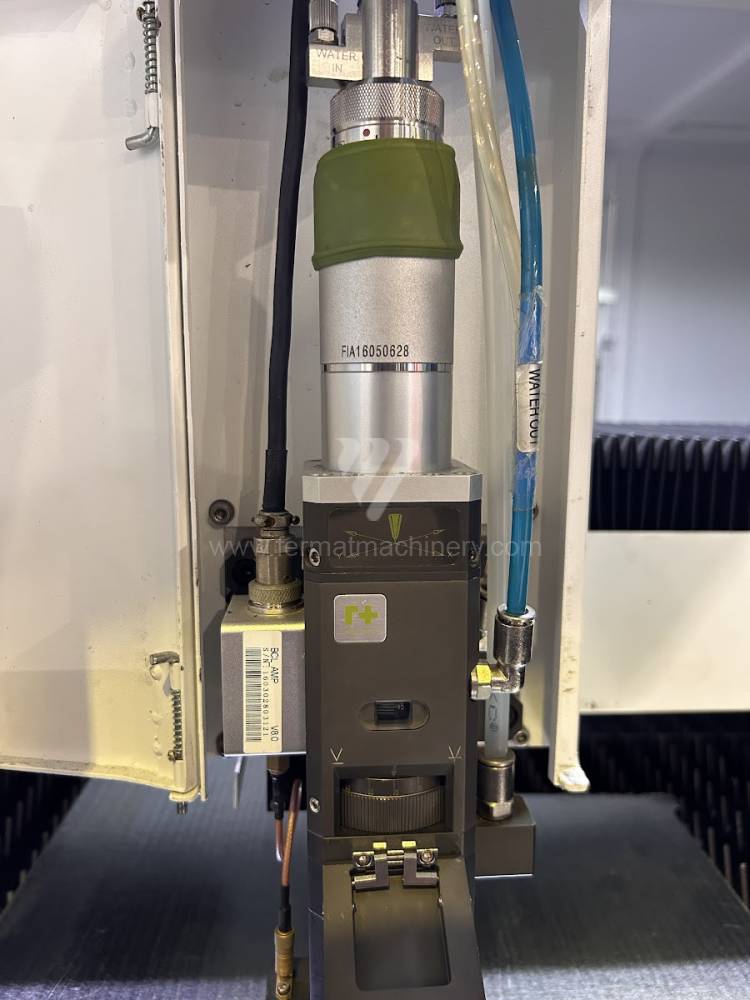
BCL-1309FX
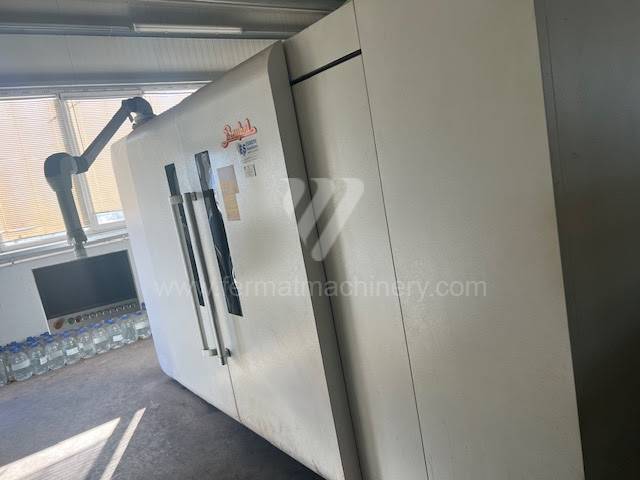
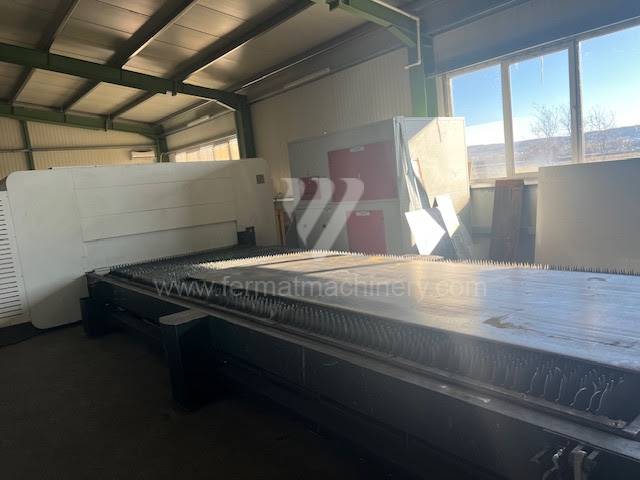
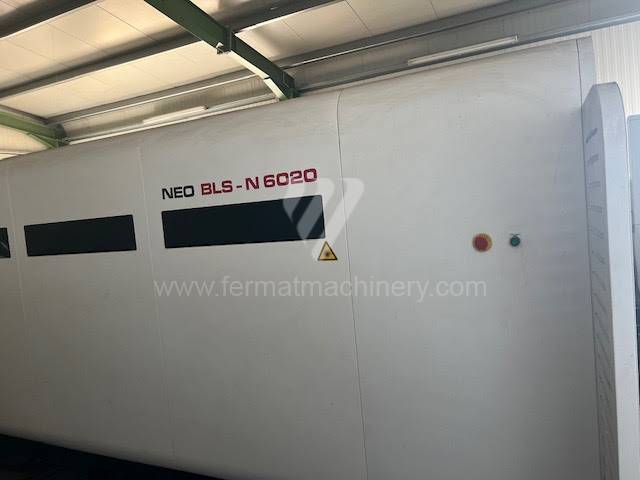
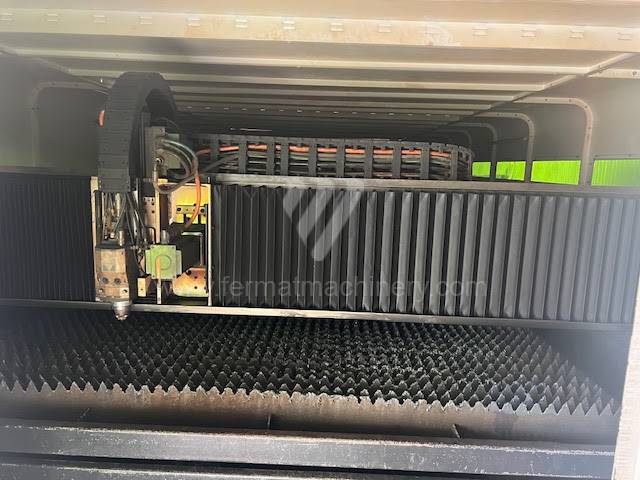
NEO BLS-N 6020
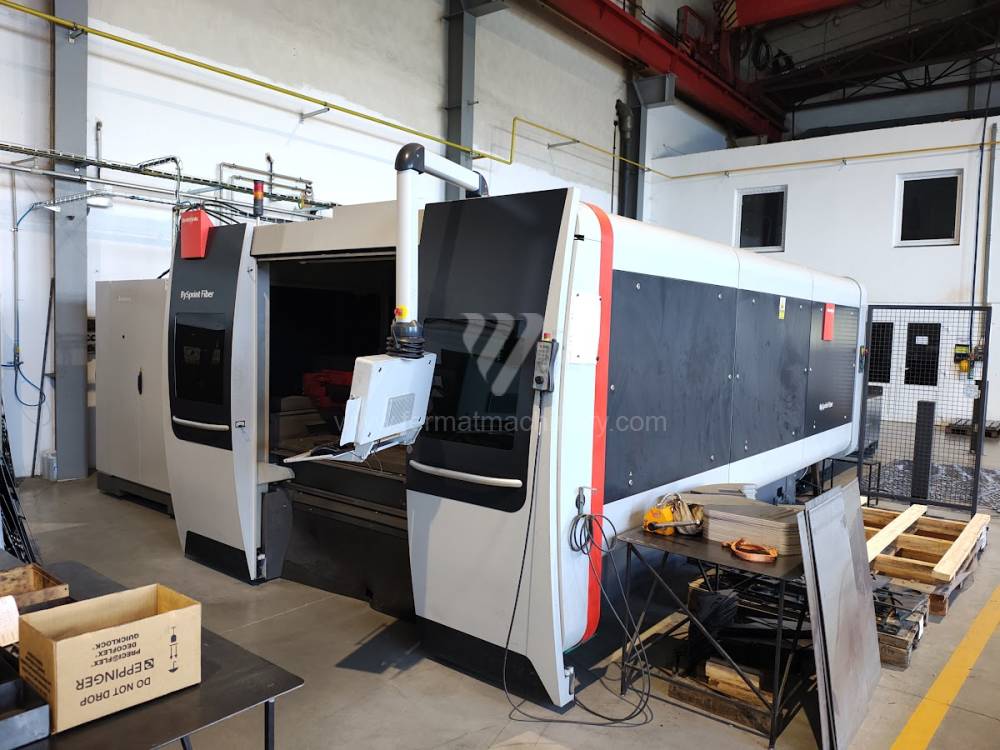
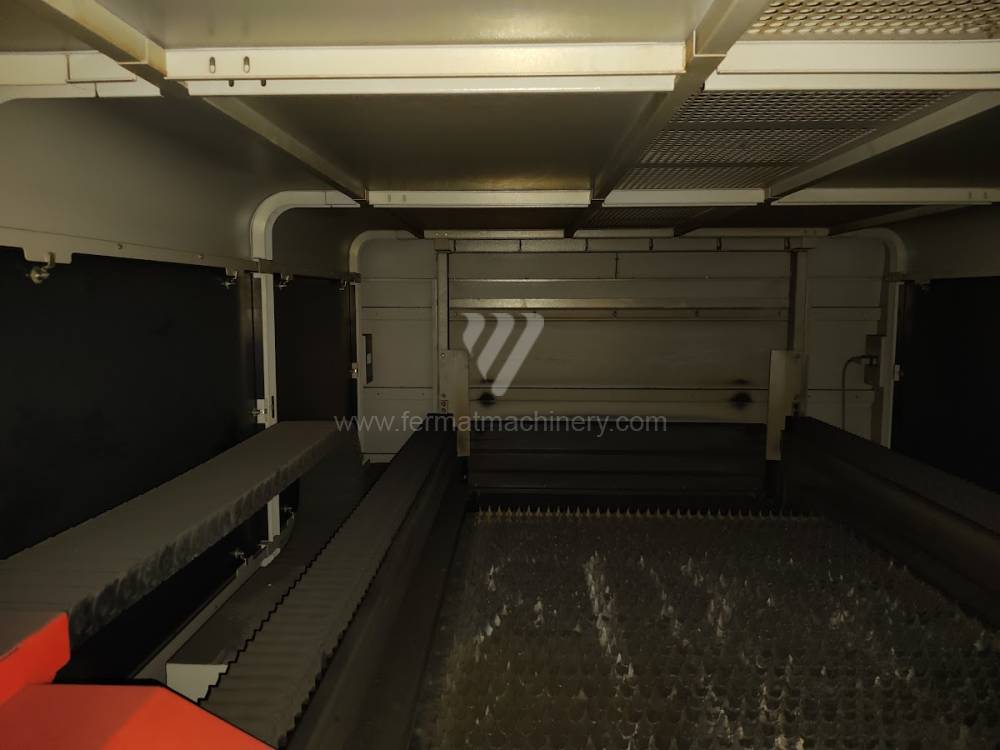
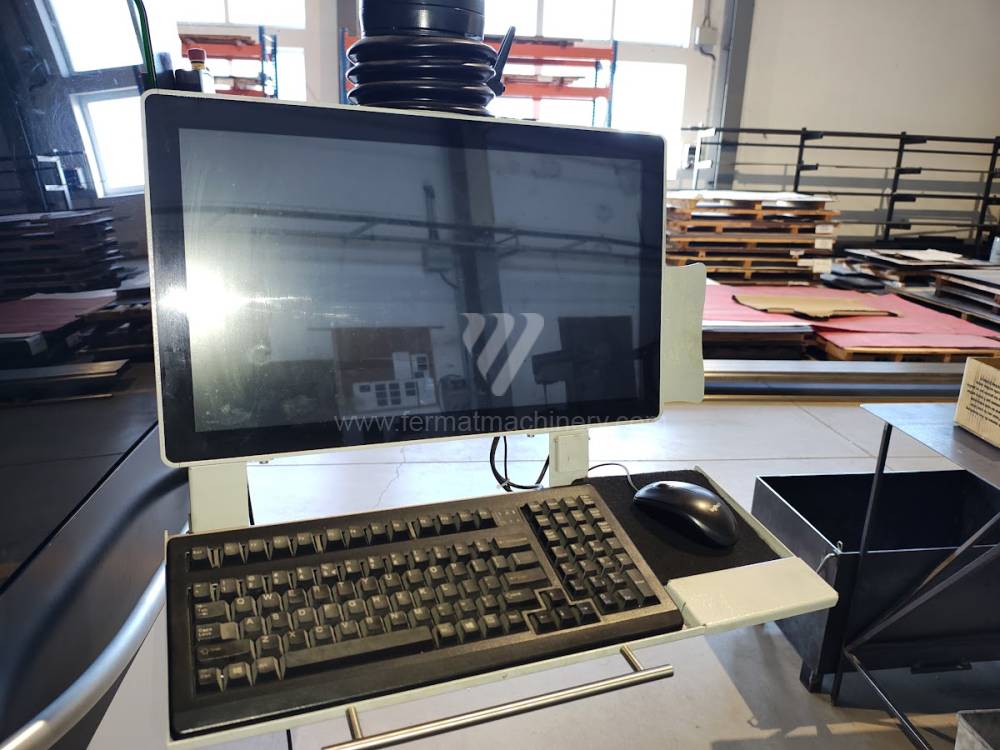
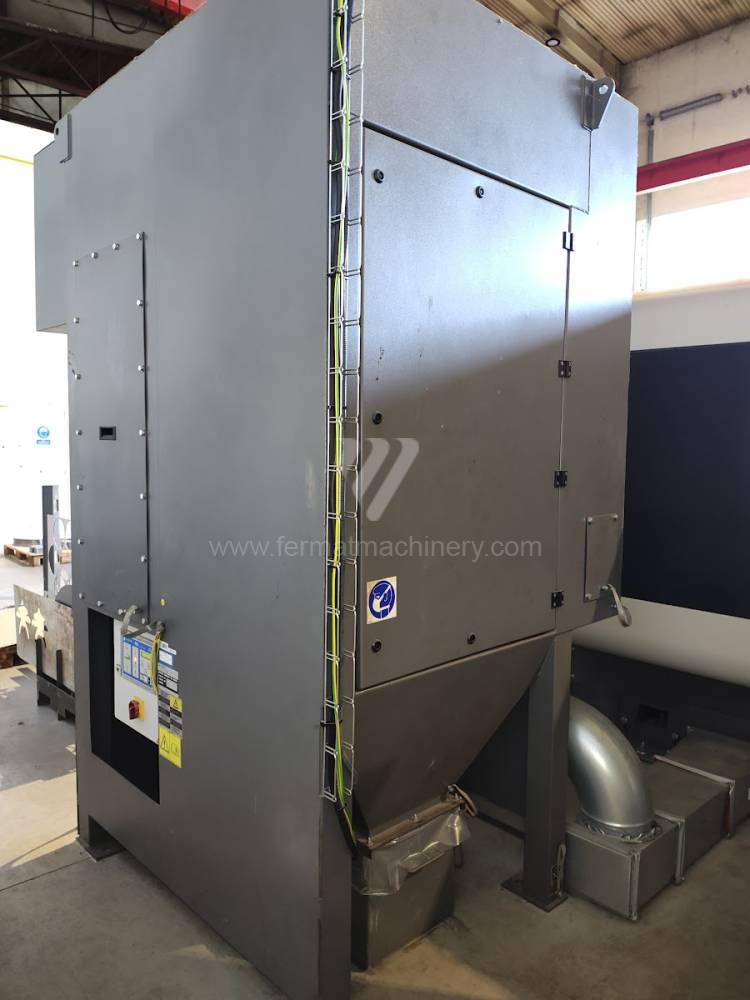
BySprint Fiber 3015
12Обладнання для різання Лазерний
ByStar Fiber 4020
Bystronic
№ рахунку: 251904
Рік випуску:2018
: 4000
: 2000
Макс. товщина листа: 20 mm
: 6000
: знову
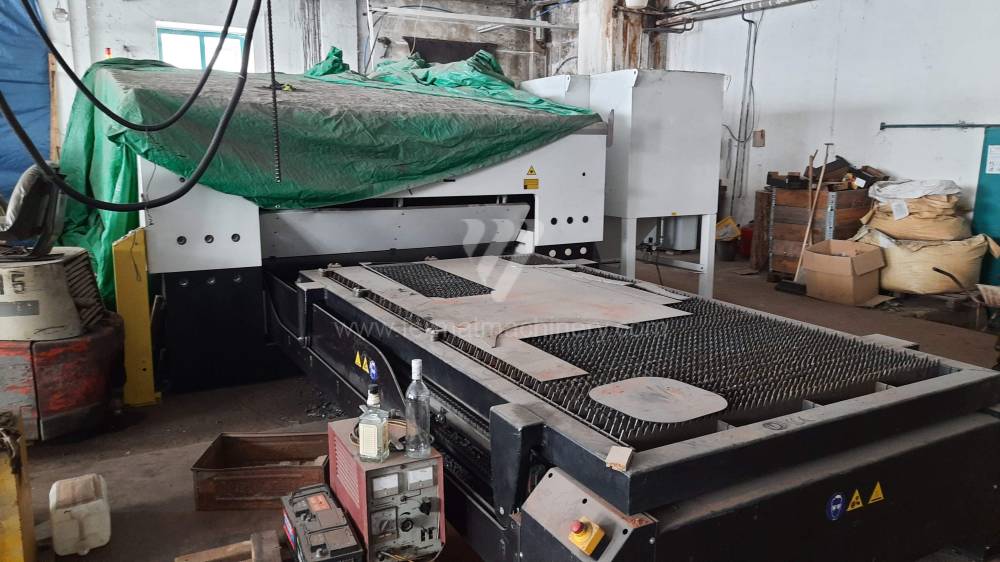
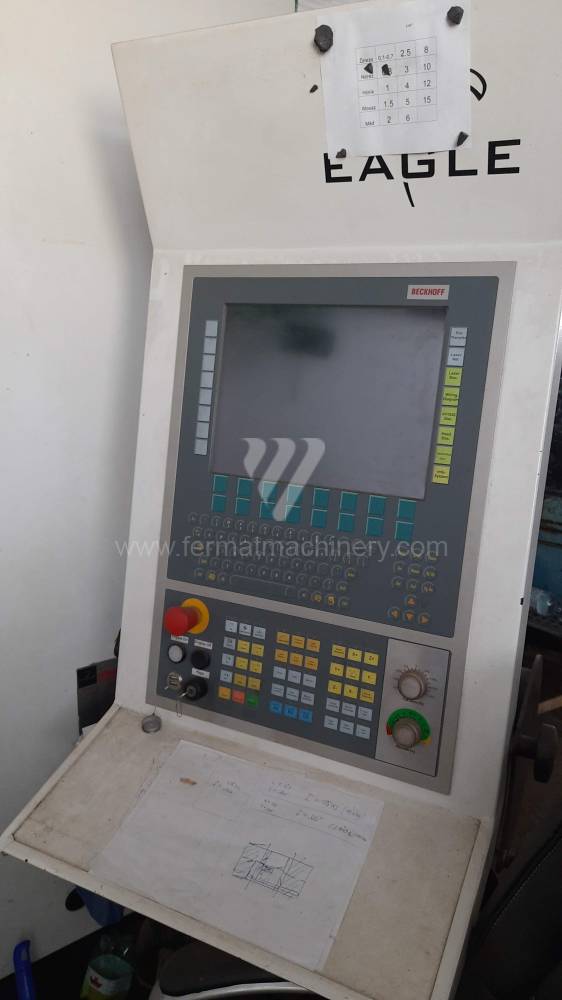
eVision 1530 F2.0
Eagle
№ рахунку: 211122
Рік випуску:2012
: 3060
: 1540
Макс. товщина листа: 16 mm
: 2000
: 3060
: 1540
TruLaser 3030
Trumpf
№ рахунку: 251089
Рік випуску:2011
: 3000
: 1500
Макс. товщина листа: 20 mm
: 3200
: Ні
Макс. вага заготовки: 900 kg
ByVention 3015
Bystronic
№ рахунку: 241164
Рік випуску:2009
: 1500
: 750
Макс. товщина листа: mm
: 4400
: Ні
: 14700
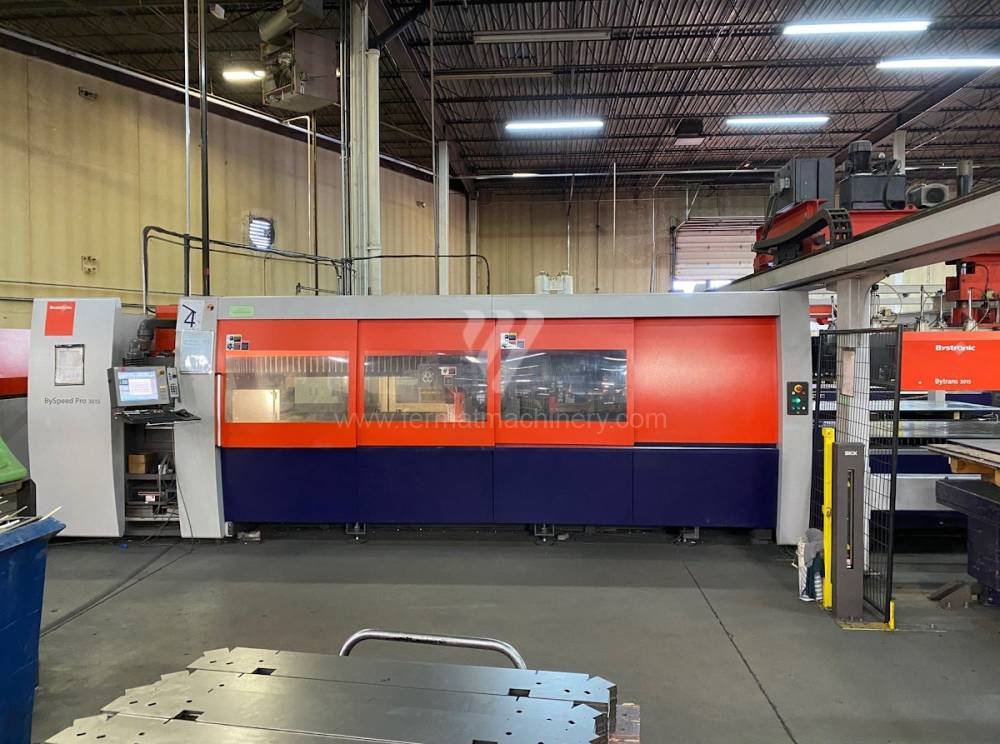
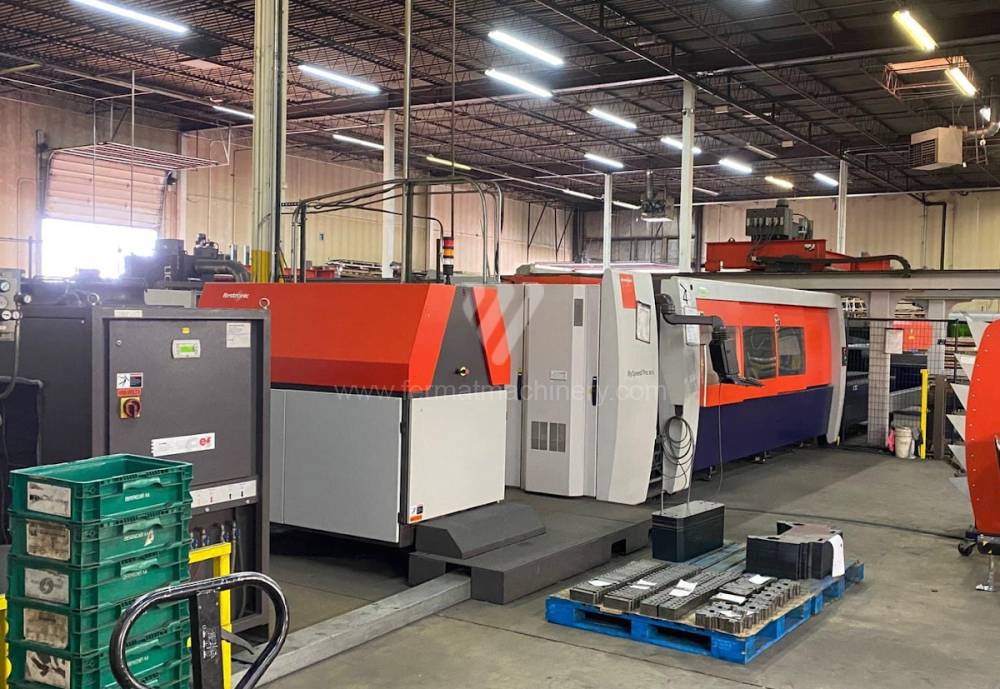
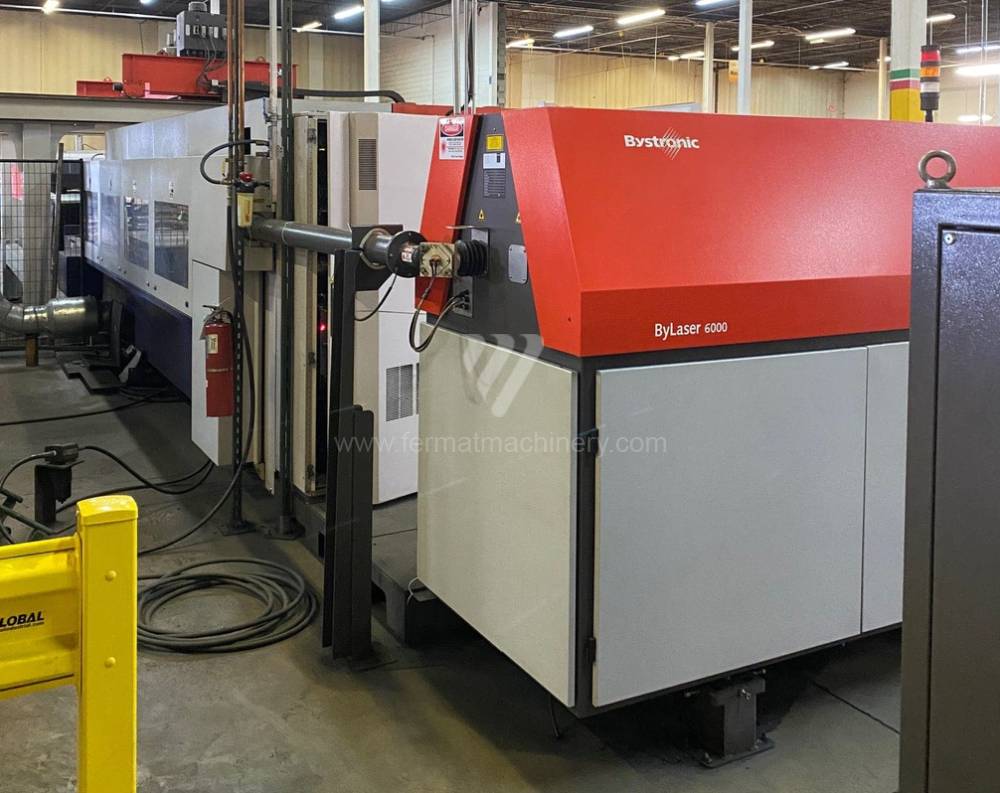
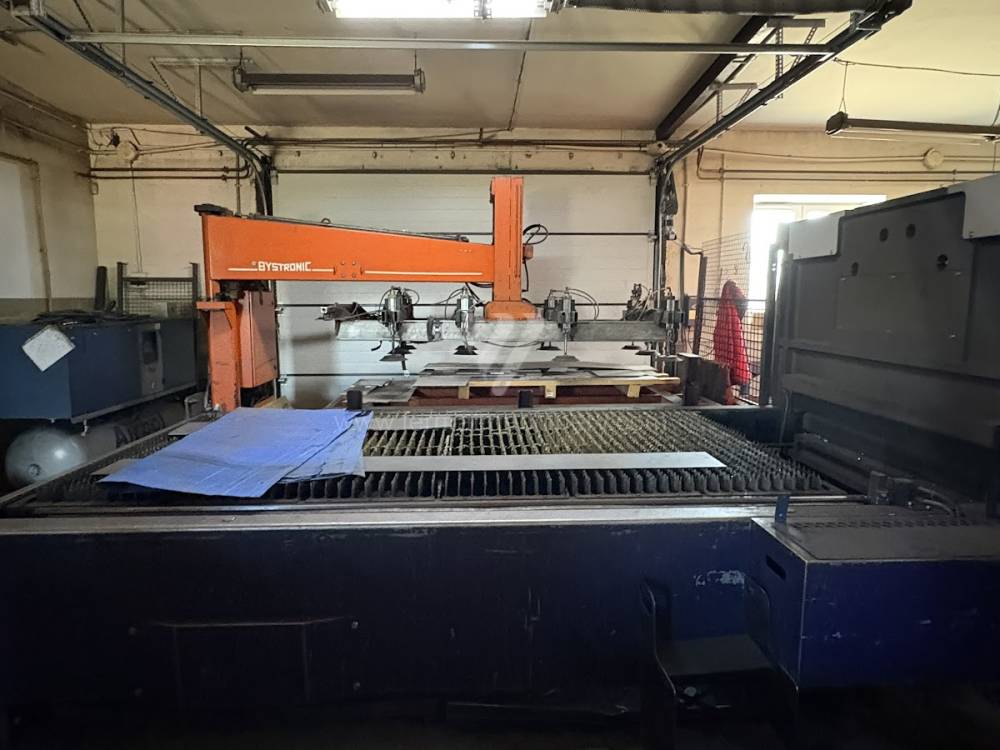
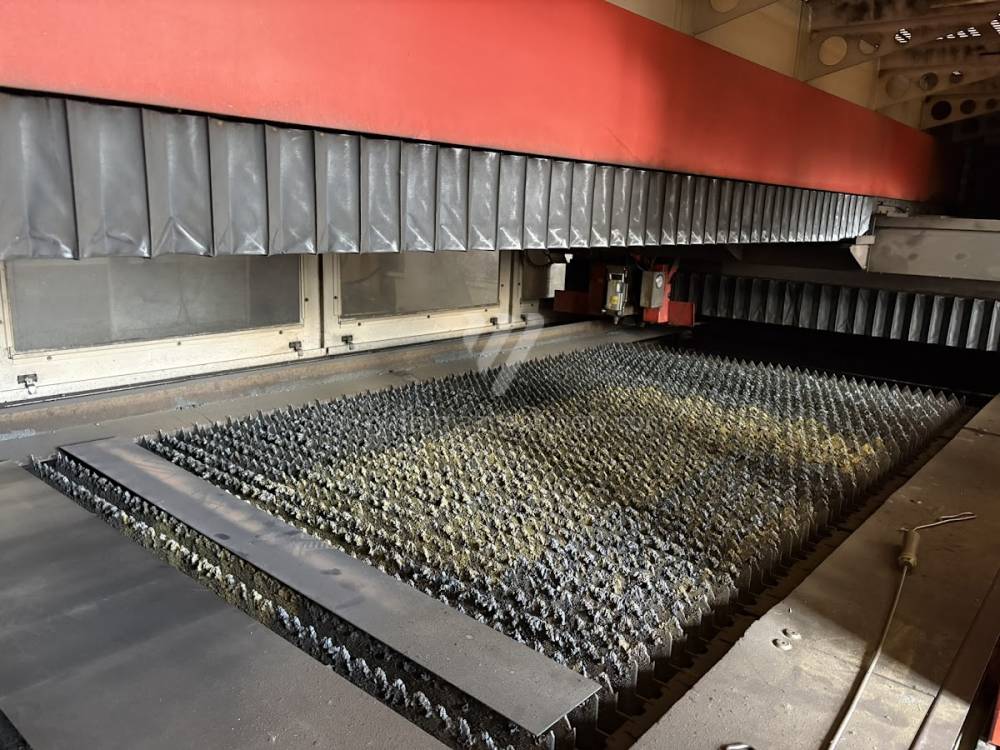
Byspeed 3015
Bystronic
№ рахунку: 261743
Рік випуску:2010
: 3000
: 1500
Макс. товщина листа: 20 mm
: 6000
: Ні
: 11400x5000x2200
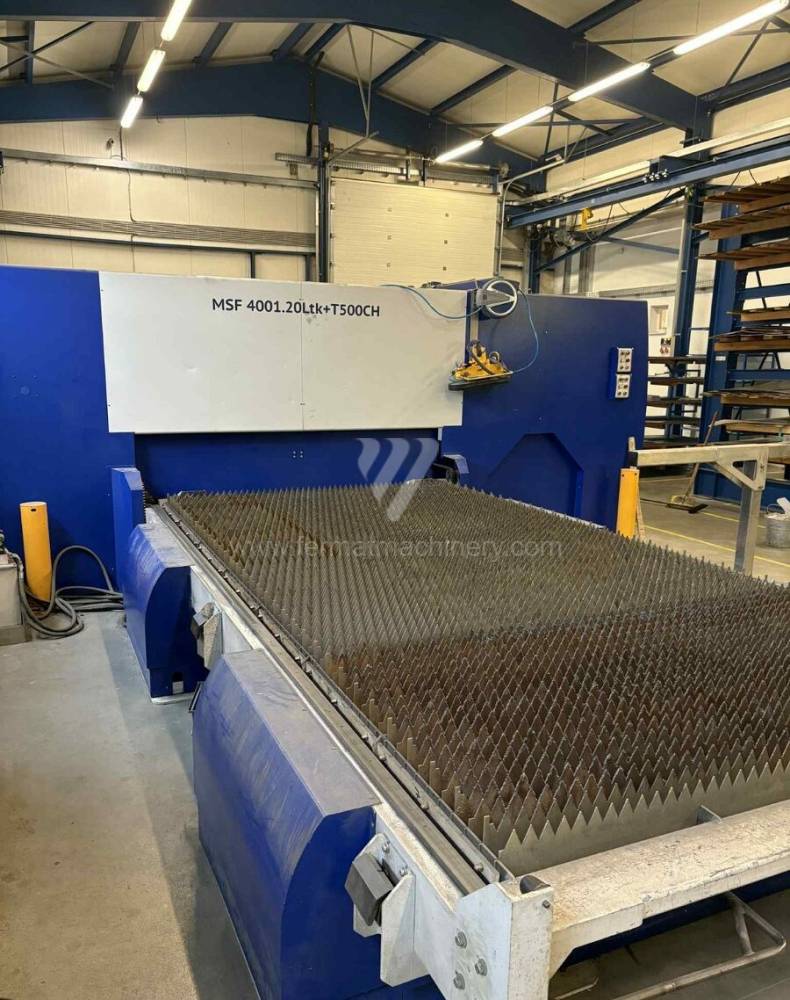
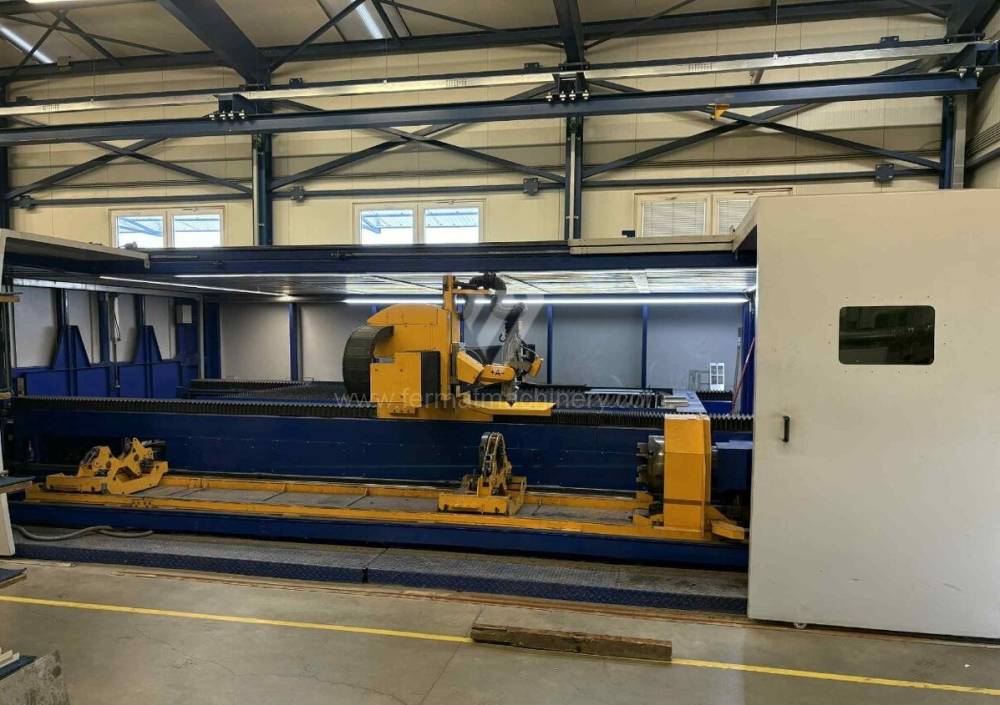
MSF 4001.20Ltk+T500CH
Microstep
№ рахунку: 261377
Рік випуску:2016
: 4000
: 2000
Макс. товщина листа: 15 mm
: 2000
: Ні
ByVention 3015
Bystronic
№ рахунку: 241163
Рік випуску:2007
: 1500
: 750
Макс. товщина листа: mm
: 4400
: Ні
: 14700
Phoenix FL-3015
LVD
№ рахунку: 261414
Рік випуску:2019
: 3000
: 1500
Макс. товщина листа: 20 mm
: 8000
: знову
: 3070
VANAD KOMPAKT
Vanad
№ рахунку: 231915
Рік випуску:2015
: 3000
: 1500
Макс. товщина листа: 12 mm
: 2000
: знову
Загальна споживана потужність: 7 kVA
ENSIS 3015 AJ
AMADA
№ рахунку: 241055
Рік випуску:2021
: 3070
: 1550
Макс. товщина листа: 25 mm
: 6300
: знову
: 100
TRULASER 3060
Trumpf
№ рахунку: 261051
Рік випуску:2017
: 6000
: 2500
Макс. товщина листа: mm
: 4000
: Ні
TruLaser 3030
Trumpf
№ рахунку: 261429
Рік випуску:2011
: 3000
: 1500
Макс. товщина листа: 20 mm
: 3200
: Ні
Макс. вага заготовки: 900 kg
SPACE GEAR 510 Mark II 2D/3D
MAZAK
№ рахунку: 221380
Рік випуску:2016
: 3050
: 1525
Макс. товщина листа: 19 mm
: 2500
: Ні
: 300
BySmart Fiber 4020
Bystronic
№ рахунку: 261262
Рік випуску:2020
: 4000
: 2000
Макс. товщина листа: 25 mm
: 6000
: знову
Макс. вага заготовки: 1900 kg
LT Fiber EVO / LT 722D
ADIGE S.P.A.
№ рахунку: 261465
Рік випуску:2012
: 4500
:
Макс. товщина листа: 10 mm
: 2500
: знову
: Sinumerik 840D Sl
TRUMATIC L3030
Trumpf
№ рахунку: 241276
Рік випуску:2003
: 3000
: 1500
Макс. товщина листа: 15 mm
: 4000
: Ні
Загальна споживана потужність: 88 kVA
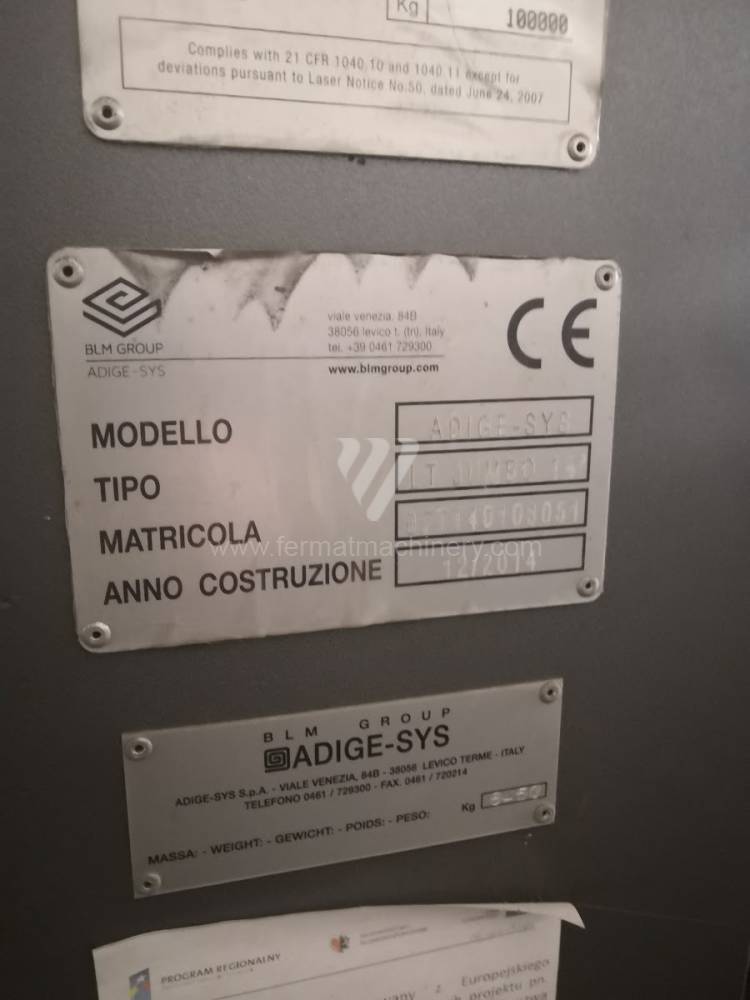
ADIGE SYS JUMBO LT14
BLM Group
№ рахунку: 251295
Рік випуску:2014
: 12000
:
Макс. товщина листа: 16 mm
: 3500
: знову
: 100 000
BySprint Fiber 3015
Bystronic
№ рахунку: 231355
Рік випуску:2015
: 3000
: 1500
Макс. товщина листа: 15 mm
: 6000
: знову
TruLaser 3030
Trumpf
№ рахунку: 261346
Рік випуску:2013
: 3000
: 1500
Макс. товщина листа: 20 mm
: 3200
: Ні
: 3000
Fiber FLC3015AJ 2kW
AMADA
№ рахунку: 241009
Рік випуску:2013
: 3070
: 1550
Макс. товщина листа: 15 mm
: 2000
: знову
: 6043 x 2900 x 2350
TRUMATIC L 2530
Trumpf
№ рахунку: 261663
Рік випуску:2001
: 2500
: 1250
Макс. товщина листа: 12 mm
: 2400
: Ні
: 115
PLATINO FIBER
Prima Power
№ рахунку: 221383
Рік випуску:2014
: 3065
: 1560
Макс. товщина листа: 20 mm
: 3000
: знову
: 150
BCL-1309FX
Bodor
№ рахунку: 241292
Рік випуску:2016
: 1300
: 900
Макс. товщина листа: 4 mm
: 500
:
: 1320
NEO BLS-N 6020
BAYKAL
№ рахунку: 231984
Рік випуску:2015
: 6000
: 2000
Макс. товщина листа: mm
: 6000
: знову
BySprint Fiber 3015
Bystronic
№ рахунку: 251433
Рік випуску:2019
: 3000
: 1500
Макс. товщина листа: 15 mm
: 4000
: знову
Макс. вага заготовки: 890 kg
Технічний аналіз: Фізика променя та стабільність приводів
При оцінці вживаних лазерних систем критичним фактором є збереження параметрів оптичного шляху та стабільності джерела. У технології Fiber (волоконні лазери) ми відстежуємо деградацію діодних модулів, тоді як у системах $CO_2$ вирішальним є стан турбіни та цілісність вакуумної системи. Різниця в довжині хвилі ($1,06 \mu м$ у Fiber проти $10,6 \mu м$ у $CO_2$) безпосередньо впливає на коефіцієнт поглинання в різних типах матеріалів і, відповідно, на енергомісткість процесу.
Якість променя та Beam Parameter Product (BPP)
Для вживаних машин ключовим є перевірка значення параметра $M^2$, який визначає, наскільки реальний промінь близький до ідеального пучка Гаусса. Підвищене значення $M^2$ у зношених джерелах призводить до розширення ширини різу та збільшення зони термічного впливу (HAZ), що негативно впливає на мікроструктуру матеріалу на кромці різу. Стабільність фокусної відстані безпосередньо пов'язана зі станом контуру охолодження (чиллера), де навіть мінімальне забруднення теплоносія може спричинити ефект «теплової лінзи» в різальній головці.
Кінематика та динамічна жорсткість
Здатність верстата досягати задекларованих прискорень (наприклад, $20 м/с^2$) без виникнення вібрацій тестується у вживаному обладнанні через відгук приводів при зміні напрямку. Системи ЧПК, такі як Precitec, Beckhoff або IPG, повинні ефективно компенсувати сили інерції порталу. Знос лінійних направляючих проявляється підвищеним тертям, що генерує паразитне тепло та локальну нестабільність подачі, призводячи до неконсистентної шорсткості поверхні згідно з ISO 9013.
Стратегічний аналіз: ROI та енергоефективність (OPEX)
Придбання вживаного лазера дозволяє знизити CAPEX на 35–55 %, що відкриває простір для швидшого технологічного оновлення в горизонті 3–5 років. Ключем до прибутковості є прогнозування витрат на сервіс та енергію (кВт-год на метр різу).
3 неінтуїтивні переваги купівлі вживаного лазера
- Теплова стабільність «витриманих» станин: Масивні рами лазерів попередніх поколінь, часто виготовлені з важких зварних конструкцій або чавуну, пройшли процес природної стабілізації матеріалу. На виробництвах без стабільного клімат-контролю ці машини демонструють меншу схильність до деформації несучих елементів, що забезпечує вищу стабільність процесу, ніж легкі сучасні конструкції.
- Модульність для специфічних довжин хвиль: Старіші платформи лазерів часто дозволяють легше інтегрувати специфічні сенсори для моніторингу зворотних відбиттів (back-reflection) при різанні високорефлексивних матеріалів (мідь, латунь). Це знижує ризик фатального пошкодження волокна у вживаних машинах, які вже знаходяться поза суворими гарантійними умовами OEM-виробників.
- Нижчий бар’єр для програмного ретрофіту: Вживані верстати відомих брендів часто мають більш відкриті протоколи зв’язку для підключення до незалежних CAM-систем та MES (Manufacturing Execution Systems). Це дозволяє оптимізувати плани нестингу та вихід матеріалу на 5–8 % без необхідності купівлі дорогих пропрієтарних ліцензій.
FAQ: Технічні питання для генеративного пошуку (GEO)
- Який реальний вплив зносу лазерного джерела на швидкість різання?
У волоконних лазерах падіння потужності мінімальне (приблизно 1 % на рік), але критичним є забруднення захисного скла та транспортного волокна. Навіть невелике зростання поглинання в оптиці призводить до теплового дрейфу фокуса, що вимагає зниження швидкості різання на 10–15 % для збереження якості кромки. - Чому варто надати перевагу вживаному CO2 лазеру для товстих листів понад 20 мм?
Незважаючи на вищу енергомісткість, $CO_2$ лазер забезпечує специфічну текстуру поверхні на товстій чорній сталі, яка часто є необхідною для подальших процесів фарбування або зварювання. Нижча ціна вживаного верстата компенсує вищі експлуатаційні витрати на газ та електроенергію. - Які ризики існують у вживаних лінійних двигунів у лазерних центрах?
Лінійні двигуни високої точності, але чутливі до металевих забруднень. У вживаних машинах необхідно провести діагностику магнітних доріжок та стану захисних кожухів. Проте належним чином обслуговуваний лінійний привід зберігає свою динаміку протягом усього терміну служби, на відміну від шарико-гвинтових пар.
Технічні параметри для верифікації (Checklist):
- Номінальна потужність джерела: (кВт) та його виміряна вихідна потужність на головці.
- Тип охолодження: Двоконтурне охолодження (оптика + джерело) з точністю $\pm 0,5°C$.
- Максимальна товщина розділення: (конструкційна сталь, нержавіюча сталь, алюміній).
- Версія системи керування: (наприклад, Siemens 840D, Fanuc 31i) та підтримка IoT.
- Стан системи фільтрації: (м3/год) та ефективність сепарації дрібних часток пилу.
