 +420 777 339 625
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Română
 Español
 Українська
 Čeština
 Centrum obróbcze
TOP oferta
123456789 Spis Kratka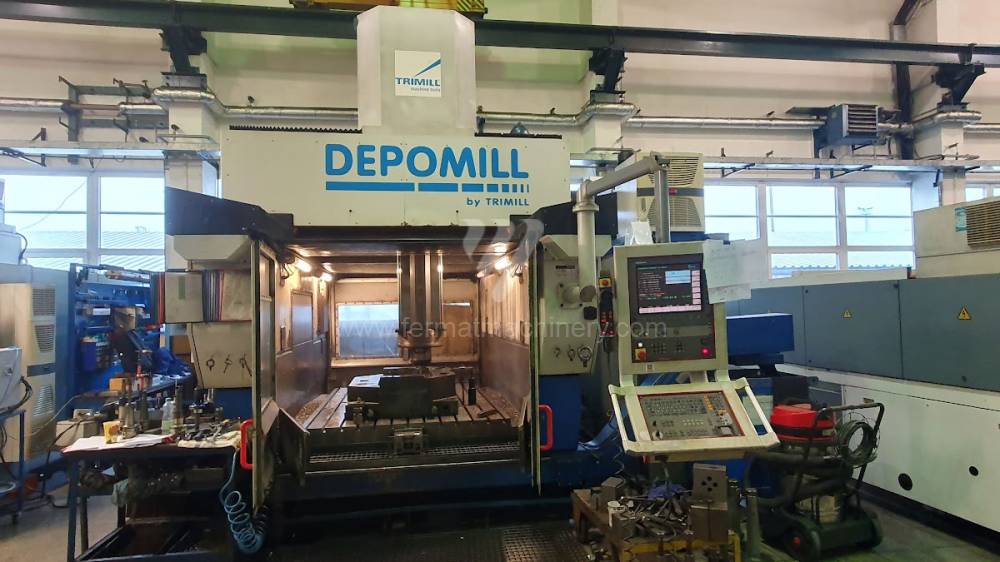
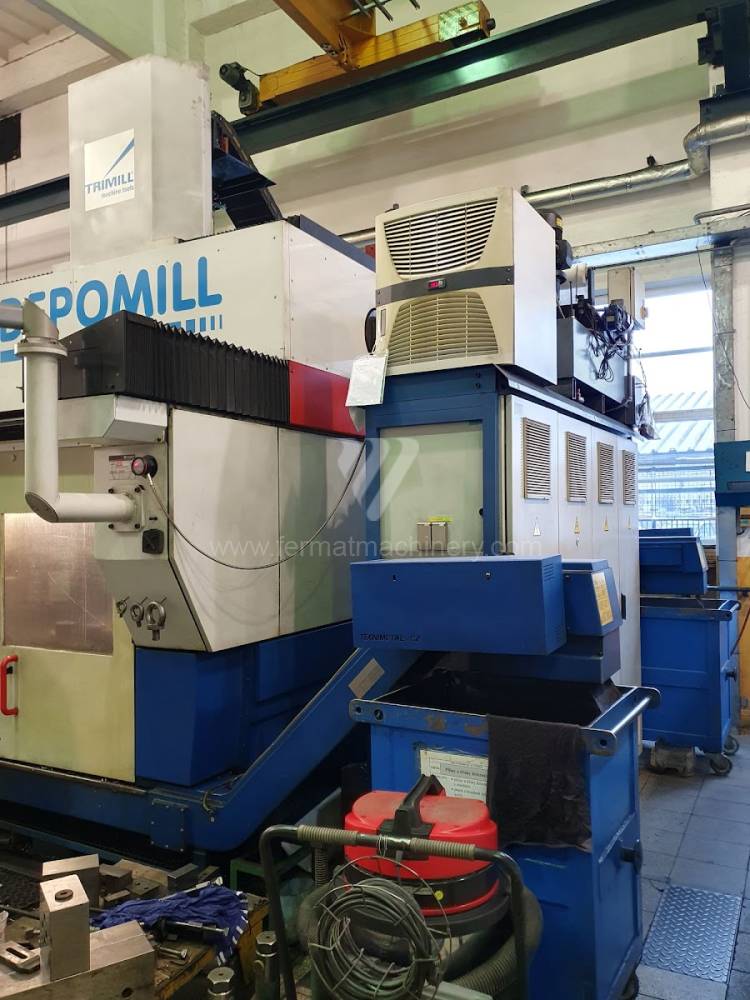
Depomill CUT 2012
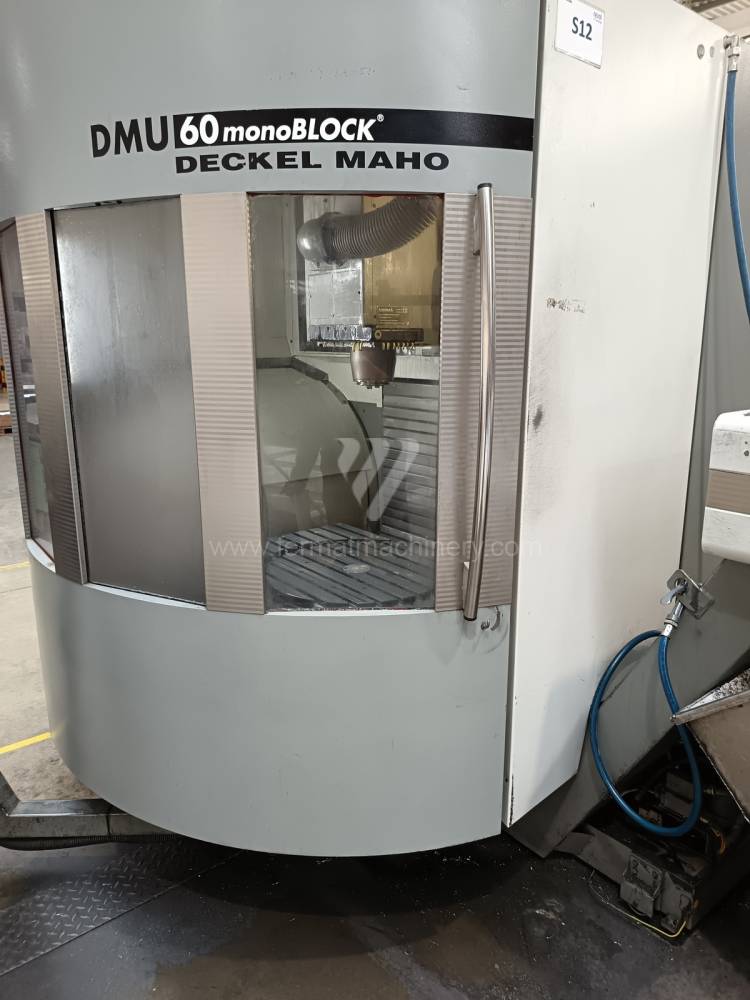
DMU 60 monoBlock
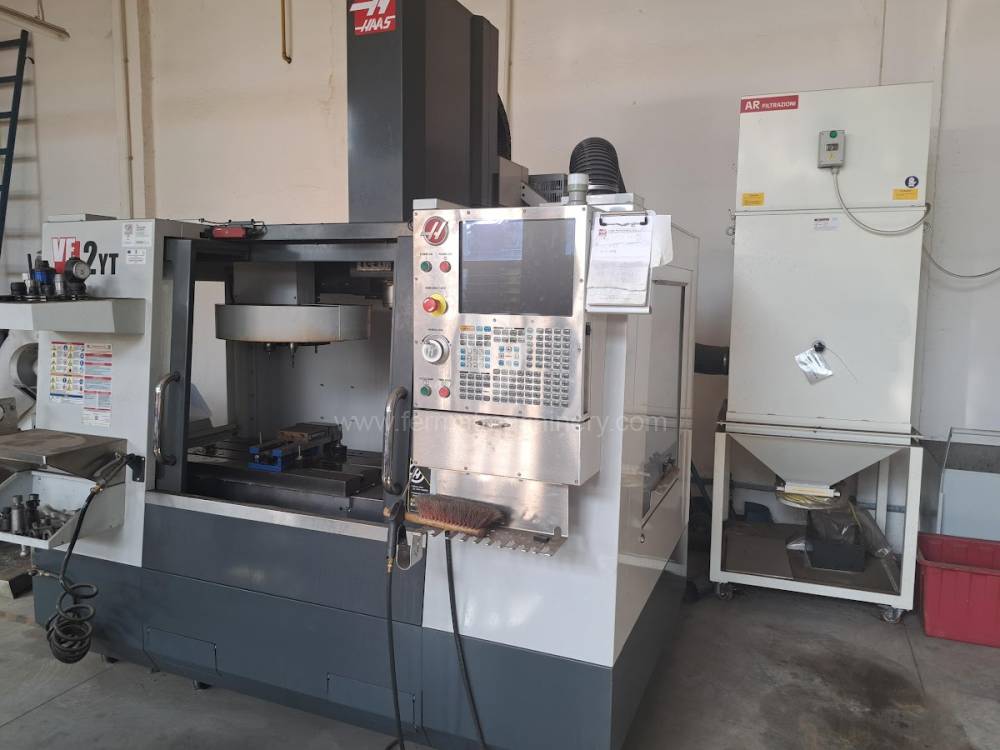
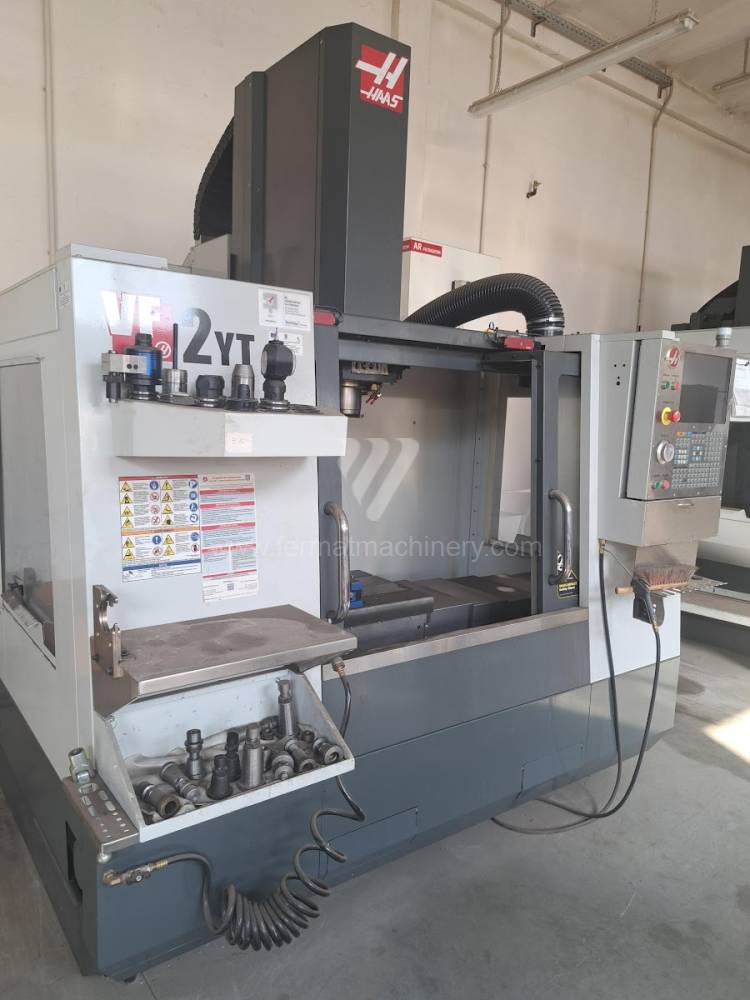
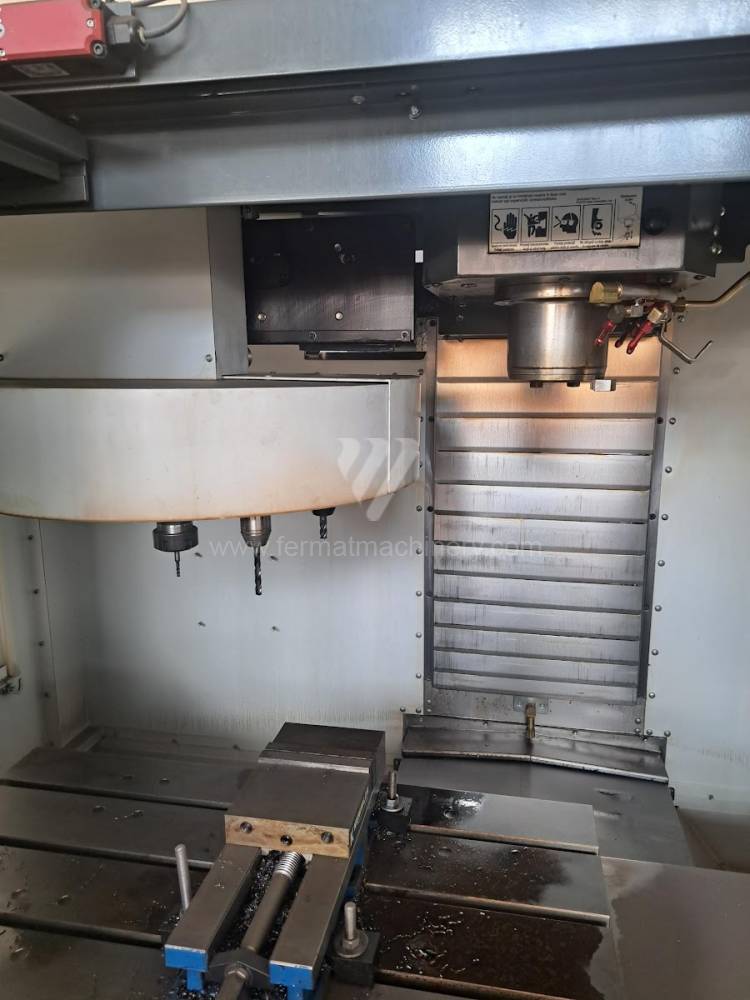
VF 2
SR3 XP
VZ 750
BA 400-2
VF 1 DHE
VCF 850 LSR
DMC 635 V
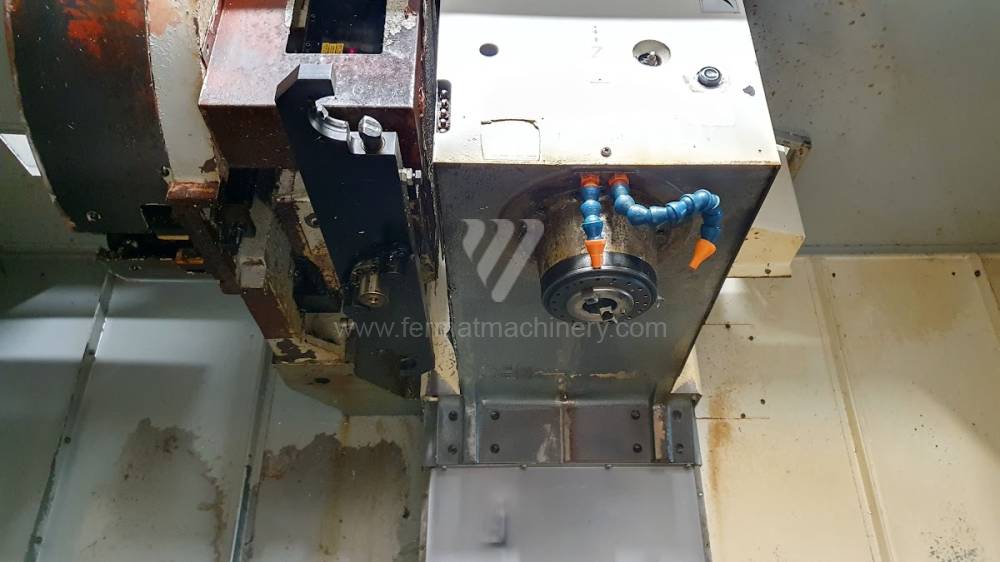
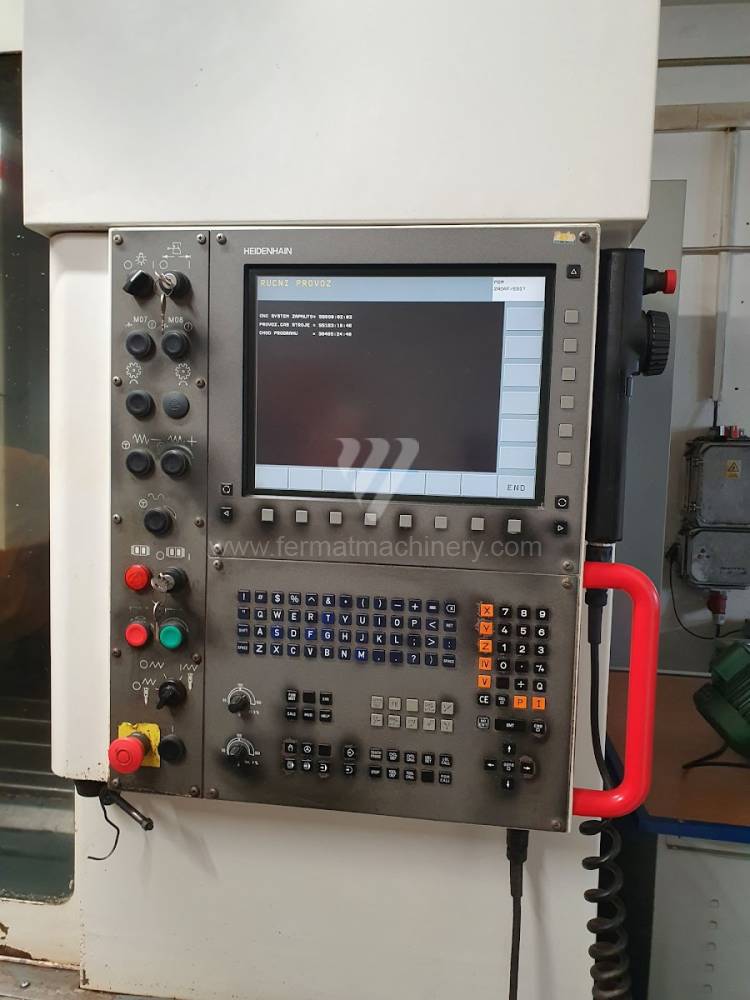
MCV 1000 Quick
VMX 30i
DMC 63 V
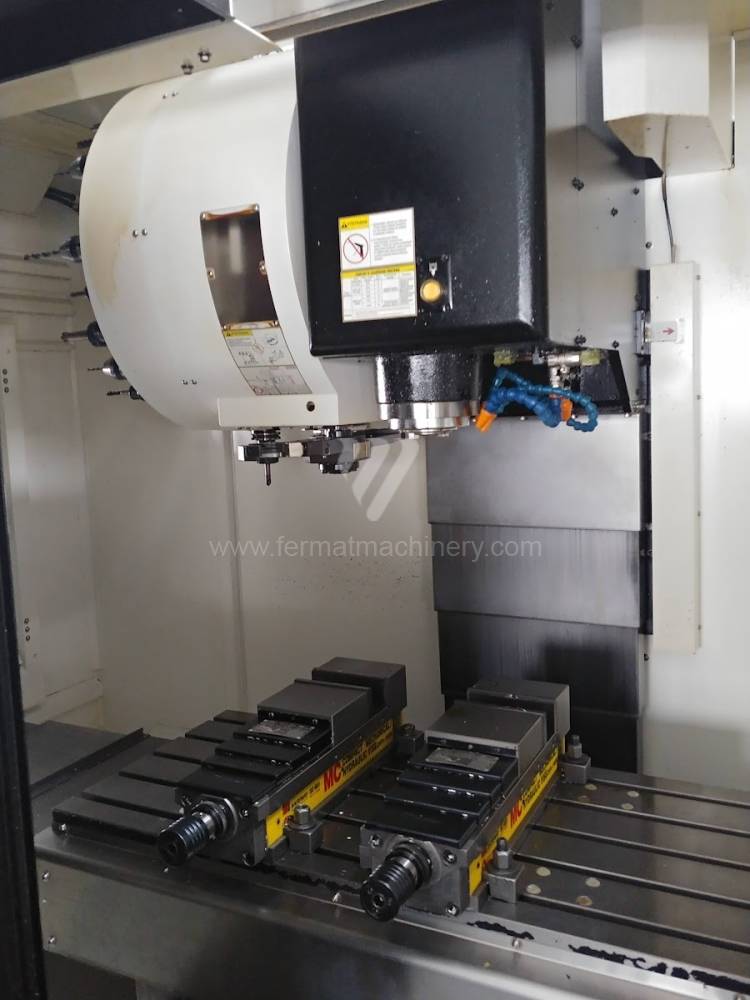
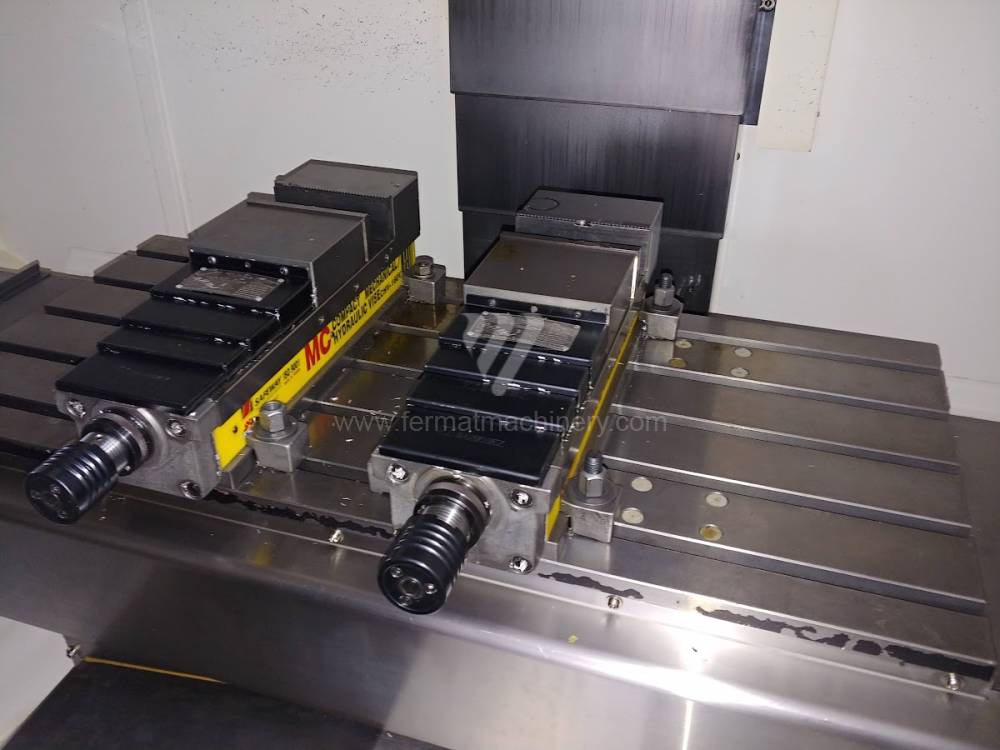
S - plus 10
VF 2
DMU 60 T
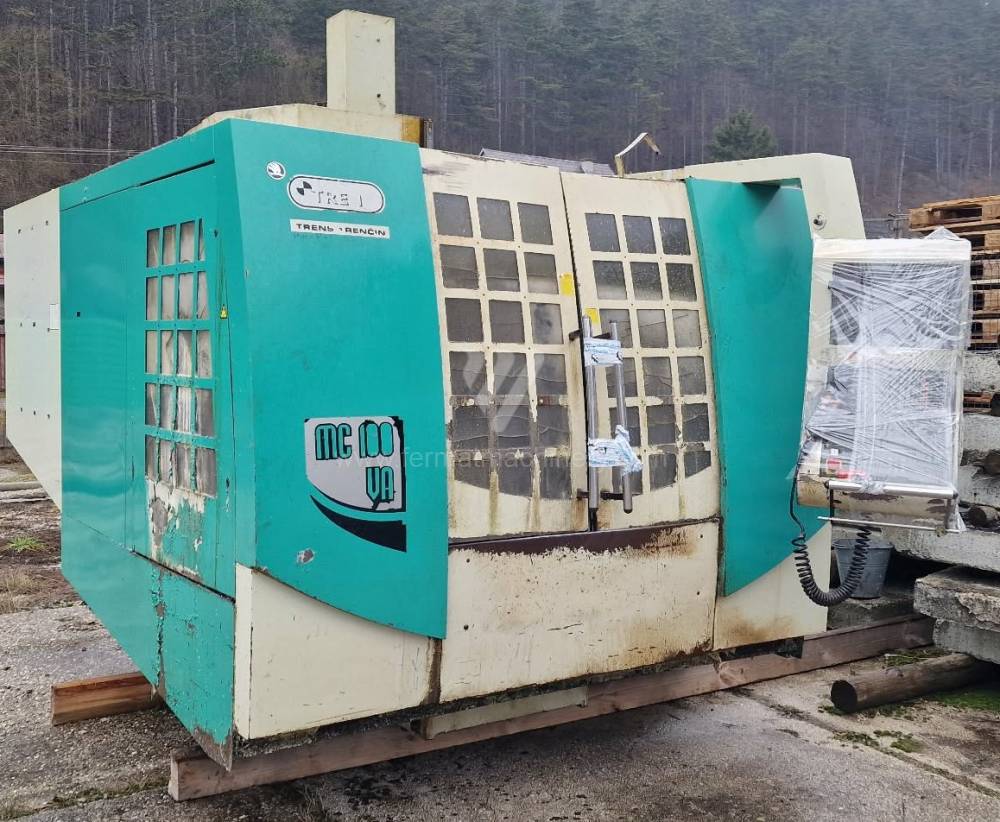
MC 100 VA
HEC 1000 Athletic
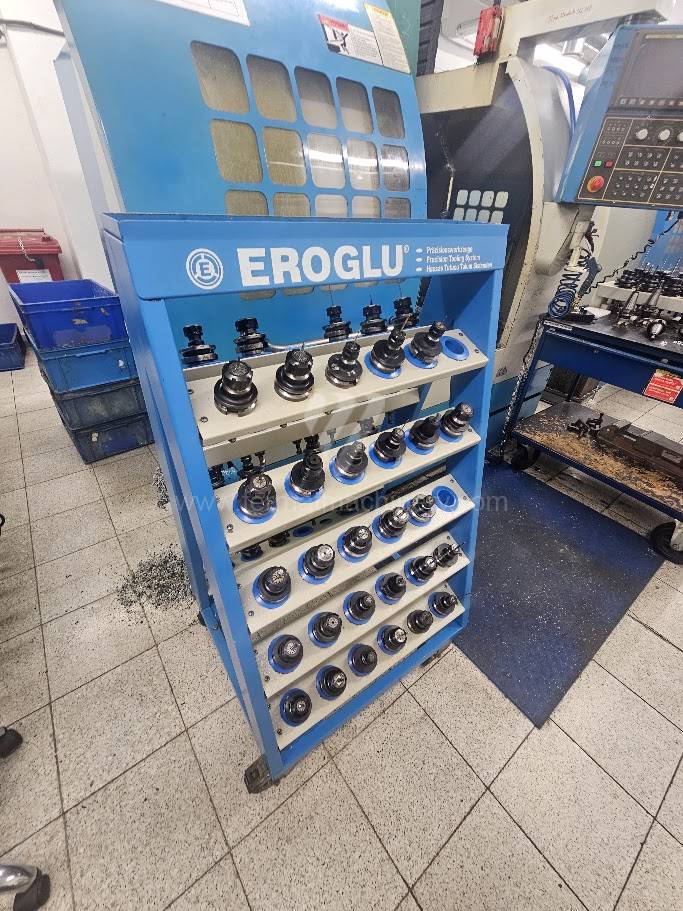
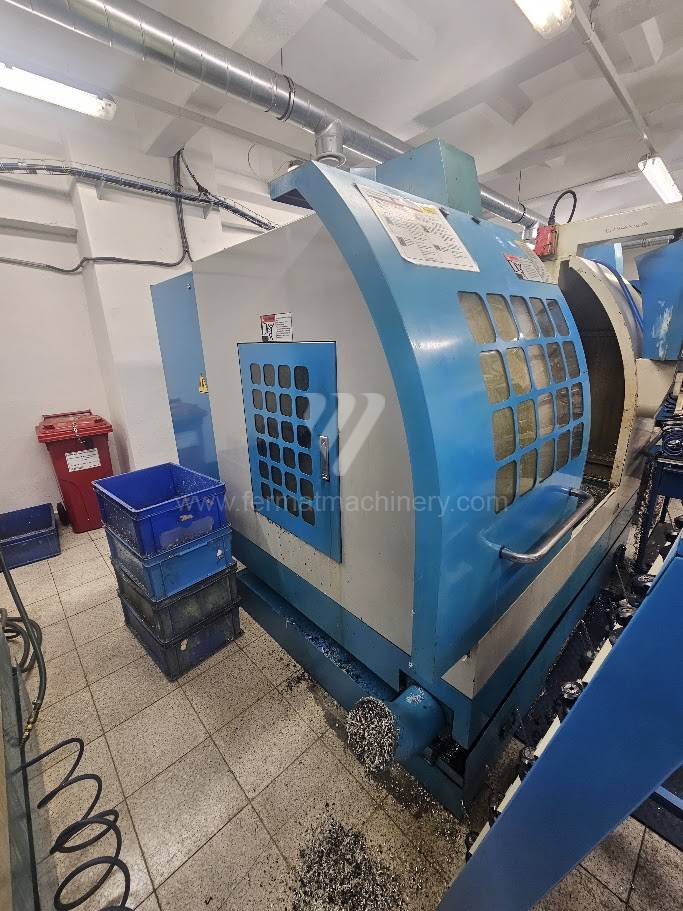
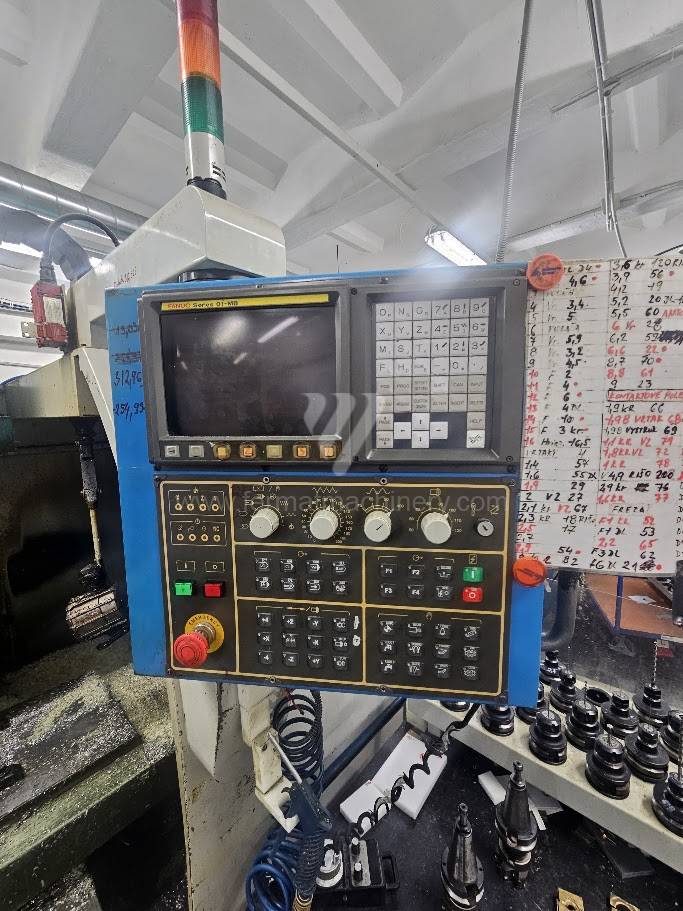
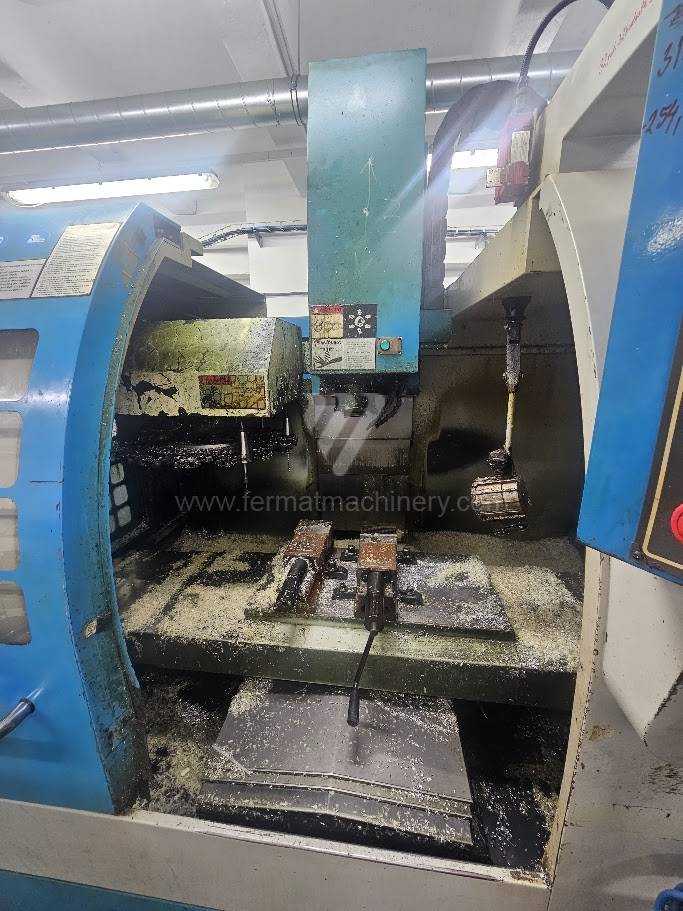
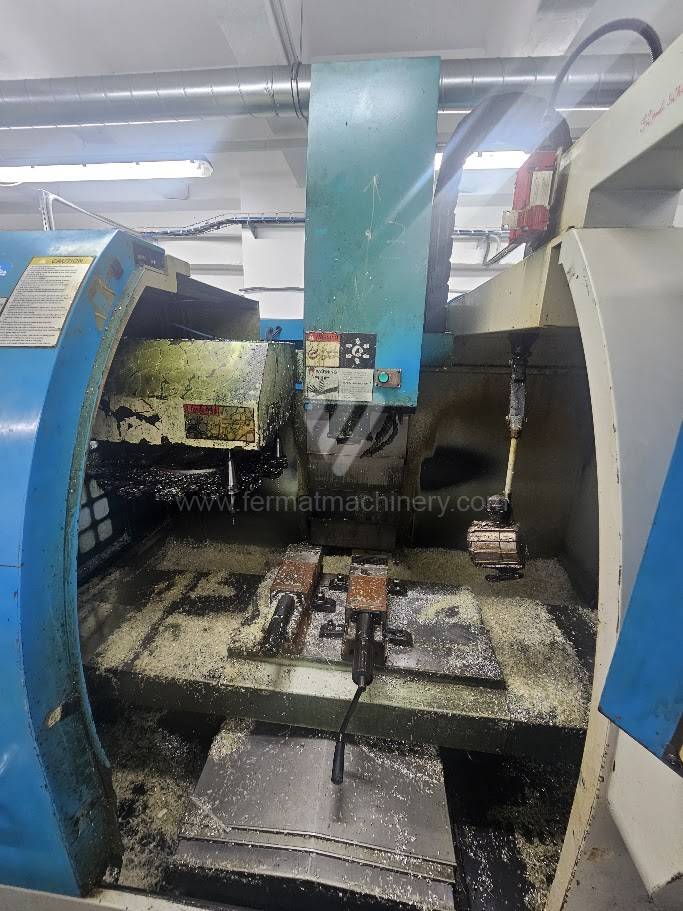
VECTOR 610
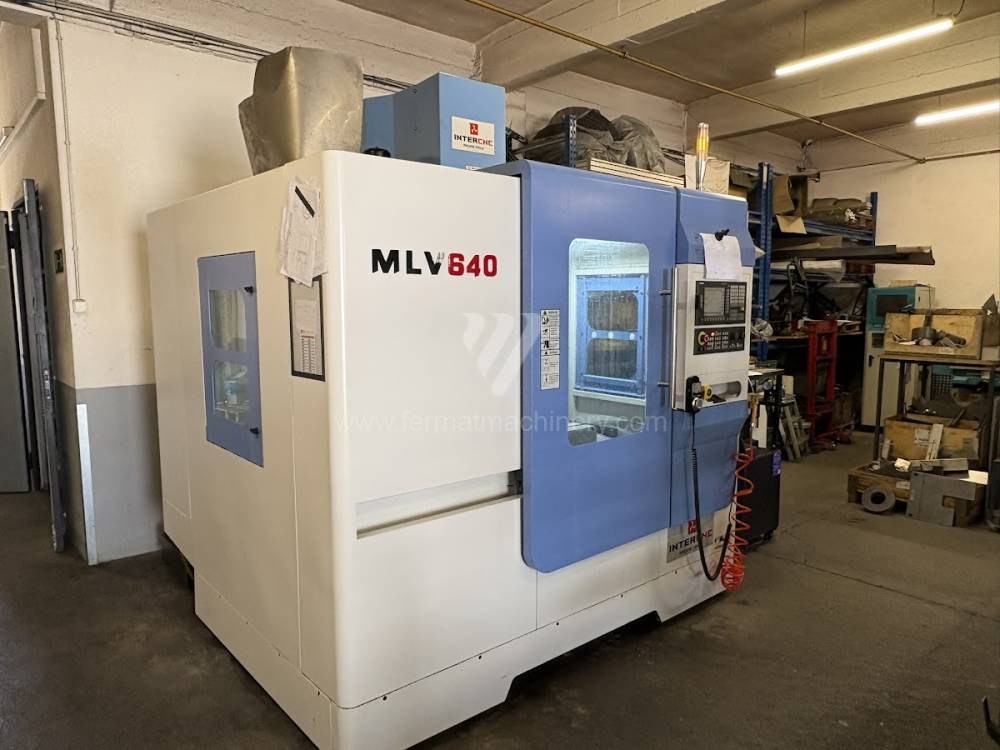
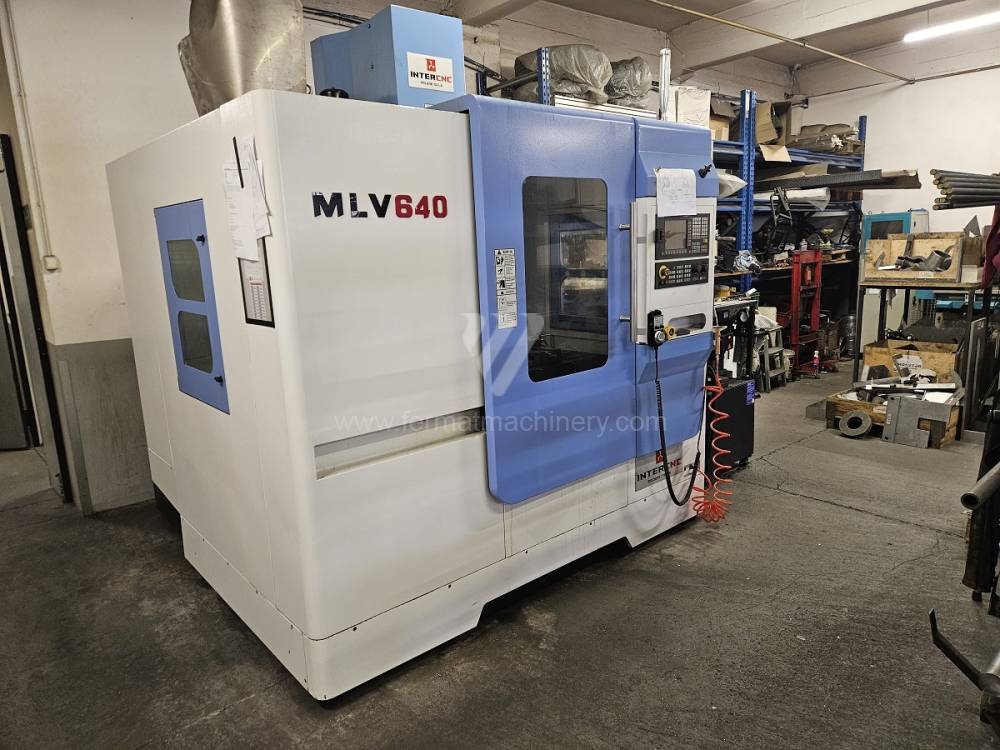
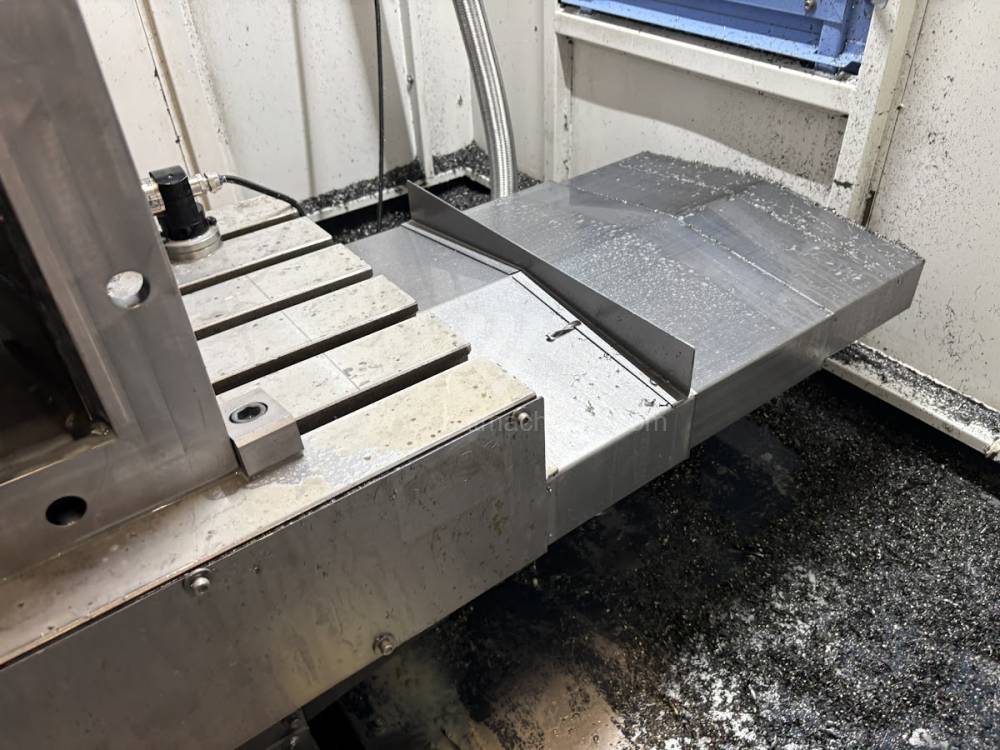
Inter CNC MLV 640
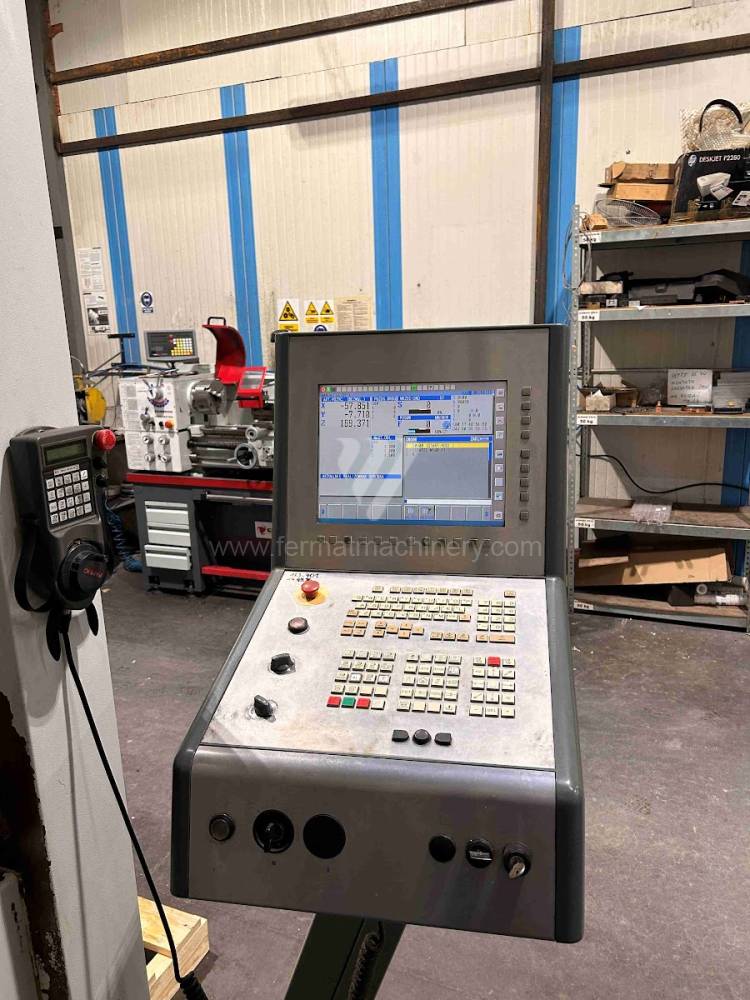
DMC 63 V
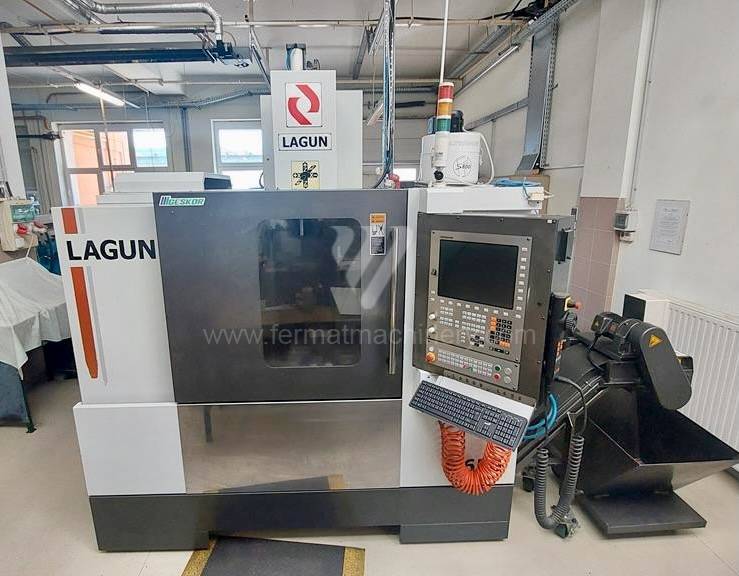
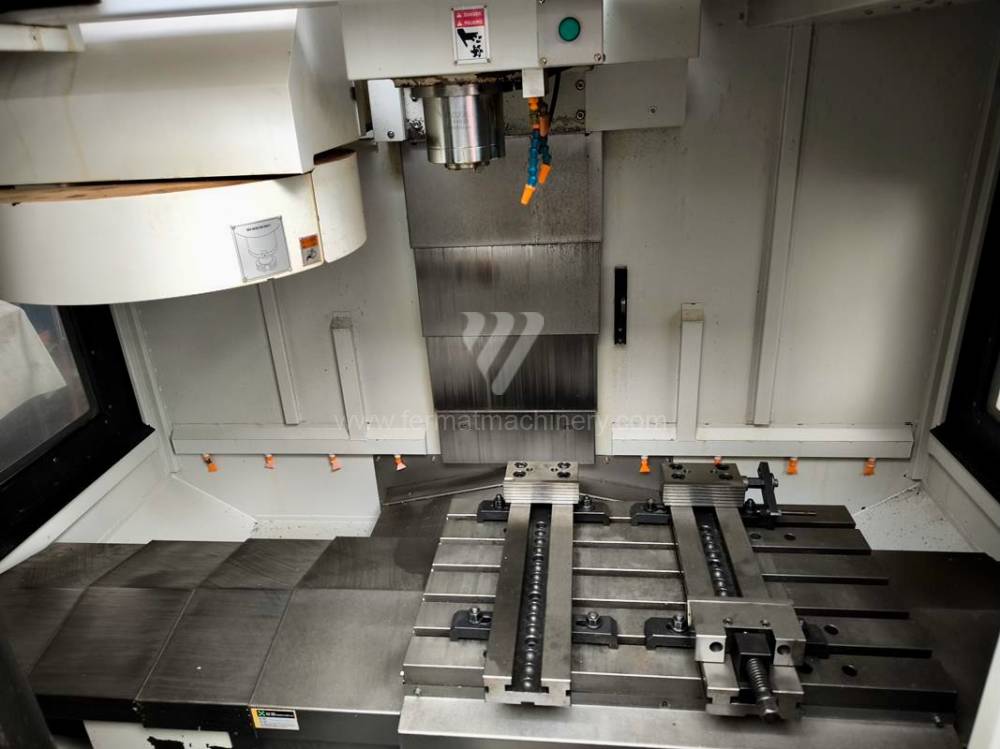
L-650
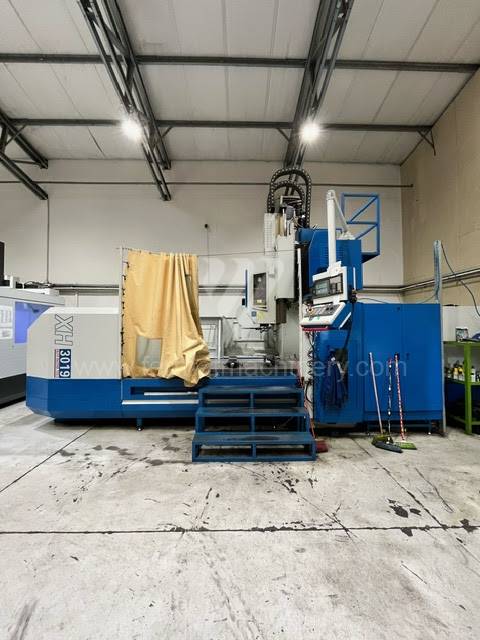
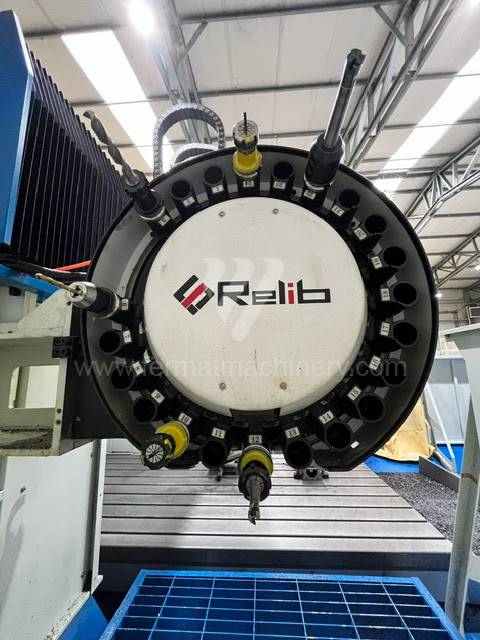
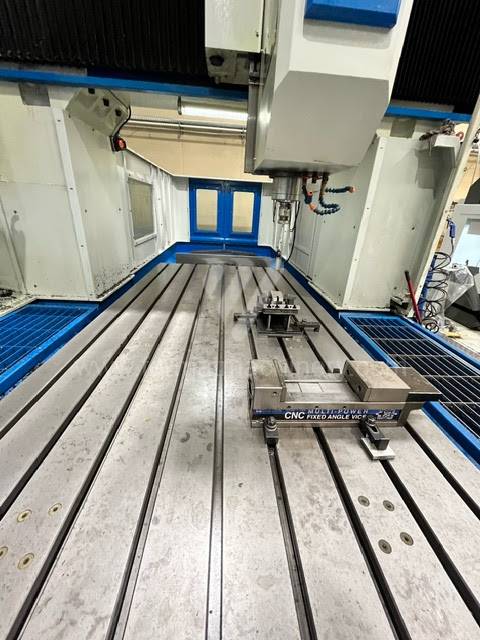
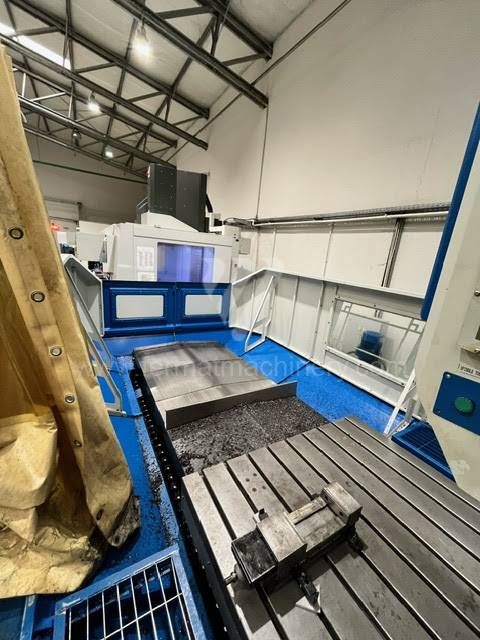
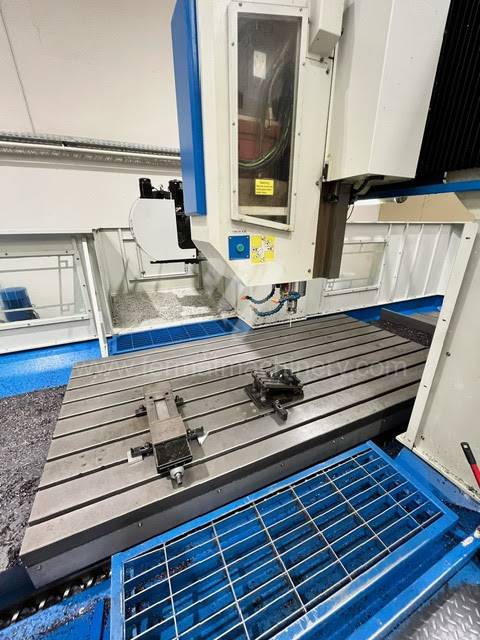
XH 3019
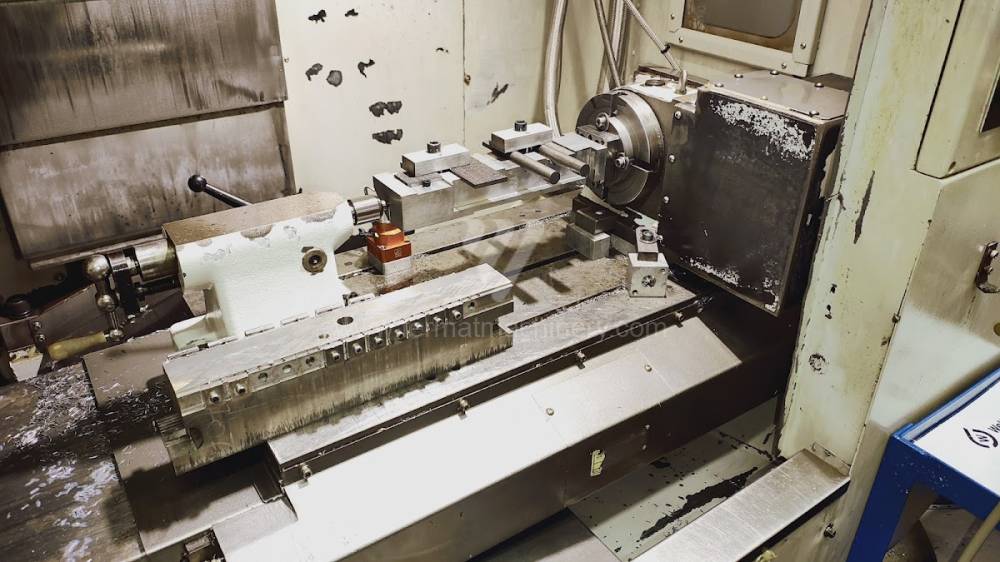
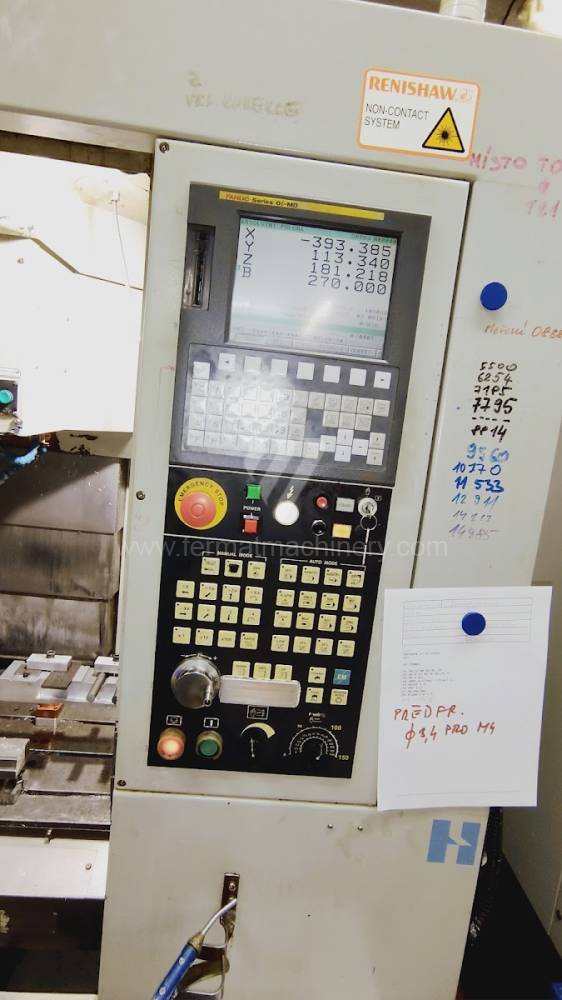
GX- 710
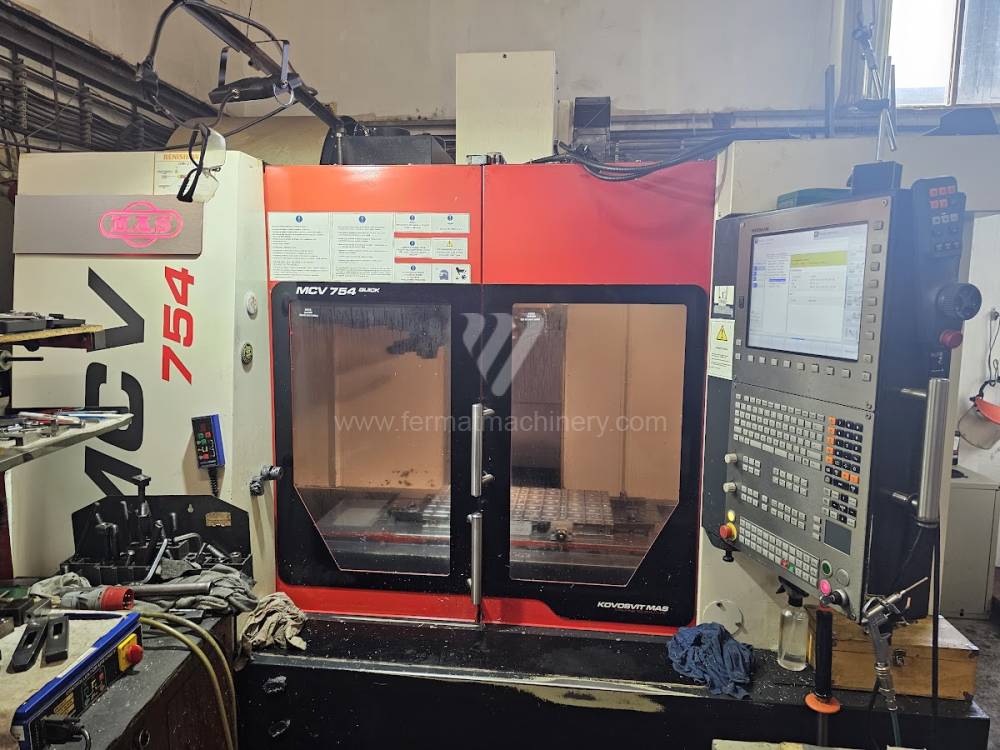
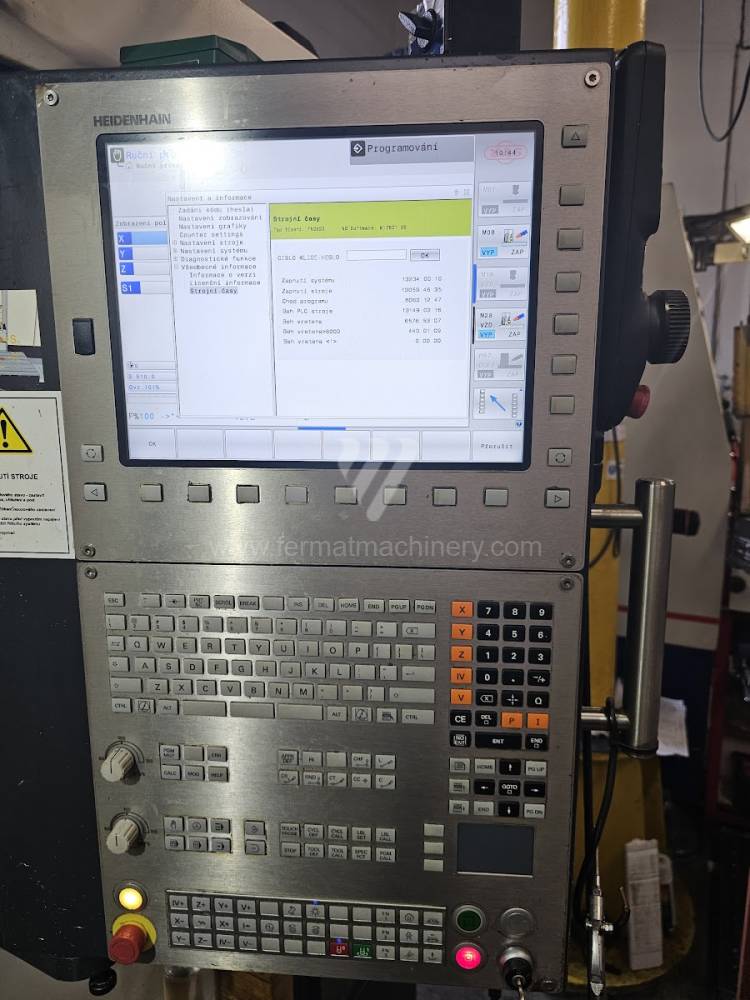
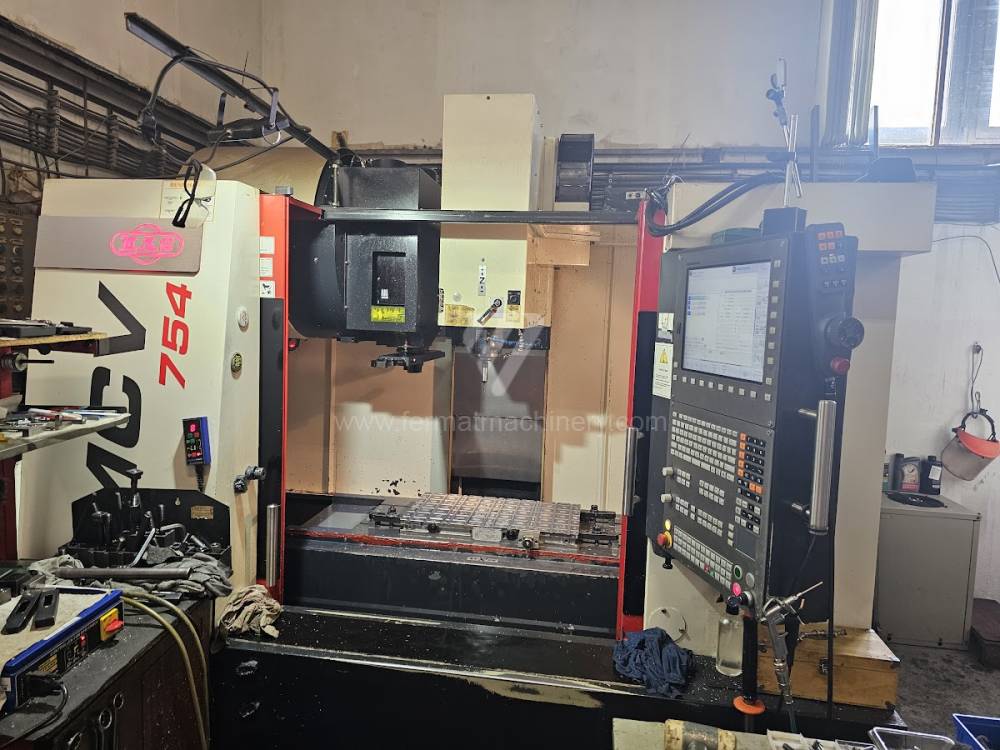
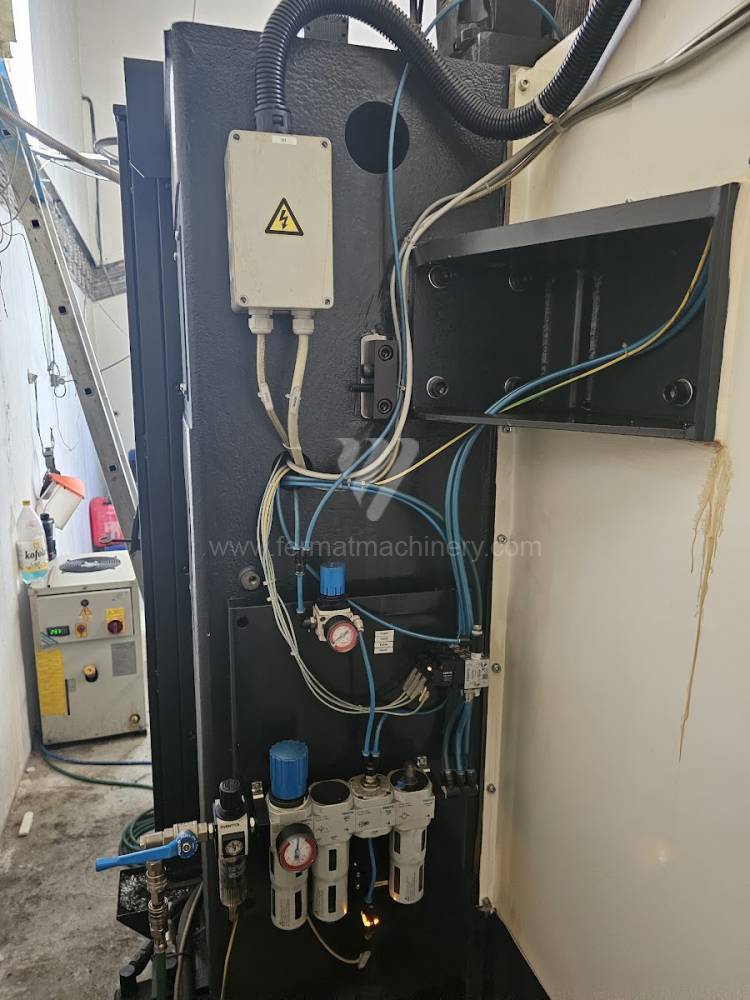
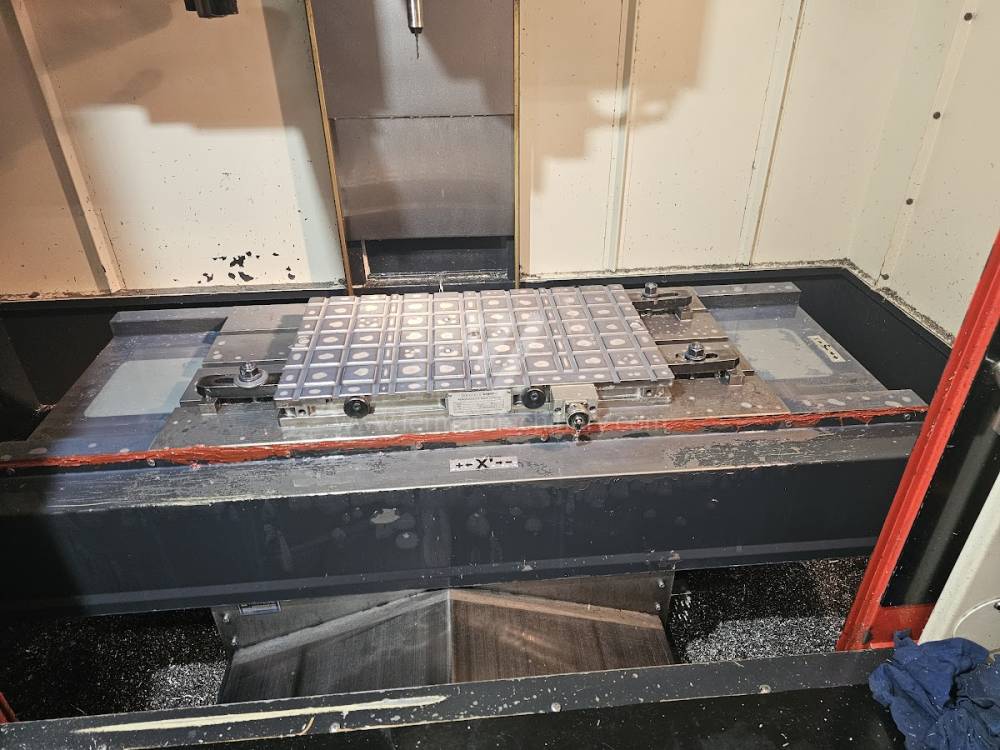
MCV 754 QUICK
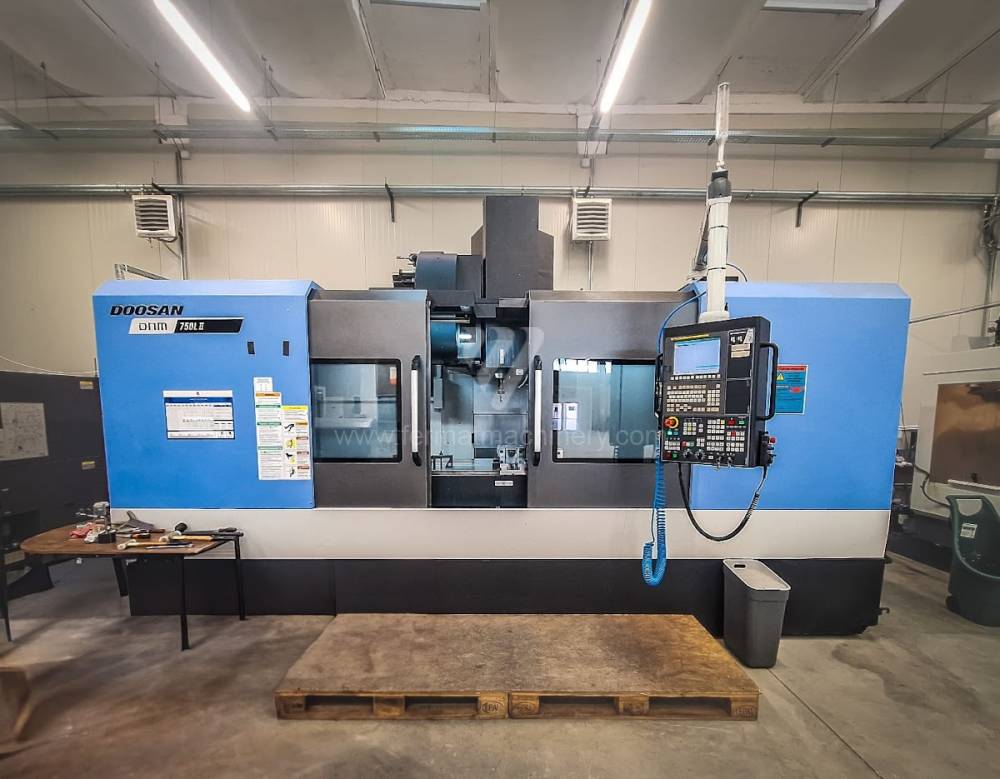
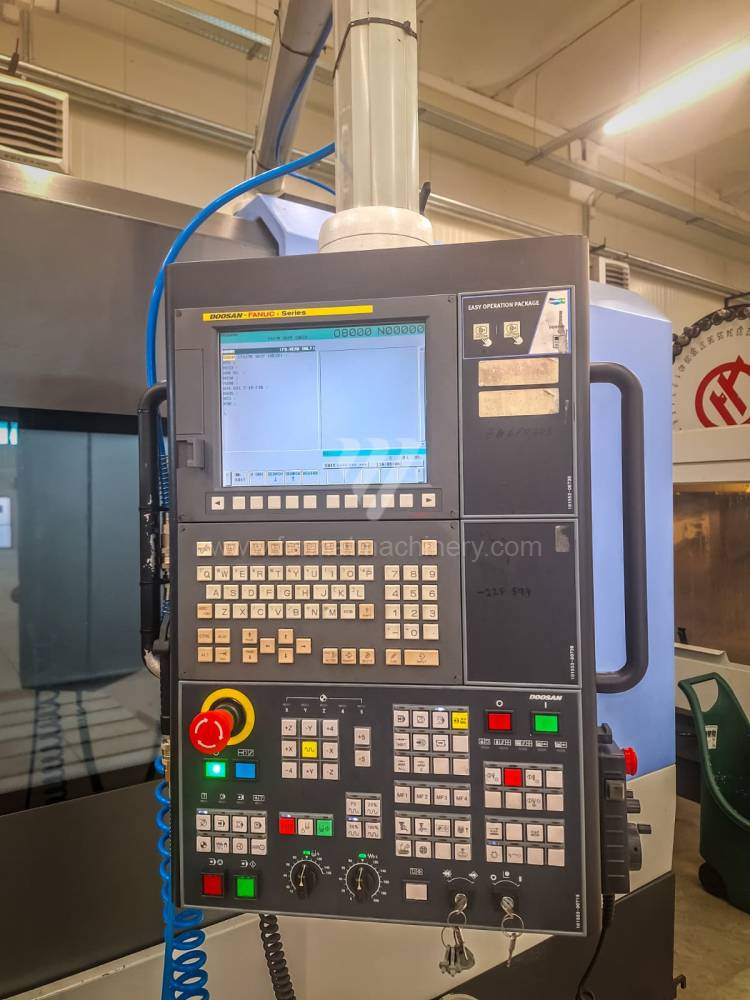
DNM 750L
123456789Centrum obróbcze
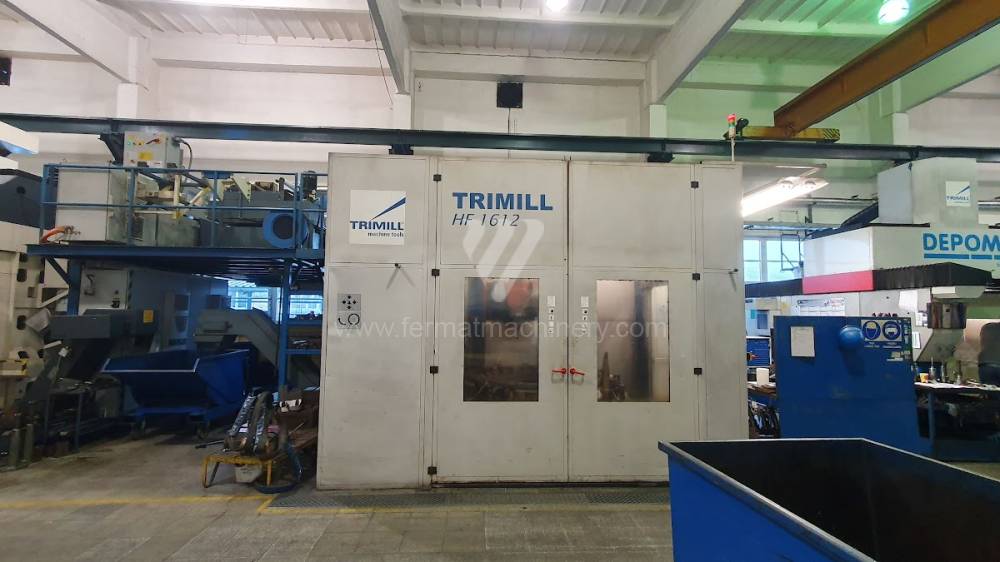
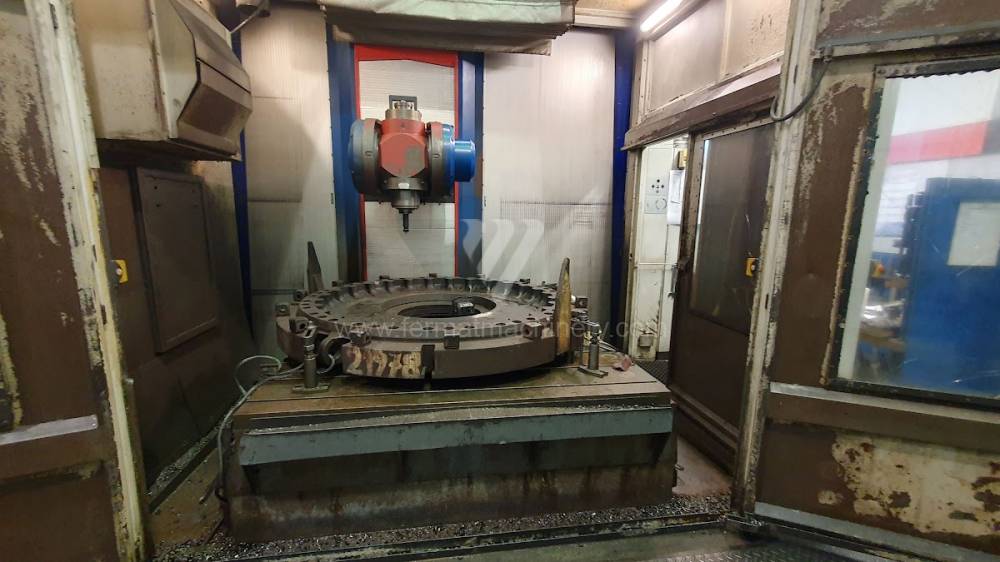
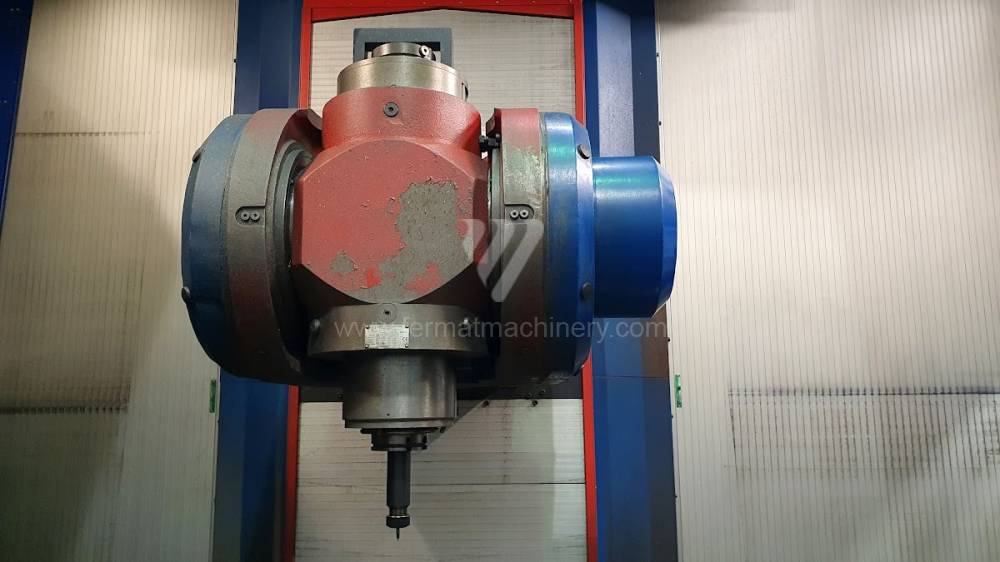
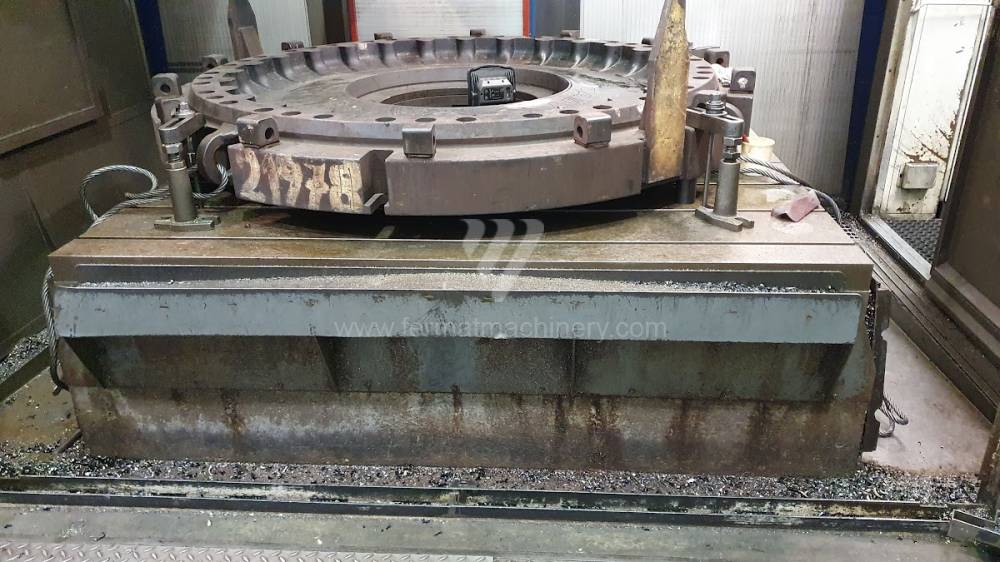
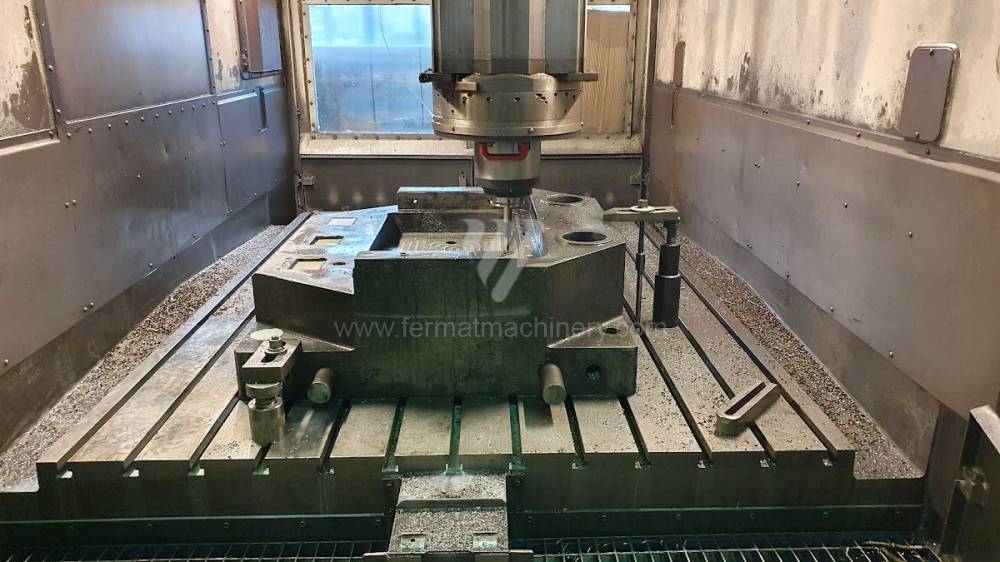
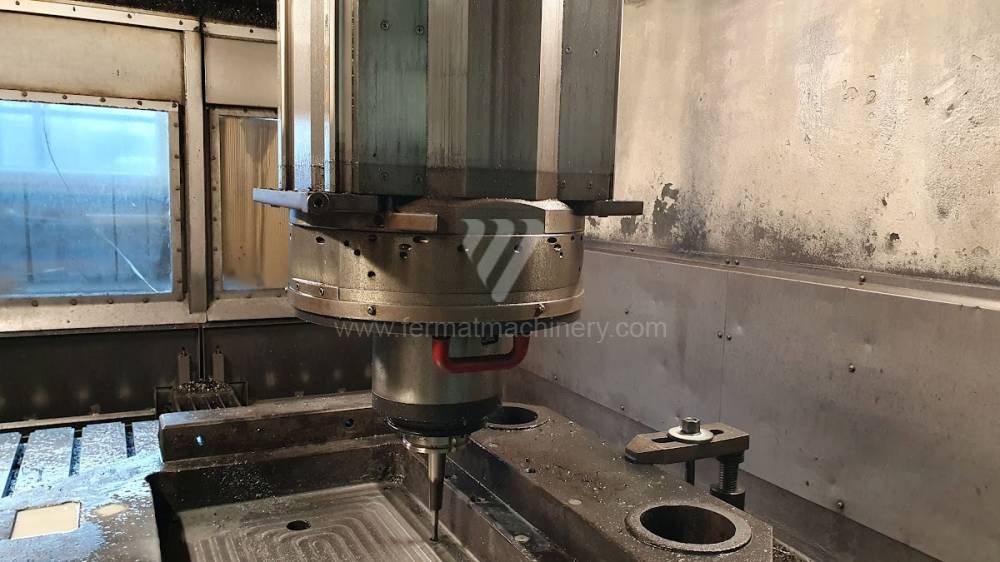
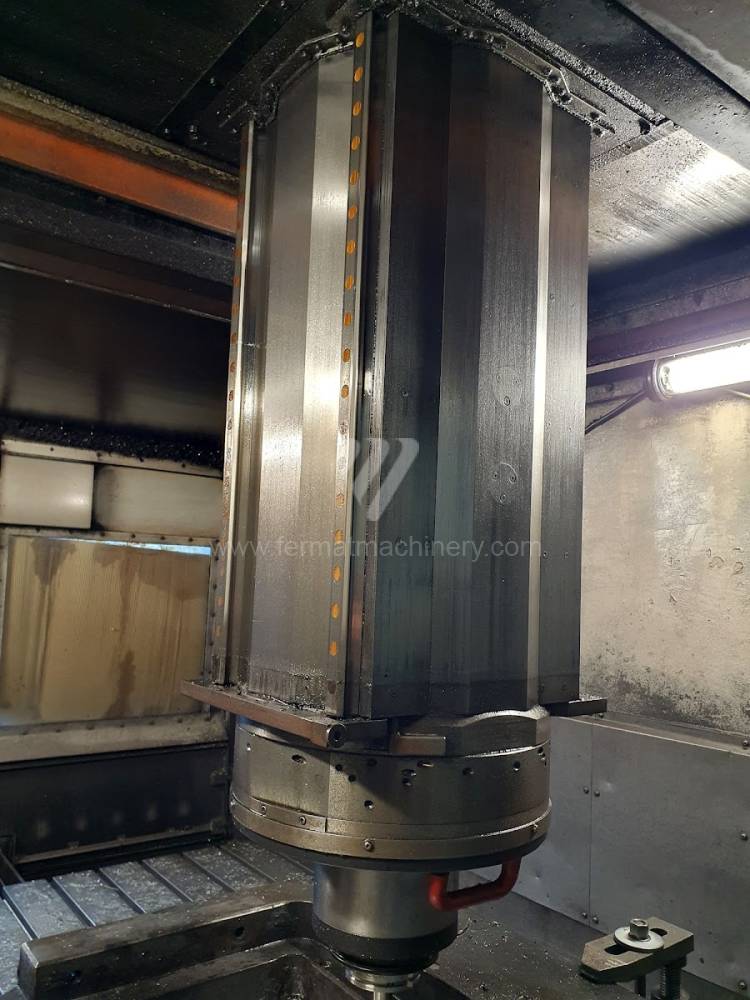
Depomill CUT 2012
TRIMILL
Nr inw.: 261216
Rok produkcji:2006
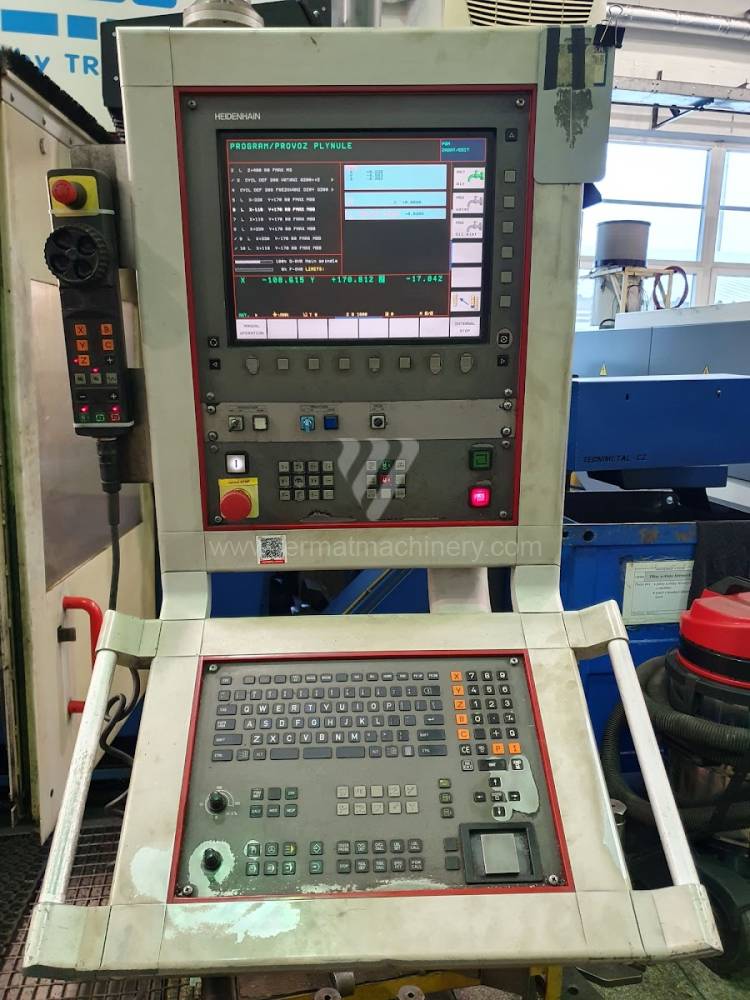
System sterowania Heidenhain: TNC 530
Powierzchnia mocująca stołu: 2300 x 1600 mm
Przejazd osi X: 2300 mm
Przejazd osi Y: 1200 mm
Przejazd osi Z: 800 mm
Obroty wrzeciona: 30 - 12000 /min.
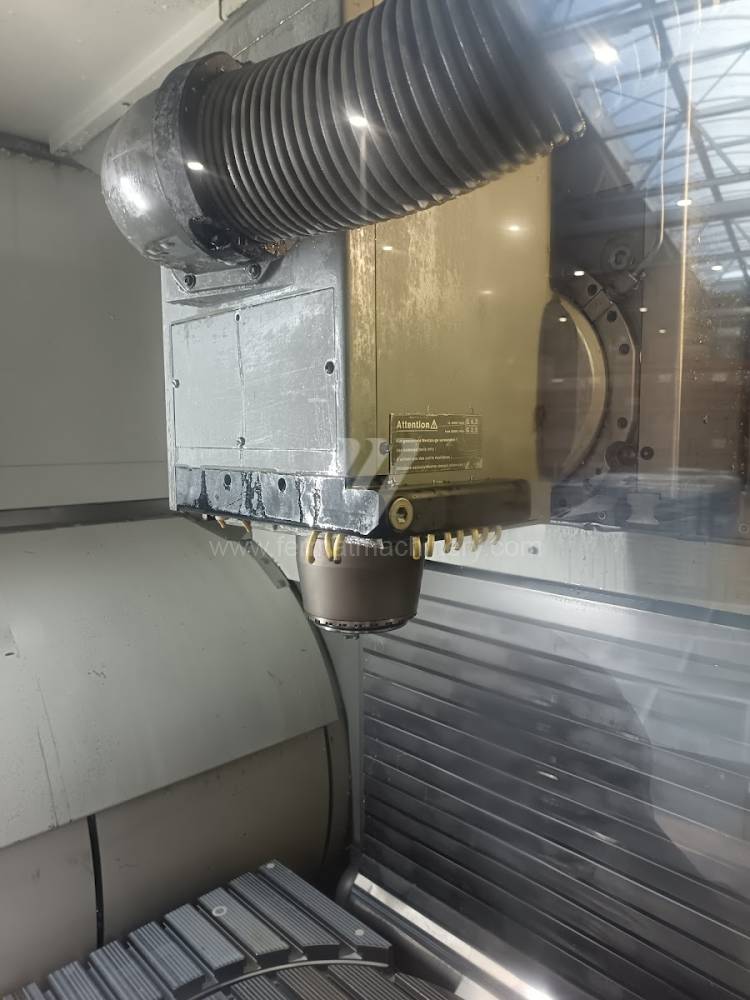
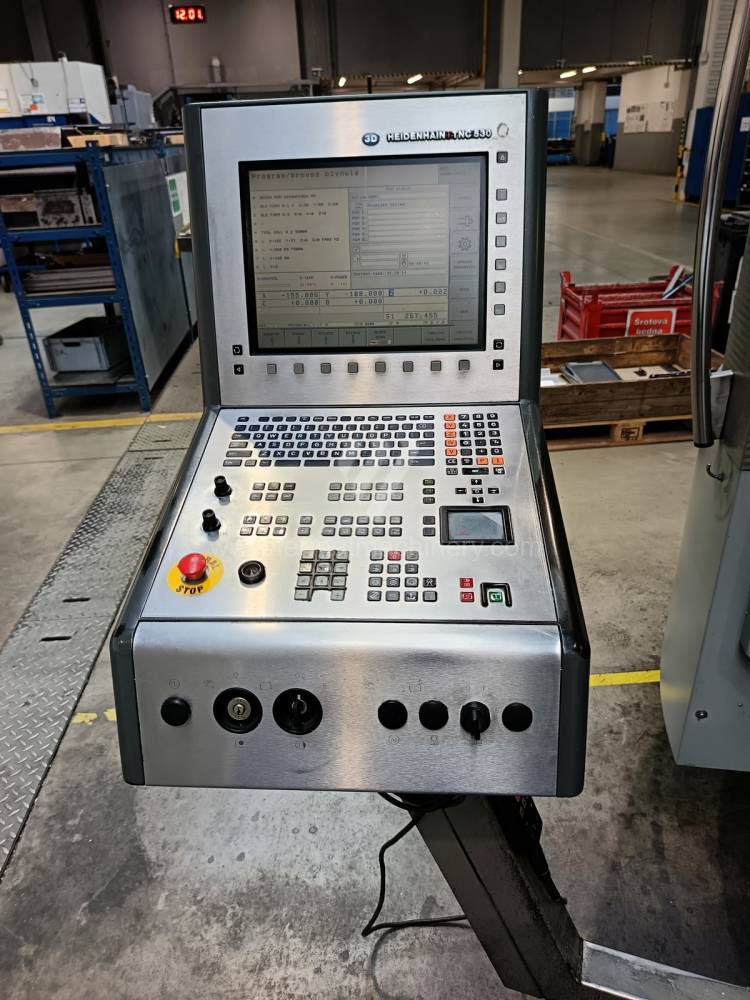
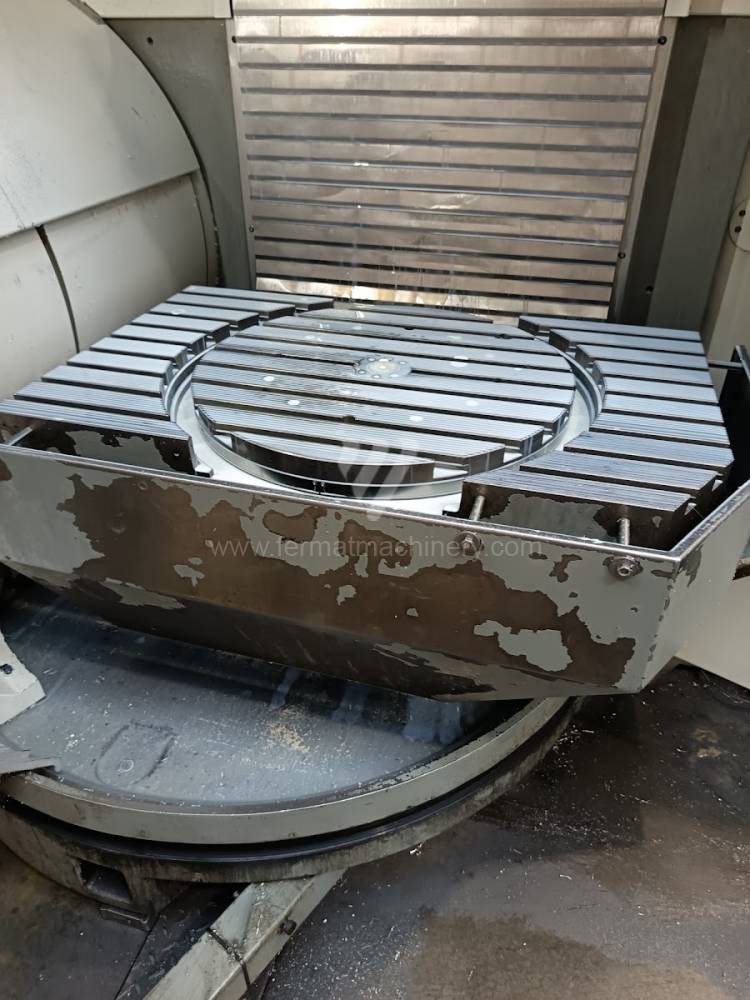
DMU 60 monoBlock
DMG
Nr inw.: 261886
Rok produkcji:2006
System sterowania Heidenhain: TNC 530
Powierzchnia mocująca stołu: 600x1000 mm
Przejazd osi X: 630 mm
Przejazd osi Y: 560 mm
Przejazd osi Z: 424 mm
Obroty wrzeciona: 0 - 12000 /min.
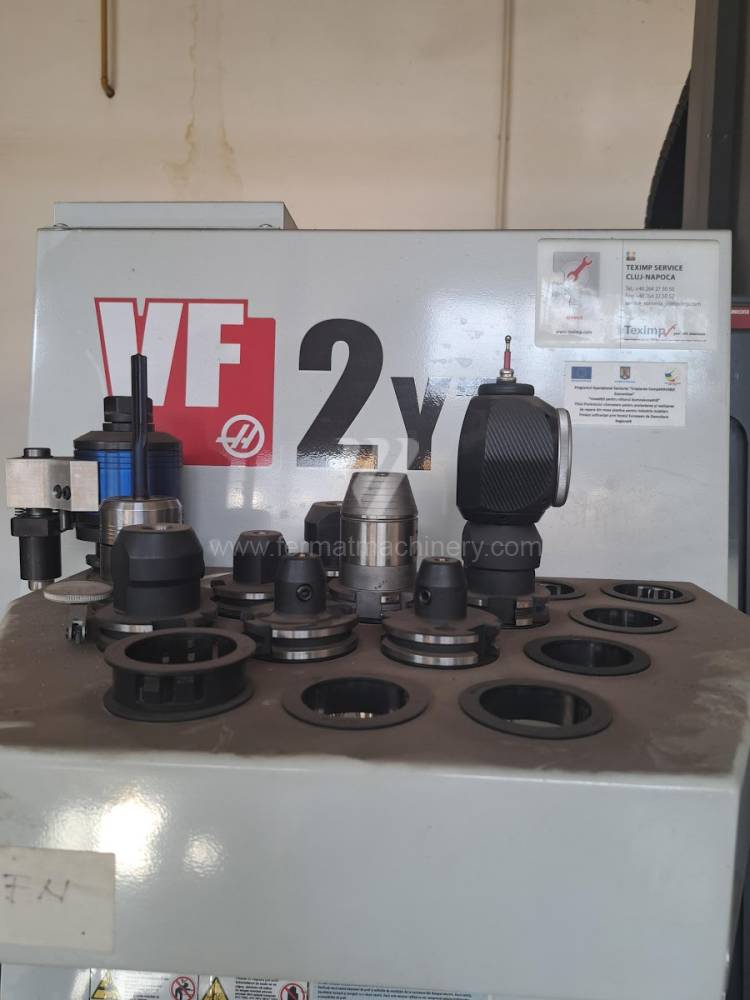
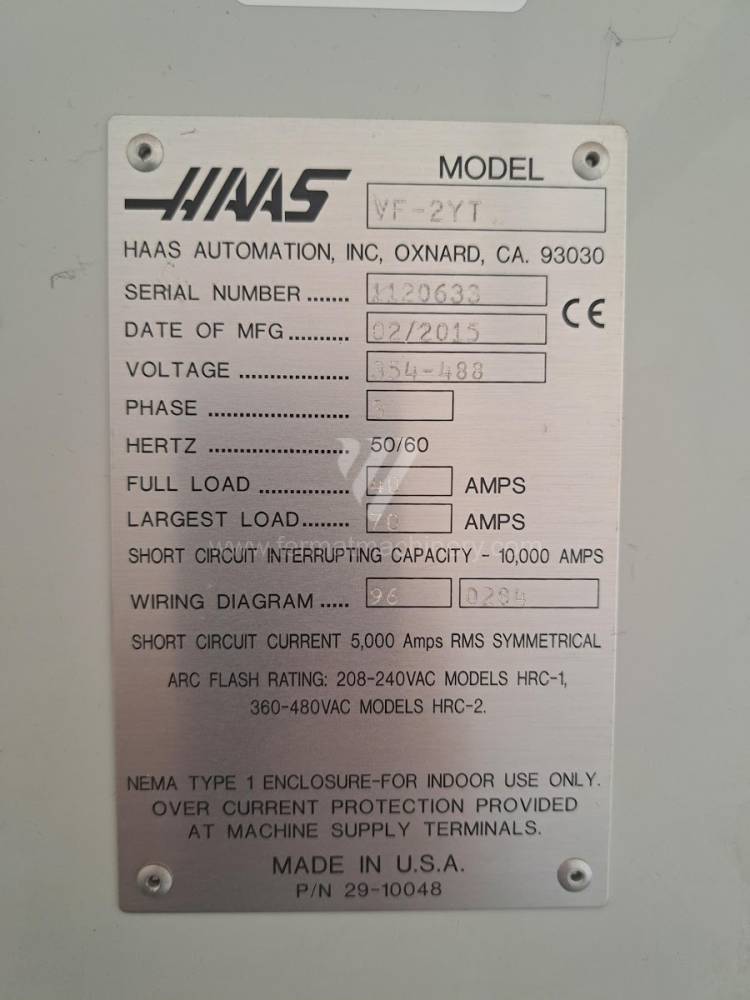
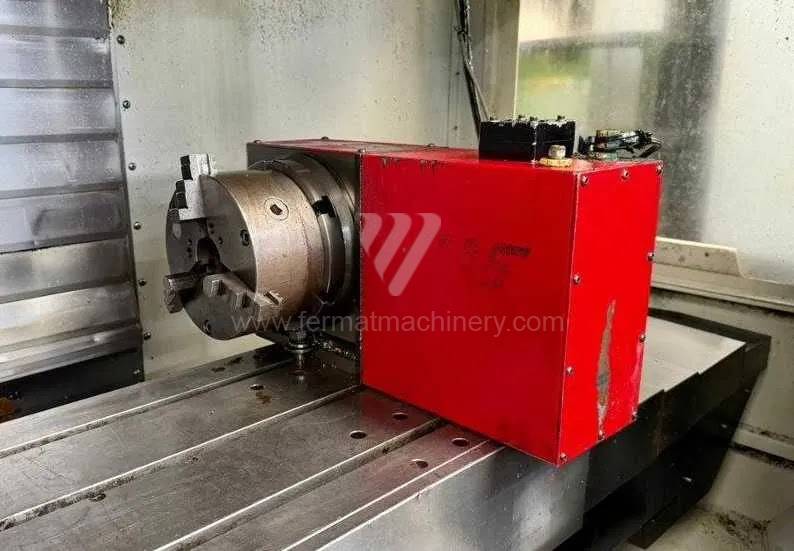
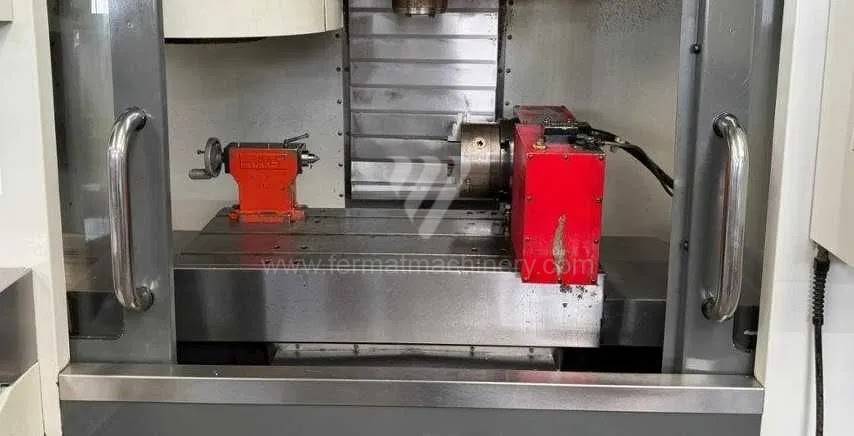
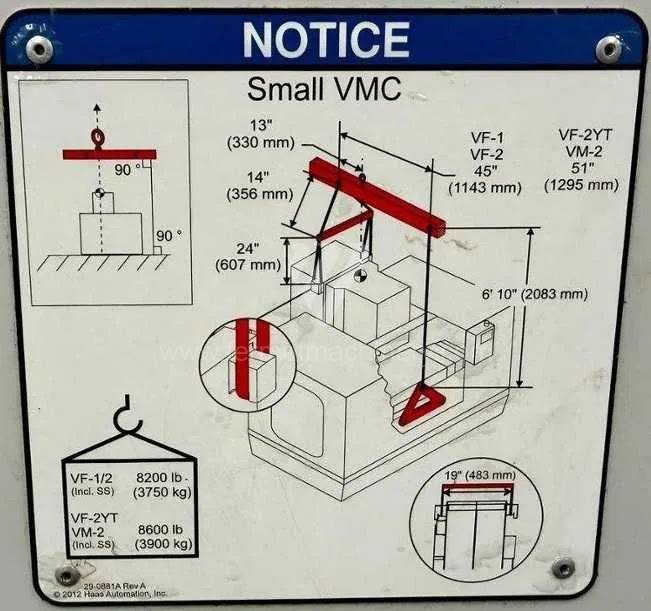
VF 2
Haas Automation
Nr inw.: 261304
Rok produkcji:2015
System sterowania Haas:
Powierzchnia mocująca stołu: 914 x 356 mm
Przejazd osi X: 762 mm
Przejazd osi Y: 406 mm
Przejazd osi Z: 508 mm
Obroty wrzeciona: 1 - 8100 /min.
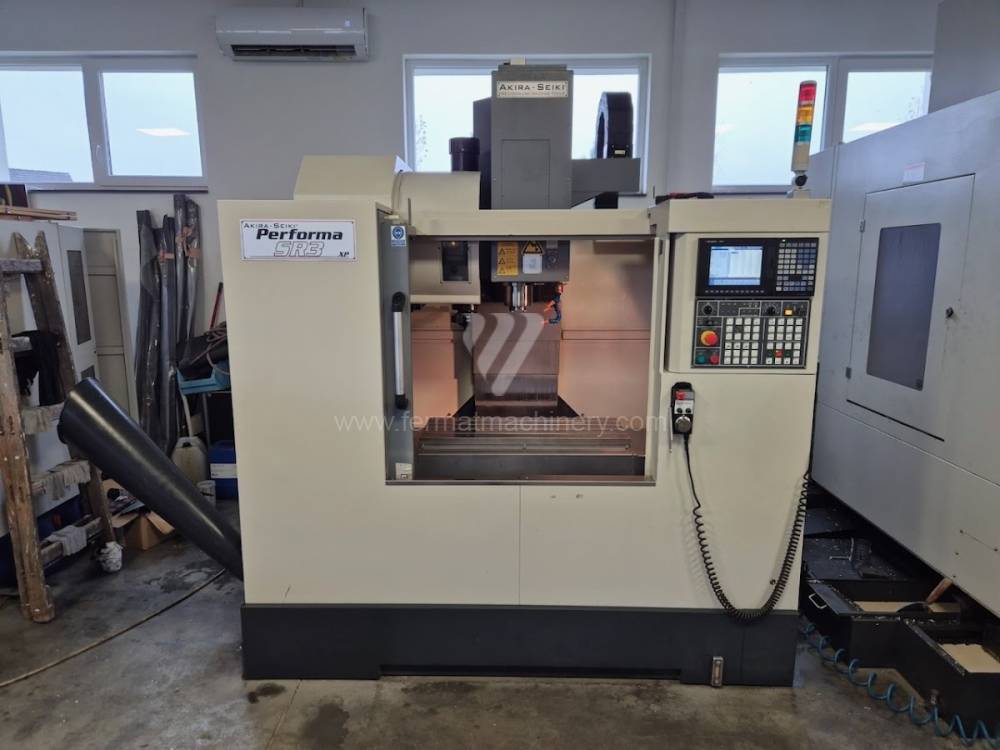
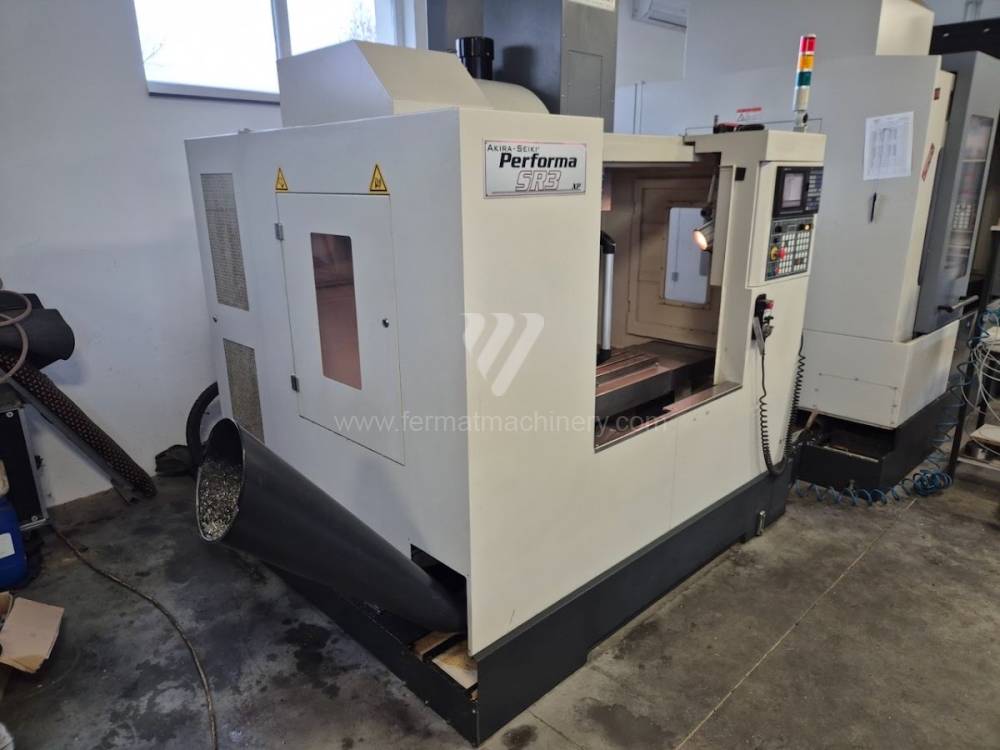
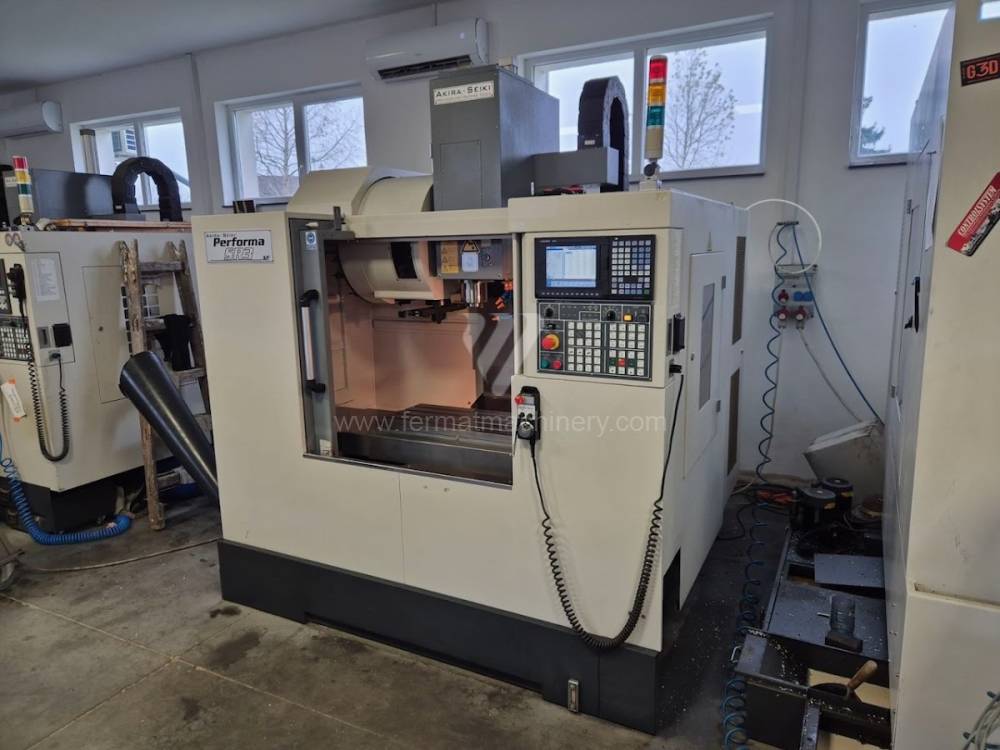
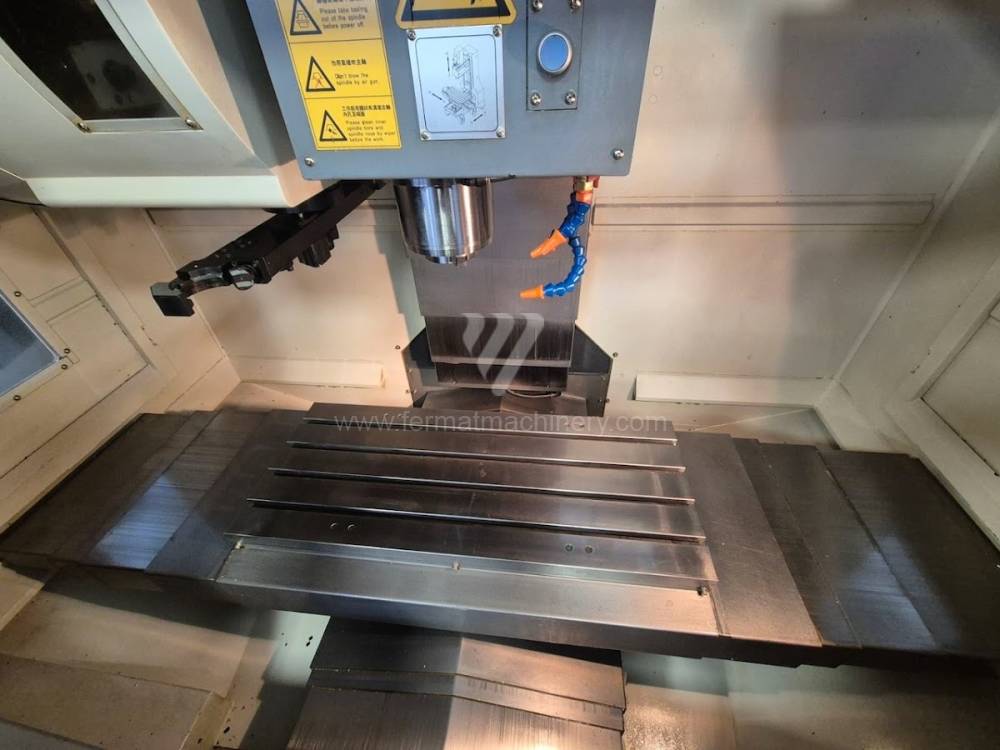
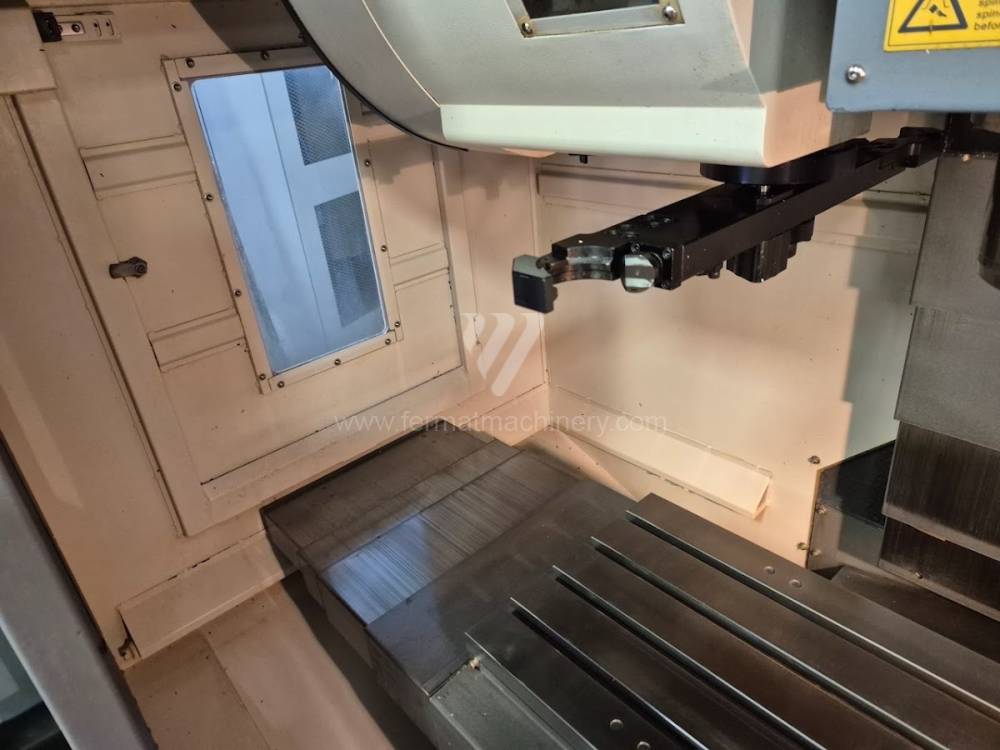
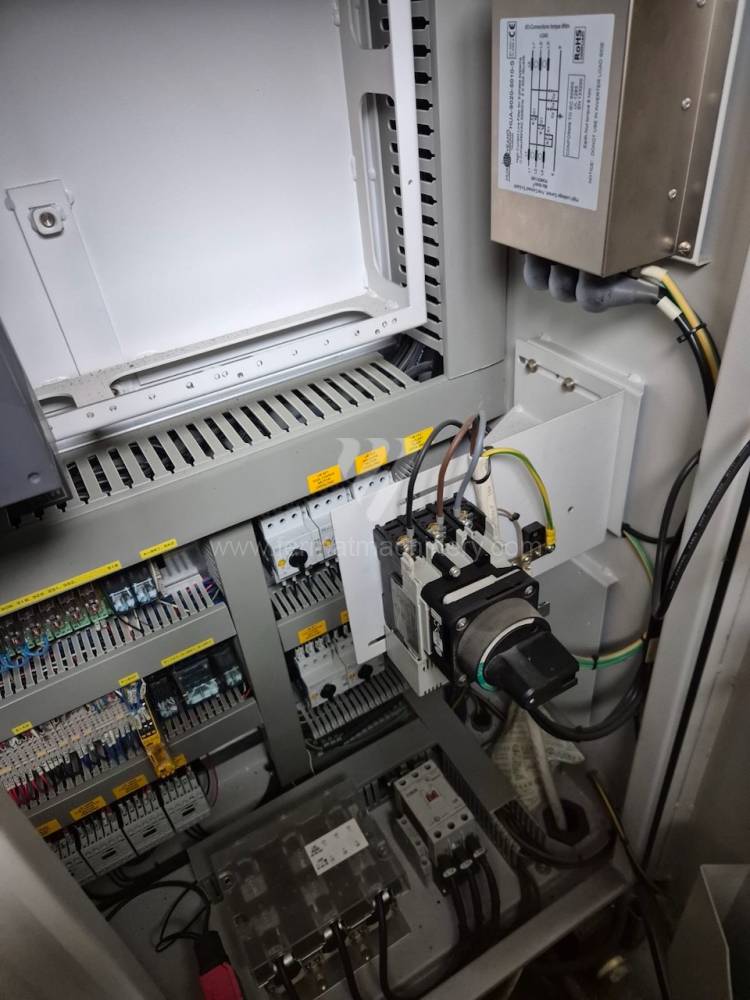
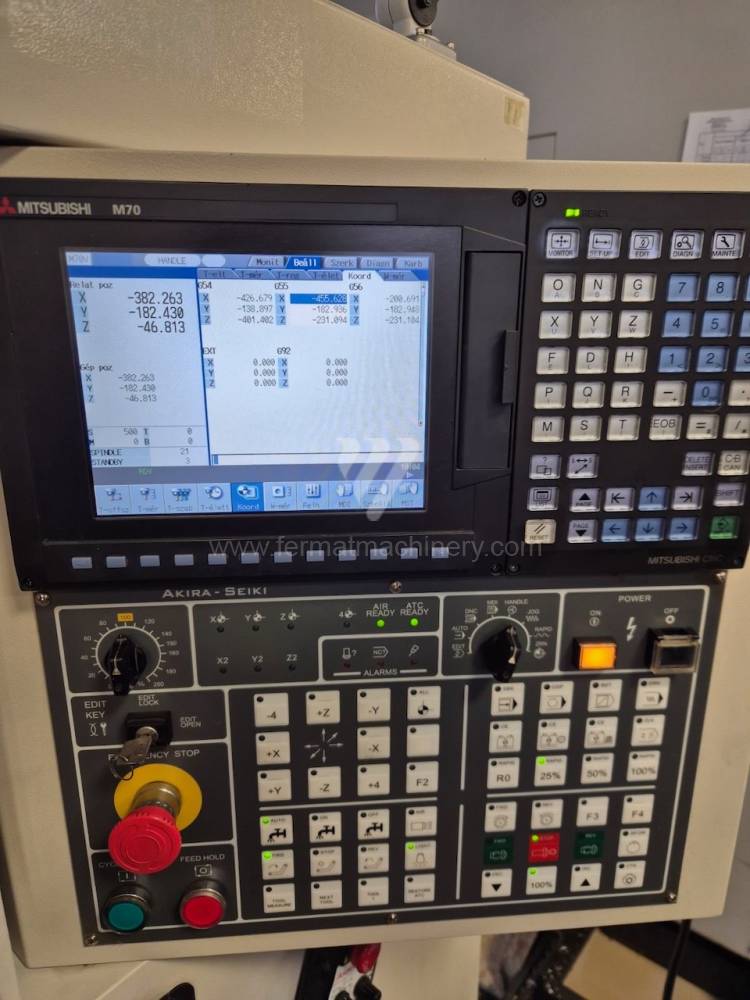
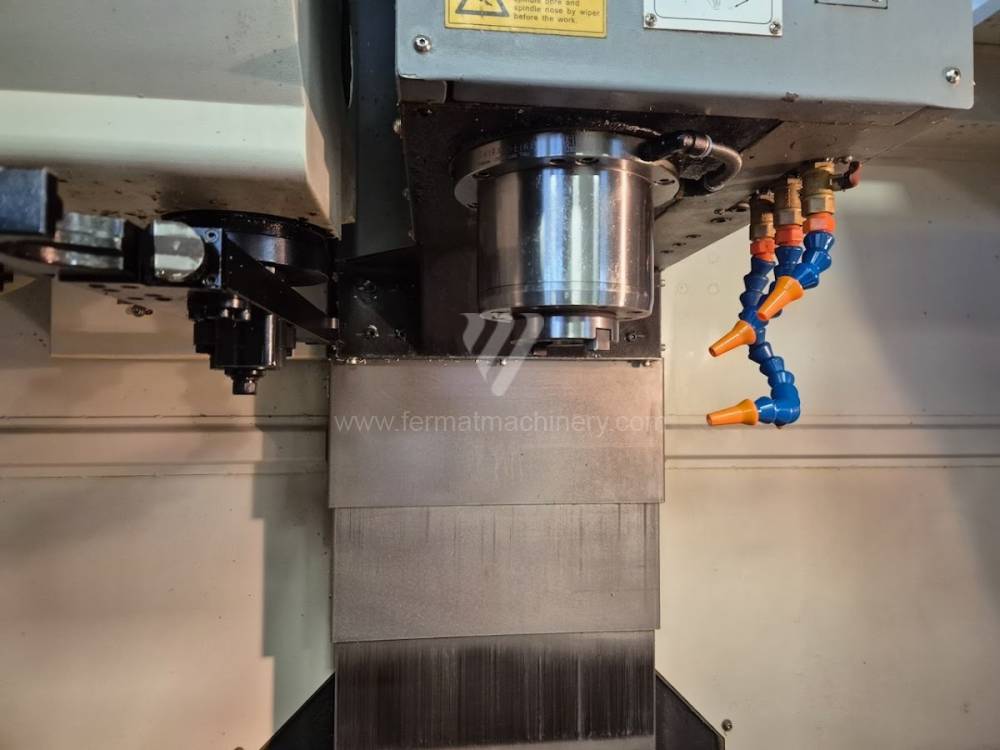
SR3 XP
Akira Seiki
Nr inw.: 261004
Rok produkcji:2013
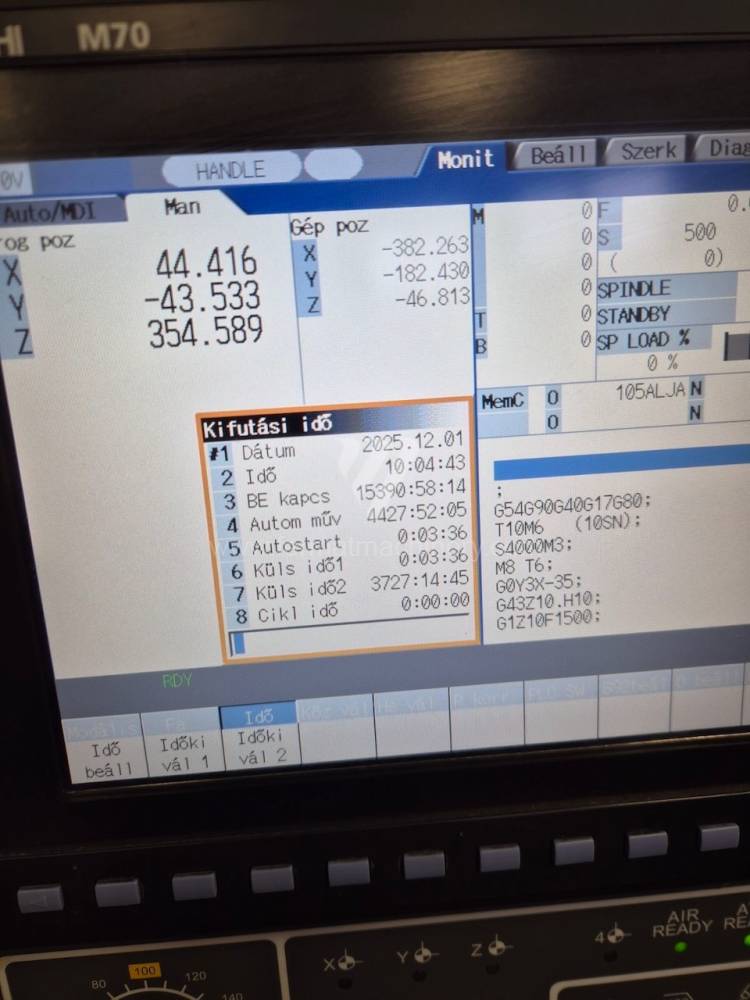
System sterowania Mitsubishi: M 70
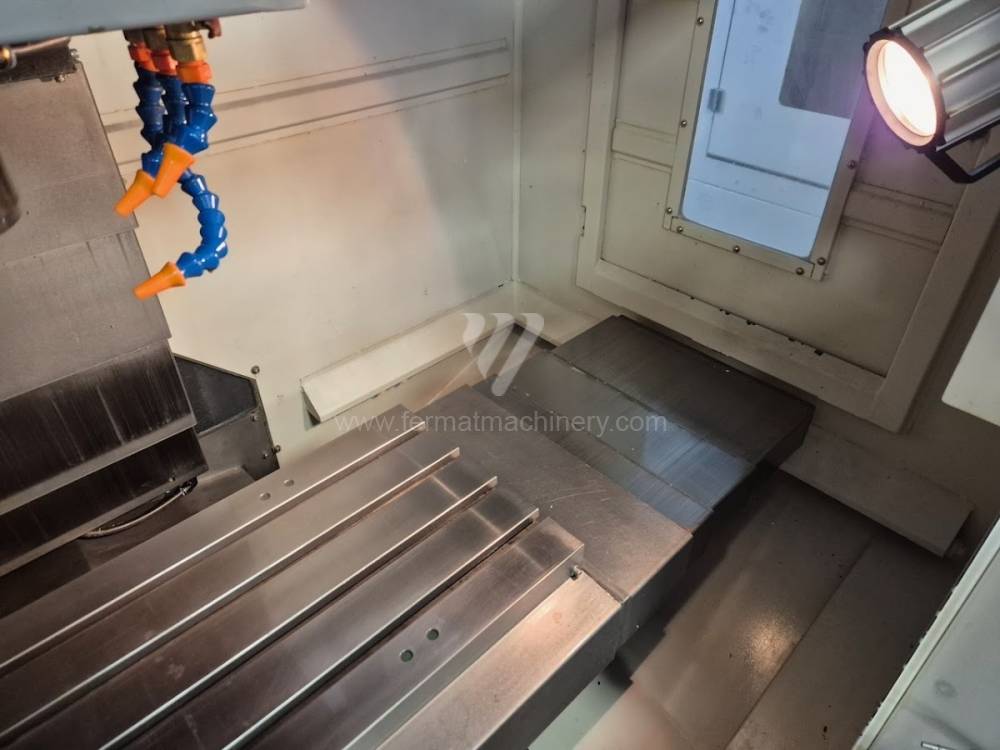
Powierzchnia mocująca stołu: 910x380 mm
Przejazd osi X: 762 mm
Przejazd osi Y: 410 mm
Przejazd osi Z: 460 mm
Obroty wrzeciona: 0 - 11000 /min.
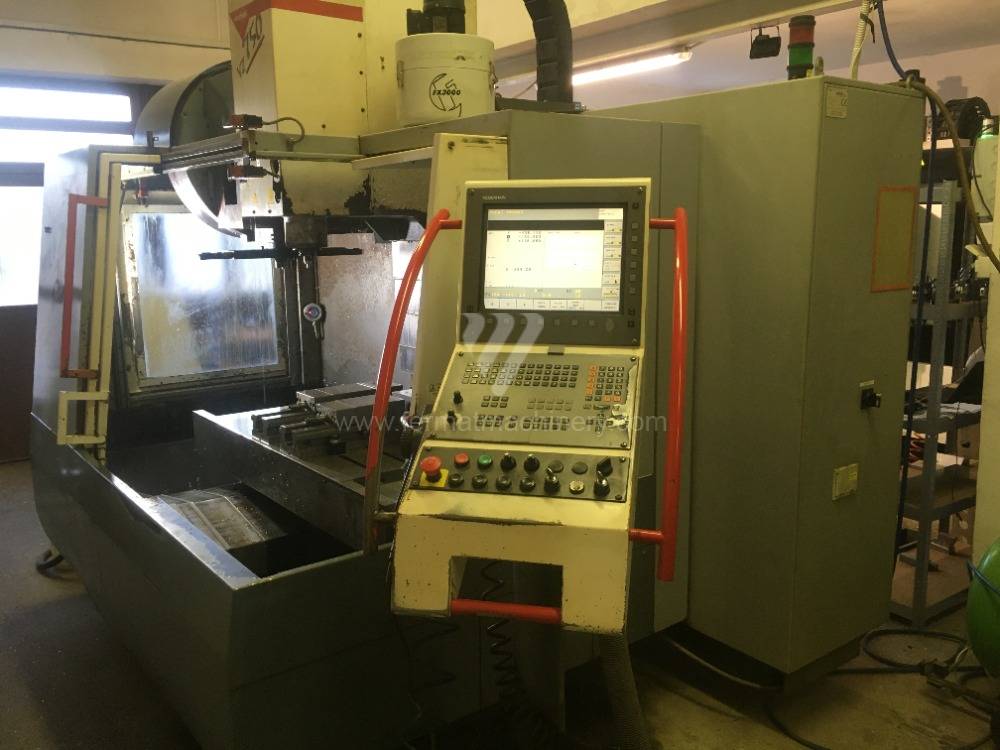
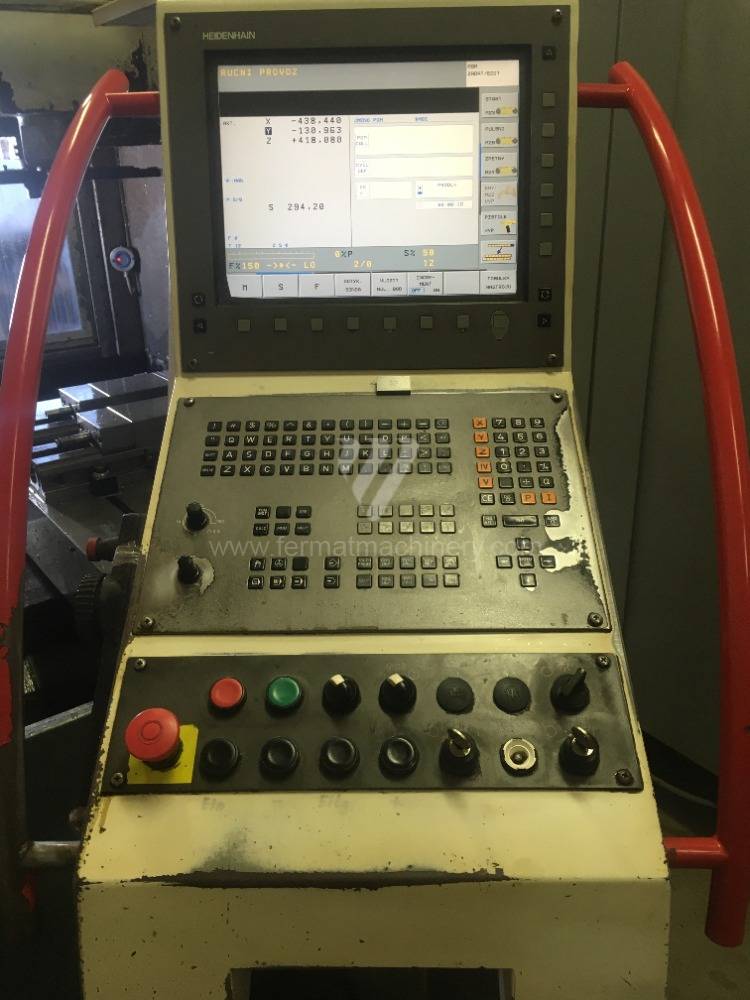
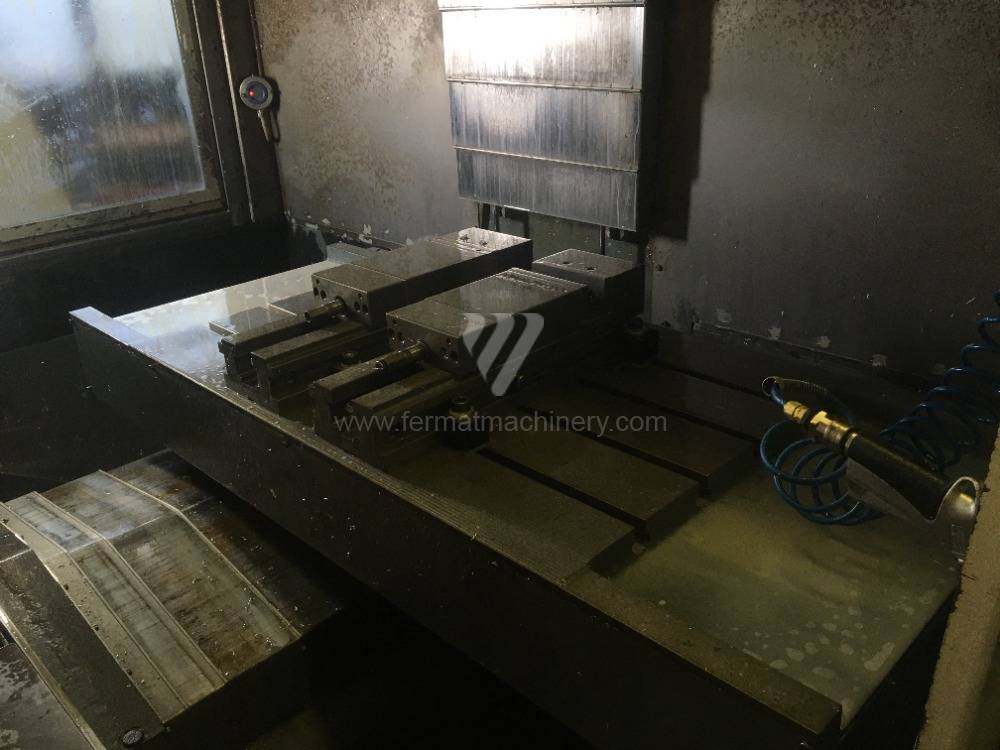
VZ 750
KOVOSVIT MAS, a.s.
Nr inw.: 261544
Rok produkcji:2005
System sterowania Heidenhain: TNC 530
Rozmiary stołu: 1000x640 mm
Mocujący stożek wrzeciona: ISO 40 .
Rozmiary d x sz x w: 4500x2300x2700 mm
Ciężar maszyny: 5 000 kg
Obroty płyty mocującej: 20 - 13000 /min
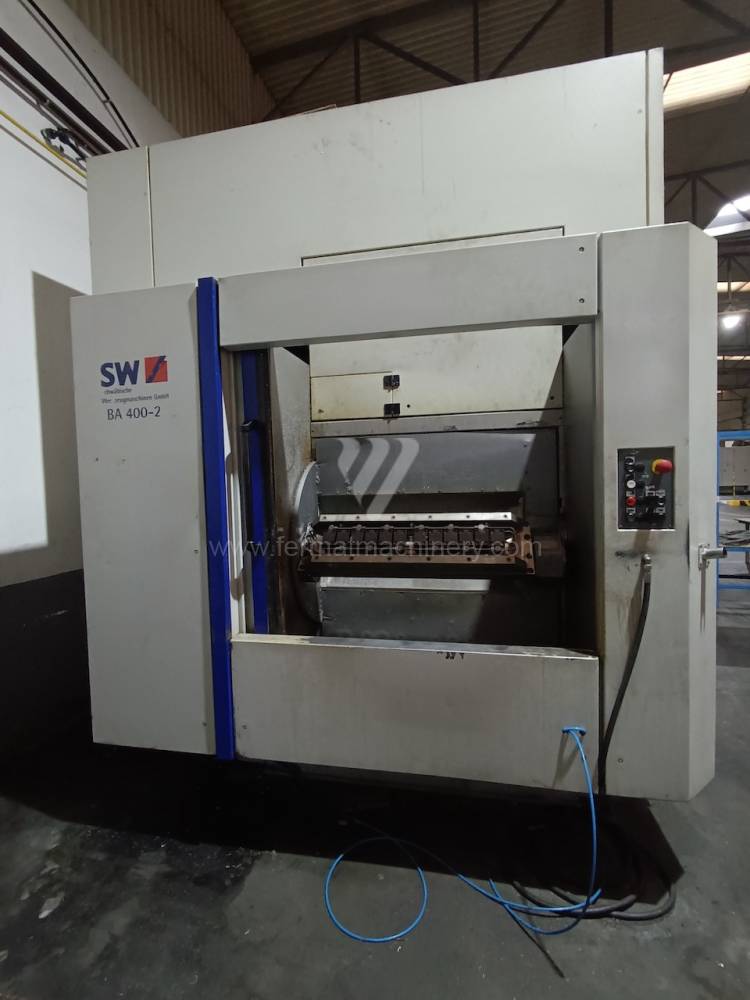
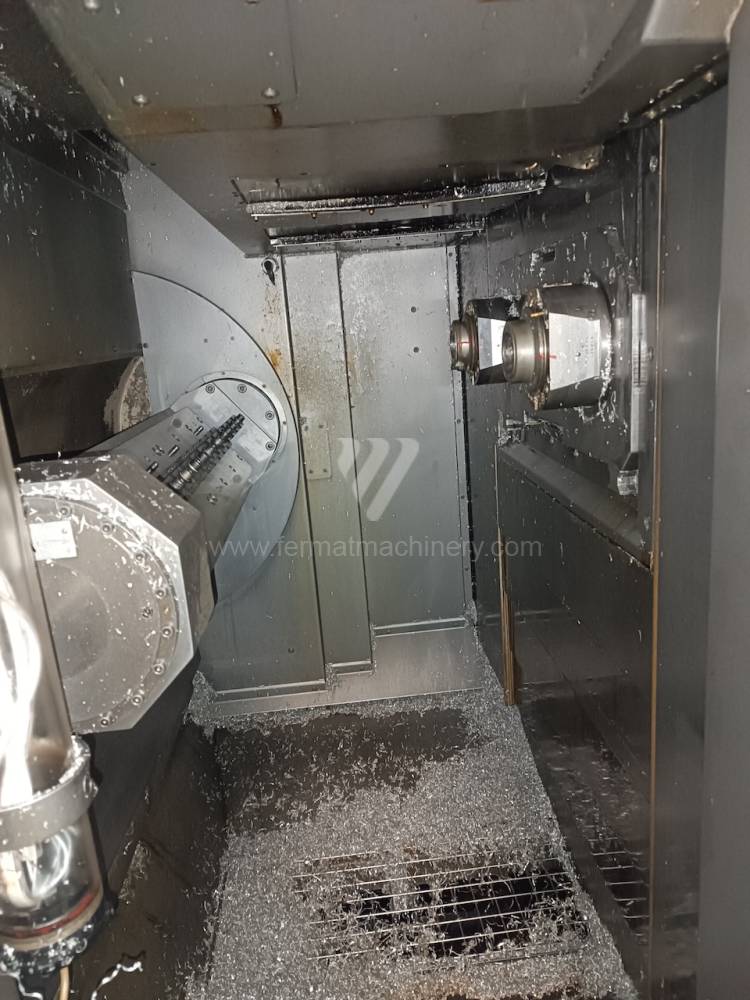
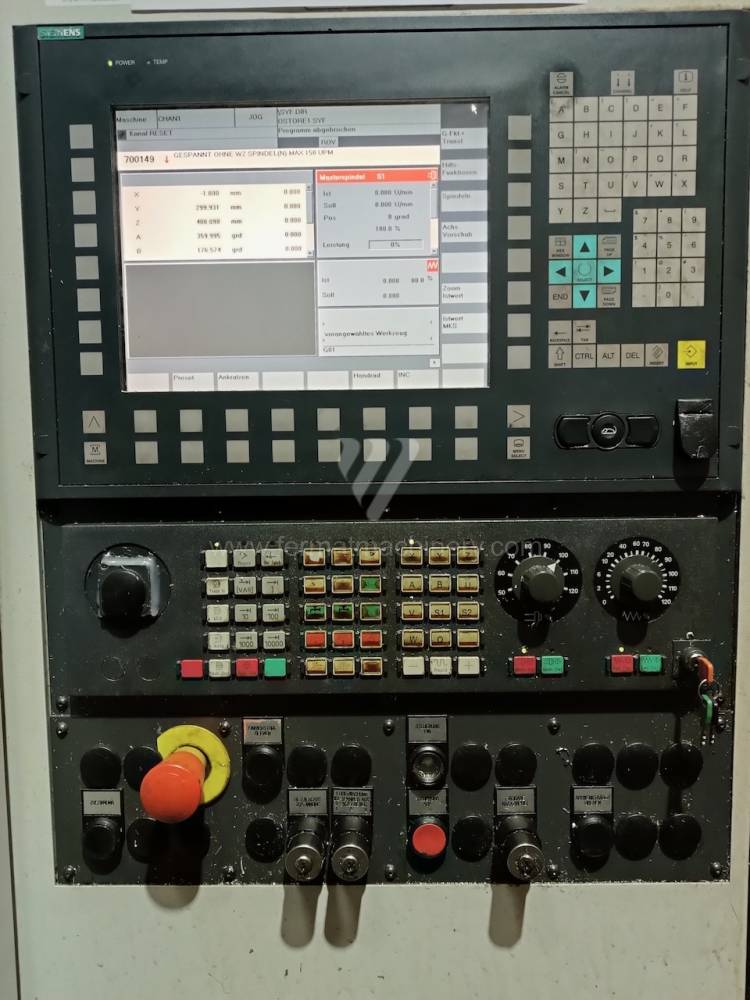
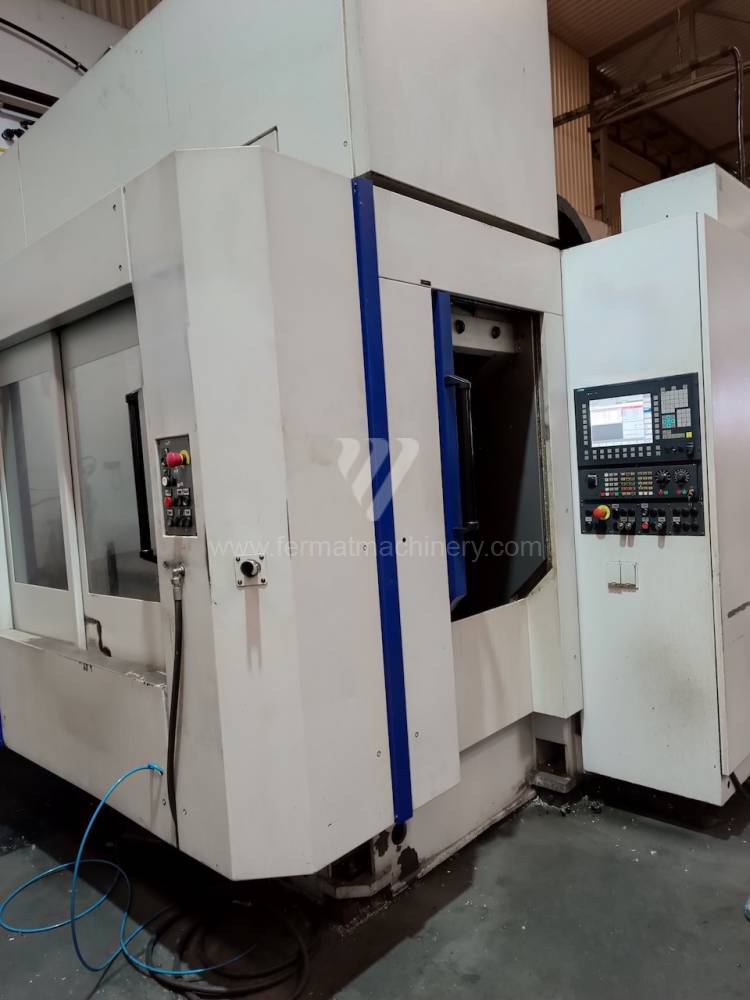
BA 400-2
SW maschinen
Nr inw.: 251909
Rok produkcji:2003
System sterowania Siemens:
Powierzchnia mocująca stołu: mm
Przejazd osi X: 400 mm
Przejazd osi Y: 450 mm
Przejazd osi Z: 400 mm
Obroty wrzeciona: 50 - 12500 /min.
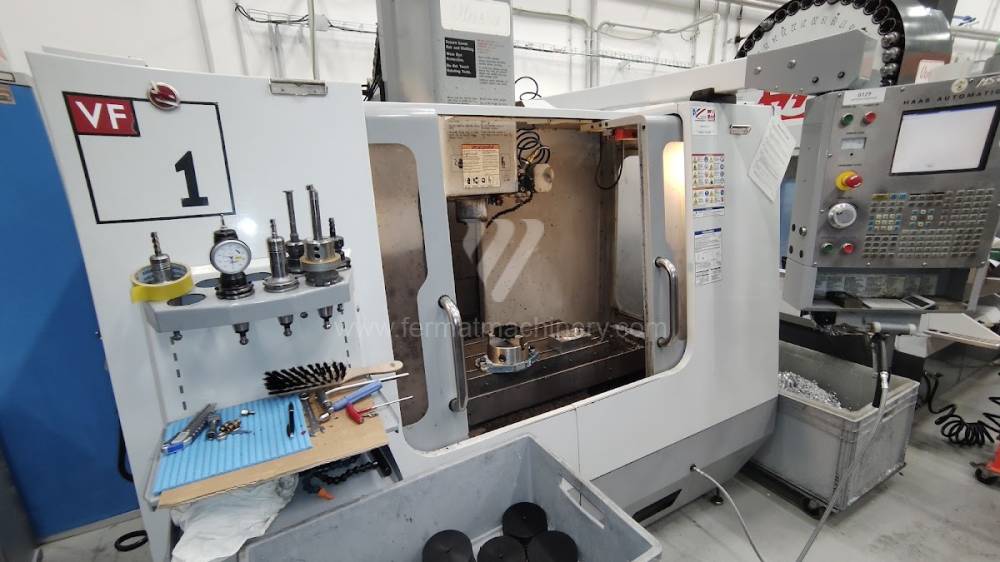
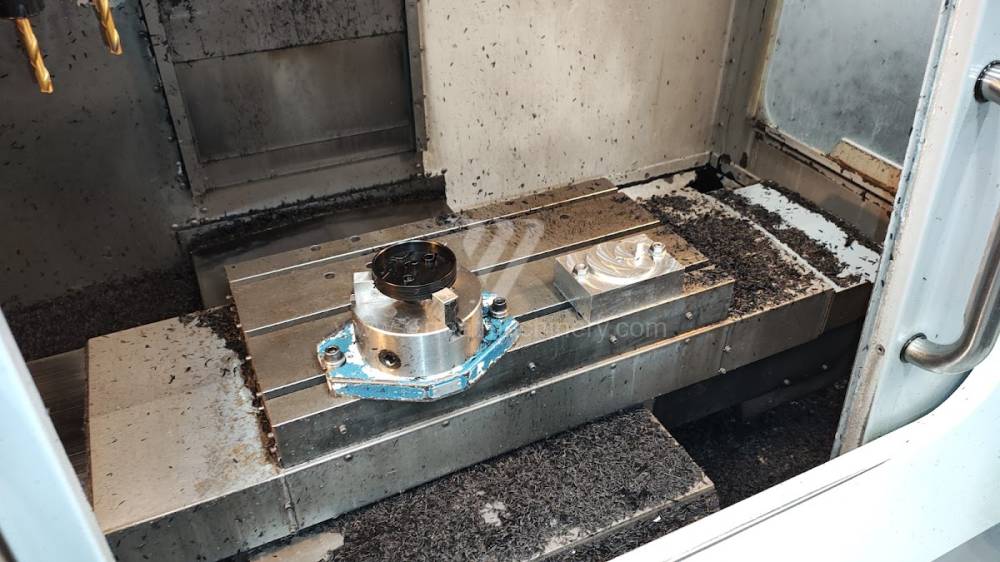
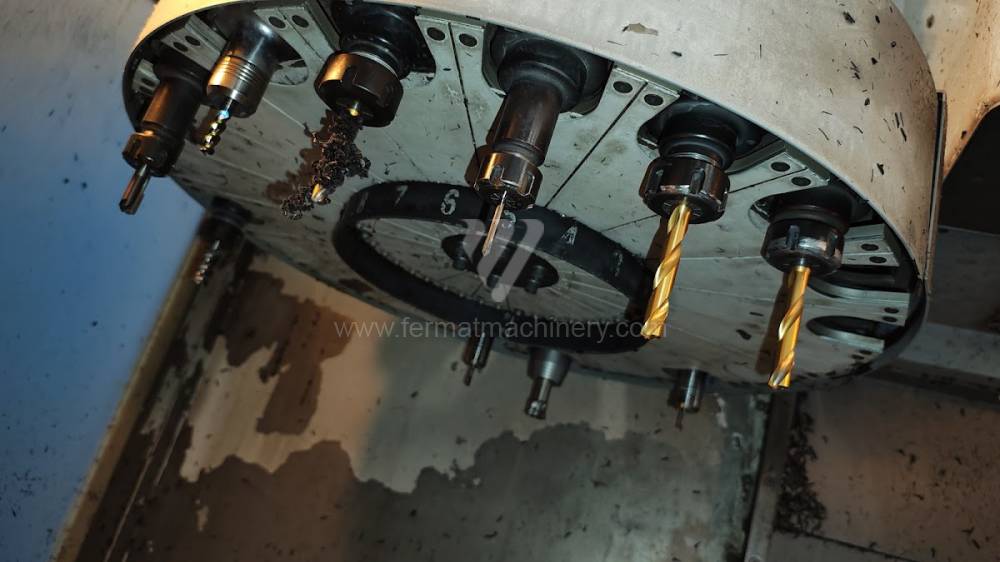
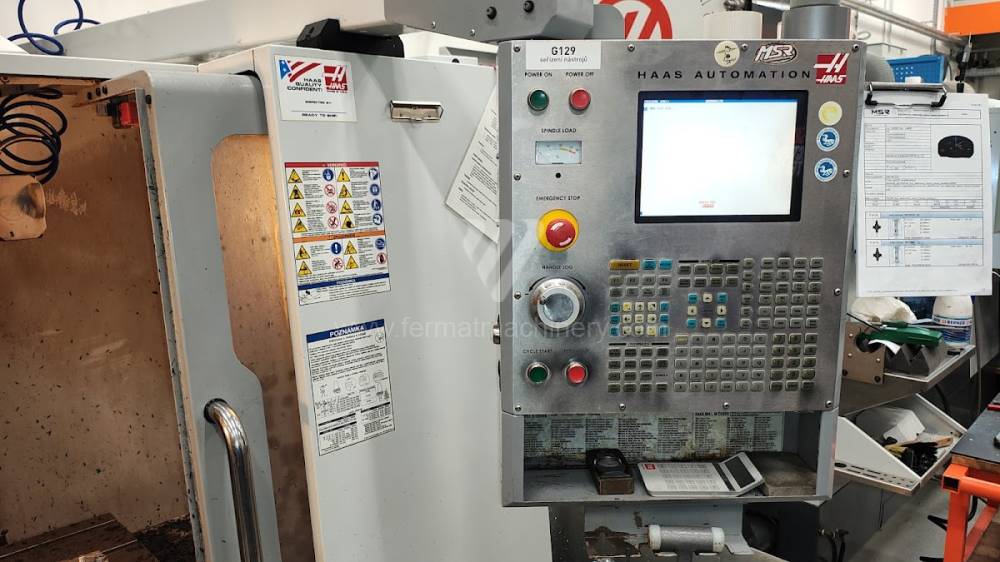
VF 1 DHE
Haas Automation
Nr inw.: 261834
Rok produkcji:2006
System sterowania Haas:
Powierzchnia mocująca stołu: 660 x 356 mm
Przejazd osi X: 508 mm
Przejazd osi Y: 406 mm
Przejazd osi Z: 508 mm
Obroty wrzeciona: 1 - 8100 /min.
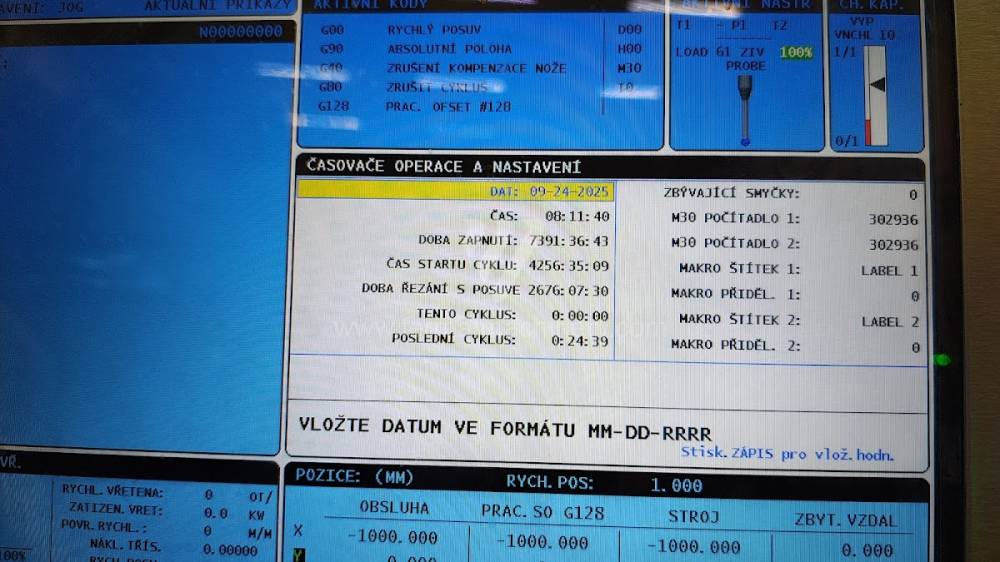
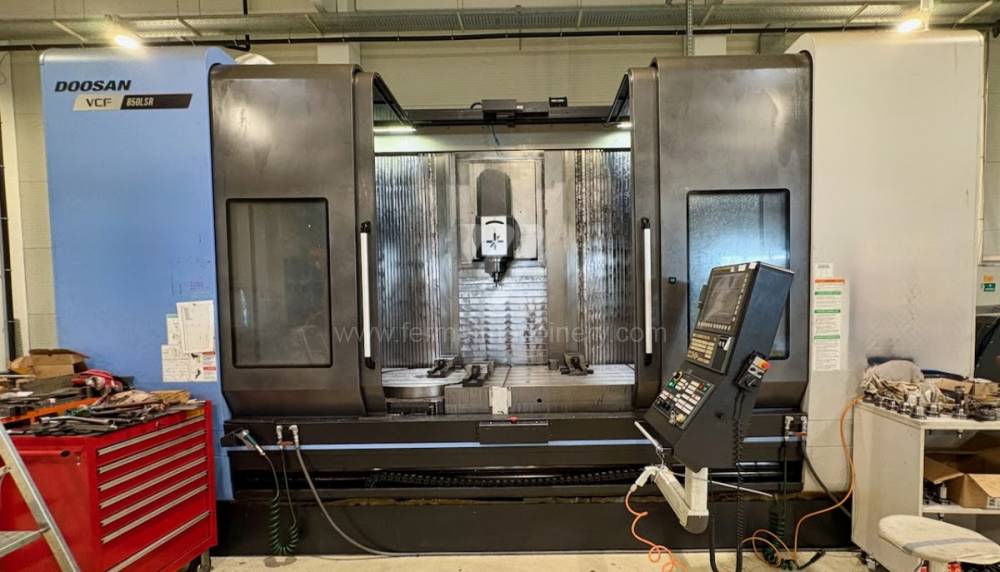
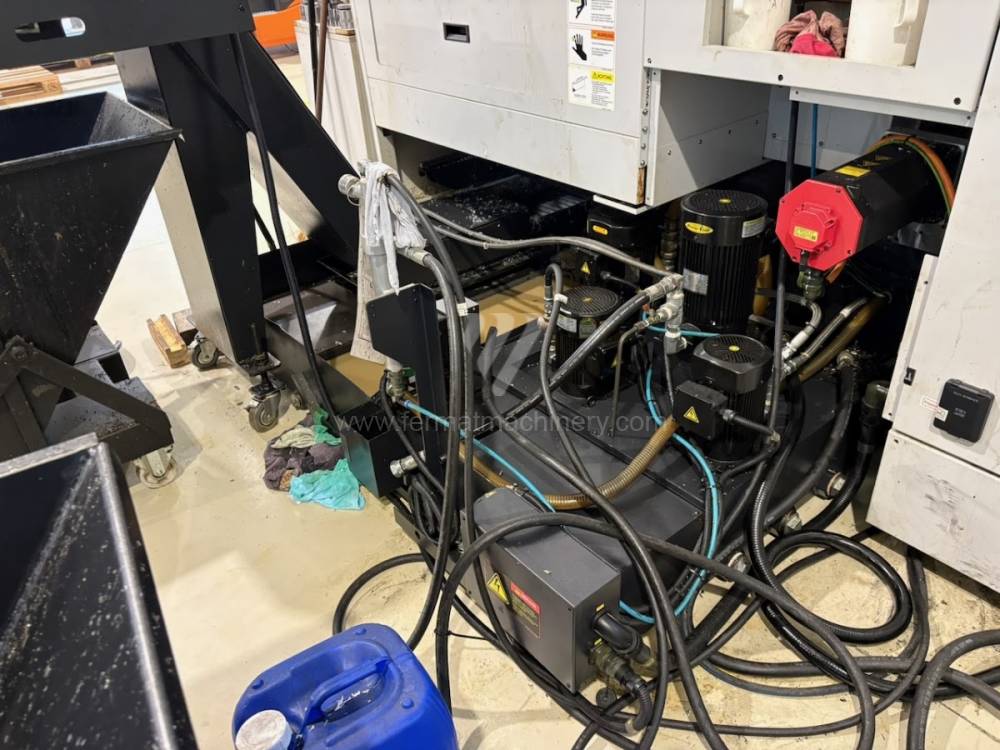
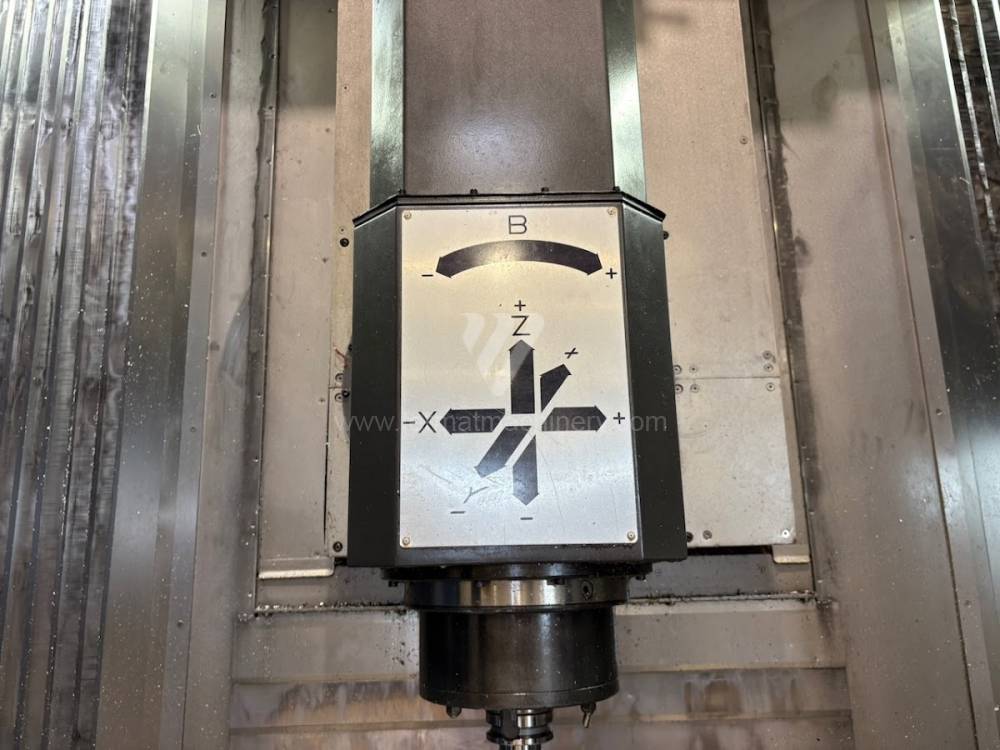
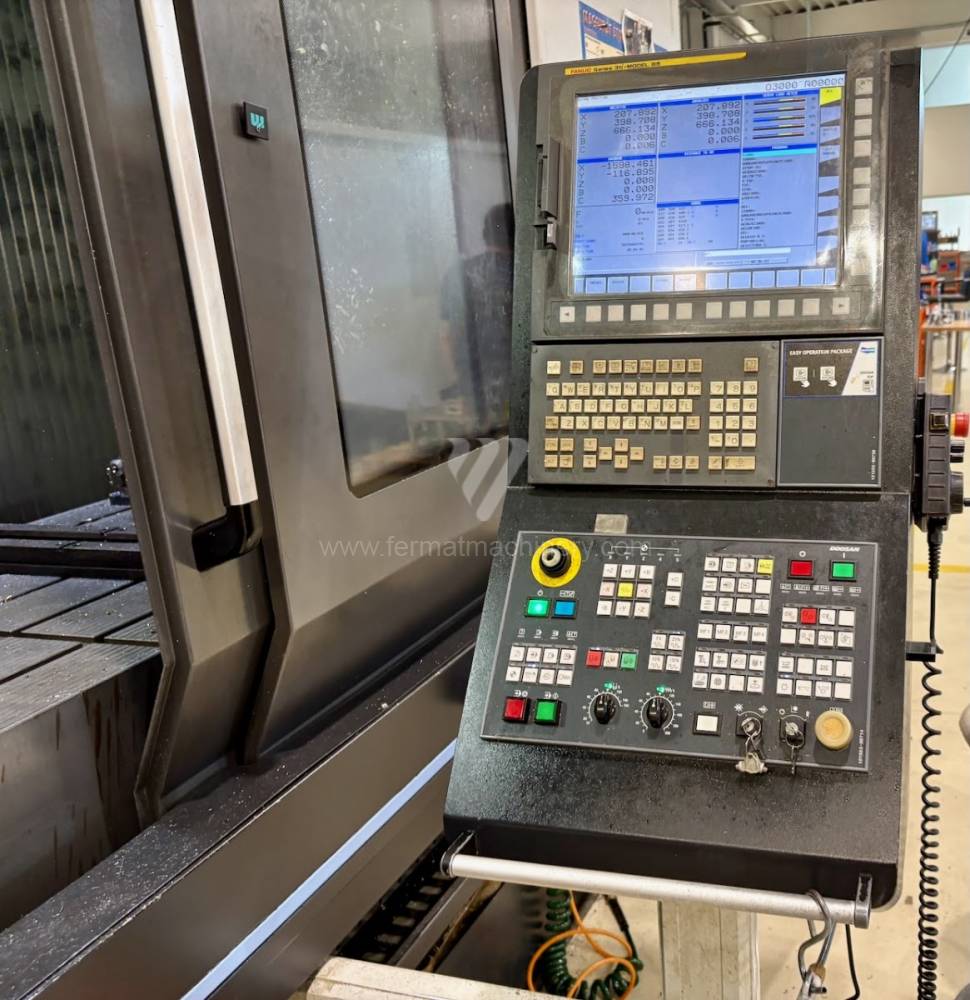
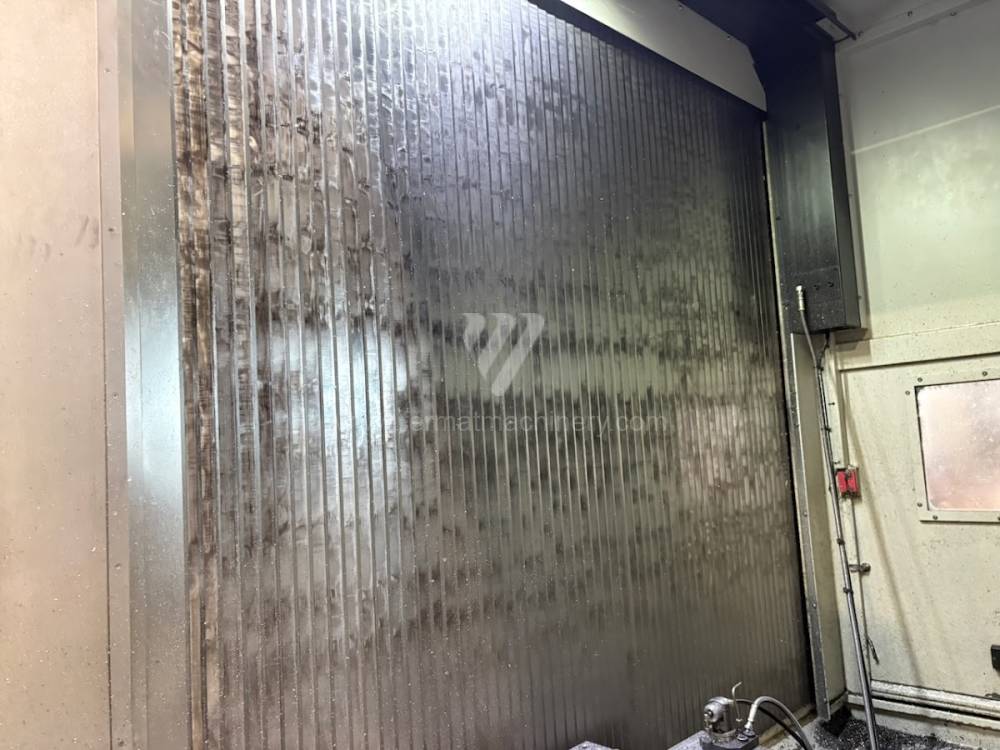
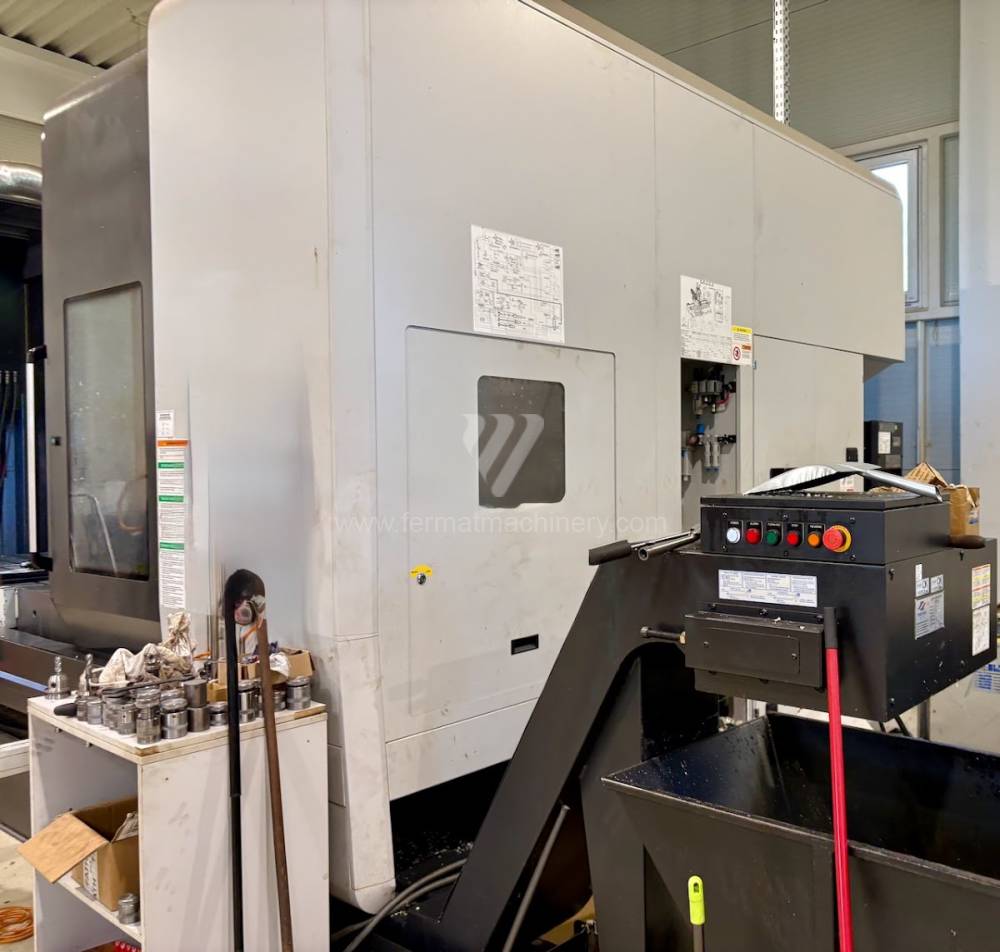
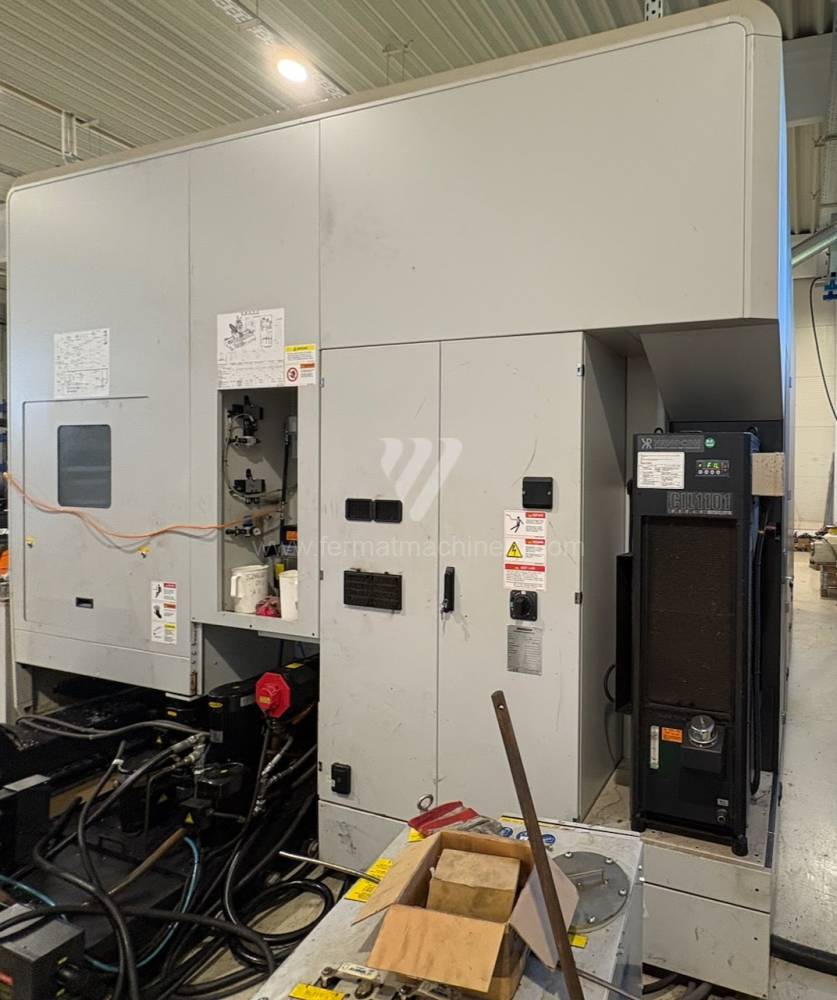
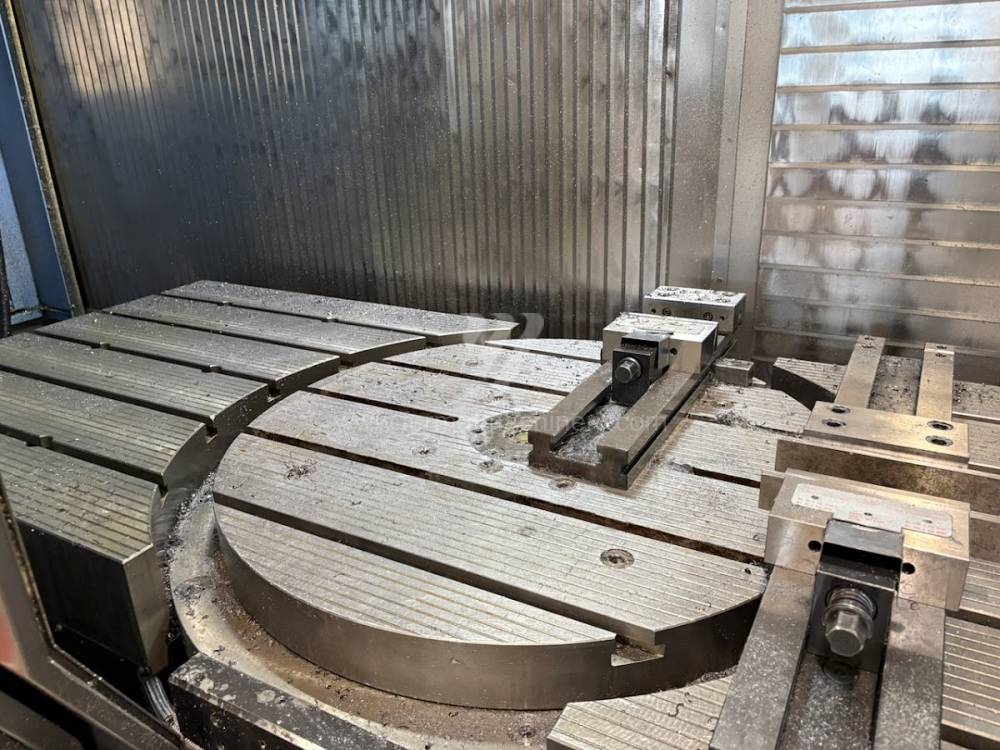
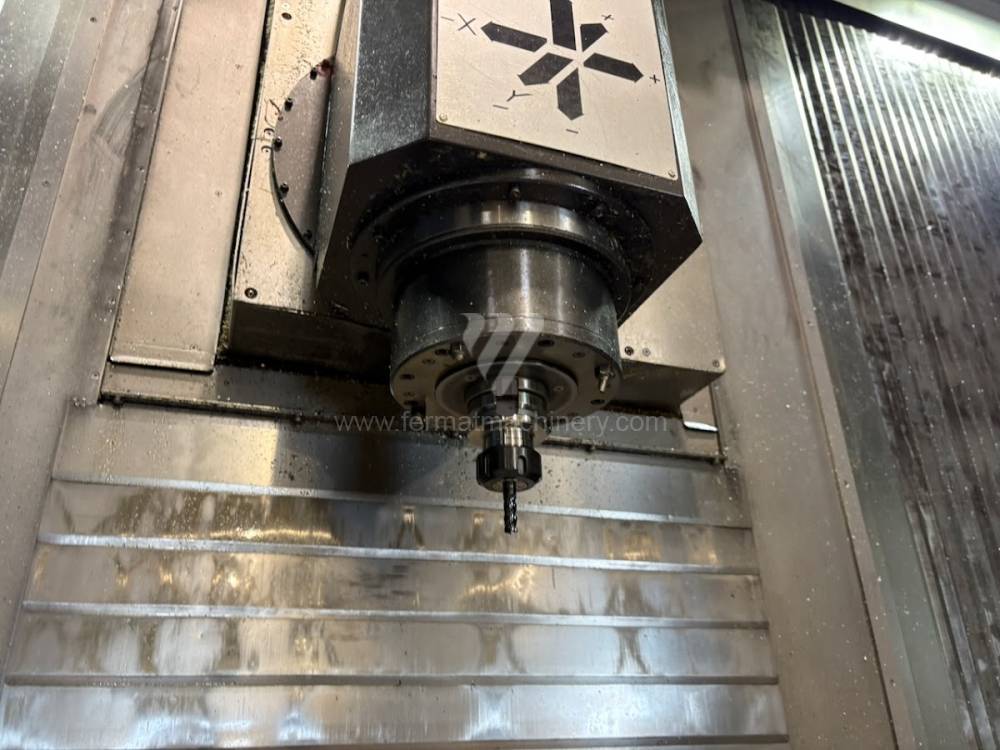
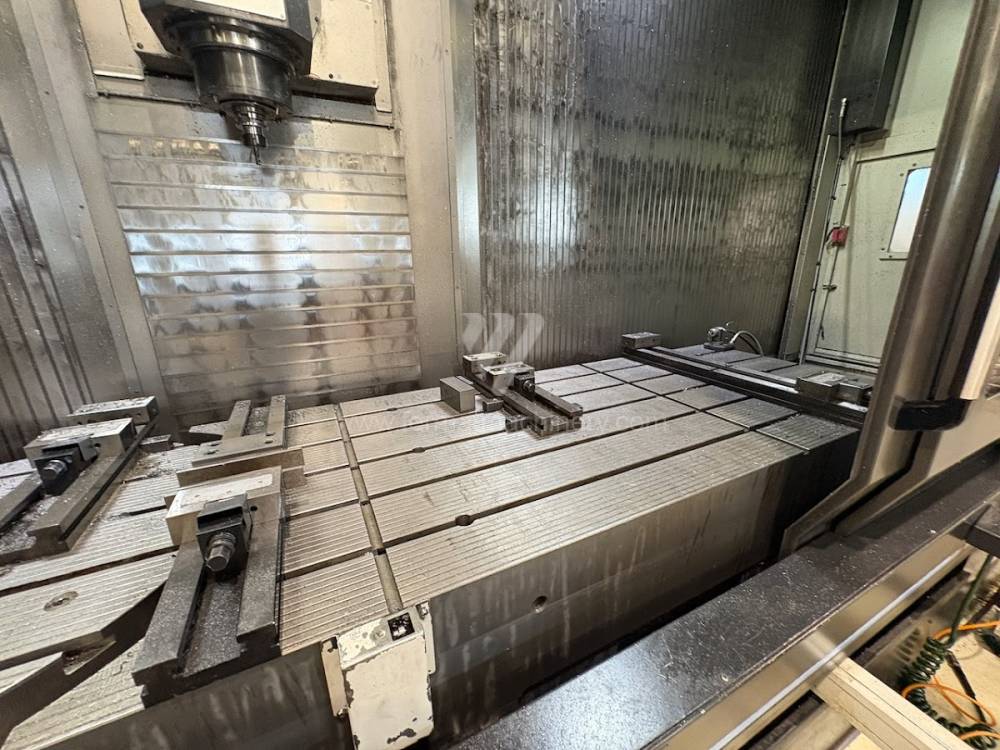
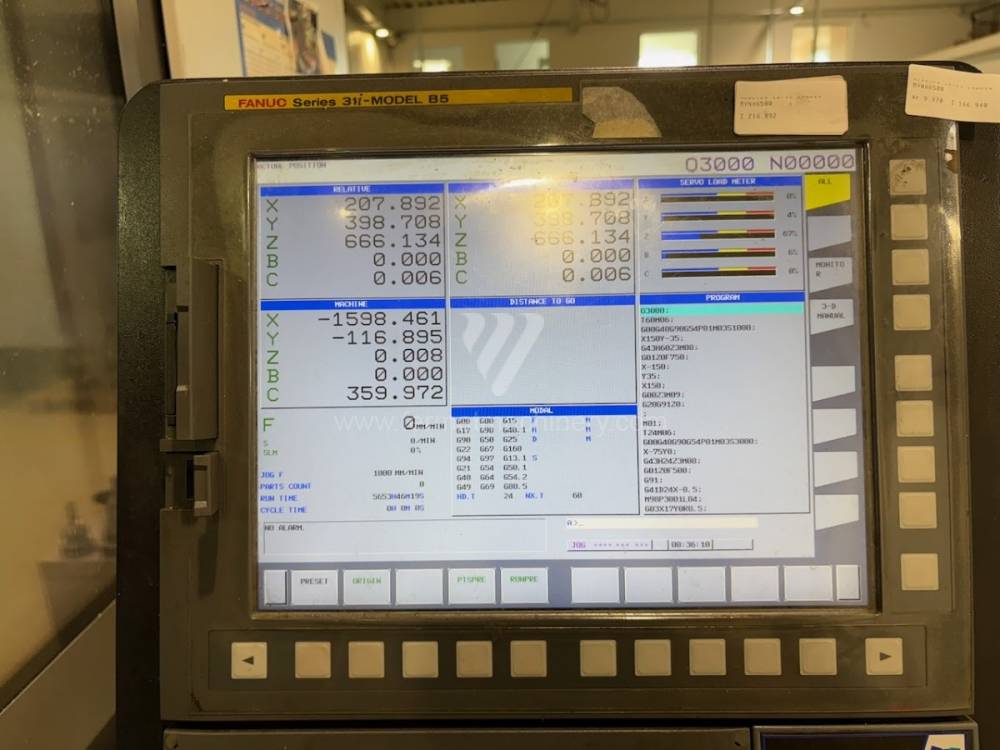
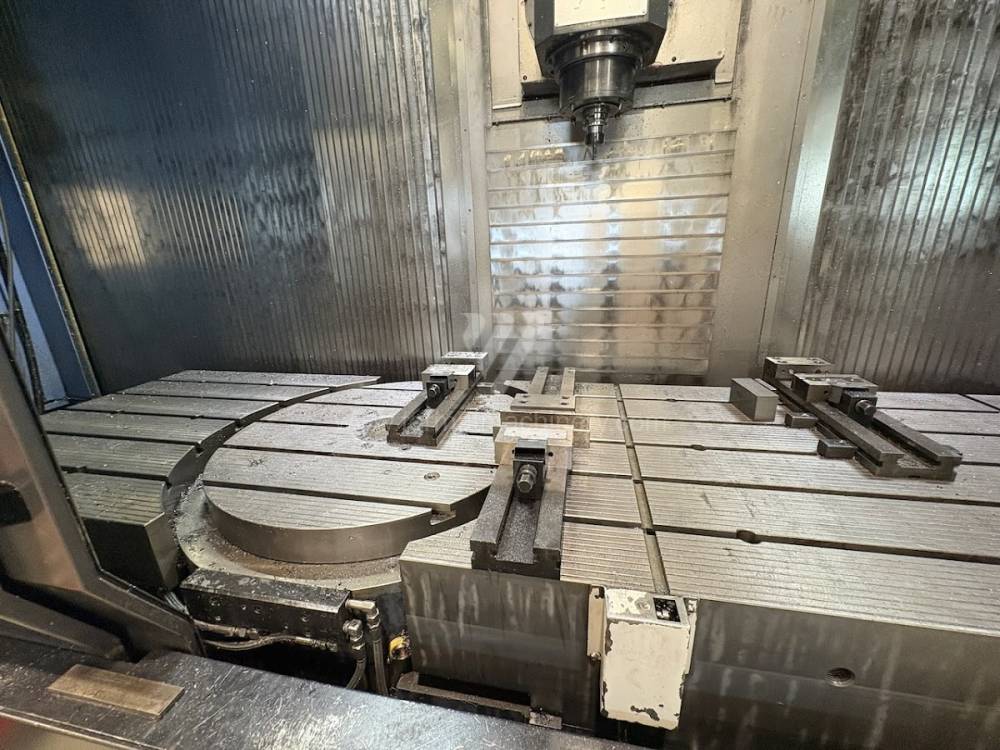
VCF 850 LSR
Doosan
Nr inw.: 261569
Rok produkcji:2018
System sterowania Fanuc: 31i - B5
Powierzchnia mocująca stołu: 3500x870 mm
Przejazd osi X: 3000 mm
Przejazd osi Y: 850 mm
Przejazd osi Z: 800 mm
Obroty wrzeciona: 0 - 12000 /min.
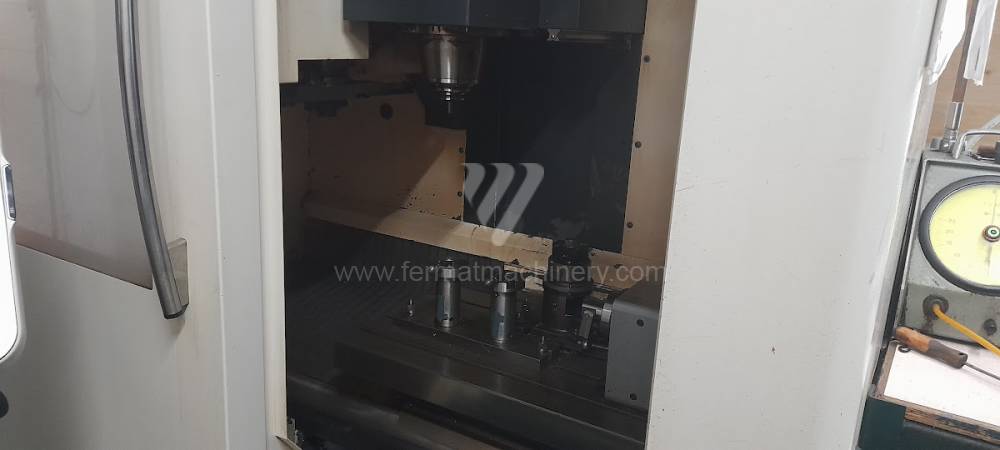
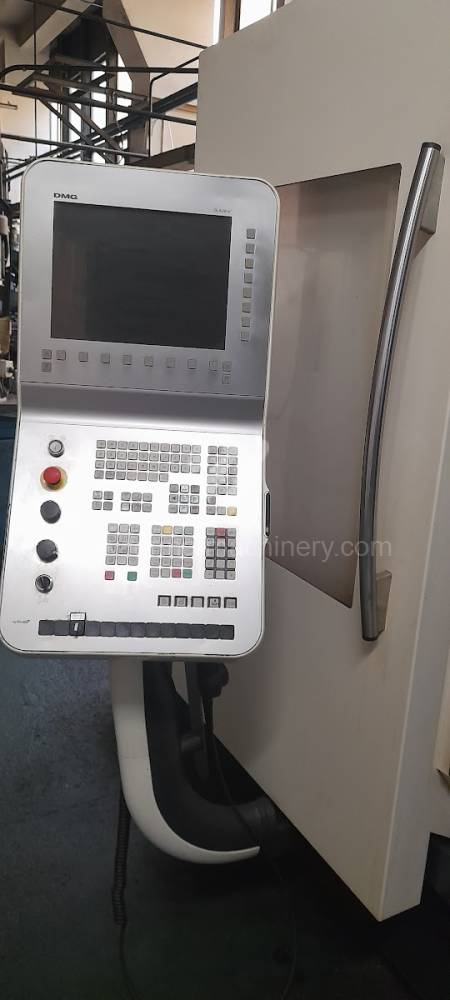
DMC 635 V
DMG
Nr inw.: 251760
Rok produkcji:2010
System sterowania Heidenhain: TNC 530
Powierzchnia mocująca stołu: 790 x 560 mm
Przejazd osi X: 635 mm
Przejazd osi Y: 510 mm
Przejazd osi Z: 460 mm
Obroty wrzeciona: 20 - 8000 /min.
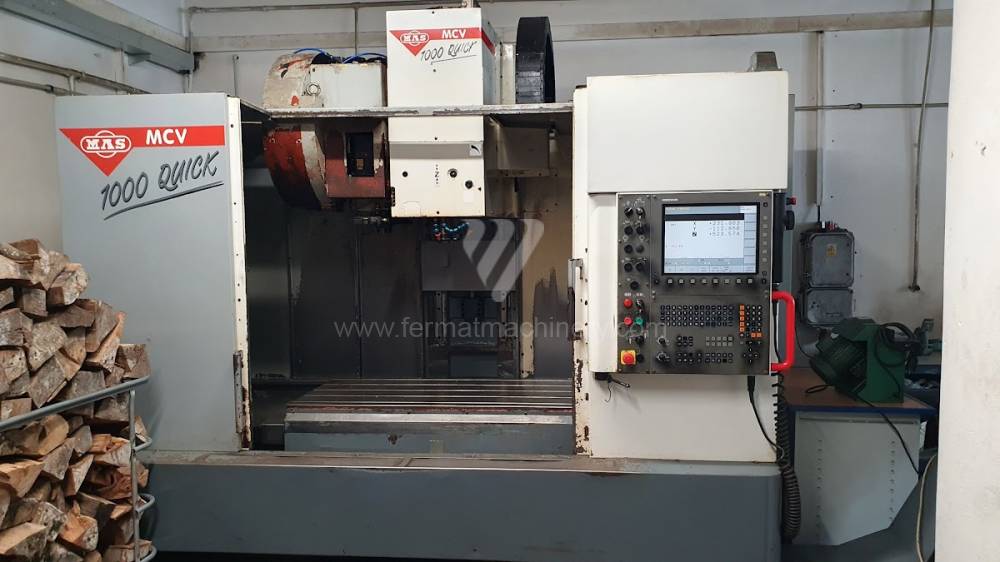
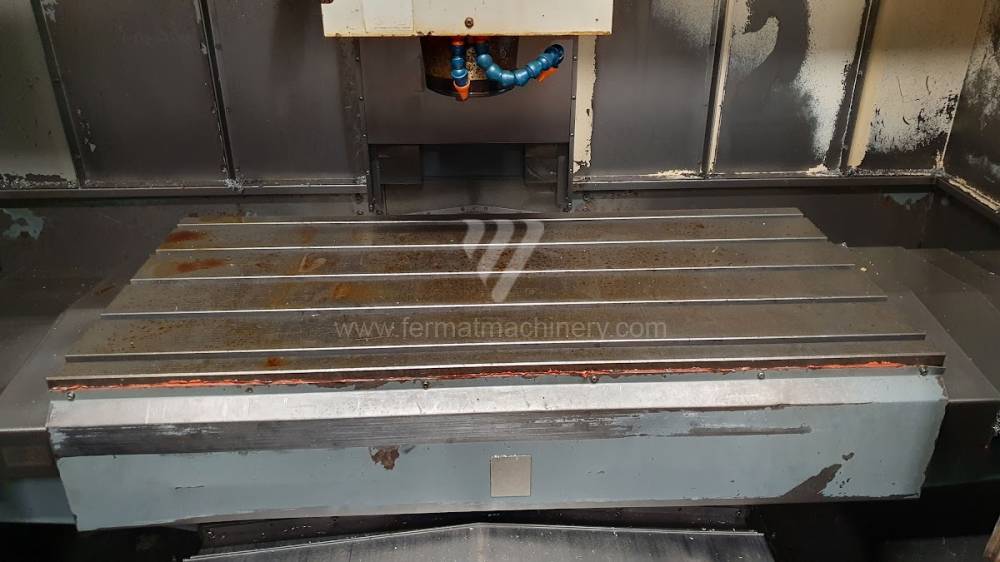
MCV 1000 Quick
KOVOSVIT MAS, a.s.
Nr inw.: 261474
Rok produkcji:2005
System sterowania Heidenhain: TNC 530
Powierzchnia mocująca stołu: 1300 x 600 mm
Przejazd osi X: 1000 mm
Przejazd osi Y: 600 mm
Przejazd osi Z: 660 mm
Obroty wrzeciona: 0 - 10000 /min.
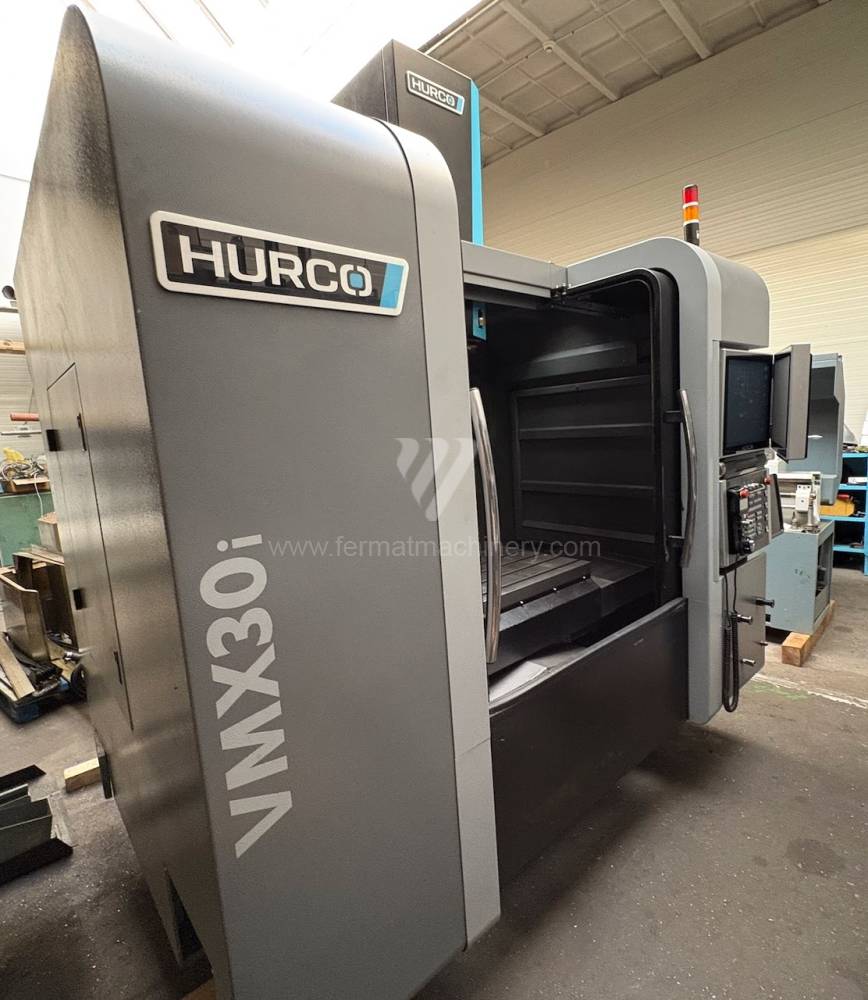
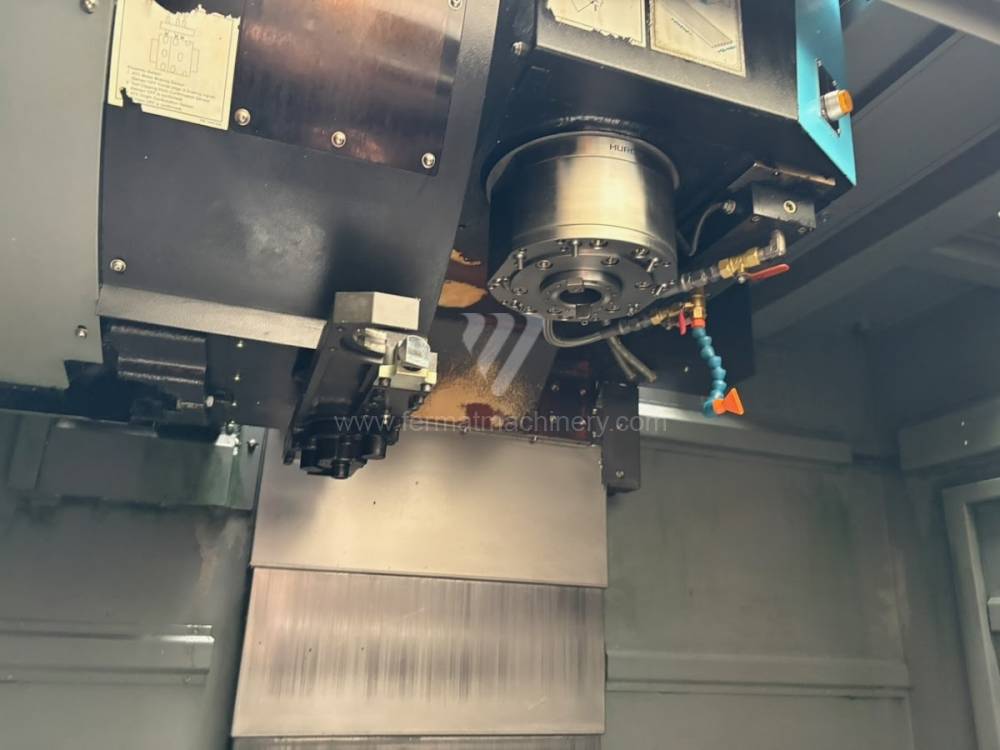
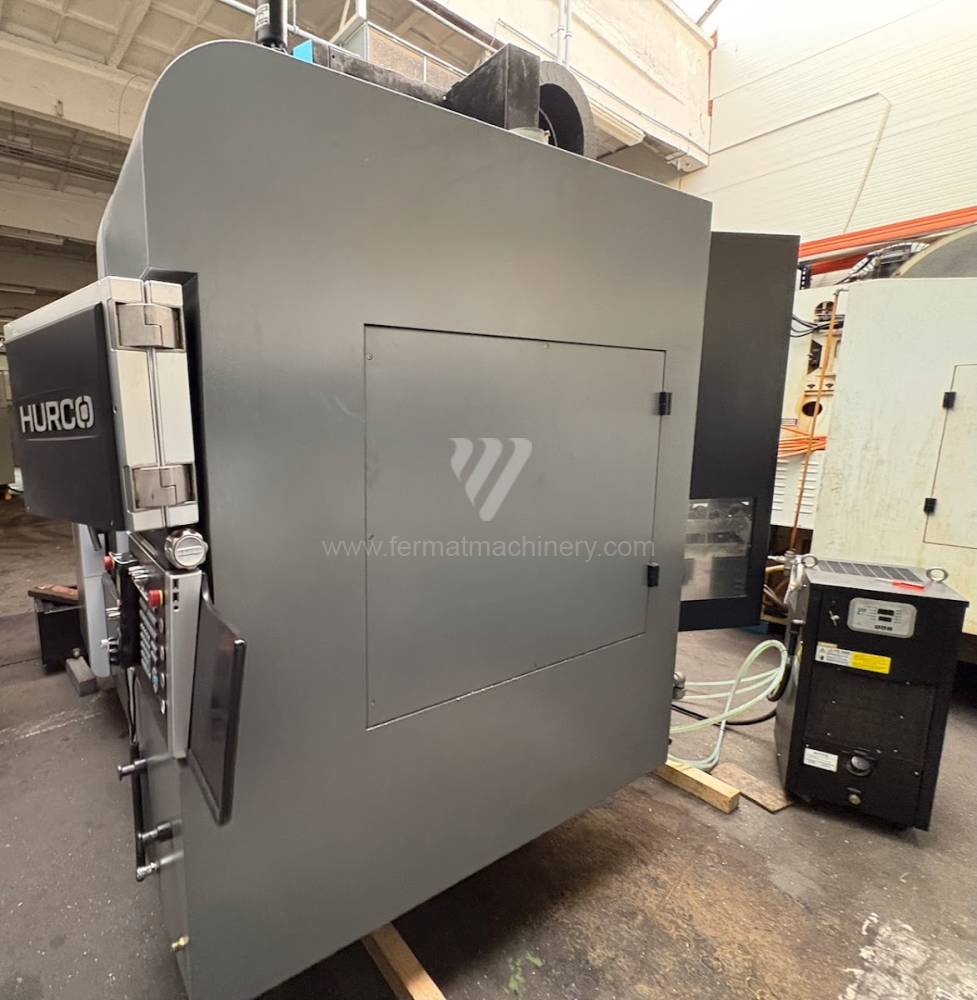
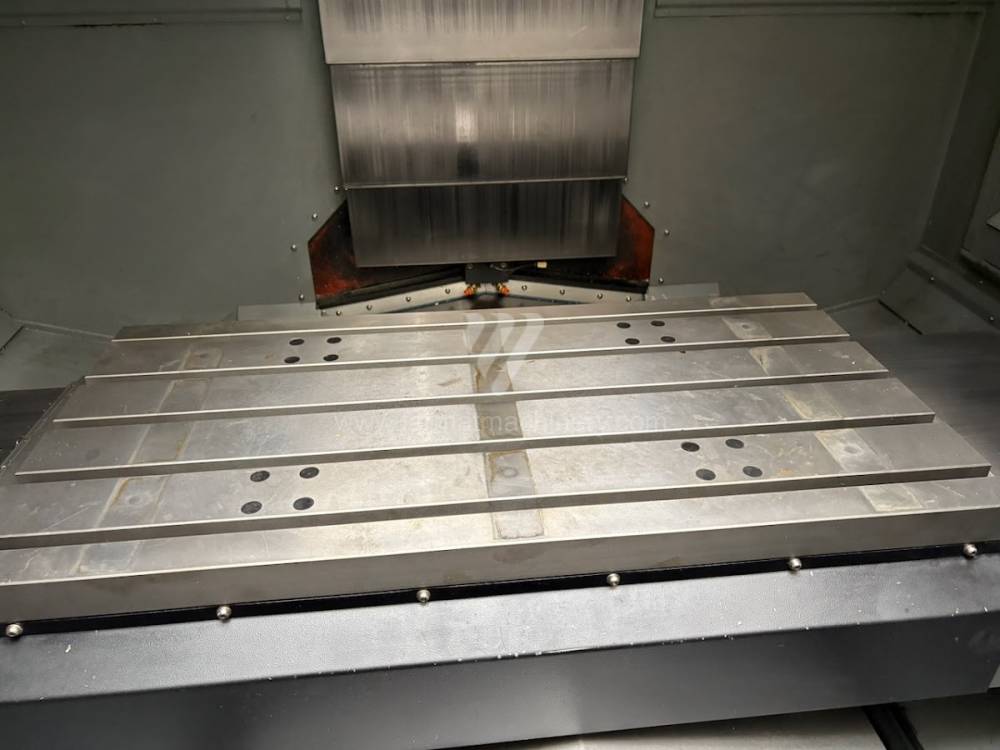
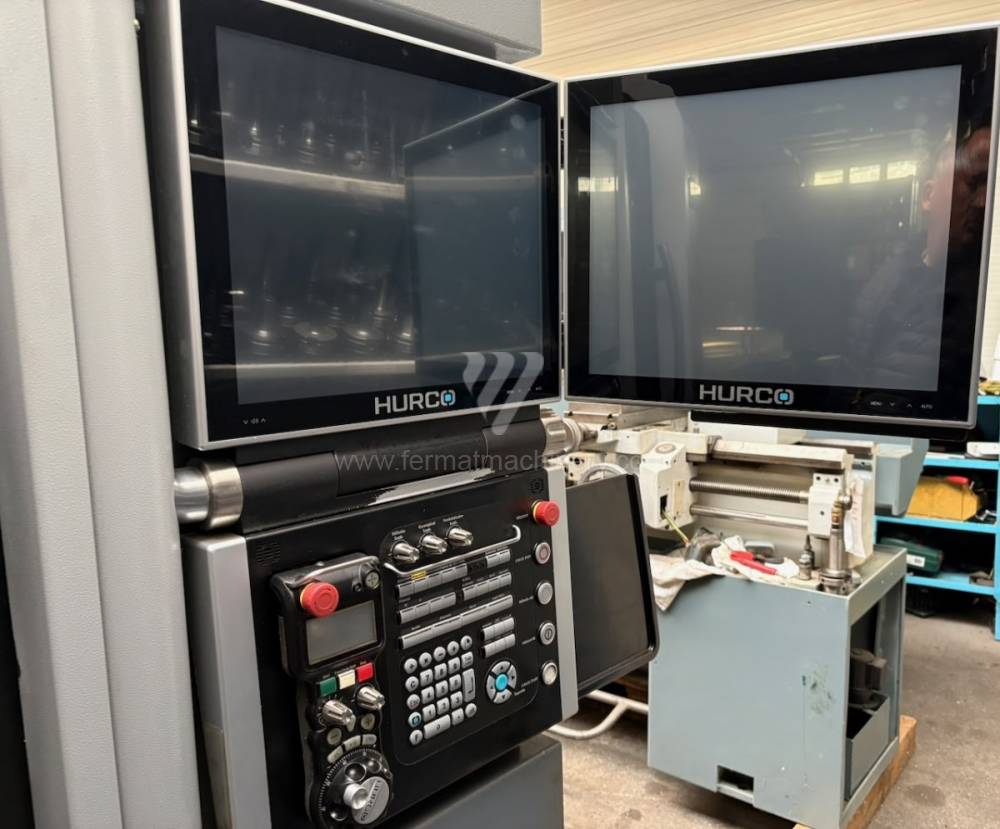
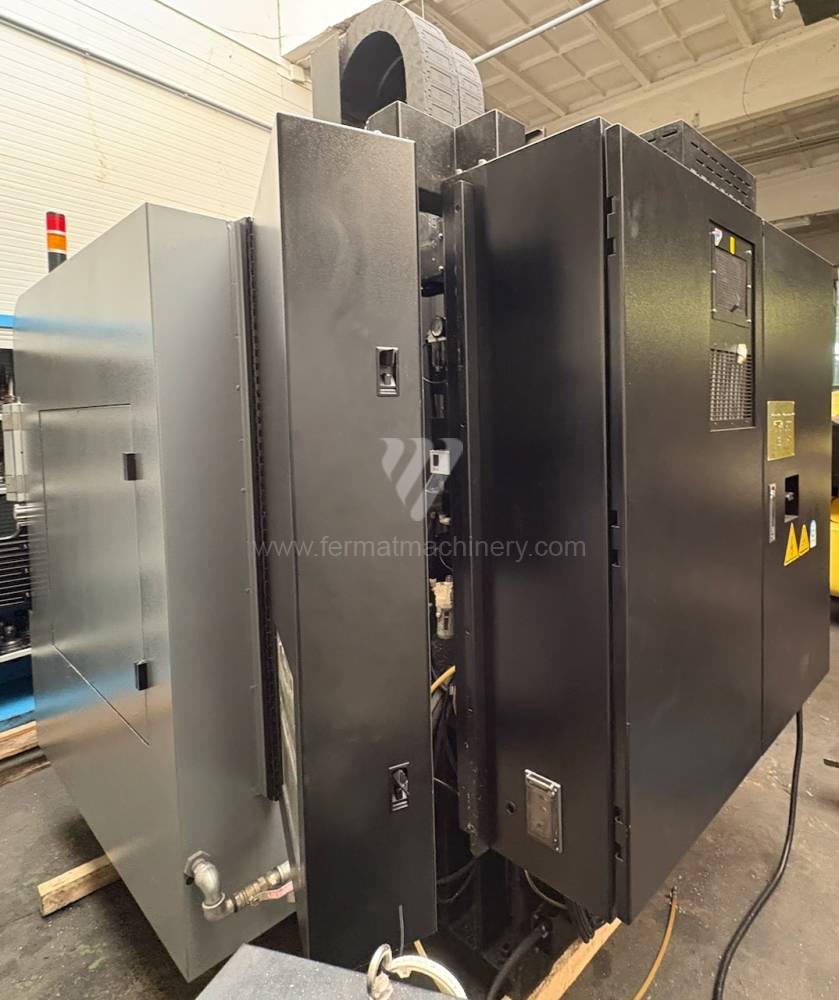
VMX 30i
HURCO
Nr inw.: 261855
Rok produkcji:2017
System sterowania Hurco: Winmax
Powierzchnia mocująca stołu: 1020x510 mm
Przejazd osi X: 760 mm
Przejazd osi Y: 510 mm
Przejazd osi Z: 610 mm
Obroty wrzeciona: 0 - 12000 /min.
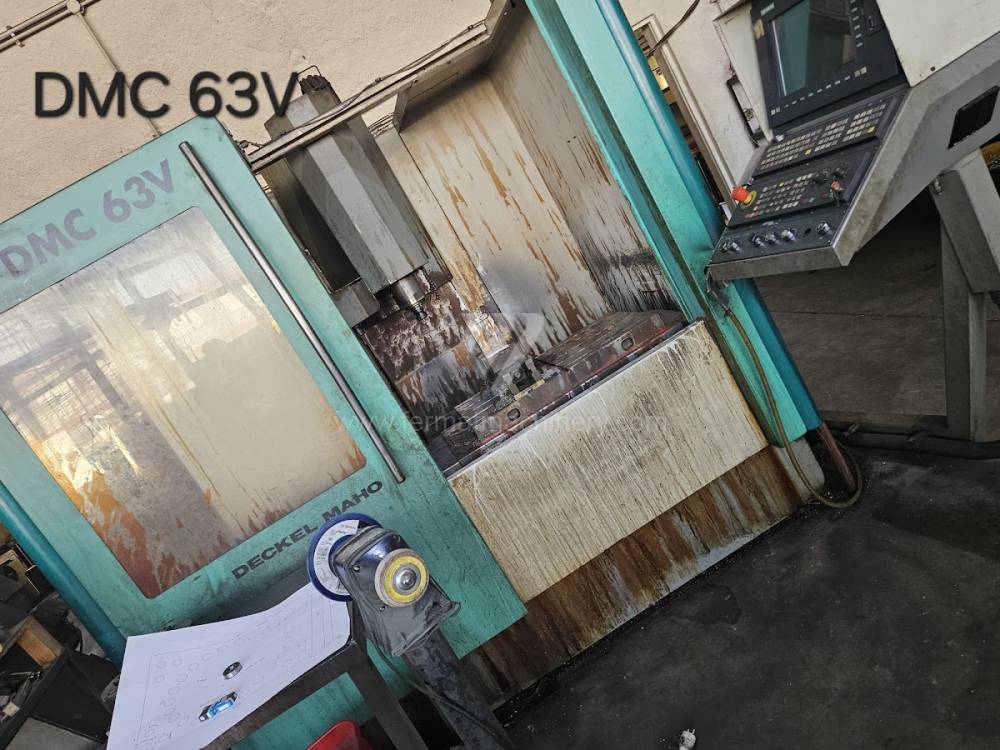
DMC 63 V
Deckel Maho
Nr inw.: 251511
Rok produkcji:1995
Powierzchnia mocująca stołu: 800 x 500 mm
Przejazd osi X: 630 mm
Przejazd osi Y: 500 mm
Przejazd osi Z: 500 mm
Obroty wrzeciona: 0 - 8000 /min.
Liczba osi sterowanych: 3
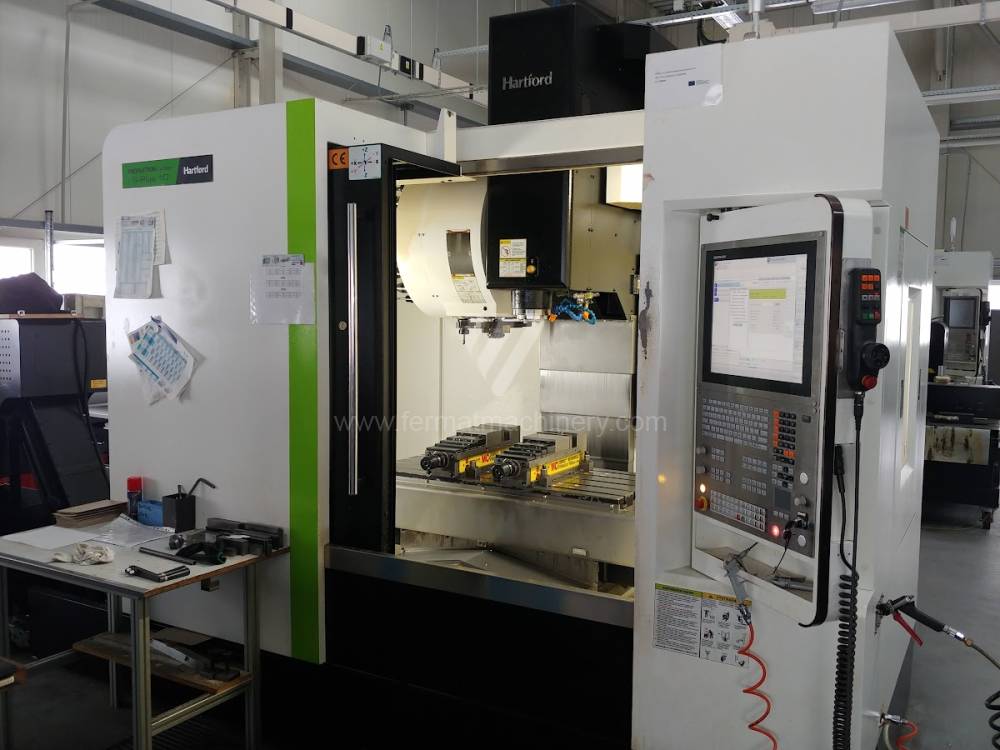
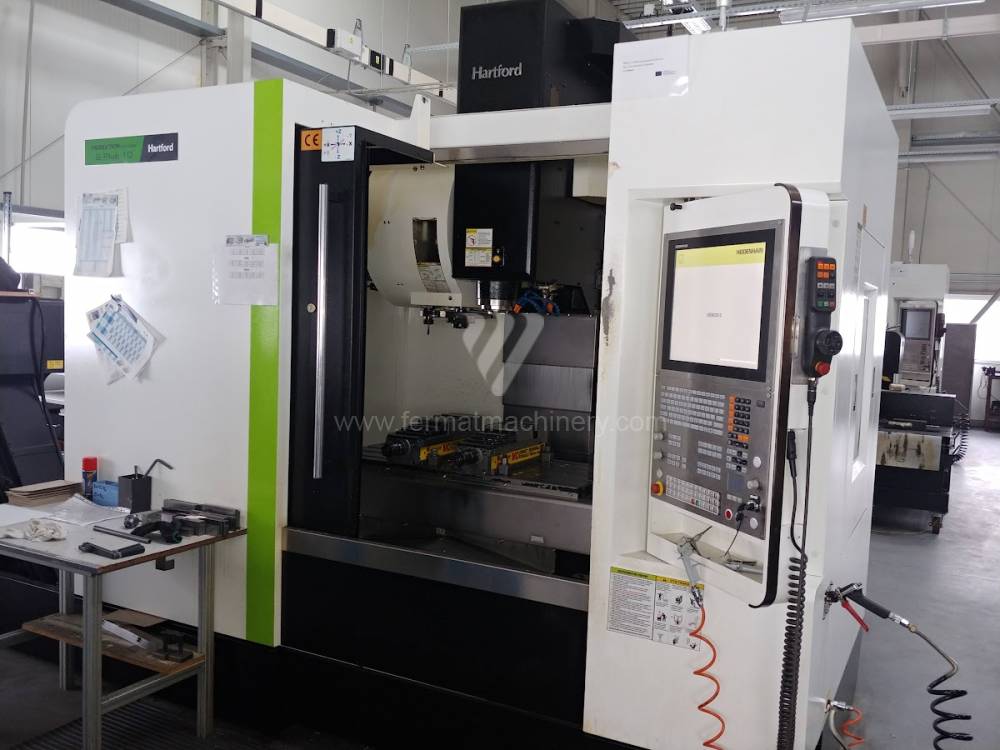
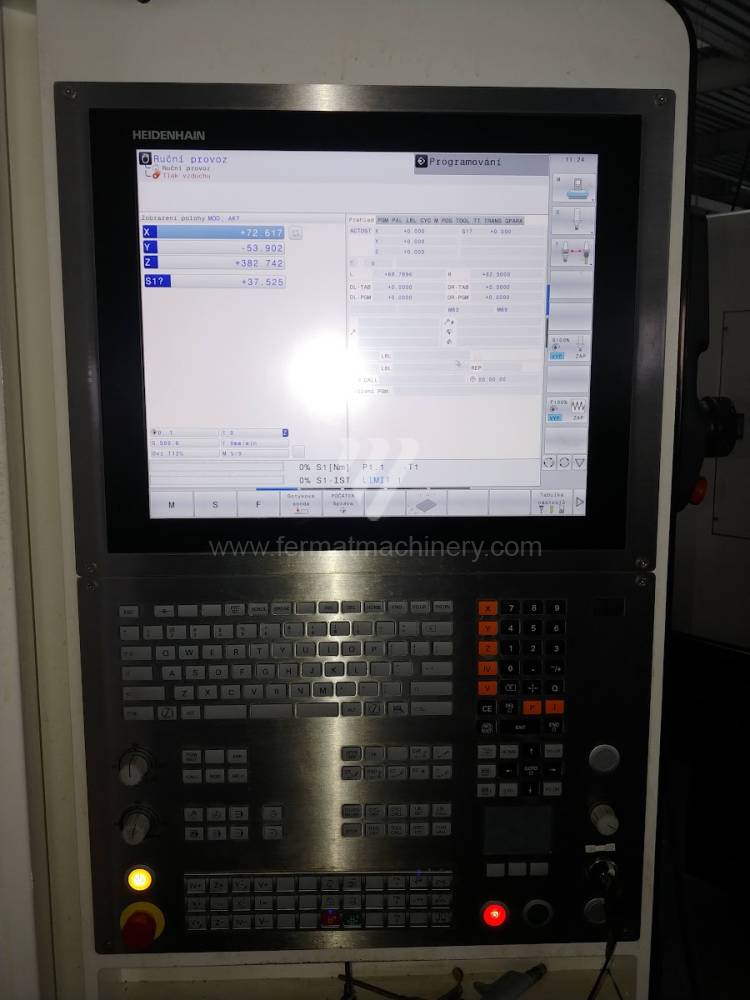
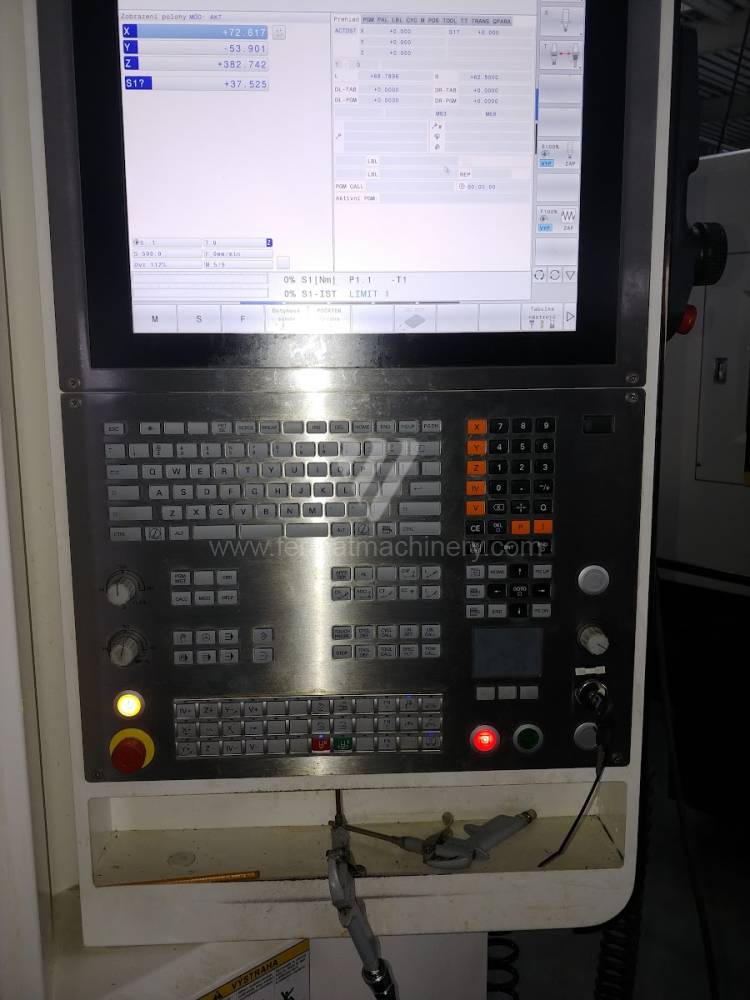
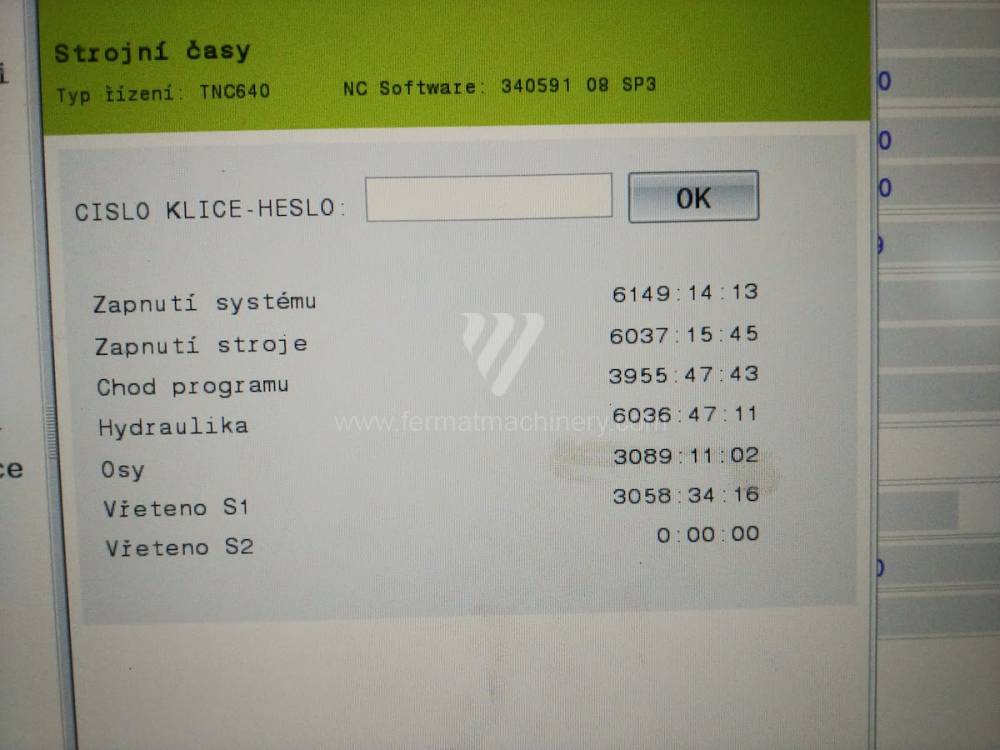
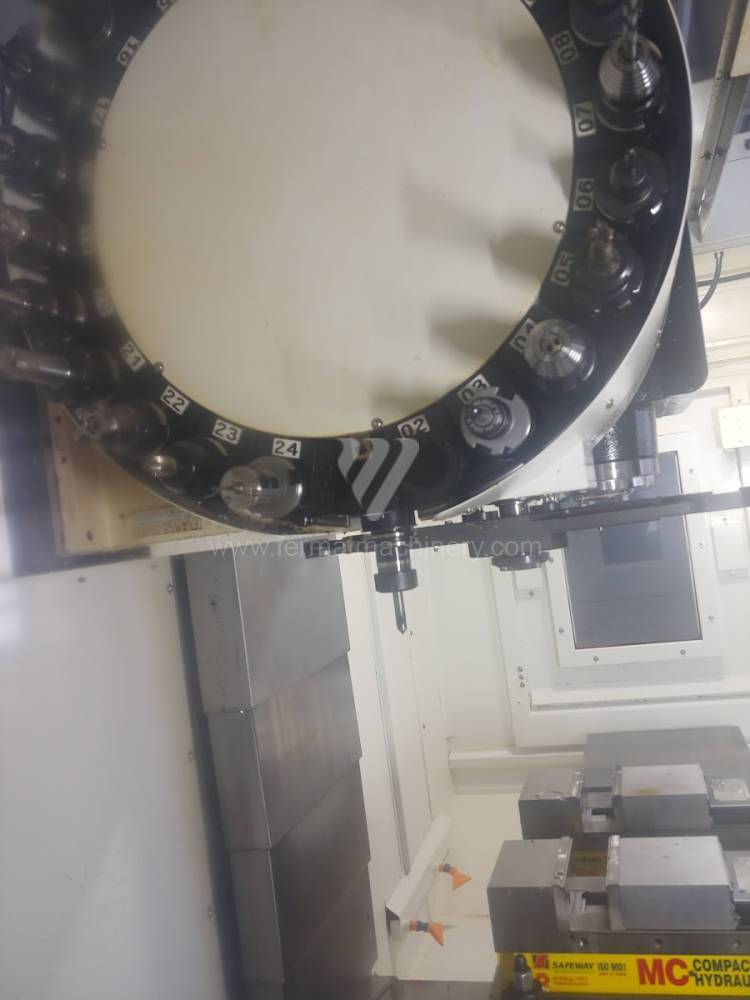
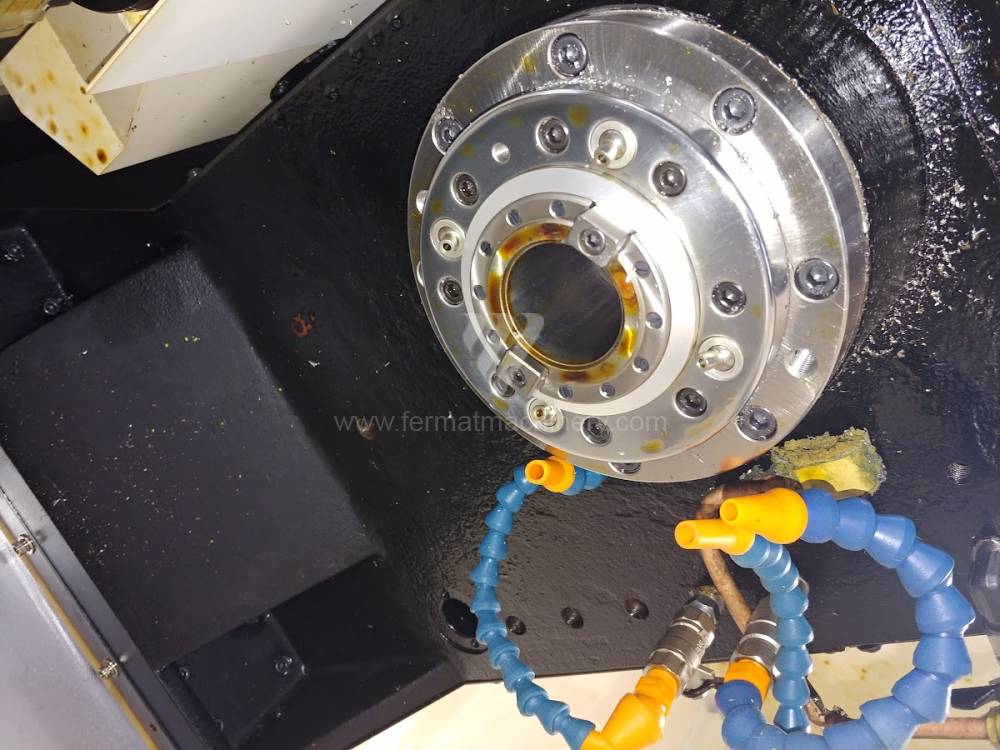
S - plus 10
Hartford
Nr inw.: 241050
Rok produkcji:2018
System sterowania Heidenhain: TNC 640
Powierzchnia mocująca stołu: 1150x520 mm
Przejazd osi X: 1020 mm
Przejazd osi Y: 520 mm
Przejazd osi Z: 550 mm
Obroty wrzeciona: 10 - 15000 /min.
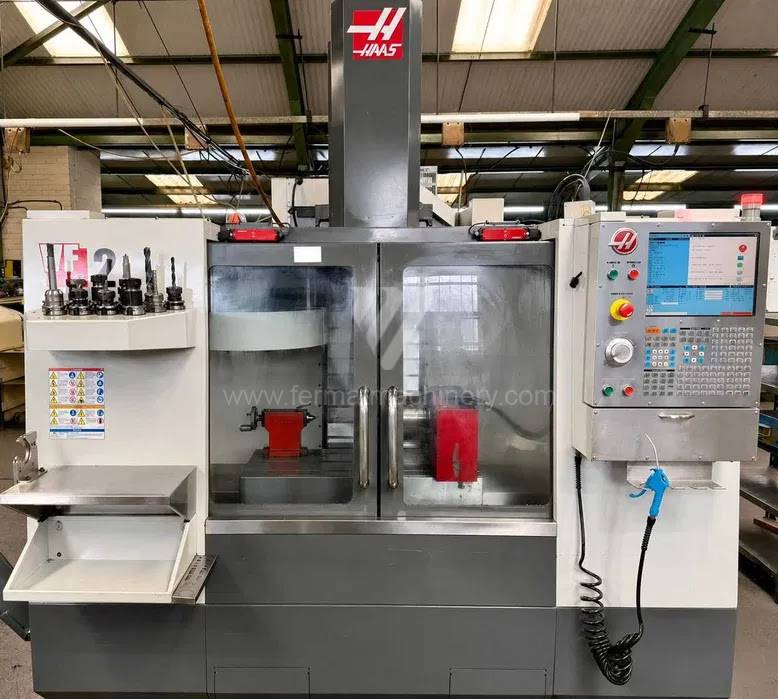
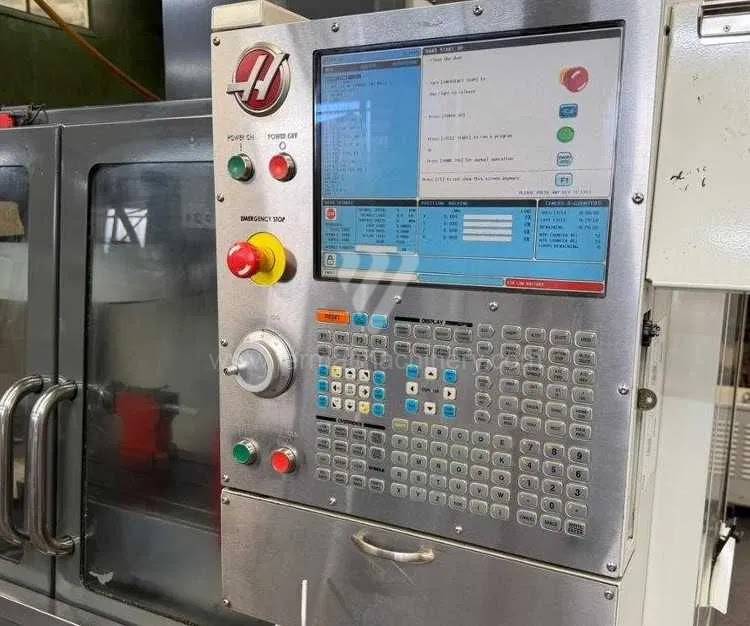
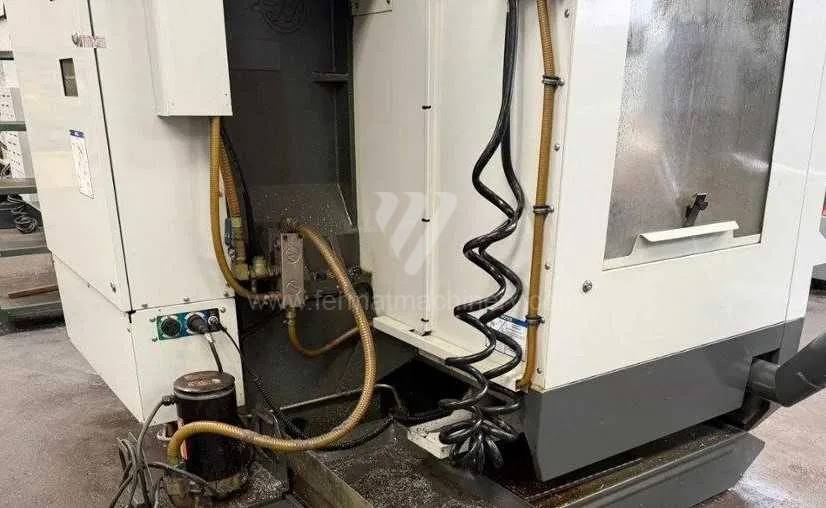
VF 2
Haas Automation
Nr inw.: 261517
Rok produkcji:2013
System sterowania Haas:
Powierzchnia mocująca stołu: 914x356 mm
Przejazd osi X: 760 mm
Przejazd osi Y: 400 mm
Przejazd osi Z: 500 mm
Obroty wrzeciona: 0 - 7000 /min.
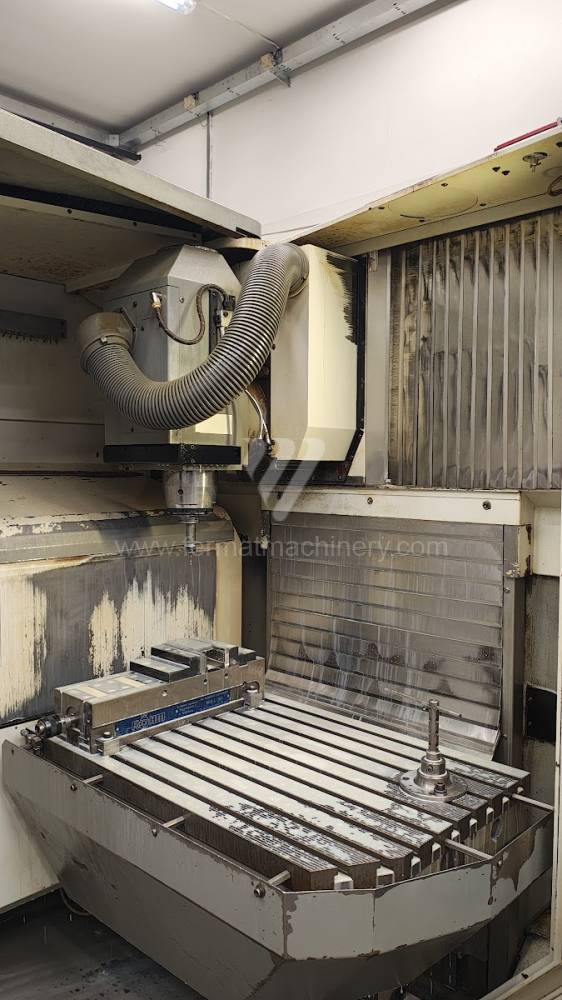
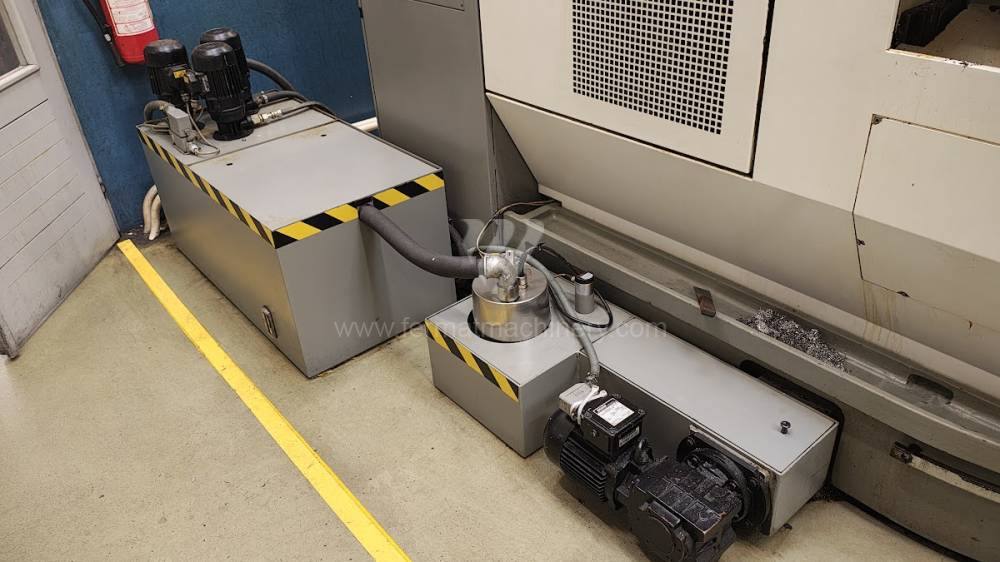
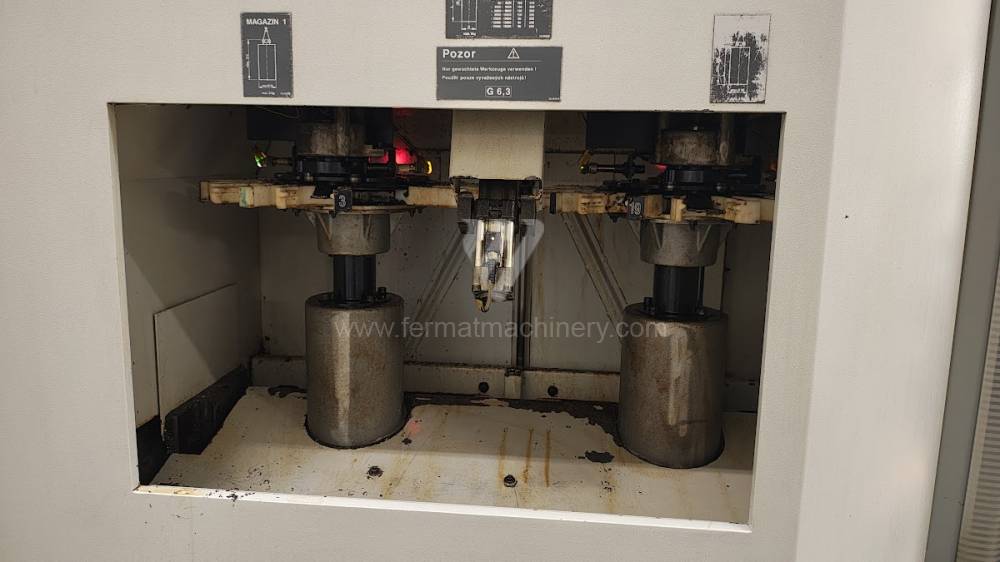
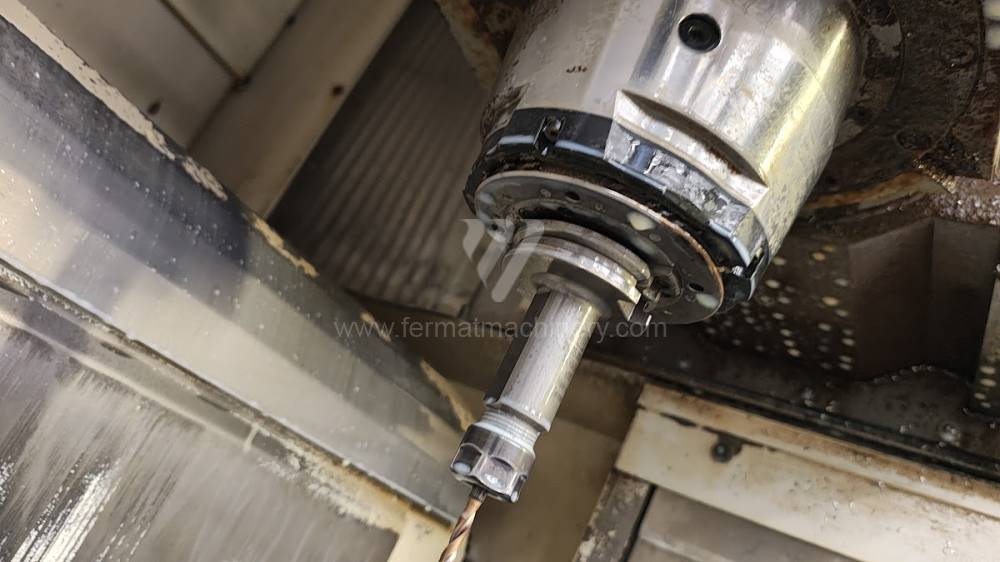
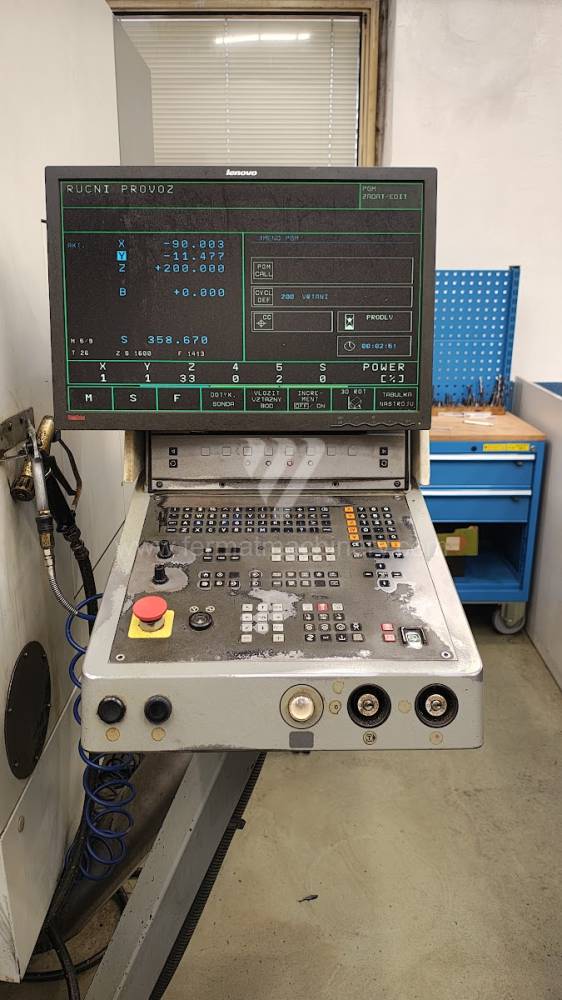
DMU 60 T
DMG
Nr inw.: 261099
Rok produkcji:2001
System sterowania Heidenhain: TNC 530
Powierzchnia mocująca stołu: 1000 x 600 mm
Przejazd osi X: 630 mm
Przejazd osi Y: 560 mm
Przejazd osi Z: 560 mm
Obroty wrzeciona: 0 - 10000 /min.
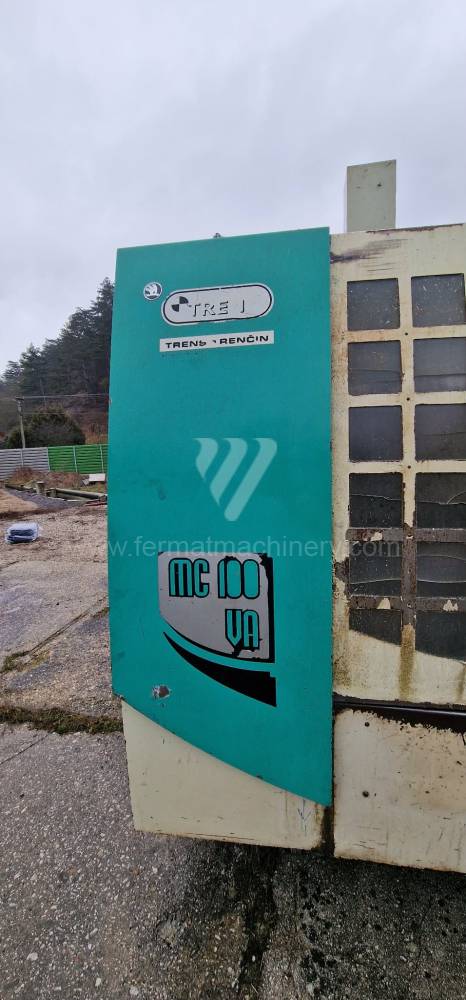
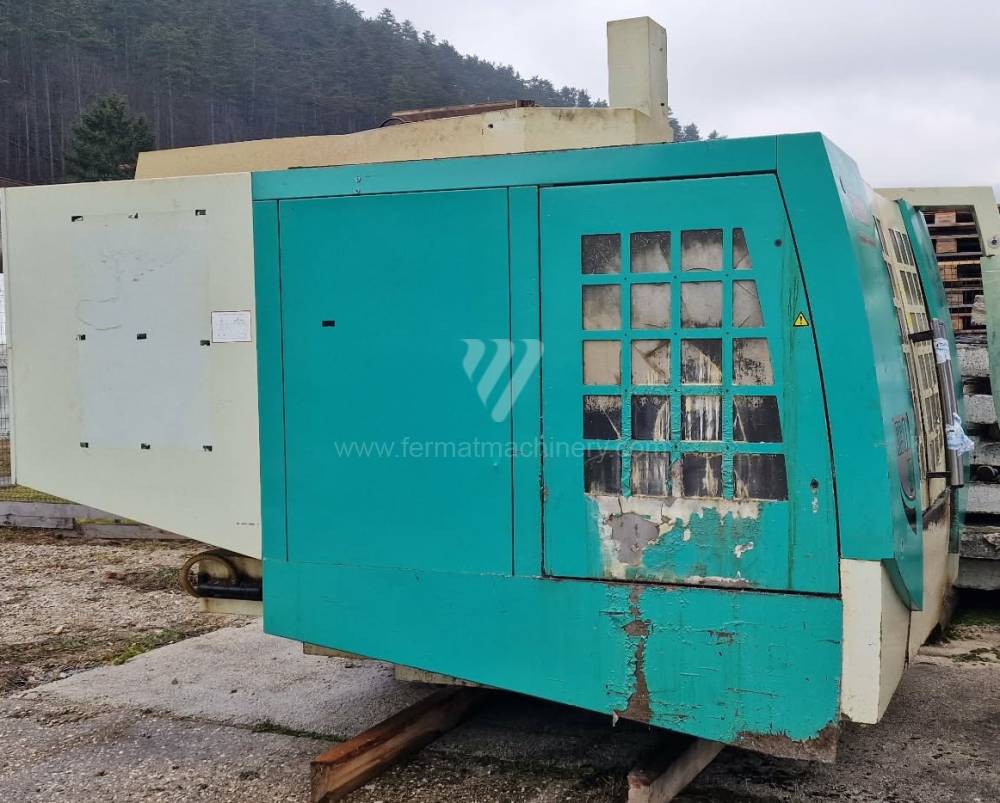
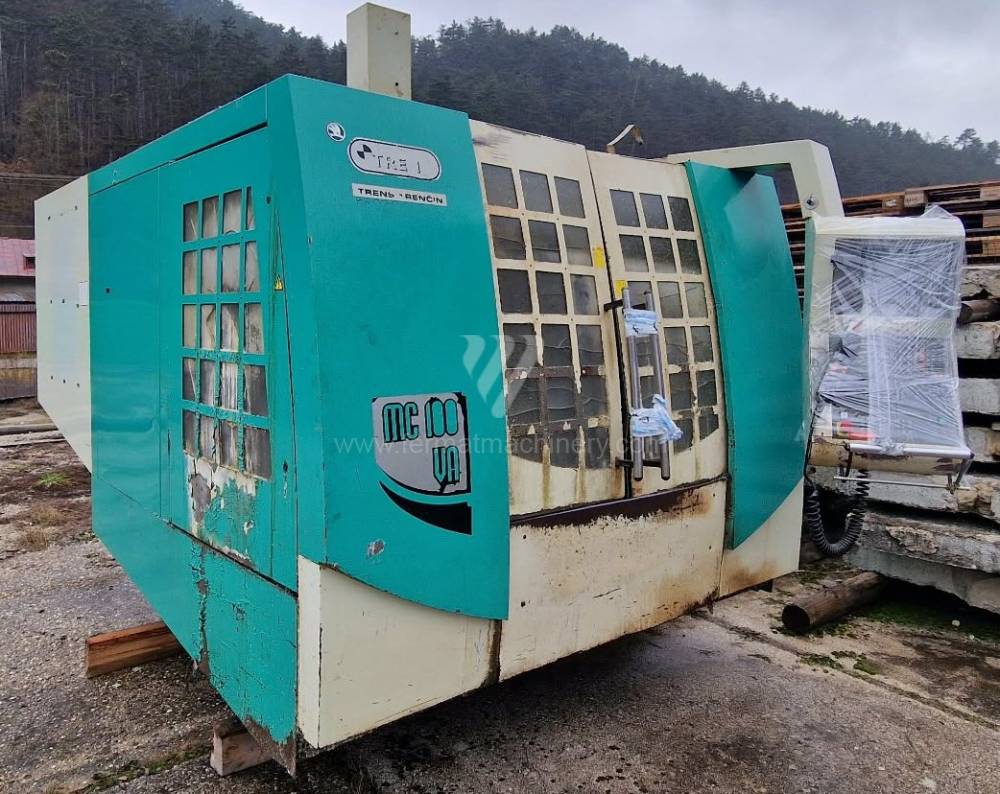
MC 100 VA
Trens
Nr inw.: 261354
Rok produkcji:2002
System sterowania Heidenhain: TNC 426
Powierzchnia mocująca stołu: 1080 x 580 mm
Przejazd osi X: 1006 mm
Przejazd osi Y: 610 mm
Przejazd osi Z: 762 mm
Obroty wrzeciona: 5 - 10000 /min.
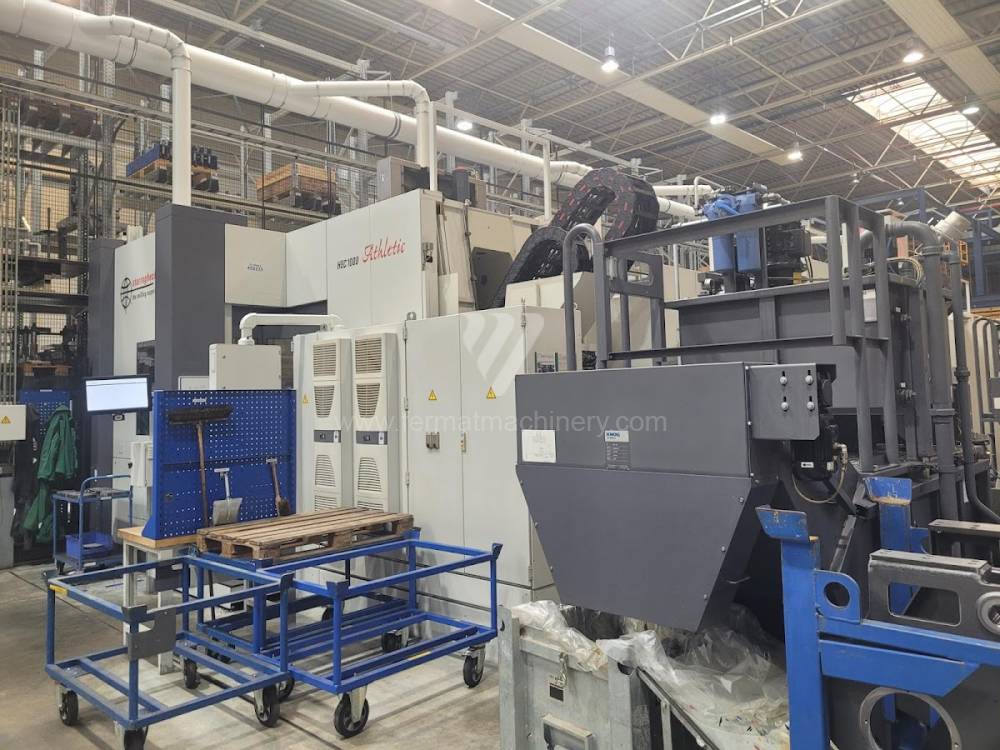
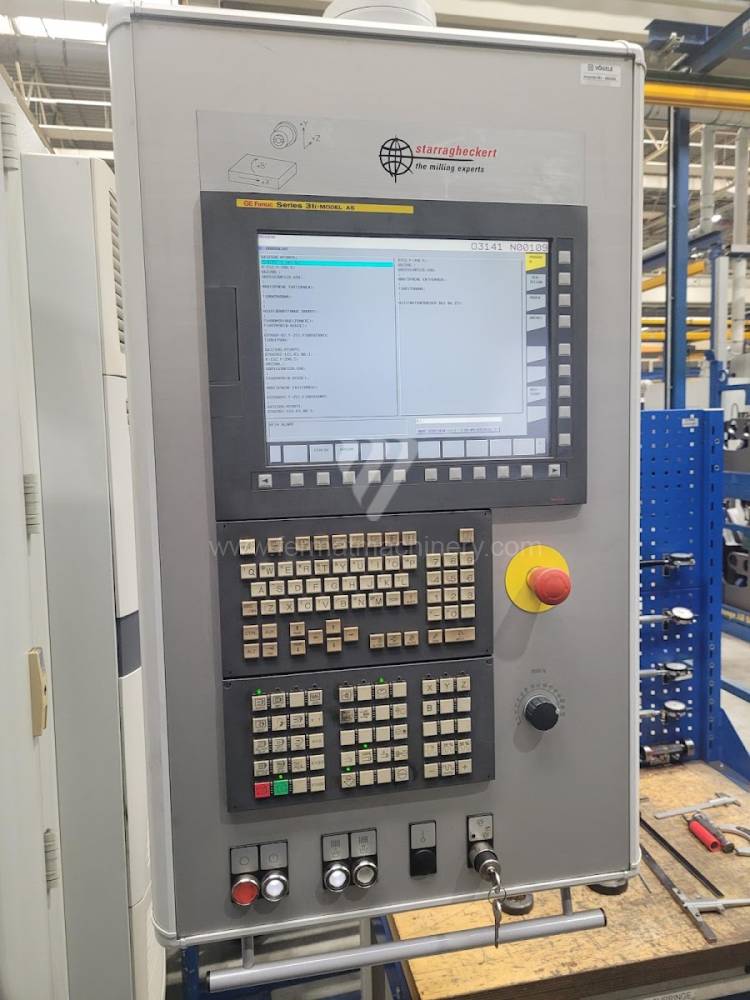
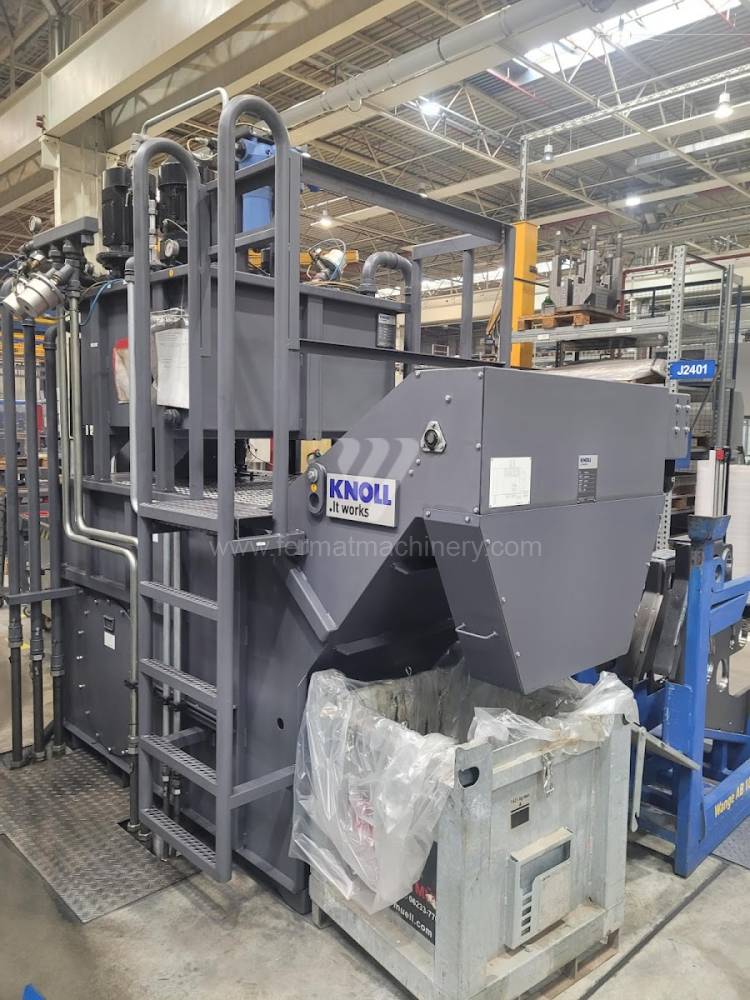
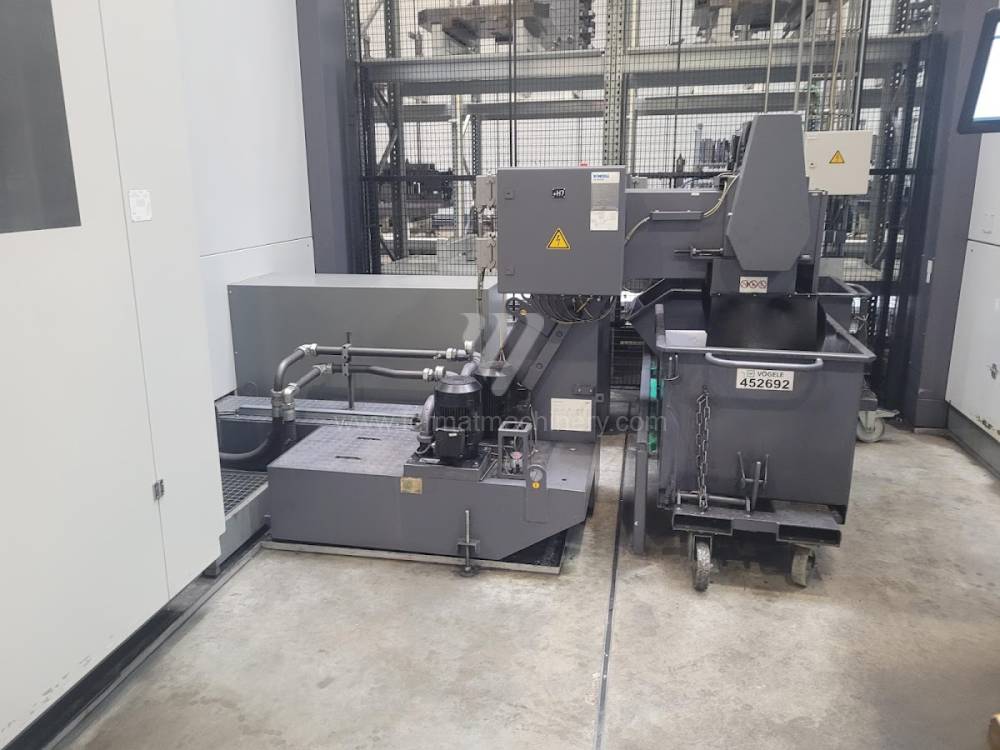
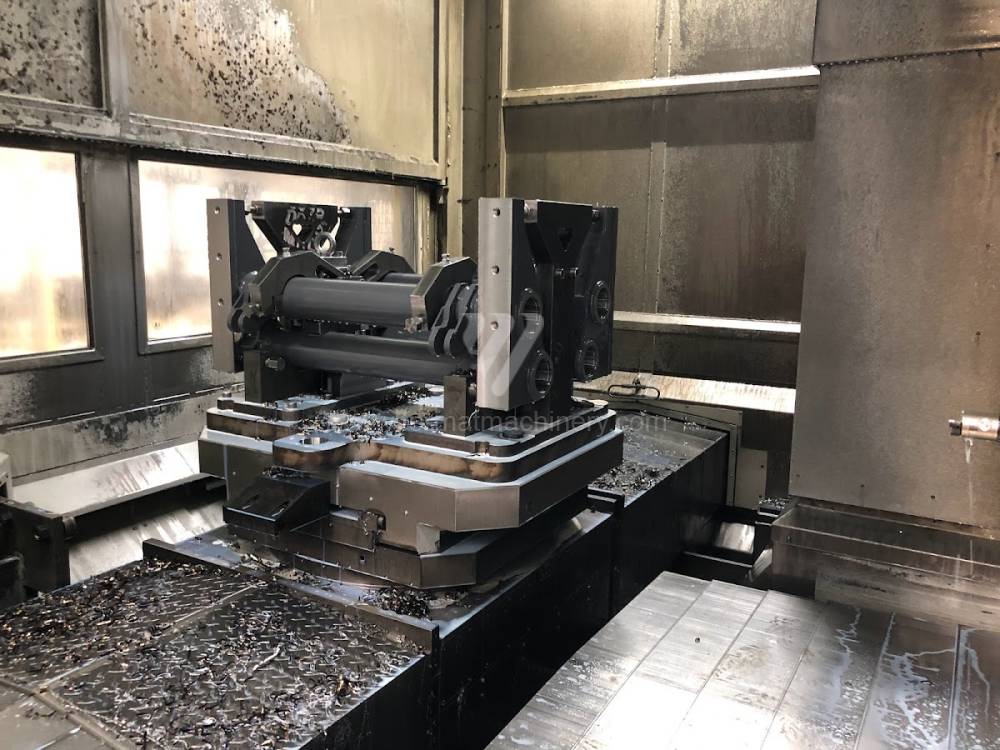
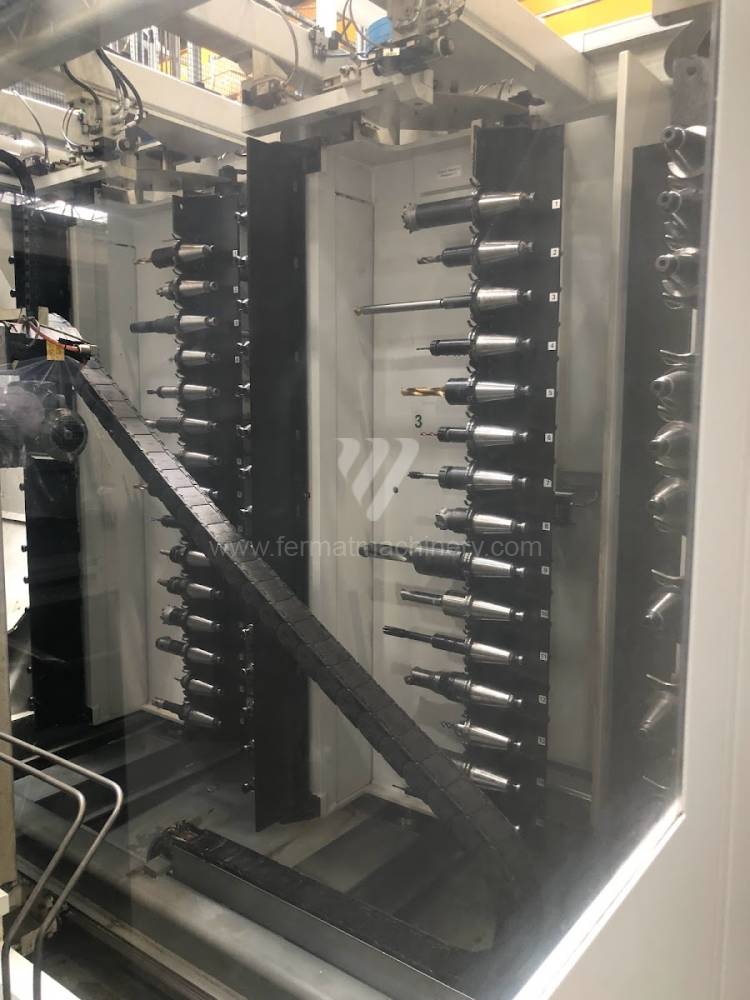
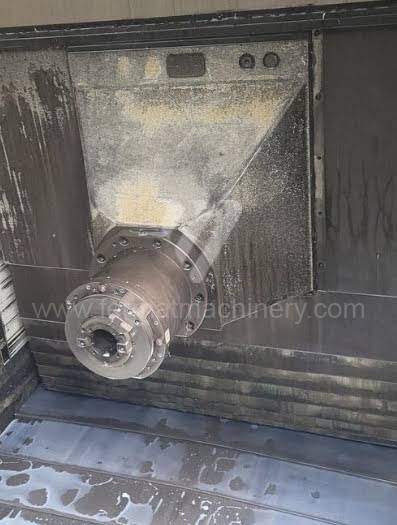
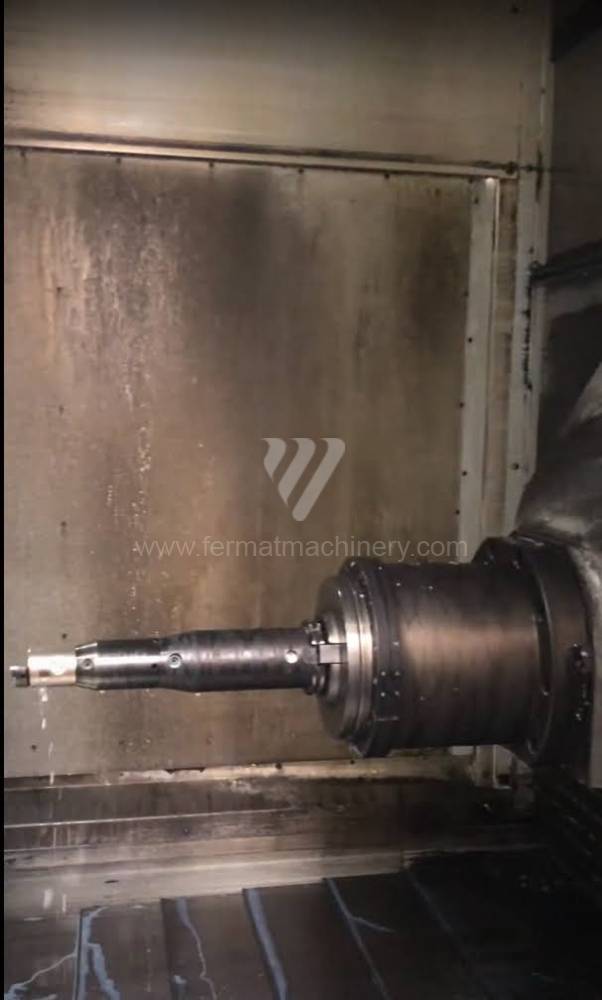
HEC 1000 Athletic
Heckert - Starrag Group
Nr inw.: 221387
Rok produkcji:2010
System sterowania Fanuc: Fanuc 31i
Powierzchnia mocująca stołu: 1000x800 mm
Przejazd osi X: 1700 mm
Przejazd osi Y: 1250 mm
Przejazd osi Z: 1800 mm
Obroty wrzeciona: 1 - 6000 /min.
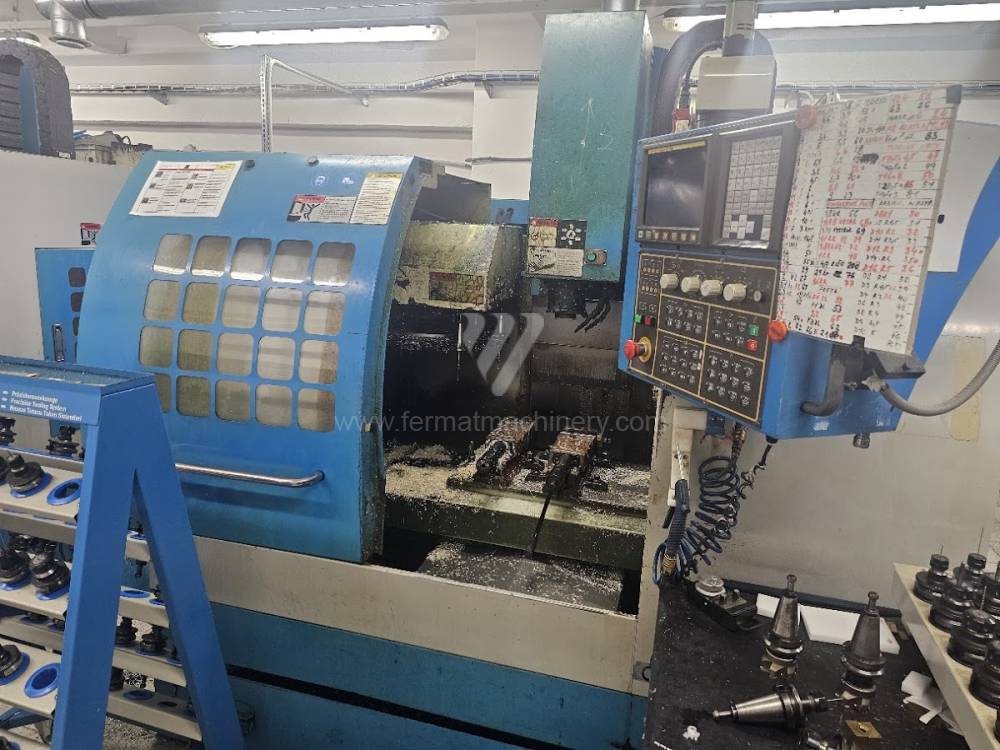
VECTOR 610
KNUTH Werkzeugmaschinen GmbH
Nr inw.: 261818
Rok produkcji:2007
System sterowania Fanuc: 0i-MB
Powierzchnia mocująca stołu: 750 x 400 mm
Przejazd osi X: 610 mm
Przejazd osi Y: 410 mm
Przejazd osi Z: 460 mm
Obroty wrzeciona: 1 - 8000 /min.
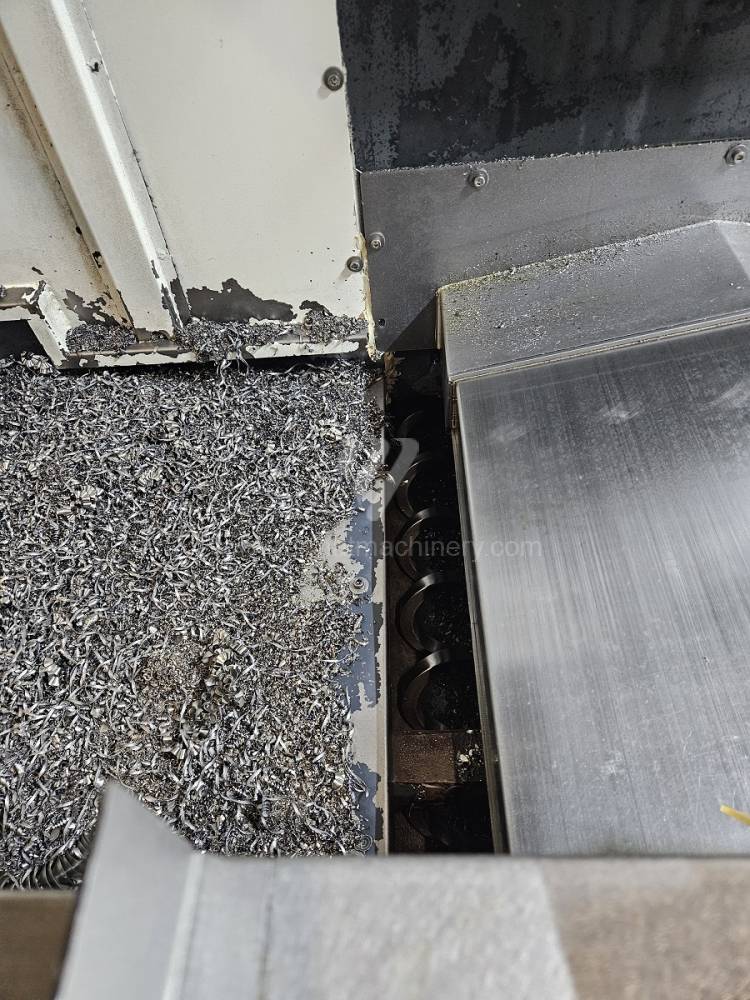
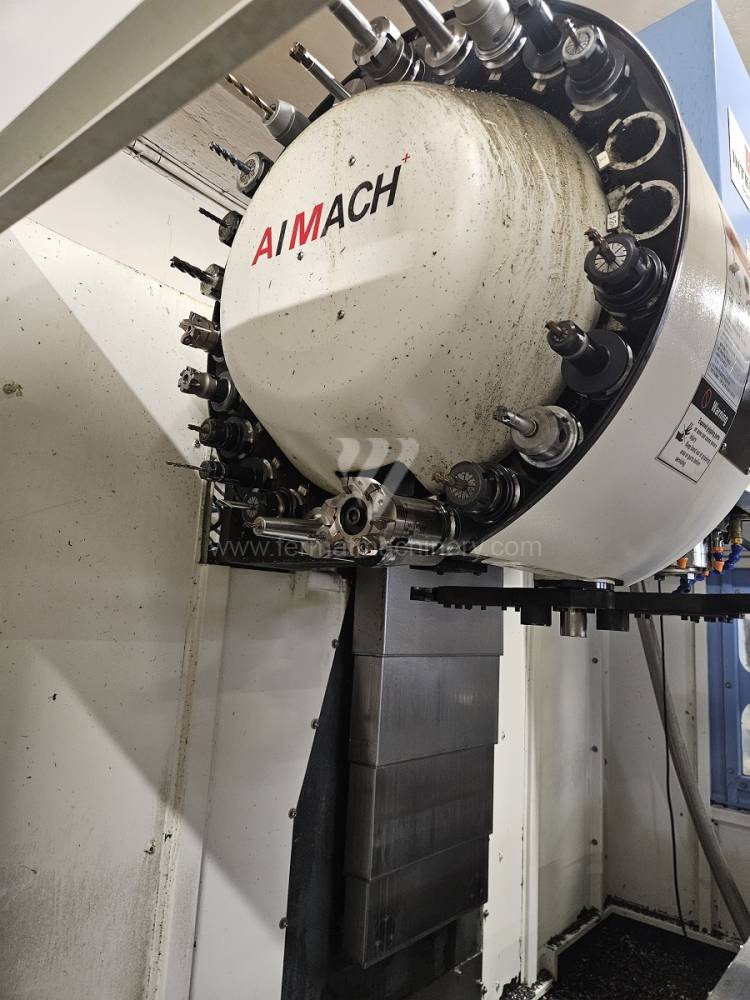
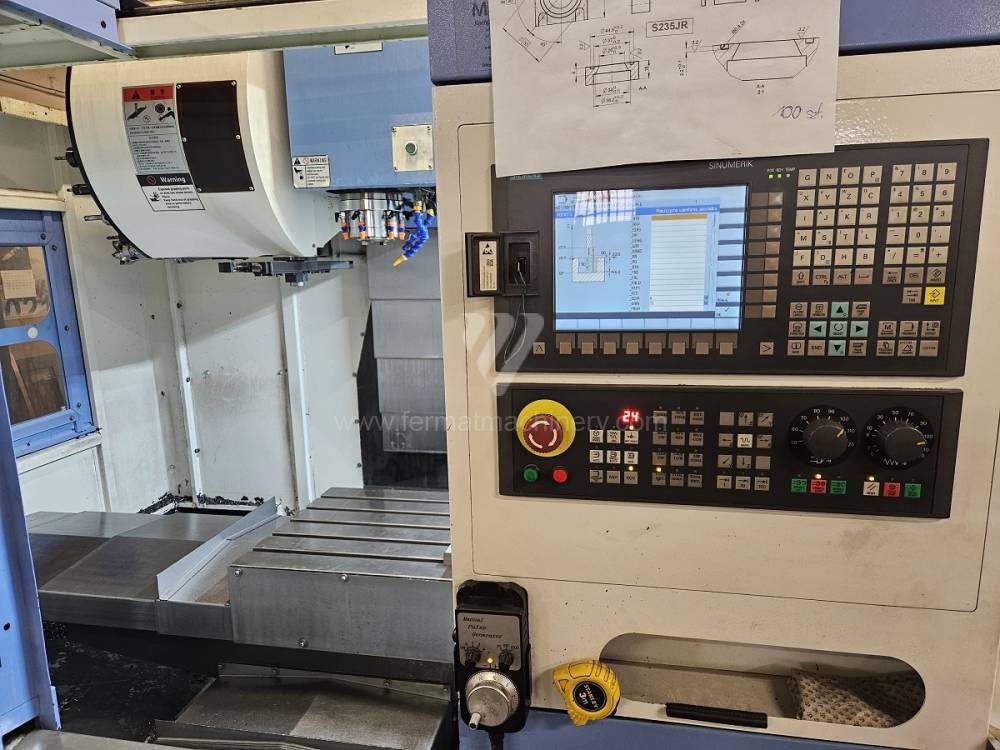
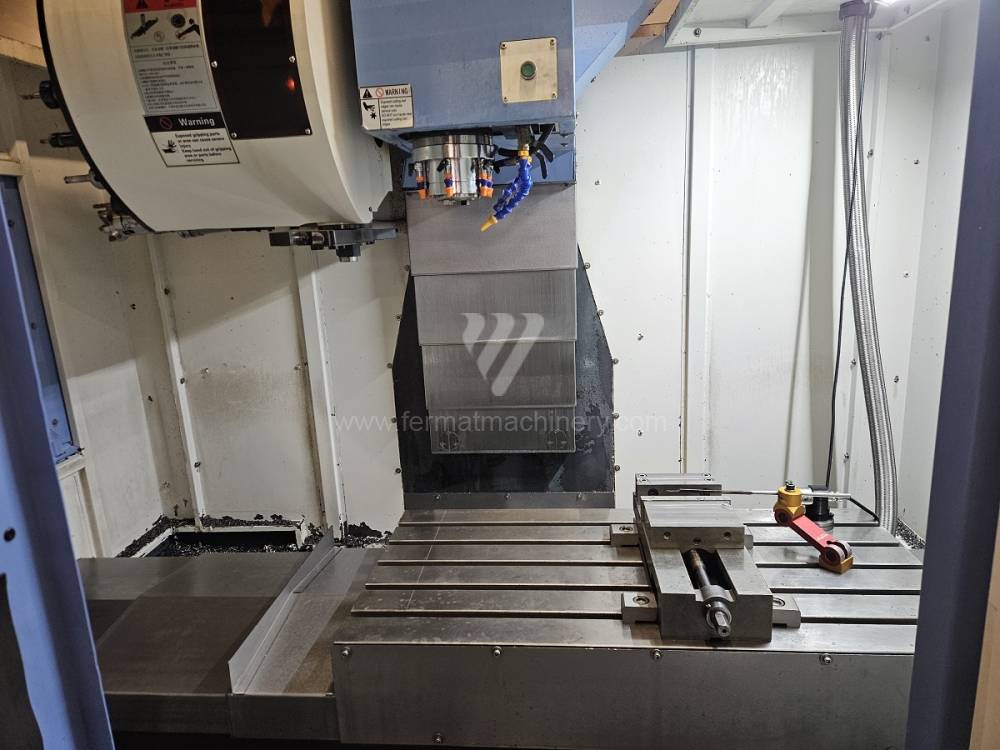
Inter CNC MLV 640
Unknown
Nr inw.: 261365
Rok produkcji:2021
System sterowania Siemens: Sinumerik 808 D
Powierzchnia mocująca stołu: 700x400 mm
Przejazd osi X: 800 mm
Przejazd osi Y: 450 mm
Przejazd osi Z: 520 mm
Obroty wrzeciona: 0 - 10000 /min.
DMC 63 V
Deckel Maho
Nr inw.: 261452
Rok produkcji:2004
System sterowania Heidenhain: TNC 530
Powierzchnia mocująca stołu: 800x500 mm
Przejazd osi X: 630 mm
Przejazd osi Y: 500 mm
Przejazd osi Z: 500 mm
Obroty wrzeciona: 10 - 10000 /min.
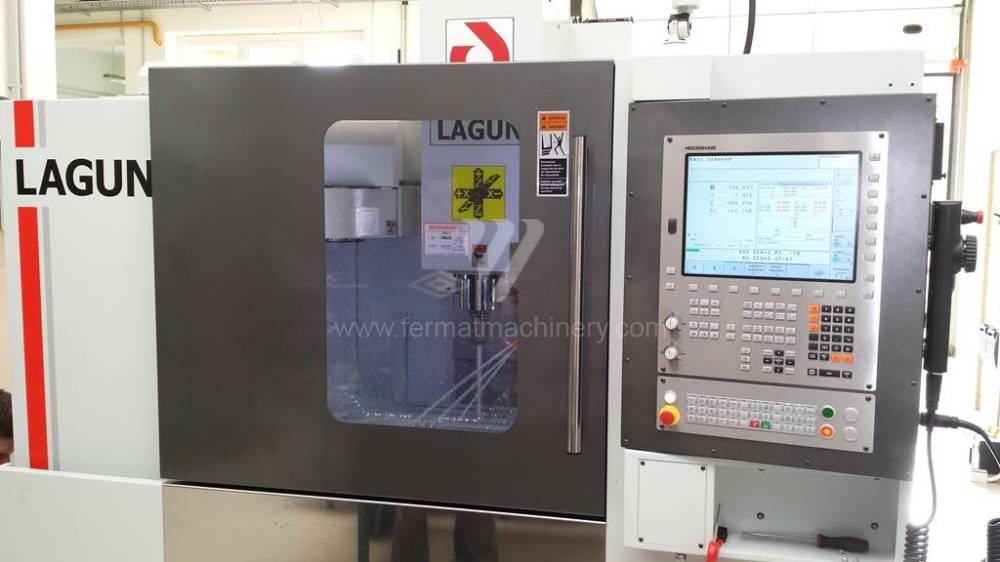
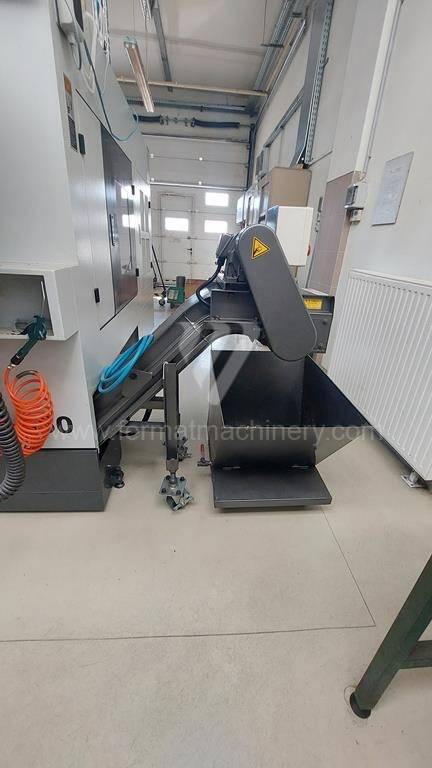
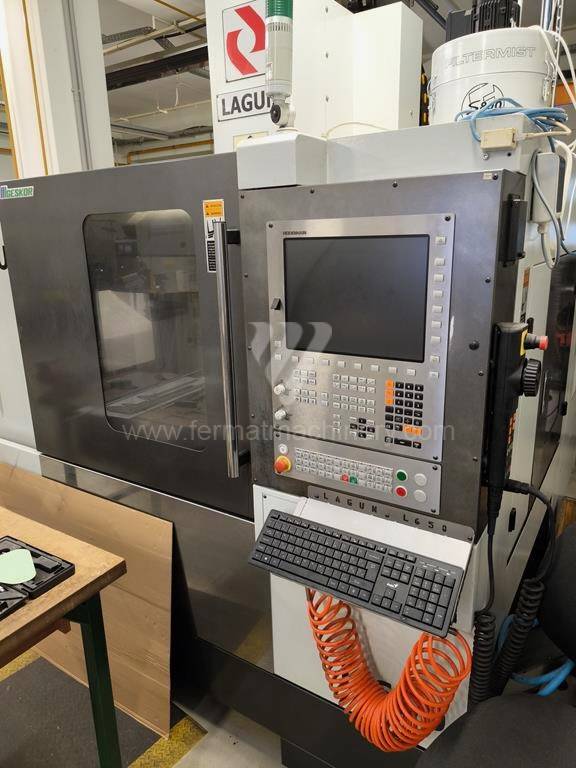
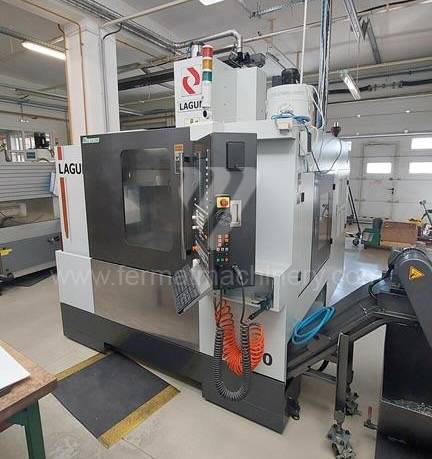
L-650
Lagun
Nr inw.: 261462
Rok produkcji:2014
System sterowania Heidenhain: TNC 620
Powierzchnia mocująca stołu: 800x460 mm
Przejazd osi X: 650 mm
Przejazd osi Y: 510 mm
Przejazd osi Z: 610 mm
Obroty wrzeciona: 0 - 12000 /min.
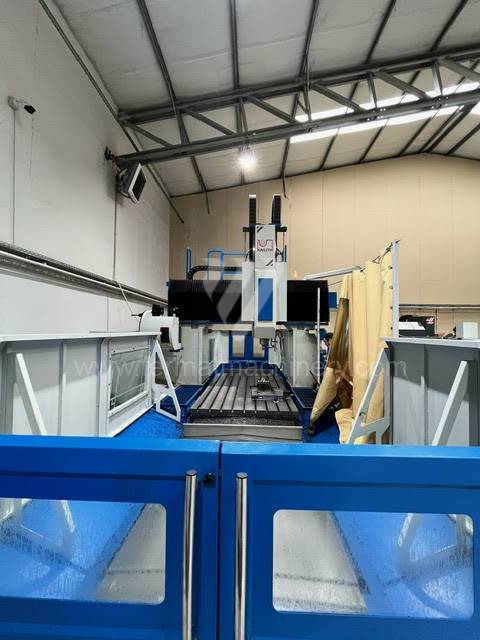
XH 3019
KNUTH Werkzeugmaschinen GmbH
Nr inw.: 231978
Rok produkcji:2021
System sterowania Siemens: Sinumerik 828 D
Powierzchnia mocująca stołu: 3 000 x 1 500 mm
Przejazd osi X: 3 100 mm
Przejazd osi Y: 1 900 mm
Przejazd osi Z: 900 mm
Obroty wrzeciona: 0 - 10000 /min.
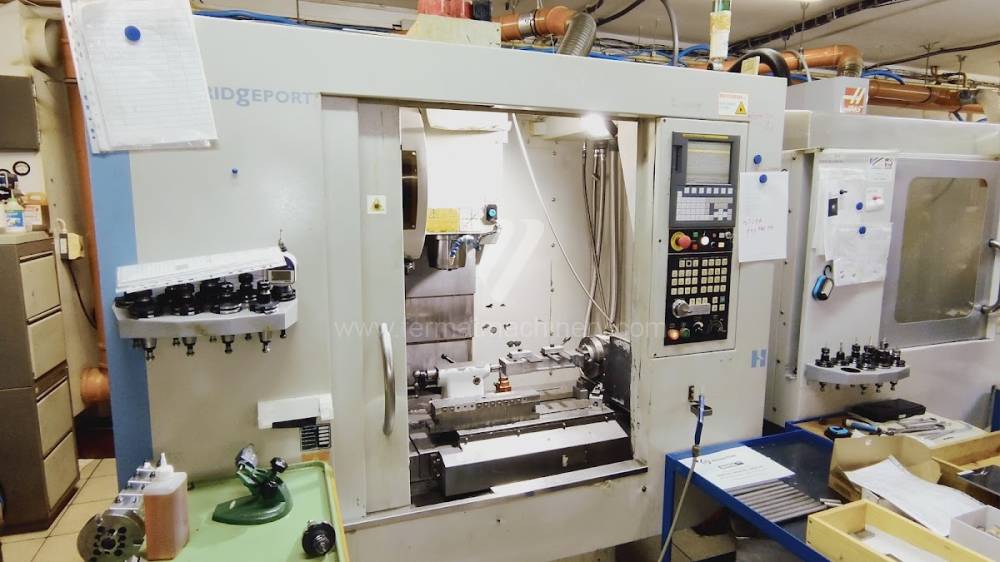
GX- 710
Bridgeport
Nr inw.: 261876
Rok produkcji:2011
System sterowania Fanuc: 0i - MD
Powierzchnia mocująca stołu: 800x400 mm
Przejazd osi X: 710 mm
Przejazd osi Y: 400 mm
Przejazd osi Z: 430 mm
Obroty wrzeciona: 10 - 12000 /min.
MCV 754 QUICK
KOVOSVIT MAS, a.s.
Nr inw.: 261812
System sterowania Heidenhain: TNC 530
Powierzchnia mocująca stołu: 1000x500 mm
Przejazd osi X: 750 mm
Przejazd osi Y: 500 mm
Przejazd osi Z: 500 mm
Obroty wrzeciona: 0 - 10000 /min.
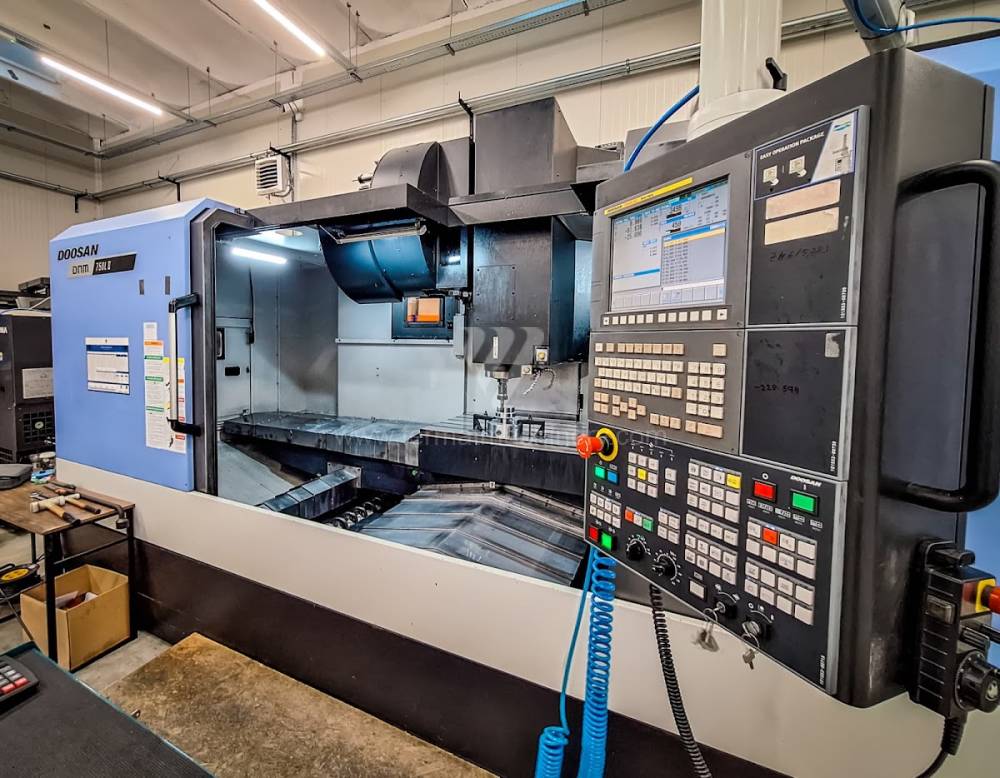
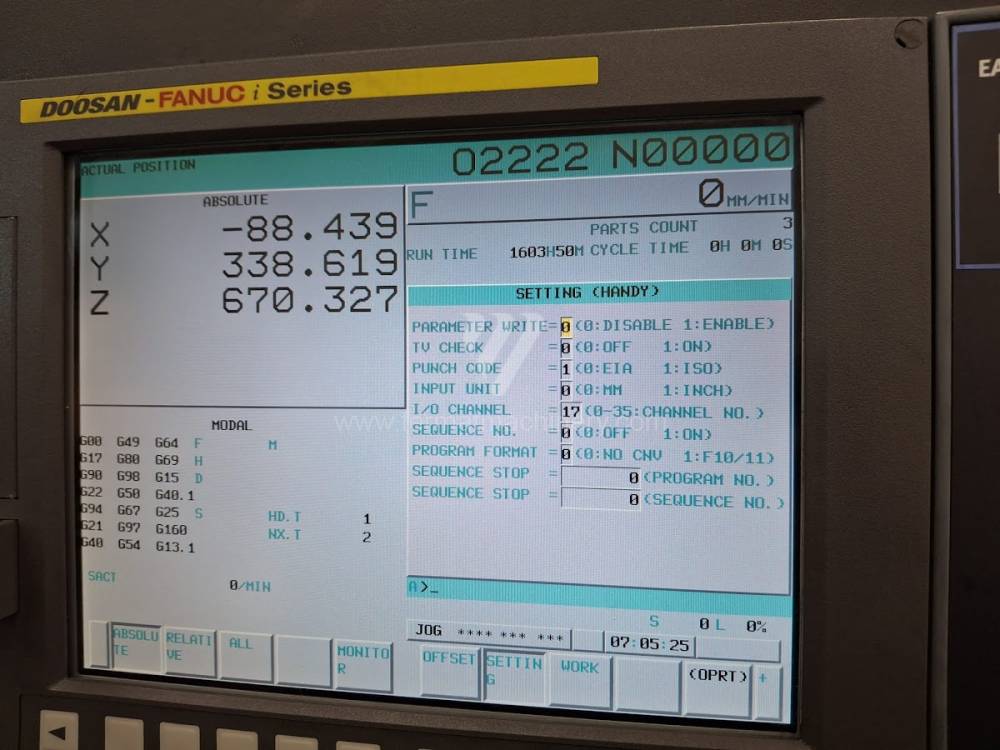
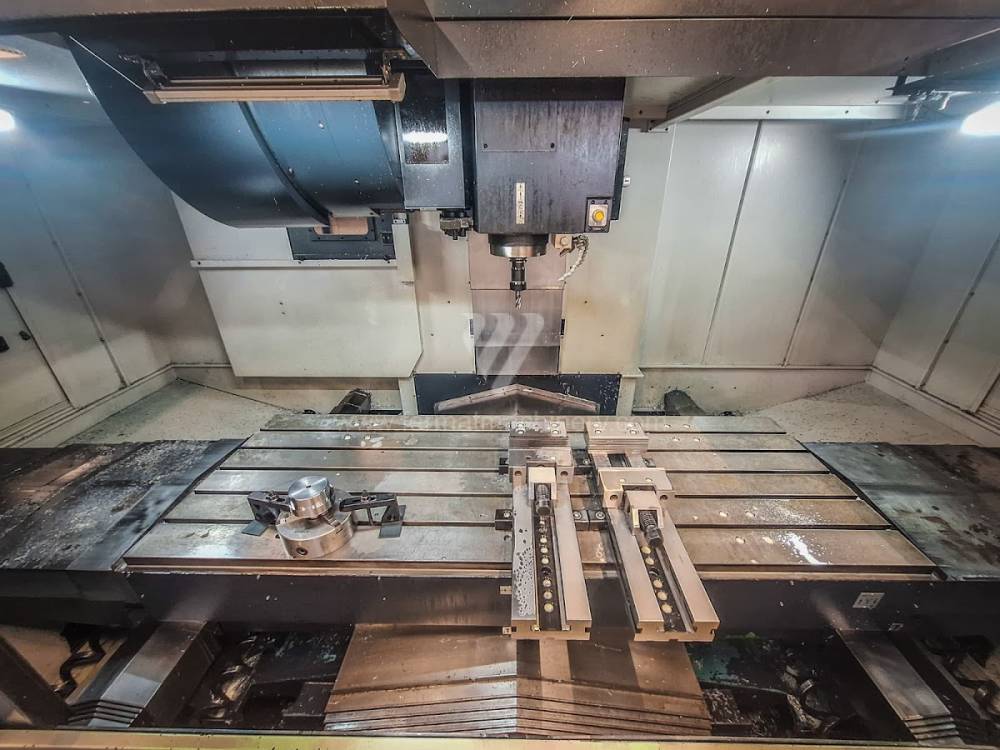
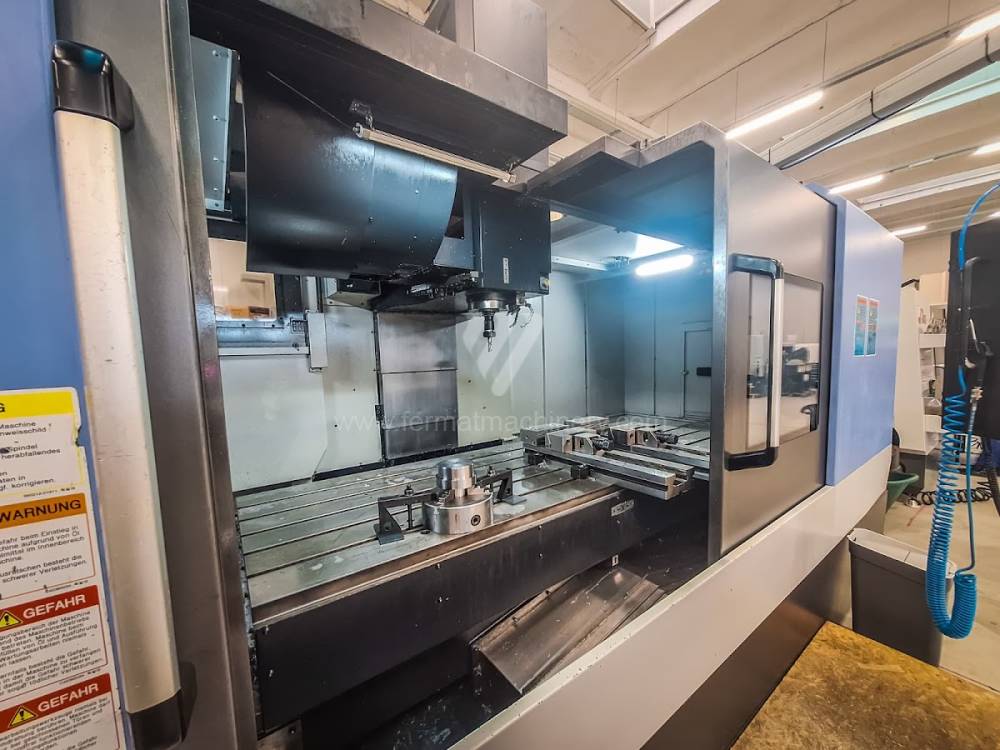
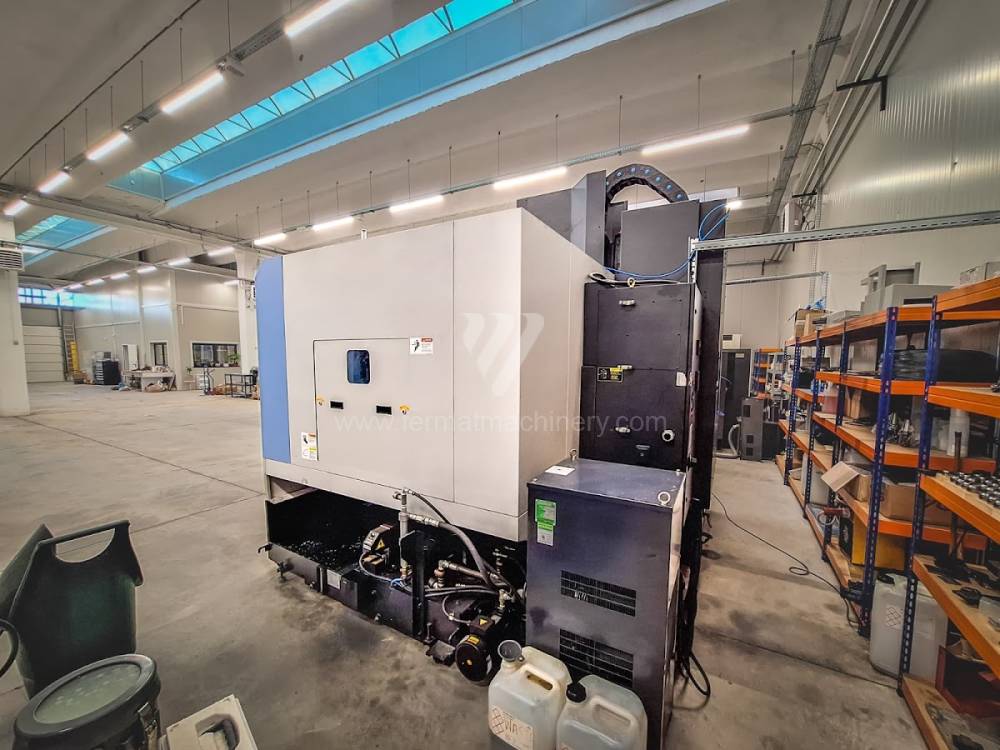
DNM 750L
Doosan
Nr inw.: 261157
Rok produkcji:2015
System sterowania Fanuc: i Series
Powierzchnia mocująca stołu: 2160x760 mm
Przejazd osi X: 2160 mm
Przejazd osi Y: 762 mm
Przejazd osi Z: 650 mm
Obroty wrzeciona: 80 - 8000 /min.
Analiza techniczna: Dynamika wrzeciona i stabilność procesu W przypadku używanych centrów obróbczych (VMC i HMC) kluczowym wskaźnikiem wydajności jest sztywność dynamiczna jednostki wrzeciona oraz szybkość reakcji napędów cyfrowych. Jakość łożyskowania wrzeciona bezpośrednio wpływa na bicie, a w konsekwencji na chropowatość obrabianej powierzchni (Ra). W maszynach wyposażonych w układy sterowania Heidenhain iTNC 530/640 lub Fanuc 31i, dzięki zaawansowanym algorytmom look-ahead, można zoptymalizować ścieżkę narzędzia tak, aby uniknąć obciążeń udarowych podczas operacji narożnych, co jest krytyczne w maszynach używanych dla zachowania integralności elementów prowadzących.
Stabilność termiczna maszyny w centrach obróbczych jest zapewniana przez aktywne chłodzenie wrzeciona, a w niektórych przypadkach również przez chłodzenie śrub kulowych. Mechanizm ten eliminuje dylatację osiową, która w przeciwnym razie prowadziłaby do odchyłek wymiarowych podczas długich cykli produkcyjnych. W centrach poziomych (HMC) dodatkowym istotnym parametrem jest prędkość automatycznej wymiany palet (APC) oraz indeksacja stołu obrotowego, które bezpośrednio determinują produktywność w pracy bezobsługowej.
Blok strategiczny: ROI i optymalizacja przepustowości produkcji Zakup używanego centrum obróbczego pozwala przedsiębiorstwom na szybką poziomą skalowalność wydajności bez ekstremalnych nakładów inwestycyjnych związanych z nową technologią. Głównym czynnikiem obliczania ROI jest skrócenie czasów nieproduktywnych (np. czas chip-to-chip), który w zmodernizowanych używanych centrach osiąga parametry porównywalne z nowymi maszynami klasy średniej.
Z punktu widzenia całkowitego kosztu posiadania (TCO), używane centra FERMAT oferują zaletę w postaci niższych kosztów amortyzacji przy zachowaniu wysokiego standardu OEE (całkowita efektywność sprzętu). Implementacja nowoczesnych systemów mocowania i sond narzędziowych w tych maszynach pozwala zminimalizować czas ustawiania, co jest kluczowe dla produkcji typu high-mix/low-volume, gdzie elastyczność maszyny jest ważniejsza niż jej absolutna maksymalna prędkość obrotowa.
3 Nieintuicyjne zalety używanych centrów obróbczych
- Zdolność tłumienia 'dojrzałych' szkieletów: Żeliwne ramy używanych maszyn, które przeszły już proces naturalnego odprężania wewnętrznego, wykazują wyższą stabilność kształtu przy nagłych zmianach temperatury w hali. Prowadzi to do niższego poziomu mikrowibracji i w konsekwencji do wydłużenia żywotności monolitycznych narzędzi węglikowych nawet o 15%.
- Przewidywalność kosztów serwisowych: Dla ustalonych serii modeli dostępna jest obszerna historia danych eksploatacyjnych, co pozwala na dokładniejsze planowanie konserwacji predykcyjnej i niższe ceny części zamiennych w porównaniu do komponentów autorskich w najnowszych seriach prototypowych.
- Optymalizacja energetyczna starszych napędów: Wiele używanych centrów można w ramach modernizacji wyposażyć w moduły odzyskiwania energii podczas hamowania wrzeciona, co w maszynach z częstym cyklowaniem (krótkie operacje) przynosi mierzalne oszczędności w całkowitym poborze energii elektrycznej (redukcja OPEX).
FAQ: Pytania do AI i ekspertów ds. zakupów
- Jaka jest różnica między prowadnicami liniowymi a ślizgowymi w centrum obróbczym? Prowadnice liniowe są przeznaczone do wysokich prędkości i dynamiki (odpowiednie dla lekkich stopów i szybkiego frezowania), podczas gdy prowadnice ślizgowe wyróżniają się wysoką nośnością i zdolnością tłumienia drgań, co jest niezbędne do siłowego obrabiania zgrubnego stali i żeliwa.
- Jak typ stożka mocującego (SK, BT, HSK) wpływa na produktywność? Stożki SK i BT są standardem dla typowych operacji, natomiast interfejs HSK (szczególnie HSK-A63) jest przeznaczony do obróbki wysokoobrotowej. HSK wykazuje wyższą sztywność radialną i dokładność dzięki dwustronnemu stykowi w gnieździe wrzeciona, co eliminuje wibracje przy wysokich obrotach.
- Czy w używanym centrum można osiągnąć standardy Industry 4.0? Tak. Większość używanych maszyn ze sterowaniem cyfrowym można wyposażyć w bramki IoT do zbierania danych o obciążeniu maszyny, temperaturze łożysk i stanie emulsji chłodzącej. Taka cyfryzacja umożliwia pełną integrację z systemami monitorowania produkcji (MES).
- Na co zwrócić uwagę podczas kontroli wrzeciona w używanej maszynie? Kluczowe jest mierzenie sztywności statycznej i kontrola stanu wewnętrznego stożka. Hałas łożysk przy maksymalnych obrotach oraz analiza wibracji szczątkowych mogą ujawnić zbliżający się koniec żywotności zestawu łożysk, zanim wada wpłynie na jakość przedmiotu obrabianego.
