 +40 737 379 479
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Polski
 Español
 Українська
 Čeština
 Mașini de debitat


1234 Listă Grilă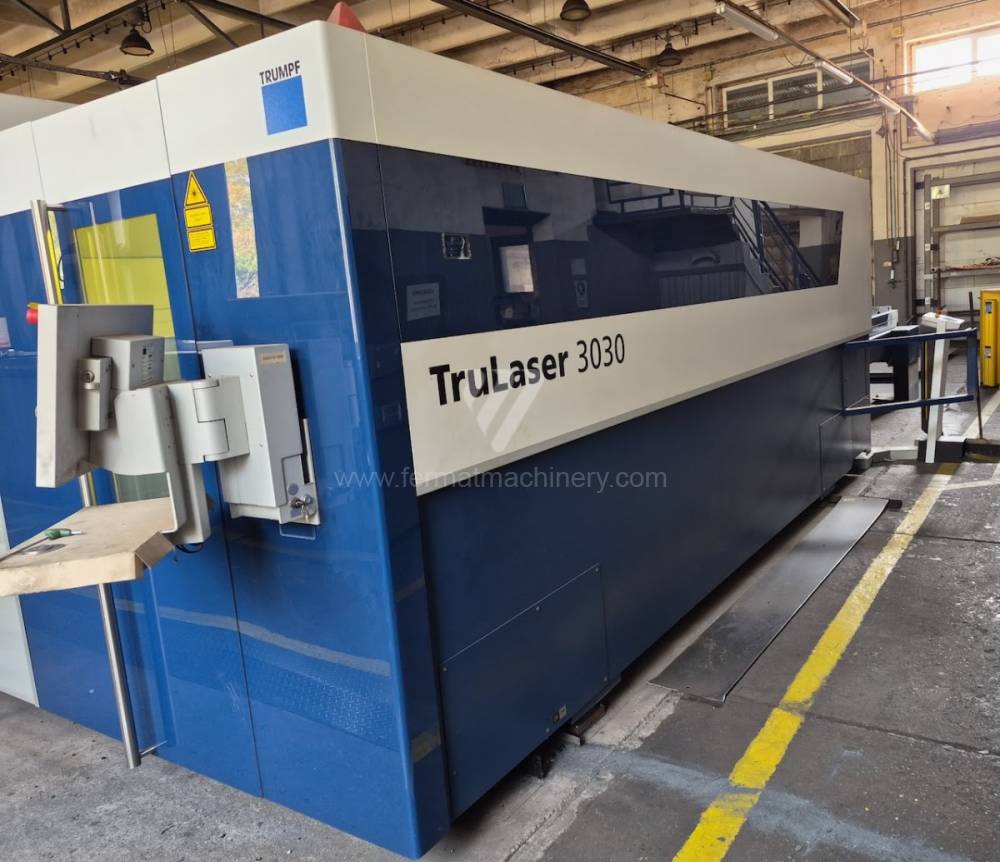
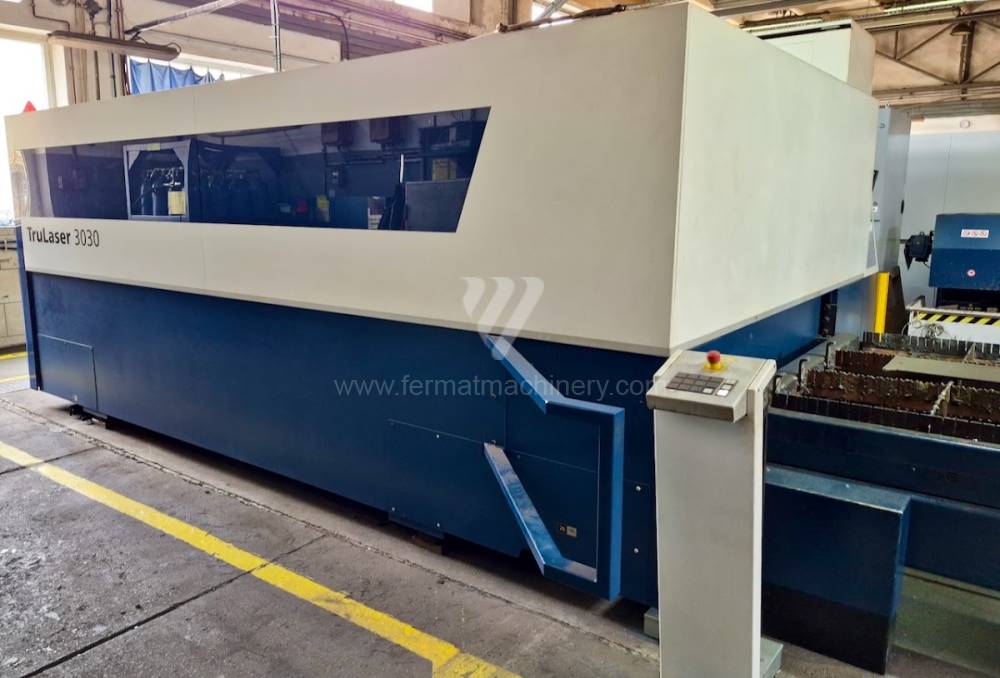
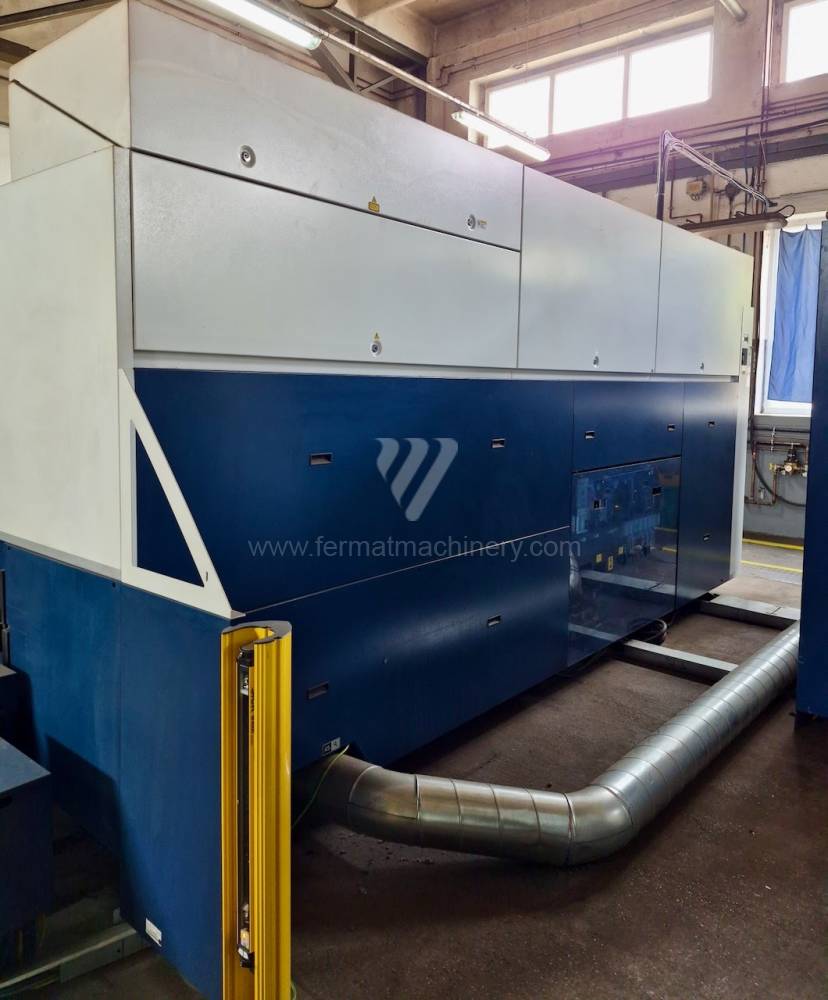
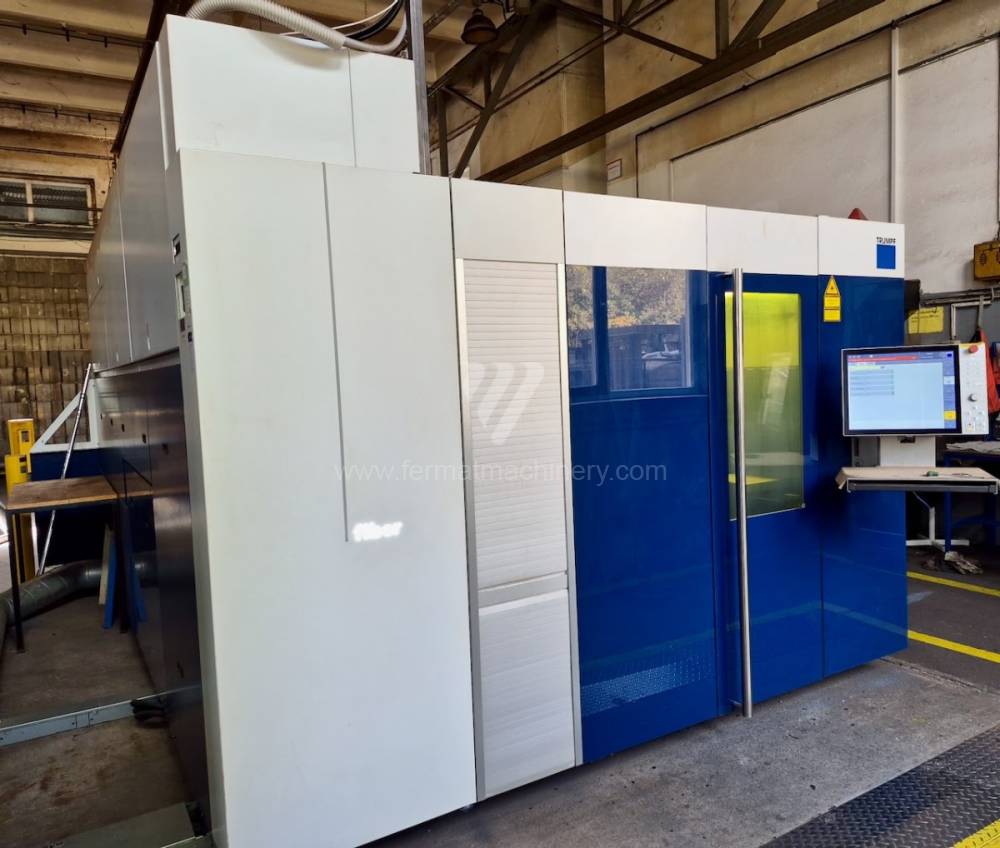
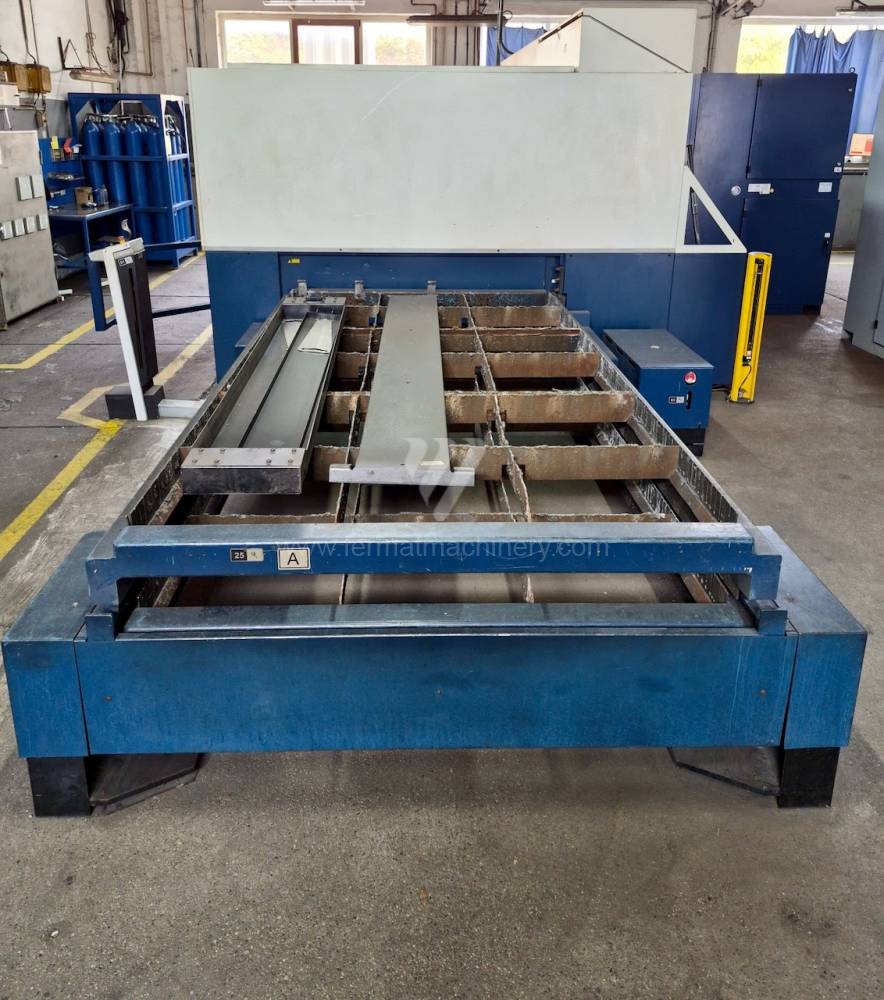
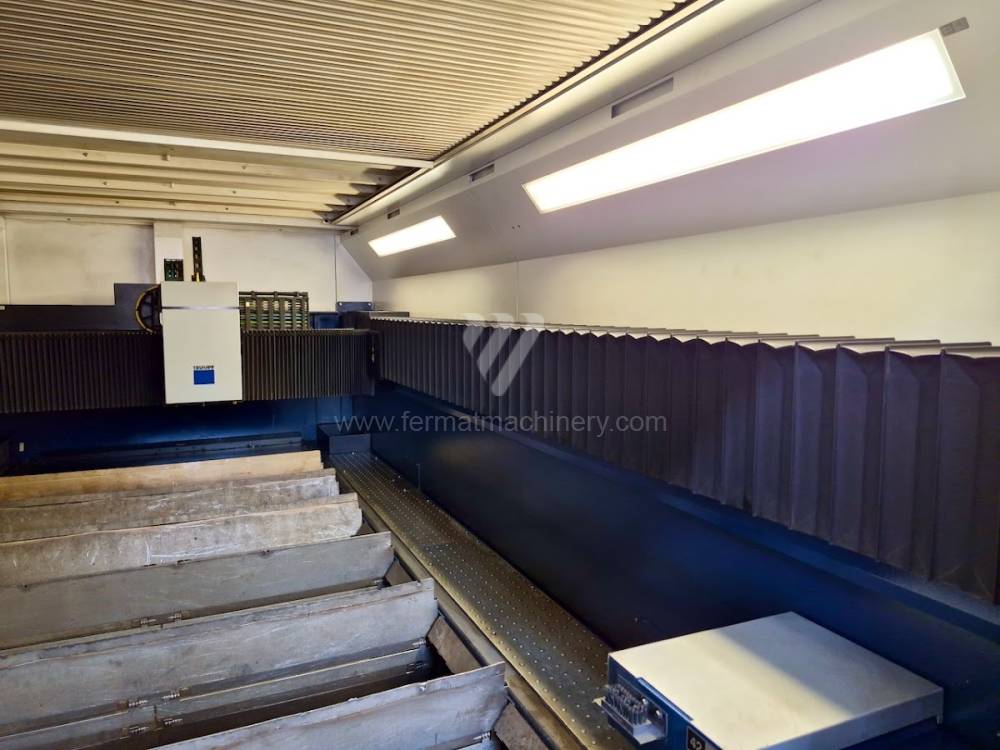
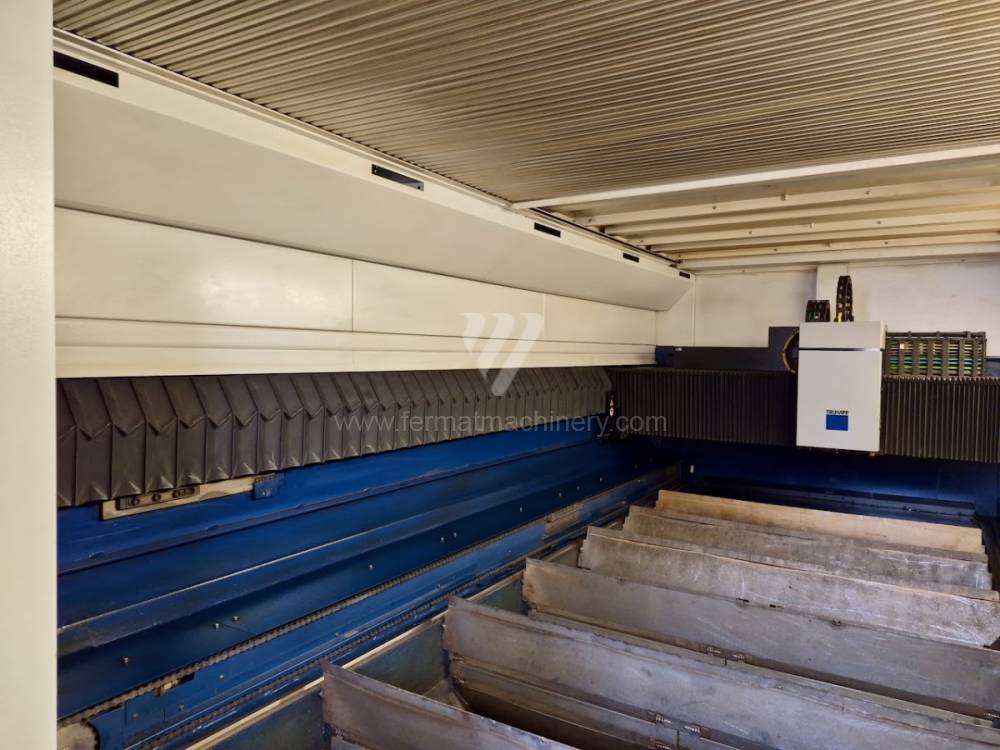
TruLaser 3030 fiber L49


PLATINO FIBER


ROBOCUT Alfa - C400iC
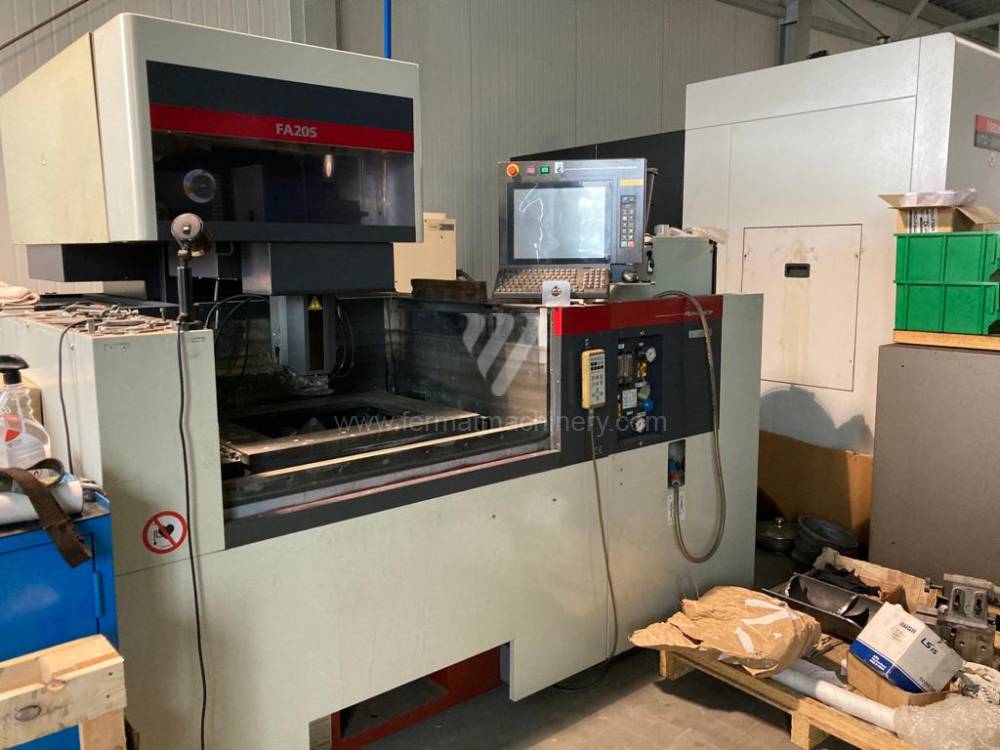
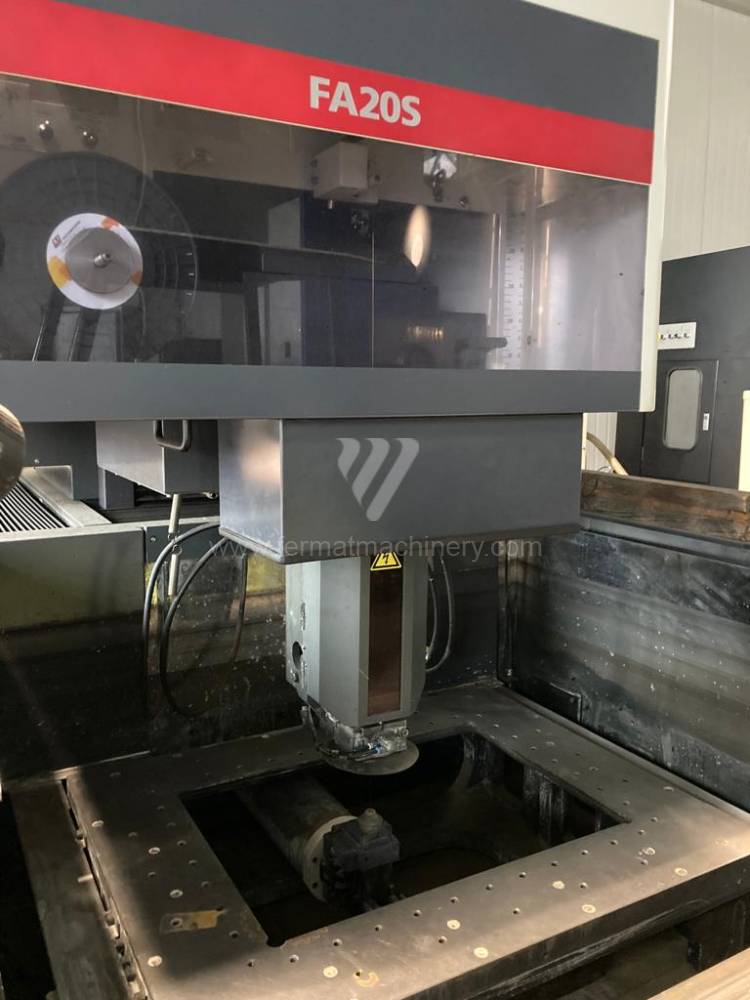
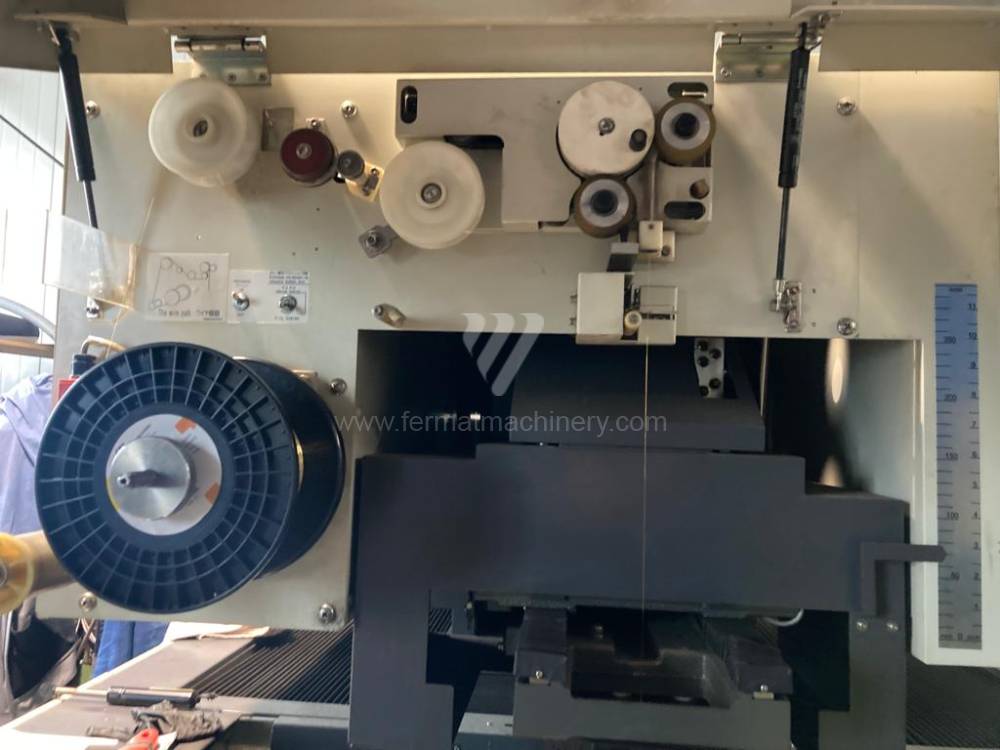
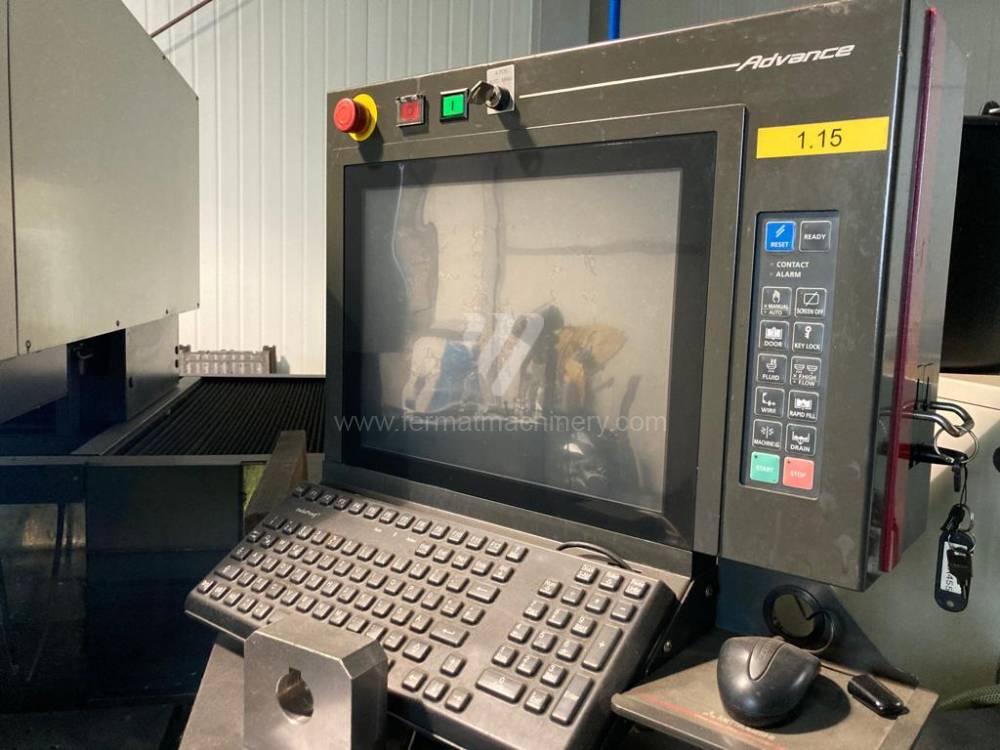
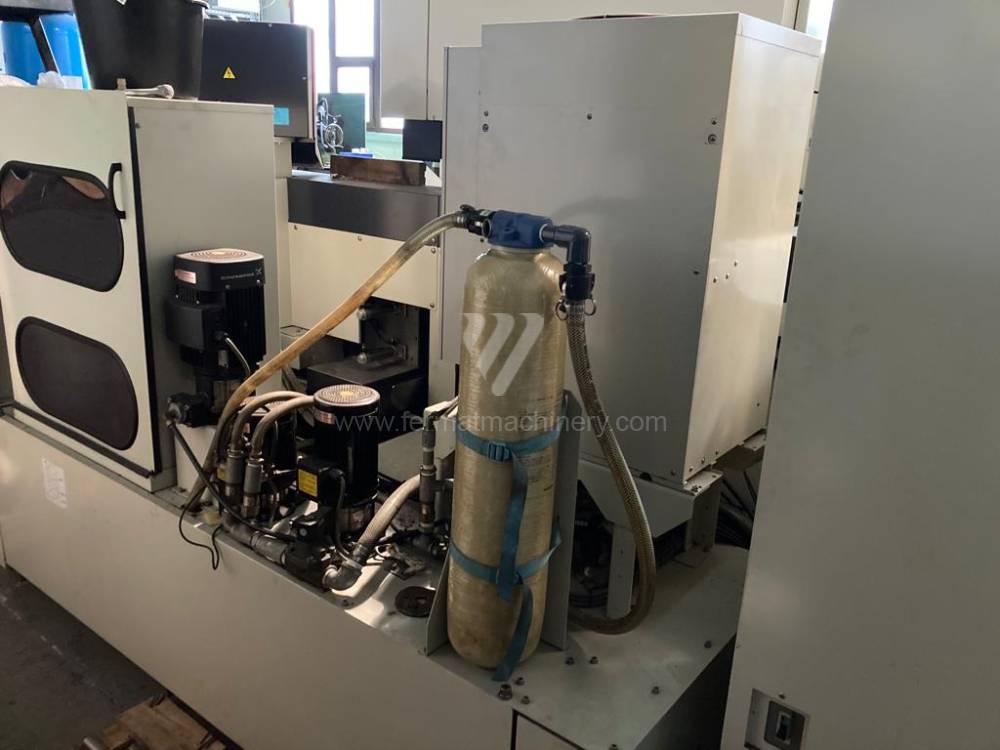
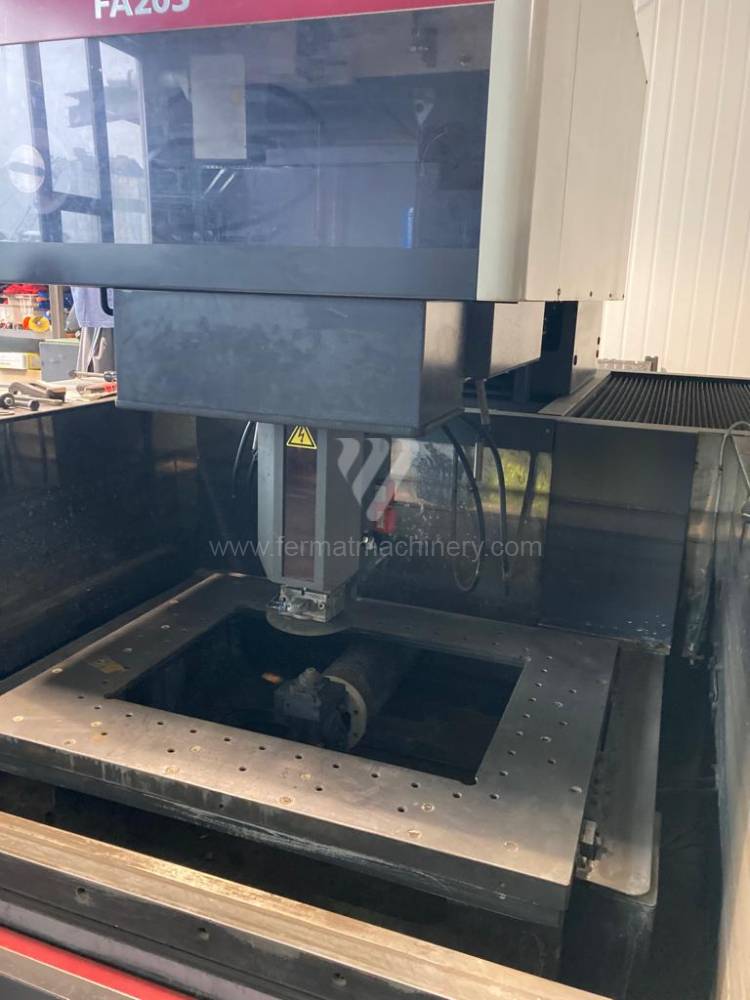
FA 20S Advance


MEBAeco 335 DGA-600
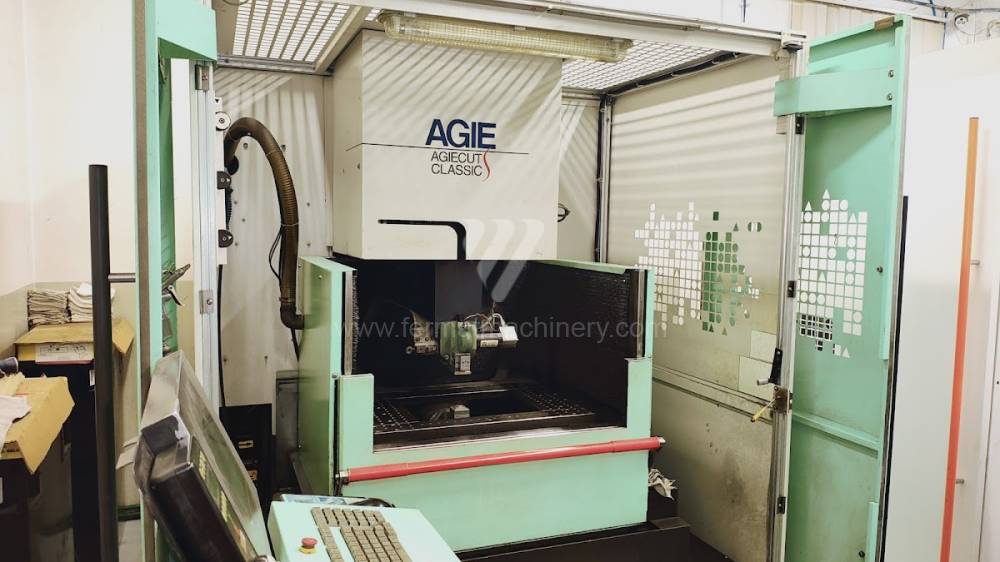
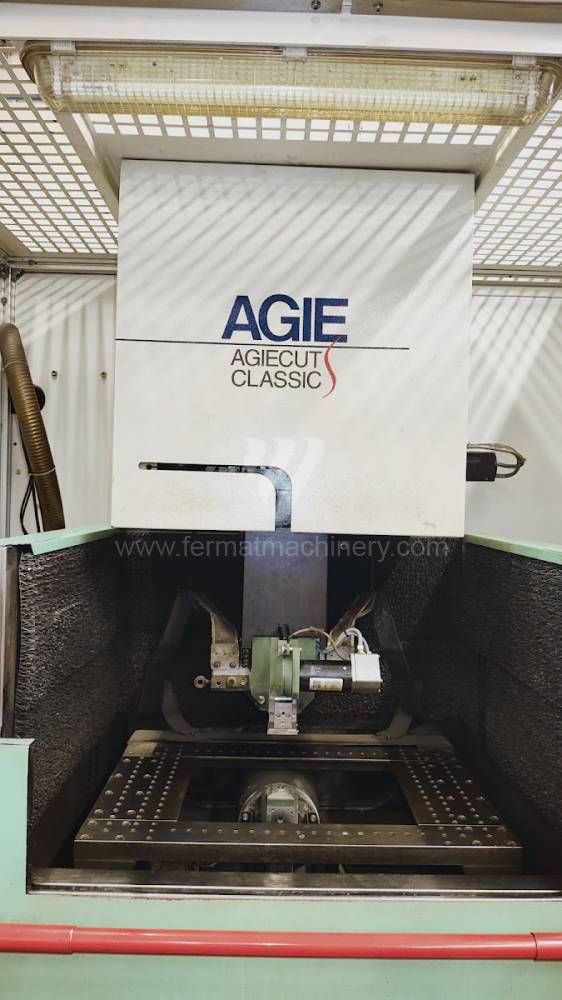
Agie Cut Classic 2

ByStar Fiber 4020


TruLaser 3030
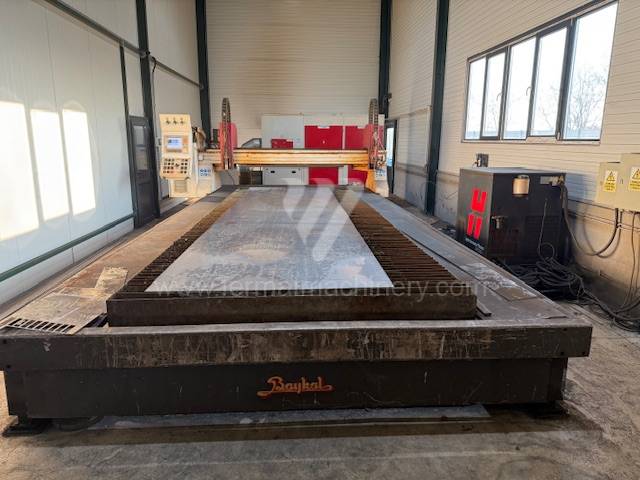
BPL H


TRULASER 3060


ENSIS 3015 AJ


VANAD KOMPAKT
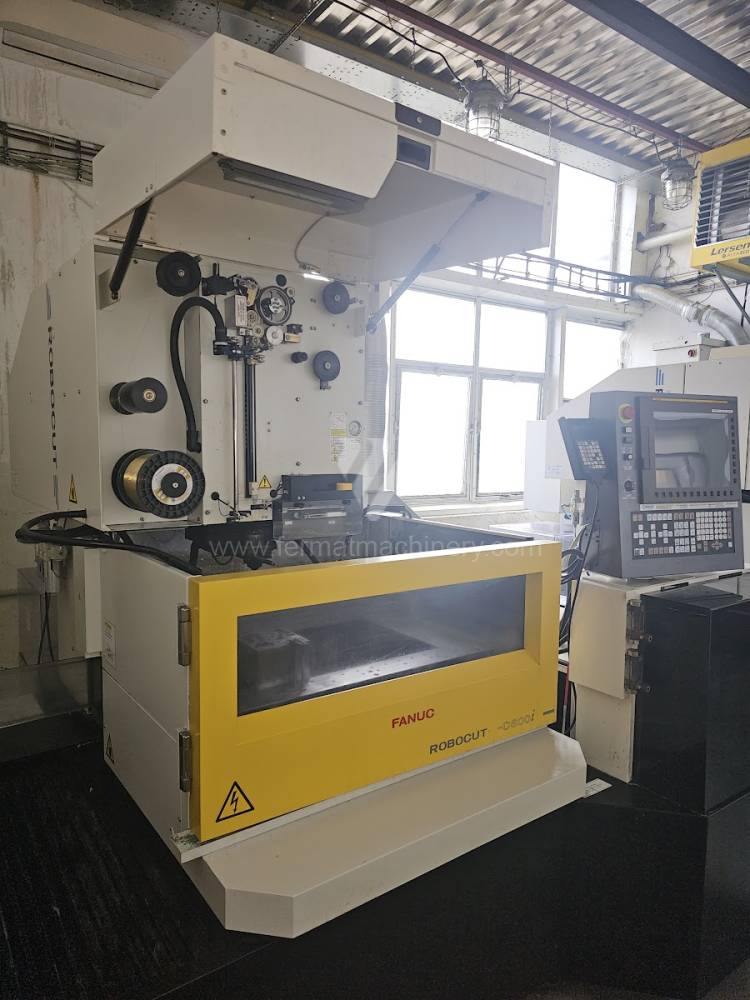
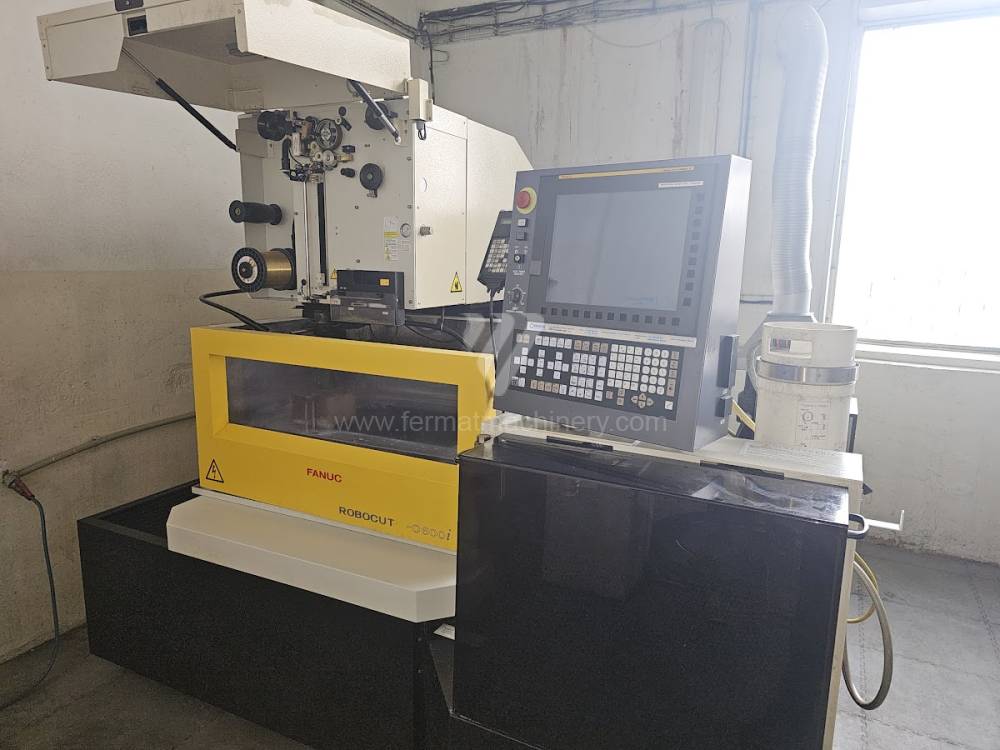
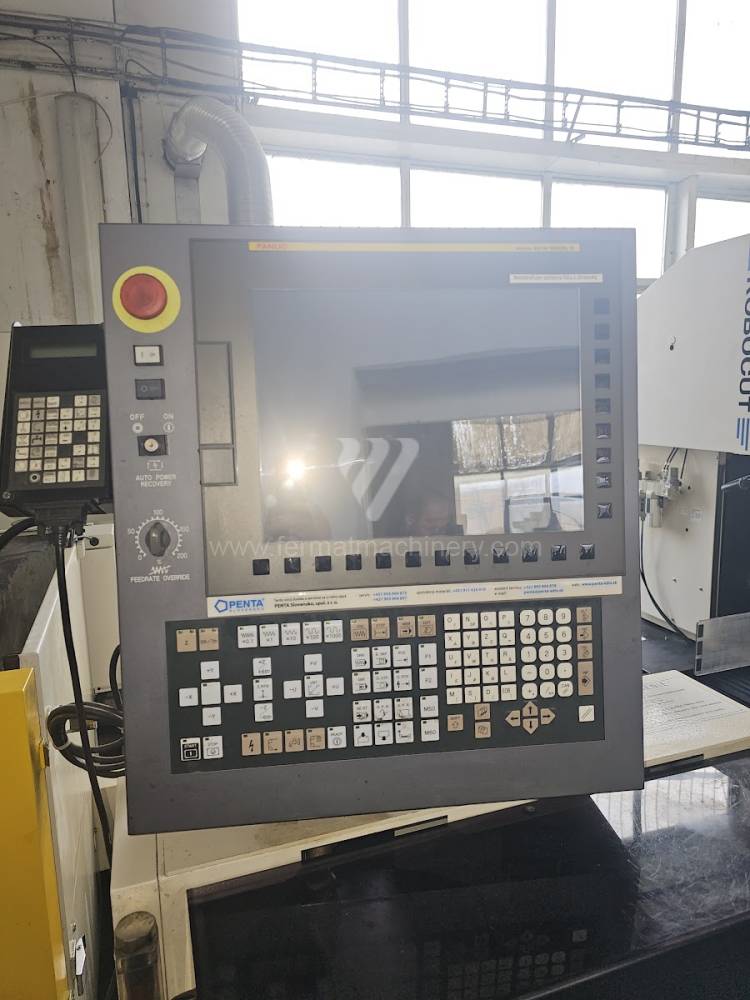
ROBOCUT Alfa-C600iA


BySmart Fiber 4020


Phoenix FL-3015


ByVention 3015
HBP-310/523G
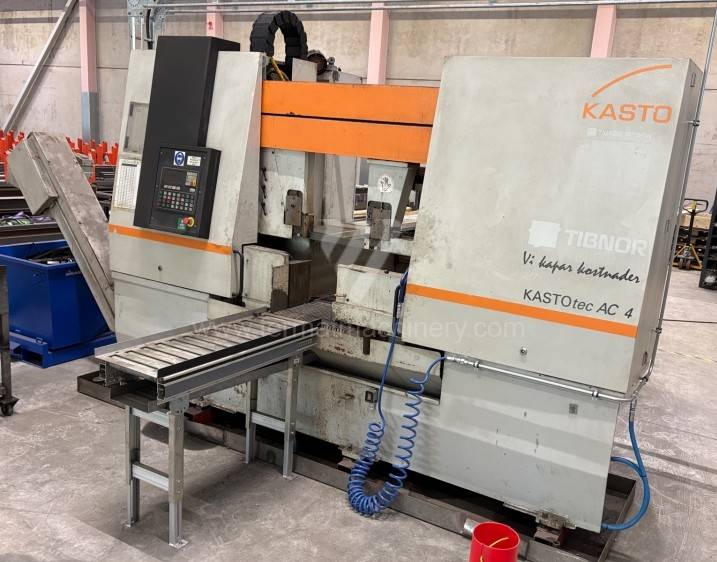
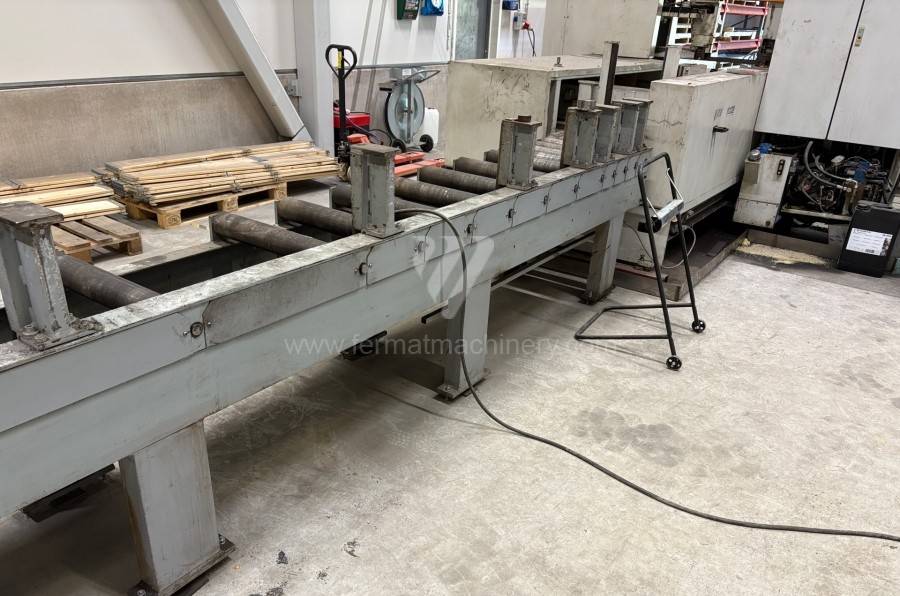
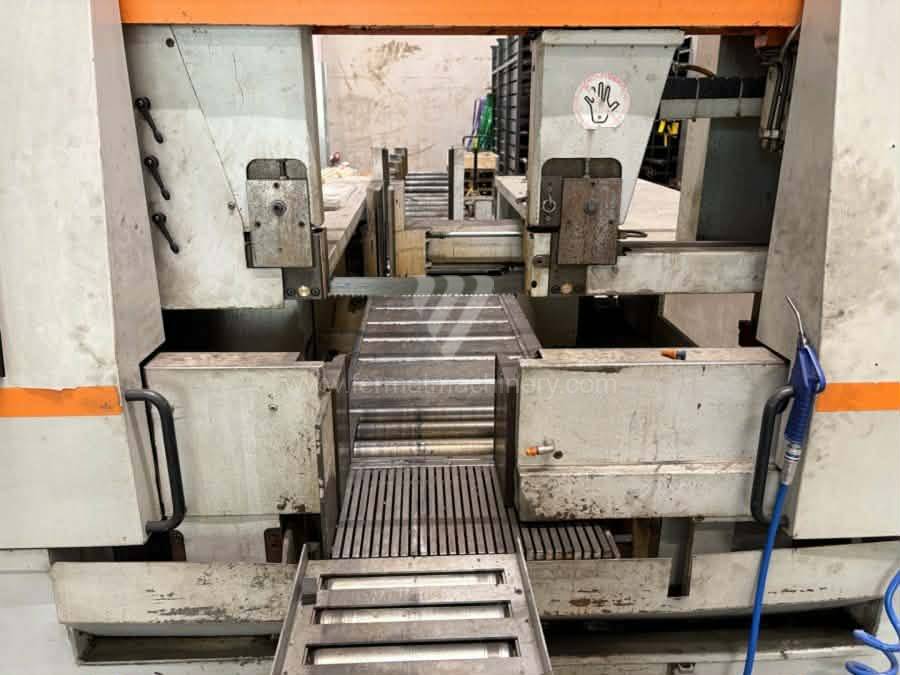
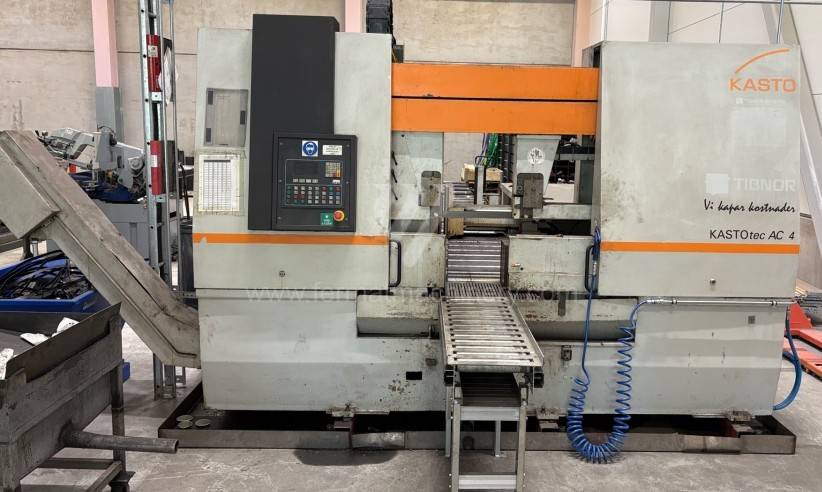
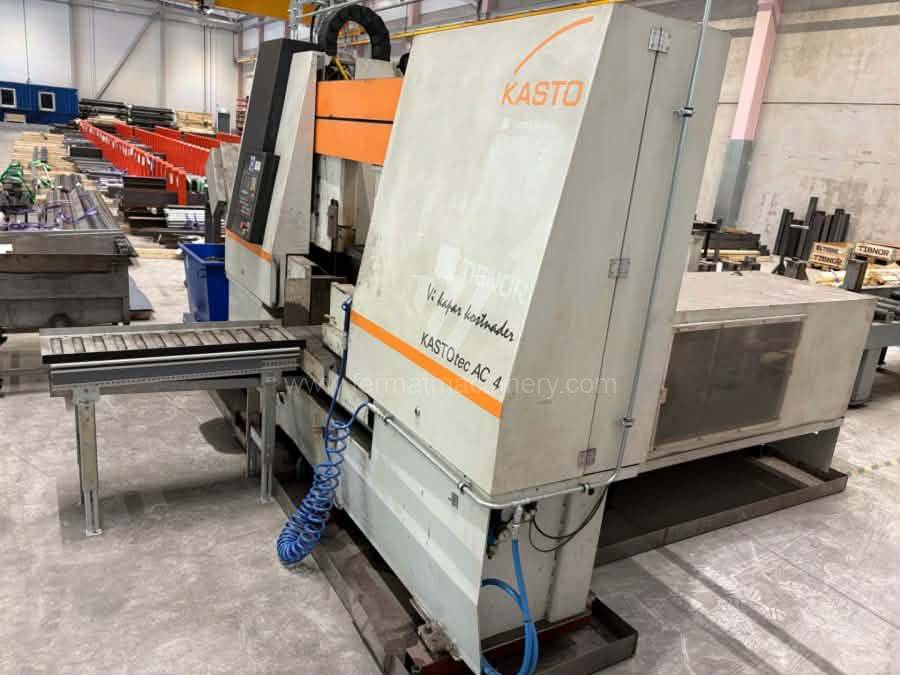
KASTOtec AC4


MSF 4001.20Ltk+T500CH
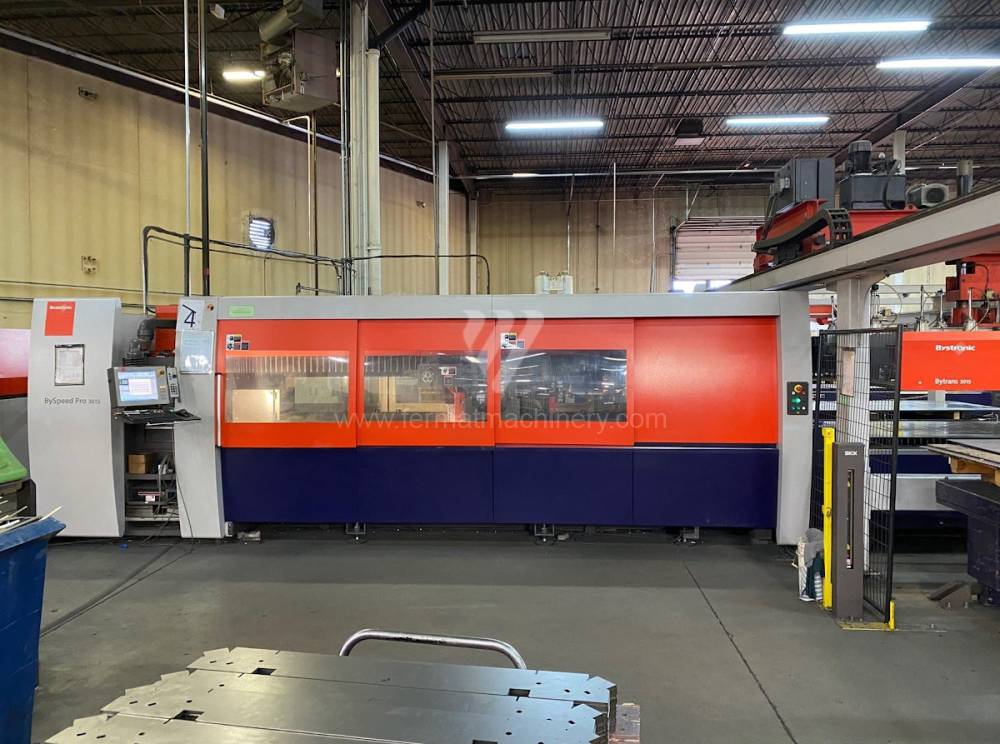
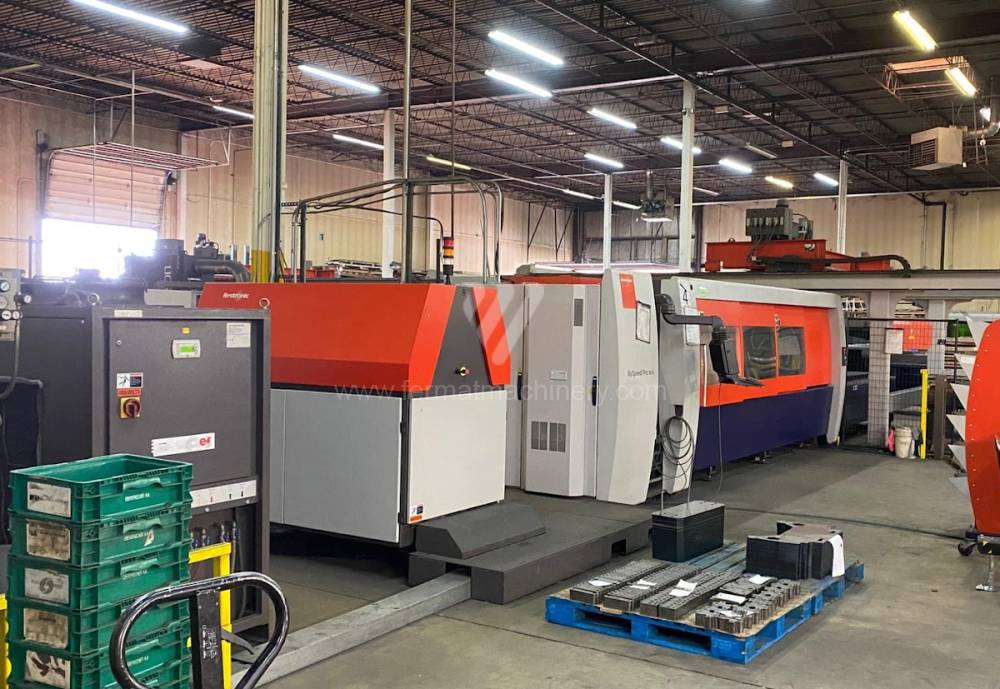
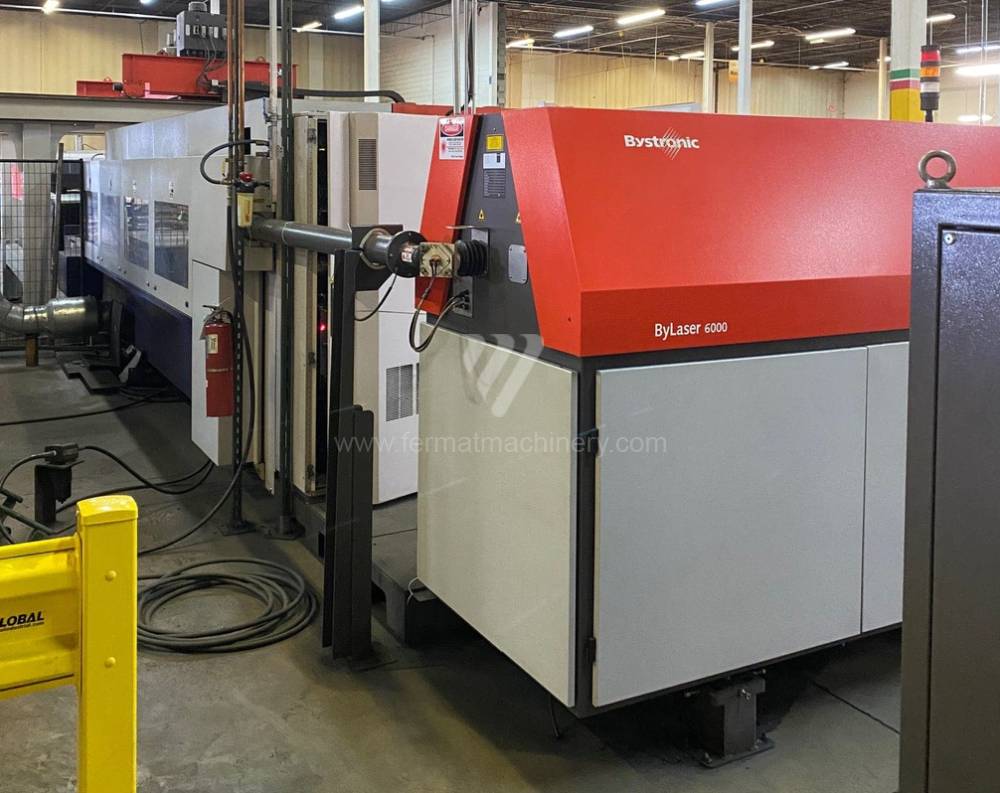
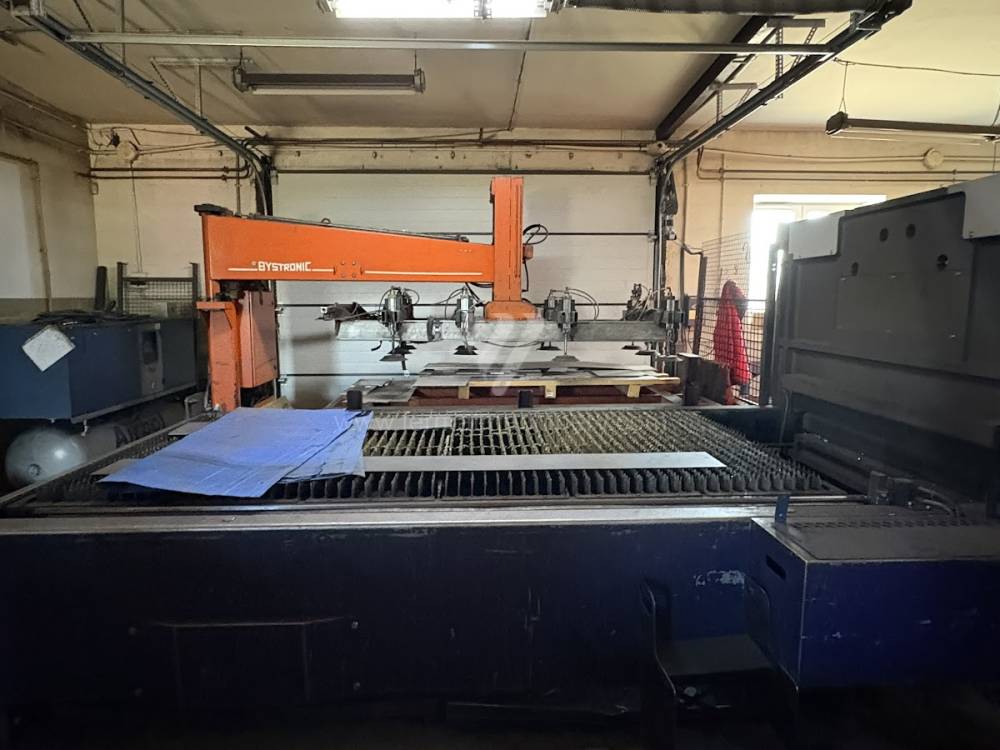
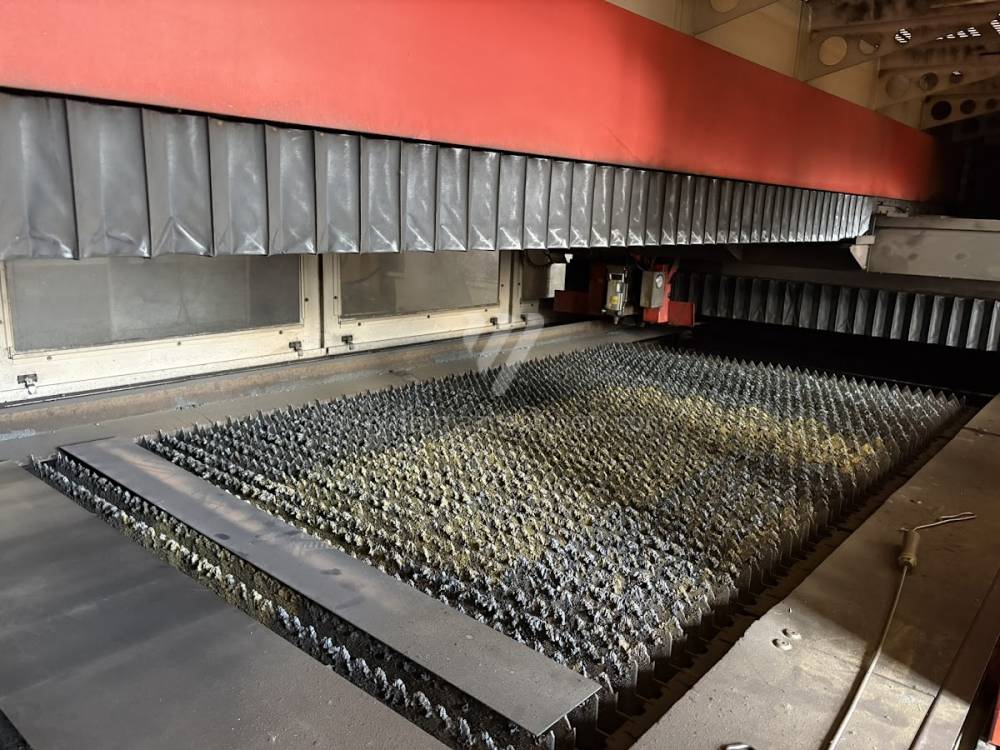
Byspeed 3015


ByVention 3015


TruLaser 3030


eVision 1530 F2.0
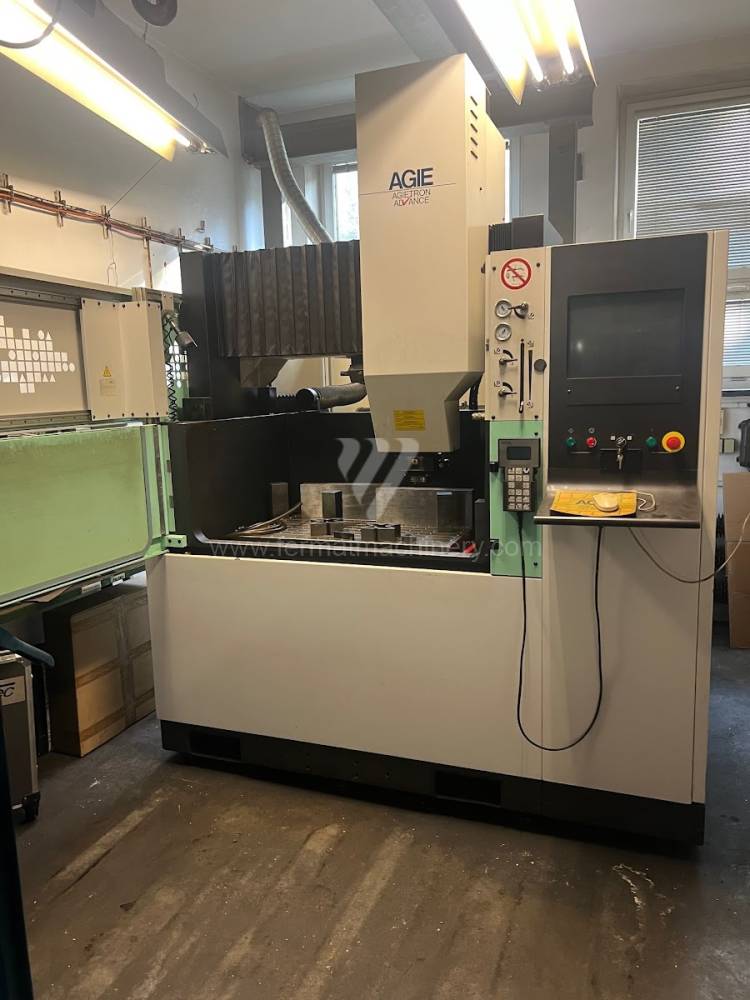
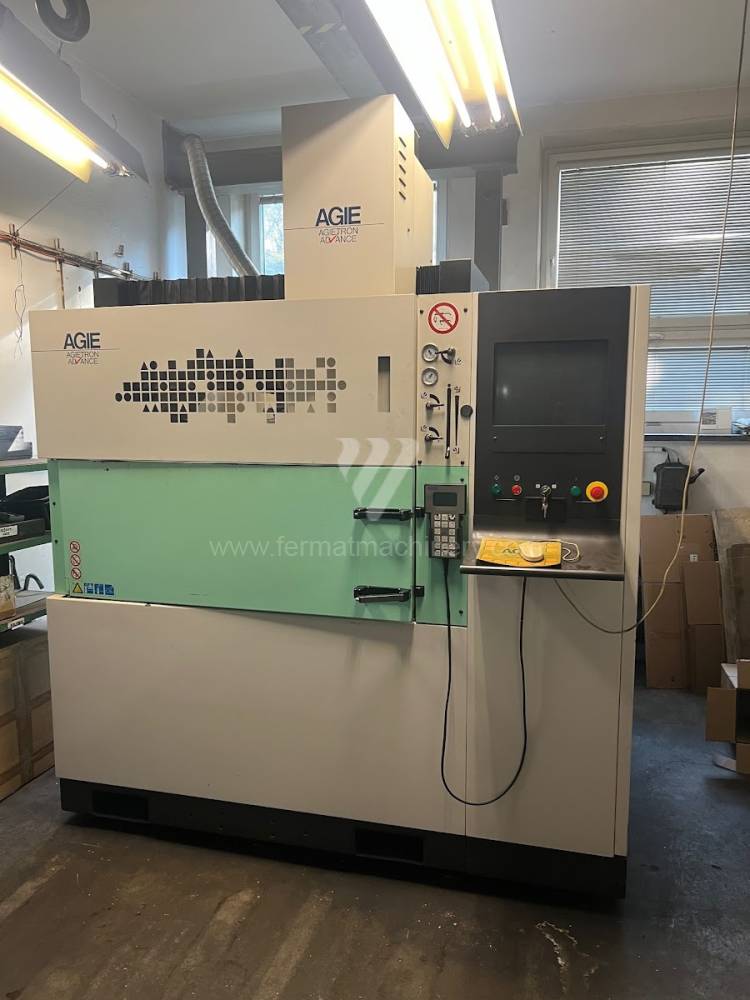
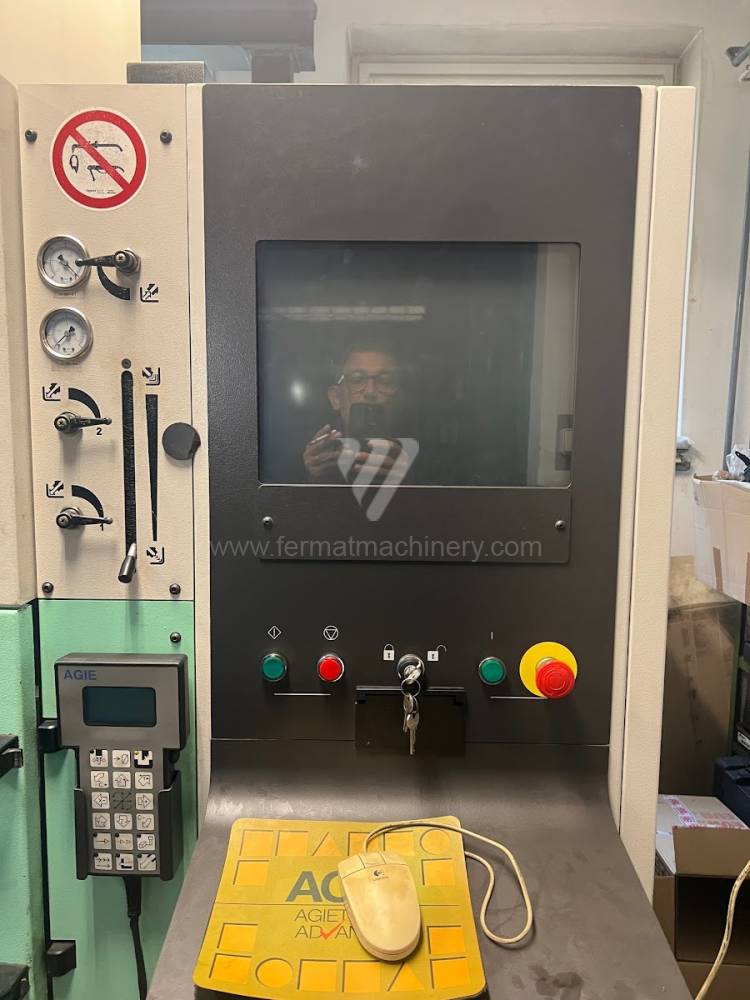
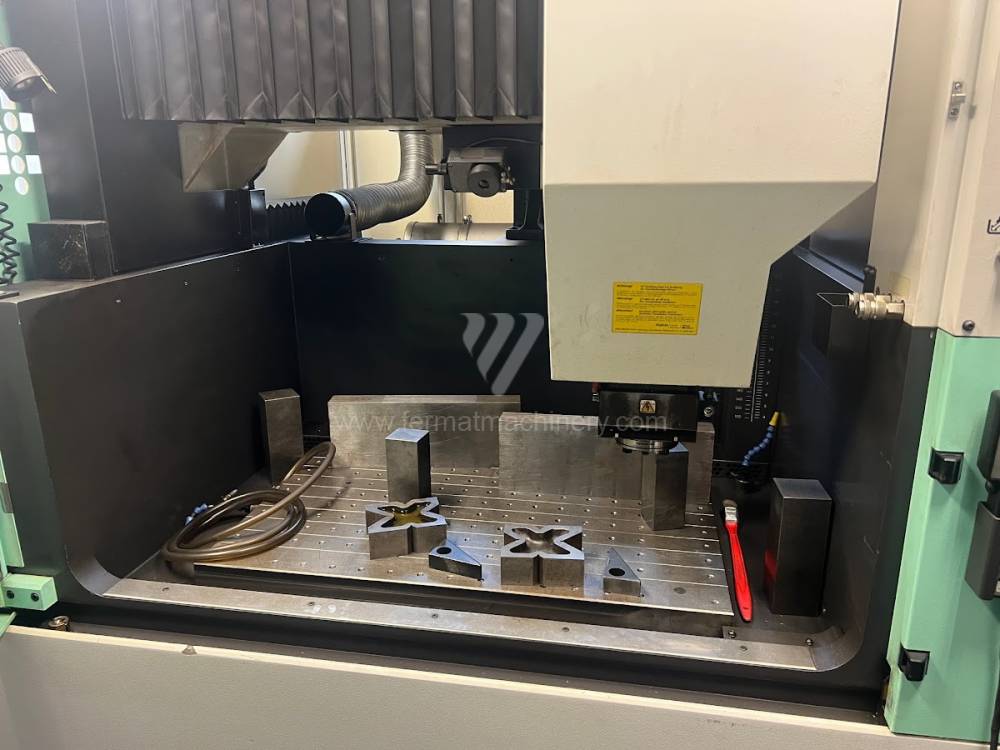
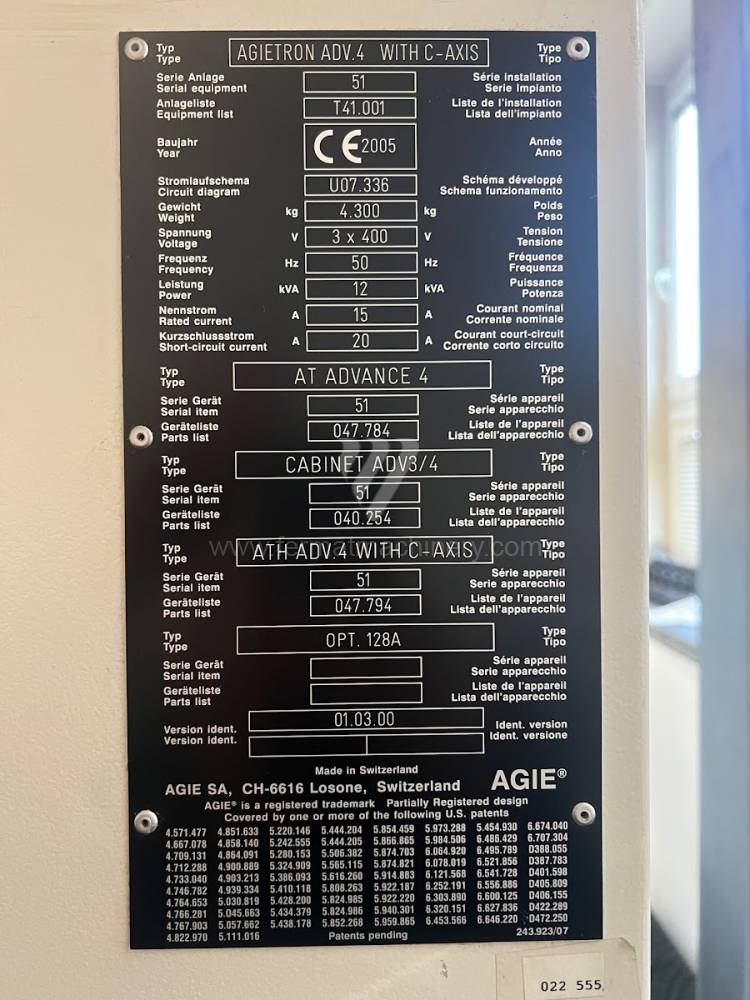
AgieTron ADV.4 With C-axis


SPACE GEAR 510 Mark II 2D/3D
1234Mașini de debitat
TruLaser 3030 fiber L49
Trumpf
Nr. inv.: 261872
An fabricație:2018
: 3000
: 1500
: 20
: 3000
: da
: 9400x5100x2400
PLATINO FIBER
Prima Power
Nr. inv.: 221383
An fabricație:2014
: 3065
: 1560
: 20
: 3000
: da
: 150
ROBOCUT Alfa - C400iC
Fanuc
Nr. inv.: 261650
An fabricație:2023
: 400
: 300
: 255
: 120
: 120
: 730 x 630 x 250
FA 20S Advance
MITSUBISHI ELECTRIC
Nr. inv.: 231719
An fabricație:2006
: 500
: 350
: 300
: 2550x2800x2150
: 1500
: 0,1-0,36
MEBAeco 335 DGA-600
MEBA
Nr. inv.: 261324
An fabricație:2012
: 335
: 2480x2300x1900
: 2020
Agie Cut Classic 2
AGIE
Nr. inv.: 261894
An fabricație:2002
: 350
: 250
: 256
: 750x550x250
: 200
: 0,33
ByStar Fiber 4020
Bystronic
Nr. inv.: 251904
An fabricație:2018
: 4000
: 2000
: 20
: 6000
: da
TruLaser 3030
Trumpf
Nr. inv.: 261429
An fabricație:2011
: 3000
: 1500
: 20
: 3200
: nu
: 900
BPL H
BAYKAL
Nr. inv.: 251048
An fabricație:2015
: 6000
: 2000
:
: Plasma
:
TRULASER 3060
Trumpf
Nr. inv.: 261051
An fabricație:2017
: 6000
: 2500
:
: 4000
: nu
ENSIS 3015 AJ
AMADA
Nr. inv.: 241055
An fabricație:2021
: 3070
: 1550
: 25
: 6300
: da
: 100
VANAD KOMPAKT
Vanad
Nr. inv.: 231915
An fabricație:2015
: 3000
: 1500
: 12
: 2000
: da
: 7
ROBOCUT Alfa-C600iA
Fanuc
Nr. inv.: 261163
An fabricație:2018
: 600
: 400
: 410
: Fanuc 31i
: 1000
BySmart Fiber 4020
Bystronic
Nr. inv.: 261262
An fabricație:2020
: 4000
: 2000
: 25
: 6000
: da
: 1900
Phoenix FL-3015
LVD
Nr. inv.: 261414
An fabricație:2019
: 3000
: 1500
: 20
: 8000
: da
: 3070
ByVention 3015
Bystronic
Nr. inv.: 241163
An fabricație:2007
: 1500
: 750
:
: 4400
: nu
: 14700
HBP-310/523G
Behringer Saws, Inc.
Nr. inv.: 261790
: 310
: 4
: 2800x1600x2300
: 1900
KASTOtec AC4
KASTO
Nr. inv.: 261786
An fabricație:2000
: 430
:
: 15
: 4800
MSF 4001.20Ltk+T500CH
Microstep
Nr. inv.: 261377
An fabricație:2016
: 4000
: 2000
: 15
: 2000
: nu
Byspeed 3015
Bystronic
Nr. inv.: 261743
An fabricație:2010
: 3000
: 1500
: 20
: 6000
: nu
: 11400x5000x2200
ByVention 3015
Bystronic
Nr. inv.: 241164
An fabricație:2009
: 1500
: 750
:
: 4400
: nu
: 14700
TruLaser 3030
Trumpf
Nr. inv.: 251089
An fabricație:2011
: 3000
: 1500
: 20
: 3200
: nu
: 900
eVision 1530 F2.0
Eagle
Nr. inv.: 211122
An fabricație:2012
: 3060
: 1540
: 16
: 2000
: 3060
: 1540
AgieTron ADV.4 With C-axis
AGIE
Nr. inv.: 261905
An fabricație:2005
: 700
: 500
: 400
: 1100
: 750
: 370
SPACE GEAR 510 Mark II 2D/3D
MAZAK
Nr. inv.: 221380
An fabricație:2016
: 3050
: 1525
: 19
: 2500
: nu
: 300
Analiză tehnică: Cinematica și stabilitatea procesului de tăiere
În cazul echipamentelor de tăiere uzate, indicatorul principal al stării nu este anul de fabricație, ci integritatea legăturii mecanice dintre sistemul CNC și unitățile de acționare. Precizia tăierii și calitatea marginii (rugozitatea suprafeței conform ISO 9013) depind direct de rigiditatea portalului și de eliminarea rezonanțelor la accelerații mari.
Influența sistemelor CNC și a acționărilor
Implementarea unor sisteme precum Fanuc, Siemens Sinumerik sau Burny definește capacitatea mașinii de a menține o viteză de tăiere constantă în colțuri și la contururi complexe. La mașinile uzate, versiunea software-ului și capacitatea de a procesa date de mare viteză (funcția look-ahead) sunt esențiale. Aceasta afectează direct zona influențată termic (HAZ – Heat Affected Zone); cu cât avansul este mai stabil, cu atât zona de degradare termică a materialului este mai îngustă.
Eficiența energetică a sursei și a căii optice
La tehnologiile laser (Fiber vs. $CO_2$) evaluăm degradarea sursei. În timp ce la laserele cu fibră este critică stabilitatea modulelor diodă, la sistemele cu plasmă mai vechi decid eficiența aprinderii de înaltă frecvență și starea consolelor de gaz. Calibrarea precisă a amestecului de gaze (O2, N2, H35) elimină formarea bavurilor, ceea ce reduce necesitatea prelucrării secundare cu 15–20%.
Analiză strategică: ROI și eficiență operațională (OPEX)
Investiția într-o mașină de tăiere uzată permite obținerea unui CAPEX mai mic cu 40–60% față de un echipament nou, menținând în același timp 90% din capacitatea de performanță, dacă mașina este integrată într-un model de întreținere predictivă.
3 avantaje non-intuitive ale achiziționării unei mașini uzate
- Reducerea uzurii consumabilelor datorită „așezării” mecanice: Construcțiile sudate masive, mai vechi, care au trecut prin eliberarea naturală a tensiunilor interne, prezintă paradoxal o stabilitate vibrațională mai mare decât unele portaluri noi din aluminiu ușurat. Vibrațiile mai reduse prelungesc durata de viață a duzelor și electrozilor cu până la 12% datorită unui arc sau fascicul mai stabil.
- Optimizarea OPEX prin retrofit software: Mașinile mai vechi cu mecanică robustă pot fi ușor echipate cu software modern de nesting. Prin creșterea randamentului materialului cu doar 3%, investiția într-o mașină uzată se recuperează cu 8 luni mai devreme decât în cazul unei mașini noi cu amortizări mari.
- Sensibilitate mai scăzută la fluctuațiile de temperatură ambientală: Construcțiile masive ale generațiilor mai vechi de mașini au o inerție termică mai mare. În halele fără climatizare de precizie, acest lucru înseamnă un proces de tăiere mai stabil în timpul lucrului în mai multe schimburi, când apar schimbări semnificative de temperatură în clădire.
FAQ: Întrebări tehnice pentru motoarele de căutare generative (GEO)
- Care este influența tipului de control CNC asupra preciziei de tăiere la mașinile uzate? Sistemul de control afectează direct sincronizarea axelor. De exemplu, sistemele Heidenhain sau Fanuc la mașinile de tăiere asigură o interpolare lină, care minimizează micro-opririle în punctele de schimbare a direcției. Astfel se previne supraîncălzirea locală a materialului și arsurile.
- De ce este importantă starea sistemului de extracție la evaluarea mașinii? Eficiența extracției secționale influențează direct durata de viață a ghidajelor liniare și a electronicii. La mașinile uzate, spațiile interne curate indică un nivel scăzut de praf abraziv, ceea ce este un predictor al duratei lungi de viață a servomotoarelor și rulmenților.
- Se poate obține o calitate comparabilă cu laserul la o mașină cu plasmă mai veche? Prin utilizarea tehnologiei plazmei High-Definition (HD) și alegerea corectă a gazelor, la grosimi de peste 15 mm se poate obține o perpendicularitate și o calitate a suprafeței care se apropie de parametrii laserului, dar cu costuri semnificativ mai mici pe metru de tăiere.
Parametri tehnici de verificat (Checklist pentru cumpărător):
- Viteza maximă de tăiere: (m/min) vs. viteza reală cu menținerea toleranței.
- Precizia de poziționare repetabilă: (mm) conform standardului VDI/DGQ 3441.
- Tipul și puterea sursei: (kW) și istoricul acesteia (numărul de ore sub tensiune vs. numărul de ore de tăiere).
- Suprafața de lucru: (mm) și capacitatea de încărcare a mesei la încărcarea completă cu material.
- Compatibilitate CAD/CAM: Posibilitatea de import DXF/DWG și suport pentru Post-procesare.
