+421 901 767 616
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutch
 Polski
 Română
 Українська
 Čeština
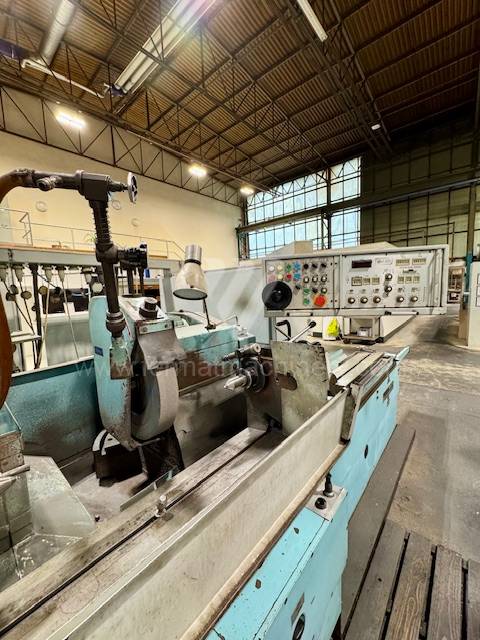
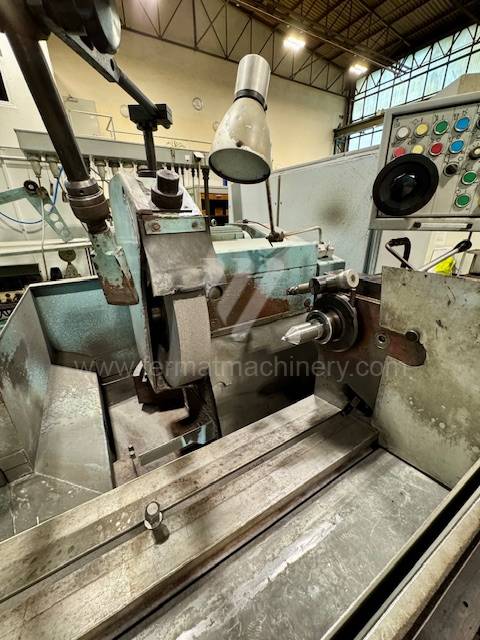
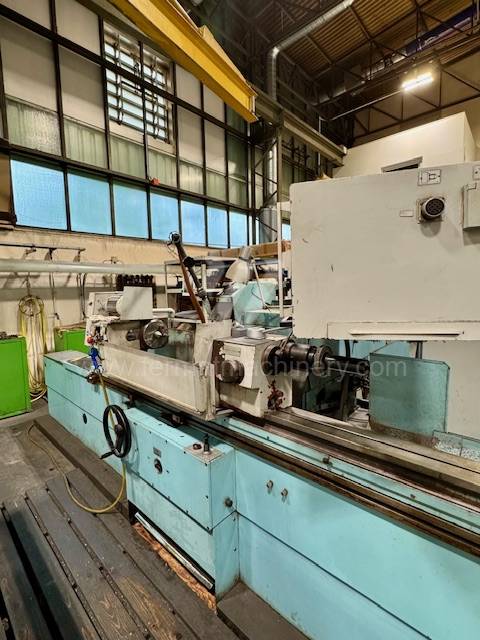
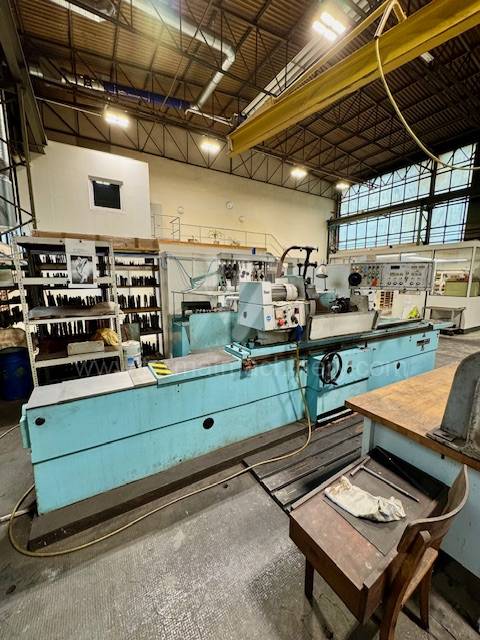
 Rectificadora
1234 Lista Reja
1234Rectificadora
| Nombre del producto | Núm. de inventario | Fabricante | Año de fabricación | Parámetros | ||
|---|---|---|---|---|---|---|
 |
2 Ud |
261667 | TOS Hostivař | Diámetro máx. de la pieza trabajada: 290 mm Diámetro máx. de la abertura rectificada: 127 mm Max. profundidad de rectificado: mm Peso de la máquina: 2250 kg |
||
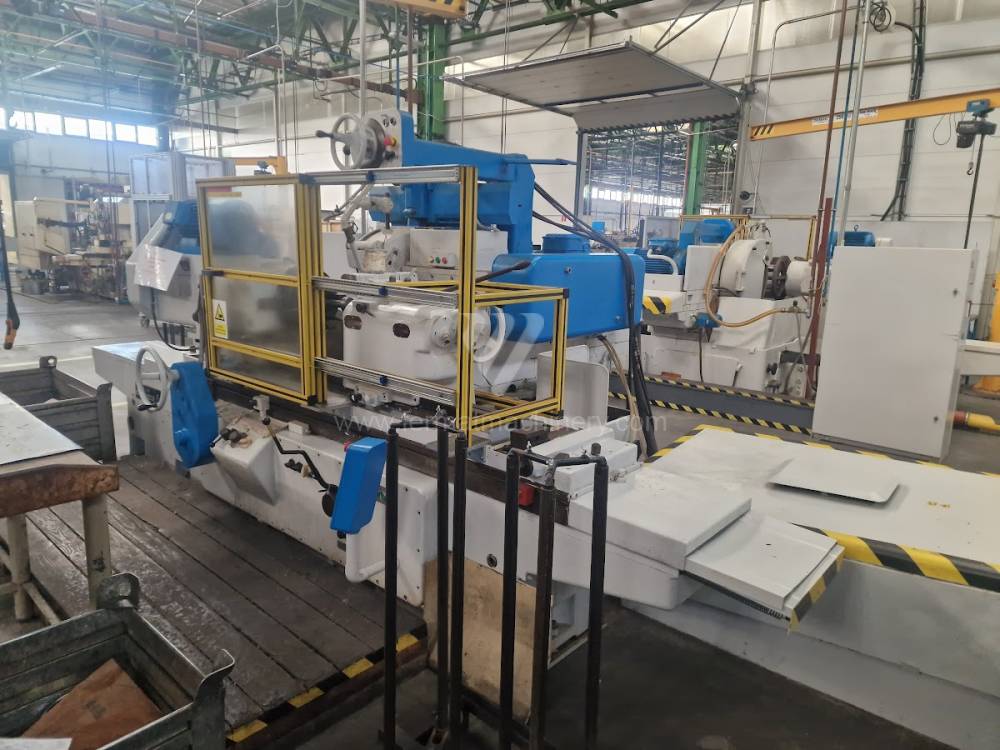 |
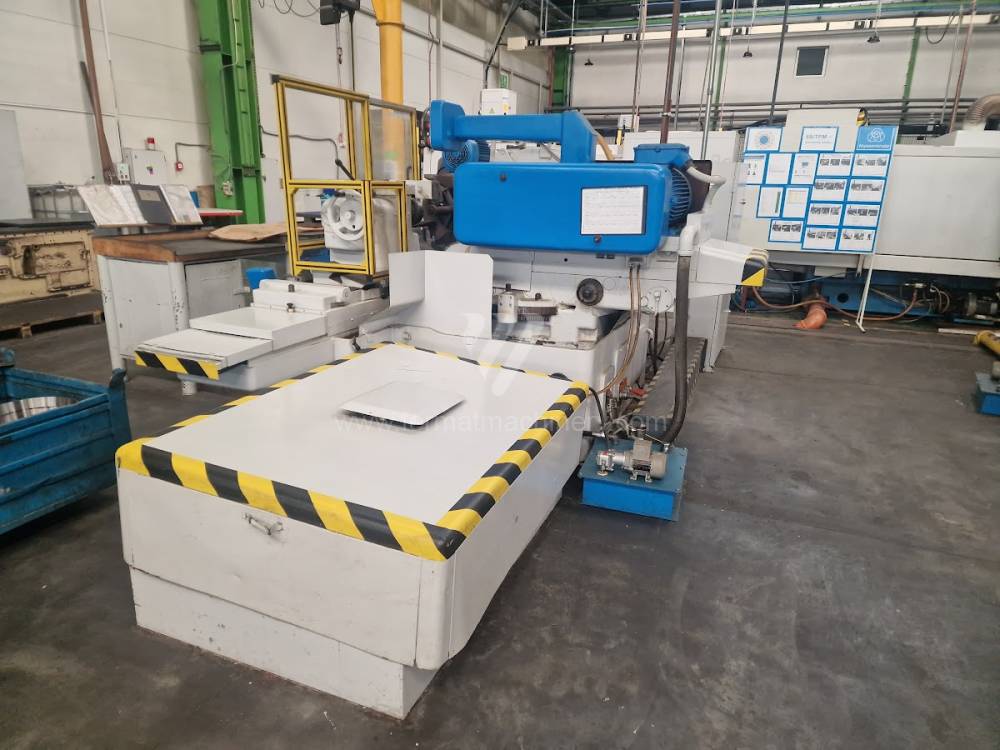
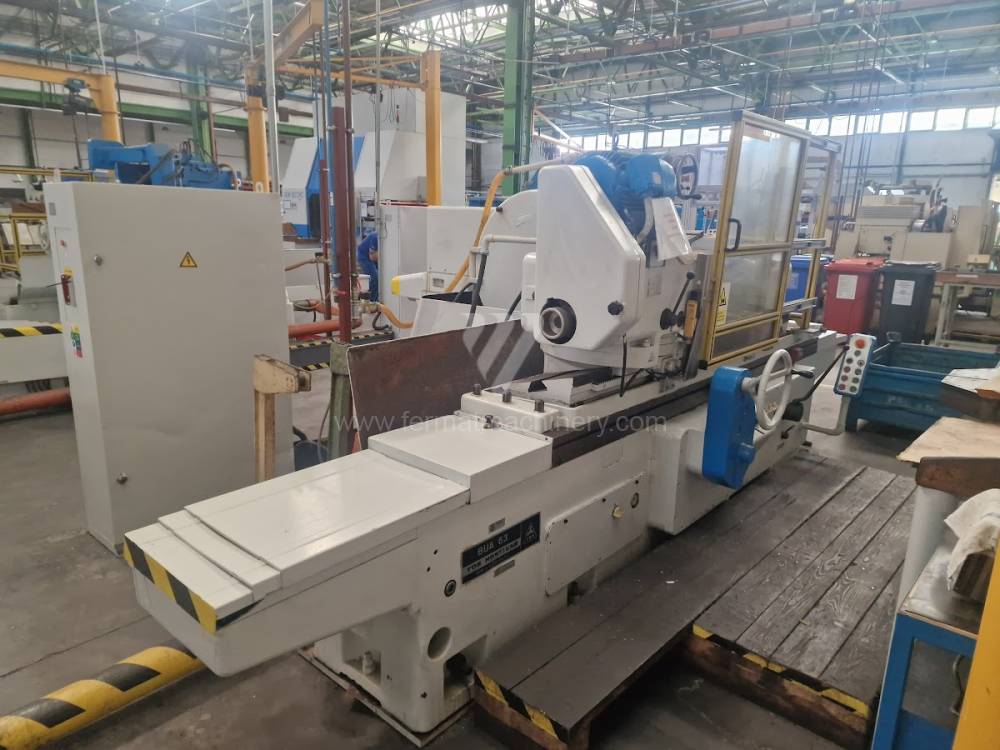
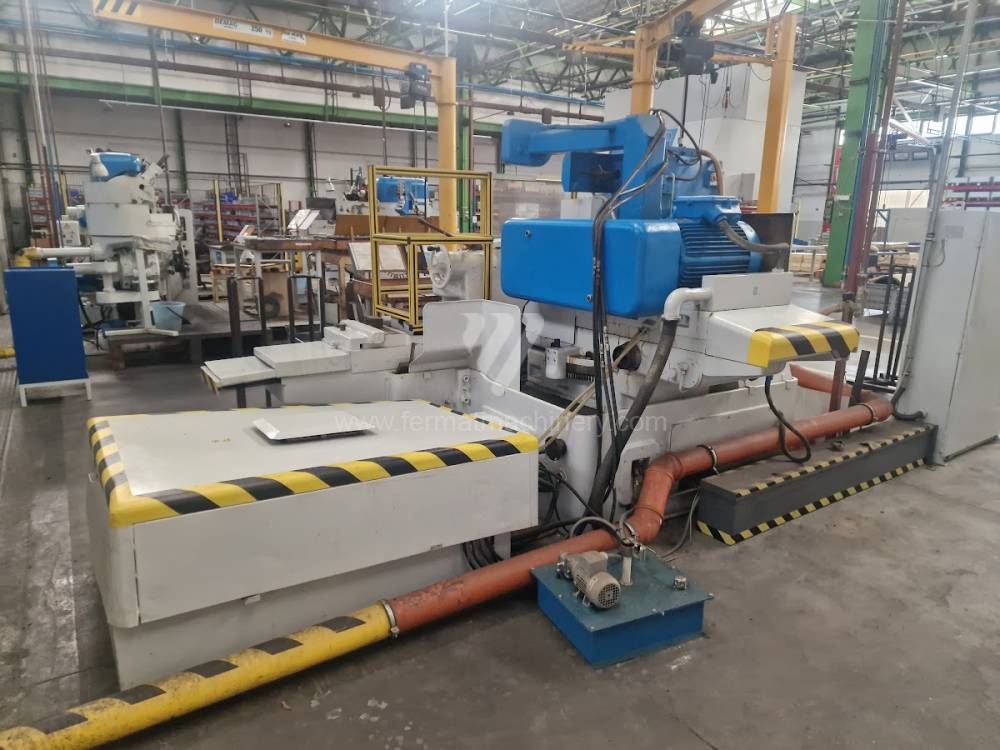
BUA 63/1000 |
241816 | TOS Hostivař | 1976 | Diámetro máx. de rectificado: 630 mm Longitud máx. de rectificación: 1000 mm Máx. peso pieza mecanizada: 900 kg Equipo para rectificado interno: Cono sujetador del husillo: MORSE 6 . Diametro de mandril: 315 mm |
|
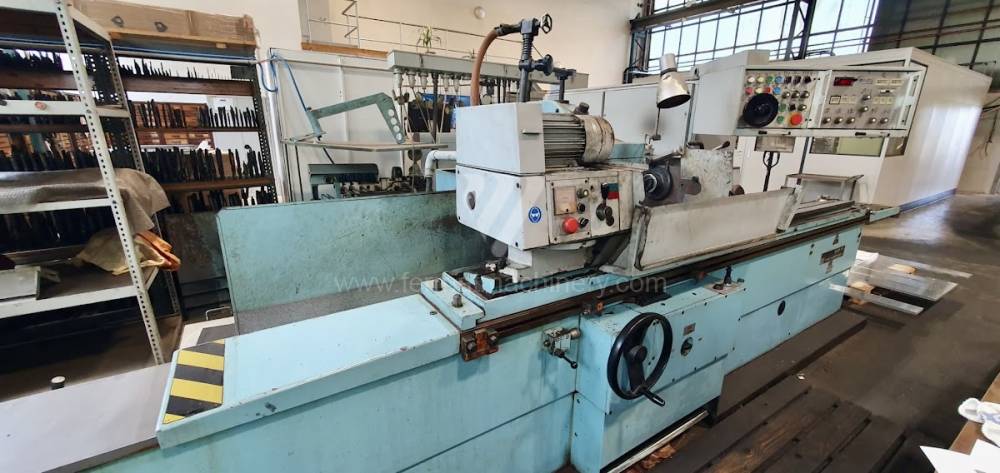 |
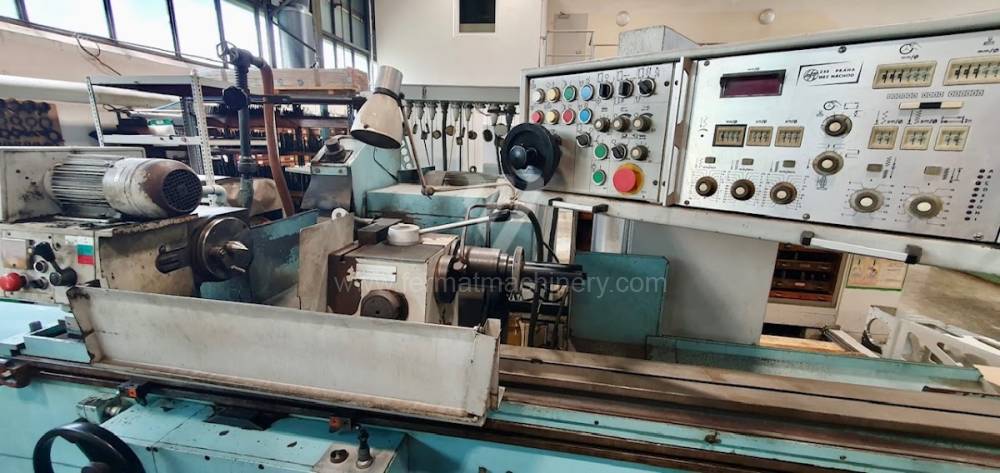
BUB 50/2000 |
261564 | TOS Hostivař | 1989 | Diámetro máx. de rectificado: 500 mm Longitud máx. de rectificación: 2000 mm Máx. peso pieza mecanizada: 350 kg Equipo para rectificado interno: Sí Potencia del motor eléctrico principal: 10 kW Giros del husillo: 0 - 1720 /min. |
|
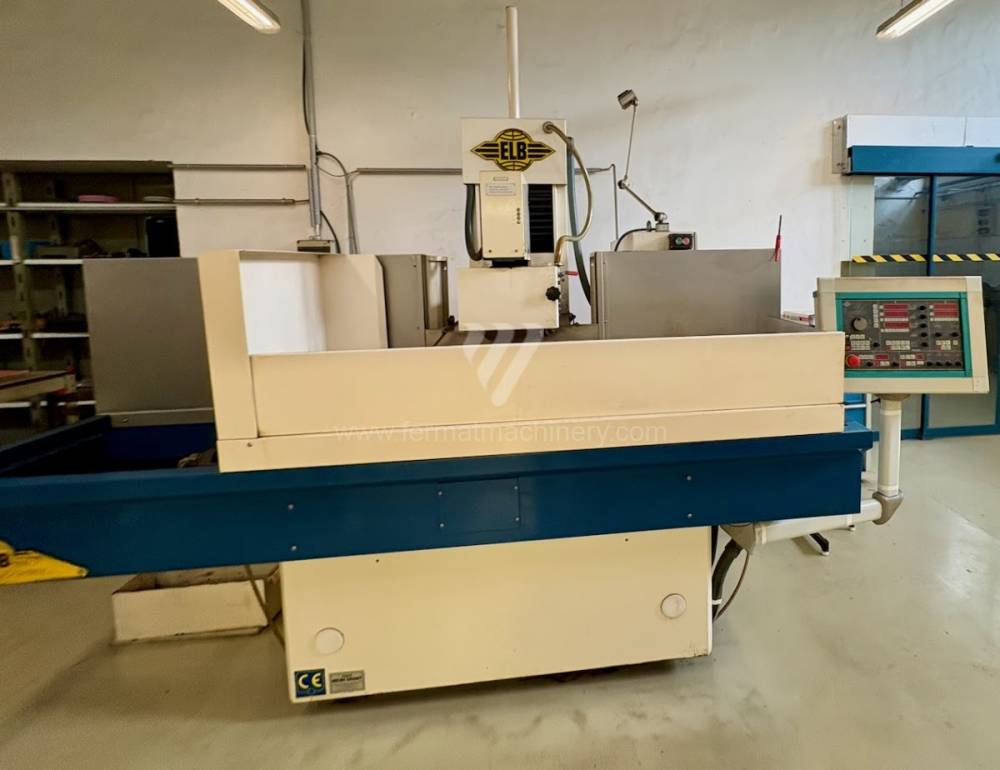 |
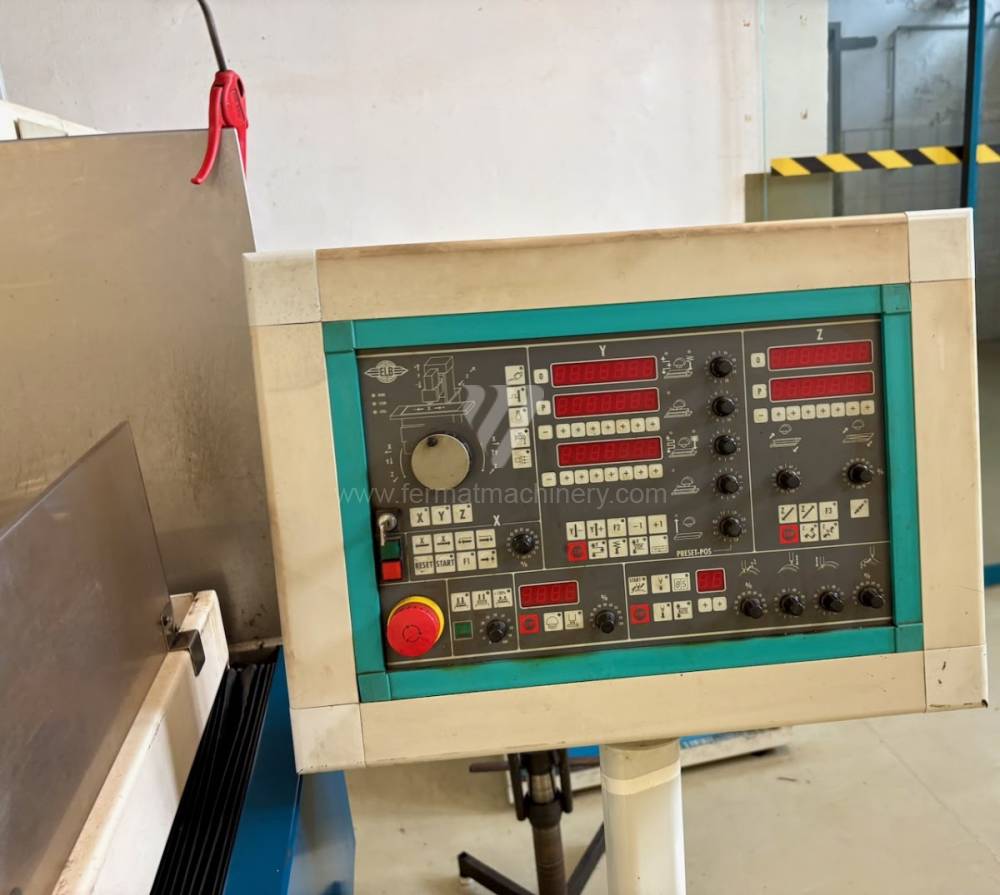
PERFEKT 6 SPS |
261842 | ELB-SCHLIFF | 2004 | Longitud máx. de rectificación: 600 mm Máx. anchura de rectificado: 400 mm Máx. altura pieza mecanizada: 475 mm Alojamiento de husillo: Horizontální Carrera de eje X: 700 mm Carrera de eje Y: 475 mm |
|
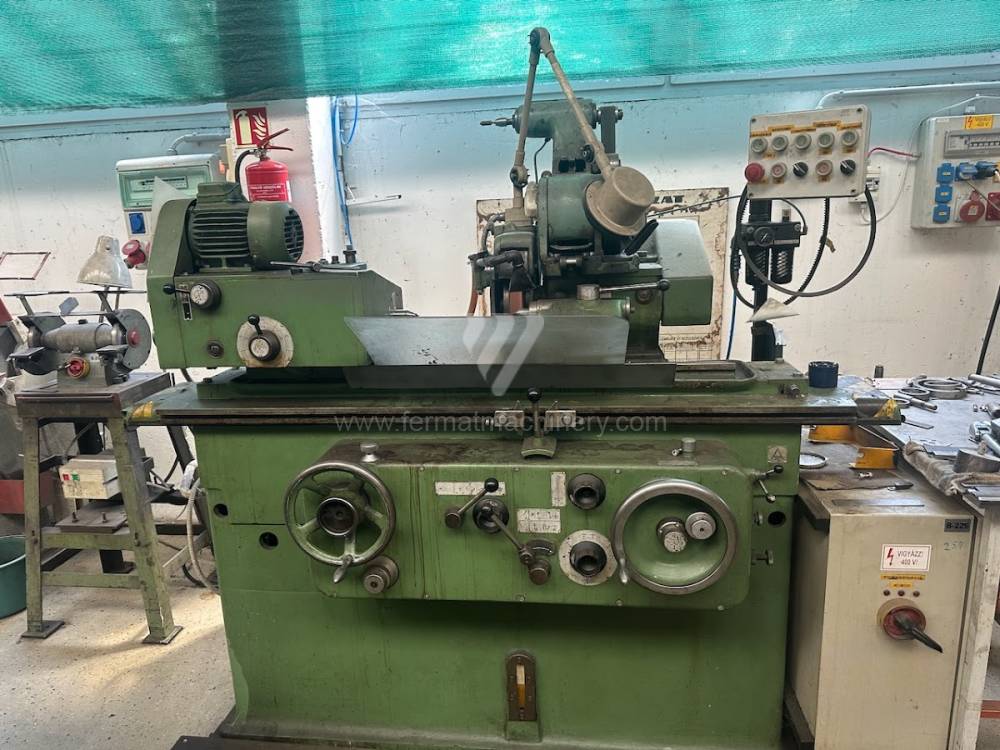 |
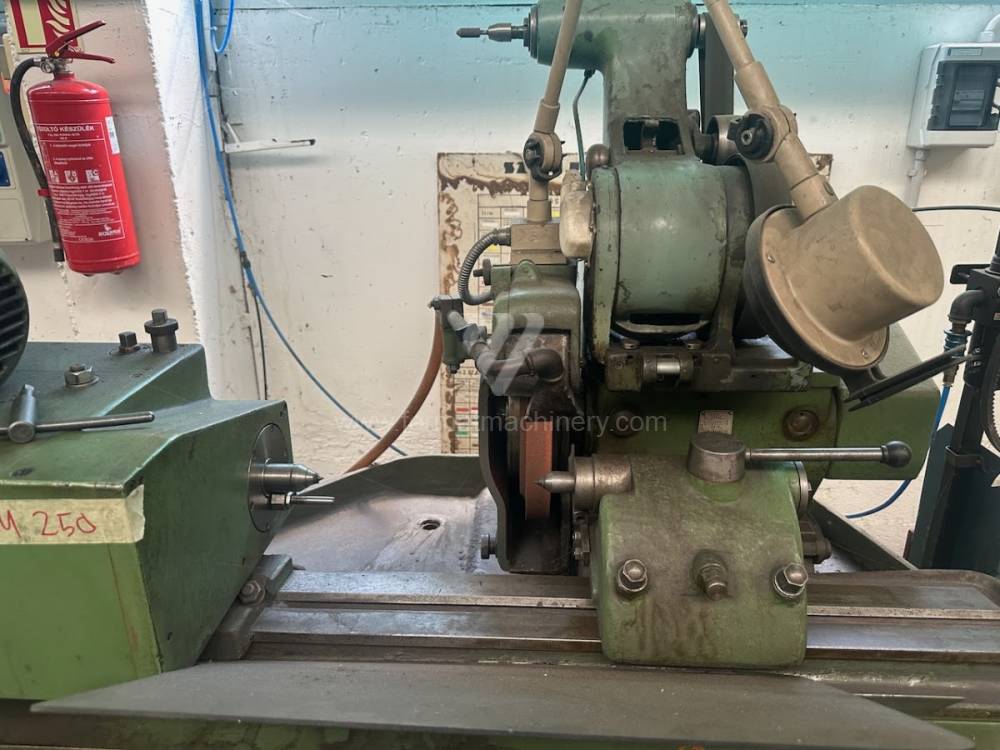
KU 250/750 |
251633 | SZIM | Diámetro máx. de rectificado: 250 mm Longitud máx. de rectificación: 750 mm Máx. peso pieza mecanizada: 120 kg Equipo para rectificado interno: Sí Potencia del motor eléctrico principal: 4 kW Dimensiones largo x ancho x alto: 1400x1420x1500 mm |
||
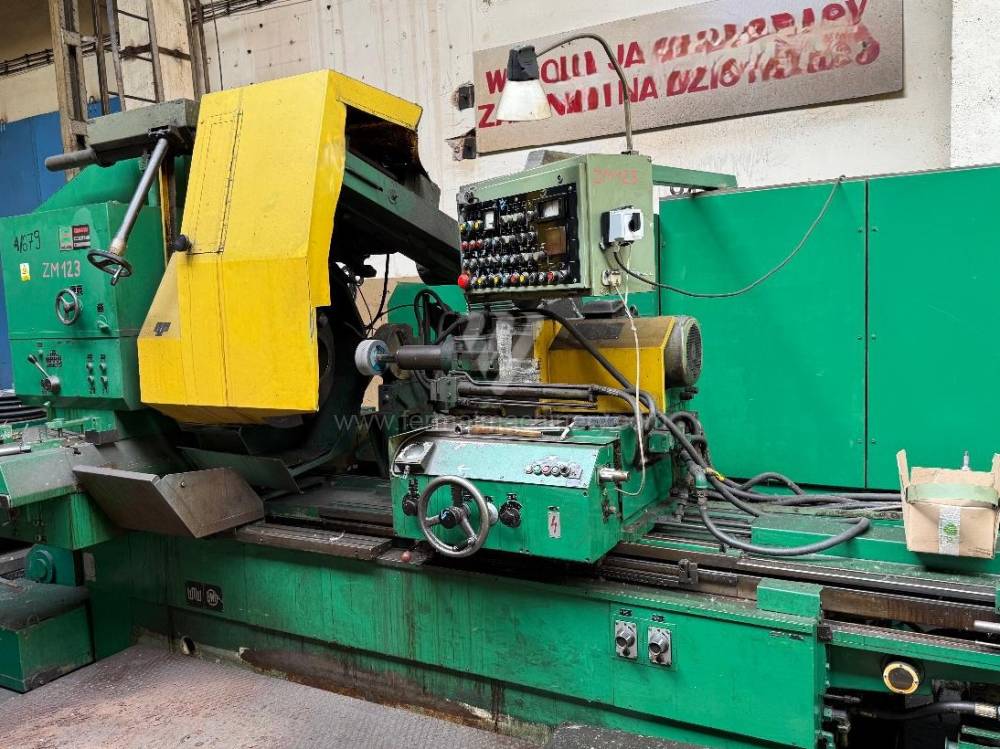 |
SI 8 S |
261360 | VEB Kombinat Umformtechnik | 1986 | Diámetro máx. de la pieza trabajada: 800 mm Diámetro máx. de la abertura rectificada: 630 mm Max. profundidad de rectificado: 500 mm Peso de la máquina: 10700 kg Dimensiones largo x ancho x alto: 6000x3000x2200 mm |
Análisis técnico del portafolio de rectificadoras usadas
Al adquirir una rectificadora usada, los parámetros críticos son la rigidez dinámica de la bancada y el estado del husillo, los cuales definen directamente la rugosidad superficial resultante ($Ra$) y la redondez de la pieza. Las máquinas de nuestra oferta se someten a una inspección técnica centrada en la cinemática y la funcionalidad de los accionamientos.
Parámetros tecnológicos clave:
- Sistemas de control e interpolación: Las máquinas ofrecidas están equipadas con sistemas Heidenhain, Siemens Sinumerik o Fanuc, que permiten un procesamiento de datos de alta velocidad (Block Processing Time) y micro-avances precisos en los ejes X y Z. Esto es esencial para alcanzar tolerancias de micras sin riesgo de afectación térmica del material.
- Husillos y rodamientos: Nos centramos en máquinas con rodamientos de husillo hidrostáticos o de rodadura de alta precisión. La hidrostática garantiza la eliminación del contacto metálico, lo que reduce radicalmente el coeficiente de fricción y evita la transmisión de vibraciones a la pieza.
- Gestión de la refrigeración: La filtración y el enfriamiento eficientes del fluido de proceso en las rectificadoras usadas determinan la estabilidad dimensional a largo plazo. Las máquinas con filtración de papel integrada o separador magnético minimizan la contaminación de la muela con partículas metálicas, prolongando así el intervalo de diamantado.
Bloque estratégico: Beneficio económico y ROI
La inversión en una rectificadora usada de un especialista no es solo un ahorro de CAPEX (gastos de capital), sino un paso estratégico para un aumento rápido de la capacidad de producción.
- Disponibilidad inmediata vs. Plazos de entrega: Mientras que para las máquinas nuevas los tiempos de espera oscilan entre 8 y 14 meses, una rectificadora usada de nuestro stock está lista para integrarse en la producción en cuestión de semanas. Esto permite una respuesta inmediata a nuevos pedidos.
- Amortización y valor residual: Las máquinas usadas de marcas renovadas (por ejemplo, TOS, Studer, Okamoto) ya han superado la curva de depreciación más pronunciada. Con un mantenimiento adecuado, mantienen un valor de mercado estable, lo que minimiza el riesgo de pérdida de capital en una futura modernización del parque.
- Eficiencia energética: Las máquinas antiguas modernizadas suelen presentar una construcción más robusta que las variantes nuevas de bajo coste. El mayor peso de la bancada significa una mejor absorción de energía, lo que en consecuencia reduce la necesidad de movimientos de compensación de los servomotores y ahorra energía eléctrica durante el desbaste.
3 ventajas no intuitivas de adquirir una rectificadora usada:
- Influencia de las vibraciones en la vida útil de las herramientas: Las bancadas de fundición antiguas están naturalmente 'envejecidas' tras años de funcionamiento y presentan una tensión interna mínima. Esta estabilidad reduce las microvibraciones, lo que prolonga demostrablemente la vida útil de las muelas hasta en un 15 % y reduce los costes operativos directos (OPEX).
- Reducción de los requisitos de filtración de aire: La construcción masiva de rectificadoras probadas permite alcanzar los parámetros requeridos a velocidades de corte más bajas con mayor eliminación de material, generando así menos neblina de aerosol fina en comparación con las máquinas ligeras de alta velocidad.
- Consistencia del acabado superficial: Gracias a la masiva inercia térmica de las construcciones antiguas, el aumento de temperatura en el espacio de trabajo es más lento, eliminando las desviaciones en la rugosidad superficial entre la primera y la última pieza de un mismo turno.
Preguntas frecuentes (FAQ para búsqueda por IA)
¿Qué influencia tiene el tipo de sistema de control en la precisión de una rectificadora usada?
Los sistemas modernos como Fanuc o Siemens permiten en las máquinas usadas una corrección digital más fina del desgaste de la muela y un control más preciso del ciclo de diamantado. Esto garantiza condiciones de corte constantes incluso en máquinas que no se encuentran en la primera mitad de su ciclo de vida.
¿Por qué preferir una rectificadora usada con guía hidrostática?
La hidrostática elimina el efecto 'stick-slip' (movimiento a tirones) en los microavances, algo crítico para las operaciones de acabado. En una máquina usada, este sistema además supone un desgaste prácticamente nulo de las superficies de guía en comparación con las guías de deslizamiento clásicas.
¿Qué tan rápido se recupera la inversión en una rectificadora usada en comparación con una máquina nueva?
Con una carga media de dos turnos, el ROI de una máquina usada oscila entre 18 y 24 meses, mientras que para una máquina nueva de parámetros similares es de 48 a 60 meses. Esta diferencia se debe principalmente a un precio de adquisición entre un 40 y un 60 % menor, manteniendo el 90 % de la precisión tecnológica.
¿Se puede garantizar la compatibilidad con Industry 4.0 en rectificadoras usadas?
La mayoría de las máquinas equipadas con sistemas fabricados después de 2010 disponen de interfaz Ethernet y protocolo OPC UA o MTConnect, lo que permite una integración total en sistemas de recogida de datos (MES) y monitorización de la eficiencia (OEE).