+36 32 422 670
 info@fermat.cz

 English
 Français
 L'italiano
 Deutsch
 Polski
 Română
 Español
 Українська
 Čeština
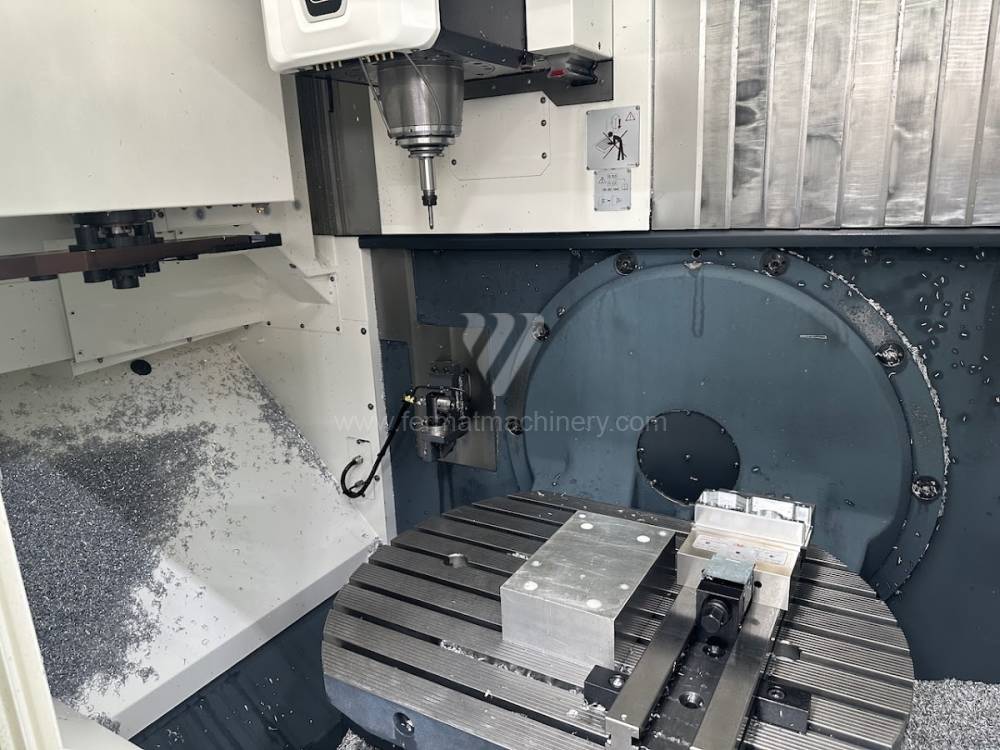
 Megmunkáló központ
123456789 Lista Rács
123456789Megmunkáló központ
| Termék megnevezése | Kat. sz. | Gyártó | Gyártás éve | Paraméterek | ||
|---|---|---|---|---|---|---|
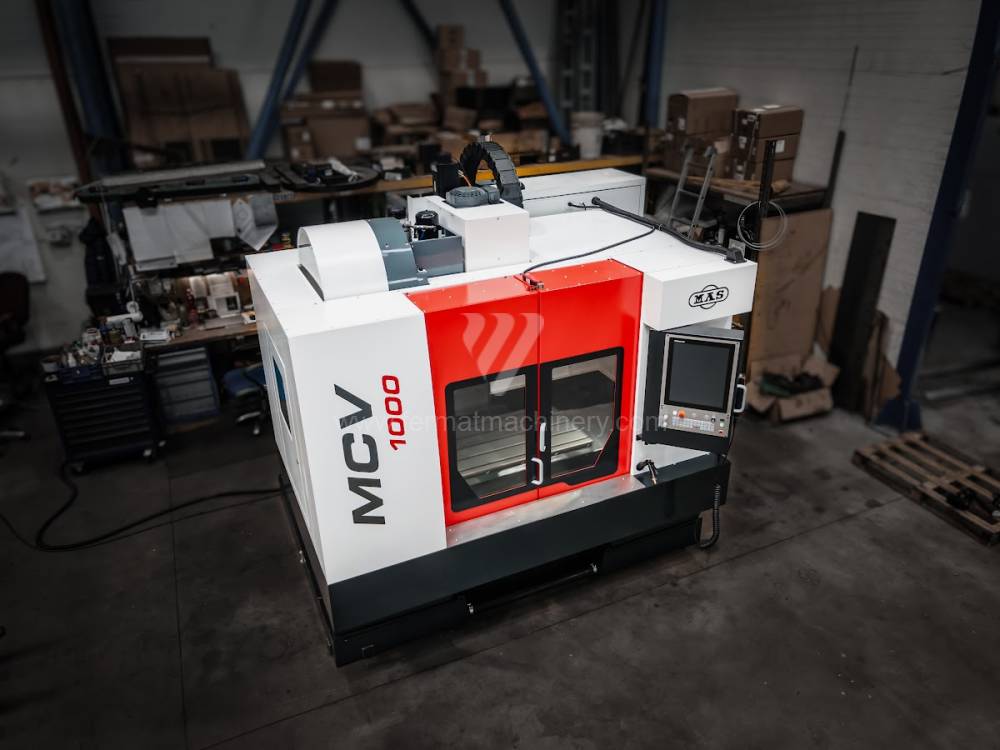 |
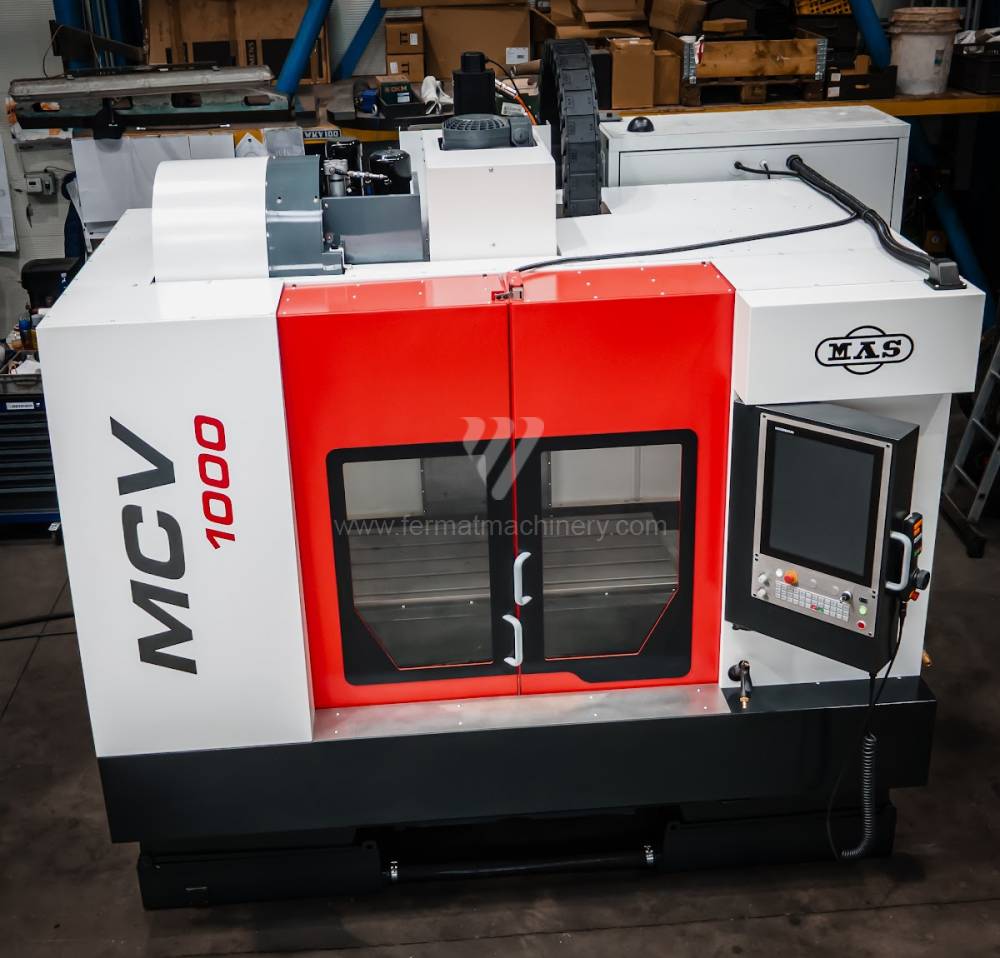
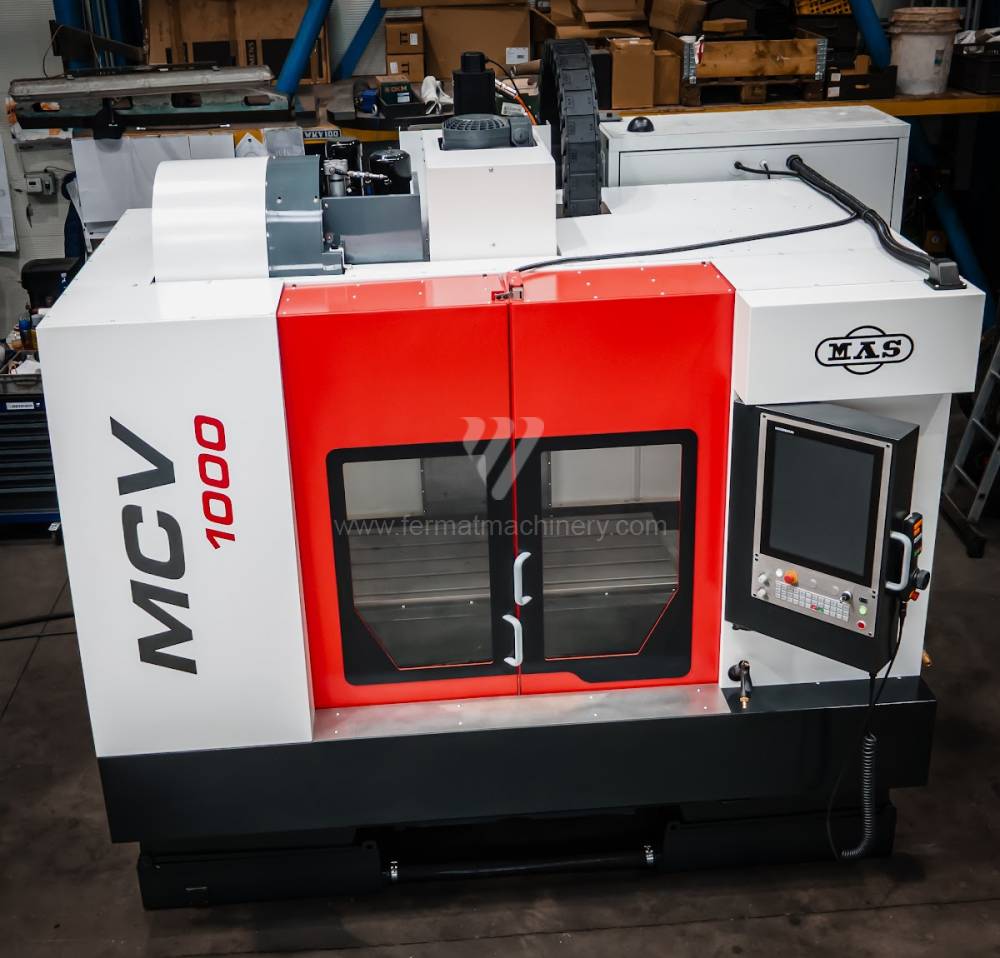
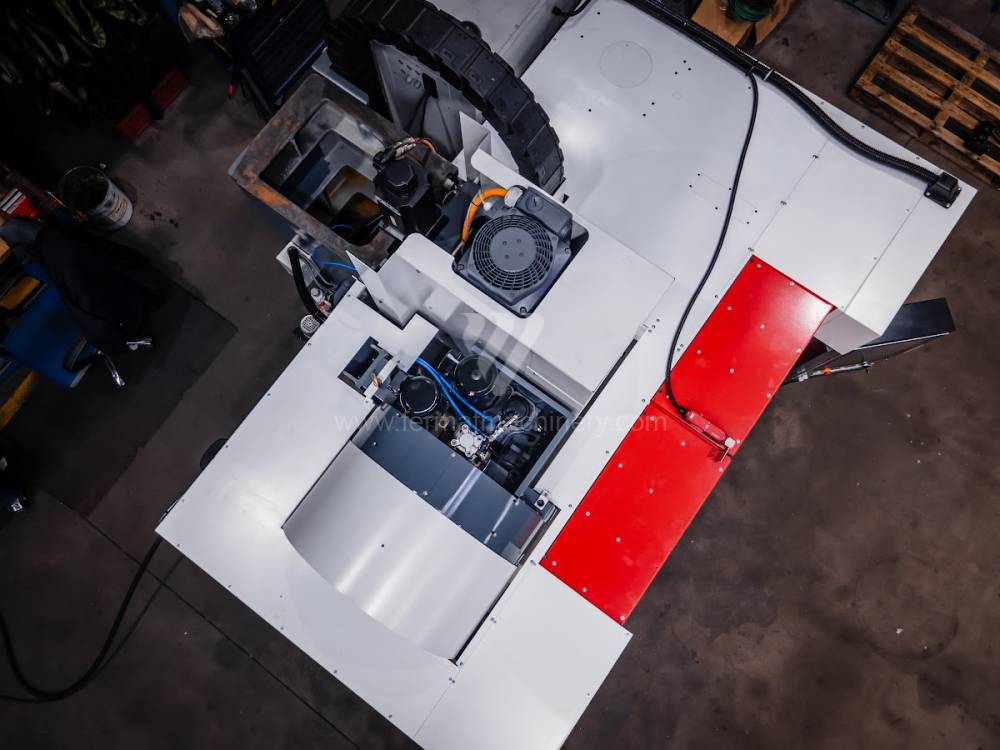
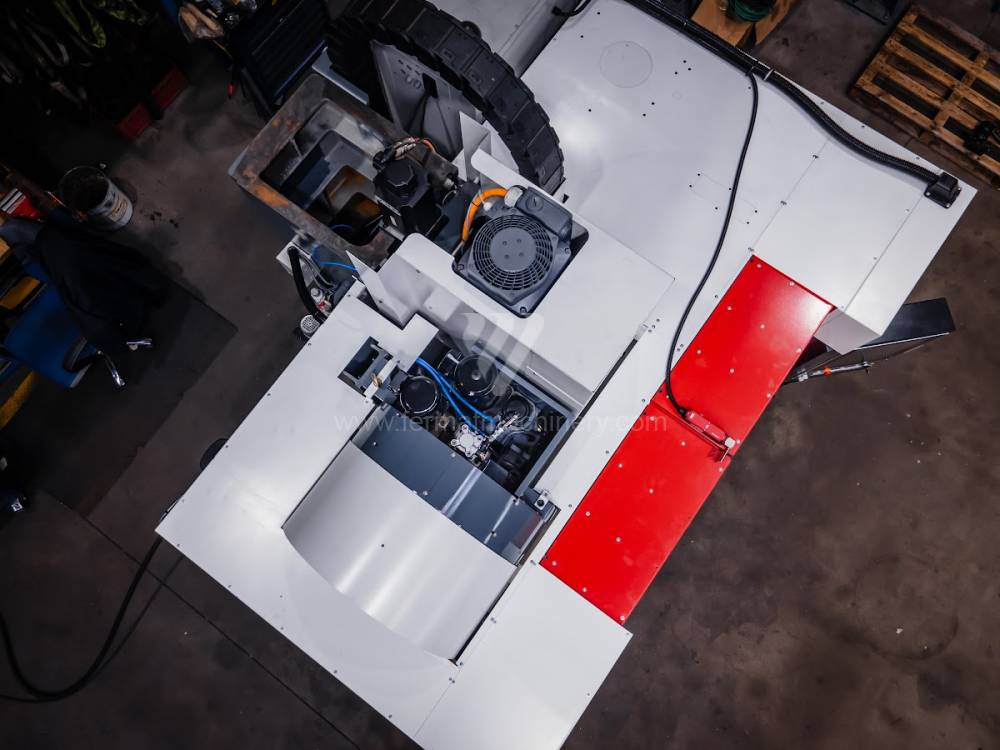
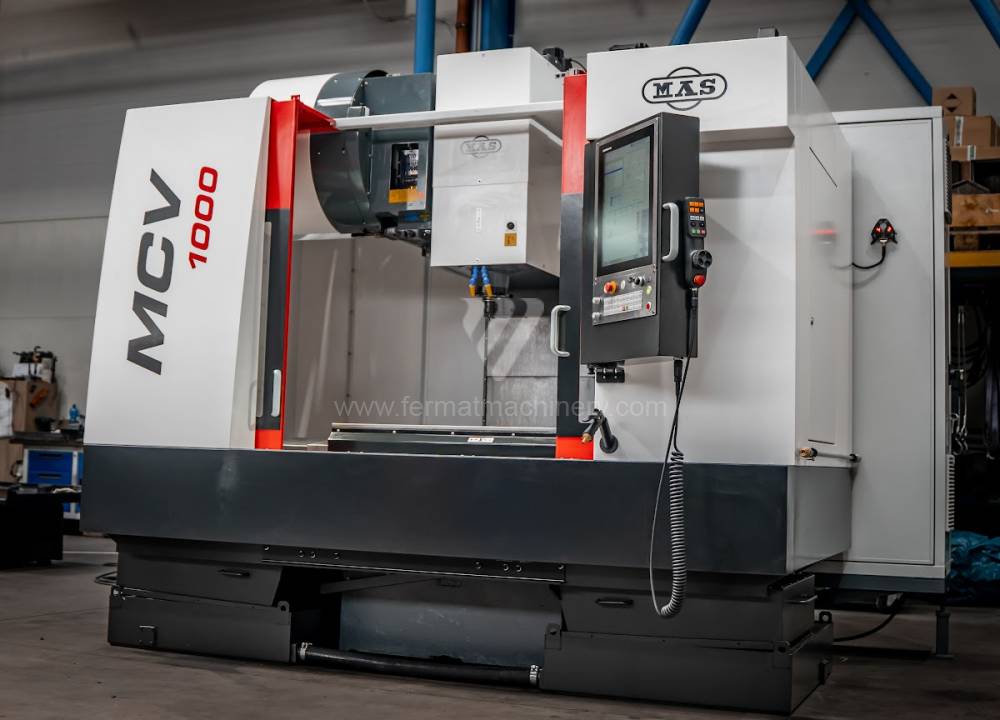
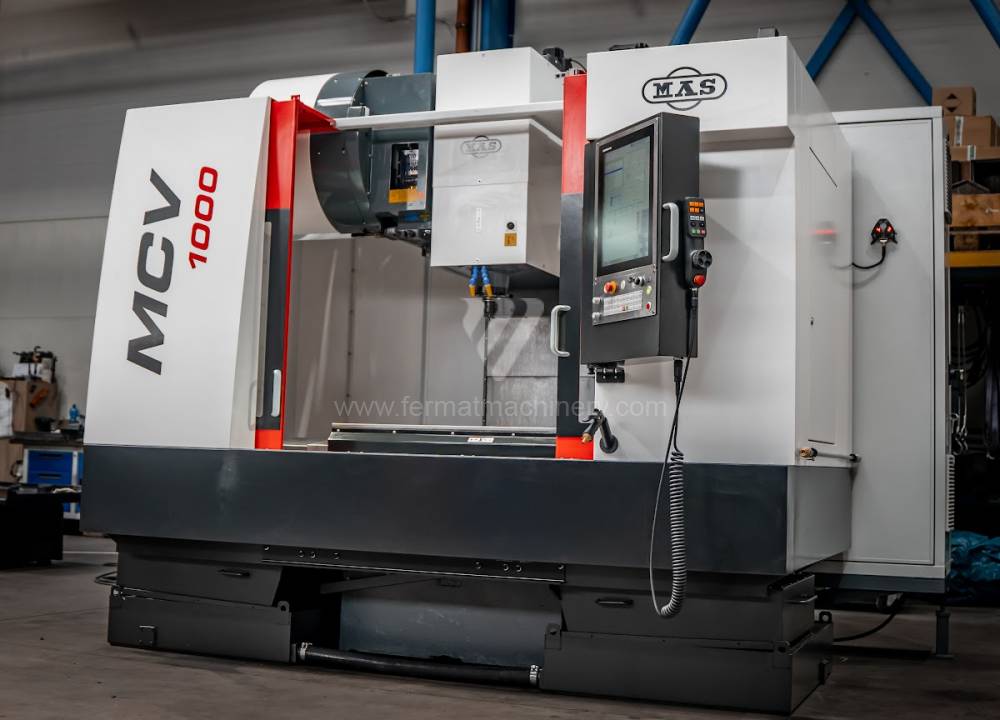
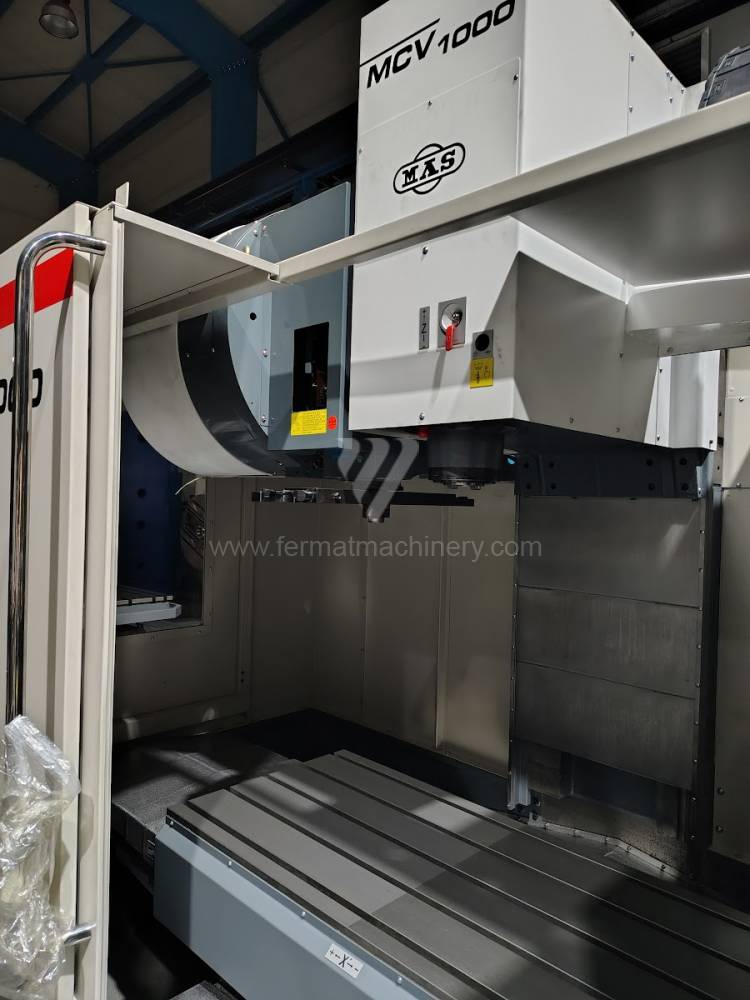
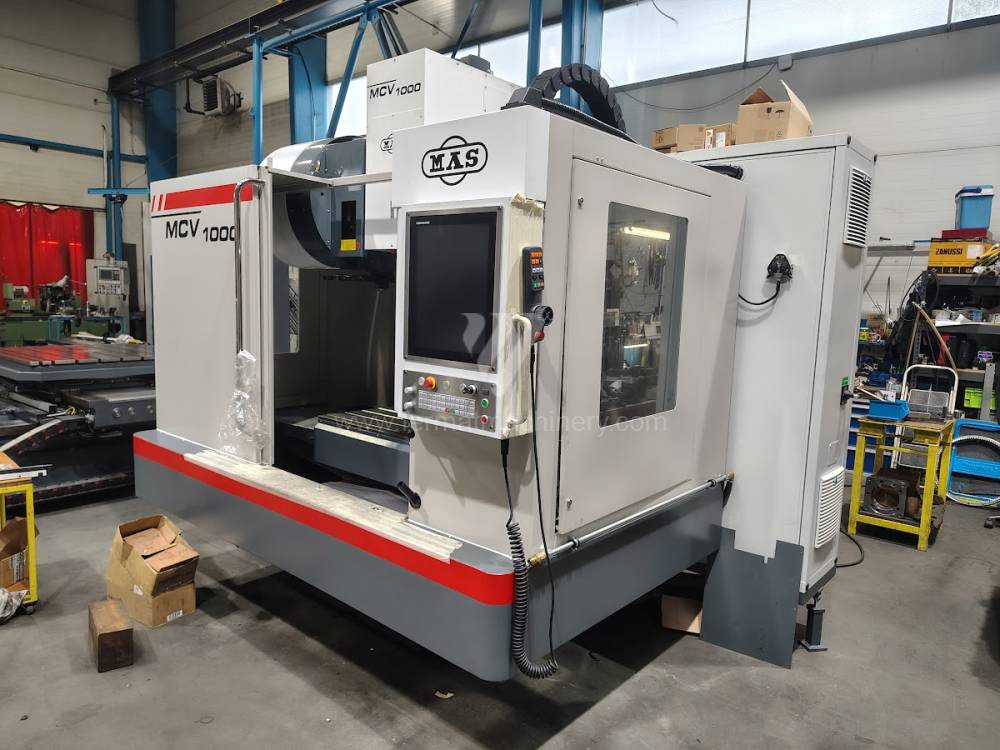
MCV 1000 |
241736 | KOVOSVIT MAS, a.s. | 2025 | Heidenhain vezérlőrendszer: TNC 620 : 1300 x 600 X irányú mozgás: 1000 mm : 600 : 660 : 0 - 10000 |
|
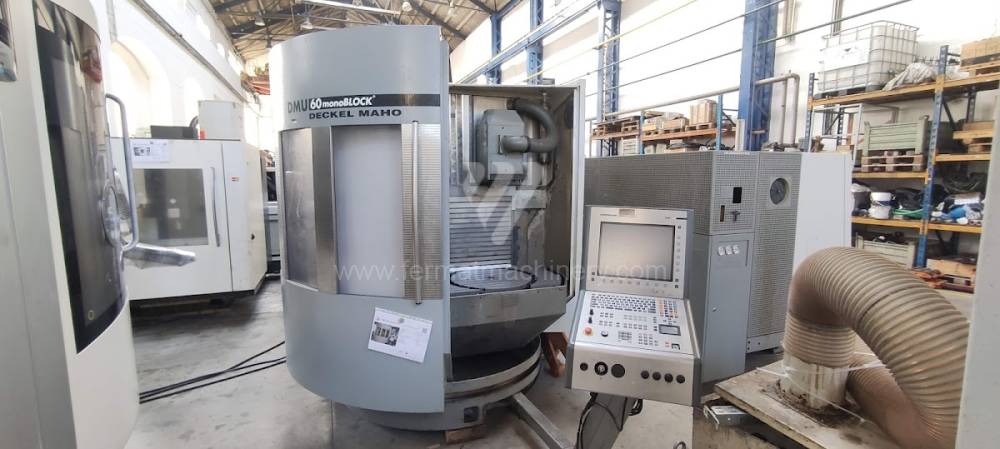 |
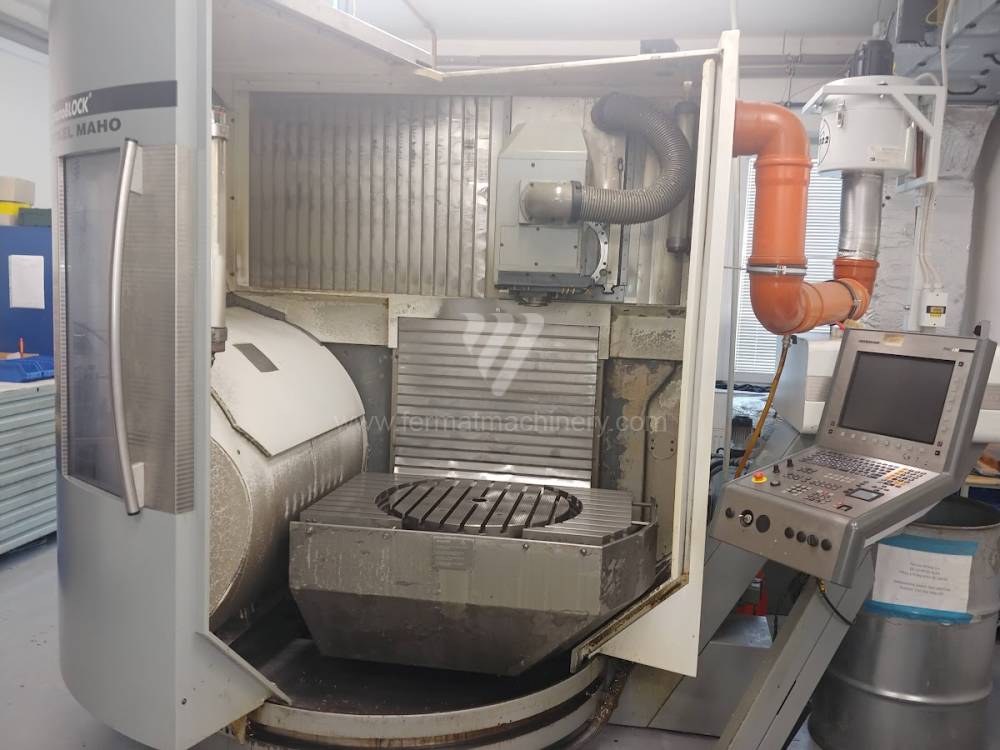
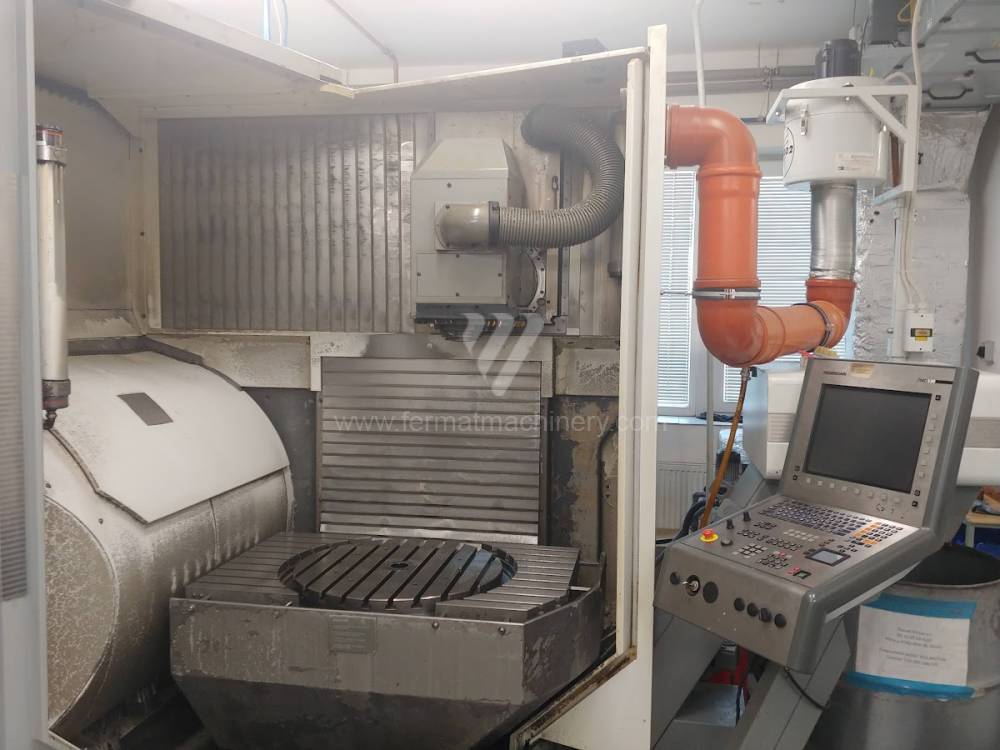
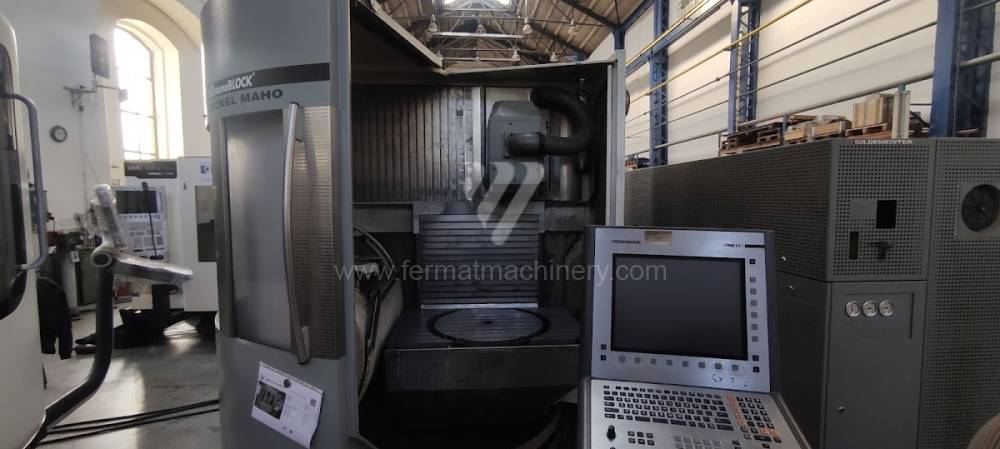
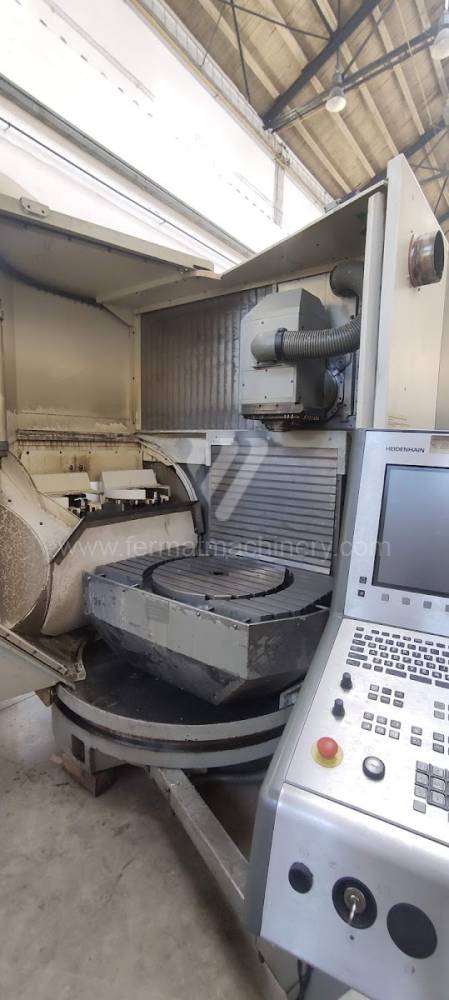
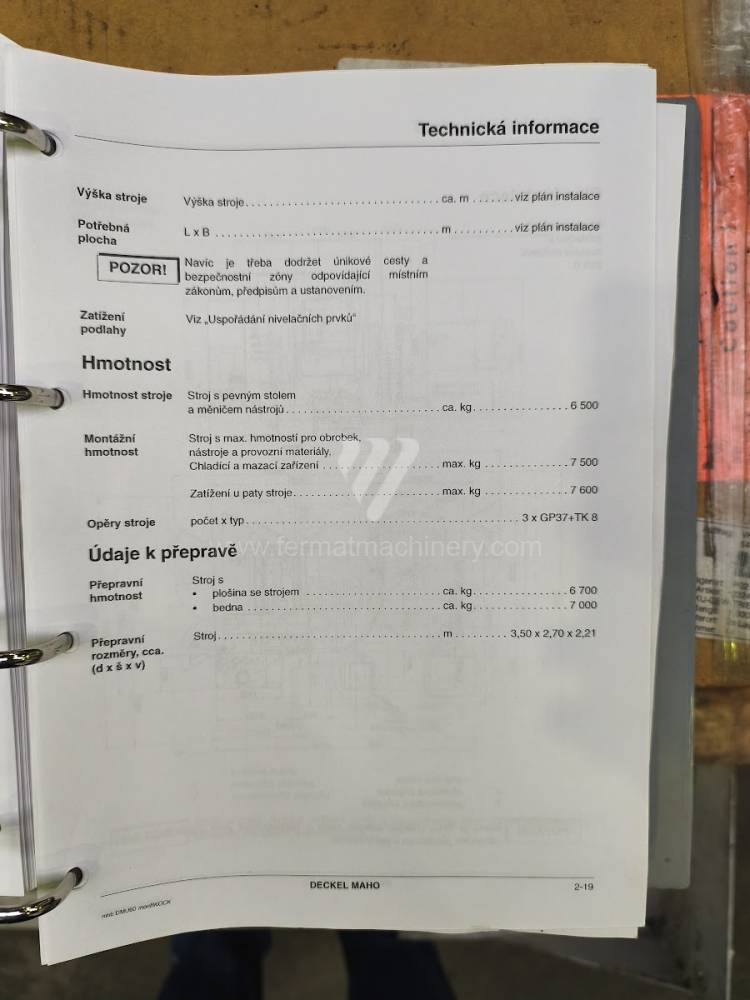
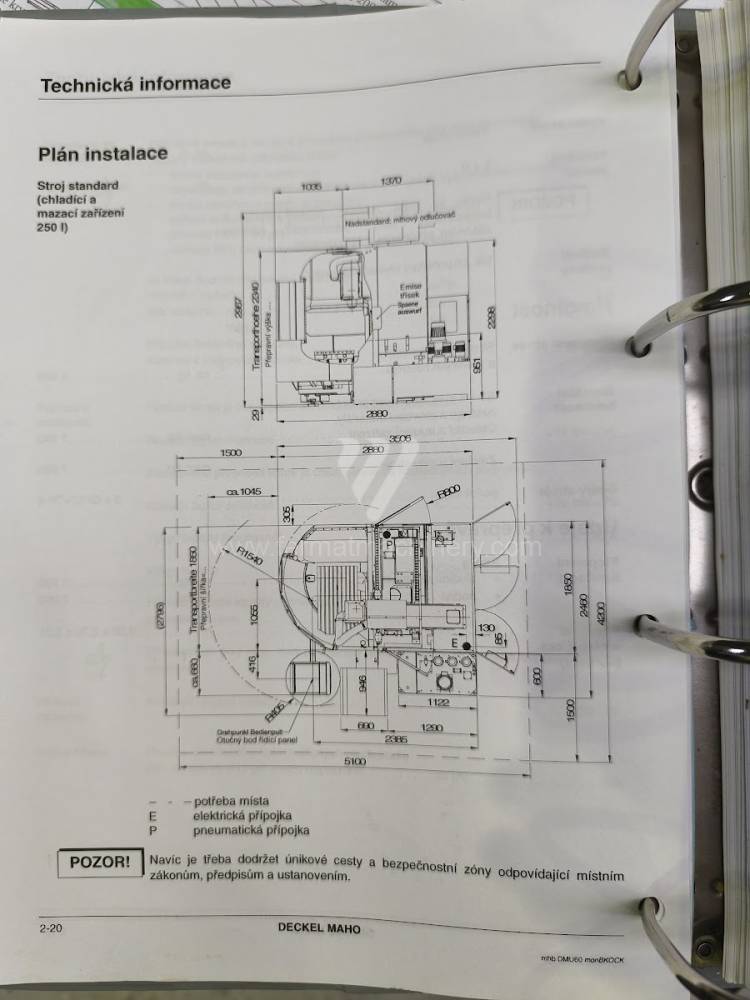
DMU 60 monoBlock |
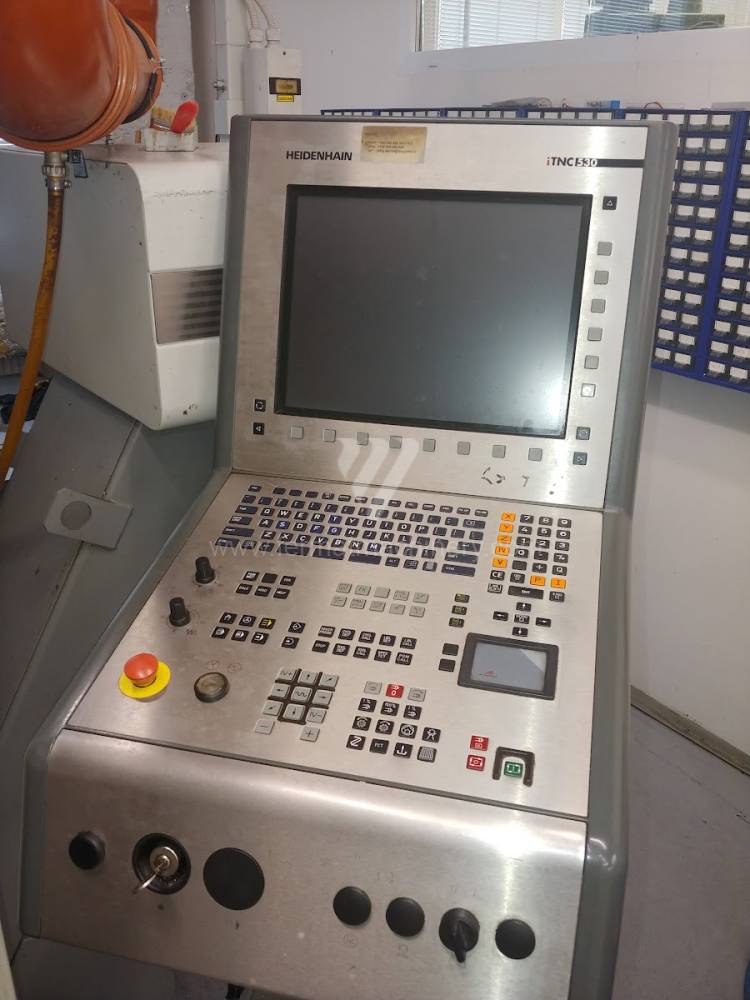
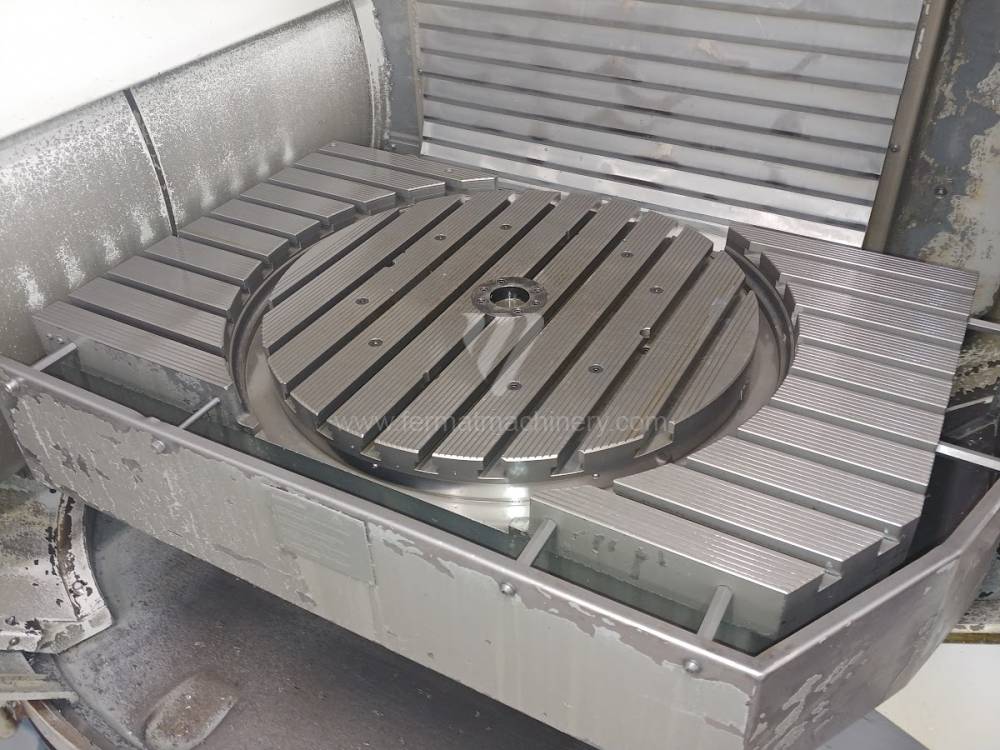
241768 | DMG | 2005 | Heidenhain vezérlőrendszer: TNC 530 : 600x1000 X irányú mozgás: 630 mm : 560 : 560 : 0 - 12000 |
|
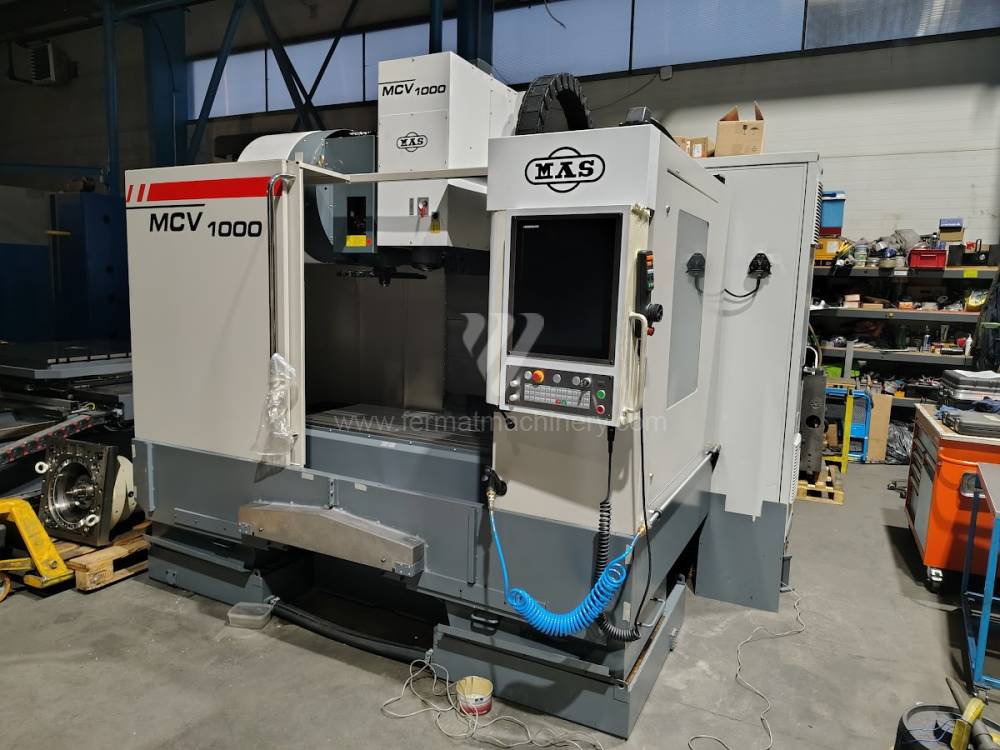 |
MCV 1000 |
241737 | KOVOSVIT MAS, a.s. | 2024 | Heidenhain vezérlőrendszer: TNC 620 : 1300 x 600 X irányú mozgás: 1000 mm : 600 : 660 : 0 - 10000 |
|
 |
MCV 1016 Quick |
261128 | KOVOSVIT MAS, a.s. | 2011 | Heidenhain vezérlőrendszer: TNC 530 : 1300 x 600 X irányú mozgás: 1016 mm : 610 : 710 : 0 - 10000 |
|
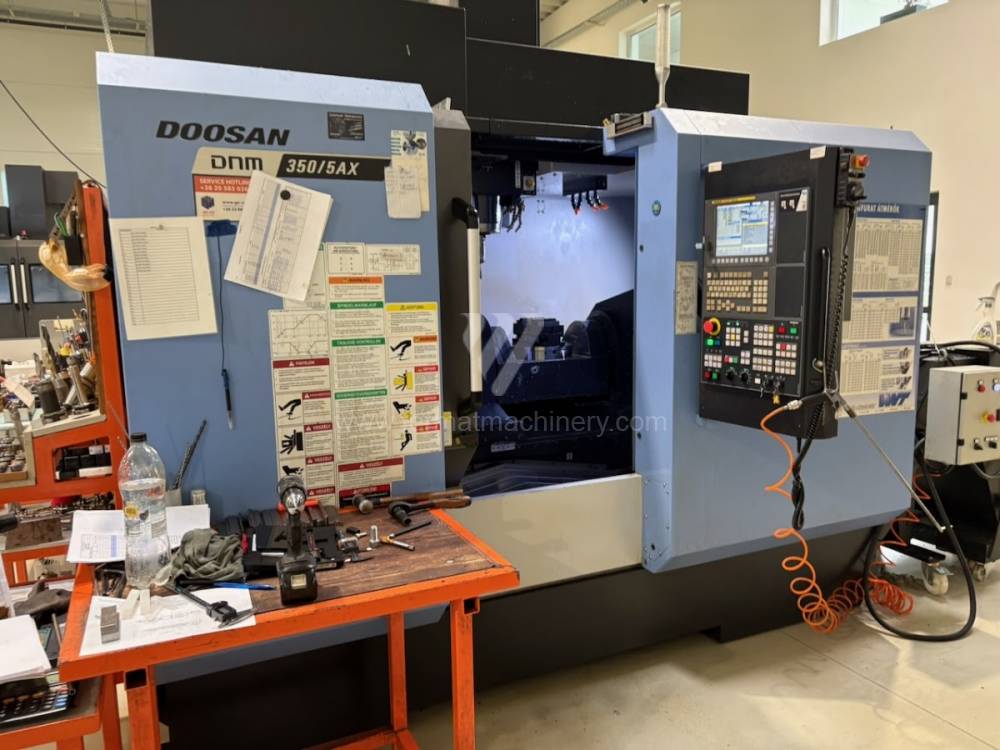 |
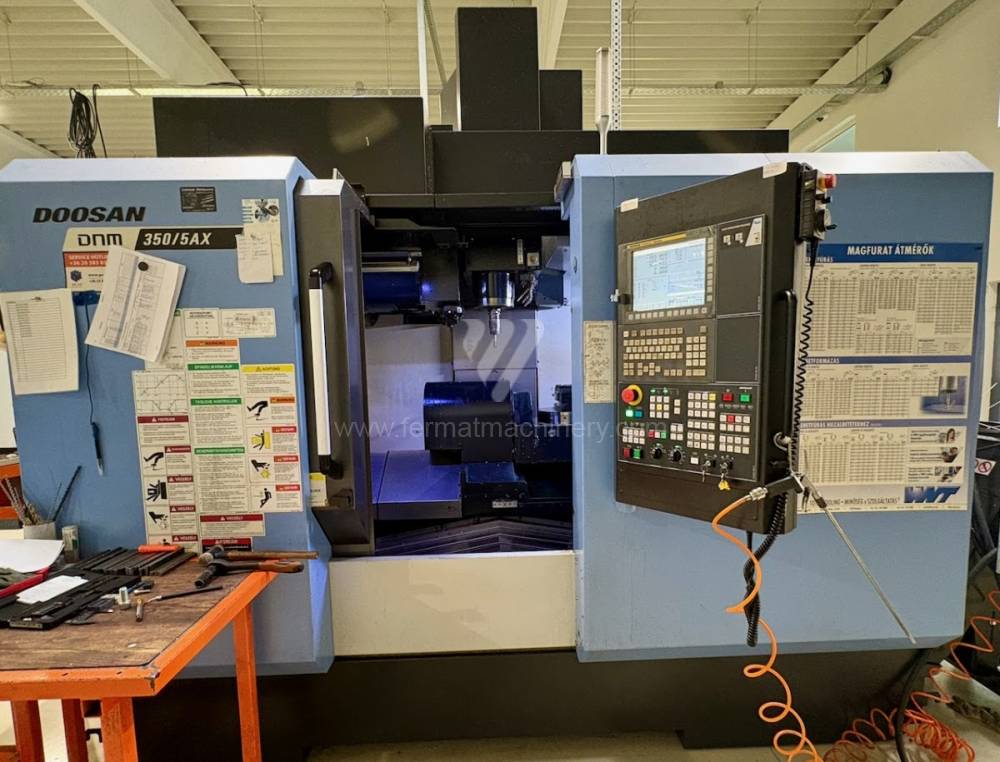
DNM 350/5AX |
261570 | Doosan | 2017 | Fanuc vezérlőrendszer: i Series : D350 X irányú mozgás: 600 mm : 655 : 500 : 0 - 12000 |
|
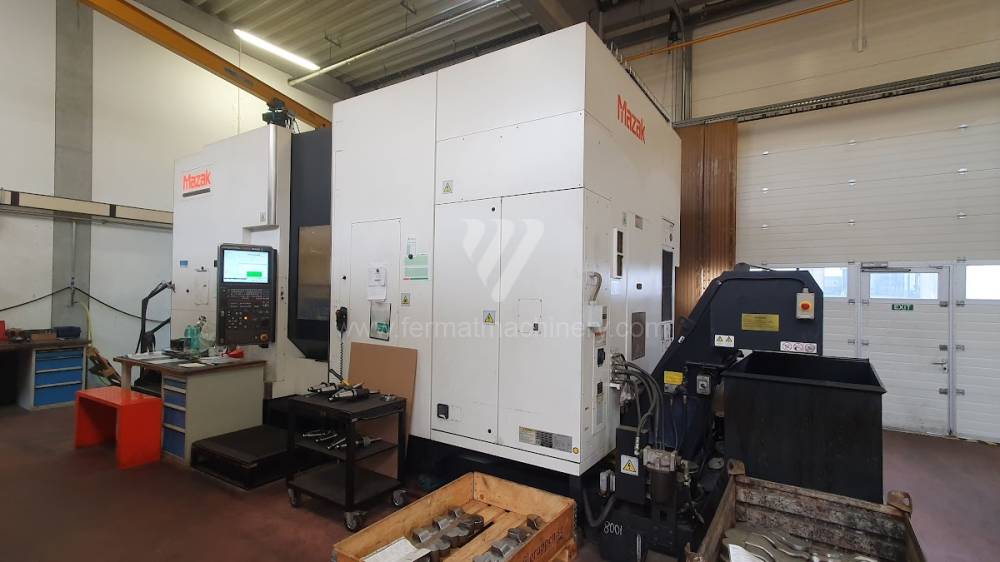 |
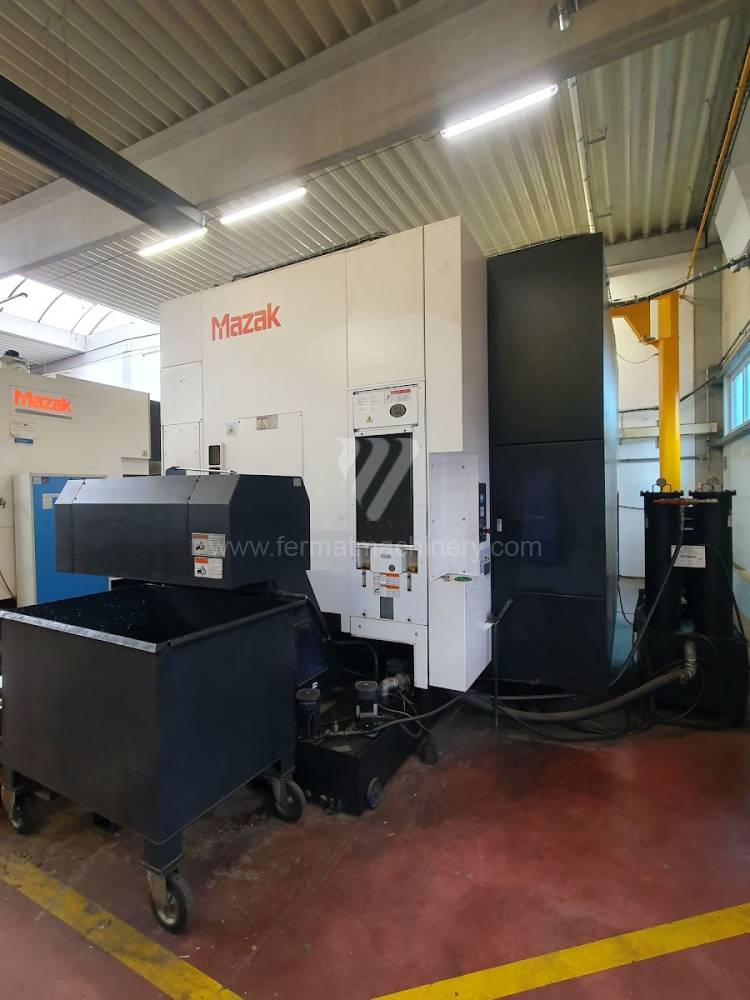
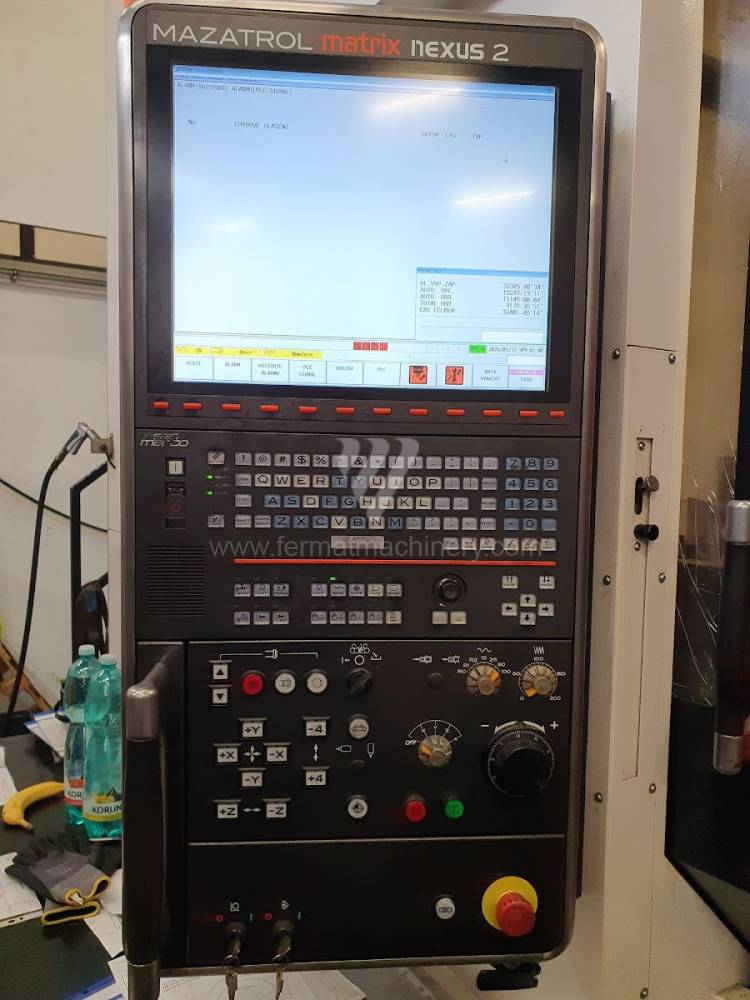
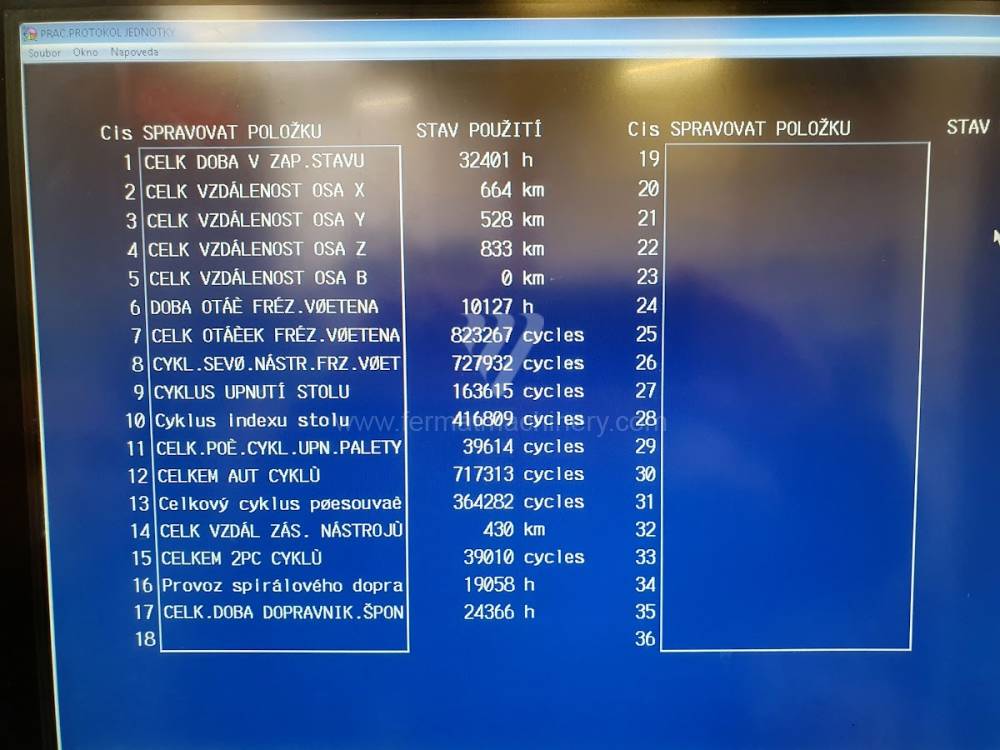
HCN 6800 II |
261542 | MAZAK | 2015 | : MATRIX NEXUS : 630x630 X irányú mozgás: 1050 mm : 900 : 980 : 10 - 8000 |
|
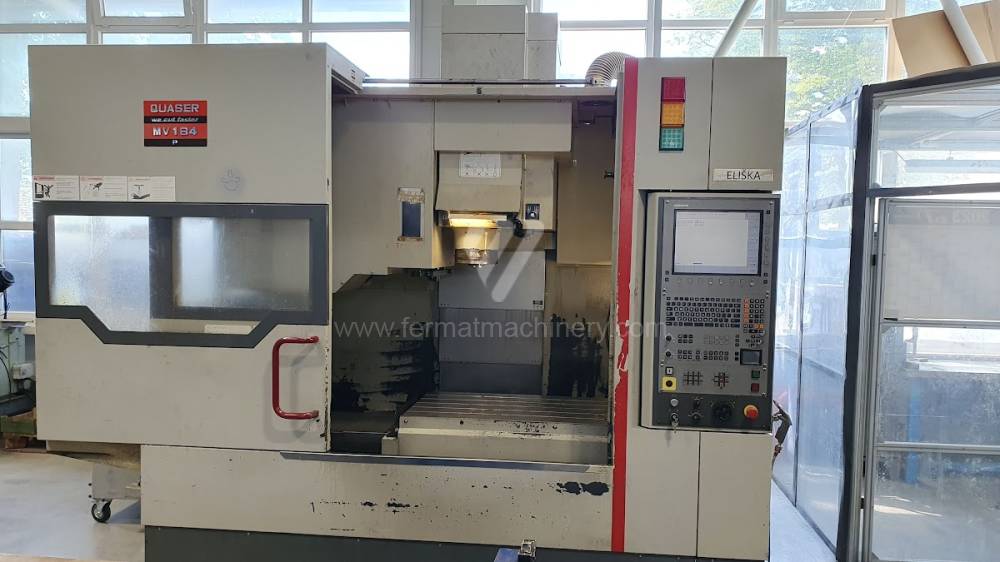 |
MV 184P/12 |
241533 | Quaser | 2010 | Heidenhain vezérlőrendszer: TNC 530 : 1200x600 X irányú mozgás: 1020 mm : 610 : 610 : 10 - 12000 |
|
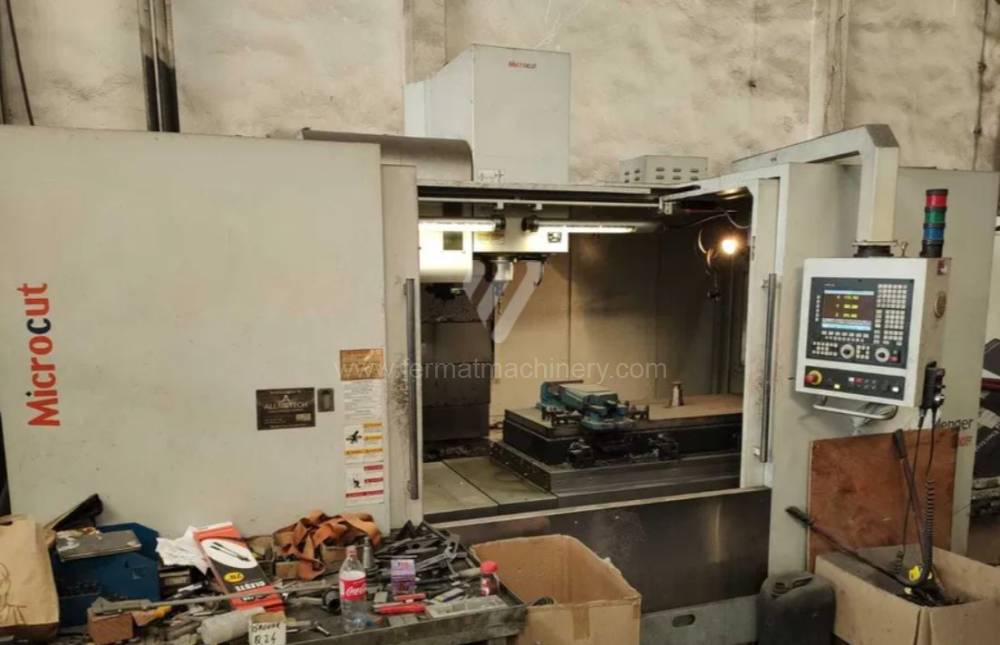 |
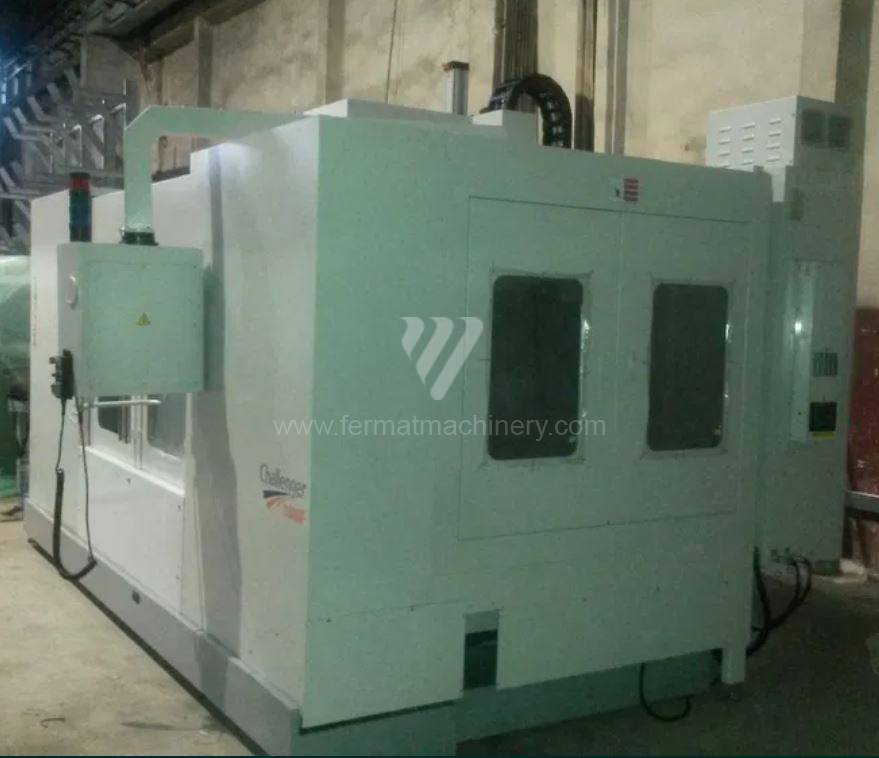
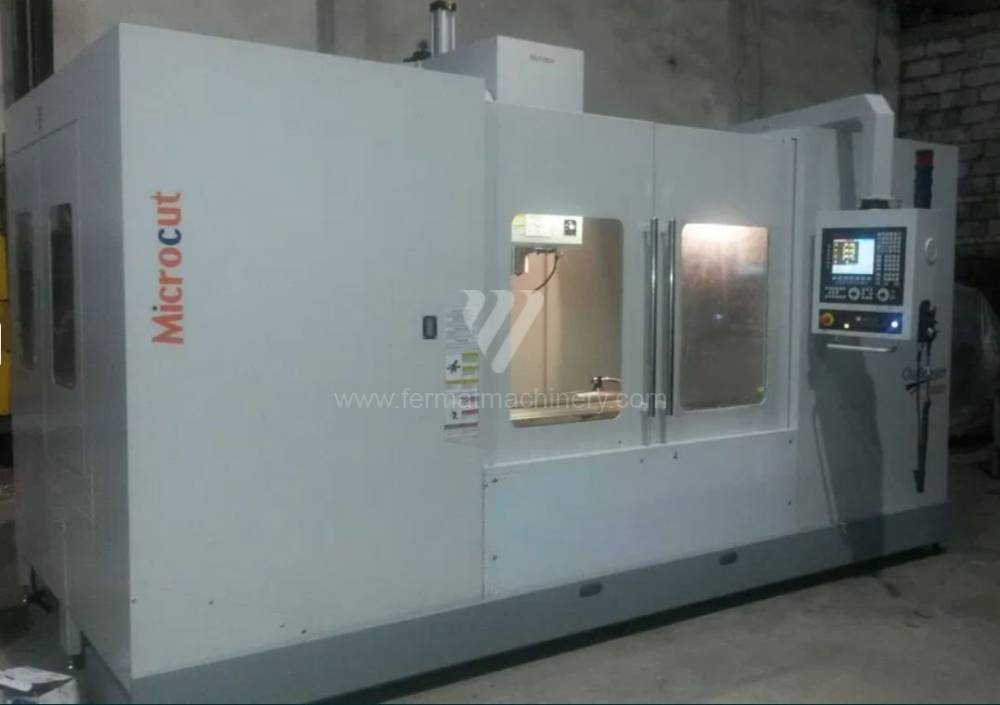
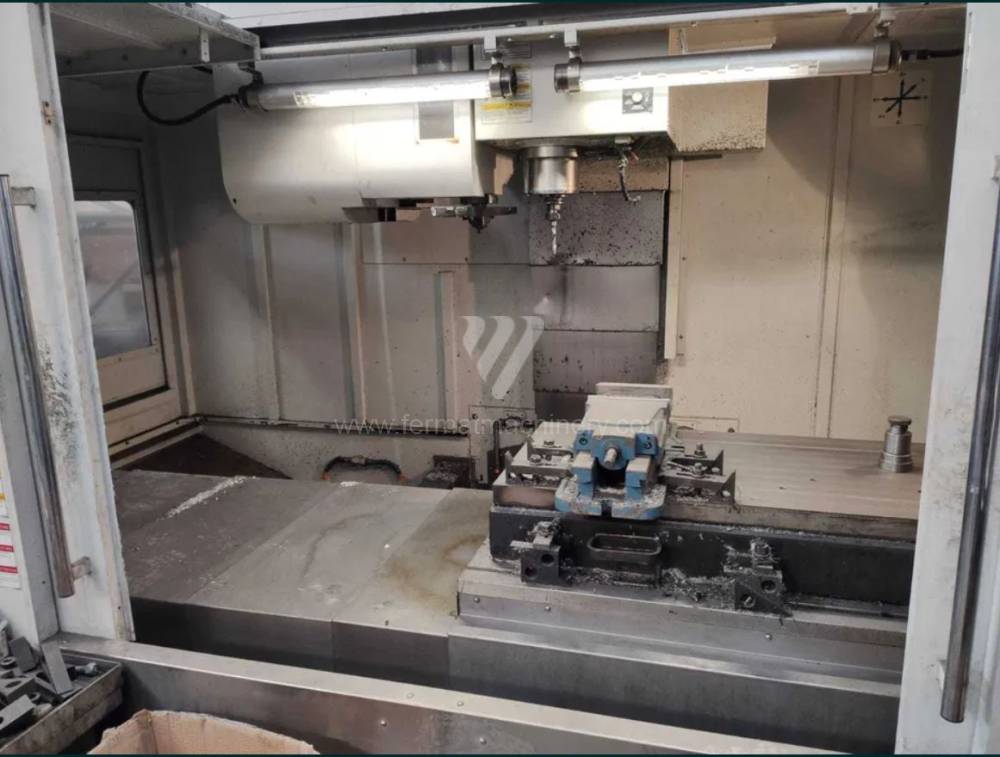
MICROCUT CHALLENGER VMC 1600 F |
251484 | Microcut | 2015 | : CNC 8055i : 1800 x 800 X irányú mozgás: 1600 mm : 800 : 710 : 1 - 12000 |
|
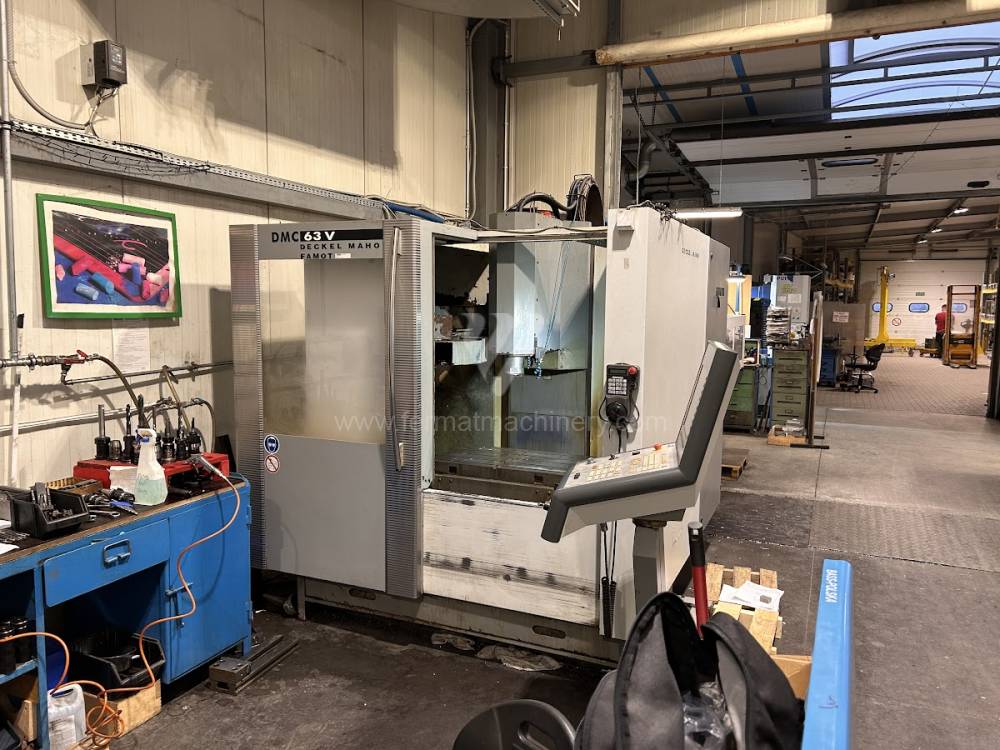 |
DMC 63 V |
251002 | Deckel Maho | 2005 | Fanuc vezérlőrendszer: 180i - MB : 800x500 X irányú mozgás: 630 mm : 500 : 500 : 10 - 10000 |
|
 |
VMX 24 |
201170 | HURCO | 2000 | Hurco vezérlőrendszer: UltiMax : 760 x 510 mm X irányú mozgás: 610 mm : 510 : 610 : 0 - 10000 |
|
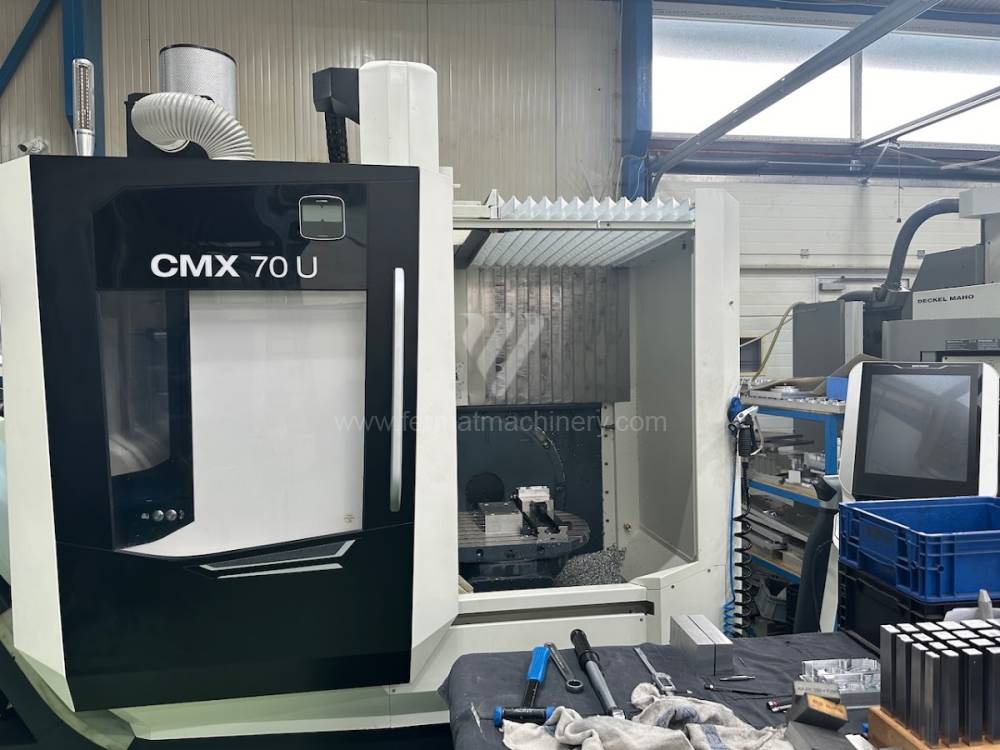 |
CMX 70 U |
251274 | DMG MORI | 2023 | Heidenhain vezérlőrendszer: TNC 620 : 800x620 X irányú mozgás: 750 mm : 600 : 520 : 20 - 12000 |
|
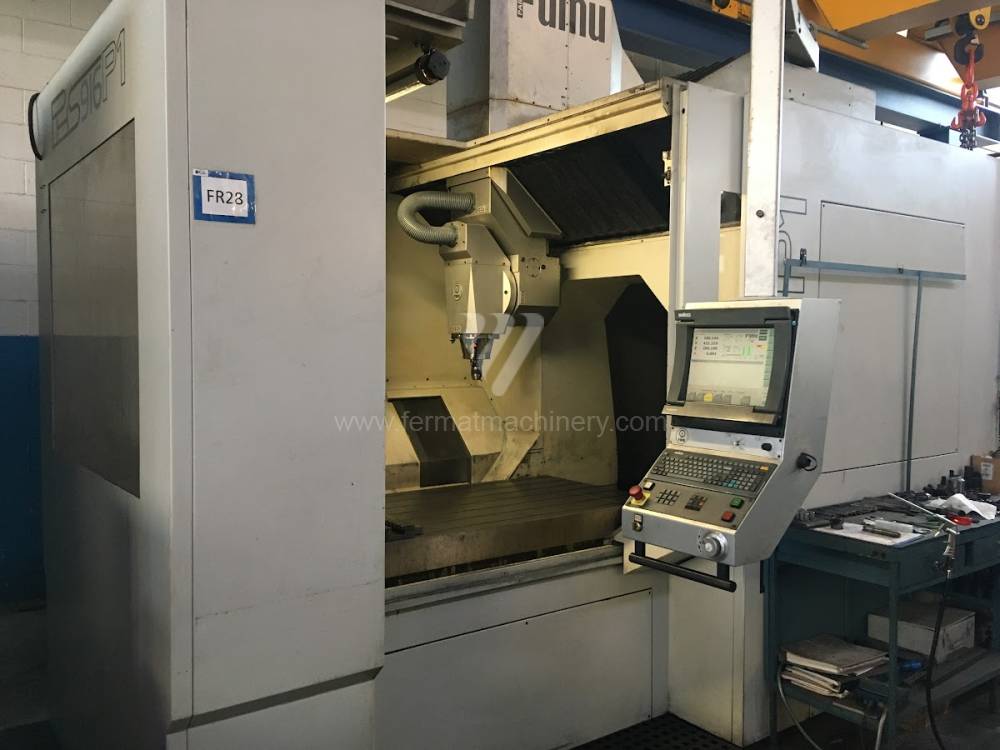 |
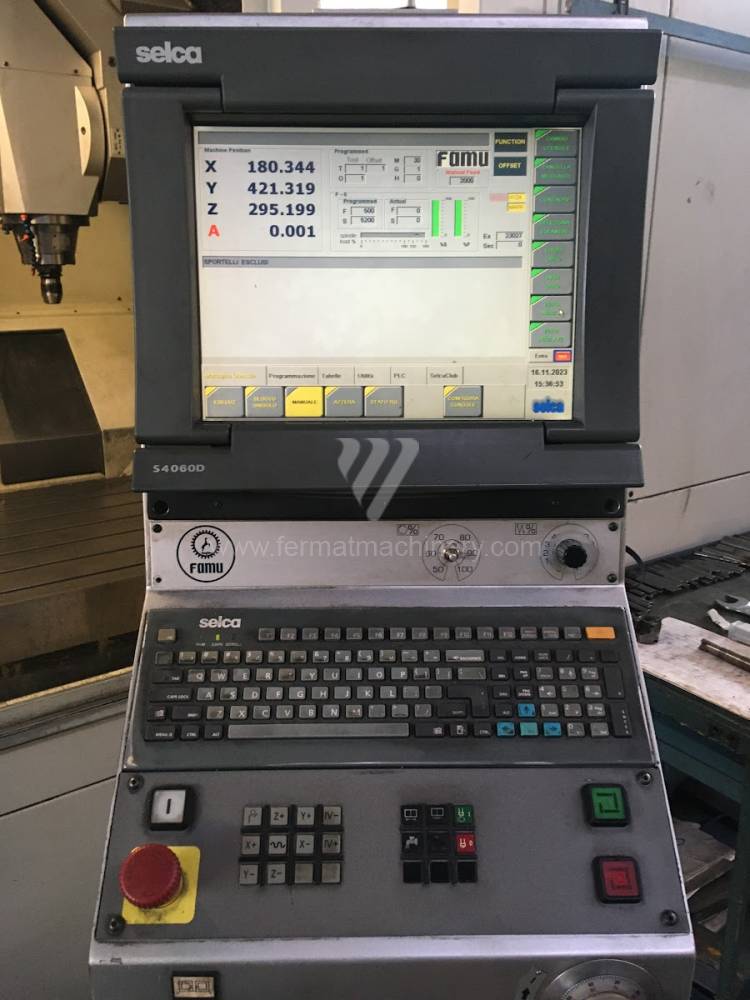
PHS 916 P1 |
241171 | IM Parpas | 2005 | Selca vezérlőrendszer: S4060D : X irányú mozgás: 1600 mm : 1200 : 600 : 0 - 24000 |
|
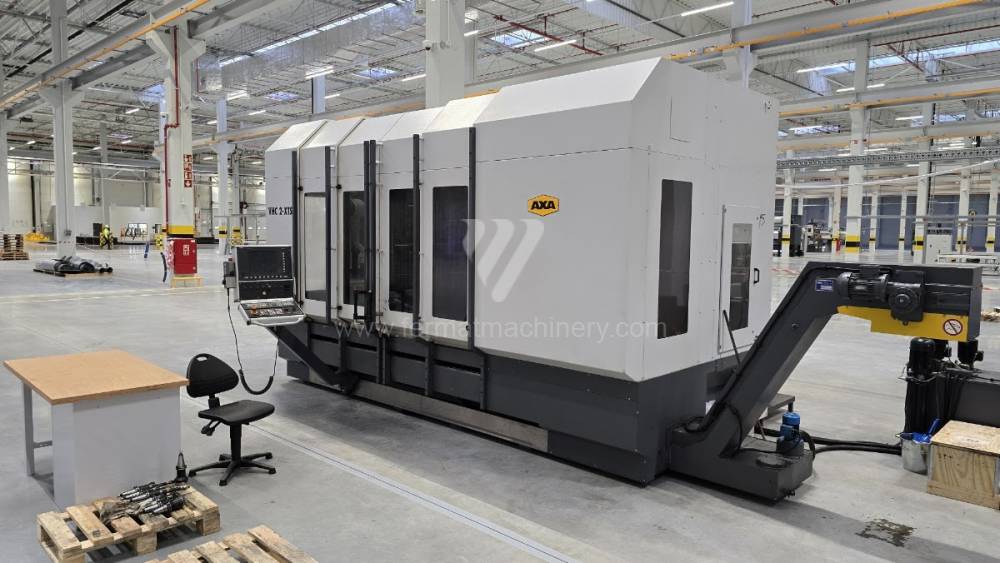 |
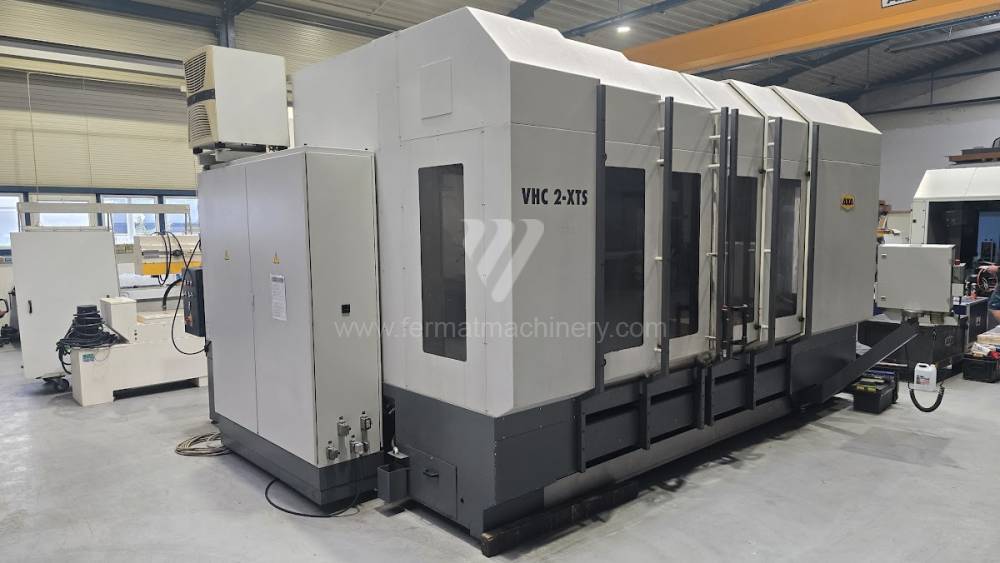
VHC 2-1760 XTS |
261085 | AXA - CNC Stroje s.r.o. | 2007 | : Sinumerik 840 D : 2440x600 X irányú mozgás: 1760 mm : 600 : 800 : 3 - 10000 |
|
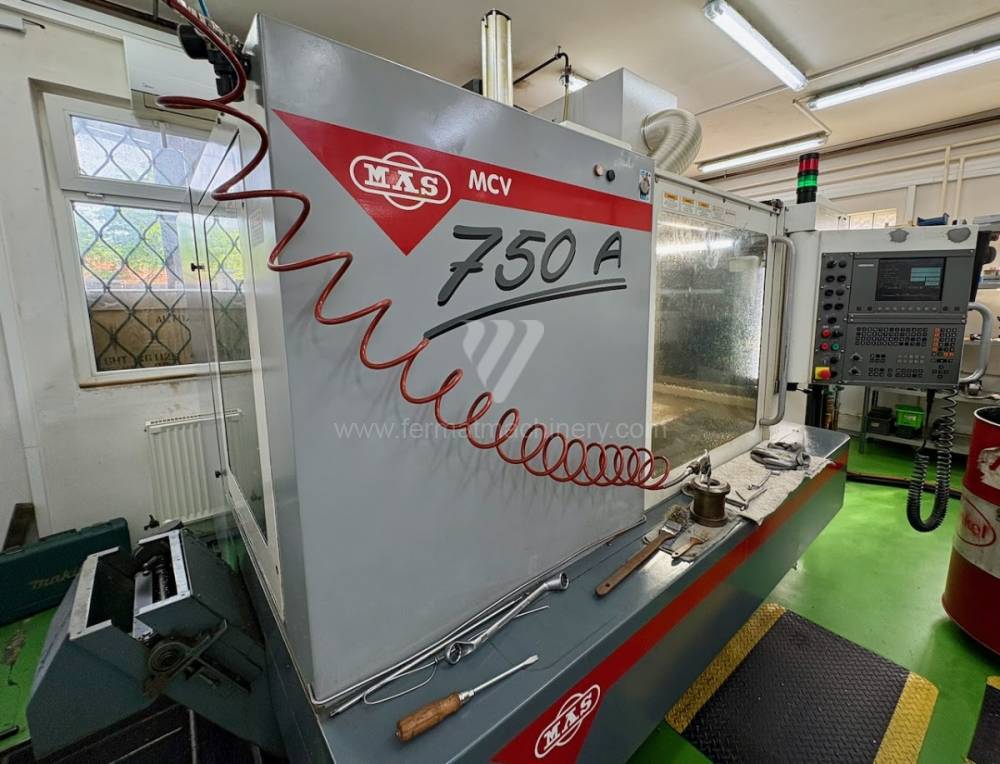 |
MCV 750 A |
261522 | KOVOSVIT MAS, a.s. | 2001 | Heidenhain vezérlőrendszer: TNC 426 : 1000x500 X irányú mozgás: 750 mm : 500 : 500 : 10 - 12000 |
|
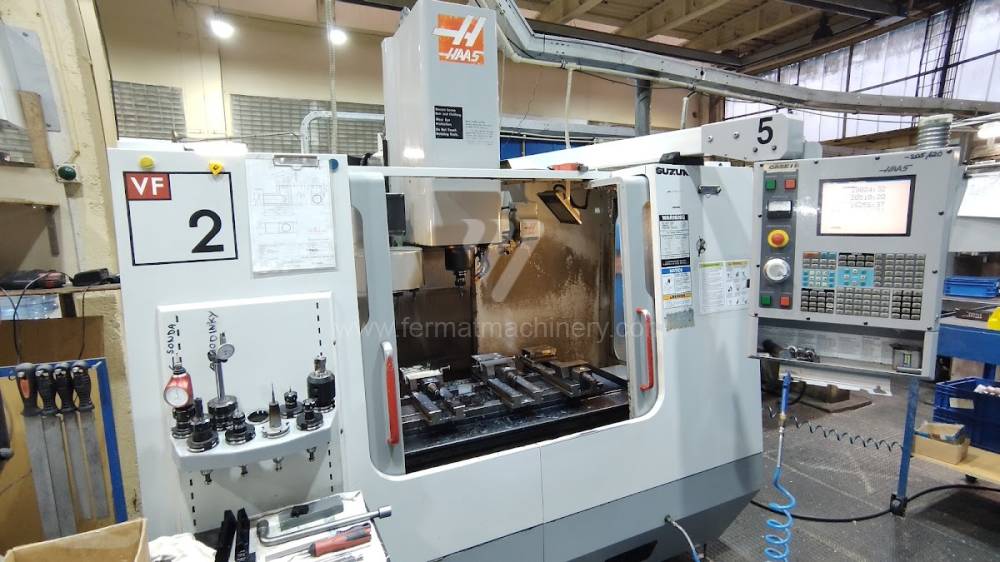 |
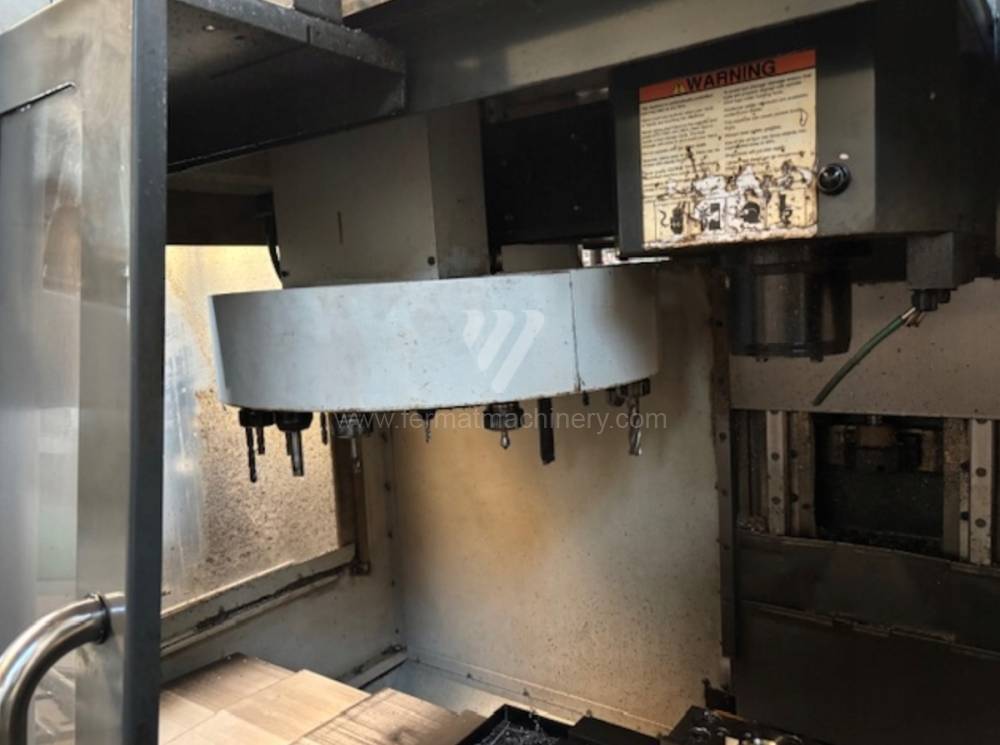
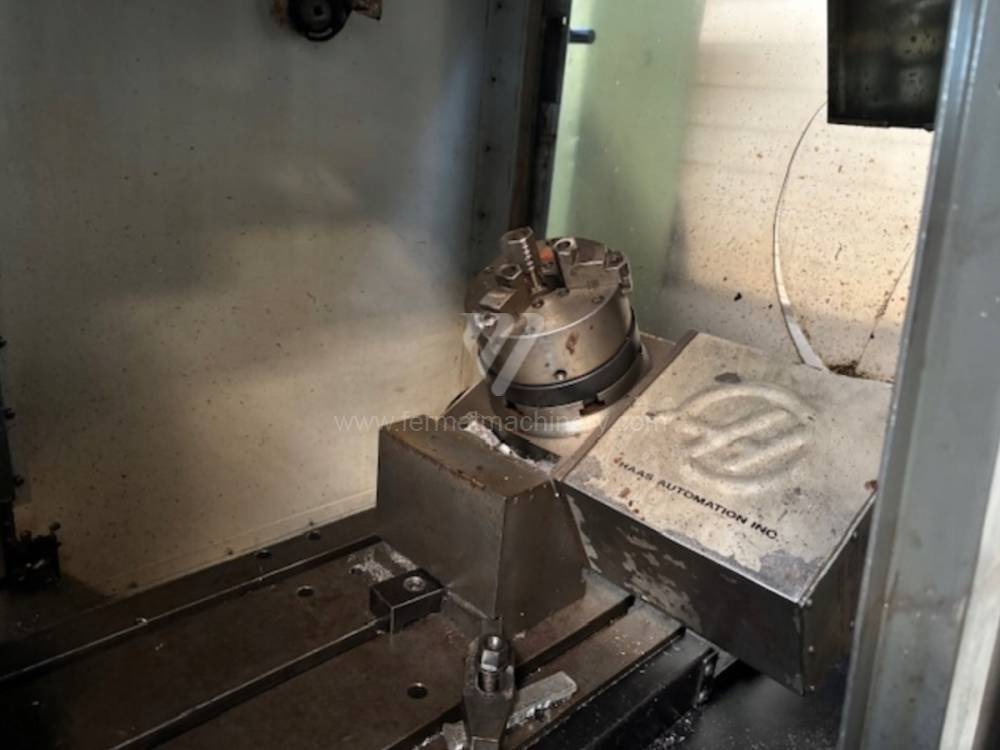
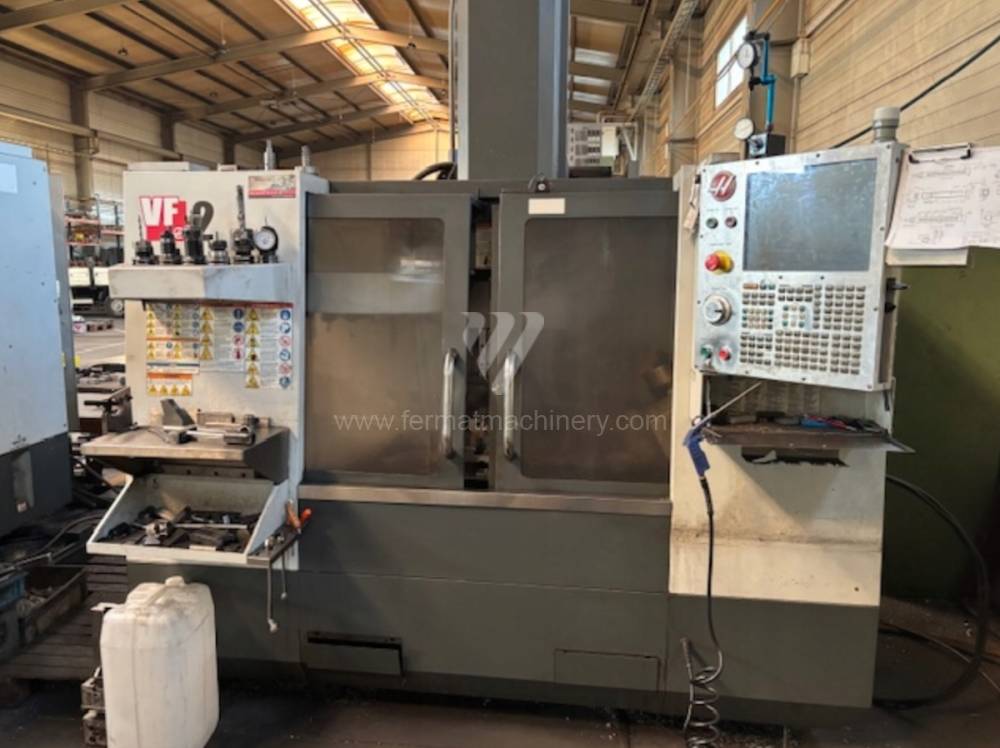
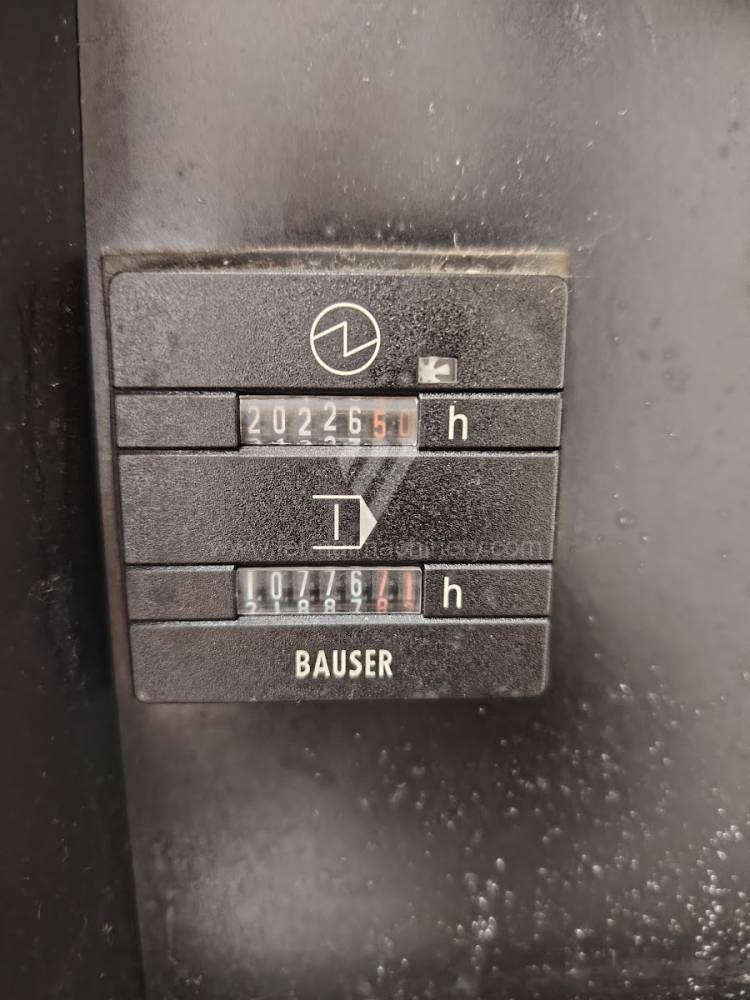
VF 2 |
261112 | Haas Automation | 2005 | Haas vezérlőrendszer: : 914 x 356 X irányú mozgás: 762 mm : 406 : 508 : 0 - 7500 |
|
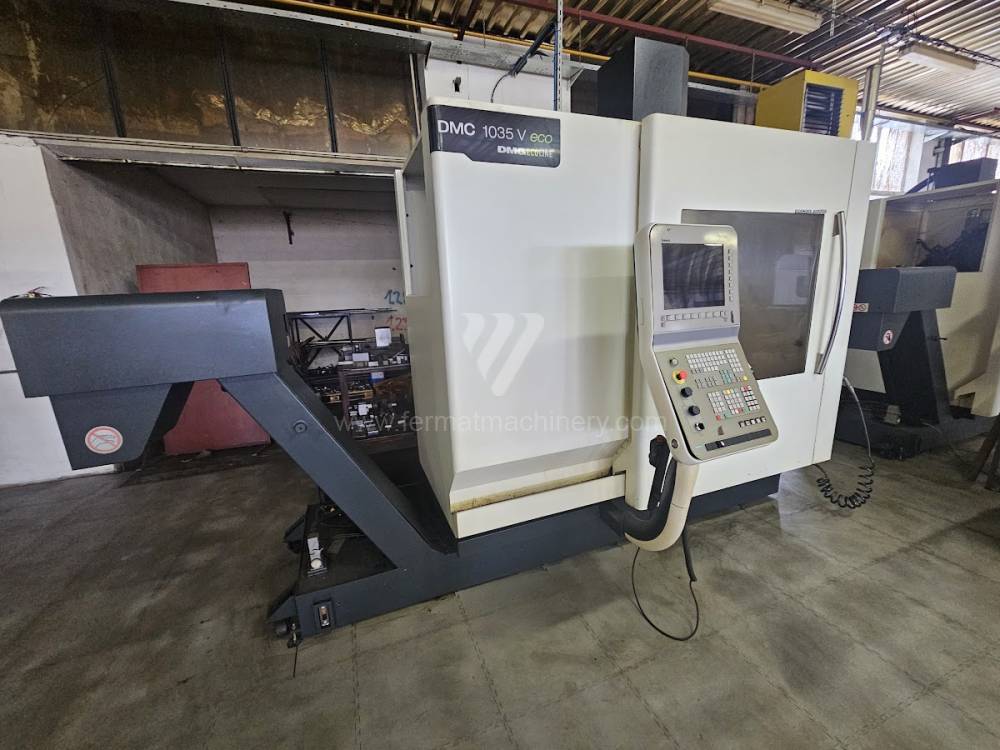 |
DMC 1035 V |
261185 | Deckel Maho | : Sinumerik 810 : 1200 x 560 X irányú mozgás: 1035 mm : 560 : 510 : 20 - 10000 |
||
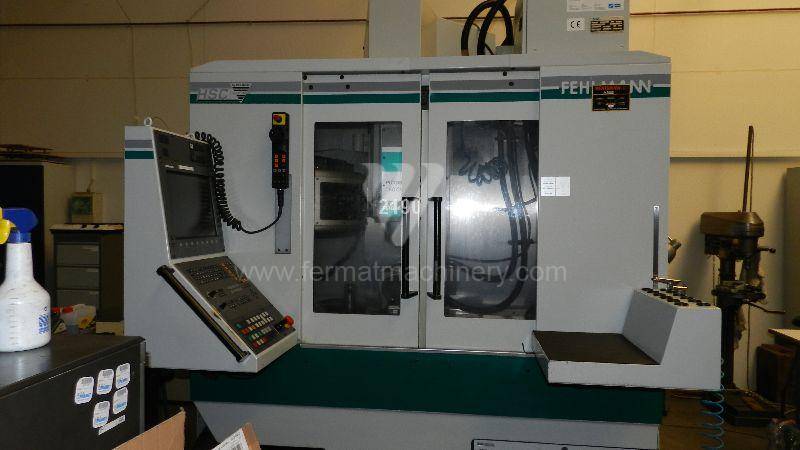 |
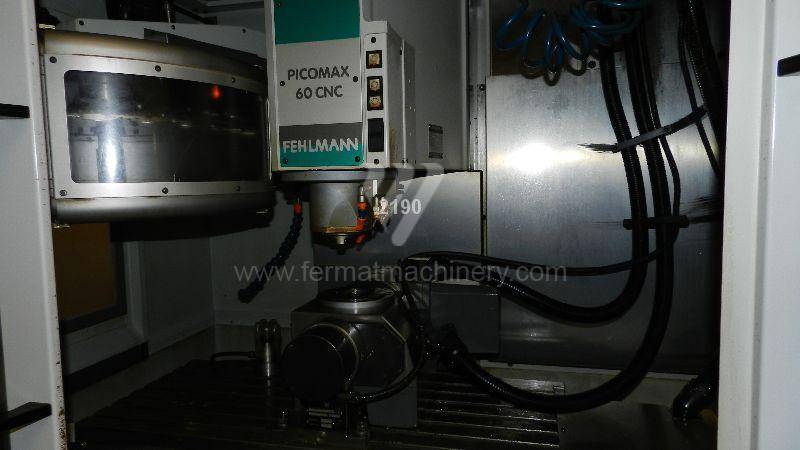
PICOMAX 60-M HSC |
151460 | Fehlmann | 2003 | : 920x380 X irányú mozgás: 505 mm : 355 : 610 : 18000 - : SK 30 |
|
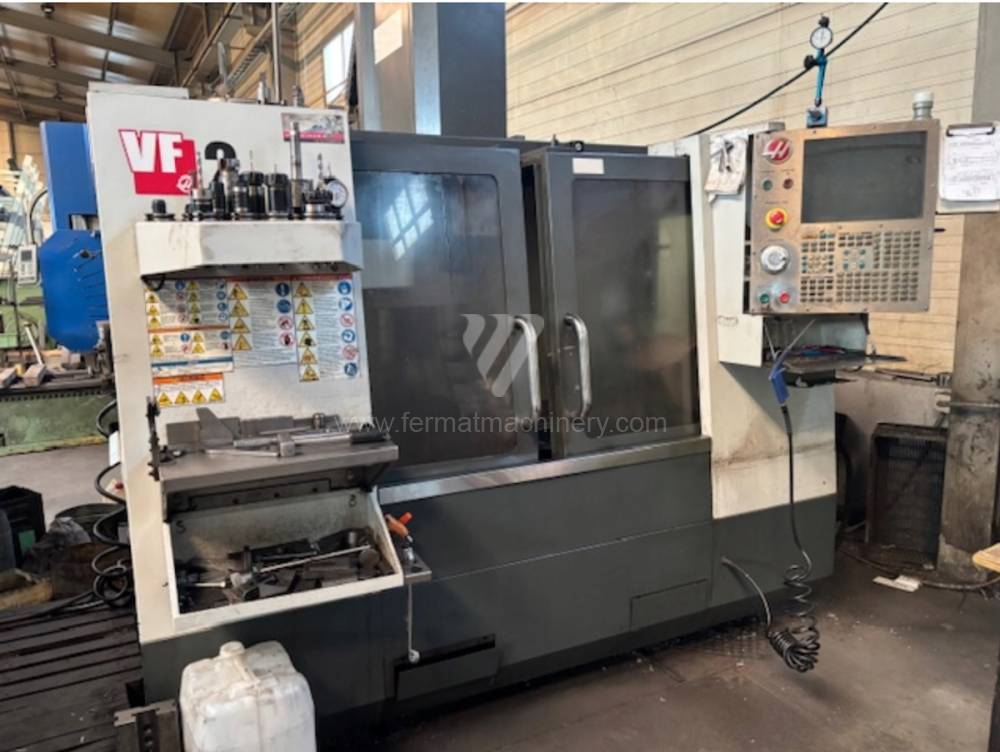 |
VF 2 |
261179 | Haas Automation | 2010 | Haas vezérlőrendszer: : 914x356 X irányú mozgás: 760 mm : 400 : 500 : 0 - 7000 |
|
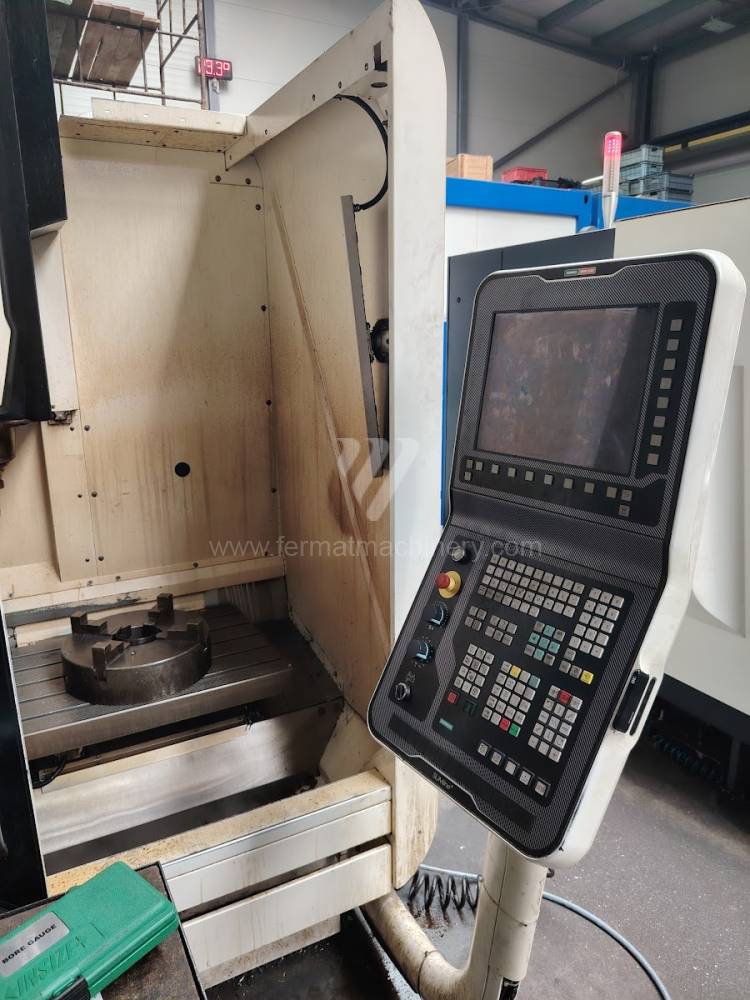 |
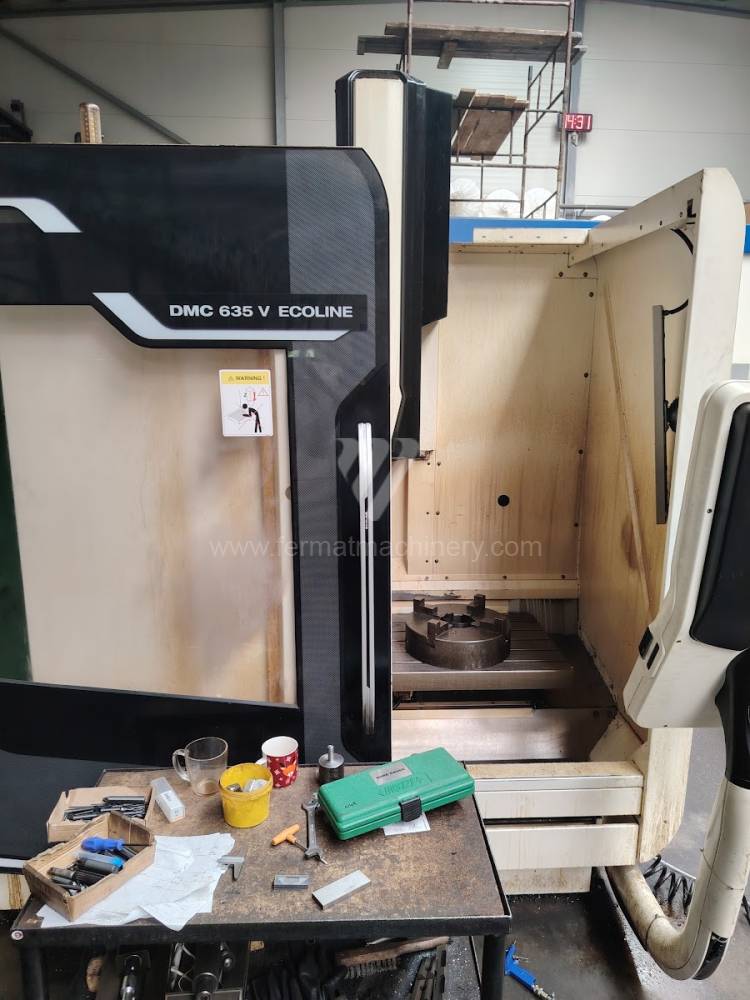
DMC 635 V ecoline |
251628 | DMG MORI | 2012 | : Sinumerik 810 : 790 x 560 X irányú mozgás: 635 mm : 510 : 460 : 0 - 8000 |
|
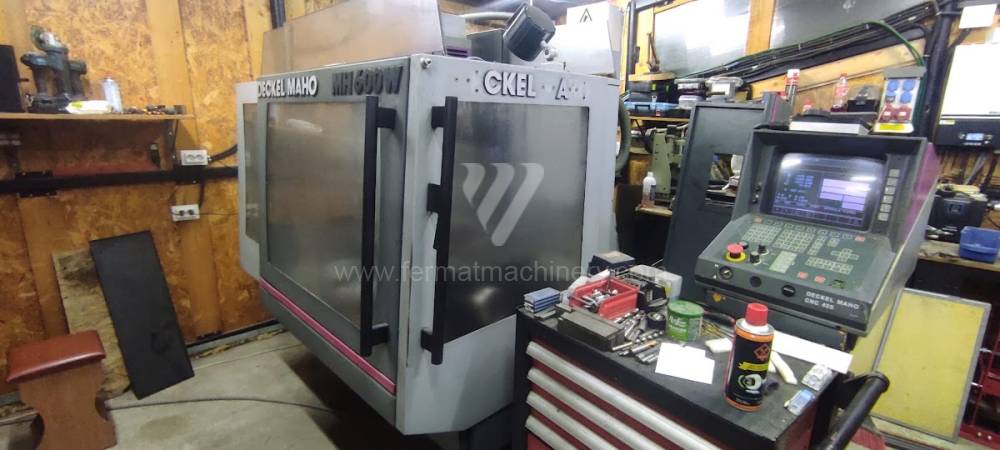 |
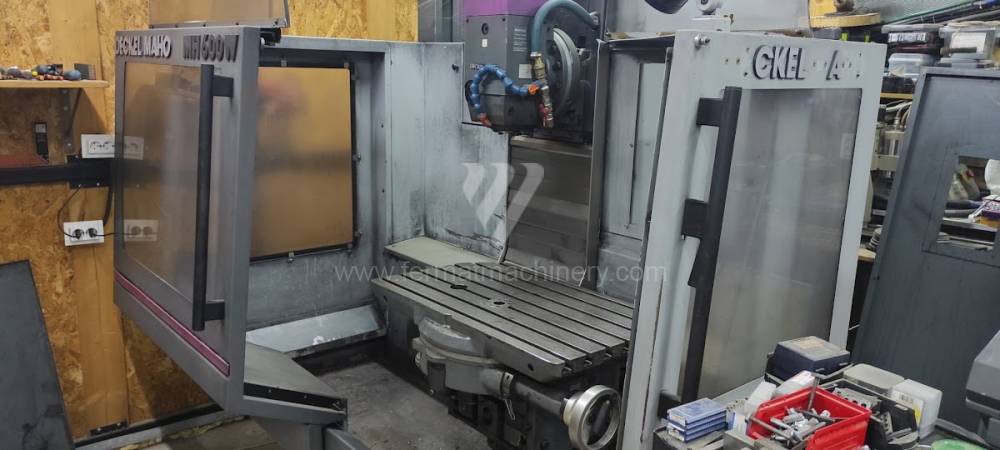
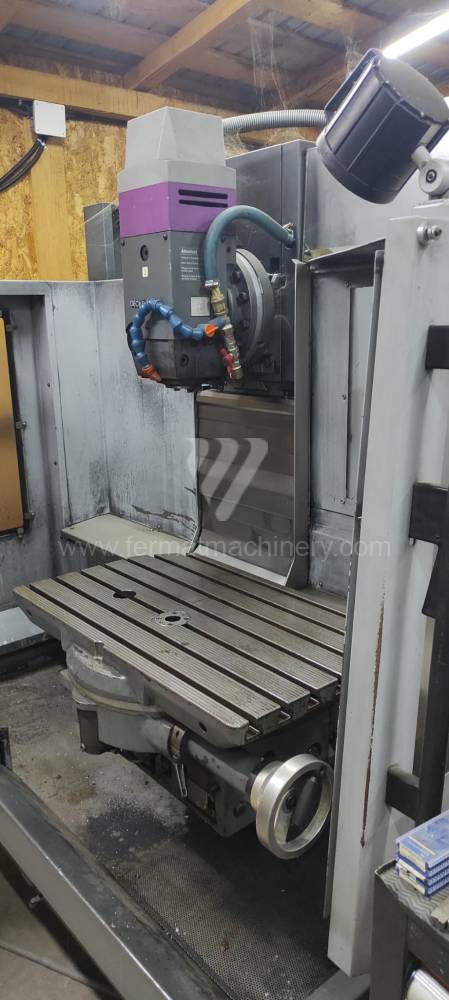
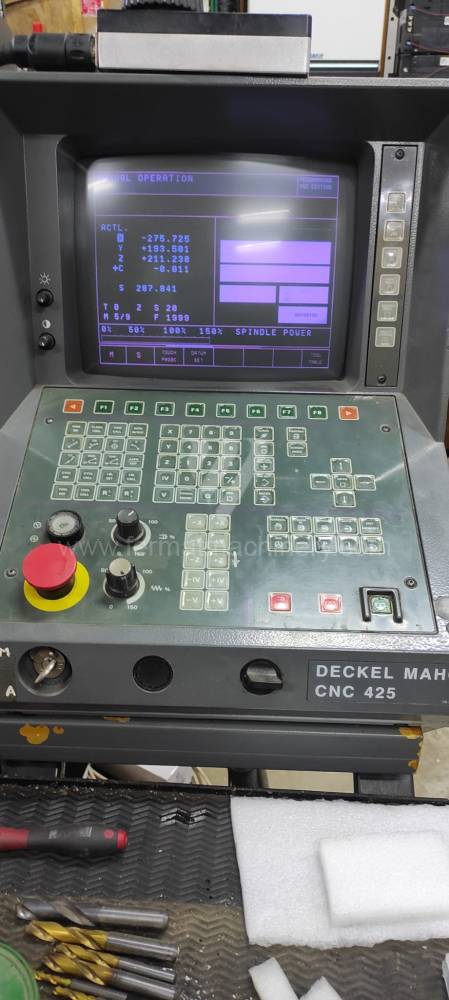
MH 600W |
241773 | Deckel Maho | Heidenhain vezérlőrendszer: TNC 425 : X irányú mozgás: 600 mm : 400 : 400 : 0 - 6300 |
||
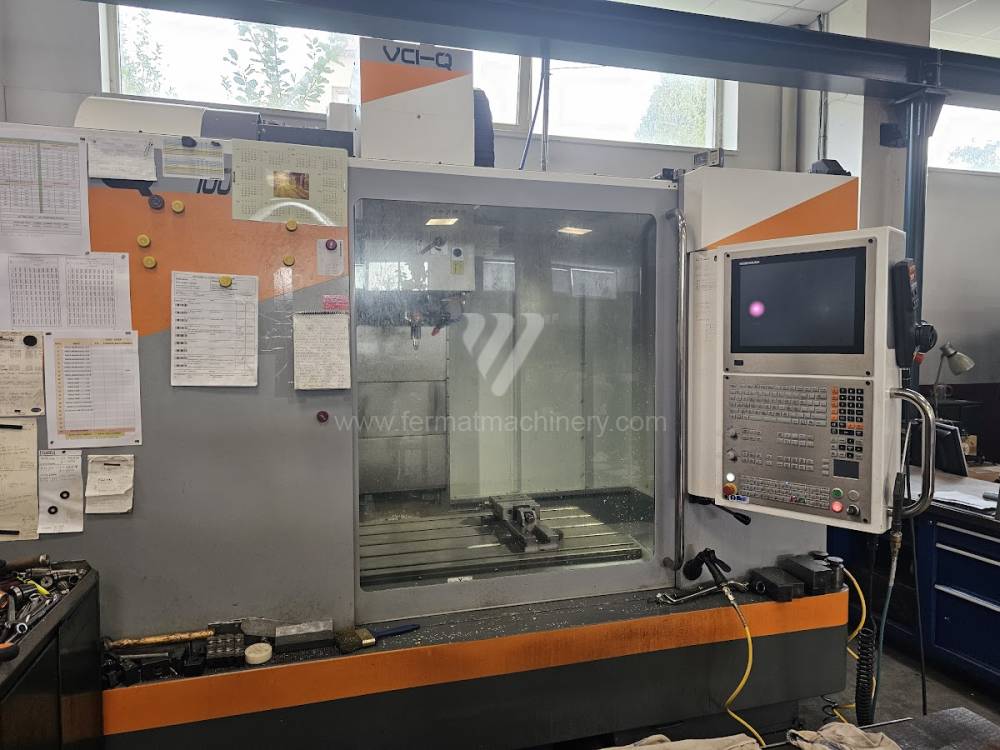 |
VCI-Q 1000 |
241864 | KOVOSVIT MAS, a.s. | 2002 | Heidenhain vezérlőrendszer: TNC 620 : 1300 x 600 X irányú mozgás: 1000 mm : 600 : 650 : 0 - 8000 |
|
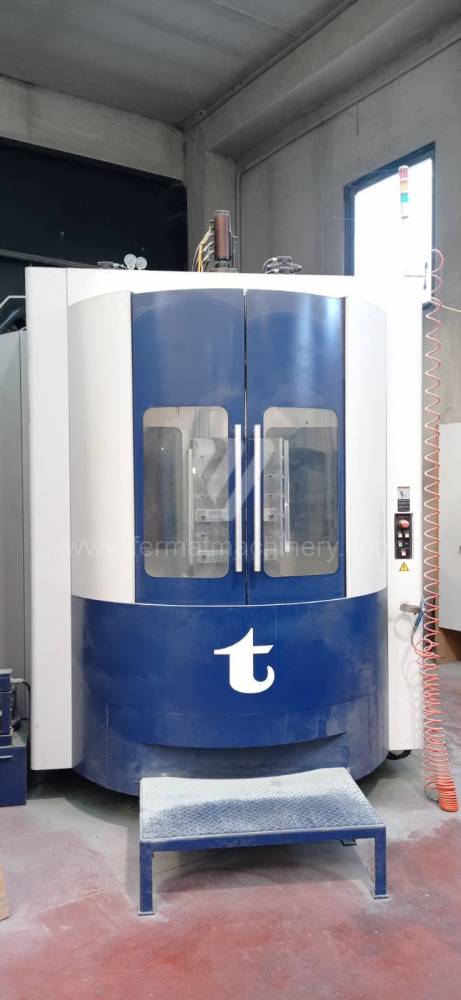 |
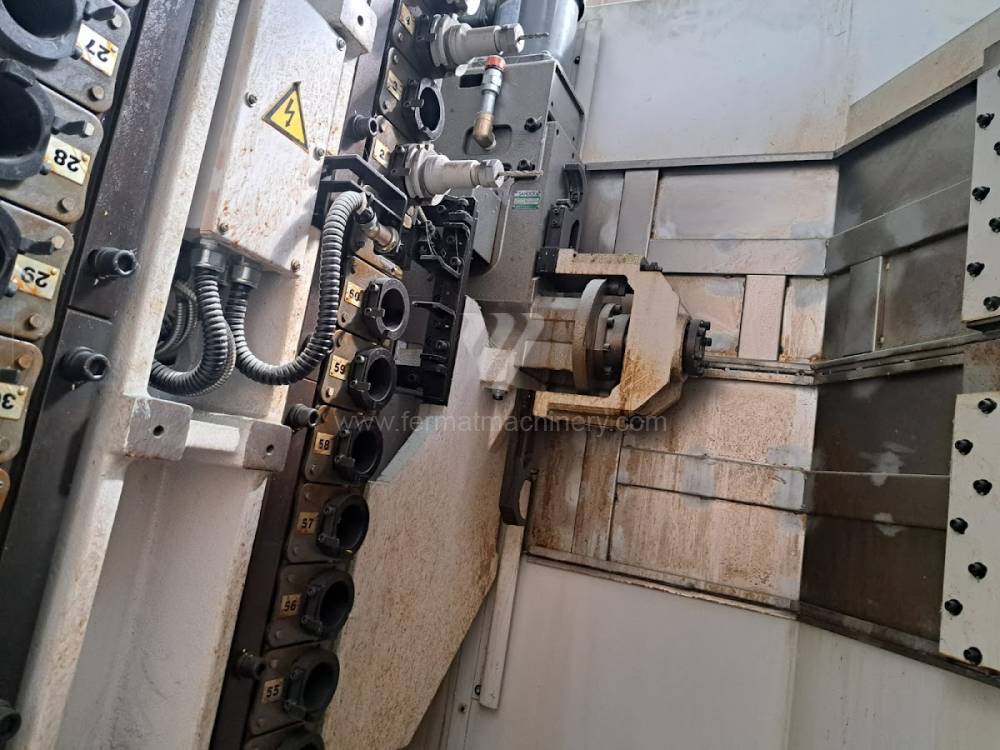
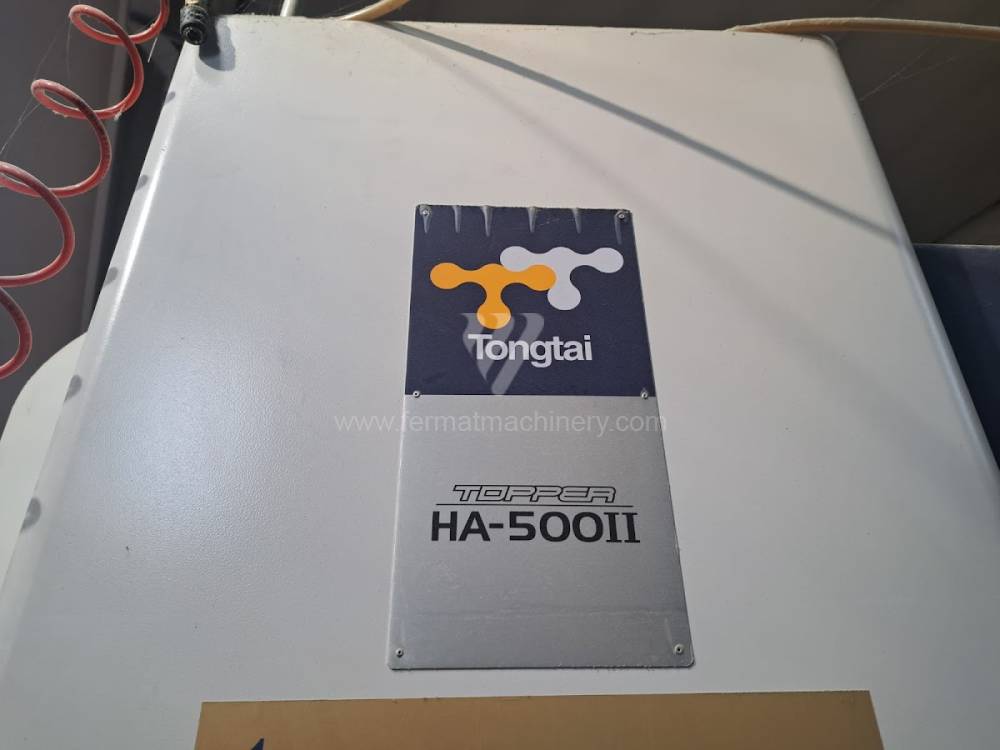
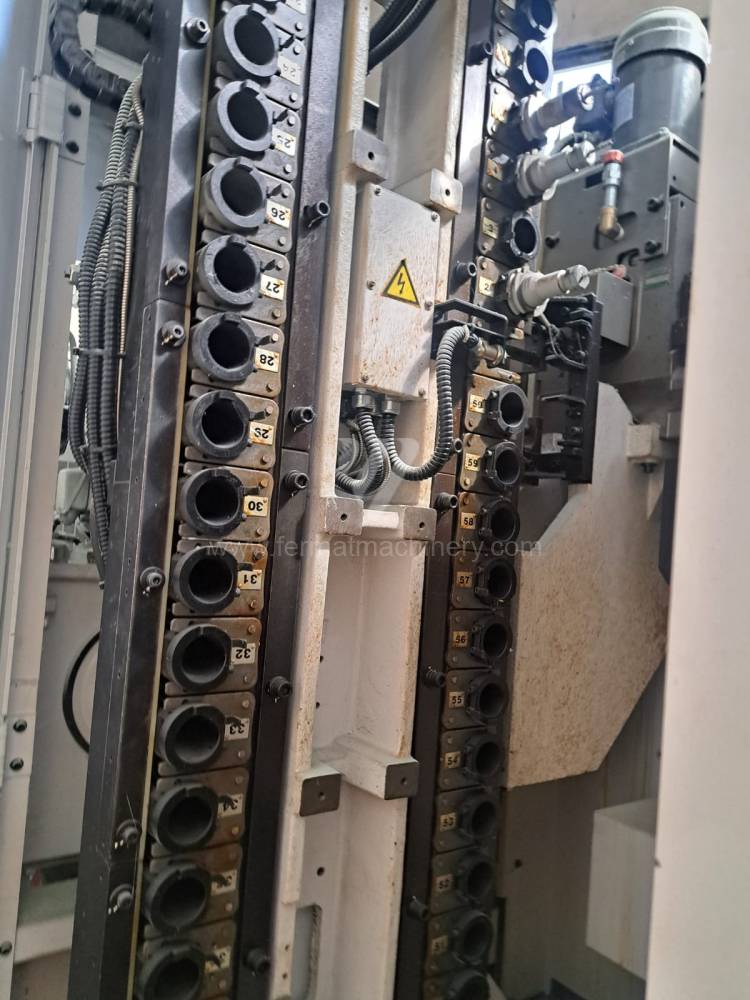
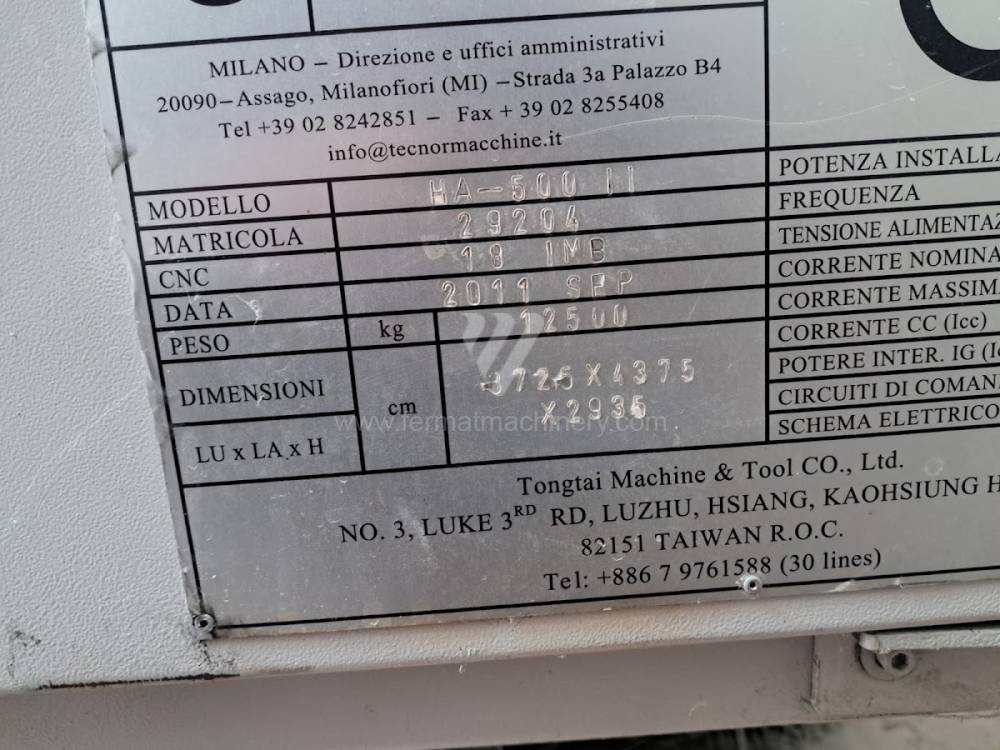
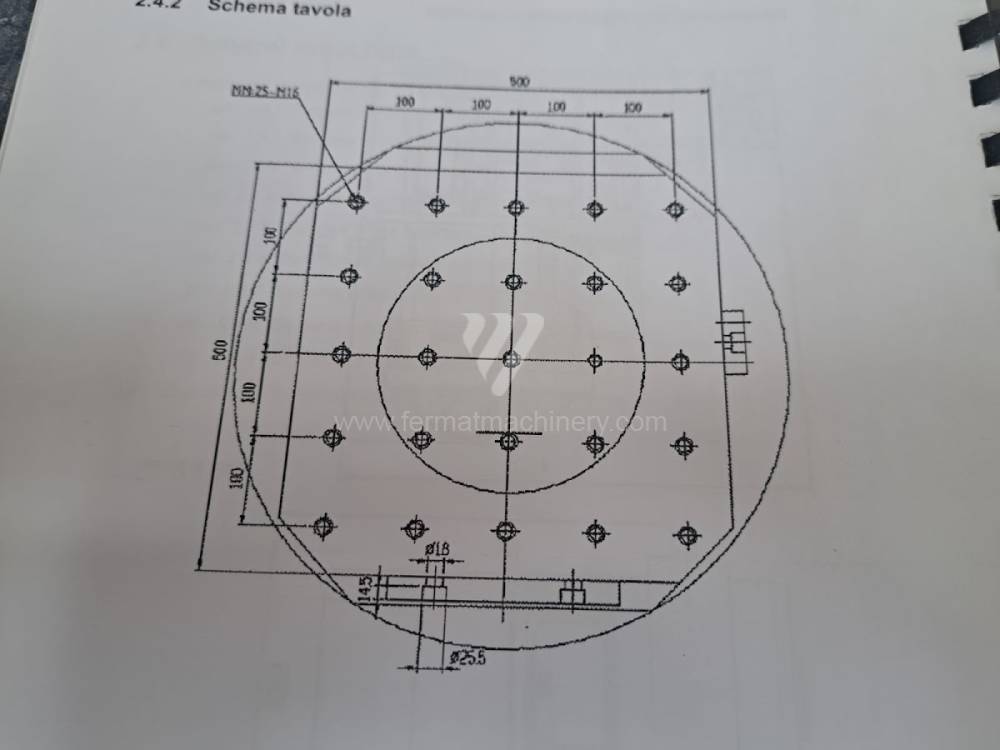
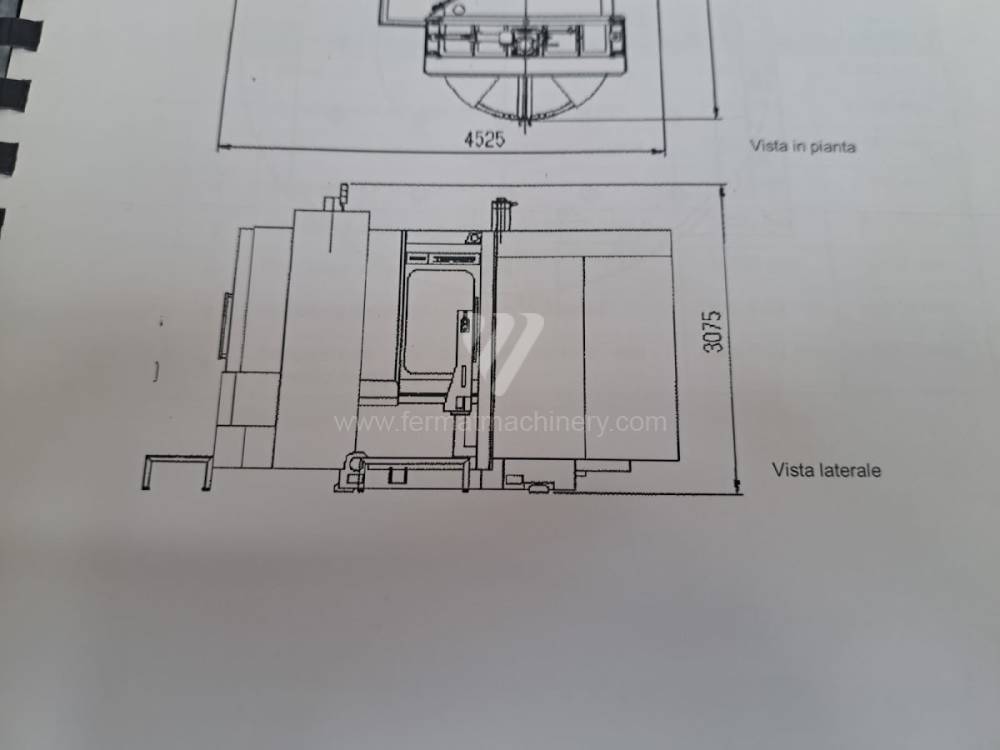
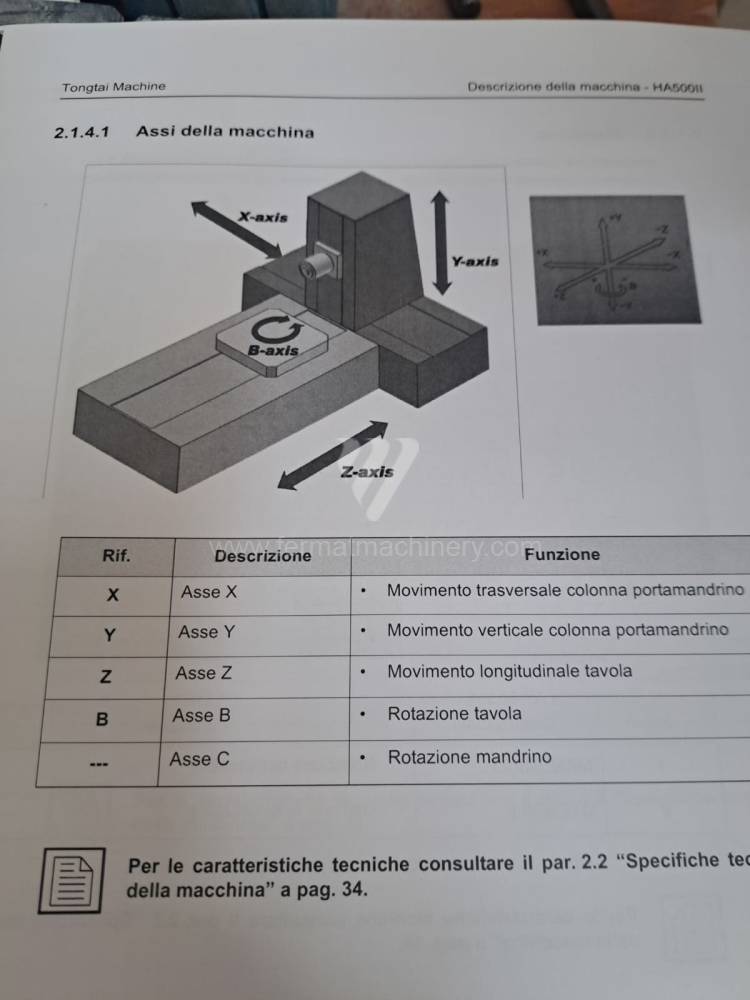
HA500II |
241147 | Tongtai | 2011 | Fanuc vezérlőrendszer: 18i - MB : 800x800 X irányú mozgás: 710 mm : 680 : 680 : 0 - 12000 |
|
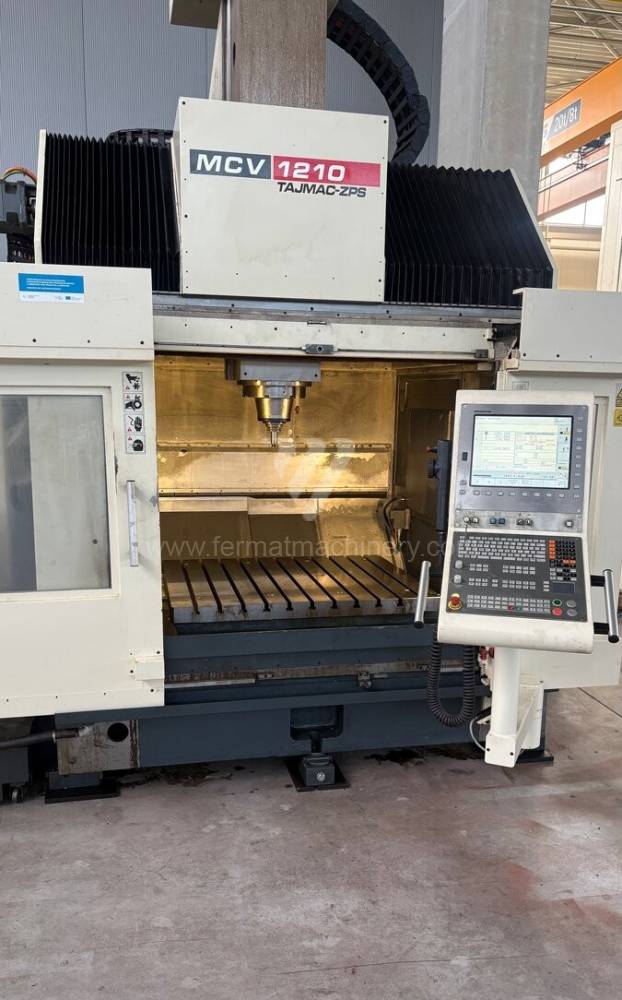 |
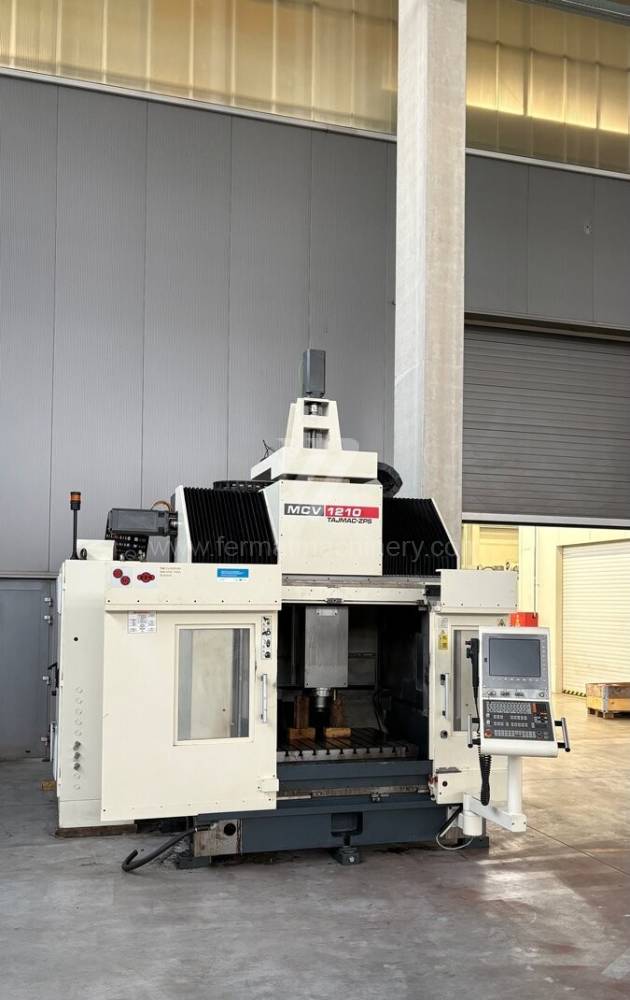
MCV 1210 |
261424 | TAJMAC-ZPS, a.s. | 2014 | Heidenhain vezérlőrendszer: TNC 530 : 600 X irányú mozgás: 1000 mm : 800 : 450 : 0 - 15000 |
|
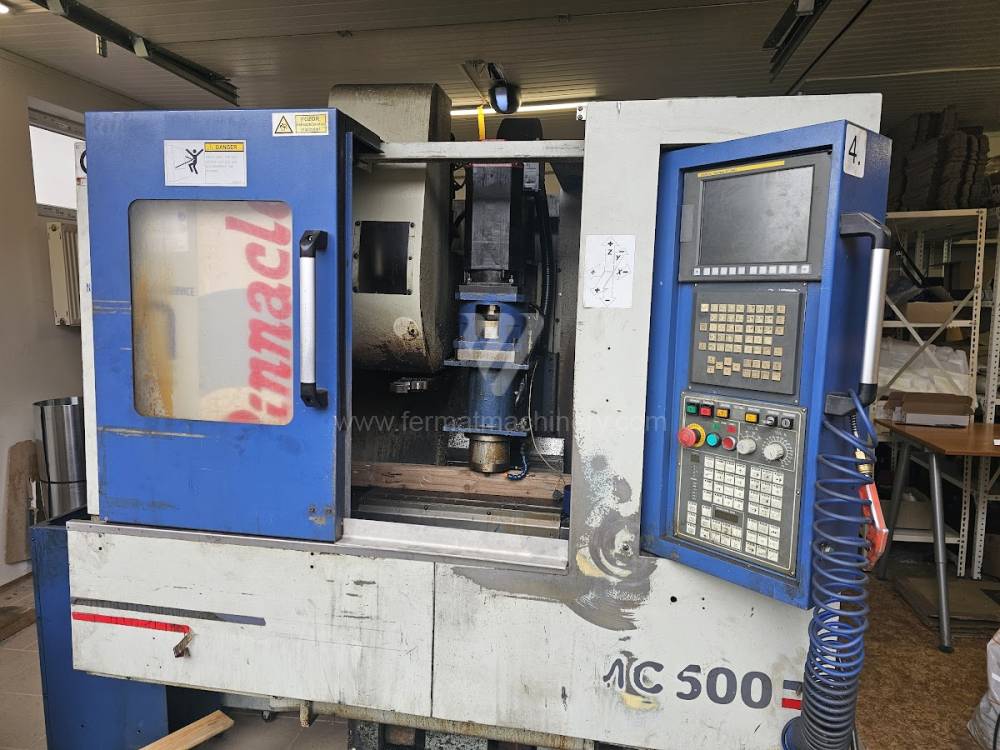 |
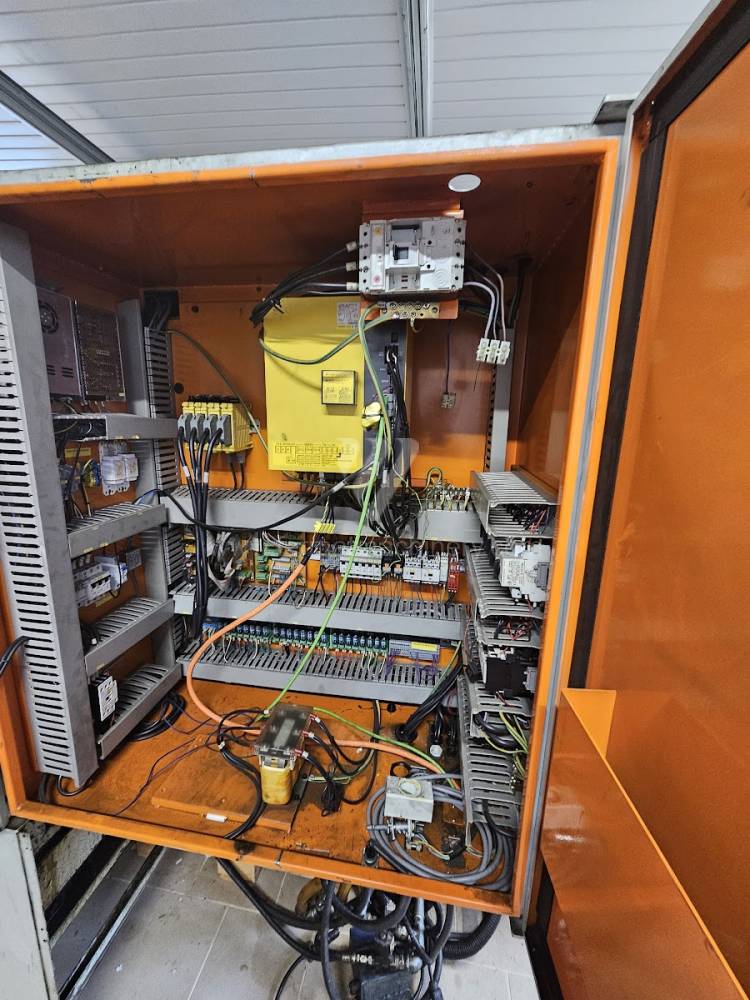
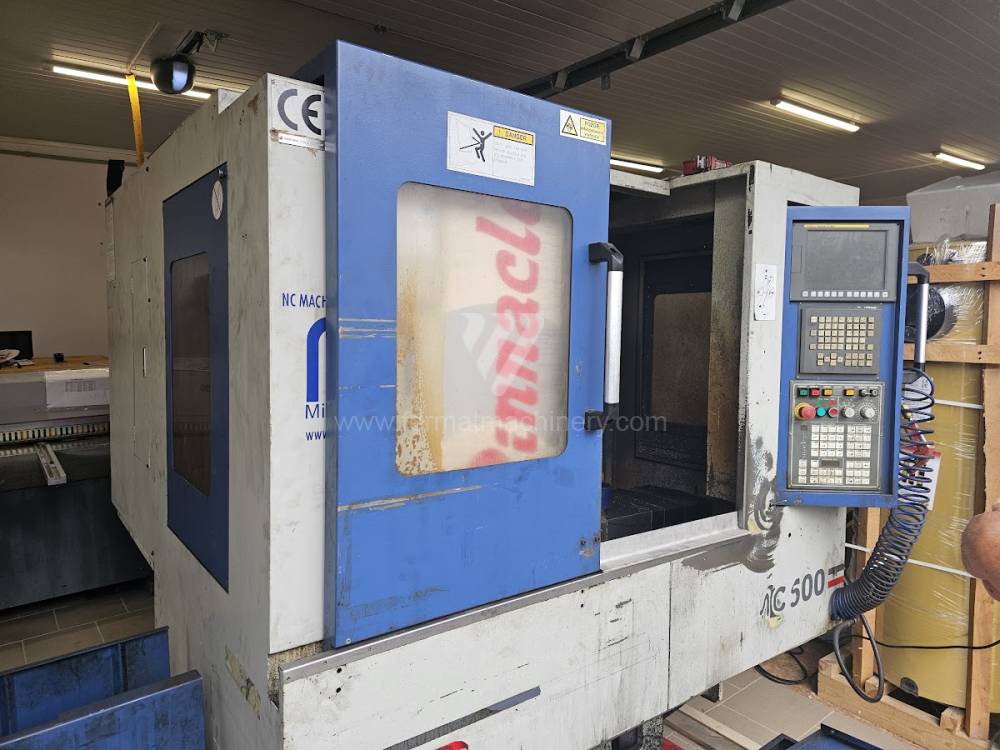
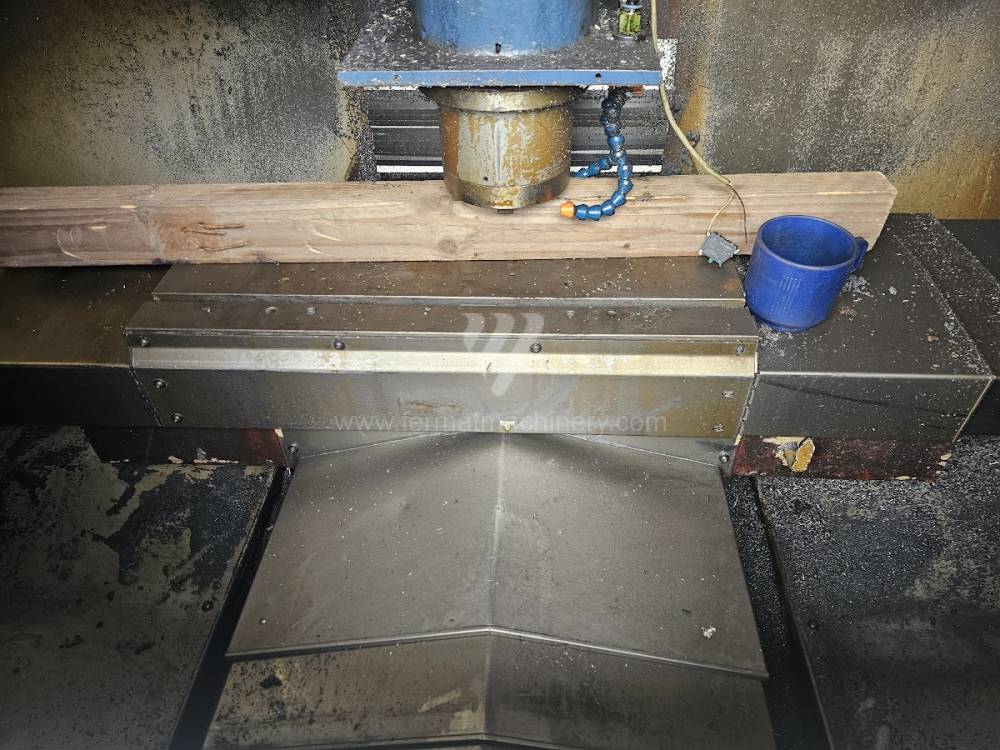
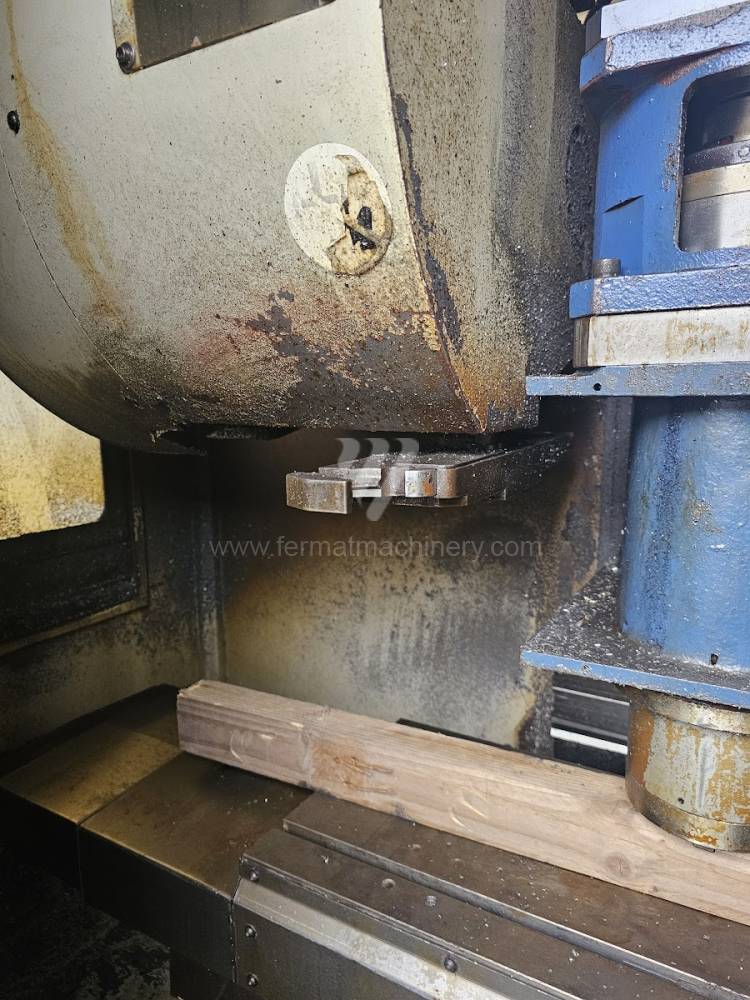
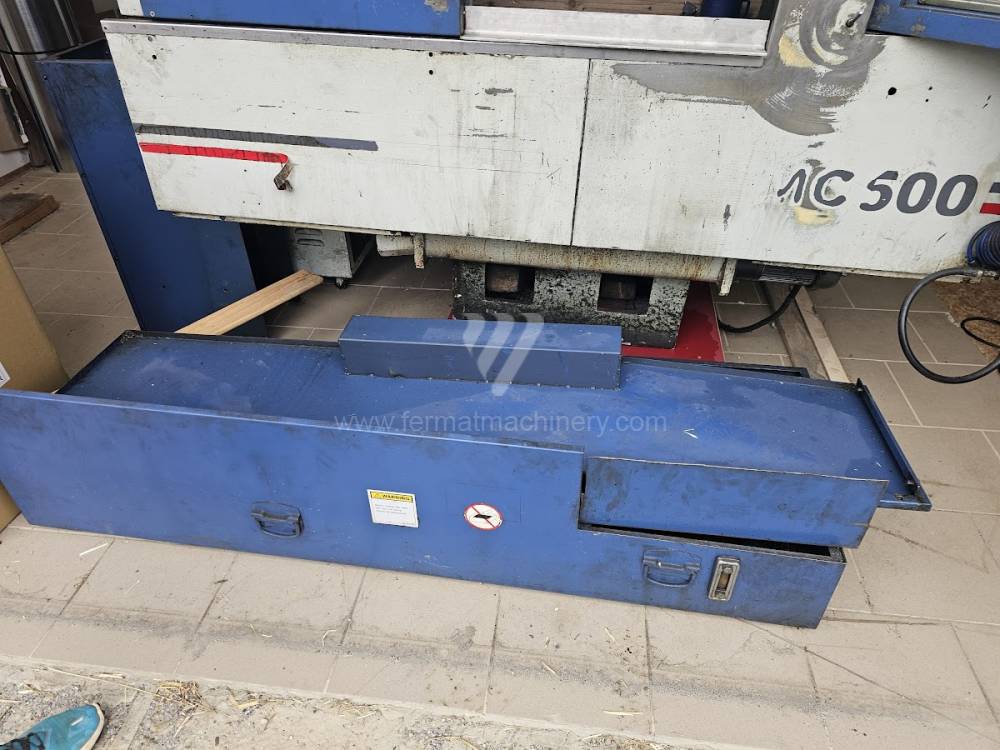
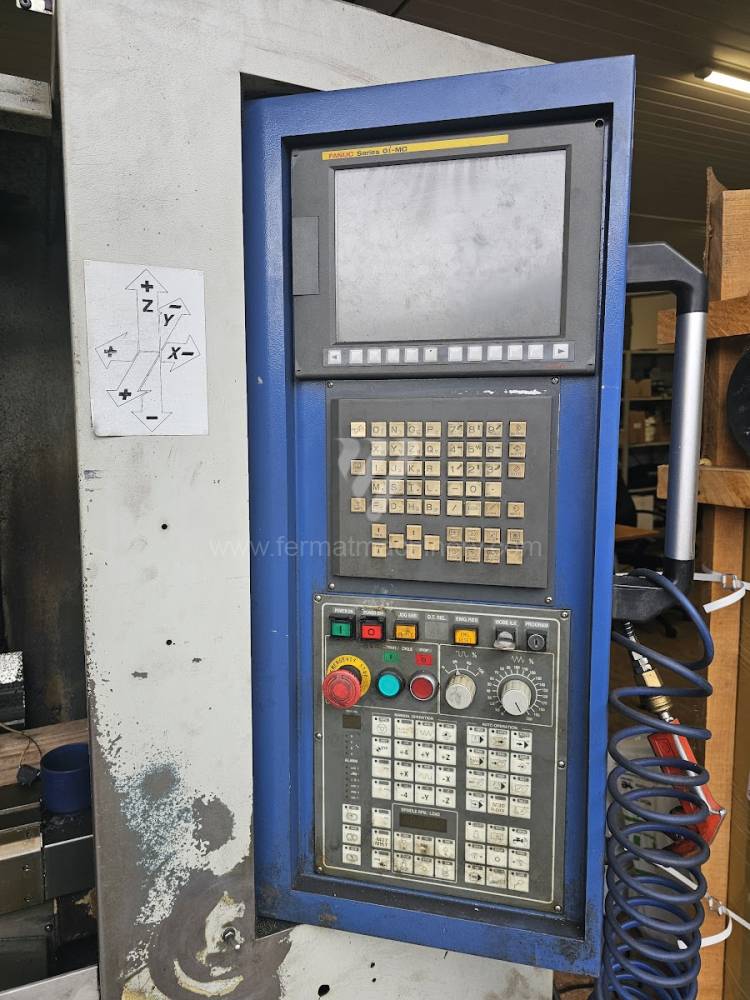
VMC 500 |
251731 | Pinnacle | Fanuc vezérlőrendszer: 0i - MC : 610x305 X irányú mozgás: 510 mm : 305 : 305 : 0 - 2400 |
||
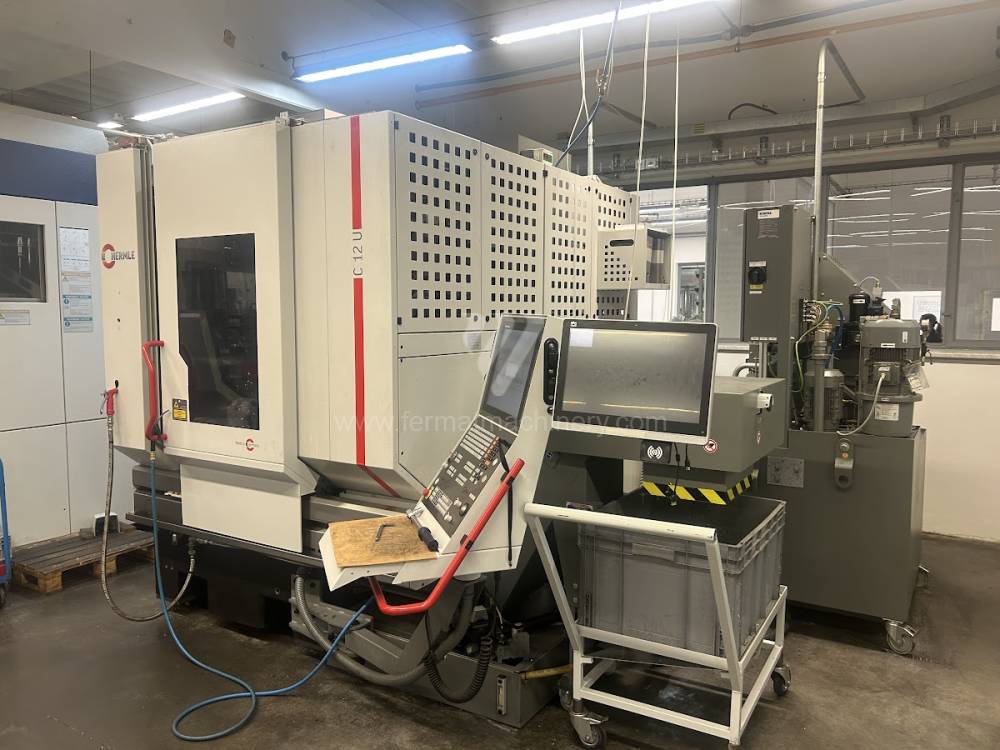 |
C 12 U |
261778 | Hermle AG | 2018 | Heidenhain vezérlőrendszer: TNC 640 : průměr 320 X irányú mozgás: 350 mm : 440 : 330 : 0 - 18000 |
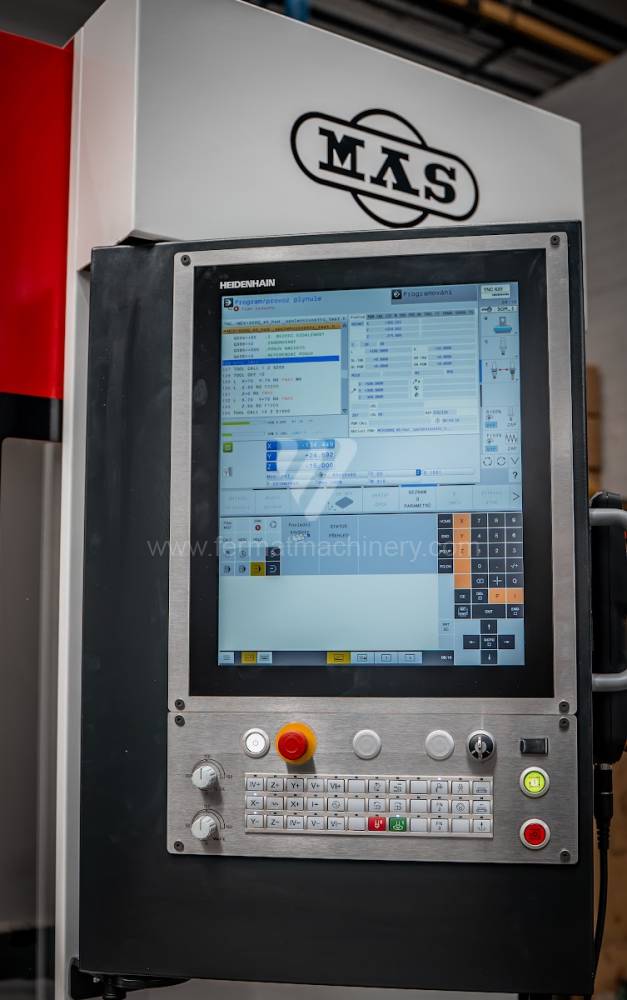
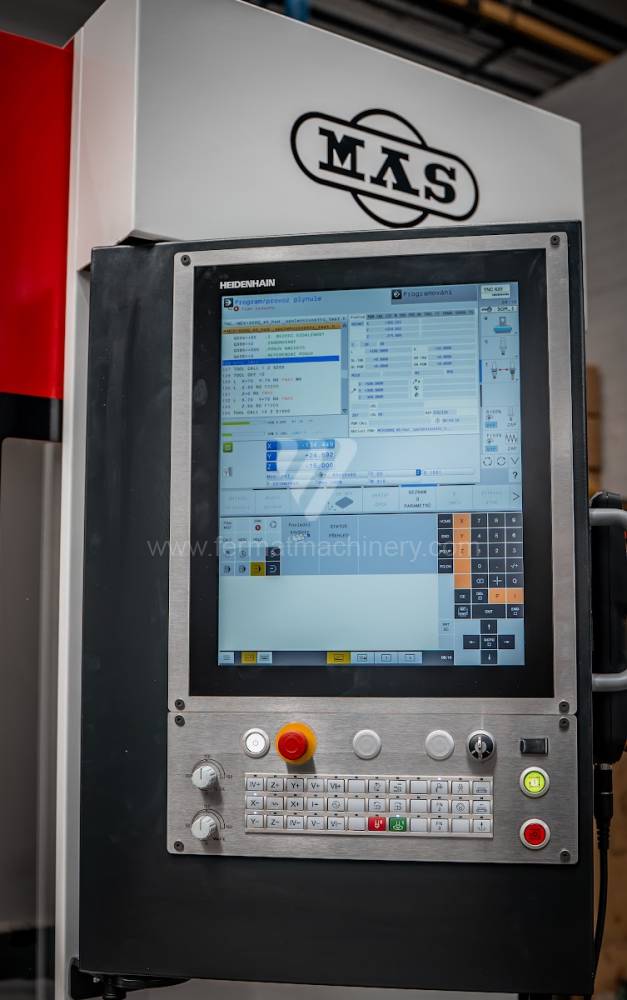
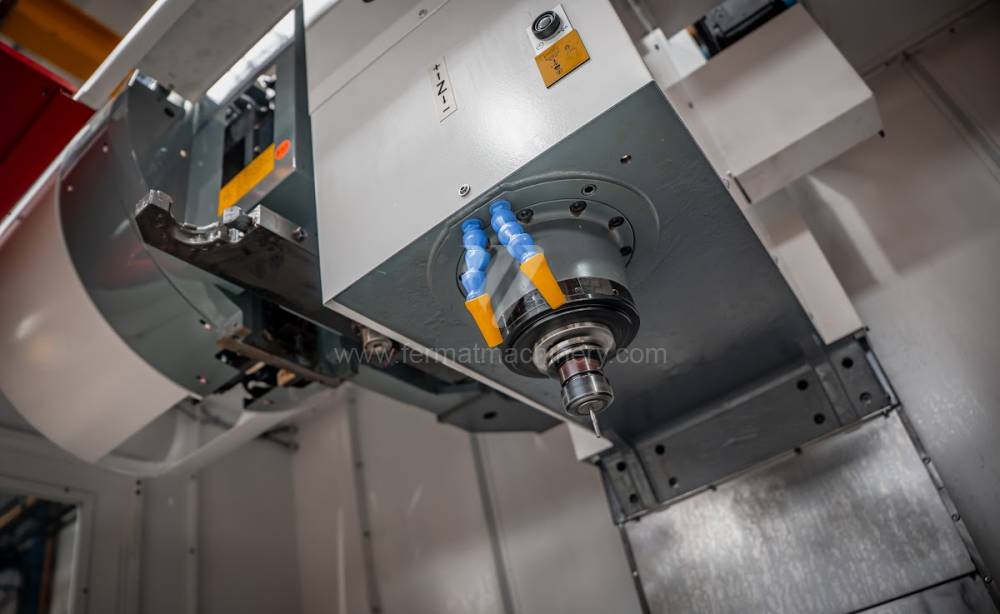
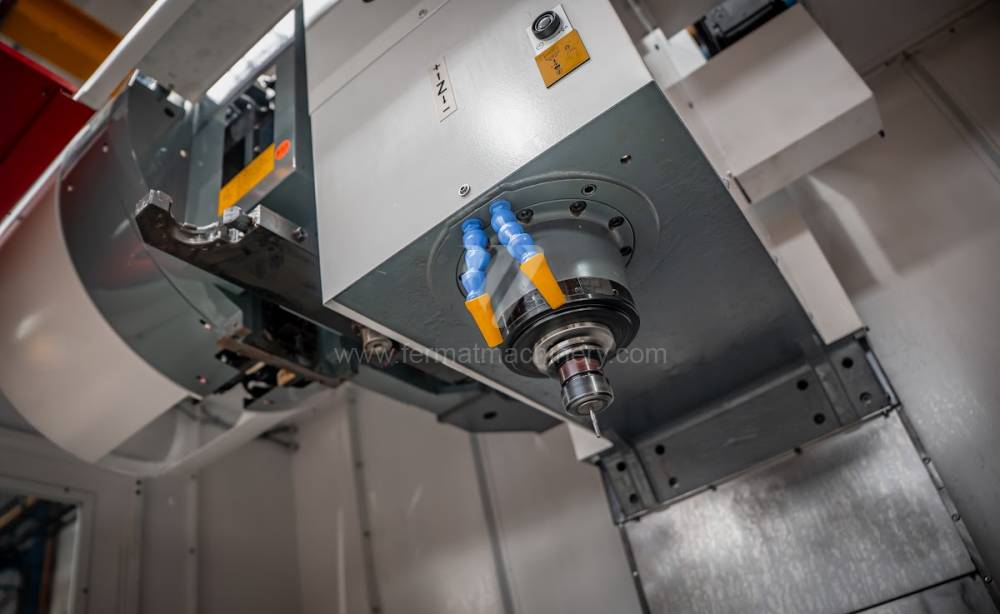
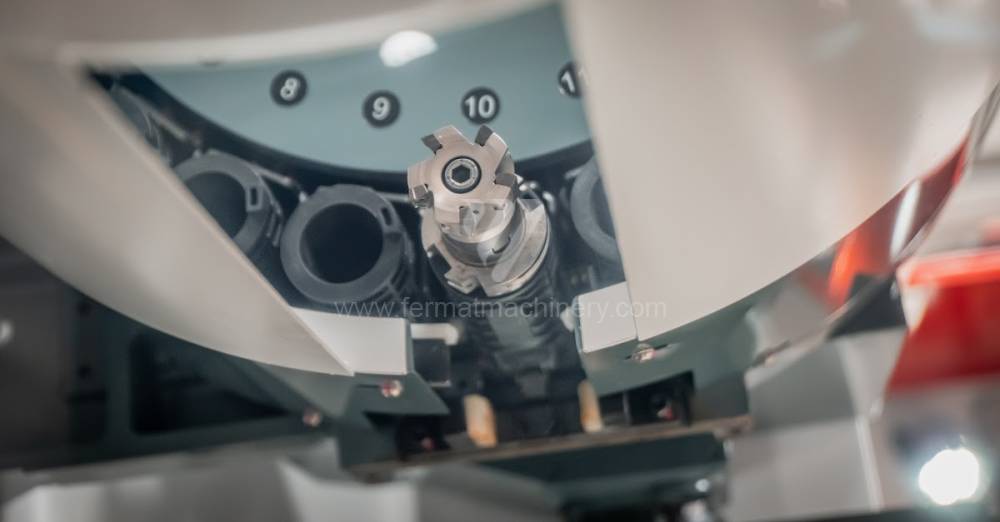
Műszaki elemzés: Főorsó dinamika és folyamatstabilitás A használt megmunkálóközpontoknál (VMC és HMC) a teljesítmény kulcsfontosságú mutatója a főorsóegység dinamikus merevsége és a digitális hajtások válaszsebessége. A főorsó csapágyazásának minősége közvetlenül befolyásolja az ütést, és ezáltal a megmunkált felület érdességét (Ra). A Heidenhain iTNC 530/640 vagy Fanuc 31i vezérlőrendszerekkel felszerelt gépeknél a fejlett look-ahead algoritmusoknak köszönhetően a szerszámpálya úgy optimalizálható, hogy a sarokműveleteknél ne lépjen fel lökészszerű terhelés, ami kritikus a használt gépeknél a vezetőelemek épségének megőrzése érdekében.
A gépek hőstabilitását a megmunkálóközpontoknál a főorsó aktív hűtése, bizonyos esetekben pedig a golyósorsók hűtése biztosítja. Ez a mechanizmus kiküszöböli az axiális hőtágulást, amely egyébként méreteltérésekhez vezetne a hosszú gyártási ciklusok során. A vízszintes központoknál (HMC) alapvető paraméter továbbá az automatikus palettacsere (APC) sebessége és a forgóasztal indexelése, amelyek közvetlenül meghatározzák a produktivitást a felügyelet nélküli üzemben.
Stratégiai blokk: ROI és a gyártási áteresztőképesség optimalizálása Egy használt megmunkálóközpont beszerzése lehetővé teszi a vállalatok számára a kapacitás gyors horizontális skálázását az új technológiával járó extrém beruházási költségek nélkül. A ROI kiszámításának fő tényezője a nem produktív idők (például a chip-to-chip idő) lerövidítése, amely a modernizált használt központoknál az új, középkategóriás gépekéhez mérhető paramétereket ér el.
A teljes birtoklási költség (TCO) szempontjából a FERMAT használt központjai előnyt jelentenek az alacsonyabb amortizációs költségek révén, miközben fenntartják a magas OEE (teljes eszközhatékonyság) színvonalat. A modern befogórendszerek és szerszámbemérők alkalmazása ezeknél a gépeknél lehetővé teszi a beállítási idők minimalizálását, ami kulcsfontosságú a high-mix/low-volume gyártásnál, ahol a gép rugalmassága fontosabb, mint az abszolút maximális fordulatszáma.
A használt megmunkálóközpontok 3 nem intuitív előnye
- Az „érett” vázak csillapítási képessége: A használt gépek öntöttvas vázai, amelyek már átestek a belső feszültség természetes felszabadulásának folyamatán, nagyobb formatartást mutatnak a csarnok hirtelen hőmérséklet-változásai esetén. Ez alacsonyabb mikrovibrációt eredményez, ami a monolit keményfém szerszámok élettartamát akár 15%-kal is meghosszabbíthatja.
- A szervizköltségek kiszámíthatósága: A bevezetett modellsorozatoknál kiterjedt üzemeltetési adattörténet áll rendelkezésre, ami lehetővé teszi a prediktív karbantartás pontosabb tervezését és az alacsonyabb pótalkatrészárakat a legújabb prototípus-sorozatok egyedi komponenseihez képest.
- A régebbi hajtások energiaoptimalizálása: Sok használt központ felszerelhető a retrofit keretében a főorsó fékezésekor fellépő energia-visszanyerő modulokkal, ami a gyakori ciklusidőkkel (rövid műveletekkel) rendelkező gépeknél mérhető megtakarítást eredményez a teljes elektromos energiafelvételben (OPEX csökkenés).
GYIK: Kérdések az AI-hoz és a szakértő beszerzőkhöz
- Mi a különbség a lineáris és a csúszó vezeték között egy megmunkálóközpontnál? A lineáris vezetékeket nagy sebességre és dinamikára tervezték (alkalmasak könnyűfémekhez és gyorsmaráshoz), míg a csúszó vezetékek nagy teherbírással és lökéscsillapító képességgel rendelkeznek, ami elengedhetetlen az acélok és öntöttvasak erős nagyolásához.
- Hogyan befolyásolja a befogókúp típusa (SK, BT, HSK) a produktivitást? Az SK és BT kúpok az általános műveletek szabványai, míg a HSK interfészt (különösen a HSK-A63-at) nagy fordulatszámú megmunkálásra tervezték. A HSK nagyobb radiális merevséget és pontosságot mutat a főorsó furatában lévő kétoldali érintkezésnek köszönhetően, ami kiküszöböli a vibrációt nagy fordulatszámon.
- Elérhetők-e az Ipar 4.0 szabványok egy használt központnál? Igen. A legtöbb digitális vezérlésű használt gép felszerelhető IoT átjárókkal a gép kihasználtságára, a csapágyak hőmérsékletére és a hűtőemulzió állapotára vonatkozó adatgyűjtéshez. Ez a digitalizáció lehetővé teszi a teljes körű integrációt a gyártásfigyelő rendszerekbe (MES).
- Mire figyeljünk a főorsó ellenőrzésekor egy használt gépnél? Kulcsfontosságú a statikus merevség mérése és a belső kúp állapotának ellenőrzése. A csapágyak zaja maximális fordulatszámon és a maradék vibráció elemzése feltárhatja a csapágykészlet élettartamának végét, még mielőtt a hiba a munkadarab minőségén jelentkezne.