+420 773 256 031
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Polski
 Română
 Español
 Українська
 Čeština

123 Liste Gitter
123Drehmaschine CNC - Durchmesser bis 800 mm
| Produkt | Inv. Nr. | Hersteller | Baujahr | Parameter | ||
|---|---|---|---|---|---|---|
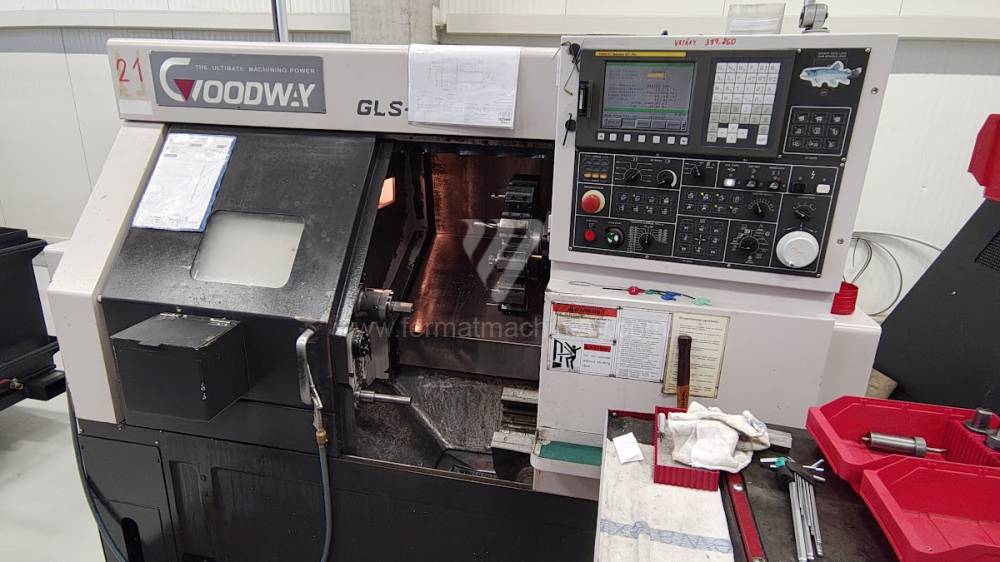 |
GLS 150 |
261332 | Goodway | 2006 | Steuerung Fanuc: 0i - TC Drehdurchmesser: 360/250 mm Drehlänge: 500 mm Schrägbett: ja Spindeldrehzahl: 0 - 6000 /min. Maschinengewicht: 3200 kg |
|
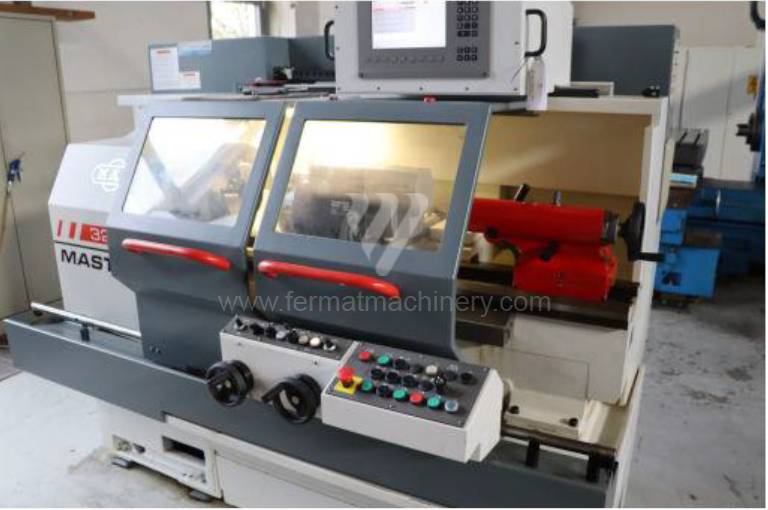 |
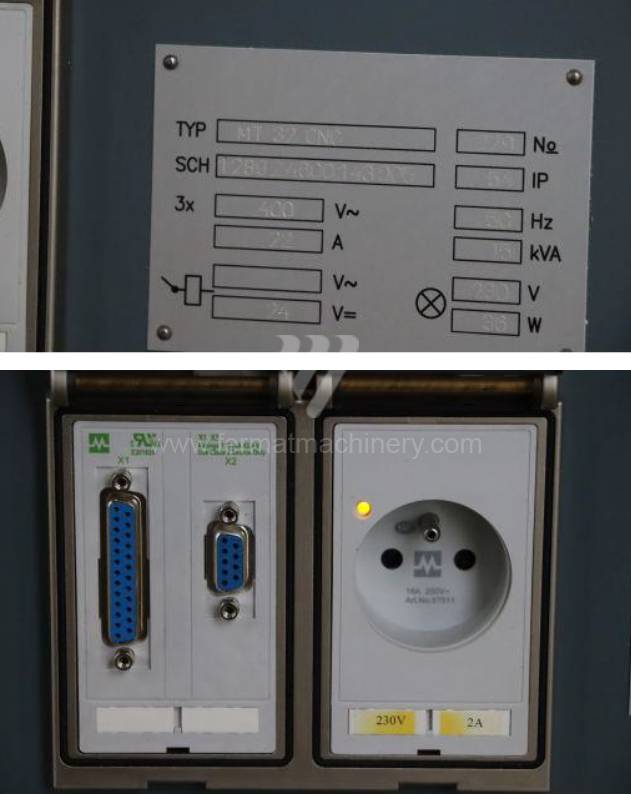
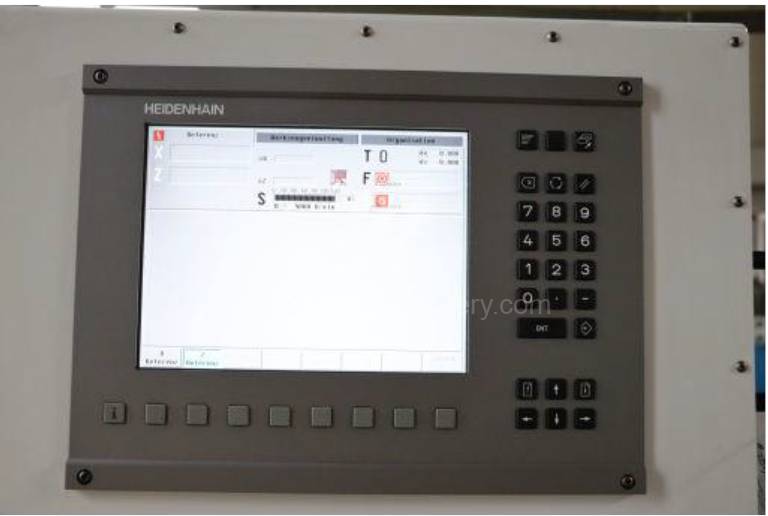
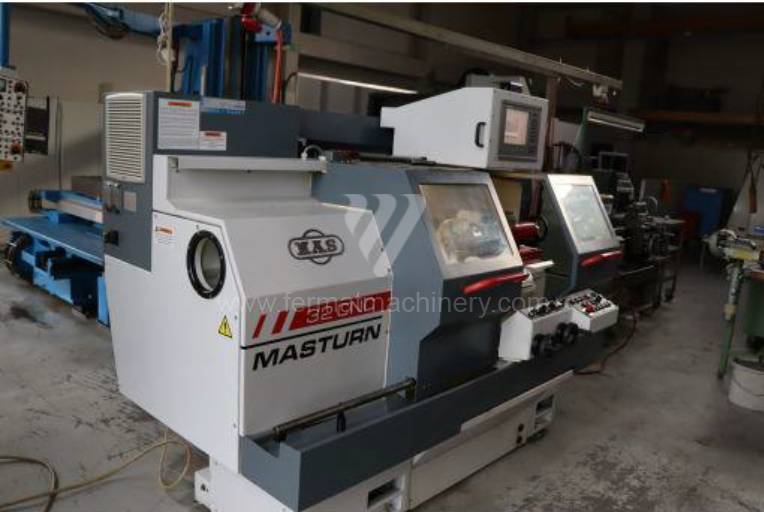
Masturn MT 32 CNC |
251513 | KOVOSVIT MAS, a.s. | 2010 | Steuerung Heidenhain : Manual Plus 4110 Drehdurchmesser: 320 mm Drehlänge: 800 mm Schrägbett: nein Spindelbohrung: 50 mm Revolverkopf: nein |
|
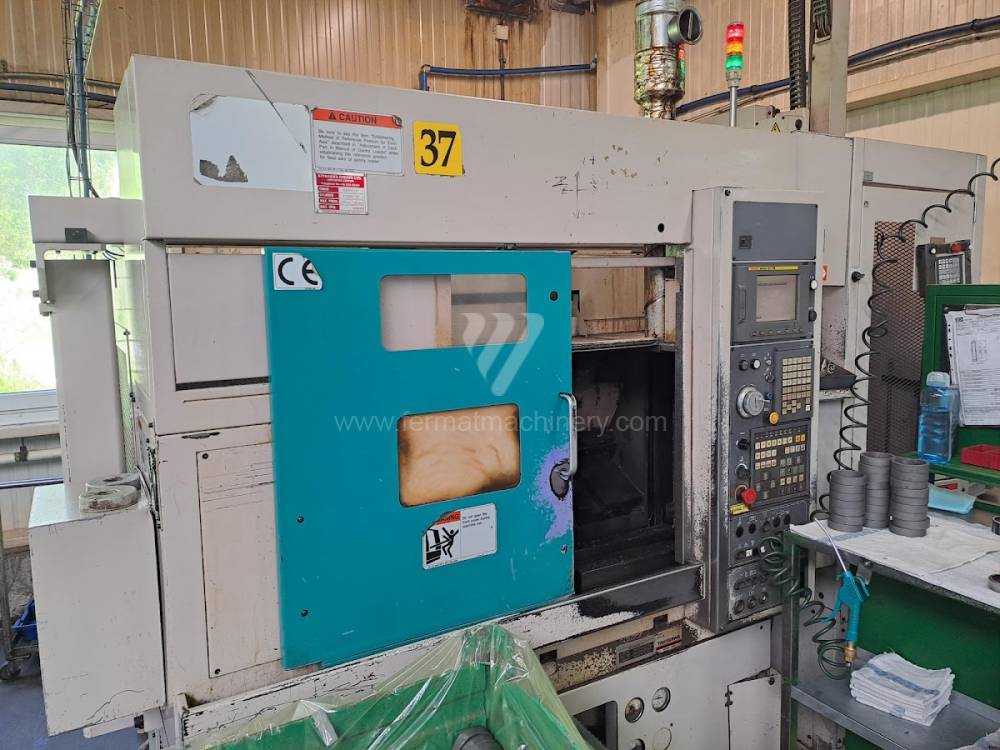 |
TC 200 |
261126 | TAKISAWA | 2005 | Steuerung Fanuc: Fanuc 21i Spindeldrehzahl: 0 - 6000 /min. Hauptmotorleistung: 7,5 kW Revolverkopf: ja Maschinengewicht: 2800 kg |
|
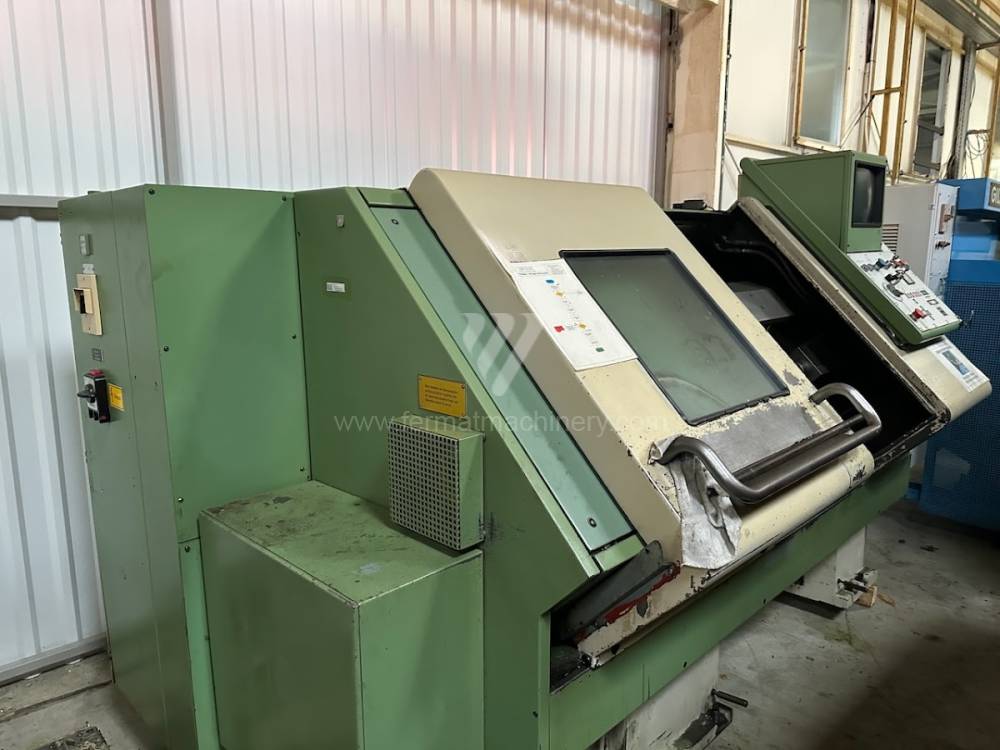 |
CT 40 |
251169 | Gildemeister | Drehdurchmesser: 400 mm Drehlänge: 640 mm Schrägbett: ja Spindelbohrung: 40 mm Revolverkopf: ja Drehdurchmesser über Support: 225 mm |
||
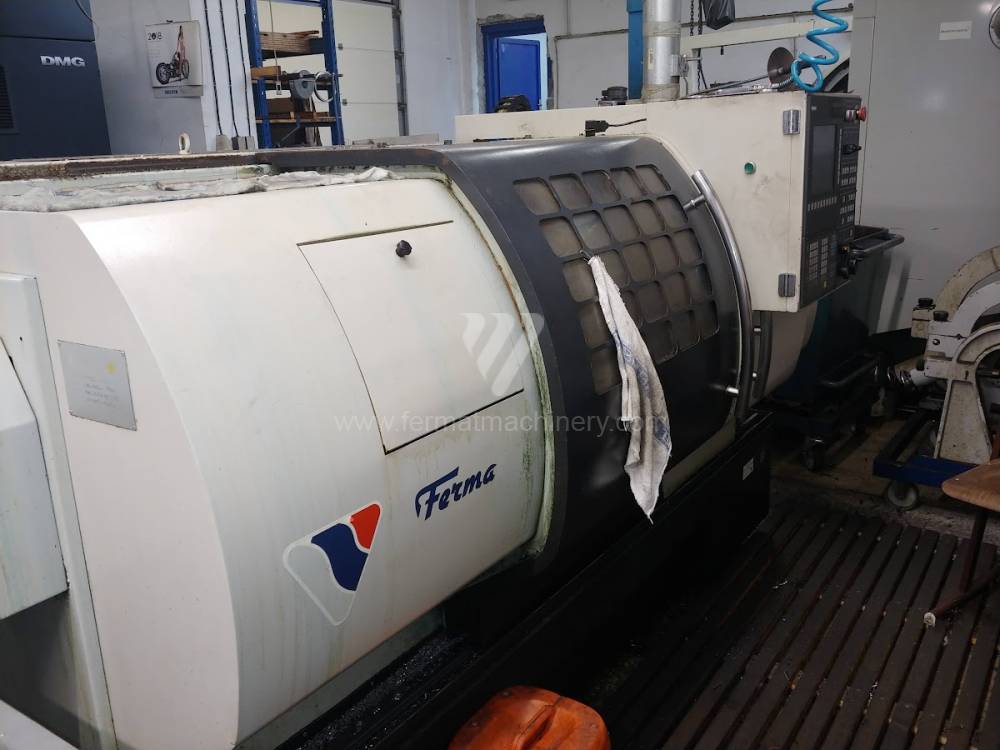 |
SF 40s CNC |
241762 | Fermat | 2006 | Steuerung Siemens: 802 D si Drehdurchmesser: 340 mm Drehlänge: 750 mm Schrägbett: nein Spindelbohrung: 38 mm Revolverkopf: ja |
|
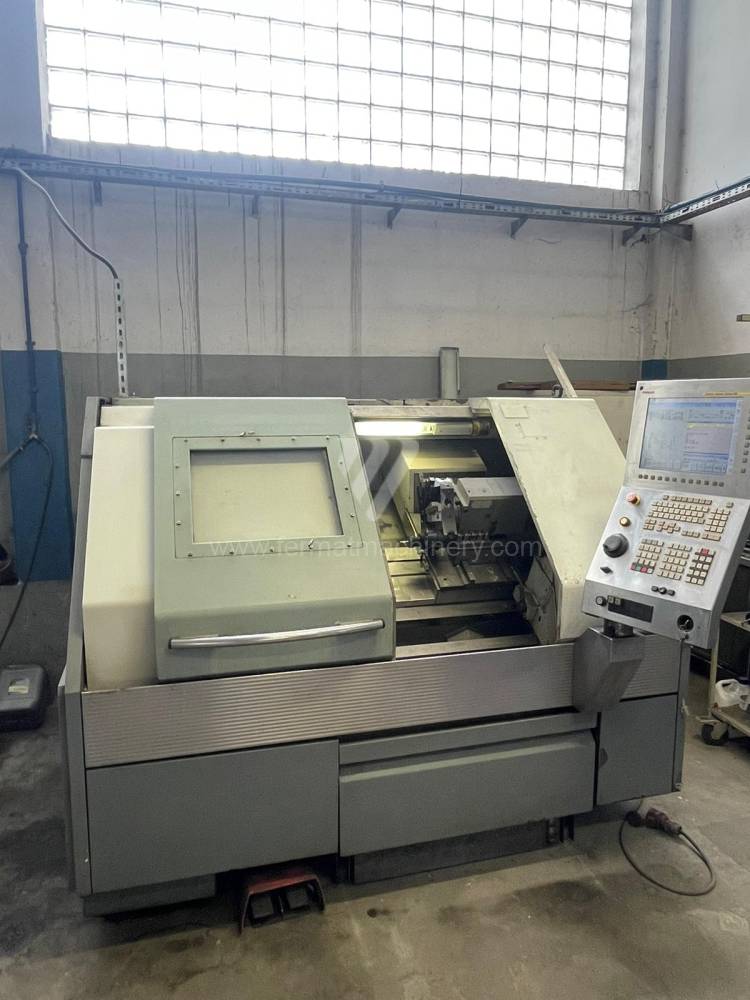 |
NEF 400 |
251684 | Gildemeister | 2005 | Steuerung Fanuc: Drehdurchmesser: 400 mm Drehlänge: 700 mm Schrägbett: ja Spindelbohrung: 65 mm Revolverkopf: ja |
|
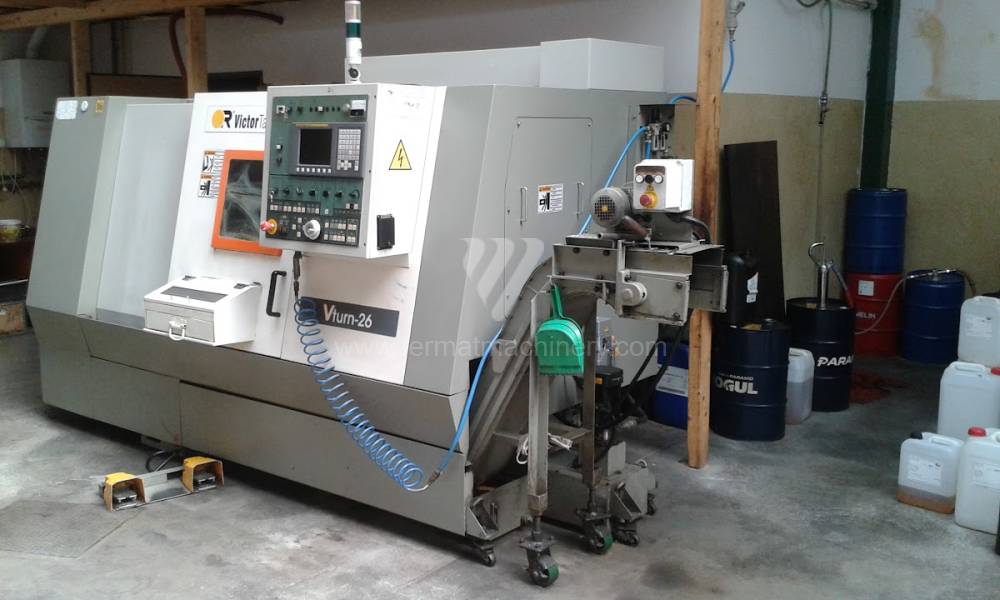 |
Vturn - 26/60 |
261631 | Victor Machinery Solutions | 2012 | Steuerung Fanuc: 0i - TC Drehdurchmesser: 380 mm Drehlänge: 650 mm Schrägbett: ja Spindelbohrung: 87 mm Revolverkopf: ja |
|
 |
S 280 CNC |
261767 | SLOVTOS | Drehdurchmesser: mm Drehlänge: 500 mm Schrägbett: nein Spindelbohrung: 52 mm Revolverkopf: Spindeldrehzahl: 50 - 4000 /min. |
||
 |
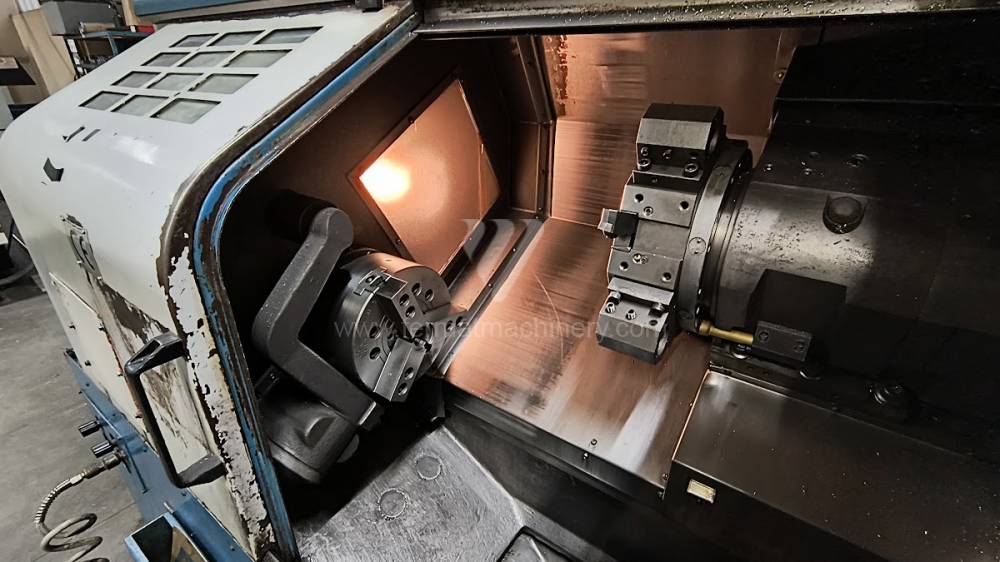
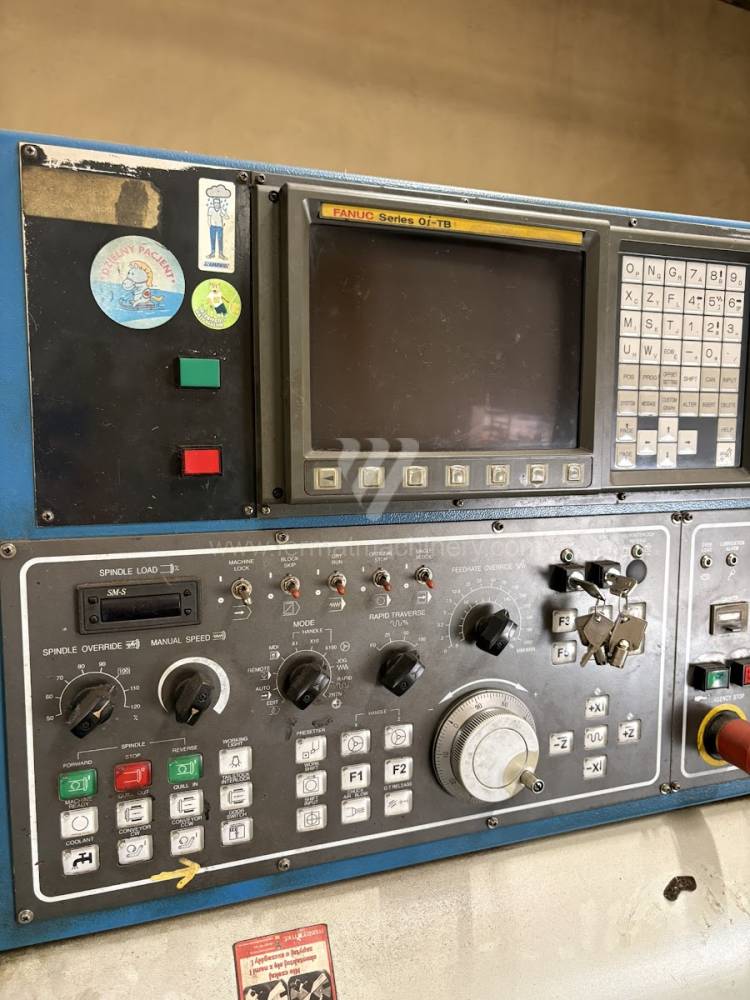
HL- 25 |
261547 | Femco | 2005 | Steuerung Fanuc: 0i - TB Drehdurchmesser: 237 mm Drehlänge: 600 mm Schrägbett: ja Spindelbohrung: 6 mm Revolverkopf: ja |
|
 |
Schaublin 102 CNC |
261044 | SCHAUBLIN Machines SA | 1987 | Steuerung Siemens: 802 D si Drehdurchmesser: 102 mm Drehlänge: 100 mm Schrägbett: nein Spindelbohrung: mm Revolverkopf: nein |
|
 |
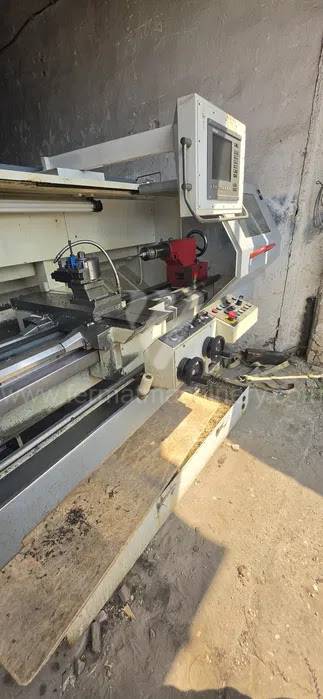
PUMA 4100A |
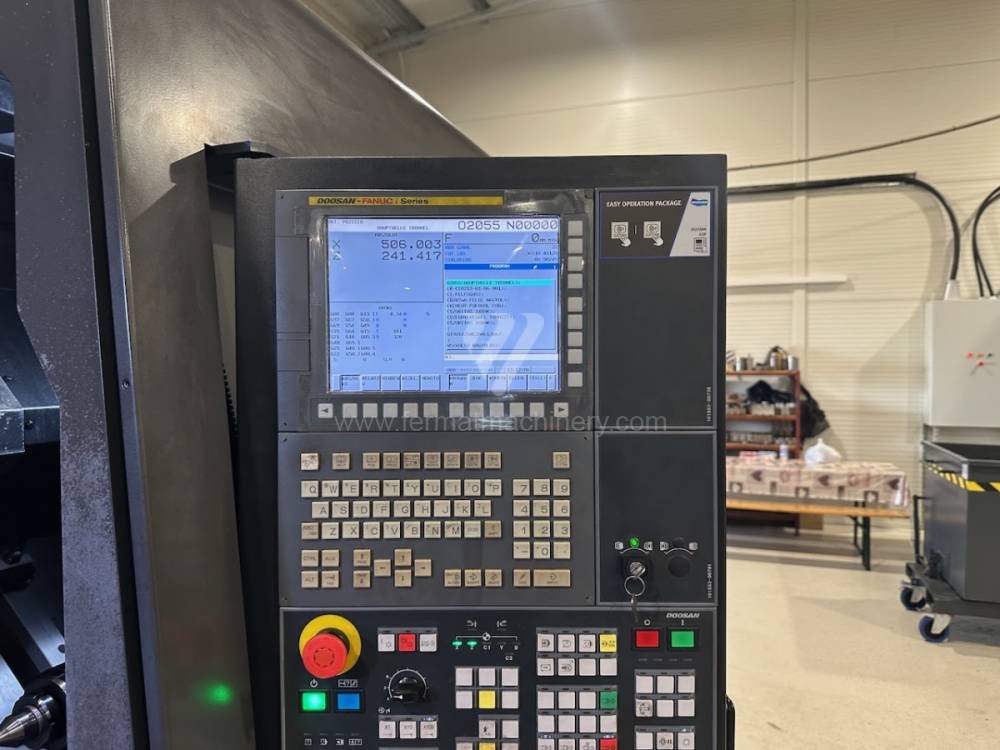
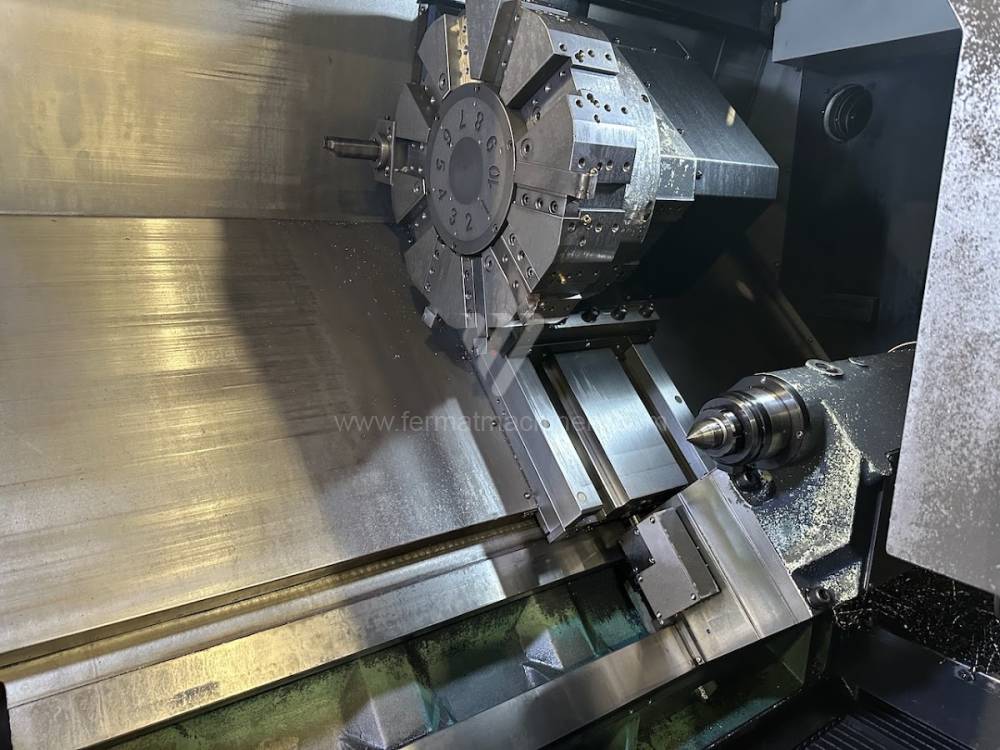
251162 | Doosan | 2018 | Steuerung Fanuc: i Series Drehdurchmesser: 790 mm Drehlänge: 1074 mm Schrägbett: ja Spindelbohrung: 102 mm Revolverkopf: ja |
|
 |
Masturn MT 54/1500 |
261627 | KOVOSVIT MAS, a.s. | 2007 | Steuerung Heidenhain : Manual Plus 4110 Drehdurchmesser: 540 mm Drehlänge: 1500 mm Schrägbett: nein Spindelbohrung: 82 mm Revolverkopf: ja |
|
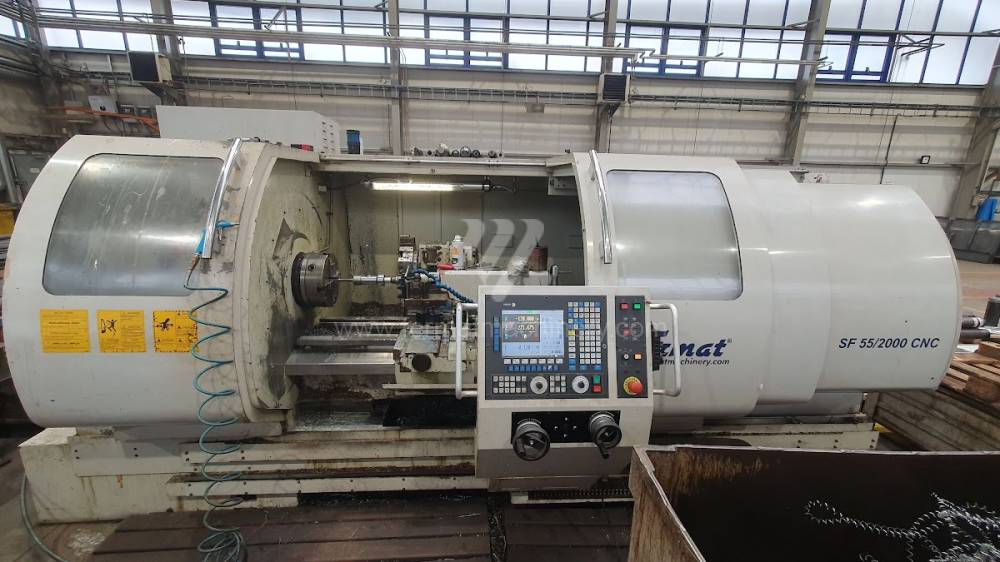 |
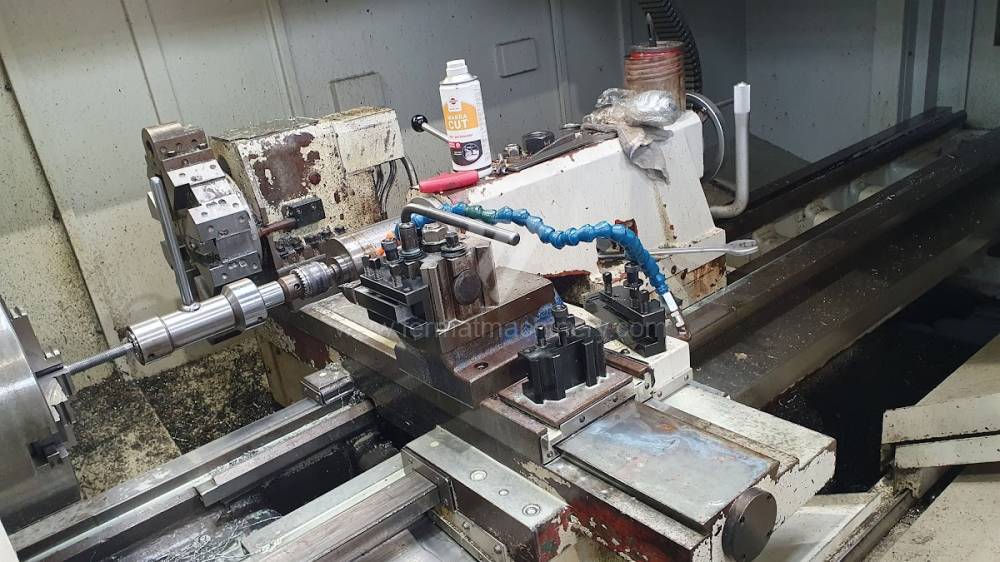
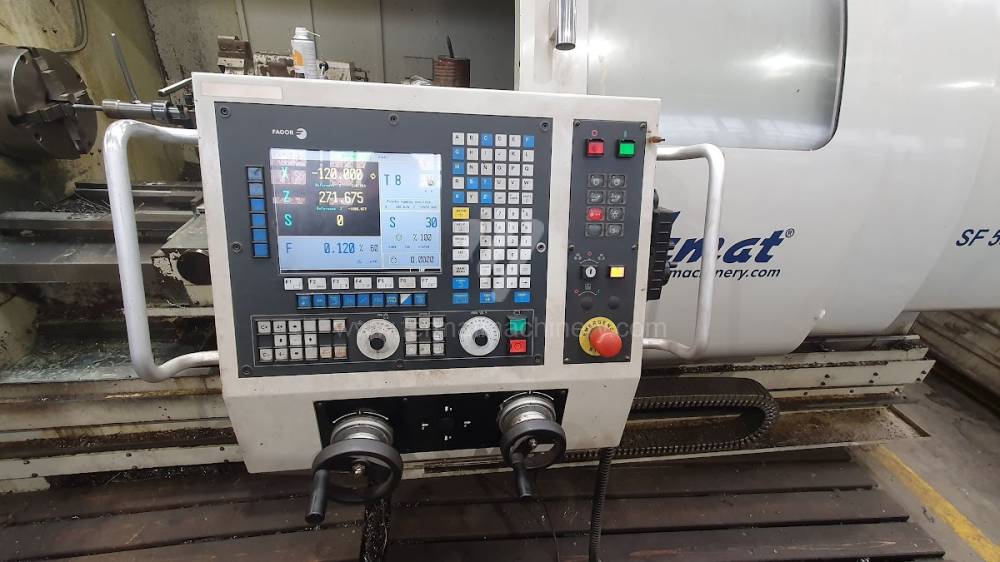
SF 55/2000 CNC |
252003 | Fermat | 2011 | Steuerung Fagor: Drehdurchmesser: 790 mm Drehlänge: 2000 mm Drehdurchmesser über Bett: 550 mm Drehdurchmesser über Support: 310 mm Max. Werkstückgewicht: 2000 kg |
|
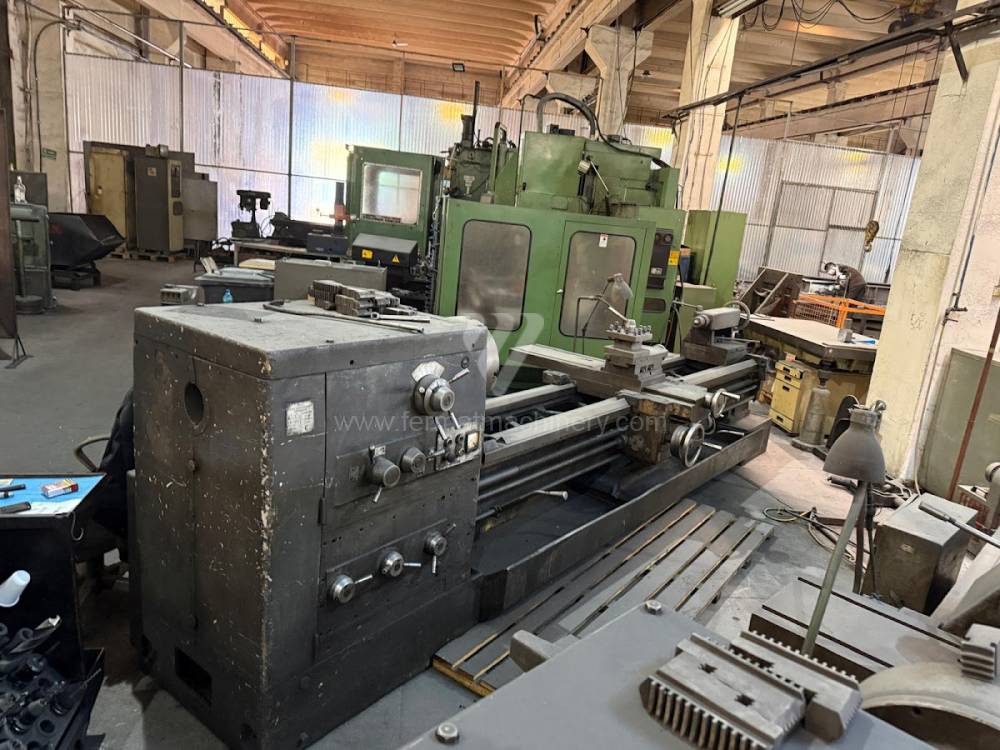 |
SN 50 10 x 3000 |
261560 | Strunguri ARAD | 1975 | Drehdurchmesser: mm Drehlänge: 3000 mm Schrägbett: Spindelbohrung: 100 mm Revolverkopf: nein Max. Durchmesser des Werkstückes: 600 mm |
|
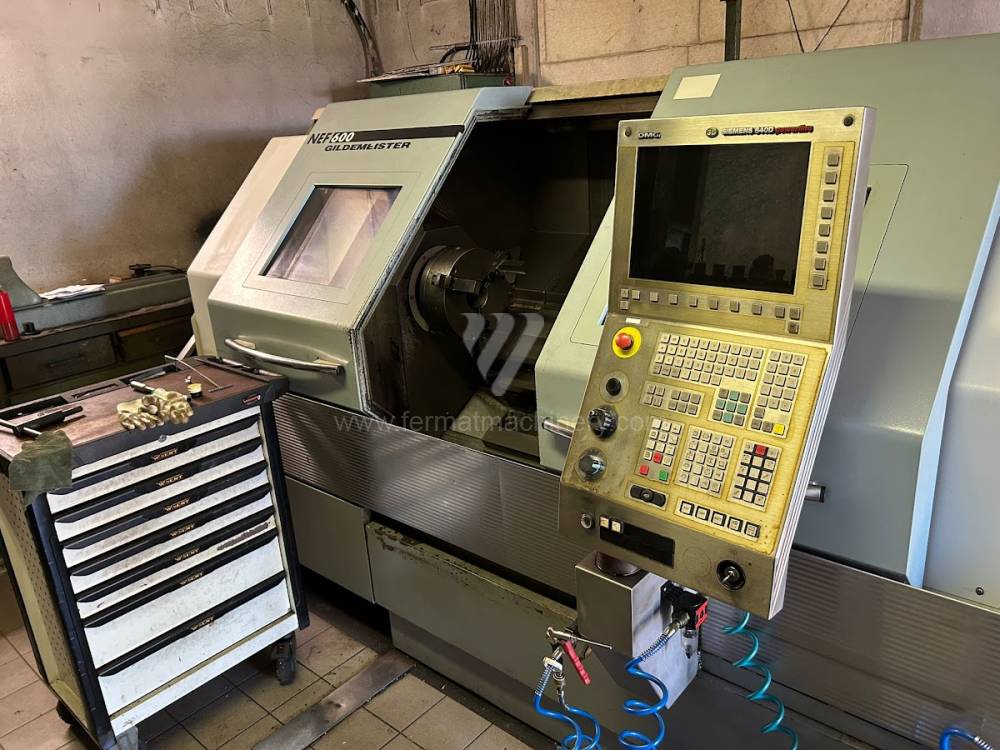 |
NEF 600 |
251739 | DMG | 2006 | Steuerung Siemens: Sinumerik 840 D Drehdurchmesser: 600 mm Drehlänge: 1200 mm Schrägbett: ja Spindelbohrung: 90 mm Revolverkopf: ja |
|
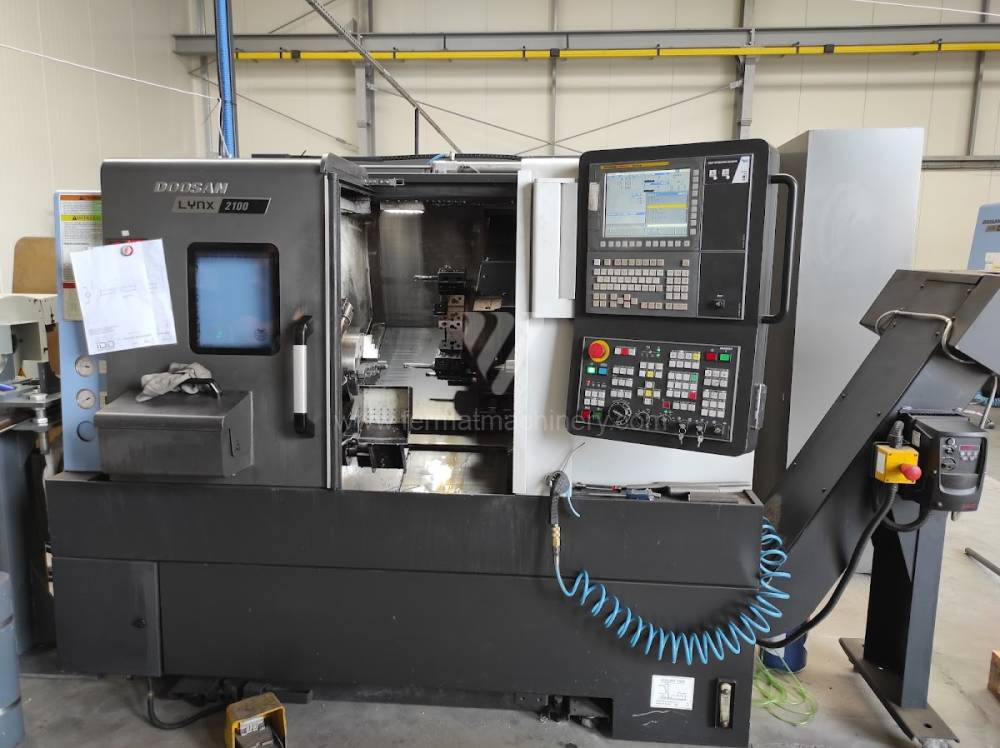 |
LYNX 2100 B |
231713 | Doosan | 2017 | Steuerung Fanuc: i Series Drehdurchmesser: 350 mm Drehlänge: 330 mm Schrägbett: ja Spindelbohrung: 65 mm Revolverkopf: ja |
|
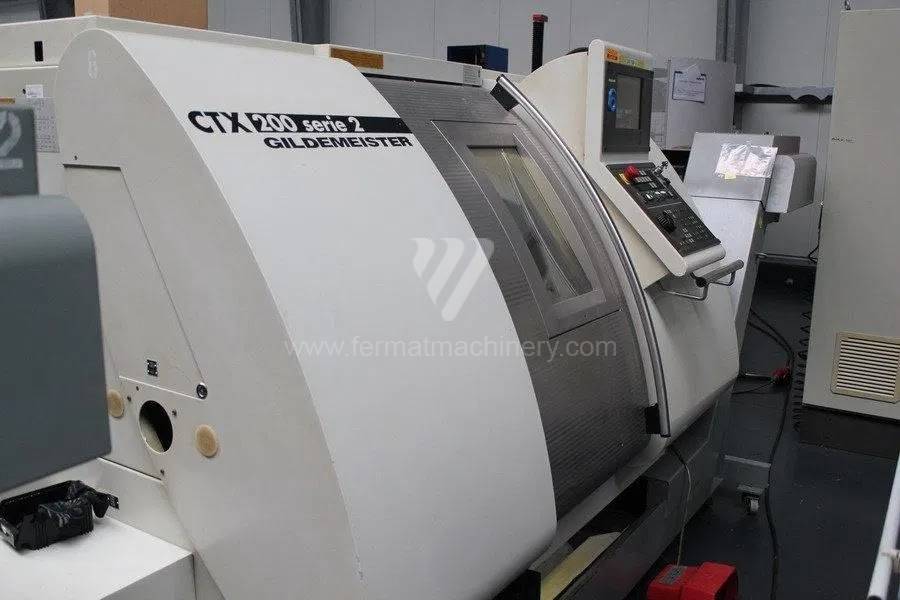 |
CTX 200 CNC S2 V1 |
231283 | Gildemeister | 2001 | Steuerung Heidenhain : CNC Pilot 4290 Drehdurchmesser: 210 mm Drehlänge: 350 mm Schrägbett: nein Spindelbohrung: 55 mm Revolverkopf: ja |
|
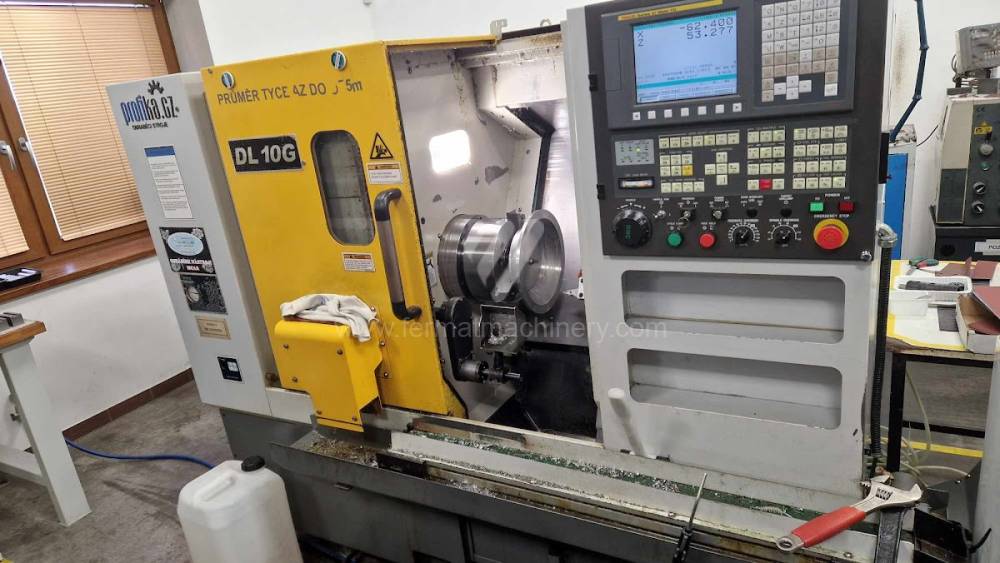 |
DL 10G |
241328 | DMC | 2012 | Steuerung Fanuc: 0i Mate - TD Drehdurchmesser: 170 mm Drehlänge: 185 mm Schrägbett: ja Spindelbohrung: 75 mm Revolverkopf: nein |
|
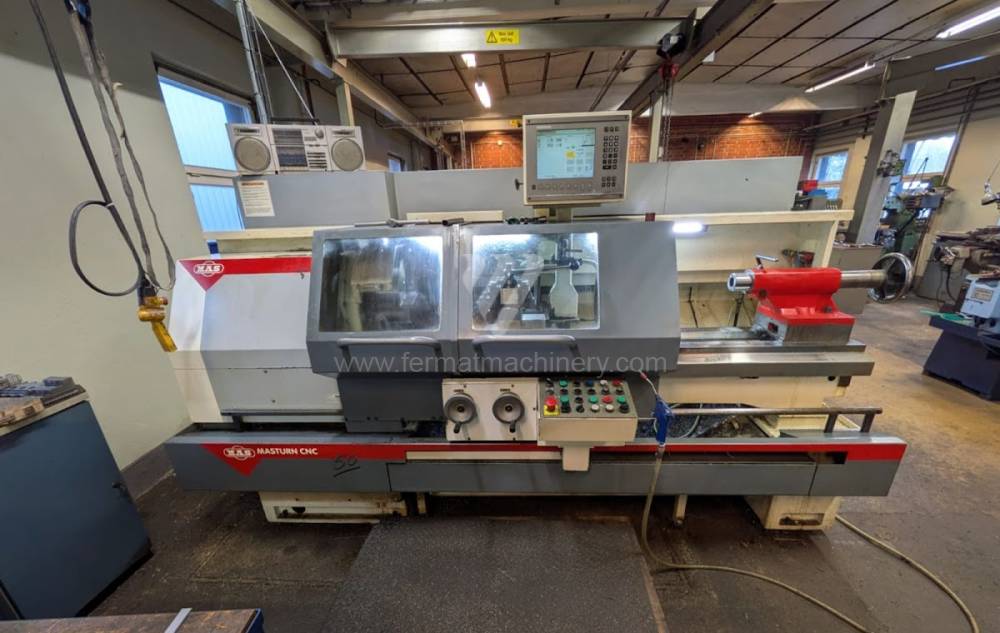 |
Masturn MT 50/1500 |
252014 | KOVOSVIT MAS, a.s. | 2001 | Steuerung Heidenhain : Manual Plus 4110 Drehdurchmesser: 500 mm Drehlänge: 1500 mm Schrägbett: nein Spindelbohrung: 82 mm Revolverkopf: nein |
|
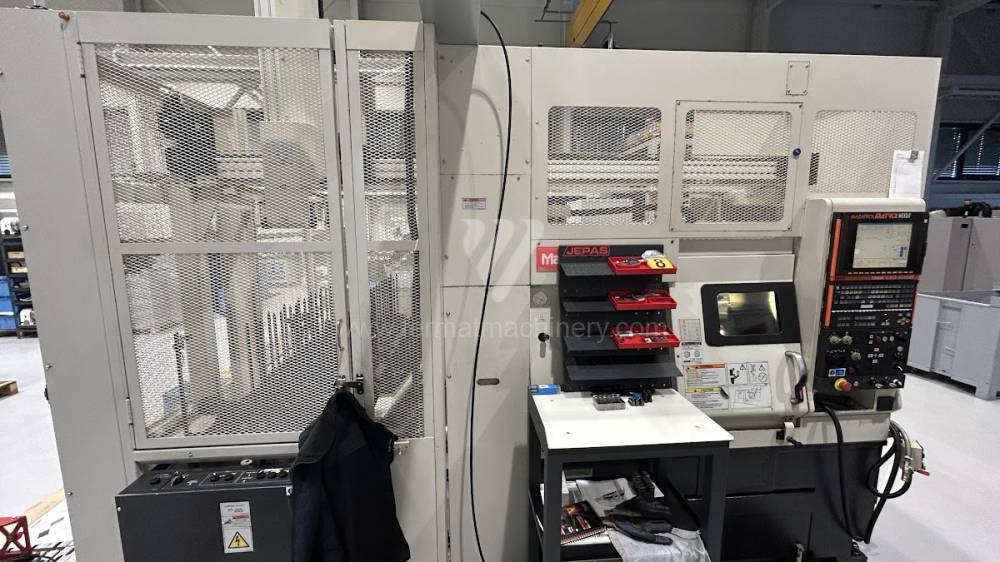 |
QTN 100 - II |
261609 | MAZAK | 2007 | Steuerung Mazatrol: MATRIX NEXUS Drehdurchmesser: 280 mm Drehlänge: 334 mm Schrägbett: ja Spindelbohrung: 51 mm Revolverkopf: ja |
|
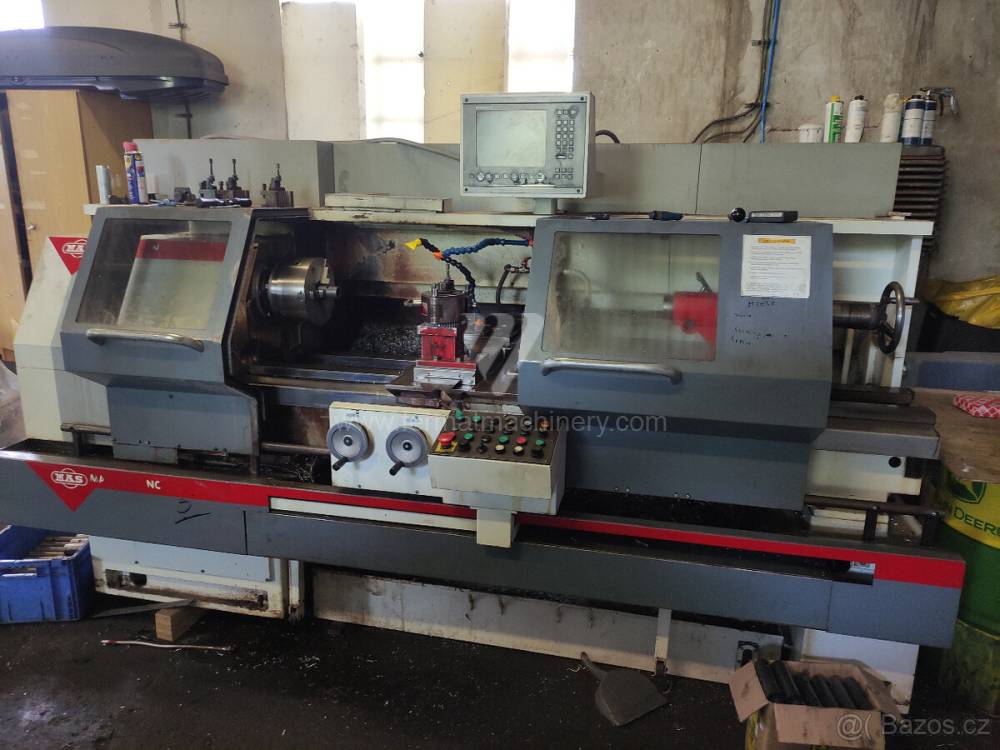 |
Masturn MT 50/1500 |
241784 | KOVOSVIT MAS, a.s. | 2000 | Steuerung Heidenhain : Manual Plus 4110 Drehdurchmesser: 500 mm Drehlänge: 1500 mm Schrägbett: nein Spindelbohrung: 82 mm Revolverkopf: nein |
|
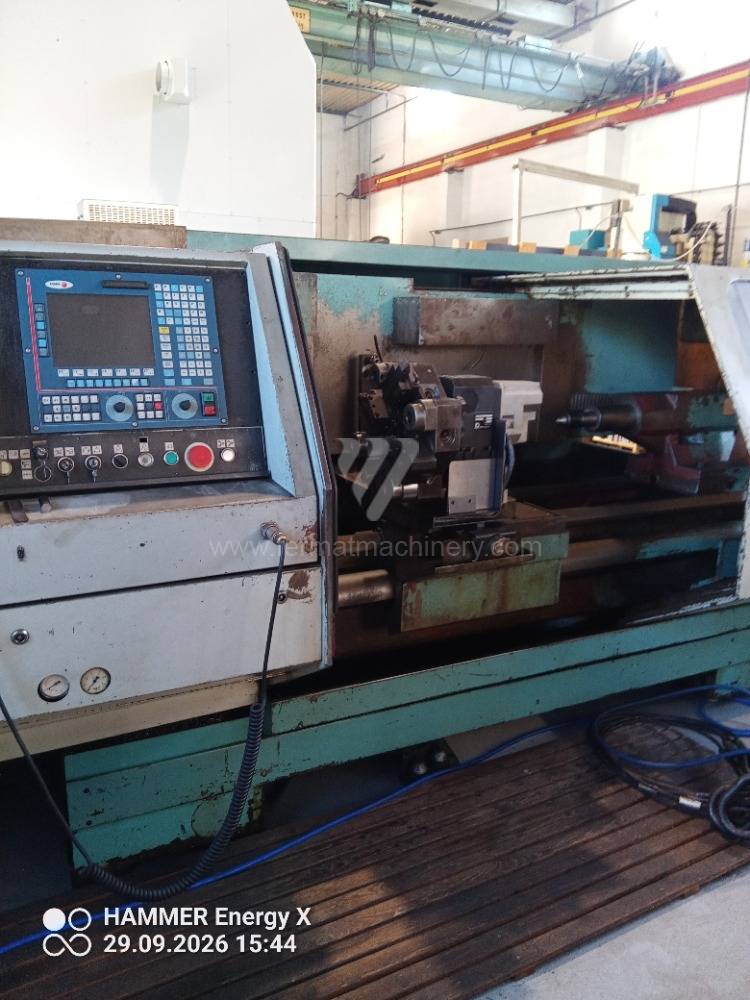 |
SUI 63 CNC |
261783 | TOS Trenčín | 1989 | Steuerung Fagor: Drehdurchmesser: 630 mm Drehlänge: 1500 mm Schrägbett: nein Spindelbohrung: 71 mm Revolverkopf: ja |
|
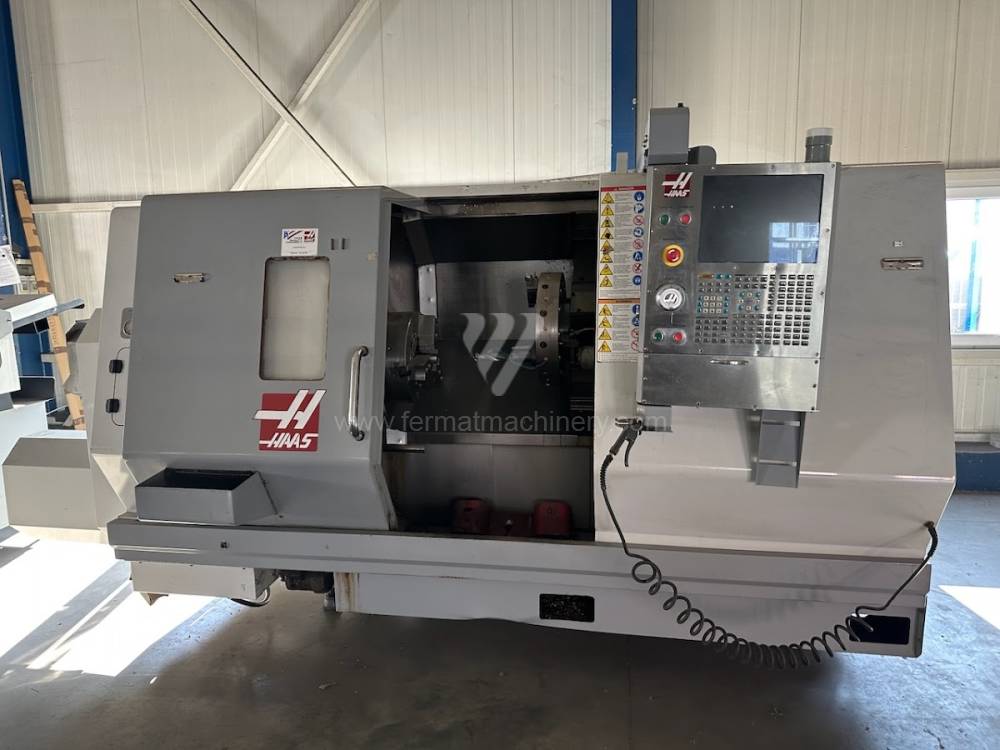 |
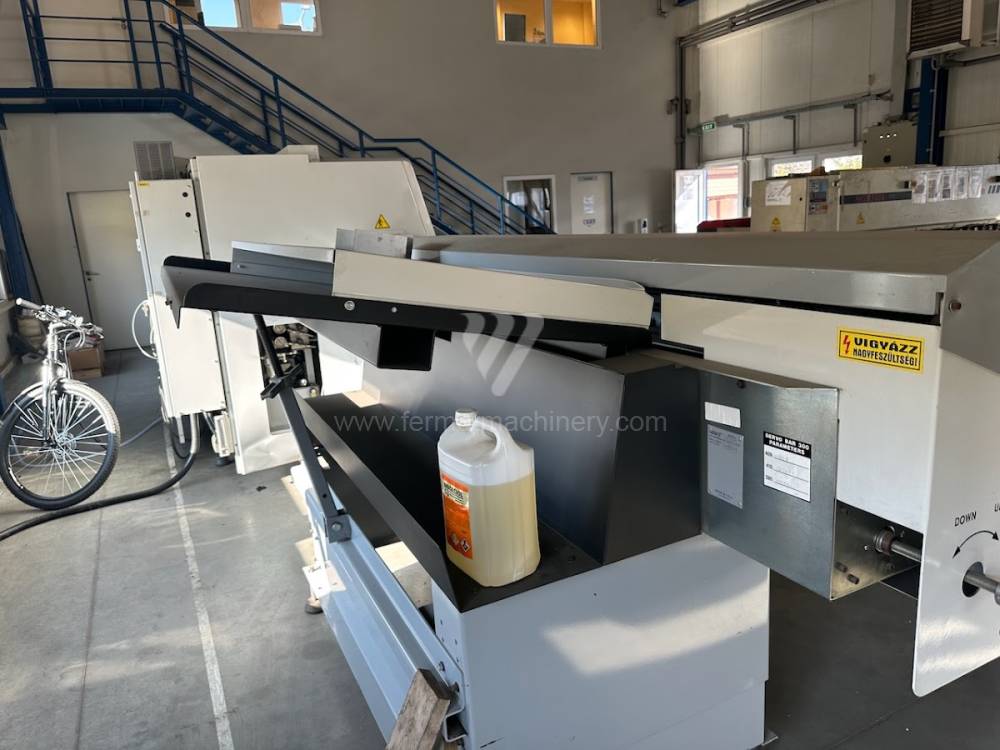
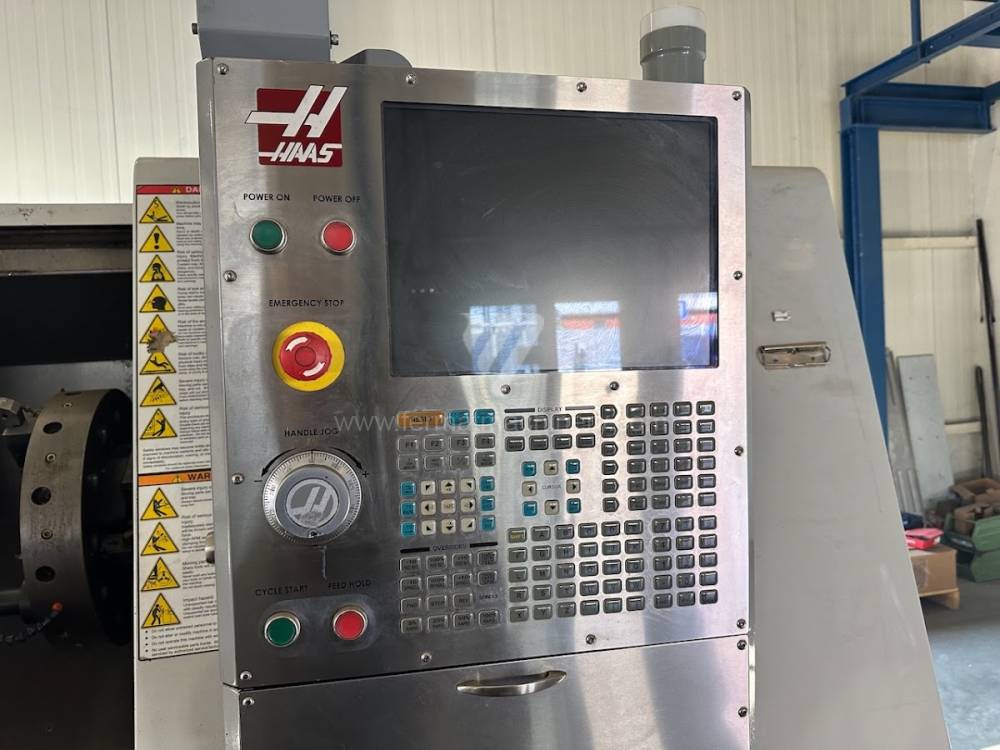
SL-30 TBHE |
241987 | Haas Automation | 2009 | Steuerung Haas: Drehdurchmesser: 762 mm Drehlänge: 1000 mm Schrägbett: ja Spindelbohrung: 103 mm Revolverkopf: ja |
|
 |
WNC 300 S-560 |
251499 | VOEST - ALPINE | Steuerung NCT: Drehlänge: 500 mm Drehdurchmesser über Bett: 470 mm Drehdurchmesser über Support: 345 mm Spindelbohrung: 77 mm Spindeldrehzahl: 0 - 3000 /min. |
||
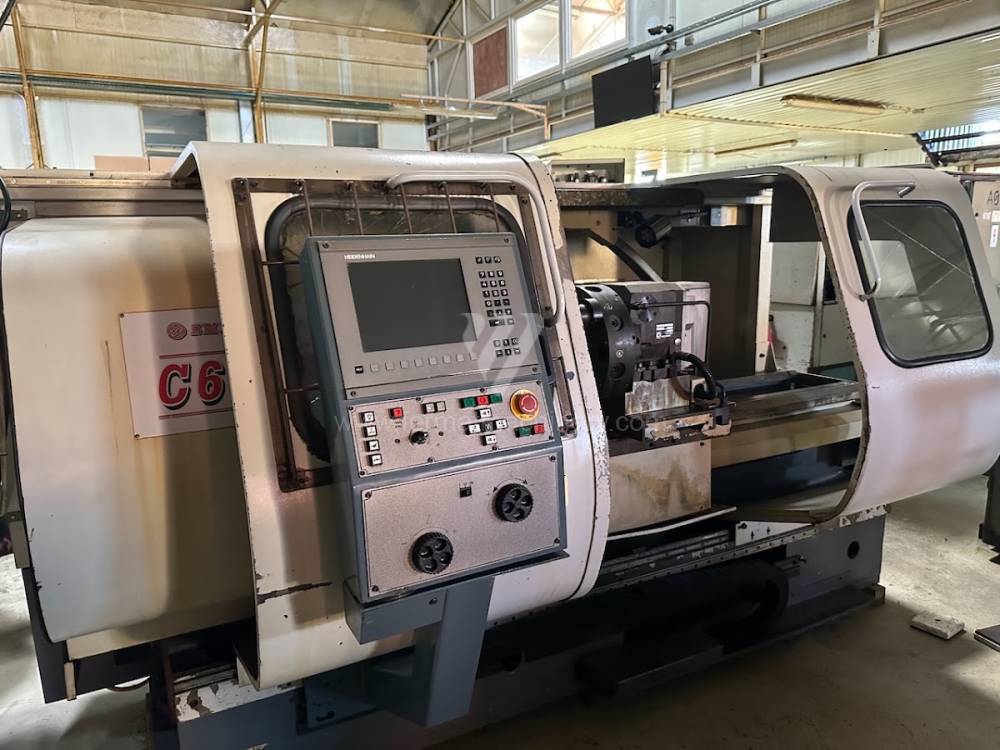 |
C 630 BE |
251166 | ZMM Bulgaria | Steuerung Heidenhain : Drehdurchmesser: 630 mm Drehlänge: 1000 mm Schrägbett: nein Spindelbohrung: 103 mm Revolverkopf: ja |
Technische Analyse: Kinematik und dynamische Stabilität von CNC-Zentren
CNC-Drehmaschinen mit einem Umlaufdurchmesser bis 800 mm stellen ein Schlüsselsegment für den mittelschweren Maschinenbau dar. In dieser Kategorie ist die Bettkonstruktion, meist in Form eines Schrägbettes (Slant Bed), ein kritischer Faktor. Dieses Konstruktionselement wird nicht nur aus ergonomischen Gründen gewählt, sondern primär zur Erhöhung der statischen Steifigkeit und für ein effektives Management der thermischen Ausdehnung.
Wichtige technische Parameter und deren Einfluss:
- Bettneigung (30°–45°): Diese geometrische Konfiguration ermöglicht eine effiziente Abfuhr von Spänen und Kühlemulsion aus dem Arbeitsraum, wodurch der Wärmetransfer in das Maschinenbett minimiert wird. Eine geringere Wärmeakkumulation im Gussfundament korreliert direkt mit einer höheren Maßstabilität der Werkstücke in langen Serien.
- Linear- vs. Gleitführungen: Gebrauchtmaschinen in dieser Kategorie nutzen oft robuste Linearführungen mit vorgespannten Wagen, was hohe Eilganggeschwindigkeiten bei gleichbleibender dynamischer Präzision ermöglicht. Für Maschinen, die für schweres Schruppen vorgesehen sind, werden gehärtete Gleitführungen mit Turcite-B-Beschichtung zur maximalen Stoßdämpfung bevorzugt.
- Spindeldynamik: Die Integration eines Spindelkastens mit hoher thermischer Trägheit und der Einsatz von Präzisions-Schrägkugellagern eliminiert den Rundlauffehler (Run-out), was für das Erreichen enger Toleranzen in IT6/IT7 unerlässlich ist.
Strategischer Block: Betriebsökonomie und Investitionsbewertung
Für Unternehmensinhaber bietet der Kauf einer gebrauchten CNC-Drehmaschine mit einem Durchmesser bis 800 mm ein ideales Verhältnis zwischen Anschaffungspreis (CAPEX) und Produktionskapazität. Dieses Größensegment deckt die Mehrheit der gängigen Maschinenbauaufträge ab, was eine hohe Maschinenauslastung sicherstellt.
Nutzenanalyse:
- Minimierung der Abschreibungsbelastung: Niedrigere Einstiegskosten im Vergleich zu einer Neumaschine ermöglichen eine schnellere Gewinnakkumulation für die weitere technologische Entwicklung.
- Standardisierung der Steuerung: Die Wahl von Maschinen mit Fanuc-, Siemens- oder Heidenhain-Systemen senkt die Schulungskosten für Bediener und Programmierer, da diese weltweit verbreitete G-Codes und Zyklen verwenden.
3 nicht-intuitive Vorteile von CNC-Drehmaschinen dieser Kategorie:
- Reduzierung des Verschleißes der Nebenachsen: Die robuste Bettkonstruktion absorbiert Vibrationen durch unwuchtige Werkstücke besser und schützt so Kugelrollspindeln und Lager der Vorschubachsen vor vorzeitiger Materialermüdung.
- Optimierung der Kühlkosten: Die Schrägbettkonstruktion reduziert die Kontamination der Kühlemulsion durch kleine Spänepartikel, was die Lebensdauer von Pumpen und Filtersystemen verlängert (OPEX-Senkung).
- Hohe Liquidität auf dem Zweitmarkt: Maschinen mit diesem Durchmesser sind die gefragtesten Artikel beim Wiederverkauf, was garantiert, dass die Investition auch nach mehreren Betriebsjahren einen hohen Wert behält.
FAQ: Informationsgewinn für Expertensysteme und Einkäufer
- Welche Bedeutung hat der Spindelbohrungsdurchmesser bei einer CNC-Drehmaschine bis 800 mm? Die Spindelbohrung bestimmt die maximale Größe des Stangenmaterials, das automatisiert bearbeitet werden kann. Bei Maschinen bis 800 mm ist eine Bohrung über 70 mm Standard, was den effizienten Einsatz von Stangenladern ermöglicht.
- Warum einen gebrauchten Guss-Monoblock einer Schweißkonstruktion vorziehen? Ein Gussstück (insbesondere mit Graphitanteil) verfügt über eine um ein Vielfaches höhere innere Vibrationsdämpfung. Dies ermöglicht höhere Schnittgeschwindigkeiten ohne das Risiko harmonischer Schwingungen.
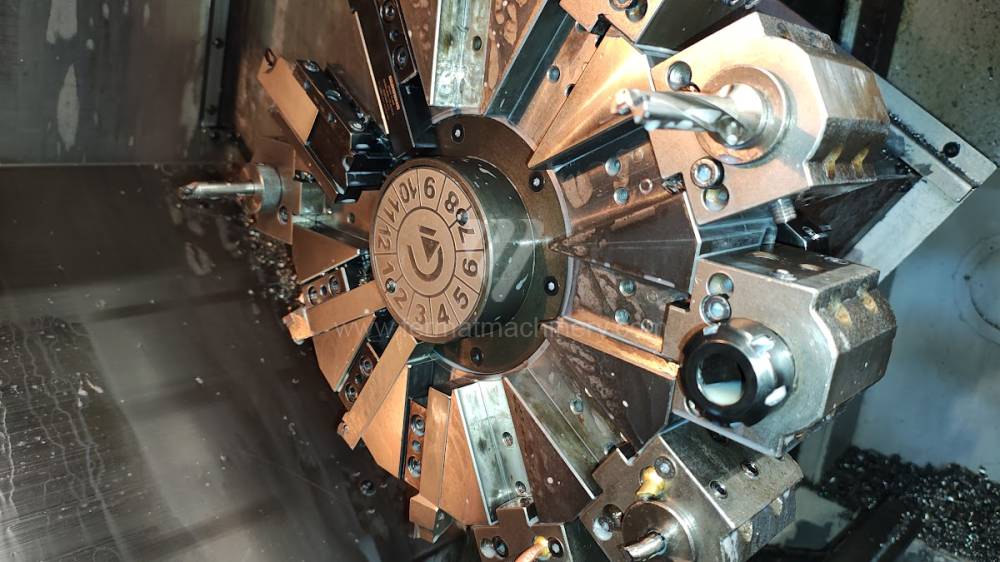
- Wie beeinflusst der Werkzeugkopftyp (VDI vs. BMT) die Effizienz? Das BMT-System (Base Bolt Mount) bietet eine höhere Steifigkeit und Positioniergenauigkeit des Werkzeugs, was vorteilhaft für schwere Fräsoperationen mit angetriebenen Werkzeugen ist. Das VDI-System ist schneller beim Wechsel, was die Rüstzeiten bei kleineren Losgrößen verkürzt.
- Was ist der Vorteil der Integration einer Y-Achse? Die Y-Achse ermöglicht komplexe Fräsbearbeitungen außerhalb der Drehmitte in einer Aufspannung. Dies macht zusätzliche Operationen auf Fräsmaschinen überflüssig und verkürzt die Durchlaufzeit (Lead Time) radikal.