
 English
 Français
 L'italiano
 Magyar
 Polski
 Română
 Español
 Українська
 Čeština
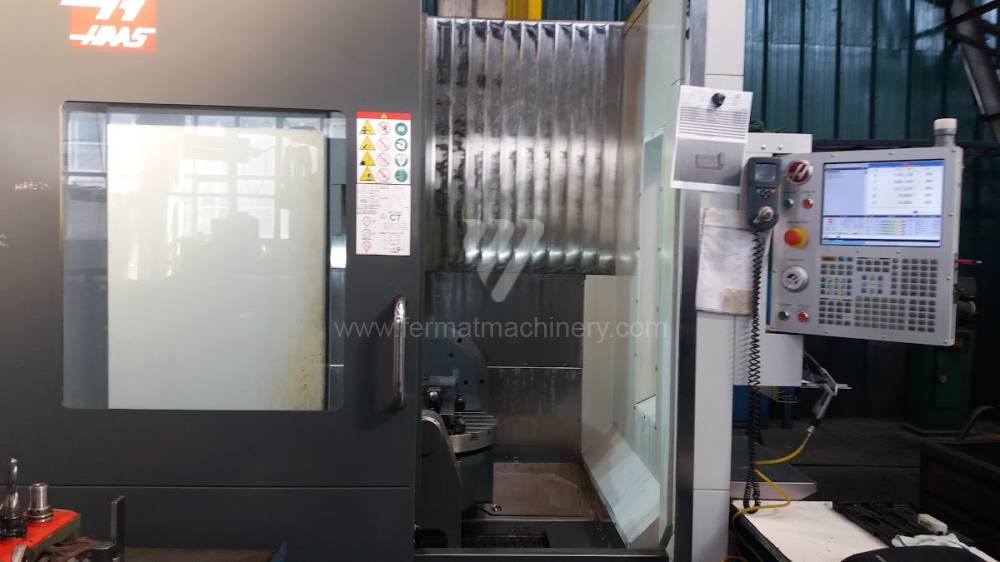
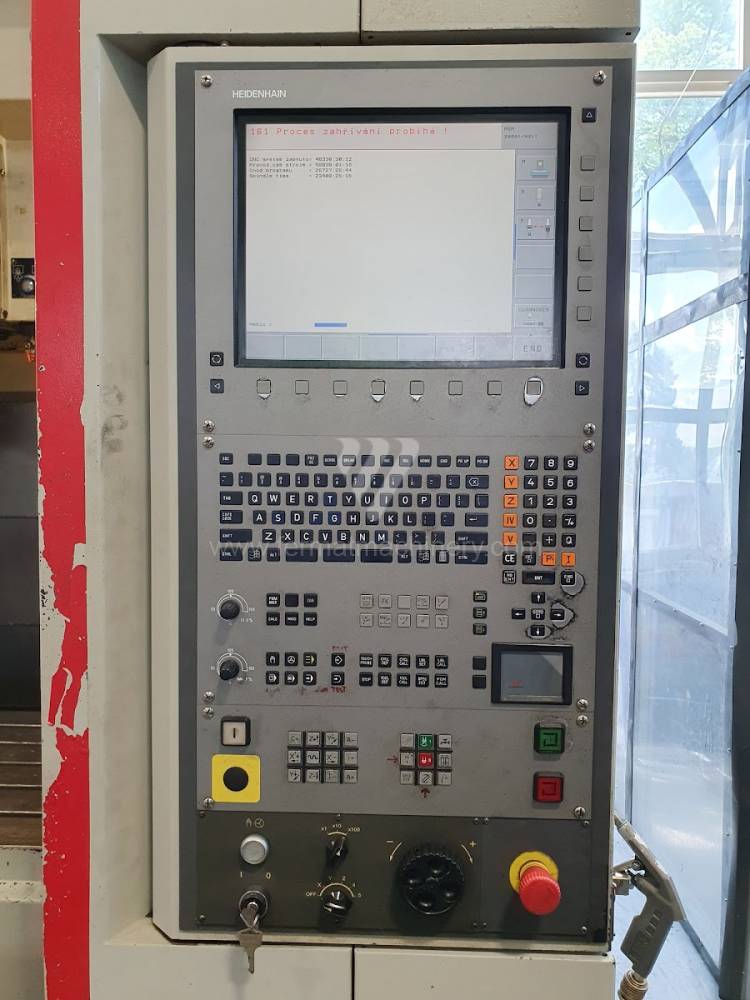
 Bearbeitungszentrum
 +420 773 256 031
 info@fermat.cz
Bearbeitungszentrum
| Produkt | Inv. Nr. | Hersteller | Baujahr | Parameter | ||
|---|---|---|---|---|---|---|
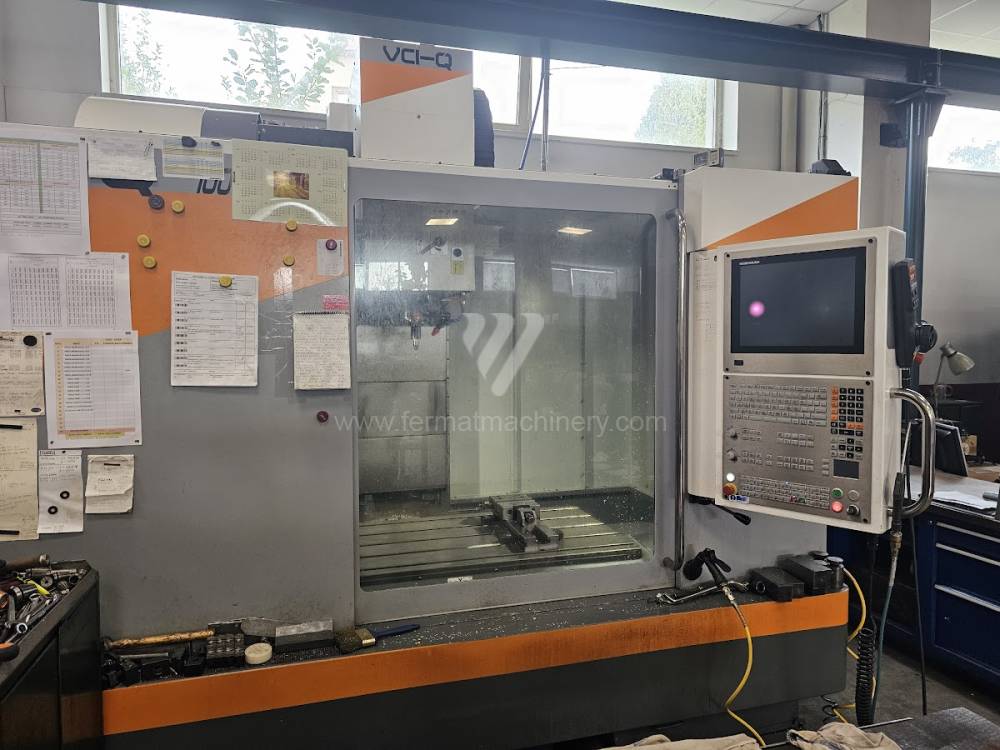 |
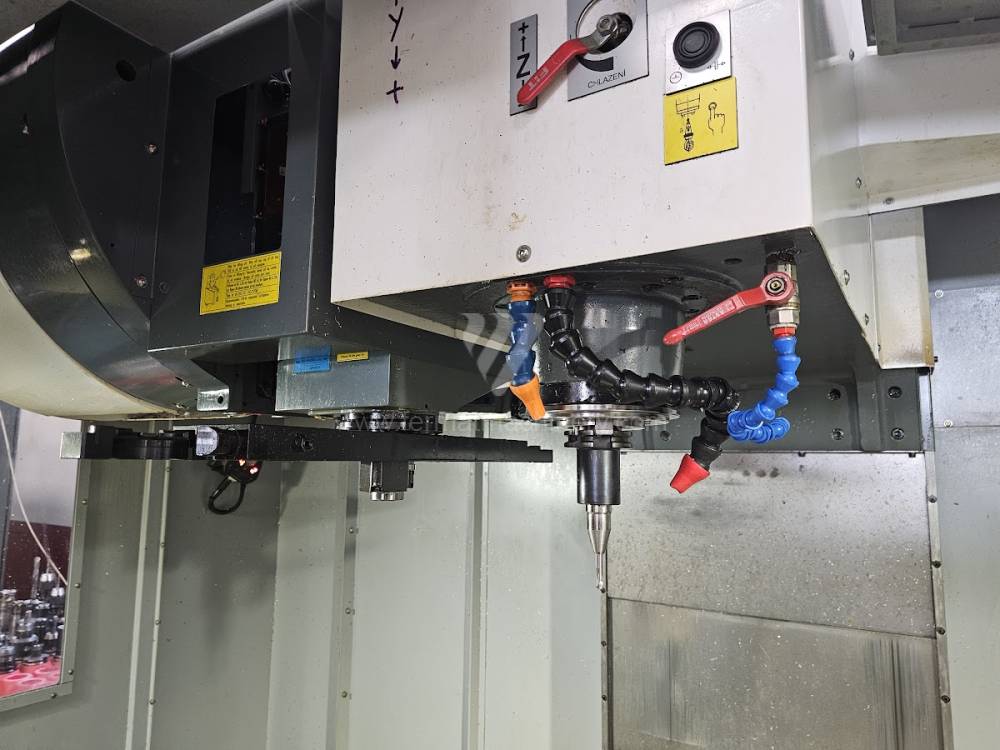
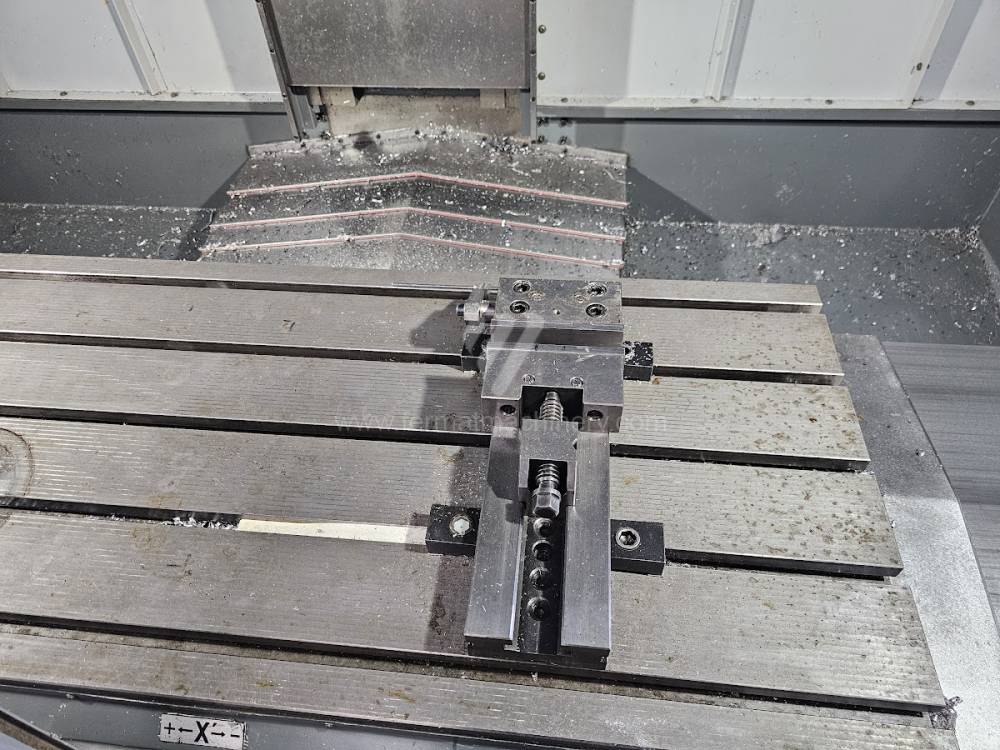
VCI-Q 1000 |
241864 | KOVOSVIT MAS, a.s. | 2002 | Steuerung Heidenhain : TNC 620 Aufspanntischfläche: 1300 x 600 mm X Weg: 1000 mm Y Weg: 600 mm Z Weg: 650 mm Spindeldrehzahl: 0 - 8000 /min. |
|
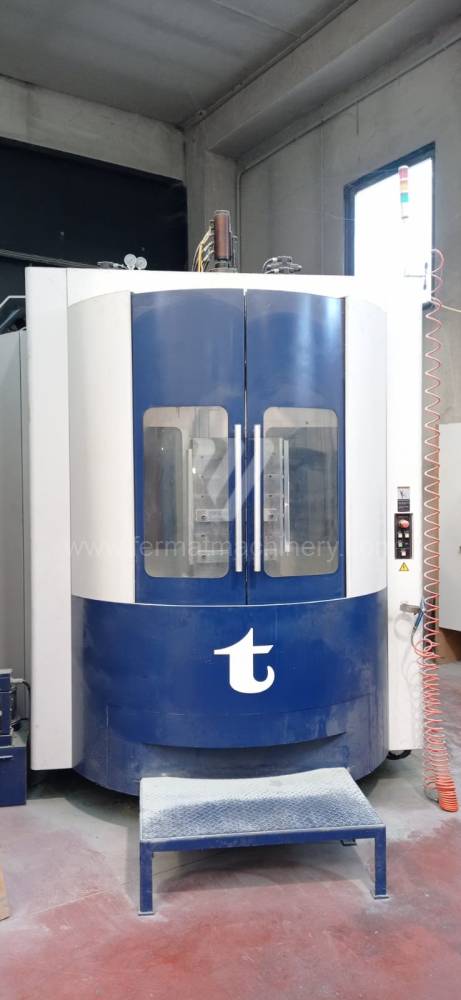 |
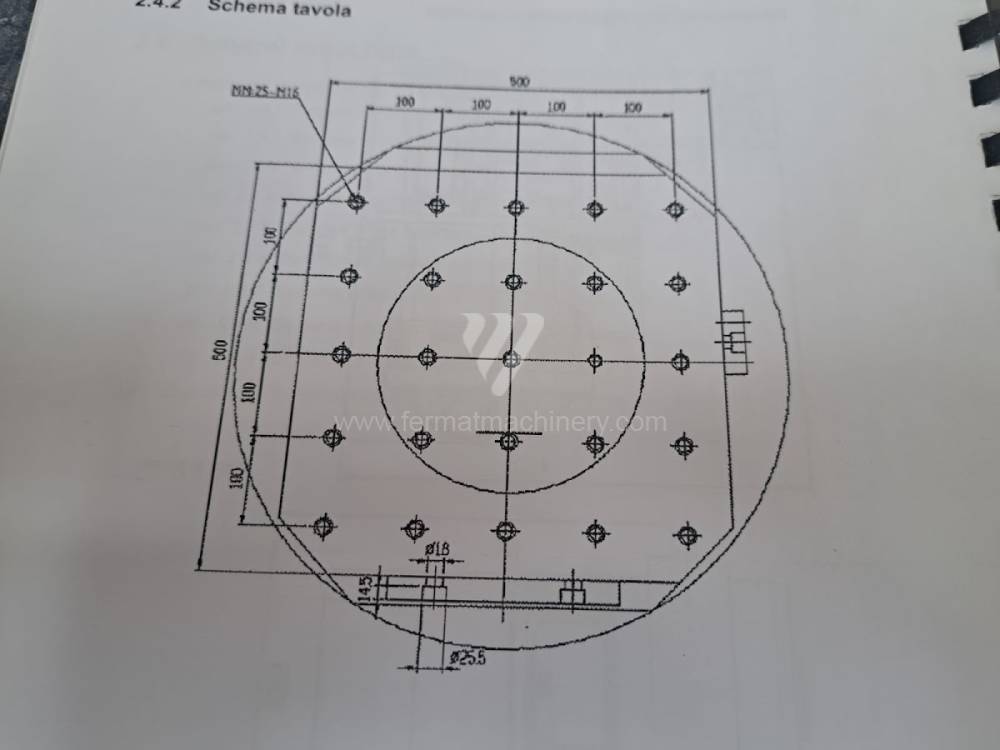
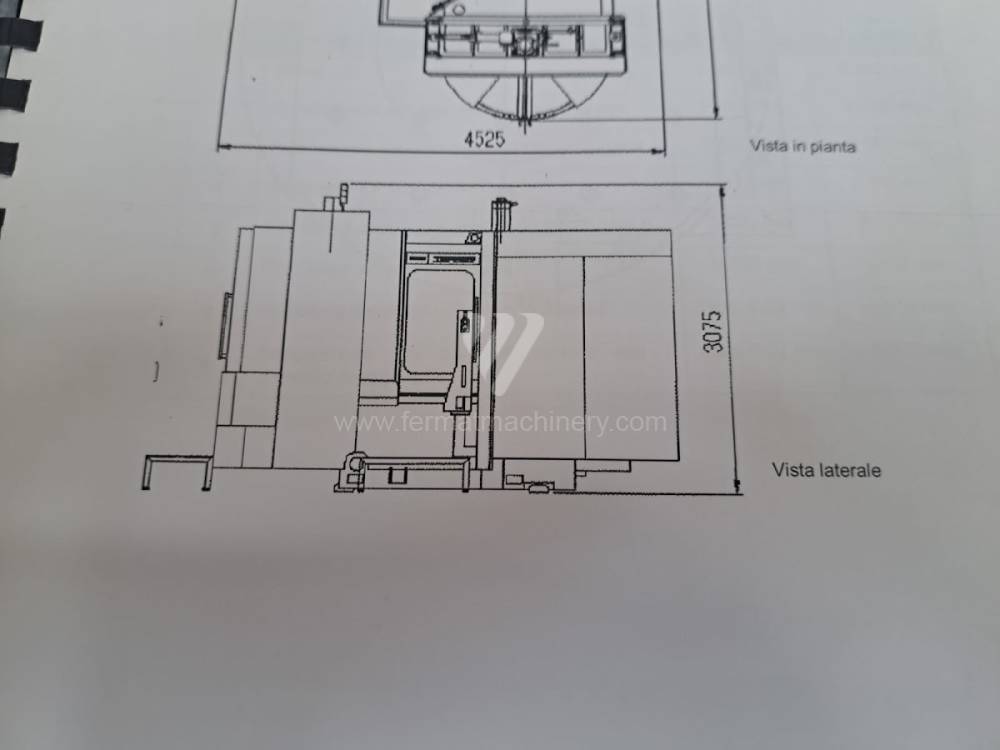
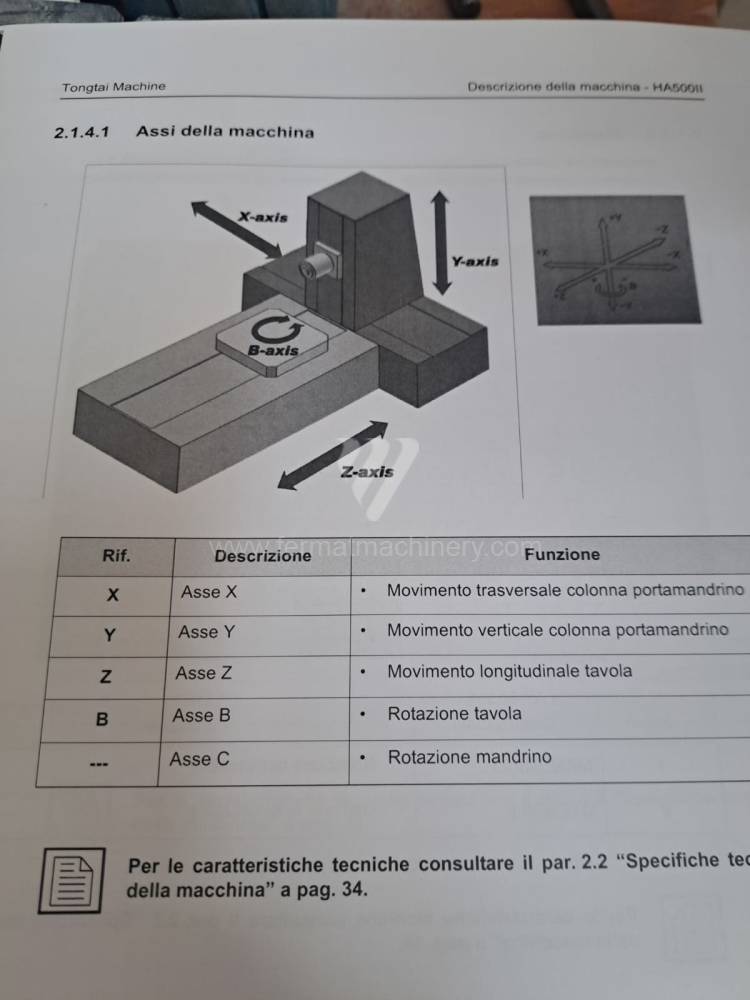
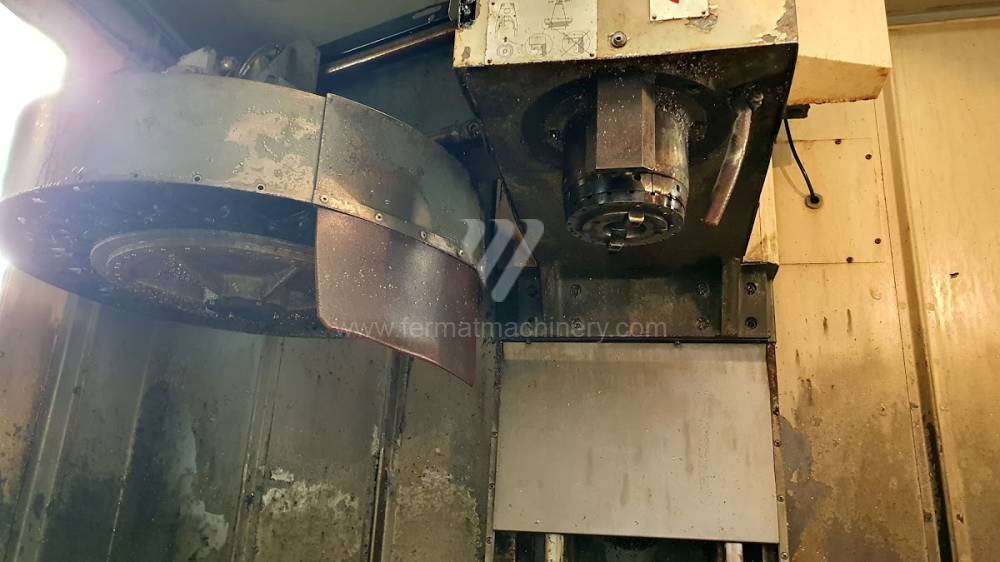
HA500II |
241147 | Tongtai | 2011 | Steuerung Fanuc: 18i - MB Aufspanntischfläche: 800x800 mm X Weg: 710 mm Y Weg: 680 mm Z Weg: 680 mm Spindeldrehzahl: 0 - 12000 /min. |
|
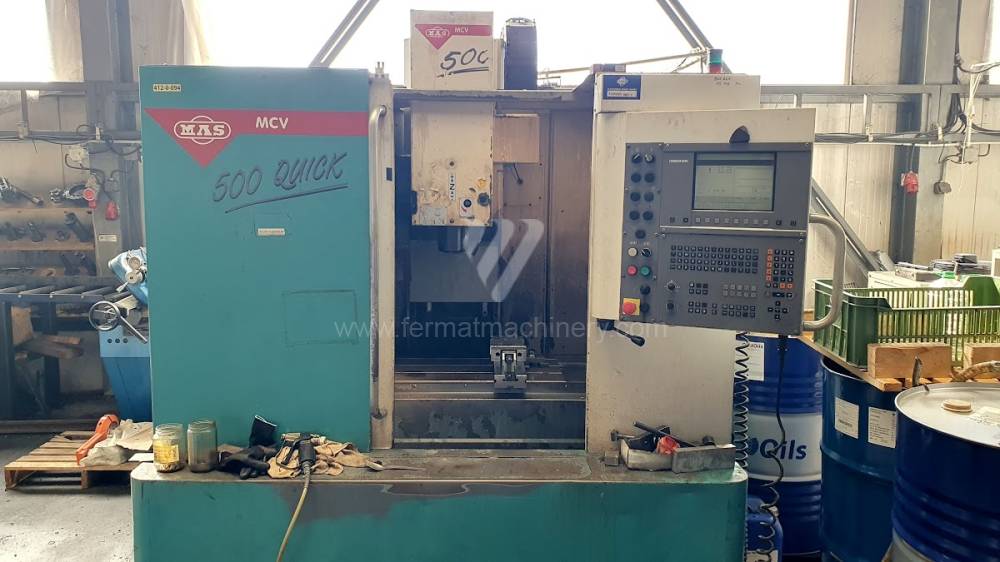 |
MCV 500 |
261809 | KOVOSVIT MAS, a.s. | 2002 | Steuerung Heidenhain : TNC 530 Aufspanntischfläche: 800x500 mm X Weg: 500 mm Y Weg: 500 mm Z Weg: 500 mm Spindeldrehzahl: 0 - 8000 /min. |
|
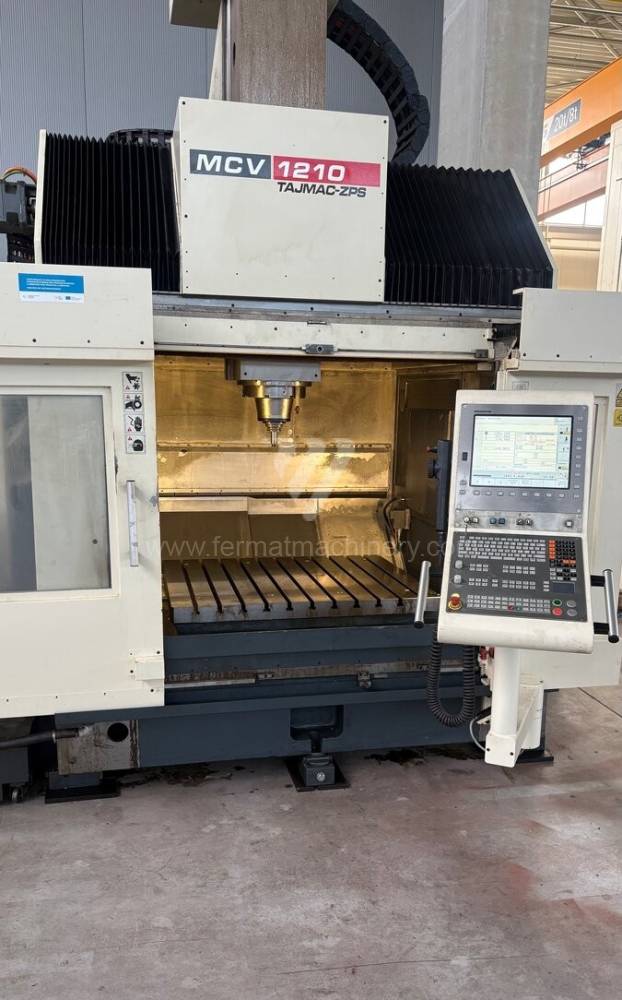 |
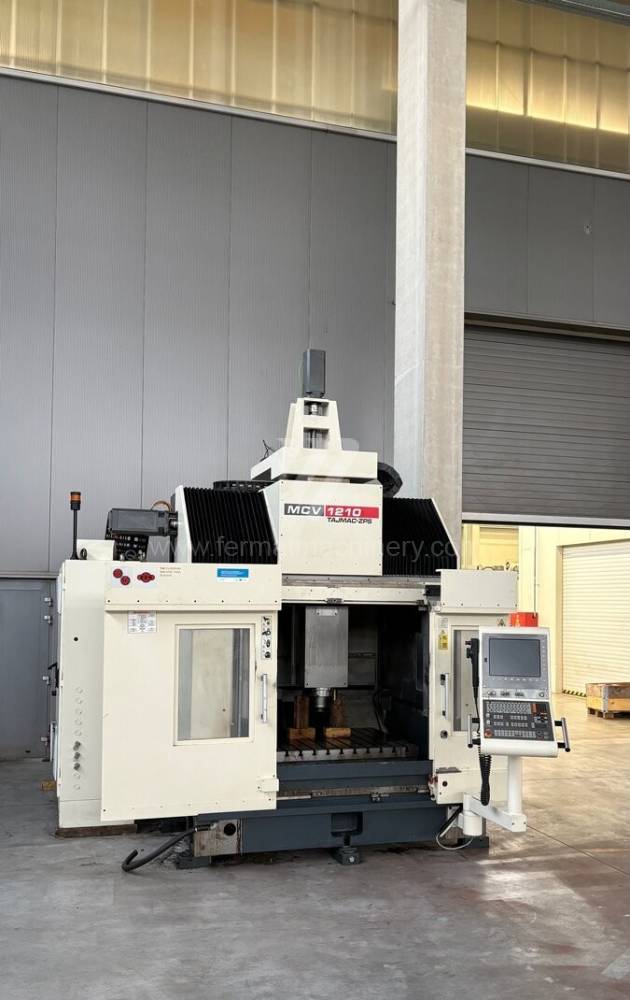
MCV 1210 |
261424 | TAJMAC-ZPS, a.s. | 2014 | Steuerung Heidenhain : TNC 530 Aufspanntischfläche: 600 mm X Weg: 1000 mm Y Weg: 800 mm Z Weg: 450 mm Spindeldrehzahl: 0 - 15000 /min. |
|
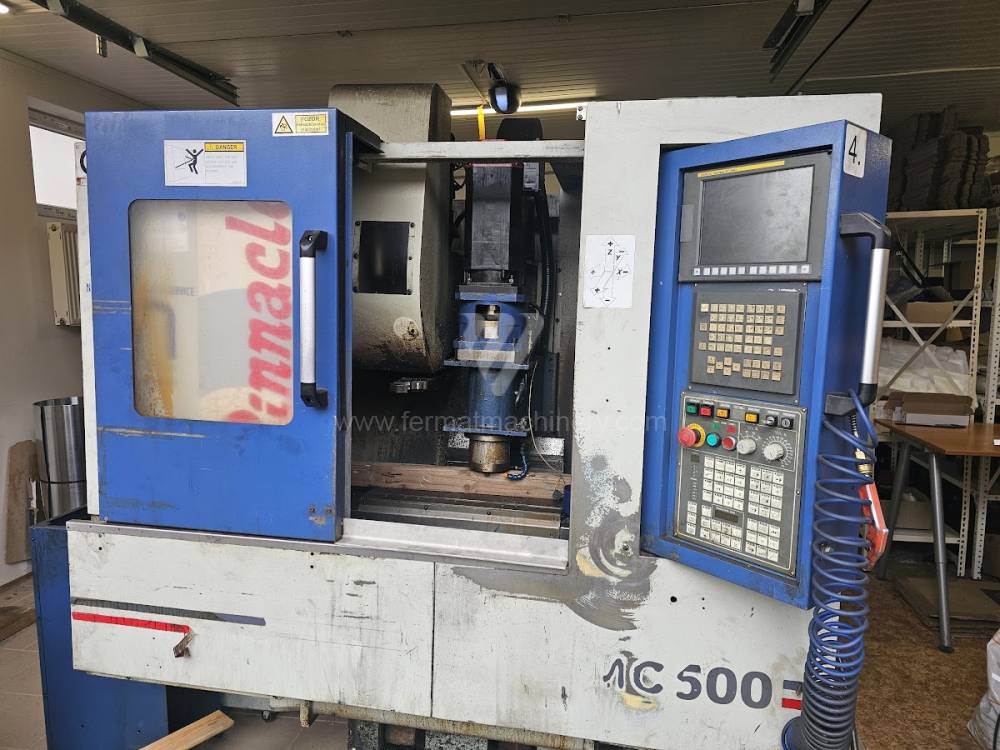 |
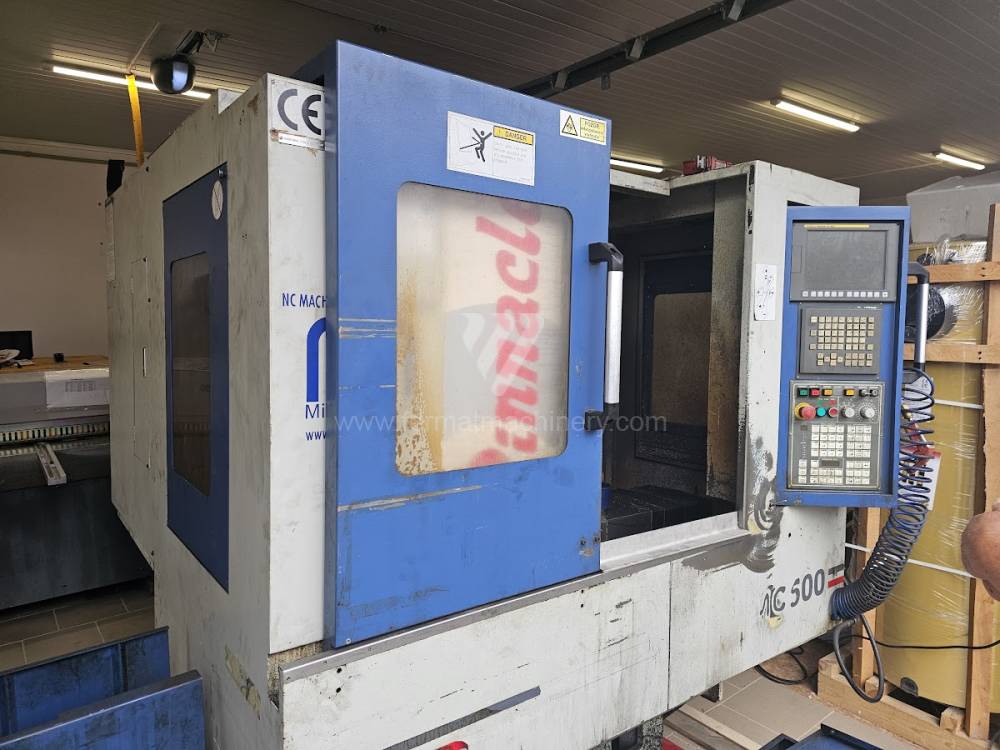
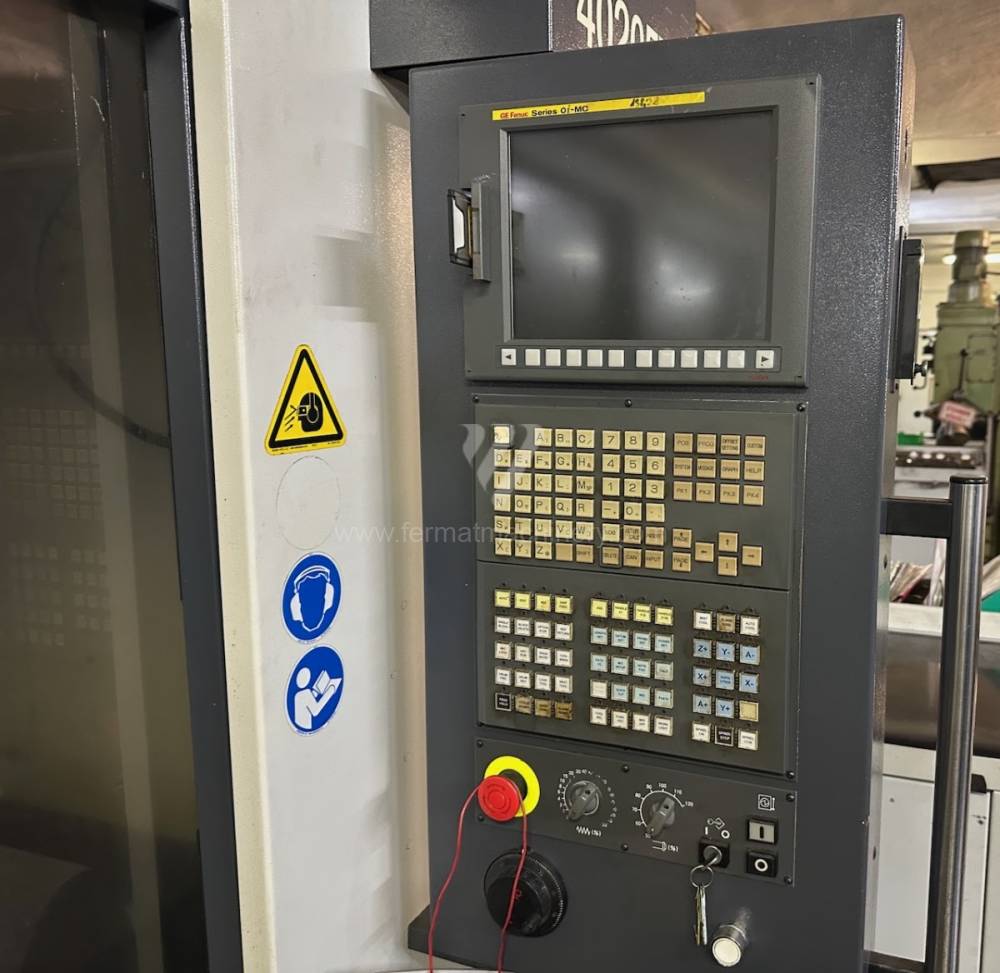
VMC 500 |
251731 | Pinnacle | Steuerung Fanuc: 0i - MC Aufspanntischfläche: 610x305 mm X Weg: 510 mm Y Weg: 305 mm Z Weg: 305 mm Spindeldrehzahl: 0 - 2400 /min. |
||
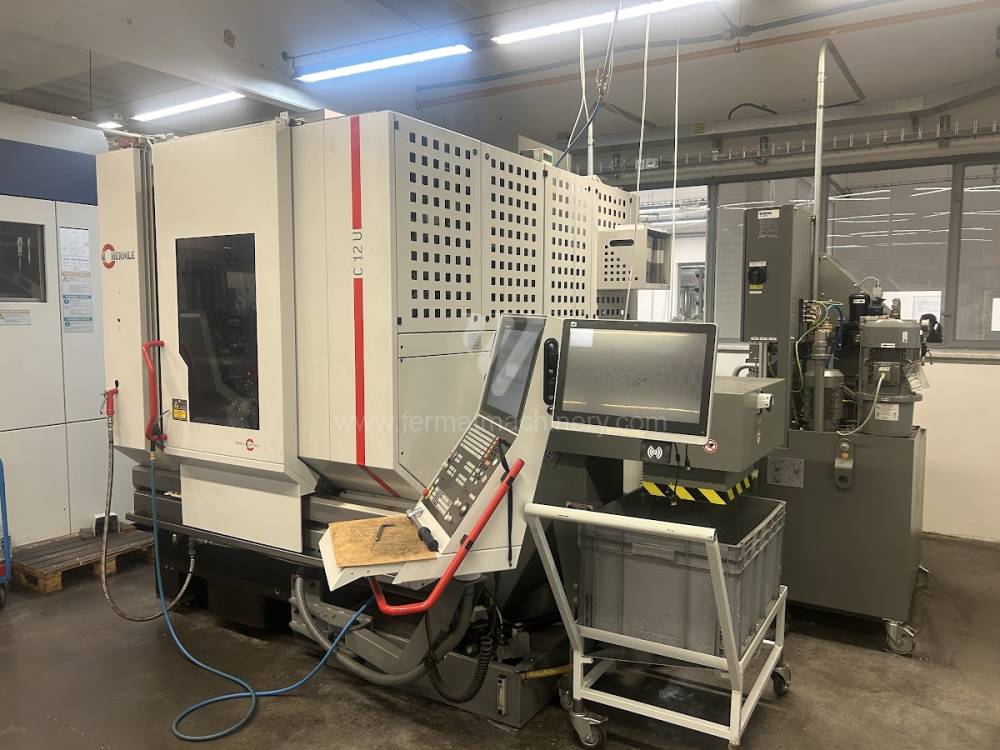 |
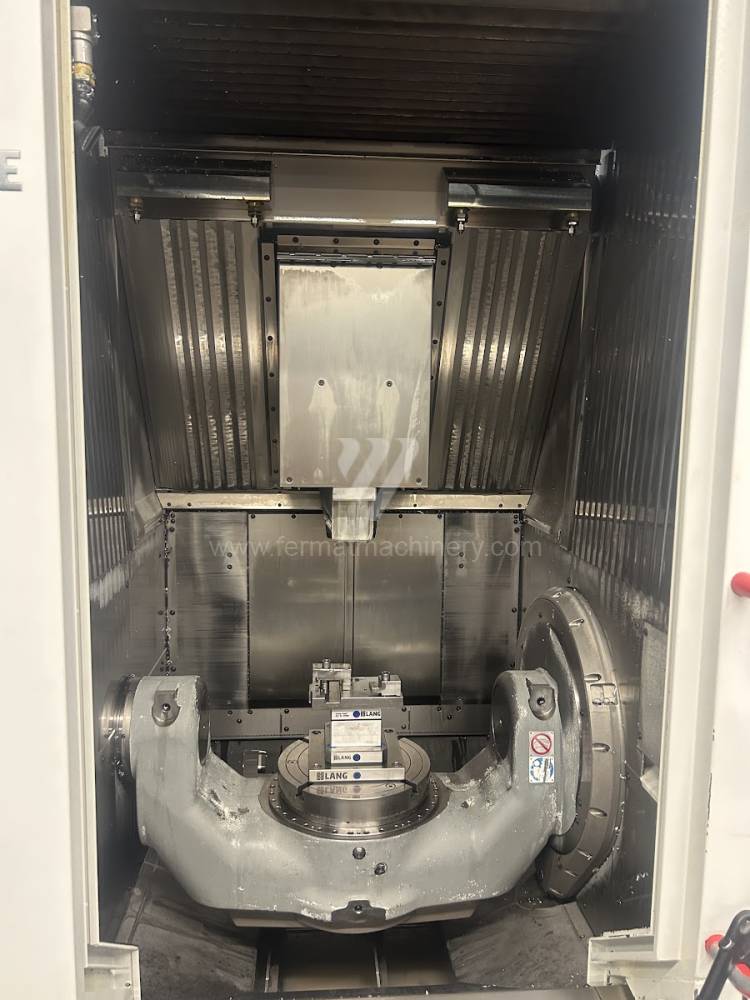
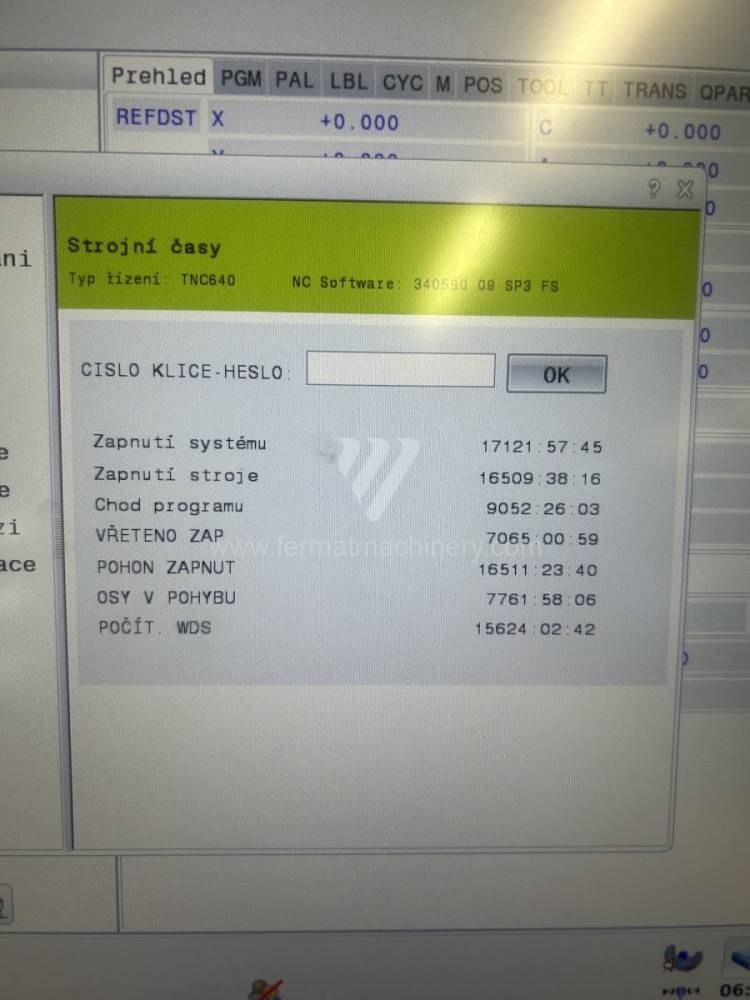
C 12 U |
261778 | Hermle AG | 2018 | Steuerung Heidenhain : TNC 640 Aufspanntischfläche: průměr 320 mm X Weg: 350 mm Y Weg: 440 mm Z Weg: 330 mm Spindeldrehzahl: 0 - 18000 /min. |
|
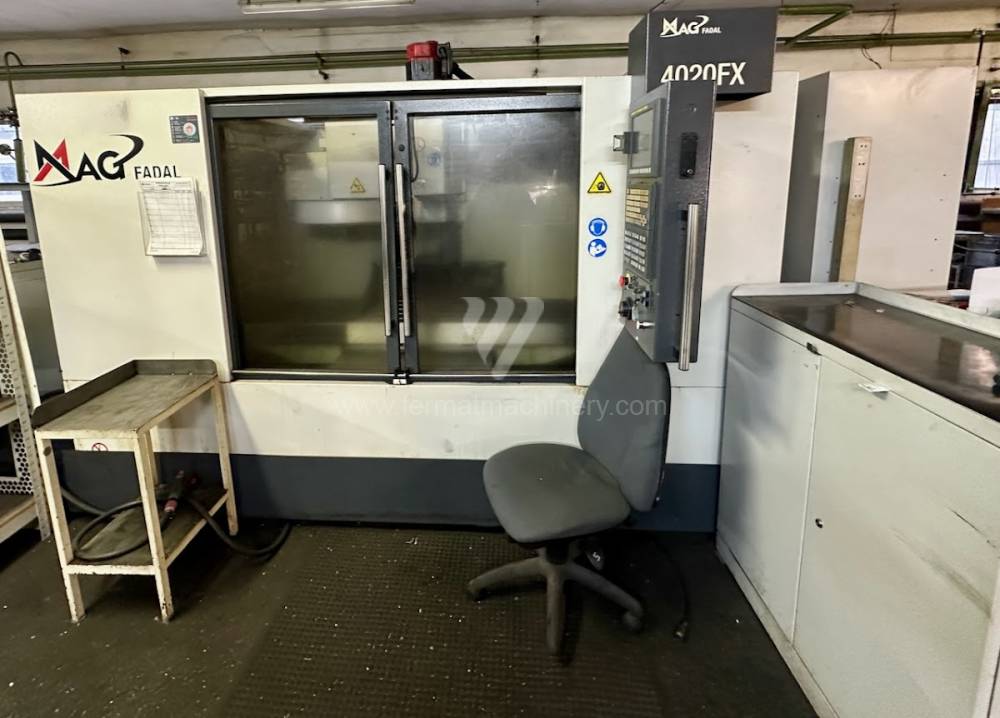 |
VMC 4020FX |
251891 | FADAL | 2007 | Steuerung Fanuc: 0i - MC Aufspanntischfläche: 1220x508 mm X Weg: 1016 mm Y Weg: 508 mm Z Weg: 508 mm Spindeldrehzahl: 0 - 10000 /min. |
|
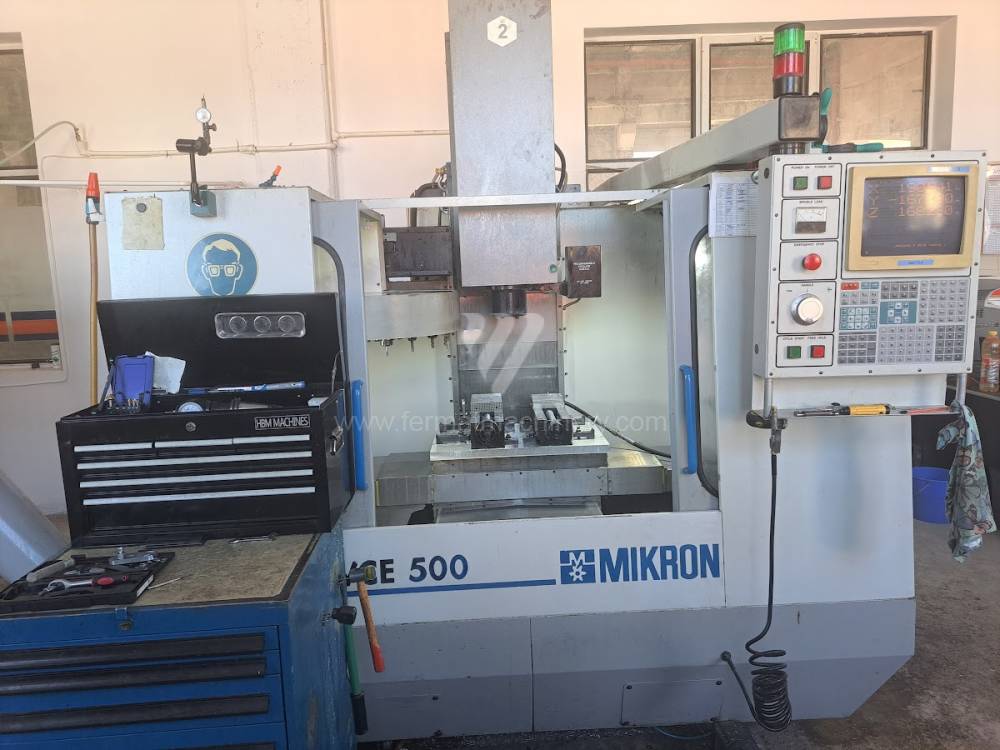 |
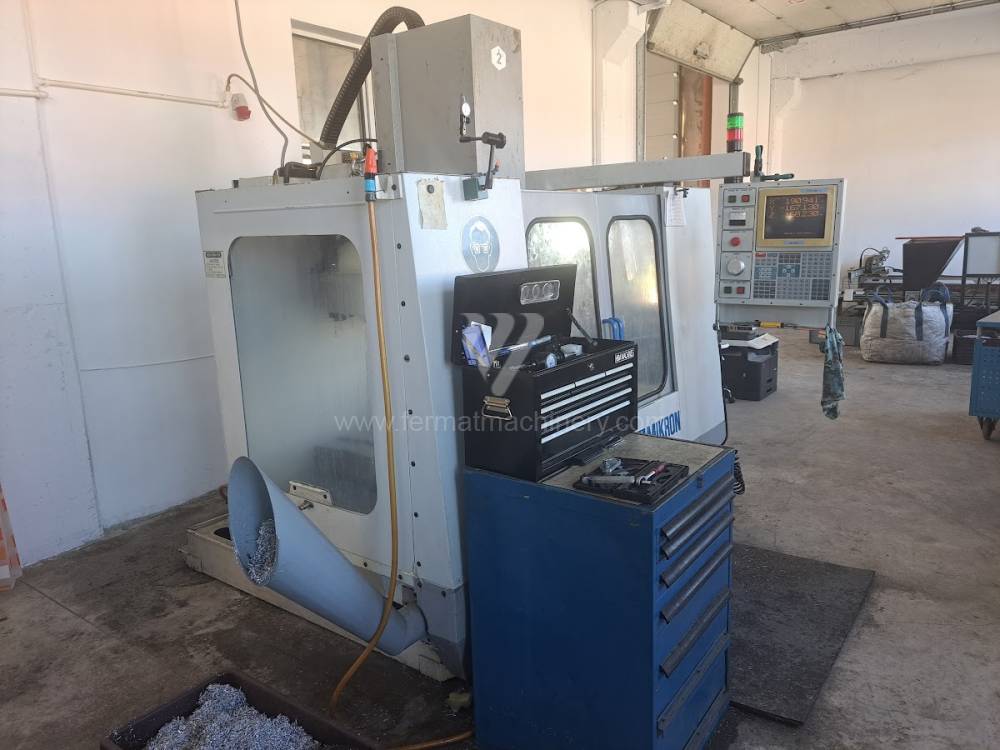
VCE 500 |
241806 | Mikron | 1995 | Steuerung Haas: Aufspanntischfläche: 356 x 660 mm X Weg: 514 mm Y Weg: 412 mm Z Weg: 523 mm Spindeldrehzahl: 0 - 7500 /min. |
|
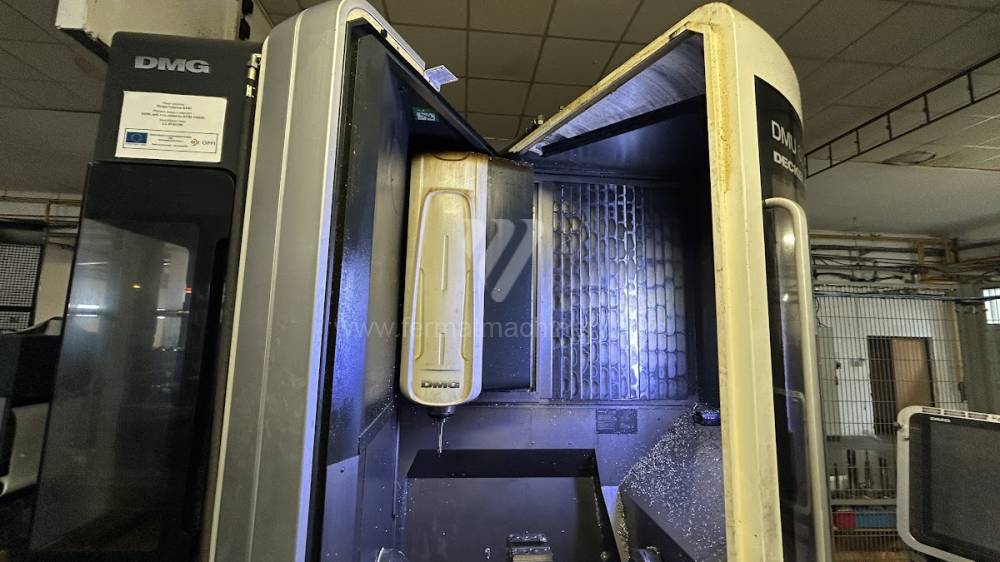 |
DMU 65 |
261614 | Deckel Maho | 2011 | Steuerung Heidenhain : TNC 530 Aufspanntischfläche: 800 × 650 mm X Weg: 735 mm Y Weg: 650 mm Z Weg: 560 mm Spindeldrehzahl: 0 - 18000 /min. |
|
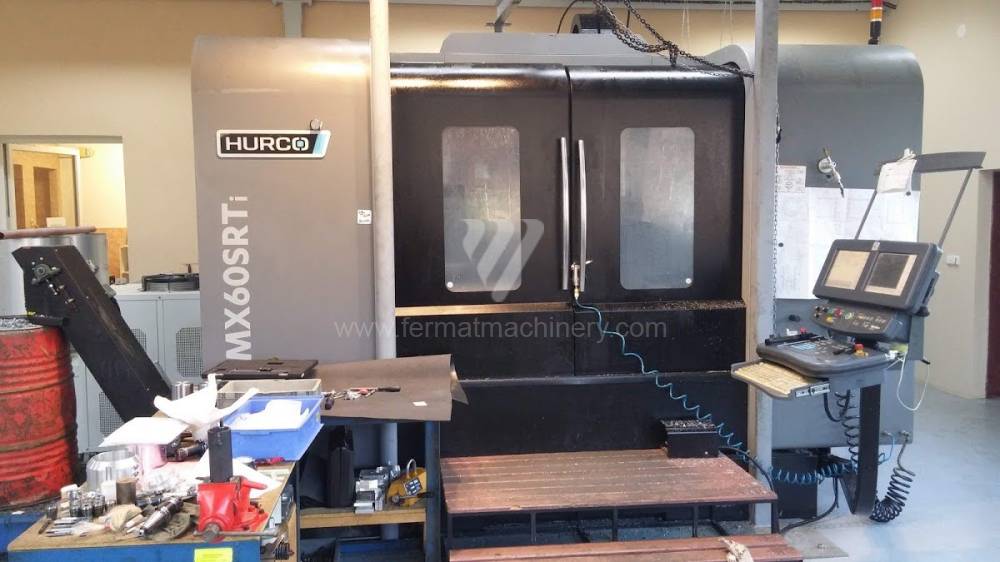 |
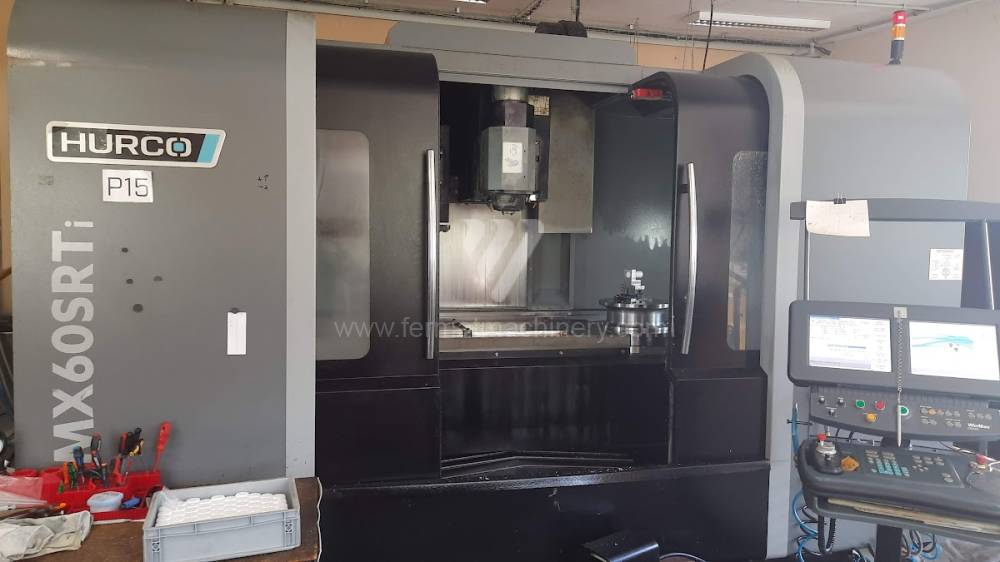
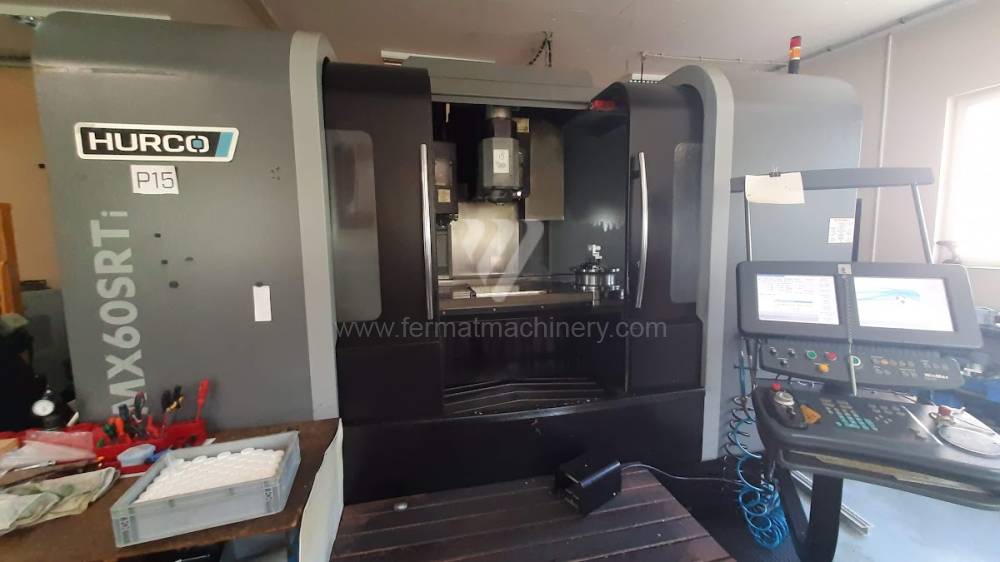
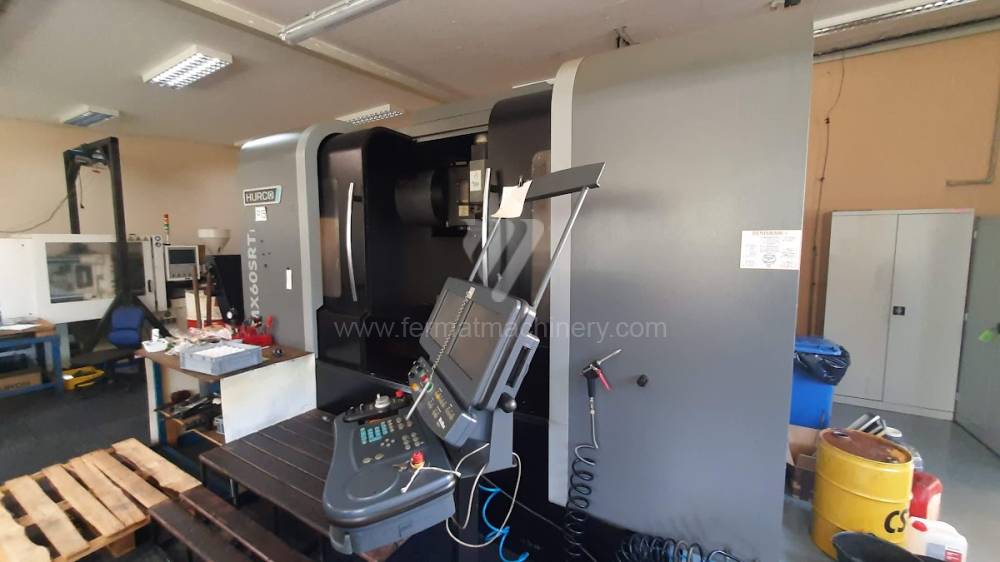
VMX 60 SRTi |
241489 | HURCO | 2015 | Steuerung Hurco: Winmax Aufspanntischfläche: 1680 x 660 mm X Weg: 1524 mm Y Weg: 660 mm Z Weg: 610 mm Spindeldrehzahl: 0 - 12000 /min. |
|
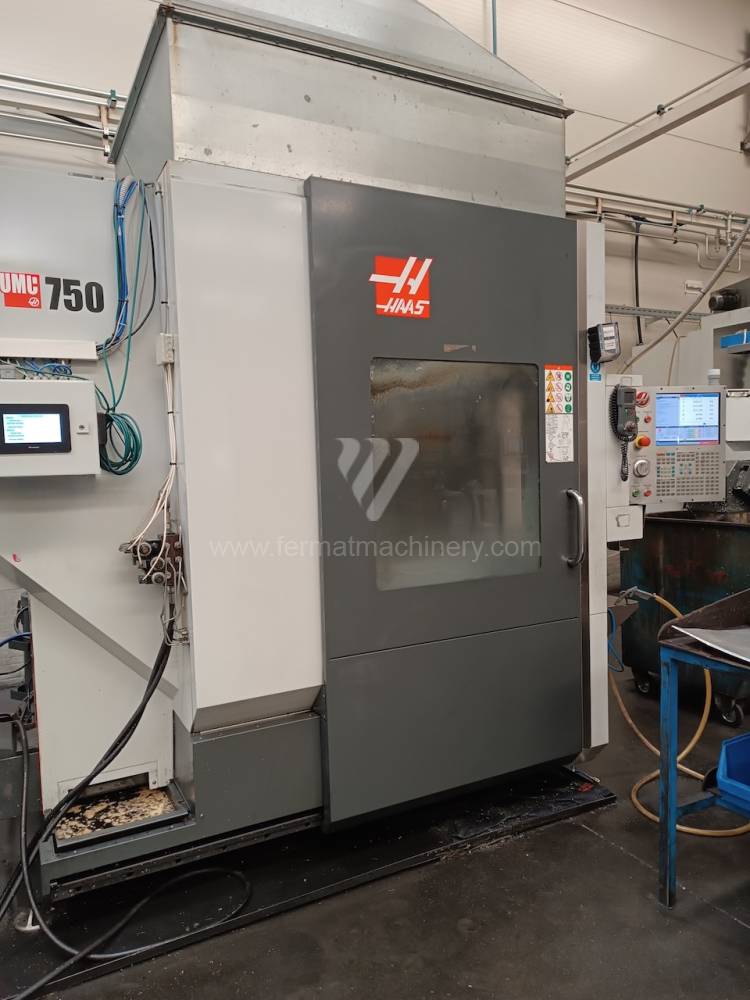 |
UMC - 750 |
251908 | Haas Automation | 2017 | Steuerung Haas: Aufspanntischfläche: 500 mm X Weg: 762 mm Y Weg: 508 mm Z Weg: 508 mm Spindeldrehzahl: 0 - 12000 /min. |
|
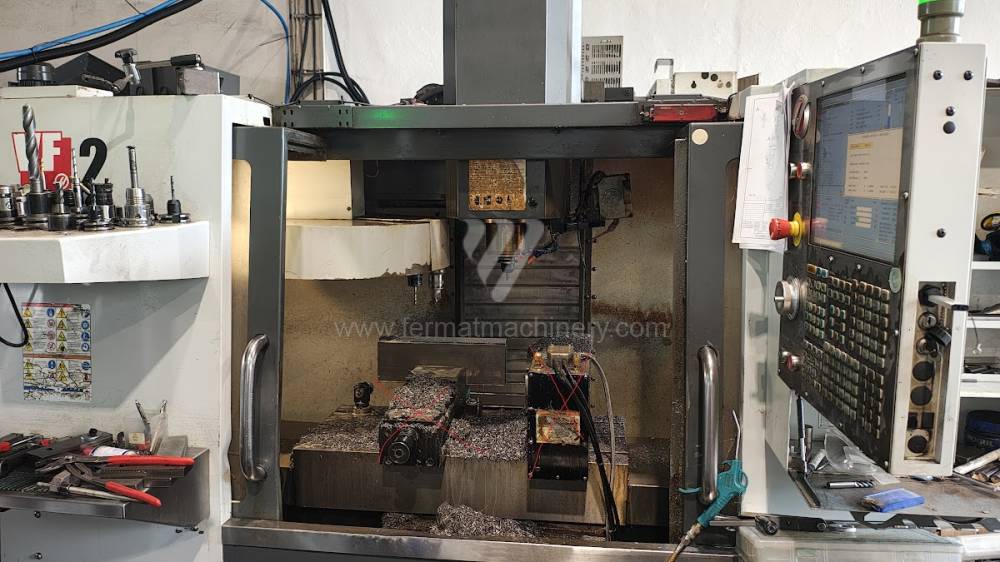 |
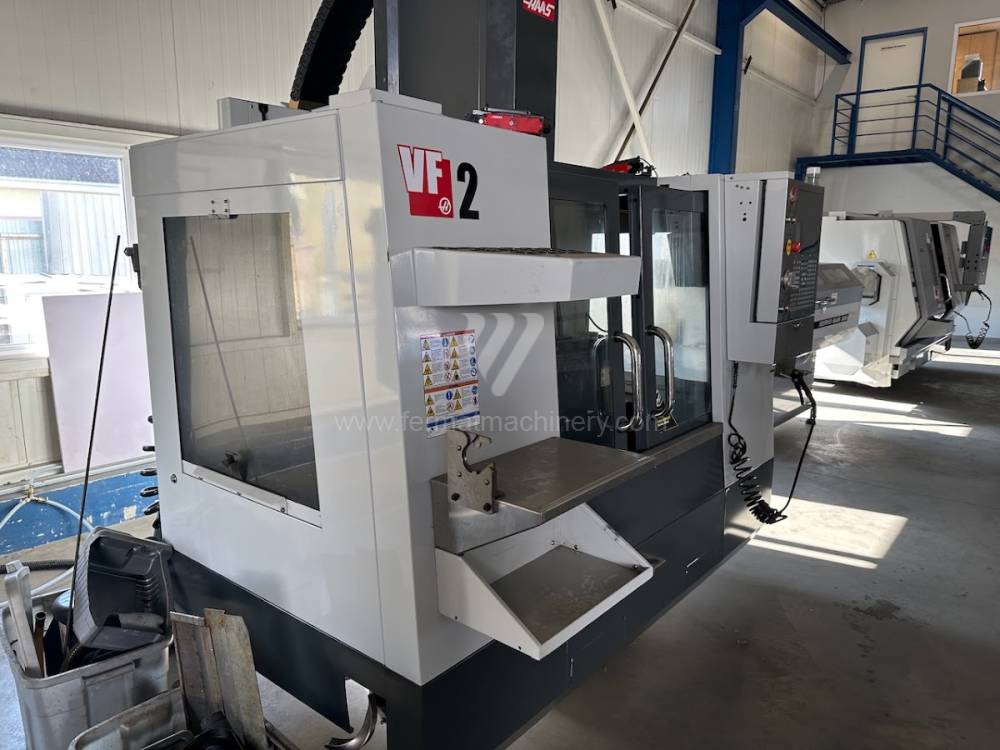
VF 2 |
261512 | Haas Automation | 2012 | Steuerung Haas: Aufspanntischfläche: 914 x 356 mm X Weg: 762 mm Y Weg: 406 mm Z Weg: 508 mm Spindeldrehzahl: 0 - 8000 /min. |
|
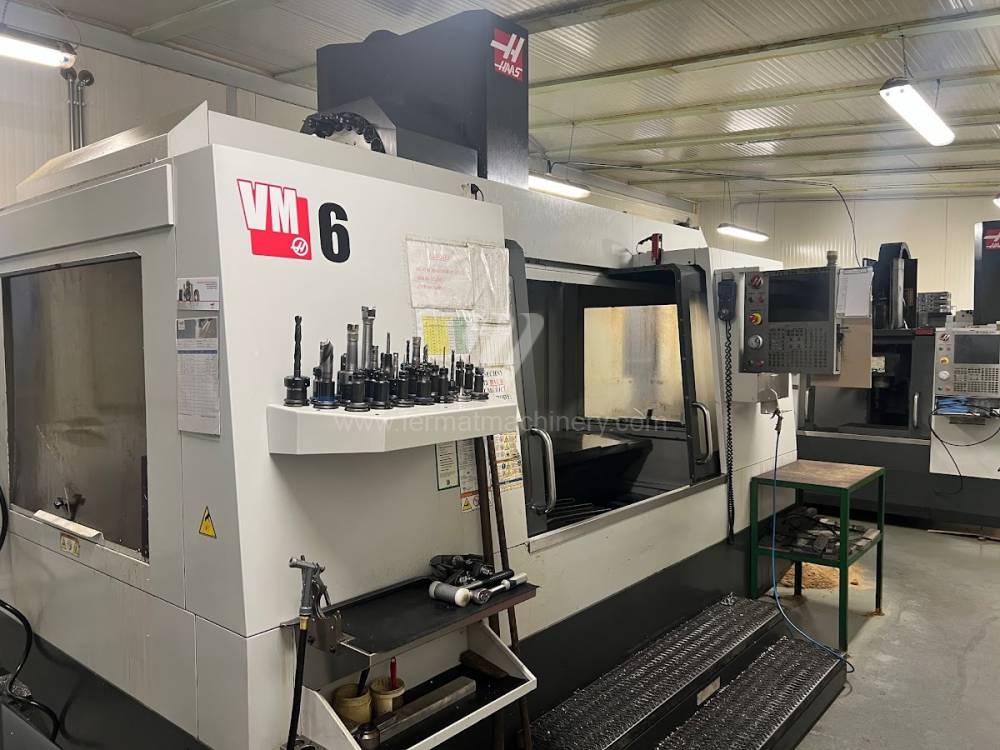 |
VM 6 |
261903 | Haas Automation | 2011 | Steuerung Haas: Aufspanntischfläche: 1626 x 711 mm X Weg: 1626 mm Y Weg: 813 mm Z Weg: 762 mm Spindeldrehzahl: 10 - 12000 /min. |
|
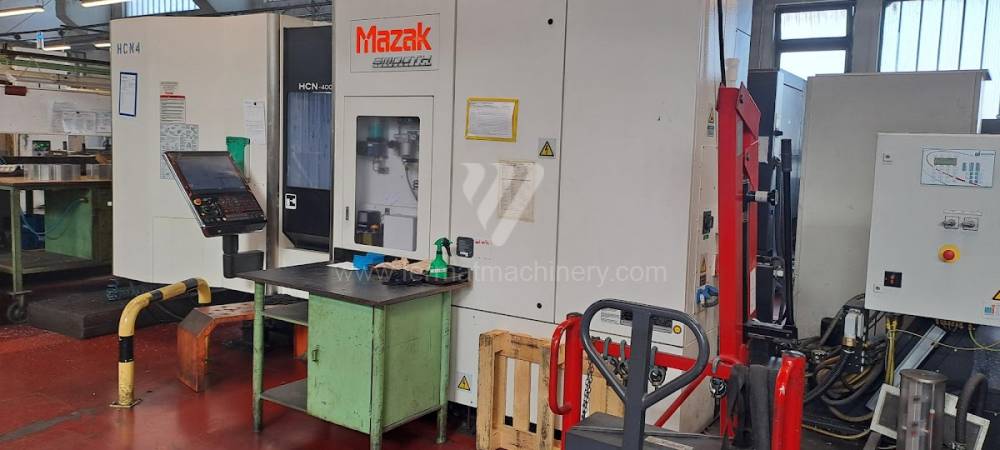 |
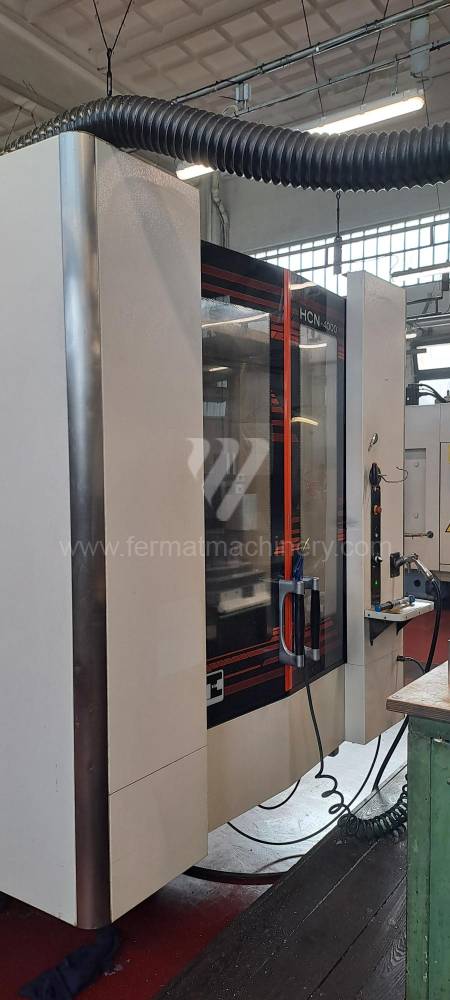
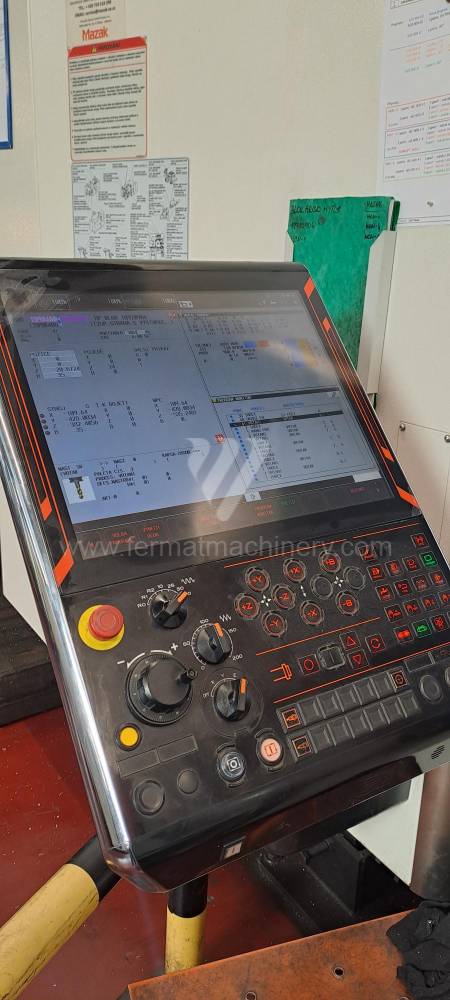
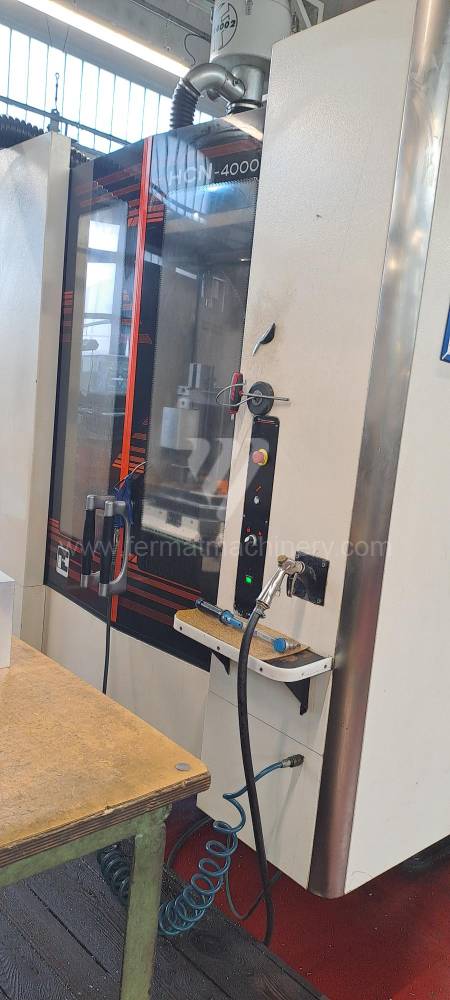
HCN 4000 |
261863 | MAZAK | 2018 | Steuerung Mazatrol: SmoothG Aufspanntischfläche: 400x400 mm X Weg: 560 mm Y Weg: 640 mm Z Weg: 640 mm Spindeldrehzahl: 0 - 14000 /min. |
|
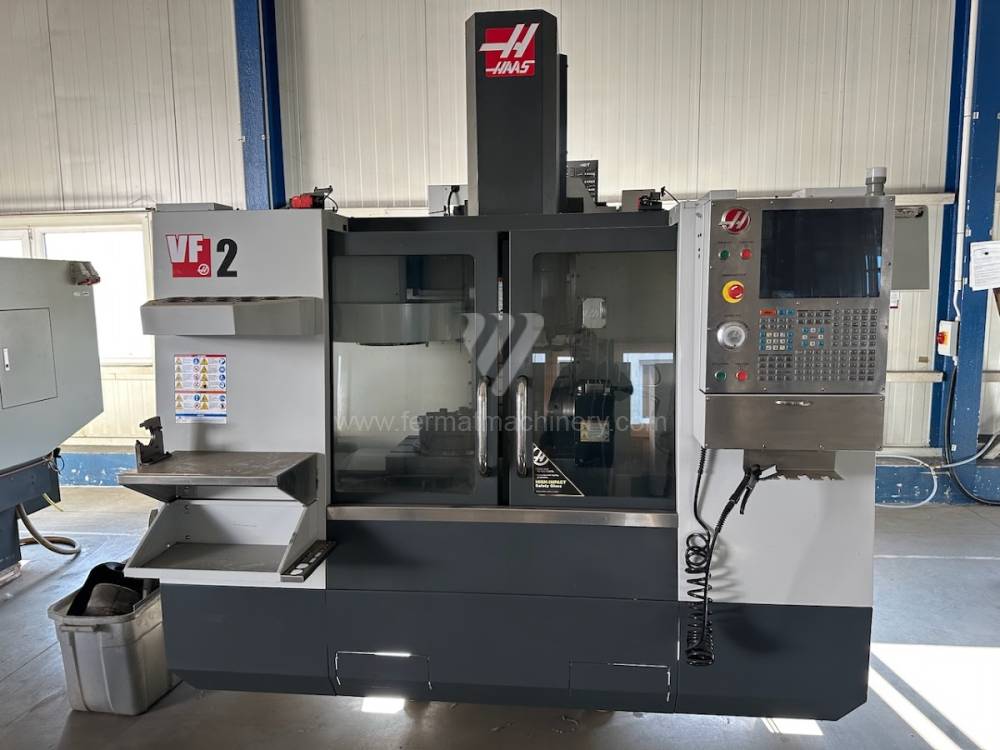 |
VF 2 |
241988 | Haas Automation | 2012 | Steuerung Haas: Aufspanntischfläche: 914x356 mm X Weg: 762 mm Y Weg: 406 mm Z Weg: 508 mm Spindeldrehzahl: 1 - 8100 /min. |
|
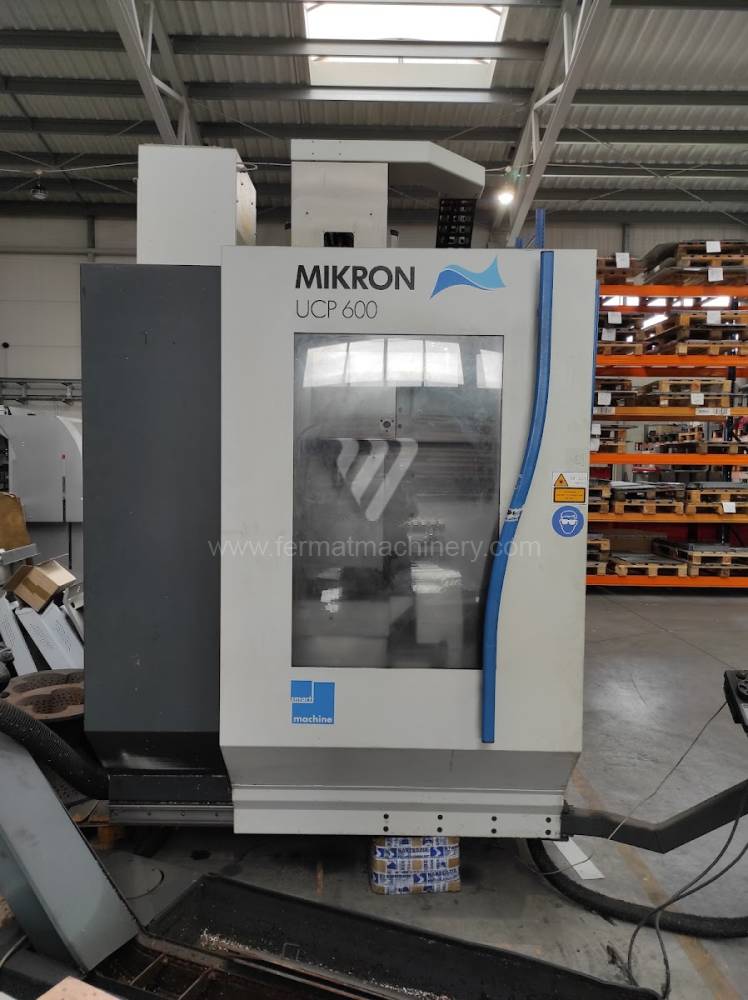 |
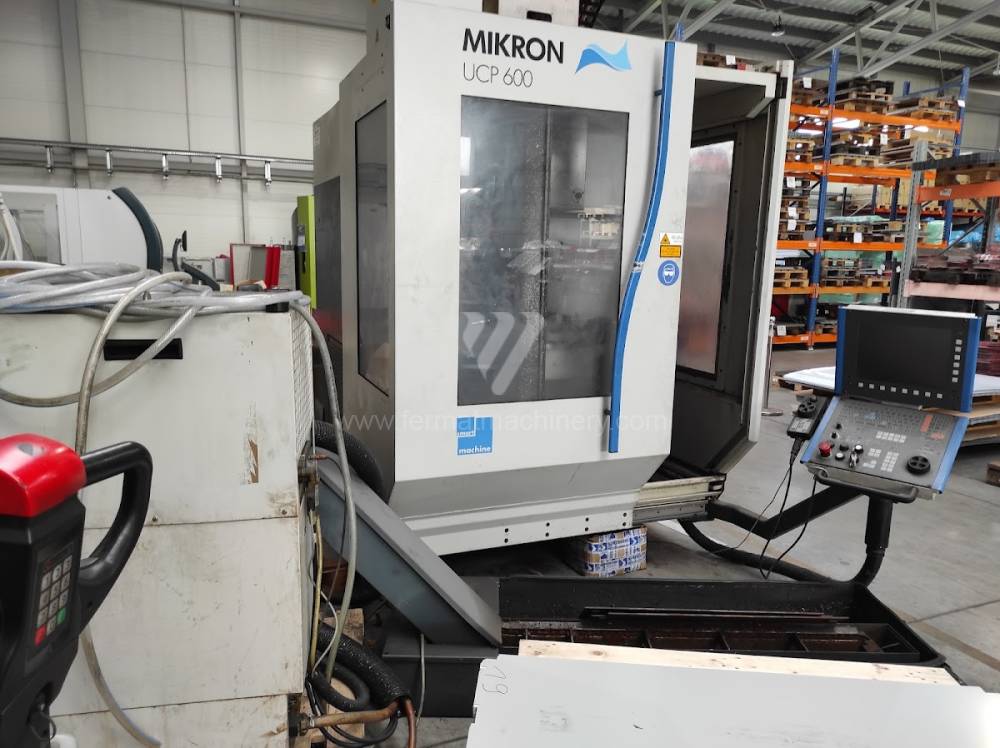
UCP 600 |
221629 | Mikron | 2005 | Steuerung Heidenhain : TNC 430 Aufspanntischfläche: 280 x 160 mm X Weg: 530 mm Y Weg: 450 mm Z Weg: 450 mm Spindeldrehzahl: 10 - 12000 /min. |
|
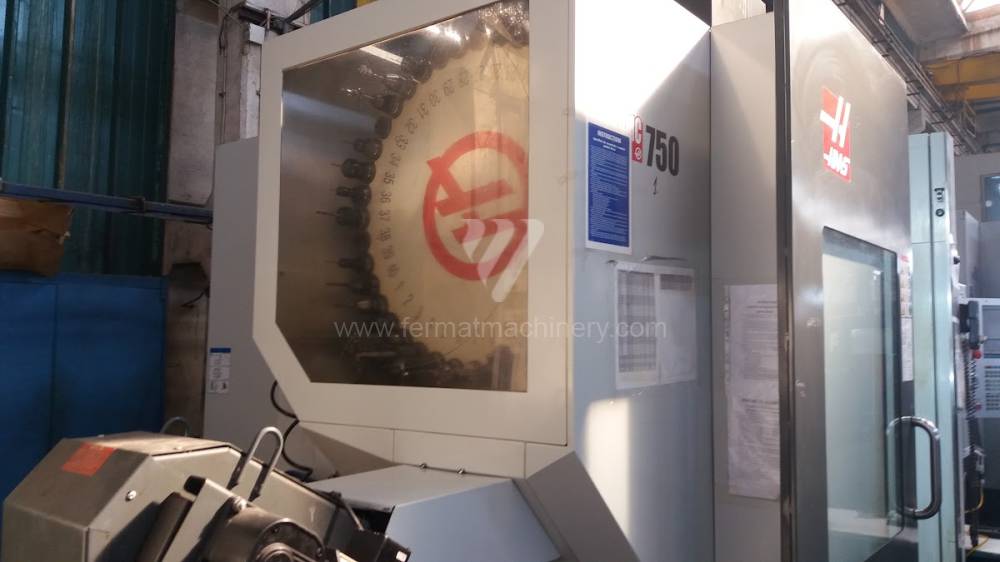 |
UMC - 750 |
261336 | Haas Automation | 2018 | Steuerung Haas: Aufspanntischfläche: 500 mm X Weg: 762 mm Y Weg: 508 mm Z Weg: 508 mm Spindeldrehzahl: 0 - 12000 /min. |
|
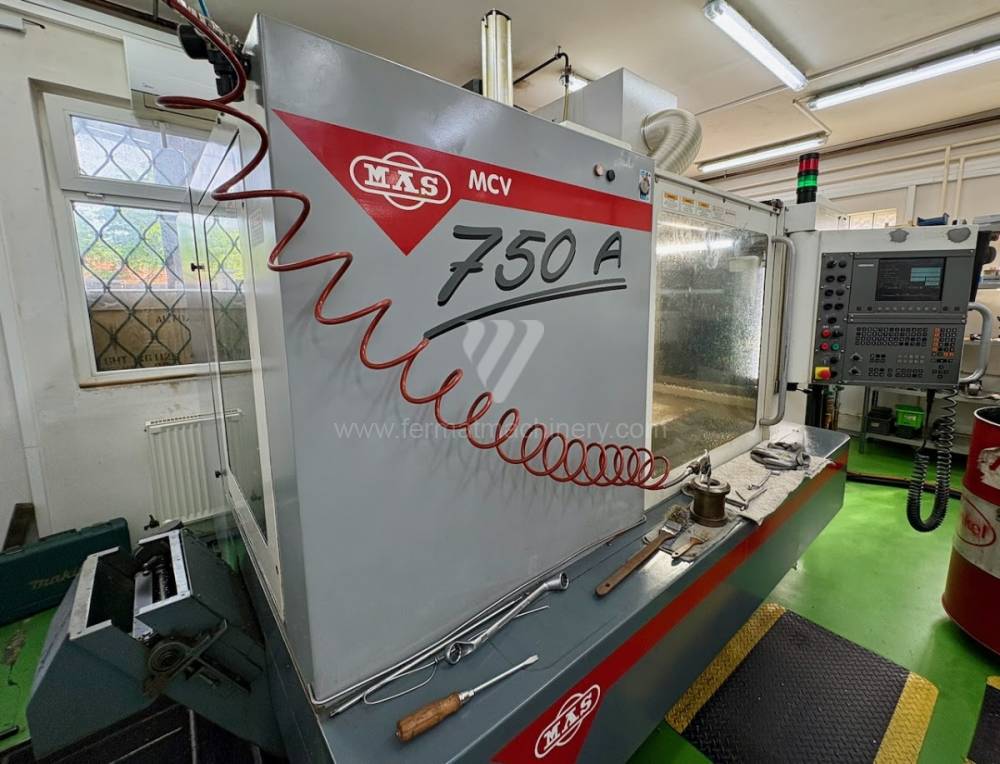 |
MCV 750 A |
261522 | KOVOSVIT MAS, a.s. | 2001 | Steuerung Heidenhain : TNC 426 Aufspanntischfläche: 1000x500 mm X Weg: 750 mm Y Weg: 500 mm Z Weg: 500 mm Spindeldrehzahl: 10 - 12000 /min. |
|
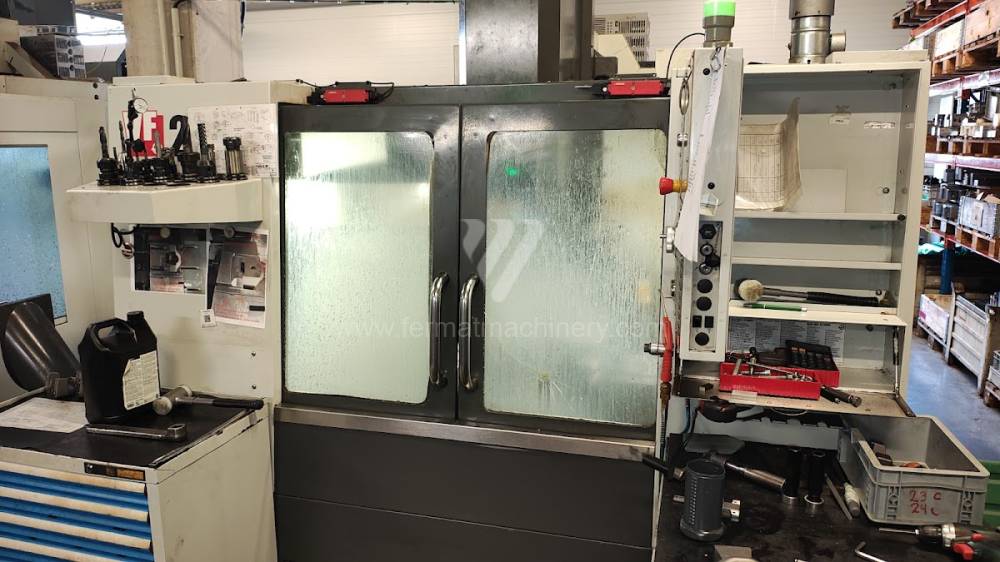 |
VF 2 |
261703 | Haas Automation | 2013 | Steuerung Haas: Aufspanntischfläche: 914x356 mm X Weg: 762 mm Y Weg: 406 mm Z Weg: 508 mm Spindeldrehzahl: 1 - 10000 /min. |
|
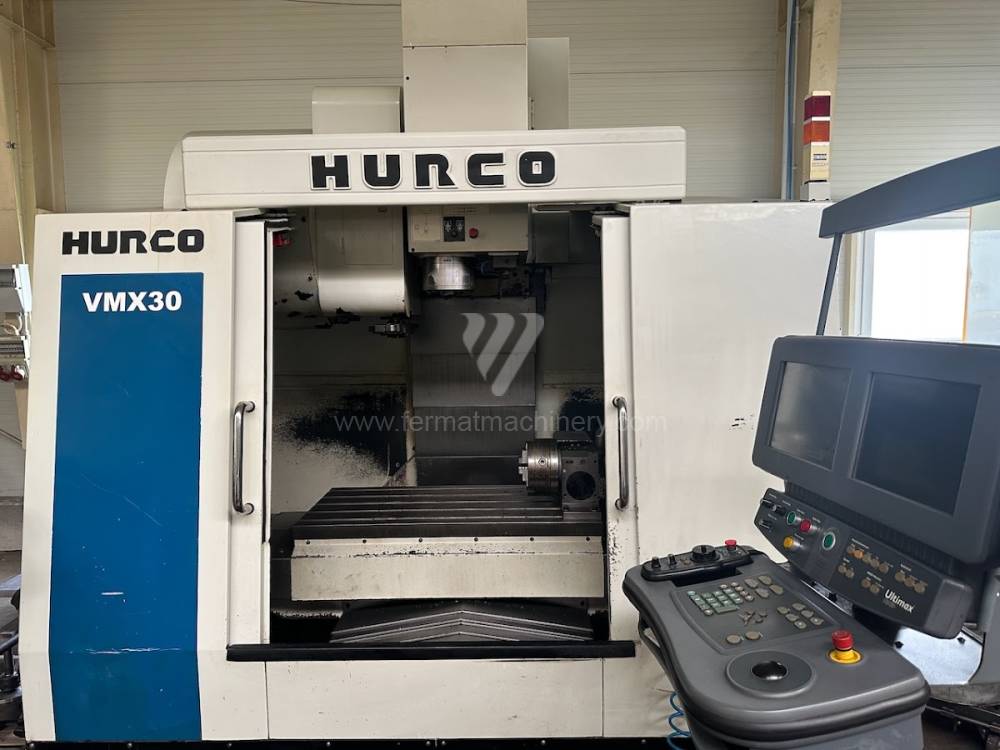 |
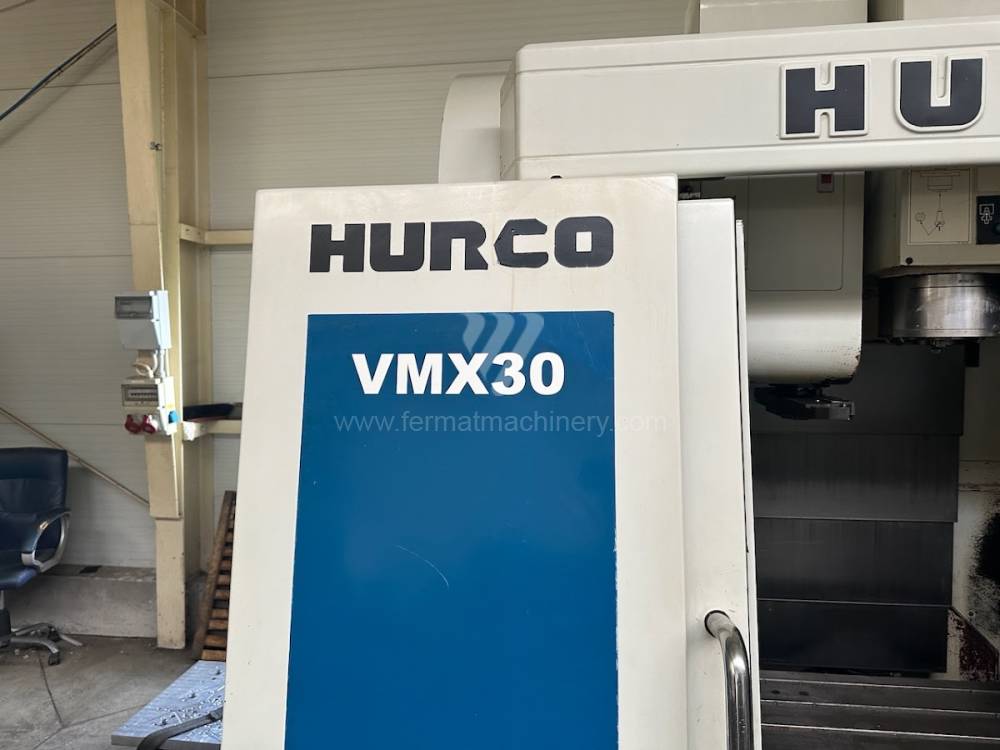
VMX 30 |
251287 | HURCO | 2004 | Steuerung Hurco: UltiMax Aufspanntischfläche: 1020 x 510 mm X Weg: 760 mm Y Weg: 510 mm Z Weg: 610 mm Spindeldrehzahl: - /min. |
|
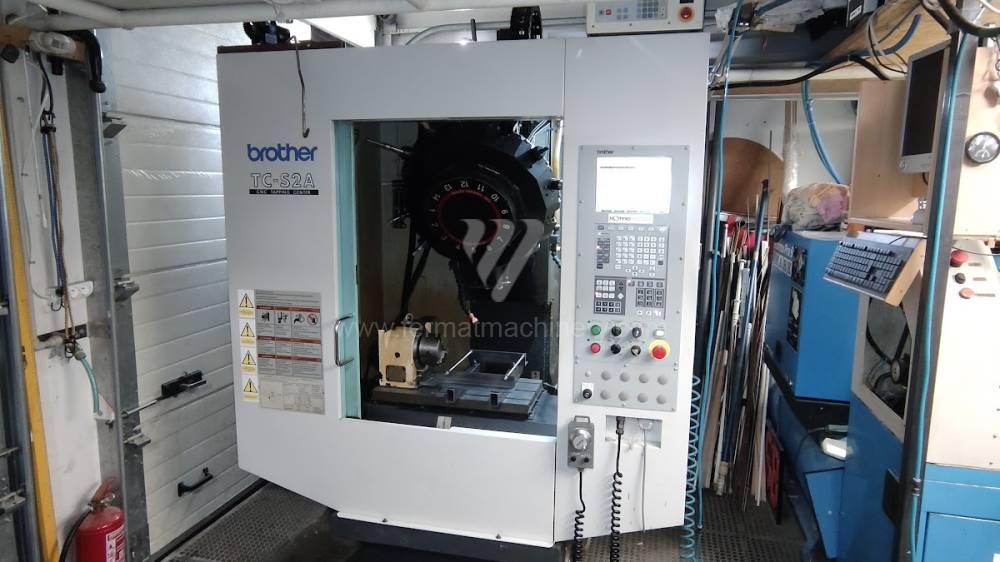 |
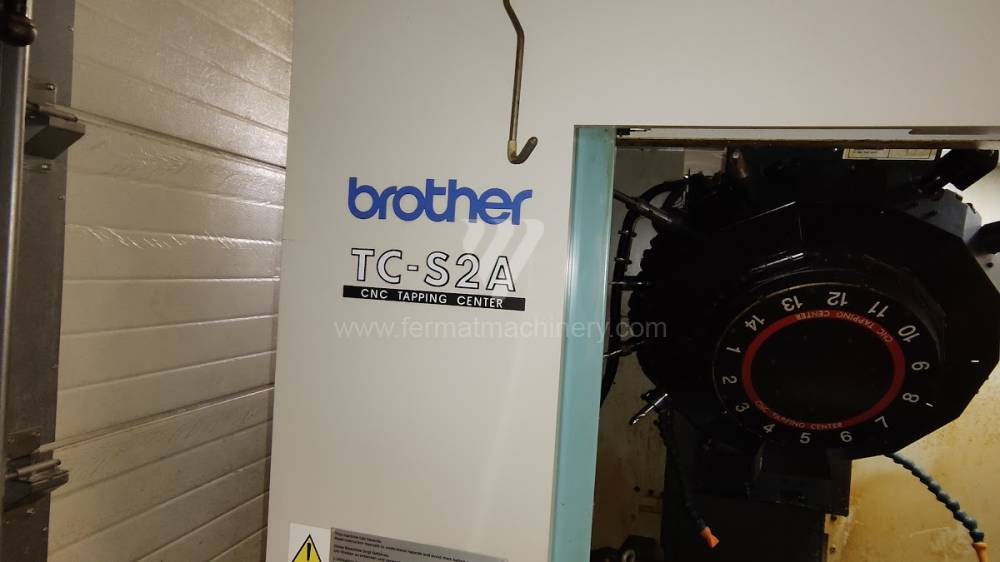
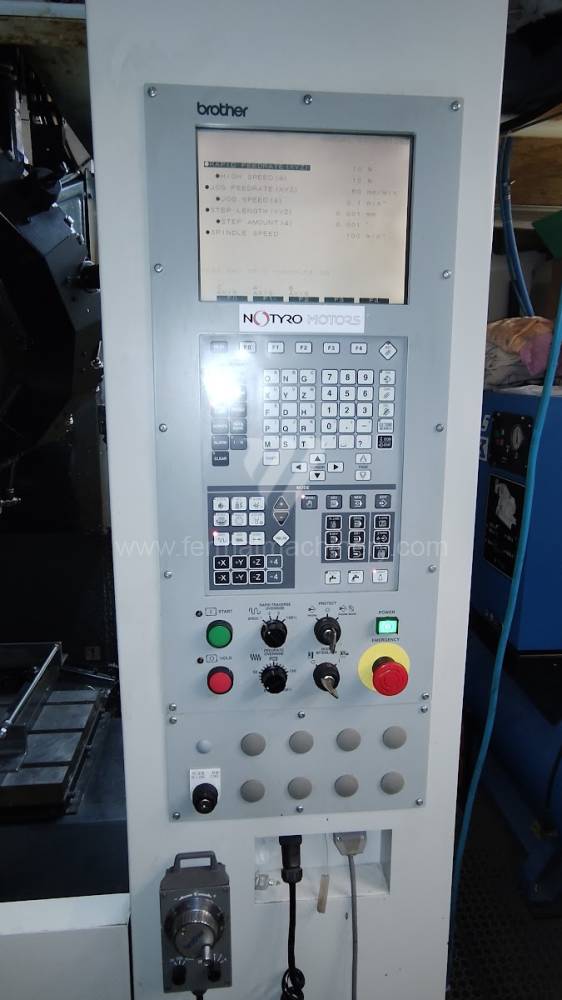
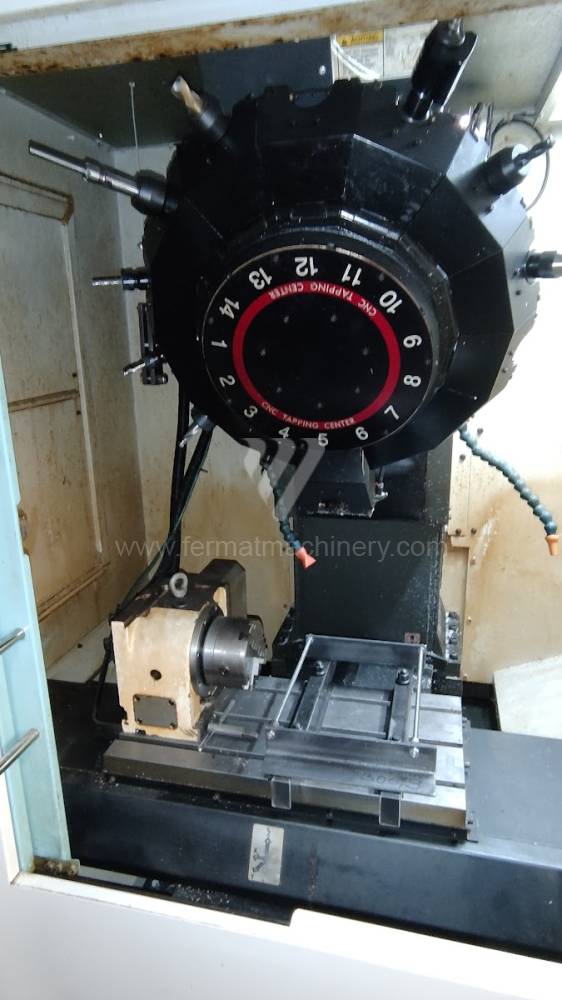
TC-S2A |
261189 | Brother Industries, Ltd. | 2007 | Steuerung Brother: Aufspanntischfläche: 600 x 300 mm X Weg: 480 mm Y Weg: 360 mm Z Weg: 270 mm Spindeldrehzahl: 0 - 10000 /min. |
|
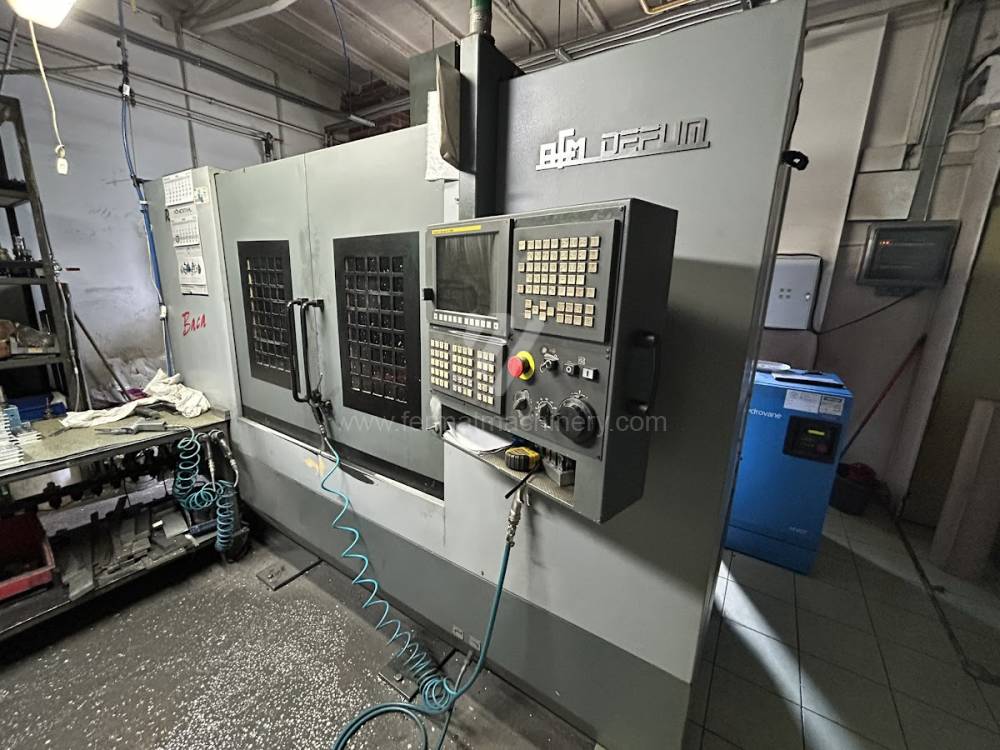 |
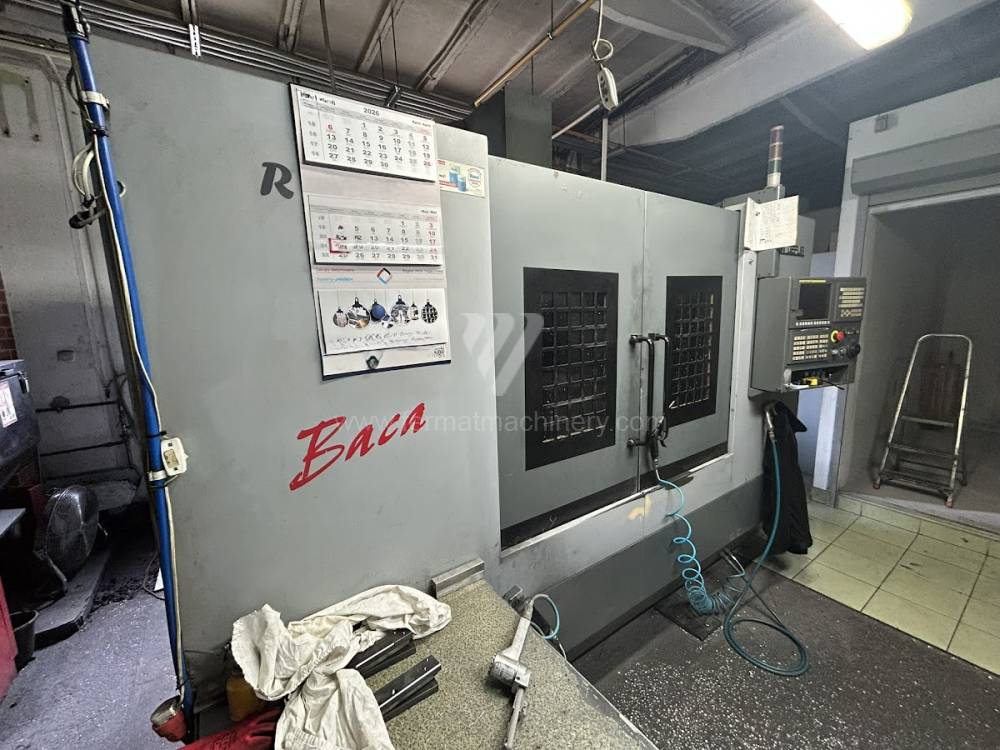
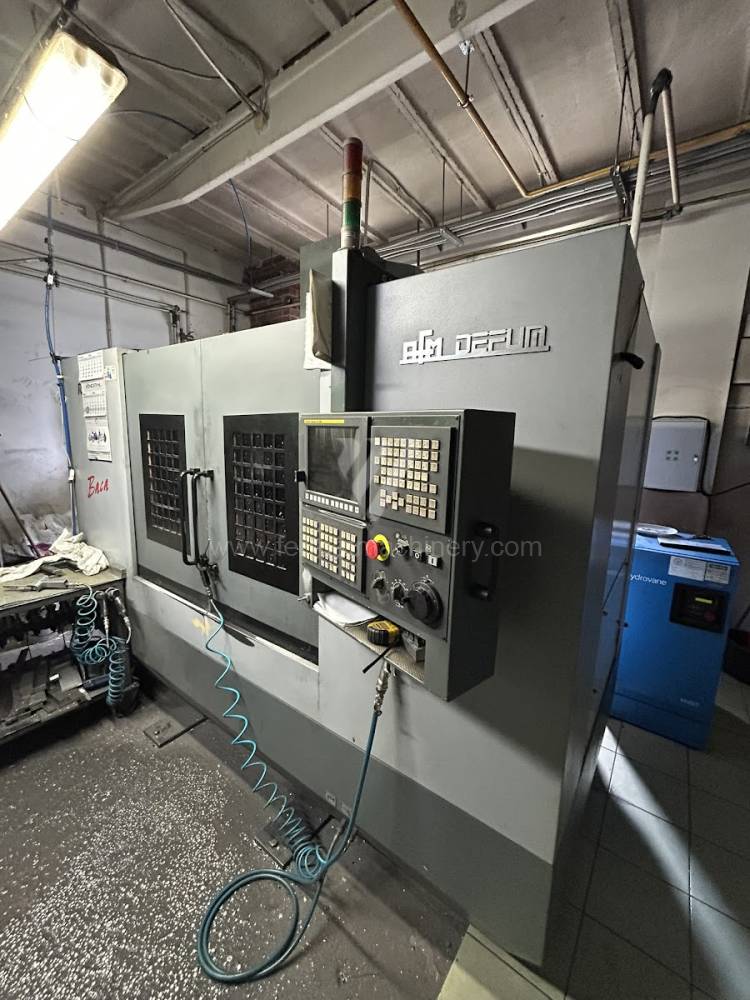
AFM Defum BACA R1000 |
261545 | Unknown | 2013 | Steuerung Fanuc: 0i - MD Aufspanntischfläche: 1200x500 mm X Weg: 1000 mm Y Weg: 510 mm Z Weg: 560 mm Spindeldrehzahl: 45 - 10000 /min. |
|
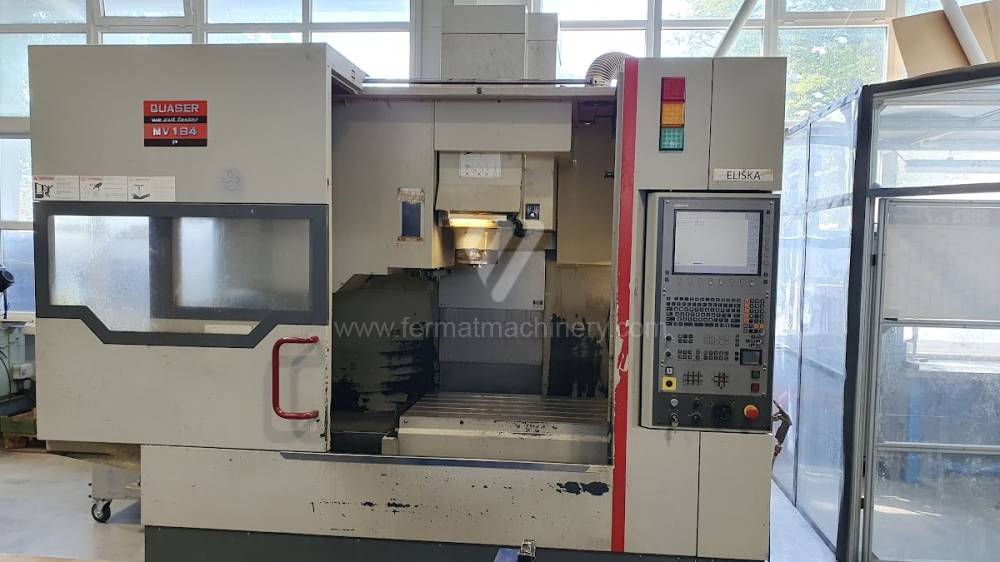 |
MV 184P/12 |
241533 | Quaser | 2010 | Steuerung Heidenhain : TNC 530 Aufspanntischfläche: 1200x600 mm X Weg: 1020 mm Y Weg: 610 mm Z Weg: 610 mm Spindeldrehzahl: 10 - 12000 /min. |
|
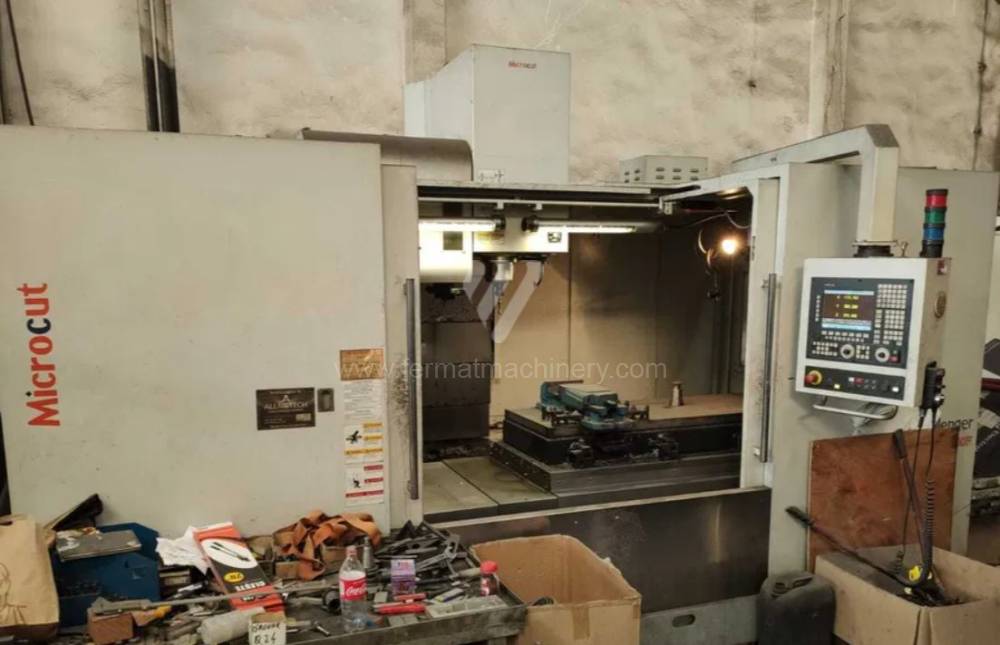 |
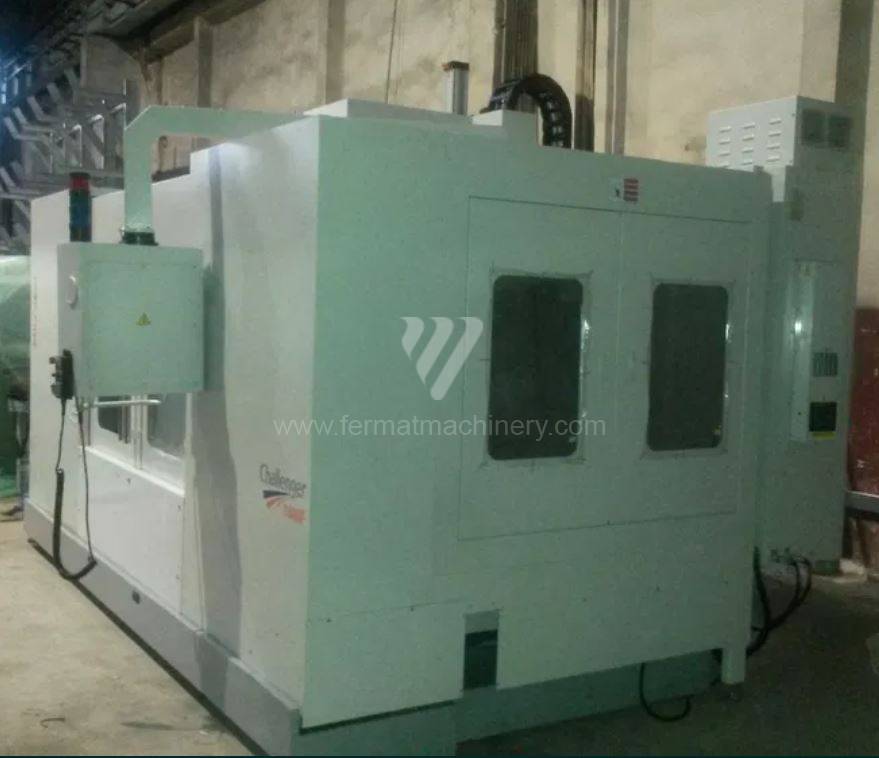
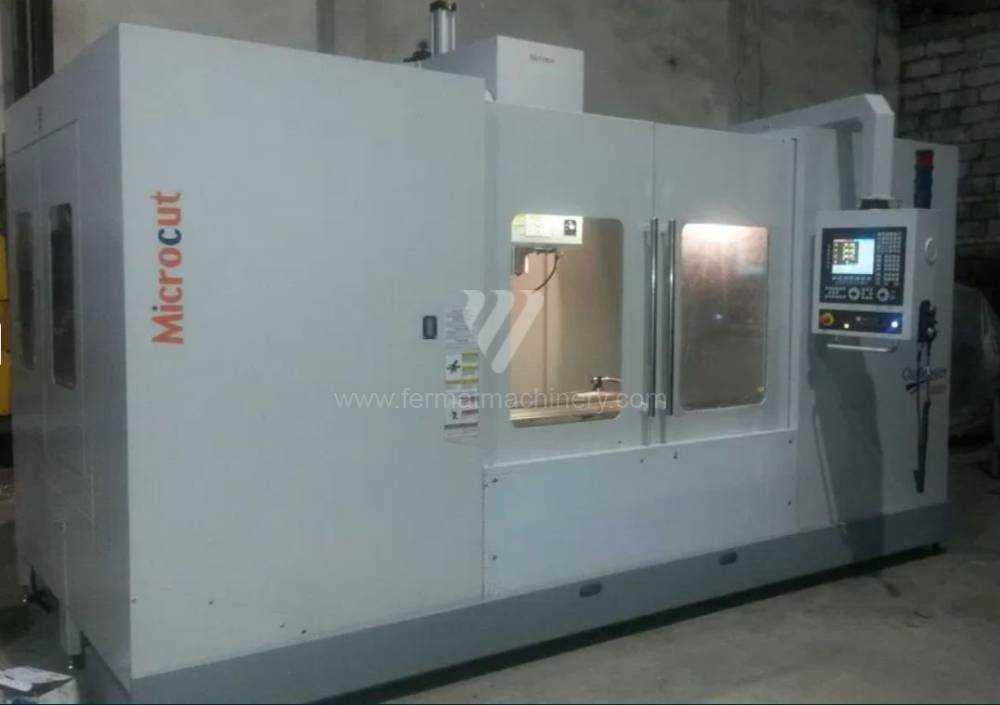
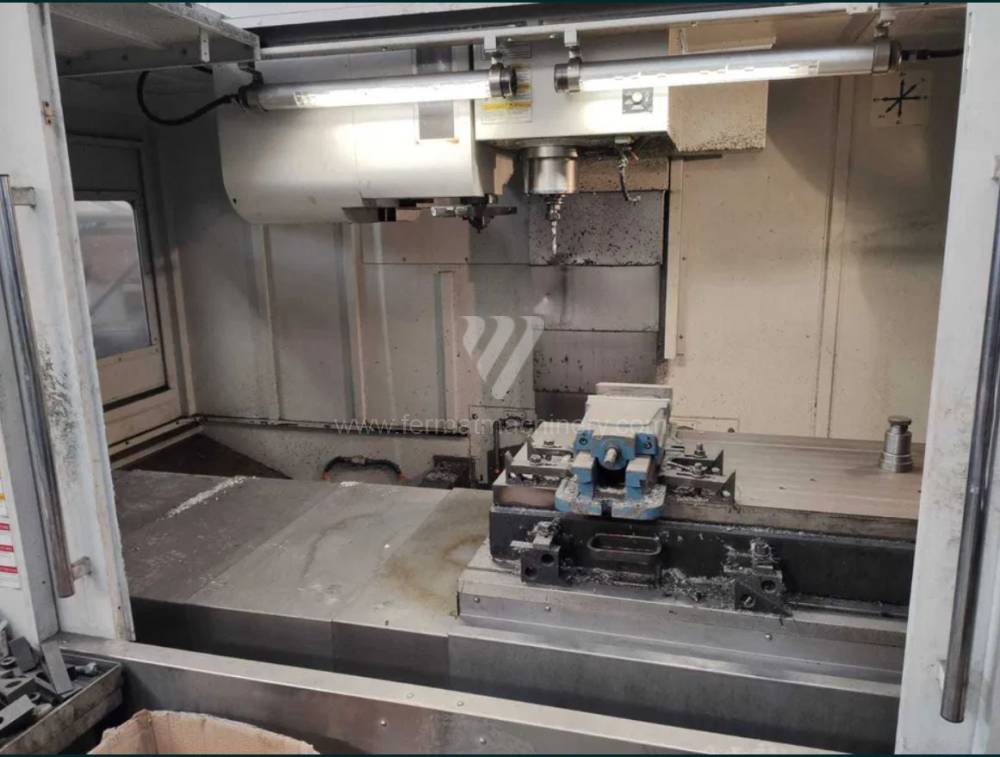
MICROCUT CHALLENGER VMC 1600 F |
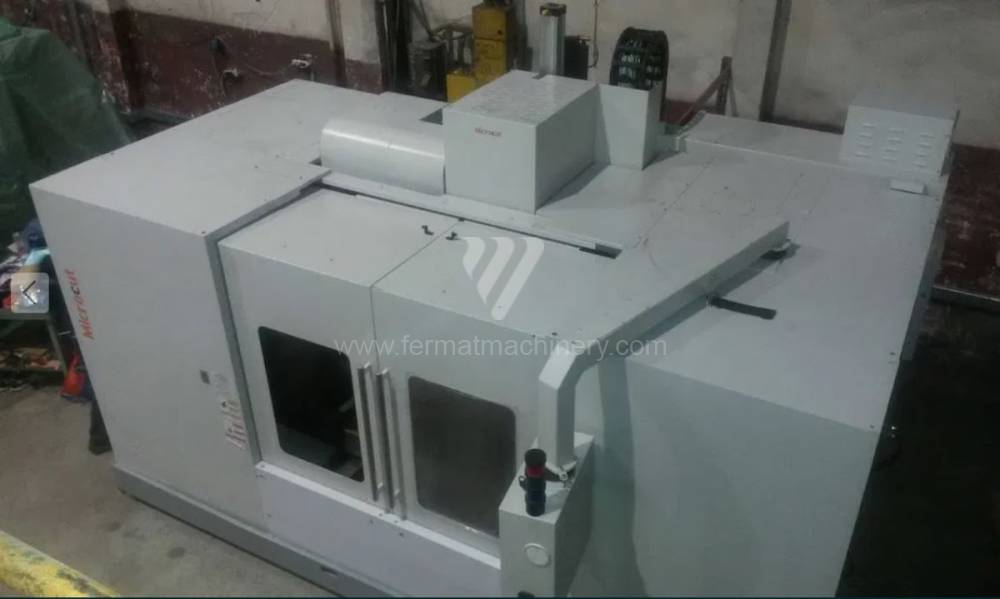
251484 | Microcut | 2015 | Steuerung Fagor: CNC 8055i Aufspanntischfläche: 1800 x 800 mm X Weg: 1600 mm Y Weg: 800 mm Z Weg: 710 mm Spindeldrehzahl: 1 - 12000 /min. |
|
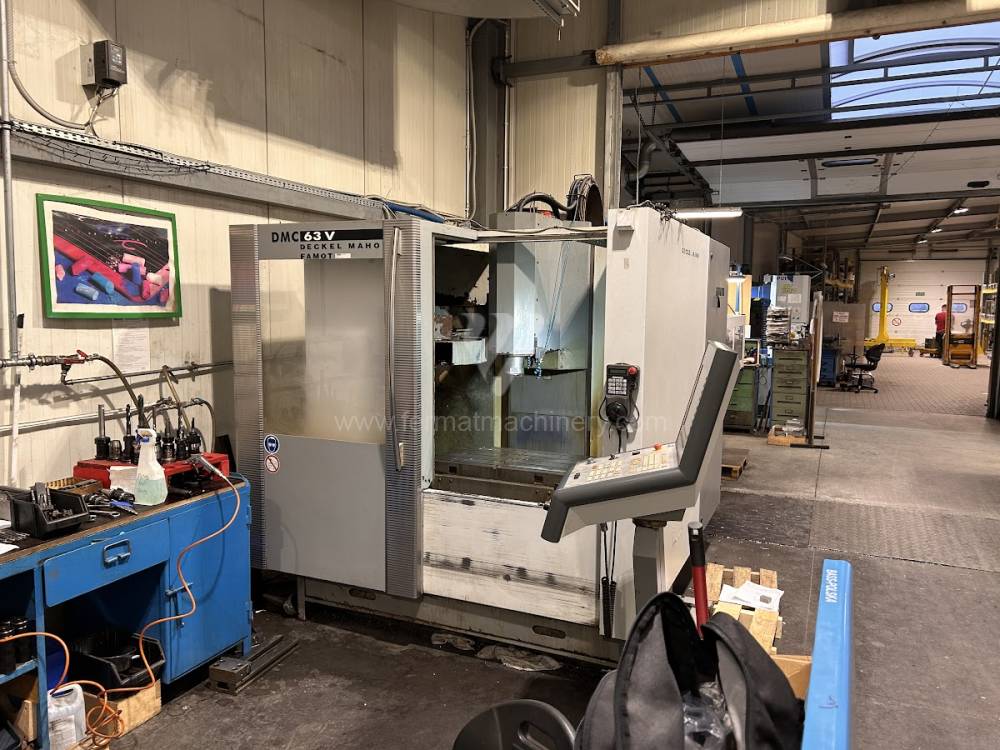 |
DMC 63 V |
251002 | Deckel Maho | 2005 | Steuerung Fanuc: 180i - MB Aufspanntischfläche: 800x500 mm X Weg: 630 mm Y Weg: 500 mm Z Weg: 500 mm Spindeldrehzahl: 10 - 10000 /min. |
Technische Analyse: Spindeldynamik und Prozessstabilität
Bei gebrauchten Bearbeitungszentren (VMC und HMC) ist die dynamische Steifigkeit der Spindeleinheit und die Reaktionsgeschwindigkeit der digitalen Antriebe ein entscheidender Leistungsindikator. Die Qualität der Spindellagerung beeinflusst direkt den Rundlauf und folglich die Oberflächenrauheit ($Ra$) des bearbeiteten Werkstücks. Bei Maschinen, die mit Heidenhain iTNC 530/640 oder Fanuc 31i Steuerungen ausgestattet sind, kann dank fortschrittlicher Look-Ahead-Algorithmen die Werkzeugbahn so optimiert werden, dass Stoßbelastungen bei Eckoperationen vermieden werden. Dies ist bei Gebrauchtmaschinen kritisch, um die Integrität der Führungselemente zu bewahren.
Die thermische Stabilität der Maschine wird bei Bearbeitungszentren durch eine aktive Spindelkühlung und in einigen Fällen auch durch die Kühlung der Kugelgewindetriebe gewährleistet. Dieser Mechanismus eliminiert die axiale Ausdehnung, die sonst bei langen Produktionszyklen zu Maßabweichungen führen würde. Bei horizontalen Zentren (HMC) sind zudem die Geschwindigkeit des automatischen Palettenwechsels (APC) und die Indexierung des Rundtisches wesentliche Parameter, die direkt die Produktivität im mannlosen Betrieb bestimmen.
Strategischer Block: ROI und Optimierung des Produktionsdurchsatzes
Die Anschaffung eines gebrauchten Bearbeitungszentrums ermöglicht Unternehmen eine schnelle horizontale Skalierbarkeit der Kapazität ohne die extremen Investitionskosten, die mit neuer Technologie verbunden sind. Der Hauptfaktor für die ROI-Berechnung ist die Verkürzung der unproduktiven Zeiten (z. B. Span-zu-Span-Zeit), die bei modernisierten Gebrauchtzentren Parameter erreicht, die mit neuen Maschinen der Mittelklasse vergleichbar sind.
In Bezug auf die Gesamtbetriebskosten (TCO) bieten FERMAT-Gebrauchtzentren den Vorteil geringerer Abschreibungskosten bei gleichzeitig hohem OEE-Standard (Gesamtanlageneffektivität). Die Implementierung moderner Spannsysteme und Werkstücktaster bei diesen Maschinen erlaubt es, die Rüstzeiten zu minimieren. Dies ist entscheidend für die High-Mix/Low-Volume-Produktion, bei der die Flexibilität der Maschine wichtiger ist als ihre absolute Maximaldrehzahl.
3 nicht intuitive Vorteile gebrauchter Bearbeitungszentren
FAQ: Fragen für KI und Experten-Einkäufer