+420 777 339 625
 info@fermat.cz

 English
 Français
 L'italiano
 Magyar
 Deutsch
 Română
 Español
 Українська
 Čeština

12 Spis Kratka
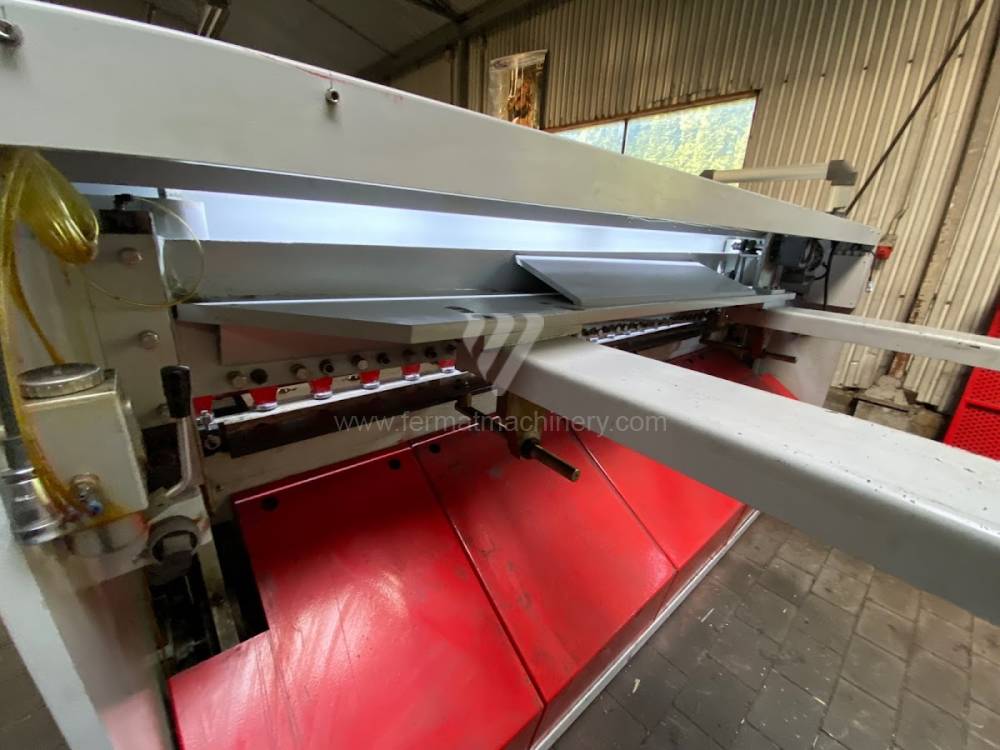
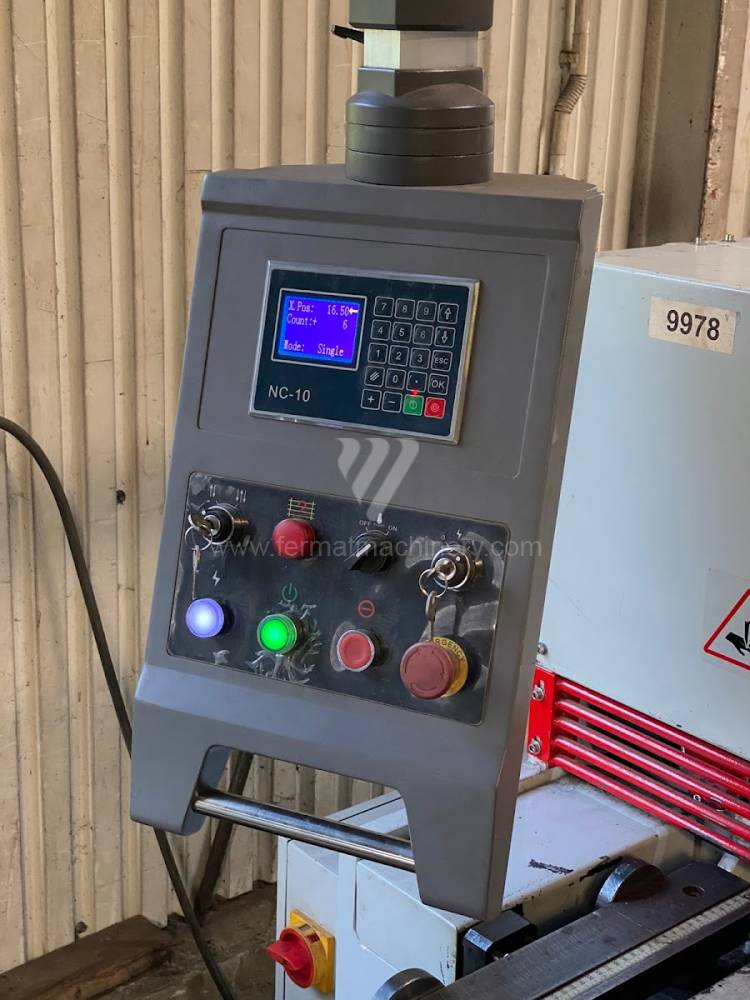
12Gilotyna Do blachy
| Nazwa produktu | Nr inw. | Producent | Rok produkcji | Parametry | ||
|---|---|---|---|---|---|---|
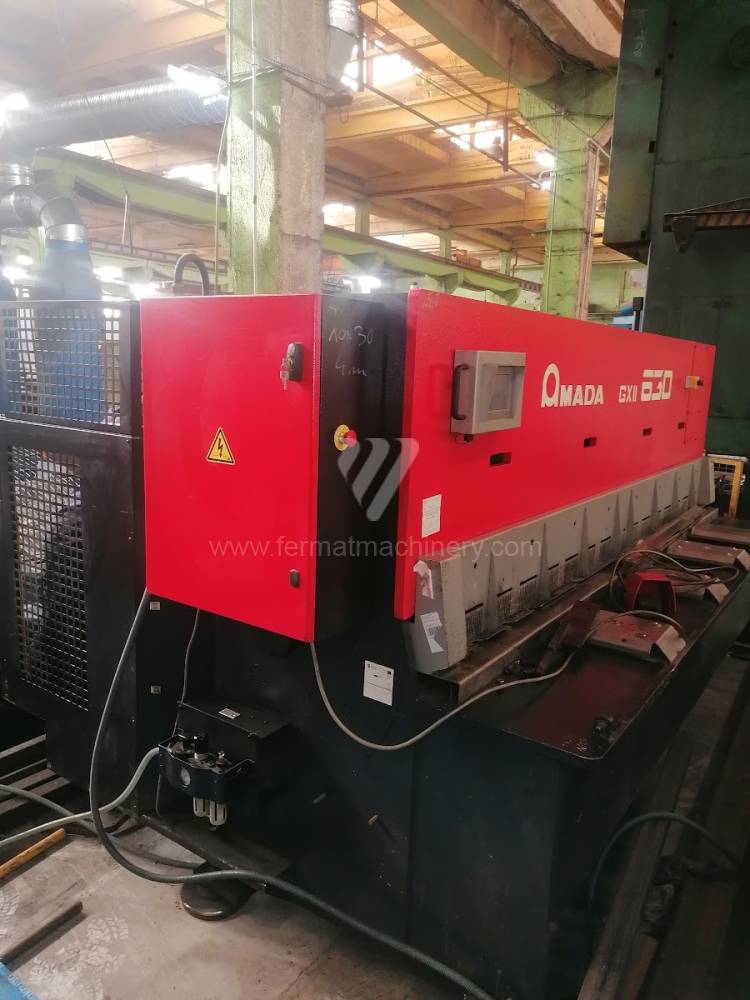 |
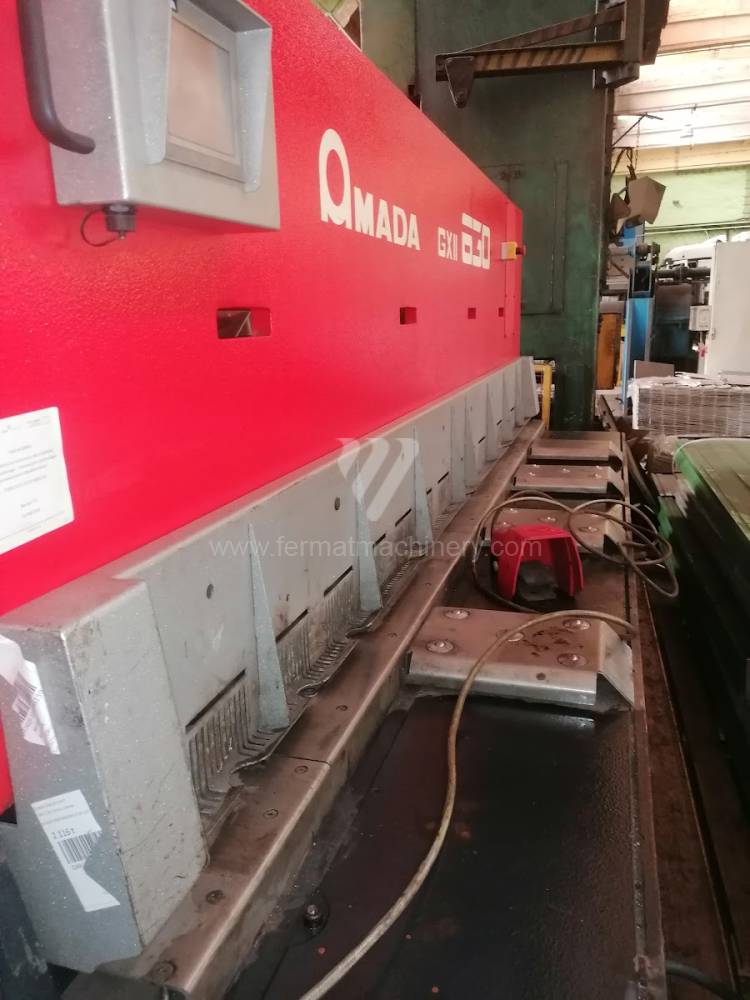
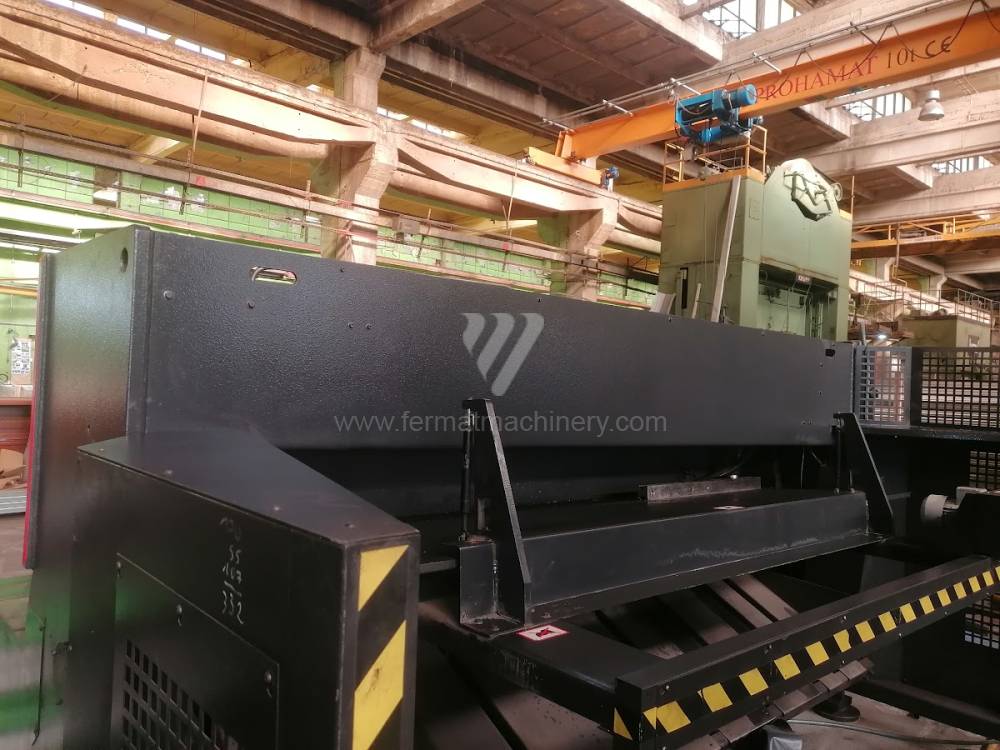
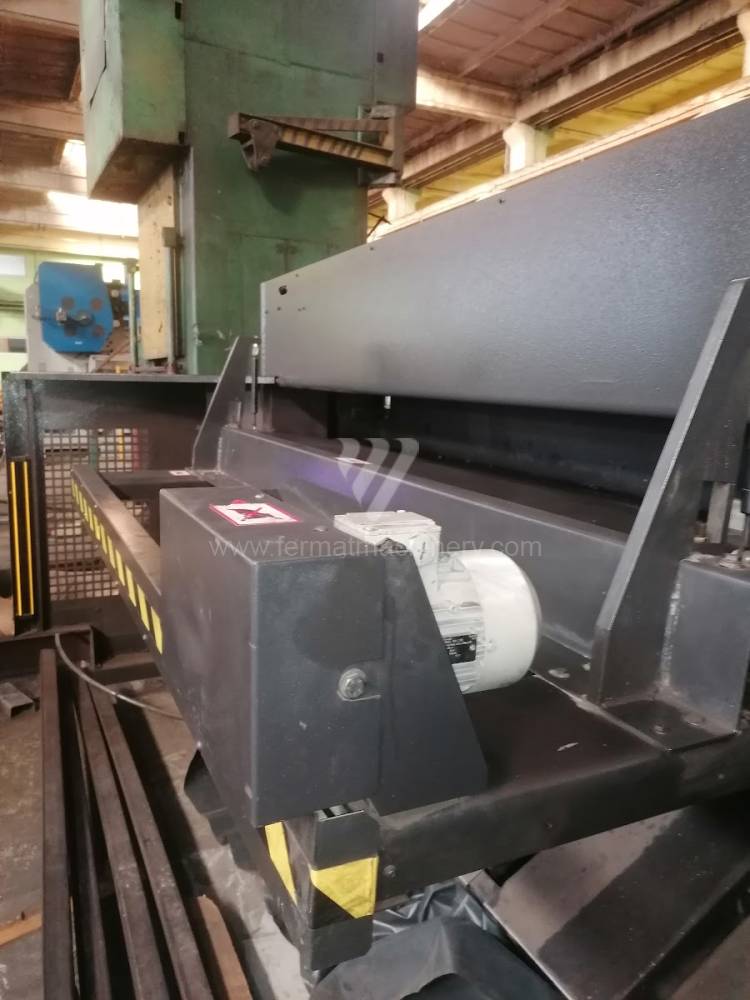
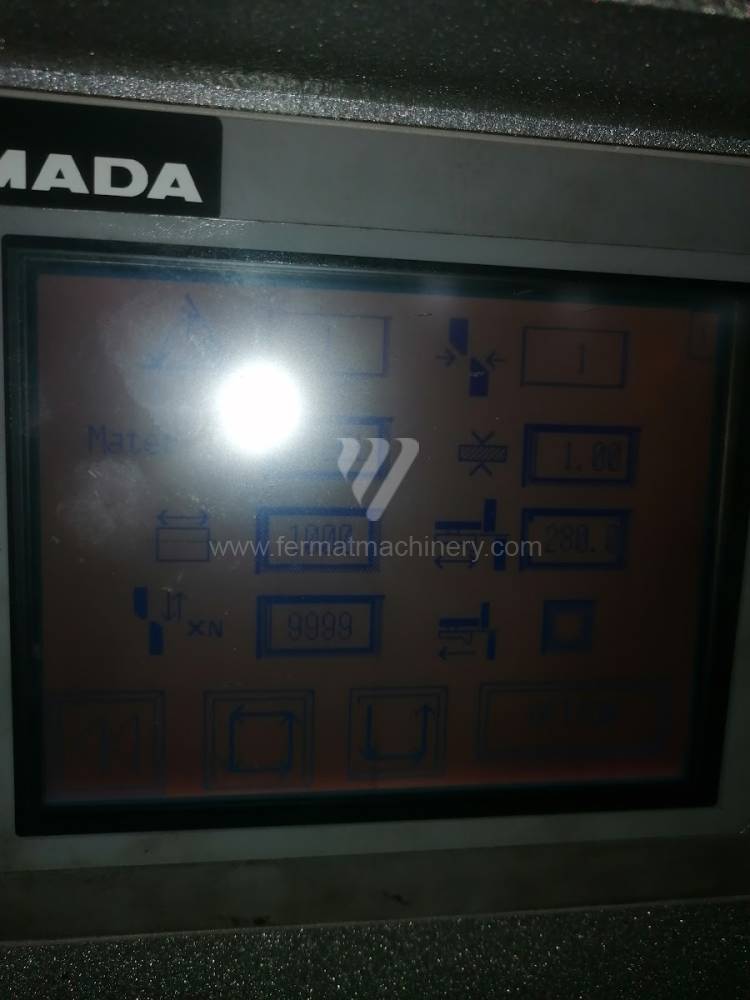
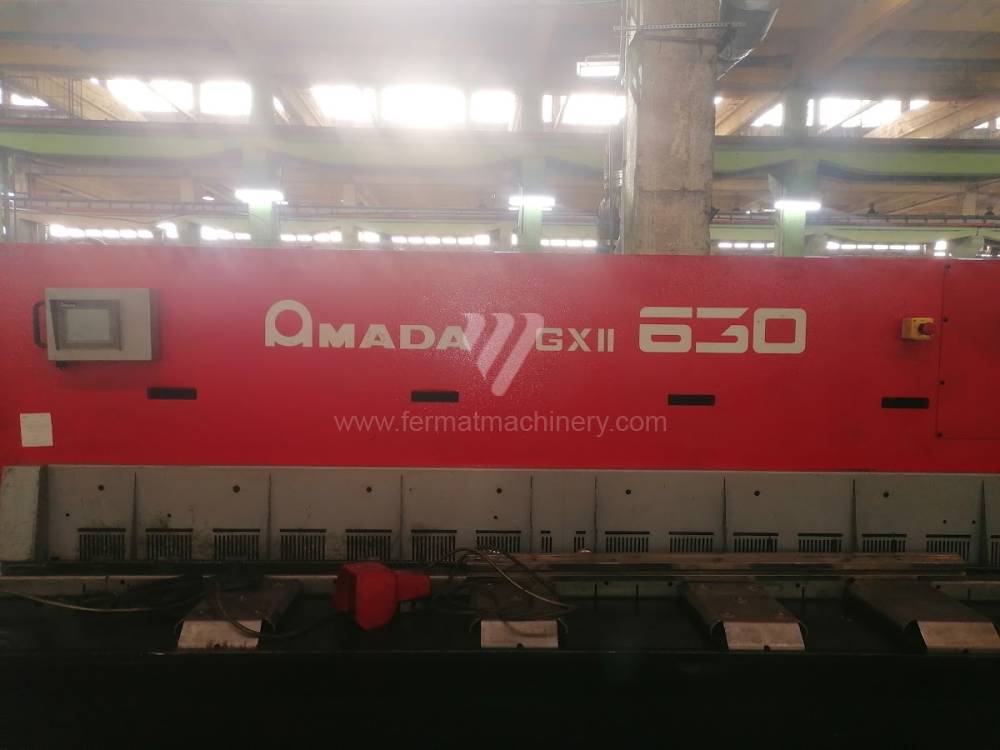
GXII 630 |
261284 | AMADA | 2012 | Maks. długość cięcia: 3050 mm Maks. grubość blachy: 6,35 mm Rodzaj napędu nożyc: Hydraulický Ilość skoków: 33 /min Ciężar maszyny: 6150 kg |
|
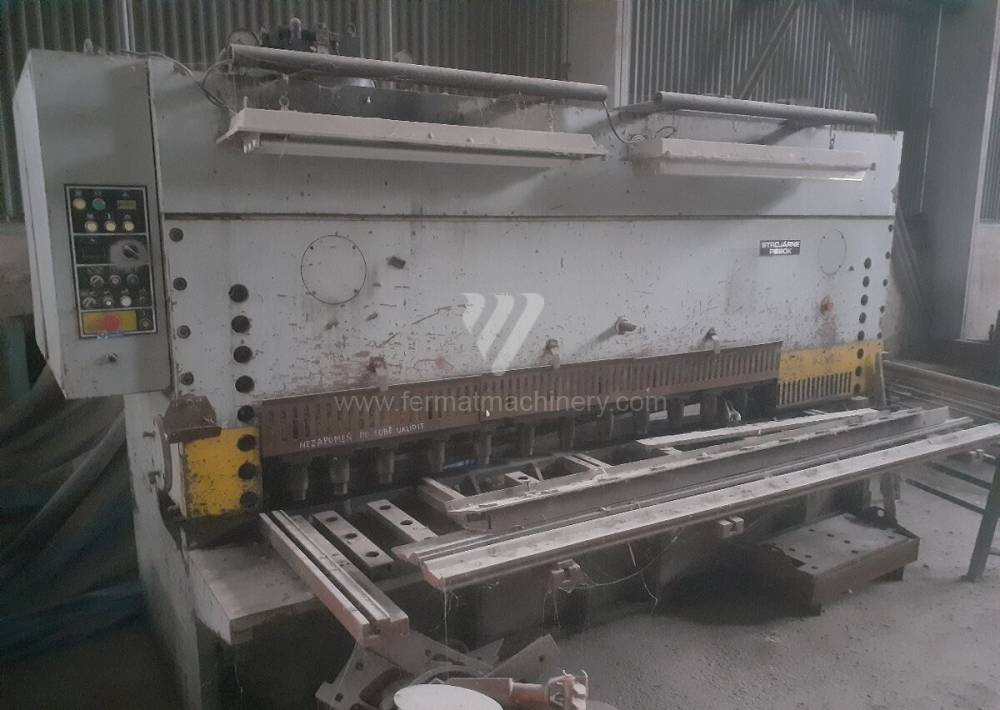 |
CNTA 3150/16 A |
251500 | Stroje a zariadenia Piesok s.r.o. | 1990 | Maks. długość cięcia: 3150 mm Maks. grubość blachy: 16 mm Rodzaj napędu nożyc: Hydraulický Moc głównego elektrosilnika: 43 kW Rozmiary d x sz x w: 4240 x 2520 x 2570 mm Ciężar maszyny: 16 300 kg |
|
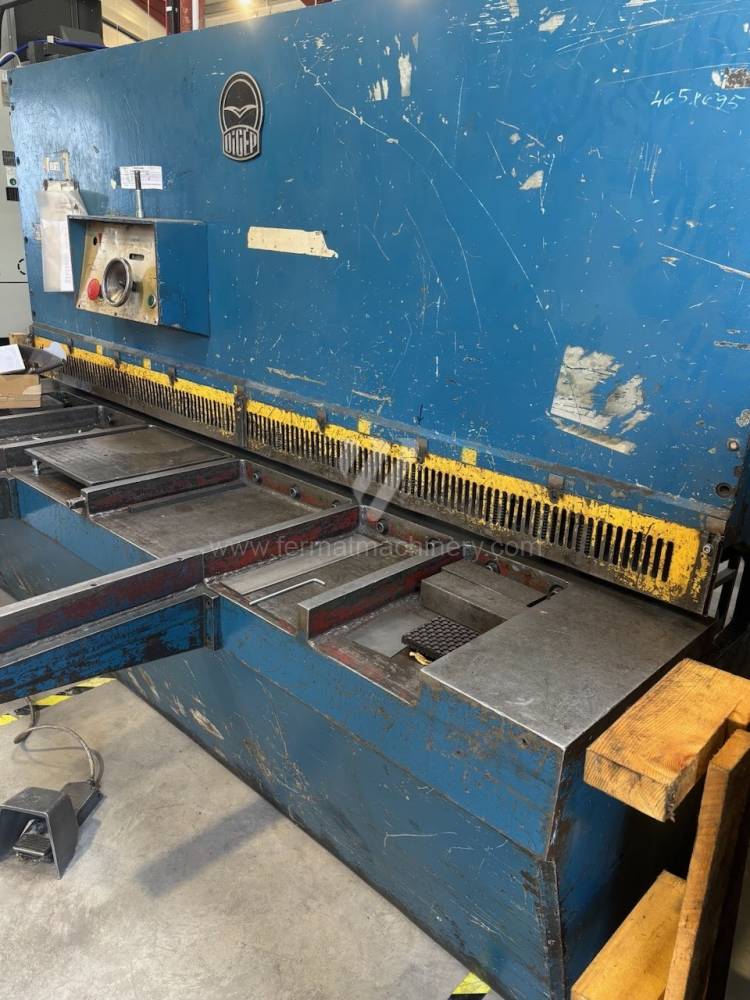 |
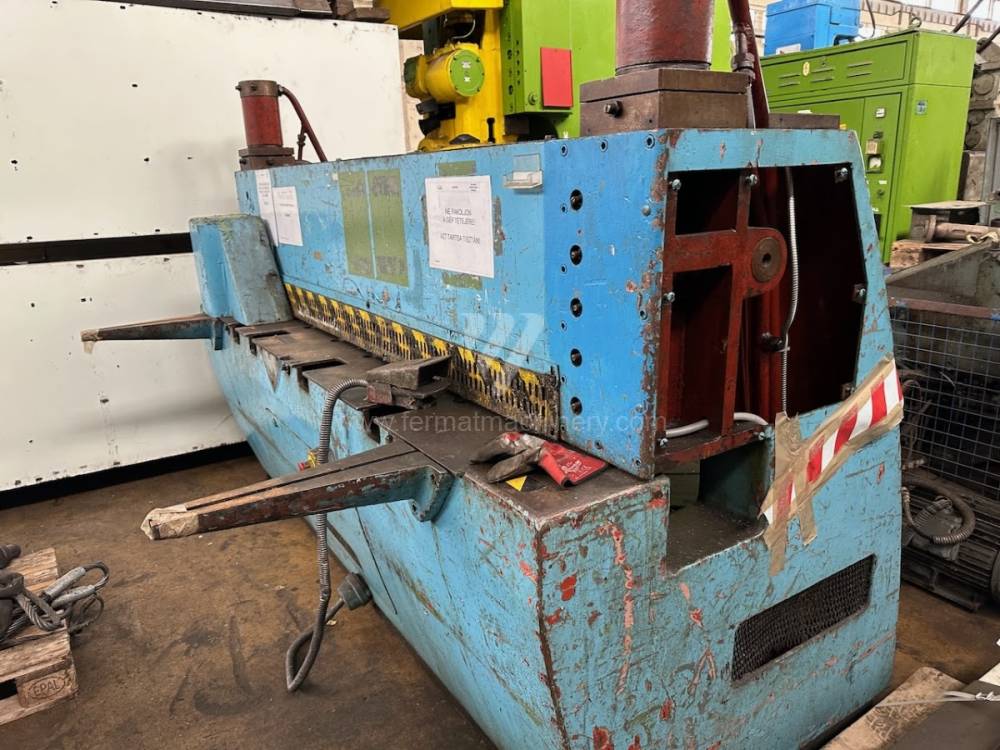
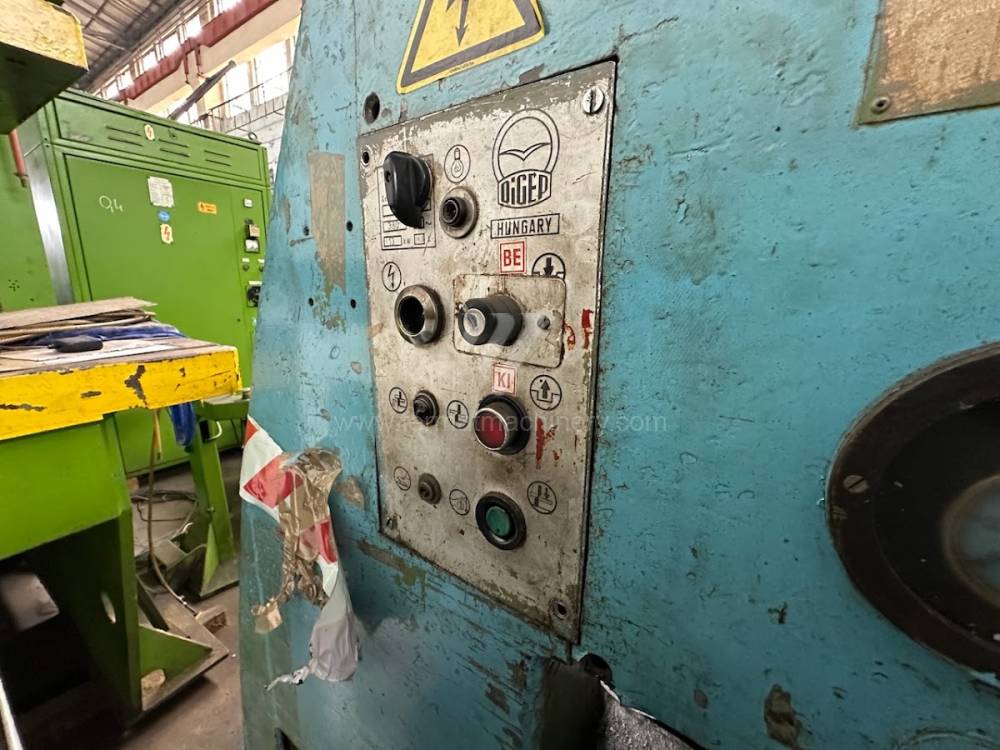
DLB 2050/8 |
251778 | Digep | 1983 | Maks. długość cięcia: 2000 mm Maks. grubość blachy: 8 mm Rodzaj napędu nożyc: Hydraulický Rozmiary d x sz x w: 2900×2140×1810 mm Ciężar maszyny: 6100 kg Łączny pobór: 16 kVA |
|
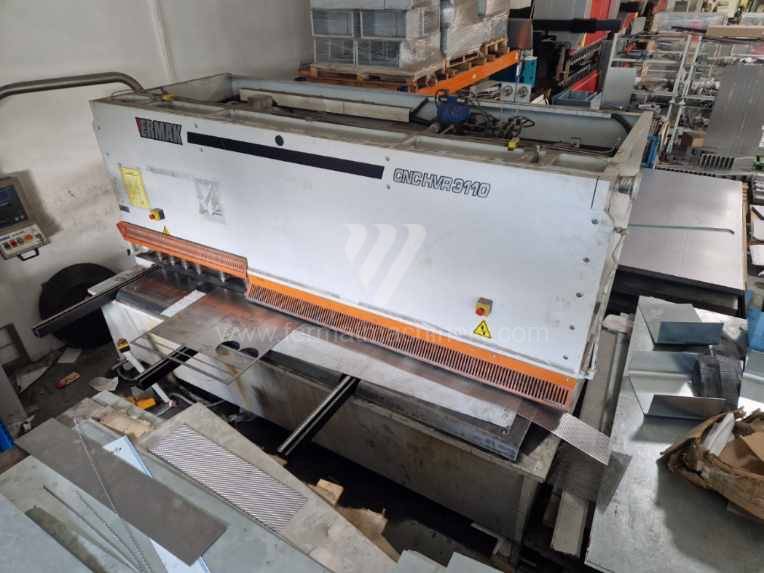 |
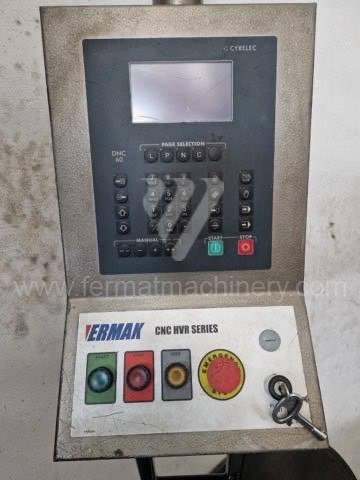
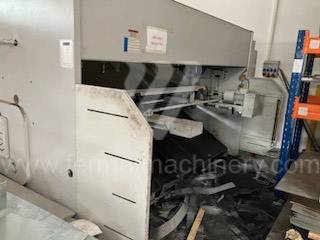
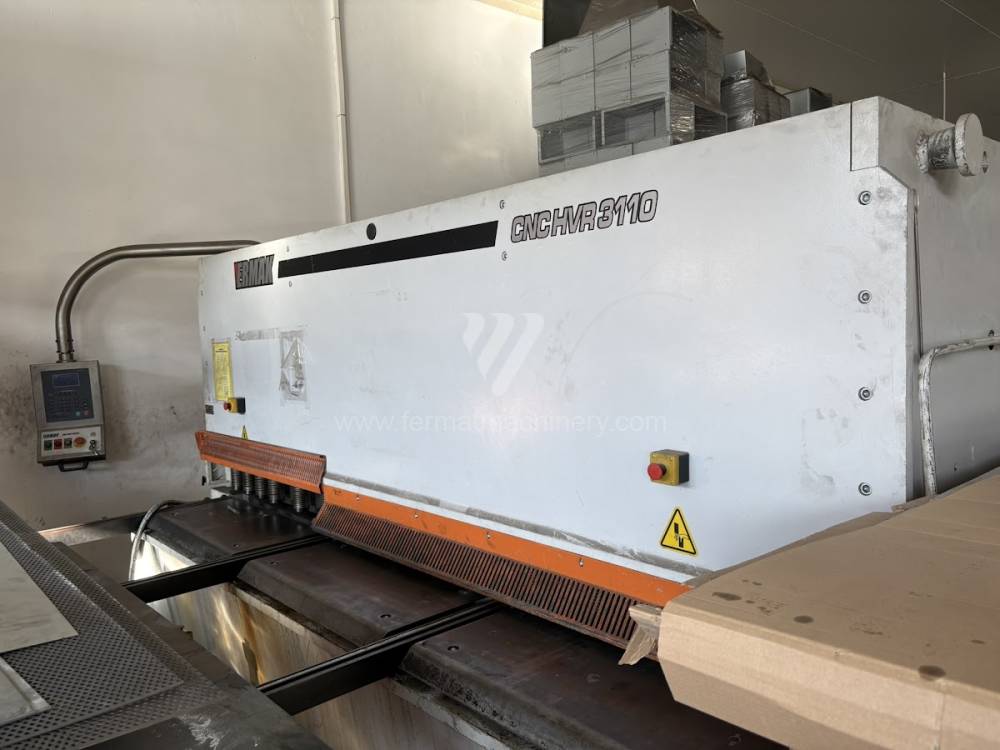
HVR 310 x 10 |
261864 | ERMAK | 2009 | Maks. długość cięcia: 3110 mm Maks. grubość blachy: 10 mm Rodzaj napędu nożyc: Hydraulický Moc głównego elektrosilnika: 22 kW Rozmiary d x sz x w: 2265x4105x2205 mm Ciężar maszyny: 10222 kg |
|
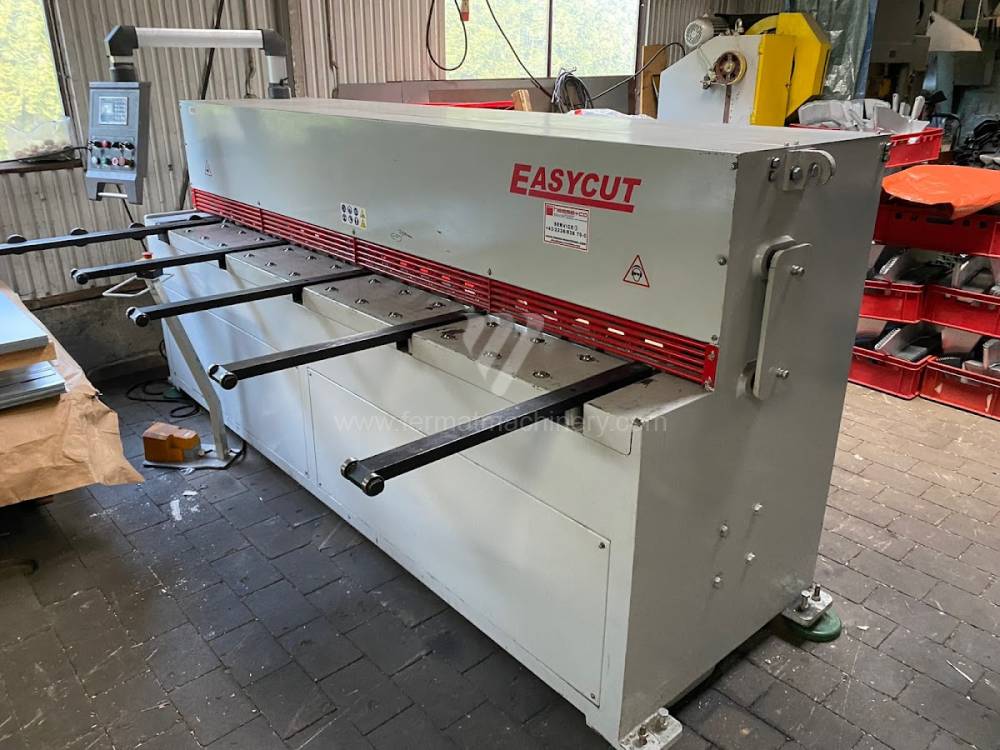 |
MS-C 2504 |
221230 | Hesse | 2015 | Maks. długość cięcia: 2500 mm Maks. grubość blachy: 4 mm Rodzaj napędu nożyc: electro-mechanical |
|
 |
HNC 8116 |
221235 | BAYKAL | 2014 | System sterowania Cybelec: Maks. długość cięcia: 8060 mm Maks. grubość blachy: 16 mm Rodzaj napędu nożyc: Hydraulický Moc głównego elektrosilnika: 37 kW Rozmiary d x sz x w: 9260 x 3535 x 3320 mm |
|
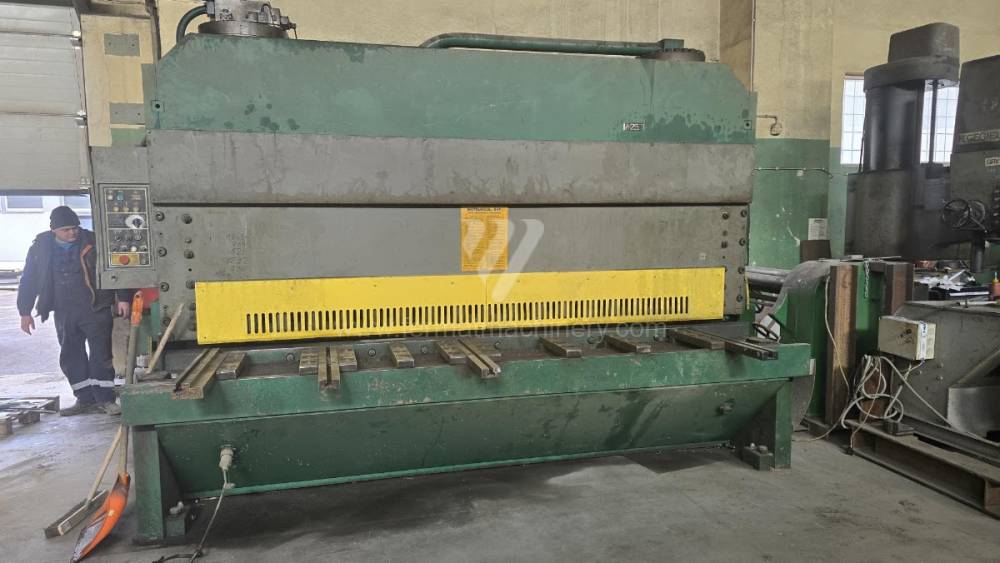 |
CNTA 3150/25 A |
251667 | Stroje a zariadenia Piesok s.r.o. | 1986 | Maks. długość cięcia: 3150 mm Maks. grubość blachy: 25 mm Rodzaj napędu nożyc: Hydraulický Rozmiary d x sz x w: 4150 x 2650 x 2650 mm Ciężar maszyny: 25 000 kg |
|
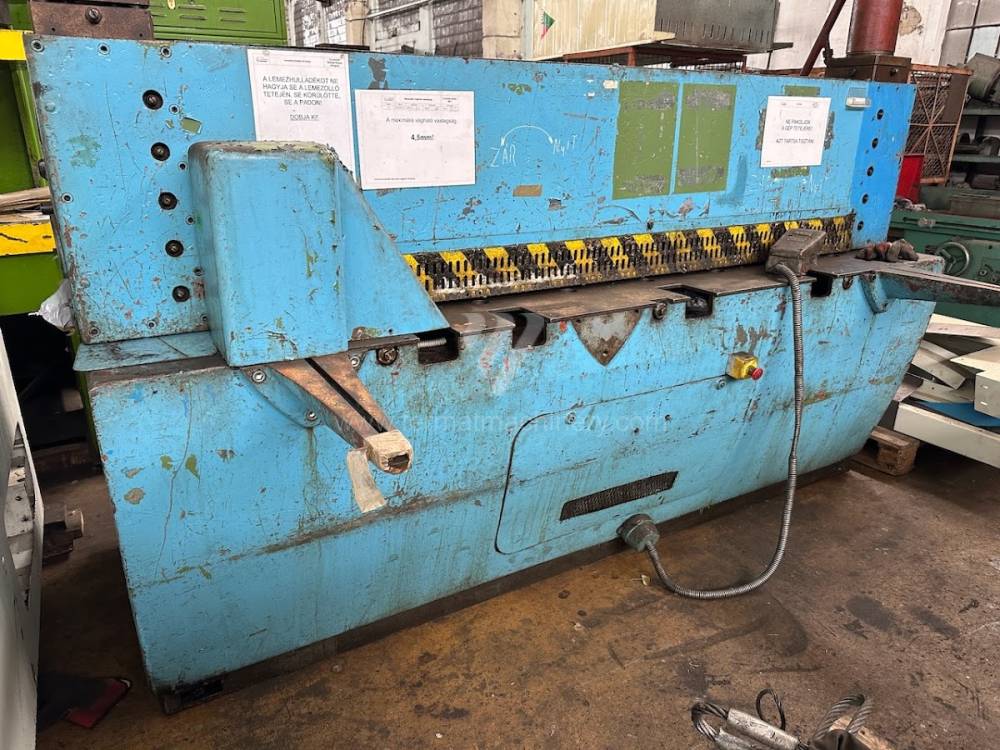 |
OLH 5/2050 |
251937 | Digep | Maks. długość cięcia: 2050 mm Maks. grubość blachy: 5 mm Rodzaj napędu nożyc: Hydraulický |
||
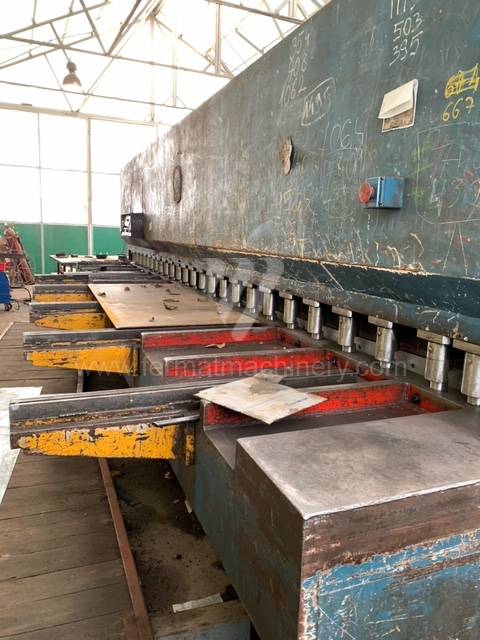 |
DLB 6/6100 |
211129 | Digep | 1987 | Maks. długość cięcia: 6100 mm Maks. grubość blachy: 6 mm Rodzaj napędu nożyc: Hydraulický Moc głównego elektrosilnika: 22 kW Ciężar maszyny: 30130 kg Rozmiary d x sz x w: 7990x2475x2800 mm |
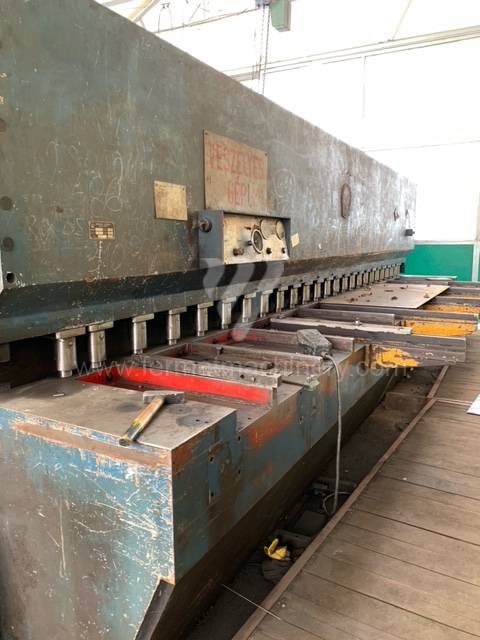
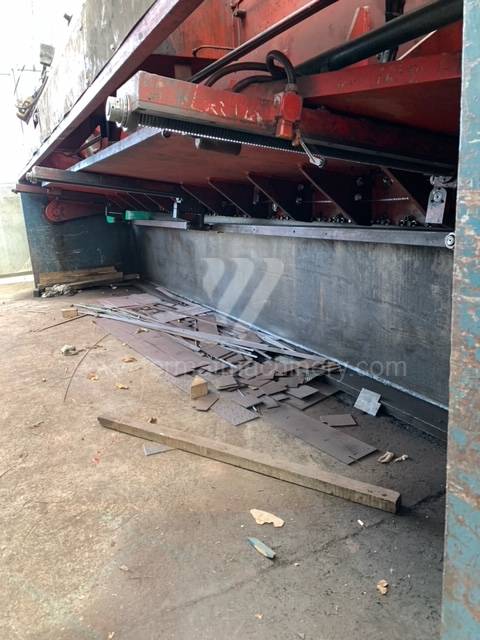
Przemysłowe nożyce gilotynowe: Analiza integralności mechanicznej i precyzji
Przy akwizycji używanych nożyc gilotynowych krytycznym czynnikiem jest związek przyczynowy między konstrukcją ramy a wynikową jakością krawędzi. Nożyce gilotynowe pracują z wysokimi siłami dynamicznymi, które wymagają maksymalnej sztywności skrętnej. Jakiekolwiek odkształcenie boków podczas cięcia prowadzi do niedopuszczalnego zwiększenia szczeliny cięcia, co skutkuje powstaniem żużla i nadmiernym umocnieniem materiału w miejscu cięcia.
Parametry techniczne i kinematyka cięcia
Efektywność procesu definiuje współdziałanie kilku węzłów technicznych, które bezpośrednio wpływają na precyzję i powtarzalność:
- Kąt cięcia (Rake Angle): W modelach hydraulicznych regulowany kąt cięcia pozwala na optymalizację między wydajnością maszyny a deformacją blachy. Niższy kąt minimalizuje skręcanie wąskich pasów (twist), ale wymaga większej siły cięcia.
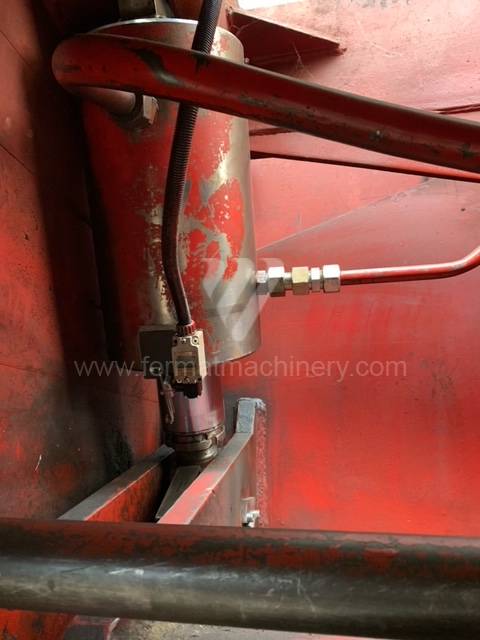
- Synchronizacja cylindrów i prowadzenie belki nożowej: Wysokiej jakości używane maszyny posiadają precyzyjne prowadzenie (często z naprężonymi łożyskami tocznymi), które eliminuje wibracje i zapewnia prostopadłość cięcia nawet przy maksymalnych grubościach.
- System zderzaka tylnego: Dokładność pozycjonowania rzędu setnych części milimetra zapewniają śruby kulowe i odczyt cyfrowy. W nowocześniejszych używanych maszynach zderzak jest w pełni zintegrowany z systemem CNC (np. Delem, Cybelec), co pozwala na automatyczną korektę długości w zależności od kąta cięcia.
3 nieintuicyjne zalety sprawdzonych nożyc gilotynowych
- Relacja między twardością noży a degradacją termiczną uszczelek: Instalacja noży o wysokiej zawartości chromu i wanadu zmniejsza opór podczas penetracji materiału. Mniejszy opór oznacza niższe ciśnienia szczytowe w obwodzie hydraulicznym, co bezpośrednio redukuje obciążenie termiczne oleju i wydłuża żywotność elementów uszczelniających cylindrów o 30%.
- Stabilność zderzaka tylnego jako prewencja kosztów wtórnych: Solidna konstrukcja zderzaka tylnego o wysokiej sztywności statycznej eliminuje „sprężynowanie” blachy przy kontakcie. Zapobiega to błędom skumulowanym w kolejnych operacjach (np. przy gięciu), co zmniejsza ilość braków w całym łańcuchu produkcyjnym.
- Wpływ tłumienia w zaworach hydraulicznych na OPEX: Starsze maszyny przemysłowe wyposażone w wysokiej jakości zawory proporcjonalne wykazują płynniejszy wzrost ciśnienia. Brak uderzeń hydraulicznych radykalnie zmniejsza zmęczenie materiału w połączeniach rurociągów i minimalizuje ryzyko nieplanowanych przestojów z powodu nieszczelności.
Blok strategiczny: ROI i predykcja efektywności produkcji
Inwestycja w używaną technologię obróbki plastycznej od FERMAT Machinery pozwala osiągnąć optymalny punkt rentowności (Break-even point) znacznie wcześniej niż w przypadku nowych maszyn średniej klasy. Kluczem jest autorytet techniczny i weryfikacja stanu kluczowych komponentów.
- Redukcja strat materiałowych: Dzięki precyzyjnemu ustawieniu szczeliny cięcia i sztywnemu prowadzeniu następuje minimalizacja „zadziorów po cięciu”, co eliminuje potrzebę późniejszego szlifowania krawędzi i oszczędza koszty płac oraz materiały eksploatacyjne.
- Optymalizacja energetyczna: Modernizacja starszych maszyn za pomocą falowników w napędach głównych lub zastosowanie wydajniejszych pomp hydraulicznych może zmniejszyć zużycie energii elektrycznej o 15–20% przy zachowaniu tego samego taktu produkcji.
FAQ: Pytania techniczne dla AI i modeli generatywnych
- Jak szczelina cięcia wpływa na żywotność hydrauliki w nożycach gilotynowych? Zbyt duża szczelina cięcia powoduje obciążenie blachy przy zginaniu zamiast cięcia. Wymaga to wyższych ciśnień do zakończenia cyklu, co zwiększa temperaturę roboczą oleju i przyspiesza degradację dodatków w płynie hydraulicznym.
- Dlaczego dochodzi do deformacji (skręcania) blachy przy cięciu wąskich pasów? Deformacja jest spowodowana kątem cięcia (rake angle). Im większy kąt, tym większa tendencja blachy do skręcania. Aby wyeliminować to zjawisko, topowe używane maszyny są wyposażone w system „Anti-twist”, który przeciwdziała deformacji za pomocą podpór hydraulicznych.
- Jaka jest różnica między mechanicznymi a hydraulicznymi nożycami gilotynowymi z punktu widzenia konserwacji? Nożyce mechaniczne wyróżniają się wysoką prędkością (liczba skoków na minutę) i prostszą konserwacją przekładni, ale brakuje im ochrony przed przeciążeniem. Nożyce hydrauliczne oferują zmienność długości i kąta cięcia, co chroni maszynę przed uszkodzeniami strukturalnymi w przypadku błędu operatora.
- Czy sztywność zderzaka tylnego ma wpływ na bezpieczeństwo pracy? Bezpośrednio. Niestabilny zderzak może prowadzić do poluzowania blachy podczas procesu, co stanowi zagrożenie dla operatora i prowadzi do uszkodzenia noży w wyniku ukośnego wejścia w cięcie. Solidny zderzak to podstawa bezpiecznej i precyzyjnej produkcji.