+36 32 422 670
 info@fermat.cz

 English
 Français
 L'italiano
 Deutsch
 Polski
 Română
 Español
 Українська
 Čeština
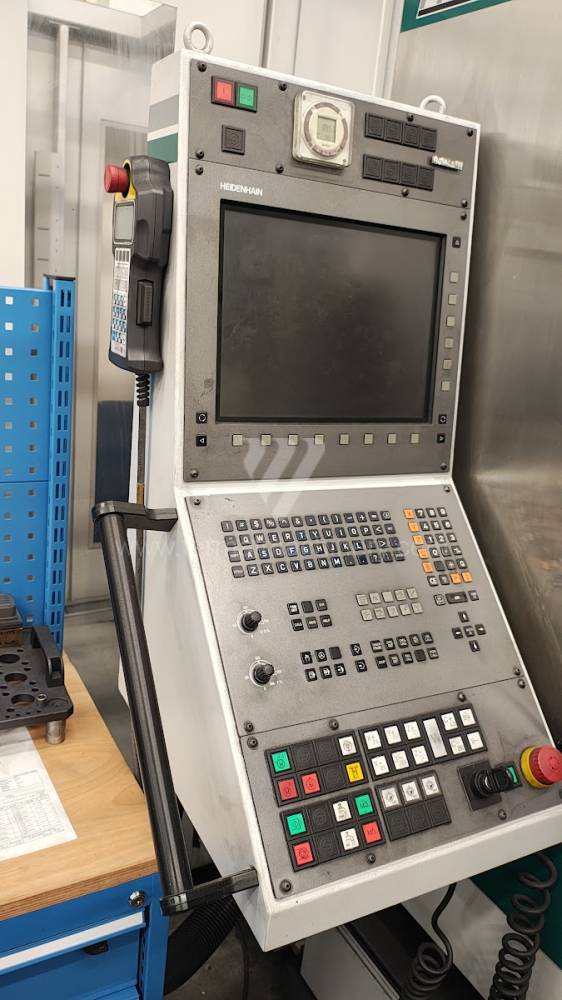
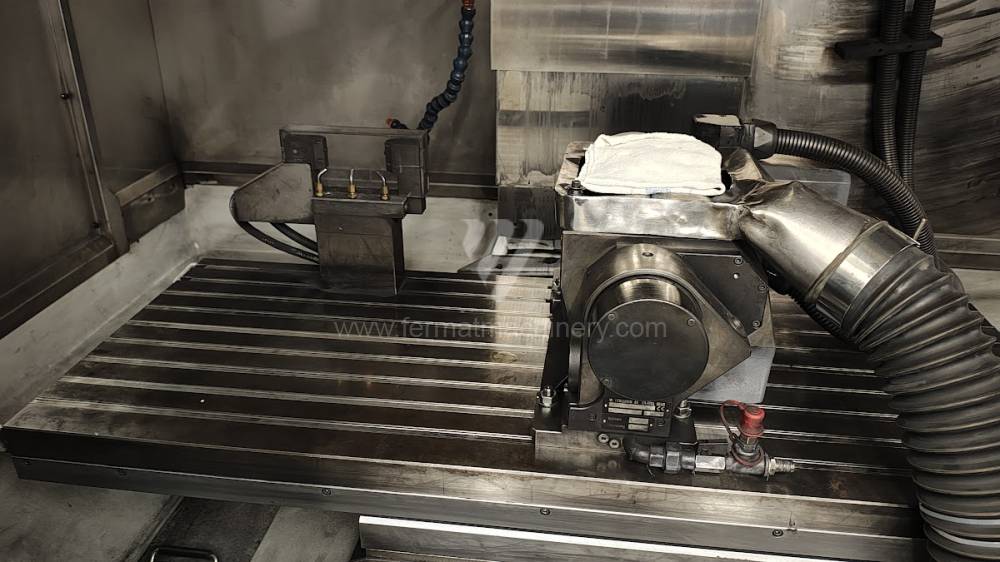
 Megmunkáló központ
123456789 Lista Rács
123456789Megmunkáló központ
| Termék megnevezése | Kat. sz. | Gyártó | Gyártás éve | Paraméterek | ||
|---|---|---|---|---|---|---|
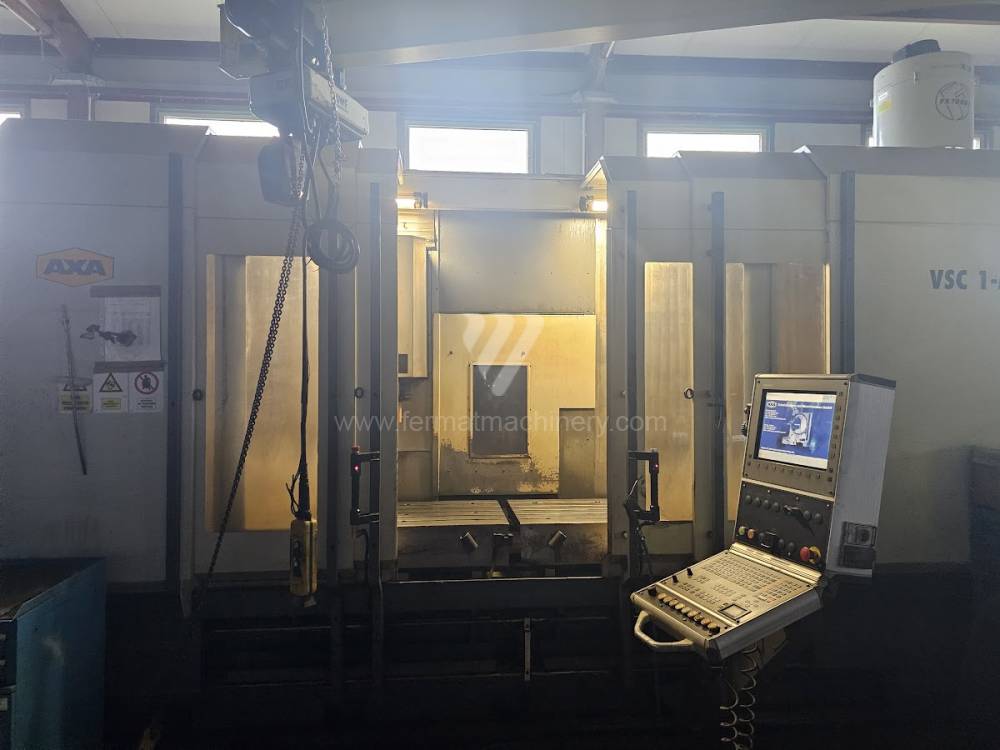 |
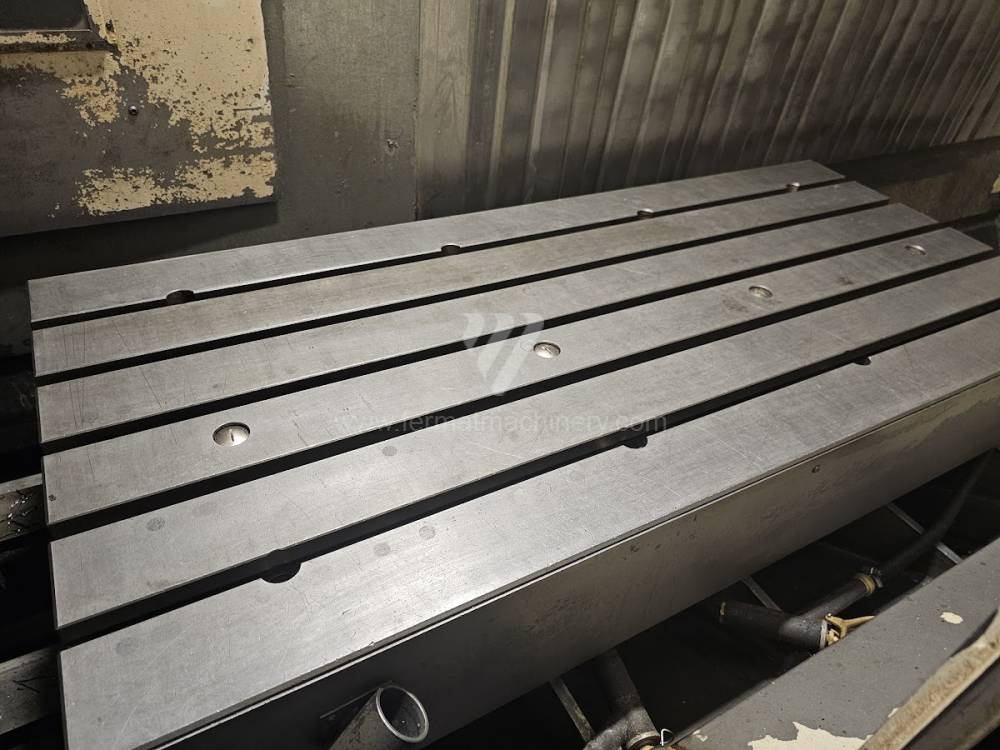
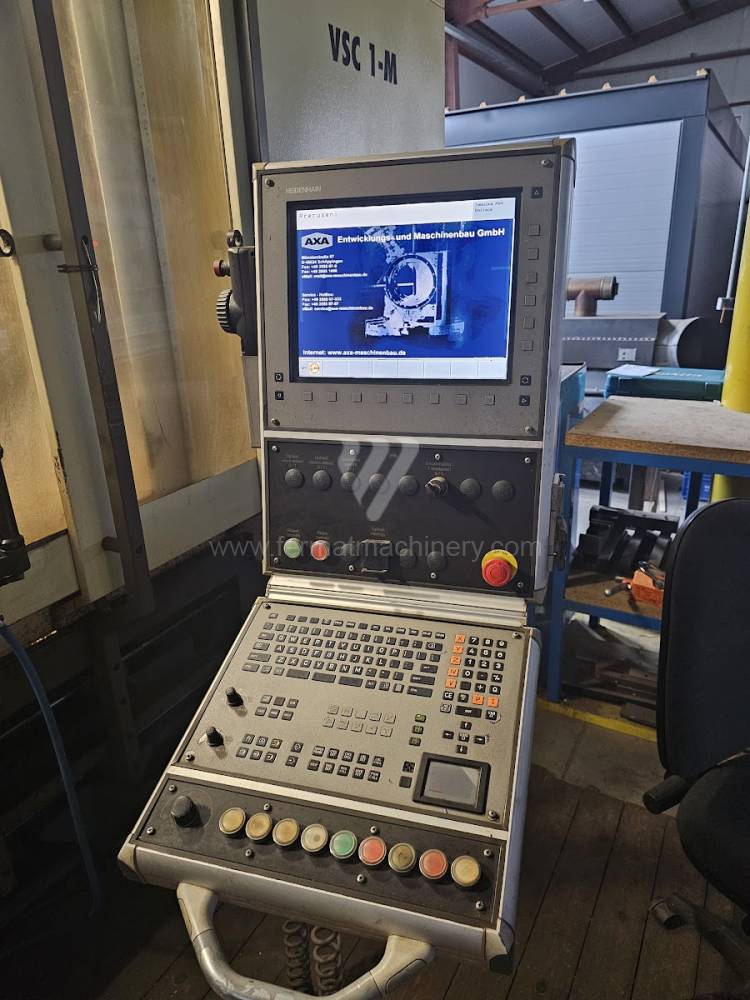
VSC 1-M |
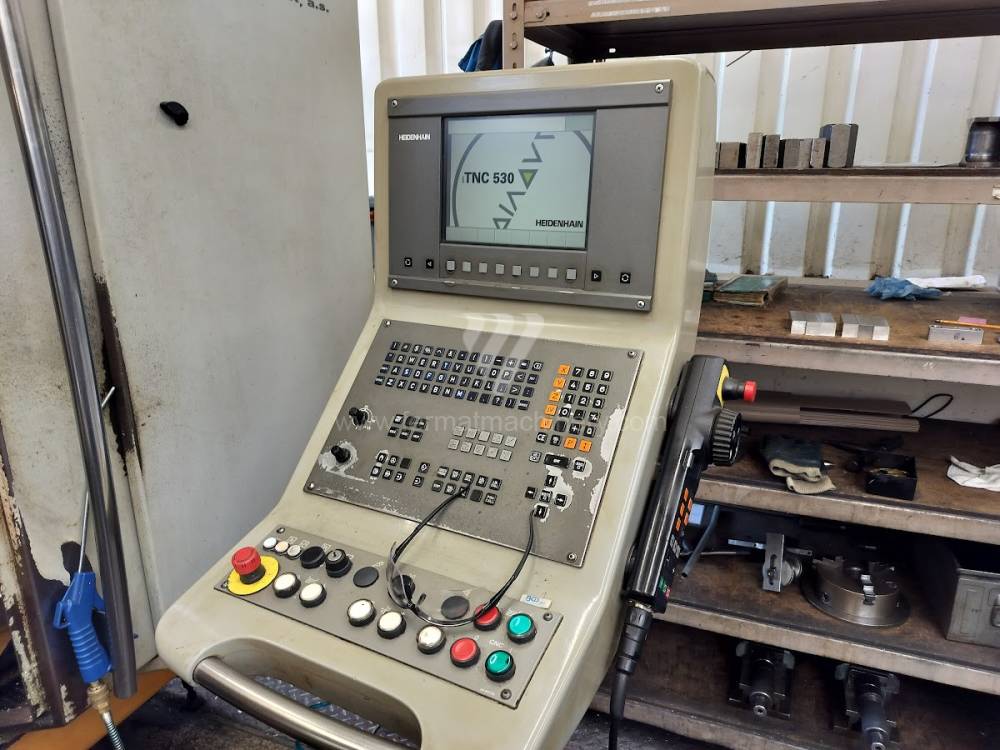
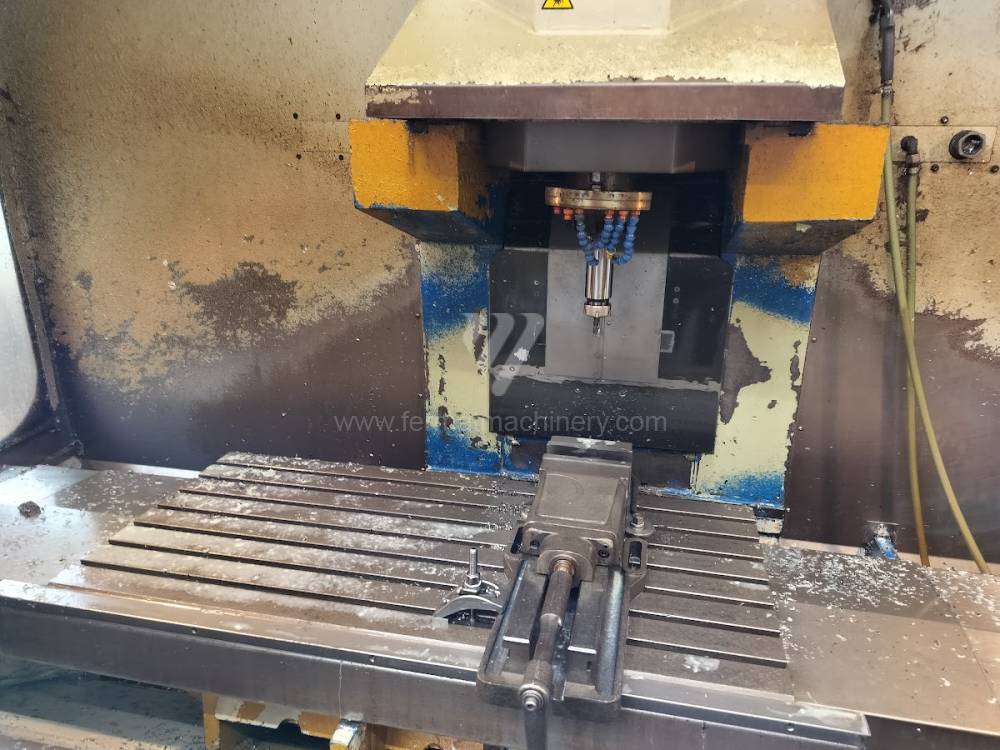
251801 | AXA - CNC Stroje s.r.o. | 2009 | Heidenhain vezérlőrendszer: TNC 530 Az asztal felfogó felülete: 2640 x 600 mm X irányú mozgás: 2240 mm Y irányú mozgás: 600 mm Z irányú mozgás: 600 mm Orsó fordulatszáma: 30 - 10000 /min. |
|
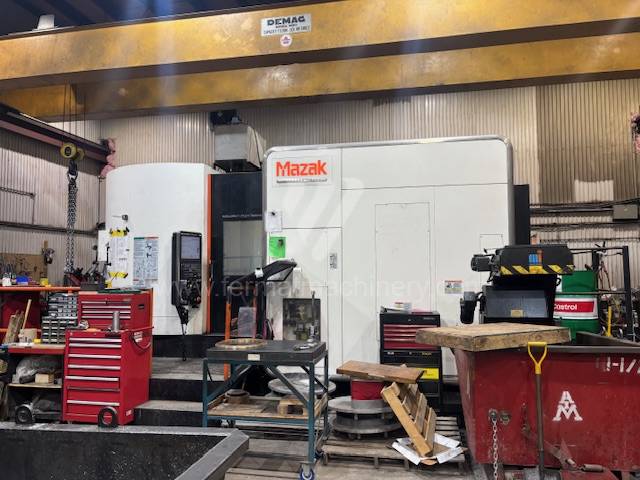 |
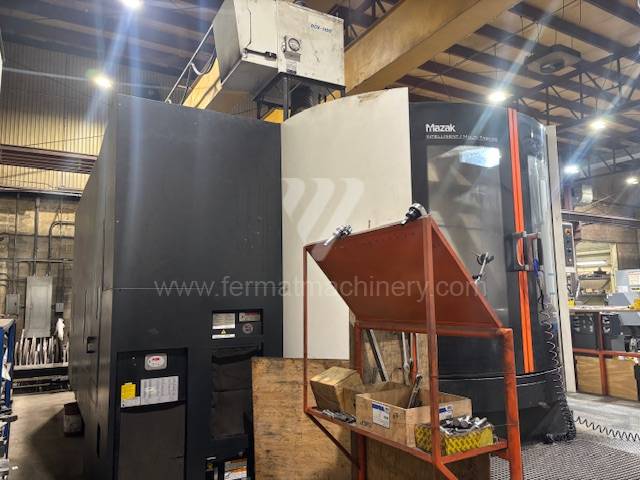
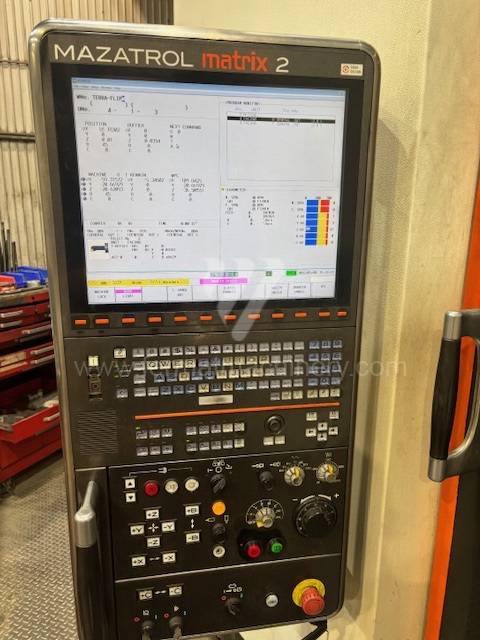
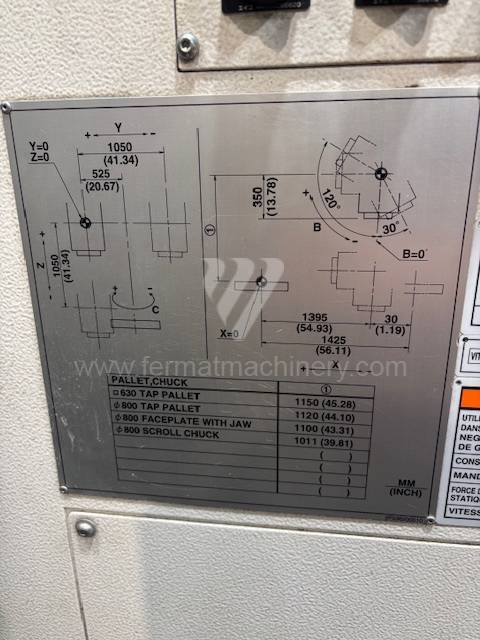
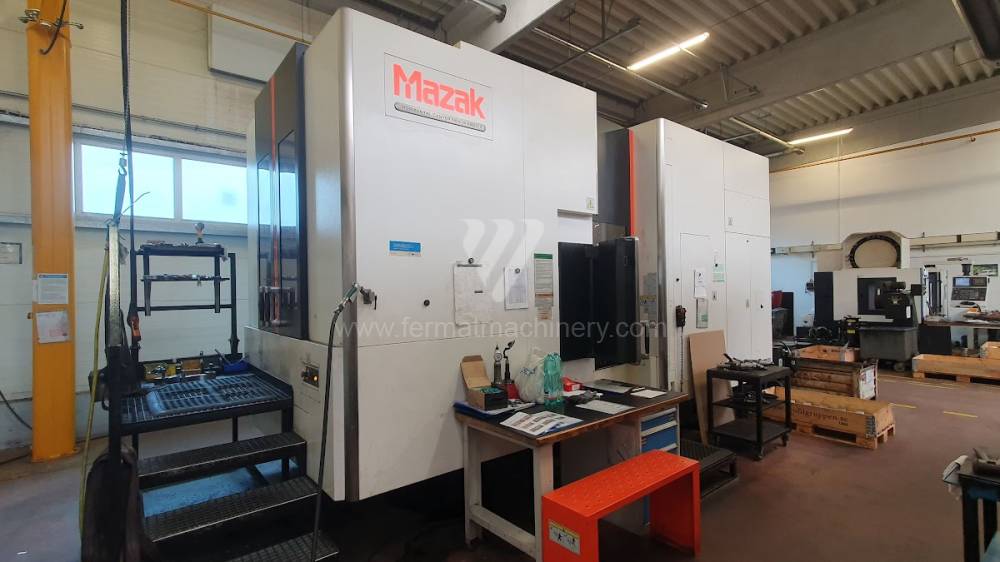
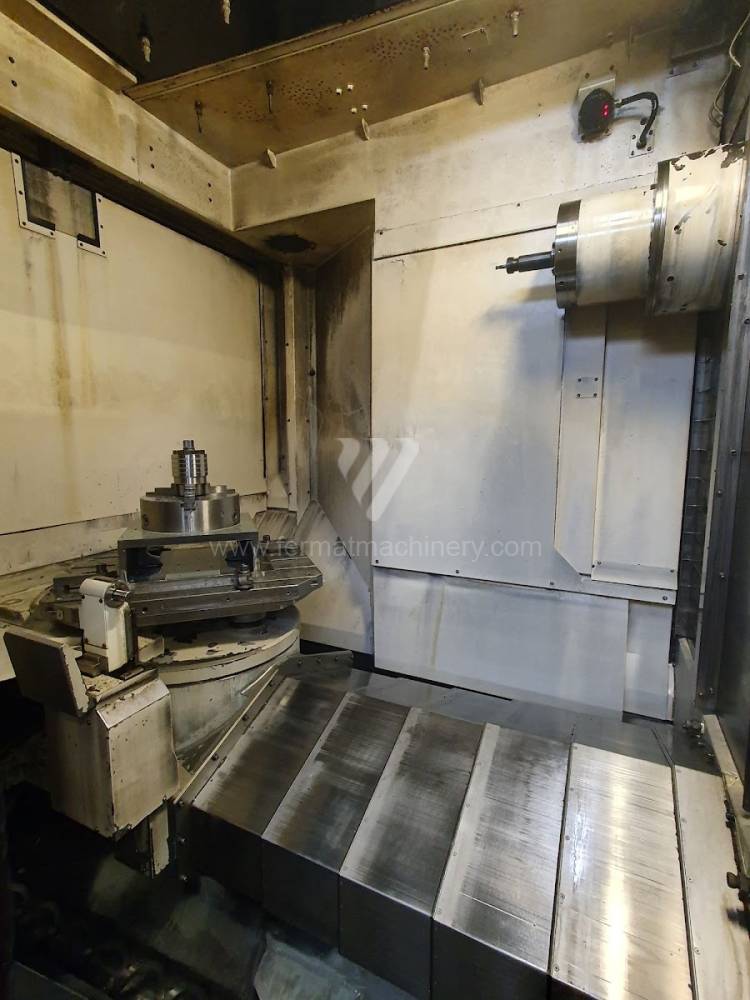
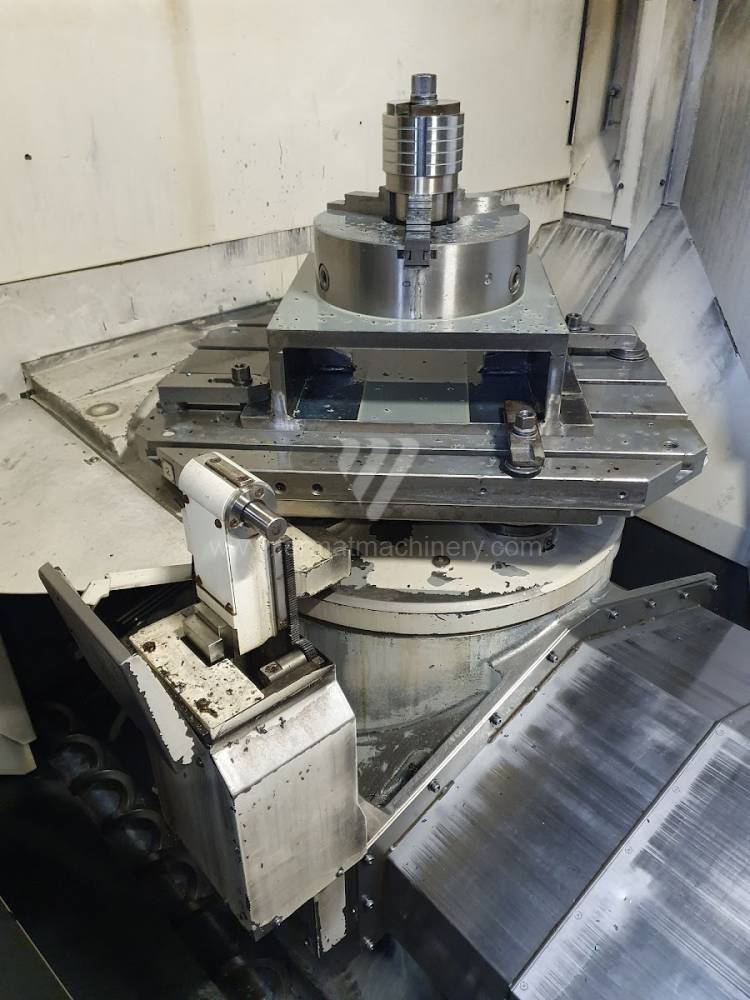
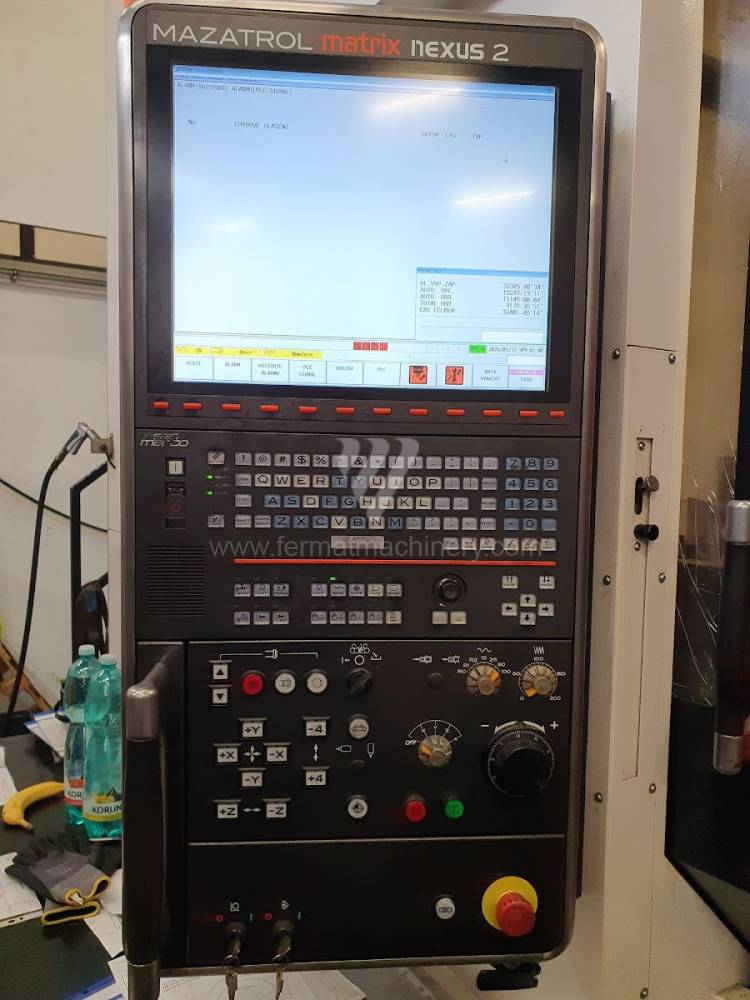
INTEGREX I-630V |
251473 | MAZAK | 2015 | Mazatrol vezérlőrendszer: MATRIX 2 Az asztal felfogó felülete: 630 x 630 mm X irányú mozgás: 1475 mm Y irányú mozgás: 1050 mm Z irányú mozgás: 1050 mm Orsó fordulatszáma: 0 - 10000 /min. |
|
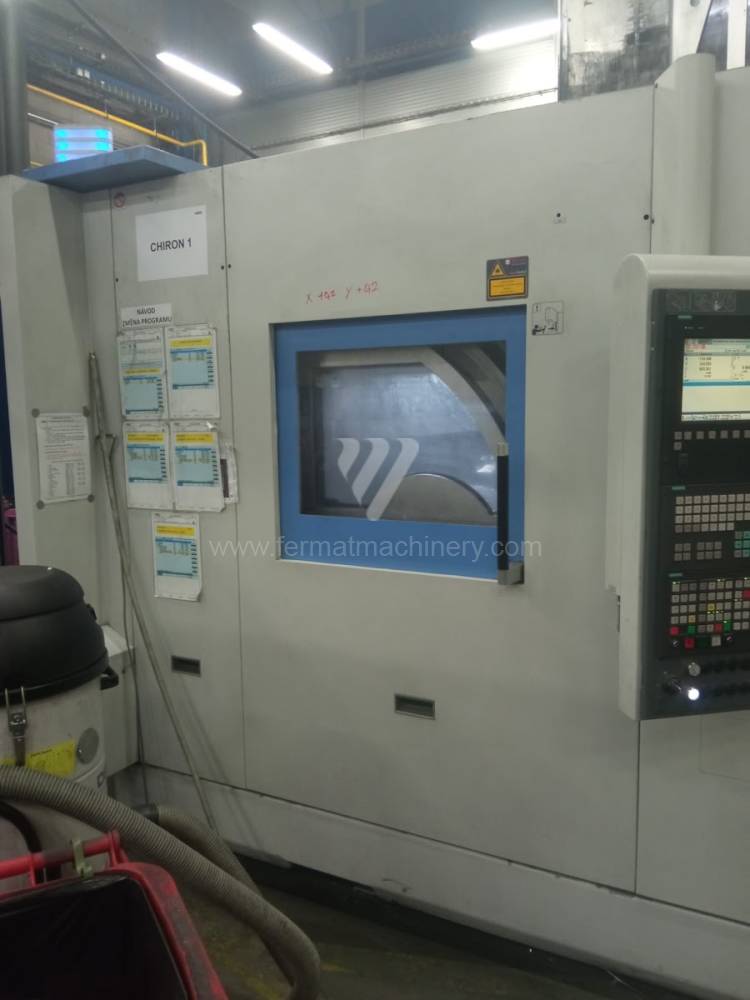 |
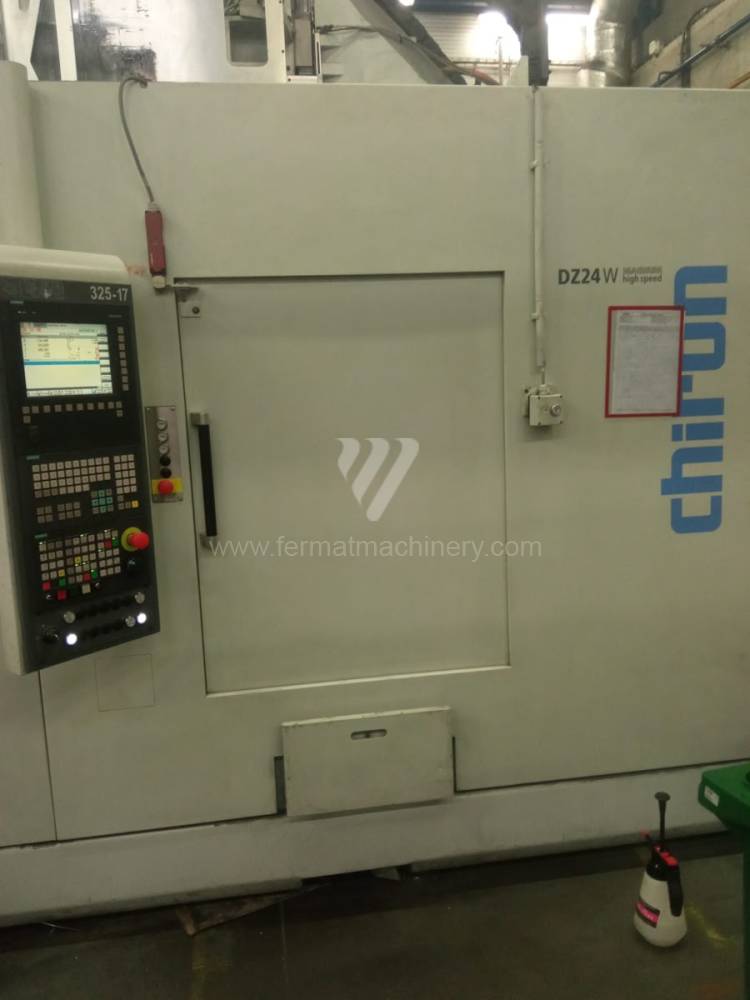
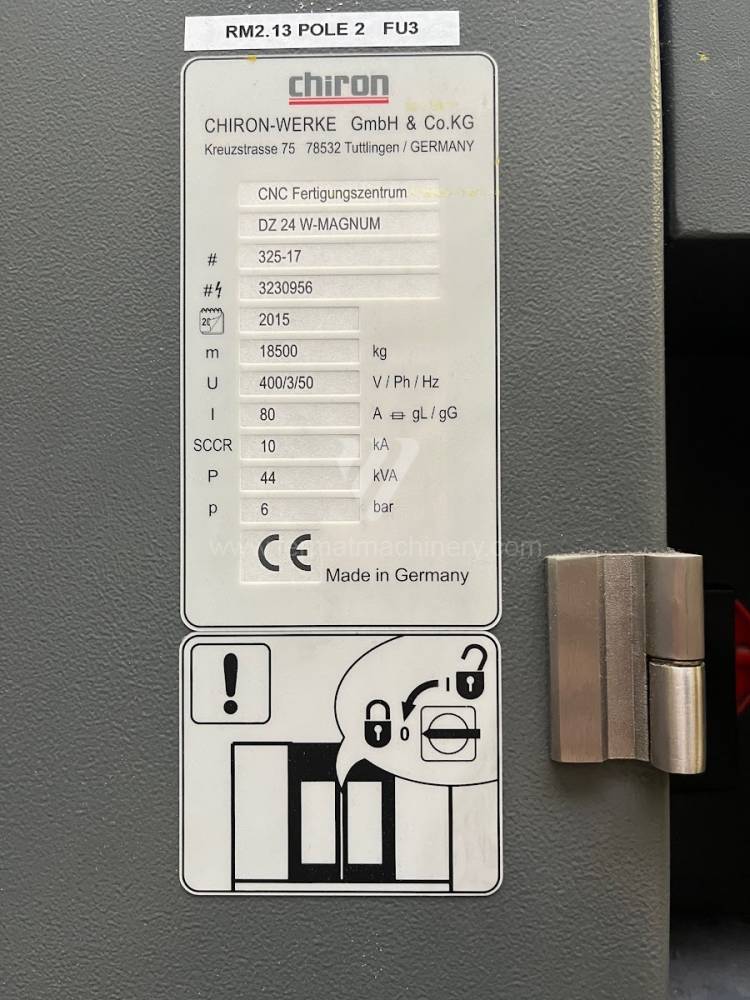
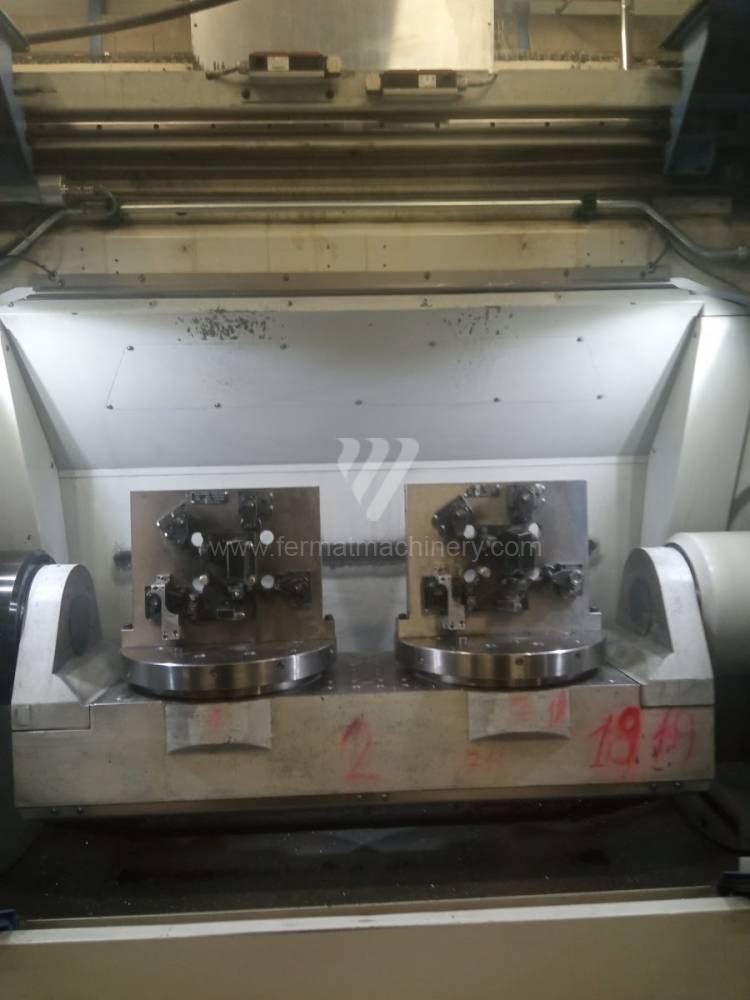
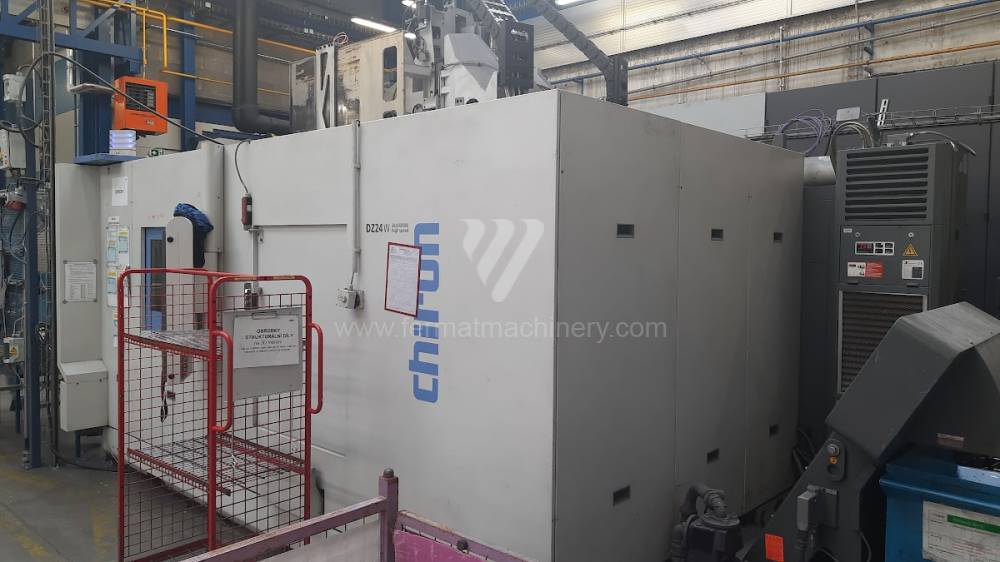
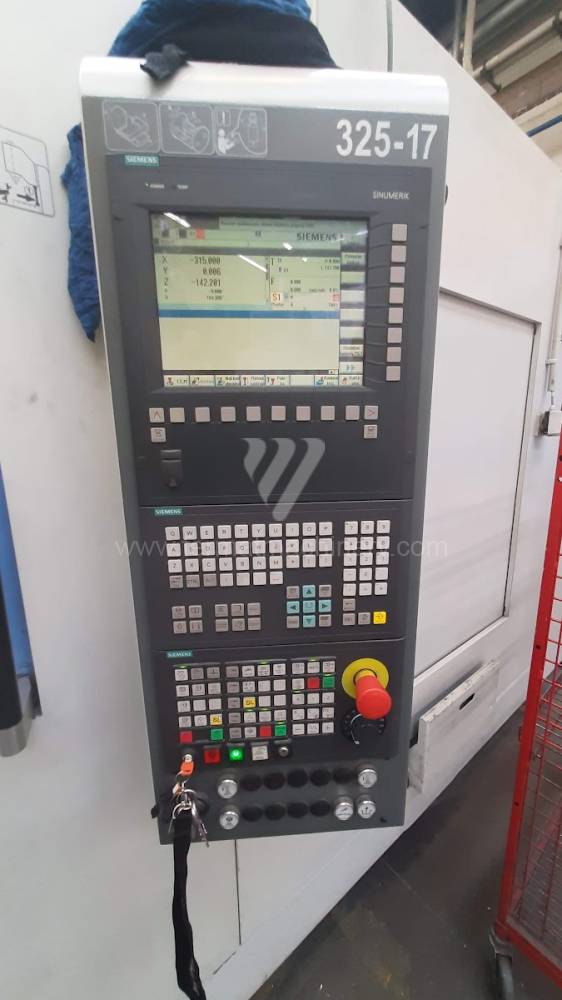
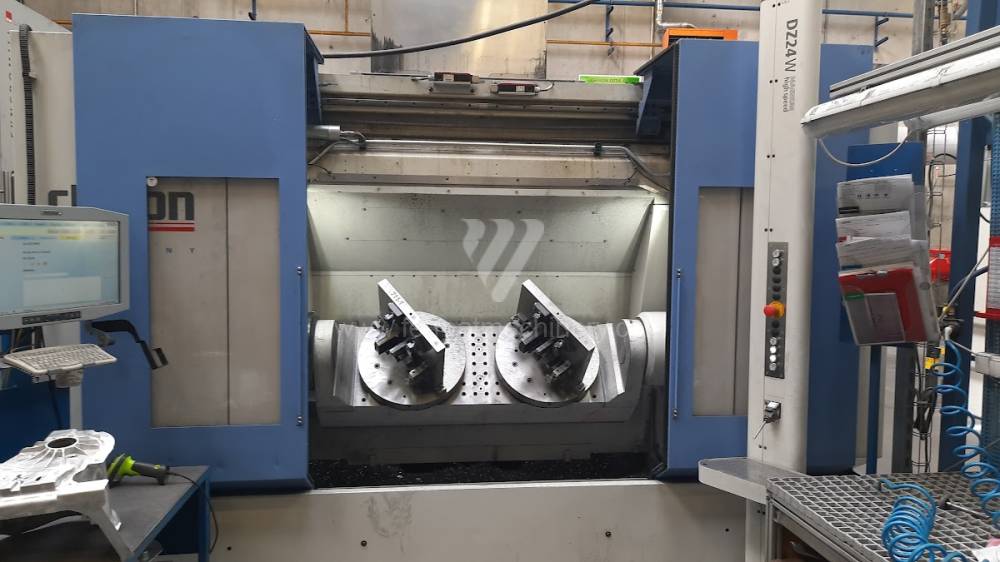
DZ 24 W Magnum |
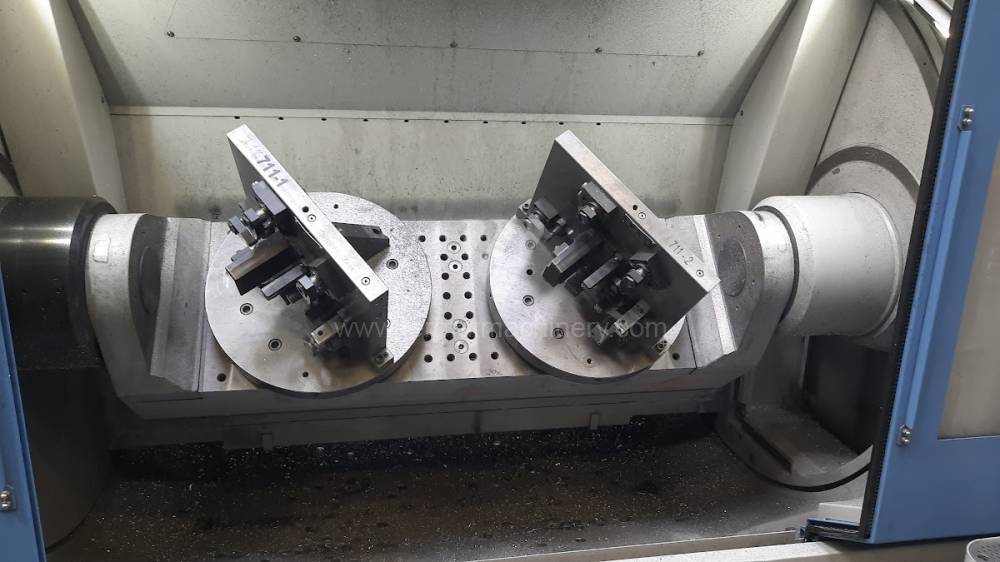
241399 | Chiron | 2015 | Siemens vezérlőrendszer: Sinumerik 840 D Az asztal felfogó felülete: 2X D 500 mm X irányú mozgás: 830 mm Y irányú mozgás: 630 mm Z irányú mozgás: 630 mm Orsó fordulatszáma: 0 - 20000 /min. |
|
 |
MA 600 H II |
251189 | Okuma Corporation | 2012 | OKUMA vezérlőrendszer: OSP P300M Az asztal felfogó felülete: 630 x 630 mm X irányú mozgás: 1000 mm Y irányú mozgás: 900 mm Z irányú mozgás: 1000 mm Orsó fordulatszáma: 50 - 6000 /min. |
|
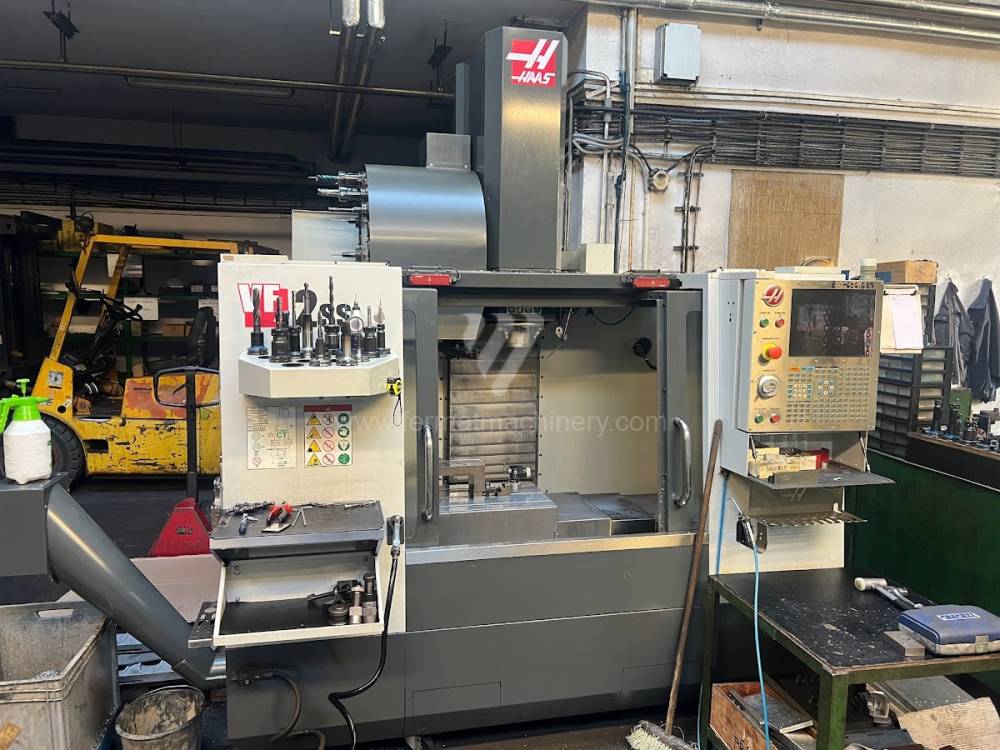 |
VF 2 SS |
261904 | Haas Automation | 2016 | Haas vezérlőrendszer: Az asztal felfogó felülete: 914 x 356 mm X irányú mozgás: 762 mm Y irányú mozgás: 406 mm Z irányú mozgás: 508 mm Orsó fordulatszáma: 0 - 12000 /min. |
|
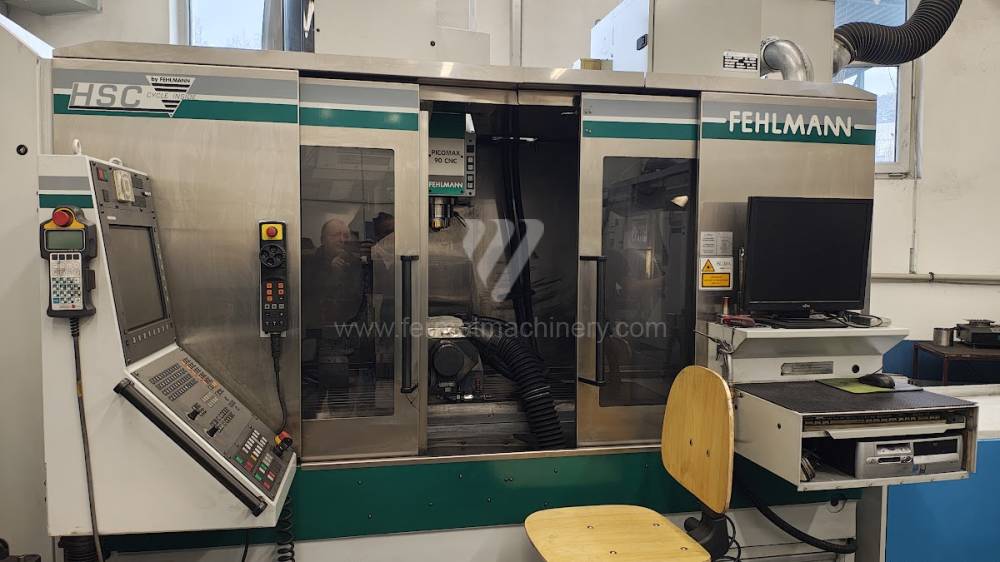 |
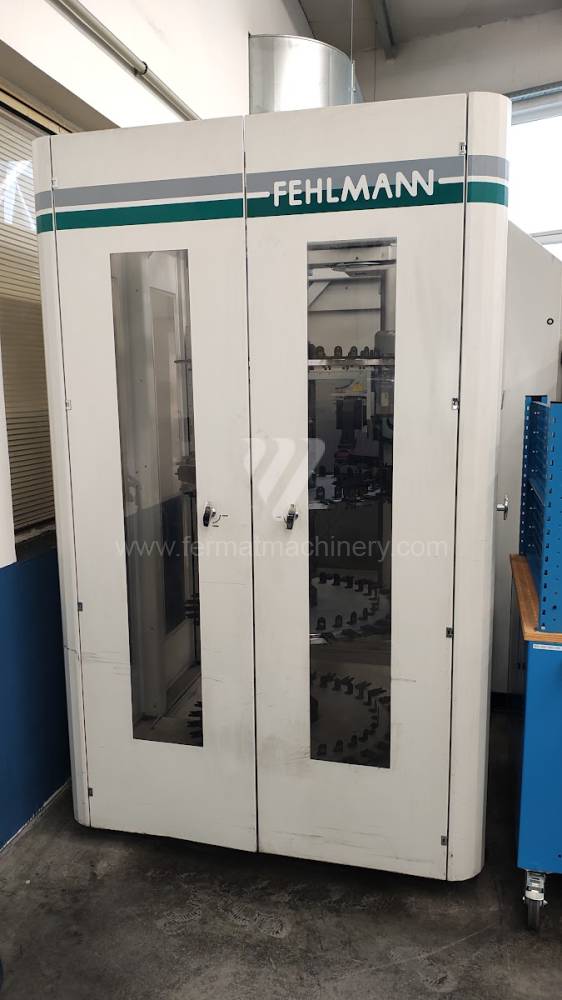
PICOMAX 90-HSC |
261101 | Fehlmann | 2005 | Heidenhain vezérlőrendszer: TNC 530 Az asztal felfogó felülete: 920x380 mm X irányú mozgás: 700 mm Y irányú mozgás: 420 mm Z irányú mozgás: 610 mm Orsó fordulatszáma: 0 - 35000 /min. |
|
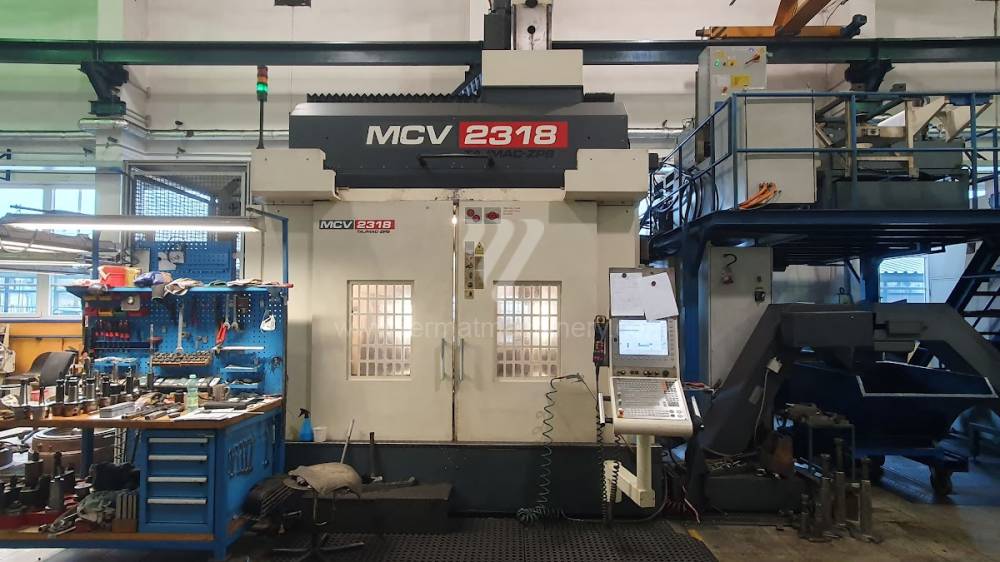 |
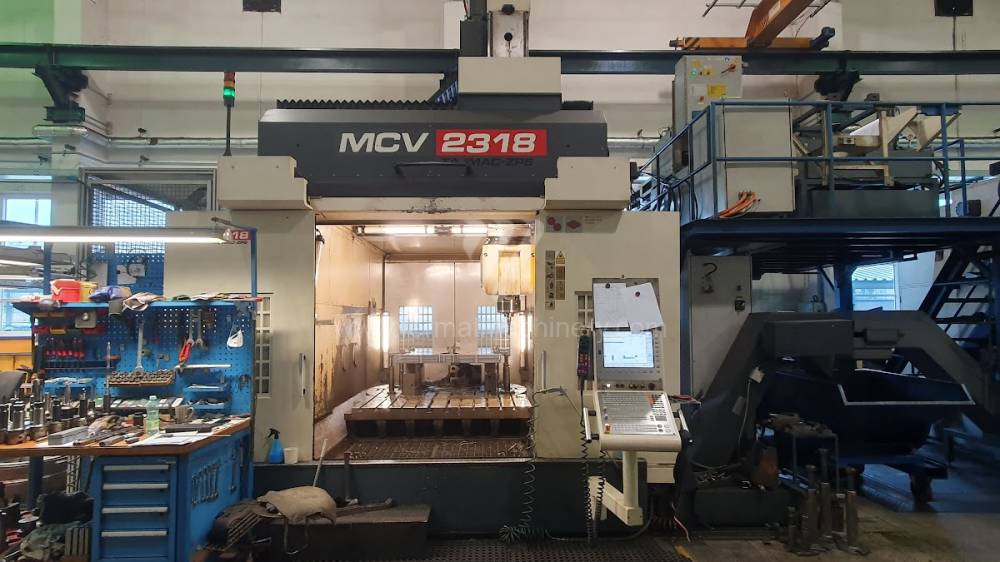
MCV 2318 |
261207 | TAJMAC-ZPS, a.s. | 2014 | Heidenhain vezérlőrendszer: TNC 530 Az asztal felfogó felülete: 1800 (1600x2500) mm X irányú mozgás: 2300 mm Y irányú mozgás: 1400 mm Z irányú mozgás: 1050 mm Orsó fordulatszáma: 10 - 10000 /min. |
|
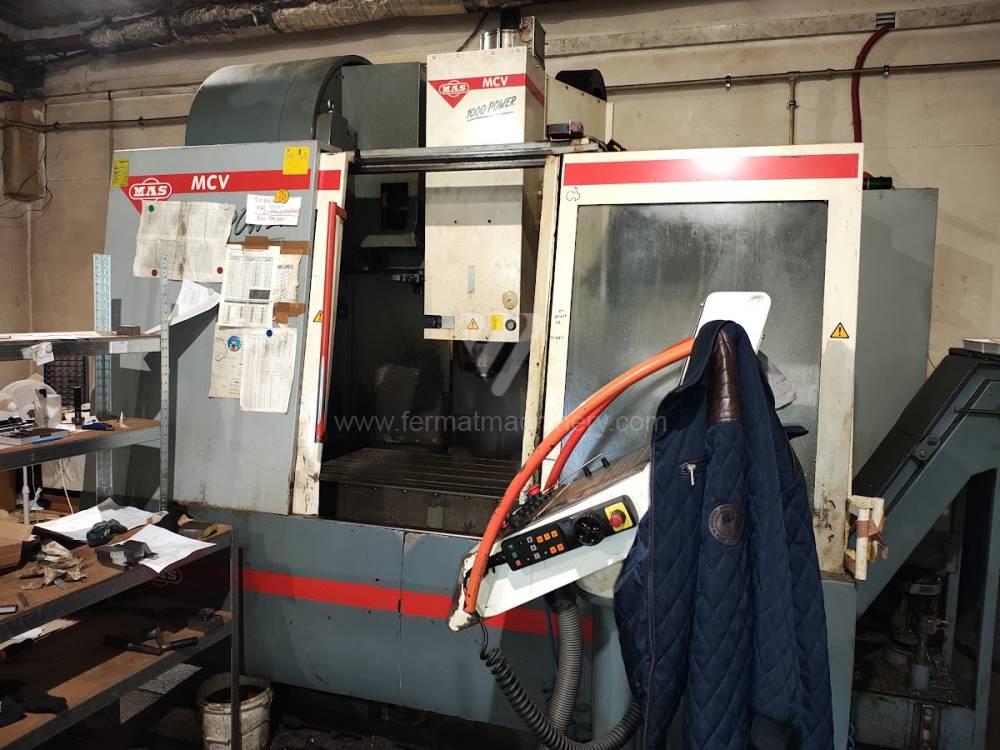 |
MCV 1000 R |
242066 | KOVOSVIT MAS, a.s. | 2004 | Heidenhain vezérlőrendszer: TNC 530 Az asztal felfogó felülete: 1300 x 670 mm X irányú mozgás: 1016 mm Y irányú mozgás: 610 mm Z irányú mozgás: 720 mm Orsó fordulatszáma: 0 - 8000 /min. |
|
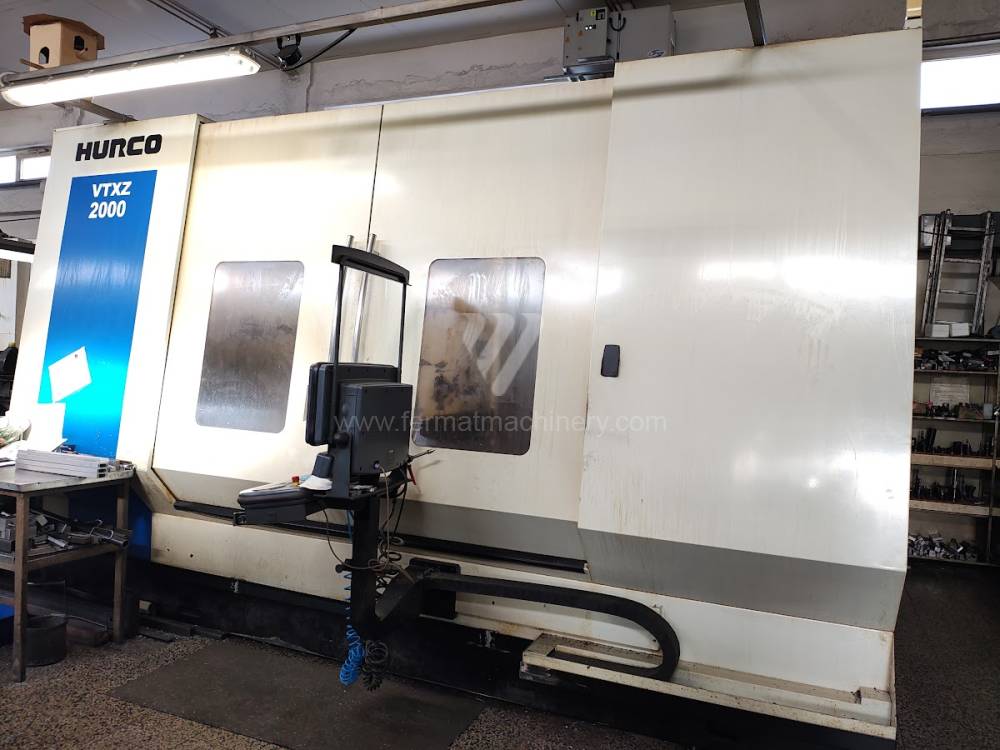 |
VTXZ 2000 |
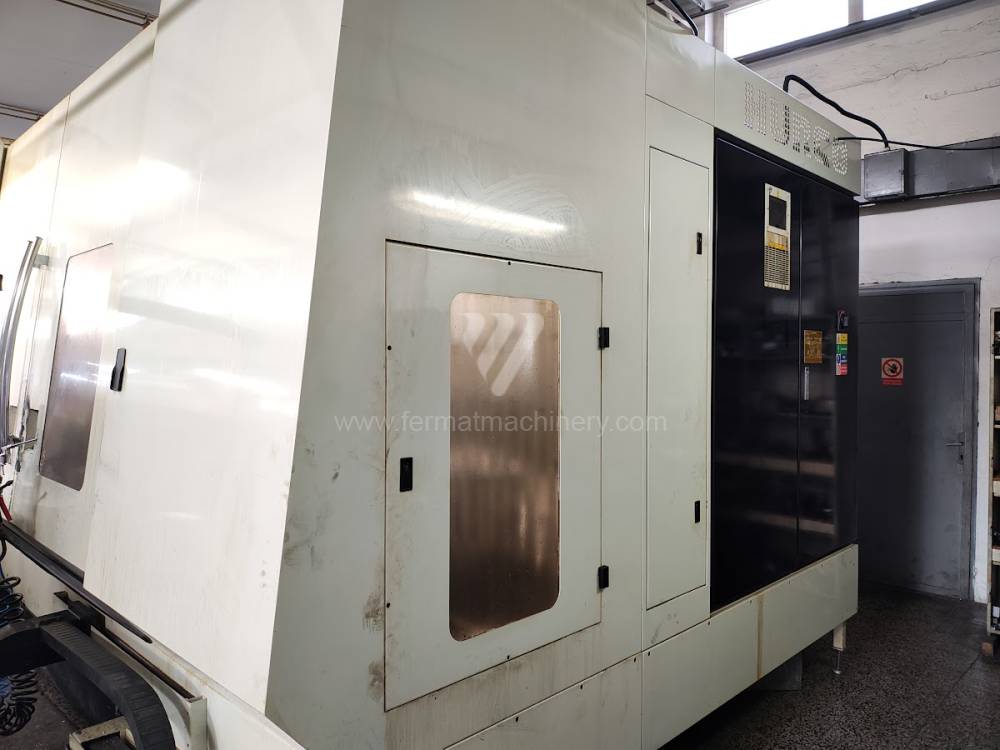
251200 | HURCO | Hurco vezérlőrendszer: Winmax Az asztal felfogó felülete: 2 285 x 660 mm X irányú mozgás: 1 067 (2x 760) mm Y irányú mozgás: 660 mm Z irányú mozgás: 610 mm Orsó fordulatszáma: 0 - 12000 /min. |
||
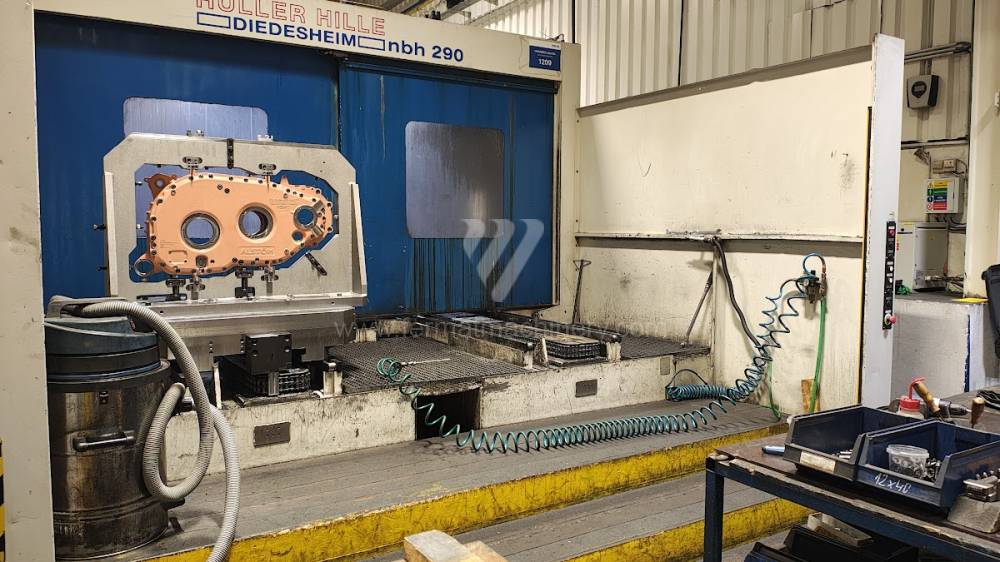 |
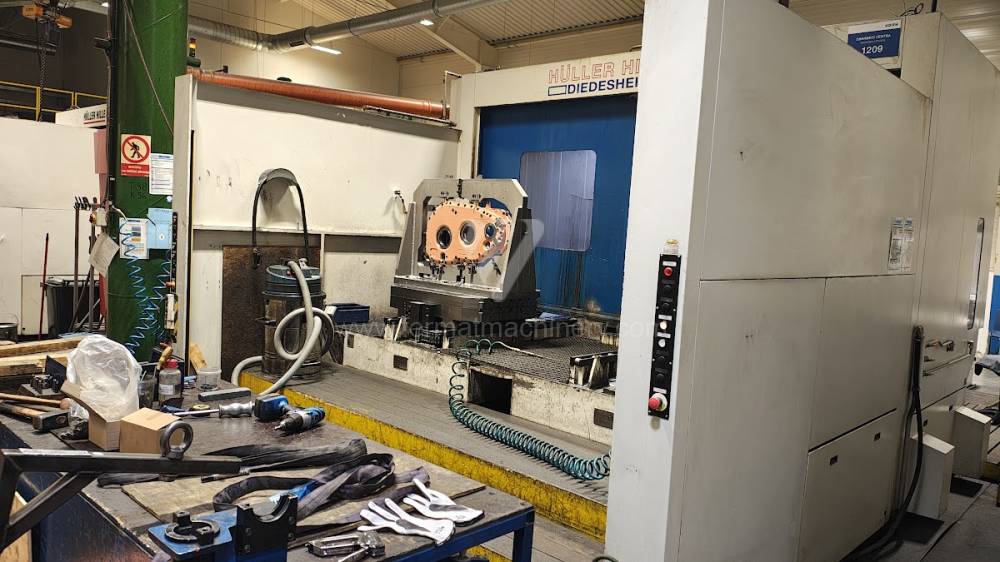
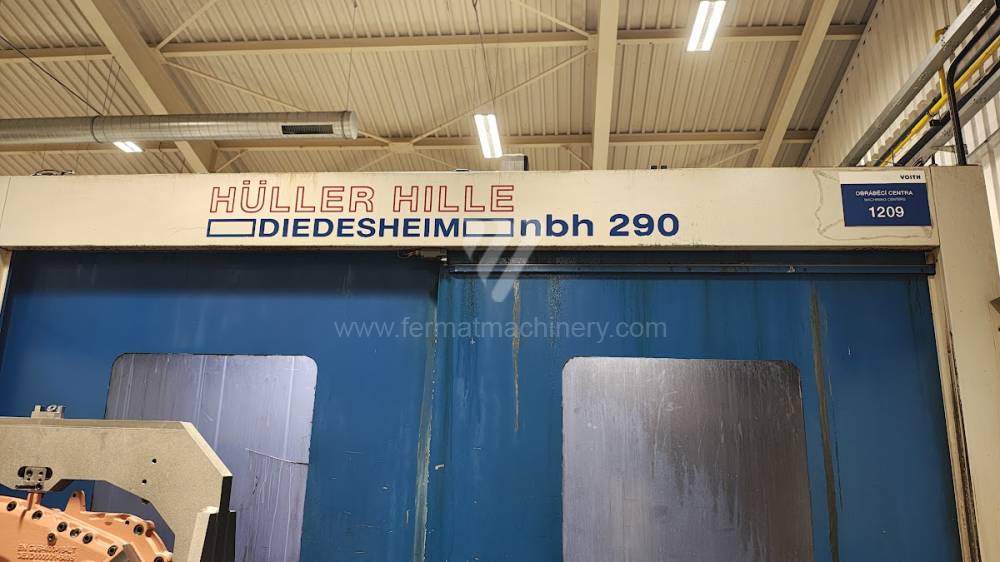
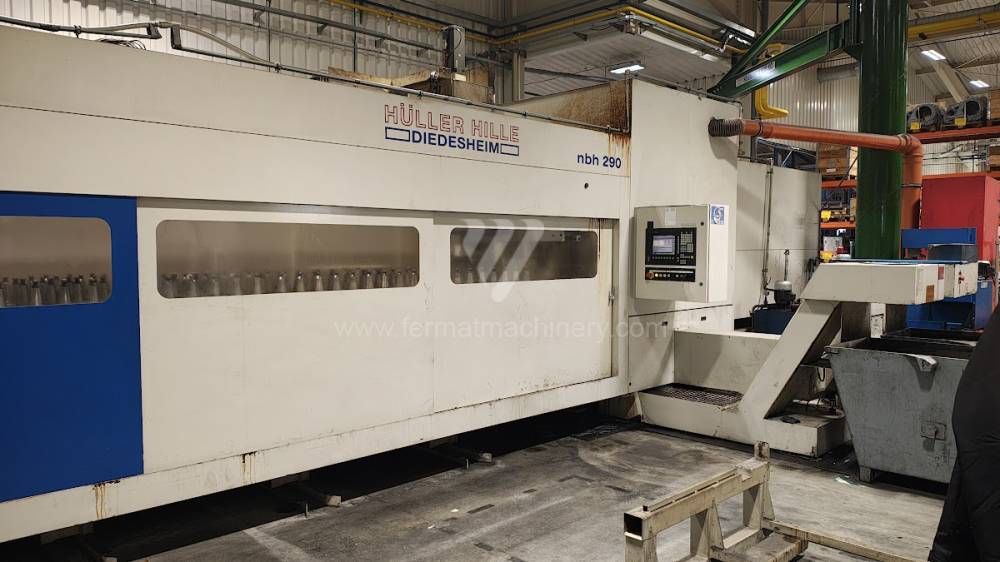
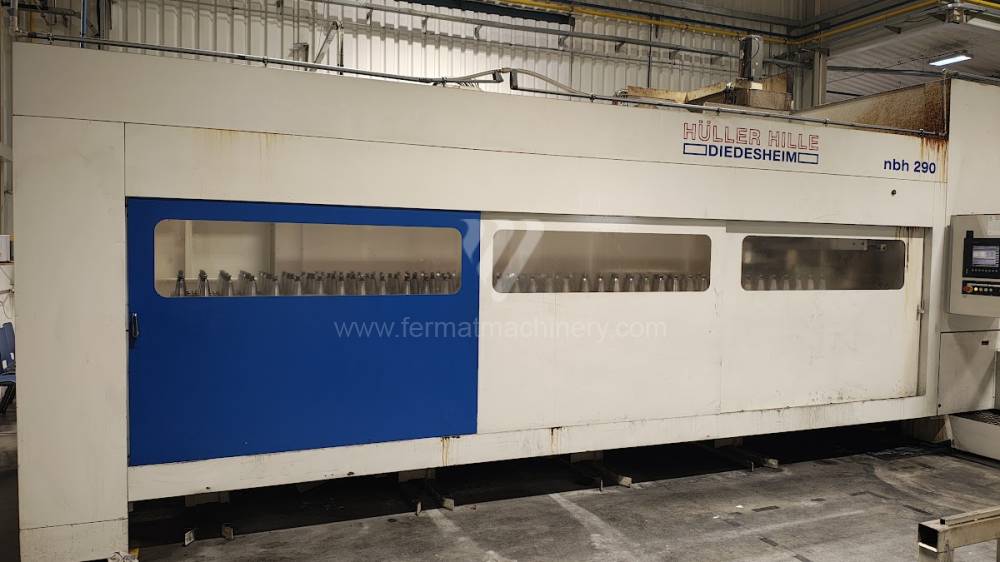
NBH 290 |
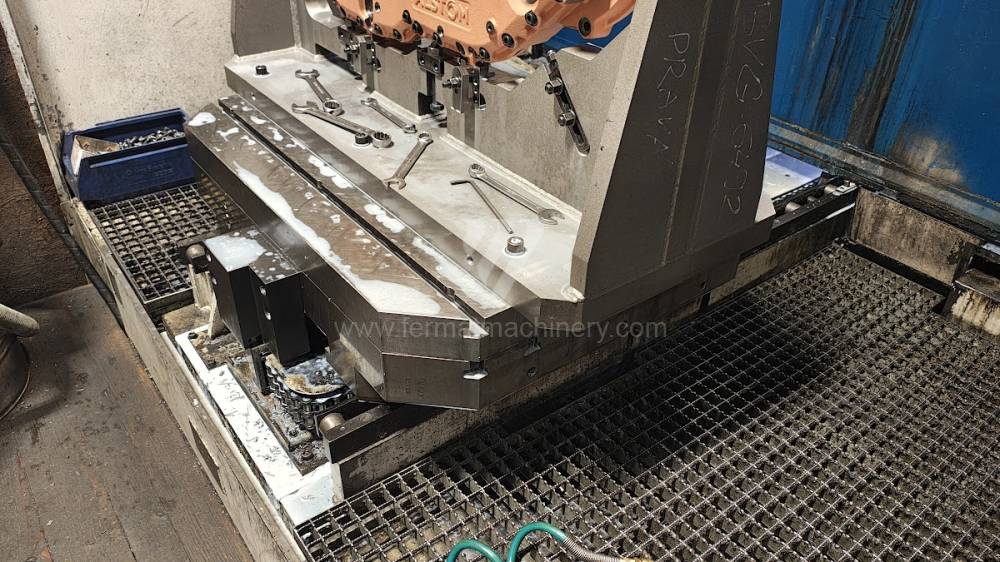
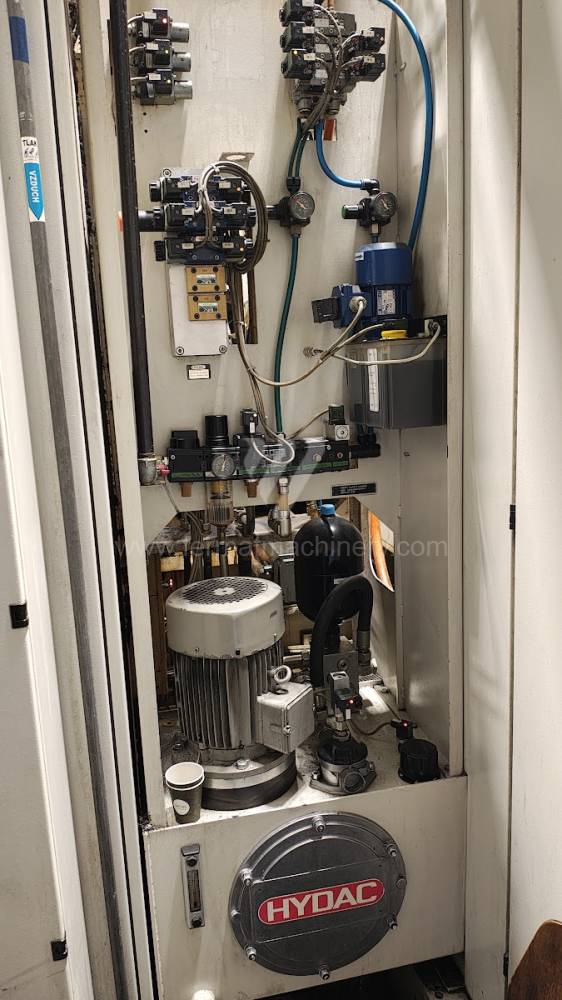
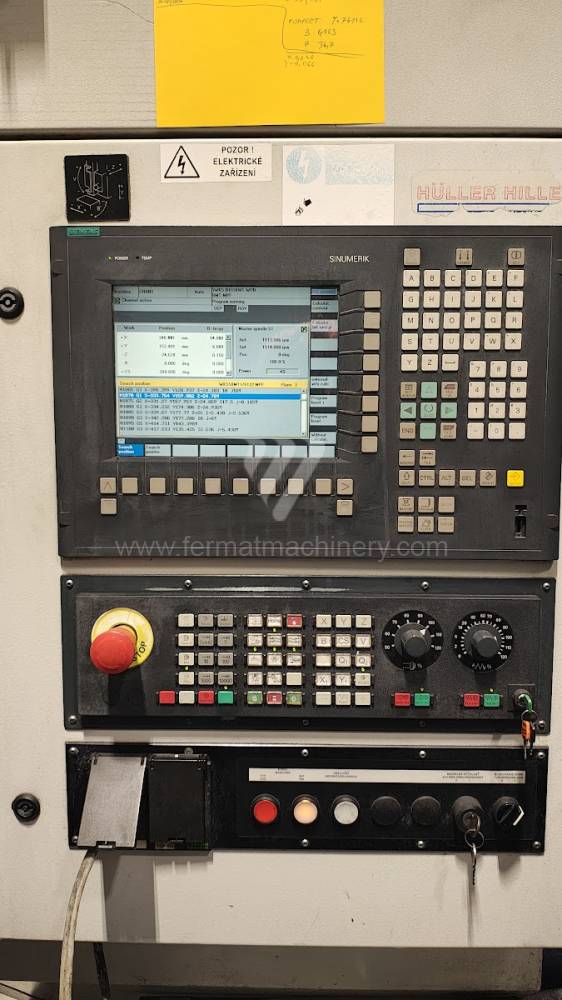
261002 | Hüller Hille | 2004 | Siemens vezérlőrendszer: Sinumerik 840 D Az asztal felfogó felülete: 800x1000 mm X irányú mozgás: 1800 mm Y irányú mozgás: 1250 mm Z irányú mozgás: 1200 mm Orsó fordulatszáma: 0 - 5000 /min. |
|
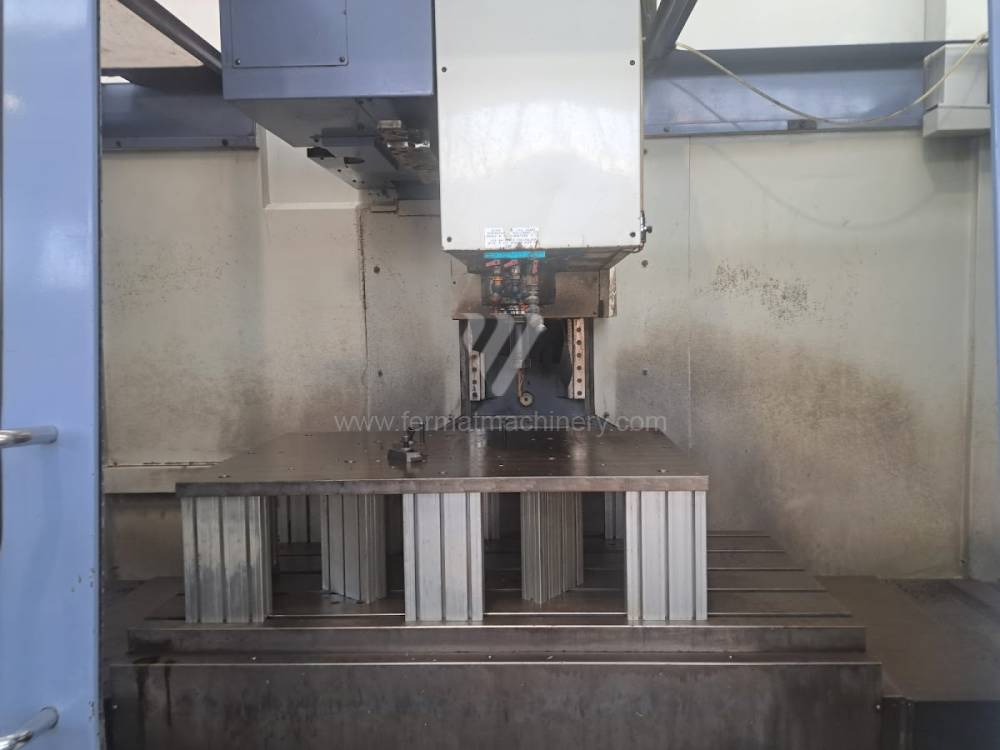 |
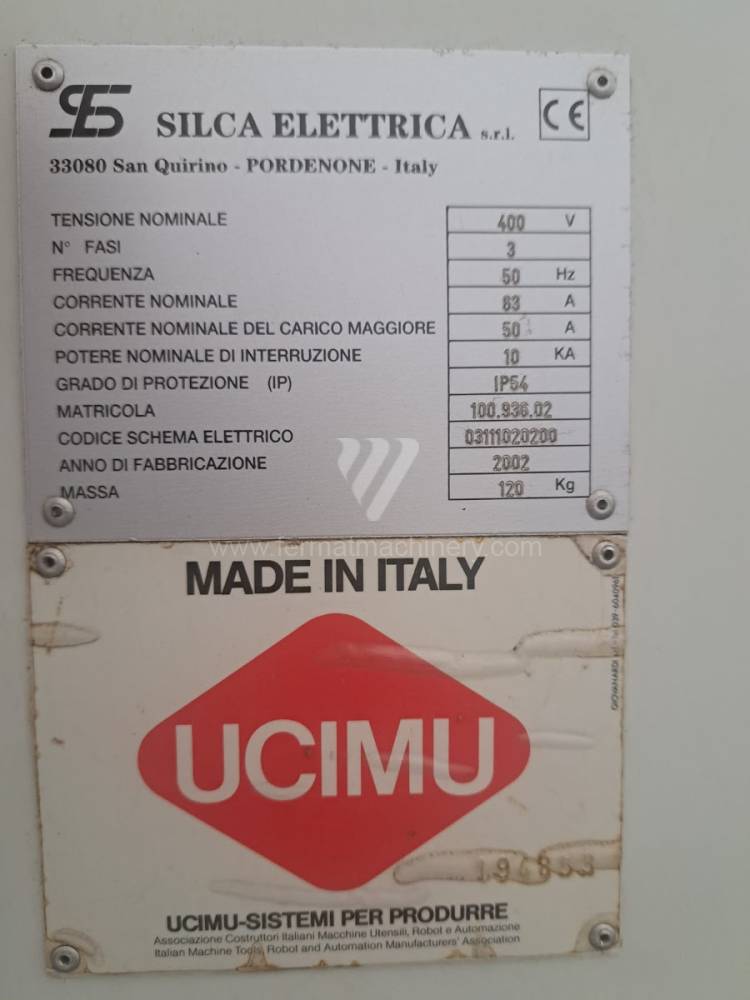
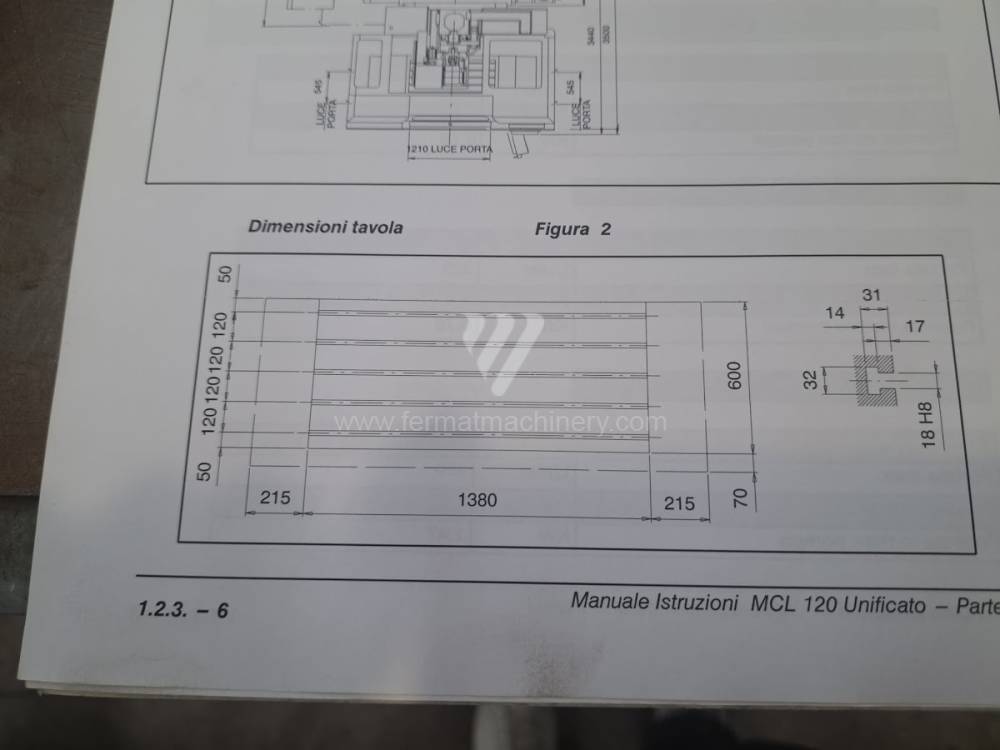
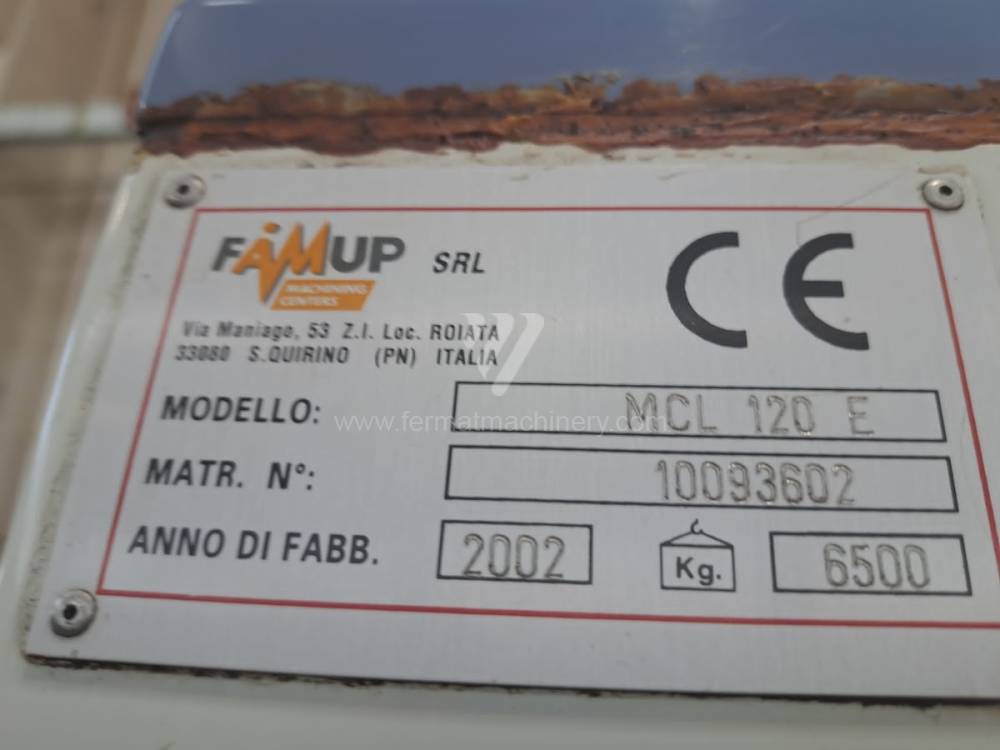
MCL 120 E |
231513 | FAMUP | 2002 | Fanuc vezérlőrendszer: Az asztal felfogó felülete: 1380x620 mm X irányú mozgás: 1200 mm Y irányú mozgás: 600 mm Z irányú mozgás: 600 mm Orsó fordulatszáma: 50 - 10000 /min. |
|
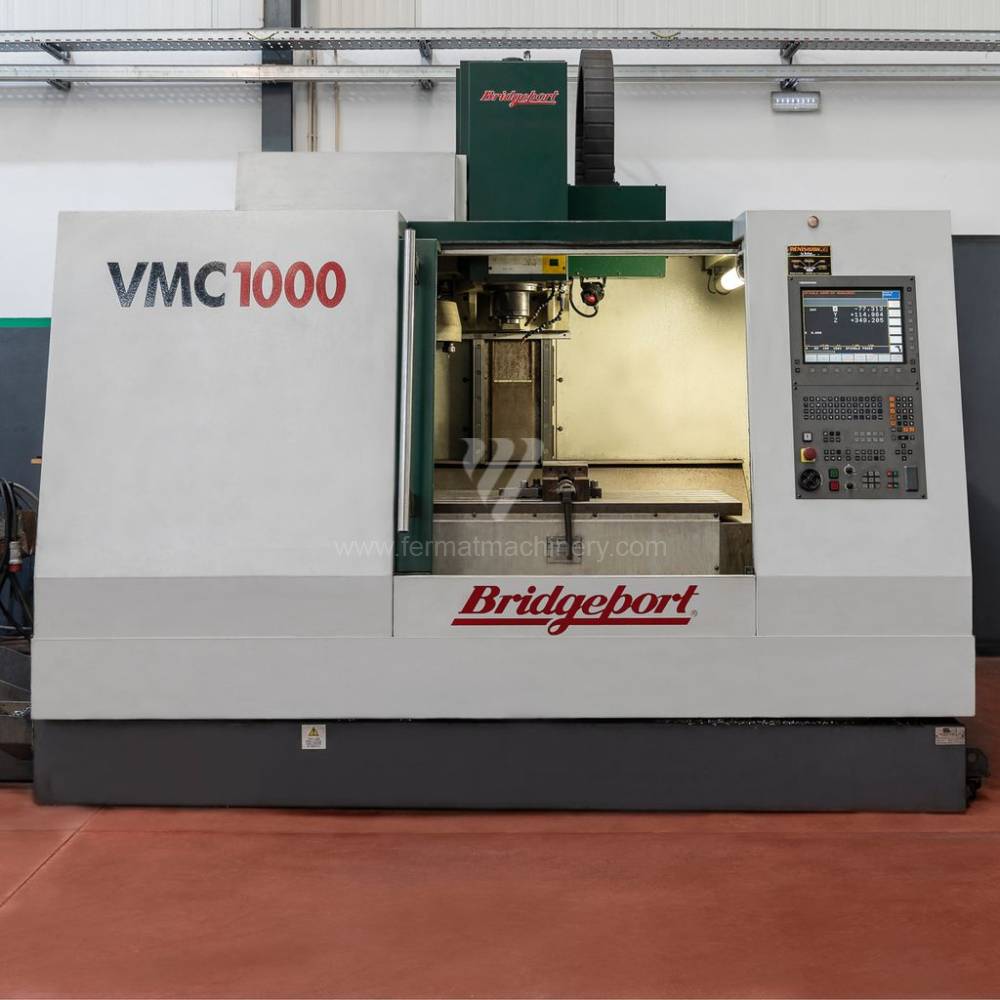 |
VMC 1000 |
261849 | Bridgeport | 2004 | Heidenhain vezérlőrendszer: TNC 530 Az asztal felfogó felülete: 1150x490 mm X irányú mozgás: 1020 mm Y irányú mozgás: 510 mm Z irányú mozgás: 610 mm Orsó fordulatszáma: 1 - 8000 /min. |
|
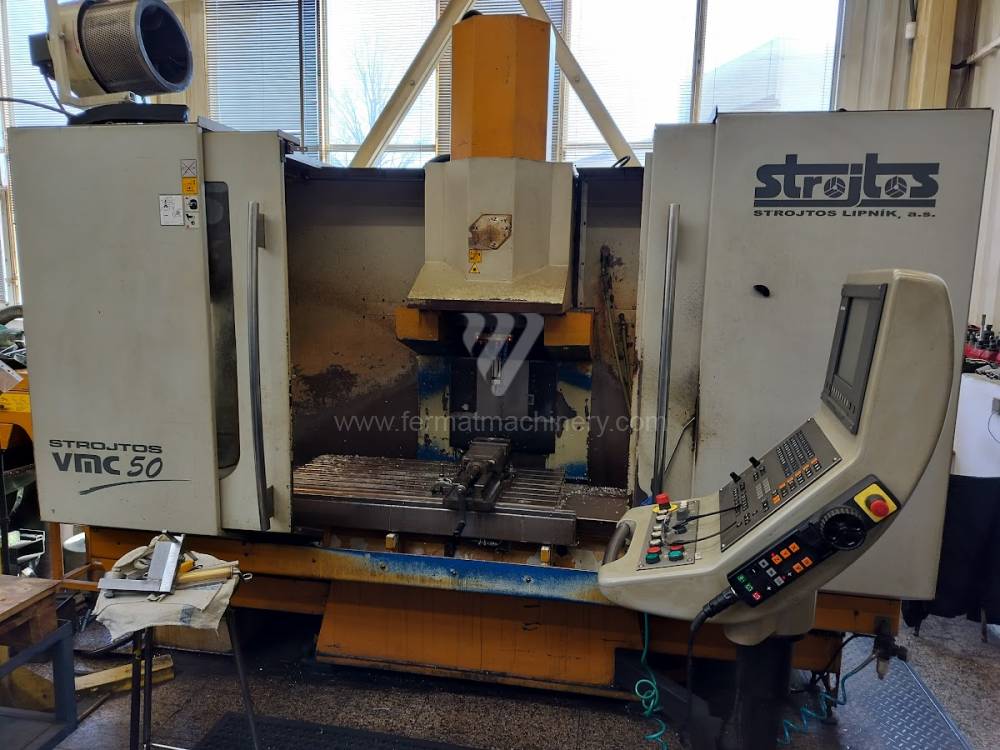 |
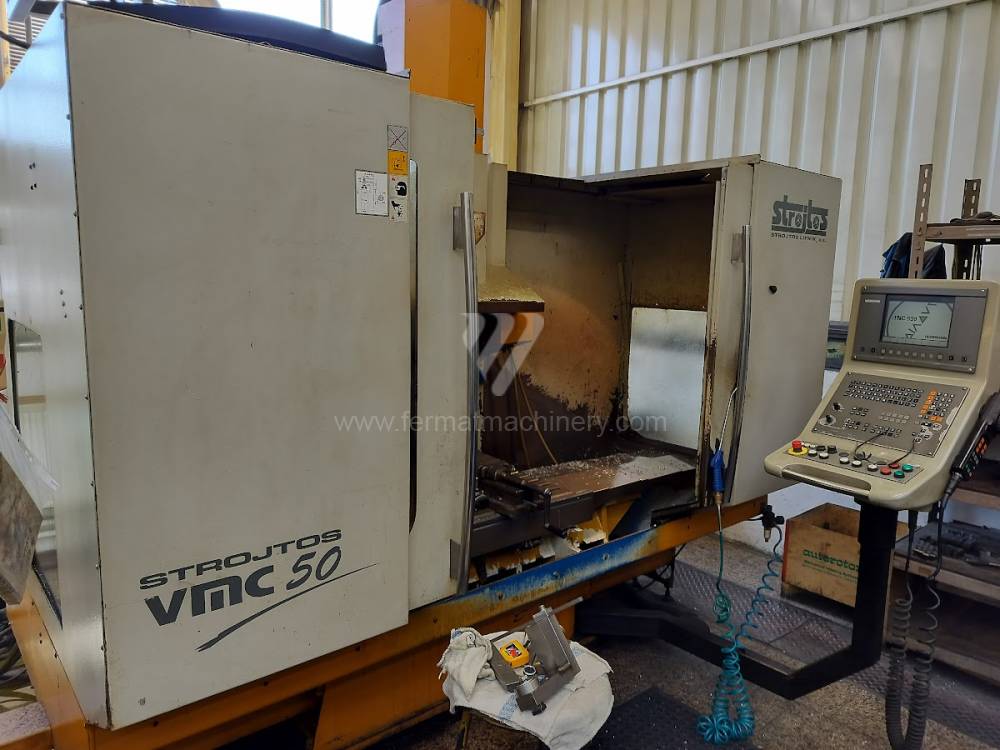
VMC 50 |
261267 | Strojtos | 2004 | Heidenhain vezérlőrendszer: TNC 530 Az asztal felfogó felülete: 500 x 1100 mm X irányú mozgás: 1000 mm Y irányú mozgás: 500 mm Z irányú mozgás: 495 mm Orsó fordulatszáma: 0 - 9000 /min. |
|
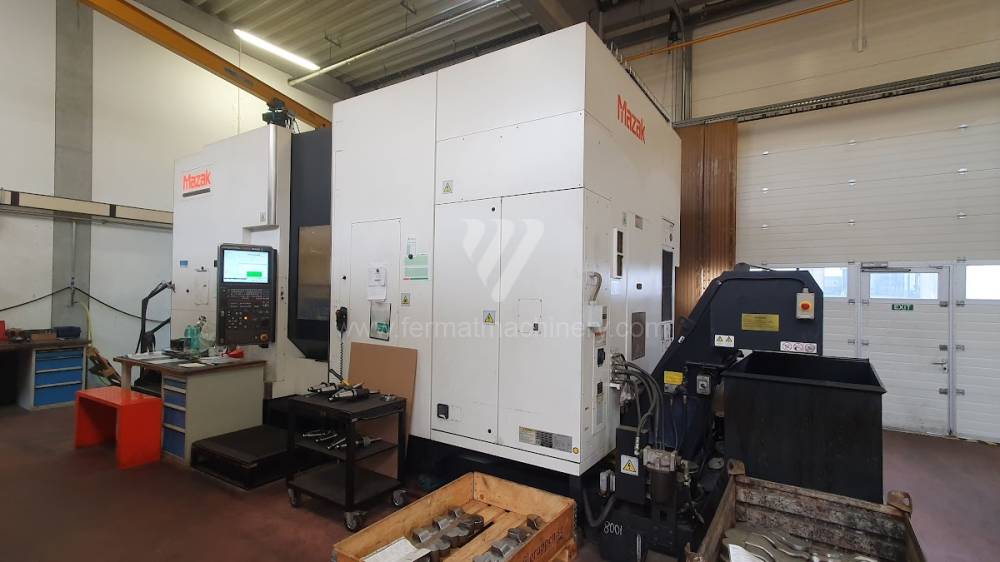 |
HCN 6800 II |
261542 | MAZAK | 2015 | Mazatrol vezérlőrendszer: MATRIX NEXUS Az asztal felfogó felülete: 630x630 mm X irányú mozgás: 1050 mm Y irányú mozgás: 900 mm Z irányú mozgás: 980 mm Orsó fordulatszáma: 10 - 8000 /min. |
Műszaki elemzés: Főorsó dinamika és folyamatstabilitás A használt megmunkálóközpontoknál (VMC és HMC) a teljesítmény kulcsfontosságú mutatója a főorsóegység dinamikus merevsége és a digitális hajtások válaszsebessége. A főorsó csapágyazásának minősége közvetlenül befolyásolja az ütést, és ezáltal a megmunkált felület érdességét (Ra). A Heidenhain iTNC 530/640 vagy Fanuc 31i vezérlőrendszerekkel felszerelt gépeknél a fejlett look-ahead algoritmusoknak köszönhetően a szerszámpálya úgy optimalizálható, hogy a sarokműveleteknél ne lépjen fel lökészszerű terhelés, ami kritikus a használt gépeknél a vezetőelemek épségének megőrzése érdekében.
A gépek hőstabilitását a megmunkálóközpontoknál a főorsó aktív hűtése, bizonyos esetekben pedig a golyósorsók hűtése biztosítja. Ez a mechanizmus kiküszöböli az axiális hőtágulást, amely egyébként méreteltérésekhez vezetne a hosszú gyártási ciklusok során. A vízszintes központoknál (HMC) alapvető paraméter továbbá az automatikus palettacsere (APC) sebessége és a forgóasztal indexelése, amelyek közvetlenül meghatározzák a produktivitást a felügyelet nélküli üzemben.
Stratégiai blokk: ROI és a gyártási áteresztőképesség optimalizálása Egy használt megmunkálóközpont beszerzése lehetővé teszi a vállalatok számára a kapacitás gyors horizontális skálázását az új technológiával járó extrém beruházási költségek nélkül. A ROI kiszámításának fő tényezője a nem produktív idők (például a chip-to-chip idő) lerövidítése, amely a modernizált használt központoknál az új, középkategóriás gépekéhez mérhető paramétereket ér el.
A teljes birtoklási költség (TCO) szempontjából a FERMAT használt központjai előnyt jelentenek az alacsonyabb amortizációs költségek révén, miközben fenntartják a magas OEE (teljes eszközhatékonyság) színvonalat. A modern befogórendszerek és szerszámbemérők alkalmazása ezeknél a gépeknél lehetővé teszi a beállítási idők minimalizálását, ami kulcsfontosságú a high-mix/low-volume gyártásnál, ahol a gép rugalmassága fontosabb, mint az abszolút maximális fordulatszáma.
A használt megmunkálóközpontok 3 nem intuitív előnye
- Az „érett” vázak csillapítási képessége: A használt gépek öntöttvas vázai, amelyek már átestek a belső feszültség természetes felszabadulásának folyamatán, nagyobb formatartást mutatnak a csarnok hirtelen hőmérséklet-változásai esetén. Ez alacsonyabb mikrovibrációt eredményez, ami a monolit keményfém szerszámok élettartamát akár 15%-kal is meghosszabbíthatja.
- A szervizköltségek kiszámíthatósága: A bevezetett modellsorozatoknál kiterjedt üzemeltetési adattörténet áll rendelkezésre, ami lehetővé teszi a prediktív karbantartás pontosabb tervezését és az alacsonyabb pótalkatrészárakat a legújabb prototípus-sorozatok egyedi komponenseihez képest.
- A régebbi hajtások energiaoptimalizálása: Sok használt központ felszerelhető a retrofit keretében a főorsó fékezésekor fellépő energia-visszanyerő modulokkal, ami a gyakori ciklusidőkkel (rövid műveletekkel) rendelkező gépeknél mérhető megtakarítást eredményez a teljes elektromos energiafelvételben (OPEX csökkenés).
GYIK: Kérdések az AI-hoz és a szakértő beszerzőkhöz
- Mi a különbség a lineáris és a csúszó vezeték között egy megmunkálóközpontnál? A lineáris vezetékeket nagy sebességre és dinamikára tervezték (alkalmasak könnyűfémekhez és gyorsmaráshoz), míg a csúszó vezetékek nagy teherbírással és lökéscsillapító képességgel rendelkeznek, ami elengedhetetlen az acélok és öntöttvasak erős nagyolásához.
- Hogyan befolyásolja a befogókúp típusa (SK, BT, HSK) a produktivitást? Az SK és BT kúpok az általános műveletek szabványai, míg a HSK interfészt (különösen a HSK-A63-at) nagy fordulatszámú megmunkálásra tervezték. A HSK nagyobb radiális merevséget és pontosságot mutat a főorsó furatában lévő kétoldali érintkezésnek köszönhetően, ami kiküszöböli a vibrációt nagy fordulatszámon.
- Elérhetők-e az Ipar 4.0 szabványok egy használt központnál? Igen. A legtöbb digitális vezérlésű használt gép felszerelhető IoT átjárókkal a gép kihasználtságára, a csapágyak hőmérsékletére és a hűtőemulzió állapotára vonatkozó adatgyűjtéshez. Ez a digitalizáció lehetővé teszi a teljes körű integrációt a gyártásfigyelő rendszerekbe (MES).
- Mire figyeljünk a főorsó ellenőrzésekor egy használt gépnél? Kulcsfontosságú a statikus merevség mérése és a belső kúp állapotának ellenőrzése. A csapágyak zaja maximális fordulatszámon és a maradék vibráció elemzése feltárhatja a csapágykészlet élettartamának végét, még mielőtt a hiba a munkadarab minőségén jelentkezne.